





 Pbt riciclato: caratteristiche tecniche e impieghi
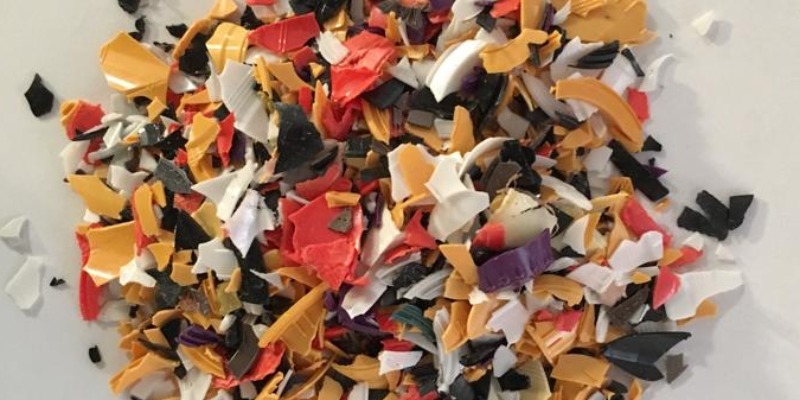
Dove e come utilizzare un macinato di PBTdi Marco ArezioIl PBT riciclato si trova normalmente sotto forma di macinato di derivazione post industriale, specialmente proveniente dalle produzioni alimentari o dagli elettrodomestici o dalle macchine con componenti elettrici. La sua struttura chimica e le sue caratteristiche hanno una somiglianza con il PET, in quanto sono entrambi materiali termoplastici parzialmente cristallini ma, nel PBT, troviamo un tempo di cristallizzazione più veloce che lo pone in una situazione vantaggiosa nello stampaggio a iniezione rispetto al PET. Se consideriamo un PBT di base, quindi senza cariche aggiunte, abbiamo le seguenti caratteristiche standard: – Densità: g/c3 1,30-1,32 – Modulo di elasticità: Mpa 2.500-2.800 – Allungamento allo snervamento: % 3,5-7 – Temperatura di fusione: °C 220-225 – Temperatura di deformazione HDT: °C 50-65 (1,8 MPa – Rigidità elettrica: kV/mm 25-30 L’utilizzo del PBT è normalmente rivolto allo stampaggio per iniezione, utilizzando una temperatura della massa fusa tra i 230 e i 270 °C e dello stampo, definita ideale, intorno a 110 °C. Per unire pezzi stampati con questo materiale si utilizzano normalmente le saldature ad ultrasuoni o usi utilizza la temperatura di un attrezzo a testa calda o speciali colle a base di resine reattive. Essendo il PBT un prodotto comparabile con il PET vediamo quali caratteristiche lo differenziano da questo. Innanzitutto il PBT ha una tenacità alle basse temperature migliore del PET, mentre la resistenza e la rigidità sono leggermente inferiori. Se parliamo delle caratteristiche di scorrimento e di ritiro, possiamo dire che nel PBT sono decisamente buone, mentre dal punto di vista delle caratteristiche di isolamento elettrico, il prodotto offre un ottimo isolamento, le cui caratteristiche non subiscono marcate influenze in presenza di assorbimento di acqua, di alte temperatura e di frequenza. I campi di utilizzo sono normalmente quelli dei componenti per valvole, cuscinetti a rulli o lisci, parti di pompe, parti di elettrodomestici, ruote, macchine per il caffè e cialde. Per quanto riguarda il prodotto riciclato è molto importante che nella fase di gestione dello scarto, a bordo macchina, il prodotto venga raccolto in appositi contenitori, puliti, che non abbiano contenuto plastiche diverse e isolato dalle altre materie di scarto per evitarne la contaminazione. La macinazione dello scarto di rifili o del prodotto non idoneo, dal punto di vista estetico, deve essere fatta avendo cura di pulire in maniera accurata il mulino, in modo che non ci siano parti plastiche estranee rimaste al suo interno che possano inquinare il PBT. Dopo aver insaccato il materiale macinato, si raccomanda di tenerlo al coperto e di utilizzarlo dopo averlo asciugato, attraverso il passaggio in un silo pulito, per togliere l’eventuale umidità rimanente. Il macinato in PBT può essere utilizzato sia in stampaggio diretto che in compound, al fine di creare ricette su misura del cliente. Queste ricette possono prevedere l’aumento dello scorrimento della massa, l’antifiamma, l’aumento della rigidità attraverso le cariche o i prodotti rinforzanti, l’incremento della resilienza o l’aumento alla resistenza all’usura.Categoria: notizie - tecnica - plastica - riciclo - PBT - macinato
SCOPRI DI PIU' Influenza della Temperatura e della Velocità di Deformazione sulle Proprietà Meccaniche dei Polimeri
Analisi teorico-sperimentale dell’effetto combinato di temperatura e strain rate per ottimizzare prestazioni e processi nei polimeri di Marco ArezioLa presente trattazione analizza in maniera approfondita come la temperatura e la velocità di deformazione influenzino le proprietà meccaniche dei materiali plastici. L’obiettivo principale è quello di fornire una caratterizzazione dettagliata del comportamento dei polimeri sotto diverse condizioni di sollecitazione, evidenziando i fenomeni fisici e chimici alla base di tali variazioni. Vengono illustrati i principi teorici fondamentali, le tecniche sperimentali più utilizzate e i risultati ottenuti in letteratura, ponendo particolare enfasi sull’interazione tra la temperatura, la velocità di deformazione e la struttura molecolare dei polimeri. Introduzione I materiali plastici rappresentano una categoria di materiali polimerici di grande importanza industriale e commerciale, grazie alla loro versatilità, leggerezza e facilità di lavorazione. Essi trovano impiego in una vasta gamma di settori, dall’automotive al packaging, dall’aerospaziale all’elettronica di consumo. Tuttavia, la comprensione e la previsione del loro comportamento meccanico richiedono un’attenzione particolare a vari parametri, tra cui la temperatura e la velocità di deformazione (strain rate). In molte applicazioni, infatti, i componenti in plastica subiscono deformazioni a ritmi molto variabili e in ambienti con condizioni termiche anche estreme: si pensi, ad esempio, a parti meccaniche che operano a basse temperature in alta montagna oppure a prodotti che vengono utilizzati in ambienti con alte temperature. Diventa pertanto imprescindibile comprendere come la struttura molecolare e la morfologia dei polimeri rispondano a variazioni di temperatura e a differenti velocità di sollecitazione. Le interazioni tra queste variabili influenzano profondamente proprietà come la resistenza a trazione, il modulo elastico, l’allungamento a rottura e la tenacità. In questa sede verranno delineate le basi teoriche, gli strumenti di caratterizzazione e un’ampia rassegna dei principali risultati sperimentali presenti in letteratura, al fine di fornire un quadro completo e aggiornato sulla caratterizzazione meccanica dei materiali plastici in funzione di temperatura e velocità di deformazione. Fondamenti teorici Struttura molecolare dei polimeri I materiali polimerici sono costituiti da lunghe catene molecolari che possono presentare differenti gradi di ramificazione, cristallinità e orientamento. Le proprietà meccaniche di un polimero dipendono in modo cruciale dalla sua struttura molecolare: Polimeri amorfi: presentano catene disordinate, senza regolarità spaziale. Esempi tipici includono polistirene (PS) e polimetilmetacrilato (PMMA). Polimeri semicristallini: presentano regioni cristalline (ordinate) immerse in una fase amorfa. Ne sono un esempio il polietilene (PE) e il polipropilene (PP). Polimeri reticolati (termoindurenti): sono caratterizzati da collegamenti covalenti tra le catene, che conferiscono elevata rigidità e resistenza al creep, ma spesso ridotta duttilità. La morfologia e il grado di cristallinità determinano il comportamento meccanico e termico di un polimero. A temperature relativamente basse, i polimeri amorfi possono presentare un comportamento vetroso, divenendo più fragili, mentre i polimeri semicristallini mostrano una transizione viscoelastica più complessa. Influenza della temperatura La temperatura influisce sulla mobilità delle catene polimeriche, portando a un passaggio tra diverse regioni di comportamento meccanico. In termini generali: Regione vetrosa: a basse temperature, le catene polimeriche sono “congelate” in posizione. I materiali in questa regione presentano un comportamento tipicamente fragile, con modulo elastico elevato e bassa deformazione prima della rottura. Regione di transizione vetrosa (Tg): con l’aumentare della temperatura, i segmenti di catena iniziano ad acquisire una certa mobilità. Questo si traduce in un calo del modulo elastico e in un aumento significativo dell’elongazione. Regione viscoelastica: ulteriori incrementi di temperatura aumentano la mobilità delle catene, facendo sì che il materiale mostri un comportamento sia elastico sia viscoso. In questo intervallo, le proprietà meccaniche sono fortemente dipendenti dalla velocità di deformazione. Regione visco-plastica: a temperature molto elevate, specie oltre il punto di fusione per i polimeri semicristallini, il materiale perde del tutto la sua struttura e si comporta come un fluido ad alta viscosità. In generale, un incremento di temperatura tende a ridurre la resistenza meccanica e il modulo elastico del polimero, mentre ne aumenta la duttilità. La temperatura di transizione vetrosa (Tg) rappresenta un parametro critico nella scelta del campo di utilizzo di un materiale plastico. Influenza della velocità di deformazione La velocità di deformazione, spesso espressa in s^-1, è un fattore determinante nella risposta meccanica dei polimeri. A parità di temperatura, un polimero caricato a bassa velocità di deformazione avrà maggior tempo per rilassare le tensioni interne e potrà mostrare comportamenti di tipo plastico o addirittura viscoelastico, con fenomeni di creep e di fluage. Al contrario, se il carico è applicato rapidamente (alta velocità di deformazione), la catena polimerica non ha il tempo di riorientarsi e di dissipare energia, manifestando un comportamento più rigido e fragile. È possibile studiare l’effetto combinato di temperatura e velocità di deformazione utilizzando la teoria della superposizione tempo-temperatura (Time-Temperature Superposition, TTS), che permette di costruire curve maestre in un ampio intervallo di frequenze o di velocità di deformazione. Attraverso il principio di equivalenza tempo-temperatura, si riesce a correlare l’effetto di una variazione di temperatura con quello di una variazione di frequenza (o velocità) di sollecitazione. Metodologie sperimentali Prove di trazione e compressione Le più comuni tecniche di caratterizzazione meccanica dei materiali plastici prevedono la realizzazione di prove di trazione e di compressione, in cui campioni normalizzati (ad esempio, in accordo con le normative ASTM o ISO) vengono sottoposti a un carico crescente a velocità di deformazione controllata. Prova di trazione: si applica uno sforzo lungo l’asse del campione e si registrano forze e allungamenti nel tempo. Da questi dati è possibile ricavare il diagramma sforzo-deformazione e calcolare il modulo di Young, la tensione di snervamento, l’allungamento a rottura e la tensione a rottura. Prova di compressione: meno utilizzata per i polimeri a causa del rischio di instabilità del provino (instabilità a carico di punta), ma altrettanto significativa per la progettazione di componenti soggetti a carichi compressivi. In entrambi i casi, per studiare l’influenza della temperatura, il campione può essere alloggiato in camere climatiche o termostatiche capaci di operare in un ampio range termico. Variando la velocità di deformazione, solitamente nell’intervallo tra 10^-4 s^-1 e 10^2 s^-1, si possono cogliere le diverse risposte del materiale in funzione delle condizioni di prova. Dinamometria meccanica (DMA) La dinamometria meccanica (o analisi dinamico-meccanica, DMA) è una tecnica che applica un carico oscillante al campione. La risposta in termini di modulo elastico (modulo di conservazione 𝐸′) e di smorzamento (fattore di perdita tan δ) iene misurata in funzione della temperatura o della frequenza di sollecitazione. Ciò permette di mappare la transizione vetrosa, le regioni di rilassamento secondarie e di interpretare le proprietà viscoelastiche del materiale. Attraverso la DMA è possibile ottenere informazioni estremamente precise sulla dipendenza dalle frequenze di sollecitazione (e dunque dalla velocità di deformazione) e sui fenomeni di transizione e dissipazione dell’energia. L’analisi consente inoltre di effettuare il Time-Temperature Superposition, costruendo curve maestre che forniscono indicazioni sull’andamento delle proprietà in un intervallo molto ampio di velocità di deformazione. Prove d’urto Le prove d’urto (ad esempio, la prova Charpy o Izod) sono volte a determinare la resistenza a frattura di un polimero quando sottoposto a un carico impulsivo. Le alte velocità di deformazione raggiunte in queste prove permettono di investigare il comportamento fragile o duttile del materiale in situazioni estreme. Anche in questo caso, la temperatura gioca un ruolo determinante: i polimeri amorfi mostrano un peggioramento drastico della resilienza quando operano a temperature inferiori alla Tg, mentre i semicristallini possono subire transizioni duttile-fragile a temperature inferiori alla loro temperatura di transizione. Risultati sperimentali e discussione Effetto combinato di temperatura e velocità di deformazione Come anticipato, la temperatura e la velocità di deformazione agiscono sinergicamente sul comportamento meccanico dei materiali plastici. In generale, si possono distinguere due tendenze principali: A basse temperature o alte velocità di deformazione: il polimero si comporta in modo più rigido e fragile, con una ridotta capacità di deformazione plastica. In questa condizione, la ridotta mobilità delle catene impedisce i meccanismi di dissipazione dell’energia, favorendo la rottura fragile. Ad alte temperature o basse velocità di deformazione: il polimero mostra un comportamento più duttile, con aumento dell’elongazione a rottura e una minore tensione di snervamento. L’energia di frattura aumenta, poiché i segmenti molecolari hanno il tempo per scorrere e riorientarsi, dissipando energia. Diversi studi hanno dimostrato che, attraverso la Time-Temperature Superposition, è possibile ottenere un diagramma sforzo-deformazione “generalizzato” che copre un’ampia gamma di condizioni di carico. Ad esempio, un polimero testato a 20 °C e a una velocità di deformazione di 10^-3 s^-1 può mostrare un comportamento analogo a quello dello stesso materiale testato a 60 °C con una velocità di deformazione pari a 10^-5 s^-1. Transizione duttile-fragile e morfologia Nei polimeri semicristallini, la presenza di regioni cristalline svolge un ruolo fondamentale nel determinare la resistenza meccanica e la tenacità. A basse temperature, tali regioni limitano i meccanismi di scorrimento, favorendo la rottura fragile. Con l’incremento termico, la fase amorfa diviene più mobile e le regioni cristalline possono riorientarsi, conferendo maggiore duttilità al materiale. Nei polimeri amorfi, la transizione fragile-duttile è fortemente correlata alla temperatura di transizione vetrosa (Tg). Sotto la Tg, il materiale mostra un comportamento tipicamente vetroso, mentre al di sopra di essa diviene più elastico e plastico. In termini di velocità di deformazione, se il carico viene applicato molto rapidamente e in prossimità della Tg, il materiale potrebbe non avere il tempo di passare a un regime duttile, manifestando una rottura fragile. Deformazione plastica e fenomeni di rilassamento La temperatura e la velocità di deformazione influiscono anche sui principali fenomeni di rilassamento molecolare, come il rilassamento α (correlato alla transizione vetrosa) e il rilassamento β (legato al movimento di segmenti di catena più piccoli). In condizioni di carico lento o di temperatura elevata, tali fenomeni risultano più marcati, poiché le catene hanno il tempo per riorganizzarsi, dissipando energia e ritardando la nucleazione della frattura. Per i polimeri semicristallini, la fusione parziale delle regioni cristalline a temperature prossime a Tm (temperatura di fusione) introduce ulteriori meccanismi di dissipazione, come lo scorrimento di lamelle cristalline o la formazione di microcavità nelle interfacce amorfo-cristalline. Questi fenomeni contribuiscono ad aumentare la tenacità e la deformazione prima della rottura. Conclusioni La presente analisi ha messo in luce come la temperatura e la velocità di deformazione siano due variabili fondamentali per la caratterizzazione meccanica dei materiali plastici. L’effetto di tali parametri è riconducibile alle modificazioni nella mobilità delle catene polimeriche e alla variazione della morfologia interna (specie nei polimeri semicristallini), con conseguenze dirette sulle proprietà meccaniche come resistenza a trazione, modulo elastico, allungamento a rottura e resilienza. Si possono trarre alcune principali considerazioni: Temperatura: l’aumento di temperatura riduce il modulo elastico e la resistenza a rottura, ma incrementa la duttilità del materiale. È particolarmente rilevante identificare la temperatura di transizione vetrosa (Tg) e la temperatura di fusione (Tm) al fine di definire gli intervalli di utilizzo sicuri. Velocità di deformazione: a velocità di deformazione elevate, i meccanismi di dissipazione dell’energia sono limitati, favorendo una frattura di tipo fragile. A velocità di deformazione più basse, la rilassazione molecolare consente una deformazione plastica più estesa e, di conseguenza, una maggiore duttilità. Interazione temperatura-velocità di deformazione: la Time-Temperature Superposition (TTS) offre un potente strumento per correlare i dati sperimentali ottenuti in diversi range di temperatura e velocità di deformazione, consentendo di costruire “curve maestre” che descrivono il comportamento del materiale in condizioni estreme o non sperimentate direttamente. La comprensione di questi aspetti risulta essenziale nella progettazione di componenti in plastica e nella definizione dei cicli di lavorazione (stampaggio a iniezione, estrusione, termoformatura), così da evitare rotture premature o malfunzionamenti. Ulteriori sviluppi in quest’area di ricerca potrebbero riguardare l’analisi quantitativa dei fenomeni di rilassamento molecolare attraverso tecniche di spettroscopia (ad esempio, RMN allo stato solido) e l’impiego di modelli costitutivi avanzati (come visco-iperdinamici o iperplastici) per simulare al computer il comportamento di componenti in condizioni operative reali.© Riproduzione Vietata Riferimenti bibliografici essenziali Ward, I. M. & Sweeney, J. (2012). Mechanical Properties of Solid Polymers. Chichester: Wiley. Ferry, J. D. (1980). Viscoelastic Properties of Polymers. New York: John Wiley & Sons. Menard, K. P. (2008). Dynamic Mechanical Analysis: A Practical Introduction. Boca Raton: CRC Press. Callister, W. D., & Rethwisch, D. G. (2021). Materials Science and Engineering: An Introduction. New York: John Wiley & Sons.
SCOPRI DI PIU' L’Assorbimento dell’Umidità nei Polimeri
Guida tecnica sull’assorbimento dell’acqua nelle materie plastiche: meccanismi molecolari, essiccazione industriale, degrado idrolitico, riciclo, controllo del dew point e gestione dell’umidità residua in PA, PC, PET, ABS, PMMA, PBT, PE e PP Autore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili. Articolo originale: maggio 2020 Versione aggiornata: 2 aprile 2026 Tempo di lettura: 12 minutiUmidità nei polimeri: perché è una variabile tecnica decisivaL’umidità nei polimeri è una di quelle variabili che spesso sembrano secondarie fino a quando la linea produttiva non inizia a generare difetti apparentemente inspiegabili. Bolle, aloni superficiali, fragilità anomala, opacità, variazioni di viscosità, pezzi instabili dimensionalmente o peggioramenti improvvisi della finitura non sono quasi mai fenomeni casuali. Molto spesso, dietro questi problemi, si nasconde una gestione insufficiente dell’acqua presente nel materiale.Ogni materia polimerica, durante le fasi di sintesi, confezionamento, trasporto, stoccaggio e trasformazione, entra in rapporto con l’umidità dell’ambiente. Questa interazione non ha lo stesso significato per tutti i polimeri. In alcuni casi l’acqua rimane soprattutto in superficie; in altri penetra nel granulo, diffonde nella struttura del materiale e condiziona in modo profondo il comportamento del polimero in trasformazione e in esercizio.Nel contesto industriale attuale, in cui le aziende devono garantire qualità costante, scarti ridotti, minor consumo energetico e crescente impiego di riciclati, la gestione dell’umidità non può più essere trattata come una semplice fase accessoria. È diventata una parte integrante del controllo di processo, al pari della temperatura, del tempo di residenza, della velocità di plastificazione e della qualità della materia prima.Cosa significa equilibrio igrometrico nelle materie plasticheTutte le materie plastiche, in misura diversa, tendono a raggiungere un equilibrio con l’ambiente che le circonda. Questo equilibrio dipende da vari fattori: umidità relativa dell’aria, temperatura ambiente, tempo di esposizione, dimensione del granulo, superficie specifica del materiale, eventuale presenza di polveri o rimacinati e struttura chimica del polimero.Parlare di equilibrio igrometrico significa descrivere la condizione nella quale il materiale ha assorbito o ceduto acqua fino a stabilizzarsi rispetto all’ambiente circostante. Questa situazione, però, non è mai assoluta né definitiva. Basta una variazione della temperatura del magazzino, un cambio stagionale, un’esposizione prolungata all’aria o una diversa modalità di stoccaggio per modificare il contenuto di umidità del materiale.È importante chiarire anche un punto che in passato veniva semplificato troppo: nei materiali igroscopici l’acqua non sempre si “lega chimicamente” in senso stretto e irreversibile. Più correttamente, le molecole d’acqua diffondono nel materiale e interagiscono con specifici siti polari delle catene polimeriche mediante interazioni intermolecolari, spesso sotto forma di ponti a idrogeno. Questa distinzione è rilevante perché spiega perché un granulo possa sembrare asciutto all’esterno pur contenendo ancora una quantità significativa di umidità al proprio interno.Polimeri igroscopici e non igroscopici: differenze reali in produzioneLa distinzione tra polimeri igroscopici e non igroscopici rimane fondamentale per chi opera nel settore delle materie plastiche, ma deve essere letta in modo tecnico e non soltanto scolastico.Nei polimeri igroscopici l’acqua penetra all’interno del granulo e si distribuisce nel materiale per diffusione. Questo significa che la semplice rimozione dell’umidità superficiale non è sufficiente. Il polimero deve essere sottoposto a un trattamento di essiccazione capace di estrarre l’acqua anche dalla parte interna del granulo. Appartengono a questa famiglia, in termini pratici di trasformazione, materiali come poliammide, policarbonato, polimetilmetacrilato, polietilentereftalato, polibutilentereftalato e acrilonitrile-butadiene-stirene.Nei polimeri non igroscopici, invece, l’acqua tende a depositarsi soprattutto sulla superficie, senza diffondere in misura significativa nella matrice. Questo comportamento è tipico delle poliolefine come polietilene e polipropilene, oltre che del polistirene. In questi casi il problema è spesso legato alla presenza di condensa, acqua superficiale o umidità associata a cattive condizioni di stoccaggio, più che a un vero fenomeno di assorbimento interno.Tuttavia, anche questa classificazione deve essere usata con intelligenza. Un materiale definito non igroscopico non è automaticamente esente da problemi legati all’acqua. Se il granulo è stato esposto all’umidità, se deriva da un ciclo di lavaggio, se presenta elevata superficie specifica per via della macinazione, oppure se è stato conservato in ambienti freddi e poi esposto a un’aria più calda, anche una poliolefina può introdurre in macchina una quantità di acqua sufficiente a generare difetti.Per questo motivo, nel linguaggio produttivo moderno, non è più sufficiente domandarsi se il polimero sia igroscopico o meno. Occorre capire dove si trova l’acqua, in quale quantità, come è arrivata nel materiale e quali effetti può produrre nelle specifiche condizioni di lavorazione.Perché alcuni polimeri assorbono acqua: polarità e ponti a idrogenoPer comprendere davvero il fenomeno dell’igroscopicità bisogna scendere al livello molecolare. La molecola dell’acqua è polare: presenta una distribuzione asimmetrica delle cariche elettriche e quindi è in grado di interagire con gruppi funzionali polari presenti nelle catene macromolecolari dei polimeri.La struttura della molecola d’acqua, con l’atomo di ossigeno più elettronegativo e i due atomi di idrogeno legati con un angolo di circa 104,5°, genera un dipolo permanente. L’ossigeno assume una parziale carica negativa, mentre gli idrogeni assumono una parziale carica positiva. Questa polarità rende l’acqua particolarmente incline a interagire con altre regioni polari.Quando un polimero contiene gruppi funzionali come carbonili, esteri, ammidi o altre funzioni polari, aumenta la possibilità che si instaurino interazioni con le molecole d’acqua. Nei policarbonati, nei poliesteri come PET e PBT, nel PMMA e in altre famiglie tecniche, la presenza del gruppo carbonilico contribuisce alla polarità della struttura e facilita l’attrazione delle molecole d’acqua.Nel caso delle poliammidi il fenomeno è ancora più evidente. La presenza del gruppo ammidico rende queste macromolecole particolarmente sensibili all’acqua. Le molecole d’acqua possono interagire sia con il gruppo carbonilico sia con l’idrogeno legato all’azoto, formando ponti a idrogeno che favoriscono l’assorbimento e la permanenza dell’umidità nella matrice polimerica.I ponti a idrogeno sono interazioni più deboli dei legami covalenti della catena polimerica, ma sufficientemente stabili da consentire l’adsorbimento e l’assorbimento di acqua fino a un certo valore di equilibrio. Questo valore cambia da polimero a polimero ed è influenzato anche dalle condizioni ambientali. Al contrario, i polimeri non polari, come molte poliolefine, non presentano una struttura favorevole a questo tipo di interazione e quindi non assorbono umidità nello stesso modo.Cosa accade in estrusione e stampaggio quando il materiale è umidoQuando il materiale plastico entra nel cilindro di plastificazione o nell’estrusore, la presenza di acqua diventa un fattore critico. Se l’umidità è superficiale, il primo effetto può essere la rapida evaporazione durante il riscaldamento, con conseguente formazione di bolle, aloni, opacità, righe argentate, crateri o microvuoti. In questi casi il problema appare soprattutto estetico, ma può comunque compromettere la qualità commerciale del manufatto.Se invece il polimero è igroscopico e l’acqua è presente nel volume del granulo, il problema è più profondo. Durante la fusione, l’umidità può favorire reazioni di idrolisi o comunque processi di degradazione che riducono il peso molecolare del materiale. Questo comporta una diminuzione della viscosità, una modificazione dell’indice di fluidità, una perdita di resistenza meccanica e, in alcuni casi, una maggiore fragilità del prodotto finito.Dal punto di vista produttivo, ciò significa che il materiale non si comporta più come previsto. Il tecnico di processo può osservare instabilità del riempimento, variazioni nella pressione, tempi ciclo meno stabili, peggior tenuta dimensionale e difetti che sembrano imputabili alla macchina o allo stampo, ma che in realtà derivano da una preparazione insufficiente della materia prima.L’errore più comune è considerare l’umidità solo come un difetto del materiale. In realtà essa è una variabile che modifica il processo. Un polimero umido cambia il proprio comportamento reologico, termico e meccanico, e quindi altera l’intero equilibrio della trasformazione.Degrado idrolitico, difetti superficiali e perdita di prestazioniUno degli effetti più seri dell’umidità nei polimeri tecnici è il degrado idrolitico. In presenza di acqua e temperature elevate, alcune catene macromolecolari possono andare incontro a scissione. Questo fenomeno è particolarmente rilevante nei poliesteri, nel policarbonato e in altre famiglie sensibili, nelle quali il contatto tra umidità residua e temperature di lavorazione può determinare un abbassamento della massa molecolare.Quando la massa molecolare diminuisce, il materiale perde parte delle proprietà per cui era stato scelto. Possono ridursi tenacità, resistenza all’urto, capacità di sopportare sollecitazioni prolungate e qualità della superficie. In molti casi il pezzo può anche sembrare accettabile a vista, ma rivelarsi inferiore sotto carico, durante prove di laboratorio o nell’utilizzo reale.ACQUISTA IL MANUALENelle poliammidi il rapporto con l’acqua è ancora più articolato. Da un lato l’umidità in esercizio può agire come plastificante, aumentando la mobilità delle catene e modificando rigidezza, allungamento e stabilità dimensionale. Dall’altro, durante la trasformazione, la presenza non controllata di acqua può contribuire a un deterioramento qualitativo che si accentua soprattutto quando il materiale ha già subito altre storie termiche, come accade nei cicli di riciclo o reprocessing.Questo spiega perché la semplice eliminazione dei difetti visibili non possa essere considerata sufficiente. Un pezzo privo di bolle non è necessariamente un pezzo correttamente trasformato. La qualità vera si misura nella conservazione della struttura molecolare e nella capacità del manufatto di mantenere nel tempo le prestazioni richieste.Essiccazione industriale: aria calda, aria secca e punto di rugiadaDal punto di vista impiantistico, la gestione dell’umidità si basa su una distinzione che rimane valida anche oggi. Nei materiali non igroscopici, dove il problema è prevalentemente superficiale, la rimozione dell’acqua può avvenire attraverso essiccatori ad aria calda. In questi casi si tratta soprattutto di eliminare l’umidità aderente alla superficie del granulo o di prevenire gli effetti della condensa.Per i materiali igroscopici, invece, la sola aria calda non è sufficiente. Se l’aria introdotta nel sistema contiene ancora una quantità significativa di vapore, non sarà in grado di estrarre efficacemente l’acqua dall’interno del granulo. Diventa quindi necessario utilizzare sistemi con aria deumidificata, nei quali il contenuto di umidità dell’aria viene abbassato prima del contatto con il materiale.In questo contesto assume grande importanza il concetto di punto di rugiada. Più basso è il punto di rugiada dell’aria di processo, maggiore è la sua capacità di assorbire umidità dal polimero. Per questo l’essiccazione moderna non si valuta soltanto in funzione della temperatura impostata, ma del rapporto tra temperatura, tempo di permanenza, portata dell’aria, punto di rugiada e tenuta dell’intero sistema.Un altro aspetto spesso trascurato riguarda il riassorbimento. Un materiale ben essiccato può tornare rapidamente a caricarsi di umidità se viene lasciato esposto all’aria del reparto, se la tramoggia non è adeguatamente protetta o se tra essiccazione e trasformazione trascorre troppo tempo. Da questo punto di vista, una buona essiccazione non dipende solo dalla qualità dell’essiccatore, ma anche dalla disciplina con cui il materiale viene movimentato e alimentato alla macchina.Nel 2026, inoltre, il tema dell’essiccazione è strettamente legato all’efficienza energetica. Asciugare un polimero in modo corretto è indispensabile, ma farlo in modo inefficiente può aumentare sensibilmente il costo industriale del processo. Per questo i reparti più evoluti cercano oggi un equilibrio tra qualità dell’asciugatura, contenimento dei consumi e adattamento dei parametri alle reali condizioni del materiale.Umidità e polimeri riciclati: una criticità ancora più importanteSe nel materiale vergine la gestione dell’umidità è già fondamentale, nel materiale riciclato lo è ancora di più. I polimeri riciclati possono presentare una maggiore variabilità, una storia termica pregressa, una più alta sensibilità alla degradazione e, in molti casi, una superficie più esposta all’interazione con l’ambiente.I granuli riciclati o i rimacinati possono inoltre provenire da fasi di lavaggio, triturazione, stoccaggio prolungato o movimentazione in ambienti non perfettamente controllati. Questo comporta la possibilità che il contenuto d’acqua sia più variabile e meno prevedibile rispetto a quello di un materiale vergine di prima fornitura.Nei polimeri sensibili all’idrolisi, questa condizione è particolarmente critica. Se il materiale è già stato sottoposto a un primo ciclo termico e meccanico, la sua tolleranza a ulteriori degradazioni può essere inferiore. La presenza di umidità residua, combinata con le temperature di lavorazione, può quindi accelerare la perdita di peso molecolare e peggiorare ulteriormente il profilo prestazionale del riciclato.Per chi opera nell’economia circolare, questo è un punto essenziale. Il riciclo non dipende soltanto dalla capacità di recuperare materia, ma dalla capacità di conservarne il valore tecnico. Se l’umidità non viene controllata in modo rigoroso, una quota importante del potenziale del riciclato può andare persa già nella fase di trasformazione.Come si misura l’umidità residua nei granuli plasticiUn reparto moderno non può affidarsi solo all’esperienza visiva o tattile per valutare se un materiale sia abbastanza asciutto. L’umidità residua deve essere misurata o, almeno, controllata attraverso procedure standardizzate.A livello tecnico esistono norme di riferimento per valutare l’assorbimento d’acqua e il contenuto di umidità nei materiali polimerici. La determinazione dell’assorbimento può essere studiata con metodi normati specifici, mentre la quantificazione dell’umidità residua nei granuli viene spesso effettuata con tecniche di laboratorio dedicate. Tra queste, la titolazione Karl Fischer rimane uno degli approcci più affidabili quando occorre misurare con precisione quantità molto basse di acqua.Oltre ai controlli di laboratorio, sempre più impianti utilizzano strumenti di monitoraggio in linea o procedure di verifica indiretta basate su punto di rugiada, tempi di residenza, condizioni di alimentazione e comportamenti di processo. La vera qualità, tuttavia, nasce dalla combinazione tra misura, esperienza e organizzazione.Sapere quanta acqua è presente nel granulo è importante, ma altrettanto importante è sapere quando il materiale è stato essiccato, per quanto tempo è rimasto esposto all’ambiente e se il sistema di trasporto fino alla macchina ha mantenuto condizioni adeguate. Senza questa visione complessiva, il dato numerico rischia di non bastare.Strategie corrette per gestire PE, PP, PA, PET, PC, ABS, PMMA e PBTDal punto di vista operativo, le poliolefine come PE e PP richiedono soprattutto attenzione allo stoccaggio, alla prevenzione della condensa e all’eliminazione dell’umidità superficiale. Se conservate correttamente, questi materiali presentano meno criticità legate all’assorbimento interno dell’acqua, ma possono comunque generare problemi quando provengono da cicli di lavaggio o da ambienti umidi.Le poliammidi richiedono invece una gestione molto più rigorosa. La loro forte affinità con l’acqua impone essiccazione accurata, controllo del tempo di esposizione all’aria e valutazione attenta delle condizioni dimensionali e meccaniche finali del pezzo. Il PET e il PBT, come poliesteri tecnici, devono essere lavorati con livelli di umidità residua molto contenuti per evitare idrolisi e perdita di prestazioni. Il policarbonato e il PMMA richiedono anch’essi una preparazione attenta per preservare trasparenza, qualità superficiale e stabilità della struttura molecolare. L’ABS, pur non raggiungendo sempre i livelli di criticità di una poliammide, non deve essere sottovalutato e necessita comunque di pre-essiccazione corretta.La strategia migliore non consiste nell’applicare una regola generale a tutti i materiali, ma nel costruire un protocollo coerente con la famiglia polimerica, il tipo di impianto, il formato del granulo, l’eventuale presenza di riciclato, la stagione, l’umidità del reparto e gli obiettivi qualitativi del manufatto finale.L’umidità nei polimeri è un tema molto più complesso di quanto possa sembrare a una prima lettura. Non è semplicemente una questione di materiale bagnato o asciutto, ma un fenomeno che coinvolge chimica, diffusione, equilibrio ambientale, tecnologia di essiccazione, reologia, qualità estetica e conservazione delle proprietà meccaniche.I polimeri igroscopici assorbono acqua all’interno della loro struttura e richiedono sistemi di deumidificazione e procedure rigorose. I polimeri non igroscopici, pur essendo meno sensibili all’assorbimento interno, non sono affatto esenti da problemi e devono comunque essere protetti da umidità superficiale, condensa e cattive pratiche di stoccaggio.Nel panorama industriale contemporaneo, segnato da una crescente attenzione al riciclo, all’efficienza energetica e alla stabilità qualitativa, il controllo dell’umidità è diventato una competenza fondamentale. Solo comprendendo il comportamento specifico di ogni polimero e costruendo un processo coerente di essiccazione, misura e handling è possibile trasformare la materia plastica in modo affidabile, tecnico e sostenibile.FAQCosa significa che un polimero è igroscopico?Significa che il materiale è in grado di assorbire acqua anche all’interno del granulo e non soltanto sulla superficie. Questo richiede una vera fase di deumidificazione prima della trasformazione.PE e PP devono essere essiccati?In molti casi è sufficiente eliminare l’umidità superficiale, ma se il materiale è stato lavato, stoccato male o soggetto a condensa, anche queste resine possono richiedere asciugatura accurata.Perché l’umidità è pericolosa per PET, PBT e policarbonato?Perché durante la lavorazione può favorire degradazione idrolitica, riduzione del peso molecolare e peggioramento delle proprietà meccaniche e ottiche.Le poliammidi cambiano comportamento quando assorbono acqua?Sì. L’acqua può agire come plastificante, modificando rigidità, allungamento, dimensioni e comportamento meccanico del materiale.Il materiale riciclato è più sensibile all’umidità?Spesso sì, perché ha una storia termica precedente, maggiore variabilità e può provenire da fasi di lavaggio o stoccaggio meno controllate.Come si controlla l’umidità residua nei polimeri?Attraverso procedure standardizzate, strumenti di laboratorio, controllo del punto di rugiada, verifica dei tempi di permanenza e monitoraggio della gestione del materiale lungo tutta la linea.FontiLetteratura scientifica sulla diffusione dell’acqua nei materiali polimericiNorme tecniche per la misura dell’assorbimento d’acqua nei polimeriNorme tecniche per la determinazione dell’umidità residua nei materiali plasticiStudi scientifici sul degrado idrolitico dei polimeri tecniciPubblicazioni tecniche sulla trasformazione di polimeri vergini e riciclatiDocumentazione normativa sui metodi di misura dell’umidità e dell’assorbimento d’acquaCategoria SEO: notizie – tecnica – plastica – riciclo – polimeri – umiditàImmagine su licenza © Riproduzione Vietata
SCOPRI DI PIU' Rivestimenti Nano Polimerici con Proprietà Antimicrobiche. A che Punto Siamo?
Polimeri contenenti nanoparticelle con la capacità di inibire la proliferazione di molti microrganismi, nel settore del packaging, trasporto ed ospedaliero di Marco ArezioI microorganismi che ci circondano e che possono causare fastidi, malattie e persino la morte in alcuni casi, sono invisibili all’occhio dell’uomo ma, non solo ci fanno compagnia in ogni posto in cui stiamo, ma spesso siamo noi stessi che li trasportiamo da una parte all’altra, durante la nostra vita quotidiana.La ricerca scientifica da anni sta studiando il fenomeno, non è tanto concentrata sull’intervento diretto alla disinfezione delle superfici che tocchiamo, ma quanto ad evitare il meccanismo di prolificazione dei microrganismi sulle superfici. Per superfici intendiamo tutti quegli oggetti che, in maniera diretta od indiretta, possono essere vettori di contatto con il nostro corpo e, di conseguenza, potrebbero fare insorgere delle malattie di rapida diffusione. Questo vale per il mondo del packaging, per quello ospedaliero, per mezzi di trasporto, nelle nostre case, per i luoghi di aggregazione sociale, insomma, in tutte quelle situazioni in cui i microorganismi hanno facile vita nel replicarsi. Dal punto di vista tecnico questo fenomeno può essere compreso in quello che si definisce biofouling, cioè processi di contaminazione biologica depositati sulla superficie dei materiali. Questo processo inizia con la formazione di un film primario sulla superficie del materiale in presenza di almeno due variabili, microrganismi e umidità. Tra i microrganismi predominanti ci sono batteri e diatomee, che producono una grande quantità di materia organica, ad esempio acidi polisaccaridi che formano una pellicola in superficie con molti nutrienti, che viene utilizzata per la colonizzazione di altri organismi più grandi. Per esempio, in campo sanitario, si è scoperto che si possono formare micro-pellicole, composte da microrganismi, in dispositivi medici come cateteri vascolari, protesi articolari e cateteri urinari, che risultavo, a volte, resistenti agli antibiotici. Altri ambiti sotto osservazione sono per esempio i mezzi di trasporto o gli ambiti ospedalieri, la cui lotta contro i microrganismi infettivi viene combattuta con nanoparticelle metalliche disponibili in molti tipi e quantità. In questo modo, le nanoparticelle Cu, ZnO, Se, ZrO 2, SiO, TiO 2, tra le altre, possono essere utilizzate in tutti i luoghi sociali e nostre case in presenza di elevata umidità. Il vettore per le nanoparticelle può essere un polimero, di qualsiasi tipologia, che costituisce i prodotti, per esempio, le nanoparticelle d’argento o di rame, sono materiali interessanti che possono essere utilizzati per combattere il biofouling, poiché hanno proprietà antimicrobiche ad ampio spettro e sono efficaci contro molteplici batteri, virus e funghi. Inoltre, le nanoparticelle di ossido di ferro, hanno anche caratteristiche antimicrobiche, ma il loro studio è stato meno ampio rispetto alle nanoparticelle Ag e Cu, ma è importante notare che la loro biocompatibilità è un motivo importante per implementarne l'uso nei prodotti commerciali come quelli per il packaging. Categoria: notizie - tecnica - plastica - nanopolimeri - antimicrobici
SCOPRI DI PIU' Ottimizzazione della Resistenza a Delaminazione nei Materiali Compositi in Fibra di Carbonio e Resina Epossidica
Analisi sperimentale dell’influenza di parametri di processo sulla tenacità interlaminare di prepreg in fibra di carbonio per applicazioni nautichedi Marco ArezioLa crescente diffusione dei materiali compositi in fibra di carbonio nel settore nautico ha reso indispensabile la comprensione approfondita dei meccanismi di danneggiamento che possono comprometterne l’integrità strutturale. Tra questi, la delaminazione—ovvero la separazione tra le lamine che compongono un laminato—costituisce una delle modalità di frattura più critiche, essendo in grado di ridurre drasticamente la rigidità e la resistenza residua della struttura, soprattutto in ambienti sottoposti a carichi ciclici o impatti accidentali. Le origini di tali fratture sono molteplici e spesso riconducibili a imperfezioni produttive, errori di progettazione o condizioni di servizio impreviste. In tale contesto, l’ottimizzazione delle condizioni di reticolazione dei compositi a matrice epossidica e rinforzo unidirezionale in fibra di carbonio si configura come leva strategica per migliorarne la tenacità interlaminare. L’obiettivo di questo studio è indagare sperimentalmente l’influenza di tre variabili chiave: lo spessore della lamina, la composizione della matrice epossidica e le condizioni di raffreddamento al termine del ciclo di cura. Sono state condotte prove in modo I (Double Cantilever Beam - DCB) e in modo II (End Loaded Split - ELS) per caratterizzare il comportamento del materiale in presenza di diversi meccanismi di frattura. Materiali e Metodi I materiali presi in esame sono prepreg unidirezionali a base di fibra di carbonio e resina epossidica, comunemente impiegati nella cantieristica nautica ad alte prestazioni. I tre prepreg utilizzati presentano caratteristiche differenti: - Materiale A (SE84 - grammatura 300 g/m²) - Materiale B (SE84 - grammatura 450 g/m²) - Materiale C (MTM57 - grammatura 300 g/m²) La percentuale volumetrica di fibra è pari al 63% per tutti i materiali. Le lamine sono state stratificate manualmente per ottenere laminati unidirezionali da 10 o 12 strati, a seconda della geometria di prova richiesta. Il processo di reticolazione è stato condotto mediante tecnica del sacco a vuoto, con l’impiego di peel-ply, film forato a densità variabile, bleeder e sacco in poliammide. Due varianti del ciclo di cura sono state applicate: un raffreddamento lento naturale (spegnimento del forno) e uno rapido mediante immersione in acqua e ghiaccio. La regolazione della quantità di resina nel laminato è stata effettuata variando pressione e tipologia di film forato. Influenza dello Spessore della Lamina Un incremento dello spessore della lamina, ottenuto passando da 300 a 450 g/m² (materiali A vs. B), ha determinato un chiaro aumento della resistenza a delaminazione durante la propagazione. Il materiale B ha mostrato, inoltre, una significativa presenza di fibre bridging, fenomeno che contribuisce alla dissipazione energetica e al ritardo dell’avanzamento della cricca. Tuttavia, il tasso di rilascio di energia all’innesco è risultato simile per entrambi i materiali, suggerendo che il contributo dello spessore si manifesti prevalentemente durante la propagazione. Effetto della Matrice Epossidica A parità di grammatura e fibra, il confronto tra i materiali A e C ha messo in evidenza il ruolo critico della formulazione della resina. Il materiale C (MTM57) ha presentato una maggiore energia dissipata, con un valore finale circa quattro volte superiore a quello del materiale A. Ancora una volta, il fibre bridging si è manifestato come meccanismo di toughening significativo. La resina MTM57 si è dunque dimostrata più efficace nel supportare i fenomeni dissipativi associati alla frattura interlaminare. Velocità di Raffreddamento Il raffreddamento rapido (C-R) ha comportato un aumento sia dei carichi massimi che della tenacità a frattura, in entrambi i modi di prova. Tale comportamento è attribuibile alla maggiore tenacità della matrice epossidica sviluppata durante una transizione vetrosa più rapida, a fronte di un’interfaccia fibra-matrice potenzialmente più debole. Nelle prove in modo II, tuttavia, la propagazione è avvenuta in maniera istantanea, impedendo la determinazione di R-curve ma confermando il trend tramite i valori all’innesco. Variazione del Contenuto di Resina L’incremento della percentuale di resina (dal 27% al 36%) ha comportato un miglioramento della resistenza in modo I, specialmente tra i livelli 27% e 33%, con un comportamento asintotico per valori superiori. L’interpretazione è legata alla maggiore estensione della zona plastica interlaminare, che consente una dissipazione energetica più efficace all’apice della cricca. Curiosamente, in modo II si è osservato un trend inverso, con una diminuzione della tenacità all’aumentare della resina. Questo comportamento, in apparente contraddizione, suggerisce che le sollecitazioni di taglio caratteristiche del modo II penalizzino l’eccesso di matrice, che può portare a una minore coesione complessiva. Conclusioni L’indagine sperimentale condotta ha dimostrato che i parametri di processo nella fabbricazione di laminati in fibra di carbonio e resina epossidica influiscono in modo decisivo sulla resistenza a delaminazione. Mentre l’innesco della cricca sembra relativamente insensibile alla maggior parte delle variazioni, la fase di propagazione è fortemente influenzata da: - Lo spessore della lamina, che favorisce fibre bridging e dissipa più energia - La tipologia di matrice, che determina la capacità della resina di supportare lo sviluppo della zona di frattura - Il raffreddamento rapido, che migliora la tenacità della matrice a scapito dell’interfaccia - La percentuale di resina, che rafforza la risposta in modo I ma può indebolirla in modo II La complessità dei meccanismi osservati e la differente risposta tra modo I e II evidenziano la necessità di un approccio multiscala e multifattoriale nella progettazione di materiali compositi ad alta prestazione, soprattutto nei settori critici come quello nautico. © Riproduzione VietataFonti e Riferimenti ISO 15024:2001 – “Fibre-reinforced plastic composites – Determination of Mode I interlaminar fracture toughness.” D. R. Moore, A. Pavan, "Fracture Mechanics Testing Methods for Polymers, Adhesives and Composites", ESIS TC4. K. Hojo et al., “Mode II interlaminar fracture of composite materials: Experimental methods and recent understanding”, Composites Science and Technology. M. J. Hogg, “Matrix effects on interlaminar fracture toughness”, Journal of Composite Materials.
SCOPRI DI PIU' Additivi anti U.V. o Antiossidanti per la Plastica: Quali Differenze e Perché Usarli
Nella produzione di polimeri plastici riciclati lo scarso uso dei protettivi della plastica può generare prodotti finiti scadentidi Marco ArezioIl concetto che un polimero riciclato deve essere economico e, quindi, di bassa qualità, è ancora abbastanza radicato nella mente dei produttori di materie plastiche che, purtroppo, possono andare incontro a spiacevoli contestazioni sul materiale fornito per fare i prodotti finiti.Il principio di economicità assoluta dei polimeri riciclati non si sposa con le attuali esigenze dell’uso del rifiuto plastico che la società ha, e quindi, è necessario qualificare adeguatamente i polimeri riciclati con appositi trattamenti nel riciclo e nella produzione dei nuovi granuli. Come sappiamo, il nemico numero uno della plastica è l’invecchiamento causato dagli agenti atmosferici, che ne riducono la durabilità, le caratteristiche meccaniche e fisiche, creando grossi problemi anche economici alla filiera produttiva e distributiva. Ma vediamo qual è il meccanismo dell’invecchiamento dei prodotti plasticiI prodotti plastici possono subire vari meccanismi di invecchiamento nel corso del tempo a causa di diversi fattori, tra cui l'esposizione alla luce solare, al calore, all'ossigeno, all'umidità e ad agenti chimici. Questi meccanismi di invecchiamento possono influire sulle proprietà fisiche e chimiche della plastica, portando a una perdita di resistenza, flessibilità, colore e altre caratteristiche desiderabili. Uno dei meccanismi di invecchiamento più comuni è l'ossidazione.Quando la plastica è esposta all'ossigeno presente nell'aria, possono verificarsi reazioni chimiche che portano alla formazione di gruppi ossidrilici nella struttura della plastica. Questi gruppi ossidrilici possono influire negativamente sulle proprietà meccaniche, rendendola più fragile e suscettibile alla rottura. La luce solare, in particolare la radiazione ultravioletta (UV), è un altro fattore che può causare l'invecchiamento dei prodotti plastici. La radiazione UV può degradare la struttura chimica della plastica, causando la frammentazione delle catene molecolari e la formazione di radicali liberi. Ciò può portare a una diminuzione della resistenza meccanica e alla comparsa di crepe e scolorimenti sulla superficie della plastica. Il calore è un altro fattore importante nell'invecchiamento dei prodotti plastici. L'esposizione prolungata a temperature elevate può causare una diffusione delle sostanze chimiche presenti nella plastica, portando a una perdita di flessibilità e ad un aumento della fragilità. Il calore può anche accelerare le reazioni chimiche all'interno della plastica, contribuendo alla sua degradazione. L'umidità è un fattore che può contribuire all'invecchiamento delle plastiche, in particolare di quelle sensibili all'acqua. L'assorbimento di umidità può causare la formazione di legami idrogeno nella struttura della plastica, portando a una diminuzione delle sue proprietà meccaniche. Quali sono le conseguenze dei processi di ossidazione L'ossidazione della plastica può avere diverse conseguenze indesiderate, tra cui: Perdita di resistenza meccanica: l'ossidazione può ridurre la resistenza meccanica della plastica, rendendola più fragile e suscettibile alla rottura. Variazione delle proprietà fisiche: l'ossidazione può alterare le proprietà fisiche della plastica, come la flessibilità, la durezza o la trasparenza. Cambiamento di colore: l'ossidazione può causare la comparsa di macchie o scolorimenti sulla superficie della plastica, modificando il suo aspetto estetico. Perdita di durata nel tempo: l'ossidazione può accelerare l'invecchiamento della plastica, riducendo la sua durata nel tempo e influenzando la sua longevità. Per mitigare gli effetti dell'invecchiamento dei prodotti plastici, vengono utilizzati diversi additivi durante il processo di produzione. Gli additivi come gli stabilizzatori UV, gli antiossidanti e gli agenti anti degradanti possono contribuire a proteggere la plastica dagli effetti dannosi dell'invecchiamento. Inoltre, le condizioni di conservazione a bassa temperatura e l'isolamento dalla luce solare possono aiutare a preservare le proprietà delle plastiche nel tempo. Come proteggere i prodotti plastici dall'invecchiamento Per proteggere i prodotti plastici dall'invecchiamento, è possibile adottare diverse misure preventive.Utilizzo di additivi durante il processo di produzione tra i quali possiamo citare:Gli stabilizzatori UV, ad esempio, aiutano a prevenire la degradazione causata dalla luce solare. Gli antiossidanti e gli agenti anti degradanti possono aiutare a proteggere la plastica dall'ossidazione e dalla degradazione chimica. Vernici protettive: quando il prodotto plastico è stato realizzato è possibile applicare delle specifiche vernici protettive agli UV. La scelta tra l'utilizzo di vernici protettive o additivi nell'impasto produttivo dipende da diversi fattori, tra cui l'applicazione specifica, il tipo di plastica e le preferenze del produttore. Entrambe le opzioni possono offrire una protezione contro i raggi UV, ma hanno approcci diversi e vantaggi specifici. Vernici protettive Le vernici protettive, come abbiamo detto, possono essere applicate sulla superficie della plastica per creare uno strato protettivo che blocca i raggi UV. Questo approccio offre flessibilità perché le vernici possono essere applicate dopo la produzione del prodotto plastico finito. Le vernici possono anche fornire una maggiore personalizzazione in termini di aspetto estetico e finitura. Tuttavia, richiedono un'ulteriore fase di applicazione e potrebbero richiedere manutenzione periodica per mantenere l'efficacia della protezione UV. Additivi nell'impasto produttivo Gli additivi di protezione possono essere incorporati direttamente nell'impasto plastico durante il processo di produzione. Questi additivi agiscono come stabilizzatori UV, proteggendo la plastica dall'invecchiamento causato dalla radiazione UV. L'utilizzo di additivi anti-UV durante la produzione ha il vantaggio di offrire una protezione uniforme su tutta la massa del prodotto plastico, senza richiedere ulteriori fasi di applicazione o manutenzione specifica. Inoltre, l'incorporazione degli additivi nell'impasto permette una maggiore resistenza alla degradazione UV rispetto a una semplice verniciatura esterna. La scelta tra vernici protettive e additivi nell’impasto dipenderà anche dalle esigenze specifiche del prodotto plastico e dalle preferenze del produttore. In alcune applicazioni, come nel settore edile, l'uso di additivi anti-UV nell'impasto produttivo può essere preferibile per garantire una protezione a lungo termine senza la necessità di applicazioni esterne. Tuttavia, ci possono essere casi in cui l'uso di vernici protettive è più adatto, ad esempio quando si desidera una finitura personalizzata o quando si vogliono aggiungere ulteriori strati di protezione sulla superficie.
SCOPRI DI PIU'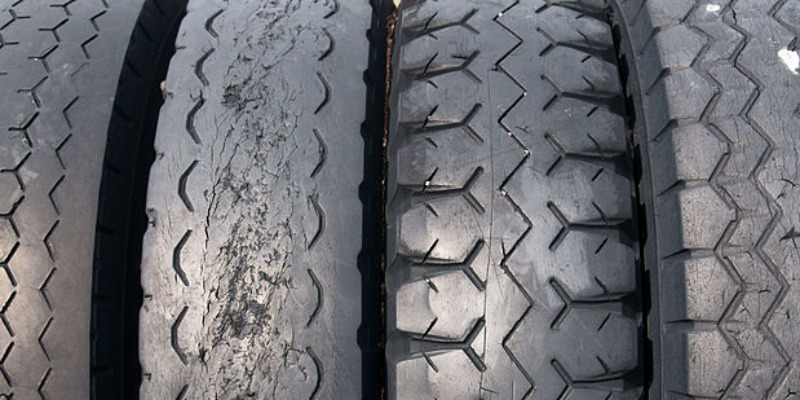 Cosa è il Processo di Devulcanizzazione per il Riciclo degli Pneumatici
Come avviene il processo di Devulcanizzazione per il Riciclo degli Pneumaticidi Marco ArezioSe pensiamo che ogni macchina, moto, camion, corriera o qualsiasi altro mezzo su ruote impiega gli pneumatici per un periodo medio di 1-2 anni, per poi sostituirli con nuove coperture, possiamo incominciare a capire quanti pneumatici usati ci possono essere nel mondo.Se poi facciamo un rapido conto di quanti milioni di mezzi su ruote circolino sulla terra, possiamo facilmente moltiplicare il numero di mezzi per il numero medio degli pneumatici che montano, ottenendo un numero strabiliante. Questo numero strabiliante ogni 1-2 anni esprime i rifiuti, sotto forma degli pneumatici esausti, con cui dobbiamo fare i conti, rifiuti che se non trattati correttamente e rimessi in circolo, gravano pericolosamente sull’ambiente. Se raccolti e gestiti correttamente gli PFU (gli pneumatici esausti) possono però diventare una risorsa perché al loro interno contengono gomma, acciaio e fibre tessili che attraverso un processo di riciclo possono generare materie prime seconde. In particolare, i polverini e granuli di gomma ottenuti dalla riduzione volumetrica degli pneumatici, se sottoposti ad azione meccanica, chimica, termica o irradiati con ultrasuoni, subiscono un processo definito devulcanizzazione, con risultati variabili in funzione del materiale di partenza e della tecnologia utilizzata, come riportato da uno studio recente del dipartimento di ingegneria meccanica e strutturale dell’Università di Brescia. Esso permette di riottenere una materia prima seconda attraverso la rottura dei legami creati tra le catene polimeriche durante la fase di vulcanizzazione. Questo processo della gomma costituente gli pneumatici non è solo un potenziale metodo di riciclo degli stessi, ma rappresenta, allo stato attuale, l’approccio più promettente per risolvere le difficoltà legate al problema di impatto ambientale causato dalle enormi quantità di pneumatici a fine vita. Attraverso il processo definito devulcanizzazione la gomma viene riportata ad una struttura chimica vicina a quella dell’elastomero di partenza; questo ne permette l’aggiunta alle normali mescole. La devulcanizzazione, in genere, è effettuata in autoclave mediante processi termochimici sfruttando l’azione congiunta di temperatura, pressione ed additivi chimici. La composizione delle gomme riciclate è molto simile a quella del materiale vergine di provenienza. Sotto forma di granulato o polverino, può entrare a far parte delle mescole utilizzate dall’industria per numerose applicazioni. Il concetto di “economia circolare” assume attualmente una valenza predominante in quanto le sostanze di cui sono fatti i prodotti saranno sempre più trattate come una risorsa uguale alle materie prime e non più solamente smaltite. La prospettiva è quindi mirata alla valorizzazione delle attività finalizzate al riutilizzo degli pneumatici a fine vita (PFU). LA DEVULCANIZZAZIONE La devulcanizzazione è il processo attraverso cui si cerca di scindere i legami chimici tra gomma e zolfo, creati grazie alla vulcanizzazione, e responsabili delle proprietà elastiche e di resistenza meccanica che fanno della gomma un materiale molto apprezzato. La devulcanizzazione prevede l’utilizzo di processi chimici, termici e meccanici che risultano essere altamente inquinanti, in quanto potrebbero rilasciare gas tossici nell’ambiente; inoltre, richiedono un ingente consumo energetico. A causa dell’utilizzo di additivi chimici o di alte temperature, c’è un elevato rischio che si rompano anche le catene polimeriche che costituiscono la gomma stessa, la quale verrebbe denaturata perdendo tutte le sue caratteristiche chimiche e fisiche. In particolare, di seguito vengono elencate le diverse modalità attualmente utilizzate per tale processo: Chimica: viene aggiunto al polverino di gomma una quantità di reagenti chimici a temperature e pressioni elevate specifiche. Una volta terminato il processo, i residui vengono risciacquati, filtrati ed asciugati per eliminare le eventuali impurità chimiche indesiderate. Possono essere utilizzati diversi agenti devulcanizzanti e, a seconda della tipologia scelta e delle caratteristiche della materia prima impiegata, si otterranno delle diverse sostanze in uscita dal reattore. Ad esempio, utilizzando disolfuri nel processo si potrebbe ottenere la formazione di idrogeno solforato (H2S), metile o altri tioli (composti organici assimilabili ad alcoli in cui l'atomo di ossigeno è stato sostituito da un atomo di zolfo, aventi quindi formula generale R-SH: il gruppo funzionale SH viene denominato sia come gruppo tiolo che come gruppo solfanile). Poiché la produzione di pneumatici utilizza ossido di zinco e carbonato di zinco, la devulcanizzazione chimica potrebbe anche produrre particelle metalliche sospese nell'aria; pertanto prima del rilascio in atmosfera è necessario prevederne un trattamento specifico. Ultrasuoni: in tale metodologia i residui vengono caricati in testa ad una tramoggia e successivamente introdotti in un estrusore che tramite un’azione meccanica riscalda ed ammorbidisce la gomma. Successivamente il materiale viene sottoposto all’azione di onde ultrasoniche con un’esposizione di pochi secondi. L’attività sinergica dell’energia ultrasonica, del calore, della pressione e dell’azione meccanica contribuisce alla devulcanizzazione della gomma. La temperatura raggiunta in questo processo è di circa 110°C quindi si genererà una minore emissione di vapore e dal momento che non vengono utilizzati additivi chimici per rompere i legami dello zolfo formati nella vulcanizzazione, non si verificheranno nemmeno pericolose emissioni in atmosfera. Tuttavia, i residui gassosi verranno comunque trattati con filtri a carboni attivi. Microonde: questa metodologia utilizza l’energia controllata a microonde per devulcanizzare gli elastomeri contenenti zolfo. Il materiale da sottoporre a tale processo deve essere sufficientemente polare da poter accettare energia ad una velocità tale da poter generare il calore necessario per devulcanizzare la gomma. Biologica: vengono utilizzati determinati microorganismi per attaccare i legami di zolfo formatisi durante la vulcanizzazione della gomma naturale. Il tempo di contatto biologico necessario per tale processo è variabile tra i 10 e poche centinaia di giorni. Detti microrganismi essendo dotati di vie metaboliche desolforanti riescono ad effettuare una rottura selettiva dei ponti zolfo presenti nella gomma vulcanizzata, senza intaccare la catena polimerica. I microrganismi impiegati, infatti, sono dotati di pathway metabolici, in cui specifici enzimi intervengono in maniera selettiva a catalizzare la rottura dei legami carbonio-zolfo e zolfo-zolfo della gomma, senza intaccare i polimeri costituitivi dell’elastomero stesso, il quale quindi non viene distrutto.Categoria: notizie - tecnica - plastica - riciclo - devulcanizzazione - pneumatici
SCOPRI DI PIU' Quantificare la Degradazione del Polietilene per Garantire la Qualità nel Riciclo: Un Passo Verso l'Economia Circolare
L'HDPE può essere difficile da riciclare in modo uniforme. Nuovi studi puntano a definire parametri di degradazione per garantire qualità costante e favorire il riciclodi Marco ArezioIl polietilene, in particolare il polietilene ad alta densità (HDPE), è uno dei materiali più diffusi a livello globale grazie alla sua versatilità e resistenza. Utilizzato in settori come l’imballaggio, l'automotive e le costruzioni, questo polimero appartiene alla famiglia delle poliolefine, caratterizzate da un’elevata resistenza alla degradazione durante la fase di ri-estrusione, una proprietà che le rende particolarmente adatte al riciclo. Tuttavia, l’eterogeneità delle materie prime riciclate presenta problematiche significative nella garanzia di una qualità uniforme e idonea per la fabbricazione di nuovi prodotti. Nonostante il potenziale del polietilene per essere integrato in un’economia circolare, l’assenza di metodi efficaci di controllo qualità ha limitato la capacità di riciclare efficacemente questo materiale. Recenti ricerche hanno cercato di affrontare questa problematica, studiando le vie di degradazione dell’HDPE attraverso esperimenti basati su simulazioni reologiche e processi di estrusione. Questo articolo esplora i risultati di tali studi, evidenziando come sia possibile definire parametri di degradazione caratteristici per valutare la qualità dell’HDPE vergine e del polietilene post-consumo (PCR) nel contesto di un’economia circolare. Le Problematiche del riciclo dell’HDPE La degradazione del polietilene durante il riciclo è influenzata da molteplici fattori, inclusi la temperatura, l’esposizione all’ossigeno e la qualità della materia prima. L’HDPE vergine mantiene, in genere, caratteristiche meccaniche superiori rispetto ai polimeri riciclati, inoltre l’accumulo di cicli di ri-estrusione e l’inclusione di contaminanti nel materiale post-consumo rendono complesso garantire una qualità costante nel prodotto finale. Uno degli aspetti chiave nella degradazione dell’HDPE è il fenomeno della scissione delle catene. Durante le prime fasi di degradazione, la rottura dei legami polimerici produce catene più corte, riducendo la viscosità e la resistenza meccanica del materiale. Tuttavia, con il prolungarsi dell’esposizione all’ossigeno, la modalità di degradazione tende a cambiare: al posto della scissione delle catene, si osserva un meccanismo di ramificazione lunga (long-chain branching). Questo fenomeno modifica la struttura molecolare del polimero, con effetti significativi sulle sue proprietà reologiche e meccaniche. Esperimenti di simulazione reologica ed estrusione Per comprendere meglio i meccanismi di degradazione dell’HDPE, i ricercatori hanno condotto esperimenti sia in ambiente di simulazione reologica sia attraverso processi di estrusione. Queste tecniche hanno permesso di analizzare come le condizioni di riciclo influenzano la struttura molecolare dell’HDPE e di quantificare i parametri di degradazione in funzione delle variabili ambientali. La reologia si rivela particolarmente utile per misurare le proprietà di flusso del polimero e per monitorare i cambiamenti nella viscosità dovuti alla scissione delle catene o alla ramificazione. I risultati degli esperimenti hanno evidenziato come, in assenza di ossigeno, la degradazione dell’HDPE sia prevalentemente caratterizzata dalla scissione delle catene, riducendo la lunghezza media delle molecole e diminuendo così la viscosità del polimero. Al contrario, l’esposizione prolungata all’ossigeno porta alla formazione di ramificazioni, che aumentano la complessità strutturale del polimero e influenzano la sua capacità di flusso. Questi cambiamenti strutturali possono essere osservati e quantificati, fornendo indicatori chiave per determinare lo stato di degradazione del materiale. Parametro di degradazione e qualità del riciclato post-consumo L’aspetto innovativo di questo studio risiede nella definizione di un parametro di degradazione caratteristico che può essere utilizzato come misura della qualità del riciclato. Questo parametro, basato sulla correlazione tra la struttura molecolare e il comportamento reologico del polimero, permette di identificare il livello di degradazione del materiale e di valutarne l’idoneità per nuovi processi produttivi. Quando applicato al polietilene post-consumo (PCR), questo metodo si rivela efficace nell’individuare le variazioni di qualità del materiale, fornendo una base scientifica per garantire la consistenza della materia prima riciclata. Gli esperimenti hanno dimostrato che, nonostante le inevitabili variazioni nelle condizioni ambientali, il parametro di degradazione è in grado di indicare con precisione la transizione tra scissione delle catene e ramificazione lunga. Tale informazione è cruciale per i produttori, poiché consente di selezionare il materiale riciclato più idoneo a seconda del tipo di applicazione, evitando il rischio di prodotti non conformi o fragili. Implicazioni per l’economia circolare L’adozione di un sistema di controllo qualità basato sul parametro di degradazione rappresenta un passo fondamentale verso una maggiore integrazione del polietilene riciclato nei processi industriali. Grazie a una metodologia di valutazione della qualità più accurata, è possibile sviluppare percorsi di riciclo più efficaci e sostenibili, riducendo la dipendenza dalle materie prime vergini e promuovendo l’economia circolare. Il parametro di degradazione proposto potrebbe divenire uno standard di riferimento per il settore del riciclo, in grado di orientare le scelte dei produttori e dei fornitori di materiali polimerici. In tal modo, si potrebbero ridurre i rifiuti plastici e i costi associati alla gestione dei rifiuti industriali, promuovendo al contempo un uso più efficiente delle risorse. Conclusioni L’introduzione di metodi innovativi per la quantificazione della degradazione nell’HDPE rappresenta una svolta significativa per il settore del riciclo dei polimeri. La possibilità di definire un parametro di degradazione consente di valutare con maggiore precisione la qualità del riciclato, aprendo nuove opportunità per l’inclusione del polietilene post-consumo in un’economia circolare. I risultati ottenuti dimostrano l’efficacia della simulazione reologica nel caratterizzare la struttura molecolare dell’HDPE, rendendo possibile un monitoraggio accurato dei processi di riciclo. In un contesto in cui la domanda di materiali sostenibili è in continua crescita, lo sviluppo di tecnologie di controllo qualità avanzate come questa si presenta come essenziale per garantire una produzione responsabile e sostenibile.© Riproduzione Vietata
SCOPRI DI PIU' Il tuo estrusore si lamenta? prova un cambia filtri in continuo
Dai cambiafiltri automatici ai sistemi a backflush, laser, tamburo rotante e doppio stadio: come la filtrazione del melt sta cambiando il riciclo meccanico delle plastiche post consumo nel 2026di Marco ArezioDescrizione autore: Marco Arezio si occupa di economia circolare, riciclo dei polimeri e filiere industriali delle materie plastiche. Attraverso la piattaforma rMIX segue l’evoluzione tecnica dei processi di selezione, lavaggio, estrusione, filtrazione e valorizzazione delle materie prime seconde. Data dell'articolo: Aprile 2020Data aggiornamento: Marzo 2026Come abbiamo avuto modo di affrontare in altri articoli, la qualità dell’input della plastica proveniente dalla raccolta differenziata, ha subito negli ultimi anni un generale peggioramento, anche a causa della chiusura delle importazioni sul mercato cinese della fine del 2017. L’aumento della presenza di plastiche miste, come i poli accoppiati, il PVC o le contaminazioni di altre plastiche all’interno della balla di scarti da post consumo che arriva agli impianti di lavorazione delle materie plastiche, mette in difficoltà il produttore di polimeri sul mantenimento di un’idonea qualità dei polimeri da produrre. Perché oggi la filtrazione del melt è diventata decisiva nel riciclo delle plastiche post consumo Nel 2020 il tema dei cambiafiltri in continuo veniva ancora affrontato soprattutto come una soluzione pratica per evitare fermate macchina, alleggerire il lavoro dell’operatore e limitare la presenza di impurità visibili nel granulo. Oggi, nel 2026, la filtrazione del melt ha assunto un ruolo molto più centrale. Non è più soltanto un accessorio dell’estrusore, ma una tecnologia che incide direttamente sulla costanza qualitativa del granulo, sulla stabilità della linea, sulla perdita di polimero utile e, in molti casi, anche sulla durabilità del manufatto finale. Le analisi più recenti mostrano infatti che impurità polimeriche e non polimeriche residue possono ridurre in modo marcato la vita utile dei prodotti ottenuti da riciclato, soprattutto nelle applicazioni durevoli, dove disomogeneità e inclusioni diventano punti di innesco per rotture premature. Questo cambiamento di prospettiva nasce da una realtà industriale evidente: la qualità media del post consumo è più variabile di quanto non fosse alcuni anni fa. I flussi in ingresso contengono una maggiore eterogeneità compositiva, più residui cartacei, più frazioni elastiche, più contaminanti minerali e più polimeri incompatibili presenti in tracce. Anche quando la selezione ottica e il lavaggio lavorano bene, il riciclatore si trova quasi sempre davanti a un melt che non può essere inviato alla pelletizzazione senza una fase di pulizia finale efficace. Per questa ragione, la filtrazione non deve più essere vista come una barriera finale contro lo sporco, ma come uno stadio di raffinazione del polimero fuso. Perché il solo lavaggio non basta a garantire un granulo stabile e pulito Un impianto di lavaggio ben dimensionato resta indispensabile. Riduce le contaminazioni superficiali, separa una parte degli inerti, diminuisce il carico organico e abbassa il rischio di carbonizzazioni in estrusione. Tuttavia, il lavaggio non è in grado di eliminare tutte le impurità che compromettono il comportamento del melt. Restano infatti materiali non fondenti, frammenti elastomerici, residui di carta e legno, particelle metalliche sottili, polimeri estranei a più alto punto di fusione e contaminanti che, una volta entrati nell’estrusore, diventano particolarmente difficili da gestire. Le evidenze sperimentali più recenti sul PE post consumo mostrano che la filtrazione singola e doppia modifica in modo misurabile la qualità del materiale, riducendo quantità e dimensione dei contaminanti, ma influenzando anche parametri come MFR, contenuto di ceneri e stabilità all’ossidazione. Questo conferma che la filtrazione non è un semplice passaggio accessorio, bensì una fase di processo che condiziona il profilo finale del granulo. Il punto fondamentale è che il filtro non lavora su una materia “vergine”, ma su una massa polimerica già sottoposta a stress termici e meccanici. Ogni bar di pressione, ogni secondo di permanenza, ogni accumulo di contaminante sulla superficie filtrante può influenzare la qualità del prodotto. Per questo i sistemi più recenti sono stati progettati non solo per trattenere impurità, ma anche per limitare le perdite di carico, ridurre il tempo di residenza del contaminante caldo sullo schermo e mantenere la pressione di processo entro valori il più possibile costanti. Come si sono evoluti i sistemi di filtrazione delle plastiche riciclate L’evoluzione più importante degli ultimi anni riguarda il passaggio dai sistemi discontinui, che richiedevano soste frequenti o cambi manuali delle reti, ai sistemi continui e autopulenti. Oggi i migliori cambiafiltri non si limitano a trattenere lo sporco, ma gestiscono in modo dinamico il rapporto tra pressione, scarico del contaminante, area filtrante disponibile e perdita di polimero utile. L’obiettivo industriale non è più soltanto ottenere un granulo visivamente più pulito, ma farlo senza compromettere produttività, resa e stabilità della linea. Le famiglie tecnologiche oggi più interessanti possono essere lette come risposte diverse a problemi diversi. Ci sono sistemi pensati per flussi moderatamente contaminati, altri per feedstock con picchi molto elevati di sporco; alcuni privilegiano la finezza di filtrazione, altri la continuità di marcia; alcuni sono ideali per film in poliolefine, altri per PET, ABS, PS, poliammidi o materiali ad alta fluidità. La scelta corretta dipende dal mix tra tipo di polimero, natura del contaminante, livello di contaminazione e applicazione finale del granulo. I cambiafiltri continui a raschiatore: la risposta più concreta ai flussi sporchi e instabili Una delle architetture più diffuse oggi è quella del cambiafiltro continuo con raschiatore. In questi sistemi il melt attraversa una superficie filtrante mentre un organo meccanico pulisce in continuo o quasi continuo lo schermo, convogliando le impurità verso una zona di espulsione. Il vantaggio principale è la continuità della produzione: il filtro non si intasa fino al fermo, ma viene mantenuto funzionale durante il processo. In molte configurazioni l’apertura della valvola di scarico è gestita in funzione della contaminazione, della pressione o di una temporizzazione controllata. Questo approccio è particolarmente utile quando il feedstock presenta picchi irregolari di sporco. I sistemi a raschiatore di ultima generazione sono molto apprezzati perché permettono di mantenere la superficie filtrante operativa, limitano la formazione di cake e riducono l’accumulo prolungato di impurità calde sullo schermo. In termini industriali questo significa meno gel, meno punti neri, meno odori da materiale carbonizzato e una pressione di processo più regolare. Per PE, PP, PS, ABS e altri polimeri largamente impiegati nel riciclo meccanico, questa tipologia rappresenta oggi una delle soluzioni più robuste e versatili. I sistemi backflush: quando serve continuità senza perdere la superficie filtrante Un’altra tecnologia ormai consolidata è quella del backflush segmentato o parziale. In questi sistemi una parte della superficie filtrante continua a lavorare mentre un’altra parte viene rigenerata tramite controlavaggio. La logica è particolarmente interessante perché consente di mantenere la filtrazione attiva durante la pulizia dello schermo, evitando le discontinuità dei vecchi sistemi a cassetta. Le configurazioni più evolute mantengono disponibile la superficie filtrante anche durante il controlavaggio e puntano a conservare costanti pressione, volume di melt e condizioni di processo. Il vantaggio del backflush è evidente nei contesti in cui la contaminazione non è estrema ma è sufficientemente elevata da rendere inefficiente una semplice rete tradizionale. Inoltre, il controlavaggio segmentato riduce il rischio che il filtro diventi un punto di forte instabilità idraulica. Per molte linee di riciclo meccanico, soprattutto dove si lavora con materiali già discretamente preparati a monte, il backflush rappresenta un buon compromesso tra automazione, pulizia del melt e contenimento del melt loss. I filtri a disco microforato e i sistemi “laser”: maggiore precisione e controllo dello spurgo Fra i sistemi più avanzati emersi negli ultimi anni rientrano quelli basati su schermi microforati ad alta precisione, spesso associati a dischi paralleli e a organi di raschiatura che rimuovono in continuo il contaminante trattenuto. Queste soluzioni sono nate per trattare feedstock difficili, con impurità fini, elastomeriche o miste, mantenendo una pressione relativamente costante e una qualità di melt elevata. La loro forza non è solo la finezza della separazione, ma anche il controllo molto più sofisticato dello scarico delle impurità. La tendenza più recente riguarda infatti i sistemi intelligenti di controllo dello spurgo. Nei modelli più aggiornati, il software rileva picchi di contaminazione, variazioni di throughput, aumento di viscosità o progressiva riduzione dell’area filtrante utile e adegua automaticamente la velocità del raschiatore e del sistema di scarico. In alcuni casi questo approccio ha permesso di ridurre il melt loss fino al 50% rispetto ai controlli precedenti, mantenendo più stabile la filtrazione nel tempo. In parallelo, l’aumento della superficie filtrante disponibile in alcune nuove geometrie ha reso possibile lavorare a throughput più elevati senza sacrificare la qualità del filtrato. I filtri a tamburo rotante: la soluzione per contaminazioni molto elevate Quando il feedstock è particolarmente sporco, con percentuali elevate di contaminanti solidi o elastomerici, i sistemi a tamburo rotante rappresentano una delle architetture più efficaci. In questa configurazione il melt fluisce attraverso un tamburo perforato, generalmente dall’esterno verso l’interno. Le impurità vengono trattenute sulla superficie esterna e rimosse quasi immediatamente da un raschiatore, che le convoglia verso lo scarico. Il vantaggio tecnico è notevole: il contaminante resta poco tempo nella zona calda, la superficie filtrante viene continuamente liberata e la pressione di processo rimane più costante rispetto a molte soluzioni tradizionali. Questo tipo di filtro si è dimostrato adatto anche a feedstock con contaminazioni molto importanti, fino a circa il 16% in peso in alcune configurazioni industriali. È inoltre efficace su contaminanti difficili come particelle metalliche sottili, alluminio, gomma, silicone e altri residui che nei sistemi convenzionali possono deformarsi o spingere il filtro verso l’intasamento rapido. La possibilità di regolare in modo indipendente la velocità del tamburo e quella del sistema di scarico permette una taratura fine fra qualità del filtrato, perdita di polimero e stabilità della linea. I sistemi a nastro continuo: semplicità operativa e produzione non stop Una tecnologia meno discussa ma molto interessante è quella del cambiafiltro a nastro continuo. In questi impianti la superficie filtrante viene sostituita gradualmente attraverso l’avanzamento di una rete o di un nastro, in modo da offrire sempre una nuova area di filtrazione senza fermare l’estrusione. Il vantaggio principale è la semplicità concettuale abbinata a una buona continuità di esercizio. In contesti produttivi con esigenze di lunga autonomia e personale ridotto, i sistemi a nastro possono risultare molto competitivi, soprattutto quando il feedstock ha contaminazioni moderate ma persistenti. Dal punto di vista economico, questi sistemi sono interessanti perché sfruttano in modo ordinato e progressivo la superficie disponibile, riducendo le interruzioni e semplificando la manutenzione ordinaria. Non sempre rappresentano la scelta migliore per contaminazioni estreme, ma possono offrire un ottimo equilibrio fra produttività, regolarità di marcia e facilità di gestione. La doppia filtrazione e la filtrazione a cascata: quando una sola barriera non basta Uno degli sviluppi più rilevanti del periodo recente è il crescente utilizzo di schemi a doppio stadio o a cascata. In questo approccio il primo filtro svolge una funzione di sgrossatura, trattenendo i contaminanti più grossolani e proteggendo gli organi a valle, mentre il secondo filtro realizza una pulizia più fine del melt. Il vantaggio è duplice: si riduce l’usura delle apparecchiature successive e si ottiene un controllo più raffinato sulla qualità finale del granulo. Nei sistemi più spinti, soprattutto per fibre, non tessuti o applicazioni molto esigenti, la seconda filtrazione può arrivare a finezze nell’ordine di 15 micron, mentre per filtrazioni molto fini si ricorre a configurazioni speciali di tipo cascade. Tuttavia, la doppia filtrazione non deve essere considerata una soluzione universale. Gli studi più recenti sul PE post consumo mostrano che il secondo stadio riduce effettivamente contaminazione e dimensione dei difetti, ma può influenzare anche proprietà significative del materiale. In altre parole, filtrare di più non equivale sempre a ottenere un riciclato migliore in senso assoluto. Tutto dipende da quanto il mercato remunera quel salto qualitativo e da quanto stress termomeccanico aggiuntivo il materiale può sopportare senza degradarsi inutilmente. Il rapporto tra filtrazione, degasaggio e rimozione degli odori Un aspetto molto importante, oggi, è la crescente integrazione tra filtrazione e degasaggio. Nei processi più evoluti la rimozione dei contaminanti solidi avviene prima delle sezioni di degasaggio, così da migliorare l’estrazione dei volatili e ridurre il contributo di carta, residui organici e particelle carbonizzabili alla formazione di odori. Questo è particolarmente rilevante per PET, fibre, non tessuti e flussi da imballaggi post consumo, nei quali la componente odorigena e i composti volatili possono compromettere la qualità percepita del riciclato anche se il granulo appare pulito visivamente. La filtrazione moderna, quindi, non deve essere valutata solo sulla base del micronaggio. Conta la posizione del filtro nella linea, la sua interazione con la pompa melt, la sua capacità di lavorare prima di un degasaggio efficiente e la sua attitudine a non trattenere troppo a lungo contaminanti termicamente instabili. Un filtro che pulisce bene ma surriscalda il contaminante o genera troppo melt loss può essere meno vantaggioso di un sistema apparentemente meno fine ma più equilibrato. Quali sono oggi i criteri reali per scegliere un sistema di filtrazione La scelta di un filtro per plastiche riciclate non dovrebbe mai partire soltanto dal grado di filtrazione dichiarato. I criteri corretti sono più complessi. Il primo è la natura del contaminante: un inerte minerale, un frammento metallico, una particella carboniosa, un elastomero o un polimero incompatibile non si comportano allo stesso modo sulla superficie filtrante. Il secondo è la concentrazione media e la variabilità dei picchi di contaminazione. Il terzo è il tipo di polimero da trattare: PE, PP, PS, ABS, PET e poliammidi rispondono diversamente a pressione, temperatura e tempo di residenza. Il quarto è l’applicazione finale: tubo, film, lastra, fibra, non tessuto, stampaggio o compound tecnico richiedono livelli qualitativi differenti. A questi elementi se ne aggiungono altri di natura economica: stabilità di pressione, frequenza di manutenzione, perdita di polimero allo spurgo, durata dello schermo, consumo energetico e capacità del sistema di restare efficiente quando il feedstock cambia leggermente da lotto a lotto. È qui che i sistemi più recenti fanno la differenza, perché non puntano solo alla filtrazione fine ma a una filtrazione più stabile, più automatizzata e meno dissipativa. Cosa la filtrazione non può fare da sola Per quanto evoluti, i sistemi di filtrazione non possono sostituire una filiera corretta di riciclo meccanico. Non possono correggere tutte le incompatibilità tra polimeri, non possono rigenerare una matrice già fortemente degradata e non possono da soli garantire l’idoneità del riciclato per applicazioni particolarmente sensibili. Nel caso dei materiali destinati al contatto alimentare, inoltre, il quadro normativo europeo aggiornato nel 2025 conferma che il tema non riguarda solo la presenza di impurità visibili, ma anche qualità del processo, purezza, controllo dei contaminanti e conformità del sistema di decontaminazione. Questo significa che il filtro deve essere visto come un passaggio fondamentale, ma inserito all’interno di una strategia più ampia che comprende selezione, lavaggio, asciugatura, estrusione corretta, degasaggio, eventuale additivazione e controllo qualità finale. Il riciclato di alto livello non nasce da una sola macchina, ma dall’interazione coerente di più stadi di processo. Conclusioni Riscrivere oggi un articolo del 2020 sui cambiafiltri in continuo significa riconoscere che la filtrazione del melt è diventata una delle vere tecnologie chiave del riciclo meccanico. Il problema non è più soltanto fermare lo sporco, ma farlo in modo continuo, con bassa perdita di materiale, pressione stabile, contaminante espulso rapidamente e qualità del granulo coerente con l’applicazione finale. I sistemi più maturi oggi si distinguono per automazione, capacità di gestire feedstock instabili, riduzione del melt loss, controllo dello spurgo, possibilità di doppio stadio e integrazione con degasaggio e pompaggio del melt. In questa prospettiva, i filtri continui a raschiatore, i sistemi backflush, i filtri microforati ad alta precisione, le architetture a tamburo rotante, i sistemi a nastro continuo e la filtrazione a cascata non sono tecnologie concorrenti in senso assoluto, ma risposte diverse a feedstock diversi. La scelta migliore non è quella più sofisticata in astratto, ma quella che riesce a trovare il giusto equilibrio tra pulizia del melt, resa produttiva, costo operativo e destinazione del granulo. Nel riciclo delle plastiche post consumo, oggi più che mai, la filtrazione è un fattore di qualità, marginalità e credibilità industriale. FAQ Qual è oggi il miglior sistema di filtrazione per plastiche riciclate? Non esiste un sistema universalmente migliore. Per feedstock molto sporchi funzionano bene i sistemi continui con raschiatore, i tamburi rotanti e alcune configurazioni a doppio stadio; per materiali più puliti possono essere molto efficaci anche i backflush e i sistemi a filtrazione fine. La doppia filtrazione migliora sempre il granulo? No. Riduce quantità e dimensione dei contaminanti, ma può modificare alcune proprietà del materiale. Va adottata quando l’applicazione finale richiede davvero quel livello di purezza. I sistemi più recenti riducono anche il melt loss? Sì. I controlli intelligenti di scarico introdotti negli ultimi anni possono ridurre in modo sensibile la perdita di polimero utile, in alcuni casi fino al 50% rispetto a controlli precedenti, a seconda del tipo di materiale e della contaminazione. Quanto conta la filtrazione nella qualità finale del manufatto? Conta molto, perché le impurità residue possono influenzare proprietà meccaniche, stabilità nel tempo e affidabilità del prodotto, soprattutto nelle applicazioni durevoli. Per il food contact basta un filtro molto fine? No. La filtrazione è importante, ma per le applicazioni a contatto con alimenti servono anche processi conformi, controllo dei contaminanti, qualità del feedstock e rispetto del quadro normativo aggiornato. FontiMessiha, M. et al., “How Impurities affect the Lifetime of Plastic Products”, Polymer Testing, 2025. Studio utile per inquadrare l’impatto delle impurità polimeriche e non polimeriche sulla durabilità dei manufatti in plastica riciclata. “Influence of pre-treatment and single-/double-stage melt filtration on the material properties of post-consumer recycled PE film”, Polymers / PMC, 2024. Riferimento importante per valutare gli effetti della filtrazione singola e doppia su contaminanti, MFR, ceneri e stabilità del riciclato in PE post consumo. Demets, R. et al., “Addressing the complex challenge of understanding and quantifying substitution potential of mechanical recycling for plastics”, Resources, Conservation and Recycling, 2021. Fonte utile per contestualizzare l’eterogeneità delle balle selezionate e il ruolo delle contaminazioni nelle prestazioni del riciclato. Commission Regulation (EU) 2025/351, EUR-Lex, 2025. Riferimento normativo aggiornato per materiali e oggetti in plastica destinati al contatto con alimenti, con modifiche rilevanti anche sul tema delle plastiche riciclate e del controllo qualità. Regulation (EU) 2022/1616 e aggiornamenti collegati sul riciclo delle plastiche per contatto alimentare, EUR-Lex. Base normativa da considerare quando nell’articolo si accenna ai limiti della sola filtrazione nelle applicazioni food contact. EFSA – Plastic recycling process application procedure, aggiornamento 2026. Documento utile per chiarire che, allo stato attuale, la valutazione di sicurezza EFSA riguarda i processi di riciclo meccanico del PET post consumo destinato al food contact. EFSA – Recycled plastic materials, aggiornamento 2025–2026. Fonte istituzionale utile per richiamare l’evoluzione del quadro valutativo europeo sui processi di riciclo delle plastiche. Mapping of Plastics Recycling Processes & Technologies, 2026. Documento tecnico utile per inquadrare il ruolo della melt filtration nelle linee di riciclo meccanico e nella sequenza selezione–lavaggio–estrusione–filtrazione–pelletizzazione. Recycling Plastics from Residual Municipal Solid Waste, VTT, 2025. Fonte tecnica utile per il collegamento tra miglioramento della selezione, lavaggio e filtrazione industriale con filtri autopulenti.
SCOPRI DI PIU' Vantaggi delle Nanocariche Polimeriche Rispetto a quelle Tradizionali
Quali miglioramenti fisico-meccanici degli impasti polimerici si ottengono con l'utilizzo delle nanocarichedi Marco ArezioNella produzione di polimeri riciclati o compounds con polimeri vergini, alcune ricette prevedono l’aggiunta di una certa percentuale di cariche minerali al fine di modificare alcune caratteristiche. Tra quelle più usate troviamo il carbonato di calcio, il talco, la fibra di vetro e la mica, sotto forma di polvere, granuli o fibra, che vengono dispersi in fase di miscelazione con il polimero. Il talco e il carbonato di calcio vengono normalmente aggiunti in percentuali variabili dal 10 al 50% per modificare alcune caratteristiche dei polimeri, come la resistenza meccanica a compressione, la lavorabilità, la riduzione di dilatazione, il miglioramento o la riduzione della fluidità o, semplicemente per questioni economiche. L’uso delle cariche minerali negli impasti polimerici porta anche con sé alcune problematiche da tenere presente, in funzione delle percentuali d’uso e del tipo di carica. In generale, si può dire che la densità dell’impasto polimerico aumenta, la brillantezza dei colori diminuisce, la fragilità del prodotto può diventare consistente e l’usura delle macchine tende ad incrementare. Molte di queste caratteristiche negative durante le lavorazioni, ma che si riverberano anche sui prodotti finiti, possono essere risolte utilizzando le nanocariche. Queste ultime possono essere definite come una nuova classe di materiali compositi, costituiti da una matrice polimerica e da rinforzi particellari, aventi almeno una dimensione dell’ordine del nanometro. Queste nanocariche si possono definire, a tutti gli effetti, dei nanofiller e vengono classificate i tre categorie in base alla loro struttura: • nanocariche 3D (isodimensionali) definite come nano particelle o nanosfere con una dimensione inferiore a 100 nm. • fibre o tubi aventi diametro inferiore a 100 nm. come, per esempio, i nanotubi di carbonio. • nano-layers, sono caratterizzati da una sola dimensione dell’ordine dei nanometri, tipicamente si presentano in forma di cristalliti inorganici stratificati in cui ogni strato possiede uno spessore di alcuni nanometri, mentre le altre due dimensioni possono raggiungere anche le migliaia di nanometri (per esempio le nanoargille). Il vantaggio delle nanocariche, oltre ad altre, è la migliore dispersione rispetto a quelle minerali, con una migliore adesione alla matrice e un miglior saturazione degli spazi. Inoltre, possiamo citare un altro vantaggio fondamentale che riguarda il miglioramento delle prestazioni fisiche e meccaniche dell’impasto polimerico, con una bassa percentuale di utilizzo. Mentre, come abbiamo detto, per modificare le caratteristiche degli impasti polimerici attraverso le cariche minerali si utilizzano percentuali variabili tra il 10 e il 50%, con le nanocariche la percentuale di utilizzo è intorno al 5-10%. Questa ridotta percentuale porta a limitare l’innalzamento della densità e a migliorare la lavorabilità rispetto ad altri sistemi di carica tradizionali. Se consideriamo un impasto polimerico con un 5% di nanocariche, possiamo dire che le proprietà fisco-meccaniche possono essere superiori, rispetto al polimero base e anche allo stesso caricato con un filler minerale. In particolare avremo: • maggiore resistenza all’abrasione e all’urto • maggiore rigidità • diminuzione del valore di espansione termica • maggiore stabilità dimensionale • ridotta permeabilità al gas • migliore resistenza ai solventi • minore rilascio di calore durante la combustione • facilità di riciclabilità Inoltre, ci sono dei vantaggi estetici utilizzando le nanocariche, che sono comparabili all’uso del solo polimero originale, in quanto una migliore distribuzione nella massa crea una migliore qualità superficiale rispetto all’uso delle cariche tradizionali. In particolare possiamo citare una migliore trasparenza ottica, una minore rugosità, una migliore brillantezza dei colori e una migliore stabilità dimensionale del prodotto nel tempo. Categoria: notizie - tecnica - plastica - nanocariche polimeriche
SCOPRI DI PIU' Triossido di antimonio: storia, usi nella plastica, impatto ambientale e alternative sostenibili
Scopri cos'è il triossido di antimonio, perché è impiegato nell'industria delle plastiche, i suoi effetti sulla salute e sull’ambiente, e le soluzioni sostenibili già disponibili sul mercato globaledi Marco ArezioIl triossido di antimonio (Sb₂O₃) è un composto chimico che ha avuto, e continua ad avere, un ruolo fondamentale in numerosi processi industriali, in particolare come sinergizzante nei ritardanti di fiamma per materie plastiche. Ma dietro la sua efficacia tecnica si cela un profilo ambientale e sanitario che negli ultimi anni ha acceso un acceso dibattito tra industria, scienza e legislatori. Un composto dal passato tecnico importante Dal punto di vista chimico, il triossido di antimonio si presenta come una polvere bianca, insolubile in acqua ma reattiva in ambienti acidi e alcalini. Viene prodotto principalmente attraverso l’ossidazione del metallo antimonio o mediante la lavorazione del minerale stibnite. La sua funzione principale, quella di sinergizzante nei ritardanti di fiamma bromurati, è stata valorizzata a partire dagli anni ’70, quando l’industria cercava soluzioni per aumentare la sicurezza dei materiali plastici utilizzati in edilizia, elettronica e tessile. Grazie alla sua capacità di ridurre la propagazione delle fiamme, il triossido di antimonio è diventato onnipresente nei materiali plastici ignifughi, dai cavi elettrici alle coperture dei dispositivi elettronici. Tuttavia, proprio la sua diffusione ha contribuito ad accendere i riflettori sugli effetti collaterali derivanti da un uso estensivo e talvolta non regolamentato. I lati oscuri: impatto ambientale e rischi per la salute Le ricerche scientifiche degli ultimi vent'anni hanno messo in evidenza come il triossido di antimonio non sia privo di effetti collaterali. L’Agenzia per la Protezione Ambientale degli Stati Uniti (EPA) lo classifica tra i composti sospetti di essere cancerogeni per l’uomo. La California lo ha inserito nella lista delle sostanze della Proposition 65, evidenziando il rischio oncogeno in seguito a esposizione prolungata per via inalatoria. In ambienti di lavoro industriali, come impianti di produzione di plastica o di materiali da costruzione, i lavoratori possono essere esposti all’antimonio tramite inalazione di polveri sottili. Gli effetti più comuni includono irritazioni respiratorie, mal di testa, nausea, ma in casi cronici si parla anche di bronchiti, danni epatici e renali, e sospetti effetti sul sistema riproduttivo. Anche l’ambiente non è immune: questo composto è noto per la sua persistenza nei suoli e nelle acque, con la possibilità di contaminare le falde acquifere e influenzare negativamente gli ecosistemi. È stato documentato il rilascio di antimonio da contenitori in PET esposti a fonti di calore, con il rischio che microquantità di metallo finiscano nei liquidi destinati al consumo umano. Nonostante siano quantità molto basse, il rischio cumulativo ha spinto diverse istituzioni – come l’OMS e la stessa EPA – a stabilire limiti rigorosi per la presenza dell’elemento nell’acqua potabile. Sul piano normativo, i limiti di esposizione sono stati resi più stringenti negli ultimi anni: ad esempio, OSHA fissa a 0,5 mg/m³ la concentrazione massima consentita nei luoghi di lavoro, mentre l’EPA ha stabilito un limite di 0,006 mg/L per l’acqua potabile. La ricerca di alternative sostenibili Le preoccupazioni ambientali e sanitarie legate al triossido di antimonio hanno spinto l’industria chimica e la ricerca accademica a cercare valide alternative. Alcuni composti, come il zinc borate, stanno guadagnando attenzione per la loro capacità di agire anch’essi da sinergizzanti nei ritardanti di fiamma, ma con un impatto tossicologico inferiore. Altre soluzioni includono i fosfati organici, meno tossici dei composti bromurati, o lo zinc hydroxystannate (ZHS), che ha mostrato buone prestazioni come additivo ignifugo a minore impatto ambientale. Anche se queste alternative non sono ancora universalmente adottate, rappresentano un importante passo verso una chimica più verde. Produzione globale e dinamiche di mercato Attualmente, la Cina è il principale produttore mondiale di triossido di antimonio, controllando circa il 48% della produzione globale. Seguono a distanza la Russia, il Sudafrica e alcuni paesi dell’Asia centrale. Il mercato, valutato intorno agli 850 milioni di dollari nel 2023, è destinato a crescere nei prossimi anni, toccando una previsione di oltre 1,4 miliardi di dollari entro il 2034. Tuttavia, la crescita sarà fortemente condizionata dall’evoluzione delle normative ambientali e dall’adozione di alternative più sostenibili. Conclusione: tra transizione ecologica e responsabilità industriale Il caso del triossido di antimonio rappresenta emblematicamente le sfide contemporanee dell’industria chimica: da un lato l’efficienza tecnica, dall’altro la necessità di tutelare salute e ambiente. La transizione verso materiali meno impattanti non è solo auspicabile, ma inevitabile. Ciò richiederà un forte impegno multidisciplinare, in cui scienza, industria e istituzioni dovranno cooperare per garantire un futuro più sicuro e sostenibile per tutti.© Riproduzione Vietata
SCOPRI DI PIU' Dal Legno alla Plastica: La Nuova Frontiera del PET Sostenibile
Un innovativo polimero bio-based da lignocellulosa promette di rivoluzionare il packaging e il tessile, con riciclabilità totale e un ciclo di vita circolaredi Marco ArezioIl polietilene tereftalato (PET) è un materiale molto diffuso, utilizzato in una vasta gamma di applicazioni che spaziano dalle bottiglie monouso all'abbigliamento, fino agli imballaggi alimentari e industriali. Tuttavia, le problematiche ambientali legate alla produzione di PET da fonti fossili e alla sua lunga resistenza alla degradazione naturale hanno spinto la ricerca verso alternative più sostenibili. Recentemente, un gruppo di ricerca, composto da Xianyuan, Maxim V. Galkin, Tobias Stern, Zhuohua Sun e Katalin Barta, ha sviluppato una soluzione innovativa: un nuovo tipo di PET interamente derivato dalla lignocellulosa, la componente strutturale legnosa delle piante. Questo studio, pubblicato sul "Journal of Sustainable Chemistry", offre nuove prospettive per ridurre l'uso di risorse fossili e promuovere materiali che si inseriscano perfettamente in un sistema di economia circolare. Come Funziona il Nuovo PET Bio-Based Il processo sviluppato parte dalla lignina, una componente principale della lignocellulosa, che viene convertita in una molecola chiave: il diolo 4-(3-idrossipropil) cicloesan-1-olo (PC). La lignina è un polimero naturale che conferisce rigidità alla struttura delle pareti cellulari delle piante e rappresenta una delle fonti più abbondanti di carbonio rinnovabile. Il diolo 4-(3-idrossipropil) cicloesan-1-olo è un alcol alifatico, una molecola caratterizzata da una struttura lineare o ciclica non aromatica, che viene poi combinato con esteri di acidi derivati dalla cellulosa per formare polimeri con proprietà comparabili a quelle del PET tradizionale. Una caratteristica eccezionale di questo nuovo materiale è la capacità di mantenere le caratteristiche termiche e meccaniche del PET convenzionale, offrendo al contempo un'elevata riciclabilità. Tramite un semplice processo di metanolisi, è possibile recuperare i monomeri di questo nuovo PET e riutilizzarli per la produzione di nuovi oggetti, senza perdita di qualità. Applicazioni Pratiche: Non Solo Bottiglie e Imballaggi Le possibili applicazioni di questo PET bio-based sono ampie e riguardano diversi settori dove la sostenibilità è una priorità crescente. In un contesto in cui la riduzione dell'uso di plastiche fossili è essenziale, questo materiale bio-based rappresenta una risposta concreta e innovativa. Imballaggi Alimentari Il PET lignocellulosico è ideale per creare imballaggi resistenti e leggeri destinati ad alimenti e bevande. Grazie alla sua stabilità termica e alla sua alta riciclabilità, può sostituire gli imballaggi monouso tradizionali, spesso difficili da riciclare. Inoltre, l'assenza di componenti derivati dal petrolio potrebbe essere percepita positivamente dai consumatori, sempre più attenti alla sicurezza e alla sostenibilità dei materiali. Settore Tessile Come il PET convenzionale, anche questo materiale può essere filato in fibre per la produzione di tessuti. Questo potrebbe rappresentare un'importante innovazione per l'industria della moda, dove è crescente l'interesse per materiali riciclati e riciclabili. Capi d'abbigliamento e tessuti tecnici per l'outdoor prodotti interamente da materiali bio-based potrebbero essere rigenerati una volta giunti al termine del loro ciclo di vita, contribuendo a ridurre l'accumulo di rifiuti tessili, che è una delle problematiche più pressanti del settore. Componenti Industriali e Automobilistici Il nuovo PET bio-based presenta un'elevata resistenza, che lo rende adatto per l'impiego in componenti industriali e automobilistici. Parti di veicoli, componenti elettronici o elementi di arredo potrebbero trarre vantaggio dall'uso di un materiale durevole e completamente riciclabile, riducendo così l'impatto complessivo della produzione. Inoltre, la resistenza al calore lo rende ideale per applicazioni che richiedono stabilità anche a temperature elevate, rappresentando una valida alternativa alle plastiche tradizionali oggi impiegate in questi settori. Packaging per Prodotti Farmaceutici e Cosmetici Il settore farmaceutico e cosmetico richiede standard elevati di purezza e sicurezza. Il PET bio-based, prodotto interamente da fonti rinnovabili e privo di contaminanti fossili, può soddisfare queste esigenze, fornendo un materiale sicuro e riciclabile per flaconi, blister e contenitori. Questo tipo di imballaggio non solo aiuta a preservare l'ambiente, ma contribuisce anche a migliorare l'immagine sostenibile delle aziende, rispondendo alle crescenti richieste di trasparenza e responsabilità ambientale da parte dei consumatori. Il Vantaggio della Riciclabilità Uno degli aspetti più innovativi di questo PET lignocellulosico è la sua completa riciclabilità tramite un processo semplice ed efficiente. Il metodo di riciclo, noto come metanolisi, consente di scindere i componenti principali del polimero, che possono essere riconvertiti in nuovi prodotti. Ciò significa che ogni articolo prodotto con questo materiale può essere recuperato e trasformato in un nuovo prodotto, riducendo notevolmente l'accumulo di rifiuti plastici e le emissioni derivanti dalla produzione di nuova plastica. Conclusioni: Un Futuro Sostenibile a Portata di Mano La produzione di un PET completamente bio-based rappresenta un passo significativo verso un futuro più sostenibile. Grazie alla sua versatilità e alle sue proprietà di riciclo, questo materiale ha il potenziale di ridurre la dipendenza dalle plastiche tradizionali e di promuovere un ciclo di vita dei materiali realmente circolare. Sebbene ci siano ancora ostacoli tecnici e commerciali da affrontare, il potenziale di questo nuovo materiale è notevole. Per chi è impegnato nella ricerca di soluzioni più sostenibili, supportare l'adozione su larga scala di polimeri bio-based come questo rappresenta un'opportunità concreta per trasformare il modo in cui produciamo e consumiamo. Aziende, ricercatori e consumatori possono tutti contribuire, ciascuno nel proprio ambito, a promuovere un modello economico più responsabile e rispettoso dell'ambiente.© Riproduzione Vietata
SCOPRI DI PIU' Sacchetti in LDPE Riciclato: Come Evitare Problemi Qualitativi
di Marco ArezioIl mondo dei sacchetti in LDPE riciclato è ampiamente rappresentato dalla tipologia che usiamo tutti i giorni per la raccolta differenziata che, attraverso il loro diverso colore, ci aiutano a separare in modo corretto i rifiuti.La tendenza nella produzione del sacchetto era rappresentata dalla riduzione massima dello spessore e dall’uso di materie prime sempre meno qualitative. Tutto questo rientrava in una logica di mercato in cui il sacchetto doveva costare sempre meno, creando quindi dei prodotti sempre meno performanti dal punto di vista qualitativo.Le problematiche maggiori che si riscontravano erano le seguenti:• Fragilità del sacco sotto l’effetto del peso del rifiuto introdotto con rottura delle pareti per sfondamento • Scollamento dei punti di saldatura delle labbra del sacco con apertura verticale dello stesso • Taglio del sacchetto in presenta di impurità nella parete • Irregolarità della superficie con fenomeni chiamati “occhio di pernice” • Difficoltà nella realizzazione dei colori • Odore pungente dei sacchi anche dopo molto tempo • Secchezza del sacchetto a causa dell’uso di film raccolti degradati dal sole, specialmente per lo scarto che proviene dalle serre agricole Tutti questi problemi sarebbero da analizzare singolarmente in quanto ogni punto ha una lunga storia da raccontare e un chiaro percorso per la sua risoluzione. Nell’articolo di oggi facciamo un salto, arrivando direttamente alle ricette che possono risolvere tutte queste problematiche, permettendo la produzione di sacchi qualitativamente corretti con un occhio ai costi generali di produzione. La maggior parte dei problemi elencati derivano dall’uso al 100% di un input da post consumo, da raccolta differenziata o dei teli agricoli, il cui riciclo meccanico, seppur eccellente con le nuove linee produttive, comporta molte delle problematiche citate. Sicuramente ad una maggior qualità delle linee di riciclo, intese come selezione, lavaggio, densificazione, filtrazione ed estrusione dei granuli, corrisponde una minore quantità ed importanza di problemi, ma il riciclo meccanico del rifiuto proveniente dalla raccolta differenziata o dal settore agricolo, ha comunque dei limiti qualitativi ad oggi non ancora risolti. Per questo motivo l’attenzione alla preparazione di ricette per compounds, realizzati con l’attenzione alla risoluzione di questi problemi, dà la possibilità di creare dei granuli in LDPE, provenienti dal riciclo, con qualità superiori, rimanendo nell’ottica dell’economia circolare che impone il consumo dei rifiuti che realizziamo quotidianamente. Il compound dovrebbe contenere una parte significativa di un input di film di LDPE che non provenga dalla raccolta differenziata, non necessariamente di provenienza post industriale, ma da uno scarto che non sia stato mischiato e inquinato da altre materie plastiche miste. In base alla caratteristica del prodotto finale da realizzare, si deciderà come comporre la ricetta dell’input, così da poter garantire la qualità attesa dal cliente. Gli indici qualitativi devono risolvere i problemi di cui abbiamo parlato tenendo conto di alcune indicazioni:• Permettere la produzione del sacco a partire da 20 micron • L’elasticità deve essere maggiore rispetto ad una ricetta con il 100% post consumo • La tenuta delle saldature, anche a freddo e sotto il peso del contenuto del sacco, deve essere elevata. • L’assenza di piccoli corpi estranei, che si formano a causa della degradazione di materiali differenti dall’LDPE in fase di estrusione, che incidono sul taglio longitudinale accidentale del prodotto. • Poter realizzare una superficie liscia, senza piccole corrugazioni o irregolarità. • La ricetta deve prevedere la possibilità di fare film con colori chiari e scuri, semitrasparenti negli spessori minori. • Assenza o la riduzione marcata dell’odore pungente tipico del post consumo deve poter essere perseguita. Sulla scorta di una modulazione corretta dell’input del materiale e l’attenzione alle fasi eli riciclo e granulazione, è possibile migliorare in modo notevole la qualità dei sacchetti in LDPE che si producono, con un maggiore margine di contribuzione sulla produzione e una maggiore soddisfazione del cliente finale, avendo sempre sotto controllo i costi. Categoria: notizie - tecnica - plastica - riciclo - LDPE - post consumo - sacchetti - film - qualità Articoli correlati:CHE QUALITÀ DI FILM È OTTENIBILE CON L'USO DELL' LDPE RICICLATO?LDPE RICICLATO DA POST CONSUMO: 60 TIPOLOGIE DI ODORI OSTACOLANO LA VENDITALDPE DA POST CONSUMO. COME RIDURRE LE IMPERFEZIONI. EBOOKVedi maggiori informazioni sul riciclo dell'LDPE
SCOPRI DI PIU' La Classificazione Tecnica dei Materiali Polimerici
I polimeri nel corso dei decenni hanno subito denominazioni differenti creando a volte confusionedi Marco ArezioCome tutti i materiali di grandissima diffusione, sia storica che geografica, anche i polimeri portano con loro approcci linguistici differenti, che si sono, nel tempo, sempre più allontanati da una corretta classificazione od attribuzione di significato tecnico preciso.Ci sono poi generalizzazioni dei termini o confusione su di essi, che non stanno ad indicare un polimero specifico ma una famiglia di prodotti, apparentemente tutti uguali, ma differenti da altri tipi di materiali non plastici. Se avete sentito parlare persone che hanno vissuto il lancio e l’industrializzazione delle materie plastiche negli anni ‘60 del secolo scorso, attraverso la commercializzazione di prodotti per la casa di uso comune ad esempio, avrete sentito citare le parole bachelite o moplen, che non erano altro che il modo di indicare un articolo fatto con la nuova materia prima, la plastica, di qualità apparentemente inferiore ai tradizionali materiali rigidi come l’alluminio, il rame, l’ottone, la ghisa o il legno. Un articolo fatto in bachelite era leggero, bello da vedersi, impermeabile e, soprattutto, economico, adatto al quella ampia fascia di popolazione che stava riempendo le proprie case di articoli per la vita quotidiana ma che era molto attenta alle spese. Se entriamo più in un approccio tecnico al problema, la classificazione dei materiali polimerici è resa difficile dalla imprecisione di certe denominazioni, che si sono affermate in sede tecnologica, e che si sono introdotte nell’uso comune prima che vi fossero idee esatte sulla struttura e sulle proprietà dei polimeri. I polimeri che si possono distinguere relativamente alle condizioni delle loro applicazioni pratiche, in elastomeri e plastomeri, le cui denominazioni hanno un fondamento meccanico: I primi polimeri hanno la tendenza (a temperatura ordinaria) ad elevatissime deformazioni elastiche, con bassi moduli elastici medi. I secondi polimeri hanno, invece, sempre a temperatura ambiente, deformazioni elastiche piuttosto modeste, con moduli relativamente alti e, in genere, un intervallo di scorrimenti plastici fino alla rottura. Gli elastomeri, con opportune tecnologie, tra cui ha importanza fondamentale la vulcanizzazione, si trasformano in manufatti di gomma elastica (“vulcanizzati”). La vulcanizzazione introduce nell’elastomero un numero limitato di legami trasversali che, mentre non producono grossi ostacoli al meccanismo di distensione e riaccartocciamento delle catene polimeriche (sotto l’azione di un carico esterno), blocca gli scorrimenti viscosi. In alcuni casi, la vulcanizzazione non è operazione essenziale per l’ottenimento di manufatti elastici (elastomeri non vulcanizzabili). I plastomeri, chiamati spesso anche resine, si possono a loro volta dividere in due categorie: La prima, più diffusa, è quella dei materiali formabili in manufatti per azione di pressione e di temperatura (resine da stampaggio), con reversibilità della formabilità rispetto alla temperatura (resine termoplastiche o termoplasti). La seconda con irreversibilità per intervento di processi chimici che modificano la struttura (resine termoindurenti). E’ proprio la caratteristica della formabilità che ha dato origine alla denominazione “materie plastiche”. Operazioni tecnologiche tipiche per la trasformazione di elastomeri formabili in manufatti di materia plastica sono lo stampaggio, l’estrusione, la pressatura, ecc. Le resine termoindurenti sono, quindi, polimeri che durante la formatura, eseguita normalmente per stampaggio a caldo, si trasformano da prodotti polimerici essenzialmente lineari a polimeri reticolati. La reticolazione viene prodotta per reazione chimica ad alta temperatura tra la resina base e un agente di “cura”, oppure per reazione, favorite dalle temperature elevate, tra gruppi funzionali ancora liberi presenti nelle catene polimeriche della resina base. Polimeri a struttura reticolata si possono ottenere anche per reazione chimica a freddo tra una resina base, generalmente liquida e un agente di cura detto “indurente”: questa categoria di prodotti prende il nome di “resine da colata reticolate” e ad essa appartengono ad esempio le resine poliestere insature. Meno frequentemente, in resine, che risultano per questo più pregiate, si rileva la capacità di formare, dallo stato fuso di soluzione, filamenti o lamine molto sottile (film) che, con opportune operazioni di stiro allo stato solido, subiscono un notevole rinforzo meccanico. È da questi polimeri fibrogeni o filmogeni che si ottengono, con adatte tecnologie, le più pregiate fibre sintetiche (o monofilamenti diversi come setole e crini) oppure anche gran parte dei film trasparenti o translucidi, largamente diffusi nel settore dell’imballaggio o altre applicazioni. Nello schema di classificazione sotto riportato, la doppia freccia tratteggiata orizzontale sta ad indicare la possibilità tecnologia di trasformare un materiale plastomerico in uno elastomerico (caso ad esempio della plastificazione di resine rigide) e viceversa (caso ad esempio della trasformazione della gomma naturale in ebanite per vulcanizzazione spinta). La trasformazione nel primo senso è di grande importanza economica, poiché consente di utilizzare resine di per se limitatamente utili in manufatti largamente richiesti. Fonte: Angelo Montebruni
SCOPRI DI PIU' Come Viene Formato un Flacone in Plastica Riciclata
Estrusione del polimero riciclato, formazione del parison, soffiaggio del flacone e distacco delle materozzedi Marco ArezioI flaconi dei prodotti per la pulizia della casa o per i liquidi industriali, realizzati in plastica riciclata, comprati abitualmente nei negozi, hanno avuto una grandissima diffusione negli ultimi anni, andando a sostituire progressivamente quelli in vetro e in metallo. Sono senza dubbio più leggeri, hanno un costo di produzione più basso e sono facilmente riciclabili con un impatto ambientale inferiore ad altri imballi per liquidi. Un flacone prodotto con la platica riciclata può essere prodotto, usato, riciclato e riusato per un numero elevato di volte con un consistente risparmio di materie prime naturali. Ma ci siamo mai chiesti come viene prodotto un flacone di detersivo in plastica? L’industria del riciclo ha fatto enormi passi avanti creando granuli in HDPE, il polimero principe per i flaconi dei prodotti liquidi per la pulizia della casa, sempre più performanti e puliti, che possono essere impiegati al 100% almeno fino ad un volume di 5 litri di prodotto. Questi polimeri provengono principalmente dal riciclo dei flaconi degli stessi detersivi, attraverso un attento lavoro di selezione del rifiuto raccolto e una serie di operazioni di miglioramento della materia prima seconda, che permette la creazione di un altro flacone dagli spessori di pochi micron. Per poter produrre un falcone in HDPE riciclato, oltre al polimero, dobbiamo disporre di un impianto di estrusione e soffiaggio dell’imballo. Questi impianti sono composti, in modo molto schematico, da un alimentatore in cui si metterà il polimero di HDPE in granuli, un estrusore che avrà il compito di sciogliere il granulo plastico creando un fuso modellabile, un filtro che avrà il compito, specialmente se si utilizza un HDPE riciclato da post consumo, di ridurre al massimo eventuali inquinanti presenti nel polimero ed infine uno stampo in cui avviene la formazione del flacone. Sorvolando sulla prima parte del processo di estrusione, argomento già trattato in un articolo precedente, vediamo cosa succede nel processo di produzione a valle dell’estrusione. L’HDPE fuso dall’estrusore sarà incanalato in un impianto atto alla produzione di una lingua di materiale plastico, detto parison, che costituirà la materia prima per il nostro futuro flacone. Una volta regolata la quantità di materiale che costituisce il parison, le due parti dello stampo si chiuderanno fra loro imprigionandolo. A questo punto verrà insufflata dell’aria all’interno del parison, che gonfierà il materiale sulle pareti dello stampo creando e raffreddando il flacone. La forza con cui viene immessa l’aria non è, generalmente, superiore a 10 Bar, permettendo una corretta formazione del prodotto all’interno dello stampo, ma la durata di soffiatura dipende dalla dimensione volumetrica del flacone da realizzare. Essendo questo processo il più lungo rispetto ai precedenti, è possibile ottimizzare le tempistiche utilizzando, per esempio, il ricambio dell’aria di soffiaggio per permettere una più veloce fase di raffreddamento del prodotto all’interno dello stampo. Come in tutte le operazioni di stampaggio, anche nella produzione dei flaconi è possibile che si creino delle materozze intorno al flacone grezzo, che un tempo venivano tolte a mano. Attualmente le soffiatrici dispongono di appostiti taglienti che, in modo automatico, rifilano le eccedenze di plastica presenti sui flaconi, velocizzando notevolmente il lavoro. Una volta formato il flacone, un nastro trasportatore lo indirizzerà ad un altro impianto di soffiatura automatico che avrà il compito, attraverso l’insufflazione di aria al suo interno, di verificare che non vi siano imperfezioni costruttive, come dei fori, che ne comprometterebbe la tenuta una volta riempiti di prodotto. Superata questa fase di controllo il flacone potrà essere idoneo alla successiva fase di riempimento con i detersivi o gli altri liquidi da commercializzare. Categoria: notizie - tecnica - plastica - riciclo - produzione - soffiaggio - flacone - HDPE
SCOPRI DI PIU' Cinque problemi e cinque soluzioni degli ugelli nelle cartiere: strategie tecniche per l’efficienza e la qualità nella produzione della carta
Analisi approfondita delle criticità operative e delle migliori soluzioni tecniche per ottimizzare l’uso degli ugelli negli impianti cartari, ridurre i fermi e migliorare la qualità della cartadi Marco ArezioNel complesso e competitivo settore cartario, ogni elemento dell’impianto produttivo deve garantire prestazioni affidabili e durature. Gli ugelli rappresentano uno dei componenti più critici e al contempo sottovalutati: sono il punto di contatto tra i processi idraulici e la materia prima, influenzando direttamente la qualità della carta, il consumo energetico, la manutenzione e la sostenibilità globale dell’impianto. Sebbene siano spesso percepiti come elementi “di dettaglio”, i problemi legati agli ugelli possono generare inefficienze significative, generando sprechi, fermi impianto e difetti nel prodotto finale. Questo articolo esplora cinque tra le principali criticità legate all’uso degli ugelli nelle cartiere—dalla formazione di schiume all’intasamento, passando per problemi di usura, variazioni di pressione e scarsa uniformità di spruzzatura—e propone cinque strategie tecniche di soluzione, frutto dell’esperienza industriale recente e delle innovazioni tecnologiche più attuali. Generazione di schiume: cause e rimedi Tra i fenomeni più insidiosi per la regolarità del processo cartario vi è la formazione di schiume, spesso sottovalutata ma in grado di compromettere drasticamente sia la resa produttiva che la qualità della carta. La schiuma si origina tipicamente in seguito all’azione turbolenta degli ugelli, soprattutto nelle zone di spruzzatura di acqua bianca o prodotti chimici. I vortici creati dalle alte pressioni, in presenza di tensioattivi naturali (derivanti dalla fibra vegetale) o artificiali (additivi), favoriscono la dispersione d’aria nei liquidi. Le conseguenze sono molteplici: variazioni di umidità, depositi sulla tela, inefficace rimozione di impurità e addirittura danneggiamento delle pompe e dei sistemi di filtrazione. Soluzione: L’introduzione di ugelli a basso impatto idrodinamico, progettati per ridurre la turbolenza locale e dotati di geometrie ottimizzate (ad esempio profili Venturi o a ventaglio lamellare), si è dimostrata efficace per limitare la formazione di schiume. Contestualmente, una regolazione fine della pressione di esercizio e l’installazione di sistemi di degasaggio a monte della linea riducono il contenuto d’aria disciolta e prevengono il fenomeno all’origine. Alcuni stabilimenti integrano inoltre sensori di rilevazione della schiuma collegati a dispositivi di dosaggio automatico di antischiuma, ottenendo una risposta dinamica e mirata ai picchi di formazione. Intasamento degli ugelli: prevenzione e pulizia L’intasamento rappresenta una delle principali fonti di fermo impianto e di inefficienza nelle cartiere moderne. Gli ugelli, a causa della presenza di particelle solide, residui di fibre, cariche minerali o microflocculi, possono ostruirsi parzialmente o totalmente. Questo compromette la portata e la distribuzione del getto, portando a difetti superficiali della carta (macchie, striature), sprechi di acqua e prodotti chimici, oltre a sforzi meccanici dannosi per l’intera linea. Soluzione: Per contrastare il problema, sono fondamentali sia misure di prevenzione che procedure di pulizia efficaci. La filtrazione avanzata dell’acqua di processo, tramite filtri a maglie sottili o sistemi a controlavaggio automatico, elimina la maggior parte delle particelle critiche prima che raggiungano gli ugelli. In aggiunta, la scelta di ugelli facilmente smontabili, realizzati con materiali antiaderenti come l’acciaio inox lucidato o polimeri tecnici (es. PEEK), facilita interventi rapidi di manutenzione. In molte cartiere si sono diffuse soluzioni di pulizia in-situ (CIP, Clean-In-Place) che, sfruttando sequenze automatiche di lavaggio ad alta pressione, consentono di ripristinare la funzionalità degli ugelli senza smontare l’impianto. Usura accelerata e perdita di efficienza: materiali e tecnologie innovative L’usura progressiva degli ugelli è una sfida costante, causata sia dall’azione abrasiva delle particelle solide che dalla corrosione chimica (soprattutto in presenza di agenti sbiancanti o acidi). L’erosione dei bordi dell’ugello modifica progressivamente il profilo del getto, portando a sprechi d’acqua, spruzzature asimmetriche e instabilità del processo. Soluzione: Negli ultimi anni, la ricerca sui materiali ha permesso di sviluppare ugelli ad alta resistenza, utilizzando carburi di tungsteno, ceramiche tecniche o rivestimenti superficiali in nitruro di titanio. Tali soluzioni estendono notevolmente la vita utile degli ugelli anche in ambienti aggressivi. L’adozione di sistemi di monitoraggio in tempo reale (ad esempio tramite telecamere termiche o sensori di flusso) permette di rilevare anomalie nell’ampiezza e nella direzione del getto, pianificando interventi di sostituzione prima che si verifichino danni significativi. Alcuni produttori offrono ora ugelli “intelligenti”, dotati di chip RFID o tag NFC, che tracciano lo storico di utilizzo e segnalano via software quando è consigliata la manutenzione. Variazioni di pressione e instabilità di portata Un altro problema ricorrente è rappresentato dalle fluttuazioni di pressione nei circuiti di alimentazione degli ugelli, che possono derivare da variazioni nel carico di lavoro delle pompe, fenomeni di cavitazione o errori di calibrazione dei regolatori di flusso. Queste instabilità si traducono in getti discontinui, “sbuffi” irregolari e perdita di controllo nella distribuzione dei fluidi, con effetti negativi sia sul consumo di risorse che sulla qualità della carta. Soluzione: Per garantire una portata costante e omogenea, è necessario intervenire sia a livello impiantistico che gestionale. L’installazione di pompe a velocità variabile (inverter), integrate con sistemi di feedback in tempo reale, consente di adattare la pressione alle effettive esigenze della linea di produzione. L’implementazione di accumulatori idraulici e valvole di regolazione ad alta precisione elimina i picchi di pressione, mentre software avanzati di supervisione (SCADA) permettono una diagnosi precoce e una rapida correzione di eventuali anomalie. Una corretta formazione del personale tecnico sull’importanza della taratura periodica completa la strategia di prevenzione. Scarsa uniformità della spruzzatura e qualità del prodotto finale La scarsa uniformità nella distribuzione del getto da parte degli ugelli può derivare da una combinazione di fattori: usura irregolare, errata selezione del tipo di ugello (angolo di spruzzatura, portata, geometria), o variazioni nelle condizioni operative. Le conseguenze sono ben visibili: difetti superficiali della carta, variazioni di spessore e densità, incremento degli scarti e riduzione dell’efficienza complessiva. Soluzione: Per ottenere una spruzzatura omogenea, occorre partire dalla scelta accurata dell’ugello in base al processo specifico (docce di lavaggio, nebulizzazione di prodotti chimici, idropulizia). L’impiego di software di simulazione fluidodinamica (CFD) consente di prevedere con precisione il comportamento dei getti e ottimizzare la disposizione degli ugelli lungo la linea. L’utilizzo di barre portaugelli regolabili, in combinazione con sistemi automatici di allineamento, permette di correggere eventuali disallineamenti o variazioni dovute a vibrazioni meccaniche. Una regolare ispezione mediante telecamere ad alta risoluzione, integrata da un database di manutenzione predittiva, assicura infine il mantenimento nel tempo delle condizioni ottimali di spruzzatura. Conclusioni: verso una gestione proattiva degli ugelli nelle cartiere L’esperienza industriale degli ultimi anni ha confermato come la gestione ottimale degli ugelli sia un fattore chiave per il raggiungimento degli obiettivi di efficienza, sostenibilità e qualità nel settore cartario. Le cinque problematiche illustrate—formazione di schiume, intasamento, usura, instabilità di pressione e scarsa uniformità—rappresentano i principali ostacoli ma anche le aree in cui l’innovazione tecnologica sta offrendo le risposte più convincenti. La combinazione tra materiali avanzati, automazione intelligente, monitoraggio continuo e formazione del personale permette oggi di affrontare in modo sistematico questi problemi, minimizzando i costi operativi e massimizzando la competitività sul mercato. Le soluzioni discusse rappresentano solo una parte delle possibilità a disposizione: il futuro della produzione cartaria passa anche da questi dettagli tecnici, capaci di fare la differenza tra un processo statico e uno proiettato verso l’eccellenza industriale.© Riproduzione Vietata
SCOPRI DI PIU' Regolamento (UE) 2023/2055: Nuove Regole per chi Produce, Distribuisce o Utilizza Pellet, Flakes e Polveri di Plastica
Il nuovo regolamento europeo sulle microplastiche cambia il modo in cui le imprese della plastica devono gestire produzione, uso e trasporto di pellet, fiocchi e polveridi Marco ArezioCon l’approvazione del Regolamento (UE) 2023/2055, l’Unione Europea ha introdotto una delle misure più significative degli ultimi anni nella lotta contro la dispersione delle microplastiche. La norma modifica l’Allegato XVII del Regolamento REACH, aggiungendo una restrizione che riguarda direttamente tutti gli operatori che producono, distribuiscono o utilizzano pellet, flakes e polveri di plastica. Il suo obiettivo è prevenire le perdite accidentali di microparticelle nell’ambiente e migliorare la tracciabilità lungo la catena di approvvigionamento industriale. Si tratta di un passaggio cruciale per la sostenibilità del comparto plastico, poiché per la prima volta viene riconosciuta la responsabilità diretta di chi maneggia o trasforma polimeri in forma granulare o pulverulenta. Dal 2025 la normativa diventerà pienamente operativa, introducendo obblighi concreti di informazione, prevenzione, controllo e comunicazione dei dati alle autorità europee. Cosa prevede la restrizione sulle microplastiche Il regolamento stabilisce che le microparticelle di polimeri sintetici rientrano nel campo di applicazione quando hanno dimensioni inferiori a 5 millimetri e contengono almeno l’1% di polimero solido. Sono comprese le particelle sferiche, i fiocchi e le polveri derivanti da processi di produzione, taglio o triturazione dei materiali plastici. L’obiettivo è ridurre le emissioni di microplastiche, sia quelle intenzionali (aggiunte a prodotti come cosmetici o abrasivi), sia quelle involontarie, generate durante la manipolazione industriale di pellet o scarti di produzione. Le imprese dovranno quindi adottare misure tecniche e organizzative per limitare al minimo la dispersione dei materiali, e documentare ogni fase del processo per garantire la trasparenza delle informazioni trasmesse ai clienti e alle autorità competenti. Chi è coinvolto nella filiera della plastica Il Regolamento (UE) 2023/2055 riguarda tutti gli operatori della catena del valore della plastica, indipendentemente dalle dimensioni aziendali o dal ruolo specifico nel processo produttivo. - Produttori di pellet, flakes o polveri di plastica: devono fornire ai clienti istruzioni chiare sull’uso e lo smaltimento dei materiali, segnalando eventuali rischi di dispersione - Utilizzatori industriali (trasformatori, compounders, stampatori, riciclatori): devono raccogliere dati sulle quantità utilizzate, stimare le perdite ambientali e comunicare annualmente i risultati all’Agenzia Europea per le Sostanze Chimiche (ECHA) - Distributori e importatori: devono assicurarsi che le forniture siano accompagnate dalla corretta documentazione e che i prodotti rispettino i requisiti del regolamento - Trasportatori e operatori logistici: dovranno adottare pratiche di movimentazione sicura per prevenire perdite durante il trasporto o lo stoccaggio L’intera filiera sarà dunque soggetta a nuove forme di responsabilità condivisa, con particolare attenzione alla tracciabilità dei materiali plastici in ogni fase del ciclo operativo. Obblighi, scadenze e nuove procedure operative La normativa prevede una serie di scadenze progressive. Dal 17 ottobre 2025, i fornitori di microparticelle dovranno fornire informazioni specifiche ai clienti su quantità, composizione e modalità di gestione delle plastiche in forma granulare o pulverulenta. Dovranno inoltre indicare una dichiarazione standard che richiami la conformità al Regolamento (UE) 2023/2055. A partire dal 2026 scatterà l’obbligo di reporting annuale all’ECHA, con la raccolta e trasmissione di dati su: - quantità di microplastiche prodotte o utilizzate - tipologia di polimeri impiegati - stima delle perdite ambientali - misure di mitigazione adottate L’obiettivo è creare un sistema di monitoraggio europeo sulla gestione delle microparticelle plastiche, in grado di individuare le criticità operative e ridurre progressivamente le emissioni non intenzionali. Come prevenire le perdite di pellet e polveri Per adeguarsi al regolamento, le imprese dovranno adottare un approccio sistematico alla prevenzione delle perdite. Le aree più critiche sono le fasi di carico e scarico dei materiali, lo stoccaggio, la pulizia dei silos e la movimentazione interna. Tra le misure più efficaci: - installazione di sistemi di contenimento e raccolta durante la movimentazione - formazione del personale per la corretta manipolazione dei materiali - uso di impianti chiusi per il trasporto pneumatico dei pellet - predisposizione di procedure di emergenza in caso di dispersioni accidentali - introduzione di filtri e barriere nei punti di scarico per impedire la fuoriuscita verso le reti fognarie L’adozione di tali pratiche diventerà presto un requisito indispensabile anche nel quadro del futuro Regolamento europeo sulla perdita di pellet, attualmente in discussione. Impatti economici e gestionali per le imprese L’adeguamento al Regolamento 2023/2055 comporta un cambiamento rilevante nella gestione delle attività industriali. Le aziende dovranno investire in sistemi di controllo, raccolta dati e monitoraggio, con costi iniziali che potranno essere compensati nel tempo da una maggiore efficienza operativa e da una riduzione dei rischi ambientali. Le principali ricadute riguardano: - incremento della documentazione tecnica da fornire ai clienti e alle autorità - necessità di audit periodici interni e, in futuro, di certificazioni da parte di enti terzi - maggiore responsabilità contrattuale nei confronti dei fornitori e dei trasportatori - opportunità competitive per chi dimostra conformità anticipata e capacità di gestione sostenibile dei materiali In prospettiva, le imprese più virtuose potranno valorizzare la conformità come elemento di reputazione ambientale e vantaggio commerciale, soprattutto nei settori che privilegiano la trasparenza e la sostenibilità ESG. Roadmap per l’adeguamento alla normativa Per affrontare la transizione normativa in modo efficace, le aziende possono seguire una roadmap in cinque fasi operative: - Analisi iniziale (gap analysis) – Mappare i punti di utilizzo e movimentazione dei pellet, valutando le aree di rischio e i dati disponibili - Raccolta dei dati e stima delle perdite – Identificare fonti di emissione, installare sistemi di misura e predisporre registri di controllo - Documentazione tecnica – Redigere le dichiarazioni, le etichette, le schede di sicurezza e le istruzioni operative richieste - Adeguamento impiantistico e formativo – Migliorare gli impianti di contenimento e formare il personale sulle nuove procedure - Audit e monitoraggio continuo – Verificare periodicamente la conformità, aggiornare i report e migliorare le prestazioni ambientali Questa pianificazione progressiva consente di gestire la complessità normativa senza interrompere le attività produttive e di prevenire eventuali non conformità future. Verso una plastica responsabile e tracciabile Il Regolamento (UE) 2023/2055 rappresenta un cambio di paradigma per il settore plastico: da un approccio basato sulla produzione alla logica della responsabilità ambientale integrata. L’attenzione non è più solo sulla fase di trasformazione o riciclo, ma sull’intero ciclo di vita dei materiali, compresi gli scarti di processo e le polveri di lavorazione. Per le imprese, questo significa sviluppare un modello industriale fondato su prevenzione, tracciabilità e trasparenza, valori che si allineano ai principi dell’economia circolare. Chi saprà anticipare i cambiamenti potrà trasformare un obbligo normativo in un’opportunità strategica: ridurre le perdite, migliorare l’efficienza e rafforzare la fiducia del mercato verso un comparto plastico più pulito, controllato e sostenibile.© Riproduzione Vietata
SCOPRI DI PIU'
