








 Modifica delle Fibre nella Carta Riciclata: Tecniche Avanzate per Migliorare Qualità e Durabilità
Scopri i trattamenti chimici innovativi per ottimizzare le proprietà delle fibre di cellulosa e migliorare la resistenza, la stampabilità e la sostenibilità della carta riciclatadi Marco ArezioLa modifica delle fibre è una pratica essenziale per migliorare la qualità della carta e garantirne la sostenibilità nei processi industriali, in particolare nel contesto del riciclo. Durante i cicli di riutilizzo, le fibre di cellulosa subiscono deterioramenti sia meccanici che chimici, compromettendone le caratteristiche originali. Per contrastare questi effetti, vengono applicate tecniche di trattamento mirate, tra cui la modifica chimica, che consente di ripristinare e migliorare proprietà fondamentali come la resistenza, la durabilità e la stampabilità della carta. Recentemente, la ricerca ha privilegiato metodologie innovative ed ecocompatibili, come l’uso di biopolimeri e trattamenti a basso impatto ambientale, per massimizzare le prestazioni del materiale senza compromettere la sostenibilità del processo produttivo. Tecniche di Modifica Chimica delle Fibre Le fibre di cellulosa possono essere trattate con diverse metodologie chimiche per migliorarne le prestazioni. Tra i trattamenti più diffusi troviamo lo sbiancamento e la rimozione delle impurità, essenziali per garantire un prodotto finale più puro e brillante. L'impiego di agenti come il perossido di idrogeno e il biossido di cloro consente di eliminare residui indesiderati senza compromettere la resistenza delle fibre. Negli ultimi anni, sono stati introdotti nuovi agenti ecologici capaci di ridurre l’impatto ambientale e migliorare il recupero delle fibre. Un'altra tecnica importante è il crosslinking delle fibre, che consiste nell’applicazione di resine e agenti reticolanti, come la gliceraldeide e le resine epossidiche, per conferire maggiore resistenza all’umidità e migliorare la stabilità dimensionale della carta. Tecnologie più recenti prevedono l’uso di enzimi naturali che migliorano la coesione delle fibre senza alterarne la biodegradabilità. L’aggiunta di cariche e leganti rappresenta un’ulteriore strategia per ottimizzare le proprietà della carta. Il carbonato di calcio, il caolino e il biossido di titanio vengono frequentemente impiegati per aumentare la stampabilità e l’opacità, mentre gli amidi modificati e i polimeri sintetici favoriscono la coesione delle fibre e la resistenza superficiale. Recentemente, lo sviluppo di nanomateriali, come la nanocellulosa e i nanotubi di carbonio, sta rivoluzionando il settore, conferendo alla carta caratteristiche avanzate come maggiore resistenza meccanica e ridotta permeabilità ai liquidi. Infine, la modifica della superficie delle fibre è una strategia chiave per aumentare la resistenza della carta agli agenti esterni. L’applicazione di composti idrofobizzanti, come i silani, incrementa la resistenza all’acqua, mentre l’uso di polielettroliti ottimizza l’adesione tra le fibre, facilitando la formazione del foglio di carta. Le più recenti innovazioni prevedono trattamenti al plasma e rivestimenti polimerici biodegradabili, che migliorano la resistenza meccanica e la stampabilità della carta riciclata. Applicazioni nel Riciclo della Carta Le tecniche di modifica delle fibre sono ampiamente utilizzate nel settore del riciclo, contribuendo a preservare e migliorare la qualità della carta anche dopo numerosi cicli di utilizzo. Tra le applicazioni principali troviamo la produzione di carta da giornale e riviste, dove i trattamenti di sbiancamento e deinking sono fondamentali per ottenere una stampa nitida e uniforme. Nel settore degli imballaggi, l’aggiunta di cariche minerali e resine migliora la rigidità e la resistenza agli urti, garantendo prodotti finali più performanti. Per la carta destinata all’uso igienico, l’impiego di enzimi e modificatori chimici aiuta a ottenere fibre più morbide e resistenti, migliorando il comfort e l’assorbenza del materiale. La modifica delle fibre è utilizzata anche per la produzione di carta per usi speciali, come imballaggi avanzati o carte resistenti all’umidità, grazie all’integrazione di biopolimeri e nanocellulosa. Infine, l’utilizzo di materiali biodegradabili sta aprendo la strada alla produzione di carta compostabile e a basso impatto ambientale, riducendo i rifiuti e favorendo un’economia circolare. Innovazioni Recenti e Prospettive Future L’evoluzione della ricerca sulla modifica delle fibre sta portando all’adozione di soluzioni sempre più avanzate e sostenibili. L’impiego della nanocellulosa e della cellulosa microfibrillata è una delle innovazioni più promettenti, in quanto consente di migliorare la resistenza della carta senza ricorrere a trattamenti chimici invasivi. Parallelamente, lo sviluppo di bioadesivi e agenti di legame naturali riduce la necessità di utilizzare prodotti chimici di sintesi, rendendo il processo produttivo più ecologico. Altri progressi significativi riguardano l’implementazione di processi di modifica delle fibre a bassa temperatura e a ridotto consumo energetico, che ottimizzano l’efficienza del riciclo. L’uso di tecnologie enzimatiche avanzate, inoltre, consente una maggiore selettività nella modifica delle fibre, minimizzando gli effetti collaterali indesiderati e garantendo una qualità superiore della carta ottenuta. Conclusioni La modifica chimica delle fibre è un elemento chiave per migliorare la qualità della carta riciclata e ampliarne le possibilità di utilizzo in vari ambiti industriali. Grazie ai progressi tecnologici e all’introduzione di metodologie sostenibili, il settore della carta sta evolvendo verso una maggiore efficienza e un minore impatto ambientale. L’integrazione di materiali innovativi e processi più ecologici rappresenta il futuro del settore, consentendo di ottenere prodotti con elevate prestazioni senza compromettere la sostenibilità. Investire in queste tecnologie non solo garantirà una maggiore competitività per l’industria della carta, ma contribuirà anche a ridurre l’impatto ambientale della produzione e del riciclo, favorendo un modello più circolare e sostenibile. © Riproduzione Vietata
SCOPRI DI PIU' Tecnologie di Spellatura dei Cavi Elettrici e Riciclo Sostenibile di Plastica e Rame
Come i sistemi avanzati di spellatura e riciclo dei cavi elettrici stanno promuovendo l'economia circolare in Europadi Marco ArezioLa crescente domanda di materiali conduttivi e plastici, in particolare rame e polimeri, ha stimolato lo sviluppo di processi di recupero e riciclo efficaci e sostenibili. I cavi elettrici, che rappresentano una componente chiave in molte infrastrutture, sono composti principalmente da rame, alluminio e rivestimenti plastici. A fine vita, questi materiali rappresentano una preziosa risorsa per il recupero e il riciclo, riducendo la necessità di estrarre nuove risorse e minimizzando l'impatto ambientale. In questo articolo, esploreremo i principali sistemi di spellatura dei cavi elettrici, i processi di riciclo associati a rame e plastica, e le statistiche di riciclo in Europa. Infine, analizzeremo le destinazioni dei materiali riciclati e come vengono riutilizzati in diversi settori. Sistemi di Spellatura dei Cavi Elettrici Il processo di spellatura dei cavi elettrici è cruciale per separare i metalli conduttivi dai rivestimenti plastici o in gomma. Esistono diversi metodi e tecnologie per spellare i cavi, ognuno dei quali presenta vantaggi specifici in base alle dimensioni del cavo, alla quantità di materiale e alle esigenze dell'industria. Spellatura Manuale Questo metodo, seppur obsoleto per i grandi volumi, è ancora utilizzato in alcuni contesti per cavi di piccole dimensioni o situazioni dove i volumi non giustificano l'uso di tecnologie più avanzate. Si basa sull'uso di strumenti manuali come pinze e coltelli per separare il rame o l'alluminio dal rivestimento plastico. Tuttavia, questo processo è laborioso e poco efficiente, con un rischio maggiore di danneggiare il metallo durante la spellatura. Spellatrici Automatiche Le macchine spellatrici sono sistemi automatizzati in grado di processare grandi volumi di cavi. Funzionano tagliando e separando in modo preciso il rivestimento plastico dal metallo interno, minimizzando le perdite e aumentando l'efficienza. Le spellatrici possono variare in dimensioni e capacità, con modelli industriali in grado di gestire diverse tipologie di cavi, dai più piccoli fili ai cavi di grandi dimensioni utilizzati nelle infrastrutture energetiche. Triturazione e Separazione Un'alternativa al processo di spellatura consiste nella triturazione dei cavi. Questo metodo sminuzza l'intero cavo in frammenti di dimensioni ridotte, permettendo poi la separazione del rame (o dell'alluminio) dalla plastica mediante processi come la flottazione, l'elettrostatica o la separazione a gravità. Questo sistema è particolarmente utile per il trattamento di cavi che non possono essere spellati in modo efficiente, ma richiede tecnologie avanzate e una gestione accurata dei rifiuti. Processi Criogenici Nei sistemi criogenici, i cavi vengono raffreddati a temperature estremamente basse, rendendo fragile il rivestimento plastico. Questo consente di separare meccanicamente il rame dal materiale isolante con un impatto minimo sul metallo conduttivo. Sebbene più costoso, questo processo offre un'alta efficienza per particolari tipologie di cavi, soprattutto quelli con rivestimenti compositi difficili da trattare con altri metodi. Riciclo del Rame e della Plastica Una volta separati i materiali, si procede al riciclo vero e proprio, che varia a seconda del materiale trattato. Riciclo del Rame Il rame è uno dei materiali più preziosi da riciclare grazie alle sue caratteristiche conduttive e alla capacità di essere riutilizzato all'infinito senza perdere le sue proprietà. Dopo la spellatura o la triturazione, il rame viene generalmente fuso per rimuovere eventuali impurità e trasformato in lingotti o fili pronti per essere utilizzati in nuovi prodotti. Il rame riciclato è impiegato in una vasta gamma di settori, tra cui: Industria elettronica: per la produzione di componenti come fili, cavi e circuiti stampati. Costruzioni: utilizzato in tubature, cavi elettrici per edifici e altre applicazioni. Settore automobilistico: per la fabbricazione di componenti elettrici e cablaggi. In Europa, circa il 50% della domanda di rame è soddisfatta tramite materiali riciclati, un dato che sottolinea l'importanza del recupero di questo metallo nella catena di approvvigionamento. Riciclo della Plastica Il rivestimento plastico dei cavi, generalmente composto da polietilene, PVC o materiali termoplastici, viene trattato separatamente. A differenza del rame, il riciclo della plastica è più complesso a causa della degradazione delle proprietà del materiale nel tempo e della difficoltà di separare completamente le impurità. Esistono due principali metodi per il riciclo della plastica: Riciclo Meccanico La plastica viene lavata, macinata e trasformata in granuli, che possono essere utilizzati per la produzione di nuovi prodotti in plastica. Tuttavia, i materiali plastici riciclati possono presentare qualità inferiori rispetto ai polimeri vergini, limitando le applicazioni. Riciclo Chimico In alcuni casi, i polimeri possono essere trattati chimicamente per scomporli nei loro monomeri di base, che poi vengono riutilizzati per produrre nuova plastica con caratteristiche simili ai materiali originali. Questo processo è più costoso, ma consente di riciclare la plastica con una qualità superiore. Quantità di Riciclo in Europa In Europa, il riciclo dei cavi elettrici è un settore in crescita, con politiche sempre più orientate verso l'economia circolare e la riduzione dell'impatto ambientale. Secondo Eurostat, il tasso di riciclo dei rifiuti elettrici ed elettronici, che include i cavi, è cresciuto costantemente negli ultimi anni. Nel 2020, il tasso medio di riciclo di questi materiali in Europa ha raggiunto circa il 42%, con paesi come Germania e Paesi Bassi che superano il 50%. Per quanto riguarda il rame, l'Unione Europea recupera oltre 2,5 milioni di tonnellate di rame all'anno, con una percentuale di riciclo che supera il 40% della domanda complessiva. I principali paesi coinvolti nel riciclo del rame includono Germania, Italia, Francia e Spagna. Anche il riciclo della plastica è un settore in crescita, sebbene il tasso di recupero sia ancora inferiore rispetto ai metalli. Si stima che circa il 32% dei rifiuti plastici venga riciclato in Europa, con iniziative volte a migliorare la gestione dei rifiuti e l'efficienza dei processi di riciclo. Destinazione dei Materiali Riciclati I materiali riciclati provenienti dai cavi elettrici trovano nuove applicazioni in diversi settori: Rame: Il rame riciclato viene principalmente riutilizzato per la produzione di cavi elettrici, componenti elettronici e cablaggi per automobili. La sua alta conducibilità e la possibilità di essere riutilizzato senza perdita di qualità lo rendono uno dei materiali più versatili e preziosi nel ciclo produttivo. Plastica: La plastica riciclata viene spesso utilizzata per la produzione di materiali meno tecnici, come tubi, imballaggi o oggetti di uso quotidiano. Alcuni tipi di plastica riciclata possono essere trasformati in materiali per l'isolamento termico o acustico. Conclusione Il riciclo dei cavi elettrici rappresenta un elemento chiave nella transizione verso un'economia circolare, riducendo l'impatto ambientale e limitando la dipendenza da risorse naturali vergini. I sistemi di spellatura, combinati con le tecnologie avanzate di separazione e riciclo, permettono di recuperare materiali preziosi come il rame e la plastica, che vengono reintrodotti nei processi produttivi. Con politiche sempre più orientate verso la sostenibilità, l'Europa sta giocando un ruolo di primo piano nell'espansione di questi sistemi, ponendo le basi per un futuro più ecologico e a basso impatto ambientale.© Riproduzione Vietata
SCOPRI DI PIU' Cinque problemi e cinque soluzioni degli ugelli nelle cartiere: strategie tecniche per l’efficienza e la qualità nella produzione della carta
Analisi approfondita delle criticità operative e delle migliori soluzioni tecniche per ottimizzare l’uso degli ugelli negli impianti cartari, ridurre i fermi e migliorare la qualità della cartadi Marco ArezioNel complesso e competitivo settore cartario, ogni elemento dell’impianto produttivo deve garantire prestazioni affidabili e durature. Gli ugelli rappresentano uno dei componenti più critici e al contempo sottovalutati: sono il punto di contatto tra i processi idraulici e la materia prima, influenzando direttamente la qualità della carta, il consumo energetico, la manutenzione e la sostenibilità globale dell’impianto. Sebbene siano spesso percepiti come elementi “di dettaglio”, i problemi legati agli ugelli possono generare inefficienze significative, generando sprechi, fermi impianto e difetti nel prodotto finale. Questo articolo esplora cinque tra le principali criticità legate all’uso degli ugelli nelle cartiere—dalla formazione di schiume all’intasamento, passando per problemi di usura, variazioni di pressione e scarsa uniformità di spruzzatura—e propone cinque strategie tecniche di soluzione, frutto dell’esperienza industriale recente e delle innovazioni tecnologiche più attuali. Generazione di schiume: cause e rimedi Tra i fenomeni più insidiosi per la regolarità del processo cartario vi è la formazione di schiume, spesso sottovalutata ma in grado di compromettere drasticamente sia la resa produttiva che la qualità della carta. La schiuma si origina tipicamente in seguito all’azione turbolenta degli ugelli, soprattutto nelle zone di spruzzatura di acqua bianca o prodotti chimici. I vortici creati dalle alte pressioni, in presenza di tensioattivi naturali (derivanti dalla fibra vegetale) o artificiali (additivi), favoriscono la dispersione d’aria nei liquidi. Le conseguenze sono molteplici: variazioni di umidità, depositi sulla tela, inefficace rimozione di impurità e addirittura danneggiamento delle pompe e dei sistemi di filtrazione. Soluzione: L’introduzione di ugelli a basso impatto idrodinamico, progettati per ridurre la turbolenza locale e dotati di geometrie ottimizzate (ad esempio profili Venturi o a ventaglio lamellare), si è dimostrata efficace per limitare la formazione di schiume. Contestualmente, una regolazione fine della pressione di esercizio e l’installazione di sistemi di degasaggio a monte della linea riducono il contenuto d’aria disciolta e prevengono il fenomeno all’origine. Alcuni stabilimenti integrano inoltre sensori di rilevazione della schiuma collegati a dispositivi di dosaggio automatico di antischiuma, ottenendo una risposta dinamica e mirata ai picchi di formazione. Intasamento degli ugelli: prevenzione e pulizia L’intasamento rappresenta una delle principali fonti di fermo impianto e di inefficienza nelle cartiere moderne. Gli ugelli, a causa della presenza di particelle solide, residui di fibre, cariche minerali o microflocculi, possono ostruirsi parzialmente o totalmente. Questo compromette la portata e la distribuzione del getto, portando a difetti superficiali della carta (macchie, striature), sprechi di acqua e prodotti chimici, oltre a sforzi meccanici dannosi per l’intera linea. Soluzione: Per contrastare il problema, sono fondamentali sia misure di prevenzione che procedure di pulizia efficaci. La filtrazione avanzata dell’acqua di processo, tramite filtri a maglie sottili o sistemi a controlavaggio automatico, elimina la maggior parte delle particelle critiche prima che raggiungano gli ugelli. In aggiunta, la scelta di ugelli facilmente smontabili, realizzati con materiali antiaderenti come l’acciaio inox lucidato o polimeri tecnici (es. PEEK), facilita interventi rapidi di manutenzione. In molte cartiere si sono diffuse soluzioni di pulizia in-situ (CIP, Clean-In-Place) che, sfruttando sequenze automatiche di lavaggio ad alta pressione, consentono di ripristinare la funzionalità degli ugelli senza smontare l’impianto. Usura accelerata e perdita di efficienza: materiali e tecnologie innovative L’usura progressiva degli ugelli è una sfida costante, causata sia dall’azione abrasiva delle particelle solide che dalla corrosione chimica (soprattutto in presenza di agenti sbiancanti o acidi). L’erosione dei bordi dell’ugello modifica progressivamente il profilo del getto, portando a sprechi d’acqua, spruzzature asimmetriche e instabilità del processo. Soluzione: Negli ultimi anni, la ricerca sui materiali ha permesso di sviluppare ugelli ad alta resistenza, utilizzando carburi di tungsteno, ceramiche tecniche o rivestimenti superficiali in nitruro di titanio. Tali soluzioni estendono notevolmente la vita utile degli ugelli anche in ambienti aggressivi. L’adozione di sistemi di monitoraggio in tempo reale (ad esempio tramite telecamere termiche o sensori di flusso) permette di rilevare anomalie nell’ampiezza e nella direzione del getto, pianificando interventi di sostituzione prima che si verifichino danni significativi. Alcuni produttori offrono ora ugelli “intelligenti”, dotati di chip RFID o tag NFC, che tracciano lo storico di utilizzo e segnalano via software quando è consigliata la manutenzione. Variazioni di pressione e instabilità di portata Un altro problema ricorrente è rappresentato dalle fluttuazioni di pressione nei circuiti di alimentazione degli ugelli, che possono derivare da variazioni nel carico di lavoro delle pompe, fenomeni di cavitazione o errori di calibrazione dei regolatori di flusso. Queste instabilità si traducono in getti discontinui, “sbuffi” irregolari e perdita di controllo nella distribuzione dei fluidi, con effetti negativi sia sul consumo di risorse che sulla qualità della carta. Soluzione: Per garantire una portata costante e omogenea, è necessario intervenire sia a livello impiantistico che gestionale. L’installazione di pompe a velocità variabile (inverter), integrate con sistemi di feedback in tempo reale, consente di adattare la pressione alle effettive esigenze della linea di produzione. L’implementazione di accumulatori idraulici e valvole di regolazione ad alta precisione elimina i picchi di pressione, mentre software avanzati di supervisione (SCADA) permettono una diagnosi precoce e una rapida correzione di eventuali anomalie. Una corretta formazione del personale tecnico sull’importanza della taratura periodica completa la strategia di prevenzione. Scarsa uniformità della spruzzatura e qualità del prodotto finale La scarsa uniformità nella distribuzione del getto da parte degli ugelli può derivare da una combinazione di fattori: usura irregolare, errata selezione del tipo di ugello (angolo di spruzzatura, portata, geometria), o variazioni nelle condizioni operative. Le conseguenze sono ben visibili: difetti superficiali della carta, variazioni di spessore e densità, incremento degli scarti e riduzione dell’efficienza complessiva. Soluzione: Per ottenere una spruzzatura omogenea, occorre partire dalla scelta accurata dell’ugello in base al processo specifico (docce di lavaggio, nebulizzazione di prodotti chimici, idropulizia). L’impiego di software di simulazione fluidodinamica (CFD) consente di prevedere con precisione il comportamento dei getti e ottimizzare la disposizione degli ugelli lungo la linea. L’utilizzo di barre portaugelli regolabili, in combinazione con sistemi automatici di allineamento, permette di correggere eventuali disallineamenti o variazioni dovute a vibrazioni meccaniche. Una regolare ispezione mediante telecamere ad alta risoluzione, integrata da un database di manutenzione predittiva, assicura infine il mantenimento nel tempo delle condizioni ottimali di spruzzatura. Conclusioni: verso una gestione proattiva degli ugelli nelle cartiere L’esperienza industriale degli ultimi anni ha confermato come la gestione ottimale degli ugelli sia un fattore chiave per il raggiungimento degli obiettivi di efficienza, sostenibilità e qualità nel settore cartario. Le cinque problematiche illustrate—formazione di schiume, intasamento, usura, instabilità di pressione e scarsa uniformità—rappresentano i principali ostacoli ma anche le aree in cui l’innovazione tecnologica sta offrendo le risposte più convincenti. La combinazione tra materiali avanzati, automazione intelligente, monitoraggio continuo e formazione del personale permette oggi di affrontare in modo sistematico questi problemi, minimizzando i costi operativi e massimizzando la competitività sul mercato. Le soluzioni discusse rappresentano solo una parte delle possibilità a disposizione: il futuro della produzione cartaria passa anche da questi dettagli tecnici, capaci di fare la differenza tra un processo statico e uno proiettato verso l’eccellenza industriale.© Riproduzione Vietata
SCOPRI DI PIU' Tecnologia Spettroscopica per il Riciclo della Plastica: Rivoluzionare l'Economia Circolare
Ottimizzare il Riciclo con la Separazione Spettroscopica delle Scaglie di Plastica: Efficienza, Precisione e Sostenibilità di Marco ArezioLa separazione delle scaglie di plastica attraverso la spettroscopia è un processo tecnologico avanzato che si inserisce all'interno del più ampio contesto dell'economia circolare, mirando al recupero efficiente delle materie plastiche per il loro riutilizzo. La spettroscopia, in particolare, gioca un ruolo cruciale in questo processo grazie alla sua capacità di identificare i diversi tipi di plastiche basandosi sulle loro proprietà ottiche. Il processo può essere suddiviso in varie fasi chiave che illustrano il funzionamento tecnico di questa metodologia. Per comprendere meglio il passaggi tecnici di separazione delle scaglie di plastica tramite spettroscopia, è utile approfondire ciascuna fase, analizzando i dettagli e le metodologie specifiche impiegate. Questo processo, fondamentale nell'ambito dell'economia circolare, permette di ottimizzare il riciclo delle materie plastiche attraverso una classificazione precisa basata sulle proprietà ottiche dei materiali. Preparazione delle Scaglie Prima di procedere con la separazione spettroscopica, le scaglie di plastica devono essere preparate in modo da garantire l'accuratezza dei risultati. Questo passaggio preliminare include: Pulizia: Le scaglie vengono lavate per rimuovere sostanze estranee che potrebbero alterare l'analisi, come residui organici, oli, o altri contaminanti. Questa pulizia è cruciale per evitare interferenze durante la fase di rilevamento spettroscopico. Essiccazione: Dopo la pulizia, le scaglie vengono essiccate per rimuovere l'umidità residua, che potrebbe influenzare l'interazione della luce con il materiale plastico. Omogeneizzazione: Le dimensioni e la forma delle scaglie possono variare. In alcuni casi, è necessario uniformarle per migliorare l'efficienza della separazione nelle fasi successive. Illuminazione e Rilevamento Questa fase è centrale nel processo di separazione spettroscopica e si avvale di principi ottici per l'identificazione dei materiali: Illuminazione: Le scaglie sono esposte a sorgenti luminose che possono variare in termini di lunghezza d'onda. Questo può includere luce visibile, infrarosso (IR) o ultravioletto (UV), a seconda del tipo di plastica da identificare. Rilevamento: I sensori spettroscopici catturano la luce riflessa, trasmessa o emessa dalle scaglie. Questi dati raccolti riflettono le caratteristiche uniche di ogni tipo di plastica. Analisi Spettroscopica L'analisi dei dati raccolti è un processo complesso che richiede tecnologie avanzate.Elaborazione dei Dati: I segnali raccolti dai sensori vengono analizzati utilizzando software specializzati che confrontano le misurazioni con un database di "impronte" spettroscopiche note per ogni tipo di plastica. Identificazione: Grazie a questi confronti, il sistema è in grado di identificare con precisione il tipo di plastica di ogni scaglia, basandosi sulle sue proprietà ottiche uniche. Separazione Fisica Una volta identificate, le scaglie di plastica sono pronte per essere separate fisicamente: Tecnologie di Separazione: Possono essere impiegati sistemi automatizzati, come nastri trasportatori dotati di soffiatori d'aria o pinze meccaniche, per separare le scaglie in base al tipo identificato durante l'analisi spettroscopica. Raccolta Differenziata: Le scaglie separate vengono quindi raccolte in contenitori distinti, pronte per il trasporto agli impianti di riciclo appropriati. Raccolta e Riciclo Riciclo Specifico: Una volta separate accuratamente, le scaglie di plastica possono essere riciclate in modo più efficiente, producendo materiali di alta qualità che riducono la necessità di nuove materie prime. Contributo all'Economia Circolare: Questo processo di separazione e riciclo sottolinea l'importanza della tecnologia spettroscopica nell'ottimizzare il ciclo di vita dei materiali plastici, promuovendo pratiche sostenibili e riducendo l'impatto ambientale. Uno sguardo sulle tipologie di macchine spettroscopiche per la separazione dei macinati plastici Le macchine spettroscopiche per la separazione delle scaglie di plastica rappresentano un'avanzata tecnologia nel campo del riciclo. Questi sistemi sono progettati per identificare e separare i diversi tipi di materiali plastici con alta precisione, sfruttando le proprietà ottiche uniche di ogni tipo di plastica. Sebbene esistano varie tecnologie e configurazioni, le caratteristiche tecniche fondamentali comuni a molte di queste macchine includono: Tecnologie Spettroscopiche Impiegate Spettroscopia NIR (Near Infrared): Utilizza la regione del vicino infrarosso dello spettro elettromagnetico per identificare i diversi tipi di plastica. È particolarmente efficace per discriminare tra polimeri complessi. Spettroscopia Raman: Sfrutta la spettroscopia Raman per analizzare la struttura molecolare delle scaglie. Questa tecnica è utile per identificare plastiche con additivi o riempitivi specifici. Spettroscopia UV (Ultravioletto): Impiegata per identificare determinati tipi di plastiche che assorbono o riflettono la luce UV in modo caratteristico. Illuminazione e Rilevamento Sorgenti Luminose: Varie sorgenti di luce, inclusi LED, laser, o lampade a scarica, vengono utilizzate per illuminare le scaglie di plastica. La scelta della sorgente luminosa dipende dalla tecnologia spettroscopica impiegata. Sensori: Sensori ad alta sensibilità, come fotodiodi, array di fotodiodi o CCD (Charge-Coupled Device), rilevano la luce riflessa, trasmessa o emessa dalle scaglie per l'analisi. Analisi Dati e Software Elaborazione dei Dati: Le informazioni raccolte dai sensori vengono elaborate attraverso algoritmi avanzati per identificare il tipo di plastica in base alla sua firma spettroscopica. Interfaccia Utente: Software intuitivi consentono agli operatori di monitorare il processo, regolare le impostazioni e visualizzare i risultati dell'analisi in tempo reale. Capacità di Separazione e Velocità Alta Capacità di Processamento: Le macchine sono progettate per trattare grandi volumi di materiale, mantenendo alta efficienza e precisione. Velocità di Separazione: La velocità a cui le scaglie vengono separate può variare, ma molte macchine sono capaci di processare diversi chilogrammi di materiale al minuto, a seconda delle dimensioni e della configurazione del sistema. Versatilità e Adattabilità Adattabilità: Alcune macchine offrono la flessibilità di essere adattate per riconoscere e separare una vasta gamma di tipi di plastica, inclusi nuovi materiali o composti con specifiche caratteristiche. Configurazione Modulare: La possibilità di aggiungere o rimuovere moduli funzionali per soddisfare esigenze specifiche di separazione. Sostenibilità e Efficienza Energetica Basso Consumo Energetico: Progettate per essere energeticamente efficienti, riducendo il consumo energetico complessivo dell'impianto di riciclo. Riduzione dei Rifiuti: Migliorando l'accuratezza della separazione, queste macchine contribuiscono a ridurre i rifiuti, incrementando la quantità di materiale riciclabile recuperato. Le macchine spettroscopiche per la separazione delle scaglie di plastica rappresentano quindi un elemento chiave per l'avanzamento dell'economia circolare, offrendo soluzioni tecniche avanzate per il miglioramento del riciclo dei materiali plastici. In conclusione, la separazione delle scaglie di plastica mediante spettroscopia rappresenta un'innovazione significativa nel campo del riciclo dei materiali
SCOPRI DI PIU' Controllo Predittivo e in Linea della Qualità del Riciclato
Ottimizzazione dei processi di estrusione e trasformazione dei polimeri riciclati tramite spettroscopia NIR, Raman e visori iperspettralidi Marco ArezioL'economia circolare rappresenta il paradigma dominante per la sostenibilità industriale del XXI secolo, con il riciclo dei materiali plastici che ne costituisce una colonna portante. Tuttavia, la piena realizzazione del potenziale del riciclo è intrinsecamente legata alla capacità di garantire una qualità costante e prevedibile del materiale riciclato. La variabilità intrinseca delle materie prime post-consumo, unita alle complessità dei processi di trasformazione, rende il controllo qualità una sfida cruciale. È in questo contesto che l'implementazione di sensori avanzati e sistemi di analisi in tempo reale emerge come soluzione indispensabile per rivoluzionare il settore, minimizzando scarti, riducendo i costi di rilavorazione e massimizzando il valore dei polimeri riciclati. L'Urgenza del Controllo Qualità nel Riciclo dei Polimeri Il mercato globale dei polimeri riciclati è in costante espansione, spinto da normative sempre più stringenti, dalla crescente consapevolezza ambientale dei consumatori e dalla domanda di prodotti sostenibili da parte delle aziende. Tuttavia, la fiducia nel materiale riciclato è spesso minata dalla percezione di una qualità inferiore o inconsistente rispetto ai polimeri vergini. Questa percezione non è infondata; la presenza di contaminanti, la degradazione termica durante i cicli di vita precedenti e la miscelazione di polimeri diversi possono compromettere significativamente le proprietà meccaniche, termiche e estetiche del riciclato. Senza un controllo qualità rigoroso e affidabile, l'adozione su larga scala di questi materiali in applicazioni ad alto valore aggiunto rimane limitata, frenando di fatto la transizione verso un'economia circolare pienamente efficiente. La necessità di superare queste barriere è impellente, e le tecnologie di analisi in linea offrono una risposta concreta. Le Sfide della Qualità nel Materiale Riciclato Le sfide che affronta la qualità del riciclato sono molteplici e complesse. Innanzitutto, la variabilità della materia prima in ingresso è enorme. I flussi di rifiuti plastici sono eterogenei, contenendo spesso miscele di polimeri diversi (es. PET, HDPE, PP, PVC, PS), additivi, coloranti, residui alimentari e impurità. Questa eterogeneità rende difficile prevedere le proprietà finali del granulato riciclato. In secondo luogo, i processi di riciclo meccanico, in particolare l'estrusione, possono indurre ulteriore degradazione del polimero, alterandone la viscosità, la resistenza e la stabilità. Il controllo manuale o l'analisi di laboratorio off-line, sebbene fondamentali, presentano limiti intrinseci: sono lenti, costosi e non consentono interventi correttivi in tempo reale. Questo porta a lotti di produzione non conformi, scarti elevati e la necessità di rilavorazioni costose, incidendo negativamente sulla redditività e sull'impatto ambientale complessivo del processo di riciclo. Tecnologie di Sensori Avanzati: NIR, Raman e Iperspettrale Per affrontare queste sfide, la ricerca e lo sviluppo si sono concentrati sull'integrazione di sensori avanzati direttamente nelle linee di produzione. Tra le tecnologie più promettenti spiccano la spettroscopia nel vicino infrarosso (NIR), la spettroscopia Raman e i visori iperspettrali. Spettroscopia NIR (Near-Infrared): Questa tecnica si basa sull'interazione della luce NIR con le vibrazioni molecolari dei polimeri. Ogni polimero e molti contaminanti presentano uno "spettro" NIR unico, una sorta di impronta digitale molecolare. I sensori NIR possono identificare rapidamente e in modo non distruttivo la composizione polimerica, la presenza di umidità, alcuni tipi di contaminanti organici e persino la densità o la viscosità del fuso polimerico in tempo reale. Sono particolarmente efficaci per la segregazione dei polimeri e per il monitoraggio di parametri chiave durante l'estrusione. Spettroscopia Raman: Complementare al NIR, la spettroscopia Raman fornisce informazioni dettagliate sulla struttura molecolare e sulla composizione chimica. È sensibile a legami specifici e può rilevare impurità a basse concentrazioni che potrebbero sfuggire al NIR. Sebbene tradizionalmente più lenta, i progressi nella tecnologia dei sensori Raman hanno reso possibile l'integrazione in linea, offrendo un'analisi chimica più profonda e specifica, utile per identificare contaminanti problematici come il PVC in flussi di PET o la presenza di additivi indesiderati. Visori Iperspettrali (Hyperspectral Imaging - HSI): L'HSI combina le capacità di imaging con quelle spettroscopiche. Invece di catturare solo un'immagine visibile, un visore iperspettrale acquisisce centinaia di immagini a diverse lunghezze d'onda, creando un "cubo di dati" per ogni punto dell'immagine. Questo permette di identificare non solo la presenza di diversi materiali ma anche la loro distribuzione spaziale. Nell'ambito del riciclo, l'HSI è eccezionale per rilevare e mappare contaminanti visibili e non visibili, come frammenti di metallo, etichette, residui di carta o altri tipi di plastica, su un nastro trasportatore o direttamente nel fuso. La sua capacità di fornire una "visione chimica" rende possibile una segregazione dei contaminanti estremamente precisa. Implementazione dei Sistemi di Analisi in Linea nell'Estrusione L'integrazione di queste tecnologie avanzate direttamente nelle linee di estrusione e trasformazione rappresenta il cuore del controllo qualità predittivo e in linea. I sensori vengono posizionati strategicamente in punti critici del processo: all'ingresso del materiale nel dosatore, nella sezione di estrusione per monitorare il fuso, o dopo la pellettizzazione per analizzare il granulato finale. Durante l'estrusione, ad esempio, un sensore NIR o Raman può monitorare continuamente la composizione del fuso polimerico, rilevando variazioni nella miscela o la presenza di degradazione. Se vengono rilevate anomalie, il sistema può inviare un segnale al PLC (Programmable Logic Controller) dell'estrusore, che può automaticamente regolare parametri come la temperatura, la velocità della vite o la percentuale di additivi per compensare le variazioni e mantenere la qualità del prodotto entro le specifiche. Analogamente, i visori iperspettrali possono ispezionare il macinato o i granuli di plastica prima o dopo l'estrusione, identificando e scartando automaticamente i contaminanti indesiderati tramite sistemi di soffiaggio ad aria o bracci robotici. Il Ruolo del Controllo Predittivo nella Gestione della Qualità Il controllo in linea non si limita alla semplice rilevazione di anomalie; la sua vera forza risiede nella capacità di abilitare il "controllo predittivo". Questo significa che i dati raccolti in tempo reale dai sensori non vengono utilizzati solo per reazioni immediate, ma anche per costruire modelli predittivi. Algoritmi avanzati, spesso basati su machine learning e intelligenza artificiale, analizzano i flussi di dati continui per prevedere la qualità del prodotto finale prima ancora che sia completamente formato. Ad esempio, un modello predittivo può correlare le variazioni spettrali nel fuso con le proprietà meccaniche attese del granulato. Se il modello prevede che il prodotto finale non soddisferà le specifiche, il sistema può attivare azioni correttive preventive, come l'aggiunta di agenti compatibilizzanti, stabilizzanti o modificatori d'impatto, o l'alterazione dei parametri di processo, prima che si verifichi una non conformità. Questo approccio proattivo riduce drasticamente la produzione di scarti e la necessità di rilavorazioni, ottimizzando l'efficienza produttiva e la sostenibilità. Benefici Economici e Ambientali del Monitoraggio in Tempo Reale L'adozione di sistemi di controllo qualità predittivo e in linea porta a una serie di benefici tangibili, sia economici che ambientali: Riduzione degli Scarti e delle Rilavorazioni: La capacità di identificare e correggere i problemi in tempo reale significa meno materiale non conforme che finisce come scarto o che richiede costose rilavorazioni. Questo si traduce direttamente in un risparmio di materie prime, energia e tempo. Miglioramento della Qualità e Consistenza del Prodotto: Il monitoraggio continuo assicura che il riciclato mantenga le proprietà desiderate, aumentando la fiducia dei clienti e aprendo nuove opportunità di mercato per applicazioni più esigenti. Ottimizzazione dei Processi: La comprensione dettagliata del processo fornita dai dati dei sensori permette di affinare e ottimizzare i parametri operativi, migliorando l'efficienza energetica e la produttività complessiva. Competitività Accresciuta: Le aziende che implementano queste tecnologie possono offrire prodotti riciclati di qualità superiore a costi inferiori, acquisendo un vantaggio competitivo significativo nel mercato. Sostenibilità Ambientale: Minori scarti e maggiore efficienza si traducono in un minore impatto ambientale, riducendo il consumo di risorse e le emissioni, e contribuendo attivamente agli obiettivi dell'economia circolare. Integrazione dei Dati e Intelligenza Artificiale per l'Ottimizzazione La vera potenza di questi sistemi risiede nell'integrazione dei dati. I sensori generano enormi quantità di informazioni che, se opportunamente aggregate e analizzate, possono rivelare correlazioni e pattern complessi. Qui entra in gioco l'Intelligenza Artificiale (AI) e il Machine Learning (ML). Algoritmi di AI possono apprendere dalle deviazioni di processo e dai risultati di qualità, affinando continuamente i modelli predittivi e suggerendo ottimizzazioni autonome. Sistemi SCADA (Supervisory Control and Data Acquisition) e MES (Manufacturing Execution Systems) integrano i dati dei sensori con altre informazioni di produzione (es. consumo energetico, velocità di linea, manutenzione predittiva), creando una visione olistica dell'impianto. Questa integrazione permette non solo il controllo in tempo reale, ma anche l'analisi retrospettiva per l'ottimizzazione a lungo termine, la tracciabilità completa del prodotto e la conformità normativa. L'AI può persino identificare le cause radice di problemi di qualità ricorrenti, suggerendo modifiche alla formulazione del materiale o alla configurazione dell'impianto. Prospettive Future: Verso un Riciclo 4.0 Il cammino verso un riciclo pienamente integrato e intelligente è ancora in evoluzione. Le prospettive future includono lo sviluppo di sensori ancora più miniaturizzati e robusti, capaci di operare in ambienti estremi, e l'integrazione di nuove tecniche analitiche. La fusione di dati provenienti da diverse fonti (multi-sensor fusion) e l'applicazione di gemelli digitali (digital twins) degli impianti di riciclo permetteranno simulazioni e ottimizzazioni ancora più sofisticate. L'obiettivo finale è un "Riciclo 4.0", dove gli impianti sono autonomi, auto-ottimizzanti e in grado di adattarsi dinamicamente alle variazioni della materia prima e alle richieste del mercato. Questo non solo massimizzerà il valore del materiale riciclato, ma consoliderà anche il ruolo del riciclo come pilastro fondamentale di un'economia veramente circolare e sostenibile, riducendo la dipendenza dalle risorse vergini e mitigando l'impatto ambientale dell'industria dei polimeri. L'investimento in queste tecnologie non è più un'opzione, ma una necessità strategica per le aziende che mirano alla leadership nel futuro dell'industria manifatturiera e del riciclo.© Riproduzione Vietata
SCOPRI DI PIU' Odori nei polimeri riciclati: come affrontare il problema?
La valorizzazione dei polimeri riciclati passa anche attraverso la soluzione del problema degli odoridi Marco ArezioIn un’ottica di economia circolare i polimeri riciclati che provengono dal post consumo, quindi dalla raccolta differenziata domestica, devono essere valorizzati riuscendo a risolvere anche il problema degli odori. La necessità di utilizzare maggiormente i polimeri riciclati che provengono dal post consumo è ormai diventata una questione primaria per il riciclo delle materie plastiche. Come riportato nell’articolo apparso sul portale della plastica e dell’economia circolare rMIX è necessario che si verifichino due condizioni fondamentali: Rimodulazione delle aspettative estetiche dei prodotti finiti fatti in plastica riciclata Riduzione o cancellazione degli odori che i prodotti fatti con l’input da post consumo portano con se dopo la produzione.Nel primo caso è importante poter produrre più prodotti con plastiche riciclate, specialmente quelli oggi realizzati con plastiche vergini solo per questioni estetiche che si potrebbero definire trascurabili, aumentando così il consumo di rifiuti plastici. Nel secondo caso, il problema dell’odore, condiziona ancora fortemente gli acquisti di granuli riciclati, specialmente in quei paesi dove è meno sentita la problematica della difesa ambientale. Se vogliamo fare un esempio, un flacone del detersivo prodotto con un HDPE riciclato, mantiene dopo la produzione una quota di odore (profumo?) di detersivo che proviene dalla lavorazione dei flaconi della raccolta differenziata, in cui le fragranze dei liquidi contenuti precedentemente rimangono anche dopo il lavaggio. Come vedete non è un problema invalidante per chi dovrà riempire nuovamente il flacone riciclato con liquidi profumati, ma è, ed è stato sempre un tema discusso dagli acquirenti di polimero. Sebbene le cose da questo punto di vista stiano lentamente cambiando, dove si trovano maggiori complicazioni sono quei prodotti fatti con PP o PP/PE o LDPE la cui materia prima ha contenuto residui alimentari, detergenti, cosmetici o dove il processo di rigenerazione presenza delle criticità. I fattori che contribuiscono maggiormente alla creazione degli odori sono rappresentati da: Residui alimentari, che creano processi microbiologici Residui di cosmetici che presentano difficoltà di pulizia durante il lavaggio Tensioattivi che vengono inglobati nelle plastiche Contaminazioni nelle acque di lavaggio del rifiuto plastico Contaminazioni causate dalla degradazione dei polimeri in fase di produzione dei granuli. Ad oggi una soluzione piena e definitiva del problema, da applicare nella produzione su larga scala dei polimeri riciclati, sembra non esserci ancora, infatti, si stanno percorrendo varie strade per cercare di mitigare e, in un futuro risolvere la presenza di questi odori. Copertura degli odori Esistono sul mercato numerosi prodotti, sotto forma di masterbach, che si utilizzano in fase di estrusione o iniezione dei prodotti, contenenti varie fragranze che aiutano a mitigare un odore pungente come può essere quello di alcune produzioni di polimeri. Le fragranze sono numerose: vaniglia, pino, fragola, arancia, limone, lavanda e tante altre. Processi Meccanici Esistono impianti di produzione dei granuli riciclati che, durante la lavorazione degli scarti plastici e della produzione del granulo stesso, riducono in modo sostanziale le fonti che generano gli odori sgradevoli. Questi impianti si basano su una tripla combinazione tra filtrazione, degasaggio e aspirazione delle parti volatili in modo da migliorare il problema. Ricerca scientifica Nello stesso tempo la ricerca sta facendo passi avanti per cercare di individuare, in modo scientifico ed inequivocabile la fonte degli odori dei composti provenienti dalla raccolta differenziata. L’istituto tedesco Fraunhofer Institute for Process and Engineering and Packaging (IVV) sta studiando come migliorare i processi di riciclo dei rifiuti da post consumo. Il lavoro si concentra, con un approccio olfattometrico e analitico, allo studio e la catalogazione degli odori presenti nelle plastiche post consumo, valutandone l’intensità e la provenienza, identificando i materiali che li producono attraverso un’analisi chimica. I dati raccolti da queste catalogazioni scientifiche aiuteranno i ricercatori a trovare processi adatti alla soluzione dei problemi causati dal decadimento microbiologico, dall’invecchiamento della plastica, dai risultati chimici dei processi termici e dai residui delle lavorazioni meccaniche della plastica che causano odori sgradevoli.Controllo analitico degli odori in laboratorioOggi abbiamo comunque la possibilità, attraverso una strumentazione di laboratorio, che unisce l'attività di un gascromatografo (GC) e uno spettrometro a mobilità ionica (IMS) di avere un quadro preciso sull'intensità e sulla natura degli odori che provengono dal rifiuto da riciclare o dalla scaglia o granulo prodotti dalle plastiche post consumo. Questo strumento ci aiuta ad individuare i componenti molesti dal punto di vista odoroso nei rifiuti in ingresso, ma anche sulla materia prima prodotta o sui prodotti finali realizzati con la plastica riciclata, così da stabilire azioni correttive o, con il cliente, un range analitico e non opinabile, del livello odori nei prodotti ed accettato dalle parti.Categoria: notizie - tecnica - plastica - riciclo - odori - post consumo
SCOPRI DI PIU' Cartone Ondulato da Imballo: Dimensioni e Direzione delle Fibre
La qualità e la resistenza di un cartone ondulato da imballo passa dalla corretta disposizione delle fibre e dalla loro dimensionedi Marco ArezioQuante volte ci sono arrivati, recapitati a casa, i prodotti che abbiamo comprato su internet racchiusi in una scatola di cartone, quante volte nella nostra azienda utilizziamo le scatole, più o meno grandi, per imballare i nostri prodotti da vendere, quante volte facciamo ordine mettendo nelle scatole di cartone le nostre cose. Un tipo di imballo comodo, semplice da usare, duraturo nel tempo ed anche circolare, in quanto facilmente maneggiamo scatole in cartone ondulato fatte con carta prevalentemente riciclate e riciclabili. In un ambito più professionale, quindi in azienda, la qualità degli imballi, qualsiasi essi siano, ricopre un’importanza sostanziale, non solo per presentare i nostri prodotti ai clienti, ma per proteggerli durante il trasporto e lo stoccaggio in magazzino. Come viene prodotto il cartone ondulato riciclato? Per realizzare il prodotto finito partiamo dalla sua origine, quindi vediamo come di realizzano i fogli che costituiranno il cartone ondulato riciclato, facendo un passo indietro fino in cartiera. Infatti è li dove viene la storia ha inizio, utilizzando, come materia prima, il cartone che deriva dalla raccolta differenziata, che compone la parte preminente della ricetta, aggiungendo poi di una piccola parte di fibre di carta vergine, per aumentare la qualità del prodotto finito. La tipologia di ricetta descritta non esaurisce le possibilità di trovare altre miscele, in quanto un cartone ondulato può essere anche prodotto al 100% con il materiale da riciclo o con percentuali di esso più basse. Una volta inserita la materia prima nell’impianto di lavorazione, viene aggiunta acqua e altre sostanze adatte al trattamento, iniziando così un mescolamento della materia prima che porta alla creazione di una pasta fluida, in cui troviamo un elemento di cruciale importanza per la qualità del futuro prodotto finito che sono le fibre. Infatti, sia il cartone da riciclo che la materia prima naturale, che viene dagli alberi, ne contengono di diverse tipologie e costituiscono l’asse portante delle future scatole in cartone ondulato. Una volta realizzata la pasta di carta la si stende, in strati sottili, variabili in base alle richieste commerciali, su piani di lavoro per poi essere inviati all’essicazione dei fogli. Raggiunta l’essicazione corretta i fogli piani vengono interposti ad uno ondulato, realizzato appositamente attraverso l’utilizzo di un’azione meccanica di piegatura coadiuvata dal vapore. I vari strati verranno poi incollati tra loro utilizzando delle colle vegetali derivate dalla fecola di patate o dall’amido di mais. Come si forma la direzione delle fibre e perché è così importante Durante la creazione della pasta, attraverso il movimento della macchina e la presenza dell’acqua, si gioca la partita più importante in merito alla qualità futura del cartone, infatti, con questa operazione si viene a formare la direzione delle fibre che, insieme alla loro lunghezza, determineranno il risultato qualitativo del prodotto. Le fibre sono, come detto, un’armatura per il foglio di carta o di cartone, lo strumento portante del prodotto e, la loro disposizione ne determina la resistenza meccanica monodirezionale o bidirezionale. Infatti se le fibre sono orientare in modo parallele è possibile lacerare il foglio nel senso della direzione delle stesse, ma risulta difficoltoso ed irregolare nel senso opposto. Inoltre, se le fibre non hanno un andamento parallelo ma difformemente distribuito, la resistenza meccanica si ottiene nei due sensi di strappo. Questo non vale solo per la divisione dei due lembi del cartone o della carta, ma anche sulla sua facoltà nell’essere piegato, infatti se non consideriamo la disposizione delle fibre, durante la piegatura di un’ala della scatola, ad esempio, questa risulterà imperfetta e difficoltosa, sia manualmente che attraverso le imballatrici. Quale sono le differenze tra l’uso di fibre lunghe e fibre corte Non tutte le fibre sono uguali: ci sono quelle più sottili, più lunghe più irregolari, molto porose, per nulla porose, con nodi, di forma appuntita o cilindrica e molte altre. Per semplificare, in merito a quale fibra sarebbe meglio utilizzare per produrre una scatola in cartone ondulato, possiamo dire che le fibre lunghe sono quelle più adatte allo scopo, in quanto possiedono una maggiore resistenza e durezza, dovendo realizzare un piano il più possibile rigido. Per completezza possiamo indicare le fibre corte sono un’ottima soluzione per creare carte morbide e cedevoli, che vengono usate per molteplici usi. Utilizzo della carta riciclata per produrre il cartone riciclato Come abbiamo visto, una buona qualità di carta per la realizzazione delle scatole per il packaging, deve impiegare una pasta che contenga una sufficiente quantità di fibre lunghe per armare la struttura. Per poter arrivare alla corretta ricetta, per contenere i costi e per contribuire all’impiego dei rifiuti di carta e cartone che quotidianamente produciamo, la produzione utilizza una buona parte di cartone riciclato. Le operazioni di riciclo comportano, nel tempo, un certo dilavamento delle fibre, con la conseguenza che il loro apporto nella ricetta per la produzione del cartone da imballo, con i vari cicli di trattamento, potrebbe diminuire. In questo caso diventa necessario ricorrere all’aggiunta di fibre vergini per poter bilanciare la diminuzione causata dal riciclo. Categoria: Informazioni tecniche - packaging- cartone - carta - riciclo
SCOPRI DI PIU' Polimeri Flessibili e Trasparenti per Display Elettronici
Sviluppi nell'Uso dei Polimeri in Schermi Pieghevoli e Trasparenti per Dispositivi Mobili e TVdi Marco ArezioNegli ultimi anni, l'evoluzione dei dispositivi elettronici ha subito un'accelerazione significativa grazie allo sviluppo di materiali innovativi che combinano flessibilità, trasparenza e resistenza. I polimeri flessibili e trasparenti sono diventati una componente cruciale per la nuova generazione di display elettronici, che includono schermi pieghevoli e trasparenti per dispositivi mobili e TV. Questi materiali offrono vantaggi significativi in termini di design, efficienza energetica e durabilità, consentendo la realizzazione di prodotti innovativi che fino a pochi anni fa sembravano appartenere al futuro. In questo articolo, esploreremo i recenti sviluppi tecnologici nell'uso dei polimeri per i display elettronici, concentrandoci sulle sfide tecniche e sulle applicazioni future di questi materiali avanzati. Proprietà e Tipologie di Polimeri Utilizzati nei Display Elettronici I polimeri utilizzati nei display elettronici devono soddisfare una serie di requisiti fondamentali, come elevata trasparenza ottica, flessibilità meccanica, stabilità termica e resistenza agli agenti chimici. Tra i polimeri più comunemente impiegati troviamo il polietilene tereftalato (PET), il polietilene naftalato (PEN) e il poliimmide (PI). Il PET è apprezzato per la sua buona trasparenza e flessibilità, ed è ampiamente utilizzato per la produzione di substrati flessibili per display a cristalli liquidi (LCD). Il PEN offre una migliore stabilità termica rispetto al PET, mentre il PI è spesso scelto per la sua eccellente resistenza meccanica e termica, risultando adatto per schermi più complessi, come quelli pieghevoli. I polimeri conduttivi, come i polimeri elettroattivi (EAP) e il polietilene ossido (PEO), vengono utilizzati per migliorare la capacità conduttiva dei dispositivi, contribuendo alla realizzazione di display più sottili e reattivi. Inoltre, l'introduzione di rivestimenti speciali, come ossidi metallici o nanotubi di carbonio, può incrementare ulteriormente la trasparenza e la conduttività dei polimeri, rendendoli adatti a display OLED (Organic Light Emitting Diode) e AMOLED (Active Matrix OLED). Sviluppi Recenti e Innovazioni Tecnologiche Negli ultimi anni, il progresso tecnologico ha portato alla creazione di polimeri avanzati che permettono non solo la flessibilità ma anche la capacità di essere ripiegati molteplici volte senza compromettere le prestazioni ottiche o elettroniche. Un esempio significativo è rappresentato dai poliimmidi trasparenti, modificati per ridurre la colorazione intrinseca e migliorare la trasparenza nella gamma dello spettro visibile. Questi materiali consentono la realizzazione di schermi che possono essere piegati o arrotolati senza deterioramento delle immagini visualizzate. Un'altra innovazione rilevante riguarda l'uso di strati di grafene e materiali bidimensionali, come il disolfuro di molibdeno (MoS₂), per migliorare le caratteristiche elettriche dei polimeri utilizzati nei display. Il grafene è particolarmente interessante per la sua elevata conduttività elettrica e la trasparenza, rendendolo un candidato ideale per elettrodi trasparenti in display flessibili. Combinando il grafene con polimeri flessibili, i ricercatori sono stati in grado di creare elettrodi sottili, leggeri e molto resistenti, che contribuiscono all'efficienza e alla qualità dell'immagine dei display pieghevoli. Altri sviluppi includono l'uso di polimeri con memoria di forma, che consentono al materiale di ritornare alla configurazione originale dopo essere stato piegato. Questi materiali possono migliorare la durabilità dei dispositivi, prevenendo danni strutturali che potrebbero verificarsi con l'uso ripetuto. Inoltre, l'introduzione di tecniche di rivestimento avanzate, come la deposizione di strati atomici (ALD), ha permesso di migliorare la resistenza ai graffi e la protezione contro i fattori ambientali, come l'umidità, che possono compromettere l'integrità dei display. Applicazioni nei Dispositivi Mobili e nei Televisori L'applicazione più evidente dei polimeri flessibili e trasparenti è nei dispositivi mobili pieghevoli, come smartphone e tablet. I principali produttori del settore, come Samsung, Huawei e LG, hanno già introdotto sul mercato dispositivi con display pieghevoli che sfruttano la tecnologia dei polimeri avanzati. Questi dispositivi offrono una combinazione unica di portabilità e ampia superficie di visualizzazione, migliorando l'esperienza dell'utente sia per l'intrattenimento sia per la produttività. Anche i televisori stanno beneficiando dei progressi nei polimeri flessibili. LG e altri produttori hanno presentato prototipi di TV arrotolabili, che utilizzano substrati polimerici per offrire schermi sottilissimi, capaci di essere riposti quando non in uso, riducendo l'ingombro visivo all'interno degli ambienti domestici. Questi televisori rappresentano un cambiamento radicale nel design dei dispositivi per l'intrattenimento, permettendo una maggiore integrazione dell'elettronica nell'arredamento e nella vita quotidiana. Oltre a smartphone e TV, i polimeri flessibili vengono utilizzati anche in dispositivi indossabili e schermi trasparenti per applicazioni in realtà aumentata (AR).Questi schermi consentono agli utenti di interagire con le informazioni sovrapposte al mondo reale, aprendo nuove possibilità per applicazioni industriali, mediche e di intrattenimento.Problematiche e Prospettive Future Nonostante i progressi significativi, l'uso dei polimeri flessibili nei display elettronici presenta ancora alcune problematiche. Una delle principali è la durabilità a lungo termine: la ripetuta piegatura e manipolazione dei dispositivi può portare a microfratture nei polimeri, compromettendo le prestazioni del display. La ricerca si sta concentrando sulla formulazione di polimeri con maggiore resistenza meccanica e capacità di auto-riparazione, che potrebbero risolvere questo problema. Un'altra sfida è rappresentata dalla necessità di migliorare la qualità ottica dei polimeri, in particolare riducendo la riflessione e migliorando la trasparenza. L'introduzione di nanoparticelle e strati antiriflesso potrebbe rappresentare una soluzione per migliorare le prestazioni visive dei display polimerici. In prospettiva futura, l'integrazione dei polimeri flessibili con altre tecnologie emergenti, come i display microLED, potrebbe portare a dispositivi ancora più efficienti e performanti. I microLED offrono una qualità dell'immagine superiore e una maggiore efficienza energetica rispetto agli OLED, e la loro combinazione con substrati polimerici potrebbe aprire la strada a nuove categorie di dispositivi elettronici, come schermi flessibili a bassa energia per applicazioni outdoor e dispositivi pieghevoli di lunga durata. Conclusione I polimeri flessibili e trasparenti rappresentano una delle innovazioni più promettenti nel campo dei display elettronici. Grazie alla loro capacità di combinare trasparenza ottica, flessibilità meccanica e resistenza, questi materiali stanno trasformando il modo in cui interagiamo con i dispositivi elettronici, aprendo nuove possibilità per il design e l'applicazione di smartphone, TV e altri dispositivi. Sebbene ci siano ancora problematiche significative da affrontare, i recenti progressi suggeriscono che l'uso di polimeri avanzati continuerà a crescere, contribuendo a creare dispositivi più innovativi, funzionali e in grado di migliorare la nostra esperienza quotidiana con la tecnologia.© Riproduzione Vietata
SCOPRI DI PIU'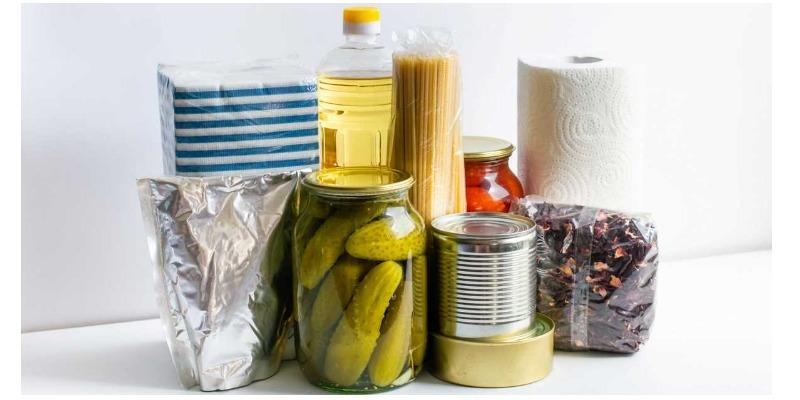 Qualità Chimico-Fisiche del Vetro. Confronto con Carta, Plastica e Alluminio
I materiali per gli imballi alimentari in commercio hanno caratteristiche, qualità, costi di smaltimento e riciclabilità differentidi Marco ArezioNel mondo del packaging alimentare troviamo materie prime estremamente differenti tra loro, alcune di esse, come la carta e il vetro, hanno una storia millenaria, mentre la plastica e l’alluminio hanno una storia più recente. Non vogliamo entrare volutamente in un duello di marketing sulla preferenza tra un materiale o l’altro, ma vorremmo analizzare alcuni aspetti che riguardano la conservazione dei beni contenuti, la durabilità dell’imballo, la riciclabilità. In verità a queste analisi dovremmo aggiungere quella relativa ai costi di produzione comparati e all’impatto ambientale sulla logistica, che verranno affrontati in altra sede. Se diamo uno sguardo al passato possiamo dire che il vetro è stato il materiale principe del packaging con cui si contenevano gli alimenti liquidi, latte, vino, liquori, olio e altri generi alimentari, mentre a partire dal boom economico degli anni 60 del secolo scorso, anche l’acqua minerale e le bibite avevano trovato una loro quota di mercato attraverso la confezione nelle bottiglie. Per quanto riguarda le scatole alimentari in metallo possiamo riferirci al XIX° secolo come inizio in America e in Inghilterra delle prime produzioni industriali, nonostante i costi per realizzarle risultassero molto elevati e il cibo in scatola era quindi un lusso per pochi. A spingere la loro diffusione arrivarono però le guerre mondiali, in quanto gli eserciti trovarono comodo e logisticamente utile affidare il rancio dei soldati a questa tipologia di imballo. Con l’avvento delle lattine di alluminio iniziò una larga diffusione a partire dalla metà degli anni ’50 del secolo scorso, del cibo e delle bevande confezionate nel metallo morbido. Per quanto concerne l’uso degli imballi in carta, dobbiamo arrivare alla metà degli anni ’50 del secolo scorso per vedere l’avvio, in Svezia, dei primi imballi per liquidi alimentari in confezioni di cartone e film plastici. A partire dal 1973, quando l’azienda Du Pont brevetta il PET possiamo dire che sono nati gli imballi alimentari su larga scala, con l’intento di erodere quote di mercato a quelli di vetro. Se vogliamo fare un paragone delle qualità fisico chimiche dei principali imballi alimentari possiamo elencare alcune comparazioni generali: Cessioni possibili di sostanze costituenti l’imballo • Vetro: sodio e calcio già presenti negli alimenti • Plastica: componenti degli additivi specialmente se presenti grasso o alcool • Carta o Cartone: additivi e coloranti • Metallo: Stagno e piombo entro i limiti di legge. Sostanze tossiche dalle vernici (ad alta temperatura) Impermeabilità ai liquidi, gas ed agenti microbiologici • Vetro: 100% • Plastica: variabile a seconda del polimero • Carta o Cartone: solo se assenti abrasioni superficiali • Matallo: solo se assenti abrasioni superficiali Corrosione dell’imballo • Vetro: Solo acido fluoridrico e soluzioni alcaline a Ph superiore a 8 • Plastica: può rilasciare microplastiche in corrispondenza delle piegature • Carta o Cartone: attaccabile da insetti e topi • Metallo: generata da eventuali imperfezioni della struttura Sterilizzabilità • Vetro: 100% a secco ed a umido • Plastica: con particolari additivi batteriostatici • Carta o Cartone: in fase di confezionamento con acqua ossigenata o UV o agenti chimici • Metallo: 100% anche ad alte temperature Trasparenza • Vetro: perfetta con vetro chiaro • Plastica: dipende dal polimero, difficile con polimeri riciclati in HDPE • Carta e Cartone: no • Metallo: no Protezione alla luce Attinica • Vetro: buona nei verti colorati • Plastica: buona con additivi specifici • Carta o Cartone: opaco • Metallo: opaco Sanificazione • Vetro: ottima • Plastica: monouso da riciclare • Carta o Cartone: monouso da riciclare • Metallo: monouso da riciclare Riciclabilità • Vetro: continua e senza degrado. Economica solo con il vuoto a rendere • Plastica: possibile un certo numero di volte con qualche degrado qualitativo. Difficile il riciclo dei poliaccoppiati • Carta e Cartone: riciclabile con degrado. Difficile il riciclo dei poliaccoppiati carta-plastica • Metallo: buono In conclusione, a questa analisi andrà aggiunta una comparazione economica dell’imballo alimentare in funzione della durabilità del prodotto sugli scaffali e il costo del riciclo o dello smaltimento dell’imballo a fine vita, nonché dell’impatto ambientale sia della produzione, che della logistica che della circolarità o meno del rifiuto.Categoria: notizie - tecnica - vetro - riciclo - qualità - rottame
SCOPRI DI PIU'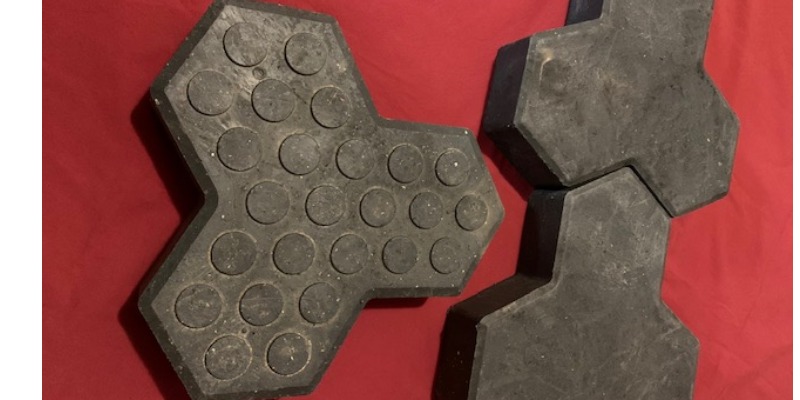 Pavimentazioni Stradali Sostenibili con Masselli in PVC Riciclato
di Marco ArezioLe pavimentazioni stradali sono un sistema costruttivo flessibile formato da diversi elementi, portanti, drenanti e di finitura, che costituiscono il sistema veicolare e di stazionamento dei mezzi circolanti.A seconda della posizione geografica delle strade, della meteorologia prevalente e dell’abitudine costruttiva, vengono utilizzati principalmente tre sistemi costruttivi che possono assolvere al compito di ospitare il traffico di mezzi pesanti e leggeri: • Pavimentazioni in asfalto • Pavimentazioni in cemento • Pavimentazioni in masselli Dei tre elementi costitutivi quello con l’asfalto, dal punto di vista dei chilometri di strade realizzate, è sicuramente quello più utilizzato a livello mondiale, probabilmente per la facilità di posa, anche se la manutenzione di un manto con il bitume presenta molte criticità a causa delle temperature, del sale per sciogliere il ghiaccio e dell’abrasione del tappetino finale. La pavimentazione in cemento, anch’essa semplice nella posa, comporta la creazione di giunti di dilatazione regolari, la manutenzione degli stessi, una maggiore rumorosità nel rotolamento della ruota rispetto all’asfalto, le problematiche di durabilità nei cicli di gelo e disgelo imposti dal clima e dalla posa del sale per evitare la formazione del ghiaccio. Inoltre la rigidità del manto di copertura stradale è in antitesi con l’elasticità della struttura portante sottostante. Il massello autobloccante in cemento è un sistema costruttivo che può avere numerosi vantaggi rispetto ai due precedenti, in particolare si può realizzare una pavimentazione elastica, durevole all’abrasione diretta del traffico veicolare, drenante in quanto tra le fughe è possibile la percolazione dell’acqua, di facile manutenzione. Nonostante abbia un certo numero di vantaggi, ci sono poi da considerare alcune caratteristiche negative, quali la maggior rumorosità rispetto alla copertura in asfalto, un costo di posa maggiore e una scarsa resistenza al sale nei periodi invernali. Dal punto di vista della sostenibilità, i due sistemi costruttivi in cui si usa il cemento sono sicuramente non tra le migliori soluzioni di pavimentazione, nell’ottica di un’economia circolare, mentre quella caratterizzata con l’asfalto potrebbe rientrare in quelle strutture sostenibili, se venissero utilizzati compound in cui includano lo scarto dei pneumatici riciclato e lo scarto di manti stradali precedentemente fresati. Esiste anche un’altra soluzione sostenibile di pavimentazione, composta da masselli autobloccanti in PVC riciclato, costituito dallo scarto delle guaine dei cavi elettrici, che permette di rispondere a molte problematiche espresse dalle tre pavimentazioni precedentemente citate. Vediamo i vantaggi: • Mantenimento di una sede stradale o di parcheggio elastico • Permette il drenaggio delle acque • Facile posa in quanto ha una forma ad incastro • Non presenta problemi di durabilità dell’elemento dati dal sale stradale • Durante la manutenzione si interviene solo sui singoli pezzi • Maggiore portata dinamica rispetto ad un autobloccante in cemento e maggiore durata • Ecologico in quanto è fatto al 100% con scarti proveniente dal riciclo dei cavi • Crea una superficie isolata elettricamente in quanto il PVC è un materiale isolante • Resistente a oli e acidi • Si lava e si sgrassa facilmente con getti di acqua e detersivo • Antiscivolo e colorabile con vernici acriliche per materie plastiche• Adatto al traffico pesanteCome abbiamo visto, il massello autobloccante in PVC riciclato è adatto sia ad aree di parcheggio, anche in presenza di mezzi pesanti, che sulle strade dove si può notare come l’elemento costituito in PVC risolve, specialmente in aree con climi freddi, l’annoso problema della durabilità dei manti stradali quanto si deve spargere il sale.Inoltre essendo fatto con materiale riciclato e, potendo essere riciclabile quando si dovesse decidere la sostituzione della struttura, si può considerare l’intervento di edilizia stradale come sostenibile nell’ambito dell’economia circolare. Il massello in PVC riciclato gode di una serie di certificazioni sul prodotto qui elencate:• Resistenza all'abrasione • Resistenza alla flessione • Resistenza alla compressione con riduzione degli spessori • Valore di penetrazione del manufatto in tempi differenti • Scivolosità con metodo BCRA • Stabilità dimensionale • Impronta residua • Conduttività termica apparente • Resistenza elettrica: isolamento superficiale • Resistenza elettrica: isolamento attraverso lo spessore del materiale • Resistenza alla bruciatura di sigaretta • Reazione al fuoco • Analisi eluato Posa dei masselli autobloccanti in PVC riciclatoIl funzionamento delle pavimentazioni ad elementi si basa sul concetto di “ingranamento” che possiamo definirlo come l' impossibilità di movimento di un elemento rispetto a quelli adiacenti, l'obbiettivo da raggiungere con la progettazione del blocco stesso e della posa in opera é quindi l'impedimento del massello posato di effettuare tre movimenti: verticale, orizzontale e rotazionale. L'ingranamento verticale viene raggiunto mediante il trasferimento del carico di taglio ai masselli circostanti attraverso la sabbia nei giunti di collegamento. Il bloccaggio rotazionale é demandato allo spessore mentre il bloccaggio rispetto le forze orizzontali avviene attraverso l'uso corretto dei schemi di montaggio, che disperdono le forze dovute alla frenatura e all’ accelerazione dei veicoli e dagli sforzi tangenziali degli pneumatici in curva. Pe quanto riguarda la posa si comincia con la compattazione del terreno di sottofondo attraverso mezzi adeguati, particolare attenzione dovrà essere posta nelle zone limitrofe ai bordi, pozzetti, caditoie nelle zone di riempimento degli scavi di tubature e impianti. Nel caso non si rispettino i minimi garantiti in fase progettuale si dovrà procedere alla sostituzione del terreno con materiali più idonei. La pendenza del piano di posa va verificata, poiché é da considerare che non é possibile ricavare le pendenze dagli strati di base o da quello di allettamento. Per favorire il deflusso delle acque ed evitare il precoce cedimento della pavimentazione non devono mai essere realizzate con pendenza minore dell' 1,5%. E' opportuno utilizzare opportuni geosintetici durante la posa della pavimentazione, questi svolgono la funzione di separazione fra gli strati e di distribuzione dei carichi. Lo strato di allettamento dovrà mantenere uno spessore costante considerando in fase di assestamento per effetto anche della compattazione una riduzione di spessore tra il 20% e il 30% in funzione della granulometria utilizzata. La staggiatura può essere realizzata in due modi: • Pre-compattazione • Metodo classico La prima si effettua in diversi passaggi: dopo aver steso la sabbia con un idoneo spessore si vibro-compatta con piastra vibrante, si sparge un nuovo spessore di circa 1,5cm e si staggia. Con questo metodo é possibile garantire minori cedimenti in pavimentazioni che devono sopportare carichi elevati, inoltre é possibile in questo modo controllare maggiormente il cedimento finale della pavimentazione. Nel metodo classico La sabbia viene stesa e staggiata, la compattazione avviene nella fase successiva dopo aver installato i massetti attraverso idonee attrezzature. E’ importante non disturbare il piano di posa dopo la staggiatura, nel caso questa venga rovinata anche in piccole porzioni é necessario provvedere alla sua sistemazione prima della finitura con i masselli, é inoltre importante non eseguire mai queste operazioni in caso di temperature minori di 1°C onde evitare la formazione di giaccio. A questo punto si possono posare i masselli in PVC riciclati, facendo collimare il bordo di un elemento con un altro, senza lasciare spazio per le fughe di sabbia. Al termine di questa operazione si effettuerà una rullatura vibrata di putto il pavimento posato e si può predisporre una verniciatura del colore preferito attraverso l'uso di vernici acriliche specifiche per la plastica.Categoria: notizie - tecnica - plastica - riciclo - PVC - edilizia - masselli autobloccanti
SCOPRI DI PIU' Se il cibo è consumabile te lo dice la nuova bio pellicola
Il nuovo packaging cambia colore in base alla qualità del cibo che contiene di Marco ArezioLa ricerca universitaria e scientifica nel campo del packaging si sta concentrando sul problema della effettiva scadenza dei cibi, studiando bio pellicole che possano aiutarci a classificare, oltre all’etichetta apposta, la reale qualità del cibo contenuto. Le nuove bio pellicole sono formate da bio plastiche, realizzate dalla trasformazione dello zucchero contenuto nelle barbabietole e nel mais, alle quali vengono aggiunti additivi provenienti dagli scarti del settore agroalimentare. Questi additivi sono, a loro volta, scarti della filiera agroalimentare come la canapa, il lino, gli scarti del caffè, vari scarti di vegetazione, e altri prodotti naturali. Hanno diverse proprietà che possiamo riassumere: Buone proprietà meccaniche Resistenza al fuoco Proprietà antiossidanti Proprietà antifungine Proprietà antimicrobiche Tra gli additivi di cui abbiamo parlato prima, l’aggiunta di ossido di zinco e alluminio, nella produzione delle bio pellicole, sviluppa delle proprietà antimicrobiche che possono allungare la scadenza dei prodotti freschi, riducendo così gli sprechi dato dalla scadenza dei prodotti. Mentre l’aggiunga di un additivo come l’olio di cardarolo e una particolare molecola chiamata porfirina, attribuiscono alla pellicola proprietà antiossidanti e antifungine, che nel campo del packaging alimentare aiutano a segnalare il deterioramento del prodotto. Ma come avviene questo meccanismo? Quando la bio pellicola entra in contatto con alcuni analiti, come l’acqua, l’etanolo, l’ammoniaca o altri prodotti che derivano dalla degradazione alimentare, in combinazione con la luce, questi elementi tossici penetrano nel polimero della pellicola creando reazioni di colore. Le pellicole realizzate in laboratorio sono completamente biodegradabili e bio compostabili, questo significa che alla fine del loro ciclo di vita possono diventare concime e rientrare nel pieno rispetto della circolarità dei prodotti.Categoria: notizie - tecnica - plastica - etichetta - packaging - imballoVedi maggiori informazioni sul packaging alimentare
SCOPRI DI PIU' Additivi anti U.V. o Antiossidanti per la Plastica: Quali Differenze e Perché Usarli
Nella produzione di polimeri plastici riciclati lo scarso uso dei protettivi della plastica può generare prodotti finiti scadentidi Marco ArezioIl concetto che un polimero riciclato deve essere economico e, quindi, di bassa qualità, è ancora abbastanza radicato nella mente dei produttori di materie plastiche che, purtroppo, possono andare incontro a spiacevoli contestazioni sul materiale fornito per fare i prodotti finiti.Il principio di economicità assoluta dei polimeri riciclati non si sposa con le attuali esigenze dell’uso del rifiuto plastico che la società ha, e quindi, è necessario qualificare adeguatamente i polimeri riciclati con appositi trattamenti nel riciclo e nella produzione dei nuovi granuli. Come sappiamo, il nemico numero uno della plastica è l’invecchiamento causato dagli agenti atmosferici, che ne riducono la durabilità, le caratteristiche meccaniche e fisiche, creando grossi problemi anche economici alla filiera produttiva e distributiva. Ma vediamo qual è il meccanismo dell’invecchiamento dei prodotti plasticiI prodotti plastici possono subire vari meccanismi di invecchiamento nel corso del tempo a causa di diversi fattori, tra cui l'esposizione alla luce solare, al calore, all'ossigeno, all'umidità e ad agenti chimici. Questi meccanismi di invecchiamento possono influire sulle proprietà fisiche e chimiche della plastica, portando a una perdita di resistenza, flessibilità, colore e altre caratteristiche desiderabili. Uno dei meccanismi di invecchiamento più comuni è l'ossidazione.Quando la plastica è esposta all'ossigeno presente nell'aria, possono verificarsi reazioni chimiche che portano alla formazione di gruppi ossidrilici nella struttura della plastica. Questi gruppi ossidrilici possono influire negativamente sulle proprietà meccaniche, rendendola più fragile e suscettibile alla rottura. La luce solare, in particolare la radiazione ultravioletta (UV), è un altro fattore che può causare l'invecchiamento dei prodotti plastici. La radiazione UV può degradare la struttura chimica della plastica, causando la frammentazione delle catene molecolari e la formazione di radicali liberi. Ciò può portare a una diminuzione della resistenza meccanica e alla comparsa di crepe e scolorimenti sulla superficie della plastica. Il calore è un altro fattore importante nell'invecchiamento dei prodotti plastici. L'esposizione prolungata a temperature elevate può causare una diffusione delle sostanze chimiche presenti nella plastica, portando a una perdita di flessibilità e ad un aumento della fragilità. Il calore può anche accelerare le reazioni chimiche all'interno della plastica, contribuendo alla sua degradazione. L'umidità è un fattore che può contribuire all'invecchiamento delle plastiche, in particolare di quelle sensibili all'acqua. L'assorbimento di umidità può causare la formazione di legami idrogeno nella struttura della plastica, portando a una diminuzione delle sue proprietà meccaniche. Quali sono le conseguenze dei processi di ossidazione L'ossidazione della plastica può avere diverse conseguenze indesiderate, tra cui: Perdita di resistenza meccanica: l'ossidazione può ridurre la resistenza meccanica della plastica, rendendola più fragile e suscettibile alla rottura. Variazione delle proprietà fisiche: l'ossidazione può alterare le proprietà fisiche della plastica, come la flessibilità, la durezza o la trasparenza. Cambiamento di colore: l'ossidazione può causare la comparsa di macchie o scolorimenti sulla superficie della plastica, modificando il suo aspetto estetico. Perdita di durata nel tempo: l'ossidazione può accelerare l'invecchiamento della plastica, riducendo la sua durata nel tempo e influenzando la sua longevità. Per mitigare gli effetti dell'invecchiamento dei prodotti plastici, vengono utilizzati diversi additivi durante il processo di produzione. Gli additivi come gli stabilizzatori UV, gli antiossidanti e gli agenti anti degradanti possono contribuire a proteggere la plastica dagli effetti dannosi dell'invecchiamento. Inoltre, le condizioni di conservazione a bassa temperatura e l'isolamento dalla luce solare possono aiutare a preservare le proprietà delle plastiche nel tempo. Come proteggere i prodotti plastici dall'invecchiamento Per proteggere i prodotti plastici dall'invecchiamento, è possibile adottare diverse misure preventive.Utilizzo di additivi durante il processo di produzione tra i quali possiamo citare:Gli stabilizzatori UV, ad esempio, aiutano a prevenire la degradazione causata dalla luce solare. Gli antiossidanti e gli agenti anti degradanti possono aiutare a proteggere la plastica dall'ossidazione e dalla degradazione chimica. Vernici protettive: quando il prodotto plastico è stato realizzato è possibile applicare delle specifiche vernici protettive agli UV. La scelta tra l'utilizzo di vernici protettive o additivi nell'impasto produttivo dipende da diversi fattori, tra cui l'applicazione specifica, il tipo di plastica e le preferenze del produttore. Entrambe le opzioni possono offrire una protezione contro i raggi UV, ma hanno approcci diversi e vantaggi specifici. Vernici protettive Le vernici protettive, come abbiamo detto, possono essere applicate sulla superficie della plastica per creare uno strato protettivo che blocca i raggi UV. Questo approccio offre flessibilità perché le vernici possono essere applicate dopo la produzione del prodotto plastico finito. Le vernici possono anche fornire una maggiore personalizzazione in termini di aspetto estetico e finitura. Tuttavia, richiedono un'ulteriore fase di applicazione e potrebbero richiedere manutenzione periodica per mantenere l'efficacia della protezione UV. Additivi nell'impasto produttivo Gli additivi di protezione possono essere incorporati direttamente nell'impasto plastico durante il processo di produzione. Questi additivi agiscono come stabilizzatori UV, proteggendo la plastica dall'invecchiamento causato dalla radiazione UV. L'utilizzo di additivi anti-UV durante la produzione ha il vantaggio di offrire una protezione uniforme su tutta la massa del prodotto plastico, senza richiedere ulteriori fasi di applicazione o manutenzione specifica. Inoltre, l'incorporazione degli additivi nell'impasto permette una maggiore resistenza alla degradazione UV rispetto a una semplice verniciatura esterna. La scelta tra vernici protettive e additivi nell’impasto dipenderà anche dalle esigenze specifiche del prodotto plastico e dalle preferenze del produttore. In alcune applicazioni, come nel settore edile, l'uso di additivi anti-UV nell'impasto produttivo può essere preferibile per garantire una protezione a lungo termine senza la necessità di applicazioni esterne. Tuttavia, ci possono essere casi in cui l'uso di vernici protettive è più adatto, ad esempio quando si desidera una finitura personalizzata o quando si vogliono aggiungere ulteriori strati di protezione sulla superficie.
SCOPRI DI PIU' Vantaggi delle Nanocariche Polimeriche Rispetto a quelle Tradizionali
Quali miglioramenti fisico-meccanici degli impasti polimerici si ottengono con l'utilizzo delle nanocarichedi Marco ArezioNella produzione di polimeri riciclati o compounds con polimeri vergini, alcune ricette prevedono l’aggiunta di una certa percentuale di cariche minerali al fine di modificare alcune caratteristiche. Tra quelle più usate troviamo il carbonato di calcio, il talco, la fibra di vetro e la mica, sotto forma di polvere, granuli o fibra, che vengono dispersi in fase di miscelazione con il polimero. Il talco e il carbonato di calcio vengono normalmente aggiunti in percentuali variabili dal 10 al 50% per modificare alcune caratteristiche dei polimeri, come la resistenza meccanica a compressione, la lavorabilità, la riduzione di dilatazione, il miglioramento o la riduzione della fluidità o, semplicemente per questioni economiche. L’uso delle cariche minerali negli impasti polimerici porta anche con sé alcune problematiche da tenere presente, in funzione delle percentuali d’uso e del tipo di carica. In generale, si può dire che la densità dell’impasto polimerico aumenta, la brillantezza dei colori diminuisce, la fragilità del prodotto può diventare consistente e l’usura delle macchine tende ad incrementare. Molte di queste caratteristiche negative durante le lavorazioni, ma che si riverberano anche sui prodotti finiti, possono essere risolte utilizzando le nanocariche. Queste ultime possono essere definite come una nuova classe di materiali compositi, costituiti da una matrice polimerica e da rinforzi particellari, aventi almeno una dimensione dell’ordine del nanometro. Queste nanocariche si possono definire, a tutti gli effetti, dei nanofiller e vengono classificate i tre categorie in base alla loro struttura: • nanocariche 3D (isodimensionali) definite come nano particelle o nanosfere con una dimensione inferiore a 100 nm. • fibre o tubi aventi diametro inferiore a 100 nm. come, per esempio, i nanotubi di carbonio. • nano-layers, sono caratterizzati da una sola dimensione dell’ordine dei nanometri, tipicamente si presentano in forma di cristalliti inorganici stratificati in cui ogni strato possiede uno spessore di alcuni nanometri, mentre le altre due dimensioni possono raggiungere anche le migliaia di nanometri (per esempio le nanoargille). Il vantaggio delle nanocariche, oltre ad altre, è la migliore dispersione rispetto a quelle minerali, con una migliore adesione alla matrice e un miglior saturazione degli spazi. Inoltre, possiamo citare un altro vantaggio fondamentale che riguarda il miglioramento delle prestazioni fisiche e meccaniche dell’impasto polimerico, con una bassa percentuale di utilizzo. Mentre, come abbiamo detto, per modificare le caratteristiche degli impasti polimerici attraverso le cariche minerali si utilizzano percentuali variabili tra il 10 e il 50%, con le nanocariche la percentuale di utilizzo è intorno al 5-10%. Questa ridotta percentuale porta a limitare l’innalzamento della densità e a migliorare la lavorabilità rispetto ad altri sistemi di carica tradizionali. Se consideriamo un impasto polimerico con un 5% di nanocariche, possiamo dire che le proprietà fisco-meccaniche possono essere superiori, rispetto al polimero base e anche allo stesso caricato con un filler minerale. In particolare avremo: • maggiore resistenza all’abrasione e all’urto • maggiore rigidità • diminuzione del valore di espansione termica • maggiore stabilità dimensionale • ridotta permeabilità al gas • migliore resistenza ai solventi • minore rilascio di calore durante la combustione • facilità di riciclabilità Inoltre, ci sono dei vantaggi estetici utilizzando le nanocariche, che sono comparabili all’uso del solo polimero originale, in quanto una migliore distribuzione nella massa crea una migliore qualità superficiale rispetto all’uso delle cariche tradizionali. In particolare possiamo citare una migliore trasparenza ottica, una minore rugosità, una migliore brillantezza dei colori e una migliore stabilità dimensionale del prodotto nel tempo. Categoria: notizie - tecnica - plastica - nanocariche polimeriche
SCOPRI DI PIU' La Ramatura dei Metalli: Dalle Origini Antiche alle Innovazioni Moderne
Un Viaggio Attraverso la Storia, le Motivazioni e le Tecniche di un Processo Fondamentale per la Metallurgiadi Marco ArezioLa ramatura dei metalli è una pratica antica e tecnicamente complessa che ha attraversato secoli di evoluzione e perfezionamento. Questo processo consiste nell'applicazione di uno strato di rame su una superficie metallica tramite vari metodi, con lo scopo di migliorare le proprietà fisiche e chimiche del metallo di base. In questo articolo, esploreremo la storia della ramatura, le motivazioni per cui si esegue e le diverse tecniche utilizzate per realizzarla. Storia della Ramatura dei Metalli La ramatura è una tecnica che affonda le sue radici nell'antichità. Già nelle civiltà antiche, come quella Egizia, si utilizzavano metodi rudimentali per placcare oggetti di metallo con rame, al fine di migliorarne l'aspetto estetico e la resistenza alla corrosione. Durante il Rinascimento, con lo sviluppo dell'alchimia e della metallurgia, le tecniche di ramatura si perfezionarono ulteriormente, contribuendo alla produzione di oggetti di grande pregio artistico e funzionale. Nel XIX secolo, con l'avvento dell'industrializzazione, la ramatura trovò applicazione su larga scala nell'industria. I progressi nella chimica e nell'elettrochimica permisero di sviluppare metodi più efficienti e controllati, come la deposizione elettrolitica, che divenne uno standard per la ramatura industriale. La ramatura divenne fondamentale in settori come quello automobilistico, elettronico e delle costruzioni, grazie alle sue proprietà protettive e decorative. Perché si Esegue la Ramatura dei Metalli Le ragioni per cui si esegue la ramatura dei metalli sono molteplici e possono essere riassunte nei seguenti punti principali: Protezione dalla Corrosione: Uno degli scopi principali della ramatura è proteggere i metalli dalla corrosione. Il rame è particolarmente resistente agli agenti atmosferici e chimici, formando una barriera protettiva che prolunga la vita utile degli oggetti metallici. Miglioramento della Conduttività Elettrica: Il rame è un eccellente conduttore di elettricità. La ramatura di componenti elettrici ed elettronici migliora la loro conduttività, riducendo la resistenza e migliorando l'efficienza energetica. Adesione di Successivi Strati di Rivestimento: La ramatura viene spesso utilizzata come strato intermedio per favorire l'adesione di ulteriori rivestimenti, come il nichel o il cromo. Questo è particolarmente importante nelle finiture decorative e protettive. Miglioramento delle Proprietà Meccaniche: La ramatura può migliorare le proprietà meccaniche del metallo base, come la resistenza all'usura e la durezza superficiale, rendendo i componenti più duraturi. Aspetto Estetico: Il rame ha un aspetto estetico apprezzato in molti campi, dall'architettura all'arredamento, passando per la gioielleria. La ramatura conferisce una finitura brillante e attraente agli oggetti metallici. Come si Esegue la Ramatura dei Metalli Esistono diverse tecniche per eseguire la ramatura dei metalli, ciascuna con i propri vantaggi e limiti. Le più comuni sono la ramatura elettrolitica, la ramatura chimica e la ramatura a spruzzo. Ramatura Elettrolitica: È il metodo più diffuso e consiste nell'uso di una soluzione elettrolitica contenente sali di rame. L'oggetto da ramare viene immerso nella soluzione e collegato a un circuito elettrico che induce il deposito di ioni di rame sulla superficie del metallo. Questo processo è altamente controllabile e permette di ottenere strati di rame uniformi e di spessore desiderato. Ramatura Chimica: Anche conosciuta come placcatura chimica, non richiede l'uso di corrente elettrica. Si basa su reazioni chimiche che inducono il deposito di rame sulla superficie del metallo immerso in una soluzione contenente agenti riducenti e sali di rame. È particolarmente utile per ramare superfici complesse e irregolari. Ramatura a Spruzzo: Questo metodo utilizza un getto di rame fuso spruzzato sulla superficie del metallo da rivestire. È meno comune rispetto ai metodi elettrolitici e chimici, ma è utilizzato in applicazioni specifiche dove è richiesto un rivestimento spesso e resistente. Considerazioni Finali La ramatura dei metalli rappresenta una delle tecniche più versatili e importanti nell'ambito della metallurgia e delle lavorazioni superficiali. La sua capacità di migliorare le proprietà meccaniche, chimiche ed estetiche dei metalli la rende indispensabile in numerosi settori industriali e artigianali. Dalla sua origine antica fino alle applicazioni moderne, la ramatura ha dimostrato di essere una pratica in continua evoluzione, adattandosi alle nuove esigenze tecnologiche e ambientali. Con l'avanzamento delle tecnologie e la crescente attenzione alla sostenibilità, è probabile che i processi di ramatura continueranno a perfezionarsi, incorporando metodi sempre più eco-compatibili e efficienti. In questo contesto, l'importanza della ramatura dei metalli non farà che crescere, confermando il suo ruolo fondamentale nella protezione e valorizzazione dei materiali metallici.© Riproduzione Vietata
SCOPRI DI PIU' La Gomma da Masticare Compie 150 anni: Dai Maya a Greta Thunberg
Gomma da masticare: Un prodotto storico, nato vegetale e diventato un mix di chimica poco amico dell’ambientedi Marco ArezioLe prime tracce storiche della gomma da masticare risalgono ai Maya, che erano abituati a masticare delle palline di gomma dette Chicle, tratte da una pianta chiamata Manilkara Chicle. Successivamente si sono trovate altre tracce, in epoca più recente, attribuite al generale e presidente del Messico, Antonio Lopez de Santa Maria, chiamato il Napoleone dell’West, ( Xalapa, 21 febbraio 1794 – Città del Messico, 21 giugno 1876) militare e politico di lungo corso, al quale verrebbe attribuita l’invenzione della gomma da masticare moderna. Ma se parliamo di dati certi, circa l’origine del prodotto, dobbiamo allora far riferimento al brevetto depositato da William Semple il 28 Dicembre del 1869 negli Stai Uniti. Una ricetta messa in commercio due anni più tardi che non entusiasmò troppo i clienti in quanto, le palline, erano insapori e molli. Ma sulla scorta di questi insuccessi, Semple modificò più volte la ricetta, inserendo aromi e lavorando sulla consistenza della gomma, riuscendo a far crescere l’interesse per il prodotto verso la fine del decennio del secolo. Nel corso del XX secolo l’industria cambiò radicalmente la ricetta, utilizzando non più una gomma naturale ma una sintetica, il Poliisobutilene, relegando la lavorazione del Chicle ad una nicchia di mercato. Successivamente si era lavorato sulle proprietà elastiche del prodotto inserendo additivi, raggiungendo così la voluta viscosità attraverso l’aggiunta di una gomma di Xanthano. In Europa la conoscenza di questo articolo rimase sconosciuto fino all’avvento della seconda guerra mondiale quando i soldati americani, di stanza nel vecchio continente, lo fecero conoscere alla popolazione. Infatti lo stato maggiore dell’esercito aveva inserito nella cosiddetta “Razione K”, un mix di alimenti che ogni soldato aveva con sé sul campo di battaglia, la gomma da masticare per svariate ragioni. Si riteneva che masticare la gomma, additivata anche di caffeina, aiutasse i soldati a sopportare meglio le tensioni dei combattimenti, inoltre favoriva la pulizia del cavo orale in quelle situazioni in cui i soldati non potevano lavarsi i denti. Ma come viene prodotta, oggi, la gomma da masticare? L’impasto che compone la gomma da masticare contiene il Poliisobutilene, come composto base, poi lo zucchero gli additivi e gli aromi. Il Poliisobutilene o PIB, è una gomma sintetica, ricavato dalla polimerizzazione dell’Isobutilene e una piccola parte (2%) di Isoprene, prodotto dalla Basf per usi alimentari. Il Poliisobutilene, è un polimero vinilico e, dal punto di vista strutturale, assomiglia al comune Polipropilene Homopolimero e al Polietilene, fatta eccezione per il fatto che ogni altro atomo di carbonio è sostituito con due gruppi metilici. Possiede due caratteristiche importanti che sono l’elevata impermeabilità e un’eccellente flessibilità. Come viene impiegata la gomma da masticare? L’uso più comune si può dire sia stato, per moltissimi anni, paragonabile a quello delle caramelle, godendo durante la masticazione della gomma degli aromi che erano all’interno del prodotto. Ma nel corso degli anni, la gomma da masticare ha avuto anche un uso medico e farmaceutico. Infatti esistono sul mercato numerosi farmaci, sotto questa forma, che curano la nausea, le cefalee, la dipendenza da fumo, alcune malattie del cavo orale e sotto forma di integratori alimentari dalle tipologie più disparate. Ma la gomma da masticare si è rilevata un pessimo amico per l’ambiente, in quanto impiega almeno 5 anni per decomporsi, si appiccica alle superfici sulle quali viene posta, specialmente i marciapiedi nelle città. La pulizia delle superfici pedonabili sulle quali si è attaccata comporta l’uso di sostanze chimiche, adatte ad interrompere la solidarizzazione tra gomma e superficie di camminamento, l’acqua con getto ad alto potenziale e, dove questi sistemi non ottengono i risultati sperati, si deve fresare la superficie per togliere le macchie nere composte dalle gomme.Categoria: notizie - tecnica - storia - gommaVedi maggiori informazioni sul rapporto tra alimenti e la chimica
SCOPRI DI PIU' Poliuretano: Produzione, Impiego, Riciclo e Storia
Un materiale di grandissima diffusione in molti settori che ha una storia prestigiosa e un presente circolare complicatodi Marco ArezioIl poliuretano è un polimero conosciuto anche da chi non è addetto ai lavori, in quanto lo si identifica facilmente negli isolanti per le abitazioni, nei prodotti chimici di comune utilizzo del fai da te, negli oggetti che arredano le nostre case e in molte altre occasioni. La sua storia nasce agli albori della ricerca sulla chimica dei polimeri, con continui miglioramenti nel corso degli anni e creando nuove applicazioni facendo leva sulle molteplici qualità del composto.Cosa è il poliuretano Il poliuretano è un tipo di polimero che viene utilizzato in una vasta gamma di prodotti a causa della sua versatilità. Si tratta di un materiale che può essere flessibile o rigido e viene utilizzato in prodotti come schiume, elastomeri, adesivi, sigillanti, vernici e molti altri. Le schiume di poliuretano, ad esempio, sono spesso utilizzate in materassi, cuscini e mobili a causa della loro capacità di adattarsi e ritornare alla loro forma originale. I poliuretani possono essere formulati per avere una varietà di proprietà, rendendoli adatti a molte diverse. Come si produce il poliuretano Il poliuretano viene prodotto attraverso una reazione chimica tra due componenti principali: un isocianato e un poliolo. La natura esatta e la proporzione di questi composti determinano le proprietà finali del poliuretano prodotto. Ecco un processo base per produrre poliuretano: Preparazione dei componenti Gli isocianati ei polioli vengono prodotti separatamente attraverso vari processi chimici. Gli isocianati comuni utilizzati includono il diisocianato di toluene (TDI) e il diisocianato di metilene difenile (MDI). I polioli possono variare dalla glicerina ai polieteri. Mescolamento Una volta preparati, gli isocianati e i polioli vengono miscelati insieme in proporzioni controllate. Al mix possono essere aggiunti altri ingredienti come catalizzatori, stabilizzanti, coloranti o additivi per ottenere proprietà specifiche. Reazione Quando gli isocianati ei polioli reagiscono insieme, formano una catena di poliuretano. Questa reazione può essere esotermica (produrre calore). Formazione A seconda dell'applicazione desiderata, la miscela reagente può essere versata in stampi per produrre forme solide come blocchi o lastre, oppure può essere spruzzata o applicata su superfici. Ad esempio, la schiuma spray di poliuretano viene spruzzata sulle superfici per l'isolamento, mentre le schiume flessibili possono essere versate in stampi per produrre cuscini o materassi. Indurimento e Cura Dopo la formazione, il poliuretano richiede un periodo di "cura" durante il quale completa la sua reazione e raggiunge le proprietà desiderate. Taglio o lavorazione Una volta indurito, il poliuretano può essere tagliato, sagomato o lavorato secondo le specifiche dell'applicazione finale. A seconda del tipo e delle proprietà desiderate del poliuretano, i dettagli del processo possono variare. Ad esempio, la produzione di schiume rigide utilizzate per l'isolamento potrebbe differire da quella di elastomeri utilizzati nelle applicazioni industriali. Dove si utilizza il poliuretano Il poliuretano è un materiale estremamente versatile e si trova in una vasta gamma di prodotti grazie alle sue diverse proprietà. Ecco alcuni degli usi comuni del poliuretano: - Schiume flessibili: utilizzate in materassi, cuscini, imbottiture di mobili e sedili automobilistici. - Schiume rigide: utilizzate per l'isolamento termico di edifici, frigoriferi, congelatori e apparecchiature per il riscaldamento e il raffreddamento. - Elastomeri: trovano impiego in suole di scarpe, guarnizioni, cinghie di trasmissione, componenti automobilistici e alcuni adesivi. - Adesivi e sigillanti: utilizzati in edilizia, industria automobilistica e molte altre industriali. - Vernici e rivestimenti: offrono protezione contro l'abrasione, la corrosione ei raggi UV. Sono usati per verniciare automobili, pavimenti e altri oggetti. - Pellicole e fogli: per l'imballaggio, la laminazione e come componenti in prodotti tessili. - Spugne abrasive: usate per lavare e pulire. - Componenti automobilistici: come parafanghi, parti di interni, e componenti di sospensione. - Imballaggi: schiume protettive per l'imballaggio di elettronica e altri beni fragili. - Applicazioni mediche: come bendaggi, impianti e componenti di dispositivi medici. - Fibra di poliuretano: utilizzata in tessuti elastici e abbigliamento. Questi sono solo alcuni esempi. Grazie alla sua versatilità, il poliuretano ha trovato in quasi ogni settore industriale e continua ad essere un materiale chiave in molte innovazioni tecnologiche. Quali caratteristiche tecniche ha il poliuretano l poliuretano è un materiale estremamente versatile con una vasta gamma di proprietà che possono essere adattate in base ai requisiti specifici di un'applicazione. Le caratteristiche tecniche del poliuretano possono variare a seconda della formula specifica, dei componenti utilizzati e del processo di produzione. Tuttavia, alcune delle caratteristiche generali e dei vantaggi del poliuretano includono: - Il poliuretano è noto per la sua resistenza all'usura, al taglio e all'abrasione. - Può essere estremamente elastico e flessibile, il che lo rende ideale per suole di scarpe, guarnizioni e altri prodotti che richiedono elasticità. - Offre una buona resistenza a oli, grassi, solventi e molti altri prodotti chimici. - Il poliuretano ha eccellenti proprietà isolanti, sia termiche che acustiche, ed è spesso utilizzato come materiale isolante in edilizia e in apparecchiature refrigeranti. - Può essere prodotto in una vasta gamma di densità e rigidità, da schiume morbide e flessibili a materiali solidi e duri. - Ha una buona capacità adesiva su una vasta gamma di substrati, il che lo rende utile come adesivo e sigillante. - Il poliuretano ha una buona resistenza all'acqua e non si decompone facilmente quando esposto all'umidità. - Sebbene il poliuretano standard possa degradarsi sotto l'esposizione ai raggi UV, può essere formulato con additivi che migliorano la sua resistenza ai raggi UV. - Mentre il poliuretano non è inerentemente resistente al fuoco, può essere formulato con ritardanti di fiamma per soddisfare specifiche esigenze di resistenza al fuoco. - Ha la capacità del materiale di tornare alla sua forma originale dopo essere stato deformato. Come si ricicla il poliuretano Il riciclo del poliuretano può essere una sfida a causa della sua natura termoindurente e delle diverse forme in cui può presentarsi. Tuttavia, ci sono diverse metodologie adottate per il riciclaggio del poliuretano, a seconda del tipo e dell'applicazione. Ecco alcune delle tecniche comuni: Riutilizzo meccanico Questo metodo coinvolge la triturazione della schiuma di poliuretano in piccoli pezzi che possono essere utilizzati come riempitivi o combinati con altri materiali per produrre nuovi prodotti. Ad esempio, la schiuma triturata può essere utilizzata in cuscini, materassi o come isolamento. Riciclo chimico Glicolisi. Qui, il poliuretano viene scomposto in presenza di glicoli. Questo processo produce polioli che possono essere riutilizzati nella produzione di nuovo poliuretano. Idrogenazione. In questo metodo, il poliuretano viene esposto all'idrogeno ad alte temperature, producendo polioli che possono essere riutilizzati. Pirolisi. Il poliuretano viene scomposto termicamente in assenza di ossigeno, producendo oli che possono essere utilizzati come carburanti o materie prime per la produzione chimica. Riciclaggio energetico. Anziché cercare di recuperare il materiale, il poliuretano può essere incenerito in impianti di incenerimento di rifiuti per recuperare l'energia. Questo metodo trasforma il poliuretano in calore, che può essere utilizzato per produrre elettricità o riscaldare l'acqua. Riciclaggio mediante bonifica. Questo metodo è simile alla glicolisi, ma utilizza ammine alifatiche. Produce ammine e polioli che possono essere utilizzati nella produzione di nuovo poliuretano o altri polimeri. Mentre le tecniche di riciclaggio sono in continua evoluzione, uno dei principali ostacoli al riciclaggio su larga scala del poliuretano è la raccolta e la separazione dei rifiuti di poliuretano dalle altre correnti di rifiuti. Tuttavia, con la crescente enfasi sulla sostenibilità e la gestione dei rifiuti, sono in corso ricerche per sviluppare metodi più efficaci e sostenibili per il riciclaggio del poliuretano. Storia del poliuretano Il poliuretano è stato scoperto nel 1937 dal chimico tedesco Otto Bayer e dal suo team. La ricerca era parte degli sforzi per sviluppare nuovi materiali polimerici durante il periodo tra le due guerre mondiali, quando c'era una grande domanda di alternative ai materiali tradizionali. Otto Bayer è noto per aver sviluppato il processo di produzione di poliuretano utilizzando diisocianati e polioli, il che ha portato alla produzione commerciale di poliuretano nel 20° secolo. Il poliuretano ha una storia interessante e la sua evoluzione e diffusione in vari settori è un esempio di come i nuovi materiali possano rivoluzionare le industrie. Le tappe storiche importanti per il poliuretano sono le seguenti: - 1937. Otto Bayer e il suo team in Germania sviluppano il processo di polimerizzazione per produrre poliuretano usando diisocianati e polioli. - 1940. Durante la Seconda Guerra Mondiale, ci fu un grande bisogno di materiali alternativi a causa della scarsità di risorse come il caucciù. Questo ha portato a un interesse crescente per i poliuretani come potenziale sostituto. Alla fine degli anni '40, le schiume rigide di poliuretano iniziarono ad essere usate per isolamento. - anni '50. Le schiume flessibili di poliuretano diventano popolari come materiale per cuscini e materassi. Inizia la produzione su larga scala di elastomeri di poliuretano, che vengono utilizzati in vari settori, compresa l'industria calzaturiera. - anni '60 e '70. L'uso di schiume di poliuretano per l'isolamento termico degli edifici diventa sempre più comune. La tecnologia del poliuretano continua ad evolversi, portando allo sviluppo di adesivi, sigillanti, rivestimenti e vernici di poliuretano. - 1980. Gli elastomeri di poliuretano diventano comuni in molte industrie. La ricerca si concentra sull'ottimizzazione delle proprietà del poliuretano, come la resistenza alla fiamma e la resistenza all'abrasione. - anni '90 e 2000. Si assiste a una crescente preoccupazione per l'ambiente e la salute, il che porta a ricerche su poliuretani a base d'acqua ea basso contenuto di composti organici volatili (VOC). L'industria automobilistica adotta ampiamente il poliuretano per interni, sedili, e componenti esterni. - anni 2010. Con l'aumento dell'interesse per la sostenibilità, iniziano le ricerche per produrre poliuretani da fonti rinnovabili e biobased. L'innovazione continua con lo sviluppo dei poliuretani con proprietà migliorate, come maggiore resistenza ai raggi UV e migliore resistenza termica. Nel corso degli anni, il poliuretano ha dimostrato di essere un materiale estremamente versatile, adattandosi e rispondendo alle esigenze in continua evoluzione di molte industrie. La sua capacità di essere formulato per una vasta gamma di proprietà ha reso possibile il suo uso in una miriade di, dall'edilizia all'automobile, dai prodotti per la casa all'abbigliamento e molto altro.
SCOPRI DI PIU' Nikola Tesla: Genio ribelle tra invenzioni straordinarie e rifiuti clamorosi
La storia di Nikola Tesla, un visionario dalle scoperte rivoluzionarie, tra successi, difficoltà e il suo controverso rifiuto del Premio Nobeldi Marco ArezioLa figura di Nikola Tesla è una delle più affascinanti e controverse della storia della scienza. Nato nel 1856 in un piccolo villaggio serbo dell’Impero Austriaco, Tesla fu un innovatore visionario, il cui genio avrebbe potuto cambiare radicalmente il mondo. I suoi studi sull’elettricità e il magnetismo posero le basi per la società moderna, ma il suo percorso fu costellato di incomprensioni, rivalità e difficoltà economiche. Per Tesla, il progresso scientifico non doveva essere un mezzo di arricchimento personale, ma un servizio gratuito a beneficio dell’intera umanità. La sua vita, sospesa tra invenzioni rivoluzionarie e rifiuti clamorosi – come quello della candidatura al Premio Nobel – ci offre una lezione di integrità, coraggio e visione oltre il proprio tempo. Le Scoperte di Nikola Tesla: Oltre i Limiti della Tecnologia Le invenzioni di Tesla toccano quasi ogni aspetto del mondo moderno, dall’elettricità alle comunicazioni. Egli non si limitò a risolvere problemi pratici, ma immaginò un futuro in cui l’energia sarebbe stata accessibile a tutti, senza limiti né barriere. Questo approccio idealista lo rese un outsider rispetto agli industriali del tempo, ma lo consacrò come uno dei più grandi geni dell’umanità. La Corrente Alternata: la Rivoluzione Energetica Nel XIX secolo, la corrente continua (DC), sostenuta da Thomas Edison, dominava il panorama energetico. Tuttavia, questo sistema presentava limiti significativi: la corrente continua non poteva essere trasportata su lunghe distanze senza enormi perdite di energia. Tesla, al contrario, sviluppò la tecnologia della corrente alternata (AC), un sistema in cui l’energia poteva essere trasmessa in modo efficiente su distanze molto più ampie. Il suo lavoro lo portò a collaborare con George Westinghouse, che ne riconobbe il potenziale e lo sostenne nella celebre “Guerra delle Correnti” contro Edison. La battaglia non fu solo scientifica, ma anche economica e mediatica: Edison tentò di screditare la corrente alternata presentandola come pericolosa e inefficiente, arrivando persino a dimostrazioni pubbliche cruente. Ma Tesla e Westinghouse ebbero la meglio, e il mondo intero adottò il sistema AC, ancora oggi alla base della nostra rete elettrica. Uno dei trionfi simbolici della corrente alternata fu la costruzione della centrale idroelettrica delle cascate del Niagara nel 1895, una delle prime al mondo a utilizzare questo sistema. Tesla, con le sue intuizioni, riuscì a trasformare l’energia naturale in elettricità per milioni di persone, un risultato straordinario per l’epoca. La Bobina di Tesla e l’Elettricità senza Fili La bobina di Tesla rappresenta una delle invenzioni più iconiche dello scienziato. Questo dispositivo, capace di generare alte tensioni e campi elettromagnetici, consentiva la trasmissione senza fili di elettricità su brevi distanze. Tesla immaginò un mondo in cui l’energia avrebbe potuto essere trasmessa liberamente, senza cavi o limiti fisici, a chiunque ne avesse bisogno. Il suo progetto più ambizioso fu la costruzione della Torre Wardenclyffe, una struttura progettata per trasmettere energia elettrica e informazioni in tutto il mondo. Finanziata inizialmente da J.P. Morgan, la torre fu abbandonata quando i finanziatori si resero conto che l’energia gratuita e illimitata non avrebbe generato profitti. La demolizione di Wardenclyffe segnò uno dei momenti più dolorosi nella vita di Tesla, ma il concetto di trasmissione wireless continua a influenzare la tecnologia moderna, dal Wi-Fi alla ricarica senza fili. La Radio e le Comunicazioni Mentre la storia spesso attribuisce l’invenzione della radio a Guglielmo Marconi, Tesla fu uno dei primi a sperimentare la trasmissione di segnali attraverso onde elettromagnetiche. I suoi brevetti, registrati prima di quelli di Marconi, furono essenziali per lo sviluppo della tecnologia radiofonica. Nel 1943, poco dopo la sua morte, la Corte Suprema degli Stati Uniti riconobbe ufficialmente Tesla come il vero inventore della radio. Innovazioni Futuristiche Tesla non si fermò mai alla tecnologia del suo tempo. Anticipò invenzioni che sarebbero diventate realtà decenni più tardi: Smartphone e Comunicazioni Globali: Tesla immaginò dispositivi portatili in grado di trasmettere informazioni e comunicare in tempo reale, un’idea che oggi ritroviamo nei telefoni cellulari e in internet. Energia Rinnovabile: Previde l’importanza delle energie pulite, come l’energia solare e geotermica. Macchine Automatizzate: Lavorò a esperimenti di automazione e robotica, gettando le basi per la meccatronica moderna. Un Genio Contro il Suo Tempo La grandezza di Tesla fu anche la causa della sua emarginazione. La sua mente visionaria non sempre trovò comprensione nella comunità scientifica, che spesso lo ridicolizzò o ignorò. I suoi contemporanei erano più preoccupati di monetizzare le innovazioni che di supportare un progresso libero e accessibile. Questo conflitto si manifestò chiaramente quando Tesla rifiutò il Premio Nobel, probabilmente offeso dall’ipocrisia di un sistema che non aveva riconosciuto le sue scoperte in vita. Tesla trascorse gli ultimi anni della sua vita in solitudine e povertà, dimenticato dal mondo che aveva contribuito a plasmare.L’Eredità di Nikola Tesla La storia di Nikola Tesla ci insegna che la vera innovazione nasce dal coraggio di guardare oltre l’orizzonte del presente. Tesla ci ha lasciato una lezione potente: il progresso deve essere un bene comune, non un privilegio riservato a pochi. Le sue invenzioni continuano a ispirare generazioni di scienziati e ingegneri, mentre la sua visione ci invita a ripensare il nostro rapporto con la tecnologia e con il pianeta. Tesla è il simbolo di un’umanità capace di immaginare il futuro, anche quando nessuno è pronto a crederci.© Riproduzione Vietatafoto wikimedia
SCOPRI DI PIU'
