






 Manutenzione Predittiva e Preventiva delle Presse ad Iniezione: Decifrare i Segnali per un'Efficienza Proattiva
Un'analisi approfondita delle fasi manutentive e dei segnali emessi dalle presse ad iniezionedi Marco ArezioNel dinamico panorama dell'ingegneria delle materie plastiche, le presse ad iniezione rappresentano infrastrutture tecnologiche di primaria importanza. La loro capacità di trasformare polimeri grezzi in manufatti complessi e di precisione le rende elementi centrali in svariati settori industriali. Tuttavia, come ogni sistema meccanico complesso, le presse ad iniezione richiedono una gestione attenta e programmata, imperniata su strategie di manutenzione efficaci. Questo articolo si propone di esplorare le diverse sfaccettature della manutenzione delle presse ad iniezione, analizzando in dettaglio non solo le fasi operative ma, soprattutto, i segnali sottili e talvolta inequivocabili che queste macchine emettono quando necessitano di attenzione, fornendo una prospettiva avanzata sulla gestione proattiva degli impianti. Un Approccio Sistemico alla Cura delle Presse ad Iniezione: Oltre la Semplice Riparazione La manutenzione di una pressa ad iniezione non si limita alla mera riparazione di guasti. Essa costituisce un processo articolato che abbraccia diverse strategie interconnesse, ognuna con un ruolo specifico nel garantire l'efficienza e la longevità dell'impianto. In primo luogo, la manutenzione ordinaria, spesso relegata a compiti routinari, rappresenta il fondamento di una gestione efficace. Le attività quotidiane o settimanali svolte dagli operatori, come la meticolosa pulizia della macchina, la verifica dei livelli di lubrificanti e fluidi idraulici, e l'ispezione visiva alla ricerca di perdite o allentamenti, costituiscono una barriera primaria contro l'accumulo di problematiche minori che, trascurate, possono evolvere in guasti più significativi e onerosi. Salendo di livello, la manutenzione preventiva introduce una logica di programmazione e periodicità. Basandosi sulle raccomandazioni del costruttore e sull'esperienza operativa accumulata, tecnici specializzati intervengono a intervalli prestabiliti per eseguire controlli approfonditi, sostituire componenti soggetti a usura programmata (come filtri, guarnizioni e ugelli), calibrare sensori, analizzare lo stato dell'olio idraulico e verificare l'integrità dei sistemi di sicurezza. L'obiettivo primario di questa fase è anticipare i guasti, riducendo drasticamente la probabilità di interruzioni impreviste della produzione. L'avanguardia della gestione manutentiva è rappresentata dalla manutenzione predittiva. Sfruttando le potenzialità delle tecnologie di monitoraggio continuo, come sensori di vibrazione, termocamere e sistemi di analisi dell'olio in tempo reale, è possibile valutare lo stato di salute della macchina in modo dinamico. L'analisi dei dati raccolti permette di identificare anomalie incipienti e prevedere potenziali guasti con un orizzonte temporale che consente di pianificare interventi manutentivi mirati, ottimizzando l'allocazione delle risorse e minimizzando i costosi tempi di inattività non programmati. Infine, la manutenzione correttiva rappresenta la risposta all'inevitabile verificarsi di un guasto. Sebbene una gestione proattiva della manutenzione miri a contenerne la frequenza e la gravità, la capacità di intervenire rapidamente ed efficacemente per ripristinare la funzionalità della pressa rimane un aspetto cruciale. Decifrare il Linguaggio Silenzioso della Macchina: I Segnali Inequivocabili di Necessità Manutentiva Oltre alle scadenze programmate, la pressa ad iniezione stessa comunica attivamente il suo stato di salute attraverso una serie di segnali che un occhio esperto e una comprensione approfondita dei processi possono interpretare come campanelli d'allarme. Un allungamento inatteso dei tempi di ciclo non è semplicemente una variazione statistica. Un incremento graduale può sottendere un aumento dell'attrito meccanico, una progressiva inefficienza del sistema idraulico nel raggiungere le pressioni operative, o una riduzione della capacità di scambio termico nel sistema di riscaldamento o raffreddamento. Un rallentamento improvviso, d'altro canto, potrebbe indicare una perdita significativa di pressione idraulica o un blocco parziale nel sistema di raffreddamento che ostacola la solidificazione del polimero. L'inconsistenza nei tempi di ciclo tra una produzione e l'altra suggerisce un'instabilità intrinseca nel sistema, potenzialmente legata a fluttuazioni di pressione o a un controllo termico non ottimale. L'ambiente sonoro che circonda una pressa ad iniezione può rivelare molto sul suo stato di salute. Rumori anomali provenienti dalla pompa idraulica, come cigolii o pulsazioni, possono indicare usura interna o la presenza di aria nel circuito. Scricchiolii o colpi secchi dal gruppo di chiusura possono segnalare problemi di lubrificazione, usura delle guide o disallineamenti. Stridori metallici dal gruppo di iniezione potrebbero essere sintomo di usura della vite di plastificazione o del cilindro. Parallelamente, vibrazioni eccessive, generalizzate o localizzate, possono indicare squilibri meccanici, allentamenti strutturali o malfunzionamenti idraulici. L'analisi della frequenza e dell'intensità di questi suoni e vibrazioni, anche attraverso strumenti diagnostici dedicati, può fornire indicazioni preziose sulla natura del problema. La comparsa di perdite di materiale plastico fuso dall'ugello o da altre zone del gruppo di iniezione è un segnale visivo inequivocabile di un problema di tenuta, spesso dovuto all'usura di guarnizioni o al danneggiamento dei componenti. Analogamente, le perdite di olio idraulico da raccordi, tubazioni o cilindri indicano un deterioramento degli elementi di tenuta o danni strutturali che compromettono l'efficienza del sistema idraulico e rappresentano un rischio per la sicurezza. Il sistema di controllo elettronico della pressa è un sofisticato sistema di autodiagnosi. La comparsa ripetuta di allarmi e messaggi di errore non deve essere ignorata. Essi segnalano malfunzionamenti di sensori che forniscono informazioni cruciali al sistema, problemi con gli attuatori che eseguono i comandi, o anomalie nella comunicazione tra i diversi moduli elettronici. La consultazione del manuale della macchina per decifrare il significato specifico di ciascun codice di errore è un passo fondamentale per una diagnosi accurata. L'instabilità nei valori di pressione e temperatura è un altro indicatore critico. Fluttuazioni significative nella pressione idraulica possono riflettere problemi nella pompa o nelle valvole di regolazione. Variazioni anomale nella temperatura del fuso o dello stampo possono essere sintomo di malfunzionamenti nelle resistenze riscaldanti, nelle unità di termoregolazione o nei sensori di controllo. Un monitoraggio costante di questi parametri è essenziale per garantire la qualità del processo e prevenire danni all'attrezzatura. Infine, l'osservazione del movimento degli assi della pressa può rivelare anomalie. Movimenti a scatti o rallentati del gruppo di chiusura, del gruppo di iniezione o dell'espulsore suggeriscono un aumento dell'attrito dovuto a lubrificazione insufficiente o usura delle guide, o potenziali problemi con le valvole idrauliche che controllano il movimento. Una mancanza di precisione nel posizionamento indica invece possibili guasti ai sensori di posizione o al sistema di controllo del movimento. Un surriscaldamento anomalo di componenti specifici come il motore idraulico o il cilindro di plastificazione può segnalare sovraccarico, attrito eccessivo o malfunzionamenti nei sistemi di raffreddamento. Verso un Futuro di Produzione Intelligente: L'Importanza della Consapevolezza Manutentiva Comprendere le diverse fasi della manutenzione e, soprattutto, saper interpretare il linguaggio silente della pressa ad iniezione rappresenta una competenza fondamentale per i professionisti del settore plastico. Un approccio proattivo alla manutenzione, basato sull'osservazione attenta dei segnali emessi dalla macchina e sull'integrazione di strategie preventive e predittive, non solo minimizza i costosi tempi di fermo macchina e i costi di riparazione, ma contribuisce in modo significativo a garantire la qualità del prodotto finito e a prolungare la vita utile di un investimento strategico come la pressa ad iniezione. In un'era industriale sempre più orientata all'efficienza e all'ottimizzazione, la capacità di "ascoltare" la macchina e di agire tempestivamente in base ai suoi segnali diventerà un elemento distintivo per il successo nel competitivo mondo della trasformazione delle materie plastiche.© Riproduzione Vietata
SCOPRI DI PIU'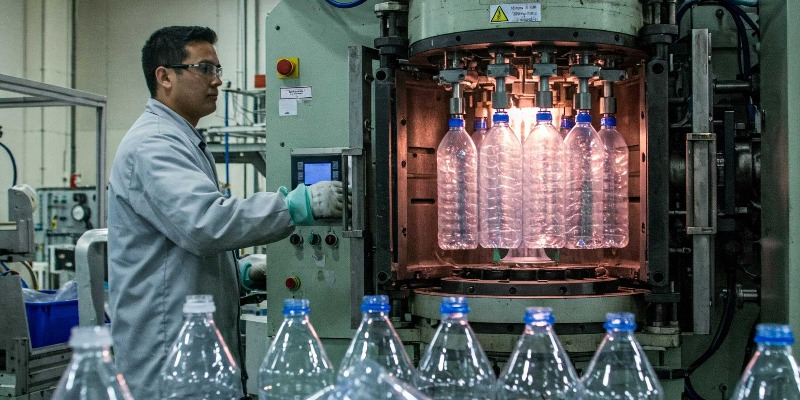 Ottimizzare i Consumi: Strategie Avanzate per l'Efficienza Energetica nell'Estrusione e nel Soffiaggio Plastico
Tecniche e Tecnologie All'avanguardia per Ridurre i Costi Operativi e l'Impatto Ambientale negli Impianti di Lavorazione delle Materie Plastichedi Marco Arezio L'industria della trasformazione delle materie plastiche, pilastro fondamentale di numerosi settori manifatturieri, si affida in larga misura a processi ad alta intensità energetica come l'estrusione e il soffiaggio. In un contesto economico globale sempre più competitivo e caratterizzato da una crescente sensibilità verso le tematiche ambientali, l'ottimizzazione del consumo energetico non rappresenta più una mera opportunità di risparmio, ma diviene un imperativo strategico per garantire la sostenibilità economica e ambientale degli impianti produttivi. Analizzare e intervenire sui flussi energetici è essenziale per mitigare i costi operativi significativi e ridurre l'impronta ecologica associata a queste lavorazioni. Il Fabbisogno Energetico: Una Panoramica Critica Per comprendere appieno il potenziale di efficientamento, è fondamentale delineare il panorama del consumo energetico tipico di un impianto di estrusione o soffiaggio. Le principali aree in cui l'energia viene impiegata e, di conseguenza, potenzialmente dispersa, sono molteplici e interconnesse. Al centro vi sono gli azionamenti dei motori elettrici che alimentano le viti degli estrusori, le pompe idrauliche, i sistemi di trasporto e altre componenti meccaniche vitali per il processo. Questi motori rappresentano sovente la quota preponderante del consumo totale. Un altro ambito critico è il riscaldamento. L'energia termica è indispensabile per portare la materia prima polimerica alla temperatura di processo ottimale, mantenendo condizioni termiche precise lungo la canna dell'estrusore, nelle testate di estrusione, negli stampi e negli accumulatori. Questo apporto termico è tipicamente garantito da resistenze elettriche, la cui gestione incide notevolmente sull'efficienza complessiva. Parallelamente al riscaldamento, il raffreddamento gioca un ruolo energetico non trascurabile. È necessario dissipare il calore generato dal processo per solidificare il materiale estruso o soffiato, controllare la temperatura degli stampi, raffreddare l'olio dei sistemi idraulici e mantenere operative le apparecchiature elettroniche. Questi processi di raffreddamento, spesso basati su circolazione di acqua o aria, comportano un dispendio energetico per il funzionamento di pompe, ventilatori e chiller. Infine, non si possono trascurare i sistemi ausiliari che supportano l'operatività dell'impianto. I compressori d'aria, indispensabili nel processo di soffiaggio e per altre funzionalità pneumatiche, le pompe per vuoto, i sistemi di alimentazione e trasporto del materiale contribuiscono al carico energetico complessivo. Nelle macchine che impiegano sistemi idraulici, l'efficienza delle pompe e delle valvole ha un impatto diretto sui consumi, specialmente se non adeguatamente dimensionate e controllate. Identificare e quantificare precisamente l'energia assorbita da ciascuna di queste aree attraverso audit energetici mirati e l'implementazione di sistemi di monitoraggio dei consumi in tempo reale costituisce il punto di partenza essenziale per delineare una strategia di efficientamento efficace. Un Approccio Olistico all'Efficienza: Tecniche e Tecnologie Chiave L'ottimizzazione energetica negli impianti di estrusione e soffiaggio richiede un approccio multiforme, che integri l'adozione di tecnologie avanzate con l'implementazione di migliori pratiche operative. Il cuore dell'efficienza spesso risiede nell'ottimizzazione degli azionamenti e dei motori. Sostituire i motori elettrici obsoleti o a bassa efficienza con unità conformi agli standard più elevati (classi IE3, IE4 e oltre) garantisce intrinsecamente un minor assorbimento di potenza grazie a perdite interne minimizzate. Tuttavia, l'impatto più significativo si ottiene con l'integrazione di Variatori di Velocità (VSD). Questi dispositivi permettono di modulare con precisione la velocità del motore in funzione del carico effettivo e del reale fabbisogno del processo. Questo è particolarmente vantaggioso per gli azionamenti principali come le viti estrusore o le pompe idrauliche, che spesso operano a carico parziale. Evitando il funzionamento a velocità fissa eccessiva, i VSD consentono risparmi energetici sostanziali, proporzionali alla riduzione di velocità richiesta dal processo. Per quanto concerne i sistemi di riscaldamento, l'evoluzione tecnologica offre soluzioni decisamente più efficienti rispetto al passato. L'impiego di riscaldatori a fascia in ceramica o, ancor meglio, a induzione, consente un trasferimento di calore più diretto ed efficiente alla canna dell'estrusore o agli stampi, riducendo drasticamente le dispersioni termiche. I riscaldatori a induzione, in particolare, scaldando la canna per effetto di correnti indotte, offrono un controllo termico molto più reattivo e preciso, minimizzando i tempi di riscaldamento e stabilizzazione e le dispersioni. A complemento, un isolamento termico adeguato di canne, testate e stampi è indispensabile. L'utilizzo di coperture isolanti progettate su misura, realizzate con materiali ad alte prestazioni, può ridurre significativamente le perdite di calore verso l'ambiente circostante, diminuendo l'energia necessaria per mantenere le temperature di processo. Anche i sistemi di raffreddamento presentano ampi margini di efficientamento. Un controllo più granulare e localizzato dei fluidi di raffreddamento, regolando flussi e temperature solo dove e quando strettamente necessario, evita sprechi energetici. Sistemi di controllo avanzati possono monitorare in tempo reale le temperature e adattare dinamicamente l'intensità del raffreddamento. L'adozione di sistemi di raffreddamento adiabatico o a ciclo chiuso può inoltre portare a risparmi idrici ed energetici. I sistemi a ciclo chiuso, in particolare, minimizzano la necessità di reintegro dell'acqua e i costi associati al suo trattamento, riducendo l'energia impiegata per la sua movimentazione e refrigerazione. Considerando i sistemi ausiliari, l'efficienza dei compressori d'aria nel soffiaggio è cruciale. Investire in compressori d'aria ad alta efficienza, ottimizzare la pressione di esercizio e implementare programmi di manutenzione rigorosi per individuare e riparare le perdite nella rete di distribuzione sono azioni a elevato ritorno. Inoltre, il calore generato dai compressori può essere recuperato e riutilizzato per altri scopi, come il riscaldamento di acqua o ambienti, trasformando una perdita energetica in una risorsa. Analogamente, le pompe per vuoto, se presenti, dovrebbero essere selezionate per la loro efficienza e gestite in modo da operare solo al bisogno. L'ottimizzazione di processo offre ulteriori opportunità di risparmio. Un design della vite estrusore ottimizzato per il polimero specifico e il prodotto finale massimizza il lavoro meccanico impartito al materiale, riducendo la dipendenza dall'apporto termico elettrico per la plastificazione. L'implementazione di sistemi di controllo avanzato basati su algoritmi predittivi o adattivi permette di gestire dinamicamente i parametri di processo (temperature, velocità della vite, pressioni) per raggiungere la qualità desiderata con il minimo dispendio energetico. Ridurre gli scarti di produzione e ottimizzare le procedure di avviamento e cambio formato minimizza i tempi di inattività e la quantità di materiale e energia sprecati. Infine, il recupero del calore di scarto rappresenta una strategia potente per valorizzare l'energia altrimenti dissipata. Il calore residuo proveniente dalla canna estrusore, dai sistemi idraulici o dai compressori d'aria può essere efficacemente catturato attraverso scambiatori di calore dedicati e riutilizzato per preriscaldare la materia prima in ingresso, per il riscaldamento di acqua di processo o addirittura per il riscaldamento degli edifici. Questo non solo riduce il fabbisogno di energia primaria, ma contribuisce anche a una maggiore integrazione e circolarità dei flussi energetici all'interno dell'impianto. Implementazione e i Molteplici Vantaggi Intraprendere un percorso verso una maggiore efficienza energetica richiede un'analisi approfondita e una pianificazione oculata. Un approccio basato sulla priorità degli interventi con il più rapido ritorno sull'investimento può facilitare l'avvio del processo, per poi estendersi progressivamente ad azioni più complesse. I benefici derivanti da un incremento dell'efficienza energetica sono molteplici e si estendono oltre la semplice riduzione dei costi: - Riduzione dei costi operativi: Il beneficio più immediato e tangibile è la significativa diminuzione delle spese energetiche, che impatta positivamente sui margini di profitto. - Incremento della competitività: Minori costi di produzione consentono alle aziende di posizionarsi in modo più aggressivo sul mercato. - Miglioramento della sostenibilità: La riduzione dei consumi energetici porta a una minore emissione di gas serra e a un'impronta ambientale più contenuta, rispondendo alle crescenti aspettative normative e sociali. - Aumento della produttività: Processi ottimizzati per l'efficienza tendono ad essere anche più stabili e performanti, riducendo i fermi macchina e migliorando la capacità produttiva complessiva. - Maggiore durata delle apparecchiature: Un funzionamento più controllato e temperature gestite in modo ottimale riducono lo stress termico e meccanico sui componenti, estendendone la vita utile e riducendo i costi di manutenzione. Considerazioni Conclusive In conclusione, l'efficienza energetica negli impianti di estrusione e soffiaggio non è più un traguardo opzionale, ma una componente essenziale di una gestione industriale moderna e responsabile. Attraverso una comprensione approfondita dei modelli di consumo, l'adozione mirata di tecnologie all'avanguardia come VSD, motori ad alta efficienza, sistemi di riscaldamento avanzati, isolamento termico efficace e l'implementazione di strategie di ottimizzazione di processo e recupero di calore, le aziende possono realizzare risparmi significativi, migliorare la propria sostenibilità e rafforzare la propria posizione nel mercato globale. Investire nell'efficienza energetica significa non solo tagliare i costi, ma anche costruire un futuro più resiliente e sostenibile per l'industria della plastica. L'analisi continua, l'innovazione tecnologica e l'impegno verso il miglioramento continuo sono le leve fondamentali per sbloccare il pieno potenziale di efficienza in questo settore vitale.© Riproduzione Vietata
SCOPRI DI PIU' Nuovi Additivi per Migliorare la Durabilità delle Plastiche Riciclate: Un'Analisi delle Innovazioni nei Composti Chimici
Ricerca e sviluppo di additivi per potenziare la resistenza e le prestazioni meccaniche delle plastiche rigenerate nell'ambito dell'economia circolaredi Marco ArezioNel contesto dell'economia circolare, la gestione efficiente delle risorse e il riciclo dei materiali rappresentano una sfida strategica per ridurre l'impatto ambientale e promuovere un uso sostenibile delle materie prime. Le plastiche, essendo materiali ampiamente utilizzati per le loro proprietà versatili, sono al centro di questo dibattito. Tuttavia, uno dei principali ostacoli al loro riciclo è il degrado delle proprietà meccaniche e chimiche durante i processi di rigenerazione.Le plastiche riciclate spesso mostrano una riduzione della resistenza e della durabilità rispetto ai materiali vergini, limitando le loro applicazioni nei settori più esigenti. Di fronte a questo problema, la ricerca scientifica e tecnologica si è concentrata sull'identificazione e lo sviluppo di nuovi additivi chimici in grado di migliorare la qualità e le prestazioni delle plastiche rigenerate, rendendole competitive in termini di durabilità, resistenza e sicurezza d'uso. L'obiettivo di questo articolo è esplorare le recenti ricerche e innovazioni sugli additivi chimici che possono essere utilizzati per migliorare le proprietà delle plastiche riciclate, con particolare attenzione ai meccanismi di azione e ai benefici che apportano in termini di resistenza e durabilità. Questi additivi, che includono stabilizzanti, antiossidanti e modificatori di impatto, svolgono un ruolo cruciale nel contrastare i fenomeni di degradazione termica e ossidativa, migliorando così le prestazioni finali dei prodotti in plastica riciclata. Degradazione delle Plastiche Durante il Riciclo: Problemi e Sfide La degradazione delle plastiche durante il riciclo è un problema ben documentato nella letteratura scientifica. Questo processo è causato principalmente dai meccanismi di ossidazione e depolimerizzazione che avvengono durante l'esposizione a calore, luce e agenti chimici durante il processo di riciclo. Questi meccanismi portano alla rottura delle catene polimeriche, che a sua volta causa una perdita di proprietà meccaniche come la resistenza alla trazione, l'elasticità e la resistenza all'impatto. I polimeri termoplastici, come il polietilene (PE), il polipropilene (PP) e il polietilentereftalato (PET), sono particolarmente sensibili a questi processi di degradazione. Il degrado ossidativo, in particolare, si verifica quando i radicali liberi generati dal calore o dalla radiazione ultravioletta (UV) reagiscono con l'ossigeno atmosferico, portando alla formazione di prodotti di ossidazione che indeboliscono le catene polimeriche. Senza interventi adeguati, le plastiche riciclate mostrano una significativa riduzione delle prestazioni meccaniche e della resistenza nel tempo, limitando la loro idoneità per applicazioni critiche. Additivi per la Stabilizzazione delle Plastiche Riciclate Per contrastare gli effetti della degradazione durante il processo di riciclo, la ricerca ha sviluppato una serie di additivi progettati per proteggere i polimeri dalle condizioni avverse. Gli additivi stabilizzanti possono essere classificati in diverse categorie in base al loro meccanismo d'azione: Antiossidanti: Questi composti sono progettati per prevenire o rallentare l'ossidazione del polimero durante il trattamento termico. Gli antiossidanti primari, come le fenoli (ad esempio, il butilidrossitoluene o BHT), agiscono neutralizzando i radicali liberi prima che possano reagire con il polimero. Gli antiossidanti secondari, come i fosfiti, sono invece efficaci nel decomporre i perossidi che si formano durante l'ossidazione del polimero. L'uso combinato di antiossidanti primari e secondari offre una protezione sinergica, migliorando significativamente la resistenza termica e ossidativa delle plastiche riciclate. Stabilizzatori UV: Poiché l'esposizione ai raggi UV può accelerare la degradazione delle plastiche, gli stabilizzatori UV sono fondamentali per migliorare la durabilità dei prodotti riciclati utilizzati in ambienti esterni. Questi additivi agiscono assorbendo la radiazione UV o dissipando l'energia in eccesso sotto forma di calore. Alcuni dei più comuni stabilizzatori UV includono benzotriazoli e benzofenoni. Stabilizzatori termici: Questi additivi proteggono i polimeri durante i processi di trasformazione ad alta temperatura, impedendo la degradazione termica delle catene polimeriche. Gli stabilizzatori termici più comuni includono composti a base di stagno, calcio-zinco e stearati di metalli. Modificatori di Impatto per Migliorare la Resistenza Meccanica Le plastiche riciclate, soprattutto dopo ripetuti cicli di lavorazione, tendono a perdere parte della loro resistenza meccanica. I modificatori di impatto sono additivi progettati per migliorare la tenacità dei polimeri rigenerati, aumentandone la capacità di resistere alle fratture sotto sforzo. Questi additivi includono copolimeri elastomerici e plasticizzanti che si integrano nella matrice polimerica, aumentando la flessibilità e la capacità di dissipare l'energia dell'impatto. Un esempio comune di modificatore di impatto è rappresentato dai copolimeri a blocchi stirenici (SBC), che sono ampiamente utilizzati per migliorare la resistenza all'urto di plastiche come il polipropilene e il polistirene riciclato. Altri materiali, come i copolimeri etilene-vinilacetato (EVA), sono utilizzati per migliorare la resistenza all'impatto delle plastiche flessibili e degli imballaggi. Compatibilizzanti per Leghe Polimeriche Riciclate Le plastiche riciclate spesso derivano dalla miscelazione di diverse tipologie di polimeri, che possono essere incompatibili a livello molecolare, causando una separazione delle fasi e una riduzione delle proprietà meccaniche. I compatibilizzanti sono additivi utilizzati per promuovere l'adesione tra polimeri diversi, migliorando la coesione interna e la stabilità della miscela. Tra i compatibilizzanti più efficaci si trovano i copolimeri a blocchi funzionalizzati, come quelli a base di stirene-etilene-butadiene-stirene (SEBS), che migliorano l'adesione tra polimeri polari e non polari. Un altro approccio è l'uso di agenti grafting, che legano chimicamente le catene polimeriche diverse, creando una struttura più omogenea e resistente. Ricerca Innovativa sugli Additivi per Plastiche Riciclate Le nuove direzioni di ricerca si concentrano sulla progettazione di additivi più sostenibili e specifici per le plastiche riciclate, in modo da minimizzare l'impatto ambientale e migliorare ulteriormente le prestazioni meccaniche e termiche dei materiali rigenerati. Gli sviluppi più recenti includono l'uso di additivi basati su biomasse o fonti rinnovabili, come gli antiossidanti naturali estratti da piante o le fibre naturali come compatibilizzanti. Uno studio innovativo ha esplorato l'uso di nanomateriali, come nanoparticelle di argilla o grafene, per migliorare le proprietà barriera e la resistenza meccanica delle plastiche riciclate. Questi nanocomposti formano una struttura reticolata all'interno della matrice polimerica, migliorando la resistenza al calore, l'impermeabilità ai gas e la stabilità dimensionale, con potenziali applicazioni in settori ad alte prestazioni, come l'automotive e l'imballaggio alimentare. Conclusioni Il miglioramento delle prestazioni delle plastiche riciclate attraverso l'uso di additivi chimici rappresenta una strategia fondamentale per incrementare la sostenibilità delle catene produttive e aumentare l'accettazione di materiali rigenerati in settori industriali di alto valore. Gli additivi, come antiossidanti, stabilizzatori UV, modificatori di impatto e compatibilizzanti, non solo permettono di prolungare la vita utile dei materiali riciclati, ma contribuiscono anche a ridurre il bisogno di materie prime vergini, allineandosi agli obiettivi dell'economia circolare. La continua innovazione nella progettazione di additivi più efficienti e sostenibili è fondamentale per rispondere alle sfide ambientali e tecniche del riciclo delle plastiche, garantendo al contempo prestazioni competitive per le applicazioni più esigenti.
SCOPRI DI PIU'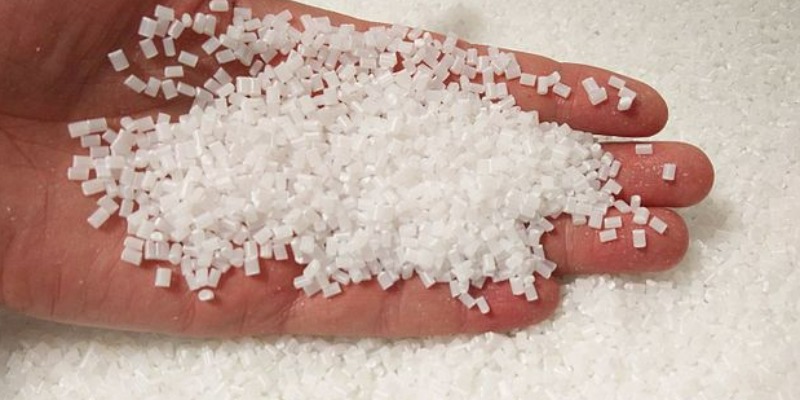 Rivoluzione nel Riciclo dei Polimeri: La Promessa del Riciclo Fisico
Come la Tecnologia di Dissoluzione Sta Superando i Limiti del Riciclo Tradizionale, Migliorando Sostenibilità ed Efficienzadi Marco ArezioL'era moderna ha visto un'esponenziale crescita nell'uso dei polimeri, materiali versatili impiegati in un'ampia gamma di applicazioni, da semplici utensili domestici a componenti avanzati in settori high-tech. Tuttavia, la durabilità che rende i polimeri così preziosi è anche la causa di uno dei problemi ambientali più pressanti: l'accumulo di rifiuti plastici. Il riciclo emerge come una soluzione critica, ma i metodi tradizionali, meccanico e chimico, presentano limitazioni significative in termini di efficienza, costi e impatto ambientale. In questo contesto, il riciclo fisico si propone come un'innovativa metodologia di riciclo, promettendo di affrontare queste sfide attraverso un processo di dissoluzione che separa i polimeri da contaminanti, pigmenti e additivi, senza degradare il materiale o richiedere l'uso intensivo di energia. Il Riciclo dei Polimeri Descrizione dei PolimeriI polimeri sono macromolecole composte da unità ripetitive, note come monomeri, legate insieme da legami covalenti. Questa struttura conferisce loro proprietà uniche di resistenza, flessibilità e durabilità, rendendoli ideali per una miriade di applicazioni industriali e quotidiane. Tuttavia, queste stesse caratteristiche rendono i polimeri particolarmente resistenti alla degradazione naturale, contribuendo al problema globale dell'inquinamento da plastica. Impatto Ambientale L'impatto ambientale dei rifiuti polimerici è vasto e multidimensionale. Accumulandosi in discariche e ambienti naturali, i polimeri non solo occupano spazio fisico ma rilasciano anche sostanze tossiche durante la lenta degradazione, contaminando suolo e acqua. Inoltre, la degradazione dei polimeri in ambienti marini contribuisce alla formazione di microplastiche, particelle piccolissime che possono essere ingerite dalla fauna marina, entrando così nella catena alimentare. Metodi Tradizionali di Riciclo Il riciclo meccanico comporta processi fisici come la triturazione e la rifusione dei rifiuti di plastica per creare nuovi oggetti. Sebbene economicamente vantaggioso, questo metodo tende a degradare la qualità dei polimeri, limitando il loro riutilizzo a prodotti di qualità inferiore. Il riciclo chimico, d'altro canto, scompone chimicamente i polimeri in monomeri o altri prodotti chimici utilizzabili. Questo processo consente teoricamente di riciclare la plastica all'infinito. Tuttavia, è più costoso, richiede un elevato consumo energetico e spesso comporta l'uso di sostanze chimiche pericolose. Entrambi i metodi presentano quindi limitazioni significative in termini di sostenibilità ambientale, efficienza energetica e capacità di recupero dei materiali. Queste considerazioni pongono le basi per l'esplorazione di metodologie alternative di riciclo, come il riciclo fisico. Principi del Riciclo Fisico Il riciclo fisico rappresenta un approccio innovativo nel panorama del riciclo dei polimeri. Differisce dai metodi meccanico e chimico per la sua capacità di separare i polimeri dai vari additivi e contaminanti senza alterarne la struttura chimica. Questo processo si basa su due principi fondamentali: Concetto di Dissoluzione e Separazione Il cuore del riciclo fisico risiede nella dissoluzione selettiva dei polimeri in solventi specifici. Questi solventi sono scelti per la loro capacità di interagire con il polimero target senza influenzare gli additivi, i pigmenti o i contaminanti. Una volta dissolto il polimero, la soluzione può essere filtrata per rimuovere le impurità. Successivamente, il polimero può essere precipitato dalla soluzione attraverso la variazione di temperatura, pressione, o aggiunta di un non-solvente, permettendo così il recupero del polimero puro. Vantaggi rispetto ai Metodi Tradizionali Il principale vantaggio del riciclo fisico è la sua capacità di recuperare polimeri di alta qualità senza degradarne le proprietà meccaniche. A differenza del riciclo meccanico, che tende a compromettere la qualità del materiale riciclato, il riciclo fisico mantiene l'integrità molecolare dei polimeri. Rispetto al riciclo chimico, si distingue per il minor consumo energetico e l'assenza di processi complessi di scomposizione e sintesi, rendendolo più sostenibile ed economicamente vantaggioso. Tecnologia e Processo del Riciclo Fisico Il processo di riciclo fisico si articola in diverse fasi, ognuna delle quali svolge un ruolo cruciale nel recupero dei polimeri: Selezione e Pretrattamento: I rifiuti di plastica vengono selezionati e puliti per rimuovere grossolane impurità. Dissoluzione: Il materiale plastico viene immerso in un solvente specifico che dissolve il polimero, lasciando indietro additivi e contaminanti. Filtrazione: La soluzione viene filtrata per separare il polimero disciolto dalle impurità solide. Precipitazione e Recupero: Il polimero viene recuperato dalla soluzione mediante precipitazione, causata da variazioni di temperatura, pressione, o l'aggiunta di un non-solvente. Purificazione e Asciugatura: Il polimero precipitato viene ulteriormente purificato e asciugato per rimuovere qualsiasi traccia di solvente, rendendolo pronto per essere riutilizzato nella produzione di nuovi articoli. Questa tecnologia non solo consente il recupero di polimeri di alta qualità ma introduce anche un ciclo di riciclo più sostenibile ed efficiente dal punto di vista energetico. Vantaggi Ambientali e Economici del Riciclo FisicoIl riciclo fisico offre numerosi vantaggi sia ambientali che economici. Riducendo il consumo energetico e minimizzando la produzione di rifiuti, contribuisce significativamente alla riduzione dell'impronta ecologica dell'industria dei polimeri. Inoltre, il recupero di polimeri di alta qualità può ridurre la dipendenza dalle risorse fossili, abbassando i costi di produzione e favorendo l'adozione di pratiche più sostenibili. Il riciclo fisico, distinguendosi dai metodi tradizionali di riciclo per la sua capacità di mantenere inalterate le proprietà dei polimeri e per il suo minor impatto ambientale, offre vantaggi significativi sia dal punto di vista ambientale che economico. Riduzione dell'Impatto Ambientale Minor Consumo Energetico: Il processo di dissoluzione e separazione dei polimeri richiede meno energia rispetto alla scomposizione chimica dei polimeri in monomeri o al processo di riscaldamento e fusione nel riciclo meccanico. Riduzione dei Rifiuti: La capacità di recuperare e riutilizzare i polimeri con alta efficienza riduce la quantità di rifiuti plastici destinati alle discariche o all'incenerimento, minimizzando l'emissione di gas serra e altri inquinanti. Recupero dei Solventi: La rigenerazione e il riutilizzo dei solventi nel processo di riciclo fisico diminuiscono la necessità di produrre nuovi solventi, contribuendo ulteriormente alla riduzione dell'impatto ambientale. Vantaggi Economici Riduzione dei Costi Operativi: Il minor consumo energetico e la possibilità di riciclare i solventi riducono i costi operativi del processo di riciclo fisico rispetto ai metodi tradizionali. Valorizzazione dei Materiali Riciclati: I polimeri riciclati attraverso il processo di riciclo fisico mantengono una qualità elevata, permettendo la loro vendita a prezzi superiori rispetto ai materiali riciclati con metodi tradizionali, apportando quindi un vantaggio economico agli operatori del settore. Apertura di Nuovi Mercati: La produzione di materiali plastici di alta qualità da riciclo apre nuovi mercati, inclusi settori ad alto valore aggiunto che tradizionalmente esitano nell'utilizzare materiali riciclati a causa di preoccupazioni sulla qualità. Sfide e Prospettive Future Nonostante i numerosi vantaggi, il riciclo fisico affronta sfide sia tecniche che di mercato. La necessità di ulteriori ricerche per ottimizzare i processi di dissoluzione e separazione, l'adattamento delle infrastrutture esistenti e la creazione di normative che favoriscano l'adozione di tecnologie di riciclo innovative sono tra le principali sfide da superare. Tuttavia, le prospettive future sono promettenti, con l'aspettativa che miglioramenti tecnologici e un crescente impegno verso la sostenibilità guidino una maggiore adozione del riciclo fisico. Conclusioni Il riciclo fisico emerge come una metodologia promettente nel campo del riciclo dei polimeri, offrendo un'alternativa sostenibile ai metodi tradizionali. Con la sua capacità di produrre materiali riciclati di alta qualità, ridurre il consumo energetico e minimizzare l'impatto ambientale, il riciclo fisico ha il potenziale per svolgere un ruolo cruciale nell'economia circolare del futuro. La sua implementazione su larga scala potrebbe segnare un passo significativo verso la risoluzione della crisi globale dei rifiuti di plastica, allineando gli interessi economici con quelli ambientali. Pubblicazioni Scientifiche sul Riciclo Fisico"Advanced Recycling of Polymers through Dissolution: An Overview of the Process and its Sustainability Impact" - Questa pubblicazione fornisce un'analisi dettagliata del processo di riciclo fisico attraverso la dissoluzione, discutendo la scelta dei solventi, le tecnologie di separazione e il confronto dell'impatto ambientale rispetto al riciclo meccanico e chimico. "Solvent-based Recycling of Polyethylene Terephthalate: Towards Circular Economy" - Concentrandosi sul PET, questo studio esplora l'uso di solventi sostenibili per il riciclo fisico del materiale, valutando l'efficacia del processo in termini di qualità del polimero recuperato e sostenibilità ambientale. "Separation Techniques for Mixed Polymer Waste: Enhancing the Sustainability of Plastic Recycling" - Questo articolo esamina varie tecniche per la separazione di miscele polimeriche, con un focus particolare sul riciclo fisico. Offre un confronto con i metodi tradizionali e discute le prospettive future per il miglioramento del riciclo di plastica mista. Queste pubblicazioni rappresentano solo una frazione della ricerca in corso nel campo del riciclo fisico dei polimeri. L'interesse crescente per questa area promette ulteriori sviluppi e innovazioni, con l'obiettivo di superare le sfide attuali nel riciclo dei materiali plastici e promuovere una maggiore sostenibilità nell'industria.
SCOPRI DI PIU' Tossicologia delle Materie Plastiche: gli Ftalati nei Plastificanti
. Cosa dobbiamo sapere per una corretta gestionedi Marco ArezioCon l’avvento del polipropilene sul mercato, a seguito della scoperta fatta da Giulio Natta negli anni ’50 del secolo scorso, che gli valse il Nobel, i tradizionali prodotti da imballo in vetro e metallo, vennero rapidamente sostituiti dalle materie plastiche per maggiore leggerezza, sicurezza, gradevolezza ed economicità. L’industria del packaging alimentare sperimentò diversi polimeri, tra i quali anche il PVC, usato sia nelle strutture rigide che nei film di protezione per la realizzazione degli imballi. I polimeri, tra cui anche il PVC, hanno bisogno di additivi per poterli modellare nella produzione, per renderli flessibili e, alle alte temperature, per evitarne la degradazione. La scelta dell’additivo da impiegare dipende dal polimero a cui si deve legare e dall’applicazione finale del prodotto che si intende realizzare. Il plastificante è un additivo largamente usato per realizzare gli imballi alimentari e deve avere caratteristiche precise e normate:• Chimicamente inerte • Facilmente miscelabile con il polimero • Non deve creare l’effetto essudazione, cioè la migrazione verso la superficie • Deve essere termosaldabile • Deve essere foto saldabile • Non deve essere volatile Tra i più comuni plastificanti troviamo gli Ftalati, famiglia di prodotti che sposa in modo egregio le richieste della catena produttiva e distributiva richieste ad un imballo. Gli Ftalati non si legano chimicamente al PVC ma agiscono da additivi creando le migliori condizioni affinché il polimero assuma una maggiore flessibilità. Le maggiori famiglie di Ftalati utilizzati nel PVC per la realizzazione degli imballi rientrano nelle sigle DEHP, DIDP e DINP, racchiudendo in esse diverse proprietà fisico-chimiche a seconda delle lunghezze delle catene alchiliche del gruppo funzionale estere. Le caratteristiche principali degli Ftalati sono:• Liposolubili • Poco solubili all’acqua • Inodori • Incolori • Volatili Gli Ftalati non li troviamo solamente negli imballi alimentari ma in moltissimi prodotti di uso comune come i giocattoli, gli indumenti impermeabili, gli interni delle auto, nei rivestimenti delle case, nelle gomme, negli adesivi, nei sigillanti, nelle vernici, nelle tende esterne, nei cavi, nei cosmetici, nei profumi, nei dispositivi medici come cateteri, sacche per trasfusioni e in molti altri prodotti. Proprio per la loro larghissima diffusione è importante sapere quali effetti sull’uomo potrebbe avere la diffusione non regolamentata degli ftalati nell’ambiente, in quanto sono prodotti che persistono nell’acqua, nell’aria e nel suolo, introducendosi nella catena alimentare animale e, di conseguenza, dell’uomo. I danni che posso causare all’uomo riguardano l’azione che gli Ftalati hanno come interferenti endocrini, che sono stati studiati già nel 2009 dalla Endocrine Society, che ha confermato gli effetti nocivi di questi interferenti endocrini nei sistemi fisiologicamente sensibili agli ormoni, quali:• Cervello • Testicoli e prostata nei maschi • Ovaie e utero per le femmine • Ghiandola pituitaria • Tiroide • Sistema cardiovascolare • Pancreas • Tessuto adiposo • Ghiandole mammarie • Sistema neuroendocrino dell’ippotalamo L’EFSA (European Food Safety Authority) nel 2019 ha ridefinito i limiti massimi di utilizzo di quattro dei cinque Ftalati più usati nei polimeri (DBP, BBP, DEHP e DINP) indicando la dose giornaliera massima tollerabile dall’uomo che corrisponde a 0,05 mg./Kg. corporeo. Questi dati tengono in considerazione l’utilizzo di polimeri vergini ma, in considerazione del ciclo di vita delle plastiche a fine vita nell’ambiente, con la possibilità che gli Ftalati possano trasferirsi nelle catene alimentari, sarebbe doveroso creare una catena di controllo sulla filiera. Per quanto riguarda la plastica riciclata, vista la facile diffusione di questi agenti chimici nell’ambiente, una maggiore perfomance in termini quantitativi del riciclo rispetto alla plastica vergine prodotta sarebbe un doveroso obbiettivo anche ambientale. Inoltre la trasformazione dello scarto plastico in una nuova materia prima, imporrebbe un controllo analitico delle sostanze chimiche all’interno della stessa, attraverso uno strumento di analisi come un gascromatografo abbinato ad uno spettrometro a mobilità ionica, che ne caratterizzi i componenti chimici che andranno sul mercato. Cosa comunque raccomandata anche nell’utilizzo di materia prima vergine ad uso alimentare, anche non direttamente correlata al packaging, per esempio i tubi in materia plastica per il trasporto dell’acqua potabile, prodotti secondo la norma UNI 1622, che riguarda odori e sapori del liquido trasportato, che potrebbero nel tempo rilasciare sostanze incompatibili con la salute dell’uomo.Categoria: notizie - tecnica - plastica - tossicologia - ftalati - imballi - packaging Vedi maggiori informazioni sulle materie plastiche
SCOPRI DI PIU'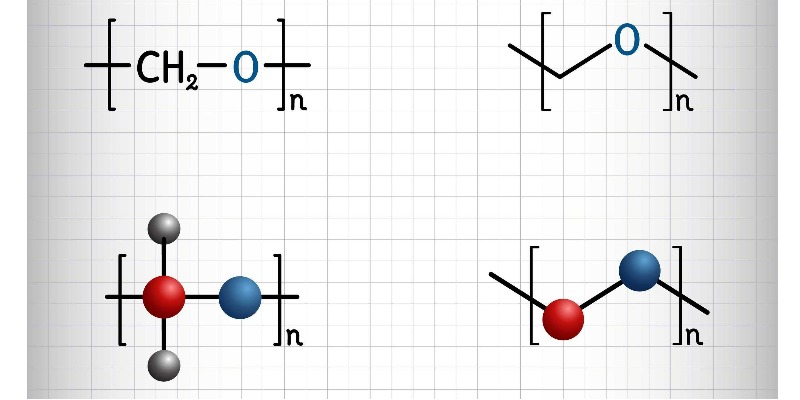 POM o Poliossimetilene Riciclato: Da Dove Viene e Cosa E’
La resina acetalica o paraformaldeide (POM) è un polimero riciclato con ottime caratteristiche tecnichedi Marco ArezioIl POM, chiamato comunemente resina alcetalica, è un polimero semicristallino che si forma durante la omo (POM – H) o copolimerizzazione (POM – R) della formaldeide. L’omopolimero POM, (CH2O)n, è tra le materie prime più rigide, anche in assenza di elementi di rinforzo, e ha un’ottima stabilità dimensionale. Il Poliossimetilene o POM, è costituito da un ponte di metilene e un atomo di ossigeno, che attribuiscono al polimero un’alta resistenza e un costo produttivo contenuto rispetto ad altri polimeri dalle simili caratteristiche meccaniche. Le caratteristiche principali del POM sono: • Buona resistenza all’abrasione • Buona resistenza alle alte temperature (fino a 150° e costanti fino a 110°) • Elevata durezza di superficie • Basso coefficiente di attrito • Buon isolamento elettrico e dielettrico • Bassa permeabilità alle sostanze organiche, ai gas e ai vapori • Bassa resistenti agli acidi forti (PH4) • Bassa resistenza agli agenti ossidanti • Bassa resistenza ai raggi UV se non additivato • Bassa igroscopicità • Non saldabile ad alta frequenza Lavorazione del POM (Poliossimetilene) Il polimero può essere normalmente trattato con i soliti sistemi di lavorazione degli altri materiali termoplastici, tuttavia lo stampaggio a iniezione è un sistema di trasformazione del POM molto usato. Le ricette polimeriche con alto peso molecolare portano, normalmente, ad una lavorazione con sistemi di estrusione, mentre quelle leggermente reticolate sono più adatte al soffiaggio. Un’accortezza durante le fasi di stampaggio è quella di preriscaldare gli stampi ad una temperatura tra i 60 e i 130 °C, in questo caso il ritiro di lavorazione si riduce da 3 all’1% con la diminuzione della temperatura dello stampo, e il post ritiro aumenta in proporzione. Campi di applicazione del POM (Poliossimetilene) In virtù delle sue caratteristiche prestazionali in merito alla tenacità e durezza, i prodotti realizzati con il polimero POM sono adatti alla sostituzione di parti metalliche di uso tecnico, come leve, cuscinetti, viti, rotismi, bobine, raccorderie di tubi, parti di macchine utensili e componenti per pompe. Compound e blend con il POM (Poliossimetilene) Il polimero si presta a miscele tecniche che possano aumentarne la resistenza e la durabilità, infatti è possibile additivarli con fibra di vetro, sferette di vetro o cariche minerali. Inoltre è possibile creare dei blend tra il POM e il gli elastomeri PUR, queste miscele permettono di aumentare la tenacità ma, nello stesso tempo, diminuire la rigidità e la resistenza, aggiungendo normalmente circa il 50% di elastomeri PUR. E’ possibile aumentare anche il comportamento all’attrito o allo scorrimento a secco aggiungendo cariche di MoS2, PFT, PE od oli di silicone. Invece, per aumentare la stabilità al calore e la conducibilità elettrica si può aggiungere al POM la polvere di alluminio o di bronzo. Come si ricicla il POM (Poliossimetilene) Gli scarti del POM possono essere di tipo industriale o da post consumo, sono comunque entrambi validi prodotti per poter essere riciclati ed impiegati in miscele tecniche. Gli scarti di tipo industriale, che godono di una pulizia maggiore in partenza, sono generalmente preselezionati e successivamente macinati, per poi essere utilizzati in miscela con il macinato da post consumo o con il POM vergine. Questo dipende sempre dal tipo di trasformazione del polimero che si deve fare e da tipo di prodotto finale, sia per quanto riguarda le caratteristiche fisico - meccaniche che per aspetto estetico. Gli scarti da post consumo, hanno bisogno di una maggiore attenzione in fase di riciclo, infatti potrebbe essere necessario, dopo la selezione, un’attenta valutazione sull’eventuale passaggio in un mulino magnetico, per togliere eventuali parti metalliche, ed un lavaggio per separare il POM da elementi non metallici. Categoria: notizie - tecnica - plastica - riciclo - POM
SCOPRI DI PIU' Perchè la viscosità e il peso molecolare sono così importanti nel pet?
di Marco ArezioNel PET riciclato la viscosità e il peso molecolare possono determinare la lavorabilità e la qualità del manufatto.Nell’utilizzo di una resina in PET riciclata, sia per stampaggio che per soffiaggio che per termoformatura, è importante capire quali relazioni esistano tra il peso molecolare e la viscosità del materiale. Parlando di viscosità e di peso molecolare, bisogna ritornare con la mente al grande fisico Isaac Newton che si occupò, tra le altre innumerevoli attività scientifiche, anche dello studio della dinamica dei fluidi. Ed è proprio la dinamica dei fluidi che in qualche modo interagisce anche con alcune regole di comportamento nella lavorazione del PET, quando osserviamo il cambiamento dallo stato solido a quello semifluido della materia prima riscaldata. Infatti nella produzione di un oggetto in PET, che sia per termoformatura, stampaggio o soffiaggio, la massa fusa che viene trasformata in un estrusore, crea dei parametri di flusso in cui il peso molecolare ha una grande importanza. Questo valore, in un polimero, è da tenere nella massima considerazione in quanto determina alcune proprietà meccaniche quali la rigidità, la resistenza, la tenacità, la viscosità e la viscoelasticità. Se il valore del peso molecolare fosse troppo basso, le proprietà meccaniche del prodotto in PET che volete realizzare sarebbero probabilmente insufficienti per realizzare una qualità appropriata. La modifica della lunghezza della catena porta ad un peso molecolare più elevato, con la conseguenza di un aumento della relazione delle singole molecole di polimero e della loro viscosità, che incideranno sulla lavorazione e sulla qualità del manufatto. Se vogliamo prendere un esempio nel campo del soffiaggio, possiamo dire che la variazione del peso molecolare del polimero porterà ad una maggiore o minore facilità nella formazione del Parison o della preforma. Come abbiamo visto, esiste un altro parametro strettamente legato con il valore del peso molecolare, che è la viscosità del polimero fuso, o anche detto resistenza al flusso. Ad un aumento del peso molecolare corrisponde generalmente un aumento della viscosità in relazione alla temperatura. La presenza di calore, che serve per creare il flusso di polimero, incidendo tramite un estrusore od un iniettore sul materiale, permette alla plastica di ammorbidirsi aumentando di volume e riducendo la sua densità. Questo comporta la separazione delle molecole che si muoveranno a velocità differenti, quelle al centro del fuso che non incontrando particolari ostacoli, avranno una velocità diversa di quelle periferiche che entreranno in contatto con le pareti che le contengono, creando così delle forze di taglio (stress da taglio) causate dalla differenza di velocità. Possiamo quindi dire che la viscosità di un materiale è influenzata anche dalla sua velocità, in quanto le materie plastiche, alle base temperature, si presentano come elementi aggrovigliati tra loro e, all’accrescere della velocità del flusso, si creerà un maggiore orientamento delle molecole con una riduzione della viscosità. Questo tipo di comportamento inserisce la plastica in quei fluidi detti “non Newtoniani”, a differenza dell’acqua che mantiene inalterata la propria viscosità anche all’aumentare della velocità, rientrando dei fluidi definiti “Newtoniani”. Questo ci fa capire cosa succede ad un fluido di PET che passa da una testa, da una preforma o da un Parison, cambiando la propria viscosità, riducendo il flusso d’uscita ed aumentando le forze di taglio.Categoria: notizie - tecnica - plastica - riciclo - PET- viscosità - peso molecolare
SCOPRI DI PIU' Polimeri Biocompatibili per Applicazioni Mediche: Innovazione nei Materiali per Impianti e Sistemi di Rilascio di Farmaci
Materiali polimerici avanzati per impianti medici e tecnologie di rilascio controllato dei farmaci, capaci di migliorare sicurezza ed efficacia terapeuticadi Marco ArezioI polimeri biocompatibili rappresentano un'area di grande interesse nella ricerca medica, grazie alle loro caratteristiche uniche e versatili che li rendono ideali per numerose applicazioni nel campo della salute. Dagli impianti medici ai sistemi di rilascio controllato di farmaci, questi materiali stanno rivoluzionando l'ingegneria biomedica. Lo sviluppo di nuovi polimeri con proprietà specifiche può migliorare significativamente l'efficacia, la sicurezza e la durabilità delle soluzioni terapeutiche. In questo articolo esploreremo i principali progressi nella ricerca sui polimeri biocompatibili e le loro applicazioni future, con particolare attenzione agli impianti biocompatibili e ai sistemi di rilascio controllato di farmaci. Polimeri Biocompatibili: Definizione e Caratteristiche Un polimero biocompatibile è un materiale capace di interagire con i tessuti e i fluidi corporei senza provocare reazioni avverse come infiammazioni, tossicità o rigetto da parte del sistema immunitario. La biocompatibilità, quindi, non si riferisce solo all'assenza di effetti negativi, ma anche alla capacità del materiale di integrarsi e funzionare correttamente all'interno del corpo umano. I principali parametri per valutare la biocompatibilità includono la citotossicità, l'emocompatibilità e la degradazione controllata. Nella pratica, i polimeri biocompatibili devono essere: Non tossici: Non devono rilasciare sostanze che possano danneggiare i tessuti o interferire con le funzioni fisiologiche. Degradabili: Alcuni polimeri devono essere progettati per degradarsi in modo prevedibile e sicuro, particolarmente nei casi in cui il materiale viene utilizzato per impianti temporanei o sistemi di rilascio di farmaci. Stabili: Devono mantenere le loro proprietà meccaniche e chimiche per tutto il tempo richiesto dalla loro funzione. Modulabili: Le proprietà del polimero (rigidità, porosità, resistenza alla deformazione, ecc.) devono essere adattabili a seconda delle specifiche applicazioni mediche. Tipologie di Polimeri Biocompatibili I polimeri biocompatibili possono essere di origine naturale o sintetica, ognuno con vantaggi e svantaggi a seconda delle applicazioni previste. Polimeri Naturali I polimeri naturali, come il collagene, la chitina, la cellulosa e l'acido ialuronico, sono spesso preferiti per applicazioni in cui è richiesta una perfetta integrazione con i tessuti biologici. Questi materiali tendono a degradarsi in modo naturale e non provocano reazioni immunitarie significative. Tuttavia, la loro variabilità e la difficoltà di produzione su larga scala rappresentano spesso un problema. Un esempio rilevante è rappresentato dalla chitosano, un derivato della chitina, utilizzato per applicazioni come la guarigione delle ferite e come vettore per il rilascio di farmaci. La sua biocompatibilità, associata a un'eccellente capacità di adesione ai tessuti, lo rende ideale per queste applicazioni. Polimeri Sintetici I polimeri sintetici, come il polietilenglicole (PEG), il polilattico-co-glicolico (PLGA) e il polietilene, sono più facili da produrre e da manipolare in termini di proprietà meccaniche. Questi materiali permettono una maggiore precisione nella creazione di dispositivi medici su misura, come gli impianti ortopedici o i sistemi di rilascio di farmaci. Un aspetto importante è che la degradazione di alcuni polimeri sintetici può essere progettata in modo controllato, consentendo una somministrazione temporizzata di farmaci o la degradazione di un impianto una volta completata la sua funzione. Impianti Biocompatibili: Nuovi Materiali e Tecnologie Gli impianti medici biocompatibili stanno evolvendo rapidamente grazie all'introduzione di nuovi polimeri in grado di interagire meglio con i tessuti umani. Questo progresso ha un impatto significativo su molte discipline mediche, in particolare ortopedia, odontoiatria e chirurgia cardiovascolare. Uno dei materiali più promettenti per gli impianti è il PLGA, un copolimero che combina acido lattico e acido glicolico. Il PLGA ha la capacità di degradarsi gradualmente in prodotti non tossici (acido lattico e acido glicolico), che vengono metabolizzati e rimossi dal corpo. Questa caratteristica lo rende particolarmente utile per impianti temporanei, come stent o sistemi di fissazione ossea, che non richiedono una rimozione chirurgica una volta completata la loro funzione. Un altro sviluppo interessante riguarda i polimeri a memoria di forma, come il polietilene tereftalato modificato, che possono cambiare forma in risposta a stimoli esterni (temperatura, luce, ecc.). Questi polimeri vengono utilizzati per creare impianti che possono adattarsi a diverse condizioni anatomiche, riducendo la necessità di interventi chirurgici multipli. Sistemi di Rilascio Controllato di Farmaci: Il Ruolo dei Polimeri Il rilascio controllato di farmaci è un altro campo in cui i polimeri biocompatibili stanno avendo un impatto significativo. I polimeri degradabili, come il PLGA e il PEG, sono ampiamente utilizzati per la formulazione di microsfere, nanoparticelle e gel che permettono un rilascio prolungato e controllato del principio attivo. Ciò è particolarmente utile in terapie dove il mantenimento di una concentrazione costante di farmaco nel corpo è cruciale, come nel trattamento del cancro o delle malattie croniche. Microsfere e Nanoparticelle Le microsfere e le nanoparticelle polimeriche sono utilizzate per incapsulare farmaci, proteggendoli da un rapido metabolismo e permettendo il loro rilascio graduale. Le particelle di PLGA, ad esempio, vengono impiegate per il rilascio di farmaci antitumorali, antibiotici e ormoni, poiché il tasso di degradazione del polimero può essere regolato variando il rapporto tra acido lattico e glicolico. Idrogel Biocompatibili Gli idrogel, reti polimeriche tridimensionali in grado di trattenere grandi quantità di acqua, sono utilizzati come supporto per il rilascio di farmaci o come scaffold per la rigenerazione tissutale. Grazie alla loro struttura porosa e alla loro biocompatibilità, gli idrogel sono ideali per applicazioni come la somministrazione di farmaci oftalmici o per la rigenerazione della pelle nei pazienti con ustioni gravi. Polimeri Stimolo-Responsivi Una delle aree più avanzate nella ricerca sui polimeri per il rilascio di farmaci è quella dei polimeri stimolo-responsivi, in grado di rilasciare il farmaco in risposta a cambiamenti nell'ambiente biologico, come il pH, la temperatura o la presenza di enzimi specifici. Questo approccio può migliorare l'efficacia terapeutica riducendo gli effetti collaterali, poiché il farmaco viene rilasciato solo quando e dove necessario. Prospettive Future La ricerca sui polimeri biocompatibili per applicazioni mediche è in continua evoluzione, con nuovi materiali e tecnologie che promettono di migliorare ulteriormente le prestazioni degli impianti e dei sistemi di rilascio controllato. Le direzioni future comprendono l'uso di polimeri intelligenti in grado di rispondere a stimoli esterni, lo sviluppo di materiali biocompatibili con proprietà antibatteriche e la combinazione di polimeri con nanotecnologie per un targeting più preciso dei farmaci. In conclusione, i polimeri biocompatibili stanno trasformando il campo della medicina moderna, offrendo soluzioni innovative per migliorare la qualità della vita dei pazienti. Dai nuovi materiali per impianti agli avanzati sistemi di rilascio controllato di farmaci, questi progressi rappresentano una frontiera promettente per la scienza e la medicina del futuro.
SCOPRI DI PIU' Dinamica dei sistemi meccanici complessi: analisi delle vibrazioni e della risonanza nelle macchine industriali
Approfondimento tecnico sulla risposta dinamica di macchinari industriali complessi, le problematiche legate alla risonanza e le strategie di controllo delle vibrazioni nei sistemi meccanici multicomponentedi Marco ArezioLa dinamica dei sistemi meccanici complessi ricopre un ruolo fondamentale nell’ingegneria industriale moderna: garantire efficienza, sicurezza e durata dei macchinari che operano in ambienti industriali. Le vibrazioni non sono semplicemente fenomeni da ignorare, ma segnali preziosi che riflettono l’interazione fra componenti meccanici, strutture e inevitabili forze operative. La risonanza, poi, rappresenta un limite critico: occorre conoscerla, prevederla, domarla. In questo articolo svilupperemo un discorso fluido ma dettagliato: partiremo dall’origine delle vibrazioni, passeremo alla risonanza, poi alla modellazione numerica e sperimentale, e concluderemo con le strategie industriali più efficaci per monitorare e mitigare questi fenomeni. Sistemi meccanici complessi: definizione e caratteristiche dinamiche Immaginiamo una macchina industriale composta da un insieme di alberi rotanti, riduttori, supporti, strutture e controlli elettronici: non si tratta più di sistemi elementari, ma di un network meccanico dove masse, rigidezze e smorzamenti interagiscono tra loro. Il risultato è una risposta dinamica spesso non lineare, che può presentare fenomeni di modulazione, accoppiamenti meccanici, ritorni di feedback dal sistema di controllo. Componenti come motori, telai elasticizzati, giunti flessibili e sistemi di trasmissione rendono il sistema ricco di gradi di libertà. Come conseguenza, le vibrazioni che si generano possono spaziare da semplici oscillazioni armoniche a comportamenti complessi, transitori o addirittura caotici, a seconda delle condizioni operative e di progettazione. Vibrazioni meccaniche: origine, classificazione e fenomenologia Le vibrazioni nascono da sollecitazioni meccaniche interne ed esterne: difetti nei cuscinetti, squilibri nei rotori, disallineamenti, giochi meccanici, forzanti periodiche o impulsive. Ciò genera oscillazioni che possono essere libere, se dipendenti dalle condizioni iniziali; forzate, se causate da eccitazioni esterne; o autoeccitate, come nel caso del flutter aerodinamico o fenomeni di instabilità autoalimentata. Queste vibrazioni si misurano in termini di spostamento, velocità o accelerazione, e si analizzano sia nel dominio del tempo (per identificare transitori o picchi) sia della frequenza (per isolare componenti specifiche tramite FFT o analisi modale operativa). In un contesto produttivo, ogni regime vibratorio ha implicazioni diverse: una vibrazione armonica dominata può essere gestita con un bilanciamento, mentre modulazioni o subarmoniche possono segnalare degenerazioni meccaniche o instabilità emergenti. Risonanza: effetti e criticità industriali La risonanza emerge quando la frequenza di eccitazione – sia essa derivante dal moto rotante o da vibrazioni esterne – coincide o si avvicina a una delle frequenze naturali del sistema. Il risultato è un’amplificazione significativa della risposta meccanica, che può provocare stress ciclici elevati e guasti per fatica, perdite di tolleranza nei processi di lavorazione, vibrazioni incontrollate che minacciano la sicurezza del macchinario e del personale. A livello ingegneristico diventa cruciale identificare le frequenze naturali – che dipendono da massa, rigidezza e geometria del sistema – e gestire la loro relazione con le frequenze operative effettive. Quando la struttura evolve a causa di usura, alterazioni termiche o modifiche operative, anche le frequenze naturali mutano, e va ripetuta l’analisi per evitare sorprese dinamiche non previste. Modellazione dinamica dei sistemi multicomponente Il cuore dell’analisi risiede nel modellare con precisione le caratteristiche dinamiche del sistema. Si parte dai modelli a parametri concentrati – massa-sbarre-molla-smorzatore – utili per sistemi semplificati, fino ad arrivare a modelli FEM più sofisticati: discretizzazione FEM con matrici di massa, rigidezza e smorzamento, utili per mappare le modalità di vibrazione reali. Dal modello numerico si ricava l’analisi modale: forme modali, frequenze naturali e smorzamenti associati. In parallelo, l’analisi sperimentale (impact test, operational modal analysis) riproduce condizioni operative reali per validare il modello teorico. La sinergia tra simulazione e testing garantisce maggiore accuratezza, che in ambito industriale si traduce in maggior affidabilità progettuale e riduzione dei tempi di start-up. Tecniche industriali di mitigazione delle vibrazioni Per controllare vibrazioni e risonanza in un contesto industriale moderno, si adottano strategie multidisciplinari: – Interventi strutturali: potenziare la rigidezza dei telai o isolare blocchi critici con supporti elastomerici; bilanciare i rotori dinamicamente per ridurre le eccitazioni centrifughe. – Smorzamento: applicazione di materiali viscoelastici, uso di strati smorzanti o dispositivi come tuned mass dampers (TMD) per attenuare specifiche frequenze problematiche. – Controllo attivo: sistemi meccatronici con sensori e attuatori che rilevano vibrazioni in tempo reale e applicano forze di correzione (active vibration control); utili soprattutto in applicazioni ad alta velocità o dove serve massima precisione. – Manutenzione predittiva: monitoraggio continuo del comportamento vibratorio, analisi FFT e trend per cogliere segnali di deterioramento: in questo modo gli interventi saranno tempestivi e mirati, riducendo i fermi e prevenendo guasti. Normative e standard tecnici internazionali Il quadro normativo definisce soglie di accettabilità per le vibrazioni e metodologie di misura standardizzate. Standard come ISO 10816/20816 si applicano alle macchine rotanti, definendo i limiti di vibrazione accettabili; ISO 7919 riguarda le vibrazioni sugli alberi rotanti; linee guida tedesche (VDI 2056/3839) forniscono criteri per il monitoraggio continuo; e API 670 è uno standard critico per compressori e turbine in ambito energivoro o estrattivo. Conformarsi a questi standard non è solo questione di certificazione ma garanzia di affidabilità e sicurezza operativa. Applicazioni industriali e casi studio In molteplici settori l'analisi dinamica fa la differenza. Nelle macchine utensili di precisione, il controllo delle vibrazioni garantisce finiture accurate e tolleranze ristrette. Nelle turbomacchine ad alta velocità, la risonanza può essere catastrofica se non identificata in fase di progettazione. Anche settori come ferroviario, automotive, robotica industriale e packaging traggono vantaggio dall’ottimizzazione vibrazionale: la riduzione delle vibrazioni migliora comfort, migliora affidabilità e allunga la vita utile degli apparati. Studi pratici dimostrano riduzioni di costo di manutenzione del 30‑40 % e incrementi di vita utile delle macchine fino al 50‑60 % quando si investe in un’analisi e controllo dinamico accurato. Prospettive future: digital twin e intelligenza artificiale L’evoluzione degli strumenti digitali apre nuove prospettive: i digital twin, simulazioni fedeli in tempo reale legate al comportamento vibrazionale effettivo, permettono di prevedere e prevenire criticità dinamiche. Le tecniche di intelligenza artificiale, compresi gli algoritmi di machine learning, analizzano grandi moli di dati vibratori, individuano pattern emergenti e suggeriscono azioni correttive con largo anticipo. Ciò trasforma l’approccio da reattivo a proattivo, consentendo interventi manutentivi intelligenti e ottimizzazioni continue. Conclusione La dinamica dei sistemi meccanici complessi è molto più che una materia teorica: è un elemento strategico nella vita operativa delle macchine industriali. Comprendere, modellare e controllare vibrazioni e risonanza significa poter costruire impianti più affidabili, sicuri, efficienti e duraturi. La combinazione fra modelli analitici, strumenti sperimentali, dispositivi attivi e monitoraggio predittivo costituisce oggi lo stato dell’arte. Le tecnologie emergenti – basate su digital twin e intelligenza artificiale – promettono un salto di qualità ulteriore, trasformando la diagnosi vibratoria in uno strumento dinamico e predittivo, capace di supportare decisioni tempestive nella gestione industriale.© Riproduzione Vietata
SCOPRI DI PIU' Gli Elastomeri Termoplastici Riciclati - TPE: Quali sono e Come si Utilizzano
Le giuste ricette portano alla creazione di miscele di TPE riciclabili dalle caratteristiche sorprendentidi Marco ArezioGli elastomeri termoplastici (TPE) sono degli elementi costituiti da famiglie differenti di materiali che si associano per creare un composto con caratteristiche migliorative. Chiamati anche gomme termoplastiche, sono, appunto, l’unione tra una plastica e una gomma, questo matrimonio permette di sfruttare le caratteristiche elastiche delle gomme, che si esprimono nella capacità di essere deformate in base ad una forza applicata, sia in lunghezze che in larghezza, per poi riprendere la forma originaria quando verrà meno la forza, e dall’altra la possibilità, come tutti i polimeri termoplastici, di essere lavorati e riciclati. Gli elastomeri termoplastici, quindi, possono essere facilmente impiegati nello stampaggio ad iniezione e nell’estrusione dei manufatti. I primi TPE furono messi sul mercato negli anni ’50 del secolo scorso, attraverso la produzione del polimero poliuretanico termoplastico, per poi allargare la gamma delle miscele, nei decenni successivi, ad altre tipologie di elastomeri termoplastici. I vantaggi dei TPE - Innanzitutto le miscele di TPE possono essere riciclate attraverso il sistema di riciclo meccanico e riutilizzati come nuova materia prima- Facilità di lavorazione rispetto alle gomme vulcanizzate, quindi con tempi di processo più veloci e costi minori dei prodotti finali - Ottima resistenza agli oli anche superiore alle gomme - Saldabilità e trasparenza in alcune formulazioni - Ottima resistenze sia alle basse temperature che a quelle alte - Possibilità di realizzare prodotti finiti più leggeri rispetto alle gomme vulcanizzate Quali sono i principali TPE - Compound poliolefinici come il TPO - Compound stirenici come l’SBS e SEBS - Compound poliuretanici - Compound a base Copoliestere - Compound vulcanizzati come il TPV Dove vengono impiegati gli Elastomeri Termoplastici - Settore medicale e farmaceutico per guarnizioni, valvole, tubi e oggetti che vanno in autoclave - Settore delle calzature per la produzione di suole, tacchi, sotto tacchi e scarpe antinfortunistiche - Settore alimentare ed agricolo come i supporti per i codici a barre, tubi da irrigazione, erba sintetica, cavi di blocco, separatori per frutta e verdura, supporti di marchiatura. - Edilizia come i rivestimenti tubi in acciaio, ingredienti per la modifica di bitumi stradali, elementi fonoassorbenti e antivibranti - Articoli sportivi come il rivestimento rigido per gli scarponi da sci, punte e code degli sci, tavole da snowboard, abbigliamento sportivo e per il nuoto - Automotive come i cruscotti, alcune parti della carrozzeria e del cambio, guarnizioni, coperture delle zone degli airbags, pannelli di portiere e rivestimenti vari. Come si riciclano i TPE La maggior parte dei prodotti fatti in TPE sono riciclabili attraverso gli impianti di riciclo meccanico, quindi, le operazioni che si effettueranno riguarderanno, la selezione del materiale, dividendo le varie tipologie di elastomeri termoplastici, la macinazione, il lavaggio se necessario, e la granulazione del materiale per riutilizzarlo in produzione. Una fase importante del processo riguarda sicuramente la selezione degli scarti in quanto, a volte, è possibile trovare rifiuti di TPE sui quali rimangono quantità anche apprezzabili di altri materiali di natura diversa, come per esempio le schiume poliuretaniche o i polietileni reticolati, che possono inquinare il prodotto finale.
SCOPRI DI PIU' Odori nei polimeri riciclati: come affrontare il problema?
La valorizzazione dei polimeri riciclati passa anche attraverso la soluzione del problema degli odoridi Marco ArezioIn un’ottica di economia circolare i polimeri riciclati che provengono dal post consumo, quindi dalla raccolta differenziata domestica, devono essere valorizzati riuscendo a risolvere anche il problema degli odori. La necessità di utilizzare maggiormente i polimeri riciclati che provengono dal post consumo è ormai diventata una questione primaria per il riciclo delle materie plastiche. Come riportato nell’articolo apparso sul portale della plastica e dell’economia circolare rMIX è necessario che si verifichino due condizioni fondamentali: Rimodulazione delle aspettative estetiche dei prodotti finiti fatti in plastica riciclata Riduzione o cancellazione degli odori che i prodotti fatti con l’input da post consumo portano con se dopo la produzione.Nel primo caso è importante poter produrre più prodotti con plastiche riciclate, specialmente quelli oggi realizzati con plastiche vergini solo per questioni estetiche che si potrebbero definire trascurabili, aumentando così il consumo di rifiuti plastici. Nel secondo caso, il problema dell’odore, condiziona ancora fortemente gli acquisti di granuli riciclati, specialmente in quei paesi dove è meno sentita la problematica della difesa ambientale. Se vogliamo fare un esempio, un flacone del detersivo prodotto con un HDPE riciclato, mantiene dopo la produzione una quota di odore (profumo?) di detersivo che proviene dalla lavorazione dei flaconi della raccolta differenziata, in cui le fragranze dei liquidi contenuti precedentemente rimangono anche dopo il lavaggio. Come vedete non è un problema invalidante per chi dovrà riempire nuovamente il flacone riciclato con liquidi profumati, ma è, ed è stato sempre un tema discusso dagli acquirenti di polimero. Sebbene le cose da questo punto di vista stiano lentamente cambiando, dove si trovano maggiori complicazioni sono quei prodotti fatti con PP o PP/PE o LDPE la cui materia prima ha contenuto residui alimentari, detergenti, cosmetici o dove il processo di rigenerazione presenza delle criticità. I fattori che contribuiscono maggiormente alla creazione degli odori sono rappresentati da: Residui alimentari, che creano processi microbiologici Residui di cosmetici che presentano difficoltà di pulizia durante il lavaggio Tensioattivi che vengono inglobati nelle plastiche Contaminazioni nelle acque di lavaggio del rifiuto plastico Contaminazioni causate dalla degradazione dei polimeri in fase di produzione dei granuli. Ad oggi una soluzione piena e definitiva del problema, da applicare nella produzione su larga scala dei polimeri riciclati, sembra non esserci ancora, infatti, si stanno percorrendo varie strade per cercare di mitigare e, in un futuro risolvere la presenza di questi odori. Copertura degli odori Esistono sul mercato numerosi prodotti, sotto forma di masterbach, che si utilizzano in fase di estrusione o iniezione dei prodotti, contenenti varie fragranze che aiutano a mitigare un odore pungente come può essere quello di alcune produzioni di polimeri. Le fragranze sono numerose: vaniglia, pino, fragola, arancia, limone, lavanda e tante altre. Processi Meccanici Esistono impianti di produzione dei granuli riciclati che, durante la lavorazione degli scarti plastici e della produzione del granulo stesso, riducono in modo sostanziale le fonti che generano gli odori sgradevoli. Questi impianti si basano su una tripla combinazione tra filtrazione, degasaggio e aspirazione delle parti volatili in modo da migliorare il problema. Ricerca scientifica Nello stesso tempo la ricerca sta facendo passi avanti per cercare di individuare, in modo scientifico ed inequivocabile la fonte degli odori dei composti provenienti dalla raccolta differenziata. L’istituto tedesco Fraunhofer Institute for Process and Engineering and Packaging (IVV) sta studiando come migliorare i processi di riciclo dei rifiuti da post consumo. Il lavoro si concentra, con un approccio olfattometrico e analitico, allo studio e la catalogazione degli odori presenti nelle plastiche post consumo, valutandone l’intensità e la provenienza, identificando i materiali che li producono attraverso un’analisi chimica. I dati raccolti da queste catalogazioni scientifiche aiuteranno i ricercatori a trovare processi adatti alla soluzione dei problemi causati dal decadimento microbiologico, dall’invecchiamento della plastica, dai risultati chimici dei processi termici e dai residui delle lavorazioni meccaniche della plastica che causano odori sgradevoli.Controllo analitico degli odori in laboratorioOggi abbiamo comunque la possibilità, attraverso una strumentazione di laboratorio, che unisce l'attività di un gascromatografo (GC) e uno spettrometro a mobilità ionica (IMS) di avere un quadro preciso sull'intensità e sulla natura degli odori che provengono dal rifiuto da riciclare o dalla scaglia o granulo prodotti dalle plastiche post consumo. Questo strumento ci aiuta ad individuare i componenti molesti dal punto di vista odoroso nei rifiuti in ingresso, ma anche sulla materia prima prodotta o sui prodotti finali realizzati con la plastica riciclata, così da stabilire azioni correttive o, con il cliente, un range analitico e non opinabile, del livello odori nei prodotti ed accettato dalle parti.Categoria: notizie - tecnica - plastica - riciclo - odori - post consumo
SCOPRI DI PIU' Micro Laminazione delle Pellicole Plastiche
Sempre più sottili, robuste, elastiche e decorabili, le micro pellicole in plastica aprono nuovi orizzonti creatividi Marco ArezioLe micro pellicole polimeriche sono ormai diffusissime in molti ambiti, come quello dell’arredamento, dell’edilizia, dei prodotti protettivi, dell’automotive, dell’alimentare, del packaging e in molti altri campi. La tecnologia formulativa e produttiva raggiunta da questi laminati, sta permettendo un’esaltazione del design e del marketing attraverso la trasformazione di prodotti, non solo dal punto di vista estetico, ma anche delle prestazioni tecniche. In realtà nel nostro immaginario le collochiamo in un ambito temporale recente, ma questi sottili laminati plastici si possono datare al 1939, quando furono per la prima volta impiegati come elementi rifrangenti nella segnaletica stradale. Le applicazioni, come abbiamo visto, sono davvero numerose e in aggiornamento anno dopo anno, come per esempio le pellicole sulle lenti degli occhiali o sulle visiere dei caschi, a volte con scritte sulla parte esterna che non impediscono di vedere correttamente dall’interno. Possiamo citare anche le pellicole in PVB realizzate con stampa a getto di inchiostro da inserite a sandwich tra due vetri, in modo che le immagini diventino eterne in quanto protette dai vetri. Interessanti anche le pellicole per la conservazione dei cibi acquistabili al supermercato ci sono quelle detector, in grado di evidenziare deterioramenti o di rilevare la presenza di OGM. Nel settore dell’edilizia, già da molto tempo, si utilizzano pellicole polimeriche da applicare ai vetri per migliorare la sicurezza, ridurre l’irraggiamento solare che causa la trasmissione di calore all’interno dei locali con indubbi risparmi energetici, ridurre la rifrangenza della luce in modo da oscurare gli ambienti e pellicole schermati in grado di ridurre l’immissione di più del 90% delle onde elettromagnetiche all’interno dei locali. Nel campo della sicurezza, esistono pellicole composte da decine di strati di sottilissimo poliestere, che vengono impiegate per la riduzione delle conseguenze delle esplosioni. Infatti, l’elasticità che questi strati di poliestere conferisco al vetro, grazie al loro allungamento che può arrivare al 150%, aiutano il vetro a sopportare meglio l’onda d’urto di una esplosione. Nel settore dell’illuminotecnica e nell’elettronica, queste micro pellicole sono studiate per ottimizzare la luminosità di telefonini, schermi, computer, sia per il trasporto della luce stessa. Sono in commercio pellicole capaci di riflettere o trasmettere lunghezze d’onda luminosa diverse nello spettro del visibile e dell’infrarosso, costituite da centinaia di strati polimerici i cui spessori sono dell’ordine di una lunghezza d’onda luminosa. In questi campi la scienza della fisica delle superfici adiacenti ha reso possibile il progredire della tecnica della micro replicazione, la ripetizione continua milioni di volte di una microstruttura 3D costituita da minuscoli prismi o infinitesime sfere invisibili ad occhio nudo, che consente la realizzazione di superfici regolari con specifiche proprietà, come quella di catturare la luce del sole da angoli diversi e distribuirla verso l’interno, o di rifletterla totalmente verso l’esterno. Categoria: notizie - tecnica - plastica - pellicole plastiche - packaging - laminazione
SCOPRI DI PIU' Neoprene: storia, caratteristiche, produzione e differenze con l’EPDM
Scopri come nasce il neoprene, quali sono le sue proprietà, come si produce e si ricicla, e perché viene spesso confuso con l’EPDMdi Marco ArezioIl neoprene è uno dei materiali sintetici più noti ed emblematici del XX secolo, frutto della ricerca chimica finalizzata alla scoperta di gomma artificiale con caratteristiche tecniche superiori a quelle naturali. Le radici della sua storia risalgono agli anni ’30 del Novecento, quando la crescente domanda di gomma, unita alle difficoltà di approvvigionamento e ai costi elevati della gomma naturale, spinse le industrie chimiche a individuare alternative sintetiche. Nel 1930, i ricercatori della DuPont, guidati dallo scienziato Julius Arthur Nieuwland e dal chimico Wallace Hume Carothers, svilupparono e brevettarono per la prima volta un composto noto come policloroprene, commercializzato poi con il nome di “DuPrene”. Solo pochi anni più tardi il nome venne modificato in “Neoprene”, destinato a diventare sinonimo di qualità e durabilità. Grazie al migliorato processo di polimerizzazione e a una crescente conoscenza delle sue potenzialità, il neoprene iniziò a essere impiegato in numerosi settori industriali, tra cui quello automobilistico, aeronautico, delle costruzioni e dell’abbigliamento tecnico. L’importanza storica del neoprene risiede anche nel suo ruolo come primo elastomero sintetico di successo industriale dopo la scoperta della gomma di butadiene. Questa scoperta trasformò radicalmente molti processi di produzione e contribuì a ridisegnare la filiera industriale di diversi settori. Oggi, il neoprene rimane un materiale indispensabile, sebbene la sua popolarità sia stata affiancata da altre gomme sintetiche, come l’EPDM o il silicone. Definizione chimica e caratteristiche principali Struttura molecolare Dal punto di vista chimico, il neoprene è un polimero sintetico di cloroprene, ovvero il 2-cloro-1,3-butadiene. Viene ottenuto attraverso un processo di polimerizzazione in emulsione, durante il quale le molecole di monomero di cloroprene si legano in lunghe catene. Questo legame molecolare conferisce alla gomma finale un’elevata resistenza chimica e meccanica. La presenza dell’atomo di cloro nella struttura molecolare del polimero contribuisce a migliorare la stabilità termica e la resistenza all’ossidazione, rendendo il neoprene più duraturo rispetto a molte altre gomme sintetiche. Inoltre, l’introduzione di reticoli all’interno della struttura polimerica (il cosiddetto cross-linking) ne aumenta ulteriormente la resistenza all’abrasione e ai fenomeni di degradazione. Proprietà fisiche e chimiche Le proprietà principali che rendono il neoprene un materiale altamente versatile sono: - Resistenza chimica: il neoprene è resistente a molti agenti chimici, tra cui oli, grassi, idrocarburi e solventi moderati. - Stabilità termica: l’intervallo di temperatura di utilizzo va in genere da -40 °C a +120 °C (a volte fino a 135 °C, a seconda della formulazione). - Buona elasticità: sebbene non al livello di altri elastomeri come il silicone, il neoprene mantiene comunque un’ottima elasticità anche a temperature relativamente basse. - Infiammabilità ridotta: rispetto ad altre gomme sintetiche, il neoprene ha una minore tendenza a bruciare rapidamente. - Proprietà meccaniche: presenta una buona resistenza alla trazione e allo strappo e un’ottima capacità di smorzare le vibrazioni. Queste caratteristiche chimico-fisiche, unite a una buona lavorabilità, hanno favorito il successo del neoprene in numerosi campi, diventando un punto di riferimento per l’industria. Processi di produzione del neoprene Il processo industriale di produzione del neoprene può essere riassunto in diverse fasi fondamentali. Pur esistendo varianti a seconda del produttore, la procedura di base resta la stessa e prevede: - Sintesi del cloroprene: il monomero base, il cloroprene (2-cloro-1,3-butadiene), viene sintetizzato partendo da butadiene e cloro. Questa reazione chimica avviene generalmente in un ambiente controllato, in presenza di catalizzatori e temperature moderate. - Polimerizzazione in emulsione: il monomero di cloroprene viene emulsionato in acqua con l’aggiunta di un tensioattivo. In presenza di un iniziatore di reazione, il cloroprene si polimerizza formando lunghe catene. - Coagulazione e separazione del polimero: una volta completata la polimerizzazione, il polimero (neoprene) viene coagulato, separato dall’acqua e dai residui di reazione, quindi essiccato per rimuovere l’umidità in eccesso. - Formulazione e compounding: nella fase successiva, il polimero grezzo viene spesso miscelato con additivi (antiossidanti, ritardanti di fiamma, agenti di vulcanizzazione, pigmenti) per migliorarne o personalizzarne le proprietà a seconda dell’applicazione finale. - Vulcanizzazione: il composto risultante viene infine sottoposto a processi di vulcanizzazione (in genere a base di zolfo o di altri agenti), che creano legami trasversali fra le catene polimeriche aumentando la stabilità e la resistenza. L’intero processo richiede rigidi controlli di qualità e conformità ambientale, soprattutto nelle fasi in cui si maneggiano agenti chimici potenzialmente pericolosi come il cloro o il butadiene. Impieghi industriali e commerciali Settore automobilistico e trasporti Il neoprene è ampiamente impiegato nel settore automobilistico, dove viene sfruttato per la realizzazione di guarnizioni, tubi flessibili, soffietti e componenti di tenuta in genere. La resistenza all’olio e al carburante, unitamente alla stabilità alle escursioni termiche, lo rende un materiale ideale per componenti soggetti a stress meccanico e agenti chimici aggressivi. Analogamente, nel settore ferroviario e aerospaziale, il neoprene trova applicazione in guarnizioni di porte, finestrini, sistemi di sospensione e altri dettagli che richiedono elevate performance e durata nel tempo. Industria delle costruzioni Nel settore edile, il neoprene viene impiegato soprattutto come materiale di giunzione e isolamento: dai giunti di dilatazione alle guarnizioni per serramenti e facciate continue. Essendo un ottimo isolante termico e acustico, è spesso utilizzato per smorzare vibrazioni e rumori, migliorando il comfort degli ambienti interni. Inoltre, la sua resistenza alle condizioni atmosferiche, come pioggia e irraggiamento solare, ne garantisce la durevolezza nel tempo. Abbigliamento tecnico e sport Uno degli usi più conosciuti del neoprene è nella realizzazione di mute da sub, tute da surf e abbigliamento per sport acquatici in generale. In questo ambito, il neoprene offre: - Isolamento termico: grazie alla presenza di microbolle d’aria incorporate nel materiale, riducendo la dispersione di calore. - Impermeabilità: la struttura a cellule chiuse impedisce l’ingresso di acqua. - Elasticità: facilita i movimenti, garantendo comfort durante le attività sportive. Oltre alle mute subacquee, il neoprene è impiegato nella produzione di ginocchiere, gomitiere e protezioni sportive per la capacità di assorbire gli urti e fornire sostegno alle articolazioni. Altri settori Il neoprene trova vasto impiego anche nella produzione di nastri trasportatori, teli protettivi, rivestimenti di cavi, componenti meccanici per macchinari industriali, calzature e accessori vari (custodie per dispositivi elettronici, cover per laptop, etc.). La versatilità di questo materiale lo rende particolarmente apprezzato in applicazioni che richiedono un mix di resistenza, stabilità, impermeabilità e flessibilità. Riciclo e sostenibilità del neoprene Come molti altri elastomeri sintetici, il neoprene presenta sfide significative in materia di riciclo e sostenibilità ambientale. La presenza del cloro rende più complesso il processo di riciclo chimico, mentre la vulcanizzazione introduce legami trasversali difficili da “rompere” e riutilizzare. Tuttavia, negli ultimi anni sono state sviluppate alcune strategie e tecnologie per contenere l’impatto ambientale: - Riciclo meccanico: uno dei metodi più comuni consiste nella macinazione o granulazione degli scarti di neoprene (ad esempio gli avanzi di produzione). Questo materiale granulato può essere parzialmente riutilizzato come carica all’interno di nuovi compound di gomma. - Riciclo chimico (devulcanizzazione): esistono processi chimici o termici volti a rompere i legami reticolari creati durante la vulcanizzazione, in modo da rigenerare parte del polimero. Tuttavia, tali processi possono risultare costosi e necessitano di elevati consumi energetici. - Riutilizzo creativo (upcycling): negli ultimi anni si è diffusa la pratica di recuperare lastre o ritagli di neoprene per realizzare nuovi prodotti, come borse, accessori moda, cuscini e rivestimenti. Questo approccio valorizza il materiale e ne prolunga il ciclo di vita, pur non trattandosi di un vero e proprio riciclo industriale. Poiché la crescente sensibilità ambientale spinge verso materiali più sostenibili, diversi produttori hanno iniziato a esplorare alternative a base biologica o processi di polimerizzazione meno impattanti. Tuttavia, al momento, il neoprene tradizionale resta largamente impiegato grazie alle sue prestazioni tecniche. Confronto tra neoprene ed EPDM: perché si possono confondere e quali sono le differenze EPDM: definizione e caratteristiche EPDM (Etilene Propilene Diene Monomero) è un elastomero sintetico composto principalmente da tre monomeri: etilene, propilene e una piccola percentuale di diene, che permette la vulcanizzazione. Le proprietà dell’EPDM includono: - Eccellente resistenza agli agenti atmosferici (ozono, UV, ossigeno). - Ottima elasticità e flessibilità a basse temperature. - Buona resistenza all’acqua e ai detergenti. - Scarsa resistenza a oli e idrocarburi (aspetto in cui il neoprene eccelle). L’EPDM è molto diffuso nell’edilizia, nei sistemi di copertura impermeabile, in componenti automotive non a contatto con carburanti (ad esempio guarnizioni per porte e finestrini). Motivi di confusione tra neoprene ed EPDM La confusione tra neoprene ed EPDM può sorgere per diversi motivi: - Somiglianza visiva e tattile: entrambi possono presentarsi come gomme nere, con aspetto opaco e una certa elasticità. - Ampio utilizzo in settori simili: neoprene ed EPDM vengono impiegati in applicazioni di guarnizionistica e isolamento, soprattutto negli ambiti dell’automotive e dell’edilizia. - Denominazioni generiche: spesso, in contesti non specializzati, ci si riferisce a entrambi come “gomma sintetica”, senza entrare nel dettaglio del tipo specifico. Differenze fondamentali Nonostante le apparenti similitudini, esistono differenze sostanziali: - Resistenza chimica: il neoprene è più resistente a oli, grassi e idrocarburi, mentre l’EPDM non tollera bene il contatto con sostanze oleose. - Struttura molecolare: il neoprene è un policloroprene, mentre l’EPDM è un copolimero di etilene, propilene e diene. La presenza del cloro nel neoprene lo rende più stabile al fuoco, ma anche più difficile da riciclare rispetto all’EPDM. - Impiegabilità in diverse temperature: entrambi hanno buone proprietà di resistenza termica, ma l’EPDM eccelle nelle temperature molto basse e ha un’ottima resistenza all’ozono e ai raggi UV, mentre il neoprene si difende meglio dal contatto con fiamme e sostanze chimiche. - Ambito di utilizzo: l’EPDM è più frequentemente usato per applicazioni di guarnizionistica in ambienti esposti agli agenti atmosferici (ad esempio, coperture di tetti, canalizzazioni per l’acqua, etc.), mentre il neoprene è preferito in ambienti che richiedono resistenza a oli, prodotti chimici o calore moderato. Conclusioni Il neoprene, scoperto negli anni ’30 come una soluzione sintetica alla gomma naturale, ha saputo conquistare un ruolo di primaria importanza in numerosi settori industriali, grazie alle sue peculiari proprietà di resistenza chimica, termica e meccanica. Questo elastomero sintetico si distingue per la versatilità d’impiego: dall’automotive all’edilizia, dall’abbigliamento sportivo alle applicazioni industriali più specifiche. La sfida ecologica legata al suo riciclo, pur rappresentando un punto critico, sta trovando nuove strade di soluzione grazie a processi meccanici, chimici e al riutilizzo creativo. Nel panorama delle gomme sintetiche, spesso si crea confusione con altri materiali come l’EPDM, ma la differenza principale risiede nella diversa composizione molecolare e, di conseguenza, nelle differenti proprietà chimiche e fisiche. In un contesto in cui l’economia circolare, la sostenibilità ambientale e la ricerca di soluzioni a minor impatto guadagnano sempre più terreno, è probabile che i processi produttivi del neoprene subiscano ulteriori miglioramenti, così come l’innovazione nelle tecnologie di riciclo. Nonostante la comparsa di nuovi polimeri e alternative a base biologica, il neoprene rimane oggi un materiale di riferimento nei settori che richiedono prestazioni elevate e affidabilità a lungo termine, confermandosi come uno dei pilastri dell’ingegneria dei materiali polimerici.© Riproduzione Vietata Bibliografia essenziale - DuPont: Sviluppi storici e brevetti originari (1930-1950). - Carothers, W.H., & Nieuwland, J.A.: Lavori pionieristici sulla sintesi del cloroprene. - Normative e standard ASTM (American Society for Testing and Materials) relative a prove e specifiche per gomme sintetiche.
SCOPRI DI PIU' Pirolisi di Rifiuti Solidi: Aspetti Tecnologici di Processo
Gassificazione e pirolisi dei rifiuti solidi. Tecnologie innovative per la valorizzazione energetica dei rifiutidi Marco ArezioIl costo economico della produzione di energia da combustibili fossili ha ormai raggiunto valori insostenibili rendendo necessaria la ricerca di nuovi combustibili e la messa a punto di alternative di processo e tecnologiche realmente sostenibili. Tra i “nuovi” combustibili che, previo pre-trattamento e/o trasformazione, possono integrare quelli tradizionali vi sono diverse categorie di rifiuti di varia origine (urbana o industriale). Lo sviluppo di processi in tale direzione nasce dall’esigenza di coniugare una produzione energetica più sostenibile con la necessità di una gestione dei rifiuti più efficiente. Gli obiettivi della ricerca applicata attuale Negli ultimi anni si è fatta sempre più forte la ricerca verso nuove soluzioni tecnologiche che, utilizzando vari processi, anche in combinazione tra loro, mirano a garantire un’efficiente trasformazione dei rifiuti promuovendo nel contempo il massimo recupero di materia ed energia e la massima riduzione delle emissioni gassose, liquide e solide. La gestione dei rifiuti eco-sostenibile La valorizzazione dei rifiuti come materia di base per produrre combustibili pregiati, quali il metanolo e l’idrogeno, è obiettivo della ricerca applicata in tutti i Paesi più industrializzati. L’utilizzo dei rifiuti non come combustibili “tal quali” ma come materia da trasformare in prodotti di maggiore qualità o pregio consente di risalire i gradini della “piramide dell’ecosostenibilità”. La spinta verso un’economia energetica basata sulla conversione di combustibili gassosi o al più liquidi (metano, idrocarburi leggeri, oli) e dell’idrogeno è legata alla possibilità di realizzare, grazie ad essi, una combustione più pulita e più efficiente. La trasformazione dei rifiuti in tali combustibili è possibile grazie a processi di natura termochimica quali quelli di pirolisi e gassificazione, che inducono una variazione della struttura chimica della materia tramite l’azione del calore. Non si tratta quindi di effettuare processi di “selezione e pre-trattamento” come la produzione di combustibili solidi come il CDR ma di realizzare veri e propri processi chimici dei quali va accuratamente valutata l’affidabilità, l’efficienza ed il costo. I processi termochimici Pirolisi: in cui ha luogo una degradazione termica del materiale in totale assenza di aria/ossigeno attraverso l’apporto diretto o indiretto di calore. Il potere calorifico dei prodotti ottenuti è pertanto elevatissimo. Gassificazione: in cui avviene una un’ossidazione parziale dei rifiuti in un ambiente in difetto di ossigeno. I prodotti finali non sono completamente ossidati e posseggono pertanto un potere calorifico minore del rifiuto di partenza. Combustione: in cui si realizza la ossidazione completa della frazione organica del rifiuto/combustibile, in presenza di un adeguato eccesso di ossigeno e con il risultato di ottenere prodotti completamente ossidati privi di potere calorifico. La produzione di energia “Realizza l’ossidazione totale e molto veloce della frazione combustibile alimentata, in presenza di un eccesso di aria che è tanto maggiore quanto più difficile il contatto comburente-combustibile. La reazione è esotermica è quindi accompagnata da uno sviluppo di calore che dipende dal potere calorifico inferiore (PCI) del combustibile e dall’efficienza di combustione.” Processi termochimici alternativi alla combustione: Pirolisi E’ un processo che si svolge in assenza di ossigeno ed a temperature superiori ai 400°C, raggiunte attraverso l’apporto diretto o indiretto di calore, durante il quale ha luogo esclusivamente una degradazione termica del materiale organico, eventualmente supportata dall’azione di catalizzatori. I prodotti principali del processo sono gas combustibili di pirolisi, liquidi organici ed un residuo solido, non vetrificato, contenente il char e la frazione inorganica dei rifiuti. La pirolisi dei rifiuti plastici La composizione dei prodotti di pirolisi è estremamente variabile con la temperatura di processo e con la presenza di catalizzatori quali i metalli di transizione e i materiali contenenti siti acidi quali i silico-alluminati, le zeoliti, le argille. I catalizzatori possono, così come l’aumento di temperatura, favorire la deidrogenazione, ovvero la perdita di idrogeno intramolecolare dalla catena polimerica con conseguente aumento del grado di insaturazione dei radicali ottenuti. La deidrogenazione si accompagna inevitabilmente con la elevata produzione di composti insaturi ed aromatici (benzene, toluene, xilene, ecc.) e solidi carboniosi amorfi o cristallini (grafite, micro e nano-fibre). La possibilità di rompere i legami molecolari dei polimeri tramite l’azione del calore (termolisi) o tramite attacco chimico (solvolisi) ha aperto la strada all’utilizzo del prodotto di decomposizione come feedstock per l’industria petrolchimica (feedstock recycling). La pirolisi di biomasse La pirolisi delle biomasse può essere differenziata in base al tempo di residenza: un elevato tempo di residenza porta alla produzione di charcoal; un basso tempo di residenza porta alla formazione di liquidi con rese elevate. La produzione di bio oli (come normalmente vengono chiamati i liquidi della pirolisi delle biomasse) avviene a temperature moderate ovvero al di sotto di 600°C. Pirolisi al plasma di rifiuti pericolosi La pirolisi al plasma avviene a temperature elevatissime (circa 20,000°C) grazie all’azione dell’arco elettrico che si forma tra due elettrodi. L’energia dell’arco è talmente elevata che il gas presente tra gli elettrodi ionizza. Su questo principio si basa il processo di “destrutturazione” di un piro-lizzatore al plasma. Infatti in questo impianto l’arco viene ad essere generato all’interno di una camera dove l’intenso calore generato dall’arco degrada le molecole organiche più resistenti (oli, vernici, solventi) fino ad ottenere i singoli atomi (plasma). In un processo successivo gli atomi si ricombinano per formare composti non pericolosi gassosi (anidride carbonica ed acqua prodotta dall’ossidazione in un letto di materiale ceramico) o solidi. Questi ultimi sono totalmente vetrificati ed inglobano i metalli che risultano non più lisciviabili: sono quindi riutilizzabili come materiale da costruzione. Gli elettrodi utilizzati sono in carbonio e vengono continuamente inseriti senza dover fermare il processo per la manutenzione. Pirolisi di rifiuti solidi urbani Il rifiuto eterogeneo è composto da diverse categorie merceologiche combustibili che però, con un processo di estrema schematizzazione, sono riconducibili a polimeri (plastiche, gomme, resine) e biomasse (carta, cartone, legno, frazione organica, tessili). Tecnologie di pirolisi L’applicazione della pirolisi dei rifiuti urbani è in Europa in uno stadio ancora da sviluppare e non ha quindi raggiunto la maturità commerciale anche se la spinta ad ottemperare a quanto stabilito dal protocollo di Kyoto ha fatto nascere molti progetti dimostrativi. Se l’utilizzo della pirolisi come processo per la produzione di chemicals è ancora molto limitato, la pirolisi intesa come stadio preliminare ad un successivo stadio di combustione o gassificazione è già applicata su grande scala. Fra i processi più interessanti che utilizzano la pirolisi come processo di trasformazione di vari rifiuti (plastiche miste, residui delle demolizioni di automobili, rifiuti elettronici, rifiuti solidi urbani e speciali) possiamo indicare quelli realizzati da WasteGen (UK), Texaco, Compact Power ed Ebara. Conclusioni La massima parte dei processi commerciali di pirolisi si svolge a bassa temperatura, cioè tra 450 e 600°C in modo da evitare di dover pagare un onere eccessivo in termini energetici (ed economici), anche se ciò comporta un aumento del tempo di permanenza nel reattore (che può arrivare anche alle 2h) e la riduzione della frazione di rifiuto completamente degradata all’interno del forno. Per migliorare il rendimento energetico complessivo del processo il gas di pirolisi, ed eventualmente anche il char, sono inviati ad un processo di combustione che consente, se questo è condotto a temperature maggiori di 1200°C, di sfruttare appieno la temperatura adiabatica di fiamma del gas di pirolisi. Il char proveniente da un processo di pirolisi può: • essere inviato a discarica dopo essere stato privato dei metalli che, a valle del processo, sono recuperabili in forma non ossidata • essere inviato a combustione eventualmente assieme al gas di pirolisi; in questo caso non sarà possibile recuperare i metalli (che in questo modo vengono ossidati) • essere inviato a gassificazione (opzione che permette di recuperare i metalli in forma non ossidata ed aumentare la CCE del sistema globale trasformando il carbonio fisso del char in ulteriore syngas).Categoria: notizie - tecnica - plastica - riciclo - pirolisi - rifiutiMaria Laura Mastellone e Umberto Arena Seconda Università degli Studi di Napoli Dipartimento Scienze Ambientali
SCOPRI DI PIU' Fisica dei Laser Industriali: Taglio, Incisione, Saldatura e Microstrutturazione
Come la luce concentrata trasforma l’industria: applicazioni produttive e circolari della tecnologia laser tra efficienza, precisione e sostenibilitàdi Marco ArezioNell’immaginario collettivo, il laser è spesso associato a immagini fantascientifiche, tagli netti di materiali in un lampo di luce, o a operazioni chirurgiche di estrema precisione. Ma ciò che accade oggi nell’industria va persino oltre queste rappresentazioni. La fisica dei laser ha trovato nella produzione industriale un terreno fertile per applicazioni tanto complesse quanto eleganti: una luce controllata con rigore matematico, capace di tagliare, saldare, incidere o modellare materiali su scala nanometrica. Non si tratta più solo di tecnologia, ma di una vera e propria ingegneria della luce. Quando la coerenza diventa potere produttivo Per comprendere l’essenza di questa rivoluzione bisogna partire dalla fisica di base. Il laser, acronimo di Light Amplification by Stimulated Emission of Radiation, è uno strumento che produce luce coerente, ovvero composta da onde elettromagnetiche che si propagano all’unisono. A differenza della luce ordinaria, quella laser è monocromatica, direzionale e concentrabile su spazi estremamente ridotti. È proprio questa densità energetica — e la possibilità di modularla nel tempo e nello spazio — a renderla così adatta all’industria. Le sorgenti laser non sono tutte uguali: si va dai laser a CO₂, utilizzati da decenni per il taglio e l’incisione di materiali non metallici, ai più moderni laser a fibra, efficienti e compatti, fino ai sofisticatissimi laser a femtosecondi, che operano a impulsi ultrabrevi, capaci di microstrutturare un materiale senza generare effetti termici. A ciascuna lunghezza d’onda, a ciascuna durata d’impulso, corrisponde un’interazione specifica con la materia: riflessione, assorbimento, fusione, vaporizzazione, ristrutturazione molecolare. Il taglio laser: dove la luce sostituisce la lama Tra le prime applicazioni industriali a sfruttare le potenzialità del laser troviamo il taglio. In questo processo, un fascio altamente focalizzato colpisce il materiale con una potenza sufficiente a fonderlo o vaporizzarlo localmente. Un getto di gas — che può essere ossigeno, azoto o argon — assiste l’operazione rimuovendo il materiale fuso e raffreddando il bordo di taglio. Il risultato è una precisione micrometrica, una pulizia del bordo senza eguali e, cosa non secondaria, l’assenza di contatto meccanico: la macchina non tocca mai il pezzo, quindi non lo deforma e non si usura. Il taglio laser ha rivoluzionato la lavorazione dei metalli, soprattutto nei settori dove la personalizzazione geometrica, la velocità e la qualità estetica sono determinanti. Ma trova applicazione anche in materiali compositi, legni, ceramiche, tessuti tecnici e persino in fibre di carbonio, là dove le tecniche convenzionali falliscono. Incidere la materia con la luce Se il taglio è una separazione netta, l’incisione laser è un’arte di superficie. Si tratta di una tecnica in cui il fascio laser modifica solo una porzione superficiale del materiale, lasciando il resto intatto. La superficie può essere sollevata, bruciata, decolorata, abblata o alterata chimicamente, a seconda della potenza e della durata del fascio. In questo campo, il laser mostra tutta la sua versatilità: è in grado di scrivere codici a barre su metalli lucidi, disegnare motivi decorativi su ceramiche, marcare componenti elettronici per la tracciabilità, incidere loghi su materiali riciclati. Grazie alla possibilità di lavorare su scala micro o nanometrica, l’incisione laser diventa anche una tecnologia abilitante nella produzione di circuiti stampati flessibili o sensori ottici. Non si tratta solo di estetica o funzionalità, ma di precisione affidabile, ripetibile e compatibile con alti volumi produttivi. Saldare con la luce, a freddo e senza difetti La saldatura laser rappresenta un’altra frontiera della manifattura moderna. Rispetto alle tecniche tradizionali, offre una combinazione unica di penetrazione profonda, zona termicamente alterata ridotta e flessibilità geometrica. Può essere impiegata su materiali notoriamente difficili da saldare — come rame o titanio — ed è ideale per componenti elettronici, sensori, accumulatori e microstrutture in ambienti sterili. La chiave di questa efficienza risiede nella capacità del fascio laser di fondere localmente i bordi da unire, generando una saldatura omogenea, spesso invisibile, senza l’aggiunta di materiale d’apporto. La riduzione di scarti, la precisione nelle giunzioni e la velocità del processo fanno della saldatura laser una tecnologia protagonista nelle linee di assemblaggio più avanzate del mondo, dall’industria aerospaziale a quella medicale. Modellare il microcosmo: la microstrutturazione laser La microstrutturazione è forse l’applicazione più affascinante e futuristica della fisica laser in ambito industriale. Utilizzando impulsi brevissimi (nell’ordine dei femtosecondi), è possibile modificare selettivamente la struttura di una superficie senza alterare la massa sottostante. Si lavora su scala nanometrica, con risultati che possono rendere un materiale superidrofobico, aumentare la sua adesione, modificarne l’indice di rifrazione o conferirgli proprietà antibatteriche. Nel biomedicale, ad esempio, si strutturano le superfici degli impianti dentali o ortopedici per favorire l’osteointegrazione. In elettronica, si creano microcanali per la microfluidica o pattern per sensori ad alta risoluzione. L’intero processo avviene “a freddo”, cioè senza generare calore diffuso, rendendolo ideale per materiali sensibili o compositi avanzati. Laser e riciclo: alleati inattesi dell’economia circolare Una delle evoluzioni più promettenti della tecnologia laser riguarda il recupero di materiali e la riduzione degli scarti industriali. Laddove si cerca una filiera circolare, il laser può offrire soluzioni sorprendenti: dalla marcatura permanente su materiali riciclati, alla rimozione selettiva di vernici, fino alla decoating su metalli pretrattati per permettere il riutilizzo in altri cicli produttivi. Inoltre, tecnologie laser avanzate permettono il recupero di metalli preziosi da circuiti stampati attraverso microablazione controllata, senza necessità di acidi o solventi. Nelle operazioni di refabrication, il laser è impiegato per riportare in quota porzioni usurate di componenti metallici, creando un nuovo strato perfettamente integrato con il substrato originale. Queste tecnologie, in costante miglioramento, si collocano perfettamente all’interno delle logiche ESG e dei piani industriali per la transizione ecologica. Una tecnologia in piena evoluzione Guardando al futuro, la fisica dei laser industriali si orienta verso sistemi più compatti, efficienti e intelligenti. L’integrazione con la robotica, la sensoristica in tempo reale e l’intelligenza artificiale sta già trasformando i processi laser in sistemi cyber-fisici adattivi, capaci di auto-correggere l’operazione sulla base del feedback ricevuto. Il laser diventa così parte di un ecosistema digitale dove la materia viene manipolata in modo sempre più selettivo, sostenibile e orientato al ciclo di vita. La sfida sarà non solo tecnologica, ma anche culturale: portare le aziende, anche le PMI, a comprendere il valore di una tecnologia che unisce precisione, sostenibilità ed efficienza produttiva. In un mondo dove ogni micron può fare la differenza, la luce del laser continuerà a guidare il futuro della manifattura.© Riproduzione Vietata
SCOPRI DI PIU' Automazione Spinta nelle Fasi di Fine Linea: Pallettizzazione, Avvolgimento e Etichettatura Intelligente per l'Eccellenza Logistica
Ottimizza la fine linea con soluzioni integrate di pallettizzazione, avvolgimento e etichettatura smart per l'efficienza logistica e la riduzione dei costidi Marco ArezioNel panorama manifatturiero e logistico odierno, l'efficienza operativa non è più solo un obiettivo, ma un imperativo categorico per sostenere la competitività e garantire la redditività. Mentre l'automazione ha ormai permeato gran parte della catena di produzione, le fasi di fine linea – che includono la pallettizzazione, l'avvolgimento e l'etichettatura – rappresentano ancora un'area con un potenziale significativo di ottimizzazione. Qui, l'implementazione di soluzioni integrate e intelligenti può fare la differenza. Questo articolo si propone di esplorare le più recenti innovazioni in questo ambito, fornendo spunti tecnici e suggerimenti concreti per operatori esperti del settore, offrendo una visione approfondita su come trasformare queste fasi critiche in veri e propri centri di valore aggiunto. Il Valore Trasformativo dell'Automazione Spinta nella Fine Linea Tradizionalmente, le operazioni di fine linea sono state caratterizzate da un'alta intensità di manodopera, rendendole intrinsecamente soggette a errori umani e, troppo spesso, colli di bottiglia che impattano negativamente sulla velocità di throughput e sull'integrità del prodotto. L'automazione spinta in queste fasi non si limita a sostituire il lavoro manuale; essa introduce un livello di precisione, ripetibilità e tracciabilità ineguagliabile. Le soluzioni integrate, in particolare, garantiscono un flusso continuo e armonizzato dal momento in cui il prodotto lascia la linea di produzione fino alla sua preparazione per la spedizione, minimizzando i tempi morti e massimizzando l'efficienza complessiva del processo. Questa sinergia tra le diverse fasi non è un semplice miglioramento incrementale, ma una vera e propria riorganizzazione del paradigma operativo. La Pallettizzazione Robotizzata: Oltre il Semplice Spostamento L'evoluzione della pallettizzazione robotizzata ha superato di gran lunga la semplice movimentazione di carichi. I moderni sistemi di pallettizzazione sono veri e propri centri di intelligenza operativa, equipaggiati con sistemi di visione artificiale 2D e 3D che consentono il riconoscimento in tempo reale di forme e dimensioni eterogenee. Questa capacità permette la creazione dinamica di schemi di pallettizzazione ottimizzati, non solo per la stabilità del carico ma anche per la massimizzazione dello spazio di carico su pallet e mezzi di trasporto. L'integrazione con il sistema MES (Manufacturing Execution System) o ERP (Enterprise Resource Planning) è a questo punto cruciale, in quanto abilita una gestione dinamica degli SKU (Stock Keeping Unit) e un adattamento flessibile alle diverse esigenze di produzione e alle mutevoli richieste del mercato. Per un operatore esperto, le considerazioni tecniche chiave nell'adozione di tali sistemi includono: Algoritmi di ottimizzazione avanzati: Non si tratta solo di impilare, ma di utilizzare algoritmi sofisticati per il pattern generation che tengano conto di variabili complesse come il centro di gravità del carico, la resistenza alla compressione dei materiali di imballaggio e i requisiti di trasporto specifici (che siano camion, container o spedizioni intermodali). Questo approccio garantisce la massima stabilità e l'efficienza volumetrica. Collaborazione Uomo-Robot (Co-bot): Laddove la flessibilità è fondamentale o l'interazione umana è ancora necessaria, l'utilizzo di robot collaborativi (co-bot) sta diventando una prassi consolidata. Questi sistemi lavorano fianco a fianco con gli operatori, garantendo al contempo la sicurezza e mantenendo elevati standard di efficienza e produttività. Sistemi di presa intelligenti e adattivi: La ricerca e lo sviluppo si concentrano sulla selezione e implementazione di pinze multiuso o facilmente riconfigurabili. La loro capacità di gestire un'ampia varietà di prodotti, dai sacchi alle scatole di diverse dimensioni e pesi, con estrema precisione e delicatezza, è fondamentale per evitare danni e garantire l'integrità del prodotto. L'Avvolgimento Intelligente: Protezione Ottimizzata e Consumo Sostenibile L'avvolgimento del pallet con film estensibile è una fase critica per la protezione del prodotto durante il trasporto e lo stoccaggio, un'assicurazione contro danni e spostamenti. Le macchine avvolgitrici intelligenti di nuova generazione vanno ben oltre il semplice avvolgimento meccanico. Sono equipaggiate con sensori avanzati e controlli PLC (Programmable Logic Controller) sofisticati che permettono di: Regolare dinamicamente la pre-stiro e la forza di avvolgimento: Questa capacità di adattamento è rivoluzionaria. La macchina è in grado di calibrare l'avvolgimento in base alla tipologia del carico, al suo peso specifico e alle sue dimensioni, ottimizzando in modo significativo il consumo di film e garantendo al contempo una stabilità ottimale del pallet. Il risultato diretto è una drastica riduzione dei costi del materiale e un minore impatto ambientale, rispondendo anche alle crescenti esigenze di sostenibilità. Monitoraggio in tempo reale del consumo di film: L'integrazione con sistemi SCADA (Supervisory Control and Data Acquisition) consente un'analisi dettagliata e granulare del consumo di film, permettendo di prevenire sprechi e identificare aree di ulteriore ottimizzazione. Funzionalità di avvolgimento selettivo: Questi sistemi sono in grado di applicare strati extra di film solo nei punti critici del carico per una maggiore protezione, o di lasciare finestre strategiche per la scansione di codici a barre post-avvolgimento, mantenendo l'accessibilità delle informazioni. Per i professionisti del settore, è ormai imprescindibile considerare l'adozione di sistemi che supportano la diagnostica predittiva per la manutenzione delle macchine avvolgitrici. Questo approccio proattivo permette di minimizzare i tempi di inattività non pianificati, un fattore critico per il mantenimento dell'efficienza operativa. Etichettatura Intelligente: La Chiave per una Tracciabilità Avanzata e Infallibile L'etichettatura è la spina dorsale della tracciabilità e dell'identificazione dei prodotti lungo l'intera supply chain. Le soluzioni di etichettatura intelligente integrate nella fine linea non si limitano alla semplice stampa e applicazione; esse offrono funzionalità che amplificano in modo esponenziale la capacità di gestione e controllo. Parliamo di: Sistemi di stampa e applicazione "Print & Apply" on-demand: La capacità di generare e applicare etichette con dati variabili (come numero di lotto, data di scadenza, codici seriali univoci) in tempo reale è un punto di svolta. Questa funzionalità elimina la necessità di pre-stampa, riducendo drasticamente gli errori e la gestione di stock di etichette, oltre a garantire la massima attualità delle informazioni. Integrazione profonda con sistemi WMS (Warehouse Management System): La sincronizzazione automatica dei dati delle etichette con le informazioni di magazzino è fondamentale per una gestione accurata delle scorte, un picking efficiente e spedizioni senza errori. Questo livello di integrazione rende il magazzino un'entità dinamica e reattiva. Etichette RFID (Radio-Frequency Identification) e codici 2D (QR, Data Matrix): L'implementazione di queste tecnologie avanzate permette una maggiore densità di informazioni e una scansione più rapida e affidabile. Ciò abilita una tracciabilità granulare, dal singolo articolo fino al pallet completo, fornendo una visione end-to-end della catena di fornitura. Verifica automatica delle etichette: Sistemi di visione sofisticati leggono e validano le etichette appena applicate, assicurando la leggibilità e la correttezza dei dati prima che il prodotto lasci la linea. Questo elimina a monte potenziali problemi di non conformità o di spedizioni errate. L'adozione di queste tecnologie consente di migliorare drasticamente la conformità normativa, ridurre i costi associati ai richiami di prodotti e ottimizzare in modo significativo i processi di inventario. L'Imperativo dell'Integrazione e della Connettività La vera forza delle soluzioni di automazione spinta nelle fasi di fine linea risiede nella loro integrazione sistemica. Pallettizzatori, avvolgitori ed etichettatrici devono comunicare e operare come un unico sistema coerente, non come isole separate di automazione. Questo richiede un'architettura tecnologica robusta e ben pianificata: Protocolli di comunicazione standardizzati e aperti: L'utilizzo di standard industriali come Profinet, EtherNet/IP o OPC UA è essenziale per garantire una comunicazione fluida e senza interruzioni tra le diverse macchine e i sistemi di livello superiore (MES, ERP, WMS). Questi protocolli sono il linguaggio comune che permette ai vari componenti di lavorare in armonia. Software di orchestrazione e controllo centralizzato: Piattaforme software avanzate che gestiscono e monitorano l'intero processo di fine linea sono cruciali. Queste piattaforme non solo forniscono dati in tempo reale sulle prestazioni e sulla diagnostica, ma anche sul consumo di materiali, permettendo una gestione proattiva e informata. Analisi dei dati (Big Data Analytics) e Intelligenza Artificiale: La raccolta e l'analisi dei dati generati da queste macchine intelligenti sono una miniera d'oro. Permettono di identificare tendenze, prevedere guasti prima che si verifichino (manutenzione predittiva), ottimizzare i cicli di lavoro e migliorare continuamente l'efficienza operativa attraverso insight basati sui dati. Considerazioni Strategiche per un'Implementazione di Successo Per i managers e gli operatori esperti, l'implementazione di queste soluzioni non è solo un acquisto di macchinari, ma un vero e proprio progetto strategico che va ben oltre l'investimento iniziale. È fondamentale adottare un approccio olistico e considerare attentamente i seguenti aspetti: Analisi ROI (Return On Investment) dettagliata e multifattoriale: Valutare i benefici non solo in termini di risparmi sulla manodopera, ma anche e soprattutto i vantaggi derivanti dalla riduzione degli sprechi, dall'aumento della qualità del prodotto finito, dalla diminuzione dei danni durante il trasporto e dall'accelerazione complessiva dei tempi di ciclo. Il ROI va calcolato su un orizzonte temporale ampio, includendo anche i benefici intangibili legati alla reputazione e alla soddisfazione del cliente. Investimento nella formazione del personale: L'introduzione di tecnologie avanzate richiede un pari investimento nella crescita delle competenze del personale. La formazione degli operatori per la gestione quotidiana, la manutenzione preventiva e predittiva e la programmazione dei nuovi sistemi automatizzati è un fattore critico di successo. Scalabilità e flessibilità architetturale: La scelta di soluzioni deve essere lungimirante. È cruciale optare per sistemi che possano adattarsi a futuri aumenti di volume della produzione o a cambiamenti nelle tipologie di prodotto, garantendo un investimento a prova di futuro e proteggendo il capitale investito. Sicurezza come priorità assoluta: Assicurare che tutti i sistemi automatizzati siano progettati e implementati in stretta conformità con le più rigorose normative di sicurezza vigenti (ad esempio, le direttive macchine e le norme ISO pertinenti). La protezione del personale e delle attrezzature è un prerequisito non negoziabile. Conclusione L'automazione spinta nelle fasi di fine linea non è più un'opzione discutibile, ma una necessità impellente per le aziende che aspirano all'eccellenza logistica e intendono mantenere un vantaggio competitivo nel mercato globale. L'integrazione intelligente di sistemi di pallettizzazione robotizzata avanzata, avvolgimento ottimizzato ed etichettatura smart rappresenta un passo fondamentale verso una produzione intrinsecamente più efficiente, più sicura e significativamente più sostenibile. Adottando un approccio proattivo e investendo strategicamente in queste tecnologie all'avanguardia, gli operatori del settore non solo possono ottimizzare le proprie operazioni in modo radicale, ma anche posizionarsi strategicamente per affrontare e vincere le sfide future di un mercato in continua evoluzione. Quali sono le prossime sfide che la vostra organizzazione intende affrontare nell'ottimizzazione e automazione delle fasi di fine linea per elevare ulteriormente l'efficienza logistica?© Riproduzione Vietata
SCOPRI DI PIU' Lo strato Interno del Tubo Corrugato
Come ottenere una corretta parete interna di un tubo corrugato con un granulo rigenerato in LDPE di Marco ArezioProducendo tubi corrugati in HDPE rigenerato flessibili in rotoli o rigidi di piccolo diametro a doppia parete, la problematica di realizzare lo strato interno di buona qualità ha spinto i produttori ad utilizzare, frequentemente, polimeri vergini a causa della difficoltà di generare una parete corretta e duratura con il materiale rigenerato. In realtà lo strato interno del tubo, per le sue caratteristiche, ha bisogno di un’attenzione particolare a causa dell’esiguo spessore della parete, delle tensioni che si creano in fase di co-estrusione e dei movimenti termici differenti con la parete esterna. La scelta della materia prima normalmente ricade sull’LDPE la cui caratteristica principale richiesta è l’elasticità e la buona adesione allo strato esterno in HDPE. Se si vuole utilizzare un granulo LDPE rigenerato bisogna tenere presente e analizzare alcuni fattori produttivi importanti per poter scegliere un granulo di LDPE di qualità adatta allo scopo. Quando si parla di granulo rigenerato non è sufficiente verificare se il prodotto che ci viene proposto ha un grado “da tubo” come erroneamente a volte viene venduto in quanto la parete interna di un tubo corrugato necessità un granulo dalle caratteristiche ben definite. Come prima cosa dobbiamo accertarci della provenienza dell’input del materiale che costituisce il granulo, iniziando a capire se proviene da una filiera post industriale e dal post consumo. Queste due famiglie, vedremo più avanti, hanno caratteristiche molto diverse tra loro che andranno ad influenzare in modo differente la produzione del tubo. Come seconda cosa dobbiamo verificare da che prodotto è costituito l’input per capire la storia del materiale che viene riciclato e i possibili problemi che ha incontrato nella sua vita di riciclo. Come terza cosa è verificarne i valori tecnici, quindi il melt index, il DSC e la densità del materiale che ci farà capire esattamente come è fatto il granulo che useremo per la parete interna del tubo corrugato. Come quarta cosa è sapere il processo produttivo del granulo proposto in particolare come viene fatta la selezione del rifiuto, il lavaggio e l’estrusione per avere dati in più che ci aiutino a scegliere il prodotto più adatto. L’ultima cosa, molto importante per il granulo che proviene dal post consumo è capire il grado di umidità presente nel prodotto al momento dell’acquisto in quanto un valore alto andrà ad inficiare la qualità della parete se non si prendono opportuni provvedimenti. È ovvio che i punti sopra elencati non siano totalmente esaustivi in fase di analisi tecnica di un granulo, ma posso dire che per l’applicazione di cui parliamo oggi, sono una buona base di partenza considerando che sono dei dati di non difficile reperibilità. Se vogliamo approfondire i punti sopra esposti inizieremo a parlare delle famiglie di input che si possono usare per la produzione della parete interna del tubo corrugato. Abbiamo visto che si può produrre un granulo con materiale proveniente dalla raccolta differenziata o dagli scarti industriali. La filiera del post consumo permette di avere una fonte quantitativa di gran lunga maggiore rispetto a quella proveniente dagli scarti industriali e quindi sembrerebbe la via maestra per soddisfare le esigenze produttive, ma le caratteristiche tecniche che richiede la produzione della parete interna in LDPE di un tubo corrugato mette dei paletti al suo utilizzo. Per sua natura l’LDPE che proviene dalla raccolta differenziata, nonostante una buona selezione e lavaggio, presenta una percentuale di materiali estranei (pvc, poli-accoppiati, pp, ecc..) che hanno comportamenti in contrasto rispetto a quanto ci aspettiamo dal punto di vista qualitativo. Gli scarti che provengono invece dalla produzione di articoli in LDPE sono, normalmente, materiali vergini o Off grade, che per loro natura sono composti da mono-plastiche e quindi non contengono impurità. Di solito non c’è bisogno di lavarli e hanno caratteristiche tecniche ben precise. Esistono in commercio anche Compounds in LDPE realizzati utilizzando porzioni di post consumo e di post industriale, combinando tra loro una selezione di materiali adatti alla produzione della parete interna. Se la verifica della provenienza dell’input post industriale non comporta grande impegno, per le altre due categorie bisogna prestare più attenzione. Per il post consumo si consiglia di privilegiare materiale come il film ma che non sia venuto a contatto con la raccolta differenziata domestica, per esempio i sacchi della pattumiera o gli imballi alimentari, che si portano con se inquinanti difficili da eliminare completamente. Un’altra fonte consigliabile sono i tubi da irrigazione che però hanno bisogno di cicli di lavaggio molto accurati in quanto contengono una frazione di sabbia che ne pregiudica le qualità se non tolta integralmente. Per la realizzazione di compound misti post consumo/post industriali si utilizzano normalmente film provenienti da imballi industriali che hanno una filiera di raccolta separata dai rifiuti domestici, mantenendo caratteristiche qualitative più alte. Per quanto riguarda il controllo qualitativo del granulo prodotto ci sono alcuni tests direi irrinunciabili. Il calcolo dell’MFI ci dice se il materiale è adatto all’operazione di estrusione della nostra parete, questo valore dovrebbe stare tra lo 0,5 e l’1 a 190’/ 2,16 Kg. Il secondo test è il DSC che ci da’ la radiografia del nostro granulo, test indispensabile soprattutto se si vuole utilizzare una fonte da post consumo. Questa prova ci dice quanto LDPE in % è contenuto nella ricetta e quanti e quali altri componenti sono presenti. Il DSC, in particolar modo ci dice se un granulo può essere idoneo a creare pareti sottili, omogenee e lisce. Fatto il test del DSC è più facile intuire il risultato del valore della densità che è influenzata, rispetto al valore standard dell’LDPE, da materiali inclusi diversi da quello primario. Una buona regola per la valutazione della qualità del granulo da scegliere sarebbe conoscere la storia del riciclo che ha portato alla nascita dello stesso. Dopo avere parlato della scelta dell’input è buona regola conoscere il metodo di riciclo che il fornitore adotta. In particolare il tipo di lavaggio influenza in maniera importante la presenza di inquinanti con densità alta nello scarto, quindi, se l’operazione viene svolta in vasche corte o/e con una velocità di transito dello stesso alta, o con una concentrazione elevata di inquinanti nell’acqua di lavaggio a causa del suo basso ricambio, la probabilità di avere un elevato accumulo di gas o parti rigide all’interno del granulo è molto probabile. La seconda cosa da verificare è la qualità di filtrazione che è molto influenzata dalla qualità del lavaggio. Potremmo dire che ad un incremento dell’attenzione durante il lavaggio può corrispondere una minor esigenza di performance degli impianti di filtraggio. In realtà un corretto lavaggio in termini di dimensioni di vasche, velocità di transito dell’input e qualità dell’acqua non sono argomenti che destano una grande popolarità tra i riciclatori in quanto tutto si traduce in maggiori costi produttivi e a volte i prezzi dei granuli da post consumo sono decisamente compressi a causa anche della presenza sul mercato di un’offerta qualitativamente bassa a prezzi bassi. In ogni caso se si vuole realizzare un buon granulo per la parete interna del tubo corrugato flessibile queste attenzioni bisognerebbe rispettarle compresa l’operazione di filtraggio corretta che prevederebbe l’impiego di impianti in continuo o raschianti con filtri progressivi fino a 50 micron. Come ultima segnalazione in termini di materia prima suggerisco un’attenzione al grado di umidità presente nel big bag di LDPE che si acquista in quanto la presenza di questa comporta una micro deformazione della pellicola superficiale che compone la parete del nostro tubo e una difficoltà maggiore in termini di velocità dell’estrusore. L’umidità eccessiva crea quell’effetto buccia d’arancio sulle pareti che è una sorta di rugosità antiestetica e non funzionale. Tuttavia le conseguenze dell’umidità, per altro normalmente risolvibili durante l’estrusione del tubo, non è da confondere con il risultato negativo prodotto da un accumulo di gas all’interno del granulo, per il quale si hanno poche armi a disposizione.Categoria: notizie - tecnica - plastica - riciclo - tubi corrugati - LDPE - HDPE - strato internoVedi prodotto finito
SCOPRI DI PIU'
