





 Riduzione del Peso (Lightweighting) nel Packaging Plastico: Strategie di Design e Materiali Innovativi per Performance Ottimali
Esplora le tecniche avanzate di lightweighting per il packaging in plastica, bilanciando riduzione di materiale, resistenza strutturale e sostenibilità ambientaledi Marco ArezioIl settore del packaging in plastica si trova di fronte a una duplice sfida: rispondere alla crescente domanda di sostenibilità ambientale e, al contempo, mantenere o migliorare le performance funzionali dei prodotti. In questo contesto, il "lightweighting", ovvero la riduzione del peso e del materiale impiegato nel packaging, emerge come una strategia chiave. Non si tratta semplicemente di utilizzare meno plastica, ma di un approccio ingegneristico complesso che mira a ottimizzare il design e la selezione dei materiali per garantire che il packaging rimanga robusto, sicuro ed efficiente lungo l'intera catena di valore, dalla produzione al consumo finale. Questo articolo tecnico esplora le metodologie di design e le innovazioni nei materiali che consentono di raggiungere un equilibrio critico tra la riduzione del peso e il mantenimento delle performance. Principi Fondamentali del Lightweighting Il lightweighting non è un processo lineare, ma un'ottimizzazione multifattoriale che richiede una profonda comprensione delle proprietà dei materiali e delle sollecitazioni meccaniche a cui il packaging sarà sottoposto. I principi cardine includono: Analisi del Ciclo di Vita (LCA): Valutare l'impatto ambientale complessivo della riduzione del peso, considerando non solo il minor consumo di materiale, ma anche le implicazioni sulla logistica (minor peso = minor consumo di carburante nel trasporto) e sulla riciclabilità. Ottimizzazione Strutturale: Riprogettare la geometria del packaging per massimizzare la resistenza con il minimo materiale. Questo include l'introduzione di nervature, curvature, rinforzi e l'ottimizzazione dello spessore delle pareti solo dove strettamente necessario. Selezione di Materiali Avanzati: Identificare polimeri con proprietà meccaniche superiori (es. maggiore rigidità, resistenza all'impatto) che consentano di ridurre lo spessore senza compromettere l'integrità. Processi di Produzione Innovativi: Adottare tecnologie di stampaggio e formatura che permettano una distribuzione più uniforme del materiale e la creazione di geometrie complesse con precisione. Tecniche di Design per la Riduzione del Peso Il design gioca un ruolo preponderante nel lightweighting. Le tecniche più efficaci includono: Ottimizzazione Topologica: Utilizzo di software avanzati per identificare la distribuzione ottimale del materiale all'interno di una data geometria, eliminando le aree non essenziali per la resistenza strutturale. Questo porta a forme organiche e spesso controintuitive, ma estremamente efficienti. Design a Parete Sottile (Thin-Walling): Riduzione sistematica dello spessore delle pareti del contenitore. Questa tecnica richiede materiali con elevata rigidità e resistenza alla flessione, e processi di stampaggio a iniezione o soffiaggio ad alta precisione per evitare difetti come il "warping" o la fragilità. Strutture a Sandwich e Multistrato: Creazione di pareti composte da strati diversi, dove uno strato centrale leggero (es. schiuma polimerica o materiale riciclato) è racchiuso tra due strati esterni più densi e resistenti. Questa configurazione offre un'eccellente rigidità con un peso ridotto. Geometrie Rinforzate: Incorporazione di nervature, scanalature, cupole o altre caratteristiche strutturali che aumentano la resistenza alla compressione e alla flessione senza aggiungere massa significativa. Ad esempio, il design delle bottiglie in PET per bevande carbonatate sfrutta la pressione interna per contribuire alla rigidità strutturale. Integrazione di Funzionalità: Riprogettazione del packaging per ridurre il numero di componenti. Ad esempio, un tappo integrato o un sistema di chiusura che fa parte della struttura principale del contenitore può eliminare la necessità di parti aggiuntive e il loro peso. Materiali Innovativi per il Lightweighting L'innovazione nei materiali polimerici è fondamentale per il successo del lightweighting: Polimeri ad Alte Prestazioni (High-Performance Polymers): Materiali come il PET (Polietilene Tereftalato) con maggiore viscosità intrinseca o polipropilene (PP) e polietilene (PE) con distribuzione del peso molecolare ottimizzata, offrono proprietà meccaniche superiori che consentono spessori ridotti. Polimeri Rinforzati con Fibre: L'aggiunta di fibre di vetro, carbonio o naturali (es. cellulosa) ai polimeri può aumentare significativamente la rigidità, la resistenza alla trazione e all'impatto, permettendo un ulteriore lightweighting. Nanocompositi Polimerici: L'incorporazione di nanoparticelle (es. argille, grafene, nanotubi di carbonio) nel polimero base può migliorare drasticamente le proprietà barriera (contro gas e umidità) e meccaniche, rendendo possibile la produzione di film e contenitori ultra-sottili. Polimeri a Base Biologica e Riciclati: L'uso di bioplastiche (es. PLA, PHA) o di polimeri riciclati (rPET, rHDPE) è cruciale per la sostenibilità. La sfida è mantenere le proprietà meccaniche desiderabili, spesso compromesse dai cicli di riciclo o dalle intrinseche proprietà dei materiali bio-based, richiedendo additivi o blend specifici. Materiali Schiumati: L'introduzione di gas durante il processo di stampaggio crea una struttura cellulare all'interno del polimero, riducendo significativamente la densità e il peso, pur mantenendo una buona rigidità. Le schiume strutturali sono particolarmente promettenti per applicazioni dove la resistenza alla compressione è critica. Bilanciare Riduzione di Materiale e Resistenza: Le Sfide Il trade-off tra riduzione del materiale e mantenimento delle performance è la sfida centrale del lightweighting. Una riduzione eccessiva può portare a: - Compromissione della Funzionalità: Il packaging potrebbe non proteggere adeguatamente il prodotto da urti, vibrazioni o pressioni esterne. - Problemi di Linea: Contenitori troppo leggeri o flessibili possono causare problemi nelle linee di riempimento e confezionamento ad alta velocità. - Perdita di Percezione del Valore: Un packaging eccessivamente leggero può essere percepito dal consumatore come meno robusto o di qualità inferiore. - Riduzione della Durata di Conservazione (Shelf-Life): Per i prodotti alimentari, un packaging più sottile potrebbe compromettere le proprietà barriera, riducendo la shelf-life. Per mitigare queste sfide, è essenziale un approccio olistico che integri simulazioni FEM (Finite Element Method) per prevedere il comportamento strutturale, test di laboratorio rigorosi sulle proprietà meccaniche e barriera, e prove sul campo per valutare la performance del packaging nelle condizioni reali di trasporto e stoccaggio. Conclusioni Il lightweighting del packaging in plastica non è solo una tendenza, ma una necessità strategica per l'industria moderna. Attraverso l'applicazione di tecniche di design avanzate come l'ottimizzazione topologica e il design a parete sottile, unitamente all'impiego di materiali innovativi come polimeri ad alte prestazioni, nanocompositi e materiali schiumati, è possibile raggiungere significative riduzioni di peso senza compromettere la funzionalità. La chiave del successo risiede in un approccio ingegneristico integrato che bilanci attentamente le esigenze di riduzione del materiale con quelle di resistenza, durabilità e sostenibilità, guidando il settore verso un futuro più efficiente e responsabile.© Riproduzione Vietata
SCOPRI DI PIU' Fisica della Visione Artificiale: Dalla Rifrazione alla Polarizzazione nei Sistemi di Rilevamento Automatico
Principi fisici, applicazioni ingegneristiche e sfide dell’elaborazione visiva tra riflessione, rifrazione, polarizzazione e tecniche di automazione avanzatadi Marco ArezioLa visione artificiale rappresenta uno dei campi di frontiera nella ricerca tecnologica e ingegneristica, combinando i principi fondamentali della fisica ottica con l’intelligenza artificiale e l’automazione. Capire le basi fisiche di fenomeni come riflessione, rifrazione e polarizzazione della luce è cruciale per progettare sensori e sistemi di rilevamento automatico affidabili e sempre più sofisticati. In questa analisi, ci addentreremo negli aspetti fisici che regolano il funzionamento della visione artificiale, esaminando non solo la teoria, ma anche le ricadute applicative e le sfide ingegneristiche che caratterizzano questo settore in rapida evoluzione. Fondamenti fisici della visione artificiale Alla base di qualsiasi sistema di visione artificiale si trova la capacità di manipolare e interpretare la luce, sfruttando i principi della fisica ottica. In natura, la visione umana è resa possibile dalla riflessione della luce sulle superfici e dalla rifrazione attraverso le lenti oculari. Allo stesso modo, nei sistemi artificiali, la luce interagisce con diversi materiali e superfici, generando dati visivi che possono essere acquisiti, analizzati e utilizzati per il rilevamento automatico. La conoscenza dei fenomeni di riflessione, rifrazione e polarizzazione diventa così fondamentale per la progettazione di dispositivi ottici avanzati, come telecamere industriali, sensori robotici e sistemi di imaging per l’automazione. Il ruolo della riflessione nella percezione visiva automatica La riflessione rappresenta il primo punto di contatto tra la luce e il mondo fisico. In visione artificiale, è essenziale comprendere la differenza tra riflessione speculare e diffusa. La riflessione speculare, tipica di superfici lisce come metalli o vetro, consente la formazione di immagini nitide, mentre la riflessione diffusa, propria di materiali opachi e irregolari, distribuisce la luce in modo più omogeneo. I sistemi di rilevamento automatico devono essere progettati per distinguere queste tipologie di riflessione, adattando algoritmi e filtri ottici per massimizzare il contrasto e minimizzare i falsi positivi, soprattutto in applicazioni dove l’identificazione precisa degli oggetti è cruciale (robotica, controllo qualità, automotive). Rifrazione e modellazione delle lenti nei sistemi di visione artificiale La rifrazione è il fenomeno per cui la luce cambia direzione attraversando materiali con indice di rifrazione diverso, come aria, vetro o plastiche ottiche. Questo principio è sfruttato nella realizzazione di lenti e sistemi ottici complessi, fondamentali per mettere a fuoco le immagini e correggere le distorsioni. Nel campo della visione artificiale, la progettazione delle lenti non si limita alla semplice raccolta della luce, ma implica la modellazione dettagliata dei percorsi ottici, l’uso di materiali innovativi e la simulazione numerica per minimizzare aberrazioni cromatiche e geometriche. Queste soluzioni permettono di realizzare sensori in grado di operare in ambienti industriali difficili, dove polveri, vibrazioni e variazioni termiche possono compromettere la qualità dell’immagine. Polarizzazione della luce: principi e applicazioni nei sensori La polarizzazione descrive l’orientamento del campo elettrico della luce. In molti casi, la luce riflessa da superfici non metalliche risulta parzialmente polarizzata, un fenomeno che può essere sfruttato per aumentare il contrasto o eliminare riflessi indesiderati. Nei sistemi di visione artificiale avanzata, filtri polarizzatori e sensori specializzati vengono integrati per separare le componenti di luce polarizzata, migliorando l’identificazione di oggetti, la lettura di superfici lucide o bagnate e il riconoscimento di materiali. In campo industriale, la polarizzazione viene usata anche per monitorare tensioni interne nei materiali trasparenti o per distinguere tra materiali compositi simili dal punto di vista cromatico. Dalla fisica alla tecnologia: materiali ottici e componenti chiave L’innovazione nei materiali ottici ha avuto un impatto decisivo nello sviluppo della visione artificiale. Oltre ai tradizionali vetri ottici, si utilizzano oggi polimeri ingegnerizzati, rivestimenti antiriflesso e materiali nanostrutturati capaci di manipolare la luce a livello submicrometrico. Tali materiali permettono la realizzazione di componenti come micro-lenti, filtri interferenziali, griglie di polarizzazione e moduli ottici miniaturizzati per dispositivi portatili o integrati in linee di produzione automatizzata. La scelta del materiale influisce direttamente su trasparenza, resistenza, peso e risposta agli agenti ambientali, rappresentando un fattore chiave nell’affidabilità e longevità dei sistemi di visione. Algoritmi di rilevamento automatico basati su fenomeni fisici La fisica non si ferma all’hardware: anche gli algoritmi di interpretazione delle immagini si basano su modelli fisici della luce. Ad esempio, le tecniche di fotometria computazionale analizzano l’intensità e la distribuzione della luce riflessa per estrarre informazioni tridimensionali, identificare difetti o ricostruire superfici. Altri algoritmi sfruttano la polarizzazione per separare segnali utili da rumori di fondo, mentre la modellazione della rifrazione permette di correggere automaticamente le distorsioni dovute a lenti o cambiamenti ambientali. L’integrazione tra fisica ottica e intelligenza artificiale sta portando allo sviluppo di sistemi in grado di apprendere e adattarsi, migliorando la capacità di rilevamento in condizioni imprevedibili. Limiti e sfide nella progettazione di sistemi ottici artificiali La progettazione di sistemi di visione artificiale pone sfide notevoli, sia dal punto di vista fisico che computazionale. Tra le principali criticità figurano la gestione dei riflessi parassiti, la correzione delle aberrazioni ottiche, la resistenza alle condizioni estreme e la calibrazione dinamica dei sensori. In molti casi, le soluzioni richiedono un bilanciamento tra prestazioni ottiche, velocità di acquisizione dati e complessità computazionale. L’implementazione in ambienti industriali, spesso caratterizzati da polveri, umidità e vibrazioni, impone inoltre requisiti stringenti in termini di robustezza e manutenzione dei dispositivi. Casi applicativi: visione robotica, automotive e industria 4.0 Le applicazioni della fisica della visione artificiale sono trasversali a numerosi settori. Nell’automotive, i sistemi di rilevamento automatico utilizzano telecamere stereo, lidar e sensori polarimetrici per la guida assistita e autonoma, sfruttando i fenomeni ottici per migliorare la sicurezza e la precisione nella lettura dell’ambiente. In ambito robotico, la visione artificiale consente la manipolazione di oggetti, l’identificazione di difetti nei processi produttivi e il monitoraggio della qualità. Nell’industria 4.0, la combinazione tra fisica ottica e intelligenza artificiale sta rivoluzionando la manutenzione predittiva, il controllo qualità e la tracciabilità dei materiali. L’impatto della qualità della luce su prestazioni e affidabilità Un aspetto spesso sottovalutato è la qualità della luce ambiente e il suo impatto sulle prestazioni dei sistemi di visione artificiale. La variabilità della sorgente luminosa, la presenza di ombre, riflessi indesiderati o inquinamento luminoso possono alterare la risposta dei sensori, generando errori di rilevamento o perdite di efficienza. Per questo motivo, nei contesti industriali più evoluti, si progettano ambienti illuminotecnici controllati e si adottano soluzioni ottiche dinamiche in grado di compensare le variazioni ambientali, migliorando l’affidabilità e la ripetibilità delle misure. Tendenze future della fisica applicata alla visione artificiale Il futuro della visione artificiale vedrà un’integrazione ancora più spinta tra fisica, materiali avanzati e tecniche di machine learning. La ricerca si sta orientando verso sensori hyperspettrali, dispositivi quantistici e soluzioni basate su metamateriali in grado di manipolare la luce a livelli oggi impensabili. Parallelamente, l’evoluzione degli algoritmi permetterà di estrarre informazioni sempre più dettagliate dalle immagini, anche in condizioni limite, aprendo nuove possibilità in settori come la medicina, l’agricoltura di precisione e la sicurezza urbana. La comprensione approfondita dei principi fisici rimane il fondamento su cui costruire questa rivoluzione tecnologica. Applicazioni delle teorie fisiche nella visione artificiale per l’industria produttiva La fisica della visione artificiale trova un campo di applicazione privilegiato nell’industria manifatturiera, dove i processi produttivi richiedono controllo continuo, precisione e rapidità di intervento. Le teorie della riflessione, rifrazione e polarizzazione, combinate con sistemi di rilevamento automatico sempre più evoluti, permettono oggi di progettare impianti automatizzati in grado di “vedere” e valutare ciò che accade sulle linee di produzione con una precisione superiore a quella umana. Controllo qualità automatizzato Uno dei maggiori ambiti di utilizzo è il controllo qualità senza contatto: grazie all’analisi della riflessione e della rifrazione della luce su materiali e prodotti, è possibile rilevare difetti minimi come microfratture, bolle, graffi, contaminazioni superficiali e variazioni cromatiche che sfuggirebbero a un controllo visivo tradizionale. Nei settori del vetro, dei polimeri, della ceramica, dei componenti metallici e della microelettronica, l’impiego di telecamere ad alta risoluzione abbinate a fonti luminose e filtri polarizzatori consente di amplificare la differenza tra materiale conforme e difettoso. Allineamento e posizionamento ad alta precisione L’interazione della luce con le superfici viene sfruttata anche nei sistemi di allineamento e posizionamento di precisione, dove la rifrazione attraverso lenti o micro-prismi permette di tracciare la posizione di componenti con errori inferiori al decimo di millimetro. L’uso di sensori ottici in grado di discriminare tra superfici speculari e diffuse, o di leggere pattern luminosi polarizzati, trova applicazione in assemblaggi robotizzati, packaging automatico, stampa industriale e processi di pick & place, aumentando efficienza e riducendo lo scarto. Ispezione di materiali trasparenti e complessi Nel caso di materiali trasparenti o multistrato (vetro stratificato, pellicole, laminati plastici, pannelli solari), la capacità di manipolare rifrazione e polarizzazione è determinante per l’ispezione di eventuali inclusioni, distacchi interni, bolle d’aria o micro-delaminazioni. In queste situazioni, la combinazione di tecniche fisiche avanzate e algoritmi di elaborazione consente di analizzare non solo la superficie, ma anche le strutture interne del materiale, prevenendo difetti che potrebbero manifestarsi solo dopo mesi di utilizzo. Lettura e riconoscimento di codici, segni e marcature La riflessione e la polarizzazione sono fondamentali per la lettura automatica di codici a barre, datamatrix, QR code o marcature laser su superfici riflettenti o traslucide. Sistemi dotati di illuminazione polarizzata e filtri ottici adeguati sono in grado di distinguere il segnale utile anche in presenza di riflessi parassiti, polveri o graffi, garantendo tracciabilità e autenticità del prodotto in tutte le fasi della supply chain. Monitoraggio dei processi e sicurezza Un altro ambito critico è il monitoraggio in tempo reale di processi industriali complessi, come la saldatura, la verniciatura o la lavorazione laser. Qui, la visione artificiale basata su principi fisici permette di riconoscere anomalie nel comportamento del plasma, nella diffusione di calore o nella formazione di scorie e proiezioni. L’utilizzo di camere multispettrali e polarimetriche, unito a software di intelligenza artificiale, consente di attivare interventi correttivi o di arrestare l’impianto in caso di rischio, migliorando la sicurezza e l’affidabilità. Vantaggi e prospettive evolutive L’integrazione della fisica ottica con la visione artificiale in ambito produttivo offre vantaggi competitivi evidenti: maggiore velocità di ispezione, riduzione degli errori umani, abbattimento degli scarti, tracciabilità end-to-end e possibilità di processare enormi volumi di dati in tempo reale. Le evoluzioni future vedranno una crescente miniaturizzazione dei sensori, l’adozione di materiali intelligenti capaci di modificare dinamicamente le proprie proprietà ottiche e lo sviluppo di sistemi di rilevamento sempre più “intelligenti”, capaci di apprendere dalle condizioni di processo per adattarsi a nuove esigenze produttive. In sintesi, le teorie fisiche della visione artificiale sono oggi il cuore pulsante della fabbrica digitale e della produzione avanzata, abilitando scenari in cui qualità, sicurezza ed efficienza vengono portate a livelli prima inimmaginabili. © Riproduzione Vietata
SCOPRI DI PIU' Cosa è il Nuovo Enzima che Mangia i Rifiuti di PET in Tempi Rapidi
La depolimerizzazione della plastica attraverso i nuovi enzimi sarà l'alternativa al riciclo meccanico e chimico?di Marco ArezioOggi la produzione di rifiuti plastici continua ad essere superiore alla capacità del loro riciclo meccanico, tanto è vero che si stanno studiando soluzioni integrative per ridurre questo gap. Oltre alle innumerevoli strade che potrebbe aprire il riciclo chimico, l’ingegneria biologica sta facendo passi enormi sull’individuazione di corretti enzimi che possano degradare la plastica. Attraverso uno studio da parte di un team di scienziati Americani, volto ad individuare un enzima modificato, sono state studiate combinazioni di aminoacidi che potessero degradare il PET in tempi più veloci rispetto al passato. L'organismo ha due enzimi che idrolizzano il polimero prima in mono-(2-idrossietil) tereftalato e poi in glicole etilenico e acido tereftalico da utilizzare come fonte di energia. Un enzima in particolare, la PETasi, è diventato l'obiettivo degli sforzi di ingegneria proteica per renderlo stabile a temperature più elevate e aumentare la sua attività catalitica. Un team attorno ad Hal Alper dell'Università del Texas ad Austin negli Stati Uniti, ha creato una PETasi in grado di degradare 51 diversi prodotti in PET, inclusi contenitori e bottiglie di plastica interi. Nella costruzione dello studio si sono avvalsi di un algoritmo che ha utilizzato 19.000 proteine di dimensioni simili e, per ogni aminoacido di PETase, il programma ha studiato il loro adattamento all’ambiente in cui vivevano rispetto ad altre proteine. Un amminoacido che non si adatta bene può essere fonte di instabilità e l'algoritmo suggerisce un amminoacido diverso al suo posto. Si sono poi verificate milioni di combinazioni e, alla fine del lavoro di analisi, i ricercatori hanno puntato su tre soluzioni che sembravano quelle più promettenti. Intervenendo ulteriormente con modifiche dirette, gli scienziati hanno creato un enzima molto attivo sul PET che lavorava con rapidità e a temperature più basse rispetto al passato. A 50°C, l'enzima è quasi due volte più attivo nell'idrolizzare un piccolo campione di un contenitore per alimenti in PET rispetto a un'altra PETasi ingegnerizzata a 70°C. L'enzima ha persino depolimerizzato un intero vassoio di plastica per torte in 48 ore e il team ha dimostrato che può creare un nuovo oggetto di plastica dai rifiuti degradati. E’ importante sottolineare che i tests sono stati fatti non su campioni di PET amorfo appositamente realizzati in laboratorio, ma su imballi in PET acquistati direttamente ai supermercati. Questo avvicina ancora di più le prove eseguite al contesto in cui si dovrebbe operare, cioè nell’ambito del riciclo o della depolimerizzazione delle plastiche. Resta da vedere se la depolimerizzazione enzimatica verrà infine utilizzata per il riciclaggio su larga scala. Infatti, la maggior parte del PET nel mondo viene riciclato non per depolimerizzazione, ma per fusione e rimodellamento, ma le sue proprietà si deteriorano ad ogni ciclo. Come abbiamo detto esistono alcuni metodi di depolimerizzazione chimica, ma comportano un consumo di energia molto alto e, nell’ottica della circolarità dei prodotti, l’aspetto dell’impatto ambientale che il riciclo comporta è da tenere in considerazione, specialmente quando non si dispone di energie rinnovabili. Il grande vantaggio degli enzimi è che possono essere molto più specifici dei catalizzatori chimici e, quindi, potrebbe essere più semplice, in teoria, degradare un flusso di rifiuti. Gli scienziati non nascondono però che lo studio degli enzimi che depolimerizzano il PET, per quanto complicato e lungo, potrebbe essere addirittura più semplice rispetto alla loro applicazioni su poliolefine o su plastiche miste.Categoria: notizie - tecnica - plastica - riciclo - PET - depolimerizzazione
SCOPRI DI PIU' Tecnologie Elettrochimiche per il Riciclo dello Zinco da Rifiuti Industriali: Efficienza e Sostenibilità
Un’analisi delle potenzialità e dei benefici ambientali delle tecnologie elettrochimiche nel recupero dello zinco dagli scarti industriali, con particolare attenzione a emissioni e resa del processodi Marco ArezioIl riciclo dei metalli dalle scorie industriali è una priorità per molti settori, sia per ridurre l’impatto ambientale dei rifiuti sia per recuperare risorse preziose come lo zinco. Lo zinco, utilizzato in una vasta gamma di applicazioni, dai rivestimenti anticorrosivi alla produzione di batterie, è spesso presente negli scarti delle industrie metallurgiche, chimiche e dei materiali. Una delle tecnologie emergenti più promettenti per il recupero dello zinco è il riciclo elettrochimico, un metodo che sfrutta l’elettrolisi per separare e recuperare metalli puri da soluzioni e sospensioni contenenti residui metallici. Questo articolo esplorerà l’efficienza e l’efficacia delle tecnologie elettrochimiche nel recupero dello zinco, valutando anche l’impatto ambientale in termini di emissioni. Il Principio del Riciclo Elettrochimico dello ZincoIl riciclo elettrochimico dello zinco si basa su processi di ossidoriduzione, in cui il metallo presente nei rifiuti industriali viene prima disciolto in una soluzione elettrolitica e poi recuperato tramite elettrolisi. Durante il processo, un elettrodo positivo (anodo) e uno negativo (catodo) vengono immersi nella soluzione contenente zinco disciolto. Applicando una corrente elettrica, gli ioni di zinco si riducono e si depositano sul catodo, sotto forma di zinco metallico. Il processo richiede una preparazione accurata della soluzione elettrolitica e un controllo preciso dei parametri operativi, come la densità di corrente, la concentrazione di zinco e il pH della soluzione. Le variabili devono essere ottimizzate per ottenere un’efficienza massima nel recupero del metallo, minimizzando al contempo il consumo di energia e la formazione di sottoprodotti indesiderati. Efficienza del Processo di Recupero dello ZincoL'efficienza delle tecnologie elettrochimiche per il riciclo dello zinco può essere misurata in termini di resa e purezza del metallo recuperato. I parametri che influenzano maggiormente l'efficienza sono: Densità di Corrente: Una densità di corrente ottimale è cruciale per garantire un’adeguata velocità di deposizione dello zinco. Una densità troppo elevata può causare l’ossidazione e la formazione di composti indesiderati, mentre una densità troppo bassa rallenta il processo e ne riduce l'efficienza. Concentrazione di Zinco nella Soluzione: Una concentrazione adeguata di ioni di zinco è necessaria per mantenere un flusso costante di materiale verso il catodo. Livelli troppo bassi di zinco possono causare depositi irregolari e la formazione di impurità, mentre concentrazioni elevate aumentano il rischio di formazione di sottoprodotti come ossidi di zinco. pH e Composizione della Soluzione Elettrolitica: La composizione della soluzione e il pH giocano un ruolo essenziale nel controllo della stabilità degli ioni di zinco e nella prevenzione di reazioni collaterali. L'uso di additivi specifici nella soluzione elettrolitica può migliorare la qualità del deposito di zinco e aumentare l'efficienza complessiva. Temperature di Operazione: Temperature elevate possono migliorare la mobilità degli ioni e ridurre la resistenza elettrica, migliorando l'efficienza del processo. Tuttavia, un controllo rigoroso è necessario per evitare l'evaporazione o la decomposizione della soluzione. Studi recenti dimostrano che l'efficienza del recupero di zinco tramite elettrochimica può raggiungere il 90-95%, con una purezza del prodotto che supera il 98%, a patto che vengano mantenute condizioni ottimali di processo. Ciò rappresenta un risultato significativo rispetto ad altre tecniche di riciclo, come la pirometallurgia, che richiedono temperature molto più elevate e generano maggiori emissioni di gas. Impatto Ambientale e Riduzione delle Emissioni Una delle principali preoccupazioni per le tecnologie di riciclo industriale è il loro impatto ambientale, in particolare le emissioni di gas serra e altri inquinanti. Il riciclo elettrochimico dello zinco presenta diversi vantaggi in termini di sostenibilità: Basse Emissioni di CO₂: A differenza dei processi pirometallurgici, che richiedono combustibili fossili per raggiungere le alte temperature necessarie alla fusione dei metalli, il riciclo elettrochimico richiede solo energia elettrica. Se alimentato da fonti rinnovabili, questo processo può essere praticamente privo di emissioni di CO₂. Assenza di Emissioni di Ossidi di Zinco: La pirometallurgia, durante la fusione, produce ossidi di zinco che devono essere successivamente ridotti, generando ulteriori emissioni. Nel processo elettrochimico, invece, lo zinco viene recuperato direttamente dalla soluzione, riducendo la necessità di trattamenti aggiuntivi e abbattendo le emissioni inquinanti. Minimo Impatto sulle Acque: Le soluzioni elettrolitiche possono essere rigenerate e riutilizzate nel processo, riducendo l'impatto sulle risorse idriche. Inoltre, grazie a un trattamento delle acque reflue efficace, è possibile recuperare la maggior parte degli additivi utilizzati, minimizzando il rilascio di sostanze chimiche nell'ambiente. Riduzione dei Rifiuti Solidi: Gli scarti solidi prodotti dal processo elettrochimico sono ridotti rispetto a quelli generati dai metodi convenzionali. In molti casi, i residui possono essere trattati per il recupero di altri metalli presenti in tracce, aumentando l’efficienza complessiva del riciclo. Confronto con Altri Metodi di Riciclo Il riciclo elettrochimico dello zinco offre diversi vantaggi rispetto ad altri metodi di recupero: Pirometallurgia: Questo metodo richiede alte temperature e comporta elevate emissioni di CO₂ e altri inquinanti atmosferici. Sebbene la pirometallurgia sia efficace per trattare grandi quantità di materiale, risulta meno sostenibile e più costosa a lungo termine rispetto all’elettrochimica. Idrometallurgia Tradizionale: I processi idrometallurgici prevedono la dissoluzione dello zinco in soluzioni acide e la successiva precipitazione o estrazione chimica. Sebbene questo metodo sia meno inquinante rispetto alla pirometallurgia, comporta l’uso di reagenti chimici che devono essere smaltiti, e non permette di ottenere zinco puro senza ulteriori trattamenti. Recupero Meccanico: In alcuni casi, lo zinco può essere separato meccanicamente dai rifiuti, ma questa tecnica è limitata ai materiali che contengono zinco in forma libera, e non è applicabile agli scarti chimicamente complessi. Riciclo Elettrochimico: Questo metodo combina la purezza del prodotto della pirometallurgia con la sostenibilità della idrometallurgia, permettendo un recupero di zinco puro senza emissioni significative e con un basso impatto ambientale. Inoltre, l'elettrochimica consente un controllo più preciso sui parametri di processo, riducendo gli scarti e migliorando la qualità del prodotto. Conclusioni e Prospettive Future Le tecnologie elettrochimiche rappresentano una soluzione promettente per il riciclo dello zinco da rifiuti industriali, offrendo un’efficienza elevata e un impatto ambientale ridotto. Sebbene siano necessari ulteriori sviluppi per migliorare la sostenibilità economica del processo, in particolare per quanto riguarda il costo dell'energia e degli elettrodi, il riciclo elettrochimico si conferma come una delle alternative più sostenibili disponibili. Per il futuro, la ricerca dovrebbe concentrarsi sull'ottimizzazione dei materiali degli elettrodi e sulle fonti energetiche rinnovabili per alimentare il processo. Un'area di sviluppo particolarmente interessante è rappresentata dall'integrazione del riciclo elettrochimico in sistemi di economia circolare, dove il recupero dello zinco possa essere integrato con altri metalli o materiali, migliorando ulteriormente l’efficienza complessiva e riducendo al minimo l’impatto ambientale. In conclusione, il riciclo elettrochimico dello zinco non solo rappresenta un'opportunità per ridurre i rifiuti e recuperare risorse preziose, ma può anche contribuire significativamente alla sostenibilità del settore industriale, in linea con gli obiettivi di riduzione delle emissioni e di minimizzazione dell’impatto ambientale.© Riproduzione Vietata
SCOPRI DI PIU' Gli Elastomeri Termoplastici Riciclati - TPE: Quali sono e Come si Utilizzano
Le giuste ricette portano alla creazione di miscele di TPE riciclabili dalle caratteristiche sorprendentidi Marco ArezioGli elastomeri termoplastici (TPE) sono degli elementi costituiti da famiglie differenti di materiali che si associano per creare un composto con caratteristiche migliorative. Chiamati anche gomme termoplastiche, sono, appunto, l’unione tra una plastica e una gomma, questo matrimonio permette di sfruttare le caratteristiche elastiche delle gomme, che si esprimono nella capacità di essere deformate in base ad una forza applicata, sia in lunghezze che in larghezza, per poi riprendere la forma originaria quando verrà meno la forza, e dall’altra la possibilità, come tutti i polimeri termoplastici, di essere lavorati e riciclati. Gli elastomeri termoplastici, quindi, possono essere facilmente impiegati nello stampaggio ad iniezione e nell’estrusione dei manufatti. I primi TPE furono messi sul mercato negli anni ’50 del secolo scorso, attraverso la produzione del polimero poliuretanico termoplastico, per poi allargare la gamma delle miscele, nei decenni successivi, ad altre tipologie di elastomeri termoplastici. I vantaggi dei TPE - Innanzitutto le miscele di TPE possono essere riciclate attraverso il sistema di riciclo meccanico e riutilizzati come nuova materia prima- Facilità di lavorazione rispetto alle gomme vulcanizzate, quindi con tempi di processo più veloci e costi minori dei prodotti finali - Ottima resistenza agli oli anche superiore alle gomme - Saldabilità e trasparenza in alcune formulazioni - Ottima resistenze sia alle basse temperature che a quelle alte - Possibilità di realizzare prodotti finiti più leggeri rispetto alle gomme vulcanizzate Quali sono i principali TPE - Compound poliolefinici come il TPO - Compound stirenici come l’SBS e SEBS - Compound poliuretanici - Compound a base Copoliestere - Compound vulcanizzati come il TPV Dove vengono impiegati gli Elastomeri Termoplastici - Settore medicale e farmaceutico per guarnizioni, valvole, tubi e oggetti che vanno in autoclave - Settore delle calzature per la produzione di suole, tacchi, sotto tacchi e scarpe antinfortunistiche - Settore alimentare ed agricolo come i supporti per i codici a barre, tubi da irrigazione, erba sintetica, cavi di blocco, separatori per frutta e verdura, supporti di marchiatura. - Edilizia come i rivestimenti tubi in acciaio, ingredienti per la modifica di bitumi stradali, elementi fonoassorbenti e antivibranti - Articoli sportivi come il rivestimento rigido per gli scarponi da sci, punte e code degli sci, tavole da snowboard, abbigliamento sportivo e per il nuoto - Automotive come i cruscotti, alcune parti della carrozzeria e del cambio, guarnizioni, coperture delle zone degli airbags, pannelli di portiere e rivestimenti vari. Come si riciclano i TPE La maggior parte dei prodotti fatti in TPE sono riciclabili attraverso gli impianti di riciclo meccanico, quindi, le operazioni che si effettueranno riguarderanno, la selezione del materiale, dividendo le varie tipologie di elastomeri termoplastici, la macinazione, il lavaggio se necessario, e la granulazione del materiale per riutilizzarlo in produzione. Una fase importante del processo riguarda sicuramente la selezione degli scarti in quanto, a volte, è possibile trovare rifiuti di TPE sui quali rimangono quantità anche apprezzabili di altri materiali di natura diversa, come per esempio le schiume poliuretaniche o i polietileni reticolati, che possono inquinare il prodotto finale.
SCOPRI DI PIU' Modifica delle Fibre nella Carta Riciclata: Tecniche Avanzate per Migliorare Qualità e Durabilità
Scopri i trattamenti chimici innovativi per ottimizzare le proprietà delle fibre di cellulosa e migliorare la resistenza, la stampabilità e la sostenibilità della carta riciclatadi Marco ArezioLa modifica delle fibre è una pratica essenziale per migliorare la qualità della carta e garantirne la sostenibilità nei processi industriali, in particolare nel contesto del riciclo. Durante i cicli di riutilizzo, le fibre di cellulosa subiscono deterioramenti sia meccanici che chimici, compromettendone le caratteristiche originali. Per contrastare questi effetti, vengono applicate tecniche di trattamento mirate, tra cui la modifica chimica, che consente di ripristinare e migliorare proprietà fondamentali come la resistenza, la durabilità e la stampabilità della carta. Recentemente, la ricerca ha privilegiato metodologie innovative ed ecocompatibili, come l’uso di biopolimeri e trattamenti a basso impatto ambientale, per massimizzare le prestazioni del materiale senza compromettere la sostenibilità del processo produttivo. Tecniche di Modifica Chimica delle Fibre Le fibre di cellulosa possono essere trattate con diverse metodologie chimiche per migliorarne le prestazioni. Tra i trattamenti più diffusi troviamo lo sbiancamento e la rimozione delle impurità, essenziali per garantire un prodotto finale più puro e brillante. L'impiego di agenti come il perossido di idrogeno e il biossido di cloro consente di eliminare residui indesiderati senza compromettere la resistenza delle fibre. Negli ultimi anni, sono stati introdotti nuovi agenti ecologici capaci di ridurre l’impatto ambientale e migliorare il recupero delle fibre. Un'altra tecnica importante è il crosslinking delle fibre, che consiste nell’applicazione di resine e agenti reticolanti, come la gliceraldeide e le resine epossidiche, per conferire maggiore resistenza all’umidità e migliorare la stabilità dimensionale della carta. Tecnologie più recenti prevedono l’uso di enzimi naturali che migliorano la coesione delle fibre senza alterarne la biodegradabilità. L’aggiunta di cariche e leganti rappresenta un’ulteriore strategia per ottimizzare le proprietà della carta. Il carbonato di calcio, il caolino e il biossido di titanio vengono frequentemente impiegati per aumentare la stampabilità e l’opacità, mentre gli amidi modificati e i polimeri sintetici favoriscono la coesione delle fibre e la resistenza superficiale. Recentemente, lo sviluppo di nanomateriali, come la nanocellulosa e i nanotubi di carbonio, sta rivoluzionando il settore, conferendo alla carta caratteristiche avanzate come maggiore resistenza meccanica e ridotta permeabilità ai liquidi. Infine, la modifica della superficie delle fibre è una strategia chiave per aumentare la resistenza della carta agli agenti esterni. L’applicazione di composti idrofobizzanti, come i silani, incrementa la resistenza all’acqua, mentre l’uso di polielettroliti ottimizza l’adesione tra le fibre, facilitando la formazione del foglio di carta. Le più recenti innovazioni prevedono trattamenti al plasma e rivestimenti polimerici biodegradabili, che migliorano la resistenza meccanica e la stampabilità della carta riciclata. Applicazioni nel Riciclo della Carta Le tecniche di modifica delle fibre sono ampiamente utilizzate nel settore del riciclo, contribuendo a preservare e migliorare la qualità della carta anche dopo numerosi cicli di utilizzo. Tra le applicazioni principali troviamo la produzione di carta da giornale e riviste, dove i trattamenti di sbiancamento e deinking sono fondamentali per ottenere una stampa nitida e uniforme. Nel settore degli imballaggi, l’aggiunta di cariche minerali e resine migliora la rigidità e la resistenza agli urti, garantendo prodotti finali più performanti. Per la carta destinata all’uso igienico, l’impiego di enzimi e modificatori chimici aiuta a ottenere fibre più morbide e resistenti, migliorando il comfort e l’assorbenza del materiale. La modifica delle fibre è utilizzata anche per la produzione di carta per usi speciali, come imballaggi avanzati o carte resistenti all’umidità, grazie all’integrazione di biopolimeri e nanocellulosa. Infine, l’utilizzo di materiali biodegradabili sta aprendo la strada alla produzione di carta compostabile e a basso impatto ambientale, riducendo i rifiuti e favorendo un’economia circolare. Innovazioni Recenti e Prospettive Future L’evoluzione della ricerca sulla modifica delle fibre sta portando all’adozione di soluzioni sempre più avanzate e sostenibili. L’impiego della nanocellulosa e della cellulosa microfibrillata è una delle innovazioni più promettenti, in quanto consente di migliorare la resistenza della carta senza ricorrere a trattamenti chimici invasivi. Parallelamente, lo sviluppo di bioadesivi e agenti di legame naturali riduce la necessità di utilizzare prodotti chimici di sintesi, rendendo il processo produttivo più ecologico. Altri progressi significativi riguardano l’implementazione di processi di modifica delle fibre a bassa temperatura e a ridotto consumo energetico, che ottimizzano l’efficienza del riciclo. L’uso di tecnologie enzimatiche avanzate, inoltre, consente una maggiore selettività nella modifica delle fibre, minimizzando gli effetti collaterali indesiderati e garantendo una qualità superiore della carta ottenuta. Conclusioni La modifica chimica delle fibre è un elemento chiave per migliorare la qualità della carta riciclata e ampliarne le possibilità di utilizzo in vari ambiti industriali. Grazie ai progressi tecnologici e all’introduzione di metodologie sostenibili, il settore della carta sta evolvendo verso una maggiore efficienza e un minore impatto ambientale. L’integrazione di materiali innovativi e processi più ecologici rappresenta il futuro del settore, consentendo di ottenere prodotti con elevate prestazioni senza compromettere la sostenibilità. Investire in queste tecnologie non solo garantirà una maggiore competitività per l’industria della carta, ma contribuirà anche a ridurre l’impatto ambientale della produzione e del riciclo, favorendo un modello più circolare e sostenibile. © Riproduzione Vietata
SCOPRI DI PIU' Simulazione delle Tensioni Termiche nei Componenti Plastici: Un Modello Avanzato per l’Industria della Lavorazione
Come ottimizzare la progettazione e la produzione dei componenti plastici tramite la simulazione delle tensioni termichedi Marco ArezioL’industria dei polimeri rappresenta oggi una delle colonne portanti della manifattura globale, fornendo componenti essenziali per settori strategici come l’automotive, l’elettronica, il medicale e il packaging. Tuttavia, durante le fasi di lavorazione termica — come stampaggio a iniezione, estrusione o termoformatura — i materiali plastici sono sottoposti a significative variazioni di temperatura che generano inevitabili tensioni interne. Queste tensioni termiche, se non controllate, possono compromettere la qualità del prodotto, causare deformazioni permanenti, cricche o addirittura la rottura del componente finale. Negli ultimi anni, la simulazione numerica è diventata un alleato fondamentale per ingegneri e progettisti che intendono prevedere e gestire questi fenomeni complessi. L'articolo propone un modello avanzato per la simulazione delle tensioni termiche nei componenti plastici, offrendo uno strumento di grande valore pratico per migliorare la progettazione e il processo produttivo. Il Problema: Le Origini delle Tensioni Termiche nei Polimeri Per comprendere l’importanza di una corretta simulazione delle tensioni termiche, è necessario partire dal cuore del problema. I polimeri, per loro natura, sono materiali sensibili alle variazioni di temperatura. Durante la lavorazione, il materiale viene portato a temperature elevate per essere plasmato nello stampo; successivamente, il raffreddamento — spesso rapido e non omogeneo — porta a ritiri differenziali e variazioni di volume. Questi cambiamenti generano forze interne che, se non ben distribuite, possono accumularsi in punti critici del componente. Le tensioni residue che si sviluppano a seguito di questi processi sono tra le principali cause di problemi in esercizio: deformazioni fuori tolleranza, incrudimento superficiale, perdita delle proprietà meccaniche e fragilità localizzata. Per questo motivo, la capacità di simulare e prevedere questi fenomeni assume un ruolo centrale nella progettazione moderna. Simulazione Numerica: Un Nuovo Approccio Tradizionalmente, il controllo delle tensioni termiche avveniva tramite prove sperimentali, costose e spesso poco rappresentative delle condizioni reali. L’avvento della simulazione numerica ha rivoluzionato questo approccio, permettendo di analizzare il comportamento del materiale in ogni fase del processo, grazie a modelli matematici che descrivono il trasferimento di calore, la termodinamica del polimero e la risposta meccanica al gradiente termico. Il modello proposto nella tesi si basa sull’integrazione di equazioni di conduzione termica e leggi costitutive della meccanica dei solidi. Il polimero viene rappresentato come un solido continuo suddiviso in elementi finiti (FEM), ciascuno dei quali è caratterizzato dalle sue proprietà termiche (conducibilità, capacità termica, coefficiente di espansione) e meccaniche (modulo di elasticità, resistenza a trazione, viscosità). Il software di simulazione elabora i dati di input — come temperatura iniziale, velocità di raffreddamento, geometria del componente e vincoli di lavorazione — e restituisce una mappa dettagliata delle tensioni termiche attese. La Fase di Modellazione: Dati, Parametri e Sfide La creazione di un modello efficace richiede un’accurata caratterizzazione del materiale. Non tutti i polimeri, infatti, si comportano allo stesso modo al variare della temperatura: alcuni mostrano una marcata tendenza alla deformazione plastica, altri una maggiore resilienza. Il modello sviluppato al Politecnico di Torino utilizza dati sperimentali per calibrare i parametri chiave, quali il coefficiente di dilatazione termica, la viscosità in funzione della temperatura e la capacità termica specifica. Un elemento cruciale è la gestione del contatto tra componente e stampo, che influenza il trasferimento di calore e il raffreddamento superficiale. Anche la geometria del componente gioca un ruolo determinante: spessori variabili, nervature o inserti metallici possono creare zone di raffreddamento differenziale, con concentrazione di tensioni localizzate. Tutti questi fattori vengono integrati nel modello, permettendo simulazioni sempre più accurate. Validazione e Applicazioni Pratiche La validazione del modello avviene confrontando i risultati delle simulazioni con le misure sperimentali ottenute su campioni reali. Si utilizzano metodi di rilievo delle tensioni residue come la fotoelasticità, l’analisi delle cricche o la misurazione delle deformazioni post-raffreddamento. I risultati hanno evidenziato un’ottima correlazione tra i dati simulati e quelli osservati, confermando l’affidabilità del modello nel prevedere i punti critici di accumulo delle tensioni termiche. Le applicazioni industriali di questo modello sono molteplici. Ad esempio, nella produzione di componenti automobilistici, è possibile ottimizzare la progettazione dello stampo e i cicli di raffreddamento per minimizzare le tensioni e ridurre i difetti di produzione. Nell’elettronica, la simulazione consente di individuare i rischi di deformazione in schede e involucri soggetti a rapidi cicli termici. Anche nella produzione di packaging alimentare, la riduzione delle tensioni permette di garantire una migliore tenuta e integrità dei contenitori. Benefici per l’Industria e il Prodotto Finale L’adozione di modelli numerici avanzati per la simulazione delle tensioni termiche porta vantaggi significativi in termini di qualità, efficienza e sostenibilità. In primo luogo, permette di ridurre drasticamente il numero di prototipi fisici necessari per la messa a punto del processo, abbattendo tempi e costi di sviluppo. In secondo luogo, consente di prevedere e correggere in anticipo i difetti di produzione, migliorando la qualità del prodotto finale e riducendo lo scarto. Infine, contribuisce alla sostenibilità ambientale, grazie a una gestione più efficiente delle risorse e a una riduzione degli sprechi. La possibilità di simulare scenari diversi — variando ad esempio la velocità di raffreddamento, la geometria del componente o il tipo di polimero — offre ai progettisti una maggiore libertà creativa e una capacità di risposta rapida alle richieste del mercato. Prospettive Future: Verso la Simulazione Integrata e l’Intelligenza Artificiale La simulazione delle tensioni termiche nei materiali polimerici è un campo in rapida evoluzione. Il modello proposto nella tesi rappresenta un passo importante verso l’integrazione dei dati di processo e delle informazioni sul materiale in un’unica piattaforma predittiva. Le prospettive future includono l’utilizzo di tecniche di intelligenza artificiale e machine learning per ottimizzare ulteriormente i parametri di processo in tempo reale, adattando il ciclo produttivo alle condizioni specifiche di ogni lotto o componente. Si sta anche lavorando sull’integrazione dei modelli termici con simulazioni meccaniche e fluidodinamiche, per offrire una visione completa delle prestazioni del componente, dal momento della lavorazione fino alla vita utile in esercizio. Conclusioni: La Simulazione come Nuovo Standard di Progettazione Simulare le tensioni termiche nei componenti plastici non è più una semplice opzione, ma una necessità per chi vuole restare competitivo sul mercato globale. I modelli avanzati sviluppati nei centri di ricerca e nelle università, come quello presentato nella tesi del Politecnico di Torino, dimostrano che l’ingegneria numerica può diventare uno strumento di innovazione e crescita per tutta la filiera della plastica. Investire in queste competenze significa costruire un futuro in cui qualità, efficienza e sostenibilità procedono di pari passo.© Riproduzione Vietata
SCOPRI DI PIU' Il Degrado dei Polimeri Riciclati
Cosa si intende per degrado dei polimeri riciclati: biologico, ossidativo, foto-degradazione e termico?di Marco ArezioNegli anni dal dopo guerra in poi, le materie plastiche hanno preso sempre più mercato andando a sostituire prodotti fatti con altre tipologie di materiali in quanto si evidenziarono subito gli innumerevoli vantaggi che questo nuovo materiale portava. Tra i vantaggi delle materie plastiche che si possono sottolineare, troviamo la leggerezza, la facilità di lavorazione, la possibilità di colorazione e il basso costo di produzione. In realtà in quegli anni ci siamo concentrati sui vantaggi indiscussi delle materie plastiche senza approfondire le questioni che ne determinavano il loro degrado. Oggi, con la grande esperienza che gli utilizzatori e i produttori di materie plastiche hanno acquisito, possiamo bilanciare vantaggi e svantaggi di un materiale così innovativo. Possiamo classificare gli svantaggi tra interni ed esterni: Svantaggi Interni modificazione chimiche e fisiche processo di produzione del polimero reattività chimica degli additivi Svantaggi Esterni variazioni termo-igrometriche esposizione ai raggi UV agenti inquinanti calore microrganismi ossigeno cause accidentali Inoltre, la degradazione può essere di tipo fisico che chimico. Nel degrado fisico si può notare un aumento della cristallinità e di conseguenza della densità, con la nascita di tensioni interne, fessurazioni e deformazioni. Quello chimico, che avviene a livello molecolare, in base all’agente degradante, va ad influenzare le catene polimeriche con una perdita di coesione e una diminuzione del peso molecolare. DEGRADO OSSIDATIVO DELLE MATERIE PLASTICHE Nonostante la degradazione dei polimeri organici e inorganici sotto l’effetto dell’ossigeno sia molto lenta, questa provoca il rilascio di sostanze chimiche che portano all’auto-catalizzazione del polimero stesso, cioè, gli agenti chimici frutto della degradazione attaccano a loro volta la catena polimerica, attivando un processo autodistruttivo. Inoltre, se questa fase viene interessata dalla formazione di radicali liberi per azione del calore o della luce, allora la reazione tra il polimero e l’ossigeno aumenta la velocità di scissione delle catene, che porta alla reticolazione e alla formazione di elementi volatili. Questo processo viene chiamato foto-ossidazione o termo-ossidazione, a seconda se il fattore scatenante sia stata la luce o il calore. Le conseguenze dirette sulla qualità del polimero si possono notare attraverso la riduzione delle proprietà meccaniche, specialmente per quanto riguarda l’elasticità e la resistenza alla rottura. DEGRADO BIOLOGICO DELLE MATERIE PLASTICHE Per degrado biologico si intende l’attacco da parte di funghi e batteri sui alcuni polimeri, specialmente quelli di derivazione naturale. Questi sono soggetti al fenomeno della Idrolisi, che può espone il polimero, in presenza di un alto tasso di umidità, alla rottura delle catene. Per bloccare il degrado si può optare per una conservazione in un ambiente privo di ossigeno, ma è necessario conoscere bene l’origine del polimero in quanto non è un trattamento universalmente valido. DEGRADO TERMICO DELLE MATERIE PLASTICHE Il fenomeno della degradazione termica è causato dalla presenza di idrogeni mobili nella catena o dall’attività radicalica che vengono innescati dal calore, causando la rottura della catena con la formazione di rotture e la produzione di elementi volatili. La mancanza di ossigeno porta alla depolimerizzazione della catena che avviene in tre fasi dissociative: iniziazione, trasferimento molecolare e propagazione. Per aumentare la resistenza chimica dei polimeri al degrado termico la soluzione migliore è l’aggiunta di additivi in fase di produzione. FOTO-DEGRADAZIONE DELLE MATERIE PLASTICHE Il fenomeno di foto-degradazione avviene quando il polimero è soggetto all’influenza dei raggi UV nel range di lunghezza d’onda tra 290 e 400 nm. A livello atomico sappiamo che le radiazioni di luce funzionano come flusso di particelle, nello specifico i fotoni, che entrando in contatto con le molecole dei materiali e, in certe condizioni, possono interagire passando da uno stato di bassa energia ad uno ad alta eccitazione energetica. Questi particolari flussi e movimenti si definiscono come Foto-fisici e/o Foto-chimici. Nel primo caso non intervengono modificazioni chimiche tra le molecole dei polimeri, mentre per il processo di Foto-chimica, esistono possibilità che le molecole alterino la loro caratteristica chimica in virtù della presenza di una abbondante energia. In alcune macromolecole sintetiche, l’energia dei fotoni contenute nelle radiazioni UV hanno la facoltà di provocare rotture dei legami covalenti.Categoria: notizie - tecnica - plastica - polimeri - degrado Vedi maggiori informazioni sulle materie plastiche
SCOPRI DI PIU' Casse agricole: la scelta del polipropilene o dell’hdpe riciclato
Robustezza, visibilità, durabilità, sicurezza, resistenza alle temperature e riciclate, questo si chiede a una cassa agricoladi Marco ArezioIn campagna quando c’è il periodo della raccolta della frutta e della verdura, che si svolge ancora prevalentemente a mano, i contenitori dei prodotti agricoli raccolti, per essere trasportati ai reparti di lavorazione e confezionamento, devono presentare caratteristiche particolari. Le casse agricole, dette da trasporto in quanto hanno la funzione di ricevere il frutto o la verdura tolta dalla pianta o dal campo, sono elementi generalmente in plastica adatti a contenere il prodotto per essere poi trasportato nei centri di lavorazione e confezionamento. In passato tutte le casse agricole da trasporto erano prodotte utilizzando polimeri vergini, ed realizzate utilizzando colorazioni sgargianti come il giallo, il rosso, il bianco per essere facilmente notabili nel campo. Questo tipo di imballo viene anche impiegato per il contenimento e la spedizione della frutta lavorata di elevato peso, che deve anche ricevere una conservazione alle basse temperature. Oggi la cassa agricola viene generalmente prodotta in materiale riciclato, che sia in PP o in HDPE, utilizzando materiali provenienti dalla raccolta differenziata. Si è cercato di dare una normativa alla filiera del prodotto che imponesse l’uso di materiali riciclati provenienti dalle sole casse agricole, ma in effetti la tracciabilità, nelle fasi di lavorazione della plastica attraverso la raccolta, macinatura, lavaggio ed eventuale granulazione, non permette che venga escluso un possibile contatto con altre tipologie di plastiche o contaminazioni. Questo perché, pur potendo disporre di imballi provenienti dalla sola agricoltura, i processi di trasformazione e riciclo in una nuova materia prima, sottopongono l’input al passaggio in macchine di triturazione e a impianti di lavaggio ed estrusione, nel caso dei granuli, che hanno lavorato anche altre materie prime. Sulla base di queste informazioni bisogna però dire che il prodotto raccolto nel campo ha già di per sé un grado di protezione che può essere la buccia, anch’essa tra l’altro, sottoposta all’irrorazione di insetticidi ed antifungini durante la fase di crescita del prodotto, i quali hanno un impatto decisamente più importante rispetto ad un contatto tra la frutta e con un prodotto inerte come la plastica riciclata. La scelta della plastica da utilizzare dipende dal ciclo di lavoro delle derrate alimentari che verranno contenute e dal tipo di logistica che si deve impiegare. Se la cassa ha una mera funzione di mobilità del raccolto dal campo fino allo stabilimento di lavorazione, non è di grande importanza la scelta se usare una cassa in polipropilene o in polietilene ad alta densità, ma se la frutta o la verdura devono essere conservate nelle celle frigorifere, la scelta cade sull’HDPE che ha un grado di resistenza alle basse temperature più importante rispetto al polipropilene. La produzione della materia prima, di entrambe le categorie plastiche, avviene attraverso l’uso dello scarto degli imballi che il sistema della raccolta differenziata può mettere a disposizione e tramite la riconversione a nuovo di magazzini di aziende delle bibite o della logistica, che periodicamente sostituiscono il loro parco contenitori. Vediamo le differenze di produzione della materia prima: Il Polipropilene viene generalmente prodotto dai rifiuti di imballi del settore alimentare, cassette agricole e industriali che vengono selezionati per provenienza, macinati in dimensioni di circa 10-12 mm., deferrizzati, lavati in impianti a rotazione e a decantazione in vasca, densificati per lacune tipologie di imballi e, se richiesto, avviati agli estrusori per la granulazione. La fluidità del prodotto realizzato, normalmente, si aggira intorno ad un range compreso tra 6 e 12 a 230°-2,16 kg. e può essere generalmente colorato con colori scuri. La materia prima gode di una certa abbondanza nei mercati della plastica e ha generalmente un prezzo contenuto sia per quanto riguarda il macinato che il granulo. Le casse risultano robuste, in quanto normalmente la percentuale di PP all’interno della ricetta è solitamente intorno al 90%, ma sono sconsigliate per un uso nelle celle frigorifere.Il Polietilene ad alta densità non gode della stessa facilità di reperimento sul mercato in quanto l’industria del packaging, soprattutto quella delle acque minerali e delle bibite, ha da tempo puntato su imballi in film plastici, lasciando il mercato del riciclo senza prodotto. Ci sono ancora aree di produzione nel mondo in cui si preferisce la realizzazione delle casse con materiali vergini, specialmente in alcuni settori alimentari in cui esiste un contatto diretto con il cibo non protetto, e questo genera un piccolo mercato del riciclo. Altre produzioni di casse con materia prima vergine vengono eseguite in paesi in cui i sistemi di separazione dei materiali e il successivo riciclo non sono così sviluppati da creare un ciclo di approvvigionamento sufficiente per chi costruisce questi imballi. In ogni caso, la produzione di un HDPE riciclato per la produzione di casse agricole passa dalla separazione per colore delle casse disponibili, così da poter impiegare la materia prima senza aggiungere coloranti in fase di stampaggio, la macinazione e la deferrizzazione del macinato in HDPE e il successivo lavaggio con il doppio passaggio come per il polipropilene. La fluidità varia da 6 a 8 a 190°/2,16 Kg. e il macinato può essere impiegato direttamente in macchina per produrre la cassa oppure passare alla fase di granulazione.Categoria: notizie - tecnica - plastica - riciclo - PP - HDPE - casse agricole
SCOPRI DI PIU' Tecnologie di Spellatura dei Cavi Elettrici e Riciclo Sostenibile di Plastica e Rame
Come i sistemi avanzati di spellatura e riciclo dei cavi elettrici stanno promuovendo l'economia circolare in Europadi Marco ArezioLa crescente domanda di materiali conduttivi e plastici, in particolare rame e polimeri, ha stimolato lo sviluppo di processi di recupero e riciclo efficaci e sostenibili. I cavi elettrici, che rappresentano una componente chiave in molte infrastrutture, sono composti principalmente da rame, alluminio e rivestimenti plastici. A fine vita, questi materiali rappresentano una preziosa risorsa per il recupero e il riciclo, riducendo la necessità di estrarre nuove risorse e minimizzando l'impatto ambientale. In questo articolo, esploreremo i principali sistemi di spellatura dei cavi elettrici, i processi di riciclo associati a rame e plastica, e le statistiche di riciclo in Europa. Infine, analizzeremo le destinazioni dei materiali riciclati e come vengono riutilizzati in diversi settori. Sistemi di Spellatura dei Cavi Elettrici Il processo di spellatura dei cavi elettrici è cruciale per separare i metalli conduttivi dai rivestimenti plastici o in gomma. Esistono diversi metodi e tecnologie per spellare i cavi, ognuno dei quali presenta vantaggi specifici in base alle dimensioni del cavo, alla quantità di materiale e alle esigenze dell'industria. Spellatura Manuale Questo metodo, seppur obsoleto per i grandi volumi, è ancora utilizzato in alcuni contesti per cavi di piccole dimensioni o situazioni dove i volumi non giustificano l'uso di tecnologie più avanzate. Si basa sull'uso di strumenti manuali come pinze e coltelli per separare il rame o l'alluminio dal rivestimento plastico. Tuttavia, questo processo è laborioso e poco efficiente, con un rischio maggiore di danneggiare il metallo durante la spellatura. Spellatrici Automatiche Le macchine spellatrici sono sistemi automatizzati in grado di processare grandi volumi di cavi. Funzionano tagliando e separando in modo preciso il rivestimento plastico dal metallo interno, minimizzando le perdite e aumentando l'efficienza. Le spellatrici possono variare in dimensioni e capacità, con modelli industriali in grado di gestire diverse tipologie di cavi, dai più piccoli fili ai cavi di grandi dimensioni utilizzati nelle infrastrutture energetiche. Triturazione e Separazione Un'alternativa al processo di spellatura consiste nella triturazione dei cavi. Questo metodo sminuzza l'intero cavo in frammenti di dimensioni ridotte, permettendo poi la separazione del rame (o dell'alluminio) dalla plastica mediante processi come la flottazione, l'elettrostatica o la separazione a gravità. Questo sistema è particolarmente utile per il trattamento di cavi che non possono essere spellati in modo efficiente, ma richiede tecnologie avanzate e una gestione accurata dei rifiuti. Processi Criogenici Nei sistemi criogenici, i cavi vengono raffreddati a temperature estremamente basse, rendendo fragile il rivestimento plastico. Questo consente di separare meccanicamente il rame dal materiale isolante con un impatto minimo sul metallo conduttivo. Sebbene più costoso, questo processo offre un'alta efficienza per particolari tipologie di cavi, soprattutto quelli con rivestimenti compositi difficili da trattare con altri metodi. Riciclo del Rame e della Plastica Una volta separati i materiali, si procede al riciclo vero e proprio, che varia a seconda del materiale trattato. Riciclo del Rame Il rame è uno dei materiali più preziosi da riciclare grazie alle sue caratteristiche conduttive e alla capacità di essere riutilizzato all'infinito senza perdere le sue proprietà. Dopo la spellatura o la triturazione, il rame viene generalmente fuso per rimuovere eventuali impurità e trasformato in lingotti o fili pronti per essere utilizzati in nuovi prodotti. Il rame riciclato è impiegato in una vasta gamma di settori, tra cui: Industria elettronica: per la produzione di componenti come fili, cavi e circuiti stampati. Costruzioni: utilizzato in tubature, cavi elettrici per edifici e altre applicazioni. Settore automobilistico: per la fabbricazione di componenti elettrici e cablaggi. In Europa, circa il 50% della domanda di rame è soddisfatta tramite materiali riciclati, un dato che sottolinea l'importanza del recupero di questo metallo nella catena di approvvigionamento. Riciclo della Plastica Il rivestimento plastico dei cavi, generalmente composto da polietilene, PVC o materiali termoplastici, viene trattato separatamente. A differenza del rame, il riciclo della plastica è più complesso a causa della degradazione delle proprietà del materiale nel tempo e della difficoltà di separare completamente le impurità. Esistono due principali metodi per il riciclo della plastica: Riciclo Meccanico La plastica viene lavata, macinata e trasformata in granuli, che possono essere utilizzati per la produzione di nuovi prodotti in plastica. Tuttavia, i materiali plastici riciclati possono presentare qualità inferiori rispetto ai polimeri vergini, limitando le applicazioni. Riciclo Chimico In alcuni casi, i polimeri possono essere trattati chimicamente per scomporli nei loro monomeri di base, che poi vengono riutilizzati per produrre nuova plastica con caratteristiche simili ai materiali originali. Questo processo è più costoso, ma consente di riciclare la plastica con una qualità superiore. Quantità di Riciclo in Europa In Europa, il riciclo dei cavi elettrici è un settore in crescita, con politiche sempre più orientate verso l'economia circolare e la riduzione dell'impatto ambientale. Secondo Eurostat, il tasso di riciclo dei rifiuti elettrici ed elettronici, che include i cavi, è cresciuto costantemente negli ultimi anni. Nel 2020, il tasso medio di riciclo di questi materiali in Europa ha raggiunto circa il 42%, con paesi come Germania e Paesi Bassi che superano il 50%. Per quanto riguarda il rame, l'Unione Europea recupera oltre 2,5 milioni di tonnellate di rame all'anno, con una percentuale di riciclo che supera il 40% della domanda complessiva. I principali paesi coinvolti nel riciclo del rame includono Germania, Italia, Francia e Spagna. Anche il riciclo della plastica è un settore in crescita, sebbene il tasso di recupero sia ancora inferiore rispetto ai metalli. Si stima che circa il 32% dei rifiuti plastici venga riciclato in Europa, con iniziative volte a migliorare la gestione dei rifiuti e l'efficienza dei processi di riciclo. Destinazione dei Materiali Riciclati I materiali riciclati provenienti dai cavi elettrici trovano nuove applicazioni in diversi settori: Rame: Il rame riciclato viene principalmente riutilizzato per la produzione di cavi elettrici, componenti elettronici e cablaggi per automobili. La sua alta conducibilità e la possibilità di essere riutilizzato senza perdita di qualità lo rendono uno dei materiali più versatili e preziosi nel ciclo produttivo. Plastica: La plastica riciclata viene spesso utilizzata per la produzione di materiali meno tecnici, come tubi, imballaggi o oggetti di uso quotidiano. Alcuni tipi di plastica riciclata possono essere trasformati in materiali per l'isolamento termico o acustico. Conclusione Il riciclo dei cavi elettrici rappresenta un elemento chiave nella transizione verso un'economia circolare, riducendo l'impatto ambientale e limitando la dipendenza da risorse naturali vergini. I sistemi di spellatura, combinati con le tecnologie avanzate di separazione e riciclo, permettono di recuperare materiali preziosi come il rame e la plastica, che vengono reintrodotti nei processi produttivi. Con politiche sempre più orientate verso la sostenibilità, l'Europa sta giocando un ruolo di primo piano nell'espansione di questi sistemi, ponendo le basi per un futuro più ecologico e a basso impatto ambientale.© Riproduzione Vietata
SCOPRI DI PIU'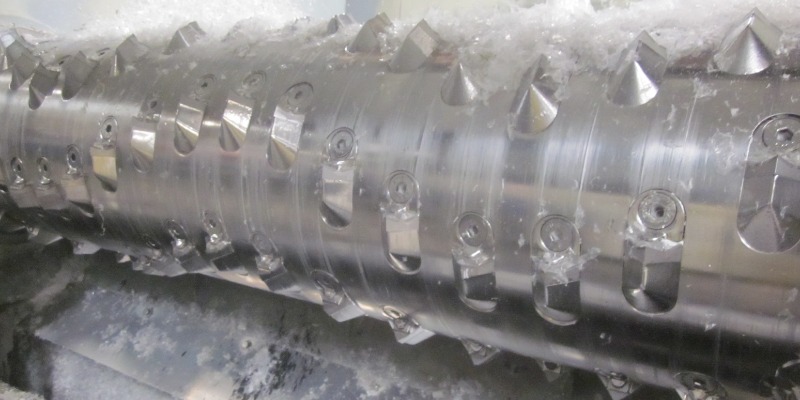 Coltelli per Macinatori in Acciaio e Carburo di Tungsteno per Materiali da Riciclo
di Marco ArezioGli strumenti di taglio in acciaio a disposizione degli impianti di macinazione per i materiali da riciclo, sono soggetti ad una notevole usura in virtù del loro impiego e, tanto maggiore sarà l’abrasività dei materiali da ridurre di dimensioni, tanto maggiore sarà la loro usura e tanto minore sarà il tempo necessario al loro consumo. Tutto questo si traduce in costi. Infatti, un’usura veloce dei coltelli di taglio comporta frequenti fermi della macchina per la loro sostituzione, con una perdita della produzione giornaliera, che non si compensa con l’utilizzo di coltelli più economici e meno performanti. Inoltre, quando inizia l’usura dell’acciaio, aumentano, generalmente, le vibrazioni della macchina, la polvere per un’imperfezione di taglio e un consumo maggiore di energia elettrica in quanto la macchina impiega più tempo per svolgere il lavoro. C’è poi da considerare che i materiali da frantumare hanno durezze diverse e che per questo la scelta della composizione dei coltelli deve tener conto di questo importante fattore. A volte non è sufficiente scegliere tipologie di acciaio con durezza differente, ma occorre impiegare coltelli che abbiano degli inserti con materiali estremamente tenaci come il carburo di tungsteno. Ma cos’è il carburo di tungsteno e perché è così efficace nei coltelli dei macinatori? Il carburo di tungsteno si prepara principalmente tramite carburizzazione, facendo reagire tungsteno metallico con nerofumo o grafite a 1400–2000 °C, in atmosfera di idrogeno o sotto vuoto. Si presenta come una polvere di colore grigio con lucentezza metallica, praticamente insolubile in acqua e in acidi diluiti, ma solubile in miscele di acido nitrico e acido fluoridrico. In soluzione acquosa viene ossidato facilmente dal perossido di idrogeno Il carburo di tungsteno ha un punto di fusione di 2 785 °C quindi è un materiale estremamente duro, situandosi a circa 9 nella Scala di Mohs e a circa 2600 nella Scala Vickers. Ha un modulo di Young di circa 700 GPa, un modulo di compressibilità di 630–655 GPa[3] e un modulo di taglio di 274 GPa. Per usi pratici lo si unisce a metalli di transizione, principalmente cobalto o nichel lavorandolo a partire da polveri, con tecniche di sinterizzazione a temperature intorno ai 1200–1500 ºC. Il composto che ne deriva è un materiale ceramico-metallico denominato carburo cementato, metallo duro o widia. Per ottenere del metallo duro possono essere aggiunti anche altri elementi come cromo o tantalio, allo scopo di evitare la crescita dei grani di carburo, fungendo da inibitori.Le polveri di carburo di tungsteno e del metallo subiscono tre passaggi: • Macinazione, per mescolare tra di loro polveri di diversa qualità e creare una miscela omogenea di polveri. • Riscaldamento a 100 °C con aggiunta di legante (cobalto) per formare una massa solida grazie all'unione dei granelli. • Sinterizzazione tra 1200 e 1600 °C, per consentire al cobalto di fondere, saldare i grani ed eliminare le porosità. Nel caso degli utensili da taglio destinati agli impianti di macinazione dei rifiuti riciclabili, questi hanno una grande tenacità e durevolezza che permettono un risparmio generale dei costi di macinazione, anche se i coltelli costino di più rispetto ai comuni coltelli in acciaio, ma permettono anche di ottenere un prodotto tagliato in modo uniforme senza sbavature o polveri eccessive. I coltelli in metallo e carburo di tungsteno sono indicati per i seguenti materiali tenaci:• PET • Plastiche caricate con fibra • Plastiche caricate con cariche minerali • Raffia • Polietilene da serra o proveniente dalla campagna • Rifiuti elettronici • Pneumatici • LegnoCategoria: notizie - tecnica - acciaio - riciclo - coltelli - macinazione
SCOPRI DI PIU' Come Rendere più Brillante ed Uniforme il Colore di un Polimero Riciclato
La colorazione di un polimero plastico riciclato, specialmente se il suo input è lo scarto post consumo, è soggetta a molti fattori che ne influenzano il risultato finale di Marco ArezioNon basta scegliere un masterbach del colore desiderato e seguire le schede tecniche, in cui può essere indicata la percentuale da aggiungere al fuso polimerico, per aspettarsi il colore desiderato. Specialmente se il polimero che stiamo per far nascere proviene dagli scarti plastici da post consumo, il colore desiderato ha bisogno di varie considerazioni a monte, ben prima di accendere l’estrusore, addirittura dal rifiuto plastico che dobbiamo ancora selezionare. Azzardato? Esagerato? No, in quanto ogni elemento plastico che verrà selezionato, porterà con sé la sua storia, in termini di qualità, di performances, di odore e anche di influenza sul colore finale. Rendere più brillante e più uniforme il colore di un polimero riciclato può essere una vera sfida, a causa delle impurità e delle degradazioni che possono verificarsi durante il ciclo di vita del polimero. Tuttavia, ci sono diverse strategie che possono essere utilizzate per migliorare la brillantezza del colore: Pulizia approfondita Una pulizia accurata del polimero riciclato, intesa come una buona selezione, un buon lavaggio e una buona filtrazione, può rimuovere una buona parte di impurità o residui che influenzano negativamente l'aspetto del polimero. Compatibilizzanti Utilizzare dei compatibilizzanti può migliorare la miscelazione di polimeri diversi o di additivi, conducendo a una migliore uniformità e brillantezza. Additivi ottici Gli brighteners ottici (OBAs) possono essere utilizzati per rendere i polimeri riciclati più bianchi o brillanti. Funzionano assorbendo la luce ultravioletta e rilasciandola come luce visibile blu, compensando così le tonalità giallastre indesiderate. Agenti nucleanti Sono additivi che possono influenzare il processo di cristallizzazione dei polimeri semicristallini, come il polipropilene. Una cristallizzazione controllata può portare a migliori proprietà ottiche e a una migliore brillantezza del colore. Additivi di miglioramento della dispersione Questi additivi aiutano nella dispersione uniforme di pigmenti e altri additivi nel polimero, garantendo un colore uniforme. Coloranti di alta qualità Utilizzare pigmenti e coloranti di alta qualità, specifici per i polimeri riciclati, può produrre colori più vividi e brillanti nel polimero riciclato. Processo di estrusione Ottimizzare le condizioni di estrusione, come temperatura e velocità, può migliorare la brillantezza del polimero finito, evitando di stressare termicamente il materiale con ricadute negative sulla qualità delle superfici. Tecniche di finitura Dopo la lavorazione, tecniche di finitura come lucidatura o rivestimento possono essere utilizzate per migliorare la brillantezza del prodotto finale. Stabilizzatori UV L'esposizione ai raggi UV può causare la degradazione del colore nel tempo. L'uso di stabilizzatori UV può aiutare a proteggere il colore dallo sbiadimento e mantenerlo brillante. Riduzione dell'ossidazione L'ossidazione può influire sulla brillantezza del colore. Utilizzare antiossidanti può aiutare a proteggere il polimero dall'ossidazione durante la lavorazione. Blending Miscelare il polimero riciclato con una piccola quantità di polimero vergine può, in certe condizioni, migliorare la brillantezza del colore. È importante sottolineare che la strategia o la combinazione di più strategie da adottare, dipendernno dalle specifiche esigenze e dalle condizioni del polimero riciclato in questione. Potrebbe essere necessario sperimentare diverse opzioni per ottenere i risultati desiderati. Come il caco3 (carbonato di calcio) influenza i colori nei polimeri riciclati Il carbonato di calcio (CaCO₃) ha un effetto significativo sui colori dei polimeri riciclati quando viene utilizzato come filler. Vediamo come può influenzare l'aspetto estetico dei polimeri: Opacità Il CaCO₃ ha una natura biancastra e può aumentare l'opacità del polimero. Ciò significa che, quando viene aggiunto a un polimero trasparente o semitrasparente, può ridurre la sua trasparenza. Inoltre ad un aumento delle quantità percentuali utilizzate possono verificarsi cambi di colore di base verso sfumature irregolari ed opache. Luminosità L'aggiunta di CaCO₃, può aumentare la luminosità di un polimero, da non confondere con la brillantezza, a causa della sua natura bianca. Se il polimero riciclato ha un colore scuro o grigio a causa di impurità o additivi precedenti, l'aggiunta di CaCO₃ può renderlo leggermente più chiaro. Interazioni con altri additivi Se nel polimero riciclato sono presenti altri additivi o coloranti, il carbonato di calcio può interagire con questi. Il che potrebbe influenzare l'aspetto finale del polimero in termini di colore e opacità. Diffusione della luce Il CaCO₃ ha la capacità di diffondere la luce, quindi questo comportamento può influenzare l'aspetto visivo del polimero, rendendolo meno brillante o meno trasparente. È importante sottolineare che l'effetto del CaCO₃ sul colore e sull'aspetto di un polimero riciclato può variare in base alla dimensione e alla distribuzione delle particelle di questa carica minerale, così come alla quantità di filler aggiunta e alle proprietà del polimero di base. Come il talco influisce sulla qualità dei colori nei polimeri riciclati Il talco, un minerale a base di silicato di magnesio, è comunemente utilizzato come filler nei composti di plastica. Nel contesto dei polimeri riciclati, il talco può influenzare la qualità dei colori in vari modi: Opacità Come il CaCO₃, anche il talco può aumentare l'opacità del polimero. Ciò significa che l'aggiunta di talco a un polimero trasparente o semitrasparente può ridurne la trasparenza. Tonalità di colore A causa della sua natura bianco-grigia, l'aggiunta di talco può influenzare la tonalità del colore del polimero riciclato, rendendolo potenzialmente più pallido o attenuando colori brillanti. Uniformità del colore Il talco può contribuire a fornire un aspetto più uniforme al polimero, specialmente se il materiale riciclato ha inizialmente un colore non uniforme a causa di impurità o di precedenti additivi. Diffusione della luce Le particelle di talco disperse nella matrice polimerica possono diffondere la luce, influenzando l'aspetto visivo del polimero e potenzialmente rendendolo meno brillante, come succede con il carbonato di calcio. Interazioni con altri additivi Se il polimero riciclato contiene altri additivi, coloranti o stabilizzatori, il talco può interagire con questi componenti, influenzando l'aspetto finale del materiale. Effetto sulla lavorabilità Anche se non si tratta direttamente di un effetto sul colore, la presenza di talco può alterare le proprietà di flusso del polimero durante la lavorazione. Questo può avere un impatto sulle finiture superficiali dei prodotti e, di conseguenza, sulla percezione del colore e sulla brillantezza. Per massimizzare la qualità del colore in un polimero riciclato con talco, è importante controllare la quantità e la dimensione delle particelle di talco, talvolta potrebbe essere necessario bilanciare l'utilizzo del talco con altri additivi o stabilizzatori. Come sempre, la formulazione ottimale dipenderà dalle esigenze specifiche dell'applicazione e dai risultati desiderati. Come intervenire sulle fasi di riciclo dei polimeri per aumentare la qualità del granulo colorato prodottoLa qualità del granulo colorato prodotto dai polimeri riciclati può essere influenzata da vari fattori durante le fasi di riciclo. Ecco alcune strategie e interventi che possono essere implementati per migliorare la qualità: Selezione e Separazione Questa è una delle fasi più critiche e più importanti è la selezione dei rifiuti plastici. Una separazione accurata dei diversi tipi di plastica può ridurre le contaminazioni e garantire che il materiale riciclato sia il più puro possibile. Lavaggio Approfondito Dopo la separazione, la plastica dovrebbe essere lavata accuratamente per rimuovere residui, sporco, etichette adesive e altri contaminanti. Degassaggio Durante l'estrusione, è essenziale avere un efficace impianto di degassaggio per rimuovere l'umidità, gli odori e le sostanze volatili che possono compromettere la qualità del granulo e la colorazione. Ottimizzazione del Processo di Estrusione La temperatura, la velocità e le condizioni di estrusione dovrebbero essere ottimizzate per evitare la degradazione del polimero e garantire una buona miscelazione del colore. Controllo della Dimensione delle Particelle La dimensione e la forma delle particelle di pigmento o colorante possono influenzare l'aspetto del granulo. Una buona dispersione è fondamentale per ottenere una colorazione uniforme. Test e Controllo Qualità Dopo la produzione, è essenziale testare i granuli per assicurarsi che rispettino le specifiche desiderate. Questo può includere test sulla colorazione, sulla resistenza e su altre proprietà rilevanti. Stoccaggio Corretto Conservare i granuli in condizioni ottimali (al riparo dalla luce, in un ambiente asciutto) per prevenire la degradazione o variazioni di colore prima dell'utilizzo. Con quali strumenti possiamo valutare la qualità e la corrispondenza RAL di un polimero riciclato Per valutare la qualità e la corrispondenza del colore (ad esempio con la scala RAL) di un polimero riciclato, si possono utilizzare vari strumenti e tecniche: Spettrofotometri Questi strumenti misurano la riflettanza o la trasmissione di un materiale a diverse lunghezze d'onda, permettendo una precisa quantificazione del colore. Possono essere utilizzati per confrontare il colore di un campione con una norma di riferimento, come una tinta RAL. Colorimetri Simili agli spettrofotometri, i colorimetri sono meno complessi e quantificano il colore in termini di coordinate di colore come Lab*, che possono essere confrontate con un valore di riferimento. Microscopia Sotto un microscopio, si può esaminare la dispersione del pigmento o del colorante nel polimero, garantendo che non ci siano aggregati o separazioni che potrebbero influire sulla qualità del colore. Tavole di confronto RAL Queste sono carte fisiche o set di campioni che mostrano le tonalità standardizzate RAL. Anche se non sono precisi come gli strumenti elettronici, possono offrire un rapido riferimento visivo per la corrispondenza dei colori. Test di invecchiamento acceleratoQuesti test espongono il polimero a condizioni estreme (come luce UV intensa o calore) per valutare quanto velocemente il colore cambierà nel tempo. Software di gestione del colore Questi programmi possono aiutare a tradurre e confrontare le misure del colore tra diverse scale, come RAL, Pantone, e altre. Possono anche aiutare a prevedere come i cambiamenti nella formulazione influenzeranno la corrispondenza del colore. Quando si utilizzano strumenti come spettrofotometri o colorimetri, è essenziale standardizzare le condizioni di misura (ad esempio, l'angolo di misura, il tipo di illuminante, ecc.) e calibrare regolarmente lo strumento per garantire misurazioni accurate e ripetibili. Infine, mentre questi strumenti possono fornire dati quantitativi sulla corrispondenza del colore, è sempre utile avere anche una valutazione visiva da parte di esperti, poiché la percezione umana del colore può variare in base a diversi fattori. Che differenza ci sono tra un colorante per i polimeri vergini e uno per quelli riciclati La colorazione di polimeri, sia vergini che riciclati, può essere influenzata da vari fattori. Mentre molti coloranti possono essere utilizzati per i polimeri vergini, ci sono alcune differenze e considerazioni specifiche quando si tratta di colorare i polimeri riciclati: I polimeri riciclati possono contenere impurità o residui da precedenti cicli di utilizzo. Questo può influenzare la capacità del colorante di disperdersi uniformemente e può alterare l'aspetto finale del colore. A causa delle impurità o dei cambiamenti nella struttura molecolare dei polimeri riciclati, alcuni coloranti, che funzionano bene con i polimeri vergini, potrebbero non essere altrettanto efficaci con i polimeri riciclati. Poiché i polimeri riciclati possono avere colori residui o indesiderati, potrebbe essere necessario utilizzare coloranti più forti o in quantità maggiori per ottenere la tonalità desiderata. Inoltre, i polimeri riciclati potrebbero aver subito una degradazione termica in precedenti cicli di lavorazione. Questo significa che potrebbero essere più sensibili al calore durante la successiva lavorazione. I coloranti scelti per questi materiali dovrebbero avere una buona stabilità termica.
SCOPRI DI PIU' 1953: La Storia della Nascita del Policarbonato
di Marco ArezioIl policarbonato è un prodotto termoplastco appartenente alla famiglia dei tecnopolimeri che è stato scoperto attraverso le reazioni di sintesi realizzate da Hermann Schnell nel 1953.Ma chi è Hermann Schnell?Nasce a Gaienhofen, in Germania, nel settembre 1916 e, dopo aver completato il sevizio militare, inizia lo studio della fisica e della chimica all'Università Albert-Ludwigs di Friburgo, in Germania, dove ha studiato con il Premio Nobel Professor Hermann Staudinger (Premio Nobel per la Chimica nel 1953).Terminati gli studi entra nella società Bayer AG nel dipartimento di ricerca e sviluppo che era situato a Leverkusen in Germania. Hermann Schnell, in collaborazione con il suo team di ricercatori, scopre una nuova plastica attraverso una particolare reazione di sintesi dal bisfenolo A e fosgene, che viene nominato successivamente policarbonato, le cui doti primarie sono la trasparenza, l'infrangibilità e la leggerezza. il 16 Ottobre del 1953 viene attribuito il brevetto sul policarbonato, dando vita ad un futuro successo commerciale del prodotto in tutto il mondo. A soli 36 anni, Hermann Schnell, passa a dirigere il dipartimento di ricerca e sviluppo e viene incaricato quale responsabile della fondazione di un secondo laboratorio per la Bayer Central Research a Krefeld-Uerdingen sempre in Germania. Bayern produrrà e commercializzerà il policarbonato di Hermann Schnell sotto il nome di Makrolon® attivando la produzione nello stabilimento di a Uerdingen, in Germania. La sua lunga carriera all'interno di Bayer, nel campo della ricerca e sviluppo, si concluderà nel 1975, anno in cui andò in pensione. Nel 1995 ha istituito la Fondazione Hermann-Schnell con 500.000 euro del suo denaro personale per sostenere i giovani scienziati nel campo della ricerca chimica macromolecolare.Categoria: notizie - tecnica - plastica - policarbonato
SCOPRI DI PIU' Nanomateriali nel Restauro della Pietra: Efficienza e Durabilità dei Trattamenti per la Conservazione
Approfondimento sull’uso di nanomateriali nella protezione e consolidamento delle superfici lapidee, con analisi scientifica sulla loro efficacia e durata nel tempodi Marco ArezioLa conservazione del patrimonio storico e architettonico rappresenta una delle principali sfide per il settore del restauro. La progressiva degradazione delle superfici lapidee, causata da agenti atmosferici, inquinamento e processi biologici, richiede soluzioni innovative che possano garantire una protezione efficace e duratura. Tra le tecnologie emergenti, l’uso dei nanomateriali si distingue per le loro caratteristiche uniche, capaci di migliorare il consolidamento e la protezione delle superfici senza alterarne l’aspetto estetico e la traspirabilità. Negli ultimi anni, la ricerca scientifica ha dimostrato il potenziale dei nanomateriali nella conservazione della pietra, evidenziando vantaggi significativi rispetto ai trattamenti tradizionali. Tuttavia, per comprendere appieno l’impatto di queste tecnologie sul lungo periodo, è fondamentale analizzare non solo la loro efficacia immediata, ma anche la loro stabilità e durabilità nel tempo. Proprietà e Benefici dei Nanomateriali nel Restauro I nanomateriali si distinguono per le loro dimensioni estremamente ridotte, comprese tra 1 e 100 nanometri, che conferiscono loro una superficie specifica molto elevata. Questa caratteristica li rende altamente reattivi e in grado di penetrare in profondità nei pori della pietra, migliorandone la coesione strutturale senza comprometterne la porosità naturale. Uno dei principali vantaggi dei nanomateriali rispetto ai consolidanti tradizionali è la loro capacità di interagire con la matrice del substrato lapideo a livello molecolare, offrendo trattamenti più uniformi e meno invasivi. Inoltre, molti nanomateriali possiedono proprietà autopulenti e antimicrobiche, contribuendo a prevenire la formazione di depositi superficiali e colonizzazioni biologiche che accelerano il deterioramento della pietra. Tipologie di Nanomateriali Utilizzati nel Restauro Diverse categorie di nanomateriali sono state testate per il restauro e la protezione delle pietre storiche, ognuna con proprietà e applicazioni specifiche. Tra i più studiati e impiegati troviamo: 1. Nanoparticelle di Biossido di Titanio (TiO₂) Le nanoparticelle di biossido di titanio sono tra le più utilizzate grazie alle loro proprietà fotocatalitiche. Queste particelle, quando esposte alla luce solare, attivano reazioni chimiche che contribuiscono alla decomposizione di inquinanti organici e depositi superficiali, mantenendo la pietra più pulita nel tempo. Questa tecnologia si è rivelata particolarmente efficace nella protezione delle superfici urbane esposte a elevati livelli di smog e agenti atmosferici aggressivi. Un ulteriore vantaggio del TiO₂ è la sua capacità di formare un film protettivo sottile e trasparente, che non altera il colore o la texture della pietra trattata. Tuttavia, studi recenti hanno evidenziato la necessità di valutare attentamente la compatibilità del biossido di titanio con i diversi tipi di pietra, per evitare eventuali alterazioni chimico-fisiche indesiderate nel lungo periodo. 2. Nanocalce per il Consolidamento della Pietra Calcarea La nanocalce è una sospensione di idrossido di calcio in acqua con particelle di dimensioni nanometriche. Questa tecnologia è particolarmente efficace nel trattamento di pietre calcaree, come il marmo e il travertino, che spesso soffrono di perdita di coesione a causa di agenti atmosferici e inquinamento. Le nanoparticelle di calce penetrano profondamente nella matrice del materiale e, reagendo con l’anidride carbonica presente nell’aria, si trasformano in carbonato di calcio, contribuendo alla ricostruzione della struttura interna della pietra senza comprometterne la traspirabilità. Uno degli aspetti positivi della nanocalce è la sua compatibilità chimica con i materiali storici, evitando problemi di incompatibilità e minimizzando il rischio di deterioramento accelerato. Tuttavia, la sua durabilità nel tempo può variare a seconda delle condizioni ambientali e della composizione specifica della pietra trattata. 3. Nanoparticelle di Silice e il Loro Effetto Protettivo Le nanoparticelle di silice sono ampiamente utilizzate per il consolidamento di pietre porose. Il loro meccanismo d’azione prevede la formazione di un reticolo di silice amorfa che rinforza la struttura interna della pietra senza comprometterne la permeabilità all’aria e all’umidità. Queste particelle possono essere modificate con agenti idrofobizzanti per aumentare la resistenza della pietra all’acqua e agli agenti atmosferici. Inoltre, l’aggiunta di biocidi nella formulazione permette di prevenire la crescita di microrganismi, riducendo la necessità di manutenzione frequente. Durabilità dei Trattamenti con Nanomateriali Uno degli aspetti più critici nell’uso dei nanomateriali nel restauro è la loro durabilità. Per garantire un’efficace protezione a lungo termine, è necessario valutare diversi fattori, tra cui: - Resistenza agli agenti atmosferici: La capacità dei nanomateriali di mantenere la loro efficacia nel tempo è fortemente influenzata dall’esposizione a pioggia, vento, variazioni di temperatura e radiazioni UV. - Interazione con la pietra: Non tutti i nanomateriali interagiscono allo stesso modo con le diverse tipologie di pietra. È fondamentale valutare attentamente la compatibilità per evitare reazioni chimiche indesiderate. - Monitoraggio a lungo termine: Studi longitudinali sono essenziali per analizzare il comportamento dei nanomateriali nel tempo e ottimizzarne le formulazioni. Conclusioni e Prospettive Future L’impiego dei nanomateriali nel restauro delle superfici lapidee rappresenta un’innovazione promettente per la conservazione del patrimonio storico. Tuttavia, nonostante i risultati positivi, è fondamentale continuare a sviluppare ricerche per migliorare la stabilità e la compatibilità dei trattamenti. Il futuro del restauro con nanomateriali dipenderà dalla capacità di integrare queste tecnologie con approcci conservativi sostenibili e dal monitoraggio dei loro effetti nel lungo periodo. Con una combinazione di ricerca scientifica e applicazione pratica, i nanomateriali potranno diventare strumenti fondamentali nella conservazione del patrimonio culturale mondiale. © Riproduzione VietataFoto: Wikimedia
SCOPRI DI PIU' Antiossidanti per i Polimeri Riciclati: Come Migliorare le Prestazioni
Le azioni termo-ossidative a cui sono sottoposte le materie plastiche riciclate necessitano un miglioramento delle miscele degli antiossidantidi Marco ArezioI polimeri riciclati, specialmente se parliamo di plastiche da post consumo, sono materie prime che più di altre, per la loro storia di fusioni e raffreddamenti, cicli di vita soggetti alle condizioni ambientali e a causa delle condizioni di usura meccanica, vanno spesso incontro al degrado dei componenti. Infatti, sotto l’effetto del calore, dell’irradiazione solare, delle sollecitazioni meccaniche, come gli sforzi di taglio e molti altri fattori, si possono creare, nella materia plastica, dei radicali liberi che causano una degradazione ossidativa. Inoltre, in presenza di ossigeno, i radicali liberi generano radicali perossidici, che sottraggono atomi alla catena polimerica. I perossidi di idrogeno che si formano in questo modo, si scompongono formando altri radicali creando una reazione a catena che porta alla degradazione delle materie plastiche. Per questi motivi, l’utilizzo degli antiossidanti nelle miscele polimeriche durante le fasi di fusione, è ritenuto indispensabile per mantenere le proprietà meccaniche, reologiche, ottiche e di durabilità. Cosa sono gli antiossidanti per i polimeri riciclati Prima di tutto possiamo dire che gli antiossidanti sono degli additivi che vengono impiegati come masterbaches, al fine di migliorare le caratteristiche del prodotto plastico finale. Le famiglie possono essere classificate tra antiossidanti primari e secondari, in base alla loro funzione finale nell’impasto. Gli antiossidanti primari presentano atomi reattivi di H2 che reagiscono ai radicali liberi, come i fenoli inibiti stericamente, le ammine aromatiche e ammine inibite stericamente. Gli antiossidanti secondari hanno la funzione di scomporre i perossidi d’idrogeno, impedendo così la ramificazione della catena. A questo gruppo appartengono i fosfiti e i tioesteri. Sono in corso interessanti studi circa l’utilizzo combinato di due tipologie di antiossidanti, specialmente nel campo del PE, dove si è notato che l’azione sinergica di due elementi posa portare ad un risultato maggiore rispetto all’utilizzo dei singoli componenti impiegati separatamente. Infatti, come sappiamo, i materiali riciclati, rispetto a quelli vergini, provengono da cicli di usura e di sofferenza termica maggiori, quindi l’impiego di antiossidanti, non solo diventa consigliabile, ma lo studio delle loro miscele può portare a risultanti interessanti. Come abbiamo detto, il materiale riciclato può aver subito cicli ossidativi dati dalle condizioni meccaniche e termiche durante la sua vita, ma dobbiamo anche considerare quello che viene chiamato il processo termo-ossidativo iniziato con il contatto della plastica con l’ossigeno. La successiva fusione degli scarti plastici per creare il nuovo polimero riciclato può decisamente aggravare la qualità futura del manufatto, in quanto si riutilizzerà una materia prima già stressata. Per evitare quindi il degrado termo-ossidativo di un polimero è consigliabile utilizzare uno o più antiossidanti, miscelati tra loro, per prolungare la vita utile della materia plastica prevenendone il degrado. E’ raro notare come un solo antiossidante, che appartenga al tipo primario o secondario, possa coprire tutte le specificità, in termini di degrado ossidativo, che la plastica può presentare, quindi potrebbe essere necessario la combinazione di due tipologie di protettivi che possano migliorare il risultato, solo se combinati, ottenendo un effetto sinergico migliore dell’utilizzo dei due antiossidanti distinti. Una buona soluzione per la stabilizzazione, durante la lavorazione, è il cosiddetto fenolo-fosfito, che è la combinazione di un fenolo impedito con un fosfito organico, presentando quindi un eccellente effetto sinergico che migliora le proprietà rispetto all’effetto di ciascuno di essi impiegati separatamente. La stabilità fornita dalla miscela è in funzione della sua concentrazione. Nella la lavorazione della materia plastica riciclata, il fosfito reagisce disattivando gli idroperossidi che si formano durante l'auto-ossidazione delle poliolefine, mentre il fenolo agisce intrappolando i radicali liberi che si formano.
SCOPRI DI PIU' I Polimeri Riciclati nei Composti WPC Plastica - Legno
La componente di resina polimerica proveniente dalla raccolta differenziata per i prodotti in WPC plastica - legnodi Marco ArezioIl WPC, caratterizzato come un composto legno-polimero, nasce in Italia negli anni ‘60 del secolo scorso ad opera dei fratelli Covema che iniziarono la sperimentazione di miscele fatte con fibra o farina di legno con polimeri e additivi. Oggi la produzione di WPC è una realtà mondiale e l’uso dei pavimenti e dei rivestimenti, non solo nel settore edile, ha raggiunto un apprezzabile mercato in virtù delle doti espresse da questo composto. La produzione avviene, nella maggior parte dei casi, attraverso l’estrusione dei materiali selezionati in impianti che possono utilizzare monoviti o biviti con profili differenti. Il vantaggio dell’utilizzo degli estrusori bivite è espresso dalla maggiore capacità dell’impianto di lavorazione della massa in termini di miscelazione ed uniformità di lavorazione del materiale senza degradarlo. Le ricette che compongono il futuro elemento in WPC dipendono fortemente dalla macchina che si utilizza per l’estrusione (o lo stampaggio), dalla finitura del materiale che si vuole ottenere e dalle caratteristiche di durabilità ed impermeabilità del prodotto in funzione della sua collocazione finale. In linea generale si può dire che la quota in percentuale dei composti legnosi può variare dal 40 al 60% della ricetta e che i componenti polimerici, considerando un 5% medio come gli additivi come i coloranti, gli agenti di accoppiamento, gli stabilizzanti UV, gli agenti espandenti, gli agenti schiumogeni e i lubrificanti, pesano per la parte rimanente. La maggior parte della produzione mondiale di WPC utilizza il polietilene come legante polimerico in virtù della compatibilità nelle temperature di fusione delle due masse che compongono la miscela e per la facile reperibilità di materia prima riciclata sul mercato. Il polietilene riciclato utilizzato può essere in HDPE o in LDPE, vediamo le differenze: • L’HDPE è uno scarto che proviene dalla raccolta differenziata sotto forma di flaconi per il detersivo, shampoo, creme, bottiglie del latte e altri imballi di largo consumo che vengono raccolti dalle nostre case, selezionati in impianti automatici che ne leggono la natura chimica (densità del materiale), macinati in scaglie piccole, lavati in impianti industriali, selezionati per colore, se necessario, attraverso macchine a lettura ottica e successivamente estrusi per creare una materia prima sotto forma di granulo. L’HDPE è un prodotto stabile, pulito, monocomponente con solo piccole tracce di PP all’interno (tappi), prestandosi egregiamente all’azione di estrusione tipica del WPC. Si trova in abbondanza sul mercato in quei paesi in cui la raccolta differenziata è efficiente. • L’LDPE è uno scarto che proviene dalla raccolta differenziata dei film plastici che provengono dai rifiuti domestici ed industriali che per loro natura di utilizzo sono meno selezionabili, in termini di mono-plastiche rispetto all’HDPE. Possono essere di diversa provenienza e quindi di diversa qualità: Film agricolo viene raccolto normalmente con una certa percentuale di residui sabbiosi che devono essere eliminati, non sempre totalmente però, attraverso un accurato lavaggio. Il film, durante la sua vita subisce una degradazione dal sole che è da considerare quando si scelgono gli additivi della ricetta del WPC che dovranno compensare questo deficit. Film industriale o di primo uso sono quei materiali che vengono raccolti dagli scarti degli imballi delle aziende o dalle catene distributive e che rappresentano normalmente films puliti mai riciclati. La qualità di questo rifiuto è tra le migliori da utilizzare per il riciclo. Film derivante dalla raccolta differenziata che hanno contenuto rifiuti organici o altri contaminanti sia solidi che oleosi, il cui riciclo meccanico riduce in modo importante i componenti diversi dall’LDPE, ma non riesce ad eliminare completamente queste sostanze. • Il Polipropilene e un materiale che può derivare dalla raccolta differenziata sotto forma di scarti rigidi o sotto forma di film da imballo. La selezione meccanica restituisce una materia prima di buon livello che può presentare anche una certa percentuale di PE all’interno. Il PP è un materiale economico e duttile nella produzione del WPC. • Il PVC sotto forma di scarto può derivare dalla filiera industriale, quindi come scarto di lavorazione primaria sia sotto forma di raccolta differenziata come lo scarto di tubi, profili finestre, imballi, tessere e alto materiale da selezionare. Lo scarto post industriale è sicuramente il migliore in termini di pulizia da inquinanti e resa finale ma ha un costo elevato e una quantità reperibile sul mercato limitata. Il vantaggio dell’uso del PVC come legante polimerico è la stabilità dimensionale dei pezzi prodotti e la levigabilità. La funzione dei polimeri riciclati e degli additivi di protezione all’interno della miscela di legno creano numerosi vantaggi al prodotto finale.ImpermeabilitàImputrescenzaResistente ai raggi U.V.+Ottima lavorabilità a freddoBuona resistenza a flessioneOttimo mantenimento del coloreRiciclabilità nel settore del WPCResistenza all’azione corrosiva dell’acqua marinaAssenza di manutenzione superficialeCategoria: notizie - tecnica - plastica - riciclo - WPC - legno Maggiori informazioni sui polimeri
SCOPRI DI PIU' Il tuo estrusore si lamenta? prova un cambia filtri in continuo
Dai cambiafiltri automatici ai sistemi a backflush, laser, tamburo rotante e doppio stadio: come la filtrazione del melt sta cambiando il riciclo meccanico delle plastiche post consumo nel 2026di Marco ArezioDescrizione autore: Marco Arezio si occupa di economia circolare, riciclo dei polimeri e filiere industriali delle materie plastiche. Attraverso la piattaforma rMIX segue l’evoluzione tecnica dei processi di selezione, lavaggio, estrusione, filtrazione e valorizzazione delle materie prime seconde. Data dell'articolo: Aprile 2020Data aggiornamento: Marzo 2026Come abbiamo avuto modo di affrontare in altri articoli, la qualità dell’input della plastica proveniente dalla raccolta differenziata, ha subito negli ultimi anni un generale peggioramento, anche a causa della chiusura delle importazioni sul mercato cinese della fine del 2017. L’aumento della presenza di plastiche miste, come i poli accoppiati, il PVC o le contaminazioni di altre plastiche all’interno della balla di scarti da post consumo che arriva agli impianti di lavorazione delle materie plastiche, mette in difficoltà il produttore di polimeri sul mantenimento di un’idonea qualità dei polimeri da produrre. Perché oggi la filtrazione del melt è diventata decisiva nel riciclo delle plastiche post consumo Nel 2020 il tema dei cambiafiltri in continuo veniva ancora affrontato soprattutto come una soluzione pratica per evitare fermate macchina, alleggerire il lavoro dell’operatore e limitare la presenza di impurità visibili nel granulo. Oggi, nel 2026, la filtrazione del melt ha assunto un ruolo molto più centrale. Non è più soltanto un accessorio dell’estrusore, ma una tecnologia che incide direttamente sulla costanza qualitativa del granulo, sulla stabilità della linea, sulla perdita di polimero utile e, in molti casi, anche sulla durabilità del manufatto finale. Le analisi più recenti mostrano infatti che impurità polimeriche e non polimeriche residue possono ridurre in modo marcato la vita utile dei prodotti ottenuti da riciclato, soprattutto nelle applicazioni durevoli, dove disomogeneità e inclusioni diventano punti di innesco per rotture premature. Questo cambiamento di prospettiva nasce da una realtà industriale evidente: la qualità media del post consumo è più variabile di quanto non fosse alcuni anni fa. I flussi in ingresso contengono una maggiore eterogeneità compositiva, più residui cartacei, più frazioni elastiche, più contaminanti minerali e più polimeri incompatibili presenti in tracce. Anche quando la selezione ottica e il lavaggio lavorano bene, il riciclatore si trova quasi sempre davanti a un melt che non può essere inviato alla pelletizzazione senza una fase di pulizia finale efficace. Per questa ragione, la filtrazione non deve più essere vista come una barriera finale contro lo sporco, ma come uno stadio di raffinazione del polimero fuso. Perché il solo lavaggio non basta a garantire un granulo stabile e pulito Un impianto di lavaggio ben dimensionato resta indispensabile. Riduce le contaminazioni superficiali, separa una parte degli inerti, diminuisce il carico organico e abbassa il rischio di carbonizzazioni in estrusione. Tuttavia, il lavaggio non è in grado di eliminare tutte le impurità che compromettono il comportamento del melt. Restano infatti materiali non fondenti, frammenti elastomerici, residui di carta e legno, particelle metalliche sottili, polimeri estranei a più alto punto di fusione e contaminanti che, una volta entrati nell’estrusore, diventano particolarmente difficili da gestire. Le evidenze sperimentali più recenti sul PE post consumo mostrano che la filtrazione singola e doppia modifica in modo misurabile la qualità del materiale, riducendo quantità e dimensione dei contaminanti, ma influenzando anche parametri come MFR, contenuto di ceneri e stabilità all’ossidazione. Questo conferma che la filtrazione non è un semplice passaggio accessorio, bensì una fase di processo che condiziona il profilo finale del granulo. Il punto fondamentale è che il filtro non lavora su una materia “vergine”, ma su una massa polimerica già sottoposta a stress termici e meccanici. Ogni bar di pressione, ogni secondo di permanenza, ogni accumulo di contaminante sulla superficie filtrante può influenzare la qualità del prodotto. Per questo i sistemi più recenti sono stati progettati non solo per trattenere impurità, ma anche per limitare le perdite di carico, ridurre il tempo di residenza del contaminante caldo sullo schermo e mantenere la pressione di processo entro valori il più possibile costanti. Come si sono evoluti i sistemi di filtrazione delle plastiche riciclate L’evoluzione più importante degli ultimi anni riguarda il passaggio dai sistemi discontinui, che richiedevano soste frequenti o cambi manuali delle reti, ai sistemi continui e autopulenti. Oggi i migliori cambiafiltri non si limitano a trattenere lo sporco, ma gestiscono in modo dinamico il rapporto tra pressione, scarico del contaminante, area filtrante disponibile e perdita di polimero utile. L’obiettivo industriale non è più soltanto ottenere un granulo visivamente più pulito, ma farlo senza compromettere produttività, resa e stabilità della linea. Le famiglie tecnologiche oggi più interessanti possono essere lette come risposte diverse a problemi diversi. Ci sono sistemi pensati per flussi moderatamente contaminati, altri per feedstock con picchi molto elevati di sporco; alcuni privilegiano la finezza di filtrazione, altri la continuità di marcia; alcuni sono ideali per film in poliolefine, altri per PET, ABS, PS, poliammidi o materiali ad alta fluidità. La scelta corretta dipende dal mix tra tipo di polimero, natura del contaminante, livello di contaminazione e applicazione finale del granulo. I cambiafiltri continui a raschiatore: la risposta più concreta ai flussi sporchi e instabili Una delle architetture più diffuse oggi è quella del cambiafiltro continuo con raschiatore. In questi sistemi il melt attraversa una superficie filtrante mentre un organo meccanico pulisce in continuo o quasi continuo lo schermo, convogliando le impurità verso una zona di espulsione. Il vantaggio principale è la continuità della produzione: il filtro non si intasa fino al fermo, ma viene mantenuto funzionale durante il processo. In molte configurazioni l’apertura della valvola di scarico è gestita in funzione della contaminazione, della pressione o di una temporizzazione controllata. Questo approccio è particolarmente utile quando il feedstock presenta picchi irregolari di sporco. I sistemi a raschiatore di ultima generazione sono molto apprezzati perché permettono di mantenere la superficie filtrante operativa, limitano la formazione di cake e riducono l’accumulo prolungato di impurità calde sullo schermo. In termini industriali questo significa meno gel, meno punti neri, meno odori da materiale carbonizzato e una pressione di processo più regolare. Per PE, PP, PS, ABS e altri polimeri largamente impiegati nel riciclo meccanico, questa tipologia rappresenta oggi una delle soluzioni più robuste e versatili. I sistemi backflush: quando serve continuità senza perdere la superficie filtrante Un’altra tecnologia ormai consolidata è quella del backflush segmentato o parziale. In questi sistemi una parte della superficie filtrante continua a lavorare mentre un’altra parte viene rigenerata tramite controlavaggio. La logica è particolarmente interessante perché consente di mantenere la filtrazione attiva durante la pulizia dello schermo, evitando le discontinuità dei vecchi sistemi a cassetta. Le configurazioni più evolute mantengono disponibile la superficie filtrante anche durante il controlavaggio e puntano a conservare costanti pressione, volume di melt e condizioni di processo. Il vantaggio del backflush è evidente nei contesti in cui la contaminazione non è estrema ma è sufficientemente elevata da rendere inefficiente una semplice rete tradizionale. Inoltre, il controlavaggio segmentato riduce il rischio che il filtro diventi un punto di forte instabilità idraulica. Per molte linee di riciclo meccanico, soprattutto dove si lavora con materiali già discretamente preparati a monte, il backflush rappresenta un buon compromesso tra automazione, pulizia del melt e contenimento del melt loss. I filtri a disco microforato e i sistemi “laser”: maggiore precisione e controllo dello spurgo Fra i sistemi più avanzati emersi negli ultimi anni rientrano quelli basati su schermi microforati ad alta precisione, spesso associati a dischi paralleli e a organi di raschiatura che rimuovono in continuo il contaminante trattenuto. Queste soluzioni sono nate per trattare feedstock difficili, con impurità fini, elastomeriche o miste, mantenendo una pressione relativamente costante e una qualità di melt elevata. La loro forza non è solo la finezza della separazione, ma anche il controllo molto più sofisticato dello scarico delle impurità. La tendenza più recente riguarda infatti i sistemi intelligenti di controllo dello spurgo. Nei modelli più aggiornati, il software rileva picchi di contaminazione, variazioni di throughput, aumento di viscosità o progressiva riduzione dell’area filtrante utile e adegua automaticamente la velocità del raschiatore e del sistema di scarico. In alcuni casi questo approccio ha permesso di ridurre il melt loss fino al 50% rispetto ai controlli precedenti, mantenendo più stabile la filtrazione nel tempo. In parallelo, l’aumento della superficie filtrante disponibile in alcune nuove geometrie ha reso possibile lavorare a throughput più elevati senza sacrificare la qualità del filtrato. I filtri a tamburo rotante: la soluzione per contaminazioni molto elevate Quando il feedstock è particolarmente sporco, con percentuali elevate di contaminanti solidi o elastomerici, i sistemi a tamburo rotante rappresentano una delle architetture più efficaci. In questa configurazione il melt fluisce attraverso un tamburo perforato, generalmente dall’esterno verso l’interno. Le impurità vengono trattenute sulla superficie esterna e rimosse quasi immediatamente da un raschiatore, che le convoglia verso lo scarico. Il vantaggio tecnico è notevole: il contaminante resta poco tempo nella zona calda, la superficie filtrante viene continuamente liberata e la pressione di processo rimane più costante rispetto a molte soluzioni tradizionali. Questo tipo di filtro si è dimostrato adatto anche a feedstock con contaminazioni molto importanti, fino a circa il 16% in peso in alcune configurazioni industriali. È inoltre efficace su contaminanti difficili come particelle metalliche sottili, alluminio, gomma, silicone e altri residui che nei sistemi convenzionali possono deformarsi o spingere il filtro verso l’intasamento rapido. La possibilità di regolare in modo indipendente la velocità del tamburo e quella del sistema di scarico permette una taratura fine fra qualità del filtrato, perdita di polimero e stabilità della linea. I sistemi a nastro continuo: semplicità operativa e produzione non stop Una tecnologia meno discussa ma molto interessante è quella del cambiafiltro a nastro continuo. In questi impianti la superficie filtrante viene sostituita gradualmente attraverso l’avanzamento di una rete o di un nastro, in modo da offrire sempre una nuova area di filtrazione senza fermare l’estrusione. Il vantaggio principale è la semplicità concettuale abbinata a una buona continuità di esercizio. In contesti produttivi con esigenze di lunga autonomia e personale ridotto, i sistemi a nastro possono risultare molto competitivi, soprattutto quando il feedstock ha contaminazioni moderate ma persistenti. Dal punto di vista economico, questi sistemi sono interessanti perché sfruttano in modo ordinato e progressivo la superficie disponibile, riducendo le interruzioni e semplificando la manutenzione ordinaria. Non sempre rappresentano la scelta migliore per contaminazioni estreme, ma possono offrire un ottimo equilibrio fra produttività, regolarità di marcia e facilità di gestione. La doppia filtrazione e la filtrazione a cascata: quando una sola barriera non basta Uno degli sviluppi più rilevanti del periodo recente è il crescente utilizzo di schemi a doppio stadio o a cascata. In questo approccio il primo filtro svolge una funzione di sgrossatura, trattenendo i contaminanti più grossolani e proteggendo gli organi a valle, mentre il secondo filtro realizza una pulizia più fine del melt. Il vantaggio è duplice: si riduce l’usura delle apparecchiature successive e si ottiene un controllo più raffinato sulla qualità finale del granulo. Nei sistemi più spinti, soprattutto per fibre, non tessuti o applicazioni molto esigenti, la seconda filtrazione può arrivare a finezze nell’ordine di 15 micron, mentre per filtrazioni molto fini si ricorre a configurazioni speciali di tipo cascade. Tuttavia, la doppia filtrazione non deve essere considerata una soluzione universale. Gli studi più recenti sul PE post consumo mostrano che il secondo stadio riduce effettivamente contaminazione e dimensione dei difetti, ma può influenzare anche proprietà significative del materiale. In altre parole, filtrare di più non equivale sempre a ottenere un riciclato migliore in senso assoluto. Tutto dipende da quanto il mercato remunera quel salto qualitativo e da quanto stress termomeccanico aggiuntivo il materiale può sopportare senza degradarsi inutilmente. Il rapporto tra filtrazione, degasaggio e rimozione degli odori Un aspetto molto importante, oggi, è la crescente integrazione tra filtrazione e degasaggio. Nei processi più evoluti la rimozione dei contaminanti solidi avviene prima delle sezioni di degasaggio, così da migliorare l’estrazione dei volatili e ridurre il contributo di carta, residui organici e particelle carbonizzabili alla formazione di odori. Questo è particolarmente rilevante per PET, fibre, non tessuti e flussi da imballaggi post consumo, nei quali la componente odorigena e i composti volatili possono compromettere la qualità percepita del riciclato anche se il granulo appare pulito visivamente. La filtrazione moderna, quindi, non deve essere valutata solo sulla base del micronaggio. Conta la posizione del filtro nella linea, la sua interazione con la pompa melt, la sua capacità di lavorare prima di un degasaggio efficiente e la sua attitudine a non trattenere troppo a lungo contaminanti termicamente instabili. Un filtro che pulisce bene ma surriscalda il contaminante o genera troppo melt loss può essere meno vantaggioso di un sistema apparentemente meno fine ma più equilibrato. Quali sono oggi i criteri reali per scegliere un sistema di filtrazione La scelta di un filtro per plastiche riciclate non dovrebbe mai partire soltanto dal grado di filtrazione dichiarato. I criteri corretti sono più complessi. Il primo è la natura del contaminante: un inerte minerale, un frammento metallico, una particella carboniosa, un elastomero o un polimero incompatibile non si comportano allo stesso modo sulla superficie filtrante. Il secondo è la concentrazione media e la variabilità dei picchi di contaminazione. Il terzo è il tipo di polimero da trattare: PE, PP, PS, ABS, PET e poliammidi rispondono diversamente a pressione, temperatura e tempo di residenza. Il quarto è l’applicazione finale: tubo, film, lastra, fibra, non tessuto, stampaggio o compound tecnico richiedono livelli qualitativi differenti. A questi elementi se ne aggiungono altri di natura economica: stabilità di pressione, frequenza di manutenzione, perdita di polimero allo spurgo, durata dello schermo, consumo energetico e capacità del sistema di restare efficiente quando il feedstock cambia leggermente da lotto a lotto. È qui che i sistemi più recenti fanno la differenza, perché non puntano solo alla filtrazione fine ma a una filtrazione più stabile, più automatizzata e meno dissipativa. Cosa la filtrazione non può fare da sola Per quanto evoluti, i sistemi di filtrazione non possono sostituire una filiera corretta di riciclo meccanico. Non possono correggere tutte le incompatibilità tra polimeri, non possono rigenerare una matrice già fortemente degradata e non possono da soli garantire l’idoneità del riciclato per applicazioni particolarmente sensibili. Nel caso dei materiali destinati al contatto alimentare, inoltre, il quadro normativo europeo aggiornato nel 2025 conferma che il tema non riguarda solo la presenza di impurità visibili, ma anche qualità del processo, purezza, controllo dei contaminanti e conformità del sistema di decontaminazione. Questo significa che il filtro deve essere visto come un passaggio fondamentale, ma inserito all’interno di una strategia più ampia che comprende selezione, lavaggio, asciugatura, estrusione corretta, degasaggio, eventuale additivazione e controllo qualità finale. Il riciclato di alto livello non nasce da una sola macchina, ma dall’interazione coerente di più stadi di processo. Conclusioni Riscrivere oggi un articolo del 2020 sui cambiafiltri in continuo significa riconoscere che la filtrazione del melt è diventata una delle vere tecnologie chiave del riciclo meccanico. Il problema non è più soltanto fermare lo sporco, ma farlo in modo continuo, con bassa perdita di materiale, pressione stabile, contaminante espulso rapidamente e qualità del granulo coerente con l’applicazione finale. I sistemi più maturi oggi si distinguono per automazione, capacità di gestire feedstock instabili, riduzione del melt loss, controllo dello spurgo, possibilità di doppio stadio e integrazione con degasaggio e pompaggio del melt. In questa prospettiva, i filtri continui a raschiatore, i sistemi backflush, i filtri microforati ad alta precisione, le architetture a tamburo rotante, i sistemi a nastro continuo e la filtrazione a cascata non sono tecnologie concorrenti in senso assoluto, ma risposte diverse a feedstock diversi. La scelta migliore non è quella più sofisticata in astratto, ma quella che riesce a trovare il giusto equilibrio tra pulizia del melt, resa produttiva, costo operativo e destinazione del granulo. Nel riciclo delle plastiche post consumo, oggi più che mai, la filtrazione è un fattore di qualità, marginalità e credibilità industriale. FAQ Qual è oggi il miglior sistema di filtrazione per plastiche riciclate? Non esiste un sistema universalmente migliore. Per feedstock molto sporchi funzionano bene i sistemi continui con raschiatore, i tamburi rotanti e alcune configurazioni a doppio stadio; per materiali più puliti possono essere molto efficaci anche i backflush e i sistemi a filtrazione fine. La doppia filtrazione migliora sempre il granulo? No. Riduce quantità e dimensione dei contaminanti, ma può modificare alcune proprietà del materiale. Va adottata quando l’applicazione finale richiede davvero quel livello di purezza. I sistemi più recenti riducono anche il melt loss? Sì. I controlli intelligenti di scarico introdotti negli ultimi anni possono ridurre in modo sensibile la perdita di polimero utile, in alcuni casi fino al 50% rispetto a controlli precedenti, a seconda del tipo di materiale e della contaminazione. Quanto conta la filtrazione nella qualità finale del manufatto? Conta molto, perché le impurità residue possono influenzare proprietà meccaniche, stabilità nel tempo e affidabilità del prodotto, soprattutto nelle applicazioni durevoli. Per il food contact basta un filtro molto fine? No. La filtrazione è importante, ma per le applicazioni a contatto con alimenti servono anche processi conformi, controllo dei contaminanti, qualità del feedstock e rispetto del quadro normativo aggiornato. FontiMessiha, M. et al., “How Impurities affect the Lifetime of Plastic Products”, Polymer Testing, 2025. Studio utile per inquadrare l’impatto delle impurità polimeriche e non polimeriche sulla durabilità dei manufatti in plastica riciclata. “Influence of pre-treatment and single-/double-stage melt filtration on the material properties of post-consumer recycled PE film”, Polymers / PMC, 2024. Riferimento importante per valutare gli effetti della filtrazione singola e doppia su contaminanti, MFR, ceneri e stabilità del riciclato in PE post consumo. Demets, R. et al., “Addressing the complex challenge of understanding and quantifying substitution potential of mechanical recycling for plastics”, Resources, Conservation and Recycling, 2021. Fonte utile per contestualizzare l’eterogeneità delle balle selezionate e il ruolo delle contaminazioni nelle prestazioni del riciclato. Commission Regulation (EU) 2025/351, EUR-Lex, 2025. Riferimento normativo aggiornato per materiali e oggetti in plastica destinati al contatto con alimenti, con modifiche rilevanti anche sul tema delle plastiche riciclate e del controllo qualità. Regulation (EU) 2022/1616 e aggiornamenti collegati sul riciclo delle plastiche per contatto alimentare, EUR-Lex. Base normativa da considerare quando nell’articolo si accenna ai limiti della sola filtrazione nelle applicazioni food contact. EFSA – Plastic recycling process application procedure, aggiornamento 2026. Documento utile per chiarire che, allo stato attuale, la valutazione di sicurezza EFSA riguarda i processi di riciclo meccanico del PET post consumo destinato al food contact. EFSA – Recycled plastic materials, aggiornamento 2025–2026. Fonte istituzionale utile per richiamare l’evoluzione del quadro valutativo europeo sui processi di riciclo delle plastiche. Mapping of Plastics Recycling Processes & Technologies, 2026. Documento tecnico utile per inquadrare il ruolo della melt filtration nelle linee di riciclo meccanico e nella sequenza selezione–lavaggio–estrusione–filtrazione–pelletizzazione. Recycling Plastics from Residual Municipal Solid Waste, VTT, 2025. Fonte tecnica utile per il collegamento tra miglioramento della selezione, lavaggio e filtrazione industriale con filtri autopulenti.
SCOPRI DI PIU'
