







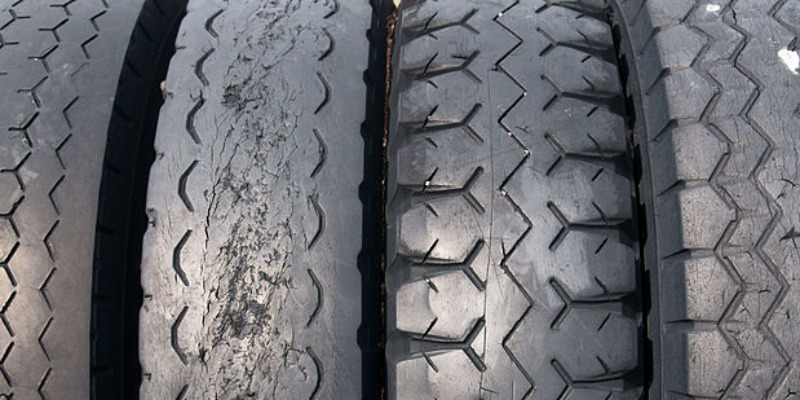
 Cosa è il Processo di Devulcanizzazione per il Riciclo degli Pneumatici
Come avviene il processo di Devulcanizzazione per il Riciclo degli Pneumaticidi Marco ArezioSe pensiamo che ogni macchina, moto, camion, corriera o qualsiasi altro mezzo su ruote impiega gli pneumatici per un periodo medio di 1-2 anni, per poi sostituirli con nuove coperture, possiamo incominciare a capire quanti pneumatici usati ci possono essere nel mondo.Se poi facciamo un rapido conto di quanti milioni di mezzi su ruote circolino sulla terra, possiamo facilmente moltiplicare il numero di mezzi per il numero medio degli pneumatici che montano, ottenendo un numero strabiliante. Questo numero strabiliante ogni 1-2 anni esprime i rifiuti, sotto forma degli pneumatici esausti, con cui dobbiamo fare i conti, rifiuti che se non trattati correttamente e rimessi in circolo, gravano pericolosamente sull’ambiente. Se raccolti e gestiti correttamente gli PFU (gli pneumatici esausti) possono però diventare una risorsa perché al loro interno contengono gomma, acciaio e fibre tessili che attraverso un processo di riciclo possono generare materie prime seconde. In particolare, i polverini e granuli di gomma ottenuti dalla riduzione volumetrica degli pneumatici, se sottoposti ad azione meccanica, chimica, termica o irradiati con ultrasuoni, subiscono un processo definito devulcanizzazione, con risultati variabili in funzione del materiale di partenza e della tecnologia utilizzata, come riportato da uno studio recente del dipartimento di ingegneria meccanica e strutturale dell’Università di Brescia. Esso permette di riottenere una materia prima seconda attraverso la rottura dei legami creati tra le catene polimeriche durante la fase di vulcanizzazione. Questo processo della gomma costituente gli pneumatici non è solo un potenziale metodo di riciclo degli stessi, ma rappresenta, allo stato attuale, l’approccio più promettente per risolvere le difficoltà legate al problema di impatto ambientale causato dalle enormi quantità di pneumatici a fine vita. Attraverso il processo definito devulcanizzazione la gomma viene riportata ad una struttura chimica vicina a quella dell’elastomero di partenza; questo ne permette l’aggiunta alle normali mescole. La devulcanizzazione, in genere, è effettuata in autoclave mediante processi termochimici sfruttando l’azione congiunta di temperatura, pressione ed additivi chimici. La composizione delle gomme riciclate è molto simile a quella del materiale vergine di provenienza. Sotto forma di granulato o polverino, può entrare a far parte delle mescole utilizzate dall’industria per numerose applicazioni. Il concetto di “economia circolare” assume attualmente una valenza predominante in quanto le sostanze di cui sono fatti i prodotti saranno sempre più trattate come una risorsa uguale alle materie prime e non più solamente smaltite. La prospettiva è quindi mirata alla valorizzazione delle attività finalizzate al riutilizzo degli pneumatici a fine vita (PFU). LA DEVULCANIZZAZIONE La devulcanizzazione è il processo attraverso cui si cerca di scindere i legami chimici tra gomma e zolfo, creati grazie alla vulcanizzazione, e responsabili delle proprietà elastiche e di resistenza meccanica che fanno della gomma un materiale molto apprezzato. La devulcanizzazione prevede l’utilizzo di processi chimici, termici e meccanici che risultano essere altamente inquinanti, in quanto potrebbero rilasciare gas tossici nell’ambiente; inoltre, richiedono un ingente consumo energetico. A causa dell’utilizzo di additivi chimici o di alte temperature, c’è un elevato rischio che si rompano anche le catene polimeriche che costituiscono la gomma stessa, la quale verrebbe denaturata perdendo tutte le sue caratteristiche chimiche e fisiche. In particolare, di seguito vengono elencate le diverse modalità attualmente utilizzate per tale processo: Chimica: viene aggiunto al polverino di gomma una quantità di reagenti chimici a temperature e pressioni elevate specifiche. Una volta terminato il processo, i residui vengono risciacquati, filtrati ed asciugati per eliminare le eventuali impurità chimiche indesiderate. Possono essere utilizzati diversi agenti devulcanizzanti e, a seconda della tipologia scelta e delle caratteristiche della materia prima impiegata, si otterranno delle diverse sostanze in uscita dal reattore. Ad esempio, utilizzando disolfuri nel processo si potrebbe ottenere la formazione di idrogeno solforato (H2S), metile o altri tioli (composti organici assimilabili ad alcoli in cui l'atomo di ossigeno è stato sostituito da un atomo di zolfo, aventi quindi formula generale R-SH: il gruppo funzionale SH viene denominato sia come gruppo tiolo che come gruppo solfanile). Poiché la produzione di pneumatici utilizza ossido di zinco e carbonato di zinco, la devulcanizzazione chimica potrebbe anche produrre particelle metalliche sospese nell'aria; pertanto prima del rilascio in atmosfera è necessario prevederne un trattamento specifico. Ultrasuoni: in tale metodologia i residui vengono caricati in testa ad una tramoggia e successivamente introdotti in un estrusore che tramite un’azione meccanica riscalda ed ammorbidisce la gomma. Successivamente il materiale viene sottoposto all’azione di onde ultrasoniche con un’esposizione di pochi secondi. L’attività sinergica dell’energia ultrasonica, del calore, della pressione e dell’azione meccanica contribuisce alla devulcanizzazione della gomma. La temperatura raggiunta in questo processo è di circa 110°C quindi si genererà una minore emissione di vapore e dal momento che non vengono utilizzati additivi chimici per rompere i legami dello zolfo formati nella vulcanizzazione, non si verificheranno nemmeno pericolose emissioni in atmosfera. Tuttavia, i residui gassosi verranno comunque trattati con filtri a carboni attivi. Microonde: questa metodologia utilizza l’energia controllata a microonde per devulcanizzare gli elastomeri contenenti zolfo. Il materiale da sottoporre a tale processo deve essere sufficientemente polare da poter accettare energia ad una velocità tale da poter generare il calore necessario per devulcanizzare la gomma. Biologica: vengono utilizzati determinati microorganismi per attaccare i legami di zolfo formatisi durante la vulcanizzazione della gomma naturale. Il tempo di contatto biologico necessario per tale processo è variabile tra i 10 e poche centinaia di giorni. Detti microrganismi essendo dotati di vie metaboliche desolforanti riescono ad effettuare una rottura selettiva dei ponti zolfo presenti nella gomma vulcanizzata, senza intaccare la catena polimerica. I microrganismi impiegati, infatti, sono dotati di pathway metabolici, in cui specifici enzimi intervengono in maniera selettiva a catalizzare la rottura dei legami carbonio-zolfo e zolfo-zolfo della gomma, senza intaccare i polimeri costituitivi dell’elastomero stesso, il quale quindi non viene distrutto.Categoria: notizie - tecnica - plastica - riciclo - devulcanizzazione - pneumatici
SCOPRI DI PIU'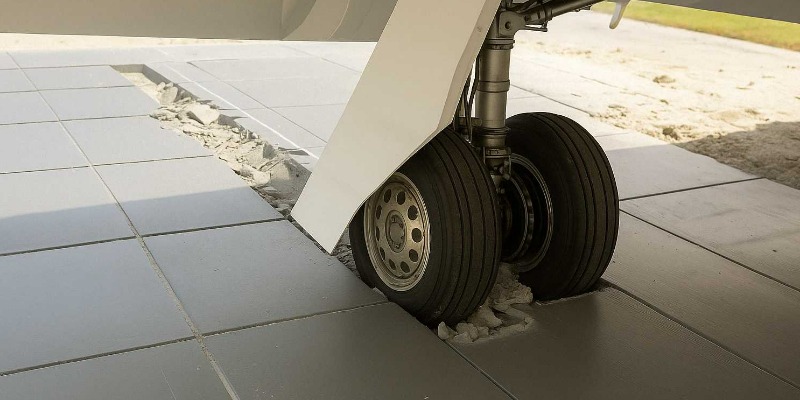 Sistemi di Sicurezza EMAS: Letti di Arresto per Aerei a Base di Materiali Riciclati
Innovazione e Sostenibilità nella Prevenzione degli Incidenti Fuori Pista negli Aeroporti di Tutto il MondoI letti di arresto per aerei, conosciuti come EMAS (Engineered Materials Arrestor Systems), rappresentano una soluzione tecnologica avanzata per garantire la sicurezza degli aeromobili che potrebbero superare la fine della pista durante l'atterraggio o il decollo. Questi sistemi, sempre più diffusi negli aeroporti di tutto il mondo, sono cruciali per prevenire incidenti potenzialmente catastrofici, salvaguardando sia i passeggeri che gli equipaggi. Composizione e Materiali Gli EMAS sono progettati per assorbire e dissipare l'energia di un aereo in movimento, rallentandolo fino a fermarlo completamente. La loro struttura è composta principalmente da materiali ad alta capacità di assorbimento di energia, tra cui schiuma di cemento e polistirolo espanso. Negli ultimi anni, l’uso di materiali riciclati ha guadagnato attenzione, aggiungendo un valore ambientale significativo al sistema. Ad esempio, plastica riciclata e gomma proveniente da pneumatici dismessi possono essere incorporati nella composizione dei materiali per migliorare la sostenibilità. La schiuma di cemento è una miscela che incorpora aria, creando una struttura porosa ma resistente, mentre il polistirolo espanso è noto per la sua leggerezza e capacità di deformarsi, assorbendo l'energia dell'impatto. I materiali riciclati, oltre a contribuire alla sostenibilità, offrono le stesse proprietà di assorbimento di energia necessarie per la funzionalità del sistema. Realizzazione dei Letti di Arresto per AereiLa costruzione di un letto di arresto EMAS inizia con un'attenta progettazione, volta a determinare la posizione ottimale e le dimensioni del sistema in base al tipo di aeromobili che operano nell'aeroporto e allo spazio disponibile. Successivamente, si prepara il sito destinato all'installazione, che include la livellazione del terreno e la rimozione di eventuali ostacoli. Una volta preparato il sito, i materiali vengono installati con precisione. I pannelli o i blocchi di materiale, compresi quelli riciclati, vengono posizionati e fissati saldamente. L'installazione richiede una grande accuratezza per garantire che il sistema funzioni correttamente in caso di emergenza. Infine, il sistema viene sottoposto a rigorosi test per verificare che rispetti gli standard di sicurezza previsti, inclusi test di resistenza e simulazioni di arresto. Funzionamento dei Letti di Arresto per AereiIl funzionamento degli EMAS si basa su un principio di decelerazione controllata. Quando un aereo esce dalla pista e entra in un letto di arresto, i pneumatici iniziano a sbriciolare il materiale del sistema, creando una resistenza che aumenta progressivamente. Questo processo rallenta l'aereo fino a fermarlo completamente, evitando così potenziali incidenti. Al primo contatto, il materiale si frantuma sotto i pneumatici dell’aereo, incrementando la resistenza man mano che il velivolo avanza. Questo meccanismo di decelerazione è stato progettato per funzionare con una vasta gamma di aeromobili, dai più piccoli ai più grandi, e ha dimostrato la sua efficacia in molte situazioni reali. Applicazioni Note Gli EMAS sono stati implementati con successo in diversi aeroporti a livello globale, dimostrando la loro efficacia in contesti reali. Un esempio notevole è l'Aeroporto Internazionale John F. Kennedy (JFK) di New York, dove gli EMAS hanno fermato in sicurezza numerosi aeromobili che avevano superato la fine della pista. Anche l'Aeroporto Internazionale di Chicago O'Hare utilizza questi sistemi per migliorare la sicurezza delle operazioni aeroportuali. A Miami, gli EMAS sono stati installati per gestire emergenze simili, garantendo la sicurezza di passeggeri e personale. Un altro esempio significativo è l'Aeroporto di Yeager, in West Virginia, dove gli EMAS hanno fermato con successo un jet privato che aveva superato la pista, dimostrando la loro efficacia anche in aeroporti di dimensioni più ridotte. Vantaggi e Limiti Gli EMAS offrono numerosi vantaggi. Innanzitutto, aumentano significativamente la sicurezza aeroportuale, riducendo il rischio di incidenti fuori pista e proteggendo così le vite dei passeggeri e dell'equipaggio. La loro efficacia è comprovata da numerosi incidenti evitati o mitigati grazie a questi sistemi. Inoltre, gli EMAS possono essere installati in aeroporti con spazi limitati, dove l'estensione della pista non è praticabile. L'integrazione di materiali riciclati nei sistemi EMAS contribuisce inoltre a promuovere la sostenibilità ambientale. Tuttavia, esistono anche alcuni limiti. L'installazione e la manutenzione degli EMAS possono essere costose, richiedendo un investimento significativo. Inoltre, richiedono un'area dedicata alla fine della pista, che potrebbe non essere disponibile in tutti gli aeroporti. Infine, i materiali utilizzati nei sistemi EMAS possono degradarsi nel tempo, richiedendo manutenzione regolare per garantire l'efficacia del sistema. Conclusione Gli EMAS rappresentano una soluzione innovativa e efficace per migliorare la sicurezza negli aeroporti, specialmente in contesti con spazi limitati. La loro capacità di fermare in modo controllato e sicuro gli aeromobili in situazioni di emergenza è un elemento chiave nella gestione della sicurezza aeroportuale moderna. Nonostante i costi e la necessità di manutenzione, i benefici in termini di vite umane salvate e incidenti evitati giustificano ampiamente l'investimento in questi sistemi. L'integrazione di materiali riciclati non solo migliora la sostenibilità, ma rappresenta un passo avanti verso un'aviazione più responsabile dal punto di vista ambientale.© Riproduzione Vietata
SCOPRI DI PIU' Sintesi e Caratterizzazione dei Poliesteri Biodegradabili: Soluzioni Innovative per il Futuro della Medicina
Materiali Rivoluzionari per Applicazioni Biomedicali: Un'Analisi Approfondita sui Poliesteri Biodegradabilidi Marco ArezioNegli ultimi anni, i poliesteri biodegradabili si sono affermati come una delle soluzioni più promettenti nel campo della medicina. Grazie alla loro capacità di degradarsi in maniera controllata e sicura all’interno dell’organismo, questi materiali stanno rivoluzionando settori come l’ingegneria tissutale, i sistemi di rilascio di farmaci e gli impianti chirurgici. Questo articolo si propone di approfondire i processi di sintesi, le tecniche di caratterizzazione e le principali applicazioni di questi polimeri, mettendo in luce anche le sfide e le opportunità future nel settore. Un’Introduzione ai Poliesteri Biodegradabili I poliesteri biodegradabili rappresentano una classe di polimeri sintetici e semi-sintetici capaci di degradarsi in prodotti innocui grazie a processi biologici. Queste caratteristiche li rendono particolarmente adatti per utilizzi in campo biomedicale, dove è fondamentale garantire un’eliminazione sicura dei materiali impiegati. Tra i poliesteri più studiati si annoverano l’acido polilattico (PLA), il poliglicolico (PGA), il policaprolattone (PCL) e i copolimeri derivati da queste molecole. L’interesse verso questi materiali è cresciuto notevolmente con l’evolversi della scienza dei materiali e della chimica dei polimeri. I poliesteri biodegradabili non sono solo biocompatibili, ma possono anche essere progettati per adattarsi a specifiche esigenze mediche, rendendoli una scelta versatile e innovativa. Come Nascono i Poliesteri Biodegradabili: Metodi di Sintesi La sintesi dei poliesteri biodegradabili può avvenire attraverso diverse tecniche, ciascuna con caratteristiche peculiari che le rendono adatte a specifici contesti applicativi. Tra i metodi più diffusi troviamo: - Polimerizzazione a condensazione, un processo in cui dioli e diacidi organici reagiscono per formare catene polimeriche, con la necessità di rimuovere sottoprodotti come acqua o alcoli per ottenere materiali ad alto peso molecolare. - Polimerizzazione a apertura d’anello (ROP), una tecnica largamente impiegata per poliesteri come il PLA e il PCL. Questa metodologia utilizza monomeri ciclici che, grazie all’azione di catalizzatori, si aprono e si uniscono per formare lunghe catene polimeriche. - Sintesi enzimatica, un approccio innovativo e sostenibile che utilizza enzimi, come le lipasi, per facilitare la polimerizzazione in condizioni più delicate, riducendo l’uso di catalizzatori chimici potenzialmente dannosi. Caratterizzare i Poliesteri per Comprenderne il Comportamento Per garantire l’efficacia dei poliesteri biodegradabili in campo medico, è essenziale analizzarne a fondo le proprietà. Diverse tecniche vengono impiegate per caratterizzare questi materiali: - Analisi termiche come la calorimetria a scansione differenziale (DSC) e l’analisi termogravimetrica (TGA) permettono di studiare le transizioni termiche e la stabilità dei polimeri. - Tecniche spettroscopiche, tra cui l’FTIR e l’NMR, sono fondamentali per identificare i gruppi funzionali e analizzare la struttura chimica. - Microscopia elettronica (SEM) consente di osservare la morfologia superficiale e i cambiamenti indotti dalla degradazione. - Test meccanici, infine, valutano le prestazioni del materiale in termini di resistenza e flessibilità, fattori critici per applicazioni come suture e scaffold. Applicazioni dei Poliesteri in Medicina La versatilità e la biocompatibilità dei poliesteri biodegradabili ne fanno dei candidati ideali per molteplici applicazioni biomedicali. Alcuni esempi includono: - Sistemi di rilascio di farmaci, dove poliesteri come il PLA e il PLGA vengono utilizzati per creare microsfere o matrici in grado di rilasciare farmaci in modo controllato, migliorandone l’efficacia terapeutica. - Ingegneria tissutale, con scaffold tridimensionali che favoriscono la rigenerazione di tessuti grazie a una struttura porosa e personalizzabile. - Suture e impianti biodegradabili, ampiamente impiegati in chirurgia per la loro capacità di dissolversi gradualmente senza necessità di rimozione. Le Sfide e le Opportunità Future Nonostante i progressi compiuti, il settore dei poliesteri biodegradabili deve affrontare diverse sfide. La principale riguarda il controllo preciso del tasso di degradazione, che deve essere adattato alle specifiche esigenze applicative. Inoltre, è cruciale garantire la compatibilità immunologica e sviluppare metodi di produzione sostenibili e scalabili. Le prospettive future sono comunque promettenti. Tecnologie avanzate come la stampa 3D e l’integrazione di polimeri “intelligenti”, capaci di rispondere a stimoli esterni, stanno già aprendo nuove possibilità nel campo biomedicale. Conclusioni I poliesteri biodegradabili rappresentano un pilastro per lo sviluppo di soluzioni innovative in campo medico. Grazie alle loro caratteristiche uniche e alla possibilità di personalizzazione, questi materiali offrono un vasto potenziale per migliorare la qualità delle cure e ridurre l’impatto ambientale dei dispositivi medici. Ulteriori ricerche e innovazioni saranno fondamentali per superare le sfide attuali e massimizzare i benefici di questi straordinari polimeri. Parole chiave: poliesteri biodegradabili, materiali biomedicali, PLA, ingegneria tissutale, rilascio controllato di farmaci, innovazione medica.© Riproduzione Vietata
SCOPRI DI PIU' Caolino e cobalto nelle piastrelle di alta gamma
Composizione, innovazione e sostenibilità nei prodotti ceramici premium italianidi Orizio LucaIl mondo delle piastrelle ceramiche di alta gamma è un universo fatto di materie prime selezionate, tecnologie avanzate e un’attenzione maniacale per la qualità estetica e funzionale. Tra i tanti elementi che compongono questi prodotti d’eccellenza, due sostanze giocano un ruolo fondamentale: il caolino e il cobalto. Entrambi, pur appartenendo a categorie chimiche molto diverse, sono indispensabili per garantire che le piastrelle non siano solo oggetti funzionali, ma veri e propri elementi di design, durevoli e rispettosi dell’ambiente. Il caolino: l’argilla preziosa che definisce struttura e qualità Il caolino è una argilla di origine naturale, caratterizzata da una composizione chimica basata principalmente sulla caolinite, un silicato di alluminio idrato. Quello che rende il caolino così prezioso per la produzione ceramica è la sua finezza, purezza e biancore. In termini pratici, il caolino è la base su cui si fonda la qualità strutturale e visiva delle piastrelle più pregiate. L’industria ceramica italiana lo utilizza da decenni per conferire all’impasto una plasticità che facilita la formatura di prodotti sottili ma robusti. Le piastrelle che troviamo nelle collezioni di punta sono realizzate con percentuali di caolino che possono variare dal 20% fino anche al 35% del totale dell’impasto, a seconda del prodotto e del livello di finitura richiesto. Questo materiale assicura che, durante le fasi di pressatura e cottura, la piastrella mantenga forma e dimensioni senza subire deformazioni o microfratture, che comprometterebbero la qualità. Inoltre, il caolino conferisce al prodotto finito una luminosità e un biancore di fondo che sono essenziali per ottenere superfici perfette, uniformi e pronte a ricevere smalti e decorazioni di pregio. La purezza di questo materiale è fondamentale per evitare impurità che potrebbero manifestarsi come difetti estetici o problemi di resistenza. Tra i produttori di caolino di alta qualità più apprezzati in Italia e nel mondo, spicca Imerys Ceramics, che fornisce polveri finissime e purificate, progettate specificamente per le esigenze di un’industria ceramica sempre più esigente. Questo tipo di caolino è micronizzato, ovvero macinato finemente, per garantire la migliore dispersione e lavorabilità negli impasti ceramici. Il cobalto: un piccolo metallo con un grande impatto estetico Se il caolino è la “struttura portante” della piastrella, il cobalto è senza dubbio uno degli elementi più preziosi per la sua veste estetica. Questo metallo, utilizzato soprattutto come ossido (CoO) o come carbonato (CoCO3), è la fonte di uno dei colori più intensi e raffinati nel panorama ceramico: il blu cobalto. Il colore blu ottenuto con il cobalto è noto per la sua profondità e brillantezza, qualità che resistono perfettamente alle temperature elevate dei forni (oltre 1200 °C) e all’usura del tempo. Nel mondo delle piastrelle di alta gamma, anche quantità molto ridotte di cobalto (inferiori all’1%) possono trasformare un prodotto semplice in un pezzo di grande valore estetico e commerciale. Questo pigmento è particolarmente utilizzato in decorazioni artistiche, finiture di lusso o per creare effetti cromatici sofisticati che caratterizzano le linee più prestigiose delle aziende ceramiche italiane. L’utilizzo del cobalto è strettamente regolamentato per garantire la sicurezza dei prodotti finiti e prevenire rischi ambientali. Aziende specializzate come Umicore sviluppano pigmenti a base di cobalto puri e privi di sostanze tossiche, assicurando che le piastrelle siano sicure per l’uso domestico e commerciale. La composizione chimica completa: un equilibrio di materiali per eccellenza Le piastrelle di alta gamma non si basano solo su caolino e cobalto, ma su una miscela bilanciata di diversi materiali. Accanto al caolino troviamo argille più comuni, feldspati e sabbie quarzifere. Ognuno di questi materiali svolge un ruolo fondamentale: - Le argille comuni costituiscono la massa dell’impasto, conferendo plasticità e coesione. - I feldspati sono vetrificanti naturali che abbassano la temperatura di fusione, migliorando la compattezza e la resistenza superficiale. - Le sabbie quarzifere danno struttura e durezza, aumentando la resistenza all’abrasione e all’usura. Insieme, questi componenti garantiscono una piastrella con caratteristiche tecniche di altissimo livello: resistenza meccanica superiore (con moduli di rottura che superano i 35 MPa), porosità bassissima (inferiore allo 0,5%) e superfici lisce, omogenee e facili da pulire. Esempi di eccellenza italiana: i grandi marchi che utilizzano caolino e cobalto L’Italia è da sempre leader mondiale nella produzione di piastrelle ceramiche, con aziende che uniscono tradizione, ricerca e innovazione tecnologica per realizzare prodotti di qualità superiore. Tra i principali produttori italiani che utilizzano caolino e cobalto nelle loro linee top di gamma troviamo: Marazzi Group, uno dei nomi più prestigiosi, utilizza caolini purissimi e pigmenti di cobalto per le sue collezioni artistiche e tecniche. Le piastrelle Marazzi sono conosciute per l’equilibrio perfetto tra resistenza strutturale e ricercatezza estetica. Florim Group, altro gigante italiano, punta molto sull’innovazione tecnologica. Le sue linee premium includono piastrelle realizzate con materie prime selezionate, inclusi caolini finemente micronizzati per migliorare la lavorabilità e pigmenti al cobalto per effetti cromatici di grande impatto. Atlas Concorde, noto per le sue superfici di design, utilizza caolino di altissima qualità e pigmenti di cobalto in dosi calibrate per creare piastrelle con decorazioni sofisticate e colori brillanti, capaci di resistere nel tempo e alle condizioni più severe. Casalgrande Padana è un’altra realtà italiana che unisce la ricerca su materie prime di qualità con la sostenibilità, impiegando caolini puri e pigmenti sicuri, compreso il cobalto, per i propri prodotti di fascia alta.Iris Ceramiche, infine, si distingue per la sua capacità di combinare artigianalità e tecnologia d’avanguardia. L’azienda utilizza caolini di alta purezza e pigmenti a base di cobalto per realizzare collezioni che uniscono la tradizione delle decorazioni ceramiche italiane con soluzioni innovative per superfici resistenti e d’effetto. Iris Ceramiche è particolarmente apprezzata per la qualità delle sue finiture e per l’attenzione ai dettagli, elementi che rendono le sue piastrelle un punto di riferimento nel mercato premium. Queste aziende rappresentano il meglio della produzione ceramica italiana, dove la scelta delle materie prime è fondamentale per garantire prodotti che rispondano alle esigenze di estetica, durata e rispetto ambientale. I processi produttivi avanzati: dalla materia prima al prodotto finito Dietro la bellezza delle piastrelle di alta gamma ci sono processi tecnologici sofisticati, sviluppati per massimizzare la qualità e ridurre l’impatto ambientale. La produzione inizia dalla selezione accurata delle materie prime: il caolino viene micronizzato per migliorare la plasticità dell’impasto, mentre il cobalto viene dosato con precisione per assicurare uniformità e intensità cromatica. La pressatura è un passaggio chiave: si utilizzano presse isostatiche e a secco per garantire densità e omogeneità, elementi fondamentali per evitare difetti superficiali e assicurare robustezza. La cottura avviene in forni a tunnel controllati digitalmente, dove temperature che superano i 1200 °C permettono la sinterizzazione perfetta del materiale. Le superfici vengono rifinite con smalti e decorazioni, spesso applicati con tecniche digitali come la stampa inkjet, che consente un’alta risoluzione e una grande personalizzazione, sfruttando la capacità del cobalto di mantenere colore e brillantezza anche in condizioni estreme. Sostenibilità e riciclabilità: un futuro circolare per le piastrelle ceramiche Un tema ormai imprescindibile nell’industria ceramica è la sostenibilità ambientale, che si concretizza in due direzioni principali: la produzione responsabile e la gestione a fine vita dei prodotti. Le piastrelle di alta gamma, pur essendo prodotte con materiali naturali e durevoli come il caolino, vedono sempre più spesso l’integrazione di materie prime riciclate, come scarti di produzione e vetro rigenerato, contribuendo a ridurre l’impatto ambientale. I processi produttivi moderni utilizzano tecnologie a basso consumo energetico, con forni a recupero termico e sistemi di controllo che ottimizzano i cicli di cottura. A fine vita, le piastrelle ceramiche sono altamente riciclabili grazie alla loro composizione inorganica e stabile. Possono essere frantumate e reimmesse nel ciclo produttivo come materia prima secondaria o utilizzate come aggregati per sottofondi e massetti edili, riducendo così la necessità di estrarre nuove risorse naturali. Alcune aziende italiane stanno sviluppando programmi di raccolta e riciclo, collaborando con enti pubblici e privati per valorizzare i materiali dismessi e promuovere un’economia circolare efficace. Conclusioni Le piastrelle di alta gamma rappresentano il perfetto equilibrio tra tradizione, tecnologia e sostenibilità. Il caolino, con le sue proprietà strutturali e estetiche, insieme al cobalto, che dona quel tocco di colore unico e raffinato, sono pilastri insostituibili nella composizione di questi prodotti. L’industria ceramica italiana, attraverso marchi di eccellenza come Marazzi, Florim, Atlas Concorde e Casalgrande Padana, dimostra come una sapiente selezione delle materie prime, abbinata a processi produttivi avanzati, possa portare alla realizzazione di piastrelle non solo belle e resistenti, ma anche sostenibili e rispettose dell’ambiente. Il futuro della ceramica è dunque sempre più circolare, dove innovazione, qualità e attenzione ambientale camminano di pari passo per offrire prodotti capaci di valorizzare gli spazi abitativi e contribuire alla tutela del pianeta.© Riproduzione Vietata
SCOPRI DI PIU'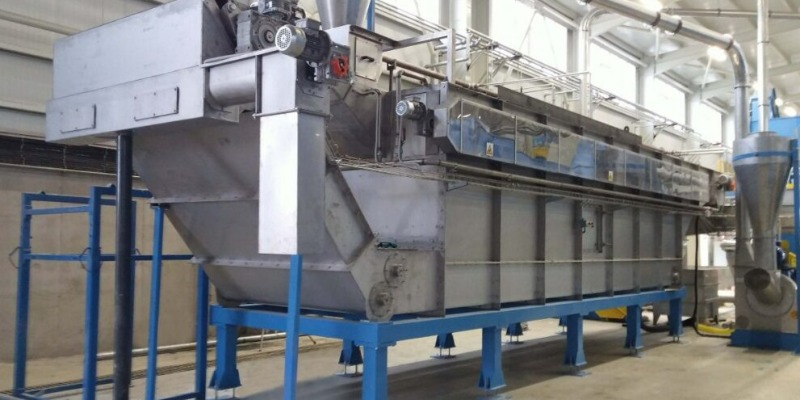 Il Lavaggio dei Rifiuti Plastici da Post Consumo si Fa in Tre
di Marco ArezioI rifiuti plastici da post consumo sono, in termini quantitativi, tra le maggiori voci che compongono il paniere degli scarti che la nostra società produce.Se fino a pochi anni fa non veniva applicato un riciclo meccanico intensivo ma si cercava di separare ed estrarre solo plastiche nobili, oggi la consapevolezza ambientale e la necessità di ridurre il conferimento di rifiuti nelle discariche, ha imposto un uso sempre più massiccio dei polimeri da post consumo riciclati per la creazione di nuovi prodotti finiti, realizzando il più possibile la circolarità della filiera. Non è stata una svolta improvvisa, c’è voluto tempo per sovvertire il preconcetto culturale che un prodotto fatto con i polimeri riciclati fosse di seconda categoria rispetto ad uno fatto con materia prima vergine. Quando l’opinione pubblica ha sdoganato l’uso delle materie prime riciclate come elemento necessario e insostituibile della nostra vita, la domanda è cresciuta in modo esponenziale. Non c’è dubbio che, dal punto di vista industriale, il trattamento dei rifiuti plastici da post consumo per la creazione di una materia prima, che assume una nuova nobiltà estetica e strutturale nei prodotti, ha bisogno, oggi, di un approccio al riciclo decisamente più professionale e qualitativo rispetto al passato. Infatti, nel ciclo di lavoro dello scarto plastico da post consumo, che contempla la raccolta, la selezione, la macinazione, la separazione, il lavaggio e la granulazione, è interessante soffermarci sulla fase del lavaggio per capire meglio alcuni aspetti. Il concetto di lavaggio deve prevedere tre passaggi fondamentali a cui non ci si può sottrarre, se si vuole realizzare una materia prima adatta ad una produzione di un buon granulo plastico. I tre passaggi dell’attività di lavaggio sono qui riassumibili:• Lavaggio degli scarti attraverso una macchina con lavaggio forzato, che permette, attraverso l’azione dell’acqua e della rotazione centrifuga del cestello di contenimento della plastica, un distaccamento di parti inquinanti, come residui organici alimentari, sabbia, terra o altro, che altrimenti non avverrebbe in una vasca tradizionale con acqua. • Utilizzo di una vasca di decantazione in cui i materiali, che sono usciti dalla fase di lavaggio forzato, fanno un percorso studiato, in termini di velocità di movimento e di lunghezza, nella quale avviene una separazione degli scarti plastici per peso specifico. Infatti, i materiali con peso specifico più leggero come l’HDPE, LDPE, il PS e il PP, che costituiscono le famiglie di maggiore presenza nei rifiuti da post consumo, rimangono a galla, mentre quelli con il peso specifico maggiore come i materiali caricati, il PVC e altri elementi affondano. • Ultimo impianto indispensabile per concludere un buon ciclo di lavaggio delle materie plastiche da post consumo è la centrifuga. Infatti una volta lavato con energia gli scarti, averli separati da plastiche con peso specifico diverso, è assolutamente necessario, prima della produzione della materia prima finale, ridurne la concentrazione dell’umidità. Attraverso il passaggio degli scarti stessi nella centrifuga è possibile abbattere percentuali di umidità elevate che causano molti problemi, quali il degrado del polimero, la creazione di difetti estetici sul prodotto finito ed una sostanziale riduzione delle prestazioni meccaniche.La fase di lavaggio, nelle attività di riciclo dei materiali da post consumo, ha visto spesso affermarsi una sbagliata teoria definibile della “sciacquatura”, dove il processo prevedeva l’immersione del macinato plastico in vasche con una bassa qualità dell’acqua, una elevata velocità di flottazione degli scarti e una lunghezza della vasca non adeguata. Tutto questo si rifletteva in un deciso risparmio economico, un aumento della produzione oraria del reparto ma con una bassa o bassissima qualità del futuro polimero. Se, a parziale difesa di questo approccio, possiamo ricordare che nel passato i polimeri che derivavano dagli scarti da post consumo erano impiegati solo per prodotti di bassa qualità, dobbiamo però ricordare che oggi, ci si aspetta una qualità più alta da questa famiglia di polimeri in quanto è aumentata la platea di utilizzo. Un basso livello qualitativo di processo in fase di lavaggio, separazione ed asciugatura, porta inevitabilmente con sé anche il problema degli odori delle plastiche da post consumo. Se abbiamo parlato in precedenza di aspetti negativi legati alla meccanica e all’estetica dei prodotti, risparmiare tempo e tecnologia nelle 3 fasi che costituiscono il lavaggio, incrementa in modo considerevole l’odore sgradevole nei prodotti finiti realizzati con polimeri che hanno subito un processo di lavaggio scadente. La presenza di odori pungenti e persistenti nei prodotti finiti, comporta non solo la riduzione delle vendite in termini quantitativi, ma porta anche al deprezzamento dell’articolo stesso, con una riduzione dei margini di contribuzione dell’azienda.Categoria: notizie - tecnica - plastica - riciclo - post consumo - lavaggio
SCOPRI DI PIU'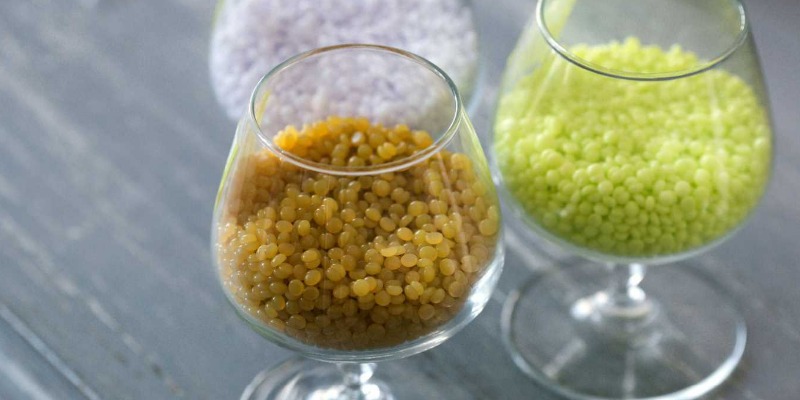 Quando e Come Usare la Cera di Polietilene nei Polimeri Riciclati
Un additivo di grande efficacia per migliorare alcune prestazioni dei prodotti plasticidi Marco ArezioNella realizzazione di ricette polimeriche con alte prestazioni fisico-meccaniche ed estetiche, la cera di polietilene si è ricavata uno spazio di tutto rispetto. Se diventa più istintivo e facile da abbinare ad un polimero vergine, l’impiego della cera di polietilene nei polimeri riciclati ha bisogno di alcune nozioni suppletive.Cosa è la cera di polietilene La cera di polietilene è un tipo di elemento prodotto dalla polimerizzazione dell'etilene, un idrocarburo, infatti essa è spesso utilizzata in una serie di applicazioni industriali in virtù della sua resistenza, flessibilità e impermeabilità all'acqua. E’ comunemente usata in prodotti come vernici, rivestimenti, cosmetici, polimeri e prodotti per la cura dell'auto. Nei cosmetici, per esempio, può essere utilizzata come agente condizionante della pelle o per dare struttura e consistenza al prodotto. Va ricordato che, essendo un prodotto sintetico, non è biodegradabile e può avere un impatto ambientale se non gestita in maniera responsabile. Come viene usata la cera di polietilene nei polimeri riciclati La cera di polietilene viene utilizzata nei polimeri riciclati principalmente come agente di processo. Questo significa che viene aggiunta durante la fase di produzione per migliorare le proprietà del materiale finale. Uno dei principali problemi con il riciclo dei polimeri è che il processo può degradare le proprietà del materiale, rendendolo meno utile per le applicazioni future. Tuttavia, l'aggiunta di cera di polietilene può aiutare a contrastare questo problema. La cera di polietilene può migliorare quindi la lavorabilità dei polimeri riciclati, rendendoli più facili da modellare. Può anche migliorare le proprietà superficiali del prodotto in plastica riciclato, come la lucentezza e la resistenza all'abrasione. Inoltre, può agire come un lubrificante, riducendo l'attrito tra le particelle del polimero durante la lavorazione. Questo può aiutare a prevenire problemi come l'adesione eccessiva o l'agglomerazione delle masse polimeriche. In definitiva, l'uso della cera di polietilene nei polimeri riciclati può contribuire a produrre un materiale di migliore qualità che può essere utilizzato in una gamma più ampia di applicazioni. Con quali polimeri si può usare la cera di polietilene e quali vantaggi si ricavano La cera di polietilene è versatile e può essere utilizzata con una varietà di polimeri, sia sintetici che naturali. Polietilene (PE) La cera di polietilene può essere utilizzata con il polietilene stesso per migliorare la lavorabilità, la lucentezza e la resistenza all'abrasione dei prodotti. Polipropilene (PP) Quando utilizzata con il polipropilene, la cera può migliorare le proprietà di flusso del materiale, facilitandone la lavorazione. Policloruro di vinile (PVC) E’ spesso utilizzata come lubrificante interno ed esterno nella lavorazione del PVC. Come lubrificante interno, migliora il processo di fusione e miscelazione del PVC, mentre come lubrificante esterno, aiuta a prevenire l'adesione del PVC caldo agli attrezzi e alle apparecchiature di lavorazione. Polistirene (PS) e altri polimeri stirenici In questi materiali, la cera di polietilene può aiutare a migliorare le proprietà di flusso e la resistenza al calore. Poliacrilonitrile butadiene stirene (ABS) Può migliorare le proprietà di flusso del ABS durante la lavorazione, rendendo il materiale più facile da modellare e lavorare. Nell'industria dei colori e delle vernici, la cera di polietilene viene spesso utilizzata per migliorare la resistenza all'abrasione, la resistenza all'acqua, la durezza e la brillantezza dei rivestimenti. Inoltre, può essere utilizzata per modulare la viscosità di vernici e inchiostri. Come la cera di polietilene può migliorare la lucentezza della plastica Quando la plastica si raffredda e si solidifica, la cera di polietilene aiuta a produrre una superficie più liscia e lucida. Questo accade perché riempie le microscopiche irregolarità della superficie del polimero, creando una superficie più riflettente e quindi più lucente. Inoltre, la cera di polietilene può anche agire come un agente rilasciante durante l'estrusione, prevenendo l'adesione del polimero fuso all'attrezzatura di lavorazione. Questo può aiutare a produrre prodotti finiti con una superficie più liscia e uniforme, che contribuisce ad aumentare la lucentezza. Come la cera di polietilene può migliorare la resistenza all'abrasione? La resistenza all'abrasione di un materiale si riferisce alla sua capacità di resistere all'usura quando viene sfregato o graffiato. Nei polimeri, l'aggiunta di cera di polietilene può migliorare la resistenza all'abrasione in vari modi: Riduzione del coefficiente di attrito La cera di polietilene agisce come un lubrificante, riduce il coefficiente di attrito sulla superficie del polimero. Questo significa che quando un oggetto viene sfregato contro la superficie, scivola più facilmente e causa meno danni. Riempimento delle microcavità In questo caso può riempire le microscopiche irregolarità sulla superficie del polimero, creando una superficie più liscia e uniforme che è meno suscettibile all'abrasione. Aumento della durezza della superficie Quando la cera si solidifica nella matrice del polimero contribuisce ad aumentare la durezza della superficie, rendendola più resistente all'usura. Miglioramento della compatibilità dei materiali di riempimento In alcuni polimeri, il prodotto può migliorare la compatibilità tra il polimero e i materiali di riempimento utilizzati, che possono favorire la resistenza all'abrasione. Tuttavia, è importante notare che l'effetto della cera di polietilene sulla resistenza all'abrasione può variare a seconda del tipo di polimero e delle specifiche del processo di produzione. Inoltre, l'aggiunta di troppa cera di polietilene può avere l'effetto opposto e ridurre la resistenza all'abrasione, quindi è importante trovare il giusto equilibrio. Perchè unendo la cera di polietilene ai polimeri ne aumentiamo la lavorabilità? L'aggiunta di cera di polietilene ai polimeri può migliorare la loro lavorabilità attraverso vari meccanismi: La cera di polietilene funge da lubrificante durante il processo di lavorazione dei polimeri, riducendo l'attrito tra le particelle stesse. Questo può facilitare la lavorazione, riducendo l'energia necessaria per modellare o deformare il materiale. La cera di polietilene può anche migliorare le proprietà di flusso del polimero durante la fusione. Questo significa che il materiale fuso fluisce più facilmente, il che può favorire la lavorazione e ridurre il rischio di difetti nel prodotto finale. Può inoltre aiutare a ridurre l'adesione del polimero fuso all'attrezzatura di lavorazione. Questo aiuta a prevenire problemi come l'agglomerazione e facilitare la rimozione del prodotto finale dall'attrezzatura. In alcuni polimeri, la cera di polietilene può migliorare anche la compatibilità tra il polimero e i materiali di riempimento utilizzati. Questo può facilitare la lavorazione e aiutare a ottenere un prodotto finale di migliore qualità. Come dosare la cera di polietilene con i polimeri durante l'estrusione? Il dosaggio della cera di polietilene in un polimero durante il processo di estrusione può variare a seconda di vari fattori, tra cui il tipo di polimero, le specifiche del processo di estrusione, e le proprietà desiderate del prodotto finale. Tuttavia, ci sono alcuni principi generali che possono essere utilizzati come punto di partenza. In generale, la cera di polietilene è solitamente utilizzata in concentrazioni che variano dall'1% al 5% in peso rispetto al polimero. Questo significa che per ogni 100 grammi di polimero, si potrebbe utilizzare da 1 a 5 grammi di cera di polietilene. Durante il processo di estrusione, la cera di polietilene viene generalmente aggiunta al polimero mentre è in fase di fusione. Dopo l'aggiunta di questo additivo, il mix di polimero e cera viene raffreddato e solidificato per formare il prodotto finale. Durante questo processo, la cera di polietilene può aiutare a migliorare, come abbiamo detto, le proprietà del prodotto, come la lucentezza, la resistenza all'abrasione, e la lavorabilità. Come si presenta la cera di polietilene per essere additivata ai polimeri? La cera di polietilene, quando pronta per essere additivata ai polimeri, di solito si presenta in forma solida a temperatura ambiente. Può essere disponibile in diverse forme fisiche, tra cui granuli, fiocchi, polvere, o perle. La forma esatta può variare a seconda delle esigenze di produzione e delle preferenze del produttore. Le cere in forma di granuli o perle sono spesso preferite per la loro facilità di manipolazione e dosaggio. Possono essere facilmente misurate e aggiunte al polimero durante il processo di produzione.
SCOPRI DI PIU' La Plastica Riciclata e i Raggi Gamma Aumentano le Prestazioni del Calcestruzzo
di Marco ArezioCi sono diverse applicazioni della plastica riciclata, o del rifiuto plastico non riciclabile, che sono state testate nel settore dell’edilizia, con lo scopo di aiutare il sistema a smaltire i rifiuti che produciamo e, nello stesso tempo, a migliorare la circolarità di un settore che ha bisogno di integrarsi nel grande obbiettivo comune di produrre e consumare la minor quantità di risorse naturali e incidere il meno possibile sull’ambiente.L’impiego della plastica riciclata è già presente in molti prodotti di uso comune in edilizia, come vedremo più avanti, ma meno numerosi sono stati i progetti di successo nell’impiego delle plastiche non riciclabili, come per esempio i poliaccoppiati o gli scarti degli impianti di lavaggio, un mix di plastiche eterogenee non separabili meccanicamente. Nel settore degli asfalti stradali si sono utilizzate con successo miscele tra bitume e plastica macinata non riciclabile come descritto nell’articolo che potrete leggere in calce. Un progetto interessante riguarda l’uso della plastica macinata negli impasti cementizi, frutto di vari tentativi, alcuni non riusciti, che hanno permesso di trovare la chiave per avere una miscela cementizia con prestazioni migliorative rispetto a quella tradizionale, come ci racconta Luisa Dalaro. Infatti, non si vuole parlare del cemento che tutti conosciamo, ma di un particolare cemento, “il cemento di plastica”. Si potrebbe pensare ad un cemento di prestazioni inferiori, di scarsa qualità al primo impatto, ma invece può essere un’alternativa valida al classico calcestruzzo, in un contesto di crescente interesse verso il riciclo di materiali derivanti da rifiuti solidi urbani ed industriali. Questo modus operandi rappresenta un’efficiente soluzione al depauperamento delle risorse naturali e, allo stesso tempo, un efficace metodo di smaltimento dei rifiuti. I materiali riciclati sono una valida alternativa ai tipici materiali edili, a patto che il processo di trasformazione richieda un consumo di energia e materie prime minore rispetto alla produzione ex novo. Gran parte dei rifiuti sono materiali plastici, dunque la plastica è un materiale che deve essere quanto più possibile riciclato o riusato. In edilizia, la plastica riciclata è ampiamente utilizzata per la realizzazione di pavimentazioni, pannelli isolanti, tubi, vespai, ed infissi. Sperimentazioni più estreme prevedono l’impiego di bottiglie di plastica nel getto cementizio. In particolare, la plastica riciclata delle bottiglie usate potrebbe portare alla produzione di un cemento più resistente ed ecologico. Cemento eco più resistente: la sperimentazioneEd ecco il frutto di una ricerca di alcuni studiosi del MIT (Massachusetts Institute of Technology), la cui proposta potrebbe essere la soluzione capace di ridurre l’impatto ambientale della produzione del calcestruzzo e trovare un utilizzo su larga scala alla plastica riciclata. Gli studiosi del MIT avevano ipotizzato che mischiando dei fiocchi di plastica riciclata nella miscela cementizia, si sarebbero potute migliorare le proprietà fisiche di quest’ultima, ma purtroppo il risultato fu deludente. Gli scienziati continuando la loro ricerca su questa via, trovarono che sottoponendo la plastica a raggi gamma, mediante un irradiatore cobalto-60 che emette raggi gamma (solitamente utilizzato per decontaminare il cibo), i fiocchi di plastica riciclata e poi polverizzata, cristallizzavano, divenendo perfettamente assimilabili ed “inglobati in maniera uniforme” dal calcestruzzo. La polvere così ottenuta è stata unita a vari composti cementizi, che sono stati poi versati in stampi cilindrici, per poi essere sottoposti, una volta solidificati, a test di compressione. I risultati dei test hanno confermato che il cemento di plastica è più resistente del tradizionale calcestruzzo di circa il 15%. La nuova miscela di calcestruzzo ha dimostrato proprietà incredibili: come un’aumentata resistenza e flessibilità. “Abbiamo osservato che all’interno dei parametri del nostro programma di test, maggiore è la dose irradiata, maggiore è la resistenza del calcestruzzo, quindi sono necessarie ulteriori ricerche per personalizzare la miscela e ottimizzare il processo con l’irradiazione per ottenere dei risultati ancora migliori. Il processo che abbiamo sviluppato ha delle enormi potenzialità sia sul fronte della sostenibilità sia su quello della resistenza.” – Kupwade-Patil, ricercatore del MIT.Categoria: notizie - tecnica - plastica - riciclo - calcestruzzo - ediliziaVedi maggiori informazioni sulla tecnologia del calcestruzzo Articoli correlati:Vetro e Plastica non Riciclabili: c’è un’Alternativa alla Discarica?
SCOPRI DI PIU' Tecnologie ed applicazioni dei polimeri lignocellulosici per una produzione sostenibile di bioplastiche e combustibili
Una panoramica sui polimeri sintetizzati da biomassa lignocellulosica, tra opportunità, sfide e sviluppi futuri per l'economia circolaredi Marco ArezioL'attenzione verso i polimeri derivati da biomassa è cresciuta negli ultimi anni in risposta alla necessità di ridurre la dipendenza dai combustibili fossili e diminuire l'impatto ambientale della produzione di plastica e combustibili. La biomassa lignocellulosica, composta principalmente da lignina, cellulosa ed emicellulosa, rappresenta una delle fonti più promettenti per la sintesi di polimeri sostenibili. Questo articolo esplora lo stato dell'arte nella ricerca sui polimeri lignocellulosici e il loro impiego nella produzione di bioplastiche e biocombustibili, esaminando i vantaggi, le sfide e le applicazioni emergenti. La biomassa lignocellulosica come fonte di polimeri La biomassa lignocellulosica, presente in abbondanza in fonti vegetali non alimentari come residui agricoli, scarti forestali e rifiuti urbani, è una risorsa rinnovabile costituita principalmente da tre polimeri naturali: la cellulosa, l'emicellulosa e la lignina. La cellulosa è un polisaccaride lineare di unità di glucosio, mentre l'emicellulosa è un gruppo eterogeneo di polisaccaridi, e la lignina è una macromolecola complessa di polifenoli. La struttura chimica complessa e la diversità molecolare della biomassa lignocellulosica rendono possibile la sintesi di polimeri con proprietà specifiche, utilizzabili in numerose applicazioni industriali. Processi di conversione della biomassa in polimeri Per convertire la biomassa lignocellulosica in polimeri funzionali, sono impiegate diverse tecnologie chimiche, termochimiche e biochimiche. I principali metodi di conversione includono: Idrolisi enzimatica e chimica: Questo processo converte la cellulosa e l'emicellulosa in zuccheri fermentabili, che possono essere successivamente trasformati in biopolimeri come il polilattico (PLA), utilizzato per bioplastiche compostabili. Termochimica: Tecniche come la pirolisi e la gassificazione permettono di convertire la biomassa in composti chimici intermedi come bio-olio, gas di sintesi e biochar, che possono essere utilizzati nella sintesi di biopolimeri e biocombustibili. Trattamenti chimici della lignina: La lignina può essere convertita in monomeri aromatici e altre molecole funzionali, impiegabili come materie prime per la produzione di poliuretani, resine e altri polimeri ad alte prestazioni. Polimeri derivati da biomassa lignocellulosica per bioplastiche Tra i polimeri derivati da biomassa lignocellulosica, i biopolimeri ottenuti da zuccheri derivati dalla cellulosa sono i più promettenti per la produzione di bioplastiche. Ad esempio: Polilattico (PLA): È un polimero biodegradabile prodotto a partire dall'acido lattico, un derivato fermentato degli zuccheri della biomassa. Il PLA è largamente utilizzato nel packaging, nell'industria alimentare e nei settori medicali, grazie alla sua compostabilità e alle buone proprietà meccaniche. Poliidrossialcanoati (PHA): Sono polimeri prodotti da batteri attraverso la fermentazione degli zuccheri e sono completamente biodegradabili. I PHA trovano applicazioni in ambiti medici e come materiali per imballaggi grazie alla loro resistenza e biodegradabilità in ambienti naturali. Poliuretani a base di lignina: La lignina, un sottoprodotto della lavorazione della biomassa, può essere utilizzata come fonte di fenoli per produrre poliuretani, una classe di polimeri versatili impiegati per rivestimenti, schiume e materiali compositi. La lignina offre vantaggi in termini di resistenza chimica e riduzione dei costi di produzione rispetto ai poliuretani convenzionali. Polimeri lignocellulosici per combustibili sostenibili Oltre alla produzione di bioplastiche, la biomassa lignocellulosica è studiata anche per la sintesi di biocombustibili. I principali approcci includono: Bioetanolo: Prodotto attraverso la fermentazione degli zuccheri della biomassa, il bioetanolo è un combustibile rinnovabile che può sostituire la benzina o essere miscelato con essa. La sua produzione riduce le emissioni di gas serra e sfrutta fonti di biomassa ampiamente disponibili. Biodiesel: Sebbene il biodiesel sia comunemente prodotto da oli vegetali, esistono approcci per sintetizzare combustibili simili a partire dalla lignina e da altri composti lignocellulosici. Questi processi coinvolgono spesso la pirolisi e la gassificazione per ottenere oli bio-compatibili con i motori a combustione interna. Biogas: La digestione anaerobica della biomassa lignocellulosica produce biogas, una miscela di metano e anidride carbonica. Questo combustibile può essere utilizzato per generare energia o calore e rappresenta un’alternativa sostenibile ai gas naturali fossili. Vantaggi e sfide nell'uso della biomassa lignocellulosica L'impiego della biomassa lignocellulosica presenta numerosi vantaggi, tra cui la riduzione delle emissioni di carbonio, la diminuzione della dipendenza dai combustibili fossili e l'utilizzo di risorse rinnovabili. Tuttavia, la sua applicazione pratica comporta ancora alcune problematiche significative: Costi di produzione: I processi di conversione della biomassa sono spesso più costosi rispetto ai metodi tradizionali basati su fonti fossili, specialmente per la produzione su larga scala. Efficienza di conversione: La complessità strutturale della lignina e la resistenza naturale della biomassa lignocellulosica alla degradazione rendono difficile l'ottenimento di rendimenti elevati nei processi di conversione. Compatibilità delle infrastrutture: L'adattamento delle infrastrutture esistenti per l’uso di bioplastiche e biocombustibili è una questione critica, soprattutto nel settore energetico e dei trasporti, dove i costi di transizione possono essere elevati. Applicazioni e prospettive future I polimeri derivati da biomassa lignocellulosica sono già in uso in vari settori e le loro applicazioni continuano ad espandersi. Oltre agli usi comuni nel packaging e nei materiali da costruzione, i biopolimeri lignocellulosici stanno emergendo nel settore dell’automotive per la produzione di componenti leggeri e biodegradabili. Le tecnologie di stampa 3D potrebbero inoltre facilitare l'uso di materiali lignocellulosici personalizzabili per la produzione di oggetti su misura e prodotti durevoli. La ricerca in corso si concentra sull'ottimizzazione dei processi di conversione e sulla creazione di nuove formulazioni di biopolimeri per migliorare le proprietà meccaniche, termiche e chimiche dei materiali risultanti. Inoltre, gli sforzi per ridurre i costi di produzione e aumentare la compatibilità con i sistemi industriali esistenti sono cruciali per accelerare l’adozione dei polimeri lignocellulosici su scala globale. Conclusione I polimeri derivati da biomassa lignocellulosica rappresentano una soluzione sostenibile e innovativa per la produzione di bioplastiche e combustibili rinnovabili. Pur affrontando ancora delle problematiche tecniche ed economiche, l'uso di biomassa lignocellulosica ha il potenziale di ridurre significativamente l'impatto ambientale dei materiali plastici e dei combustibili convenzionali. Con l'evoluzione delle tecnologie di conversione e il continuo impegno nella ricerca e sviluppo, i polimeri lignocellulosici potrebbero assumere un ruolo chiave nella transizione verso un'economia più sostenibile e circolare.© Riproduzione Vietata
SCOPRI DI PIU'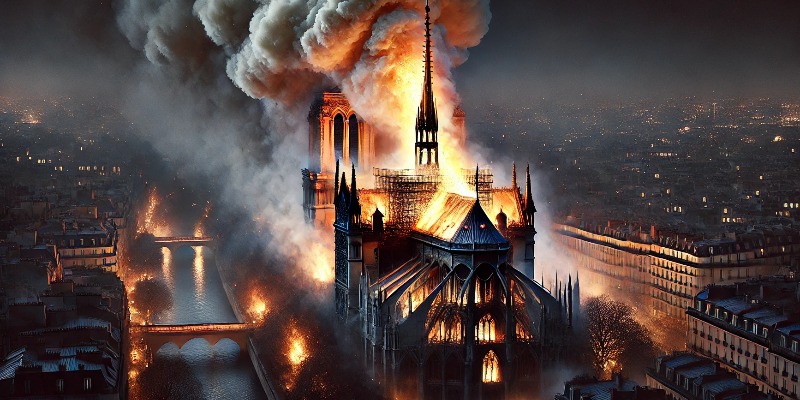 Resistenza al Fuoco nelle Strutture in Legno Riciclato: Soluzioni Tecniche e Lezioni dalla Storia
Dalle catastrofi del passato alle tecnologie moderne: come il legno riciclato può diventare un materiale sicuro e sostenibile per le costruzioni futuredi Marco ArezioL'uso del legno riciclato nelle costruzioni sta guadagnando sempre più popolarità, spinto dall'interesse crescente per la sostenibilità e l'economia circolare. Tuttavia, una delle sfide più significative associate all'utilizzo del legno, in particolare del legno riciclato, è la resistenza al fuoco. Questo articolo esplorerà le tecniche storiche e moderne per migliorare la resistenza al fuoco nelle strutture in legno, con un focus specifico sul legno riciclato. Storia dell'Utilizzo del Legno nelle Costruzioni e della Resistenza al Fuoco Il legno è uno dei materiali da costruzione più antichi, utilizzato in tutto il mondo per migliaia di anni. Tuttavia, la sua vulnerabilità al fuoco ha sempre rappresentato una preoccupazione. Nelle epoche passate, le città costruite prevalentemente in legno erano soggette a devastanti incendi. Uno degli esempi più noti è il Grande Incendio di Londra del 1666, che distrusse gran parte della città, evidenziando la necessità di materiali da costruzione più resistenti al fuoco. Nel corso dei secoli, sono state sviluppate varie tecniche per migliorare la resistenza al fuoco del legno. Tra le prime soluzioni si annoverano l'uso di rivestimenti di argilla o intonaco e, successivamente, l'impregnazione del legno con sali minerali come il cloruro di ammonio o il borace. Tuttavia, queste tecniche non sempre erano efficaci o pratiche su larga scala. Con l'industrializzazione e l'introduzione di nuovi materiali da costruzione, il legno ha perso terreno rispetto al cemento e all'acciaio, considerati più sicuri in caso di incendio. Tuttavia, con l'odierno ritorno all'uso del legno, favorito dalle sue proprietà ecologiche, è diventato cruciale sviluppare tecniche moderne per aumentare la sua resistenza al fuoco. Caratteristiche del Legno Riciclato Il legno riciclato proviene da fonti diverse, come vecchi edifici, pallet o mobili dismessi. Questo tipo di legno può presentare una variabilità significativa in termini di qualità, densità e contenuto di umidità, fattori che influenzano la sua reazione al fuoco. Inoltre, il legno riciclato potrebbe contenere residui di vernici, colle o altri trattamenti precedenti, che possono alterare la sua infiammabilità. La variabilità del legno riciclato rappresenta una sfida per gli ingegneri e i progettisti, che devono garantire che il materiale mantenga adeguati standard di sicurezza. Di conseguenza, diventa essenziale adottare tecniche specifiche per aumentare la resistenza al fuoco di questo materiale. Tecniche Moderne per Aumentare la Resistenza al Fuoco Esistono diverse tecniche moderne per migliorare la resistenza al fuoco delle strutture in legno riciclato. Queste tecniche possono essere suddivise in trattamenti superficiali, trattamenti in profondità e soluzioni ingegneristiche. Trattamenti Superficiali I trattamenti superficiali sono una delle tecniche più comuni per migliorare la resistenza al fuoco del legno. Questi includono l'applicazione di vernici ignifughe, che formano una barriera protettiva quando esposte al calore. Queste vernici sono progettate per espandersi sotto l'effetto del calore, creando uno strato isolante che protegge il legno sottostante. Un altro approccio è l'uso di rivestimenti in gesso o cemento, che possono essere applicati direttamente sulla superficie del legno. Questi materiali sono noti per le loro proprietà ignifughe e possono aumentare significativamente la resistenza al fuoco delle strutture in legno riciclato. Trattamenti in Profondità Oltre ai trattamenti superficiali, esistono metodi per impregnare il legno riciclato con sostanze ignifughe. Questo processo può essere realizzato attraverso l'immersione del legno in soluzioni chimiche o mediante l'iniezione di queste sostanze sotto pressione. Gli agenti ignifughi comunemente utilizzati includono sali di fosfato, borati e cloruri, che reagiscono chimicamente con i componenti del legno per ridurre la sua infiammabilità. Questi trattamenti sono particolarmente efficaci per legno riciclato che presenta elevate porosità o densità irregolari, migliorando così la sua resistenza al fuoco in modo più omogeneo. Soluzioni Ingegneristiche Le soluzioni ingegneristiche comprendono la progettazione di strutture che integrano materiali ignifughi o che limitano la propagazione del fuoco. Un esempio è l'uso di pannelli multistrato, dove strati di legno sono alternati a strati di materiali ignifughi, come il gesso o il cemento. Inoltre, la progettazione può includere barriere antincendio interne, compartimentazioni e l'uso di strutture portanti in acciaio o cemento, che offrono un'ulteriore protezione in caso di incendio. Queste soluzioni sono particolarmente utili in edifici che utilizzano grandi quantità di legno riciclato, dove la sicurezza antincendio è una priorità. Normative e Standard di Sicurezza In molti paesi, l'uso del legno nelle costruzioni è regolamentato da normative specifiche, che stabiliscono i requisiti minimi di resistenza al fuoco. Queste normative includono test standardizzati per valutare le prestazioni del legno in caso di incendio, come la prova di combustibilità, la resistenza al fuoco e il rilascio di fumi. Per il legno riciclato, queste normative possono essere più stringenti a causa delle variabilità del materiale. È fondamentale che i produttori e i costruttori seguano rigorosamente queste linee guida per garantire che il legno riciclato utilizzato nelle costruzioni soddisfi tutti i requisiti di sicurezza. Negli ultimi anni, sono stati sviluppati nuovi standard e certificazioni per il legno riciclato, che tengono conto delle sue specificità e delle tecniche di trattamento ignifugo. Queste certificazioni forniscono un ulteriore livello di sicurezza per gli architetti e gli ingegneri che desiderano utilizzare legno riciclato nei loro progetti.I grandi Incendi nella Storia Il Grande Incendio di Londra (1666) Uno degli eventi più catastrofici che segnò la storia delle costruzioni in legno fu il Grande Incendio di Londra nel 1666. Iniziato in una panetteria, l'incendio si propagò rapidamente a causa delle strutture in legno e delle strette strade della città. In soli quattro giorni, l'incendio distrusse oltre 13.000 edifici, tra cui la Cattedrale di St. Paul. Questo disastro evidenziò la necessità di materiali più resistenti al fuoco e portò a regolamenti edilizi più severi. Se fossero state disponibili tecniche moderne, come trattamenti ignifughi o soluzioni ingegneristiche per compartimentare le strutture, è probabile che l'incendio avrebbe potuto essere contenuto con maggior successo, limitando i danni. L'incendio della Grenfell Tower (2017) Sebbene l'incendio della Grenfell Tower a Londra non coinvolse direttamente il legno, il disastro dimostrò l'importanza critica dei rivestimenti superficiali. Il rivestimento infiammabile dell'edificio contribuì alla rapida propagazione delle fiamme, causando la morte di 72 persone. Se il rivestimento fosse stato ignifugo, come quelli utilizzabili per il legno, l'incendio avrebbe avuto un impatto molto meno devastante. L'incendio della Cattedrale di Notre-Dame (2019)L'incendio della Cattedrale di Notre-Dame a Parigi nel 2019 distrusse gran parte della struttura in legno del tetto, risalente al XII secolo. La mancanza di trattamenti ignifughi moderni per il legno antico contribuì alla rapida diffusione delle fiamme. Se il legno fosse stato trattato con metodi di impregnazione in profondità, è possibile che il danno sarebbe stato meno esteso. L'incendio della Città di Chicago (1871) L'incendio della città di Chicago nel 1871 è un altro esempio di disastro dovuto a strutture in legno non protette. L'incendio, alimentato dalle costruzioni in legno della città, distrusse un'area vasta e causò enormi perdite. Le moderne soluzioni ingegneristiche, come compartimentazioni e barriere antincendio, avrebbero potuto ridurre significativamente la propagazione del fuoco.Conclusione L'uso del legno riciclato nelle costruzioni rappresenta una scelta sostenibile e in linea con i principi dell'economia circolare. Tuttavia, per garantire la sicurezza delle strutture in legno riciclato, è essenziale adottare tecniche efficaci per migliorare la resistenza al fuoco. Le soluzioni moderne, che vanno dai trattamenti superficiali e in profondità alle innovazioni ingegneristiche, offrono una vasta gamma di opzioni per proteggere il legno e garantire la sicurezza degli edifici. Con l'avanzamento delle tecnologie e delle normative, il legno riciclato può diventare un materiale da costruzione sicuro e resiliente, contribuendo a un futuro più sostenibile senza compromettere la sicurezza. Il continuo sviluppo di tecniche e la ricerca in questo campo saranno fondamentali per superare le sfide attuali e sfruttare appieno il potenziale del legno riciclato nelle costruzioni moderne.© Riproduzione Vietata
SCOPRI DI PIU' Pirolisi di Rifiuti Solidi: Aspetti Tecnologici di Processo
Gassificazione e pirolisi dei rifiuti solidi. Tecnologie innovative per la valorizzazione energetica dei rifiutidi Marco ArezioIl costo economico della produzione di energia da combustibili fossili ha ormai raggiunto valori insostenibili rendendo necessaria la ricerca di nuovi combustibili e la messa a punto di alternative di processo e tecnologiche realmente sostenibili. Tra i “nuovi” combustibili che, previo pre-trattamento e/o trasformazione, possono integrare quelli tradizionali vi sono diverse categorie di rifiuti di varia origine (urbana o industriale). Lo sviluppo di processi in tale direzione nasce dall’esigenza di coniugare una produzione energetica più sostenibile con la necessità di una gestione dei rifiuti più efficiente. Gli obiettivi della ricerca applicata attuale Negli ultimi anni si è fatta sempre più forte la ricerca verso nuove soluzioni tecnologiche che, utilizzando vari processi, anche in combinazione tra loro, mirano a garantire un’efficiente trasformazione dei rifiuti promuovendo nel contempo il massimo recupero di materia ed energia e la massima riduzione delle emissioni gassose, liquide e solide. La gestione dei rifiuti eco-sostenibile La valorizzazione dei rifiuti come materia di base per produrre combustibili pregiati, quali il metanolo e l’idrogeno, è obiettivo della ricerca applicata in tutti i Paesi più industrializzati. L’utilizzo dei rifiuti non come combustibili “tal quali” ma come materia da trasformare in prodotti di maggiore qualità o pregio consente di risalire i gradini della “piramide dell’ecosostenibilità”. La spinta verso un’economia energetica basata sulla conversione di combustibili gassosi o al più liquidi (metano, idrocarburi leggeri, oli) e dell’idrogeno è legata alla possibilità di realizzare, grazie ad essi, una combustione più pulita e più efficiente. La trasformazione dei rifiuti in tali combustibili è possibile grazie a processi di natura termochimica quali quelli di pirolisi e gassificazione, che inducono una variazione della struttura chimica della materia tramite l’azione del calore. Non si tratta quindi di effettuare processi di “selezione e pre-trattamento” come la produzione di combustibili solidi come il CDR ma di realizzare veri e propri processi chimici dei quali va accuratamente valutata l’affidabilità, l’efficienza ed il costo. I processi termochimici Pirolisi: in cui ha luogo una degradazione termica del materiale in totale assenza di aria/ossigeno attraverso l’apporto diretto o indiretto di calore. Il potere calorifico dei prodotti ottenuti è pertanto elevatissimo. Gassificazione: in cui avviene una un’ossidazione parziale dei rifiuti in un ambiente in difetto di ossigeno. I prodotti finali non sono completamente ossidati e posseggono pertanto un potere calorifico minore del rifiuto di partenza. Combustione: in cui si realizza la ossidazione completa della frazione organica del rifiuto/combustibile, in presenza di un adeguato eccesso di ossigeno e con il risultato di ottenere prodotti completamente ossidati privi di potere calorifico. La produzione di energia “Realizza l’ossidazione totale e molto veloce della frazione combustibile alimentata, in presenza di un eccesso di aria che è tanto maggiore quanto più difficile il contatto comburente-combustibile. La reazione è esotermica è quindi accompagnata da uno sviluppo di calore che dipende dal potere calorifico inferiore (PCI) del combustibile e dall’efficienza di combustione.” Processi termochimici alternativi alla combustione: Pirolisi E’ un processo che si svolge in assenza di ossigeno ed a temperature superiori ai 400°C, raggiunte attraverso l’apporto diretto o indiretto di calore, durante il quale ha luogo esclusivamente una degradazione termica del materiale organico, eventualmente supportata dall’azione di catalizzatori. I prodotti principali del processo sono gas combustibili di pirolisi, liquidi organici ed un residuo solido, non vetrificato, contenente il char e la frazione inorganica dei rifiuti. La pirolisi dei rifiuti plastici La composizione dei prodotti di pirolisi è estremamente variabile con la temperatura di processo e con la presenza di catalizzatori quali i metalli di transizione e i materiali contenenti siti acidi quali i silico-alluminati, le zeoliti, le argille. I catalizzatori possono, così come l’aumento di temperatura, favorire la deidrogenazione, ovvero la perdita di idrogeno intramolecolare dalla catena polimerica con conseguente aumento del grado di insaturazione dei radicali ottenuti. La deidrogenazione si accompagna inevitabilmente con la elevata produzione di composti insaturi ed aromatici (benzene, toluene, xilene, ecc.) e solidi carboniosi amorfi o cristallini (grafite, micro e nano-fibre). La possibilità di rompere i legami molecolari dei polimeri tramite l’azione del calore (termolisi) o tramite attacco chimico (solvolisi) ha aperto la strada all’utilizzo del prodotto di decomposizione come feedstock per l’industria petrolchimica (feedstock recycling). La pirolisi di biomasse La pirolisi delle biomasse può essere differenziata in base al tempo di residenza: un elevato tempo di residenza porta alla produzione di charcoal; un basso tempo di residenza porta alla formazione di liquidi con rese elevate. La produzione di bio oli (come normalmente vengono chiamati i liquidi della pirolisi delle biomasse) avviene a temperature moderate ovvero al di sotto di 600°C. Pirolisi al plasma di rifiuti pericolosi La pirolisi al plasma avviene a temperature elevatissime (circa 20,000°C) grazie all’azione dell’arco elettrico che si forma tra due elettrodi. L’energia dell’arco è talmente elevata che il gas presente tra gli elettrodi ionizza. Su questo principio si basa il processo di “destrutturazione” di un piro-lizzatore al plasma. Infatti in questo impianto l’arco viene ad essere generato all’interno di una camera dove l’intenso calore generato dall’arco degrada le molecole organiche più resistenti (oli, vernici, solventi) fino ad ottenere i singoli atomi (plasma). In un processo successivo gli atomi si ricombinano per formare composti non pericolosi gassosi (anidride carbonica ed acqua prodotta dall’ossidazione in un letto di materiale ceramico) o solidi. Questi ultimi sono totalmente vetrificati ed inglobano i metalli che risultano non più lisciviabili: sono quindi riutilizzabili come materiale da costruzione. Gli elettrodi utilizzati sono in carbonio e vengono continuamente inseriti senza dover fermare il processo per la manutenzione. Pirolisi di rifiuti solidi urbani Il rifiuto eterogeneo è composto da diverse categorie merceologiche combustibili che però, con un processo di estrema schematizzazione, sono riconducibili a polimeri (plastiche, gomme, resine) e biomasse (carta, cartone, legno, frazione organica, tessili). Tecnologie di pirolisi L’applicazione della pirolisi dei rifiuti urbani è in Europa in uno stadio ancora da sviluppare e non ha quindi raggiunto la maturità commerciale anche se la spinta ad ottemperare a quanto stabilito dal protocollo di Kyoto ha fatto nascere molti progetti dimostrativi. Se l’utilizzo della pirolisi come processo per la produzione di chemicals è ancora molto limitato, la pirolisi intesa come stadio preliminare ad un successivo stadio di combustione o gassificazione è già applicata su grande scala. Fra i processi più interessanti che utilizzano la pirolisi come processo di trasformazione di vari rifiuti (plastiche miste, residui delle demolizioni di automobili, rifiuti elettronici, rifiuti solidi urbani e speciali) possiamo indicare quelli realizzati da WasteGen (UK), Texaco, Compact Power ed Ebara. Conclusioni La massima parte dei processi commerciali di pirolisi si svolge a bassa temperatura, cioè tra 450 e 600°C in modo da evitare di dover pagare un onere eccessivo in termini energetici (ed economici), anche se ciò comporta un aumento del tempo di permanenza nel reattore (che può arrivare anche alle 2h) e la riduzione della frazione di rifiuto completamente degradata all’interno del forno. Per migliorare il rendimento energetico complessivo del processo il gas di pirolisi, ed eventualmente anche il char, sono inviati ad un processo di combustione che consente, se questo è condotto a temperature maggiori di 1200°C, di sfruttare appieno la temperatura adiabatica di fiamma del gas di pirolisi. Il char proveniente da un processo di pirolisi può: • essere inviato a discarica dopo essere stato privato dei metalli che, a valle del processo, sono recuperabili in forma non ossidata • essere inviato a combustione eventualmente assieme al gas di pirolisi; in questo caso non sarà possibile recuperare i metalli (che in questo modo vengono ossidati) • essere inviato a gassificazione (opzione che permette di recuperare i metalli in forma non ossidata ed aumentare la CCE del sistema globale trasformando il carbonio fisso del char in ulteriore syngas).Categoria: notizie - tecnica - plastica - riciclo - pirolisi - rifiutiMaria Laura Mastellone e Umberto Arena Seconda Università degli Studi di Napoli Dipartimento Scienze Ambientali
SCOPRI DI PIU' Forze di Chiusura nello Stampaggio ad Iniezione: Analisi Tecnica ed Ottimizzazione
Guida sulle pressioni interne, calcolo e metodi avanzati per ottimizzare la forza di chiusura e migliorare qualità ed efficienza nello stampaggio plasticodi Marco ArezioLo stampaggio a iniezione è una tecnologia ampiamente utilizzata nell'industria manifatturiera per la produzione di componenti in plastica, apprezzata per la sua capacità di realizzare pezzi con geometrie complesse e dimensioni estremamente precise. Tra gli aspetti tecnici più critici del processo, la gestione delle forze di chiusura riveste un ruolo fondamentale. Queste forze, se correttamente gestite, permettono di assicurare una qualità costante del prodotto, ridurre i costi operativi e aumentare l'efficienza produttiva degli impianti. Il Processo di Stampaggio a Iniezione Il processo di stampaggio a iniezione segue una sequenza di operazioni ben definita. In una prima fase, il materiale plastico viene riscaldato e portato allo stato fuso. Successivamente, esso viene iniettato nello stampo tramite un apposito sistema di alimentazione, in cui avviene il riempimento della cavità. Segue una fase di mantenimento della pressione, essenziale per contrastare il naturale fenomeno di contrazione del materiale durante il raffreddamento e assicurare stabilità dimensionale. Una volta completato il raffreddamento e la solidificazione del materiale, il componente finito viene estratto dallo stampo. Durante la fase iniziale dell'iniezione, le alte pressioni che si generano all’interno dello stampo tendono a separare le due metà dello stampo stesso. Pertanto, è indispensabile applicare una forza opposta, definita forza di chiusura, per mantenere lo stampo chiuso in modo stabile durante tutto il ciclo di produzione. Concetto e Significato della Forza di Chiusura La forza di chiusura è definita come la forza applicata dalla macchina di stampaggio per tenere unite saldamente le due metà dello stampo durante il processo di iniezione. Una gestione accurata di questa forza evita l'apertura accidentale dello stampo, prevenendo difetti comuni quali bave, imprecisioni dimensionali o difetti superficiali nel prodotto finale. Pertanto, calibrare con precisione la forza di chiusura non solo garantisce affidabilità nella produzione, ma permette anche di minimizzare il consumo energetico e prolungare la vita utile degli stampi e delle macchine utilizzate. Analisi delle Pressioni Interne nello Stampo Durante l'iniezione, lo stampo è soggetto a elevate pressioni interne che dipendono da diversi parametri operativi e materiali, come il tipo di polimero impiegato, le sue proprietà reologiche, la temperatura di lavorazione, la velocità di iniezione e la geometria della cavità dello stampo stesso. Tipicamente, la pressione massima si verifica in prossimità del gate, cioè nel punto di ingresso del materiale, e diminuisce progressivamente lungo il percorso del flusso del polimero. Analizzare attentamente la distribuzione della pressione, tramite strumenti e software avanzati, permette di determinare con precisione la forza necessaria per mantenere lo stampo correttamente chiuso durante l'intera fase di stampaggio. Metodo di Calcolo della Forza di Chiusura La determinazione accurata della forza di chiusura necessaria nello stampaggio a iniezione avviene tramite una semplice relazione matematica:F = P x A x K Dove: P indica la pressione media registrata nello stampo durante la fase di iniezione; A è l'area proiettata massima del componente stampato, ovvero la superficie perpendicolare alla direzione della forza di chiusura; K rappresenta un coefficiente di sicurezza, generalmente compreso tra 1,1 e 1,5, che tiene conto di eventuali fluttuazioni della pressione durante il processo produttivo. Strategie per l'Ottimizzazione della Forza di Chiusura L'ottimizzazione della forza di chiusura è fondamentale per migliorare la qualità del prodotto finito e ridurre i costi di produzione. Tra le principali strategie adottate figurano le simulazioni numeriche avanzate (CAE), che consentono di prevedere con precisione il comportamento del polimero durante l'iniezione e ottimizzare così la progettazione dello stampo. Inoltre, tecnologie di controllo adattativo basate su sensori e sistemi intelligenti regolano dinamicamente e automaticamente la forza di chiusura durante il processo, adattandosi in tempo reale alle condizioni operative variabili. Una progettazione accurata dello stampo, focalizzata sulla riduzione dell'area proiettata e sulla scelta strategica dei punti di ingresso del materiale (gate), contribuisce ulteriormente a ridurre le pressioni interne e, di conseguenza, la forza necessaria. Risultati e Benefici dell'Ottimizzazione Studi sperimentali e applicazioni industriali confermano che una corretta ottimizzazione delle forze di chiusura porta benefici significativi, quali una riduzione dei consumi energetici, un miglioramento della qualità dimensionale ed estetica dei prodotti e una maggiore durata utile degli stampi. Inoltre, una gestione ottimizzata della forza di chiusura consente di ridurre significativamente gli interventi di manutenzione straordinaria e i tempi di fermo macchina legati alla sostituzione degli stampi, incrementando così la produttività complessiva. Conclusioni La gestione accurata delle forze di chiusura nello stampaggio a iniezione non costituisce soltanto un requisito tecnico essenziale, ma rappresenta anche un fattore strategico importante per migliorare la competitività industriale. Attraverso l'integrazione di tecnologie avanzate, simulazioni precise e una progettazione accurata degli stampi, è possibile ottenere risultati eccellenti in termini di qualità del prodotto, efficienza energetica e contenimento dei costi, dimostrando la fondamentale importanza di una corretta ottimizzazione delle forze nello stampaggio a iniezione.© Riproduzione Vietata
SCOPRI DI PIU' Poche Regole per Migliorare la Produzione di Flaconi in HDPE da Post-Consumo
La collaborazione tra produttori di polimeri riciclati e soffiatori di flaconi per una migliore qualità del prodottodi Marco ArezioOggi la produzione di flaconi di HDPE, impiegando totalmente o solo in parte granuli da post consumo, è un'attività ampiamente utilizzata dai produttori, a causa dei prezzi delle materie prime, per una questione ambientale e di marketing. Ma l'utilizzo di granuli in HDPE da post consumo potrebbe causare alcuni inconvenienti produttivi, se non si rispettassero determinate regole durante la produzione e il soffiaggio dei granuli. I problemi più comuni sono: - fori sulla superficie dei flaconi - Irregolarità superficiali - Basso valore di compressione - Bassa resistenza alla saldatura - Odore di detergente del prodotto finale - Bassa resistenza alla compressione verticale - Elevato scarto durante la produzione, il soffiaggio e il test visivo Per evitare questi inconvenienti dobbiamo intervenire nella produzione dei granuli attraverso alcune fasi: - scelta del materiale in ingresso - selezione - lavaggio - selezione ottica dei granuli - corretta analisi degli odori attraverso il test della gascromatografia a mobilità ionica - corretta filtrazione in fase di estrusione - gestione termica del processo - creazioni di ricette in base alla resistenza meccanica richiesta - controllo dell’umidità durante le fasi di imballo - corretto stoccaggio del prodotto Inoltre vi sono alcune accortezze da seguire durante le fasi di soffiaggio e confezionamento: - verifica miscele polimeriche in base alla forma e alla dimensione del flacone - controllo della fase di estrusione del polimero in macchina - controllo delle temperature - tempi Parison - verifica dei punti di incollaggio ed eventualmente modifica della miscela riciclata - test sulla qualità delle superfici e identificazione dei problemi e delle cause - controllo della corrispondenza dei colori richiesti e modifica delle ricette - test sulla resistenza del flacone pieno e sotto carico ed eventuale soluzione dei problemi - controllo della trasparenza o semitrasparenza dei flaconi, se richiesto, con eventuale modifica delle ricette Come abbiamo detto, la produzione di flaconi in HDPE (polietilene ad alta densità) riciclato, derivante da materiale post-consumo, è diventata una prassi sempre più diffusa tra i produttori. Le motivazioni dietro questa scelta sono molteplici: dal risparmio economico derivante dall'uso di materie prime meno costose, agli innegabili vantaggi ambientali, fino all'impatto positivo in termini di immagine aziendale. Nonostante questi benefici, la trasformazione di HDPE riciclato in flaconi di qualità non è priva di sfide tecniche. Uno dei problemi principali riscontrati nella produzione di questi contenitori include la presenza di fori e irregolarità sulla superficie, che possono compromettere l'integrità del flacone. Questi difetti sono spesso causati da impurità non adeguatamente separate nel processo di riciclo o da una miscelazione non ottimale del materiale. Altri problemi comuni includono una bassa resistenza alla compressione e alla saldatura, problematiche che possono essere direttamente correlate alla degradazione del materiale durante le fasi di lavorazione e riciclo. Un'altra problematica importante è la gestione degli odori: i flaconi possono acquisire un odore di detergente, residuo delle sostanze chimiche utilizzate in precedenza nei contenitori, se il processo di lavaggio non è eseguito con la dovuta attenzione. Inoltre, la resistenza alla compressione verticale può risultare insufficiente, e lo scarto di produzione durante il soffiaggio e i test visivi può aumentare notevolmente se il processo non è attentamente monitorato e ottimizzato. Per affrontare questi problemi, è fondamentale un controllo rigoroso e metodico del processo di produzione. Inizia dalla selezione accurata del materiale di scarto, che deve essere il meno degradato e il più pulito possibile. Il lavaggio deve essere eseguito meticolosamente per eliminare tutte le impurità e i residui chimici, mentre la selezione ottica dei granuli consente di scartare quelli di qualità inferiore. È altrettanto importante l'analisi degli odori, per la quale si utilizza la gascromatografia a mobilità ionica, una tecnica che permette di identificare e quantificare le molecole responsabili degli odori indesiderati. Durante l'estrusione, una filtrazione efficace può rimuovere le ultime impurità, e una gestione attenta della temperatura impedisce ulteriori degradazioni del polimero. La creazione di ricette personalizzate in base alle resistenze meccaniche richieste dai diversi tipi di flaconi è un altro passo critico. La corretta gestione dell'umidità durante le fasi di imballaggio e un adeguato stoccaggio sono essenziali per mantenere la qualità del materiale fino alla sua trasformazione. Il soffiaggio e il confezionamento richiedono ulteriori accortezze: la verifica delle miscele polimeriche in base alla forma e alla dimensione del flacone è cruciale, come lo è il controllo delle temperature e dei tempi di estrusione. I test sulla qualità delle superfici e sulla resistenza del flacone pieno e sotto carico aiutano a identificare problemi e cause, permettendo interventi tempestivi. Infine, una stretta collaborazione tra i fornitori di granuli di HDPE riciclato e i produttori di flaconi è vitale. Questo rapporto consente di affinare continuamente la qualità del materiale riciclato e di anticipare problemi che potrebbero compromettere il prodotto finale. In conclusione, sebbene l'utilizzo di HDPE riciclato presenti sfide notevoli, con un attento monitoraggio e ottimizzazione dei processi, è possibile produrre flaconi non solo economicamente vantaggiosi ma anche di alta qualità, che rispondono alle esigenze del mercato e contribuiscono significativamente alla sostenibilità ambientale.
SCOPRI DI PIU' Materiali Termoriflettenti: la Soluzione Sostenibile per Raffrescare e Riscaldare gli Edifici
Uno studio della Princeton University rivela come plastica e materiali comuni possano migliorare l’efficienza energetica degli edifici, riducendo i consumi estivi e invernali in modo economico e passivodi Marco ArezioIn un’epoca in cui il cambiamento climatico sta rendendo sempre più critico il comfort abitativo, una ricerca condotta dalla Princeton University, in collaborazione con la UCLA, apre nuovi scenari nel settore dell’edilizia sostenibile. L’oggetto dello studio non è una tecnologia futuristica o un materiale esotico, ma la riscoperta delle proprietà termiche di materiali comunemente disponibili — come la plastica — capaci di regolare il calore radiante in maniera passiva, sostenibile e, soprattutto, economica. La scoperta: materiali comuni con proprietà termoriflettenti Il cuore della scoperta risiede nella capacità di alcuni materiali, già ampiamente usati in edilizia o facilmente reperibili, di riflettere o emettere il calore radiante a determinate lunghezze d’onda. Questo comportamento, se sfruttato correttamente, può generare un duplice effetto benefico: raffrescare gli edifici durante i mesi estivi e trattenere il calore nei mesi invernali, senza ricorrere a sistemi attivi come condizionatori o caldaie. Il principio fisico alla base di questa tecnologia è semplice ma spesso trascurato: il calore radiante — ovvero la componente energetica trasmessa sotto forma di onde elettromagnetiche — rappresenta una quota significativa dello scambio termico tra un edificio e l’ambiente esterno. È il calore che sentiamo quando il sole ci colpisce direttamente o quando ci avviciniamo a una superficie riscaldata. Tradizionalmente, per contrastarlo si fa ricorso a tende, vetri oscuranti o vernici bianche per i tetti. Ma la vera innovazione proposta dal team di Princeton sta nella possibilità di regolare la radiazione attraverso materiali intelligenti ma accessibili. Come funziona il meccanismo passivo Il professor Jyotirmoy Mandal, a capo del progetto, ha sottolineato come sia possibile intervenire sulle proprietà ottiche degli involucri edilizi per modificarne l’interazione con la radiazione infrarossa. La differenza principale risiede nella direzione verso cui il calore viene emesso: verso il cielo o verso il suolo. Quando il calore radiante si dirige verso l’alto, può essere disperso nello spazio attraverso una zona molto specifica dello spettro infrarosso, nota come “finestra di trasmissione atmosferica” (narrowband). Al contrario, quando il calore si propaga a livello del suolo, lo fa in tutto lo spettro infrarosso (broadband), diventando molto più difficile da disperdere. Ecco il passaggio chiave: se si rivestono le superfici esterne degli edifici (come pareti e finestre) con materiali che interagiscono selettivamente con la narrowband, è possibile emettere calore in modo efficace verso il cielo durante il giorno, ottenendo raffrescamento passivo. Allo stesso tempo, si riduce l’assorbimento di calore proveniente dalle superfici circostanti — strade, marciapiedi, altri edifici — che solitamente contribuiscono al cosiddetto effetto isola di calore urbana. Difficoltà tecniche e soluzioni innovative Tradizionalmente, i tetti rappresentano la parte più semplice da rendere riflettente, perché sono orientati verso l’alto e quindi favoriscono lo scambio radiativo con il cielo. Tuttavia, le superfici verticali — come pareti e finestre — sono più esposte alla radiazione termica proveniente da fonti orizzontali (ad esempio il suolo), rendendo la gestione del calore molto più complessa. È proprio qui che la ricerca della Princeton fa la differenza: utilizzando materiali comuni che interagiscono in modo intelligente con la radiazione infrarossa, si può evitare che le superfici verticali si surriscaldino nei mesi caldi, senza compromettere la coibentazione durante l’inverno. Tra i materiali candidati a rivoluzionare l’edilizia in chiave green figura il fluoruro di polivinile (PVF), già utilizzato in molti rivestimenti per esterni. La ricerca dimostra che, con alcune modifiche ottiche, questo materiale può essere reso selettivamente riflettente nella narrowband e trasparente o assorbente nel resto dello spettro, ottenendo così una gestione ottimizzata della radiazione termica. Un confronto energetico vantaggioso Uno degli aspetti più rilevanti dello studio è il confronto tra l’efficacia dei nuovi rivestimenti e le tecniche tradizionali. Mandal e colleghi hanno calcolato che i benefici energetici offerti da questi materiali comuni sono paragonabili a quelli ottenibili con la verniciatura bianca di tetti e facciate, ma con costi molto più contenuti e una maggiore flessibilità d’uso. Mentre le vernici bianche hanno una funzione prevalentemente estiva, i materiali selettivi possono modulare il comportamento termico anche durante l’inverno, rendendoli quindi utili per tutto l’anno. Inoltre, la produzione su larga scala di questi rivestimenti potrebbe avvalersi di infrastrutture industriali già esistenti, accelerando la loro adozione senza richiedere investimenti massicci in nuovi impianti o tecnologie. Impatto sociale e ambientale della tecnologia L’effetto potenziale di questa scoperta va ben oltre il miglioramento dell’efficienza energetica degli edifici nei paesi industrializzati. Secondo Mandal, uno dei principali vantaggi del sistema risiede nella sua equità climatica. Gli edifici situati nelle aree geografiche più calde, spesso abitati da comunità a basso reddito con limitato accesso a sistemi di raffreddamento attivo, potrebbero trarre grandi benefici da questa tecnologia a basso costo e passiva. La capacità di ridurre la temperatura interna senza consumare energia elettrica è cruciale in un contesto di riscaldamento globale, scarsità di risorse e aumento della mortalità legata al caldo. Il meccanismo è completamente passivo: non richiede alimentazione elettrica né manutenzione sofisticata, e può adattarsi con facilità sia a nuove costruzioni che a edifici esistenti. Questo lo rende una delle soluzioni più promettenti per l’adattamento climatico urbano, soprattutto in regioni densamente popolate e vulnerabili. Prospettive future: verso una nuova edilizia climatica Il contributo della ricerca non si limita a una semplice scoperta applicativa, ma apre nuove vie alla progettazione climatica degli edifici. In un futuro prossimo, la scelta dei materiali di rivestimento potrebbe non basarsi più solo su estetica e durabilità, ma anche sulla loro risposta spettrale alla radiazione infrarossa. Anziché puntare su impianti energetici sempre più complessi, sarà possibile sfruttare la fisica naturale dell’ambiente per ottenere comfort abitativo con risorse minime. Il paradigma della sostenibilità si sposta quindi dal “consumare meno energia” al “non doverla consumare affatto”, grazie a strategie progettuali che integrano conoscenza scientifica e materiali di uso quotidiano. Conclusioni Lo studio condotto dalla Princeton University rappresenta un passo importante verso l’adozione di soluzioni edilizie più sostenibili, accessibili ed efficienti. Dimostra come l’innovazione non passi sempre attraverso l’invenzione di nuovi materiali, ma anche dalla rilettura delle proprietà di quelli già esistenti. Plastica, fluoropolimeri e altri materiali comuni potrebbero trasformarsi da semplici componenti edilizi a protagonisti della rivoluzione energetica degli edifici. Se adottati su larga scala, questi materiali termoriflettenti potrebbero ridurre drasticamente il fabbisogno energetico degli edifici, abbattere le emissioni di gas serra e contribuire a un’edilizia più resiliente, democratica e pronta ad affrontare le sfide climatiche del nostro secolo.© Riproduzione Vietata
SCOPRI DI PIU' Oltre Carnot: la Termodinamica Quantistica e l’Era dei Motori Atomici
La celebre legge di Carnot non vale più alla scala quantistica: una scoperta che riscrive la termodinamica e apre la via ai motori atomicidi Marco ArezioNel 1824, Sadi Carnot pubblicò il suo rivoluzionario trattato Réflexions sur la puissance motrice du feu, ponendo le basi della termodinamica moderna. In esso definì un limite teorico all’efficienza dei motori termici — il celebre rendimento di Carnot — considerato per quasi due secoli una barriera insuperabile. Ma oggi, la fisica quantistica mette in discussione questo dogma. Quando il sistema energetico non è più composto da miliardi di particelle ma da poche unità atomiche o subatomiche, le regole cambiano radicalmente. In questi domini, la legge di Carnot non vale più, e la termodinamica classica si frantuma di fronte a fenomeni di coerenza, entanglement e fluttuazioni quantistiche. Nasce così una nuova disciplina — la termodinamica quantistica — che unisce fisica statistica, teoria dell’informazione e meccanica quantistica. Essa non solo ridefinisce il concetto stesso di calore e lavoro, ma apre la via a motori atomici in grado di alimentare nanorobot intelligenti e dispositivi su scala molecolare. Il limite di Carnot e la sua natura classica La legge di Carnot afferma che il rendimento massimo di un motore termico che lavora tra due sorgenti di calore a temperature TH e TC è: ηCarnot=1−TH/TCQuesto limite nasce da un mondo ordinato e macroscopico, dove i concetti di temperatura ed entropia sono grandezze continue e statisticamente stabili. Ma tale scenario presuppone un numero enorme di particelle e un equilibrio termico ben definito. Alla scala quantistica, invece, gli stati energetici non sono continui ma discreti, e le fluttuazioni diventano dominanti. In questi regimi, la temperatura non è più una grandezza media ma una proprietà incerta e dinamica. Di conseguenza, il concetto di rendimento termico perde la sua universalità. L’irruzione della meccanica quantistica nella termodinamica Quando si scende al livello atomico, la fisica classica si sgretola. L’energia si manifesta in pacchetti discreti, la materia si comporta come un’onda di probabilità, e l’informazione diventa parte integrante del processo energetico. Un sistema quantistico può trovarsi in una sovrapposizione di stati energetici, e le sue transizioni non seguono percorsi deterministici. Ciò significa che il calore e il lavoro — concetti distinti nella fisica classica — si mescolano in modo inestricabile. In certi regimi, esperimenti e modelli teorici hanno mostrato che motori quantistici possono superare l’efficienza di Carnot o operare in condizioni in cui la distinzione tra le sorgenti calda e fredda diventa puramente probabilistica. La termodinamica classica, basata su medie e continuità, non riesce più a descrivere questa complessità. La termodinamica quantistica: una nuova scienza dell’energia La termodinamica quantistica è il tentativo di estendere i principi di Carnot e Clausius al dominio degli atomi. Essa introduce concetti nuovi come l’entropia di von Neumann, la temperatura quantistica e l’energia informazionale. In questa visione, l’entropia non misura solo il disordine, ma la quantità di informazione nascosta nel sistema. La coerenza quantica, a sua volta, diventa una risorsa fisica: mantenere uno stato coerente tra due livelli energetici può aumentare la capacità di convertire energia in lavoro. Esperimenti su ioni intrappolati, qubit superconduttori e atomi ultrafreddi hanno già dimostrato che motori quantistici possono compiere cicli analoghi a quelli di Otto o Stirling, ma con efficienze che dipendono direttamente dalla coerenza dello stato quantico. Dall’astratto al concreto: i motori atomici Un motore atomico è un sistema di poche particelle che converte fluttuazioni quantiche in lavoro meccanico o elettrico. In un tipico esempio teorico, un singolo atomo o qubit interagisce ciclicamente con due bagni termici, compiendo un lavoro che può alimentare un nanomeccanismo. Il principio è semplice ma rivoluzionario: il motore non sfrutta una differenza macroscopica di temperatura, ma l’energia di transizione tra due livelli quantici. La coerenza tra questi stati permette di immagazzinare e recuperare energia che, nei motori classici, verrebbe dissipata come calore. Esperimenti recenti hanno realizzato motori quantistici funzionanti con un solo ione o con circuiti superconduttori, capaci di generare una forza misurabile su scala nanometrica. È un primo passo verso dispositivi autosufficienti che, un giorno, potranno muovere nanorobot medici o microdispositivi intelligenti. Verso i nanorobot del futuro Immaginiamo un nanorobot capace di muoversi nel sangue umano, di riconoscere una cellula malata e di intervenire su di essa senza bisogno di batterie o alimentazione esterna. Tale dispositivo potrebbe trarre energia direttamente dalle fluttuazioni termiche dell’ambiente grazie a un motore quantistico interno. La prospettiva è concreta: motori atomici basati su molecole coerenti o su qubit potrebbero fornire energia a sistemi nanoscopici destinati alla medicina, alla biotecnologia o alla robotica dei materiali. Si tratterebbe di una nuova rivoluzione industriale alla scala del nanometro, dove l’efficienza non dipende più dal calore, ma dal grado di informazione controllata del sistema. Esperimenti recenti e nuove prospettive sull’efficienza quantistica Negli ultimi anni, diversi esperimenti hanno verificato la possibilità di superare il limite di Carnot. Nel 2017, un gruppo di fisici ha costruito un motore di Otto quantistico basato su un singolo ione di calcio manipolato da laser. Il sistema ha mostrato un rendimento superiore al limite classico, grazie alla coerenza quantica che conservava parte dell’energia “sprecata”. Nel 2019, laboratori che utilizzano qubit superconduttori hanno realizzato motori termici quantistici in grado di convertire calore simulato in lavoro. Anche qui, il rendimento dipendeva dalla capacità del qubit di mantenere la coerenza tra i suoi stati. Altri esperimenti con trappole ioniche hanno dimostrato che è possibile estrarre lavoro anche dalle fluttuazioni quantistiche spontanee, sfruttando l’energia del vuoto. Questi risultati mostrano che l’efficienza informazionale — basata sul controllo dello stato quantico — può superare la classica efficienza termica. Tali ricerche coinvolgono istituzioni di eccellenza come l’ETH Zürich, il Max Planck Institute, il MIT, l’Università di Vienna, e il National Institute of Standards and Technology (NIST), che stanno costruendo i primi prototipi di motori quantistici funzionanti e verificabili. Le implicazioni vanno oltre il laboratorio: in futuro, i principi della termodinamica quantistica potranno essere applicati alla microelettronica a basso consumo, alle batterie quantiche, ai sistemi di calcolo ultra efficienti e persino alla conversione dell’energia ambientale in scala macroscopica. Una nuova visione dell’energia e dell’informazione La scoperta che la legge di Carnot non sia universale, non invalida il suo valore, ma ne estende il significato. La termodinamica classica rimane il linguaggio dell’energia macroscopica, ma la termodinamica quantistica introduce un nuovo paradigma: l’energia è informazione. La coerenza, l’entanglement e la sovrapposizione non sono più curiosità matematiche, ma risorse fisiche sfruttabili. Proprio come il fuoco di Carnot alimentava le prime macchine termiche, oggi la luce quantistica e gli stati coerenti alimentano le macchine più piccole mai immaginate. L’obiettivo non è costruire motori più grandi, ma comprendere come il lavoro possa nascere dal controllo della conoscenza stessa. È una sfida filosofica oltre che scientifica: comprendere che la vera energia del futuro non sarà termica, ma informazionale. Conclusione: dal fuoco di Carnot alla luce quantistica Due secoli dopo Carnot, la fisica torna a riflettere sul significato profondo dell’efficienza. Dalle caldaie a vapore ai motori quantistici, il principio resta lo stesso: cercare il massimo rendimento possibile nella trasformazione dell’energia. Ma oggi sappiamo che questo limite non è più imposto dalle temperature, bensì dal grado di controllo quantistico e informazionale del sistema. I motori atomici che un giorno muoveranno i nanorobot saranno l’eredità più alta della riflessione di Carnot: il passaggio dal calore alla coerenza, dal vapore alla luce, dal disordine all’informazione. Un nuovo fuoco, invisibile ma reale, sta accendendo la prossima rivoluzione scientifica.© Riproduzione Vietata
SCOPRI DI PIU' Perché Scegliere i Masselli in PVC Riciclato invece che in Cemento?
di Marco ArezioMolte scelte di carattere fondamentale, vengono troppo spesso fatte facendo una comparazione matematica di prezzo, tra due elementi presi in considerazione che sembrerebbero, apparentemente, avere le stesse caratteristiche e le stesse funzioni.Nel campo dell’edilizia, attività che ha un impatto ambientale importante e dove la circolarità dei prodotti utilizzati non è ancora entrata a pieno regime, molto spesso si confrontano due prodotti da utilizzare solo sulla base del prezzo, scegliendo, spesso, quello più basso. Tra il massello carrabile in cemento e quello in PVC riciclato la decisione di posare quello più economico, spesso quello in cemento, viene dalla convinzione che i due prodotti siano sostituibili e che abbiamo le stesse funzioni tecniche e di durabilità. Per quanto il costo dei due prodotti sia mediamente vicino tra i due, la scelta dell’utilizzo del più economico crea un’apparente risparmio, ma in realtà il costo al metro quadro negli anni dell’elemento in cemento può essere decisamente superiore a quello in PVC riciclato. Nella decisione ponderata tra un prodotto e un altro, la sola variabile del prezzo non può condizionare l’acquisto, in quanto lo si può prendere, giustamente, in considerazione quando si sono analizzate e valutate anche economicamente tutte le altre differenze. Vediamone alcune: • Il massello in PVC riciclato ha un peso al mq. inferiore a quelli in cemento. Ogni progettista dovrebbe tenere in considerazione il maggior impatto ambientale che un numero maggiore di trasporti, a parità di superficie posata, incide sul conteggio della carbonizzazione. • Il massello in PVC non subisce danni causati dal sale stradale, danni che si ripercuotono nei masselli in cemento con costi di manutenzione negli anni importanti. • Il massello in PVC è un piano isolato dal punto di vista elettrico e può essere usato anche in contesti industriali in cui la corrente dispersa potrebbe essere un pericolo. • Il massello in PVC ha un buon valore di flessione, questo permette al prodotto di assorbire piccole e medie imperfezioni del sottofondo senza rompersi. • Il massello in PVC ha un costo di posa decisamente ridotto rispetto alla pavimentazione in masselli autobloccanti in cemento, in quanto la stratificazione di cui ha bisogno, su terreno compatto, riguarda solo 5 cm. di sabbia. Questo incide anche sull’impatto ambientale dei trasporti della materia prima che sono decisamente a sfavore del massello in cemento. Inoltre ha una posa intuitiva e comoda, tipica del fai da te, così da permettere a chiunque di creare le pavimentazioni richieste. • Il massello in PVC si taglia facilmente con un flessibile non professionale o una sega, quello in cemento ha bisogno di attrezzature con lame diamantate di livello professionale. • Il massello in PVC è composto di rifiuti plastici derivati dalla lavorazione dei cavi elettrici, che vengono triturati, selezionati ed estrusi, contribuendo alla piena circolarità della materia prima. Inoltre il massello in PVC posato, a fine vita, può essere nuovamente riciclato. Ogni pavimentazione fatta con il massello in PVC contribuisce a ridurre la quantità di rifiuti che produciamo quotidianamente. • Il massello in PVC è impermeabile, questo comporta un minor rischio di rottura nei cicli di gelo e disgelo. • Il massello in PVC, in quanto non poroso, non può macchiarsi con oli o carburanti che possono perdere i mezzi di trasporto, cosa che succede in modo indelebile con la pavimentazione porosa in cemento. Le macchie di gasolio, olio o benzina rimangono in modo permanente nelle superfici cementizie, mentre quelle fatte su un massello in PVC riciclato possono essere facilmente lavate con un getto di acqua a pressione. • Il massello tradizionale è normalmente composto da cemento, il quale deriva dalla lavorazione di pietre naturali per escavazione, subendo poi un processo di cottura che impiega energia fossile in grandissima quantità. Il cemento viene abbinato alla sabbia per costituire un impasto cementizio, sabbia che deriva dall’escavazione di terreni o dragando i fiumi, consumando in modo irreparabile le risorse naturali. Il terzo elemento necessario per produrre i masselli in cemento è l’acqua, che incide, normalmente, per una percentuale superiore al 40% per grammo di cemento utilizzato. Quindi l’impatto ambientale di un metro quadrato di masselli in cemento è incredibilmente superiore a uno in PVC riciclato. • Per quanto riguarda la resistenza a compressione, carrabilità, alla torsione degli pneumatici, la reazione al fuoco, alla bruciatura di sigaretta e di scivolosità, i due prodotto sono mediamente equivalenti. Alla luce di questi dati, la comparazione dei prezzi tra un massello in PVC riciclato e uno in cemento deve tener conto di tutti questi punti, che contabilizzati, economicamente e moralmente, portano il massello in PVC ad un costo complessivo decisamente inferiore a quello in cemento o a una pavimentazioni con asfalto. Categoria: notizie - tecnica - plastica - riciclo - PVC - masselli autobloccanti - edilizia - cemento
SCOPRI DI PIU' Integrazione di lacune nel vetro artistico: tecniche moderne e materiali compatibili
Una guida alle metodologie utilizzate per colmare le parti mancanti nel vetro artistico, con attenzione alla compatibilità chimico-fisica dei materiali e all’etica conservativadi Marco ArezioNel mondo del restauro dei manufatti in vetro artistico, l’integrazione di lacune rappresenta una delle operazioni più complesse e delicate. Non si tratta solo di recuperare l’aspetto visivo di un oggetto frammentato, ma di ristabilire un equilibrio estetico e funzionale rispettando al contempo i principi della conservazione. Ogni scelta – dal tipo di materiale alla tecnica di applicazione – influisce in maniera sostanziale sulla riuscita dell’intervento, e spesso sul destino a lungo termine dell’opera stessa. Reinventare l’assenza: tra visibilità e armonia Il punto di partenza di ogni intervento su vetro lacunoso è la decisione se intervenire o meno. Colmare una lacuna non è un gesto neutro: è un atto interpretativo che modifica l’identità percettiva dell’oggetto. Da un lato, il reintegro mira a restituire leggibilità all’opera; dall’altro, deve mantenere una chiara distinzione tra parte originale e parte aggiunta. Questo equilibrio è il cuore della moderna teoria del restauro. Nel caso specifico del vetro artistico, questa sfida si amplifica: il vetro rifrange la luce, interagisce con lo spazio circostante e con lo spettatore. Un’integrazione mal calibrata può alterare drammaticamente questi effetti, generando riflessi dissonanti o disomogeneità cromatiche che rompono l’unità dell’opera. I materiali impiegati: tra vetro, resine e innovazione Quando si decide di procedere con l’integrazione, la scelta del materiale è fondamentale. Le alternative oggi più utilizzate si suddividono in due grandi categorie: - Vetro compatibile, ovvero frammenti di vetro soffiato o colato con composizione e caratteristiche ottiche simili a quelle dell’originale- Resine sintetiche trasparenti, principalmente epossidiche o acriliche, capaci di imitare l’aspetto del vetro, di essere modellate a freddo e pigmentate per ottenere colorazioni compatibiliEntrambe le soluzioni presentano vantaggi e limiti. Il vetro vero offre una somiglianza materica ottimale, ma comporta difficoltà pratiche nella reperibilità e nella lavorazione. Inoltre, se non perfettamente compatibile nel coefficiente di dilatazione termica, può generare tensioni che compromettono la stabilità del manufatto. Le resine, al contrario, permettono un intervento meno invasivo e più controllabile. Possono essere colate in stampi, modellate manualmente o lavorate con tecnologie additive (come la stampa 3D), adattandosi a forme complesse e superfici irregolari. Tuttavia, esse pongono problemi legati all’invecchiamento, alla stabilità ai raggi UV, alla trasparenza nel tempo e, soprattutto, alla compatibilità chimica con il vetro originale. Tecniche applicative: dal gesto artigianale alla precisione digitale Le tecniche adottate per reintegrare parti mancanti nel vetro artistico si sono evolute rapidamente grazie ai progressi tecnologici. Le principali metodologie includono: - Colatura in stampi di silicone, utile per forme geometriche o ripetibili - Modellazione diretta a mano, adatta a piccoli reintegri o a forme irregolari - Stampa 3D con resine trasparenti, particolarmente indicata per componenti complessi, riproducibili digitalmente con precisione millimetrica - Laminazione o stratificazione con pellicole polimeriche, nei casi in cui il vetro non possa essere direttamente ricostruito ma vada protetto e valorizzato. Un aspetto tecnico fondamentale è la mediazione adesiva tra materiale integrato e vetro originale. Laddove possibile, si applicano strati barriera invisibili (es. vernici acriliche trasparenti) che proteggono il vetro antico, facilitano la reversibilità e riducono il rischio di interazioni chimiche dannose. Compatibilità dei materiali: un criterio scientifico ed estetico Il successo di un reintegro dipende in gran parte dalla compatibilità tra materiali, che si articola in tre livelli: Compatibilità chimica: assenza di reazioni tra vetro e resina, nessuna migrazione di sali o agenti plastificanti, stabilità della superficieCompatibilità fisica: coerenza nella risposta termica e meccanica. Differenze nei coefficienti di dilatazione possono produrre microfessurazioni o rotture a distanza di tempoCompatibilità estetica: riguarda la trasparenza, il colore, l’indice di rifrazione, la texture e la brillantezza. Anche piccole discrepanze possono risultare evidenti su una superficie luminosa come quella del vetroA supporto della selezione dei materiali si utilizzano oggi test accelerati di invecchiamento, analisi spettrofotometriche, e software per la modellazione ottica della luce, che aiutano a prevedere il comportamento del manufatto nel tempo. Etica del restauro: non tutto va ricostruito Un concetto fondamentale che guida gli interventi più consapevoli è quello del diritto alla lacuna. Non ogni assenza deve essere colmata. Esistono casi in cui la mancanza diventa parte della narrazione dell’oggetto: testimonia un evento traumatico, un deterioramento storico, una trasformazione funzionale. In questi casi, l’integrazione può risultare non solo superflua, ma addirittura controproducente. È per questo motivo che le buone prassi raccomandano sempre una valutazione preliminare multidisciplinare, che includa: - l’analisi dello stato di conservazione - lo studio dell’intento espositivo (museale, didattico, documentario) - il dialogo tra restauratori, curatori, storici dell’arte e scienziati dei materiali Il restauro, in questo senso, non è un’azione univoca, ma un atto interpretativo e condivisoDocumentazione e trasparenza: pilastri del restauro moderno Ogni intervento di integrazione deve essere accompagnato da documentazione completa, che comprenda: - immagini prima, durante e dopo l’intervento - schede tecniche dei materiali impiegati - relazione metodologica motivata - indicazioni sulla reversibilità dell’intervento - istruzioni per una futura manutenzione o rimozione del reintegro Questa trasparenza non è solo garanzia per futuri restauratori, ma anche una forma di rispetto verso l’oggetto, la sua storia e chi ne fruirà. Conclusioni Integrare lacune in oggetti di vetro artistico non significa soltanto restituire un’immagine “completa”, ma attivare una riflessione più profonda sull’identità materiale dell’opera e sul modo in cui la luce, la storia e la percezione si combinano. In un settore in continua evoluzione come il restauro, dove scienza e arte dialogano costantemente, la scelta dei materiali e delle tecniche non può prescindere da un approccio critico e consapevole. La frontiera futura sarà sempre più orientata verso l’impiego di materiali intelligenti, reversibili, stabili e visivamente coerenti, unita a una valutazione etica e contestuale di ogni intervento. Perché nel vetro, più che in ogni altro materiale, ciò che appare è inseparabile da ciò che è.© Riproduzione Vietata
SCOPRI DI PIU' Come Viene Formato un Flacone in Plastica Riciclata
Estrusione del polimero riciclato, formazione del parison, soffiaggio del flacone e distacco delle materozzedi Marco ArezioI flaconi dei prodotti per la pulizia della casa o per i liquidi industriali, realizzati in plastica riciclata, comprati abitualmente nei negozi, hanno avuto una grandissima diffusione negli ultimi anni, andando a sostituire progressivamente quelli in vetro e in metallo. Sono senza dubbio più leggeri, hanno un costo di produzione più basso e sono facilmente riciclabili con un impatto ambientale inferiore ad altri imballi per liquidi. Un flacone prodotto con la platica riciclata può essere prodotto, usato, riciclato e riusato per un numero elevato di volte con un consistente risparmio di materie prime naturali. Ma ci siamo mai chiesti come viene prodotto un flacone di detersivo in plastica? L’industria del riciclo ha fatto enormi passi avanti creando granuli in HDPE, il polimero principe per i flaconi dei prodotti liquidi per la pulizia della casa, sempre più performanti e puliti, che possono essere impiegati al 100% almeno fino ad un volume di 5 litri di prodotto. Questi polimeri provengono principalmente dal riciclo dei flaconi degli stessi detersivi, attraverso un attento lavoro di selezione del rifiuto raccolto e una serie di operazioni di miglioramento della materia prima seconda, che permette la creazione di un altro flacone dagli spessori di pochi micron. Per poter produrre un falcone in HDPE riciclato, oltre al polimero, dobbiamo disporre di un impianto di estrusione e soffiaggio dell’imballo. Questi impianti sono composti, in modo molto schematico, da un alimentatore in cui si metterà il polimero di HDPE in granuli, un estrusore che avrà il compito di sciogliere il granulo plastico creando un fuso modellabile, un filtro che avrà il compito, specialmente se si utilizza un HDPE riciclato da post consumo, di ridurre al massimo eventuali inquinanti presenti nel polimero ed infine uno stampo in cui avviene la formazione del flacone. Sorvolando sulla prima parte del processo di estrusione, argomento già trattato in un articolo precedente, vediamo cosa succede nel processo di produzione a valle dell’estrusione. L’HDPE fuso dall’estrusore sarà incanalato in un impianto atto alla produzione di una lingua di materiale plastico, detto parison, che costituirà la materia prima per il nostro futuro flacone. Una volta regolata la quantità di materiale che costituisce il parison, le due parti dello stampo si chiuderanno fra loro imprigionandolo. A questo punto verrà insufflata dell’aria all’interno del parison, che gonfierà il materiale sulle pareti dello stampo creando e raffreddando il flacone. La forza con cui viene immessa l’aria non è, generalmente, superiore a 10 Bar, permettendo una corretta formazione del prodotto all’interno dello stampo, ma la durata di soffiatura dipende dalla dimensione volumetrica del flacone da realizzare. Essendo questo processo il più lungo rispetto ai precedenti, è possibile ottimizzare le tempistiche utilizzando, per esempio, il ricambio dell’aria di soffiaggio per permettere una più veloce fase di raffreddamento del prodotto all’interno dello stampo. Come in tutte le operazioni di stampaggio, anche nella produzione dei flaconi è possibile che si creino delle materozze intorno al flacone grezzo, che un tempo venivano tolte a mano. Attualmente le soffiatrici dispongono di appostiti taglienti che, in modo automatico, rifilano le eccedenze di plastica presenti sui flaconi, velocizzando notevolmente il lavoro. Una volta formato il flacone, un nastro trasportatore lo indirizzerà ad un altro impianto di soffiatura automatico che avrà il compito, attraverso l’insufflazione di aria al suo interno, di verificare che non vi siano imperfezioni costruttive, come dei fori, che ne comprometterebbe la tenuta una volta riempiti di prodotto. Superata questa fase di controllo il flacone potrà essere idoneo alla successiva fase di riempimento con i detersivi o gli altri liquidi da commercializzare. Categoria: notizie - tecnica - plastica - riciclo - produzione - soffiaggio - flacone - HDPE
SCOPRI DI PIU'
