








 Plastica da Post Consumo: Raccolta, Riciclo e Riuso
di Marco ArezioLa plastica riciclata da post consumo e i polimeri in plastica riciclata che derivano dalla raccolta differenziata dei rifiuti domestici sono una conquista, relativamente recente, in un mondo che si muove verso la circolarità dei beni e delle risorse. Nell’ambito dell’economia circolare, quell’area di interesse che riguarda lo studio e l’applicazione di metodi, sistemi produttivi e legislativi, atti a riciclare i prodotti a fine vita, la plastica è sicuramente un attore primario della raccolta, lavorazione e riuso. La plastica riciclata si definisce da post consumo quando il prodotto, sotto forma di imballo o di oggetto finito, esaurisce il compito per cui viene prodotto e viene conferito, attraverso la raccolta differenziata, agli impianti di riciclo meccanici, per creare nuova materia prima in una sorta di circolarità continua. In Italia la raccolta dei rifiuti da post consumo e la loro selezione di base è affidata, prevalentemente, a consorzi nazionali, quali il Corepla per gli imballi come l’HDPE, il PP, l’LDPE, il PET e il PS, il Coripet per i soli imballi in PET e il Conip per gli imballi rigidi dal settore ortofrutticolo, solo per citarne alcuni. Ma ogni paese, in cui la raccolta differenziata è normata e organizzata, ha la propria o le proprie struttura di raccolta nazionali.Tra i prodotti più raccolti e riciclati troviamo:• LDPE, polietilene a bassa densità, che viene dalla raccolta degli imballi flessibili, come i sacchetti, i film da imballo, i teli da copertura e gli imballi rigidi come possono essere i vasi dei fiori. • HDPE, polietilene ad alta densità, che viene principalmente dalla raccolta dei flaconi dei detersivi e delle taniche per i liquidi. • PP, polipropilene, che deriva da imballi flessibili come i film per il packaging ma anche da imballi rigidi come cassette, paraurti, giochi, sedie, tavoli, prodotti per l’edilizia, come tubi, sifoni, griglie, vespai, piastrelle, secchi. • PS, Polistirolo, che proviene dagli imballi per il packaging, dai vasi e da molti articoli per l’edilizia e il settore elettrico, come prese per la corrente, quadri elettrici. • PET, polietilene tereftalato, nella plastica da post consumo è principalmente espresso dalle bottiglie dell’acqua minerale e delle bibite. La lavorazione degli imballi in plastica post consumo comporta la conoscenza approfondita della filiera della raccolta, dei sistemi di riciclo industriale del rifiuto e dell’applicazione della materia prima che ne deriva per la realizzazione di nuovi prodotti. La raccolta differenziata dei materiali plastici, ma anche degli altri prodotti raccolti, come il vetro, i metalli, il legno, la carta, la gomma contribuiscono in modo determinante alla riduzione dell’impronta carbonica, a regolare la gestione dei rifiuti in modo che non vadano dispersi nell’ambiente e a risparmiare le materie prime che diversamente dovrebbero essere estratte dal pianeta. Raccogliere i rifiuti, riciclarli, creare nuove materie prime dagli scarti, produrre nuovi prodotti attraverso la circolarità del sistema di produzione e di consumo è una delle chiavi, ma non la sola, che permette la progettazione di un mondo migliore. Una filiera di grande importanza, anche a livello economico, che contribuisce in modo attivo ai bilanci degli stati, a dare lavoro e a creare un’importante sostenibilità tra l’uomo e la natura. Una filiera che contempla non solo la produzione di materie prime ricavate dai rifiuti, ma anche l’industria della macchine e degli stampi per la produzione e il suo controllo, i produttori di oggetti finiti fatti in plastica riciclata, di società di servizi, di trasporto, gli enti di ricerca e molto altro. Categoria: notizie - tecnica - plastica - riciclo - post consumo . produzione
SCOPRI DI PIU'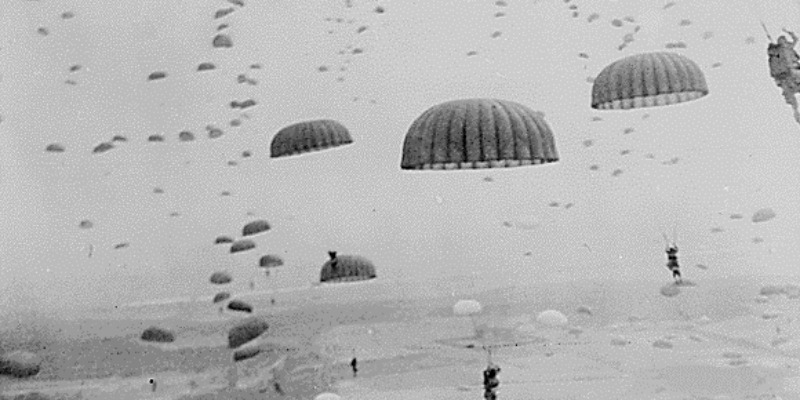 6 Giugno 1944: D DAY - l’84° Reggimento Aviotrasportato USA Poteva Contare sulla PA6
Durante lo sbarco in Normandia i paracadutisti Americani avevo la poliammide, un’arma in piùdi Marco ArezioDurante la seconda guerra mondiale l’uso dell’aviazione militare aveva compiuto passi da gigante rispetto alla guerra precedente, non solo per maneggevolezza dei nuovi bombardieri ed incursori, ma anche per la notevole distanza che potevano coprire nelle fasi operative. Inoltre si introdusse una nuova disciplina, quella dei paracadutisti, che potevano infiltrarsi dietro le linee nemiche per azioni di sabotaggio, salvataggio o di logistica, a tutto vantaggio delle teste di ponte della fanteria. I paracaduti, all’inizio, erano normalmente fatti in seta naturale che proveniva dalla Cina ma, dopo l’invasione Giapponese del 7 Luglio 1937, gli Americani dovettero trovare un nuovo materiale per i propri paracaduti. Fu cosi che chiesero alla Du Pont, azienda chimica di grande importanza negli Stati Uniti, di trovare una soluzione al problema, in modo che l’esercito potesse realizzare un milione di nuovi paracaduti per il D-DAY, l’invasione dell’Europa. La Du-Pont, fornì un nuovo polimero, la poliammide 6 e 12 con cui si realizzarono i nuovi paracaduti, creando subito una superiorità tecnica del prodotto rispetto a quello fatto in seta naturale. I responsabili dell’esercito Americano si accorsero subito che il paracadute fatto con la PA era decisamente più robusto agli strappi e alle lacerazioni, rispetto alla seta, cosa che durante gli atterraggi poteva facilmente capitare. Inoltre, la capacità dinamica di contenimento dell’aria era migliore, evitando rischi di rottura delle vele in volo, ma non solo, durante i lanci con brutto tempo, il paracadute fatto con la poliammide non si riempiva di acqua, appesantendo la vela quando si trattava di navigare in volo e raccogliere della stessa all’atterraggio. Era anche possibile che durante la discesa sul campo di battaglia il paracadute potesse essere colpito da proiettili, ma le forature di piccole dimensioni non laceravano il tessuto, permettendo al paracadutista di atterrare sul terreno. I paracadutisti della 82° divisione aviotrasportata, con i nuovi paracaduti in PA, furono impiegati anche in Nord Africa, nell’Aprile del 1943, sotto il comando del generale Ridgway, e successivamente il 9 Luglio dello stesso anno sbarcarono in Sicilia e il 13 Settembre 1943 a Salerno in Italia. L’efficacia dei paracadutisti Americani dotati delle vele in PA fu annotata anche dai comandanti tedeschi, che li soprannominavano “i diavoli dai pantaloni gonfi” in segno di rispetto per le loro capacità e superiorità tecnica.Categoria: notizie - tecnica - plastica - PA6 - storia
SCOPRI DI PIU' Dosatori di Macinati Plastici per Compounds: Volumetrici o Gravimetrici?
La combinazione di utilizzo di granuli plastici e macinati impone delle valutazioni e delle scelte sulla miscelazione automaticadi Marco ArezioNella produzione di compounds polimerici riciclati o nel riutilizzo degli scarti della propria attività di lavorazione delle materie plastiche, sia essa di stampaggio, soffiaggio, estrusione o termoformatura, il riutilizzo dei macinati necessita di un’attenta valutazione nell’ambito delle ricette finali. I macinati plastici possono essere aggiunti al polimero principale per migliorare la fluidità, ridurre il prezzo, modificare il DSC, alzare o abbassare l’Izod, modificare il modulo o, semplicemente, riutilizzare gli sfridi di lavorazione che si generano nell’attività quotidiana. Per poter immettere nel fuso principale un macinato plastico, è necessario utilizzare un dosatore che possa simulare una ricetta studiata per soddisfare le esigenze estetiche e qualitative del polimero di cui abbiamo bisogno. In questo caso, ci avvaliamo di un dosatore che ha la funzione di rendere automatico il principio di miscelazione nelle dosi che riteniamo opportune al fine di realizzare il nostro lavoro. Non c’è dubbio che questa operazione potrebbe essere svolta anche a mano, inserendo nella tramoggia la quantità di macinato stabilita, ma, questa attività, impone la presenza costante di una risorsa umana che compia un’operazione facilmente automatizzabile. I dosatori di cui parleremo oggi sono quelli definiti volumetrici e gravimetrici. In linea generale sono entrambi impianti che sono deputati a rilasciare nel fuso plastico, in modo continuativo, la percentuale scelta di macinato che abbiamo stabilito nella nostra ricetta. Il dosatore volumetrico, come dice la parola, una volta caricato, intuisce quale possa essere la massa in volume di materiale da rilasciare che l’operatore ha stabilito preventivamente per realizzare il compound. Questo calcolo, da impostare nel dosatore, è frutto di una serie preventiva di tests che portano a calcolare quale possa essere il volume corretto di macinato da miscelare con la materia prima principale. E’ una vera e propria calibrazione del dispositivo di dosaggio utilizzato per il materiale da misurare, attraverso esercizi di cronometraggio, pesatura e rappresentazione grafica dei risultati. Questo è un passaggio critico che richiede abilità per garantire che le impostazioni del timer inserite nel controllo del mixer forniscano il volume corretto di ciascun materiale in base al tempo. Il principio di funzionamento invece dei dosatori gravimetrici lavora sul valore del peso del materiale da immettere, quindi calcola automaticamente la quantità di macinato che l’operatore macchina ha impostato, senza dover ricorrere al lavoro di calibrazione della macchina. Quali sono le differenze pratiche, tra i due sistemi, nel dosaggio e i problemi utilizzando i macinati? Possiamo dire che un dosatore volumetrico è impostato per calcolare ed immettere un certo volume di materiale sempre costante, questo è fattibile, esprimendo una certa precisione, se il macinato utilizzato è composto sempre da materiale uniforme e costante. Ma come sappiamo il macinato utilizzato, specialmente se deriva dal riciclo del post consumo, può avere una certa instabilità sia dimensionale che di densità, mettendo probabilmente in crisi il sistema di dosaggio. Il problema si riduce, ovviamente, se il macinato che proviene dagli scarti di produzione è uniforme e costante, così da dare una certa corretta ripetitività al calcolo della macchina che esegue sul volume della plastica. I dosatori gravimetrici, invece, utilizzano il valore del peso per verificare praticamente ogni dose calcolata, infatti, la macchina si accorge delle differenze tra un richiamo e l’altro di materiale, andando a correggere le differenze durante il richiamo successivo. Tutte le variazioni di portata, massa, tempo sono calcolate dal dosatore gravimetrico in modo da esprimere la massima precisione ed aderenza alla ricetta impostata in modo automatico. Categoria: notizie - tecnica - plastica - riciclo - dosatori - polimeri plastici
SCOPRI DI PIU'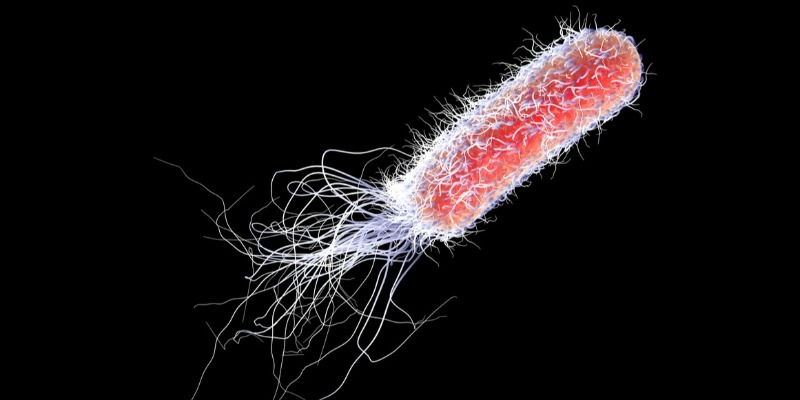 Ricerche microbiologiche per studiare un batterio che decompone il poliuretano
Lo Pseudomonas è un batterio, che potrebbe decomporre i legami della resina termoindurente come il poliuretanodi Marco ArezioTra le varie attività di studio, sulle strade alternative nella gestione dei rifiuti, la microbiologia si sta sforzando di trovare e testare batteri per scomporre quei legami chimici definiti irreversibili, come quelli del poliuretano. Le resine termoindurenti, di cui fa parte il poliuretano, è un materiale molto rigido costituito da polimeri reticolati nei quali il moto delle catene polimeriche è fortemente limitato dall’elevato numero di reticolazioni esistenti. Durante il riscaldamento subiscono una modificazione chimica irreversibile. Le resine di questo tipo, sotto l’azione del calore nella fase iniziale, rammolliscono (diventano plastiche) e, successivamente, solidificano. Contrariamente alle resine termoplastiche, non presentano la possibilità di subire numerosi processi di formatura durante il loro utilizzo. Le resine termoindurenti, sono materiali nei quali il moto delle catene polimeriche è fortemente vincolato da un numero elevato di reticolazioni esistenti. Infatti, durante il processo di produzione, subiscono modifiche chimiche irreversibili associate alla creazione di legami covalenti trasversali tra le catene dei pre-polimeri di partenza. La densità delle interconnessioni e la natura dipendono dalle condizioni di polimerizzazione e dalla natura dei precursori: generalmente essi sono sistemi liquidi, o facilmente liquefacibili a caldo, costituiti da composti organici a basso peso molecolare, spesso multifunzionali, chimicamente reattivi, a volte in presenza di iniziatori o catalizzatori. Il poliuretano è un composto largamente usato come isolante termico, nel settore dell’edilizia, dell’industria dell’auto, negli elettrodomestici, nelle celle frigorifere, nel settore navale e ferroviario, nei mobili, nel settore calzaturiero e in molti altri settori industriali. Ogni anno, nella sola Europa, si producono circa 3,5 milioni di tonnellate di poliuretano che, alla fine del ciclo di vita, non trova una corretta destinazione nel settore del riciclo e vanno a finire normalmente in discarica. La difficoltà che oggi incontra questa tipologia di rifiuto plastico nel processo di riconversione, finchè il riciclo chimico non avrà preso piede, hanno spinto le ricerche biologiche a tracciare nuove strade. Un gruppo di ricerca Europeo chiamato P4SB sta studiando materiali provenienti dalla biologia sintetica che siano in grado, tramite dei catalizzatori batterici, di creare bio enzimi che possano depolimerizzare il poliuretano, ma anche il PET. Lo studio ha identificato un batterio, chiamato Psneudomonas, che opportunamente ingegnerizzato, sia in grado di metabolizzare i componenti del poliuretano, che verranno poi resi, all’interno della massa batterica, sotto forma di bio plastica. Questo batterio ha la capacità di sopravvivere in condizioni estreme ed è molto resistente alle sostanze tossiche, infatti è un nemico per eccellenza nel campo medico in quanto resiste facilmente agli antibiotici. Fa parte della famiglia dei batteri gram-negativi che colpisce normalmente le persone con barriere immunitarie basse o con problemi alla pelle e alle mucose. Il batterio nell’uomo scatena malattie associate alle infezioni, come i problemi respiratori, la polmonite, l’endocardite, meningiti, problemi agli occhi, alle articolazioni, gastrointestinali, dermatologici e altre forme di reazione del corpo. Questo dimostra che è un batterio da prendere sul serio e il suo utilizzo nel campo microbiologico, applicato al riciclo delle plastiche come il poliuretano, fa capire il grado di colonizzazione e decomposizione che potrebbe mettere in campo se trattato con le dovute attenzioni.Categoria: notizie - plastica - batteri - riciclo - rifiuti - poliuretano
SCOPRI DI PIU' Composti Termoplastici per WPC con Fibre o Riempimenti Vegetali
Quali differenze e caratteristiche hanno le cariche vegetali nei prodotti legno-plastica di Marco ArezioI polimeri termoplastici riciclati hanno una lunga storia di combinazioni con cariche e fibre, che permettono di migliorare le prestazioni fisico-meccaniche dei manufatti che sono realizzati attraverso questi compound. Le modificazioni che maggiormente possiamo notare dall’unione di un polimero termoplastico riciclato con le cariche, possono riguardare la resistenza alla flessione, alla compressione, all’urto, al taglio, all’abrasione, alla temperatura, all’invecchiamento, all’azione dei raggi U.V. e, certamente, alla riciclabilità dell’elemento. Cosa è un polimero termoplastico? Per polimero termoplastico riciclato, molto brevemente, si intende un elemento, di derivazione petrolifera, che rammollisce in presenza di una fonte di calore (estrusione, stampaggio, soffiaggio o altri metodi di lavorazione) e si solidifica raffreddandosi, avente una disposizione delle catene polimeriche lineari o ramificate. Il comportamento delle molecole e la loro forza ne determinano le caratteristiche che, a loro volta, sono influenzate dalle temperature di lavorazione od ambientali a cui il polimero viene sottoposto. Cosa è una fibra o un riempimento vegetale? Le fibre sono dei filamenti dotati di un rapporto preciso tra lunghezza e diametro, che permettono il miglioramento delle caratteristiche di un composto in cui sono inglobate, sostituendo il volume del materiale primario, così da aumentarne la tenacità e la flessibilità. Le fibre, in generale, possono essere di tre categorie: inorganiche, organiche o naturali. Le prime, tra le più comuni utilizzate nei composti polimerici, sono a base di vetro, carbonio, grafite, alluminio. Tra le fibre organiche possiamo citare le poliammidi e le poliolefiniche. Per quanto riguarda le fibre naturali possiamo dividerle in tre categorie: vegetali, animali e minerali. Lo scopo dell’utilizzo delle fibre è quello di migliorare le seguenti caratteristiche: - la resistenza meccanica - il modulo elastico - il comportamento elastico a rottura - la riduzione del peso specifico Le fibre sono poi classificate in base ad elementi fisici, come la lunghezza, lo spessore, la forma, la finitura e la distribuzione volumetrica. Per raggiungere un miglioramento delle prestazioni tecniche del composto, le superfici delle fibre dovranno aderire in modo completo con la matrice polimerica, così da creare una continuità di materiale. Tale è l’importanza di questa unione fibro-polimerica, che si sono studiati degli additivi che possano aumentare e facilitare il contatto superficiale di ogni singola fibra con la matrice polimerica. Anche la disposizione delle fibre risulta critica per le caratteristiche del composito. Le proprietà meccaniche di un composito con fibre continue ed allineate sono fortemente anisotrope. Il rinforzo e la conseguente resistenza, raggiungono il massimo valore nella direzione di allineamento ed il minimo nella direzione trasversale. Infatti, lungo questa direzione l'effetto di rinforzo delle fibre è praticamente nullo e, normalmente, si presentano delle fratture per valori di carichi di trazione relativamente bassi. Per altre orientazioni del carico, la resistenza globale del composito assume valori intermedi. Nella produzione del WPC (wood plastic composit), quindi, si utilizzano due elementi che sono rappresentati da un polimero plastico riciclato, come l’HDPE o l’LDPE o il PVC e la fibra vegetale composta dagli scarti delle lavorazioni del legno o fa fibre vegetali naturali. In base alla qualità, resistenza, colorazione e dimensioni dei manufatti da realizzare, è possibile utilizzare un semplice riempimento composto da segatura, piuttosto che farina di legno, fibra di legno o cellulosa. La scelta del polimero riciclato, invece, è influenzata anche dalle temperature di esercizio degli estrusori, che non dovranno rovinare termicamente le cariche vegetali e, nello stesso tempo, degradare il polimero che resterà il collante e la struttura portante del manufatto. La produzione del WPC avviene per estrusione o stampaggio, attraverso l’uso di un granulo plastico, che contiene la carica stabilita per la realizzazione di un determinato prodotto e nelle quantità programmate. Oltre alla fibra di legno costituita da segatura o farina di legno, è possibile realizzare compound più performanti utilizzando la fibra vegetale di canapa, normalmente disposta lungo la linea di direzione degli sforzi maggiori.Foto Gla pavimenti
SCOPRI DI PIU' Rivestimenti Polimerici Ecologici a Base di Silani per la Protezione dei Metalli
Innovazione sostenibile per prevenire la corrosione dei metalli in ambienti estremidi Marco ArezioLa protezione delle superfici metalliche dalla corrosione rappresenta una delle sfide principali in ambito industriale, con importanti implicazioni sia economiche che ambientali. La corrosione, infatti, non solo compromette l'efficienza e la sicurezza delle strutture, ma genera costi elevati per manutenzione e sostituzione. In questo contesto, i rivestimenti polimerici a base di silani si stanno affermando come una soluzione innovativa e sostenibile per estendere la vita utile dei metalli esposti a condizioni ambientali avverse. Questo articolo si propone di analizzare in dettaglio le proprietà protettive di questi rivestimenti, la loro efficienza, le applicazioni pratiche e l’impatto positivo sulla sostenibilità ambientale.Caratteristiche dei Rivestimenti a Base di SilaniI silani sono composti organosiliconici caratterizzati da gruppi funzionali che permettono una forte adesione chimica alle superfici metalliche, garantendo al contempo una reattività ottimizzata con materiali polimerici. Questa combinazione unica li rende particolarmente adatti a creare barriere protettive contro ossigeno, umidità e agenti chimici aggressivi. Grazie alla loro versatilità, i silani facilitano l’adesione tra substrati metallici e strati organici, migliorando significativamente le prestazioni del rivestimento.Un altro aspetto distintivo è l’approccio eco-compatibile che i silani offrono. Rispetto ai rivestimenti tradizionali, la loro applicazione comporta una ridotta emissione di composti organici volatili (VOC), minimizzando l’impatto ambientale durante il processo di produzione e utilizzo. Inoltre, l'ottimizzazione delle formulazioni chimiche ha permesso di incrementare le proprietà meccaniche e termiche dei rivestimenti, migliorandone la resistenza e la durata nel tempo.Meccanismo di ProtezioneIl meccanismo protettivo dei rivestimenti a base di silani si basa sulla formazione di un reticolo tridimensionale che si ancora saldamente alla superficie metallica tramite legami covalenti e idrogeno. Questo reticolo agisce come una doppia barriera: fisica, impedendo il contatto diretto tra il metallo e gli agenti corrosivi, e chimica, intrappolando molecole reattive all'interno della struttura del rivestimento.La densità del reticolo e la composizione chimica del rivestimento sono fattori determinanti per la sua efficacia. Studi sperimentali hanno dimostrato che rivestimenti con un’elevata densità reticolare offrono una protezione superiore, mantenendo intatte le proprietà adesive anche dopo prolungate esposizioni a condizioni ambientali estreme.Prestazioni in Condizioni EstremePer valutare l’efficienza dei rivestimenti silanici, sono stati condotti rigorosi test su superfici metalliche trattate, sottoponendole a nebbia salina, umidità elevata e cicli termici estremi. I risultati di questi esperimenti hanno evidenziato una drastica riduzione del tasso di corrosione rispetto alle superfici non trattate. Anche dopo centinaia di ore di esposizione, le proprietà protettive del rivestimento sono rimaste pressoché inalterate, garantendo un’eccellente preservazione delle superfici metalliche.L’adattabilità dei rivestimenti è un altro elemento chiave. Grazie alla possibilità di personalizzare le formulazioni, è possibile ottenere prestazioni ottimali anche in applicazioni particolarmente esigenti, come quelle tipiche del settore aerospaziale o offshore.Applicazioni Industriali e Benefici AmbientaliL’adozione di rivestimenti a base di silani sta crescendo rapidamente in numerosi settori industriali, tra cui l’automotive, il settore marittimo e la produzione di elettrodomestici. In ciascuno di questi ambiti, i rivestimenti offrono una combinazione unica di resistenza chimica, durata meccanica e facilità di applicazione, rendendoli una scelta superiore rispetto ai rivestimenti tradizionali.Dal punto di vista ambientale, i benefici sono altrettanto significativi. I rivestimenti silanici sono privi di solventi tossici e contribuiscono a ridurre la frequenza degli interventi di manutenzione, diminuendo così l’uso di risorse e l’emissione di rifiuti. Inoltre, grazie alla loro compatibilità con i processi di riciclo dei metalli, questi rivestimenti si inseriscono perfettamente in una strategia di economia circolare, contribuendo a un minore impatto ambientale complessivo.Innovazioni Future e ProspettiveL’evoluzione dei rivestimenti silanici è solo all’inizio. Futuri sviluppi potrebbero focalizzarsi sull’ulteriore ottimizzazione delle formulazioni per rispondere a esigenze specifiche di settori altamente tecnologici, come quello biomedicale o delle energie rinnovabili. Inoltre, l’integrazione di tecnologie di monitoraggio avanzate potrebbe consentire una gestione predittiva della corrosione, migliorando ulteriormente l’efficienza e la sostenibilità delle soluzioni adottate.Parallelamente, la ricerca continua a esplorare nuove combinazioni chimiche che possano ampliare il range di applicazioni dei rivestimenti silanici, rendendoli ancora più versatili e performanti.ConclusioniI rivestimenti polimerici a base di silani rappresentano una svolta nella protezione dei metalli, offrendo un’alternativa efficace ed ecologica ai metodi tradizionali. La loro capacità di combinare prestazioni elevate con un ridotto impatto ambientale li rende una scelta ideale per numerose applicazioni industriali. Con l’avanzamento della ricerca e l’implementazione di nuove tecnologie, il loro ruolo nell’industria è destinato a crescere, contribuendo a un futuro più sostenibile e innovativo.© Riproduzione Vietata
SCOPRI DI PIU' Perchè la viscosità e il peso molecolare sono così importanti nel pet?
di Marco ArezioNel PET riciclato la viscosità e il peso molecolare possono determinare la lavorabilità e la qualità del manufatto.Nell’utilizzo di una resina in PET riciclata, sia per stampaggio che per soffiaggio che per termoformatura, è importante capire quali relazioni esistano tra il peso molecolare e la viscosità del materiale. Parlando di viscosità e di peso molecolare, bisogna ritornare con la mente al grande fisico Isaac Newton che si occupò, tra le altre innumerevoli attività scientifiche, anche dello studio della dinamica dei fluidi. Ed è proprio la dinamica dei fluidi che in qualche modo interagisce anche con alcune regole di comportamento nella lavorazione del PET, quando osserviamo il cambiamento dallo stato solido a quello semifluido della materia prima riscaldata. Infatti nella produzione di un oggetto in PET, che sia per termoformatura, stampaggio o soffiaggio, la massa fusa che viene trasformata in un estrusore, crea dei parametri di flusso in cui il peso molecolare ha una grande importanza. Questo valore, in un polimero, è da tenere nella massima considerazione in quanto determina alcune proprietà meccaniche quali la rigidità, la resistenza, la tenacità, la viscosità e la viscoelasticità. Se il valore del peso molecolare fosse troppo basso, le proprietà meccaniche del prodotto in PET che volete realizzare sarebbero probabilmente insufficienti per realizzare una qualità appropriata. La modifica della lunghezza della catena porta ad un peso molecolare più elevato, con la conseguenza di un aumento della relazione delle singole molecole di polimero e della loro viscosità, che incideranno sulla lavorazione e sulla qualità del manufatto. Se vogliamo prendere un esempio nel campo del soffiaggio, possiamo dire che la variazione del peso molecolare del polimero porterà ad una maggiore o minore facilità nella formazione del Parison o della preforma. Come abbiamo visto, esiste un altro parametro strettamente legato con il valore del peso molecolare, che è la viscosità del polimero fuso, o anche detto resistenza al flusso. Ad un aumento del peso molecolare corrisponde generalmente un aumento della viscosità in relazione alla temperatura. La presenza di calore, che serve per creare il flusso di polimero, incidendo tramite un estrusore od un iniettore sul materiale, permette alla plastica di ammorbidirsi aumentando di volume e riducendo la sua densità. Questo comporta la separazione delle molecole che si muoveranno a velocità differenti, quelle al centro del fuso che non incontrando particolari ostacoli, avranno una velocità diversa di quelle periferiche che entreranno in contatto con le pareti che le contengono, creando così delle forze di taglio (stress da taglio) causate dalla differenza di velocità. Possiamo quindi dire che la viscosità di un materiale è influenzata anche dalla sua velocità, in quanto le materie plastiche, alle base temperature, si presentano come elementi aggrovigliati tra loro e, all’accrescere della velocità del flusso, si creerà un maggiore orientamento delle molecole con una riduzione della viscosità. Questo tipo di comportamento inserisce la plastica in quei fluidi detti “non Newtoniani”, a differenza dell’acqua che mantiene inalterata la propria viscosità anche all’aumentare della velocità, rientrando dei fluidi definiti “Newtoniani”. Questo ci fa capire cosa succede ad un fluido di PET che passa da una testa, da una preforma o da un Parison, cambiando la propria viscosità, riducendo il flusso d’uscita ed aumentando le forze di taglio.Categoria: notizie - tecnica - plastica - riciclo - PET- viscosità - peso molecolare
SCOPRI DI PIU' Inchiostri Serigrafici Ecologici: Rivoluzione Verde nella Stampa
Guida Completa ai Benefici Ambientali e Operativi degli Inchiostri Sostenibili di Marco ArezioLa crescente consapevolezza ambientale e le normative sempre più stringenti hanno spinto l'industria della stampa serigrafica verso l'adozione di inchiostri più sostenibili. Gli inchiostri serigrafici ecologici rappresentano una risposta innovativa e responsabile a questa esigenza, coniugando performance di stampa di alto livello con un impatto ambientale ridotto. In questo articolo, esploreremo la natura, la produzione e i vantaggi degli inchiostri serigrafici ecologici rispetto alle alternative tradizionali. Definizione e Tipologie degli Inchiostri Serigrafici Ecologici Gli inchiostri serigrafici ecologici sono formulazioni speciali progettate per ridurre al minimo l'impatto ambientale associato alla produzione, all'uso e allo smaltimento degli inchiostri utilizzati nell'industria della stampa serigrafica. Questa categoria di inchiostri si distingue per l'uso di componenti meno nocivi, sostenibili e, ove possibile, derivati da fonti rinnovabili. La definizione di "ecologico" abbraccia una gamma di attributi, inclusa la riduzione dell'uso di sostanze tossiche, la diminuzione delle emissioni di composti organici volatili (COV) e l'impiego di materiali biodegradabili o riciclabili. Tipologie di Inchiostri Serigrafici Ecologici La diversificazione degli inchiostri serigrafici ecologici permette loro di rispondere a esigenze specifiche di sostenibilità e applicazione, comprendendo principalmente: Inchiostri a Base d'Acqua Questi inchiostri utilizzano l'acqua come solvente principale, sostituendo in larga misura i solventi a base di petrolio. Sono meno volatili e tossici rispetto ai loro omologhi solventi. Sono particolarmente adatti per la stampa su tessuti, carta e cartone, dove l'assorbimento del materiale compensa la minore velocità di asciugatura rispetto agli inchiostri a solvente.Inchiostri UV Gli inchiostri UV induriscono o polimerizzano quando esposti a luce ultravioletta. Questo processo trasforma l'inchiostro da liquido a solido senza l'evaporazione di solventi, eliminando quasi completamente le emissioni di COV. Questi inchiostri trovano impiego in una vasta gamma di supporti, inclusi plastica, metallo, vetro e legno, grazie alla loro eccellente adesione e durabilità.Inchiostri a Base di Soia e Vegetali Composti principalmente da oli vegetali (come l'olio di soia), questi inchiostri sostituiscono gli oli minerali e i solventi derivati dal petrolio. Offrono una stampa di alta qualità con una minore dipendenza dalle risorse fossili. Sono ideali per la stampa su carta e cartone, offrendo una buona definizione di stampa e contribuendo a facilitare il riciclo del materiale stampato.Vantaggi Comuni Nonostante le differenze, tutte queste tipologie condividono vantaggi chiave che le rendono preferibili in un contesto ecologico: Minore Impatto Ambientale: Riducono le emissioni nocive e l'utilizzo di risorse non rinnovabili. Sicurezza e Salute sul Lavoro: Diminuiscono l'esposizione a sostanze pericolose per gli operatori. Compatibilità con Normative Ambientali: Aiutano le aziende a rispettare standard e regolamenti ambientali sempre più rigorosi. La scelta tra queste tipologie dipende dalle specifiche esigenze di applicazione, dalla sostenibilità desiderata e dalle caratteristiche del materiale da stampare. L'evoluzione continua della tecnologia degli inchiostri serigrafici ecologici promette ulteriori miglioramenti in termini di prestazioni e impatto ambientale, spingendo l'industria verso pratiche più sostenibili. Dove e come si usano gli inchiostri serigrafici Gli inchiostri serigrafici trovano applicazione in una vasta gamma di settori e su diversi tipi di materiali, grazie alla loro versatilità e alla capacità di offrire stampe di alta qualità su superfici diverse. Di seguito, vengono esplorate alcune delle principali aree di applicazione degli inchiostri serigrafici: Tessile La serigrafia è una tecnica ampiamente utilizzata nel settore tessile per la decorazione di capi di abbigliamento, tessuti per arredamento e accessori. Gli inchiostri serigrafici a base d'acqua, in particolare, sono molto popolari per la stampa su tessuti, poiché sono meno nocivi per l'ambiente e per chi indossa i capi stampati. Carta e Cartone Gli inchiostri serigrafici vengono utilizzati per la stampa su carta e cartone in una varietà di applicazioni, inclusi imballaggi, poster, cartoline, e materiale promozionale. La serigrafia consente di ottenere effetti particolari, come finiture lucide, metallizzate o con texture, che aggiungono valore agli oggetti stampati. Elettronica Nel settore elettronico, gli inchiostri serigrafici sono impiegati per la stampa di circuiti stampati, tastiere a membrana, display e componenti elettronici vari. In questo ambito, sono spesso utilizzati inchiostri conduttivi e inchiostri UV per le loro proprietà specifiche, come la conducibilità elettrica o la resistenza a solventi e abrasioni. Vetro e Ceramica La serigrafia è utilizzata anche nella decorazione di vetro e ceramica, per esempio in bottiglie, bicchieri, piastrelle e stoviglie. Gli inchiostri utilizzati in queste applicazioni devono resistere ad alte temperature e a processi di cottura, mantenendo la brillantezza e la fedeltà dei colori. Industria Pubblicitaria e Segnaletica Gli inchiostri serigrafici sono ideali per la produzione di insegne, adesivi, striscioni, e materiale promozionale grazie alla loro durabilità esterna e alla resistenza agli agenti atmosferici. Questa applicazione sfrutta la capacità della serigrafia di stampare su materiali plastici e metallici, oltre che su supporti più tradizionali. Articoli Promozionali Oggetti promozionali come penne, chiavette USB, gadget e articoli da regalo sono spesso decorati utilizzando la serigrafia. La tecnica consente di applicare loghi e messaggi promozionali su superfici di forme e materiali diversi, con elevata precisione e qualità. Processo di Produzione degli Inchiostri Serigrafici Ecologici Il processo di produzione degli inchiostri serigrafici ecologici rappresenta un'espressione di impegno verso la sostenibilità e l'innovazione nell'industria della stampa. Questo processo si distingue per l'enfasi sulla selezione di materie prime meno impattanti sull'ambiente, l'ottimizzazione dei processi produttivi per ridurre sprechi e consumi energetici, e l'attenzione alla sicurezza e alla salute degli operatori. Vediamo in dettaglio le fasi principali: Selezione delle Materie Prime La prima fase nel processo di produzione degli inchiostri serigrafici ecologici riguarda la selezione accurata delle materie prime. Questa include: Pigmenti Ecocompatibili: Si opta per pigmenti non tossici e preferibilmente di origine naturale o meno impattanti sull'ambiente rispetto ai tradizionali pigmenti sintetici. Leganti Naturali o Biodegradabili: Gli oli vegetali (come l'olio di soia) o altre sostanze naturali vengono utilizzati come leganti al posto di quelli derivati da petrolio. Solventi a Basso Impatto Ambientale: Nei casi in cui è necessario l'utilizzo di solventi, si preferiscono quelli con bassa volatilità e minore tossicità, come l'acqua nei inchiostri a base d'acqua. Formulazione dell'Inchiostro Durante la fase di formulazione, gli ingredienti selezionati vengono miscelati secondo proporzioni precise per ottenere le caratteristiche desiderate dell'inchiostro, come viscosità, colore, e resistenza. Questo processo richiede competenze tecniche specifiche per bilanciare le proprietà ecologiche dell'inchiostro con le necessità di performance nella stampa.Produzione e Controllo Qualità Una volta formulato, l'inchiostro subisce un processo di produzione che può includere passaggi come la molatura per ridurre le dimensioni dei pigmenti e migliorare la finitura, e l'omogeneizzazione per assicurare una distribuzione uniforme dei componenti. Durante tutto il processo produttivo, vengono applicati rigidi controlli di qualità per garantire che l'inchiostro finale rispetti le specifiche tecniche e ambientali. Imballaggio e Distribuzione Gli inchiostri serigrafici ecologici vengono poi imballati in contenitori appositamente scelti per minimizzare l'impatto ambientale, preferendo materiali riciclati o riciclabili. La distribuzione è pianificata in modo da ridurre le emissioni di CO2, ad esempio raggruppando le spedizioni o utilizzando mezzi di trasporto ecocompatibili. Problematiche ed Innovazioni La produzione di inchiostri serigrafici ecologici presenta diverse problematiche, come il mantenimento delle prestazioni di stampa a livelli comparabili con quelli degli inchiostri tradizionali pur rispettando i criteri ecologici. L'innovazione costante nei materiali e nelle tecniche di produzione è fondamentale per superare questi problemi, rendendo gli inchiostri ecologici una scelta sempre più valida per l'industria della stampa. Vantaggi Ambientali e Operativi degli Inchiostri Serigrafici Ecologici Gli inchiostri serigrafici ecologici offrono una serie di vantaggi significativi rispetto ai loro omologhi tradizionali, non solo dal punto di vista ambientale ma anche in termini operativi. Questi benefici riflettono l'importanza crescente della sostenibilità nelle decisioni di produzione e acquisto, senza trascurare l'efficienza e la qualità del processo di stampa. Vantaggi Ambientali Riduzione delle Emissioni Nocive Gli inchiostri ecologici minimizzano o eliminano del tutto l'uso di solventi volatili, responsabili delle emissioni di composti organici volatili (COV) nell'atmosfera. Questo non solo riduce l'inquinamento dell'aria ma contribuisce anche a migliorare la qualità dell'ambiente di lavoro, riducendo l'esposizione dei lavoratori a sostanze potenzialmente nocive. Minor Impatto sulla Salute e Sicurezza La composizione più sicura degli inchiostri serigrafici ecologici riduce il rischio di reazioni allergiche, problemi respiratori e altri problemi di salute legati all'uso di sostanze chimiche aggressive. Ciò significa anche che possono essere necessarie meno misure di protezione individuale e di ventilazione, rendendo l'ambiente di lavoro più sicuro e piacevole. Uso Sostenibile delle Risorse L'impiego di materie prime rinnovabili, come oli vegetali, e di pigmenti meno impattanti sull'ambiente, promuove l'uso sostenibile delle risorse. Inoltre, l'elevata biodegradabilità di molti inchiostri ecologici facilita il processo di smaltimento, riducendo l'impronta ecologica del prodotto finito. Vantaggi Operativi Efficienza nella Pulizia e Manutenzione Gli inchiostri a base d'acqua e UV richiedono procedure di pulizia meno aggressive rispetto agli inchiostri a base solvente. Ciò si traduce in minori tempi di fermo macchina e riduzione dell'uso di sostanze chimiche per la pulizia, con un conseguente abbattimento dei costi operativi e un minor impatto ambientale. Versatilità e Qualità di Stampa Nonostante la loro natura ecologica, gli inchiostri serigrafici ecologici offrono un'eccellente qualità di stampa, con colori vivaci e buona resistenza nel tempo. Sono adatti a una vasta gamma di supporti, inclusi tessuti, carta, plastica e metallo, offrendo così grande versatilità agli operatori del settore. Compatibilità con Normative Ambientali L'utilizzo di inchiostri ecologici facilita il rispetto delle normative ambientali sempre più stringenti, aiutando le aziende a evitare sanzioni e a migliorare la propria immagine presso i consumatori, sempre più attenti alla sostenibilità. Confronto con Gli Inchiostri Tradizionali La transizione verso l'utilizzo di inchiostri serigrafici ecologici rappresenta una svolta significativa per l'industria della stampa, rispondendo alla crescente esigenza di sostenibilità ambientale. Per comprendere meglio il valore aggiunto degli inchiostri ecologici, è utile esaminare le differenze principali rispetto agli inchiostri serigrafici tradizionali sotto vari aspetti. Composizione Chimica Inchiostri Tradizionali: Tradizionalmente, gli inchiostri serigrafici sono formulati con una base di solventi volatili, pigmenti sintetici, e resine derivati dal petrolio, che possono emettere composti organici volatili (COV) nocivi per l'ambiente e la salute umana. Inchiostri Ecologici: Al contrario, gli inchiostri ecologici sono sviluppati con l'intento di ridurre o eliminare la presenza di tali sostanze nocive. Utilizzano solventi a base d'acqua, oli vegetali, pigmenti naturali o meno tossici, e leganti biodegradabili, risultando in emissioni significativamente ridotte di COV. Impatto Ambientale Inchiostri Tradizionali: L'uso di solventi e componenti a base di petrolio comporta un elevato impatto ambientale, dalla produzione allo smaltimento, includendo rischi di contaminazione dell'aria, dell'acqua e del suolo. Inchiostri Ecologici: Gli inchiostri serigrafici ecologici minimizzano l'impatto ambientale in tutte le fasi del loro ciclo di vita. La loro produzione, uso, e smaltimento presentano rischi ambientali molto più bassi, grazie all'utilizzo di materie prime rinnovabili e alla ridotta tossicità. Salute e Sicurezza sul Lavoro Inchiostri Tradizionali: L'esposizione a lungo termine ai solventi e ad altri componenti tossici degli inchiostri tradizionali può avere effetti negativi sulla salute degli operatori, richiedendo l'uso di dispositivi di protezione individuale e sistemi di ventilazione adeguati. Inchiostri Ecologici: La formulazione più sicura degli inchiostri ecologici riduce il rischio di problemi di salute e migliora le condizioni di lavoro, limitando la necessità di misure di protezione e ventilazione specialistiche. Prestazioni e Applicabilità Inchiostri Tradizionali: Gli inchiostri tradizionali sono noti per la loro durata, resistenza alle intemperie, e versatilità su diverse superfici. Queste caratteristiche li hanno resi la scelta prevalente in molte applicazioni industriali e commerciali. Inchiostri Ecologici: Sebbene in passato gli inchiostri ecologici potessero presentare limitazioni in termini di prestazioni rispetto agli inchiostri tradizionali, i recenti sviluppi tecnologici hanno notevolmente migliorato la loro qualità, resistenza e versatilità, rendendoli competitivi in molteplici applicazioni. Costi Inchiostri Tradizionali: Generalmente, gli inchiostri tradizionali hanno un costo inferiore rispetto alle varianti ecologiche, principalmente a causa della diffusa disponibilità e del minor costo delle materie prime a base di petrolio. Inchiostri Ecologici: Gli inchiostri ecologici possono presentare un costo iniziale più elevato, dato il prezzo più alto delle materie prime sostenibili e dei processi produttivi meno inquinanti. Tuttavia, questo costo è spesso compensato dai benefici in termini di salute, sicurezza e conformità ambientale, oltre che da un miglioramento dell'immagine aziendale.
SCOPRI DI PIU'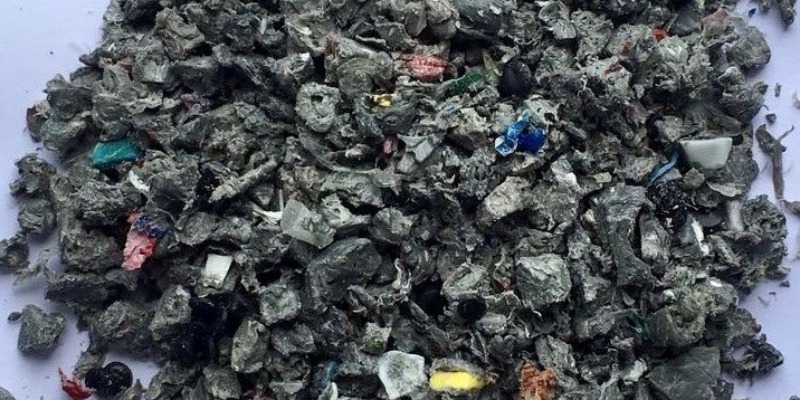 Densificazione del polipropilene da post consumo: quali accortezze
La densificazione del polipropilene post-consumo nel 2026 richiede controllo di umidità, temperatura, pezzatura, stoccaggio e qualità del lotto. Un approfondimento tecnico e normativo completoAutore: Marco Arezio. E' imprenditore e divulgatore specializzato in economia circolare, riciclo dei polimeri, materie prime seconde e processi industriali legati alla valorizzazione dei rifiuti plastici. È fondatore della piattaforma rMIX e da anni segue l’evoluzione tecnica, commerciale e normativa delle filiere del riciclo, con particolare attenzione alla selezione, al lavaggio, alla densificazione, all’estrusione e alla compoundazione delle plastiche post-consumo e post-industriali.Data articolo: Maggio 2020Data di aggiornamento: Marzo 2026 Densificazione del polipropilene: la riduzione dell’umidità del prodotto deve tener conto delle problematiche di imballo e stoccaggio Nel 2020 la densificazione del polipropilene post-consumo poteva ancora essere descritta come una fase utile soprattutto a togliere acqua al macinato e a prepararlo alla successiva estrusione. Nel marzo 2026 questa definizione è troppo limitata. Oggi la densificazione del PP proveniente dalla raccolta differenziata è un passaggio che incide sulla qualità del lotto, sulla sicurezza dello stoccaggio, sulla continuità della trasformazione, sulla tracciabilità del riciclato e sul suo valore commerciale. Il contesto di filiera è cambiato profondamente: il sistema COREPLA ha comunicato che nel 2024 ha coinvolto 7.396 Comuni, coprendo il 97% della popolazione italiana, e ha avviato a riciclo 931.096 tonnellate di imballaggi in plastica, avvicinando con un anno di anticipo l’obiettivo europeo del 50%. In una filiera di queste dimensioni, il densificato non è più un semplice semilavorato povero, ma una materia intermedia che deve essere stabile, controllabile e negoziabile con specifiche sempre più chiare. Raccolta differenziata e selezione del polipropilene: da rifiuto urbano a frazione riciclabile La storia tecnica del densificato in PP comincia nelle nostre case, dove gli imballaggi plastici vengono separati da vetro, carta, metalli e frazione organica. Quel gesto domestico, apparentemente semplice, alimenta però una catena industriale complessa, nella quale i rifiuti da imballaggio vengono selezionati, distinti per famiglie polimeriche e trasformati in flussi commerciali con identità merceologica autonoma. Nel caso del polipropilene, la filiera italiana ha ormai consolidato specifiche categorie di selezione e di valorizzazione. COREPLA, ad esempio, identifica gli “imballaggi misti in PP” come un flusso caratterizzato da una composizione a prevalenza di polipropilene con presenza minoritaria di polietilene, ritenuta sufficientemente stabile da consentirne la commercializzazione come prodotto selezionato. Questo dato è importante, perché chiarisce un punto spesso sottovalutato: il valore del densificato dipende sì dall’acqua residua, ma ancora prima dalla qualità del flusso in ingresso, cioè dalla stabilità della composizione polimerica ottenuta a monte nella selezione. Nella pratica impiantistica, il materiale proveniente dalla raccolta differenziata viene aperto, distribuito sui nastri, sottoposto a separazioni meccaniche e ottiche e progressivamente indirizzato verso famiglie omogenee. All’interno di questo processo, gli imballaggi in PP destinati al riciclo vengono isolati dagli altri polimeri e inviati alle fasi successive di macinazione, lavaggio e purificazione. È in questo passaggio che si gioca già una parte rilevante della qualità finale del densificato: ogni errore di selezione, ogni residuo di polimero incompatibile, ogni quota eccessiva di inquinanti trascina conseguenze che la sola densificazione non può correggere interamente. Per questo, nel 2026, chi compra densificato di PP non compra soltanto un materiale “asciutto”, ma compra la qualità complessiva di una filiera che inizia molto prima dell’agglomeratore. Come funziona la densificazione del polipropilene post-consumo dopo lavaggio e centrifugazione Dopo la selezione, il polipropilene viene normalmente triturato e lavato. Il lavaggio serve a ridurre residui organici, polveri, adesivi, carta, sporco superficiale e parte delle contaminazioni che non sono state intercettate nella fase di selezione. La centrifugazione, la flottazione o altre operazioni di separazione fisica contribuiscono ulteriormente a ridurre l’acqua libera e a migliorare la purezza del materiale. Tuttavia, il fiocco lavato conserva spesso una condizione di umidità superficiale e interstiziale che lo rende poco stabile nella movimentazione e problematico in estrusione. È qui che la densificazione diventa decisiva: attraverso attrito, calore controllato e compattazione, il materiale viene trasformato da scaglia leggera e voluminosissima in un agglomerato più denso, più scorrevole e più idoneo alle fasi successive di trasformazione. I protocolli più recenti di RecyClass aiutano a capire bene il cambio di paradigma. Nelle pratiche di valutazione della riciclabilità del PP, l’asciugatura dei flakes a umidità inferiore all’1% viene considerata un parametro di processo essenziale, e l’introduzione di un passaggio di densificazione prima dell’estrusione viene formalmente contemplata come parte della metodologia di prova. In altre parole, la densificazione non è un’operazione accessoria: serve sia a ridurre l’umidità superficiale, sia a regolarizzare l’alimentazione del materiale verso vite ed estrusore, soprattutto quando il feedstock ha una bassa densità apparente. Il risultato pratico non è una “riduzione del peso al metro cubo”, come talvolta si legge impropriamente, ma l’opposto: diminuisce la massa d’acqua indesiderata e aumenta la densità apparente del materiale utile, con vantaggi logistici e di processo evidenti. Riduzione dell’umidità del PP riciclato: perché non basta asciugarlo in superficie Per capire perché la riduzione dell’umidità sia così importante, bisogna prima distinguere tra il polipropilene come polimero e il polipropilene come rifiuto riciclato. Il PP, di per sé, è noto per il suo basso assorbimento d’acqua; diverse schede tecniche lo descrivono infatti come materiale a bassa o molto bassa moisture absorption. Ma il problema del riciclo post-consumo non è la natura del polimero vergine: è la realtà industriale del fiocco lavato, che contiene acqua aderente alla superficie, acqua intrappolata nelle cavità, residui organici, contaminanti solidi e talvolta tracce di altri polimeri o frazioni fini. Per questo un materiale che “sembra asciutto” può in realtà non essere sufficientemente condizionato per una trasformazione stabile. Il nodo, quindi, non è semplicemente eliminare l’acqua visibile, ma portare il lotto a una condizione di umidità compatibile con la sua destinazione d’uso. Se il densificato viene subito estruso, il problema è prevalentemente di continuità di processo. Se invece viene venduto tal quale o stoccato in big bag per giorni o settimane, la questione cambia radicalmente: l’umidità residua può redistribuirsi nel sacco, favorire odori, peggiorare la scorrevolezza, alterare il peso commerciale della fornitura e generare difetti in fase di compoundazione o stampaggio. Anche quando non si verificano degradazioni chimiche gravi come nel PET, l’acqua residua resta una fonte concreta di instabilità del melt, di porosità, di difetti superficiali e di variabilità prestazionale. Per questo, nel 2026, la misura dell’umidità sul densificato non può essere una formalità documentale: è un parametro industriale che condiziona la qualità vendibile del materiale. Temperatura del densificato, raffreddamento e rischio di auto-riscaldamento nei Big Bags Uno dei punti più delicati, e ancora troppo spesso sottovalutati, riguarda la temperatura del densificato al momento dell’insacco. L’uscita dal densificatore può lasciare il materiale in condizioni termiche non omogenee: la superficie esterna sembra già gestibile, mentre il cuore dell’agglomerato conserva ancora calore. Se il prodotto viene immesso troppo presto in big bag di grande volume, il raffreddamento del nucleo interno può diventare lentissimo. In questo scenario non si deve immaginare un’autocombustione del polipropilene puro come se fosse un fenomeno spontaneo e immediato del polimero in sé; il rischio reale nasce piuttosto dall’insieme di calore residuo, ventilazione insufficiente, presenza di fini, sporco, frazioni combustibili e fenomeni di auto-riscaldamento tipici dei materiali stoccati in massa. Le linee guida ambientali per i piani di prevenzione incendi nei siti di rifiuti richiedono infatti un controllo del calore e della temperatura proprio per prevenire fenomeni di self-heating e self-combustion nei materiali immagazzinati. Da un punto di vista operativo, ciò significa che il raffreddamento del densificato non dovrebbe essere affidato all’improvvisazione. Un tratto di raffreddamento ad aria, una sosta tecnica prima dell’insacco, la verifica della temperatura del lotto e, nei casi più critici, controlli sul cuore del materiale diventano accorgimenti fondamentali. Questa è una delle grandi differenze tra il modo di ragionare del 2020 e quello richiesto nel 2026: non basta “fare densificato”, bisogna produrre un densificato termicamente stabilizzato. In mancanza di questa attenzione, il problema si sposta semplicemente dal densificatore al magazzino, dove poi si manifesta con sacchi deformati, materiale incollato, peggior scorrevolezza o, nei casi peggiori, con rischi di auto-riscaldamento che un impianto moderno non può permettersi di trascurare. Pezzatura del densificato in polipropilene: effetti su compoundazione, trasporto e dosaggio Nel testo del 2020 si richiamava giustamente il tema della pezzatura, suggerendo per il densificato destinato alla compoundazione una dimensione preferibilmente compresa tra 10 e 12 millimetri. Questa indicazione conserva ancora oggi una sua validità pratica, soprattutto quando il materiale deve essere miscelato con altri macinati o densificati di PP in modo regolare e senza ponti di alimentazione. Tuttavia, nel 2026 è più corretto dire che non esiste una pezzatura ideale in assoluto: esiste una pezzatura coerente con il sistema di dosaggio, con la geometria della tramoggia, con il tipo di vite, con la presenza o meno di alimentazione forzata e con il livello di uniformità richiesto nella miscela. I protocolli RecyClass più recenti confermano che la densificazione è collegata proprio all’esigenza di rendere alimentabile un materiale altrimenti troppo leggero o instabile nel flusso. Per questo, la rifilatura granulometrica del densificato va valutata in funzione della destinazione finale. Una pezzatura troppo grossolana può peggiorare il dosaggio e rendere irregolare la miscelazione; una pezzatura troppo fine può aumentare la quota di polvere, peggiorare la pulizia dell’impianto e rendere più instabile la manipolazione. La vecchia idea di rimacinare sempre il densificato per “migliorarlo” non è dunque automaticamente corretta: ogni passaggio aggiuntivo comporta consumo energetico, usura meccanica e potenziale produzione di fini. Nella logica industriale attuale, la pezzatura non si giudica in astratto, ma per la sua capacità di rendere il materiale dosabile, omogeneo e costante. Controllo qualità del densificato in PP: umidità, DSC, contaminanti e costanza del lotto Un altro aspetto che nel 2026 va approfondito rispetto al testo originario è il controllo qualità. La raccomandazione di verificare la percentuale di polipropilene mediante DSC rimane assolutamente sensata. La calorimetria differenziale a scansione è ancora uno degli strumenti più utili per leggere la composizione termica del lotto, individuare la presenza di frazioni polimeriche differenti e verificare quanto il materiale sia realmente compatibile con la destinazione prevista. Ma oggi non basta più. La nuova norma EN 15345:2025, recepita anche in ambito UNI, definisce le principali caratteristiche e i metodi di prova per la valutazione dei riciclati di polipropilene destinati a prodotti semifiniti o finiti, e chiarisce implicitamente che la qualità del PP riciclato non può essere riassunta da un solo test. Accanto alla DSC diventano rilevanti umidità residua, densità, MFI, contenuto di ceneri, presenza di contaminanti, odore, omogeneità cromatica e costanza del lotto. Nel 2026, inoltre, il controllo qualità non si ferma più al laboratorio interno. La tracciabilità del contenuto riciclato e la corretta documentazione della provenienza del materiale sono entrate nella sostanza stessa del valore commerciale del prodotto. Gli schemi RecyClass sulla traceability e sul recycling process sono sviluppati in coerenza con EN 15343:2007 e ISO 22095:2020, e servono proprio a dimostrare l’origine del rifiuto, la continuità della catena di custodia e il calcolo affidabile del contenuto riciclato in uscita. Questo significa che un densificato di PP, per essere davvero competitivo, non deve solo avere una buona umidità o una buona pezzatura: deve anche potersi inserire in una filiera documentata, auditabile e credibile verso clienti sempre più attenti a conformità e dichiarazioni ambientali. Nuove regole europee 2025-2026: riciclabilità, tracciabilità e valore industriale del polipropilene riciclato L’aggiornamento più forte rispetto al 2020 è probabilmente quello normativo. Il Regolamento (UE) 2025/40 sugli imballaggi e i rifiuti di imballaggio è ormai il riferimento centrale del nuovo quadro europeo: stabilisce requisiti di sostenibilità e di etichettatura lungo l’intero ciclo di vita del packaging e costituisce la base della disciplina che si applicherà progressivamente dal 2026 in avanti. Il suo impatto sulla densificazione del PP è meno indiretto di quanto sembri. Se l’Europa chiede imballaggi sempre più riciclabili e con quote crescenti di riciclato, il mercato pretenderà riciclati più costanti, più tracciabili e più tecnicamente affidabili. In questo scenario il densificato non è un prodotto di passaggio, ma uno degli snodi in cui si decide se il riciclato avrà davvero qualità industriale o resterà confinato a impieghi marginali. Le sintesi tecniche del nuovo quadro PPWR circolate nel 2025 e nel 2026 ribadiscono inoltre che il regolamento introduce obiettivi minimi di contenuto riciclato per varie categorie di imballaggi plastici, con target più bassi per gli imballaggi contact-sensitive non in PET e più alti per gli altri imballaggi plastici. Questo non significa che ogni densificato in PP potrà automaticamente accedere agli impieghi più sensibili; significa però che la pressione industriale verso riciclati di migliore qualità è destinata ad aumentare. Chi produce densificato dovrà quindi ragionare non soltanto in termini di resa immediata dell’impianto, ma di compatibilità futura con specifiche di mercato più severe. Va aggiunto un chiarimento essenziale: il fatto che il polipropilene riciclato sia sempre più richiesto non equivale a una sua libera utilizzabilità in contatto alimentare. La disciplina europea sul riciclo delle plastiche per food contact resta molto rigorosa. La Commissione europea spiega che il quadro normativo sui materiali plastici riciclati destinati al contatto con alimenti serve proprio a garantire la sicurezza chimica e microbiologica del materiale, richiede che i processi di riciclo siano in grado di decontaminare il flusso e prevede controllo qualità, tracciabilità, autorizzazioni e registro dei riciclatori. Il Regolamento (UE) 2025/351 ha inoltre aggiornato la disciplina generale dei materiali plastici a contatto con alimenti, mentre il Regolamento (UE) 2025/2269 ha corretto alcuni aspetti del Regolamento (UE) 2022/1616. In sostanza, nel 2026 un densificato da raccolta domestica può essere ottimo per compound, stampaggio tecnico o applicazioni non estetiche, ma non può essere equiparato automaticamente a un materiale idoneo al contatto alimentare. Applicazioni industriali del densificato in polipropilene: compound, granulo e stampaggio diretto Una volta ben selezionato, ben lavato, correttamente densificato e controllato sotto il profilo di umidità, temperatura e composizione, il PP post-consumo può trovare diversi sbocchi industriali. Il primo è la trasformazione in granulo attraverso estrusione e filtrazione. Il secondo è la produzione di compounds nei quali il densificato viene miscelato con altri polipropileni riciclati o post-industriali per raggiungere specifici obiettivi di MFI, rigidità, resistenza all’urto o costo formula. Il terzo, ancora oggi interessante in alcune nicchie, è lo stampaggio diretto di articoli non estetici o semi-tecnici, a patto che geometria del pezzo, canali di alimentazione e punti di iniezione siano compatibili con la morfologia del materiale. Anche i dati italiani sull’impiego dei riciclati confermano che i settori di sbocco non si limitano a un’unica nicchia, ma si distribuiscono tra packaging, costruzioni, igiene, arredo urbano e altri comparti industriali. Qui si comprende il senso economico della densificazione nel 2026. Densificare bene il polipropilene non significa solo prepararlo a “passare” in macchina, ma aumentare le probabilità che quel materiale possa entrare in una formula stabile, in un capitolato preciso o in una relazione commerciale duratura. Al contrario, un densificato con umidità incoerente, temperatura mal gestita, pezzatura irregolare e composizione fluttuante costringe il trasformatore a compensare difetti a valle, con maggiori costi di filtrazione, perdita di produttività, difetti estetici, reclami e minor fiducia nel riciclato. È per questo che la densificazione, da semplice fase di preparazione, è diventata una delle vere soglie di qualità del polipropilene post-consumo. Conclusioni La densificazione del polipropilene proveniente dalla raccolta differenziata resta, anche nel 2026, un’operazione centrale per la valorizzazione di un flusso costituito in larga misura da imballaggi alimentari e domestici. Ma rispetto al 2020 la sua interpretazione deve essere molto più ampia. Non si tratta soltanto di ridurre l’acqua presente nel macinato, bensì di portare il materiale a una condizione di stabilità fisica, termica e merceologica che ne consenta la vendita, lo stoccaggio e la trasformazione senza sorprese. L’umidità va misurata a freddo e in modo rappresentativo del lotto; la temperatura va controllata prima dell’insacco; la pezzatura va adattata alla destinazione finale; la composizione polimerica va verificata con strumenti come la DSC; la tracciabilità del riciclato va documentata; e l’intera filiera deve confrontarsi con un quadro normativo europeo che rende la qualità del riciclato sempre meno negoziabile. In questa prospettiva, il densificato in PP non è più un sottoprodotto transitorio, ma una vera materia prima seconda industriale, il cui valore dipende dalla capacità di tenere insieme processo, controllo e conformità. FAQ sulla densificazione del polipropilene post-consumo Cos’è la densificazione del polipropilene post-consumo? È un trattamento termo-meccanico che compatta il fiocco di PP lavato, ne riduce il volume apparente, migliora la regolarità di alimentazione in estrusione e contribuisce alla riduzione dell’umidità superficiale residua. Nei protocolli più recenti di riciclabilità del PP, la densificazione è contemplata come passaggio utile prima dell’estrusione quando il materiale presenta bassa densità apparente o richiede migliore alimentabilità. Perché l’umidità del densificato è così importante se il PP assorbe poca acqua? Perché il problema del post-consumo non è l’assorbimento d’acqua del PP vergine, che resta basso, ma l’acqua trattenuta dal fiocco lavato, dai contaminanti, dalle cavità e dalla morfologia irregolare del materiale. Questa umidità residua può creare instabilità di processo, difetti superficiali e variabilità nelle lavorazioni successive. Si può insaccare subito il densificato nei Big Bags? È una pratica rischiosa se il materiale è ancora caldo o termicamente non uniforme. Le linee guida di prevenzione incendi per i siti di stoccaggio rifiuti richiedono il controllo del calore e della temperatura per evitare fenomeni di auto-riscaldamento e possibili condizioni favorevoli all’autocombustione nei materiali stoccati in massa. Qual è la pezzatura migliore del densificato in PP? Non esiste una misura perfetta valida per tutti gli impianti. La storica indicazione di una pezzatura intermedia, spesso intorno ai 10-12 mm nei contesti di compoundazione, resta pratica in molti casi, ma oggi conta soprattutto la coerenza con il sistema di dosaggio, la tramoggia, la vite e la destinazione finale del materiale. I protocolli recenti insistono soprattutto sulla corretta alimentabilità del materiale densificato. Basta la DSC per controllare la qualità del densificato? No. La DSC resta molto utile per verificare la predominanza del PP e individuare eventuali contaminazioni polimeriche, ma nel 2026 il controllo qualità richiede un quadro più ampio, coerente con le logiche di caratterizzazione dei riciclati: umidità, MFI, densità, ceneri, contaminanti, costanza del lotto e documentazione di tracciabilità sono sempre più rilevanti. Il densificato in PP può essere usato automaticamente per imballaggi alimentari? No. La normativa europea sui materiali plastici riciclati destinati al contatto con alimenti richiede processi sicuri, controllo di decontaminazione, tracciabilità, registrazione degli operatori e conformità specifica. La semplice presenza prevalente di PP nel densificato non basta a qualificarlo per usi food contact. Perché la tracciabilità del riciclato è diventata così importante? Perché il mercato europeo chiede sempre più contenuto riciclato verificabile e dichiarazioni ambientali credibili. Gli schemi RecyClass sulla traceability e sul recycling process sono allineati a EN 15343 e ISO 22095 e aiutano a dimostrare l’origine del rifiuto, la continuità della catena di custodia e il contenuto riciclato effettivo nel prodotto in uscita. Cosa cambia con il nuovo regolamento europeo sugli imballaggi? Cambia il livello di severità del mercato. Il quadro PPWR spinge verso imballaggi più riciclabili, più controllati e con quote minime di contenuto riciclato in diverse categorie. Questo aumenta la domanda di riciclati di qualità e rende la stabilità del densificato un fattore sempre più strategico. Fonti COREPLA, Assemblea 2025: risultati 2024 su raccolta differenziata e riciclo degli imballaggi in plastica COREPLA, Riciclare PP COREPLA, condizioni generali e specifiche commerciali dei flussi PP/PP-PE selezionati COREPLA, dati sugli impieghi delle plastiche riciclate in Italia Regolamento (UE) 2025/40 sugli imballaggi e i rifiuti di imballaggio RecyClass, Recycled Plastics Traceability Certification RecyClass, Recycling Process Certification RecyClass, protocollo 2026 per PP films con introduzione del passaggio di densificazione RecyClass, protocolli di asciugatura del PP con umidità inferiore all’1% UNI EN 15345:2025, caratterizzazione dei riciclati di polipropilene European Commission, Plastic Recycling – Food Safety Regolamento (UE) 2025/351 sui materiali plastici a contatto con alimenti Regolamento (UE) 2025/2269 di correzione del quadro sui materiali plastici riciclati per food contact Linee guida per la prevenzione incendi e il controllo dell’auto-riscaldamento nei materiali stoccati
SCOPRI DI PIU' Nuovi Sistemi di Solventi per un’Industria Chimica Ecocompatibile
Solventi ionici, derivati da biomassa e sistemi supercritici: innovazioni e sfide per un'industria chimica sostenibile e a basso impatto ambientaledi Marco ArezioI solventi svolgono un ruolo fondamentale nei processi chimici industriali, partecipando alla sintesi, alla separazione e alla purificazione dei prodotti. Tuttavia, l'uso diffuso di solventi convenzionali, spesso derivati da fonti fossili e caratterizzati da una significativa tossicità, rappresenta un rischio sia per la salute umana che per l'ambiente. Negli ultimi anni, la crescente consapevolezza riguardo l'impatto ecologico dei solventi ha portato a una rivoluzione nella ricerca e nello sviluppo di nuove soluzioni: i cosiddetti solventi verdi o ecocompatibili. Questo articolo esplora le principali tipologie di nuovi sistemi di solventi ecocompatibili, il loro funzionamento, vantaggi e sfide, nonché le loro applicazioni potenziali nell'industria chimica. Classificazione e Principali Tipologie di Solventi Ecocompatibili L'adozione di solventi ecocompatibili si basa su un approccio scientifico che mira a ridurre o eliminare l'uso e la generazione di sostanze pericolose. Tra i nuovi sistemi di solventi emergono principalmente: Solventi ionici: liquidi salini che rimangono allo stato liquido a temperature moderate e che presentano proprietà fisiche e chimiche altamente regolabili. Solventi derivati da fonti rinnovabili: ottenuti da biomasse vegetali, riducendo la dipendenza da risorse fossili e la produzione di sostanze inquinanti. Solventi eutettici profondi (Deep Eutectic Solvents, DES): miscele di sostanze capaci di creare sistemi liquidi a temperatura ambiente senza la necessità di molecole tossiche. Supercritici e fluido CO₂: utilizzano l’anidride carbonica in condizioni supercritiche per sostituire i solventi organici convenzionali. Queste soluzioni si basano su principi chimici avanzati e offrono un ventaglio di applicazioni pratiche per la chimica industriale, puntando all'efficienza e alla sostenibilità. Solventi Ionici I solventi ionici sono composti da sali che, pur essendo liquidi a temperatura ambiente, possiedono caratteristiche altamente modulabili. L'assenza di una fase vaporosa e la loro scarsa volatilità li rendono soluzioni stabili, ideali per ridurre l’emissione di composti organici volatili (COV). Struttura e funzionalità: la maggior parte dei solventi ionici è composta da un catione organico voluminoso e un anione inorganico o organico più compatto. La combinazione di questi ioni può essere progettata per creare solventi su misura per specifiche reazioni chimiche. Applicazioni: sono particolarmente utili in reazioni di catalisi e per la separazione di miscele complesse. La loro stabilità chimica e termica ne favorisce l’uso in reazioni ad alta temperatura o pressione. Svantaggi: il costo elevato e la complessità nella sintesi di questi solventi rappresentano ancora una barriera per una diffusione più ampia. Solventi Derivati da Biomassa L'uso di biomasse come risorsa per la produzione di solventi rappresenta una delle strategie più sostenibili. Questi solventi derivano da fonti vegetali, come la lignina, la cellulosa e gli oli vegetali, e sono considerati una soluzione di "economia circolare", poiché utilizzano materie prime rinnovabili. Caratteristiche principali: i solventi bio-derivati tendono a essere non tossici, biodegradabili e a ridotto impatto ambientale. Possono essere impiegati in processi di estrazione e in formulazioni di prodotti farmaceutici e cosmetici. Esempi di solventi bio-derivati: l'etanolo e il metanolo derivati dalla fermentazione di biomasse vegetali, l’olio di semi e il lattato di etile. Svantaggi: la disponibilità di biomassa e i costi di produzione su larga scala rappresentano un limite; tuttavia, i progressi nella tecnologia di trasformazione della biomassa promettono un aumento della loro competitività. Solventi Eutettici Profondi (DES) I solventi eutettici profondi (DES) sono una categoria di solventi costituiti da una miscela di due o più componenti che formano un liquido a bassa temperatura di fusione. I DES sono generalmente considerati sicuri, poiché possono essere ottenuti da componenti non tossici. Principio chimico: la miscelazione di un donatore e un accettore di legame a idrogeno provoca una diminuzione significativa del punto di fusione della miscela, formando un liquido stabile. Vantaggi: i DES offrono una grande versatilità e possono essere utilizzati in molteplici applicazioni, come nella separazione di metalli, nella cattura del biossido di carbonio, e come coadiuvanti in reazioni di sintesi organica. Limitazioni: la viscosità elevata e la limitata solubilità di alcuni composti rappresentano limiti pratici per l'utilizzo su scala industriale. Solventi Supercritici e CO₂ Supercritica La CO₂ supercritica rappresenta un'alternativa sostenibile ai solventi organici convenzionali, sfruttando un fluido in uno stato che combina proprietà sia liquide che gassose. La CO₂ è considerata una delle opzioni più interessanti per la chimica verde, poiché è economicamente accessibile e non presenta rischi tossici. Caratteristiche tecniche: la CO₂ viene compressa e riscaldata oltre il suo punto critico per diventare supercritica, caratterizzandosi per l’alta solubilità e la facilità di separazione al termine del processo. Applicazioni: è ampiamente utilizzata nei processi di estrazione di principi attivi in campo alimentare e farmaceutico, nonché nella pulizia di superfici industriali. Svantaggi: i costi iniziali per l'attrezzatura necessaria a raggiungere lo stato supercritico rappresentano una sfida per le piccole industrie. Applicazioni Industriali e Potenziali Vantaggi I solventi ecocompatibili stanno emergendo come la scelta preferenziale in vari settori industriali: Industria farmaceutica: i solventi ionici e i DES trovano applicazione nelle sintesi di molecole farmacologiche complesse, riducendo il rischio di contaminazione e aumentando la purezza dei prodotti. Industria alimentare: la CO₂ supercritica è ampiamente utilizzata per la decaffeinizzazione del caffè e per l'estrazione di oli essenziali, offrendo un prodotto finale privo di solventi organici residui. Chimica fine e catalisi: i DES sono utilizzati per la separazione di metalli rari e per processi di catalisi omogenea, migliorando l’efficienza e riducendo gli sprechi. Problematiche e Prospettive per il Futuro Nonostante i numerosi vantaggi offerti dai nuovi sistemi di solventi, permangono delle sfide per la loro diffusione su larga scala: Costi di produzione e disponibilità: molti solventi verdi, come quelli ionici, presentano costi di sintesi elevati, limitandone la competitività economica. Ricerca e sviluppo: la necessità di ulteriori studi sulle proprietà tossicologiche e sull’impatto ambientale di alcuni di questi solventi è cruciale per garantirne la sicurezza. Regolamentazioni e incentivi: normative più stringenti e incentivi economici potrebbero accelerare l'adozione di solventi ecocompatibili da parte delle industrie, promuovendo un’economia circolare. Conclusioni I nuovi sistemi di solventi ecocompatibili rappresentano una svolta per l'industria chimica, contribuendo a ridurre l’impatto ambientale dei processi e a migliorare la sostenibilità delle operazioni industriali. Con lo sviluppo di tecnologie innovative e l'incremento delle normative ambientali, l'adozione di questi solventi potrebbe consolidarsi in un futuro prossimo, trasformando l'intera filiera chimica. Sostenuti da un'ulteriore ricerca scientifica e da politiche di incentivazione, i solventi verdi potrebbero finalmente divenire uno standard per l'industria, consentendo di conciliare efficienza produttiva e responsabilità ambientale.© Riproduzione Vietata
SCOPRI DI PIU' Metodi di Pulitura dei Tessuti Storici: Tecniche Sostenibili per il Restauro Tessile
Scopri i metodi innovativi per la pulitura dei tessuti storici che rispettano l’ambiente, riducono l’uso di sostanze chimiche nocive e preservano il patrimonio culturaledi Marco Arezio Il restauro dei tessuti storici rappresenta una sfida complessa, in cui l’obiettivo primario è preservare il patrimonio culturale senza compromettere l’integrità del materiale originale. Negli ultimi anni, il settore ha posto una crescente attenzione sull'adozione di tecniche sostenibili, capaci di bilanciare esigenze conservative con la riduzione dell’impatto ambientale. Questo articolo esplora metodi innovativi di pulitura che limitano l’uso di sostanze chimiche nocive, favorendo pratiche rispettose dell’ambiente e delle delicate strutture dei tessuti. La necessità di un approccio sostenibile nel restauro tessile I tessuti storici, spesso costituiti da fibre naturali come seta, cotone, lana o lino, sono particolarmente vulnerabili ai danni causati dall’inquinamento, dall’umidità e dall’invecchiamento. Le tecniche tradizionali di pulitura, basate sull’uso di solventi chimici aggressivi, possono aggravare questi problemi, causando ulteriori deterioramenti, sbiadimenti o deformazioni. Inoltre, tali pratiche comportano un elevato rischio ambientale, sia in termini di produzione di rifiuti tossici sia di impatto sull’ecosistema. Un approccio sostenibile al restauro dei tessuti storici non solo risponde alle necessità conservative, ma si allinea con i principi globali di riduzione delle sostanze inquinanti, favorendo soluzioni ecocompatibili. In questo contesto, le innovazioni scientifiche offrono strumenti preziosi per conciliare l’efficacia della pulitura con la sostenibilità. Metodi di pulitura innovativi e sostenibili 1. Pulitura meccanica a secco La pulitura meccanica a secco rappresenta una delle tecniche meno invasive per rimuovere polvere e particelle superficiali dai tessuti. L’uso di pennelli morbidi, spugne in lattice o microaspiratori consente di agire in modo mirato, preservando la fibra originale senza alterarne la struttura. Questa metodologia, sebbene semplice, è particolarmente indicata per tessuti estremamente fragili, in cui l’intervento diretto con sostanze liquide potrebbe risultare dannoso. 2. Utilizzo di gel acquosi I gel acquosi sono soluzioni innovative che consentono di veicolare agenti pulenti in modo controllato e localizzato. Questi materiali, spesso costituiti da polimeri biodegradabili, permettono di rimuovere sporco e macchie senza impregnare completamente il tessuto, riducendo così il rischio di deformazioni o residui chimici. L’aggiunta di tensioattivi a basso impatto ambientale ne aumenta l’efficacia, mantenendo elevati standard di sostenibilità. 3. Pulitura enzimica La pulitura enzimica si basa sull’utilizzo di enzimi naturali per rimuovere specifici tipi di sporco, come grasso, proteine o amido. Questi composti biologici, ottenuti da fonti rinnovabili, agiscono selettivamente sui contaminanti senza danneggiare le fibre del tessuto. La loro biodegradabilità e l’assenza di sottoprodotti tossici li rendono una scelta ideale per un restauro eco-compatibile. 4. Trattamenti con anidride carbonica supercritica L’anidride carbonica supercritica è una tecnologia all’avanguardia che consente di pulire i tessuti senza l’uso di acqua o solventi chimici. In questa tecnica, la CO₂ viene portata a uno stato supercritico, in cui si comporta come un solvente altamente efficace per rimuovere impurità organiche. Questo metodo, oltre a essere sicuro per l’ambiente, preserva la stabilità dei tessuti antichi, minimizzando il rischio di danni strutturali. Vantaggi delle tecniche sostenibili Conservazione ottimale dei materiali I metodi sopra descritti sono progettati per rispettare le proprietà chimiche e fisiche dei tessuti storici, garantendo un intervento non invasivo e duraturo. La riduzione dell’uso di sostanze chimiche aggressive consente di preservare la naturale elasticità, brillantezza e consistenza delle fibre. Riduzione dell’impatto ambientale L’adozione di tecnologie sostenibili nel restauro contribuisce significativamente alla riduzione dei rifiuti tossici e dell’inquinamento. Soluzioni come i gel acquosi e gli enzimi naturali limitano il ricorso a solventi sintetici, promuovendo pratiche responsabili a livello ambientale. Benefici per la salute degli operatori La sostituzione di sostanze chimiche pericolose con alternative ecologiche riduce i rischi per la salute dei restauratori, spesso esposti a vapori tossici o residui dannosi. Ciò contribuisce a creare un ambiente di lavoro più sicuro e sostenibile. Prospettive future nel restauro sostenibile La ricerca nel campo della conservazione dei tessuti storici continua a evolversi, esplorando nuovi materiali e tecniche per migliorare ulteriormente l’efficienza e la sostenibilità degli interventi. Tra le innovazioni emergenti, si segnalano i nanomateriali e le biotecnologie, che promettono di rivoluzionare il settore grazie alla loro precisione e versatilità. Inoltre, la formazione degli operatori e la diffusione di linee guida sostenibili saranno cruciali per integrare queste pratiche su larga scala, promuovendo una cultura del restauro consapevole e responsabile. Conclusioni I metodi di pulitura sostenibile dei tessuti storici rappresentano un passo significativo verso un restauro più etico e rispettoso dell’ambiente. Attraverso l’adozione di tecnologie innovative e l’impegno nella ricerca, è possibile preservare il patrimonio culturale con un approccio che valorizzi non solo la storia, ma anche il futuro del nostro pianeta. L’integrazione di pratiche ecocompatibili nel restauro tessile non è solo un’opzione auspicabile, ma una necessità che rispecchia i valori di una società sempre più orientata alla sostenibilità.© Riproduzione Vietata
SCOPRI DI PIU' Fibre Riciclate nella Produzione Tessile: Proprietà Meccaniche, Vantaggi Ambientali e Applicazioni Sostenibili
Come ottimizzare l’industria tessile attraverso il riciclo: caratteristiche, sfide e prospettive di sviluppodi Marco ArezioNegli ultimi anni, il settore tessile ha iniziato a compiere significativi passi avanti verso una produzione sostenibile, spinto da una consapevolezza ambientale sempre più diffusa e da una domanda crescente di prodotti eco-friendly. Tra le iniziative più promettenti si colloca l’impiego di fibre riciclate, concepite per ridurre la dipendenza da materie prime vergini e favorire una transizione verso l’economia circolare. Nel tessile, l’uso di fibre riciclate consente non soltanto di diminuire i rifiuti in discarica, ma anche di contenere i consumi di risorse naturali come acqua ed energia, generando al contempo nuove opportunità di mercato e di innovazione. Nel panorama produttivo, le fibre riciclate possono essere ottenute da diverse fonti. I materiali di scarto possono derivare tanto dalla fase post-consumo (indumenti dismessi, biancheria domestica, tessuti di arredo usurati) quanto dalla fase post-industriale (avanzi di tessuto, ritagli di confezionamento e scarti di produzione in filatura). Una volta raccolti e selezionati, tali rifiuti tessili sono avviati a processi di riciclo, che possono essere meccanici (stracciatura e trasformazione in fiocchi o filati) oppure chimici (depolimerizzazione del materiale e successiva ripolimerizzazione). Da tali tecniche, se ben progettate, possono derivare fibre che conservano proprietà fisico-meccaniche di alto livello, adeguate a una molteplicità di applicazioni nell’abbigliamento, nei tessuti per la casa e perfino in settori tecnici come l’automotive e i geotessili. Il presente articolo si propone di fornire una panoramica esaustiva sulle proprietà meccaniche delle fibre riciclate, sulle loro applicazioni di maggior rilievo all’interno dell’industria tessile e sui vantaggi che il riciclo comporta, sia dal punto di vista ambientale ed economico, sia nell’ottica di un ripensamento strategico della filiera. L’obiettivo è quello di illustrare come la produzione tessile possa integrare efficacemente le fibre riciclate, garantendo standard qualitativi elevati e, al contempo, rispondendo alle urgenze dettate dalla sostenibilità e dall’economia circolare. La nascita di un nuovo paradigma tessile: l’importanza delle fibre riciclate L’industria tessile tradizionale si fonda su un modello lineare, basato sull’estrazione di risorse naturali (cotone, lana, seta) o sull’utilizzo di materie prime di origine petrolchimica (poliestere, poliammide, acrilico). Tale sistema, sebbene abbia garantito fino a oggi un’offerta di prodotti vasta ed economicamente accessibile, comporta un impatto ecologico rilevante: grandi volumi di acqua per la coltivazione del cotone, consumo di suolo e pesticidi, emissioni di anidride carbonica dovute ai trasporti e all’impiego di fonti fossili. A fronte di tali criticità, l’idea di recuperare gli scarti tessili e trasformarli nuovamente in filati o tessuti rappresenta un cambio di paradigma. Invece di alimentare discariche e inceneritori con montagne di rifiuti, si propone una circular economy che dia una seconda vita alle risorse già esistenti. Secondo numerosi studi (Ellen MacArthur Foundation, 2020; Textile Exchange, 2021), l’impiego di fibre riciclate in sostituzione di quelle vergini può comportare benefici tangibili a livello ambientale. Fra i più rilevanti, si annoverano la riduzione delle emissioni di CO₂ e l’abbattimento dei consumi idrici. Se consideriamo, ad esempio, il cotone, si stima che la coltivazione a livello mondiale impieghi una porzione rilevante dell’acqua irrigua disponibile, con conseguenze critiche nelle zone più aride del pianeta. Il recupero e la lavorazione degli scarti di cotone permette invece di avvalersi di una materia prima già esistente, eliminando la necessità di nuove coltivazioni intensive. Una logica analoga vale per le fibre sintetiche come il poliestere, riciclate a partire da bottiglie in PET post-consumo o da scarti industriali: ogni lotto di rPET (poliestere riciclato) prodotto in modo efficiente può prevenire il dispendio di petrolio e contenere l’inquinamento generato dai processi petrolchimici. Meccanica delle fibre riciclate: quali prestazioni aspettarsi? Quando si parla di proprietà meccaniche di una fibra tessile, si fa riferimento a caratteristiche come la resistenza a trazione, l’allungamento a rottura, il modulo elastico e la tenacità. Nel contesto delle fibre riciclate, tali parametri possono risultare influenzati dalla tipologia di riciclo e dalla natura chimica del polimero di partenza. Riciclo meccanico e fibre naturali Il processo di riciclo meccanico, spesso applicato a tessuti in cotone o lana, comporta la sfilacciatura e la frantumazione del materiale di scarto. Questo passaggio può danneggiare le fibre, accorciandone la lunghezza e riducendo la regolarità del filato finale. Di conseguenza, rispetto alle fibre vergini, i prodotti riciclati meccanicamente tendono a manifestare una minore resistenza e, in alcuni casi, un allungamento più limitato. Tuttavia, miscelando fibre riciclate con una certa percentuale di fibre vergini, si possono mantenere prestazioni adatte a realizzare capi di abbigliamento di buona qualità, come t-shirt, felpe o biancheria per la casa. Riciclo chimico e fibre sintetiche Diversa è la situazione per le fibre sintetiche (poliestere, poliammide), che possono essere rigenerate attraverso processi di riciclo chimico, in cui il polimero viene depolimerizzato nei suoi monomeri costitutivi, per poi essere nuovamente polimerizzato in modo da ricreare una fibra quasi identica a quella vergine. Questo procedimento consente di preservare — o addirittura migliorare — le qualità meccaniche originarie, perché l’“età” della catena polimerica viene azzerata. Il principale limite del riciclo chimico è legato a costi operativi e investimenti tecnologici elevati, oltre a un consumo energetico che deve essere attentamente monitorato per non annullare i vantaggi in termini di sostenibilità. Ottimizzazione delle prestazioni In entrambi i casi, la messa a punto di trattamenti successivi può migliorare la stabilità delle fibre riciclate. Nel caso del poliestere riciclato (rPET), l’applicazione di processi di stiratura e termofissaggio contribuisce a incrementarne la resistenza e la stabilità dimensionale. Analogamente, nel cotone riciclato, alcune finiture superficiali o l’aggiunta di resine naturali e additivi anti-pilling possono allungare la vita utile del tessuto e migliorarne la morbidezza al tatto. Benefici tangibili: ragioni ambientali, economiche e sociali Optare per le fibre riciclate non è soltanto una scelta “etica” o d’immagine: vi sono vantaggi concreti che interessano diverse aree strategiche. Risparmio di risorse e riduzione degli sprechi Il primo beneficio consiste nel recupero di materie prime già esistenti, che altrimenti andrebbero perdute. Ciò si traduce in un risparmio idrico — di cui abbiamo già visto l’importanza nel caso del cotone — e in una sensibile riduzione del consumo di fonti fossili per le fibre sintetiche. Contestualmente, i volumi di scarto tessile destinati a discariche o inceneritori diminuiscono, contrastando la dispersione di microfibre in mare e le emissioni di sostanze nocive. Contenimento delle emissioni di CO₂ Il sistema tessile, lungo la catena di produzione e distribuzione, è responsabile di una quota significativa delle emissioni di anidride carbonica. Reimpiegare scarti tessili provenienti da circuiti locali, anziché acquisire materie prime vergini provenienti dall’altra parte del mondo, favorisce una logistica meno impattante e diminuisce le attività estrattive. In tal modo, la filiera può contribuire alla lotta al cambiamento climatico, affermandosi come settore all’avanguardia nella conversione verso modelli di business più “green”. Opportunità di mercato e innovazione Integrare le fibre riciclate permette alle aziende di differenziarsi e di sviluppare linee di prodotti con un valore aggiunto in termini di sostenibilità. La crescente attenzione dei consumatori verso i temi ambientali e sociali crea nuove nicchie di mercato, che premiano i brand in grado di comunicare in modo trasparente l’origine dei propri tessuti. Sotto il profilo tecnologico, la spinta all’innovazione nei macchinari di riciclo e nei processi di finissaggio apre la strada a partnership e investimenti, con ricadute positive sull’intera filiera. Applicazioni delle fibre riciclate: dalla moda ai geotessili La versatilità delle fibre riciclate consente di impiegarle in una gamma molto ampia di prodotti tessili. L’abbigliamento e il tessile per la casa restano i principali campi di applicazione, ma non sono gli unici: settori come l’automotive e l’ingegneria civile mostrano un interesse crescente per materiali che associno buone prestazioni tecniche a un ridotto impatto ambientale. Abbigliamento casual, sportivo e outdoor Cotone riciclato: spesso proposto in combinazione con fibre vergini per realizzare t-shirt, felpe e jeans. In questi casi, si mantiene un comfort tattile elevato e si riduce la percentuale di nuovo cotone necessario. Poliestere riciclato (rPET): è molto usato nell’abbigliamento sportivo, grazie alle sue proprietà di leggerezza e resistenza all’abrasione. La resa finale è paragonabile a quella del poliestere vergine, soprattutto quando si applicano trattamenti che ottimizzano la stabilità e la traspirabilità del tessuto. Miscele per l’outdoor: per giacche antivento, pile e tessuti tecnici è possibile adottare fibre sintetiche riciclate in combinazione con membrane impermeabili o antivento. L’uso di materiali riciclati aiuta a ridurre l’impronta di carbonio di capi ideati per ambienti estremi, pur garantendo funzionalità e lunga durata. Tessili per la casa e l’arredamento Biancheria da letto e asciugamani: impiegare cotone riciclato in lenzuola e asciugamani è una scelta ecologica che coniuga morbidezza e riduzione degli sprechi. In questi prodotti, l’importanza della lunghezza delle fibre è mitigata dall’adozione di specifiche tecniche di tessitura e finissaggio, che assicurano comfort e solidità. Tessuti d’arredo: i tessuti riciclati si prestano alla realizzazione di copridivani, tende, cuscini e tappeti. Spesso la componente sintetica (poliestere, poliammide) dona resistenza e stabilità, mentre le fibre naturali come cotone o lana contribuiscono a un’estetica e a un tatto più confortevoli. Applicazioni tecniche e industriali Geotessili: poliestere e poliammide riciclati possono costituire la base per tessuti non tessuti da impiegare in opere di ingegneria civile, come membrane per il drenaggio, barriere anti-erosione o rinforzi per terrapieni. Automotive: sempre più case automobilistiche utilizzano materiali tessili riciclati per rivestimenti interni, tappetini e altre componenti che, pur non essendo in vista, possono contribuire al comfort e all’isolamento acustico del veicolo. Abbigliamento protettivo: la ricerca sta esplorando l’integrazione di fibre riciclate con fibre ad alte prestazioni (aramidiche o in carbonio) per realizzare indumenti resistenti al taglio, al calore e altri rischi specifici. Integrazione delle fibre riciclate nella filiera tessile Per assicurare che l’uso di fibre riciclate si diffonda su larga scala e in modo duraturo, è indispensabile integrare tale pratica a tutti i livelli della catena di produzione: dalla raccolta e selezione dei rifiuti tessili, fino alla filatura, tessitura e finissaggio. Selezione e gestione dei rifiuti tessili Uno dei passaggi più critici è la fase di raccolta e cernita dei materiali post-consumo, poiché la qualità del prodotto finale dipende in buona parte dalla qualità della materia prima in ingresso. Le aziende che sanno organizzare al meglio la logistica del riciclo, instaurando collaborazioni con enti di raccolta e piattaforme specializzate, ottengono un feedstock omogeneo per composizione e colore. In questo modo, i processi di lavorazione successivi risultano più efficienti e i costi si riducono. Tecniche di filatura e tessitura A seconda del tipo di fibra, si possono adottare diverse soluzioni di filatura. Nei casi più comuni, si impiega la filatura ad anello (ring spinning) per filati di maggiore qualità, o quella open-end per le produzioni più voluminose e veloci. Le fibre riciclate necessitano spesso di una preparazione accurata che includa operazioni di apertura, cardatura e asportazione delle impurità. La tecnologia di filatura ad aria (air-jet spinning) rappresenta un’alternativa interessante, soprattutto per miscele di cotone riciclato e fibre sintetiche, in virtù della rapidità e dell’efficienza del processo. Certificazioni e standard di sostenibilità Molte aziende desiderano certificare l’impiego di fibre riciclate, sia per garantire la tracciabilità interna sia per rispondere alle richieste del mercato e delle normative. Fra le certificazioni più note troviamo: - Global Recycled Standard (GRS), promosso da Textile Exchange, che attesta la presenza di almeno il 20% di contenuto riciclato in un prodotto e verifica il rispetto di criteri ambientali e sociali lungo la filiera. - Recycled Claim Standard (RCS), anch’esso di Textile Exchange, che garantisce il contenuto minimo (5%) di fibre riciclate in un prodotto e ne assicura la tracciabilità fino al consumatore finale. - Oeko-Tex Standard 100, che pur non essendo specifico per i materiali riciclati, certifica l’assenza di sostanze chimiche nocive nel tessuto finito. Prospettive future: verso un’industria tessile veramente circolare Guardando alle sfide e alle opportunità che si profilano all’orizzonte, emerge con chiarezza come l’uso di fibre riciclate possa fungere da vero motore di innovazione per il tessile. In primo luogo, la ricerca sta elaborando nuovi processi di riciclo chimico più efficienti dal punto di vista energetico, capaci di recuperare fibre sintetiche di elevata qualità senza generare eccessivo impatto ambientale. Parallelamente, si investe nello sviluppo di macchinari di riciclo meccanico in grado di preservare la lunghezza delle fibre, limitando le rotture e migliorando la regolarità del filato. Sul piano normativo, aumentano le politiche volte a incoraggiare la responsabilità estesa del produttore, trasferendo parte dell’onere e dei costi di smaltimento agli stessi marchi che immettono sul mercato i prodotti tessili. Se ben strutturate, queste iniziative promuovono la progettazione di indumenti più facilmente riciclabili (design for recycling) e lo sviluppo di reti di raccolta post-consumo più capillari. Inoltre, la progressiva introduzione di standard ambientali e di requisiti di tracciabilità rafforza la fiducia dei consumatori, che sempre più spesso richiedono capi davvero sostenibili, non semplici operazioni di greenwashing. Un altro trend in ascesa è quello di nuovi modelli di business, fondati su noleggio, condivisione e rivendita degli abiti usati. Questi modelli possono integrarsi con il riciclo, estendendo la vita utile dei prodotti e creando un ciclo virtuoso in cui i tessuti riciclati e rinnovati circolano più a lungo prima di raggiungere la fase di fine vita. L’insieme di tali iniziative sta contribuendo a trasformare radicalmente la filiera tessile, riducendo il divario tra la produzione industriale tradizionale e i principi dell’economia circolare. Conclusioni La scelta di adottare fibre riciclate nella produzione tessile costituisce uno snodo cruciale per coniugare le esigenze di mercato con la necessità di salvaguardare l’ambiente. Sebbene vi siano sfide tecniche e logistiche da affrontare — prima fra tutte il mantenimento di adeguate proprietà meccaniche e la garanzia di un feedstock di qualità — i vantaggi risultano evidenti su più fronti: riduzione dell’impatto ambientale, risparmio di risorse naturali, contenimento dei rifiuti e creazione di nuove opportunità commerciali. Dal punto di vista tecnologico, l’innovazione sta già offrendo risposte concrete, sia sul fronte del riciclo meccanico, sempre più efficiente e meno invasivo, sia su quello del riciclo chimico, capace di restituire fibre con proprietà quasi identiche al materiale vergine. Il tutto è accompagnato dall’adozione di certificazioni ambientali che tutelano il consumatore e incentivano la trasparenza delle aziende. Infine, va sottolineato come l’impiego di fibre riciclate si inserisca in un più ampio percorso di transizione ecologica, che coinvolge i settori produttivi e la società civile nell’adozione di modelli di consumo più responsabili. Dal design dei capi alla gestione dei rifiuti, passando per la filatura e la tessitura, ogni anello della catena tessile può partecipare attivamente alla costruzione di un futuro più sostenibile e circolare. Le fibre riciclate rappresentano quindi non solo una soluzione tecnica, ma anche un simbolo di cambiamento, capace di innescare processi di trasformazione profondi in un’industria dalle forti tradizioni, ma anche in costante rinnovamento.© Riproduzione Vietata Riferimenti bibliografici Ellen MacArthur Foundation (2020). Vision of a Circular Economy for Textiles. Fontell, P., & Heikkilä, P. (2021). “Recycling and Circular Economy in Textiles and Clothing.” Textiles and Clothing Sustainability. Haslinger, S., et al. (2021). “Life Cycle Analysis of Textile Waste Management.” Resources, Conservation and Recycling, 170, 105613. Hawkins, L. et al. (2020). “Chemical Recycling of Polymers: Techniques and Future Perspectives.” Chemical Engineering Journal, 389, 124401. Langer, R., Stevens, C. & Yan, J. (2022). “Advanced Polymers and High-Performance Fibres from Recycled Sources.” Journal of Polymer Science, 60(12), 1332-1348. Sarija, S., et al. (2020). “Enhancing Mechanical Properties of Recycled PET Filaments.” Polymer Testing, 86, 106481. Shen, M., Li, G., & Chen, F. (2019). “Depolymerization and Repolymerization of Polyester: State of the Art.” Polymer Degradation and Stability, 167, 16-28. Textile Exchange (2021). Preferred Fiber & Materials Market Report.
SCOPRI DI PIU' Rivoluzione nel Riciclo dei Polimeri: La Promessa del Riciclo Fisico
Come la Tecnologia di Dissoluzione Sta Superando i Limiti del Riciclo Tradizionale, Migliorando Sostenibilità ed Efficienzadi Marco ArezioL'era moderna ha visto un'esponenziale crescita nell'uso dei polimeri, materiali versatili impiegati in un'ampia gamma di applicazioni, da semplici utensili domestici a componenti avanzati in settori high-tech. Tuttavia, la durabilità che rende i polimeri così preziosi è anche la causa di uno dei problemi ambientali più pressanti: l'accumulo di rifiuti plastici. Il riciclo emerge come una soluzione critica, ma i metodi tradizionali, meccanico e chimico, presentano limitazioni significative in termini di efficienza, costi e impatto ambientale. In questo contesto, il riciclo fisico si propone come un'innovativa metodologia di riciclo, promettendo di affrontare queste sfide attraverso un processo di dissoluzione che separa i polimeri da contaminanti, pigmenti e additivi, senza degradare il materiale o richiedere l'uso intensivo di energia. Il Riciclo dei Polimeri Descrizione dei PolimeriI polimeri sono macromolecole composte da unità ripetitive, note come monomeri, legate insieme da legami covalenti. Questa struttura conferisce loro proprietà uniche di resistenza, flessibilità e durabilità, rendendoli ideali per una miriade di applicazioni industriali e quotidiane. Tuttavia, queste stesse caratteristiche rendono i polimeri particolarmente resistenti alla degradazione naturale, contribuendo al problema globale dell'inquinamento da plastica. Impatto Ambientale L'impatto ambientale dei rifiuti polimerici è vasto e multidimensionale. Accumulandosi in discariche e ambienti naturali, i polimeri non solo occupano spazio fisico ma rilasciano anche sostanze tossiche durante la lenta degradazione, contaminando suolo e acqua. Inoltre, la degradazione dei polimeri in ambienti marini contribuisce alla formazione di microplastiche, particelle piccolissime che possono essere ingerite dalla fauna marina, entrando così nella catena alimentare. Metodi Tradizionali di Riciclo Il riciclo meccanico comporta processi fisici come la triturazione e la rifusione dei rifiuti di plastica per creare nuovi oggetti. Sebbene economicamente vantaggioso, questo metodo tende a degradare la qualità dei polimeri, limitando il loro riutilizzo a prodotti di qualità inferiore. Il riciclo chimico, d'altro canto, scompone chimicamente i polimeri in monomeri o altri prodotti chimici utilizzabili. Questo processo consente teoricamente di riciclare la plastica all'infinito. Tuttavia, è più costoso, richiede un elevato consumo energetico e spesso comporta l'uso di sostanze chimiche pericolose. Entrambi i metodi presentano quindi limitazioni significative in termini di sostenibilità ambientale, efficienza energetica e capacità di recupero dei materiali. Queste considerazioni pongono le basi per l'esplorazione di metodologie alternative di riciclo, come il riciclo fisico. Principi del Riciclo Fisico Il riciclo fisico rappresenta un approccio innovativo nel panorama del riciclo dei polimeri. Differisce dai metodi meccanico e chimico per la sua capacità di separare i polimeri dai vari additivi e contaminanti senza alterarne la struttura chimica. Questo processo si basa su due principi fondamentali: Concetto di Dissoluzione e Separazione Il cuore del riciclo fisico risiede nella dissoluzione selettiva dei polimeri in solventi specifici. Questi solventi sono scelti per la loro capacità di interagire con il polimero target senza influenzare gli additivi, i pigmenti o i contaminanti. Una volta dissolto il polimero, la soluzione può essere filtrata per rimuovere le impurità. Successivamente, il polimero può essere precipitato dalla soluzione attraverso la variazione di temperatura, pressione, o aggiunta di un non-solvente, permettendo così il recupero del polimero puro. Vantaggi rispetto ai Metodi Tradizionali Il principale vantaggio del riciclo fisico è la sua capacità di recuperare polimeri di alta qualità senza degradarne le proprietà meccaniche. A differenza del riciclo meccanico, che tende a compromettere la qualità del materiale riciclato, il riciclo fisico mantiene l'integrità molecolare dei polimeri. Rispetto al riciclo chimico, si distingue per il minor consumo energetico e l'assenza di processi complessi di scomposizione e sintesi, rendendolo più sostenibile ed economicamente vantaggioso. Tecnologia e Processo del Riciclo Fisico Il processo di riciclo fisico si articola in diverse fasi, ognuna delle quali svolge un ruolo cruciale nel recupero dei polimeri: Selezione e Pretrattamento: I rifiuti di plastica vengono selezionati e puliti per rimuovere grossolane impurità. Dissoluzione: Il materiale plastico viene immerso in un solvente specifico che dissolve il polimero, lasciando indietro additivi e contaminanti. Filtrazione: La soluzione viene filtrata per separare il polimero disciolto dalle impurità solide. Precipitazione e Recupero: Il polimero viene recuperato dalla soluzione mediante precipitazione, causata da variazioni di temperatura, pressione, o l'aggiunta di un non-solvente. Purificazione e Asciugatura: Il polimero precipitato viene ulteriormente purificato e asciugato per rimuovere qualsiasi traccia di solvente, rendendolo pronto per essere riutilizzato nella produzione di nuovi articoli. Questa tecnologia non solo consente il recupero di polimeri di alta qualità ma introduce anche un ciclo di riciclo più sostenibile ed efficiente dal punto di vista energetico. Vantaggi Ambientali e Economici del Riciclo FisicoIl riciclo fisico offre numerosi vantaggi sia ambientali che economici. Riducendo il consumo energetico e minimizzando la produzione di rifiuti, contribuisce significativamente alla riduzione dell'impronta ecologica dell'industria dei polimeri. Inoltre, il recupero di polimeri di alta qualità può ridurre la dipendenza dalle risorse fossili, abbassando i costi di produzione e favorendo l'adozione di pratiche più sostenibili. Il riciclo fisico, distinguendosi dai metodi tradizionali di riciclo per la sua capacità di mantenere inalterate le proprietà dei polimeri e per il suo minor impatto ambientale, offre vantaggi significativi sia dal punto di vista ambientale che economico. Riduzione dell'Impatto Ambientale Minor Consumo Energetico: Il processo di dissoluzione e separazione dei polimeri richiede meno energia rispetto alla scomposizione chimica dei polimeri in monomeri o al processo di riscaldamento e fusione nel riciclo meccanico. Riduzione dei Rifiuti: La capacità di recuperare e riutilizzare i polimeri con alta efficienza riduce la quantità di rifiuti plastici destinati alle discariche o all'incenerimento, minimizzando l'emissione di gas serra e altri inquinanti. Recupero dei Solventi: La rigenerazione e il riutilizzo dei solventi nel processo di riciclo fisico diminuiscono la necessità di produrre nuovi solventi, contribuendo ulteriormente alla riduzione dell'impatto ambientale. Vantaggi Economici Riduzione dei Costi Operativi: Il minor consumo energetico e la possibilità di riciclare i solventi riducono i costi operativi del processo di riciclo fisico rispetto ai metodi tradizionali. Valorizzazione dei Materiali Riciclati: I polimeri riciclati attraverso il processo di riciclo fisico mantengono una qualità elevata, permettendo la loro vendita a prezzi superiori rispetto ai materiali riciclati con metodi tradizionali, apportando quindi un vantaggio economico agli operatori del settore. Apertura di Nuovi Mercati: La produzione di materiali plastici di alta qualità da riciclo apre nuovi mercati, inclusi settori ad alto valore aggiunto che tradizionalmente esitano nell'utilizzare materiali riciclati a causa di preoccupazioni sulla qualità. Sfide e Prospettive Future Nonostante i numerosi vantaggi, il riciclo fisico affronta sfide sia tecniche che di mercato. La necessità di ulteriori ricerche per ottimizzare i processi di dissoluzione e separazione, l'adattamento delle infrastrutture esistenti e la creazione di normative che favoriscano l'adozione di tecnologie di riciclo innovative sono tra le principali sfide da superare. Tuttavia, le prospettive future sono promettenti, con l'aspettativa che miglioramenti tecnologici e un crescente impegno verso la sostenibilità guidino una maggiore adozione del riciclo fisico. Conclusioni Il riciclo fisico emerge come una metodologia promettente nel campo del riciclo dei polimeri, offrendo un'alternativa sostenibile ai metodi tradizionali. Con la sua capacità di produrre materiali riciclati di alta qualità, ridurre il consumo energetico e minimizzare l'impatto ambientale, il riciclo fisico ha il potenziale per svolgere un ruolo cruciale nell'economia circolare del futuro. La sua implementazione su larga scala potrebbe segnare un passo significativo verso la risoluzione della crisi globale dei rifiuti di plastica, allineando gli interessi economici con quelli ambientali. Pubblicazioni Scientifiche sul Riciclo Fisico"Advanced Recycling of Polymers through Dissolution: An Overview of the Process and its Sustainability Impact" - Questa pubblicazione fornisce un'analisi dettagliata del processo di riciclo fisico attraverso la dissoluzione, discutendo la scelta dei solventi, le tecnologie di separazione e il confronto dell'impatto ambientale rispetto al riciclo meccanico e chimico. "Solvent-based Recycling of Polyethylene Terephthalate: Towards Circular Economy" - Concentrandosi sul PET, questo studio esplora l'uso di solventi sostenibili per il riciclo fisico del materiale, valutando l'efficacia del processo in termini di qualità del polimero recuperato e sostenibilità ambientale. "Separation Techniques for Mixed Polymer Waste: Enhancing the Sustainability of Plastic Recycling" - Questo articolo esamina varie tecniche per la separazione di miscele polimeriche, con un focus particolare sul riciclo fisico. Offre un confronto con i metodi tradizionali e discute le prospettive future per il miglioramento del riciclo di plastica mista. Queste pubblicazioni rappresentano solo una frazione della ricerca in corso nel campo del riciclo fisico dei polimeri. L'interesse crescente per questa area promette ulteriori sviluppi e innovazioni, con l'obiettivo di superare le sfide attuali nel riciclo dei materiali plastici e promuovere una maggiore sostenibilità nell'industria.
SCOPRI DI PIU' Cosa è la Resina Epossidica e come si Ricicla
Un composto polimerico di estrema importanza per gli usi più disparati a cui è destinato, ma con un complicato rapporto con il riciclo di Marco ArezioUna resina epossidica è un tipo di polimero termoindurente che, una volta miscelato con un indurente, subisce una reazione chimica chiamata "reticolazione". Questo processo trasforma la resina da uno stato liquido o viscoso a uno stato solido e rigido. Le principali caratteristiche e aspetti delle resine epossidiche:Struttura Molecolare Le resine epossidiche contengono gruppi epossidici (un atomo di ossigeno legato a due atomi di carbonio adiacenti in una catena) che sono reattivi e permettono la reticolazione con vari indurenti. Indurenti Perché una resina epossidica si indurisca, deve essere miscelata con un indurente (o agente di reticolazione). Questo indurente reagisce con i gruppi epossidici della resina, formando una struttura tridimensionale solida. Proprietà Una volta reticolate, le resine epossidiche hanno eccellenti proprietà meccaniche, resistenza chimica e adesione. Sono anche elettricamente isolanti. Applicazioni A causa delle loro ottime proprietà, le resine epossidiche sono utilizzate in una vasta gamma di applicazioni, come adesivi, rivestimenti, compositi rinforzati con fibre, circuiti stampati e molto altro. Manipolazione Le resine epossidiche possono essere modificate per avere proprietà specifiche. Ad esempio, possono essere formulate per avere tempi di indurimento rapidi o lenti, o per resistere a temperature estreme. Estetica Esistono resine epossidiche trasparenti che sono utilizzate in applicazioni artistiche e decorative, come rivestimenti per tavoli o creazioni di gioielli. È importante notare che, una volta che una resina epossidica è completamente reticolata, diventa termoindurente. Ciò significa che, a differenza dei polimeri termoplastici, non può essere rifusa o modellata con l'applicazione di calore. Le resine epossidiche riciclate La ricerca sulle resine epossidiche riciclabili è al centro di grandi interessi negli ultimi anni. Questi tipi di polimeri, come abbiamo detto, sono termoindurenti, il che significa che una volta reticolate o indurite, non possono essere facilmente riciclate o riprocessate. Tuttavia, ci sono studi volti a sviluppare resine epossidiche "riciclabili" o "riproducibili" che possono quindi essere depolimerizzate o riportate a uno stato liquido dopo il processo di reticolazione. Alcune di queste resine epossidiche riciclabili sono state progettate per depolimerizzarsi attraverso specifici stimoli, come il calore o l'esposizione a certi prodotti chimici. L'idea dietro questi materiali è che, una volta depolimerizzati, possano essere riciclati. Ricerche sulle resine episodiche riciclate Le resine epossidiche sono ampiamente utilizzate in una varietà di applicazioni industriali in virtù delle loro ottime proprietà meccaniche di adesione e di resistenza chimica. Tuttavia, una delle principali sfide associate a queste resine è la difficoltà nel loro riciclo a causa della loro natura termoindurente. Diverse soluzioni di riciclo sono state proposte per risolvere il problema: Depolimerizzazione chimica Questo processo coinvolge l'uso di agenti chimici per rompere i legami crociati nella rete epossidica. Una volta depolimerizzate, le resine possono essere potenzialmente riprocessate. Reticolazione dinamica Alcune resine epossidiche sono state modificate per avere legami crociati dinamici che possono scambiarsi sotto determinate condizioni. Ciò significa che possono essere reticolate (indurite) e poi "de-reticolate" quando esposte a determinati stimoli come calore o luce. Riciclo meccanico Invece di cercare di depolimerizzare la resina, questo approccio si concentra sul triturare o frantumare il materiale epossidico indurito in particelle, che possono poi essere riutilizzate come riempitivi o rinforzi in nuovi compositi. Recupero di riempitivi e rinforzi In molti compositi epossidici, la matrice epossidica è solo una componente. Altri componenti, come fibre di carbonio o vetro, possono essere recuperati dal composto e riutilizzati. La ricerca in questo campo è in continua evoluzione. Mentre alcune di queste tecniche sono ancora in fase di sviluppo e potrebbero non essere commercialmente pronte o economicamente fattibili su larga scala, rappresentano comunque importanti passi avanti verso una maggiore sostenibilità nel campo dei materiali epossidici. Storia delle resine epossidiche Le resine epossidiche sono polimeri che sono diventati fondamentali in molte industrie per le loro eccezionali proprietà meccaniche, di adesione e di resistenza chimica. Ecco una breve storia delle resine epossidiche: Primi anni (1930-1940) Le resine epossidiche furono sviluppate per la prima volta negli anni '30. Il chimico svizzero Paul Schlack è spesso accreditato per aver realizzato la prima resina epossidica mentre lavorava per la società tedesca IG Farben. Poco dopo, negli Stati Uniti, la Devoe & Raynolds Company iniziò a sviluppare resine epossidiche basate su bisfenolo A e epossicloridrina. Seconda guerra mondiale Durante la seconda guerra mondiale, c'era un crescente bisogno di materiali ad alte prestazioni, e le resine epossidiche iniziarono a essere utilizzate in applicazioni militari. Anni '50 e '60 Dopo la guerra, la produzione e l'utilizzo delle resine epossidiche si espansero notevolmente. Furono sviluppati nuovi tipi di resine e indurenti, portando a una vasta gamma di proprietà e applicazioni. Durante questo periodo, le resine epossidiche divennero popolari come adesivi strutturali e come matrici per compositi rinforzati con fibra. Anni '70 La crescente consapevolezza ambientale portò alla ricerca di sistemi epossidici senza solventi e a basso contenuto di composti organici volatili (COV). Durante questo periodo, le resine epossidiche divennero anche fondamentali nella produzione di circuiti stampati. Anni '80 e '90 L'industria aerospaziale ha iniziato a utilizzare in modo significativo le resine epossidiche per compositi leggeri e ad alte prestazioni. La ricerca si concentrò anche sul miglioramento delle proprietà termiche e sulla riduzione delle tensioni interne durante la reticolazione. 2000 – Oggi Con la crescente necessità di materiali sostenibili, c'è stato un interesse nella ricerca di resine epossidiche riciclabili o biodegradabili. La tendenza alla miniaturizzazione in elettronica ha anche portato a resine epossidiche con proprietà specifiche per applicazioni come l'incapsulamento di semiconduttori. Oggi, le resine epossidiche sono onnipresenti in molte industrie, da quelle edilizie e navali, all'elettronica, all'aerospaziale, e oltre. Le continue innovazioni e la ricerca in questo campo continuano a espandere le potenzialità e le applicazioni di questi versatili materiali. Dove vengono impiegate le tesine epossidiche Le resine epossidiche sono utilizzate in una vasta gamma di applicazioni. Ecco alcune delle principali applicazioni delle resine epossidiche: Adesivi Questi polimeri sono notevolmente adesivi e sono utilizzati come collanti strutturali per molte applicazioni industriali. Possono aderire a una vasta gamma di materiali, compresi metalli, plastica, legno e ceramica. Rivestimenti Le resine epossidiche sono utilizzate per rivestire pavimenti industriali e commerciali, offrendo resistenza all'abrasione, resistenza chimica e una facile pulizia. Compositi Questi polimeri sono spesso utilizzati come matrice in compositi rinforzati con fibre, come quelli con fibre di carbonio o fibra di vetro. Queste applicazioni sono comuni in settori come l'aerospaziale, l'automotive e lo sport. Circuiti stampati Le resine epossidiche sono un componente fondamentale nella produzione di circuiti stampati utilizzati in elettronica. Protezione Le resine epossidiche sono utilizzate per proteggere componenti elettronici sensibili, isolandoli dall'ambiente esterno. Strutture marine Grazie alla loro resistenza chimica, le resine epossidiche sono utilizzate per la riparazione e la protezione di strutture marine, come scafi di barche. Riparazioni A causa della loro forte adesione e delle loro proprietà strutturali, le resine epossidiche sono spesso utilizzate per la riparazione di una varietà di oggetti, compresi quelli fatti di metallo, ceramica e legno. Attività dentistiche Alcuni tipi di resine epossidiche sono utilizzati in odontoiatria per riempimenti e adesivi. Arte e artigianato Le resine epossidiche trasparenti sono diventate popolari nell'arte e nell'artigianato, utilizzate per creare gioielli, mobili, opere d'arte e altri oggetti artistici. Strutture in calcestruzzo Le resine epossidiche sono utilizzate per la riparazione, il rafforzamento e la protezione delle strutture in calcestruzzo.
SCOPRI DI PIU' Tecnologie a Bassa Temperatura per il Recupero di Metalli dalle Polveri di Saldatura: Zinco e Stagno
Esplorazione delle nuove frontiere del riciclo a bassa temperatura per il recupero di metalli preziosi dalle polveri di saldaturadi Marco ArezioNegli ultimi decenni, il crescente consumo di risorse naturali e la domanda di metalli strategici hanno portato a una maggiore attenzione sul riciclo dei materiali metallici. Le polveri di saldatura, sottoprodotti generati durante i processi di saldatura, rappresentano un'opportunità per il recupero di metalli preziosi come zinco e stagno. Tradizionalmente, queste polveri venivano trattate ad alte temperature o smaltite, ma recenti sviluppi nelle tecnologie di riciclo a bassa temperatura offrono nuove possibilità. Questo articolo esplora i progressi, le sfide e le potenzialità delle tecnologie a bassa temperatura per il recupero di metalli dalle polveri di saldatura, con un focus specifico su zinco e stagno. Il Contesto: Composizione e Problematica delle Polveri di Saldatura Le polveri di saldatura contengono una varietà di metalli e sostanze tossiche come piombo, cadmio, zinco e stagno, nonché ossidi metallici, fluoruri e altri composti. Questi sottoprodotti possono presentare rischi per la salute e l'ambiente se non gestiti correttamente. Tuttavia, il contenuto di metalli preziosi nelle polveri di saldatura offre un incentivo economico e ambientale al recupero, poiché questi metalli sono critici per molte industrie, dall'elettronica all'automotive. Tradizionalmente, il riciclo dei metalli dalle polveri di saldatura viene effettuato tramite pirometallurgia, processo che richiede temperature elevate (tra 1200 e 1500°C) per la fusione e separazione dei metalli. Tuttavia, questo approccio presenta svantaggi significativi, tra cui il consumo elevato di energia e l'emissione di gas tossici. Al contrario, le tecnologie a bassa temperatura rappresentano una soluzione sostenibile, grazie alla riduzione del consumo energetico e al minor impatto ambientale. Tecnologie di Riciclo a Bassa Temperatura: Principi e Vantaggi Le tecnologie a bassa temperatura per il riciclo dei metalli includono processi idrometallurgici, elettrochimici e di biolisciviazione, che operano generalmente a temperature inferiori ai 100°C. Questi metodi utilizzano solventi, reagenti chimici o batteri per disciogliere i metalli, permettendo il loro successivo recupero. I principali vantaggi di queste tecnologie comprendono: Riduzione del consumo energetico: operare a temperature più basse consente un risparmio significativo di energia rispetto ai processi pirometallurgici. Minore impatto ambientale: le emissioni di gas tossici e le scorie sono ridotte, riducendo la necessità di impianti di trattamento secondario per i residui. Elevata purezza dei metalli recuperati: alcuni processi a bassa temperatura permettono di ottenere metalli di elevata purezza, riducendo la necessità di ulteriori fasi di raffinazione. Progressi nei Processi Idrometallurgici I processi idrometallurgici si basano sull'uso di soluzioni acide, basiche o di agenti chelanti per dissolvere selettivamente i metalli presenti nelle polveri di saldatura. La tecnologia si sviluppa attraverso diverse fasi: dissoluzione, precipitazione e recupero. I principali metodi comprendono l'uso di acidi come l'acido solforico o nitrico per sciogliere il metallo, con conseguente precipitazione per ottenere un composto stabile e recuperabile. Estrazione di Zinco e Stagno dalle Polveri di Saldatura Per l’estrazione dello zinco, uno dei metodi comuni prevede l’uso di acido solforico diluito per dissolvere lo zinco presente nelle polveri sotto forma di ossido di zinco. Successivamente, mediante precipitazione selettiva o tecniche di elettrolisi, è possibile ottenere zinco metallico o solfato di zinco, utilizzabile in vari settori industriali. Nel caso dello stagno, l’utilizzo di acidi o agenti complessanti permette la formazione di cloruri di stagno, composti che possono essere ulteriormente trattati per ottenere stagno metallico di elevata purezza. Recenti studi hanno dimostrato come l’aggiunta di piccole quantità di perossido di idrogeno o di cloruri possa migliorare la dissoluzione dello stagno e la successiva separazione dal materiale di scarto. Sfide e Soluzioni dei Processi Idrometallurgici Nonostante l'efficacia di questi metodi, esistono delle problematiche significative. La corrosione dei materiali, la gestione dei rifiuti liquidi e il controllo della selettività dei reagenti possono rendere il processo complesso e costoso. Per ridurre l’impatto dei rifiuti liquidi, alcune tecnologie combinano il processo idrometallurgico con filtri e sistemi di evaporazione per recuperare e riutilizzare i reagenti. Tecnologie Elettrochimiche per il Recupero dei Metalli Le tecnologie elettrochimiche rappresentano un’altra promettente soluzione a bassa temperatura. In questi processi, l'elettrolisi viene utilizzata per separare i metalli dai composti disciolti, ottenendo depositi metallici sulle superfici catodiche. Questa tecnica è particolarmente vantaggiosa per il recupero dello zinco e dello stagno, in quanto consente di ottenere metalli di elevata purezza e di ridurre l’uso di agenti chimici tossici. Elettrolisi dello Zinco e dello Stagno Nel caso dello zinco, l'elettrolisi avviene generalmente in una soluzione di solfato di zinco, ottenuta precedentemente con un processo idrometallurgico. Attraverso una corrente elettrica applicata a una cella elettrolitica, lo zinco si deposita in forma metallica sulla superficie del catodo, mentre le impurezze vengono rimosse attraverso il controllo del potenziale elettrico. Analogamente, per il recupero dello stagno, l’elettrolisi in soluzione di cloruro di stagno consente di ottenere stagno puro. Le variabili chiave sono la densità di corrente, la temperatura e la concentrazione della soluzione, che influenzano il tasso di deposizione e la qualità del metallo recuperato.Vantaggi e Limiti delle Tecnologie Elettrochimiche La principale problematica delle tecnologie elettrochimiche è il consumo energetico e la necessità di attrezzature specializzate. Tuttavia, la possibilità di ottenere metalli puri e l’assenza di reagenti chimici aggressivi rendono queste tecnologie particolarmente promettenti in un’ottica di sostenibilità. Recenti progressi nella progettazione delle celle elettrolitiche e nell’ottimizzazione dei parametri operativi hanno permesso di ridurre i costi operativi e di migliorare l'efficienza complessiva. Biolisciviazione: Una Frontiera Innovativa a Bassa Temperatura La biolisciviazione, o bioleaching, rappresenta un metodo innovativo che utilizza microrganismi per dissolvere e recuperare i metalli dalle polveri di saldatura. Questo processo sfrutta la capacità di specifici batteri e funghi di produrre acidi organici e inorganici che dissolvono i metalli, consentendo il loro recupero a temperature ambientali. Applicazione della Biolisciviazione per Zinco e Stagno La biolisciviazione è particolarmente promettente per il recupero dello zinco, in quanto i batteri possono produrre acido solforico, dissolvendo efficacemente lo zinco dalle polveri. Studi recenti hanno esplorato l’uso del Thiobacillus ferrooxidans e del Thiobacillus thiooxidans per facilitare il processo. Analogamente, per lo stagno, la ricerca è ancora in fase iniziale, ma vi sono indicazioni positive sul ruolo dei funghi nel migliorare la dissoluzione dello stagno. Le Problematiche della Biolisciviazione Tra i principali problemi della biolisciviazione vi sono i tempi relativamente lunghi per la dissoluzione dei metalli e la difficoltà di gestire il pH e la concentrazione di ossigeno, fattori che influenzano l'attività microbica. Tuttavia, le nuove tecniche di coltura batterica e l’ingegneria genetica offrono soluzioni per accelerare i processi e migliorare l’efficienza complessiva. Conclusioni Le tecnologie a bassa temperatura per il riciclo dei metalli dalle polveri di saldatura rappresentano un progresso significativo nel campo della sostenibilità industriale e dell’economia circolare. L’adozione di approcci come i processi idrometallurgici, le tecnologie elettrochimiche e la biolisciviazione offrono una soluzione concreta per affrontare le sfide legate al recupero di risorse critiche come zinco e stagno. Questi metodi non solo consentono di ridurre il consumo energetico rispetto alle tecnologie pirometallurgiche tradizionali, ma contribuiscono anche a minimizzare l’impatto ambientale derivante dalla gestione delle polveri di saldatura, spesso considerate rifiuti pericolosi. Nonostante i progressi, permangono alcune problematiche da affrontare. Tra queste figurano l’ottimizzazione dei processi per garantire un recupero selettivo ed efficiente dei metalli, la gestione dei sottoprodotti residui e l'applicabilità industriale delle tecnologie emergenti, in particolare quelle basate sulla biolisciviazione. Inoltre, l’interesse per il riciclo dei metalli critici deve essere accompagnato da politiche di supporto e incentivi economici che favoriscano l’investimento in infrastrutture e ricerca.L'implementazione diffusa di queste tecnologie potrebbe contribuire a mitigare la dipendenza dalle risorse primarie, riducendo l’estrazione di minerali e le relative emissioni di gas serra. Inoltre, il recupero di metalli critici come zinco e stagno, essenziali per industrie strategiche come l’elettronica, la costruzione e la produzione di batterie, può rappresentare un vantaggio economico significativo per molte nazioni.In sintesi, le tecnologie a bassa temperatura per il riciclo dei metalli dalle polveri di saldatura non solo offrono soluzioni immediate per la gestione sostenibile dei rifiuti industriali, ma si profilano anche come un pilastro fondamentale per il futuro dell’economia circolare. Il loro sviluppo e la loro implementazione richiedono però una collaborazione sinergica tra industria, accademia e legislatori, così da massimizzare il loro potenziale e trasformare un problema ambientale in una risorsa economica sostenibile. © Riproduzione Vietata
SCOPRI DI PIU' Membrane bugnate prodotte con hdpe riciclato
Come scegliere e produrre una membrana bugnata performante con un granulo in HDPE riciclatodi Marco ArezioLa funzione delle membrane bugnate protettive, in HDPE riciclato nel campo dell’impermeabilizzazione edilizia è conosciuta da molti anni anche se probabilmente non tutti conoscono le molteplici opportunità di utilizzo di questo utile elemento separatore-protettore-impermeabilizzante. Le membrane si dividono: Per conformazione geometrica delle bugne Per altezza delle stesse rispetto alla suolaPer spessore della suola Per grammatura al metro quadratoPer resistenza meccanica a compressione e a trazionePer gli eventuali accoppiati che si possono installare in fase di produzioneTessuti non tessuti in poliestereTessuti non tessuti in polipropileneTessuti in polietilene reticolatoReti porta intonacoFogli lisci in PE di scorrimento Per utilizzo in edilizia Non ci soffermeremo in questa sede sui vari utilizzi ai quali la membrana si presta per migliorare tecnicamente il lavoro, ma su aspetti legati alle materie prime che vengono utilizzate per la produzione del manufatto e al risvolto qualitativo dello stesso, producendo il prodotto con macchine da estrusione a testa piana. In passato si producevano membrane bugnate standard, di comune utilizzo, da 600 grammi al mq. utilizzando resina in HDPE vergine che dava prestazioni tecniche costanti e qualità fisica del prodotto eccellente. Verso la fine degli anni 90 e gli inizi degli anni 2000, la forte crescita della domanda del prodotto ha spinto l’incremento dell’offerta sul mercato con conseguente tensione sui prezzi, spingendo i produttori ad un uso massiccio e quasi esclusivo di granuli in HDPE rigenerati per la produzione. Parallelamente, sempre nell’ottica di una accresciuta conflittualità dei prezzi, si sono offerte membrane bugnate con grammature al mq. da 500-450 e 400. La riduzione di grammatura e l’utilizzo di granuli rigenerati può portare ad una performance meccanica decisamente sotto le attese relativamente agli impieghi per cui i progettisti li hanno prescritte. Per ovviare a questo duplice problema, in relazione alle materie prime da impiegare nella produzione, si deve fare attenzione ad alcuni punti basilari: • L’input normalmente usato è composto da bottiglie e flaconi in HDPE proveniente dalla raccolta differenziata nei quali si trovano tappi in PP che ha un comportamento peggiorativo nella qualità della membrana. Una % di PP elevata porta ad una marcata fragilità del manufatto, specialmente in fase di resistenza all’ancoraggio nella fase di re-interro del piano di fondazione. La riduzione delle % di PP si risolvono attraverso l’uso di macchine separatrici a lettura ottica. • La fase di lavaggio del macinato proveniente dai flaconi di HDPE è importante in quanto il permanere di piccoli residui rigidi nello stesso, in quantità elevate, potrebbero non essere fermati completamente dai filtri in fase di estrusione e quindi essere inglobati nei granuli che, impiegati per la produzione di membrane con spessori di 0,4-0,5 mm., potrebbero facilitare la formazione di buchi sulla superficie del prodotto con la conseguenza di una perdita di impermeabilità e resistenza alla trazione. Quindi un buon lavaggio per decantazione e a rotazione, unito alla scelta di filtri e cambia-filtri in continuo, aiuta ad avere un granulo pulito. • L’utilizzo di cariche minerali per aumentare la resistenza meccanica delle bugne, riducendo l’impiego, in peso, del polimero in HDPE, al fine di ridurre il costo della materia prima, può essere virtuoso fino ad una soglia, conosciuta, oltre la quale il prodotto aumenta in modo importante la fragilità e la vetrosità riducendo le caratteristiche meccaniche richieste.In relazione all’impiego nelle opere edili della membrane bugnate si elencano alcuni fattori fondamentali: • Per la posa verticale come la protezione della guaina impermeabile e per la funzione di drenaggio verticale in fondazione, si richiede principalmente una resistenza a trazione rispetto a compressione • Per la posa orizzontale come gli stati separatori nei pavimenti è preminente la resistenza meccanica verticale • Per la posa di membrane con rete porta intonaco per la deumidificazione dei muri è preminente la qualità di resistenza a trazione della membrana rispetto ai tasselli di chiodatura • Per gli strati separatori e drenanti nelle gallerie e tunnel sono necessarie sia una buona resistenza meccanica che di trazione • Per la posa di membrane per l’isolamento acustico la sollecitazione meccanica è molto contenuta nelle abitazioni civili. Con questi punti non si vuole esaurire l informativa, sia gli impieghi, che sono innumerevoli ma che per questione di spazio non si possono trattare in questa sede, sia per i risvolti produttivi nei quali si devono anche considerare l’impatto della qualità delle membrane in relazione ai parametri macchina relativi all’estrusione.Categoria: notizie - tecnica - plastica - riciclo - membrane bugnate - edilizia
SCOPRI DI PIU' Restauro del Legno: Tecniche e Prodotti Consolidanti per la Conservazione del Patrimonio Storico
Guida tecnica comparativa sui consolidanti per il restauro ligneo: resine epossidiche, acriliche, silicati, polimeri naturali e nanomaterialidi Marco ArezioIl restauro e la conservazione del legno rappresentano attività fondamentali per preservare il patrimonio storico-artistico, data la particolare vulnerabilità del materiale ligneo a molteplici fattori di degrado. L’esposizione continua a umidità, radiazioni ultraviolette, attacchi di insetti xilofagi, funghi e agenti chimici provoca inevitabilmente un deterioramento delle caratteristiche fisiche, chimiche ed estetiche del legno. Se non trattato adeguatamente, tale degrado può causare danni irreversibili sia alla struttura che al valore storico ed estetico dei manufatti. La complessità dei processi degradativi richiede una scelta ponderata e metodologicamente rigorosa del trattamento consolidante. Questo trattamento deve garantire una protezione efficace, stabilizzando il materiale originale e minimizzando al contempo ogni impatto negativo sull'identità storico-estetica del manufatto stesso. Questa articolo offre un'analisi comparativa dettagliata delle principali tecnologie consolidanti disponibili, valutandone benefici, limiti e contesti applicativi, fornendo strumenti critici utili a studenti universitari e futuri professionisti del settore. Criteri Tecnici Essenziali nella Scelta del Consolidante La selezione del consolidante ideale deve rispondere a precisi criteri tecnico-scientifici: - Compatibilità Chimica e Fisica: evitare tensioni e reazioni indesiderate che possano compromettere la struttura originale. - Durabilità e Stabilità nel Tempo: mantenere nel lungo periodo efficacia e resistenza anche in condizioni ambientali sfavorevoli. - Neutralità Estetica: non alterare significativamente colore, lucentezza o trasparenza originali del manufatto. - Reversibilità: consentire, ove possibile, futuri interventi di manutenzione o correzione senza arrecare ulteriori danni. - Facilità Applicativa: permettere un'applicazione agevole e precisa per garantire l'efficacia del trattamento stesso. Tecnologie Consolidanti: Analisi Comparativa e Approfondimenti Resine Epossidiche Le resine epossidiche, come Epo 150 o Araldite, sono frequentemente utilizzate per interventi su legni strutturalmente compromessi, grazie all'ottima penetrazione e robustezza meccanica derivante dalla loro polimerizzazione irreversibile. Tuttavia, la rigidità conferita dalle resine può aumentare la fragilità del legno nel lungo periodo e può introdurre variazioni estetiche indesiderate, quali lucidità e alterazioni cromatiche. Resine Acriliche Le resine acriliche, tra cui il noto Paraloid B-72, rappresentano un'opzione intermedia equilibrata tra requisiti estetici e strutturali. Essendo termoplastiche, sono reversibili e facilmente rimovibili tramite solventi specifici. Nonostante presentino minore capacità strutturale rispetto alle resine epossidiche, risultano ideali per restauri conservativi che richiedono attenzione all’aspetto estetico e reversibilità dell’intervento. Silicati Consolidanti Il silicato di etile è particolarmente indicato per trattamenti su legni colpiti da infestazioni biologiche. Attraverso l'interazione con l'umidità interna, forma strutture silicizzate che rinforzano significativamente le fibre del legno. Tuttavia, richiede applicazioni tecnicamente molto accurate per prevenire la formazione di cristalli superficiali che comprometterebbero il risultato estetico finale. Polimeri Naturali I polimeri naturali derivati da lignina o cellulosa rigenerata stanno emergendo come soluzioni sostenibili e altamente compatibili con il materiale originale. Nonostante i benefici ambientali e la buona compatibilità estetica, la loro stabilità nel tempo deve essere ulteriormente studiata, considerando possibili vulnerabilità al degrado biologico e termico. Nanomateriali L'uso di nanomateriali, come nanoparticelle di silice o nanocellulosa, rappresenta una recente innovazione tecnologica nel restauro ligneo. La ridotta dimensione delle particelle garantisce una penetrazione profonda e uniforme nelle fibre del legno, offrendo un consolidamento efficace senza compromettere l’estetica originale del manufatto. Tuttavia, l’alto costo e la necessità di competenze specializzate limitano attualmente l’utilizzo diffuso di queste tecnologie avanzate. Conclusioni: Un Approccio Integrato per un Restauro Sostenibile La selezione del consolidante ottimale deve basarsi su una rigorosa analisi tecnica del manufatto e sugli obiettivi specifici del progetto di restauro. Le resine epossidiche risultano ideali per interventi strutturali critici; le resine acriliche per restauri conservativi con particolare attenzione alla reversibilità; silicati e polimeri naturali si adattano a specifiche situazioni di degrado, mentre i nanomateriali rappresentano soluzioni avanzate in continua evoluzione. Un approccio multidisciplinare che integri competenze tecniche, scientifiche, storiche e artistiche è essenziale per garantire restauri sostenibili e rispettosi dell'integrità culturale e storica dei manufatti lignei.© Riproduzione Vietata
SCOPRI DI PIU'
