








 Rivestimenti Polimerici per Imballi Alimentari in Metallo
di Marco ArezioLe scatole in metallo per la conservazione degli alimenti hanno una lunga storia ma se nel passato, presentavano delle carenze dal punto igienico e tossicologico, specialmente a causa delle saldature che venivano fatte in lega Sn-Pb, attualmente la qualità dei prodotti costruiti sono decisamente elevate. Oggi la protezione degli alimenti è principalmente affidata allo strato polimerico di rivestimento interno, detto coating, che si frappone tra la parete di metallo e il cibo contenuto. La funzione primaria di questa barriera è quello di proteggere i prodotti alimentari dalla luce, l’ossigeno, gli enzimi, l’umidità, gli inquinanti e i microorganismi che ne comporterebbero la modificazione della struttura dell’alimento e la sua qualità. Lo scopo è anche quello di aumentare la vita utile dell’alimento o della bevanda che in condizioni normali, cioè non inscatolato, si deteriorerebbe con più velocità, in quanto le reazioni biochimiche, enzimatiche e l’attività dei microorganismi farebbero normalmente il loro corso. Quindi, per aumentare la vita degli alimenti, le confezioni in metallo vengono normalmente rivestite con film di resine sintetiche applicate sul foglio metallico ancora piano, film che assume spessori di pochi micron. La scelta del tipo di resina dipende dalle sue caratteristiche meccaniche, chimiche o termiche in base al contenuto che devono ospitare. Qui di seguito possiamo elencare le principali: • Colofonia è costituita principalmente da acido abietico, che viene normalmente additivata con ZnO per controllare le reazioni chimiche che si formano attraverso gli aminoacidi solforati delle proteine. • Resine Viniliche sono della famiglia delle resine termoplastiche, normalmente PVC, che hanno un’ottima resistenza agli acidi, ma hanno il difetto di assorbire i pigmenti degli alimenti. • Resine Fenoliche vengono composte attraverso la polimerizzazione della formaldeide e del fenolo che hanno un’ottima resistenza ai trattamenti termici, al PH e ai grassi. Attraverso il contenuto di formaldeide possiamo identificare due famiglie di resine fenoliche: Novolacche (termoplastiche) e Resoli (termoindurenti). • Resine Epossidiche sono resine termoindurenti costituite dal Bisfenolo A e dall’Epicloridrina che costituiscono il rivestimento più comune negli alimenti in scatola soprattutto nei cibi sott’olio a base di pesce. • Resine Poliestere sono resine termoindurenti ottenute da diversi monomeri come l’Anidride Ftalica, l’Anidride Maleica o l’Acido Fumarico, integrati con oli vegetali e pigmenti. Hanno la caratteristica della flessibilità dando allo strato della parete metallica questa caratteristica. • Resine Epossi-Fenoliche sono il risultato della polimerizzazione delle resine epossidiche con quelle fenoliche attraverso dei catalizzatori. Sono utilizzate come rivestimento trasparente di molte scatole metalliche in cui sono contenute conserve in olio, vegetali o cibi per animali. Per quanto riguarda le caratteristiche tossicologiche esistono norme di legge specifiche che pongono limiti sulla possibile migrazione delle sostanze del packaging negli alimenti, in cui si prendono in considerazione sia la migrazione specifica che la migrazione globale. Tuttavia la comunità scientifica ha dato nuovo impulso agli studi e alle ricerche sugli aspetti tossicologici relativi alle materie plastiche impiegate nell’industria alimentare, con particolare attenzione non più al singolo elemento che costituisce l’imballo, ma tiene in considerazione l’effetto cocktail che è dato da tutti gli elementi che vengono a contatto con il cibo, traslati nel tempo e con caratteristiche termiche differenti. Indubbiamente il cibo o la bevanda contenuti nel packaging al momento dell’imballo hanno determinate caratteristiche, ma a distanza di tempo e in condizioni climatiche differenti, la qualità del cibo che arriva sulla tavola potrebbe essere differente. Quindi sarebbe consigliabile una verificata attraverso un’analisi chimica, a campione, con uno strumento composto da un gascromatografo e uno spettrometro a mobilità ionica che, in modo semplice e rapido, daranno la fotografia, analitica, della qualità del cibo o delle bevande.Categoria: notizie - tecnica - plastica - riciclo - metallo - imballi - packaging Vedi maggiori informazioni sulle materie plastiche
SCOPRI DI PIU' Regolamento (UE) 2023/2055: Nuove Regole per chi Produce, Distribuisce o Utilizza Pellet, Flakes e Polveri di Plastica
Il nuovo regolamento europeo sulle microplastiche cambia il modo in cui le imprese della plastica devono gestire produzione, uso e trasporto di pellet, fiocchi e polveridi Marco ArezioCon l’approvazione del Regolamento (UE) 2023/2055, l’Unione Europea ha introdotto una delle misure più significative degli ultimi anni nella lotta contro la dispersione delle microplastiche. La norma modifica l’Allegato XVII del Regolamento REACH, aggiungendo una restrizione che riguarda direttamente tutti gli operatori che producono, distribuiscono o utilizzano pellet, flakes e polveri di plastica. Il suo obiettivo è prevenire le perdite accidentali di microparticelle nell’ambiente e migliorare la tracciabilità lungo la catena di approvvigionamento industriale. Si tratta di un passaggio cruciale per la sostenibilità del comparto plastico, poiché per la prima volta viene riconosciuta la responsabilità diretta di chi maneggia o trasforma polimeri in forma granulare o pulverulenta. Dal 2025 la normativa diventerà pienamente operativa, introducendo obblighi concreti di informazione, prevenzione, controllo e comunicazione dei dati alle autorità europee. Cosa prevede la restrizione sulle microplastiche Il regolamento stabilisce che le microparticelle di polimeri sintetici rientrano nel campo di applicazione quando hanno dimensioni inferiori a 5 millimetri e contengono almeno l’1% di polimero solido. Sono comprese le particelle sferiche, i fiocchi e le polveri derivanti da processi di produzione, taglio o triturazione dei materiali plastici. L’obiettivo è ridurre le emissioni di microplastiche, sia quelle intenzionali (aggiunte a prodotti come cosmetici o abrasivi), sia quelle involontarie, generate durante la manipolazione industriale di pellet o scarti di produzione. Le imprese dovranno quindi adottare misure tecniche e organizzative per limitare al minimo la dispersione dei materiali, e documentare ogni fase del processo per garantire la trasparenza delle informazioni trasmesse ai clienti e alle autorità competenti. Chi è coinvolto nella filiera della plastica Il Regolamento (UE) 2023/2055 riguarda tutti gli operatori della catena del valore della plastica, indipendentemente dalle dimensioni aziendali o dal ruolo specifico nel processo produttivo. - Produttori di pellet, flakes o polveri di plastica: devono fornire ai clienti istruzioni chiare sull’uso e lo smaltimento dei materiali, segnalando eventuali rischi di dispersione - Utilizzatori industriali (trasformatori, compounders, stampatori, riciclatori): devono raccogliere dati sulle quantità utilizzate, stimare le perdite ambientali e comunicare annualmente i risultati all’Agenzia Europea per le Sostanze Chimiche (ECHA) - Distributori e importatori: devono assicurarsi che le forniture siano accompagnate dalla corretta documentazione e che i prodotti rispettino i requisiti del regolamento - Trasportatori e operatori logistici: dovranno adottare pratiche di movimentazione sicura per prevenire perdite durante il trasporto o lo stoccaggio L’intera filiera sarà dunque soggetta a nuove forme di responsabilità condivisa, con particolare attenzione alla tracciabilità dei materiali plastici in ogni fase del ciclo operativo. Obblighi, scadenze e nuove procedure operative La normativa prevede una serie di scadenze progressive. Dal 17 ottobre 2025, i fornitori di microparticelle dovranno fornire informazioni specifiche ai clienti su quantità, composizione e modalità di gestione delle plastiche in forma granulare o pulverulenta. Dovranno inoltre indicare una dichiarazione standard che richiami la conformità al Regolamento (UE) 2023/2055. A partire dal 2026 scatterà l’obbligo di reporting annuale all’ECHA, con la raccolta e trasmissione di dati su: - quantità di microplastiche prodotte o utilizzate - tipologia di polimeri impiegati - stima delle perdite ambientali - misure di mitigazione adottate L’obiettivo è creare un sistema di monitoraggio europeo sulla gestione delle microparticelle plastiche, in grado di individuare le criticità operative e ridurre progressivamente le emissioni non intenzionali. Come prevenire le perdite di pellet e polveri Per adeguarsi al regolamento, le imprese dovranno adottare un approccio sistematico alla prevenzione delle perdite. Le aree più critiche sono le fasi di carico e scarico dei materiali, lo stoccaggio, la pulizia dei silos e la movimentazione interna. Tra le misure più efficaci: - installazione di sistemi di contenimento e raccolta durante la movimentazione - formazione del personale per la corretta manipolazione dei materiali - uso di impianti chiusi per il trasporto pneumatico dei pellet - predisposizione di procedure di emergenza in caso di dispersioni accidentali - introduzione di filtri e barriere nei punti di scarico per impedire la fuoriuscita verso le reti fognarie L’adozione di tali pratiche diventerà presto un requisito indispensabile anche nel quadro del futuro Regolamento europeo sulla perdita di pellet, attualmente in discussione. Impatti economici e gestionali per le imprese L’adeguamento al Regolamento 2023/2055 comporta un cambiamento rilevante nella gestione delle attività industriali. Le aziende dovranno investire in sistemi di controllo, raccolta dati e monitoraggio, con costi iniziali che potranno essere compensati nel tempo da una maggiore efficienza operativa e da una riduzione dei rischi ambientali. Le principali ricadute riguardano: - incremento della documentazione tecnica da fornire ai clienti e alle autorità - necessità di audit periodici interni e, in futuro, di certificazioni da parte di enti terzi - maggiore responsabilità contrattuale nei confronti dei fornitori e dei trasportatori - opportunità competitive per chi dimostra conformità anticipata e capacità di gestione sostenibile dei materiali In prospettiva, le imprese più virtuose potranno valorizzare la conformità come elemento di reputazione ambientale e vantaggio commerciale, soprattutto nei settori che privilegiano la trasparenza e la sostenibilità ESG. Roadmap per l’adeguamento alla normativa Per affrontare la transizione normativa in modo efficace, le aziende possono seguire una roadmap in cinque fasi operative: - Analisi iniziale (gap analysis) – Mappare i punti di utilizzo e movimentazione dei pellet, valutando le aree di rischio e i dati disponibili - Raccolta dei dati e stima delle perdite – Identificare fonti di emissione, installare sistemi di misura e predisporre registri di controllo - Documentazione tecnica – Redigere le dichiarazioni, le etichette, le schede di sicurezza e le istruzioni operative richieste - Adeguamento impiantistico e formativo – Migliorare gli impianti di contenimento e formare il personale sulle nuove procedure - Audit e monitoraggio continuo – Verificare periodicamente la conformità, aggiornare i report e migliorare le prestazioni ambientali Questa pianificazione progressiva consente di gestire la complessità normativa senza interrompere le attività produttive e di prevenire eventuali non conformità future. Verso una plastica responsabile e tracciabile Il Regolamento (UE) 2023/2055 rappresenta un cambio di paradigma per il settore plastico: da un approccio basato sulla produzione alla logica della responsabilità ambientale integrata. L’attenzione non è più solo sulla fase di trasformazione o riciclo, ma sull’intero ciclo di vita dei materiali, compresi gli scarti di processo e le polveri di lavorazione. Per le imprese, questo significa sviluppare un modello industriale fondato su prevenzione, tracciabilità e trasparenza, valori che si allineano ai principi dell’economia circolare. Chi saprà anticipare i cambiamenti potrà trasformare un obbligo normativo in un’opportunità strategica: ridurre le perdite, migliorare l’efficienza e rafforzare la fiducia del mercato verso un comparto plastico più pulito, controllato e sostenibile.© Riproduzione Vietata
SCOPRI DI PIU'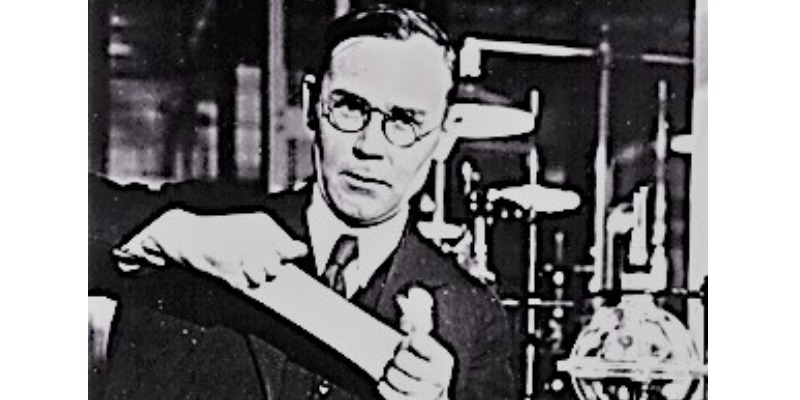 Wallace Hume Carothers: Il Triste Inventore del Nylon PA 6.6
Il Triste Inventore del Nylon PA 6.6di Marco ArezioWallace Hume Carothers nacque negli Stati Uniti il 27 Aprile 1896 da una famiglia modesta il cui padre faceva il maestro di scuola.Riuscì tuttavia ad andare all’università dell’Illinois ed a laurearsi nel 1924 in filosofia e nel 1928 in chimica, laurea che gli aprì le porte ad una brillante carriera nel mondo della nuova chimica. Appena terminati gli studi fu subito assunto dalla ditta Du Pont, in qualità di direttore del reparto ricerche di chimica organica che si trovava a Wilmington nel Delaware. Attraverso lo studio sulla sintesi dell’acido adipico e della esametilendiammina ottenne la poliesametilenadipamide, o più brevemente Naylon 6,6, che fu brevettato nel 1937 e commercializzato nel 1938. Il prodotto chimico ebbe subito un enorme successo, soprattutto nel settore tessile dove si rivoluzionarono le produzioni di molti indumenti, soprattutto nelle calze da donna. Nella produzione dei collant, la fibra viene utilizzata attraverso la realizzazione di un filo continuo, ma sempre più spesso questa tecnica, oggi, è applicata anche per i costumi da bagno, nell’abbigliamento sportivo, nel settore degli indumenti intimi, nelle fodere, negli ombrelli, nell’arredamento e in molti altri settori. Nella produzione del filo, per aumentarne la resistenza e l’elasticità, si può impiegare il processo di torsione o quello di testurizzazione. Rispetto alle fibre naturali utilizzate in precedenza il Nylon presenta molti vantaggi: • Maggiore resistenza all’usura • Non viene attaccata dalle tarme • E’ più leggero • Non modifica la sua dimensione durante i lavaggi (non restringe) • Si asciuga velocemente • Non si stropiccia Wallace Hume Carothers, nonostante il successo e la fama che le sue scoperte gli diedero, ebbe una vita segnata dalla depressione, tanto che si portava sempre con sé una capsula di cianuro di potassio. Un tragico evento segnò la sua vita, infatti nel 1937 morì di polmonite sua sorella, alla quale era particolarmente legato, episodio che lo spinse ad usare la sua capsula di cianuro. Morì quindi il 29 Aprile del 1937, a pochi mesi dalla sorella, senza lasciare nessun messaggio sul motivo del gesto. Categoria: notizie - tecnica - plastica - nylon - PA
SCOPRI DI PIU' Polimeri Idrofobici Innovativi: Rivestimenti Impermeabili per la Sostenibilità Ambientale
Scopri come i polimeri idrofobici avanzati stanno rivoluzionando i rivestimenti impermeabili, offrendo soluzioni ecocompatibili per edilizia, automotive, tessile e infrastrutturedi Marco ArezioLa crescente preoccupazione per la sostenibilità ambientale ha spinto l'industria dei materiali verso l'innovazione, in particolare nello sviluppo di polimeri idrofobici. Questi polimeri, caratterizzati dalla capacità di respingere l'acqua, sono fondamentali per la creazione di rivestimenti impermeabili che proteggono le superfici da agenti atmosferici, corrosione e degrado ambientale. Questo articolo esplora le recenti innovazioni nella sintesi e progettazione di polimeri idrofobici, analizzando le loro proprietà chimico-fisiche e le applicazioni pratiche nei rivestimenti impermeabili. Viene inoltre discusso il loro impatto ambientale positivo e le sfide future che il settore deve affrontare. Introduzione In un mondo sempre più attento all'ambiente, la ricerca di materiali che combinino efficienza protettiva e sostenibilità è diventata una priorità. I rivestimenti impermeabili a base di polimeri idrofobici rappresentano una soluzione promettente, capaci di estendere la vita utile delle strutture e ridurre la necessità di manutenzione frequente. Questi rivestimenti non solo proteggono le superfici dall'umidità e dagli agenti atmosferici, ma contribuiscono anche a migliorare l'efficienza energetica degli edifici e a prevenire la corrosione nei componenti metallici. L'adozione di polimeri idrofobici in diversi settori, tra cui edilizia, automotive, tessile e infrastrutturale, evidenzia la loro versatilità e importanza crescente. Tipologie di Polimeri Idrofobici Polimeri Siliconici I polimeri siliconici, noti comunemente come siliconi, sono tra i più utilizzati nei rivestimenti impermeabili grazie alla loro eccezionale resistenza all'acqua e alle variazioni termiche. La loro struttura a backbone di silossano (Si-O-Si) conferisce ai materiali una flessibilità e una durabilità superiori, permettendo ai rivestimenti di adattarsi alle deformazioni delle superfici sottostanti senza compromettere l'integrità del rivestimento stesso. Ad esempio, i siliconi RTV (Room Temperature Vulcanizing) sono ampiamente impiegati come sigillanti in edilizia, offrendo una barriera impermeabile resistente ai raggi UV e agli agenti atmosferici. Un altro esempio è il silicone liquido, utilizzato su tetti e facciate, che garantisce una protezione duratura contro le infiltrazioni d'acqua. Le proprietà meccaniche dei polimeri siliconici, come l'alta elasticità e la resistenza alla trazione, li rendono ideali per applicazioni che richiedono materiali duraturi e flessibili. Inoltre, la loro resistenza all'ossidazione e alla degradazione ambientale assicura una lunga durata nel tempo, riducendo la necessità di sostituzioni frequenti e, di conseguenza, l'impatto ambientale associato. Polimeri Fluorurati I polimeri fluorurati, come il politetrafluoroetilene (PTFE) e il fluoropolimero di etilene (FEP), sono rinomati per la loro straordinaria resistenza chimica e idrofobicità. La presenza di legami carbonio-fluoro (C-F) conferisce a questi materiali una bassa energia superficiale, rendendoli altamente resistenti all'adesione di acqua e contaminanti. Questa caratteristica li rende ideali per applicazioni in cui è necessaria una barriera altamente impermeabile, come nei rivestimenti antiaderenti per utensili da cucina o nelle membrane impermeabili per abbigliamento tecnico. Ad esempio, il PTFE (comunemente conosciuto come Teflon) è utilizzato non solo nelle pentole antiaderenti, ma anche nelle membrane utilizzate in abbigliamento tecnico per garantire impermeabilità e traspirabilità. Anche se i polimeri fluorurati offrono prestazioni superiori, il loro impatto ambientale rappresenta una sfida significativa, poiché la loro decomposizione è complessa e possono contribuire all'inquinamento se non gestiti correttamente. Polimeri Naturali Modificati Con l'aumento della domanda di materiali sostenibili, l'attenzione si è spostata verso polimeri naturali come la cellulosa, il chitosano e la lignina. Questi polimeri vengono modificati chimicamente per acquisire proprietà idrofobiche, offrendo un'alternativa ecocompatibile ai polimeri sintetici tradizionali. Ad esempio, la cellulosa modificata è utilizzata nei rivestimenti per carta e tessuti, combinando impermeabilità con traspirabilità, essenziale per applicazioni che richiedono sia protezione dall'umidità che comfort. Il chitosano, derivato dai gusci dei crostacei, è un altro polimero naturale che, una volta trattato, può offrire elevate proprietà idrofobiche. Utilizzato principalmente negli imballaggi alimentari, il chitosano idrofobico garantisce una barriera efficace contro l'umidità, prolungando la shelf-life dei prodotti e riducendo lo spreco alimentare. Inoltre, la lignina, un sottoprodotto della lavorazione del legno, viene impiegata per sviluppare rivestimenti impermeabili che non solo proteggono le superfici ma contribuiscono anche alla riduzione dei rifiuti industriali. Le caratteristiche tecniche di questi polimeri naturali modificati includono una biodegradabilità superiore rispetto ai polimeri sintetici, riducendo significativamente l'impatto ambientale. La compatibilità ambientale li rende ideali per applicazioni in cui la sostenibilità è un requisito chiave, come nell'industria tessile e nell'edilizia verde. Inoltre, le proprietà meccaniche possono essere migliorate tramite processi di reticolazione, aumentando la resistenza e la durabilità dei rivestimenti applicati. Metodi di Sintesi e Modificazione Polimerizzazione in Emulsione La polimerizzazione in emulsione rappresenta una tecnica cruciale per la produzione di polimeri idrofobici con particelle di dimensioni controllate. Questo processo coinvolge la dispersione di monomeri idrofobici in una fase acquosa, stabilizzata da tensioattivi, seguita dalla polimerizzazione in presenza di un iniziatore. Questo metodo permette di ottenere rivestimenti omogenei e uniformi, migliorando significativamente le proprietà impermeabili del materiale finale. I monomeri utilizzati in questo processo sono spesso stile o acrilati modificati con gruppi idrofobici, che conferiscono al polimero finale la capacità di respingere l'acqua. I tensioattivi, come il dodecilsolfato di sodio (SDS) o tensioattivi non ionici, svolgono un ruolo fondamentale nel stabilizzare le particelle polimeriche durante la reazione. Le condizioni di reazione, generalmente comprese tra 60-80°C e a pressione atmosferica, vengono attentamente controllate per garantire una polimerizzazione efficace e una distribuzione uniforme delle particelle. Un esempio pratico di questo metodo è la produzione di rivestimenti acrilici utilizzati nelle vernici per esterni. Questi rivestimenti offrono una resistenza all'acqua e ai raggi UV, essenziali per mantenere l'integrità estetica e strutturale delle superfici dipinte. Inoltre, i polimeri prodotti tramite polimerizzazione in emulsione trovano applicazione nelle membrane per filtrazione e separazione, dove l'impermeabilità e la selettività sono requisiti fondamentali. Reticolazione Chimica La reticolazione chimica è un processo che migliora le proprietà meccaniche e la stabilità termica dei polimeri idrofobici attraverso la formazione di legami covalenti tra le catene polimeriche. Questo rafforzamento è essenziale per garantire la durabilità dei rivestimenti in ambienti aggressivi, dove sono esposti a temperature estreme e agenti chimici corrosivi. Gli agenti reticolanti utilizzati includono composti come la formaldeide, la glutaraldeide o agenti a base di silice. Questi agenti facilitano la formazione di legami covalenti durante la reazione, che avviene solitamente a temperature elevate e in presenza di catalizzatori specifici. Il risultato è un polimero più resistente alla trazione, con una maggiore resistenza chimica e una stabilità dimensionale superiore. Un'applicazione pratica di questo metodo è nei rivestimenti protettivi per metalli, utilizzati in ambienti industriali per prevenire la corrosione. Questi rivestimenti formano una barriera duratura che protegge i metalli dagli effetti deleteri dell'acqua e degli agenti chimici. Inoltre, i materiali compositi utilizzati nell'industria aerospaziale beneficiano della reticolazione chimica, poiché combinano resistenza strutturale e impermeabilità, cruciali per le applicazioni ad alte prestazioni. Funzionalizzazione Superficiale La funzionalizzazione superficiale è una tecnica avanzata che mira a migliorare le proprietà idrofobiche dei polimeri attraverso l'introduzione di gruppi funzionali specifici sulla loro superficie. Questo processo può essere realizzato tramite reazioni chimiche come la silanizzazione o l'uso di agenti fluorurati, permettendo di aumentare la repellenza all'acqua senza alterare significativamente le proprietà meccaniche del materiale. La silanizzazione, ad esempio, coinvolge la reazione di gruppi silanol (Si-OH) presenti sulla superficie del polimero con agenti di silanizzazione come l'esilliciltrimetossisilano (TESPT). Questo introduce gruppi idrofobici sulla superficie, migliorando la resistenza all'acqua. Gli agenti fluorurati, d'altra parte, utilizzano fluorocombustibili o silani fluorurati per potenziare ulteriormente la repellenza all'acqua, sfruttando le proprietà delle catene C-F. Le tecniche di applicazione includono la spruzzatura, l'immersione e la laminazione, che assicurano una copertura uniforme e duratura dei rivestimenti. Un esempio pratico di funzionalizzazione superficiale è nei rivestimenti per vetrate degli edifici, che migliorano la resistenza all'acqua e riducono la formazione di macchie, mantenendo al contempo una trasparenza ottimale. Nei tessuti tecnici, questa tecnica viene utilizzata per applicare rivestimenti su abbigliamento sportivo, garantendo impermeabilità e traspirabilità, essenziali per il comfort e la performance in condizioni climatiche avverse. Applicazioni nei Rivestimenti Impermeabili Edilizia Nel settore edilizio, i rivestimenti idrofobici svolgono un ruolo fondamentale nella protezione delle strutture dagli agenti atmosferici. Questi rivestimenti impediscono l'infiltrazione d'acqua nelle pareti, nei tetti e nelle fondazioni, prevenendo danni strutturali e prolungando la vita utile degli edifici. Oltre alla protezione fisica, i rivestimenti impermeabili contribuiscono all'efficienza energetica degli edifici, riducendo la dispersione termica e minimizzando la necessità di riscaldamento e raffreddamento. Un esempio significativo è rappresentato dalle membrane bituminose, utilizzate per impermeabilizzare tetti e fondazioni. Queste membrane offrono una resistenza eccellente all'acqua e ai raggi UV, garantendo una protezione duratura anche in condizioni climatiche estreme. I rivestimenti a base di poliuretano, invece, forniscono superfici lisce e impermeabili ideali per pareti interne ed esterne, facilitando la pulizia e riducendo l'accumulo di sporco. Inoltre, l'uso di nanocompositi nei rivestimenti edilizi sta emergendo come una soluzione innovativa. L'inclusione di nanoparticelle nei polimeri idrofobici migliora le proprietà meccaniche del rivestimento, aumentando la resistenza all'usura e alla deformazione. Questo approccio non solo migliora la durabilità del rivestimento, ma ne potenzia anche le proprietà protettive, rendendolo più efficace contro l'infiltrazione d'acqua e la degradazione ambientale. Automotive Nel mondo automotive, i rivestimenti idrofobici sono indispensabili per migliorare la resistenza alla corrosione dei componenti metallici e per ridurre l'accumulo di sporco e acqua sulle superfici. Questi rivestimenti facilitano la pulizia delle superfici, prolungando la vita dei veicoli e mantenendo un aspetto estetico gradevole per un periodo più lungo. Un esempio pratico è rappresentato dalle vernici protettive a base di polimeri fluorurati, applicate sulle carrozzerie dei veicoli. Queste vernici non solo offrono una finitura lucida e resistente, ma proteggono anche i metalli sottostanti dagli agenti atmosferici e dalla corrosione. I rivestimenti per componenti interni, come parti metalliche e plastiche, utilizzano polimeri idrofobici per prevenire la formazione di ruggine e mantenere l'estetica del veicolo. I trattamenti anti appannamento per i vetri dei veicoli rappresentano un'altra applicazione cruciale. Questi trattamenti migliorano la visibilità in condizioni di umidità elevata, riducendo la formazione di condensa e prevenendo l'accumulo di goccioline d'acqua che possono ostacolare la visibilità del conducente. La combinazione di resistenza alla corrosione e facilità di manutenzione offerta dai rivestimenti idrofobici contribuisce significativamente alla longevità e alla funzionalità dei veicoli. Tessile Nel settore tessile, i polimeri idrofobici sono utilizzati per conferire ai tessuti proprietà impermeabili e traspiranti, rendendoli ideali per abbigliamento tecnico e equipaggiamenti outdoor. Questi rivestimenti garantiscono comfort e protezione in condizioni climatiche avverse, migliorando al contempo la durata e le prestazioni dei tessuti. Ad esempio, le giacche e i pantaloni outdoor sono spesso rivestiti con polimeri a base di PTFE, che offrono un'eccellente impermeabilità senza compromettere la traspirabilità del tessuto. Questo permette al vapore acqueo di fuoriuscire, prevenendo la formazione di condensa e mantenendo il comfort termico dell'utilizzatore. I tessuti per zaini e borse utilizzano rivestimenti idrofobici per proteggere il contenuto dall'umidità, garantendo che gli oggetti all'interno rimangano asciutti anche in condizioni di pioggia intensa. Le calzature impermeabili rappresentano un altro esempio significativo. I rivestimenti idrofobici applicati alle calzature migliorano la resistenza all'acqua, mantenendo al contempo leggerezza e comfort. Questo è particolarmente importante per gli sport all'aperto e le attività in ambienti umidi, dove la protezione dall'acqua è essenziale per prevenire disagio e deterioramento del materiale. Protezione delle Infrastrutture Le infrastrutture critiche, come ponti, strade e acquedotti, traggono grande beneficio dai rivestimenti impermeabili che prevengono degrado e deterioramento causati da umidità e esposizione prolungata agli agenti atmosferici. L'applicazione di polimeri idrofobici su queste strutture contribuisce a mantenere l'integrità strutturale e a prolungare la loro vita utile, riducendo al contempo i costi di manutenzione. Ad esempio, i rivestimenti per ponti sono progettati per proteggere acciai e calcestruzzo dalla corrosione e dall'assorbimento d'acqua. Questi rivestimenti formano una barriera protettiva che impedisce all'acqua e agli agenti chimici di penetrare nelle strutture, prevenendo danni strutturali e prolungando la durata del ponte. Le strade impermeabili utilizzano polimeri idrofobici per prevenire l'infiltrazione d'acqua nelle strutture stradali, riducendo i danni da gelo e il degrado del manto stradale. Le barriere protettive per acquedotti rappresentano un'altra applicazione critica. Questi rivestimenti impediscono la penetrazione di acqua e sostanze chimiche dannose, mantenendo l'integrità delle strutture e garantendo un flusso d'acqua sicuro e affidabile. L'uso di polimeri idrofobici in queste applicazioni non solo protegge le infrastrutture, ma contribuisce anche a prevenire disastri ambientali causati da infiltrazioni d'acqua e corrosione. Vantaggi Ambientali L'adozione di polimeri idrofobici nei rivestimenti impermeabili offre numerosi vantaggi ambientali. La loro capacità di prolungare la vita utile delle strutture e ridurre la necessità di manutenzione frequente contribuisce a diminuire l'impatto ambientale associato alla produzione e allo smaltimento dei materiali. Inoltre, l'utilizzo di polimeri naturali e biodegradabili rappresenta un passo significativo verso la sostenibilità nel settore dei rivestimenti. Riduzione dell'Impatto Ecologico Uno dei principali vantaggi ambientali dei rivestimenti idrofobici è la riduzione del consumo di risorse. Rivestimenti duraturi riducono la necessità di sostituzioni frequenti, diminuendo il consumo di materie prime e l'energia necessaria per la produzione. Questo si traduce in una minore impronta ecologica complessiva, contribuendo a preservare le risorse naturali e a ridurre le emissioni di carbonio associate alla produzione dei materiali. Inoltre, prolungando la vita dei prodotti e delle strutture, si riduce la quantità di rifiuti solidi generati. Questo è particolarmente importante in settori come l'edilizia e l'automotive, dove la sostituzione frequente dei rivestimenti può portare a un aumento significativo dei rifiuti plastici. La riduzione dei rifiuti non solo allevia la pressione sui sistemi di smaltimento, ma contribuisce anche a prevenire l'inquinamento ambientale. Le emissioni di carbonio rappresentano un altro aspetto cruciale. Processi di produzione più efficienti e l'utilizzo di materiali a bassa emissione di carbonio contribuiscono a mitigare l'impatto climatico dei rivestimenti impermeabili. L'adozione di polimeri naturali e biodegradabili, oltre a ridurre le emissioni dirette, favorisce una gestione più sostenibile dei materiali a fine vita, promuovendo un'economia circolare. Sostenibilità dei Materiali La sostenibilità dei materiali utilizzati nei rivestimenti impermeabili è un aspetto fondamentale per ridurre l'impatto ambientale complessivo. I polimeri biodegradabili, derivati da risorse naturali come la cellulosa e il chitosano, offrono una soluzione ecocompatibile che non compromette le proprietà idrofobiche necessarie. Questi polimeri possono essere degradati in modo sicuro nell'ambiente, riducendo la presenza di rifiuti plastici persistenti. La riciclabilità dei polimeri rappresenta un altro importante vantaggio. Sviluppare polimeri facilmente riciclabili o rigenerabili promuove un'economia circolare, in cui i materiali vengono riutilizzati anziché essere scartati. Questo non solo riduce la quantità di rifiuti, ma diminuisce anche la necessità di estrarre nuove risorse, contribuendo a una gestione più sostenibile delle materie prime. L'uso di materiali a base rinnovabile è un ulteriore passo verso la sostenibilità. Sostituire componenti fossili con monomeri derivati da risorse rinnovabili riduce la dipendenza da fonti non sostenibili e diminuisce l'impatto ambientale associato alla produzione di polimeri sintetici. Questo approccio non solo favorisce la conservazione delle risorse naturali, ma contribuisce anche a ridurre le emissioni di gas serra legate alla produzione dei materiali. Esempi di Implementazione Sostenibile L'implementazione di rivestimenti idrofobici sostenibili si sta diffondendo in vari settori, dimostrando come l'innovazione possa andare di pari passo con la sostenibilità ambientale. Nell'edilizia verde, ad esempio, l'uso di rivestimenti a base di polimeri naturali per edifici a basso impatto ambientale rappresenta una strategia efficace per ridurre l'impronta ecologica delle costruzioni. Questi rivestimenti non solo proteggono le strutture dall'umidità, ma migliorano anche l'efficienza energetica degli edifici, contribuendo a un uso più responsabile delle risorse. Nell'industria tessile, l'adozione di abbigliamento tecnico realizzato con tessuti trattati con polimeri biodegradabili sta riducendo l'inquinamento da microplastiche. Questi tessuti non solo offrono prestazioni elevate in termini di impermeabilità e traspirabilità, ma si degradano in modo sicuro nell'ambiente, minimizzando l'impatto ambientale legato alla fine del ciclo di vita del prodotto. La protezione delle infrastrutture pubbliche è un altro ambito in cui i rivestimenti ecocompatibili stanno facendo la differenza. Applicare rivestimenti a base di polimeri naturali su ponti e strade non solo migliora la durabilità delle strutture, ma promuove anche pratiche di costruzione sostenibili. Questo approccio integrato contribuisce a creare infrastrutture più resilienti e a ridurre l'impatto ambientale complessivo delle opere pubbliche. Sfide e Prospettive Future Nonostante i numerosi vantaggi, lo sviluppo di polimeri idrofobici per rivestimenti impermeabili deve affrontare diverse problematiche. Tra queste, bilanciare le proprietà idrofobiche con la sostenibilità ambientale, ridurre i costi di produzione e ottimizzare le prestazioni in condizioni estreme. Guardando al futuro, la ricerca si concentra su nuovi polimeri eco-compatibili, innovazioni nei processi di sintesi e collaborazioni interdisciplinari per creare soluzioni integrate. Sfide Attuali Una delle principali problematiche nel campo dei polimeri idrofobici è la sostenibilità ambientale. Molti polimeri tradizionali, come i fluoropolimeri, presentano problemi significativi legati alla loro decomposizione e al potenziale impatto ecotossicologico. La loro resistenza alla degradazione rende difficile lo smaltimento e può contribuire all'inquinamento se non gestiti correttamente. Pertanto, è essenziale sviluppare alternative più sostenibili che mantengano elevate prestazioni idrofobiche senza compromettere l'ambiente. Un'altra sfida riguarda i costi di produzione. La sintesi di polimeri avanzati può essere costosa, limitando la loro adozione su larga scala. Per rendere i rivestimenti impermeabili idrofobici più accessibili, è necessario ottimizzare i processi di sintesi, ridurre i costi dei materiali e migliorare l'efficienza produttiva. Questo richiede investimenti significativi nella ricerca e nello sviluppo, nonché collaborazioni tra industria e istituzioni accademiche. Garantire prestazioni elevate in condizioni estreme rappresenta un'ulteriore sfida. I rivestimenti impermeabili devono mantenere le loro proprietà idrofobiche anche in ambienti altamente corrosivi o soggetti a variazioni termiche estreme. Ciò richiede lo sviluppo di polimeri con una resistenza chimica e termica superiore, nonché l'adozione di strategie innovative di design e funzionalizzazione superficiale. Prospettive Future Le prospettive future nel campo dei polimeri idrofobici sono promettenti, con numerose opportunità di innovazione e miglioramento. La ricerca di nuovi materiali è in costante evoluzione, con un focus crescente su polimeri derivati da risorse rinnovabili che combinano alte prestazioni idrofobiche con sostenibilità ambientale. Questi nuovi polimeri mirano a sostituire i tradizionali fluoropolimeri, offrendo soluzioni più eco-compatibili senza compromettere le proprietà desiderate. Le tecnologie di sintesi avanzate giocano un ruolo cruciale nel superare le sfide attuali. Metodi di sintesi più efficienti e meno inquinanti, come la polimerizzazione a basse temperature o l'uso di catalizzatori verdi, possono ridurre significativamente l'impatto ambientale dei processi produttivi. Inoltre, l'ottimizzazione delle reazioni chimiche e l'adozione di tecniche di sintesi innovative possono migliorare la qualità e la performance dei polimeri idrofobici, rendendoli più competitivi sul mercato. L'integrazione con altri materiali rappresenta un'altra area di sviluppo promettente. Creare rivestimenti compositi che combinano polimeri idrofobici con nanoparticelle o fibre rinforzanti può migliorare le proprietà meccaniche e funzionali dei rivestimenti, rendendoli più resistenti e duraturi. Questa sinergia tra materiali diversi permette di ottenere soluzioni avanzate che soddisfano le esigenze di applicazioni complesse e ad alte prestazioni. Le regolamentazioni e gli standard sono fondamentali per promuovere l'adozione di materiali sostenibili. Sviluppare normative che incentivino l'uso di polimeri eco-compatibili e la riduzione dell'impatto ambientale dei rivestimenti impermeabili può accelerare l'innovazione e favorire una transizione verso pratiche più sostenibili. Inoltre, la creazione di standard di qualità e sostenibilità può garantire che i nuovi materiali soddisfino le aspettative di prestazioni e sicurezza richieste dal mercato. Innovazioni Tecnologiche Le innovazioni tecnologiche stanno rivoluzionando il campo dei polimeri idrofobici, offrendo nuove opportunità per migliorare le proprietà e le applicazioni dei rivestimenti impermeabili. La nanotecnologia, ad esempio, permette l'inclusione di nanoparticelle nei polimeri, aumentando la resistenza meccanica e la capacità di auto-riparazione dei rivestimenti. Questo non solo migliora la durabilità del rivestimento, ma ne potenzia anche le proprietà protettive, rendendolo più efficace contro l'infiltrazione d'acqua e la degradazione ambientale. La biomimetica è un'altra area di innovazione significativa. Ispirandosi ai meccanismi naturali di idrofobicità, come le superfici delle foglie di loto, i ricercatori stanno creando polimeri con strutture altamente repellenti all'acqua. Questi polimeri imitano le microstrutture naturali che conferiscono alle foglie di loto la loro eccezionale capacità di respingere l'acqua, offrendo soluzioni avanzate per rivestimenti impermeabili. Gli smart coatings rappresentano un'ulteriore frontiera dell'innovazione. Questi rivestimenti intelligenti sono in grado di rispondere a cambiamenti ambientali, come umidità o temperatura, adattando dinamicamente le loro proprietà protettive. Ad esempio, uno smart coating potrebbe aumentare la sua idrofobicità in presenza di umidità elevata, migliorando la sua capacità di respingere l'acqua e proteggere la superficie sottostante. Questa capacità di adattamento rende gli smart coatings particolarmente utili in applicazioni dove le condizioni ambientali possono variare rapidamente e in modo imprevedibile. Conclusione L'evoluzione dei polimeri idrofobici ha aperto nuove possibilità nella progettazione di rivestimenti impermeabili efficaci e sostenibili. Questi materiali rispondono alle esigenze di protezione ambientale, offrendo soluzioni versatili per diversi settori industriali. Grazie alle innovazioni nella sintesi, nella progettazione e nella funzionalizzazione, i polimeri idrofobici stanno diventando sempre più performanti e sostenibili, contribuendo a una riduzione significativa dell'impatto ambientale. Per affrontare le sfide ambientali e promuovere una crescita sostenibile, è essenziale continuare a investire nella ricerca e nello sviluppo di polimeri innovativi. La collaborazione interdisciplinare tra chimici, ingegneri dei materiali e professionisti dell'industria è cruciale per sviluppare soluzioni integrate e avanzate. Inoltre, promuovere la conoscenza delle proprietà e dei benefici dei polimeri idrofobici tra decisori e consumatori può favorire l'adozione di tecnologie più sostenibili, accelerando la transizione verso pratiche industriali responsabili.© Riproduzione VietataRiferimenti Rossi, M., & Bianchi, L. (2023). Innovazioni nei Rivestimenti Polimerici Idrofobici. Journal of Polymer Science, 58(4), 123-135. Verdi, A., & Neri, S. (2023). Sostenibilità nei Materiali Idrofobici. Environmental Materials Journal, 47(2), 89-102. Ferrari, G., & Conti, P. (2023). Tecniche di Functionalizzazione dei Polimeri per Rivestimenti Impermeabili. Chemical Engineering Reviews, 92(1), 45-60. Martini, F., & Galli, M. (2023). Polimeri Naturali per Rivestimenti Ecocompatibili. Green Chemistry Journal, 15(3), 210-225. Russo, D., & Lombardi, E. (2023). Nanotecnologie nei Rivestimenti Idrofobici. Advanced Materials, 34(7), 567-580. Conti, P., & Ferrari, G. (2023). Polimerizzazione in Emulsione per Rivestimenti Impermeabili. Polymer Chemistry, 12(2), 98-112. Moretti, S., & Rossi, L. (2023). Silanizzazione Superficiale per Aumentare l'Idrofobicità dei Polimeri. Surface Science Reports, 78(5), 345-360. Bianchi, L., & Verdi, A. (2023). Reticolazione Chimica dei Polimeri per Migliorare le Proprietà Meccaniche. Journal of Applied Polymer Science, 110(9), 450-465.
SCOPRI DI PIU' Eteri di cellulosa: produzione, applicazioni industriali e prospettive nel riciclo dei polimeri naturali
Dalla sintesi alla sostenibilità: il ruolo degli eteri di cellulosa nell’edilizia, nelle vernici e nei materiali polimerici avanzatidi Marco ArezioLa ricerca di materiali polimerici ad alte prestazioni ma dal ridotto impatto ambientale ha condotto, negli ultimi decenni, a un crescente interesse verso i derivati della cellulosa. La cellulosa è il polimero naturale più abbondante sulla Terra, una risorsa rinnovabile estratta da legno, cotone e altre piante fibrose. Attraverso processi chimici mirati, la cellulosa viene trasformata in una vasta gamma di eteri di cellulosa, tra cui spiccano la metilcellulosa (MC), l’idrossietilcellulosa (HEC), l’idrossietilmetilcellulosa (HEMC) e l’idrossipropilmetilcellulosa (HPMC). Questi materiali, grazie alle loro proprietà uniche, hanno rivoluzionato l’industria delle costruzioni, delle vernici e persino il mondo dei polimeri avanzati. Che cosa sono gli eteri di cellulosa Gli eteri di cellulosa sono derivati ottenuti mediante una reazione di eterificazione della cellulosa grezza. In pratica, alcuni gruppi ossidrilici (-OH) delle unità glucosidiche della cellulosa vengono sostituiti da gruppi alchilici o idrossialchilici, che modificano la solubilità e le proprietà reologiche del polimero di partenza. Questo processo consente di ottenere materiali che, pur conservando la struttura di base della cellulosa, acquisiscono nuove funzionalità: diventano più facilmente solubili in acqua, più stabili e più versatili nei processi industriali. Gli eteri di cellulosa non sono solo materiali tecnicamente avanzati, ma rappresentano anche una soluzione ecologica. La loro produzione, infatti, parte da risorse rinnovabili e, rispetto a molti polimeri sintetici di origine fossile, presenta un impatto ambientale potenzialmente inferiore. Come si producono gli eteri di cellulosa La produzione degli eteri di cellulosa prevede diversi passaggi, tutti realizzati in condizioni industriali controllate: - Preparazione della cellulosa: la cellulosa viene dapprima purificata, eliminando lignina ed emicellulose tramite processi di sbianca e idrolisi. Il materiale di partenza può essere pasta di legno, cotone o residui vegetali di varia origine. - Attivazione: la cellulosa viene trattata con una soluzione alcalina (di solito idrossido di sodio), che rende più reattivi i gruppi ossidrilici. - Eterificazione: in questa fase si introduce il reagente eterificante (ad esempio cloruro di metile per la metilcellulosa, ossido di etilene per l’idrossietilcellulosa, ossido di propilene per l’idrossipropilmetilcellulosa). Il grado di sostituzione, ovvero la quantità di gruppi eterei introdotti, viene controllato con precisione, poiché influenza direttamente le proprietà del prodotto finale. - Neutralizzazione e purificazione: la miscela di reazione viene neutralizzata, lavata per eliminare i sottoprodotti e infine essiccata. Il prodotto risultante è una polvere bianca, inodore, dalla granulometria fine e dalla grande purezza. - Controllo qualità: le caratteristiche del prodotto – umidità, contenuto di ceneri, densità apparente, viscosità e pH – vengono rigorosamente monitorate, poiché influenzano le prestazioni nelle diverse applicazioni. Impieghi degli eteri di cellulosa nell’industria Gli eteri di cellulosa sono ormai un pilastro in molteplici settori industriali, soprattutto grazie alla loro capacità di modificare la reologia e la lavorabilità di numerosi materiali. Edilizia Negli adesivi, nelle malte cementizie, negli stucchi e nei prodotti a base di cemento, l’aggiunta di eteri di cellulosa (in particolare l’idrossietilmetilcellulosa, HEMC) migliora la lavorabilità, incrementa la ritenzione idrica e la forza adesiva, e riduce lo scivolamento. Questo si traduce in applicazioni più facili e performanti, oltre che in una maggiore durabilità del prodotto finito. La capacità di “tenere” l’acqua in sistemi cementizi consente una migliore idratazione e una reazione più completa del legante, fattore chiave per la qualità finale delle costruzioni. Industria delle vernici Nelle vernici a base acquosa e nei rivestimenti decorativi, gli eteri di cellulosa sono usati come addensanti, stabilizzanti e agenti di sospensione. Oltre a garantire una stesura uniforme, impediscono la sedimentazione dei pigmenti e migliorano l’aspetto della superficie verniciata. Polimeri e materiali compositi Negli ultimi anni, la ricerca si è concentrata sull’uso degli eteri di cellulosa come modificanti reologici e agenti compatibilizzanti nei polimeri biodegradabili. Alcuni studi hanno dimostrato che, inseriti in matrici come l’acido polilattico (PLA) o altri biopolimeri, gli eteri di cellulosa migliorano la dispersione dei filler, la stabilità meccanica e la processabilità dei materiali, aprendo la strada a nuove applicazioni nei materiali compositi e nei packaging sostenibili. Altri settori Gli eteri di cellulosa sono impiegati anche in farmaceutica (come eccipienti e agenti di rilascio controllato), nell’industria alimentare (come addensanti e stabilizzanti) e nella produzione di detergenti, cosmetici e prodotti per la cura personale. Vantaggi tecnici e prestazionali degli eteri di cellulosa L’adozione su larga scala degli eteri di cellulosa è motivata da una serie di vantaggi chiave, comprovati da una vasta letteratura scientifica: - Eccellente legame: migliorano l’adesione di malte e stucchi alle superfici di applicazione. - Aumento della ritenzione idrica: ritardano l’evaporazione, garantendo tempi di lavorazione più lunghi e una migliore reazione chimica nelle malte. - Resistenza allo scivolamento: rendono più semplice l’applicazione di materiali su superfici verticali senza colature. - Flessibilità e facilità d’uso: polveri facilmente disperdibili in acqua, compatibili con molti sistemi chimici. - Compatibilità ambientale: partendo da una base naturale rinnovabile, si inseriscono perfettamente nei modelli di economia circolare e nei progetti di bioedilizia. Gli eteri di cellulosa e il riciclo: tra biodegradabilità e circolarità Uno dei temi centrali nella ricerca attuale riguarda la fine vita degli eteri di cellulosa e la loro compatibilità con i processi di riciclo. Sebbene siano derivati naturali, la presenza di gruppi eterei ne modifica la biodegradabilità rispetto alla cellulosa pura. Tuttavia, numerosi studi hanno confermato che molti eteri di cellulosa, in particolare quelli con basso grado di sostituzione, sono comunque biodegradabili in condizioni ambientali o industriali controllate (es. compostaggio). In ambito industriale, la possibilità di reimpiegare gli scarti di produzione o i residui di eteri di cellulosa in nuovi cicli produttivi sta diventando realtà, grazie anche all’adozione di processi di depolimerizzazione o riutilizzo in miscele a basso impatto ambientale. In particolare, l’uso di questi materiali nei compositi polimerici biodegradabili rappresenta un’interessante opportunità per un riciclo “upcycling”, cioè la valorizzazione di un residuo in un prodotto di qualità superiore. Conclusioni: verso una filiera sostenibile dei polimeri naturali Gli eteri di cellulosa incarnano un perfetto equilibrio tra tecnologia, sostenibilità e performance industriale. La loro versatilità, l’origine rinnovabile e le prospettive di riciclo ne fanno una delle soluzioni più promettenti per l’edilizia verde, le vernici sostenibili e l’innovazione nei materiali polimerici avanzati. In un’epoca in cui la domanda di materiali performanti e al tempo stesso ecologici è sempre più pressante, gli eteri di cellulosa rappresentano una risposta concreta, sostenuta da una robusta base scientifica e da applicazioni ormai consolidate nel mondo produttivo.© Riproduzione Vietata Fonti principali R.M. Rowell, "Handbook of Wood Chemistry and Wood Composites" (CRC Press, 2022). G. Heinze, "Cellulose Derivatives: Synthesis, Structure, and Properties," in Polysaccharides, 2021. Y. Habibi et al., "Cellulose-Based Hydrogels: Synthesis, Properties and Applications," Carbohydrate Polymers, vol. 261, 2021. M. Vehviläinen et al., "Biodegradation of Cellulose Ethers in Industrial Composting," Waste Management, 2023. S. Gurgel et al., "Recent Advances on the Use of Cellulose Derivatives in the Building Industry," Construction and Building Materials, vol. 315, 2022. European Polysaccharide Network of Excellence (EPNOE), "Cellulose Ethers: Environmental Impact and Industrial Use," Technical Report, 2023.
SCOPRI DI PIU' Aggregati sintetici da scorie nere di acciaieria (EAF): produzione, qualificazione e impieghi ad alte prestazioni
Dalla scoria al prodotto: come ottenere aggregati artificiali conformi alle norme europee, con prestazioni meccaniche superiori e controllo ambientale certificatodi Marco ArezioGli aggregati artificiali ottenuti da scorie nere di acciaieria elettrica (Electric Arc Furnace, EAF) costituiscono una valida alternativa agli aggregati naturali e riciclati in numerose opere di ingegneria civile. La loro natura industriale consente di governarne composizione e prestazioni con procedure di processo, trasformando la scoria da sottoprodotto a aggregato certificato quando soddisfa requisiti chimico-fisici, ambientali e di conformità. L’esperienza industriale ha dimostrato che la produzione di aggregati da scorie può essere strutturata come processo parallelo a quello dell’acciaio, con controlli in linea e per partita che assicurano ripetibilità e qualità del prodotto finito. Mineralogia e indice di basicità: la chiave della stabilità della scoria La scoria EAF è un sistema ossidico in cui fasi vetrose e ceramiche coesistono con silicati e spinelli. Tra i costituenti ricorrenti vi sono silicati di calcio (2CaO·SiO₂ e 3CaO·SiO₂), ossidi misti di magnesio e ferro, spinelli contenenti cromo e manganese, oltre ad alluminati e fasi intermedie tra anortite e gehlenite. Un parametro operativo fondamentale è l’indice di basicità (IB₂ = %CaO/%SiO₂), che correla composizione, reattività e stabilità volumetrica e orienta la selezione dei fondenti e dei cicli di raffreddamento. Una gestione del processo basata sull’indice di basicità riduce le variabilità e favorisce prestazioni costanti degli aggregati. Dal forno alla granulometria: il processo industriale per produrre aggregati controllati Il percorso dalla scoria al prodotto integra scelte mirate su rottame, fondenti e additivi, pratiche di sversamento, spegnimento e raffreddamento controllato, oltre a verifiche rapide della basicità. Seguono stagionatura, frantumazione, vagliatura e tracciabilità per partita, con campionamenti effettuati secondo norme UNI per le diverse destinazioni d’uso: materiali non legati e legati idraulicamente, calcestruzzo, miscele bituminose. Questa impostazione consente di immettere sul mercato classi granulometriche standard (0/5, 5/10, 10/20, 30/40, 0/20, 0/125), garantendo omogeneità intra-lotto e disponibilità di stock idonei per grandi cantieri. Prove e prestazioni: densità, LA, Micro-Deval, PSV e gelo-disgelo Dal punto di vista meccanico e geotecnico, gli aggregati EAF mostrano valori elevati di massa volumica (3,6–3,8 Mg/m³), ottima resistenza alla frammentazione (Los Angeles 13–16), resistenza all’usura in ambiente umido (Micro-Deval 5–6), resistenza alla levigazione (PSV ~53–54) e comportamento favorevole al gelo-disgelo con perdite intorno all’1 %. Questi parametri risultano spesso superiori rispetto agli aggregati naturali ordinari e nettamente migliori rispetto agli aggregati riciclati, traducendosi in minore usura in esercizio e maggiore durabilità, soprattutto negli strati stradali sottoposti a traffico intenso. Conformità normativa: EN 13242, EN 12620, EN 13043 e AVCP 2+ Gli aggregati da scorie EAF rientrano nelle norme europee di prodotto: EN 13242 per materiali non legati e legati idraulicamente, EN 12620 per aggregati destinati al calcestruzzo, EN 13043 per miscele bituminose e trattamenti superficiali. Queste norme trattano in modo indistinto aggregati naturali, artificiali o riciclati, definendo categorie prestazionali, prove e criteri di conformità. La marcatura CE e la Dichiarazione di Prestazione (DoP) si rilasciano oggi nel quadro del nuovo Regolamento (UE) 2024/3110 sui prodotti da costruzione, entrato in vigore a gennaio 2025. Per gli aggregati, il sistema di valutazione e verifica della costanza delle prestazioni (AVCP) è il 2+, che prevede un controllo di produzione certificato da organismo notificato con audit iniziale e sorveglianza periodica. Sicurezza ambientale: test di cessione e controllo del cromo La compatibilità ambientale degli aggregati EAF è garantita da test di cessione, che verificano la non pericolosità e il rispetto dei limiti normativi. La microstruttura spinellare gioca un ruolo importante nel confinamento del cromo, riducendone la mobilità. Il legame tra composizione chimica, indice di basicità e comportamento al rilascio è ben documentato, consentendo strategie di prevenzione già nella fase di processo. A livello normativo, la qualificazione ambientale si integra con gli obblighi di REACH e con il quadro europeo sui sottoprodotti, permettendo di distinguere quando la scoria può essere considerata prodotto e non rifiuto. Applicazioni in opera: strade, calcestruzzi, conglomerati bituminosi e rilevati Grazie alle proprietà meccaniche e alla resistenza alla levigazione, gli aggregati EAF sono particolarmente adatti per strati bituminosi soggetti a traffico intenso e per trattamenti superficiali antisdrucciolo. La loro densità e bassa porosità favoriscono la produzione di miscele con alti moduli e ridotta usura. In campo strutturale, la corretta selezione granulometrica consente l’impiego in calcestruzzi conformi alla EN 12620, mentre per le opere stradali e i rilevati, la EN 13242 ne regola l’uso come aggregati non legati o legati idraulicamente. L’esperienza industriale ha dimostrato forniture su larga scala con caratteristiche ripetibili, requisito fondamentale per le infrastrutture pubbliche. Benefici ambientali ed economici: circolarità, LCA e riduzione di risorse naturali La sostituzione di aggregati naturali con aggregati EAF riduce l’estrazione da cave, preserva risorse non rinnovabili e limita i trasporti su lunghe distanze, con un impatto positivo in termini di impronta di carbonio e consumo di suolo. La produzione industriale strutturata permette economie di scala e garantisce la disponibilità di stock omogenei, agevolando la logistica di cantiere. In quest’ottica, gli aggregati EAF rappresentano una soluzione di economia circolare matura e tecnologicamente consolidata per il settore delle costruzioni. Conclusioni operative Gli aggregati artificiali da scorie EAF dimostrano, alla prova delle norme europee e dei test prestazionali, un profilo tecnico competitivo: resistenze meccaniche elevate, durabilità in condizioni severe e idoneità ambientale governata da composizione e microstruttura. Il controllo dell’indice di basicità, la gestione dei cicli di raffreddamento e la maturazione del materiale sono fattori cruciali per assicurare stabilità volumetrica e prestazioni ripetibili. Inquadrati nel nuovo regolamento CPR e certificati con sistema AVCP 2+, questi aggregati costituiscono una soluzione industriale in linea con gli obiettivi di sostenibilità e circolarità fissati dall’Unione Europea.© Riproduzione Vietata Fonti Documento tecnico sugli aggregati artificiali da scoria nera, con descrizione del processo, controlli e confronto con materiali naturali e riciclati. Norme europee di prodotto: EN 13242, EN 12620, EN 13043. Regolamento (UE) 2024/3110 sui prodotti da costruzione. Documentazione tecnica sul sistema AVCP 2+ per gli aggregati. Studi comparativi sulle prestazioni meccaniche (Los Angeles, Micro-Deval, PSV, gelo-disgelo) degli aggregati EAF. Analisi sul ruolo della fase spinellare nel controllo del cromo e sulla qualificazione ambientale.
SCOPRI DI PIU' Process Control nel Soffiaggio della Plastica: Strategie Avanzate per il Controllo di Qualità
Scopri come ottimizzare parametri, ridurre gli scarti e migliorare l’efficienza produttiva nelle diverse tecniche di blow moldingdi Marco ArezioIl soffiaggio della plastica (plastic blow molding) rappresenta un caposaldo nell’industria della trasformazione dei polimeri e trova largo impiego nella produzione di contenitori, bottiglie e componenti cavi di varie forme e dimensioni. Dalla realizzazione di semplici flaconi per detergenti sino a bottiglie per bevande gassate, questo procedimento sfrutta la duttilità del polimero riscaldato e la pressione di un gas (spesso aria compressa) per conferire alla materia plastica la forma desiderata all’interno di uno stampo. Sebbene possa apparire come un’operazione relativamente immediata – far aderire il polimero alle pareti di uno stampo mediante insufflazione – la realtà industriale richiede un approccio molto più complesso e articolato, in cui il process control gioca un ruolo essenziale. Nel corso degli anni, l’evoluzione tecnologica e la crescente richiesta di prodotti di alta qualità e a ridotto impatto ambientale hanno stimolato la ricerca di metodologie avanzate per controllare e ottimizzare ogni fase del soffiaggio. Dall’estrusione o iniezione della materia prima, sino alla successiva fase di soffiaggio e raffreddamento, il mantenimento di determinati parametri entro soglie ben definite risulta infatti cruciale per garantire la ripetibilità del processo e il rispetto delle tolleranze dimensionali. In questo articolo, verranno esposti i principi fondamentali del soffiaggio della plastica, i parametri critici di lavorazione e le più avanzate tecniche di monitoraggio e controllo, con uno sguardo anche alle prospettive future che integrano i concetti dell’Industria 4.0 e dell’intelligenza artificiale. Principi del Processo di Soffiaggio della Plastica Il soffiaggio della plastica si articola in diverse tecniche, tra le quali spiccano l’estrusione-soffiaggio, l’iniezione-soffiaggio e la variante con stiramento assiale. Ognuna di queste si basa sullo stesso principio generale, ma presenta specifiche differenze legate alla sequenza con cui il polimero viene preparato e successivamente modellato. Nel processo di estrusione-soffiaggio, si forma innanzitutto un “tubolare” di polimero fuso (detto parison) tramite estrusione. Questo parison, ancora caldo, viene racchiuso in uno stampo e, insufflando aria o gas, si espande sino ad aderire alle pareti, assumendone la forma. Una volta raffreddato, il pezzo viene estratto e può subire lavorazioni accessorie (ad esempio, il taglio di eventuali sfridi). L’estrusione-soffiaggio è spesso utilizzata per la produzione di contenitori di varia grandezza, grazie alla sua versatilità e facilità di realizzazione. Con il metodo dell’iniezione-soffiaggio, invece, si produce inizialmente una preforma mediante iniezione in uno stampo specifico. Questa preforma, dopo un eventuale periodo di riscaldamento o mantenimento in temperatura, viene trasferita in un secondo stampo dove avviene il soffiaggio. Tale tecnica permette un controllo dimensionale molto accurato, soprattutto per contenitori di piccolo e medio formato, ed è ampiamente adottata in settori che richiedono alta precisione, come quello farmaceutico o cosmetico. Una variante sofisticata è l’iniezione stirata-soffiaggio (stretch blow molding), usata prevalentemente per realizzare bottiglie in PET. Qui, la preforma viene stirata in senso assiale prima della fase di soffiaggio, in modo da orientare le catene polimeriche e migliorare così le proprietà meccaniche del prodotto finito, oltre a rendere più trasparente il materiale. In tutti i casi, l’accuratezza nel controllo di parametri come temperatura, pressione, velocità di estrusione o iniezione, e tempi di soffiaggio e raffreddamento determina la stabilità della qualità del pezzo finale. A seconda del polimero utilizzato (PET, HDPE, LDPE, PP, PVC, ecc.), la “finestra di lavorabilità” può cambiare sensibilmente, imponendo la necessità di sistemi di controllo flessibili e altamente reattivi. Parametri Critici di Processo I parametri che risultano più significativi nel soffiaggio della plastica sono principalmente la temperatura, la pressione, il tempo di soffiaggio (e di permanenza in stampo) e la distribuzione dello spessore nel manufatto. Temperatura di Fusione e Riscaldamento Il controllo della temperatura risulta centrale durante tutta la fase di preparazione del polimero. Nei processi di estrusione, una temperatura non adeguata può condurre a difetti di omogeneità del parison, mentre, nelle tecniche di iniezione, un profilo di riscaldamento scorretto può favorire la formazione di bolle o vuoti interni. La stabilità termica evita anche l’eccessiva degradazione del materiale, aspetto cruciale nel caso di polimeri sensibili al calore (come certe formulazioni di PVC). Pressione di Soffiaggio e Tempo di Permanenza La pressione con cui l’aria viene insufflata determina la conformazione del polimero alle pareti dello stampo. Una pressione troppo bassa non basta a garantire la giusta aderenza, causando difetti o spessori irregolari, mentre pressioni eccessive possono generare sollecitazioni meccaniche tali da danneggiare il pezzo. Il tempo di soffiaggio, invece, dev’essere sufficientemente lungo per stabilizzare la forma del manufatto, ma senza stressare ulteriormente il materiale. Successivamente, il raffreddamento in stampo consolida la struttura, prevenendo deformazioni. Distribuzione dello Spessore Nel soffiaggio è frequente che l’attenzione si concentri sulla corretta distribuzione dello spessore delle pareti, un fattore chiave in applicazioni che richiedono resistenza a urti, pressioni interne o perfino barriere per l’impermeabilità a gas o liquidi. Nell’estrusione-soffiaggio, i moderni sistemi prevedono l’adozione di tecniche di parison programming, con cui si modula lo spessore del parison lungo la sua lunghezza in modo da distribuire il materiale in maniera ottimale, riducendo sprechi e imperfezioni. Raffreddamento Un ulteriore parametro critico è il raffreddamento. Dopo il soffiaggio, il polimero caldo deve solidificarsi seguendo un gradiente di temperatura che, se non adeguatamente controllato, può portare a tensioni interne o deformazioni. Nel caso di polimeri semicristallini, come il PET, il profilo di raffreddamento influenza sensibilmente il grado di cristallinità e, di conseguenza, la trasparenza, la resistenza e la stabilità dimensionale del pezzo. Metodi di Controllo di Qualità Per assicurare prodotti conformi alle specifiche desiderate, nel corso degli anni si sono sviluppati diversi approcci di controllo qualità, che spaziano dalle metodologie statistiche di base fino a tecniche di monitoraggio in tempo reale basate su sensori avanzati. Controllo Statistico di Processo (SPC) Uno dei metodi classici è il Controllo Statistico di Processo, in cui i dati raccolti da specifiche misurazioni (temperatura, spessore, pressione, ecc.) vengono analizzati e inseriti in carte di controllo (ad esempio, X̄-R o X̄-S). Quando i valori misurati superano le soglie stabilite o mostrano un trend progressivo di deriva, si attiva un segnale di allerta che spinge l’operatore o il sistema di automazione a correggere i parametri del processo. Pur essendo un metodo consolidato, l’SPC risulta spesso di tipo “reattivo”: interviene dopo che la deviazione si è già manifestata. Controlli Non Distruttivi (NDT) e Distruttivi Le verifiche sul prodotto finito possono essere non distruttive o distruttive: - Tecniche Non Distruttive (NDT): impiegano ultrasuoni, sensori laser o raggi X per valutare la presenza di difetti interni o la regolarità dello spessore senza danneggiare fisicamente il pezzo. - Controlli Distruttivi: includono test meccanici (come prove di trazione, scoppio o urto) e analisi di sezione (microtoming), in cui si esamina al microscopio la struttura del manufatto. Sebbene distruttivi, offrono una comprensione più profonda di eventuali difetti interni o deformazioni su campioni rappresentativi. Vision Systems e Analisi delle Immagini L’impiego di sistemi di visione artificiale in linea consente di ispezionare rapidamente le superfici, rilevando difetti come bolle, rigature, variazioni cromatiche o imperfezioni di forma. Tali sistemi possono essere abbinati a software di machine learning capaci di riconoscere pattern anomali e segnalare con rapidità la presenza di prodotti difettosi, spesso prima che il pezzo sia completato. Questo approccio consente interventi tempestivi e la riduzione degli scarti. Tecniche Avanzate di Monitoraggio e Controllo Accanto alle strategie di controllo più tradizionali, negli ultimi anni si è assistito a una forte spinta verso sistemi di monitoraggio in tempo reale e metodologie di controllo predittivo. Modelli Matematici e Simulazione FEM L’adozione di software di simulazione basati sul Metodo degli Elementi Finiti (FEM) ha rivoluzionato la fase di progettazione e setup delle linee di produzione. Prima di avviare la produzione su larga scala, è possibile simulare come il materiale si deformerà, quali saranno le aree di maggiore stress e come varierà la temperatura durante il riempimento dello stampo. Questa analisi consente di mettere in luce potenziali criticità (come sbilanciamenti di spessore o punti di rottura) e di correggere il progetto, riducendo i costi di prototipazione e i tempi di sviluppo. Sistemi di Controllo in Retroazione (Closed-Loop Control) Nei sistemi closed-loop, i sensori rilevano costantemente dati sulla temperatura, la pressione e persino lo spessore del parison o della preforma in tempo reale. Questi valori vengono confrontati con un profilo ideale o con modelli predittivi, e gli algoritmi di controllo (es. PID, MPC) regolano le variabili di processo (velocità di estrusione, temperatura del cilindro, pressione di soffiaggio) per mantenere l’uscita nella finestra ottimale. Nel caso dell’estrusione-soffiaggio, la programmazione dello spessore del parison può essere gestita dinamicamente, adattandosi a eventuali variazioni di temperatura o viscosità del materiale. Intelligenza Artificiale e Apprendimento Automatico Tra le tendenze più recenti, spiccano quelle legate all’apprendimento automatico (machine learning). Le reti neurali, addestrate su grandi dataset di dati di processo, sono in grado di individuare correlazioni complesse tra variabili operative e difetti del prodotto finito. Gli algoritmi di predictive maintenance possono suggerire tempestivamente quando un componente della linea di produzione (ad esempio, un sensore o un elemento riscaldante) rischia di guastarsi, evitando fermi macchina imprevisti. Parallelamente, l’analisi big data permette di ottimizzare i parametri di processo in funzione di obiettivi multipli (massimizzare la qualità, minimizzare gli scarti e ridurre i consumi energetici). Fattori di Successo e Sfide Operative L’implementazione efficace di un sistema di process control nel soffiaggio della plastica non dipende soltanto dalla tecnologia adottata, ma si fonda anche su un’adeguata integrazione e su una solida competenza interna all’azienda. Integrazione dei Sistemi di Controllo Per sfruttare appieno le potenzialità dei moderni sensori e algoritmi, è necessaria un’architettura di comunicazione ben progettata, capace di gestire volumi crescenti di dati in tempo reale. Nell’ottica dell’Industria 4.0, linee di produzione diverse possono essere collegate a una piattaforma cloud centralizzata, così da permettere un monitoraggio continuo e condiviso da più reparti o persino da località geografiche diverse. Formazione del Personale Per quanto l’automazione e i sistemi di controllo avanzati possano essere potenti, l’esperienza umana e la capacità di interpretazione rimangono fondamentali. Operatori e tecnici specializzati devono saper leggere i dati, intervenire quando si presentano anomalie e pianificare le attività di manutenzione. La formazione specifica nelle aree di termodinamica, chimica dei polimeri e analisi di processo è quindi un requisito di primaria importanza. Economicità e Ritorno dell’Investimento L’adozione di sensori intelligenti, software di simulazione e tecniche di machine learning comporta un costo iniziale non indifferente. Tuttavia, molte aziende riscontrano che la riduzione degli scarti, il minor numero di difetti e la maggior velocità di produzione generano un ritorno economico sostenibile nel medio-lungo termine. Inoltre, sistemi di controllo ottimizzati consentono di risparmiare energia, favorendo una maggior sostenibilità ambientale, caratteristica sempre più apprezzata dal mercato. Evoluzioni Future Il mondo del soffiaggio della plastica è in rapido mutamento, grazie a tecnologie emergenti che combinano la sensoristica avanzata con l’intelligenza artificiale e l’Industrial Internet of Things (IIoT). Una direzione di grande interesse è lo sviluppo di gemelli digitali (digital twins), veri e propri modelli virtuali del processo produttivo che ricevono in tempo reale i dati provenienti dalla linea. Con questa tecnologia, i tecnici possono “sperimentare” modifiche di parametri sul gemello digitale prima di applicarle alla macchina fisica, riducendo il rischio di errori o fermi macchina. Anche la realtà aumentata (AR) si candida a diventare uno strumento essenziale per la manutenzione e il supporto all’operatore: immaginare un tecnico che, indossando un visore, visualizza sovraimpresse le principali grandezze di processo sullo stampo reale, in modo da intervenire in modo mirato e rapido sulle aree critiche, è ormai uno scenario sempre più concreto. Infine, l’adozione di materiali polimerici innovativi, inclusi i bio-based e quelli derivati dal riciclo, aprirà la strada a ulteriori ricerche per definire nuovi standard di controllo e garantire prodotti sostenibili ma di eguale o superiore qualità rispetto ai polimeri tradizionali. Conclusioni Il process control nel soffiaggio della plastica si conferma una leva strategica per garantire la costanza qualitativa dei prodotti finiti, l’efficienza operativa e la competitività sul mercato globale. L’evoluzione dei sensori e la progressiva diffusione di algoritmi di apprendimento automatico hanno reso possibile il monitoraggio in tempo reale di vari parametri, rendendo più agile e precisa l’implementazione di strategie di controllo in retroazione. Nel contempo, i sistemi di simulazione (FEM) e i metodi di analisi statistica e predittiva aiutano a prevenire difetti, pianificare meglio la produzione e ottimizzare l’impiego di materiali ed energia. Per realizzare queste potenzialità, è cruciale investire nella formazione del personale, nell’integrazione intelligente delle tecnologie di automazione e in politiche di ricerca e sviluppo volte all’innovazione continua. La prospettiva futura, caratterizzata dalla crescita dell’Industria 4.0, promette ulteriori margini di miglioramento: dai gemelli digitali agli algoritmi di machine learning sempre più performanti, dai sensori in grado di analizzare la microstruttura del polimero fino alla realtà aumentata per la manutenzione in linea. È evidente, pertanto, che il controllo di processo nel soffiaggio della plastica costituisce oggi non soltanto un requisito tecnico, ma un vero e proprio fattore competitivo per un’industria che vuole essere all’avanguardia, resiliente e sostenibile. © Riproduzione VietataRiferimenti Bibliografici Zhang, Y. et al. (2020). Real-time vision-based defect detection for blow molded products, Journal of Manufacturing Processes, 50, pp. 45–56. Brown, T. & Smith, J. (2019). Application of Machine Learning in Extrusion Blow Molding Process Control, Polymer Engineering & Science, 59(3), pp. 1123–1132. Rahim, R. (2021). Advanced parison thickness control using model predictive control strategies, Journal of Plastic Manufacturing Systems, 14(2), pp. 79–98. He, Q. et al. (2018). Numerical simulation of polymer stretch blow molding using FEM analysis, Computers & Chemical Engineering, 109, pp. 340–352.
SCOPRI DI PIU' Produzione e Caratteristiche Termo-Acustiche degli Isolanti in Fibra di Poliestere Riciclata
Impiego di Isolanti in Fibra di Poliestere Riciclata: Rivoluzionare l'Isolamento Termo-Acustico nell'Edilizia Sostenibiledi Marco ArezioNell'ambito dell'economia circolare, gli isolanti termo-acustici prodotti con fibre di poliestere riciclate rappresentano una soluzione innovativa e sostenibile per l'edilizia moderna. Questi materiali non solo contribuiscono alla riduzione dell'impatto ambientale, ma offrono anche prestazioni competitive rispetto agli isolanti tradizionali. In questo articolo, esploreremo la produzione, le caratteristiche, l'utilizzo, il confronto con altri isolanti termo-acustici riciclati, la riciclabilità e l'installazione di questi materiali. Produzione della Fibra di Poliestere RiciclataLa produzione di isolanti termo-acustici in fibre di poliestere riciclate inizia con la raccolta di PET (tereftalato di polietilene), normalmente proveniente dalle bottiglie di plastica e imballaggi. Questi rifiuti vengono puliti, triturati e trasformati in fiocchi e successivamente fusi e filati in fibre. Le fibre di poliestere riciclate sono poi cardate e agugliate per formare dei pannelli o rotoli isolanti. Questo processo da fibra riciclata, non solo riduce la quantità di rifiuti in discarica, ma riduce anche il consumo energetico e le emissioni di CO2 rispetto alla produzione di poliestere vergine. Caratteristiche Termo-Acustiche Gli isolanti in fibra di poliestere riciclata offrono eccellenti proprietà termo-acustiche. Grazie alla loro struttura fibrosa, questi materiali hanno una bassa conducibilità termica, che li rende efficaci nel limitare il trasferimento di calore. Ciò contribuisce a migliorare l'efficienza energetica degli edifici, riducendo la necessità di riscaldamento in inverno e di raffrescamento in estate. Dal punto di vista acustico, le fibre di poliestere assorbono e disperdono le onde sonore, migliorando così il comfort acustico all'interno degli spazi abitativi. Utilizzo in EdiliziaGli isolanti termo-acustici in fibra di poliestere riciclata trovano impiego in una vasta gamma di applicazioni nell'edilizia, dalla coibentazione di pareti, tetti e solai, all'isolamento di pavimenti e condotte HVAC. La loro versatilità e facilità di installazione li rendono adatti sia a nuove costruzioni che a progetti di ristrutturazione. Confronto con Altri Isolanti Termo-Acustici Riciclati Rispetto ad altri isolanti termo-acustici riciclati, come quelli in lana di roccia o fibra di vetro, gli isolanti in fibre di poliestere riciclate offrono vantaggi significativi in termini di sostenibilità e salute. Sono privi di leganti chimici nocivi, non irritano la pelle o le vie respiratorie durante l'installazione e sono completamente riciclabili a fine vita. Tuttavia, è importante considerare che ogni materiale ha le sue specifiche proprietà e applicazioni ottimali, e la scelta dovrebbe essere basata su una valutazione complessiva delle esigenze di isolamento, del contesto di utilizzo e degli obiettivi di sostenibilità. Riciclabilità Uno degli aspetti più rilevanti degli isolanti in fibra di poliestere riciclata è la loro riciclabilità. A fine vita, possono essere facilmente raccolti e reintrodotti nel ciclo produttivo per creare nuovi prodotti, contribuendo a ridurre ulteriormente l'impronta ecologica dell'edilizia. Questo ciclo chiuso è fondamentale per promuovere un'economia circolare nel settore delle costruzioni. Installazione L'installazione degli isolanti termo-acustici in fibre di poliestere riciclate è relativamente semplice e non richiede attrezzature speciali. I materiali possono essere tagliati a misura e adattati agli spazi da isolare. È importante seguire le migliori pratiche per garantire l'efficacia dell'isolamento, come la corretta sigillatura dei giunti e l'evitamento di ponti termici. Gli isolanti termo-acustici in fibre di poliestere riciclate sono disponibili in vari formati in commercio, adattandosi così a diverse esigenze di applicazione nell'edilizia. Questi materiali combinano sostenibilità con elevate prestazioni di isolamento, rendendoli una scelta popolare per progetti di costruzione e ristrutturazione orientati all'efficienza energetica e al comfort abitativo. Di seguito, esploriamo i formati disponibili e i valori di isolamento tipici associati a questi prodotti. Formati Disponibili Pannelli Rigidi o Semi-rigidi: Questi sono tra i formati più comuni e sono utilizzati per l'isolamento di pareti, tetti, solai e pavimenti. Offrono una buona resistenza alla compressione e sono facili da installare, tagliare e adattare alle diverse strutture edilizie. Rotoli: Flessibili e facili da dispiegare, i rotoli sono ideali per l'isolamento di grandi superfici, come tetti a falda e sottotetti. Possono essere facilmente tagliati per adattarsi a spazi irregolari, offrendo un'installazione rapida e efficiente. Battiscopa: Specificamente progettati per l'isolamento acustico di pareti divisorie interne e solai, questi formati offrono un'eccellente riduzione del trasferimento di suono tra le unità abitative o le stanze. Fiocchi: Usati per l'isolamento soffiato, i fiocchi sono particolarmente adatti per riempire cavità irregolari o difficili da raggiungere, come gli spazi tra le travi dei tetti. Materassini Acustici: Specializzati per l'isolamento acustico, questi prodotti sono spesso utilizzati in studi di registrazione, cinema in casa e altre applicazioni dove il controllo del suono è critico. Valori di Isolamento Termo-AcusticoI valori di isolamento degli isolanti termo-acustici in fibre di poliestere riciclate variano a seconda dello spessore e della densità del materiale. Ecco alcuni valori tipici: Conducibilità Termica (λ): La conducibilità termica di questi materiali si aggira comunemente intorno a 0,038 - 0,040 W/(m·K), che indica una buona capacità di limitare il flusso di calore attraverso l'isolante. Resistenza Termica (R): La resistenza termica, espressa in m²K/W, dipende dallo spessore del materiale isolante. Per esempio, un pannello di 100 mm di spessore con una conducibilità termica di 0,038 W/(m·K) avrà una resistenza termica di circa 2,63 m²K/W, offrendo un buon livello di isolamento termico. Coefficiente di Assorbimento Acustico (α): Questo valore varia a seconda della frequenza del suono, ma gli isolanti in poliestere riciclati possono raggiungere coefficienti di assorbimento acustico superiori a 0,8 (su una scala da 0 a 1) in specifiche bande di frequenza, indicando un'elevata capacità di assorbire il suono. Indice di Riduzione del Suono (Rw): Gli isolanti in fibre di poliestere possono avere indici Rw che variano significativamente, con valori che possono superare i 50 dB per configurazioni ottimali, indicando un'eccellente capacità di riduzione del trasferimento di suono attraverso le strutture isolate. Conclusione Gli isolanti termo-acustici in fibre di poliestere riciclate offrono una combinazione di versatilità, prestazioni e sostenibilità, rendendoli adatti a un'ampia gamma di applicazioni nell'edilizia moderna. La disponibilità in diversi formati assicura che possano essere impiegati in vari contesti di costruzione, mentre i loro valori di isolamento li rendono una scelta efficace per migliorare l'efficienza energetica e il comfort abitativo. La scelta del formato e dello spessore appropriati dipenderà dalle specifiche esigenze del progetto e dagli obiettivi di isolamento desiderati.
SCOPRI DI PIU' Il Comportamento Termo-Meccanico dei Polimeri Reticolati
Come l’impatto delle temperature può influire sui valori prestazionali dei polimeri altamente reticolati di Marco ArezioNel campo dei polimeri plastici esistono quelli classificabili come reticolati e quelli definiti lineari o ramificati, i quali esprimono differenze sostanziali nella distribuzione e nel collegamento tra i punti delle molecole. Si può quindi definire un polimero “reticolato” se esistono due o più linee che collegano due punti qualsiasi della sua molecola, mentre si può definire un polimero “lineare” o “ramificato” se non esistono catene laterali intestate in due o più punti. La caratteristica delle catene reticolate è che sono unite tra loro da legami covalenti, aventi un'energia di legame pari a quella degli atomi sulle catene e non sono perciò indipendenti le une dalle altre. Per questo motivo un polimero reticolato è generalmente una plastica rigida, che a seguito di un’azione di riscaldamento, si decompone o brucia, anziché rammollirsi e fondere come un polimero lineare o ramificato. Infatti, mentre un elastomero, soggetto ad una normale temperatura ambiente esprime il punto di rammollimento, i polimeri reticolati rimangono rigidi in condizioni termiche ambientali, ma anche a temperature superiori, fino a giungere un livello termico che causa la sua degradazione. Di conseguenza, se si sottopone un polimero reticolato a temperature superiori ai 200 °C, è facile che si crei il fenomeno di degradazione che rende il polimero difficilmente utilizzabile, nello stesso tempo, si è notato che l’aggiunta di cariche migliora la resistenza termica del compound. L’influenza della temperatura agisce facilmente sui polimeri lineari, ma non trova grande riscontro su quelli reticolati, questo a causa della fitta reticolazione che caratterizza la struttura polimerica che impedisce qualunque movimento molecolare che possa coinvolgere grandi deformazioni. A temperatura elevata, i polimeri densamente reticolati possono accennare a mostrare fenomeni viscoelastici ma, allo stesso tempo si manifestano reazioni chimiche, che alterano la struttura del materiale. Il motivo per cui spesso si creano legami reticolati è che i polimeri lineari non sono abbastanza resistenti per alcune applicazioni che richiedono una speciale robustezza, o una grande elasticità. In questi casi vengono creati dei legami incrociati tra le catene per ottenere polimeri reticolati più forti, ma che non sono più rimodellabili per fusione. Per quanto riguarda i comportamenti meccanici di un polimero densamente reticolato, come può essere le resine fenoliche, questi avranno delle reazioni differenti ed opposte, per esempio, rispetto agli elastomeri. Il diagramma sforzo-deformazione a trazione dei polimeri densamente reticolati indica, quindi, sempre un comportamento fragile, con piccoli allungamenti a rottura e alti carichi a rottura. In realtà bisogna anche considerare che i polimeri densamente reticolati che sono in commercio, possono contenere anche quantità di cariche di varia tipologia, come la cellulosa, i cascami di cotone, la farina di legno, la fibra di vetro e molte altre, per cui lo studio del comportamento meccanico non è sempre di facile intuizione.
SCOPRI DI PIU' Ottimizzazione della Qualità Superficiale nella Lavorazione ad Alta Velocità delle Plastiche
Strategie Avanzate per Migliorare Precisione, Stabilità e Finitura nella Lavorazione HSMdi Marco ArezioLa lavorazione ad alta velocità (High-Speed Machining, HSM) rappresenta una tecnologia all’avanguardia per il trattamento dei materiali plastici. Ampiamente utilizzata nei settori automobilistico, aerospaziale e medicale, questa tecnica consente di raggiungere un’elevata precisione ed efficienza. Tuttavia, il successo del processo dipende dalla capacità di ottimizzare la qualità della superficie, un aspetto fondamentale sia per l’estetica che per le prestazioni funzionali del prodotto finale. Analizziamo in dettaglio i fattori principali che influenzano questo parametro critico. Le Caratteristiche dei Materiali Plastici Le plastiche offrono una straordinaria versatilità, ma la loro lavorazione presenta problematiche specifiche legate alle proprietà chimiche e fisiche. Ad esempio, i polimeri termoplastici come il polietilene (PE) e il policarbonato (PC) tendono a fondere sotto l’effetto del calore, facilitando alcune operazioni ma richiedendo un controllo rigoroso delle temperature. Al contrario, i termoindurenti, come le resine epossidiche, resistono meglio alle alte temperature ma sono meno malleabili durante il taglio. La durezza e la fragilità del materiale influiscono direttamente sul comportamento durante la lavorazione. Un materiale troppo fragile potrebbe rompersi, mentre uno troppo duro può generare un'elevata resistenza al taglio. Inoltre, la bassa conduttività termica tipica delle plastiche aumenta il rischio di deformazioni e bruciature superficiali, sottolineando l’importanza di un controllo termico avanzato. Parametri di Lavorazione Per ottenere una finitura superficiale di alta qualità, è cruciale regolare con precisione i parametri di lavorazione. La velocità di taglio, ad esempio, deve essere sufficientemente elevata da ridurre le bave, ma non così alta da provocare surriscaldamenti. Allo stesso modo, l’avanzamento e la profondità di taglio devono essere bilanciati per evitare vibrazioni e garantire uniformità. Una velocità troppo bassa compromette la produttività, mentre una profondità di taglio eccessiva può generare instabilità. La scelta di valori ottimali per ciascun parametro dipende dal tipo di plastica e dalle specifiche applicazioni richieste. L’Importanza dell’Utensile Gli utensili rivestono un ruolo centrale nella lavorazione ad alta velocità delle plastiche. La geometria e il materiale dell’utensile devono essere accuratamente progettati per ridurre l’accumulo di materiale e prevenire il surriscaldamento. Utensili in diamante policristallino (PCD) o rivestiti in nitruro di titanio (TiN) offrono prestazioni eccellenti grazie alla loro resistenza all’usura e alla durata superiore. La manutenzione regolare degli utensili è altrettanto importante: utensili affilati minimizzano i difetti superficiali come bave o striature, garantendo una finitura uniforme. Inoltre, l’uso di sistemi di monitoraggio automatico per rilevare segni di usura può migliorare significativamente l’efficienza e la qualità complessiva del processo. Fenomeni Termici Il calore generato durante la lavorazione ad alta velocità rappresenta una delle principali sfide per la qualità della superficie. Temperature elevate nella zona di taglio possono causare fusione, deformazioni o alterazioni delle proprietà meccaniche del materiale. Per gestire questi fenomeni, si utilizzano sistemi di raffreddamento avanzati, come flussi d’aria compressa o refrigeranti liquidi, che dissipano il calore in eccesso. Parallelamente, lubrificanti ad alte prestazioni riducono l’attrito e contribuiscono a mantenere stabili le condizioni operative. La scelta della tecnologia più adatta dipende dalle caratteristiche specifiche del materiale e dal tipo di lavorazione. Vibrazioni e Stabilità Le vibrazioni sono una delle principali cause di difetti superficiali nella lavorazione ad alta velocità. Possono derivare da una rigidità insufficiente della macchina, da utensili usurati o da parametri di taglio non ottimizzati. Una struttura macchina rigida e stabile è essenziale per minimizzare le oscillazioni indesiderate. Il controllo delle frequenze naturali del sistema aiuta a prevenire fenomeni di risonanza, che amplificano le vibrazioni e compromettono la finitura. Sensori avanzati e sistemi di monitoraggio in tempo reale sono strumenti utili per identificare e risolvere tempestivamente eventuali problemi. L’Ambiente di Lavoro Un ambiente di lavoro controllato contribuisce in modo significativo alla qualità della lavorazione. La pulizia riduce il rischio di contaminazioni che possono alterare l’interazione tra utensile e materiale, mentre il mantenimento di temperature e umidità stabili evita variazioni indesiderate nelle proprietà del pezzo lavorato. Esempi di Applicazione nella Lavorazione delle Plastiche Fresatura ad Alta Velocità del Policarbonato (PC) Settore di utilizzo: Componenti trasparenti per l'illuminazione e lenti ottiche. Approccio: L'uso di frese rivestite in nitruro di titanio (TiN) consente di ottenere superfici lisce e prive di striature, migliorando l’efficienza ottica. Stampaggio a Compressione con Rifinitura HSM Settore di utilizzo: Pannelli di rivestimento interni per automobili. Approccio: Rifinitura ad alta velocità con utensili diamantati per ridurre i difetti estetici e garantire una finitura uniforme. Microlavorazione di Polimeri Termoplastici per Dispositivi Medicali Settore di utilizzo: Produzione di componenti in PEEK per impianti medici. Approccio: Sistemi di raffreddamento con flussi d'aria compressa e utensili in carburo per minimizzare le deformazioni termiche. Taglio Laser di Materiali Plastici con Successiva Lavorazione HSM Settore di utilizzo: Componenti acrilici per dispositivi elettronici. Approccio: Rifinitura delle irregolarità residue del taglio laser mediante frese a bassa profondità. Lavorazione di Schiume Polimeriche (EPS o PU) Settore di utilizzo: Prototipi o modelli. Approccio: Utensili con geometrie specifiche per evitare residui e ottenere una lavorazione precisa. Rifinitura di Componenti Stampati in 3D Settore di utilizzo: Componenti in PLA o ABS per prototipi. Approccio: Fresatura HSM con lubrificazione per migliorare la finitura superficiale. Lucidatura ad Alta Velocità di Materie Plastiche Trasparenti Settore di utilizzo: Schermi in acrilico per display. Approccio: Utilizzo di frese diamantate per garantire superfici perfettamente lisce. Conclusioni La qualità della superficie nella lavorazione ad alta velocità delle plastiche dipende da un equilibrio tra molteplici fattori: le proprietà del materiale, i parametri di lavorazione, la scelta e la manutenzione degli utensili, la gestione termica e il controllo delle vibrazioni. Approfondire la conoscenza di questi aspetti consente alle aziende di migliorare la qualità dei prodotti, ridurre gli sprechi e aumentare la competitività. Investire in tecnologie avanzate e formazione è essenziale per affrontare le sfide di un mercato in continua evoluzione.© Riproduzione Vietata
SCOPRI DI PIU' Fibre Riciclate nella Produzione Tessile: Proprietà Meccaniche, Vantaggi Ambientali e Applicazioni Sostenibili
Come ottimizzare l’industria tessile attraverso il riciclo: caratteristiche, sfide e prospettive di sviluppodi Marco ArezioNegli ultimi anni, il settore tessile ha iniziato a compiere significativi passi avanti verso una produzione sostenibile, spinto da una consapevolezza ambientale sempre più diffusa e da una domanda crescente di prodotti eco-friendly. Tra le iniziative più promettenti si colloca l’impiego di fibre riciclate, concepite per ridurre la dipendenza da materie prime vergini e favorire una transizione verso l’economia circolare. Nel tessile, l’uso di fibre riciclate consente non soltanto di diminuire i rifiuti in discarica, ma anche di contenere i consumi di risorse naturali come acqua ed energia, generando al contempo nuove opportunità di mercato e di innovazione. Nel panorama produttivo, le fibre riciclate possono essere ottenute da diverse fonti. I materiali di scarto possono derivare tanto dalla fase post-consumo (indumenti dismessi, biancheria domestica, tessuti di arredo usurati) quanto dalla fase post-industriale (avanzi di tessuto, ritagli di confezionamento e scarti di produzione in filatura). Una volta raccolti e selezionati, tali rifiuti tessili sono avviati a processi di riciclo, che possono essere meccanici (stracciatura e trasformazione in fiocchi o filati) oppure chimici (depolimerizzazione del materiale e successiva ripolimerizzazione). Da tali tecniche, se ben progettate, possono derivare fibre che conservano proprietà fisico-meccaniche di alto livello, adeguate a una molteplicità di applicazioni nell’abbigliamento, nei tessuti per la casa e perfino in settori tecnici come l’automotive e i geotessili. Il presente articolo si propone di fornire una panoramica esaustiva sulle proprietà meccaniche delle fibre riciclate, sulle loro applicazioni di maggior rilievo all’interno dell’industria tessile e sui vantaggi che il riciclo comporta, sia dal punto di vista ambientale ed economico, sia nell’ottica di un ripensamento strategico della filiera. L’obiettivo è quello di illustrare come la produzione tessile possa integrare efficacemente le fibre riciclate, garantendo standard qualitativi elevati e, al contempo, rispondendo alle urgenze dettate dalla sostenibilità e dall’economia circolare. La nascita di un nuovo paradigma tessile: l’importanza delle fibre riciclate L’industria tessile tradizionale si fonda su un modello lineare, basato sull’estrazione di risorse naturali (cotone, lana, seta) o sull’utilizzo di materie prime di origine petrolchimica (poliestere, poliammide, acrilico). Tale sistema, sebbene abbia garantito fino a oggi un’offerta di prodotti vasta ed economicamente accessibile, comporta un impatto ecologico rilevante: grandi volumi di acqua per la coltivazione del cotone, consumo di suolo e pesticidi, emissioni di anidride carbonica dovute ai trasporti e all’impiego di fonti fossili. A fronte di tali criticità, l’idea di recuperare gli scarti tessili e trasformarli nuovamente in filati o tessuti rappresenta un cambio di paradigma. Invece di alimentare discariche e inceneritori con montagne di rifiuti, si propone una circular economy che dia una seconda vita alle risorse già esistenti. Secondo numerosi studi (Ellen MacArthur Foundation, 2020; Textile Exchange, 2021), l’impiego di fibre riciclate in sostituzione di quelle vergini può comportare benefici tangibili a livello ambientale. Fra i più rilevanti, si annoverano la riduzione delle emissioni di CO₂ e l’abbattimento dei consumi idrici. Se consideriamo, ad esempio, il cotone, si stima che la coltivazione a livello mondiale impieghi una porzione rilevante dell’acqua irrigua disponibile, con conseguenze critiche nelle zone più aride del pianeta. Il recupero e la lavorazione degli scarti di cotone permette invece di avvalersi di una materia prima già esistente, eliminando la necessità di nuove coltivazioni intensive. Una logica analoga vale per le fibre sintetiche come il poliestere, riciclate a partire da bottiglie in PET post-consumo o da scarti industriali: ogni lotto di rPET (poliestere riciclato) prodotto in modo efficiente può prevenire il dispendio di petrolio e contenere l’inquinamento generato dai processi petrolchimici. Meccanica delle fibre riciclate: quali prestazioni aspettarsi? Quando si parla di proprietà meccaniche di una fibra tessile, si fa riferimento a caratteristiche come la resistenza a trazione, l’allungamento a rottura, il modulo elastico e la tenacità. Nel contesto delle fibre riciclate, tali parametri possono risultare influenzati dalla tipologia di riciclo e dalla natura chimica del polimero di partenza. Riciclo meccanico e fibre naturali Il processo di riciclo meccanico, spesso applicato a tessuti in cotone o lana, comporta la sfilacciatura e la frantumazione del materiale di scarto. Questo passaggio può danneggiare le fibre, accorciandone la lunghezza e riducendo la regolarità del filato finale. Di conseguenza, rispetto alle fibre vergini, i prodotti riciclati meccanicamente tendono a manifestare una minore resistenza e, in alcuni casi, un allungamento più limitato. Tuttavia, miscelando fibre riciclate con una certa percentuale di fibre vergini, si possono mantenere prestazioni adatte a realizzare capi di abbigliamento di buona qualità, come t-shirt, felpe o biancheria per la casa. Riciclo chimico e fibre sintetiche Diversa è la situazione per le fibre sintetiche (poliestere, poliammide), che possono essere rigenerate attraverso processi di riciclo chimico, in cui il polimero viene depolimerizzato nei suoi monomeri costitutivi, per poi essere nuovamente polimerizzato in modo da ricreare una fibra quasi identica a quella vergine. Questo procedimento consente di preservare — o addirittura migliorare — le qualità meccaniche originarie, perché l’“età” della catena polimerica viene azzerata. Il principale limite del riciclo chimico è legato a costi operativi e investimenti tecnologici elevati, oltre a un consumo energetico che deve essere attentamente monitorato per non annullare i vantaggi in termini di sostenibilità. Ottimizzazione delle prestazioni In entrambi i casi, la messa a punto di trattamenti successivi può migliorare la stabilità delle fibre riciclate. Nel caso del poliestere riciclato (rPET), l’applicazione di processi di stiratura e termofissaggio contribuisce a incrementarne la resistenza e la stabilità dimensionale. Analogamente, nel cotone riciclato, alcune finiture superficiali o l’aggiunta di resine naturali e additivi anti-pilling possono allungare la vita utile del tessuto e migliorarne la morbidezza al tatto. Benefici tangibili: ragioni ambientali, economiche e sociali Optare per le fibre riciclate non è soltanto una scelta “etica” o d’immagine: vi sono vantaggi concreti che interessano diverse aree strategiche. Risparmio di risorse e riduzione degli sprechi Il primo beneficio consiste nel recupero di materie prime già esistenti, che altrimenti andrebbero perdute. Ciò si traduce in un risparmio idrico — di cui abbiamo già visto l’importanza nel caso del cotone — e in una sensibile riduzione del consumo di fonti fossili per le fibre sintetiche. Contestualmente, i volumi di scarto tessile destinati a discariche o inceneritori diminuiscono, contrastando la dispersione di microfibre in mare e le emissioni di sostanze nocive. Contenimento delle emissioni di CO₂ Il sistema tessile, lungo la catena di produzione e distribuzione, è responsabile di una quota significativa delle emissioni di anidride carbonica. Reimpiegare scarti tessili provenienti da circuiti locali, anziché acquisire materie prime vergini provenienti dall’altra parte del mondo, favorisce una logistica meno impattante e diminuisce le attività estrattive. In tal modo, la filiera può contribuire alla lotta al cambiamento climatico, affermandosi come settore all’avanguardia nella conversione verso modelli di business più “green”. Opportunità di mercato e innovazione Integrare le fibre riciclate permette alle aziende di differenziarsi e di sviluppare linee di prodotti con un valore aggiunto in termini di sostenibilità. La crescente attenzione dei consumatori verso i temi ambientali e sociali crea nuove nicchie di mercato, che premiano i brand in grado di comunicare in modo trasparente l’origine dei propri tessuti. Sotto il profilo tecnologico, la spinta all’innovazione nei macchinari di riciclo e nei processi di finissaggio apre la strada a partnership e investimenti, con ricadute positive sull’intera filiera. Applicazioni delle fibre riciclate: dalla moda ai geotessili La versatilità delle fibre riciclate consente di impiegarle in una gamma molto ampia di prodotti tessili. L’abbigliamento e il tessile per la casa restano i principali campi di applicazione, ma non sono gli unici: settori come l’automotive e l’ingegneria civile mostrano un interesse crescente per materiali che associno buone prestazioni tecniche a un ridotto impatto ambientale. Abbigliamento casual, sportivo e outdoor Cotone riciclato: spesso proposto in combinazione con fibre vergini per realizzare t-shirt, felpe e jeans. In questi casi, si mantiene un comfort tattile elevato e si riduce la percentuale di nuovo cotone necessario. Poliestere riciclato (rPET): è molto usato nell’abbigliamento sportivo, grazie alle sue proprietà di leggerezza e resistenza all’abrasione. La resa finale è paragonabile a quella del poliestere vergine, soprattutto quando si applicano trattamenti che ottimizzano la stabilità e la traspirabilità del tessuto. Miscele per l’outdoor: per giacche antivento, pile e tessuti tecnici è possibile adottare fibre sintetiche riciclate in combinazione con membrane impermeabili o antivento. L’uso di materiali riciclati aiuta a ridurre l’impronta di carbonio di capi ideati per ambienti estremi, pur garantendo funzionalità e lunga durata. Tessili per la casa e l’arredamento Biancheria da letto e asciugamani: impiegare cotone riciclato in lenzuola e asciugamani è una scelta ecologica che coniuga morbidezza e riduzione degli sprechi. In questi prodotti, l’importanza della lunghezza delle fibre è mitigata dall’adozione di specifiche tecniche di tessitura e finissaggio, che assicurano comfort e solidità. Tessuti d’arredo: i tessuti riciclati si prestano alla realizzazione di copridivani, tende, cuscini e tappeti. Spesso la componente sintetica (poliestere, poliammide) dona resistenza e stabilità, mentre le fibre naturali come cotone o lana contribuiscono a un’estetica e a un tatto più confortevoli. Applicazioni tecniche e industriali Geotessili: poliestere e poliammide riciclati possono costituire la base per tessuti non tessuti da impiegare in opere di ingegneria civile, come membrane per il drenaggio, barriere anti-erosione o rinforzi per terrapieni. Automotive: sempre più case automobilistiche utilizzano materiali tessili riciclati per rivestimenti interni, tappetini e altre componenti che, pur non essendo in vista, possono contribuire al comfort e all’isolamento acustico del veicolo. Abbigliamento protettivo: la ricerca sta esplorando l’integrazione di fibre riciclate con fibre ad alte prestazioni (aramidiche o in carbonio) per realizzare indumenti resistenti al taglio, al calore e altri rischi specifici. Integrazione delle fibre riciclate nella filiera tessile Per assicurare che l’uso di fibre riciclate si diffonda su larga scala e in modo duraturo, è indispensabile integrare tale pratica a tutti i livelli della catena di produzione: dalla raccolta e selezione dei rifiuti tessili, fino alla filatura, tessitura e finissaggio. Selezione e gestione dei rifiuti tessili Uno dei passaggi più critici è la fase di raccolta e cernita dei materiali post-consumo, poiché la qualità del prodotto finale dipende in buona parte dalla qualità della materia prima in ingresso. Le aziende che sanno organizzare al meglio la logistica del riciclo, instaurando collaborazioni con enti di raccolta e piattaforme specializzate, ottengono un feedstock omogeneo per composizione e colore. In questo modo, i processi di lavorazione successivi risultano più efficienti e i costi si riducono. Tecniche di filatura e tessitura A seconda del tipo di fibra, si possono adottare diverse soluzioni di filatura. Nei casi più comuni, si impiega la filatura ad anello (ring spinning) per filati di maggiore qualità, o quella open-end per le produzioni più voluminose e veloci. Le fibre riciclate necessitano spesso di una preparazione accurata che includa operazioni di apertura, cardatura e asportazione delle impurità. La tecnologia di filatura ad aria (air-jet spinning) rappresenta un’alternativa interessante, soprattutto per miscele di cotone riciclato e fibre sintetiche, in virtù della rapidità e dell’efficienza del processo. Certificazioni e standard di sostenibilità Molte aziende desiderano certificare l’impiego di fibre riciclate, sia per garantire la tracciabilità interna sia per rispondere alle richieste del mercato e delle normative. Fra le certificazioni più note troviamo: - Global Recycled Standard (GRS), promosso da Textile Exchange, che attesta la presenza di almeno il 20% di contenuto riciclato in un prodotto e verifica il rispetto di criteri ambientali e sociali lungo la filiera. - Recycled Claim Standard (RCS), anch’esso di Textile Exchange, che garantisce il contenuto minimo (5%) di fibre riciclate in un prodotto e ne assicura la tracciabilità fino al consumatore finale. - Oeko-Tex Standard 100, che pur non essendo specifico per i materiali riciclati, certifica l’assenza di sostanze chimiche nocive nel tessuto finito. Prospettive future: verso un’industria tessile veramente circolare Guardando alle sfide e alle opportunità che si profilano all’orizzonte, emerge con chiarezza come l’uso di fibre riciclate possa fungere da vero motore di innovazione per il tessile. In primo luogo, la ricerca sta elaborando nuovi processi di riciclo chimico più efficienti dal punto di vista energetico, capaci di recuperare fibre sintetiche di elevata qualità senza generare eccessivo impatto ambientale. Parallelamente, si investe nello sviluppo di macchinari di riciclo meccanico in grado di preservare la lunghezza delle fibre, limitando le rotture e migliorando la regolarità del filato. Sul piano normativo, aumentano le politiche volte a incoraggiare la responsabilità estesa del produttore, trasferendo parte dell’onere e dei costi di smaltimento agli stessi marchi che immettono sul mercato i prodotti tessili. Se ben strutturate, queste iniziative promuovono la progettazione di indumenti più facilmente riciclabili (design for recycling) e lo sviluppo di reti di raccolta post-consumo più capillari. Inoltre, la progressiva introduzione di standard ambientali e di requisiti di tracciabilità rafforza la fiducia dei consumatori, che sempre più spesso richiedono capi davvero sostenibili, non semplici operazioni di greenwashing. Un altro trend in ascesa è quello di nuovi modelli di business, fondati su noleggio, condivisione e rivendita degli abiti usati. Questi modelli possono integrarsi con il riciclo, estendendo la vita utile dei prodotti e creando un ciclo virtuoso in cui i tessuti riciclati e rinnovati circolano più a lungo prima di raggiungere la fase di fine vita. L’insieme di tali iniziative sta contribuendo a trasformare radicalmente la filiera tessile, riducendo il divario tra la produzione industriale tradizionale e i principi dell’economia circolare. Conclusioni La scelta di adottare fibre riciclate nella produzione tessile costituisce uno snodo cruciale per coniugare le esigenze di mercato con la necessità di salvaguardare l’ambiente. Sebbene vi siano sfide tecniche e logistiche da affrontare — prima fra tutte il mantenimento di adeguate proprietà meccaniche e la garanzia di un feedstock di qualità — i vantaggi risultano evidenti su più fronti: riduzione dell’impatto ambientale, risparmio di risorse naturali, contenimento dei rifiuti e creazione di nuove opportunità commerciali. Dal punto di vista tecnologico, l’innovazione sta già offrendo risposte concrete, sia sul fronte del riciclo meccanico, sempre più efficiente e meno invasivo, sia su quello del riciclo chimico, capace di restituire fibre con proprietà quasi identiche al materiale vergine. Il tutto è accompagnato dall’adozione di certificazioni ambientali che tutelano il consumatore e incentivano la trasparenza delle aziende. Infine, va sottolineato come l’impiego di fibre riciclate si inserisca in un più ampio percorso di transizione ecologica, che coinvolge i settori produttivi e la società civile nell’adozione di modelli di consumo più responsabili. Dal design dei capi alla gestione dei rifiuti, passando per la filatura e la tessitura, ogni anello della catena tessile può partecipare attivamente alla costruzione di un futuro più sostenibile e circolare. Le fibre riciclate rappresentano quindi non solo una soluzione tecnica, ma anche un simbolo di cambiamento, capace di innescare processi di trasformazione profondi in un’industria dalle forti tradizioni, ma anche in costante rinnovamento.© Riproduzione Vietata Riferimenti bibliografici Ellen MacArthur Foundation (2020). Vision of a Circular Economy for Textiles. Fontell, P., & Heikkilä, P. (2021). “Recycling and Circular Economy in Textiles and Clothing.” Textiles and Clothing Sustainability. Haslinger, S., et al. (2021). “Life Cycle Analysis of Textile Waste Management.” Resources, Conservation and Recycling, 170, 105613. Hawkins, L. et al. (2020). “Chemical Recycling of Polymers: Techniques and Future Perspectives.” Chemical Engineering Journal, 389, 124401. Langer, R., Stevens, C. & Yan, J. (2022). “Advanced Polymers and High-Performance Fibres from Recycled Sources.” Journal of Polymer Science, 60(12), 1332-1348. Sarija, S., et al. (2020). “Enhancing Mechanical Properties of Recycled PET Filaments.” Polymer Testing, 86, 106481. Shen, M., Li, G., & Chen, F. (2019). “Depolymerization and Repolymerization of Polyester: State of the Art.” Polymer Degradation and Stability, 167, 16-28. Textile Exchange (2021). Preferred Fiber & Materials Market Report.
SCOPRI DI PIU' Poliacrilammide: Produzione, Applicazioni nei Polimeri, Carta e Tessuti e Prospettive di Riciclo
Dalla sintesi chimica agli impieghi industriali e alle sfide della sostenibilità: un viaggio nella poliacrilammide tra innovazione e circolaritàdi Marco ArezioLa poliacrilammide è uno dei polimeri sintetici più versatili e ampiamente studiati degli ultimi decenni. Prodotta a partire dall’acrilammide, questa sostanza ha trovato ampio impiego in settori strategici come l’industria dei polimeri avanzati, la produzione di carta e il tessile. La sua storia industriale si intreccia con la ricerca di materiali sempre più performanti, capaci di rispondere alle esigenze della produzione moderna senza trascurare i temi ambientali legati alla sostenibilità e al riciclo. In questo articolo esploreremo cos’è la poliacrilammide, come viene prodotta, quali sono le sue applicazioni più importanti nei settori polimerici, cartari e tessili, e affronteremo le attuali sfide del suo riciclo in ottica di economia circolare. Cos’è la Poliacrilammide? La poliacrilammide (PAM) è un polimero sintetico idrosolubile ottenuto per polimerizzazione dell’acrilammide (CH₂=CHCONH₂), un composto organico derivato da processi petrolchimici. La sua struttura di base è costituita da una lunga catena di unità ripetitive di acrilammide, con possibilità di modificare la composizione chimica attraverso copolimerizzazione o variazioni nei gruppi funzionali laterali. Questo consente di ottenere una vasta gamma di prodotti, ciascuno con proprietà specifiche come carica ionica, peso molecolare e capacità di assorbimento dell’acqua. Una delle caratteristiche chiave della poliacrilammide è la sua versatilità funzionale: può essere realizzata in forma anionica, cationica o neutra, a seconda delle esigenze applicative. Questo rende la PAM estremamente utile come additivo industriale, modificatore di reologia, agente flocculante o legante. Come si Produce la Poliacrilammide La produzione della poliacrilammide parte dalla sintesi dell’acrilammide, che può essere ottenuta tramite idratazione catalitica dell’acrilonitrile o attraverso processi enzimatici più sostenibili sviluppati negli ultimi anni. La polimerizzazione dell’acrilammide viene poi condotta in soluzione acquosa, sotto l’azione di iniziatori radicalici (come persolfato di ammonio), e può essere controllata per ottenere differenti pesi molecolari e gradi di ramificazione. Le principali fasi produttive includono: - Sintesi dell’acrilammide – attraverso idratazione catalitica dell’acrilonitrile, processo tradizionalmente svolto su larga scala in ambito petrolchimico. - Polimerizzazione radicalica – l’acrilammide viene sottoposta a polimerizzazione in soluzione, sospensione o emulsione, in presenza di iniziatori, per dare origine a catene polimeriche lunghe, lineari o reticolate. - Modifica chimica (copolimerizzazione o funzionalizzazione) – la PAM può essere modificata durante o dopo la sintesi con l’aggiunta di gruppi ionici, molecole funzionalizzate o agenti reticolanti per personalizzarne le proprietà (ad esempio aumentare l’affinità per specifici ioni o regolare la viscosità). - Formulazione del prodotto finale – la poliacrilammide viene essiccata o confezionata in forma di polvere, perline o soluzione concentrata. I continui miglioramenti dei processi produttivi puntano a ridurre la presenza di monomero residuo di acrilammide, sostanza tossica e potenzialmente cancerogena, elevando così i profili di sicurezza e sostenibilità dei prodotti finiti, soprattutto per applicazioni in cui è previsto un contatto con alimenti o persone. Applicazioni della Poliacrilammide nei Polimeri, nella Carta e nei Tessuti Settore dei Polimeri Nel mondo dei polimeri la poliacrilammide trova impiego sia come materia prima per la realizzazione di copolimeri avanzati che come additivo funzionale. Ad esempio, la copolimerizzazione con altri monomeri (come acido acrilico, acrilonitrile, cloruro di diallildimetilammonio) permette di ottenere polimeri con proprietà specifiche: maggiore idrofilia, carica superficiale, reattività chimica o resistenza termica. Questi copolimeri sono usati in svariate applicazioni, tra cui: - Idrogel superassorbenti (es. settore medicale e igienico): grazie alla capacità della PAM di assorbire grandi quantità di acqua e gonfiarsi senza dissolversi. - Additivi reologici e agenti di controllo della viscosità: in pitture, adesivi, fluidi per perforazione petrolifera e prodotti per la cura personale. - Supporti per la sintesi chimica: come reticolanti in resine o matrici per la separazione di biomolecole in laboratori di biochimica e biotecnologia (elettroforesi su gel di poliacrilammide). Industria della Carta Nell’industria cartaria, la poliacrilammide è uno degli additivi più usati per migliorare la produttività e la qualità della carta. Viene impiegata come: - Agente di ritenzione: favorisce la trattenuta delle fibre fini e dei riempitivi, riducendo le perdite e aumentando la resa della materia prima. - Agente di drenaggio: accelera la separazione dell’acqua nella formazione del foglio, ottimizzando i tempi di produzione e riducendo il consumo energetico. - Miglioratore delle proprietà meccaniche: la poliacrilammide cationica si lega alle fibre di cellulosa, aumentando la resistenza a secco e umido della carta, oltre a migliorare la qualità superficiale e la stampabilità del prodotto finito. L’uso della PAM ha permesso di rendere più efficienti gli impianti cartari, di abbassare i costi operativi e di ridurre l’impatto ambientale, diminuendo il consumo d’acqua e l’emissione di fanghi residui. Settore Tessile Nel comparto tessile la poliacrilammide è utilizzata soprattutto come addensante e legante nelle paste di stampa e come ausiliario nei trattamenti delle acque reflue generate dalla tintura e dal finissaggio dei tessuti. Le principali funzioni includono: - Addensante per paste di stampa: migliora la precisione e la definizione dei disegni su tessuto grazie alla sua capacità di aumentare la viscosità delle paste senza interferire con i coloranti. - Legante per fibre e pigmenti: favorisce l’adesione di pigmenti o additivi alle fibre durante le fasi di stampa o trattamento superficiale. - Flocculante nei trattamenti di depurazione: permette di rimuovere efficacemente sostanze inquinanti e particelle sospese nelle acque di scarico, facilitando il riciclo dell’acqua nei processi tessili. Il risultato è una migliore qualità del prodotto tessile finale, una riduzione dei consumi di materie prime e una maggiore sostenibilità del ciclo produttivo. Riciclo e Sostenibilità della Poliacrilammide Il tema del riciclo della poliacrilammide è complesso e oggetto di ricerca scientifica attuale. Essendo un polimero sintetico altamente stabile e difficilmente biodegradabile, la PAM non si presta facilmente a metodi di riciclo meccanico o chimico tradizionali come altri polimeri più diffusi (ad esempio il PET). Tuttavia, sono in corso studi per trovare soluzioni innovative che ne minimizzino l’impatto ambientale. Le principali strategie oggi all’esame sono: - Recupero e riutilizzo nei processi industriali: nelle industrie della carta e del tessile, i fanghi e i residui contenenti PAM vengono in parte recuperati e riutilizzati come additivi in altre fasi del processo produttivo o come condizionanti per la disidratazione dei fanghi stessi. - Degradazione avanzata: la ricerca si sta concentrando su tecnologie di degradazione catalitica, ossidazione avanzata (UV, ozono, perossido di idrogeno) e metodi biologici con microrganismi ingegnerizzati capaci di attaccare la catena polimerica, anche se su scala industriale questi processi sono ancora limitati. - Sviluppo di poliacrilammidi biodegradabili: alcune aziende stanno investendo nella sintesi di copolimeri con segmenti biodegradabili o di biopolimeri che possano replicare le funzioni della PAM ma offrano maggiore sostenibilità nel fine vita. Dal punto di vista regolatorio, la gestione dei rifiuti contenenti poliacrilammide è disciplinata a livello europeo e nazionale, con particolare attenzione alla minimizzazione del contenuto di monomero residuo e all’implementazione di sistemi di recupero e smaltimento sicuro. Conclusioni La poliacrilammide rappresenta un tassello fondamentale nella chimica dei polimeri e delle applicazioni industriali moderne, soprattutto nei settori dei polimeri funzionali, della carta e dei tessuti. La sua capacità di ottimizzare processi produttivi, migliorare le proprietà dei materiali e facilitare il trattamento delle acque ne fanno un alleato prezioso della produzione sostenibile. Tuttavia, le sfide legate al riciclo e alla sostenibilità ambientale impongono di guardare con attenzione alla ricerca di nuove soluzioni per chiudere il ciclo di vita di questi polimeri e ridurre l’impatto ambientale dei processi industriali.© Riproduzione Vietata
SCOPRI DI PIU' Il tuo estrusore si lamenta? prova un cambia filtri in continuo
Dai cambiafiltri automatici ai sistemi a backflush, laser, tamburo rotante e doppio stadio: come la filtrazione del melt sta cambiando il riciclo meccanico delle plastiche post consumo nel 2026di Marco ArezioDescrizione autore: Marco Arezio si occupa di economia circolare, riciclo dei polimeri e filiere industriali delle materie plastiche. Attraverso la piattaforma rMIX segue l’evoluzione tecnica dei processi di selezione, lavaggio, estrusione, filtrazione e valorizzazione delle materie prime seconde. Data dell'articolo: Aprile 2020Data aggiornamento: Marzo 2026Come abbiamo avuto modo di affrontare in altri articoli, la qualità dell’input della plastica proveniente dalla raccolta differenziata, ha subito negli ultimi anni un generale peggioramento, anche a causa della chiusura delle importazioni sul mercato cinese della fine del 2017. L’aumento della presenza di plastiche miste, come i poli accoppiati, il PVC o le contaminazioni di altre plastiche all’interno della balla di scarti da post consumo che arriva agli impianti di lavorazione delle materie plastiche, mette in difficoltà il produttore di polimeri sul mantenimento di un’idonea qualità dei polimeri da produrre. Perché oggi la filtrazione del melt è diventata decisiva nel riciclo delle plastiche post consumo Nel 2020 il tema dei cambiafiltri in continuo veniva ancora affrontato soprattutto come una soluzione pratica per evitare fermate macchina, alleggerire il lavoro dell’operatore e limitare la presenza di impurità visibili nel granulo. Oggi, nel 2026, la filtrazione del melt ha assunto un ruolo molto più centrale. Non è più soltanto un accessorio dell’estrusore, ma una tecnologia che incide direttamente sulla costanza qualitativa del granulo, sulla stabilità della linea, sulla perdita di polimero utile e, in molti casi, anche sulla durabilità del manufatto finale. Le analisi più recenti mostrano infatti che impurità polimeriche e non polimeriche residue possono ridurre in modo marcato la vita utile dei prodotti ottenuti da riciclato, soprattutto nelle applicazioni durevoli, dove disomogeneità e inclusioni diventano punti di innesco per rotture premature. Questo cambiamento di prospettiva nasce da una realtà industriale evidente: la qualità media del post consumo è più variabile di quanto non fosse alcuni anni fa. I flussi in ingresso contengono una maggiore eterogeneità compositiva, più residui cartacei, più frazioni elastiche, più contaminanti minerali e più polimeri incompatibili presenti in tracce. Anche quando la selezione ottica e il lavaggio lavorano bene, il riciclatore si trova quasi sempre davanti a un melt che non può essere inviato alla pelletizzazione senza una fase di pulizia finale efficace. Per questa ragione, la filtrazione non deve più essere vista come una barriera finale contro lo sporco, ma come uno stadio di raffinazione del polimero fuso. Perché il solo lavaggio non basta a garantire un granulo stabile e pulito Un impianto di lavaggio ben dimensionato resta indispensabile. Riduce le contaminazioni superficiali, separa una parte degli inerti, diminuisce il carico organico e abbassa il rischio di carbonizzazioni in estrusione. Tuttavia, il lavaggio non è in grado di eliminare tutte le impurità che compromettono il comportamento del melt. Restano infatti materiali non fondenti, frammenti elastomerici, residui di carta e legno, particelle metalliche sottili, polimeri estranei a più alto punto di fusione e contaminanti che, una volta entrati nell’estrusore, diventano particolarmente difficili da gestire. Le evidenze sperimentali più recenti sul PE post consumo mostrano che la filtrazione singola e doppia modifica in modo misurabile la qualità del materiale, riducendo quantità e dimensione dei contaminanti, ma influenzando anche parametri come MFR, contenuto di ceneri e stabilità all’ossidazione. Questo conferma che la filtrazione non è un semplice passaggio accessorio, bensì una fase di processo che condiziona il profilo finale del granulo. Il punto fondamentale è che il filtro non lavora su una materia “vergine”, ma su una massa polimerica già sottoposta a stress termici e meccanici. Ogni bar di pressione, ogni secondo di permanenza, ogni accumulo di contaminante sulla superficie filtrante può influenzare la qualità del prodotto. Per questo i sistemi più recenti sono stati progettati non solo per trattenere impurità, ma anche per limitare le perdite di carico, ridurre il tempo di residenza del contaminante caldo sullo schermo e mantenere la pressione di processo entro valori il più possibile costanti. Come si sono evoluti i sistemi di filtrazione delle plastiche riciclate L’evoluzione più importante degli ultimi anni riguarda il passaggio dai sistemi discontinui, che richiedevano soste frequenti o cambi manuali delle reti, ai sistemi continui e autopulenti. Oggi i migliori cambiafiltri non si limitano a trattenere lo sporco, ma gestiscono in modo dinamico il rapporto tra pressione, scarico del contaminante, area filtrante disponibile e perdita di polimero utile. L’obiettivo industriale non è più soltanto ottenere un granulo visivamente più pulito, ma farlo senza compromettere produttività, resa e stabilità della linea. Le famiglie tecnologiche oggi più interessanti possono essere lette come risposte diverse a problemi diversi. Ci sono sistemi pensati per flussi moderatamente contaminati, altri per feedstock con picchi molto elevati di sporco; alcuni privilegiano la finezza di filtrazione, altri la continuità di marcia; alcuni sono ideali per film in poliolefine, altri per PET, ABS, PS, poliammidi o materiali ad alta fluidità. La scelta corretta dipende dal mix tra tipo di polimero, natura del contaminante, livello di contaminazione e applicazione finale del granulo. I cambiafiltri continui a raschiatore: la risposta più concreta ai flussi sporchi e instabili Una delle architetture più diffuse oggi è quella del cambiafiltro continuo con raschiatore. In questi sistemi il melt attraversa una superficie filtrante mentre un organo meccanico pulisce in continuo o quasi continuo lo schermo, convogliando le impurità verso una zona di espulsione. Il vantaggio principale è la continuità della produzione: il filtro non si intasa fino al fermo, ma viene mantenuto funzionale durante il processo. In molte configurazioni l’apertura della valvola di scarico è gestita in funzione della contaminazione, della pressione o di una temporizzazione controllata. Questo approccio è particolarmente utile quando il feedstock presenta picchi irregolari di sporco. I sistemi a raschiatore di ultima generazione sono molto apprezzati perché permettono di mantenere la superficie filtrante operativa, limitano la formazione di cake e riducono l’accumulo prolungato di impurità calde sullo schermo. In termini industriali questo significa meno gel, meno punti neri, meno odori da materiale carbonizzato e una pressione di processo più regolare. Per PE, PP, PS, ABS e altri polimeri largamente impiegati nel riciclo meccanico, questa tipologia rappresenta oggi una delle soluzioni più robuste e versatili. I sistemi backflush: quando serve continuità senza perdere la superficie filtrante Un’altra tecnologia ormai consolidata è quella del backflush segmentato o parziale. In questi sistemi una parte della superficie filtrante continua a lavorare mentre un’altra parte viene rigenerata tramite controlavaggio. La logica è particolarmente interessante perché consente di mantenere la filtrazione attiva durante la pulizia dello schermo, evitando le discontinuità dei vecchi sistemi a cassetta. Le configurazioni più evolute mantengono disponibile la superficie filtrante anche durante il controlavaggio e puntano a conservare costanti pressione, volume di melt e condizioni di processo. Il vantaggio del backflush è evidente nei contesti in cui la contaminazione non è estrema ma è sufficientemente elevata da rendere inefficiente una semplice rete tradizionale. Inoltre, il controlavaggio segmentato riduce il rischio che il filtro diventi un punto di forte instabilità idraulica. Per molte linee di riciclo meccanico, soprattutto dove si lavora con materiali già discretamente preparati a monte, il backflush rappresenta un buon compromesso tra automazione, pulizia del melt e contenimento del melt loss. I filtri a disco microforato e i sistemi “laser”: maggiore precisione e controllo dello spurgo Fra i sistemi più avanzati emersi negli ultimi anni rientrano quelli basati su schermi microforati ad alta precisione, spesso associati a dischi paralleli e a organi di raschiatura che rimuovono in continuo il contaminante trattenuto. Queste soluzioni sono nate per trattare feedstock difficili, con impurità fini, elastomeriche o miste, mantenendo una pressione relativamente costante e una qualità di melt elevata. La loro forza non è solo la finezza della separazione, ma anche il controllo molto più sofisticato dello scarico delle impurità. La tendenza più recente riguarda infatti i sistemi intelligenti di controllo dello spurgo. Nei modelli più aggiornati, il software rileva picchi di contaminazione, variazioni di throughput, aumento di viscosità o progressiva riduzione dell’area filtrante utile e adegua automaticamente la velocità del raschiatore e del sistema di scarico. In alcuni casi questo approccio ha permesso di ridurre il melt loss fino al 50% rispetto ai controlli precedenti, mantenendo più stabile la filtrazione nel tempo. In parallelo, l’aumento della superficie filtrante disponibile in alcune nuove geometrie ha reso possibile lavorare a throughput più elevati senza sacrificare la qualità del filtrato. I filtri a tamburo rotante: la soluzione per contaminazioni molto elevate Quando il feedstock è particolarmente sporco, con percentuali elevate di contaminanti solidi o elastomerici, i sistemi a tamburo rotante rappresentano una delle architetture più efficaci. In questa configurazione il melt fluisce attraverso un tamburo perforato, generalmente dall’esterno verso l’interno. Le impurità vengono trattenute sulla superficie esterna e rimosse quasi immediatamente da un raschiatore, che le convoglia verso lo scarico. Il vantaggio tecnico è notevole: il contaminante resta poco tempo nella zona calda, la superficie filtrante viene continuamente liberata e la pressione di processo rimane più costante rispetto a molte soluzioni tradizionali. Questo tipo di filtro si è dimostrato adatto anche a feedstock con contaminazioni molto importanti, fino a circa il 16% in peso in alcune configurazioni industriali. È inoltre efficace su contaminanti difficili come particelle metalliche sottili, alluminio, gomma, silicone e altri residui che nei sistemi convenzionali possono deformarsi o spingere il filtro verso l’intasamento rapido. La possibilità di regolare in modo indipendente la velocità del tamburo e quella del sistema di scarico permette una taratura fine fra qualità del filtrato, perdita di polimero e stabilità della linea. I sistemi a nastro continuo: semplicità operativa e produzione non stop Una tecnologia meno discussa ma molto interessante è quella del cambiafiltro a nastro continuo. In questi impianti la superficie filtrante viene sostituita gradualmente attraverso l’avanzamento di una rete o di un nastro, in modo da offrire sempre una nuova area di filtrazione senza fermare l’estrusione. Il vantaggio principale è la semplicità concettuale abbinata a una buona continuità di esercizio. In contesti produttivi con esigenze di lunga autonomia e personale ridotto, i sistemi a nastro possono risultare molto competitivi, soprattutto quando il feedstock ha contaminazioni moderate ma persistenti. Dal punto di vista economico, questi sistemi sono interessanti perché sfruttano in modo ordinato e progressivo la superficie disponibile, riducendo le interruzioni e semplificando la manutenzione ordinaria. Non sempre rappresentano la scelta migliore per contaminazioni estreme, ma possono offrire un ottimo equilibrio fra produttività, regolarità di marcia e facilità di gestione. La doppia filtrazione e la filtrazione a cascata: quando una sola barriera non basta Uno degli sviluppi più rilevanti del periodo recente è il crescente utilizzo di schemi a doppio stadio o a cascata. In questo approccio il primo filtro svolge una funzione di sgrossatura, trattenendo i contaminanti più grossolani e proteggendo gli organi a valle, mentre il secondo filtro realizza una pulizia più fine del melt. Il vantaggio è duplice: si riduce l’usura delle apparecchiature successive e si ottiene un controllo più raffinato sulla qualità finale del granulo. Nei sistemi più spinti, soprattutto per fibre, non tessuti o applicazioni molto esigenti, la seconda filtrazione può arrivare a finezze nell’ordine di 15 micron, mentre per filtrazioni molto fini si ricorre a configurazioni speciali di tipo cascade. Tuttavia, la doppia filtrazione non deve essere considerata una soluzione universale. Gli studi più recenti sul PE post consumo mostrano che il secondo stadio riduce effettivamente contaminazione e dimensione dei difetti, ma può influenzare anche proprietà significative del materiale. In altre parole, filtrare di più non equivale sempre a ottenere un riciclato migliore in senso assoluto. Tutto dipende da quanto il mercato remunera quel salto qualitativo e da quanto stress termomeccanico aggiuntivo il materiale può sopportare senza degradarsi inutilmente. Il rapporto tra filtrazione, degasaggio e rimozione degli odori Un aspetto molto importante, oggi, è la crescente integrazione tra filtrazione e degasaggio. Nei processi più evoluti la rimozione dei contaminanti solidi avviene prima delle sezioni di degasaggio, così da migliorare l’estrazione dei volatili e ridurre il contributo di carta, residui organici e particelle carbonizzabili alla formazione di odori. Questo è particolarmente rilevante per PET, fibre, non tessuti e flussi da imballaggi post consumo, nei quali la componente odorigena e i composti volatili possono compromettere la qualità percepita del riciclato anche se il granulo appare pulito visivamente. La filtrazione moderna, quindi, non deve essere valutata solo sulla base del micronaggio. Conta la posizione del filtro nella linea, la sua interazione con la pompa melt, la sua capacità di lavorare prima di un degasaggio efficiente e la sua attitudine a non trattenere troppo a lungo contaminanti termicamente instabili. Un filtro che pulisce bene ma surriscalda il contaminante o genera troppo melt loss può essere meno vantaggioso di un sistema apparentemente meno fine ma più equilibrato. Quali sono oggi i criteri reali per scegliere un sistema di filtrazione La scelta di un filtro per plastiche riciclate non dovrebbe mai partire soltanto dal grado di filtrazione dichiarato. I criteri corretti sono più complessi. Il primo è la natura del contaminante: un inerte minerale, un frammento metallico, una particella carboniosa, un elastomero o un polimero incompatibile non si comportano allo stesso modo sulla superficie filtrante. Il secondo è la concentrazione media e la variabilità dei picchi di contaminazione. Il terzo è il tipo di polimero da trattare: PE, PP, PS, ABS, PET e poliammidi rispondono diversamente a pressione, temperatura e tempo di residenza. Il quarto è l’applicazione finale: tubo, film, lastra, fibra, non tessuto, stampaggio o compound tecnico richiedono livelli qualitativi differenti. A questi elementi se ne aggiungono altri di natura economica: stabilità di pressione, frequenza di manutenzione, perdita di polimero allo spurgo, durata dello schermo, consumo energetico e capacità del sistema di restare efficiente quando il feedstock cambia leggermente da lotto a lotto. È qui che i sistemi più recenti fanno la differenza, perché non puntano solo alla filtrazione fine ma a una filtrazione più stabile, più automatizzata e meno dissipativa. Cosa la filtrazione non può fare da sola Per quanto evoluti, i sistemi di filtrazione non possono sostituire una filiera corretta di riciclo meccanico. Non possono correggere tutte le incompatibilità tra polimeri, non possono rigenerare una matrice già fortemente degradata e non possono da soli garantire l’idoneità del riciclato per applicazioni particolarmente sensibili. Nel caso dei materiali destinati al contatto alimentare, inoltre, il quadro normativo europeo aggiornato nel 2025 conferma che il tema non riguarda solo la presenza di impurità visibili, ma anche qualità del processo, purezza, controllo dei contaminanti e conformità del sistema di decontaminazione. Questo significa che il filtro deve essere visto come un passaggio fondamentale, ma inserito all’interno di una strategia più ampia che comprende selezione, lavaggio, asciugatura, estrusione corretta, degasaggio, eventuale additivazione e controllo qualità finale. Il riciclato di alto livello non nasce da una sola macchina, ma dall’interazione coerente di più stadi di processo. Conclusioni Riscrivere oggi un articolo del 2020 sui cambiafiltri in continuo significa riconoscere che la filtrazione del melt è diventata una delle vere tecnologie chiave del riciclo meccanico. Il problema non è più soltanto fermare lo sporco, ma farlo in modo continuo, con bassa perdita di materiale, pressione stabile, contaminante espulso rapidamente e qualità del granulo coerente con l’applicazione finale. I sistemi più maturi oggi si distinguono per automazione, capacità di gestire feedstock instabili, riduzione del melt loss, controllo dello spurgo, possibilità di doppio stadio e integrazione con degasaggio e pompaggio del melt. In questa prospettiva, i filtri continui a raschiatore, i sistemi backflush, i filtri microforati ad alta precisione, le architetture a tamburo rotante, i sistemi a nastro continuo e la filtrazione a cascata non sono tecnologie concorrenti in senso assoluto, ma risposte diverse a feedstock diversi. La scelta migliore non è quella più sofisticata in astratto, ma quella che riesce a trovare il giusto equilibrio tra pulizia del melt, resa produttiva, costo operativo e destinazione del granulo. Nel riciclo delle plastiche post consumo, oggi più che mai, la filtrazione è un fattore di qualità, marginalità e credibilità industriale. FAQ Qual è oggi il miglior sistema di filtrazione per plastiche riciclate? Non esiste un sistema universalmente migliore. Per feedstock molto sporchi funzionano bene i sistemi continui con raschiatore, i tamburi rotanti e alcune configurazioni a doppio stadio; per materiali più puliti possono essere molto efficaci anche i backflush e i sistemi a filtrazione fine. La doppia filtrazione migliora sempre il granulo? No. Riduce quantità e dimensione dei contaminanti, ma può modificare alcune proprietà del materiale. Va adottata quando l’applicazione finale richiede davvero quel livello di purezza. I sistemi più recenti riducono anche il melt loss? Sì. I controlli intelligenti di scarico introdotti negli ultimi anni possono ridurre in modo sensibile la perdita di polimero utile, in alcuni casi fino al 50% rispetto a controlli precedenti, a seconda del tipo di materiale e della contaminazione. Quanto conta la filtrazione nella qualità finale del manufatto? Conta molto, perché le impurità residue possono influenzare proprietà meccaniche, stabilità nel tempo e affidabilità del prodotto, soprattutto nelle applicazioni durevoli. Per il food contact basta un filtro molto fine? No. La filtrazione è importante, ma per le applicazioni a contatto con alimenti servono anche processi conformi, controllo dei contaminanti, qualità del feedstock e rispetto del quadro normativo aggiornato. FontiMessiha, M. et al., “How Impurities affect the Lifetime of Plastic Products”, Polymer Testing, 2025. Studio utile per inquadrare l’impatto delle impurità polimeriche e non polimeriche sulla durabilità dei manufatti in plastica riciclata. “Influence of pre-treatment and single-/double-stage melt filtration on the material properties of post-consumer recycled PE film”, Polymers / PMC, 2024. Riferimento importante per valutare gli effetti della filtrazione singola e doppia su contaminanti, MFR, ceneri e stabilità del riciclato in PE post consumo. Demets, R. et al., “Addressing the complex challenge of understanding and quantifying substitution potential of mechanical recycling for plastics”, Resources, Conservation and Recycling, 2021. Fonte utile per contestualizzare l’eterogeneità delle balle selezionate e il ruolo delle contaminazioni nelle prestazioni del riciclato. Commission Regulation (EU) 2025/351, EUR-Lex, 2025. Riferimento normativo aggiornato per materiali e oggetti in plastica destinati al contatto con alimenti, con modifiche rilevanti anche sul tema delle plastiche riciclate e del controllo qualità. Regulation (EU) 2022/1616 e aggiornamenti collegati sul riciclo delle plastiche per contatto alimentare, EUR-Lex. Base normativa da considerare quando nell’articolo si accenna ai limiti della sola filtrazione nelle applicazioni food contact. EFSA – Plastic recycling process application procedure, aggiornamento 2026. Documento utile per chiarire che, allo stato attuale, la valutazione di sicurezza EFSA riguarda i processi di riciclo meccanico del PET post consumo destinato al food contact. EFSA – Recycled plastic materials, aggiornamento 2025–2026. Fonte istituzionale utile per richiamare l’evoluzione del quadro valutativo europeo sui processi di riciclo delle plastiche. Mapping of Plastics Recycling Processes & Technologies, 2026. Documento tecnico utile per inquadrare il ruolo della melt filtration nelle linee di riciclo meccanico e nella sequenza selezione–lavaggio–estrusione–filtrazione–pelletizzazione. Recycling Plastics from Residual Municipal Solid Waste, VTT, 2025. Fonte tecnica utile per il collegamento tra miglioramento della selezione, lavaggio e filtrazione industriale con filtri autopulenti.
SCOPRI DI PIU' Le Cause della Riduzione Qualitativa del Polipropilene Durante il Riciclo Meccanico
L’analisi dei flussi dei rifiuti in ingresso, la selezione, le miscele e l’impatto termico sulle prestazioni finalidi Marco ArezioIl polipropilene è una famiglia di polimeri molto utilizzata per la produzione di articoli nelle più svariate applicazioni, in quanto associa resistenza, facilità di colorazione e semplicità di impiego attraverso processi termici differenti come l’iniezione, il soffiaggio, l’estrusione e la termoformatura. È anche un polimero che si presta facilmente alle operazioni di compound, attraverso le quali si possono miscelare additivi che inducono modifiche alla struttura, incrementando così le prestazioni finali del prodotto, rendendolo più rigido o più flessibile o più performante agli sforzi di compressione, trazione o di taglio. In virtù della sua duttilità e della facilità di produzione, lo scarto che viene raccolto, per essere poi riciclato meccanicamente, presenta un’eterogeneità di composti che è importante conoscere, per poter prevenire eventuali errori qualitativi sulla materia prima seconda che si andrà a produrre. Innanzitutto vediamo come si svolge un normale processo di riciclo meccanico di un rifiuto in polipropilene.Lo scaro del polipropilene che viene avviato al riciclo si può presentare sotto forma di rifiuto rigido, per esempio le cassette dell’ortofrutta, i bancali, i paraurti, i flaconi, oppure sotto forma di rifiuto flessibile, come i sacchetti, i Big Bags, i teli e i film del settore del packaging. L’insieme di questi rifiuti dovranno preventivamente essere separati meccanicamente, in modo da creare un input di scarti dalla consistenza rigida e uno dalla consistenza flessibile, così da avviarli a processi di lavorazione differenti. Dopo avere fatto una prima sommaria cernita per macrocategorie, si cerca di separare i rifiuti in base alla tipologia di prodotto iniziale, per esempio i flaconi si separeranno dai secchi, i bancali dai prodotti farmaceutici, le cassette dell’ortofrutta dai tubi e così via. Anche per quanto riguarda i rifiuti flessibili si cercherà di separare le diverse tipologie di teli, in base alla tipologia di imballo per cui erano destinate, alle lavorazioni a cui sono state sottoposte e ai prodotti con cui sono stati in contatto. Questa seconda selezione è volta a creare una possibile omogeneità tra le famiglie di rifiuti selezionati, in modo da rendere il loro riciclo il più semplice e qualitativo possibile. Lo scarto ulteriormente selezionato verrà poi lavato, con processi a decantazione e meccanici, in modo da ridurre al minimo le contaminazioni presenti sulla scaglia, che potrebbero pregiudicarne le qualità meccaniche e l’aspetto estetico. Terminato il processo di lavaggio lo scarto rigido verrà asciugato, mentre quello flessibile passerà nel densificatore per agglomerare le parti leggere, in modo che sia maggiormente lavorabile nell’estrusione. Successivamente si utilizzerà questo semilavorato come alimentazione per gli estrusori nella preparazione delle ricette di nuovi granuli riciclati, ricreando il circolo virtuoso dell’economia circolare. Descritto brevemente il processo di riciclo meccanico del polipropilene vediamo quali possono essere i problemi più comuni da affrontare e come poterli risolvere. La prima cosa da verificare, nell’attività di riciclo meccanico del polipropilene, è la conoscenza tecnica delle differenze, nei flussi dei rifiuti in ingresso, sulle varie strutture molecolari del polimero. Infatti il peso molecolare, la sua cristallinità e la sua origine, tra omopimero e copolimero, possono influenzare le qualità fisico-meccaniche del prodotto finale. Ad esempio, i contenitori o i secchi per conservare lubrificanti o vernici sono comunemente realizzati in copolimero a blocchi, che ha un buon equilibrio tra proprietà di impatto e rigidità. Altri contenitori in polipropilene, come i flaconi per prodotti per l'igiene e la pulizia o i contenitori per latticini, possono anche essere realizzati in copolimero random o omopolimero, quindi, la differenza di temperatura di fusione varia tra omopolimeri (160-165 °C) e polipropilene copolimero (135-159 °C). Se queste differenti origini e caratteristiche del materiale venissero combinate fra loro durante il riciclo meccanico, ne scaturirebbe un granulo riciclato di qualità inferiore rispetto allo stesso prodotto attraverso una selezione del rifiuto più attenta. La seconda cosa da tenere presente è la possibile contaminazione del polipropilene con altre plastiche comuni come il PE. Tra i tanti polimeri, l’HDPE, è quello che crea più spesso una possibile contaminazione, se non separato precedentemente nel flusso di scarti in ingresso, infatti il PP e l’HDPE, entrambi della famiglia delle poliolefine, hanno una grande somiglianza nella loro struttura e hanno una densità inferiore a 1, galleggiano quindi nell’ acqua di lavaggio. Inoltre, durante le fasi di estrusione, il PP e l’HDPE hanno temperature di fusioni differenti, compresa tra 160 e 170 °C per il polipropilene e 130 °C per l’HDPE, portando quest’ultimo alla possibile degradazione termica, che si manifesta nella formazione di particelle nere che possono essere impresse sui prodotti finali, con carenze dal punto di vista estetiche. E’ quindi consigliabile limitare la presenza di HDPE sotto la soglia del 5%, per ridurre l’impatto negativo sui prodotti realizzati con la materia prima riciclata. La terza cosa da considerare, come abbiamo accennato prima, è il fatto che il PP si presta facilmente alle operazioni di compound, quindi lo scarto potrebbe contenere, cariche come il talco, il carbonato di calcio, la fibra di vetro, i metalli o colori particolarmente aggressivi. Sapendo che i vari additivi da compound hanno comportamenti fisici e meccanici diversi, sia in fase di trasformazione della materia prima che dal punto di vista estetico che prestazionale sul prodotto finito, è importante procedere all’analisi dei contenuti, con prove di laboratorio, per capire come utilizzare, durante le fasi di riciclo, lo scarto additivato. La quarta cosa che si deve tenere presente è il degrado del polimero, non solo quello di cui abbiamo accennato riguardante la fase termico-estrusiva per produrre il granulo, ma anche quella che possiamo definire foto-ossidativa, per cui un prodotto plastico esposto alla luce e al calore, genera un decadimento delle proprie prestazioni a causa dell’indebolimento e della modifica delle sue catene. Infatti, la degradazione ossidativa può essere generata non solo dalla degradazione termica, indotta dalla radiazione solare, ma anche da elevate sollecitazioni meccaniche. Quando il polimero si degrada, l'ossigeno presente nel materiale plastico disintegra le molecole e crea radicali liberi, che reagiscono rapidamente a catena con l'ossigeno. Si può quindi ricordare che il polipropilene, nell’ambito del riciclo meccanico, è un polimero con una spiccata proprietà di degradazione termica rispetto ad altre tipologie di plastica, sia durante il suo ciclo di vita (principalmente per foto-ossidazione), sia durante le fasi di lavorazione e riciclo. Il calore, le sollecitazioni meccaniche e le radiazioni ultraviolette modificano fortemente la struttura e la morfologia e, di conseguenza, le caratteristiche e le proprietà del polipropilene riciclato. Sia l'allungamento che la resistenza all'urto sono le proprietà maggiormente influenzate dal fenomeno del degrado, oltre a cedimenti di scolorimento e altri danni estetici che devono essere presi in considerazione. Come ultimo aspetto, tra molti altri che si possono illustrare, citerei la problematica dell’odore che può accompagnare i rifiuti in polipropilene da post consumo. L’odore nell’input del rifiuto può formarsi a causa della commistione tra plastiche che hanno contenuto liquidi o solidi aggressivi, o causati dalla fermentazione biologica degli scarti alimentari o dalla presenza di composti chimici, come i tensioattivi, che possono impregnare il polipropilene. Le fasi di lavaggio, anche molto accurate, generalmente possono ridurre l’impatto odorifero ma difficilmente sono risolutive del problema. Essendo la presenza dell’odore nelle plastiche riciclate da post consumo sgradevole per i prodotti finali, e non essendoci, ad oggi, un sistema di asportazione definitiva, si rende necessario dover separare i flussi di rifiuto in entrata, attraverso una verifica analitica, tra quelli che risultano contaminati da composti chimici sgradevoli. Questa operazione viene svolta velocemente, in modo preciso ed analitico, con un test sul campione di rifiuto in ingresso, impiegando la gascromatografia a mobilità ionica, che consiste nell’inserimento all’interno di una provetta di un piccolo frammento di rifiuto plastico, caricandolo poi nella macchina da laboratorio che ci darà la curva dei composti chimici odoriferi presenti nel rifiuto campionato. Così facendo, senza ombra di dubbio, avremo la piena conoscenza di quali odori e di quale intensità sarà composto il nostro granulo che andremo a produrre.
SCOPRI DI PIU' 1953: La Storia della Nascita del Policarbonato
di Marco ArezioIl policarbonato è un prodotto termoplastco appartenente alla famiglia dei tecnopolimeri che è stato scoperto attraverso le reazioni di sintesi realizzate da Hermann Schnell nel 1953.Ma chi è Hermann Schnell?Nasce a Gaienhofen, in Germania, nel settembre 1916 e, dopo aver completato il sevizio militare, inizia lo studio della fisica e della chimica all'Università Albert-Ludwigs di Friburgo, in Germania, dove ha studiato con il Premio Nobel Professor Hermann Staudinger (Premio Nobel per la Chimica nel 1953).Terminati gli studi entra nella società Bayer AG nel dipartimento di ricerca e sviluppo che era situato a Leverkusen in Germania. Hermann Schnell, in collaborazione con il suo team di ricercatori, scopre una nuova plastica attraverso una particolare reazione di sintesi dal bisfenolo A e fosgene, che viene nominato successivamente policarbonato, le cui doti primarie sono la trasparenza, l'infrangibilità e la leggerezza. il 16 Ottobre del 1953 viene attribuito il brevetto sul policarbonato, dando vita ad un futuro successo commerciale del prodotto in tutto il mondo. A soli 36 anni, Hermann Schnell, passa a dirigere il dipartimento di ricerca e sviluppo e viene incaricato quale responsabile della fondazione di un secondo laboratorio per la Bayer Central Research a Krefeld-Uerdingen sempre in Germania. Bayern produrrà e commercializzerà il policarbonato di Hermann Schnell sotto il nome di Makrolon® attivando la produzione nello stabilimento di a Uerdingen, in Germania. La sua lunga carriera all'interno di Bayer, nel campo della ricerca e sviluppo, si concluderà nel 1975, anno in cui andò in pensione. Nel 1995 ha istituito la Fondazione Hermann-Schnell con 500.000 euro del suo denaro personale per sostenere i giovani scienziati nel campo della ricerca chimica macromolecolare.Categoria: notizie - tecnica - plastica - policarbonato
SCOPRI DI PIU' Filtrazione Avanzata del Fuso per Polimeri Riciclati Altamente Contaminati: Strategie e Tecnologie per l'Efficienza Produttiva
Scopri le soluzioni nella filtrazione del fuso per riciclati complessi: sistemi a retrolavaggio continuo, a raschiamento e laserdi Marco ArezioIl settore del riciclo dei polimeri è in costante crescita, spinto dalla crescente domanda di sostenibilità e dalla necessità di ridurre l'impatto ambientale. Tuttavia, la gestione di flussi di rifiuti plastici altamente contaminati rappresenta una delle sfide più significative. Impurità come metalli, carta, legno, fibre tessili e, in particolare, i gel (polimeri degradati o reticolati) possono compromettere seriamente la qualità del prodotto finale e l'efficienza del processo di estrusione. La filtrazione del fuso è un'operazione critica che mira a rimuovere queste impurità, garantendo un polimero riciclato di alta qualità e minimizzando le interruzioni della produzione. I sistemi di filtrazione tradizionali spesso non sono all'altezza delle esigenze dei materiali altamente contaminati, portando a frequenti fermi macchina per la pulizia o la sostituzione degli elementi filtranti. Questo articolo tecnico esplora le innovazioni più recenti nella progettazione e ottimizzazione dei sistemi di filtrazione del fuso, capaci di gestire carichi elevati di impurità e gel, migliorando significativamente l'efficienza produttiva e la sostenibilità del processo di riciclo. L'Evoluzione dei Sistemi di Filtrazione del Fuso: Oltre il Filtro a Candela I filtri a candela, sebbene efficaci per materiali con basse percentuali di contaminanti, mostrano i loro limiti con i riciclati post-consumo. La loro superficie filtrante limitata e la necessità di interruzioni frequenti per la pulizia o la sostituzione li rendono poco idonei per applicazioni ad alta contaminazione. La ricerca e lo sviluppo hanno portato all'introduzione di tecnologie più sofisticate, progettate per operare in continuo o con minimi fermi macchina, garantendo una maggiore produttività e una migliore qualità del prodotto. Filtri a Retrolavaggio Continuo: La Soluzione per l'Operatività Ininterrotta I filtri a retrolavaggio continuo rappresentano una pietra miliare nell'evoluzione della filtrazione del fuso. Il loro principio di funzionamento si basa sulla presenza di due o più elementi filtranti (schermi o cartucce) che operano in parallelo. Quando un elemento filtrante si intasa, una parte del fuso pulito viene deviata e fatta fluire in senso inverso attraverso l'elemento intasato, espellendo le impurità accumulate. Questo processo avviene automaticamente e senza interruzioni del flusso principale, permettendo una produzione continua. I sistemi più avanzati utilizzano sensori di pressione differenziale per monitorare il grado di intasamento e avviare il retrolavaggio solo quando necessario, ottimizzando l'efficienza e riducendo lo spreco di materiale. L'efficacia di questi sistemi dipende dalla corretta progettazione della geometria degli schermi e dalla gestione della pressione e della temperatura durante il retrolavaggio. Filtri a Raschiamento: Robustezza e Autopulizia per Contaminanti Abrasivi I filtri a raschiamento, noti anche come filtri a superficie raschiante, sono particolarmente adatti per la gestione di materiali con elevate quantità di impurità fibrose, abrasive o di grandi dimensioni. Questi sistemi sono dotati di un elemento filtrante cilindrico o conico, sulla cui superficie interna o esterna ruota una lama o un sistema di raschiamento. Le impurità vengono rimosse meccanicamente dalla superficie filtrante e convogliate in una camera di raccolta, da cui possono essere scaricate periodicamente senza interrompere il processo. La robustezza di questi filtri li rende ideali per applicazioni gravose, dove altri sistemi potrebbero subire danni o intasamenti rapidi. L'ottimizzazione del design delle lame e della velocità di rotazione è cruciale per massimizzare l'efficienza di pulizia e minimizzare l'usura. Tecnologie Laser per la Filtrazione: Precisione e Durata Senza Precedenti Una delle innovazioni più promettenti nel campo della filtrazione del fuso è l'applicazione della tecnologia laser. I filtri laser utilizzano una matrice di fori microscopici creati con precisione laser su un tamburo rotante o una piastra. Il fuso passa attraverso questi fori, mentre le impurità più grandi vengono trattenute sulla superficie. Un sistema di raschiamento o un getto d'aria/gas rimuove continuamente le impurità dalla superficie del tamburo. La dimensione e la forma dei fori possono essere controllate con estrema precisione, consentendo una filtrazione molto fine e una maggiore efficienza nella rimozione dei gel. La durabilità degli elementi filtranti laser è superiore rispetto agli schermi tradizionali, riducendo i costi di manutenzione e i tempi di fermo. Questa tecnologia è particolarmente vantaggiosa per la produzione di film sottili o fibre, dove la presenza di anche minime impurità può compromettere gravemente la qualità del prodotto. Gestione dei Gel e delle Micro-Impurità: Sfide e Soluzioni Integrate I gel rappresentano una sfida unica nella filtrazione del fuso. Essendo di natura polimerica, spesso hanno una densità simile al polimero fuso e possono deformarsi sotto pressione, rendendo difficile la loro rimozione meccanica. Le innovazioni nella progettazione degli elementi filtranti, come l'uso di geometrie a spirale o a "labirinto", e l'ottimizzazione delle condizioni operative (temperatura e pressione) possono migliorare l'efficienza nella cattura dei gel. Inoltre, l'integrazione di più stadi di filtrazione con diverse finezze e tipologie di filtri (ad esempio, un filtro a raschiamento per le impurità più grandi seguito da un filtro a retrolavaggio o laser per le micro-impurità e i gel) è una strategia efficace per affrontare la complessità dei riciclati altamente contaminati. Ottimizzazione del Processo: Monitoraggio, Automazione e Manutenzione Predittiva L'efficienza di un sistema di filtrazione non dipende solo dalla tecnologia del filtro, ma anche dalla sua integrazione nel processo di estrusione. Sistemi di monitoraggio avanzati, che misurano continuamente la pressione differenziale, la temperatura e la portata, consentono di rilevare in tempo reale l'intasamento degli elementi filtranti e di attivare automaticamente le procedure di pulizia o retrolavaggio. L'automazione dei sistemi di scarico delle impurità e la gestione intelligente dei cicli di pulizia riducono al minimo l'intervento umano e massimizzano l'uptime. L'implementazione di strategie di manutenzione predittiva, basate sull'analisi dei dati operativi, permette di anticipare l'usura degli elementi filtranti e di pianificare gli interventi di manutenzione, evitando fermi macchina non programmati. Impatto sulla Qualità del Prodotto Finale e Sostenibilità Economica L'adozione di sistemi di filtrazione avanzati ha un impatto diretto sulla qualità del polimero riciclato. La rimozione efficiente di impurità e gel si traduce in un prodotto con migliori proprietà meccaniche, ottiche ed estetiche, rendendolo competitivo con i polimeri vergini per un'ampia gamma di applicazioni. Questo non solo aumenta il valore del materiale riciclato, ma apre anche nuove opportunità di mercato. Dal punto di vista economico, la riduzione dei tempi di fermo macchina, l'ottimizzazione del consumo energetico (grazie a una minore pressione di filtrazione) e la diminuzione degli scarti contribuiscono a una significativa riduzione dei costi operativi e a un aumento della redditività complessiva del processo di riciclo. Prospettive Future: Intelligenza Artificiale e Materiali Autopulenti Il futuro della filtrazione del fuso per riciclati altamente contaminati si orienta verso soluzioni ancora più intelligenti e autonome. L'integrazione dell'intelligenza artificiale (AI) e del machine learning (ML) permetterà ai sistemi di filtrazione di "apprendere" dal comportamento del fuso e delle impurità, ottimizzando dinamicamente i parametri operativi per massimizzare l'efficienza e la durata degli elementi filtranti. La ricerca sui materiali autopulenti e sulle superfici con proprietà anti-adesive potrebbe rivoluzionare ulteriormente il design dei filtri, riducendo la frequenza delle operazioni di pulizia e prolungando la vita utile dei componenti. Queste innovazioni apriranno nuove frontiere per il riciclo dei polimeri, rendendolo ancora più efficiente, sostenibile ed economicamente vantaggioso.© Riproduzione Vietata
SCOPRI DI PIU' Ottimizzazione della Resistenza a Delaminazione nei Materiali Compositi in Fibra di Carbonio e Resina Epossidica
Analisi sperimentale dell’influenza di parametri di processo sulla tenacità interlaminare di prepreg in fibra di carbonio per applicazioni nautichedi Marco ArezioLa crescente diffusione dei materiali compositi in fibra di carbonio nel settore nautico ha reso indispensabile la comprensione approfondita dei meccanismi di danneggiamento che possono comprometterne l’integrità strutturale. Tra questi, la delaminazione—ovvero la separazione tra le lamine che compongono un laminato—costituisce una delle modalità di frattura più critiche, essendo in grado di ridurre drasticamente la rigidità e la resistenza residua della struttura, soprattutto in ambienti sottoposti a carichi ciclici o impatti accidentali. Le origini di tali fratture sono molteplici e spesso riconducibili a imperfezioni produttive, errori di progettazione o condizioni di servizio impreviste. In tale contesto, l’ottimizzazione delle condizioni di reticolazione dei compositi a matrice epossidica e rinforzo unidirezionale in fibra di carbonio si configura come leva strategica per migliorarne la tenacità interlaminare. L’obiettivo di questo studio è indagare sperimentalmente l’influenza di tre variabili chiave: lo spessore della lamina, la composizione della matrice epossidica e le condizioni di raffreddamento al termine del ciclo di cura. Sono state condotte prove in modo I (Double Cantilever Beam - DCB) e in modo II (End Loaded Split - ELS) per caratterizzare il comportamento del materiale in presenza di diversi meccanismi di frattura. Materiali e Metodi I materiali presi in esame sono prepreg unidirezionali a base di fibra di carbonio e resina epossidica, comunemente impiegati nella cantieristica nautica ad alte prestazioni. I tre prepreg utilizzati presentano caratteristiche differenti: - Materiale A (SE84 - grammatura 300 g/m²) - Materiale B (SE84 - grammatura 450 g/m²) - Materiale C (MTM57 - grammatura 300 g/m²) La percentuale volumetrica di fibra è pari al 63% per tutti i materiali. Le lamine sono state stratificate manualmente per ottenere laminati unidirezionali da 10 o 12 strati, a seconda della geometria di prova richiesta. Il processo di reticolazione è stato condotto mediante tecnica del sacco a vuoto, con l’impiego di peel-ply, film forato a densità variabile, bleeder e sacco in poliammide. Due varianti del ciclo di cura sono state applicate: un raffreddamento lento naturale (spegnimento del forno) e uno rapido mediante immersione in acqua e ghiaccio. La regolazione della quantità di resina nel laminato è stata effettuata variando pressione e tipologia di film forato. Influenza dello Spessore della Lamina Un incremento dello spessore della lamina, ottenuto passando da 300 a 450 g/m² (materiali A vs. B), ha determinato un chiaro aumento della resistenza a delaminazione durante la propagazione. Il materiale B ha mostrato, inoltre, una significativa presenza di fibre bridging, fenomeno che contribuisce alla dissipazione energetica e al ritardo dell’avanzamento della cricca. Tuttavia, il tasso di rilascio di energia all’innesco è risultato simile per entrambi i materiali, suggerendo che il contributo dello spessore si manifesti prevalentemente durante la propagazione. Effetto della Matrice Epossidica A parità di grammatura e fibra, il confronto tra i materiali A e C ha messo in evidenza il ruolo critico della formulazione della resina. Il materiale C (MTM57) ha presentato una maggiore energia dissipata, con un valore finale circa quattro volte superiore a quello del materiale A. Ancora una volta, il fibre bridging si è manifestato come meccanismo di toughening significativo. La resina MTM57 si è dunque dimostrata più efficace nel supportare i fenomeni dissipativi associati alla frattura interlaminare. Velocità di Raffreddamento Il raffreddamento rapido (C-R) ha comportato un aumento sia dei carichi massimi che della tenacità a frattura, in entrambi i modi di prova. Tale comportamento è attribuibile alla maggiore tenacità della matrice epossidica sviluppata durante una transizione vetrosa più rapida, a fronte di un’interfaccia fibra-matrice potenzialmente più debole. Nelle prove in modo II, tuttavia, la propagazione è avvenuta in maniera istantanea, impedendo la determinazione di R-curve ma confermando il trend tramite i valori all’innesco. Variazione del Contenuto di Resina L’incremento della percentuale di resina (dal 27% al 36%) ha comportato un miglioramento della resistenza in modo I, specialmente tra i livelli 27% e 33%, con un comportamento asintotico per valori superiori. L’interpretazione è legata alla maggiore estensione della zona plastica interlaminare, che consente una dissipazione energetica più efficace all’apice della cricca. Curiosamente, in modo II si è osservato un trend inverso, con una diminuzione della tenacità all’aumentare della resina. Questo comportamento, in apparente contraddizione, suggerisce che le sollecitazioni di taglio caratteristiche del modo II penalizzino l’eccesso di matrice, che può portare a una minore coesione complessiva. Conclusioni L’indagine sperimentale condotta ha dimostrato che i parametri di processo nella fabbricazione di laminati in fibra di carbonio e resina epossidica influiscono in modo decisivo sulla resistenza a delaminazione. Mentre l’innesco della cricca sembra relativamente insensibile alla maggior parte delle variazioni, la fase di propagazione è fortemente influenzata da: - Lo spessore della lamina, che favorisce fibre bridging e dissipa più energia - La tipologia di matrice, che determina la capacità della resina di supportare lo sviluppo della zona di frattura - Il raffreddamento rapido, che migliora la tenacità della matrice a scapito dell’interfaccia - La percentuale di resina, che rafforza la risposta in modo I ma può indebolirla in modo II La complessità dei meccanismi osservati e la differente risposta tra modo I e II evidenziano la necessità di un approccio multiscala e multifattoriale nella progettazione di materiali compositi ad alta prestazione, soprattutto nei settori critici come quello nautico. © Riproduzione VietataFonti e Riferimenti ISO 15024:2001 – “Fibre-reinforced plastic composites – Determination of Mode I interlaminar fracture toughness.” D. R. Moore, A. Pavan, "Fracture Mechanics Testing Methods for Polymers, Adhesives and Composites", ESIS TC4. K. Hojo et al., “Mode II interlaminar fracture of composite materials: Experimental methods and recent understanding”, Composites Science and Technology. M. J. Hogg, “Matrix effects on interlaminar fracture toughness”, Journal of Composite Materials.
SCOPRI DI PIU'
