







 Tecnologie Elettrochimiche per il Riciclo dello Zinco da Rifiuti Industriali: Efficienza e Sostenibilità
Un’analisi delle potenzialità e dei benefici ambientali delle tecnologie elettrochimiche nel recupero dello zinco dagli scarti industriali, con particolare attenzione a emissioni e resa del processodi Marco ArezioIl riciclo dei metalli dalle scorie industriali è una priorità per molti settori, sia per ridurre l’impatto ambientale dei rifiuti sia per recuperare risorse preziose come lo zinco. Lo zinco, utilizzato in una vasta gamma di applicazioni, dai rivestimenti anticorrosivi alla produzione di batterie, è spesso presente negli scarti delle industrie metallurgiche, chimiche e dei materiali. Una delle tecnologie emergenti più promettenti per il recupero dello zinco è il riciclo elettrochimico, un metodo che sfrutta l’elettrolisi per separare e recuperare metalli puri da soluzioni e sospensioni contenenti residui metallici. Questo articolo esplorerà l’efficienza e l’efficacia delle tecnologie elettrochimiche nel recupero dello zinco, valutando anche l’impatto ambientale in termini di emissioni. Il Principio del Riciclo Elettrochimico dello ZincoIl riciclo elettrochimico dello zinco si basa su processi di ossidoriduzione, in cui il metallo presente nei rifiuti industriali viene prima disciolto in una soluzione elettrolitica e poi recuperato tramite elettrolisi. Durante il processo, un elettrodo positivo (anodo) e uno negativo (catodo) vengono immersi nella soluzione contenente zinco disciolto. Applicando una corrente elettrica, gli ioni di zinco si riducono e si depositano sul catodo, sotto forma di zinco metallico. Il processo richiede una preparazione accurata della soluzione elettrolitica e un controllo preciso dei parametri operativi, come la densità di corrente, la concentrazione di zinco e il pH della soluzione. Le variabili devono essere ottimizzate per ottenere un’efficienza massima nel recupero del metallo, minimizzando al contempo il consumo di energia e la formazione di sottoprodotti indesiderati. Efficienza del Processo di Recupero dello ZincoL'efficienza delle tecnologie elettrochimiche per il riciclo dello zinco può essere misurata in termini di resa e purezza del metallo recuperato. I parametri che influenzano maggiormente l'efficienza sono: Densità di Corrente: Una densità di corrente ottimale è cruciale per garantire un’adeguata velocità di deposizione dello zinco. Una densità troppo elevata può causare l’ossidazione e la formazione di composti indesiderati, mentre una densità troppo bassa rallenta il processo e ne riduce l'efficienza. Concentrazione di Zinco nella Soluzione: Una concentrazione adeguata di ioni di zinco è necessaria per mantenere un flusso costante di materiale verso il catodo. Livelli troppo bassi di zinco possono causare depositi irregolari e la formazione di impurità, mentre concentrazioni elevate aumentano il rischio di formazione di sottoprodotti come ossidi di zinco. pH e Composizione della Soluzione Elettrolitica: La composizione della soluzione e il pH giocano un ruolo essenziale nel controllo della stabilità degli ioni di zinco e nella prevenzione di reazioni collaterali. L'uso di additivi specifici nella soluzione elettrolitica può migliorare la qualità del deposito di zinco e aumentare l'efficienza complessiva. Temperature di Operazione: Temperature elevate possono migliorare la mobilità degli ioni e ridurre la resistenza elettrica, migliorando l'efficienza del processo. Tuttavia, un controllo rigoroso è necessario per evitare l'evaporazione o la decomposizione della soluzione. Studi recenti dimostrano che l'efficienza del recupero di zinco tramite elettrochimica può raggiungere il 90-95%, con una purezza del prodotto che supera il 98%, a patto che vengano mantenute condizioni ottimali di processo. Ciò rappresenta un risultato significativo rispetto ad altre tecniche di riciclo, come la pirometallurgia, che richiedono temperature molto più elevate e generano maggiori emissioni di gas. Impatto Ambientale e Riduzione delle Emissioni Una delle principali preoccupazioni per le tecnologie di riciclo industriale è il loro impatto ambientale, in particolare le emissioni di gas serra e altri inquinanti. Il riciclo elettrochimico dello zinco presenta diversi vantaggi in termini di sostenibilità: Basse Emissioni di CO₂: A differenza dei processi pirometallurgici, che richiedono combustibili fossili per raggiungere le alte temperature necessarie alla fusione dei metalli, il riciclo elettrochimico richiede solo energia elettrica. Se alimentato da fonti rinnovabili, questo processo può essere praticamente privo di emissioni di CO₂. Assenza di Emissioni di Ossidi di Zinco: La pirometallurgia, durante la fusione, produce ossidi di zinco che devono essere successivamente ridotti, generando ulteriori emissioni. Nel processo elettrochimico, invece, lo zinco viene recuperato direttamente dalla soluzione, riducendo la necessità di trattamenti aggiuntivi e abbattendo le emissioni inquinanti. Minimo Impatto sulle Acque: Le soluzioni elettrolitiche possono essere rigenerate e riutilizzate nel processo, riducendo l'impatto sulle risorse idriche. Inoltre, grazie a un trattamento delle acque reflue efficace, è possibile recuperare la maggior parte degli additivi utilizzati, minimizzando il rilascio di sostanze chimiche nell'ambiente. Riduzione dei Rifiuti Solidi: Gli scarti solidi prodotti dal processo elettrochimico sono ridotti rispetto a quelli generati dai metodi convenzionali. In molti casi, i residui possono essere trattati per il recupero di altri metalli presenti in tracce, aumentando l’efficienza complessiva del riciclo. Confronto con Altri Metodi di Riciclo Il riciclo elettrochimico dello zinco offre diversi vantaggi rispetto ad altri metodi di recupero: Pirometallurgia: Questo metodo richiede alte temperature e comporta elevate emissioni di CO₂ e altri inquinanti atmosferici. Sebbene la pirometallurgia sia efficace per trattare grandi quantità di materiale, risulta meno sostenibile e più costosa a lungo termine rispetto all’elettrochimica. Idrometallurgia Tradizionale: I processi idrometallurgici prevedono la dissoluzione dello zinco in soluzioni acide e la successiva precipitazione o estrazione chimica. Sebbene questo metodo sia meno inquinante rispetto alla pirometallurgia, comporta l’uso di reagenti chimici che devono essere smaltiti, e non permette di ottenere zinco puro senza ulteriori trattamenti. Recupero Meccanico: In alcuni casi, lo zinco può essere separato meccanicamente dai rifiuti, ma questa tecnica è limitata ai materiali che contengono zinco in forma libera, e non è applicabile agli scarti chimicamente complessi. Riciclo Elettrochimico: Questo metodo combina la purezza del prodotto della pirometallurgia con la sostenibilità della idrometallurgia, permettendo un recupero di zinco puro senza emissioni significative e con un basso impatto ambientale. Inoltre, l'elettrochimica consente un controllo più preciso sui parametri di processo, riducendo gli scarti e migliorando la qualità del prodotto. Conclusioni e Prospettive Future Le tecnologie elettrochimiche rappresentano una soluzione promettente per il riciclo dello zinco da rifiuti industriali, offrendo un’efficienza elevata e un impatto ambientale ridotto. Sebbene siano necessari ulteriori sviluppi per migliorare la sostenibilità economica del processo, in particolare per quanto riguarda il costo dell'energia e degli elettrodi, il riciclo elettrochimico si conferma come una delle alternative più sostenibili disponibili. Per il futuro, la ricerca dovrebbe concentrarsi sull'ottimizzazione dei materiali degli elettrodi e sulle fonti energetiche rinnovabili per alimentare il processo. Un'area di sviluppo particolarmente interessante è rappresentata dall'integrazione del riciclo elettrochimico in sistemi di economia circolare, dove il recupero dello zinco possa essere integrato con altri metalli o materiali, migliorando ulteriormente l’efficienza complessiva e riducendo al minimo l’impatto ambientale. In conclusione, il riciclo elettrochimico dello zinco non solo rappresenta un'opportunità per ridurre i rifiuti e recuperare risorse preziose, ma può anche contribuire significativamente alla sostenibilità del settore industriale, in linea con gli obiettivi di riduzione delle emissioni e di minimizzazione dell’impatto ambientale.© Riproduzione Vietata
SCOPRI DI PIU' Il Futuro Sostenibile del Granulo Riciclato in LLDPE: Innovazione e Applicazioni
Scopri come il Riciclo Avanzato dell' LLDPE Connette l'Industria della Plastica all'Economia Circolaredi Marco ArezioIl polietilene lineare a bassa densità (LLDPE) è un materiale plastico ampiamente utilizzato in numerosi prodotti, dall'imballaggio flessibile ai manufatti agricoli. La sua flessibilità, resistenza e durabilità lo rendono un candidato ideale per molteplici applicazioni. Tuttavia, l'impiego massiccio di LLDPE solleva preoccupazioni ambientali legate alla gestione dei rifiuti e alla sostenibilità. Il riciclo del LLDPE, in particolare sotto forma di granulo riciclato, emerge come una soluzione promettente per affrontare queste sfide, consentendo di ridurre l'impatto ambientale associato alla produzione e allo smaltimento dei materiali plastici. Processo di Produzione dell'LLDPE Il polietilene lineare a bassa densità (LLDPE) è prodotto attraverso un processo di polimerizzazione che utilizza catalizzatori specifici per ottenere una struttura molecolare unica, che conferisce al materiale le sue caratteristiche desiderate di resistenza, duttilità e flessibilità. La produzione dell'LLDPE può essere suddivisa in diverse fasi chiave:Il polietilene lineare a bassa densità (LLDPE) è prodotto attraverso un processo di polimerizzazione, come abbiamo visto, che coinvolge l'unione di monomeri di etilene in lunghe catene polimeriche. Questo processo si svolge tipicamente in due modi principali: Polimerizzazione in fase gassosa: L'etilene gassoso viene iniettato in un reattore contenente un catalizzatore, solitamente a base di titanio o cromo. Le condizioni di pressione e temperatura elevate facilitano l'unione dei monomeri di etilene, formando il polimero LLDPE. Polimerizzazione in soluzione o in slurry: L'etilene viene disciolto in un solvente o sospeso in una miscela sotto forma di slurry, con l'aggiunta di un catalizzatore. La reazione di polimerizzazione avviene in queste condizioni, portando alla formazione di LLDPE. La scelta del processo dipende dalle specifiche esigenze di produzione e dalle caratteristiche desiderate nel prodotto finale. Il LLDPE prodotto è noto per la sua resistenza alle sollecitazioni meccaniche e chimiche, la flessibilità e la capacità di formare film sottili di alta qualità. Controllo di Qualità Prima di essere distribuito, il LLDPE subisce rigorosi test di controllo qualità per assicurare che le proprietà meccaniche e chimiche rispettino gli standard richiesti per le applicazioni specifiche. Processo di Riciclo del LLDPE Il riciclo del LLDPE inizia con la raccolta e la selezione dei rifiuti di plastica, seguita da una serie di passaggi che trasformano il materiale usato in granuli riciclati pronti per un nuovo ciclo di produzione: Raccolta e Selezione: I rifiuti di LLDPE vengono raccolti e separati da altri tipi di plastica e contaminanti. Questo passaggio è cruciale per garantire la purezza del materiale riciclato. Lavaggio e Pulizia: I materiali selezionati vengono lavati per rimuovere impurità, residui di cibo, etichette e adesivi. Questo processo include solitamente una fase di triturazione, che riduce il materiale in pezzi più piccoli, facilitandone il lavaggio. Rigenerazione e Pelletizzazione: I frammenti puliti di LLDPE vengono poi fusi in un estrusore, che omogenizza il materiale. Durante l'estrusione, il materiale fuso viene filtrato per rimuovere eventuali contaminanti rimasti. Infine, il LLDPE fuso viene tagliato in piccoli granuli, pronti per essere utilizzati nella produzione di nuovi oggetti. Questo processo non solo riduce la quantità di rifiuti destinati alle discariche ma contribuisce anche a conservare le risorse naturali e a ridurre l'impatto ambientale associato alla produzione di nuove plastiche. Vantaggi Ambientali del Riciclo del LLDPE Il riciclo del LLDPE porta numerosi benefici ambientali, cruciale per migliorare le sfide globali legate ai rifiuti di plastica e alla sostenibilità. Ecco i principali vantaggi: Riduzione dell'Impronta di Carbonio: La produzione di granulo riciclato in LLDPE richiede meno energia rispetto alla produzione di LLDPE vergine. Ciò si traduce in una significativa riduzione delle emissioni di gas serra, contribuendo alla lotta contro il cambiamento climatico. Conservazione delle Risorse Naturali: L'utilizzo di materiale riciclato riduce la dipendenza dalle risorse fossili, come il petrolio e il gas naturale, necessarie per produrre etilene, il monomero di base del LLDPE. Promozione dell'Economia Circolare: Il riciclo del LLDPE si inserisce nell'idea di economia circolare, dove i materiali vengono riutilizzati e riciclati il più possibile, riducendo i rifiuti e migliorando l'efficienza delle risorse. Applicazioni del Granulo Riciclato in LLDPE Grazie alle sue proprietà, il granulo riciclato in LLDPE trova impiego in diversi settori: Imballaggio Flessibile: Sacchetti per la spesa, film per imballaggi alimentari e materiali di imballaggio protettivo sono alcuni esempi dove il granulo riciclato in LLDPE viene utilizzato, sfruttando la sua flessibilità e resistenza. Prodotti per l'Agricoltura: Teli per pacciamatura, tubi per l'irrigazione e reti protettive sono prodotti agricoli fabbricati con LLDPE riciclato, beneficiando della sua durabilità e resistenza agli agenti atmosferici. Beni di Consumo e Industriale: Contenitori, cestini per la raccolta differenziata e componenti industriali sono altri esempi di applicazioni del LLDPE riciclato, che ne valorizzano la resistenza e la versatilità. Problemi e Limitazioni Nonostante i numerosi vantaggi, il riciclo del LLDPE presenta alcune difficoltà: Qualità e Uniformità del Materiale: La variabilità nella qualità dei rifiuti di plastica può influenzare le proprietà del granulo riciclato, rendendo a volte difficile l'uso in applicazioni che richiedono specifiche tecniche strette. Limitazioni Tecniche: Alcune applicazioni, specialmente quelle che richiedono materiale con proprietà meccaniche o di barriera specifiche, possono essere difficili da realizzare con il LLDPE riciclato a causa delle sue variazioni di performance. Superamento delle Barriere Tecnologiche e di Mercato: Per incrementare l'uso del LLDPE riciclato, sono necessarie innovazioni tecnologiche che migliorino la qualità del materiale riciclato e strategie di mercato che ne promuovano l'adozione. Innovazioni Tecnologiche nel Riciclo del LLDPE Le innovazioni tecnologiche giocano un ruolo cruciale nel migliorare l'efficienza e l'efficacia del processo di riciclo del LLDPE, affrontando le problematiche legate alla qualità e all'applicabilità del materiale riciclato. Di seguito vengono illustrate alcune delle principali innovazioni in questo campo: Tecnologie di Separazione Avanzate: Nuovi metodi di separazione e purificazione, come la tecnologia NIR (Near Infrared) e le tecniche di flottazione, consentono una migliore selezione dei materiali, aumentando la purezza del LLDPE riciclato e migliorandone le proprietà. Processi di Compatibilizzazione: Lo sviluppo di additivi compatibilizzanti aiuta a migliorare le interazioni tra diversi tipi di plastiche nel riciclo misto, migliorando la qualità del prodotto finale e ampliandone le possibili applicazioni. Raffinamento della Qualità attraverso il Riciclo Chimico: Il riciclo chimico, che converte i polimeri in monomeri o in altri composti chimici intermedi, offre la possibilità di produrre LLDPE riciclato con qualità paragonabile a quella del vergine, superando le limitazioni delle tecniche di riciclo meccanico. Tendenze di Mercato e Impatto delle Politiche Ambientali Il mercato del LLDPE riciclato è influenzato da diverse tendenze globali e politiche ambientali: Crescente Domanda di Materiali Sostenibili: La crescente consapevolezza ambientale tra consumatori e aziende spinge la domanda di materiali riciclati, inclusi il LLDPE riciclato, specialmente in settori come l'imballaggio, dove la sostenibilità sta diventando un criterio di scelta sempre più importante. Impatto delle Politiche Ambientali: Legislazioni e normative, come le direttive sull'economia circolare dell'Unione Europea, che impongono quote di contenuto riciclato nei prodotti e incentivano la riduzione dei rifiuti di plastica, stimolano l'industria a investire nel riciclo e nell'uso di materiali riciclati. Innovazioni nella Supply Chain: L'integrazione verticale e le partnership lungo la catena di fornitura del riciclo stanno migliorando l'efficienza del processo di riciclo e la qualità del materiale riciclato, rendendo il LLDPE riciclato più competitivo sul mercato.
SCOPRI DI PIU' Il PVC Riciclato e gli Stabilizzanti
Cosa sono, cosa servono e come si scelgono gli additivi stabilizzanti per il PVC riciclatodi Marco ArezioÈ importante sapere che il PVC puro non si presta a quasi nessuna applicazione: per questo motivo, nei processi di trasformazione, vengono sempre aggiunti al PVC degli additivi che proteggono il polimero durante la lavorazione, così da impedirne la degradazione e permettono, inoltre, di migliorare le caratteristiche del manufatto risultante in funzione della sua destinazione d’uso finale. La formulazione del materiale è infatti definita considerando tre aspetti fondamentali: – Tipo di lavorazione: il materiale deve essere in grado di resistere alle sollecitazioni e alle temperature coinvolte nel processo, essere nella forma giusta (dry-blend, granulo, lattice, ecc.), essere sufficientemente stabile e avere proprietà adeguate per il tipo di lavorazione; – Applicazione finale: bisogna tenere in considerazione l’utilizzo finale del prodotto, le sollecitazioni, ambienti ostili, o anche limitazioni particolari imposte, per esempio, per contatto cibi o in campo medico; – Costo: aspetto sempre importante; funzione della quantità e del tipo di additivi. Una formulazione tipica, per il PVC rigido, comprende la resina, lo stabilizzante termico (evita la degradazione), gli aiutanti di processo (migliorano le caratteristiche del fuso e la lavorabilità) e il lubrificante. Per il PVC plastificato si utilizza una base analoga, ma si aggiungono i plastificanti. Altri additivi sono i coloranti e le cariche. Le cariche vengono inserite principalmente per ridurre le quantità di PVC a parità di volume e quindi per ridurre i costi, ma influiscono anche sulle proprietà aumentando la durezza e rigidità del prodotto finito. Un additivo non deve né volatilizzare durante la trasformazione né essudare verso la superficie nel corso dell’utilizzazione del manufatto. Ciò significa che l’additivo deve avere una bassa tensione di vapore ad alte temperature e non deve precipitare o cristallizzare migrando dalla matrice polimerica durante l’invecchiamento. Mentre gli additivi insolubili, come le cariche e i pigmenti, non danno luogo a questi fenomeni di migrazione, al contrario, gli additivi solubili, come i plastificanti di basso peso molecolare, sono suscettibili di fenomeni di migrazione sia durante la trasformazione che durante l’uso, e possono perfino agire da veicolo per la migrazione di altri additivi presenti in minore quantità.Vediamo da vicino gli stabilizzanti Com’è già noto il principale svantaggio nell’uso del PVC è la sua instabilità termica; infatti a circa 100°C subisce una degradazione chiamata deidroclorinazione, ovvero rilascia acido cloridrico. Ciò determina un abbassamento delle proprietà meccaniche e una decolorazione. La trasformazione del PVC in manufatti richiede sempre l’aggiunta di stabilizzanti termici che evitano e riducono la propagazione della degradazione termica, dovuta allo sviluppo di acido cloridrico del PVC durante la fase di gelificazione e di lavorazione. Questi prodotti permettono, inoltre, di migliorare la resistenza alla luce solare, al calore e agli agenti atmosferici del manufatto. Infine, gli stabilizzanti hanno un forte impatto sulle proprietà fisiche della miscela nonché sul costo della formula. In genere vengono addizionati all’1% al PVC e restano saldamente ancorati alla matrice polimerica. La scelta dello stabilizzante termico adeguato dipende da diversi fattori: i requisiti tecnici del manufatto, le normative vigenti ed i costi. I più comuni stabilizzanti sono generalmente dispersi in un co-stabilizzante di natura organica che ne aumenta le caratteristiche di stabilizzazione. I principali stabilizzanti sono: stabilizzanti allo stagno, stabilizzanti al cadmio, stabilizzanti al piombo, stabilizzanti bario/zinco, stabilizzanti Ca/Zn, stabilizzanti organici. Stabilizzanti Ca/Zn Sviluppati di recente e con ottimo successo si stanno proponendo come validi sostituti degli stabilizzanti al piombo sul piano pratico ed anche sul piano economico. Il loro funzionamento si basa sugli stessi principi degli stabilizzanti al piombo, ma, al contrario di questi, non danno problemi ambientali o di salute nell’uomo. Per migliorare l’efficienza di questi sistemi di stabilizzazione talvolta si aggiungono altri elementi come composti a base di alluminio o magnesio. Per alcune applicazioni è necessario l’impiego di co-stabilizzanti come polioli, olio di soia, antiossidanti e fosfati organici. A seconda del tipo di sistema stabilizzante si possono ottenere prodotti finali con elevato grado di trasparenza, buone proprietà meccaniche ed elettriche, eccellenti proprietà organolettiche ed un elevato grado di impermeabilità. Di pari passo agli stabilizzanti Ca/Zn si stanno mettendo a punto sistemi calcio-organici che affianco ai tanti lati positivi: buona processabilità, buona stabilità termica legata all’assenza di Zn (il cui eccesso potrebbe innescare una brusca degradazione del prodotto) presentano alcuni lati negativi come ad esempio il tono colore della base (tendente al giallo). Stabilizzanti Organici Gli stabilizzanti organici non sono considerati, a tutt’oggi, degli stabilizzanti primari e, ancora meno, particolarmente potenti. Alcuni sono impiegati a causa della bassa tossicità, altri sono usati come co-stabilizzanti in abbinamento con stabilizzanti primari. Un rappresentante particolarmente importante che rientra in questa famiglia di lubrificanti è l’olio di soia epossidato. L’olio di soia epossidato è composto dal 10% di acido stearico e da acido palmitico per il resto da acidi grassi polinsaturi parzialmente epossidati. Esso viene usato nelle formulazioni in quantità che vanno dalle 2 alle 5 phr in base alla funzione che dovrà avere. In quantità minore di 2 phr avrà funzione co-stabilizzante, in quantità superiore avrà anche funzione lubrificante.Categoria: notizie - tecnica - plastica - riciclo - PVC - stabilizzanti Vedi maggiori informazioni
SCOPRI DI PIU' Come Scegliere un HDPE Riciclato da Soffiaggio senza Odori per l’Automotive
di Marco ArezioL’uso dell’HDPE riciclato per il soffiaggio si sta moltiplicando nelle aziende che fino a pochi anni fa rinnegavano il materiale riciclato, bollandolo come uno scarto, un rifiuto, dalle scarse qualità tecniche, estetiche e d’immagine.Per fortuna molte cose sono cambiate dentro e fuori le aziende, così che l’HDPE riciclato da soffiaggio è passato nel giro di qualche anno da reietto a prodotto di grande interesse, pratico e mediatico. Senza dubbio ci sono stati anche notevoli miglioramenti tecnici sugli impianti che caratterizzano la filiera produttiva del riciclo, tanto che molte delle problematiche classiche che si riscontravano nell’uso dell’HDPE riciclato durante la produzione di articoli soffiati, in parte sono state risolte. Molto ha fatto anche un diverso approccio sia dell’acquirente della materia prima che del consumatore finale, che hanno perso quella criticità relativa ad un articolo fatto con materiale riciclato. Ma nel campo del riciclo ci sono ancora flussi di HDPE che possono presentare problemi qualitativi, estetici e di odore. In relazione all’odore contenuto nei flaconi da riciclare, materia prima da post consumo utilizzata per la realizzazione del granulo da soffiaggio, sicuramente il più persistente è quello che deriva dai detersivi, infatti nonostante il lavaggio, anche accurato dei flaconi da riciclare, l’odore di tensioattivo rimane in modo quasi indelebile. Se nel settore del packaging la rimanenza di odore di detersivo è sempre più tollerato, ma in altri settori, come quello dell’automotive, è una forte discriminante. Nell’ottica dell’economia circolare, l’impiego di granuli in HDPE riciclato che provengano dal post consumo è diventato una vera necessità per l’ambiente, in quanto è indispensabile riutilizzare il più possibile la plastica a fine vita, per evitare che finisca in rifiuto. Sul mercato esistono dei granuli in HDPE neutri od opacizzati, che non hanno al loro interno odori di detersivo, alimentari o di altre fragranze (o puzze), rendendoli così adatti ad un uso più professionale. Per esempio i condotti dell’aria nel settore automotive, possono essere realizzati con granuli in HDPE riciclati, ma non devono attribuire all’aria che ci passa all’interno, odori sgradevoli o persistenti. L’input di questi granuli è costituito da una mono plastica (solo HDPE) che non viene a contatto con altri rifiuti e quindi non ne assorbe, durante il ciclo di immagazzinamento, trasporto nei sacchi e riciclo finale, le contaminazioni classiche che danno origine agli odori pungenti e persistenti della raccolta differenziata. Con questi materiali, neutri od opacizzati, si possono soffiare bocchettoni di aerazione, o altri parti nel settore dell’automotive, che non presentano odori sul prodotto finito, riuscendo a coniugare qualità, circolarità ed esigenze tecniche. In ogni caso, i granuli in ingresso, si possono testare attraverso una semplice analisi sull’impronta degli odori contenuti, attraverso un test di gas cromatografia a mobilità ionica, che in soli 20 minuti ci può dare una fotografia sui componenti chimici dei granuli, in relazione a possibili odori durante le fasi di soffiaggio dell’articolo o una volta posizionato nel veicolo. Questi dati rilasciati dalla prova non sono empirici, come il test fatto con il naso da un gruppo di persone, ma sono del tutto analitici, precisi ed inconfutabili.Categoria: notizie - tecnica - plastica - riciclo - HDPE - soffiaggio - post consumo - automotive - odori Vedi maggiori informazioni sul riciclo
SCOPRI DI PIU'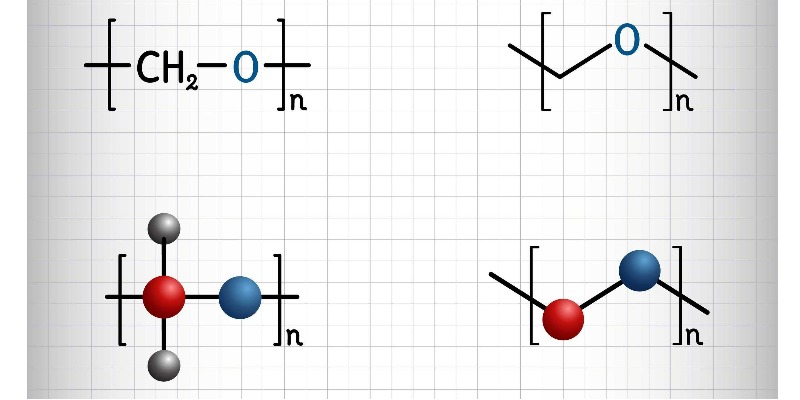 POM o Poliossimetilene Riciclato: Da Dove Viene e Cosa E’
La resina acetalica o paraformaldeide (POM) è un polimero riciclato con ottime caratteristiche tecnichedi Marco ArezioIl POM, chiamato comunemente resina alcetalica, è un polimero semicristallino che si forma durante la omo (POM – H) o copolimerizzazione (POM – R) della formaldeide. L’omopolimero POM, (CH2O)n, è tra le materie prime più rigide, anche in assenza di elementi di rinforzo, e ha un’ottima stabilità dimensionale. Il Poliossimetilene o POM, è costituito da un ponte di metilene e un atomo di ossigeno, che attribuiscono al polimero un’alta resistenza e un costo produttivo contenuto rispetto ad altri polimeri dalle simili caratteristiche meccaniche. Le caratteristiche principali del POM sono: • Buona resistenza all’abrasione • Buona resistenza alle alte temperature (fino a 150° e costanti fino a 110°) • Elevata durezza di superficie • Basso coefficiente di attrito • Buon isolamento elettrico e dielettrico • Bassa permeabilità alle sostanze organiche, ai gas e ai vapori • Bassa resistenti agli acidi forti (PH4) • Bassa resistenza agli agenti ossidanti • Bassa resistenza ai raggi UV se non additivato • Bassa igroscopicità • Non saldabile ad alta frequenza Lavorazione del POM (Poliossimetilene) Il polimero può essere normalmente trattato con i soliti sistemi di lavorazione degli altri materiali termoplastici, tuttavia lo stampaggio a iniezione è un sistema di trasformazione del POM molto usato. Le ricette polimeriche con alto peso molecolare portano, normalmente, ad una lavorazione con sistemi di estrusione, mentre quelle leggermente reticolate sono più adatte al soffiaggio. Un’accortezza durante le fasi di stampaggio è quella di preriscaldare gli stampi ad una temperatura tra i 60 e i 130 °C, in questo caso il ritiro di lavorazione si riduce da 3 all’1% con la diminuzione della temperatura dello stampo, e il post ritiro aumenta in proporzione. Campi di applicazione del POM (Poliossimetilene) In virtù delle sue caratteristiche prestazionali in merito alla tenacità e durezza, i prodotti realizzati con il polimero POM sono adatti alla sostituzione di parti metalliche di uso tecnico, come leve, cuscinetti, viti, rotismi, bobine, raccorderie di tubi, parti di macchine utensili e componenti per pompe. Compound e blend con il POM (Poliossimetilene) Il polimero si presta a miscele tecniche che possano aumentarne la resistenza e la durabilità, infatti è possibile additivarli con fibra di vetro, sferette di vetro o cariche minerali. Inoltre è possibile creare dei blend tra il POM e il gli elastomeri PUR, queste miscele permettono di aumentare la tenacità ma, nello stesso tempo, diminuire la rigidità e la resistenza, aggiungendo normalmente circa il 50% di elastomeri PUR. E’ possibile aumentare anche il comportamento all’attrito o allo scorrimento a secco aggiungendo cariche di MoS2, PFT, PE od oli di silicone. Invece, per aumentare la stabilità al calore e la conducibilità elettrica si può aggiungere al POM la polvere di alluminio o di bronzo. Come si ricicla il POM (Poliossimetilene) Gli scarti del POM possono essere di tipo industriale o da post consumo, sono comunque entrambi validi prodotti per poter essere riciclati ed impiegati in miscele tecniche. Gli scarti di tipo industriale, che godono di una pulizia maggiore in partenza, sono generalmente preselezionati e successivamente macinati, per poi essere utilizzati in miscela con il macinato da post consumo o con il POM vergine. Questo dipende sempre dal tipo di trasformazione del polimero che si deve fare e da tipo di prodotto finale, sia per quanto riguarda le caratteristiche fisico - meccaniche che per aspetto estetico. Gli scarti da post consumo, hanno bisogno di una maggiore attenzione in fase di riciclo, infatti potrebbe essere necessario, dopo la selezione, un’attenta valutazione sull’eventuale passaggio in un mulino magnetico, per togliere eventuali parti metalliche, ed un lavaggio per separare il POM da elementi non metallici. Categoria: notizie - tecnica - plastica - riciclo - POM
SCOPRI DI PIU' Come Rendere più Brillante ed Uniforme il Colore di un Polimero Riciclato
La colorazione di un polimero plastico riciclato, specialmente se il suo input è lo scarto post consumo, è soggetta a molti fattori che ne influenzano il risultato finale di Marco ArezioNon basta scegliere un masterbach del colore desiderato e seguire le schede tecniche, in cui può essere indicata la percentuale da aggiungere al fuso polimerico, per aspettarsi il colore desiderato. Specialmente se il polimero che stiamo per far nascere proviene dagli scarti plastici da post consumo, il colore desiderato ha bisogno di varie considerazioni a monte, ben prima di accendere l’estrusore, addirittura dal rifiuto plastico che dobbiamo ancora selezionare. Azzardato? Esagerato? No, in quanto ogni elemento plastico che verrà selezionato, porterà con sé la sua storia, in termini di qualità, di performances, di odore e anche di influenza sul colore finale. Rendere più brillante e più uniforme il colore di un polimero riciclato può essere una vera sfida, a causa delle impurità e delle degradazioni che possono verificarsi durante il ciclo di vita del polimero. Tuttavia, ci sono diverse strategie che possono essere utilizzate per migliorare la brillantezza del colore: Pulizia approfondita Una pulizia accurata del polimero riciclato, intesa come una buona selezione, un buon lavaggio e una buona filtrazione, può rimuovere una buona parte di impurità o residui che influenzano negativamente l'aspetto del polimero. Compatibilizzanti Utilizzare dei compatibilizzanti può migliorare la miscelazione di polimeri diversi o di additivi, conducendo a una migliore uniformità e brillantezza. Additivi ottici Gli brighteners ottici (OBAs) possono essere utilizzati per rendere i polimeri riciclati più bianchi o brillanti. Funzionano assorbendo la luce ultravioletta e rilasciandola come luce visibile blu, compensando così le tonalità giallastre indesiderate. Agenti nucleanti Sono additivi che possono influenzare il processo di cristallizzazione dei polimeri semicristallini, come il polipropilene. Una cristallizzazione controllata può portare a migliori proprietà ottiche e a una migliore brillantezza del colore. Additivi di miglioramento della dispersione Questi additivi aiutano nella dispersione uniforme di pigmenti e altri additivi nel polimero, garantendo un colore uniforme. Coloranti di alta qualità Utilizzare pigmenti e coloranti di alta qualità, specifici per i polimeri riciclati, può produrre colori più vividi e brillanti nel polimero riciclato. Processo di estrusione Ottimizzare le condizioni di estrusione, come temperatura e velocità, può migliorare la brillantezza del polimero finito, evitando di stressare termicamente il materiale con ricadute negative sulla qualità delle superfici. Tecniche di finitura Dopo la lavorazione, tecniche di finitura come lucidatura o rivestimento possono essere utilizzate per migliorare la brillantezza del prodotto finale. Stabilizzatori UV L'esposizione ai raggi UV può causare la degradazione del colore nel tempo. L'uso di stabilizzatori UV può aiutare a proteggere il colore dallo sbiadimento e mantenerlo brillante. Riduzione dell'ossidazione L'ossidazione può influire sulla brillantezza del colore. Utilizzare antiossidanti può aiutare a proteggere il polimero dall'ossidazione durante la lavorazione. Blending Miscelare il polimero riciclato con una piccola quantità di polimero vergine può, in certe condizioni, migliorare la brillantezza del colore. È importante sottolineare che la strategia o la combinazione di più strategie da adottare, dipendernno dalle specifiche esigenze e dalle condizioni del polimero riciclato in questione. Potrebbe essere necessario sperimentare diverse opzioni per ottenere i risultati desiderati. Come il caco3 (carbonato di calcio) influenza i colori nei polimeri riciclati Il carbonato di calcio (CaCO₃) ha un effetto significativo sui colori dei polimeri riciclati quando viene utilizzato come filler. Vediamo come può influenzare l'aspetto estetico dei polimeri: Opacità Il CaCO₃ ha una natura biancastra e può aumentare l'opacità del polimero. Ciò significa che, quando viene aggiunto a un polimero trasparente o semitrasparente, può ridurre la sua trasparenza. Inoltre ad un aumento delle quantità percentuali utilizzate possono verificarsi cambi di colore di base verso sfumature irregolari ed opache. Luminosità L'aggiunta di CaCO₃, può aumentare la luminosità di un polimero, da non confondere con la brillantezza, a causa della sua natura bianca. Se il polimero riciclato ha un colore scuro o grigio a causa di impurità o additivi precedenti, l'aggiunta di CaCO₃ può renderlo leggermente più chiaro. Interazioni con altri additivi Se nel polimero riciclato sono presenti altri additivi o coloranti, il carbonato di calcio può interagire con questi. Il che potrebbe influenzare l'aspetto finale del polimero in termini di colore e opacità. Diffusione della luce Il CaCO₃ ha la capacità di diffondere la luce, quindi questo comportamento può influenzare l'aspetto visivo del polimero, rendendolo meno brillante o meno trasparente. È importante sottolineare che l'effetto del CaCO₃ sul colore e sull'aspetto di un polimero riciclato può variare in base alla dimensione e alla distribuzione delle particelle di questa carica minerale, così come alla quantità di filler aggiunta e alle proprietà del polimero di base. Come il talco influisce sulla qualità dei colori nei polimeri riciclati Il talco, un minerale a base di silicato di magnesio, è comunemente utilizzato come filler nei composti di plastica. Nel contesto dei polimeri riciclati, il talco può influenzare la qualità dei colori in vari modi: Opacità Come il CaCO₃, anche il talco può aumentare l'opacità del polimero. Ciò significa che l'aggiunta di talco a un polimero trasparente o semitrasparente può ridurne la trasparenza. Tonalità di colore A causa della sua natura bianco-grigia, l'aggiunta di talco può influenzare la tonalità del colore del polimero riciclato, rendendolo potenzialmente più pallido o attenuando colori brillanti. Uniformità del colore Il talco può contribuire a fornire un aspetto più uniforme al polimero, specialmente se il materiale riciclato ha inizialmente un colore non uniforme a causa di impurità o di precedenti additivi. Diffusione della luce Le particelle di talco disperse nella matrice polimerica possono diffondere la luce, influenzando l'aspetto visivo del polimero e potenzialmente rendendolo meno brillante, come succede con il carbonato di calcio. Interazioni con altri additivi Se il polimero riciclato contiene altri additivi, coloranti o stabilizzatori, il talco può interagire con questi componenti, influenzando l'aspetto finale del materiale. Effetto sulla lavorabilità Anche se non si tratta direttamente di un effetto sul colore, la presenza di talco può alterare le proprietà di flusso del polimero durante la lavorazione. Questo può avere un impatto sulle finiture superficiali dei prodotti e, di conseguenza, sulla percezione del colore e sulla brillantezza. Per massimizzare la qualità del colore in un polimero riciclato con talco, è importante controllare la quantità e la dimensione delle particelle di talco, talvolta potrebbe essere necessario bilanciare l'utilizzo del talco con altri additivi o stabilizzatori. Come sempre, la formulazione ottimale dipenderà dalle esigenze specifiche dell'applicazione e dai risultati desiderati. Come intervenire sulle fasi di riciclo dei polimeri per aumentare la qualità del granulo colorato prodottoLa qualità del granulo colorato prodotto dai polimeri riciclati può essere influenzata da vari fattori durante le fasi di riciclo. Ecco alcune strategie e interventi che possono essere implementati per migliorare la qualità: Selezione e Separazione Questa è una delle fasi più critiche e più importanti è la selezione dei rifiuti plastici. Una separazione accurata dei diversi tipi di plastica può ridurre le contaminazioni e garantire che il materiale riciclato sia il più puro possibile. Lavaggio Approfondito Dopo la separazione, la plastica dovrebbe essere lavata accuratamente per rimuovere residui, sporco, etichette adesive e altri contaminanti. Degassaggio Durante l'estrusione, è essenziale avere un efficace impianto di degassaggio per rimuovere l'umidità, gli odori e le sostanze volatili che possono compromettere la qualità del granulo e la colorazione. Ottimizzazione del Processo di Estrusione La temperatura, la velocità e le condizioni di estrusione dovrebbero essere ottimizzate per evitare la degradazione del polimero e garantire una buona miscelazione del colore. Controllo della Dimensione delle Particelle La dimensione e la forma delle particelle di pigmento o colorante possono influenzare l'aspetto del granulo. Una buona dispersione è fondamentale per ottenere una colorazione uniforme. Test e Controllo Qualità Dopo la produzione, è essenziale testare i granuli per assicurarsi che rispettino le specifiche desiderate. Questo può includere test sulla colorazione, sulla resistenza e su altre proprietà rilevanti. Stoccaggio Corretto Conservare i granuli in condizioni ottimali (al riparo dalla luce, in un ambiente asciutto) per prevenire la degradazione o variazioni di colore prima dell'utilizzo. Con quali strumenti possiamo valutare la qualità e la corrispondenza RAL di un polimero riciclato Per valutare la qualità e la corrispondenza del colore (ad esempio con la scala RAL) di un polimero riciclato, si possono utilizzare vari strumenti e tecniche: Spettrofotometri Questi strumenti misurano la riflettanza o la trasmissione di un materiale a diverse lunghezze d'onda, permettendo una precisa quantificazione del colore. Possono essere utilizzati per confrontare il colore di un campione con una norma di riferimento, come una tinta RAL. Colorimetri Simili agli spettrofotometri, i colorimetri sono meno complessi e quantificano il colore in termini di coordinate di colore come Lab*, che possono essere confrontate con un valore di riferimento. Microscopia Sotto un microscopio, si può esaminare la dispersione del pigmento o del colorante nel polimero, garantendo che non ci siano aggregati o separazioni che potrebbero influire sulla qualità del colore. Tavole di confronto RAL Queste sono carte fisiche o set di campioni che mostrano le tonalità standardizzate RAL. Anche se non sono precisi come gli strumenti elettronici, possono offrire un rapido riferimento visivo per la corrispondenza dei colori. Test di invecchiamento acceleratoQuesti test espongono il polimero a condizioni estreme (come luce UV intensa o calore) per valutare quanto velocemente il colore cambierà nel tempo. Software di gestione del colore Questi programmi possono aiutare a tradurre e confrontare le misure del colore tra diverse scale, come RAL, Pantone, e altre. Possono anche aiutare a prevedere come i cambiamenti nella formulazione influenzeranno la corrispondenza del colore. Quando si utilizzano strumenti come spettrofotometri o colorimetri, è essenziale standardizzare le condizioni di misura (ad esempio, l'angolo di misura, il tipo di illuminante, ecc.) e calibrare regolarmente lo strumento per garantire misurazioni accurate e ripetibili. Infine, mentre questi strumenti possono fornire dati quantitativi sulla corrispondenza del colore, è sempre utile avere anche una valutazione visiva da parte di esperti, poiché la percezione umana del colore può variare in base a diversi fattori. Che differenza ci sono tra un colorante per i polimeri vergini e uno per quelli riciclati La colorazione di polimeri, sia vergini che riciclati, può essere influenzata da vari fattori. Mentre molti coloranti possono essere utilizzati per i polimeri vergini, ci sono alcune differenze e considerazioni specifiche quando si tratta di colorare i polimeri riciclati: I polimeri riciclati possono contenere impurità o residui da precedenti cicli di utilizzo. Questo può influenzare la capacità del colorante di disperdersi uniformemente e può alterare l'aspetto finale del colore. A causa delle impurità o dei cambiamenti nella struttura molecolare dei polimeri riciclati, alcuni coloranti, che funzionano bene con i polimeri vergini, potrebbero non essere altrettanto efficaci con i polimeri riciclati. Poiché i polimeri riciclati possono avere colori residui o indesiderati, potrebbe essere necessario utilizzare coloranti più forti o in quantità maggiori per ottenere la tonalità desiderata. Inoltre, i polimeri riciclati potrebbero aver subito una degradazione termica in precedenti cicli di lavorazione. Questo significa che potrebbero essere più sensibili al calore durante la successiva lavorazione. I coloranti scelti per questi materiali dovrebbero avere una buona stabilità termica.
SCOPRI DI PIU' Calcestruzzi Cellulari con Aggregati Riciclati dai Rifiuti: C’è un Futuro?
di Marco ArezioAnche il mondo dell’edilizia deve affrontare un percorso di sostenibilità che è sempre più importante per l’ambiente e per l’uomo.I calcestruzzi sono elementi costruttivi che comportano un consumo importante di risorse naturali, in particolare gli aggregati che li compongono, essendo estratti e messi a disposizione del settore delle costruzioni. Come succede sempre più spesso nell’ambito stradale e dell’isolamento acustico, dove si impiegano, per esempio, polverini di guaine bituminose riciclate e macinati degli pneumatici riciclati, anche nell’ambito del calcestruzzo la domanda del mercato per un prodotto più sostenibile è ormai crescente. Le ricette che compongono un calcestruzzo tradizionale vedono l’impiego di aggregati naturali, con granulomentrie differenti, una quota di cemento, acqua e additivi quando necessario. Nell’ambito di un approccio ecosostenibile al prodotto, si sono eseguite diverse sperimentazioni e tests di laboratorio che hanno puntato alla sostituzione integrale dell’aggregato naturale con aggregati costituiti da rifiuti selezionati, industriali e da post consumo. Nella famiglia dei rifiuti presi in considerazione in questi tests possiamo annoverare le ceneri volanti, che sono dei rifiuti prodotti durante l’incenerimento dei rifiuti solidi urbani, la loppa d’altoforno macinata, che è anche lei un sottoprodotto delle operazioni di incenerimento e un prodotto plastico da post consumo, la polvere di PET, proveniente dal riciclo delle bottiglie dell’acqua e delle bibite. Metodologie di prova Con questi tre elementi, si sono costituiti differenti impasti cementizi volti ad ottenere calcestruzzi alleggeriti, creando una serie di campionature da laboratorio con lo scopo di testare la resistenza a compressione e la conducibilità termica di elementi composti, sia con aggregati naturali alleggeriti sia con varie tipologie di aggregati provenienti dai rifiuti. Lo studio è stato promosso con l’intenzione di dare una storia analitica ai calcestruzzi riciclati alleggeriti che possano essere impiegati, per esempio, nella costruzione di blocchi di cemento alleggerito per la realizzazione di pareti non strutturali. Si sono quindi create una serie di miscele differenti con la corrispondente quantità di campioni, che sono stati testati a compressione ed è stata calcolata la conducibilità termica degli stessi. Lo scopo era quello di mettere a confronto, una tradizionale miscela di calcestruzzo con aggregati naturali leggeri, con le miscele di calcestruzzo fatte con gli inerti riciclati dai rifiuti. Risultati delle prove I risultati hanno evidenziato una riduzione media della resistenza a compressione dei campioni composti con gli aggregati da rifiuto, senza il PET, del 13,7 %, rispetto ai campioni realizzati con gli inerti naturali, mentre le miscele che contenevano la polvere di PET hanno avuto performances di resistenza ulteriormente più basse del 10%. Si è però notato che l’aggiunta di polvere di PET ha influito positivamente sulla conducibilità termica, rispetto ai campioni composti al 100% con aggregati dai rifiuti, ma inferiore di circa il 22% rispetto ad un calcestruzzo realizzato con inerti naturali alleggeriti. Conclusioni Per quanto il calcestruzzo alleggerito riciclato abbia inferiori prestazioni meccaniche e termiche rispetto a quello prodotto con elementi naturali, la necessità di limitare l’uso delle risorse naturali e quella di ridurre i rifiuti non riciclabili che vanno in discarica, potrebbe portare ad una nuova consapevolezza nell’ambito della progettazione edilizia e della produzione. Categoria: notizie - tecnica - plastica - riciclo - calcestruzzi cellulari - edilizia
SCOPRI DI PIU' Restauro Statico e Architettonico delle Volte Affrescate: Una Visione Circolare
Come tecniche di restauro sostenibili e l'economia circolare possono preservare il patrimonio culturale, contribuendo allo sviluppo economico e ambientale delle comunità localidi Marco ArezioIl restauro delle volte affrescate è un campo affascinante e complesso, dove storia, arte e tecnica si incontrano per ridare vita e stabilità a opere che raccontano secoli di cultura. Nel contesto dell'economia circolare, il restauro non è solo un modo per conservare il patrimonio culturale, ma anche un contributo attivo alla sostenibilità ambientale e sociale. In questo articolo vedremo le tecniche di restauro statico e architettonico delle volte affrescate, evidenziando l'importanza di approcci circolari e sostenibili in questo delicato processo. Il restauro diventa così non solo un modo per preservare il passato, ma anche una risposta alle sfide ambientali ed economiche del presente, contribuendo a uno sviluppo più rispettoso e inclusivo. L'importanza del restauro e l'economia circolare Il restauro delle volte affrescate non è solo una semplice riparazione strutturale, ma è un impegno a lungo termine per preservare il nostro patrimonio artistico e culturale. Questo patrimonio rappresenta l'identità e la memoria storica delle comunità. Nell'economia circolare, l'obiettivo è valorizzare il passato riducendo al minimo l'impatto ambientale e promuovendo il riuso dei materiali, delle tecniche e delle conoscenze tradizionali. Utilizzare metodi e materiali sostenibili è cruciale per garantire la durata delle strutture restaurate, ridurre lo spreco di risorse ed evitare sostanze dannose per l'ambiente. Nel restauro architettonico, l'economia circolare si manifesta nell'uso di materiali compatibili, nel riutilizzo di elementi originari e nell'impiego di tecniche tradizionali che tramandano le conoscenze storiche. Questo approccio non solo mantiene viva la conoscenza storica, ma riduce anche la dipendenza da nuovi materiali, limitando l'impatto ambientale. Le tecniche artigianali, oltre a ridurre l'impronta ecologica, coinvolgono anche le comunità locali, creando un legame tra passato e presente e promuovendo un'economia più inclusiva e radicata nel territorio. Tecniche di restauro statico delle volte affrescate Le volte affrescate, presenti in chiese, palazzi storici ed edifici di pregio, sono vulnerabili a cedimenti strutturali dovuti a fattori come movimenti del terreno, degrado dei materiali e danni causati dall'umidità. Il restauro statico si concentra sulla stabilizzazione della struttura per prevenire ulteriori danni e garantire la sicurezza dell'edificio. Questo intervento è essenziale per preservare sia la stabilità fisica dell'edificio che il suo valore storico e culturale. Ecco alcune delle tecniche più utilizzate nel restauro statico: Consolidamento con fibre naturali: Al posto delle fibre di carbonio o vetro, si sta sperimentando l'uso di fibre naturali come il lino o la canapa impregnate di resine compatibili. Queste fibre hanno un impatto ambientale minore e si adattano alle esigenze di rinforzo delle strutture storiche, garantendo una soluzione sostenibile. L'uso di fibre naturali riduce l'impronta ecologica del restauro e contribuisce alla creazione di una filiera locale di produzione di materiali, favorendo l'economia del territorio e riducendo le emissioni legate al trasporto. Iniezioni di malte eco-compatibili: Per riempire le cavità e consolidare la volta, si usano malte a base di calce idraulica naturale. Questo tipo di malta è compatibile con i materiali storici e permette una buona traspirabilità, riducendo il rischio di danni da umidità. Inoltre, la calce è un materiale che ha un ciclo di vita circolare, poiché può essere riutilizzato o riciclato senza perdere le sue proprietà. Le malte eco-compatibili sono adattabili e permettono un lavoro rispettoso sia della struttura originaria sia dell'ambiente circostante, riducendo il rischio di ulteriori deterioramenti. Sistemi di cucitura armata: Quando ci sono crepe gravi, si usa la "cucitura armata", inserendo barre di rinforzo nelle crepe della struttura. Oggi si utilizzano barre in materiali innovativi e a basso impatto ambientale, come acciaio inox riciclato o fibre minerali non tossiche, riducendo il consumo di risorse vergini. La cucitura armata è una tecnica versatile che ristabilisce la continuità strutturale senza alterare l'estetica dell'opera, garantendo sicurezza e durata. Restauro architettonico e affreschi: approcci sostenibili Il restauro delle superfici affrescate richiede molta attenzione per preservare l'integrità artistica e gli strati pittorici originali. Un approccio sostenibile implica l'uso di materiali e tecniche che rispettino la natura originaria dell'opera, garantendo la sicurezza sia degli operatori sia dell'ambiente. Ogni intervento deve rispettare l'opera originale e minimizzare l'impatto sulla struttura storica. Pulitura selettiva con metodi a bassa emissione: La rimozione di depositi e sporco è fondamentale. Invece di solventi chimici aggressivi, si usano sistemi dolci, come la micro-sabbiatura con bicarbonato di sodio o gel a base di agar-agar, che permettono una pulizia delicata senza produrre rifiuti tossici. Questi metodi sono efficaci e rispettosi dell'ambiente, evitando sostanze chimiche pericolose e riducendo i rifiuti inquinanti. Consolidamento pittorico con caseinati: Per consolidare le superfici pittoriche, si usano caseinati e altri materiali naturali, che sono meno invasivi e più compatibili con gli strati originali. Questi materiali permettono la traspirabilità della superficie e riducono l'accumulo di umidità, contribuendo a una conservazione più duratura. I caseinati sono facili da reperire, biodegradabili e non lasciano residui nocivi. Riutilizzo di materiali di supporto: Durante il restauro sono spesso necessarie impalcature temporanee. In un'ottica di economia circolare, si preferisce usare materiali di supporto riutilizzabili, come impalcature modulari in acciaio riciclato, che riducono l'impatto ambientale dell'intervento. Questo approccio diminuisce i costi di produzione e favorisce una gestione sostenibile delle risorse, riducendo i rifiuti. Valore sociale e culturale del restauro in chiave circolare Oltre agli aspetti tecnici, il restauro delle volte affrescate in un'ottica circolare ha un impatto importante sul piano sociale e culturale. Recuperare le tecniche tradizionali e usare materiali sostenibili aiuta a preservare il sapere artigianale, coinvolgendo le comunità locali e creando nuove opportunità di formazione e lavoro. Questo tipo di restauro è un esempio di come conservare il patrimonio culturale possa diventare un motore per la sostenibilità economica e sociale. Il coinvolgimento delle comunità locali è essenziale per garantire il successo dei progetti di restauro. Le competenze artigianali vengono valorizzate e trasmesse alle nuove generazioni, creando un ponte tra passato e futuro. Inoltre, il restauro, se fatto in modo circolare, diventa un'opportunità per sensibilizzare il pubblico sull'importanza della tutela del patrimonio e dell'ambiente, promuovendo una cultura della sostenibilità. Le comunità che vivono attorno a questi edifici storici diventano parte del processo, sviluppando un senso di appartenenza e responsabilità verso il proprio territorio e le proprie radici culturali. Valorizzare le tecniche tradizionali e usare materiali locali e sostenibili riduce anche i costi complessivi del restauro, favorendo un accesso più equo alle risorse e contribuendo allo sviluppo economico del territorio. L'economia circolare applicata al restauro non riguarda solo la conservazione dei beni, ma diventa uno strumento per promuovere l'inclusione sociale, l'educazione e la crescita culturale delle comunità. Conclusioni Il restauro statico e architettonico delle volte affrescate, inserito in un contesto di economia circolare, è una pratica che unisce bellezza, storia e sostenibilità. L'uso di materiali compatibili, tecniche sostenibili e il coinvolgimento delle comunità locali sono elementi che rendono questi interventi non solo una conservazione del passato, ma anche un investimento per il futuro. Così, il patrimonio storico diventa parte di un ciclo virtuoso in cui cultura, ambiente ed economia si rafforzano a vicenda, creando una società più consapevole e resiliente. Adottare un approccio circolare nel restauro significa trasformare i problemi del degrado in opportunità di crescita e valorizzazione. Ogni intervento diventa un'opportunità per promuovere valori di sostenibilità, inclusione e partecipazione. In questo senso, il restauro delle volte affrescate non è solo una sfida tecnica, ma anche un progetto culturale per costruire un futuro più sostenibile, rispettoso del nostro passato e attento alle esigenze delle generazioni future.© Riproduzione Vietata
SCOPRI DI PIU' Lo Stereotipo che la Plastica sia un Materiale Artificiale. Vediamo perché No.
Si discute su ciò che è naturale e su ciò che è artificiale, seguendo più le mode che i fattidi Marco ArezioSe guardiamo in po' indietro nella nostra storia l’uomo ha prevalentemente usato, per la fabbricazione degli oggetti, ciò che aveva pronto e disponibile, come la pietra, il legno, la pelle e le ossa. In una fase successiva, l’unione tra le materie prime disponibili, l’energia e la conoscenza, ha portato alla creazione di materiali naturali trasformati, facendo nascere il vetro, i metalli e la terracotta per citarne solo alcuni. Questi ultimi, che vengono largamente utilizzati anche al giorno d’oggi, sono comunemente ed erroneamente considerati materiali naturali, frutto di millenari utilizzi da parte dell’uomo, ma che in natura non esistono allo stato del nostro impiego, ma sono frutto della convergenza tra le materie prime naturali e l’ingegno dell’uomo. In epoca molto più recente, a partire dagli anni ’60 del secolo scorso, la proliferazione degli oggetti in plastica nel mercato mondiale, ha cambiato per sempre le abitudini di acquisto e utilizzo dei materiali, sia nell’ambito famigliare che industriale. La plastica, si sa, racchiudeva in sé una serie di vantaggi inarrivabili da parte di altri prodotti, in termini di leggerezza, resistenza, durabilità, colorabilità, economicità, isolamento elettrico, resistenza agli agenti chimici e molti altri vantaggi, che ne hanno fatto un elemento trainante dell’industria e onnipresente nella nostra vita. Durante gli ultimi 60 anni l’uso della plastica ha fatto nascere anche un risvolto di preoccupazione ambientale per la stupidità, l’ignoranza e l’inefficienza dell’uomo nel gestire, come per altri prodotti, il rifiuto che ne derivava dalla fine del suo uso. Non solo questo, ma dobbiamo anche considerare quanto sia stato sbagliato, a volte, l’approccio industriale e commerciale dell’uso della plastica, in cui si è privilegiato l’aspetto economico ad altri, creando quindi oggetti durevoli venduti come usa e getta. Il mondo del packaging, per esempio, ha incarnato perfettamente questa dicotomia, creando imballi con materiali quasi immortali, venduti per un uso di poche ore o pochi giorni. Ma la plastica è un materiale artificiale? L’opinione pubblica considera la plastica il prodotto artificiale per eccellenza, dove vede nella chimica la responsabilità della creazione di un mostro di cui non riusciamo a liberarci. In realtà, le materie prime che compongono la plastica sono naturali quanto il vetro o il metallo, infatti la sua origine è organica, composta da sale, carbone, gas e petrolio, anch’esso naturale, che proviene dalle sedimentazioni millenarie, frutto della decomposizione di animali e vegetali vissuti milioni di anni fa e possono condurre ad una lettura dei materiali plastici del tutto opposta a quella reale. L’aspetto artificiale della plastica è dato esclusivamente, come per molti altri materiali che vengono considerati “naturali”, dalla lavorazione delle materie prime naturali attraverso processi chimici e termici. Dal punto di vista comparativo, la rinnovabilità del vetro, del metallo, dei laterizi, dei legni composti, materiali consideranti antichi e naturali, è identica a quella della plastica, ma un aspetto emotivo e visibile del suo inquinamento ambientale, non causato dal prodotto ma dal suo distorto uso, ne fa un materiale avverso ai più. Quindi, molti materiali considerati naturali, hanno subito trasformazioni, artifizi, attraverso i quali non possono più tornare alla natura autonomamente e in tempi bervi, per cui è necessario che vengano riciclati per tornare in vita molte altre volte. Come abbiamo visto non stiamo solo parlando solo della plastica, ma di una gamma enorme di materiali, nati come naturali e diventati, quasi tutti, artificiali, adattati alle esigenze dell’uomo, con ingegno e sapienza. Quello che non va bene è creare discriminazioni tra elementi, frutto di lobbies, ignoranza e convenienza. Categoria: notizie - tecnica - plastica - materiale artificiale - naturale
SCOPRI DI PIU' Polimero con Talina: La Rivoluzione nella Resistenza agli Urti
L'integrazione della talina nei polimeri offre una nuova frontiera nei materiali ad alte prestazioni, migliorando la resistenza agli urtidi Marco ArezioNegli ultimi anni, la ricerca sui materiali ha fatto passi da gigante, portando alla scoperta di nuove tecnologie in grado di migliorare significativamente le proprietà dei polimeri. Una di queste innovazioni è rappresentata dall'integrazione della talina nei polimeri, che ha dimostrato di aumentare notevolmente la resistenza agli urti. Questo articolo esplora in profondità questa tecnologia emergente, analizzando le sue caratteristiche, le applicazioni e gli studi scientifici che ne supportano l'efficacia.La Magia della Talina La talina è un minerale naturale che appartiene al gruppo dei silicati. È noto per la sua struttura lamellare e per le sue proprietà uniche, come la resistenza al calore, la capacità lubrificante e la non reattività chimica. Queste caratteristiche hanno reso la talina un materiale di interesse in vari settori, ma è solo di recente che i ricercatori hanno iniziato a esplorare il suo potenziale nei polimeri. Proprietà della Talina La talina è principalmente composta da silicato di magnesio idrato. La sua struttura stratificata permette una facile scorrevolezza tra gli strati, conferendo al materiale un effetto lubrificante naturale. Inoltre, può resistere a temperature elevate senza degradarsi, il che la rende ideale per applicazioni che richiedono stabilità termica. La sua inerzia chimica garantisce che non reagisca con la maggior parte dei composti chimici, mantenendo intatte le proprietà del materiale composito. L'Integrazione nei Polimeri La combinazione di talina e polimeri ha dato vita a materiali con proprietà meccaniche superiori. Questo processo prevede la dispersione di particelle di talina all'interno della matrice polimerica, creando un materiale composito con caratteristiche migliorate. Tecniche di Integrazione Esistono diverse tecniche per integrare la talina nei polimeri. La miscelazione a fusione è una delle più comuni, in cui la talina viene miscelata con il polimero fuso per garantire una distribuzione uniforme delle particelle. La polimerizzazione in situ è un'altra tecnica, dove la talina viene aggiunta durante il processo di polimerizzazione, permettendo una migliore interazione tra la matrice polimerica e le particelle di talina. Infine, il compounding utilizza estrusori per combinare la talina con polimeri in forma granulare, migliorando la dispersione e l'adesione tra le componenti.Effetti sulla Resistenza agli Urti L'inclusione della talina nei polimeri ha dimostrato di aumentare significativamente la resistenza agli urti del materiale composito. Questo miglioramento è dovuto a diversi fattori, tra cui l'aumento della durezza, l'assorbimento dell'energia d'urto e il rafforzamento della matrice polimerica. Le particelle di talina aumentano la durezza complessiva del materiale, rendendolo più resistente agli impatti. La struttura lamellare della talina consente un migliore assorbimento e distribuzione dell'energia d'urto, riducendo il rischio di fratture. Inoltre, agiscono come rinforzo all'interno del polimero, migliorandone la robustezza e la durata.Applicazioni dei Polimeri con Talina Grazie alle loro migliorate proprietà meccaniche, i polimeri con talina trovano applicazione in diversi settori industriali. Industria Automobilistica Nell'industria automobilistica, la resistenza agli urti è una caratteristica cruciale per la sicurezza e la durabilità dei veicoli. I polimeri con talina sono utilizzati per la produzione di paraurti, cruscotti e altri componenti interni che devono resistere a impatti elevati senza deformarsi o rompersi. Studi recenti hanno dimostrato che l'uso di polimeri rinforzati con talina può aumentare la resistenza agli urti dei componenti automobilistici del 30% rispetto ai materiali convenzionali.Settore Aerospaziale L'industria aerospaziale richiede materiali leggeri ma resistenti, capaci di sopportare le estreme condizioni di volo. I polimeri con talina offrono una combinazione ideale di leggerezza e resistenza, risultando in componenti più sicuri e affidabili. La NASA e altre agenzie spaziali stanno attualmente conducendo ricerche sull'uso di questi materiali nei satelliti e nelle strutture dei razzi, con risultati preliminari molto promettenti. Elettronica e Dispositivi di Consumo Nel settore dell'elettronica, la resistenza agli urti è essenziale per proteggere i dispositivi durante l'uso quotidiano. I polimeri con talina vengono utilizzati in custodie per smartphone, laptop e altri dispositivi portatili, garantendo una maggiore protezione contro cadute e urti accidentali. Un recente studio pubblicato su "Journal of Applied Polymer Science" ha evidenziato che l'aggiunta di talina ai polimeri utilizzati nelle custodie per smartphone può ridurre i danni da caduta del 40%.Impatti sul Mercato e Sostenibilità L'adozione di polimeri con talina ha anche implicazioni significative per il mercato e la sostenibilità ambientale. Competitività di Mercato L'introduzione di polimeri ad alta resistenza agli urti ha aumentato la competitività delle aziende che adottano questa tecnologia. La capacità di offrire prodotti più duraturi e sicuri rappresenta un vantaggio competitivo significativo, specialmente in settori dove la resistenza agli urti è un fattore determinante per la scelta del consumatore. Aziende leader come BASF e Dow Chemical stanno investendo massicciamente in questa tecnologia, prevedendo una crescita significativa del mercato nei prossimi anni.Sostenibilità Ambientale L'integrazione della talina nei polimeri può contribuire a migliorare la sostenibilità dei prodotti. La talina è un minerale abbondante e a basso costo, e l'uso di materiali compositi più resistenti può ridurre la necessità di sostituzioni frequenti, diminuendo così l'impatto ambientale complessivo. Inoltre, i processi di produzione dei polimeri con talina possono essere ottimizzati per minimizzare gli sprechi e l'uso di energia. Uno studio del 2023 condotto dall'Università di Cambridge ha dimostrato che l'uso di talina nei polimeri può ridurre le emissioni di CO2 del 20% rispetto ai polimeri tradizionali.Problemi e Prospettive Future Nonostante i numerosi vantaggi, l'integrazione della talina nei polimeri presenta alcune problematiche tecniche e di mercato. Problemi Tecnici La dispersione uniforme della talina all'interno della matrice polimerica è cruciale per ottenere le proprietà desiderate. Questo richiede tecniche di produzione avanzate e un controllo preciso dei parametri di processo. Inoltre, l'adesione tra le particelle di talina e la matrice polimerica deve essere ottimizzata per massimizzare i benefici meccanici. La ricerca in corso presso il MIT sta esplorando nuovi metodi di dispersione della talina per migliorare ulteriormente queste proprietà. Adozione di Mercato L'adozione su larga scala dei polimeri con talina dipende dalla disponibilità di infrastrutture produttive adeguate e dalla sensibilizzazione del mercato sui benefici di questi materiali. Le aziende devono investire in ricerca e sviluppo per migliorare ulteriormente le proprietà dei polimeri con talina e ridurre i costi di produzione. Tuttavia, con il crescente interesse per materiali sostenibili e ad alte prestazioni, le prospettive per l'adozione di questi polimeri sono molto positive.Prospettive Future Il futuro dei polimeri con talina appare promettente, con potenziali applicazioni in nuovi settori e miglioramenti continui nelle tecnologie di produzione. La ricerca continua può portare a scoperte ancora più innovative, come la combinazione della talina con altri nanomateriali per creare compositi con proprietà meccaniche e funzionali senza precedenti. Gli studi in corso presso l'Università di Tokyo stanno investigando l'uso di talina in combinazione con grafene per creare materiali super resistenti e leggeri. Conclusioni Il polimero con talina rappresenta una delle innovazioni più significative nel campo dei materiali ad alta resistenza agli urti. Grazie alle sue eccezionali proprietà meccaniche e alla sua versatilità applicativa, questo materiale ha il potenziale per rivoluzionare numerosi settori industriali, dalla produzione automobilistica all'elettronica di consumo. Nonostante le sfide tecniche e di mercato, le prospettive future sono estremamente positive, con continue ricerche che promettono di svelare ulteriori miglioramenti e nuove applicazioni per i polimeri con talina.© Riproduzione Vietata
SCOPRI DI PIU' Abraham Gottlob Werner: Classifica la Grafite Aprendo la Strada al Grafene
La lunga storia che parte dalla grafite ed arriva al moderno grafenedi Marco ArezioAbraham Gottlob Werner nasce a Wehrau, in Prussia, l’attuale Polonia, il 15 Settembre 1749 in una famiglia che era occupata nell’industria mineraria, infatti il padre lavorava in una fonderia dello stesso paese. Werner durante gli studi seguì le orme famigliari e si iscrisse all’Accademia Mineraria di Freiberg, per poi ottenere una specializzazione presso l’università di Lipsia in Paleontologia nel 1771. Il suo interesse verso le rocce si manifestò precocemente tanto che nel 1774 pubblicò un manuale descrittivo di mineralogia, che fu considerato il primo manuale moderno in materia. Nel 1775 fu nominato ispettore e docente di Mineralogia Technische Universität Bergakademie Freiberg, divenendo in seguito membro di alcune istituzioni scientifiche Europee. Il suo interesse verso la grafite fu subito spiccato e ne studiò la formazione, la nascita e la conservazione dei depositi in Europa. Scoprì che la grafite era costituita da resti vegetali e carbonio che, per via della pressione dei sedimenti (minore di quella che dà origine ai diamanti) e della temperatura tra i 1500 e i 3000 gradi centigradi, diventavano, dopo un lungo processo, grafite.Oggi sappiamo che i depositi principali di grafite si trovano nel Madagascar, in Russia, nello Sri Lanka, in Messico e, in forma minore in Slovacchia e USA. Werner, fu nella vita accompagnato sempre da una salute cagionevole e morì a Dresda il 30 Giugno del 1817.La grafite viene utilizzata per produrre matite, come materiale refrattario, come lubrificante, come colorante, nelle spazzole per macchine elettriche rotanti, in molte applicazioni elettriche e nel settore dell’energia atomica. La manipolazione della grafite ha recentemente portato a scoprire l’uso del grafene, che è costituito da fogli bidimensionali di grafite, intuendone le numerose doti racchiuse in questo prodotto. Il grafene non è solo un materiale completamente trasparente alla luce (97,7%), ma anche il materiale più sottile al mondo che conosciamo e, nonostante la sua sottigliezza, può essere stirato fino al 20% della sua lunghezza, mantenendo un carico di rottura teorico di 130 GPa. Secondo i suoi scopritori, vincitori del premio Nobel nel 2010, un singolo foglio di grafene (quindi un foglio alto 1 atomo) largo 1 metro quadro sarebbe capace di sostenere il peso di un gatto di 4 kg, pesare 0,7 mg ed essere virtualmente invisibile. Un altro aspetto interessante è che il grafene è capace di immagazzinare idrogeno: se deformato, forma delle "creste", con l'idrogeno che tende ad accumularsi sulle punte di tali creste. Per rilasciare il gas è necessario eliminare la deformazione del grafene, in modo che l'idrogeno sia espulso dalle creste. Tali risultati sono frutto del lungo lavoro messo in atto dall'Adanascelo team nell'isola di Hokkaido, in Giappone. Ma l’impiego sperimentale del grafene si è diffuso in molti settori, dall’edilizia, allo sport, ai sistemi illuminanti, agli impianti di desalinizzazione, con lo scopo di applicare i vantaggi tecnici del prodotto in sostituzione di altri materiali meno performanti. Categoria: notizie - tecnica - grafene - storia
SCOPRI DI PIU' Effetti della reticolazione sulla resistenza meccanica e alla fatica degli elastomeri
Analisi dei processi di crosslinking e della loro influenza sulle proprietà meccaniche e sulla durabilità a fatica dei materiali elastomericidi Marco ArezioLa scienza dei materiali polimerici, e in particolare lo studio degli elastomeri, trova uno dei suoi punti centrali nella comprensione del ruolo della reticolazione. Questo processo, che consiste nella creazione di legami chimici o fisici permanenti tra le catene polimeriche, è il fondamento stesso delle prestazioni degli elastomeri in applicazioni tecnologiche che spaziano dai pneumatici all’industria aerospaziale, passando per dispositivi biomedicali e guarnizioni industriali. La reticolazione non è un semplice fenomeno strutturale: è un meccanismo che ridefinisce profondamente la resistenza meccanica, la rigidità, la resilienza e, soprattutto, la resistenza a fatica dei materiali elastomerici. La natura della reticolazione negli elastomeri Gli elastomeri sono caratterizzati dalla loro capacità di subire grandi deformazioni elastiche e di ritornare alla forma originaria una volta rimosso lo sforzo. In assenza di reticolazione, le catene polimeriche tendono a scorrere l’una rispetto all’altra, riducendo la stabilità dimensionale e favorendo fenomeni di creep o rilassamento. La reticolazione introduce punti di ancoraggio chimici o fisici che limitano questo scorrimento, creando una rete tridimensionale capace di conferire stabilità e migliorare le proprietà meccaniche. Il grado di reticolazione è un parametro critico: una densità troppo bassa comporta un materiale eccessivamente morbido e vulnerabile all’usura, mentre un eccesso di legami incrociati può rendere il materiale fragile, riducendo l’elasticità e aumentando la probabilità di rottura sotto sollecitazioni cicliche. Proprietà meccaniche e resistenza statica La resistenza meccanica degli elastomeri dipende in larga misura dalla densità e dalla distribuzione dei punti di reticolazione. Una rete ben bilanciata garantisce una buona resistenza alla trazione, al taglio e alla compressione. L’aumento dei legami incrociati riduce la mobilità segmentale delle catene, incrementando il modulo elastico del materiale. In questo modo, l’elastomero diventa più resistente alla deformazione permanente e acquisisce una maggiore durezza superficiale. Tuttavia, esiste un compromesso tra resistenza e deformabilità. La resilienza tipica degli elastomeri, cioè la capacità di assorbire e rilasciare energia, diminuisce quando la densità di reticolazione è troppo elevata. Ciò richiede una progettazione mirata del grado di crosslinking in funzione dell’applicazione specifica, come accade nella formulazione dei compound per pneumatici ad alte prestazioni, dove si ricerca il bilanciamento tra grip, resistenza all’usura e stabilità dimensionale. Resistenza a fatica e comportamento sotto sollecitazioni cicliche La fatica rappresenta uno dei limiti più critici per gli elastomeri impiegati in applicazioni dinamiche. Durante l’esercizio, i materiali elastomerici sono soggetti a cicli ripetuti di carico e scarico che inducono microfratture localizzate, le quali, con il tempo, si propagano fino alla rottura macroscopica. La reticolazione influenza direttamente la resistenza a fatica attraverso due meccanismi principali: - Stabilizzazione delle catene polimeriche, che riduce la mobilità molecolare e limita l’accumulo di danno. - Distribuzione degli sforzi interni, che permette alla rete reticolata di dissipare l’energia applicata in maniera più uniforme. Tuttavia, un eccesso di reticolazione può avere un effetto controproducente. La rigidità indotta dai numerosi legami rende più difficile il riarrangiamento molecolare durante la deformazione ciclica, favorendo la nucleazione di microfessure. Per questo motivo, la progettazione delle formulazioni elastomeriche deve tener conto non solo delle condizioni statiche, ma soprattutto dei carichi ciclici che il materiale dovrà sostenere nel lungo periodo. Effetti microstrutturali e chimici della reticolazione Dal punto di vista chimico, la reticolazione può avvenire tramite processi di vulcanizzazione a base di zolfo, attraverso perossidi organici o per mezzo di radiazioni ionizzanti. Ciascun metodo genera morfologie di reticolazione differenti, che a loro volta influenzano le prestazioni finali. La vulcanizzazione solforica, ad esempio, produce legami polisolfurici, più flessibili ma anche più suscettibili a rottura termica e ossidativa; i perossidi, invece, formano legami carbonio-carbonio molto più stabili, ma conferiscono al materiale una maggiore rigidità. Questi aspetti si riflettono sulla resistenza a fatica: i sistemi a legami più flessibili garantiscono una migliore dissipazione delle sollecitazioni cicliche, mentre quelli più rigidi resistono meglio agli ambienti aggressivi, ma riducono la vita a fatica. L’ottimizzazione richiede quindi un compromesso tra stabilità chimica, resistenza all’invecchiamento e comportamento sotto stress ripetuto. La vita utile e la progettazione di materiali elastomerici Determinare e controllare la vita utile di un materiale elastomerico è una delle sfide più complesse nella scienza dei polimeri applicata. La vita utile non è un parametro assoluto, ma dipende da una molteplicità di fattori che vanno dalla formulazione chimica alla densità di reticolazione, dall’ambiente di esercizio alle modalità di sollecitazione. Ogni elastomero, in quanto materiale viscoelastico, combina caratteristiche elastiche tipiche dei solidi con proprietà dissipative proprie dei fluidi, e ciò implica che il suo comportamento nel tempo non è mai rigidamente prevedibile senza un’analisi dettagliata delle condizioni operative. Un pneumatico da competizione, ad esempio, è progettato per resistere a sollecitazioni cicliche estremamente intense per un arco temporale breve, mentre un giunto di tenuta per l’industria petrolchimica deve mantenere prestazioni stabili per anni in un ambiente aggressivo e variabile. In entrambi i casi, la progettazione della reticolazione diventa un vero e proprio strumento di “taratura funzionale”: la rete tridimensionale creata dai legami incrociati deve essere calibrata per rispondere in modo selettivo agli stimoli meccanici e chimici dell’ambiente operativo. La reticolazione ottimale permette non solo di incrementare la resistenza statica, ma soprattutto di modulare il comportamento a fatica. Un materiale elastomerico sottoposto a carichi ciclici accumula inevitabilmente micro danni localizzati: piccole fratture, zone di cavitazione e microvuoti che si propagano sotto l’azione delle sollecitazioni ripetute. La densità e la natura dei legami di reticolazione stabiliscono in che misura tali difetti vengono confinati o propagati. Una rete troppo rigida ostacola i movimenti di rilassamento delle catene polimeriche, favorendo la nucleazione di microfratture; una rete troppo debole, al contrario, non riesce a contenere la deformazione plastica, generando cedimenti prematuri. In questa prospettiva, la vita utile di un elastomero non può essere intesa unicamente come tempo alla rottura, ma come capacità di mantenere prestazioni funzionali entro margini accettabili lungo tutto il ciclo di utilizzo. Gli strumenti di progettazione moderna, basati su modelli di meccanica della frattura, analisi viscoelastica e simulazioni multiscala, consentono oggi di correlare parametri microstrutturali, come la distribuzione dei legami e la loro energia di dissociazione, a proprietà macroscopiche come resistenza a fatica, resilienza e stabilità dimensionale. Un’area di ricerca particolarmente promettente riguarda la reticolazione dinamica e reversibile. In contrasto con i legami covalenti permanenti tipici degli elastomeri tradizionali, i sistemi dinamici introducono legami “labili” che possono rompersi e riformarsi sotto specifici stimoli (temperatura, pH, campi elettrici). Questa caratteristica conferisce agli elastomeri proprietà di autoriparazione: microfessure e difetti che si formano durante l’esercizio vengono progressivamente sanati dal riarrangiamento delle catene polimeriche, ritardando il collasso macroscopico del materiale. Gli elastomeri vitrimici, ad esempio, si basano su reti covalenti adattive in cui i legami chimici, pur permanendo nella loro densità complessiva, possono scambiarsi in seguito a stimoli termici. Questo consente non solo la riparazione dei danni, ma anche la possibilità di riciclare e rielaborare materiali che tradizionalmente venivano considerati non recuperabili a fine vita. Allo stesso modo, gli elastomeri a base di legami idrogeno o di interazioni ioniche reversibili offrono un bilanciamento interessante tra resistenza meccanica e capacità di auto-rigenerazione. Dal punto di vista industriale, queste innovazioni rappresentano un potenziale cambio di paradigma. Se, in passato, la progettazione degli elastomeri era orientata a massimizzare la durata “statica” attraverso un compromesso tra densità di reticolazione e stabilità chimica, oggi la ricerca si orienta verso la creazione di materiali capaci di rigenerarsi e adattarsi dinamicamente al contesto operativo. Ciò significa ridurre i costi di sostituzione, allungare la vita dei prodotti e, soprattutto, aumentare la sostenibilità complessiva dei processi industriali. Non bisogna trascurare, inoltre, l’impatto ambientale legato alla fine vita degli elastomeri. La possibilità di modulare la reticolazione in modo che sia reversibile apre prospettive concrete per il riciclo chimico e meccanico di materiali che fino ad oggi erano considerati difficili da recuperare. In questo senso, la progettazione della reticolazione non è solo una leva tecnica per migliorare le prestazioni meccaniche, ma diventa una strategia chiave per coniugare durabilità e sostenibilità, elementi sempre più richiesti in settori che spaziano dall’automotive al biomedicale, fino all’edilizia e all’energia. In conclusione, la vita utile degli elastomeri non è un dato fisso, ma una variabile che può essere modulata attraverso un design intelligente della reticolazione. Il futuro dei materiali elastomerici si muove verso un approccio dinamico, dove i legami non sono soltanto vincoli strutturali, ma strumenti attivi di adattamento e rigenerazione. Questo apre la strada a una nuova generazione di elastomeri, non solo più resistenti, ma anche più “intelligenti” e sostenibili, capaci di estendere i confini delle loro applicazioni e di rispondere alle esigenze di una società sempre più attenta all’efficienza e all’impatto ambientale. Considerazioni finali Gli effetti della reticolazione sulla resistenza meccanica e alla fatica degli elastomeri rappresentano un campo di ricerca e sviluppo strategico. Il grado e la natura dei legami incrociati determinano non solo le proprietà statiche del materiale, ma soprattutto la sua capacità di sopportare carichi ciclici nel tempo. Un equilibrio tra densità di reticolazione, stabilità chimica e resilienza meccanica è la chiave per sviluppare elastomeri ad alte prestazioni, in grado di rispondere alle sfide della mobilità, dell’industria e della sostenibilità.© Riproduzione Vietata
SCOPRI DI PIU' Dalla Canapa al Nylon: Evoluzione delle Corde e la Rivoluzione nell'Alpinismo
Scopri la storia del passaggio dalle corde in canapa a quelle in nylon, le innovazioni tecnologiche, i vantaggi tecnici e l'impatto sulla sicurezza e sulle prestazioni alpinistichedi Marco ArezioL'evoluzione dei materiali ha avuto un impatto significativo su numerosi settori, incluso l'alpinismo. Uno dei progressi più rivoluzionari è stato il passaggio dalle corde in canapa a quelle in nylon, una trasformazione che ha ridefinito gli standard di sicurezza e prestazioni nelle scalate. Fin dall'antichità, le corde sono state fondamentali per l'esplorazione, la navigazione e l'architettura, diventando successivamente strumenti essenziali per gli alpinisti. Le corde in fibra naturale, come la canapa, hanno accompagnato gli alpinisti per secoli. Tuttavia, le loro limitazioni in termini di elasticità, resistenza e durabilità hanno reso evidente la necessità di un materiale innovativo. Con l’avvento delle fibre sintetiche nel XX secolo, si è assistito a una svolta decisiva: l’introduzione del nylon ha portato a miglioramenti senza precedenti in termini di resistenza, elasticità e sicurezza, segnando un punto di svolta nello sviluppo delle attrezzature alpinistiche. Questo articolo esamina l'evoluzione storica di questo cambiamento, analizzando le caratteristiche tecniche dei materiali, i vantaggi del nylon rispetto alla canapa e i processi produttivi, con particolare attenzione all’uso di queste corde nell’alpinismo moderno. Le Corde in Canapa: Storia e Utilizzo La canapa (Cannabis sativa) è stata coltivata per millenni grazie alla sua fibra robusta, impiegata in settori come la navigazione, l’agricoltura e l’industria tessile. Le civiltà mesopotamiche e cinesi utilizzavano la canapa per produrre corde resistenti, essenziali per il commercio e le costruzioni. Nel Medioevo, la canapa divenne cruciale per la marina, poiché le sue corde erano fondamentali nella costruzione di vele e reti da pesca. Nel XIX e all'inizio del XX secolo, le corde in canapa erano lo standard nell'alpinismo, utilizzate da pionieri come Edward Whymper durante la prima ascensione del Cervino nel 1865. La loro robustezza e disponibilità le rendevano ideali per le spedizioni alpinistiche. Tuttavia, presentavano notevoli limitazioni: - Bassa elasticità, che aumentava il rischio di rottura e non assorbiva l’energia della caduta. - Alto assorbimento d’acqua, rendendo la corda più pesante e meno resistente in condizioni umide. - Scarsa durabilità, con una rapida usura dovuta all’attrito e all’esposizione agli agenti atmosferici. Questi fattori hanno spinto la ricerca verso materiali più avanzati, culminando nell’introduzione del nylon come alternativa superiore. L'Avvento del Nylon e l'Innovazione nel Settore Il nylon, sviluppato nel 1935 dal chimico Wallace Carothers nei laboratori DuPont, rappresentò una svolta rivoluzionaria nel campo delle fibre sintetiche. Durante la Seconda Guerra Mondiale, il nylon fu impiegato nella produzione di paracaduti, corde di traino, vele per navi militari ed equipaggiamenti aeronautici, grazie alla sua straordinaria resistenza e leggerezza. Il suo successo in ambito bellico ne accelerò l’adozione nel settore civile. Negli anni '50, le corde in nylon iniziarono a essere utilizzate nell'alpinismo, dapprima nelle operazioni militari e poi nelle spedizioni sportive. Grazie alla loro elasticità e alla capacità di assorbire gli shock delle cadute, queste corde divennero rapidamente lo standard per la sicurezza degli alpinisti. La diffusione dell’alpinismo sportivo e l’innovazione nei materiali consolidarono il nylon come scelta imprescindibile. Vantaggi delle Corde in Nylon Le corde in nylon offrirono diversi miglioramenti rispetto a quelle in canapa: - Elasticità superiore, riducendo il rischio di rottura e assorbendo l’energia in caso di caduta. - Resistenza meccanica elevata, con una maggiore durata rispetto alle fibre naturali. - Idrorepellenza, impedendo l’assorbimento di acqua e garantendo prestazioni costanti in ambienti umidi. - Minore peso, agevolando il trasporto e la gestione durante le ascensioni. Grazie a questi vantaggi, il nylon ha rivoluzionato la sicurezza e le prestazioni nell'alpinismo, rendendo le scalate più accessibili e meno rischiose. L'elasticità del nylon è stata un fattore chiave nel suo impiego alpinistico, riducendo il rischio di rottura e migliorando la sicurezza. Ciò si rivelò particolarmente cruciale durante spedizioni leggendarie come quelle di Hermann Buhl e le ascensioni dell’Himalaya negli anni '50 e '60, dove le corde in nylon permisero agli alpinisti di affrontare sfide più estreme con maggiore affidabilità. Processo di Produzione delle Corde Produzione delle Corde in Canapa La produzione delle corde in canapa segue diverse fasi, radicate in tecniche tradizionali che hanno subito miglioramenti nel tempo per ottimizzarne la qualità e la durabilità. - Coltivazione e raccolta: le piante vengono essiccate per ottenere fibre lunghe e resistenti. - Macerazione e separazione: le fibre vengono estratte e lavorate per migliorarne la qualità. - Filatura e torcitura: i filamenti vengono filati e intrecciati per formare la corda. - Trattamenti superficiali: oli naturali o cere vengono applicati per migliorarne la resistenza all'acqua e all’usura. Produzione delle Corde in Nylon Le corde in nylon vengono prodotte attraverso un processo industriale avanzato, che prevede l'impiego di tecnologie di sintesi chimica, estrusione e intrecciatura per garantire resistenza e flessibilità ottimali. Questo processo si è evoluto nel tempo per migliorare le prestazioni delle corde, aumentando la loro durata e la sicurezza nell'uso alpinistico e industriale. - Sintesi chimica: il nylon si ottiene tramite polimerizzazione per condensazione, formando lunghe catene polimeriche di poliammide. - Estrusione e filatura: il materiale sintetico viene estruso in fibre sottili. - Torcitura e intrecciatura: i fili di nylon vengono uniti in diverse configurazioni, come corde a treccia singola o con anima e guaina. - Trattamenti termici e test: le corde vengono sottoposte a test di resistenza e trattamenti per migliorarne la durata e le prestazioni. Conclusione Il passaggio dalle corde in canapa a quelle in nylon ha segnato una rivoluzione nell'alpinismo, migliorando notevolmente sicurezza, affidabilità e prestazioni. Grazie alle sue caratteristiche superiori, il nylon ha reso le scalate più sicure e ha permesso agli alpinisti di affrontare sfide sempre più impegnative. Oggi, il nylon è lo standard di riferimento nelle attrezzature alpinistiche, ma la storia delle corde in canapa rimane un elemento affascinante nell'evoluzione delle tecnologie di sicurezza in montagna. © Riproduzione Vietata
SCOPRI DI PIU' Micro Laminazione delle Pellicole Plastiche
Sempre più sottili, robuste, elastiche e decorabili, le micro pellicole in plastica aprono nuovi orizzonti creatividi Marco ArezioLe micro pellicole polimeriche sono ormai diffusissime in molti ambiti, come quello dell’arredamento, dell’edilizia, dei prodotti protettivi, dell’automotive, dell’alimentare, del packaging e in molti altri campi. La tecnologia formulativa e produttiva raggiunta da questi laminati, sta permettendo un’esaltazione del design e del marketing attraverso la trasformazione di prodotti, non solo dal punto di vista estetico, ma anche delle prestazioni tecniche. In realtà nel nostro immaginario le collochiamo in un ambito temporale recente, ma questi sottili laminati plastici si possono datare al 1939, quando furono per la prima volta impiegati come elementi rifrangenti nella segnaletica stradale. Le applicazioni, come abbiamo visto, sono davvero numerose e in aggiornamento anno dopo anno, come per esempio le pellicole sulle lenti degli occhiali o sulle visiere dei caschi, a volte con scritte sulla parte esterna che non impediscono di vedere correttamente dall’interno. Possiamo citare anche le pellicole in PVB realizzate con stampa a getto di inchiostro da inserite a sandwich tra due vetri, in modo che le immagini diventino eterne in quanto protette dai vetri. Interessanti anche le pellicole per la conservazione dei cibi acquistabili al supermercato ci sono quelle detector, in grado di evidenziare deterioramenti o di rilevare la presenza di OGM. Nel settore dell’edilizia, già da molto tempo, si utilizzano pellicole polimeriche da applicare ai vetri per migliorare la sicurezza, ridurre l’irraggiamento solare che causa la trasmissione di calore all’interno dei locali con indubbi risparmi energetici, ridurre la rifrangenza della luce in modo da oscurare gli ambienti e pellicole schermati in grado di ridurre l’immissione di più del 90% delle onde elettromagnetiche all’interno dei locali. Nel campo della sicurezza, esistono pellicole composte da decine di strati di sottilissimo poliestere, che vengono impiegate per la riduzione delle conseguenze delle esplosioni. Infatti, l’elasticità che questi strati di poliestere conferisco al vetro, grazie al loro allungamento che può arrivare al 150%, aiutano il vetro a sopportare meglio l’onda d’urto di una esplosione. Nel settore dell’illuminotecnica e nell’elettronica, queste micro pellicole sono studiate per ottimizzare la luminosità di telefonini, schermi, computer, sia per il trasporto della luce stessa. Sono in commercio pellicole capaci di riflettere o trasmettere lunghezze d’onda luminosa diverse nello spettro del visibile e dell’infrarosso, costituite da centinaia di strati polimerici i cui spessori sono dell’ordine di una lunghezza d’onda luminosa. In questi campi la scienza della fisica delle superfici adiacenti ha reso possibile il progredire della tecnica della micro replicazione, la ripetizione continua milioni di volte di una microstruttura 3D costituita da minuscoli prismi o infinitesime sfere invisibili ad occhio nudo, che consente la realizzazione di superfici regolari con specifiche proprietà, come quella di catturare la luce del sole da angoli diversi e distribuirla verso l’interno, o di rifletterla totalmente verso l’esterno. Categoria: notizie - tecnica - plastica - pellicole plastiche - packaging - laminazione
SCOPRI DI PIU' Il Carbonato di Calcio nei Sigillanti e negli Adesivi: Proprietà Funzionali ed Applicazioni
Il ruolo del carbonato di calcio come additivo tecnico nei sigillanti e negli adesivi industriali: proprietà, tipologie e applicazionidi Marco ArezioIl settore dei sigillanti e degli adesivi costituisce un capitolo centrale della chimica applicata, in cui la scelta delle materie prime non riguarda soltanto la resina polimerica di base, ma anche gli additivi che ne definiscono prestazioni e durabilità. Tra questi, il carbonato di calcio (CaCO₃) si è affermato come uno dei filler più importanti grazie a un insieme di qualità fisico-chimiche che lo rendono adattabile a sistemi molto diversi, dalle formulazioni acriliche a quelle siliconiche, dai poliuretani agli epossidici. La sua funzione non si limita a colmare volumi, ma investe la reologia, la resistenza meccanica, la stabilità dimensionale e persino l’aspetto estetico del prodotto finito. Per comprendere il peso che questo minerale ha assunto nel comparto, è utile ripercorrerne non solo l’impiego tecnico attuale, ma anche l’evoluzione storica. Evoluzione storica dell’uso del carbonato nei sigillanti e adesivi L’impiego di materiali minerali come riempitivi accompagna la storia stessa delle sostanze leganti e adesive. Già nell’antichità, polveri calcaree venivano mescolate a resine naturali, gessi e colle animali per aumentare la consistenza delle miscele e ridurre i costi delle materie prime organiche. Nel Medioevo, il carbonato di calcio, derivato dal marmo o dalla calce spenta, veniva impiegato per rendere più densi i mastici utilizzati nelle vetrate e negli intonaci decorativi. La vera svolta si ebbe con la rivoluzione industriale e con lo sviluppo delle prime resine sintetiche. Nel XIX secolo, i mastici per serramenti a base di oli e pigmenti minerali cominciarono a includere polveri di carbonato di calcio per conferire maggiore corpo e durabilità. L’avvento dei polimeri vinilici nel XX secolo aprì la strada a un uso sistematico del CaCO₃ come filler: la sua disponibilità, la facilità di macinazione e la compatibilità con matrici diverse ne fecero un additivo strategico per ridurre i costi e migliorare la lavorabilità. Negli anni Sessanta e Settanta, con l’introduzione su larga scala dei siliconi e dei poliuretani nei sigillanti da edilizia e industria automobilistica, il carbonato di calcio venne utilizzato in forme sempre più raffinate. In quel periodo iniziarono a diffondersi i carbonati rivestiti con sostanze organiche, in grado di migliorare l’adesione alla matrice idrofobica e ridurre la tendenza alla sedimentazione. Parallelamente, si sviluppò la produzione del carbonato precipitato (PCC), che offriva la possibilità di controllare con precisione la dimensione e la forma delle particelle, aprendo nuovi campi applicativi soprattutto negli adesivi sensibili alla pressione e nei sigillanti trasparenti. Oggi l’impiego del CaCO₃ ha raggiunto un livello di maturità tecnologica tale da non essere più considerato un semplice riempitivo, ma un componente funzionale indispensabile. L’evoluzione storica ha mostrato come, da additivo economico e abbondante, esso si sia trasformato in un elemento ingegnerizzato, studiato in base alle esigenze specifiche della formulazione. Proprietà e tipologie di carbonato di calcio Le formulazioni contemporanee utilizzano principalmente due varianti di carbonato: il GCC (ground calcium carbonate), prodotto mediante macinazione e classificazione di rocce carbonatiche, e il PCC (precipitated calcium carbonate), ottenuto con processi chimici che permettono di definire morfologie e granulometrie con grande precisione. Il GCC è il più diffuso per ragioni economiche, mentre il PCC è impiegato laddove siano richiesti requisiti particolari di purezza, finezza e uniformità. Entrambe le tipologie, grazie alla loro inerzia chimica e alla bassa solubilità in acqua, risultano compatibili con matrici polimeriche differenti. In alcuni casi, le particelle vengono modificate con trattamenti superficiali a base di acidi grassi o agenti silanici, così da migliorare la dispersione nei polimeri e garantire un’interazione più stabile tra la fase organica e quella minerale. Ruolo tecnico del carbonato nei sistemi polimerici Dal punto di vista tecnico, il carbonato di calcio agisce in molteplici direzioni. Nei sigillanti, contribuisce a modulare la viscosità, aumentando la tissotropia e prevenendo fenomeni di colatura. La sua presenza stabilizza il materiale durante e dopo l’applicazione, permettendo di mantenere la forma del giunto. Negli adesivi, invece, interviene sul comportamento viscoelastico e sulla distribuzione del collante sul substrato, migliorando uniformità e penetrazione. Un aspetto di rilievo riguarda la riduzione della contrazione volumetrica. Durante la polimerizzazione o la reticolazione, molti sistemi polimerici tendono a subire ritiri significativi. L’inserimento del CaCO₃ contrasta questi fenomeni, assicurando stabilità dimensionale e maggiore integrità meccanica del giunto. A ciò si aggiunge il contributo estetico, poiché il carbonato aumenta l’opacità e la coprenza, migliorando la resa visiva dei prodotti destinati a finiture. La funzione economica non è secondaria: grazie al costo contenuto e all’ampia disponibilità, il CaCO₃ consente di ridurre l’uso di resine costose, mantenendo elevate le prestazioni e garantendo competitività sul mercato. Applicazioni nei sigillanti e negli adesivi Nei sigillanti acrilici a base acquosa, ampiamente diffusi in edilizia, il carbonato di calcio assicura una reologia stabile e limita i fenomeni di ritiro. Nei siliconici, viene impiegato in versioni ultrafini per non compromettere la traslucenza, pur conferendo maggiore resistenza meccanica. Nei poliuretanici, soprattutto in applicazioni strutturali, il CaCO₃ rivestito migliora l’adesione alla matrice polimerica e la resistenza all’invecchiamento. Negli adesivi, la gamma d’impiego è altrettanto ampia. Nei vinilici, il carbonato aumenta l’adesione su substrati porosi come legno e cartone. Nei sistemi epossidici, svolge funzione di rinforzo meccanico e termico. Negli hot-melt, controlla viscosità e contrazione al raffreddamento. Nei PSA, infine, il PCC ultrafine garantisce un film adesivo uniforme, stabile e di elevata resa estetica. Considerazioni ambientali e prospettive future Oltre agli aspetti tecnici ed economici, il carbonato di calcio sta assumendo un ruolo strategico nella transizione verso un’industria più sostenibile. L’abbondanza della materia prima naturale ne garantisce un basso impatto ambientale, mentre la possibilità di recuperare carbonati da processi industriali secondari apre prospettive in linea con i principi dell’economia circolare. In un contesto in cui il settore degli adesivi e dei sigillanti mira a ridurre la dipendenza da polimeri fossili e a contenere le emissioni complessive, il CaCO₃ rappresenta un alleato prezioso per coniugare prestazioni, economicità e sostenibilità. Conclusioni L’evoluzione storica dell’impiego del carbonato di calcio, da semplice riempitivo dei mastici artigianali a componente ingegnerizzato delle formulazioni polimeriche moderne, testimonia la sua centralità in un settore che richiede materiali sempre più performanti. La capacità di incidere sulla reologia, sulla resistenza meccanica, sulla stabilità dimensionale e sull’aspetto estetico ha reso questo minerale un ingrediente imprescindibile dei sigillanti e degli adesivi di nuova generazione. La distinzione tra GCC e PCC, le varianti trattate in superficie e le prospettive legate al riciclo ne confermano l’attualità come materiale polivalente e sostenibile. Il carbonato di calcio, lungi dall’essere un additivo marginale, rappresenta oggi uno dei cardini su cui si fonda l’ingegneria dei sigillanti e degli adesivi, dimostrando come un minerale di antichissimo utilizzo possa rinnovarsi costantemente, adattandosi alle esigenze della chimica moderna e delle sfide ambientali del nostro tempo.© Riproduzione Vietata
SCOPRI DI PIU' Nanomateriali nel Restauro della Pietra: Efficienza e Durabilità dei Trattamenti per la Conservazione
Approfondimento sull’uso di nanomateriali nella protezione e consolidamento delle superfici lapidee, con analisi scientifica sulla loro efficacia e durata nel tempodi Marco ArezioLa conservazione del patrimonio storico e architettonico rappresenta una delle principali sfide per il settore del restauro. La progressiva degradazione delle superfici lapidee, causata da agenti atmosferici, inquinamento e processi biologici, richiede soluzioni innovative che possano garantire una protezione efficace e duratura. Tra le tecnologie emergenti, l’uso dei nanomateriali si distingue per le loro caratteristiche uniche, capaci di migliorare il consolidamento e la protezione delle superfici senza alterarne l’aspetto estetico e la traspirabilità. Negli ultimi anni, la ricerca scientifica ha dimostrato il potenziale dei nanomateriali nella conservazione della pietra, evidenziando vantaggi significativi rispetto ai trattamenti tradizionali. Tuttavia, per comprendere appieno l’impatto di queste tecnologie sul lungo periodo, è fondamentale analizzare non solo la loro efficacia immediata, ma anche la loro stabilità e durabilità nel tempo. Proprietà e Benefici dei Nanomateriali nel Restauro I nanomateriali si distinguono per le loro dimensioni estremamente ridotte, comprese tra 1 e 100 nanometri, che conferiscono loro una superficie specifica molto elevata. Questa caratteristica li rende altamente reattivi e in grado di penetrare in profondità nei pori della pietra, migliorandone la coesione strutturale senza comprometterne la porosità naturale. Uno dei principali vantaggi dei nanomateriali rispetto ai consolidanti tradizionali è la loro capacità di interagire con la matrice del substrato lapideo a livello molecolare, offrendo trattamenti più uniformi e meno invasivi. Inoltre, molti nanomateriali possiedono proprietà autopulenti e antimicrobiche, contribuendo a prevenire la formazione di depositi superficiali e colonizzazioni biologiche che accelerano il deterioramento della pietra. Tipologie di Nanomateriali Utilizzati nel Restauro Diverse categorie di nanomateriali sono state testate per il restauro e la protezione delle pietre storiche, ognuna con proprietà e applicazioni specifiche. Tra i più studiati e impiegati troviamo: 1. Nanoparticelle di Biossido di Titanio (TiO₂) Le nanoparticelle di biossido di titanio sono tra le più utilizzate grazie alle loro proprietà fotocatalitiche. Queste particelle, quando esposte alla luce solare, attivano reazioni chimiche che contribuiscono alla decomposizione di inquinanti organici e depositi superficiali, mantenendo la pietra più pulita nel tempo. Questa tecnologia si è rivelata particolarmente efficace nella protezione delle superfici urbane esposte a elevati livelli di smog e agenti atmosferici aggressivi. Un ulteriore vantaggio del TiO₂ è la sua capacità di formare un film protettivo sottile e trasparente, che non altera il colore o la texture della pietra trattata. Tuttavia, studi recenti hanno evidenziato la necessità di valutare attentamente la compatibilità del biossido di titanio con i diversi tipi di pietra, per evitare eventuali alterazioni chimico-fisiche indesiderate nel lungo periodo. 2. Nanocalce per il Consolidamento della Pietra Calcarea La nanocalce è una sospensione di idrossido di calcio in acqua con particelle di dimensioni nanometriche. Questa tecnologia è particolarmente efficace nel trattamento di pietre calcaree, come il marmo e il travertino, che spesso soffrono di perdita di coesione a causa di agenti atmosferici e inquinamento. Le nanoparticelle di calce penetrano profondamente nella matrice del materiale e, reagendo con l’anidride carbonica presente nell’aria, si trasformano in carbonato di calcio, contribuendo alla ricostruzione della struttura interna della pietra senza comprometterne la traspirabilità. Uno degli aspetti positivi della nanocalce è la sua compatibilità chimica con i materiali storici, evitando problemi di incompatibilità e minimizzando il rischio di deterioramento accelerato. Tuttavia, la sua durabilità nel tempo può variare a seconda delle condizioni ambientali e della composizione specifica della pietra trattata. 3. Nanoparticelle di Silice e il Loro Effetto Protettivo Le nanoparticelle di silice sono ampiamente utilizzate per il consolidamento di pietre porose. Il loro meccanismo d’azione prevede la formazione di un reticolo di silice amorfa che rinforza la struttura interna della pietra senza comprometterne la permeabilità all’aria e all’umidità. Queste particelle possono essere modificate con agenti idrofobizzanti per aumentare la resistenza della pietra all’acqua e agli agenti atmosferici. Inoltre, l’aggiunta di biocidi nella formulazione permette di prevenire la crescita di microrganismi, riducendo la necessità di manutenzione frequente. Durabilità dei Trattamenti con Nanomateriali Uno degli aspetti più critici nell’uso dei nanomateriali nel restauro è la loro durabilità. Per garantire un’efficace protezione a lungo termine, è necessario valutare diversi fattori, tra cui: - Resistenza agli agenti atmosferici: La capacità dei nanomateriali di mantenere la loro efficacia nel tempo è fortemente influenzata dall’esposizione a pioggia, vento, variazioni di temperatura e radiazioni UV. - Interazione con la pietra: Non tutti i nanomateriali interagiscono allo stesso modo con le diverse tipologie di pietra. È fondamentale valutare attentamente la compatibilità per evitare reazioni chimiche indesiderate. - Monitoraggio a lungo termine: Studi longitudinali sono essenziali per analizzare il comportamento dei nanomateriali nel tempo e ottimizzarne le formulazioni. Conclusioni e Prospettive Future L’impiego dei nanomateriali nel restauro delle superfici lapidee rappresenta un’innovazione promettente per la conservazione del patrimonio storico. Tuttavia, nonostante i risultati positivi, è fondamentale continuare a sviluppare ricerche per migliorare la stabilità e la compatibilità dei trattamenti. Il futuro del restauro con nanomateriali dipenderà dalla capacità di integrare queste tecnologie con approcci conservativi sostenibili e dal monitoraggio dei loro effetti nel lungo periodo. Con una combinazione di ricerca scientifica e applicazione pratica, i nanomateriali potranno diventare strumenti fondamentali nella conservazione del patrimonio culturale mondiale. © Riproduzione VietataFoto: Wikimedia
SCOPRI DI PIU' Sostenibilità nella stampa 3D: polimeri riciclati e processi eco-friendly
Differenze tecniche, vantaggi ambientali e innovazioni per un futuro più sostenibile nella produzione additiva (3D)di Marco ArezioLa stampa 3D, conosciuta anche come produzione additiva, sta rivoluzionando il panorama industriale grazie alla sua capacità di produrre oggetti personalizzati e alla sua potenzialità di ridurre gli sprechi. Tuttavia, il crescente utilizzo di questa tecnologia ha sollevato dubbi sull'impatto ambientale e ha spinto il settore verso pratiche più sostenibili. L'adozione di materiali riciclati e di processi eco-friendly è diventata fondamentale per ridurre i rifiuti plastici e promuovere un'economia circolare. In questo contesto, è cruciale comprendere le differenze dell'utilizzo dei polimeri riciclati e di quelli vergini, poiché queste influenzano direttamente le prestazioni e l'applicabilità dei materiali nella stampa 3D. Materiali Riciclati nella Stampa 3D I polimeri sono i materiali più utilizzati nella stampa 3D grazie alla loro versatilità e adattabilità. L'adozione di polimeri riciclati sta crescendo rapidamente per affrontare le sfide ambientali legate alla produzione di plastica vergine. Tra i principali materiali riciclati utilizzati nella stampa 3D troviamo il PLA, il PETG, il nylon, l'ABS e altri polimeri tecnici, ognuno con caratteristiche e applicazioni specifiche. Differenze tra Polimeri Vergini e Riciclati Nonostante i vantaggi ambientali, i polimeri riciclati presentano differenze significative rispetto a quelli vergini, che possono influenzare la qualità della stampa e le proprietà meccaniche del prodotto finale. Composizione Chimica La composizione chimica rappresenta una delle differenze principali tra polimeri vergini e riciclati. I polimeri vergini sono costituiti da molecole polimeriche integre e non degradate, garantendo proprietà meccaniche ottimali come resistenza, elasticità e stabilità termica. I polimeri riciclati, invece, subiscono una degradazione molecolare durante il processo di riciclo, come la triturazione e la rigranulazione. Questo porta a una riduzione della lunghezza delle catene polimeriche, compromettendo così la resistenza meccanica e la stabilità termica. Proprietà Meccaniche Le proprietà meccaniche dei polimeri riciclati sono generalmente inferiori rispetto ai materiali vergini. I polimeri vergini offrono una resistenza meccanica superiore, rendendoli ideali per applicazioni strutturali o che richiedono elevate prestazioni. I materiali riciclati, d'altro canto, tendono ad essere meno resistenti e più fragili, risultando quindi adatti solo per applicazioni meno critiche. Inoltre, la degradazione chimica dei materiali riciclati riduce l'elasticità, aumentando la fragilità rispetto ai polimeri vergini. Qualità Superficiale La qualità superficiale dei prodotti stampati con polimeri vergini è migliore rispetto a quella dei polimeri riciclati. I polimeri vergini producono superfici lisce e uniformi, grazie alla loro purezza e consistenza. Al contrario, i polimeri riciclati possono contenere impurità o presentare micro-difetti derivanti dai processi di recupero, il che può portare a superfici ruvide o irregolari durante la stampa, richiedendo così un'ulteriore lavorazione per ottenere risultati soddisfacenti. Comportamento Durante la Stampa I polimeri vergini garantiscono una fluidità ottimale durante l'estrusione, assicurando precisione dimensionale e una buona adesione tra gli strati. I materiali riciclati, invece, possono avere una viscosità variabile, rendendo necessario un aggiustamento accurato delle impostazioni di stampa. Inoltre, la riduzione della qualità chimica nei materiali riciclati può compromettere l'adesione tra gli strati, influenzando negativamente la robustezza complessiva dell'oggetto stampato. Stabilità Termica La stabilità termica è un altro aspetto critico che differenzia i polimeri vergini dai riciclati. I polimeri vergini sono progettati per mantenere una stabilità termica costante durante i processi di stampa, mentre i polimeri riciclati tendono ad avere una tolleranza termica ridotta. Questo richiede un controllo più rigoroso della temperatura durante la stampa, per evitare deformazioni e difetti. Analisi dei Materiali Riciclati più Utilizzati PLA Riciclato Il PLA è uno dei materiali più popolari nella stampa 3D grazie alla sua biodegradabilità e alla sua origine da risorse rinnovabili. Il PLA riciclato, ottenuto da scarti di stampa o da rifiuti industriali, rappresenta una soluzione ecologica per molte applicazioni. Tuttavia, rispetto al PLA vergine, il PLA riciclato ha una stabilità termica inferiore e una resistenza meccanica ridotta, limitandone l'uso in contesti strutturali o in applicazioni ad alta performance. PETG Riciclato Il PETG riciclato, spesso derivato da bottiglie di plastica post-consumo, offre buone proprietà meccaniche e termiche, sebbene siano leggermente inferiori rispetto a quelle del materiale vergine. Questo materiale è particolarmente adatto per applicazioni che richiedono una buona resistenza chimica e termica, come prototipi e parti funzionali. Nylon Riciclato Il nylon riciclato è ottenuto da scarti tessili o da reti da pesca e mantiene eccellenti proprietà meccaniche, anche se può mostrare una ridotta elasticità rispetto al nylon vergine. Questo lo rende ideale per applicazioni industriali, come la produzione di componenti tecnici che non necessitano di una particolare flessibilità. ABS Riciclato L'ABS riciclato presenta alcune problematiche significative. Durante il processo di riciclo, le proprietà del materiale possono degradarsi, influenzando negativamente la qualità del prodotto finale. Per compensare queste limitazioni, vengono spesso aggiunti additivi per migliorare la fluidità e la resistenza, rendendo l'ABS riciclato adatto per applicazioni decorative o non strutturali. Strategie per Migliorare i Materiali Riciclati Le problematiche poste dall'uso di polimeri riciclati nella stampa 3D richiedono strategie avanzate per colmare il divario con i materiali vergini. Diverse tecnologie sono state sviluppate e sono in fase di sperimentazione per migliorare le prestazioni di questi materiali. Aggiunta di Additivi Chimici Una delle strategie più promettenti è l'aggiunta di additivi chimici, come plastificanti, antiossidanti e agenti rinforzanti. I plastificanti possono ridurre la fragilità dei materiali riciclati migliorandone la duttilità, mentre gli antiossidanti limitano la degradazione dovuta all'esposizione prolungata al calore durante la stampa. Gli agenti rinforzanti, come le fibre di vetro o carbonio, possono essere aggiunti per migliorare la resistenza meccanica e la stabilità termica. Miscelazione con Polimeri Vergini Un'altra strategia comune è la miscelazione dei materiali riciclati con una percentuale di polimeri vergini. Questo approccio permette di sfruttare le proprietà migliori dei polimeri vergini, come la maggiore resistenza e stabilità, mentre si riduce il contenuto di plastica vergine, mantenendo un focus sostenibile. La scelta della percentuale di polimero vergine da miscelare dipende dal tipo di applicazione finale e dal livello di prestazione richiesto. Filtrazione e Separazione Avanzate I materiali riciclati spesso contengono impurità che possono comprometterne le prestazioni. Per migliorare la qualità del materiale riciclato, sono utilizzati processi avanzati di filtrazione e separazione. Questi includono tecnologie come la filtrazione in fusione, in cui il materiale viene fatto passare attraverso filtri sottili per rimuovere contaminanti solidi, e la separazione chimica per eliminare componenti indesiderati. Questo garantisce un materiale riciclato più omogeneo e adatto alla stampa 3D. Controllo della Viscosità e Reologia Il controllo delle caratteristiche reologiche dei polimeri riciclati è essenziale per ottenere buone prestazioni durante la stampa. Tecniche come la modifica del peso molecolare attraverso la reazione di reticolazione o l'aggiunta di modificatori reologici possono essere utilizzate per migliorare la viscosità e la fluidità del materiale. Questo consente una migliore estrusione e una maggiore precisione dimensionale nei prodotti stampati. Compatibilizzanti per Materiali Misti Spesso i polimeri riciclati provengono da fonti diverse, portando a una miscela di materiali che può risultare non compatibile durante il processo di stampa. L'uso di compatibilizzanti, che agiscono come agenti di legame tra polimeri di diversa natura, può migliorare la coesione del materiale, garantendo una migliore adesione tra gli strati durante la stampa e, quindi, una maggiore robustezza del prodotto finale.Trattamenti Termici e Riciclo Meccanico I trattamenti termici possono essere utilizzati per migliorare le proprietà dei materiali riciclati. Un esempio è il processo di annealing, che consiste nel riscaldare il materiale a una temperatura specifica per un certo periodo di tempo per rilassare le tensioni interne e aumentare la cristallinità. Anche il riciclo meccanico, come la rigranulazione dei materiali scartati e la rifusione, è una strategia efficace per migliorare l'omogeneità dei polimeri riciclati. Innovazioni Futuristiche: Riciclo Chimico Oltre alle tecniche di riciclo meccanico, il riciclo chimico rappresenta una promettente innovazione per migliorare i materiali riciclati. Questo processo consente di scomporre i polimeri nei loro monomeri originali, che possono poi essere purificati e ricombinati per produrre nuovi polimeri di qualità comparabile a quella dei materiali vergini. Sebbene il riciclo chimico richieda attualmente elevati investimenti energetici e tecnologici, rappresenta una frontiera importante per ottenere materiali riciclati di alta qualità in futuro. Applicazioni Sostenibili e Prospettive Future L'integrazione di materiali riciclati e tecniche di stampa eco-friendly sta già trovando applicazione in diversi settori. Nell'industria manifatturiera, i materiali riciclati vengono utilizzati per la produzione di componenti leggeri e riparabili, mentre nell'edilizia vengono impiegati per creare mattoni stampati in 3D. Anche nel consumo domestico, i filamenti rigenerati stanno diventando popolari per la realizzazione di oggetti personalizzati e accessori. Con l'evoluzione delle tecnologie di riciclo e l'adozione di processi sempre più sostenibili, la stampa 3D ha il potenziale per diventare un elemento centrale dell'economia circolare, contribuendo a ridurre l'impatto ambientale e a promuovere un uso più responsabile delle risorse. Le differenze tecniche tra polimeri vergini e riciclati rappresentano certamente un problema, ma anche un'opportunità per innovare e migliorare i processi produttivi. Investire nella ricerca e nello sviluppo di materiali riciclati più performanti, insieme all'ottimizzazione dei processi di stampa, consentirà di colmare il divario tecnico e di favorire una maggiore adozione di soluzioni sostenibili. Conclusioni La stampa 3D non è solo una tecnologia rivoluzionaria, ma rappresenta anche un potente strumento per affrontare le sfide ambientali del nostro tempo. Sfruttando al massimo il potenziale dei materiali riciclati e delle soluzioni sostenibili, possiamo favorire l'adozione di modelli produttivi più efficienti e creare un futuro in cui innovazione e rispetto per l'ambiente siano in perfetta sinergia.© Riproduzione Vietata
SCOPRI DI PIU'
