







 Granulo in Plastica Riciclata da Post Consumo con Certificazione dell’Odore
I Prodotti in Plastica Riciclata Puzzano? Si, No, Forse, un Po', Ogni Tanto, Spesso…in questo campo vige l’incertezzadi Marco ArezioLa plastica riciclata da post consumo sta entrando in modo sempre più nelle produzioni degli oggetti che quotidianamente utilizziamo e che troviamo sugli scaffali dei negozi, nelle catene distributive di mobili od oggetti per la casa, negli interni delle nostre auto e in molti prodotti che maneggiamo ogni giorno. Non sempre l’uso della plastica da post consumo è stata una scelta volontaria da parte dei produttori di articoli in plastica, in quanto la sua provenienza dalla raccolta differenziata, porta con sé delle problematiche odorose che, se non gestite bene, possono compromettere i prodotti finali creando fastidi ai clienti. Ma la necessità impellente di riutilizzare la quantità più alta possibile di plastica riciclata nelle produzioni di articoli, al fine di ridurre i rifiuti, ha imposto un nuovo modo di vedere le miscele per fare i prodotti plastici. Le grandi catene distributive di articoli per la casa, per esempio, si sono indirizzati alla produzione dei loro articoli con una percentuale di plastica riciclata da post consumo, ma impongono che la materia prima non porti con sé odori molesti. La verifica dell’accettabilità o meno della materia prima viene fatta, normalmente con un sistema di tests compiuti da persone che mettono a diposizione il loro naso per avvallare gli acquisti della materia prima e la messa in commercio dei prodotti. Normalmente sono valutazioni empiriche, soggettive e personali che lasciano ampi spazi di discussione su ciò che è un odore molesto e quello che può essere una fragranza. Tra il produttore di materia prima e il distributore di prodotti per la casa vige una costante incertezza tra cosa sarà vendibile in termini di materia prima e cosa sarà acquistabile dal cliente finale se l’odore dovesse essere percepito in modo diverso rispetto ai testers. E’ necessario, quindi, stabilire in modo scientifico ed analitico i gradienti degli odori e la loro provenienza chimica per stabilire, tra le parti, un range che tuteli sia la produzione ma anche la vendita finale dei prodotti per la casa. Oggi la tecnologia ci viene incontro attraverso una macchina da laboratorio che intercetta, in modo analitico, le sostanze odorose dei campioni liquidi, solidi o in polvere, restituendo una valutazione esatta dei componenti chimici presenti e delle loro quantità, confrontati con un archivio di 80.000 sostanze odorose. Il sistema di controllo è utile al produttore di materia prima, non solo alla fine del processo, attraverso l’analisi tecnica dei livelli odorosi dei granuli plastici che andrà a vendere, ma sarà molto utile anche per analizzare la materia prima d’ingresso, per classificare in modo esatto il suo comportamento nelle successive ricette. Il conoscere in modo certo l’apporto odoroso del rifiuto o del semilavorato in entrata, permette di gestire in modo più semplice le ricette che porteranno alla produzione di un granulo con i gradienti odorosi stabiliti. L’utilità della macchina è tangibile anche per chi acquista la materia prima e la trasforma in prodotti finali, in quanto ha la certezza di immettere nel circuito un granulo certificato dal punto dell’odore e può realizzare un controllo di qualità, dal punto di vista dell’impatto odoroso, sui prodotti che andrà a proporre al pubblico. Categoria: notizie - tecnica - plastica - riciclo - post consumo - certificazione odoriVedi maggiori informazioni sul riciclo
SCOPRI DI PIU' Conservazione e recupero della carta storica: tecniche e prospettive della deacidificazione
Strategie scientifiche per prolungare la vita dei documenti cartacei storici di Marco ArezioLa carta è uno dei materiali più fragili e, al tempo stesso, più preziosi del patrimonio culturale mondiale. Biblioteche, archivi e collezioni private custodiscono milioni di documenti la cui sopravvivenza è minacciata da un nemico invisibile: l’acidità. La degradazione acida delle fibre cellulosiche, fenomeno particolarmente diffuso nei supporti cartacei prodotti a partire dalla metà dell’Ottocento, rappresenta una delle principali cause di perdita di stabilità meccanica e leggibilità. Per affrontare questo problema, la deacidificazione si è imposta come una pratica chiave della conservazione preventiva. Essa non è un intervento estetico, bensì un’azione chimica mirata a neutralizzare gli acidi presenti nella carta e a introdurre una riserva alcalina capace di rallentare nel tempo i processi di deterioramento. Lo studio e la sperimentazione di diverse tecniche hanno permesso di delineare metodologie diversificate, ciascuna con vantaggi e limiti, a seconda delle caratteristiche del documento e del contesto di applicazione. Acidità della carta: cause e conseguenze La fragilità dei documenti cartacei moderni è legata a scelte tecnologiche del passato. Con l’avvento della produzione industriale della carta, la cellulosa estratta dal legno ha progressivamente sostituito le fibre di cotone o di lino, tradizionalmente più stabili. La presenza di lignina e l’uso di collanti a base di allume hanno reso la carta particolarmente vulnerabile all’attacco degli acidi. Con il tempo, l’esposizione all’umidità e agli inquinanti atmosferici ha accentuato il problema, portando a una degradazione evidente: ingiallimento, fragilità meccanica, perdita di elasticità. Se non contrastato, questo processo conduce alla completa inutilizzabilità del documento. Obiettivi e principi della deacidificazione La deacidificazione non è semplicemente un trattamento di stabilizzazione, ma un approccio scientifico alla conservazione. Essa mira a: - neutralizzare gli acidi già presenti, riducendo la velocità di idrolisi della cellulosa- introdurre una riserva alcalina, ovvero un deposito di sostanze capaci di reagire con eventuali acidi che si formeranno nel tempo- garantire la stabilità fisica e visiva, evitando che i trattamenti stessi provochino alterazioni cromatiche, deformazioni o solubilizzazioni degli inchiostriIl risultato auspicato è un documento più resistente, in grado di affrontare i decenni successivi senza rischi di perdita strutturale. Metodi acquosi: neutralizzazione diretta I trattamenti acquosi rappresentano la via tradizionale alla deacidificazione. I documenti vengono immersi in soluzioni a base di carbonati o idrossidi, in grado di diffondersi nelle fibre e reagire con gli acidi. In questo modo, si ottiene una neutralizzazione rapida e la formazione di carbonati insolubili che agiscono come riserva alcalina. L’efficacia chimica di questi metodi è indiscutibile: la carta trattata mostra un netto miglioramento delle proprietà meccaniche e una maggiore durata prevista. Tuttavia, l’acqua non è un veicolo neutro: inchiostri sensibili, pigmenti instabili o documenti decorati possono subire alterazioni o perdite cromatiche. Per questa ragione, i trattamenti acquosi sono consigliati solo in presenza di carte prive di elementi pittorici delicati. Trattamenti non acquosi: approcci selettivi Per superare i rischi connessi all’acqua, sono stati sviluppati sistemi basati su solventi organici. In questo caso, la sostanza deacidificante – spesso un ossido o un alcolato di magnesio o di calcio – viene disciolta in solventi non polari, capaci di penetrare le fibre senza solubilizzare gli inchiostri. Questi metodi consentono un’applicazione selettiva, minimizzando gli effetti collaterali. L’assenza di rigonfiamento della carta e la compatibilità con un’ampia gamma di materiali costituiscono i principali vantaggi. I limiti sono legati al costo dei solventi e alla minore uniformità della riserva alcalina rispetto ai sistemi acquosi. Deacidificazione di massa: trattamenti collettivi Le grandi biblioteche e gli archivi nazionali hanno posto il problema della scala: come trattare migliaia di volumi in tempi ragionevoli e con costi sostenibili? La risposta è stata lo sviluppo dei sistemi di deacidificazione di massa. Questi consistono nell’esposizione simultanea di numerosi volumi a vapori alcalini o sospensioni di particelle micronizzate, in camere pressurizzate. Il processo permette un trattamento uniforme e veloce, riducendo i costi unitari. Tuttavia, non sono mancati effetti indesiderati: alterazioni cromatiche, persistenza di odori o differenze di efficacia tra aree del documento. Nonostante ciò, rappresentano una soluzione praticabile per collezioni vaste e omogenee. Valutazioni sull’efficacia a lungo termine La vera sfida della deacidificazione è verificare la stabilità dei risultati nel tempo. Analisi condotte su documenti trattati hanno dimostrato un rallentamento sensibile della depolimerizzazione della cellulosa, con un incremento significativo della vita utile prevista. Il vantaggio principale è la riduzione della fragilità meccanica, che consente ai documenti di essere consultati senza rischi di rottura. Alcune criticità restano aperte, come l’interazione con gli inchiostri ferro-gallici, che possono subire processi di corrosione accelerata in assenza di ulteriori trattamenti protettivi. Il contributo della ricerca interdisciplinare Nessun intervento di conservazione può prescindere da un approccio integrato. La deacidificazione è un campo in cui convergono chimica, fisica dei materiali, restauro e archivistica. Le ricerche più recenti puntano sull’impiego di nanomateriali e dispersioni controllate, capaci di depositare la riserva alcalina in modo omogeneo e stabile. Parallelamente, l’uso di tecniche diagnostiche non invasive – spettroscopia, fluorescenza, imaging multispettrale – consente di monitorare gli effetti dei trattamenti senza compromettere i manufatti. Prospettive future Il futuro della deacidificazione si gioca sull’equilibrio tra efficacia e sostenibilità. I sistemi più moderni dovranno garantire la protezione a lungo termine dei documenti, evitando impatti ambientali negativi e riducendo i costi operativi. La ricerca è orientata verso soluzioni meno invasive, capaci di rispettare la complessità storica e materiale dei beni culturali, assicurando al contempo la loro fruizione alle generazioni future.© Riproduzione VietataFonti- Silvia Fontana, Deacidificazione di documenti cartacei: metodi e applicazioni.- Baty, J.W., Maitland, C.L., Minter, W., Hubbe, M.A. (2010). “Deacidification for the conservation and preservation of paper-based works: a review.” BioResources.- Porck, H. (1996). Mass Deacidification: An Update on Possibilities and Limitations.- Daniels, V., & Kosek, J. (2004). “Studies on the deacidification of paper containing iron-gall ink.” Restaurator.- Middleton, B. (1996). The Deacidification of Paper and Related Materials.
SCOPRI DI PIU' Invecchiamento e Degrado dei Polimeri Riciclati
di Marco ArezioSi parla spesso di degrado dei polimeri riciclati dovuti a fattori che riguardano le fasi di trasformazione e riciclo delle materie prime, con conseguenze negative sul prodotto finale.Meno si parla dei fenomeni di invecchiamento dei polimeri che riguardano quelli amorfi e la parte amorfa dei semicristallini, al di sotto della temperatura di transizione vetrosa. Mentre per l’invecchiamento le condizioni di temperatura possono incidere o recuperare uno stato ideale del polimero, il degrado è, di per sé, una questione più complessa perché riguarda, non solo i componenti della ricetta dei polimeri riciclati, ma anche i processi di impiego dei polimeri stessi. Non potendo analizzare i comportamenti di invecchiamento e degrado di tutte le composizioni delle plastiche riciclate, specialmente per quanto riguarda quelle che provengono dal post consumo, ci limitiamo a illustrare le cause principali che possono determinare i fattori sopra descritti. La Temperatura Se prendiamo la temperatura convenzionale a 20° possiamo dire che le variazioni, positive o negative della stessa, generano nel polimero modifiche significative sulle caratteristiche meccaniche e sui loro comportamenti, che da duttili possono trasformarsi in fragili. In particolare il degrado termico può essere chimico, con la determinazione delle rotture dei legami delle catene, o fisico, con variazioni comportamentali rispetto allo status in corrispondenza della temperatura di transizione vetrosa. Mentre il degrado fisico è sempre reversibile, per quello chimico si parla sempre di irreversibilità del fenomeno. Il degrado termico può essere espresso visivamente con l’ingiallimento del prodotto o nella perdita parziale del colore. Il Fuoco La maggior parte delle materie plastiche sono combustibili e quando vengono in contatto con alte temperature possono bruciare e sviluppare gas nocivi. Quando si realizzano i prodotti si deve tenere in considerazione il comportamento al fuoco che, oltre ad influire sulla stabilità del manufatto, può creare pericolosi fenomeni di tossicità. In alcuni materiali però la combustione è ritardata o addirittura inibita grazie alla presenza in essi di quantità significative di cloro (come nel PC) o di fluoro (come nel PTFE o ETFE). Rapido Raffreddamento Come abbiamo visto precedentemente un cambio repentino di temperatura può creare un invecchiamento nei polimeri. Per esempio, un raffreddamento troppo veloce in fase di produzione del manufatto, può creare nelle molecole una fase di disequilibrio rispetto allo stato neutro di partenza. Tuttavia, con il tempo, le macromolecole tendono a portarsi verso una condizione di equilibrio provocando però una leggera diminuzione di volume, l’aumento di rigidità e l’addensamento del materiale. I Solventi I polimeri come il PE, il PVC, il PTFE o l’ETFE, non si corrodono per via elettrochimica come i metalli, offrendo normalmente una buona resistenza agli acidi su base inorganica, ma possono reagire con solventi organici (ad esempio l’acetone) e talvolta con l’acqua (ad esempio il nylon). In questa situazione possiamo trovare come effetti negativi la rottura dei legami intermolecolari, la diminuzione del modulo elastico e il rigonfiamento dei materiali. Ossidazione La riduzione delle proprietà meccaniche può essere determinata anche dall’ossidazione: i radicali liberi provenienti dalla rottura di legami chimici delle catene fissano l’ossigeno. Particolarmente sensibile a questo tipo di degrado è il polipropilene. I raggi Ultravioletti L’azione dei raggi ultravioletti risulta dannosa nel lungo periodo, perché non solo deteriora l’aspetto del materiale decolorandolo o imbrunendolo, ma riduce anche le sue proprietà meccaniche. Categoria: notizie - tecnica - plastica - riciclo - polimeri - invecchiamento - degrado
SCOPRI DI PIU' Ottimizzare i Consumi: Strategie Avanzate per l'Efficienza Energetica nell'Estrusione e nel Soffiaggio Plastico
Tecniche e Tecnologie All'avanguardia per Ridurre i Costi Operativi e l'Impatto Ambientale negli Impianti di Lavorazione delle Materie Plastichedi Marco Arezio L'industria della trasformazione delle materie plastiche, pilastro fondamentale di numerosi settori manifatturieri, si affida in larga misura a processi ad alta intensità energetica come l'estrusione e il soffiaggio. In un contesto economico globale sempre più competitivo e caratterizzato da una crescente sensibilità verso le tematiche ambientali, l'ottimizzazione del consumo energetico non rappresenta più una mera opportunità di risparmio, ma diviene un imperativo strategico per garantire la sostenibilità economica e ambientale degli impianti produttivi. Analizzare e intervenire sui flussi energetici è essenziale per mitigare i costi operativi significativi e ridurre l'impronta ecologica associata a queste lavorazioni. Il Fabbisogno Energetico: Una Panoramica Critica Per comprendere appieno il potenziale di efficientamento, è fondamentale delineare il panorama del consumo energetico tipico di un impianto di estrusione o soffiaggio. Le principali aree in cui l'energia viene impiegata e, di conseguenza, potenzialmente dispersa, sono molteplici e interconnesse. Al centro vi sono gli azionamenti dei motori elettrici che alimentano le viti degli estrusori, le pompe idrauliche, i sistemi di trasporto e altre componenti meccaniche vitali per il processo. Questi motori rappresentano sovente la quota preponderante del consumo totale. Un altro ambito critico è il riscaldamento. L'energia termica è indispensabile per portare la materia prima polimerica alla temperatura di processo ottimale, mantenendo condizioni termiche precise lungo la canna dell'estrusore, nelle testate di estrusione, negli stampi e negli accumulatori. Questo apporto termico è tipicamente garantito da resistenze elettriche, la cui gestione incide notevolmente sull'efficienza complessiva. Parallelamente al riscaldamento, il raffreddamento gioca un ruolo energetico non trascurabile. È necessario dissipare il calore generato dal processo per solidificare il materiale estruso o soffiato, controllare la temperatura degli stampi, raffreddare l'olio dei sistemi idraulici e mantenere operative le apparecchiature elettroniche. Questi processi di raffreddamento, spesso basati su circolazione di acqua o aria, comportano un dispendio energetico per il funzionamento di pompe, ventilatori e chiller. Infine, non si possono trascurare i sistemi ausiliari che supportano l'operatività dell'impianto. I compressori d'aria, indispensabili nel processo di soffiaggio e per altre funzionalità pneumatiche, le pompe per vuoto, i sistemi di alimentazione e trasporto del materiale contribuiscono al carico energetico complessivo. Nelle macchine che impiegano sistemi idraulici, l'efficienza delle pompe e delle valvole ha un impatto diretto sui consumi, specialmente se non adeguatamente dimensionate e controllate. Identificare e quantificare precisamente l'energia assorbita da ciascuna di queste aree attraverso audit energetici mirati e l'implementazione di sistemi di monitoraggio dei consumi in tempo reale costituisce il punto di partenza essenziale per delineare una strategia di efficientamento efficace. Un Approccio Olistico all'Efficienza: Tecniche e Tecnologie Chiave L'ottimizzazione energetica negli impianti di estrusione e soffiaggio richiede un approccio multiforme, che integri l'adozione di tecnologie avanzate con l'implementazione di migliori pratiche operative. Il cuore dell'efficienza spesso risiede nell'ottimizzazione degli azionamenti e dei motori. Sostituire i motori elettrici obsoleti o a bassa efficienza con unità conformi agli standard più elevati (classi IE3, IE4 e oltre) garantisce intrinsecamente un minor assorbimento di potenza grazie a perdite interne minimizzate. Tuttavia, l'impatto più significativo si ottiene con l'integrazione di Variatori di Velocità (VSD). Questi dispositivi permettono di modulare con precisione la velocità del motore in funzione del carico effettivo e del reale fabbisogno del processo. Questo è particolarmente vantaggioso per gli azionamenti principali come le viti estrusore o le pompe idrauliche, che spesso operano a carico parziale. Evitando il funzionamento a velocità fissa eccessiva, i VSD consentono risparmi energetici sostanziali, proporzionali alla riduzione di velocità richiesta dal processo. Per quanto concerne i sistemi di riscaldamento, l'evoluzione tecnologica offre soluzioni decisamente più efficienti rispetto al passato. L'impiego di riscaldatori a fascia in ceramica o, ancor meglio, a induzione, consente un trasferimento di calore più diretto ed efficiente alla canna dell'estrusore o agli stampi, riducendo drasticamente le dispersioni termiche. I riscaldatori a induzione, in particolare, scaldando la canna per effetto di correnti indotte, offrono un controllo termico molto più reattivo e preciso, minimizzando i tempi di riscaldamento e stabilizzazione e le dispersioni. A complemento, un isolamento termico adeguato di canne, testate e stampi è indispensabile. L'utilizzo di coperture isolanti progettate su misura, realizzate con materiali ad alte prestazioni, può ridurre significativamente le perdite di calore verso l'ambiente circostante, diminuendo l'energia necessaria per mantenere le temperature di processo. Anche i sistemi di raffreddamento presentano ampi margini di efficientamento. Un controllo più granulare e localizzato dei fluidi di raffreddamento, regolando flussi e temperature solo dove e quando strettamente necessario, evita sprechi energetici. Sistemi di controllo avanzati possono monitorare in tempo reale le temperature e adattare dinamicamente l'intensità del raffreddamento. L'adozione di sistemi di raffreddamento adiabatico o a ciclo chiuso può inoltre portare a risparmi idrici ed energetici. I sistemi a ciclo chiuso, in particolare, minimizzano la necessità di reintegro dell'acqua e i costi associati al suo trattamento, riducendo l'energia impiegata per la sua movimentazione e refrigerazione. Considerando i sistemi ausiliari, l'efficienza dei compressori d'aria nel soffiaggio è cruciale. Investire in compressori d'aria ad alta efficienza, ottimizzare la pressione di esercizio e implementare programmi di manutenzione rigorosi per individuare e riparare le perdite nella rete di distribuzione sono azioni a elevato ritorno. Inoltre, il calore generato dai compressori può essere recuperato e riutilizzato per altri scopi, come il riscaldamento di acqua o ambienti, trasformando una perdita energetica in una risorsa. Analogamente, le pompe per vuoto, se presenti, dovrebbero essere selezionate per la loro efficienza e gestite in modo da operare solo al bisogno. L'ottimizzazione di processo offre ulteriori opportunità di risparmio. Un design della vite estrusore ottimizzato per il polimero specifico e il prodotto finale massimizza il lavoro meccanico impartito al materiale, riducendo la dipendenza dall'apporto termico elettrico per la plastificazione. L'implementazione di sistemi di controllo avanzato basati su algoritmi predittivi o adattivi permette di gestire dinamicamente i parametri di processo (temperature, velocità della vite, pressioni) per raggiungere la qualità desiderata con il minimo dispendio energetico. Ridurre gli scarti di produzione e ottimizzare le procedure di avviamento e cambio formato minimizza i tempi di inattività e la quantità di materiale e energia sprecati. Infine, il recupero del calore di scarto rappresenta una strategia potente per valorizzare l'energia altrimenti dissipata. Il calore residuo proveniente dalla canna estrusore, dai sistemi idraulici o dai compressori d'aria può essere efficacemente catturato attraverso scambiatori di calore dedicati e riutilizzato per preriscaldare la materia prima in ingresso, per il riscaldamento di acqua di processo o addirittura per il riscaldamento degli edifici. Questo non solo riduce il fabbisogno di energia primaria, ma contribuisce anche a una maggiore integrazione e circolarità dei flussi energetici all'interno dell'impianto. Implementazione e i Molteplici Vantaggi Intraprendere un percorso verso una maggiore efficienza energetica richiede un'analisi approfondita e una pianificazione oculata. Un approccio basato sulla priorità degli interventi con il più rapido ritorno sull'investimento può facilitare l'avvio del processo, per poi estendersi progressivamente ad azioni più complesse. I benefici derivanti da un incremento dell'efficienza energetica sono molteplici e si estendono oltre la semplice riduzione dei costi: - Riduzione dei costi operativi: Il beneficio più immediato e tangibile è la significativa diminuzione delle spese energetiche, che impatta positivamente sui margini di profitto. - Incremento della competitività: Minori costi di produzione consentono alle aziende di posizionarsi in modo più aggressivo sul mercato. - Miglioramento della sostenibilità: La riduzione dei consumi energetici porta a una minore emissione di gas serra e a un'impronta ambientale più contenuta, rispondendo alle crescenti aspettative normative e sociali. - Aumento della produttività: Processi ottimizzati per l'efficienza tendono ad essere anche più stabili e performanti, riducendo i fermi macchina e migliorando la capacità produttiva complessiva. - Maggiore durata delle apparecchiature: Un funzionamento più controllato e temperature gestite in modo ottimale riducono lo stress termico e meccanico sui componenti, estendendone la vita utile e riducendo i costi di manutenzione. Considerazioni Conclusive In conclusione, l'efficienza energetica negli impianti di estrusione e soffiaggio non è più un traguardo opzionale, ma una componente essenziale di una gestione industriale moderna e responsabile. Attraverso una comprensione approfondita dei modelli di consumo, l'adozione mirata di tecnologie all'avanguardia come VSD, motori ad alta efficienza, sistemi di riscaldamento avanzati, isolamento termico efficace e l'implementazione di strategie di ottimizzazione di processo e recupero di calore, le aziende possono realizzare risparmi significativi, migliorare la propria sostenibilità e rafforzare la propria posizione nel mercato globale. Investire nell'efficienza energetica significa non solo tagliare i costi, ma anche costruire un futuro più resiliente e sostenibile per l'industria della plastica. L'analisi continua, l'innovazione tecnologica e l'impegno verso il miglioramento continuo sono le leve fondamentali per sbloccare il pieno potenziale di efficienza in questo settore vitale.© Riproduzione Vietata
SCOPRI DI PIU' Manutenzione Predittiva e Preventiva delle Presse ad Iniezione: Decifrare i Segnali per un'Efficienza Proattiva
Un'analisi approfondita delle fasi manutentive e dei segnali emessi dalle presse ad iniezionedi Marco ArezioNel dinamico panorama dell'ingegneria delle materie plastiche, le presse ad iniezione rappresentano infrastrutture tecnologiche di primaria importanza. La loro capacità di trasformare polimeri grezzi in manufatti complessi e di precisione le rende elementi centrali in svariati settori industriali. Tuttavia, come ogni sistema meccanico complesso, le presse ad iniezione richiedono una gestione attenta e programmata, imperniata su strategie di manutenzione efficaci. Questo articolo si propone di esplorare le diverse sfaccettature della manutenzione delle presse ad iniezione, analizzando in dettaglio non solo le fasi operative ma, soprattutto, i segnali sottili e talvolta inequivocabili che queste macchine emettono quando necessitano di attenzione, fornendo una prospettiva avanzata sulla gestione proattiva degli impianti. Un Approccio Sistemico alla Cura delle Presse ad Iniezione: Oltre la Semplice Riparazione La manutenzione di una pressa ad iniezione non si limita alla mera riparazione di guasti. Essa costituisce un processo articolato che abbraccia diverse strategie interconnesse, ognuna con un ruolo specifico nel garantire l'efficienza e la longevità dell'impianto. In primo luogo, la manutenzione ordinaria, spesso relegata a compiti routinari, rappresenta il fondamento di una gestione efficace. Le attività quotidiane o settimanali svolte dagli operatori, come la meticolosa pulizia della macchina, la verifica dei livelli di lubrificanti e fluidi idraulici, e l'ispezione visiva alla ricerca di perdite o allentamenti, costituiscono una barriera primaria contro l'accumulo di problematiche minori che, trascurate, possono evolvere in guasti più significativi e onerosi. Salendo di livello, la manutenzione preventiva introduce una logica di programmazione e periodicità. Basandosi sulle raccomandazioni del costruttore e sull'esperienza operativa accumulata, tecnici specializzati intervengono a intervalli prestabiliti per eseguire controlli approfonditi, sostituire componenti soggetti a usura programmata (come filtri, guarnizioni e ugelli), calibrare sensori, analizzare lo stato dell'olio idraulico e verificare l'integrità dei sistemi di sicurezza. L'obiettivo primario di questa fase è anticipare i guasti, riducendo drasticamente la probabilità di interruzioni impreviste della produzione. L'avanguardia della gestione manutentiva è rappresentata dalla manutenzione predittiva. Sfruttando le potenzialità delle tecnologie di monitoraggio continuo, come sensori di vibrazione, termocamere e sistemi di analisi dell'olio in tempo reale, è possibile valutare lo stato di salute della macchina in modo dinamico. L'analisi dei dati raccolti permette di identificare anomalie incipienti e prevedere potenziali guasti con un orizzonte temporale che consente di pianificare interventi manutentivi mirati, ottimizzando l'allocazione delle risorse e minimizzando i costosi tempi di inattività non programmati. Infine, la manutenzione correttiva rappresenta la risposta all'inevitabile verificarsi di un guasto. Sebbene una gestione proattiva della manutenzione miri a contenerne la frequenza e la gravità, la capacità di intervenire rapidamente ed efficacemente per ripristinare la funzionalità della pressa rimane un aspetto cruciale. Decifrare il Linguaggio Silenzioso della Macchina: I Segnali Inequivocabili di Necessità Manutentiva Oltre alle scadenze programmate, la pressa ad iniezione stessa comunica attivamente il suo stato di salute attraverso una serie di segnali che un occhio esperto e una comprensione approfondita dei processi possono interpretare come campanelli d'allarme. Un allungamento inatteso dei tempi di ciclo non è semplicemente una variazione statistica. Un incremento graduale può sottendere un aumento dell'attrito meccanico, una progressiva inefficienza del sistema idraulico nel raggiungere le pressioni operative, o una riduzione della capacità di scambio termico nel sistema di riscaldamento o raffreddamento. Un rallentamento improvviso, d'altro canto, potrebbe indicare una perdita significativa di pressione idraulica o un blocco parziale nel sistema di raffreddamento che ostacola la solidificazione del polimero. L'inconsistenza nei tempi di ciclo tra una produzione e l'altra suggerisce un'instabilità intrinseca nel sistema, potenzialmente legata a fluttuazioni di pressione o a un controllo termico non ottimale. L'ambiente sonoro che circonda una pressa ad iniezione può rivelare molto sul suo stato di salute. Rumori anomali provenienti dalla pompa idraulica, come cigolii o pulsazioni, possono indicare usura interna o la presenza di aria nel circuito. Scricchiolii o colpi secchi dal gruppo di chiusura possono segnalare problemi di lubrificazione, usura delle guide o disallineamenti. Stridori metallici dal gruppo di iniezione potrebbero essere sintomo di usura della vite di plastificazione o del cilindro. Parallelamente, vibrazioni eccessive, generalizzate o localizzate, possono indicare squilibri meccanici, allentamenti strutturali o malfunzionamenti idraulici. L'analisi della frequenza e dell'intensità di questi suoni e vibrazioni, anche attraverso strumenti diagnostici dedicati, può fornire indicazioni preziose sulla natura del problema. La comparsa di perdite di materiale plastico fuso dall'ugello o da altre zone del gruppo di iniezione è un segnale visivo inequivocabile di un problema di tenuta, spesso dovuto all'usura di guarnizioni o al danneggiamento dei componenti. Analogamente, le perdite di olio idraulico da raccordi, tubazioni o cilindri indicano un deterioramento degli elementi di tenuta o danni strutturali che compromettono l'efficienza del sistema idraulico e rappresentano un rischio per la sicurezza. Il sistema di controllo elettronico della pressa è un sofisticato sistema di autodiagnosi. La comparsa ripetuta di allarmi e messaggi di errore non deve essere ignorata. Essi segnalano malfunzionamenti di sensori che forniscono informazioni cruciali al sistema, problemi con gli attuatori che eseguono i comandi, o anomalie nella comunicazione tra i diversi moduli elettronici. La consultazione del manuale della macchina per decifrare il significato specifico di ciascun codice di errore è un passo fondamentale per una diagnosi accurata. L'instabilità nei valori di pressione e temperatura è un altro indicatore critico. Fluttuazioni significative nella pressione idraulica possono riflettere problemi nella pompa o nelle valvole di regolazione. Variazioni anomale nella temperatura del fuso o dello stampo possono essere sintomo di malfunzionamenti nelle resistenze riscaldanti, nelle unità di termoregolazione o nei sensori di controllo. Un monitoraggio costante di questi parametri è essenziale per garantire la qualità del processo e prevenire danni all'attrezzatura. Infine, l'osservazione del movimento degli assi della pressa può rivelare anomalie. Movimenti a scatti o rallentati del gruppo di chiusura, del gruppo di iniezione o dell'espulsore suggeriscono un aumento dell'attrito dovuto a lubrificazione insufficiente o usura delle guide, o potenziali problemi con le valvole idrauliche che controllano il movimento. Una mancanza di precisione nel posizionamento indica invece possibili guasti ai sensori di posizione o al sistema di controllo del movimento. Un surriscaldamento anomalo di componenti specifici come il motore idraulico o il cilindro di plastificazione può segnalare sovraccarico, attrito eccessivo o malfunzionamenti nei sistemi di raffreddamento. Verso un Futuro di Produzione Intelligente: L'Importanza della Consapevolezza Manutentiva Comprendere le diverse fasi della manutenzione e, soprattutto, saper interpretare il linguaggio silente della pressa ad iniezione rappresenta una competenza fondamentale per i professionisti del settore plastico. Un approccio proattivo alla manutenzione, basato sull'osservazione attenta dei segnali emessi dalla macchina e sull'integrazione di strategie preventive e predittive, non solo minimizza i costosi tempi di fermo macchina e i costi di riparazione, ma contribuisce in modo significativo a garantire la qualità del prodotto finito e a prolungare la vita utile di un investimento strategico come la pressa ad iniezione. In un'era industriale sempre più orientata all'efficienza e all'ottimizzazione, la capacità di "ascoltare" la macchina e di agire tempestivamente in base ai suoi segnali diventerà un elemento distintivo per il successo nel competitivo mondo della trasformazione delle materie plastiche.© Riproduzione Vietata
SCOPRI DI PIU' Come Migliorare lo Stampaggio di Articoli Plastici Non Estetici
Considerazioni sulla produzione e l’utilizzo del granulo in PO (PP/PE)di Marco ArezioI prodotti finiti non estetici, destinati prevalentemente al mercato dell'usa e getta, erano normalmente realizzati con compound di polipropilene, formati da una miscela di PP e PE (polipropilene + polietilene) provenienti dalla granulazione dei rifiuti della raccolta differenziata. Se consideriamo i bancali in plastica o i distanziatori per i ferri di armatura o le casse per ortofrutta, per fare solo alcuni esempi, il mix tra le due famiglie di polimeri ha permesso di produrre compound la cui percentuale di PP nella miscela poteva variare dal 30-40% al 60 -70%, a seconda della ricetta prevista. L'indice di fusione a 230°/2,16 kg. variava da 3 a 6 se il prodotto non aveva cariche minerali aggiunte. Le caratteristiche del granulo prodotto e, conseguentemente del manufatto finale, esprimono una buona prestazione per quanto riguarda la resistenza alla compressione ed una meno eccellente per quanto riguarda la resistenza alla flessione. Per quanto riguarda la capacità di ricevere i colori nella fase di estrusione del granulo o durante le fasi di stampaggio del prodotto finale, si può notare che la gamma dei colori medio-scuri sia quella più appropriata, anche in virtù del fatto che la base del semilavorato da post consumo da trasformare in granulo è solitamente grigio scura. Oggi il PO, che identifica la miscela poliolefinica proveniente dalla raccolta differenziata, ha assunto una composizione diversa rispetto al passato a causa delle maggiori performance degli impianti di raccolta differenziata dei rifiuti urbani, che tendono a massimizzare il prelievo, dal mix PP/PE, della frazione di polipropilene. Questo succede perché la richiesta di polimeri sul mercato tende a privilegiare i composti singoli che siano essi di PP o di HDPE o di LDPE. La tendenza produttiva sopra descritta, comporta di dover lavorare su un mix PP/PE qualitativamente meno performante rispetto al passato, perché sono stati alterati gli equilibri tra le tre famiglie, PP, HD, e LD che costituivano il PO in passato. Inoltre, l'aumento della produzione sia del rifiuto da lavorare che della richiesta di un granulo da compound PP/PE, ha spinto alcuni impianti di trattamento rifiuti plastici ad accelerare la fase di lavaggio per recuperare produttività, diminuendo la qualità del densificato e del macinato necessari per produrre il granulo. Possiamo elencare alcune criticità della produzione dei compound PO: • aumento di LD% a scapito di HD nel mix poliolefinico • peggioramento della qualità del lavaggio in ingresso dovuto all'aumento dei volumi da trattare e alla diversa % di polimeri in ricetta • aumento della presenza di bioplastiche all'interno della frazione selezionata che dà problemi nella qualità del granulo • aumento dell'utilizzo sul mercato di imballaggi realizzati con plastiche miste che coinvolgono una percentuale maggiore di materiali multistrato, come alcune etichette, che difficilmente convivono con il PO tradizionale. Rispetto a questi cambiamenti nella composizione base del PO e della sua lavorazione, dovremo affrontare problematiche da gestire nella fase di produzione del granulo e nella fase di stampaggio, al fine di minimizzare gli impatti negativi della qualità di cui il granulo è composto. Per quanto riguarda la produzione, si dovrebbe intervenire: • sui tempi di lavaggio e di asciugatura del semilavorato • sulla dimensione delle vasche di lavaggio • sulla gestione dell'acqua (pulizia e ricambio) • sulla ricetta del composto PO per granulazione • sulla filtrazione Per quanto riguarda la fase di stampaggio, si dovrebbe intervenire: • sulle temperature della macchina • sulla fase di essiccazione del granulo • sulla verifica del raffreddamento dello stampo L'intervento tecnico su queste criticità porta ai seguenti miglioramenti: • maggiore resistenza alla flessione del prodotto finale • miglioramento delle superfici estetiche con riduzione o scomparsa delle sfiammature sul prodotto finito • miglioramento dell'omogeneità del colore • riduzione del cattivo odore del granulo e del prodotto finito • aumento della durata delle viti e dei cilindri in fase di granulazione e negli stampi ad iniezione • luoghi di lavoro più salubri durante le fasi di fusione della plastica
SCOPRI DI PIU' Gli Additivi Biocidi nella Produzione della Carta Riciclata: Sicurezza e Sostenibilità
Analisi delle Componenti, Funzionamento, Vantaggi, Svantaggi e Impatti Ambientalidi Marco ArezioNel panorama industriale contemporaneo, la carta riciclata rappresenta una soluzione sostenibile di primaria importanza per ridurre l'impatto ambientale della produzione cartaria. Tuttavia, la carta riciclata presenta problematiche uniche che necessitano di soluzioni specifiche per garantire un prodotto di alta qualità. Tra queste soluzioni, gli additivi biocidi giocano un ruolo cruciale. Questi composti chimici sono utilizzati per prevenire la crescita di microorganismi che potrebbero deteriorare la carta e compromettere la sua sicurezza igienica. Questo articolo esplora la composizione, il meccanismo d'azione, le motivazioni per l'uso, le quantità impiegate, i vantaggi, gli svantaggi e l'impatto ambientale degli additivi biocidi nella produzione della carta riciclata.Composizione degli Additivi Biocidi Gli additivi biocidi sono una classe eterogenea di composti chimici progettati per eliminare o inibire la crescita di batteri, funghi e alghe che possono proliferare nella carta riciclata. I biocidi possono essere suddivisi in due categorie principali: organici e inorganici. Tra i composti organici, troviamo isotiazolinoni, fenoli e organosolfati, noti per la loro efficacia antimicrobica anche a basse concentrazioni. Gli isotiazolinoni, ad esempio, sono preferiti per la loro ampia gamma di attività antimicrobica e per la loro stabilità chimica. I composti inorganici includono sali di metalli come l'argento e il rame, che possiedono potenti proprietà antimicrobiche. Inoltre, con l'aumentare della sensibilità ambientale, si stanno sviluppando biocidi di origine naturale, come estratti vegetali con proprietà antimicrobiche, che offrono un'alternativa più ecologica.Meccanismo d'Azione degli Additivi BiocidiIl funzionamento degli additivi biocidi si basa su diversi meccanismi. Alcuni biocidi agiscono inibendo la sintesi delle proteine essenziali per la sopravvivenza dei microorganismi. Altri danneggiano le membrane cellulari, causando la lisi delle cellule e la conseguente morte dei microorganismi. Altri ancora interferiscono con la respirazione cellulare, impedendo la produzione di energia necessaria per la vita cellulare. Questi meccanismi d'azione rendono i biocidi estremamente efficaci nel controllo della proliferazione microbica.Motivazioni per l'Uso degli Additivi Biocidi L'utilizzo degli additivi biocidi nella produzione della carta riciclata è guidato da diverse necessità. In primo luogo, la carta riciclata è particolarmente vulnerabile alla crescita microbica a causa dei residui organici che possono essere presenti nei materiali riciclati. Senza l'uso di biocidi, questi microorganismi possono causare il deterioramento della carta, compromettendone la qualità. In secondo luogo, l'uso di biocidi assicura che la carta riciclata sia igienicamente sicura per l'uso. Ciò è particolarmente importante per applicazioni che richiedono alti standard igienici, come il confezionamento alimentare. Infine, i biocidi aiutano a prolungare la durata della carta riciclata, preservandone le proprietà fisiche e meccaniche.Quantità di Utilizzo degli Additivi BiocidiLa quantità di biocidi impiegata nella produzione della carta riciclata varia in base a diversi fattori, tra cui il tipo di biocida utilizzato e le specifiche esigenze del prodotto finale. In generale, le concentrazioni di biocidi sono comprese tra lo 0,01% e l'1% del peso totale della carta. L'obiettivo è sempre quello di utilizzare la quantità minima efficace per ridurre al minimo l'impatto ambientale.Vantaggi degli Additivi Biocidi L'uso di additivi biocidi nella produzione della carta riciclata offre numerosi vantaggi. Innanzitutto, garantiscono un'efficace protezione antimicrobica, prevenendo la crescita di batteri, funghi e alghe. Questo non solo migliora la qualità della carta, ma ne prolunga anche la durata. Inoltre, l'uso di biocidi assicura che la carta riciclata soddisfi gli standard igienici richiesti per molte applicazioni, migliorando la sicurezza del prodotto finale.Svantaggi degli Additivi Biocidi Tuttavia, l'uso di additivi biocidi non è privo di svantaggi. Gli additivi biocidi possono avere un impatto ambientale significativo se non gestiti correttamente. I residui di biocidi possono contaminare le acque, danneggiando gli ecosistemi acquatici e riducendo la biodiversità. Inoltre, alcuni biocidi possono essere tossici per l'uomo, richiedendo misure di sicurezza rigorose per i lavoratori coinvolti nella produzione della carta. Infine, l'uso continuativo di biocidi può portare allo sviluppo di resistenza microbica, riducendo l'efficacia degli additivi nel tempo.Impatto Ambientale L'uso di additivi biocidi nella produzione della carta riciclata comporta diverse implicazioni ambientali. I residui di biocidi possono finire nei corsi d'acqua, accumulandosi negli ecosistemi acquatici e influenzando negativamente la flora e la fauna. Alcuni biocidi sono difficili da degradare e possono persistere nell'ambiente per lunghi periodi, aumentando il rischio di contaminazione. Inoltre, l'esposizione ai biocidi può ridurre la biodiversità, colpendo organismi non bersaglio come alghe e batteri benefici. Un ulteriore problema è rappresentato dalla produzione di sottoprodotti tossici. Alcuni biocidi possono degradarsi in composti secondari ancora più tossici, aumentando il rischio per l'ambiente. Per mitigare questi impatti, l'industria della carta sta cercando di sviluppare biocidi più sicuri ed efficaci, con un minore impatto ambientale.Conclusioni Gli additivi biocidi sono essenziali per garantire la qualità e la sicurezza della carta riciclata. Tuttavia, il loro uso deve essere bilanciato con una attenta considerazione degli impatti ambientali e dei potenziali rischi per la salute. L'industria della carta sta facendo progressi significativi nello sviluppo di biocidi più sicuri ed ecocompatibili, utilizzando sempre più spesso biocidi naturali. L'adozione di pratiche sostenibili e l'uso di biocidi ecologici rappresentano passi importanti verso una produzione di carta riciclata più responsabile ed ecocompatibile.
SCOPRI DI PIU' Sostenibilità: la Chimica in Cartiera
Come la chimica sostenibile trasforma la produzione della cartadi Marco ArezioNel mondo industriale contemporaneo, l’attenzione verso la sostenibilità è divenuta una priorità imprescindibile. Questo vale in modo particolare per l’industria cartaria, che gioca un ruolo centrale nella transizione verso un modello produttivo più circolare. La chimica, in questo contesto, riveste un ruolo fondamentale nel migliorare l’efficienza dei processi e ridurre l’impatto ambientale complessivo. Il processo produttivo della carta, complesso e articolato, può essere suddiviso in quattro fasi principali, ciascuna delle quali beneficia significativamente dell’intervento chimico: produzione delle paste, formazione del nastro umido, finitura del foglio e riciclo dei materiali cartari. Produzione delle paste La prima fase del processo produttivo è la preparazione delle paste, che rappresenta il punto di partenza per ottenere un materiale fibroso adatto alla fabbricazione della carta. Le paste possono derivare sia da materie prime vergini, come il legno, sia da materiali riciclati. La chimica gioca qui un ruolo cruciale, intervenendo con processi di separazione delle fibre, sbiancamento e trattamento delle impurità. Nelle paste ottenute da legno, i processi chimici come la cottura kraft o il metodo solfito consentono di separare le fibre di cellulosa dalla lignina, una sostanza che conferisce rigidità al legno ma che deve essere rimossa per ottenere una carta di qualità. Nel caso del riciclo, i prodotti chimici vengono impiegati per eliminare inchiostri, adesivi e altre impurità, garantendo una materia prima pulita e riutilizzabile. In entrambi i casi, l’obiettivo è ottenere fibre con il minimo impatto ambientale, riducendo al contempo il consumo di energia e acqua. Formazione del nastro umido La seconda fase è quella in cui le fibre sospese in acqua vengono distribuite uniformemente su una rete per formare il cosiddetto nastro umido, una struttura ancora molto ricca di acqua e poco resistente. Qui entrano in gioco additivi chimici specifici, come i flocculanti e i reticolanti, che migliorano la distribuzione delle fibre e la loro coesione, determinando una migliore formazione del foglio di carta. Altri interventi chimici riguardano l’ottimizzazione delle caratteristiche del nastro, ad esempio la resistenza iniziale o la capacità di trattenere i pigmenti, che diventeranno cruciali nelle fasi successive. La ricerca si concentra su prodotti chimici sempre più biodegradabili e a basso impatto ambientale, riducendo la quantità di sostanze che potrebbero contaminare i reflui industriali. Finitura del foglio Dopo l’essiccazione e il consolidamento del nastro umido, il foglio di carta passa alla fase di finitura. Questo è il momento in cui vengono definiti i parametri finali del prodotto: liscezza, lucentezza, stampabilità e resistenza meccanica. Gli interventi chimici in questa fase sono essenziali per conferire al foglio le caratteristiche richieste dai diversi settori applicativi. Agenti di superficie, come appretti e rivestimenti, migliorano la qualità estetica e funzionale della carta. Ad esempio, il trattamento con resine sintetiche o naturali può incrementare la resistenza all’umidità, rendendo il prodotto adatto a usi specifici, come il confezionamento alimentare. Anche in questa fase, l’innovazione chimica punta a sviluppare formulazioni che utilizzino materie prime rinnovabili o che siano facilmente riciclabili, allineandosi agli obiettivi di economia circolare. Riciclo dei materiali cartacei Gli additivi sostenibili stanno assumendo un ruolo sempre più centrale nella produzione della carta, in particolare per il riciclo dei materiali cartacei. Questi additivi, progettati per ridurre l’impatto ambientale senza compromettere la qualità del prodotto, rappresentano una soluzione innovativa per un’industria che punta sempre più verso la circolarità e la sostenibilità. Tra gli additivi più utilizzati si trovano i coadiuvanti di processo biodegradabili, che migliorano l'efficienza delle operazioni di riciclo. Ad esempio, enzimi specifici vengono impiegati per la rimozione degli inchiostri dai fogli stampati, evitando l’uso di detergenti chimici aggressivi. Gli enzimi, essendo molecole naturali, riducono la formazione di sottoprodotti nocivi e sono completamente biodegradabili, minimizzando l’impatto sui sistemi di trattamento delle acque reflue. Enzimi come le lipasi, utilizzate per la degradazione degli oli presenti nei residui di stampa, le cellulasi, impiegate per separare le fibre nelle paste riciclate, e le amilasi, efficaci nella rimozione di amidi residui, rappresentano esempi concreti di come la biotecnologia possa contribuire a processi più sostenibili. Questi enzimi agiscono selettivamente sulle sostanze bersaglio, riducendo il consumo di energia e prodotti chimici tradizionali. Un altro gruppo di additivi sostenibili è costituito dai flocculanti a base naturale, derivati da polimeri vegetali come l’amido modificato o la cellulosa. Questi materiali aiutano a migliorare la ritenzione delle fibre e dei riempitivi durante il processo di riciclo, riducendo le perdite di materia prima. Inoltre, i flocculanti naturali tendono a essere meno persistenti nell'ambiente rispetto alle loro controparti sintetiche. Per migliorare le caratteristiche meccaniche e ottiche delle fibre riciclate, si utilizzano anche additivi rinforzanti a base di lignina rigenerata, una sostanza recuperata dai processi di produzione della pasta. La lignina può essere trattata chimicamente per fornire proprietà adesive e incrementare la resistenza delle fibre riciclate, garantendo al tempo stesso un minore utilizzo di materie prime vergini. Gli impatti ambientali di questi additivi sostenibili sono decisamente positivi rispetto alle alternative tradizionali. La loro composizione naturale o biodegradabile riduce la tossicità dei reflui industriali e facilita il loro trattamento. Inoltre, l’utilizzo di materiali di scarto rigenerati, come la lignina, rappresenta un esempio concreto di economia circolare, riducendo gli sprechi e chiudendo il ciclo dei materiali. Tuttavia, è fondamentale continuare a monitorare e ottimizzare questi additivi per bilanciare prestazioni e costi, garantendo la loro competitività rispetto ai prodotti chimici tradizionali. La ricerca in questo campo sta rapidamente avanzando, con l’obiettivo di sviluppare formulazioni ancora più efficienti e sostenibili, rendendo l’industria della carta un modello virtuoso di innovazione e responsabilità ambientale. Altri additivi chimici: sbiancanti, antischiuma e flocculanti Oltre agli additivi già discussi, nell’industria cartaria si utilizzano altri prodotti chimici essenziali come gli sbiancanti ottici, gli antischiuma e i flocculanti. Ciascuno di essi svolge un ruolo fondamentale nel miglioramento della qualità del prodotto e nell’efficienza del processo, ma comporta anche sfide ambientali che oggi vengono affrontate grazie all’introduzione di alternative ecologiche. Sbiancanti ottici Gli sbiancanti ottici, noti anche come agenti fluorescenti, vengono utilizzati per migliorare la luminosità e il bianco ottico della carta. Questi composti assorbono la luce ultravioletta e riemettono luce blu, compensando le tonalità giallastre delle fibre. Tradizionalmente, gli sbiancanti contengono sostanze sintetiche non biodegradabili, che possono accumularsi negli ecosistemi acquatici. Le alternative ecologiche includono sbiancanti a base naturale o processi di sbiancamento enzimatico. Gli enzimi come le laccasi e le perossidasi possono degradare selettivamente i cromofori presenti nelle fibre, migliorando il bianco senza l’uso di agenti chimici aggressivi. Questi metodi riducono l’uso di cloro e altre sostanze tossiche, diminuendo l’impatto ambientale del processo. Antischiuma Gli antischiuma vengono impiegati per controllare la formazione di schiuma nei sistemi acquosi durante il processo di produzione della carta. La schiuma può compromettere l’efficienza operativa e la qualità del prodotto finito. Gli antischiuma tradizionali spesso contengono oli minerali o siliconi, che possono essere difficili da smaltire o trattare nei reflui. Le soluzioni ecologiche includono antischiuma a base di oli vegetali o formulazioni biologicamente degradabili. Questi prodotti continuano a garantire un'efficace gestione della schiuma durante i processi produttivi senza impatti negativi sull'ambiente. Formulati con oli vegetali derivati da fonti rinnovabili, tali antischiuma riducono notevolmente la tossicità dei reflui industriali e migliorano il trattamento delle acque di scarico. Riempitivi e cariche I riempitivi, come il carbonato di calcio e il caolino, sono ampiamente utilizzati nell’industria della carta per migliorare le proprietà ottiche e la stampabilità, oltre a ridurre i costi di produzione. Tuttavia, il loro impatto ambientale non è trascurabile, poiché la loro estrazione e lavorazione richiedono elevate quantità di energia e risorse naturali. Le alternative sostenibili si concentrano su cariche naturali a base di fibre vegetali, come i microfibrillati di cellulosa o le nanocellulose. Questi materiali, ricavati da sottoprodotti agricoli o forestali, non solo migliorano le proprietà meccaniche della carta ma riducono anche la dipendenza da risorse minerali non rinnovabili. Conservanti e biocidi I conservanti e i biocidi vengono impiegati per prevenire la crescita microbica nei sistemi acquosi utilizzati nella produzione della carta. Tradizionalmente, questi composti contengono sostanze chimiche aggressive, come isotiazolinoni o cloro, che possono rappresentare rischi ambientali significativi. Le formulazioni ecologiche a base di estratti vegetali, come i terpeni o i tannini, stanno emergendo come soluzioni sostenibili. Questi composti naturali offrono proprietà antimicrobiche efficaci, riducendo la necessità di utilizzare biocidi sintetici persistenti e contribuendo a un ciclo produttivo più sicuro per l'ambiente. Conclusione La chimica sostenibile sta trasformando l’industria della carta, offrendo soluzioni innovative che migliorano l’efficienza dei processi e riducono l’impatto ambientale. Gli additivi ecologici, dagli enzimi biodegradabili agli antischiuma a base vegetale, stanno contribuendo a un modello di produzione più circolare e rispettoso dell’ambiente. Nonostante le sfide economiche e tecniche, i progressi nella ricerca e sviluppo consentono di intravedere un futuro in cui la produzione della carta sarà sempre più compatibile con gli obiettivi globali di sostenibilità. Attraverso l’adozione di tecnologie verdi e la continua ottimizzazione dei processi, l’industria cartaria può diventare un esempio virtuoso di innovazione sostenibile.© Riproduzione Vietata
SCOPRI DI PIU' Michael Faraday e il Discorso sulla Candela: Scienza, Storia e Innovazione Sostenibile
Il celebre discorso di Michael Faraday sulla candela, il suo impatto nella chimica e come le moderne candele ecologiche stanno rivoluzionando il settoredi Marco ArezioNel cuore della Londra vittoriana, nel dicembre del 1848, Michael Faraday si trovava davanti a una platea di giovani studenti presso la Royal Institution. Il celebre scienziato, noto per le sue scoperte nel campo dell’elettromagnetismo e della chimica, si accingeva a tenere una delle sue più straordinarie lezioni di divulgazione scientifica: "The Chemical History of a Candle". Faraday, con la sua capacità unica di rendere accessibili concetti complessi, scelse un oggetto semplice e familiare come la candela per illustrare i fondamenti della chimica e della fisica. Durante una serie di sei conferenze, dimostrò come dietro la fiamma tremolante si celassero fenomeni chimici di enorme rilevanza, dalla combustione alla formazione di anidride carbonica, dalla capillarità al ruolo dell’ossigeno nei processi energetici. Quelle lezioni, all’epoca rivoluzionarie per il loro approccio didattico, restano ancora oggi un esempio di eccellente divulgazione scientifica. Ma oltre a essere un capolavoro di comunicazione, il discorso di Faraday è anche un ponte ideale per riflettere sull’evoluzione delle candele fino ai giorni nostri, quando la sostenibilità è diventata una priorità. In un mondo sempre più attento all’impatto ambientale, le candele, da semplice fonte di luce, sono divenute un prodotto che deve confrontarsi con la necessità di ridurre le emissioni e utilizzare materiali rinnovabili. Michael Faraday: Scienziato e Pioniere della Chimica e dell'Elettricità La figura di Michael Faraday emerge con straordinaria forza nel panorama scientifico del XIX secolo. Nato nel 1791 a Newington Butts, un sobborgo di Londra, in una famiglia umile, il giovane Faraday non ebbe accesso a un’educazione formale avanzata. Tuttavia, grazie alla sua insaziabile curiosità e alla passione per la lettura, riuscì a formarsi da autodidatta mentre lavorava come apprendista rilegatore di libri. L’opportunità della sua vita arrivò quando riuscì ad assistere a una serie di conferenze tenute dal grande chimico Humphry Davy presso la Royal Institution. Affascinato dalle meraviglie della scienza, Faraday prese meticolosi appunti e inviò a Davy un resoconto dettagliato delle lezioni, guadagnandosi così un posto come suo assistente. Da quel momento, la sua carriera scientifica decollò, portandolo a una serie di scoperte che avrebbero cambiato il mondo. Faraday fu un pioniere in diversi campi: dall’induzione elettromagnetica, che pose le basi per lo sviluppo della generazione di elettricità, alla scoperta del benzene, ancora oggi fondamentale per l’industria chimica, fino agli studi sull’elettrolisi, che hanno rivoluzionato il modo in cui comprendiamo la conduzione elettrica nei liquidi. Tuttavia, oltre ai suoi contributi scientifici, ciò che lo rese unico fu la sua straordinaria capacità di divulgare il sapere, una qualità che trovò massima espressione proprio nelle sue lezioni sulla candela. La Storia Chimica della Candela: Il Discorso di Faraday Il Metodo Sperimentale Faraday aprì la sua lezione con una domanda apparentemente semplice, ma in realtà profondamente scientifica: "Cos’è una candela?". Invitando il pubblico a osservare con occhio critico, egli dimostrò che dietro la fiamma si nasconde un universo di fenomeni chimici e fisici. Il metodo sperimentale, secondo Faraday, non richiede strumenti sofisticati: anche un oggetto quotidiano può rivelare le leggi fondamentali della natura. La Composizione della Candela Una delle prime osservazioni riguardava il materiale della candela. All’epoca, le più comuni erano fatte di sego, un grasso animale, o di cera d’api. Quando la candela viene accesa, la fiamma scioglie la cera, che viene poi assorbita dallo stoppino per capillarità e trasformata in gas prima di bruciare. Faraday enfatizzò l’importanza di questo processo per comprendere il ciclo della combustione. Il Processo di Combustione La fiamma della candela, spiegò Faraday, è divisa in diverse regioni: la parte interna scura, dove la cera si vaporizza; la zona luminosa, dove le particelle di carbonio incandescenti emettono luce; e la zona esterna blu, dove avviene la combustione completa. Attraverso esperimenti semplici, egli mostrò come ogni fase del processo fosse regolata da leggi chimiche precise. Il Ruolo dell’Ossigeno Faraday dimostrò l’importanza dell’ossigeno nella combustione spegnendo una candela sotto una campana di vetro. Questo esperimento, pur semplice, era rivoluzionario per il pubblico dell’epoca, poiché aiutava a consolidare la teoria della combustione sviluppata da Lavoisier. La Produzione di Acqua e Anidride Carbonica Uno degli esperimenti più sorprendenti fu la raccolta dei prodotti della combustione: Faraday riuscì a dimostrare che dalla fiamma della candela si formavano acqua e anidride carbonica, un concetto allora poco noto, ma essenziale per la chimica moderna. Dalle Candele Tradizionali alle Candele Sostenibili Se nel XIX secolo la candela era un oggetto di prima necessità per l’illuminazione, oggi il suo ruolo è cambiato: da semplice fonte di luce, è diventata un elemento decorativo e aromaterapico. Tuttavia, la produzione industriale di candele non è priva di problemi ambientali. Problemi Ambientali delle Candele Tradizionali Le candele più diffuse oggi sono realizzate in paraffina, un derivato del petrolio che, durante la combustione, può rilasciare composti organici volatili (COV) potenzialmente dannosi per la qualità dell’aria. Inoltre, gli stoppini contenenti piombo e altre sostanze tossiche possono rappresentare un rischio per la salute. Alternative Ecologiche Per rispondere a queste problematiche, sono state sviluppate alternative più sostenibili: - Candele in cera di soia, una risorsa rinnovabile che garantisce una combustione più pulita. - Candele in cera d’api, biodegradabili e capaci di purificare l’aria grazie alla produzione di ioni negativi. - Candele in cera di cocco, una soluzione naturale con una combustione più lenta ed efficiente. - Stoppini ecologici, realizzati in cotone o legno, che evitano l’emissione di metalli pesanti. L’adozione di candele sostenibili si inserisce in una più ampia filosofia di economia circolare, che mira a ridurre l’impatto ambientale dei prodotti di largo consumo. Conclusioni La lezione di Faraday sulla candela non era solo una brillante dimostrazione della chimica applicata, ma anche un invito a guardare il mondo con occhi curiosi e scientifici. Ancora oggi, il suo metodo didattico rappresenta un modello per la divulgazione scientifica. Nel nostro tempo, la candela è diventata un simbolo di benessere e atmosfera, ma la sua produzione deve fare i conti con la necessità di ridurre l’impatto ambientale. Dalle fiamme illuminate da Faraday nel XIX secolo alle moderne candele ecologiche, la scienza e la sostenibilità si incontrano ancora una volta per migliorare la nostra comprensione del mondo e ridurre il nostro impatto su di esso.© Riproduzione VietataFoto Wikimedia
SCOPRI DI PIU' Giulio Natta: il Genio della Chimica Applicata alla Plastica
Giulio Natta Ricevette il Premio Nobel per aver inventato il polipropilene. Conosciamolo megliodi Marco ArezioAttraverso lo studio delle macromolecole e dei “catalizzatori dei polimeri” Giulio Natta intuì la potenzialità della chimica applicata alla plastica. Giulio Natta nacque a Porto Maurizio (I) il 26 Febbraio del 1903 da Francesco Maria, magistrato e da Elena Crespi che si adoperò per l’educazione di Giulio nella tenera età. Si diplomò con largo anticipo all’età di 16 anni al liceo classico di Genova specializzandosi successivamente in matematica. Nel 1921 si iscrisse alla facoltà di ingegneria industriale presso il Politecnico di Milano dove fu assistente del professor Bruni presso il dipartimento di chimica generale. Sempre in anticipo sui tempi nel 1924 si laureò a soli 21 anni. Accettò poi nel 1925 una borsa di studio a Friburgo in Germania, presso il laboratorio del professor Seemann, occupandosi di macromolecole. E’ qui che natta intuì l’importanza e la potenzialità delle macromolecole che continuò a studiare al suo ritorno a Milano studiando la struttura cristallina dei polimeri. Tra il 1925 e il 1932 fu professore di chimica al politecnico di Milano e nel 1933 vinse il concorso per diventare professore di chimica generale presso l’università di Pavia e nel 1935 passò a all’università La Sapienza di Roma e nel 1937 al Politecnico di Torino. L’anno successivo ritornò al Politecnico di Milano che lasciò dopo 35 anni nel 1973. Durante questa lunga carriera Natta poté sperimentare numerosi studi come la produzione di Butadiene, collaborò con la ditta Montecatini dedicandosi quasi esclusivamente alla chimica industriale. Dal 1952 Natta cominciò ad interessarsi alle scoperte di Karl Ziegler il quale nel 1953 riuscì a sintetizzare il polietilene lineare, mentre l’anno successivo Natta riuscì a produrre i primi campioni di polipropilene. La Montecatini a questo punto patrocinò la collaborazione tra i due scienziati portando alla creazione di un laboratorio internazionale che coinvolse molti studiosi che portò alla scoperta dei polimeri isotattici, registrati con il nome commerciale di Moplen. La scoperta dei catalizzatori Ziengler-Natta fruttò ad entrambi il premio Nobel per la chimica nel 1963. Ma cosa scoprirono esattamente i due scienziati tanto da vincere il premio Nobel? Nel 1953 Karl Ziegler scopri che una miscela di TiCl4 e AlEt3 (alluminio trietile) catalizzava la polimerizzazione dell’etilene in polietilene. Giulio Natta scoprì che questo catalizzatore non era utilizzabile per la produzione di polimeri del polipropilene, infatti, con questo catalizzatore si ottenevano solo oligomeri del propilene ad elevato contenuto atattico. Nel 1954 Natta e Ziegler scoprirono una nuova ricetta di Dietil Alluminio Cloruro e DEAC che dava una elevata resa di polipropilene isotattico. A questo punto la Montecatini iniziò la produzione industriale con un notevole successo commerciale.Categoria: notizie - tecnica - plastica - giulio natta - PP - storia
SCOPRI DI PIU' Progettazione e Costruzione di una Linea Fognaria con Tubi in Plastica Riciclata
I tubi in plastica riciclata si sono dimostrati nel tempo affidabili, economici e duraturi di Marco ArezioLa costruzione di linee fognarie moderne deve tener conto di alcuni elementi imprescindibili, sia tecnici, come vedremo, ma anche ambientali, in modo da minimizzare l’impatto dei prodotti utilizzati per l’opera idraulica. In passato le canalizzazioni erano realizzate con tubi in metallo o in cemento, ma da quando l’industria delle materie plastiche è stata in grado di realizzare prodotti alternativi, la diffusione dei tubi corrugati in HDPE a doppia parete si è largamente diffusa. Il primo passo da compiere nella realizzazione di una linea fognaria è la sua progettazione, la quale deve tenere presente vari aspetti che influiscono sull’area di costruzione. Come si dimensiona una linea di fognatura che utilizza i tubi in plastica Come ogni buon progetto che si deve realizzare, la raccolta di informazioni, precise, dettagliate ed attendibili, sono la base del lavoro successivo. Possiamo elencare alcuni punti che entreranno nella valutazione progettuale: La stima la portata massima giornaliera che la fognatura dovrà gestire. Per far questo, sarà necessario considerare l'area di raccolta delle acque reflue, la densità abitativa, gli utilizzi industriali e altri fattori che potrebbero influenzare la quantità dei liquidi da raccogliere. Inoltre è importante determinare la pendenza disponibile o desiderata per la linea di fognatura e il suo diametro. Per queste informazioni potranno essere utili le formule idrauliche (ad es. formula di Manning) per calcolare la velocità di flusso in base al diametro del tubo in plastica riciclata, alla pendenza e alla rugosità del materiale. Sarà importante scegliere un diametro dei tubi in plastica che garantisca una velocità di flusso adeguata (ad es., tra 0,6 m/s e 3 m/s) in condizioni di flusso pieno o quasi pieno. Inoltre, sarà necessario assicurarsi che la profondità della fognatura sia sufficiente per prevenire il congelamento (in climi freddi) e per mantenere una copertura adeguata sopra il tubo in plastica riciclata. Dal punto di vista strutturale si dovrà verificare che il tubo in HDPE scelto possa sopportare i carichi esterni, come il peso del terreno sopra di esso e il traffico sovrastante (se applicabile). Si dovrà pensare agli elementi di raccordo dei tubi in plastica riciclata, verificando la corretta distanza tra i pozzetti di ispezione e che le connessioni tra i tubi e i pozzetti siano stagne. Nella progettazione della linea fognaria rientrano anche gli aspetti ambientali per cui sono da considerare e prevenire la possibilità di infiltrazioni o perdita di acque reflue della linea. Tuttavia, l’uso di tubi in HDPE, in quanto stagni, danno una buona sicurezza, considerando le giunzioni tra i vari tubi fatte a regola d’arte, anche in considerazione se nelle vicinanze si possa trovare una falda acquifera. Infine sarà necessario assicurarsi che la progettazione rispetti tutte le normative e le linee guida locali in materia di fognature. Quali caratteristiche tecniche deve avere un tubo corrugato in HDPE per fognatura I tubi corrugati in HDPE per fognatura devono soddisfare specifiche caratteristiche tecniche per garantire la loro idoneità all'uso e la loro durata nel tempo. - Il polimero riciclato con cui si costruisce il tubo corrugato deve essere di buona qualità e resistente ai raggi U.V. - Il tubo corrugato deve presentare una buona resistenza meccanica allo schiacciamento e alle deformazioni laterali sollecitate dal terreno senza che si possa rompere - Le giunzioni tra i tubi o tra tubo e raccordi devono garantire la tenuta stagna, evitando dispersioni delle acque reflue nel terreno - La parte interna dovrà essere sufficientemente liscia da permettere lo scorrimento dei liquidi così da facilitarne il deflusso - Il tubo in HDPE dovrà resistere alla corrosione da parte delle acque reflue e di altre sostanze chimiche presenti nella fognatura - Sotto l’effetto delle variazioni di temperature del terreno il tubo deve essere in grado di sopportarle senza perdere integrità strutturale Quali son i vantaggi nell’uso dei tubi corrugati in HDPE per fognatura rispetto al pvc, al cemento e al metallo I tubi corrugati in HDPE offrono diversi vantaggi, specialmente quando utilizzati in applicazioni fognarie: Durabilità e Resistenza alla Corrosione L'HDPE è intrinsecamente resistente alla corrosione, a differenza dei tubi metallici che possono arrugginirsi o corrodersi in presenza di acque reflue o terreni aggressivi, garantendone una maggiore durata. Flessibilità I tubi in HDPE sono flessibili, il che significa che possono adattarsi a movimenti del terreno, come assestamenti o sismi, senza rompersi. Un vantaggio particolarmente importante rispetto ai tubi in cemento, che sono rigidi e possono rompersi con movimenti del terreno. Leggerezza I tubi in plastica sono significativamente più leggeri rispetto a quelli in cemento o metallo. Ciò semplifica il trasporto, la movimentazione e la posa, riducendo i costi di manodopera e le esigenze di attrezzature pesanti. Saldature Stagne I tubi in HDPE possono essere saldati per creare giunzioni stagne, riducendo il rischio di perdite o infiltrazioni. Questo può essere un vantaggio rispetto ai tubi in PVC o cemento, dove le giunzioni potrebbero essere meno affidabili in termini di tenuta. Resistenza Chimica Il polimero in HDPE che costituisce i tubi, è resiste a molti agenti chimici, rendendolo ideale per applicazioni fognarie dove possono essere presenti sostanze chimiche aggressive. Costi Ridotti In molti casi, i costi complessivi di installazione dei tubi in HDPE possono essere inferiori rispetto ad altre opzioni. Ecocompatibilità L'HDPE è un materiale riciclato e riciclabile, il che può rendere i tubi in HDPE una scelta più sostenibile rispetto ad alcune alternative. Vita Utile Prolungata Con una corretta installazione e manutenzione, i tubi in HDPE possono avere una vita utile molto lunga, spesso superiore a 50 anni. Bassa Rugosità Interna La superficie interna liscia realizzata con l’impiego dell’HDPE, permette un flusso efficiente, riducendo il rischio di ostruzioni. Come si posa un tubo corrugato in HDPE per fognatura Entrando nella fase realizzativa la posa di un tubo corrugato in HDPE per fognatura segue una serie di passaggi chiave, al fine di garantire un'installazione sicura e duratura. Prima di tutto, sarà necessario scavare una trincea della profondità e larghezza adatte al tubo che si è deciso di installare, creando un fondo della trincea piatto e solido. Sul fondo di essa, si dovrebbe posizionare uno strato di sabbia o di ghiaia fine compattata per creare una base stabile per il tubo, il cui spessore dovrebbe avere uno spessore di almeno 10-15 cm. Creata la trincea e il fondo idoneo si passa alla posa del tubo corrugato HDPE, facendo attenzione a non danneggiarlo con le macchine per la posa. Assicurarsi, inoltre, che il tubo sia dritto e privo di piegature o tensioni. Una volta posato la linea di tubi, si inizierà a riempire la trincea con materiale come sabbia o ghiaia fine. Sarà necessario posizionare accuratamente il materiale di riempimento attorno al tubo per garantire una base solida e per evitare che il tubo si sposti. Dopo aver verificato che non ci siano perdite nella linea fognaria si potrà completare la trincea con il terreno scavato in precedenza, compattando il tutto dall’esterno. Come si saldano due tubi corrugati in HDPE per fognatura Molte materie plastiche, compreso l’HDPE, si prestano all’esecuzione di saldature durature ed efficaci tra tubi, pozzetti e raccordi. Ma per la saldatura due tubi corrugati in HDPE sono necessarie attrezzature speciali e una certa esperienza. Sarà necessario che le estremità dei tubi da saldare siano pulite e prive di sporco, grasso o altre impurità, per garantire una saldatura di alta qualità. Si posizioneranno poi i tubi in modo che le loro estremità siano perfettamente allineate e a contatto l'una con l'altra. A questo punto si impiegherà una macchina di saldatura per HDPE, assicurandosi che sia correttamente impostata secondo le specifiche del produttore dei tubi. La maggior parte delle saldature per l’HDPE vengono eseguite utilizzando un piatto riscaldante per portare le estremità dei tubi alla temperatura di fusione. Si inserirà il piatto riscaldante tra le estremità dei tubi e attendendo che raggiungano la temperatura adeguata. Una volta che le estremità dei tubi saranno adeguatamente riscaldate, si rimuoverà il piatto riscaldante e si avvicineranno le estremità dei tubi, permettendo loro di fondersi insieme. Si dovrà, nel contempo, mantenere una pressione uniforme durante questo processo per garantire una buona saldatura. Una volta saldati, i tubi devono essere lasciati raffreddare per un certo periodo di tempo, infatti, durante questo tempo, la saldatura si solidifica e si rinforza. Terminata la saldatura, si dovrà controllare visivamente la giunzione per assicurarti che non ci siano bolle d'aria, crepe o altri difetti. A seconda delle specifiche del progetto, potrebbe essere necessario eseguire test di pressione o altri test per verificare la qualità della saldatura. Traduzione automatica. Ci scusiamo per eventuali inesattezze. Articolo originale in italiano
SCOPRI DI PIU' PEEK riciclato: proprietà, processi di recupero e applicazioni nei compounds ad alte prestazioni
Analisi tecnica del polimero PEEK riciclato, dalle fonti di scarto alle miscele funzionali, fino alle metodologie di riciclo per applicazioni nei settori più avanzatidi Marco ArezioIl polyetheretherketone, conosciuto con l’acronimo PEEK, è uno dei polimeri termoplastici più performanti mai sviluppati dall’industria chimica. Appartenente alla famiglia dei poliarileterchetoni (PAEK), questo materiale deve le sue caratteristiche straordinarie a una struttura molecolare rigida e regolare, formata da anelli aromatici alternati a gruppi funzionali etere (–O–) e chetonici (–CO–). La sua sintesi avviene per reazione di policondensazione tra due monomeri aromatici: idrochinone (1,4-diidrossibenzene) e 4,4’-difluorobenzofenone. Il processo richiede condizioni severe: l’ambiente è anidro, il solvente deve resistere ad alte temperature (spesso si usa difenilsolfossido), e l’intervento di una base forte come il carbonato di sodio è indispensabile. Il risultato è una catena polimerica in cui ogni segmento conferisce resistenza chimica, stabilità termica e tenacità meccanica. Il PEEK vergine, prodotto su scala industriale a partire dalla fine degli anni ’70, è oggi considerato il materiale di riferimento nei settori ad alta tecnologia. Con un punto di fusione di circa 343 °C, un’eccellente stabilità dimensionale e una resistenza a carichi meccanici e termici prolungati, è utilizzato in componenti critici per l’industria aerospaziale, automotive, elettronica, oil & gas, biomedicale e perfino per la stampa 3D ad alte prestazioni. Tuttavia, la sua sintesi è costosa e ad alta intensità energetica. Il PEEK ha infatti un costo molto elevato (oltre i 400 €/kg) e richiede impianti specializzati per la sua produzione, che comporta anche un’impronta ambientale importante. Per questo, il riciclo del PEEK sta diventando un’opportunità sempre più interessante per coniugare sostenibilità ed efficienza industriale. Dove nascono gli scarti: origine e tipologie del PEEK da recuperare Non tutti i rifiuti plastici hanno lo stesso valore. Nel caso del PEEK, gli scarti sono spesso veri e propri residui pregiati, che derivano da tre canali principali. Il primo e più comune è rappresentato dalle lavorazioni industriali: sfridi, trucioli di tornitura, pezzi non conformi o residui di stampaggio. Si tratta di materiali tecnicamente puri, facili da identificare e da reinserire nel ciclo produttivo. Un secondo flusso proviene da componenti a fine vita, provenienti ad esempio da valvole, pompe, ingranaggi o supporti strutturali utilizzati in ambiti critici. In questo caso, la difficoltà non è solo nella raccolta, ma anche nella decontaminazione del materiale, che può aver subito stress chimici o meccanici significativi. Infine, con la crescente diffusione del PEEK nella stampa 3D, si generano scarti sotto forma di polveri esauste, supporti inutilizzati, filamenti mal formati o oggetti di test, che rappresentano una nuova frontiera del recupero in ambienti prototipali e manifattura additiva. Dallo scarto al compound: processi di lavorazione del PEEK riciclato Trasformare il PEEK da scarto a risorsa richiede un processo meticoloso. La prima fase consiste in una selezione e pulizia approfondita, volta a eliminare eventuali contaminazioni metalliche, organiche o polimeriche incompatibili. Segue poi una macinazione controllata, che riduce il materiale a una granulometria adatta all’estrusione. Prima di essere fuso, il PEEK riciclato viene sottoposto a una essiccazione profonda, solitamente sotto vuoto o in atmosfera inerte, per rimuovere ogni traccia d’umidità. Anche una minima presenza di acqua, infatti, potrebbe danneggiare la struttura del polimero durante la lavorazione ad alta temperatura. Il passaggio successivo è l’estrusione, eseguita a temperature superiori ai 340 °C. Qui il materiale viene trasformato in compound, ovvero miscele polimeriche arricchite con rinforzi o additivi funzionali. Spesso viene aggiunta una percentuale di PEEK vergine per compensare eventuali perdite di prestazione dovute al primo ciclo di utilizzo. Miscele tecniche e performance elevate I compounds di PEEK riciclato possono essere progettati per rispondere a esigenze molto diverse, a seconda delle applicazioni finali. Una delle formulazioni più diffuse è quella rinforzata con fibre di vetro, che offre rigidità e stabilità dimensionale superiori, rendendola adatta per componenti strutturali in ambienti termicamente critici. Per applicazioni che richiedono leggerezza, conduttività elettrica e resistenza alla fatica, si opta per miscele caricate con fibre di carbonio, che trasformano il PEEK riciclato in un materiale d’élite per elettronica e aerospazio. Al contrario, in presenza di esigenze tribologiche (basso attrito e usura), si impiegano additivi solidi lubrificanti come PTFE o grafite. Infine, alcuni sviluppatori stanno sperimentando blend tra PEEK riciclato e altri membri della famiglia PAEK, come PEKK e PEK, per calibrare al meglio le proprietà del materiale finale in funzione della lavorabilità e del profilo prestazionale richiesto. Tecnologie e prospettive del riciclo del PEEK A oggi, il riciclo meccanico del PEEK è il metodo più diffuso e accessibile: si basa su macinazione, essiccazione, rifusione ed estrusione. Ma richiede macchinari in grado di operare in modo preciso a temperature molto elevate, e spesso prevede il lavoro in atmosfera controllata. Il riciclo chimico, che mira a riportare il PEEK ai suoi precursori monomerici, è oggetto di studi ma ancora lontano da una vera industrializzazione, a causa dell’elevata stabilità molecolare del materiale. Più promettente è invece il riutilizzo diretto: componenti poco usurati vengono rilavorati o reintrodotti nel mercato in forma rigenerata, soprattutto nei settori industriali meno sensibili alle specifiche di purezza assoluta. Un’opportunità circolare nei materiali high-tech Il valore ambientale del PEEK riciclato è evidente. La sua produzione da monomero è energivora e ad alta intensità di carbonio; per contro, la rigenerazione consente un risparmio energetico notevole, una drastica riduzione dei rifiuti tecnici e un impatto positivo sul bilancio di sostenibilità aziendale. Inoltre, l’integrazione del PEEK rigenerato nelle filiere dei materiali avanzati rappresenta un cambio di paradigma importante: la possibilità di unire alte prestazioni e responsabilità ambientale non è più un’opzione futura, ma una realtà già attiva nei laboratori e negli impianti di produzione più evoluti. Conclusione Il riciclo del PEEK dimostra che anche i polimeri più sofisticati possono entrare a pieno titolo nel modello dell’economia circolare, se sostenuti da una filiera tecnologica all’altezza. Attraverso una conoscenza profonda della sua origine chimica, delle tecniche di recupero e delle potenzialità applicative, il PEEK riciclato si afferma come una risorsa strategica per il futuro della manifattura avanzata, dove sostenibilità e prestazione non sono più in conflitto, ma parte della stessa visione industriale.Immagine simbolica© Riproduzione Vietata
SCOPRI DI PIU' Storia delle Lenti da Vista: dal Vetro alla Plastica
Quando e come sono nate le lenti da vista?di Marco ArezioLa fondazione dell’ottica moderna la possiamo attribuire all’astronomo arabo Ibn al-Heitam (ca. 965-1040 d.C.) che in quel periodo mise in discussione le teorie sulla natura e sulla diffusione delle immagini visive dell’epoca.I suoi studi rivoluzionari sulle immagini, sulla riflessione della luce su specchi e sul vetro e il tentativo di capire il funzionamento della cornea umana, gli procurarono molti problemi, al punto che dovette fingersi pazzo per non incorrere in gravi conseguenze personali. Nonostante ciò, continuò i suoi studi che riassunse, tra gli altri, nel “libro dell’ottica” che rimase a noi sconosciuto fino al XIII° secolo, quando i monaci tradussero, questo e altri suoi libri in latino, destando subito grande scalpore ed interesse. Prima del XIV° secolo i difetti di vista che fossero congeniti, come la miopia, o collegati all’età, provocavano limitazioni irreparabili. I primi ad accorgersi di quale incredibile scoperta avevano tra le mani furono proprio i monaci, che erano consci dei problemi di vista che potevano affliggere l’uomo, specialmente quando si dedicavano alla traduzione di manoscritti e alla conservazione e diffusione del sapere. I monaci inventarono la prima “pietra di lettura”, una lente in vetro convessa che riusciva ad ingrandire le immagini dando un grande sollievo a chi aveva delle carenze visive. Esiste una trascrizione di un sermone, fatto durante una cerimonia religiosa a Firenze da parte di un frate Domenicano alla popolazione, che si può datare intorno al 1306, in cui veniva citata l’invenzione delle lenti e dei primi occhiali. Un altro monaco, a Pisa, Alessandro della Spina, nel 1313 parlò diffusamente dell’invenzione e della produzione degli occhiali da vista, con lenti che correggevano i difetti visivi che affliggevano anziani e giovani dell’epoca. Alla fine del XIII° secolo le vetrerie di Murano riuscirono a creare le prime lenti completamente trasparenti, incastonandole in piccoli cerchietti di legno o di osso, creando così la prima produzione in serie di occhiali. Per molto tempo gli occhiali si dovettero tenere davanti agli occhi con una mano, perché non si era trovato ancora il sistema di appoggiarli in modo autonomo sul viso delle persone. Così la diffusione delle lenti per i difetti visivi delle persone anziane fu rapida ed inaspettata, come possiamo notare dalle affermazioni di Petrarca in cui ci diceva che, raggiunti i 60 anni, aveva perso la buona vista e fu costretto a farsi aiutare dalle nuove lenti. Nel secolo successivo si svilupparono anche le lenti “per i giovani” che correggevano la miopia, come ci riporta una lettera del 1462, nella quale in Duca di Milano scriveva che si era dotato di lenti per poter vedere bene da lontano. Gli occhiali non divennero più solo uno strumento per la lettura e la scrittura, ma erano usate tutto il giorno per correggere il deficit visivo causato dalla miopia. Si iniziò a studiare come poter sostenere in modo autonomo gli occhiali senza la necessità di doverli tenere in mano, arrivando a pensare a speciali cappelli con inglobate le lenti o ad elastici posizionati intorno alla testa. Ma solo nel XVIII° secolo si arrivò ad inventare le stanghette degli occhiali, creando un modo comodo e pratico per indossare gli occhiali. Per molti secoli le lenti furono prodotte esclusivamente in vetro ma, a partire dalla scoperta delle materie plastiche, nel secolo scorso, si iniziò a produrle con materiali sintetici. Le lenti da vista o da sole, con materiali plastici, si rilevarono di grande comodità ed efficacia in quanto erano molto più resistenti del vetro, molto più leggere e più economiche. Di contro, le lenti in plastica, potevano essere più spesse rispetto a quelle di vetro e più facili da graffiare e quindi non consigliate in certe condizioni di uso. Categoria: notizie - tecnica - plastica - lenti da vista - vetro - storia
SCOPRI DI PIU' Riduzione del Peso (Lightweighting) nel Packaging Plastico: Strategie di Design e Materiali Innovativi per Performance Ottimali
Esplora le tecniche avanzate di lightweighting per il packaging in plastica, bilanciando riduzione di materiale, resistenza strutturale e sostenibilità ambientaledi Marco ArezioIl settore del packaging in plastica si trova di fronte a una duplice sfida: rispondere alla crescente domanda di sostenibilità ambientale e, al contempo, mantenere o migliorare le performance funzionali dei prodotti. In questo contesto, il "lightweighting", ovvero la riduzione del peso e del materiale impiegato nel packaging, emerge come una strategia chiave. Non si tratta semplicemente di utilizzare meno plastica, ma di un approccio ingegneristico complesso che mira a ottimizzare il design e la selezione dei materiali per garantire che il packaging rimanga robusto, sicuro ed efficiente lungo l'intera catena di valore, dalla produzione al consumo finale. Questo articolo tecnico esplora le metodologie di design e le innovazioni nei materiali che consentono di raggiungere un equilibrio critico tra la riduzione del peso e il mantenimento delle performance. Principi Fondamentali del Lightweighting Il lightweighting non è un processo lineare, ma un'ottimizzazione multifattoriale che richiede una profonda comprensione delle proprietà dei materiali e delle sollecitazioni meccaniche a cui il packaging sarà sottoposto. I principi cardine includono: Analisi del Ciclo di Vita (LCA): Valutare l'impatto ambientale complessivo della riduzione del peso, considerando non solo il minor consumo di materiale, ma anche le implicazioni sulla logistica (minor peso = minor consumo di carburante nel trasporto) e sulla riciclabilità. Ottimizzazione Strutturale: Riprogettare la geometria del packaging per massimizzare la resistenza con il minimo materiale. Questo include l'introduzione di nervature, curvature, rinforzi e l'ottimizzazione dello spessore delle pareti solo dove strettamente necessario. Selezione di Materiali Avanzati: Identificare polimeri con proprietà meccaniche superiori (es. maggiore rigidità, resistenza all'impatto) che consentano di ridurre lo spessore senza compromettere l'integrità. Processi di Produzione Innovativi: Adottare tecnologie di stampaggio e formatura che permettano una distribuzione più uniforme del materiale e la creazione di geometrie complesse con precisione. Tecniche di Design per la Riduzione del Peso Il design gioca un ruolo preponderante nel lightweighting. Le tecniche più efficaci includono: Ottimizzazione Topologica: Utilizzo di software avanzati per identificare la distribuzione ottimale del materiale all'interno di una data geometria, eliminando le aree non essenziali per la resistenza strutturale. Questo porta a forme organiche e spesso controintuitive, ma estremamente efficienti. Design a Parete Sottile (Thin-Walling): Riduzione sistematica dello spessore delle pareti del contenitore. Questa tecnica richiede materiali con elevata rigidità e resistenza alla flessione, e processi di stampaggio a iniezione o soffiaggio ad alta precisione per evitare difetti come il "warping" o la fragilità. Strutture a Sandwich e Multistrato: Creazione di pareti composte da strati diversi, dove uno strato centrale leggero (es. schiuma polimerica o materiale riciclato) è racchiuso tra due strati esterni più densi e resistenti. Questa configurazione offre un'eccellente rigidità con un peso ridotto. Geometrie Rinforzate: Incorporazione di nervature, scanalature, cupole o altre caratteristiche strutturali che aumentano la resistenza alla compressione e alla flessione senza aggiungere massa significativa. Ad esempio, il design delle bottiglie in PET per bevande carbonatate sfrutta la pressione interna per contribuire alla rigidità strutturale. Integrazione di Funzionalità: Riprogettazione del packaging per ridurre il numero di componenti. Ad esempio, un tappo integrato o un sistema di chiusura che fa parte della struttura principale del contenitore può eliminare la necessità di parti aggiuntive e il loro peso. Materiali Innovativi per il Lightweighting L'innovazione nei materiali polimerici è fondamentale per il successo del lightweighting: Polimeri ad Alte Prestazioni (High-Performance Polymers): Materiali come il PET (Polietilene Tereftalato) con maggiore viscosità intrinseca o polipropilene (PP) e polietilene (PE) con distribuzione del peso molecolare ottimizzata, offrono proprietà meccaniche superiori che consentono spessori ridotti. Polimeri Rinforzati con Fibre: L'aggiunta di fibre di vetro, carbonio o naturali (es. cellulosa) ai polimeri può aumentare significativamente la rigidità, la resistenza alla trazione e all'impatto, permettendo un ulteriore lightweighting. Nanocompositi Polimerici: L'incorporazione di nanoparticelle (es. argille, grafene, nanotubi di carbonio) nel polimero base può migliorare drasticamente le proprietà barriera (contro gas e umidità) e meccaniche, rendendo possibile la produzione di film e contenitori ultra-sottili. Polimeri a Base Biologica e Riciclati: L'uso di bioplastiche (es. PLA, PHA) o di polimeri riciclati (rPET, rHDPE) è cruciale per la sostenibilità. La sfida è mantenere le proprietà meccaniche desiderabili, spesso compromesse dai cicli di riciclo o dalle intrinseche proprietà dei materiali bio-based, richiedendo additivi o blend specifici. Materiali Schiumati: L'introduzione di gas durante il processo di stampaggio crea una struttura cellulare all'interno del polimero, riducendo significativamente la densità e il peso, pur mantenendo una buona rigidità. Le schiume strutturali sono particolarmente promettenti per applicazioni dove la resistenza alla compressione è critica. Bilanciare Riduzione di Materiale e Resistenza: Le Sfide Il trade-off tra riduzione del materiale e mantenimento delle performance è la sfida centrale del lightweighting. Una riduzione eccessiva può portare a: - Compromissione della Funzionalità: Il packaging potrebbe non proteggere adeguatamente il prodotto da urti, vibrazioni o pressioni esterne. - Problemi di Linea: Contenitori troppo leggeri o flessibili possono causare problemi nelle linee di riempimento e confezionamento ad alta velocità. - Perdita di Percezione del Valore: Un packaging eccessivamente leggero può essere percepito dal consumatore come meno robusto o di qualità inferiore. - Riduzione della Durata di Conservazione (Shelf-Life): Per i prodotti alimentari, un packaging più sottile potrebbe compromettere le proprietà barriera, riducendo la shelf-life. Per mitigare queste sfide, è essenziale un approccio olistico che integri simulazioni FEM (Finite Element Method) per prevedere il comportamento strutturale, test di laboratorio rigorosi sulle proprietà meccaniche e barriera, e prove sul campo per valutare la performance del packaging nelle condizioni reali di trasporto e stoccaggio. Conclusioni Il lightweighting del packaging in plastica non è solo una tendenza, ma una necessità strategica per l'industria moderna. Attraverso l'applicazione di tecniche di design avanzate come l'ottimizzazione topologica e il design a parete sottile, unitamente all'impiego di materiali innovativi come polimeri ad alte prestazioni, nanocompositi e materiali schiumati, è possibile raggiungere significative riduzioni di peso senza compromettere la funzionalità. La chiave del successo risiede in un approccio ingegneristico integrato che bilanci attentamente le esigenze di riduzione del materiale con quelle di resistenza, durabilità e sostenibilità, guidando il settore verso un futuro più efficiente e responsabile.© Riproduzione Vietata
SCOPRI DI PIU'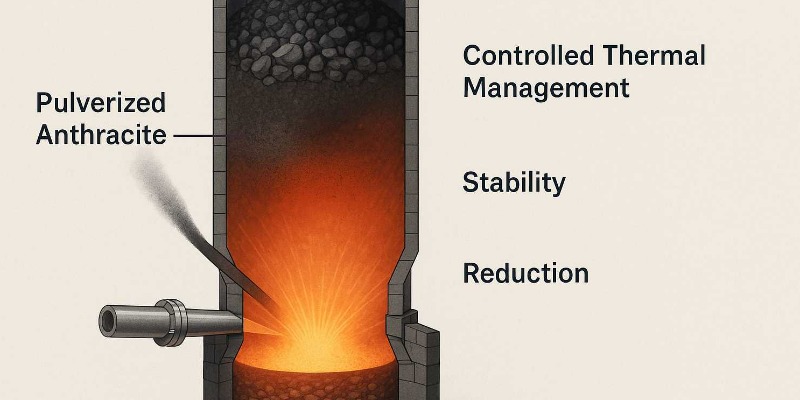 Antracite in Polvere e Prodotti Sostenibili: il Presente e il Futuro degli Altiforni
Dall’efficienza del carbone fossile alle nuove soluzioni ecocompatibili per la siderurgia globaledi Marco ArezioLa siderurgia moderna si trova davanti a una sfida duplice: da un lato deve garantire continuità produttiva e competitività economica, dall’altro è chiamata a ridurre drasticamente le emissioni climalteranti. Nel cuore di questo processo c’è l’altoforno, il colosso industriale che trasforma minerali di ferro in ghisa liquida attraverso un equilibrio di reazioni chimiche, combustione e temperature estreme. Tra i combustibili storicamente più utilizzati troviamo l’antracite in polvere, materiale che ha garantito affidabilità e prestazioni per decenni. Tuttavia, le pressioni ambientali e le nuove tecnologie stanno aprendo la strada a possibili sostituti sostenibili, come biomasse carbonizzate, idrogeno verde e syngas. L’integrazione di questi materiali sta dando vita a un dibattito cruciale: come coniugare efficienza e sostenibilità in un settore così energivoro? Proprietà chimico-fisiche dell’antracite in polvere L’antracite è il carbone fossile più ricco di carbonio fisso (oltre il 90%), caratterizzato da un basso contenuto di materie volatili e impurità minerali. Queste caratteristiche ne fanno un combustibile molto concentrato, con un’elevata densità energetica e una combustione stabile e controllata. Ridotta in polvere fine (sotto i 200 micron), diventa adatta all’iniezione negli altiforni. La sua purezza chimica si traduce in minori quantità di zolfo e fosforo nella ghisa prodotta, garantendo un vantaggio anche in termini di qualità metallurgica. Perché viene usata negli altiforni L’impiego dell’antracite in polvere risponde a più esigenze operative: - Ridurre il consumo di coke metallurgico, più costoso e complesso da produrre. - Apportare carbonio reattivo per la riduzione degli ossidi di ferro. - Stabilizzare il fronte di combustione, evitando picchi termici pericolosi. - Contenere i costi energetici, grazie a un combustibile facilmente reperibile. La sua funzione non è quindi solo quella di bruciare e generare calore, ma anche di mantenere un equilibrio chimico e termico essenziale per il ciclo dell’altoforno. Il PCI: la tecnologia dell’iniezione di carbone polverizzato La tecnica del PCI (Pulverized Coal Injection) rappresenta oggi lo standard negli altiforni moderni. L’antracite polverizzata viene stoccata in silos, trasportata tramite sistemi pneumatici e iniettata nelle tuyères insieme all’aria preriscaldata a 1200 °C. La combustione è immediata e genera sia calore sia gas riducenti (soprattutto monossido di carbonio), indispensabili per il processo metallurgico. Il PCI consente inoltre un controllo preciso del dosaggio e della distribuzione dell’energia, adattandosi alle variazioni della carica minerale e della produzione richiesta. Effetti sul raffreddamento e sulla stabilità del forno Il termine “raffreddamento”, quando si parla di antracite in polvere negli altiforni, non va inteso in senso letterale: l’antracite non abbassa le temperature interne, anzi contribuisce a mantenerle elevate. Quello che realmente avviene è un controllo più equilibrato della distribuzione termica, che si traduce in un funzionamento più stabile e prevedibile del forno. La combustione dell’antracite, grazie al suo basso contenuto di materie volatili, è meno esplosiva e più progressiva rispetto a carboni meno maturi o ligniti. Questo significa che l’energia rilasciata non si concentra in un unico punto, ma si distribuisce in modo uniforme lungo il fronte di fiamma. Una combustione di questo tipo riduce le probabilità di creare zone “surriscaldate” che, se localizzate, possono compromettere la durata dei mattoni refrattari che rivestono l’interno dell’altoforno. Il rivestimento refrattario è uno degli elementi più delicati dell’impianto: esso rappresenta la barriera tra il metallo liquido incandescente e la struttura portante del forno. Un suo deterioramento precoce non solo aumenta i costi di manutenzione e sostituzione, ma soprattutto può causare fermate improvvise dell’impianto, con conseguenze economiche e logistiche enormi. In questo senso, l’uso dell’antracite contribuisce in maniera indiretta ma determinante alla longevità dell’altiforno, allungando i cicli di campagna (ovvero i periodi operativi tra una manutenzione straordinaria e l’altra) e migliorando l’affidabilità complessiva. Un altro effetto positivo della stabilità termica riguarda la regolarità del processo di riduzione del minerale di ferro. Se la temperatura è ben distribuita e non si creano aree di squilibrio, il monossido di carbonio prodotto dalla combustione può reagire in maniera più omogenea con gli ossidi di ferro, migliorando l’efficienza del processo chimico. Ciò si traduce in una maggiore prevedibilità della qualità della ghisa prodotta e in una riduzione delle variazioni impreviste nella composizione chimica del metallo. Infine, un controllo termico più stabile consente anche di ottimizzare l’impiego di altri materiali iniettati nel forno. Ad esempio, se si vogliono sperimentare parziali sostituzioni dell’antracite con biomasse carbonizzate o syngas, l’equilibrio garantito dall’antracite riduce il rischio che queste aggiunte generino instabilità. In altre parole, l’antracite funge da “ammortizzatore termico”, un combustibile che assicura continuità e regolarità anche quando il sistema introduce componenti più variabili. In sintesi, parlare di raffreddamento significa in realtà riferirsi a una forma di raffreddamento dei rischi: meno usura dei refrattari, meno fermate impreviste, meno variazioni qualitative. L’antracite polverizzata diventa così una garanzia di equilibrio operativo, senza la quale la gestione dell’altoforno risulterebbe molto più complessa e costosa. Benefici economici e ambientali Dal punto di vista economico, l’antracite consente un risparmio diretto grazie alla riduzione del consumo di coke. La disponibilità in più aree geografiche e il costo inferiore ne fanno una scelta vantaggiosa. Sul piano ambientale, pur trattandosi sempre di un combustibile fossile, l’antracite ha il pregio di contenere meno impurità e di produrre emissioni relativamente più pulite rispetto ad altri carboni. Tuttavia, resta un generatore significativo di CO₂, e questo ne limita il ruolo in un contesto di transizione ecologica. Prodotti sostenibili in sostituzione dell’antracite La ricerca sta orientando la siderurgia verso alternative più rispettose del clima: - Biomasse carbonizzate (biochar): ricavate da residui agricoli e forestali, offrono un bilancio di carbonio potenzialmente neutro. Tuttavia, hanno densità energetica inferiore e approvvigionamento meno stabile. - Idrogeno verde: il più promettente riducente, capace di liberare solo vapore acqueo invece che CO₂. Le sfide restano legate ai costi e alle infrastrutture. - Syngas da rifiuti: prodotto dalla gassificazione di plastiche miste o scarti industriali, permette di recuperare materiali non riciclabili e ridurre l’uso di carbone. La sua composizione variabile è però un limite tecnico. - Carboni verdi e lignite trattata: soluzioni intermedie che cercano di avvicinarsi alle prestazioni dell’antracite, pur con minore stabilità combustiva. Confronto diretto tra antracite e soluzioni sostenibili Energia e resa chimica: l’antracite primeggia ancora sulla densità energetica, ma l’idrogeno supera tutti per efficienza nella riduzione. Emissioni: l’antracite produce molta CO₂; biochar e syngas offrono riduzioni parziali; l’idrogeno elimina quasi del tutto le emissioni climalteranti. Fattibilità attuale: l’antracite resta la scelta più accessibile e gestibile; le alternative sono ancora in fase di sviluppo o limitate da infrastrutture insufficienti. Compatibilità impiantistica: il PCI è già calibrato per l’antracite; le biomasse richiedono adattamenti, mentre l’idrogeno imporrà un ripensamento radicale degli altiforni. Visione futura: dall’antracite all’idrogeno L’antracite in polvere continua a essere una risorsa preziosa per mantenere competitiva la siderurgia, ma il suo ruolo è sempre più quello di un ponte tecnologico. Nei prossimi anni, l’evoluzione del settore dipenderà dalla capacità di sostituire progressivamente i combustibili fossili con soluzioni a basso impatto climatico. L’idrogeno verde rappresenta la meta più ambiziosa, mentre le biomasse e i carboni alternativi possono costituire tappe intermedie in questa transizione. Conclusione La storia dell’antracite in polvere è quella di un combustibile che ha garantito stabilità, efficienza e affidabilità agli altiforni per decenni. Oggi, però, il suo futuro è legato alla possibilità di convivere con soluzioni più sostenibili. Biomasse, syngas e idrogeno non sono ancora pronti a sostituirla completamente, ma rappresentano già la traccia di un percorso irreversibile: una siderurgia che deve imparare a produrre ferro e acciaio riducendo al minimo la propria impronta di carbonio.© Riproduzione Vietata
SCOPRI DI PIU' Aumentare la resistenza al fuoco del calcestruzzo con le fibre di pp riciclate
Aumentare la resistenza al fuoco del calcestruzzo con le fibre di PP riciclate: dalla ricerca di Sheffield alle applicazioni industriali del 2026📅 Versione originale: Marzo 2020 | Aggiornamento: Marzo 2026 | Autore: Marco Arezio Il problema che l'articolo originale aveva colto era corretto. Quello che è cambiato, tra il 2020 e il 2026, è la quantità di conferme scientifiche e il contesto normativo che le circonda. Che l'uso delle fibre in polipropilene (PP) negli impasti di calcestruzzo per una maggiore resistenza al fuoco fosse una pratica consolidata era già noto nel 2020. La novità, nell'ottica dell'economia circolare, era che il tessuto di rinforzo contenuto negli pneumatici riciclati potesse svolgere la stessa funzione delle fibre vergini. Lo studio dell'Università di Sheffield, pubblicato sulla rivista Fire Technology, lo aveva dimostrato per primo: le fibre PP recuperate da pneumatici a fine vita offrono prestazioni equivalenti a quelle di prima produzione, con un risparmio significativo di energia e risorse naturali. A sei anni di distanza, quella conclusione è diventata un dato confermato dalla letteratura internazionale, e il campo si è esteso ben oltre il perimetro originario della ricerca. Il meccanismo: perché le fibre PP proteggono il calcestruzzo dal fuoco Il calcestruzzo sotto l'effetto del fuoco subisce un fenomeno noto come spalling esplosivo: l'umidità intrappolata nella struttura — residuo del rapporto acqua/cemento durante la formazione — tende a espandersi rapidamente con il calore, generando pressioni interne che possono frammentare il conglomerato in modo violento. La conseguenza è la perdita dello strato di copertura del calcestruzzo, che espone le armature metalliche all'azione diretta del calore, con rapido degrado strutturale. Le fibre in PP intervengono su questo meccanismo in modo fisicamente elegante: durante il riscaldamento progressivo della struttura, si sciolgono (il PP fonde attorno ai 160–170°C) creando una rete di micro-cunicoli nel corpo del calcestruzzo. Questi canali permettono all'umidità di trovare percorsi di fuga verso l'esterno, riducendo la pressione interna prima che raggiunga il punto critico di esplosione. Un aspetto che genera perplessità intuitiva — ma che la ricerca di Sheffield aveva già chiarito e studi successivi hanno confermato — è che la creazione di questi micro-vuoti non compromette la resistenza meccanica del calcestruzzo. Il volume delle fibre è così limitato che l'effetto strutturale è trascurabile, mentre il beneficio antincendio è misurabile e rilevante. Cosa è cambiato dal 2020: le conferme della ricerca internazionale Tra il 2023 e il 2026, la letteratura scientifica sul calcestruzzo rinforzato con fibre riciclate da pneumatici si è espansa considerevolmente. Una review sistematica pubblicata su Discover Materials nel 2024, che ha analizzato le pubblicazioni fino ad agosto di quell'anno, ha confermato che per qualsiasi tipo di fibra riciclata, si registrano miglioramenti in resistenza a compressione, flessione e trazione fino a un dosaggio del 2% del volume di fibre aggiunto al calcestruzzo, effetto attribuibile al meccanismo di "bridging" — cioè alla capacità delle fibre di ritardare l'innesco e la propagazione di cricche e microfessure sotto sollecitazione meccanica. Uno studio pubblicato su Scientific Reports nell'aprile 2025, focalizzato sul calcestruzzo con aggregati riciclati (RAC) rinforzato con fibre, ha fornito dati quantitativi rilevanti: il calcestruzzo con il 25% di aggregati riciclati rinforzato con fibre di polipropilene ha mostrato una riduzione della resistenza a compressione di appena l'1% a 300°C e del 28% a 600°C Loquis — prestazioni nettamente superiori al calcestruzzo non rinforzato, che registra cali superiori al 50% alla stessa temperatura.Sul fronte delle fibre tessili da pneumatici specificamente, uno studio pubblicato su Scientific Reports nell'aprile 2024 ha valutato il comportamento dello shotcrete (calcestruzzo proiettato) rinforzato con fibre tessili da pneumatici a fine vita (WTTF). I risultati mostrano che l'inclusione di fibre tessili da pneumatici migliora le proprietà meccaniche dello shotcrete, in particolare la deformabilità e la capacità di assorbimento di energia, con una concentrazione dell'1% indicata come il dosaggio ottimale. La dimensione del problema a monte: 1,5 miliardi di pneumatici all'anno Un dato che contestualizza l'importanza applicativa di questa tecnologia: ogni anno nel mondo vengono scartati oltre 1,5 miliardi di pneumatici, producendo più di 17 milioni di tonnellate di rifiuto. La composizione di un pneumatico include fibre tessili in nylon, poliestere e polipropilene nel tessuto di rinforzo — materiali che, se recuperati e valorizzati nell'industria delle costruzioni, smettono di essere rifiuto e diventano risorsa con valore tecnico misurabile. Questo è il cuore della proposta circolare: non si tratta solo di un'applicazione tecnica alternativa, ma di una filiera in cui il fine vita di un prodotto complesso come lo pneumatico alimenta direttamente la qualità e la sicurezza di un'altra industria. Il quadro normativo: ESPR e End-of-Life Vehicles Il contesto regolatorio europeo sta evolvendo in una direzione favorevole all'integrazione di queste tecnologie. Il Regolamento ESPR (Ecodesign for Sustainable Products), in vigore dal 2024, impone requisiti crescenti di contenuto riciclato e riciclabilità per i prodotti da costruzione. In parallelo, la revisione del Regolamento europeo sui veicoli a fine vita (End-of-Life Vehicles, ELV) sta spingendo i produttori verso filiere di recupero più strutturate per tutti i componenti degli pneumatici, incluse le fibre tessili. Questo allineamento normativo crea le condizioni perché quello che oggi è ancora un'applicazione di nicchia — le fibre PP da pneumatici nel calcestruzzo antincendio — diventi nei prossimi anni una pratica standardizzata nelle specifiche tecniche delle costruzioni, in particolare per infrastrutture, tunnel e edifici soggetti a requisiti antincendio elevati. Gli studi in corso e le frontiere aperte La ricerca originale di Sheffield aveva indicato come prospettiva futura la sperimentazione su diverse granulometrie di aggregati e temperature differenti, con analisi della microstruttura. Questa agenda è stata in larga parte seguita dalla comunità scientifica internazionale tra il 2020 e il 2026. Le frontiere ancora aperte riguardano principalmente la standardizzazione dei dosaggi ottimali per diverse classi di calcestruzzo, la caratterizzazione a lungo termine delle strutture con fibre riciclate, e l'integrazione con altre fibre riciclate (acciaio da pneumatici, fibre di basalto) in sistemi ibridi con proprietà complementari. ❓ FAQ D: Come funzionano le fibre di polipropilene per proteggere il calcestruzzo dal fuoco? R: Le fibre PP si sciolgono durante il riscaldamento della struttura (attorno a 160–170°C), creando micro-cunicoli che permettono all'umidità intrappolata nel calcestruzzo di fuoriuscire, riducendo la pressione interna responsabile dello spalling esplosivo. D: Le fibre PP da pneumatici riciclati funzionano come quelle vergini? R: Sì. Lo studio dell'Università di Sheffield, pubblicato sulla rivista Fire Technology, ha dimostrato che le fibre PP recuperate da pneumatici a fine vita offrono prestazioni equivalenti alle fibre di prima produzione nella protezione antincendio del calcestruzzo. D: Qual è il dosaggio ottimale di fibre PP riciclate nel calcestruzzo? R: La letteratura scientifica indica che i miglioramenti nelle proprietà meccaniche e antincendio si registrano fino a un dosaggio del 2% del volume totale del calcestruzzo. Per le applicazioni in shotcrete, uno studio del 2024 indica l'1% come concentrazione ottimale. D: L'aggiunta di fibre PP riciclate riduce la resistenza meccanica del calcestruzzo? R: No, se i dosaggi sono corretti. Il volume delle fibre è sufficientemente limitato da non influire sulla resistenza a compressione e sulla rigidità strutturale del conglomerato. D: Quanti pneumatici vengono scartati ogni anno nel mondo? R: Oltre 1,5 miliardi, producendo più di 17 milioni di tonnellate di rifiuto. Le fibre tessili in PP contenute nel tessuto di rinforzo degli pneumatici rappresentano una risorsa tecnica valorizzabile nell'industria delle costruzioni. D: Quale normativa europea regola l'uso di materiali riciclati nelle costruzioni? R: Il Regolamento ESPR (Ecodesign for Sustainable Products), in vigore dal 2024, impone requisiti crescenti di contenuto riciclato per i prodotti da costruzione. La revisione del Regolamento ELV sui veicoli a fine vita sta inoltre strutturando il recupero delle fibre da pneumatici. Fonti Huang, S.-S. et al. — Recycled tyre polymer fibres for protecting concrete against spalling during fire, Fire Technology, University of Sheffield, 2019. Scientific Reports — Performance analysis of fiber reinforced recycled aggregate concrete at elevated temperatures, aprile 2025. DOI: 10.1038/s41598-025-94258-w Scientific Reports — Assessment of mechanical behavior of sprayed concrete reinforced with waste tire textile fibers, aprile 2024. DOI: 10.1038/s41598-024-59339-2 Discover Materials — Utilization of recycled synthetic fibers in concrete: a critical literature review, novembre 2024. DOI: 10.1007/s43939-024-00150-1 Parlamento Europeo — Regolamento ESPR (Ecodesign for Sustainable Products Regulation), 2024. Testo ufficiale su EUR-Lex. fibre-polipropilene-riciclate-calcestruzzo-resistenza-fuoco
SCOPRI DI PIU' Cataforesi sostenibile dei metalli: protezione ecologica e prestazioni industriali
Dalla verniciatura anticorrosiva all'efficienza ambientale: la cataforesi sostenibile rivoluziona il trattamento dei metalli nei settori automotive, edilizia e arredodi Marco Arezio. Negli ultimi decenni, l’industria della lavorazione dei metalli ha conosciuto un’evoluzione notevole, spinta da esigenze sempre più stringenti in termini di qualità, resistenza e sostenibilità. Tra le tecnologie che hanno saputo innovarsi per rispondere a queste sfide, spicca la cataforesi, un processo di verniciatura elettrochimica che ha trovato nuove forme di applicazione in chiave ecologica. Ma cos’è la cataforesi sostenibile dei metalli, come funziona, e perché oggi rappresenta una soluzione all’avanguardia nel trattamento anticorrosivo delle superfici metalliche? Un’evoluzione naturale verso la sostenibilità Originariamente sviluppata per proteggere le superfici metalliche dalla corrosione e assicurare un’adesione ottimale alle vernici successive, la cataforesi si basa su un principio semplice ma efficace: sfruttare l’elettroforesi per applicare un rivestimento uniforme. I pezzi metallici vengono immersi in una vasca contenente una vernice a base acquosa. L’applicazione di una corrente continua fa sì che le particelle di vernice, cariche negativamente, migrino verso il metallo collegato al polo positivo. Il risultato è un deposito omogeneo anche nelle aree più nascoste o difficili da raggiungere. La versione sostenibile di questo processo mantiene intatti i principi chimico-fisici su cui si basa, ma introduce miglioramenti significativi sotto il profilo ambientale. A partire dalle vernici stesse, oggi formulate con contenuto minimo o nullo di VOC (composti organici volatili) e prive di metalli pesanti, fino all’utilizzo di sistemi di ricircolo per il recupero della vernice non aderita. Anche l’ottimizzazione dei cicli energetici e la gestione delle acque reflue seguono criteri più stringenti, riducendo l’impatto sull’ecosistema e migliorando l’efficienza complessiva dell’impianto. Come funziona il processo: dall’elettrodo alla polimerizzazione Nel dettaglio, un impianto di cataforesi sostenibile prevede diversi passaggi integrati. Dopo un’accurata fase di pretrattamento per eliminare impurità e garantire la corretta adesione del rivestimento, i manufatti metallici vengono immersi nel bagno cataforetico. L’applicazione della corrente continua provoca la migrazione elettrostatica della vernice, che si deposita in modo omogeneo sulla superficie del metallo. Una volta terminata questa fase, il pezzo viene risciacquato per eliminare eventuali eccessi di prodotto e sottoposto a un ciclo di cottura (solitamente a temperature comprese tra i 160 e i 200 °C) per completare la polimerizzazione del film. Il risultato è un rivestimento continuo, elastico, sottile ma estremamente resistente, capace di sopportare condizioni ambientali severe, urti, abrasioni e attacchi chimici. Nella versione sostenibile, tutto questo avviene con un impatto ambientale ridotto: il consumo di energia viene ottimizzato, le emissioni sono pressoché nulle, i fanghi di lavorazione ridotti e facilmente gestibili. Inoltre, l’impianto può essere concepito per massimizzare il riutilizzo di materiali e acque, seguendo una logica di economia circolare. Applicazioni: dove trova impiego la cataforesi green Le possibilità di applicazione della cataforesi sostenibile sono numerose e in espansione. Il settore automotive è sicuramente il principale utilizzatore: telai, scocche, componenti strutturali e piccoli accessori metallici vengono trattati con cataforesi per garantirne la durabilità e la resistenza alla corrosione, specialmente in ambienti umidi o salini. La cataforesi è spesso lo strato primario, su cui si applicano poi ulteriori finiture estetiche. Anche l’industria degli elettrodomestici ricorre frequentemente a questo processo, ad esempio per la protezione dei componenti interni dei forni, delle lavatrici o delle caldaie. Grazie alla resistenza chimica del rivestimento, la cataforesi trova impiego in ambienti ad alta umidità o in contatto con detergenti aggressivi. Un altro ambito interessante è l’arredamento da esterni, dove la combinazione tra estetica e protezione risulta essenziale. Le strutture metalliche di sedute, tavoli, ringhiere o pensiline possono essere trattate con cataforesi sostenibile per garantire una lunga durata anche all’aperto. Infine, l’edilizia e le costruzioni meccaniche sfruttano questa tecnologia per proteggere componenti metallici strutturali che, una volta installati, non sarebbero più accessibili per manutenzioni frequenti. Una tecnologia d’avanguardia al servizio dell’ambiente Adottare la cataforesi sostenibile significa, per molte aziende, compiere una scelta lungimirante. I vantaggi non si limitano all’ambiente, ma si estendono alla qualità del prodotto finito, alla riduzione dei costi di manutenzione e alla possibilità di offrire soluzioni tecnicamente avanzate in linea con i requisiti normativi europei ed internazionali. Inoltre, la certificazione ambientale dei cicli produttivi migliora l’immagine aziendale e apre la strada a nuovi mercati sensibili alla green economy. In conclusione, la cataforesi sostenibile dei metalli rappresenta un perfetto connubio tra efficienza industriale e responsabilità ambientale. È una risposta concreta alle esigenze dell’industria moderna, in grado di coniugare prestazioni elevate, ottimizzazione dei costi e salvaguardia dell’ecosistema. Un processo antico, rivisitato in chiave ecologica, che guarda al futuro con intelligenza e coerenza.© Riproduzione Vietata
SCOPRI DI PIU'
