








 LDPE Riciclato da Post Consumo: 60 Tipologie di Odori Ostacolano la Vendita
di Marco ArezioLa raccolta differenziata degli imballi della plastica, specialmente per quelli in LDPE, è una conquista moderna che permette, attraverso il riciclo, il riutilizzo degli imballi esausti con il duplice vantaggio di ridurre l’impronta carbonica e il prelievo di risorse naturali dalla terra per creare nuovi prodotti. Molto si deve ancora fare però nel settore del riciclo in quanto la quota di plastica che viene raccolta e riutilizzata è ancora largamente inferiore a quella che viene prodotta ogni giorno. Questo scompenso quantitativo tra quanto si ricicla e quanto si produce di nuovo ha molte cause: • Limitata diffusione della raccolta differenziata nel mondo • Difficoltà nel riciclo di molti imballi plastici multistrato • Bassa qualità della materia prima riciclata • Mancanza di una cultura del riciclo Nei paesi dove la raccolta differenziata è avviata e funziona stabilmente, la produzione di materia prima riciclata soffre di un giudizio abbastanza negativo sulla qualità della stessa, causata da fattori che dipendono anche, ma non solo, dalla filiera del riciclo meccanico. Questa valutazione negativa incide in maniera rilevante sulle vendite della materia prima riciclata, relegando il suo uso solo ad alcuni settori di impiego, riducendone quindi i quantitativi vendibili e abbassando il prezzo medio per tonnellata, che comporta, a sua volta, un basso margine economico per le aziende che riciclano. Inoltre, meno granulo riciclato si vende, meno rifiuto plastico si può riciclare e più grande diventa il problema del suo smaltimento, rischiando di far finire in discarica la preziosa materia prima che potrebbe essere riutilizzata. Tra i problemi di cui soffre la materia prima riciclata, nonostante l’enorme sviluppo impiantistico del settore, quello dell’odore è tra i più sentiti dai clienti che potrebbero utilizzarla per produrre film, imballi rigidi, materiali per il settore edile, per l’automotive, giardinaggio, mobili e molti altri prodotti. Ad oggi la percezione dell’odore di una materia prima plastica proveniente dal post consumo è affidata, in modo del tutto empirico, ad una sensazione nasale di chi la produce e di chi la utilizza, che valutano in modo estremamente soggettivo sia la tipologia che l’intensità degli odori presenti nella plastica riciclata. Valutazione che poi si può scontrare con il cliente finale che comprerà il prodotto realizzato e darà un’ulteriore valutazione, personale, dell’odore. Il naso umano è sicuramente uno strumento eccellente ma ogni persona percepisce le sollecitazioni odorose in modo del tutto personale, ed è per questo che, in casi particolari, si assoldano gruppi di persone che insieme fanno valutazioni sugli odori da intercettare. Se prendiamo ad esempio la filiera del riciclo delle materie plastiche, partendo dalla raccolta differenziata, si è visto che i sacchi in LDPE e gli imballi flessibili che vanno al riciclo, portano con sé un numero elevatissimo di sostanze chimiche che generano odori nella filiera del riciclo. La rilevazione delle fonti degli odori non è stata studiata attraverso metodi sensoriali empirici, quindi attraverso il naso umano, ma attraverso un’indagine chimica svolta da uno strumento di laboratorio che consiste in un gascromatografo con uno spettrometro a mobilità ionica. Questo strumento ha analizzato i componenti chimici, all’interno di una larga campionatura di LDPE riciclato proveniente dalla raccolta differenziata, andando ad individuare 60 tipologie di sostanze chimiche che generano odori. La campionatura analizzata proveniva dal ciclo meccanico tradizionale di riciclo in cui il materiale viene selezionato, triturato e lavato con una permanenza in acqua di circa 15 minuti. Gli odori più comuni percepiti dal naso umano, di questa campionatura sono stati:• Muffe • Urina • Formaggio • Terra • Fecale • Sapone • Caffè • Sudato • Peperone Queste famiglie di odori percepite sono create da circa 60 composti chimici che si associano durante la fase di raccolta e lavorazione della plastica riciclata. Si sono individuati alcuni punti critici: Il sacco della raccolta differenziata che contengono gli imballi plastici domestici da selezionare in cui troviamo diverse tipologie di polimeri, possono contenere residui di sostanze come detersivi, cibo, oli, disinfettanti, prodotti chimici, creme e molti altri. Questo miscuglio di elementi chimici diversi si può legare alla superficie della plastica ma, in funzione del tempo di sodalizio, potrebbe anche penetrare al suo interno. La selezione tra le varie plastiche, attraverso macchine a lettori ottici, crea una certa percentuale di errore che si traduce nella possibilità di avere quantità di plastiche miste all’interno della frazione selezionata. La fase di lavaggio del macinato plastico ha la funzione di dividere ulteriormente, per densità, le plastiche immesse e ha lo scopo di pulirle dai residui di prodotti che gli imballi hanno contenuto o sono venuti in contatto. Ad eccezione del PET, gli altri polimeri provenienti dalla raccolta differenziata, vengono generalmente lavati in acqua fredda, processo che non incide in maniera rilevante nel processo di pulizia al fine di abbattere gli odori. La fase di estrusione del materiale lavato, per la formazione del granulo, potrebbe comportare un degradamento della materia prima in cui sono presenti frazioni di polimeri diversi da quella principale che quindi fonderanno a temperature diverse. Questo può causare la formazione di elementi chimici che daranno origine ad odori. Intervenire su queste fasi porterebbe a miglioramento significativo della qualità dei polimeri da post consumo prodotti, non solo attraverso un abbattimento delle tipologie e dell’intensità degli odori, ma ne migliorerebbe anche le performace tecniche. Il controllo analitico degli odori, attraverso strumenti che ne rilevino le genesi chimiche, può aiutare non solo in fase di certificazione del livello odoroso della materia prima finale in modo inequivocabile e non più empirico, ma darebbe un importante supporto anche in fase di creazione di ricette sulle tipologie di materia prima da usare durante le fasi di riciclo del rifiuto plastico, sull’individuazioni delle fonti migliori e sui risultati dei processi produttivi nello stabilimento (selezione, lavaggio ed estrusione). Ridurre gli odori e migliorare la qualità del granulo da post consumo porterebbe all’apertura di nuovi mercati nei quali si potrebbe impiegare la materia prima riciclata al posto di quella vergine con un vantaggio ambientale, economico e industriale.Categoria: notizie - tecnica - plastica - riciclo - LDPE - post consumo - odoriVedi maggiori informazioni sul riciclo dell'LDPE
SCOPRI DI PIU'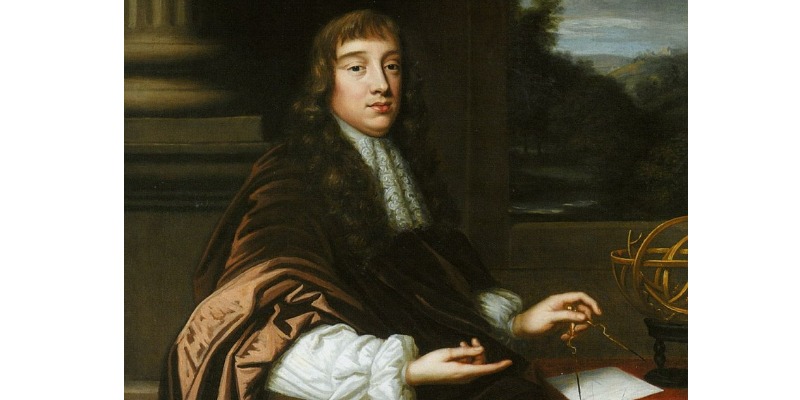 Nel 1678 con Robert Hooke nasce la Strada per la Reologia dei Polimeri Plastici
Robert Hooke il precursore della reologia dei polimeridi Marco ArezioSebbene la reologia non sia un concetto applicabile solo alle materie plastiche e, quindi al mondo dei polimeri, ma spazi anche nel settore farmaceutico, alimentare, delle gomme e della ceramica, la reologia applicata ai polimeri plastici ha una componente importante nelle applicazioni di tutti i giorni.E’ evidente che nel 1678 non esistevano i polimeri plastici, ma la storia ci ha insegnato a fare tesoro degli studi e delle scoperte che uomini brillanti, come Robert Hooke, hanno realizzato nella loro vita e che, le conclusioni scientifiche da loro sperimentate, come la legge di Hook, inerente ai comportamenti elastici delle materie prime, ci accompagnano ancora oggi. Robert Hook nasce il 18 Luglio del 1635 in Inghilterra presso Freshwater, nell'Isola di Wight, da una famiglia di umili origini, dove il padre esercitava la sua professione come curato della locale parrocchia. Di salute cagionevole si dimostrò molto incline alla pittura tanto che, nel 1648, alla morte del padre, si trasferì a Londra e andò a lavorare come apprendista presso la bottega del pittore Peter Lely, frequentando comunque la scuola che lo portò nel 1653 all’università di Oxford. Nel 1662 fu assunto alla Royal Society con un ruolo inedito per l’epoca, in quanto fu il primo scienziato ad eseguire esperimenti tecnici con un regolare contratto di lavoro. Nel suo mansionario c’era il compito di eseguire settimanalmente degli esperimenti scientifici da mostrare durante le riunioni dei soci della Royal Society. La sua attività di ricerca e di sperimentazione lo portò al vertice della società scientifica in cui lavorava, ma si attrasse le invidie e le divergenze da parte di altri scienziati, uno tra questi fu Newton. Tra le molteplici attività scientifiche svolte, dimostrò il comportamento elastico della materia, coniando un insieme di teorie che sono racchiuse nella legge di Hook, a lui intitolata. Nel 1678 Hook arrivò a dimostrare che un corpo elastico, quale ad esempio una molla, subisce una deformazione direttamente proporzionale alla forza ad esso applicato. Nel corso degli anni successivi molti scienziati lavorarono, migliorarono e sperimentarono, nuovi concetti sul comportamento elastico della materia, come la legge di Newton sulla viscosità nel 1687, il concetto di viscoelasticità da James Clerk Maxwell nel 1868, l’effetto delle sollecitazioni composte dei materiali a cura di Ludwig Boltzmann nel 1878, fino ad arrivare nel 1920 quando viene fondata la società di reologia dagli scienziati Eugene C. Bingham, Wolfgang Ostwald, Ludwig Prandtl e Markus Reiner. Nel mondo odierno dei polimeri vergini e riciclati i comportamenti reologici sono di primaria importanza per poter realizzare ricette corrette, per trasformare le materie prime attraverso lo stampaggio, l’estrusione, il soffiaggio, la termoformatura e per creare articoli apprezzabili sia dal punto di vista estetico che meccanico. Categoria: notizie - tecnica - plastica - reologia - polimeri - storia
SCOPRI DI PIU' Colorazione e Verniciatura dei Prodotti in Plastica
 di Marco ArezioI prodotti realizzati in plastica, oltre alle innumerevoli doti economiche-strutturali e di circolarità ambientale, hanno anche il pregio di poter accogliere, non solo colori nella massa fusa durante la produzione dell’elemento, ma possono anche essere verniciati superficialmente per attribuire all’oggetto effetti estetici elevati.La colorazione della massa fusa plastica durante la produzione dell’oggetto, attraverso l’utilizzo dei coloranti, avviene miscelando il granulo o le polveri colorate al polimero del prodotto, usufruendo dell’azione di fusione e di miscelazione che imprime l’estrusore dentro il quale passano i componenti. Al termine della produzione da parte della macchina il pezzo sarà uniformemente colorato in massa, risultato per cui il prodotto potrebbe essere idoneo all’impiego finale oppure potrebbe essere avviato all’impianto di verniciatura per finiture particolari. E’ possibile inoltre che i pezzi che devono essere avviati alla verniciatura vengano prodotti senza alcuna colorazione nella massa. Detto questo, gli strati di verniciatura sulle materie plastiche, devono tenere in considerazione la struttura su cui aderiscono e la caratteristica del polimero con cui l’oggetto viene fatto. Infatti, la durezza, il comportamento all’allungamento e la temperatura degli strati di vernice da stendere sul prodotto, devono tenere in considerazione una possibile reazione fisico-chimica della plastica di cui è composto. Un comportamento dinamico troppo rigido di uno strato di vernice applicato ad un oggetto di plastica potrebbe influenzare negativamente la durabilità dell’elemento, come il contatto con temperature e solventi che necessitano per il lavoro di stesura del colore. Alcune tonalità applicate alle materie plastiche hanno un effetto positivo sul rischio di decomposizione fotochimica, come per esempio il colore nero, che influisce positivamente sulla protezione dai raggi UV agendo come un filtro. Le vernici possono inglobare dei composti chimici che operano in modo mirato nella produzione di alcuni elementi, come per esempio le vernici conduttive resistenti all’abrasione, impiegate nei serbatoi della benzina, oppure caricate con Ag, Ni o Cu per realizzare la schermatura ad alta frequenza di apparecchiature elettroniche. Esistono inoltre vernici trasparenti che aumentano la resistenza alla graffiatura per il Policarbonato e per il PMMA, come le acriliche, silossaniche o poliuretaniche, applicate a spruzzo o ad immersione. Nelle colorazioni delle materie plastiche si possono impiegare anche le polveri, specialmente per i polimeri PA6 e PA66, che ricevono la colorazione attraverso un processo che permette di rendere il polimero conduttore, attraverso il metallo o delle microsfere di ceramica, specialmente nel settore sanitario.Categoria: notizie - tecnica - plastica - verniciatura - colorazione - produzione
SCOPRI DI PIU'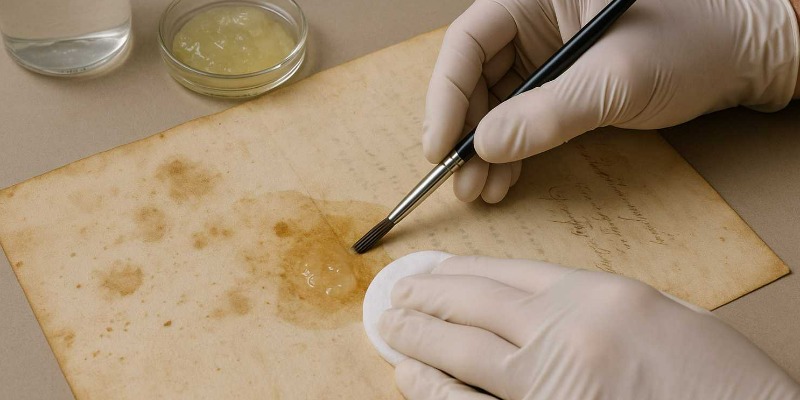 Pulitura enzimatica dei manufatti cartacei antichi: nuove metodologie per la conservazione dei documenti storici
Vantaggi, tecniche e prospettive future dell’utilizzo degli enzimi nella rimozione selettiva di macchie e adesivi dai materiali cartacei antichidi Marco ArezioNel settore del restauro dei manufatti cartacei, la pulitura è da sempre un momento delicato e cruciale. L’esigenza di eliminare depositi estranei, macchie, residui di adesivi o sporco organico si scontra spesso con la necessità di preservare l’integrità fisica, chimica ed estetica del supporto. Le metodiche tradizionali basate sull’impiego di solventi, impacchi o trattamenti chimici presentano limiti e rischi noti, dalla possibile alterazione della fibra cartacea fino alla mobilizzazione di inchiostri, pigmenti o filigrane. In questo contesto, la ricerca scientifica e le innovazioni nel campo della biochimica hanno aperto la strada a un nuovo approccio: l’applicazione controllata di specifici enzimi per la pulitura selettiva di macchie e adesivi.Fondamenti biochimici delle tecniche enzimaticheGli enzimi sono catalizzatori biologici dotati di straordinaria specificità, capaci di accelerare reazioni chimiche mirate senza coinvolgere le strutture indesiderate. In ambito conservativo, si selezionano tipicamente enzimi come proteasi, amilasi, lipasi e, in casi particolari, cellulasi, in base alla natura delle sostanze da rimuovere. La logica d’impiego si fonda sulla possibilità di agire in modo selettivo: le proteasi idrolizzano residui proteici (come colle animali o depositi biologici), le amilasi degradano macchie a base di amido (tipiche di incollaggi o residui vegetali), mentre lipasi e cellulasi trovano impiego in casi più specifici su sostanze grasse o croste organiche.Il vantaggio principale delle tecniche enzimatiche sta nella capacità di rispettare la matrice cellulosica della carta, intervenendo unicamente sulle molecole bersaglio. Questo consente un trattamento estremamente mirato, limitando al minimo il rischio di danneggiamenti accidentali, come l’idrolisi delle fibre cartacee o la dissoluzione dei pigmenti sensibili.Metodologie operative e protocolli applicativiIl percorso operativo delle tecniche enzimatiche per la pulitura della carta parte da un’attenta diagnosi del manufatto, utilizzando spesso indagini spettroscopiche, imaging multispettrale o test microchimici non invasivi per identificare la tipologia di contaminante presente. Una volta individuata la natura del deposito (proteico, amilaceo, lipidico), si seleziona la categoria di enzimi più adatta e si definisce la modalità di applicazione.Per garantire sicurezza e controllo, la soluzione enzimatica viene generalmente veicolata tramite supporti gelificati (come gel di agar, carbossimetilcellulosa, idrogel di ultima generazione) oppure con l’ausilio di membrane semi-permeabili che permettono un rilascio graduale e localizzato dell’enzima. Questa strategia consente di limitare la penetrazione della soluzione nelle profondità della carta, evitando eccessiva imbibizione e il rischio di deformazione o migrazione degli inchiostri.Il tempo di esposizione è attentamente monitorato (solitamente variabile dai 15 ai 60 minuti), in relazione alla reattività dell’enzima selezionato e alla sensibilità del manufatto. Al termine, il gel viene rimosso con delicatezza e la superficie viene sottoposta a un risciacquo leggero con acqua deionizzata o tamponi assorbenti, così da eliminare completamente eventuali residui enzimatici e le sostanze idrolizzate. Quest’ultima fase è cruciale per evitare processi di degradazione secondaria o la permanenza di residui che potrebbero influenzare negativamente la stabilità a lungo termine del materiale restaurato.Vantaggi delle tecniche enzimatiche rispetto ai metodi convenzionaliL’utilizzo di enzimi nella pulitura dei manufatti cartacei introduce una serie di benefici significativi per i restauratori:Selettività: Gli enzimi operano su specifici legami chimici, garantendo la rimozione esclusiva delle sostanze indesiderate, senza intaccare la carta né i materiali grafici originali.Delicatezza: L’azione avviene prevalentemente in ambiente acquoso, spesso gelificato, minimizzando rischi di alterazione fisica (come imbrunimento, deformazione, migrazione dell’inchiostro) rispetto ai solventi tradizionali.Sicurezza ambientale e dell’operatore: Gli enzimi sono biodegradabili, utilizzati in basse concentrazioni e non rilasciano composti tossici, rendendo il processo ecologicamente sostenibile e sicuro per il personale.Efficacia sui contaminanti organici complessi: Macchie proteiche, colle animali e amidi spesso risultano refrattari ai trattamenti fisici e chimici convenzionali, ma vengono rapidamente degradati dagli enzimi mirati, restituendo omogeneità visiva e integrità ai documenti storici.Tuttavia, è essenziale una formazione specifica dell’operatore, non solo per scegliere l’enzima appropriato ma anche per evitare effetti collaterali dovuti a diagnosi errate. Un esempio può essere la presenza di pigmenti organici instabili, che potrebbero essere accidentalmente intaccati se non viene scelto correttamente il protocollo. Anche il controllo dei parametri ambientali (temperatura, pH, concentrazione enzimatica) è fondamentale per ottenere risultati ottimali.Applicazioni pratiche e risultati ottenutiL’applicazione di queste tecniche si sta rapidamente affermando nei principali laboratori di restauro, con risultati notevoli su una vasta gamma di manufatti: manoscritti medievali, incunaboli, registri d’archivio, disegni e stampe storiche. Nei casi in cui la carta fosse affetta da adesivi animali induriti o macchie proteiche stratificate, l’impiego di proteasi ha consentito di eliminare i residui senza che la fibra cartacea subisse perdita di coesione o modifica della texture originale. Analogamente, laddove si presentavano incrostazioni amilacee dovute a vecchi incollaggi, le amilasi hanno permesso una rimozione completa e selettiva, restituendo ai supporti trasparenza e morbidezza.Anche le problematiche legate alla presenza di muffe, esiti di attacchi biologici o contaminazioni da alimenti sono state affrontate con successo mediante l’utilizzo combinato di diversi enzimi, spesso in sinergia con impacchi adsorbenti e blandi risciacqui finali. Il risultato è un significativo miglioramento estetico e funzionale del manufatto, con una netta riduzione del rischio di danni permanenti.Prospettive di sviluppo e nuove frontiere della pulitura enzimaticaL’ambito della pulitura enzimatica è oggetto di intensa ricerca e innovazione. Si stanno studiando formulazioni sempre più stabili, con enzimi ingegnerizzati per agire in condizioni ambientali estreme o in presenza di substrati particolarmente difficili. Particolare attenzione viene data ai sistemi di rilascio controllato (nano-gel, microcapsule, idrogel reattivi), che permettono un dosaggio ancora più preciso e localizzato, riducendo il rischio di azione aspecifica.L’interdisciplinarità tra chimica, biotecnologia, scienza dei materiali e conservazione sta portando alla messa a punto di tecniche di monitoraggio in tempo reale, in grado di valutare in maniera non invasiva l’avanzamento della reazione e di rilevare eventuali criticità, anche tramite imaging multispettrale e sensori di superficie.Il futuro del settore vede la progressiva integrazione delle tecniche enzimatiche nei protocolli standard di restauro, affiancate da una crescente offerta formativa per restauratori e conservatori, che potranno così operare in autonomia, personalizzando il trattamento in funzione della tipologia di manufatto e del tipo di contaminante.Conclusioni: un salto di qualità per la conservazione cartaceaL’utilizzo delle tecniche enzimatiche nella pulitura dei manufatti cartacei rappresenta una delle innovazioni più promettenti nel campo della conservazione preventiva e del restauro. L’elevata selettività d’azione, la delicatezza sui supporti antichi e la sostenibilità ambientale ne fanno una soluzione ideale per molte problematiche tradizionalmente considerate irrisolvibili o ad alto rischio. La diffusione delle competenze e la standardizzazione dei protocolli contribuiranno a rendere questa metodologia un punto di riferimento stabile, capace di assicurare la salvaguardia del patrimonio cartaceo per le generazioni future, nel pieno rispetto della sua autenticità materiale e storica.© Riproduzione VietataFonti:Questo articolo si basa su studi specialistici pubblicati da Laura Neri e Paolo Conti e sull’analisi delle più recenti ricerche tecniche in ambito conservativo.
SCOPRI DI PIU' Che Qualità di Film è Ottenibile con l'Uso dell' LDPE Riciclato?
di Marco ArezioMai come oggi la qualità di un granulo di LDPE riciclato è importante per la produzione di un film, in quanto le aspettative del mercato, che si sta spostando dalle materie prime vergini a quelle riciclate, sono molto alte.Non è sempre facile trasmettere al cliente, che vuole produrre con un LDPE riciclato, la necessità di conoscere la genesi del riciclo per non sbagliare ad acquistare il prodotto basandosi, magari, solo sulla convenienza economica della materia prima riciclata rispetto a quella vergine che gli viene offerta. Diciamo, in linea di principio, che anche nel campo dell’LDPE riciclato ci sono famiglie di prodotto attraverso le quali si possono produrre alcuni articoli e, di conseguenza, non se ne possono produrre altre se si vuole ottenere sempre un buon risultato tecnico ed estetico sull’articolo finito da immettere sul mercato. Le macro famiglie si possono distinguere in tre aree: • LDPE riciclato da post consumo • LDPE riciclato post consumo industriale • LDPE riciclato post industriale Il granulo in LDPE da post consumo viene prodotto attraverso il processo di riciclo dello scarto della raccolta differenziata, che viene separato, macinato, lavato, densificato ed estruso in granuli. La prima cosa da considerare dei prodotti di questa famiglia è il grado di contaminazione a cui il film lavorato viene sottoposto durante la sua vita, infatti, la raccolta differenziata comporta la mescolazione nei sacchi della raccolta domestica inquinanti, come resti di cibo, oli, grassi, poliaccoppiati di imballi alimentari e molti altri prodotti che, durante le fasi di raccolta, solidarizzano con il film da riciclare creando un problema di qualità a valle del processo. Inoltre, durante la separazione meccanica, può capitare che parti di altre plastiche rimangano all’interno del flusso dell’LDPE da riciclare creando un altro filone di contaminazione nel processo di produzione del granulo. I sistemi di riciclo meccanico contemplano il lavaggio del materiale selezionato ma, spesso, questo non è sufficiente per ridurre la presenza di plastiche diverse dall’LDPE e lo scioglimento e il distaccamento di parti non plastiche presenti sul prodotto da lavare. Queste contaminazioni possono creare diverse problematiche nella produzione del film: • Odori pungenti nel prodotto finito • Fragilità al taglio dovuta alla presenza di polipropilene • Grumi non fusi nella fase di estrusione con la conseguente puntinatura del film • Irregolarità della superficie del film dovuta alla degradazione delle impurità nella fase di estrusione • Inconsistenza del film dovuta all’eccessiva presenza di gas all’interno del granulo causata dalla degradazione del materiale estruso • Difficoltà di creare una bolla regolare a seguito della possibile degradazione del polimero in fase di soffiaggio per la presenza dei problemi sopra elencati. L’uso che normalmente si fa del granulo in LDPE da post consumo da raccolta differenziata è riservato a sacchi per la spazzatura di spessore non inferiore agli 100-120 micron, di colori scuri, in cui il possibile odore, la puntinatura del film e la possibile fragilità al taglio sono dai clienti tollerati a fronte di un prezzo competitivo. Un’altra applicazione sono i teli da copertura provvisoria, normalmente neri, con spessori da 140 a 300 micron in cui le impurità presenti nei granuli si diluiscono negli spessori generosi del film. Il granulo da post consumo industriale è un prodotto molto vicino alla categoria del post industriale che vediamo successivamente, in quanto l’input del materiale non viene dalla raccolta differenziata ma esclusivamente dalla raccolta degli imballi industriali, dei supermercati e del settore del commercio, i cui film da imballo non vengono in alcun modo contaminati da sostanze nocive per il riciclo. Una volta raccolti questi film vengono divisi per colore, macinati lavati, densificati ed estrusi in granuli adatti alla produzione di films.Quali sono i vantaggi di questo flusso:• Materiale non contaminato da rifiuti organici o liquidi industriali • Selezionato per colore • Selezionato per tipologia di plastica • Normalmente soggetto al primo riciclo • Non contiene poliaccoppiati da packaging alimentare La produzione di film con questa tipologia di materiale permette la realizzazione di spessori molto sottili, a partire da 20 micron, utilizzando al 100% il granulo riciclato. Il film rimane elastico, le saldature non si aprono in quanto non si realizza l’influenza negativa della presenza di PP come nel post consumo, non presenta odori sgradevoli, si possono realizzare film trasparenti, anche se si parte da un granulo non trasparente, o film di colorati aggiungendo del master. Esiste anche una versione adatta alla produzione di film nero, dedicato principalmente ai sacchetti per l’immondizia con spessori da 20 a 100 micron o ai teli da copertura per l’edilizia in cui è richiesto un buon grado di resistenza allo strappo. Il granulo post industriale neutro proviene normalmente da scarti di lavorazione di film neutri che vengono raccolti e divisi per colore, macinati e nuovamente estrusi in granuli per la produzione. Un’altra tipologia di LDPE post industriale è caratterizzata dall’utilizzo di scarti delle lavorazioni del polimero delle industrie petrolchimiche, che vengono compattati in blocchi o barre, per poi essere macinati o polverizzati e riutilizzati come materia prima in fase di estrusione dei granuli. Questo tipo di LDPE riciclato è molto simile ad un polimero vergine, sia per caratteristiche meccaniche che di trasparenza nella produzione del film. Non ha odori, non ha alterazioni di colore, si può miscelare con la materia prima vergine, se richiesto e conserva ottime caratteristiche meccaniche e di qualità nella superficie. Articoli correlati:LDPE RICICLATO DA POST CONSUMO: 60 TIPOLOGIE DI ODORI OSTACOLANO LA VENDITALDPE DA POST CONSUMO. COME RIDURRE LE IMPERFEZIONI. EBOOK Categoria: notizie - tecnica - plastica - riciclo - LDPE - film plastici - post consumoVedi maggiori informazioni sul riciclo dell'LDPE
SCOPRI DI PIU' Granulo riciclato in pp/pe da post consumo: un matrimonio quasi perfetto
Polipropilene e polietilene da post consumo sembra non possano convivere, ma non è sempre cosìdi Marco ArezioA volte anche le copie più diverse, con attitudini e caratteristiche lontane, con temperature caratteriali agli opposti, con tenacità e debolezze differenti, nella loro unione trovano un equilibrio. Anche il PP/PE questo equilibrio sembra averlo trovato. Nel campo dei polimeri che derivano dalla raccolta differenziata esistono delle famiglie che sono composte da due o più polimeri differenti, come per esempio l’unione tra il polietilene e il polipropilene. Apparentemente sembrano due mondi molto lontani tra loro che, per necessità di consumo dei rifiuti plastici, si è arrivati ad attribuire al nuovo compound una posizione nel mercato dei polimeri. La materia prima che costituisce questa unione, derivando dall’input della raccolta differenziata, si presenta normalmente già miscelata, ed è costituita da parti rigide e da parti flessibili dello scarto plastico domestico. Nel corso degli anni questo mix “naturale” si è molto modificato, in quanto è stato necessario estrarre dalle balle dei rifiuti, una quota sempre più lata di plastiche nono componenti, come il polipropilene, il polietilene di alta e bassa densità. Infatti si è puntato molto sull’estrazione della frazione di polipropilene per destinarlo ad un mercato autonomo. Quello che oggi è definito PO o PP/PE è la parte risultante dei processi di selezione degli scarti plastici derivanti dalla raccolta differenziata, ed è costituito da circa il 30-40% di polipropilene e la restante parte è prevalentemente LDPE. Rispetto ad una decina di anni fa, la base odierna del PO, o PP/PE, è sicuramente meno performante, in quanto il comportamento del polipropilene sulla componente di polietilene di bassa densità, è di difficile gestione, sia in fase di stampaggio che nel risultato estetico dei prodotti finali. Se partiamo dalla considerazione che ci suggerisce l’economia circolare, secondo la quale ai rifiuti plastici dobbiamo trovare, in ogni caso, una collocazione di riutilizzo, anche questo mix povero di PP/PE, con un po’ di buona volontà, può essere utilizzato in molti settori. Il polipropilene contenuto nel mix porta con sé essenzialmente le caratteristiche di rigidità e fluidità, mentre l’LDPE porta con sé la flessibilità e la fusione alle basse temperature. L’antagonismo delle loro caratteristiche avranno conseguenze in fase di stampaggio e di qualità del manufatto se non si interviene durante la produzione del granulo. Per creare una corretta famiglia di PP/PE adatta a molte applicazioni, che tenga conto di differenti fluidità richieste dal mercato, di corrette temperature sia in fase di estrusione del granulo che in fase di stampaggio, di buone resistenze in termini di modulo e IZOD, compatibilmente con il prodotto di qualità bassa di cui stiamo parlando, diventa necessario, a volte, modificare le ricette dei granuli: Il primo intervento che si dovrebbe fare è operare sul bilanciamento tra PP e LDPE, attraverso una quota di HDPE che mitiga la problematica della differenza di temperatura di fusione dei due materiali originari. Questo migliora la stampabilità ma anche la riduzione di possibili striature sulle superfici dei prodotti.Se si desidera aumentare la fluidità del compound che si vuole ottenere, la componente di PP può essere incrementata, in quanto il contributo delle frazioni di LDPE e HDPE da post consumo, in termini di MFI, rimarranno limitate. L’incremento della percentuale di PP all’interno della ricetta è comunque da monitorare, in quanto porta ad un aumento della vetrosità del prodotto finale e riduce la sua resistenza al freddo.Se si desidera aumentare la flessibilità a freddo si può giocare sulla componente LDPE/HDPE, considerando le giuste percentuali in funzione delle richieste estetiche, sul grado di flessibilità e sugli spessori dei prodotti da realizzare.Se si vogliono realizzare colorazioni del manufatto, di solito con tonalità scure, è sempre consigliabile aggiungere del masterbach, per i polimeri rigenerati, in fase di estrusione del granulo. Questo perché la dispersione del colorante in un estrusore con una vite lunga porta delle efficienze estetiche migliori. In questo caso dobbiamo considerare che la quota di LDPE, che è quella più a rischio per un’eventuale fenomeno di degradazione sotto l’effetto delle temperature di lavorazione, dovrebbe rimanere la più bassa possibile per evitare danni estetici alle colorazioni del prodotto. Per quanto riguarda l’uso dei masterbach, visto che anche questi prodotti possono essere a rischio di degradazione in fase di estrusione del granulo o durante lo stampaggio, è buona cura assicurarsi a quali temperature massime possono resistere senza alterarsi.Se si vuole aumentare la rigidità dei manufatti si può ricorrere alle cariche minerali, siano esse carbonato di calcio o talco, che possono dare una maggiore robustezza ai prodotti dal punto di vista della resistenza a compressione. Bisogna stare attenti però al comportamento a flessione, in quanto, già di per sé il PP/PE ha un basso valore di resistenza a flessione e l’aggiunta di percentuali eccessive ci cariche minerali ne peggiora la flessibilità. L’utilizzo di questa famiglia di compound in PP/PE ha trovato un largo consenso sul mercato per la produzione di manufatti non estetici e dal costo contenuto. I principali settori di utilizzo sono: Edilizia con la realizzazione di distanziatori per ferri di armatura, canaline non carrabili per l’acqua, protezione copri ferro, secchi, vespai in plastica, grigliati erbosi carrabili, cisterne componibili drenanti da interro e altri prodotti.La logistica con la produzione di bancali, casse da trasporto, armature per bancali, tappi per bidoni e altri prodotti.L’agricoltura con i ganci per l’orticultura, i vasi, le cassette monouso per la frutta e la verdura, pali per le culture e altri prodotti.L’arredo da giardino con la produzione di divani e poltrone in rattan plastico, piccoli mobili, sedie da esterno economiche e altri prodotti.Il settore della pulizia con il supporto per le setole delle scope, i secchielli di piccole dimensioni, le palette e altri prodotti.Categoria: notizie - tecnica - plastica - riciclo - polimeri - post consumo - granuli - PP/PE
SCOPRI DI PIU'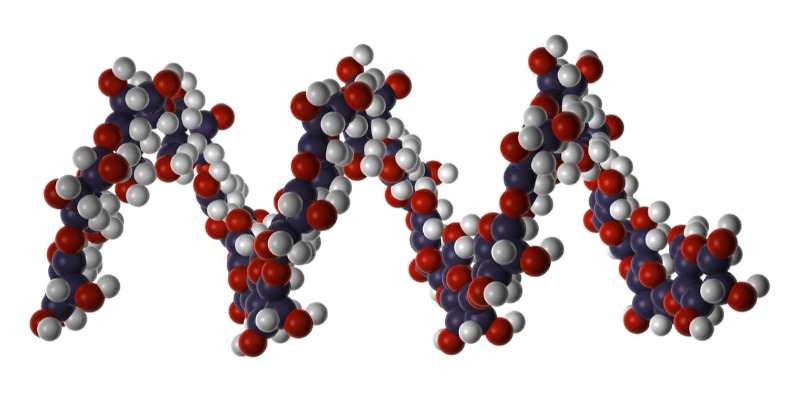 Il Degrado dei Polimeri Riciclati
Cosa si intende per degrado dei polimeri riciclati: biologico, ossidativo, foto-degradazione e termico?di Marco ArezioNegli anni dal dopo guerra in poi, le materie plastiche hanno preso sempre più mercato andando a sostituire prodotti fatti con altre tipologie di materiali in quanto si evidenziarono subito gli innumerevoli vantaggi che questo nuovo materiale portava. Tra i vantaggi delle materie plastiche che si possono sottolineare, troviamo la leggerezza, la facilità di lavorazione, la possibilità di colorazione e il basso costo di produzione. In realtà in quegli anni ci siamo concentrati sui vantaggi indiscussi delle materie plastiche senza approfondire le questioni che ne determinavano il loro degrado. Oggi, con la grande esperienza che gli utilizzatori e i produttori di materie plastiche hanno acquisito, possiamo bilanciare vantaggi e svantaggi di un materiale così innovativo. Possiamo classificare gli svantaggi tra interni ed esterni: Svantaggi Interni modificazione chimiche e fisiche processo di produzione del polimero reattività chimica degli additivi Svantaggi Esterni variazioni termo-igrometriche esposizione ai raggi UV agenti inquinanti calore microrganismi ossigeno cause accidentali Inoltre, la degradazione può essere di tipo fisico che chimico. Nel degrado fisico si può notare un aumento della cristallinità e di conseguenza della densità, con la nascita di tensioni interne, fessurazioni e deformazioni. Quello chimico, che avviene a livello molecolare, in base all’agente degradante, va ad influenzare le catene polimeriche con una perdita di coesione e una diminuzione del peso molecolare. DEGRADO OSSIDATIVO DELLE MATERIE PLASTICHE Nonostante la degradazione dei polimeri organici e inorganici sotto l’effetto dell’ossigeno sia molto lenta, questa provoca il rilascio di sostanze chimiche che portano all’auto-catalizzazione del polimero stesso, cioè, gli agenti chimici frutto della degradazione attaccano a loro volta la catena polimerica, attivando un processo autodistruttivo. Inoltre, se questa fase viene interessata dalla formazione di radicali liberi per azione del calore o della luce, allora la reazione tra il polimero e l’ossigeno aumenta la velocità di scissione delle catene, che porta alla reticolazione e alla formazione di elementi volatili. Questo processo viene chiamato foto-ossidazione o termo-ossidazione, a seconda se il fattore scatenante sia stata la luce o il calore. Le conseguenze dirette sulla qualità del polimero si possono notare attraverso la riduzione delle proprietà meccaniche, specialmente per quanto riguarda l’elasticità e la resistenza alla rottura. DEGRADO BIOLOGICO DELLE MATERIE PLASTICHE Per degrado biologico si intende l’attacco da parte di funghi e batteri sui alcuni polimeri, specialmente quelli di derivazione naturale. Questi sono soggetti al fenomeno della Idrolisi, che può espone il polimero, in presenza di un alto tasso di umidità, alla rottura delle catene. Per bloccare il degrado si può optare per una conservazione in un ambiente privo di ossigeno, ma è necessario conoscere bene l’origine del polimero in quanto non è un trattamento universalmente valido. DEGRADO TERMICO DELLE MATERIE PLASTICHE Il fenomeno della degradazione termica è causato dalla presenza di idrogeni mobili nella catena o dall’attività radicalica che vengono innescati dal calore, causando la rottura della catena con la formazione di rotture e la produzione di elementi volatili. La mancanza di ossigeno porta alla depolimerizzazione della catena che avviene in tre fasi dissociative: iniziazione, trasferimento molecolare e propagazione. Per aumentare la resistenza chimica dei polimeri al degrado termico la soluzione migliore è l’aggiunta di additivi in fase di produzione. FOTO-DEGRADAZIONE DELLE MATERIE PLASTICHE Il fenomeno di foto-degradazione avviene quando il polimero è soggetto all’influenza dei raggi UV nel range di lunghezza d’onda tra 290 e 400 nm. A livello atomico sappiamo che le radiazioni di luce funzionano come flusso di particelle, nello specifico i fotoni, che entrando in contatto con le molecole dei materiali e, in certe condizioni, possono interagire passando da uno stato di bassa energia ad uno ad alta eccitazione energetica. Questi particolari flussi e movimenti si definiscono come Foto-fisici e/o Foto-chimici. Nel primo caso non intervengono modificazioni chimiche tra le molecole dei polimeri, mentre per il processo di Foto-chimica, esistono possibilità che le molecole alterino la loro caratteristica chimica in virtù della presenza di una abbondante energia. In alcune macromolecole sintetiche, l’energia dei fotoni contenute nelle radiazioni UV hanno la facoltà di provocare rotture dei legami covalenti.Categoria: notizie - tecnica - plastica - polimeri - degrado Vedi maggiori informazioni sulle materie plastiche
SCOPRI DI PIU' PPS Riciclato: Proprietà Tecniche, Filiera del Riciclo e Prestazioni Applicative del Solfuro di Polifenilene
Analisi del comportamento chimico-meccanico del PPS riciclato, processi di rigenerazione industriale, limiti funzionali e prospettive di utilizzo in applicazioni ad alte prestazionidi Marco ArezioIl Solfuro di Polifenilene, più noto come PPS, è uno di quei materiali plastici che si colloca nel segmento alto della scala prestazionale dei polimeri. È spesso definito un “polimero d’élite” per via delle sue proprietà termiche, chimiche e meccaniche, che lo rendono adatto a impieghi gravosi: motori automobilistici, valvole per fluidi corrosivi, dispositivi elettronici esposti a calore e agenti aggressivi. La sua struttura chimica, costituita da unità aromatiche legate da atomi di zolfo, lo rende straordinariamente resistente alla degradazione, un vantaggio per l’utilizzo tecnico, ma una sfida quando si parla di sostenibilità. Eppure, negli ultimi anni, proprio il riciclo del PPS è diventato uno dei fronti più interessanti nella ricerca e nello sviluppo industriale. L’obiettivo non è solo quello di ridurre i costi di approvvigionamento, ma di rientrare nei parametri imposti da una normativa sempre più stringente in tema di contenuto riciclato e carbon footprint. Riuscire a ottenere un PPS rigenerato che mantenga una parte significativa delle sue proprietà originarie rappresenta oggi un traguardo strategico per molti comparti produttivi. La natura complessa del PPS: vantaggi tecnici, limiti ambientali Il PPS è un polimero semicristallino con un punto di fusione elevato, un’eccezionale resistenza agli agenti chimici, un comportamento dimensionale stabile anche sotto carico termico, e una naturale autoestinguenza. Proprio queste sue doti hanno fatto sì che venisse adottato in settori dove altri materiali cedono: guarnizioni, supporti di circuiti stampati, scocche per sensori elettronici, pompe per fluidi acidi. Ma ciò che ne fa un materiale nobile, ne ha anche rallentato l’ingresso nella logica della circular economy. Uno dei principali ostacoli risiede nella reticolazione. Quando il PPS è termoindurente, ossia reticolato durante il processo di lavorazione, perde la capacità di rifondersi e dunque non è più termoplastico. Questo tipo di materiale, per ora, resta escluso dai processi di recupero meccanico. Tuttavia, gran parte del PPS in uso industriale oggi è di tipo termoplastico lineare, e rappresenta il vero candidato al riciclo. Dove nasce il PPS riciclato: fonti e qualità del recupero Le principali fonti del PPS riciclato non sono i prodotti di largo consumo, bensì gli scarti industriali tecnici, ossia residui di lavorazione da stampaggio, rifili di estrusione, componenti non conformi alle specifiche. Questi rifiuti di produzione hanno il vantaggio di essere relativamente omogenei, ben identificabili e spesso già suddivisi per tipo di carica o grado tecnico. È da qui che parte il percorso del PPS rigenerato. La selezione dei lotti è fondamentale. Un PPS caricato con il 40% di fibra di vetro, ad esempio, non può essere miscelato con una versione contenente PTFE o con cariche minerali. Ogni formula ha un comportamento reologico e termomeccanico distinto, e il mantenimento delle proprietà passa per una filiera di selezione e trattamento estremamente rigorosa. Il materiale raccolto viene quindi macinato, filtrato, essiccato in modo accurato (il PPS è poco igroscopico ma comunque sensibile all’umidità ad alte temperature), e infine estruso nuovamente. A questo punto si può procedere alla produzione di compound dedicati, dove spesso si combina PPS riciclato con una percentuale di vergine, allo scopo di recuperare stabilità dimensionale e caratteristiche meccaniche. Proprietà funzionali del PPS riciclato: cosa si perde e cosa si mantiene Dal punto di vista tecnico, il PPS rigenerato mostra un comportamento sorprendentemente solido, a patto che provenga da una fonte pulita e omogenea. Le sue proprietà possono subire un decadimento limitato, in particolare nella resistenza a trazione e nella temperatura di deflessione sotto carico. Tuttavia, in molte applicazioni non strutturali o dove la sicurezza meccanica non è primaria, queste variazioni sono perfettamente tollerabili. I dati indicano che un PPS GF40 rigenerato mantiene oltre il 90% del modulo elastico e tra l’80 e il 95% della resistenza a trazione, con una buona tenuta chimica residua. Il comportamento termico, inteso come temperatura massima di utilizzo in continuo, rimane superiore ai 240 °C nella maggior parte dei casi, rendendolo idoneo per impieghi interni nei motori, in ambienti caldi o in contatto con oli tecnici. Un ruolo chiave è svolto dagli additivi compatibilizzanti, che migliorano l’adesione tra fase polimerica e cariche, e da agenti antiossidanti e stabilizzanti che contrastano i fenomeni di degradazione termica cumulata nei polimeri recuperati. Applicazioni industriali: quando il PPS rigenerato è la scelta più efficiente Nel mondo della plastica tecnica, spesso si fa fatica ad accettare il compromesso del riciclato. Ma nel caso del PPS, dove il prezzo del materiale vergine può superare i 10 €/kg, la disponibilità di una materia prima seconda ben caratterizzata può rappresentare un vantaggio economico importante. Il PPS riciclato trova oggi impiego in: - Automotive, per staffaggi, alloggiamenti, supporti interni, guide e distanziali non visibili; - Elettrotecnica, in involucri, interruttori, canaline di derivazione termoresistenti; - Elettrodomestici professionali, dove le parti interne richiedono resistenza al vapore e agli agenti chimici; - Strumentazione industriale, per parti tecniche secondarie in ambienti acidi o alcalini. In tutti questi ambiti, il rapporto tra prestazione richiesta e qualità disponibile del PPS rigenerato è favorevole, soprattutto quando il materiale è ben gestito in filiera, testato e certificato secondo gli standard applicativi. Un futuro circolare per i polimeri ingegneristici Guardando avanti, il potenziale del PPS riciclato si giocherà su due piani: da un lato la raffinatezza tecnica dei processi di selezione e compounding, e dall’altro la scalabilità di nuove tecnologie di recupero, come il riciclo chimico. Quest’ultimo, ancora in fase di sperimentazione, mira alla depolimerizzazione selettiva del PPS, per restituire precursori aromatici riutilizzabili nella sintesi ex novo. Un processo complesso e costoso, ma promettente per trattare materiali reticolati o contaminati, oggi fuori portata del riciclo meccanico. Nel frattempo, la domanda cresce, e con essa la necessità di standard qualitativi condivisi, database di tracciabilità per i compound, e logiche di progettazione dei componenti che tengano conto — sin dalla fase di design — della futura rigenerabilità. Il PPS riciclato, in questo contesto, non è solo un materiale: è un indicatore dell’evoluzione industriale verso una manifattura tecnica più sostenibile, dove la performance non è in antitesi con la responsabilità ambientale.© Riproduzione Vietata
SCOPRI DI PIU' La Plastica nelle Musicassette: Ruolo Chiave nella Produzione e nell'Eredità Culturale
Scopri come la plastica ha plasmato le iconiche musicassette, contribuendo alla loro portabilità, resistenza e impatto culturale nel panorama della musica registrata del XX secolo di Marco ArezioLe musicassette, una volta icona della portabilità musicale e della cultura degli anni '80 e '90, hanno una storia affascinante che affonda le radici nel passato e attraversa rivoluzioni tecnologiche. Ma cosa c'è dietro la produzione di queste piccole cassette di plastica che hanno dominato il mercato musicale per decenni?Storia delle Musicassette La storia delle musicassette ha inizio negli anni '60, quando la Philips, azienda olandese, introdusse per la prima volta questo nuovo formato audio. Il concetto alla base delle musicassette fu sviluppato da Lou Ottens, ingegnere presso Philips, che aveva l'obiettivo di creare un sistema di registrazione e riproduzione musicale più pratico e portatile rispetto ai dispositivi esistenti all'epoca, come i registratori a bobina.Origini e Sviluppo1963 l'introduzione delle musicassette: Philips presentò al mondo la sua innovativa invenzione, la musicassetta. Questo nuovo formato consisteva in un piccolo nastro magnetico avvolto all'interno di un contenitore di plastica compatto, che poteva essere utilizzato per registrare e riprodurre musica. Standardizzazione: Nel corso degli anni '60 e '70, Philips lavorò per standardizzare il formato della musicassetta, rendendolo compatibile con una vasta gamma di dispositivi audio. Questo contribuì notevolmente alla diffusione e all'adozione delle musicassette da parte dei consumatori.Popolarità e DiffusionePortabilità e Versatilità: Le musicassette divennero rapidamente popolari grazie alla loro portabilità e versatilità. Per la prima volta, le persone potevano portare la loro musica ovunque andassero e ascoltarla su dispositivi come i walkman portatili. Mercato di Massa: Negli anni '70 e '80, le musicassette divennero uno dei principali formati per la distribuzione commerciale di musica registrata. Le etichette discografiche iniziarono a pubblicare album su musicassette, consentendo agli utenti di acquistare e ascoltare la loro musica preferita in questo nuovo formato.Innovazioni TecnologicheRegistrazione Stereo: Con il passare del tempo, le musicassette divennero sempre più sofisticate, introducendo funzionalità come la registrazione stereo e la riproduzione Hi-Fi, che migliorarono significativamente la qualità audio. Dolby Noise Reduction: Negli anni '70, venne introdotta la tecnologia di riduzione del rumore Dolby, che aiutò a migliorare ulteriormente la qualità audio delle musicassette riducendo il rumore di fondo durante la riproduzione.Declino e EreditàNonostante il loro enorme successo durante gli anni '70 e '80, l'avvento dei CD e dei formati musicali digitali portò gradualmente al declino delle musicassette. Tuttavia, nonostante la loro obsolescenza tecnologica, le musicassette continuano a godere di un certo culto tra gli appassionati di musica vintage e i collezionisti, che apprezzano il loro carattere retro e il suono unico che offrono. La storia delle musicassette rimane quindi un capitolo affascinante nell'evoluzione della tecnologia audio e nella cultura musicale del XX secolo.Produzione delle Musicassette La produzione delle musicassette coinvolgeva diversi processi e materiali, ciascuno dei quali era fondamentale per creare un prodotto funzionale e di qualità. Ecco una panoramica approfondita degli aspetti chiave della produzione delle musicassette:MaterialiPlastica: La plastica era il materiale principale utilizzato per la realizzazione del guscio esterno della musicassetta. La plastica doveva essere robusta e resistente agli urti per proteggere il nastro magnetico all'interno. Materiali comuni includevano il polistirene e l'ABS (acrilonitrile butadiene stirene).Il guscio esterno della musicassetta era realizzato principalmente in plastica e svolgeva diverse funzioni cruciali. La plastica forniva una robusta protezione per il delicato nastro magnetico all'interno della musicassetta, proteggendolo da danni fisici, polvere e umidità. Questo garantiva che il contenuto registrato rimanesse al sicuro e intatto nel corso del tempo. Inoltre, la leggerezza e la resistenza della plastica rendevano le musicassette estremamente portatili, consentendo agli utenti di trasportarle facilmente ovunque andassero. Questo ha contribuito alla popolarità delle musicassette come formato musicale mobile e pratico. Il guscio di plastica era progettato in modo da essere compatibile con una vasta gamma di dispositivi di riproduzione, come lettori stereo, walkman e autoradio. Questo ha facilitato la diffusione e l'adozione delle musicassette come formato standard per la distribuzione commerciale di musica registrata.Parti Metalliche: Le musicassette includevano anche parti metalliche, come le bobine interne e i meccanismi di azionamento, che permettevano al nastro di scorrere correttamente durante la riproduzione.Processo di ProduzioneStampaggio della Plastica: Il processo di produzione iniziava con la fusione del materiale plastico, che veniva quindi versato in stampi appositamente progettati per creare la forma della musicassetta.Inserimento del Nastro Magnetico: Durante la produzione, il nastro magnetico veniva accuratamente inserito all'interno del guscio di plastica, assicurandosi che fosse posizionato correttamente e che non ci fossero piegature o intasamenti.Assemblaggio delle Parti: Una volta che il guscio di plastica e il nastro magnetico erano pronti, le varie parti della musicassetta venivano assemblate insieme. Questo includeva l'inserimento delle bobine interne, dei meccanismi di azionamento e di eventuali altri componenti necessari.Etichettatura e Confezionamento: Infine, le musicassette venivano etichettate con le informazioni sul contenuto e sull'artista, e confezionate per la distribuzione. Le etichette potevano essere stampate direttamente sul guscio della musicassetta o su etichette adesive.Controllo Qualità: Durante tutto il processo di produzione, venivano eseguiti controlli qualità per garantire che le musicassette fossero prodotte secondo gli standard richiesti. Questi controlli includevano ispezioni visive, test di funzionalità e controlli della qualità audio per assicurare che il nastro magnetico fosse registrato e riprodotto correttamente.InnovazioniNel corso degli anni, sono state introdotte diverse innovazioni nel design e nei materiali utilizzati per il guscio delle musicassette: Colori e Stili: Le musicassette venivano spesso prodotte in una varietà di colori e stili per soddisfare le preferenze estetiche dei consumatori. Questo ha aggiunto un elemento di personalizzazione e individualità al formato delle musicassette. Materiali Avanzati: Con il tempo, sono stati sviluppati materiali plastici avanzati che offrivano migliori proprietà di resistenza, flessibilità e protezione. Questo ha contribuito a migliorare la durata e la qualità delle musicassette nel corso degli anni. La produzione delle musicassette era un processo complesso che coinvolgeva una serie di materiali e operazioni per creare un prodotto funzionale e di qualità. Nonostante la loro obsolescenza nel mercato attuale, le musicassette continuano a essere apprezzate da appassionati e collezionisti per il loro carattere nostalgico e il loro contributo alla storia della musica registrata.EreditàNonostante l'avvento di formati musicali digitali come CD e MP3 abbia reso le musicassette obsolete, il loro impatto culturale e il loro fascino retro continuano a essere apprezzati da appassionati e collezionisti. La plastica utilizzata nei gusci delle musicassette ha svolto un ruolo essenziale nel rendere questo formato iconico della cultura musicale del XX secolo, fornendo protezione, portabilità e compatibilità che hanno contribuito alla sua diffusione e popolarità.Quantità di musicassette prodotte nel MondoÈ difficile fornire un numero preciso sul totale delle musicassette prodotte nel mondo durante il loro periodo di massima popolarità, principalmente a causa della mancanza di dati accurati e della vasta gamma di produttori e marchi. Tuttavia, nel corso delle loro diverse decadi di dominio nel mercato musicale, si stima che siano state prodotte miliardi di musicassette.
SCOPRI DI PIU' Rivoluzione nel Riciclo dei Polimeri: La Promessa del Riciclo Fisico
Come la Tecnologia di Dissoluzione Sta Superando i Limiti del Riciclo Tradizionale, Migliorando Sostenibilità ed Efficienzadi Marco ArezioL'era moderna ha visto un'esponenziale crescita nell'uso dei polimeri, materiali versatili impiegati in un'ampia gamma di applicazioni, da semplici utensili domestici a componenti avanzati in settori high-tech. Tuttavia, la durabilità che rende i polimeri così preziosi è anche la causa di uno dei problemi ambientali più pressanti: l'accumulo di rifiuti plastici. Il riciclo emerge come una soluzione critica, ma i metodi tradizionali, meccanico e chimico, presentano limitazioni significative in termini di efficienza, costi e impatto ambientale. In questo contesto, il riciclo fisico si propone come un'innovativa metodologia di riciclo, promettendo di affrontare queste sfide attraverso un processo di dissoluzione che separa i polimeri da contaminanti, pigmenti e additivi, senza degradare il materiale o richiedere l'uso intensivo di energia. Il Riciclo dei Polimeri Descrizione dei PolimeriI polimeri sono macromolecole composte da unità ripetitive, note come monomeri, legate insieme da legami covalenti. Questa struttura conferisce loro proprietà uniche di resistenza, flessibilità e durabilità, rendendoli ideali per una miriade di applicazioni industriali e quotidiane. Tuttavia, queste stesse caratteristiche rendono i polimeri particolarmente resistenti alla degradazione naturale, contribuendo al problema globale dell'inquinamento da plastica. Impatto Ambientale L'impatto ambientale dei rifiuti polimerici è vasto e multidimensionale. Accumulandosi in discariche e ambienti naturali, i polimeri non solo occupano spazio fisico ma rilasciano anche sostanze tossiche durante la lenta degradazione, contaminando suolo e acqua. Inoltre, la degradazione dei polimeri in ambienti marini contribuisce alla formazione di microplastiche, particelle piccolissime che possono essere ingerite dalla fauna marina, entrando così nella catena alimentare. Metodi Tradizionali di Riciclo Il riciclo meccanico comporta processi fisici come la triturazione e la rifusione dei rifiuti di plastica per creare nuovi oggetti. Sebbene economicamente vantaggioso, questo metodo tende a degradare la qualità dei polimeri, limitando il loro riutilizzo a prodotti di qualità inferiore. Il riciclo chimico, d'altro canto, scompone chimicamente i polimeri in monomeri o altri prodotti chimici utilizzabili. Questo processo consente teoricamente di riciclare la plastica all'infinito. Tuttavia, è più costoso, richiede un elevato consumo energetico e spesso comporta l'uso di sostanze chimiche pericolose. Entrambi i metodi presentano quindi limitazioni significative in termini di sostenibilità ambientale, efficienza energetica e capacità di recupero dei materiali. Queste considerazioni pongono le basi per l'esplorazione di metodologie alternative di riciclo, come il riciclo fisico. Principi del Riciclo Fisico Il riciclo fisico rappresenta un approccio innovativo nel panorama del riciclo dei polimeri. Differisce dai metodi meccanico e chimico per la sua capacità di separare i polimeri dai vari additivi e contaminanti senza alterarne la struttura chimica. Questo processo si basa su due principi fondamentali: Concetto di Dissoluzione e Separazione Il cuore del riciclo fisico risiede nella dissoluzione selettiva dei polimeri in solventi specifici. Questi solventi sono scelti per la loro capacità di interagire con il polimero target senza influenzare gli additivi, i pigmenti o i contaminanti. Una volta dissolto il polimero, la soluzione può essere filtrata per rimuovere le impurità. Successivamente, il polimero può essere precipitato dalla soluzione attraverso la variazione di temperatura, pressione, o aggiunta di un non-solvente, permettendo così il recupero del polimero puro. Vantaggi rispetto ai Metodi Tradizionali Il principale vantaggio del riciclo fisico è la sua capacità di recuperare polimeri di alta qualità senza degradarne le proprietà meccaniche. A differenza del riciclo meccanico, che tende a compromettere la qualità del materiale riciclato, il riciclo fisico mantiene l'integrità molecolare dei polimeri. Rispetto al riciclo chimico, si distingue per il minor consumo energetico e l'assenza di processi complessi di scomposizione e sintesi, rendendolo più sostenibile ed economicamente vantaggioso. Tecnologia e Processo del Riciclo Fisico Il processo di riciclo fisico si articola in diverse fasi, ognuna delle quali svolge un ruolo cruciale nel recupero dei polimeri: Selezione e Pretrattamento: I rifiuti di plastica vengono selezionati e puliti per rimuovere grossolane impurità. Dissoluzione: Il materiale plastico viene immerso in un solvente specifico che dissolve il polimero, lasciando indietro additivi e contaminanti. Filtrazione: La soluzione viene filtrata per separare il polimero disciolto dalle impurità solide. Precipitazione e Recupero: Il polimero viene recuperato dalla soluzione mediante precipitazione, causata da variazioni di temperatura, pressione, o l'aggiunta di un non-solvente. Purificazione e Asciugatura: Il polimero precipitato viene ulteriormente purificato e asciugato per rimuovere qualsiasi traccia di solvente, rendendolo pronto per essere riutilizzato nella produzione di nuovi articoli. Questa tecnologia non solo consente il recupero di polimeri di alta qualità ma introduce anche un ciclo di riciclo più sostenibile ed efficiente dal punto di vista energetico. Vantaggi Ambientali e Economici del Riciclo FisicoIl riciclo fisico offre numerosi vantaggi sia ambientali che economici. Riducendo il consumo energetico e minimizzando la produzione di rifiuti, contribuisce significativamente alla riduzione dell'impronta ecologica dell'industria dei polimeri. Inoltre, il recupero di polimeri di alta qualità può ridurre la dipendenza dalle risorse fossili, abbassando i costi di produzione e favorendo l'adozione di pratiche più sostenibili. Il riciclo fisico, distinguendosi dai metodi tradizionali di riciclo per la sua capacità di mantenere inalterate le proprietà dei polimeri e per il suo minor impatto ambientale, offre vantaggi significativi sia dal punto di vista ambientale che economico. Riduzione dell'Impatto Ambientale Minor Consumo Energetico: Il processo di dissoluzione e separazione dei polimeri richiede meno energia rispetto alla scomposizione chimica dei polimeri in monomeri o al processo di riscaldamento e fusione nel riciclo meccanico. Riduzione dei Rifiuti: La capacità di recuperare e riutilizzare i polimeri con alta efficienza riduce la quantità di rifiuti plastici destinati alle discariche o all'incenerimento, minimizzando l'emissione di gas serra e altri inquinanti. Recupero dei Solventi: La rigenerazione e il riutilizzo dei solventi nel processo di riciclo fisico diminuiscono la necessità di produrre nuovi solventi, contribuendo ulteriormente alla riduzione dell'impatto ambientale. Vantaggi Economici Riduzione dei Costi Operativi: Il minor consumo energetico e la possibilità di riciclare i solventi riducono i costi operativi del processo di riciclo fisico rispetto ai metodi tradizionali. Valorizzazione dei Materiali Riciclati: I polimeri riciclati attraverso il processo di riciclo fisico mantengono una qualità elevata, permettendo la loro vendita a prezzi superiori rispetto ai materiali riciclati con metodi tradizionali, apportando quindi un vantaggio economico agli operatori del settore. Apertura di Nuovi Mercati: La produzione di materiali plastici di alta qualità da riciclo apre nuovi mercati, inclusi settori ad alto valore aggiunto che tradizionalmente esitano nell'utilizzare materiali riciclati a causa di preoccupazioni sulla qualità. Sfide e Prospettive Future Nonostante i numerosi vantaggi, il riciclo fisico affronta sfide sia tecniche che di mercato. La necessità di ulteriori ricerche per ottimizzare i processi di dissoluzione e separazione, l'adattamento delle infrastrutture esistenti e la creazione di normative che favoriscano l'adozione di tecnologie di riciclo innovative sono tra le principali sfide da superare. Tuttavia, le prospettive future sono promettenti, con l'aspettativa che miglioramenti tecnologici e un crescente impegno verso la sostenibilità guidino una maggiore adozione del riciclo fisico. Conclusioni Il riciclo fisico emerge come una metodologia promettente nel campo del riciclo dei polimeri, offrendo un'alternativa sostenibile ai metodi tradizionali. Con la sua capacità di produrre materiali riciclati di alta qualità, ridurre il consumo energetico e minimizzare l'impatto ambientale, il riciclo fisico ha il potenziale per svolgere un ruolo cruciale nell'economia circolare del futuro. La sua implementazione su larga scala potrebbe segnare un passo significativo verso la risoluzione della crisi globale dei rifiuti di plastica, allineando gli interessi economici con quelli ambientali. Pubblicazioni Scientifiche sul Riciclo Fisico"Advanced Recycling of Polymers through Dissolution: An Overview of the Process and its Sustainability Impact" - Questa pubblicazione fornisce un'analisi dettagliata del processo di riciclo fisico attraverso la dissoluzione, discutendo la scelta dei solventi, le tecnologie di separazione e il confronto dell'impatto ambientale rispetto al riciclo meccanico e chimico. "Solvent-based Recycling of Polyethylene Terephthalate: Towards Circular Economy" - Concentrandosi sul PET, questo studio esplora l'uso di solventi sostenibili per il riciclo fisico del materiale, valutando l'efficacia del processo in termini di qualità del polimero recuperato e sostenibilità ambientale. "Separation Techniques for Mixed Polymer Waste: Enhancing the Sustainability of Plastic Recycling" - Questo articolo esamina varie tecniche per la separazione di miscele polimeriche, con un focus particolare sul riciclo fisico. Offre un confronto con i metodi tradizionali e discute le prospettive future per il miglioramento del riciclo di plastica mista. Queste pubblicazioni rappresentano solo una frazione della ricerca in corso nel campo del riciclo fisico dei polimeri. L'interesse crescente per questa area promette ulteriori sviluppi e innovazioni, con l'obiettivo di superare le sfide attuali nel riciclo dei materiali plastici e promuovere una maggiore sostenibilità nell'industria.
SCOPRI DI PIU' Machine Learning nello Stampaggio delle Materie Plastiche: Come Migliorare Efficienza e Qualità
Scopri come l'intelligenza artificiale rivoluziona lo stampaggio a iniezione, ottimizzando i parametri di produzione, riducendo gli sprechi e migliorando la sostenibilitàdi Marco ArezioLo stampaggio delle materie plastiche rappresenta uno dei processi industriali più diffusi, un pilastro fondamentale nella produzione di beni in una vasta gamma di settori. Tuttavia, questa tecnica, sebbene consolidata, presenta ancora sfide significative, come l’ottimizzazione dei parametri, la riduzione degli sprechi e il miglioramento della qualità del prodotto. In questo contesto, il machine learning (ML) si sta affermando come una tecnologia rivoluzionaria, capace di trasformare i metodi tradizionali e di introdurre un nuovo paradigma basato su efficienza, precisione e sostenibilità. Una tecnologia antica incontra l’intelligenza artificiale L’arte dello stampaggio delle materie plastiche si basa sull’iniezione di materiali fusi in stampi predefiniti, dove si raffreddano per prendere forma. Sebbene il principio sia semplice, il controllo delle variabili che influenzano la qualità finale del prodotto richiede esperienza e attenzione. La temperatura, la pressione, la velocità di iniezione e i tempi di raffreddamento devono essere calibrati con precisione, poiché un errore in uno di questi parametri può portare a difetti quali deformazioni, bolle o superfici irregolari. Storicamente, questa ottimizzazione è stata un processo empirico, affidato alle competenze dei tecnici. Tuttavia, la crescente complessità dei materiali, l’esigenza di ridurre i costi e la pressione per una maggiore sostenibilità richiedono soluzioni più avanzate. Ed è qui che il machine learning entra in gioco. L’intelligenza che apprende dai dati Il machine learning, una branca dell’intelligenza artificiale, si basa sulla capacità degli algoritmi di analizzare enormi quantità di dati, identificare schemi e prendere decisioni autonome. Nel contesto dello stampaggio delle materie plastiche, ciò significa che i sistemi di ML possono elaborare informazioni provenienti da sensori installati nei macchinari e tradurle in azioni correttive in tempo reale. Immaginiamo una macchina per lo stampaggio dotata di sensori che monitorano costantemente variabili come temperatura, pressione e viscosità del materiale. I dati raccolti vengono analizzati da modelli predittivi che non solo identificano configurazioni ottimali per un dato prodotto, ma sono anche in grado di adattarsi a cambiamenti improvvisi, come variazioni nella composizione del materiale o condizioni ambientali. Questo apprendimento continuo consente una calibrazione più precisa, riducendo al minimo i difetti e gli sprechi. Un controllo qualità senza precedenti Un aspetto fondamentale dello stampaggio è il controllo qualità, che tradizionalmente richiede ispezioni manuali o test successivi alla produzione. Il machine learning, combinato con sistemi di visione artificiale, permette invece di monitorare la qualità in tempo reale, direttamente sulla linea di produzione. Grazie all’utilizzo di reti neurali convoluzionali, i macchinari possono identificare difetti come deformazioni, crepe o imperfezioni superficiali con un livello di accuratezza superiore a quello umano. Questa tecnologia non si limita a individuare i prodotti difettosi, ma fornisce anche un feedback istantaneo, permettendo di correggere i parametri operativi e prevenire errori ricorrenti. Il risultato è un processo produttivo più fluido, con una qualità costante e un minor spreco di risorse. Prevedere i problemi prima che si verifichino Un altro campo in cui il machine learning sta facendo la differenza è la manutenzione predittiva. I macchinari per lo stampaggio, come qualsiasi altra apparecchiatura industriale, sono soggetti a usura e guasti, che spesso comportano costosi fermi macchina. Grazie al ML, i dati raccolti dai sensori possono essere analizzati per individuare segnali precoci di anomalie. Vibrazioni insolite, variazioni nei consumi energetici o cambiamenti nei tempi ciclo possono indicare la necessità di un intervento, permettendo di pianificare la manutenzione in anticipo e ridurre i tempi di inattività. Un nuovo approccio ai materiali Con l’aumento dell’attenzione verso la sostenibilità, i produttori stanno sperimentando materiali più ecologici, come bioplastiche e polimeri riciclati. Tuttavia, questi materiali presentano proprietà diverse rispetto alla plastica tradizionale, rendendo necessario un approccio più flessibile alla loro lavorazione. Il machine learning può simulare il comportamento di nuovi materiali durante lo stampaggio, prevedendo problemi di flusso o raffreddamento e ottimizzando i parametri senza la necessità di lunghi test fisici. Oltre il processo: l’efficienza della supply chain Il potenziale del machine learning non si esaurisce nei confini del reparto produttivo. Analizzando i dati storici e le tendenze di mercato, gli algoritmi possono prevedere la domanda futura di prodotti, ottimizzare gli ordini di materie prime e ridurre le scorte in eccesso. Questo approccio sistemico garantisce che ogni fase della produzione, dalla fornitura alla distribuzione, sia ottimizzata per ridurre i costi e migliorare l’efficienza complessiva. Prospettive future Il connubio tra machine learning e stampaggio delle materie plastiche rappresenta un’opportunità straordinaria per il settore manifatturiero. Oltre ai vantaggi immediati in termini di qualità, efficienza e sostenibilità, questa tecnologia apre la strada a innovazioni ancora più ambiziose. L’integrazione con digital twin, sistemi robotici avanzati e persino il quantum computing promette di rivoluzionare ulteriormente il processo produttivo, rendendolo sempre più intelligente e adattabile. Conclusione Il machine learning non è solo una tecnologia all’avanguardia, ma una necessità per il futuro dell’industria della plastica. In un’epoca in cui precisione, sostenibilità e competitività sono più cruciali che mai, adottare soluzioni basate sull’intelligenza artificiale significa non solo migliorare l’efficienza operativa, ma anche contribuire a un’industria più responsabile. Questo è il futuro dello stampaggio delle materie plastiche: intelligente, sostenibile e in continua evoluzione.© Riproduzione Vietata
SCOPRI DI PIU' Sacchetti in LDPE Riciclato: Come Evitare Problemi Qualitativi
di Marco ArezioIl mondo dei sacchetti in LDPE riciclato è ampiamente rappresentato dalla tipologia che usiamo tutti i giorni per la raccolta differenziata che, attraverso il loro diverso colore, ci aiutano a separare in modo corretto i rifiuti.La tendenza nella produzione del sacchetto era rappresentata dalla riduzione massima dello spessore e dall’uso di materie prime sempre meno qualitative. Tutto questo rientrava in una logica di mercato in cui il sacchetto doveva costare sempre meno, creando quindi dei prodotti sempre meno performanti dal punto di vista qualitativo.Le problematiche maggiori che si riscontravano erano le seguenti:• Fragilità del sacco sotto l’effetto del peso del rifiuto introdotto con rottura delle pareti per sfondamento • Scollamento dei punti di saldatura delle labbra del sacco con apertura verticale dello stesso • Taglio del sacchetto in presenta di impurità nella parete • Irregolarità della superficie con fenomeni chiamati “occhio di pernice” • Difficoltà nella realizzazione dei colori • Odore pungente dei sacchi anche dopo molto tempo • Secchezza del sacchetto a causa dell’uso di film raccolti degradati dal sole, specialmente per lo scarto che proviene dalle serre agricole Tutti questi problemi sarebbero da analizzare singolarmente in quanto ogni punto ha una lunga storia da raccontare e un chiaro percorso per la sua risoluzione. Nell’articolo di oggi facciamo un salto, arrivando direttamente alle ricette che possono risolvere tutte queste problematiche, permettendo la produzione di sacchi qualitativamente corretti con un occhio ai costi generali di produzione. La maggior parte dei problemi elencati derivano dall’uso al 100% di un input da post consumo, da raccolta differenziata o dei teli agricoli, il cui riciclo meccanico, seppur eccellente con le nuove linee produttive, comporta molte delle problematiche citate. Sicuramente ad una maggior qualità delle linee di riciclo, intese come selezione, lavaggio, densificazione, filtrazione ed estrusione dei granuli, corrisponde una minore quantità ed importanza di problemi, ma il riciclo meccanico del rifiuto proveniente dalla raccolta differenziata o dal settore agricolo, ha comunque dei limiti qualitativi ad oggi non ancora risolti. Per questo motivo l’attenzione alla preparazione di ricette per compounds, realizzati con l’attenzione alla risoluzione di questi problemi, dà la possibilità di creare dei granuli in LDPE, provenienti dal riciclo, con qualità superiori, rimanendo nell’ottica dell’economia circolare che impone il consumo dei rifiuti che realizziamo quotidianamente. Il compound dovrebbe contenere una parte significativa di un input di film di LDPE che non provenga dalla raccolta differenziata, non necessariamente di provenienza post industriale, ma da uno scarto che non sia stato mischiato e inquinato da altre materie plastiche miste. In base alla caratteristica del prodotto finale da realizzare, si deciderà come comporre la ricetta dell’input, così da poter garantire la qualità attesa dal cliente. Gli indici qualitativi devono risolvere i problemi di cui abbiamo parlato tenendo conto di alcune indicazioni:• Permettere la produzione del sacco a partire da 20 micron • L’elasticità deve essere maggiore rispetto ad una ricetta con il 100% post consumo • La tenuta delle saldature, anche a freddo e sotto il peso del contenuto del sacco, deve essere elevata. • L’assenza di piccoli corpi estranei, che si formano a causa della degradazione di materiali differenti dall’LDPE in fase di estrusione, che incidono sul taglio longitudinale accidentale del prodotto. • Poter realizzare una superficie liscia, senza piccole corrugazioni o irregolarità. • La ricetta deve prevedere la possibilità di fare film con colori chiari e scuri, semitrasparenti negli spessori minori. • Assenza o la riduzione marcata dell’odore pungente tipico del post consumo deve poter essere perseguita. Sulla scorta di una modulazione corretta dell’input del materiale e l’attenzione alle fasi eli riciclo e granulazione, è possibile migliorare in modo notevole la qualità dei sacchetti in LDPE che si producono, con un maggiore margine di contribuzione sulla produzione e una maggiore soddisfazione del cliente finale, avendo sempre sotto controllo i costi. Categoria: notizie - tecnica - plastica - riciclo - LDPE - post consumo - sacchetti - film - qualità Articoli correlati:CHE QUALITÀ DI FILM È OTTENIBILE CON L'USO DELL' LDPE RICICLATO?LDPE RICICLATO DA POST CONSUMO: 60 TIPOLOGIE DI ODORI OSTACOLANO LA VENDITALDPE DA POST CONSUMO. COME RIDURRE LE IMPERFEZIONI. EBOOKVedi maggiori informazioni sul riciclo dell'LDPE
SCOPRI DI PIU' Acido Fluoroantimonico: Cos’è, Come si Produce e il Suo Ruolo nella Sintesi dei Polimeri Plastici
Scopri le caratteristiche chimiche dell’acido fluoroantimonico, i rischi legati al suo impiego e perché viene utilizzato nella produzione di polimeri avanzatidi Marco ArezioNel vasto panorama della chimica industriale, pochi composti suscitano tanta soggezione quanto l’acido fluoroantimonico. Reputato uno degli acidi più forti al mondo, è un reagente che si trova spesso citato nei testi specialistici per le sue proprietà estreme, la pericolosità intrinseca e l’impiego strategico in alcuni settori avanzati dell’industria chimica, in particolare nella produzione di alcuni tipi di polimeri. Ma cosa rende così unico questo composto? E perché proprio lui è scelto per alcune delle sintesi più sofisticate della chimica dei materiali? Che cos’è l’acido fluoroantimonico? L’acido fluoroantimonico è una soluzione superacida ottenuta mescolando fluoruro di idrogeno (HF) e pentafluoruro di antimonio (SbF₅), secondo la reazione: HF + SbF₅ → [H₂F]+ [SbF₆]− Il risultato è un acido la cui forza supera di gran lunga quella dell’acido solforico puro o dell’acido cloridrico concentrato. Si tratta di una sostanza capace di protonare anche composti generalmente considerati inerti agli acidi tradizionali, come gli idrocarburi saturi (alcani). La chiave della sua forza risiede nella formazione dello ione complesso [H₂F]+, fortemente instabile e propenso a donare protoni, rendendo la soluzione capace di catalizzare reazioni quasi impossibili in altre condizioni. Come si produce l’acido fluoroantimonico La produzione dell’acido fluoroantimonico non è una procedura banale. Richiede infatti una rigorosa manipolazione in ambienti controllati, con materiali resistenti alla corrosione estrema (come recipienti in Teflon, poiché anche il vetro viene dissolto). La sintesi più comune prevede l’aggiunta graduale di pentafluoruro di antimonio a fluoruro di idrogeno liquido anidro, spesso raffreddando il sistema per controllare la reazione esotermica. La reazione è altamente pericolosa, e la minima esposizione ai reagenti o al prodotto finito comporta rischi gravissimi per l’operatore. I rischi chimici e sanitari dell’acido fluoroantimonico L’acido fluoroantimonico è una delle sostanze più pericolose che un chimico possa maneggiare, e la letteratura riporta numerosi incidenti, spesso gravi, dovuti a errori di manipolazione. I rischi principali sono: - Corrosività estrema: scioglie rapidamente pelle, tessuti biologici, vetro, metalli e la maggior parte delle plastiche comuni. - Tossicità: sia HF che SbF₅ sono tossici di per sé. L’HF, in particolare, penetra la pelle e può causare danni sistemici ai tessuti e al metabolismo del calcio. - Vapori letali: i vapori sono altamente tossici e possono causare ustioni alle vie respiratorie anche a basse concentrazioni. - Rischi ambientali: eventuali fuoriuscite richiedono procedure di neutralizzazione estremamente complesse e sono devastanti per l’ambiente circostante. - Reattività: in presenza di acqua o umidità può sviluppare reazioni violentissime, con liberazione di gas tossici. Per queste ragioni, la manipolazione avviene solo in laboratori specializzati, con strumentazione dedicata e sotto rigorosi protocolli di sicurezza. L’acido fluoroantimonico nella produzione di polimeri: perché si usa A prima vista, potrebbe sembrare assurdo impiegare un acido così pericoloso nella produzione di materie plastiche, ma in realtà la sua superacidità apre porte a reazioni di polimerizzazione impensabili con altri catalizzatori. Il suo ruolo chiave si manifesta nella catalisi della polimerizzazione cationica, un meccanismo fondamentale per la sintesi di polimeri dalle strutture complesse o dalla resistenza chimica elevata. Catalisi cationica: come funziona La polimerizzazione cationica è un processo in cui un monomero insaturo (tipicamente un idrocarburo con un doppio legame, come un olefina) viene attivato da un acido fortissimo che genera una specie cationica (un carbocatione) come centro attivo di reazione. L’acido fluoroantimonico, grazie alla sua eccezionale forza, è in grado di protonare e quindi attivare anche monomeri scarsamente reattivi, portando alla formazione di catene polimeriche molto lunghe e regolari. Quali polimeri si possono produrre L’uso dell’acido fluoroantimonico è stato studiato soprattutto nella sintesi di: - Poliisobutene e polibutene ad alto peso molecolare Questi polimeri, fondamentali nella produzione di elastomeri e gomme sintetiche, possono essere prodotti con pesi molecolari e proprietà fisico-meccaniche difficili da ottenere con catalizzatori meno potenti. - Polistirene a struttura isotattica Le strutture regolari (isotattiche) conferiscono al polimero proprietà superiori in termini di resistenza meccanica e trasparenza. L’acido fluoroantimonico consente di dirigere la polimerizzazione verso questa configurazione. - Polimeri fluorurati speciali Alcuni polimeri fluorurati utilizzati in applicazioni altamente tecnologiche (chimica fine, dispositivi elettronici) vengono sintetizzati tramite polimerizzazioni cationiche in ambiente superacido. - Resine epossidiche ad alte prestazioni Per la produzione di resine speciali resistenti a solventi aggressivi, la catalisi superacida consente di ottenere reticolazioni più fitte e stabili. Perché l’acido fluoroantimonico è preferito nella produzione delle plastiche La risposta risiede nell’efficienza e nella specificità: la superacidità dell’acido fluoroantimonico permette di avviare e controllare reazioni su substrati poco reattivi o di ottenere polimeri con una struttura molecolare molto ordinata e regolare. Nelle applicazioni più avanzate, la possibilità di sintetizzare polimeri con proprietà uniche (come l’alta resistenza chimica, la trasparenza o l’elasticità estrema) è essenziale per lo sviluppo di materiali innovativi utilizzati nell’industria automobilistica, nell’elettronica, nell’aerospaziale e nella produzione di dispositivi medicali di nuova generazione. È importante sottolineare che, a causa dell’estrema pericolosità, questi processi non sono utilizzati nella produzione di massa delle plastiche comuni (come polietilene, polipropilene o PVC), ma trovano applicazione in nicchie tecnologiche di alto valore aggiunto, dove le prestazioni dei materiali giustificano l’uso di un catalizzatore così speciale e costoso. Conclusioni L’acido fluoroantimonico è uno degli esempi più eclatanti di come la chimica avanzata sia in grado di sfruttare composti estremi per superare limiti apparentemente invalicabili nella sintesi dei materiali. La sua forza, però, si accompagna a rischi enormi, richiedendo competenza, precauzione e strutture adeguate. L’impiego nella produzione di polimeri speciali mostra come la ricerca di materiali sempre più performanti passi anche attraverso la manipolazione controllata di sostanze pericolose, aprendo la strada a plastiche innovative e a tecnologie che fino a pochi anni fa erano considerate pura fantascienza.© Riproduzione Vietata
SCOPRI DI PIU' Cosa la storia del PET può insegnare al packaging flessibile
. Conoscere le esperienze di altri settori plastici aiuta a risolvere i problemi in altri di Marco ArezioE’ noto a tutti quanto siano comodi ed efficienti i packaging flessibili per alimenti che hanno negli anni sostituito altri imballaggi alimentari non plastici. Per anni si lodava l’efficienza, la comodità e l’economicità di questi imballi che davano, anche nella grande distribuzione, un risparmio di tempo e di spazio negli scaffali. Dopo anni di produzione e utilizzo di questi prodotti, ci siamo accorti che le milioni di confezioni che ogni giorno produciamo e utilizziamo nel mondo non trovano una corretta collocazione in quanto non sono riciclabili. Perché? Per il semplice motivo, che per garantire igiene, ottimo livello di conservazione e durabilità, i tecnici delle produzioni di imballaggi flessibili hanno studiato involucri multistrato e multi prodotto che non possono essere riciclati. Queste milioni di confezioni al giorno non possono che andare in discarica o nella peggiore delle ipotesi inquinare l’ambiente. Conoscere la storia è sempre importante per non ripetere gli errori del passato e per trarne un insegnamento, questo ci insegnavano a scuola alla prima lezione di storia. Se volessimo mettere in pratica questo insegnamento scolastico dovremmo guardarci intorno e vedere cosa la storia della plastica ci può insegnare sul problema della riciclabilità dei prodotti che produciamo. Infatti il problema non è sempre concentrarci su come riciclare un rifiuto che già c’è ma anche concentrarci nel trovare delle soluzioni industriali che possano produrre un imballo che sia in ogni caso riciclabile, al costo più basso, al consumo energetico minore e con lo scarto ridotto. La storia, come sempre, per chi vuole guardare, ci dice che già il settore del PET ha percorso questa strada trovando soluzioni che rispondessero a queste domande. Intorno agli anni 70 ci fu una rivoluzione culturale nel campo delle bottiglie per le bibite, passando dalle confezioni in vetro a quelle di “plastica”, che in realtà erano un miscuglio di varie plastiche, con tappi a vite in alluminio il cui vantaggio era sicuramente la leggerezza e il minor costo verso il vetro, ma di contro la totale impossibilità di riciclo. Questo oggi sarebbe stato un punto di sicuro insuccesso del lancio di un prodotto ma così non fu in quel periodo in cui si guardava più alla comodità e alla marginalità sulla confezione che ai problemi ambientali. In questa euforia generale si mise però di traverso uno studio che indicava l’acrilonitrile, elemento costituente la prevalenza della bottiglia, quale possibile prodotto cancerogeno, inoltre l’incenerimento di queste bottiglie inglobate nei rifiuti domestici producevano gas tossici. La Coca Cola, nel 1978, a seguito del brevetto depositato dalla DuPont, iniziò ad adottare il PET come materia prima per produrre le sue bottiglie ma, non sarebbe bastato un cambio di materiale per risolvere definitivamente tutti i problemi, a monte e a valle della filiera, se non avessero anche pensato cosa farne degli imballi utilizzati dai consumatori. La standardizzazione dell’utilizzo del PET nelle bibite portò alla grande diffusione del prodotto creando un flusso importante di materiale che poteva essere riciclato per creare prodotti alternativi come tessuti, fibre o corde, contribuendo all’utilizzo massiccio del materiale di scarto. Oggi ci troviamo davanti alla necessità di convertire la produzione degli imballaggi flessibili a barriera in elementi riciclabili che tengano conto delle esigenze dei prodotti alimentari ma anche del problema dello smaltimento. Sono stai avviati processi di produzione di imballi flessibili a barriera utilizzando i prodotti della famiglia delle poliolefine ma senza una riconversione industriale globale degli imballi non si può risolvere il problema dei rifiuti. L’industria del riciclaggio sta facendo grandi sforzi per aumentare le quantità di prodotti da riciclare ma esistono limiti tecnici che non permettono soluzioni convenienti. Queste possono essere prese a monte dall’industria della produzione che deve mettere sul mercato solo prodotti totalmente riciclabili. La storia del PET forse può insegnare qualche cosa.Categoria: notizie - tecnica - plastica - riciclo - PET - packaging
SCOPRI DI PIU' Vetroresina: il difficile cammino verso un’economia circolare del prodotto.
Vetroresina: storia, produzione, impiego e riciclo. Il difficile cammino verso un’economia circolare del prodottodi Marco ArezioLa vetroresina è sicuramente un prodotto che ha avuto un successo molto importante dato dalla flessibilità d’impiego, dalla relativa facilità di produzione e dalle caratteristiche tecniche dei manufatti prodotti che potevano sostituire o migliorare le prestazioni di altri materiali fino ad allora utilizzati. La vetroresina nasce negli anni 20, periodo in cui si stavano studiando materiali che avessero delle caratteristiche prestazionali simili a quelle dei metalli da costruzione (edilizia, aeronautica, navale) ma che si potesse aggiungere un vantaggio in termini di risparmio di peso. Nel corso degli anni 40 si era optato per il rinforzo del poliestere utilizzando la fibra di amianto, un materiale plastico composito con cui si costruivano, per esempio, i serbatoi supplementari per gli aerei. Durante gli anni 50 dello scorso secolo, l’incremento della produzione di fibra di vetro, ha portato ad una progressiva sostituzione della fibra di amianto, creando prodotti tecnicamente più avanzati ed ampliando il campo di applicazione. MA COS’E’ LA VETRORESINA?E’ una plastica composta rinforzata con vetro, detta anche VTR o GRP, utilizzando tessuti o feltri con fibre orientate casualmente e successivamente impregnate con resine termoindurenti, generalmente liquide, composte da poliestere o vinilestere o epossidiche, che induriscono e collegano le fibre stesse attraverso l’azione di catalizzatori ed acceleranti. Le principali caratteristiche dei prodotti realizzati in vetroresina sono: – Leggerezza – Elevate caratteristiche meccaniche – Durabilità – Resistenza alla corrosione – Resistenza agli agenti atmosferici – Ottimo isolamento elettrico – Comportamento al fuoco gestibile con specifici additivi – Buon isolamento termico – Scarsa manutenzione COME VENGONO PRODOTTI I MANUFATTI IN VETRORESINA?Premettendo che la vetroresina non è un composto plastico tradizionale che ha bisogno di calore e di una forza meccanica importante (estrusione, iniezione, soffiaggio) per realizzare i prodotti, ma si basa sul lavoro che svolge la resina polimerizzata che viene a contatto con le fibre di vetro. I processi principali di produzione sono i seguenti: “Hand Lay-Up” consiste nella spalmatura a pennello o rullo di resine, correttamente additivate con catalizzatori e acceleranti, che ne determinano la polimerizzazione anche a temperatura ambiente, su tessuti di vetro. La solidificazione delle resine permette l’inglobamento delle fibre di vetro presenti nello stampo creando l’articolo in vertroresina. “Filamnet Winding” consiste nell’applicare, su un cilindro rotante, normalmente metallico, un filo impregnato con resina catalizzata. Avvolgendo in continuo questo filo sullo stampo, che verrà poi sfilato una volta che la resina sarà indurita, si possono creare tubi o serbatoi cilindrici. “Resin Transfer Moulding” consiste nello spargere a secco, su un lato di uno stampo, una quantità stabilita di fibre di vetro, successivamente si richiude lo stampo con la sua copia e si inietta, a bassa pressione, la resina all’interno. Con questo sistema è possibile eseguire il procedimento di iniezione all’interno dello stampo anche sottovuoto. “Pultrusion” consiste in una produzione simile alla classica estrusione delle materie plastiche, adatta ai materiali compositi per la realizzazione di particolari profili. A QUALI SETTORI SONO DESTINATI E QUALI MANUFATTI IN VETRORESINA SI POSSONO REALIZZARE?Le ottime doti tecniche ed estetiche dei prodotti in vetroresina permettono di impiegarli in moltissimi campi con applicazioni molto ampie: Settore ferroviario Produzione energia Edilizia Fai da te Settore Nautico Settore delle opere sportive Mercato elettrotecnico I prodotti realizzati con la vetroresina sono veramente tanti e non è possibile citarli tutti, ma indicheremo i prodotti che, sul mercato, realizzano i volumi maggiori: Scafi e articoli per il settore nautico. Profili industriali e civili Serramenti e persiane Lucernari Lastre di copertura Pareti Rivestimenti per il settore della refrigerazione Scale e camminamenti Rivestimenti per il settore ferroviario Rivestimenti per il trasporto civile Impianti eolici IL RICICLO DELLE VETRORESINA La vetroresina, essendo un materiale composto, come abbiamo visto, sfugge dalle logiche del riciclo classico dei materiali plastici creando, quindi, varie e complesse problematiche per il suo riciclo. La prima problematica che possiamo ricordare è la presenza delle resine termoindurenti di cui è composto il manufatto, infatti, come sappiamo, la reazione di polimerizzazione è sempre irreversibile, questo significa che se trattassimo i prodotti macinati in vetroresina con il calore, come si fa in genere con altre materie plastiche, non saremmo in grado di riportare a forma liquida le resine impiegate. Il secondo problema riguarda le fibre in vetro che si utilizzano per armare la ricetta. Secondo studi epidemiologici condotti su animali in laboratorio, l’inalazione prolungata alla polvere proveniente da queste fibre, farebbe insorgere carcinomi e mesoteliomi. Nonostante non risultino riscontri sull’uomo dei tests fatti sugli animali, la Comunità Europea ha emesso una direttiva specifica, inserendo le fibre di vetro tra le sostanze pericolose soggette all’obbligo di etichettatura. Infatti le fibre di vetro utilizzate per la realizzazione di manufatti, sono considerate cancerogene di categoria 3 e devono riportare l’etichetta R40 che identifica la possibilità di effetti irreversibili sulla salute. Quindi, nell’ambito dei sistemi di riciclo dei manufatti a fine vita, possiamo riportare le principali destinazioni di smaltimento: Discarica Macinazione dei manufatti in polveri di varie dimensioni e il loro riutilizzo in settori come quello edile. Riciclo tramite pirolisi con la separazione tra fibre e resine Riciclo mediante digestione acida Tra i sistemi di smaltimento oggi impiegati, in termini di volumi, sicuramente la messa in discarica è ancora la più utilizzata, con tutti gli effetti negativi del caso. Per quanto riguarda la macinazione dei manufatti in polveri, risulta sicuramente la via più semplice, da punto di vista pratico, ma lascia aperti tutti i dubbi dal punto di vista sanitario che abbiamo sopra riportato. Mentre per quanto riguarda il riciclo tramite pirolisi o digestione acida non risulta, oggi, economicamente conveniente. E’ evidente che la strada per smaltire gli scarti dei prodotti in vetroresina, a fine vita potrebbe, essere quella del riutilizzo delle polveri macinate in miscele adatte alla produzione di prodotti finiti, ma l’operazione di riduzione volumetrica dei manufatti in vetroresina deve essere realizzata utilizzando attrezzature idonee, in camere isolate, quindi non semplici mulini di macinazione, che salvaguardino la salute dei lavoratori. Esiste inoltre sul mercato un metodo di riciclo degli scarti di vetroresina prodotti con resine ortoftaltica, isoftaltica o vinilestere definito come “recupero con trattamento termico-chimico”. Attraverso questo processo si arriverebbe a recuperare circa l’85% della resina madre, sotto forma di liquido e circa il 99% delle fibre che compongono l’armatura. Tests fatti dal produttore dimostrerebbero che la resina recuperata, che risulta carica di iodio, potrebbe essere rimessa in miscela, con la resina vergine, per la realizzazione di nuovi manufatti senza che vi siano decadimenti prestazionali. Per quanto riguarda le fibre recuperate con questo sistema, viene consigliato un trattamento di calcinazione su di esse, per eliminare i residui carboniosi presenti prima di essere riutilizzate.Categoria: notizie - tecnica - plastica - riciclo - vetroresina
SCOPRI DI PIU' I Principali Fenomeni di Degradazione del PET. Cosa è Bene Sapere
Si possono verificare fenomeni di degradazione del PET, durante la lavorazione, che ne influenzano la qualitàdi Marco ArezioIl PET è uno tra i polimeri più usati in produzione, in quanto, anche riciclato, costituisce una tra le materie prime principali nel settore del packaging. Le sue caratteristiche di buona resistenza meccanica, trasparenza, economicità, inerzia termica, durabilità e riciclabilità, ne hanno fatto il polimero per eccellenza, per esempio, nella produzione di bottiglie per l’acqua e per le bibite, nel settore farmaceutico, nei prodotti per il corpo e per la produzione di fibre. Il PET, tuttavia, può facilmente degradare a causa di errati processi nelle lavorazioni termiche o ambientali, i quali possono creare una modificazione chimica della struttura del polimero, creando delle catene a basso peso molecolare che possono alterare, anche in maniera marcata, le proprietà originali. Tra le influenze ambientali negative possiamo annoverare l’umidità, infatti, il PET è un polimero igroscopico e, in presenza di condizioni di riscaldamento del materiale, la commistione tra umidità e calore potrebbe portare ad una depolimerizzazione. Proprio per questo motivo il granulo prima di qualsiasi tipo di processo dovrebbe essere essiccato, utilizzando una corrente di aria riscaldata con basso contenuto di vapore acqueo, al fine di evitare la degradazione idrolitica. Inoltre, l’acqua ha un doppio ruolo, oltre ad innescare la degradazione idrolizzando i legami dell’estere, viene assorbita dal materiale e agisce da plasticizzante. Le possibili cause di degradazioni del PET sono molteplici, ma quella relativa alla presenza di umidità è tra le più comuni nella trasformazione del polimero, che si manifesta velocemente durante il processo, con dirette conseguenze sulla proprietà del materiale. Per questo motivo, prima di essere estruso, il PET dovrebbe essere accuratamente deumidificato, riducendo il valore dell’acqua presente fino a un valore di 30 ppm. Un altro tipo di degradazione del PET, che si può manifestare durante la lavorazione del polimero, riguarda lo stress termico, cioè l’eccessiva esposizione al calore che può accadere durante la sua estrusione, creando un sottoprodotto come l’acetaldeide. Una vite di estrusione mal progettata, condizioni di processo troppo drastiche, come condotti troppo stretti e, infine, un’alta percentuale di residui di catalizzatori, possono portare a eccessivi sforzi meccanici che, legati alle alte temperature, possono causare fenomeni di degradazione. La presenza di acetaldeide, facilmente individuabile dal naso umano come odore sgradevole già in presenza di pochi ppm, può essere considerata come l’indice di degradazione del PET, infatti, è particolarmente temuto quando si producono contenitori alimentari. Non è poi solo una questione di odore fastidioso che potrebbe alterare il sapore dei cibi contenuti nelle vaschette alimentari, ma c’è da considerare che l’acetaldeide è un elemento cancerogeno del gruppo 1. Inoltre il PET può essere interessato da fenomeni di termossidazione che portano ad ingiallimento dei prodotti. Per evitare questo problema si può estrudere, sotto flusso di azoto, utilizzando anche additivi specifici per bloccare le reazioni con perossidi e/o impurità presenti dal processo di polimerizzazione.Categoria: notizie - tecnica - plastica - riciclo - degradazione - PET - produzione
SCOPRI DI PIU' Materiali Polimerici Sostenibili: Amidi Fotoreticolati e Cellulosa per Biocompositi di Nuova Generazione
Vediamo come la fotoreticolazione dell’amido e il rinforzo con microfibrille di cellulosa stanno dando vita a polimeri biodegradabili ad alte prestazioni, pensati per l’economia circolaredi Marco ArezioL’attenzione crescente verso materiali provenienti da fonti rinnovabili non è più una semplice tendenza di ricerca: è diventata una necessità, un'urgenza legata al cambiamento climatico e alla transizione ecologica. In questo contesto, i materiali polimerici di origine biologica stanno rapidamente guadagnando spazio, non solo nei laboratori ma anche nel tessuto produttivo. Tra le molteplici direzioni esplorate, una delle più promettenti è quella che unisce la versatilità dell’amido – una risorsa largamente disponibile e biodegradabile – con la resistenza e la struttura delle microfibrille di cellulosa. Il risultato è un materiale composito innovativo, il cui cuore pulsante risiede nella modificazione fotochimica dell’amido: un processo chiamato fotoreticolazione. Quando la luce plasma la materia L’amido è noto da tempo per le sue potenzialità nei biopolimeri. Tuttavia, il suo utilizzo in forma nativa presenta limiti evidenti: sensibilità all’umidità, scarsa resistenza meccanica e una struttura molecolare troppo semplice per applicazioni avanzate. È proprio in questo punto che entra in gioco la fotoreticolazione, un processo che utilizza la luce ultravioletta per attivare molecole chiamate fotoiniziatori, i quali inducono la formazione di legami incrociati tra le catene polimeriche. Si genera così una rete tridimensionale stabile, più resistente, meno sensibile all’acqua e più adatta a essere lavorata o trasformata in film, rivestimenti o componenti strutturali. Questa trasformazione permette di superare i limiti della materia prima e di aprire scenari nuovi per l’impiego dell’amido modificato, anche in ambiti dove finora erano richieste le plastiche convenzionali. La forza invisibile delle piante: le microfibrille di cellulosa Ma la fotoreticolazione da sola non basta, se l’obiettivo è creare materiali in grado di sostituire efficacemente i polimeri fossili in ambiti esigenti, come il packaging, l’automotive leggero o i dispositivi medicali biodegradabili. È qui che si inserisce il contributo delle microfibrille di cellulosa (MFC), un rinforzo naturale ottenuto a partire da legno o scarti vegetali. Si tratta di strutture sottilissime ma estremamente resistenti, che hanno la capacità di migliorare in modo significativo le proprietà meccaniche della matrice polimerica in cui vengono disperse. Le MFC non sono solo rinforzi fisici. Interagiscono anche a livello chimico e superficiale con la matrice di amido, migliorando l’adesione tra le fasi e contribuendo a costruire un materiale omogeneo, performante e, soprattutto, ancora biodegradabile. La loro natura fibrosa e la loro elevata cristallinità le rendono ideali per aumentare il modulo elastico e la resistenza alla trazione dei compositi ottenuti. Una sinergia virtuosa per materiali sostenibili L’incontro tra amido fotoreticolato e microfibrille di cellulosa dà vita a un composito bio-based dalle caratteristiche sorprendenti. La combinazione consente di ottenere pellicole sottili o materiali modellabili con buona rigidità, resistenza e stabilità dimensionale, mantenendo un comportamento ecocompatibile. Le prove sperimentali hanno evidenziato una significativa riduzione della permeabilità al vapore acqueo, un aspetto fondamentale per gli imballaggi alimentari, e un buon comportamento termico, elemento cruciale per le applicazioni in ambienti esposti a variazioni di temperatura. I test condotti – utilizzando analisi termogravimetriche, calorimetria differenziale a scansione e osservazioni al microscopio elettronico – hanno confermato che l’aggiunta delle microfibrille non compromette in alcun modo la biodegradabilità dell’amido reticolato. Al contrario, rafforza la sua struttura senza alterarne la natura. Potenzialità applicative e ostacoli alla diffusione Il panorama applicativo di questi materiali è ampio e in costante espansione. Film biodegradabili, contenitori compostabili, materiali per agricoltura e imballaggi intelligenti sono solo alcuni dei settori in cui questi compositi potrebbero fare la differenza. Tuttavia, come spesso accade per le innovazioni di frontiera, anche qui non mancano le sfide: i costi di produzione sono ancora superiori rispetto ai materiali convenzionali, e la scalabilità industriale richiede impianti e processi appositamente progettati. Serve quindi uno sforzo congiunto tra ricerca, industria e politica, per favorire lo sviluppo di filiere dedicate e l’adozione di standard comuni che permettano a questi materiali di emergere sul mercato. Una promessa concreta per la bioeconomia In un’epoca in cui sostenibilità e prestazioni non possono più viaggiare su binari separati, i compositi a base di amido fotoreticolato e microfibrille di cellulosa offrono un’alternativa concreta e coerente con i principi della bioeconomia circolare. Essi rappresentano non solo una risposta alla crisi ambientale, ma anche una dimostrazione tangibile che è possibile progettare materiali funzionali partendo da ciò che la natura offre, senza comprometterne l’equilibrio. Il futuro di questi materiali è ancora in costruzione, ma la strada è tracciata: un futuro in cui i polimeri non siano più un problema, ma parte della soluzione.© Riproduzione Vietata
SCOPRI DI PIU'
