








 Composti Termoplastici per WPC con Fibre o Riempimenti Vegetali
Quali differenze e caratteristiche hanno le cariche vegetali nei prodotti legno-plastica di Marco ArezioI polimeri termoplastici riciclati hanno una lunga storia di combinazioni con cariche e fibre, che permettono di migliorare le prestazioni fisico-meccaniche dei manufatti che sono realizzati attraverso questi compound. Le modificazioni che maggiormente possiamo notare dall’unione di un polimero termoplastico riciclato con le cariche, possono riguardare la resistenza alla flessione, alla compressione, all’urto, al taglio, all’abrasione, alla temperatura, all’invecchiamento, all’azione dei raggi U.V. e, certamente, alla riciclabilità dell’elemento. Cosa è un polimero termoplastico? Per polimero termoplastico riciclato, molto brevemente, si intende un elemento, di derivazione petrolifera, che rammollisce in presenza di una fonte di calore (estrusione, stampaggio, soffiaggio o altri metodi di lavorazione) e si solidifica raffreddandosi, avente una disposizione delle catene polimeriche lineari o ramificate. Il comportamento delle molecole e la loro forza ne determinano le caratteristiche che, a loro volta, sono influenzate dalle temperature di lavorazione od ambientali a cui il polimero viene sottoposto. Cosa è una fibra o un riempimento vegetale? Le fibre sono dei filamenti dotati di un rapporto preciso tra lunghezza e diametro, che permettono il miglioramento delle caratteristiche di un composto in cui sono inglobate, sostituendo il volume del materiale primario, così da aumentarne la tenacità e la flessibilità. Le fibre, in generale, possono essere di tre categorie: inorganiche, organiche o naturali. Le prime, tra le più comuni utilizzate nei composti polimerici, sono a base di vetro, carbonio, grafite, alluminio. Tra le fibre organiche possiamo citare le poliammidi e le poliolefiniche. Per quanto riguarda le fibre naturali possiamo dividerle in tre categorie: vegetali, animali e minerali. Lo scopo dell’utilizzo delle fibre è quello di migliorare le seguenti caratteristiche: - la resistenza meccanica - il modulo elastico - il comportamento elastico a rottura - la riduzione del peso specifico Le fibre sono poi classificate in base ad elementi fisici, come la lunghezza, lo spessore, la forma, la finitura e la distribuzione volumetrica. Per raggiungere un miglioramento delle prestazioni tecniche del composto, le superfici delle fibre dovranno aderire in modo completo con la matrice polimerica, così da creare una continuità di materiale. Tale è l’importanza di questa unione fibro-polimerica, che si sono studiati degli additivi che possano aumentare e facilitare il contatto superficiale di ogni singola fibra con la matrice polimerica. Anche la disposizione delle fibre risulta critica per le caratteristiche del composito. Le proprietà meccaniche di un composito con fibre continue ed allineate sono fortemente anisotrope. Il rinforzo e la conseguente resistenza, raggiungono il massimo valore nella direzione di allineamento ed il minimo nella direzione trasversale. Infatti, lungo questa direzione l'effetto di rinforzo delle fibre è praticamente nullo e, normalmente, si presentano delle fratture per valori di carichi di trazione relativamente bassi. Per altre orientazioni del carico, la resistenza globale del composito assume valori intermedi. Nella produzione del WPC (wood plastic composit), quindi, si utilizzano due elementi che sono rappresentati da un polimero plastico riciclato, come l’HDPE o l’LDPE o il PVC e la fibra vegetale composta dagli scarti delle lavorazioni del legno o fa fibre vegetali naturali. In base alla qualità, resistenza, colorazione e dimensioni dei manufatti da realizzare, è possibile utilizzare un semplice riempimento composto da segatura, piuttosto che farina di legno, fibra di legno o cellulosa. La scelta del polimero riciclato, invece, è influenzata anche dalle temperature di esercizio degli estrusori, che non dovranno rovinare termicamente le cariche vegetali e, nello stesso tempo, degradare il polimero che resterà il collante e la struttura portante del manufatto. La produzione del WPC avviene per estrusione o stampaggio, attraverso l’uso di un granulo plastico, che contiene la carica stabilita per la realizzazione di un determinato prodotto e nelle quantità programmate. Oltre alla fibra di legno costituita da segatura o farina di legno, è possibile realizzare compound più performanti utilizzando la fibra vegetale di canapa, normalmente disposta lungo la linea di direzione degli sforzi maggiori.Foto Gla pavimenti
SCOPRI DI PIU' Emergenza Pfas nelle Materie Plastiche e negli Imballaggi: C'è una soluzione?
Pfas nelle materie plastiche e negli imballaggi: sono composti chimici non presenti in natura, non biodegradabili e nocivi alla salute di Marco ArezioCome tutte le medaglie che si rispettano, anche i Pfas, acronimo delle sostanze perfluoroalchiliche e polifluoroalchiliche, hanno il loro lato luccicante e il loro lato oscuro. I composti chimici di queste famiglie, che se ne contano circa 4700, sono stati creati in laboratorio e largamente utilizzati dagli anni 50 nell'industria del packaging alimentare, nei pesticidi, nelle padelle antiaderenti, nei contenitori di cartone, nelle schiume antincendio, negli shampoo, nelle vernici, nei prodotti antimacchia e in molte altre applicazioni. Nelle materie plastiche li troviamo sotto forma di elastomeri (Fluoruro di vinilidene, Fluorurati in generale, Tetrafluoroetilene) o nei materiali polimerici (Sale di magnesio-sodio-fluoruro dell'acido silicico). I vantaggi di queste sostanze, applicate ai prodotti finiti, sta nella loro idrorepellenza, oleo-repellenza e termo-resistenza, che ci permettono di rendere, per esempio, una giacca impermeabile, di non far attaccare un uovo alla padella, di non sporcarci si maionese o sostanze oleose quando mangiamo un panino imbottito contenuto in un involucro di carta e di non farci sporcare le mani al cinema quando mangiamo i popcorn. Il loro legame chimico composto dal fluoro e dal carbonio rende, la molecola risultante, un elemento oggi insostituibile nelle applicazioni industriali, ma lo rende anche non biodegradabile ed estremamente pericoloso, in quanto è inodore, insapore e incolore. Queste caratteristiche gli permettono di disperdersi facilmente nelle acque, nel suolo e nell'aria, rimanendo a danneggiare l'ambiente e la salute dell'uomo per molto tempo. Le piante assorbono i Pfas attraverso l'acqua di irrigazione, li cedono ai frutti e agli animali, di cui si cibano e così, magicamente finiscono sulle nostre tavole e nel nostro corpo. Dal punto di vista della salute molti studi hanno dimostrato che l'accumulo di queste sostanze nel corpo umano possono favorire aborti spontanei, alterare la fertilità, provocare cancro al testicolo, alla tiroide e ai reni. Quali sono i mezzi oggi a disposizione per difenderci dall'inquinamento subdolo degli Pfas? Allo stato attuale non sono molti: possiamo contare sui filtri a carboni attivi in cui la porosità del carbone filtrante ha dimostrato una certa efficacia nell'intercettare i Pfas, ma non è un sistema efficace su tutte le molecole. Ma ancora una volta, la biochimica, ci potrebbe dare una risposta al problema in quanto un team di ricercatori Americani ha scoperto un batterio, chiamato Acidimicrobium A6, che avrebbe la caratteristica di spezzare il legame tra il fluoro e il carbonio nei Pfas. Il batterio è stato scoperto in una palude Americana e studiato a lungo a seguito della sua capacità di scindere l'ammonio, sfruttando il ferro presente nel terreno, senza l'impiego di ossigeno. Questa reazione denominata, Feammox, è stata riprodotta in laboratorio, dopo aver coltivato nuovi ceppi di batteri e sottoponendo le nuove famiglie ad altri tests relativi alle sostanze presenti nelle acque reflue. Dopo 100 giorni di coltura in acque contenenti, tra gli altri, anche i Pfas, si è notato che il batterio aveva la capacità di scomporre i due leganti principali, il fluoro e il carbonio, riducendoli per il 60%. La scoperta potrebbe essere interessante, non solo nei liquidi reflui contaminati da Pfas, ma anche nei terreni in quanto il batterio agisce in condizioni ipossiche, cioè di scarso ossigeno. Categoria: notizie - tecnica - pfas - packaging - imballaggi
SCOPRI DI PIU' La Storia dei Polimeri Attraverso lo Sviluppo della Chimica Industriale
I polimeri sembrano materiali recenti ma la loro origine è più lontana di quanto non sembridi Marco ArezioLa storia della nascita dei polimeri è molto meno lineare di quanto si possa pensare, con le intuizioni di alcuni precursori che, a volte, rimanevano ferme in laboratorio per decenni, in quanto la conoscenza delle reazioni chimiche o il limitato progresso tecnologico impiantistico ne inficiavano lo sviluppo. E’ interessante notare che, per alcune combinazioni chimiche che hanno poi portato alla nascita di una determinata famiglia di polimeri, la casualità poteva aver giocato anche un ruolo primario, creando situazioni inaspettate, frutto di reazioni chimiche non cercate ma subito capite e sfruttate. Sicuramente il secolo scorso è stato fondamentale per lo sviluppo dei polimeri di base, in quanto si sono verificate due situazioni formidabili: - la prima era la progressione continua della conoscenza della chimica industriale, i cui albori si possono indentificare nel XIX° secolo, - la seconda è il grande progresso industriale che ha potuto mettere a disposizione dei chimici, sia in laboratorio che nelle sedi industriali, efficienti ed innovative macchine che assecondassero le idee degli scienziati. Come ci racconta, Michele Seppe, già negli anni 30 del secolo scorso, la moderna industria della gomma aveva già quasi cento anni, la celluloide era disponibile in commercio da oltre mezzo secolo e i fenoli erano una forza dominante in un'ampia varietà di industrie. Con poche eccezioni, tutti gli sviluppi significativi nella tecnologia dei polimeri fino a quel momento sono stati i sistemi dei reticolati, noti anche come materiali termoindurenti. Oggi l'industria ha un aspetto molto diverso, i termoplastici sono i materiali dominanti e, all'interno di questo gruppo, il polipropilene, il polietilene, il polistirene e il PVC sono le quattro materie prime che rappresentano la maggior parte del volume consumato a livello mondiale. Ma i materiali termoplastici che possono davvero competere con le prestazioni, alle temperature elevate dei metalli e dei polimeri reticolati, sono materiali come le poliammidi (nylon), i policarbonati e il PEEK. Tracciare lo sviluppo storico dei termoplastici può essere impegnativo, perché molte volte la scoperta di un materiale in laboratorio non ha avuto un percorso rapido verso la sua commercializzazione. Il polistirene fu scoperto per la prima volta nel 1839, ma fu prodotto commercialmente solo nel 1931, a causa di problemi con il controllo della reazione esotermica di polimerizzazione. Il PVC è stato scoperto nel 1872, ma i tentativi di utilizzarlo commercialmente all'inizio del XX° secolo sono stati ostacolati dalla limitata stabilità termica del materiale. Infatti, la temperatura richiesta per convertire il materiale in una massa fusa, era superiore alla temperatura alla quale il polimero iniziava a decomporsi termicamente. Questo fu risolto nel 1926 da Waldo Semon, presso BF Goodrich, infatti, mentre cercava di deidroalogenare il PVC in un solvente per creare una sostanza che legasse la gomma al metallo, scoprì che il solvente aveva plastificato il PVC. Ciò abbassò la sua temperatura di rammollimento e aprì una finestra per la lavorazione alla fusione. Il polietilene fu creato per la prima volta in laboratorio nel 1898 dal chimico tedesco Hans von Pechmann scomponendo il diazometano, una sostanza che aveva scoperto quattro anni prima. Ma il diazometano è un gas tossico con proprietà esplosive, quindi, non sarebbe mai stata un'opzione commerciale praticabile per la produzione su larga scala di un polimero, che ora è utilizzato in volumi annuali incredibilmente alti. Il materiale fu riscoperto nel 1933 da Eric Fawcett e Reginald Gibson mentre lavoravano all'ICI in Inghilterra. Sperimentarono il posizionamento di vari gas ad alta pressione, e quando misero una miscela di gas etilene e benzaldeide sotto un'enorme pressione, produssero una sostanza bianca e cerosa che oggi conosciamo come polietilene a bassa densità. La reazione fu inizialmente difficile da riprodurre, solo due anni dopo un altro chimico dell'ICI, Michael Perrin, sviluppò controlli che resero la reazione abbastanza affidabile da portare alla commercializzazione nel 1939, più di quarant'anni dopo che il polimero fu prodotto per la prima volta. Il polietilene ad alta densità è stato sintetizzato con l'introduzione di nuovi catalizzatori nei primi anni 1950. Nel 1951, mentre J. Paul Hogan e Robert Banks lavoravano alla Phillips Petroleum, svilupparono un sistema basato sull'ossido di cromo. I brevetti furono depositati nel 1953 e il processo fu commercializzato nel 1957, ed ancora oggi il sistema è noto come catalizzatore Phillips. Nel 1953, Karl Ziegler introdusse un sistema che utilizzava alogenuri di titanio combinati con composti di organoalluminio e, più o meno nello stesso periodo, un chimico italiano, Giulio Natta, apportò modifiche alla chimica di Ziegler. Entrambi i sistemi hanno consentito una riduzione sia della temperatura che della pressione necessarie per produrre l'LDPE altamente ramificato e hanno prodotto un polimero lineare molto più forte, più rigido e più resistente al calore rispetto all'LDPE. Questi sviluppi illustrano come di diversi gruppi di chimici, che lavorarono in modo indipendente sugli stessi problemi, arrivarono a sviluppare soluzioni quasi contemporaneamente. I nuovi catalizzatori hanno anche permesso di produrre versioni commercialmente utili del quarto membro della famiglia dei polimeri di base, il polipropilene. Questo era stato prodotto da Fawcett e Gibson a metà degli anni 1930. Dopo i loro esperimenti di successo con il polietilene, hanno naturalmente ampliato il loro lavoro per includere altri gas, ma i loro risultati con il polipropilene furono deludenti. Invece di produrre un materiale che fosse solido a temperatura ambiente e mostrasse utili proprietà meccaniche, la reazione produsse una massa appiccicosa interessante solo come adesivo. Fawcett e Gibson avevano prodotto quello che in seguito sarebbe stato conosciuto come polipropilene atattico. A differenza del polietilene, in cui tutti i gruppi attaccati allo scheletro di carbonio sono atomi di idrogeno, ciascuna unità di propilene nello scheletro di polipropilene contiene tre atomi di idrogeno e un gruppo metilico molto più grande. Nel polipropilene atattico, il gruppo metilico può apparire in una qualsiasi delle quattro possibili posizioni all'interno dell'unità di ripetizione, impedendo la cristallizzazione del materiale. I nuovi catalizzatori crearono una struttura in cui il gruppo metilico si trovava nella stessa posizione in ogni unità ripetuta. La regolarità strutturale ha portato a un materiale in grado di cristallizzare, infatti questa forma cristallina di polipropilene aveva forza, rigidità e un punto di fusione persino superiore all'HDPE. Questo rapido sviluppo ha creato due materiali che rappresentano oggi oltre il 50% della produzione mondiale annuale di polimeri. È interessante notare che la moglie di Giulio Natta, Rosita Beati, che non era un chimico, ha coniato i termini atattico, isotattico e sindiotattico per descrivere le diverse strutture che si potevano creare polimerizzando il polipropilene. Oggi usiamo questi termini per riferirci in generale alle strutture isomeriche che si possono formare quando i polimeri vengono prodotti utilizzando vari tipi di catalizzatori.
SCOPRI DI PIU'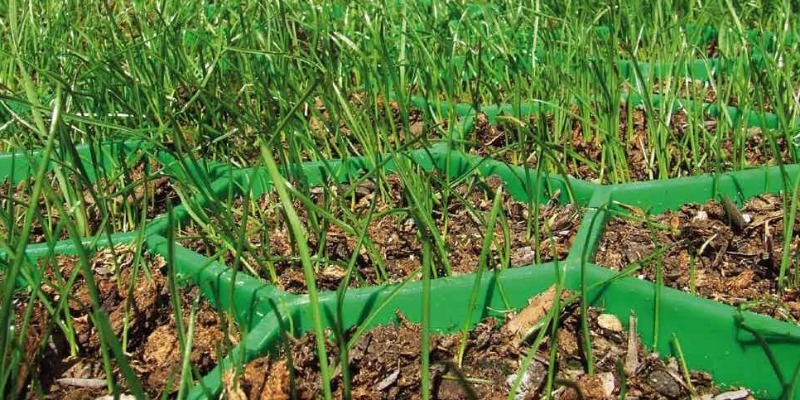 I Grigliati Erbosi in Plastica Riciclata. Consigli per una Scelta Corretta
I Grigliati Erbosi in Plastica Riciclata. Consigli per una scelta correttadi Marco ArezioFino agli inizi degli anni ‘90 del secolo scorso i parcheggi “verdi” venivano realizzati utilizzando dei blocchi in cemento con aperture che permettevano il passaggio del traffico veicolare e nello stesso tempo la formazione di un rado prato erboso in superficie tra un setto di cemento e l’altro.In quel periodo era già stata fatta una piccola rivoluzione in quanto si era passati dai parcheggi in asfalto a quelli con un aspetto più “green”. I grigliati in cemento avevano però vantaggi e svantaggi: Nei vantaggi possiamo annoverare: - Alta resistenza al traffico veicolare - Durabilità del manufatto - Resistenza agli agenti atmosferici - Forme superficiali differenti - Alta stabilità dimensionale sotto l’effetto del sole Negli svantaggi possiamo annoverare: - Alto peso del pezzo singolo - Alti costi di posa - Alti costi di trasporto - Ridotta superficie erbosa - Alta probabilità di seccatura dell’erba in estate - Ridotta superficie drenante A cavallo del secolo si sono imposti sul mercato i grigliati erbosi carrabili in plastica riciclata (salvaprato) che hanno preso un grosso spazio nella realizzazione dei parcheggi verdi, sia per alcuni vantaggi tecnici di cui godono rispetto al prodotto in cemento, sia per le nuove normative che impongono un rapporto tra le superfici costruite rispetto al verde e sia sulla necessità di rendere il più possibile drenanti le aree orizzontali. I materiali che si usano normalmente sono di tre tipi: - L’LDPE per superfici non carrabili - L’HDPE e il PP/PE per superfici carrabili Parlando di parcheggi carrabili, l’HDPE è un materiale che permette una buona elasticità del prodotto ma nello stesso tempo una buona resistenza a compressione, a flessione e a torsione. Quest’ultimo elemento è da considerare con cura in quanto il grigliato deve sopportare la forza che una macchina ferma imprime sul manufatto girando le ruote. Inoltre ha un’ottima resistenza alle basse temperature ma, allo stesso tempo, una minore stabilità sotto l’effetto dell’irraggiamento solare se non debitamente controbilanciato con cariche minerali. Il compound PP/PE ha una buona resistenza a compressione e alle alte temperature solari, ma ha una scarsa resistenza alla torsione e alla flessione. Anche la resistenza alla flessione, oltre a quella a torsione che abbiamo visto prima, è un elemento da considerare quando il sottofondo non assolve a dovere il suo compito di portata statica e di complanarità rispetto al piano in plastica. Inoltre ha una scarsa resistenza alle basse temperature con la possibilità di sbriciolamento delle parti in plastica fuori terra. La scelta dei due materiali che hanno vantaggi e svantaggi è da farsi considerando la stagionalità, la latitudine del cantiere, la perizia nella posa e il tipo di traffico veicolare. Esistono comunque ricette correttive da utilizzare, una volta che si hanno tutti gli elementi progettuali, che tengono anche in considerazione il costo della materia prima differente tra le due famiglie, la tipologia di stampo, la macchina per la stampa del prodotto, i colori e gli additivi protettivi richiesti. Naturalmente la corretta scelta delle materie prime rigenerate non esaurisce le decisioni che si devono fare per progettare e realizzare un buon parcheggio “verde”. Possiamo qui di seguito elencare alcuni particolari da tenere presente: - La forma dell’alveolo è consigliabile sia a nido d’ape o circolare in modo che le tensioni si distribuiscano in modo omogeneo - L’aggancio tra una piastrella e l’altra deve tenere in considerazione la dilatazione termica che il prodotto subisce sotto il sole. In assenza di spazio tra gli elementi bisogna considerare di lasciare dei giunti di dilatazione in entrambi le direzioni. - I piedini nell’intradosso del grigliato dovrebbero essere di una lunghezza non inferiore ai 3,5 cm. per permettere un idoneo aggrappo al terreno sottostante - La stratificazione su cui appoggia il grigliato erboso deve prevedere due materiali inerti con granulometria diversa divisi da un tessuto non tessuto drenante, meglio se in polipropilene a filo continuo e uno di finitura adatto alla semina dell’erba. - Il livellamento meccanico attraverso pressatura è molto importante per prevenire cedimenti della pavimentazione - Dotare l’area di una irrigazione automatica e prevedere concimazioni e ripristino della terra da coltura mancante dopo l’apertura dell’area sarebbe consigliato.Categoria: notizie - tecnica - plastica - riciclo - grigliato erboso - HDPE - PP - PP/PE - edilizia Vedi il prodotto finito
SCOPRI DI PIU'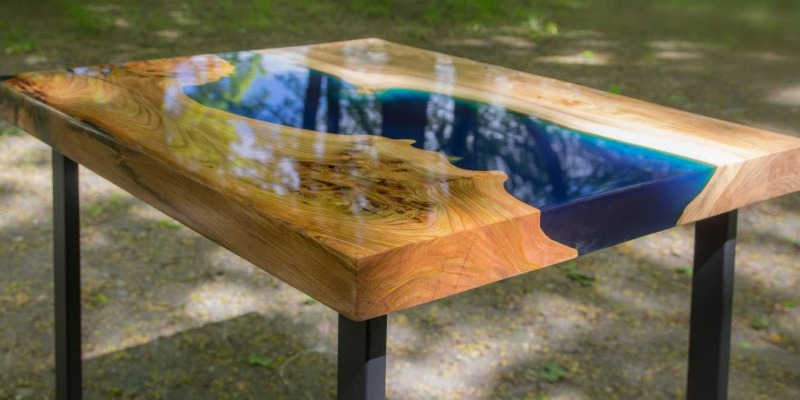 Cosa è la Resina Epossidica e come si Ricicla
Un composto polimerico di estrema importanza per gli usi più disparati a cui è destinato, ma con un complicato rapporto con il riciclo di Marco ArezioUna resina epossidica è un tipo di polimero termoindurente che, una volta miscelato con un indurente, subisce una reazione chimica chiamata "reticolazione". Questo processo trasforma la resina da uno stato liquido o viscoso a uno stato solido e rigido. Le principali caratteristiche e aspetti delle resine epossidiche:Struttura Molecolare Le resine epossidiche contengono gruppi epossidici (un atomo di ossigeno legato a due atomi di carbonio adiacenti in una catena) che sono reattivi e permettono la reticolazione con vari indurenti. Indurenti Perché una resina epossidica si indurisca, deve essere miscelata con un indurente (o agente di reticolazione). Questo indurente reagisce con i gruppi epossidici della resina, formando una struttura tridimensionale solida. Proprietà Una volta reticolate, le resine epossidiche hanno eccellenti proprietà meccaniche, resistenza chimica e adesione. Sono anche elettricamente isolanti. Applicazioni A causa delle loro ottime proprietà, le resine epossidiche sono utilizzate in una vasta gamma di applicazioni, come adesivi, rivestimenti, compositi rinforzati con fibre, circuiti stampati e molto altro. Manipolazione Le resine epossidiche possono essere modificate per avere proprietà specifiche. Ad esempio, possono essere formulate per avere tempi di indurimento rapidi o lenti, o per resistere a temperature estreme. Estetica Esistono resine epossidiche trasparenti che sono utilizzate in applicazioni artistiche e decorative, come rivestimenti per tavoli o creazioni di gioielli. È importante notare che, una volta che una resina epossidica è completamente reticolata, diventa termoindurente. Ciò significa che, a differenza dei polimeri termoplastici, non può essere rifusa o modellata con l'applicazione di calore. Le resine epossidiche riciclate La ricerca sulle resine epossidiche riciclabili è al centro di grandi interessi negli ultimi anni. Questi tipi di polimeri, come abbiamo detto, sono termoindurenti, il che significa che una volta reticolate o indurite, non possono essere facilmente riciclate o riprocessate. Tuttavia, ci sono studi volti a sviluppare resine epossidiche "riciclabili" o "riproducibili" che possono quindi essere depolimerizzate o riportate a uno stato liquido dopo il processo di reticolazione. Alcune di queste resine epossidiche riciclabili sono state progettate per depolimerizzarsi attraverso specifici stimoli, come il calore o l'esposizione a certi prodotti chimici. L'idea dietro questi materiali è che, una volta depolimerizzati, possano essere riciclati. Ricerche sulle resine episodiche riciclate Le resine epossidiche sono ampiamente utilizzate in una varietà di applicazioni industriali in virtù delle loro ottime proprietà meccaniche di adesione e di resistenza chimica. Tuttavia, una delle principali sfide associate a queste resine è la difficoltà nel loro riciclo a causa della loro natura termoindurente. Diverse soluzioni di riciclo sono state proposte per risolvere il problema: Depolimerizzazione chimica Questo processo coinvolge l'uso di agenti chimici per rompere i legami crociati nella rete epossidica. Una volta depolimerizzate, le resine possono essere potenzialmente riprocessate. Reticolazione dinamica Alcune resine epossidiche sono state modificate per avere legami crociati dinamici che possono scambiarsi sotto determinate condizioni. Ciò significa che possono essere reticolate (indurite) e poi "de-reticolate" quando esposte a determinati stimoli come calore o luce. Riciclo meccanico Invece di cercare di depolimerizzare la resina, questo approccio si concentra sul triturare o frantumare il materiale epossidico indurito in particelle, che possono poi essere riutilizzate come riempitivi o rinforzi in nuovi compositi. Recupero di riempitivi e rinforzi In molti compositi epossidici, la matrice epossidica è solo una componente. Altri componenti, come fibre di carbonio o vetro, possono essere recuperati dal composto e riutilizzati. La ricerca in questo campo è in continua evoluzione. Mentre alcune di queste tecniche sono ancora in fase di sviluppo e potrebbero non essere commercialmente pronte o economicamente fattibili su larga scala, rappresentano comunque importanti passi avanti verso una maggiore sostenibilità nel campo dei materiali epossidici. Storia delle resine epossidiche Le resine epossidiche sono polimeri che sono diventati fondamentali in molte industrie per le loro eccezionali proprietà meccaniche, di adesione e di resistenza chimica. Ecco una breve storia delle resine epossidiche: Primi anni (1930-1940) Le resine epossidiche furono sviluppate per la prima volta negli anni '30. Il chimico svizzero Paul Schlack è spesso accreditato per aver realizzato la prima resina epossidica mentre lavorava per la società tedesca IG Farben. Poco dopo, negli Stati Uniti, la Devoe & Raynolds Company iniziò a sviluppare resine epossidiche basate su bisfenolo A e epossicloridrina. Seconda guerra mondiale Durante la seconda guerra mondiale, c'era un crescente bisogno di materiali ad alte prestazioni, e le resine epossidiche iniziarono a essere utilizzate in applicazioni militari. Anni '50 e '60 Dopo la guerra, la produzione e l'utilizzo delle resine epossidiche si espansero notevolmente. Furono sviluppati nuovi tipi di resine e indurenti, portando a una vasta gamma di proprietà e applicazioni. Durante questo periodo, le resine epossidiche divennero popolari come adesivi strutturali e come matrici per compositi rinforzati con fibra. Anni '70 La crescente consapevolezza ambientale portò alla ricerca di sistemi epossidici senza solventi e a basso contenuto di composti organici volatili (COV). Durante questo periodo, le resine epossidiche divennero anche fondamentali nella produzione di circuiti stampati. Anni '80 e '90 L'industria aerospaziale ha iniziato a utilizzare in modo significativo le resine epossidiche per compositi leggeri e ad alte prestazioni. La ricerca si concentrò anche sul miglioramento delle proprietà termiche e sulla riduzione delle tensioni interne durante la reticolazione. 2000 – Oggi Con la crescente necessità di materiali sostenibili, c'è stato un interesse nella ricerca di resine epossidiche riciclabili o biodegradabili. La tendenza alla miniaturizzazione in elettronica ha anche portato a resine epossidiche con proprietà specifiche per applicazioni come l'incapsulamento di semiconduttori. Oggi, le resine epossidiche sono onnipresenti in molte industrie, da quelle edilizie e navali, all'elettronica, all'aerospaziale, e oltre. Le continue innovazioni e la ricerca in questo campo continuano a espandere le potenzialità e le applicazioni di questi versatili materiali. Dove vengono impiegate le tesine epossidiche Le resine epossidiche sono utilizzate in una vasta gamma di applicazioni. Ecco alcune delle principali applicazioni delle resine epossidiche: Adesivi Questi polimeri sono notevolmente adesivi e sono utilizzati come collanti strutturali per molte applicazioni industriali. Possono aderire a una vasta gamma di materiali, compresi metalli, plastica, legno e ceramica. Rivestimenti Le resine epossidiche sono utilizzate per rivestire pavimenti industriali e commerciali, offrendo resistenza all'abrasione, resistenza chimica e una facile pulizia. Compositi Questi polimeri sono spesso utilizzati come matrice in compositi rinforzati con fibre, come quelli con fibre di carbonio o fibra di vetro. Queste applicazioni sono comuni in settori come l'aerospaziale, l'automotive e lo sport. Circuiti stampati Le resine epossidiche sono un componente fondamentale nella produzione di circuiti stampati utilizzati in elettronica. Protezione Le resine epossidiche sono utilizzate per proteggere componenti elettronici sensibili, isolandoli dall'ambiente esterno. Strutture marine Grazie alla loro resistenza chimica, le resine epossidiche sono utilizzate per la riparazione e la protezione di strutture marine, come scafi di barche. Riparazioni A causa della loro forte adesione e delle loro proprietà strutturali, le resine epossidiche sono spesso utilizzate per la riparazione di una varietà di oggetti, compresi quelli fatti di metallo, ceramica e legno. Attività dentistiche Alcuni tipi di resine epossidiche sono utilizzati in odontoiatria per riempimenti e adesivi. Arte e artigianato Le resine epossidiche trasparenti sono diventate popolari nell'arte e nell'artigianato, utilizzate per creare gioielli, mobili, opere d'arte e altri oggetti artistici. Strutture in calcestruzzo Le resine epossidiche sono utilizzate per la riparazione, il rafforzamento e la protezione delle strutture in calcestruzzo.
SCOPRI DI PIU' Prestazioni di Polimeri ad Alto Contenuto di Solfoni per lo Stoccaggio Energetico
Miglioramento delle Membrane a Scambio Protonico per le Tecnologie Energetiche del Futurodi Marco Arezio Il crescente bisogno di tecnologie di stoccaggio energetico efficienti e sostenibili ha spinto la ricerca verso materiali innovativi, tra cui i polimeri ad alto contenuto di solfoni. Questi polimeri sono utilizzati per migliorare le prestazioni delle membrane a scambio protonico, una componente essenziale per molte tecnologie energetiche, tra cui celle a combustibile e batterie a flusso redox. In questo articolo verranno esplorati i recenti sviluppi nell'uso di polimeri solfonati per lo stoccaggio energetico, con un approfondimento sulle loro proprietà chimiche, sulle prestazioni e sui progressi nella stabilità termica e meccanica, nonché una spiegazione dettagliata del funzionamento delle membrane a scambio protonico, delle celle a combustibile e delle batterie a flusso redox. Introduzione alle Membrane a Scambio Protonico (PEM) Le membrane a scambio protonico (PEM, Proton Exchange Membranes) sono dispositivi chiave per numerose applicazioni nel campo delle energie rinnovabili, in particolare nelle celle a combustibile e nelle batterie a flusso redox. Le PEM sono membrane polimeriche che permettono il passaggio selettivo dei protoni (ioni H⁺) mentre impediscono il passaggio di altri ioni e gas. Questa caratteristica è fondamentale per la conversione e lo stoccaggio dell'energia elettrochimica, in quanto consente un efficiente trasferimento di carica nelle reazioni redox. Le PEM sono costituite principalmente da materiali polimerici solfonati, che favoriscono una conduttività protonica elevata, necessaria per il buon funzionamento delle tecnologie energetiche avanzate. Struttura e Proprietà dei Polimeri Solfonati I polimeri ad alto contenuto di solfoni sono caratterizzati dalla presenza di gruppi solfonici (-SO₃H) lungo la catena polimerica. Questi gruppi sono responsabili dell'elevata conduzione protonica, fondamentale per l'efficienza delle PEM. Il contenuto di solfoni influisce direttamente sulla capacità del polimero di trasportare protoni, poiché i gruppi solfonici forniscono i siti necessari per la migrazione protonica. Tuttavia, la presenza di un elevato numero di gruppi solfonici può compromettere la stabilità meccanica e termica del polimero, rendendo necessaria un'ottimizzazione tra conduttività e resistenza strutturale. Modifiche Strutturali per Migliorare le Prestazioni Per migliorare le prestazioni delle membrane, i polimeri ad alto contenuto di solfoni vengono spesso modificati con l'introduzione di rinforzi fisici o chimici. Un approccio comune è l'uso di materiali compositi, in cui i polimeri solfonati sono combinati con microcristalli di cellulosa o altre nanoparticelle per aumentare la stabilità meccanica senza ridurre significativamente la conduttività protonica. Altri metodi prevedono la reticolazione chimica, che migliora la resistenza termica del materiale, riducendo la solubilizzazione in acqua, una delle principali cause di degrado delle PEM. Prestazioni Elettrochimiche e Stoccaggio Energetico Le prestazioni elettrochimiche dei polimeri solfonati dipendono in gran parte dalla loro capacità di mantenere elevati livelli di conduzione protonica in condizioni operative variabili. I polimeri con un elevato contenuto di solfoni mostrano un'elevata conduttività, ma sono suscettibili a problemi di idratazione e stabilità termica. Recenti sviluppi hanno portato all'introduzione di nuovi polimeri che combinano un'elevata densità di gruppi solfonici con miglioramenti nella resistenza meccanica, grazie all'uso di reticolanti o materiali rinforzanti. Celle a Combustibile a Membrana a Scambio Protonico (PEMFC) Le celle a combustibile a membrana a scambio protonico (PEMFC) sono dispositivi elettrochimici che convertono l'energia chimica di un combustibile (generalmente idrogeno) direttamente in energia elettrica, con l'acqua come unico prodotto di scarto. Nelle PEMFC, la membrana a scambio protonico agisce come un elettrolita solido, separando i reagenti (idrogeno e ossigeno) e facilitando il trasferimento di protoni dall'anodo al catodo. Questo processo è cruciale per la produzione di energia elettrica, poiché consente un'elevata efficienza di conversione e riduce significativamente le emissioni inquinanti rispetto ai metodi tradizionali di produzione di energia. Batterie a Flusso Redox e il Ruolo delle Membrane a Scambio Protonico Le batterie a flusso redox sono un'altra applicazione significativa delle membrane a scambio protonico. Queste batterie immagazzinano energia in soluzioni elettrolitiche contenenti specie redox, che circolano attraverso una cella elettrochimica. Le PEM fungono da barriera selettiva tra i due serbatoi di elettroliti, permettendo il passaggio dei protoni e impedendo la miscelazione delle soluzioni. Questa separazione è fondamentale per mantenere l'efficienza della reazione redox e garantire una lunga durata della batteria. Le batterie a flusso redox sono particolarmente interessanti per l'accumulo di energia da fonti rinnovabili intermittenti, come l'energia solare ed eolica, poiché offrono una grande flessibilità e scalabilità. Sfide e Prospettive Future nello Sviluppo di Polimeri per lo Stoccaggio Energetico Nonostante i progressi, rimangono problemi significativi per l'uso diffuso di polimeri solfonati nelle applicazioni energetiche. La principale sfida è rappresentata dalla necessità di bilanciare la conduttività protonica con la stabilità meccanica e chimica. Studi futuri potrebbero concentrarsi su nuovi approcci di reticolazione o sulla sintesi di polimeri con una distribuzione più ottimale dei gruppi solfonici lungo la catena polimerica. Inoltre, lo sviluppo di materiali compositi e l'uso di nanomateriali rappresentano promettenti direzioni di ricerca per migliorare le prestazioni delle PEM senza compromettere la loro stabilità. Conclusioni I polimeri ad alto contenuto di solfoni rappresentano una soluzione promettente per lo stoccaggio energetico, grazie alla loro elevata conduttività protonica e alle applicazioni nelle tecnologie elettrochimiche avanzate come le celle a combustibile e le batterie a flusso redox. La ricerca è in continua evoluzione per superare le limitazioni attuali, e i recenti progressi nella modifica strutturale dei polimeri e nello sviluppo di compositi indicano un percorso promettente verso l'adozione su larga scala di queste tecnologie.© Riproduzione Vietata
SCOPRI DI PIU'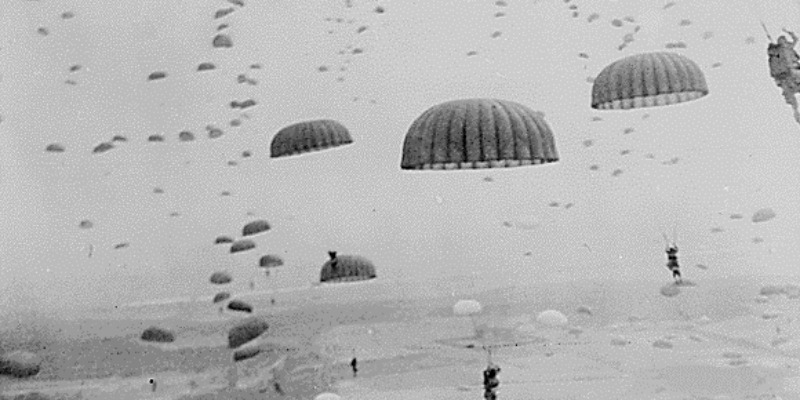 6 Giugno 1944: D DAY - l’84° Reggimento Aviotrasportato USA Poteva Contare sulla PA6
Durante lo sbarco in Normandia i paracadutisti Americani avevo la poliammide, un’arma in piùdi Marco ArezioDurante la seconda guerra mondiale l’uso dell’aviazione militare aveva compiuto passi da gigante rispetto alla guerra precedente, non solo per maneggevolezza dei nuovi bombardieri ed incursori, ma anche per la notevole distanza che potevano coprire nelle fasi operative. Inoltre si introdusse una nuova disciplina, quella dei paracadutisti, che potevano infiltrarsi dietro le linee nemiche per azioni di sabotaggio, salvataggio o di logistica, a tutto vantaggio delle teste di ponte della fanteria. I paracaduti, all’inizio, erano normalmente fatti in seta naturale che proveniva dalla Cina ma, dopo l’invasione Giapponese del 7 Luglio 1937, gli Americani dovettero trovare un nuovo materiale per i propri paracaduti. Fu cosi che chiesero alla Du Pont, azienda chimica di grande importanza negli Stati Uniti, di trovare una soluzione al problema, in modo che l’esercito potesse realizzare un milione di nuovi paracaduti per il D-DAY, l’invasione dell’Europa. La Du-Pont, fornì un nuovo polimero, la poliammide 6 e 12 con cui si realizzarono i nuovi paracaduti, creando subito una superiorità tecnica del prodotto rispetto a quello fatto in seta naturale. I responsabili dell’esercito Americano si accorsero subito che il paracadute fatto con la PA era decisamente più robusto agli strappi e alle lacerazioni, rispetto alla seta, cosa che durante gli atterraggi poteva facilmente capitare. Inoltre, la capacità dinamica di contenimento dell’aria era migliore, evitando rischi di rottura delle vele in volo, ma non solo, durante i lanci con brutto tempo, il paracadute fatto con la poliammide non si riempiva di acqua, appesantendo la vela quando si trattava di navigare in volo e raccogliere della stessa all’atterraggio. Era anche possibile che durante la discesa sul campo di battaglia il paracadute potesse essere colpito da proiettili, ma le forature di piccole dimensioni non laceravano il tessuto, permettendo al paracadutista di atterrare sul terreno. I paracadutisti della 82° divisione aviotrasportata, con i nuovi paracaduti in PA, furono impiegati anche in Nord Africa, nell’Aprile del 1943, sotto il comando del generale Ridgway, e successivamente il 9 Luglio dello stesso anno sbarcarono in Sicilia e il 13 Settembre 1943 a Salerno in Italia. L’efficacia dei paracadutisti Americani dotati delle vele in PA fu annotata anche dai comandanti tedeschi, che li soprannominavano “i diavoli dai pantaloni gonfi” in segno di rispetto per le loro capacità e superiorità tecnica.Categoria: notizie - tecnica - plastica - PA6 - storia
SCOPRI DI PIU' La Corretta Manutenzione di un Dosatore Gravimetrico
Il controllo e gli interventi programmati possono mantenere in efficienza il dosatore per le materie plastichedi Marco ArezioIl dosatore gravimetrico è una macchina estremamente utile nella lavorazione delle materie plastiche in quanto, in modo automatico, dosa e rilascia la quantità prestabilita di materiale all’interno degli estrusori o delle presse ad iniezione. I dosatori gravimetrici possono lavorare sia con i granuli, che con i macinati che con le polveri, permettendo un preciso comportamento all’interno del compound che si vuole preparare. Ma, essendo un impianto meccanico, è soggetto ad una normale usura e, quindi, è necessario programmare in modo preciso gli intervalli di manutenzione e controllo delle sue parti, per evitare rotture o pesature errate, che comporterebbero un dispendio economico elevato se il prodotto finale risultasse non conforme. Inoltre, un miscelatore gravimetrico mal funzionante può comportare un dispendioso uso e consumo di additivi senza ragione. In linea generale possiamo dire che gli intervalli di manutenzione dovrebbero essere scadenzati al massimo ad un anno di distanza tra loro, anche se la macchina risulta funzionante in modo corretto. Quali sono gli interventi di controllo principali? Cominciamo dalle valvole e dalle serrande di dosaggio che permettono l’erogazione dei materiali da miscelare, controllando il sincronismo corretto impostato, la corsa che non deve avere ostacoli e la velocità di movimento. È necessario inoltre controllare i binari delle serrande scorrevoli, la posizione del cilindro e la corretta chiusura delle porte. Il movimento di chiusura dovrebbe essere rapido e non deve essere sottoposto a sforzi, inoltre il limite di chiusura non deve oltrepassare il bordo più lontano per non creare la possibilità di incepparsi con il materiale. È inoltre consigliabile verificare il perno che collega il cilindro pneumatico che non sia usurato, rotto o mal funzionante. La verifica della corretta pressione dell’aria, il serraggio delle chiusure e che i tubi di alimentazioni siano integri e perfettamente funzionanti, sono tests importanti. Per quanto riguarda le celle di carico è consigliabile l’ispezione per rimuovere eventuali residui di materiali, accumulati nel tempo, attraverso l’uso dell’aria compressa. In base all'esposizione alla polvere dei materiali normalmente lavorati, la contaminazione della cella di carico può essere un problema permanente per il miscelatore, e potrebbe essere necessaria una chiusura della cella di carico più raffinata. Per quanto riguarda i contenitori del materiale da pesare, bisogna controllare il funzionamento delle valvole di scarico e degli sportelli di aperura e chiusura, avendo cura di controllare che i punti di rotazione dei meccanismi siano sempre essere liberi ed efficienti. Il meccanismo della valvola deve accogliere l'accumulo statico di pellet senza interferire con l'arresto del flusso di materiale. Esaminare inoltre attentamente tutte le parti del piatto di pesatura e la relativa staffa di supporto, per assicurarsi che nulla tocchi alcuna parte fissa del miscelatore, e che il suo peso sia completamente supportato dalle celle di carico, come previsto. Una leggera pressione sul contenitore dovrebbe mostrare un cambiamento nella lettura del peso sul display. La rimozione di quella pressione dovrebbe riportare lo schermo esattamente allo stesso numero, più o meno 1 o 1/10 grammi. Per quanto riguarda la camera di miscelazione bisogna controllare le lame metalliche che miscelano il materiale, in modo da verificare che non siano piegate od usurate a causa dell’abrasione dei prodotti utilizzati. Infatti utilizzare lavorare con le lame usurate potrebbe aumentare il rischio che queste si possano staccare danneggiando la vite.
SCOPRI DI PIU'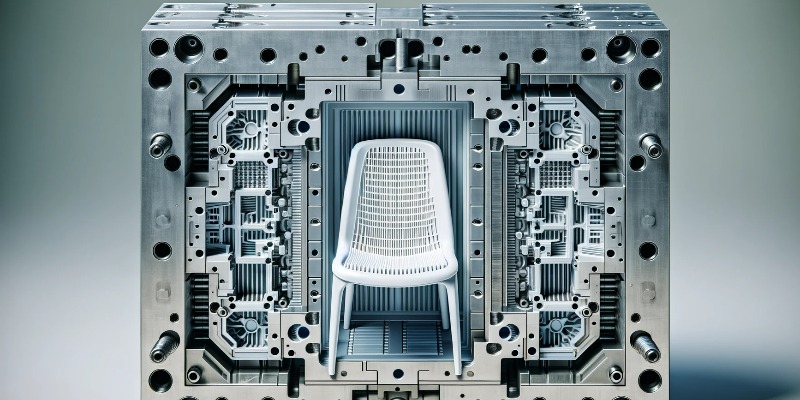 Ottimizzare la Qualità e l'Efficienza nella Progettazione di uno Stampo ad Iniezione per le Materie Plastiche
Strategie e Consigli per Migliorare la Stampabilità e Ridurre i Difetti nei Processi Produttividi Marco ArezioLa progettazione di uno stampo ad iniezione per le materie plastiche riveste un ruolo cruciale nel garantire la qualità e l’efficienza del processo produttivo. Prima di avviare la produzione, è fondamentale considerare una serie di aspetti progettuali che possono migliorare la stampabilità dei pezzi e ridurre i difetti. In questo articolo esploreremo i principali fattori da tenere in considerazione per ottimizzare il processo di stampaggio a iniezione. Angolo di Spoglia e Raggi di Curvatura L’applicazione dell’angolo di spoglia e dei raggi di curvatura è uno degli aspetti più critici nella progettazione per lo stampaggio a iniezione. Un angolo di spoglia adeguato facilita l’espulsione dei pezzi dallo stampo, riducendo la possibilità di difetti come graffi e deformazioni. Si consiglia un angolo di spoglia minimo di 1 grado ogni 25 mm di profondità della cavità, variabile in base al materiale utilizzato e alle specifiche dello stampo. Inoltre, l’adozione di angoli arrotondati favorisce un flusso uniforme della resina plastica, minimizzando le deformazioni e i difetti estetici. Spessore di Parete e Alleggerimento delle Parti Il controllo dello spessore delle pareti è fondamentale per la qualità del pezzo finito. Uno spessore uniforme delle pareti assicura un flusso costante della resina durante lo stampaggio, evitando sollecitazioni eccessive che possono portare a deformazioni o rotture. L’introduzione di nervature di supporto può aiutare a mantenere la robustezza strutturale del pezzo riducendone al contempo il peso. Le transizioni graduali tra diverse geometrie sono essenziali per evitare accumuli di materiale e garantire una distribuzione omogenea della resina. Nucleo-Cavità e Sottosquadri L’adozione del metodo nucleo-cavità è una strategia efficace per ottimizzare il processo di stampaggio, riducendo i tempi e i costi. Questo approccio implica l’applicazione di un angolo di spoglia sia alle pareti esterne che interne dello stampo, garantendo uno spessore di parete costante. I sottosquadri esterni o l’uso di inserti possono facilitare l’espulsione dei pezzi, prevenendo danni allo stampo e migliorando la qualità complessiva del prodotto. Accessi e Perni dell’Espulsore La progettazione degli accessi e dei perni dell’espulsore è cruciale per un riempimento uniforme dello stampo e una corretta espulsione dei pezzi. La posizione degli accessi deve essere scelta con attenzione per minimizzare i residui superficiali e garantire un riempimento omogeneo. Tra le opzioni comuni, gli accessi a linguetta e i sub-gate offrono vantaggi specifici a seconda delle caratteristiche del pezzo. La scelta del tipo di accesso più appropriato deve essere basata sulle esigenze del progetto e sulle caratteristiche del materiale utilizzato. Ulteriori Dettagli Tecnici sullo Stampaggio ad Iniezione delle Materie Plastiche Approfondire alcuni aspetti tecnici può fornire una comprensione ancora maggiore delle best practice nella progettazione per lo stampaggio a iniezione. Materiali: La scelta del materiale è fondamentale. Polimeri diversi hanno proprietà uniche che influenzano il comportamento durante lo stampaggio. È essenziale selezionare il materiale giusto per garantire la compatibilità con il design dello stampo e le caratteristiche desiderate del prodotto finito. Temperatura di Stampaggio: La temperatura di stampaggio deve essere ottimizzata in base al tipo di resina utilizzata. Temperature troppo alte o troppo basse possono causare difetti quali bolle, linee di saldatura e deformazioni. Pressione di Iniezione: La pressione di iniezione deve essere adeguata per garantire un riempimento completo dello stampo senza causare eccessive sollecitazioni che potrebbero portare a rotture o deformazioni del pezzo. Tempi di Raffreddamento: I tempi di raffreddamento devono essere sufficienti per permettere alla resina di solidificarsi correttamente senza provocare ritiri o deformazioni. Un raffreddamento uniforme è essenziale per mantenere la qualità del pezzo. Considerazioni Finali sulla Progettazione di uno Stampo per le Materie Plastiche La progettazione di uno stampo a iniezione richiede una comprensione approfondita dei principi di ingegneria e dei processi di produzione. Ottimizzare il design dei pezzi non solo migliora la qualità e l’efficienza della produzione, ma può anche contribuire a ridurre i costi e i tempi di sviluppo. L’integrazione di queste considerazioni progettuali fin dalle prime fasi di sviluppo può portare a prodotti di alta qualità, minimizzando i difetti e migliorando la soddisfazione del cliente.
SCOPRI DI PIU' Ottimizzazione Energetica nelle Macchine per la Lavorazione delle Materie Plastiche
Soluzioni Tecnologiche per Ridurre i Consumi e Migliorare le Prestazioni delle Macchine per la Plasticadi Marco ArezioL'industria delle materie plastiche si trova oggi ad affrontare una sfida cruciale: ridurre il consumo energetico senza compromettere la produttività e la qualità del prodotto finale. Le macchine per la lavorazione delle plastiche, dai sistemi di iniezione ai macchinari di estrusione e termoformatura, rappresentano un'area chiave in cui l'efficienza energetica può fare una differenza significativa. Grazie all'introduzione di tecnologie innovative, è possibile ridurre l'impatto ambientale e ottenere risparmi operativi notevoli. L'importanza di un approccio sistemico L'ottimizzazione energetica delle macchine non si limita alla scelta di componenti più efficienti. Richiede un approccio sistemico che coinvolga l'intero ciclo di produzione, dalla progettazione del macchinario fino al suo utilizzo quotidiano. Le moderne tecniche di simulazione digitale, combinate con i dati raccolti attraverso sensori IoT (Internet of Things), consentono di monitorare il consumo energetico in tempo reale e di identificare eventuali inefficienze. Ad esempio, un controllo avanzato dei parametri di processo è essenziale per ridurre i picchi di energia senza compromettere la qualità del prodotto. Inoltre, è importante considerare l'interazione tra il macchinario e l'ambiente produttivo, come la disposizione degli impianti, la ventilazione e la temperatura ambiente, che influenzano direttamente le prestazioni energetiche. Tecnologie ad alta efficienza Tra le soluzioni più promettenti per migliorare l'efficienza energetica si annoverano i motori elettrici ad alta efficienza e i sistemi di recupero del calore. I motori a magneti permanenti, per esempio, non solo riducono le perdite energetiche grazie alla loro maggiore efficienza intrinseca, ma consentono anche un controllo più preciso e dinamico, ideale per i processi complessi e variabili della lavorazione delle materie plastiche. Inoltre, i sistemi di recupero del calore, come gli scambiatori termici integrati, permettono di trasformare l'energia termica dissipata in energia utile, alimentando altre fasi del processo o contribuendo al riscaldamento dell'ambiente produttivo. Questa combinazione di tecnologie contribuisce a un significativo abbattimento dei consumi senza sacrificare le prestazioni operative. Un altro esempio di soluzione efficiente è rappresentato dai sistemi idraulici a velocità variabile, che regolano il flusso in base alle effettive esigenze operative, ottimizzando così il consumo energetico senza sacrificare le prestazioni. Questi sistemi utilizzano tecnologie avanzate di controllo, che adattano dinamicamente la velocità del motore idraulico alle necessità specifiche del processo produttivo, evitando sprechi. Allo stesso tempo, l'integrazione di sistemi di recupero del calore si sta rivelando una strategia fondamentale: l'energia termica generata durante il funzionamento delle macchine può essere catturata mediante scambiatori di calore altamente efficienti e reimmessa nel ciclo produttivo o utilizzata per il riscaldamento dell'impianto. Questa combinazione tecnologica consente una riduzione significativa dei costi operativi, migliorando al contempo la sostenibilità complessiva delle operazioni. Digitalizzazione e automazione La digitalizzazione gioca un ruolo centrale nell'ottimizzazione energetica. L'automazione avanzata, abbinata all'intelligenza artificiale (IA), permette di analizzare grandi quantità di dati e di ottimizzare i parametri operativi in modo dinamico. I sistemi predittivi basati su algoritmi di machine learning possono anticipare guasti o anomalie, minimizzando i tempi di inattività e riducendo i costi energetici associati a un uso inefficiente delle risorse. Un esempio pratico di digitalizzazione è l'implementazione di dashboard intelligenti, che forniscono agli operatori una visione chiara e immediata del consumo energetico e delle opportunità di miglioramento. Questi strumenti non solo aumentano la consapevolezza, ma facilitano anche l'adozione di pratiche operative più sostenibili. Materiali e progettazione sostenibile Un ulteriore aspetto da considerare è la progettazione dei macchinari con materiali leggeri e resistenti, che riducono le inerzie e migliorano l'efficienza complessiva. L'uso di materiali compositi e di leghe avanzate consente di alleggerire le strutture senza comprometterne la durabilità, contribuendo a un consumo energetico ridotto durante l'intero ciclo di vita del macchinario. Inoltre, i macchinari progettati con un'ottica modulare facilitano la manutenzione e l'aggiornamento tecnologico, riducendo l'obsolescenza e promuovendo un modello di economia circolare. Formazione degli operatori Infine, non bisogna sottovalutare l'importanza della formazione degli operatori. Anche la macchina più avanzata è inefficiente se utilizzata in modo scorretto. Programmi di training specifici per il personale possono garantire un uso ottimale delle tecnologie disponibili, migliorando la produttività e riducendo i costi operativi. L'integrazione tra tecnologie avanzate, formazione adeguata e un approccio olistico alla gestione dell'energia rappresenta quindi la chiave per affrontare con successo le sfide del settore. © Riproduzione Vietata
SCOPRI DI PIU' Guida alla Costruzione di un Rifugio Antiatomico per la tua Famiglia
Scopri come progettare e realizzare un rifugio antiatomico sicuro e autosufficiente, con consigli pratici, aziende specializzate e tecnologie avanzate per garantire il massimo comfort e protezionedi Marco ArezioIn un mondo sempre più imprevedibile, garantire la sicurezza della propria famiglia diventa una priorità. Eventi climatici estremi, minacce nucleari o emergenze sanitarie possono rendere indispensabile avere un rifugio sicuro e ben progettato. Costruire un rifugio antiatomico è una scelta importante e richiede una pianificazione accurata, ma i benefici in termini di protezione e serenità sono inestimabili. In questa guida esploreremo come progettare e realizzare un rifugio per uso civile, considerando tutti i dettagli necessari per un risultato ottimale. Perché costruire un rifugio antiatomico? Immagina uno scenario in cui devi affrontare un'emergenza improvvisa: un attacco nucleare, un disastro naturale o una contaminazione chimica. In questi casi, un rifugio antiatomico è più di una semplice struttura: è un'assicurazione sulla vita. I rifugi moderni non sono più spazi spogli e claustrofobici. Oggi possono essere progettati per offrire un ambiente confortevole, dotato di tutti i servizi necessari per affrontare periodi di isolamento con serenità. Grazie a materiali innovativi e tecnologie avanzate, è possibile creare un rifugio che sia sia sicuro sia vivibile. Fasi di progettazione del rifugio Analisi delle esigenze Prima di iniziare, rifletti attentamente sulle necessità specifiche della tua famiglia. Quante persone dovrà ospitare il rifugio? Per quanto tempo deve garantire autonomia? Qual è il budget che sei disposto a investire? Definire questi aspetti è il primo passo per progettare un rifugio adatto alle tue esigenze. Ad esempio, una famiglia di quattro persone avrà bisogno di uno spazio sufficiente per dormire, mangiare e svolgere attività quotidiane. Inoltre, considera se il rifugio dovrà resistere solo a brevi emergenze o se deve garantire autosufficienza per mesi. Scelta della posizione La posizione del rifugio è cruciale. Deve essere costruito in un luogo sicuro, preferibilmente vicino alla tua abitazione, ma lontano da zone sismiche o a rischio di inondazioni. Il terreno deve essere stabile e adatto a sostenere una struttura sotterranea. Una volta scelto il luogo, valuta la profondità del rifugio. Una maggiore profondità offre una protezione superiore da radiazioni e impatti, ma comporta anche costi e tempi di costruzione più elevati. Progettazione della struttura La struttura del rifugio deve essere resistente e progettata per proteggere da esplosioni, radiazioni e contaminazioni chimiche. Pareti e soffitti: Il cemento armato è il materiale più utilizzato grazie alla sua robustezza. Le pareti devono avere uno spessore di almeno 30-120 cm per garantire un’adeguata protezione. Porta di accesso: Deve essere blindata ed ermetica, progettata per resistere a forti pressioni e impedire l’ingresso di sostanze nocive. Sistemi di ventilazione: È indispensabile installare filtri HEPA e a carboni attivi per purificare l'aria da agenti radioattivi o chimici. Un sistema di ventilazione di emergenza deve essere previsto in caso di guasti. Risorse per l’autosufficienza Un rifugio antiatomico deve essere in grado di garantire autosufficienza per tutto il tempo necessario. Acqua: Installa serbatoi di grande capacità con sistemi di filtrazione e purificazione. Calcola almeno 4 litri di acqua al giorno per persona. Cibo: Conserva alimenti liofilizzati o in scatola con una lunga durata di conservazione. Pianifica una scorta sufficiente per il periodo previsto. Energia: Un generatore è fondamentale, ma considera anche l’installazione di pannelli solari e batterie per ridurre la dipendenza dal carburante. Gestione dei rifiuti: Prevedi un sistema per trattare le acque reflue e smaltire i rifiuti in modo sicuro. Costruzione del rifugio Scavo e preparazione del terreno Il primo passo è lo scavo del terreno. Questo lavoro richiede macchinari specifici e una valutazione approfondita per garantire la stabilità del suolo. Una volta completato lo scavo, si procede con la posa delle fondamenta, che devono essere robuste e ben isolate. Realizzazione della struttura principale La struttura principale viene costruita utilizzando cemento armato e acciaio. Le pareti devono essere rinforzate e dotate di materiali isolanti per mantenere una temperatura stabile all'interno del rifugio. Installazione degli impianti Una volta completata la struttura, è il momento di installare gli impianti: Ventilazione: Il sistema di ventilazione è essenziale per garantire aria pulita e prevenire l'accumulo di CO2. Elettricità: I generatori devono essere installati in un'area separata per ridurre il rischio di contaminazione. Illuminazione: Utilizza luci LED per ridurre il consumo energetico e creare un ambiente confortevole. Allestimento degli interni Gli interni del rifugio devono essere progettati con attenzione per garantire comfort e funzionalità. Installa letti pieghevoli, mobili multifunzionali e spazi dedicati al relax. Una cucina compatta e un bagno chimico o con sistemi di compostaggio sono indispensabili per gestire le necessità quotidiane. Manutenzione e utilizzo Un rifugio antiatomico richiede una manutenzione periodica per essere sempre pronto all'uso. Controlla regolarmente il funzionamento dei sistemi di ventilazione, energia e approvvigionamento idrico. Sostituisci i filtri dell'aria e aggiorna le scorte alimentari ogni anno. Aziende specializzate nella costruzione di bunker Se desideri affidarti a esperti per la costruzione del tuo rifugio, esistono diverse aziende specializzate in grado di offrirti soluzioni personalizzate e di alta qualità. Ecco alcune delle principali: Vivos Group (USA): Specializzata in rifugi di lusso, questa azienda offre soluzioni altamente personalizzabili e integrate. I loro rifugi sono dotati di tecnologie avanzate, come sistemi di filtrazione dell'aria di ultima generazione, generatori energetici di backup e arredi su misura per garantire il massimo comfort. Vivos Group si occupa di ogni fase, dalla progettazione alla costruzione, e offre anche rifugi comunitari per coloro che desiderano condividere gli spazi con altre famiglie, combinando sicurezza e socializzazione. Atlas Survival Shelters (USA): Riconosciuta come leader mondiale nella produzione di bunker prefabbricati, Atlas Survival Shelters offre soluzioni affidabili e robuste adatte a diverse necessità. Il loro catalogo comprende rifugi modulari che possono essere installati rapidamente, con configurazioni personalizzabili per soddisfare esigenze specifiche. Questi bunker sono progettati per resistere a esplosioni e radiazioni, e sono dotati di sistemi avanzati per la ventilazione, il trattamento delle acque e la generazione di energia. Atlas offre inoltre un eccellente servizio di consulenza per guidare i clienti nella scelta della soluzione ideale, sia per uso domestico che commerciale. Bunker Schutzraum GmbH (Germania): Un'azienda europea che si distingue per la costruzione di rifugi altamente personalizzati, progettati per garantire massima sicurezza e comfort. I loro rifugi sono costruiti con materiali di altissima qualità, come acciaio rinforzato e cemento ad alta densità, per resistere a esplosioni e contaminazioni chimiche o nucleari. Offrono una vasta gamma di opzioni di personalizzazione, tra cui sistemi di filtrazione dell'aria avanzati, camere di isolamento acustico e soluzioni energetiche sostenibili. L'azienda si avvale di un team di ingegneri esperti e offre consulenze per adattare ogni rifugio alle esigenze specifiche dei clienti, garantendo un risultato su misura e affidabile.Queste aziende possono guidarti in ogni fase, dalla progettazione alla realizzazione, garantendo un rifugio che soddisfi appieno le tue esigenze. Conclusione Costruire un rifugio antiatomico è un investimento importante, ma con una pianificazione attenta e l’aiuto di esperti può offrire alla tua famiglia una protezione inestimabile. Valuta attentamente le tue necessità, scegli i materiali migliori e affidati a professionisti per garantire un risultato sicuro e duraturo. Un rifugio ben progettato non è solo una misura di sicurezza, ma anche un gesto di responsabilità verso il futuro della tua famiglia.© Riproduzione Vietata
SCOPRI DI PIU' Rivestimenti Polimerici Ecologici a Base di Silani per la Protezione dei Metalli
Innovazione sostenibile per prevenire la corrosione dei metalli in ambienti estremidi Marco ArezioLa protezione delle superfici metalliche dalla corrosione rappresenta una delle sfide principali in ambito industriale, con importanti implicazioni sia economiche che ambientali. La corrosione, infatti, non solo compromette l'efficienza e la sicurezza delle strutture, ma genera costi elevati per manutenzione e sostituzione. In questo contesto, i rivestimenti polimerici a base di silani si stanno affermando come una soluzione innovativa e sostenibile per estendere la vita utile dei metalli esposti a condizioni ambientali avverse. Questo articolo si propone di analizzare in dettaglio le proprietà protettive di questi rivestimenti, la loro efficienza, le applicazioni pratiche e l’impatto positivo sulla sostenibilità ambientale.Caratteristiche dei Rivestimenti a Base di SilaniI silani sono composti organosiliconici caratterizzati da gruppi funzionali che permettono una forte adesione chimica alle superfici metalliche, garantendo al contempo una reattività ottimizzata con materiali polimerici. Questa combinazione unica li rende particolarmente adatti a creare barriere protettive contro ossigeno, umidità e agenti chimici aggressivi. Grazie alla loro versatilità, i silani facilitano l’adesione tra substrati metallici e strati organici, migliorando significativamente le prestazioni del rivestimento.Un altro aspetto distintivo è l’approccio eco-compatibile che i silani offrono. Rispetto ai rivestimenti tradizionali, la loro applicazione comporta una ridotta emissione di composti organici volatili (VOC), minimizzando l’impatto ambientale durante il processo di produzione e utilizzo. Inoltre, l'ottimizzazione delle formulazioni chimiche ha permesso di incrementare le proprietà meccaniche e termiche dei rivestimenti, migliorandone la resistenza e la durata nel tempo.Meccanismo di ProtezioneIl meccanismo protettivo dei rivestimenti a base di silani si basa sulla formazione di un reticolo tridimensionale che si ancora saldamente alla superficie metallica tramite legami covalenti e idrogeno. Questo reticolo agisce come una doppia barriera: fisica, impedendo il contatto diretto tra il metallo e gli agenti corrosivi, e chimica, intrappolando molecole reattive all'interno della struttura del rivestimento.La densità del reticolo e la composizione chimica del rivestimento sono fattori determinanti per la sua efficacia. Studi sperimentali hanno dimostrato che rivestimenti con un’elevata densità reticolare offrono una protezione superiore, mantenendo intatte le proprietà adesive anche dopo prolungate esposizioni a condizioni ambientali estreme.Prestazioni in Condizioni EstremePer valutare l’efficienza dei rivestimenti silanici, sono stati condotti rigorosi test su superfici metalliche trattate, sottoponendole a nebbia salina, umidità elevata e cicli termici estremi. I risultati di questi esperimenti hanno evidenziato una drastica riduzione del tasso di corrosione rispetto alle superfici non trattate. Anche dopo centinaia di ore di esposizione, le proprietà protettive del rivestimento sono rimaste pressoché inalterate, garantendo un’eccellente preservazione delle superfici metalliche.L’adattabilità dei rivestimenti è un altro elemento chiave. Grazie alla possibilità di personalizzare le formulazioni, è possibile ottenere prestazioni ottimali anche in applicazioni particolarmente esigenti, come quelle tipiche del settore aerospaziale o offshore.Applicazioni Industriali e Benefici AmbientaliL’adozione di rivestimenti a base di silani sta crescendo rapidamente in numerosi settori industriali, tra cui l’automotive, il settore marittimo e la produzione di elettrodomestici. In ciascuno di questi ambiti, i rivestimenti offrono una combinazione unica di resistenza chimica, durata meccanica e facilità di applicazione, rendendoli una scelta superiore rispetto ai rivestimenti tradizionali.Dal punto di vista ambientale, i benefici sono altrettanto significativi. I rivestimenti silanici sono privi di solventi tossici e contribuiscono a ridurre la frequenza degli interventi di manutenzione, diminuendo così l’uso di risorse e l’emissione di rifiuti. Inoltre, grazie alla loro compatibilità con i processi di riciclo dei metalli, questi rivestimenti si inseriscono perfettamente in una strategia di economia circolare, contribuendo a un minore impatto ambientale complessivo.Innovazioni Future e ProspettiveL’evoluzione dei rivestimenti silanici è solo all’inizio. Futuri sviluppi potrebbero focalizzarsi sull’ulteriore ottimizzazione delle formulazioni per rispondere a esigenze specifiche di settori altamente tecnologici, come quello biomedicale o delle energie rinnovabili. Inoltre, l’integrazione di tecnologie di monitoraggio avanzate potrebbe consentire una gestione predittiva della corrosione, migliorando ulteriormente l’efficienza e la sostenibilità delle soluzioni adottate.Parallelamente, la ricerca continua a esplorare nuove combinazioni chimiche che possano ampliare il range di applicazioni dei rivestimenti silanici, rendendoli ancora più versatili e performanti.ConclusioniI rivestimenti polimerici a base di silani rappresentano una svolta nella protezione dei metalli, offrendo un’alternativa efficace ed ecologica ai metodi tradizionali. La loro capacità di combinare prestazioni elevate con un ridotto impatto ambientale li rende una scelta ideale per numerose applicazioni industriali. Con l’avanzamento della ricerca e l’implementazione di nuove tecnologie, il loro ruolo nell’industria è destinato a crescere, contribuendo a un futuro più sostenibile e innovativo.© Riproduzione Vietata
SCOPRI DI PIU'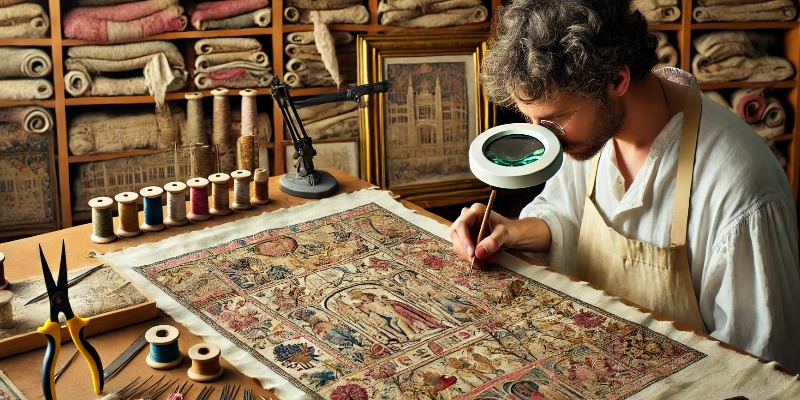 Restauro Integrativo e Conservativo: Due Vie per Preservare il Patrimonio Culturale
Approcci e Metodologie nel Restauro di Opere d'Arte e Manufatti Storici: Dalla Ricostruzione Estetica alla Conservazione dell'Integrità Materialedi Marco ArezioIl restauro delle opere d'arte e dei beni storici ha una lunga e complessa tradizione, caratterizzata da un delicato equilibrio tra preservazione e intervento. Nel corso dei secoli, il concetto di restauro si è evoluto parallelamente allo sviluppo delle teorie estetiche e scientifiche, portando alla definizione di due principali approcci: il restauro integrativo e il restauro conservativo. Questi due metodi riflettono differenti prospettive su come intervenire su dipinti, tessuti, manufatti in pietra, legno, metallo e carta, ma entrambi condividono l'obiettivo comune di preservare il patrimonio culturale per le generazioni future. L'approccio scelto dipende non solo dal tipo di opera, ma anche dal contesto storico e culturale, oltre che dalle condizioni specifiche del manufatto. Restauro Integrativo: Ridefinire la Forma Il restauro integrativo è una pratica che mira a ripristinare l'unità estetica di un'opera d'arte o di un manufatto storico, cercando di colmare le lacune fisiche e visive senza compromettere l'integrità originale dell'opera. Questo tipo di intervento è spesso utilizzato quando l'opera ha subito danni significativi, come perdite di parti di materiali, colori o superfici decorative. L'obiettivo è quello di ripristinare la leggibilità e l'unità estetica del manufatto, in modo che l'opera possa essere fruita nella sua interezza. Caratteristiche del Restauro Integrativo Il restauro integrativo si concentra sulla reintegrazione delle parti mancanti o danneggiate, senza però falsificare l'opera originale. Gli interventi vengono eseguiti in modo da essere reversibili, cioè in grado di essere rimossi o modificati in futuro senza danneggiare ulteriormente l'oggetto. Questo è un principio fondamentale nel campo della conservazione dei beni culturali. Ad esempio, nel restauro di un dipinto, le aree mancanti di colore potrebbero essere reintegrate attraverso tecniche come la tratteggiatura o il rigatino, che permettono di riconoscere facilmente le parti restaurate rispetto a quelle originali. Nel caso di sculture in pietra, le lacune possono essere riempite con materiali compatibili che non confondano l’osservatore su cosa sia stato aggiunto in seguito. Tecniche Specifiche per Materiali Dipinti: Nella pittura, il restauro integrativo può includere la ricostruzione di strati di pittura persi o l'aggiunta di vernici per ripristinare l'originale luminosità dell'opera. Tessuti: Nei tessuti, si possono sostituire o ricostruire fili e trame, facendo attenzione a mantenere la consistenza e l'aspetto originale. Pietra: La scultura in pietra può essere completata con l'uso di resine o materiali sintetici che mimano l'aspetto della pietra originale, pur essendo facilmente riconoscibili. Legno: Per i manufatti in legno, il restauro integrativo può prevedere l'inserimento di nuove sezioni di legno, trattate per armonizzarsi visivamente con l'originale. Metallo: Nel restauro dei metalli, è comune aggiungere nuove parti per sostituire elementi corrotti o mancanti, ma sempre con un'attenzione scrupolosa alla compatibilità. Carta: Nel caso di manoscritti o stampe, le aree mancanti possono essere riempite con nuove porzioni di carta, trattate per adattarsi al colore e alla consistenza dell'originale. Il restauro integrativo cerca di fornire un’esperienza visiva il più vicina possibile a quella originale, ma con un chiaro rispetto per l'autenticità storica e artistica dell'opera. Restauro Conservativo: Mantenere l’Integrità Originale Il restauro conservativo, a differenza dell'approccio integrativo, si basa sull'idea che l'opera d'arte o il manufatto storico debba essere conservato nelle sue condizioni attuali, senza cercare di "completare" o migliorare ciò che è andato perso nel corso del tempo. Questo metodo si concentra sulla stabilizzazione e sul consolidamento del manufatto, prevenendo ulteriori deterioramenti, senza cercare di ripristinare l'aspetto originario. Caratteristiche del Restauro Conservativo L'approccio conservativo parte dal presupposto che ogni cambiamento, deterioramento o danneggiamento dell'opera faccia parte della sua storia e debba essere rispettato come tale. L'intervento si limita a proteggere e preservare ciò che rimane dell'opera originale, assicurando che sia protetto da ulteriori danni. In un dipinto, ad esempio, questo potrebbe significare trattare le superfici pittoriche per rallentare il processo di ossidazione o umidità, senza cercare di reintegrare i colori mancanti. Per una scultura in pietra, potrebbe implicare l'applicazione di trattamenti consolidanti che rafforzino la pietra senza alterare la sua forma o aspetto. Tecniche Specifiche per Materiali Dipinti: L'attenzione è posta sul consolidamento della tela e della pittura, spesso utilizzando resine o colle speciali che impediscono il distacco dei colori. Tessuti: Nel restauro conservativo dei tessuti, si può stabilizzare la struttura con metodi che impediscano ulteriori danni, ma senza reintegrare le parti mancanti. Pietra: Consolidamenti superficiali per bloccare l’erosione senza alterare la struttura della pietra originale. Legno: Il restauro conservativo del legno può includere l'applicazione di trattamenti protettivi contro l'umidità o i parassiti, senza aggiungere nuove parti. Metallo: Nei manufatti in metallo, trattamenti per fermare la corrosione o stabilizzare le superfici corrose sono comuni. Carta: Stabilizzare la carta fragile attraverso tecniche come la laminazione o l'applicazione di strati protettivi senza cercare di "ricostruire" aree mancanti. Confronto tra i Due Approcci Il dibattito tra restauro integrativo e restauro conservativo riflette una più ampia tensione tra l’estetica e l’etica del restauro. Se da una parte il restauro integrativo cerca di ricreare l'unità visiva dell'opera, permettendo una fruizione più completa da parte del pubblico, dall'altra parte il restauro conservativo si concentra sulla preservazione del valore storico e artistico, senza alterare la testimonianza materiale dell’opera. La scelta tra i due approcci dipende spesso dalle condizioni specifiche dell'opera, dal suo valore storico, dall'intento del restauro e dalla destinazione dell'opera stessa (se sarà esposta in un museo, ad esempio, o se rimarrà in una collezione privata). Sfide Etiche nel Restauro Oltre agli aspetti tecnici, il restauro porta con sé questioni etiche fondamentali. Quanto è giusto intervenire su un’opera? Fino a che punto si può modificare un manufatto senza alterarne il valore storico e culturale? Questi dilemmi sono particolarmente acuti nel restauro integrativo, dove il confine tra reintegrazione e falsificazione può essere sottile.Nel restauro conservativo, la sfida principale risiede nel bilanciare la conservazione del manufatto con la necessità di permettere la sua fruizione da parte del pubblico. La stabilizzazione di un’opera può, infatti, portare a una perdita parziale di leggibilità o di accessibilità visiva. Conclusione: Un Approccio Equilibrato Non esiste un’unica soluzione al restauro delle opere d'arte e dei beni storici, e spesso un approccio equilibrato tra il restauro integrativo e conservativo può essere la soluzione migliore. Mentre alcuni manufatti possono richiedere interventi più drastici per ripristinare la loro integrità estetica, altri potrebbero necessitare solo di interventi minimi per prevenire ulteriori deterioramenti. L'importante è che ogni intervento sia eseguito con rispetto per l’opera originale e con un approccio che privilegi la reversibilità e la compatibilità dei materiali utilizzati. In un mondo in cui la conservazione del patrimonio culturale è fondamentale per mantenere viva la memoria storica, il restauro, in tutte le sue forme, rimane un'attività cruciale per garantire che le generazioni future possano continuare a godere di queste preziose testimonianze del passato.© Riproduzione Vietata
SCOPRI DI PIU'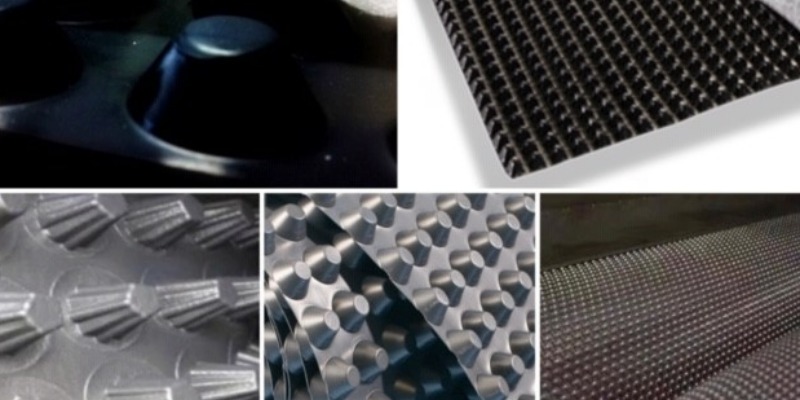 Membrane bugnate prodotte con hdpe riciclato
Come scegliere e produrre una membrana bugnata performante con un granulo in HDPE riciclatodi Marco ArezioLa funzione delle membrane bugnate protettive, in HDPE riciclato nel campo dell’impermeabilizzazione edilizia è conosciuta da molti anni anche se probabilmente non tutti conoscono le molteplici opportunità di utilizzo di questo utile elemento separatore-protettore-impermeabilizzante. Le membrane si dividono: Per conformazione geometrica delle bugne Per altezza delle stesse rispetto alla suolaPer spessore della suola Per grammatura al metro quadratoPer resistenza meccanica a compressione e a trazionePer gli eventuali accoppiati che si possono installare in fase di produzioneTessuti non tessuti in poliestereTessuti non tessuti in polipropileneTessuti in polietilene reticolatoReti porta intonacoFogli lisci in PE di scorrimento Per utilizzo in edilizia Non ci soffermeremo in questa sede sui vari utilizzi ai quali la membrana si presta per migliorare tecnicamente il lavoro, ma su aspetti legati alle materie prime che vengono utilizzate per la produzione del manufatto e al risvolto qualitativo dello stesso, producendo il prodotto con macchine da estrusione a testa piana. In passato si producevano membrane bugnate standard, di comune utilizzo, da 600 grammi al mq. utilizzando resina in HDPE vergine che dava prestazioni tecniche costanti e qualità fisica del prodotto eccellente. Verso la fine degli anni 90 e gli inizi degli anni 2000, la forte crescita della domanda del prodotto ha spinto l’incremento dell’offerta sul mercato con conseguente tensione sui prezzi, spingendo i produttori ad un uso massiccio e quasi esclusivo di granuli in HDPE rigenerati per la produzione. Parallelamente, sempre nell’ottica di una accresciuta conflittualità dei prezzi, si sono offerte membrane bugnate con grammature al mq. da 500-450 e 400. La riduzione di grammatura e l’utilizzo di granuli rigenerati può portare ad una performance meccanica decisamente sotto le attese relativamente agli impieghi per cui i progettisti li hanno prescritte. Per ovviare a questo duplice problema, in relazione alle materie prime da impiegare nella produzione, si deve fare attenzione ad alcuni punti basilari: • L’input normalmente usato è composto da bottiglie e flaconi in HDPE proveniente dalla raccolta differenziata nei quali si trovano tappi in PP che ha un comportamento peggiorativo nella qualità della membrana. Una % di PP elevata porta ad una marcata fragilità del manufatto, specialmente in fase di resistenza all’ancoraggio nella fase di re-interro del piano di fondazione. La riduzione delle % di PP si risolvono attraverso l’uso di macchine separatrici a lettura ottica. • La fase di lavaggio del macinato proveniente dai flaconi di HDPE è importante in quanto il permanere di piccoli residui rigidi nello stesso, in quantità elevate, potrebbero non essere fermati completamente dai filtri in fase di estrusione e quindi essere inglobati nei granuli che, impiegati per la produzione di membrane con spessori di 0,4-0,5 mm., potrebbero facilitare la formazione di buchi sulla superficie del prodotto con la conseguenza di una perdita di impermeabilità e resistenza alla trazione. Quindi un buon lavaggio per decantazione e a rotazione, unito alla scelta di filtri e cambia-filtri in continuo, aiuta ad avere un granulo pulito. • L’utilizzo di cariche minerali per aumentare la resistenza meccanica delle bugne, riducendo l’impiego, in peso, del polimero in HDPE, al fine di ridurre il costo della materia prima, può essere virtuoso fino ad una soglia, conosciuta, oltre la quale il prodotto aumenta in modo importante la fragilità e la vetrosità riducendo le caratteristiche meccaniche richieste.In relazione all’impiego nelle opere edili della membrane bugnate si elencano alcuni fattori fondamentali: • Per la posa verticale come la protezione della guaina impermeabile e per la funzione di drenaggio verticale in fondazione, si richiede principalmente una resistenza a trazione rispetto a compressione • Per la posa orizzontale come gli stati separatori nei pavimenti è preminente la resistenza meccanica verticale • Per la posa di membrane con rete porta intonaco per la deumidificazione dei muri è preminente la qualità di resistenza a trazione della membrana rispetto ai tasselli di chiodatura • Per gli strati separatori e drenanti nelle gallerie e tunnel sono necessarie sia una buona resistenza meccanica che di trazione • Per la posa di membrane per l’isolamento acustico la sollecitazione meccanica è molto contenuta nelle abitazioni civili. Con questi punti non si vuole esaurire l informativa, sia gli impieghi, che sono innumerevoli ma che per questione di spazio non si possono trattare in questa sede, sia per i risvolti produttivi nei quali si devono anche considerare l’impatto della qualità delle membrane in relazione ai parametri macchina relativi all’estrusione.Categoria: notizie - tecnica - plastica - riciclo - membrane bugnate - edilizia
SCOPRI DI PIU' Aggregati artificiali siderurgici nei polimeri: quando possono sostituire carbonato di calcio e talco nei compound plastici
Scorie nere ferro-calciche e filler calcio-alluminati grigio chiaro: analisi tecnica, limiti di processo e applicazioni realistiche delle cariche artificiali industriali nelle miscele polimericheAutore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili.Data: 15 aprile 2026 Tempo di lettura: 19 minuti Perché le cariche artificiali siderurgiche meritano attenzione nel compounding Nel compounding plastico, chi continua a guardare le cariche come semplici strumenti per abbassare il costo formula sta leggendo il mercato con categorie ormai superate. Oggi una carica deve essere giudicata su quattro piani insieme: disponibilità industriale, costanza qualitativa, effetto sulle prestazioni e contributo alla sostenibilità della filiera. Le scorie siderurgiche fini o micronizzate entrano in questo spazio perché mettono a disposizione una famiglia di filler a base ossidica che non deriva da escavazione primaria, ma da un processo industriale già esistente, e che può modificare in modo sensibile rigidità, durezza, comportamento reologico, massa del compound e, in alcuni casi, perfino la risposta termica del manufatto. La letteratura di revisione sugli industrial-waste-filled polymer composites conferma che questi materiali non vanno più considerati soltanto come riempitivi di ripiego, ma come possibili filler funzionali, a patto che siano stabilizzati, ben caratterizzati e progettati per la matrice in cui entrano. I vantaggi circolari e ambientali delle cariche artificiali rispetto a quelle naturali Quando confronto una carica artificiale di origine siderurgica con una carica naturale come carbonato di calcio, talco o altre farine minerali da cava, non mi fermo mai al solo tema del prezzo o della prestazione meccanica. Il punto decisivo è un altro: la carica artificiale nasce da una materia che esiste già perché è stata generata da un altro processo industriale, mentre la carica naturale richiede quasi sempre una nuova estrazione, una nuova movimentazione, una nuova macinazione e una nuova logistica dedicate. È qui che si apre il vero vantaggio circolare. Nel caso degli aggregati artificiali qui considerati, il produttore dichiara con chiarezza una logica di economia circolare basata sul recupero di materiali derivati dai processi siderurgici, trasformati in by-product concentrati e stabili, con l’obiettivo di riportare gli scarti nel ciclo economico con caratteristiche ambientali e geotecniche migliorative rispetto al prodotto naturale. Il primo vantaggio ambientale, quindi, è la riduzione del prelievo di risorse vergini. Ogni tonnellata di carica artificiale che sostituisce una quota equivalente di filler naturale riduce, almeno in linea di principio, la pressione su cave di calcare, marna, dolomia o talco. Questo aspetto non va banalizzato. L’estrazione mineraria per la produzione di filler comporta consumo di suolo, trasformazione del paesaggio, movimentazione di grandi volumi, uso di mezzi pesanti, polveri, energia per frantumazione e macinazione e, in molti casi, gestione di sterili o materiali di scarto. Quando invece si valorizza una scoria già prodotta dalla filiera metallurgica, la materia prima non viene cercata nel sottosuolo: viene recuperata, selezionata, stabilizzata e reindirizzata verso un uso ad alto valore. È esattamente questo il passaggio che rende la carica artificiale più coerente con una logica di simbiosi industriale. Lo stesso produttore afferma che questi filler, in quanto derivati da lavorazioni precedenti, non consumano risorse naturali ma valorizzano scarti di produzione. Il secondo vantaggio è la trasformazione di un residuo industriale in materia tecnica. Questo aspetto è centrale perché distingue il semplice smaltimento dalla valorizzazione vera. Una carica artificiale non è ambientalmente interessante solo perché “riciclata”, ma perché viene portata a uno stato di qualità tale da poter sostituire, in specifiche applicazioni, una materia prima primaria. Nel caso dei materiali qui analizzati, la filiera dichiarata non si limita a raccogliere una scoria: la raffredda, la seleziona, la deferrizza quando necessario, la classifica per granulometria e la propone in forme grossolane o micronizzate. Questo significa che il vantaggio ambientale non è solo nel fatto che il materiale non va in discarica, ma nel fatto che viene reinserito nel mercato come prodotto funzionale, con specifiche, impieghi e in alcuni casi certificazioni di prodotto. Dal punto di vista della circolarità industriale, questa è la differenza che conta davvero. Il terzo vantaggio è la riduzione del carico ambientale associato alla filiera dei leganti e dei filler tradizionali, soprattutto quando la carica artificiale entra in sistemi dove può ridurre il consumo di cemento, calce o altre materie ottenute con processi ad alta intensità energetica. Qui il quadro è particolarmente interessante. Il catalogo tecnico dichiara che il costo del filler è inferiore a quello di produzione del cemento, perché evita parte degli oneri connessi all’estrazione di argilla e calcare e alla loro cottura, e aggiunge che il filler può ridurre la quantità di cemento presente nel calcestruzzo o nella malta. La scheda della carica calcio-alluminata grigio chiaro afferma inoltre in modo esplicito che il materiale è impiegabile in clinkerizzazione con abbattimento delle emissioni di CO2 e che altri impieghi sono alternativi alla calce vergine quando il valore aggiunto ricercato è il ridotto impatto ambientale. Queste indicazioni riguardano in primo luogo i sistemi cementizi, ma il principio industriale è lo stesso che interessa anche il mondo dei polimeri: sostituire una quota di materia primaria con una materia seconda funzionale significa spostare il bilancio ambientale della formulazione in una direzione più favorevole. Il quarto vantaggio è la maggiore coerenza con la gerarchia europea della gestione delle risorse. Una carica naturale vergine ha una filiera lineare: si estrae, si lavora, si consuma. Una carica artificiale ottenuta da residui siderurgici ha invece una filiera che, almeno potenzialmente, prolunga il valore di una materia già entrata nel sistema economico. Questo non significa che ogni scoria sia automaticamente “verde”. Significa però che, quando il materiale è tecnicamente stabile, normativamente gestibile e industrialmente utilizzabile, il suo impiego è molto più vicino a una logica di upgrading di materia che non a una logica estrattiva lineare. Nel catalogo tecnico questo concetto è espresso senza ambiguità: i by-product vengono presentati come risorse, inserite in un circolo virtuoso che favorisce la sostenibilità in un mondo di risorse finite. È un’affermazione di taglio industriale, non retorico, e coglie il punto reale del tema. C’è poi un quinto vantaggio, spesso trascurato, che riguarda la territorialità delle filiere. Le cariche naturali non sono tutte locali. Molte formulazioni dipendono da filler che viaggiano per centinaia di chilometri, talvolta da altri Paesi, prima di arrivare all’impianto di compounding o al sito di produzione. Una carica artificiale generata e trattata in prossimità di un polo siderurgico può invece contribuire a creare filiere più corte, più integrate e più leggibili dal punto di vista ambientale. Questo aspetto non si vede in una singola scheda tecnica, ma nella logica complessiva del sistema: la materia nasce come residuo in un impianto industriale, viene qualificata nello stesso ecosistema produttivo e può essere ridestinata a mercati vicini, riducendo il peso della componente estrattiva e, in molti casi, anche quello della logistica lunga. Esiste poi un sesto vantaggio che considero molto importante: la carica artificiale spinge il mercato a valutare la materia per funzione e non per origine. Questo cambio culturale ha una ricaduta ambientale profonda. Finché il mercato ragiona solo in termini di “materiale naturale uguale qualità, materiale secondario uguale compromesso”, la circolarità resta marginale. Quando invece una scoria trattata entra in una formula perché offre rigidità, massa, durezza, colore tecnico o risposta reologica utili, il residuo smette di essere percepito come un problema e diventa una risorsa progettuale. In quel momento l’economia circolare smette di essere solo un argomento etico e diventa una pratica industriale misurabile. Nel caso specifico delle cariche qui analizzate, gli elementi per sostenere questo giudizio ci sono. La filiera è basata su rottami selezionati e riciclati, una trasformazione dei residui in by-product stabili, una prospettiva esplicita di economia circolare, la disponibilità di marcature CE, EPD e certificazioni di sistema come EMAS, ISO 14001 e ISO 9001, oltre alla possibilità di impieghi in settori che vanno dal calcestruzzo ai geopolimeri, fino alle versioni fini per applicazioni più specialistiche. Questi elementi non bastano, da soli, a concludere che ogni applicazione nei polimeri sia automaticamente sostenibile; bastano però a sostenere una tesi forte e corretta: rispetto alle cariche naturali, le cariche artificiali siderurgiche offrono un vantaggio circolare strutturale perché valorizzano una materia già esistente, riducono il ricorso all’estrazione primaria e aprono la strada a formulazioni più coerenti con una manifattura a minore consumo di risorse vergini. Per questo, nel mio giudizio tecnico, il vero vantaggio ambientale di queste cariche non è solo nel fatto che siano “riciclate”. Il vero vantaggio è che trasformano la scoria da costo ambientale potenziale a risorsa industriale utile, spostando il baricentro della formulazione dalla logica estrattiva alla logica del riuso qualificato. Ed è esattamente questo il punto in cui la circolarità smette di essere uno slogan e diventa industria. Le due famiglie che contano davvero: ferro-calciche scure e calcio-alluminate chiare Quando si parla di scorie nei polimeri, la prima cosa da fare è separare materiali che industrialmente non si comportano allo stesso modo. La variante ferro-calcica grigio scuro presenta una composizione tipica con SiO2 12-15%, CaO 30-35%, MgO 6-10%, Al2O3 7-9% e ossidi di ferro 31-36%, è dichiarata non solubile in acqua distillata a 20 °C e ha una gravità specifica nell’ordine di 3,6-3,7 t/m³. Questo profilo la colloca con chiarezza tra le cariche ossidiche pesanti, dure, adatte a compound tecnici dove contano rigidità, massa e resistenza meccanica più della resa cromatica. La variante grigio chiaro, invece, ha un profilo nettamente diverso: CaO 45-60%, Al2O3 20-25%, MgO 5-9%, SiO2 2-5%, FeO 1-2% e somma dei metalli pesanti inferiore all’1%. Questa chimica la avvicina alla famiglia dei calcio-alluminati di recupero e la rende, sul piano cromatico, molto più gestibile rispetto a una scoria nera ferrifera. Ma proprio qui sta il punto tecnico: il vantaggio di colore non la trasforma in una carica inerte equivalente a un carbonato di calcio standard. Resta un sistema più reattivo, più alcalino e più delicato sotto il profilo dell’interazione superficiale con additivi, umidità e matrice. Perché non ha senso parlare di sostituzione automatica di CaCO3 e talco Carbonato di calcio e talco sono filler con una storia industriale lunga, codificata e ripetibile. Il loro successo non dipende solo dal prezzo, ma dalla prevedibilità: granulometrie stabili, superfici trattabili, risposta nota nelle poliolefine, nel PVC, negli elastomeri e nelle formulazioni caricate. Le cariche siderurgiche artificiali appartengono a un’altra categoria. Hanno densità generalmente più elevate, cromia meno neutra, durezza spesso maggiore e una superficie chimicamente più complessa. Per questo non ha alcun senso tecnico descriverle come sostituti “diretti” del CaCO3 o del talco in modo generalizzato. Ha invece senso valutarle come filler tecnici che, in certe formule, possono prendere il posto di una quota di carica tradizionale cambiando però il profilo del compound. In pratica, quando una carica artificiale siderurgica entra in una matrice polimerica, cambiano almeno cinque cose insieme: il peso specifico del compound, la sua tonalità, l’usura potenziale dell’impianto, la reologia della massa fusa o della mescola e la qualità dell’interfaccia filler-polimero. Questo significa che la domanda corretta non è “può sostituire il carbonato di calcio?”, ma “in quale sistema formula-processo-applicazione questa carica costruisce un vantaggio tecnico o ambientale credibile rispetto al filler convenzionale?”. È una differenza di impostazione fondamentale, perché separa il linguaggio commerciale dalla formulazione seria. Cosa insegna il polipropilene sulle scorie come filler funzionali Il polipropilene è oggi la matrice che permette di leggere meglio il potenziale reale delle scorie come filler funzionali. Il lavoro di Gobetti e coautori sull’impiego di scoria EAF in diverse matrici polimeriche mostra che, nel PP, l’introduzione del filler porta a un aumento del modulo a trazione e della tensione di snervamento, mentre l’allungamento a rottura si riduce, come accade nei sistemi irrigiditi da carica minerale. Il punto più interessante non è solo l’aumento di rigidità, ma il fatto che gli autori giudicano il comportamento del filler comparabile a quello di cariche tradizionali come talco e carbonato di calcio, pur dentro una diversa identità formulativa. Inoltre, lo stesso studio richiama con forza il tema della lisciviazione e del controllo degli elementi potenzialmente indesiderati, chiarendo che il riuso serio della scoria richiede verifica ambientale oltre che meccanica. La tesi di Mostafa sulla loppa d’altoforno come filler funzionale nel PP va ancora più a fondo e, a mio avviso, coglie il punto strategico della questione. La BFS non viene presentata come una carica economica che imita il carbonato di calcio, ma come un filler che, se correttamente calibrato, può modificare in modo utile il profilo struttura-proprietà del PP. La ricerca mostra che, quando la loppa è opportunamente tailored, può influenzare reologia, proprietà termiche e prestazioni meccaniche del polipropilene ben oltre il semplice effetto riempitivo. Ancora più significativo è il dato riportato sulla BFS modificata e compoundata con bivite: la deformazione a rottura del PP supera il 350%, mentre rispetto a un compound commerciale mineral-filled per finiture interne si raggiungono livelli di duttilità molto più elevati con rigidezza e tenacità comparabili. Questo è esattamente il punto che nel dibattito industriale spesso sfugge: una scoria non è interessante solo se copia un filler tradizionale; è interessante se permette di progettare un compound diverso e utile. Gli elastomeri sono oggi il terreno più convincente Se nei termoplastici la prudenza resta necessaria, negli elastomeri il quadro è molto più concreto. L’articolo pubblicato su JOM sull’impiego della scoria EAF in NBR mostra che il filler accelera la cinetica di reticolazione, riduce il tempo ciclo, aumenta durezza e modulo a compressione e mantiene il compression set entro valori considerati accettabili per impieghi reali, pur con la normale riduzione della capacità di recupero elastico al crescere del contenuto di scoria. Un altro elemento di grande importanza è che la matrice polimerica riduce in modo significativo la lisciviazione della scoria incorporata, aspetto cruciale quando si ragiona in termini di riuso industriale sicuro. Ancora più rilevante, rispetto al confronto con il carbonato di calcio, è il lavoro del 2023 sulla white steel slag da ladle furnace in mescole NBR. Qui il confronto non è teorico ma diretto: una formulazione NBR standard caricata con CaCO3 viene messa a confronto con una formulazione contenente il 10% in volume di LF slag. La pubblicazione dichiara che il comportamento meccanico del sistema caricato con scoria è equivalente a quello del sistema con carbonato di calcio e inquadra il risultato come esempio concreto di simbiosi industriale. Questo è uno dei pochi casi in cui, senza forzature, si può parlare di vera sostituzione di una carica convenzionale da parte di una carica artificiale siderurgica in una formula definita. Il vantaggio del grigio chiaro e i suoi limiti chimici La disponibilità di una versione grigio chiaro cambia molto il discorso applicativo. Una scoria ferrifera scura, per quanto valida sul piano meccanico, resta quasi sempre confinata a compound neri, grigi, marroni scuri o pigmentati in modo coprente. Un filler calcio-alluminato chiaro apre invece la porta a formulazioni più gestibili nei toni pietra, cemento, grigio chiaro e tortora, e in generale a tutti quei compound tecnici in cui il nero non sarebbe accettabile. Questo non è un dettaglio secondario: nel compounding il colore è spesso il primo ostacolo che ferma l’adozione di un filler alternativo, prima ancora della meccanica. Detto questo, non commetterei mai l’errore di presentare una carica calcio-alluminata chiara come un equivalente del carbonato bianco. La sua composizione ricca di CaO e Al2O3 la rende molto più interessante, ma anche più delicata. La letteratura sulle ladle furnace slag e sui sistemi derivati richiama infatti la necessità di controllare reattività residua, stabilità volumetrica, umidità e maturazione delle fasi più sensibili. Per questo, se l’obiettivo è l’impiego in PP, PE, PVC o TPE, la validazione deve essere molto rigorosa: essiccazione, pH superficiale, eventuale trattamento, compatibilità con gli additivi e stabilità nel tempo non sono dettagli, ma precondizioni. Il nodo decisivo: interfaccia, granulometria e trattamento superficiale Nessuna carica industriale nuova entra davvero nel mercato dei polimeri se non supera la prova dell’interfaccia. La chimica generale conta, ma conta ancora di più il modo in cui la particella si disperde, aderisce, scorre e interagisce con la matrice. Per questo considero indispensabili almeno sette verifiche prima di prendere sul serio una carica artificiale siderurgica in un compound plastico: curva granulometrica completa con d10, d50 e d90; umidità residua e protocollo di essiccazione; analisi chimica completa con metalli in tracce; pH e alcalinità superficiale; contenuto di magnetici residui; superficie specifica e assorbimento olio; prove pilota di compounding con eventuali compatibilizzanti come PP-g-MA, silani, titanati o rivestimenti superficiali. La letteratura sul PP con BFS e quella sugli elastomeri caricati con scorie converge su un punto: quando l’interfaccia è ben progettata, la scoria smette di essere un sottoprodotto disperso male e diventa un filler funzionale. Il profilo del fornitore e la maturità industriale dell’offerta Il profilo pubblicato su rMIX aiuta a leggere il passaggio dalla teoria alla pratica industriale. L’offerta riguarda aggregati sintetici riciclati ottenuti dalla frantumazione e vagliatura della scoria da arco elettrico, destinati a sottofondi, massicciate, calcestruzzi e asfalti. La descrizione insiste su alcuni punti che considero molto rilevanti anche per chi guarda al futuro impiego nei polimeri: granulometrie differenziate, forma controllata del granulo, assenza di silice libera, certificazioni CE, schede tecniche chiare e disponibilità di consulenza tecnica per applicazioni su misura. In altre parole, il materiale non viene proposto come semplice recupero di un residuo, ma come prodotto industriale già organizzato secondo logiche di prestazione, documentazione e supporto applicativo..Dove queste cariche hanno più senso e dove invece no Le cariche artificiali siderurgiche hanno oggi il loro spazio più credibile nei compound tecnici, non in quelli generalisti o estetici. Le vedo con senso industriale in PP e PE per manufatti rigidi, pannelli, supporti, articoli da edilizia plastica, componenti per infrastrutture, basi, distanziatori, sistemi zavorrati, articoli stampati scuri o grigi, resine tecniche e, soprattutto, elastomeri dove durezza, modulo e resistenza compressiva contano più della brillantezza cromatica. In queste applicazioni la maggiore densità, il colore meno neutro e la natura ossidica della carica possono essere accettati o addirittura diventare parte del valore tecnico del prodotto finale. Le vedo invece molto meno credibili in packaging chiaro, articoli alleggeriti, manufatti ad alta estetica superficiale, compound masterbatch-friendly con forte esigenza di bianco o brillantezza e in tutte quelle formule in cui la costanza ottica e la leggerezza sono più importanti della rigidità o del messaggio circolare. In questi casi il vantaggio ambientale non basta a compensare i limiti di densità, colore e variabilità potenziale. La selezione dell’applicazione, quindi, non è un dettaglio finale: è la prima vera decisione tecnica. Conclusioni La conclusione, se si vuole scrivere con competenza e non per suggestione, è chiara. Le cariche artificiali siderurgiche non sono un rimpiazzo indistinto delle cariche minerali tradizionali. Sono una nuova famiglia di filler tecnici a base ossidica, con almeno due grandi profili industriali: quello ferro-calcico scuro, più pesante e più adatto a compound strutturali e tecnici; e quello calcio-alluminato chiaro, più favorevole sul piano cromatico ma più delicato sul piano chimico. La letteratura sostiene in modo convincente l’impiego della scoria EAF in PP, NBR ed epossidiche e sostiene in modo particolarmente forte la sostituzione del carbonato di calcio in NBR con white slag da ladle furnace. Allo stesso tempo, impone prudenza rigorosa quando si tenta di estendere questi risultati a tutti i termoplastici e a tutte le formule. Per questo, il modo corretto di presentare il tema non è dire che le scorie “possono sostituire il CaCO3”. Il modo corretto è dire che, quando sono selezionate, micronizzate, controllate e compatibilizzate con metodo, alcune cariche artificiali siderurgiche possono diventare filler funzionali credibili e industrialmente utili in specifiche matrici polimeriche. È una tesi più prudente, ma anche molto più forte, perché regge sia davanti a un tecnico di laboratorio sia davanti a un responsabile industriale. FAQ Le scorie siderurgiche possono sostituire completamente il carbonato di calcio nei polimeri? In alcune formulazioni specifiche, soprattutto elastomeriche, possono sostituirlo in parte o raggiungere prestazioni comparabili. Ma parlare di sostituzione completa e generalizzata sarebbe tecnicamente scorretto. Il filler grigio chiaro risolve il problema estetico? Lo riduce, non lo elimina. È più gestibile della scoria scura, ma non equivale a una carica bianca tradizionale e richiede comunque una strategia colore dedicata. Qual è oggi la matrice più promettente? Tra i termoplastici, il PP è la matrice più documentata. Tra gli elastomeri, l’NBR è quella con le evidenze più convincenti sia per scorie EAF sia per white slag. Qual è l’errore più grave in industrializzazione? Trattare la carica artificiale siderurgica come se fosse un carbonato standard. In realtà cambiano densità, interfaccia, colore, usura macchina, risposta reologica e verifiche ambientali. FontiGobetti, Cornacchia, Ramorino, Innovative Reuse of Electric Arc Furnace Slag as Filler for Different Polymer Matrixes, 2021. Gobetti, Cornacchia, Ramorino, White steel slag from ladle furnace as calcium carbonate replacement for nitrile butadiene rubber, 2023. Gobetti, Cornacchia, Ramorino, Reuse of Electric Arc Furnace Slag as Filler for Nitrile Butadiene Rubber, 2022. Mostafa, The Influence of Blast Furnace Slag as a Functional Filler on Polypropylene Compounds, 2017.Immagine su licenza © Riproduzione Vietata
SCOPRI DI PIU' Perché i Polimeri Riciclati di Alta Gamma sono Preferiti a quelli Vergini?
Perché alcuni Polimeri Riciclati sono Preferiti a quelli VerginiNon è più un tabù ormai che alcuni polimeri riciclati di alta qualità possano essere più ricercati di quelli vergini, che possano costare uguale o di più degli stessi e che hanno qualità generali del tutto simili ai polimeri di derivazione petrolifera.Inoltre, la cosa più importante è che sono l’evoluzione tecnologica di uno scarto di lavorazione, o addirittura da post consumo nel caso dell’rPET, nel pieno rispetto dei principi dell’economia circolare. I consumatori, le aziende che gestiscono marchi importanti e la politica, hanno ora ben presente quale sia la strada sulla quale dobbiamo camminare, una strada costruita faticosamente (e non finita) di materiali sostenibili, di riciclo, di energia rinnovabile e di impatto ambientale ridotto su fumi, rifiuti e scarti di processo liquidi o solidi. In questa ottica il mondo dei polimeri riciclati si sta costruendo una reputazione importante, acquisendo la fiducia dei produttori e dei consumatori che vogliono, fortemente, prodotti con il minor impatto possibile sull’ambiente. Ci sono cinque famiglie, tra i prodotti più usati nel mondo delle materie plastiche, che sono l’HDPE, il PP, l’LDPE, il PET e il PVC che, da sole, coprono una percentuale di articoli sul mercato così importante da lasciare alle altre tipologie, in termini di quantità prodotte ed utilizzate, ben poco spazio. Vediamole da vicino: L’HDPE riciclato, per competere con i materiali vergini nei settori non food, deve avere una serie di caratteristiche peculiari come l’assenza di odore pungente, la neutralità del colore di base, un DSC che attesti la composizione al 100% di HDPE e caratteristiche tecniche in macchina comparabili. Queste caratteristiche portano a produrre articoli con superfici senza difetti, neutrali all’odore del riciclo, dai colori omogenei e brillanti e dalle caratteristiche meccaniche idonee per l’uso a cui il prodotto è destinato. Il PP riciclato ha un’infinità di usi e la sua limitazione ad un impiego massiccio era legato, anche in questo caso, alla presenza di odori e alla difficoltà di avere una ricetta che contemplasse solo PP all’interno. Infatti le frazioni di PE inglobate potevano creare problemi estetici sui prodotti in fase di stampaggio. Oggi esistono ricette che hanno risolto queste problematiche e, partendo da una base neutra, quindi senza residui di coloranti pregressi, si riescono ad ottenere ottime superfici colorate del prodotto. Dal punto di vista meccanico è possibile ottenere buoni risultati e, la similitudine con la materia prima vergine ne permette la loro miscelazione. L’LDPE riciclato è un prodotto ampiamente usato in fase di estrusione, stampaggio e filmatura ma è sempre stato relegato alla creazione di articoli non estetici o di qualità grossolana. Con l’LDPE neutro da scarti post industriali è possibile realizzare film da 20 micron, trasparenti o colorati, realizzare tubi di spessori sottili, in quanto il materiale non presenta contaminazioni o residui solidi al suo interno che potrebbero provocare buchi. Inoltre è possibile utilizzarlo nel settore dello stampaggio dove sono richieste finiture estetiche importanti. Tra i cinque prodotti esposti il granulo riciclato in LDPE è quello in cui il rischio dell’odore sgradevole è più elevato, problema che non si presenta in queste ricette post industriali. La polvere in PVC riciclata ha una base di colore bianca, micronizzata per aumentarne la qualità, presenta caratteristiche del tutto comparabili con un K67 vergine dal punto di vista tecnico ed estetico. Una miscela di scarti post industriali del settore dei profili finestra garantisce una qualità produttiva nel campo dei profili estetici e nell’estrusione di tubi. Il PET riciclato, certificato per il food, è l’unico dei prodotti presentati che ha una provenienza da post consumo e non post industriale. Il particolare riciclo meccanico, certificato da enti preposti ad autorizzare l’uso del polimero riciclato nel settore alimentare, permette l’impiego in un campo in cui la domanda del polimero riciclato è molto alta, come quello del settore delle bibite e dell’acqua minerale. Sintesi perfetta dell’economia circolare l’rPET per il food è il polimero che più incarna lo spirito di una plastica amica in cui tutto ciò che diventa rifiuto viene riutilizzato per un nuovo prodotto.Categoria: notizie - tecnica - plastica - riciclo - polimeri
SCOPRI DI PIU' Studio Reologico dei Polimeri nella Coestrusione: Sfide Industriali e Soluzioni Avanzate
Analisi dettagliata sul comportamento reologico dei materiali polimerici, principali problematiche e tecniche innovative per ottimizzare il processo industriale di coestrusionedi Marco ArezioLa coestrusione è una tecnica avanzata, molto diffusa nell'industria dei polimeri, che consente la realizzazione di prodotti composti da più strati, ciascuno con specifiche proprietà fisiche e chimiche. La conoscenza approfondita della reologia dei polimeri risulta determinante per garantire l'efficienza del processo produttivo e l'elevata qualità del prodotto finito. Questo articolo analizza nel dettaglio le caratteristiche reologiche implicate nel processo di coestrusione, esplorando le principali criticità riscontrate in ambito industriale e illustrando strategie tecniche mirate per affrontarle con successo. Cosa è la Coestrusione delle Materie Plastiche La coestrusione consiste nel fondere contemporaneamente diversi materiali polimerici per produrre manufatti multistrato con prestazioni migliori rispetto a quelle ottenibili dai singoli materiali. Tra le proprietà integrate in un prodotto coestruso si annoverano la resistenza meccanica, un’elevata barriera ai gas e una maggiore stabilità chimica ed estetica. Tuttavia, per ottenere risultati soddisfacenti, è indispensabile comprendere in modo approfondito il comportamento reologico dei polimeri, ovvero come essi reagiscono alle sollecitazioni termiche e meccaniche durante la lavorazione. Comportamento Reologico dei Polimeri nella Coestrusione I polimeri presentano tipicamente una natura viscoelastica, caratterizzata sia da proprietà viscose che elastiche, che influenzano direttamente il loro comportamento nel processo di lavorazione. Tra i principali fattori che determinano tale comportamento reologico troviamo la viscosità, il peso molecolare e la temperatura. La viscosità, infatti, varia notevolmente al variare del peso molecolare e della temperatura. Pertanto, un accurato controllo di questi parametri risulta cruciale per evitare instabilità durante il processo produttivo. In particolare, l’aumento del peso molecolare porta a un incremento della viscosità a causa degli intrecci molecolari (entanglements). Inoltre, molti polimeri mostrano il fenomeno di shear-thinning, ovvero una riduzione della viscosità all'aumentare della velocità di deformazione, facilitando così la lavorabilità ma aumentando il rischio di degrado termico. Problematiche Industriali nella Coestrusione Una delle sfide principali nella coestrusione è la compatibilità reologica tra i diversi polimeri utilizzati. Se esistono differenze significative nelle viscosità dei materiali coinvolti, possono verificarsi instabilità alle interfacce che portano a difetti o deformazioni nel prodotto finale. Un problema frequente è il fenomeno dell’incapsulamento, dove un materiale a viscosità più bassa tende ad inglobare quello più viscoso, compromettendo la qualità strutturale. Inoltre, una scarsa compatibilità reologica può causare un’adesione insufficiente tra gli strati, riducendo significativamente le performance complessive del prodotto finale. Tecniche Avanzate di Caratterizzazione Reologica Per fronteggiare queste criticità è necessario utilizzare tecniche avanzate di caratterizzazione reologica, come la reometria rotazionale e capillare. La reometria rotazionale permette di misurare con precisione viscosità ed elasticità del polimero in diverse condizioni operative, mentre la reometria capillare simula più accuratamente le condizioni reali dell’estrusione industriale, determinando la viscosità ad elevate velocità di deformazione tipiche dei processi produttivi. Strategie di Ottimizzazione della Coestrusione Per migliorare l'efficienza del processo e risolvere le problematiche reologiche, è possibile adottare specifiche strategie operative. Tra queste, la progettazione ottimizzata delle teste di estrusione, supportata dalla fluidodinamica computazionale (CFD), permette di definire geometrie che assicurino un flusso omogeneo e stabile. Un’altra strategia consiste nell’uso di additivi compatibilizzanti e modificatori reologici, che aumentano l’adesione e uniformano la viscosità tra i diversi materiali. Infine, l’implementazione di sistemi automatizzati con sensori integrati di pressione e temperatura consente un controllo continuo e preciso del processo produttivo, riducendo scarti e aumentando la qualità finale. Applicazioni Industriali della Coestrusione Grazie alla sua versatilità, la coestrusione trova ampia applicazione in numerosi settori industriali. Nel settore del packaging flessibile, consente di produrre film multistrato con elevate proprietà barriera, combinando materiali performanti come EVOH e polietilene. Nell’industria automobilistica, la coestrusione è impiegata per realizzare componenti con elevate prestazioni meccaniche, estetiche e di resistenza chimica. Nel settore delle costruzioni, invece, viene utilizzata per fabbricare tubazioni e pannelli isolanti altamente resistenti agli agenti atmosferici e dimensionalmente stabili. Conclusioni Un’approfondita conoscenza delle proprietà reologiche dei polimeri è essenziale per ottimizzare la coestrusione in ambito industriale. Attraverso tecniche avanzate di progettazione, caratterizzazione e controllo del processo, è possibile garantire una produzione efficiente, limitare gli sprechi e ottenere costantemente prodotti di elevata qualità.© Riproduzione Vietata
SCOPRI DI PIU'
