







 Tecnologie a Bassa Temperatura per il Recupero di Metalli dalle Polveri di Saldatura: Zinco e Stagno
Esplorazione delle nuove frontiere del riciclo a bassa temperatura per il recupero di metalli preziosi dalle polveri di saldaturadi Marco ArezioNegli ultimi decenni, il crescente consumo di risorse naturali e la domanda di metalli strategici hanno portato a una maggiore attenzione sul riciclo dei materiali metallici. Le polveri di saldatura, sottoprodotti generati durante i processi di saldatura, rappresentano un'opportunità per il recupero di metalli preziosi come zinco e stagno. Tradizionalmente, queste polveri venivano trattate ad alte temperature o smaltite, ma recenti sviluppi nelle tecnologie di riciclo a bassa temperatura offrono nuove possibilità. Questo articolo esplora i progressi, le sfide e le potenzialità delle tecnologie a bassa temperatura per il recupero di metalli dalle polveri di saldatura, con un focus specifico su zinco e stagno. Il Contesto: Composizione e Problematica delle Polveri di Saldatura Le polveri di saldatura contengono una varietà di metalli e sostanze tossiche come piombo, cadmio, zinco e stagno, nonché ossidi metallici, fluoruri e altri composti. Questi sottoprodotti possono presentare rischi per la salute e l'ambiente se non gestiti correttamente. Tuttavia, il contenuto di metalli preziosi nelle polveri di saldatura offre un incentivo economico e ambientale al recupero, poiché questi metalli sono critici per molte industrie, dall'elettronica all'automotive. Tradizionalmente, il riciclo dei metalli dalle polveri di saldatura viene effettuato tramite pirometallurgia, processo che richiede temperature elevate (tra 1200 e 1500°C) per la fusione e separazione dei metalli. Tuttavia, questo approccio presenta svantaggi significativi, tra cui il consumo elevato di energia e l'emissione di gas tossici. Al contrario, le tecnologie a bassa temperatura rappresentano una soluzione sostenibile, grazie alla riduzione del consumo energetico e al minor impatto ambientale. Tecnologie di Riciclo a Bassa Temperatura: Principi e Vantaggi Le tecnologie a bassa temperatura per il riciclo dei metalli includono processi idrometallurgici, elettrochimici e di biolisciviazione, che operano generalmente a temperature inferiori ai 100°C. Questi metodi utilizzano solventi, reagenti chimici o batteri per disciogliere i metalli, permettendo il loro successivo recupero. I principali vantaggi di queste tecnologie comprendono: Riduzione del consumo energetico: operare a temperature più basse consente un risparmio significativo di energia rispetto ai processi pirometallurgici. Minore impatto ambientale: le emissioni di gas tossici e le scorie sono ridotte, riducendo la necessità di impianti di trattamento secondario per i residui. Elevata purezza dei metalli recuperati: alcuni processi a bassa temperatura permettono di ottenere metalli di elevata purezza, riducendo la necessità di ulteriori fasi di raffinazione. Progressi nei Processi Idrometallurgici I processi idrometallurgici si basano sull'uso di soluzioni acide, basiche o di agenti chelanti per dissolvere selettivamente i metalli presenti nelle polveri di saldatura. La tecnologia si sviluppa attraverso diverse fasi: dissoluzione, precipitazione e recupero. I principali metodi comprendono l'uso di acidi come l'acido solforico o nitrico per sciogliere il metallo, con conseguente precipitazione per ottenere un composto stabile e recuperabile. Estrazione di Zinco e Stagno dalle Polveri di Saldatura Per l’estrazione dello zinco, uno dei metodi comuni prevede l’uso di acido solforico diluito per dissolvere lo zinco presente nelle polveri sotto forma di ossido di zinco. Successivamente, mediante precipitazione selettiva o tecniche di elettrolisi, è possibile ottenere zinco metallico o solfato di zinco, utilizzabile in vari settori industriali. Nel caso dello stagno, l’utilizzo di acidi o agenti complessanti permette la formazione di cloruri di stagno, composti che possono essere ulteriormente trattati per ottenere stagno metallico di elevata purezza. Recenti studi hanno dimostrato come l’aggiunta di piccole quantità di perossido di idrogeno o di cloruri possa migliorare la dissoluzione dello stagno e la successiva separazione dal materiale di scarto. Sfide e Soluzioni dei Processi Idrometallurgici Nonostante l'efficacia di questi metodi, esistono delle problematiche significative. La corrosione dei materiali, la gestione dei rifiuti liquidi e il controllo della selettività dei reagenti possono rendere il processo complesso e costoso. Per ridurre l’impatto dei rifiuti liquidi, alcune tecnologie combinano il processo idrometallurgico con filtri e sistemi di evaporazione per recuperare e riutilizzare i reagenti. Tecnologie Elettrochimiche per il Recupero dei Metalli Le tecnologie elettrochimiche rappresentano un’altra promettente soluzione a bassa temperatura. In questi processi, l'elettrolisi viene utilizzata per separare i metalli dai composti disciolti, ottenendo depositi metallici sulle superfici catodiche. Questa tecnica è particolarmente vantaggiosa per il recupero dello zinco e dello stagno, in quanto consente di ottenere metalli di elevata purezza e di ridurre l’uso di agenti chimici tossici. Elettrolisi dello Zinco e dello Stagno Nel caso dello zinco, l'elettrolisi avviene generalmente in una soluzione di solfato di zinco, ottenuta precedentemente con un processo idrometallurgico. Attraverso una corrente elettrica applicata a una cella elettrolitica, lo zinco si deposita in forma metallica sulla superficie del catodo, mentre le impurezze vengono rimosse attraverso il controllo del potenziale elettrico. Analogamente, per il recupero dello stagno, l’elettrolisi in soluzione di cloruro di stagno consente di ottenere stagno puro. Le variabili chiave sono la densità di corrente, la temperatura e la concentrazione della soluzione, che influenzano il tasso di deposizione e la qualità del metallo recuperato.Vantaggi e Limiti delle Tecnologie Elettrochimiche La principale problematica delle tecnologie elettrochimiche è il consumo energetico e la necessità di attrezzature specializzate. Tuttavia, la possibilità di ottenere metalli puri e l’assenza di reagenti chimici aggressivi rendono queste tecnologie particolarmente promettenti in un’ottica di sostenibilità. Recenti progressi nella progettazione delle celle elettrolitiche e nell’ottimizzazione dei parametri operativi hanno permesso di ridurre i costi operativi e di migliorare l'efficienza complessiva. Biolisciviazione: Una Frontiera Innovativa a Bassa Temperatura La biolisciviazione, o bioleaching, rappresenta un metodo innovativo che utilizza microrganismi per dissolvere e recuperare i metalli dalle polveri di saldatura. Questo processo sfrutta la capacità di specifici batteri e funghi di produrre acidi organici e inorganici che dissolvono i metalli, consentendo il loro recupero a temperature ambientali. Applicazione della Biolisciviazione per Zinco e Stagno La biolisciviazione è particolarmente promettente per il recupero dello zinco, in quanto i batteri possono produrre acido solforico, dissolvendo efficacemente lo zinco dalle polveri. Studi recenti hanno esplorato l’uso del Thiobacillus ferrooxidans e del Thiobacillus thiooxidans per facilitare il processo. Analogamente, per lo stagno, la ricerca è ancora in fase iniziale, ma vi sono indicazioni positive sul ruolo dei funghi nel migliorare la dissoluzione dello stagno. Le Problematiche della Biolisciviazione Tra i principali problemi della biolisciviazione vi sono i tempi relativamente lunghi per la dissoluzione dei metalli e la difficoltà di gestire il pH e la concentrazione di ossigeno, fattori che influenzano l'attività microbica. Tuttavia, le nuove tecniche di coltura batterica e l’ingegneria genetica offrono soluzioni per accelerare i processi e migliorare l’efficienza complessiva. Conclusioni Le tecnologie a bassa temperatura per il riciclo dei metalli dalle polveri di saldatura rappresentano un progresso significativo nel campo della sostenibilità industriale e dell’economia circolare. L’adozione di approcci come i processi idrometallurgici, le tecnologie elettrochimiche e la biolisciviazione offrono una soluzione concreta per affrontare le sfide legate al recupero di risorse critiche come zinco e stagno. Questi metodi non solo consentono di ridurre il consumo energetico rispetto alle tecnologie pirometallurgiche tradizionali, ma contribuiscono anche a minimizzare l’impatto ambientale derivante dalla gestione delle polveri di saldatura, spesso considerate rifiuti pericolosi. Nonostante i progressi, permangono alcune problematiche da affrontare. Tra queste figurano l’ottimizzazione dei processi per garantire un recupero selettivo ed efficiente dei metalli, la gestione dei sottoprodotti residui e l'applicabilità industriale delle tecnologie emergenti, in particolare quelle basate sulla biolisciviazione. Inoltre, l’interesse per il riciclo dei metalli critici deve essere accompagnato da politiche di supporto e incentivi economici che favoriscano l’investimento in infrastrutture e ricerca.L'implementazione diffusa di queste tecnologie potrebbe contribuire a mitigare la dipendenza dalle risorse primarie, riducendo l’estrazione di minerali e le relative emissioni di gas serra. Inoltre, il recupero di metalli critici come zinco e stagno, essenziali per industrie strategiche come l’elettronica, la costruzione e la produzione di batterie, può rappresentare un vantaggio economico significativo per molte nazioni.In sintesi, le tecnologie a bassa temperatura per il riciclo dei metalli dalle polveri di saldatura non solo offrono soluzioni immediate per la gestione sostenibile dei rifiuti industriali, ma si profilano anche come un pilastro fondamentale per il futuro dell’economia circolare. Il loro sviluppo e la loro implementazione richiedono però una collaborazione sinergica tra industria, accademia e legislatori, così da massimizzare il loro potenziale e trasformare un problema ambientale in una risorsa economica sostenibile. © Riproduzione Vietata
SCOPRI DI PIU' Dal Legno alla Plastica: La Nuova Frontiera del PET Sostenibile
Un innovativo polimero bio-based da lignocellulosa promette di rivoluzionare il packaging e il tessile, con riciclabilità totale e un ciclo di vita circolaredi Marco ArezioIl polietilene tereftalato (PET) è un materiale molto diffuso, utilizzato in una vasta gamma di applicazioni che spaziano dalle bottiglie monouso all'abbigliamento, fino agli imballaggi alimentari e industriali. Tuttavia, le problematiche ambientali legate alla produzione di PET da fonti fossili e alla sua lunga resistenza alla degradazione naturale hanno spinto la ricerca verso alternative più sostenibili. Recentemente, un gruppo di ricerca, composto da Xianyuan, Maxim V. Galkin, Tobias Stern, Zhuohua Sun e Katalin Barta, ha sviluppato una soluzione innovativa: un nuovo tipo di PET interamente derivato dalla lignocellulosa, la componente strutturale legnosa delle piante. Questo studio, pubblicato sul "Journal of Sustainable Chemistry", offre nuove prospettive per ridurre l'uso di risorse fossili e promuovere materiali che si inseriscano perfettamente in un sistema di economia circolare. Come Funziona il Nuovo PET Bio-Based Il processo sviluppato parte dalla lignina, una componente principale della lignocellulosa, che viene convertita in una molecola chiave: il diolo 4-(3-idrossipropil) cicloesan-1-olo (PC). La lignina è un polimero naturale che conferisce rigidità alla struttura delle pareti cellulari delle piante e rappresenta una delle fonti più abbondanti di carbonio rinnovabile. Il diolo 4-(3-idrossipropil) cicloesan-1-olo è un alcol alifatico, una molecola caratterizzata da una struttura lineare o ciclica non aromatica, che viene poi combinato con esteri di acidi derivati dalla cellulosa per formare polimeri con proprietà comparabili a quelle del PET tradizionale. Una caratteristica eccezionale di questo nuovo materiale è la capacità di mantenere le caratteristiche termiche e meccaniche del PET convenzionale, offrendo al contempo un'elevata riciclabilità. Tramite un semplice processo di metanolisi, è possibile recuperare i monomeri di questo nuovo PET e riutilizzarli per la produzione di nuovi oggetti, senza perdita di qualità. Applicazioni Pratiche: Non Solo Bottiglie e Imballaggi Le possibili applicazioni di questo PET bio-based sono ampie e riguardano diversi settori dove la sostenibilità è una priorità crescente. In un contesto in cui la riduzione dell'uso di plastiche fossili è essenziale, questo materiale bio-based rappresenta una risposta concreta e innovativa. Imballaggi Alimentari Il PET lignocellulosico è ideale per creare imballaggi resistenti e leggeri destinati ad alimenti e bevande. Grazie alla sua stabilità termica e alla sua alta riciclabilità, può sostituire gli imballaggi monouso tradizionali, spesso difficili da riciclare. Inoltre, l'assenza di componenti derivati dal petrolio potrebbe essere percepita positivamente dai consumatori, sempre più attenti alla sicurezza e alla sostenibilità dei materiali. Settore Tessile Come il PET convenzionale, anche questo materiale può essere filato in fibre per la produzione di tessuti. Questo potrebbe rappresentare un'importante innovazione per l'industria della moda, dove è crescente l'interesse per materiali riciclati e riciclabili. Capi d'abbigliamento e tessuti tecnici per l'outdoor prodotti interamente da materiali bio-based potrebbero essere rigenerati una volta giunti al termine del loro ciclo di vita, contribuendo a ridurre l'accumulo di rifiuti tessili, che è una delle problematiche più pressanti del settore. Componenti Industriali e Automobilistici Il nuovo PET bio-based presenta un'elevata resistenza, che lo rende adatto per l'impiego in componenti industriali e automobilistici. Parti di veicoli, componenti elettronici o elementi di arredo potrebbero trarre vantaggio dall'uso di un materiale durevole e completamente riciclabile, riducendo così l'impatto complessivo della produzione. Inoltre, la resistenza al calore lo rende ideale per applicazioni che richiedono stabilità anche a temperature elevate, rappresentando una valida alternativa alle plastiche tradizionali oggi impiegate in questi settori. Packaging per Prodotti Farmaceutici e Cosmetici Il settore farmaceutico e cosmetico richiede standard elevati di purezza e sicurezza. Il PET bio-based, prodotto interamente da fonti rinnovabili e privo di contaminanti fossili, può soddisfare queste esigenze, fornendo un materiale sicuro e riciclabile per flaconi, blister e contenitori. Questo tipo di imballaggio non solo aiuta a preservare l'ambiente, ma contribuisce anche a migliorare l'immagine sostenibile delle aziende, rispondendo alle crescenti richieste di trasparenza e responsabilità ambientale da parte dei consumatori. Il Vantaggio della Riciclabilità Uno degli aspetti più innovativi di questo PET lignocellulosico è la sua completa riciclabilità tramite un processo semplice ed efficiente. Il metodo di riciclo, noto come metanolisi, consente di scindere i componenti principali del polimero, che possono essere riconvertiti in nuovi prodotti. Ciò significa che ogni articolo prodotto con questo materiale può essere recuperato e trasformato in un nuovo prodotto, riducendo notevolmente l'accumulo di rifiuti plastici e le emissioni derivanti dalla produzione di nuova plastica. Conclusioni: Un Futuro Sostenibile a Portata di Mano La produzione di un PET completamente bio-based rappresenta un passo significativo verso un futuro più sostenibile. Grazie alla sua versatilità e alle sue proprietà di riciclo, questo materiale ha il potenziale di ridurre la dipendenza dalle plastiche tradizionali e di promuovere un ciclo di vita dei materiali realmente circolare. Sebbene ci siano ancora ostacoli tecnici e commerciali da affrontare, il potenziale di questo nuovo materiale è notevole. Per chi è impegnato nella ricerca di soluzioni più sostenibili, supportare l'adozione su larga scala di polimeri bio-based come questo rappresenta un'opportunità concreta per trasformare il modo in cui produciamo e consumiamo. Aziende, ricercatori e consumatori possono tutti contribuire, ciascuno nel proprio ambito, a promuovere un modello economico più responsabile e rispettoso dell'ambiente.© Riproduzione Vietata
SCOPRI DI PIU' Il Packaging Attivo Moderno con Radici Millenarie
Studiare come l’imballo interagisce con il prodotto contenuto, di come il tempo, la struttura, la chimica fa evolvere questa relazionedi Marco ArezioIl packaging attivo attuale è ben definito dal regolamento CE 450/2009 che recita: “… per materiali e oggetti attivi destinati a venire a contatto con i prodotti alimentari s’intendono materiali e oggetti destinati a prolungare la conservabilità o mantenere o migliorare le condizioni dei prodotti alimentari imballati. Essi sono concepiti in modo da incorporare deliberatamente componenti che rilasciano sostanze nel prodotto alimentare imballato o nel suo ambiente, o le assorbano dagli stessi”.Sembra essere una conquista dei nostri tempi quella di conservare meglio i prodotti all’interno degli imballi, che siano alimentari o di altri prodotti, facendoli, a volte interagire con l’imballo che li contengono. Questo significa preoccuparsi e studiare come l’imballo interagisce con il prodotto contenuto, di come il tempo, la struttura, la chimica fa evolvere questa relazione, verificandone alla fine i pro e i contro, sul prodotto che verrà utilizzato. In realtà il problema è già stato in qualche modo affrontato nel corso dei millenni passati, anche senza avere a disposizione i molteplici imballi di cui disponiamo oggi. Non c’era la plastica, l’alluminio, il Tetra Pack, ma il legno, il vetro e la ceramica si, e soprattutto attraverso le botti di legno, i nostri predecessori intuirono che la botte aveva una relazione stretta con la qualità finale del vino. Infatti intuirono che le botti di legno pregiato cedevano ai vini e ai distillati sostanze polifenoliche che miglioravano il colore, il sapore e l’aroma del prodotto. Oggi, con l’aumento delle tipologie di imballo a nostra disposizione, si sono moltiplicati anche i problemi che dobbiamo considerare e risolvere al fine di controllare le reazioni avverse tra imballo e prodotto e favorire quelle positive. Tra quelle indesiderate o dannose possiamo elencare: L’Umidita. Questa favorisce la proliferazione delle muffe e dei batteri in alcuni casi, mentre in altri è necessario controllare la respirazione aerobica dei vegetali e dei microrganismi. Per questi motivi è necessario agire in modo da poter controllare lo sviluppo dell’umidità nelle confezioni in base al tipo di prodotto contenuto. Per fare questo è possibile utilizzare sacchetti contenenti gel di silice, cloruro di calcio e ossido di calcio, oppure materiali multistrato contenenti composti igroscopici, come il Pitchit film. L’Ossigeno. E’ noto a tutti che la presenza di ossigeno faciliti la riduzione della durata dei prodotti alimentari conservati a seguito delle reazioni (ossidazioni chimiche ed enzimatiche, degradazione dei pigmenti e degli aromi) e dei metabolismi (respirazione aerobica, proliferazione di batteri aerobi, muffe e lieviti). Un sistema ampiamente usato è la conservazione dei cibi attraverso il sottovuoto, ma esistono altri metodi, come le bustine che assorbono l’ossigeno, costituiti da piccoli elementi che, attraverso una reazione chimica tra Fe metallico e O2, ne riducono la presenza all’interno dell’imballo. Questa metodologia non è applicabile a tutti gli imballi in quanto la reazione chimica è innescata in presenza di un certo grado di umidità e la presenza di ferro può interferire con i sistemi logistici automatizzati in presenza di metal detector. L’Etilene. L’etilene è un ormone vegetale che influenza il processo aerobico e la maturazione di molti frutti, pertanto la sua riduzione produce un rallentamento della maturazione del prodotto. Si possono inserire negli imballi delle sostanze capaci di adsorbire l’etilene, quali carbone attivo, gel di silice e zeoliti. Composti volatili derivanti dalla degradazione degli alimenti. Specialmente la degradazione lipidica e proteica degli alimenti produce delle sostanze volatili di odore sgradevole. Le aldeidi volatili (esanale, nonanale, ecc.) prodotte durante l’ossidazione dei lipidi insaturi, possono essere intercettate da composti chimici inseriti nei copolimeri poliolefinici (PE/PP). Esistono altre sostanze chimiche, come il solfuro di idrogeno (H2S) e i mercaptani (R-SH) volatili, che vengono generati dalla degradazione proteica, possono essere sequestrati con adsorbenti specifici. Ci sono poi delle sostanze protettive e migliorative che interagiscono con i prodotti contenuti negli imballi. Facendo una rapida carrellata possiamo citare: Gli Antiossidanti. Contenuti nei materiali plastici destinati alle produzioni per il packaging favoriscono un’azione protettiva nel tempo. Esistono anche antiossidanti naturali, come l’α-tocoferolo, che viene aggiunto nella produzione di film specifico per l’imballo. Gli Antimicrobici naturali. Sono sostanze deputate al controllo della proliferazione microbica negli alimenti che interagiscono con l’umidità e la temperatura all’interno dell’imballo a contatto con il prodotto fresco. Categoria: notizie - tecnica - plastica - packaging - imballo
SCOPRI DI PIU' Riciclo e Devulcanizzazione degli Elastomeri: Tecniche Innovative per una Sostenibilità Garantita
Scopri come ridurre l’impatto ambientale e recuperare le proprietà dei polimeri vulcanizzati con le più avanzate strategie di economia circolaredi Marco ArezioQuando si parla di elastomeri, ci si riferisce a una vasta famiglia di materiali polimerici in grado di subire deformazioni elastiche considerevoli e di recuperare poi la forma originaria, grazie alla presenza di una struttura chimico-fisica reticolata. Tale caratteristica li rende estremamente utili in un’ampia gamma di applicazioni: dall’industria automobilistica (ad esempio, nella produzione di pneumatici e guarnizioni) al settore dell’edilizia (isolanti, rivestimenti), passando per dispositivi medici, giocattoli e componenti elettronici. Di contro, proprio la loro natura reticolata – specialmente quando si parla di gomma vulcanizzata, in cui la reticolazione è irreversibile – rende complesso il riciclo a fine vita. Negli ultimi anni, con il crescente interesse verso la sostenibilità e l’economia circolare, si è puntato molto a individuare vie percorribili per reimpiegare gli elastomeri esausti, evitando di ricorrere a metodi di smaltimento come la discarica o l’incenerimento. La ricerca industriale e accademica ha quindi dedicato sforzi crescenti alla messa a punto di strategie volte a ridurre l’impatto ambientale degli elastomeri, massimizzando il recupero di materia prima secondaria. Uno dei processi chiave in questo contesto è la cosiddetta “devulcanizzazione”, che consente di rompere i legami di zolfo (e talvolta quelli carbonio-zolfo) responsabili della reticolazione, restituendo al materiale una parte delle proprietà di processabilità iniziale. La sfida, tuttavia, è ampia e articolata: da un lato vi sono gli elevati volumi di produzione e consumo di gomma (sia naturale, sia sintetica), dall’altro le difficoltà tecniche di lavorazione, unite a una regolamentazione sempre più severa in materia di emissioni e di utilizzo di sostanze chimiche potenzialmente pericolose. Le possibilità di migliorare la sostenibilità della filiera passano, dunque, per l’innovazione tecnologica e per una visione strategica che abbracci l’intero ciclo di vita del materiale: dalla progettazione iniziale (design for recycling) fino al suo recupero post-uso. Vantaggi Ambientali del Riciclo degli Elastomeri: Perché Puntare alla Devulcanizzazione Il riciclo degli elastomeri si inserisce in un contesto più ampio di transizione ecologica e di economia circolare. Evitare lo smaltimento in discarica permette di ridurre non solo il consumo di risorse naturali (come la gomma vergine, ottenuta da materie prime spesso non rinnovabili o comunque limitate), ma anche le emissioni di CO₂ e altri inquinanti. A differenza dell’incenerimento, che pur consente un recupero energetico parziale, la possibilità di recuperare il materiale polimerico apre orizzonti molto più ampi. Le tecniche di devulcanizzazione, in particolare, consentono di recuperare porzioni significative delle caratteristiche meccaniche del polimero, di modo che il materiale riciclato possa essere impiegato in applicazioni di buon livello qualitativo. Un elastomero devulcanizzato – se ben formulato – potrà entrare in blend con una matrice vergine e dare vita a nuovi articoli tecnici, in un ciclo virtuosamente ripetibile. In un’ottica di valutazione dell’impatto ambientale, svariati studi condotti a livello internazionale sottolineano i vantaggi della devulcanizzazione rispetto ad altre soluzioni di recupero. L’impiego di metodologie di analisi come il Life Cycle Assessment (LCA) evidenzia come, pur essendoci consumi energetici e chimici da considerare, il bilancio di CO₂ risulti comunque spesso positivo rispetto alle strategie di smaltimento tradizionali. Inoltre, risulta di particolare interesse il potenziale di riduzione dei rifiuti, che altrimenti andrebbero ad aumentare il carico sulle discariche e, nel caso delle gomme fuori uso, rischierebbero di generare ulteriori problemi di inquinamento e di sicurezza (p.e. incendi di pneumatici). Principali Sfide nel Recupero e Riciclo degli Elastomeri: Dalla Reticolazione alla Selezione dei Processi Uno degli ostacoli più significativi nel riciclo degli elastomeri riguarda la natura stessa del materiale. Quando la gomma viene vulcanizzata – un processo tipicamente basato sull’uso di zolfo o di altre sostanze reticolanti – si formano ponti chimici che collegano le catene polimeriche in modo permanente. Questa reticolazione fa sì che la gomma mantenga le sue proprietà elastiche anche in condizioni di stress meccanico, ma rende difficile separare e “riadattare” i polimeri una volta che il prodotto arriva a fine vita. Le criticità da affrontare nella prospettiva del riciclo includono: Compatibilità tra materiali diversi: Molti manufatti elastomerici sono composti da blend di gomme differenti o contengono additivi e rinforzanti (come nerofumo, silice, oli, antiossidanti). La presenza di questi componenti può complicare il processo di riciclo. Stabilità termica e chimica: Le alte temperature richieste in alcuni processi di devulcanizzazione possono portare alla degradazione termica delle catene polimeriche, generando sottoprodotti indesiderati e riducendo le proprietà meccaniche del materiale riciclato. Fattibilità economica: Investire in impianti e tecnologie di devulcanizzazione necessita di un adeguato riscontro sul mercato. Se il costo del materiale riciclato è troppo elevato rispetto a quello vergine, il settore industriale potrebbe scegliere la via più economica, sebbene meno sostenibile. Ciononostante, la spinta normativa e sociale verso soluzioni a basso impatto ambientale favorisce la ricerca e lo sviluppo di metodologie sempre più performanti. Molti Paesi, inoltre, prevedono incentivi o obblighi di legge che spingono le aziende a investire in questi processi. In alcune regioni europee, ad esempio, è obbligatorio recuperare una percentuale elevata di pneumatici esausti, con conseguenti opportunità di mercato per le tecniche di devulcanizzazione. Tecniche di Devulcanizzazione: Come Riciclare gli Elastomeri in Modo Efficace La devulcanizzazione è un processo che mira a spezzare i ponti di reticolazione presenti nella gomma vulcanizzata, restituendo al polimero una certa “fluidità” e capacità di formare nuovi articoli. Questa operazione deve essere condotta con attenzione, cercando di limitare la degradazione delle catene principali: l’obiettivo non è distruggere il polimero, ma agire selettivamente sui legami che lo rendono eccessivamente rigido e non lavorabile. Nel corso degli anni, sono state proposte diverse soluzioni, spesso adoperate in combinazione tra loro, a seconda del tipo di elastomero e del risultato desiderato: Devulcanizzazione Meccanica Nel caso della devulcanizzazione meccanica, le gomme esauste vengono sottoposte a forze di taglio elevate (shear), di solito in estrusori o mulini. La combinazione di taglio meccanico e aumento di temperatura favorisce la rottura di alcuni legami di reticolazione. Si tratta di un metodo relativamente semplice, ma non sempre altamente selettivo: oltre ai ponti di zolfo, possono subire danni anche le catene polimeriche principali, compromettendo parte delle proprietà meccaniche finali. Devulcanizzazione Chimica Un’altra strada è quella di impiegare agenti chimici selettivi, come disolfuri organici, ammine o composti a base di fosforo, progettati per agire sui legami S-S (zolfo-zolfo) o C-S (carbonio-zolfo). Con una buona formulazione, è possibile “aprire” la rete polimerica senza intaccarne eccessivamente la struttura. Tuttavia, l’uso di questi reagenti richiede cautela: bisogna tener conto degli aspetti di costo, tossicità e smaltimento dei sottoprodotti. Devulcanizzazione Termica Esporre l’elastomero a elevate temperature rappresenta una soluzione più tradizionale, in cui il calore rompe i legami reticolanti. Questo processo è piuttosto diffuso, ma necessita di un controllo rigoroso dei parametri di processo per evitare un’eccessiva degradazione termica. In alcuni casi, viene combinato con l’impiego di sostanze chimiche o additivi che ne aumentano l’efficacia. Devulcanizzazione a Microonde Negli ultimi anni, la tecnologia delle microonde ha suscitato un certo interesse per la sua capacità di riscaldare in modo selettivo le zone di reticolazione contenenti zolfo. Il nero di carbonio, spesso presente negli elastomeri, funge inoltre da assorbitore di microonde, facilitando il processo. Questa tecnica può essere più efficiente dal punto di vista energetico e più selettiva rispetto ai metodi termici convenzionali, anche se richiede impianti specializzati e investimenti iniziali. Devulcanizzazione a Ultrasuoni La rottura selettiva dei ponti di zolfo può essere ottenuta anche tramite le onde ultrasoniche, che esercitano un’azione di cavitazione e creano micro-sforzi locali capaci di disgregare la rete reticolata. Il processo può avvenire, ad esempio, in un estrusore dotato di un sistema a ultrasuoni, ma l’elevato costo di questa tecnologia ne ha finora limitato l’adozione su larga scala. Devulcanizzazione con Fluidi Supercritici Alcune ricerche hanno dimostrato che l’utilizzo di anidride carbonica supercritica (CO₂ sc) o altri fluidi supercritici può gonfiare la struttura polimerica e facilitarne la rottura selettiva. Questa tecnologia è affascinante per il basso impatto ambientale dei fluidi impiegati (specialmente quando si usa CO₂), ma richiede impianti complessi a elevata pressione e un controllo accurato dei parametri di processo. Studi di Settore sul Riciclo degli Elastomeri: Dati e Prospettive Globali Diverse organizzazioni, tra cui l’European Tyre and Rubber Manufacturers’ Association (ETRMA) in Europa e la Rubber Division dell’American Chemical Society negli Stati Uniti, pubblicano periodicamente dati e analisi sulle quantità di gomma prodotta e sullo stato del riciclo. A livello mondiale, il consumo di gomma naturale e sintetica supera decine di milioni di tonnellate l’anno, con tassi di crescita sostenuti soprattutto nei mercati emergenti. Una parte consistente del consumo è legata alla produzione di pneumatici, per i quali il riciclo e il recupero sono spesso oggetto di politiche specifiche. L’Unione Europea, ad esempio, impone di recuperare e riciclare una percentuale significativa di pneumatici fuori uso, incentivando così i processi di macinazione meccanica, pirolisi e, sempre più di frequente, devulcanizzazione. Molte aziende hanno investito nella creazione di veri e propri impianti di rigenerazione della gomma, che puntano a ottenere materiali con proprietà simili a quelle della gomma vergine. Secondo i rapporti più recenti, i metodi di devulcanizzazione – quando progettati con cura – possono ottenere un grado di recupero delle prestazioni meccaniche che va dal 50% a oltre il 70-80%, in base al tipo di gomma e alla combinazione di agenti usati. Ciò significa che una porzione significativa di elastomero può essere reimmessa nei cicli produttivi, con evidenti vantaggi in termini di risparmio di materie prime, energia e riduzione delle emissioni complessive. La comunità scientifica pubblica con regolarità studi su riviste come Polymer Degradation and Stability o il Journal of Applied Polymer Science, approfondendo sia gli aspetti strettamente chimico-fisici dei processi di devulcanizzazione, sia quelli economici e normativi. In particolare, si sta lavorando allo sviluppo di reagenti “green” e di tecnologie ibride (ad esempio, microonde combinate con agenti chimici o meccanici) per migliorare ulteriormente l’efficienza e la selettività del processo. Conclusioni sulla Sostenibilità e il Futuro del Riciclo degli Elastomeri La ricerca e l’innovazione nel settore del riciclo degli elastomeri – e in particolare lo sviluppo di tecniche di devulcanizzazione sempre più efficaci – rivestono un ruolo cruciale per la transizione verso un modello di economia circolare. L’industria della gomma, data la sua importanza strategica e l’elevato volume di produzione, si trova di fronte a una sfida pressante: conciliare la crescente domanda di prodotti elastomerici con l’urgenza di ridurre l’impatto ambientale. La devulcanizzazione rappresenta una delle strade più promettenti per dare nuova vita ai prodotti in gomma vulcanizzata, permettendo di recuperare parte delle proprietà originali del materiale. È però fondamentale continuare a investire in ricerca, con l’obiettivo di perfezionare la selettività del processo, limitare l’uso di sostanze pericolose e ottenere prestazioni meccaniche sempre più vicine a quelle dei prodotti vergini. In parallelo, la progettazione di elastomeri “facilmente riciclabili” – a partire dalla scelta di agenti reticolanti e additivi meno problematici – può rappresentare una svolta, rendendo l’intero ciclo di vita del prodotto più sostenibile. Le spinte provenienti dalla legislazione, dagli incentivi economici e dalla sensibilità sociale verso l’ambiente porteranno probabilmente a un’accelerazione di questa transizione. Nei prossimi anni, ci si può attendere un incremento delle collaborazioni tra aziende produttrici di gomma, centri di ricerca e istituti universitari, finalizzate allo sviluppo di tecnologie all’avanguardia. Questa evoluzione non interesserà solo gli addetti ai lavori, ma anche i consumatori, che in futuro potrebbero trovarsi a scegliere fra prodotti in gomma realizzati con diverse percentuali di materiale riciclato. Sostenere attivamente tale cambiamento significa promuovere un utilizzo più responsabile delle risorse, ridurre l’impatto ambientale e contribuire alla formazione di un mercato più consapevole e rispettoso dell’ecosistema. In definitiva, il riciclo degli elastomeri basato su tecniche di devulcanizzazione appare destinato a consolidarsi quale pilastro fondamentale di un sistema produttivo più sostenibile. Grazie ai progressi nella ricerca, alla condivisione delle conoscenze e all’applicazione di normative più attente all’ambiente, potremo assistere alla graduale trasformazione del settore della gomma in una filiera circolare, in grado di valorizzare e reimpiegare le risorse, contribuendo in maniera sostanziale alla riduzione dei rifiuti e delle emissioni di CO₂.© Riproduzione Vietata
SCOPRI DI PIU' Tubi da Irrigazione per Macchine Semoventi: Produzione Sostenibile ed Efficienza in Campo
Materie Prime Riciclate e Tecnologie Avanzate per un'Irrigazione Agricola Ottimizzatadi Marco ArezioL'irrigazione è una delle attività più importanti nell'agricoltura moderna. Senza un'adeguata fornitura d'acqua, le colture non possono crescere in modo sano e produttivo. Oggi, una delle soluzioni più efficienti per l'irrigazione di grandi superfici agricole sono i tubi da irrigazione per macchine semoventi. In questo articolo esploreremo come vengono prodotti questi tubi, quali materiali vengono utilizzati, come funzionano le macchine porta bobine e come avviene l'irrigazione sul campo.Come Vengono Prodotti i Tubi da Irrigazione La produzione dei tubi da irrigazione è un processo complesso che coinvolge diverse fasi, ciascuna essenziale per garantire la qualità del prodotto finale. Tutto inizia con la selezione delle materie prime. Per i tubi da irrigazione si utilizzano principalmente polietilene (PE) e polivinilcloruro (PVC). Questi materiali sono scelti per la loro flessibilità, resistenza e durabilità. Le materie prime vengono poi miscelate con additivi specifici che migliorano le proprietà del materiale, come stabilizzanti UV e antiossidanti. Questo composto viene fuso ed estruso attraverso una matrice per formare il tubo. L'estrusione è un processo continuo che assicura un diametro uniforme e una superficie liscia. Dopo l'estrusione, il tubo passa attraverso un bagno d'acqua per raffreddarsi e solidificarsi. Successivamente, viene tagliato nelle lunghezze desiderate. Prima di essere immessi sul mercato, i tubi vengono sottoposti a rigorosi test di qualità per verificare la resistenza alla pressione, all'abrasione e la conformità alle specifiche dimensionali.Materie Prime: Vergini e Riciclate Un aspetto interessante della produzione dei tubi da irrigazione è l'uso delle materie prime. Mentre tradizionalmente si usano polimeri vergini come l'HDPE (polietilene ad alta densità) e il PVC, sempre più spesso si ricorre a materiali riciclati. L'uso di polimeri riciclati sta aumentando grazie alle avanzate tecnologie di riciclaggio che permettono di ottenere materiali di alta qualità. Questo è un passo importante verso la sostenibilità ambientale.Funzionamento delle Macchine Porta Bobine Le macchine porta bobine sono fondamentali per l'irrigazione semovente. Queste macchine sono progettate per svolgere e riavvolgere i tubi da irrigazione in modo efficiente, riducendo il lavoro manuale e migliorando la precisione dell'irrigazione. Componenti Principali delle Macchine Porta Bobine Bobina: Dove è avvolto il tubo. È robusta e resistente per sostenere il peso del tubo. Sistema di Svolgimento: Permette di estendere il tubo sul campo. Può essere manuale o automatizzato. Motore Semovente: Consente alla macchina di muoversi autonomamente lungo il campo. Sistema di Riavvolgimento: Riavvolge il tubo sulla bobina dopo l'irrigazione, pronto per il prossimo utilizzo. Come Funzionano Il funzionamento di queste macchine è abbastanza semplice. L'operatore posiziona la macchina all'inizio del campo e collega il tubo alla fonte d'acqua. La macchina si muove lungo il campo, svolgendo il tubo mentre irriga. Una volta completata l'irrigazione, la macchina riavvolge il tubo sulla bobina, pronta per il prossimo ciclo. Irrigazione in Campo L'irrigazione con macchine semoventi offre numerosi vantaggi. Permette un'irrigazione mirata, riducendo gli sprechi d'acqua, e garantisce una distribuzione uniforme su tutta la superficie del campo. Questo sistema riduce anche il tempo e la manodopera necessari, permettendo agli agricoltori di concentrarsi su altre attività. Vantaggi dell'Irrigazione Semovente Efficienza Idrica: Consente di utilizzare l'acqua in modo più efficiente, riducendo gli sprechi. Uniformità di Distribuzione: Garantisce che l'acqua venga distribuita uniformemente su tutto il campo. Risparmio di Tempo e Manodopera: Riduce la necessità di intervento manuale, rendendo l'irrigazione più facile e veloce.Conclusioni I tubi da irrigazione per macchine semoventi sono una soluzione avanzata e sostenibile per l'irrigazione agricola. La loro produzione coinvolge processi complessi e l'uso di materie prime sia vergini che riciclate, evidenziando l'importanza della sostenibilità nel settore agricolo. Le macchine porta bobine, con i loro sistemi automatizzati, migliorano l'efficienza e la precisione dell'irrigazione, contribuendo a una gestione ottimale delle risorse idriche. Con una corretta manutenzione e formazione, queste tecnologie possono rivoluzionare l'irrigazione agricola, garantendo al contempo la sostenibilità ambientale e la produttività delle colture.
SCOPRI DI PIU' Polimero composito per batterie flessibili
Nuovi compounds con carbonio elettricamente conduttivi per batterie flessibilidi Marco ArezioIl mondo della ricerca industriale è freneticamente al lavoro per poter costruire nuove batterie con capacità prestazionali sempre maggiori, studiando nuovi polimeri e nuovi elementi flessibili. I campi di applicazione sono i più svariati: dalla mobilità sostenibile, agli impianti di generazione di energia pulita fino ad arrivare ai piccoli apparecchi che utilizziamo tutti i giorni. L’imperativo è riuscire a concentrare in una batteria la massima durata, il più basso tenore possibile di composti inquinanti, la massima potenza possibile, in funzione delle dimensioni, e infine la praticità d’uso. I ricercatori, in questo caso, si sono spinti molto in là, studiando e progettando una batteria totalmente flessibile che si possa adattare a nuovi usi, forse ancora impensabili. Come riporta la rivista Advance Material, i ricercatori del politecnico di Zurigo hanno messo a punto una batteria molto sottile che può essere piegata, arrotolata, schiacciata senza mai perdere il potere di trasmissione della corrente. Questa novità può essere utilizzata in apparecchiature piccole, di uso comune, ma anche in oggetti decisamente sottili come gli abiti da lavoro e per lo svago. Il cuore di questo prodotto è costituito da un polimero composito flessibile, contenente anche carbonio e quindi elettricamente conduttivo, che compone i due collettori per il catodo e l’anodo e la struttura esterna della batteria. L’interno è costituito da scaglie d’argento sovrapposte in modo tale che si possano adattare alla flessibilità dei movimenti dell’elastomero con cui la batteria è stata progettata, garantendo così il passaggio di corrente anche in condizioni elastiche. Inoltre, su catodo e anodo, si sono posizionati delle polveri di litio-ossido di manganese e ossido di vanadio. Per quanto riguarda l’elettrolita, quell’elemento che permette il passaggio degli ioni di litio, sia durante la fase di utilizzo dell’energia sia in fase di ricarica, è stato costituito con un gel a base di acqua contenente sale di litio che è risultato meno inquinante di altri elementi presenti nelle batterie attuali.Categoria: notizie - tecnica - batterie - polimeri
SCOPRI DI PIU' La Classificazione Tecnica dei Materiali Polimerici
I polimeri nel corso dei decenni hanno subito denominazioni differenti creando a volte confusionedi Marco ArezioCome tutti i materiali di grandissima diffusione, sia storica che geografica, anche i polimeri portano con loro approcci linguistici differenti, che si sono, nel tempo, sempre più allontanati da una corretta classificazione od attribuzione di significato tecnico preciso.Ci sono poi generalizzazioni dei termini o confusione su di essi, che non stanno ad indicare un polimero specifico ma una famiglia di prodotti, apparentemente tutti uguali, ma differenti da altri tipi di materiali non plastici. Se avete sentito parlare persone che hanno vissuto il lancio e l’industrializzazione delle materie plastiche negli anni ‘60 del secolo scorso, attraverso la commercializzazione di prodotti per la casa di uso comune ad esempio, avrete sentito citare le parole bachelite o moplen, che non erano altro che il modo di indicare un articolo fatto con la nuova materia prima, la plastica, di qualità apparentemente inferiore ai tradizionali materiali rigidi come l’alluminio, il rame, l’ottone, la ghisa o il legno. Un articolo fatto in bachelite era leggero, bello da vedersi, impermeabile e, soprattutto, economico, adatto al quella ampia fascia di popolazione che stava riempendo le proprie case di articoli per la vita quotidiana ma che era molto attenta alle spese. Se entriamo più in un approccio tecnico al problema, la classificazione dei materiali polimerici è resa difficile dalla imprecisione di certe denominazioni, che si sono affermate in sede tecnologica, e che si sono introdotte nell’uso comune prima che vi fossero idee esatte sulla struttura e sulle proprietà dei polimeri. I polimeri che si possono distinguere relativamente alle condizioni delle loro applicazioni pratiche, in elastomeri e plastomeri, le cui denominazioni hanno un fondamento meccanico: I primi polimeri hanno la tendenza (a temperatura ordinaria) ad elevatissime deformazioni elastiche, con bassi moduli elastici medi. I secondi polimeri hanno, invece, sempre a temperatura ambiente, deformazioni elastiche piuttosto modeste, con moduli relativamente alti e, in genere, un intervallo di scorrimenti plastici fino alla rottura. Gli elastomeri, con opportune tecnologie, tra cui ha importanza fondamentale la vulcanizzazione, si trasformano in manufatti di gomma elastica (“vulcanizzati”). La vulcanizzazione introduce nell’elastomero un numero limitato di legami trasversali che, mentre non producono grossi ostacoli al meccanismo di distensione e riaccartocciamento delle catene polimeriche (sotto l’azione di un carico esterno), blocca gli scorrimenti viscosi. In alcuni casi, la vulcanizzazione non è operazione essenziale per l’ottenimento di manufatti elastici (elastomeri non vulcanizzabili). I plastomeri, chiamati spesso anche resine, si possono a loro volta dividere in due categorie: La prima, più diffusa, è quella dei materiali formabili in manufatti per azione di pressione e di temperatura (resine da stampaggio), con reversibilità della formabilità rispetto alla temperatura (resine termoplastiche o termoplasti). La seconda con irreversibilità per intervento di processi chimici che modificano la struttura (resine termoindurenti). E’ proprio la caratteristica della formabilità che ha dato origine alla denominazione “materie plastiche”. Operazioni tecnologiche tipiche per la trasformazione di elastomeri formabili in manufatti di materia plastica sono lo stampaggio, l’estrusione, la pressatura, ecc. Le resine termoindurenti sono, quindi, polimeri che durante la formatura, eseguita normalmente per stampaggio a caldo, si trasformano da prodotti polimerici essenzialmente lineari a polimeri reticolati. La reticolazione viene prodotta per reazione chimica ad alta temperatura tra la resina base e un agente di “cura”, oppure per reazione, favorite dalle temperature elevate, tra gruppi funzionali ancora liberi presenti nelle catene polimeriche della resina base. Polimeri a struttura reticolata si possono ottenere anche per reazione chimica a freddo tra una resina base, generalmente liquida e un agente di cura detto “indurente”: questa categoria di prodotti prende il nome di “resine da colata reticolate” e ad essa appartengono ad esempio le resine poliestere insature. Meno frequentemente, in resine, che risultano per questo più pregiate, si rileva la capacità di formare, dallo stato fuso di soluzione, filamenti o lamine molto sottile (film) che, con opportune operazioni di stiro allo stato solido, subiscono un notevole rinforzo meccanico. È da questi polimeri fibrogeni o filmogeni che si ottengono, con adatte tecnologie, le più pregiate fibre sintetiche (o monofilamenti diversi come setole e crini) oppure anche gran parte dei film trasparenti o translucidi, largamente diffusi nel settore dell’imballaggio o altre applicazioni. Nello schema di classificazione sotto riportato, la doppia freccia tratteggiata orizzontale sta ad indicare la possibilità tecnologia di trasformare un materiale plastomerico in uno elastomerico (caso ad esempio della plastificazione di resine rigide) e viceversa (caso ad esempio della trasformazione della gomma naturale in ebanite per vulcanizzazione spinta). La trasformazione nel primo senso è di grande importanza economica, poiché consente di utilizzare resine di per se limitatamente utili in manufatti largamente richiesti. Fonte: Angelo Montebruni
SCOPRI DI PIU' Acciaio Inossidabile Lean Duplex: Innovazioni Sostenibili e Resistenza alla Corrosione grazie alla Deformazione Plastica a Freddo
Come la Laminazione Multi-Pass a Freddo Migliora le Proprietà di Materiali Riciclati per l'Economia Circolaredi Marco ArezioGli acciai inossidabili lean duplex rappresentano una categoria di materiali avanzati che combinano una microstruttura duplex, composta da fasi ferritiche e austenitiche, con un contenuto ridotto di elementi di lega costosi come nichel e molibdeno. Questa composizione ottimizzata offre un equilibrio tra alte prestazioni meccaniche, eccellente resistenza alla corrosione e costi contenuti. Grazie alla loro natura riciclata, che consente di ridurre significativamente l'impronta ambientale, questi acciai sono centrali nella transizione verso un'economia circolare. Questo articolo analizza l'effetto della deformazione plastica a freddo, introdotta tramite laminazione multi-pass, sulle caratteristiche microstrutturali e sulla resistenza alla corrosione di un acciaio inossidabile lean duplex. Laminazione a Freddo Multi-Pass: Un Processo Chiave La laminazione a freddo è una tecnica industriale avanzata che consente di modificare in modo significativo le proprietà meccaniche, fisiche e chimiche dei metalli attraverso un processo controllato di deformazione plastica. Durante questa operazione, il materiale viene sottoposto a passaggi ripetuti tra rulli ad alta pressione, causando un affinamento della microstruttura e un aumento della densità delle dislocazioni, che a loro volta migliorano la durezza, la resistenza meccanica e la capacità di deformazione. Questo processo non solo potenzia le prestazioni del materiale, ma ha anche un impatto diretto sulla sua resistenza alla corrosione e sulla stabilità termica, rendendolo particolarmente utile per applicazioni in ambienti ostili. Effetto sul Materiale RiciclatoL'acciaio lean duplex utilizzato è composto per oltre il 90% da materiali riciclati, in linea con le migliori pratiche per la sostenibilità ambientale. Questo approccio riduce l'impronta di carbonio e valorizza il ciclo di vita del materiale. Cambiamenti Microstrutturali: Una Visione Dettagliata La deformazione plastica a freddo è un processo meccanico che consiste nell'applicazione di carichi superiori al limite elastico di un materiale a una temperatura inferiore a quella di ricristallizzazione. Questo provoca cambiamenti permanenti nella forma e nella microstruttura del materiale, senza fondere o alterare significativamente la sua composizione chimica. Nel caso dell'acciaio, questo processo porta a un affinamento della grana e un aumento della densità delle dislocazioni, migliorando le sue proprietà meccaniche e di resistenza. Inoltre, questa modifica strutturale si riflette in tre effetti principali: Riduzione della Dimensione dei GraniLa laminazione induce un affinamento della grana, aumentando la densità delle dislocazioni e migliorando la durezza del materiale. Trasformazione di FasiDurante il processo, si osserva una variazione nella proporzione delle fasi ferritica e austenitica, tipiche degli acciai duplex. Queste trasformazioni influenzano sia la resistenza meccanica che la resistenza alla corrosione. Orientamento PreferenzialeLa deformazione a freddo tende a orientare i cristalli lungo specifiche direzioni, migliorando alcune proprietà anisotrope del materiale. Resistenza alla Corrosione: Un Fattore Decisivo La resistenza alla corrosione è una caratteristica distintiva degli acciai inossidabili, fondamentale per garantire durabilità e sicurezza in ambienti aggressivi come quelli marini, industriali o ricchi di cloruri. Tuttavia, il processo di laminazione a freddo influisce in modo significativo su questa proprietà, introducendo sia vantaggi che potenziali criticità. L'affinamento della grana microstrutturale, ad esempio, favorisce la formazione di uno strato passivante più stabile e uniforme, che aumenta la resistenza alla corrosione generalizzata. Al contempo, le sollecitazioni residue e le disomogeneità generate dal processo possono creare punti deboli, aumentando la suscettibilità alla corrosione localizzata, come il pitting. Incremento della Passività: La riduzione delle dimensioni dei grani e l'aumento della densità delle dislocazioni possono favorire la formazione di uno strato passivante più uniforme, migliorando la resistenza alla corrosione generalizzata. Vulnerabilità Localizzata: D'altro canto, le sollecitazioni residue e le disomogeneità microstrutturali possono aumentare la suscettibilità alla corrosione pitting, particolarmente in ambienti ricchi di cloruri. Un Bilancio tra Prestazioni e Sostenibilità La deformazione plastica a freddo, se opportunamente controllata, può migliorare alcune caratteristiche microstrutturali e meccaniche di un acciaio inossidabile lean duplex. Tuttavia, è essenziale ottimizzare i parametri di processo per minimizzare gli effetti negativi sulla resistenza alla corrosione. La natura riciclata del materiale aggiunge valore sostenibile, rendendo questi acciai ideali per applicazioni nell'industria green. Prospettive Future: Ottimizzazione e Nuove Applicazioni Ricerche future potrebbero concentrarsi sull'ottimizzazione dei processi di deformazione a freddo per migliorare ulteriormente le proprietà dei materiali riciclati, massimizzando il loro potenziale meccanico e chimico. Inoltre, trattamenti termici post-laminazione potrebbero essere esplorati per ridurre le sollecitazioni residue, aumentando la durabilità dei prodotti finiti. L'utilizzo di acciai inossidabili lean duplex, derivati principalmente da materiali riciclati, trova applicazioni promettenti in settori come l'energia rinnovabile e l'edilizia sostenibile, dove la durabilità e la riduzione dell'impatto ambientale sono priorità assolute per l'economia circolare.© Riproduzione Vietata
SCOPRI DI PIU' L’Utilizzo dell’Acqua Supercritica per il Riciclo dei Rifiuti Plastici
Quali differenze esistono tra il processo di riciclo chimico e quello con l’acqua supercriticadi Marco ArezioL’affermazione ormai abbastanza consolidata che il solo riciclo meccanico sia diventato insufficiente e non completamente efficiente nella gestione dei rifiuti plastici, è una tesi sufficientemente realistica. Al netto di interventi a monte della filiera, che suggeriscono la riduzione dei consumi, il riuso, la riparazione e il miglioramento della vita utile degli oggetti, la questione della gestione dei rifiuti plastici che si producono ogni anno nel mondo, necessiterebbe di nuove tecnologie, nuove lungimiranze politiche ed imprenditorial, per sviluppare, combinate con il riciclo meccanico, altre forme di riciclo come quello chimico e quello con l’acqua supercritica. Cosa è l'acqua supercritica L'acqua supercritica è uno stato della materia in cui la pressione e la temperatura sono così elevate che le distinzioni tra liquido e gas diventano indistinte. In questo stato, l'acqua mostra proprietà uniche e viene utilizzata in vari settori, come l'estrazione di sostanze chimiche e la pulizia di materiali. Come si produce l'acqua supercritica Per produrre acqua supercritica, è necessario raggiungere una temperatura superiore a 374 gradi e una pressione di almeno 22,1 MPa, che corrisponde a circa 218 atmosfere. Queste condizioni estreme possono essere ottenute utilizzando apposite attrezzature chiamate reattori ad alta pressione. In genere, il processo coinvolge il riscaldamento dell'acqua a una temperatura superiore al suo punto critico e l'applicazione di una pressione sufficientemente elevata. Come si utilizza l'acqua supercritica nel riciclo dei rifiuti plastici L'acqua supercritica è utilizzata nel riciclo dei rifiuti plastici attraverso un processo noto come idrotrattamento supercritico. Con questo metodo, l'acqua supercritica viene impiegata per degradare e rimuovere contaminanti dai rifiuti plastici. Il processo coinvolge diverse fasi: Pre-trattamento I rifiuti plastici vengono preparati, rimuovendo eventuali contaminanti grossolani e separando i materiali plastici in base alla tipologia di appartenenza, ove possibile. Esposizione all'acqua supercritica Gli scarti preparati vengono quindi esposti all'acqua supercritica in condizioni di temperatura e pressione specifiche. In questo ambiente, l'acqua può penetrare nella struttura molecolare delle plastiche, facilitando la rimozione di contaminanti. Depolimerizzazione L'acqua supercritica può contribuire alla depolimerizzazione delle plastiche, rompendo le lunghe catene polimeriche in componenti più semplici o monomeri. Recupero dei prodotti I prodotti ottenuti dalla depolimerizzazione, come monomeri o oli, possono essere recuperati per essere riutilizzati nella produzione di nuovi materiali. Quali sono i prodotti finali realizzati dopo il processo di riciclo con l'acqua supercritica Il processo di riciclo dei rifiuti plastici con l'acqua supercritica può generare diversi prodotti finali, a seconda della composizione dei rifiuti trattati e delle condizioni specifiche del processo. Vediamo alcuni dei prodotti finali: Monomeri Le lunghe catene polimeriche delle plastiche possono essere frammentate durante il processo, producendo monomeri. Questi possono essere utilizzati per sintetizzare nuovi polimeri e materiali plastici. Oli La depolimerizzazione può anche generare oli o idrocarburi leggeri, che possono essere impiegati come materie prime in diversi settori industriali. Gas Il processo può liberare gas, come anidride carbonica, a seconda delle condizioni di trattamento. Il recupero e l'utilizzo di questi gas possono contribuire alla sostenibilità del processo. Materiali solidi riciclati Dopo il trattamento, è possibile ottenere materiali solidi riciclati che possono essere utilizzati in varie applicazioni. Questi materiali possono essere incorporati in processi di produzione per creare nuovi prodotti. L'obiettivo principale del riciclo con l'acqua supercritica è ridurre al minimo gli sprechi di plastica, recuperare risorse utili e diminuire l'impatto ambientale associato ai rifiuti plastici. La versatilità del processo consente di adattarsi a diverse tipologie di plastica, contribuendo così a una gestione più sostenibile dei rifiuti. Che differenza di processo esiste nel riciclo dei rifiuti plastici tra il riciclo chimico e quello con l'acqua supercritica Il riciclo chimico e quello con l'acqua supercritica sono due approcci distinti al trattamento dei rifiuti plastici, con differenze significative nei processi. Vediamone alcuni: Riciclo chimico Questo sistema di riciclo coinvolge processi chimici per rompere le catene polimeriche delle plastiche, trasformandole in monomeri o oli, spesso richiedendo l'uso di sostanze chimiche aggressive ed elevate temperature o pressioni. Riciclo con l'acqua supercritica Questo sistema utilizza l’acqua allo stato supercritico per trattare i rifiuti plastici, penetrando nella loro struttura e facilitando la depolimerizzazione. Per fare ciò è necessario raggiungere temperature e pressioni elevate, ma senza l'uso di sostanze chimiche aggressive come negli approcci tradizionali. Il processo può generare monomeri, oli e altri materiali utili, riducendo al minimo i residui tossici. Differenze chiave tra il processo chimico e quello con l’acqua supercritica Il riciclo chimico impiega reagenti chimici aggressivi, mentre l'acqua supercritica utilizza le proprietà uniche dell'acqua in uno stato supercritico per degradare le plastiche. Infatti, l'acqua supercritica può essere più ecocompatibile dal punto di vista chimico, poiché riduce la dipendenza da sostanze tossiche o pericolose. Entrambi i processi mirano a recuperare monomeri od oli per la produzione di nuovi materiali, ma i dettagli esatti del processo e i prodotti ottenuti possono variare. Entrambi gli approcci contribuiscono agli sforzi di gestione sostenibile dei rifiuti plastici, ma la scelta tra i due dipende dalle specifiche esigenze, tipologie di plastica e obiettivi ambientali di un dato processo di riciclo. Quali vantaggi economici esistono tra il riciclo chimico e quello con l'acqua supercritica I vantaggi economici tra il riciclo chimico e quello con l'acqua supercritica possono variare in base a diversi fattori, tra cui le condizioni di mercato, le materie prime coinvolte e la scala di produzione. Tuttavia, esistono alcune considerazioni generali: Costi di gestione delle sostanze chimiche Il riciclo chimico potrebbe richiedere l'uso di sostanze chimiche costose o particolarmente reattive, aumentando i costi di gestione e sicurezza. Consumo energetico Nel riciclo chimico i processi possono richiedere notevoli quantità di energia, influenzando i costi operativi complessivi. Mentre nel riciclo con l’acqua supercritica, anche se il processo richiede temperature e pressioni elevate, il riciclo può essere più efficiente dal punto di vista energetico in confronto a processi chimici tradizionali. Residui e gestione ambientale Nel riciclo chimico si possono utilizzare alcuni processi chimici che possono generare sottoprodotti indesiderati o residui tossici, aumentando i costi di gestione ambientale. Con l’utilizzo dell’acqua supercritica, il processo risulta più pulito e meno tossico, riducendo i costi associati alla gestione ambientale e alla conformità normativa. Adattabilità ai tipi di plastica Con il riciclo chimico si riscontra una maggiore adattabilità di processo ad una gamma più ampia di tipologie di plastica, mentre l’utilizzo dell’acqua supercritica potrebbe essere più selettivo o efficace per determinate tipologie di plastica.
SCOPRI DI PIU' Difetti di iniezione con materiali riciclati: striature superficiali
Da cosa sono causati i difetti di iniezione e come è possibile risolverli quando si utilizzano dei polimeri riciclati? di Marco ArezioCi sono dei difetti estetici che potrebbero formarsi durante il lavoro di iniezione utilizzando dei granuli rigenerati, che siano da provenienza post consumo o post industriali. Il granulo post consumo si presta maggiormente, in ogni caso, alla possibile creazione di difetti estetici in quanto la composizione polimerica del granulo stesso può comprendere frazioni di materiali non del tutto omogenei (PP/PE per esempio). Le carenze estetiche espresse in striature superficiali, dette anche marmoree, normalmente non causano un difetto tecnico del prodotto stampato, ma solitamente un difetto estetico che, in ogni caso, può comportare il rifiuto del prodotto da parte del cliente finale. Abbiamo già affrontato l’argomento che riguarda la riconsiderazione degli aspetti estetici dei manufatti realizzati con un granulo riciclato, in presenza di piccoli difetti, in un’ottica di incremento della circolarità dei rifiuti plastici, proprio per avere un giudizio corretto sulle aspettative estetiche di prodotti che impiegano la plastica riciclata. Nella fase di stampaggio, la plastica utilizzata come materia prima, raggiunge temperature tra i 175° e i 400°, in base al materiale utilizzato, creando vari processi di trasformazione all’interno della massa fusa. L’acqua viene vaporizzata, e alcuni additivi e polimeri a basso peso molecolare si potrebbero degradare producendo sostanze volatili che accompagneranno la massa fusa all’interno dello stampo. Inoltre la velocità di stampaggio potrebbe agire sulle molecole polimeriche creando una certa percentuale di degradazione plastica. A causa della differenza di densità tra la massa fusa, le sostanze volatili e quelle degradate, ci sarà all’interno dello stampo una separazione tra le parti più pesanti e quelle più leggere, dove queste ultime arriveranno per prime verso le pareti dello stampo stesso, seguite poi dalla massa fusa, di cui si sporcheranno. Quindi, qualsiasi parte volatile e/o degradata che verrà spinta verso la parete dello stampo dal polimero riciclato fuso, creerà sulle pareti del prodotto finito, striature o parti marmorizzate che possono essere antiestetiche. Le cause di questi difetti si possono riassumere in: • Umidità del materiale • Degrado delle parti in plastica a causa dell’alta temperatura • Tempi di stampaggio eccessivi con degradazione dei polimeri • Contropressione troppo bassa • Punti di iniezione troppo piccoli che potrebbero degradare la materia prima • Eccessiva usura del mandrino • Sporco vicino ai punti di espulsione del gas nello stampo o numero insufficiente di punti In considerazione di quanto sopra esposto, per evitare o ridurre questi fenomeni antiestetici, bisognerebbe prendere tutti gli accorgimenti necessari per la regolazione dei parametri macchina e stampo, oltre a verificare, attraverso lo studio del DSC del polimero riciclato da usare, il peso delle componenti che potrebbero degradare.Categoria: notizie - tecnica - plastica - riciclo - iniezione - stampi - produzione
SCOPRI DI PIU' L’uso dei Polimeri Rigenerati nelle Miscele Bituminose
Cosa è la miscela ad inversione di fase e come si usano i polimeri rigenerati nelle miscele bituminose?di Marco ArezioAgli inizi degli anni 60 del secolo scorso, il manto bituminoso impermeabilizzante era costituito principalmente da carta bitumata e bitume, inoltre era stato da poco introdotto sul mercato il feltro di vetro bitumato le cui caratteristiche di stabilità dimensionale e resistenza erano particolarmente apprezzate. Nello stesso periodo, come abbiamo visto nell’articolo su Giulio Natta, si stavano sviluppando tutta una serie di catalizzatori stereospecifici che servivano per creare nuove miscele chimiche da cui sarebbero, a breve, stati polimerizzati nuovi polimeri tra cui il polipropilene. Queste nuove scoperte portarono alla manipolazione delle catene di molecole creando un ordine delle stesse dal punto di vista chimico. Il fatto di poter posizionare tutte le molecole dalla stessa parte, conferisce alla catena polimerica alcuni vantaggi, tra cui una maggiore resistenza meccanica e una maggiore resistenza al calore, definendo così il polimero ottenuto isotattico. Il suo contrario, dal punto di vista della posizione delle molecole, quindi in modo disordinato, viene definito atattico. Se vogliamo entrare un po’ in alcuni valori tecnici che caratterizzano il polipropilene isotattico possiamo sottolineare che la resistenza meccanica arriva fino a 400 Kg./mq. e la resistenza al calore fino a 150°C. Il polipropilene atattico ha invece la caratteristica di essere più malleabile ed elastico con allungamenti fino al 600%. Tra i polimeri rigenerati e gli additivi che vengono usati nelle miscele di bitume non esiste solo il polipropilene ma anche: – l’LDPE – l’HDPE – EVA – TPO – le Cariche Minerali (talco o carbonato di calcio) – le Gomme Termoplastiche – gli oli – le cere. Miscelando i polimeri rigenerati, in percentuali diverse con il bitume, a secondo della caratteristica tecnica della membrana che si vuole ottenere, avremo la modifica di diversi parametri generali: – La viscosità (aumenta) – La temperatura di rammollimento (aumenta da 60° a 150°) – La penetrazione (diminuisce, quindi aumenta la calpestabilità) – La temperatura di frattura per piegamento a freddo (diminuisce da +10° a – 20° es.) – La stabilità agli agenti atmosferici (durata) Ma cosa succede esattamente durante la miscelazione tra il bitume e i polimeri rigenerati? In gergo tecnico la reazione, tra bitume e polimeri, durante miscelazione viene chiamata Inversione di Fase. Quando si prepara una mescola la quantità di polimeri è nettamente più bassa rispetto alla quantità di bitume ma, attraverso il mescolamento a caldo degli ingredienti, ad una temperatura superiore a quella di fusione del polimero, avviene la cosiddetta inversione di fase, dove l’ingrediente minoritario, in questo caso il polimero, costituisce la fase portante della miscela, mentre l’ingrediente quantitativamente maggioritario, la fase dispersa. Per far si che avvenga l’inversione di fase è importante usare bitume distillato perché è ricco di oli della frazione maltenica compatibili con i polimeri. Durante la creazione delle ricette i produttori di membrane bitume-polimero utilizzano i polimeri rigenerati sotto forma di: – Granuli – Macinati – Densificati (solo se facilmente disperdibili) Per quanto riguarda la filtrazione dei granuli normalmente è richiesta inferiore ai 800-1000 micron, mentre per i macinati e i densificati è richiesta un grado di pulizia (lavaggio) buono e un tenore di umidità basso per non avere reazioni pericolose durante il mescolamento con il bitume caldo.Categoria: notizie - tecnica - plastica - riciclo - bitume - edilizia - polimeriVedi il prodotto finito
SCOPRI DI PIU' Metodi di Pulitura dei Tessuti Storici: Tecniche Sostenibili per il Restauro Tessile
Scopri i metodi innovativi per la pulitura dei tessuti storici che rispettano l’ambiente, riducono l’uso di sostanze chimiche nocive e preservano il patrimonio culturaledi Marco Arezio Il restauro dei tessuti storici rappresenta una sfida complessa, in cui l’obiettivo primario è preservare il patrimonio culturale senza compromettere l’integrità del materiale originale. Negli ultimi anni, il settore ha posto una crescente attenzione sull'adozione di tecniche sostenibili, capaci di bilanciare esigenze conservative con la riduzione dell’impatto ambientale. Questo articolo esplora metodi innovativi di pulitura che limitano l’uso di sostanze chimiche nocive, favorendo pratiche rispettose dell’ambiente e delle delicate strutture dei tessuti. La necessità di un approccio sostenibile nel restauro tessile I tessuti storici, spesso costituiti da fibre naturali come seta, cotone, lana o lino, sono particolarmente vulnerabili ai danni causati dall’inquinamento, dall’umidità e dall’invecchiamento. Le tecniche tradizionali di pulitura, basate sull’uso di solventi chimici aggressivi, possono aggravare questi problemi, causando ulteriori deterioramenti, sbiadimenti o deformazioni. Inoltre, tali pratiche comportano un elevato rischio ambientale, sia in termini di produzione di rifiuti tossici sia di impatto sull’ecosistema. Un approccio sostenibile al restauro dei tessuti storici non solo risponde alle necessità conservative, ma si allinea con i principi globali di riduzione delle sostanze inquinanti, favorendo soluzioni ecocompatibili. In questo contesto, le innovazioni scientifiche offrono strumenti preziosi per conciliare l’efficacia della pulitura con la sostenibilità. Metodi di pulitura innovativi e sostenibili 1. Pulitura meccanica a secco La pulitura meccanica a secco rappresenta una delle tecniche meno invasive per rimuovere polvere e particelle superficiali dai tessuti. L’uso di pennelli morbidi, spugne in lattice o microaspiratori consente di agire in modo mirato, preservando la fibra originale senza alterarne la struttura. Questa metodologia, sebbene semplice, è particolarmente indicata per tessuti estremamente fragili, in cui l’intervento diretto con sostanze liquide potrebbe risultare dannoso. 2. Utilizzo di gel acquosi I gel acquosi sono soluzioni innovative che consentono di veicolare agenti pulenti in modo controllato e localizzato. Questi materiali, spesso costituiti da polimeri biodegradabili, permettono di rimuovere sporco e macchie senza impregnare completamente il tessuto, riducendo così il rischio di deformazioni o residui chimici. L’aggiunta di tensioattivi a basso impatto ambientale ne aumenta l’efficacia, mantenendo elevati standard di sostenibilità. 3. Pulitura enzimica La pulitura enzimica si basa sull’utilizzo di enzimi naturali per rimuovere specifici tipi di sporco, come grasso, proteine o amido. Questi composti biologici, ottenuti da fonti rinnovabili, agiscono selettivamente sui contaminanti senza danneggiare le fibre del tessuto. La loro biodegradabilità e l’assenza di sottoprodotti tossici li rendono una scelta ideale per un restauro eco-compatibile. 4. Trattamenti con anidride carbonica supercritica L’anidride carbonica supercritica è una tecnologia all’avanguardia che consente di pulire i tessuti senza l’uso di acqua o solventi chimici. In questa tecnica, la CO₂ viene portata a uno stato supercritico, in cui si comporta come un solvente altamente efficace per rimuovere impurità organiche. Questo metodo, oltre a essere sicuro per l’ambiente, preserva la stabilità dei tessuti antichi, minimizzando il rischio di danni strutturali. Vantaggi delle tecniche sostenibili Conservazione ottimale dei materiali I metodi sopra descritti sono progettati per rispettare le proprietà chimiche e fisiche dei tessuti storici, garantendo un intervento non invasivo e duraturo. La riduzione dell’uso di sostanze chimiche aggressive consente di preservare la naturale elasticità, brillantezza e consistenza delle fibre. Riduzione dell’impatto ambientale L’adozione di tecnologie sostenibili nel restauro contribuisce significativamente alla riduzione dei rifiuti tossici e dell’inquinamento. Soluzioni come i gel acquosi e gli enzimi naturali limitano il ricorso a solventi sintetici, promuovendo pratiche responsabili a livello ambientale. Benefici per la salute degli operatori La sostituzione di sostanze chimiche pericolose con alternative ecologiche riduce i rischi per la salute dei restauratori, spesso esposti a vapori tossici o residui dannosi. Ciò contribuisce a creare un ambiente di lavoro più sicuro e sostenibile. Prospettive future nel restauro sostenibile La ricerca nel campo della conservazione dei tessuti storici continua a evolversi, esplorando nuovi materiali e tecniche per migliorare ulteriormente l’efficienza e la sostenibilità degli interventi. Tra le innovazioni emergenti, si segnalano i nanomateriali e le biotecnologie, che promettono di rivoluzionare il settore grazie alla loro precisione e versatilità. Inoltre, la formazione degli operatori e la diffusione di linee guida sostenibili saranno cruciali per integrare queste pratiche su larga scala, promuovendo una cultura del restauro consapevole e responsabile. Conclusioni I metodi di pulitura sostenibile dei tessuti storici rappresentano un passo significativo verso un restauro più etico e rispettoso dell’ambiente. Attraverso l’adozione di tecnologie innovative e l’impegno nella ricerca, è possibile preservare il patrimonio culturale con un approccio che valorizzi non solo la storia, ma anche il futuro del nostro pianeta. L’integrazione di pratiche ecocompatibili nel restauro tessile non è solo un’opzione auspicabile, ma una necessità che rispecchia i valori di una società sempre più orientata alla sostenibilità.© Riproduzione Vietata
SCOPRI DI PIU'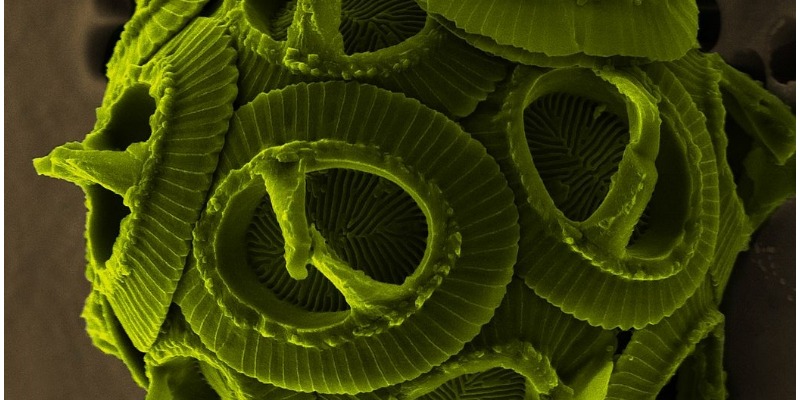 Bio Inerti per la Produzione di Calcestruzzo e Cemento Ecocompatibile
La coltivazione di alghe necessarie per la creazione di un calcestruzzo ad emissioni zero, attraverso il calcare biogenicodi Marco ArezioIl mondo del cemento e del calcestruzzo è da tempo in fermento per creare nuovi impasti carbon free, non incidenti sulle risorse naturali normalmente prelevate dalle cave. Si sono sperimentate ricette con una percentuale di rifiuti edili provenienti dal riciclo dei materiali delle ristrutturazioni e demolizioni, impasti con percentuali variabili di rifiuti plastici non riciclabili e impasti con scarti provenienti dagli inceneritori dei rifiuti e delle acciaierie. Tutte le ricette sono finalizzate alla migliore gestione dei rifiuti nell’ambito dell’economia circolare, la quale promuove ogni azione indirizzata al riciclo degli scarti che produciamo, la riduzione del prelevamento di materie prime naturali e la riduzione dei rifiuti non riciclabili. Un altro capitolo di sostenibilità è stato aperto, per ora in maniera sperimentale, dall’Università del Colorado, che sta studiando la possibilità di utilizzare delle alghe per la produzione del calcare biogenetico per la produzione di cemento, malte e calcestruzzi bio. L’Università ha creato una coltivazione di Coccolitofori, alghe monocellulari appartenenti alla famiglia delle Aptofite, che hanno la caratteristica di essere ricoperte di scaglie di carbonato di calcio. La presenza di questo elemento nelle alghe può essere la chiave del suo utilizzo nella sostituzione dell’elemento naturale negli impasti cementizi. Infatti il calcare che, per mezzo della fotosintesi le alghe producono naturalmente, può essere compatibile con quello naturale, dando vita ad un componente dell’impasto non solo ad emissioni zero, ma addirittura negative, in quanto le Coccolitofori assorbono CO2 durante la loro vita. Infatti, si può parlare di calcestruzzo o cemento carbon neutral perché l'anidride carbonica rilasciata nell'atmosfera, quando viene bruciata per produrre cemento, è uguale a quella che le microalghe hanno estratto dall'atmosfera durante la sua crescita. Invece si può parlare di cemento o calcestruzzo carbon negativo, se il calcare naturale utilizzato nelle miscele viene sostituito integralmente da quello proveniente dalle alghe, infatti, durante la loro vita hanno assorbito la CO2 nell’ambiente e non è necessario emetterne altra per la sua produzione. Secondo gli studiosi dell’Università l’adozione su larga scala di questa teoria farebbe risparmiare al pianeta circa due gigatonnelate di CO2 emessa all’anno e il sequestro di 250 milioni di tonnellate. I ricercatori Americani stimano che con 500.000 o 1.000.000 di ettari di stagni aperti negli Stati Uniti, il paese potrebbe realizzare abbastanza carbonato di calcio per produrre tutto il cemento di cui ha bisogno. Categoria: notizie - edilizia - economia circolare - riciclo - bio calcestruzzo - bio cemento
SCOPRI DI PIU' Polimeri Idrofobici e Super-Idrofobici: Innovazioni nei Rivestimenti Polimerici per Superfici Impermeabili e Autopulenti
Le ultime scoperte e tecnologie nei polimeri idrofobici in grado di rendere superfici impermeabili e autopulenti, con applicazioni in svariati settori industrialidi Marco ArezioNegli ultimi anni, la ricerca sui materiali polimerici ha fatto passi da gigante, con particolare attenzione ai polimeri idrofobici e super-idrofobici. Questi materiali, grazie alle loro proprietà uniche di impermeabilità e capacità autopulente, stanno trovando applicazioni sempre più diffuse in settori come l'industria tessile e l'aerospaziale. In questo articolo analizzeremo le caratteristiche di questi polimeri, il loro principio di funzionamento, le tecnologie impiegate per svilupparli e le potenziali applicazioni industriali. Polimeri Idrofobici e Super-Idrofobici: Definizione e Principi di Funzionamento I polimeri idrofobici sono materiali che respingono l'acqua grazie alla loro particolare struttura chimica. Questa proprietà si manifesta quando le molecole di acqua, invece di aderire alla superficie del materiale, formano delle gocce sferiche che scivolano via. L'efficacia di questa repulsione è misurata dall'angolo di contatto tra la goccia d'acqua e la superficie: un angolo superiore a 90° è indicativo di un materiale idrofobico. Questo fenomeno è particolarmente importante per applicazioni in cui è essenziale mantenere le superfici asciutte e pulite, riducendo la formazione di umidità e l'adesione di particelle indesiderate. I polimeri super-idrofobici spingono questa capacità ancora più in là. Questi materiali presentano angoli di contatto superiori a 150°, il che significa che l'acqua non solo viene respinta, ma praticamente "rimbalza" sulla superficie. Questo fenomeno, spesso ispirato dalla natura (ad esempio, l'effetto loto), deriva dalla combinazione di microstrutture superficiali e specifiche caratteristiche chimiche. L'effetto loto si osserva in natura sulle foglie della pianta del loto, le quali, grazie a una combinazione di rugosità e composizione cerosa, riescono a mantenere la superficie asciutta e libera da impurità. Questo principio è stato emulato nella progettazione di materiali polimerici super-idrofobici per varie applicazioni. Tecnologie ed Innovazioni nei Rivestimenti Polimerici La produzione di rivestimenti idrofobici e super-idrofobici sfrutta diverse tecniche avanzate, tra cui: Deposizione di Film Sottile (Thin Film Deposition): Questa tecnica permette di applicare un sottile strato di polimero su una superficie. I polimeri fluorurati, come il politetrafluoroetilene (PTFE), sono comunemente usati grazie alle loro eccellenti proprietà idrofobiche. Con metodi di deposizione fisica da vapore (PVD) e deposizione chimica da vapore (CVD), è possibile ottenere strati sottili uniformi che offrono alta resistenza all'acqua. L'utilizzo di questi film sottili consente di controllare lo spessore e la composizione del rivestimento, ottenendo superfici ad alte prestazioni sia in termini di idrofobicità che di durabilità. Nano-strutturazione della Superficie: La creazione di rugosità a livello nanometrico è cruciale per ottenere un'elevata super-idrofobicità. Le nanostrutture intrappolano l'aria tra la superficie e la goccia d'acqua, riducendo il contatto e migliorando l'effetto idrofobico. Tecniche come l'incisione al laser e l'elettrospinning vengono frequentemente utilizzate per creare questa struttura superficiale. L'incisione al laser permette di creare micro e nano-pattern specifici che imitano le superfici naturali, mentre l'elettrospinning può essere usato per produrre fibre molto sottili che aumentano la rugosità superficiale. Questi metodi di nano-strutturazione sono spesso combinati per massimizzare l'effetto super-idrofobico e garantire una maggiore stabilità del rivestimento. Polimeri a Bassa Energia Superficiale: La chimica dei polimeri gioca un ruolo fondamentale nell'idrofobicità. Polimeri come il polidimetilsilossano (PDMS) hanno una bassa energia superficiale, che facilita la formazione di gocce d'acqua che scivolano facilmente dalla superficie trattata. Questo tipo di polimeri è spesso combinato con tecniche di nano-strutturazione per ottenere un effetto super-idrofobico più efficace. La bassa energia superficiale riduce la tendenza dell'acqua a diffondersi sulla superficie, il che è particolarmente utile in applicazioni dove è necessario limitare il contatto con i liquidi. Applicazioni dei Rivestimenti Idrofobici e Super-Idrofobici Le applicazioni dei rivestimenti polimerici idrofobici e super-idrofobici sono sempre più diffuse, grazie alle loro proprietà di impermeabilità e autopulizia. Questi rivestimenti non solo migliorano l'aspetto estetico delle superfici, ma offrono anche vantaggi funzionali significativi: Industria Tessile: I tessuti trattati con rivestimenti super-idrofobici respingono liquidi e sporco, rendendoli ideali per abbigliamento tecnico e sportivo. Questi tessuti non solo mantengono asciutto l'utilizzatore, ma riducono anche la necessità di lavaggi frequenti, con un impatto positivo sull'ambiente. Ad esempio, giacche impermeabili e pantaloni da trekking con rivestimenti super-idrofobici possono mantenere la loro performance in condizioni climatiche estreme, migliorando il comfort dell'utilizzatore e riducendo l'usura del tessuto stesso. Questa tecnologia ha anche implicazioni significative nel settore medico, dove materiali tessili idrofobici possono aiutare a prevenire la contaminazione e migliorare la sicurezza. Settore Costruzioni: Rivestire materiali da costruzione come cemento e vetro con rivestimenti idrofobici aiuta a proteggere le superfici dall'umidità e dal degrado. Le facciate degli edifici trattate con questi materiali mantengono un aspetto pulito nel tempo, riducendo i costi di manutenzione. Inoltre, questi rivestimenti possono prevenire la formazione di muffe e licheni, prolungando la durata delle strutture. I materiali da costruzione trattati con rivestimenti super-idrofobici possono anche migliorare la resistenza al gelo, prevenendo il danno causato dall'acqua che penetra nelle crepe e si espande durante il congelamento. In questo modo, si garantisce una maggiore durabilità degli edifici in ambienti soggetti a condizioni atmosferiche avverse. Automotive e Aerospaziale: Nell'industria automobilistica, i rivestimenti idrofobici vengono utilizzati per migliorare la visibilità dei parabrezza e per ridurre l'accumulo di fango e sporco. Nel settore aerospaziale, questi rivestimenti sono fondamentali per ridurre il rischio di formazione di ghiaccio sulle superfici esterne degli aeromobili, migliorando l'efficienza e la sicurezza. L'uso di rivestimenti super-idrofobici su droni e velivoli senza pilota è in fase di sperimentazione per ridurre il peso causato dall'accumulo di acqua e migliorare le capacità operative in condizioni meteo avverse. Anche i componenti del motore e le superfici delle ali possono beneficiare di questi rivestimenti, migliorando l'aerodinamica e riducendo la necessità di frequenti interventi di manutenzione. Dispositivi Elettronici: I rivestimenti super-idrofobici sono utilizzati anche per proteggere circuiti e componenti elettronici dall'acqua e dall'umidità, garantendo una maggiore durata e affidabilità dei dispositivi, soprattutto in ambienti difficili. Questo è particolarmente rilevante per i dispositivi elettronici indossabili e i sensori esposti alle intemperie, che necessitano di protezione contro l'umidità per garantire il corretto funzionamento. Ad esempio, sensori utilizzati nell'agricoltura di precisione o dispositivi IoT posizionati all'esterno possono beneficiare enormemente di questa tecnologia, migliorando la loro robustezza e riducendo la necessità di sostituzioni frequenti. Problematiche e Prospettive Future Nonostante i notevoli progressi tecnologici, la realizzazione di rivestimenti super-idrofobici durevoli presenta ancora alcune problematiche. La principale è la stabilità nel tempo: molti rivestimenti perdono la loro efficacia idrofobica a causa dell'usura meccanica o dell'esposizione a condizioni ambientali avverse. Questa perdita di efficacia limita la durata e l'applicabilità dei rivestimenti in molti contesti industriali. Le ricerche attuali si concentrano su metodi per migliorare la resistenza meccanica e la durata di questi rivestimenti. Una delle strategie più promettenti consiste nell'utilizzare materiali compositi e combinare polimeri con nanoparticelle inorganiche. Le nanoparticelle possono migliorare la resistenza all'abrasione e la stabilità termica, rendendo il rivestimento più durevole anche in condizioni di utilizzo intensivo. Inoltre, la ricerca ispirata dalla natura, che prende spunto da fenomeni come le ali delle farfalle o la pelle dei pesci, sta portando allo sviluppo di nuove superfici che combinano proprietà autopulenti, anti-gelo e anti-batteriche. Queste superfici multifunzionali potrebbero aprire la strada a una nuova generazione di rivestimenti intelligenti in grado di adattarsi alle condizioni ambientali e fornire una protezione su misura. Un'altra direzione di ricerca promettente riguarda l'uso di materiali eco-compatibili per la produzione di rivestimenti idrofobici. La crescente attenzione all'ambiente spinge i ricercatori a sviluppare polimeri e metodi di sintesi che siano meno dannosi per l'ecosistema, mantenendo al contempo le prestazioni desiderate. Questo potrebbe portare a soluzioni sostenibili che riducono l'impatto ambientale senza compromettere le prestazioni del materiale. Conclusioni I polimeri idrofobici e super-idrofobici rappresentano un'innovazione di grande interesse nel campo dei materiali avanzati. La capacità di rendere le superfici impermeabili e autopulenti apre nuove possibilità in numerosi settori industriali, dalla produzione tessile all'industria aerospaziale. Nonostante le sfide legate alla durata e alla resistenza dei rivestimenti, le prospettive per il futuro sono promettenti, grazie all'evoluzione continua delle tecnologie e a un approccio sempre più bioispirato. La combinazione di soluzioni innovative per migliorare la durata e la sostenibilità ambientale contribuirà a rendere questi rivestimenti sempre più accessibili e versatili, favorendo la loro adozione su larga scala. L'adozione di materiali idrofobici e super-idrofobici in ambito industriale potrebbe anche rivoluzionare la manutenzione delle superfici, riducendo la necessità di interventi periodici e migliorando l'efficienza operativa. Con il progresso continuo delle tecniche di nano-strutturazione e l'integrazione di nuovi materiali, ci aspettiamo che questi rivestimenti diventino sempre più sofisticati, offrendo non solo proprietà idrofobiche, ma anche resistenza chimica, protezione dai raggi UV e capacità di autoriparazione. Questo ampio spettro di funzionalità trasformerà il modo in cui concepiamo le superfici, rendendole sempre più adattabili e performanti.© Riproduzione Vietata Fonti Barthlott, W., & Neinhuis, C. (1997). Purity of the sacred lotus, or escape from contamination in biological surfaces. Planta, 202(1), 1-8. Marmur, A. (2004). The lotus effect: Superhydrophobicity and metastability. Langmuir, 20(9), 3517-3519. Gao, L., & McCarthy, T. J. (2006). Contact angle hysteresis explained. Langmuir, 22(14), 6234-6237. Nosonovsky, M., & Bhushan, B. (2007). Hierarchical roughness and wetting of engineering surfaces. Microsystem Technologies, 13(3-4), 357-364. Zhang, X., Shi, F., Niu, J., Jiang, Y., & Wang, Z. (2008). Superhydrophobic surfaces: From structural control to functional application. Journal of Materials Chemistry, 18(6), 621-633.
SCOPRI DI PIU' Influenza della Temperatura e della Velocità di Deformazione sulle Proprietà Meccaniche dei Polimeri
Analisi teorico-sperimentale dell’effetto combinato di temperatura e strain rate per ottimizzare prestazioni e processi nei polimeri di Marco ArezioLa presente trattazione analizza in maniera approfondita come la temperatura e la velocità di deformazione influenzino le proprietà meccaniche dei materiali plastici. L’obiettivo principale è quello di fornire una caratterizzazione dettagliata del comportamento dei polimeri sotto diverse condizioni di sollecitazione, evidenziando i fenomeni fisici e chimici alla base di tali variazioni. Vengono illustrati i principi teorici fondamentali, le tecniche sperimentali più utilizzate e i risultati ottenuti in letteratura, ponendo particolare enfasi sull’interazione tra la temperatura, la velocità di deformazione e la struttura molecolare dei polimeri. Introduzione I materiali plastici rappresentano una categoria di materiali polimerici di grande importanza industriale e commerciale, grazie alla loro versatilità, leggerezza e facilità di lavorazione. Essi trovano impiego in una vasta gamma di settori, dall’automotive al packaging, dall’aerospaziale all’elettronica di consumo. Tuttavia, la comprensione e la previsione del loro comportamento meccanico richiedono un’attenzione particolare a vari parametri, tra cui la temperatura e la velocità di deformazione (strain rate). In molte applicazioni, infatti, i componenti in plastica subiscono deformazioni a ritmi molto variabili e in ambienti con condizioni termiche anche estreme: si pensi, ad esempio, a parti meccaniche che operano a basse temperature in alta montagna oppure a prodotti che vengono utilizzati in ambienti con alte temperature. Diventa pertanto imprescindibile comprendere come la struttura molecolare e la morfologia dei polimeri rispondano a variazioni di temperatura e a differenti velocità di sollecitazione. Le interazioni tra queste variabili influenzano profondamente proprietà come la resistenza a trazione, il modulo elastico, l’allungamento a rottura e la tenacità. In questa sede verranno delineate le basi teoriche, gli strumenti di caratterizzazione e un’ampia rassegna dei principali risultati sperimentali presenti in letteratura, al fine di fornire un quadro completo e aggiornato sulla caratterizzazione meccanica dei materiali plastici in funzione di temperatura e velocità di deformazione. Fondamenti teorici Struttura molecolare dei polimeri I materiali polimerici sono costituiti da lunghe catene molecolari che possono presentare differenti gradi di ramificazione, cristallinità e orientamento. Le proprietà meccaniche di un polimero dipendono in modo cruciale dalla sua struttura molecolare: Polimeri amorfi: presentano catene disordinate, senza regolarità spaziale. Esempi tipici includono polistirene (PS) e polimetilmetacrilato (PMMA). Polimeri semicristallini: presentano regioni cristalline (ordinate) immerse in una fase amorfa. Ne sono un esempio il polietilene (PE) e il polipropilene (PP). Polimeri reticolati (termoindurenti): sono caratterizzati da collegamenti covalenti tra le catene, che conferiscono elevata rigidità e resistenza al creep, ma spesso ridotta duttilità. La morfologia e il grado di cristallinità determinano il comportamento meccanico e termico di un polimero. A temperature relativamente basse, i polimeri amorfi possono presentare un comportamento vetroso, divenendo più fragili, mentre i polimeri semicristallini mostrano una transizione viscoelastica più complessa. Influenza della temperatura La temperatura influisce sulla mobilità delle catene polimeriche, portando a un passaggio tra diverse regioni di comportamento meccanico. In termini generali: Regione vetrosa: a basse temperature, le catene polimeriche sono “congelate” in posizione. I materiali in questa regione presentano un comportamento tipicamente fragile, con modulo elastico elevato e bassa deformazione prima della rottura. Regione di transizione vetrosa (Tg): con l’aumentare della temperatura, i segmenti di catena iniziano ad acquisire una certa mobilità. Questo si traduce in un calo del modulo elastico e in un aumento significativo dell’elongazione. Regione viscoelastica: ulteriori incrementi di temperatura aumentano la mobilità delle catene, facendo sì che il materiale mostri un comportamento sia elastico sia viscoso. In questo intervallo, le proprietà meccaniche sono fortemente dipendenti dalla velocità di deformazione. Regione visco-plastica: a temperature molto elevate, specie oltre il punto di fusione per i polimeri semicristallini, il materiale perde del tutto la sua struttura e si comporta come un fluido ad alta viscosità. In generale, un incremento di temperatura tende a ridurre la resistenza meccanica e il modulo elastico del polimero, mentre ne aumenta la duttilità. La temperatura di transizione vetrosa (Tg) rappresenta un parametro critico nella scelta del campo di utilizzo di un materiale plastico. Influenza della velocità di deformazione La velocità di deformazione, spesso espressa in s^-1, è un fattore determinante nella risposta meccanica dei polimeri. A parità di temperatura, un polimero caricato a bassa velocità di deformazione avrà maggior tempo per rilassare le tensioni interne e potrà mostrare comportamenti di tipo plastico o addirittura viscoelastico, con fenomeni di creep e di fluage. Al contrario, se il carico è applicato rapidamente (alta velocità di deformazione), la catena polimerica non ha il tempo di riorientarsi e di dissipare energia, manifestando un comportamento più rigido e fragile. È possibile studiare l’effetto combinato di temperatura e velocità di deformazione utilizzando la teoria della superposizione tempo-temperatura (Time-Temperature Superposition, TTS), che permette di costruire curve maestre in un ampio intervallo di frequenze o di velocità di deformazione. Attraverso il principio di equivalenza tempo-temperatura, si riesce a correlare l’effetto di una variazione di temperatura con quello di una variazione di frequenza (o velocità) di sollecitazione. Metodologie sperimentali Prove di trazione e compressione Le più comuni tecniche di caratterizzazione meccanica dei materiali plastici prevedono la realizzazione di prove di trazione e di compressione, in cui campioni normalizzati (ad esempio, in accordo con le normative ASTM o ISO) vengono sottoposti a un carico crescente a velocità di deformazione controllata. Prova di trazione: si applica uno sforzo lungo l’asse del campione e si registrano forze e allungamenti nel tempo. Da questi dati è possibile ricavare il diagramma sforzo-deformazione e calcolare il modulo di Young, la tensione di snervamento, l’allungamento a rottura e la tensione a rottura. Prova di compressione: meno utilizzata per i polimeri a causa del rischio di instabilità del provino (instabilità a carico di punta), ma altrettanto significativa per la progettazione di componenti soggetti a carichi compressivi. In entrambi i casi, per studiare l’influenza della temperatura, il campione può essere alloggiato in camere climatiche o termostatiche capaci di operare in un ampio range termico. Variando la velocità di deformazione, solitamente nell’intervallo tra 10^-4 s^-1 e 10^2 s^-1, si possono cogliere le diverse risposte del materiale in funzione delle condizioni di prova. Dinamometria meccanica (DMA) La dinamometria meccanica (o analisi dinamico-meccanica, DMA) è una tecnica che applica un carico oscillante al campione. La risposta in termini di modulo elastico (modulo di conservazione 𝐸′) e di smorzamento (fattore di perdita tan δ) iene misurata in funzione della temperatura o della frequenza di sollecitazione. Ciò permette di mappare la transizione vetrosa, le regioni di rilassamento secondarie e di interpretare le proprietà viscoelastiche del materiale. Attraverso la DMA è possibile ottenere informazioni estremamente precise sulla dipendenza dalle frequenze di sollecitazione (e dunque dalla velocità di deformazione) e sui fenomeni di transizione e dissipazione dell’energia. L’analisi consente inoltre di effettuare il Time-Temperature Superposition, costruendo curve maestre che forniscono indicazioni sull’andamento delle proprietà in un intervallo molto ampio di velocità di deformazione. Prove d’urto Le prove d’urto (ad esempio, la prova Charpy o Izod) sono volte a determinare la resistenza a frattura di un polimero quando sottoposto a un carico impulsivo. Le alte velocità di deformazione raggiunte in queste prove permettono di investigare il comportamento fragile o duttile del materiale in situazioni estreme. Anche in questo caso, la temperatura gioca un ruolo determinante: i polimeri amorfi mostrano un peggioramento drastico della resilienza quando operano a temperature inferiori alla Tg, mentre i semicristallini possono subire transizioni duttile-fragile a temperature inferiori alla loro temperatura di transizione. Risultati sperimentali e discussione Effetto combinato di temperatura e velocità di deformazione Come anticipato, la temperatura e la velocità di deformazione agiscono sinergicamente sul comportamento meccanico dei materiali plastici. In generale, si possono distinguere due tendenze principali: A basse temperature o alte velocità di deformazione: il polimero si comporta in modo più rigido e fragile, con una ridotta capacità di deformazione plastica. In questa condizione, la ridotta mobilità delle catene impedisce i meccanismi di dissipazione dell’energia, favorendo la rottura fragile. Ad alte temperature o basse velocità di deformazione: il polimero mostra un comportamento più duttile, con aumento dell’elongazione a rottura e una minore tensione di snervamento. L’energia di frattura aumenta, poiché i segmenti molecolari hanno il tempo per scorrere e riorientarsi, dissipando energia. Diversi studi hanno dimostrato che, attraverso la Time-Temperature Superposition, è possibile ottenere un diagramma sforzo-deformazione “generalizzato” che copre un’ampia gamma di condizioni di carico. Ad esempio, un polimero testato a 20 °C e a una velocità di deformazione di 10^-3 s^-1 può mostrare un comportamento analogo a quello dello stesso materiale testato a 60 °C con una velocità di deformazione pari a 10^-5 s^-1. Transizione duttile-fragile e morfologia Nei polimeri semicristallini, la presenza di regioni cristalline svolge un ruolo fondamentale nel determinare la resistenza meccanica e la tenacità. A basse temperature, tali regioni limitano i meccanismi di scorrimento, favorendo la rottura fragile. Con l’incremento termico, la fase amorfa diviene più mobile e le regioni cristalline possono riorientarsi, conferendo maggiore duttilità al materiale. Nei polimeri amorfi, la transizione fragile-duttile è fortemente correlata alla temperatura di transizione vetrosa (Tg). Sotto la Tg, il materiale mostra un comportamento tipicamente vetroso, mentre al di sopra di essa diviene più elastico e plastico. In termini di velocità di deformazione, se il carico viene applicato molto rapidamente e in prossimità della Tg, il materiale potrebbe non avere il tempo di passare a un regime duttile, manifestando una rottura fragile. Deformazione plastica e fenomeni di rilassamento La temperatura e la velocità di deformazione influiscono anche sui principali fenomeni di rilassamento molecolare, come il rilassamento α (correlato alla transizione vetrosa) e il rilassamento β (legato al movimento di segmenti di catena più piccoli). In condizioni di carico lento o di temperatura elevata, tali fenomeni risultano più marcati, poiché le catene hanno il tempo per riorganizzarsi, dissipando energia e ritardando la nucleazione della frattura. Per i polimeri semicristallini, la fusione parziale delle regioni cristalline a temperature prossime a Tm (temperatura di fusione) introduce ulteriori meccanismi di dissipazione, come lo scorrimento di lamelle cristalline o la formazione di microcavità nelle interfacce amorfo-cristalline. Questi fenomeni contribuiscono ad aumentare la tenacità e la deformazione prima della rottura. Conclusioni La presente analisi ha messo in luce come la temperatura e la velocità di deformazione siano due variabili fondamentali per la caratterizzazione meccanica dei materiali plastici. L’effetto di tali parametri è riconducibile alle modificazioni nella mobilità delle catene polimeriche e alla variazione della morfologia interna (specie nei polimeri semicristallini), con conseguenze dirette sulle proprietà meccaniche come resistenza a trazione, modulo elastico, allungamento a rottura e resilienza. Si possono trarre alcune principali considerazioni: Temperatura: l’aumento di temperatura riduce il modulo elastico e la resistenza a rottura, ma incrementa la duttilità del materiale. È particolarmente rilevante identificare la temperatura di transizione vetrosa (Tg) e la temperatura di fusione (Tm) al fine di definire gli intervalli di utilizzo sicuri. Velocità di deformazione: a velocità di deformazione elevate, i meccanismi di dissipazione dell’energia sono limitati, favorendo una frattura di tipo fragile. A velocità di deformazione più basse, la rilassazione molecolare consente una deformazione plastica più estesa e, di conseguenza, una maggiore duttilità. Interazione temperatura-velocità di deformazione: la Time-Temperature Superposition (TTS) offre un potente strumento per correlare i dati sperimentali ottenuti in diversi range di temperatura e velocità di deformazione, consentendo di costruire “curve maestre” che descrivono il comportamento del materiale in condizioni estreme o non sperimentate direttamente. La comprensione di questi aspetti risulta essenziale nella progettazione di componenti in plastica e nella definizione dei cicli di lavorazione (stampaggio a iniezione, estrusione, termoformatura), così da evitare rotture premature o malfunzionamenti. Ulteriori sviluppi in quest’area di ricerca potrebbero riguardare l’analisi quantitativa dei fenomeni di rilassamento molecolare attraverso tecniche di spettroscopia (ad esempio, RMN allo stato solido) e l’impiego di modelli costitutivi avanzati (come visco-iperdinamici o iperplastici) per simulare al computer il comportamento di componenti in condizioni operative reali.© Riproduzione Vietata Riferimenti bibliografici essenziali Ward, I. M. & Sweeney, J. (2012). Mechanical Properties of Solid Polymers. Chichester: Wiley. Ferry, J. D. (1980). Viscoelastic Properties of Polymers. New York: John Wiley & Sons. Menard, K. P. (2008). Dynamic Mechanical Analysis: A Practical Introduction. Boca Raton: CRC Press. Callister, W. D., & Rethwisch, D. G. (2021). Materials Science and Engineering: An Introduction. New York: John Wiley & Sons.
SCOPRI DI PIU' Plastica da Post Consumo: Raccolta, Riciclo e Riuso
di Marco ArezioLa plastica riciclata da post consumo e i polimeri in plastica riciclata che derivano dalla raccolta differenziata dei rifiuti domestici sono una conquista, relativamente recente, in un mondo che si muove verso la circolarità dei beni e delle risorse. Nell’ambito dell’economia circolare, quell’area di interesse che riguarda lo studio e l’applicazione di metodi, sistemi produttivi e legislativi, atti a riciclare i prodotti a fine vita, la plastica è sicuramente un attore primario della raccolta, lavorazione e riuso. La plastica riciclata si definisce da post consumo quando il prodotto, sotto forma di imballo o di oggetto finito, esaurisce il compito per cui viene prodotto e viene conferito, attraverso la raccolta differenziata, agli impianti di riciclo meccanici, per creare nuova materia prima in una sorta di circolarità continua. In Italia la raccolta dei rifiuti da post consumo e la loro selezione di base è affidata, prevalentemente, a consorzi nazionali, quali il Corepla per gli imballi come l’HDPE, il PP, l’LDPE, il PET e il PS, il Coripet per i soli imballi in PET e il Conip per gli imballi rigidi dal settore ortofrutticolo, solo per citarne alcuni. Ma ogni paese, in cui la raccolta differenziata è normata e organizzata, ha la propria o le proprie struttura di raccolta nazionali.Tra i prodotti più raccolti e riciclati troviamo:• LDPE, polietilene a bassa densità, che viene dalla raccolta degli imballi flessibili, come i sacchetti, i film da imballo, i teli da copertura e gli imballi rigidi come possono essere i vasi dei fiori. • HDPE, polietilene ad alta densità, che viene principalmente dalla raccolta dei flaconi dei detersivi e delle taniche per i liquidi. • PP, polipropilene, che deriva da imballi flessibili come i film per il packaging ma anche da imballi rigidi come cassette, paraurti, giochi, sedie, tavoli, prodotti per l’edilizia, come tubi, sifoni, griglie, vespai, piastrelle, secchi. • PS, Polistirolo, che proviene dagli imballi per il packaging, dai vasi e da molti articoli per l’edilizia e il settore elettrico, come prese per la corrente, quadri elettrici. • PET, polietilene tereftalato, nella plastica da post consumo è principalmente espresso dalle bottiglie dell’acqua minerale e delle bibite. La lavorazione degli imballi in plastica post consumo comporta la conoscenza approfondita della filiera della raccolta, dei sistemi di riciclo industriale del rifiuto e dell’applicazione della materia prima che ne deriva per la realizzazione di nuovi prodotti. La raccolta differenziata dei materiali plastici, ma anche degli altri prodotti raccolti, come il vetro, i metalli, il legno, la carta, la gomma contribuiscono in modo determinante alla riduzione dell’impronta carbonica, a regolare la gestione dei rifiuti in modo che non vadano dispersi nell’ambiente e a risparmiare le materie prime che diversamente dovrebbero essere estratte dal pianeta. Raccogliere i rifiuti, riciclarli, creare nuove materie prime dagli scarti, produrre nuovi prodotti attraverso la circolarità del sistema di produzione e di consumo è una delle chiavi, ma non la sola, che permette la progettazione di un mondo migliore. Una filiera di grande importanza, anche a livello economico, che contribuisce in modo attivo ai bilanci degli stati, a dare lavoro e a creare un’importante sostenibilità tra l’uomo e la natura. Una filiera che contempla non solo la produzione di materie prime ricavate dai rifiuti, ma anche l’industria della macchine e degli stampi per la produzione e il suo controllo, i produttori di oggetti finiti fatti in plastica riciclata, di società di servizi, di trasporto, gli enti di ricerca e molto altro. Categoria: notizie - tecnica - plastica - riciclo - post consumo . produzione
SCOPRI DI PIU' Otto Rohm: il Pioniere del Mondo della Plastica
Il visionario che studiò le “PMMA” e brevettò il Plexiglas di Marco ArezioCome tutti i pionieri illustri nel mondo della plastica anche Otto Rohm è una figura che non si può circoscrivere alla figura di un geniale inventore di un prodotto che ha fatto epoca. La sua preparazione chimica e la sua determinazione alla conoscenza hanno caratterizzato la sua vita spingendolo a studiare e a capire in prima persona i misteri che allora aleggiavano nella chimica industriale. Otto Rohm nasce il 14 Marzo 1876 a Ohringen, nell’attuale Germania, compie i primi studi di base e poi all’età di 15 anni viene impiegato come aiutante presso una farmacia. Questa dura formazione lavorativa lo temprano sia nel rigore lavorativo sia nella curiosità e nella conoscenza della chimica di base. Consegue dopo alcuni anni l’abilitazione alla professione di farmacista che gli permette di iscriversi all’università di Tubinga, presso la facoltà di chimica, raggiungendo la laurea nel 1901, presentando la tesi “Sui prodotti di polimerizzazione degli acidi acrilici”. Nonostante l’interesse per i polimeri le sue prime esperienze lavorative e di ricerca furono fatte nel mondo della conceria con lo studio sugli enzimi, sviluppando un innovativo processo per la mordenzatura del cuoio. Produsse un prodotto chiamato Oropon che permetteva un processo più igienico e dai risultati migliori. Fu un risultato commerciale di grande livello che impegnò Otto Rohm nella costituzione di una società commerciale nel 1907 con il socio Otto Haas. Gli studi sugli enzimi continuano e ne scaturiscono soluzioni innovative applicate al mondo dei detersivi, delle bevande, dei cosmetici e dei preparati farmaceutici. Nello stesso periodo i suoi laboratori di ricerca stanno lavorando sugli acrilati e verso la fine degli anni 20 anche sui metacrilati. Il direttore del laboratorio Walter Bauer inizia gli studi e le sperimentazioni sull’uso dei metacrilati come vetro stratificato. Proprio attraverso questi studi che nasce il PMMA con le qualità, a lungo ricercate, di trasparenza e durezza al contrario degli acrilati, creando così il famoso Plexiglas.Categoria: notizie - tecnica - plastica - plexiglass - storia foto Evonik Industries AG
SCOPRI DI PIU'
