







 Strategie per la Manutenzione degli Impianti Produttivi a Ciclo Continuo
Un fermo produttivo di un impianto a ciclo continuo necessita di programmazione, competenza, velocità ed efficienzadi Marco ArezioI reparti di produzione a ciclo continuo utilizzano impianti che massimizzano i rendimenti produttivi, attraverso la riduzione al minimo di fermi, lavorando normalmente su tre turni giornalieri. Ma le macchine, pur efficienti, sono soggette ad usura, ed è per questo si rende necessario provvedere ad una corretta programmazione delle fermate per manutenzione. Nell’ambito del budget produttivo, la fermata per manutenzione ha due fattori importanti che devono essere attentamente calibrati: il tempo, che implica una mancanza di merce da vendere o da stoccare a magazzino, e i costi degli interventi, che coinvolgono l’organizzazione tecnica aziendale nel suo complesso. Quali regole adottare per programmare i fermi produttivi per la manutenzione Programmare i fermi produttivi per le manutenzioni, in un ambiente di produzione industriale a ciclo continuo, è fondamentale per mantenere l'efficienza delle apparecchiature e prevenire guasti. Ci sono alcune regole importanti da rispettare per non farsi trovare impreparati durante il fermo: - Prima di programmare un fermo produttivo, è essenziale condurre un'analisi delle condizioni degli impianti produttivi. Ciò aiuta a determinare la necessità e l'urgenza della manutenzione. - Pianificare i fermi produttivi con un buon anticipo in modo da avere tempo per coordinare tutte le risorse necessarie. - Cercare di programmare i fermi produttivi durante i periodi di bassa domanda o quando l'impatto sulla produzione sarà minimo. - Assicurarsi che tutti i dipendenti e le parti interessate siano informati dei tempi e delle durate previste dei fermi. - Prima del fermo, accertarsi di avere tutti i ricambi e gli strumenti necessari a portata di mano. - Assicurarsi che il personale incaricato delle manutenzioni sia adeguatamente formato e abbia le competenze necessarie. - Dopo ogni fermo produttivo, analizzare l'efficacia della manutenzione. Questo aiuta a migliorare i processi futuri. - Documentare ogni fermo produttivo, includendo le ragioni del fermo, le azioni intraprese e i risultati. Questo fornirà dati preziosi per la pianificazione futura. Come gestire il magazzino dei ricambi per gli impianti produttivi La gestione del magazzino dei ricambi, in un ambiente di produzione industriale a ciclo continuo, è essenziale per garantire che gli impianti stessi funzionino senza interruzioni non pianificate. Ci sono pezzi di ricambio che possono essere acquistati dai fornitori in poco tempo, mentre altri, specialmente quelli creati appositamente, hanno bisogno di settimane o mesi tra l’ordine e la consegna. Questo significa quanto sia importante saper pianificare la gestione del magazzino ricambi, sia per le manutenzioni programmate che per quelle straordinarie. Anche in questo caso sarebbe buona cosa tenere presente alcune semplici regole: - Classificare i ricambi in base alla loro importanza. Per esempio, ricambi critici che potrebbero causare fermi produttivi se non disponibili, ricambi regolarmente usati, e ricambi meno frequenti. - Stabilire livelli di scorta minimi e massimi per ogni componente. I ricambi critici potrebbero richiedere livelli di scorta più elevati. - Utilizzare un sistema informativo di gestione magazzino (come un ERP) che ti permetta di tracciare l'inventario in tempo reale, registrare le uscite e gli ingressi e prevedere le esigenze future. - Eseguire revisioni periodiche dell'inventario per assicurarsi che i livelli di scorta siano adeguati e per identificare eventuali ricambi obsoleti o in eccesso. - Assicurarsi che i ricambi siano di alta qualità e che vengano immagazzinati in condizioni adeguate per prevenire danni o deterioramenti. - Posizionare i ricambi più usati in luoghi facilmente accessibili. Utilizzare un’etichettatura chiara e sistemi di codifica per trovare rapidamente ciò di cui hai bisogno. - Stabilire relazioni con fornitori affidabili che possano fornire ricambi di qualità in tempi rapidi, se necessario. - Tenere traccia dei costi associati all'immagazzinamento dei ricambi, compresi i costi di acquisto, di immagazzinamento e di obsolescenza. - Considerare l'idea di avere un kit di emergenza per fermi imprevisti, contenente gli strumenti e i ricambi più critici. Quali differenze, tra costi e risultati, tra un servizio di manutenzione interna o esterna l’azienda L'opzione tra mantenere un servizio di manutenzione interna o esternalizzarla, in aziende con produzioni a ciclo continuo, può avere impatti sia sui costi che sui risultati. E’ difficile dare un suggerimento assoluto su quale tipo di organizzazione di manutenzione sia consigliabile per l’azienda, in quanto entrano in gioco la tipologia di produzione, la complessità degli impianti, la dimensione degli stessi, la diffusione commerciale o meno delle macchine produttive e molti altri fattori. Inoltre, molte aziende adottano un approccio ibrido, mantenendo un piccolo team interno per le esigenze quotidiane e collaborando con fornitori esterni per esigenze specializzate o progetti di grande scala. Possiamo, in via generale vedere i pro e i contro di una struttura di manutenzione interna all’azienda o di una a chiamata: Manutenzione Interna - Il personale interno comporta costi fissi come stipendi, benefici, formazione e strumentazione. - L'azienda potrebbe dover investire in attrezzature, strumenti e formazione specifica per il team di manutenzione. - Il personale interno ha una conoscenza approfondita degli impianti e delle loro specifiche esigenze. - In caso di guasto, il team interno può intervenire immediatamente, riducendo i tempi di fermo. - Il team interno è maggiormente allineato agli obiettivi e alle culture dell'azienda. Manutenzione Esterna - I costi sono variabili e si basano sul lavoro effettivamente svolto. Potrebbero non esserci costi fissi. - L'esternalizzazione può ridurre i costi complessivi, soprattutto se le esigenze di manutenzione sono sporadiche. - Le aziende esterne spesso hanno una vasta esperienza in specifici campi della manutenzione e possono fornire soluzioni innovative. - L'azienda può scegliere tra diversi fornitori e servizi, in base alle esigenze. - Potrebbe esserci un tempo di risposta più lungo in caso di guasti, a meno che non si abbia un accordo di servizio specifico. - L'azienda potrebbe avere meno controllo diretto sulla qualità e sui tempi del lavoro svolto. Come ammortizzare e imputare a bilancio i costi del servizio di manutenzione La contabilizzazione e l'ammortamento dei costi del servizio di manutenzione in un'azienda con produzione a ciclo continuo è un processo essenziale per garantire una corretta rappresentazione dei costi nel bilancio. Questo, inizia classificando i costi di manutenzione, che possono essere diretti (come pezzi di ricambio o ore lavorative dei tecnici) o indiretti (come l'amministrazione del servizio di manutenzione). I costi legati alle attività di manutenzione di routine, che mantengono l'attrezzatura in condizioni operative normali, sono spesso registrati come costi operativi. Vengono imputati al conto economico nell'anno in cui sono sostenuti. Se la manutenzione prolunga la vita utile dell'attrezzatura o ne aumenta il valore, questi costi possono essere capitalizzati come miglioramenti e ammortizzati nel tempo. Una volta capitalizzati, vengono ammortizzati sul conto economico nel corso della vita utile dell'attrezzatura o dell'asset migliorato. La durata e il metodo di ammortamento (ad esempio, lineare o decrescente) dovrebbero essere coerenti con le politiche contabili dell'azienda. Inoltre, registrare i costi di manutenzione nel sistema contabile, garantisce che vengano attribuiti ai periodi appropriati. Questo aiuta nell'analisi dei costi e nella pianificazione finanziaria. Periodicamente, è necessario analizzare le spese di manutenzione per identificare le tendenze, valutare l'efficacia delle attività di manutenzione e determinare se ci sono opportunità per migliorare l'efficienza. Assicurarsi che i responsabili di budget e altre funzioni interessate, siano informati sui costi di manutenzione e su come vengono contabilizzati. Ciò garantisce una pianificazione e una previsione finanziaria più precise.
SCOPRI DI PIU'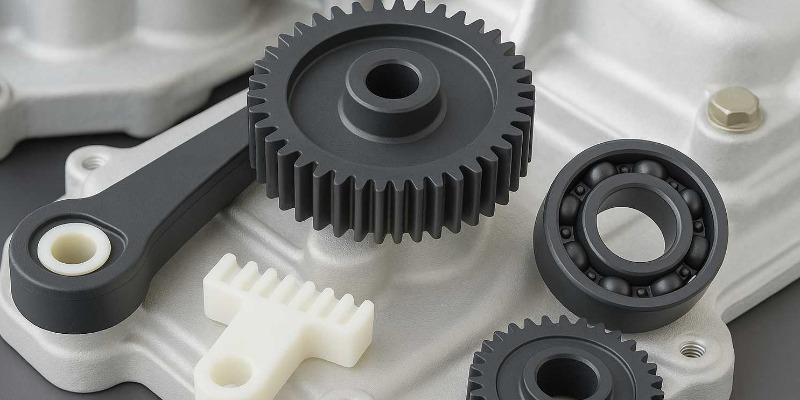 Il Polimero POM nell’Automotive: La Sostituzione dei Metalli tra Innovazione, Sostenibilità e Prestazioni
Quando e come il poliossimetilene (POM), sia vergine che riciclato, può davvero prendere il posto dei metalli nelle auto di ultima generazionedi Marco ArezioNegli ultimi decenni, l’industria automobilistica ha vissuto una trasformazione radicale nel modo di concepire materiali, design e processi produttivi. Al centro di questa rivoluzione silenziosa c’è una sfida che va ben oltre la semplice innovazione tecnica: costruire auto più leggere, efficienti e sostenibili, senza compromettere sicurezza e affidabilità. In questo scenario, il poliossimetilene (POM), nelle sue versioni vergine che riciclata, si è ritagliato un ruolo sempre più centrale come valida alternativa ai metalli tradizionalmente impiegati nella produzione automobilistica. Scegliere di sostituire acciaio e alluminio con polimeri ad alte prestazioni come il POM non è solo una scelta di leggerezza o di riduzione dei costi, ma un passo strategico che coinvolge sostenibilità, libertà progettuale e nuove modalità di pensare il ciclo di vita dei prodotti. Comprendere quando e come questo polimero possa effettivamente svolgere il compito dei metalli significa addentrarsi in un’analisi che tiene conto di proprietà chimiche e fisiche, esigenze industriali, normative e, oggi più che mai, principi di economia circolare. Perché il POM? Origine di una scelta tecnica Introdotto sul mercato negli anni Sessanta, il poliossimetilene – noto anche come acetalica o poliformaldeide – fu subito riconosciuto come una delle prime materie plastiche capaci di avvicinarsi alle prestazioni dei metalli. La sua struttura chimica, regolare e altamente cristallina, gli conferisce un insieme di qualità difficilmente riscontrabili in altri polimeri: una notevole resistenza meccanica, rigidità, stabilità dimensionale anche in ambienti umidi o a temperature variabili, oltre a un coefficiente d’attrito estremamente basso. Il risultato è un materiale che, pur mantenendo una densità decisamente inferiore rispetto a metalli come l’acciaio o l’alluminio, si presta ad applicazioni di precisione dove tradizionalmente si sarebbe optato per componenti metallici. Ma la vera rivoluzione del POM non si esaurisce nelle sue caratteristiche intrinseche. La facilità di lavorazione tramite stampaggio a iniezione consente infatti di ottenere componenti dalla geometria complessa con una sola fase produttiva, riducendo drasticamente i costi e i tempi tipici delle lavorazioni meccaniche dei metalli. Questa libertà progettuale, insieme alla possibilità di integrare più funzioni in un unico pezzo, spiega perché il POM sia diventato così interessante per l’industria automobilistica. Dalla riduzione del peso alla libertà progettuale: i vantaggi nel mondo automotive Sostituire i metalli con il POM vergine nelle auto moderne significa innanzitutto alleggerire il veicolo: ogni chilo in meno si traduce in consumi più bassi e minori emissioni, un aspetto ormai fondamentale anche per rispettare le normative ambientali sempre più stringenti. Ma l’alleggerimento è solo la punta dell’iceberg. Il POM, grazie alla sua intrinseca auto-lubrificazione e alla capacità di resistere a usura e scorrimento, viene spesso impiegato per la realizzazione di ingranaggi, ruote dentate, boccole e tutti quei componenti che nei veicoli sono soggetti a movimenti ripetitivi, attriti e piccole sollecitazioni. In questi contesti, la plastica tecnica offre un comportamento spesso superiore rispetto ai metalli, in quanto elimina il rischio di corrosione, riduce la necessità di lubrificazione esterna e contribuisce a un funzionamento più silenzioso. Un altro aspetto strategico del POM nell’automotive è legato alle sue proprietà isolanti: al contrario dei metalli, il poliossimetilene non conduce elettricità, caratteristica preziosa per la sicurezza e l’affidabilità di molti sistemi elettronici e di cablaggio di bordo. Inoltre, la resistenza chimica del POM nei confronti di molti carburanti, oli e fluidi industriali lo rende ideale per applicazioni in ambienti critici, laddove la corrosione rappresenta una minaccia costante per le leghe metalliche. Dal punto di vista produttivo, la possibilità di realizzare componenti di forma complessa senza assemblaggi successivi permette di ridurre sia il numero di pezzi necessari che i rischi di difettosità dovuti a tolleranze e giochi meccanici. Ecco perché, in molti casi, le case automobilistiche scelgono il POM per tutte quelle parti in cui la precisione geometrica, l’inerzia chimica e la stabilità dimensionale sono priorità assolute. Dove il metallo resta insostituibile Nonostante i numerosi vantaggi, ci sono contesti in cui il POM, anche nelle sue versioni più avanzate, deve cedere il passo ai metalli. Questo accade, ad esempio, in presenza di temperature molto elevate: acciaio e alluminio resistono a sollecitazioni termiche che porterebbero rapidamente il POM fuori dal suo range operativo ideale (tipicamente compreso tra -40°C e +120°C). Similmente, nei casi in cui sono richiesti elevati carichi statici, una rigidezza superiore e una risposta affidabile a cicli di fatica molto intensi, il metallo garantisce livelli di sicurezza e durata che ancora non possono essere replicati dai polimeri tecnici. Senza dimenticare che trattamenti superficiali come la saldatura, la verniciatura o la zincatura restano un punto di forza delle leghe metalliche per molte applicazioni di carrozzeria o struttura. Eppure, sebbene ci siano aree dove il metallo è imprescindibile, la gamma di componenti automotive nei quali il POM può essere impiegato si sta allargando rapidamente, spinta anche dall’evoluzione delle tecniche di rinforzo (ad esempio con fibre di vetro) e dalla costante innovazione nei processi produttivi. La frontiera del POM riciclato: tra economia circolare e affidabilità tecnica Negli ultimi anni, la sensibilità ambientale e la crescente pressione per ridurre l’impatto ecologico dell’industria automobilistica hanno portato a un incremento nell’uso di POM riciclato. Questo materiale, ottenuto principalmente dagli scarti di lavorazione e, in misura crescente, anche dal recupero post-consumo, rappresenta un tassello fondamentale nel percorso verso l’economia circolare. Utilizzare POM riciclato significa ridurre l’estrazione di materie prime fossili e abbattere la quantità di rifiuti da smaltire, senza necessariamente rinunciare alle performance. Se il processo di riciclo è ben gestito e la purezza del materiale è garantita, molte delle proprietà meccaniche e fisiche restano comparabili a quelle del POM vergine. Non a caso, nelle applicazioni meno critiche – come supporti, guide, clip, coperture, piccole leve e componenti interni – il POM riciclato viene sempre più adottato. Dal punto di vista economico, il riciclo del poliossimetilene consente alle case automobilistiche di abbattere i costi, ottimizzare le risorse e rispondere alle richieste dei mercati e delle normative, che impongono quote crescenti di materiali riciclati nei veicoli di nuova generazione. Tuttavia, è essenziale prestare attenzione alla destinazione finale del pezzo: se le sollecitazioni sono elevate o sono richieste tolleranze particolarmente strette, il materiale vergine rimane spesso la scelta obbligata. Applicazioni concrete: il POM in azione dentro l’auto Nella pratica, sono numerosi gli esempi in cui il POM, sia vergine che riciclato, ha già sostituito il metallo con successo. Tra i più noti ci sono gli ingranaggi dei motorini dei tergicristalli, le ruote dentate nei sistemi di regolazione dei sedili, le boccole dei cambi automatici, i supporti dei cavi e le staffe di fissaggio dei cruscotti. Anche nelle pompe di carburante, nei corpi dei carburatori e in molte valvole il POM rappresenta ormai lo standard, grazie alla sua resistenza agli idrocarburi e alla stabilità dimensionale anche in presenza di umidità e variazioni di temperatura. Molte leve di comando interne, manopole, pulsanti e dettagli estetici vengono oggi realizzati in poliossimetilene, non solo per la sua lavorabilità e la possibilità di ottenere superfici lisce e colori personalizzati, ma anche per la sua capacità di resistere all’usura e all’invecchiamento senza ossidarsi o scolorire. In questi casi, l’introduzione di POM riciclato consente di mantenere prestazioni elevate, riducendo al contempo l’impatto ambientale dell’intero ciclo produttivo. Quando scegliere il POM vergine e quando puntare sul riciclato La decisione tra POM vergine e riciclato è spesso guidata da un’attenta valutazione delle condizioni di impiego. Laddove le specifiche di resistenza meccanica, stabilità dimensionale e sicurezza siano particolarmente stringenti – ad esempio in ingranaggi di trasmissione, componenti strutturali o parti soggette a carichi elevati e cicli ripetuti – la versione vergine offre le migliori garanzie. Al contrario, per tutti quei componenti a basso rischio e minori sollecitazioni, il POM riciclato risulta più che adeguato, soprattutto se certificato e tracciabile lungo tutta la filiera. Sempre più spesso, le aziende automobilistiche scelgono una combinazione delle due soluzioni: utilizzano il materiale riciclato dove possibile, riservando il vergine alle applicazioni più critiche, così da massimizzare sia l’efficienza produttiva che la sostenibilità complessiva del veicolo. Prospettive future: il POM tra sostenibilità, innovazione e design for recycling Guardando al futuro, la sostituzione dei metalli con il POM rappresenta un esempio di come la transizione verso la mobilità sostenibile passi anche attraverso le scelte dei materiali. L’integrazione di quote crescenti di poliossimetilene riciclato nei veicoli di prossima generazione non è più una semplice opzione, ma una necessità dettata dal mercato, dalle normative e, soprattutto, dall’urgenza ambientale. Le prospettive più interessanti arrivano proprio dall’innovazione continua: le nuove tecniche di purificazione, i processi di separazione avanzati e la possibilità di rafforzare il POM con fibre o additivi stanno ampliando il ventaglio di applicazioni potenziali, avvicinando sempre più il polimero a prestazioni prima appannaggio esclusivo dei metalli. La sfida, oggi, è riuscire a chiudere davvero il cerchio dell’economia circolare: progettare componenti facili da riciclare, promuovere la raccolta e il recupero a fine vita, e garantire che la qualità del POM riciclato sia tale da permettere il suo riutilizzo anche in applicazioni di alto valore aggiunto. In questo modo, la sostituzione dei metalli non sarà solo un tema di leggerezza o prestazione, ma il simbolo concreto di una nuova era della progettazione industriale, in cui innovazione e sostenibilità procedono davvero di pari passo.© Riproduzione Vietata Fonti Celanese, Polyplastics, BASF – Datasheet tecnici POM “Lightweight Solutions for Automotive Industry: Metal Replacement with POM” – Automotive Plastics (2023) Plastic Europe – Polioximetilene: Technical Guide Society of Plastics Engineers (SPE) – Papers su riciclo del POM “Metal Replacement in Automotive Components Using Engineering Plastics”, Journal of Polymer Engineering (2022) Circular Economy in the Automotive Sector: State of the Art – European Commission (2021) OEM Applications for Recycled Engineering Plastics – Automotive World (2023)
SCOPRI DI PIU'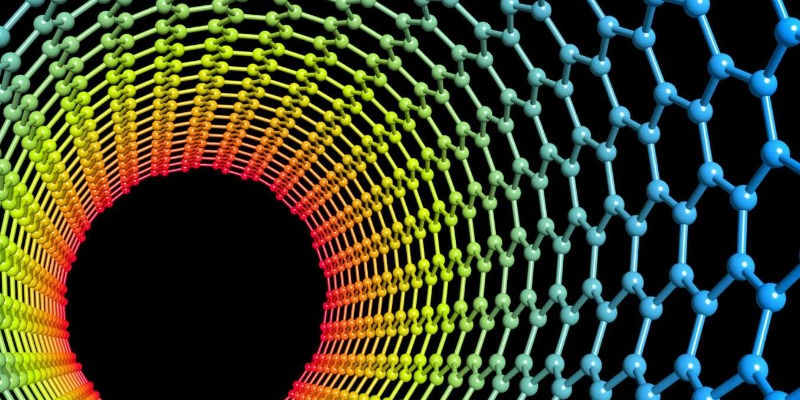 Rivestimenti Nano Polimerici con Proprietà Antimicrobiche. A che Punto Siamo?
Polimeri contenenti nanoparticelle con la capacità di inibire la proliferazione di molti microrganismi, nel settore del packaging, trasporto ed ospedaliero di Marco ArezioI microorganismi che ci circondano e che possono causare fastidi, malattie e persino la morte in alcuni casi, sono invisibili all’occhio dell’uomo ma, non solo ci fanno compagnia in ogni posto in cui stiamo, ma spesso siamo noi stessi che li trasportiamo da una parte all’altra, durante la nostra vita quotidiana.La ricerca scientifica da anni sta studiando il fenomeno, non è tanto concentrata sull’intervento diretto alla disinfezione delle superfici che tocchiamo, ma quanto ad evitare il meccanismo di prolificazione dei microrganismi sulle superfici. Per superfici intendiamo tutti quegli oggetti che, in maniera diretta od indiretta, possono essere vettori di contatto con il nostro corpo e, di conseguenza, potrebbero fare insorgere delle malattie di rapida diffusione. Questo vale per il mondo del packaging, per quello ospedaliero, per mezzi di trasporto, nelle nostre case, per i luoghi di aggregazione sociale, insomma, in tutte quelle situazioni in cui i microorganismi hanno facile vita nel replicarsi. Dal punto di vista tecnico questo fenomeno può essere compreso in quello che si definisce biofouling, cioè processi di contaminazione biologica depositati sulla superficie dei materiali. Questo processo inizia con la formazione di un film primario sulla superficie del materiale in presenza di almeno due variabili, microrganismi e umidità. Tra i microrganismi predominanti ci sono batteri e diatomee, che producono una grande quantità di materia organica, ad esempio acidi polisaccaridi che formano una pellicola in superficie con molti nutrienti, che viene utilizzata per la colonizzazione di altri organismi più grandi. Per esempio, in campo sanitario, si è scoperto che si possono formare micro-pellicole, composte da microrganismi, in dispositivi medici come cateteri vascolari, protesi articolari e cateteri urinari, che risultavo, a volte, resistenti agli antibiotici. Altri ambiti sotto osservazione sono per esempio i mezzi di trasporto o gli ambiti ospedalieri, la cui lotta contro i microrganismi infettivi viene combattuta con nanoparticelle metalliche disponibili in molti tipi e quantità. In questo modo, le nanoparticelle Cu, ZnO, Se, ZrO 2, SiO, TiO 2, tra le altre, possono essere utilizzate in tutti i luoghi sociali e nostre case in presenza di elevata umidità. Il vettore per le nanoparticelle può essere un polimero, di qualsiasi tipologia, che costituisce i prodotti, per esempio, le nanoparticelle d’argento o di rame, sono materiali interessanti che possono essere utilizzati per combattere il biofouling, poiché hanno proprietà antimicrobiche ad ampio spettro e sono efficaci contro molteplici batteri, virus e funghi. Inoltre, le nanoparticelle di ossido di ferro, hanno anche caratteristiche antimicrobiche, ma il loro studio è stato meno ampio rispetto alle nanoparticelle Ag e Cu, ma è importante notare che la loro biocompatibilità è un motivo importante per implementarne l'uso nei prodotti commerciali come quelli per il packaging. Categoria: notizie - tecnica - plastica - nanopolimeri - antimicrobici
SCOPRI DI PIU'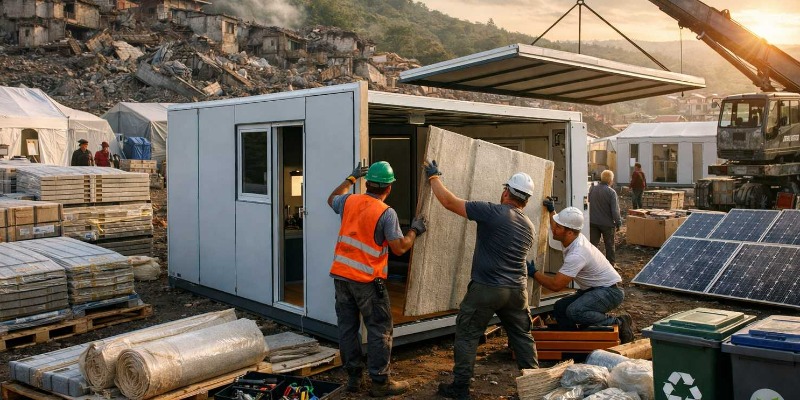 Strutture temporanee per emergenze ambientali: progettazione rapida, moduli smontabili e materiali riciclabili per rifugi post-disastro
Criteri tecnici, comfort ambientale, design for disassembly, logistica di dispiegamento e sostenibilità dei materiali nei disastri naturaliAutore: Marco Arezio. Esperto in economia circolare, materiali riciclati e filiere industriali sostenibili, con attività editoriale su processi produttivi, gestione ambientale e innovazione applicata ai materiali. Data: 21 marzo 2026 Le strutture temporanee per emergenze ambientali non possono più essere considerate un tema periferico dell’architettura o un capitolo minore della protezione civile. Nell’ultimo decennio, e con ancora maggiore evidenza negli anni più recenti, l’aumento della frequenza e della severità di eventi distruttivi ha imposto un cambio di paradigma: il rifugio d’emergenza non è soltanto una copertura provvisoria, ma una infrastruttura minima di continuità sociale, sanitaria e logistica. Il quadro globale descritto dall’UNDRR mostra che i costi dei disastri hanno raggiunto una scala tale da rendere economicamente e politicamente indispensabile investire nella preparedness e nella resilient recovery, non solo nella risposta immediata. Strutture temporanee per emergenze ambientali: perché sono diventate un’infrastruttura della resilienza Quando una comunità è colpita da un’alluvione, da un terremoto, da un incendio esteso o da un evento meteorologico estremo, il problema non è semplicemente “dare un tetto” ai sopravvissuti. Bisogna invece ripristinare in tempi brevissimi un sistema minimo di protezione, privacy, riposo, igiene, cura e orientamento spaziale. Non a caso, anche la risposta europea ha ormai istituzionalizzato riserve di shelter emergenziali che includono unità per dormire, docce, servizi igienici, kit essenziali e spazi collettivi, riconoscendo che l’accoglienza d’emergenza è un sistema e non un singolo prodotto edilizio. Da questo punto di vista, le strutture temporanee sono diventate una vera interfaccia tra ingegneria edilizia, logistica umanitaria, pianificazione del sito e gestione ambientale. La loro qualità si misura non solo nella capacità di essere montate rapidamente, ma nella possibilità di limitare vulnerabilità secondarie: sovraffollamento, stress termico, condensa, insicurezza, scarsa accessibilità, impossibilità di manutenzione, spreco di materiali e generazione di rifiuti a fine uso. La letteratura più aggiornata sulla recovery post-disastro insiste proprio su questo punto: la qualità dell’alloggio temporaneo influenza il recupero sociale della comunità e non può essere separata dal disegno complessivo della risposta. Emergency shelter e temporary housing: una distinzione tecnica fondamentale Una delle confusioni più frequenti riguarda l’uso indistinto di termini diversi. In realtà, emergency shelter, temporary shelter e temporary housing indicano livelli differenti di prestazione, durata e complessità. Le guide UNHCR aggiornate nel 2026 mantengono questa distinzione e ricordano che il fabbisogno iniziale va valutato con una rapid shelter and settlement assessment entro i primi tre giorni dell’emergenza, proprio perché la scelta del sistema dipende dal profilo reale del danno, dalle risorse locali, dal clima e dal probabile tempo di permanenza. Anche gli standard spaziali minimi confermano che non si tratta di una questione nominale. UNHCR indica per l’emergency shelter circa 3,5 m² coperti per persona nei climi caldi e 4,5–5,5 m² nei climi freddi, mentre sul piano dell’insediamento la settlement planning guidance richiama una dotazione più ampia, nell’ordine di 45 m² per persona includendo spazi di servizio, percorsi e infrastrutture. Questi numeri non esauriscono il progetto, ma dimostrano che il rifugio è parte di un ambiente costruito più ampio, che comprende sicurezza, ventilazione, drenaggio, distanze, accessi e servizi. La differenza tecnica è decisiva anche sul piano prestazionale. Un emergency shelter può tollerare soluzioni leggere e fortemente compresse sul piano logistico se la permanenza è di pochi giorni o settimane. Una temporary housing destinata a durare mesi, o addirittura anni, deve invece garantire un equilibrio molto più maturo tra comfort, manutenzione, adattabilità climatica e sostenibilità del ciclo di vita. È proprio qui che molti sistemi tradizionali mostrano il loro limite: nati per la rapidità, finiscono per restare in uso molto più a lungo del previsto. Progettazione rapida non significa progettazione semplificata Nel lessico tecnico, “progettazione rapida” non dovrebbe mai significare progetto povero o sommario. Al contrario, l’urgenza obbliga a concentrare a monte decisioni che nell’edilizia convenzionale possono essere diluite tra cantiere, variante e messa a punto successiva. In ambito emergenziale occorre definire subito il rapporto tra peso e volume trasportato, le modalità di imballaggio, il numero di operatori necessari al montaggio, la possibilità di installazione senza mezzi di sollevamento, la tolleranza all’errore di assemblaggio, la disponibilità di energia in sito e la reversibilità dell’intervento. Per questa ragione il buon progetto nasce sempre da una matrice di rischio e non da un semplice catalogo di moduli prefabbricati. Un rifugio adeguato in area sismica mediterranea può risultare inadeguato in un contesto alluvionale, mentre una soluzione corretta in clima temperato può fallire completamente in un sito con forte umidità, elevate escursioni termiche o irraggiamento intenso. Le nuove linee UNHCR sui flood-resilient humanitarian shelters ribadiscono che l’alluvione è uno dei rischi climatici più ricorrenti per campi e insediamenti di sfollati, e impone scelte specifiche di quota, drenaggio, protezione dei componenti sensibili all’acqua e configurazione del basamento. Modularità smontabile e prefabbricazione: il cuore della risposta post-disastro Se si osservano le esperienze più convincenti di temporary architecture post-disastro, emerge con chiarezza che il vero vantaggio della modularità non è solo la velocità di posa. La modularità consente di standardizzare i componenti, ridurre gli errori, facilitare la manutenzione, sostituire parti danneggiate e, soprattutto, pianificare il riuso. La review del 2025 pubblicata su Journal of Engineering and Applied Science sottolinea che l’architettura temporanea sostenibile dopo il disastro dovrebbe minimizzare l’uso di risorse e rifiuti, ridurre l’impatto ambientale e sostenere il recupero di lungo periodo proprio attraverso strategie di riuso e reimpiego. In questa chiave, prefabbricazione e smontabilità diventano due facce della stessa scelta progettuale. Il modulo non deve essere soltanto facile da trasportare e montare, ma anche semplice da ispezionare, aggiornare, riparare e rimuovere senza distruzione. Dove il sistema è concepito come somma di componenti identificabili e assemblati a secco, il rifugio può essere spostato, ampliato, riconfigurato o rimesso a stock con perdite contenute. Dove invece prevalgono accoppiamenti irreversibili, sigillature distruttive e pezzi non standardizzati, la temporaneità si trasforma rapidamente in spreco materiale. Materiali riciclabili e sistemi costruttivi reversibili nelle strutture d’emergenza Quando si parla di materiali per strutture temporanee destinate alle emergenze ambientali, è necessario evitare una semplificazione molto diffusa: considerare equivalenti i concetti di riciclabile, riciclato, riutilizzabile e circolare. In realtà, dal punto di vista tecnico, industriale e ambientale, si tratta di condizioni differenti, che producono effetti diversi sul ciclo di vita del prodotto e sulla qualità complessiva del sistema costruttivo. Un materiale può essere formalmente riciclabile ma non contenere alcuna quota di materia seconda; allo stesso modo, un prodotto può incorporare una percentuale significativa di materiale riciclato e risultare comunque difficile da recuperare a fine vita, perché concepito come un composito inseparabile o come un elemento assemblato con tecniche distruttive. È per questo che, nelle strutture d’emergenza, la qualità ambientale non può essere attribuita al singolo materiale in astratto, ma deve essere valutata nella relazione fra composizione, prestazioni, tecniche di unione, manutenzione, durata d’uso e possibilità di disassemblaggio. Il quadro normativo europeo più recente conferma chiaramente questa impostazione: il Regolamento UE 2024/3110 sui prodotti da costruzione lega la disciplina del settore anche alla prestazione ambientale lungo il ciclo di vita, mentre la direttiva quadro rifiuti rafforza la gerarchia fra prevenzione, riuso, preparazione per il riutilizzo e riciclo di qualità. La prima distinzione da chiarire riguarda dunque il rapporto tra materiale riciclabile e prodotto riciclabile. Un materiale può possedere, sul piano teorico, ottime caratteristiche di recuperabilità industriale, ma perdere quasi tutto il suo valore quando viene inglobato in un manufatto multistrato, co-laminato, schiumato o incollato con sistemi irreversibili. Questo è particolarmente evidente nei pannelli sandwich, nelle membrane tecniche, nei rivestimenti compositi, nei moduli leggeri di tamponamento e in molte soluzioni prefabbricate pensate per ridurre peso e tempi di montaggio. In tutti questi casi, la riciclabilità nominale della materia prima non coincide affatto con la riciclabilità effettiva del prodotto finito. Ciò che conta, dal punto di vista industriale, è la possibilità di separare le diverse componenti con costi, tempi e perdite qualitative compatibili con una filiera reale di recupero. Se un prodotto non può essere smontato senza distruggere i materiali che lo compongono, la sua riciclabilità resta prevalentemente teorica. Anche la disciplina europea sulla gestione dei rifiuti da costruzione e demolizione insiste sulla demolizione selettiva e sulla separazione dei flussi, proprio perché il recupero di qualità dipende dalla possibilità di mantenere riconoscibili e separabili le singole frazioni. In questa prospettiva, per le strutture temporanee d’emergenza diventa più corretto parlare non soltanto di materiali, ma di sistemi costruttivi reversibili. La reversibilità non coincide con la sola prefabbricazione, né con la semplice smontabilità apparente. Un sistema è realmente reversibile quando i suoi elementi principali – telai, pannelli, membrane, accessori, sistemi di fissaggio, chiusure e componenti impiantistiche elementari – possono essere montati, ispezionati, riparati, sostituiti e infine smontati senza compromettere in modo irreversibile il valore tecnico e materiale delle singole parti. Questo approccio è molto più avanzato di una generica etichetta “green”, perché introduce una logica di manutenzione, riuso e rilocazione che si adatta perfettamente alla natura intermittente e mobile delle emergenze. Un rifugio post-disastro non è infatti un edificio statico nel senso tradizionale del termine: può essere trasportato, installato, utilizzato per mesi, smontato, stoccato, trasferito altrove e impiegato di nuovo. In un simile scenario, la vera prestazione ambientale non dipende solo dal materiale iniziale, ma dalla capacità del sistema di conservare valore materiale e funzionale attraverso più cicli d’uso. La letteratura scientifica recente sugli shelter d’emergenza, in particolare in ambito sanitario, mostra proprio che la circolarità deve essere analizzata lungo tutto il processo: design, approvvigionamento, trasporto, uso, manutenzione e fine vita. A questo punto è essenziale approfondire il significato di materiale riciclato. Un prodotto con contenuto riciclato rappresenta, in linea generale, una riduzione della dipendenza da materie prime vergini e può contribuire ad abbassare l’impronta ambientale della produzione, soprattutto nei casi in cui la materia seconda sostituisce processi estrattivi o trasformazioni primarie ad alta intensità energetica. Tuttavia, anche qui, la valutazione non può fermarsi all’enunciato quantitativo. Dire che un componente contiene materiale riciclato è insufficiente se non si precisa la natura del riciclato, la sua origine, il suo livello di selezione, la sua costanza qualitativa e il suo effetto sulle prestazioni finali del prodotto. In un rifugio d’emergenza, dove i componenti devono sopportare trasporto, montaggio rapido, possibile riutilizzo, sollecitazioni ambientali e manutenzione ridotta, l’uso della materia seconda richiede una qualificazione rigorosa. Nei componenti strutturali o semi-strutturali, ad esempio, l’introduzione di riciclato deve essere compatibile con tolleranze dimensionali, comportamento meccanico, resistenza all’umidità, durabilità, stabilità UV, reazione al fuoco e prevedibilità nel tempo. In altri termini, il contenuto riciclato è un elemento positivo solo quando si integra in modo coerente con il profilo prestazionale richiesto. Lo stesso Regolamento UE 2024/3110 apre a specifiche armonizzate che possono considerare anche aspetti come contenuto riciclato minimo, riusabilità ed efficienza delle risorse. È utile, inoltre, distinguere tra riciclato pre-consumo e riciclato post-consumo, perché i due casi non hanno lo stesso significato ambientale e industriale. Il pre-consumo deriva normalmente da sfridi, ritagli o scarti di lavorazione reintrodotti nel processo; il post-consumo proviene invece da prodotti che hanno già completato una fase d’uso e che devono essere raccolti, selezionati, puliti, rigenerati e riportati a una condizione compatibile con una nuova trasformazione. Dal punto di vista della circolarità, il post-consumo presenta in genere una maggiore complessità ma anche un maggiore interesse, perché consente di recuperare valore da materiali già immessi nel mercato e potenzialmente dispersi. Tuttavia, nelle strutture d’emergenza il valore del riciclato post-consumo dipende ancora una volta dal sistema: un pannello con anima in riciclato ma accoppiato in modo irreversibile a pelli o membrane eterogenee può risultare meno circolare, nel lungo periodo, di un componente più semplice ma facilmente sostituibile e reimpiegabile. Per questo motivo la valutazione corretta non riguarda mai una sola fotografia iniziale del prodotto, ma la sua traiettoria complessiva lungo il ciclo di vita. Nelle strutture temporanee, questa traiettoria assume un peso ancora maggiore che nell’edilizia convenzionale. Un modulo destinato all’emergenza non viene necessariamente utilizzato una sola volta. Può essere acquistato per una crisi specifica, poi restare in servizio più a lungo del previsto, essere dismesso solo parzialmente, essere rilocalizzato e successivamente reimpiegato in un altro contesto geografico o climatico. In questa logica, il riuso può avere un valore ambientale superiore al semplice riciclo. Un telaio metallico, un sistema di giunzioni standardizzate o un pannello sostituibile che consentono più cicli di utilizzo mantengono infatti una quota di valore molto più elevata rispetto a un prodotto monouso, anche quando quest’ultimo sia formalmente riciclabile. La gerarchia dei rifiuti europea privilegia chiaramente questa lettura, attribuendo priorità alla prevenzione e al riutilizzo prima del riciclo. Per i rifugi post-disastro, ciò significa che la scelta più sostenibile non coincide sempre con il materiale “più riciclabile”, ma con il componente o il sistema che può essere rimesso in uso più volte senza perdita sostanziale di prestazione. Questo ragionamento diventa particolarmente interessante quando si passa ai materiali naturali o bio-based. Il fatto che un prodotto sia realizzato in legno, in derivati cellulosici o in matrici di origine vegetale non implica automaticamente una superiorità ambientale in ogni scenario applicativo. Le ricerche più recenti sugli shelter post-emergenza in legno e materiali naturali mostrano che tali soluzioni possono offrire buoni risultati in termini di comfort indoor, soprattutto quando sono progettate con attenzione a ventilazione, involucro e risposta climatica. Tuttavia, questi risultati non autorizzano a concludere che il materiale naturale sia sempre la scelta migliore. In contesti con elevata umidità, necessità di rapida sanificazione, lunghi periodi di stoccaggio o forte usura da movimentazione, altre soluzioni possono garantire una maggiore continuità prestazionale. Il giudizio corretto, ancora una volta, si sposta dal prestigio ambientale del materiale alla qualità integrata del sistema: dettaglio costruttivo, durabilità, manutenibilità, disassemblabilità, compatibilità con il clima e fine vita. Per valutare seriamente il ruolo del riciclabile e del riciclato nei prodotti per l’emergenza, un capitolato tecnico dovrebbe allora interrogarsi su alcuni aspetti che troppo spesso restano fuori dalla comunicazione commerciale. Occorre conoscere la composizione reale del prodotto, distinguendo fra monomateriale, multimateriale, composito separabile e composito inseparabile. Bisogna sapere con quali tecniche sono realizzate le giunzioni: viti, bulloni, incastri, rivetti, saldature, colle strutturali o schiumature. È necessario disporre di un sistema di identificazione del materiale e dei componenti, perché senza tracciabilità non esiste né riuso efficiente né riciclo ordinato. Va inoltre considerata la durata d’uso probabile, non solo quella dichiarata, dato che molti rifugi nati come temporanei rimangono in opera per tempi molto più lunghi del previsto. Infine, è indispensabile domandarsi quale sia il fine vita credibile del prodotto: chi lo ritira, chi lo smonta, chi ne recupera i componenti e attraverso quale filiera. La ricerca sugli shelter ospedalieri ha evidenziato proprio la debolezza di questi passaggi, segnalando la scarsità di dati condivisi sul fine vita come uno dei principali limiti della circolarità attuale nel settore. Un elemento destinato ad assumere crescente importanza è, in questo senso, il digital product passport previsto dal nuovo quadro europeo. L’idea di associare ai prodotti da costruzione un insieme strutturato di dati tecnici, ambientali e identificativi può rivelarsi particolarmente utile nei sistemi modulari d’emergenza, dove la memoria tecnica del componente è essenziale per il riuso. Un pannello, un telaio, una chiusura o un elemento di servizio che mantengano nel tempo informazioni su composizione, istruzioni, prestazioni, manutenzione e provenienza risultano più facili da reimpiegare, controllare e valorizzare. In prospettiva, la gestione dei rifugi temporanei potrebbe evolvere da semplice logistica di stock a vera gestione di asset tecnici tracciabili, con vantaggi sia economici sia ambientali. In conclusione, nelle strutture temporanee per emergenze ambientali il materiale più sostenibile non è automaticamente quello riciclato, né quello dichiarato riciclabile, né quello bio-based per definizione. Il prodotto più coerente con un approccio circolare è quello che riesce a mantenere nel tempo prestazione, identità e recuperabilità. Questo implica usare contenuto riciclato dove sia tecnicamente sensato, evitare accoppiamenti irreversibili quando non strettamente necessari, privilegiare giunti meccanici e componenti sostituibili, documentare i materiali e pianificare fin dall’inizio lo scenario successivo alla missione. Solo così il lessico della sostenibilità smette di essere una formula promozionale e diventa un vero criterio di progetto applicato alle strutture d’emergenza. Design for disassembly e ciclo di vita dei componenti Il concetto di design for disassembly è oggi uno dei passaggi obbligati per chiunque voglia progettare strutture temporanee credibili sul piano ambientale. In termini semplici, significa pensare il manufatto fin dall’inizio per lo smontaggio ordinato, la separazione delle parti, la riparazione, il riuso e solo in ultima istanza il riciclo. Questo approccio non è più una semplice opzione culturale: il nuovo Regolamento UE 2024/3110 sui prodotti da costruzione collega espressamente la disciplina europea alla prestazione ambientale dei prodotti, anche in relazione al life cycle assessment, e include nel proprio campo di applicazione anche i prodotti usati. Parallelamente, la direttiva quadro rifiuti nella versione consolidata al 2025 rafforza la logica del riuso e del riciclo di qualità e, per il flusso delle costruzioni e demolizioni, richiede misure di selective demolition e sistemi di sorting almeno per legno, frazioni minerali, metalli, vetro, plastiche e gesso. Per le strutture temporanee questo si traduce in una conseguenza diretta: il rifugio non dovrebbe essere pensato come un bene a consumo rapido, ma come un asset tecnico reversibile, capace di attraversare più cicli di impiego con perdite di valore contenute. Prestazioni termo-igrometriche, comfort e adattamento climatico Uno degli errori più persistenti nell’architettura d’emergenza è credere che la temporaneità riduca l’importanza del comfort ambientale. In realtà la amplifica. Quando gli occupanti trascorrono settimane o mesi in spazi ridotti, con forte densità d’uso e pochi margini di adattamento, problemi come condensa, surriscaldamento, ventilazione insufficiente, illuminazione scarsa e cattiva qualità dell’aria incidono direttamente sulla salute fisica e psicologica. Lo studio del 2024 sulle strutture temporanee per healthcare in Italia osserva che molte tende e soluzioni provvisorie nascono privilegiando la rapidità, senza considerare come priorità l’impatto ambientale e sociale, ma finiscono poi per durare molto più a lungo del previsto. Per questo la fisica tecnica dell’involucro resta centrale. Un rifugio ben progettato non deve solo resistere alla pioggia o al vento, ma governare il bilancio termo-igrometrico, limitare i picchi interni di temperatura, garantire ricambio d’aria e ridurre i fenomeni di discomfort. Il lavoro pubblicato su Buildings mostra che configurazioni modulari adattive possono migliorare le prestazioni energetiche e ambientali rispetto ai sistemi più convenzionali, soprattutto quando la progettazione considera fin dall’inizio clima, orientamento, ventilazione e uso probabile prolungato. Resilienza multi-rischio: alluvioni, terremoti, vento estremo e permanenza prolungata La qualità di una struttura temporanea si misura sempre rispetto al rischio dominante del sito. In ambito alluvionale, la priorità riguarda sopraelevazione, drenaggio, protezione dei materiali igroscopici, accessibilità in condizioni di fango e continuità funzionale dei servizi. In area sismica, contano invece leggerezza, stabilità del basamento, rapidità di messa in sicurezza e facilità di installazione in contesti di infrastrutture danneggiate. In condizioni di vento estremo, il nodo si sposta sulla tenuta dei fissaggi, delle membrane, dei giunti e dei sistemi di ancoraggio. Le linee UNHCR del 2025 dedicate alla resilienza ai flood events confermano quanto sia pericoloso usare schemi standard senza adattamento al rischio prevalente. Ma esiste un rischio meno appariscente e spesso più insidioso: la permanenza prolungata di strutture nate come temporanee. Quando ciò accade, un modulo leggero e minimizzato dal punto di vista dell’uso iniziale si trasforma in uno spazio di vita che deve reggere stagioni diverse, carichi d’uso ripetuti, manutenzione ridotta e trasformazioni spontanee da parte degli utenti. Questo slittamento temporale è ormai ampiamente riconosciuto dalla ricerca e impone di progettare con una logica di transizione, non di mera emergenza. Qualità sociale del rifugio: sicurezza, accessibilità e dignità abitativa Un rifugio tecnicamente efficiente può fallire sul piano sociale. La review del 2025 sui fattori sociali dell’housing post-disastro individua cinque variabili decisive per gli esiti di recupero: tempo, luogo, risorse locali, sicurezza e qualità. Questa sintesi è preziosa perché mostra che il successo della temporary housing non dipende solo da resistenza meccanica o costo unitario, ma dalla sua capacità di sostenere relazioni sociali, privacy, routine quotidiane, protezione delle persone vulnerabili e adattamento culturale. Lo stesso ragionamento vale per l’accessibilità. ISO 22395 fornisce linee guida per identificare, coinvolgere, comunicare con e supportare le persone più vulnerabili durante le emergenze. Tradotto nel progetto, ciò implica spazi leggibili, percorsi chiari, soglie accessibili, adeguata illuminazione, sicurezza diurna e notturna, possibilità di differenziare l’uso degli ambienti e attenzione specifica a famiglie, anziani, bambini e persone con disabilità. Un modulo universale e rigido, uguale in ogni contesto, è spesso meno inclusivo di un sistema modulare semplice ma adattabile. Normativa, criteri ambientali e prospettive dell’economia circolare nelle strutture temporanee L’evoluzione normativa europea conferma che il futuro delle strutture temporanee sarà sempre meno lineare e sempre più circolare. Il Regolamento UE 2024/3110 lega espressamente il mercato dei prodotti da costruzione alla sicurezza, alla sostenibilità e alla dichiarazione della prestazione ambientale, includendo anche il riferimento alla life cycle assessment. In parallelo, la Commissione europea continua a rafforzare nelle politiche edilizie la rilevanza delle emissioni lungo l’intero ciclo di vita. Sul versante operativo, la guida DG ECHO sui minimum environmental requirements chiarisce che i progetti umanitari devono incorporare misure minime di riduzione dell’impatto ambientale e che tali requisiti sono destinati a entrare nella valutazione delle proposte e nel monitoraggio dei progetti. Questo sposta il baricentro del procurement: non basta più chiedere tempi di consegna e robustezza, ma occorre includere carbonio incorporato, origine dei materiali, possibilità di riuso, scenari di take-back, manutenzione e fine vita. In definitiva, una struttura temporanea post-disastro di nuova generazione non dovrebbe essere definita dalla sua provvisorietà, ma dalla sua capacità di transizione. Deve arrivare in fretta, proteggere subito, adattarsi al sito, durare quanto serve senza degenerare in precarietà e uscire dal contesto lasciando meno rifiuti, meno spreco e meno vulnerabilità. Il modulo migliore non è quello che si monta più rapidamente in astratto, ma quello che sa tenere insieme logistica, comfort, reversibilità, inclusione e ciclo di vita dei materiali. È su questa integrazione, molto più che sulla semplice prefabbricazione, che si giocherà il futuro delle strutture temporanee per emergenze ambientali. FAQ Qual è la differenza tra emergency shelter e temporary housing? L’emergency shelter risponde al bisogno immediato di protezione nelle prime fasi della crisi, mentre la temporary housing è pensata per permanenze più lunghe e richiede standard superiori di comfort, servizi e adattabilità climatica. Quanto spazio minimo serve per persona in un rifugio temporaneo? UNHCR indica in linea generale 3,5 m² coperti per persona nei climi caldi e 4,5–5,5 m² nei climi freddi, ma il valore deve essere integrato con ventilazione, composizione familiare, durata d’uso e qualità del sito. Perché i moduli smontabili sono preferibili nei contesti post-disastro? Perché facilitano trasporto, montaggio, manutenzione, sostituzione delle parti e riuso, riducendo errori di cantiere e spreco di materiali. I materiali riciclati sono sempre la scelta migliore? Non necessariamente. Conta soprattutto il sistema costruttivo nel suo insieme: separabilità, riparabilità, tracciabilità e possibilità di riutilizzo sono spesso più determinanti della sola origine riciclata del materiale. Perché il comfort indoor è così importante anche nei rifugi temporanei? Perché molte strutture temporanee restano in uso più a lungo del previsto e comfort termico, ventilazione e qualità dell’aria incidono direttamente su salute, stress e qualità della permanenza. Quali sono oggi i principali riferimenti normativi europei? Sul piano dei prodotti da costruzione il riferimento chiave è il Regolamento UE 2024/3110; sul versante della circolarità e della gestione del fine vita è centrale la direttiva quadro rifiuti 2008/98/CE nella versione consolidata al 2025. Fonti essenziali UNDRR, Global Assessment Report 2025 e documenti sulla resilient recovery. UNHCR, linee guida 2025-2026 su emergency shelter, rapid assessment, settlement planning e flood resilience. European Commission e EUR-Lex, Regolamento UE 2024/3110 e Waste Framework Directive consolidata al 2025. DG ECHO, guida sui minimum environmental requirements per gli interventi umanitari. Letteratura scientifica 2024-2025 su modularità, comfort, circolarità e fattori sociali negli shelter post-disastro.
SCOPRI DI PIU' Analisi Spettrale delle Vibrazioni: Diagnostica dei Cuscinetti e degli Ingranaggi per i Trituratori per Metalli e RAEE
Identifica difetti specifici (pista, elemento volvente, dente rotto) in componenti critici con l'interpretazione avanzata degli spettri di frequenza I trituratori per metalli e RAEE (Rifiuti da Apparecchiature Elettriche ed Elettroniche) sono autentiche bestie da soma dell'industria moderna. Progettati per demolire materiali tenaci, operano in condizioni estreme, gestendo carichi d'urto elevati e un ambiente intrinsecamente abrasivo. In questo scenario così impegnativo, l'affidabilità di componenti cruciali come cuscinetti e ingranaggi non è semplicemente desiderabile: è fondamentale. Un loro guasto improvviso può tradursi in fermi macchina prolungati, perdite di produzione ingenti e costi di riparazione esorbitanti. È qui che l'analisi spettrale delle vibrazioni non è solo un'opzione, ma uno strumento diagnostico insostituibile, capace di svelare lo stato di salute di queste componenti critiche ben prima che un cedimento catastrofico diventi realtà. Le Fondamenta dell'Analisi Spettrale delle Vibrazioni Ogni componente meccanico in movimento emette una "firma" vibratoria unica, un'impronta digitale sonora che ne riflette lo stato operativo. Quando un difetto inizia a insinuarsi e a progredire, questa impronta subisce alterazioni specifiche e, cosa più importante, prevedibili. La spettroscopia di frequenza, il cuore dell'analisi vibrazionale, è la tecnica che ci permette di decifrare questi cambiamenti. Essa scompone il segnale vibratorio grezzo e complesso – un misto di frequenze e ampiezze – in componenti discrete, rivelando l'intensità (ampiezza) della vibrazione a ciascuna frequenza specifica. Questo processo è paragonabile a scomporre un accordo musicale nelle sue singole note: ogni nota rappresenta una frequenza, e la sua "forza" l'ampiezza. Questa capacità di isolare le frequenze ci consente di associare picchi specifici nello spettro a componenti meccaniche precise e, di conseguenza, a potenziali problemi. Nel contesto dei trituratori, l'ambiente operativo è un vero e proprio "inferno" acustico e vibratorio. Le elevate forze d'impatto generate dalla triturazione stessa, unite a un'ampia gamma di frequenze derivanti dal processo, creano un rumore di fondo significativo. Questo rende la distinzione tra i segnali di guasto "veri" e il rumore operativo una sfida notevole. È proprio in questa complessità che l'interpretazione approfondita degli spettri diventa un'arte e una scienza cruciale. Non basta identificare un picco; è necessario capirne il contesto, le relazioni con altre frequenze e la sua evoluzione nel tempo. Decifrare i Segnali: Identificazione dei Difetti Specifici nei Cuscinetti I cuscinetti volventi, con le loro complesse geometrie di piste ed elementi volventi, sono suscettibili a diverse modalità di guasto. Ognuna di esse genera frequenze di guasto caratteristiche quando si sviluppano difetti. Queste frequenze non sono casuali; sono calcolabili con precisione, basandosi sulla geometria specifica del cuscinetto (numero di elementi volventi, diametri delle piste, angolo di contatto) e sulla velocità di rotazione. Danno sulla Pista Esterna (BPFO - Ball Pass Frequency Outer Race): Un difetto sulla pista esterna – la parte stazionaria del cuscinetto, solitamente – si manifesta tipicamente come un picco pronunciato a una frequenza calcolabile, spesso accompagnato da armoniche. Poiché la pista esterna non ruota, ogni volta che un elemento volvente (sfera o rullo) passa sopra il difetto, si genera un impulso vibratorio. Nello spettro, vedremo quindi questa frequenza fondamentale e le sue moltiplicazioni (armoniche). La stabilità di questo picco è un indicatore chiave. Danno sulla Pista Interna (BPFI - Ball Pass Frequency Inner Race): Un difetto sulla pista interna, che ruota con l'albero, produce un'impronta spettrale più complessa. La frequenza fondamentale è calcolabile in modo simile al BPFO. Tuttavia, poiché la pista interna ruota, il punto di contatto tra il difetto e il carico varia continuamente. Questo porta a una modulazione dell'ampiezza del segnale, che si traduce nello spettro in bande laterali (sidebands) attorno alla frequenza BPFI e alle sue armoniche. La spaziatura di queste bande laterali corrisponde alla frequenza di rotazione dell'albero su cui è montato il cuscinetto. La loro presenza è un forte indicatore di un problema sulla pista interna. Danno sull'Elemento Volvente (BSF - Ball Spin Frequency): Un difetto su una singola sfera o un rullo genera una frequenza specifica che può essere più sfuggente da rilevare. Il segnale può apparire e scomparire nello spettro a seconda della posizione dell'elemento danneggiato all'interno del cuscinetto e della sua rotazione. La sua identificazione richiede spesso tecniche di elaborazione avanzate, poiché il segnale è modulato sia dalla rotazione dell'albero che dalla rotazione dell'elemento stesso. La sfida qui è la natura "mobile" del difetto. Danno sulla Gabbia (FTF - Fundamental Train Frequency o Cage Frequency): Un problema alla gabbia, che ha il compito cruciale di mantenere gli elementi volventi equidistanti e impedire il loro attrito reciproco, si manifesta a una frequenza significativamente più bassa rispetto alle altre. Questa frequenza è tipicamente legata alla velocità di rotazione della gabbia stessa. I guasti alla gabbia possono essere particolarmente critici, poiché possono portare rapidamente a un guasto catastrofico del cuscinetto. L'identificazione di questi difetti specifici va ben oltre il semplice calcolo delle frequenze caratteristiche. Richiede un'attenta analisi delle armoniche, delle bande laterali e della forma generale dello spettro. Ad esempio, la presenza di numerose armoniche ad alta ampiezza non solo conferma l'esistenza di un difetto, ma può anche suggerire che il difetto è avanzato o che vi sono problemi concomitanti, come un disallineamento, che stanno esacerbando il danno. L'analisi dell'inviluppo (Envelope Analysis) è una tecnica particolarmente potente per i cuscinetti. Essa si concentra sugli impulsi ad alta frequenza generati dagli impatti dei difetti, demodulandoli per rivelare le frequenze di guasto caratteristiche che altrimenti sarebbero mascherate dal rumore di fondo. Questo è fondamentale nei trituratori, dove le vibrazioni ad alta energia possono rendere difficile la rilevazione diretta dei segnali di difetto. Diagnostica degli Ingranaggi: Svelare la Rottura del Dente Gli ingranaggi nei trituratori sopportano carichi di torsione immensi e sono, di conseguenza, altamente suscettibili a una varietà di difetti, tra cui rotture di denti, pitting (corrosione da fatica), usura generalizzata e problemi di allineamento. L'analisi spettrale si dimostra particolarmente efficace nell'individuare difetti localizzati come la rottura di un dente o la sua grave incrinatura, che altrimenti passerebbero inosservati fino al punto di non ritorno. Frequenze di Ingaggio Denti (GMF - Gear Mesh Frequency): La GMF è la frequenza fondamentale generata dal normale ingranamento dei denti. È il prodotto del numero di denti di un ingranaggio per la sua velocità di rotazione. Ingranaggi sani presentano un picco predominante alla GMF e alle sue armoniche, indicando un ingranamento regolare e uniforme. Difetti dei Denti: Quando un dente è rotto, scheggiato o gravemente danneggiato, l'impatto ripetitivo tra i denti sani dell'ingranaggio accoppiato e il dente danneggiato genera un segnale vibratorio distintivo. Questo si manifesta nello spettro come la comparsa di bande laterali (sidebands) ben definite attorno alla GMF e alle sue armoniche. La chiave per la diagnostica risiede nella spaziatura di queste bande laterali: essa corrisponde esattamente alla velocità di rotazione dell'ingranaggio che presenta il difetto. Ad esempio, se la spaziatura delle bande laterali corrisponde alla frequenza di rotazione dell'ingranaggio condotto, allora il difetto è su quell'ingranaggio. La rottura di un dente può anche indurre un aumento dell'ampiezza a frequenze sub-armoniche della GMF e un aumento significativo dell'energia a bassa frequenza, a causa degli impatti e degli shock che si generano. L'interpretazione accurata richiede l'analisi non solo delle armoniche della GMF e l'identificazione delle bande laterali, ma anche l'osservazione di anomalie nel rumore di fondo o la presenza di frequenze armoniche non correlate alla GMF. La presenza di modulazioni complesse o l'aumento dell'energia vibratoria in bande di frequenza non direttamente associate alla GMF possono indicare problemi più diffusi, come un disallineamento significativo tra gli ingranaggi o un'usura generalizzata delle superfici dei denti. Tecniche avanzate di analisi del segnale, come l'analisi dello spettro di inviluppo per ingranaggi o la demodulazione di fase, possono migliorare drasticamente la capacità di rilevare difetti sui denti anche in presenza di forte rumore. Queste tecniche permettono di isolare i segnali di impatto generati dal difetto, rendendoli più evidenti nello spettro. Oltre lo Spettro: Sfide e Strategie Pratiche per i Trituratori L'ambiente operativo dei trituratori, per sua natura, presenta sfide significative che possono compromettere l'efficacia dell'analisi delle vibrazioni. Il rumore di fondo elevato, le frequenze d'impatto intense generate dal processo di triturazione e la variabilità dei carichi possono facilmente mascherare i segnali deboli ma critici dei difetti nascenti. Per superare questi ostacoli e massimizzare l'efficacia diagnostica, è fondamentale adottare un approccio metodico e sofisticato: Acquisizione Dati di Qualità Superiore: Non si può fare buona analisi con dati scadenti. È imperativo utilizzare accelerometri robusti, con un'ampia banda passante e un'elevata sensibilità, progettati per operare in ambienti industriali severi. Il loro posizionamento è altrettanto critico: devono essere fissati saldamente il più vicino possibile alla componente sotto monitoraggio (ad esempio, sul supporto del cuscinetto o sulla carcassa del riduttore), preferibilmente in più direzioni (verticale, orizzontale, assiale) per catturare tutte le modalità vibratorie. Una frequenza di campionamento adeguata è essenziale per assicurarsi di catturare tutte le frequenze rilevanti, in particolare quelle ad alta frequenza associate ai cuscinetti. La regola di Nyquist, che richiede una frequenza di campionamento almeno doppia rispetto alla frequenza massima di interesse, è un punto di partenza. Tecniche di Elaborazione del Segnale Avanzate: La semplice Trasformata di Fourier Veloce (FFT) potrebbe non essere sufficiente in ambienti così complessi. Come accennato, l'Envelope Analysis è una pietra angolare per la diagnosi dei cuscinetti, permettendo di rivelare gli impulsi ripetitivi che indicano un danno. Per gli ingranaggi, oltre alla ricerca delle bande laterali, tecniche come la analisi del Cepstrum possono essere utili per identificare armoniche ripetitive o "echi" nel segnale, che spesso indicano problemi specifici di ingranamento. La filtratura dinamica e l'uso di finestre di acquisizione appropriate (es. Hanning, Flattop) sono pratiche standard per ridurre il rumore e migliorare la risoluzione dei segnali. Monitoraggio di Tendenza e Baseline: L'analisi di un singolo spettro è come scattare una fotografia: può dare un'idea, ma non racconta una storia. Il vero potere predittivo dell'analisi delle vibrazioni risiede nel monitoraggio di tendenza. Acquisire dati regolarmente e tracciare l'evoluzione delle ampiezze delle frequenze caratteristiche nel tempo permette di identificare un deterioramento progressivo. Un aumento graduale dell'ampiezza a una frequenza specifica è un chiaro indicatore di un difetto in progressione, fornendo il tempo necessario per pianificare un intervento di manutenzione prima che il guasto diventi critico. La creazione di una baseline ("firma" di vibrazione quando la macchina è in condizioni ottimali) è un prerequisito fondamentale per un monitoraggio efficace. Conoscenza Approfondita del Sistema e Contesto Operativo: L'analisi vibrazionale non è un'operazione "plug-and-play". Richiede una comprensione approfondita della cinematica del trituratore, ovvero come si muovono le sue parti, le velocità di rotazione di tutte le componenti (alberi, cuscinetti, ingranaggi), il numero di denti di ogni ingranaggio e le frequenze di risonanza della struttura. Senza queste informazioni, l'interpretazione dello spettro può essere fuorviante. Ad esempio, un picco a una certa frequenza potrebbe essere un difetto di un cuscinetto o semplicemente la frequenza di risonanza di un supporto strutturale. La correlazione dei dati vibrazionali con altre variabili operative, come il carico del motore o il tipo di materiale triturato, può fornire ulteriori indizi sullo stato della macchina. In definitiva, l'analisi spettrale delle vibrazioni, quando eseguita con rigore scientifico, competenza tecnica e supportata da una profonda comprensione delle dinamiche dei macchinari e delle tecniche di elaborazione del segnale, si eleva a strumento diagnostico di valore inestimabile per la manutenzione predittiva nei trituratori per metalli e RAEE. La sua capacità di intercettare i difetti su cuscinetti e ingranaggi nelle loro fasi iniziali – quando sono ancora "piccoli" e gestibili – trasforma costosi e imprevedibili fermi macchina non pianificati in interventi di manutenzione programmata, con benefici tangibili in termini di efficienza operativa, sicurezza e una drastica riduzione dei costi di gestione. È un investimento che ripaga ampiamente, trasformando la diagnostica da reattiva a proattiva.© Riproduzione Vietata
SCOPRI DI PIU'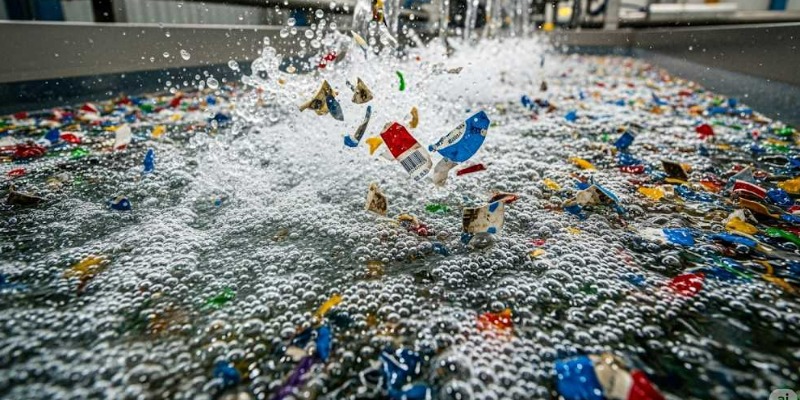 Miglioramento dell'Efficienza Energetica e Idrica nei Processi di Lavaggio e Decontaminazione delle Plastiche Post-Consumo
Tecnologie Innovative (Ultrasuoni, Cavitazione, Lavaggio a Freddo Potenziato) per Ridurre i Consumi e Garantire Standard di Decontaminazione Elevati per il Packaging, Incluso l'Alimentaredi Marco ArezioL'industria del riciclo delle plastiche post-consumo si trova oggi di fronte a una sfida complessa ma entusiasmante: non solo soddisfare una domanda in continua crescita di materiali riciclati di alta qualità, ma farlo riducendo drasticamente l'impronta ambientale dei propri processi. Questa spinta deriva sia da un'acuta consapevolezza ecologica, sia da direttive normative sempre più severe che mirano a un'autentica economia circolare. La posta in gioco è alta: trasformare un problema di rifiuti in una risorsa preziosa, garantendo che i polimeri riciclati – come rPET, rHDPE, rPP, ecc. – raggiungano standard qualitativi tali da competere, e talvolta superare, le materie prime vergini. Un obiettivo particolarmente ambizioso riguarda l'applicazione di queste plastiche rigenerate in settori sensibili, primo fra tutti il packaging alimentare.Al centro di questa trasformazione ci sono le fasi di lavaggio e decontaminazione, vere e proprie colonne portanti del processo di riciclo. Tradizionalmente, questi passaggi sono stati enormemente esigenti in termini di consumo energetico e idrico, rappresentando spesso un collo di bottiglia economico e ambientale. I metodi convenzionali, infatti, si affidano pesantemente a processi termici e chimici intensivi, che comportano non solo costi operativi elevati e un'impronta carbonica significativa, ma anche la complessa gestione di grandi volumi di effluenti. Il nostro obiettivo è esplorare le tecnologie innovative che stanno rivoluzionando questi processi, rendendo possibile ottenere plastiche riciclate di alta qualità con un impatto ambientale notevolmente mitigato.Il Contesto Tecnico e i Limiti dei Sistemi ConvenzionaliI sistemi di lavaggio tradizionali per le plastiche post-consumo si articolano tipicamente in diverse fasi: un pre-lavaggio iniziale, un lavaggio principale, uno o più cicli di risciacquo e, infine, l'asciugatura. La decontaminazione, in questi schemi tradizionali, si basa principalmente su tre pilastri. L'azione meccanica, attraverso l'attrito e l'agitazione, mira a distaccare i contaminanti più grossolani come terra, sabbia e frammenti di etichette. Parallelamente, l'azione termica sfrutta l'acqua calda, spesso a temperature elevate (60-90°C), per ammorbidire adesivi resistenti, solubilizzare grassi e cere, e accelerare le reazioni chimiche dei detergenti. Infine, l'azione chimica vede l'impiego di detergenti alcalini (come l'idrossido di sodio, NaOH), tensioattivi o acidi, scelti per la loro capacità di saponificare i grassi, disperdere le particelle solide e favorire la rimozione di inchiostri e residui di colla.Sebbene questi approcci abbiano dimostrato una certa funzionalità nel tempo, presentano evidenti svantaggi che ne limitano la sostenibilità e l'efficacia nel contesto attuale. Il consumo energetico si impenna a causa del riscaldamento di ingenti volumi d'acqua, che rappresenta la voce di costo più significativa. Per dare un'idea, il riciclo di una singola tonnellata di PET può richiedere centinaia di kWh solo per questa fase termica. Di pari passo, l'elevato consumo idrico è una criticità non trascurabile. Cicli di lavaggio multipli e risciacqui intensivi possono tradursi in decine di metri cubi d'acqua per tonnellata di plastica trattata. A ciò si aggiunge la problematica della qualità dell'acqua di scarico, spesso carica di solidi sospesi, con alti valori di BOD/COD e residui chimici, richiedendo trattamenti di depurazione onerosi e complessi.Un altro limite significativo è l'inefficacia contro contaminanti "difficili". Residui alimentari fortemente aderenti ed essiccati, pigmenti da stampa profondamente incorporati o contaminanti chimici assorbiti nella matrice polimerica sfuggono spesso all'azione dei metodi convenzionali, rendendo il materiale inidoneo per le applicazioni più sensibili. Infine, non possiamo ignorare il rischio di degradazione del polimero. L'esposizione prolungata a temperature elevate e ambienti chimicamente aggressivi può innescare processi di degradazione idrolitica o ossidativa, compromettendo irrimediabilmente le proprietà meccaniche e l'aspetto visivo del materiale plastico riciclato.Tecnologie Innovative per l'Efficienza e la Decontaminazione ProfondaLa ricerca e l'innovazione tecnologica stanno tracciando nuove strade, concentrandosi sullo sviluppo di soluzioni che permettano di disgiungere l'efficacia della pulizia dall'intensità energetica, sfruttando avanzati fenomeni fisici e approcci chimici di nuova generazione.1. Lavaggio a Freddo PotenziatoIl lavaggio a freddo potenziato non è un semplice abbassamento della temperatura, ma una vera e propria riprogettazione del processo, un sistema ottimizzato dove l'energia termica viene in gran parte sostituita o integrata da altre forme di energia e da agenti chimici altamente performanti, capaci di agire efficacemente a temperature ambiente o leggermente superiori (tipicamente tra 20 e 40°C).Questo approccio si basa su diversi principi operativi sinergici. L'impiego di agenti bagnanti avanzati e tensioattivi specifici con basse temperature di Kraft e un'elevata capacità di riduzione della tensione superficiale dell'acqua permette una migliore penetrazione nei pori e una più efficiente bagnatura dei contaminanti. Tensioattivi non ionici o a basso schiumogeno sono preferiti per facilitare il risciacquo e ridurre l'impatto ambientale. A questi si aggiungono gli enzimi bio-catalitici: lipasi per i grassi, amilasi per gli amidi, cellulasi per le fibre. Questi enzimi sono in grado di idrolizzare e disgregare complessi contaminanti organici anche a basse temperature, rivelandosi particolarmente efficaci per residui alimentari e sporco biologico, riducendo la necessità di detergenti aggressivi. L'azione è supportata da coadiuvanti e agenti chelanti, come i polimeri anti-redeposizione che prevengono la rideposizione dello sporco rimosso, o gli agenti chelanti (EDTA, GLDA) che sequestrano gli ioni metallici, prevenendo incrostazioni o reazioni catalitiche indesiderate. Cruciale è l'ottimizzazione meccanica: sistemi di agitazione ad alta efficienza – come idrocicloni modificati o lavatrici a frizione ottimizzate – sono indispensabili per garantire un'efficace azione meccanica anche in assenza di calore elevato, massimizzando la rimozione fisica dei contaminanti.I vantaggi sono evidenti e tangibili: una drastica riduzione del consumo energetico (fino al 70-80% rispetto ai sistemi a caldo), minore stress termico per il polimero, che ne preserva le proprietà intrinseche, un minor consumo d'acqua grazie a cicli di risciacquo più efficienti e un profilo ambientale nettamente più favorevole, con minori emissioni e un minor carico per gli impianti di trattamento delle acque reflue.2. Ultrasuoni per la Decontaminazione ProfondaLa tecnologia a ultrasuoni sfrutta onde sonore ad alta frequenza, tipicamente nell'intervallo tra 20 kHz e 100 kHz, per indurre il fenomeno della cavitazione acustica all'interno di un mezzo liquido.Il principio di funzionamento è affascinante e potente: le onde ultrasonore, propagandosi attraverso il bagno di lavaggio, creano zone alternate di alta e bassa pressione. Nelle zone di bassa pressione, dette di rarefazione, la pressione scende al di sotto della tensione di vapore del liquido, portando alla formazione di milioni di microbolle (cavità) che contengono vapore acqueo e gas disciolti. Quando queste microbolle, nel loro processo di crescita, vengono trasportate in una zona di alta pressione (compressione), implodono violentemente. Questa implosione genera localmente condizioni estreme: temperature elevate (che possono raggiungere i 5000 K) e pressioni immense (fino a 1000 atm), oltre alla formazione di micro-getti liquidi che si muovono a velocità prossime a quelle del suono. È l'azione di pulizia scatenata da queste forze estreme: i contaminanti vengono letteralmente "spazzati via" dalle superfici, anche da pori, fessure e aree difficilmente raggiungibili. L'efficacia è puramente fisica e, sebbene possa essere amplificata da detergenti appropriati, non dipende intrinsecamente dalla temperatura o dalla chimica del bagno. Un ulteriore beneficio è l'effetto disperdente e disinfettante: gli ultrasuoni non solo favoriscono una dispersione uniforme delle particelle, ma possono anche esibire un'azione battericida e virucida, contribuendo in modo significativo alla decontaminazione microbiologica.Nel riciclo, gli ultrasuoni si dimostrano particolarmente efficaci nella rimozione di etichette adesive, residui di colla, inchiostri da stampa e contaminanti organici incrostati. Possono essere impiegati sia come pre-trattamento per allentare lo sporco più ostinato, sia come fase di lavaggio finale per garantire una pulizia profonda e mirata, elevando la qualità del macinato a livelli superiori.3. Cavitazione IdrodinamicaLa cavitazione idrodinamica si distingue dalla cavitazione acustica perché le bolle di cavitazione sono generate dal movimento intrinseco del fluido stesso, piuttosto che da onde sonore esterne, offrendo una soluzione robusta e scalabile per il trattamento di grandi volumi.Il processo si avvia facendo fluire il liquido ad alta velocità attraverso specifiche restrizioni geometriche, come orifizi, valvole Venturi o ugelli appositamente progettati, o all'interno di reattori a cavitazione a disco rotante. L'accelerazione del fluido in questi passaggi stretti provoca una drastica caduta di pressione, che, in base al principio di Bernoulli, può scendere al di sotto della tensione di vapore del liquido, innescando la formazione di bolle. Similmente agli ultrasuoni, queste bolle si formano e poi collassano rapidamente quando il fluido rientra in una zona a pressione più alta, generando onde d'urto e micro-getti. L'implosione delle bolle produce un'azione meccanica potente, analoga a quella degli ultrasuoni, che è straordinariamente efficace nella disgregazione di agglomerati di contaminanti e nella rimozione di sporco superficiale. Ma non solo: le condizioni estreme che si generano localmente durante il collasso delle bolle – alte temperature e pressioni – possono indurre la formazione di radicali liberi (come i radicali idrossilici OH•). Questi radicali sono potenti ossidanti e promuovono reazioni di ossidazione avanzata, utili per la degradazione di alcuni contaminanti organici particolarmente persistenti.La cavitazione idrodinamica è particolarmente adatta per il pre-trattamento di grandi volumi di materiale plastico, la disintegrazione di film e flaconi compattati, e la pulizia iniziale di materiali particolarmente sporchi. Offre un'alternativa energeticamente più efficiente per il trattamento di grandi volumi rispetto agli ultrasuoni, essendo intrinsecamente legata al flusso del processo e quindi facilmente integrabile nelle linee produttive esistenti.Sinergia Tecnologica e Architetture di Processo AvanzateLa vera rivoluzione nell'efficienza del riciclo delle plastiche si realizza attraverso l'integrazione sinergica di queste tecnologie innovative in architetture di processo multistadio, sfruttando i punti di forza di ciascuna per affrontare le diverse sfide di decontaminazione, creando un percorso ottimizzato dal rifiuto al prodotto finito.Un ciclo di lavaggio ottimizzato potrebbe iniziare con un pre-trattamento di cavitazione idrodinamica, ideale per la rottura iniziale di balle o agglomerati di plastica e per la rimozione massiva dei contaminanti più grossolani o semi-aderenti. Questa fase riduce significativamente il carico per i passaggi successivi. Si procede poi a un lavaggio primario a freddo potenziato con agenti enzimatici, dove le scaglie di plastica vengono sottoposte a un lavaggio intensivo a bassa temperatura. Qui, l'azione combinata di tensioattivi avanzati ed enzimi è cruciale per disgregare lo sporco organico e le colle. La fase successiva è un lavaggio secondario o di finitura con ultrasuoni. Questa fase, più mirata e solitamente alimentata con acqua riciclata e purificata, sfrutta l'azione di cavitazione ultrasonica per rimuovere i contaminanti più ostinati, incrostati o annidati in microfessure, garantendo un livello di pulizia eccezionale e preparando il materiale per gli stadi finali.Fondamentale è poi l'approccio al risciacquo efficiente e al riciclo dell'acqua. Sistemi di filtrazione avanzati, come la microfiltrazione, l'ultrafiltrazione e l'osmosi inversa, permettono di raggiungere un riciclo quasi totale dell'acqua di processo, riducendo drasticamente il consumo idrico netto e la produzione di effluenti. L'acqua di risciacquo finale, opportunamente purificata, può essere reimmessa nelle fasi di lavaggio primario, chiudendo il ciclo. Infine, un'asciugatura efficiente è essenziale per ridurre i consumi energetici complessivi. Tecnologie come l'asciugatura meccanica ad alta velocità (ad esempio, con centrifughe) seguita da asciugatura ad aria a basso consumo energetico (come soffiatori ad aria compressa ottimizzati o essiccatori a letto fluido) riducono l'umidità residua con un dispendio energetico significativamente inferiore rispetto ai tradizionali essiccatori a caldo.L'intero processo può essere elevato a un livello superiore grazie al monitoraggio e controllo intelligente. L'implementazione di sensori in linea per parametri critici come pH, conducibilità, torbidità, carica organica (TOC/COD) e dimensione delle particelle, abbinata a sistemi di controllo basati sull'Intelligenza Artificiale (AI) e il Machine Learning (ML), consente un'ottimizzazione in tempo reale dei parametri operativi (temperatura, dosaggio chimico, durata dei cicli, intensità degli ultrasuoni). Ciò massimizza l'efficienza e minimizza gli sprechi, e questi sistemi intelligenti possono persino prevedere la necessità di manutenzione o adattarsi autonomamente a variazioni nella qualità del materiale in ingresso, garantendo una produzione costante e di alta qualità.Il Fattore Chiave: La Decontaminazione per il Packaging Alimentare (Food-Contact Applications)Il raggiungimento degli standard per il contatto con gli alimenti, regolamentati da organismi come l'EFSA in Europa e la FDA negli USA, rappresenta il criterio più stringente e l'apice della qualità per le plastiche riciclate. Qui, l'obiettivo va ben oltre la semplice rimozione dello sporco visibile; si tratta di eliminare o ridurre a livelli accettabili i contaminanti chimici che potrebbero potenzialmente migrare nel cibo, assicurando la totale sicurezza del prodotto finale. Questi possono includere:Contaminanti volatili: Composti organici volatili (VOCs) che la plastica può aver assorbito durante il suo ciclo di vita o nella fase di raccolta (solventi, idrocarburi, pesticidi).Contaminanti non volatili: Sostanze chimiche con basso punto di fusione o alta affinità per la plastica (plastificanti, additivi, residui di prodotti chimici).Contaminanti microbiologici: Batteri, muffe e lieviti che possono essere presenti sul materiale.Le tecnologie di lavaggio avanzate sono imprescindibili per ridurre drasticamente il carico iniziale di questi contaminanti. Tuttavia, per le applicazioni alimentari, esse sono quasi sempre propedeutiche a un processo di decontaminazione secondario, spesso definito "super-pulizia" o validato tramite "challenge test" specifici. Tra le metodologie più efficaci troviamo l'estrusione con degasaggio sottovuoto, dove durante la fusione della plastica riciclata, un sistema a più stadi sotto vuoto rimuove efficacemente i contaminanti volatili. Per il PET, i reattori a stato solido (SSP) rappresentano una soluzione robusta: in questo processo, un trattamento termico sotto vuoto o con flusso di gas inerte non solo aumenta il peso molecolare del polimero, ma rimuove simultaneamente i contaminanti volatili. In casi specifici, possono essere impiegati trattamenti chimici mirati, come l'ossidazione avanzata, per degradare contaminanti organici particolarmente persistenti.È fondamentale comprendere che le tecnologie di lavaggio innovative, migliorando radicalmente la purezza fisica del materiale e riducendo il carico contaminante a monte, rendono questi processi di decontaminazione secondaria molto più efficienti, meno energivori e di conseguenza più economici. Questo approccio a cascata è ciò che permette al polimero riciclato di superare i rigorosi "challenge test" e ottenere le certificazioni indispensabili per il contatto con gli alimenti, aprendo scenari di mercato precedentemente inaccessibili e consolidando la fiducia del consumatore.Benefici Economici e Ambientali ComplessiviL'adozione di queste tecnologie all'avanguardia non è soltanto un imperativo dettato da una coscienza ambientale, ma una strategia economica profondamente vantaggiosa, che si traduce in un ritorno sull'investimento e in un posizionamento competitivo superiore.La riduzione dei costi operativi è diretta e immediata: minori consumi energetici e idrici si traducono in bollette più leggere, in particolare per riscaldamento e trattamento delle acque, e in un significativo contenimento delle spese per i prodotti chimici aggressivi. Parallelamente, si osserva una minore gestione degli effluenti, grazie alla riduzione dei volumi di acqua di scarico e del carico di contaminanti. Questo si riflette in minori costi di depurazione, in minori oneri di smaltimento dei fanghi e, in molti casi, nella possibilità di ottenere incentivi per la sostenibilità.Un altro beneficio tangibile è il miglioramento della qualità del prodotto. Il polimero riciclato, forte di un'alta purezza e conformità, acquisisce un valore di mercato superiore, consentendone la vendita per applicazioni più lucrative e con margini più elevati. Questo si lega direttamente alla conformità normativa, che viene facilitata dal rispetto delle normative ambientali e, cruciale, di quelle per il contatto con alimenti, estendendo i mercati potenziali per il materiale riciclato e riducendo i rischi legali.Dal punto di vista ecologico, la riduzione dell'impronta di carbonio è un risultato diretto dei minori consumi energetici, contribuendo attivamente alla lotta contro il cambiamento climatico e rispondendo alle crescenti pressioni per una produzione più sostenibile. Infine, le aziende che abbracciano queste soluzioni non solo migliorano la propria operatività, ma rafforzano anche la propria immagine aziendale, posizionandosi come leader nella sostenibilità e nell'innovazione in un mercato e una società sempre più attenti alle tematiche ambientali, un fattore che può tradursi in un vantaggio competitivo significativo.Prospettive Future e Sviluppi NecessariIl percorso del riciclo delle plastiche è in continua evoluzione, e il suo futuro dipenderà da una costante innovazione nei processi di lavaggio e decontaminazione. Le aree chiave di sviluppo promettono ulteriori passi avanti verso un'efficienza senza precedenti e una qualità superiore.Tra queste, spicca lo sviluppo di materiali intelligenti per la decontaminazione, come adsorbenti o catalizzatori specifici da integrare direttamente nei processi di lavaggio. Questi materiali potrebbero consentire la rimozione selettiva di contaminanti chimici complessi, aumentando ulteriormente la purezza del riciclato. È inoltre fondamentale progredire verso processi a ciclo chiuso al 100%, con ulteriori sviluppi per il riciclo completo dell'acqua di processo e la piena valorizzazione dei fanghi di scarto, trasformandoli da un onere di smaltimento in una risorsa valorizzabile.Nel campo dell'ingegneria di processo, la modellazione e simulazione avanzata giocheranno un ruolo cruciale. L'uso di modelli computazionali sofisticati permetterà di predire e ottimizzare il comportamento dei fluidi, l'interazione delle onde ultrasonore e la propagazione della cavitazione, riducendo i tempi di sviluppo e i costi di prototipazione, consentendo una progettazione più rapida e mirata di nuovi impianti. Infine, l'armonizzazione globale degli standard di qualità e decontaminazione per le plastiche riciclate è essenziale per facilitare il commercio internazionale e promuovere un'adozione su larga scala di questi materiali, creando un mercato più trasparente e affidabile per le materie prime seconde.Conclusioni: L'Obiettivo di un Riciclo Veramente CircolareIl passaggio da processi di lavaggio e decontaminazione convenzionali a soluzioni innovative basate su lavaggio a freddo potenziato, ultrasuoni e cavitazione non è più una semplice alternativa, ma una necessità strategica ineludibile per l'industria del riciclo. Queste tecnologie rappresentano la chiave per sbloccare il pieno potenziale delle plastiche post-consumo, operando una vera e propria metamorfosi: da rifiuti a risorse di alto valore, idonee persino per le applicazioni più esigenti e regolamentate come il packaging alimentare.Investire in queste soluzioni all'avanguardia significa non solo mitigare l'impatto ambientale delle nostre attività, ma anche garantire la competitività e la sostenibilità a lungo termine di un settore cruciale per il futuro del nostro pianeta. La strada verso un'economia circolare autentica per le plastiche è un percorso intrapreso, e i suoi pilastri sono solidamente fondati su innovazione, efficienza e un rigoroso approccio tecnico. Quali saranno i prossimi passi per la vostra azienda in questa direzione?© Riproduzione Vietata
SCOPRI DI PIU' L’evoluzione delle Fibre di Rinforzo Polimeriche
A partire dal 1937 con l’invenzione della fibra di vetro, si sono sviluppate nuove ed ardite soluzioni polimeriche di notevole interesse tecnico-commercialidi Marco ArezioL’evoluzione delle materie plastiche nel periodo successivo alla fine della seconda guerra mondiale, ha portato il settore ad una continua innovazione scientifica in competizione con sé stessa. La scoperta di nuovi legami polimerici e di nuove applicazioni commerciali, ha rivoluzionato il campo industriale facendo nascere nuovi prodotti, sostituendone altri fatti in materiali tradizionali e migliorando il rapporto qualità prezzo dei manufatti. Oltre a scoprire nuovi polimeri, si sono scoperte soluzioni tecniche che hanno portato ad un’esaltazione delle performances del polimero base, riuscendo a creare nuovi campi applicativi fino ad allora sconosciuti. Infatti, la capacità di resistenza che si è raggiunta, attraverso i polimeri e i compositi a matrice polimerica, è risultata, fino a pochi anni fa, impensabile. In particolare, il settore delle Fibre HP, progettate per fornire prestazioni che le fibre tessili tradizionali non erano in grado di raggiungere, soprattutto per quel che riguarda le capacità meccaniche, termiche e chimiche, hanno creato una vera rivoluzione tecnologica. Materiali che, oltre ad essere in grado di soddisfare requisiti particolari, devono mostrare una buona attitudine ad essere inseriti nei cicli tessili, anche se modificati. Nate circa 30 anni fa sulla spinta di alcuni settori strategici – soprattutto militare e aeronautico - sono oggi sfruttati nei campi più diversi, da quello ambientale al comparto dell’abbigliamento protettivo: • geotessili per il contenimento dei terreni in grado di contrastare fortissime pressioni • tessuti per la protezione balistica capaci di ammortizzare l’energia dei proiettili • filati per indumenti protettivi resistenti all’energia generata da un fulmine • rinforzi tessili da usare nei materiali compositi per impieghi strutturali nel campo dell’edilizia. La prima fibra ad elevate prestazioni sia tensili che termiche è stata la fibra di vetro (1937) prodotta da Owens e Corning Glass, costituita prevalentemente di silice, ossido di calcio, ossido di alluminio, ossido di boro. Appartenente alla famiglia delle fibre inorganiche, ha avuto una crescita annua del 15-25% fino agli anni ’60 - ‘70, quando sono comparse sul mercato le fibre di carbonio e le fibre aramidiche, anche se a tutt’oggi la fibra di vetro detiene, come fibra di rinforzo, il primo posto in termini di volumi impiegati. Le fibre di carbonio, scoperte nel 1879 da Edison, sono state commercializzate solo dal 1960, secondo un procedimento messo a punto da William Watt per la Royal Aircraft in UK. Ma la vera rivoluzione nel mondo delle fibre ad alte prestazioni è cominciata con la comparsa sul mercato (1965) delle fibre aramidiche sviluppate dalla DuPont, inizialmente come meta-aramidiche (Nomex), fibre con un'elevatissima temperatura di fusione e di decomposizione (600°- 800°C) e ottime caratteristiche di isolamento elettrico. Queste proprietà le rendono particolarmente adatte alla produzione di tessuti o feltri con i quali realizzare indumenti protettivi (la maggior parte delle tute dei piloti di Formula 1 sono realizzate in Nomex, proprio per le sue proprietà ignifughe, così come quelle degli operatori delle piattaforme petrolifere) e per la filtrazione di gas caldi. Sotto forma di carta o cartone, sono utilizzate per isolamento elettrico e, conformate a nido d'ape, per la realizzazione di materiali compositi. Pochi anni più tardi (1972) sempre la DuPont introdusse sul mercato le fibre pararamidiche (Kevlar) aprendo così la nuova era dei filati ad elevate prestazioni tensionali e termiche: • ottima resistenza meccanica • rigidità • elevato assorbimento delle radiazioni • resistenza all’urto • al calore • alla fiamma. Con i compositi rinforzati con fibra di Kevlar, cinque volte più resistenti dell’acciaio a parità di peso, sono stati realizzati gli airbag che hanno consentito l’atterraggio delle sonde su Marte e il paracadute della sonda Galileo, spedita su Giove. Una copertura realizzata con compositi rinforzati con Kevlar riveste le pareti della Stazione Spaziale Internazionale, in orbita intorno alla terra, per proteggerle dai danni provocati dalle micro meteoriti. La fibra di Kevlar – commercializzata in forma di filamento, fiocco e polpa, sostituisce l’amianto nel rivestimento delle frizioni e dei freni in tutte le automobili provenienti dalle linee di produzione europee. Accanto alle fibre aramidiche sono comparse sul mercato le fibre di poliestere aromatiche, quelle prodotte con polimeri eterociclici aromatici, o realizzate con l’impiego di molecole flessibili (come il polietilene ad alto peso molecolare), per la produzione di fibre con elevato orientamento molecolare lungo il loro asse, usando un processo di filatura nuovo, denominato gel spinning. Nella realizzazione di prodotti industriali dove la resistenza deve abbinarsi alla leggerezza e alla flessibilità, le fibre tessili HP sono una valida soluzione, quello che a tutt’oggi frena un loro impiego più estensivo è l’alto costo, conseguenza soprattutto di alcuni problemi tecnici legati alla loro lavorabilità. Generalmente maggiori sono le prestazioni del materiale, tanto più elevate sono le difficoltà legate alla sua trasformazione. Ciò risulta più evidente per le fibre ad altissima resistenza meccanica, infatti per conferire loro questa prestazione la metodologia di produzione normalmente seguita è quella di sottoporre il materiale, dopo la filiera, a stiri assai elevati. Con questa tecnica si ottiene l’alta tenacità desiderata ma a spese degli allungamenti, di conseguenza le fibre hanno una scarsa deformabilità e risultano rigide, ciò comporta difficoltà di filatura. Viceversa un eccezionale aumento dell’allungamento, dunque dell’elasticità, si ottiene a scapito della tenacità e della capacità di assorbimento dell’umidità, così come un’elevata resistenza agli agenti chimici rende l’assorbimento dell’umidità quasi nullo e crea difficoltà alla tingibilità delle fibre.Categoria: notizie - tecnica - plastica - fibre di rinforzo polimeriche Fonti Cecilia Cecchini
SCOPRI DI PIU' Isolamento termico e acustico con carta riciclata: una scelta sostenibile per l'edilizia moderna
Scopri come la carta riciclata rivoluziona l'isolamento termico e acustico, offrendo una soluzione ecologica, economica e innovativa per l'edilizia sostenibiledi Marco ArezioL'isolamento termoacustico rappresenta un pilastro nella progettazione edilizia moderna, essenziale per migliorare il comfort abitativo e ridurre i consumi energetici. Tra le soluzioni più innovative e sostenibili emerge l'uso della carta riciclata, un materiale versatile ed ecologico che sta rivoluzionando il settore edilizio. Questo articolo approfondisce le caratteristiche tecniche, i vantaggi e le applicazioni della carta riciclata per l'isolamento, evidenziando i benefici in termini ambientali, economici e prestazionali.La crescente attenzione verso pratiche edilizie sostenibili ha spinto molte aziende a esplorare soluzioni alternative ai materiali isolanti tradizionali. La carta riciclata non solo risponde a queste esigenze, ma lo fa offrendo prestazioni eccellenti sia dal punto di vista termico che acustico. La sua capacità di adattarsi a vari contesti costruttivi, unita al basso impatto ambientale, la rende una scelta ideale per progetti residenziali, commerciali e industriali.Proprietà tecniche e vantaggi della carta riciclataLa carta riciclata, utilizzata come isolante, deriva da giornali e cartoni recuperati e lavorati in fiocchi di cellulosa tramite processi specifici. Questo materiale si distingue per numerose proprietà che lo rendono competitivo rispetto ai materiali isolanti più comuni.Isolamento termicoGrazie alla sua struttura fibrosa, la carta riciclata intrappola l'aria, creando una barriera naturale contro la dispersione del calore. Con valori di conducibilità termica (λ) tra 0,037 e 0,040 W/mK, offre prestazioni comparabili a materiali come:Lana di vetro: λ tra 0,032 e 0,040 W/mK.Polistirene espanso (EPS): λ tra 0,030 e 0,040 W/mK.Questa capacità di ridurre le dispersioni termiche consente di mantenere una temperatura interna stabile, migliorando l'efficienza energetica complessiva degli edifici. Inoltre, la carta riciclata contribuisce a mantenere un clima interno salubre, grazie alla capacità di assorbire e rilasciare vapore acqueo senza compromettere le sue proprietà isolanti. Questa caratteristica è particolarmente indicata per ambienti con elevata umidità o soggetti a variazioni climatiche.La capacità di regolare l'umidità interna aiuta a prevenire la formazione di muffe e condense, aumentando la longevità delle strutture edilizie. Questo aspetto la rende particolarmente adatta per edifici in zone con climi variabili.Isolamento acusticoDal punto di vista acustico, la carta riciclata si distingue per la sua densità e struttura porosa, che le consentono di assorbire efficacemente i rumori. Con un indice di riduzione acustica (Rw) simile a quello di materiali come lana di roccia e poliuretano espanso, offre una soluzione ideale per:- Ridurre l'inquinamento acustico in edifici situati in aree urbane ad alta densità abitativa.- Migliorare l'isolamento tra ambienti interni, come uffici e abitazioni.La carta riciclata è particolarmente efficace nell'assorbire i suoni a bassa e media frequenza, rendendola una scelta ottimale per teatri, auditorium e spazi di lavoro condivisi. Inoltre, il suo utilizzo può migliorare significativamente il benessere acustico, contribuendo a creare ambienti più confortevoli e produttivi.Sostenibilità ambientaleLa carta riciclata contribuisce alla riduzione dei rifiuti cartacei e al contenimento dell'uso di materiali non rinnovabili. Inoltre, il suo processo produttivo richiede meno energia rispetto ai materiali isolanti tradizionali, abbattendo le emissioni di CO2 e favorendo l'economia circolare.Un ulteriore vantaggio è rappresentato dalla possibilità di riutilizzare la carta riciclata al termine del ciclo di vita dell'edificio, riducendo così i rifiuti da demolizione. Questo approccio chiude il cerchio produttivo e si inserisce perfettamente nei principi della sostenibilità ambientale.Sicurezza e salubritàIl materiale è trattato con additivi naturali per renderlo resistente al fuoco e agli insetti, senza l'uso di sostanze chimiche nocive. Questa caratteristica lo rende una scelta sicura e salubre per gli ambienti domestici e lavorativi. Inoltre, la sua composizione naturale riduce il rischio di emissione di composti organici volatili (VOC), garantendo un'aria interna più sana.Confronto con altri materiali isolantiEcco un confronto tra la carta riciclata e altri materiali isolanti comunemente utilizzati:Lana di vetro: Offre prestazioni simili, ma il processo di produzione consuma più energia e genera rifiuti complessi da smaltire.Polistirene espanso (EPS): Ottime prestazioni termiche, ma inferiore nell'isolamento acustico e con un forte impatto ambientale a causa della sua origine petrolchimica.Lana di roccia: Buon equilibrio tra isolamento termico e acustico, ma più complessa da installare per via del peso elevato.Poliuretano espanso: Migliori prestazioni termiche (λ < 0,030 W/mK), ma con costi più elevati e proprietà acustiche inferiori rispetto alla cellulosa.A differenza di molti materiali isolanti sintetici, la carta riciclata non richiede l'estrazione di risorse non rinnovabili, posizionandosi come una scelta etica e responsabile per il settore edilizio.Applicazioni della carta riciclataLa carta riciclata è un materiale estremamente versatile e si presta a molteplici applicazioni nell'edilizia, sia in nuove costruzioni che in ristrutturazioni:- Pareti interne ed esterne: Insufflata nelle intercapedini, migliora l'isolamento termico e acustico delle pareti divisorie.- Sottotetti e soffitte: Ideale per ridurre le dispersioni termiche, mantiene la temperatura costante in estate e in inverno.- Pavimenti: Riduce i rumori da calpestio e migliora il comfort termico in edifici con intercapedini.- Tetti e coperture: Protegge dalle variazioni termiche e riduce l'inquinamento acustico nelle zone adiacenti.Grazie alla sua flessibilità, la carta riciclata può essere utilizzata anche in edifici storici, dove l'installazione di materiali moderni potrebbe risultare invasiva.Perché scegliere la carta riciclataEfficienza energeticaL'isolamento con carta riciclata riduce significativamente i consumi energetici per il riscaldamento e il raffrescamento, contribuendo a un notevole risparmio economico e alla riduzione delle emissioni di CO2.Impatto ambientale contenutoScegliere la carta riciclata significa adottare un approccio responsabile verso l'ambiente, promuovendo il riutilizzo dei materiali e minimizzando i rifiuti.Economia circolareL'utilizzo della carta riciclata si inserisce perfettamente nei principi dell'economia circolare, incentivando la valorizzazione delle risorse e riducendo la dipendenza da materie prime vergini.Versatilità e praticitàLa carta riciclata è facile da installare e si adatta a numerose esigenze costruttive, rendendo più rapidi e meno onerosi i lavori di cantiere. Inoltre, la sua compatibilità con diverse tipologie di edifici la rende una soluzione adatta sia per progetti residenziali che commerciali.ConclusioneL'isolamento termoacustico con carta riciclata rappresenta una scelta sostenibile, innovativa e altamente performante. Grazie alle sue eccellenti proprietà tecniche, al basso impatto ambientale e alla facilità di applicazione, questo materiale è una valida alternativa ai prodotti tradizionali. Adottarlo significa non solo migliorare l'efficienza degli edifici, ma anche contribuire attivamente alla salvaguardia del pianeta, promuovendo un futuro più sostenibile e responsabile.Investire nella carta riciclata significa guardare oltre le soluzioni convenzionali, abbracciando una tecnologia che unisce tradizione e innovazione. Questo materiale, apparentemente semplice, dimostra che anche i rifiuti possono trasformarsi in risorse preziose per il nostro futuro.© Riproduzione Vietata
SCOPRI DI PIU' Turbolenza e Teoria del Caos: Connessioni, Strutture Frattali e Imprevedibilità nei Sistemi Dinamici
Dalla fluidodinamica al caos deterministico: come le analogie tra turbolenza e teoria del caos rivelano l’origine delle strutture frattali e la natura dell’imprevedibilità nei fenomeni fisici complessidi Marco ArezioLa turbolenza è una delle grandi sfide irrisolte della fisica moderna, un fenomeno che appare ovunque – dalle nuvole atmosferiche al fumo di una candela, dai moti oceanici ai flussi sanguigni. A prima vista, il suo comportamento caotico sembra puro disordine, un insieme inestricabile di vortici e fluttuazioni imprevedibili. Ma a partire dagli anni Settanta, la nascente teoria del caos ha offerto nuove chiavi di lettura per interpretare questi fenomeni: il caos deterministico, lungi dall’essere mero rumore, presenta strutture ordinate e regolarità nascoste, tra cui spiccano le strutture frattali. La connessione tra turbolenza e caos non è solo metaforica: entrambe queste realtà fisiche mostrano sensibilità alle condizioni iniziali, comportamenti non lineari e la capacità di generare pattern a molteplici scale. L’esplorazione delle loro analogie ha generato nuovi paradigmi per comprendere la complessità nei sistemi naturali e tecnologici. Questo articolo approfondisce le relazioni tra turbolenza e teoria del caos, mettendo in evidenza le affinità strutturali, la genesi dei frattali e le radici profonde dell’imprevedibilità. L’obiettivo è fornire una panoramica tecnica e aggiornata, pensata per studenti e studiosi di discipline scientifiche, con riferimenti alle ricerche fondamentali e alle implicazioni applicative. Turbolenza: definizione e caratteristiche principali La turbolenza si manifesta quando un fluido – liquido o gas – si muove in modo caotico e vorticoso, spesso in regime di elevati numeri di Reynolds (Re), ossia quando le forze inerziali prevalgono sulle forze viscose. La transizione da un flusso laminare (ordinato) a uno turbolento (disordinato) è segnata dalla comparsa di vortici, onde di diversa scala e una perdita apparente di regolarità. Le principali proprietà della turbolenza sono: - Non linearità: le equazioni di Navier-Stokes che governano i fluidi sono non lineari, il che permette l’instaurarsi di interazioni complesse tra le diverse scale del moto. - Dipendenza dalle condizioni iniziali: piccole variazioni nelle condizioni di partenza possono portare a evoluzioni macroscopicamente differenti. - Cascata di energia: l’energia introdotta su larga scala si trasferisce progressivamente verso scale minori, fino a essere dissipata dalla viscosità alle scale più piccole (cascata di Kolmogorov). Irregolarità spazio-temporale: la turbolenza mostra fluttuazioni imprevedibili sia nello spazio sia nel tempo. In altre parole, la turbolenza racchiude nel suo seno tutte le difficoltà della fisica dei sistemi complessi: la previsione puntuale diventa quasi impossibile, eppure emergono proprietà statistiche e geometriche che possono essere studiate e descritte. Teoria del caos: fondamenti e sviluppo storico La teoria del caos nasce formalmente negli anni Sessanta grazie al lavoro pionieristico di Edward Lorenz, meteorologo che osservò come minime differenze nei dati di partenza potessero portare a previsioni meteorologiche radicalmente diverse (“effetto farfalla”). Il caos deterministico si manifesta nei sistemi dinamici governati da equazioni non lineari, in cui la conoscenza esatta dello stato iniziale non è mai sufficiente per prevedere il comportamento futuro a lungo termine. Le caratteristiche tipiche dei sistemi caotici includono: - Sensibilità alle condizioni iniziali (effetto farfalla): divergenza esponenziale di traiettorie inizialmente vicine. - Traiettorie aperiodiche: non si ripetono mai esattamente, anche se il sistema è governato da leggi deterministiche. - Attrattori strani: insiemi geometrici su cui il sistema si “organizza” a lungo termine, spesso dotati di struttura frattale. - Auto-similarità: la presenza di pattern ripetuti a scale diverse. Questi aspetti pongono il caos deterministico come un ponte tra ordine e disordine, dove la prevedibilità a lungo termine si perde pur senza dover ricorrere al puro caso o alla casualità esterna. Analogie di fondo: la turbolenza come caos “fisico” Le analogie tra turbolenza e teoria del caos sono molteplici e profonde. In primo luogo, entrambe le dinamiche emergono da equazioni non lineari, dove piccoli input possono generare grandi effetti. La turbolenza può essere vista come una realizzazione concreta del caos in sistemi fisici a molti gradi di libertà. - Sensibilità e imprevedibilità: Nella turbolenza, così come nel caos, piccolissime differenze nelle condizioni iniziali (velocità, pressione, temperatura) portano a stati finali completamente diversi, rendendo vano ogni tentativo di previsione dettagliata a lungo termine. - Attrattori strani e frattali: Numerosi studi (tra cui i modelli di Lorenz, Ruelle e Takens) hanno mostrato che le soluzioni di sistemi turbolenti tendono ad aggregarsi su attrattori di tipo frattale, con una dimensione frazionaria che può essere misurata matematicamente. - Auto-organizzazione e multi-scala: La turbolenza mostra una gerarchia di strutture vorticose di dimensioni diverse, che si generano e si rompono secondo logiche simili a quelle osservate nei sistemi caotici. - Transizione all’irregolarità: Molte transizioni verso la turbolenza (come nei fluidi riscaldati o nei flussi oscillanti) seguono scenari analoghi a quelli dei sistemi caotici, passando da regimi ordinati a comportamenti caotici via biforcazioni e moltiplicazione dei periodi. Il legame matematico tra turbolenza e caos si è rafforzato grazie all’uso di strumenti comuni, come la teoria delle biforcazioni, la dimensione di Hausdorff e la teoria degli attrattori. Strutture frattali: la geometria nascosta del caos e della turbolenza Una delle più affascinanti scoperte degli ultimi decenni è che tanto la turbolenza quanto i sistemi caotici sono governati da geometrie frattali. Un frattale è una figura geometrica la cui struttura si ripete all’infinito a scale diverse – il cosiddetto principio di autosimilarità. La teoria dei frattali, formalizzata da Benoît Mandelbrot negli anni Settanta, ha trovato applicazione in numerosi contesti fisici e matematici. Nella turbolenza, le strutture frattali emergono nell’organizzazione dei vortici: osservando il fumo di una candela, si possono vedere grandi vortici che si suddividono in vortici sempre più piccoli, secondo una gerarchia autosimilare. Analogamente, nei modelli caotici come quello di Lorenz, l’attrattore su cui si dispongono le traiettorie possiede una dimensione frazionaria, ossia non intera, segno della sua natura frattale. Queste strutture frattali permettono di descrivere quantitativamente la complessità della turbolenza: - Dimensione frattale: misura il “grado di complessità” o la ricchezza delle strutture a diverse scale. Nella turbolenza atmosferica, ad esempio, la dimensione frattale dei campi di velocità può essere misurata tramite tecniche di analisi multifrattale. - Cascata di Kolmogorov: il trasferimento di energia tra le scale nella turbolenza segue leggi statistiche che possono essere modellate tramite frattali. La teoria di Kolmogorov (1941) ha fornito una base statistica per questa descrizione, successivamente arricchita dagli approcci multifrattali. Nella teoria del caos, i frattali appaiono come oggetti geometrici su cui si dispongono le traiettorie del sistema (attrattori strani), spesso visualizzati come spirali, polveri o bande ripetute all’infinito. Imprevedibilità e limiti della conoscenza nei sistemi complessi L’imprevedibilità è la caratteristica più evidente, ma anche la più difficile da accettare, sia nella turbolenza sia nei sistemi caotici. In entrambi i casi, la conoscenza anche molto precisa delle condizioni iniziali non consente previsioni affidabili oltre un certo orizzonte temporale: la divergenza esponenziale delle traiettorie fa sì che la minima incertezza si amplifichi fino a rendere il sistema imprevedibile. Questa imprevedibilità non implica l’assenza di regolarità, ma suggerisce la necessità di adottare strumenti statistici e probabilistici, piuttosto che deterministici. La turbolenza, ad esempio, viene spesso studiata tramite medie temporali o spaziali, spettro di energia e funzioni di correlazione. Nei sistemi caotici, si utilizzano le proprietà statistiche degli attrattori, la misura di Lyapunov (che quantifica la sensibilità alle condizioni iniziali) e altre grandezze tipiche della teoria della probabilità. Da un punto di vista applicativo, questa imprevedibilità ha profonde implicazioni: basti pensare alla previsione meteorologica, alla progettazione di veicoli aerodinamici, al controllo dei reattori chimici o alla gestione delle risorse idriche. Esempi applicativi: dalla fluidodinamica alla finanza Le analogie tra turbolenza e caos non sono solo un affascinante capitolo della fisica teorica, ma hanno ricadute concrete in molti campi applicativi: - Meteorologia e climatologia: la previsione del tempo è limitata proprio dalla presenza di fenomeni caotici e turbolenti nell’atmosfera. Le simulazioni numeriche (modelli a griglia) devono tenere conto sia del comportamento caotico delle grandi masse d’aria sia delle microfluttuazioni turbolente. - Ingegneria e aerodinamica: la progettazione di ali, turbine, condotti o dispositivi industriali richiede la comprensione delle transizioni laminare-turbolento e delle loro ricadute sul controllo dei flussi. - Astrofisica: la formazione di strutture a grande scala nel cosmo (galassie, nubi interstellari) mostra analogie con la turbolenza nei fluidi e può essere studiata con tecniche multifrattali. - Economia e finanza: anche i mercati finanziari presentano dinamiche caotiche e frattali, con movimenti imprevedibili a molte scale temporali; alcuni modelli di borsa si ispirano direttamente alle teorie sviluppate per la turbolenza. - Biologia e fisiologia: fenomeni turbolenti e caotici sono osservati nella circolazione sanguigna, nella propagazione degli impulsi nervosi e nei pattern di crescita delle piante. Conclusione: verso una scienza della complessità L’intreccio tra turbolenza e teoria del caos ci spinge a rivedere il concetto tradizionale di ordine e disordine. Lungi dall’essere un semplice sinonimo di confusione, la turbolenza racchiude strutture geometriche e regolarità nascoste che emergono solo a un’analisi raffinata, spesso grazie alla matematica dei frattali e alla teoria del caos. Le analogie tra questi due mondi – apparentemente distanti – hanno permesso lo sviluppo di nuovi strumenti concettuali e operativi per affrontare la complessità dei fenomeni naturali e tecnologici, suggerendo che la vera imprevedibilità nasce non dal caso assoluto, ma dalla ricchezza e dall’interconnessione delle leggi fisiche sottostanti. Comprendere la turbolenza e il caos significa, quindi, aprirsi a una nuova prospettiva sulla natura, fondata sull’ordine nascosto nel disordine e sulla bellezza delle strutture frattali che permeano il nostro universo.© Riproduzione Vietata
SCOPRI DI PIU' I Polimeri Riciclati nei Composti WPC Plastica - Legno
La componente di resina polimerica proveniente dalla raccolta differenziata per i prodotti in WPC plastica - legnodi Marco ArezioIl WPC, caratterizzato come un composto legno-polimero, nasce in Italia negli anni ‘60 del secolo scorso ad opera dei fratelli Covema che iniziarono la sperimentazione di miscele fatte con fibra o farina di legno con polimeri e additivi. Oggi la produzione di WPC è una realtà mondiale e l’uso dei pavimenti e dei rivestimenti, non solo nel settore edile, ha raggiunto un apprezzabile mercato in virtù delle doti espresse da questo composto. La produzione avviene, nella maggior parte dei casi, attraverso l’estrusione dei materiali selezionati in impianti che possono utilizzare monoviti o biviti con profili differenti. Il vantaggio dell’utilizzo degli estrusori bivite è espresso dalla maggiore capacità dell’impianto di lavorazione della massa in termini di miscelazione ed uniformità di lavorazione del materiale senza degradarlo. Le ricette che compongono il futuro elemento in WPC dipendono fortemente dalla macchina che si utilizza per l’estrusione (o lo stampaggio), dalla finitura del materiale che si vuole ottenere e dalle caratteristiche di durabilità ed impermeabilità del prodotto in funzione della sua collocazione finale. In linea generale si può dire che la quota in percentuale dei composti legnosi può variare dal 40 al 60% della ricetta e che i componenti polimerici, considerando un 5% medio come gli additivi come i coloranti, gli agenti di accoppiamento, gli stabilizzanti UV, gli agenti espandenti, gli agenti schiumogeni e i lubrificanti, pesano per la parte rimanente. La maggior parte della produzione mondiale di WPC utilizza il polietilene come legante polimerico in virtù della compatibilità nelle temperature di fusione delle due masse che compongono la miscela e per la facile reperibilità di materia prima riciclata sul mercato. Il polietilene riciclato utilizzato può essere in HDPE o in LDPE, vediamo le differenze: • L’HDPE è uno scarto che proviene dalla raccolta differenziata sotto forma di flaconi per il detersivo, shampoo, creme, bottiglie del latte e altri imballi di largo consumo che vengono raccolti dalle nostre case, selezionati in impianti automatici che ne leggono la natura chimica (densità del materiale), macinati in scaglie piccole, lavati in impianti industriali, selezionati per colore, se necessario, attraverso macchine a lettura ottica e successivamente estrusi per creare una materia prima sotto forma di granulo. L’HDPE è un prodotto stabile, pulito, monocomponente con solo piccole tracce di PP all’interno (tappi), prestandosi egregiamente all’azione di estrusione tipica del WPC. Si trova in abbondanza sul mercato in quei paesi in cui la raccolta differenziata è efficiente. • L’LDPE è uno scarto che proviene dalla raccolta differenziata dei film plastici che provengono dai rifiuti domestici ed industriali che per loro natura di utilizzo sono meno selezionabili, in termini di mono-plastiche rispetto all’HDPE. Possono essere di diversa provenienza e quindi di diversa qualità: Film agricolo viene raccolto normalmente con una certa percentuale di residui sabbiosi che devono essere eliminati, non sempre totalmente però, attraverso un accurato lavaggio. Il film, durante la sua vita subisce una degradazione dal sole che è da considerare quando si scelgono gli additivi della ricetta del WPC che dovranno compensare questo deficit. Film industriale o di primo uso sono quei materiali che vengono raccolti dagli scarti degli imballi delle aziende o dalle catene distributive e che rappresentano normalmente films puliti mai riciclati. La qualità di questo rifiuto è tra le migliori da utilizzare per il riciclo. Film derivante dalla raccolta differenziata che hanno contenuto rifiuti organici o altri contaminanti sia solidi che oleosi, il cui riciclo meccanico riduce in modo importante i componenti diversi dall’LDPE, ma non riesce ad eliminare completamente queste sostanze. • Il Polipropilene e un materiale che può derivare dalla raccolta differenziata sotto forma di scarti rigidi o sotto forma di film da imballo. La selezione meccanica restituisce una materia prima di buon livello che può presentare anche una certa percentuale di PE all’interno. Il PP è un materiale economico e duttile nella produzione del WPC. • Il PVC sotto forma di scarto può derivare dalla filiera industriale, quindi come scarto di lavorazione primaria sia sotto forma di raccolta differenziata come lo scarto di tubi, profili finestre, imballi, tessere e alto materiale da selezionare. Lo scarto post industriale è sicuramente il migliore in termini di pulizia da inquinanti e resa finale ma ha un costo elevato e una quantità reperibile sul mercato limitata. Il vantaggio dell’uso del PVC come legante polimerico è la stabilità dimensionale dei pezzi prodotti e la levigabilità. La funzione dei polimeri riciclati e degli additivi di protezione all’interno della miscela di legno creano numerosi vantaggi al prodotto finale.ImpermeabilitàImputrescenzaResistente ai raggi U.V.+Ottima lavorabilità a freddoBuona resistenza a flessioneOttimo mantenimento del coloreRiciclabilità nel settore del WPCResistenza all’azione corrosiva dell’acqua marinaAssenza di manutenzione superficialeCategoria: notizie - tecnica - plastica - riciclo - WPC - legno Maggiori informazioni sui polimeri
SCOPRI DI PIU' Cosa è il Cartone OCC e come Viene Riciclato
di Marco ArezioSembra una strana sigla, OCC, ma gli addetti ai lavori classificano come OCC un cartone ondulato adatto alla formazione di scatole e imballi, in cui le pareti hanno il compito di proteggere la merce all’interno e assumere un comportamento resistente durante la movimentazione e il trasporto.Di solito è costituito da due fogli di carta piana che racchiude uno strato ondulato leggero che, in virtù della forma a volta, conferisce al sandwich una buona resistenza. Il cartone ondulato, o OCC, è un elemento molto diffuso nel settore del packaging ed è anche un prodotto che ha un alto grado di riciclo, infatti, secondo i dati della Corrugated Packaging Alliance, una scatola fatta da cartone ondulato, è costituita da circa il 50% ci materiale riciclato. Con l’incremento delle micro spedizioni ad opera del commercio online, la quantità di cartone ondulato nella nei rifiuti solidi domestici sta assumendo una posizione rilevante, senza dimenticarci del tradizionale mercato della distribuzione e dell’industria. I cartoni OCC possono essere riutilizzati o riciclati creando una filiera di circolarità che migliora l’ambiente e la nostra vita. Tra i vantaggi del riutilizzo del prodotto, possiamo annoverare il risparmio di acqua che usa la cartiera per creare la nuova pasta di carta, quindi dell’energia per il processo che crea CO2 e altri inquinanti come lo zolfo o le sostanze chimiche organiche volatili. Nell’ambito del riciclo del cartone OCC possiamo ricordare la riduzione dell’uso del legname vergine che serve per produrre le fibre naturali per la carta. Per fare una tonnellata di cartone vergine occorrono tre tonnellate di alberi, il che fa pensare all’importanza del riuso e del riciclo del cartone. Per quanto riguarda l’OCC che viene avviato al riciclo presso le cartiere, attraverso i centri di raccolta, è importante che chi conferisce il cartone da riciclare abbia l’accortezza asportare materiali differenti presenti sulle scatole o nelle scatole, che ne comprometterebbero il riciclo o ne inquinerebbero il processo. Il cartone ondulato dovrà essere appiattito ed imballato per costituire balle uniformi in modo da ridurne il volume per minimizzare il costo e l’impatto ambientale della movimentazione verso i centri di riciclo. Dopo la trasformazione dell’OCC all’interno delle cartiere, le fibre riciclate verranno riutilizzate, nelle percentuali più idonee, miscelate con le fibre vergini in base alla tipologie di imballo da realizzare, per creare nuovi imballi in carta e cartone.Categoria: notizie - tecnica - carta - riciclo - cartone OCC Vedi maggiori informazioni sul riciclo
SCOPRI DI PIU' Polipropilene Isotattico ed Ossido di Zinco: Soluzioni per Materiali Sostenibili e Antibatterici
Il Futuro dei Materiali Avanzati nelle Applicazioni del Settore Medico, Alimentare ed Industriale: Polipropilene Isotattico ed Ossido di Zincodi Marco ArezioLa ricerca sui materiali polimerici con proprietà antimicrobiche sta aprendo nuove prospettive per affrontare le sfide globali legate alla sicurezza e alla sostenibilità. Tra questi materiali, i compositi di polipropilene isotattico (iPP) arricchiti con ossido di zinco (ZnO) si distinguono per la loro capacità di combinare resistenza meccanica, stabilità chimica e attività antibatterica. Questo studio ha approfondito la preparazione e la caratterizzazione di microcompositi iPP/ZnO, rivelandone il potenziale in settori chiave come la medicina, l'imballaggio alimentare e l'industria. Unione di Proprietà e Funzionalità Il polipropilene isotattico è ampiamente utilizzato per la sua leggerezza, resistenza chimica e processabilità. Tuttavia, le sue applicazioni possono essere limitate dalla scarsa resistenza ai raggi UV e dalla mancanza di proprietà antimicrobiche. L'integrazione di microparticelle di ZnO in questa matrice polimerica offre una soluzione promettente. L'ossido di zinco, noto per le sue proprietà antibatteriche e schermanti contro i raggi UV, è stato incorporato nel polimero mediante un processo di miscelazione a caldo. I compositi risultanti hanno dimostrato non solo una ridotta degradazione fotoindotta, ma anche un'efficace attività contro Escherichia coli. Principali Risultati della Ricerca Qui di seguito possiamo analizzare i risultati più significativi ottenuti dalla ricerca sui microcompositi di polipropilene isotattico e ossido di zinco (iPP/ZnO). Attraverso una combinazione di test sperimentali e analisi approfondite, sono state esplorate le caratteristiche di stabilità termica, resistenza alla fotodegradazione, attività antibatterica e proprietà meccaniche di questi materiali innovativi. I dati raccolti dimostrano il grande potenziale di questi compositi nel rispondere alle esigenze di settori strategici come il medicale, l’imballaggio alimentare e l’industria, ponendo le basi per futuri sviluppi in applicazioni reali. Di seguito, i principali aspetti della ricerca saranno dettagliatamente illustrati. Resistenza alla Fotodegradazione L'aggiunta di ZnO ha significativamente migliorato la stabilità del polipropilene sotto esposizione ai raggi UV. I test hanno dimostrato che il materiale subisce una minore ossidazione, grazie all'effetto schermante delle particelle di ZnO, che riducono l'intensità della radiazione assorbita dal polimero. Attività Antibatterica I compositi contenenti fino al 5% di ZnO hanno ridotto del 99,9% la popolazione batterica di E. coli dopo 48 ore. Questo effetto è attribuito alla capacità del ZnO di generare specie reattive dell'ossigeno, che danneggiano le membrane dei batteri, rendendo questi materiali ideali per applicazioni in ambienti sterili o altamente contaminati. Stabilità Termica e Meccanica I compositi hanno mostrato una maggiore resistenza termica rispetto al polipropilene puro, con una temperatura di degradazione più elevata. Sebbene l'aggiunta di ZnO abbia leggermente ridotto l'allungamento alla rottura, il materiale ha mantenuto una buona duttilità, essenziale per molte applicazioni industriali. Prospettive di Applicazione e Innovazione I microcompositi di polipropilene isotattico e ossido di zinco rappresentano una frontiera promettente nella ricerca sui materiali avanzati. Questi compositi uniscono proprietà meccaniche, termiche e antimicrobiche in un’unica soluzione, aprendo nuove possibilità applicative. La capacità di resistere alla fotodegradazione e di contrastare efficacemente la proliferazione batterica rende i compositi iPP/ZnO particolarmente adatti per settori fondamentali come la medicina, l’imballaggio alimentare e le applicazioni industriali. La loro efficacia contro batteri come l’Escherichia coli e la protezione dai raggi UV garantiscono prodotti più sicuri e durevoli, rispondendo così alla crescente domanda di materiali sostenibili e innovativi. Tuttavia, per sfruttarne appieno il potenziale, è necessario continuare a sviluppare metodi di ottimizzazione, in modo da migliorare le prestazioni complessive e garantire una maggiore compatibilità ambientale. Questi composti sono indicati nei seguenti settori: Settore Medico Superfici antibatteriche per dispositivi medici e imballaggi sterili potrebbero beneficiare di questi compositi, riducendo il rischio di infezioni. Imballaggi Alimentari La capacità del ZnO di proteggere dai raggi UV e dai batteri lo rende adatto per prolungare la durata degli alimenti confezionati, migliorando la sicurezza alimentare. Industria Componenti esposti a condizioni ambientali difficili, come radiazioni UV e contaminazioni microbiche, potrebbero sfruttare le proprietà combinate di resistenza e igiene offerte dai compositi iPP/ZnO. Sfide e Sviluppi Futuri Nonostante i risultati promettenti, alcuni aspetti richiedono ulteriori studi. La riduzione dell'allungamento alla rottura indica la necessità di ottimizzare la dispersione delle particelle di ZnO e l'interfaccia con la matrice polimerica. L'uso di compatibilizzanti o trattamenti superficiali potrebbe migliorare le proprietà meccaniche senza compromettere quelle funzionali. Inoltre, estendere la ricerca ad altre concentrazioni e combinazioni di nanoparticelle potrebbe portare a materiali ancora più performanti. Le collaborazioni tra università e industria saranno cruciali per tradurre questi sviluppi in soluzioni commerciali. Conclusione I compositi di polipropilene isotattico e ossido di zinco rappresentano una promettente innovazione per affrontare sfide legate alla sicurezza, sostenibilità e durata dei materiali. Grazie alle loro proprietà antibatteriche e alla resistenza ai raggi UV, possono trovare applicazione in numerosi settori, contribuendo a migliorare la qualità della vita e a ridurre l'impatto ambientale. Con ulteriori ottimizzazioni, questi materiali potrebbero diventare una soluzione chiave per molteplici esigenze industriali e sociali.© Riproduzione Vietata
SCOPRI DI PIU'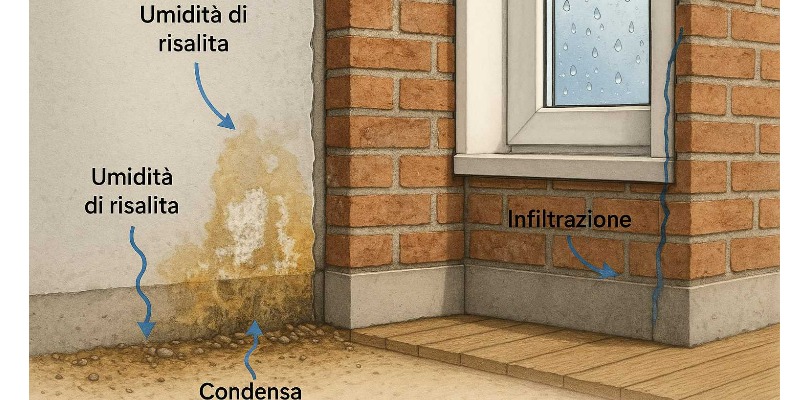 Come nascono e si risolvono le varie forme di umidità nella casa
Analisi tecnica e sostenibile delle cause dell’umidità domestica, dalle risalite capillari alla condensa interstizialedi Marco Arezio In una casa concepita secondo principi di sostenibilità, il comfort non si esaurisce nella gestione della temperatura o nel risparmio energetico. A fare davvero la differenza è il microclima interno, un equilibrio delicato tra calore, ventilazione e umidità. Quest’ultima, spesso invisibile, è una delle variabili più complesse da controllare: incide sulla salute, sulla durata dei materiali e sulla sensazione di benessere che si percepisce in un ambiente. L’umidità è una forma d’acqua sospesa nell’aria sotto forma di vapore. La sua presenza non è di per sé negativa: un livello corretto di umidità è necessario per la respirazione, per la conservazione dei materiali naturali e per il comfort termico. Il problema sorge quando l’umidità supera o scende sotto determinati valori di equilibrio, trasformandosi in un agente di degrado, di fastidio o di inefficienza energetica. Comprendere come si origina, come si muove e in che modo interagisce con le strutture edilizie è la chiave per progettare case sane e durature. Umidità assoluta e umidità relativa: differenze e implicazioni Il primo passo per capire come gestire l’umidità in casa consiste nel distinguere due concetti fondamentali: umidità assoluta e umidità relativa. L’umidità assoluta rappresenta la quantità reale di vapore acqueo contenuta in un metro cubo d’aria, indipendentemente dalla temperatura. L’umidità relativa, invece, indica quanto l’aria è satura di vapore rispetto alla quantità massima che potrebbe contenere alla stessa temperatura. Questa distinzione è tutt’altro che teorica: spiega perché, ad esempio, in inverno si avverta spesso la sensazione di aria secca anche in presenza di riscaldamento. L’aria fredda proveniente dall’esterno, una volta riscaldata, non aumenta la propria quantità di vapore acqueo (cioè l’umidità assoluta), ma può contenerne di più. Di conseguenza, la percentuale di saturazione diminuisce, e l’aria diventa “relativamente” più secca. Lo stesso principio vale in senso opposto durante l’estate, quando l’aria calda e umida può raggiungere livelli di saturazione prossimi al 100%, rendendo gli ambienti opprimenti e favorendo la formazione di condense. Capire questa dinamica significa comprendere la fisica del comfort: l’umidità non è un semplice fastidio, ma una variabile termodinamica che dialoga con temperatura, ventilazione e materiali. Le principali tipologie di umidità negli edifici Le case non soffrono tutte dello stesso tipo di umidità. I fenomeni possono avere origini molto diverse, che vanno dalle infiltrazioni esterne fino alla semplice condensazione del vapore generato dalle attività quotidiane. In ogni caso, si tratta di manifestazioni di uno stesso principio fisico: la migrazione dell’acqua nei suoi diversi stati, attratta da differenze di temperatura e pressione. L’umidità di risalita capillare, ad esempio, è tipica delle abitazioni storiche o delle murature a diretto contatto con il terreno. I materiali da costruzione, se privi di barriere impermeabili, agiscono come spugne: l’acqua del sottosuolo penetra nei pori e risale per capillarità, lasciando macchie, sali e intonaci scrostati. È un fenomeno lento ma costante, che si combatte con tagli chimici, intonaci traspiranti e drenaggi perimetrali. Diverso è il caso della condensa superficiale, visibile sotto forma di goccioline su pareti o vetri. Essa si forma quando l’aria umida incontra una superficie più fredda e raggiunge il punto di rugiada. È frequente nei bagni, nelle cucine o nelle pareti perimetrali male isolate, e rappresenta la principale causa della formazione di muffe. Ancora più insidiosa è la condensa interstiziale, che si sviluppa all’interno dei pacchetti murari o nei pannelli isolanti, dove il vapore migra e si condensa in zone non visibili. Questo tipo di umidità, se non individuata in tempo, può compromettere la funzione isolante dei materiali e danneggiare la struttura stessa. Infine, esistono le infiltrazioni, dovute a difetti di impermeabilizzazione o a guarnizioni deteriorate, e l’umidità accidentale, legata a eventi occasionali come perdite d’impianto o allagamenti. In ogni caso, ciò che accomuna tutte queste manifestazioni è la necessità di una diagnosi tecnica: senza comprendere il percorso dell’acqua, non è possibile definire un intervento efficace. Effetti dell’umidità su salute, materiali e consumi energetici Gli effetti dell’umidità non si limitano a un disagio visivo o tattile: toccano il corpo, i materiali e i consumi energetici. Un ambiente con un’umidità relativa troppo elevata favorisce la crescita di muffe e acari, che rilasciano spore e allergeni nell’aria, generando disturbi respiratori e irritazioni cutanee. Al contrario, un’aria troppo secca secca le mucose, provoca mal di testa, stanchezza e disidratazione. Anche i materiali risentono profondamente dell’umidità. Il legno si deforma, il ferro arrugginisce, il calcestruzzo perde coesione. Un muro umido è un muro più freddo, poiché l’acqua riduce la resistenza termica del materiale. In termini energetici, questo significa che per ottenere la stessa temperatura di comfort, occorre più energia. L’umidità, quindi, non è solo una questione di salute o estetica, ma un fattore diretto di inefficienza energetica. In una casa moderna, dove sostenibilità ed efficienza sono obiettivi primari, monitorare e controllare l’umidità diventa parte integrante del progetto costruttivo, al pari dell’isolamento termico o dell’illuminazione naturale. Tecniche di prevenzione e controllo sostenibile Prevenire l’umidità significa lavorare su più livelli: quello strutturale, quello impiantistico e quello gestionale. Nei casi di risalita capillare, la soluzione più duratura è creare una barriera fisica o chimica alla base delle murature, impedendo all’acqua di salire. Gli intonaci deumidificanti, composti da malte macroporose o calci naturali, aiutano il muro a respirare, favorendo l’evaporazione. La condensa, invece, richiede una strategia differente. È necessario migliorare la coibentazione delle pareti, eliminare i ponti termici e garantire una corretta ventilazione. I sistemi di ventilazione meccanica controllata (VMC) rappresentano oggi la soluzione più sostenibile: consentono un ricambio d’aria costante, recuperano calore e mantengono l’umidità relativa entro valori ideali. L’uso di materiali traspiranti è altrettanto importante. Calci idrauliche naturali, pitture ai silicati, fibre di legno e isolanti a base vegetale permettono una naturale regolazione del vapore, evitando accumuli. In edifici a basso consumo energetico, la gestione dell’umidità è inoltre automatizzata: sensori e centraline digitali misurano in tempo reale la temperatura e il tasso igrometrico, adattando la ventilazione o l’apertura delle finestre. I valori ideali di umidità e la scienza del comfort abitativo Ogni ambiente della casa ha un suo equilibrio ideale, che dipende dalla temperatura, dalla funzione del locale e dalla quantità di vapore generata. Secondo le norme UNI EN ISO 7730 e le raccomandazioni dell’Organizzazione Mondiale della Sanità, i valori ottimali di umidità relativa si collocano tra il 40% e il 60%. Nei soggiorni e nelle camere da letto, questa soglia assicura comfort termico e benessere respiratorio; nelle cucine e nei bagni, dove la produzione di vapore è elevata, si può arrivare fino al 65%, purché l’ambiente sia ben ventilato. I locali seminterrati e le cantine, invece, dovrebbero mantenersi sotto il 70%, evitando così la proliferazione di muffe e batteri. Una casa sostenibile è quella che riesce a mantenere questi equilibri in modo naturale, con materiali traspiranti e sistemi di ventilazione efficaci. La tecnologia, in questo senso, diventa alleata della biologia: igrometri digitali, datalogger e sensori di umidità integrati nei sistemi domotici consentono un controllo costante, garantendo ambienti salubri e consumi ridotti. Gestire l’umidità non è un atto correttivo, ma una scienza invisibile del comfort abitativo. Significa riconoscere che l’acqua, in tutte le sue forme, è parte del ciclo vitale della casa. Quando la si comprende e la si guida, anziché combatterla, l’abitazione diventa un organismo equilibrato: sano per chi lo vive, efficiente per l’ambiente, duraturo per chi lo costruisce.© Riproduzione Vietata
SCOPRI DI PIU' Biologia Sintetica: Un Approccio Innovativo per la Produzione Sostenibile dei Prodotti Chimici Industriali
Come la biologia sintetica può trasformare l’industria chimica, riducendo l’impatto ambientale e promuovendo la sostenibilitàdi Marco ArezioCon l'aumento della domanda globale di prodotti chimici, la necessità di ridurre l'impatto ambientale delle pratiche industriali convenzionali è diventata essenziale. Le tecnologie tradizionali, basate su processi chimici complessi e sull'uso di risorse fossili, sono tra le maggiori responsabili di emissioni di CO2, sfruttamento intensivo delle risorse naturali e generazione di rifiuti pericolosi. La biologia sintetica, un campo interdisciplinare che combina ingegneria genetica, biotecnologia e scienze computazionali, sta aprendo la strada a un nuovo paradigma produttivo che potrebbe risolvere molti di questi problemi. Attraverso la progettazione e la manipolazione di microrganismi, è ora possibile produrre composti chimici con un minor impatto ambientale e con un uso più efficiente delle risorse. Cos'è la Biologia Sintetica? La biologia sintetica è una disciplina che mira a creare sistemi biologici artificiali o a modificare quelli esistenti per svolgere compiti specifici. Al contrario dell’ingegneria genetica tradizionale, che si limita all'inserimento di geni in organismi preesistenti, la biologia sintetica progetta e costruisce sistemi biologici "da zero" o modifica quelli naturali per aumentare l’efficienza e la specificità. Questi sistemi possono produrre composti chimici o biochimici, catalizzare reazioni e adattarsi a specifiche condizioni industriali. Nella produzione chimica industriale, ciò significa poter utilizzare batteri, lieviti e altri microrganismi come “fabbriche viventi” per produrre sostanze chimiche ecocompatibili. Tecnologie Chiave nella Biologia Sintetica La biologia sintetica si avvale di un insieme di tecnologie all'avanguardia che permettono di progettare e ingegnerizzare organismi viventi con specifici obiettivi produttivi. Le principali includono: Ingegneria Genetica Avanzata: Grazie a tecniche come CRISPR-Cas9, è possibile modificare il DNA di microrganismi per ottimizzare la produzione di specifici composti chimici. Circuiti Genetici: I circuiti genetici sono sistemi di geni progettati per controllare e regolare l'attività delle cellule. In una fabbrica biotecnologica, un circuito genetico può essere programmato per aumentare la produzione di un determinato enzima o molecola, riducendo al minimo la generazione di prodotti indesiderati. Ottimizzazione Metabolica: Tramite ingegneria metabolica, i percorsi biochimici delle cellule possono essere rimodellati per aumentare l'efficienza della produzione e minimizzare i rifiuti. Questo si rivela cruciale nella produzione chimica sostenibile, poiché aiuta a ridurre l’uso di risorse e la produzione di rifiuti. Applicazioni della Biologia Sintetica nella Produzione di Prodotti Chimici Ecologici L'uso della biologia sintetica nella produzione industriale di prodotti chimici apre nuove opportunità per la sostenibilità. Alcune delle principali applicazioni includono: Produzione di Bioplastiche: Le bioplastiche sono polimeri biodegradabili ottenuti da fonti rinnovabili. Attraverso microrganismi ingegnerizzati, è possibile convertire zuccheri e altri materiali biologici in composti come il polilattato (PLA) e il poliidrossialcanoato (PHA), che possono sostituire i polimeri derivati dal petrolio. Produzione di Biocarburanti: Microrganismi come batteri e alghe possono essere modificati per produrre combustibili liquidi come l'etanolo, il butanolo o addirittura il biodiesel. Questi biocarburanti, prodotti da biomassa, rappresentano una valida alternativa ai combustibili fossili, riducendo significativamente le emissioni di gas serra. Produzione di Solventi e Altri Prodotti Chimici: Solventi, come l'acetone o il butanolo, e altri intermedi chimici possono essere prodotti in modo sostenibile attraverso microrganismi ingegnerizzati. Questo approccio riduce l’uso di sostanze tossiche e promuove una produzione chimica più pulita. Sintesi di Composti Farmaceutici: La biologia sintetica ha dimostrato un grande potenziale nella produzione di composti bioattivi e farmaceutici. Attraverso percorsi biochimici ingegnerizzati, è possibile produrre in modo sostenibile antibiotici, vaccini e altri farmaci, riducendo i costi e minimizzando l'uso di prodotti chimici tossici. Vantaggi e Problematiche della Biologia Sintetica per l'Industria Chimica Vantaggi L'adozione della biologia sintetica nella produzione di prodotti chimici presenta una serie di vantaggi: Riduzione dell’Impatto Ambientale: I processi biologici generano meno rifiuti e consumano meno energia rispetto alle tecnologie chimiche tradizionali. Uso di Fonti Rinnovabili: La possibilità di utilizzare materie prime rinnovabili, come la biomassa, permette di ridurre la dipendenza dai combustibili fossili. Produzione di Prodotti Chimici Specifici: La biologia sintetica consente di ottimizzare la produzione di specifici composti chimici, riducendo la generazione di sottoprodotti indesiderati. Problematiche Nonostante il suo potenziale, la biologia sintetica deve affrontare diverse problematiche: Problemi Etici e di Biosicurezza: La modifica genetica di microrganismi suscita preoccupazioni in termini di sicurezza e impatto ambientale. È essenziale stabilire normative rigorose per garantire l'uso sicuro di queste tecnologie. Costi di Produzione: Sebbene la biologia sintetica stia diventando più accessibile, i costi di ricerca e sviluppo rimangono elevati. È necessaria un’ulteriore ottimizzazione per rendere questi processi competitivi su larga scala. Limitazioni Tecnologiche: Alcuni composti chimici richiedono processi biologici complessi e non ancora completamente compresi. La comprensione e l'ottimizzazione di questi meccanismi biologici richiedono ulteriori progressi tecnologici. Prospettive Future della Biologia Sintetica nella Produzione Sostenibile Il potenziale della biologia sintetica per la produzione di prodotti chimici sostenibili è vasto e in costante crescita. Con l'aumento della consapevolezza ambientale e la crescente pressione per trovare alternative ecocompatibili, le industrie chimiche sono destinate a investire sempre di più in tecnologie biologiche avanzate. Le innovazioni future potrebbero includere lo sviluppo di microrganismi progettati per lavorare in sinergia, come piccole "fabbriche cellulari" in grado di produrre composti chimici complessi in modo sostenibile. Inoltre, l'integrazione della biologia sintetica con l’intelligenza artificiale e l’apprendimento automatico potrebbe accelerare notevolmente la scoperta e l’ottimizzazione di nuovi organismi e percorsi biochimici, aprendo la strada a una produzione chimica ancora più efficiente ed ecologica. Conclusione La biologia sintetica rappresenta una promettente soluzione per affrontare le sfide ambientali legate alla produzione di prodotti chimici industriali. Grazie alla possibilità di utilizzare organismi viventi come fabbriche biologiche, questa tecnologia permette di ridurre l’impatto ambientale, diminuire l’uso di risorse non rinnovabili e ottimizzare i processi produttivi. Sebbene esistano ancora delle sfide da superare, il potenziale della biologia sintetica è innegabile, e il suo sviluppo potrebbe rappresentare un passo fondamentale verso un’industria chimica più verde e sostenibile.© Riproduzione Vietata
SCOPRI DI PIU' Produzione della carta: come scegliere le pompe industriali
Strategie per affrontare le criticità, aumentare l'efficienza, la sostenibilità e la qualità della produzione cartaria attraverso una scelta corretta delle pompe industrialidi Marco ArezioLa produzione della carta rappresenta un processo industriale articolato, la cui efficienza e qualità sono fortemente influenzate dalla selezione accurata dei componenti utilizzati durante le diverse fasi operative. Tra questi, assumono particolare importanza le pompe industriali, che costituiscono elementi essenziali per garantire il funzionamento ottimale degli impianti e affrontare con successo le varie problematiche che caratterizzano il settore cartario.L'importanza strategica dei componenti industriali nella produzione della carta Il processo produttivo della carta prevede diverse tappe fondamentali, che includono la preparazione della pasta, la raffinazione, la formazione del foglio, la pressatura, l'essiccazione e la finitura. In ciascuna di queste fasi, l'affidabilità dei componenti industriali, con particolare riguardo alle pompe, è determinante per assicurare una produzione continua, l'ottimizzazione del consumo energetico e la qualità superiore del prodotto finale. Questi componenti devono operare in condizioni ambientali e operative complesse, come temperature elevate, ambienti corrosivi e abrasivi, presenza di solidi sospesi e fluidi ad alta viscosità. L'impiego di componenti inappropriati può generare frequenti interruzioni produttive, aumento dei costi di manutenzione e un peggioramento della qualità finale della carta. Il ruolo fondamentale delle pompe industriali nel settore cartario Le pompe industriali hanno il compito cruciale di trasportare e gestire fluidi fondamentali nei vari processi produttivi della carta. Tra questi fluidi si trovano paste di cellulosa, agenti chimici, acque reflue e fanghi derivanti dai processi di riciclo. Una selezione non adeguata delle pompe può causare inefficienze operative, incremento dei consumi energetici e seri rischi ambientali. Criticità specifiche nell'utilizzo delle pompe Le principali problematiche operative che le pompe industriali devono affrontare nel settore cartario sono: Usura e abrasione: provocate dalla presenza di fibre abrasive, come quelle della cellulosa non completamente raffinata, e di particelle solide, quali sabbia o altri contaminanti minerali, che vengono spesso introdotte accidentalmente o derivano dal processo stesso. Queste particelle abrasive generano un'usura progressiva delle superfici interne delle pompe, comportando una riduzione dell'efficienza e della durata operativa dei componenti, con conseguenti aumenti dei costi di manutenzione e sostituzione. Corrosione chimica: derivante dall'impiego di prodotti chimici altamente aggressivi come ipoclorito di sodio, biossido di cloro, perossido di idrogeno e acidi forti, utilizzati nei processi di trattamento, sbiancamento e pulizia della cellulosa. Queste sostanze chimiche possono deteriorare rapidamente i componenti metallici delle pompe, provocando danni strutturali e funzionali significativi, se non vengono adottati materiali e rivestimenti specificamente progettati per resistere a tali condizioni aggressive. Alte temperature operative: tipicamente nella fase di essiccazione e nel trattamento termico della pasta, durante le quali la temperatura può raggiungere livelli molto elevati, spesso superiori ai 150°C. Queste condizioni termiche estreme possono influire negativamente sulla durata e sull'efficienza dei componenti delle pompe, causando una rapida degradazione dei materiali costruttivi, riduzione della viscosità degli oli lubrificanti e perdita delle proprietà meccaniche di guarnizioni e rivestimenti. Pertanto, è essenziale utilizzare pompe progettate con materiali e tecnologie capaci di resistere efficacemente a tali condizioni operative. Gestione di fluidi viscosi: la movimentazione di fluidi con elevata viscosità, come paste concentrate di cellulosa o fanghi ricchi di fibre, rappresenta una sfida significativa nella produzione cartaria. Tali fluidi tendono a ridurre l'efficienza operativa delle pompe, causando un maggiore consumo energetico e aumentando il rischio di blocchi e malfunzionamenti. Per garantire una gestione efficace ed efficiente, è necessario adottare pompe progettate specificatamente con geometrie ottimizzate, sistemi di tenuta avanzati e capacità di autoregolazione, che assicurino una movimentazione regolare e stabile dei fluidi ad alta viscosità, riducendo contemporaneamente il consumo energetico e le esigenze manutentive. Selezione accurata delle pompe: criteri essenziali Per superare con efficacia queste problematiche, è cruciale scegliere pompe progettate appositamente per il settore cartario, considerando attentamente: Materiali costruttivi La selezione di materiali resistenti alla corrosione e all'abrasione riveste un'importanza critica per garantire l'affidabilità e la durabilità delle pompe nel settore cartario. Gli acciai inossidabili speciali, come quelli al cromo-nichel-molibdeno, offrono una resistenza elevata sia agli agenti chimici aggressivi che ai fenomeni corrosivi generati da ambienti umidi e da fluidi contenenti sostanze acide. I materiali ceramici, invece, presentano una resistenza eccezionale all'usura causata dalle particelle abrasive, riducendo significativamente la frequenza di sostituzione dei componenti interni. Infine, i rivestimenti elastomerici, quali poliuretano e gomma naturale o sintetica, garantiscono una protezione efficace delle superfici esposte all'abrasione e migliorano la capacità della pompa di operare in ambienti complessi e altamente sollecitati. Design tecnico delle pompe Un design accuratamente ottimizzato consente una gestione più efficace dei fluidi, riducendo significativamente fenomeni di turbolenza interna e cavitazione che possono causare usura precoce e compromissione delle prestazioni. Questo tipo di progettazione garantisce inoltre un funzionamento più efficiente dal punto di vista energetico, consentendo una riduzione dei costi operativi. Tra le pompe più frequentemente utilizzate nel settore cartario, si distinguono le pompe centrifughe, ideali per fluidi poco viscosi e con presenza limitata di particelle solide; le pompe peristaltiche, particolarmente adatte per fluidi ad alta viscosità e contenenti sostanze abrasive; e le pompe volumetriche, consigliate per fluidi altamente viscosi e che richiedono un flusso costante e preciso, come nel caso delle sospensioni di cellulosa particolarmente dense. Manutenzione e supporto tecnico Una manutenzione regolare e preventiva è essenziale per identificare tempestivamente potenziali problematiche tecniche, consentendo di intervenire prima che queste causino guasti significativi o interruzioni del processo produttivo. L'implementazione di tecniche avanzate di gestione predittiva, come il monitoraggio delle condizioni operative tramite sensori intelligenti e analisi predittiva dei dati, consente di prevedere in anticipo eventuali malfunzionamenti. Questo approccio permette non solo di ridurre drasticamente i tempi di fermo macchina, ma anche di pianificare con maggiore precisione le attività manutentive e le sostituzioni dei componenti. Infine, l'importanza di un supporto tecnico qualificato e costantemente aggiornato si traduce nella capacità di affrontare rapidamente eventuali emergenze, garantendo così un'elevata efficienza e ottimizzazione continua delle prestazioni degli impianti. Vantaggi derivanti dalla selezione ottimale dei componenti industriali Una scelta accurata e ponderata dei componenti, soprattutto delle pompe, genera benefici tangibili: - Incremento dell'affidabilità produttiva - Riduzione dei costi legati a manutenzione e fermo impianto - Miglioramento dell'efficienza energetica - Aumento della sostenibilità ambientale, tramite una gestione più efficiente delle risorse Investire in componenti di alta qualità rappresenta, dunque, una decisione strategica fondamentale per tutte le aziende che aspirano a ottenere risultati eccellenti nel settore della produzione cartaria. Conclusioni Nel contesto della produzione cartaria, la scelta dei componenti industriali e delle pompe non si limita ad essere una questione meramente tecnica, ma costituisce una scelta strategica determinante per la produttività, l'efficienza operativa e la sostenibilità dell'intero processo industriale. © Riproduzione VietataFonti Confederation of European Paper Industries (CEPI) Pump Industry Magazine Technical Association of the Pulp & Paper Industry (TAPPI)
SCOPRI DI PIU' Come riciclare i serramenti in PVC ed alluminio: guida al recupero sostenibile di infissi ed accessori
Scopri come avviene il riciclo tecnico dei serramenti in PVC dismessi, le caratteristiche del polimero, cosa si produce nuovamente con il materiale riciclatodi Marco ArezioNegli ultimi anni, il tema del riciclo sostenibile dei serramenti in PVC e alluminio ha assunto un'importanza crescente nella gestione edilizia, soprattutto in relazione alle strategie di riqualificazione energetica e di ristrutturazione sostenibile degli edifici esistenti. Con l'aumento degli interventi di recupero edilizio, diventa fondamentale gestire in maniera responsabile i materiali di scarto, considerando attentamente le implicazioni ambientali, economiche e normative che ne derivano. Le caratteristiche uniche del PVC-U Il PVC utilizzato per la produzione di serramenti, noto tecnicamente come PVC-U (PVC unplasticizzato), si distingue per la sua capacità di offrire elevata rigidità e robustezza senza la necessità di aggiungere plastificanti. Questo particolare materiale polimerico ha proprietà intrinseche come la resistenza alla deformazione in presenza di variazioni termiche estreme, una durabilità significativa contro gli agenti atmosferici e una capacità isolante notevole sia dal punto di vista termico che acustico. Inoltre, la sua bassa manutenzione contribuisce ulteriormente ad aumentarne la durata utile, rendendolo particolarmente indicato per applicazioni in edilizia sostenibile e per processi di riciclo efficaci e durevoli. Innovazione nella produzione: la coestrusione Una delle innovazioni tecnologiche più significative nella produzione di serramenti in PVC è rappresentata dalla tecnica di coestrusione, un processo avanzato che consiste nell'unire simultaneamente strati distinti di PVC vergine e PVC riciclato all'interno di un unico profilo estruso. Durante la coestrusione, i due materiali vengono lavorati tramite un apposito estrusore dotato di canali separati che convergono in una testa comune, consentendo così la formazione di un prodotto finito composto da uno strato esterno di PVC vergine, che garantisce eccellenti prestazioni estetiche e una superficie uniforme resistente all'invecchiamento, e uno strato interno costituito da PVC riciclato, che contribuisce alla sostenibilità ambientale e all'economia circolare del settore. Questa tecnologia non solo mantiene le prestazioni strutturali del prodotto, assicurando rigidità e durata nel tempo, ma valorizza anche il materiale riciclato riducendo sensibilmente l'impiego di risorse vergini, minimizzando così l'impatto ambientale e sostenendo pratiche di gestione responsabile delle risorse disponibili. Come avviene il riciclo del PVC Il riciclo del PVC è un processo complesso che richiede un'organizzazione precisa e tecniche specifiche per garantire la qualità della materia prima-seconda risultante. Inizialmente, i serramenti in PVC dismessi vengono raccolti nei cantieri edili o presso centri autorizzati di raccolta e sottoposti a una prima fase di smontaggio, durante la quale vengono rimossi accuratamente vetri, guarnizioni, ferramenta e altri componenti non plastici. La fase successiva prevede la triturazione meccanica, eseguita con mulini specializzati in grado di ridurre il materiale plastico in frammenti di dimensioni uniformi e gestibili. Questo passaggio agevola notevolmente il trattamento successivo, che consiste in un processo di lavaggio approfondito al fine di eliminare il più possibile vernici, adesivi, polveri, contaminanti organici e ogni altro tipo di impurità potenzialmente dannosa. Al termine di questa pulizia, il materiale ottenuto viene sottoposto a una fase di asciugatura controllata, generalmente utilizzando sistemi ad aria calda o tecnologie di deumidificazione specifiche. Infine, il PVC pulito e asciutto viene trasformato tramite estrusione o granulazione in granuli uniformi, pronti per essere reintegrati nei cicli produttivi industriali, mantenendo elevati standard qualitativi e contribuendo alla sostenibilità complessiva del settore. Riciclare l’alluminio: efficienza energetica e benefici ambientali L’alluminio è un altro materiale ampiamente utilizzato nella bioedilizia, caratterizzato da eccellenti proprietà meccaniche e una grande capacità di essere riciclato. Dopo una fase di separazione dai materiali estranei come vetro e guarnizioni, l’alluminio viene fuso ad alte temperature e trasformato in lingotti puri. Questo metodo è estremamente vantaggioso in termini di risparmio energetico, garantendo un abbattimento fino al 95% del consumo di energia rispetto alla produzione primaria. Tale pratica comporta notevoli benefici ambientali, riducendo sensibilmente l'emissione di gas serra e preservando le risorse naturali. L’importanza degli accessori nel processo di recupero Anche gli elementi apparentemente secondari, come le guarnizioni in gomma e la ferramenta metallica, rivestono una rilevanza fondamentale nel processo di riciclo e meritano una gestione attenta e tecnicamente evoluta. Le guarnizioni, composte prevalentemente da elastomeri vulcanizzati, possono subire trattamenti avanzati come la devulcanizzazione chimica o termochimica. Questi procedimenti consentono di rompere i legami reticolari presenti nel materiale, restituendo una gomma processabile che può essere reimpiegata in prodotti di alta qualità quali pavimenti tecnici per ambienti industriali, rivestimenti antiurto, materiali isolanti acustici e termici, e componenti specifici nel settore automotive. La ferramenta metallica, costituita generalmente da acciaio, alluminio o leghe di ottone, viene trattata attraverso un processo iniziale di triturazione meccanica che frammenta il materiale in piccole parti, facilitandone così la successiva selezione. Questa selezione avviene mediante tecnologie di separazione magnetica, che consentono di isolare efficacemente i metalli ferrosi dai non ferrosi, o tecniche densimetriche basate sulla diversa densità dei materiali, come tavole vibranti o sistemi di flottazione in mezzi fluidi. Tale rigore tecnico nel trattamento assicura un elevato recupero dei metalli, permettendone una reintegrazione efficiente nelle filiere produttive metallurgiche, contribuendo così alla sostenibilità economica e ambientale dell’intera catena di riciclo. Applicazioni industriali del PVC riciclato Il PVC riciclato rappresenta una risorsa estremamente versatile, con molteplici applicazioni industriali, grazie alle sue proprietà meccaniche e termiche quasi equivalenti al materiale vergine. Nel settore edile, oltre all'impiego tradizionale nella produzione di canaline elettriche, tapparelle, battiscopa, recinzioni e profili finestra in modalità coestrusa, viene utilizzato anche nella fabbricazione di pannelli isolanti, lastre per rivestimenti e componenti prefabbricati per costruzioni modulari. In agricoltura e nelle infrastrutture urbane, il PVC riciclato trova spazio nella realizzazione di sistemi avanzati di irrigazione a goccia, tubazioni per il drenaggio delle acque meteoriche e strutture modulari per serre e capannoni agricoli. Inoltre, nel settore dell'arredo urbano, è impiegato nella produzione di panchine, fioriere, barriere antirumore e strutture per aree giochi. L'industria elettrica sfrutta le sue proprietà isolanti e la resistenza chimica per la produzione di canalette portacavi, scatole di derivazione, supporti e involucri per dispositivi elettronici e sistemi di cablaggio industriale. La versatilità del PVC riciclato permette così non solo di ridurre significativamente il consumo di risorse vergini, ma anche di supportare strategie industriali orientate alla sostenibilità e alla riduzione dell'impatto ambientale. I benefici del riciclo: economici e ambientali La diffusione di sistemi di riciclo efficaci offre numerosi vantaggi economici e ambientali. Innanzitutto, consente di ridurre significativamente le emissioni di anidride carbonica e altri gas inquinanti, contribuendo in modo tangibile agli obiettivi internazionali di mitigazione del cambiamento climatico. Inoltre, riduce il volume di rifiuti destinati alla discarica, alleggerendo così l'impatto ambientale complessivo. Questo approccio sostiene lo sviluppo di filiere produttive circolari, incentivando innovazione tecnologica e crescita economica locale. Negli ultimi cinque anni, il riciclo del PVC in Europa ha visto una notevole evoluzione grazie ad iniziative come il programma VinylPlus, lanciato nel 2000 e rinnovato con obiettivi ambiziosi per il 2030. Secondo il report annuale VinylPlus, negli ultimi anni il volume di PVC riciclato ha superato costantemente i 700.000 tonnellate annue, con una crescente integrazione del materiale riciclato in nuovi prodotti, inclusi serramenti, pavimentazioni e componenti edili. Questa evoluzione è stata accompagnata da investimenti tecnologici mirati a migliorare i processi di riciclo, aumentando così la qualità del materiale recuperato e favorendo l'impiego del PVC riciclato anche in applicazioni più tecniche e strutturali. Questo andamento ha contribuito non solo al raggiungimento degli obiettivi europei sulla sostenibilità, ma ha anche creato nuove opportunità occupazionali specializzate e favorito lo sviluppo economico di distretti industriali orientati all'economia circolare, rafforzando il posizionamento competitivo dell'Europa nel settore del riciclo dei polimeri plastici. © Riproduzione Vietata
SCOPRI DI PIU' 1952: La Plastica Entra per la Prima Volta nel Cuore di una Donna
Sensazionale intervento al cuore per posizionare una valvola di plasticadi Marco ArezioLe malattie al cuore negli anni ’50 del secolo scorso erano molto diffuse, ma pochi erano gli strumenti per poter risolvere i problemi dei pazienti e, ancora lontano era l’anno in cui il professor Barnard, il 3 Dicembre del 1967 a Città del Capo compì il primo trapianto di cuore. Ma la cardiochirurgia vascolare iniziò molti anni prima dell’intervento sensazionale di Barnard, anche ad opera del dott. Charles A. Hufnagel, un americano nato a Louisville nel Kentucky nel 1916, che si interessò della cardiologia prima e della cardiochirurgia dopo. Il dottore si concentrò nello studio dell’utilizzo della plastica per sostituire i vasi sanguigni ammalorati e non più efficienti, attraverso una tecnica chiamata “fissazione multipunto”, che avrebbe portato al perfezionamento delle tecniche di sostituzione delle valvole aortiche. Nel 1952 arriva l’occasione per mettere in pratica gli studi e gli esperimenti fatti, decidendo di impiantare una valvola di assistenza nel cuore di una donna di 30 anni che, a causa della febbre reumatica, le aveva compromesso la valvola naturale. Fece costruire una sfera di plastica di piccolissime dimensioni, all’interno di un tubo a camera che regolava il flusso sanguineo nel cuore della giovane. Hufnagel doveva replicare, attraverso la piccola sfera e il tubo in cui scorreva, la situazione naturale che si creava nel cuore, quindi, non sostituì la valvola ammalorata ma la impiantò vicino quella nuova, permettendo un migliore funzionamento, apri e chiudi, del flusso sanguigno. Infatti, lo scopo della valvola aortica era quello di impedire che il flusso di sangue tornasse verso il cuore, cosicché la valvola in plastica, scorrendo all’interno del tubo, andava ad ostruire il flusso di ritorno. La paziente visse per una decina di anni con la nuova valvola in plastica e, successivamente, morì per cause non dipendenti da questo intervento, aprendo così la strada a centinaia di altri pazienti che ebbero salva la vita per merito di una minuscola pallina di plastica. Gli studi del dott. Hufnagel non si fermarono, infatti, diede un importante contributo nella progettazione e realizzazione della macchina cuore-polmone, ricevendo numerosi premi per il suo impegno nella ricerca cardiaca e vascolare. Categoria: notizie - tecnica - plastica - chirurgia - valvola cardiaca - storia
SCOPRI DI PIU'
