







 Miglioramento dell'Efficienza Energetica e Idrica nei Processi di Lavaggio e Decontaminazione delle Plastiche Post-Consumo
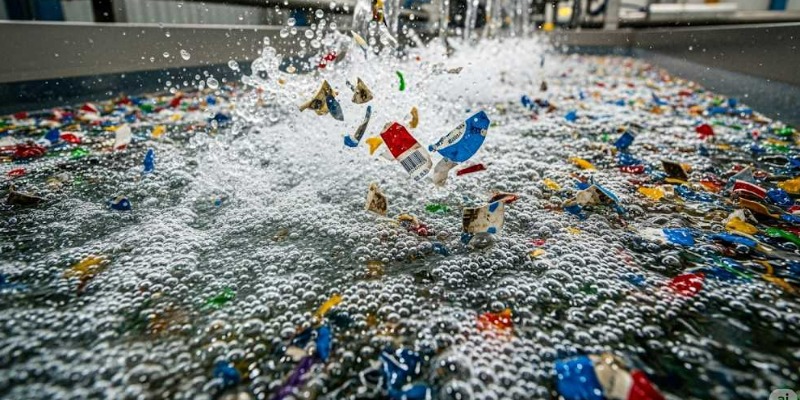
Tecnologie Innovative (Ultrasuoni, Cavitazione, Lavaggio a Freddo Potenziato) per Ridurre i Consumi e Garantire Standard di Decontaminazione Elevati per il Packaging, Incluso l'Alimentaredi Marco ArezioL'industria del riciclo delle plastiche post-consumo si trova oggi di fronte a una sfida complessa ma entusiasmante: non solo soddisfare una domanda in continua crescita di materiali riciclati di alta qualità, ma farlo riducendo drasticamente l'impronta ambientale dei propri processi. Questa spinta deriva sia da un'acuta consapevolezza ecologica, sia da direttive normative sempre più severe che mirano a un'autentica economia circolare. La posta in gioco è alta: trasformare un problema di rifiuti in una risorsa preziosa, garantendo che i polimeri riciclati – come rPET, rHDPE, rPP, ecc. – raggiungano standard qualitativi tali da competere, e talvolta superare, le materie prime vergini. Un obiettivo particolarmente ambizioso riguarda l'applicazione di queste plastiche rigenerate in settori sensibili, primo fra tutti il packaging alimentare.Al centro di questa trasformazione ci sono le fasi di lavaggio e decontaminazione, vere e proprie colonne portanti del processo di riciclo. Tradizionalmente, questi passaggi sono stati enormemente esigenti in termini di consumo energetico e idrico, rappresentando spesso un collo di bottiglia economico e ambientale. I metodi convenzionali, infatti, si affidano pesantemente a processi termici e chimici intensivi, che comportano non solo costi operativi elevati e un'impronta carbonica significativa, ma anche la complessa gestione di grandi volumi di effluenti. Il nostro obiettivo è esplorare le tecnologie innovative che stanno rivoluzionando questi processi, rendendo possibile ottenere plastiche riciclate di alta qualità con un impatto ambientale notevolmente mitigato.Il Contesto Tecnico e i Limiti dei Sistemi ConvenzionaliI sistemi di lavaggio tradizionali per le plastiche post-consumo si articolano tipicamente in diverse fasi: un pre-lavaggio iniziale, un lavaggio principale, uno o più cicli di risciacquo e, infine, l'asciugatura. La decontaminazione, in questi schemi tradizionali, si basa principalmente su tre pilastri. L'azione meccanica, attraverso l'attrito e l'agitazione, mira a distaccare i contaminanti più grossolani come terra, sabbia e frammenti di etichette. Parallelamente, l'azione termica sfrutta l'acqua calda, spesso a temperature elevate (60-90°C), per ammorbidire adesivi resistenti, solubilizzare grassi e cere, e accelerare le reazioni chimiche dei detergenti. Infine, l'azione chimica vede l'impiego di detergenti alcalini (come l'idrossido di sodio, NaOH), tensioattivi o acidi, scelti per la loro capacità di saponificare i grassi, disperdere le particelle solide e favorire la rimozione di inchiostri e residui di colla.Sebbene questi approcci abbiano dimostrato una certa funzionalità nel tempo, presentano evidenti svantaggi che ne limitano la sostenibilità e l'efficacia nel contesto attuale. Il consumo energetico si impenna a causa del riscaldamento di ingenti volumi d'acqua, che rappresenta la voce di costo più significativa. Per dare un'idea, il riciclo di una singola tonnellata di PET può richiedere centinaia di kWh solo per questa fase termica. Di pari passo, l'elevato consumo idrico è una criticità non trascurabile. Cicli di lavaggio multipli e risciacqui intensivi possono tradursi in decine di metri cubi d'acqua per tonnellata di plastica trattata. A ciò si aggiunge la problematica della qualità dell'acqua di scarico, spesso carica di solidi sospesi, con alti valori di BOD/COD e residui chimici, richiedendo trattamenti di depurazione onerosi e complessi.Un altro limite significativo è l'inefficacia contro contaminanti "difficili". Residui alimentari fortemente aderenti ed essiccati, pigmenti da stampa profondamente incorporati o contaminanti chimici assorbiti nella matrice polimerica sfuggono spesso all'azione dei metodi convenzionali, rendendo il materiale inidoneo per le applicazioni più sensibili. Infine, non possiamo ignorare il rischio di degradazione del polimero. L'esposizione prolungata a temperature elevate e ambienti chimicamente aggressivi può innescare processi di degradazione idrolitica o ossidativa, compromettendo irrimediabilmente le proprietà meccaniche e l'aspetto visivo del materiale plastico riciclato.Tecnologie Innovative per l'Efficienza e la Decontaminazione ProfondaLa ricerca e l'innovazione tecnologica stanno tracciando nuove strade, concentrandosi sullo sviluppo di soluzioni che permettano di disgiungere l'efficacia della pulizia dall'intensità energetica, sfruttando avanzati fenomeni fisici e approcci chimici di nuova generazione.1. Lavaggio a Freddo PotenziatoIl lavaggio a freddo potenziato non è un semplice abbassamento della temperatura, ma una vera e propria riprogettazione del processo, un sistema ottimizzato dove l'energia termica viene in gran parte sostituita o integrata da altre forme di energia e da agenti chimici altamente performanti, capaci di agire efficacemente a temperature ambiente o leggermente superiori (tipicamente tra 20 e 40°C).Questo approccio si basa su diversi principi operativi sinergici. L'impiego di agenti bagnanti avanzati e tensioattivi specifici con basse temperature di Kraft e un'elevata capacità di riduzione della tensione superficiale dell'acqua permette una migliore penetrazione nei pori e una più efficiente bagnatura dei contaminanti. Tensioattivi non ionici o a basso schiumogeno sono preferiti per facilitare il risciacquo e ridurre l'impatto ambientale. A questi si aggiungono gli enzimi bio-catalitici: lipasi per i grassi, amilasi per gli amidi, cellulasi per le fibre. Questi enzimi sono in grado di idrolizzare e disgregare complessi contaminanti organici anche a basse temperature, rivelandosi particolarmente efficaci per residui alimentari e sporco biologico, riducendo la necessità di detergenti aggressivi. L'azione è supportata da coadiuvanti e agenti chelanti, come i polimeri anti-redeposizione che prevengono la rideposizione dello sporco rimosso, o gli agenti chelanti (EDTA, GLDA) che sequestrano gli ioni metallici, prevenendo incrostazioni o reazioni catalitiche indesiderate. Cruciale è l'ottimizzazione meccanica: sistemi di agitazione ad alta efficienza – come idrocicloni modificati o lavatrici a frizione ottimizzate – sono indispensabili per garantire un'efficace azione meccanica anche in assenza di calore elevato, massimizzando la rimozione fisica dei contaminanti.I vantaggi sono evidenti e tangibili: una drastica riduzione del consumo energetico (fino al 70-80% rispetto ai sistemi a caldo), minore stress termico per il polimero, che ne preserva le proprietà intrinseche, un minor consumo d'acqua grazie a cicli di risciacquo più efficienti e un profilo ambientale nettamente più favorevole, con minori emissioni e un minor carico per gli impianti di trattamento delle acque reflue.2. Ultrasuoni per la Decontaminazione ProfondaLa tecnologia a ultrasuoni sfrutta onde sonore ad alta frequenza, tipicamente nell'intervallo tra 20 kHz e 100 kHz, per indurre il fenomeno della cavitazione acustica all'interno di un mezzo liquido.Il principio di funzionamento è affascinante e potente: le onde ultrasonore, propagandosi attraverso il bagno di lavaggio, creano zone alternate di alta e bassa pressione. Nelle zone di bassa pressione, dette di rarefazione, la pressione scende al di sotto della tensione di vapore del liquido, portando alla formazione di milioni di microbolle (cavità) che contengono vapore acqueo e gas disciolti. Quando queste microbolle, nel loro processo di crescita, vengono trasportate in una zona di alta pressione (compressione), implodono violentemente. Questa implosione genera localmente condizioni estreme: temperature elevate (che possono raggiungere i 5000 K) e pressioni immense (fino a 1000 atm), oltre alla formazione di micro-getti liquidi che si muovono a velocità prossime a quelle del suono. È l'azione di pulizia scatenata da queste forze estreme: i contaminanti vengono letteralmente "spazzati via" dalle superfici, anche da pori, fessure e aree difficilmente raggiungibili. L'efficacia è puramente fisica e, sebbene possa essere amplificata da detergenti appropriati, non dipende intrinsecamente dalla temperatura o dalla chimica del bagno. Un ulteriore beneficio è l'effetto disperdente e disinfettante: gli ultrasuoni non solo favoriscono una dispersione uniforme delle particelle, ma possono anche esibire un'azione battericida e virucida, contribuendo in modo significativo alla decontaminazione microbiologica.Nel riciclo, gli ultrasuoni si dimostrano particolarmente efficaci nella rimozione di etichette adesive, residui di colla, inchiostri da stampa e contaminanti organici incrostati. Possono essere impiegati sia come pre-trattamento per allentare lo sporco più ostinato, sia come fase di lavaggio finale per garantire una pulizia profonda e mirata, elevando la qualità del macinato a livelli superiori.3. Cavitazione IdrodinamicaLa cavitazione idrodinamica si distingue dalla cavitazione acustica perché le bolle di cavitazione sono generate dal movimento intrinseco del fluido stesso, piuttosto che da onde sonore esterne, offrendo una soluzione robusta e scalabile per il trattamento di grandi volumi.Il processo si avvia facendo fluire il liquido ad alta velocità attraverso specifiche restrizioni geometriche, come orifizi, valvole Venturi o ugelli appositamente progettati, o all'interno di reattori a cavitazione a disco rotante. L'accelerazione del fluido in questi passaggi stretti provoca una drastica caduta di pressione, che, in base al principio di Bernoulli, può scendere al di sotto della tensione di vapore del liquido, innescando la formazione di bolle. Similmente agli ultrasuoni, queste bolle si formano e poi collassano rapidamente quando il fluido rientra in una zona a pressione più alta, generando onde d'urto e micro-getti. L'implosione delle bolle produce un'azione meccanica potente, analoga a quella degli ultrasuoni, che è straordinariamente efficace nella disgregazione di agglomerati di contaminanti e nella rimozione di sporco superficiale. Ma non solo: le condizioni estreme che si generano localmente durante il collasso delle bolle – alte temperature e pressioni – possono indurre la formazione di radicali liberi (come i radicali idrossilici OH•). Questi radicali sono potenti ossidanti e promuovono reazioni di ossidazione avanzata, utili per la degradazione di alcuni contaminanti organici particolarmente persistenti.La cavitazione idrodinamica è particolarmente adatta per il pre-trattamento di grandi volumi di materiale plastico, la disintegrazione di film e flaconi compattati, e la pulizia iniziale di materiali particolarmente sporchi. Offre un'alternativa energeticamente più efficiente per il trattamento di grandi volumi rispetto agli ultrasuoni, essendo intrinsecamente legata al flusso del processo e quindi facilmente integrabile nelle linee produttive esistenti.Sinergia Tecnologica e Architetture di Processo AvanzateLa vera rivoluzione nell'efficienza del riciclo delle plastiche si realizza attraverso l'integrazione sinergica di queste tecnologie innovative in architetture di processo multistadio, sfruttando i punti di forza di ciascuna per affrontare le diverse sfide di decontaminazione, creando un percorso ottimizzato dal rifiuto al prodotto finito.Un ciclo di lavaggio ottimizzato potrebbe iniziare con un pre-trattamento di cavitazione idrodinamica, ideale per la rottura iniziale di balle o agglomerati di plastica e per la rimozione massiva dei contaminanti più grossolani o semi-aderenti. Questa fase riduce significativamente il carico per i passaggi successivi. Si procede poi a un lavaggio primario a freddo potenziato con agenti enzimatici, dove le scaglie di plastica vengono sottoposte a un lavaggio intensivo a bassa temperatura. Qui, l'azione combinata di tensioattivi avanzati ed enzimi è cruciale per disgregare lo sporco organico e le colle. La fase successiva è un lavaggio secondario o di finitura con ultrasuoni. Questa fase, più mirata e solitamente alimentata con acqua riciclata e purificata, sfrutta l'azione di cavitazione ultrasonica per rimuovere i contaminanti più ostinati, incrostati o annidati in microfessure, garantendo un livello di pulizia eccezionale e preparando il materiale per gli stadi finali.Fondamentale è poi l'approccio al risciacquo efficiente e al riciclo dell'acqua. Sistemi di filtrazione avanzati, come la microfiltrazione, l'ultrafiltrazione e l'osmosi inversa, permettono di raggiungere un riciclo quasi totale dell'acqua di processo, riducendo drasticamente il consumo idrico netto e la produzione di effluenti. L'acqua di risciacquo finale, opportunamente purificata, può essere reimmessa nelle fasi di lavaggio primario, chiudendo il ciclo. Infine, un'asciugatura efficiente è essenziale per ridurre i consumi energetici complessivi. Tecnologie come l'asciugatura meccanica ad alta velocità (ad esempio, con centrifughe) seguita da asciugatura ad aria a basso consumo energetico (come soffiatori ad aria compressa ottimizzati o essiccatori a letto fluido) riducono l'umidità residua con un dispendio energetico significativamente inferiore rispetto ai tradizionali essiccatori a caldo.L'intero processo può essere elevato a un livello superiore grazie al monitoraggio e controllo intelligente. L'implementazione di sensori in linea per parametri critici come pH, conducibilità, torbidità, carica organica (TOC/COD) e dimensione delle particelle, abbinata a sistemi di controllo basati sull'Intelligenza Artificiale (AI) e il Machine Learning (ML), consente un'ottimizzazione in tempo reale dei parametri operativi (temperatura, dosaggio chimico, durata dei cicli, intensità degli ultrasuoni). Ciò massimizza l'efficienza e minimizza gli sprechi, e questi sistemi intelligenti possono persino prevedere la necessità di manutenzione o adattarsi autonomamente a variazioni nella qualità del materiale in ingresso, garantendo una produzione costante e di alta qualità.Il Fattore Chiave: La Decontaminazione per il Packaging Alimentare (Food-Contact Applications)Il raggiungimento degli standard per il contatto con gli alimenti, regolamentati da organismi come l'EFSA in Europa e la FDA negli USA, rappresenta il criterio più stringente e l'apice della qualità per le plastiche riciclate. Qui, l'obiettivo va ben oltre la semplice rimozione dello sporco visibile; si tratta di eliminare o ridurre a livelli accettabili i contaminanti chimici che potrebbero potenzialmente migrare nel cibo, assicurando la totale sicurezza del prodotto finale. Questi possono includere:Contaminanti volatili: Composti organici volatili (VOCs) che la plastica può aver assorbito durante il suo ciclo di vita o nella fase di raccolta (solventi, idrocarburi, pesticidi).Contaminanti non volatili: Sostanze chimiche con basso punto di fusione o alta affinità per la plastica (plastificanti, additivi, residui di prodotti chimici).Contaminanti microbiologici: Batteri, muffe e lieviti che possono essere presenti sul materiale.Le tecnologie di lavaggio avanzate sono imprescindibili per ridurre drasticamente il carico iniziale di questi contaminanti. Tuttavia, per le applicazioni alimentari, esse sono quasi sempre propedeutiche a un processo di decontaminazione secondario, spesso definito "super-pulizia" o validato tramite "challenge test" specifici. Tra le metodologie più efficaci troviamo l'estrusione con degasaggio sottovuoto, dove durante la fusione della plastica riciclata, un sistema a più stadi sotto vuoto rimuove efficacemente i contaminanti volatili. Per il PET, i reattori a stato solido (SSP) rappresentano una soluzione robusta: in questo processo, un trattamento termico sotto vuoto o con flusso di gas inerte non solo aumenta il peso molecolare del polimero, ma rimuove simultaneamente i contaminanti volatili. In casi specifici, possono essere impiegati trattamenti chimici mirati, come l'ossidazione avanzata, per degradare contaminanti organici particolarmente persistenti.È fondamentale comprendere che le tecnologie di lavaggio innovative, migliorando radicalmente la purezza fisica del materiale e riducendo il carico contaminante a monte, rendono questi processi di decontaminazione secondaria molto più efficienti, meno energivori e di conseguenza più economici. Questo approccio a cascata è ciò che permette al polimero riciclato di superare i rigorosi "challenge test" e ottenere le certificazioni indispensabili per il contatto con gli alimenti, aprendo scenari di mercato precedentemente inaccessibili e consolidando la fiducia del consumatore.Benefici Economici e Ambientali ComplessiviL'adozione di queste tecnologie all'avanguardia non è soltanto un imperativo dettato da una coscienza ambientale, ma una strategia economica profondamente vantaggiosa, che si traduce in un ritorno sull'investimento e in un posizionamento competitivo superiore.La riduzione dei costi operativi è diretta e immediata: minori consumi energetici e idrici si traducono in bollette più leggere, in particolare per riscaldamento e trattamento delle acque, e in un significativo contenimento delle spese per i prodotti chimici aggressivi. Parallelamente, si osserva una minore gestione degli effluenti, grazie alla riduzione dei volumi di acqua di scarico e del carico di contaminanti. Questo si riflette in minori costi di depurazione, in minori oneri di smaltimento dei fanghi e, in molti casi, nella possibilità di ottenere incentivi per la sostenibilità.Un altro beneficio tangibile è il miglioramento della qualità del prodotto. Il polimero riciclato, forte di un'alta purezza e conformità, acquisisce un valore di mercato superiore, consentendone la vendita per applicazioni più lucrative e con margini più elevati. Questo si lega direttamente alla conformità normativa, che viene facilitata dal rispetto delle normative ambientali e, cruciale, di quelle per il contatto con alimenti, estendendo i mercati potenziali per il materiale riciclato e riducendo i rischi legali.Dal punto di vista ecologico, la riduzione dell'impronta di carbonio è un risultato diretto dei minori consumi energetici, contribuendo attivamente alla lotta contro il cambiamento climatico e rispondendo alle crescenti pressioni per una produzione più sostenibile. Infine, le aziende che abbracciano queste soluzioni non solo migliorano la propria operatività, ma rafforzano anche la propria immagine aziendale, posizionandosi come leader nella sostenibilità e nell'innovazione in un mercato e una società sempre più attenti alle tematiche ambientali, un fattore che può tradursi in un vantaggio competitivo significativo.Prospettive Future e Sviluppi NecessariIl percorso del riciclo delle plastiche è in continua evoluzione, e il suo futuro dipenderà da una costante innovazione nei processi di lavaggio e decontaminazione. Le aree chiave di sviluppo promettono ulteriori passi avanti verso un'efficienza senza precedenti e una qualità superiore.Tra queste, spicca lo sviluppo di materiali intelligenti per la decontaminazione, come adsorbenti o catalizzatori specifici da integrare direttamente nei processi di lavaggio. Questi materiali potrebbero consentire la rimozione selettiva di contaminanti chimici complessi, aumentando ulteriormente la purezza del riciclato. È inoltre fondamentale progredire verso processi a ciclo chiuso al 100%, con ulteriori sviluppi per il riciclo completo dell'acqua di processo e la piena valorizzazione dei fanghi di scarto, trasformandoli da un onere di smaltimento in una risorsa valorizzabile.Nel campo dell'ingegneria di processo, la modellazione e simulazione avanzata giocheranno un ruolo cruciale. L'uso di modelli computazionali sofisticati permetterà di predire e ottimizzare il comportamento dei fluidi, l'interazione delle onde ultrasonore e la propagazione della cavitazione, riducendo i tempi di sviluppo e i costi di prototipazione, consentendo una progettazione più rapida e mirata di nuovi impianti. Infine, l'armonizzazione globale degli standard di qualità e decontaminazione per le plastiche riciclate è essenziale per facilitare il commercio internazionale e promuovere un'adozione su larga scala di questi materiali, creando un mercato più trasparente e affidabile per le materie prime seconde.Conclusioni: L'Obiettivo di un Riciclo Veramente CircolareIl passaggio da processi di lavaggio e decontaminazione convenzionali a soluzioni innovative basate su lavaggio a freddo potenziato, ultrasuoni e cavitazione non è più una semplice alternativa, ma una necessità strategica ineludibile per l'industria del riciclo. Queste tecnologie rappresentano la chiave per sbloccare il pieno potenziale delle plastiche post-consumo, operando una vera e propria metamorfosi: da rifiuti a risorse di alto valore, idonee persino per le applicazioni più esigenti e regolamentate come il packaging alimentare.Investire in queste soluzioni all'avanguardia significa non solo mitigare l'impatto ambientale delle nostre attività, ma anche garantire la competitività e la sostenibilità a lungo termine di un settore cruciale per il futuro del nostro pianeta. La strada verso un'economia circolare autentica per le plastiche è un percorso intrapreso, e i suoi pilastri sono solidamente fondati su innovazione, efficienza e un rigoroso approccio tecnico. Quali saranno i prossimi passi per la vostra azienda in questa direzione?© Riproduzione Vietata
SCOPRI DI PIU' La Plastica nelle Musicassette: Ruolo Chiave nella Produzione e nell'Eredità Culturale
Scopri come la plastica ha plasmato le iconiche musicassette, contribuendo alla loro portabilità, resistenza e impatto culturale nel panorama della musica registrata del XX secolo di Marco ArezioLe musicassette, una volta icona della portabilità musicale e della cultura degli anni '80 e '90, hanno una storia affascinante che affonda le radici nel passato e attraversa rivoluzioni tecnologiche. Ma cosa c'è dietro la produzione di queste piccole cassette di plastica che hanno dominato il mercato musicale per decenni?Storia delle Musicassette La storia delle musicassette ha inizio negli anni '60, quando la Philips, azienda olandese, introdusse per la prima volta questo nuovo formato audio. Il concetto alla base delle musicassette fu sviluppato da Lou Ottens, ingegnere presso Philips, che aveva l'obiettivo di creare un sistema di registrazione e riproduzione musicale più pratico e portatile rispetto ai dispositivi esistenti all'epoca, come i registratori a bobina.Origini e Sviluppo1963 l'introduzione delle musicassette: Philips presentò al mondo la sua innovativa invenzione, la musicassetta. Questo nuovo formato consisteva in un piccolo nastro magnetico avvolto all'interno di un contenitore di plastica compatto, che poteva essere utilizzato per registrare e riprodurre musica. Standardizzazione: Nel corso degli anni '60 e '70, Philips lavorò per standardizzare il formato della musicassetta, rendendolo compatibile con una vasta gamma di dispositivi audio. Questo contribuì notevolmente alla diffusione e all'adozione delle musicassette da parte dei consumatori.Popolarità e DiffusionePortabilità e Versatilità: Le musicassette divennero rapidamente popolari grazie alla loro portabilità e versatilità. Per la prima volta, le persone potevano portare la loro musica ovunque andassero e ascoltarla su dispositivi come i walkman portatili. Mercato di Massa: Negli anni '70 e '80, le musicassette divennero uno dei principali formati per la distribuzione commerciale di musica registrata. Le etichette discografiche iniziarono a pubblicare album su musicassette, consentendo agli utenti di acquistare e ascoltare la loro musica preferita in questo nuovo formato.Innovazioni TecnologicheRegistrazione Stereo: Con il passare del tempo, le musicassette divennero sempre più sofisticate, introducendo funzionalità come la registrazione stereo e la riproduzione Hi-Fi, che migliorarono significativamente la qualità audio. Dolby Noise Reduction: Negli anni '70, venne introdotta la tecnologia di riduzione del rumore Dolby, che aiutò a migliorare ulteriormente la qualità audio delle musicassette riducendo il rumore di fondo durante la riproduzione.Declino e EreditàNonostante il loro enorme successo durante gli anni '70 e '80, l'avvento dei CD e dei formati musicali digitali portò gradualmente al declino delle musicassette. Tuttavia, nonostante la loro obsolescenza tecnologica, le musicassette continuano a godere di un certo culto tra gli appassionati di musica vintage e i collezionisti, che apprezzano il loro carattere retro e il suono unico che offrono. La storia delle musicassette rimane quindi un capitolo affascinante nell'evoluzione della tecnologia audio e nella cultura musicale del XX secolo.Produzione delle Musicassette La produzione delle musicassette coinvolgeva diversi processi e materiali, ciascuno dei quali era fondamentale per creare un prodotto funzionale e di qualità. Ecco una panoramica approfondita degli aspetti chiave della produzione delle musicassette:MaterialiPlastica: La plastica era il materiale principale utilizzato per la realizzazione del guscio esterno della musicassetta. La plastica doveva essere robusta e resistente agli urti per proteggere il nastro magnetico all'interno. Materiali comuni includevano il polistirene e l'ABS (acrilonitrile butadiene stirene).Il guscio esterno della musicassetta era realizzato principalmente in plastica e svolgeva diverse funzioni cruciali. La plastica forniva una robusta protezione per il delicato nastro magnetico all'interno della musicassetta, proteggendolo da danni fisici, polvere e umidità. Questo garantiva che il contenuto registrato rimanesse al sicuro e intatto nel corso del tempo. Inoltre, la leggerezza e la resistenza della plastica rendevano le musicassette estremamente portatili, consentendo agli utenti di trasportarle facilmente ovunque andassero. Questo ha contribuito alla popolarità delle musicassette come formato musicale mobile e pratico. Il guscio di plastica era progettato in modo da essere compatibile con una vasta gamma di dispositivi di riproduzione, come lettori stereo, walkman e autoradio. Questo ha facilitato la diffusione e l'adozione delle musicassette come formato standard per la distribuzione commerciale di musica registrata.Parti Metalliche: Le musicassette includevano anche parti metalliche, come le bobine interne e i meccanismi di azionamento, che permettevano al nastro di scorrere correttamente durante la riproduzione.Processo di ProduzioneStampaggio della Plastica: Il processo di produzione iniziava con la fusione del materiale plastico, che veniva quindi versato in stampi appositamente progettati per creare la forma della musicassetta.Inserimento del Nastro Magnetico: Durante la produzione, il nastro magnetico veniva accuratamente inserito all'interno del guscio di plastica, assicurandosi che fosse posizionato correttamente e che non ci fossero piegature o intasamenti.Assemblaggio delle Parti: Una volta che il guscio di plastica e il nastro magnetico erano pronti, le varie parti della musicassetta venivano assemblate insieme. Questo includeva l'inserimento delle bobine interne, dei meccanismi di azionamento e di eventuali altri componenti necessari.Etichettatura e Confezionamento: Infine, le musicassette venivano etichettate con le informazioni sul contenuto e sull'artista, e confezionate per la distribuzione. Le etichette potevano essere stampate direttamente sul guscio della musicassetta o su etichette adesive.Controllo Qualità: Durante tutto il processo di produzione, venivano eseguiti controlli qualità per garantire che le musicassette fossero prodotte secondo gli standard richiesti. Questi controlli includevano ispezioni visive, test di funzionalità e controlli della qualità audio per assicurare che il nastro magnetico fosse registrato e riprodotto correttamente.InnovazioniNel corso degli anni, sono state introdotte diverse innovazioni nel design e nei materiali utilizzati per il guscio delle musicassette: Colori e Stili: Le musicassette venivano spesso prodotte in una varietà di colori e stili per soddisfare le preferenze estetiche dei consumatori. Questo ha aggiunto un elemento di personalizzazione e individualità al formato delle musicassette. Materiali Avanzati: Con il tempo, sono stati sviluppati materiali plastici avanzati che offrivano migliori proprietà di resistenza, flessibilità e protezione. Questo ha contribuito a migliorare la durata e la qualità delle musicassette nel corso degli anni. La produzione delle musicassette era un processo complesso che coinvolgeva una serie di materiali e operazioni per creare un prodotto funzionale e di qualità. Nonostante la loro obsolescenza nel mercato attuale, le musicassette continuano a essere apprezzate da appassionati e collezionisti per il loro carattere nostalgico e il loro contributo alla storia della musica registrata.EreditàNonostante l'avvento di formati musicali digitali come CD e MP3 abbia reso le musicassette obsolete, il loro impatto culturale e il loro fascino retro continuano a essere apprezzati da appassionati e collezionisti. La plastica utilizzata nei gusci delle musicassette ha svolto un ruolo essenziale nel rendere questo formato iconico della cultura musicale del XX secolo, fornendo protezione, portabilità e compatibilità che hanno contribuito alla sua diffusione e popolarità.Quantità di musicassette prodotte nel MondoÈ difficile fornire un numero preciso sul totale delle musicassette prodotte nel mondo durante il loro periodo di massima popolarità, principalmente a causa della mancanza di dati accurati e della vasta gamma di produttori e marchi. Tuttavia, nel corso delle loro diverse decadi di dominio nel mercato musicale, si stima che siano state prodotte miliardi di musicassette.
SCOPRI DI PIU' Studio Reologico dei Polimeri nella Coestrusione: Sfide Industriali e Soluzioni Avanzate
Analisi dettagliata sul comportamento reologico dei materiali polimerici, principali problematiche e tecniche innovative per ottimizzare il processo industriale di coestrusionedi Marco ArezioLa coestrusione è una tecnica avanzata, molto diffusa nell'industria dei polimeri, che consente la realizzazione di prodotti composti da più strati, ciascuno con specifiche proprietà fisiche e chimiche. La conoscenza approfondita della reologia dei polimeri risulta determinante per garantire l'efficienza del processo produttivo e l'elevata qualità del prodotto finito. Questo articolo analizza nel dettaglio le caratteristiche reologiche implicate nel processo di coestrusione, esplorando le principali criticità riscontrate in ambito industriale e illustrando strategie tecniche mirate per affrontarle con successo. Cosa è la Coestrusione delle Materie Plastiche La coestrusione consiste nel fondere contemporaneamente diversi materiali polimerici per produrre manufatti multistrato con prestazioni migliori rispetto a quelle ottenibili dai singoli materiali. Tra le proprietà integrate in un prodotto coestruso si annoverano la resistenza meccanica, un’elevata barriera ai gas e una maggiore stabilità chimica ed estetica. Tuttavia, per ottenere risultati soddisfacenti, è indispensabile comprendere in modo approfondito il comportamento reologico dei polimeri, ovvero come essi reagiscono alle sollecitazioni termiche e meccaniche durante la lavorazione. Comportamento Reologico dei Polimeri nella Coestrusione I polimeri presentano tipicamente una natura viscoelastica, caratterizzata sia da proprietà viscose che elastiche, che influenzano direttamente il loro comportamento nel processo di lavorazione. Tra i principali fattori che determinano tale comportamento reologico troviamo la viscosità, il peso molecolare e la temperatura. La viscosità, infatti, varia notevolmente al variare del peso molecolare e della temperatura. Pertanto, un accurato controllo di questi parametri risulta cruciale per evitare instabilità durante il processo produttivo. In particolare, l’aumento del peso molecolare porta a un incremento della viscosità a causa degli intrecci molecolari (entanglements). Inoltre, molti polimeri mostrano il fenomeno di shear-thinning, ovvero una riduzione della viscosità all'aumentare della velocità di deformazione, facilitando così la lavorabilità ma aumentando il rischio di degrado termico. Problematiche Industriali nella Coestrusione Una delle sfide principali nella coestrusione è la compatibilità reologica tra i diversi polimeri utilizzati. Se esistono differenze significative nelle viscosità dei materiali coinvolti, possono verificarsi instabilità alle interfacce che portano a difetti o deformazioni nel prodotto finale. Un problema frequente è il fenomeno dell’incapsulamento, dove un materiale a viscosità più bassa tende ad inglobare quello più viscoso, compromettendo la qualità strutturale. Inoltre, una scarsa compatibilità reologica può causare un’adesione insufficiente tra gli strati, riducendo significativamente le performance complessive del prodotto finale. Tecniche Avanzate di Caratterizzazione Reologica Per fronteggiare queste criticità è necessario utilizzare tecniche avanzate di caratterizzazione reologica, come la reometria rotazionale e capillare. La reometria rotazionale permette di misurare con precisione viscosità ed elasticità del polimero in diverse condizioni operative, mentre la reometria capillare simula più accuratamente le condizioni reali dell’estrusione industriale, determinando la viscosità ad elevate velocità di deformazione tipiche dei processi produttivi. Strategie di Ottimizzazione della Coestrusione Per migliorare l'efficienza del processo e risolvere le problematiche reologiche, è possibile adottare specifiche strategie operative. Tra queste, la progettazione ottimizzata delle teste di estrusione, supportata dalla fluidodinamica computazionale (CFD), permette di definire geometrie che assicurino un flusso omogeneo e stabile. Un’altra strategia consiste nell’uso di additivi compatibilizzanti e modificatori reologici, che aumentano l’adesione e uniformano la viscosità tra i diversi materiali. Infine, l’implementazione di sistemi automatizzati con sensori integrati di pressione e temperatura consente un controllo continuo e preciso del processo produttivo, riducendo scarti e aumentando la qualità finale. Applicazioni Industriali della Coestrusione Grazie alla sua versatilità, la coestrusione trova ampia applicazione in numerosi settori industriali. Nel settore del packaging flessibile, consente di produrre film multistrato con elevate proprietà barriera, combinando materiali performanti come EVOH e polietilene. Nell’industria automobilistica, la coestrusione è impiegata per realizzare componenti con elevate prestazioni meccaniche, estetiche e di resistenza chimica. Nel settore delle costruzioni, invece, viene utilizzata per fabbricare tubazioni e pannelli isolanti altamente resistenti agli agenti atmosferici e dimensionalmente stabili. Conclusioni Un’approfondita conoscenza delle proprietà reologiche dei polimeri è essenziale per ottimizzare la coestrusione in ambito industriale. Attraverso tecniche avanzate di progettazione, caratterizzazione e controllo del processo, è possibile garantire una produzione efficiente, limitare gli sprechi e ottenere costantemente prodotti di elevata qualità.© Riproduzione Vietata
SCOPRI DI PIU'
