








 Le Conferenze Solvay: Quando le Menti più Brillanti si Incontrano per Svelare i Misteri dell'Universo
Dal 1911, un viaggio attraverso i fondamenti della fisica e della chimica: la storia, i protagonisti e le rivoluzionarie discussioni che hanno plasmato la scienza modernadi Marco ArezioLe conferenze Solvay, note ufficialmente come le Conferenze Internazionali Solvay sulla Fisica e la Chimica, rappresentano un momento storico unico nella scienza moderna. Fondato nel 1911 dal chimico e industriale belga Ernest Solvay, questo evento ha avuto un ruolo cruciale nello sviluppo della fisica quantistica e della chimica teorica, influenzando il corso della ricerca scientifica per oltre un secolo. Le Conferenze Solvay sono state un’occasione di confronto e collaborazione tra alcuni dei migliori scienziati al mondo, che si riunirono periodicamente per discutere le frontiere della fisica e della chimica. Origini e Motivazioni della Prima Conferenza Solvay Ernest Solvay, pioniere industriale e innovatore scientifico, era noto soprattutto per aver sviluppato il processo Solvay per la produzione industriale di carbonato di sodio. Solvay aveva anche una forte inclinazione filantropica e una grande passione per la scienza pura; si rese conto che molte delle questioni scientifiche dell'epoca richiedevano collaborazione e dibattito tra menti brillanti per poter essere risolte. Decise quindi di finanziare una serie di conferenze per riunire i fisici più illustri e affrontare le sfide scientifiche più complesse. La prima conferenza, organizzata a Bruxelles nel 1911, si concentrò sul tema della teoria della radiazione e dei quanti, un argomento che stava iniziando a rivoluzionare la fisica teorica. Contenuti e Contributi delle Prime Conferenze Le conferenze Solvay non erano semplicemente incontri per presentare ricerche, ma veri e propri dibattiti intensi e collaborativi, progettati per esplorare i fondamenti delle teorie emergenti. I partecipanti discutevano questioni fondamentali della fisica e della chimica, spesso attraverso approfondimenti dettagliati e scambi vivaci. La prima conferenza del 1911 ebbe come tema “La Teoria della Radiazione e dei Quanti” e rappresentò una delle prime occasioni in cui si tenne una discussione collettiva sui problemi della fisica quantistica, un campo in rapida evoluzione. Questo evento contribuì a chiarire il significato e le implicazioni del lavoro pionieristico di Max Planck, Albert Einstein e altri nel campo della teoria quantistica. Partecipanti e Protagonisti delle Conferenze Solvay Uno degli aspetti più straordinari delle conferenze Solvay è la qualità dei partecipanti, che comprendeva alcuni dei più grandi scienziati della storia. Alla prima conferenza parteciparono personalità come Max Planck, Marie Curie, Henri Poincaré, Albert Einstein e altri giganti della fisica. Durante la quinta conferenza, nel 1927, che rimane una delle più celebri, parteciparono 29 scienziati, di cui 17 erano o sarebbero stati premiati con il Premio Nobel. La famosa foto di gruppo della conferenza del 1927 mostra personaggi come Niels Bohr, Werner Heisenberg, Paul Dirac, e Wolfgang Pauli, oltre ai già menzionati Planck, Curie e Einstein. Quella conferenza è famosa anche per la discussione tra Einstein e Bohr riguardo l'interpretazione della meccanica quantistica, che segnò una delle più importanti dispute intellettuali nella storia della scienza. Le Tematiche Affrontate nelle Conferenze I temi delle conferenze Solvay si sono evoluti nel tempo, riflettendo i progressi e le sfide della fisica e della chimica. Se le prime conferenze erano dominate dai dibattiti sulla teoria dei quanti e sulla natura della radiazione, nel corso degli anni i temi sono cambiati per adattarsi ai progressi scientifici. Gli argomenti successivi includono il problema dei neutroni, la struttura atomica e nucleare, la fisica delle particelle, la chimica dei composti complessi e le questioni fondamentali della chimica organica e inorganica. Un aspetto distintivo delle conferenze Solvay è stato quello di riunire scienziati con opinioni spesso contrastanti, favorendo dibattiti intensi e discussioni stimolanti. Ad esempio, la disputa tra Einstein e Bohr sull’indeterminismo quantistico ha segnato profondamente il dibattito scientifico e ha portato a una maggiore comprensione della natura delle particelle subatomiche. La meccanica quantistica rimaneva un mistero e, attraverso le conferenze, Bohr riuscì a consolidare la teoria quantistica contro il realismo classico di Einstein. I Risultati e l’Impatto delle Conferenze Solvay Le conferenze Solvay hanno avuto un impatto profondo e duraturo sulla scienza. Esse hanno stimolato e accelerato il progresso della fisica e della chimica teorica, promuovendo collaborazioni e ispirando nuove ricerche. Molte delle questioni dibattute hanno portato a scoperte che hanno trasformato la nostra comprensione del mondo naturale. Ad esempio, i concetti sviluppati nelle prime conferenze sulla teoria quantistica hanno contribuito alla nascita della meccanica quantistica moderna, una delle basi della fisica contemporanea. La struttura di dibattito delle conferenze è stata in grado di creare un ambiente unico, dove il rigore scientifico si combinava con la creatività e il pensiero innovativo. Inoltre, il modello delle conferenze Solvay ha ispirato altre iniziative simili in tutto il mondo, promuovendo lo scambio di idee scientifiche tra i migliori studiosi di diverse discipline. Oggi, le conferenze Solvay continuano a svolgersi, mantenendo la loro tradizione di rigore intellettuale e impegno verso il progresso scientifico. Sebbene i partecipanti cambino e i temi si evolvano, le conferenze Solvay rimangono un simbolo della collaborazione internazionale nella scienza. L'Eredità delle Conferenze Solvay L’eredità delle conferenze Solvay va oltre i singoli risultati scientifici: rappresenta il valore della cooperazione internazionale e dell'importanza del dialogo scientifico. Esse sono un esempio di come l’incontro tra le menti più brillanti possa portare a nuove intuizioni e innovazioni, stimolando lo sviluppo scientifico su scala globale. Le conferenze Solvay, con la loro attenzione alle domande fondamentali della scienza, continuano a rappresentare un faro per i ricercatori di tutto il mondo, dimostrando come il dialogo e la discussione possano essere strumenti potenti per il progresso umano.© Riproduzione Vietata
SCOPRI DI PIU' 1938: Nasce il Teflon. Tra Successi Commerciali e Disastri Ambientali
Una materia prima fantastica per molte applicazioni ma sottovalutata dal punto di vista ambientaledi Marco ArezioUn brillante Ingegnere chimico Statunitense, Roy J. Plunkett, dipendente dalla ditta Dupont, scoprì, per caso nel 1938, un nuovo composto chimico mentre era impegnato in un lavoro di sperimentazione su alcuni refrigeranti. Durante uno di questi test si verificò un incidente di laboratorio e Plunkett si accorse della formazione di una sostanza cerosa bianca che appariva estremamente scivolosa. Infatti, stava sperimentando la compressione di un clorofluorocarburo e, nel misurare la portata del gas contenuta in una bombola in cui c’era del tetrafluoroetene gassoso, si verificò un problema nella portata del gas. Plunkett decise di aprire la bombola e vi trovò dentro un rivestimento sulle pareti di consistenza ceroso e molto scivoloso che, attraverso successive verifiche, capì che si trattava di un fluorocarburo inerte, il politetrafluoroetilene (PTFE), che aveva ottime qualità antiaderenti, ben superiori ai prodotti fino ad allora utilizzati. Nel 1945 la Dupont depositò il brevetto per il composto chimico, a cui diede il nome di Teflon e iniziò la produzione nello stabilimento di Washington Works a Parkersburg, nel West Virginia, arrivando a produrre nel 1948 quasi 1000 tonnellate di Teflon. Il successo del prodotto fu folgorante, in quanto ogni casalinga preferiva acquistare una pentola con il rivestimento in teflon, in quanto i cibi non si appiccicavano nella padella durante la cottura. Un successo commerciale enorme per la Dupont, anche in virtù dei margini importanti che il prodotto aveva, in quanto coperto da brevetto, ma che ha creato un lato oscuro e minaccioso. Infatti, per anni l’azienda ha sversato gli scarichi della produzione del Teflon nei fiumi vicini alla sede di produzione nel West Virginia, immettendo nell’ambiente milioni di litri di acqua inquinata, attraverso i fiumi, in aree abitate e dedite anche all’allevamento. Circa 110 milioni di americani bevvero l’acqua inquinata da PFAS e la popolazione, dopo alcuni evidenti segnali di malattie collettive, con percentuali oltre la media nazionale, fece una causa alla Dupont in cui si iscrissero circa 70.000 persone. Vennero svolte minuziose analisi sia nelle acque, che sugli animali che sulla popolazione, coinvolgendo circa 69.000 persone in analisi cliniche specifiche, riuscendo a collegare l’inquinamento da PFAS ad una serie di malattie quali ipercolesterolemia, coliti ulcerose, malattie tiroidee, tumori del testicolo e del rene. Gli effetti tossici più frequentemente osservati erano: la restrizione della crescita fetalediabeteaumento del colesterolo e sue conseguenze (ictus cerebrale, infarto cardiaco)ipertensione arteriosaaumento dell'acido uricoriduzione degli spermatozoi nel maschioinfertilità maschile e femminile. Ci fu un danno diffuso anche tra il bestiame, allevato nelle adiacenze dei fiumi, in cui venivano scaricati gli scarti di produzione del teflon, infatti, si verificarono morie di animali che andavano ad abbeverarsi nei corsi d’acqua, trovando i loro organi interni di un colore fluorescente. Categoria: notizie - tecnica - plastica - teflon - storia
SCOPRI DI PIU' Plastiche riciclate per vespai areati.
Plastiche riciclate per vespai areati: quali effetti statici e dinamici si trasmettono sui vespai in plastica riciclata utilizzando miscele differenti di Marco ArezioGli antichi romani avevano già capito, nella costruzione degli edifici, l’importanza della creazione di una intercapedine areata, tra il terreno e il pavimento, al fine di evitare la risalita capillare dell’umidità e permettere un isolamento termico del piano. Il vespaio veniva costruito utilizzando muretti collegati tra loro o con anfore come base di riempimento. Con l’evoluzione delle costruzioni, il vespaio areato ha avuto molteplici usi, non solo quello di isolare dall’umidità, ma è stato possibile impiegare, nel modo migliore, lo spazio che si crea tra il terreno e il piano. Fino a pochi anni fa, prima dell’avvento della plastica nell’edilizia, la costruzione dei vespai veniva fatta attraverso i tavelloni, per le parti orizzontali, e i mattoni o blocchi in cemento per la parete verticale. Questo sistema però non garantiva totalmente l’isolamento tra un piano e l’altro. Oggi, con l’utilizzo degli elementi in plastica riciclata, si sono ampliate le possibilità d’impiego dell’intercapedine e migliorate le sue doti tecniche. Vediamo quali sono i possibili usi degli elementi di separazione in plastica riciclata: 1) La funzione classica per cui era nato è quello di creare, attraverso elementi modulari continui di plastica, una efficace separazione tra il piano abitato e il terreno di fondazione, impedendo la risalita capillare dell’umidità. Inoltre lo spazio che si viene a creare, permette agevolmente il passaggio degli impianti per le funzioni della casa. 2) L’intercapedine monolitica formata, permette l’evacuazione del gas Radon che si forma nel terreno. Questo, è un gas radioattivo, incolore e inodore, formato dal decadimento dell’uranio 238, che ha la capacità di insinuarsi nelle fessure del terreno e saturare gli scantinati o i piani a contatto con esso. Attraverso la posa degli elementi in plastica sui quali si creerà un getto di calcestruzzo continuo, si creerà una ventilazione naturale, con ingressi dell’aria a nord e uscita a sud, così da evitare i ristagni del gas. 3) La creazione di tetti ventilati, specialmente per quelli orizzontali, permette una naturale regolazione degli sbalzi termici che aiutano, insieme ad un corretto isolamento, la vivibilità degli ambienti sottostanti e il risparmio energetico. 4) Gli elementi in plastica di altezze ridotte, specialmente quelli di 5 cm., aiutano ad un corretto isolamento acustico, insieme a tappetini smorzanti, in quanto l’aria ferma all’interno delle celle, aiuta lo smorzamento delle onde sonore. 5) Un’altra funzione è quella di poter creare giardini pensili con la caratteristica di poter isolare il manto impermeabilizzante dalle radici delle piante. È noto infatti che la maggior parte dei difetti dei giardini pensili riguarda la percolazione dell’acqua meteorica, in quanto l’azione delle radici, apre varchi nei manti bituminosi impermeabili, con il possibile passaggio di acqua. Gli elementi in plastica sono estremamente resistenti all’azione di perforazione delle piante. Sicuramente ci sono molte altre funzioni che il vespaio in plastica può assolvere ma, elencando le più comuni, ho cercato di dare un’idea del suo utilizzo. Una volta deciso quale utilizzo si deve fare degli elementi separatori, è importante capire come vengono prodotti per poter scegliere gli elementi che siano idonei al nostro lavoro. Le caratteristiche principali che si chiedono ad un insieme di elementi che costituiranno la struttura portante per il nostro getto in calcestruzzo nell’estradosso sono: Flessibilità dell’elemento Resistenza a compressione verticale Resistenza alla flessione delle cupole Mantenimento dimensionale dei singoli pezzi dopo lo stampaggio per poter essere assemblati senza fatica dagli operatori e senza lasciare vuoti Assenza di fragilità durante la movimentazione Spessori corretti in funzione della materia prima utilizzata Indeformabilità sotto l’effetto del peso del calcestruzzo fresco Pedonabilità minima dell’elemento espressa nella capacità di sostenere l’addetto al getto del solaio, che non deve essere inferiore a 150 Kg. calcolata su una superficie di cm.8 x cm.8. Queste caratteristiche, fermo restando una corretta progettazione dello stampo e dell’elemento stesso, si raggiungono con una giusta scelta delle materie prime riciclate, che potranno aumentare o diminuire determinate caratteristiche. Il materiale più comunemente usato appartiene alla famiglia del polipropilene, in particolare un compound misto tra PP e PE che permette discrete performance meccaniche e un costo produttivo contenuto. In alcuni casi si produce l’elemento in HDPE, che attribuisce agli elementi migliori prestazioni tecniche a fronte di costi produttivi più alti. La ricetta di PP+PE impiegata ha delle limitazioni tecniche da tenere presente: 1) Il compound in PP+PE normalmente proviene dai componenti della raccolta differenziata, che è costituita da scarti di polipropilene rigidi e da scarti flessibili di polietilene a bassa densità. I due elementi sono di difficile manipolazione dal punto di vista termico, in fase di stampaggio, con il rischio di degradazione del materiale e la formazione di gas all’interno dell’elemento stampato. Questi micro fori possono creare un indebolimento dell’elemento. 2) Il compound ottenuto ha, in generale, delle buone caratteristiche meccaniche verticali, in particolare per quanto riguarda la resistenza a compressione, ma, di contro, ha una limitata resistenza alla flessione e alla torsione. La conoscenza dei limiti tecnici di questo compound permette normalmente la risoluzione di questi minus con un’appropriata progettazione delle fasce di rinforzo attraverso il posizionamento di setti reticolari, nei punti più soggetti alle possibili rotture. 3) La ricerca di un’economicità esasperata potrebbe indurre i produttori a ridurre il polipropilene all’interno della miscela a vantaggio dell’LDPE, creando situazioni di debolezza strutturale che dovrebbero essere compensate con l’aggiunta di HDPE e/o cariche minerali. Lo studio di ricette così complesse è sicuramente sconsigliato nella produzione di elementi sui quali si deve camminare in sicurezza, al fine di evitare incidenti, in quanto richiedono una competenza tecnica elevata e il controllo dell’input in entrata attraverso analisi di laboratorio frequenti. In alcuni casi si utilizza una miscela di HDPE che può essere composta da granulo derivante dalla lavorazione dei tappi del settore delle bevande o con compound misti con tappi e flaconi dei detersivi. Secondo i dati raccolti possiamo indicare alcune differenze: 1) La produzione dei vespai in plastica riciclata utilizzando granuli che provengono dai tappi in HDPE comporta di dover lavorare una materia prima che ha una fluidità sicuramente più bassa rispetto al compound in PP+PE, normalmente 1,5-2 a 2,16 Kg./190° contro un MFI 5-6 a 2,16 Kg./230°. Questo significa che bisogna tener presente anche la dimensione della pressa da utilizzare in quanto il polimero in HDPE è sicuramente meno fluido. Le caratteristiche meccaniche di questo compound si possono riassumere in una buona resistenza a compressione e un’eccellente resistenza a flessione e torsione degli elementi stampati. C’è però da tener presente un fattore importante che potrebbe influenzare la scelta di questo polimero. In presenza di superfici di posa molto estese e in corrispondenza di picchi di temperature molto elevate, c’è da considerare che l’elemento in HDPE, agganciato in modo continuativo con altri moduli, all’interno del reticolo delle travi, potrebbe subire una deformazione importante dato dalla reazione al calore del sole. Il problema si può risolvere, in fase di granulazione, aggiungendo una percentuale di carica minerale che sterilizza le reazioni espansive dell’HDPE. 2) Ci sono casi in cui la resistenza del modulo sia un elemento fondamentale e, in presenza di spessori sottili delle pareti del prodotto, si può optare ad un mix formato dalla granulazione di tappi e flaconi in HDPE o dei soli flaconi. La riduzione della fluidità dell’impasto porta un aumento delle performance meccaniche degli elementi a parità di caratteristiche fisiche dell’elemento, con valori di fluidità che vanno da 0,3 a 1 a 2,16 Kg./190°.Categoria: notizie - tecnica - plastica - riciclo - vespaio in plastica - PP - edilizia
SCOPRI DI PIU' Elettricità Statica dei Polimeri: Dove si Forma e Come Prevenirla
Nella lavorazione dei polimeri riciclati ci siamo spesso imbattuti nel problema della formazione dell’elettricità staticadi Marco ArezioLa formazione di questa carica, durante le fasi di riciclo dei polimeri plastici, può causare un cattivo funzionamento della miscelazione tra la materia prima e gli additivi o coloranti, oppure un pericolo per i lavoratori che si avvicinano ai miscelatori, tramogge, nastri trasportatori ed essiccatori. Il movimento del polimero, in condizioni ambientali in cui vi sia una bassa percentuale di umidità, uno scorrimento e contatto dei granuli tra loro e lungo le pareti delle macchine che li contengono, possono generare elettricità statica, di intensità diversa in base al percorso che il polimero ha condotto e alle ambientali condizioni esterne. La presenza di cariche statiche può portare ad una miscelazione dei componenti anomala, infatti può succedere che si verifichino delle separazioni tra i granuli di polimero e quelli colorati, questo a causa della diversa carica elettrostatica che assorbono. Questa separazione indotta potrebbe aumentare la presenza dei granuli, che assorbono la stessa carica, verso le pareti delle tramogge o dei tubi di alimentazione o delle bocche di scarico. Il fenomeno si accentua quando abbiamo un granulo correttamente essiccato o la presenza di un’umidità dell’aria contenuta, infatti, con una maggiore umidità, l'acqua, che è polare, dissipa la carica. Un classico esempio nella nostra vista lo puoi vedere in casa, quando generi elettricità statica camminando su un tappeto in presenza di una bassa umidità dell’aria. Gli umidificatori aggiungono acqua all'aria e riducono al minimo l'accumulo di elettricità statica. La soluzione del problema vede due fattori concomitanti: • Assicurarsi che le macchine che trasportano, lavorano ed essiccano il polimero abbiano un corretto impianto di dispersione delle cariche elettriche.• Per quanto riguarda il polimero in produzione è consigliabile utilizzare un additivo antistatico, che ha la funzione di interrompere l’accumulo di elettro-staticità tra i diversi granuli, permettendo un trasporto e una miscelazione senza problemi. Sul mercato sono presenti numerosi additivi che risolvono il problema in modo facile, economico ed efficiente, senza influenzare le proprietà dei polimeri. Ad per esempio il Polietilenglicole 400 da miscelare in quantità molto ridotta (0,010%), ha un costo economico e una resa soddisfacente. Categoria: notizie - tecnica - plastica - riciclo - elettricità statica - produzione - polimeri
SCOPRI DI PIU' Salvaguardia del Patrimonio Culturale: Tecniche di Restauro dei Libri Antichi e delle Pergamene
Dalla pulizia alla deacidificazione, come restaurare e conservare i tesori storici. Scopri le sfide e le soluzioni per il recupero dei libri e delle pergamene dipintedi Marco Arezio Il restauro dei libri antichi e delle pergamene è un mondo affascinante e complesso. Si tratta di un'attività che richiede conoscenze scientifiche, abilità manuali e una profonda comprensione del valore storico e culturale di questi manufatti. Conservare questi beni preziosi non significa solo preservare il passato, ma anche garantire che le future generazioni possano accedere a testimonianze uniche della nostra storia. Problemi Comuni della Carta Antica La carta antica, soprattutto quella prodotta prima dell'avvento della carta industriale nel XIX secolo, presenta una serie di problemi specifici dovuti alla sua composizione e alle condizioni ambientali a cui è stata esposta. Vediamone alcuni: Acidificazione: Molta della carta antica è acida a causa dei processi di fabbricazione e dei materiali utilizzati. Questa acidità porta alla degradazione della cellulosa, rendendo la carta fragile e suscettibile alla rottura. Attacco biologico: Funghi, muffe e insetti come tarli e pesciolini d'argento possono attaccare la carta, causando danni significativi. Invecchiamento e ossidazione: L'esposizione alla luce e all'aria può causare l'ossidazione della carta, portando a ingiallimento e fragilità. Danni fisici: Strappi, pieghe, piegature e perdite di materiale sono comuni nei libri antichi e nelle pergamene. Tecniche di Restauro Il restauro dei libri antichi e delle pergamene richiede una serie di tecniche specifiche che variano a seconda del tipo e dell'entità del danno. Ecco alcune delle tecniche più comuni: Pulizia La pulizia è un passaggio fondamentale nel restauro, necessario per rimuovere polvere, sporco e residui superficiali senza danneggiare la carta. Può essere eseguita a secco o a umido: Pulizia a secco: Si utilizzano strumenti delicati come pennelli morbidi, gomme da restauro e spugne in lattice naturale per rimuovere sporco e polvere senza l'uso di liquidi. Pulizia a umido: Implica l'uso di soluzioni acquose o solventi specifici per rimuovere macchie o depositi più ostinati. Questa tecnica deve essere eseguita con estrema cautela per evitare danni ulteriori alla carta. Deacidificazione Per contrastare l'acidità della carta, i restauratori utilizzano processi di deacidificazione che neutralizzano gli acidi presenti e aggiungono una riserva alcalina per prevenire future acidificazioni. Questo può essere fatto mediante immersione in bagni di soluzioni alcaline o tramite applicazione di spray deacidificanti. Consolidamento e Risanamento La carta fragile e danneggiata necessita di essere consolidata per prevenire ulteriori deterioramenti. Questo può comportare l'applicazione di fogli di supporto, come carta giapponese (Washi), mediante adesivi reversibili e delicati. Le lacune e i buchi vengono riempiti utilizzando tecniche di intarsio con carta compatibile. Restauro delle Pergamene Le pergamene, essendo fatte di pelle animale, richiedono un approccio diverso rispetto alla carta. Il processo di restauro delle pergamene può includere: Umidificazione controllata: Per ammorbidire la pergamena e renderla più flessibile, facilitando la rimozione di pieghe e deformazioni. Consolidamento: L'applicazione di collanti specifici per pelle per riparare strappi e lacune. Pulizia delicata: Simile alla carta, ma con attenzione particolare per non rimuovere le scritture originali. Restauro delle Pagine Dipinte e delle Pergamene Dipinte Le pagine dipinte e le pergamene dipinte rappresentano una sfida ulteriore per i restauratori, poiché i pigmenti utilizzati possono essere molto sensibili ai processi di restauro. I colori possono sbiadire, alterarsi o addirittura scomparire se non trattati con estrema cura. Vediamo come affrontare queste delicate operazioni. Pulizia delle Pagine dipinte e Pergamene Dipinte La pulizia delle pagine e delle pergamene dipinte richiede tecniche estremamente delicate: Pulizia a secco: Utilizza pennelli molto morbidi per rimuovere la polvere superficiale senza toccare direttamente i pigmenti. Pulizia con solventi: Se necessario, si utilizzano solventi specifici, testati su aree non visibili per evitare danni ai colori. L'uso di tamponi di cotone e microspatole può aiutare a rimuovere le impurità senza disturbare i pigmenti. Consolidamento dei Pigmenti Il consolidamento dei pigmenti è essenziale per preservare i colori originali: Uso di adesivi reversibili: Adesivi come il collagene di pesce o la gelatina possono essere utilizzati per fissare i pigmenti senza alterare l'aspetto dell'opera. Applicazione di veli di protezione: Sottili strati di carta giapponese o tessuti non tessuti possono essere applicati temporaneamente durante il restauro per proteggere i colori. Recupero e Risincronizzazione dei Colori Quando i colori sono sbiaditi o alterati, è possibile utilizzare tecniche per recuperare l'aspetto originale: Reintegrazione pittorica: Utilizzando pigmenti reversibili e tecniche di ritocco, i restauratori possono reintegrare le aree danneggiate. Questo processo richiede una conoscenza approfondita dei materiali originali e delle tecniche artistiche utilizzate. Illuminazione UV: La luce ultravioletta può essere utilizzata per identificare i pigmenti originali e capire meglio come procedere con il restauro senza alterare i colori esistenti. Conservazione Dopo il Restauro Dopo il restauro, è fondamentale garantire una corretta conservazione per prevenire ulteriori danni. Ecco alcune linee guida essenziali: Condizioni Ambientali Temperatura e umidità: I libri e le pergamene devono essere conservati in ambienti con temperatura e umidità controllate. Idealmente, la temperatura dovrebbe essere intorno ai 18-20°C e l'umidità relativa tra il 40% e il 50%. Variazioni eccessive possono causare espansioni e contrazioni dannose. Luce: La luce, soprattutto quella solare diretta e la luce ultravioletta, può causare ingiallimento e degrado della carta. È consigliabile utilizzare illuminazione a bassa intensità e filtri UV nelle vetrine di esposizione. Manipolazione e Stoccaggio Manipolazione: Gli antichi manufatti devono essere maneggiati con guanti puliti e asciutti per evitare trasferimenti di oli e sporco dalla pelle. Si devono utilizzare supporti adeguati per prevenire stress fisici durante la manipolazione e la lettura. Stoccaggio: I libri devono essere conservati verticalmente sugli scaffali, supportati da reggilibri per evitare deformazioni. Le pergamene possono essere conservate in piani orizzontali in cassetti, avvolte in materiali inerti e stabili. Materiali di Conservazione: Utilizzare materiali di archivio di alta qualità, privi di acidi, come cartoni, scatole e carte di conservazione. Questi materiali contribuiscono a stabilizzare il microambiente attorno ai manufatti. Monitoraggio e Manutenzione Il monitoraggio regolare delle condizioni ambientali e fisiche dei libri e delle pergamene è essenziale. Ispezioni periodiche permettono di individuare tempestivamente eventuali segni di deterioramento, consentendo interventi conservativi mirati e tempestivi. Conclusioni Il restauro dei libri antichi e delle pergamene è un'arte che richiede competenze multidisciplinari e una profonda sensibilità verso il patrimonio culturale. Le tecniche di restauro, sebbene complesse, mirano a preservare l'integrità fisica e la storia intrinseca dei manufatti. La conservazione post-restauro, attraverso condizioni ambientali controllate e pratiche di manipolazione adeguate, è fondamentale per garantire la longevità di questi tesori storici. Investire nella cura e nel restauro dei libri antichi e delle pergamene è un investimento nella nostra memoria collettiva e nella trasmissione del sapere attraverso le generazioni.
SCOPRI DI PIU'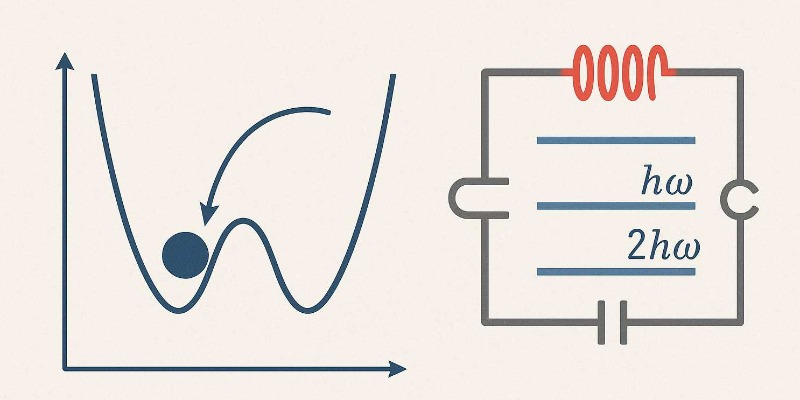 L’Effetto Tunnel Quantistico Macroscopico e la Quantizzazione dell’Energia nei Circuiti Elettrici
Quando la meccanica quantistica plasma l’elettronica: la fisica del tunnel e i quanti di energia nei circuiti superconduttori Nel mondo microscopico dominato dalle leggi della meccanica quantistica, il concetto di “barriera insormontabile” perde significato. Una particella, infatti, può “attraversare” un ostacolo energetico anche se, secondo la fisica classica, non possiede abbastanza energia per superarlo. Questo fenomeno, noto come effetto tunnel quantistico, è uno dei capisaldi della teoria quantistica, ma trova oggi applicazioni anche nel dominio macroscopico, in sistemi composti da miliardi di particelle. È qui che nasce l’idea di effetto tunnel quantistico macroscopico (MQT, Macroscopic Quantum Tunneling), una manifestazione straordinaria del comportamento quantistico collettivo della materia, osservabile nei circuiti superconduttori e nei dispositivi quantistici di nuova generazione. Dal mondo delle particelle ai circuiti elettrici L’effetto tunnel, a livello atomico, descrive la probabilità che una particella quantistica — per esempio un elettrone — passi attraverso una barriera di potenziale anche se la sua energia è inferiore a quella necessaria per scavalcarla. In ambito macroscopico, tuttavia, non parliamo più di singoli elettroni, ma di variabili collettive di sistemi fisici, come la fase della funzione d’onda di un condensato superconduttore. In un circuito elettrico a bassa temperatura, questa fase può comportarsi in modo analogo a una particella che si muove in un potenziale quantistico, permettendo fenomeni di tunnel su scala macroscopica. Un esempio paradigmatico è il giunto Josephson, un sottile strato isolante inserito tra due superconduttori. In tale sistema, le coppie di Cooper — coppie di elettroni legate da interazioni quantistiche — possono attraversare la barriera isolante anche in assenza di una differenza di potenziale, manifestando una corrente persistente detta corrente di Josephson. Quando il circuito è immerso in un ambiente a bassissima temperatura, la fase quantistica associata a questa corrente può “tunnellare” da uno stato di energia metastabile a un altro, generando un fenomeno macroscopico analogo a quello del singolo elettrone in una barriera potenziale. Il paesaggio energetico dei circuiti superconduttori Per comprendere in modo intuitivo l’effetto tunnel quantistico macroscopico nei circuiti elettrici, si può immaginare la fase quantistica come una pallina che si muove all’interno di una serie di pozzetti potenziali. Ogni pozzetto corrisponde a uno stato energetico metastabile del circuito. In condizioni classiche, la pallina resterebbe confinata nel suo pozzetto finché non riceve energia sufficiente per superare la barriera e passare a un minimo adiacente. Tuttavia, nella descrizione quantistica, anche senza un input energetico esterno, esiste una probabilità non nulla che la pallina “attraversi” la barriera grazie all’effetto tunnel. Questo salto spontaneo tra stati macroscopici rappresenta l’essenza dell’MQT. La scoperta di tale fenomeno nei giunti Josephson negli anni ’80 ha avuto conseguenze rivoluzionarie. Ha dimostrato che, nonostante l’enorme numero di particelle coinvolte, l’intero sistema può comportarsi come un’unica entità quantistica coerente, confermando la possibilità di estendere i principi della meccanica quantistica a oggetti osservabili su scala macroscopica. Quantizzazione dell’energia e stati discreti nei circuiti Un aspetto strettamente connesso all’effetto tunnel macroscopico è la quantizzazione dell’energia nei circuiti elettrici. Nei sistemi classici, la carica e la corrente variano in modo continuo; nei circuiti quantistici, invece, tali grandezze diventano variabili quantizzate. È il caso dei circuiti a induttanza e capacità (LC) operanti nel regime quantistico: il loro comportamento può essere descritto come quello di un oscillatore armonico quantico, in cui l’energia non è continua, ma suddivisa in livelli discreti, multipli di un quanto elementare ℏω (dove ℏ è la costante di Planck ridotta e ω la frequenza di risonanza del circuito). La quantizzazione dell’energia in questi sistemi è alla base del funzionamento dei qubit superconduttori, i mattoni fondamentali dei computer quantistici. In questi dispositivi, i livelli energetici di un circuito superconduttore possono rappresentare gli stati logici “0” e “1” di un bit quantistico. Il controllo fine delle transizioni tra tali stati, ottenuto mediante microonde, consente la manipolazione coerente dell’informazione quantistica. Il ruolo della decoerenza e dell’ambiente L’effetto tunnel quantistico macroscopico e la quantizzazione dell’energia sono fenomeni estremamente sensibili all’ambiente circostante. Le fluttuazioni termiche e il rumore elettromagnetico possono distruggere la coerenza quantistica del sistema, riportandolo a un comportamento classico. Per questo motivo, gli esperimenti su giunti Josephson e circuiti quantici vengono condotti a temperature prossime allo zero assoluto, dove le perturbazioni termiche sono ridotte al minimo e il comportamento quantico può emergere chiaramente. La descrizione teorica di questi fenomeni si basa sul formalismo della meccanica quantistica dissipativa, in cui si analizza come un sistema quantico interagisce con il suo ambiente. Nei circuiti reali, la transizione tra stati energetici non avviene mai in modo perfettamente isolato: piccole perdite o rumori possono modificare la probabilità di tunnel e la durata della coerenza quantistica. Questo ha portato allo sviluppo di tecniche di quantum engineering finalizzate alla riduzione della decoerenza, come l’utilizzo di materiali a bassa perdita dielettrica e di schermature magnetiche avanzate. Applicazioni: dal metrologico al quantistico Le implicazioni pratiche dell’effetto tunnel quantistico macroscopico e della quantizzazione dell’energia nei circuiti elettrici si estendono ben oltre la pura ricerca di base. I giunti Josephson, per esempio, sono alla base della realizzazione del volt quantistico, un riferimento metrologico estremamente preciso utilizzato per la calibrazione delle tensioni elettriche. Nei computer quantistici, invece, il controllo coerente degli stati energetici discreti di circuiti superconduttori consente di eseguire operazioni logiche quantistiche con una velocità e una precisione impensabili nei sistemi classici. Inoltre, il principio del tunnel macroscopico è utilizzato per creare quantum escape devices, in cui la probabilità di fuga da uno stato metastabile fornisce informazioni sensibili al campo magnetico o alla temperatura.Applicazioni Attuali e Futuri Usi dell’Effetto Tunnel Quantistico nella Vita delle Persone Quando si parla di effetto tunnel quantistico macroscopico, il rischio è di immaginarlo come un fenomeno astratto, confinato nei laboratori di fisica teorica. In realtà, molte delle tecnologie che oggi utilizziamo quotidianamente — o che lo diventeranno presto — devono parte delle loro basi scientifiche proprio a questi effetti quantistici collettivi. L’idea che un flusso di elettroni o di coppie di Cooper possa “attraversare” una barriera energetica non è solo una curiosità accademica, ma un principio attivo, capace di rivoluzionare settori come l’informatica, la medicina, l’energia e persino la metrologia. 1. L’informatica quantistica: elaborare con i quanti L’applicazione più immediata e promettente dell’effetto tunnel macroscopico è quella dei computer quantistici. I qubit superconduttori, che ne costituiscono i mattoni fondamentali, sfruttano proprio la capacità di un sistema di trovarsi contemporaneamente in più stati energetici — grazie alla quantizzazione e al tunnel quantistico tra stati metastabili. A differenza dei computer classici, che ragionano con sequenze di “0” e “1”, i computer quantistici possono gestire simultaneamente moltissime combinazioni di stati. Ciò significa poter risolvere in pochi secondi problemi che oggi richiederebbero anni di calcolo. Dalle simulazioni molecolari per nuovi farmaci fino all’ottimizzazione energetica delle reti urbane, il calcolo quantistico promette di cambiare radicalmente la nostra capacità di comprendere e progettare il mondo. I circuiti superconduttori basati su giunti Josephson — dove l’effetto tunnel macroscopico è osservabile — sono oggi al cuore dei processori quantistici di aziende e laboratori di ricerca di tutto il mondo. Ciò che accade in pochi millikelvin di temperatura in una camera criogenica potrebbe un giorno tradursi in una rivoluzione informatica a beneficio di tutti. 2. Metrologia e precisione estrema Un altro campo in cui l’effetto tunnel macroscopico trova applicazione concreta è la metrologia, la scienza della misura. I giunti Josephson vengono utilizzati per creare standard di tensione quantistici, cioè riferimenti universali e stabili per la misura del volt. Questo è possibile perché la corrente che fluisce attraverso un giunto Josephson in presenza di un campo elettromagnetico si comporta in modo quantizzato, legando direttamente le grandezze elettriche a costanti fondamentali della natura. In pratica, ciò significa che ogni laboratorio di misura nel mondo può tarare i propri strumenti sulla base di fenomeni fisici immutabili, garantendo una precisione assoluta. È una forma di democrazia scientifica: un volt misurato in Italia è lo stesso volt misurato in Giappone, perché entrambi si basano sullo stesso fenomeno quantistico. Nel futuro, la stessa logica potrà essere estesa ad altri standard fisici, come il metro o il secondo, già oggi definiti in termini di costanti quantistiche, a conferma del ruolo crescente della meccanica quantistica nella vita quotidiana, anche se invisibile ai nostri occhi. 3. Sensori quantistici e diagnostica avanzata Un altro ambito in piena espansione è quello dei sensori quantistici, strumenti in grado di rilevare variazioni minime di grandezze fisiche — come il campo magnetico, la temperatura o la pressione — grazie alla straordinaria sensibilità dei fenomeni di tunnel. Un sensore basato su giunti Josephson, chiamato SQUID (Superconducting Quantum Interference Device), è oggi uno dei dispositivi più sensibili al mondo per misurare campi magnetici debolissimi. Gli SQUID vengono utilizzati in medicina, nella magnetoencefalografia, una tecnica che permette di registrare i campi magnetici generati dal cervello umano. In pratica, possono “ascoltare” i pensieri, o meglio, rilevare l’attività elettrica neuronale senza alcun contatto fisico, fornendo mappe cerebrali precise e non invasive. Nel futuro, la stessa tecnologia potrebbe evolversi verso sistemi di diagnostica portatili, in grado di monitorare lo stato di organi o tessuti attraverso variazioni magnetiche o elettriche impercettibili, aprendo la strada a una medicina di precisione quantistica. 4. Energia e dispositivi superconduttori La quantizzazione dell’energia e i fenomeni di tunnel trovano applicazione anche nel settore energetico, in particolare nei dispositivi superconduttori a perdite quasi nulle. I cavi superconduttori, basati su materiali che trasmettono corrente senza resistenza, promettono di ridurre drasticamente le dispersioni energetiche nella rete elettrica. In un futuro non troppo lontano, potremmo vedere linee di trasmissione quantistiche capaci di mantenere la coerenza elettrica su grandi distanze, o sistemi di accumulo energetico che utilizzano stati quantizzati per immagazzinare e rilasciare energia con precisione controllata. Inoltre, i fenomeni di tunnel controllato sono alla base di alcuni tipi di diodi tunnel e di transistor a effetto tunnel, utilizzati già oggi in elettronica ad alte prestazioni. Questi componenti potrebbero essere alla base dei futuri circuiti logici ultraveloci, in grado di operare a frequenze impensabili per i transistor tradizionali. 5. Comunicazione sicura e crittografia quantistica La coerenza quantistica e i fenomeni di superposizione derivanti dal tunnel macroscopico rappresentano anche la base di una nuova generazione di comunicazioni ultra-sicure. Nella crittografia quantistica, l’informazione viene trasmessa attraverso stati quantici di particelle, come fotoni o elettroni, che non possono essere copiati o intercettati senza lasciare traccia. In un futuro non lontano, questa tecnologia potrebbe estendersi anche ai dispositivi personali, proteggendo dati medici, finanziari o sensibili grazie a principi fisici inviolabili. I circuiti quantici superconduttori, che oggi elaborano qubit nei laboratori, diventeranno i nodi fondamentali di una rete di comunicazione sicura su scala globale. 6. Un futuro invisibile ma presente La grandezza dei fenomeni quantistici macroscopici è che, pur restando invisibili ai nostri sensi, stanno lentamente diventando parte del nostro quotidiano. Nelle apparecchiature medicali, nei satelliti di comunicazione, nei laboratori di misura o nei futuri computer quantistici che supporteranno intelligenze artificiali più efficienti, l’effetto tunnel non è più solo un concetto teorico, ma una forza concreta che plasma la tecnologia del XXI secolo. Potremmo non accorgercene, ma in un mondo dove ogni bit di informazione, ogni misura, ogni calcolo tende a diventare più preciso, veloce e coerente, la fisica quantistica — e in particolare il tunnel macroscopico — agisce silenziosamente come un motore invisibile del progresso. Un giorno, forse, le persone non parleranno più di “computer quantistici” come oggetti straordinari, ma semplicemente di “computer”. Allo stesso modo in cui oggi non pensiamo alla fisica quantistica quando accendiamo un LED o navighiamo su Internet, anche i fenomeni di tunnel e quantizzazione diventeranno un fondamento invisibile della tecnologia quotidiana, una normalità costruita su leggi che sfidano il nostro senso comune, ma che rendono possibile il futuro.Conclusione: la continuità tra micro e macroL’effetto tunnel quantistico macroscopico e la quantizzazione dell’energia nei circuiti elettrici rappresentano una delle prove più eleganti della continuità tra il mondo microscopico e quello macroscopico. Ci mostrano che i principi della meccanica quantistica non sono confinati agli atomi o agli elettroni, ma possono estendersi a sistemi collettivi di grande scala, purché le condizioni fisiche permettano di mantenere la coerenza quantistica.Oggi, i circuiti superconduttori e i qubit quantistici sono il campo in cui questa frontiera viene esplorata e spinta ogni giorno un po’ più avanti. Ciò che un tempo era solo un concetto teorico — il tunnel quantistico applicato a un intero sistema macroscopico — è diventato un pilastro della nuova ingegneria quantistica, in grado di trasformare la nostra visione dell’elettronica, dell’informatica e persino del concetto di realtà fisica.© Riproduzione Vietata
SCOPRI DI PIU' PMMA o Polimetilmetacrilato Riciclato: da Dove Viene e Cosa è?
Caratteristiche, lavorazioni, applicazioni e sistemi di riciclo del PMMAdi Marco ArezioIl PMMA, o Polimetilmetacrilato, è una resina termoplastica che appartiene al gruppo dei tecnopolimeri, ottenuta dalla polimerizzazione del metacrilato (MMA). E’ comunemente considerato un vetro acrilico, in quanto vanta una migliore trasparenza rispetto al vetro tradizionale, tanto che in molte applicazioni è stato sostituito dal PMMA. La storia del PMMA nasce nel 1938 quando in Germania, a cura di Otto Rohm, viene immesso sul mercato il primo prodotto chiamato plexiglass. Come abbiamo detto, ha la caratteristica evidente della trasparenza, ma può mantenere, a differenza del vetro, anche un’ottima resistenza meccanica, che si realizza grazie a differenti mescole polimeriche, tanto che viene usato anche per la realizzazione di vetri di sicurezza. Quali sono le caratteristiche del PMMA • densità: 1,18 – 1,19 gr/cm3 • temperatura di fusione Tm: 105-160 °C • temperatura di transizione vetrosa Tg: 80-105 °C • buona rigidità • resistenza meccanica • resistenza all'impatto e durezza elevate. • buona resistenza a trazione • buoni valori di compressione e flessione • elevata stabilità ai raggi UV • ottima resistenza all’invecchiamento • sensibilità ai graffi e alle abrasioni • buona resistenza alle intemperie • ottime proprietà ottiche, di chiarezza e trasparenza • ottime proprietà elettriche • buona resistenza termica • resistenza chimica ai sali • resistenza agli idrocarburi alifatici • non resiste agli idrocarburi clorurati, acidi concentrati, nitro e vernici Come si lavora il PMMA Il Polimetilmetacrilato può essere lavorato attraverso l’estrusione e la termoformatura, che rappresentano due sistemi di lavorazione delle materie plastiche tradizionali. Ne esiste un terzo, chiamato per colatura, che viene impiegato normalmente per la produzione delle lastre in PMMA, utilizzando una pasta acrilica, definita “sciroppo”, ottenuta pre-polimerizzando il monomero di MMA in un reattore mediante agitazione. Applicazioni del PMMA Il Polimetilmetacrilato ha una vastissima area di applicazioni, in settori diversi e con innumerevoli prodotti che potremmo riassumere di seguito: Edilizia lastre per serramenti vetrate infrangibili lucernari vasche da bagno piatti per doccia cabine per doccia cabine per impieghi sanitari in genere elementi di piscine lavandini lastre alveolari per serre Illuminazione insegne luminose per esterni insegne per il traffico targhe pubblicitarie lettere luminose targhe luminose per istruzioni Settore trasporti fanali per automobili catarifrangenti dischi per tachimetri triangoli di segnalazione fanali di lampeggiamento parabrezza per aerei e impieghi spaziali Settore medicale filtri parti di apparecchi per dialisi contenitori per il sangue impieghi ortopedici protesi dentarie imballaggio di cosmetici lenti Industria elettrica ed elettronica interruttori pulsanti di comando memorizzatori ottici CD e DVD displays per cellulari elementi in fibra ottica Come riciclare il PMMA Il riciclo del Polimetilmetacrilato inizia con la raccolta e la selezione dei prodotti a fine vita o degli sfridi di lavorazioni industriali, differenziandoli in base al colore così da creare fonti omogenee tra loro. A questo punto esistono due sistemi di riciclo: quello meccanico, come una normale poliolefina, e quello chimico, che punta alla depolimerizzazione del PMMA. Utilizzando il riciclo meccanico il materiale da riciclare viene macinato in dimensioni idonee per il successivo utilizzo e reimmesso nella produzione, per esempio delle lastre, attraverso il processo termico indotto da un estrusore. Utilizzando il riciclo chimico, gli scarti di PMMA subiranno un processo di depolimerizzazione, che consiste nella dissociazione delle molecole del materiale da riciclare. Dopo l’opportuna purificazione, si genera l’MMA, il quale, tramite reazione di polimerizzazione, dà vita al nuovo polimero rPMMA puro al 99%. Il ciclo è completamente ad impatto zero, in quanto il processo viene realizzato a circuito chiuso e tutti i sottoprodotti di questo processo chimico vengo riutilizzati all’interno del ciclo produttivo. Lo svantaggio del riciclo chimico è che alla fine del processo si avrà un rPMMA meno traslucido, avendo un costo di riciclo alto e un consumo energetico importante. Nomi commerciali comuni del PMMA Acridite ACRYLITE Acryvill Altuglas Amanite Cyrolite Green Cast LuciteOptix Oroglas Perspex Plexiglas R-Cast Setacryl Crylux TrespexZylar Categoria: notizie - tecnica - plastica - riciclo - PMMA
SCOPRI DI PIU' Cappotti Termici Anti-Fuoco per i Grattacieli: Guida alla Sicurezza e all'Innovazione
Materiali Autoestinguenti (Anche Riciclati) e Tecniche Costruttive Avanzate per la Protezione Antincendio dei Grattacieli di Marco ArezioIl cappotto termico sui grattacieli non solo migliora l'efficienza energetica dell'edificio ma gioca un ruolo cruciale nella protezione contro il fuoco, mitigando l'effetto camino, in determinate condizioni applicative e qualitative degli isolanti, che può accelerare la propagazione delle fiamme. Data la crescente altezza e complessità delle strutture urbane moderne, la sicurezza antincendio è diventata una priorità assoluta. Questo articolo esplora come costruire un cappotto termico efficace e sicuro, con un focus particolare sui materiali autoestinguenti e sulle tecniche costruttive avanzate. L'Effetto Camino in Caso di Incendio nei Grattacieli L'effetto camino si verifica quando l'aria calda sale rapidamente all'interno di un edificio, creando un flusso ascendente che aspira aria fresca dalle aperture inferiori. Nei grattacieli, questo fenomeno può accelerare drammaticamente la diffusione del fuoco, spingendolo verso i piani superiori a una velocità allarmante. Materiali Isolanti e Rischio Incendio Ma i materiali isolanti esterni possono anche contribuire significativamente all'effetto camino se non sono adeguatamente selezionati e applicati. Materiali altamente infiammabili non solo alimentano il fuoco ma possono anche generare fumi tossici, mettendo a rischio la sicurezza degli occupanti. Materiali Isolanti AutoestinguentiDefinizione e Importanza dell'AutoestinguenzaUn materiale isolante è considerato autoestinguente quando è capace di fermare la propagazione delle fiamme senza l'intervento esterno. Questa caratteristica è cruciale nei grattacieli, dove l'accesso ai piani superiori per le operazioni di spegnimento potrebbe essere difficoltoso. L'autoestinguenza si misura attraverso standard specifici che valutano la capacità di un materiale di estinguersi entro un tempo definito dopo l'ignizione. Panoramica sui Materiali Isolanti Comuni e la Loro Reazione al Fuoco I materiali isolanti più comuni includono polistirene (EPS e XPS), poliuretano, lana di roccia, e fibra di vetro. Ognuno presenta caratteristiche uniche in termini di resistenza al fuoco: Polistirene (EPS e XPS): Pur offrendo buone prestazioni termiche, richiede additivi ritardanti di fiamma per migliorare la sicurezza antincendio. Poliuretano: Ha un'eccellente resistenza termica ma può degradarsi rapidamente in presenza di fuoco se non trattato adeguatamente. Lana di roccia: Naturalmente resistente al fuoco, non contribuisce alla propagazione delle fiamme ed è spesso utilizzata in applicazioni che richiedono un'alta resistenza al fuoco. Fibra di vetro: Similmente alla lana di roccia, offre buone prestazioni in termini di resistenza al fuoco. Criteri per la Scelta di un Isolante Termico Autoestinguente Quando si seleziona un isolante termico per i grattacieli, è fondamentale considerare: La classificazione di reazione al fuoco: Preferire materiali classificati come A1 o A2, secondo le norme europee, che indicano nessuna o limitata contribuzione al fuoco. Densità e spessore: Fattori che influenzano la capacità di isolamento e la resistenza al fuoco del materiale. Durabilità e stabilità chimica: La capacità del materiale di mantenere le sue proprietà nel tempo, anche in condizioni avverse. Isolanti Termici Prodotti con Materiali Riciclati Recentemente, l'attenzione si è spostata verso materiali isolanti sostenibili prodotti con materiali riciclati, che non solo offrono una buona resistenza termica ma sono anche più ecologici. Alcuni esempi includono: Isolanti a base di cellulosa: Prodotti principalmente da carta riciclata, trattati con boro per conferire proprietà ignifughe. Pannelli di lana riciclata: Utilizzano scarti di tessuto e lana per creare pannelli isolanti con buone proprietà di resistenza al fuoco. Polistirolo riciclato: Benché il polistirene sia meno desiderabile dal punto di vista della resistenza al fuoco, le versioni riciclate trattate con additivi ritardanti di fiamma possono rappresentare un'opzione economica e relativamente sicura. Migliori Isolanti Termici in Relazione al Fuoco Approfondiremo ora gli isolanti termici, concentrandoci sulla loro efficacia in relazione al fuoco, per identificare i materiali più sicuri e performanti per l'uso nei grattacieli. Analisi Comparativa dei Materiali Isolanti Per comprendere quale isolante termico offre le migliori prestazioni in caso di incendio, è fondamentale considerare diversi fattori, tra cui la resistenza al fuoco, la capacità di isolamento termico, e le emissioni in caso di combustione. Ecco una breve panoramica: Lana di roccia: Eccelle nella resistenza al fuoco grazie alla sua composizione minerale. Non brucia ed è capace di resistere a temperature superiori ai 1000°C. Offre anche un'ottima isolazione termica e acustica. Fibra di vetro: Simile alla lana di roccia per prestazioni antincendio e isolamento termico, ma può essere meno confortevole da maneggiare a causa delle fibre fini che possono irritare la pelle e le vie respiratorie. Poliuretano trattato: Con l'aggiunta di ritardanti di fiamma, il poliuretano espanso può raggiungere una buona resistenza al fuoco, ma rimane inferiore alla lana di roccia e alla fibra di vetro in termini di performance antincendio. Polistirene (EPS e XPS): Anche se trattati con ritardanti di fiamma, tendono a essere meno performanti in caso di incendio rispetto agli altri materiali menzionati. Dati Tecnici: Reazione al Fuoco, Limiti di Temperatura, Emissioni Tossiche La selezione dei materiali isolanti per i grattacieli deve tenere conto non solo della loro capacità di isolamento termico ma anche della loro reazione al fuoco. Materiali come la lana di roccia e la fibra di vetro non contribuiscono alla propagazione delle fiamme e resistono a temperature estremamente alte senza emettere sostanze tossiche. Al contrario, materiali a base di polimero, anche se trattati con ritardanti di fiamma, possono degradarsi e rilasciare gas tossici a temperature elevate. Emissioni Tossiche dei Materiali Isolanti in Combustione Descrizione dei Fumi Tossici Quando i materiali isolanti bruciano, possono rilasciare una varietà di fumi tossici e gas pericolosi. La composizione e la quantità di queste emissioni variano a seconda del tipo di materiale coinvolto nella combustione. I fumi possono includere monossido di carbonio (CO), diossine, acido cloridrico (HCl), cianuro di idrogeno (HCN), oltre a particolato fine che può trasportare sostanze tossiche più profondamente nel sistema respiratorio. Composizione dei Fumi e Materiali Responsabili Polistirene (EPS e XPS): In caso di incendio, il polistirene può rilasciare monossido di carbonio e benzene, un idrocarburo aromatico noto per le sue proprietà cancerogene. Poliuretano: La combustione del poliuretano può produrre cianuro di idrogeno, un gas estremamente velenoso, oltre a monossido di carbonio e diossido di carbonio (CO2). PVC e altri materiali plastici con cloro: La combustione di isolanti contenenti PVC può generare acido cloridrico, diossine e furani, sostanze altamente tossiche e persistenti nell'ambiente. Impatti sulla Salute Umana L'esposizione ai fumi tossici può avere gravi conseguenze per la salute, includendo: Irritazioni: Gli occhi, la pelle e le vie respiratorie possono subire irritazioni acute a causa dell'esposizione ai gas acidi come l'acido cloridrico. Avvelenamento da monossido di carbonio: Il monossido di carbonio, inalato in quantità sufficienti, può essere fatale poiché impedisce il trasporto dell'ossigeno nel sangue. Effetti a lungo termine: L'esposizione a diossine e altri composti organici persistenti può avere effetti cancerogeni o danneggiare il sistema immunitario a lungo termine. Misure di Mitigazione Per ridurre il rischio associato alle emissioni tossiche, è essenziale: Scegliere materiali con basso potenziale di emissione tossica: Preferire materiali isolanti che, in caso di incendio, rilascino meno sostanze pericolose. Sistemi di evacuazione fumi e gas: Implementare sistemi di sicurezza atti a ridurre la concentrazione di fumi tossici negli ambienti interni. Normative e test rigorosi: Assicurare che tutti i materiali isolanti siano sottoposti a test rigorosi per valutare il loro comportamento in caso di incendio e le emissioni potenzialmente tossiche. Tecniche Costruttive dei Cappotti Termici Anti-Fuoco La progettazione e l'installazione di cappotti termici anti-fuoco richiedono attenzione e precisione per garantire che l'edificio sia protetto efficacemente contro la propagazione del fuoco. Principi di Design a Prova di Fuoco I principi fondamentali nel design di cappotti termici a prova di fuoco includono: Integrità strutturale: Assicurare che i materiali isolanti siano applicati in modo da non compromettere l'integrità strutturale dell'edificio in caso di incendio. Barriere al fuoco: Installazione di barriere al fuoco in punti critici per prevenire la diffusione delle fiamme attraverso il cappotto termico. Ventilazione: Progettare sistemi di ventilazione che impediscono l'effetto camino, limitando la quantità di ossigeno disponibile per alimentare un incendio. Metodi di Applicazione e Integrazione con la Struttura Esistente L'applicazione di cappotti termici anti-fuoco richiede tecniche specifiche per garantire che siano ben integrati con la struttura esistente: Fissaggio meccanico: Utilizzo di sistemi di fissaggio che non compromettono la resistenza al fuoco dei materiali isolanti. Sigillature resistenti al fuoco: Impiego di sigillanti e schiume resistenti al fuoco per chiudere qualsiasi apertura o giunto, impedendo la penetrazione delle fiamme. Monitoraggio e manutenzione: Implementazione di un programma di monitoraggio e manutenzione per assicurare l'integrità del cappotto termico nel tempo. Propagazione del Fuoco e Dati Tecnici La comprensione dei meccanismi di propagazione del fuoco è essenziale per progettare sistemi di isolamento efficaci. Il fuoco può propagarsi in verticale attraverso l'effetto camino, ma anche in orizzontale, attraverso la conduzione termica dei materiali. La scelta dei materiali e delle tecniche costruttive deve essere guidata da dati tecnici solidi su come diversi materiali reagiscono al calore e al fuoco, nonché sulle loro proprietà di isolamento termico. Casi di Studio: Incendi Catastrofici nei Grattacieli Analizziamo più dettagliatamente alcuni dei più significativi incendi di grattacieli, esaminando le cause, le dinamiche di propagazione del fuoco, e le lezioni apprese in termini di sicurezza antincendio e scelta dei materiali. Grenfell Tower, Londra, 2017 Cosa è accaduto: Nelle prime ore del 14 giugno 2017, un incendio iniziato in un appartamento al quarto piano della Grenfell Tower si è rapidamente diffuso all'intero edificio, causando 72 vittime. Causa principale: La rapida propagazione del fuoco all'esterno dell'edificio è stata facilitata dal rivestimento in polietilene (PE) e dai pannelli isolanti in poliuretano, entrambi altamente infiammabili. Lezioni apprese: L'incidente ha sottolineato la cruciale importanza di utilizzare materiali di rivestimento e isolamento che rispettino elevati standard di resistenza al fuoco. Ha inoltre evidenziato la necessità di revisioni normative e controlli più rigorosi sulle procedure di sicurezza antincendio in edifici residenziali alti. Torre Plasco, Teheran, 2017 Cosa è accaduto: Il 19 gennaio 2017, un incendio scoppiato nei piani superiori della Torre Plasco, un edificio di 17 piani, ha portato al crollo completo della struttura, causando la morte di 22 vigili del fuoco. Causa principale: La mancanza di adeguate misure di sicurezza antincendio e la presenza di materiali infiammabili all'interno dell'edificio hanno contribuito al crollo. Lezioni apprese: Questo disastro ha evidenziato l'importanza di adeguati sistemi di prevenzione incendi e di strutture costruite per resistere a lunghi periodi di esposizione al fuoco, evitando così crolli catastrofici. Hotel Address Downtown, Dubai, 2015 Cosa è accaduto: Il 31 dicembre 2015, un incendio ha avvolto l'Hotel Address Downtown di Dubai, danneggiando gravemente l'edificio ma senza causare vittime. Causa principale: Analogamente alla Grenfell Tower, il fuoco si è diffuso rapidamente a causa del materiale utilizzato per il rivestimento esterno dell'edificio, che includeva componenti infiammabili. Lezioni apprese: L'incendio ha messo in luce la necessità di revisionare gli standard di sicurezza per i materiali di rivestimento usati negli edifici alti, spingendo Dubai a modificare le sue normative edilizie per richiedere materiali con maggiore resistenza al fuoco.Letteratura Tecnica"La sicurezza antincendio negli edifici" - Questo tipo di pubblicazione spesso esplora le normative, i materiali e le strategie di progettazione per prevenire e combattere gli incendi in strutture di varie dimensioni, inclusi potenzialmente i grattacieli. "Materiali per l'architettura sostenibile: Prestazioni, sostenibilità, riciclo" di Valentina Serra - Sebbene il focus sia sull'architettura sostenibile in generale, il libro può offrire informazioni preziose sui materiali isolanti innovativi e sostenibili, alcuni dei quali con buone proprietà di resistenza al fuoco. "Tecnologia dei sistemi edilizi: Progettazione e costruzione" - Libri con questo titolo tendono a coprire un ampio spettro di tecnologie edilizie, inclusi i sistemi di isolamento termico. Possono fornire informazioni tecniche utili sulla selezione e l'applicazione di materiali isolanti nei grattacieli. "Manuale dell'ingegnere civile e ambientale" - Sebbene non focalizzato esclusivamente sull'isolamento termico o sulla sicurezza antincendio, un manuale così completo può contenere capitoli o sezioni dedicate alla progettazione antincendio e ai materiali isolanti utilizzati in edilizia.
SCOPRI DI PIU' I Cavi Sottomarini per le Telecomunicazioni: Struttura, Materiali, Produzione, Posa, Durata e Riciclo
Dal polietilene ad alta densità al poliuretano: come sono fatti, come vengono posati e quanto durano i cavi sottomarini che mantengono il mondo connessodi Marco ArezioI cavi sottomarini per le telecomunicazioni sono la spina dorsale del traffico globale di dati, permettendo a Internet e alle reti telefoniche di collegare continenti distanti. Nonostante l'immagine spesso invisibile che abbiamo di queste infrastrutture, i cavi sottomarini sono essenziali per mantenere il mondo connesso. Ma come sono fatti? Quali materiali vengono utilizzati e come riescono a durare così a lungo negli ambienti ostili degli oceani? Esploriamo questi aspetti con un focus particolare sui polimeri utilizzati e le loro funzioni. Struttura di un Cavo Sottomarino per le Telecomunicazioni La struttura di un cavo sottomarino può sembrare semplice, ma è un concentrato di tecnologia progettato per resistere a pressioni enormi e a condizioni ambientali difficili. Al cuore del cavo troviamo le fibre ottiche, che trasportano segnali sotto forma di luce, rendendo possibile la trasmissione di grandi quantità di dati. Queste fibre sono incredibilmente sottili e fragili, quindi devono essere protette da diversi strati di materiali. Il nucleo delle fibre è circondato da un rivestimento protettivo in polimero, solitamente un polimero acrilico. Questo strato è fondamentale per mantenere l'integrità delle fibre, evitando che subiscano danni fisici o vengano a contatto con l'umidità. Tra le fibre ottiche e i successivi strati del cavo, spesso si utilizza un gel impermeabile che agisce come barriera ulteriore contro l'acqua. Man mano che si aggiungono strati di protezione, troviamo una guaina metallica, generalmente in acciaio o alluminio, per proteggere il nucleo del cavo. Questo strato di metallo è resistente alla corrosione e impedisce che il cavo venga danneggiato da pressioni esterne, colpi o persino morsi di creature marine. Il rivestimento finale del cavo è composto da materiali polimerici, i quali offrono la protezione più esterna e determinano la sua longevità nelle profondità marine. Polimeri Utilizzati nella Costruzione del Cavo Uno dei principali protagonisti della costruzione dei cavi sottomarini è il polietilene ad alta densità (HDPE). Questo polimero è largamente utilizzato grazie alle sue proprietà: è resistente all'acqua, chimicamente stabile, durevole e relativamente economico da produrre. Essendo un polimero termoplastico, l'HDPE è anche facile da modellare e lavorare in spessori sottili o più consistenti, a seconda delle esigenze strutturali del cavo. Oltre alla sua funzione di isolante, l'HDPE è fondamentale per proteggere il cavo dall'usura causata da correnti marine, sabbia e detriti sottomarini. Un altro polimero chiave è il poliuretano, utilizzato principalmente come rivestimento esterno nei cavi destinati a condizioni particolarmente estreme, come zone vulcaniche o aree a elevata attività sismica. Il poliuretano è elastico e ha un'alta resistenza all'abrasione, due caratteristiche che lo rendono ideale per proteggere il cavo da eventuali danni fisici. Oltre ai polimeri principali come HDPE e poliuretano, altri materiali polimerici, come le resine acriliche, vengono utilizzati nei rivestimenti interni che avvolgono le singole fibre ottiche, proteggendole dall'umidità e da micro urti che potrebbero comprometterne la funzionalità. Infine, in alcune applicazioni specifiche si possono utilizzare materiali come il polipropilene, che ha una resistenza chimica superiore e viene talvolta preferito nei cavi posati in acque particolarmente aggressive dal punto di vista chimico. Produzione dei Cavi Sottomarini per le Telecomunicazioni La produzione di un cavo sottomarino è un processo estremamente complesso, suddiviso in varie fasi. In primo luogo, vengono prodotte le fibre ottiche, le vere protagoniste del trasporto dei dati. Queste fibre vengono realizzate tramite un processo chiamato tiratura, in cui un preformato di vetro viene riscaldato e allungato fino a ottenere un filo sottile. Una volta pronte, le fibre vengono avvolte nei polimeri acrilici, che le proteggono dai danni fisici. Successivamente, si procede con l’aggiunta degli strati di protezione in acciaio o alluminio. Questi materiali metallici sono essenziali per proteggere il cavo dalle forze esterne e dalla corrosione. L’intero nucleo viene poi rivestito con strati multipli di HDPE o poliuretano, a seconda delle esigenze del cavo e delle condizioni a cui sarà sottoposto. Prima di essere inviati per la posa in mare, i cavi sono sottoposti a test rigorosi per assicurare che siano in grado di resistere alle enormi pressioni sottomarine e alle sollecitazioni meccaniche che incontreranno durante la loro lunga vita operativa. Posa dei Cavi Cavi Sottomarini per le Telecomunicazioni La posa di un cavo sottomarino è un'operazione che richiede una pianificazione meticolosa e un’attrezzatura altamente specializzata. Il primo passo è la mappatura dei fondali marini, un’operazione che prevede l’utilizzo di sonar e altri strumenti di rilevamento per trovare il percorso ottimale. Le navi posacavi, enormi e dotate di attrezzature avanzate, hanno il compito di rilasciare lentamente il cavo sul fondale, evitando qualsiasi danno durante il processo. In alcune zone, dove il fondale è particolarmente accidentato o dove c’è rischio di collisioni con altre infrastrutture o attività umane, vengono utilizzati aratri sottomarini che scavano una trincea in cui posare il cavo. Questa operazione consente al cavo di rimanere protetto da eventuali urti o incidenti. Una volta che il cavo raggiunge la costa, viene collegato alle infrastrutture terrestri e testato per verificare che tutto funzioni correttamente. Durata e Manutenzione dei Cavi Cavi Sottomarini per le Telecomunicazioni I cavi sottomarini sono progettati per durare tra i 25 e i 30 anni, ma la loro durata può variare in base alle condizioni ambientali. Alcuni cavi possono necessitare di manutenzione prima del termine della loro vita operativa, specialmente in aree caratterizzate da attività umane, come la pesca o il traffico marittimo. La manutenzione di un cavo sottomarino è un'operazione delicata. Se si verifica un guasto, navi specializzate vengono inviate a localizzare il punto danneggiato, sollevare il cavo dalla profondità del mare e ripararlo in superficie. Questo processo può essere molto costoso e richiede tempo, ma è essenziale per garantire la continuità delle comunicazioni globali. Riciclo dei Cavi Sottomarini per le TelecomuunicazioniUna volta che un cavo sottomarino ha terminato la sua vita utile, sorge la questione del riciclo. Tradizionalmente, molti cavi venivano lasciati sul fondo del mare, ma oggi, con l'attenzione crescente verso la sostenibilità, si cerca sempre più di recuperare e riciclare queste infrastrutture. Il processo di riciclo inizia con il recupero del cavo dal fondale, un'operazione simile a quella della posa. Una volta portato a terra, il cavo viene trasportato in impianti specializzati, dove viene separato in componenti. I metalli come il rame e l'acciaio vengono recuperati e riutilizzati in nuovi processi produttivi, mentre i polimeri possono essere riciclati o, in alcuni casi, utilizzati per il recupero energetico. Il riciclo dei cavi sottomarini è un passo importante verso la creazione di un’economia circolare e sostenibile, riducendo al minimo l'impatto ambientale delle infrastrutture telecomunicative. Conclusioni I cavi sottomarini per le telecomunicazioni sono delle vere e proprie meraviglie tecnologiche. Costruiti con materiali avanzati come l'HDPE e il poliuretano, questi cavi sono progettati per resistere per decenni nelle profondità marine, trasmettendo dati e comunicazioni vitali per l'economia globale. Nonostante la loro complessità, il futuro dei cavi sottomarini guarda sempre più verso un approccio sostenibile, puntando sul riciclo e sull'uso di materiali che possano essere recuperati e riutilizzati in modo efficace.
SCOPRI DI PIU'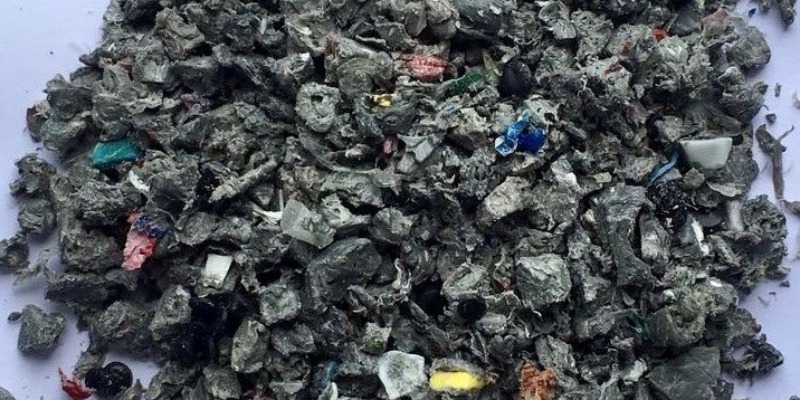 Densificazione del polipropilene da post consumo: quali accortezze
La densificazione del polipropilene post-consumo nel 2026 richiede controllo di umidità, temperatura, pezzatura, stoccaggio e qualità del lotto. Un approfondimento tecnico e normativo completoAutore: Marco Arezio. E' imprenditore e divulgatore specializzato in economia circolare, riciclo dei polimeri, materie prime seconde e processi industriali legati alla valorizzazione dei rifiuti plastici. È fondatore della piattaforma rMIX e da anni segue l’evoluzione tecnica, commerciale e normativa delle filiere del riciclo, con particolare attenzione alla selezione, al lavaggio, alla densificazione, all’estrusione e alla compoundazione delle plastiche post-consumo e post-industriali.Data articolo: Maggio 2020Data di aggiornamento: Marzo 2026 Densificazione del polipropilene: la riduzione dell’umidità del prodotto deve tener conto delle problematiche di imballo e stoccaggio Nel 2020 la densificazione del polipropilene post-consumo poteva ancora essere descritta come una fase utile soprattutto a togliere acqua al macinato e a prepararlo alla successiva estrusione. Nel marzo 2026 questa definizione è troppo limitata. Oggi la densificazione del PP proveniente dalla raccolta differenziata è un passaggio che incide sulla qualità del lotto, sulla sicurezza dello stoccaggio, sulla continuità della trasformazione, sulla tracciabilità del riciclato e sul suo valore commerciale. Il contesto di filiera è cambiato profondamente: il sistema COREPLA ha comunicato che nel 2024 ha coinvolto 7.396 Comuni, coprendo il 97% della popolazione italiana, e ha avviato a riciclo 931.096 tonnellate di imballaggi in plastica, avvicinando con un anno di anticipo l’obiettivo europeo del 50%. In una filiera di queste dimensioni, il densificato non è più un semplice semilavorato povero, ma una materia intermedia che deve essere stabile, controllabile e negoziabile con specifiche sempre più chiare. Raccolta differenziata e selezione del polipropilene: da rifiuto urbano a frazione riciclabile La storia tecnica del densificato in PP comincia nelle nostre case, dove gli imballaggi plastici vengono separati da vetro, carta, metalli e frazione organica. Quel gesto domestico, apparentemente semplice, alimenta però una catena industriale complessa, nella quale i rifiuti da imballaggio vengono selezionati, distinti per famiglie polimeriche e trasformati in flussi commerciali con identità merceologica autonoma. Nel caso del polipropilene, la filiera italiana ha ormai consolidato specifiche categorie di selezione e di valorizzazione. COREPLA, ad esempio, identifica gli “imballaggi misti in PP” come un flusso caratterizzato da una composizione a prevalenza di polipropilene con presenza minoritaria di polietilene, ritenuta sufficientemente stabile da consentirne la commercializzazione come prodotto selezionato. Questo dato è importante, perché chiarisce un punto spesso sottovalutato: il valore del densificato dipende sì dall’acqua residua, ma ancora prima dalla qualità del flusso in ingresso, cioè dalla stabilità della composizione polimerica ottenuta a monte nella selezione. Nella pratica impiantistica, il materiale proveniente dalla raccolta differenziata viene aperto, distribuito sui nastri, sottoposto a separazioni meccaniche e ottiche e progressivamente indirizzato verso famiglie omogenee. All’interno di questo processo, gli imballaggi in PP destinati al riciclo vengono isolati dagli altri polimeri e inviati alle fasi successive di macinazione, lavaggio e purificazione. È in questo passaggio che si gioca già una parte rilevante della qualità finale del densificato: ogni errore di selezione, ogni residuo di polimero incompatibile, ogni quota eccessiva di inquinanti trascina conseguenze che la sola densificazione non può correggere interamente. Per questo, nel 2026, chi compra densificato di PP non compra soltanto un materiale “asciutto”, ma compra la qualità complessiva di una filiera che inizia molto prima dell’agglomeratore. Come funziona la densificazione del polipropilene post-consumo dopo lavaggio e centrifugazione Dopo la selezione, il polipropilene viene normalmente triturato e lavato. Il lavaggio serve a ridurre residui organici, polveri, adesivi, carta, sporco superficiale e parte delle contaminazioni che non sono state intercettate nella fase di selezione. La centrifugazione, la flottazione o altre operazioni di separazione fisica contribuiscono ulteriormente a ridurre l’acqua libera e a migliorare la purezza del materiale. Tuttavia, il fiocco lavato conserva spesso una condizione di umidità superficiale e interstiziale che lo rende poco stabile nella movimentazione e problematico in estrusione. È qui che la densificazione diventa decisiva: attraverso attrito, calore controllato e compattazione, il materiale viene trasformato da scaglia leggera e voluminosissima in un agglomerato più denso, più scorrevole e più idoneo alle fasi successive di trasformazione. I protocolli più recenti di RecyClass aiutano a capire bene il cambio di paradigma. Nelle pratiche di valutazione della riciclabilità del PP, l’asciugatura dei flakes a umidità inferiore all’1% viene considerata un parametro di processo essenziale, e l’introduzione di un passaggio di densificazione prima dell’estrusione viene formalmente contemplata come parte della metodologia di prova. In altre parole, la densificazione non è un’operazione accessoria: serve sia a ridurre l’umidità superficiale, sia a regolarizzare l’alimentazione del materiale verso vite ed estrusore, soprattutto quando il feedstock ha una bassa densità apparente. Il risultato pratico non è una “riduzione del peso al metro cubo”, come talvolta si legge impropriamente, ma l’opposto: diminuisce la massa d’acqua indesiderata e aumenta la densità apparente del materiale utile, con vantaggi logistici e di processo evidenti. Riduzione dell’umidità del PP riciclato: perché non basta asciugarlo in superficie Per capire perché la riduzione dell’umidità sia così importante, bisogna prima distinguere tra il polipropilene come polimero e il polipropilene come rifiuto riciclato. Il PP, di per sé, è noto per il suo basso assorbimento d’acqua; diverse schede tecniche lo descrivono infatti come materiale a bassa o molto bassa moisture absorption. Ma il problema del riciclo post-consumo non è la natura del polimero vergine: è la realtà industriale del fiocco lavato, che contiene acqua aderente alla superficie, acqua intrappolata nelle cavità, residui organici, contaminanti solidi e talvolta tracce di altri polimeri o frazioni fini. Per questo un materiale che “sembra asciutto” può in realtà non essere sufficientemente condizionato per una trasformazione stabile. Il nodo, quindi, non è semplicemente eliminare l’acqua visibile, ma portare il lotto a una condizione di umidità compatibile con la sua destinazione d’uso. Se il densificato viene subito estruso, il problema è prevalentemente di continuità di processo. Se invece viene venduto tal quale o stoccato in big bag per giorni o settimane, la questione cambia radicalmente: l’umidità residua può redistribuirsi nel sacco, favorire odori, peggiorare la scorrevolezza, alterare il peso commerciale della fornitura e generare difetti in fase di compoundazione o stampaggio. Anche quando non si verificano degradazioni chimiche gravi come nel PET, l’acqua residua resta una fonte concreta di instabilità del melt, di porosità, di difetti superficiali e di variabilità prestazionale. Per questo, nel 2026, la misura dell’umidità sul densificato non può essere una formalità documentale: è un parametro industriale che condiziona la qualità vendibile del materiale. Temperatura del densificato, raffreddamento e rischio di auto-riscaldamento nei Big Bags Uno dei punti più delicati, e ancora troppo spesso sottovalutati, riguarda la temperatura del densificato al momento dell’insacco. L’uscita dal densificatore può lasciare il materiale in condizioni termiche non omogenee: la superficie esterna sembra già gestibile, mentre il cuore dell’agglomerato conserva ancora calore. Se il prodotto viene immesso troppo presto in big bag di grande volume, il raffreddamento del nucleo interno può diventare lentissimo. In questo scenario non si deve immaginare un’autocombustione del polipropilene puro come se fosse un fenomeno spontaneo e immediato del polimero in sé; il rischio reale nasce piuttosto dall’insieme di calore residuo, ventilazione insufficiente, presenza di fini, sporco, frazioni combustibili e fenomeni di auto-riscaldamento tipici dei materiali stoccati in massa. Le linee guida ambientali per i piani di prevenzione incendi nei siti di rifiuti richiedono infatti un controllo del calore e della temperatura proprio per prevenire fenomeni di self-heating e self-combustion nei materiali immagazzinati. Da un punto di vista operativo, ciò significa che il raffreddamento del densificato non dovrebbe essere affidato all’improvvisazione. Un tratto di raffreddamento ad aria, una sosta tecnica prima dell’insacco, la verifica della temperatura del lotto e, nei casi più critici, controlli sul cuore del materiale diventano accorgimenti fondamentali. Questa è una delle grandi differenze tra il modo di ragionare del 2020 e quello richiesto nel 2026: non basta “fare densificato”, bisogna produrre un densificato termicamente stabilizzato. In mancanza di questa attenzione, il problema si sposta semplicemente dal densificatore al magazzino, dove poi si manifesta con sacchi deformati, materiale incollato, peggior scorrevolezza o, nei casi peggiori, con rischi di auto-riscaldamento che un impianto moderno non può permettersi di trascurare. Pezzatura del densificato in polipropilene: effetti su compoundazione, trasporto e dosaggio Nel testo del 2020 si richiamava giustamente il tema della pezzatura, suggerendo per il densificato destinato alla compoundazione una dimensione preferibilmente compresa tra 10 e 12 millimetri. Questa indicazione conserva ancora oggi una sua validità pratica, soprattutto quando il materiale deve essere miscelato con altri macinati o densificati di PP in modo regolare e senza ponti di alimentazione. Tuttavia, nel 2026 è più corretto dire che non esiste una pezzatura ideale in assoluto: esiste una pezzatura coerente con il sistema di dosaggio, con la geometria della tramoggia, con il tipo di vite, con la presenza o meno di alimentazione forzata e con il livello di uniformità richiesto nella miscela. I protocolli RecyClass più recenti confermano che la densificazione è collegata proprio all’esigenza di rendere alimentabile un materiale altrimenti troppo leggero o instabile nel flusso. Per questo, la rifilatura granulometrica del densificato va valutata in funzione della destinazione finale. Una pezzatura troppo grossolana può peggiorare il dosaggio e rendere irregolare la miscelazione; una pezzatura troppo fine può aumentare la quota di polvere, peggiorare la pulizia dell’impianto e rendere più instabile la manipolazione. La vecchia idea di rimacinare sempre il densificato per “migliorarlo” non è dunque automaticamente corretta: ogni passaggio aggiuntivo comporta consumo energetico, usura meccanica e potenziale produzione di fini. Nella logica industriale attuale, la pezzatura non si giudica in astratto, ma per la sua capacità di rendere il materiale dosabile, omogeneo e costante. Controllo qualità del densificato in PP: umidità, DSC, contaminanti e costanza del lotto Un altro aspetto che nel 2026 va approfondito rispetto al testo originario è il controllo qualità. La raccomandazione di verificare la percentuale di polipropilene mediante DSC rimane assolutamente sensata. La calorimetria differenziale a scansione è ancora uno degli strumenti più utili per leggere la composizione termica del lotto, individuare la presenza di frazioni polimeriche differenti e verificare quanto il materiale sia realmente compatibile con la destinazione prevista. Ma oggi non basta più. La nuova norma EN 15345:2025, recepita anche in ambito UNI, definisce le principali caratteristiche e i metodi di prova per la valutazione dei riciclati di polipropilene destinati a prodotti semifiniti o finiti, e chiarisce implicitamente che la qualità del PP riciclato non può essere riassunta da un solo test. Accanto alla DSC diventano rilevanti umidità residua, densità, MFI, contenuto di ceneri, presenza di contaminanti, odore, omogeneità cromatica e costanza del lotto. Nel 2026, inoltre, il controllo qualità non si ferma più al laboratorio interno. La tracciabilità del contenuto riciclato e la corretta documentazione della provenienza del materiale sono entrate nella sostanza stessa del valore commerciale del prodotto. Gli schemi RecyClass sulla traceability e sul recycling process sono sviluppati in coerenza con EN 15343:2007 e ISO 22095:2020, e servono proprio a dimostrare l’origine del rifiuto, la continuità della catena di custodia e il calcolo affidabile del contenuto riciclato in uscita. Questo significa che un densificato di PP, per essere davvero competitivo, non deve solo avere una buona umidità o una buona pezzatura: deve anche potersi inserire in una filiera documentata, auditabile e credibile verso clienti sempre più attenti a conformità e dichiarazioni ambientali. Nuove regole europee 2025-2026: riciclabilità, tracciabilità e valore industriale del polipropilene riciclato L’aggiornamento più forte rispetto al 2020 è probabilmente quello normativo. Il Regolamento (UE) 2025/40 sugli imballaggi e i rifiuti di imballaggio è ormai il riferimento centrale del nuovo quadro europeo: stabilisce requisiti di sostenibilità e di etichettatura lungo l’intero ciclo di vita del packaging e costituisce la base della disciplina che si applicherà progressivamente dal 2026 in avanti. Il suo impatto sulla densificazione del PP è meno indiretto di quanto sembri. Se l’Europa chiede imballaggi sempre più riciclabili e con quote crescenti di riciclato, il mercato pretenderà riciclati più costanti, più tracciabili e più tecnicamente affidabili. In questo scenario il densificato non è un prodotto di passaggio, ma uno degli snodi in cui si decide se il riciclato avrà davvero qualità industriale o resterà confinato a impieghi marginali. Le sintesi tecniche del nuovo quadro PPWR circolate nel 2025 e nel 2026 ribadiscono inoltre che il regolamento introduce obiettivi minimi di contenuto riciclato per varie categorie di imballaggi plastici, con target più bassi per gli imballaggi contact-sensitive non in PET e più alti per gli altri imballaggi plastici. Questo non significa che ogni densificato in PP potrà automaticamente accedere agli impieghi più sensibili; significa però che la pressione industriale verso riciclati di migliore qualità è destinata ad aumentare. Chi produce densificato dovrà quindi ragionare non soltanto in termini di resa immediata dell’impianto, ma di compatibilità futura con specifiche di mercato più severe. Va aggiunto un chiarimento essenziale: il fatto che il polipropilene riciclato sia sempre più richiesto non equivale a una sua libera utilizzabilità in contatto alimentare. La disciplina europea sul riciclo delle plastiche per food contact resta molto rigorosa. La Commissione europea spiega che il quadro normativo sui materiali plastici riciclati destinati al contatto con alimenti serve proprio a garantire la sicurezza chimica e microbiologica del materiale, richiede che i processi di riciclo siano in grado di decontaminare il flusso e prevede controllo qualità, tracciabilità, autorizzazioni e registro dei riciclatori. Il Regolamento (UE) 2025/351 ha inoltre aggiornato la disciplina generale dei materiali plastici a contatto con alimenti, mentre il Regolamento (UE) 2025/2269 ha corretto alcuni aspetti del Regolamento (UE) 2022/1616. In sostanza, nel 2026 un densificato da raccolta domestica può essere ottimo per compound, stampaggio tecnico o applicazioni non estetiche, ma non può essere equiparato automaticamente a un materiale idoneo al contatto alimentare. Applicazioni industriali del densificato in polipropilene: compound, granulo e stampaggio diretto Una volta ben selezionato, ben lavato, correttamente densificato e controllato sotto il profilo di umidità, temperatura e composizione, il PP post-consumo può trovare diversi sbocchi industriali. Il primo è la trasformazione in granulo attraverso estrusione e filtrazione. Il secondo è la produzione di compounds nei quali il densificato viene miscelato con altri polipropileni riciclati o post-industriali per raggiungere specifici obiettivi di MFI, rigidità, resistenza all’urto o costo formula. Il terzo, ancora oggi interessante in alcune nicchie, è lo stampaggio diretto di articoli non estetici o semi-tecnici, a patto che geometria del pezzo, canali di alimentazione e punti di iniezione siano compatibili con la morfologia del materiale. Anche i dati italiani sull’impiego dei riciclati confermano che i settori di sbocco non si limitano a un’unica nicchia, ma si distribuiscono tra packaging, costruzioni, igiene, arredo urbano e altri comparti industriali. Qui si comprende il senso economico della densificazione nel 2026. Densificare bene il polipropilene non significa solo prepararlo a “passare” in macchina, ma aumentare le probabilità che quel materiale possa entrare in una formula stabile, in un capitolato preciso o in una relazione commerciale duratura. Al contrario, un densificato con umidità incoerente, temperatura mal gestita, pezzatura irregolare e composizione fluttuante costringe il trasformatore a compensare difetti a valle, con maggiori costi di filtrazione, perdita di produttività, difetti estetici, reclami e minor fiducia nel riciclato. È per questo che la densificazione, da semplice fase di preparazione, è diventata una delle vere soglie di qualità del polipropilene post-consumo. Conclusioni La densificazione del polipropilene proveniente dalla raccolta differenziata resta, anche nel 2026, un’operazione centrale per la valorizzazione di un flusso costituito in larga misura da imballaggi alimentari e domestici. Ma rispetto al 2020 la sua interpretazione deve essere molto più ampia. Non si tratta soltanto di ridurre l’acqua presente nel macinato, bensì di portare il materiale a una condizione di stabilità fisica, termica e merceologica che ne consenta la vendita, lo stoccaggio e la trasformazione senza sorprese. L’umidità va misurata a freddo e in modo rappresentativo del lotto; la temperatura va controllata prima dell’insacco; la pezzatura va adattata alla destinazione finale; la composizione polimerica va verificata con strumenti come la DSC; la tracciabilità del riciclato va documentata; e l’intera filiera deve confrontarsi con un quadro normativo europeo che rende la qualità del riciclato sempre meno negoziabile. In questa prospettiva, il densificato in PP non è più un sottoprodotto transitorio, ma una vera materia prima seconda industriale, il cui valore dipende dalla capacità di tenere insieme processo, controllo e conformità. FAQ sulla densificazione del polipropilene post-consumo Cos’è la densificazione del polipropilene post-consumo? È un trattamento termo-meccanico che compatta il fiocco di PP lavato, ne riduce il volume apparente, migliora la regolarità di alimentazione in estrusione e contribuisce alla riduzione dell’umidità superficiale residua. Nei protocolli più recenti di riciclabilità del PP, la densificazione è contemplata come passaggio utile prima dell’estrusione quando il materiale presenta bassa densità apparente o richiede migliore alimentabilità. Perché l’umidità del densificato è così importante se il PP assorbe poca acqua? Perché il problema del post-consumo non è l’assorbimento d’acqua del PP vergine, che resta basso, ma l’acqua trattenuta dal fiocco lavato, dai contaminanti, dalle cavità e dalla morfologia irregolare del materiale. Questa umidità residua può creare instabilità di processo, difetti superficiali e variabilità nelle lavorazioni successive. Si può insaccare subito il densificato nei Big Bags? È una pratica rischiosa se il materiale è ancora caldo o termicamente non uniforme. Le linee guida di prevenzione incendi per i siti di stoccaggio rifiuti richiedono il controllo del calore e della temperatura per evitare fenomeni di auto-riscaldamento e possibili condizioni favorevoli all’autocombustione nei materiali stoccati in massa. Qual è la pezzatura migliore del densificato in PP? Non esiste una misura perfetta valida per tutti gli impianti. La storica indicazione di una pezzatura intermedia, spesso intorno ai 10-12 mm nei contesti di compoundazione, resta pratica in molti casi, ma oggi conta soprattutto la coerenza con il sistema di dosaggio, la tramoggia, la vite e la destinazione finale del materiale. I protocolli recenti insistono soprattutto sulla corretta alimentabilità del materiale densificato. Basta la DSC per controllare la qualità del densificato? No. La DSC resta molto utile per verificare la predominanza del PP e individuare eventuali contaminazioni polimeriche, ma nel 2026 il controllo qualità richiede un quadro più ampio, coerente con le logiche di caratterizzazione dei riciclati: umidità, MFI, densità, ceneri, contaminanti, costanza del lotto e documentazione di tracciabilità sono sempre più rilevanti. Il densificato in PP può essere usato automaticamente per imballaggi alimentari? No. La normativa europea sui materiali plastici riciclati destinati al contatto con alimenti richiede processi sicuri, controllo di decontaminazione, tracciabilità, registrazione degli operatori e conformità specifica. La semplice presenza prevalente di PP nel densificato non basta a qualificarlo per usi food contact. Perché la tracciabilità del riciclato è diventata così importante? Perché il mercato europeo chiede sempre più contenuto riciclato verificabile e dichiarazioni ambientali credibili. Gli schemi RecyClass sulla traceability e sul recycling process sono allineati a EN 15343 e ISO 22095 e aiutano a dimostrare l’origine del rifiuto, la continuità della catena di custodia e il contenuto riciclato effettivo nel prodotto in uscita. Cosa cambia con il nuovo regolamento europeo sugli imballaggi? Cambia il livello di severità del mercato. Il quadro PPWR spinge verso imballaggi più riciclabili, più controllati e con quote minime di contenuto riciclato in diverse categorie. Questo aumenta la domanda di riciclati di qualità e rende la stabilità del densificato un fattore sempre più strategico. Fonti COREPLA, Assemblea 2025: risultati 2024 su raccolta differenziata e riciclo degli imballaggi in plastica COREPLA, Riciclare PP COREPLA, condizioni generali e specifiche commerciali dei flussi PP/PP-PE selezionati COREPLA, dati sugli impieghi delle plastiche riciclate in Italia Regolamento (UE) 2025/40 sugli imballaggi e i rifiuti di imballaggio RecyClass, Recycled Plastics Traceability Certification RecyClass, Recycling Process Certification RecyClass, protocollo 2026 per PP films con introduzione del passaggio di densificazione RecyClass, protocolli di asciugatura del PP con umidità inferiore all’1% UNI EN 15345:2025, caratterizzazione dei riciclati di polipropilene European Commission, Plastic Recycling – Food Safety Regolamento (UE) 2025/351 sui materiali plastici a contatto con alimenti Regolamento (UE) 2025/2269 di correzione del quadro sui materiali plastici riciclati per food contact Linee guida per la prevenzione incendi e il controllo dell’auto-riscaldamento nei materiali stoccati
SCOPRI DI PIU' Cosa è il PLA Riciclato (Acido Polilattico) e da Dove Viene
Biodegradabile, stampabile, adatto per la realizzazione di film plastici, il PLA è un polimero sorprendente di Marco ArezioIl polimero PLA, o più tecnicamente chiamato acido polilattico, è un poliestere biodegradabile che non troviamo in natura, ma che viene realizzato sinterizzando lo zucchero attraverso procedure industriali. Infatti, facendo fermentare lo zucchero, avviene una fase di trasformazione della materia prima in acido lattico e, nella fase intermedia del processo, si esegue la polimerizzato in PLA. Il polimero così ottenuto è trasparente, cristallino, rigido e presenta un’ottima resistenza meccanica, rendendolo adatto alla produzione di molti oggetti. Inoltre, il PLA è uno dei polimeri più utilizzati per la realizzazione di prodotti attraverso l’uso di stampanti 3D, utili non solo alla produzione in serie di oggetti identici, ma anche per i processi di prototipazione rapida in molti campi ingegneristici. Come avvengono le fasi produttive del PLA Per realizzare il polimero biodegradabile PLA sono necessarie le seguenti fasi di lavoro della materia prima, composta principalmente da zucchero, melasse e siero di latte e, in alternativa, utilizzando Bacillus Coagulans: - Lavorazione dell’amido attraverso la separazione delle fibre e del glutine - Saccarificazione e liquefazione dell’amido - Fermentazione della parte proteica dell’amido - Trattamento delle soluzioni di sale dell’acido lattico - Polimerizzazione Il polimero così ottenuto ha una densità di 1,25 g./c3, con una resistenza a trazione pari a 70 Mpa e un modulo elastico pari a 3600 Mpa. Quali sono le caratteristiche principali del polimero in PLA Le caratteristiche principali del polimero si possono riassumere in reologiche, meccaniche e di biodegradabilità. Le caratteristiche reologiche si esprimono in una elasticità del fuso inferiore a quella delle olefine. Le caratteristiche meccaniche sono comprese tra quelle di un polimero amorfo e uno semicristallino e, in particolare, si avvicinano a quelle comprese tra un PET e un Polistirene. Se parliamo di temperatura di transizione vetrose del PLA possiamo dire che è maggiore della temperatura ambiente. Permettendo di ottenere composti trasparenti. Per quanto riguarda la biodegradabilità è necessario fare attenzione al significato della parola “biodegradabile”, in quanto è importante sapere che, nonostante il PLA sia definito un polimero biodegradabile, esso non lo è se non si verificano alcune fondamentali condizioni. La biodegradabilità si innesca se il PLA è sottoposto a idrolisi, in presenza di temperature superiori a 60 °C e con un tasso di umidità maggiore del 20%. I tempi di biodegradazione sono molto variabili a seconda delle condizioni ambientali in cui l’oggetto prodotto con PLA si trova, in ogni caso possiamo indicarle in un tempo tra 1 e 4 anni, che, confrontato con la plastica tradizionale che impiega, in base alle condizioni in cui si trova, da 100 anni in su, è ritenuto breve. Quali sono i vantaggi del polimero in PLA? - Se venisse bruciato non rilascia fumi dannosi come gas tossici o metalli pesanti - Se disperso in mare in modo accidentale, la combinazione del sole, dell’acqua e del vento lo riducono in microplastiche. Queste non risulteranno tossiche né per i pesci né per l’uomo attraverso la catena alimentare - Riduce la dipendenza dal petrolio Quali sono gli svantaggi del polimero in PLA? - Contrariamente a quanto esprime la parola “biodegradabile” non può essere usato per fare il compost domestico, in quanto come citato in precedenza, ha bisogno di subire un processo industriale di biodegradazione. - Se buttato in una discarica miscelato ad altri rifiuti, non accelera i processi di decomposizione rispetto alla plastica tradizionale, in quanto non è supportato dalla luce solare, impiegando nella decomposizione gli stessi tempi delle altre tipologie di plastiche. - Non può essere mischiata con altre plastiche nelle fasi di riciclo, cosa molto importante durante la separazione dei rifiuti nella raccolta differenziata. Una piccola quantità di PLA può contaminare un flusso di rifiuti composte da plastiche tradizionali, compromettendo il loro riciclo. - Dal punto di vista ambientale, per produrre la materia prima del PLA, è necessario impiegare terreni che potrebbero essere sottratti alle coltivazioni per la catena alimentare o, peggio, si potrebbe incrementare la deforestazione per carcare di avere maggiori disponibilità di terre da coltivare. Come si ricicla il PLA Come abbiamo visto, il PLA è un polimero riciclabile, ma deve essere separato alla fonte dagli altri rifiuti plastici per questioni di incompatibilità dei materiali. Una volta creato il corretto flusso di scarti in PLA, il materiale segue le stesse attività operative di un rifiuto plastico che proviene dal post consumo, quindi dalla raccolta differenziata. Infatti, dopo un’attenta selezione, in cui siamo certi di trattare solo PLA, viene macinato, lavato in vasche di decantazione a lento flusso, asciugato e successivamente insaccato, se venduto come macinato, oppure passerà alla fase di estrusione se si volesse realizzare un PLA in granuli.
SCOPRI DI PIU' Antiossidanti per i Polimeri Riciclati: Come Migliorare le Prestazioni
Le azioni termo-ossidative a cui sono sottoposte le materie plastiche riciclate necessitano un miglioramento delle miscele degli antiossidantidi Marco ArezioI polimeri riciclati, specialmente se parliamo di plastiche da post consumo, sono materie prime che più di altre, per la loro storia di fusioni e raffreddamenti, cicli di vita soggetti alle condizioni ambientali e a causa delle condizioni di usura meccanica, vanno spesso incontro al degrado dei componenti. Infatti, sotto l’effetto del calore, dell’irradiazione solare, delle sollecitazioni meccaniche, come gli sforzi di taglio e molti altri fattori, si possono creare, nella materia plastica, dei radicali liberi che causano una degradazione ossidativa. Inoltre, in presenza di ossigeno, i radicali liberi generano radicali perossidici, che sottraggono atomi alla catena polimerica. I perossidi di idrogeno che si formano in questo modo, si scompongono formando altri radicali creando una reazione a catena che porta alla degradazione delle materie plastiche. Per questi motivi, l’utilizzo degli antiossidanti nelle miscele polimeriche durante le fasi di fusione, è ritenuto indispensabile per mantenere le proprietà meccaniche, reologiche, ottiche e di durabilità. Cosa sono gli antiossidanti per i polimeri riciclati Prima di tutto possiamo dire che gli antiossidanti sono degli additivi che vengono impiegati come masterbaches, al fine di migliorare le caratteristiche del prodotto plastico finale. Le famiglie possono essere classificate tra antiossidanti primari e secondari, in base alla loro funzione finale nell’impasto. Gli antiossidanti primari presentano atomi reattivi di H2 che reagiscono ai radicali liberi, come i fenoli inibiti stericamente, le ammine aromatiche e ammine inibite stericamente. Gli antiossidanti secondari hanno la funzione di scomporre i perossidi d’idrogeno, impedendo così la ramificazione della catena. A questo gruppo appartengono i fosfiti e i tioesteri. Sono in corso interessanti studi circa l’utilizzo combinato di due tipologie di antiossidanti, specialmente nel campo del PE, dove si è notato che l’azione sinergica di due elementi posa portare ad un risultato maggiore rispetto all’utilizzo dei singoli componenti impiegati separatamente. Infatti, come sappiamo, i materiali riciclati, rispetto a quelli vergini, provengono da cicli di usura e di sofferenza termica maggiori, quindi l’impiego di antiossidanti, non solo diventa consigliabile, ma lo studio delle loro miscele può portare a risultanti interessanti. Come abbiamo detto, il materiale riciclato può aver subito cicli ossidativi dati dalle condizioni meccaniche e termiche durante la sua vita, ma dobbiamo anche considerare quello che viene chiamato il processo termo-ossidativo iniziato con il contatto della plastica con l’ossigeno. La successiva fusione degli scarti plastici per creare il nuovo polimero riciclato può decisamente aggravare la qualità futura del manufatto, in quanto si riutilizzerà una materia prima già stressata. Per evitare quindi il degrado termo-ossidativo di un polimero è consigliabile utilizzare uno o più antiossidanti, miscelati tra loro, per prolungare la vita utile della materia plastica prevenendone il degrado. E’ raro notare come un solo antiossidante, che appartenga al tipo primario o secondario, possa coprire tutte le specificità, in termini di degrado ossidativo, che la plastica può presentare, quindi potrebbe essere necessario la combinazione di due tipologie di protettivi che possano migliorare il risultato, solo se combinati, ottenendo un effetto sinergico migliore dell’utilizzo dei due antiossidanti distinti. Una buona soluzione per la stabilizzazione, durante la lavorazione, è il cosiddetto fenolo-fosfito, che è la combinazione di un fenolo impedito con un fosfito organico, presentando quindi un eccellente effetto sinergico che migliora le proprietà rispetto all’effetto di ciascuno di essi impiegati separatamente. La stabilità fornita dalla miscela è in funzione della sua concentrazione. Nella la lavorazione della materia plastica riciclata, il fosfito reagisce disattivando gli idroperossidi che si formano durante l'auto-ossidazione delle poliolefine, mentre il fenolo agisce intrappolando i radicali liberi che si formano.
SCOPRI DI PIU' Fisica della Visione Artificiale: Dalla Rifrazione alla Polarizzazione nei Sistemi di Rilevamento Automatico
Principi fisici, applicazioni ingegneristiche e sfide dell’elaborazione visiva tra riflessione, rifrazione, polarizzazione e tecniche di automazione avanzatadi Marco ArezioLa visione artificiale rappresenta uno dei campi di frontiera nella ricerca tecnologica e ingegneristica, combinando i principi fondamentali della fisica ottica con l’intelligenza artificiale e l’automazione. Capire le basi fisiche di fenomeni come riflessione, rifrazione e polarizzazione della luce è cruciale per progettare sensori e sistemi di rilevamento automatico affidabili e sempre più sofisticati. In questa analisi, ci addentreremo negli aspetti fisici che regolano il funzionamento della visione artificiale, esaminando non solo la teoria, ma anche le ricadute applicative e le sfide ingegneristiche che caratterizzano questo settore in rapida evoluzione. Fondamenti fisici della visione artificiale Alla base di qualsiasi sistema di visione artificiale si trova la capacità di manipolare e interpretare la luce, sfruttando i principi della fisica ottica. In natura, la visione umana è resa possibile dalla riflessione della luce sulle superfici e dalla rifrazione attraverso le lenti oculari. Allo stesso modo, nei sistemi artificiali, la luce interagisce con diversi materiali e superfici, generando dati visivi che possono essere acquisiti, analizzati e utilizzati per il rilevamento automatico. La conoscenza dei fenomeni di riflessione, rifrazione e polarizzazione diventa così fondamentale per la progettazione di dispositivi ottici avanzati, come telecamere industriali, sensori robotici e sistemi di imaging per l’automazione. Il ruolo della riflessione nella percezione visiva automatica La riflessione rappresenta il primo punto di contatto tra la luce e il mondo fisico. In visione artificiale, è essenziale comprendere la differenza tra riflessione speculare e diffusa. La riflessione speculare, tipica di superfici lisce come metalli o vetro, consente la formazione di immagini nitide, mentre la riflessione diffusa, propria di materiali opachi e irregolari, distribuisce la luce in modo più omogeneo. I sistemi di rilevamento automatico devono essere progettati per distinguere queste tipologie di riflessione, adattando algoritmi e filtri ottici per massimizzare il contrasto e minimizzare i falsi positivi, soprattutto in applicazioni dove l’identificazione precisa degli oggetti è cruciale (robotica, controllo qualità, automotive). Rifrazione e modellazione delle lenti nei sistemi di visione artificiale La rifrazione è il fenomeno per cui la luce cambia direzione attraversando materiali con indice di rifrazione diverso, come aria, vetro o plastiche ottiche. Questo principio è sfruttato nella realizzazione di lenti e sistemi ottici complessi, fondamentali per mettere a fuoco le immagini e correggere le distorsioni. Nel campo della visione artificiale, la progettazione delle lenti non si limita alla semplice raccolta della luce, ma implica la modellazione dettagliata dei percorsi ottici, l’uso di materiali innovativi e la simulazione numerica per minimizzare aberrazioni cromatiche e geometriche. Queste soluzioni permettono di realizzare sensori in grado di operare in ambienti industriali difficili, dove polveri, vibrazioni e variazioni termiche possono compromettere la qualità dell’immagine. Polarizzazione della luce: principi e applicazioni nei sensori La polarizzazione descrive l’orientamento del campo elettrico della luce. In molti casi, la luce riflessa da superfici non metalliche risulta parzialmente polarizzata, un fenomeno che può essere sfruttato per aumentare il contrasto o eliminare riflessi indesiderati. Nei sistemi di visione artificiale avanzata, filtri polarizzatori e sensori specializzati vengono integrati per separare le componenti di luce polarizzata, migliorando l’identificazione di oggetti, la lettura di superfici lucide o bagnate e il riconoscimento di materiali. In campo industriale, la polarizzazione viene usata anche per monitorare tensioni interne nei materiali trasparenti o per distinguere tra materiali compositi simili dal punto di vista cromatico. Dalla fisica alla tecnologia: materiali ottici e componenti chiave L’innovazione nei materiali ottici ha avuto un impatto decisivo nello sviluppo della visione artificiale. Oltre ai tradizionali vetri ottici, si utilizzano oggi polimeri ingegnerizzati, rivestimenti antiriflesso e materiali nanostrutturati capaci di manipolare la luce a livello submicrometrico. Tali materiali permettono la realizzazione di componenti come micro-lenti, filtri interferenziali, griglie di polarizzazione e moduli ottici miniaturizzati per dispositivi portatili o integrati in linee di produzione automatizzata. La scelta del materiale influisce direttamente su trasparenza, resistenza, peso e risposta agli agenti ambientali, rappresentando un fattore chiave nell’affidabilità e longevità dei sistemi di visione. Algoritmi di rilevamento automatico basati su fenomeni fisici La fisica non si ferma all’hardware: anche gli algoritmi di interpretazione delle immagini si basano su modelli fisici della luce. Ad esempio, le tecniche di fotometria computazionale analizzano l’intensità e la distribuzione della luce riflessa per estrarre informazioni tridimensionali, identificare difetti o ricostruire superfici. Altri algoritmi sfruttano la polarizzazione per separare segnali utili da rumori di fondo, mentre la modellazione della rifrazione permette di correggere automaticamente le distorsioni dovute a lenti o cambiamenti ambientali. L’integrazione tra fisica ottica e intelligenza artificiale sta portando allo sviluppo di sistemi in grado di apprendere e adattarsi, migliorando la capacità di rilevamento in condizioni imprevedibili. Limiti e sfide nella progettazione di sistemi ottici artificiali La progettazione di sistemi di visione artificiale pone sfide notevoli, sia dal punto di vista fisico che computazionale. Tra le principali criticità figurano la gestione dei riflessi parassiti, la correzione delle aberrazioni ottiche, la resistenza alle condizioni estreme e la calibrazione dinamica dei sensori. In molti casi, le soluzioni richiedono un bilanciamento tra prestazioni ottiche, velocità di acquisizione dati e complessità computazionale. L’implementazione in ambienti industriali, spesso caratterizzati da polveri, umidità e vibrazioni, impone inoltre requisiti stringenti in termini di robustezza e manutenzione dei dispositivi. Casi applicativi: visione robotica, automotive e industria 4.0 Le applicazioni della fisica della visione artificiale sono trasversali a numerosi settori. Nell’automotive, i sistemi di rilevamento automatico utilizzano telecamere stereo, lidar e sensori polarimetrici per la guida assistita e autonoma, sfruttando i fenomeni ottici per migliorare la sicurezza e la precisione nella lettura dell’ambiente. In ambito robotico, la visione artificiale consente la manipolazione di oggetti, l’identificazione di difetti nei processi produttivi e il monitoraggio della qualità. Nell’industria 4.0, la combinazione tra fisica ottica e intelligenza artificiale sta rivoluzionando la manutenzione predittiva, il controllo qualità e la tracciabilità dei materiali. L’impatto della qualità della luce su prestazioni e affidabilità Un aspetto spesso sottovalutato è la qualità della luce ambiente e il suo impatto sulle prestazioni dei sistemi di visione artificiale. La variabilità della sorgente luminosa, la presenza di ombre, riflessi indesiderati o inquinamento luminoso possono alterare la risposta dei sensori, generando errori di rilevamento o perdite di efficienza. Per questo motivo, nei contesti industriali più evoluti, si progettano ambienti illuminotecnici controllati e si adottano soluzioni ottiche dinamiche in grado di compensare le variazioni ambientali, migliorando l’affidabilità e la ripetibilità delle misure. Tendenze future della fisica applicata alla visione artificiale Il futuro della visione artificiale vedrà un’integrazione ancora più spinta tra fisica, materiali avanzati e tecniche di machine learning. La ricerca si sta orientando verso sensori hyperspettrali, dispositivi quantistici e soluzioni basate su metamateriali in grado di manipolare la luce a livelli oggi impensabili. Parallelamente, l’evoluzione degli algoritmi permetterà di estrarre informazioni sempre più dettagliate dalle immagini, anche in condizioni limite, aprendo nuove possibilità in settori come la medicina, l’agricoltura di precisione e la sicurezza urbana. La comprensione approfondita dei principi fisici rimane il fondamento su cui costruire questa rivoluzione tecnologica. Applicazioni delle teorie fisiche nella visione artificiale per l’industria produttiva La fisica della visione artificiale trova un campo di applicazione privilegiato nell’industria manifatturiera, dove i processi produttivi richiedono controllo continuo, precisione e rapidità di intervento. Le teorie della riflessione, rifrazione e polarizzazione, combinate con sistemi di rilevamento automatico sempre più evoluti, permettono oggi di progettare impianti automatizzati in grado di “vedere” e valutare ciò che accade sulle linee di produzione con una precisione superiore a quella umana. Controllo qualità automatizzato Uno dei maggiori ambiti di utilizzo è il controllo qualità senza contatto: grazie all’analisi della riflessione e della rifrazione della luce su materiali e prodotti, è possibile rilevare difetti minimi come microfratture, bolle, graffi, contaminazioni superficiali e variazioni cromatiche che sfuggirebbero a un controllo visivo tradizionale. Nei settori del vetro, dei polimeri, della ceramica, dei componenti metallici e della microelettronica, l’impiego di telecamere ad alta risoluzione abbinate a fonti luminose e filtri polarizzatori consente di amplificare la differenza tra materiale conforme e difettoso. Allineamento e posizionamento ad alta precisione L’interazione della luce con le superfici viene sfruttata anche nei sistemi di allineamento e posizionamento di precisione, dove la rifrazione attraverso lenti o micro-prismi permette di tracciare la posizione di componenti con errori inferiori al decimo di millimetro. L’uso di sensori ottici in grado di discriminare tra superfici speculari e diffuse, o di leggere pattern luminosi polarizzati, trova applicazione in assemblaggi robotizzati, packaging automatico, stampa industriale e processi di pick & place, aumentando efficienza e riducendo lo scarto. Ispezione di materiali trasparenti e complessi Nel caso di materiali trasparenti o multistrato (vetro stratificato, pellicole, laminati plastici, pannelli solari), la capacità di manipolare rifrazione e polarizzazione è determinante per l’ispezione di eventuali inclusioni, distacchi interni, bolle d’aria o micro-delaminazioni. In queste situazioni, la combinazione di tecniche fisiche avanzate e algoritmi di elaborazione consente di analizzare non solo la superficie, ma anche le strutture interne del materiale, prevenendo difetti che potrebbero manifestarsi solo dopo mesi di utilizzo. Lettura e riconoscimento di codici, segni e marcature La riflessione e la polarizzazione sono fondamentali per la lettura automatica di codici a barre, datamatrix, QR code o marcature laser su superfici riflettenti o traslucide. Sistemi dotati di illuminazione polarizzata e filtri ottici adeguati sono in grado di distinguere il segnale utile anche in presenza di riflessi parassiti, polveri o graffi, garantendo tracciabilità e autenticità del prodotto in tutte le fasi della supply chain. Monitoraggio dei processi e sicurezza Un altro ambito critico è il monitoraggio in tempo reale di processi industriali complessi, come la saldatura, la verniciatura o la lavorazione laser. Qui, la visione artificiale basata su principi fisici permette di riconoscere anomalie nel comportamento del plasma, nella diffusione di calore o nella formazione di scorie e proiezioni. L’utilizzo di camere multispettrali e polarimetriche, unito a software di intelligenza artificiale, consente di attivare interventi correttivi o di arrestare l’impianto in caso di rischio, migliorando la sicurezza e l’affidabilità. Vantaggi e prospettive evolutive L’integrazione della fisica ottica con la visione artificiale in ambito produttivo offre vantaggi competitivi evidenti: maggiore velocità di ispezione, riduzione degli errori umani, abbattimento degli scarti, tracciabilità end-to-end e possibilità di processare enormi volumi di dati in tempo reale. Le evoluzioni future vedranno una crescente miniaturizzazione dei sensori, l’adozione di materiali intelligenti capaci di modificare dinamicamente le proprie proprietà ottiche e lo sviluppo di sistemi di rilevamento sempre più “intelligenti”, capaci di apprendere dalle condizioni di processo per adattarsi a nuove esigenze produttive. In sintesi, le teorie fisiche della visione artificiale sono oggi il cuore pulsante della fabbrica digitale e della produzione avanzata, abilitando scenari in cui qualità, sicurezza ed efficienza vengono portate a livelli prima inimmaginabili. © Riproduzione Vietata
SCOPRI DI PIU' Come saldare le materie plastiche riciclate
Guida tecnica aggiornata alla saldatura di componenti plastici con piastra calda, aria calda, estrusione, ultrasuoni, radiofrequenza, laser, infrarosso, vibrazione, spin ed elettrofusione, con focus su norme, parametri di processo, prove di laboratorio e criticità dei polimeri riciclati Autore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili. Data originale: 20 aprile 2020 Aggiornato al: 26 marzo 2026 Tempo di lettura: 13 minuti Cos’è la saldatura delle materie plastiche e perché oggi richiede più controllo di ieri Nel 2020 si poteva ancora descrivere la saldatura dei manufatti plastici come una semplice unione di due superfici portate a temperatura e compresse tra loro. Nel 2026 questa definizione è ancora vera, ma è troppo povera per spiegare ciò che accade davvero in officina, nelle linee automatiche e nei cantieri. Oggi la saldatura dei termoplastici è una tecnologia di processo governata da materiali, geometrie del giunto, parametri termici, controllo della pressione, tempi di contatto, raffreddamento, qualifica del personale e sistemi di tracciabilità digitale. La norma ISO 21307 resta il riferimento per la saldatura testa a testa dei sistemi in PE ed è stata confermata come versione corrente; la qualifica dei saldatori di materiali termoplastici resta incardinata sulla EN 13067; e il mondo dell’elettrofusione continua ad aggiornarsi sul fronte delle apparecchiature e della codifica dei dati di giunzione. Dire “saldare la plastica” significa quindi ottenere, per diffusione molecolare o per fusione localizzata dell’interfaccia, un collegamento permanente capace di trasferire sforzi meccanici, garantire tenuta ai fluidi oppure assicurare requisiti funzionali molto più sofisticati: isolamento, biocompatibilità, stabilità dimensionale, pulizia estetica del giunto, assenza di particolato, compatibilità con automazione e controlli in linea. Non a caso TWI include tra le principali tecniche industriali hot plate, hot gas, extrusion, ultrasonic, high frequency, friction welding, vibration, spin e laser, e segnala tra le sfide attuali la digitalizzazione dei processi e lo sviluppo di criteri di accettazione dei difetti. Quali polimeri possono essere saldati e quali materiali restano critici La regola di base non è cambiata: i materiali più adatti alla saldatura sono i termoplastici e, in molti casi, i termoelastomeri. I termoindurenti e gli elastomeri reticolati non possono essere rifusi in modo reversibile e quindi non si prestano alla saldatura a caldo come fanno PE, PP, PVC, ABS, PA, PC, PMMA o PET in specifiche condizioni. TWI ricorda infatti che le tecniche di saldatura possono essere applicate ai termoplastici e ai termoplastici elastomerici, mentre i materiali chimicamente reticolati non possono essere riscaldati e rimodellati senza degradarsi. Anche la saldatura di materiali differenti, spesso banalizzata nei testi divulgativi, va trattata con prudenza. In generale i polimeri dissimili non si saldano bene; esistono però combinazioni compatibili, soprattutto tra materiali amorfi con temperature di transizione vetrosa vicine, come PMMA/ABS, PS/ABS o PMMA/PC in applicazioni specifiche. La compatibilità chimica e termica resta decisiva: se i materiali fondono o rammolliscono in intervalli troppo lontani, o se la loro affinità molecolare è insufficiente, il giunto si presenta debole, fragile o instabile nel tempo. Per questo, la prima vera domanda tecnica non è “con quale macchina saldo?”, ma “che resina sto unendo, in quale stato superficiale, con quale umidità, con quali additivi, con quale geometria e con quale vita precedente del materiale?”. Nel caso dei polimeri riciclati questa domanda diventa ancora più importante, perché il riciclo meccanico introduce variabilità reologica, residui additivi, possibili contaminazioni e fenomeni di degradazione che restringono la finestra utile di saldatura. Studi recenti sull’HDPE mostrano che nella degradazione iniziale domina la chain scission, mentre l’esposizione all’ossigeno può spostare il comportamento verso fenomeni di long-chain branching; inoltre i rapporti tecnici sulla qualità dei riciclati segnalano che additivi e contaminanti possono compromettere le prestazioni del materiale rigenerato. È quindi ragionevole concludere che, nei riciclati, la saldabilità dipenda ancora più che nel vergine dal controllo preventivo di MFR, contaminazione, stabilizzazione e uniformità del lotto. Saldatura a piastra calda: il metodo industriale più solido per pezzi e tubi La saldatura a piastra calda, detta anche hot plate, mirror o heated tool welding, resta una delle tecnologie più robuste e versatili per unire componenti stampati e tubazioni. Il principio è semplice solo in apparenza: una piastra metallica riscaldata porta in fusione le superfici da unire; poi la piastra si ritrae; infine i pezzi vengono pressati l’uno contro l’altro e mantenuti sotto carico fino al raffreddamento. Ma la qualità del giunto dipende da una sequenza precisa: bead-up iniziale, heat soak, tempo di trasferimento minimo e raffreddamento controllato. TWI segnala che i parametri chiave sono tempo o altezza del cordone iniziale, tempo di heat soak, dwell time, cooling time, pressione di riscaldamento/raffreddamento e temperatura della piastra, normalmente impostata circa 60-100 °C sopra la temperatura di fusione del materiale. Dal lato delle attrezzature, una macchina a piastra calda comprende normalmente la piastra riscaldante, i carrelli di movimentazione, i sistemi di fissaggio del pezzo e un controllo macchina, oggi quasi sempre microprocessato. Le piastre possono essere piane o sagomate, spesso in alluminio o bronzo d’alluminio, e sono in molti casi rivestite con superfici antiaderenti a base PTFE per evitare l’adesione del fuso. Questo è un dettaglio importante: non basta avere calore, serve una trasmissione termica uniforme, una geometria stabile e una gestione del distacco senza strappi del fuso. È il metodo ideale quando servono robustezza, ripetibilità e tenuta, per esempio su serbatoi, corpi cavi, gruppi automobilistici, tubi e raccordi. Il suo limite non è tanto la qualità del giunto, quanto il tempo ciclo e la gestione del flash, che spesso resta visibile se il giunto non è progettato con trappole per il materiale espulso. Per questo, la progettazione del bordo da saldare è parte integrante della tecnologia e non un dettaglio secondario. Saldatura ad aria calda ed estrusione: attrezzature e materiali d’apporto per officina e cantiere La saldatura ad aria calda è ancora oggi una delle tecniche più diffuse nella carpenteria plastica, nella lavorazione di lastre, nella costruzione di vasche, impianti chimici, rivestimenti, membrane e riparazioni. Il processo usa un flusso di gas caldo, di solito aria, per riscaldare contemporaneamente il materiale base e il cordone di apporto. Secondo TWI, le temperature tipiche del getto sono nell’intervallo di circa 200-400 °C, e il filo di saldatura deve essere dello stesso polimero dei componenti da unire. Questo punto va ribadito con forza: il materiale d’apporto non è un accessorio generico, ma una parte strutturale del giunto. Le attrezzature sono costituite da pistole ad aria calda con soffiante integrata, resistenza, termostato e ugelli intercambiabili, ai quali si affiancano fili o bacchette di saldatura, rullini, raschietti, utensili di preparazione del cianfrino e, nei sistemi più evoluti, dispositivi automatici di avanzamento. La velocità di saldatura, la forma dell’ugello, il preriscaldo del materiale e la pressione esercitata dal saldatore o dall’ugello stesso fanno la differenza tra un cordone pieno e un giunto con vacuoli interni. Quando gli spessori crescono, la tecnologia più adatta diventa la saldatura per estrusione. Leister indica che l’estrusione è preferibile per spessori intorno ai 6 mm e oltre, e che consente tempi più brevi, maggiore resistenza meccanica e minori tensioni residue rispetto alla saldatura manuale ad aria calda. Il principio è questo: le superfici vengono prima portate allo stato termoplastico con aria calda, poi un estrusore portatile deposita materiale plastificato attraverso una scarpa di saldatura conformata alla geometria del giunto. Anche qui il materiale d’apporto deve essere compatibile e dello stesso tipo del materiale base. Nel lavoro reale, i difetti più comuni nascono da errori che spesso vengono sottovalutati: temperatura eccessiva, umidità residua nel filo di saldatura, aria ambiente troppo umida, scarpa fredda, preparazione superficiale scadente o bassa qualità del polimero. Leister richiama esplicitamente questi fattori come causa di cavità, vacuoli e cattiva qualità del cordone. Per chi lavora su componenti riciclati o su lotti di materiale non perfettamente omogenei, questa osservazione è ancora più importante. Saldatura a ultrasuoni: velocità, precisione e tenuta su componenti tecnici La saldatura a ultrasuoni è la tecnologia più rappresentativa della plastica tecnica ad alta produttività. Le onde ultrasoniche, in un intervallo che Herrmann colloca tra 20 e 70 kHz, vengono trasformate in vibrazioni meccaniche e convogliate dalla sonotrodo nella zona di contatto; l’attrito e la dissipazione locale producono il calore necessario a fondere l’interfaccia, che poi si consolida sotto pressione. Emerson descrive il processo come rapido, efficiente e capace di ottenere sigillature forti, pulite e anche ermetiche, con applicazioni in packaging, dispositivi medicali ed elettronica. La macchina è composta da generatore, convertitore, booster, sonotrodo e sistema di pressione/posizionamento. Herrmann sottolinea che la geometria del giunto deve essere progettata in funzione del materiale e dei requisiti della saldatura; in altre parole, l’ultrasuono non perdona approssimazioni di design. Per questo è usato su particolari piccoli o medi, dove si richiedono tempi ciclo brevissimi, automazione, pulizia del giunto e assenza di materiali di consumo come adesivi o solventi. Rispetto al 2020, il salto di qualità sta nella digitalizzazione del controllo di processo e nell’integrazione con celle automatiche. Emerson presenta infatti sistemi ultrasonici digitali e automatizzabili per assicurare ripetibilità, controllo fine dell’energia e qualità costante. Il vantaggio ambientale è duplice: si riducono consumabili chimici e, in molte applicazioni, si alleggeriscono anche i sistemi di imballaggio. Saldatura a laser e infrarosso: tecnologie pulite per giunti estetici e automatizzati La saldatura laser dei termoplastici ha corretto negli anni molta della terminologia imprecisa usata in passato. Non si tratta solo di “colpire la superficie” con un fascio: nella configurazione più comune, il raggio attraversa un componente trasparente o trasmissivo e genera calore all’interfaccia su un secondo componente assorbente, spesso additivato con carbon black o con assorbitori specifici. TWI evidenzia che il processo consente superfici esterne non fuse, saldature molto pulite, elevata automazione e ottima estetica del giunto, ma richiede buon accoppiamento dei lembi, superfici pulite e almeno un componente capace di trasmettere una quota sufficiente della radiazione. La saldatura a infrarosso è una derivazione evoluta del principio della piastra calda, ma in configurazione non a contatto. TWI distingue tra hot plate non-contact e sistemi a lampade IR: nel primo caso una piastra calda, portata anche tra 310 e 510 °C a seconda del polimero e della macchina, resta a distanza molto ridotta dal pezzo senza toccarlo; nel secondo, banchi di emettitori a infrarosso riscaldano rapidamente aree anche estese. Il vantaggio principale è l’assenza di contatto con la fonte di calore, che riduce contaminazione, sticking e segni superficiali. Emerson presenta l’infrarosso come processo capace di ottenere giunti senza particolato e con alta capacità di carico meccanico, utile per sensori, custodie elettroniche e prodotti medicali. Nel 2026 queste due tecnologie sono sempre più interessanti dove servono estetica, automazione, pulizia del giunto e controllo molto fine dell’energia immessa. Non sono però universalmente migliori: costano di più, richiedono progettazione del giunto più accurata e, nel caso del laser, condizioni ottiche e di accoppiamento che altri processi tollerano meglio. Saldatura a vibrazione, spin e radiofrequenza: quando servono processi specializzati La saldatura a vibrazione è una forma di friction welding lineare. Emerson la descrive come una tecnologia energeticamente efficiente, ideale per pezzi grandi, aree complesse, superfici multi-piano o curve irregolari, con forti applicazioni in automotive ed elettrodomestico. La recente evoluzione “Clean Vibration Technology” è stata sviluppata proprio per ridurre flash e particolato, due limiti tipici dei processi per attrito lineare. La spin welding è invece una saldatura per attrito rotazionale, adatta a giunti circolari. TWI spiega che uno dei due componenti ruota contro l’altro sotto pressione, generando calore per attrito fino alla fusione dell’interfaccia. È una soluzione eccellente per raccordi, tappi, connessioni cilindriche e componenti cavi, quando la geometria si presta al moto di rotazione. La radiofrequenza o alta frequenza, infine, è la tecnologia tipica dei materiali polari. TWI ricorda che il processo si basa sull’orientamento e la vibrazione di molecole cariche lungo la catena polimerica, e per questo è particolarmente adatto a PVC e poliuretani; altri materiali come nylon, PET, EVA e alcuni ABS possono essere saldati solo in condizioni particolari, mentre PE e PP in generale non sono idonei. Il produttore italiano GEAF conferma che i materiali più reattivi includono PVC, EVA, PU, TPU e alcune famiglie PET, e segnala come frequenze industriali consentite 13,56 MHz, 27,12 MHz e 40,68 MHz. Qui conviene correggere un equivoco frequente: l’alta frequenza non è una tecnologia “universale” per la plastica, ma una tecnologia molto selettiva sul piano molecolare. Funziona benissimo su film e manufatti flessibili polarizzabili, molto meno — o affatto — su poliolefine classiche. Elettrofusione e saldatura dei sistemi in PE: standard, controllo e tracciabilità Quando si entra nel mondo delle tubazioni in polietilene per gas, acqua e distribuzione fluidi, la saldatura assume una dimensione normativa ancora più rigorosa. La ISO 21307 definisce le procedure di saldatura testa a testa dei sistemi in PE e specifica tre procedure di riferimento; la ISO 12176-2:2025 disciplina invece i requisiti prestazionali delle centraline di controllo per l’elettrofusione; la ISO 12176-4 e la ISO 12176-5 regolano i sistemi di codifica e tracciabilità delle operazioni di giunzione. Questo significa che oggi la saldatura non si chiude con il raffreddamento del giunto. Deve lasciare una traccia documentale: dati macchina, operatore, codice componente, metodo di assemblaggio, esito della saldatura. ISO 12176-4 prevede proprio una codifica dei dati di componenti, metodi e operazioni per i sistemi in PE, mentre produttori di attrezzature e software stanno spingendo verso report digitali e ricette memorizzate in cloud. Leister, per esempio, offre sistemi di documentazione digitale dei parametri di saldatura in tempo reale; nello stesso solco si muovono i sistemi di tracciabilità delle centraline per elettrofusione. La vera differenza rispetto al vecchio modo di vedere la saldatura plastica sta qui: il giunto non è più solo “fatto bene”, ma è verificabile, rintracciabile e riproducibile. Ed è questo che il mercato richiede ormai nei settori critici. Prove di laboratorio, collaudi e difetti tipici delle saldature plastiche Un giunto saldato non si giudica solo dall’aspetto. I controlli possono essere distruttivi o non distruttivi e dipendono dal manufatto, dal materiale e dal rischio applicativo. TWI indica esplicitamente che il testing delle saldature plastiche comprende prove meccaniche, prove non distruttive e, nel caso delle tubazioni, anche attrezzature dedicate per il whole-pipe tensile rupture test. Per i giunti testa a testa in PE, la ISO 13953 descrive il metodo per determinare resistenza a trazione e modalità di rottura dei provini prelevati dal giunto; per l’elettrofusione, la storica ISO 13954:1997 è stata ritirata e sostituita dalla ISO 13954:2025, che specifica un metodo per valutare la duttilità dell’interfaccia di giunzione nelle bussole elettrosaldabili in PE. Questi riferimenti mostrano bene come il settore si sia spostato da una valutazione solo empirica a una validazione strutturata del comportamento del giunto. Sul piano pratico, i difetti più comuni restano sempre gli stessi, anche se cambiano le macchine: insufficiente preparazione delle superfici, disallineamento, dwell time troppo lungo, pressione inadeguata, temperatura eccessiva o insufficiente, contaminazione superficiale, umidità, cordone di apporto non compatibile, raffreddamento forzato o movimentazione prematura del pezzo. Nei materiali riciclati si aggiungono viscosità irregolare, residui di additivi e instabilità termica del lotto. Il risultato può essere un giunto apparentemente accettabile ma fragile, poroso o incapace di garantire tenuta nel tempo. Come scegliere il miglior sistema di saldatura per articoli plastici vergini o riciclati La scelta del processo non si fa partendo dalla macchina, ma dall’applicazione. Se devo unire tubi o corpi cavi in PE/PP con alte prestazioni meccaniche e tenuta, la piastra calda o l’elettrofusione sono i candidati più solidi. Se lavoro su lastre, vasche e carpenteria plastica, aria calda ed estrusione restano le tecnologie regine. Se devo ottenere rapidità, automazione e precisione su piccoli componenti tecnici, gli ultrasuoni sono spesso la risposta migliore. Se cerco estetica, giunto pulito e automazione ad alto livello, laser e infrarosso possono offrire vantaggi decisivi. Se ho parti grandi o complesse, la vibrazione è spesso più realistica. Se il giunto è circolare, la spin welding resta una soluzione molto efficiente. Se tratto film o manufatti flessibili in materiali polari, la radiofrequenza è ancora uno standard industriale fortissimo. Per i materiali riciclati serve però un criterio in più: non basta sapere “che polimero è”. Bisogna sapere quanto è stabile. Un PP o un PE riciclato con MFR fuori controllo, presenza di umidità o contaminanti, o ossidazione già avanzata, può saldarsi male anche con una macchina eccellente. Per questo nel 2026 la saldatura della plastica si intreccia sempre di più con caratterizzazione del materiale, analisi reologica, tracciabilità del lotto e documentazione del processo. È questa la vera evoluzione rispetto al testo del 2020: la saldatura non è più solo un’operazione termica, ma un sistema integrato tra materiale, macchina, dato e qualità. Conclusioni Unire due articoli plastici non significa semplicemente “sciogliere e schiacciare”. Significa scegliere il processo corretto in funzione della natura del polimero, della geometria del giunto, del livello di tenuta richiesto, dell’ambiente di esercizio, della possibilità di automazione e della qualità reale del materiale, soprattutto quando è riciclato. La saldatura delle materie plastiche nel 2026 è più specializzata, più documentata e più esigente di quanto fosse nel 2020. Ma proprio per questo è anche più affidabile: le norme sono più chiare, le attrezzature più intelligenti, i controlli più rigorosi e la qualità del giunto sempre meno affidata all’intuizione del singolo operatore. FAQ – Saldatura delle materie plastiche Quali plastiche si saldano meglio? In generale i termoplastici: PE, PP, PVC, ABS, PC, PMMA, PA e alcuni PET o TPE, purché il processo sia compatibile con il comportamento termico del polimero. I termoindurenti e gli elastomeri reticolati non sono adatti alla saldatura a caldo convenzionale. Si possono saldare plastiche diverse tra loro? Solo in casi limitati. Alcune combinazioni di polimeri amorfi con comportamento termico simile possono funzionare, ma la regola generale resta che i materiali dissimili sono difficili da saldare con successo strutturale. Qual è il sistema migliore per pezzi spessi o lastre? Per spessori elevati e carpenteria plastica, la saldatura per estrusione è spesso preferibile alla manuale ad aria calda, perché garantisce maggiore produttività, migliore resistenza e minori tensioni residue. Quando conviene usare gli ultrasuoni? Quando servono cicli rapidissimi, automazione, precisione del giunto e assenza di adesivi o consumabili, soprattutto in packaging, medicale, elettronica e componentistica tecnica. La radiofrequenza funziona su PE e PP? In genere no. La RF è indicata soprattutto per materiali polari come PVC e PU/TPU. Nylon, PET, EVA e alcuni ABS richiedono condizioni particolari; PE e PP non sono normalmente idonei. I materiali riciclati si possono saldare bene? Sì, ma con più cautela. La riuscita dipende dalla stabilità reologica, dalla degradazione subita durante i reprocessi, dalla presenza di contaminanti, dall’umidità e dalla costanza del lotto. Per questo i controlli sul materiale sono decisivi. Fonti tecniche e normative Le informazioni di aggiornamento e approfondimento contenute in questo articolo derivano da documentazione tecnica e normativa di riferimento, tra cui ISO 21307, ISO 12176-2:2025, ISO 12176-4, ISO 12176-5, ISO 13953, ISO 13954:2025, UNI EN 13067:2021, TWI – The Welding Institute, Emerson/Branson, Herrmann Ultraschall, Leister e GEAF. Categoria: notizie – tecnica – plastica – riciclo – saldaturaImmagine su licenza© Riproduzione Vietata
SCOPRI DI PIU' Quali sono gli Inquinanti Durante le Fasi di Riciclo della Plastica
Una moltitudine di inquinanti possono inficiare la qualità del riciclo della plasticadi Marco ArezioIl riciclo meccanico è un’attività complessa in quanto si occupa di una varietà elevata di tipologie di plastiche differenti, e con esse, sono da gestire prodotti che possono inquinare i processi di riciclo riducendone la qualità. I fattori e i prodotti che possono degenerare e compromettere le operazioni di riciclo sono molti, diversificati tra loro ai quali bisogna prestare molta attenzione per non produrre materiali mediocri. Il processo del riciclo meccanico deve essere gestito in modo tale da poter produrre una materia prima riciclata che sia la migliore possibile per poter essere, quando possibile, una valida alternativa ai polimeri vergini. Più alta è la qualità del riciclato maggiore sarà la sostituzione della materia prima che deriva dalla raffinazione petrolifera. Pertanto, per competere con la resina vergine, i requisiti tecnici di processabilità dei vari materiali plastici riciclati richiedono un elevato grado di purezza, esente da problemi di contaminazione, cosa ancora più critica nelle applicazioni di contenitori che saranno a contatto con gli alimenti. I fenomeni e i materiali che possono inquinare i processi sono molti e di diversa tipologia, quindi cerchiamo di andare passo per passo per illustrare i principali. Contaminazione da altre plasticheOggi è comune trovare diversi tipi di resine nella stessa applicazione. Ad esempio, nel mercato dei prodotti per la pulizia e l'igiene personale, i contenitori in plastica hanno componenti realizzati in vari materiali, come polipropilene (PP), polietilene ad alta densità (HDPE), PVC e PET, che generano grandi problemi durante le fasi di riciclo. Tra i principali problemi riscontrati vi è la diversa struttura chimica tra i materiali, nonché il comportamento di scorrimento della plastica fusa, molto diversi tra loro, che portano ad evidenziare l'eterogeneità e l'incompatibilità tra i diversi materiali. PET E PVC Una delle loro applicazioni è la produzione di contenitori per shampoo, con la caratteristica comune che entrambi sono trasparenti, quindi spesso si contaminano a vicenda. Questo può presentare la difficoltà ad essere separati con i metodi di flottazione convenzionali, a causa della densità molto simile tra i due (1,30-1,35 gr/cm3). Ma se il PET è contaminato dal PVC, anche a basse concentrazioni, il PVC si degrada alla temperatura di lavorazione del PET (intorno a 260-280°C), formando acidi che disgregano la struttura chimico-fisica del PET e generano un cambiamento chimico progressivo, con un comportamento friabile di PET. Quantità minime di 100 ppm di PVC provocano lo scolorimento del PET durante la fase di essiccazione e la generazione di punti neri durante l'estrusione. PET e HDPE A causa degli elevati volumi di consumo di entrambi nella loro applicazione per il confezionamento, la probabilità di miscelazione aumenta. Queste due plastiche sono incompatibili allo stato fuso, rimanendo indipendenti una volta solidificate. Le porzioni di HDPE contaminante sono visivamente imperfette e possono causare fragilità meccanica ed inquinamento del PE. Inoltre, esistono problematiche legate alle temperature di fusione, in quanto il PET non si scioglie alle temperature dell'HDPE, rischiando di ostruire i canali e l’ugello di iniezione. PP e HDPE Il polipropilene è spesso utilizzato nella produzione di tappi e chiusure per contenitori in HDPE, con applicazioni in detersivi, candeggine e shampoo. PP e HDPE sono inseparabili con metodi fisici, a causa del loro peso specifico molto simile. Durante la fusione di entrambe le materie plastiche esiste un problema di incompatibilità, che si riflette sia nei prodotti estrusi in HDPE, sia nei contenitori ottenuti per soffiaggio, che presentano deformazioni. Inoltre una presenta accentuata di PP in una miscela con prevalenza di HDPE deputata alla creazione di flaconi, crea una fragilità sulla linea di saldatura del flacone stesso. Questo, nella maggior parte dei casi, quando verrà riempito il flacone e posto sui bancali, magari con altri bancali di materiali sovrapposti, una crepa sul punto di saldatura con la fuoriuscita del contenuto. Contaminazioni durante la lavorazioneContaminazione da metalliDurante la lavorazione delle materie plastiche, la contaminazione da metalli può essere causata dalla presenza di frammenti o bave metalliche, che potrebbero essere generate dal mal funzionamento di apparecchiature, quali estrusori, mulini o adattatori di alluminio. Il loro logoramento causato da un utilizzo continuativo può portare alla perdita di piccoli frammenti che si mischiano con i materiali plastici da utilizzare per il soffiaggio, stampaggio od estrusione. Questi piccoli frammenti possono graffiare il cilindro dell'estrusore o bloccare gli ugelli nelle macchine ad iniezione, oltre a produrre elementi estrusi o stampati ad iniezione con difetti. Inquinamento da polimeri degradatiFrequentemente, durante la lavorazione sia della resina vergine che dell'HDPE riciclato, sulla superficie possono essere presenti punti neri o striature, come manifestazione di un materiale parzialmente ossidato o degradato che è stato carbonizzato, rimanendo intrappolato in superfici ruvide o cavità. Queste impurità possono essere presenti nel cilindro e sulla superficie della vite o nelle teste degli impianti di estrusione-soffiaggio, per un tempo prolungato, con conseguente generazione di difetti nel prodotto finito. Allo stesso modo, anche i contaminanti presenti nella plastica come macinati sporchi, materiali estranei e colori diversi, nonché quei materiali con una temperatura di fusione inferiore, sono cause di punti neri. Frequentemente, tale contaminazione può anche apparire di colore giallo, marrone o ambrato, a seconda dell'entità del degrado. Contaminazione da gelI gel (comunemente chiamati fisheyes), a forma di ellisse allungata, sono la prova di problemi di qualità sia nella pellicola trasparente che in quelle colorate, visibili con uno spessore inferiore a 130 micron. I gel sono principalmente difetti visivi, che riflettono e trasmettono la luce in modo diverso dal resto del materiale, causati da diversi motivi: piccole tracce di materiali ad alto peso molecolare materiali reticolati causati dal surriscaldamento particelle fini di materiale rimacinato residui di catalizzatore sostanze organiche o contaminanti inorganici Contaminazione da umidità. Acqua o umiditàL'acqua o l'umidità sono contaminanti che inducono la rottura della catena idrolitica, quindi i materiali devono essere rigorosamente asciutti prima di essere lavorati. Nel caso di una resina igroscopica, come il PET, le scaglie riciclate devono essere essiccate a temperature di 160-180°C per abbassare il contenuto di umidità a 50 ppm, necessario per la lavorazione di stampaggio iniezione-soffiaggio adatto per preforme in PET e contenitori, al fine di evitare una riduzione del peso molecolare. In ogni caso, anche per materiali od applicazioni meno nobili come la detergenza o la cosmetica o il prodotti per il food, è buona regola essiccare preventivamente ogni materiale plastico riciclato che deve essere utilizzato come materia prima, evitando in ogni caso riduzioni qualitative dei prodotti finiti. A causa della grande diversità delle fonti inquinanti, la gamma di effetti attribuiti al problema dell'inquinamento può essere: variazione di colore bassa qualità estetica del prodotto odori indesiderati e formazione di fumi intasamento degli ugelli di iniezione plastificazione e bassa resistenza agli urti Pertanto, i trasformatori che lavorano con materiali riciclati devono stabilire limiti sempre più severi sulla contaminazione dei loro materiali in ingresso e per i loro prodotti, monitorando con attenzione tutto l’input da lavorare. Da quanto sopra descritto si può concludere che i due principali fattori che amplificano l'effetto degli inquinanti sono, l'eterogeneità e l'incompatibilità della natura chimica delle materie plastiche riciclate, che conferiscono perfomances qualitative negative, determinando un basso valore aggiunto del prodotto rielaborato. Tre elementi importanti da considerare nel monitoraggio della qualità dei materiali riciclati rispetto alla presenza di contaminazione: controllo della fonte di approvvigionamento e determinazione del grado di contaminazione delle stesse l'efficienza della pulizia nel sistema di riciclaggio controlli di qualità analitici dei prodotti realizzati per tracciare il risultato di ciò che si produce.Categoria: notizie - tecnica - plastica - riciclo - inquinanti - post consumo
SCOPRI DI PIU' Approcci Zero Waste nella Produzione di Prodotti Chimici Fini
Strategie per Minimizzare i Rifiuti nelle Sintesi Chimiche di Precisionedi Marco Arezio L'approccio Zero Waste rappresenta una delle frontiere più promettenti per rendere sostenibile la produzione chimica, in particolare nel campo della sintesi di prodotti chimici fini. Questo settore è fondamentale per molte industrie, comprese quelle farmaceutiche, cosmetiche e degli additivi alimentari, ma tradizionalmente è anche responsabile di una significativa generazione di rifiuti e dell'uso di sostanze pericolose. Adottare un approccio Zero Waste significa abbracciare pratiche e tecnologie che minimizzano al massimo l'impatto ambientale, migliorando l'efficienza delle risorse e riducendo la generazione di scarti. In questo articolo esploreremo le strategie principali per raggiungere l'obiettivo Zero Waste nella produzione di prodotti chimici fini. Sintesi Catalitica: Un Pilastro per la Riduzione degli Sprechi Uno dei principali approcci per minimizzare i rifiuti nella chimica fine è l'uso della catalisi. I catalizzatori permettono di aumentare la velocità delle reazioni chimiche senza essere consumati, migliorando la resa e riducendo la quantità di reagenti necessari. Le sintesi catalitiche omogenee ed eterogenee, grazie alla loro specificità, possono aiutare a ridurre drasticamente la produzione di sottoprodotti e a ottimizzare l'utilizzo delle materie prime. Inoltre, lo sviluppo di catalizzatori a base di metalli non tossici o di catalizzatori organici, cosiddetti organocatalizzatori, rappresenta un ulteriore passo avanti verso una produzione più pulita e sicura. L'applicazione della catalisi asimmetrica è particolarmente rilevante nella chimica fine, dove la produzione di enantiomeri specifici è cruciale per il settore farmaceutico. L'utilizzo di catalizzatori chirali consente di ottenere prodotti con alta purezza enantiomerica, riducendo la necessità di costosi e dispendiosi processi di purificazione. Reazioni in Fase Solida e Microonde: Tecniche Alternative Le tecnologie alternative di riscaldamento e i metodi di reazione innovativi offrono un grande potenziale nella riduzione degli sprechi. L'utilizzo di reazioni in fase solida, ad esempio, minimizza l'uso di solventi, che rappresentano una delle principali fonti di rifiuto nella chimica tradizionale. Invece di operare in soluzione, le reazioni in fase solida avvengono tra composti nello stato solido, riducendo significativamente la necessità di solventi organici e di acqua. Un'altra tecnologia emergente è l'uso delle microonde per promuovere le reazioni chimiche. Il riscaldamento con microonde è altamente efficiente e permette di ottenere tempi di reazione più brevi e una maggiore selettività, riducendo così il consumo energetico e la produzione di sottoprodotti indesiderati. Questo approccio si adatta bene alla filosofia Zero Waste poiché riduce sia l'energia necessaria che la quantità di materiali di scarto prodotti. Sintesi One-Pot: Riduzione delle Fasi e degli Intermedi La strategia della sintesi One-Pot rappresenta un ulteriore approccio efficace per minimizzare i rifiuti. In una sintesi One-Pot, tutte le reazioni necessarie per arrivare al prodotto finale vengono eseguite in un unico recipiente, evitando la necessità di isolare e purificare gli intermedi tra una fase e l'altra. Ciò non solo diminuisce la quantità di solventi e materiali di consumo necessari, ma riduce anche la manipolazione e quindi le possibilità di errori e sprechi. Inoltre, la sintesi One-Pot consente di risparmiare tempo e ridurre il consumo energetico, rendendo più efficiente l'intero processo. Questo tipo di approccio è particolarmente vantaggioso per la produzione di molecole complesse, come i principi attivi farmaceutici, dove ogni fase aggiuntiva rappresenta un potenziale incremento del consumo di risorse. Uso di Solventi Verdi: Sostituire i Solventi Tossici Il ruolo dei solventi nella chimica di sintesi è fondamentale, ma la loro gestione rappresenta spesso una delle sfide più significative per la riduzione dei rifiuti. I solventi tradizionali sono spesso tossici, volatili e difficili da smaltire in modo sicuro. L'approccio Zero Waste promuove l'uso di solventi verdi, come l'acqua, l'etanolo o i liquidi ionici, che presentano un impatto ambientale minore e possono essere riciclati più facilmente. Un ulteriore passo avanti è rappresentato dall'uso di reazioni in assenza di solvente (solvent-free reactions), che eliminano completamente l'impiego di solventi e, di conseguenza, riducono significativamente i rifiuti. Questi approcci sono particolarmente adatti per reazioni che possono essere facilitate da una stretta vicinanza dei reagenti, come le reazioni di condensazione o le polimerizzazioni. Economia Atomica e Step-Economy L'economia atomica è un concetto centrale nella chimica verde e nell'approccio Zero Waste. Mira a massimizzare l'incorporazione degli atomi dei reagenti nel prodotto finale, minimizzando la produzione di sottoprodotti. Processi con un'alta economia atomica sono intrinsecamente meno inquinanti e più efficienti. Un esempio tipico è l'uso di reazioni di accoppiamento come la reazione di Heck o la reazione di Suzuki, che garantiscono elevata efficienza atomica. Allo stesso modo, la Step-Economy è una strategia per ridurre il numero di passaggi richiesti per ottenere il prodotto desiderato. Meno passaggi significano meno energia, meno reagenti e meno rifiuti, contribuendo così a una chimica più sostenibile. Conclusione La transizione verso un approccio Zero Waste nella produzione di prodotti chimici fini non è solo una necessità ambientale, ma rappresenta anche un'opportunità per migliorare l'efficienza e ridurre i costi di produzione. Tecnologie come la catalisi avanzata, le sintesi One-Pot, l'uso di solventi verdi e le tecniche di riscaldamento innovative stanno dimostrando che è possibile produrre molecole complesse con un impatto minimo sull'ambiente. Per le aziende del settore chimico, adottare strategie Zero Waste non significa solo contribuire alla salvaguardia dell'ambiente, ma anche posizionarsi come leader di un'industria più responsabile e innovativa.© Reproduction Interdite
SCOPRI DI PIU' Qualità del rifiuto in pvc per la produzione di un granulo riciclato
Una buona selezione dello scarto di PVC determina una migliore qualità del granulo riciclato per produrre i raccordi stampati per i tubidi Marco ArezioCome accade per la produzione dei tubi lisci per il convogliamento dell’acqua fatti con granuli in PVC riciclato, anche la produzione dei raccordi dei tubi segue delle regole di produzione consigliabili. Tubi e raccordi in PVC, adatti per far defluire le acque dagli edifici, senza pressione, hanno un buon alleato che si sta rapidamente diffondendo nel mondo. Il materiale riciclato sta prendendo sempre più piede in questo campo dando una grande mano all’economia circolare e soprattutto all’ambiente. Il riutilizzare degli scarti in PVC per trasformarli in altri prodotti, non solo crea un’indipendenza dall’industria petrolifera che, per quanto utile, è la maggiore responsabile dell’effetto serra e del prosciugamento delle risorse naturali. Ove fosse possibile, l’evitare di sostenere ulteriormente l’industria dei polimeri vergini, di derivazione petrolifera, costituirebbe di certo un grande regalo all’ambiente e quindi a noi stessi. C’è poi da considerare l’aspetto dell’inquinamento creato dai rifiuti solidi, che la società produce ad un ritmo impressionante a causa di un consumismo senza freni. Questi rifiuti, attraverso i principi dell’economia circolare, sono da riutilizzare per ridurne il loro impatto sulla nostra vita. Nel mondo della produzione dei tubi e raccordi in PVC, gli scarti hanno assunto un ruolo importante in quanto, attraverso una corretta selezione di essi, si possono estrudere tubi ed iniettare raccordi senza utilizzare il materiale vergine. Per i raccordi, che vengono realizzati in forme e diametri differenti, gioca un ruolo molto importante l’origine del materiale che vogliamo riciclare e che destineremo alla produzione dei manufatti. Ci sono alcune tipologie di rifiuti che possono essere usati per questa tipologie di prodotto: I profili dei serramenti che devono essere completamente puliti da gomme, siliconi, guarnizioni e ogni parte metallica presente nelle finestre.Le tapparelle che devono presentare la completa asportazione dei meccanismi di movimento in metalloI tubi di scarico prodotti o raccolti, devono essere macinati senza essere mischiati con altri tubi (PP-LD o HD)Carte di credito come scarti di produzioneAnime per avvolgere prodotti in carta o film plasticiManufatti per la tornitura a forma cilindrica piena o con altre forme, risultanti dallo scarto di lavorazione da materiali vergini o riciclati La scelta di utilizzare sempre materiali altamente selezionati e provenienti da una filiera che non sia quella del post consumo, garantisce un vantaggio qualitativo alla fonte e, soprattutto, si evita il pericoloso problema dell’inquinamento dei macinati da estrusione o stampaggio con altre tipologie di plastiche che non sono distinguibili ad occhio nudo. Se non si dispone di un controllo diretto dell’input del PVC in entrata, ma si acquista il macinato o il granulo finito, prima di utilizzarlo è importante poter fare un’analisi di laboratorio per capire la composizione della materia prima in entrata. Sarebbe inoltre una buona regola disporre di un piccolo estrusore da laboratorio per simulare una produzione campione, verificando i comportamenti del materiale in fase di fusione.Categoria: notizie - tecnica - plastica - riciclo - pvc
SCOPRI DI PIU'
