








 Calcestruzzi Polimerici: Vantaggi, Svantaggi e Preparazione
Calcestruzzi polimerici. Creare un conglomerato cementizio con prestazioni superiori a quelli tradizionali usando i polimeridi Marco ArezioQuando si parla di cemento armato (calcestruzzo), si tende ad immaginare una struttura di grandissima resistenza, dove il cemento fa da collante ad una miscela calibrata, fatta di inerti ed acqua che, con l’aiuto dei ferri di armatura, permette la costruzione di elementi di grande portanza e resistenza. Nella parola stessa, cemento armato, si esprime l’elemento principe che permette di avvolgere gli altri componenti, creando una monolitica struttura. Quindi, il cemento è il mezzo con cui si permette all’impasto di consolidarsi, realizzando gli elementi strutturali che vediamo, come muri, ponti, pavimenti, solai e molte altre cose. Cosa sono i calcestruzzi polimerici Oggi sappiamo che il cemento non è più l’unico elemento che permette un irrigidimento dell’impasto, e non è più quello che permette di raggiunge performances strutturali migliori in assoluto. Infatti nascendo, il calcestruzzo polimerico, esprime resistenze a compressione, a trazione e a flessione, rispetto al calcestruzzo ordinario, maggiori. E’ anche più resistente alla corrosione, agli attacchi chimici e all'usura, il che lo rende adatto per una varietà di applicazioni, tra cui i pavimenti industriali, i ponti, i pannelli da parete, le barriere acustiche, i prefabbricati e molti altri elementi. I calcestruzzi polimerici, noti anche come RPC (Reactive Powder Concrete), sono composti da un'alta percentuale di polveri reattive, aggregati fini, fibre e una minima quantità di acqua. Questo li rende molto più resistenti e duraturi rispetto ai calcestruzzi tradizionali. Ci sono diverse tipologie, tra cui calcestruzzi epossidici, poliestere, acrilici e altro ancora, a seconda del tipo di resina utilizzata. Se prendiamo in esame, per esempio, il calcestruzzo epossidico, possiamo dire che è un tipo di calcestruzzo polimerico in cui una resina epossidica viene utilizzata come legante al posto del tradizionale cemento Portland. Questo legante unisce gli aggregati per formare un materiale molto resistente e duraturo. La resina epossidica offre diversi vantaggi rispetto al cemento tradizionale. Innanzitutto, è estremamente resistente agli agenti chimici, il che rende il calcestruzzo epossidico un'ottima scelta per applicazioni in ambienti aggressivi, come strutture di trattamento delle acque, depositi di prodotti chimici e strutture industriali dove potrebbe esserci esposizione a sostanze chimiche corrosive. Inoltre, la resina epossidica può fornire un legante più forte e più flessibile rispetto al cemento tradizionale, in quanto può resistere a carichi di trazione e a prevenire crepe e rotture. Questo rende il calcestruzzo epossidico una scelta popolare per applicazioni come pavimentazioni industriali, riparazioni di strutture in calcestruzzo e rivestimenti di protezione. Come bilanciare gli inerti con la resina episodica nei calcestruzzi Il processo di bilanciamento degli inerti con la resina epossidica nei calcestruzzi epossidici è cruciale per ottenere le proprietà desiderate del calcestruzzo. Questo può variare in base a diversi fattori, come l'applicazione specifica, la tipologia di resina epossidica utilizzata, e le proprietà degli inerti stessi. Un modo comune per bilanciare la resina epossidica con gli inerti è attraverso un processo di prove, in cui vengono effettuati diversi campioni con diverse proporzioni di resina e inerti, fino a trovare la miscela che fornisce le proprietà desiderate. Tuttavia, ci sono anche alcune linee guida generali che possono essere seguite. Ad esempio, per un calcestruzzo epossidico standard, la quantità di resina può essere tra il 10% e il 20% in peso della miscela totale. Gli inerti, che possono includere sabbia, ghiaia e altri materiali simili, costituiranno quindi la maggior parte della miscela. È importante anche considerare le proprietà specifiche degli inerti e della resina epossidica. Ad esempio, alcuni inerti possono avere un'alta assorbenza, il che significherebbe che potrebbero richiedere più resina per assicurarsi che tutti gli elementi siano completamente ricoperti. Infine, il bilanciamento di resina e inerti può anche essere influenzato dalla tecnica di miscelazione utilizzata, e quindi potrebbe essere necessario ricalibrare le proporzioni per ottenere la consistenza desiderata, assicurandosi che il calcestruzzo possa essere lavorato correttamente. Come realizzare un impasto corretto per ottenere un calcestruzzo epossidico La preparazione di un impasto corretto per il calcestruzzo epossidico richiede attenzione e cura. La scelta della resina epossidica e degli inerti (come sabbia e ghiaia) è cruciale, infatti questi devono essere di alta qualità e adatti all'applicazione specifica. La proporzione tra la resina epossidica e gli inerti può variare in base all'applicazione specifica e alle proprietà desiderate del calcestruzzo, come abbiamo visto. Prima di tutto sarà necessario miscelare la resina epossidica con l'indurente secondo le istruzioni del produttore. Successivamente, si aggiungeranno lentamente gli inerti, assicurandoti che siano completamente ricoperti dalla resina. Si continuerà a mescolare fino a ottenere una consistenza omogenea. In questa operazione sarà importante utilizzare attrezzature appropriate per evitare l'esposizione degli operatori ai fumi della resina. Una volta miscelato, il mix di calcestruzzo epossidico dovrebbe essere collocato nell'area o nella forma desiderata il più velocemente possibile, dato che l'epossidico inizia a indurire non appena viene miscelato con l'indurente. Una volta che il calcestruzzo epossidico sarà stato collocato, dovrebbe essere lasciato a indurire il tempo necessario, che può essere variabile a seconda della specifica resina utilizzata, ma di solito richiede almeno 24 ore. Resistenza al fuoco dei calcestruzzi polimerici Come tutte le medaglie, anche il calcestruzzo polimerico ha un lato di gran qualità, come abbiamo visto, ma ha anche un lato da non sottovalutare, che si esprime nella bassa resistenza al fuoco. Infatti, il comportamento al fuoco dei calcestruzzi polimerici non è altrettanto studiato quanto quello dei calcestruzzi tradizionali. Tuttavia, i materiali polimerici in genere tendono a essere più sensibili al calore e alle fiamme rispetto ai materiali inorganici come il cemento. Uno dei problemi principali è che, a temperature elevate, i legami chimici tra le molecole di polimero possono rompersi, causando la decomposizione del materiale. Questo può portare alla formazione di gas tossici e può innescare un collasso strutturale. Sarebbe importante, quindi, eseguire ulteriori ricerche per comprendere meglio come migliorare la resistenza al fuoco dei calcestruzzi polimerici, con l'aggiunta di additivi ignifughi o l'uso di tecniche di progettazione per ridurre l'impatto del calore sul materiale.
SCOPRI DI PIU' Cosa sono i Polimeri Autoestinguenti (Flame Retard): Applicazioni e Differenze
Additivi, prove di laboratorio, differenze ed impieghi commerciali ed industriali dei polimeri flame retard (autoestinguenti) di Marco ArezioLe plastiche flame retardant (resistenti al fuoco o autoestinguenti) sono materiali polimerici modificati per resistere all'ignizione e rallentare la propagazione delle fiamme. Questa proprietà è particolarmente importante in numerosi ambiti applicativi, come l'elettronica, l'edilizia e i trasporti, dove la resistenza al fuoco è cruciale per la sicurezza. L'aggiunta di additivi flame retardant è il metodo più comune per conferire alle plastiche proprietà resistenti al fuoco. Tipi di Additivi Flame Retardant Gli additivi flame retardant si classificano in diverse categorie, a seconda della loro composizione chimica e del meccanismo d'azione: Additivi Alogeni: Comprendono composti a base di bromo e cloro. Funzionano rilasciando alogeni che interferiscono con la reazione di combustione nella fase gassosa. Additivi Fosforati: Operano principalmente nella fase solida, promuovendo la carbonizzazione e riducendo la quantità di materiale infiammabile vaporizzato. Idrossidi di Metallo: Come l'idrossido di alluminio e di magnesio, questi additivi rilasciano acqua quando si scaldano, che aiuta a raffreddare il materiale e a diluire i gas combustibili. Additivi Intumescenti: Formano una schiuma carboniosa protettiva sulla superficie del materiale quando esposti al calore, isolando il materiale sottostante dalla fonte di calore. Funzionamento dell'Inibizione della Fiamma L'inibizione della fiamma nelle plastiche funziona attraverso vari meccanismi, a seconda del tipo di additivo utilizzato: Diluizione dei Gas Combustibili: Alcuni additivi rilasciano gas inerti che diluiscono i gas combustibili nell'area della fiamma, riducendo la combustione. Barriera Fisica: Gli additivi intumescenti formano una barriera carboniosa che isola termicamente il materiale e impedisce l'accesso dell'ossigeno. Raffreddamento: L'acqua rilasciata dagli idrossidi di metallo assorbe calore, abbassando la temperatura della combustione. Interferenza Chimica: Alogeni e altri composti possono interferire con le reazioni radicaliche nella zona di combustione, rallentando la reazione. Prove di Laboratorio per Catalogare le Plastiche Non Infiammabili Vediamo quali sono le prove principali per catalogare il grado di infiammabilità e come si eseguono:Test UL 94 Il test UL 94, gestito da Underwriters Laboratories (UL), è uno dei metodi più riconosciuti e ampiamente utilizzati per valutare le proprietà di infiammabilità dei materiali polimerici utilizzati in dispositivi elettrici ed elettronici. Questo test classifica i materiali in base alla loro capacità di estinguere le fiamme dopo essere stati accesi in condizioni controllate. Il test viene eseguito applicando una fiamma a un campione del materiale per un periodo specificato e osservando il comportamento del materiale in termini di tempo di combustione dopo la rimozione della fiamma, il gocciolamento di materiale infiammabile e la lunghezza della combustione.In base ai risultati, i materiali sono classificati in diverse categorie, come V-0, V-1, V-2, HB, 5VB, e 5VA:V-0, V-1, V-2: Indicano che il materiale si autoestingue entro un certo tempo dopo l'accensione. La distinzione tra le classi dipende dal tempo di autoestinguenza e dalla presenza di gocciolamento di particelle infiammate. HB: La classificazione più bassa, indica una velocità di combustione orizzontale in un certo intervallo. 5VB e 5VA: Sono test più severi che valutano la resistenza all'accensione quando il campione è sottoposto a un carico termico elevato. 5VA rappresenta la massima resistenza alla fiamma senza gocciolamento di materiale, mentre 5VB: permette un certo gocciolamento. Test di Ossigeno Limitante (LOI) Il test di Ossigeno Limitante (LOI) misura la percentuale minima di ossigeno nell'atmosfera necessaria per sostenere la combustione di un materiale polimerico. Viene eseguito in un'apposita apparecchiatura dove il campione viene posto in una colonna di vetro e esposto a una miscela controllata di azoto e ossigeno, aumentando gradualmente la concentrazione di ossigeno fino a quando il materiale non continua a bruciare per un tempo prestabilito dopo l'accensione. Il valore di LOI è una misura diretta dell'infiammabilità del materiale: maggiore è il valore di LOI, minore è l'infiammabilità del materiale. Materiali con valori di LOI superiori al 21% (la percentuale di ossigeno nell'aria) sono considerati più resistenti al fuoco. Questo test è particolarmente utile per confrontare la resistenza al fuoco di diversi materiali sotto un'unica metrica standardizzata. Test di Infiammabilità a Cono Calorimetrico Il test di infiammabilità a cono calorimetrico è un metodo avanzato che fornisce dati dettagliati sulla risposta di un materiale all'esposizione al calore. Durante il test, un campione del materiale viene esposto a un flusso radiante crescente in presenza di una sorgente di accensione, simulando gli effetti di un incendio in fase iniziale. Il cono calorimetrico misura la velocità di rilascio di calore, la produzione di fumo e la perdita di massa del campione nel tempo, fornendo un profilo completo della sua reattività al fuoco. Questi dati aiutano a comprendere come il materiale contribuirà alla crescita e alla propagazione dell'incendio, consentendo agli ingegneri di progettare materiali e prodotti con prestazioni migliorate di sicurezza antincendio. Questo test è particolarmente utile nella valutazione di materiali per l'edilizia e l'ingegneria dei trasporti Rendere Flame Retardant un Polimero Riciclato Il processo di rendere flame retardant un polimero riciclato, sia da post-consumo che da post-industriale, richiede attenzione nella selezione degli additivi compatibili con il tipo di polimero e nel mantenimento delle proprietà meccaniche del materiale riciclato. Il processo include: Analisi del Materiale: Identificazione della composizione del polimero riciclato per scegliere gli additivi più adatti. Incorporazione degli Additivi: Gli additivi possono essere miscelati meccanicamente con il polimero durante il processo di estrusione o possono essere applicati come rivestimenti superficiali. Mantenimento delle Caratteristiche dopo il Riciclo Meccanico Il riciclo meccanico può influenzare le proprietà flame retardant dei polimeri a causa della degradazione termica o meccanica del polimero e degli additivi durante il processo di riciclo. La stabilità delle proprietà flame retardant in un polimero riciclato dipende da: - La stabilità termica degli additivi flame retardant. - La compatibilità degli additivi con il processo di riciclo. - La capacità di ridistribuire uniformemente gli additivi nel polimero durante il riciclo. Per mantenere le caratteristiche flame retardant, può essere necessario aggiungere ulteriori additivi o stabilizzatori durante il processo di riciclo. La valutazione delle proprietà del materiale riciclato attraverso test di laboratorio è cruciale per garantire che il materiale riciclato soddisfi i requisiti di sicurezza e di prestazione. Impiego dei Polimeri Autoestinguenti per la Produzione di Articoli ad uso Industriale e Civile I polimeri flame retardant sono utilizzati in una vasta gamma di applicazioni, specialmente in edilizia, dove la resistenza al fuoco è cruciale per la sicurezza degli edifici. Questi materiali sono progettati per ridurre la velocità di combustione, limitare la diffusione delle fiamme e contribuire a prevenire incendi. Nell'edilizia, i polimeri flame retardant trovano applicazione in numerosi prodotti, tra cui isolanti termici, rivestimenti, cavi elettrici, e componenti strutturali. Polimeri Flame Retardant Utilizzati in Edilizia Polistirene Espanso (EPS) e Polistirene Estruso (XPS): Sono ampiamente utilizzati come isolanti termici per cappotti esterni e per l'isolamento di pavimenti, tetti e muri. Possono essere trattati con additivi flame retardant per ridurre l'infiammabilità. Polietilene Espanso (EPE): Utilizzato per l'isolamento termico e l'ammortizzazione degli impatti, l'EPE può essere modificato per migliorare la resistenza al fuoco, rendendolo adatto per applicazioni in edilizia. Polimeri Intumescenti: Questi materiali si espandono quando esposti al calore, formando una barriera carboniosa che protegge il materiale sottostante dalle fiamme. Sono utilizzati in vernici, mastici, e rivestimenti per cavi elettrici. Polivinilcloruro (PVC) Flame Retardant: Il PVC è utilizzato in una varietà di applicazioni in edilizia, inclusi i rivestimenti per cavi e i tubi. Il PVC può essere reso flame retardant attraverso l'aggiunta di additivi specifici. Polimeri Fenolici: Questi materiali sono noti per le loro eccellenti proprietà di resistenza al fuoco e sono utilizzati in schiume isolanti e compositi. Applicazioni di Articoli Autoestinguenti in Edilizia Isolamento Termico: I materiali isolanti flame retardant sono essenziali per prevenire la diffusione del fuoco attraverso le cavità dei muri e altri spazi isolati negli edifici. Rivestimenti e Vernici: Forniscono una protezione passiva contro il fuoco a strutture, travi e colonne, contribuendo a mantenere l'integrità strutturale in caso di incendio. Cavi elettrici e Tubi: L'utilizzo di materiali flame retardant in questi componenti riduce il rischio di incendi elettrici e limita la diffusione del fuoco. Differenze nelle Resistenze al Fuoco degli Isolanti per Cappotti Termici Gli isolanti termici possono variare significativamente nella loro resistenza al fuoco a seconda del materiale, della densità, e della presenza di additivi flame retardant. Ecco alcune differenze chiave: Resistenza Termica: Alcuni isolanti, come quelli a base di fibra minerale (lana di roccia, lana di vetro), offrono migliori prestazioni di resistenza al fuoco rispetto a quelli organici (EPS, XPS) a causa della loro natura incombustibile. Emissione di Fumi e Gas Tossici: I materiali organici tendono a produrre fumi densi e gas tossici quando bruciano, mentre i materiali inorganici hanno prestazioni migliori in questo aspetto. Classificazione di Reazione al Fuoco: I materiali isolanti sono classificati secondo norme europee (ad esempio, Euroclassi A1, A2, B, C, ecc.) che indicano la loro reattività al fuoco. Materiali classificati come A1 sono non combustibili, mentre quelli in classe B, C, ecc., hanno crescenti livelli di infiammabilità. Applicazione e Spessore: La resistenza al fuoco di un isolante può anche dipendere dall'applicazione specifica e dallo spessore del materiale. Maggiore è lo spessore, migliore può essere la resistenza al fuoco, ma questo dipende anche dalla composizione del materiale e dalla presenza di additivi flame retardant. Per esempio, un isolante più spesso può offrire un tempo di resistenza al fuoco maggiore perché richiede più tempo per essere completamente compromesso dalle fiamme. Tuttavia, non è solo lo spessore a determinare l'efficacia, la qualità del materiale e la sua capacità di resistere alla propagazione del fuoco sono altrettanto cruciali. Nei materiali isolanti, gli additivi flame retardant possono agire in sinergia con lo spessore per migliorare la resistenza al fuoco. Materiali con densità maggiore o trattati con specifici additivi chimici possono esibire prestazioni superiori anche con spessori minori. Pertanto, la scelta del materiale isolante adeguato per un'applicazione specifica richiede un'attenta considerazione non solo delle proprietà fisiche come lo spessore ma anche della composizione chimica e della capacità di resistere al fuoco. Nell'ambito dell'edilizia, la normativa vigente spesso specifica requisiti minimi per la resistenza al fuoco degli isolanti, tenendo conto sia dello spessore che della composizione del materiale. Questi standard garantiscono che i materiali utilizzati negli edifici offrano un livello adeguato di protezione in caso di incendio, contribuendo così alla sicurezza degli occupanti e alla preservazione della struttura stessa.
SCOPRI DI PIU' Le Bottiglie in Plastica Possono Cedere Sostanze all’Acqua Contenuta?
Scopriamolo verificando l’acqua contenuta in una bottiglia di PET utilizzando il naso elettronicodi Marco Arezio Il packaging delle bibite e dell’acqua minerale è passata, nel giro di pochi anni, dalle bottiglie di vetro a quelle di plastica per una serie di importanti di fattori che hanno fatto di questo sistema di imbottigliamento il più usato in assoluto al mondo. Intorno alle bottiglie di plastica, in particolar modo al suo materiale primario, il PET, si sono sviluppate campagne di sostegno e campagne di denigrazione tra le più aspre, giocate tra i produttori di bibite, i produttori di materie prime, la distribuzione e il cittadino. I temi fortemente discussi sono ambientali, da una parte, rivendicando una sorta di patente di inquinatori da parte dell’opinione pubblica verso i produttori di bottiglie in PET, a causa della massiccia presenza nei mari dei prodotti usa e getta. E’ ovvio a tutti che i produttori di bottiglie in plastica non hanno nessuna parte a questo disastro ambientale che è da attribuire al consumatore finale, che non si preoccupa di conferire la bottiglia vuota a centri di riciclo o a provvedere al suo riutilizzo. Dall’altra parte i produttori di bibite hanno identificato nella bottiglia in plastica, tra l’altro, oggi, costituita da una parte di materiale riciclato, un grande vantaggio in termini di costi di produzione, di risparmio sulla logistica e di un impatto ambientale, in fase di produzione, minore rispetto ad altri materiali per il packaging. Ma c’è un’altra questione da considerare, e cioè il rapporto tra la bottiglia in plastica e il suo contenuto, l’acqua per esempio, rapporto che è un matrimonio solidale finché l’acqua non viene utilizzata dal consumatore. Durante la permanenza dell’acqua nelle bottiglie di plastica, tra il momento dell’imbottigliamento e il momento del suo consumo, la bottiglia può ricevere gli effetti della luce, dell’irraggiamento solare e dell’aumento delle temperature della plastica sotto l’effetto del sole. Ogni modifica delle condizioni standard della plastica, caldo, freddo, luce, tempo di vita della bottiglia, che possono modificare la struttura della plastica, potrebbero essere condivisibile con l’acqua contenuta che il consumatore di beve. Come facciamo a sapere se elementi volatili che nascono a seguito delle possibili mutazioni della plastica si trasmettano o meno nell’acqua? Non assaggiandola, in quanto alcune sostanze che potrebbero essere cedute possono essere insapori, non guardandola controluce, perché alcune sostanze potrebbero essere non visibili ad occhio nudo. Oggi abbiamo a disposizione uno strumento di laboratorio di piccole dimensioni ma efficacissimo, chiamato naso elettronico, che analizza in modo scientifico gli elementi volatili dei materiali. Attraverso la campionatura di porzioni di acqua contenute in varie bottiglie in plastica si inseriscono le provette nel naso elettronico e, in modo automatico, si riscaldano i campioni creando delle parti volatili che vengono intercettate da un gascromatografo (GC), che dialoga con uno spettrometro a mobilità ionica (IMS), i quali ci restituiscono un esame tridimensionale delle parti volatili contenute nell’acqua andando ad indentificare esattamente la quantità e la tipologia chimica dei composti contenuti. Cosa beviamo dunque? Acqua o altro? Ce lo dirà il naso elettronico.Categoria: notizie - tecnica - plastica - riciclo - PET - packaging - bottiglie
SCOPRI DI PIU' Stampaggio Rotazionale: dalla Terracotta al Cioccolato fino alla Plastica
La storia dello stampaggio rotazionale con materiali diversidi Marco ArezioIl processo dello stampaggio tramite il processo rotazionale sembra una conquista recente, nata in concomitanza con l’esplosione dell’uso della plastica dopo la seconda guerra mondiale. In realtà, anche se con altri materiali, la costruzione di oggetti attraverso il processo di rotazione dello stampo, si può far salire al periodo egizio, greco e anche cinese, i cui artigiani realizzavano oggetti in ceramica per l’uso quotidiano ed artistico. Sono avvenuti, infatti, numerosi ritrovamenti di ceramiche sferiche o semisferiche che hanno fatto riflettere di quanto fosse stata diffusa questa tecnica costruttiva in quelle ere storiche. Un altro esempio documentato dell’uso di questo sistema produttivo è da far risalire intorno al 1600 d.C., periodo in cui i cioccolatieri svizzeri utilizzavano la tecnica rotazionale per creare uova di cioccolato cave, ma soprattutto dallo spessore uniforme. Bisogna aspettare però fino al 1855 quando l’inglese R. Peters introdusse lo stampaggio a rotazione biassiale per la produzione industriale di involucri cavi, tra i quali anche gli elementi di protezione dei pezzi di artiglieria. La dimestichezza con cui i produttori si avvicinarono al sistema di iniezione rotazionale, permise numerose esperienze applicative su prodotti come la cera, ad opera di F.A. Voelke nel 1905, come il gesso per mano di R.J. Powell nei primi anni 20 del secolo scorso. A partire dagli anni ’50 del secolo scorso, con l’avvento delle materie plastiche, lo stampaggio rotazionale fu impiegato, per la prima volta, nella realizzazione delle teste delle bambole utilizzando il PVC in polvere e impiegando stampi di lega di nichel-rame. Fu davvero un colpo di fulmine per l’industria, infatti lo stampaggio rotazionale utilizzando le materie plastiche crebbe in maniera vertiginosa, creando sempre nuovi e più grandi prodotti nei settori commerciali più disparati. Se tra il 1950 e il 1960 l’applicazione di questo sistema riguardò prevalentemente i giocattoli o i piccoli accessori per la casa, ma nei periodi successivi, con la costruzione di nuovi e sempre più grandi stampi, si realizzarono prodotti industriali di grandi dimensioni, come i contenitori di sostanze chimiche, cisterne per fertilizzanti e diserbanti, serbatoi dell’acqua e di carburanti, serbatoi per auto, barriere stradali, barche, canoe, boe e molti altri prodotti. Categoria: notizie - tecnica - plastica - stampaggio rotazionale
SCOPRI DI PIU' Come combinare la polvere del vetro e la polvere del pet in una materia prima
Riutilizzo della polvere di vetro di scarto in un’ottica di economia circolare di Marco ArezioLa polvere di vetro è uno scarto che si genera nella filiera produttiva del riciclo del vetro che, per le sue quantità e per lo scarso campo applicativo in ricette che possono generare prodotti finiti, crea un problema di smaltimento e riuso. Tra le varie sperimentazioni che si sono fatte negli anni, forse quella dell’impiego come materiale inerte nelle miscele di malte e calcestruzzi ha trovato uno sbocco che permette la realizzazione di cordoli stradali, paratie di contenimento anche in virtù di una buona inerzia chimica e della bassa porosità del composto. Un altro campo di utilizzo da citare sono le miscele cementizie adatte alla creazione di pietre artificiali d’arredo. Si sono inoltre effettuati test, presso il dipartimento di Ingegneria dell’Università di Bologna, su malte polimeriche con frazioni di polvere di vetro e rottami di vetro, con granulometrie differenti, utilizzando come legante una resina di poliestere. Le prove sono state eseguite campionando ricette composte da sabbia e resina in poliestere e da ricette composte da poveri o rottami di vetro e resina di poliestere. La comparazione dei risultati delle prove a flessione e compressione dei provini ha sottolineato che le malte polimeriche composte scarti vetrosi hanno una resistenza a compressione superiore al 10% e a flessione del 22% rispetto ai campioni composti da malte polimeriche e sabbia. La polvere di vetro viene usata anche nel campo della ceramica, nei mattoni in laterizio e nelle vetro-schiume come elemento inerte dell’impasto in sostituzione degli inerti naturali con un risparmio in termini di consumo delle risorse naturali. Le caratteristiche del rottame di vetro, dal punto di vista della stabilità chimica, delle qualità ignifughe e della resistenza meccanica, permette l’uso come stabilizzante nelle ricette di tutela di elementi pericolosi come l’eternit, le ceneri volanti degli inceneritori, nelle polveri di abbattimento fumi, nelle scorie delle acciaierie, nei fanghi di levigatura, ecc.. al fine di creare un materiale vetroso inerte. Ma in un’ottica di economia circolare il passo più importante è stato compiuto attraverso la creazione di una miscela di elementi di scarto nelle lavorazioni industriali, di cui uno di questi si può proprio definire lo scarto dello scarto. Mi riferisco alla polvere del PET che si accumula nella fase di riciclo delle bottiglie per le bevande o altri involucri. L’idea vincente di miscelare polvere di vetro e polvere di PET permettendo di creare una nuova materia prima che, per caratteristiche fisico-chimiche, è adatta a replicare, sia per forma che per caratteristiche, le pietre naturali. Inoltre la termoplasticità del PET, che permette la creazione di disegni, rilievi e si adatta facilmente ai colori, rende idoneo questo composto alla creazione di top per le cucine e per i rivestimenti interni ed esterni. L’ingegno e la genialità delle persone ci danno una fotografia di come cammina la nostra società di fronte alle sfide che l’economia circolare ci pone: troviamo persone che non conoscono ancora come si deve effettuare la separazione dei rifiuti in casa, persone che continuano a gettare rifiuti nell’ambiente, persone che spingono la classe politica a investire maggiormente nel riciclo di plastica, vetro, metalli, carta, legno e scarti elettronici e altri materiali, e infine ci sono persone che sono un passo avanti e si occupano di trovare soluzioni per l’utilizzo dei rifiuti dei rifiuti.Categoria: notizie - tecnica - plastica - riciclo - polvere di vetro - PET
SCOPRI DI PIU' Mixer Statici: Ottimizzazione della Dispersione dei Masterbatch Colorati nella Produzione di Plastica
L'Impiego di Mixer Statici per Migliorare Uniformità e Ridurre i Costi nel Processo di Colorazionedi Marco ArezioNell'industria della plastica, la qualità e l'uniformità del colore dei prodotti finiti sono cruciali per soddisfare le aspettative dei consumatori e mantenere elevati standard produttivi. Tuttavia, la dispersione inadeguata dei masterbatches colore può portare a difetti visibili quali macchie, striature o ombre di colore, compromettendo la qualità del prodotto finito. Questo articolo approfondisce l'utilizzo dei mixer statici come soluzione per migliorare la dispersione dei masterbatch colore, soprattutto in contesti dove la capacità di plastificazione risulta insufficiente. Il Problema della Dispersione dei Masterbatches Colore I masterbatches colore sono concentrazioni elevate di pigmenti o coloranti dispersi in una resina di trasporto, usati per colorare o impartire altre proprietà ai materiali plastici. Una dispersione omogenea del masterbatch è fondamentale per garantire l'uniformità del colore e delle proprietà meccaniche del prodotto finito. Tuttavia, diversi fattori, quali la viscosità del polimero, le proprietà fisiche dei pigmenti, e le condizioni di processo, possono influenzare negativamente la dispersione, portando a difetti produttivi. Mixer Statici: Soluzione per la Dispersione del ColoreI mixer statici rappresentano una tecnologia efficace per migliorare la dispersione dei masterbatches colore senza necessitare di componenti mobili. Questi dispositivi sfruttano la geometria dei loro elementi interni per dividere, ricombinare e orientare il flusso del materiale in modo da ottenere una miscelazione omogenea. A differenza dei mixer dinamici, i mixer statici non richiedono energia esterna per il movimento, riducendo i costi operativi e di manutenzione. Vantaggi dei mixer statici Miglioramento della qualità del prodotto: L'uso di mixer statici garantisce una dispersione ottimale del colore, eliminando difetti visivi come macchie e striature. Riduzione dei costi: La capacità di ottenere una dispersione uniforme con minor quantità di masterbatch riduce i costi diretti dei materiali. Versatilità: Disponibili per diversi processi, come lo stampaggio a iniezione e l'estrusione, e adattabili a vari tipi di resine e coloranti. Sostenibilità: Minimizzando l'uso di coloranti e la generazione di scarti, i mixer statici contribuiscono a ridurre l'impronta ambientale della produzione di plastica. Componenti Chiave del Mixer Statico Il Corpo del Mixer Statico: Struttura e Materiali Il corpo del mixer statico rappresenta l'elemento strutturale che racchiude e supporta gli elementi di miscelazione, fornendo il canale attraverso il quale il materiale plastico fuso e i masterbatches colore passano durante il processo di miscelazione. La progettazione e la costruzione del corpo del mixer sono fondamentali per garantire efficienza, durabilità e integrazione ottimale nel processo produttivo. Caratteristiche Chiave Resistenza alle Alte Temperature e Corrosione: Durante il processo di miscelazione, il corpo del mixer deve resistere a temperature elevate e, a seconda dei materiali trattati, a possibili agenti corrosivi. Questa resistenza è vitale per mantenere l'integrità strutturale e la funzionalità del mixer nel tempo. Compatibilità Chimica: Il materiale del corpo deve essere compatibile con una vasta gamma di polimeri e coloranti utilizzati nell'industria della plastica, evitando reazioni chimiche che potrebbero alterare le proprietà del prodotto finito o danneggiare il mixer stesso. Geometria Interna: La geometria interna del corpo del mixer è progettata per ottimizzare il flusso del materiale e facilitare l'efficace miscelazione attraverso gli elementi statici. Questo include la considerazione della forma del canale di flusso, della finitura superficiale e di eventuali caratteristiche specifiche necessarie per particolari applicazioni. Materiali Utilizzati per la realizzazione di un Mixer statico Acciaio Inossidabile: È il materiale più comunemente utilizzato per il corpo dei mixer statici nell'industria della plastica, grazie alla sua eccellente resistenza alla corrosione, alle alte temperature e alla sua compatibilità con un'ampia varietà di materiali. Leghe Speciali: Per applicazioni che richiedono caratteristiche specifiche, come una maggiore resistenza alla corrosione o alla temperatura, possono essere utilizzate leghe speciali. Questi materiali, pur essendo più costosi, offrono prestazioni superiori in ambienti particolarmente aggressivi. Materiali Rivestiti e Compositi: In alcune circostanze, il corpo del mixer può essere realizzato utilizzando materiali compositi o può essere rivestito con materiali specifici per migliorare la resistenza alla corrosione, ridurre l'adesione dei materiali o per ragioni economiche. Fattori nella Scelta di un Mixer StaticoLa selezione del corpo del mixer statico richiede un'attenta valutazione di diversi fattori: Processo di Produzione: Il tipo di processo produttivo (ad esempio, estrusione o stampaggio a iniezione) può influenzare la scelta del materiale e della geometria del corpo del mixer. Materiale da Processare: La natura chimica e fisica dei polimeri e dei coloranti utilizzati determina i requisiti di resistenza chimica e termica del corpo del mixer. Condizioni Operative: Le condizioni specifiche di temperatura, pressione e flusso nel processo produttivo influenzano la selezione del materiale e del design del corpo del mixer per garantire prestazioni ottimali e durata. In conclusione, il corpo del mixer statico svolge un ruolo cruciale nel successo dell'intero processo di miscelazione, influenzando direttamente l'efficienza, la qualità del prodotto e la durabilità del sistema. La selezione accurata del materiale e della geometria, basata su una comprensione approfondita delle esigenze del processo e delle proprietà dei materiali trattati, è essenziale per ottenere i migliori risultati nella colorazione delle materie plastiche. Efficienza Energetica dei Mixer Statici nella Colorazione delle Materie Plastiche L'efficienza energetica è un fattore cruciale nell'industria della plastica, non solo per ridurre i costi operativi, ma anche per minimizzare l'impatto ambientale della produzione. I mixer statici, grazie alla loro specifica concezione e modalità di funzionamento, emergono come soluzioni altamente efficienti sotto il profilo energetico nella fase di colorazione dei materiali plastici. Principi di Efficienza Energetica Assenza di Parti Mobili: A differenza dei mixer dinamici che richiedono motori elettrici per il movimento delle palette o delle lame, i mixer statici operano senza alcuna parte mobile. Questo elimina il bisogno di energia supplementare per azionare il dispositivo, riducendo significativamente il consumo energetico complessivo del processo di miscelazione. Ottimizzazione del Flusso di Materiale: La geometria interna dei mixer statici è progettata per creare un flusso laminare ottimale che assicura una miscelazione efficace senza la necessità di forza meccanica aggiuntiva. Questo approccio non solo migliora la qualità della miscelazione ma anche minimizza la resistenza al flusso, ulteriormente riducendo l'energia necessaria per il trasporto del materiale attraverso il mixer. Integrazione nel Processo Esistente: I mixer statici possono essere facilmente integrati nei sistemi di produzione esistenti senza la necessità di modifiche significative. La loro operatività passiva si traduce in una minima interruzione dei flussi di lavoro e nella capacità di operare in sinergia con l'efficienza energetica degli impianti già in uso. Benefici Tangibili Impiegando un Mixer StaticoRiduzione dei Costi Operativi: Il minore consumo energetico dei mixer statici si traduce direttamente in una riduzione dei costi operativi. Questo vantaggio è particolarmente significativo in produzioni di grande scala dove anche piccole efficienze possono accumulare grandi risparmi nel lungo termine. Sostenibilità Ambientale: L'efficienza energetica contribuisce a ridurre l'impronta di carbonio dell'industria della plastica. Utilizzando meno energia, i mixer statici aiutano le aziende a muoversi verso pratiche di produzione più sostenibili, in linea con crescenti pressioni normative e aspettative dei consumatori per una maggiore responsabilità ambientale. Manutenzione Ridotta: L'assenza di parti mobili riduce notevolmente le necessità di manutenzione e le relative interruzioni di produzione, contribuendo indirettamente all'efficienza energetica. Meno manutenzioni significano meno tempi di fermo macchina e un uso più efficiente delle risorse. Riduzione dei Costi di Produzione attraverso l'Uso dei Mixer Statici L'impiego di mixer statici nell'industria della plastica offre significativi vantaggi in termini di riduzione dei costi di produzione, specialmente nella fase di colorazione dei materiali. Questa sezione esamina come i mixer statici contribuiscano alla riduzione dei costi diretti e indiretti, influenzando positivamente la redditività delle operazioni di produzione. Riduzione Diretta dei Costi dei Materiali Efficienza nell'Uso dei Masterbatches Colorati: Uno dei principali vantaggi nell'utilizzo dei mixer statici è la loro capacità di disperdere in modo più uniforme e efficiente i pigmenti dei masterbatch all'interno della resina plastica. Questa efficienza permette di ottenere la tonalità desiderata utilizzando quantità minori di masterbatch rispetto ai metodi tradizionali, portando a un risparmio significativo sui costi dei materiali. Minimizzazione degli Scarti di Produzione: La dispersione uniforme dei coloranti riduce la probabilità di difetti visivi come striature, macchie o disomogeneità del colore nei prodotti finiti. Ciò si traduce in una minore quantità di scarti di produzione e, di conseguenza, in un risparmio sui costi legati alla rifusione, al riciclo o allo smaltimento dei materiali difettosi. Ottimizzazione delle Risorse: La capacità dei mixer statici di lavorare efficacemente con diversi tipi di polimeri e coloranti permette alle aziende di standardizzare l'equipaggiamento di miscelazione, riducendo la necessità di dispositivi specializzati. Questo aspetto contribuisce a una maggiore flessibilità produttiva e a un ulteriore contenimento dei costi. Riduzione Indiretta dei Costi Operativi Efficienza Energetica: Come precedentemente menzionato, l'assenza di parti mobili nei mixer statici riduce notevolmente il consumo energetico, portando a una riduzione dei costi operativi legati all'energia. Manutenzione Ridotta: La semplicità costruttiva e l'assenza di parti mobili nei mixer statici minimizzano le esigenze di manutenzione. Ciò riduce i costi di manutenzione e i tempi di inattività, migliorando la produttività generale dell'impianto. Durata e Affidabilità: La robustezza e la resistenza alla corrosione e alle alte temperature dei materiali utilizzati per i corpi dei mixer statici garantiscono una lunga durata di servizio. La ridotta necessità di sostituzione o di interventi di riparazione contribuisce ulteriormente alla riduzione dei costi nel lungo termine. Impatto sulla Redditività L'insieme di questi vantaggi - dalla riduzione del consumo di materie prime alla diminuzione dei costi energetici e di manutenzione - si traduce in un impatto positivo sulla redditività delle aziende. L'efficienza operativa migliorata e la qualità superiore dei prodotti finiti possono inoltre rafforzare la posizione competitiva delle aziende sul mercato, attirando clienti attraverso l'offerta di prodotti di alta qualità a prezzi competitivi. Scelta del Corretto Mixer Statico La scelta di un mixer statico adatto al processo di produzione di materie plastiche colorate implica una valutazione approfondita di vari fattori critici legati direttamente al processo di produzione stesso. Questi fattori influenzano non solo l'efficienza e l'efficacia della miscelazione ma anche la qualità del prodotto finito, l'efficienza energetica, e la riduzione dei costi di produzione. Di seguito, esaminiamo i principali fattori critici di scelta del mixer statico in relazione al processo di produzione. Tipologia di Processo di Produzione Il primo fattore critico riguarda la specifica tipologia di processo produttivo in cui il mixer statico sarà integrato, come l'estrusione o lo stampaggio a iniezione. Ogni processo presenta caratteristiche uniche che influenzano la scelta del mixer: Estrusione: Richiede mixer statici capaci di gestire flussi continui di materiale e che possano essere integrati efficacemente nelle linee di estrusione. La scelta potrebbe cadere su mixer con una maggiore capacità di gestione della pressione e del volume del materiale. Stampaggio a Iniezione: Qui, il mixer deve essere in grado di gestire cicli di produzione intermittenti con rapidi cambiamenti di pressione e volume. Un design compatto che possa essere integrato vicino alla camera di iniezione potrebbe essere preferibile per minimizzare la degradazione termica del materiale. Materiali da ProcessareLa selezione di un mixer statico appropriato per la colorazione delle materie plastiche richiede una considerazione approfondita dei materiali da processare. Questo aspetto è cruciale perché le caratteristiche fisiche e chimiche dei polimeri e dei masterbatches colore influenzano direttamente l'efficienza della miscelazione e la qualità del prodotto finito. Di seguito, analizziamo i fattori critici relativi al materiale da processare che devono essere valutati durante la scelta di un mixer statico. Viscosità del PolimeroLa viscosità del polimero fuso è uno dei fattori determinanti nella scelta di un mixer statico. Materiali con viscosità diverse richiedono configurazioni specifiche degli elementi di miscelazione per garantire una dispersione omogenea del masterbatch:Materiali ad Alta Viscosità: Richiedono elementi di miscelazione che creano canali di flusso più ampi o geometrie specifiche per facilitare il movimento del materiale e assicurare una miscelazione efficace.Materiali a Bassa Viscosità: Possono essere processati efficacemente con elementi di miscelazione più ristretti che incrementano l'interazione tra il polimero e il masterbatch, migliorando la dispersione del colore. Proprietà TermicheLa stabilità termica del polimero e del masterbatch è un altro fattore critico. Materiali sensibili al calore richiedono un processo di miscelazione che minimizzi l'esposizione a temperature elevate per prevenire la degradazione. La selezione di un mixer che assicuri una rapida ed efficiente dispersione può aiutare a ridurre il tempo di soggiorno del materiale a temperature elevate. Compatibilità ChimicaLa reazione chimica tra il materiale da processare e il mixer statico, compresi i suoi elementi interni, può influenzare la scelta del materiale di costruzione del mixer:Corrosione: Materiali corrosivi richiedono un mixer costruito con leghe resistenti alla corrosione o materiali avanzati per evitare la contaminazione del prodotto e la corrosione del mixer.Adesione: Alcuni materiali tendono ad aderire alle superfici interne del mixer, richiedendo l'uso di materiali o rivestimenti che minimizzino l'adesione per facilitare la pulizia e mantenere l'efficienza della miscelazione. Granulometria e Forma dei MasterbatchLa dimensione e la forma dei pellet o delle particelle di masterbatch possono influenzare la dinamica di miscelazione all'interno del mixer statico. Materiali con granulometrie diverse possono richiedere configurazioni specifiche degli elementi di miscelazione per garantire una distribuzione uniforme del colore nel polimero fuso. Concentrazione e Tipo di Colorante o AdditivoLa concentrazione e il tipo di colorante o additivo nel masterbatch determinano la difficoltà di ottenere una dispersione uniforme e possono influenzare la scelta del mixer:Alta Concentrazione: Masterbatch ad alta concentrazione di pigmenti o additivi richiedono una miscelazione più intensa per evitare agglomerazioni e garantire un colore uniforme.Tipo di Additivo: Additivi specifici possono richiedere condizioni di miscelazione particolari, come temperature o tempi di miscelazione specifici, influenzando la scelta del design e del materiale del mixer statico. Capacità di Produzione La capacità di produzione desiderata può influenzare la dimensione e il design del mixer statico. Mixer con un maggiore volume interno o una disposizione specifica degli elementi di miscelazione possono essere necessari per gestire volumi di produzione elevati, mantenendo allo stesso tempo l'efficacia della miscelazione. Integrazione nel Flusso di Lavoro Esistente La facilità con cui il mixer statico può essere integrato nei sistemi produttivi esistenti, senza richiedere modifiche significative all'infrastruttura o ai processi, è un fattore critico. Questo include considerazioni sulla configurazione fisica dell'impianto, sulla logistica del flusso di materiali e sulla compatibilità con altre attrezzature. Considerazioni Ambientali e di Sicurezza Infine, le normative ambientali e di sicurezza possono influenzare la scelta dei mixer statici, specialmente in termini di materiali utilizzati, emissioni e consumo energetico. La conformità con le normative locali e internazionali è essenziale per garantire una produzione sostenibile e sicura. Condizioni Operative di un Mixer Statico La selezione di un mixer statico ottimale per il processo di colorazione delle materie plastiche deve considerare attentamente le condizioni operative specifiche in cui il dispositivo sarà utilizzato. Queste condizioni possono variare ampiamente in base al tipo di processo di produzione, alla natura dei materiali trattati e agli obiettivi qualitativi del prodotto finito. Di seguito, esaminiamo i fattori critici legati alle condizioni operative che influenzano la scelta del mixer statico. Temperatura di Processo La temperatura a cui il polimero e il masterbatch vengono processati è cruciale per la selezione del mixer statico. Diversi materiali richiedono temperature di lavorazione specifiche per garantire una corretta fusione e miscelazione: Materiali Sensibili al Calore: Per polimeri o coloranti sensibili alle alte temperature, è necessario un mixer che minimizzi l'aumento di temperatura durante la miscelazione, possibilmente attraverso un design che promuova un rapido trasferimento del calore. Materiali ad Alta Temperatura di Fusione: Polimeri che richiedono elevate temperature di fusione necessitano di mixer realizzati con materiali in grado di resistere a tali condizioni senza degradarsi o alterare le proprietà del prodotto. Pressione di Processo La pressione sotto cui il materiale viene processato nel mixer statico può variare significativamente e ha un impatto diretto sulla selezione del dispositivo: Alta Pressione: Processi che operano ad alta pressione richiedono mixer statici robusti, capaci di resistere senza deformarsi o perdere efficienza nella miscelazione. Variazioni di Pressione: Processi che presentano ampie fluttuazioni di pressione richiedono un mixer progettato per mantenere prestazioni consistenti attraverso queste variazioni, assicurando una miscelazione omogenea indipendentemente dalle fluttuazioni di pressione. Velocità di Flusso La velocità con cui il materiale passa attraverso il mixer statico influisce sulla qualità della miscelazione e sulla produzione complessiva: Alto Flusso: Un flusso elevato richiede un mixer che possa gestire rapidi volumi di materiale mantenendo una dispersione uniforme dei coloranti e degli additivi. Bassa Velocità di Flusso: Per processi con flussi più lenti, può essere necessario un mixer con elementi di miscelazione specificamente progettati per ottimizzare il contatto tra polimero e masterbatch, evitando la segregazione del materiale. Spazio Disponibile Le dimensioni e la configurazione dello spazio in cui il mixer statico sarà installato giocano un ruolo importante nella selezione del dispositivo. È essenziale scegliere un mixer che si adatti all'infrastruttura esistente senza richiedere modifiche sostanziali: Limitazioni di Spazio: In ambienti con spazio limitato, un mixer compatto o uno specificamente progettato per integrarsi in spazi ristretti può essere necessario. Accessibilità per la Manutenzione: È importante considerare non solo l'installazione ma anche la facilità di accesso per eventuali operazioni di manutenzione o pulizia. Durata Operativa La durata prevista di operatività senza interruzioni è fondamentale per processi ad alta efficienza. Mixer statici costruiti con materiali durevoli e progettati per operazioni prolungate possono ridurre i tempi di inattività e migliorare la continuità produttiva.
SCOPRI DI PIU' Pellicole in PVC per Alimenti: Quali Contaminazioni Possibili?
Da molti anni gli alimenti possono essere porzionati attraverso un imballo costituito da una pellicola in PVCdi Marco ArezioE’ ormai nostra abitudine acquistare porzioni di cibo che il negoziante o la grande distribuzione confeziona attraverso una pellicola in PVC. Anche nelle nostre case, lotti parziali di cibo, vengono comunemente avvolti in queste pellicole per aumentare la durata della conservazione e salvaguardarne la qualità.Sebbene oggi esistano anche diverse pellicole per alimenti in PE, il mercato del PVC è ancora quello più importante per via di numerosi fattori tecno-economici. L’uso del polimero di PVC permette di realizzare una pellicola molto resistente, con una bassa permeabilità all’acqua e all’ossigeno, con una buona resistenza agli acidi e agli alcali diluiti. Inoltre, per un fatto del tutto pratico, le pellicole alimentari in PVC hanno una ottima capacità di confezionamento, saldandosi facilmente ad un piatto o ad una ciotola o su se stesso. Dal punto di vista economico, la presenza del cloro nel composto in PVC, fondamentale per la sua struttura chimica, riduce in modo sensibile il costo del prodotto finito, questo perché si configura un risparmio di etilene pari a circa il 50% rispetto all’uso del PE a parità di prodotto. Utilizzando il PVC è possibile inserire una serie di additivi che ne possono modificare le caratteristiche prestazionali, avendo la possibilità di creare, con un unico polimero, prodotti differenti. Vediamo gli additivi principali che vengono usati nell’industria del packaging: • Agenti anti blocking: riducono la tendenza all’adesività • Agenti anti appannamento: promuovono la formazione di un velo di liquido omogeneo e continuo • Antimicrobici: prevengono la crescita di microrganismi • Antiossidanti: Prevengono la degradazione del film dovuta all’atmosfera • Antistatici: Riducono l’accumulo di cariche elettriche che attraggono la polvere • Agenti rigonfianti: vengono impiegati per produrre schiume da materie plastiche • Catalizzatori: fanno iniziare la polimerizzazione nella produzione di resine plastiche • Coloranti: permettono la colorazione delle pellicole • Agenti accoppianti: favoriscono l’accoppiamento tra i pigmenti e i polimeri • Ritardanti di fiamma: riducono l’infiammabilità dei materiali che sono combustibili • Stabilizzatori di calore: riducono la degradazione del PVC in acido cloridrico • Lubrificanti: Riducono adesività tra il PVC e le parti metalliche • Plastificanti: migliorano la flessibilità, la lavorabilità e la dilatabilità Tutti questi additivi, ma specialmente i plastificanti, sono soggetti ad una strettissima normativa per permetterne l’uso in ambito alimentare. C’è da considerare che in commercio esistono circa 300 tipologie di plastificanti e quelli approvati per l’uso alimentare, sono soggetti alla normativa di disciplina igienica degli imballaggi, recipienti, utensili destinati a venire in contatto con le sostanze alimentari o con sostanze d’uso personale. Le sostanze che potrebbero trasferirsi dall’imballo all’alimento possiamo dividerle in tre categorie: • Sostanze aggiunte: sono principalmente rappresentate dagli additivi del PVC sopra elencati • Residui: rappresentano parti di materiale polimerico con incomplete reazioni (monomeri, catalizzatori, solventi, adesivi ecc.) • Prodotti di neo formazione: sono sostanze che si originano dalla decomposizione spontanea dei materiali o durante le operazioni di trasformazione in manufatto Queste sostanze definite di neoformazione, sono molto variabili tra loro, in funzione di molti fattori chimico-fisici che si possono presentare e che possono influire sull’eventuale trasferimento di sostanze all’alimento di difficile gestione e risoluzione.Categoria: notizie - tecnica - plastica - pellicole alimenti - PVC - packaging
SCOPRI DI PIU' Nuovi Additivi per Migliorare la Durabilità delle Plastiche Riciclate: Un'Analisi delle Innovazioni nei Composti Chimici
Ricerca e sviluppo di additivi per potenziare la resistenza e le prestazioni meccaniche delle plastiche rigenerate nell'ambito dell'economia circolaredi Marco ArezioNel contesto dell'economia circolare, la gestione efficiente delle risorse e il riciclo dei materiali rappresentano una sfida strategica per ridurre l'impatto ambientale e promuovere un uso sostenibile delle materie prime. Le plastiche, essendo materiali ampiamente utilizzati per le loro proprietà versatili, sono al centro di questo dibattito. Tuttavia, uno dei principali ostacoli al loro riciclo è il degrado delle proprietà meccaniche e chimiche durante i processi di rigenerazione.Le plastiche riciclate spesso mostrano una riduzione della resistenza e della durabilità rispetto ai materiali vergini, limitando le loro applicazioni nei settori più esigenti. Di fronte a questo problema, la ricerca scientifica e tecnologica si è concentrata sull'identificazione e lo sviluppo di nuovi additivi chimici in grado di migliorare la qualità e le prestazioni delle plastiche rigenerate, rendendole competitive in termini di durabilità, resistenza e sicurezza d'uso. L'obiettivo di questo articolo è esplorare le recenti ricerche e innovazioni sugli additivi chimici che possono essere utilizzati per migliorare le proprietà delle plastiche riciclate, con particolare attenzione ai meccanismi di azione e ai benefici che apportano in termini di resistenza e durabilità. Questi additivi, che includono stabilizzanti, antiossidanti e modificatori di impatto, svolgono un ruolo cruciale nel contrastare i fenomeni di degradazione termica e ossidativa, migliorando così le prestazioni finali dei prodotti in plastica riciclata. Degradazione delle Plastiche Durante il Riciclo: Problemi e Sfide La degradazione delle plastiche durante il riciclo è un problema ben documentato nella letteratura scientifica. Questo processo è causato principalmente dai meccanismi di ossidazione e depolimerizzazione che avvengono durante l'esposizione a calore, luce e agenti chimici durante il processo di riciclo. Questi meccanismi portano alla rottura delle catene polimeriche, che a sua volta causa una perdita di proprietà meccaniche come la resistenza alla trazione, l'elasticità e la resistenza all'impatto. I polimeri termoplastici, come il polietilene (PE), il polipropilene (PP) e il polietilentereftalato (PET), sono particolarmente sensibili a questi processi di degradazione. Il degrado ossidativo, in particolare, si verifica quando i radicali liberi generati dal calore o dalla radiazione ultravioletta (UV) reagiscono con l'ossigeno atmosferico, portando alla formazione di prodotti di ossidazione che indeboliscono le catene polimeriche. Senza interventi adeguati, le plastiche riciclate mostrano una significativa riduzione delle prestazioni meccaniche e della resistenza nel tempo, limitando la loro idoneità per applicazioni critiche. Additivi per la Stabilizzazione delle Plastiche Riciclate Per contrastare gli effetti della degradazione durante il processo di riciclo, la ricerca ha sviluppato una serie di additivi progettati per proteggere i polimeri dalle condizioni avverse. Gli additivi stabilizzanti possono essere classificati in diverse categorie in base al loro meccanismo d'azione: Antiossidanti: Questi composti sono progettati per prevenire o rallentare l'ossidazione del polimero durante il trattamento termico. Gli antiossidanti primari, come le fenoli (ad esempio, il butilidrossitoluene o BHT), agiscono neutralizzando i radicali liberi prima che possano reagire con il polimero. Gli antiossidanti secondari, come i fosfiti, sono invece efficaci nel decomporre i perossidi che si formano durante l'ossidazione del polimero. L'uso combinato di antiossidanti primari e secondari offre una protezione sinergica, migliorando significativamente la resistenza termica e ossidativa delle plastiche riciclate. Stabilizzatori UV: Poiché l'esposizione ai raggi UV può accelerare la degradazione delle plastiche, gli stabilizzatori UV sono fondamentali per migliorare la durabilità dei prodotti riciclati utilizzati in ambienti esterni. Questi additivi agiscono assorbendo la radiazione UV o dissipando l'energia in eccesso sotto forma di calore. Alcuni dei più comuni stabilizzatori UV includono benzotriazoli e benzofenoni. Stabilizzatori termici: Questi additivi proteggono i polimeri durante i processi di trasformazione ad alta temperatura, impedendo la degradazione termica delle catene polimeriche. Gli stabilizzatori termici più comuni includono composti a base di stagno, calcio-zinco e stearati di metalli. Modificatori di Impatto per Migliorare la Resistenza Meccanica Le plastiche riciclate, soprattutto dopo ripetuti cicli di lavorazione, tendono a perdere parte della loro resistenza meccanica. I modificatori di impatto sono additivi progettati per migliorare la tenacità dei polimeri rigenerati, aumentandone la capacità di resistere alle fratture sotto sforzo. Questi additivi includono copolimeri elastomerici e plasticizzanti che si integrano nella matrice polimerica, aumentando la flessibilità e la capacità di dissipare l'energia dell'impatto. Un esempio comune di modificatore di impatto è rappresentato dai copolimeri a blocchi stirenici (SBC), che sono ampiamente utilizzati per migliorare la resistenza all'urto di plastiche come il polipropilene e il polistirene riciclato. Altri materiali, come i copolimeri etilene-vinilacetato (EVA), sono utilizzati per migliorare la resistenza all'impatto delle plastiche flessibili e degli imballaggi. Compatibilizzanti per Leghe Polimeriche Riciclate Le plastiche riciclate spesso derivano dalla miscelazione di diverse tipologie di polimeri, che possono essere incompatibili a livello molecolare, causando una separazione delle fasi e una riduzione delle proprietà meccaniche. I compatibilizzanti sono additivi utilizzati per promuovere l'adesione tra polimeri diversi, migliorando la coesione interna e la stabilità della miscela. Tra i compatibilizzanti più efficaci si trovano i copolimeri a blocchi funzionalizzati, come quelli a base di stirene-etilene-butadiene-stirene (SEBS), che migliorano l'adesione tra polimeri polari e non polari. Un altro approccio è l'uso di agenti grafting, che legano chimicamente le catene polimeriche diverse, creando una struttura più omogenea e resistente. Ricerca Innovativa sugli Additivi per Plastiche Riciclate Le nuove direzioni di ricerca si concentrano sulla progettazione di additivi più sostenibili e specifici per le plastiche riciclate, in modo da minimizzare l'impatto ambientale e migliorare ulteriormente le prestazioni meccaniche e termiche dei materiali rigenerati. Gli sviluppi più recenti includono l'uso di additivi basati su biomasse o fonti rinnovabili, come gli antiossidanti naturali estratti da piante o le fibre naturali come compatibilizzanti. Uno studio innovativo ha esplorato l'uso di nanomateriali, come nanoparticelle di argilla o grafene, per migliorare le proprietà barriera e la resistenza meccanica delle plastiche riciclate. Questi nanocomposti formano una struttura reticolata all'interno della matrice polimerica, migliorando la resistenza al calore, l'impermeabilità ai gas e la stabilità dimensionale, con potenziali applicazioni in settori ad alte prestazioni, come l'automotive e l'imballaggio alimentare. Conclusioni Il miglioramento delle prestazioni delle plastiche riciclate attraverso l'uso di additivi chimici rappresenta una strategia fondamentale per incrementare la sostenibilità delle catene produttive e aumentare l'accettazione di materiali rigenerati in settori industriali di alto valore. Gli additivi, come antiossidanti, stabilizzatori UV, modificatori di impatto e compatibilizzanti, non solo permettono di prolungare la vita utile dei materiali riciclati, ma contribuiscono anche a ridurre il bisogno di materie prime vergini, allineandosi agli obiettivi dell'economia circolare. La continua innovazione nella progettazione di additivi più efficienti e sostenibili è fondamentale per rispondere alle sfide ambientali e tecniche del riciclo delle plastiche, garantendo al contempo prestazioni competitive per le applicazioni più esigenti.
SCOPRI DI PIU' La moquette si può riciclare grazie alla tecnologia molecolare
Dal 2024 il riciclo molecolare della moquette è realtà industriale: metanolisi, depolimerizzazione enzimatica e nuovi impianti globali aprono la strada all'economia circolare per i rifiuti tessili📅 Ultimo aggiornamento Articolo aggiornato: Marzo 2026 | Versione originale: Marzo 2020 | Autore: Marco Arezio La moquette e i tappeti rimangono tra i materiali più ostici nel panorama del riciclo globale. A sei anni dalla prima pubblicazione di questo articolo, il quadro tecnologico è cambiato radicalmente: quello che nel 2020 era ancora ricerca e sperimentazione è diventato, tra il 2024 e il 2026, produzione industriale su scala. Il riciclo molecolare — che sfrutta la chimica per spezzare e ricomporre i legami polimerici — è uscito dai laboratori ed è entrato negli impianti. Il problema strutturale non è cambiato — ma le soluzioni sì I tappeti e la moquette sono prodotti compositi per natura. La struttura tipica comprende fibre superficiali in nylon, polipropilene o PET, uno strato di supporto primario, un backing secondario in polipropilene o juta, e spesso uno strato in lattice o poliuretano espanso che funge da adesivo strutturale tra gli strati. Questi materiali, meccanicamente indissolubili, rendono il riciclo tradizionale quasi impossibile senza perdita di qualità o valore. Nel solo Regno Unito, si stima che solo il 2% delle 500.000 tonnellate di moquette a fine vita venga riciclato ogni anno, con la stragrande maggioranza dei materiali — circa il 75% — composta da nylon e polipropilene non biodegradabili che finiscono in discarica per decenni. World Economic Forum Negli Stati Uniti, l'industria dei tappeti produce quasi 12 miliardi di piedi quadrati di prodotto all'anno, con appena il 5% avviato al riciclo. World Economic Forum Il riciclo meccanico: limiti confermati Il riciclo meccanico — basato su separazione, triturazione, lavaggio ed estrusione — separa e lavora le plastiche senza intervenire sulle catene polimeriche. È un processo efficace per materiali omogenei e non contaminati, ma si scontra con limiti insormontabili nel caso di prodotti compositi come la moquette: gli additivi chimici, i leganti termici e i polimeri combinati rimangono uniti anche dopo il trattamento meccanico, abbassando drasticamente la qualità del materiale riciclato e rendendolo inadatto a sostituire la materia prima vergine nelle applicazioni più esigenti. Il riciclo molecolare: da speranza a realtà industriale (2024–2026) Il salto tecnologico cruciale è avvenuto tra il 2024 e il 2026. Il riciclo molecolare — noto anche come riciclo chimico avanzato o depolimerizzazione — utilizza processi chimici per spezzare i polimeri nelle loro unità monomeriche di base, rigenerandoli come materiale vergine, senza degrado delle prestazioni e senza "memoria" chimica dei cicli precedenti. Eastman Chemical: il più grande impianto al mondo operativo dal 2024 Il caso più significativo a livello globale è quello di Eastman Chemical Company. La tecnologia PRT (Polyester Renewal Technology) di Eastman utilizza la metanolisi per convertire i poliesteri nei loro monomeri di base e creare nuovi materiali indistinguibili da quelli prodotti con materie prime vergini. Questo processo, noto anche come depolimerizzazione, consente di riciclare i rifiuti di poliestere ripetutamente senza degrado nel tempo e riduce le emissioni di gas serra del 20–30% rispetto ai processi che utilizzano combustibili fossili. Eastman Nel marzo 2024, l'impianto di riciclo molecolare di Eastman a Kingsport, Tennessee, ha raggiunto la produzione iniziale conforme alle specifiche, avanzando verso la capacità di riciclare 110.000 tonnellate metriche di rifiuti plastici all'anno, inclusi imballaggi plastici, moquette e tessili in poliestere. Textiletechsource Nel corso del 2025, le operazioni di metanolisi di Eastman a Kingsport hanno registrato un volume di contenuto riciclato pari a 2,5 volte quello del 2024 Plastics News, confermando la fase di pieno scale-up industriale. Entro il 2030, Eastman punta a riciclare oltre 500 milioni di libbre (circa 225 milioni di kg) di rifiuti plastici all'anno attraverso le sue tecnologie di riciclo molecolare. Eastman Sono in fase di sviluppo due ulteriori impianti: uno a Longview, Texas, previsto per il 2027–2028, parzialmente finanziato dal Dipartimento dell'Energia degli Stati Uniti, e uno in Normandia, Francia, con un investimento di 1 miliardo di dollari che utilizzerà energie rinnovabili. Textiletechsource Reju™ (Technip Energies): il VolCat process per i tessili Reju™, società di rigenerazione dei materiali di proprietà di Technip Energies, ha aperto il suo Regeneration Hub Zero a Francoforte, Germania, con l'obiettivo di iniziare le consegne di Reju Polyester — prodotto da rifiuti tessili — nel 2025. Reju utilizza VolCat, un processo di riciclo chimico organocatalitico per tessili in poliestere e imballaggi sviluppato in joint venture tra Technip, IBM e Under Armour, capace di estrarre monomeri puliti riducendo del 50% le emissioni di CO₂ rispetto al poliestere vergine. Textiletechsource PureCycle Technologies: il polipropilene circolare per la moquette Emerald Carpets, produttore di moquette per fiere, ha stretto una partnership con PureCycle Technologies per integrare la sua resina polipropilenica riciclata PureFive Choice nella produzione di fibra esistente, superare i requisiti californiani di contenuto riciclato e avviare un ciclo chiuso: PureCycle ricicla le moquette usate di Emerald in pellet di polipropilene, che Emerald utilizzerà per nuova moquette, consentendo di soddisfare i requisiti di contenuto riciclato in circuito chiuso della California entro il 2028. Samsara Eco: il riciclo enzimatico del nylon Dall'Australia arriva un'ulteriore frontiera tecnologica. Samsara Eco produce nylon 6,6 riciclato infinitamente da rifiuti tessili attraverso un processo brevettato che utilizza enzimi mangia-plastica chiamati EosEco™, capaci di riciclare poliestere, nylon 6 e tessuti misti. Specialty Fabrics Review Il quadro normativo: regolamentazione come acceleratore Il contesto normativo globale sta spingendo l'intero settore verso soluzioni circolari. In Europa, il Regolamento sull'Ecodesign for Sustainable Products (ESPR), entrato in vigore nel 2024, impone requisiti crescenti di contenuto riciclato e riciclabilità per i prodotti da costruzione, incluse le pavimentazioni. Il Green Deal europeo e la direttiva sulla responsabilità estesa del produttore (EPR) stanno creando un quadro in cui i produttori devono farsi carico del fine vita della moquette. Negli Stati Uniti, la California rimane il laboratorio avanzato: le leggi statali che impongono quote di contenuto riciclato stanno guidando investimenti e partnership tra produttori e riciclatori, con scadenze operative al 2028 per i sistemi a circuito chiuso. Floor Daily I programmi industriali di ritiro e riciclo Parallelamente alle tecnologie di riciclo molecolare, si consolida l'infrastruttura logistica di raccolta. Tarkett, leader mondiale nella pavimentazione, ha raccolto oltre 124.000 tonnellate di pavimentazioni attraverso il programma ReStart® in 14 anni, con una crescita del 40% nelle raccolte nordamericane nel 2024, riciclando 2,1 milioni di libbre di pavimentazione usata. Il programma è attivo in 29 paesi in tutto il mondo. PR Newswire Sfide aperte: costi, infrastrutture e volumiNon mancano le criticità. Il mercato del riciclo della moquette sta affrontando una pressione crescente: le vendite di moquette sono in calo, riducendo i volumi totali di rifiuto disponibile. Il passaggio dalla moquette in nylon a quella in PET negli ultimi 15 anni ha complicato la catena del valore, poiché il nylon riciclato aveva un valore consolidato mentre i mercati per la fibra PET da moquette riciclata sono ancora in sviluppo. La sfida infrastrutturale principale, secondo Chris Killian, Senior VP e CTO di Eastman, non è tecnologica ma di scala: "Oggi, con un solo impianto, il livello di materia prima è gestibile. Ma la sfida infrastrutturale è crescere".Conclusione: un settore in trasformazione strutturale Tra il 2020 e il 2026, il riciclo molecolare della moquette è passato dal piano delle promesse a quello delle realizzazioni concrete. Gli impianti operativi, le partnership industriali e i quadri normativi convergenti stanno costruendo un'infrastruttura che — pur ancora incompleta — rappresenta la prima risposta sistemica a un problema che per decenni è rimasto senza soluzione. La depolimerizzazione non è più la speranza: è il presente che si sta industrializzando. ❓ FAQ D: Cos'è il riciclo molecolare della moquette? R: È un processo chimico che depolimerizza le fibre plastiche della moquette — come nylon, polipropilene e PET — riportandole ai monomeri originali, rigenerabili come materia prima vergine senza perdita di qualità. D: Perché la moquette non si può riciclare meccanicamente? R: La moquette è un prodotto composito con diversi polimeri, additivi e strati incollati termicamente. Il riciclo meccanico non rompe questi legami chimici, producendo un materiale degradato di scarso valore commerciale. D: Quali aziende sono leader nel riciclo molecolare della moquette nel 2026? R: Eastman Chemical (USA/Francia), Reju/Technip Energies (Germania), PureCycle Technologies (USA) e Samsara Eco (Australia) sono tra i principali attori con impianti operativi o in fase avanzata di sviluppo. D: Quanta moquette viene riciclata attualmente? R: I tassi restano bassi: circa il 2% nel Regno Unito e il 5% negli Stati Uniti. Il riciclo molecolare ha l'obiettivo di aumentare significativamente questi valori nei prossimi anni. D: La moquette riciclata molecolarmente è di qualità inferiore? R: No. La depolimerizzazione produce monomeri indistinguibili da quelli vergini, consentendo la produzione di materiali di qualità equivalente al prodotto di prima produzione. D: Cosa prevede la normativa europea sulla moquette a fine vita? R: Il Regolamento ESPR (Ecodesign for Sustainable Products), in vigore dal 2024, impone requisiti crescenti di riciclabilità e contenuto riciclato per i prodotti da costruzione, incluse le pavimentazioni tessili.Fonti principali citate: Eastman Chemical Company — eastman.com/en/sustainability Textile Technology Source — Advances in Textile Recycling, novembre 2024 World Economic Forum — Why carpet is so difficult to recycle, settembre 2023 Tarkett Press Release — Tarkett innovates circular recycling solution, giugno 2025 FloorFocus — Carpet Recycling Update 2025, agosto/settembre 2025 Plastics News — Eastman sees chemical recycling gains, gennaio 2026
SCOPRI DI PIU'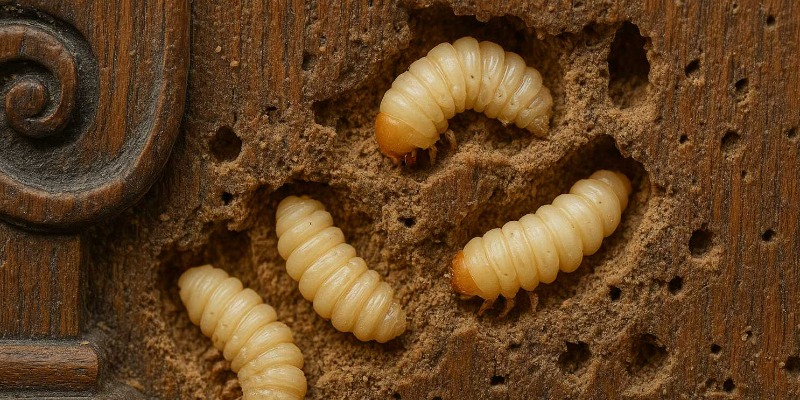 Disinfestazione del Legno con Microonde: Una Tecnica Efficace contro gli Insetti Xilofagi
Lo studio analizza i trattamenti a microonde come metodo non invasivo per la conservazione dei manufatti ligneidi Marco ArezioLa conservazione del patrimonio ligneo, sia storico che funzionale, rappresenta una sfida sempre più articolata per i restauratori, i conservatori e gli operatori dell'industria del legno. L’attacco da parte di insetti xilofagi – come anobidi, cerambicidi e lyctidi – può compromettere strutturalmente opere d’arte, arredi antichi e componenti architettoniche, richiedendo interventi rapidi, efficaci ma anche non invasivi. In questo contesto si inserisce lo studio “Trattamenti di disinfestazione del legno mediante microonde” che analizza l’impiego delle onde elettromagnetiche ad alta frequenza come alternativa promettente alle tecniche tradizionali. Il principio fisico dell’effetto microonde La tecnologia delle microonde sfrutta il riscaldamento dielettrico, ossia la capacità delle onde elettromagnetiche (a frequenze intorno ai 2,45 GHz) di penetrare nei materiali contenenti molecole polari – come l’acqua presente nel legno e nei tessuti biologici degli insetti – inducendo un aumento di temperatura omogeneo. Questo riscaldamento interno consente di raggiungere, in modo selettivo e controllato, temperature letali per gli agenti biologici infestanti senza compromettere l’integrità del manufatto. Xilofagi e vulnerabilità del legno Gli insetti xilofagi si nutrono della cellulosa e dell’emicellulosa presenti nelle fibre lignee, scavando gallerie che indeboliscono la struttura del materiale. Le infestazioni si sviluppano spesso in modo subdolo e silenzioso, rendendo difficile l’individuazione precoce del danno. Tradizionalmente si è fatto ricorso a trattamenti chimici o termici, spesso invasivi e non privi di effetti collaterali, sia per l’operatore sia per il bene trattato. Le microonde, invece, offrono un approccio alternativo che minimizza l’interazione chimica e ottimizza la selettività termica. I vantaggi delle microonde come trattamento non invasivo L'utilizzo di questo trattamento evidenzia una serie di vantaggi nella disinfestazione tramite microonde: - Penetrazione profonda ed efficace anche in legni massicci; - Uniformità termica rispetto a fonti esterne di calore; - Assenza di residui chimici, rendendo il metodo compatibile con la conservazione dei beni culturali; - Ridotti tempi di trattamento, a vantaggio della produttività; - Possibilità di controllo preciso delle condizioni operative (tempo, potenza, temperatura, umidità relativa). In particolare, l’approccio sperimentale ha permesso di ottimizzare le curve di riscaldamento per massimizzare la mortalità delle larve senza provocare alterazioni meccaniche o estetiche nel substrato ligneo. Parametri fisici e termici da controllare Uno degli aspetti più delicati del trattamento con microonde è la gestione della distribuzione termica. Il riscaldamento dielettrico non è sempre omogeneo, soprattutto in presenza di nodi, crepe o difetti che alterano la densità locale del materiale. L'umidità del legno, inoltre, influenza fortemente l'assorbimento energetico. Il team di studiosi del sitema ha lavorato su modelli sperimentali e simulazioni termiche per evitare punti caldi (hot spots) che potrebbero carbonizzare la superficie o causare deformazioni. È stato così messo a punto un protocollo in cui la temperatura target per l’eliminazione degli insetti si attesta intorno ai 55-60 °C per alcuni minuti, parametro considerato letale per le larve ma tollerabile per il legno. Il ruolo dell’umidità: una variabile cruciale Il contenuto d’acqua nel legno svolge un ruolo fondamentale nell’efficacia del trattamento. Legni secchi, con umidità inferiore al 10%, risultano più difficili da trattare poiché meno sensibili al riscaldamento dielettrico. Al contrario, legni umidi rischiano di surriscaldarsi troppo velocemente, con potenziali danni alla struttura. È quindi essenziale calibrare la potenza delle microonde in funzione della specie legnosa, del contenuto d’acqua e dello spessore del manufatto. Nello studio, i ricercatori hanno integrato sonde termiche wireless e sistemi di termografia IR per monitorare in tempo reale l’andamento della temperatura interna. Dati sperimentali e analisi dei risultati L’attività sperimentale condotta dagli studiosi ha interessato campioni lignei infestati da larve di Anobium punctatum. I test hanno dimostrato una mortalità del 100% delle larve già con trattamenti di breve durata (circa 3-5 minuti) a potenze moderate (700-1000 W), con assenza di danni visibili alla struttura lignea. La successiva analisi meccanica e microscopica ha confermato la stabilità delle proprietà fisiche del legno trattato. Inoltre, la spettroscopia FTIR ha evidenziato l’assenza di modifiche chimiche significative nella lignina e nella cellulosa, a testimonianza della delicatezza del metodo. Applicazioni nei beni culturali: una nuova frontiera Uno degli ambiti più promettenti per la tecnologia delle microonde è quello della conservazione dei beni culturali in legno, come altari, cornici, sedie antiche, statue lignee e travature architettoniche storiche. In questi contesti, è fondamentale che il trattamento non modifichi né il colore né la finitura superficiale del materiale. L’efficacia del metodo, unita alla sua selettività e alla compatibilità con ambienti chiusi, ne fa uno strumento ideale per l’intervento in situ, evitando lo smontaggio o il trasporto dell’opera. Criticità e sviluppi futuri Nonostante i risultati positivi, lo studio evidenzia alcune criticità. Anzitutto, la necessità di attrezzature specifiche, ancora poco diffuse sul mercato. Inoltre, la formazione degli operatori è un elemento chiave per evitare errori di applicazione. Infine, le norme di sicurezza sull’emissione di onde elettromagnetiche richiedono ambienti schermati e controlli specifici. Tuttavia, le prospettive di integrazione con sensori intelligenti e sistemi di automazione aprono scenari molto interessanti per trattamenti rapidi, sicuri e documentabili, anche su larga scala. ConclusioniLa disinfestazione del legno mediante microonde si presenta come una tecnologia matura, promettente e rispettosa del materiale trattato. Grazie allo studio di Stefano Ricci e colleghi, abbiamo oggi una base scientifica solida su cui sviluppare pratiche innovative e sostenibili nel restauro e nella manutenzione dei manufatti lignei. Un metodo che coniuga precisione fisica, rispetto per la materia e efficacia biologica, contribuendo a una nuova cultura della conservazione.© Riproduzione Vietata
SCOPRI DI PIU' Quali Sistemi Impiegare per il Calcolo dell’Umidità nei Polimeri?
di Marco ArezioLa drastica riduzione dell’umidità nelle materie plastiche che devono essere usate per il processo di stampaggio di articoli destinati alla vendita, è una operazione molto importante, più importante di quanto normalmente si creda.Infatti, anche chi normalmente applica un trattamento di riduzione dell’umidità, deve assicurarsi che i livelli stessi siano sufficientemente bassi in modo da non creare difetti sul prodotto finale, variazioni di processo e guasti ai componenti delle presse. Come abbiamo trattato in altri articoli riguardanti le materie plastiche igroscopiche e non igroscopiche, l’importanza di deumidificazione del materiale, specialmente per quelle famiglie di polimeri che assorbono facilmente umidità, come il PC, il PA e il PET, è quella di preservare le catene polimeriche che, in presenza di una quantità eccessiva di acqua, sono soggette ad un degrado attraverso l’idrolisi. Infatti, in alcuni materiali plastici, la sola presenza di quantità di umidità di 200 ppm influirà negativamente sulle catene polimeriche, corte o tagliate, con la con la degradazione del peso molecolare del polimero. Ma per renderci conto della grandezza di misura di una quantità di umidità di 200 ppm consideriamo che questo valore corrisponde in percentuale allo 0,0200, quindi circa 9,1 grammi di acqua per 45.360 grammi di materiale. Una concentrazione di umidità alta nel polimero si può notare facilmente durante lo stampaggio degli articoli in seguito alla formazione di bolle sulle superfici dei prodotti, aumento della vaporizzazione in macchina e tutte le conseguenze negative sulla qualità del manufatto dal punto di vista meccanico ed estetico. Ma una quantità piccola di umidità, che interagisce comunque con le catene polimeriche, creando dei danni estetici e strutturali, non viene normalmente rilevata duranti le fasi di stampaggio ma sarà valutabile sulle caratteristiche del prodotto finale. E’ importante analizzare la resina plastica prima delle operazioni di stampaggio, asciugarla in modo completo e non cadere nella tentazione di miscelare parti di resina asciutta con parti umide, perché le caratteristiche qualitative delle parti asciutte verranno intaccate negativamente dalle parti umide. Ma quali sono i metodi per il controllo dell’umidità? Metodo della differenza di peso: il campione viene prelevato dagli imballi o dalla tramoggia e posizionato in un contenitore per il suo riscaldamento in fase di analisi. Prima del riscaldamento dei granuli viene fatta una pesata e, successivamente, si avvia il riscaldamento del materiale ad una temperatura consona alla famiglia di resina in fase di analisi. Raggiunta la temperatura ideale, la frazione di umidità uscirà dai granuli e, con lei, tutte le altre parti volatili che sono rappresentate da distaccanti, stabilizzanti, antistatici o altre sostanze chimiche che si trovavano nel polimero. Alla fine del processo si ripesa il granulo e lo si confronta con il peso precedente che rappresentava il granulo umido. Per semplicità si tenderebbe a considerare la differenza di peso come l’espressione della quantità di umidità presente nel materiale da impiegare. In realtà non è così, in quanto non si può esattamente sapere quanta umidità e quanti agenti chimici volatilizzati sono l’espressione della differenza di peso. Metodo dell’analisi dell’umidità specifica: l’operazione iniziale di analisi è comparabile con il sistema precedente, basato sulla differenza di peso, ma il processo viene realizzato in un’atmosfera di azoto secco, in cui l’umidità e i volatili verranno espulsi come nell’analisi precedente, ma la macchina calcolerà esattamente la parte di umidità presente nella materia prima senza curarsi delle parti volatili in quanto è in grado di separare i differenti composti chimici. In questo caso parleremo di umidità specifica, in quanto si valuterà precisamente il peso della stessa al netto dei volatili espulsi.Categoria: notizie - tecnica - plastica - riciclo - polimeri - umidità
SCOPRI DI PIU' Influenza dell'Umidità sulle Proprietà Meccaniche dei Materiali Cartacei
Studio Integrato sulla Fibra e sulla Rete Fibrosa per Analizzare l'Effetto dell'Umidità sulla Meccanica della Cartadi Marco ArezioL’umidità è una presenza silenziosa ma potentemente influente in molti contesti tecnici e industriali. Nella carta, un materiale apparentemente semplice e familiare, l’effetto dell’umidità si rivela tutt’altro che trascurabile. Non si tratta solo di fogli che si arricciano o si ammorbidiscono, ma di una trasformazione profonda e complessa delle proprietà meccaniche che avviene sin nel cuore della sua struttura: le fibre di cellulosa. Un recente studio ha affrontato questa complessità con un approccio originale e integrato, affiancando la sperimentazione su scala micro e una simulazione numerica per esplorare come l’umidità influenzi la meccanica e il cedimento dei materiali cartacei, a livello sia di singola fibra che di rete fibrosa.Umidità e carta: un rapporto intimo e delicato La carta è, per sua natura, un materiale igroscopico. Le fibre di cellulosa che la compongono tendono ad assorbire e rilasciare umidità in relazione all’ambiente circostante. Questo processo di scambio con l’umidità atmosferica modifica non solo le dimensioni delle fibre — che si espandono o si contraggono — ma anche la loro risposta meccanica a sollecitazioni come trazione, flessione o compressione. A livello macroscopico, ciò si traduce in variazioni tangibili della resistenza, della rigidezza e del modo in cui la carta si rompe. Ma per capire davvero come tutto questo avviene, è necessario scendere nel dettaglio, osservando cosa succede dentro il materiale, dove le fibre si intrecciano, si legano tra loro, e reagiscono in modo differenziato all’umidità. Guardando nel dettaglio: cosa accade alla singola fibra Per indagare il comportamento delle fibre in ambienti umidi, i ricercatori hanno progettato una serie di test in condizioni controllate, mirati a isolare i singoli elementi della struttura cartacea. Le fibre sono state prelevate manualmente dai fogli, esaminate una ad una e sottoposte a differenti livelli di umidità relativa. Gli strumenti utilizzati non lasciano spazio a dubbi sull’accuratezza dell’analisi: si parla di microscopia a forza atomica (AFM) per misurare il modulo elastico con precisione nanometrica, e di microscopia confocale per analizzare l’espansione igroscopica. Le osservazioni hanno mostrato con chiarezza un comportamento coerente: all’aumentare dell’umidità, le fibre diventano più morbide, meno rigide e decisamente più inclini alla deformazione. Il modulo di Young — l’indicatore chiave dell’elasticità — si riduce in modo significativo, mentre l’espansione igroscopica provoca un allungamento delle fibre stesse. Questo cambiamento non è solo quantitativo, ma anche qualitativo: l’umidità modifica il modo in cui la fibra si comporta sotto stress, rendendola più vulnerabile a rotture e cedimenti progressivi. Dalla fibra al foglio: la rete fibrosa simulata al computer Ma la carta non è fatta solo di fibre isolate. È la loro rete complessa, l’intreccio fitto e orientato, a determinare il comportamento complessivo del materiale. Per comprendere questa dimensione, lo studio si è avvalso della modellazione numerica, costruendo una rappresentazione digitale delle reti fibrose basata sugli elementi finiti (FEM). Si tratta di un approccio sofisticato, che consente di simulare in modo realistico la risposta del materiale a diversi livelli di umidità, tenendo conto di fattori come l’orientamento delle fibre, la loro anisotropia, e soprattutto la natura delle giunzioni interfibra. Le giunzioni — quei punti in cui le fibre si toccano, si incollano e trasmettono forze — sono il vero cuore meccanico della rete. Lo studio ha modellato queste connessioni tramite zone coesive che si degradano con l’aumentare dell’umidità, riflettendo così il comportamento osservato negli esperimenti. Il risultato? Una simulazione in grado di prevedere con accuratezza come varia la resistenza della rete fibrosa, come si distribuiscono le deformazioni, e in quali punti si localizza la rottura. Quando la simulazione conferma l’esperimento Uno dei tratti più convincenti di questo lavoro è la coerenza tra dati sperimentali e simulazioni. Le due strade percorse — quella empirica e quella computazionale — si sono incontrate su un terreno comune, confermando reciprocamente le proprie osservazioni. In entrambi i casi, è emerso che l’aumento dell’umidità porta a una progressiva perdita di rigidezza nella rete fibrosa, accompagnata da un aumento dell’estensibilità. Il materiale, cioè, diventa più deformabile ma meno resistente. Ma non solo: anche il modo in cui la carta si rompe cambia con l’umidità. Se in condizioni secche la rottura è più netta, concentrata in punti specifici, in ambienti umidi il cedimento avviene in maniera più diffusa, coinvolgendo ampie aree della rete e con un comportamento più plastico. Questo cambiamento ha implicazioni rilevanti non solo per la comprensione dei materiali, ma anche per la loro progettazione e uso in contesti reali. Applicazioni concrete e prospettive future Le scoperte di questo studio non si fermano alla teoria. Comprendere come l’umidità influenza le proprietà meccaniche della carta ha implicazioni dirette per numerosi settori. Nell’industria del packaging, ad esempio, è fondamentale garantire che i materiali a base cellulosica mantengano la loro integrità anche in ambienti umidi. Lo stesso vale per il settore alimentare, per i materiali da imballaggio compostabili, e persino per la conservazione di documenti antichi. Ancora più interessanti sono le prospettive future. I modelli numerici messi a punto in questo studio potrebbero essere utilizzati per simulare nuove formulazioni cartacee, con trattamenti superficiali idrofobi o con fibre rinforzate, capaci di resistere meglio all’umidità. Si apre così la possibilità di progettare “carte intelligenti”, ottimizzate per specifici contesti ambientali e applicativi. Conclusione: verso una scienza più profonda dei materiali naturali Questo studio dimostra quanto sia importante guardare al di là dell’apparenza dei materiali naturali. La carta, materiale antico e apparentemente semplice, rivela una complessità meccanica sorprendente quando la si analizza nei suoi dettagli microscopici e nelle sue interazioni ambientali. Combinando sperimentazione di precisione e modellazione computazionale, i ricercatori sono riusciti a tracciare un quadro completo e coerente degli effetti dell’umidità sulla carta. Non si tratta solo di una curiosità scientifica: è un passo importante verso la progettazione di materiali sostenibili, efficienti e adattabili. Perché anche un semplice foglio di carta, se studiato nel modo giusto, può raccontarci molto sul futuro dei materiali bio-based e su come rendere più resiliente e circolare la nostra economia.© Riproduzione Vietata
SCOPRI DI PIU' Cosa e Quali Sono i Polimeri Conduttori di Elettricità
I polimeri plastici non solo sono ottimi isolanti elettrici ma possono essere anche conduttoridi Marco ArezioE’ universalmente risaputo che, normalmente, gli oggetti realizzati con i polimeri plastici sono degli ottimi isolanti elettrici, tanto che in presenza di apparecchi o accessori in cui vi sia la presenza di un passaggio di elettricità, possiamo facilmente trovare un elemento in plastica. Per isolamento elettrico di un corpo in plastica si intende la sua capacità, di ridurre drasticamente o bloccare completamente il passaggio di una corrente elettrica all’interno della sua massa, evitando il pericolo alle persone o alle cose. Per questo motivo troviamo molti oggetti come gli interruttori, cavi elettrici, impianti di illuminazione e circuiti stampati in cui vi è la presenza di elementi in plastica. Per determinare il grado di isolamento elettrico o la sua capacità di inibire il passaggio della corrente, si usa un parametro chiamato CTI (Comparative Tracking Index), ottenibile attraverso uno specifico test, che fornisce una valutazione della resistenza all’isolamento elettrico di un materiale alle scariche superficiali. Di contro, può anche essere necessario che questo flusso di corrente elettrica, che normalmente viene impedito dai materiali plastici, debba passare in modo controllato, attraverso il corpo polimerico, con lo scopo, per esempio, di ridurre le cariche elettrostatiche, per schermare parti in plastica dalle onde elettromagnetiche, per produrre elettrodi, diodi luminosi e molti altri prodotti. Per fare questo è necessario affidarsi a polimeri, che per loro natura o formulazione, possano permettere il passaggio di elettricità, mantenendo invariate le altre caratteristiche chimico-fisiche tipiche delle materie plastiche. Per creare o potenziare i compound termoplastici conduttori ci si affida a specifiche cariche o degli agenti di rinforzo che conducono l’elettricità, creando appunto, un polimero conduttore. Lo studio dei polimeri conduttori ha dovuto bilanciare, nel tempo, le caratteristiche di conducibilità elettrica con quelle di lavorabilità e produttività degli elementi, fattori che a volte erano in aperto contrasto tra loro. Infatti, i primi polimeri conduttori erano insolubili e fondevano con difficoltà, portando così la ricerca a trovare il giusto equilibrio tra solubilità, caratteristiche termiche di fusione e conducibilità elettrica. Il principio della conducibilità elettrica si basa sull’inserimento, nelle miscele, di donatori o accettori di elettroni, atomi o molecole, che cedono o accettano elettroni aumentandone notevolmente la mobilità. In virtù di questa elevata mobilità, si ritrovano dei singoli elettroni liberi, cioè non legati al corpo dell’atomo, che scivolando sulle molecole trasportando la carica elettrica. Un’altra caratteristica dei polimeri conduttori è l’elettroluminescenza, intesa come la capacità di emettere luce quando viene applicata una tensione elettrica, permettendo lo sviluppo di diodi organici che emettono luce, definiti OLED (Organic Light Emitting Dios). I principali polimeri conduttori sono: - Poliacetilene (PAC)- Polifenilene - Poliparafenilvinilene (PPV) - Polieteroaromatici - Polianilina (PANI) - Polifenilenammina - Polietilendiossitiofene (PEDT) - Polietilendiossitiofene – Polistirensolfanato (PEDT – PSS) - Polifenilensolfuro (PPS) - Polifenilenbutadine (PPB) - Poliparapirridina (PPYR) - Poliparapirridinvinilene (PPYV) - Polipirrolo (PPY) - Politiofene (PT) - Polifurano (PFU) - Polietilendiossitiofene (PEDT) - Poliacene Le applicazioni più comuni sono le seguenti: - Dotazioni antistatiche - Nastri per resistenze - Fusibili - Sensori - Batterie - Condensatori elettrolitici - Strati conduttori su vetro e plastica - Strati trasparenti antistatici su pellicole fotografiche, vetro, diodi luminosi Categoria: notizie - tecnica - polimeri conduttori - luminescenza
SCOPRI DI PIU' Produzione di fumi Durante la Fusione delle Plastiche Riciclate da Post Consumo
Quali possibili danni per la salute dei lavoratori e quali comportamenti da adottaredi Marco ArezioI fumi, generati durante l'estrusione o l’iniezione delle materie plastiche da post consumo, possono contenere una varietà di sostanze chimiche e particelle solide, alcune delle quali possono essere tossiche o potenzialmente dannose per la salute umana.Tipologia di inquinanti nella fusione delle materie plasticheLa tossicità dei fumi dipende dalla composizione specifica delle materie plastiche da post consumo e dalle condizioni operative del processo di estrusione. Alcuni dei potenziali rischi per la salute associati ai fumi di estrusione includono: Particelle solide: durante l'estrusione, possono essere generati fumi che contengono particelle solide sospese nell'aria. Queste particelle possono includere residui di plastica non completamente fusi o frammenti di plastica, che possono essere inalati e causare irritazione delle vie respiratorie o problemi respiratori. Emissioni gassose: i fumi possono contenere emissioni gassose derivanti dalla decomposizione o combustione incompleta dei materiali plastici. Queste emissioni possono includere sostanze chimiche tossiche o irritanti come monomeri, polimeri degradati, agenti di stabilizzazione termica o additivi chimici presenti nelle materie plastiche da post consumo. Composti organici volatili (COV): alcuni fumi possono contenere composti organici volatili, come solventi o altre sostanze organiche che si vaporizzano a temperature elevate. L'esposizione a COV può causare irritazione delle vie respiratorie, mal di testa, nausea, vertigini o effetti a lungo termine sulla salute. Additivi chimici: le materie plastiche da post consumo possono contenere additivi chimici, come plastificanti, ritardanti di fiamma o additivi antistatici. Durante l'estrusione, questi additivi possono degradarsi o essere rilasciati nei fumi, potenzialmente causando rischi per la salute umana a seconda delle sostanze chimiche coinvolte. Polveri e particelle ultrafini: l'estrusione può generare polveri e particelle ultrafini che possono essere inalate e penetrare profondamente nei polmoni. Queste particelle possono causare irritazione polmonare, infiammazione o effetti a lungo termine sulla salute respiratoria. La valutazione specifica dei rischi per la salute dei fumi di estrusione delle materie plastiche da post consumo richiede una conoscenza dettagliata della composizione chimica dei materiali utilizzati e delle condizioni operative specifiche. Fattori di insorgenza degli inquinanti I principali fattori che influenzano la pericolosità dei fumi durante la fusione delle plastiche riciclate si raggruppano in questi fattori: Composizione dei materiali riciclatiLa composizione delle plastiche riciclate può variare notevolmente a seconda delle fonti di riciclo e dei processi di riciclaggio utilizzati. Alcuni materiali riciclati possono contenere sostanze chimiche nocive o additivi che possono essere rilasciati durante l'estrusione. Temperatura di estrusioneLa fusione delle plastiche richiede temperature elevate, e il riscaldamento dei materiali riciclati può causare la generazione di fumi e vapori. Alcune sostanze chimiche presenti nelle plastiche riciclate possono decomporsi a temperature elevate, producendo composti potenzialmente pericolosi. Durata dell'esposizioneLa durata dell'esposizione ai fumi durante la fusione delle plastiche riciclate può influenzare il potenziale impatto sulla salute dei lavoratori. Effetti sulla salute dei lavoratori Gli effetti sulla salute dei lavoratori possono dipendere dalla concentrazione e dalla durata dell'esposizione ai fumi nocivi.I fumi che scaturiscono dalla fusione delle materie plastiche possono rappresentare diversi rischi per la salute dei lavoratori, tra cui: Irritazione delle vie respiratorie I fumi possono irritare le vie respiratorie, causando tosse, difficoltà respiratorie, congestione e infiammazione delle mucose. Effetti sul sistema nervoso Alcune sostanze chimiche presenti nei fumi possono avere effetti sul sistema nervoso, come mal di testa, vertigini, affaticamento o disturbi neurologici. Effetti sul sistema cardiovascolare L'esposizione a fumi nocivi può influenzare il sistema cardiovascolare, aumentando il rischio di malattie cardiovascolari. Effetti sul fegato e sui reni Alcune sostanze chimiche presenti nei fumi possono essere tossiche per il fegato e i reni, se assorbite nel corpo. Effetti cancerogeni Alcuni composti chimici presenti nei fumi possono essere cancerogeni o aumentare il rischio di sviluppare malattie tumorali. Mitigazione dei rischi sanitari nelle produzioni di materie plastiche per fusione Per mitigare i rischi per la salute dei lavoratori durante l'estrusione delle plastiche riciclate, sono necessarie misure di prevenzione e sicurezza appropriate, tra cui: Ventilazione adeguata: è importante garantire una buona ventilazione nell'area di lavoro per diluire e rimuovere i fumi generati durante l'estrusione. Uso di dispositivi di protezione individuale (DPI): i lavoratori devono utilizzare DPI appropriati, come maschere respiratorie, occhiali di protezione e guanti, per ridurre le possibili esposizioni ai fumi nocivi. Monitoraggio dell'ambiente di lavoro: è consigliabile effettuare il monitoraggio regolare dell'ambiente di lavoro per valutare la presenza di sostanze nocive nei fumi e per garantire che i livelli di esposizione siano al di sotto dei limiti di sicurezza. Formazione e sensibilizzazione dei lavoratori: è importante fornire una formazione adeguata ai lavoratori riguardo ai rischi associati all'estrusione delle plastiche riciclate, inclusi i fumi generati, e alle misure di sicurezza da adottare per proteggere la propria salute. Buone pratiche di gestione e manipolazione: adottare buone pratiche di gestione e manipolazione dei materiali riciclati, tra cui l'uso di sistemi chiusi, la riduzione dell'esposizione alla polvere e l'adozione di procedure di pulizia adeguate. Monitoraggio medico: è consigliabile effettuare un monitoraggio medico regolare dei lavoratori esposti ai fumi per identificare eventuali effetti sulla salute e intervenire tempestivamente. Tecnologie per la riduzione degli inquinanti nei reparti di fusione delle plastiche Per la filtrazione dei fumi provenienti dall'estrusione delle materie plastiche da post consumo, vengono utilizzati sistemi di filtrazione industriale, appositamente progettati per catturare e rimuovere le particelle solide e le sostanze inquinanti presenti nei fumi. Alcune delle tipologie di filtrazione industriali comunemente impiegate includono: Filtrazione a cartucce Questo tipo di filtrazione prevede l'utilizzo di cartucce filtranti che catturano le particelle solide e altre sostanze inquinanti presenti nei fumi. Le cartucce filtranti possono essere realizzate con materiali diversi, come polipropilene, poliestere o fibra di vetro, a seconda delle esigenze specifiche dell'applicazione. Filtrazione a sacchi I sistemi di filtrazione a sacchi utilizzano sacchi filtranti per trattenere le particelle solide presenti nei fumi. I sacchi filtranti sono realizzati in materiali porosi che consentono il passaggio dell'aria mentre intrappolano le particelle. Filtrazione elettrostatica La filtrazione elettrostatica sfrutta la carica elettrostatica per attirare e trattenere le particelle presenti nei fumi. I sistemi di filtrazione elettrostatica utilizzano elettrodi carichi e filtri carichi elettrostaticamente per catturare le particelle. Filtrazione a secco La filtrazione a secco prevede l'utilizzo di dispositivi, come precipitatori elettrostatici a secco o filtri a gravità, per separare e trattenere le particelle solide presenti nei fumi. Questi dispositivi possono essere efficaci nella rimozione di particelle di grandi dimensioni. Filtrazione a umido La filtrazione a umido coinvolge l'utilizzo di sistemi di scrubbing o lavaggio che rimuovono le particelle solide e i gas inquinanti dai fumi attraverso l'utilizzo di acqua o altri liquidi. È importante valutare attentamente le esigenze specifiche del processo di estrusione delle materie plastiche da post consumo per determinare la tipologia di filtrazione industriale più adatta. Le scelte dipenderanno dalle caratteristiche dei fumi generati, dalla dimensione delle particelle da rimuovere e dagli obiettivi di purificazione dell'aria.
SCOPRI DI PIU' Quando il Riciclo Distrugge Valore: Downcycling, Degradazione Molecolare e Limiti del Riciclo Meccanico
Il downcycling nei polimeri è inevitabile? Analizziamo degradazione molecolare, perdita di proprietà meccaniche e limiti del riciclo plastico nelle filiere industrialiAutore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili.Data: 15 marzo 2026 Cos’è il downcycling nei polimeri Il downcycling è il processo attraverso il quale un materiale plastico, dopo uno o più cicli di riciclo, perde progressivamente le sue proprietà tecniche, diventando idoneo solo per applicazioni meno esigenti. Nel caso delle materie plastiche, questo fenomeno è legato alla degradazione molecolare e alla contaminazione dei flussi post-consumo, che rendono impossibile un riciclo perfettamente circolare. Introduzione: la circolarità imperfetta dei materiali polimerici Nel linguaggio dell’economia circolare il riciclo viene spesso raccontato come un processo capace di restituire ai materiali una seconda vita, quasi equivalente alla prima. Questa rappresentazione, pur utile dal punto di vista comunicativo, non regge a un’analisi tecnico-industriale approfondita. Nel caso delle materie plastiche, il riciclo meccanico non è un processo rigenerativo, ma un sistema dissipativo, in cui ogni passaggio introduce modifiche irreversibili alla struttura del materiale. È proprio all’interno di questa dinamica che si colloca il fenomeno del downcycling. Non si tratta di un’anomalia o di un fallimento del sistema, ma della conseguenza diretta delle leggi che governano la chimica dei polimeri e i processi di trasformazione industriale. Ogni ciclo di fusione e rielaborazione modifica la distribuzione delle catene molecolari, altera la morfologia e riduce progressivamente le prestazioni meccaniche. In altre parole, il materiale non ritorna mai realmente allo stato originario. Piuttosto, scivola lungo una traiettoria di valore decrescente, che lo conduce verso applicazioni sempre meno esigenti dal punto di vista tecnico. Downcycling: una perdita misurabile di valore tecnico Per comprendere fino in fondo il downcycling è necessario abbandonare una visione qualitativa e adottare un approccio quantitativo. Il valore di un polimero non dipende soltanto dalla sua composizione chimica, ma dalla sua architettura molecolare, dalla distribuzione dei pesi molecolari e dalla storia termica che ha subito. Quando un materiale viene riciclato, questi parametri cambiano. Il peso molecolare medio si riduce, la distribuzione diventa più ampia, la viscosità del fuso diminuisce e la capacità del materiale di sopportare sollecitazioni si riduce. Questo si traduce in una perdita di resistenza a trazione, in una minore capacità di assorbire energia d’urto e in una maggiore fragilità. Il downcycling può quindi essere letto come una riduzione della prestazione specifica del materiale, ovvero della sua capacità di svolgere una determinata funzione in modo efficiente. Non è soltanto un problema di qualità percepita, ma un fenomeno misurabile attraverso parametri reologici e meccanici. La degradazione molecolare: il cuore del problema Se si vuole comprendere davvero il downcycling nei materiali polimerici, è necessario entrare nel dettaglio dei meccanismi di degradazione che avvengono a livello molecolare durante il riciclo meccanico. Non si tratta di un fenomeno unico, ma di una combinazione di processi chimici e fisici che interagiscono tra loro, spesso in modo non lineare. Durante il riciclo, il polimero viene sottoposto a cicli termici tipicamente compresi tra 180 e 300°C, accompagnati da elevate sollecitazioni di taglio generate dalle viti di estrusione. In queste condizioni, le catene macromolecolari, che costituiscono l’ossatura del materiale, subiscono una progressiva frammentazione. Il meccanismo dominante è la chain scission, che può essere di natura termica, meccanica o ossidativa. Dal punto di vista cinetico, la rottura delle catene avviene preferenzialmente nei punti di maggiore debolezza della struttura, come difetti, ramificazioni o siti già ossidati. Questo porta a una distribuzione dei pesi molecolari sempre più ampia e disomogenea. Un aspetto cruciale riguarda la distinzione tra degradazione casuale e degradazione selettiva. Nei poliolefinici, come PE e PP, la scissione tende a essere relativamente casuale lungo la catena, mentre in polimeri come il PET possono verificarsi rotture preferenziali nei legami esterei, con meccanismi di idrolisi e depolimerizzazione più marcati. Dal punto di vista reologico, la conseguenza immediata è una riduzione della viscosità del melt, descrivibile attraverso modelli come la legge di Mark-Houwink, che lega la viscosità intrinseca al peso molecolare. Una diminuzione del peso molecolare medio comporta quindi una drastica riduzione della viscosità a basso shear, modificando il comportamento del materiale in trasformazione. Tuttavia, la riduzione della viscosità non deve essere interpretata come un miglioramento. In realtà, essa riflette una perdita della densità di entanglement, ovvero del numero di intrecci tra catene polimeriche che conferiscono al materiale la sua resistenza meccanica. Quando la lunghezza delle catene scende sotto una soglia critica, il sistema perde coesione e il comportamento passa da viscoelastico a prevalentemente viscoso. Parallelamente alla chain scission, si sviluppano fenomeni di ossidazione radicalica, particolarmente rilevanti nei processi industriali dove l’ossigeno non può essere completamente escluso. Il meccanismo tipico è quello dell’auto-ossidazione, che si articola in tre fasi: iniziazione, propagazione e terminazione. Nella fase di iniziazione si formano radicali liberi, spesso a partire da impurità o da energia termica. Questi radicali reagiscono con l’ossigeno formando radicali perossilici, che a loro volta attaccano altre catene polimeriche, generando idroperossidi. La decomposizione degli idroperossidi produce nuovi radicali, alimentando una reazione a catena. Il risultato è l’introduzione di gruppi ossigenati nella struttura del polimero, come carbonili, alcoli e acidi carbossilici. Questi gruppi alterano la polarità del materiale, ne riducono la stabilità termica e creano punti di debolezza meccanica. Inoltre, agiscono come centri di innesco per ulteriori reazioni di degradazione nei cicli successivi. Un altro aspetto spesso sottovalutato riguarda la competizione tra chain scission e crosslinking. In alcuni polimeri, come il polietilene ad alta densità, in condizioni particolari può verificarsi anche una reticolazione secondaria. Tuttavia, nel riciclo meccanico standard, la scissione delle catene domina nettamente, portando a una perdita complessiva di integrità strutturale. Dal punto di vista quantitativo, la degradazione può essere modellata attraverso equazioni cinetiche che descrivono la variazione del peso molecolare medio in funzione del tempo e della temperatura. In molti casi si osserva una relazione esponenziale tra numero di cicli di riciclo e diminuzione del peso molecolare, con un’accelerazione del degrado nei cicli successivi a causa dell’accumulo di difetti. Questa dinamica ha implicazioni dirette sulle proprietà meccaniche. La resistenza a trazione e l’allungamento a rottura sono fortemente dipendenti dalla lunghezza delle catene e dalla loro capacità di trasferire sforzi attraverso gli entanglement. Quando questa rete si indebolisce, il materiale perde tenacità e diventa più suscettibile a fratture fragili. Un elemento chiave è la cosiddetta molecular weight threshold, ovvero la soglia al di sotto della quale il materiale non è più in grado di sostenere sollecitazioni senza cedimenti improvvisi. Questa soglia varia da polimero a polimero, ma rappresenta un limite fisico oltre il quale il riciclo meccanico non è più sostenibile dal punto di vista prestazionale. Infine, è importante sottolineare che la degradazione molecolare non è completamente reversibile. Tecnologie come i chain extender possono aumentare il peso molecolare apparente attraverso reazioni di ricostruzione, ma non sono in grado di ripristinare la distribuzione originale delle catene né di eliminare i gruppi ossidati accumulati. Il quadro che emerge è quello di un sistema in cui ogni ciclo di riciclo lascia una “memoria” nel materiale, sotto forma di difetti chimici e strutturali. Questa memoria si accumula nel tempo, rendendo il materiale progressivamente meno performante. In questo senso, la degradazione molecolare non è solo il cuore del downcycling, ma il limite fondamentale della circolarità dei polimeri: un limite imposto non dalla tecnologia, ma dalla natura stessa della materia. Reologia e trasformazione: quando il materiale perde controllo Per comprendere a fondo gli effetti del downcycling, è necessario spostare l’attenzione dalla sola chimica del polimero al suo comportamento in fase di trasformazione. La reologia, cioè lo studio del flusso e della deformazione del materiale fuso, rappresenta il punto di contatto tra struttura molecolare e prestazione industriale. È qui che la degradazione diventa un problema operativo concreto. Il parametro più comunemente utilizzato per descrivere le variazioni reologiche è il Melt Flow Index (MFI), che misura la quantità di materiale che fluisce attraverso un capillare in condizioni standardizzate. L’aumento dell’MFI, tipico dei materiali riciclati, è direttamente correlato alla riduzione del peso molecolare medio. Tuttavia, questo parametro, pur utile, è estremamente semplificato e non restituisce la complessità del comportamento viscoelastico del polimero. Un polimero non è un fluido newtoniano. Il suo comportamento è governato da una combinazione di viscosità e elasticità, che dipendono dalla lunghezza delle catene e dalla densità. Quando la degradazione accorcia le catene, il materiale perde la sua componente elastica e si comporta sempre più come un fluido viscoso semplice. Questa transizione ha conseguenze profonde nei processi industriali. In estrusione, ad esempio, la stabilità del flusso dipende dalla capacità del materiale di resistere a deformazioni elongazionali. Un polimero con alto peso molecolare è in grado di sostenere queste sollecitazioni senza rompersi, mantenendo una forma coerente all’uscita della filiera. Quando il peso molecolare diminuisce, la resistenza elongazionale crolla, e il materiale diventa soggetto a fenomeni come necking, rottura del filo e instabilità del getto. Nel caso della produzione di film sottili, questa perdita di resistenza si traduce in difficoltà nel mantenere una bolla stabile durante il film blowing. Il materiale tende a collassare o a sviluppare spessori non uniformi, con conseguenti difetti ottici e meccanici. La finestra di processo si restringe drasticamente, richiedendo condizioni operative più precise e meno tolleranti. Anche nello stampaggio a iniezione, le variazioni reologiche introducono criticità significative. Un materiale con MFI elevato riempie lo stampo più rapidamente, ma lo fa in modo meno controllato. La minore viscosità può favorire fenomeni di overpacking, formazione di bave e difficoltà nel mantenere tolleranze dimensionali strette. Inoltre, la ridotta elasticità del melt influisce sulla fase di mantenimento della pressione, compromettendo la densità e la resistenza del pezzo finito. Un aspetto particolarmente critico riguarda la dipendenza della viscosità dalla velocità di taglio. Nei polimeri vergini, la curva reologica mostra un comportamento shear-thinning ben definito: la viscosità diminuisce all’aumentare dello shear rate, ma mantiene una struttura coerente. Nei materiali degradati, questa curva si appiattisce, e la differenza tra viscosità a basso e alto shear si riduce. Questo rende il materiale meno sensibile al controllo dei parametri di processo e più difficile da gestire in condizioni variabili. Dal punto di vista teorico, queste variazioni possono essere descritte attraverso modelli come quello di Carreau-Yasuda o Cross, che mettono in relazione viscosità, shear rate e parametri molecolari. La degradazione modifica i parametri di questi modelli, in particolare la viscosità a zero shear e il tempo di rilassamento caratteristico, riducendo la capacità del materiale di “memorizzare” la deformazione. Un’altra conseguenza importante riguarda la stabilità del flusso nelle filiere. Nei processi di estrusione, la presenza di instabilità come melt fracture o sharkskin è fortemente influenzata dalla reologia del materiale. I polimeri degradati, con minore viscosità e ridotta elasticità, possono mostrare una maggiore tendenza a sviluppare difetti superficiali, soprattutto a elevate velocità di produzione. La perdita di controllo reologico si riflette anche nella qualità del prodotto finale. Le proprietà meccaniche non dipendono solo dalla composizione chimica, ma anche dalla storia di flusso del materiale durante la lavorazione. Un flusso instabile può generare orientazioni non uniformi delle catene, micro vuoti e difetti strutturali che compromettono la resistenza del pezzo. Inoltre, la maggiore fluidità del materiale può mascherare temporaneamente problemi di degradazione. Un polimero con alto MFI può sembrare più facile da lavorare, ma questa apparente facilità nasconde una perdita di struttura che emergerà nelle prestazioni del prodotto finito. Dal punto di vista industriale, tutto questo si traduce in una riduzione della robustezza di processo. I materiali vergini offrono una finestra operativa ampia, che consente variazioni nei parametri senza compromettere la qualità. I materiali riciclati degradati, al contrario, richiedono un controllo più stretto e sono più sensibili alle variazioni di temperatura, pressione e velocità. In sintesi, la degradazione reologica non è solo un problema di laboratorio, ma un fattore che incide direttamente sulla produttività, sulla qualità e sui costi industriali. Il materiale perde “controllo” nel senso più concreto del termine: diventa meno prevedibile, meno stabile e più difficile da trasformare. È in questo passaggio, dalla chimica alla trasformazione, che il downcycling si manifesta in tutta la sua evidenza industriale. Non come un concetto teorico, ma come una perdita reale di performance, di affidabilità e, in ultima analisi, di valore. Proprietà meccaniche e soglia critica del peso molecolare La relazione tra peso molecolare e comportamento meccanico dei polimeri è uno dei pilastri della scienza dei materiali plastici e rappresenta, in modo diretto, il punto di contatto tra struttura molecolare e prestazione macroscopica. Quando si parla di downcycling, non si può prescindere da questo legame, perché è proprio la riduzione del peso molecolare a determinare il collasso progressivo delle proprietà meccaniche. Nei polimeri termoplastici, la resistenza non deriva da legami chimici permanenti tra catene – come avviene nei materiali reticolati – ma dalla presenza di entanglement, ovvero intrecci fisici tra catene lunghe e flessibili. Questi intrecci costituiscono una sorta di rete tridimensionale dinamica, capace di distribuire le sollecitazioni e dissipare energia durante la deformazione. La densità di entanglement è direttamente correlata al peso molecolare medio. Più le catene sono lunghe, maggiore è la probabilità che si intreccino tra loro, creando un sistema coeso e resistente. Al contrario, quando il peso molecolare diminuisce a causa della degradazione, il numero di entanglement per unità di volume si riduce drasticamente. Questo porta all’introduzione di un concetto fondamentale: la soglia critica del peso molecolare, spesso indicata come Mₑ (peso molecolare tra entanglement). Quando il peso molecolare medio del sistema si avvicina a valori prossimi o inferiori a questa soglia, il materiale perde la sua capacità di comportarsi come un solido viscoelastico e tende a manifestare un comportamento fragile. Dal punto di vista meccanico, questa transizione è estremamente significativa. Sopra la soglia critica, il materiale è in grado di deformarsi plasticamente, distribuendo le tensioni attraverso la rete di catene intrecciate. Questo si traduce in elevato allungamento a rottura, buona resistenza all’urto e comportamento duttile. Al di sotto della soglia, invece, la deformazione non può più essere sostenuta. Le catene, troppo corte per intrecciarsi efficacemente, scorrono l’una rispetto all’altra senza trasferire le sollecitazioni. Il risultato è una frattura fragile, spesso improvvisa, con ridotta capacità di assorbire energia. Nel caso di polimeri semicristallini come il polietilene e il polipropilene, la situazione è ulteriormente complessa perché la risposta meccanica dipende anche dalla struttura cristallina. Tuttavia, la fase amorfa, che connette le lamelle cristalline, gioca un ruolo fondamentale nella trasmissione delle sollecitazioni. Quando le catene nella fase amorfa sono accorciate dalla degradazione, la coesione tra le regioni cristalline viene compromessa. Questo si traduce in una riduzione significativa di proprietà come: - resistenza all’urto, particolarmente sensibile alla lunghezza delle catene e alla capacità di dissipare energia - allungamento a rottura, che può passare da valori superiori al 400% a meno del 50% dopo pochi cicli di riciclo - tenacità, intesa come area sotto la curva sforzo-deformazione Un aspetto particolarmente critico è che la relazione tra peso molecolare e proprietà meccaniche non è lineare. Esiste una zona relativamente stabile, in cui piccole variazioni del peso molecolare producono effetti limitati, seguita da una regione critica in cui anche una riduzione modesta del peso molecolare provoca un crollo improvviso delle prestazioni. Questo comportamento è spesso descritto attraverso modelli empirici in cui la resistenza meccanica è proporzionale a una potenza del peso molecolare sopra una certa soglia, mentre al di sotto di essa decade rapidamente. Nel riciclo meccanico, il problema è aggravato dal fatto che la degradazione non avviene in modo uniforme. La distribuzione dei pesi molecolari si amplia, generando una miscela di catene corte e lunghe. Le catene corte agiscono come “lubrificanti molecolari”, riducendo ulteriormente la capacità del sistema di sostenere carichi. Inoltre, la presenza di difetti introdotti durante la degradazione – come gruppi ossidati o microvuoti – crea punti di concentrazione delle tensioni. Questi difetti fungono da siti di innesco per la frattura, riducendo ulteriormente la resistenza del materiale. Dal punto di vista industriale, questo significa che un materiale riciclato può mantenere un comportamento accettabile fino a un certo punto, per poi degradare rapidamente oltre una soglia critica. Questo rende difficile prevedere la durata e l’affidabilità del materiale, soprattutto in applicazioni strutturali o soggette a carichi dinamici. Per questo motivo, i polimeri riciclati vengono raramente utilizzati in applicazioni ad alte prestazioni senza modifiche. Strategie come l’aggiunta di cariche, fibre o additivi possono migliorare alcune proprietà, ma non risolvono il problema alla radice, che è legato alla lunghezza e alla distribuzione delle catene polimeriche. Un’ulteriore implicazione riguarda la fatica e la resistenza a lungo termine. I materiali con basso peso molecolare mostrano una maggiore sensibilità alla propagazione delle cricche, con una riduzione significativa della vita utile sotto carichi ciclici. In sintesi, la soglia critica del peso molecolare rappresenta un vero e proprio limite fisico alla riutilizzabilità dei polimeri. Non si tratta di un parametro arbitrario, ma di una conseguenza diretta della struttura molecolare e dei meccanismi di trasmissione delle sollecitazioni. È in questo punto che il downcycling diventa inevitabile: quando il materiale perde la capacità di sostenere carichi in modo affidabile, il suo campo di applicazione si restringe, e con esso il suo valore industriale. Contaminazione e complessità dei flussi post-consumo Se la degradazione molecolare rappresenta un limite intrinseco legato alla natura dei polimeri, la contaminazione dei flussi post-consumo costituisce un limite estrinseco ma altrettanto critico, perché introduce variabilità, imprevedibilità e discontinuità strutturali nel materiale riciclato. A differenza dei materiali post-industriali, che derivano da processi controllati e relativamente omogenei, i flussi post-consumo sono il risultato di una raccolta diffusa, eterogenea e spesso non perfettamente selettiva. Questo significa che, già a monte del processo di riciclo, il materiale presenta una complessità compositiva elevata, difficilmente eliminabile anche con sistemi avanzati di selezione. Dal punto di vista tecnico, la contaminazione può essere suddivisa in tre categorie principali: contaminazione polimerica, contaminazione additiva e contaminazione esogena. La contaminazione polimerica è forse la più critica. Nei flussi reali, è frequente la presenza simultanea di diversi polimeri termoplastici, come polietilene, polipropilene, PET e polistirene. Anche quando questi materiali appartengono alla stessa famiglia (ad esempio PE e PP), la loro miscela non è termodinamicamente stabile. La maggior parte dei polimeri è infatti immiscibile, a causa delle differenze nei parametri di solubilità e nelle interazioni intermolecolari. Quando due polimeri immiscibili vengono fusi insieme, il sistema evolve verso una morfologia bifasica, in cui una fase è dispersa nell’altra sotto forma di domini. La dimensione, la distribuzione e la forma di questi domini dipendono dalle condizioni di lavorazione e dalla viscosità relativa dei componenti, ma ciò che resta costante è la debolezza dell’interfaccia. L’adesione interfaciale tra fasi immiscibili è generalmente molto bassa, perché non esistono legami chimici o interazioni sufficientemente forti tra le catene dei due polimeri. Questo crea superfici di separazione che si comportano come difetti strutturali. Dal punto di vista meccanico, queste interfacce rappresentano punti di concentrazione delle tensioni. Quando il materiale è sottoposto a carico, le sollecitazioni non vengono trasferite in modo uniforme attraverso il sistema, ma si accumulano ai bordi delle fasi disperse. Questo porta alla nucleazione e propagazione di microcricche, che possono evolvere rapidamente in fratture macroscopiche. Il risultato è un comportamento meccanico inferiore rispetto a quello dei polimeri puri, anche in assenza di significativa degradazione molecolare. In altre parole, la semplice presenza di una seconda fase immiscibile è sufficiente a innescare un processo di downcycling. A questa complessità si aggiunge la contaminazione additiva. I materiali plastici commerciali contengono una vasta gamma di additivi: stabilizzanti, plastificanti, ritardanti di fiamma, pigmenti, cariche minerali. Durante il riciclo, questi additivi si accumulano e si mescolano in modo non controllato. Alcuni additivi possono essere incompatibili tra loro o con la matrice polimerica, generando fenomeni di migrazione, segregazione o reazioni indesiderate. Ad esempio, la presenza di residui di ritardanti di fiamma bromurati può interferire con la stabilità termica del materiale, mentre pigmenti metallici possono catalizzare reazioni di degradazione. Un aspetto particolarmente critico è la variabilità compositiva. A differenza del materiale vergine, che presenta specifiche ben definite, il materiale riciclato post-consumo può variare significativamente da lotto a lotto. Questa variabilità rende difficile il controllo dei processi industriali e limita l’utilizzo in applicazioni che richiedono proprietà costanti e prevedibili. Infine, la contaminazione esogena introduce ulteriori criticità. Residui organici, umidità, carta, metalli e altri contaminanti possono essere presenti anche dopo le fasi di lavaggio e selezione. Questi elementi possono causare difetti durante la trasformazione, come formazione di bolle, inclusioni o degradazione accelerata. Nel caso del PET, ad esempio, la presenza di umidità residua può innescare reazioni di idrolisi durante la fusione, riducendo ulteriormente il peso molecolare. Nei poliolefinici, contaminanti solidi possono agire come punti di innesco per la frattura o interferire con il flusso del materiale. Dal punto di vista morfologico, l’effetto combinato di queste contaminazioni è la creazione di un materiale strutturalmente disomogeneo, in cui coesistono regioni con proprietà diverse. Questa disomogeneità si riflette in un comportamento meccanico anisotropo e imprevedibile, con una ridotta capacità di sopportare carichi complessi. Per mitigare questi effetti, l’industria utilizza compatibilizzanti, ovvero molecole progettate per migliorare l’adesione tra fasi immiscibili. Questi agenti agiscono riducendo la tensione interfaciale e favorendo la formazione di legami tra le diverse fasi. Tuttavia, il loro utilizzo comporta costi aggiuntivi e non elimina completamente il problema. Inoltre, la compatibilizzazione è efficace solo per sistemi specifici e richiede una conoscenza dettagliata della composizione del flusso, cosa che spesso non è disponibile nel riciclo post-consumo. In definitiva, la contaminazione non è un problema marginale, ma un elemento strutturale del riciclo meccanico. Essa introduce una complessità che si somma alla degradazione molecolare, amplificando gli effetti del downcycling. Anche in assenza di significativa rottura delle catene, la sola presenza di fasi immiscibili e contaminanti è sufficiente a ridurre drasticamente le prestazioni del materiale. Questo spiega perché il riciclo post-consumo, pur essendo essenziale dal punto di vista ambientale, rappresenta una delle sfide più complesse dal punto di vista ingegneristico. I limiti strutturali del riciclo meccanico Il riciclo meccanico, nella sua configurazione industriale, rappresenta oggi la tecnologia più diffusa per il recupero delle plastiche. Tuttavia, dietro la sua apparente semplicità operativa si nasconde un limite strutturale profondo: la sua incapacità di rigenerare realmente il materiale. Rifondere un polimero non significa riportarlo allo stato originario, ma trasformarlo conservando – e spesso amplificando – la sua storia. Ogni ciclo di lavorazione introduce modifiche che non vengono eliminate nei passaggi successivi. Le catene polimeriche si accorciano, i difetti si accumulano, le impurità si distribuiscono nel volume del materiale. Il risultato è un sistema sempre più distante dall’ordine molecolare iniziale. Non si tratta di un deterioramento immediato e uniforme, ma di un processo progressivo che, superata una certa soglia, accelera rapidamente. Accumulo irreversibile di difetti molecolari Dal punto di vista chimico, ogni passaggio in estrusione o stampaggio contribuisce alla formazione di nuove rotture di catena e gruppi ossidati. Questi difetti non vengono rimossi, ma si sommano a quelli già presenti. Il materiale diventa così una struttura complessa, caratterizzata da una distribuzione dei pesi molecolari sempre più ampia e da una crescente presenza di catene corte. Questo accumulo ha un effetto inizialmente contenuto, ma non lineare. Nei primi cicli, il materiale può mantenere proprietà accettabili, ma con il progredire della degradazione si osserva una perdita sempre più rapida delle prestazioni. La struttura molecolare perde coesione, e con essa la capacità di sostenere carichi meccanici e sollecitazioni termiche. Entropia e irreversibilità del sistema Se si osserva il processo da una prospettiva termodinamica, il riciclo meccanico è un sistema che evolve verso stati di maggiore disordine. Ogni ciclo introduce entropia: le catene si frammentano, le fasi si separano, le impurità si disperdono. Invertire questo processo richiederebbe un intervento energetico e chimico capace di ricostruire la struttura molecolare e separare completamente le componenti. Ma il riciclo meccanico non è progettato per questo. È, per sua natura, un processo conservativo, non rigenerativo. Di conseguenza, il sistema è irreversibile. Il materiale non può tornare indietro, ma solo evolvere verso stati progressivamente meno ordinati e meno performanti. Limiti del numero di cicli: una circolarità finita Questa irreversibilità si traduce in un limite concreto: il numero di cicli di riciclo possibili è finito. Non esiste un valore universale, perché dipende dal tipo di polimero, dalle condizioni di lavorazione e dalla qualità del materiale in ingresso. Tuttavia, in tutti i casi si osserva una soglia oltre la quale il materiale non è più idoneo all’utilizzo. Nel polipropilene, ad esempio, la perdita di resistenza all’urto e la crescente fragilità limitano l’impiego dopo alcuni cicli. Nel PET, la riduzione della viscosità intrinseca rende difficile mantenere le prestazioni richieste per applicazioni ad alto valore. Il materiale attraversa una fase iniziale di relativa stabilità, seguita da un rapido declino. Questo comportamento rende evidente che la circolarità non è infinita, ma limitata nel tempo. Cascading use: una discesa lungo la scala del valore Dal punto di vista industriale, questa dinamica si traduce nel cosiddetto uso a cascata. Il materiale non mantiene il suo valore iniziale, ma lo perde progressivamente, passando da applicazioni ad alte prestazioni a utilizzi sempre meno esigenti. Un polimero può iniziare la sua vita in un’applicazione tecnica o alimentare e, dopo uno o più cicli di riciclo, essere destinato a prodotti come cassette, pallet o componenti per edilizia. Ogni passaggio rappresenta una riduzione delle prestazioni richieste e, di conseguenza, del valore economico. Questa discesa non è uniforme, ma accelerata. Dopo un certo punto, il materiale diventa difficilmente riutilizzabile e si avvicina alla fine del suo ciclo tecnico. Interazione tra degradazione e contaminazione Un aspetto particolarmente critico è l’interazione tra degradazione molecolare e contaminazione. I due fenomeni non agiscono in modo indipendente, ma si rafforzano reciprocamente. Un materiale degradato è più sensibile alla presenza di impurità, mentre molti contaminanti accelerano i processi di degradazione. Metalli, residui organici e additivi incompatibili possono catalizzare reazioni indesiderate, mentre i gruppi ossidati aumentano la reattività del sistema. Il risultato è un deterioramento più rapido e meno controllabile, in cui ogni ciclo amplifica gli effetti del precedente. Limiti della compensazione tecnologica Per contrastare questi fenomeni, l’industria ricorre a diverse strategie: stabilizzanti, compatibilizzanti, miscelazione con materiale vergine. Questi interventi possono migliorare temporaneamente le prestazioni, ma non eliminano i difetti accumulati. L’aggiunta di additivi rallenta la degradazione, ma non ripristina la struttura originaria. La diluizione con materiale vergine migliora le proprietà, ma riduce il contenuto di riciclato. La selezione dei flussi aumenta la qualità, ma non può essere perfetta. Si tratta quindi di soluzioni che ottimizzano un sistema imperfetto, senza modificarne la natura. Limiti applicativi: la difficoltà di sostituire il vergine Questi limiti si riflettono direttamente nelle applicazioni. I materiali riciclati, soprattutto quelli provenienti da flussi post-consumo, faticano a soddisfare i requisiti di settori ad alta prestazione, dove sono richieste proprietà costanti, affidabilità nel tempo e assenza di contaminanti. Di conseguenza, il loro utilizzo si concentra in applicazioni meno critiche, dove le tolleranze sono più ampie e i requisiti meno stringenti. Questo crea una segmentazione del mercato, in cui il materiale riciclato occupa una posizione subordinata rispetto al materiale vergine. Il limite fondamentale: non un ciclo, ma una traiettoria La conseguenza più importante di questi fenomeni è che il riciclo meccanico non può essere descritto come un ciclo chiuso. Piuttosto, rappresenta una traiettoria discendente, in cui il materiale evolve verso stati progressivamente meno performanti. Ogni passaggio riduce la qualità e restringe il campo di applicazione. Il materiale non ritorna al punto di partenza, ma si allontana da esso. Conclusione: il riciclo come gestione del decadimento Il riciclo meccanico, nella sua forma attuale, non è un processo di conservazione del valore, ma di gestione del decadimento. La sua efficacia non sta nella capacità di mantenere intatte le proprietà del materiale, ma nel prolungarne la vita utile rallentando la perdita di qualità. La vera sfida non è eliminare questo decadimento, ma comprenderlo e governarlo. Solo attraverso una visione sistemica, che integri progettazione, selezione e innovazione tecnologica, è possibile trasformare un processo limitato in uno strumento efficace per la gestione delle risorse. In questa prospettiva, il riciclo meccanico resta fondamentale, ma deve essere interpretato per ciò che è realmente: non un ciclo perfetto, ma una strategia per gestire nel tempo la trasformazione inevitabile della materia. Strategie industriali: mitigare, non eliminare Nel contesto del riciclo meccanico, l’industria non dispone di strumenti capaci di annullare il downcycling, ma ha sviluppato nel tempo un insieme articolato di strategie per ritardarne gli effetti e stabilizzare temporaneamente le prestazioni del materiale. Si tratta, in sostanza, di un approccio di ingegneria correttiva: non si ripristina la struttura originaria, ma si cerca di riportare il sistema entro una finestra di utilizzo industrialmente accettabile. Il primo livello di intervento riguarda la stabilizzazione chimica. Durante il riciclo, i polimeri sono esposti a condizioni che favoriscono l’ossidazione radicalica; per questo vengono impiegati stabilizzanti primari (tipicamente fenolici) e secondari (come i fosfiti), che agiscono interrompendo le reazioni a catena. I fenoli ostacolati neutralizzano i radicali liberi, mentre i fosfiti decompongono gli idroperossidi prima che possano generare ulteriori specie reattive. Questo sistema a doppio stadio consente di rallentare la degradazione durante la lavorazione, ma non elimina i gruppi ossidati già presenti né ripara le catene già spezzate. Accanto alla stabilizzazione, un ruolo crescente è svolto dai chain extender, soprattutto nei polimeri di condensazione come PET e poliammidi. Si tratta di molecole funzionali (epossidiche, anidridiche o carbodiimmidiche) in grado di reagire con le estremità delle catene polimeriche, creando nuovi legami e aumentando il peso molecolare apparente. Dal punto di vista reologico, questo si traduce in un recupero della viscosità e in un miglioramento della processabilità. Tuttavia, il sistema risultante non è identico a quello originario: la distribuzione dei pesi molecolari rimane alterata, la struttura è più irregolare e la presenza di gruppi ossidati non viene eliminata. È, in altri termini, una ricostruzione parziale e localizzata, non una vera rigenerazione. Un ulteriore livello di intervento riguarda la compatibilizzazione delle miscele polimeriche. Nei flussi post-consumo, la presenza di polimeri immiscibili genera sistemi bifasici con scarsa adesione interfaciale. I compatibilizzanti – spesso copolimeri a blocchi o molecole reattive – si localizzano all’interfaccia tra le fasi, riducendo la tensione interfaciale e migliorando il trasferimento degli sforzi. Questo consente di ottenere una morfologia più fine e una maggiore coesione meccanica. Anche in questo caso, però, il risultato è un sistema stabilizzato, non omogeneo: le fasi restano distinte e la qualità dipende fortemente dalla composizione e dal dosaggio. A queste strategie si affianca la pratica industriale della diluizione con materiale vergine, probabilmente la più efficace nel breve termine. Miscelando una quota di polimero nuovo con quello riciclato, si ristabilisce una densità di entanglement sufficiente e si migliorano le proprietà meccaniche e reologiche. Tuttavia, questa soluzione introduce un compromesso evidente: maggiore è la quota di vergine necessaria per raggiungere le prestazioni richieste, minore è il contenuto reale di riciclato nel prodotto finale. In termini di economia circolare, si tratta di un equilibrio delicato tra qualità e percentuale di recupero. Un altro ambito di intervento riguarda il controllo dei processi di trasformazione. Parametri come temperatura, tempo di residenza e velocità di taglio vengono ottimizzati per ridurre ulteriormente la degradazione durante la lavorazione. L’uso di estrusori a doppia vite con profili di miscelazione più dolci, sistemi di degasaggio efficaci e filtri ad alta precisione consente di migliorare la qualità del melt. Anche qui, però, si tratta di ridurre il danno, non di eliminarlo. Nel loro insieme, queste strategie delineano un quadro chiaro: l’industria del riciclo non opera per “rigenerare” il materiale, ma per mantenerlo entro un intervallo di funzionalità accettabile, ritardando il più possibile il punto di collasso prestazionale. Ogni intervento aggiunge complessità al sistema – nuovi additivi, nuove reazioni, nuove variabili – rendendo al contempo più difficile la gestione dei cicli successivi. Il materiale diventa progressivamente più “ingegnerizzato”, ma anche meno prevedibile. Implicazioni economiche: quando il materiale perde mercato La perdita di qualità non rimane confinata al piano tecnico, ma si riflette direttamente sulla dimensione economica. Il valore di un materiale plastico è infatti strettamente legato alle sue prestazioni e alla sua affidabilità. Quando queste diminuiscono, il materiale perde accesso alle applicazioni più remunerative. Nel mercato reale, questo si traduce in una segmentazione netta. I polimeri vergini dominano le applicazioni ad alto valore – automotive strutturale, packaging alimentare, medicale – dove sono richieste proprietà costanti, certificabilità e sicurezza. I materiali riciclati, soprattutto post-consumo, trovano invece spazio in applicazioni meno critiche, dove le tolleranze sono più ampie e il costo è il principale fattore competitivo. Questa dinamica genera un effetto a cascata anche sui prezzi. Il materiale riciclato, già penalizzato dalla variabilità qualitativa, deve competere con un materiale vergine spesso più stabile e, in alcune fasi di mercato, anche più economico. Ne deriva una compressione dei margini per i riciclatori, che devono sostenere costi elevati di raccolta, selezione e trattamento senza poter contare su un premium price stabile. Il downcycling introduce quindi una tensione strutturale tra due obiettivi: da un lato la sostenibilità ambientale, che richiede un aumento dell’uso di materiali riciclati; dall’altro la sostenibilità economica, che impone competitività e affidabilità. Quando il materiale perde valore tecnico, perde anche valore di mercato, e con esso la capacità di attrarre investimenti. Oltre il downcycling: integrazione tecnologica e progettazione Di fronte a questi limiti, è sempre più evidente che il miglioramento delle sole tecnologie di riciclo non è sufficiente. Il problema deve essere affrontato lungo l’intera filiera, a partire dalla progettazione dei prodotti. Il concetto di design for recycling assume in questo contesto un ruolo centrale. Ridurre il numero di materiali utilizzati, evitare combinazioni incompatibili, limitare l’uso di additivi critici e facilitare la separazione a fine vita sono tutte strategie che migliorano la qualità dei flussi di riciclo a valle. Un prodotto progettato per essere riciclato non elimina il downcycling, ma ne rallenta significativamente gli effetti. Parallelamente, si sta sviluppando una crescente integrazione tra riciclo meccanico e riciclo chimico. Quest’ultimo, pur presentando costi energetici e complessità maggiori, offre la possibilità di trattare materiali altamente degradati o contaminati, riportandoli a feedstock chimici di base. In una logica industriale realistica, il riciclo chimico non sostituisce quello meccanico, ma lo completa, intervenendo laddove quest’ultimo raggiunge i suoi limiti. Questa integrazione, unita a una migliore selezione dei flussi e a sistemi di tracciabilità più avanzati, può contribuire a costruire filiere più robuste, in cui il valore del materiale venga preservato il più a lungo possibile. Conclusione: la circolarità come equilibrio ingegneristico Il riciclo delle plastiche, osservato con rigore tecnico, non è un processo neutro né perfettamente circolare. È un sistema dinamico in cui degradazione, recupero e perdita di valore coesistono e si influenzano reciprocamente. Il downcycling non è un’anomalia, ma una manifestazione inevitabile di questo equilibrio. Riconoscere questi limiti non significa mettere in discussione il ruolo del riciclo, ma comprenderne la natura reale. La sfida industriale non è eliminare il downcycling – obiettivo incompatibile con le leggi fisiche e chimiche che governano i materiali – ma gestirlo con intelligenza, rallentandone gli effetti e massimizzando il valore residuo. In questa prospettiva, l’economia circolare non appare più come un ciclo perfetto, ma come un sistema complesso che richiede competenze interdisciplinari, innovazione tecnologica e una visione industriale di lungo periodo. È un equilibrio ingegneristico, più che un ideale teorico: un processo da ottimizzare continuamente, piuttosto che una condizione da raggiungere una volta per tutte. FAQ Il downcycling può essere evitato? No, può essere solo rallentato attraverso strategie industriali e progettazione dei materiali. Quante volte può essere riciclata una plastica? Dipende dal polimero, ma il numero di cicli è limitato dalla degradazione molecolare. Perché il materiale riciclato è meno performante? A causa della riduzione del peso molecolare, della contaminazione e della perdita di entanglement.Fonti scientifiche e tecnicheEuropean Commission – Joint Research Centre (JRC)PlasticsEurope. Plastics – the Facts (ultime edizioni) → Dati industriali su riciclo, utilizzi a cascata e performance dei materiali riciclati.OECD. Global Plastics Outlook → Analisi globale delle inefficienze del riciclo e perdita di valore nei flussi post-consumo.American Chemical Society. Articoli su degradazione dei polimeri e meccanismi radicalici → Studi su chain scission, ossidazione e variazioni del peso molecolare.Elsevier – Polymer Degradation and Stability (Journal) → Pubblicazioni peer-reviewed sui fenomeni di degradazione termica e ossidativa nei polimeri.Springer – Handbook of Polymer Degradation → Testo di riferimento su meccanismi di degradazione e stabilizzazione dei polimeri.Society of Plastics Engineers. Technical papers su riciclo meccanico e reologia dei polimeri riciclati.ASTM International. Standard su Melt Flow Index (MFI) e proprietà meccaniche → Metodologie di misura utilizzate per valutare il degrado.ISO. Normative su caratterizzazione dei materiali plastici → Parametri di riferimento per viscosità, resistenza e qualità del riciclato.Ellen MacArthur Foundation. Report sulla circular economy delle plastiche → Concetto di cascading use e limiti della circolarità.Approfondimenti tematici
SCOPRI DI PIU' HDPE da Post Consumo Neutro: Provenienza e Utilizzo
. Odore, brillantezza e semitrasparenza in un HDPE da post consumodi Marco ArezioI materiali che provengono dal post consumo, che siano in HDPE o LDPE o PP o PET, per citarne solo in più comuni, sono prodotti, espressi sotto forma di imballi, che vengono raccolti dalle nostre case come rifiuti, nei quali si realizza una grossolana separazione tra altri imballi come carta, vetro e metallo.La frazione dei rifiuti plastici viene messa nei sacchi creando un mix tra plastiche di varie tipologie, dalle bottiglie in PET, agli involucri di PP, alle vaschette alimentari in poliaccoppiati, ai flaconi dei detersivi in HDPE, ai tappi, agli imballi in Polistirolo. Con essi, possiamo trovare al loro interno anche dei residui dei prodotti che hanno contenuto, da quelli alimentari a quelli chimici come i detersivi. Questo complesso di prodotti plastici viene avviato al riciclo meccanico, attraverso il quale si separano le tipologie di plastica per famiglie di prodotti chimici, che verranno successivamente macinate, lavate per poter poi essere estruse e creare nuova materia prima. Il riciclo meccanico ha tuttavia dei limiti nella separazione degli elementi in entrata in quanto usa delle macchine a lettura ottica, ad altissima velocità, che leggono la densità dei materiali, ma che poco possono fare per esempio nei prodotti composti da plastiche accoppiate, conservando comunque una certa percentuale di errore, che si potrebbe ridurre se il rifiuto immesso fosse maggiormente selezionato alla fonte. Inoltre il lavaggio delle plastiche selezionate e macinate, non sempre è gestito in modo efficacie per separare ulteriormente frazioni di plastica con densità diversa e per pulirla dai residui di prodotti che gli imballi contenevano. I limiti, quindi, possono essere organizzativi, tecnici o gestionali, generando delle deficienze qualitative sul granulo finale che viene dedicato al soffiaggio o all’estrusione dei prodotti. Le maggiori problematiche per un HDPE riciclato per soffiaggio ed estrusione sono: • Presenza di una frazione di PP normalmente determinata dalla presenza di tappi sugli imballi • Impurità di piccolo diametro che potrebbero creare buchi nel soffiaggio di flaconi o irregolarità delle superfici nei prodotti estrusi • Difficoltà di creare colori brillanti in quanto la provenienza da imballi colorati crea una certa opacità nelle colorazioni successive • Odori persistenti nella materia prima finale specialmente per la degradazione di elementi organici o per la presenza di tensioattivi in un materiale poroso come l’HDPE. • Degradazione della miscela plastica in fase di estrusione per la presenza di plastiche diverse dall’HDPE. Per alcune applicazioni non estetiche i problemi sopra esposti si possono ridurre attraverso l’ottimizzazione delle fasi di controllo della produzione del rifiuto e del granulo finale. Ma nelle produzioni in cui è richiesto una colorazione brillante, l’assenza di odore e una qualità estetica del manufatto elevata, come per esempio i flaconi di alcune tipologie di settori del packaging, è importante scegliere un prodotto da post consumo che provenga da una filiera separata all’origine, in cui i flaconi devono essere in HDPE neutri, quindi senza colori e che non contengano residui di tensioattivi o rifiuti organici. Il riciclo del mono prodotto crea una filiera in grado di generare un granulo neutro, senza odori, adatto agli impieghi più alti in termini di struttura, colorazione, assenza di odori, permettendo la semitrasparenza dei flaconi. Questa tipologia di granulo si può facilmente impiegare, per le sue doti di brillantezza e di fedeltà dei colori anche nell’estrusione di profili, lastre e tubi di colorazioni a RAL.Categoria: notizie - tecnica - plastica - riciclo - HDPE - post consumo - neutro
SCOPRI DI PIU' Il Cartone Riciclato a Nido d'Ape: Un Materiale Innovativo per l'Isolamento Acustico
Sostenibilità e Prestazioni Acustiche: Esplorazione delle Potenzialità del Cartone Ondulato a Struttura Alveolare nelle Applicazioni Domestiche e Industrialidi Marco ArezioL'interesse per i materiali fibrosi naturali è in costante crescita grazie alla loro sostenibilità, biodegradabilità e potenziale di riciclo. Tra questi materiali, i derivati della cellulosa, come il cartone riciclato, rappresentano un'alternativa promettente ai materiali sintetici comunemente utilizzati, grazie alla loro capacità di combinare proprietà acustiche con un basso impatto ambientale. In particolare, il cartone riciclato a nido d'ape sta guadagnando attenzione per le sue potenzialità nel campo dell'isolamento acustico. Questo articolo esplora le caratteristiche e le applicazioni di questo materiale innovativo. Struttura del Cartone a Nido d'Ape Il cartone a nido d'ape è caratterizzato da una struttura interna simile a quella di un alveare, con celle esagonali che forniscono una combinazione unica di resistenza meccanica e leggerezza. Questa configurazione permette al materiale di avere una serie di vantaggi significativi: - Resistenza Meccanica e Leggerezza: Il design a nido d'ape offre una notevole resistenza meccanica pur mantenendo una leggerezza significativa. Questa caratteristica rende il materiale facile da maneggiare, trasportare e installare, riducendo i costi logistici e migliorando l'efficienza nei processi costruttivi. - Proprietà Isolanti: La struttura alveolare intrappola l'aria all'interno delle celle, contribuendo a un efficace isolamento sia termico che acustico. L'aria intrappolata funge da barriera contro la trasmissione del calore e del suono, migliorando le prestazioni complessive del materiale. - Assorbimento Acustico: Diversi studi hanno dimostrato che il cartone ondulato, specialmente nelle configurazioni a nido d'ape, può avere buone proprietà di assorbimento acustico, specialmente alle medie-alte frequenze. Questa caratteristica è particolarmente utile in ambienti dove il controllo del rumore è essenziale, come uffici, sale conferenze e spazi residenziali. Studi e Risultati Comportamento Acustico del Cartone Ondulato Uno studio del 2015 (Asdrubali et al., 2015) ha evidenziato che i campioni di cartone ondulato testati presentano un comportamento di assorbimento acustico piuttosto scarso a causa della struttura interna e della sua eccessiva resistenza al flusso. La resistenza al flusso è un parametro chiave che influisce sulla capacità di un materiale di assorbire il suono: una resistenza troppo elevata impedisce al suono di penetrare nel materiale e di essere assorbito efficacemente. Tuttavia, l'orientamento degli elementi di cartone può modificare queste prestazioni. Ad esempio, i pannelli disposti parallelamente alla direzione dell'onda sonora mostrano migliori valori di isolamento acustico rispetto a quelli con configurazione ortogonale. Questa configurazione riduce le oscillazioni interne e crea un sistema più rigido e meno performante dal punto di vista acustico. Ottimizzazione della Configurazione Campioni di cartone ondulato testati tramite tubo a impedenza hanno mostrato che un foglio ondulato disposto in modo da formare canali di foratura lungo la direzione del flusso d'aria presenta una bassa resistenza al flusso (250 – 50 Rayl/m), migliorando le capacità di fonoassorbenza alle medie-alte frequenze, ma con scarso contributo sotto i 400 Hz (Berardi e Iannace, 2015). Analisi Comparativa Secchi et al. (2015) hanno condotto un'analisi comparativa e una verifica in camera riverberante, evidenziando che i prodotti a base cellulosa, come il cartone a nido d'ape, mostrano un assorbimento acustico superiore rispetto ad altri materiali fonoassorbenti tradizionali. Un prototipo specifico ha evidenziato che l'orientamento dei canali di foratura incide significativamente sulle proprietà fonoassorbenti. L'orientamento parallelo ai canali sonori consente una maggiore dissipazione dell'energia sonora, mentre l'orientamento ortogonale porta a una maggiore rigidità strutturale, riducendo l'efficacia dell'assorbimento. Sostenibilità e Innovazione Dal punto di vista della sostenibilità, il cartone riciclato a nido d'ape rappresenta una soluzione interessante non solo per le sue proprietà acustiche, ma anche per la sua origine ecologica. La produzione di questo materiale utilizza carta riciclata, riducendo così il consumo di nuove risorse e minimizzando l'impatto ambientale. Questo processo non solo contribuisce alla riduzione dei rifiuti, ma favorisce anche l'economia circolare, dove i materiali vengono continuamente riutilizzati e riciclati. Le innovazioni nel design e nella configurazione dei pannelli di cartone possono ulteriormente migliorare le prestazioni acustiche. Ad esempio, la combinazione di cartone a nido d'ape con altri materiali fonoassorbenti o l'implementazione di tecniche di fabbricazione avanzate possono portare a soluzioni ancora più efficaci. L'uso di tecniche di fabbricazione additiva, come la stampa 3D, potrebbe permettere la creazione di strutture a nido d'ape ottimizzate per specifiche applicazioni acustiche, aumentando l'efficienza del materiale. Applicazioni Pratiche Il cartone riciclato a nido d'ape può essere utilizzato in una vasta gamma di applicazioni pratiche, grazie alla sua versatilità e alle sue proprietà uniche: - Costruzioni Edili: In ambito edilizio, il cartone a nido d'ape può essere utilizzato come materiale isolante in pareti, soffitti e pavimenti. La sua leggerezza facilita l'installazione, mentre le sue proprietà fonoassorbenti migliorano il comfort acustico degli ambienti interni. - Arredamento e Design: Il cartone a nido d'ape è ideale per la realizzazione di mobili e complementi d'arredo, come pannelli divisori, librerie e sedute. La combinazione di estetica, funzionalità e sostenibilità rende questo materiale una scelta innovativa per designer e architetti. - Industria Automobilistica: Nel settore automobilistico, il cartone a nido d'ape può essere impiegato per ridurre il rumore all'interno dei veicoli, migliorando il comfort dei passeggeri. La leggerezza del materiale contribuisce anche a ridurre il peso complessivo del veicolo, migliorando l'efficienza energetica. - Spazi Commerciali e Uffici: In contesti commerciali e lavorativi, i pannelli di cartone a nido d'ape possono essere utilizzati per creare ambienti acusticamente confortevoli, riducendo il rumore di fondo e migliorando la produttività. Conclusione In conclusione, il cartone riciclato a nido d'ape rappresenta una valida alternativa ai materiali tradizionali per l'isolamento acustico, grazie alle sue proprietà di assorbimento del suono, leggerezza e sostenibilità. La continua ricerca e sviluppo in questo campo promette di migliorare ulteriormente le prestazioni di questo materiale, rendendolo una scelta sempre più attraente per applicazioni sia domestiche che industriali. La combinazione di innovazione e rispetto per l'ambiente rende il cartone a nido d'ape un protagonista chiave nella costruzione di un futuro più sostenibile. La sfida futura sarà quella di perfezionare ulteriormente le tecniche di produzione e ottimizzazione del cartone a nido d'ape, al fine di massimizzare le sue potenzialità acustiche e garantirne l'adozione su larga scala in una varietà di settori. L'adozione di questo materiale può rappresentare un passo significativo verso un mondo più eco-compatibile, dove le soluzioni sostenibili diventano la norma anziché l'eccezione.© Riproduzione VietataFonti- Berardi, U., & Iannace, G. (2015)- Asdrubali, F., D’Alessandro, F., & Schiavoni, S. (2015)- Secchi, S., D'Alessandro, F., & Pispola, G. (2015)- Kishore, V., Khandelwal, H., & Reddy, K. S. (2021)
SCOPRI DI PIU'
