

 Qualità del rifiuto in pvc per la produzione di un granulo riciclato
Una buona selezione dello scarto di PVC determina una migliore qualità del granulo riciclato per produrre i raccordi stampati per i tubidi Marco ArezioCome accade per la produzione dei tubi lisci per il convogliamento dell’acqua fatti con granuli in PVC riciclato, anche la produzione dei raccordi dei tubi segue delle regole di produzione consigliabili. Tubi e raccordi in PVC, adatti per far defluire le acque dagli edifici, senza pressione, hanno un buon alleato che si sta rapidamente diffondendo nel mondo. Il materiale riciclato sta prendendo sempre più piede in questo campo dando una grande mano all’economia circolare e soprattutto all’ambiente. Il riutilizzare degli scarti in PVC per trasformarli in altri prodotti, non solo crea un’indipendenza dall’industria petrolifera che, per quanto utile, è la maggiore responsabile dell’effetto serra e del prosciugamento delle risorse naturali. Ove fosse possibile, l’evitare di sostenere ulteriormente l’industria dei polimeri vergini, di derivazione petrolifera, costituirebbe di certo un grande regalo all’ambiente e quindi a noi stessi. C’è poi da considerare l’aspetto dell’inquinamento creato dai rifiuti solidi, che la società produce ad un ritmo impressionante a causa di un consumismo senza freni. Questi rifiuti, attraverso i principi dell’economia circolare, sono da riutilizzare per ridurne il loro impatto sulla nostra vita. Nel mondo della produzione dei tubi e raccordi in PVC, gli scarti hanno assunto un ruolo importante in quanto, attraverso una corretta selezione di essi, si possono estrudere tubi ed iniettare raccordi senza utilizzare il materiale vergine. Per i raccordi, che vengono realizzati in forme e diametri differenti, gioca un ruolo molto importante l’origine del materiale che vogliamo riciclare e che destineremo alla produzione dei manufatti. Ci sono alcune tipologie di rifiuti che possono essere usati per questa tipologie di prodotto: I profili dei serramenti che devono essere completamente puliti da gomme, siliconi, guarnizioni e ogni parte metallica presente nelle finestre.Le tapparelle che devono presentare la completa asportazione dei meccanismi di movimento in metalloI tubi di scarico prodotti o raccolti, devono essere macinati senza essere mischiati con altri tubi (PP-LD o HD)Carte di credito come scarti di produzioneAnime per avvolgere prodotti in carta o film plasticiManufatti per la tornitura a forma cilindrica piena o con altre forme, risultanti dallo scarto di lavorazione da materiali vergini o riciclati La scelta di utilizzare sempre materiali altamente selezionati e provenienti da una filiera che non sia quella del post consumo, garantisce un vantaggio qualitativo alla fonte e, soprattutto, si evita il pericoloso problema dell’inquinamento dei macinati da estrusione o stampaggio con altre tipologie di plastiche che non sono distinguibili ad occhio nudo. Se non si dispone di un controllo diretto dell’input del PVC in entrata, ma si acquista il macinato o il granulo finito, prima di utilizzarlo è importante poter fare un’analisi di laboratorio per capire la composizione della materia prima in entrata. Sarebbe inoltre una buona regola disporre di un piccolo estrusore da laboratorio per simulare una produzione campione, verificando i comportamenti del materiale in fase di fusione.Categoria: notizie - tecnica - plastica - riciclo - pvc
SCOPRI DI PIU' Perché i Polimeri Riciclati di Alta Gamma sono Preferiti a quelli Vergini?
Perché alcuni Polimeri Riciclati sono Preferiti a quelli VerginiNon è più un tabù ormai che alcuni polimeri riciclati di alta qualità possano essere più ricercati di quelli vergini, che possano costare uguale o di più degli stessi e che hanno qualità generali del tutto simili ai polimeri di derivazione petrolifera.Inoltre, la cosa più importante è che sono l’evoluzione tecnologica di uno scarto di lavorazione, o addirittura da post consumo nel caso dell’rPET, nel pieno rispetto dei principi dell’economia circolare. I consumatori, le aziende che gestiscono marchi importanti e la politica, hanno ora ben presente quale sia la strada sulla quale dobbiamo camminare, una strada costruita faticosamente (e non finita) di materiali sostenibili, di riciclo, di energia rinnovabile e di impatto ambientale ridotto su fumi, rifiuti e scarti di processo liquidi o solidi. In questa ottica il mondo dei polimeri riciclati si sta costruendo una reputazione importante, acquisendo la fiducia dei produttori e dei consumatori che vogliono, fortemente, prodotti con il minor impatto possibile sull’ambiente. Ci sono cinque famiglie, tra i prodotti più usati nel mondo delle materie plastiche, che sono l’HDPE, il PP, l’LDPE, il PET e il PVC che, da sole, coprono una percentuale di articoli sul mercato così importante da lasciare alle altre tipologie, in termini di quantità prodotte ed utilizzate, ben poco spazio. Vediamole da vicino: L’HDPE riciclato, per competere con i materiali vergini nei settori non food, deve avere una serie di caratteristiche peculiari come l’assenza di odore pungente, la neutralità del colore di base, un DSC che attesti la composizione al 100% di HDPE e caratteristiche tecniche in macchina comparabili. Queste caratteristiche portano a produrre articoli con superfici senza difetti, neutrali all’odore del riciclo, dai colori omogenei e brillanti e dalle caratteristiche meccaniche idonee per l’uso a cui il prodotto è destinato. Il PP riciclato ha un’infinità di usi e la sua limitazione ad un impiego massiccio era legato, anche in questo caso, alla presenza di odori e alla difficoltà di avere una ricetta che contemplasse solo PP all’interno. Infatti le frazioni di PE inglobate potevano creare problemi estetici sui prodotti in fase di stampaggio. Oggi esistono ricette che hanno risolto queste problematiche e, partendo da una base neutra, quindi senza residui di coloranti pregressi, si riescono ad ottenere ottime superfici colorate del prodotto. Dal punto di vista meccanico è possibile ottenere buoni risultati e, la similitudine con la materia prima vergine ne permette la loro miscelazione. L’LDPE riciclato è un prodotto ampiamente usato in fase di estrusione, stampaggio e filmatura ma è sempre stato relegato alla creazione di articoli non estetici o di qualità grossolana. Con l’LDPE neutro da scarti post industriali è possibile realizzare film da 20 micron, trasparenti o colorati, realizzare tubi di spessori sottili, in quanto il materiale non presenta contaminazioni o residui solidi al suo interno che potrebbero provocare buchi. Inoltre è possibile utilizzarlo nel settore dello stampaggio dove sono richieste finiture estetiche importanti. Tra i cinque prodotti esposti il granulo riciclato in LDPE è quello in cui il rischio dell’odore sgradevole è più elevato, problema che non si presenta in queste ricette post industriali. La polvere in PVC riciclata ha una base di colore bianca, micronizzata per aumentarne la qualità, presenta caratteristiche del tutto comparabili con un K67 vergine dal punto di vista tecnico ed estetico. Una miscela di scarti post industriali del settore dei profili finestra garantisce una qualità produttiva nel campo dei profili estetici e nell’estrusione di tubi. Il PET riciclato, certificato per il food, è l’unico dei prodotti presentati che ha una provenienza da post consumo e non post industriale. Il particolare riciclo meccanico, certificato da enti preposti ad autorizzare l’uso del polimero riciclato nel settore alimentare, permette l’impiego in un campo in cui la domanda del polimero riciclato è molto alta, come quello del settore delle bibite e dell’acqua minerale. Sintesi perfetta dell’economia circolare l’rPET per il food è il polimero che più incarna lo spirito di una plastica amica in cui tutto ciò che diventa rifiuto viene riutilizzato per un nuovo prodotto.Categoria: notizie - tecnica - plastica - riciclo - polimeri
SCOPRI DI PIU' Schiume Antincendio Sostenibili e Riciclabili: Protezione e Innovazione per un Futuro Sostenibile
Sicurezza e sostenibilità: una nuova era per le schiume antincendiodi Marco ArezioLe schiume antincendio sono strumenti essenziali nella prevenzione e nella gestione degli incendi, utilizzate in vari settori come l’industria, il commercio e la sicurezza pubblica. Tuttavia, le formulazioni tradizionali hanno sollevato preoccupazioni per l’uso di sostanze chimiche persistenti come i PFAS, note per il loro impatto ambientale e sanitario. Le schiume sostenibili rappresentano un cambiamento radicale, offrendo prestazioni elevate riducendo al minimo i danni ecologici. In questo articolo analizzeremo in dettaglio la composizione, il funzionamento e i vantaggi di queste nuove formulazioni, confrontandole con le soluzioni tradizionali. Composizione delle Schiume Antincendio Sostenibili Le schiume antincendio sostenibili si distinguono per l’uso di materiali biodegradabili e sicuri per l’ambiente. Queste soluzioni innovative combinano chimica avanzata e sostenibilità per raggiungere un equilibrio tra efficienza e rispetto dell’ambiente. Tensioattivi biodegradabili: Derivati da risorse rinnovabili come oli vegetali e zuccheri, abbassano la tensione superficiale, permettendo alla schiuma di diffondersi efficacemente sul combustibile senza lasciare residui tossici. Polimeri naturali: Materiali come gli alginati (ricavati da alghe), cellulosa modificata e amidi di origine vegetale garantiscono stabilità e durata della schiuma. Questi polimeri prolungano l’efficacia soppressiva del fuoco riducendo l’impatto ambientale. Sali minerali: Composti come il fosfato di potassio forniscono un raffreddamento efficace e una capacità di isolamento superiore, rendendo la schiuma ideale per alte temperature. Acidi grassi vegetali: Estratti da fonti sostenibili, come olio di palma certificato o soia, stabilizzano la schiuma senza generare sottoprodotti nocivi. Acqua rigenerata o riciclata: L’uso di acqua non potabile o riciclata riduce la pressione sulle riserve idriche, integrando il ciclo di sostenibilità. Approfondimento sulle diverse tipologie di schiume sostenibili Le formulazioni sostenibili si diversificano in base alle necessità operative e ambientali. Ogni tipo di schiuma offre vantaggi unici, grazie a materiali specifici e processi di produzione ottimizzati. Schiume a base di alginati Gli alginati, derivati da alghe marine, creano una barriera resistente al calore, ideale per ambienti costieri o acquatici. Questi materiali sono biodegradabili, sicuri e particolarmente adatti a proteggere ecosistemi marini. Schiume con cellulosa modificata Ottime per l’impiego in foreste e aree rurali, queste formulazioni sfruttano la capacità delle fibre vegetali di aderire a superfici verticali come alberi o strutture, prevenendo la propagazione delle fiamme. Schiume a base di amido L’amido naturale agisce come stabilizzante, isolando il combustibile e garantendo una protezione prolungata. Queste schiume sono particolarmente indicate per applicazioni in aree protette dove la biodegradabilità è fondamentale. Schiume con tensioattivi proteici Estratti da proteine animali o vegetali, questi tensioattivi naturali aumentano la stabilità della schiuma e creano una pellicola protettiva resistente ai liquidi infiammabili. Ideali per incendi industriali di sostanze chimiche.Formulazioni miste con additivi naturali Alcune applicazioni richiedono formulazioni ibride che combinano sali minerali e polimeri naturali per massimizzare l’efficienza operativa in scenari complessi come quelli industriali. Vantaggi delle Schiume Antincendio Sostenibili L’adozione di schiume sostenibili offre numerosi vantaggi che vanno oltre la semplice soppressione degli incendi: Riduzione dell’impatto ambientale: I materiali naturali si decompongono rapidamente senza lasciare residui tossici, proteggendo ecosistemi fragili e riducendo l’inquinamento. Conformità normativa: Con il crescente divieto di PFAS a livello globale, le soluzioni sostenibili rappresentano una scelta a prova di futuro. Migliore sicurezza: Ridurre l’esposizione a sostanze chimiche tossiche protegge operatori e comunità circostanti. Risparmio a lungo termine: Eliminare i costi di gestione dei residui chimici tradizionali offre un significativo vantaggio economico. Confronto con le Schiume Tradizionali Le schiume tradizionali basate sui PFAS sono note per la loro efficacia, ma anche per il loro impatto devastante sull’ambiente e sulla salute. I PFAS, grazie alla loro struttura chimica, formano una barriera resistente che soffoca le fiamme. Tuttavia, la loro persistenza li rende un problema ambientale critico. Le schiume sostenibili replicano questa efficacia senza gli effetti negativi, utilizzando materiali biodegradabili che isolano il combustibile, riducono il calore e limitano la propagazione del fuoco. Questo risultato è ottenuto grazie all’utilizzo di tensioattivi e polimeri naturali, eliminando il rischio di residui tossici. Conclusione Le schiume antincendio sostenibili rappresentano un passo fondamentale verso un futuro più responsabile dal punto di vista ambientale. Pur affrontando alcune problematiche, come costi iniziali più elevati e un’adozione ancora limitata, il loro sviluppo tecnologico promette di rivoluzionare il settore della sicurezza antincendio. Adottare queste soluzioni non è solo una scelta strategica per aziende e istituzioni, ma un impegno concreto verso la sostenibilità globale.© Riproduzione Vietata
SCOPRI DI PIU' Polipropilene Atattico vs Isotattico: Caratteristiche, Produzione e Applicazioni
Conosciamo meglio i componenti della famiglia del Polipropilenedi Marco ArezioIl polipropilene, un polimero termoplastico ampiamente utilizzato in vari settori, esiste in diverse forme configurazionali, tra cui le più note sono l'atattico e l'isotattico. Questi termini descrivono la disposizione tattica (ordine di successione) dei gruppi metilici (-CH3) lungo la catena principale del polimero. La comprensione di queste forme e le loro proprietà è cruciale per l'industria delle materie plastiche, in quanto determina le applicazioni e i metodi di produzione del materiale. Cosa è il Polipropilene Atattico? Il polipropilene atattico (a-PP) presenta una disposizione casuale dei gruppi metilici lungo la catena polimerica. Questa configurazione atattica conferisce al materiale una flessibilità maggiore rispetto alla sua controparte isotattica, ma con una minore cristallinità e resistenza termica. L'a-PP è tipicamente amorfo, con una bassa densità e una resistenza chimica relativamente alta. La sua produzione avviene attraverso processi di polimerizzazione in fase gassosa, in soluzione o in sospensione, utilizzando catalizzatori specifici che favoriscono questa disposizione casuale. Cosa è il Polipropilene Isotattico? Il polipropilene isotattico (i-PP), al contrario, si caratterizza per la disposizione uniforme dei gruppi metilici, tutti orientati dalla stessa parte della catena polimerica. Questa configurazione conferisce al materiale un'elevata cristallinità, rendendolo più rigido e resistente al calore rispetto al polipropilene atattico. L'i-PP è prodotto mediante catalizzatori Ziegler-Natta o metalloceni, che consentono un controllo preciso sull'orientamento dei gruppi metilici. Questo tipo di polipropilene trova ampio uso in applicazioni che richiedono robustezza e resistenza termica, come l'imballaggio alimentare, i componenti automobilistici e i tessuti non tessuti. Produzione e Vantaggi sulle Miscele Plastiche La produzione di entrambe le forme di polipropilene richiede accurati processi di controllo per ottenere le proprietà desiderate. Il polipropilene isotattico, grazie alla sua cristallinità e resistenza termica, è ideale per applicazioni strutturali e di imballaggio, mentre l'atattico, con la sua flessibilità, trova applicazione come additivo per migliorare l'impatto e la lavorabilità di altre materie plastiche. I vantaggi dell'utilizzo di miscele di polipropilene includono la possibilità di ottimizzare le proprietà del materiale finale, come la resistenza agli urti, la trasparenza, e la lavorabilità, combinando le caratteristiche uniche di polimeri diversi. Ad esempio, l'aggiunta di polipropilene atattico a miscele plastiche può migliorare la loro elasticità e flessibilità, rendendole più adatte per applicazioni specifiche che richiedono tali caratteristiche. Differenze Tecniche nella Produzione di Prodotti Finiti La scelta tra polipropilene atattico e isotattico nella produzione di prodotti finiti dipende strettamente dalle proprietà fisiche richieste dall'applicazione finale. Il polipropilene isotattico, essendo più rigido e resistente, è spesso preferito per creare oggetti che devono sopportare carichi o temperature elevate. D'altra parte, l'atattico, con la sua maggiore flessibilità, è ideale per applicazioni che richiedono una certa elasticità, come film sottili o componenti che devono assorbire gli urti senza rompersi. In conclusione, la comprensione delle differenze tra polipropilene atattico e isotattico è fondamentale per l'industria delle materie plastiche. Questa conoscenza permette di scegliere il materiale più adatto in base alle esigenze specifiche di ogni applicazione, sfruttando al meglio le proprietà uniche di ciascuna forma per produrre articoli con le prestazioni desiderate. Con l'evoluzione continua dei processi produttivi e dei catalizzatori, si prevede che l'innovazione nel campo dei polimeri continuerà a offrire nuove opportunità per lo sviluppo di materiali sempre più avanzati e sostenibili.
SCOPRI DI PIU' Sostenibilità nella stampa 3D: polimeri riciclati e processi eco-friendly
Differenze tecniche, vantaggi ambientali e innovazioni per un futuro più sostenibile nella produzione additiva (3D)di Marco ArezioLa stampa 3D, conosciuta anche come produzione additiva, sta rivoluzionando il panorama industriale grazie alla sua capacità di produrre oggetti personalizzati e alla sua potenzialità di ridurre gli sprechi. Tuttavia, il crescente utilizzo di questa tecnologia ha sollevato dubbi sull'impatto ambientale e ha spinto il settore verso pratiche più sostenibili. L'adozione di materiali riciclati e di processi eco-friendly è diventata fondamentale per ridurre i rifiuti plastici e promuovere un'economia circolare. In questo contesto, è cruciale comprendere le differenze dell'utilizzo dei polimeri riciclati e di quelli vergini, poiché queste influenzano direttamente le prestazioni e l'applicabilità dei materiali nella stampa 3D. Materiali Riciclati nella Stampa 3D I polimeri sono i materiali più utilizzati nella stampa 3D grazie alla loro versatilità e adattabilità. L'adozione di polimeri riciclati sta crescendo rapidamente per affrontare le sfide ambientali legate alla produzione di plastica vergine. Tra i principali materiali riciclati utilizzati nella stampa 3D troviamo il PLA, il PETG, il nylon, l'ABS e altri polimeri tecnici, ognuno con caratteristiche e applicazioni specifiche. Differenze tra Polimeri Vergini e Riciclati Nonostante i vantaggi ambientali, i polimeri riciclati presentano differenze significative rispetto a quelli vergini, che possono influenzare la qualità della stampa e le proprietà meccaniche del prodotto finale. Composizione Chimica La composizione chimica rappresenta una delle differenze principali tra polimeri vergini e riciclati. I polimeri vergini sono costituiti da molecole polimeriche integre e non degradate, garantendo proprietà meccaniche ottimali come resistenza, elasticità e stabilità termica. I polimeri riciclati, invece, subiscono una degradazione molecolare durante il processo di riciclo, come la triturazione e la rigranulazione. Questo porta a una riduzione della lunghezza delle catene polimeriche, compromettendo così la resistenza meccanica e la stabilità termica. Proprietà Meccaniche Le proprietà meccaniche dei polimeri riciclati sono generalmente inferiori rispetto ai materiali vergini. I polimeri vergini offrono una resistenza meccanica superiore, rendendoli ideali per applicazioni strutturali o che richiedono elevate prestazioni. I materiali riciclati, d'altro canto, tendono ad essere meno resistenti e più fragili, risultando quindi adatti solo per applicazioni meno critiche. Inoltre, la degradazione chimica dei materiali riciclati riduce l'elasticità, aumentando la fragilità rispetto ai polimeri vergini. Qualità Superficiale La qualità superficiale dei prodotti stampati con polimeri vergini è migliore rispetto a quella dei polimeri riciclati. I polimeri vergini producono superfici lisce e uniformi, grazie alla loro purezza e consistenza. Al contrario, i polimeri riciclati possono contenere impurità o presentare micro-difetti derivanti dai processi di recupero, il che può portare a superfici ruvide o irregolari durante la stampa, richiedendo così un'ulteriore lavorazione per ottenere risultati soddisfacenti. Comportamento Durante la Stampa I polimeri vergini garantiscono una fluidità ottimale durante l'estrusione, assicurando precisione dimensionale e una buona adesione tra gli strati. I materiali riciclati, invece, possono avere una viscosità variabile, rendendo necessario un aggiustamento accurato delle impostazioni di stampa. Inoltre, la riduzione della qualità chimica nei materiali riciclati può compromettere l'adesione tra gli strati, influenzando negativamente la robustezza complessiva dell'oggetto stampato. Stabilità Termica La stabilità termica è un altro aspetto critico che differenzia i polimeri vergini dai riciclati. I polimeri vergini sono progettati per mantenere una stabilità termica costante durante i processi di stampa, mentre i polimeri riciclati tendono ad avere una tolleranza termica ridotta. Questo richiede un controllo più rigoroso della temperatura durante la stampa, per evitare deformazioni e difetti. Analisi dei Materiali Riciclati più Utilizzati PLA Riciclato Il PLA è uno dei materiali più popolari nella stampa 3D grazie alla sua biodegradabilità e alla sua origine da risorse rinnovabili. Il PLA riciclato, ottenuto da scarti di stampa o da rifiuti industriali, rappresenta una soluzione ecologica per molte applicazioni. Tuttavia, rispetto al PLA vergine, il PLA riciclato ha una stabilità termica inferiore e una resistenza meccanica ridotta, limitandone l'uso in contesti strutturali o in applicazioni ad alta performance. PETG Riciclato Il PETG riciclato, spesso derivato da bottiglie di plastica post-consumo, offre buone proprietà meccaniche e termiche, sebbene siano leggermente inferiori rispetto a quelle del materiale vergine. Questo materiale è particolarmente adatto per applicazioni che richiedono una buona resistenza chimica e termica, come prototipi e parti funzionali. Nylon Riciclato Il nylon riciclato è ottenuto da scarti tessili o da reti da pesca e mantiene eccellenti proprietà meccaniche, anche se può mostrare una ridotta elasticità rispetto al nylon vergine. Questo lo rende ideale per applicazioni industriali, come la produzione di componenti tecnici che non necessitano di una particolare flessibilità. ABS Riciclato L'ABS riciclato presenta alcune problematiche significative. Durante il processo di riciclo, le proprietà del materiale possono degradarsi, influenzando negativamente la qualità del prodotto finale. Per compensare queste limitazioni, vengono spesso aggiunti additivi per migliorare la fluidità e la resistenza, rendendo l'ABS riciclato adatto per applicazioni decorative o non strutturali. Strategie per Migliorare i Materiali Riciclati Le problematiche poste dall'uso di polimeri riciclati nella stampa 3D richiedono strategie avanzate per colmare il divario con i materiali vergini. Diverse tecnologie sono state sviluppate e sono in fase di sperimentazione per migliorare le prestazioni di questi materiali. Aggiunta di Additivi Chimici Una delle strategie più promettenti è l'aggiunta di additivi chimici, come plastificanti, antiossidanti e agenti rinforzanti. I plastificanti possono ridurre la fragilità dei materiali riciclati migliorandone la duttilità, mentre gli antiossidanti limitano la degradazione dovuta all'esposizione prolungata al calore durante la stampa. Gli agenti rinforzanti, come le fibre di vetro o carbonio, possono essere aggiunti per migliorare la resistenza meccanica e la stabilità termica. Miscelazione con Polimeri Vergini Un'altra strategia comune è la miscelazione dei materiali riciclati con una percentuale di polimeri vergini. Questo approccio permette di sfruttare le proprietà migliori dei polimeri vergini, come la maggiore resistenza e stabilità, mentre si riduce il contenuto di plastica vergine, mantenendo un focus sostenibile. La scelta della percentuale di polimero vergine da miscelare dipende dal tipo di applicazione finale e dal livello di prestazione richiesto. Filtrazione e Separazione Avanzate I materiali riciclati spesso contengono impurità che possono comprometterne le prestazioni. Per migliorare la qualità del materiale riciclato, sono utilizzati processi avanzati di filtrazione e separazione. Questi includono tecnologie come la filtrazione in fusione, in cui il materiale viene fatto passare attraverso filtri sottili per rimuovere contaminanti solidi, e la separazione chimica per eliminare componenti indesiderati. Questo garantisce un materiale riciclato più omogeneo e adatto alla stampa 3D. Controllo della Viscosità e Reologia Il controllo delle caratteristiche reologiche dei polimeri riciclati è essenziale per ottenere buone prestazioni durante la stampa. Tecniche come la modifica del peso molecolare attraverso la reazione di reticolazione o l'aggiunta di modificatori reologici possono essere utilizzate per migliorare la viscosità e la fluidità del materiale. Questo consente una migliore estrusione e una maggiore precisione dimensionale nei prodotti stampati. Compatibilizzanti per Materiali Misti Spesso i polimeri riciclati provengono da fonti diverse, portando a una miscela di materiali che può risultare non compatibile durante il processo di stampa. L'uso di compatibilizzanti, che agiscono come agenti di legame tra polimeri di diversa natura, può migliorare la coesione del materiale, garantendo una migliore adesione tra gli strati durante la stampa e, quindi, una maggiore robustezza del prodotto finale.Trattamenti Termici e Riciclo Meccanico I trattamenti termici possono essere utilizzati per migliorare le proprietà dei materiali riciclati. Un esempio è il processo di annealing, che consiste nel riscaldare il materiale a una temperatura specifica per un certo periodo di tempo per rilassare le tensioni interne e aumentare la cristallinità. Anche il riciclo meccanico, come la rigranulazione dei materiali scartati e la rifusione, è una strategia efficace per migliorare l'omogeneità dei polimeri riciclati. Innovazioni Futuristiche: Riciclo Chimico Oltre alle tecniche di riciclo meccanico, il riciclo chimico rappresenta una promettente innovazione per migliorare i materiali riciclati. Questo processo consente di scomporre i polimeri nei loro monomeri originali, che possono poi essere purificati e ricombinati per produrre nuovi polimeri di qualità comparabile a quella dei materiali vergini. Sebbene il riciclo chimico richieda attualmente elevati investimenti energetici e tecnologici, rappresenta una frontiera importante per ottenere materiali riciclati di alta qualità in futuro. Applicazioni Sostenibili e Prospettive Future L'integrazione di materiali riciclati e tecniche di stampa eco-friendly sta già trovando applicazione in diversi settori. Nell'industria manifatturiera, i materiali riciclati vengono utilizzati per la produzione di componenti leggeri e riparabili, mentre nell'edilizia vengono impiegati per creare mattoni stampati in 3D. Anche nel consumo domestico, i filamenti rigenerati stanno diventando popolari per la realizzazione di oggetti personalizzati e accessori. Con l'evoluzione delle tecnologie di riciclo e l'adozione di processi sempre più sostenibili, la stampa 3D ha il potenziale per diventare un elemento centrale dell'economia circolare, contribuendo a ridurre l'impatto ambientale e a promuovere un uso più responsabile delle risorse. Le differenze tecniche tra polimeri vergini e riciclati rappresentano certamente un problema, ma anche un'opportunità per innovare e migliorare i processi produttivi. Investire nella ricerca e nello sviluppo di materiali riciclati più performanti, insieme all'ottimizzazione dei processi di stampa, consentirà di colmare il divario tecnico e di favorire una maggiore adozione di soluzioni sostenibili. Conclusioni La stampa 3D non è solo una tecnologia rivoluzionaria, ma rappresenta anche un potente strumento per affrontare le sfide ambientali del nostro tempo. Sfruttando al massimo il potenziale dei materiali riciclati e delle soluzioni sostenibili, possiamo favorire l'adozione di modelli produttivi più efficienti e creare un futuro in cui innovazione e rispetto per l'ambiente siano in perfetta sinergia.© Riproduzione Vietata
SCOPRI DI PIU' Polimeri Biocompatibili per Applicazioni Mediche: Innovazione nei Materiali per Impianti e Sistemi di Rilascio di Farmaci
Materiali polimerici avanzati per impianti medici e tecnologie di rilascio controllato dei farmaci, capaci di migliorare sicurezza ed efficacia terapeuticadi Marco ArezioI polimeri biocompatibili rappresentano un'area di grande interesse nella ricerca medica, grazie alle loro caratteristiche uniche e versatili che li rendono ideali per numerose applicazioni nel campo della salute. Dagli impianti medici ai sistemi di rilascio controllato di farmaci, questi materiali stanno rivoluzionando l'ingegneria biomedica. Lo sviluppo di nuovi polimeri con proprietà specifiche può migliorare significativamente l'efficacia, la sicurezza e la durabilità delle soluzioni terapeutiche. In questo articolo esploreremo i principali progressi nella ricerca sui polimeri biocompatibili e le loro applicazioni future, con particolare attenzione agli impianti biocompatibili e ai sistemi di rilascio controllato di farmaci. Polimeri Biocompatibili: Definizione e Caratteristiche Un polimero biocompatibile è un materiale capace di interagire con i tessuti e i fluidi corporei senza provocare reazioni avverse come infiammazioni, tossicità o rigetto da parte del sistema immunitario. La biocompatibilità, quindi, non si riferisce solo all'assenza di effetti negativi, ma anche alla capacità del materiale di integrarsi e funzionare correttamente all'interno del corpo umano. I principali parametri per valutare la biocompatibilità includono la citotossicità, l'emocompatibilità e la degradazione controllata. Nella pratica, i polimeri biocompatibili devono essere: Non tossici: Non devono rilasciare sostanze che possano danneggiare i tessuti o interferire con le funzioni fisiologiche. Degradabili: Alcuni polimeri devono essere progettati per degradarsi in modo prevedibile e sicuro, particolarmente nei casi in cui il materiale viene utilizzato per impianti temporanei o sistemi di rilascio di farmaci. Stabili: Devono mantenere le loro proprietà meccaniche e chimiche per tutto il tempo richiesto dalla loro funzione. Modulabili: Le proprietà del polimero (rigidità, porosità, resistenza alla deformazione, ecc.) devono essere adattabili a seconda delle specifiche applicazioni mediche. Tipologie di Polimeri Biocompatibili I polimeri biocompatibili possono essere di origine naturale o sintetica, ognuno con vantaggi e svantaggi a seconda delle applicazioni previste. Polimeri Naturali I polimeri naturali, come il collagene, la chitina, la cellulosa e l'acido ialuronico, sono spesso preferiti per applicazioni in cui è richiesta una perfetta integrazione con i tessuti biologici. Questi materiali tendono a degradarsi in modo naturale e non provocano reazioni immunitarie significative. Tuttavia, la loro variabilità e la difficoltà di produzione su larga scala rappresentano spesso un problema. Un esempio rilevante è rappresentato dalla chitosano, un derivato della chitina, utilizzato per applicazioni come la guarigione delle ferite e come vettore per il rilascio di farmaci. La sua biocompatibilità, associata a un'eccellente capacità di adesione ai tessuti, lo rende ideale per queste applicazioni. Polimeri Sintetici I polimeri sintetici, come il polietilenglicole (PEG), il polilattico-co-glicolico (PLGA) e il polietilene, sono più facili da produrre e da manipolare in termini di proprietà meccaniche. Questi materiali permettono una maggiore precisione nella creazione di dispositivi medici su misura, come gli impianti ortopedici o i sistemi di rilascio di farmaci. Un aspetto importante è che la degradazione di alcuni polimeri sintetici può essere progettata in modo controllato, consentendo una somministrazione temporizzata di farmaci o la degradazione di un impianto una volta completata la sua funzione. Impianti Biocompatibili: Nuovi Materiali e Tecnologie Gli impianti medici biocompatibili stanno evolvendo rapidamente grazie all'introduzione di nuovi polimeri in grado di interagire meglio con i tessuti umani. Questo progresso ha un impatto significativo su molte discipline mediche, in particolare ortopedia, odontoiatria e chirurgia cardiovascolare. Uno dei materiali più promettenti per gli impianti è il PLGA, un copolimero che combina acido lattico e acido glicolico. Il PLGA ha la capacità di degradarsi gradualmente in prodotti non tossici (acido lattico e acido glicolico), che vengono metabolizzati e rimossi dal corpo. Questa caratteristica lo rende particolarmente utile per impianti temporanei, come stent o sistemi di fissazione ossea, che non richiedono una rimozione chirurgica una volta completata la loro funzione. Un altro sviluppo interessante riguarda i polimeri a memoria di forma, come il polietilene tereftalato modificato, che possono cambiare forma in risposta a stimoli esterni (temperatura, luce, ecc.). Questi polimeri vengono utilizzati per creare impianti che possono adattarsi a diverse condizioni anatomiche, riducendo la necessità di interventi chirurgici multipli. Sistemi di Rilascio Controllato di Farmaci: Il Ruolo dei Polimeri Il rilascio controllato di farmaci è un altro campo in cui i polimeri biocompatibili stanno avendo un impatto significativo. I polimeri degradabili, come il PLGA e il PEG, sono ampiamente utilizzati per la formulazione di microsfere, nanoparticelle e gel che permettono un rilascio prolungato e controllato del principio attivo. Ciò è particolarmente utile in terapie dove il mantenimento di una concentrazione costante di farmaco nel corpo è cruciale, come nel trattamento del cancro o delle malattie croniche. Microsfere e Nanoparticelle Le microsfere e le nanoparticelle polimeriche sono utilizzate per incapsulare farmaci, proteggendoli da un rapido metabolismo e permettendo il loro rilascio graduale. Le particelle di PLGA, ad esempio, vengono impiegate per il rilascio di farmaci antitumorali, antibiotici e ormoni, poiché il tasso di degradazione del polimero può essere regolato variando il rapporto tra acido lattico e glicolico. Idrogel Biocompatibili Gli idrogel, reti polimeriche tridimensionali in grado di trattenere grandi quantità di acqua, sono utilizzati come supporto per il rilascio di farmaci o come scaffold per la rigenerazione tissutale. Grazie alla loro struttura porosa e alla loro biocompatibilità, gli idrogel sono ideali per applicazioni come la somministrazione di farmaci oftalmici o per la rigenerazione della pelle nei pazienti con ustioni gravi. Polimeri Stimolo-Responsivi Una delle aree più avanzate nella ricerca sui polimeri per il rilascio di farmaci è quella dei polimeri stimolo-responsivi, in grado di rilasciare il farmaco in risposta a cambiamenti nell'ambiente biologico, come il pH, la temperatura o la presenza di enzimi specifici. Questo approccio può migliorare l'efficacia terapeutica riducendo gli effetti collaterali, poiché il farmaco viene rilasciato solo quando e dove necessario. Prospettive Future La ricerca sui polimeri biocompatibili per applicazioni mediche è in continua evoluzione, con nuovi materiali e tecnologie che promettono di migliorare ulteriormente le prestazioni degli impianti e dei sistemi di rilascio controllato. Le direzioni future comprendono l'uso di polimeri intelligenti in grado di rispondere a stimoli esterni, lo sviluppo di materiali biocompatibili con proprietà antibatteriche e la combinazione di polimeri con nanotecnologie per un targeting più preciso dei farmaci. In conclusione, i polimeri biocompatibili stanno trasformando il campo della medicina moderna, offrendo soluzioni innovative per migliorare la qualità della vita dei pazienti. Dai nuovi materiali per impianti agli avanzati sistemi di rilascio controllato di farmaci, questi progressi rappresentano una frontiera promettente per la scienza e la medicina del futuro.
SCOPRI DI PIU' Processi di Stampaggio ad Iniezione per Compositi Termoplastici: Ottimizzazione con Fibre Naturali e Minerali
Esposizione degli Effetti delle Fibre di Rinforzo sulle Proprietà Meccaniche della Plastica e Strategie di Miglioramento dei Processi Produttividi Marco ArezioL'industria dei materiali compositi sta evolvendo rapidamente verso soluzioni più sostenibili ed efficienti, unendo le innovazioni tecnologiche con l'attenzione crescente verso l'ambiente. Tra queste soluzioni, i compositi termoplastici caricati con fibre vegetali e minerali stanno guadagnando popolarità grazie alle loro proprietà meccaniche avanzate e al loro ridotto impatto ambientale. Il processo di stampaggio ad iniezione rappresenta una delle tecniche di produzione più comuni per questi materiali, grazie alla sua efficienza e versatilità. Tuttavia, ottimizzare questo processo per ottenere il massimo beneficio dalle fibre vegetali e minerali richiede una comprensione approfondita dei vari fattori che influenzano il comportamento meccanico dei compositi. Compositi Termoplastici e Fibre di Rinforzo Compositi Termoplastici I compositi termoplastici sono materiali costituiti da una matrice polimerica termoplastica rinforzata con fibre. I polimeri termoplastici, come il polipropilene (PP), il polietilene (PE) e il nylon, sono caratterizzati dalla loro capacità di essere fusi e rimodellati più volte, rendendoli ideali per processi di stampaggio ripetuti. Questi materiali offrono una buona resistenza meccanica e chimica, oltre ad essere riciclabili. Fibre di Rinforzo Le fibre di rinforzo possono essere di origine vegetale o minerale. Le fibre vegetali, come la canapa, il lino, la juta e il kenaf, sono sostenibili, rinnovabili e biodegradabili. Le fibre minerali, come il vetro e il carbonio, offrono eccellenti proprietà meccaniche ma sono meno sostenibili rispetto alle fibre vegetali. La scelta delle fibre di rinforzo dipende dalle specifiche applicazioni e dalle proprietà desiderate del composito finale. Processo di Stampaggio ad Iniezione Principi di Base Il processo di stampaggio ad iniezione consiste nel riscaldare il materiale termoplastico fino a renderlo fluido, per poi iniettarlo in uno stampo dove solidifica e prende la forma desiderata. Questo metodo è ampiamente utilizzato per la produzione di componenti complessi con alta precisione e ripetibilità.Ottimizzazione del Processo L'ottimizzazione del processo di stampaggio ad iniezione per compositi termoplastici caricati con fibre richiede la regolazione di diversi parametri: Temperatura di Iniezione: La temperatura deve essere sufficientemente alta per garantire la fluidità del materiale senza degradare le fibre di rinforzo. Pressione di Iniezione: Una pressione adeguata è necessaria per assicurare che il materiale riempia completamente lo stampo senza difetti. Velocità di Iniezione: La velocità di iniezione influisce sulla distribuzione delle fibre e sulla qualità del prodotto finale. Tempo di Raffreddamento: Un raffreddamento controllato è essenziale per evitare tensioni interne e deformazioni nel pezzo finito. Effetti delle Fibre sul Comportamento Meccanico Le fibre vegetali e minerali influenzano significativamente le proprietà meccaniche dei compositi termoplastici. I principali effetti includono: Miglioramento della Resistenza a Trazione e Compressione: Le fibre di rinforzo aumentano la resistenza a trazione e compressione del composito, rendendolo adatto per applicazioni strutturali. Incremento del Modulo Elastico: La rigidità del materiale aumenta con l'aggiunta di fibre, migliorando la sua capacità di resistere a deformazioni sotto carico. Resistenza all'Impatto: La presenza di fibre può migliorare la resistenza all'impatto, a seconda della loro natura e orientamento nel composito. Comportamento Termico: Le fibre possono influenzare le proprietà termiche del composito, come la stabilità dimensionale a temperature elevate. Studi di Caso e Applicazioni Pratiche Utilizzo di Fibre Vegetali Numerosi studi hanno dimostrato l'efficacia delle fibre vegetali nel migliorare le proprietà meccaniche dei compositi termoplastici. Ad esempio, la fibra di canapa è stata utilizzata per rinforzare il polipropilene, risultando in un materiale con maggiore resistenza a trazione e migliore modulo elastico rispetto al polipropilene non rinforzato. Applicazioni pratiche includono componenti automobilistici, come pannelli delle porte e cruscotti, dove il peso ridotto e la sostenibilità sono cruciali. Utilizzo di Fibre Minerali Le fibre di vetro sono ampiamente utilizzate per rinforzare il nylon, creando compositi con eccellenti proprietà meccaniche e termiche. Questi materiali sono comunemente utilizzati in applicazioni industriali e nell'elettronica, dove la resistenza meccanica e la stabilità termica sono fondamentali. Problemi e Soluzioni Uno dei principali problemi nell'uso di fibre vegetali è la loro compatibilità con la matrice polimerica. Trattamenti superficiali delle fibre, come la silanizzazione, possono migliorare l'adesione tra le fibre e la matrice, aumentando ulteriormente le proprietà meccaniche del composito. Inoltre, l'ottimizzazione dei parametri di processo, come la temperatura e la pressione di iniezione, è fondamentale per massimizzare i benefici delle fibre di rinforzo. Conclusioni L'ottimizzazione del processo di stampaggio ad iniezione per compositi termoplastici caricati con fibre vegetali e minerali rappresenta una strada promettente verso materiali più sostenibili e performanti. Comprendere l'effetto delle fibre sul comportamento meccanico è cruciale per progettare compositi che soddisfino le esigenze delle moderne applicazioni industriali. Con l'avanzamento delle tecnologie e delle metodologie di produzione, il potenziale dei compositi rinforzati con fibre vegetali e minerali è destinato a crescere, offrendo soluzioni innovative e ecocompatibili per un'ampia gamma di settori.
SCOPRI DI PIU' Cariche Minerali Naturali e Riciclate nelle Gomme: Vantaggi, Limiti nelle Mescole Elastomeriche
Come CaCO₃, talco e le cariche minerali riciclate influenzano prestazioni, elasticità, processabilità e sostenibilità delle mescole in gomma modernedi Marco ArezioNel mondo della formulazione delle mescole in gomma, la scelta delle cariche minerali un’importanza che va ben oltre il semplice bilanciamento del costo del compound. Ogni filler modifica profondamente la reologia della mescola, la sua elasticità, la resistenza alla deformazione dinamica, la morbidezza, l’aspetto superficiale e, soprattutto, la capacità di resistere alle sollecitazioni meccaniche nel lungo periodo. È qui che entrano in gioco le cariche minerali naturali più diffuse nel settore: il carbonato di calcio (CaCO₃) e il talco. La loro presenza nelle formulazioni rappresenta una lunga tradizione industriale, ma porta con sé vantaggi consolidati e limiti altrettanto noti. Negli ultimi anni, tuttavia, l’industria ha iniziato a sperimentare filler alternativi ad alte prestazioni derivati da processi industriali avanzati. Tra questi si distinguono le cariche minerali riciclate, a base di ossidi di ferro, calcio, silice, magnesio ed alluminio, che per semplicità chiameremo CR, come aggregato artificiale ricavato dalla lavorazione dell’acciaio, caratterizzato da estrema purezza, stabilità chimica, durezza elevata e una granulometria ultrafine che ne permette l’impiego anche nelle mescole elastomeriche. L’introduzione di queste cariche riciclate apre nuovi scenari tecnici, soprattutto laddove le carenze del CaCO₃ e del talco diventano un fattore limitante per l’elasticità e la durata del prodotto finito. Le cariche naturali: perché si usano e quali vantaggi offrono Il CaCO₃ è da sempre una delle cariche più utilizzate nella gomma grazie alla sua disponibilità, al costo contenuto e alla capacità di migliorare la lavorabilità delle mescole. La sua introduzione favorisce l’estrusione, aumenta la stabilità dimensionale e conferisce un aspetto superficiale omogeneo. È un filler particolarmente apprezzato per articoli tecnici generici, guarnizioni non strutturali, tappi elastomerici, suole e prodotti dove la resistenza estrema non è richiesta. Il talco, grazie alla sua forma lamellare, introduce una sorta di “lubrificazione interna”, riducendo l’attrito durante le fasi di calandratura o stampaggio. La sua presenza rende più agevole il flusso del compound, migliora l’aspetto estetico e favorisce una buona stabilità delle forme, soprattutto nelle gomme EPDM, NR e SBR. Dal punto di vista industriale, il vantaggio decisivo di queste cariche risiede nel costo contenuto e nella capacità di diluire la matrice elastomerica senza compromettere eccessivamente la processabilità. In applicazioni standard, queste proprietà sono più che sufficienti. I limiti strutturali delle cariche minerali naturali Tuttavia, CaCO₃ e talco hanno limiti difficilmente superabili con la sola ottimizzazione della mescola. Il primo problema riguarda l’elasticità: entrambe le cariche sono non rinforzanti e introducono nella matrice elastomerica punti rigidi che interrompono la continuità della fase polimerica. Questo effetto, nelle applicazioni dinamiche o sottoposte a sforzi intensi, porta a perdita di resilienza, abbassamento dell’allungamento a rottura e progressivo indebolimento del prodotto finito. Le particelle di CaCO₃, soprattutto se non perfettamente micronizzate, possono creare zone di stress che diventano inneschi di microfratture. Il talco, pur conferendo scorrevolezza, riduce ulteriormente la capacità della gomma di sopportare deformazioni ripetute, a causa della struttura lamellare che facilita la propagazione di micro-cricche lungo i piani di sfaldamento. Un altro limite, spesso sottovalutato, riguarda la variabilità naturale del minerale. Impurità silicee, residui metallici e differenze ricorrenti nella distribuzione granulometrica possono influire negativamente sulla costanza del processo, sulla reticolazione e sulle prestazioni dinamiche della mescola. Infine, dal punto di vista meccanico, CaCO₃ e talco non offrono alcuna vera funzione strutturale: non incrementano la resistenza alla lacerazione, non migliorano la tenuta al calore e non apportano alcun contributo alla resistenza dinamica. Per questo, nelle applicazioni più complesse, devono essere sempre affiancati da filler rinforzanti tradizionali. La svolta tecnologica: CR come soluzione avanzata In questo contesto, l’introduzione di CR, filler minerale di nuova generazione derivante dal processo controllato di macinazione di scorie nere provenienti da forni EAF, rappresenta un punto di svolta. Il prodotto presenta caratteristiche uniche: - durezza elevata (Mohs 7.5), molto superiore a CaCO₃ e talco; - composizione chimica stabile (FeO, CaO, SiO₂, MgO, Al₂O₃ in proporzioni costanti); - assenza totale di silice libera, un fattore fondamentale per la sicurezza degli operatori; - granulometria Ultrafine (
SCOPRI DI PIU' L’uso dei Polimeri Rigenerati nelle Miscele Bituminose
Cosa è la miscela ad inversione di fase e come si usano i polimeri rigenerati nelle miscele bituminose?di Marco ArezioAgli inizi degli anni 60 del secolo scorso, il manto bituminoso impermeabilizzante era costituito principalmente da carta bitumata e bitume, inoltre era stato da poco introdotto sul mercato il feltro di vetro bitumato le cui caratteristiche di stabilità dimensionale e resistenza erano particolarmente apprezzate. Nello stesso periodo, come abbiamo visto nell’articolo su Giulio Natta, si stavano sviluppando tutta una serie di catalizzatori stereospecifici che servivano per creare nuove miscele chimiche da cui sarebbero, a breve, stati polimerizzati nuovi polimeri tra cui il polipropilene. Queste nuove scoperte portarono alla manipolazione delle catene di molecole creando un ordine delle stesse dal punto di vista chimico. Il fatto di poter posizionare tutte le molecole dalla stessa parte, conferisce alla catena polimerica alcuni vantaggi, tra cui una maggiore resistenza meccanica e una maggiore resistenza al calore, definendo così il polimero ottenuto isotattico. Il suo contrario, dal punto di vista della posizione delle molecole, quindi in modo disordinato, viene definito atattico. Se vogliamo entrare un po’ in alcuni valori tecnici che caratterizzano il polipropilene isotattico possiamo sottolineare che la resistenza meccanica arriva fino a 400 Kg./mq. e la resistenza al calore fino a 150°C. Il polipropilene atattico ha invece la caratteristica di essere più malleabile ed elastico con allungamenti fino al 600%. Tra i polimeri rigenerati e gli additivi che vengono usati nelle miscele di bitume non esiste solo il polipropilene ma anche: – l’LDPE – l’HDPE – EVA – TPO – le Cariche Minerali (talco o carbonato di calcio) – le Gomme Termoplastiche – gli oli – le cere. Miscelando i polimeri rigenerati, in percentuali diverse con il bitume, a secondo della caratteristica tecnica della membrana che si vuole ottenere, avremo la modifica di diversi parametri generali: – La viscosità (aumenta) – La temperatura di rammollimento (aumenta da 60° a 150°) – La penetrazione (diminuisce, quindi aumenta la calpestabilità) – La temperatura di frattura per piegamento a freddo (diminuisce da +10° a – 20° es.) – La stabilità agli agenti atmosferici (durata) Ma cosa succede esattamente durante la miscelazione tra il bitume e i polimeri rigenerati? In gergo tecnico la reazione, tra bitume e polimeri, durante miscelazione viene chiamata Inversione di Fase. Quando si prepara una mescola la quantità di polimeri è nettamente più bassa rispetto alla quantità di bitume ma, attraverso il mescolamento a caldo degli ingredienti, ad una temperatura superiore a quella di fusione del polimero, avviene la cosiddetta inversione di fase, dove l’ingrediente minoritario, in questo caso il polimero, costituisce la fase portante della miscela, mentre l’ingrediente quantitativamente maggioritario, la fase dispersa. Per far si che avvenga l’inversione di fase è importante usare bitume distillato perché è ricco di oli della frazione maltenica compatibili con i polimeri. Durante la creazione delle ricette i produttori di membrane bitume-polimero utilizzano i polimeri rigenerati sotto forma di: – Granuli – Macinati – Densificati (solo se facilmente disperdibili) Per quanto riguarda la filtrazione dei granuli normalmente è richiesta inferiore ai 800-1000 micron, mentre per i macinati e i densificati è richiesta un grado di pulizia (lavaggio) buono e un tenore di umidità basso per non avere reazioni pericolose durante il mescolamento con il bitume caldo.Categoria: notizie - tecnica - plastica - riciclo - bitume - edilizia - polimeriVedi il prodotto finito
SCOPRI DI PIU' Quali Sistemi Impiegare per il Calcolo dell’Umidità nei Polimeri?
di Marco ArezioLa drastica riduzione dell’umidità nelle materie plastiche che devono essere usate per il processo di stampaggio di articoli destinati alla vendita, è una operazione molto importante, più importante di quanto normalmente si creda.Infatti, anche chi normalmente applica un trattamento di riduzione dell’umidità, deve assicurarsi che i livelli stessi siano sufficientemente bassi in modo da non creare difetti sul prodotto finale, variazioni di processo e guasti ai componenti delle presse. Come abbiamo trattato in altri articoli riguardanti le materie plastiche igroscopiche e non igroscopiche, l’importanza di deumidificazione del materiale, specialmente per quelle famiglie di polimeri che assorbono facilmente umidità, come il PC, il PA e il PET, è quella di preservare le catene polimeriche che, in presenza di una quantità eccessiva di acqua, sono soggette ad un degrado attraverso l’idrolisi. Infatti, in alcuni materiali plastici, la sola presenza di quantità di umidità di 200 ppm influirà negativamente sulle catene polimeriche, corte o tagliate, con la con la degradazione del peso molecolare del polimero. Ma per renderci conto della grandezza di misura di una quantità di umidità di 200 ppm consideriamo che questo valore corrisponde in percentuale allo 0,0200, quindi circa 9,1 grammi di acqua per 45.360 grammi di materiale. Una concentrazione di umidità alta nel polimero si può notare facilmente durante lo stampaggio degli articoli in seguito alla formazione di bolle sulle superfici dei prodotti, aumento della vaporizzazione in macchina e tutte le conseguenze negative sulla qualità del manufatto dal punto di vista meccanico ed estetico. Ma una quantità piccola di umidità, che interagisce comunque con le catene polimeriche, creando dei danni estetici e strutturali, non viene normalmente rilevata duranti le fasi di stampaggio ma sarà valutabile sulle caratteristiche del prodotto finale. E’ importante analizzare la resina plastica prima delle operazioni di stampaggio, asciugarla in modo completo e non cadere nella tentazione di miscelare parti di resina asciutta con parti umide, perché le caratteristiche qualitative delle parti asciutte verranno intaccate negativamente dalle parti umide. Ma quali sono i metodi per il controllo dell’umidità? Metodo della differenza di peso: il campione viene prelevato dagli imballi o dalla tramoggia e posizionato in un contenitore per il suo riscaldamento in fase di analisi. Prima del riscaldamento dei granuli viene fatta una pesata e, successivamente, si avvia il riscaldamento del materiale ad una temperatura consona alla famiglia di resina in fase di analisi. Raggiunta la temperatura ideale, la frazione di umidità uscirà dai granuli e, con lei, tutte le altre parti volatili che sono rappresentate da distaccanti, stabilizzanti, antistatici o altre sostanze chimiche che si trovavano nel polimero. Alla fine del processo si ripesa il granulo e lo si confronta con il peso precedente che rappresentava il granulo umido. Per semplicità si tenderebbe a considerare la differenza di peso come l’espressione della quantità di umidità presente nel materiale da impiegare. In realtà non è così, in quanto non si può esattamente sapere quanta umidità e quanti agenti chimici volatilizzati sono l’espressione della differenza di peso. Metodo dell’analisi dell’umidità specifica: l’operazione iniziale di analisi è comparabile con il sistema precedente, basato sulla differenza di peso, ma il processo viene realizzato in un’atmosfera di azoto secco, in cui l’umidità e i volatili verranno espulsi come nell’analisi precedente, ma la macchina calcolerà esattamente la parte di umidità presente nella materia prima senza curarsi delle parti volatili in quanto è in grado di separare i differenti composti chimici. In questo caso parleremo di umidità specifica, in quanto si valuterà precisamente il peso della stessa al netto dei volatili espulsi.Categoria: notizie - tecnica - plastica - riciclo - polimeri - umidità
SCOPRI DI PIU' Resine Furaniche: Materiali Sostenibili ad Alte Prestazioni per l'Industria Moderna
Dalla produzione alla sostenibilità: caratteristiche, applicazioni e potenziale di riciclo delle resine derivate da biomassa rinnovabiledi Marco ArezioLe resine furaniche, note anche come resine a base di furano, sono materiali polimerici sintetici derivati da composti organici che contengono l'anello furanico, una struttura ciclica costituita da quattro atomi di carbonio e un atomo di ossigeno. Questo tipo di resine si caratterizza per le sue proprietà uniche, come la resistenza alle alte temperature, agli agenti chimici e all'usura, rendendole un'opzione ideale in numerosi settori industriali. Composizione e Produzione delle Resine Furaniche Le resine furaniche sono generalmente prodotte a partire da furfurale o furfuril alcol, che sono ottenuti da biomassa lignocellulosica come sottoprodotti agricoli. La produzione di furfurale, che è il precursore chiave per molte resine furaniche, inizia solitamente con la depolimerizzazione della pentosana (un polisaccaride presente nella biomassa) mediante idrolisi acida. Una volta ottenuto il furfurale, questo può essere convertito in furfuril alcol, che rappresenta uno dei monomeri principali utilizzati per la produzione delle resine furaniche. Le principali fasi di produzione delle resine furaniche comprendono: Sintesi del furfurale: Il furfurale è un liquido ottenuto dalla disidratazione degli zuccheri pentosi, spesso derivati da scarti agricoli come le pannocchie di mais, la crusca di riso e altre fonti lignocellulosiche. Questo processo coinvolge l'idrolisi acida dei materiali ricchi di pentosio, che produce furfurale attraverso una reazione di disidratazione. Polimerizzazione del furfurale: Il furfurale può essere polimerizzato mediante reazioni di condensazione con altri composti, come il fenolo o la formaldeide, oppure può essere direttamente convertito in resine mediante trattamento con acidi catalitici. Il prodotto più comune di queste reazioni è la resina furfurilica, che presenta eccellenti proprietà termoindurenti. Proprietà delle Resine Furaniche Le resine furaniche possiedono una combinazione di proprietà che le rendono uniche rispetto ad altre resine sintetiche. Tra le principali caratteristiche, si possono evidenziare: Resistenza alle alte temperature: Le resine furaniche possono mantenere la loro integrità strutturale anche a temperature elevate, tipicamente fino a 300°C, e per brevi periodi anche oltre. Resistenza chimica: Queste resine mostrano una notevole resistenza agli acidi, agli alcali e a molti solventi organici, il che le rende particolarmente adatte per applicazioni nel settore chimico. Proprietà meccaniche: Le resine furaniche hanno un'elevata durezza e rigidità, caratteristiche che migliorano ulteriormente quando sono rinforzate con materiali come la fibra di vetro. Sostenibilità: Poiché i precursori delle resine furaniche sono derivati da biomassa rinnovabile, queste resine rappresentano un'alternativa più ecologica rispetto ad altri materiali polimerici di origine petrolchimica. Applicazioni delle Resine Furaniche Le resine furaniche trovano impiego in una vasta gamma di applicazioni industriali grazie alle loro caratteristiche sopra elencate. Ecco alcune delle principali aree di utilizzo: Industria delle fonderie: Le resine furaniche vengono ampiamente utilizzate nella produzione di anime e stampi per la colata di metalli. Grazie alla loro elevata resistenza alle temperature e alla loro capacità di formare strutture rigide e stabili, sono preferite nella fusione di metalli ferrosi e non ferrosi. Materiali compositi: Queste resine sono spesso utilizzate come matrici polimeriche per materiali compositi rinforzati con fibre di vetro o carbonio. Questi compositi trovano impiego in settori come l'aeronautica, l'industria automobilistica e quella navale, dove è richiesta una combinazione di leggerezza e resistenza. Rivestimenti e adesivi: Le resine furaniche sono usate come leganti in rivestimenti resistenti alla corrosione per serbatoi di stoccaggio chimico, pavimentazioni industriali e condotte. Inoltre, la loro capacità adesiva le rende ideali per applicazioni che richiedono un legame forte e duraturo tra superfici diverse. Settore edilizio: In campo edile, le resine furaniche sono impiegate nella produzione di calcestruzzi e malte speciali, migliorando la resistenza del materiale agli agenti chimici e all'umidità. Riciclo e Sostenibilità delle Resine Furaniche Il riciclo delle resine furaniche è una sfida tecnica ma possibile grazie al loro carattere termosettante. Essendo resine termoindurenti, non possono essere semplicemente fusi e riformati come le resine termoplastiche, ma richiedono processi di riciclo più complessi. Tuttavia, negli ultimi anni sono stati sviluppati approcci innovativi per il riciclo delle resine furaniche e la loro gestione a fine vita, in linea con i principi dell'economia circolare. Riciclo chimico: Una delle tecniche più promettenti per il riciclo delle resine furaniche è il riciclo chimico, che consiste nella depolimerizzazione della resina per recuperare i monomeri di base, come il furfurale e il furfuril alcol. Questi monomeri possono essere successivamente purificati e riutilizzati per la sintesi di nuove resine. Riciclo meccanico: Un altro metodo è il riciclo meccanico, che prevede la macinazione dei manufatti in resina furanica per ottenere materiali granulari che possono essere utilizzati come riempitivi in nuove formulazioni di resine o come additivi in altri materiali compositi. Recupero energetico: In alternativa, le resine furaniche possono essere utilizzate per il recupero energetico tramite processi di combustione controllata, grazie al loro elevato contenuto energetico derivato dalla biomassa. Questo approccio permette di recuperare l'energia intrinseca del materiale, minimizzando i rifiuti. In un contesto di economia circolare, è fondamentale promuovere la riduzione dei rifiuti industriali e incentivare la rigenerazione delle risorse. Le resine furaniche, grazie alla loro origine da biomassa rinnovabile e alla possibilità di essere riciclate o valorizzate energeticamente, si inseriscono in questo quadro come una soluzione promettente e sostenibile. Considerazioni Future e Innovazioni L'interesse per le resine furaniche è in crescita, in particolare per la loro potenziale applicazione come alternativa sostenibile alle resine sintetiche a base di petrolio. Le ricerche attuali si concentrano sul miglioramento delle tecnologie di produzione e riciclo, nonché sull'ottimizzazione delle loro proprietà meccaniche e termiche per renderle competitive in un numero sempre maggiore di applicazioni. Un'area di ricerca particolarmente interessante riguarda l'ulteriore sviluppo di resine furaniche bio-based completamente prive di derivati del petrolio. Questi progressi potrebbero portare alla creazione di nuovi materiali ancora più ecologici, con un minore impatto ambientale lungo tutto il ciclo di vita. Conclusioni Le resine furaniche rappresentano una famiglia di materiali polimerici ad alte prestazioni con un vasto potenziale applicativo in numerosi settori industriali. Grazie alla loro resistenza chimica, termica e meccanica, sono una scelta privilegiata per la produzione di materiali compositi, rivestimenti e componenti per fonderie. Nonostante le sfide legate al loro riciclo, i progressi tecnologici stanno rendendo queste resine sempre più sostenibili e compatibili con i principi dell'economia circolare. In futuro, le resine furaniche potrebbero svolgere un ruolo chiave nella transizione verso materiali bio-based, contribuendo alla riduzione dell'impatto ambientale dei materiali sintetici.
SCOPRI DI PIU'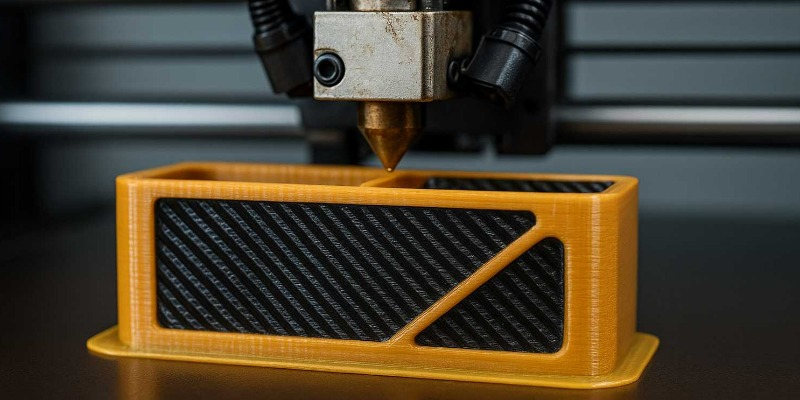 Additive Manufacturing per Polimeri Rinforzati: la stampa 3D incontra i materiali compositi
Come la stampa 3D con fibre di rinforzo sta trasformando l’industria dei materiali plastici avanzatidi Marco ArezioQuando si parla di stampa 3D, la mente corre subito al mondo dei prototipi, dei modelli rapidi, delle plastiche leggere pensate per test di forma o funzione. Ma questa immagine è ormai superata. Oggi, l’additive manufacturing è diventato uno strumento solido di produzione industriale, in grado di realizzare oggetti finiti, resistenti e altamente performanti. Una delle evoluzioni più promettenti di questa tecnologia riguarda l’impiego di polimeri rinforzati con fibre, materiali compositi capaci di coniugare leggerezza e robustezza, personalizzazione e durata. Si tratta di una trasformazione significativa, non solo dal punto di vista ingegneristico, ma anche in chiave ambientale. In un mondo che cerca con sempre più urgenza alternative sostenibili ai metodi produttivi tradizionali, la possibilità di stampare in 3D materiali rinforzati, in modo preciso, efficiente e su misura, apre scenari del tutto nuovi. Polimeri e fibre: un’alleanza per il futuro della produzione Alla base di questa rivoluzione c’è l’incontro tra due mondi: quello dei polimeri termoplastici, duttili, versatili e leggeri, e quello delle fibre ad alte prestazioni, come quelle di vetro, carbonio o aramide, che offrono proprietà meccaniche superiori. L’unione di questi materiali crea dei compositi strutturati che, rispetto alle plastiche tradizionali, vantano una maggiore resistenza alla trazione, alla flessione, all’usura e agli agenti chimici. Se in passato questi compositi erano disponibili solo in forma laminata o da stampare a compressione, oggi le cose sono cambiate. Le nuove tecnologie additive permettono di stampare in 3D direttamente questi materiali, in modalità sempre più avanzate, permettendo un controllo fino ad ora impensabile della forma, della struttura interna e della distribuzione delle fibre all’interno del pezzo. Due approcci, una stessa ambizione: migliorare le prestazioni senza rinunciare alla flessibilità Le strade per stampare materiali compositi sono principalmente due. Una prevede l’utilizzo di filamenti già caricati con fibre corte: si tratta di bobine in cui il materiale plastico è mescolato a micro-frammenti di fibra, che migliorano le proprietà meccaniche del pezzo finale senza alterarne la lavorabilità. Questo metodo, relativamente semplice e compatibile con molte stampanti FFF, rappresenta l’ingresso accessibile nel mondo dei compositi. L’altra strada, più sofisticata, è quella delle fibre continue. In questo caso, la stampante è progettata per co-estrudere, insieme al polimero, delle fibre lunghe che vengono letteralmente "tessute" all’interno del pezzo.È una tecnica più complessa, che richiede macchinari specializzati e software di slicing evoluti, ma consente di realizzare componenti realmente strutturali, con prestazioni comparabili a quelle di certi laminati industriali. In pratica, si può produrre un supporto in plastica rinforzata con fibra continua di carbonio, con un peso molto inferiore e una resistenza superiore rispetto a un equivalente in metallo.Oltre la tecnica: i vantaggi ambientali e industriali Il valore di questi materiali non si esaurisce però nei numeri delle prove di laboratorio. La possibilità di stampare solo ciò che serve, senza sprechi, riduce drasticamente l’impatto ambientale. La produzione on-demand permette di evitare lunghi trasporti, stoccaggi ingombranti e processi energivori. Si abbattono anche i costi di attrezzaggio e si riduce il time-to-market, un fattore critico in tutti i settori competitivi. Inoltre, molti produttori stanno già sperimentando filamenti bio-based o contenenti plastica riciclata, e le fibre di carbonio recuperate da scarti industriali iniziano a diventare una risorsa concreta. Tutto ciò rende l’additive manufacturing rinforzato una tecnologia pienamente compatibile con i principi dell’economia circolare, capace di unire prestazioni elevate e responsabilità ambientale. Applicazioni in crescita: dall’aerospazio all’edilizia I campi di applicazione si stanno moltiplicando. Nel settore aerospaziale, ad esempio, la stampa 3D con fibre rinforzate consente di produrre staffe leggere, condotti personalizzati e componenti resistenti alle vibrazioni, con un risparmio di peso che si traduce direttamente in risparmio energetico. In ambito automobilistico, viene utilizzata per prototipi funzionali ma anche per piccole serie di produzione, soprattutto nei veicoli elettrici o sportivi. Nel mondo della robotica e della meccatronica, i compositi stampati trovano impiego in bracci meccanici, leve e componenti strutturali leggeri ma resistenti. Anche in edilizia emergono applicazioni interessanti, come giunti modulari, staffe di connessione, o elementi architettonici che uniscono funzione e forma in un unico processo produttivo. Una sfida di competenze, qualità e materiali Naturalmente, la stampa 3D con materiali rinforzati non è esente da criticità. L’adesione tra la fibra e la matrice plastica è un aspetto delicato, che richiede ricerca sui materiali e attenzione nella scelta dei parametri di stampa. Anche il controllo dell’orientamento delle fibre è fondamentale: posizionarle nella direzione sbagliata può compromettere l’intera funzionalità del pezzo. Un altro punto cruciale è la ripetibilità del processo: se si vogliono certificare i pezzi per impieghi critici, serve garantire coerenza tra i lotti, cosa non sempre facile con le tecnologie attuali. Infine, i costi dei materiali, soprattutto quelli con fibre continue, sono ancora elevati, anche se in diminuzione man mano che la tecnologia si diffonde. Il futuro è su misura, sostenibile e digitale Guardando avanti, è facile intuire che questa tecnologia non solo crescerà, ma cambierà profondamente il modo in cui pensiamo la produzione. Le nuove frontiere riguardano l’integrazione con algoritmi di progettazione generativa, che suggeriscono forme e percorsi di rinforzo ottimali in base alle sollecitazioni attese. I materiali diventeranno sempre più ecologici, e la stampa distribuita – magari direttamente presso officine locali o centri di manutenzione – diventerà realtà. In questo contesto, l’additive manufacturing con polimeri rinforzati non è soltanto una promessa tecnologica. È uno strumento reale per realizzare prodotti più leggeri, più efficienti, più sostenibili. Una leva concreta per l’industria circolare, che punta a fare meglio con meno: meno materiale, meno energia, meno sprechi. Ma anche più innovazione, più precisione, più libertà progettuale.© Riproduzione Vietata
SCOPRI DI PIU' Polimeri Idrofobici Innovativi: Rivestimenti Impermeabili per la Sostenibilità Ambientale
Scopri come i polimeri idrofobici avanzati stanno rivoluzionando i rivestimenti impermeabili, offrendo soluzioni ecocompatibili per edilizia, automotive, tessile e infrastrutturedi Marco ArezioLa crescente preoccupazione per la sostenibilità ambientale ha spinto l'industria dei materiali verso l'innovazione, in particolare nello sviluppo di polimeri idrofobici. Questi polimeri, caratterizzati dalla capacità di respingere l'acqua, sono fondamentali per la creazione di rivestimenti impermeabili che proteggono le superfici da agenti atmosferici, corrosione e degrado ambientale. Questo articolo esplora le recenti innovazioni nella sintesi e progettazione di polimeri idrofobici, analizzando le loro proprietà chimico-fisiche e le applicazioni pratiche nei rivestimenti impermeabili. Viene inoltre discusso il loro impatto ambientale positivo e le sfide future che il settore deve affrontare. Introduzione In un mondo sempre più attento all'ambiente, la ricerca di materiali che combinino efficienza protettiva e sostenibilità è diventata una priorità. I rivestimenti impermeabili a base di polimeri idrofobici rappresentano una soluzione promettente, capaci di estendere la vita utile delle strutture e ridurre la necessità di manutenzione frequente. Questi rivestimenti non solo proteggono le superfici dall'umidità e dagli agenti atmosferici, ma contribuiscono anche a migliorare l'efficienza energetica degli edifici e a prevenire la corrosione nei componenti metallici. L'adozione di polimeri idrofobici in diversi settori, tra cui edilizia, automotive, tessile e infrastrutturale, evidenzia la loro versatilità e importanza crescente. Tipologie di Polimeri Idrofobici Polimeri Siliconici I polimeri siliconici, noti comunemente come siliconi, sono tra i più utilizzati nei rivestimenti impermeabili grazie alla loro eccezionale resistenza all'acqua e alle variazioni termiche. La loro struttura a backbone di silossano (Si-O-Si) conferisce ai materiali una flessibilità e una durabilità superiori, permettendo ai rivestimenti di adattarsi alle deformazioni delle superfici sottostanti senza compromettere l'integrità del rivestimento stesso. Ad esempio, i siliconi RTV (Room Temperature Vulcanizing) sono ampiamente impiegati come sigillanti in edilizia, offrendo una barriera impermeabile resistente ai raggi UV e agli agenti atmosferici. Un altro esempio è il silicone liquido, utilizzato su tetti e facciate, che garantisce una protezione duratura contro le infiltrazioni d'acqua. Le proprietà meccaniche dei polimeri siliconici, come l'alta elasticità e la resistenza alla trazione, li rendono ideali per applicazioni che richiedono materiali duraturi e flessibili. Inoltre, la loro resistenza all'ossidazione e alla degradazione ambientale assicura una lunga durata nel tempo, riducendo la necessità di sostituzioni frequenti e, di conseguenza, l'impatto ambientale associato. Polimeri Fluorurati I polimeri fluorurati, come il politetrafluoroetilene (PTFE) e il fluoropolimero di etilene (FEP), sono rinomati per la loro straordinaria resistenza chimica e idrofobicità. La presenza di legami carbonio-fluoro (C-F) conferisce a questi materiali una bassa energia superficiale, rendendoli altamente resistenti all'adesione di acqua e contaminanti. Questa caratteristica li rende ideali per applicazioni in cui è necessaria una barriera altamente impermeabile, come nei rivestimenti antiaderenti per utensili da cucina o nelle membrane impermeabili per abbigliamento tecnico. Ad esempio, il PTFE (comunemente conosciuto come Teflon) è utilizzato non solo nelle pentole antiaderenti, ma anche nelle membrane utilizzate in abbigliamento tecnico per garantire impermeabilità e traspirabilità. Anche se i polimeri fluorurati offrono prestazioni superiori, il loro impatto ambientale rappresenta una sfida significativa, poiché la loro decomposizione è complessa e possono contribuire all'inquinamento se non gestiti correttamente. Polimeri Naturali Modificati Con l'aumento della domanda di materiali sostenibili, l'attenzione si è spostata verso polimeri naturali come la cellulosa, il chitosano e la lignina. Questi polimeri vengono modificati chimicamente per acquisire proprietà idrofobiche, offrendo un'alternativa ecocompatibile ai polimeri sintetici tradizionali. Ad esempio, la cellulosa modificata è utilizzata nei rivestimenti per carta e tessuti, combinando impermeabilità con traspirabilità, essenziale per applicazioni che richiedono sia protezione dall'umidità che comfort. Il chitosano, derivato dai gusci dei crostacei, è un altro polimero naturale che, una volta trattato, può offrire elevate proprietà idrofobiche. Utilizzato principalmente negli imballaggi alimentari, il chitosano idrofobico garantisce una barriera efficace contro l'umidità, prolungando la shelf-life dei prodotti e riducendo lo spreco alimentare. Inoltre, la lignina, un sottoprodotto della lavorazione del legno, viene impiegata per sviluppare rivestimenti impermeabili che non solo proteggono le superfici ma contribuiscono anche alla riduzione dei rifiuti industriali. Le caratteristiche tecniche di questi polimeri naturali modificati includono una biodegradabilità superiore rispetto ai polimeri sintetici, riducendo significativamente l'impatto ambientale. La compatibilità ambientale li rende ideali per applicazioni in cui la sostenibilità è un requisito chiave, come nell'industria tessile e nell'edilizia verde. Inoltre, le proprietà meccaniche possono essere migliorate tramite processi di reticolazione, aumentando la resistenza e la durabilità dei rivestimenti applicati. Metodi di Sintesi e Modificazione Polimerizzazione in Emulsione La polimerizzazione in emulsione rappresenta una tecnica cruciale per la produzione di polimeri idrofobici con particelle di dimensioni controllate. Questo processo coinvolge la dispersione di monomeri idrofobici in una fase acquosa, stabilizzata da tensioattivi, seguita dalla polimerizzazione in presenza di un iniziatore. Questo metodo permette di ottenere rivestimenti omogenei e uniformi, migliorando significativamente le proprietà impermeabili del materiale finale. I monomeri utilizzati in questo processo sono spesso stile o acrilati modificati con gruppi idrofobici, che conferiscono al polimero finale la capacità di respingere l'acqua. I tensioattivi, come il dodecilsolfato di sodio (SDS) o tensioattivi non ionici, svolgono un ruolo fondamentale nel stabilizzare le particelle polimeriche durante la reazione. Le condizioni di reazione, generalmente comprese tra 60-80°C e a pressione atmosferica, vengono attentamente controllate per garantire una polimerizzazione efficace e una distribuzione uniforme delle particelle. Un esempio pratico di questo metodo è la produzione di rivestimenti acrilici utilizzati nelle vernici per esterni. Questi rivestimenti offrono una resistenza all'acqua e ai raggi UV, essenziali per mantenere l'integrità estetica e strutturale delle superfici dipinte. Inoltre, i polimeri prodotti tramite polimerizzazione in emulsione trovano applicazione nelle membrane per filtrazione e separazione, dove l'impermeabilità e la selettività sono requisiti fondamentali. Reticolazione Chimica La reticolazione chimica è un processo che migliora le proprietà meccaniche e la stabilità termica dei polimeri idrofobici attraverso la formazione di legami covalenti tra le catene polimeriche. Questo rafforzamento è essenziale per garantire la durabilità dei rivestimenti in ambienti aggressivi, dove sono esposti a temperature estreme e agenti chimici corrosivi. Gli agenti reticolanti utilizzati includono composti come la formaldeide, la glutaraldeide o agenti a base di silice. Questi agenti facilitano la formazione di legami covalenti durante la reazione, che avviene solitamente a temperature elevate e in presenza di catalizzatori specifici. Il risultato è un polimero più resistente alla trazione, con una maggiore resistenza chimica e una stabilità dimensionale superiore. Un'applicazione pratica di questo metodo è nei rivestimenti protettivi per metalli, utilizzati in ambienti industriali per prevenire la corrosione. Questi rivestimenti formano una barriera duratura che protegge i metalli dagli effetti deleteri dell'acqua e degli agenti chimici. Inoltre, i materiali compositi utilizzati nell'industria aerospaziale beneficiano della reticolazione chimica, poiché combinano resistenza strutturale e impermeabilità, cruciali per le applicazioni ad alte prestazioni. Funzionalizzazione Superficiale La funzionalizzazione superficiale è una tecnica avanzata che mira a migliorare le proprietà idrofobiche dei polimeri attraverso l'introduzione di gruppi funzionali specifici sulla loro superficie. Questo processo può essere realizzato tramite reazioni chimiche come la silanizzazione o l'uso di agenti fluorurati, permettendo di aumentare la repellenza all'acqua senza alterare significativamente le proprietà meccaniche del materiale. La silanizzazione, ad esempio, coinvolge la reazione di gruppi silanol (Si-OH) presenti sulla superficie del polimero con agenti di silanizzazione come l'esilliciltrimetossisilano (TESPT). Questo introduce gruppi idrofobici sulla superficie, migliorando la resistenza all'acqua. Gli agenti fluorurati, d'altra parte, utilizzano fluorocombustibili o silani fluorurati per potenziare ulteriormente la repellenza all'acqua, sfruttando le proprietà delle catene C-F. Le tecniche di applicazione includono la spruzzatura, l'immersione e la laminazione, che assicurano una copertura uniforme e duratura dei rivestimenti. Un esempio pratico di funzionalizzazione superficiale è nei rivestimenti per vetrate degli edifici, che migliorano la resistenza all'acqua e riducono la formazione di macchie, mantenendo al contempo una trasparenza ottimale. Nei tessuti tecnici, questa tecnica viene utilizzata per applicare rivestimenti su abbigliamento sportivo, garantendo impermeabilità e traspirabilità, essenziali per il comfort e la performance in condizioni climatiche avverse. Applicazioni nei Rivestimenti Impermeabili Edilizia Nel settore edilizio, i rivestimenti idrofobici svolgono un ruolo fondamentale nella protezione delle strutture dagli agenti atmosferici. Questi rivestimenti impediscono l'infiltrazione d'acqua nelle pareti, nei tetti e nelle fondazioni, prevenendo danni strutturali e prolungando la vita utile degli edifici. Oltre alla protezione fisica, i rivestimenti impermeabili contribuiscono all'efficienza energetica degli edifici, riducendo la dispersione termica e minimizzando la necessità di riscaldamento e raffreddamento. Un esempio significativo è rappresentato dalle membrane bituminose, utilizzate per impermeabilizzare tetti e fondazioni. Queste membrane offrono una resistenza eccellente all'acqua e ai raggi UV, garantendo una protezione duratura anche in condizioni climatiche estreme. I rivestimenti a base di poliuretano, invece, forniscono superfici lisce e impermeabili ideali per pareti interne ed esterne, facilitando la pulizia e riducendo l'accumulo di sporco. Inoltre, l'uso di nanocompositi nei rivestimenti edilizi sta emergendo come una soluzione innovativa. L'inclusione di nanoparticelle nei polimeri idrofobici migliora le proprietà meccaniche del rivestimento, aumentando la resistenza all'usura e alla deformazione. Questo approccio non solo migliora la durabilità del rivestimento, ma ne potenzia anche le proprietà protettive, rendendolo più efficace contro l'infiltrazione d'acqua e la degradazione ambientale. Automotive Nel mondo automotive, i rivestimenti idrofobici sono indispensabili per migliorare la resistenza alla corrosione dei componenti metallici e per ridurre l'accumulo di sporco e acqua sulle superfici. Questi rivestimenti facilitano la pulizia delle superfici, prolungando la vita dei veicoli e mantenendo un aspetto estetico gradevole per un periodo più lungo. Un esempio pratico è rappresentato dalle vernici protettive a base di polimeri fluorurati, applicate sulle carrozzerie dei veicoli. Queste vernici non solo offrono una finitura lucida e resistente, ma proteggono anche i metalli sottostanti dagli agenti atmosferici e dalla corrosione. I rivestimenti per componenti interni, come parti metalliche e plastiche, utilizzano polimeri idrofobici per prevenire la formazione di ruggine e mantenere l'estetica del veicolo. I trattamenti anti appannamento per i vetri dei veicoli rappresentano un'altra applicazione cruciale. Questi trattamenti migliorano la visibilità in condizioni di umidità elevata, riducendo la formazione di condensa e prevenendo l'accumulo di goccioline d'acqua che possono ostacolare la visibilità del conducente. La combinazione di resistenza alla corrosione e facilità di manutenzione offerta dai rivestimenti idrofobici contribuisce significativamente alla longevità e alla funzionalità dei veicoli. Tessile Nel settore tessile, i polimeri idrofobici sono utilizzati per conferire ai tessuti proprietà impermeabili e traspiranti, rendendoli ideali per abbigliamento tecnico e equipaggiamenti outdoor. Questi rivestimenti garantiscono comfort e protezione in condizioni climatiche avverse, migliorando al contempo la durata e le prestazioni dei tessuti. Ad esempio, le giacche e i pantaloni outdoor sono spesso rivestiti con polimeri a base di PTFE, che offrono un'eccellente impermeabilità senza compromettere la traspirabilità del tessuto. Questo permette al vapore acqueo di fuoriuscire, prevenendo la formazione di condensa e mantenendo il comfort termico dell'utilizzatore. I tessuti per zaini e borse utilizzano rivestimenti idrofobici per proteggere il contenuto dall'umidità, garantendo che gli oggetti all'interno rimangano asciutti anche in condizioni di pioggia intensa. Le calzature impermeabili rappresentano un altro esempio significativo. I rivestimenti idrofobici applicati alle calzature migliorano la resistenza all'acqua, mantenendo al contempo leggerezza e comfort. Questo è particolarmente importante per gli sport all'aperto e le attività in ambienti umidi, dove la protezione dall'acqua è essenziale per prevenire disagio e deterioramento del materiale. Protezione delle Infrastrutture Le infrastrutture critiche, come ponti, strade e acquedotti, traggono grande beneficio dai rivestimenti impermeabili che prevengono degrado e deterioramento causati da umidità e esposizione prolungata agli agenti atmosferici. L'applicazione di polimeri idrofobici su queste strutture contribuisce a mantenere l'integrità strutturale e a prolungare la loro vita utile, riducendo al contempo i costi di manutenzione. Ad esempio, i rivestimenti per ponti sono progettati per proteggere acciai e calcestruzzo dalla corrosione e dall'assorbimento d'acqua. Questi rivestimenti formano una barriera protettiva che impedisce all'acqua e agli agenti chimici di penetrare nelle strutture, prevenendo danni strutturali e prolungando la durata del ponte. Le strade impermeabili utilizzano polimeri idrofobici per prevenire l'infiltrazione d'acqua nelle strutture stradali, riducendo i danni da gelo e il degrado del manto stradale. Le barriere protettive per acquedotti rappresentano un'altra applicazione critica. Questi rivestimenti impediscono la penetrazione di acqua e sostanze chimiche dannose, mantenendo l'integrità delle strutture e garantendo un flusso d'acqua sicuro e affidabile. L'uso di polimeri idrofobici in queste applicazioni non solo protegge le infrastrutture, ma contribuisce anche a prevenire disastri ambientali causati da infiltrazioni d'acqua e corrosione. Vantaggi Ambientali L'adozione di polimeri idrofobici nei rivestimenti impermeabili offre numerosi vantaggi ambientali. La loro capacità di prolungare la vita utile delle strutture e ridurre la necessità di manutenzione frequente contribuisce a diminuire l'impatto ambientale associato alla produzione e allo smaltimento dei materiali. Inoltre, l'utilizzo di polimeri naturali e biodegradabili rappresenta un passo significativo verso la sostenibilità nel settore dei rivestimenti. Riduzione dell'Impatto Ecologico Uno dei principali vantaggi ambientali dei rivestimenti idrofobici è la riduzione del consumo di risorse. Rivestimenti duraturi riducono la necessità di sostituzioni frequenti, diminuendo il consumo di materie prime e l'energia necessaria per la produzione. Questo si traduce in una minore impronta ecologica complessiva, contribuendo a preservare le risorse naturali e a ridurre le emissioni di carbonio associate alla produzione dei materiali. Inoltre, prolungando la vita dei prodotti e delle strutture, si riduce la quantità di rifiuti solidi generati. Questo è particolarmente importante in settori come l'edilizia e l'automotive, dove la sostituzione frequente dei rivestimenti può portare a un aumento significativo dei rifiuti plastici. La riduzione dei rifiuti non solo allevia la pressione sui sistemi di smaltimento, ma contribuisce anche a prevenire l'inquinamento ambientale. Le emissioni di carbonio rappresentano un altro aspetto cruciale. Processi di produzione più efficienti e l'utilizzo di materiali a bassa emissione di carbonio contribuiscono a mitigare l'impatto climatico dei rivestimenti impermeabili. L'adozione di polimeri naturali e biodegradabili, oltre a ridurre le emissioni dirette, favorisce una gestione più sostenibile dei materiali a fine vita, promuovendo un'economia circolare. Sostenibilità dei Materiali La sostenibilità dei materiali utilizzati nei rivestimenti impermeabili è un aspetto fondamentale per ridurre l'impatto ambientale complessivo. I polimeri biodegradabili, derivati da risorse naturali come la cellulosa e il chitosano, offrono una soluzione ecocompatibile che non compromette le proprietà idrofobiche necessarie. Questi polimeri possono essere degradati in modo sicuro nell'ambiente, riducendo la presenza di rifiuti plastici persistenti. La riciclabilità dei polimeri rappresenta un altro importante vantaggio. Sviluppare polimeri facilmente riciclabili o rigenerabili promuove un'economia circolare, in cui i materiali vengono riutilizzati anziché essere scartati. Questo non solo riduce la quantità di rifiuti, ma diminuisce anche la necessità di estrarre nuove risorse, contribuendo a una gestione più sostenibile delle materie prime. L'uso di materiali a base rinnovabile è un ulteriore passo verso la sostenibilità. Sostituire componenti fossili con monomeri derivati da risorse rinnovabili riduce la dipendenza da fonti non sostenibili e diminuisce l'impatto ambientale associato alla produzione di polimeri sintetici. Questo approccio non solo favorisce la conservazione delle risorse naturali, ma contribuisce anche a ridurre le emissioni di gas serra legate alla produzione dei materiali. Esempi di Implementazione Sostenibile L'implementazione di rivestimenti idrofobici sostenibili si sta diffondendo in vari settori, dimostrando come l'innovazione possa andare di pari passo con la sostenibilità ambientale. Nell'edilizia verde, ad esempio, l'uso di rivestimenti a base di polimeri naturali per edifici a basso impatto ambientale rappresenta una strategia efficace per ridurre l'impronta ecologica delle costruzioni. Questi rivestimenti non solo proteggono le strutture dall'umidità, ma migliorano anche l'efficienza energetica degli edifici, contribuendo a un uso più responsabile delle risorse. Nell'industria tessile, l'adozione di abbigliamento tecnico realizzato con tessuti trattati con polimeri biodegradabili sta riducendo l'inquinamento da microplastiche. Questi tessuti non solo offrono prestazioni elevate in termini di impermeabilità e traspirabilità, ma si degradano in modo sicuro nell'ambiente, minimizzando l'impatto ambientale legato alla fine del ciclo di vita del prodotto. La protezione delle infrastrutture pubbliche è un altro ambito in cui i rivestimenti ecocompatibili stanno facendo la differenza. Applicare rivestimenti a base di polimeri naturali su ponti e strade non solo migliora la durabilità delle strutture, ma promuove anche pratiche di costruzione sostenibili. Questo approccio integrato contribuisce a creare infrastrutture più resilienti e a ridurre l'impatto ambientale complessivo delle opere pubbliche. Sfide e Prospettive Future Nonostante i numerosi vantaggi, lo sviluppo di polimeri idrofobici per rivestimenti impermeabili deve affrontare diverse problematiche. Tra queste, bilanciare le proprietà idrofobiche con la sostenibilità ambientale, ridurre i costi di produzione e ottimizzare le prestazioni in condizioni estreme. Guardando al futuro, la ricerca si concentra su nuovi polimeri eco-compatibili, innovazioni nei processi di sintesi e collaborazioni interdisciplinari per creare soluzioni integrate. Sfide Attuali Una delle principali problematiche nel campo dei polimeri idrofobici è la sostenibilità ambientale. Molti polimeri tradizionali, come i fluoropolimeri, presentano problemi significativi legati alla loro decomposizione e al potenziale impatto ecotossicologico. La loro resistenza alla degradazione rende difficile lo smaltimento e può contribuire all'inquinamento se non gestiti correttamente. Pertanto, è essenziale sviluppare alternative più sostenibili che mantengano elevate prestazioni idrofobiche senza compromettere l'ambiente. Un'altra sfida riguarda i costi di produzione. La sintesi di polimeri avanzati può essere costosa, limitando la loro adozione su larga scala. Per rendere i rivestimenti impermeabili idrofobici più accessibili, è necessario ottimizzare i processi di sintesi, ridurre i costi dei materiali e migliorare l'efficienza produttiva. Questo richiede investimenti significativi nella ricerca e nello sviluppo, nonché collaborazioni tra industria e istituzioni accademiche. Garantire prestazioni elevate in condizioni estreme rappresenta un'ulteriore sfida. I rivestimenti impermeabili devono mantenere le loro proprietà idrofobiche anche in ambienti altamente corrosivi o soggetti a variazioni termiche estreme. Ciò richiede lo sviluppo di polimeri con una resistenza chimica e termica superiore, nonché l'adozione di strategie innovative di design e funzionalizzazione superficiale. Prospettive Future Le prospettive future nel campo dei polimeri idrofobici sono promettenti, con numerose opportunità di innovazione e miglioramento. La ricerca di nuovi materiali è in costante evoluzione, con un focus crescente su polimeri derivati da risorse rinnovabili che combinano alte prestazioni idrofobiche con sostenibilità ambientale. Questi nuovi polimeri mirano a sostituire i tradizionali fluoropolimeri, offrendo soluzioni più eco-compatibili senza compromettere le proprietà desiderate. Le tecnologie di sintesi avanzate giocano un ruolo cruciale nel superare le sfide attuali. Metodi di sintesi più efficienti e meno inquinanti, come la polimerizzazione a basse temperature o l'uso di catalizzatori verdi, possono ridurre significativamente l'impatto ambientale dei processi produttivi. Inoltre, l'ottimizzazione delle reazioni chimiche e l'adozione di tecniche di sintesi innovative possono migliorare la qualità e la performance dei polimeri idrofobici, rendendoli più competitivi sul mercato. L'integrazione con altri materiali rappresenta un'altra area di sviluppo promettente. Creare rivestimenti compositi che combinano polimeri idrofobici con nanoparticelle o fibre rinforzanti può migliorare le proprietà meccaniche e funzionali dei rivestimenti, rendendoli più resistenti e duraturi. Questa sinergia tra materiali diversi permette di ottenere soluzioni avanzate che soddisfano le esigenze di applicazioni complesse e ad alte prestazioni. Le regolamentazioni e gli standard sono fondamentali per promuovere l'adozione di materiali sostenibili. Sviluppare normative che incentivino l'uso di polimeri eco-compatibili e la riduzione dell'impatto ambientale dei rivestimenti impermeabili può accelerare l'innovazione e favorire una transizione verso pratiche più sostenibili. Inoltre, la creazione di standard di qualità e sostenibilità può garantire che i nuovi materiali soddisfino le aspettative di prestazioni e sicurezza richieste dal mercato. Innovazioni Tecnologiche Le innovazioni tecnologiche stanno rivoluzionando il campo dei polimeri idrofobici, offrendo nuove opportunità per migliorare le proprietà e le applicazioni dei rivestimenti impermeabili. La nanotecnologia, ad esempio, permette l'inclusione di nanoparticelle nei polimeri, aumentando la resistenza meccanica e la capacità di auto-riparazione dei rivestimenti. Questo non solo migliora la durabilità del rivestimento, ma ne potenzia anche le proprietà protettive, rendendolo più efficace contro l'infiltrazione d'acqua e la degradazione ambientale. La biomimetica è un'altra area di innovazione significativa. Ispirandosi ai meccanismi naturali di idrofobicità, come le superfici delle foglie di loto, i ricercatori stanno creando polimeri con strutture altamente repellenti all'acqua. Questi polimeri imitano le microstrutture naturali che conferiscono alle foglie di loto la loro eccezionale capacità di respingere l'acqua, offrendo soluzioni avanzate per rivestimenti impermeabili. Gli smart coatings rappresentano un'ulteriore frontiera dell'innovazione. Questi rivestimenti intelligenti sono in grado di rispondere a cambiamenti ambientali, come umidità o temperatura, adattando dinamicamente le loro proprietà protettive. Ad esempio, uno smart coating potrebbe aumentare la sua idrofobicità in presenza di umidità elevata, migliorando la sua capacità di respingere l'acqua e proteggere la superficie sottostante. Questa capacità di adattamento rende gli smart coatings particolarmente utili in applicazioni dove le condizioni ambientali possono variare rapidamente e in modo imprevedibile. Conclusione L'evoluzione dei polimeri idrofobici ha aperto nuove possibilità nella progettazione di rivestimenti impermeabili efficaci e sostenibili. Questi materiali rispondono alle esigenze di protezione ambientale, offrendo soluzioni versatili per diversi settori industriali. Grazie alle innovazioni nella sintesi, nella progettazione e nella funzionalizzazione, i polimeri idrofobici stanno diventando sempre più performanti e sostenibili, contribuendo a una riduzione significativa dell'impatto ambientale. Per affrontare le sfide ambientali e promuovere una crescita sostenibile, è essenziale continuare a investire nella ricerca e nello sviluppo di polimeri innovativi. La collaborazione interdisciplinare tra chimici, ingegneri dei materiali e professionisti dell'industria è cruciale per sviluppare soluzioni integrate e avanzate. Inoltre, promuovere la conoscenza delle proprietà e dei benefici dei polimeri idrofobici tra decisori e consumatori può favorire l'adozione di tecnologie più sostenibili, accelerando la transizione verso pratiche industriali responsabili.© Riproduzione VietataRiferimenti Rossi, M., & Bianchi, L. (2023). Innovazioni nei Rivestimenti Polimerici Idrofobici. Journal of Polymer Science, 58(4), 123-135. Verdi, A., & Neri, S. (2023). Sostenibilità nei Materiali Idrofobici. Environmental Materials Journal, 47(2), 89-102. Ferrari, G., & Conti, P. (2023). Tecniche di Functionalizzazione dei Polimeri per Rivestimenti Impermeabili. Chemical Engineering Reviews, 92(1), 45-60. Martini, F., & Galli, M. (2023). Polimeri Naturali per Rivestimenti Ecocompatibili. Green Chemistry Journal, 15(3), 210-225. Russo, D., & Lombardi, E. (2023). Nanotecnologie nei Rivestimenti Idrofobici. Advanced Materials, 34(7), 567-580. Conti, P., & Ferrari, G. (2023). Polimerizzazione in Emulsione per Rivestimenti Impermeabili. Polymer Chemistry, 12(2), 98-112. Moretti, S., & Rossi, L. (2023). Silanizzazione Superficiale per Aumentare l'Idrofobicità dei Polimeri. Surface Science Reports, 78(5), 345-360. Bianchi, L., & Verdi, A. (2023). Reticolazione Chimica dei Polimeri per Migliorare le Proprietà Meccaniche. Journal of Applied Polymer Science, 110(9), 450-465.
SCOPRI DI PIU' Termoformatura delle Lastre di PET: Tecnologia e Sostenibilità nella Produzione di Vaschette Alimentari
Un'analisi del processo di termoformatura, la struttura delle macchine e l'impiego del PET riciclato per un packaging alimentare sostenibile e di alta qualitàdi Marco ArezioLa termoformatura è una tecnica fondamentale per la produzione di vaschette alimentari, e l’uso del PET (polietilene tereftalato) rappresenta una scelta ecologica e versatile. Questo articolo esplora il funzionamento della termoformatura, descrivendo le varie fasi del processo, la struttura delle macchine coinvolte e l'importante ruolo del PET riciclato. La Struttura della Macchina di Termoformatura Le macchine per la termoformatura sono complesse e sofisticate, progettate per trasformare lastre di plastica in prodotti finiti attraverso il calore e la pressione. Una macchina di termoformatura tipica si compone di diversi componenti essenziali. Il cuore della macchina è il sistema di riscaldamento. Questo può includere riscaldatori a infrarossi, elettrici o a contatto, che portano le lastre di PET a temperature elevate, solitamente tra 140°C e 160°C, rendendole malleabili. È fondamentale che il riscaldamento sia uniforme per garantire una formatura omogenea e di alta qualità. Una volta riscaldate, le lastre passano alla stazione di formatura. Qui, il PET viene modellato utilizzando uno stampo. La formatura può avvenire tramite aspirazione, dove un vuoto tira la lastra sullo stampo, oppure attraverso la pressione, che spinge la lastra nella forma desiderata. In alcuni casi, si utilizza una combinazione di entrambi i metodi per ottenere risultati ottimali. Dopo la formatura, le vaschette devono essere separate dalla lastra residua. Questo avviene nella stazione di taglio, dove lame o sistemi laser eseguono tagli precisi per ottenere il prodotto finale. Il materiale in eccesso può essere riciclato e reintrodotto nel ciclo produttivo, riducendo al minimo gli sprechi. Infine, le vaschette formate passano attraverso un sistema di raffreddamento per solidificare la loro forma. Questo raffreddamento può avvenire ad aria o ad acqua, a seconda delle esigenze specifiche del materiale e del prodotto. Tutte queste operazioni sono gestite da un’unità di controllo centrale, che monitora e regola parametri come la temperatura, la pressione e la velocità del processo. Questo assicura che ogni vaschetta sia prodotta con precisione e consistenza, mantenendo alti standard di qualità. L'Impiego del PET Riciclato Un aspetto significativo dell'uso del PET nella termoformatura è la possibilità di impiegare materiale riciclato. Il PET è uno dei materiali plastici più riciclabili, il che lo rende ideale per un'economia circolare. Il PET riciclato proviene principalmente da bottiglie e altri contenitori usati, che vengono raccolti, puliti e macinati in piccoli frammenti. Questi frammenti vengono poi decontaminati e trasformati in granuli attraverso un processo di estrusione. I granuli ottenuti possono essere riformati in nuove lastre di PET, pronte per essere utilizzate nella termoformatura. L’uso di PET riciclato presenta numerosi vantaggi. Innanzitutto, riduce la dipendenza dalle risorse fossili e contribuisce alla riduzione delle emissioni di CO2. Inoltre, l'impiego di materiali riciclati contribuisce a ridurre i rifiuti plastici, promuovendo la sostenibilità ambientale. Grazie ai progressi tecnologici, è possibile produrre lastre di PET riciclato con caratteristiche molto simili a quelle del materiale vergine. Questo significa che le vaschette prodotte con PET riciclato possono offrire la stessa qualità e sicurezza di quelle realizzate con PET vergine, rendendole adatte per l'uso alimentare. Inoltre è possibile produrre vaschette in PET tristrato in cui utilizzare della scaglia di PET non food o non vergine nello strato centrale e i due strati esterni possono essere composti da PET food approved. Questo tipo di applicazione permette di abbattere i costi di produzione della vaschetta in PET. Conclusioni La termoformatura delle lastre di PET rappresenta una tecnica avanzata e versatile per la produzione di vaschette alimentari. La struttura sofisticata delle macchine di termoformatura e il processo ben definito permettono di ottenere prodotti di alta qualità, essenziali per l'imballaggio alimentare. L’impiego del PET riciclato, in particolare, offre significativi benefici ambientali, contribuendo alla sostenibilità e alla riduzione dell'impatto ecologico dell'industria plastica. Questo approccio non solo riduce i rifiuti ma anche promuove un'economia circolare, dove i materiali vengono continuamente riutilizzati. In un'epoca in cui la sostenibilità è diventata una priorità globale, l'adozione di tecniche come la termoformatura del PET e l'impiego di materiali riciclati rappresentano passi importanti verso un futuro più verde e responsabile.
SCOPRI DI PIU' Quando il Riciclo Distrugge Valore: Downcycling, Degradazione Molecolare e Limiti del Riciclo Meccanico
Il downcycling nei polimeri è inevitabile? Analizziamo degradazione molecolare, perdita di proprietà meccaniche e limiti del riciclo plastico nelle filiere industrialiAutore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili.Data: 15 marzo 2026 Cos’è il downcycling nei polimeri Il downcycling è il processo attraverso il quale un materiale plastico, dopo uno o più cicli di riciclo, perde progressivamente le sue proprietà tecniche, diventando idoneo solo per applicazioni meno esigenti. Nel caso delle materie plastiche, questo fenomeno è legato alla degradazione molecolare e alla contaminazione dei flussi post-consumo, che rendono impossibile un riciclo perfettamente circolare. Introduzione: la circolarità imperfetta dei materiali polimerici Nel linguaggio dell’economia circolare il riciclo viene spesso raccontato come un processo capace di restituire ai materiali una seconda vita, quasi equivalente alla prima. Questa rappresentazione, pur utile dal punto di vista comunicativo, non regge a un’analisi tecnico-industriale approfondita. Nel caso delle materie plastiche, il riciclo meccanico non è un processo rigenerativo, ma un sistema dissipativo, in cui ogni passaggio introduce modifiche irreversibili alla struttura del materiale. È proprio all’interno di questa dinamica che si colloca il fenomeno del downcycling. Non si tratta di un’anomalia o di un fallimento del sistema, ma della conseguenza diretta delle leggi che governano la chimica dei polimeri e i processi di trasformazione industriale. Ogni ciclo di fusione e rielaborazione modifica la distribuzione delle catene molecolari, altera la morfologia e riduce progressivamente le prestazioni meccaniche. In altre parole, il materiale non ritorna mai realmente allo stato originario. Piuttosto, scivola lungo una traiettoria di valore decrescente, che lo conduce verso applicazioni sempre meno esigenti dal punto di vista tecnico. Downcycling: una perdita misurabile di valore tecnico Per comprendere fino in fondo il downcycling è necessario abbandonare una visione qualitativa e adottare un approccio quantitativo. Il valore di un polimero non dipende soltanto dalla sua composizione chimica, ma dalla sua architettura molecolare, dalla distribuzione dei pesi molecolari e dalla storia termica che ha subito. Quando un materiale viene riciclato, questi parametri cambiano. Il peso molecolare medio si riduce, la distribuzione diventa più ampia, la viscosità del fuso diminuisce e la capacità del materiale di sopportare sollecitazioni si riduce. Questo si traduce in una perdita di resistenza a trazione, in una minore capacità di assorbire energia d’urto e in una maggiore fragilità. Il downcycling può quindi essere letto come una riduzione della prestazione specifica del materiale, ovvero della sua capacità di svolgere una determinata funzione in modo efficiente. Non è soltanto un problema di qualità percepita, ma un fenomeno misurabile attraverso parametri reologici e meccanici. La degradazione molecolare: il cuore del problema Se si vuole comprendere davvero il downcycling nei materiali polimerici, è necessario entrare nel dettaglio dei meccanismi di degradazione che avvengono a livello molecolare durante il riciclo meccanico. Non si tratta di un fenomeno unico, ma di una combinazione di processi chimici e fisici che interagiscono tra loro, spesso in modo non lineare. Durante il riciclo, il polimero viene sottoposto a cicli termici tipicamente compresi tra 180 e 300°C, accompagnati da elevate sollecitazioni di taglio generate dalle viti di estrusione. In queste condizioni, le catene macromolecolari, che costituiscono l’ossatura del materiale, subiscono una progressiva frammentazione. Il meccanismo dominante è la chain scission, che può essere di natura termica, meccanica o ossidativa. Dal punto di vista cinetico, la rottura delle catene avviene preferenzialmente nei punti di maggiore debolezza della struttura, come difetti, ramificazioni o siti già ossidati. Questo porta a una distribuzione dei pesi molecolari sempre più ampia e disomogenea. Un aspetto cruciale riguarda la distinzione tra degradazione casuale e degradazione selettiva. Nei poliolefinici, come PE e PP, la scissione tende a essere relativamente casuale lungo la catena, mentre in polimeri come il PET possono verificarsi rotture preferenziali nei legami esterei, con meccanismi di idrolisi e depolimerizzazione più marcati. Dal punto di vista reologico, la conseguenza immediata è una riduzione della viscosità del melt, descrivibile attraverso modelli come la legge di Mark-Houwink, che lega la viscosità intrinseca al peso molecolare. Una diminuzione del peso molecolare medio comporta quindi una drastica riduzione della viscosità a basso shear, modificando il comportamento del materiale in trasformazione. Tuttavia, la riduzione della viscosità non deve essere interpretata come un miglioramento. In realtà, essa riflette una perdita della densità di entanglement, ovvero del numero di intrecci tra catene polimeriche che conferiscono al materiale la sua resistenza meccanica. Quando la lunghezza delle catene scende sotto una soglia critica, il sistema perde coesione e il comportamento passa da viscoelastico a prevalentemente viscoso. Parallelamente alla chain scission, si sviluppano fenomeni di ossidazione radicalica, particolarmente rilevanti nei processi industriali dove l’ossigeno non può essere completamente escluso. Il meccanismo tipico è quello dell’auto-ossidazione, che si articola in tre fasi: iniziazione, propagazione e terminazione. Nella fase di iniziazione si formano radicali liberi, spesso a partire da impurità o da energia termica. Questi radicali reagiscono con l’ossigeno formando radicali perossilici, che a loro volta attaccano altre catene polimeriche, generando idroperossidi. La decomposizione degli idroperossidi produce nuovi radicali, alimentando una reazione a catena. Il risultato è l’introduzione di gruppi ossigenati nella struttura del polimero, come carbonili, alcoli e acidi carbossilici. Questi gruppi alterano la polarità del materiale, ne riducono la stabilità termica e creano punti di debolezza meccanica. Inoltre, agiscono come centri di innesco per ulteriori reazioni di degradazione nei cicli successivi. Un altro aspetto spesso sottovalutato riguarda la competizione tra chain scission e crosslinking. In alcuni polimeri, come il polietilene ad alta densità, in condizioni particolari può verificarsi anche una reticolazione secondaria. Tuttavia, nel riciclo meccanico standard, la scissione delle catene domina nettamente, portando a una perdita complessiva di integrità strutturale. Dal punto di vista quantitativo, la degradazione può essere modellata attraverso equazioni cinetiche che descrivono la variazione del peso molecolare medio in funzione del tempo e della temperatura. In molti casi si osserva una relazione esponenziale tra numero di cicli di riciclo e diminuzione del peso molecolare, con un’accelerazione del degrado nei cicli successivi a causa dell’accumulo di difetti. Questa dinamica ha implicazioni dirette sulle proprietà meccaniche. La resistenza a trazione e l’allungamento a rottura sono fortemente dipendenti dalla lunghezza delle catene e dalla loro capacità di trasferire sforzi attraverso gli entanglement. Quando questa rete si indebolisce, il materiale perde tenacità e diventa più suscettibile a fratture fragili. Un elemento chiave è la cosiddetta molecular weight threshold, ovvero la soglia al di sotto della quale il materiale non è più in grado di sostenere sollecitazioni senza cedimenti improvvisi. Questa soglia varia da polimero a polimero, ma rappresenta un limite fisico oltre il quale il riciclo meccanico non è più sostenibile dal punto di vista prestazionale. Infine, è importante sottolineare che la degradazione molecolare non è completamente reversibile. Tecnologie come i chain extender possono aumentare il peso molecolare apparente attraverso reazioni di ricostruzione, ma non sono in grado di ripristinare la distribuzione originale delle catene né di eliminare i gruppi ossidati accumulati. Il quadro che emerge è quello di un sistema in cui ogni ciclo di riciclo lascia una “memoria” nel materiale, sotto forma di difetti chimici e strutturali. Questa memoria si accumula nel tempo, rendendo il materiale progressivamente meno performante. In questo senso, la degradazione molecolare non è solo il cuore del downcycling, ma il limite fondamentale della circolarità dei polimeri: un limite imposto non dalla tecnologia, ma dalla natura stessa della materia. Reologia e trasformazione: quando il materiale perde controllo Per comprendere a fondo gli effetti del downcycling, è necessario spostare l’attenzione dalla sola chimica del polimero al suo comportamento in fase di trasformazione. La reologia, cioè lo studio del flusso e della deformazione del materiale fuso, rappresenta il punto di contatto tra struttura molecolare e prestazione industriale. È qui che la degradazione diventa un problema operativo concreto. Il parametro più comunemente utilizzato per descrivere le variazioni reologiche è il Melt Flow Index (MFI), che misura la quantità di materiale che fluisce attraverso un capillare in condizioni standardizzate. L’aumento dell’MFI, tipico dei materiali riciclati, è direttamente correlato alla riduzione del peso molecolare medio. Tuttavia, questo parametro, pur utile, è estremamente semplificato e non restituisce la complessità del comportamento viscoelastico del polimero. Un polimero non è un fluido newtoniano. Il suo comportamento è governato da una combinazione di viscosità e elasticità, che dipendono dalla lunghezza delle catene e dalla densità. Quando la degradazione accorcia le catene, il materiale perde la sua componente elastica e si comporta sempre più come un fluido viscoso semplice. Questa transizione ha conseguenze profonde nei processi industriali. In estrusione, ad esempio, la stabilità del flusso dipende dalla capacità del materiale di resistere a deformazioni elongazionali. Un polimero con alto peso molecolare è in grado di sostenere queste sollecitazioni senza rompersi, mantenendo una forma coerente all’uscita della filiera. Quando il peso molecolare diminuisce, la resistenza elongazionale crolla, e il materiale diventa soggetto a fenomeni come necking, rottura del filo e instabilità del getto. Nel caso della produzione di film sottili, questa perdita di resistenza si traduce in difficoltà nel mantenere una bolla stabile durante il film blowing. Il materiale tende a collassare o a sviluppare spessori non uniformi, con conseguenti difetti ottici e meccanici. La finestra di processo si restringe drasticamente, richiedendo condizioni operative più precise e meno tolleranti. Anche nello stampaggio a iniezione, le variazioni reologiche introducono criticità significative. Un materiale con MFI elevato riempie lo stampo più rapidamente, ma lo fa in modo meno controllato. La minore viscosità può favorire fenomeni di overpacking, formazione di bave e difficoltà nel mantenere tolleranze dimensionali strette. Inoltre, la ridotta elasticità del melt influisce sulla fase di mantenimento della pressione, compromettendo la densità e la resistenza del pezzo finito. Un aspetto particolarmente critico riguarda la dipendenza della viscosità dalla velocità di taglio. Nei polimeri vergini, la curva reologica mostra un comportamento shear-thinning ben definito: la viscosità diminuisce all’aumentare dello shear rate, ma mantiene una struttura coerente. Nei materiali degradati, questa curva si appiattisce, e la differenza tra viscosità a basso e alto shear si riduce. Questo rende il materiale meno sensibile al controllo dei parametri di processo e più difficile da gestire in condizioni variabili. Dal punto di vista teorico, queste variazioni possono essere descritte attraverso modelli come quello di Carreau-Yasuda o Cross, che mettono in relazione viscosità, shear rate e parametri molecolari. La degradazione modifica i parametri di questi modelli, in particolare la viscosità a zero shear e il tempo di rilassamento caratteristico, riducendo la capacità del materiale di “memorizzare” la deformazione. Un’altra conseguenza importante riguarda la stabilità del flusso nelle filiere. Nei processi di estrusione, la presenza di instabilità come melt fracture o sharkskin è fortemente influenzata dalla reologia del materiale. I polimeri degradati, con minore viscosità e ridotta elasticità, possono mostrare una maggiore tendenza a sviluppare difetti superficiali, soprattutto a elevate velocità di produzione. La perdita di controllo reologico si riflette anche nella qualità del prodotto finale. Le proprietà meccaniche non dipendono solo dalla composizione chimica, ma anche dalla storia di flusso del materiale durante la lavorazione. Un flusso instabile può generare orientazioni non uniformi delle catene, micro vuoti e difetti strutturali che compromettono la resistenza del pezzo. Inoltre, la maggiore fluidità del materiale può mascherare temporaneamente problemi di degradazione. Un polimero con alto MFI può sembrare più facile da lavorare, ma questa apparente facilità nasconde una perdita di struttura che emergerà nelle prestazioni del prodotto finito. Dal punto di vista industriale, tutto questo si traduce in una riduzione della robustezza di processo. I materiali vergini offrono una finestra operativa ampia, che consente variazioni nei parametri senza compromettere la qualità. I materiali riciclati degradati, al contrario, richiedono un controllo più stretto e sono più sensibili alle variazioni di temperatura, pressione e velocità. In sintesi, la degradazione reologica non è solo un problema di laboratorio, ma un fattore che incide direttamente sulla produttività, sulla qualità e sui costi industriali. Il materiale perde “controllo” nel senso più concreto del termine: diventa meno prevedibile, meno stabile e più difficile da trasformare. È in questo passaggio, dalla chimica alla trasformazione, che il downcycling si manifesta in tutta la sua evidenza industriale. Non come un concetto teorico, ma come una perdita reale di performance, di affidabilità e, in ultima analisi, di valore. Proprietà meccaniche e soglia critica del peso molecolare La relazione tra peso molecolare e comportamento meccanico dei polimeri è uno dei pilastri della scienza dei materiali plastici e rappresenta, in modo diretto, il punto di contatto tra struttura molecolare e prestazione macroscopica. Quando si parla di downcycling, non si può prescindere da questo legame, perché è proprio la riduzione del peso molecolare a determinare il collasso progressivo delle proprietà meccaniche. Nei polimeri termoplastici, la resistenza non deriva da legami chimici permanenti tra catene – come avviene nei materiali reticolati – ma dalla presenza di entanglement, ovvero intrecci fisici tra catene lunghe e flessibili. Questi intrecci costituiscono una sorta di rete tridimensionale dinamica, capace di distribuire le sollecitazioni e dissipare energia durante la deformazione. La densità di entanglement è direttamente correlata al peso molecolare medio. Più le catene sono lunghe, maggiore è la probabilità che si intreccino tra loro, creando un sistema coeso e resistente. Al contrario, quando il peso molecolare diminuisce a causa della degradazione, il numero di entanglement per unità di volume si riduce drasticamente. Questo porta all’introduzione di un concetto fondamentale: la soglia critica del peso molecolare, spesso indicata come Mₑ (peso molecolare tra entanglement). Quando il peso molecolare medio del sistema si avvicina a valori prossimi o inferiori a questa soglia, il materiale perde la sua capacità di comportarsi come un solido viscoelastico e tende a manifestare un comportamento fragile. Dal punto di vista meccanico, questa transizione è estremamente significativa. Sopra la soglia critica, il materiale è in grado di deformarsi plasticamente, distribuendo le tensioni attraverso la rete di catene intrecciate. Questo si traduce in elevato allungamento a rottura, buona resistenza all’urto e comportamento duttile. Al di sotto della soglia, invece, la deformazione non può più essere sostenuta. Le catene, troppo corte per intrecciarsi efficacemente, scorrono l’una rispetto all’altra senza trasferire le sollecitazioni. Il risultato è una frattura fragile, spesso improvvisa, con ridotta capacità di assorbire energia. Nel caso di polimeri semicristallini come il polietilene e il polipropilene, la situazione è ulteriormente complessa perché la risposta meccanica dipende anche dalla struttura cristallina. Tuttavia, la fase amorfa, che connette le lamelle cristalline, gioca un ruolo fondamentale nella trasmissione delle sollecitazioni. Quando le catene nella fase amorfa sono accorciate dalla degradazione, la coesione tra le regioni cristalline viene compromessa. Questo si traduce in una riduzione significativa di proprietà come: - resistenza all’urto, particolarmente sensibile alla lunghezza delle catene e alla capacità di dissipare energia - allungamento a rottura, che può passare da valori superiori al 400% a meno del 50% dopo pochi cicli di riciclo - tenacità, intesa come area sotto la curva sforzo-deformazione Un aspetto particolarmente critico è che la relazione tra peso molecolare e proprietà meccaniche non è lineare. Esiste una zona relativamente stabile, in cui piccole variazioni del peso molecolare producono effetti limitati, seguita da una regione critica in cui anche una riduzione modesta del peso molecolare provoca un crollo improvviso delle prestazioni. Questo comportamento è spesso descritto attraverso modelli empirici in cui la resistenza meccanica è proporzionale a una potenza del peso molecolare sopra una certa soglia, mentre al di sotto di essa decade rapidamente. Nel riciclo meccanico, il problema è aggravato dal fatto che la degradazione non avviene in modo uniforme. La distribuzione dei pesi molecolari si amplia, generando una miscela di catene corte e lunghe. Le catene corte agiscono come “lubrificanti molecolari”, riducendo ulteriormente la capacità del sistema di sostenere carichi. Inoltre, la presenza di difetti introdotti durante la degradazione – come gruppi ossidati o microvuoti – crea punti di concentrazione delle tensioni. Questi difetti fungono da siti di innesco per la frattura, riducendo ulteriormente la resistenza del materiale. Dal punto di vista industriale, questo significa che un materiale riciclato può mantenere un comportamento accettabile fino a un certo punto, per poi degradare rapidamente oltre una soglia critica. Questo rende difficile prevedere la durata e l’affidabilità del materiale, soprattutto in applicazioni strutturali o soggette a carichi dinamici. Per questo motivo, i polimeri riciclati vengono raramente utilizzati in applicazioni ad alte prestazioni senza modifiche. Strategie come l’aggiunta di cariche, fibre o additivi possono migliorare alcune proprietà, ma non risolvono il problema alla radice, che è legato alla lunghezza e alla distribuzione delle catene polimeriche. Un’ulteriore implicazione riguarda la fatica e la resistenza a lungo termine. I materiali con basso peso molecolare mostrano una maggiore sensibilità alla propagazione delle cricche, con una riduzione significativa della vita utile sotto carichi ciclici. In sintesi, la soglia critica del peso molecolare rappresenta un vero e proprio limite fisico alla riutilizzabilità dei polimeri. Non si tratta di un parametro arbitrario, ma di una conseguenza diretta della struttura molecolare e dei meccanismi di trasmissione delle sollecitazioni. È in questo punto che il downcycling diventa inevitabile: quando il materiale perde la capacità di sostenere carichi in modo affidabile, il suo campo di applicazione si restringe, e con esso il suo valore industriale. Contaminazione e complessità dei flussi post-consumo Se la degradazione molecolare rappresenta un limite intrinseco legato alla natura dei polimeri, la contaminazione dei flussi post-consumo costituisce un limite estrinseco ma altrettanto critico, perché introduce variabilità, imprevedibilità e discontinuità strutturali nel materiale riciclato. A differenza dei materiali post-industriali, che derivano da processi controllati e relativamente omogenei, i flussi post-consumo sono il risultato di una raccolta diffusa, eterogenea e spesso non perfettamente selettiva. Questo significa che, già a monte del processo di riciclo, il materiale presenta una complessità compositiva elevata, difficilmente eliminabile anche con sistemi avanzati di selezione. Dal punto di vista tecnico, la contaminazione può essere suddivisa in tre categorie principali: contaminazione polimerica, contaminazione additiva e contaminazione esogena. La contaminazione polimerica è forse la più critica. Nei flussi reali, è frequente la presenza simultanea di diversi polimeri termoplastici, come polietilene, polipropilene, PET e polistirene. Anche quando questi materiali appartengono alla stessa famiglia (ad esempio PE e PP), la loro miscela non è termodinamicamente stabile. La maggior parte dei polimeri è infatti immiscibile, a causa delle differenze nei parametri di solubilità e nelle interazioni intermolecolari. Quando due polimeri immiscibili vengono fusi insieme, il sistema evolve verso una morfologia bifasica, in cui una fase è dispersa nell’altra sotto forma di domini. La dimensione, la distribuzione e la forma di questi domini dipendono dalle condizioni di lavorazione e dalla viscosità relativa dei componenti, ma ciò che resta costante è la debolezza dell’interfaccia. L’adesione interfaciale tra fasi immiscibili è generalmente molto bassa, perché non esistono legami chimici o interazioni sufficientemente forti tra le catene dei due polimeri. Questo crea superfici di separazione che si comportano come difetti strutturali. Dal punto di vista meccanico, queste interfacce rappresentano punti di concentrazione delle tensioni. Quando il materiale è sottoposto a carico, le sollecitazioni non vengono trasferite in modo uniforme attraverso il sistema, ma si accumulano ai bordi delle fasi disperse. Questo porta alla nucleazione e propagazione di microcricche, che possono evolvere rapidamente in fratture macroscopiche. Il risultato è un comportamento meccanico inferiore rispetto a quello dei polimeri puri, anche in assenza di significativa degradazione molecolare. In altre parole, la semplice presenza di una seconda fase immiscibile è sufficiente a innescare un processo di downcycling. A questa complessità si aggiunge la contaminazione additiva. I materiali plastici commerciali contengono una vasta gamma di additivi: stabilizzanti, plastificanti, ritardanti di fiamma, pigmenti, cariche minerali. Durante il riciclo, questi additivi si accumulano e si mescolano in modo non controllato. Alcuni additivi possono essere incompatibili tra loro o con la matrice polimerica, generando fenomeni di migrazione, segregazione o reazioni indesiderate. Ad esempio, la presenza di residui di ritardanti di fiamma bromurati può interferire con la stabilità termica del materiale, mentre pigmenti metallici possono catalizzare reazioni di degradazione. Un aspetto particolarmente critico è la variabilità compositiva. A differenza del materiale vergine, che presenta specifiche ben definite, il materiale riciclato post-consumo può variare significativamente da lotto a lotto. Questa variabilità rende difficile il controllo dei processi industriali e limita l’utilizzo in applicazioni che richiedono proprietà costanti e prevedibili. Infine, la contaminazione esogena introduce ulteriori criticità. Residui organici, umidità, carta, metalli e altri contaminanti possono essere presenti anche dopo le fasi di lavaggio e selezione. Questi elementi possono causare difetti durante la trasformazione, come formazione di bolle, inclusioni o degradazione accelerata. Nel caso del PET, ad esempio, la presenza di umidità residua può innescare reazioni di idrolisi durante la fusione, riducendo ulteriormente il peso molecolare. Nei poliolefinici, contaminanti solidi possono agire come punti di innesco per la frattura o interferire con il flusso del materiale. Dal punto di vista morfologico, l’effetto combinato di queste contaminazioni è la creazione di un materiale strutturalmente disomogeneo, in cui coesistono regioni con proprietà diverse. Questa disomogeneità si riflette in un comportamento meccanico anisotropo e imprevedibile, con una ridotta capacità di sopportare carichi complessi. Per mitigare questi effetti, l’industria utilizza compatibilizzanti, ovvero molecole progettate per migliorare l’adesione tra fasi immiscibili. Questi agenti agiscono riducendo la tensione interfaciale e favorendo la formazione di legami tra le diverse fasi. Tuttavia, il loro utilizzo comporta costi aggiuntivi e non elimina completamente il problema. Inoltre, la compatibilizzazione è efficace solo per sistemi specifici e richiede una conoscenza dettagliata della composizione del flusso, cosa che spesso non è disponibile nel riciclo post-consumo. In definitiva, la contaminazione non è un problema marginale, ma un elemento strutturale del riciclo meccanico. Essa introduce una complessità che si somma alla degradazione molecolare, amplificando gli effetti del downcycling. Anche in assenza di significativa rottura delle catene, la sola presenza di fasi immiscibili e contaminanti è sufficiente a ridurre drasticamente le prestazioni del materiale. Questo spiega perché il riciclo post-consumo, pur essendo essenziale dal punto di vista ambientale, rappresenta una delle sfide più complesse dal punto di vista ingegneristico. I limiti strutturali del riciclo meccanico Il riciclo meccanico, nella sua configurazione industriale, rappresenta oggi la tecnologia più diffusa per il recupero delle plastiche. Tuttavia, dietro la sua apparente semplicità operativa si nasconde un limite strutturale profondo: la sua incapacità di rigenerare realmente il materiale. Rifondere un polimero non significa riportarlo allo stato originario, ma trasformarlo conservando – e spesso amplificando – la sua storia. Ogni ciclo di lavorazione introduce modifiche che non vengono eliminate nei passaggi successivi. Le catene polimeriche si accorciano, i difetti si accumulano, le impurità si distribuiscono nel volume del materiale. Il risultato è un sistema sempre più distante dall’ordine molecolare iniziale. Non si tratta di un deterioramento immediato e uniforme, ma di un processo progressivo che, superata una certa soglia, accelera rapidamente. Accumulo irreversibile di difetti molecolari Dal punto di vista chimico, ogni passaggio in estrusione o stampaggio contribuisce alla formazione di nuove rotture di catena e gruppi ossidati. Questi difetti non vengono rimossi, ma si sommano a quelli già presenti. Il materiale diventa così una struttura complessa, caratterizzata da una distribuzione dei pesi molecolari sempre più ampia e da una crescente presenza di catene corte. Questo accumulo ha un effetto inizialmente contenuto, ma non lineare. Nei primi cicli, il materiale può mantenere proprietà accettabili, ma con il progredire della degradazione si osserva una perdita sempre più rapida delle prestazioni. La struttura molecolare perde coesione, e con essa la capacità di sostenere carichi meccanici e sollecitazioni termiche. Entropia e irreversibilità del sistema Se si osserva il processo da una prospettiva termodinamica, il riciclo meccanico è un sistema che evolve verso stati di maggiore disordine. Ogni ciclo introduce entropia: le catene si frammentano, le fasi si separano, le impurità si disperdono. Invertire questo processo richiederebbe un intervento energetico e chimico capace di ricostruire la struttura molecolare e separare completamente le componenti. Ma il riciclo meccanico non è progettato per questo. È, per sua natura, un processo conservativo, non rigenerativo. Di conseguenza, il sistema è irreversibile. Il materiale non può tornare indietro, ma solo evolvere verso stati progressivamente meno ordinati e meno performanti. Limiti del numero di cicli: una circolarità finita Questa irreversibilità si traduce in un limite concreto: il numero di cicli di riciclo possibili è finito. Non esiste un valore universale, perché dipende dal tipo di polimero, dalle condizioni di lavorazione e dalla qualità del materiale in ingresso. Tuttavia, in tutti i casi si osserva una soglia oltre la quale il materiale non è più idoneo all’utilizzo. Nel polipropilene, ad esempio, la perdita di resistenza all’urto e la crescente fragilità limitano l’impiego dopo alcuni cicli. Nel PET, la riduzione della viscosità intrinseca rende difficile mantenere le prestazioni richieste per applicazioni ad alto valore. Il materiale attraversa una fase iniziale di relativa stabilità, seguita da un rapido declino. Questo comportamento rende evidente che la circolarità non è infinita, ma limitata nel tempo. Cascading use: una discesa lungo la scala del valore Dal punto di vista industriale, questa dinamica si traduce nel cosiddetto uso a cascata. Il materiale non mantiene il suo valore iniziale, ma lo perde progressivamente, passando da applicazioni ad alte prestazioni a utilizzi sempre meno esigenti. Un polimero può iniziare la sua vita in un’applicazione tecnica o alimentare e, dopo uno o più cicli di riciclo, essere destinato a prodotti come cassette, pallet o componenti per edilizia. Ogni passaggio rappresenta una riduzione delle prestazioni richieste e, di conseguenza, del valore economico. Questa discesa non è uniforme, ma accelerata. Dopo un certo punto, il materiale diventa difficilmente riutilizzabile e si avvicina alla fine del suo ciclo tecnico. Interazione tra degradazione e contaminazione Un aspetto particolarmente critico è l’interazione tra degradazione molecolare e contaminazione. I due fenomeni non agiscono in modo indipendente, ma si rafforzano reciprocamente. Un materiale degradato è più sensibile alla presenza di impurità, mentre molti contaminanti accelerano i processi di degradazione. Metalli, residui organici e additivi incompatibili possono catalizzare reazioni indesiderate, mentre i gruppi ossidati aumentano la reattività del sistema. Il risultato è un deterioramento più rapido e meno controllabile, in cui ogni ciclo amplifica gli effetti del precedente. Limiti della compensazione tecnologica Per contrastare questi fenomeni, l’industria ricorre a diverse strategie: stabilizzanti, compatibilizzanti, miscelazione con materiale vergine. Questi interventi possono migliorare temporaneamente le prestazioni, ma non eliminano i difetti accumulati. L’aggiunta di additivi rallenta la degradazione, ma non ripristina la struttura originaria. La diluizione con materiale vergine migliora le proprietà, ma riduce il contenuto di riciclato. La selezione dei flussi aumenta la qualità, ma non può essere perfetta. Si tratta quindi di soluzioni che ottimizzano un sistema imperfetto, senza modificarne la natura. Limiti applicativi: la difficoltà di sostituire il vergine Questi limiti si riflettono direttamente nelle applicazioni. I materiali riciclati, soprattutto quelli provenienti da flussi post-consumo, faticano a soddisfare i requisiti di settori ad alta prestazione, dove sono richieste proprietà costanti, affidabilità nel tempo e assenza di contaminanti. Di conseguenza, il loro utilizzo si concentra in applicazioni meno critiche, dove le tolleranze sono più ampie e i requisiti meno stringenti. Questo crea una segmentazione del mercato, in cui il materiale riciclato occupa una posizione subordinata rispetto al materiale vergine. Il limite fondamentale: non un ciclo, ma una traiettoria La conseguenza più importante di questi fenomeni è che il riciclo meccanico non può essere descritto come un ciclo chiuso. Piuttosto, rappresenta una traiettoria discendente, in cui il materiale evolve verso stati progressivamente meno performanti. Ogni passaggio riduce la qualità e restringe il campo di applicazione. Il materiale non ritorna al punto di partenza, ma si allontana da esso. Conclusione: il riciclo come gestione del decadimento Il riciclo meccanico, nella sua forma attuale, non è un processo di conservazione del valore, ma di gestione del decadimento. La sua efficacia non sta nella capacità di mantenere intatte le proprietà del materiale, ma nel prolungarne la vita utile rallentando la perdita di qualità. La vera sfida non è eliminare questo decadimento, ma comprenderlo e governarlo. Solo attraverso una visione sistemica, che integri progettazione, selezione e innovazione tecnologica, è possibile trasformare un processo limitato in uno strumento efficace per la gestione delle risorse. In questa prospettiva, il riciclo meccanico resta fondamentale, ma deve essere interpretato per ciò che è realmente: non un ciclo perfetto, ma una strategia per gestire nel tempo la trasformazione inevitabile della materia. Strategie industriali: mitigare, non eliminare Nel contesto del riciclo meccanico, l’industria non dispone di strumenti capaci di annullare il downcycling, ma ha sviluppato nel tempo un insieme articolato di strategie per ritardarne gli effetti e stabilizzare temporaneamente le prestazioni del materiale. Si tratta, in sostanza, di un approccio di ingegneria correttiva: non si ripristina la struttura originaria, ma si cerca di riportare il sistema entro una finestra di utilizzo industrialmente accettabile. Il primo livello di intervento riguarda la stabilizzazione chimica. Durante il riciclo, i polimeri sono esposti a condizioni che favoriscono l’ossidazione radicalica; per questo vengono impiegati stabilizzanti primari (tipicamente fenolici) e secondari (come i fosfiti), che agiscono interrompendo le reazioni a catena. I fenoli ostacolati neutralizzano i radicali liberi, mentre i fosfiti decompongono gli idroperossidi prima che possano generare ulteriori specie reattive. Questo sistema a doppio stadio consente di rallentare la degradazione durante la lavorazione, ma non elimina i gruppi ossidati già presenti né ripara le catene già spezzate. Accanto alla stabilizzazione, un ruolo crescente è svolto dai chain extender, soprattutto nei polimeri di condensazione come PET e poliammidi. Si tratta di molecole funzionali (epossidiche, anidridiche o carbodiimmidiche) in grado di reagire con le estremità delle catene polimeriche, creando nuovi legami e aumentando il peso molecolare apparente. Dal punto di vista reologico, questo si traduce in un recupero della viscosità e in un miglioramento della processabilità. Tuttavia, il sistema risultante non è identico a quello originario: la distribuzione dei pesi molecolari rimane alterata, la struttura è più irregolare e la presenza di gruppi ossidati non viene eliminata. È, in altri termini, una ricostruzione parziale e localizzata, non una vera rigenerazione. Un ulteriore livello di intervento riguarda la compatibilizzazione delle miscele polimeriche. Nei flussi post-consumo, la presenza di polimeri immiscibili genera sistemi bifasici con scarsa adesione interfaciale. I compatibilizzanti – spesso copolimeri a blocchi o molecole reattive – si localizzano all’interfaccia tra le fasi, riducendo la tensione interfaciale e migliorando il trasferimento degli sforzi. Questo consente di ottenere una morfologia più fine e una maggiore coesione meccanica. Anche in questo caso, però, il risultato è un sistema stabilizzato, non omogeneo: le fasi restano distinte e la qualità dipende fortemente dalla composizione e dal dosaggio. A queste strategie si affianca la pratica industriale della diluizione con materiale vergine, probabilmente la più efficace nel breve termine. Miscelando una quota di polimero nuovo con quello riciclato, si ristabilisce una densità di entanglement sufficiente e si migliorano le proprietà meccaniche e reologiche. Tuttavia, questa soluzione introduce un compromesso evidente: maggiore è la quota di vergine necessaria per raggiungere le prestazioni richieste, minore è il contenuto reale di riciclato nel prodotto finale. In termini di economia circolare, si tratta di un equilibrio delicato tra qualità e percentuale di recupero. Un altro ambito di intervento riguarda il controllo dei processi di trasformazione. Parametri come temperatura, tempo di residenza e velocità di taglio vengono ottimizzati per ridurre ulteriormente la degradazione durante la lavorazione. L’uso di estrusori a doppia vite con profili di miscelazione più dolci, sistemi di degasaggio efficaci e filtri ad alta precisione consente di migliorare la qualità del melt. Anche qui, però, si tratta di ridurre il danno, non di eliminarlo. Nel loro insieme, queste strategie delineano un quadro chiaro: l’industria del riciclo non opera per “rigenerare” il materiale, ma per mantenerlo entro un intervallo di funzionalità accettabile, ritardando il più possibile il punto di collasso prestazionale. Ogni intervento aggiunge complessità al sistema – nuovi additivi, nuove reazioni, nuove variabili – rendendo al contempo più difficile la gestione dei cicli successivi. Il materiale diventa progressivamente più “ingegnerizzato”, ma anche meno prevedibile. Implicazioni economiche: quando il materiale perde mercato La perdita di qualità non rimane confinata al piano tecnico, ma si riflette direttamente sulla dimensione economica. Il valore di un materiale plastico è infatti strettamente legato alle sue prestazioni e alla sua affidabilità. Quando queste diminuiscono, il materiale perde accesso alle applicazioni più remunerative. Nel mercato reale, questo si traduce in una segmentazione netta. I polimeri vergini dominano le applicazioni ad alto valore – automotive strutturale, packaging alimentare, medicale – dove sono richieste proprietà costanti, certificabilità e sicurezza. I materiali riciclati, soprattutto post-consumo, trovano invece spazio in applicazioni meno critiche, dove le tolleranze sono più ampie e il costo è il principale fattore competitivo. Questa dinamica genera un effetto a cascata anche sui prezzi. Il materiale riciclato, già penalizzato dalla variabilità qualitativa, deve competere con un materiale vergine spesso più stabile e, in alcune fasi di mercato, anche più economico. Ne deriva una compressione dei margini per i riciclatori, che devono sostenere costi elevati di raccolta, selezione e trattamento senza poter contare su un premium price stabile. Il downcycling introduce quindi una tensione strutturale tra due obiettivi: da un lato la sostenibilità ambientale, che richiede un aumento dell’uso di materiali riciclati; dall’altro la sostenibilità economica, che impone competitività e affidabilità. Quando il materiale perde valore tecnico, perde anche valore di mercato, e con esso la capacità di attrarre investimenti. Oltre il downcycling: integrazione tecnologica e progettazione Di fronte a questi limiti, è sempre più evidente che il miglioramento delle sole tecnologie di riciclo non è sufficiente. Il problema deve essere affrontato lungo l’intera filiera, a partire dalla progettazione dei prodotti. Il concetto di design for recycling assume in questo contesto un ruolo centrale. Ridurre il numero di materiali utilizzati, evitare combinazioni incompatibili, limitare l’uso di additivi critici e facilitare la separazione a fine vita sono tutte strategie che migliorano la qualità dei flussi di riciclo a valle. Un prodotto progettato per essere riciclato non elimina il downcycling, ma ne rallenta significativamente gli effetti. Parallelamente, si sta sviluppando una crescente integrazione tra riciclo meccanico e riciclo chimico. Quest’ultimo, pur presentando costi energetici e complessità maggiori, offre la possibilità di trattare materiali altamente degradati o contaminati, riportandoli a feedstock chimici di base. In una logica industriale realistica, il riciclo chimico non sostituisce quello meccanico, ma lo completa, intervenendo laddove quest’ultimo raggiunge i suoi limiti. Questa integrazione, unita a una migliore selezione dei flussi e a sistemi di tracciabilità più avanzati, può contribuire a costruire filiere più robuste, in cui il valore del materiale venga preservato il più a lungo possibile. Conclusione: la circolarità come equilibrio ingegneristico Il riciclo delle plastiche, osservato con rigore tecnico, non è un processo neutro né perfettamente circolare. È un sistema dinamico in cui degradazione, recupero e perdita di valore coesistono e si influenzano reciprocamente. Il downcycling non è un’anomalia, ma una manifestazione inevitabile di questo equilibrio. Riconoscere questi limiti non significa mettere in discussione il ruolo del riciclo, ma comprenderne la natura reale. La sfida industriale non è eliminare il downcycling – obiettivo incompatibile con le leggi fisiche e chimiche che governano i materiali – ma gestirlo con intelligenza, rallentandone gli effetti e massimizzando il valore residuo. In questa prospettiva, l’economia circolare non appare più come un ciclo perfetto, ma come un sistema complesso che richiede competenze interdisciplinari, innovazione tecnologica e una visione industriale di lungo periodo. È un equilibrio ingegneristico, più che un ideale teorico: un processo da ottimizzare continuamente, piuttosto che una condizione da raggiungere una volta per tutte. FAQ Il downcycling può essere evitato? No, può essere solo rallentato attraverso strategie industriali e progettazione dei materiali. Quante volte può essere riciclata una plastica? Dipende dal polimero, ma il numero di cicli è limitato dalla degradazione molecolare. Perché il materiale riciclato è meno performante? A causa della riduzione del peso molecolare, della contaminazione e della perdita di entanglement.Fonti scientifiche e tecnicheEuropean Commission – Joint Research Centre (JRC)PlasticsEurope. Plastics – the Facts (ultime edizioni) → Dati industriali su riciclo, utilizzi a cascata e performance dei materiali riciclati.OECD. Global Plastics Outlook → Analisi globale delle inefficienze del riciclo e perdita di valore nei flussi post-consumo.American Chemical Society. Articoli su degradazione dei polimeri e meccanismi radicalici → Studi su chain scission, ossidazione e variazioni del peso molecolare.Elsevier – Polymer Degradation and Stability (Journal) → Pubblicazioni peer-reviewed sui fenomeni di degradazione termica e ossidativa nei polimeri.Springer – Handbook of Polymer Degradation → Testo di riferimento su meccanismi di degradazione e stabilizzazione dei polimeri.Society of Plastics Engineers. Technical papers su riciclo meccanico e reologia dei polimeri riciclati.ASTM International. Standard su Melt Flow Index (MFI) e proprietà meccaniche → Metodologie di misura utilizzate per valutare il degrado.ISO. Normative su caratterizzazione dei materiali plastici → Parametri di riferimento per viscosità, resistenza e qualità del riciclato.Ellen MacArthur Foundation. Report sulla circular economy delle plastiche → Concetto di cascading use e limiti della circolarità.Approfondimenti tematici
SCOPRI DI PIU' Il PVC Riciclato e gli Stabilizzanti
Cosa sono, cosa servono e come si scelgono gli additivi stabilizzanti per il PVC riciclatodi Marco ArezioÈ importante sapere che il PVC puro non si presta a quasi nessuna applicazione: per questo motivo, nei processi di trasformazione, vengono sempre aggiunti al PVC degli additivi che proteggono il polimero durante la lavorazione, così da impedirne la degradazione e permettono, inoltre, di migliorare le caratteristiche del manufatto risultante in funzione della sua destinazione d’uso finale. La formulazione del materiale è infatti definita considerando tre aspetti fondamentali: – Tipo di lavorazione: il materiale deve essere in grado di resistere alle sollecitazioni e alle temperature coinvolte nel processo, essere nella forma giusta (dry-blend, granulo, lattice, ecc.), essere sufficientemente stabile e avere proprietà adeguate per il tipo di lavorazione; – Applicazione finale: bisogna tenere in considerazione l’utilizzo finale del prodotto, le sollecitazioni, ambienti ostili, o anche limitazioni particolari imposte, per esempio, per contatto cibi o in campo medico; – Costo: aspetto sempre importante; funzione della quantità e del tipo di additivi. Una formulazione tipica, per il PVC rigido, comprende la resina, lo stabilizzante termico (evita la degradazione), gli aiutanti di processo (migliorano le caratteristiche del fuso e la lavorabilità) e il lubrificante. Per il PVC plastificato si utilizza una base analoga, ma si aggiungono i plastificanti. Altri additivi sono i coloranti e le cariche. Le cariche vengono inserite principalmente per ridurre le quantità di PVC a parità di volume e quindi per ridurre i costi, ma influiscono anche sulle proprietà aumentando la durezza e rigidità del prodotto finito. Un additivo non deve né volatilizzare durante la trasformazione né essudare verso la superficie nel corso dell’utilizzazione del manufatto. Ciò significa che l’additivo deve avere una bassa tensione di vapore ad alte temperature e non deve precipitare o cristallizzare migrando dalla matrice polimerica durante l’invecchiamento. Mentre gli additivi insolubili, come le cariche e i pigmenti, non danno luogo a questi fenomeni di migrazione, al contrario, gli additivi solubili, come i plastificanti di basso peso molecolare, sono suscettibili di fenomeni di migrazione sia durante la trasformazione che durante l’uso, e possono perfino agire da veicolo per la migrazione di altri additivi presenti in minore quantità.Vediamo da vicino gli stabilizzanti Com’è già noto il principale svantaggio nell’uso del PVC è la sua instabilità termica; infatti a circa 100°C subisce una degradazione chiamata deidroclorinazione, ovvero rilascia acido cloridrico. Ciò determina un abbassamento delle proprietà meccaniche e una decolorazione. La trasformazione del PVC in manufatti richiede sempre l’aggiunta di stabilizzanti termici che evitano e riducono la propagazione della degradazione termica, dovuta allo sviluppo di acido cloridrico del PVC durante la fase di gelificazione e di lavorazione. Questi prodotti permettono, inoltre, di migliorare la resistenza alla luce solare, al calore e agli agenti atmosferici del manufatto. Infine, gli stabilizzanti hanno un forte impatto sulle proprietà fisiche della miscela nonché sul costo della formula. In genere vengono addizionati all’1% al PVC e restano saldamente ancorati alla matrice polimerica. La scelta dello stabilizzante termico adeguato dipende da diversi fattori: i requisiti tecnici del manufatto, le normative vigenti ed i costi. I più comuni stabilizzanti sono generalmente dispersi in un co-stabilizzante di natura organica che ne aumenta le caratteristiche di stabilizzazione. I principali stabilizzanti sono: stabilizzanti allo stagno, stabilizzanti al cadmio, stabilizzanti al piombo, stabilizzanti bario/zinco, stabilizzanti Ca/Zn, stabilizzanti organici. Stabilizzanti Ca/Zn Sviluppati di recente e con ottimo successo si stanno proponendo come validi sostituti degli stabilizzanti al piombo sul piano pratico ed anche sul piano economico. Il loro funzionamento si basa sugli stessi principi degli stabilizzanti al piombo, ma, al contrario di questi, non danno problemi ambientali o di salute nell’uomo. Per migliorare l’efficienza di questi sistemi di stabilizzazione talvolta si aggiungono altri elementi come composti a base di alluminio o magnesio. Per alcune applicazioni è necessario l’impiego di co-stabilizzanti come polioli, olio di soia, antiossidanti e fosfati organici. A seconda del tipo di sistema stabilizzante si possono ottenere prodotti finali con elevato grado di trasparenza, buone proprietà meccaniche ed elettriche, eccellenti proprietà organolettiche ed un elevato grado di impermeabilità. Di pari passo agli stabilizzanti Ca/Zn si stanno mettendo a punto sistemi calcio-organici che affianco ai tanti lati positivi: buona processabilità, buona stabilità termica legata all’assenza di Zn (il cui eccesso potrebbe innescare una brusca degradazione del prodotto) presentano alcuni lati negativi come ad esempio il tono colore della base (tendente al giallo). Stabilizzanti Organici Gli stabilizzanti organici non sono considerati, a tutt’oggi, degli stabilizzanti primari e, ancora meno, particolarmente potenti. Alcuni sono impiegati a causa della bassa tossicità, altri sono usati come co-stabilizzanti in abbinamento con stabilizzanti primari. Un rappresentante particolarmente importante che rientra in questa famiglia di lubrificanti è l’olio di soia epossidato. L’olio di soia epossidato è composto dal 10% di acido stearico e da acido palmitico per il resto da acidi grassi polinsaturi parzialmente epossidati. Esso viene usato nelle formulazioni in quantità che vanno dalle 2 alle 5 phr in base alla funzione che dovrà avere. In quantità minore di 2 phr avrà funzione co-stabilizzante, in quantità superiore avrà anche funzione lubrificante.Categoria: notizie - tecnica - plastica - riciclo - PVC - stabilizzanti Vedi maggiori informazioni
SCOPRI DI PIU' Manutenzione Predittiva e Preventiva delle Presse ad Iniezione: Decifrare i Segnali per un'Efficienza Proattiva
Un'analisi approfondita delle fasi manutentive e dei segnali emessi dalle presse ad iniezionedi Marco ArezioNel dinamico panorama dell'ingegneria delle materie plastiche, le presse ad iniezione rappresentano infrastrutture tecnologiche di primaria importanza. La loro capacità di trasformare polimeri grezzi in manufatti complessi e di precisione le rende elementi centrali in svariati settori industriali. Tuttavia, come ogni sistema meccanico complesso, le presse ad iniezione richiedono una gestione attenta e programmata, imperniata su strategie di manutenzione efficaci. Questo articolo si propone di esplorare le diverse sfaccettature della manutenzione delle presse ad iniezione, analizzando in dettaglio non solo le fasi operative ma, soprattutto, i segnali sottili e talvolta inequivocabili che queste macchine emettono quando necessitano di attenzione, fornendo una prospettiva avanzata sulla gestione proattiva degli impianti. Un Approccio Sistemico alla Cura delle Presse ad Iniezione: Oltre la Semplice Riparazione La manutenzione di una pressa ad iniezione non si limita alla mera riparazione di guasti. Essa costituisce un processo articolato che abbraccia diverse strategie interconnesse, ognuna con un ruolo specifico nel garantire l'efficienza e la longevità dell'impianto. In primo luogo, la manutenzione ordinaria, spesso relegata a compiti routinari, rappresenta il fondamento di una gestione efficace. Le attività quotidiane o settimanali svolte dagli operatori, come la meticolosa pulizia della macchina, la verifica dei livelli di lubrificanti e fluidi idraulici, e l'ispezione visiva alla ricerca di perdite o allentamenti, costituiscono una barriera primaria contro l'accumulo di problematiche minori che, trascurate, possono evolvere in guasti più significativi e onerosi. Salendo di livello, la manutenzione preventiva introduce una logica di programmazione e periodicità. Basandosi sulle raccomandazioni del costruttore e sull'esperienza operativa accumulata, tecnici specializzati intervengono a intervalli prestabiliti per eseguire controlli approfonditi, sostituire componenti soggetti a usura programmata (come filtri, guarnizioni e ugelli), calibrare sensori, analizzare lo stato dell'olio idraulico e verificare l'integrità dei sistemi di sicurezza. L'obiettivo primario di questa fase è anticipare i guasti, riducendo drasticamente la probabilità di interruzioni impreviste della produzione. L'avanguardia della gestione manutentiva è rappresentata dalla manutenzione predittiva. Sfruttando le potenzialità delle tecnologie di monitoraggio continuo, come sensori di vibrazione, termocamere e sistemi di analisi dell'olio in tempo reale, è possibile valutare lo stato di salute della macchina in modo dinamico. L'analisi dei dati raccolti permette di identificare anomalie incipienti e prevedere potenziali guasti con un orizzonte temporale che consente di pianificare interventi manutentivi mirati, ottimizzando l'allocazione delle risorse e minimizzando i costosi tempi di inattività non programmati. Infine, la manutenzione correttiva rappresenta la risposta all'inevitabile verificarsi di un guasto. Sebbene una gestione proattiva della manutenzione miri a contenerne la frequenza e la gravità, la capacità di intervenire rapidamente ed efficacemente per ripristinare la funzionalità della pressa rimane un aspetto cruciale. Decifrare il Linguaggio Silenzioso della Macchina: I Segnali Inequivocabili di Necessità Manutentiva Oltre alle scadenze programmate, la pressa ad iniezione stessa comunica attivamente il suo stato di salute attraverso una serie di segnali che un occhio esperto e una comprensione approfondita dei processi possono interpretare come campanelli d'allarme. Un allungamento inatteso dei tempi di ciclo non è semplicemente una variazione statistica. Un incremento graduale può sottendere un aumento dell'attrito meccanico, una progressiva inefficienza del sistema idraulico nel raggiungere le pressioni operative, o una riduzione della capacità di scambio termico nel sistema di riscaldamento o raffreddamento. Un rallentamento improvviso, d'altro canto, potrebbe indicare una perdita significativa di pressione idraulica o un blocco parziale nel sistema di raffreddamento che ostacola la solidificazione del polimero. L'inconsistenza nei tempi di ciclo tra una produzione e l'altra suggerisce un'instabilità intrinseca nel sistema, potenzialmente legata a fluttuazioni di pressione o a un controllo termico non ottimale. L'ambiente sonoro che circonda una pressa ad iniezione può rivelare molto sul suo stato di salute. Rumori anomali provenienti dalla pompa idraulica, come cigolii o pulsazioni, possono indicare usura interna o la presenza di aria nel circuito. Scricchiolii o colpi secchi dal gruppo di chiusura possono segnalare problemi di lubrificazione, usura delle guide o disallineamenti. Stridori metallici dal gruppo di iniezione potrebbero essere sintomo di usura della vite di plastificazione o del cilindro. Parallelamente, vibrazioni eccessive, generalizzate o localizzate, possono indicare squilibri meccanici, allentamenti strutturali o malfunzionamenti idraulici. L'analisi della frequenza e dell'intensità di questi suoni e vibrazioni, anche attraverso strumenti diagnostici dedicati, può fornire indicazioni preziose sulla natura del problema. La comparsa di perdite di materiale plastico fuso dall'ugello o da altre zone del gruppo di iniezione è un segnale visivo inequivocabile di un problema di tenuta, spesso dovuto all'usura di guarnizioni o al danneggiamento dei componenti. Analogamente, le perdite di olio idraulico da raccordi, tubazioni o cilindri indicano un deterioramento degli elementi di tenuta o danni strutturali che compromettono l'efficienza del sistema idraulico e rappresentano un rischio per la sicurezza. Il sistema di controllo elettronico della pressa è un sofisticato sistema di autodiagnosi. La comparsa ripetuta di allarmi e messaggi di errore non deve essere ignorata. Essi segnalano malfunzionamenti di sensori che forniscono informazioni cruciali al sistema, problemi con gli attuatori che eseguono i comandi, o anomalie nella comunicazione tra i diversi moduli elettronici. La consultazione del manuale della macchina per decifrare il significato specifico di ciascun codice di errore è un passo fondamentale per una diagnosi accurata. L'instabilità nei valori di pressione e temperatura è un altro indicatore critico. Fluttuazioni significative nella pressione idraulica possono riflettere problemi nella pompa o nelle valvole di regolazione. Variazioni anomale nella temperatura del fuso o dello stampo possono essere sintomo di malfunzionamenti nelle resistenze riscaldanti, nelle unità di termoregolazione o nei sensori di controllo. Un monitoraggio costante di questi parametri è essenziale per garantire la qualità del processo e prevenire danni all'attrezzatura. Infine, l'osservazione del movimento degli assi della pressa può rivelare anomalie. Movimenti a scatti o rallentati del gruppo di chiusura, del gruppo di iniezione o dell'espulsore suggeriscono un aumento dell'attrito dovuto a lubrificazione insufficiente o usura delle guide, o potenziali problemi con le valvole idrauliche che controllano il movimento. Una mancanza di precisione nel posizionamento indica invece possibili guasti ai sensori di posizione o al sistema di controllo del movimento. Un surriscaldamento anomalo di componenti specifici come il motore idraulico o il cilindro di plastificazione può segnalare sovraccarico, attrito eccessivo o malfunzionamenti nei sistemi di raffreddamento. Verso un Futuro di Produzione Intelligente: L'Importanza della Consapevolezza Manutentiva Comprendere le diverse fasi della manutenzione e, soprattutto, saper interpretare il linguaggio silente della pressa ad iniezione rappresenta una competenza fondamentale per i professionisti del settore plastico. Un approccio proattivo alla manutenzione, basato sull'osservazione attenta dei segnali emessi dalla macchina e sull'integrazione di strategie preventive e predittive, non solo minimizza i costosi tempi di fermo macchina e i costi di riparazione, ma contribuisce in modo significativo a garantire la qualità del prodotto finito e a prolungare la vita utile di un investimento strategico come la pressa ad iniezione. In un'era industriale sempre più orientata all'efficienza e all'ottimizzazione, la capacità di "ascoltare" la macchina e di agire tempestivamente in base ai suoi segnali diventerà un elemento distintivo per il successo nel competitivo mondo della trasformazione delle materie plastiche.© Riproduzione Vietata
SCOPRI DI PIU'