





 Granulo riciclato in pp/pe da post consumo: un matrimonio quasi perfetto
Polipropilene e polietilene da post consumo sembra non possano convivere, ma non è sempre cosìdi Marco ArezioA volte anche le copie più diverse, con attitudini e caratteristiche lontane, con temperature caratteriali agli opposti, con tenacità e debolezze differenti, nella loro unione trovano un equilibrio. Anche il PP/PE questo equilibrio sembra averlo trovato. Nel campo dei polimeri che derivano dalla raccolta differenziata esistono delle famiglie che sono composte da due o più polimeri differenti, come per esempio l’unione tra il polietilene e il polipropilene. Apparentemente sembrano due mondi molto lontani tra loro che, per necessità di consumo dei rifiuti plastici, si è arrivati ad attribuire al nuovo compound una posizione nel mercato dei polimeri. La materia prima che costituisce questa unione, derivando dall’input della raccolta differenziata, si presenta normalmente già miscelata, ed è costituita da parti rigide e da parti flessibili dello scarto plastico domestico. Nel corso degli anni questo mix “naturale” si è molto modificato, in quanto è stato necessario estrarre dalle balle dei rifiuti, una quota sempre più lata di plastiche nono componenti, come il polipropilene, il polietilene di alta e bassa densità. Infatti si è puntato molto sull’estrazione della frazione di polipropilene per destinarlo ad un mercato autonomo. Quello che oggi è definito PO o PP/PE è la parte risultante dei processi di selezione degli scarti plastici derivanti dalla raccolta differenziata, ed è costituito da circa il 30-40% di polipropilene e la restante parte è prevalentemente LDPE. Rispetto ad una decina di anni fa, la base odierna del PO, o PP/PE, è sicuramente meno performante, in quanto il comportamento del polipropilene sulla componente di polietilene di bassa densità, è di difficile gestione, sia in fase di stampaggio che nel risultato estetico dei prodotti finali. Se partiamo dalla considerazione che ci suggerisce l’economia circolare, secondo la quale ai rifiuti plastici dobbiamo trovare, in ogni caso, una collocazione di riutilizzo, anche questo mix povero di PP/PE, con un po’ di buona volontà, può essere utilizzato in molti settori. Il polipropilene contenuto nel mix porta con sé essenzialmente le caratteristiche di rigidità e fluidità, mentre l’LDPE porta con sé la flessibilità e la fusione alle basse temperature. L’antagonismo delle loro caratteristiche avranno conseguenze in fase di stampaggio e di qualità del manufatto se non si interviene durante la produzione del granulo. Per creare una corretta famiglia di PP/PE adatta a molte applicazioni, che tenga conto di differenti fluidità richieste dal mercato, di corrette temperature sia in fase di estrusione del granulo che in fase di stampaggio, di buone resistenze in termini di modulo e IZOD, compatibilmente con il prodotto di qualità bassa di cui stiamo parlando, diventa necessario, a volte, modificare le ricette dei granuli: Il primo intervento che si dovrebbe fare è operare sul bilanciamento tra PP e LDPE, attraverso una quota di HDPE che mitiga la problematica della differenza di temperatura di fusione dei due materiali originari. Questo migliora la stampabilità ma anche la riduzione di possibili striature sulle superfici dei prodotti.Se si desidera aumentare la fluidità del compound che si vuole ottenere, la componente di PP può essere incrementata, in quanto il contributo delle frazioni di LDPE e HDPE da post consumo, in termini di MFI, rimarranno limitate. L’incremento della percentuale di PP all’interno della ricetta è comunque da monitorare, in quanto porta ad un aumento della vetrosità del prodotto finale e riduce la sua resistenza al freddo.Se si desidera aumentare la flessibilità a freddo si può giocare sulla componente LDPE/HDPE, considerando le giuste percentuali in funzione delle richieste estetiche, sul grado di flessibilità e sugli spessori dei prodotti da realizzare.Se si vogliono realizzare colorazioni del manufatto, di solito con tonalità scure, è sempre consigliabile aggiungere del masterbach, per i polimeri rigenerati, in fase di estrusione del granulo. Questo perché la dispersione del colorante in un estrusore con una vite lunga porta delle efficienze estetiche migliori. In questo caso dobbiamo considerare che la quota di LDPE, che è quella più a rischio per un’eventuale fenomeno di degradazione sotto l’effetto delle temperature di lavorazione, dovrebbe rimanere la più bassa possibile per evitare danni estetici alle colorazioni del prodotto. Per quanto riguarda l’uso dei masterbach, visto che anche questi prodotti possono essere a rischio di degradazione in fase di estrusione del granulo o durante lo stampaggio, è buona cura assicurarsi a quali temperature massime possono resistere senza alterarsi.Se si vuole aumentare la rigidità dei manufatti si può ricorrere alle cariche minerali, siano esse carbonato di calcio o talco, che possono dare una maggiore robustezza ai prodotti dal punto di vista della resistenza a compressione. Bisogna stare attenti però al comportamento a flessione, in quanto, già di per sé il PP/PE ha un basso valore di resistenza a flessione e l’aggiunta di percentuali eccessive ci cariche minerali ne peggiora la flessibilità. L’utilizzo di questa famiglia di compound in PP/PE ha trovato un largo consenso sul mercato per la produzione di manufatti non estetici e dal costo contenuto. I principali settori di utilizzo sono: Edilizia con la realizzazione di distanziatori per ferri di armatura, canaline non carrabili per l’acqua, protezione copri ferro, secchi, vespai in plastica, grigliati erbosi carrabili, cisterne componibili drenanti da interro e altri prodotti.La logistica con la produzione di bancali, casse da trasporto, armature per bancali, tappi per bidoni e altri prodotti.L’agricoltura con i ganci per l’orticultura, i vasi, le cassette monouso per la frutta e la verdura, pali per le culture e altri prodotti.L’arredo da giardino con la produzione di divani e poltrone in rattan plastico, piccoli mobili, sedie da esterno economiche e altri prodotti.Il settore della pulizia con il supporto per le setole delle scope, i secchielli di piccole dimensioni, le palette e altri prodotti.Categoria: notizie - tecnica - plastica - riciclo - polimeri - post consumo - granuli - PP/PE
SCOPRI DI PIU' Acido Fluoroantimonico: Cos’è, Come si Produce e il Suo Ruolo nella Sintesi dei Polimeri Plastici
Scopri le caratteristiche chimiche dell’acido fluoroantimonico, i rischi legati al suo impiego e perché viene utilizzato nella produzione di polimeri avanzatidi Marco ArezioNel vasto panorama della chimica industriale, pochi composti suscitano tanta soggezione quanto l’acido fluoroantimonico. Reputato uno degli acidi più forti al mondo, è un reagente che si trova spesso citato nei testi specialistici per le sue proprietà estreme, la pericolosità intrinseca e l’impiego strategico in alcuni settori avanzati dell’industria chimica, in particolare nella produzione di alcuni tipi di polimeri. Ma cosa rende così unico questo composto? E perché proprio lui è scelto per alcune delle sintesi più sofisticate della chimica dei materiali? Che cos’è l’acido fluoroantimonico? L’acido fluoroantimonico è una soluzione superacida ottenuta mescolando fluoruro di idrogeno (HF) e pentafluoruro di antimonio (SbF₅), secondo la reazione: HF + SbF₅ → [H₂F]+ [SbF₆]− Il risultato è un acido la cui forza supera di gran lunga quella dell’acido solforico puro o dell’acido cloridrico concentrato. Si tratta di una sostanza capace di protonare anche composti generalmente considerati inerti agli acidi tradizionali, come gli idrocarburi saturi (alcani). La chiave della sua forza risiede nella formazione dello ione complesso [H₂F]+, fortemente instabile e propenso a donare protoni, rendendo la soluzione capace di catalizzare reazioni quasi impossibili in altre condizioni. Come si produce l’acido fluoroantimonico La produzione dell’acido fluoroantimonico non è una procedura banale. Richiede infatti una rigorosa manipolazione in ambienti controllati, con materiali resistenti alla corrosione estrema (come recipienti in Teflon, poiché anche il vetro viene dissolto). La sintesi più comune prevede l’aggiunta graduale di pentafluoruro di antimonio a fluoruro di idrogeno liquido anidro, spesso raffreddando il sistema per controllare la reazione esotermica. La reazione è altamente pericolosa, e la minima esposizione ai reagenti o al prodotto finito comporta rischi gravissimi per l’operatore. I rischi chimici e sanitari dell’acido fluoroantimonico L’acido fluoroantimonico è una delle sostanze più pericolose che un chimico possa maneggiare, e la letteratura riporta numerosi incidenti, spesso gravi, dovuti a errori di manipolazione. I rischi principali sono: - Corrosività estrema: scioglie rapidamente pelle, tessuti biologici, vetro, metalli e la maggior parte delle plastiche comuni. - Tossicità: sia HF che SbF₅ sono tossici di per sé. L’HF, in particolare, penetra la pelle e può causare danni sistemici ai tessuti e al metabolismo del calcio. - Vapori letali: i vapori sono altamente tossici e possono causare ustioni alle vie respiratorie anche a basse concentrazioni. - Rischi ambientali: eventuali fuoriuscite richiedono procedure di neutralizzazione estremamente complesse e sono devastanti per l’ambiente circostante. - Reattività: in presenza di acqua o umidità può sviluppare reazioni violentissime, con liberazione di gas tossici. Per queste ragioni, la manipolazione avviene solo in laboratori specializzati, con strumentazione dedicata e sotto rigorosi protocolli di sicurezza. L’acido fluoroantimonico nella produzione di polimeri: perché si usa A prima vista, potrebbe sembrare assurdo impiegare un acido così pericoloso nella produzione di materie plastiche, ma in realtà la sua superacidità apre porte a reazioni di polimerizzazione impensabili con altri catalizzatori. Il suo ruolo chiave si manifesta nella catalisi della polimerizzazione cationica, un meccanismo fondamentale per la sintesi di polimeri dalle strutture complesse o dalla resistenza chimica elevata. Catalisi cationica: come funziona La polimerizzazione cationica è un processo in cui un monomero insaturo (tipicamente un idrocarburo con un doppio legame, come un olefina) viene attivato da un acido fortissimo che genera una specie cationica (un carbocatione) come centro attivo di reazione. L’acido fluoroantimonico, grazie alla sua eccezionale forza, è in grado di protonare e quindi attivare anche monomeri scarsamente reattivi, portando alla formazione di catene polimeriche molto lunghe e regolari. Quali polimeri si possono produrre L’uso dell’acido fluoroantimonico è stato studiato soprattutto nella sintesi di: - Poliisobutene e polibutene ad alto peso molecolare Questi polimeri, fondamentali nella produzione di elastomeri e gomme sintetiche, possono essere prodotti con pesi molecolari e proprietà fisico-meccaniche difficili da ottenere con catalizzatori meno potenti. - Polistirene a struttura isotattica Le strutture regolari (isotattiche) conferiscono al polimero proprietà superiori in termini di resistenza meccanica e trasparenza. L’acido fluoroantimonico consente di dirigere la polimerizzazione verso questa configurazione. - Polimeri fluorurati speciali Alcuni polimeri fluorurati utilizzati in applicazioni altamente tecnologiche (chimica fine, dispositivi elettronici) vengono sintetizzati tramite polimerizzazioni cationiche in ambiente superacido. - Resine epossidiche ad alte prestazioni Per la produzione di resine speciali resistenti a solventi aggressivi, la catalisi superacida consente di ottenere reticolazioni più fitte e stabili. Perché l’acido fluoroantimonico è preferito nella produzione delle plastiche La risposta risiede nell’efficienza e nella specificità: la superacidità dell’acido fluoroantimonico permette di avviare e controllare reazioni su substrati poco reattivi o di ottenere polimeri con una struttura molecolare molto ordinata e regolare. Nelle applicazioni più avanzate, la possibilità di sintetizzare polimeri con proprietà uniche (come l’alta resistenza chimica, la trasparenza o l’elasticità estrema) è essenziale per lo sviluppo di materiali innovativi utilizzati nell’industria automobilistica, nell’elettronica, nell’aerospaziale e nella produzione di dispositivi medicali di nuova generazione. È importante sottolineare che, a causa dell’estrema pericolosità, questi processi non sono utilizzati nella produzione di massa delle plastiche comuni (come polietilene, polipropilene o PVC), ma trovano applicazione in nicchie tecnologiche di alto valore aggiunto, dove le prestazioni dei materiali giustificano l’uso di un catalizzatore così speciale e costoso. Conclusioni L’acido fluoroantimonico è uno degli esempi più eclatanti di come la chimica avanzata sia in grado di sfruttare composti estremi per superare limiti apparentemente invalicabili nella sintesi dei materiali. La sua forza, però, si accompagna a rischi enormi, richiedendo competenza, precauzione e strutture adeguate. L’impiego nella produzione di polimeri speciali mostra come la ricerca di materiali sempre più performanti passi anche attraverso la manipolazione controllata di sostanze pericolose, aprendo la strada a plastiche innovative e a tecnologie che fino a pochi anni fa erano considerate pura fantascienza.© Riproduzione Vietata
SCOPRI DI PIU' Caratterizzazione dei Materiali Plastici: Come Temperatura e Velocità di Deformazione Influenzano le Proprietà Meccaniche
Scopri i parametri chiave per comprendere il comportamento dei polimeri in condizioni variabili di sollecitazione, migliorando processi produttivi e prestazioni in eserciziodi Marco ArezioLa caratterizzazione dei materiali polimerici, comunemente definiti materiali plastici, rappresenta uno degli aspetti fondamentali nell’ambito dell’ingegneria dei materiali e della ricerca industriale. Questo tipo di analisi, specie per quanto riguarda l’influenza di temperatura e velocità di deformazione, consente di comprendere come questi parametri influiscano sul comportamento meccanico del polimero, fornendo indicazioni preziose per ottimizzare processi produttivi e garantire prestazioni affidabili in esercizio. Nella progettazione di componenti plastici, infatti, diventa essenziale conoscere e prevedere il comportamento del materiale quando sottoposto a diverse condizioni di sollecitazione. La temperatura e la velocità di deformazione sono due grandezze che, in maniera sinergica, modificano parametri chiave come resistenza, duttilità, modulo elastico, capacità di dissipazione dell’energia e modalità di rottura. La necessità di capire a fondo questi effetti è cruciale soprattutto nei settori automotive, elettronico ed elettrotecnico, nonché in svariati contesti industriali dove i materiali polimerici sono esposti a range termici e tassi di sollecitazione significativamente diversi. Proprietà dei polimeri e loro natura viscoelastica Per comprendere l’influenza di temperatura e velocità di deformazione, è utile ricordare che la maggior parte dei materiali plastici possiede una natura viscoelastica. A differenza dei metalli, i polimeri mostrano proprietà intermedie tra un solido elastico e un fluido viscoso. Questo implica che la deformazione non avviene solo per contributo elastico (che segue la legge di Hooke), ma anche per contributo viscoso, caratterizzato da scorrimento permanente o ritardato (creep, rilassamento di tensione, ecc.). Al di sopra di una certa temperatura di transizione vetrosa (T_g), il comportamento del polimero tende a essere più viscoelastico, quindi più duttile e sensibile alla temperatura. Al di sotto della T_g, invece, il materiale si comporta come un solido di natura rigida e fragile, con minore deformabilità plastica. Lo scorrimento e la deformazione dipendono anche dalla disposizione molecolare della catena polimerica e dalla presenza di eventuali cristallinità (nei polimeri semicristallini). In un materiale amorfo (ad esempio il PMMA o il PC), la transizione vetrosa rappresenta il punto critico che definisce una sostanziale variazione di proprietà. Nei polimeri semicristallini (come il PP e il PE), oltre alla T_g, esiste anche una temperatura di fusione (T_m) che ne condiziona il comportamento in esercizio. Influenza della temperatura sulle proprietà meccaniche La temperatura è uno dei parametri di maggiore impatto sulla risposta meccanica dei materiali plastici. In generale, al crescere della temperatura, un materiale plastico tende a diminuire la sua rigidezza (modulo elastico) e la sua resistenza a trazione, diventando più duttile. Al contrario, a basse temperature, il comportamento meccanico diventa più fragile, con un modulo elastico più elevato. Effetti a basse temperature Al di sotto della transizione vetrosa (o comunque in un range termico inferiore a quello di normale servizio), il polimero risulta più rigido e fragile. In tale condizione, l’assorbimento di energia prima del cedimento è ridotto, il comportamento a frattura è tipicamente di tipo fragile e la velocità di propagazione della cricca può essere molto alta. Effetti a temperature intermedie Quando la temperatura si avvicina all’area della transizione vetrosa, il polimero inizia a presentare una riduzione evidente del modulo elastico e un incremento notevole della deformazione prima della rottura. È in quest’area che la viscosità interna della matrice polimerica cala in modo significativo, permettendo un maggiore scorrimento delle catene e una deformazione macroscopica più accentuata. Effetti ad alte temperature Al di sopra della T_g (o, per i semicristallini, in prossimità del punto di fusione delle zone cristalline), il materiale diventa progressivamente più malleabile, con un significativo calo delle proprietà meccaniche “a breve termine” quali resistenza a trazione e modulo elastico. Nel caso dei polimeri semicristallini, se la temperatura supera la T_m, il polimero inizia a fondere, perdendo quasi totalmente la sua forma solida; per i polimeri amorfi, ben al di sopra di T_g la viscosità diventa talmente bassa da rendere il pezzo incapace di reggere sollecitazioni anche modeste. La definizione dei valori meccanici in funzione della temperatura passa quindi attraverso prove standard come prove di trazione a caldo, prove di creep a diverse temperature, o test dinamico-meccanici (DMA), nei quali si ricava come il modulo di conservazione (E’) e il modulo di perdita (E’’) cambino al variare della temperatura. Influenza della velocità di deformazione La velocità di deformazione rappresenta l’altro parametro fondamentale nella caratterizzazione meccanica dei materiali plastici. Le catene molecolari dei polimeri, essendo in parte mobili, hanno un certo tempo di rilassamento: se la deformazione avviene molto lentamente, il materiale ha maggior tempo per riorganizzare la sua struttura molecolare, manifestando un comportamento più viscoso e meno rigido. Al contrario, se il tasso di deformazione è elevato, la deformazione si manifesta più rapidamente di quanto le catene possano riorganizzarsi, e il materiale risponde in modo più “elastico” (o comunque meno scorrevole). Bassa velocità di deformazione Si riscontra una deformazione più ampia prima del cedimento, con un carico di rottura inferiore. Molti polimeri mostrano fenomeni di fluage (creep) già in questa fase, se la sollecitazione perdura nel tempo. Alta velocità di deformazione Il materiale subisce un aumento di rigidezza apparente e un innalzamento del carico di rottura. Tuttavia, le deformazioni plastiche e il tempo per dissipare l’energia vengono ridotti, portando in alcuni casi a una rottura più fragile. È particolarmente rilevante negli impatti (prove di Charpy o Izod) e in ambienti applicativi come l’industria automobilistica, dove un componente plastico può essere soggetto a carichi dinamici elevati in tempi brevissimi. Le leggi costitutive che descrivono il comportamento dei polimeri in funzione della velocità di deformazione derivano spesso da modelli viscoelastici e plasticità dipendente dal tasso di sforzo (strain-rate dependent models). Uno dei parametri più utilizzati è il modulo di rilassamento che varia con la frequenza di caricamento (o il tasso di deformazione). Caratterizzazione sperimentale: test e metodologie La caratterizzazione sperimentale per valutare l’influenza di temperatura e velocità di deformazione nei materiali plastici si basa su diversi metodi di prova, ognuno in grado di cogliere aspetti distinti del comportamento meccanico. Prove di trazione statiche a varie temperature Si preparano provini standard (solitamente dog-bone, secondo normative come ISO 527 o ASTM D638) e si eseguono test di trazione a diverse temperature. Questi test consentono di valutare come il modulo elastico, il carico di rottura e l’allungamento a rottura varino in funzione della temperatura. Prove di trazione a diverse velocità Seguendo procedure simili, si varia la velocità di applicazione del carico (ad esempio 1 mm/min, 10 mm/min, 100 mm/min e così via). Queste prove permettono di evidenziare l’effetto del tasso di deformazione sulle proprietà meccaniche, ricavando curve sforzo-deformazione differenziate per ogni condizione. Prove dinamico-meccaniche (DMA) Il Dynamic Mechanical Analysis misura il comportamento viscoelastico del materiale sottoposto a un carico dinamico sinusoidale, generalmente in funzione della temperatura. Il DMA consente di ottenere informazioni su modulo di conservazione (E’) e di perdita (E’’), aiutando a localizzare la temperatura di transizione vetrosa e a capire come il materiale dissipa energia interna alle diverse frequenze di carico. È particolarmente utile per comprendere la dipendenza dal tasso di deformazione, in quanto la frequenza di oscillazione del DMA è assimilabile a velocità di deformazione diverse. Prove di impatto Le prove Charpy o Izod valutano la resistenza a impatto del polimero. Sono utili per determinare la duttilità e la capacità di assorbire energia a velocità di deformazione molto elevate, evidenziando i fenomeni di fragile-ductile transition che si possono manifestare a determinate temperature. Test di creep e rilassamento di tensione Per analizzare come il polimero si deforma nel tempo sotto carichi costanti o come si riduce la tensione a deformazione imposta, questi test sono eseguiti in condizioni termiche controllate (ad esempio a 23 °C, 50 °C, 80 °C). Nel creep test, si applica un carico costante e si monitora la deformazione che evolve nel tempo; nel rilassamento di tensione, si applica una deformazione costante e si osserva il calo di sforzo nel tempo. Entrambe le prove mostrano in modo evidente la natura viscoelastica del polimero e la sua variazione con la temperatura. Analisi e implicazioni progettuali Dalla combinazione dei risultati sperimentali è possibile costruire modelli predittivi del comportamento del materiale plastico in diverse condizioni di esercizio. I dati ottenuti vengono solitamente riassunti in diagrammi e curve che mettono in relazione lo sforzo massimo con la velocità di deformazione e la temperatura. Questi diagrammi trovano applicazione pratica nella progettazione di componenti plastici soggetti a carichi statici, dinamici o d’impatto. Aspetti rilevanti ai fini progettuali Coefficiente di sicurezza Sia in ambiente industriale che nel settore automobilistico, occorre tenere conto che le resistenze calcolate a temperatura ambiente e a bassa velocità di deformazione potrebbero non essere conservative, qualora il materiale debba lavorare a alte temperature o subire urti ad alte velocità. Di conseguenza, i criteri di progetto devono prevedere fattori di sicurezza che tengano conto di queste variazioni. Selezione del polimero In fase di selezione, si deve valutare attentamente la T_g e/o la T_m del materiale, la sua stabilità termica e la sua risposta meccanica a diversi tassi di carico. Esistono poi formulazioni speciali (blend o compositi con rinforzi) per estendere l’intervallo di utilizzo del materiale a temperature più alte o per migliorarne la resistenza all’urto. Processabilità e ottimizzazione del ciclo produttivo Durante lo stampaggio a iniezione o l’estrusione, la temperatura svolge un ruolo centrale: il polimero deve essere sufficientemente fluido affinché il processo avvenga correttamente, ma non tanto da inficiare l’integrità del manufatto. Inoltre, l’adeguata comprensione della risposta meccanica a varie velocità di deformazione risulta cruciale per determinare i parametri di stampaggio (velocità d’iniezione, pressioni, tempi di raffreddamento). Comportamento in esercizio Molte applicazioni prevedono carichi d’urto (ad esempio, paraurti automobilistici) o cicli di deformazioni ripetute (componenti meccanici sottoposti a vibrazioni). In tali circostanze, la dipendenza dal tasso di deformazione richiede analisi dettagliate di fatica e resistenza a impatto, anche tenendo conto dell’effetto di variazioni di temperatura ambientale. Conclusioni L’analisi della temperatura e della velocità di deformazione rappresenta un capitolo essenziale nello studio delle proprietà meccaniche dei materiali plastici. Essendo materiali intrinsecamente viscoelastici, i polimeri subiscono profonde modifiche delle loro caratteristiche in base a come e quanto rapidamente sono sottoposti a sollecitazione, nonché a quale range termico si trovano. Da un punto di vista pratico, la corretta caratterizzazione di questi effetti permette di progettare pezzi più sicuri e di evitare fenomeni di cedimento imprevisti. Essa costituisce, allo stesso tempo, la base per lo sviluppo di nuove leghe polimeriche e compositi in grado di offrire migliori prestazioni. Inoltre, la conoscenza di tali fenomeni risulta rilevante negli ambiti produttivi dove la rapida deformazione del manufatto e la variazione di temperatura sono frequenti, come nello stampaggio a iniezione o nello stampaggio a caldo di semilavorati. Infine, l’adozione di metodologie di prova adeguate (prove di trazione, impatto, DMA, creep) riveste un ruolo cruciale per definire i dati di progetto e prevedere la risposta in esercizio del componente finito. Solo un’approfondita comprensione delle interazioni tra temperatura e velocità di deformazione fornisce al progettista la visione completa di cui ha bisogno per garantire che il polimero scelto risponda in maniera ottimale alle esigenze dell’applicazione finale. L’importanza di tali valutazioni emerge con forza anche nell’ottica dell’economia circolare e del riciclaggio dei polimeri: conoscendo a fondo la loro reologia e il loro comportamento reologico-meccanico in un’ampia gamma di condizioni, è possibile estendere la vita utile di questi materiali attraverso processi di recupero e riuso, mantenendo prestazioni adeguate e riducendo l’impatto ambientale complessivo. © Riproduzione Vietata
SCOPRI DI PIU' REACH, RoHS, TSCA, SDWTA: la Legislazione sui Prodotti Chimici
di Marco ArezioOgni oggetto che compriamo, utilizziamo e poi, a fine vita gettiamo, è un composto di sostanze chimiche che, legate tra loro, offrono le caratteristiche estetiche, fisiche e di utilizzo che gli richiediamo.Il contenuto chimico del prodotto è la somma di una lunga catena di attività, che arriva a monte attraverso la catena di produzione. La fabbricazione di un oggetto può coinvolgere molti elementi, da poche sostanze chimiche comuni, fino a centinaia di sostanze chimiche sintetiche. Prendiamo per esempio un tipico prodotto per la pulizia della casa che può contenere una dozzina di sostanze chimiche diverse, oppure un gadget elettronico che potrebbe essere il risultato di diverse centinaia di sostanze utilizzate durante la sua fabbricazione. Alcuni composti chimici finiscono nel prodotto finale mentre altri servono come intermedi nella catena di produzione. Molto probabilmente alcune sostanze chimiche tossiche potrebbero far parte della miscela che serve per la sua produzione, infatti, le sostanze chimiche con attributi speciali vengono utilizzate per ottenere alcune proprietà del prodotto come durata, consistenza, colore o fragranze, ecc. Non è un caso che le sostanze chimiche con proprietà tossiche possano essere abbondanti tra queste sostanze chimiche speciali, ad esempio, lo sforzo di creare proprietà "durevoli" (come i tessuti idrorepellenti) tende a favorire le sostanze chimiche che sono più difficili da riconoscere e da abbattere per i sistemi biologici e viventi, infatti, possono resistere alla dissoluzione e possono raggiungere alti livelli nocivi in natura. Quindi si può presumere che anche le sostanze tossiche possano far parte di alcuni prodotti che potremmo utilizzare. Vediamo alcune famiglie di prodotti chimici: Plastica Le materie plastiche sono un ampio gruppo di materiali a base di polimeri. I polimeri comunemente usati sono polietilene (PE), polipropilene (PP), polivinilcloruro (PVC), polistirene (PS) e poliuretano (PU o PUR). Tuttavia, l'elenco dei polimeri è molto più lungo e vengono associate costantemente nuove ricette ed additivi.Anche la miscelazione di polimeri diversi (come i materiali multistrato) è un processo normale che serve per migliorare il funzionamento delle materie plastiche. La scelta del polimero da utilizzare nella produzione dipende dalla funzione desiderata. Quasi tutti i polimeri sono prodotti dalla materia prima fossile di derivazione petrolifera. I polimeri a base biologica, come il PLA ottenuto da materie prime agricole, vengono sempre più utilizzati sebbene abbiano ancora una quota di mercato molto marginale. Alcune limitazione del loro sviluppo dipendono da un non trascurabile impatto ecologico nella loro produzione. La maggior parte dei materiali plastici contiene numerosi additivi (sostanze chimiche funzionali) per migliorare le prestazioni. La quantità di additivi applicati può variare dallo 0 al 95% a seconda del polimero e del tipo di prodotto. Molte delle proprietà negative delle plastiche derivano spesso dagli additivi piuttosto che dai polimeri stessi. Plastificanti Questi sono usati normalmente per ammorbidire la plastica, Infatti, mentre alcuni polimeri sono intrinsecamente "morbidi", altri polimeri richiedono notevoli quantità di plastificanti per diventare flessibili. Il PVC è il tipico polimero dove si fa un uso importante dei plastificanti. Gli ftalati sono un gruppo comune di plastificanti che vengono utilizzati in grandi quantità, spesso circa il 30-60% della composizione totale della plastica. Diversi ftalati hanno proprietà pericolose, come abbiamo visto in un articolo recente. Poiché gli ftalati non sono legati chimicamente al materiale plastico e possono fuoriuscire dal prodotto, è probabile che gli utilizzatori finali ne siano esposti durante il suo uso o addirittura attraverso la catena alimentare, in quanto gli ftalati possono essere assorbiti nell’ambiente. Ritardanti di fiamma I ritardanti di fiamma vengono utilizzati per rendere un prodotto meno infiammabile e, in base alle caratteristiche tecniche del prodotto da realizzare, può essere richiesto l’impegno di questi additivi. Esempi di tali utilizzi li possiamo trovare, per esempio, negli indumenti protettivi, nelle tende e nei tessuti utilizzati nei mobili, per citarne solo alcuni. Alcuni ritardanti di fiamma attualmente utilizzati, in particolare i composti alogenati, hanno dimostrato di avere proprietà pericolose, e, alcuni, sono soggetti a normative internazionali e / o nazionali. Storicamente, i ritardanti di fiamma bromurati (BFR) sono stati ampiamente utilizzati, dimostrandosi tossici in quanto avviene un bio accumulo e persistono nell'ambiente. La regolamentazione delle sostanze chimiche nei prodotti è una conquista relativamente recente, infatti non è stato sempre così. Per decenni, le sostanze chimiche sono state poco o per nulla normate, con alcune esenzioni specifiche, mentre la stragrande maggioranza delle sostanze chimiche poteva essere utilizzata senza la necessità di fornire prove della loro sicurezza. Se una sostanza era stata identificata come un inquinante tossico grave, lo si era scoperto più in seguito ad una coincidenza piuttosto che sulla base di un esame sistematico. Non era stato richiesto normalmente alcun test generale delle sostanze chimiche per le proprietà nocive. Questo è leggermente cambiato negli ultimi anni. L'UE ha applicato il REACH (registrazione, valutazione, autorizzazione e restrizione delle sostanze chimiche), un quadro giuridico completo che si occupa di tutte le sostanze chimiche in uso, richiedendo alle aziende che commercializzano sostanze chimiche di presentare una serie di dati di prova. L'equivalente statunitense, TSCA (Toxic Substances Control Act), stabilisce alcuni requisiti di base ma ha una portata molto più limitata. Cosa è il REACH Nel 2007 l'Unione Europea ha introdotto una legislazione quadro completa per le sostanze chimiche, chiamata Reach. Questo richiede che le aziende, che producono o importano sostanze chimiche, le registrino presso un'agenzia centrale (ECHA , con sede in Finlandia). Con la registrazione, le aziende devono anche riportare le proprietà di base della sostanza chimica e, se prodotta / importata in volumi maggiori, anche le informazioni che indicano se la sostanza è pericolosa. Lo scopo è rendere i produttori e gli importatori responsabili dei prodotti che mettono sul mercato e migliorare la conoscenza delle sostanze chimiche utilizzate. Il regolamento Reach contiene anche un sistema per il "solo uso autorizzato" di sostanze chimiche altamente pericolose per la salute e l'ambiente. Cosa è il TSCA Il Toxic Substances Control Act (TSCA) è un regolamento statunitense che riguarda la produzione, la lavorazione, la distribuzione, l'uso e lo smaltimento di prodotti chimici commerciali e industriali. Introdotto nel 1976, si concentra principalmente sulle nuove sostanze introdotte dopo il riconoscimento del TSCA. Cosa è il RoHS RoHS è una direttiva dell'Unione europea introdotta nel 2006 per limitare l'uso di alcune sostanze chimiche pericolose nella produzione di apparecchiature elettroniche ed elettriche. Attualmente vieta o limita dieci sostanze / gruppi di sostanze; 4 metalli pesanti, 4 ftalati e 2 gruppi di ritardanti di fiamma bromurati. Cosa è il California “Proposition 65”. Nel 1986, lo Stato della California ha introdotto il "Safe Drinking Water and Toxic Enforcement Act", ma più spesso indicato come "Proposition 65". Richiede allo Stato di pubblicare un elenco di sostanze chimiche note che possono causare il cancro o difetti alla nascita o altri danni riproduttivi. L'elenco viene aggiornato frequentemente e attualmente comprende circa 800 sostanze chimiche. La legge impone alle aziende di notificare ai californiani, quantità significative di sostanze chimiche nei prodotti che acquistano, nelle loro case o nei luoghi di lavoro o che vengono rilasciate nell'ambiente. La Proposition 65 vieta inoltre alle aziende californiane di scaricare consapevolmente quantità significative di sostanze chimiche elencate in presenza di falde d’acqua potabile.Categoria: notizie - tecnica - REACH - ROHS - SDWTA Vedi maggiori informazioni sulla chimica applicataFonti chemsec
SCOPRI DI PIU'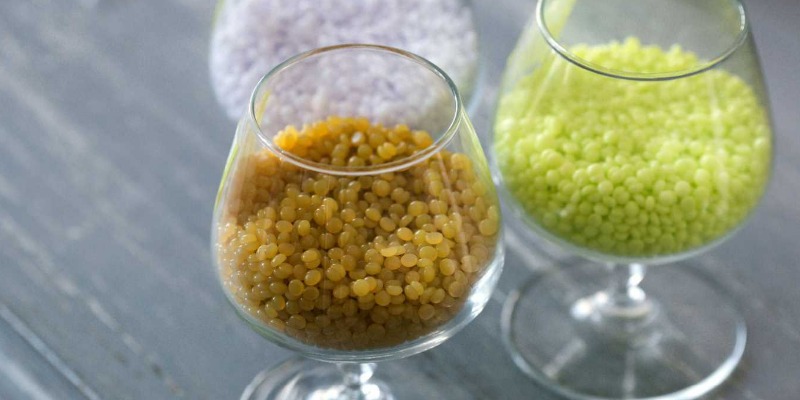 Quando e Come Usare la Cera di Polietilene nei Polimeri Riciclati
Un additivo di grande efficacia per migliorare alcune prestazioni dei prodotti plasticidi Marco ArezioNella realizzazione di ricette polimeriche con alte prestazioni fisico-meccaniche ed estetiche, la cera di polietilene si è ricavata uno spazio di tutto rispetto. Se diventa più istintivo e facile da abbinare ad un polimero vergine, l’impiego della cera di polietilene nei polimeri riciclati ha bisogno di alcune nozioni suppletive.Cosa è la cera di polietilene La cera di polietilene è un tipo di elemento prodotto dalla polimerizzazione dell'etilene, un idrocarburo, infatti essa è spesso utilizzata in una serie di applicazioni industriali in virtù della sua resistenza, flessibilità e impermeabilità all'acqua. E’ comunemente usata in prodotti come vernici, rivestimenti, cosmetici, polimeri e prodotti per la cura dell'auto. Nei cosmetici, per esempio, può essere utilizzata come agente condizionante della pelle o per dare struttura e consistenza al prodotto. Va ricordato che, essendo un prodotto sintetico, non è biodegradabile e può avere un impatto ambientale se non gestita in maniera responsabile. Come viene usata la cera di polietilene nei polimeri riciclati La cera di polietilene viene utilizzata nei polimeri riciclati principalmente come agente di processo. Questo significa che viene aggiunta durante la fase di produzione per migliorare le proprietà del materiale finale. Uno dei principali problemi con il riciclo dei polimeri è che il processo può degradare le proprietà del materiale, rendendolo meno utile per le applicazioni future. Tuttavia, l'aggiunta di cera di polietilene può aiutare a contrastare questo problema. La cera di polietilene può migliorare quindi la lavorabilità dei polimeri riciclati, rendendoli più facili da modellare. Può anche migliorare le proprietà superficiali del prodotto in plastica riciclato, come la lucentezza e la resistenza all'abrasione. Inoltre, può agire come un lubrificante, riducendo l'attrito tra le particelle del polimero durante la lavorazione. Questo può aiutare a prevenire problemi come l'adesione eccessiva o l'agglomerazione delle masse polimeriche. In definitiva, l'uso della cera di polietilene nei polimeri riciclati può contribuire a produrre un materiale di migliore qualità che può essere utilizzato in una gamma più ampia di applicazioni. Con quali polimeri si può usare la cera di polietilene e quali vantaggi si ricavano La cera di polietilene è versatile e può essere utilizzata con una varietà di polimeri, sia sintetici che naturali. Polietilene (PE) La cera di polietilene può essere utilizzata con il polietilene stesso per migliorare la lavorabilità, la lucentezza e la resistenza all'abrasione dei prodotti. Polipropilene (PP) Quando utilizzata con il polipropilene, la cera può migliorare le proprietà di flusso del materiale, facilitandone la lavorazione. Policloruro di vinile (PVC) E’ spesso utilizzata come lubrificante interno ed esterno nella lavorazione del PVC. Come lubrificante interno, migliora il processo di fusione e miscelazione del PVC, mentre come lubrificante esterno, aiuta a prevenire l'adesione del PVC caldo agli attrezzi e alle apparecchiature di lavorazione. Polistirene (PS) e altri polimeri stirenici In questi materiali, la cera di polietilene può aiutare a migliorare le proprietà di flusso e la resistenza al calore. Poliacrilonitrile butadiene stirene (ABS) Può migliorare le proprietà di flusso del ABS durante la lavorazione, rendendo il materiale più facile da modellare e lavorare. Nell'industria dei colori e delle vernici, la cera di polietilene viene spesso utilizzata per migliorare la resistenza all'abrasione, la resistenza all'acqua, la durezza e la brillantezza dei rivestimenti. Inoltre, può essere utilizzata per modulare la viscosità di vernici e inchiostri. Come la cera di polietilene può migliorare la lucentezza della plastica Quando la plastica si raffredda e si solidifica, la cera di polietilene aiuta a produrre una superficie più liscia e lucida. Questo accade perché riempie le microscopiche irregolarità della superficie del polimero, creando una superficie più riflettente e quindi più lucente. Inoltre, la cera di polietilene può anche agire come un agente rilasciante durante l'estrusione, prevenendo l'adesione del polimero fuso all'attrezzatura di lavorazione. Questo può aiutare a produrre prodotti finiti con una superficie più liscia e uniforme, che contribuisce ad aumentare la lucentezza. Come la cera di polietilene può migliorare la resistenza all'abrasione? La resistenza all'abrasione di un materiale si riferisce alla sua capacità di resistere all'usura quando viene sfregato o graffiato. Nei polimeri, l'aggiunta di cera di polietilene può migliorare la resistenza all'abrasione in vari modi: Riduzione del coefficiente di attrito La cera di polietilene agisce come un lubrificante, riduce il coefficiente di attrito sulla superficie del polimero. Questo significa che quando un oggetto viene sfregato contro la superficie, scivola più facilmente e causa meno danni. Riempimento delle microcavità In questo caso può riempire le microscopiche irregolarità sulla superficie del polimero, creando una superficie più liscia e uniforme che è meno suscettibile all'abrasione. Aumento della durezza della superficie Quando la cera si solidifica nella matrice del polimero contribuisce ad aumentare la durezza della superficie, rendendola più resistente all'usura. Miglioramento della compatibilità dei materiali di riempimento In alcuni polimeri, il prodotto può migliorare la compatibilità tra il polimero e i materiali di riempimento utilizzati, che possono favorire la resistenza all'abrasione. Tuttavia, è importante notare che l'effetto della cera di polietilene sulla resistenza all'abrasione può variare a seconda del tipo di polimero e delle specifiche del processo di produzione. Inoltre, l'aggiunta di troppa cera di polietilene può avere l'effetto opposto e ridurre la resistenza all'abrasione, quindi è importante trovare il giusto equilibrio. Perchè unendo la cera di polietilene ai polimeri ne aumentiamo la lavorabilità? L'aggiunta di cera di polietilene ai polimeri può migliorare la loro lavorabilità attraverso vari meccanismi: La cera di polietilene funge da lubrificante durante il processo di lavorazione dei polimeri, riducendo l'attrito tra le particelle stesse. Questo può facilitare la lavorazione, riducendo l'energia necessaria per modellare o deformare il materiale. La cera di polietilene può anche migliorare le proprietà di flusso del polimero durante la fusione. Questo significa che il materiale fuso fluisce più facilmente, il che può favorire la lavorazione e ridurre il rischio di difetti nel prodotto finale. Può inoltre aiutare a ridurre l'adesione del polimero fuso all'attrezzatura di lavorazione. Questo aiuta a prevenire problemi come l'agglomerazione e facilitare la rimozione del prodotto finale dall'attrezzatura. In alcuni polimeri, la cera di polietilene può migliorare anche la compatibilità tra il polimero e i materiali di riempimento utilizzati. Questo può facilitare la lavorazione e aiutare a ottenere un prodotto finale di migliore qualità. Come dosare la cera di polietilene con i polimeri durante l'estrusione? Il dosaggio della cera di polietilene in un polimero durante il processo di estrusione può variare a seconda di vari fattori, tra cui il tipo di polimero, le specifiche del processo di estrusione, e le proprietà desiderate del prodotto finale. Tuttavia, ci sono alcuni principi generali che possono essere utilizzati come punto di partenza. In generale, la cera di polietilene è solitamente utilizzata in concentrazioni che variano dall'1% al 5% in peso rispetto al polimero. Questo significa che per ogni 100 grammi di polimero, si potrebbe utilizzare da 1 a 5 grammi di cera di polietilene. Durante il processo di estrusione, la cera di polietilene viene generalmente aggiunta al polimero mentre è in fase di fusione. Dopo l'aggiunta di questo additivo, il mix di polimero e cera viene raffreddato e solidificato per formare il prodotto finale. Durante questo processo, la cera di polietilene può aiutare a migliorare, come abbiamo detto, le proprietà del prodotto, come la lucentezza, la resistenza all'abrasione, e la lavorabilità. Come si presenta la cera di polietilene per essere additivata ai polimeri? La cera di polietilene, quando pronta per essere additivata ai polimeri, di solito si presenta in forma solida a temperatura ambiente. Può essere disponibile in diverse forme fisiche, tra cui granuli, fiocchi, polvere, o perle. La forma esatta può variare a seconda delle esigenze di produzione e delle preferenze del produttore. Le cere in forma di granuli o perle sono spesso preferite per la loro facilità di manipolazione e dosaggio. Possono essere facilmente misurate e aggiunte al polimero durante il processo di produzione.
SCOPRI DI PIU' Plastica da Post Consumo: Raccolta, Riciclo e Riuso
di Marco ArezioLa plastica riciclata da post consumo e i polimeri in plastica riciclata che derivano dalla raccolta differenziata dei rifiuti domestici sono una conquista, relativamente recente, in un mondo che si muove verso la circolarità dei beni e delle risorse. Nell’ambito dell’economia circolare, quell’area di interesse che riguarda lo studio e l’applicazione di metodi, sistemi produttivi e legislativi, atti a riciclare i prodotti a fine vita, la plastica è sicuramente un attore primario della raccolta, lavorazione e riuso. La plastica riciclata si definisce da post consumo quando il prodotto, sotto forma di imballo o di oggetto finito, esaurisce il compito per cui viene prodotto e viene conferito, attraverso la raccolta differenziata, agli impianti di riciclo meccanici, per creare nuova materia prima in una sorta di circolarità continua. In Italia la raccolta dei rifiuti da post consumo e la loro selezione di base è affidata, prevalentemente, a consorzi nazionali, quali il Corepla per gli imballi come l’HDPE, il PP, l’LDPE, il PET e il PS, il Coripet per i soli imballi in PET e il Conip per gli imballi rigidi dal settore ortofrutticolo, solo per citarne alcuni. Ma ogni paese, in cui la raccolta differenziata è normata e organizzata, ha la propria o le proprie struttura di raccolta nazionali.Tra i prodotti più raccolti e riciclati troviamo:• LDPE, polietilene a bassa densità, che viene dalla raccolta degli imballi flessibili, come i sacchetti, i film da imballo, i teli da copertura e gli imballi rigidi come possono essere i vasi dei fiori. • HDPE, polietilene ad alta densità, che viene principalmente dalla raccolta dei flaconi dei detersivi e delle taniche per i liquidi. • PP, polipropilene, che deriva da imballi flessibili come i film per il packaging ma anche da imballi rigidi come cassette, paraurti, giochi, sedie, tavoli, prodotti per l’edilizia, come tubi, sifoni, griglie, vespai, piastrelle, secchi. • PS, Polistirolo, che proviene dagli imballi per il packaging, dai vasi e da molti articoli per l’edilizia e il settore elettrico, come prese per la corrente, quadri elettrici. • PET, polietilene tereftalato, nella plastica da post consumo è principalmente espresso dalle bottiglie dell’acqua minerale e delle bibite. La lavorazione degli imballi in plastica post consumo comporta la conoscenza approfondita della filiera della raccolta, dei sistemi di riciclo industriale del rifiuto e dell’applicazione della materia prima che ne deriva per la realizzazione di nuovi prodotti. La raccolta differenziata dei materiali plastici, ma anche degli altri prodotti raccolti, come il vetro, i metalli, il legno, la carta, la gomma contribuiscono in modo determinante alla riduzione dell’impronta carbonica, a regolare la gestione dei rifiuti in modo che non vadano dispersi nell’ambiente e a risparmiare le materie prime che diversamente dovrebbero essere estratte dal pianeta. Raccogliere i rifiuti, riciclarli, creare nuove materie prime dagli scarti, produrre nuovi prodotti attraverso la circolarità del sistema di produzione e di consumo è una delle chiavi, ma non la sola, che permette la progettazione di un mondo migliore. Una filiera di grande importanza, anche a livello economico, che contribuisce in modo attivo ai bilanci degli stati, a dare lavoro e a creare un’importante sostenibilità tra l’uomo e la natura. Una filiera che contempla non solo la produzione di materie prime ricavate dai rifiuti, ma anche l’industria della macchine e degli stampi per la produzione e il suo controllo, i produttori di oggetti finiti fatti in plastica riciclata, di società di servizi, di trasporto, gli enti di ricerca e molto altro. Categoria: notizie - tecnica - plastica - riciclo - post consumo . produzione
SCOPRI DI PIU' Quando il Riciclo Distrugge Valore: Downcycling, Degradazione Molecolare e Limiti del Riciclo Meccanico
Il downcycling nei polimeri è inevitabile? Analizziamo degradazione molecolare, perdita di proprietà meccaniche e limiti del riciclo plastico nelle filiere industrialiAutore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili.Data: 15 marzo 2026 Cos’è il downcycling nei polimeri Il downcycling è il processo attraverso il quale un materiale plastico, dopo uno o più cicli di riciclo, perde progressivamente le sue proprietà tecniche, diventando idoneo solo per applicazioni meno esigenti. Nel caso delle materie plastiche, questo fenomeno è legato alla degradazione molecolare e alla contaminazione dei flussi post-consumo, che rendono impossibile un riciclo perfettamente circolare. Introduzione: la circolarità imperfetta dei materiali polimerici Nel linguaggio dell’economia circolare il riciclo viene spesso raccontato come un processo capace di restituire ai materiali una seconda vita, quasi equivalente alla prima. Questa rappresentazione, pur utile dal punto di vista comunicativo, non regge a un’analisi tecnico-industriale approfondita. Nel caso delle materie plastiche, il riciclo meccanico non è un processo rigenerativo, ma un sistema dissipativo, in cui ogni passaggio introduce modifiche irreversibili alla struttura del materiale. È proprio all’interno di questa dinamica che si colloca il fenomeno del downcycling. Non si tratta di un’anomalia o di un fallimento del sistema, ma della conseguenza diretta delle leggi che governano la chimica dei polimeri e i processi di trasformazione industriale. Ogni ciclo di fusione e rielaborazione modifica la distribuzione delle catene molecolari, altera la morfologia e riduce progressivamente le prestazioni meccaniche. In altre parole, il materiale non ritorna mai realmente allo stato originario. Piuttosto, scivola lungo una traiettoria di valore decrescente, che lo conduce verso applicazioni sempre meno esigenti dal punto di vista tecnico. Downcycling: una perdita misurabile di valore tecnico Per comprendere fino in fondo il downcycling è necessario abbandonare una visione qualitativa e adottare un approccio quantitativo. Il valore di un polimero non dipende soltanto dalla sua composizione chimica, ma dalla sua architettura molecolare, dalla distribuzione dei pesi molecolari e dalla storia termica che ha subito. Quando un materiale viene riciclato, questi parametri cambiano. Il peso molecolare medio si riduce, la distribuzione diventa più ampia, la viscosità del fuso diminuisce e la capacità del materiale di sopportare sollecitazioni si riduce. Questo si traduce in una perdita di resistenza a trazione, in una minore capacità di assorbire energia d’urto e in una maggiore fragilità. Il downcycling può quindi essere letto come una riduzione della prestazione specifica del materiale, ovvero della sua capacità di svolgere una determinata funzione in modo efficiente. Non è soltanto un problema di qualità percepita, ma un fenomeno misurabile attraverso parametri reologici e meccanici. La degradazione molecolare: il cuore del problema Se si vuole comprendere davvero il downcycling nei materiali polimerici, è necessario entrare nel dettaglio dei meccanismi di degradazione che avvengono a livello molecolare durante il riciclo meccanico. Non si tratta di un fenomeno unico, ma di una combinazione di processi chimici e fisici che interagiscono tra loro, spesso in modo non lineare. Durante il riciclo, il polimero viene sottoposto a cicli termici tipicamente compresi tra 180 e 300°C, accompagnati da elevate sollecitazioni di taglio generate dalle viti di estrusione. In queste condizioni, le catene macromolecolari, che costituiscono l’ossatura del materiale, subiscono una progressiva frammentazione. Il meccanismo dominante è la chain scission, che può essere di natura termica, meccanica o ossidativa. Dal punto di vista cinetico, la rottura delle catene avviene preferenzialmente nei punti di maggiore debolezza della struttura, come difetti, ramificazioni o siti già ossidati. Questo porta a una distribuzione dei pesi molecolari sempre più ampia e disomogenea. Un aspetto cruciale riguarda la distinzione tra degradazione casuale e degradazione selettiva. Nei poliolefinici, come PE e PP, la scissione tende a essere relativamente casuale lungo la catena, mentre in polimeri come il PET possono verificarsi rotture preferenziali nei legami esterei, con meccanismi di idrolisi e depolimerizzazione più marcati. Dal punto di vista reologico, la conseguenza immediata è una riduzione della viscosità del melt, descrivibile attraverso modelli come la legge di Mark-Houwink, che lega la viscosità intrinseca al peso molecolare. Una diminuzione del peso molecolare medio comporta quindi una drastica riduzione della viscosità a basso shear, modificando il comportamento del materiale in trasformazione. Tuttavia, la riduzione della viscosità non deve essere interpretata come un miglioramento. In realtà, essa riflette una perdita della densità di entanglement, ovvero del numero di intrecci tra catene polimeriche che conferiscono al materiale la sua resistenza meccanica. Quando la lunghezza delle catene scende sotto una soglia critica, il sistema perde coesione e il comportamento passa da viscoelastico a prevalentemente viscoso. Parallelamente alla chain scission, si sviluppano fenomeni di ossidazione radicalica, particolarmente rilevanti nei processi industriali dove l’ossigeno non può essere completamente escluso. Il meccanismo tipico è quello dell’auto-ossidazione, che si articola in tre fasi: iniziazione, propagazione e terminazione. Nella fase di iniziazione si formano radicali liberi, spesso a partire da impurità o da energia termica. Questi radicali reagiscono con l’ossigeno formando radicali perossilici, che a loro volta attaccano altre catene polimeriche, generando idroperossidi. La decomposizione degli idroperossidi produce nuovi radicali, alimentando una reazione a catena. Il risultato è l’introduzione di gruppi ossigenati nella struttura del polimero, come carbonili, alcoli e acidi carbossilici. Questi gruppi alterano la polarità del materiale, ne riducono la stabilità termica e creano punti di debolezza meccanica. Inoltre, agiscono come centri di innesco per ulteriori reazioni di degradazione nei cicli successivi. Un altro aspetto spesso sottovalutato riguarda la competizione tra chain scission e crosslinking. In alcuni polimeri, come il polietilene ad alta densità, in condizioni particolari può verificarsi anche una reticolazione secondaria. Tuttavia, nel riciclo meccanico standard, la scissione delle catene domina nettamente, portando a una perdita complessiva di integrità strutturale. Dal punto di vista quantitativo, la degradazione può essere modellata attraverso equazioni cinetiche che descrivono la variazione del peso molecolare medio in funzione del tempo e della temperatura. In molti casi si osserva una relazione esponenziale tra numero di cicli di riciclo e diminuzione del peso molecolare, con un’accelerazione del degrado nei cicli successivi a causa dell’accumulo di difetti. Questa dinamica ha implicazioni dirette sulle proprietà meccaniche. La resistenza a trazione e l’allungamento a rottura sono fortemente dipendenti dalla lunghezza delle catene e dalla loro capacità di trasferire sforzi attraverso gli entanglement. Quando questa rete si indebolisce, il materiale perde tenacità e diventa più suscettibile a fratture fragili. Un elemento chiave è la cosiddetta molecular weight threshold, ovvero la soglia al di sotto della quale il materiale non è più in grado di sostenere sollecitazioni senza cedimenti improvvisi. Questa soglia varia da polimero a polimero, ma rappresenta un limite fisico oltre il quale il riciclo meccanico non è più sostenibile dal punto di vista prestazionale. Infine, è importante sottolineare che la degradazione molecolare non è completamente reversibile. Tecnologie come i chain extender possono aumentare il peso molecolare apparente attraverso reazioni di ricostruzione, ma non sono in grado di ripristinare la distribuzione originale delle catene né di eliminare i gruppi ossidati accumulati. Il quadro che emerge è quello di un sistema in cui ogni ciclo di riciclo lascia una “memoria” nel materiale, sotto forma di difetti chimici e strutturali. Questa memoria si accumula nel tempo, rendendo il materiale progressivamente meno performante. In questo senso, la degradazione molecolare non è solo il cuore del downcycling, ma il limite fondamentale della circolarità dei polimeri: un limite imposto non dalla tecnologia, ma dalla natura stessa della materia. Reologia e trasformazione: quando il materiale perde controllo Per comprendere a fondo gli effetti del downcycling, è necessario spostare l’attenzione dalla sola chimica del polimero al suo comportamento in fase di trasformazione. La reologia, cioè lo studio del flusso e della deformazione del materiale fuso, rappresenta il punto di contatto tra struttura molecolare e prestazione industriale. È qui che la degradazione diventa un problema operativo concreto. Il parametro più comunemente utilizzato per descrivere le variazioni reologiche è il Melt Flow Index (MFI), che misura la quantità di materiale che fluisce attraverso un capillare in condizioni standardizzate. L’aumento dell’MFI, tipico dei materiali riciclati, è direttamente correlato alla riduzione del peso molecolare medio. Tuttavia, questo parametro, pur utile, è estremamente semplificato e non restituisce la complessità del comportamento viscoelastico del polimero. Un polimero non è un fluido newtoniano. Il suo comportamento è governato da una combinazione di viscosità e elasticità, che dipendono dalla lunghezza delle catene e dalla densità. Quando la degradazione accorcia le catene, il materiale perde la sua componente elastica e si comporta sempre più come un fluido viscoso semplice. Questa transizione ha conseguenze profonde nei processi industriali. In estrusione, ad esempio, la stabilità del flusso dipende dalla capacità del materiale di resistere a deformazioni elongazionali. Un polimero con alto peso molecolare è in grado di sostenere queste sollecitazioni senza rompersi, mantenendo una forma coerente all’uscita della filiera. Quando il peso molecolare diminuisce, la resistenza elongazionale crolla, e il materiale diventa soggetto a fenomeni come necking, rottura del filo e instabilità del getto. Nel caso della produzione di film sottili, questa perdita di resistenza si traduce in difficoltà nel mantenere una bolla stabile durante il film blowing. Il materiale tende a collassare o a sviluppare spessori non uniformi, con conseguenti difetti ottici e meccanici. La finestra di processo si restringe drasticamente, richiedendo condizioni operative più precise e meno tolleranti. Anche nello stampaggio a iniezione, le variazioni reologiche introducono criticità significative. Un materiale con MFI elevato riempie lo stampo più rapidamente, ma lo fa in modo meno controllato. La minore viscosità può favorire fenomeni di overpacking, formazione di bave e difficoltà nel mantenere tolleranze dimensionali strette. Inoltre, la ridotta elasticità del melt influisce sulla fase di mantenimento della pressione, compromettendo la densità e la resistenza del pezzo finito. Un aspetto particolarmente critico riguarda la dipendenza della viscosità dalla velocità di taglio. Nei polimeri vergini, la curva reologica mostra un comportamento shear-thinning ben definito: la viscosità diminuisce all’aumentare dello shear rate, ma mantiene una struttura coerente. Nei materiali degradati, questa curva si appiattisce, e la differenza tra viscosità a basso e alto shear si riduce. Questo rende il materiale meno sensibile al controllo dei parametri di processo e più difficile da gestire in condizioni variabili. Dal punto di vista teorico, queste variazioni possono essere descritte attraverso modelli come quello di Carreau-Yasuda o Cross, che mettono in relazione viscosità, shear rate e parametri molecolari. La degradazione modifica i parametri di questi modelli, in particolare la viscosità a zero shear e il tempo di rilassamento caratteristico, riducendo la capacità del materiale di “memorizzare” la deformazione. Un’altra conseguenza importante riguarda la stabilità del flusso nelle filiere. Nei processi di estrusione, la presenza di instabilità come melt fracture o sharkskin è fortemente influenzata dalla reologia del materiale. I polimeri degradati, con minore viscosità e ridotta elasticità, possono mostrare una maggiore tendenza a sviluppare difetti superficiali, soprattutto a elevate velocità di produzione. La perdita di controllo reologico si riflette anche nella qualità del prodotto finale. Le proprietà meccaniche non dipendono solo dalla composizione chimica, ma anche dalla storia di flusso del materiale durante la lavorazione. Un flusso instabile può generare orientazioni non uniformi delle catene, micro vuoti e difetti strutturali che compromettono la resistenza del pezzo. Inoltre, la maggiore fluidità del materiale può mascherare temporaneamente problemi di degradazione. Un polimero con alto MFI può sembrare più facile da lavorare, ma questa apparente facilità nasconde una perdita di struttura che emergerà nelle prestazioni del prodotto finito. Dal punto di vista industriale, tutto questo si traduce in una riduzione della robustezza di processo. I materiali vergini offrono una finestra operativa ampia, che consente variazioni nei parametri senza compromettere la qualità. I materiali riciclati degradati, al contrario, richiedono un controllo più stretto e sono più sensibili alle variazioni di temperatura, pressione e velocità. In sintesi, la degradazione reologica non è solo un problema di laboratorio, ma un fattore che incide direttamente sulla produttività, sulla qualità e sui costi industriali. Il materiale perde “controllo” nel senso più concreto del termine: diventa meno prevedibile, meno stabile e più difficile da trasformare. È in questo passaggio, dalla chimica alla trasformazione, che il downcycling si manifesta in tutta la sua evidenza industriale. Non come un concetto teorico, ma come una perdita reale di performance, di affidabilità e, in ultima analisi, di valore. Proprietà meccaniche e soglia critica del peso molecolare La relazione tra peso molecolare e comportamento meccanico dei polimeri è uno dei pilastri della scienza dei materiali plastici e rappresenta, in modo diretto, il punto di contatto tra struttura molecolare e prestazione macroscopica. Quando si parla di downcycling, non si può prescindere da questo legame, perché è proprio la riduzione del peso molecolare a determinare il collasso progressivo delle proprietà meccaniche. Nei polimeri termoplastici, la resistenza non deriva da legami chimici permanenti tra catene – come avviene nei materiali reticolati – ma dalla presenza di entanglement, ovvero intrecci fisici tra catene lunghe e flessibili. Questi intrecci costituiscono una sorta di rete tridimensionale dinamica, capace di distribuire le sollecitazioni e dissipare energia durante la deformazione. La densità di entanglement è direttamente correlata al peso molecolare medio. Più le catene sono lunghe, maggiore è la probabilità che si intreccino tra loro, creando un sistema coeso e resistente. Al contrario, quando il peso molecolare diminuisce a causa della degradazione, il numero di entanglement per unità di volume si riduce drasticamente. Questo porta all’introduzione di un concetto fondamentale: la soglia critica del peso molecolare, spesso indicata come Mₑ (peso molecolare tra entanglement). Quando il peso molecolare medio del sistema si avvicina a valori prossimi o inferiori a questa soglia, il materiale perde la sua capacità di comportarsi come un solido viscoelastico e tende a manifestare un comportamento fragile. Dal punto di vista meccanico, questa transizione è estremamente significativa. Sopra la soglia critica, il materiale è in grado di deformarsi plasticamente, distribuendo le tensioni attraverso la rete di catene intrecciate. Questo si traduce in elevato allungamento a rottura, buona resistenza all’urto e comportamento duttile. Al di sotto della soglia, invece, la deformazione non può più essere sostenuta. Le catene, troppo corte per intrecciarsi efficacemente, scorrono l’una rispetto all’altra senza trasferire le sollecitazioni. Il risultato è una frattura fragile, spesso improvvisa, con ridotta capacità di assorbire energia. Nel caso di polimeri semicristallini come il polietilene e il polipropilene, la situazione è ulteriormente complessa perché la risposta meccanica dipende anche dalla struttura cristallina. Tuttavia, la fase amorfa, che connette le lamelle cristalline, gioca un ruolo fondamentale nella trasmissione delle sollecitazioni. Quando le catene nella fase amorfa sono accorciate dalla degradazione, la coesione tra le regioni cristalline viene compromessa. Questo si traduce in una riduzione significativa di proprietà come: - resistenza all’urto, particolarmente sensibile alla lunghezza delle catene e alla capacità di dissipare energia - allungamento a rottura, che può passare da valori superiori al 400% a meno del 50% dopo pochi cicli di riciclo - tenacità, intesa come area sotto la curva sforzo-deformazione Un aspetto particolarmente critico è che la relazione tra peso molecolare e proprietà meccaniche non è lineare. Esiste una zona relativamente stabile, in cui piccole variazioni del peso molecolare producono effetti limitati, seguita da una regione critica in cui anche una riduzione modesta del peso molecolare provoca un crollo improvviso delle prestazioni. Questo comportamento è spesso descritto attraverso modelli empirici in cui la resistenza meccanica è proporzionale a una potenza del peso molecolare sopra una certa soglia, mentre al di sotto di essa decade rapidamente. Nel riciclo meccanico, il problema è aggravato dal fatto che la degradazione non avviene in modo uniforme. La distribuzione dei pesi molecolari si amplia, generando una miscela di catene corte e lunghe. Le catene corte agiscono come “lubrificanti molecolari”, riducendo ulteriormente la capacità del sistema di sostenere carichi. Inoltre, la presenza di difetti introdotti durante la degradazione – come gruppi ossidati o microvuoti – crea punti di concentrazione delle tensioni. Questi difetti fungono da siti di innesco per la frattura, riducendo ulteriormente la resistenza del materiale. Dal punto di vista industriale, questo significa che un materiale riciclato può mantenere un comportamento accettabile fino a un certo punto, per poi degradare rapidamente oltre una soglia critica. Questo rende difficile prevedere la durata e l’affidabilità del materiale, soprattutto in applicazioni strutturali o soggette a carichi dinamici. Per questo motivo, i polimeri riciclati vengono raramente utilizzati in applicazioni ad alte prestazioni senza modifiche. Strategie come l’aggiunta di cariche, fibre o additivi possono migliorare alcune proprietà, ma non risolvono il problema alla radice, che è legato alla lunghezza e alla distribuzione delle catene polimeriche. Un’ulteriore implicazione riguarda la fatica e la resistenza a lungo termine. I materiali con basso peso molecolare mostrano una maggiore sensibilità alla propagazione delle cricche, con una riduzione significativa della vita utile sotto carichi ciclici. In sintesi, la soglia critica del peso molecolare rappresenta un vero e proprio limite fisico alla riutilizzabilità dei polimeri. Non si tratta di un parametro arbitrario, ma di una conseguenza diretta della struttura molecolare e dei meccanismi di trasmissione delle sollecitazioni. È in questo punto che il downcycling diventa inevitabile: quando il materiale perde la capacità di sostenere carichi in modo affidabile, il suo campo di applicazione si restringe, e con esso il suo valore industriale. Contaminazione e complessità dei flussi post-consumo Se la degradazione molecolare rappresenta un limite intrinseco legato alla natura dei polimeri, la contaminazione dei flussi post-consumo costituisce un limite estrinseco ma altrettanto critico, perché introduce variabilità, imprevedibilità e discontinuità strutturali nel materiale riciclato. A differenza dei materiali post-industriali, che derivano da processi controllati e relativamente omogenei, i flussi post-consumo sono il risultato di una raccolta diffusa, eterogenea e spesso non perfettamente selettiva. Questo significa che, già a monte del processo di riciclo, il materiale presenta una complessità compositiva elevata, difficilmente eliminabile anche con sistemi avanzati di selezione. Dal punto di vista tecnico, la contaminazione può essere suddivisa in tre categorie principali: contaminazione polimerica, contaminazione additiva e contaminazione esogena. La contaminazione polimerica è forse la più critica. Nei flussi reali, è frequente la presenza simultanea di diversi polimeri termoplastici, come polietilene, polipropilene, PET e polistirene. Anche quando questi materiali appartengono alla stessa famiglia (ad esempio PE e PP), la loro miscela non è termodinamicamente stabile. La maggior parte dei polimeri è infatti immiscibile, a causa delle differenze nei parametri di solubilità e nelle interazioni intermolecolari. Quando due polimeri immiscibili vengono fusi insieme, il sistema evolve verso una morfologia bifasica, in cui una fase è dispersa nell’altra sotto forma di domini. La dimensione, la distribuzione e la forma di questi domini dipendono dalle condizioni di lavorazione e dalla viscosità relativa dei componenti, ma ciò che resta costante è la debolezza dell’interfaccia. L’adesione interfaciale tra fasi immiscibili è generalmente molto bassa, perché non esistono legami chimici o interazioni sufficientemente forti tra le catene dei due polimeri. Questo crea superfici di separazione che si comportano come difetti strutturali. Dal punto di vista meccanico, queste interfacce rappresentano punti di concentrazione delle tensioni. Quando il materiale è sottoposto a carico, le sollecitazioni non vengono trasferite in modo uniforme attraverso il sistema, ma si accumulano ai bordi delle fasi disperse. Questo porta alla nucleazione e propagazione di microcricche, che possono evolvere rapidamente in fratture macroscopiche. Il risultato è un comportamento meccanico inferiore rispetto a quello dei polimeri puri, anche in assenza di significativa degradazione molecolare. In altre parole, la semplice presenza di una seconda fase immiscibile è sufficiente a innescare un processo di downcycling. A questa complessità si aggiunge la contaminazione additiva. I materiali plastici commerciali contengono una vasta gamma di additivi: stabilizzanti, plastificanti, ritardanti di fiamma, pigmenti, cariche minerali. Durante il riciclo, questi additivi si accumulano e si mescolano in modo non controllato. Alcuni additivi possono essere incompatibili tra loro o con la matrice polimerica, generando fenomeni di migrazione, segregazione o reazioni indesiderate. Ad esempio, la presenza di residui di ritardanti di fiamma bromurati può interferire con la stabilità termica del materiale, mentre pigmenti metallici possono catalizzare reazioni di degradazione. Un aspetto particolarmente critico è la variabilità compositiva. A differenza del materiale vergine, che presenta specifiche ben definite, il materiale riciclato post-consumo può variare significativamente da lotto a lotto. Questa variabilità rende difficile il controllo dei processi industriali e limita l’utilizzo in applicazioni che richiedono proprietà costanti e prevedibili. Infine, la contaminazione esogena introduce ulteriori criticità. Residui organici, umidità, carta, metalli e altri contaminanti possono essere presenti anche dopo le fasi di lavaggio e selezione. Questi elementi possono causare difetti durante la trasformazione, come formazione di bolle, inclusioni o degradazione accelerata. Nel caso del PET, ad esempio, la presenza di umidità residua può innescare reazioni di idrolisi durante la fusione, riducendo ulteriormente il peso molecolare. Nei poliolefinici, contaminanti solidi possono agire come punti di innesco per la frattura o interferire con il flusso del materiale. Dal punto di vista morfologico, l’effetto combinato di queste contaminazioni è la creazione di un materiale strutturalmente disomogeneo, in cui coesistono regioni con proprietà diverse. Questa disomogeneità si riflette in un comportamento meccanico anisotropo e imprevedibile, con una ridotta capacità di sopportare carichi complessi. Per mitigare questi effetti, l’industria utilizza compatibilizzanti, ovvero molecole progettate per migliorare l’adesione tra fasi immiscibili. Questi agenti agiscono riducendo la tensione interfaciale e favorendo la formazione di legami tra le diverse fasi. Tuttavia, il loro utilizzo comporta costi aggiuntivi e non elimina completamente il problema. Inoltre, la compatibilizzazione è efficace solo per sistemi specifici e richiede una conoscenza dettagliata della composizione del flusso, cosa che spesso non è disponibile nel riciclo post-consumo. In definitiva, la contaminazione non è un problema marginale, ma un elemento strutturale del riciclo meccanico. Essa introduce una complessità che si somma alla degradazione molecolare, amplificando gli effetti del downcycling. Anche in assenza di significativa rottura delle catene, la sola presenza di fasi immiscibili e contaminanti è sufficiente a ridurre drasticamente le prestazioni del materiale. Questo spiega perché il riciclo post-consumo, pur essendo essenziale dal punto di vista ambientale, rappresenta una delle sfide più complesse dal punto di vista ingegneristico. I limiti strutturali del riciclo meccanico Il riciclo meccanico, nella sua configurazione industriale, rappresenta oggi la tecnologia più diffusa per il recupero delle plastiche. Tuttavia, dietro la sua apparente semplicità operativa si nasconde un limite strutturale profondo: la sua incapacità di rigenerare realmente il materiale. Rifondere un polimero non significa riportarlo allo stato originario, ma trasformarlo conservando – e spesso amplificando – la sua storia. Ogni ciclo di lavorazione introduce modifiche che non vengono eliminate nei passaggi successivi. Le catene polimeriche si accorciano, i difetti si accumulano, le impurità si distribuiscono nel volume del materiale. Il risultato è un sistema sempre più distante dall’ordine molecolare iniziale. Non si tratta di un deterioramento immediato e uniforme, ma di un processo progressivo che, superata una certa soglia, accelera rapidamente. Accumulo irreversibile di difetti molecolari Dal punto di vista chimico, ogni passaggio in estrusione o stampaggio contribuisce alla formazione di nuove rotture di catena e gruppi ossidati. Questi difetti non vengono rimossi, ma si sommano a quelli già presenti. Il materiale diventa così una struttura complessa, caratterizzata da una distribuzione dei pesi molecolari sempre più ampia e da una crescente presenza di catene corte. Questo accumulo ha un effetto inizialmente contenuto, ma non lineare. Nei primi cicli, il materiale può mantenere proprietà accettabili, ma con il progredire della degradazione si osserva una perdita sempre più rapida delle prestazioni. La struttura molecolare perde coesione, e con essa la capacità di sostenere carichi meccanici e sollecitazioni termiche. Entropia e irreversibilità del sistema Se si osserva il processo da una prospettiva termodinamica, il riciclo meccanico è un sistema che evolve verso stati di maggiore disordine. Ogni ciclo introduce entropia: le catene si frammentano, le fasi si separano, le impurità si disperdono. Invertire questo processo richiederebbe un intervento energetico e chimico capace di ricostruire la struttura molecolare e separare completamente le componenti. Ma il riciclo meccanico non è progettato per questo. È, per sua natura, un processo conservativo, non rigenerativo. Di conseguenza, il sistema è irreversibile. Il materiale non può tornare indietro, ma solo evolvere verso stati progressivamente meno ordinati e meno performanti. Limiti del numero di cicli: una circolarità finita Questa irreversibilità si traduce in un limite concreto: il numero di cicli di riciclo possibili è finito. Non esiste un valore universale, perché dipende dal tipo di polimero, dalle condizioni di lavorazione e dalla qualità del materiale in ingresso. Tuttavia, in tutti i casi si osserva una soglia oltre la quale il materiale non è più idoneo all’utilizzo. Nel polipropilene, ad esempio, la perdita di resistenza all’urto e la crescente fragilità limitano l’impiego dopo alcuni cicli. Nel PET, la riduzione della viscosità intrinseca rende difficile mantenere le prestazioni richieste per applicazioni ad alto valore. Il materiale attraversa una fase iniziale di relativa stabilità, seguita da un rapido declino. Questo comportamento rende evidente che la circolarità non è infinita, ma limitata nel tempo. Cascading use: una discesa lungo la scala del valore Dal punto di vista industriale, questa dinamica si traduce nel cosiddetto uso a cascata. Il materiale non mantiene il suo valore iniziale, ma lo perde progressivamente, passando da applicazioni ad alte prestazioni a utilizzi sempre meno esigenti. Un polimero può iniziare la sua vita in un’applicazione tecnica o alimentare e, dopo uno o più cicli di riciclo, essere destinato a prodotti come cassette, pallet o componenti per edilizia. Ogni passaggio rappresenta una riduzione delle prestazioni richieste e, di conseguenza, del valore economico. Questa discesa non è uniforme, ma accelerata. Dopo un certo punto, il materiale diventa difficilmente riutilizzabile e si avvicina alla fine del suo ciclo tecnico. Interazione tra degradazione e contaminazione Un aspetto particolarmente critico è l’interazione tra degradazione molecolare e contaminazione. I due fenomeni non agiscono in modo indipendente, ma si rafforzano reciprocamente. Un materiale degradato è più sensibile alla presenza di impurità, mentre molti contaminanti accelerano i processi di degradazione. Metalli, residui organici e additivi incompatibili possono catalizzare reazioni indesiderate, mentre i gruppi ossidati aumentano la reattività del sistema. Il risultato è un deterioramento più rapido e meno controllabile, in cui ogni ciclo amplifica gli effetti del precedente. Limiti della compensazione tecnologica Per contrastare questi fenomeni, l’industria ricorre a diverse strategie: stabilizzanti, compatibilizzanti, miscelazione con materiale vergine. Questi interventi possono migliorare temporaneamente le prestazioni, ma non eliminano i difetti accumulati. L’aggiunta di additivi rallenta la degradazione, ma non ripristina la struttura originaria. La diluizione con materiale vergine migliora le proprietà, ma riduce il contenuto di riciclato. La selezione dei flussi aumenta la qualità, ma non può essere perfetta. Si tratta quindi di soluzioni che ottimizzano un sistema imperfetto, senza modificarne la natura. Limiti applicativi: la difficoltà di sostituire il vergine Questi limiti si riflettono direttamente nelle applicazioni. I materiali riciclati, soprattutto quelli provenienti da flussi post-consumo, faticano a soddisfare i requisiti di settori ad alta prestazione, dove sono richieste proprietà costanti, affidabilità nel tempo e assenza di contaminanti. Di conseguenza, il loro utilizzo si concentra in applicazioni meno critiche, dove le tolleranze sono più ampie e i requisiti meno stringenti. Questo crea una segmentazione del mercato, in cui il materiale riciclato occupa una posizione subordinata rispetto al materiale vergine. Il limite fondamentale: non un ciclo, ma una traiettoria La conseguenza più importante di questi fenomeni è che il riciclo meccanico non può essere descritto come un ciclo chiuso. Piuttosto, rappresenta una traiettoria discendente, in cui il materiale evolve verso stati progressivamente meno performanti. Ogni passaggio riduce la qualità e restringe il campo di applicazione. Il materiale non ritorna al punto di partenza, ma si allontana da esso. Conclusione: il riciclo come gestione del decadimento Il riciclo meccanico, nella sua forma attuale, non è un processo di conservazione del valore, ma di gestione del decadimento. La sua efficacia non sta nella capacità di mantenere intatte le proprietà del materiale, ma nel prolungarne la vita utile rallentando la perdita di qualità. La vera sfida non è eliminare questo decadimento, ma comprenderlo e governarlo. Solo attraverso una visione sistemica, che integri progettazione, selezione e innovazione tecnologica, è possibile trasformare un processo limitato in uno strumento efficace per la gestione delle risorse. In questa prospettiva, il riciclo meccanico resta fondamentale, ma deve essere interpretato per ciò che è realmente: non un ciclo perfetto, ma una strategia per gestire nel tempo la trasformazione inevitabile della materia. Strategie industriali: mitigare, non eliminare Nel contesto del riciclo meccanico, l’industria non dispone di strumenti capaci di annullare il downcycling, ma ha sviluppato nel tempo un insieme articolato di strategie per ritardarne gli effetti e stabilizzare temporaneamente le prestazioni del materiale. Si tratta, in sostanza, di un approccio di ingegneria correttiva: non si ripristina la struttura originaria, ma si cerca di riportare il sistema entro una finestra di utilizzo industrialmente accettabile. Il primo livello di intervento riguarda la stabilizzazione chimica. Durante il riciclo, i polimeri sono esposti a condizioni che favoriscono l’ossidazione radicalica; per questo vengono impiegati stabilizzanti primari (tipicamente fenolici) e secondari (come i fosfiti), che agiscono interrompendo le reazioni a catena. I fenoli ostacolati neutralizzano i radicali liberi, mentre i fosfiti decompongono gli idroperossidi prima che possano generare ulteriori specie reattive. Questo sistema a doppio stadio consente di rallentare la degradazione durante la lavorazione, ma non elimina i gruppi ossidati già presenti né ripara le catene già spezzate. Accanto alla stabilizzazione, un ruolo crescente è svolto dai chain extender, soprattutto nei polimeri di condensazione come PET e poliammidi. Si tratta di molecole funzionali (epossidiche, anidridiche o carbodiimmidiche) in grado di reagire con le estremità delle catene polimeriche, creando nuovi legami e aumentando il peso molecolare apparente. Dal punto di vista reologico, questo si traduce in un recupero della viscosità e in un miglioramento della processabilità. Tuttavia, il sistema risultante non è identico a quello originario: la distribuzione dei pesi molecolari rimane alterata, la struttura è più irregolare e la presenza di gruppi ossidati non viene eliminata. È, in altri termini, una ricostruzione parziale e localizzata, non una vera rigenerazione. Un ulteriore livello di intervento riguarda la compatibilizzazione delle miscele polimeriche. Nei flussi post-consumo, la presenza di polimeri immiscibili genera sistemi bifasici con scarsa adesione interfaciale. I compatibilizzanti – spesso copolimeri a blocchi o molecole reattive – si localizzano all’interfaccia tra le fasi, riducendo la tensione interfaciale e migliorando il trasferimento degli sforzi. Questo consente di ottenere una morfologia più fine e una maggiore coesione meccanica. Anche in questo caso, però, il risultato è un sistema stabilizzato, non omogeneo: le fasi restano distinte e la qualità dipende fortemente dalla composizione e dal dosaggio. A queste strategie si affianca la pratica industriale della diluizione con materiale vergine, probabilmente la più efficace nel breve termine. Miscelando una quota di polimero nuovo con quello riciclato, si ristabilisce una densità di entanglement sufficiente e si migliorano le proprietà meccaniche e reologiche. Tuttavia, questa soluzione introduce un compromesso evidente: maggiore è la quota di vergine necessaria per raggiungere le prestazioni richieste, minore è il contenuto reale di riciclato nel prodotto finale. In termini di economia circolare, si tratta di un equilibrio delicato tra qualità e percentuale di recupero. Un altro ambito di intervento riguarda il controllo dei processi di trasformazione. Parametri come temperatura, tempo di residenza e velocità di taglio vengono ottimizzati per ridurre ulteriormente la degradazione durante la lavorazione. L’uso di estrusori a doppia vite con profili di miscelazione più dolci, sistemi di degasaggio efficaci e filtri ad alta precisione consente di migliorare la qualità del melt. Anche qui, però, si tratta di ridurre il danno, non di eliminarlo. Nel loro insieme, queste strategie delineano un quadro chiaro: l’industria del riciclo non opera per “rigenerare” il materiale, ma per mantenerlo entro un intervallo di funzionalità accettabile, ritardando il più possibile il punto di collasso prestazionale. Ogni intervento aggiunge complessità al sistema – nuovi additivi, nuove reazioni, nuove variabili – rendendo al contempo più difficile la gestione dei cicli successivi. Il materiale diventa progressivamente più “ingegnerizzato”, ma anche meno prevedibile. Implicazioni economiche: quando il materiale perde mercato La perdita di qualità non rimane confinata al piano tecnico, ma si riflette direttamente sulla dimensione economica. Il valore di un materiale plastico è infatti strettamente legato alle sue prestazioni e alla sua affidabilità. Quando queste diminuiscono, il materiale perde accesso alle applicazioni più remunerative. Nel mercato reale, questo si traduce in una segmentazione netta. I polimeri vergini dominano le applicazioni ad alto valore – automotive strutturale, packaging alimentare, medicale – dove sono richieste proprietà costanti, certificabilità e sicurezza. I materiali riciclati, soprattutto post-consumo, trovano invece spazio in applicazioni meno critiche, dove le tolleranze sono più ampie e il costo è il principale fattore competitivo. Questa dinamica genera un effetto a cascata anche sui prezzi. Il materiale riciclato, già penalizzato dalla variabilità qualitativa, deve competere con un materiale vergine spesso più stabile e, in alcune fasi di mercato, anche più economico. Ne deriva una compressione dei margini per i riciclatori, che devono sostenere costi elevati di raccolta, selezione e trattamento senza poter contare su un premium price stabile. Il downcycling introduce quindi una tensione strutturale tra due obiettivi: da un lato la sostenibilità ambientale, che richiede un aumento dell’uso di materiali riciclati; dall’altro la sostenibilità economica, che impone competitività e affidabilità. Quando il materiale perde valore tecnico, perde anche valore di mercato, e con esso la capacità di attrarre investimenti. Oltre il downcycling: integrazione tecnologica e progettazione Di fronte a questi limiti, è sempre più evidente che il miglioramento delle sole tecnologie di riciclo non è sufficiente. Il problema deve essere affrontato lungo l’intera filiera, a partire dalla progettazione dei prodotti. Il concetto di design for recycling assume in questo contesto un ruolo centrale. Ridurre il numero di materiali utilizzati, evitare combinazioni incompatibili, limitare l’uso di additivi critici e facilitare la separazione a fine vita sono tutte strategie che migliorano la qualità dei flussi di riciclo a valle. Un prodotto progettato per essere riciclato non elimina il downcycling, ma ne rallenta significativamente gli effetti. Parallelamente, si sta sviluppando una crescente integrazione tra riciclo meccanico e riciclo chimico. Quest’ultimo, pur presentando costi energetici e complessità maggiori, offre la possibilità di trattare materiali altamente degradati o contaminati, riportandoli a feedstock chimici di base. In una logica industriale realistica, il riciclo chimico non sostituisce quello meccanico, ma lo completa, intervenendo laddove quest’ultimo raggiunge i suoi limiti. Questa integrazione, unita a una migliore selezione dei flussi e a sistemi di tracciabilità più avanzati, può contribuire a costruire filiere più robuste, in cui il valore del materiale venga preservato il più a lungo possibile. Conclusione: la circolarità come equilibrio ingegneristico Il riciclo delle plastiche, osservato con rigore tecnico, non è un processo neutro né perfettamente circolare. È un sistema dinamico in cui degradazione, recupero e perdita di valore coesistono e si influenzano reciprocamente. Il downcycling non è un’anomalia, ma una manifestazione inevitabile di questo equilibrio. Riconoscere questi limiti non significa mettere in discussione il ruolo del riciclo, ma comprenderne la natura reale. La sfida industriale non è eliminare il downcycling – obiettivo incompatibile con le leggi fisiche e chimiche che governano i materiali – ma gestirlo con intelligenza, rallentandone gli effetti e massimizzando il valore residuo. In questa prospettiva, l’economia circolare non appare più come un ciclo perfetto, ma come un sistema complesso che richiede competenze interdisciplinari, innovazione tecnologica e una visione industriale di lungo periodo. È un equilibrio ingegneristico, più che un ideale teorico: un processo da ottimizzare continuamente, piuttosto che una condizione da raggiungere una volta per tutte. FAQ Il downcycling può essere evitato? No, può essere solo rallentato attraverso strategie industriali e progettazione dei materiali. Quante volte può essere riciclata una plastica? Dipende dal polimero, ma il numero di cicli è limitato dalla degradazione molecolare. Perché il materiale riciclato è meno performante? A causa della riduzione del peso molecolare, della contaminazione e della perdita di entanglement.Fonti scientifiche e tecnicheEuropean Commission – Joint Research Centre (JRC)PlasticsEurope. Plastics – the Facts (ultime edizioni) → Dati industriali su riciclo, utilizzi a cascata e performance dei materiali riciclati.OECD. Global Plastics Outlook → Analisi globale delle inefficienze del riciclo e perdita di valore nei flussi post-consumo.American Chemical Society. Articoli su degradazione dei polimeri e meccanismi radicalici → Studi su chain scission, ossidazione e variazioni del peso molecolare.Elsevier – Polymer Degradation and Stability (Journal) → Pubblicazioni peer-reviewed sui fenomeni di degradazione termica e ossidativa nei polimeri.Springer – Handbook of Polymer Degradation → Testo di riferimento su meccanismi di degradazione e stabilizzazione dei polimeri.Society of Plastics Engineers. Technical papers su riciclo meccanico e reologia dei polimeri riciclati.ASTM International. Standard su Melt Flow Index (MFI) e proprietà meccaniche → Metodologie di misura utilizzate per valutare il degrado.ISO. Normative su caratterizzazione dei materiali plastici → Parametri di riferimento per viscosità, resistenza e qualità del riciclato.Ellen MacArthur Foundation. Report sulla circular economy delle plastiche → Concetto di cascading use e limiti della circolarità.Approfondimenti tematici
SCOPRI DI PIU' Polimeri Plastici nel Settore Calzaturiero: Materiali e Impieghi
Polimeri Plastici nel settore Calzaturiero: Materiali e Impieghidi Marco ArezioL’Industria della plastica si è creata uno spazio importante nel campo delle suole e delle calzature che erano fino a qualche decennio fa di esclusiva del cuoio e ad altri materiali minori.La creazione di nuove ricette, il progresso chimico e tecnologico sugli impianti, ha permesso ai polimeri plastici di creare una valida alternativa alle suole tradizionali da impiegare in calzature sottoposte a forte usura, con una valenza protettiva per il piede, di isolamento termico, di flessibilità ed impermeabilità. Inoltre di pari passo alla crescita delle nuove formulazioni fatte con i polimeri vergini, il mercato dei polimeri riciclati sta offrendo diverse alternative attraverso prodotti sostenibili specialmente nel campo del PVC e dell’ABS. I materiali plastici che si usano maggiormente nel settore calzaturiero sono:Termoplastici: ABS, PVC, TR e TPU Poliuretanici bi-componenti: PUR a base polietere, PUR a base poliestere Copolimeri quali gomma ed EVA Vediamo nel dettaglio le caratteristiche e le applicazioni: ABS Anche se l’ABS non è un polimero di uso comune nelle calzature, trova impiego spesso nelle calzature antiinfortunistiche, come elemento di protezione della punta della scarpa. Il puntale, infatti, viene spesso fatto in ABS riciclato, da scarti post industriali, la cui ricetta viene adattata per conferire al puntale robustezza agli urti e flessibilità. TR o Gomma Termoplastica Con questo materiale si possono fabbricare suole da applicare o da inserite nella scarpa per iniezione diretta. Le gomme termoplastiche sono compounds il cui componente fondamentale è lo stirolo-butadiene-stirolo (SBS) addizionato con oli, polistiroli, cariche minerali, pigmenti, antiossidanti, ecc. Attraverso una corretta formulazione della ricetta del materiale le suole non presentano problemi di resistenza al freddo e possono mantenere un’ottima flessibilità a temperature molto inferiori allo 0° C. PVC, Cloruro di Polivinile Plastificato Il PVC è una delle materie plastiche più diffuse al mondo, non solo nel settore calzaturiero, ma viene usato anche per la creazione di zerbini, tappeti, fili, tubi, canne dell’acqua e molti altri prodotti. Nel settore delle calzature impermeabili, come gli stivali, le suole, i sandali, le ciabatte e gli accessori, il PVC ha trovato un vasto impiego essendo un materiale in continuo sviluppo tecnologico, avendo raggiunto oggi un buon livello di efficienza ambientale e garantendo una buona sicurezza in tutte le fasi del suo ciclo di vita. Infatti, nel mercato delle calzature, sono presenti volumi importanti di manufatti realizzati in PVC riciclato che permettono la costruzione di suole e calzature sostenibili, quindi riciclate e riciclabili. TPU, Poliuretano TermoplasticoIl TPU è un composto chimico formato da elastomeri poliuretanici trattati con le tecniche dei materiali termoplastici. La sua realizzazione passa attraverso il processo di addizione dell’isocianato, in un determinato intervallo di temperature, ricreando le caratteristiche elastiche della gomma. I Poliuretani termoplastici sono impiegati per diverse tipologie di suole destinate ad alcuni segmenti di calzature come lo sport, il lavoro e tempo libero. Le formule che caratterizzano i materiali per le suole in TPU cambiano a seconda delle tipologie di impiego della stessa e di conseguenza della calzatura. PUR, Poliuretano Bi-ComponenteIl Poliolo e l’Isocianato, in forma liquida, che fanno parte delle famiglie dei Polieteri e dei Poliesteri, sono due elementi chimici che caratterizzano la formazione del Poliuretano Bicomponente. La differenza tra queste due classi di appartenenza è basata sulla struttura della schiuma che si andrà a realizzare, infatti, utilizzando il polietere si crea una pelle superficiale compatta e, all’interno, la suola si presenterà con le cellule aperte, mentre utilizzando il poliestere si creerà una struttura con cellule chiuse. Eva, Etilvinil AcetatoEtilene e Acetato di Vinile sono i due principali componenti del polimero chiamato EVA, un polimero utilizzato per la costruzione di suole morbide e resistenti. La suola però non è costituita solo dai due componenti che formano il polimero principale ma, attraverso la giusta calibrazione di questi elementi e di reticolanti, cariche, espandenti, ed altro, si determinano le caratteristiche prestazionali del prodotto finale. Le caratteristiche principali sono la leggerezza, flessibilità, elasticità e una buona propensione a mantenere la forma originaria. Materiali Compositi L’evoluzione della moda, delle esigenze tecniche e dei costi generali del prodotto finito, hanno permesso la creazione di materiali composti da polimeri differenti ma affini tra di loro. I materiali Poliuretanici, la gomma e l’Eva sono i principali polimeri che vengono impiegati con lo scopo di creare combinazioni differenti in termini di aspetto estetico, di costi e di tecnica di impiego, allargando in modo sorprendente l’offerta sul mercato. Caratteristiche dei prodotti finitiLo studio e la realizzazione di nuove ricette polimeriche, per la creazione di nuove opportunità commerciali, non deve far dimenticare che le calzature e le suole stesse, devono rispondere a caratteristiche ben definite per il cliente finale. Esistono delle normative precise che devono essere rispettate nella costruzione di un prodotto per il settore calzaturiero, nelle quali si chiede che vengano sottoposti gli articoli a tests di comportamento. Vediamo i principali: Resistenza alle flessioni Resistenza all’ abrasione Resistenza alla delaminazione Resistenza allo scivolamento Stabilità dimensionale Resistenza all’invecchiamento Resistenza alla compressione Capacità di incollaggio Resistenza alla trazione Resistenza alla penetrazione dell’acqua Capacità di tenuta del punto di cucituraCategoria: notizie - tecnica - plastica - riciclo - polimeri - calzature Vedi maggiori informazioni sui polimeri plastici
SCOPRI DI PIU' Manutenzione Predittiva e Preventiva delle Presse ad Iniezione: Decifrare i Segnali per un'Efficienza Proattiva
Un'analisi approfondita delle fasi manutentive e dei segnali emessi dalle presse ad iniezionedi Marco ArezioNel dinamico panorama dell'ingegneria delle materie plastiche, le presse ad iniezione rappresentano infrastrutture tecnologiche di primaria importanza. La loro capacità di trasformare polimeri grezzi in manufatti complessi e di precisione le rende elementi centrali in svariati settori industriali. Tuttavia, come ogni sistema meccanico complesso, le presse ad iniezione richiedono una gestione attenta e programmata, imperniata su strategie di manutenzione efficaci. Questo articolo si propone di esplorare le diverse sfaccettature della manutenzione delle presse ad iniezione, analizzando in dettaglio non solo le fasi operative ma, soprattutto, i segnali sottili e talvolta inequivocabili che queste macchine emettono quando necessitano di attenzione, fornendo una prospettiva avanzata sulla gestione proattiva degli impianti. Un Approccio Sistemico alla Cura delle Presse ad Iniezione: Oltre la Semplice Riparazione La manutenzione di una pressa ad iniezione non si limita alla mera riparazione di guasti. Essa costituisce un processo articolato che abbraccia diverse strategie interconnesse, ognuna con un ruolo specifico nel garantire l'efficienza e la longevità dell'impianto. In primo luogo, la manutenzione ordinaria, spesso relegata a compiti routinari, rappresenta il fondamento di una gestione efficace. Le attività quotidiane o settimanali svolte dagli operatori, come la meticolosa pulizia della macchina, la verifica dei livelli di lubrificanti e fluidi idraulici, e l'ispezione visiva alla ricerca di perdite o allentamenti, costituiscono una barriera primaria contro l'accumulo di problematiche minori che, trascurate, possono evolvere in guasti più significativi e onerosi. Salendo di livello, la manutenzione preventiva introduce una logica di programmazione e periodicità. Basandosi sulle raccomandazioni del costruttore e sull'esperienza operativa accumulata, tecnici specializzati intervengono a intervalli prestabiliti per eseguire controlli approfonditi, sostituire componenti soggetti a usura programmata (come filtri, guarnizioni e ugelli), calibrare sensori, analizzare lo stato dell'olio idraulico e verificare l'integrità dei sistemi di sicurezza. L'obiettivo primario di questa fase è anticipare i guasti, riducendo drasticamente la probabilità di interruzioni impreviste della produzione. L'avanguardia della gestione manutentiva è rappresentata dalla manutenzione predittiva. Sfruttando le potenzialità delle tecnologie di monitoraggio continuo, come sensori di vibrazione, termocamere e sistemi di analisi dell'olio in tempo reale, è possibile valutare lo stato di salute della macchina in modo dinamico. L'analisi dei dati raccolti permette di identificare anomalie incipienti e prevedere potenziali guasti con un orizzonte temporale che consente di pianificare interventi manutentivi mirati, ottimizzando l'allocazione delle risorse e minimizzando i costosi tempi di inattività non programmati. Infine, la manutenzione correttiva rappresenta la risposta all'inevitabile verificarsi di un guasto. Sebbene una gestione proattiva della manutenzione miri a contenerne la frequenza e la gravità, la capacità di intervenire rapidamente ed efficacemente per ripristinare la funzionalità della pressa rimane un aspetto cruciale. Decifrare il Linguaggio Silenzioso della Macchina: I Segnali Inequivocabili di Necessità Manutentiva Oltre alle scadenze programmate, la pressa ad iniezione stessa comunica attivamente il suo stato di salute attraverso una serie di segnali che un occhio esperto e una comprensione approfondita dei processi possono interpretare come campanelli d'allarme. Un allungamento inatteso dei tempi di ciclo non è semplicemente una variazione statistica. Un incremento graduale può sottendere un aumento dell'attrito meccanico, una progressiva inefficienza del sistema idraulico nel raggiungere le pressioni operative, o una riduzione della capacità di scambio termico nel sistema di riscaldamento o raffreddamento. Un rallentamento improvviso, d'altro canto, potrebbe indicare una perdita significativa di pressione idraulica o un blocco parziale nel sistema di raffreddamento che ostacola la solidificazione del polimero. L'inconsistenza nei tempi di ciclo tra una produzione e l'altra suggerisce un'instabilità intrinseca nel sistema, potenzialmente legata a fluttuazioni di pressione o a un controllo termico non ottimale. L'ambiente sonoro che circonda una pressa ad iniezione può rivelare molto sul suo stato di salute. Rumori anomali provenienti dalla pompa idraulica, come cigolii o pulsazioni, possono indicare usura interna o la presenza di aria nel circuito. Scricchiolii o colpi secchi dal gruppo di chiusura possono segnalare problemi di lubrificazione, usura delle guide o disallineamenti. Stridori metallici dal gruppo di iniezione potrebbero essere sintomo di usura della vite di plastificazione o del cilindro. Parallelamente, vibrazioni eccessive, generalizzate o localizzate, possono indicare squilibri meccanici, allentamenti strutturali o malfunzionamenti idraulici. L'analisi della frequenza e dell'intensità di questi suoni e vibrazioni, anche attraverso strumenti diagnostici dedicati, può fornire indicazioni preziose sulla natura del problema. La comparsa di perdite di materiale plastico fuso dall'ugello o da altre zone del gruppo di iniezione è un segnale visivo inequivocabile di un problema di tenuta, spesso dovuto all'usura di guarnizioni o al danneggiamento dei componenti. Analogamente, le perdite di olio idraulico da raccordi, tubazioni o cilindri indicano un deterioramento degli elementi di tenuta o danni strutturali che compromettono l'efficienza del sistema idraulico e rappresentano un rischio per la sicurezza. Il sistema di controllo elettronico della pressa è un sofisticato sistema di autodiagnosi. La comparsa ripetuta di allarmi e messaggi di errore non deve essere ignorata. Essi segnalano malfunzionamenti di sensori che forniscono informazioni cruciali al sistema, problemi con gli attuatori che eseguono i comandi, o anomalie nella comunicazione tra i diversi moduli elettronici. La consultazione del manuale della macchina per decifrare il significato specifico di ciascun codice di errore è un passo fondamentale per una diagnosi accurata. L'instabilità nei valori di pressione e temperatura è un altro indicatore critico. Fluttuazioni significative nella pressione idraulica possono riflettere problemi nella pompa o nelle valvole di regolazione. Variazioni anomale nella temperatura del fuso o dello stampo possono essere sintomo di malfunzionamenti nelle resistenze riscaldanti, nelle unità di termoregolazione o nei sensori di controllo. Un monitoraggio costante di questi parametri è essenziale per garantire la qualità del processo e prevenire danni all'attrezzatura. Infine, l'osservazione del movimento degli assi della pressa può rivelare anomalie. Movimenti a scatti o rallentati del gruppo di chiusura, del gruppo di iniezione o dell'espulsore suggeriscono un aumento dell'attrito dovuto a lubrificazione insufficiente o usura delle guide, o potenziali problemi con le valvole idrauliche che controllano il movimento. Una mancanza di precisione nel posizionamento indica invece possibili guasti ai sensori di posizione o al sistema di controllo del movimento. Un surriscaldamento anomalo di componenti specifici come il motore idraulico o il cilindro di plastificazione può segnalare sovraccarico, attrito eccessivo o malfunzionamenti nei sistemi di raffreddamento. Verso un Futuro di Produzione Intelligente: L'Importanza della Consapevolezza Manutentiva Comprendere le diverse fasi della manutenzione e, soprattutto, saper interpretare il linguaggio silente della pressa ad iniezione rappresenta una competenza fondamentale per i professionisti del settore plastico. Un approccio proattivo alla manutenzione, basato sull'osservazione attenta dei segnali emessi dalla macchina e sull'integrazione di strategie preventive e predittive, non solo minimizza i costosi tempi di fermo macchina e i costi di riparazione, ma contribuisce in modo significativo a garantire la qualità del prodotto finito e a prolungare la vita utile di un investimento strategico come la pressa ad iniezione. In un'era industriale sempre più orientata all'efficienza e all'ottimizzazione, la capacità di "ascoltare" la macchina e di agire tempestivamente in base ai suoi segnali diventerà un elemento distintivo per il successo nel competitivo mondo della trasformazione delle materie plastiche.© Riproduzione Vietata
SCOPRI DI PIU' Ottimizzare i Consumi: Strategie Avanzate per l'Efficienza Energetica nell'Estrusione e nel Soffiaggio Plastico
Tecniche e Tecnologie All'avanguardia per Ridurre i Costi Operativi e l'Impatto Ambientale negli Impianti di Lavorazione delle Materie Plastichedi Marco Arezio L'industria della trasformazione delle materie plastiche, pilastro fondamentale di numerosi settori manifatturieri, si affida in larga misura a processi ad alta intensità energetica come l'estrusione e il soffiaggio. In un contesto economico globale sempre più competitivo e caratterizzato da una crescente sensibilità verso le tematiche ambientali, l'ottimizzazione del consumo energetico non rappresenta più una mera opportunità di risparmio, ma diviene un imperativo strategico per garantire la sostenibilità economica e ambientale degli impianti produttivi. Analizzare e intervenire sui flussi energetici è essenziale per mitigare i costi operativi significativi e ridurre l'impronta ecologica associata a queste lavorazioni. Il Fabbisogno Energetico: Una Panoramica Critica Per comprendere appieno il potenziale di efficientamento, è fondamentale delineare il panorama del consumo energetico tipico di un impianto di estrusione o soffiaggio. Le principali aree in cui l'energia viene impiegata e, di conseguenza, potenzialmente dispersa, sono molteplici e interconnesse. Al centro vi sono gli azionamenti dei motori elettrici che alimentano le viti degli estrusori, le pompe idrauliche, i sistemi di trasporto e altre componenti meccaniche vitali per il processo. Questi motori rappresentano sovente la quota preponderante del consumo totale. Un altro ambito critico è il riscaldamento. L'energia termica è indispensabile per portare la materia prima polimerica alla temperatura di processo ottimale, mantenendo condizioni termiche precise lungo la canna dell'estrusore, nelle testate di estrusione, negli stampi e negli accumulatori. Questo apporto termico è tipicamente garantito da resistenze elettriche, la cui gestione incide notevolmente sull'efficienza complessiva. Parallelamente al riscaldamento, il raffreddamento gioca un ruolo energetico non trascurabile. È necessario dissipare il calore generato dal processo per solidificare il materiale estruso o soffiato, controllare la temperatura degli stampi, raffreddare l'olio dei sistemi idraulici e mantenere operative le apparecchiature elettroniche. Questi processi di raffreddamento, spesso basati su circolazione di acqua o aria, comportano un dispendio energetico per il funzionamento di pompe, ventilatori e chiller. Infine, non si possono trascurare i sistemi ausiliari che supportano l'operatività dell'impianto. I compressori d'aria, indispensabili nel processo di soffiaggio e per altre funzionalità pneumatiche, le pompe per vuoto, i sistemi di alimentazione e trasporto del materiale contribuiscono al carico energetico complessivo. Nelle macchine che impiegano sistemi idraulici, l'efficienza delle pompe e delle valvole ha un impatto diretto sui consumi, specialmente se non adeguatamente dimensionate e controllate. Identificare e quantificare precisamente l'energia assorbita da ciascuna di queste aree attraverso audit energetici mirati e l'implementazione di sistemi di monitoraggio dei consumi in tempo reale costituisce il punto di partenza essenziale per delineare una strategia di efficientamento efficace. Un Approccio Olistico all'Efficienza: Tecniche e Tecnologie Chiave L'ottimizzazione energetica negli impianti di estrusione e soffiaggio richiede un approccio multiforme, che integri l'adozione di tecnologie avanzate con l'implementazione di migliori pratiche operative. Il cuore dell'efficienza spesso risiede nell'ottimizzazione degli azionamenti e dei motori. Sostituire i motori elettrici obsoleti o a bassa efficienza con unità conformi agli standard più elevati (classi IE3, IE4 e oltre) garantisce intrinsecamente un minor assorbimento di potenza grazie a perdite interne minimizzate. Tuttavia, l'impatto più significativo si ottiene con l'integrazione di Variatori di Velocità (VSD). Questi dispositivi permettono di modulare con precisione la velocità del motore in funzione del carico effettivo e del reale fabbisogno del processo. Questo è particolarmente vantaggioso per gli azionamenti principali come le viti estrusore o le pompe idrauliche, che spesso operano a carico parziale. Evitando il funzionamento a velocità fissa eccessiva, i VSD consentono risparmi energetici sostanziali, proporzionali alla riduzione di velocità richiesta dal processo. Per quanto concerne i sistemi di riscaldamento, l'evoluzione tecnologica offre soluzioni decisamente più efficienti rispetto al passato. L'impiego di riscaldatori a fascia in ceramica o, ancor meglio, a induzione, consente un trasferimento di calore più diretto ed efficiente alla canna dell'estrusore o agli stampi, riducendo drasticamente le dispersioni termiche. I riscaldatori a induzione, in particolare, scaldando la canna per effetto di correnti indotte, offrono un controllo termico molto più reattivo e preciso, minimizzando i tempi di riscaldamento e stabilizzazione e le dispersioni. A complemento, un isolamento termico adeguato di canne, testate e stampi è indispensabile. L'utilizzo di coperture isolanti progettate su misura, realizzate con materiali ad alte prestazioni, può ridurre significativamente le perdite di calore verso l'ambiente circostante, diminuendo l'energia necessaria per mantenere le temperature di processo. Anche i sistemi di raffreddamento presentano ampi margini di efficientamento. Un controllo più granulare e localizzato dei fluidi di raffreddamento, regolando flussi e temperature solo dove e quando strettamente necessario, evita sprechi energetici. Sistemi di controllo avanzati possono monitorare in tempo reale le temperature e adattare dinamicamente l'intensità del raffreddamento. L'adozione di sistemi di raffreddamento adiabatico o a ciclo chiuso può inoltre portare a risparmi idrici ed energetici. I sistemi a ciclo chiuso, in particolare, minimizzano la necessità di reintegro dell'acqua e i costi associati al suo trattamento, riducendo l'energia impiegata per la sua movimentazione e refrigerazione. Considerando i sistemi ausiliari, l'efficienza dei compressori d'aria nel soffiaggio è cruciale. Investire in compressori d'aria ad alta efficienza, ottimizzare la pressione di esercizio e implementare programmi di manutenzione rigorosi per individuare e riparare le perdite nella rete di distribuzione sono azioni a elevato ritorno. Inoltre, il calore generato dai compressori può essere recuperato e riutilizzato per altri scopi, come il riscaldamento di acqua o ambienti, trasformando una perdita energetica in una risorsa. Analogamente, le pompe per vuoto, se presenti, dovrebbero essere selezionate per la loro efficienza e gestite in modo da operare solo al bisogno. L'ottimizzazione di processo offre ulteriori opportunità di risparmio. Un design della vite estrusore ottimizzato per il polimero specifico e il prodotto finale massimizza il lavoro meccanico impartito al materiale, riducendo la dipendenza dall'apporto termico elettrico per la plastificazione. L'implementazione di sistemi di controllo avanzato basati su algoritmi predittivi o adattivi permette di gestire dinamicamente i parametri di processo (temperature, velocità della vite, pressioni) per raggiungere la qualità desiderata con il minimo dispendio energetico. Ridurre gli scarti di produzione e ottimizzare le procedure di avviamento e cambio formato minimizza i tempi di inattività e la quantità di materiale e energia sprecati. Infine, il recupero del calore di scarto rappresenta una strategia potente per valorizzare l'energia altrimenti dissipata. Il calore residuo proveniente dalla canna estrusore, dai sistemi idraulici o dai compressori d'aria può essere efficacemente catturato attraverso scambiatori di calore dedicati e riutilizzato per preriscaldare la materia prima in ingresso, per il riscaldamento di acqua di processo o addirittura per il riscaldamento degli edifici. Questo non solo riduce il fabbisogno di energia primaria, ma contribuisce anche a una maggiore integrazione e circolarità dei flussi energetici all'interno dell'impianto. Implementazione e i Molteplici Vantaggi Intraprendere un percorso verso una maggiore efficienza energetica richiede un'analisi approfondita e una pianificazione oculata. Un approccio basato sulla priorità degli interventi con il più rapido ritorno sull'investimento può facilitare l'avvio del processo, per poi estendersi progressivamente ad azioni più complesse. I benefici derivanti da un incremento dell'efficienza energetica sono molteplici e si estendono oltre la semplice riduzione dei costi: - Riduzione dei costi operativi: Il beneficio più immediato e tangibile è la significativa diminuzione delle spese energetiche, che impatta positivamente sui margini di profitto. - Incremento della competitività: Minori costi di produzione consentono alle aziende di posizionarsi in modo più aggressivo sul mercato. - Miglioramento della sostenibilità: La riduzione dei consumi energetici porta a una minore emissione di gas serra e a un'impronta ambientale più contenuta, rispondendo alle crescenti aspettative normative e sociali. - Aumento della produttività: Processi ottimizzati per l'efficienza tendono ad essere anche più stabili e performanti, riducendo i fermi macchina e migliorando la capacità produttiva complessiva. - Maggiore durata delle apparecchiature: Un funzionamento più controllato e temperature gestite in modo ottimale riducono lo stress termico e meccanico sui componenti, estendendone la vita utile e riducendo i costi di manutenzione. Considerazioni Conclusive In conclusione, l'efficienza energetica negli impianti di estrusione e soffiaggio non è più un traguardo opzionale, ma una componente essenziale di una gestione industriale moderna e responsabile. Attraverso una comprensione approfondita dei modelli di consumo, l'adozione mirata di tecnologie all'avanguardia come VSD, motori ad alta efficienza, sistemi di riscaldamento avanzati, isolamento termico efficace e l'implementazione di strategie di ottimizzazione di processo e recupero di calore, le aziende possono realizzare risparmi significativi, migliorare la propria sostenibilità e rafforzare la propria posizione nel mercato globale. Investire nell'efficienza energetica significa non solo tagliare i costi, ma anche costruire un futuro più resiliente e sostenibile per l'industria della plastica. L'analisi continua, l'innovazione tecnologica e l'impegno verso il miglioramento continuo sono le leve fondamentali per sbloccare il pieno potenziale di efficienza in questo settore vitale.© Riproduzione Vietata
SCOPRI DI PIU' Nuovi Additivi per Migliorare la Durabilità delle Plastiche Riciclate: Un'Analisi delle Innovazioni nei Composti Chimici
Ricerca e sviluppo di additivi per potenziare la resistenza e le prestazioni meccaniche delle plastiche rigenerate nell'ambito dell'economia circolaredi Marco ArezioNel contesto dell'economia circolare, la gestione efficiente delle risorse e il riciclo dei materiali rappresentano una sfida strategica per ridurre l'impatto ambientale e promuovere un uso sostenibile delle materie prime. Le plastiche, essendo materiali ampiamente utilizzati per le loro proprietà versatili, sono al centro di questo dibattito. Tuttavia, uno dei principali ostacoli al loro riciclo è il degrado delle proprietà meccaniche e chimiche durante i processi di rigenerazione.Le plastiche riciclate spesso mostrano una riduzione della resistenza e della durabilità rispetto ai materiali vergini, limitando le loro applicazioni nei settori più esigenti. Di fronte a questo problema, la ricerca scientifica e tecnologica si è concentrata sull'identificazione e lo sviluppo di nuovi additivi chimici in grado di migliorare la qualità e le prestazioni delle plastiche rigenerate, rendendole competitive in termini di durabilità, resistenza e sicurezza d'uso. L'obiettivo di questo articolo è esplorare le recenti ricerche e innovazioni sugli additivi chimici che possono essere utilizzati per migliorare le proprietà delle plastiche riciclate, con particolare attenzione ai meccanismi di azione e ai benefici che apportano in termini di resistenza e durabilità. Questi additivi, che includono stabilizzanti, antiossidanti e modificatori di impatto, svolgono un ruolo cruciale nel contrastare i fenomeni di degradazione termica e ossidativa, migliorando così le prestazioni finali dei prodotti in plastica riciclata. Degradazione delle Plastiche Durante il Riciclo: Problemi e Sfide La degradazione delle plastiche durante il riciclo è un problema ben documentato nella letteratura scientifica. Questo processo è causato principalmente dai meccanismi di ossidazione e depolimerizzazione che avvengono durante l'esposizione a calore, luce e agenti chimici durante il processo di riciclo. Questi meccanismi portano alla rottura delle catene polimeriche, che a sua volta causa una perdita di proprietà meccaniche come la resistenza alla trazione, l'elasticità e la resistenza all'impatto. I polimeri termoplastici, come il polietilene (PE), il polipropilene (PP) e il polietilentereftalato (PET), sono particolarmente sensibili a questi processi di degradazione. Il degrado ossidativo, in particolare, si verifica quando i radicali liberi generati dal calore o dalla radiazione ultravioletta (UV) reagiscono con l'ossigeno atmosferico, portando alla formazione di prodotti di ossidazione che indeboliscono le catene polimeriche. Senza interventi adeguati, le plastiche riciclate mostrano una significativa riduzione delle prestazioni meccaniche e della resistenza nel tempo, limitando la loro idoneità per applicazioni critiche. Additivi per la Stabilizzazione delle Plastiche Riciclate Per contrastare gli effetti della degradazione durante il processo di riciclo, la ricerca ha sviluppato una serie di additivi progettati per proteggere i polimeri dalle condizioni avverse. Gli additivi stabilizzanti possono essere classificati in diverse categorie in base al loro meccanismo d'azione: Antiossidanti: Questi composti sono progettati per prevenire o rallentare l'ossidazione del polimero durante il trattamento termico. Gli antiossidanti primari, come le fenoli (ad esempio, il butilidrossitoluene o BHT), agiscono neutralizzando i radicali liberi prima che possano reagire con il polimero. Gli antiossidanti secondari, come i fosfiti, sono invece efficaci nel decomporre i perossidi che si formano durante l'ossidazione del polimero. L'uso combinato di antiossidanti primari e secondari offre una protezione sinergica, migliorando significativamente la resistenza termica e ossidativa delle plastiche riciclate. Stabilizzatori UV: Poiché l'esposizione ai raggi UV può accelerare la degradazione delle plastiche, gli stabilizzatori UV sono fondamentali per migliorare la durabilità dei prodotti riciclati utilizzati in ambienti esterni. Questi additivi agiscono assorbendo la radiazione UV o dissipando l'energia in eccesso sotto forma di calore. Alcuni dei più comuni stabilizzatori UV includono benzotriazoli e benzofenoni. Stabilizzatori termici: Questi additivi proteggono i polimeri durante i processi di trasformazione ad alta temperatura, impedendo la degradazione termica delle catene polimeriche. Gli stabilizzatori termici più comuni includono composti a base di stagno, calcio-zinco e stearati di metalli. Modificatori di Impatto per Migliorare la Resistenza Meccanica Le plastiche riciclate, soprattutto dopo ripetuti cicli di lavorazione, tendono a perdere parte della loro resistenza meccanica. I modificatori di impatto sono additivi progettati per migliorare la tenacità dei polimeri rigenerati, aumentandone la capacità di resistere alle fratture sotto sforzo. Questi additivi includono copolimeri elastomerici e plasticizzanti che si integrano nella matrice polimerica, aumentando la flessibilità e la capacità di dissipare l'energia dell'impatto. Un esempio comune di modificatore di impatto è rappresentato dai copolimeri a blocchi stirenici (SBC), che sono ampiamente utilizzati per migliorare la resistenza all'urto di plastiche come il polipropilene e il polistirene riciclato. Altri materiali, come i copolimeri etilene-vinilacetato (EVA), sono utilizzati per migliorare la resistenza all'impatto delle plastiche flessibili e degli imballaggi. Compatibilizzanti per Leghe Polimeriche Riciclate Le plastiche riciclate spesso derivano dalla miscelazione di diverse tipologie di polimeri, che possono essere incompatibili a livello molecolare, causando una separazione delle fasi e una riduzione delle proprietà meccaniche. I compatibilizzanti sono additivi utilizzati per promuovere l'adesione tra polimeri diversi, migliorando la coesione interna e la stabilità della miscela. Tra i compatibilizzanti più efficaci si trovano i copolimeri a blocchi funzionalizzati, come quelli a base di stirene-etilene-butadiene-stirene (SEBS), che migliorano l'adesione tra polimeri polari e non polari. Un altro approccio è l'uso di agenti grafting, che legano chimicamente le catene polimeriche diverse, creando una struttura più omogenea e resistente. Ricerca Innovativa sugli Additivi per Plastiche Riciclate Le nuove direzioni di ricerca si concentrano sulla progettazione di additivi più sostenibili e specifici per le plastiche riciclate, in modo da minimizzare l'impatto ambientale e migliorare ulteriormente le prestazioni meccaniche e termiche dei materiali rigenerati. Gli sviluppi più recenti includono l'uso di additivi basati su biomasse o fonti rinnovabili, come gli antiossidanti naturali estratti da piante o le fibre naturali come compatibilizzanti. Uno studio innovativo ha esplorato l'uso di nanomateriali, come nanoparticelle di argilla o grafene, per migliorare le proprietà barriera e la resistenza meccanica delle plastiche riciclate. Questi nanocomposti formano una struttura reticolata all'interno della matrice polimerica, migliorando la resistenza al calore, l'impermeabilità ai gas e la stabilità dimensionale, con potenziali applicazioni in settori ad alte prestazioni, come l'automotive e l'imballaggio alimentare. Conclusioni Il miglioramento delle prestazioni delle plastiche riciclate attraverso l'uso di additivi chimici rappresenta una strategia fondamentale per incrementare la sostenibilità delle catene produttive e aumentare l'accettazione di materiali rigenerati in settori industriali di alto valore. Gli additivi, come antiossidanti, stabilizzatori UV, modificatori di impatto e compatibilizzanti, non solo permettono di prolungare la vita utile dei materiali riciclati, ma contribuiscono anche a ridurre il bisogno di materie prime vergini, allineandosi agli obiettivi dell'economia circolare. La continua innovazione nella progettazione di additivi più efficienti e sostenibili è fondamentale per rispondere alle sfide ambientali e tecniche del riciclo delle plastiche, garantendo al contempo prestazioni competitive per le applicazioni più esigenti.
SCOPRI DI PIU'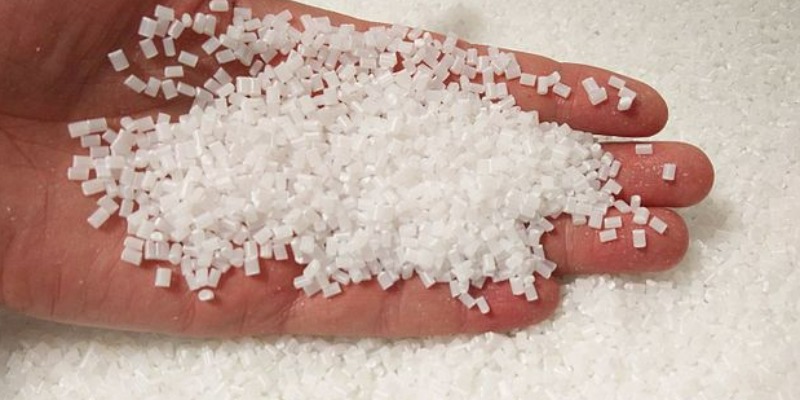 Rivoluzione nel Riciclo dei Polimeri: La Promessa del Riciclo Fisico
Come la Tecnologia di Dissoluzione Sta Superando i Limiti del Riciclo Tradizionale, Migliorando Sostenibilità ed Efficienzadi Marco ArezioL'era moderna ha visto un'esponenziale crescita nell'uso dei polimeri, materiali versatili impiegati in un'ampia gamma di applicazioni, da semplici utensili domestici a componenti avanzati in settori high-tech. Tuttavia, la durabilità che rende i polimeri così preziosi è anche la causa di uno dei problemi ambientali più pressanti: l'accumulo di rifiuti plastici. Il riciclo emerge come una soluzione critica, ma i metodi tradizionali, meccanico e chimico, presentano limitazioni significative in termini di efficienza, costi e impatto ambientale. In questo contesto, il riciclo fisico si propone come un'innovativa metodologia di riciclo, promettendo di affrontare queste sfide attraverso un processo di dissoluzione che separa i polimeri da contaminanti, pigmenti e additivi, senza degradare il materiale o richiedere l'uso intensivo di energia. Il Riciclo dei Polimeri Descrizione dei PolimeriI polimeri sono macromolecole composte da unità ripetitive, note come monomeri, legate insieme da legami covalenti. Questa struttura conferisce loro proprietà uniche di resistenza, flessibilità e durabilità, rendendoli ideali per una miriade di applicazioni industriali e quotidiane. Tuttavia, queste stesse caratteristiche rendono i polimeri particolarmente resistenti alla degradazione naturale, contribuendo al problema globale dell'inquinamento da plastica. Impatto Ambientale L'impatto ambientale dei rifiuti polimerici è vasto e multidimensionale. Accumulandosi in discariche e ambienti naturali, i polimeri non solo occupano spazio fisico ma rilasciano anche sostanze tossiche durante la lenta degradazione, contaminando suolo e acqua. Inoltre, la degradazione dei polimeri in ambienti marini contribuisce alla formazione di microplastiche, particelle piccolissime che possono essere ingerite dalla fauna marina, entrando così nella catena alimentare. Metodi Tradizionali di Riciclo Il riciclo meccanico comporta processi fisici come la triturazione e la rifusione dei rifiuti di plastica per creare nuovi oggetti. Sebbene economicamente vantaggioso, questo metodo tende a degradare la qualità dei polimeri, limitando il loro riutilizzo a prodotti di qualità inferiore. Il riciclo chimico, d'altro canto, scompone chimicamente i polimeri in monomeri o altri prodotti chimici utilizzabili. Questo processo consente teoricamente di riciclare la plastica all'infinito. Tuttavia, è più costoso, richiede un elevato consumo energetico e spesso comporta l'uso di sostanze chimiche pericolose. Entrambi i metodi presentano quindi limitazioni significative in termini di sostenibilità ambientale, efficienza energetica e capacità di recupero dei materiali. Queste considerazioni pongono le basi per l'esplorazione di metodologie alternative di riciclo, come il riciclo fisico. Principi del Riciclo Fisico Il riciclo fisico rappresenta un approccio innovativo nel panorama del riciclo dei polimeri. Differisce dai metodi meccanico e chimico per la sua capacità di separare i polimeri dai vari additivi e contaminanti senza alterarne la struttura chimica. Questo processo si basa su due principi fondamentali: Concetto di Dissoluzione e Separazione Il cuore del riciclo fisico risiede nella dissoluzione selettiva dei polimeri in solventi specifici. Questi solventi sono scelti per la loro capacità di interagire con il polimero target senza influenzare gli additivi, i pigmenti o i contaminanti. Una volta dissolto il polimero, la soluzione può essere filtrata per rimuovere le impurità. Successivamente, il polimero può essere precipitato dalla soluzione attraverso la variazione di temperatura, pressione, o aggiunta di un non-solvente, permettendo così il recupero del polimero puro. Vantaggi rispetto ai Metodi Tradizionali Il principale vantaggio del riciclo fisico è la sua capacità di recuperare polimeri di alta qualità senza degradarne le proprietà meccaniche. A differenza del riciclo meccanico, che tende a compromettere la qualità del materiale riciclato, il riciclo fisico mantiene l'integrità molecolare dei polimeri. Rispetto al riciclo chimico, si distingue per il minor consumo energetico e l'assenza di processi complessi di scomposizione e sintesi, rendendolo più sostenibile ed economicamente vantaggioso. Tecnologia e Processo del Riciclo Fisico Il processo di riciclo fisico si articola in diverse fasi, ognuna delle quali svolge un ruolo cruciale nel recupero dei polimeri: Selezione e Pretrattamento: I rifiuti di plastica vengono selezionati e puliti per rimuovere grossolane impurità. Dissoluzione: Il materiale plastico viene immerso in un solvente specifico che dissolve il polimero, lasciando indietro additivi e contaminanti. Filtrazione: La soluzione viene filtrata per separare il polimero disciolto dalle impurità solide. Precipitazione e Recupero: Il polimero viene recuperato dalla soluzione mediante precipitazione, causata da variazioni di temperatura, pressione, o l'aggiunta di un non-solvente. Purificazione e Asciugatura: Il polimero precipitato viene ulteriormente purificato e asciugato per rimuovere qualsiasi traccia di solvente, rendendolo pronto per essere riutilizzato nella produzione di nuovi articoli. Questa tecnologia non solo consente il recupero di polimeri di alta qualità ma introduce anche un ciclo di riciclo più sostenibile ed efficiente dal punto di vista energetico. Vantaggi Ambientali e Economici del Riciclo FisicoIl riciclo fisico offre numerosi vantaggi sia ambientali che economici. Riducendo il consumo energetico e minimizzando la produzione di rifiuti, contribuisce significativamente alla riduzione dell'impronta ecologica dell'industria dei polimeri. Inoltre, il recupero di polimeri di alta qualità può ridurre la dipendenza dalle risorse fossili, abbassando i costi di produzione e favorendo l'adozione di pratiche più sostenibili. Il riciclo fisico, distinguendosi dai metodi tradizionali di riciclo per la sua capacità di mantenere inalterate le proprietà dei polimeri e per il suo minor impatto ambientale, offre vantaggi significativi sia dal punto di vista ambientale che economico. Riduzione dell'Impatto Ambientale Minor Consumo Energetico: Il processo di dissoluzione e separazione dei polimeri richiede meno energia rispetto alla scomposizione chimica dei polimeri in monomeri o al processo di riscaldamento e fusione nel riciclo meccanico. Riduzione dei Rifiuti: La capacità di recuperare e riutilizzare i polimeri con alta efficienza riduce la quantità di rifiuti plastici destinati alle discariche o all'incenerimento, minimizzando l'emissione di gas serra e altri inquinanti. Recupero dei Solventi: La rigenerazione e il riutilizzo dei solventi nel processo di riciclo fisico diminuiscono la necessità di produrre nuovi solventi, contribuendo ulteriormente alla riduzione dell'impatto ambientale. Vantaggi Economici Riduzione dei Costi Operativi: Il minor consumo energetico e la possibilità di riciclare i solventi riducono i costi operativi del processo di riciclo fisico rispetto ai metodi tradizionali. Valorizzazione dei Materiali Riciclati: I polimeri riciclati attraverso il processo di riciclo fisico mantengono una qualità elevata, permettendo la loro vendita a prezzi superiori rispetto ai materiali riciclati con metodi tradizionali, apportando quindi un vantaggio economico agli operatori del settore. Apertura di Nuovi Mercati: La produzione di materiali plastici di alta qualità da riciclo apre nuovi mercati, inclusi settori ad alto valore aggiunto che tradizionalmente esitano nell'utilizzare materiali riciclati a causa di preoccupazioni sulla qualità. Sfide e Prospettive Future Nonostante i numerosi vantaggi, il riciclo fisico affronta sfide sia tecniche che di mercato. La necessità di ulteriori ricerche per ottimizzare i processi di dissoluzione e separazione, l'adattamento delle infrastrutture esistenti e la creazione di normative che favoriscano l'adozione di tecnologie di riciclo innovative sono tra le principali sfide da superare. Tuttavia, le prospettive future sono promettenti, con l'aspettativa che miglioramenti tecnologici e un crescente impegno verso la sostenibilità guidino una maggiore adozione del riciclo fisico. Conclusioni Il riciclo fisico emerge come una metodologia promettente nel campo del riciclo dei polimeri, offrendo un'alternativa sostenibile ai metodi tradizionali. Con la sua capacità di produrre materiali riciclati di alta qualità, ridurre il consumo energetico e minimizzare l'impatto ambientale, il riciclo fisico ha il potenziale per svolgere un ruolo cruciale nell'economia circolare del futuro. La sua implementazione su larga scala potrebbe segnare un passo significativo verso la risoluzione della crisi globale dei rifiuti di plastica, allineando gli interessi economici con quelli ambientali. Pubblicazioni Scientifiche sul Riciclo Fisico"Advanced Recycling of Polymers through Dissolution: An Overview of the Process and its Sustainability Impact" - Questa pubblicazione fornisce un'analisi dettagliata del processo di riciclo fisico attraverso la dissoluzione, discutendo la scelta dei solventi, le tecnologie di separazione e il confronto dell'impatto ambientale rispetto al riciclo meccanico e chimico. "Solvent-based Recycling of Polyethylene Terephthalate: Towards Circular Economy" - Concentrandosi sul PET, questo studio esplora l'uso di solventi sostenibili per il riciclo fisico del materiale, valutando l'efficacia del processo in termini di qualità del polimero recuperato e sostenibilità ambientale. "Separation Techniques for Mixed Polymer Waste: Enhancing the Sustainability of Plastic Recycling" - Questo articolo esamina varie tecniche per la separazione di miscele polimeriche, con un focus particolare sul riciclo fisico. Offre un confronto con i metodi tradizionali e discute le prospettive future per il miglioramento del riciclo di plastica mista. Queste pubblicazioni rappresentano solo una frazione della ricerca in corso nel campo del riciclo fisico dei polimeri. L'interesse crescente per questa area promette ulteriori sviluppi e innovazioni, con l'obiettivo di superare le sfide attuali nel riciclo dei materiali plastici e promuovere una maggiore sostenibilità nell'industria.
SCOPRI DI PIU' Tossicologia delle Materie Plastiche: gli Ftalati nei Plastificanti
. Cosa dobbiamo sapere per una corretta gestionedi Marco ArezioCon l’avvento del polipropilene sul mercato, a seguito della scoperta fatta da Giulio Natta negli anni ’50 del secolo scorso, che gli valse il Nobel, i tradizionali prodotti da imballo in vetro e metallo, vennero rapidamente sostituiti dalle materie plastiche per maggiore leggerezza, sicurezza, gradevolezza ed economicità. L’industria del packaging alimentare sperimentò diversi polimeri, tra i quali anche il PVC, usato sia nelle strutture rigide che nei film di protezione per la realizzazione degli imballi. I polimeri, tra cui anche il PVC, hanno bisogno di additivi per poterli modellare nella produzione, per renderli flessibili e, alle alte temperature, per evitarne la degradazione. La scelta dell’additivo da impiegare dipende dal polimero a cui si deve legare e dall’applicazione finale del prodotto che si intende realizzare. Il plastificante è un additivo largamente usato per realizzare gli imballi alimentari e deve avere caratteristiche precise e normate:• Chimicamente inerte • Facilmente miscelabile con il polimero • Non deve creare l’effetto essudazione, cioè la migrazione verso la superficie • Deve essere termosaldabile • Deve essere foto saldabile • Non deve essere volatile Tra i più comuni plastificanti troviamo gli Ftalati, famiglia di prodotti che sposa in modo egregio le richieste della catena produttiva e distributiva richieste ad un imballo. Gli Ftalati non si legano chimicamente al PVC ma agiscono da additivi creando le migliori condizioni affinché il polimero assuma una maggiore flessibilità. Le maggiori famiglie di Ftalati utilizzati nel PVC per la realizzazione degli imballi rientrano nelle sigle DEHP, DIDP e DINP, racchiudendo in esse diverse proprietà fisico-chimiche a seconda delle lunghezze delle catene alchiliche del gruppo funzionale estere. Le caratteristiche principali degli Ftalati sono:• Liposolubili • Poco solubili all’acqua • Inodori • Incolori • Volatili Gli Ftalati non li troviamo solamente negli imballi alimentari ma in moltissimi prodotti di uso comune come i giocattoli, gli indumenti impermeabili, gli interni delle auto, nei rivestimenti delle case, nelle gomme, negli adesivi, nei sigillanti, nelle vernici, nelle tende esterne, nei cavi, nei cosmetici, nei profumi, nei dispositivi medici come cateteri, sacche per trasfusioni e in molti altri prodotti. Proprio per la loro larghissima diffusione è importante sapere quali effetti sull’uomo potrebbe avere la diffusione non regolamentata degli ftalati nell’ambiente, in quanto sono prodotti che persistono nell’acqua, nell’aria e nel suolo, introducendosi nella catena alimentare animale e, di conseguenza, dell’uomo. I danni che posso causare all’uomo riguardano l’azione che gli Ftalati hanno come interferenti endocrini, che sono stati studiati già nel 2009 dalla Endocrine Society, che ha confermato gli effetti nocivi di questi interferenti endocrini nei sistemi fisiologicamente sensibili agli ormoni, quali:• Cervello • Testicoli e prostata nei maschi • Ovaie e utero per le femmine • Ghiandola pituitaria • Tiroide • Sistema cardiovascolare • Pancreas • Tessuto adiposo • Ghiandole mammarie • Sistema neuroendocrino dell’ippotalamo L’EFSA (European Food Safety Authority) nel 2019 ha ridefinito i limiti massimi di utilizzo di quattro dei cinque Ftalati più usati nei polimeri (DBP, BBP, DEHP e DINP) indicando la dose giornaliera massima tollerabile dall’uomo che corrisponde a 0,05 mg./Kg. corporeo. Questi dati tengono in considerazione l’utilizzo di polimeri vergini ma, in considerazione del ciclo di vita delle plastiche a fine vita nell’ambiente, con la possibilità che gli Ftalati possano trasferirsi nelle catene alimentari, sarebbe doveroso creare una catena di controllo sulla filiera. Per quanto riguarda la plastica riciclata, vista la facile diffusione di questi agenti chimici nell’ambiente, una maggiore perfomance in termini quantitativi del riciclo rispetto alla plastica vergine prodotta sarebbe un doveroso obbiettivo anche ambientale. Inoltre la trasformazione dello scarto plastico in una nuova materia prima, imporrebbe un controllo analitico delle sostanze chimiche all’interno della stessa, attraverso uno strumento di analisi come un gascromatografo abbinato ad uno spettrometro a mobilità ionica, che ne caratterizzi i componenti chimici che andranno sul mercato. Cosa comunque raccomandata anche nell’utilizzo di materia prima vergine ad uso alimentare, anche non direttamente correlata al packaging, per esempio i tubi in materia plastica per il trasporto dell’acqua potabile, prodotti secondo la norma UNI 1622, che riguarda odori e sapori del liquido trasportato, che potrebbero nel tempo rilasciare sostanze incompatibili con la salute dell’uomo.Categoria: notizie - tecnica - plastica - tossicologia - ftalati - imballi - packaging Vedi maggiori informazioni sulle materie plastiche
SCOPRI DI PIU'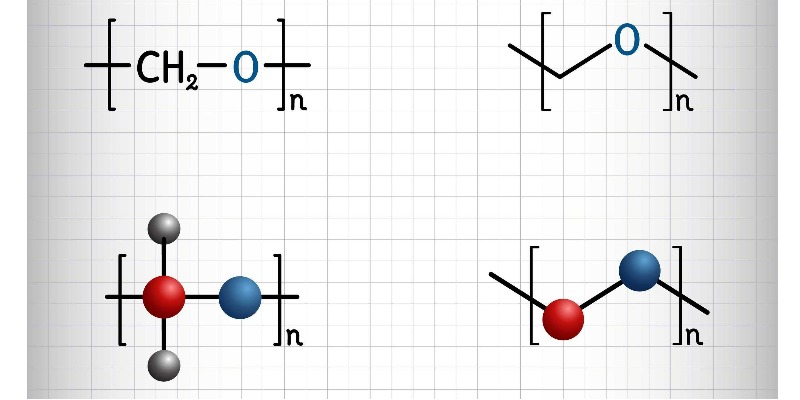 POM o Poliossimetilene Riciclato: Da Dove Viene e Cosa E’
La resina acetalica o paraformaldeide (POM) è un polimero riciclato con ottime caratteristiche tecnichedi Marco ArezioIl POM, chiamato comunemente resina alcetalica, è un polimero semicristallino che si forma durante la omo (POM – H) o copolimerizzazione (POM – R) della formaldeide. L’omopolimero POM, (CH2O)n, è tra le materie prime più rigide, anche in assenza di elementi di rinforzo, e ha un’ottima stabilità dimensionale. Il Poliossimetilene o POM, è costituito da un ponte di metilene e un atomo di ossigeno, che attribuiscono al polimero un’alta resistenza e un costo produttivo contenuto rispetto ad altri polimeri dalle simili caratteristiche meccaniche. Le caratteristiche principali del POM sono: • Buona resistenza all’abrasione • Buona resistenza alle alte temperature (fino a 150° e costanti fino a 110°) • Elevata durezza di superficie • Basso coefficiente di attrito • Buon isolamento elettrico e dielettrico • Bassa permeabilità alle sostanze organiche, ai gas e ai vapori • Bassa resistenti agli acidi forti (PH4) • Bassa resistenza agli agenti ossidanti • Bassa resistenza ai raggi UV se non additivato • Bassa igroscopicità • Non saldabile ad alta frequenza Lavorazione del POM (Poliossimetilene) Il polimero può essere normalmente trattato con i soliti sistemi di lavorazione degli altri materiali termoplastici, tuttavia lo stampaggio a iniezione è un sistema di trasformazione del POM molto usato. Le ricette polimeriche con alto peso molecolare portano, normalmente, ad una lavorazione con sistemi di estrusione, mentre quelle leggermente reticolate sono più adatte al soffiaggio. Un’accortezza durante le fasi di stampaggio è quella di preriscaldare gli stampi ad una temperatura tra i 60 e i 130 °C, in questo caso il ritiro di lavorazione si riduce da 3 all’1% con la diminuzione della temperatura dello stampo, e il post ritiro aumenta in proporzione. Campi di applicazione del POM (Poliossimetilene) In virtù delle sue caratteristiche prestazionali in merito alla tenacità e durezza, i prodotti realizzati con il polimero POM sono adatti alla sostituzione di parti metalliche di uso tecnico, come leve, cuscinetti, viti, rotismi, bobine, raccorderie di tubi, parti di macchine utensili e componenti per pompe. Compound e blend con il POM (Poliossimetilene) Il polimero si presta a miscele tecniche che possano aumentarne la resistenza e la durabilità, infatti è possibile additivarli con fibra di vetro, sferette di vetro o cariche minerali. Inoltre è possibile creare dei blend tra il POM e il gli elastomeri PUR, queste miscele permettono di aumentare la tenacità ma, nello stesso tempo, diminuire la rigidità e la resistenza, aggiungendo normalmente circa il 50% di elastomeri PUR. E’ possibile aumentare anche il comportamento all’attrito o allo scorrimento a secco aggiungendo cariche di MoS2, PFT, PE od oli di silicone. Invece, per aumentare la stabilità al calore e la conducibilità elettrica si può aggiungere al POM la polvere di alluminio o di bronzo. Come si ricicla il POM (Poliossimetilene) Gli scarti del POM possono essere di tipo industriale o da post consumo, sono comunque entrambi validi prodotti per poter essere riciclati ed impiegati in miscele tecniche. Gli scarti di tipo industriale, che godono di una pulizia maggiore in partenza, sono generalmente preselezionati e successivamente macinati, per poi essere utilizzati in miscela con il macinato da post consumo o con il POM vergine. Questo dipende sempre dal tipo di trasformazione del polimero che si deve fare e da tipo di prodotto finale, sia per quanto riguarda le caratteristiche fisico - meccaniche che per aspetto estetico. Gli scarti da post consumo, hanno bisogno di una maggiore attenzione in fase di riciclo, infatti potrebbe essere necessario, dopo la selezione, un’attenta valutazione sull’eventuale passaggio in un mulino magnetico, per togliere eventuali parti metalliche, ed un lavaggio per separare il POM da elementi non metallici. Categoria: notizie - tecnica - plastica - riciclo - POM
SCOPRI DI PIU' Perchè la viscosità e il peso molecolare sono così importanti nel pet?
di Marco ArezioNel PET riciclato la viscosità e il peso molecolare possono determinare la lavorabilità e la qualità del manufatto.Nell’utilizzo di una resina in PET riciclata, sia per stampaggio che per soffiaggio che per termoformatura, è importante capire quali relazioni esistano tra il peso molecolare e la viscosità del materiale. Parlando di viscosità e di peso molecolare, bisogna ritornare con la mente al grande fisico Isaac Newton che si occupò, tra le altre innumerevoli attività scientifiche, anche dello studio della dinamica dei fluidi. Ed è proprio la dinamica dei fluidi che in qualche modo interagisce anche con alcune regole di comportamento nella lavorazione del PET, quando osserviamo il cambiamento dallo stato solido a quello semifluido della materia prima riscaldata. Infatti nella produzione di un oggetto in PET, che sia per termoformatura, stampaggio o soffiaggio, la massa fusa che viene trasformata in un estrusore, crea dei parametri di flusso in cui il peso molecolare ha una grande importanza. Questo valore, in un polimero, è da tenere nella massima considerazione in quanto determina alcune proprietà meccaniche quali la rigidità, la resistenza, la tenacità, la viscosità e la viscoelasticità. Se il valore del peso molecolare fosse troppo basso, le proprietà meccaniche del prodotto in PET che volete realizzare sarebbero probabilmente insufficienti per realizzare una qualità appropriata. La modifica della lunghezza della catena porta ad un peso molecolare più elevato, con la conseguenza di un aumento della relazione delle singole molecole di polimero e della loro viscosità, che incideranno sulla lavorazione e sulla qualità del manufatto. Se vogliamo prendere un esempio nel campo del soffiaggio, possiamo dire che la variazione del peso molecolare del polimero porterà ad una maggiore o minore facilità nella formazione del Parison o della preforma. Come abbiamo visto, esiste un altro parametro strettamente legato con il valore del peso molecolare, che è la viscosità del polimero fuso, o anche detto resistenza al flusso. Ad un aumento del peso molecolare corrisponde generalmente un aumento della viscosità in relazione alla temperatura. La presenza di calore, che serve per creare il flusso di polimero, incidendo tramite un estrusore od un iniettore sul materiale, permette alla plastica di ammorbidirsi aumentando di volume e riducendo la sua densità. Questo comporta la separazione delle molecole che si muoveranno a velocità differenti, quelle al centro del fuso che non incontrando particolari ostacoli, avranno una velocità diversa di quelle periferiche che entreranno in contatto con le pareti che le contengono, creando così delle forze di taglio (stress da taglio) causate dalla differenza di velocità. Possiamo quindi dire che la viscosità di un materiale è influenzata anche dalla sua velocità, in quanto le materie plastiche, alle base temperature, si presentano come elementi aggrovigliati tra loro e, all’accrescere della velocità del flusso, si creerà un maggiore orientamento delle molecole con una riduzione della viscosità. Questo tipo di comportamento inserisce la plastica in quei fluidi detti “non Newtoniani”, a differenza dell’acqua che mantiene inalterata la propria viscosità anche all’aumentare della velocità, rientrando dei fluidi definiti “Newtoniani”. Questo ci fa capire cosa succede ad un fluido di PET che passa da una testa, da una preforma o da un Parison, cambiando la propria viscosità, riducendo il flusso d’uscita ed aumentando le forze di taglio.Categoria: notizie - tecnica - plastica - riciclo - PET- viscosità - peso molecolare
SCOPRI DI PIU' Polimeri Biocompatibili per Applicazioni Mediche: Innovazione nei Materiali per Impianti e Sistemi di Rilascio di Farmaci
Materiali polimerici avanzati per impianti medici e tecnologie di rilascio controllato dei farmaci, capaci di migliorare sicurezza ed efficacia terapeuticadi Marco ArezioI polimeri biocompatibili rappresentano un'area di grande interesse nella ricerca medica, grazie alle loro caratteristiche uniche e versatili che li rendono ideali per numerose applicazioni nel campo della salute. Dagli impianti medici ai sistemi di rilascio controllato di farmaci, questi materiali stanno rivoluzionando l'ingegneria biomedica. Lo sviluppo di nuovi polimeri con proprietà specifiche può migliorare significativamente l'efficacia, la sicurezza e la durabilità delle soluzioni terapeutiche. In questo articolo esploreremo i principali progressi nella ricerca sui polimeri biocompatibili e le loro applicazioni future, con particolare attenzione agli impianti biocompatibili e ai sistemi di rilascio controllato di farmaci. Polimeri Biocompatibili: Definizione e Caratteristiche Un polimero biocompatibile è un materiale capace di interagire con i tessuti e i fluidi corporei senza provocare reazioni avverse come infiammazioni, tossicità o rigetto da parte del sistema immunitario. La biocompatibilità, quindi, non si riferisce solo all'assenza di effetti negativi, ma anche alla capacità del materiale di integrarsi e funzionare correttamente all'interno del corpo umano. I principali parametri per valutare la biocompatibilità includono la citotossicità, l'emocompatibilità e la degradazione controllata. Nella pratica, i polimeri biocompatibili devono essere: Non tossici: Non devono rilasciare sostanze che possano danneggiare i tessuti o interferire con le funzioni fisiologiche. Degradabili: Alcuni polimeri devono essere progettati per degradarsi in modo prevedibile e sicuro, particolarmente nei casi in cui il materiale viene utilizzato per impianti temporanei o sistemi di rilascio di farmaci. Stabili: Devono mantenere le loro proprietà meccaniche e chimiche per tutto il tempo richiesto dalla loro funzione. Modulabili: Le proprietà del polimero (rigidità, porosità, resistenza alla deformazione, ecc.) devono essere adattabili a seconda delle specifiche applicazioni mediche. Tipologie di Polimeri Biocompatibili I polimeri biocompatibili possono essere di origine naturale o sintetica, ognuno con vantaggi e svantaggi a seconda delle applicazioni previste. Polimeri Naturali I polimeri naturali, come il collagene, la chitina, la cellulosa e l'acido ialuronico, sono spesso preferiti per applicazioni in cui è richiesta una perfetta integrazione con i tessuti biologici. Questi materiali tendono a degradarsi in modo naturale e non provocano reazioni immunitarie significative. Tuttavia, la loro variabilità e la difficoltà di produzione su larga scala rappresentano spesso un problema. Un esempio rilevante è rappresentato dalla chitosano, un derivato della chitina, utilizzato per applicazioni come la guarigione delle ferite e come vettore per il rilascio di farmaci. La sua biocompatibilità, associata a un'eccellente capacità di adesione ai tessuti, lo rende ideale per queste applicazioni. Polimeri Sintetici I polimeri sintetici, come il polietilenglicole (PEG), il polilattico-co-glicolico (PLGA) e il polietilene, sono più facili da produrre e da manipolare in termini di proprietà meccaniche. Questi materiali permettono una maggiore precisione nella creazione di dispositivi medici su misura, come gli impianti ortopedici o i sistemi di rilascio di farmaci. Un aspetto importante è che la degradazione di alcuni polimeri sintetici può essere progettata in modo controllato, consentendo una somministrazione temporizzata di farmaci o la degradazione di un impianto una volta completata la sua funzione. Impianti Biocompatibili: Nuovi Materiali e Tecnologie Gli impianti medici biocompatibili stanno evolvendo rapidamente grazie all'introduzione di nuovi polimeri in grado di interagire meglio con i tessuti umani. Questo progresso ha un impatto significativo su molte discipline mediche, in particolare ortopedia, odontoiatria e chirurgia cardiovascolare. Uno dei materiali più promettenti per gli impianti è il PLGA, un copolimero che combina acido lattico e acido glicolico. Il PLGA ha la capacità di degradarsi gradualmente in prodotti non tossici (acido lattico e acido glicolico), che vengono metabolizzati e rimossi dal corpo. Questa caratteristica lo rende particolarmente utile per impianti temporanei, come stent o sistemi di fissazione ossea, che non richiedono una rimozione chirurgica una volta completata la loro funzione. Un altro sviluppo interessante riguarda i polimeri a memoria di forma, come il polietilene tereftalato modificato, che possono cambiare forma in risposta a stimoli esterni (temperatura, luce, ecc.). Questi polimeri vengono utilizzati per creare impianti che possono adattarsi a diverse condizioni anatomiche, riducendo la necessità di interventi chirurgici multipli. Sistemi di Rilascio Controllato di Farmaci: Il Ruolo dei Polimeri Il rilascio controllato di farmaci è un altro campo in cui i polimeri biocompatibili stanno avendo un impatto significativo. I polimeri degradabili, come il PLGA e il PEG, sono ampiamente utilizzati per la formulazione di microsfere, nanoparticelle e gel che permettono un rilascio prolungato e controllato del principio attivo. Ciò è particolarmente utile in terapie dove il mantenimento di una concentrazione costante di farmaco nel corpo è cruciale, come nel trattamento del cancro o delle malattie croniche. Microsfere e Nanoparticelle Le microsfere e le nanoparticelle polimeriche sono utilizzate per incapsulare farmaci, proteggendoli da un rapido metabolismo e permettendo il loro rilascio graduale. Le particelle di PLGA, ad esempio, vengono impiegate per il rilascio di farmaci antitumorali, antibiotici e ormoni, poiché il tasso di degradazione del polimero può essere regolato variando il rapporto tra acido lattico e glicolico. Idrogel Biocompatibili Gli idrogel, reti polimeriche tridimensionali in grado di trattenere grandi quantità di acqua, sono utilizzati come supporto per il rilascio di farmaci o come scaffold per la rigenerazione tissutale. Grazie alla loro struttura porosa e alla loro biocompatibilità, gli idrogel sono ideali per applicazioni come la somministrazione di farmaci oftalmici o per la rigenerazione della pelle nei pazienti con ustioni gravi. Polimeri Stimolo-Responsivi Una delle aree più avanzate nella ricerca sui polimeri per il rilascio di farmaci è quella dei polimeri stimolo-responsivi, in grado di rilasciare il farmaco in risposta a cambiamenti nell'ambiente biologico, come il pH, la temperatura o la presenza di enzimi specifici. Questo approccio può migliorare l'efficacia terapeutica riducendo gli effetti collaterali, poiché il farmaco viene rilasciato solo quando e dove necessario. Prospettive Future La ricerca sui polimeri biocompatibili per applicazioni mediche è in continua evoluzione, con nuovi materiali e tecnologie che promettono di migliorare ulteriormente le prestazioni degli impianti e dei sistemi di rilascio controllato. Le direzioni future comprendono l'uso di polimeri intelligenti in grado di rispondere a stimoli esterni, lo sviluppo di materiali biocompatibili con proprietà antibatteriche e la combinazione di polimeri con nanotecnologie per un targeting più preciso dei farmaci. In conclusione, i polimeri biocompatibili stanno trasformando il campo della medicina moderna, offrendo soluzioni innovative per migliorare la qualità della vita dei pazienti. Dai nuovi materiali per impianti agli avanzati sistemi di rilascio controllato di farmaci, questi progressi rappresentano una frontiera promettente per la scienza e la medicina del futuro.
SCOPRI DI PIU' Gli Elastomeri Termoplastici Riciclati - TPE: Quali sono e Come si Utilizzano
Le giuste ricette portano alla creazione di miscele di TPE riciclabili dalle caratteristiche sorprendentidi Marco ArezioGli elastomeri termoplastici (TPE) sono degli elementi costituiti da famiglie differenti di materiali che si associano per creare un composto con caratteristiche migliorative. Chiamati anche gomme termoplastiche, sono, appunto, l’unione tra una plastica e una gomma, questo matrimonio permette di sfruttare le caratteristiche elastiche delle gomme, che si esprimono nella capacità di essere deformate in base ad una forza applicata, sia in lunghezze che in larghezza, per poi riprendere la forma originaria quando verrà meno la forza, e dall’altra la possibilità, come tutti i polimeri termoplastici, di essere lavorati e riciclati. Gli elastomeri termoplastici, quindi, possono essere facilmente impiegati nello stampaggio ad iniezione e nell’estrusione dei manufatti. I primi TPE furono messi sul mercato negli anni ’50 del secolo scorso, attraverso la produzione del polimero poliuretanico termoplastico, per poi allargare la gamma delle miscele, nei decenni successivi, ad altre tipologie di elastomeri termoplastici. I vantaggi dei TPE - Innanzitutto le miscele di TPE possono essere riciclate attraverso il sistema di riciclo meccanico e riutilizzati come nuova materia prima- Facilità di lavorazione rispetto alle gomme vulcanizzate, quindi con tempi di processo più veloci e costi minori dei prodotti finali - Ottima resistenza agli oli anche superiore alle gomme - Saldabilità e trasparenza in alcune formulazioni - Ottima resistenze sia alle basse temperature che a quelle alte - Possibilità di realizzare prodotti finiti più leggeri rispetto alle gomme vulcanizzate Quali sono i principali TPE - Compound poliolefinici come il TPO - Compound stirenici come l’SBS e SEBS - Compound poliuretanici - Compound a base Copoliestere - Compound vulcanizzati come il TPV Dove vengono impiegati gli Elastomeri Termoplastici - Settore medicale e farmaceutico per guarnizioni, valvole, tubi e oggetti che vanno in autoclave - Settore delle calzature per la produzione di suole, tacchi, sotto tacchi e scarpe antinfortunistiche - Settore alimentare ed agricolo come i supporti per i codici a barre, tubi da irrigazione, erba sintetica, cavi di blocco, separatori per frutta e verdura, supporti di marchiatura. - Edilizia come i rivestimenti tubi in acciaio, ingredienti per la modifica di bitumi stradali, elementi fonoassorbenti e antivibranti - Articoli sportivi come il rivestimento rigido per gli scarponi da sci, punte e code degli sci, tavole da snowboard, abbigliamento sportivo e per il nuoto - Automotive come i cruscotti, alcune parti della carrozzeria e del cambio, guarnizioni, coperture delle zone degli airbags, pannelli di portiere e rivestimenti vari. Come si riciclano i TPE La maggior parte dei prodotti fatti in TPE sono riciclabili attraverso gli impianti di riciclo meccanico, quindi, le operazioni che si effettueranno riguarderanno, la selezione del materiale, dividendo le varie tipologie di elastomeri termoplastici, la macinazione, il lavaggio se necessario, e la granulazione del materiale per riutilizzarlo in produzione. Una fase importante del processo riguarda sicuramente la selezione degli scarti in quanto, a volte, è possibile trovare rifiuti di TPE sui quali rimangono quantità anche apprezzabili di altri materiali di natura diversa, come per esempio le schiume poliuretaniche o i polietileni reticolati, che possono inquinare il prodotto finale.
SCOPRI DI PIU'
