
- Importanza della Progettazione per lo Stampaggio a Iniezione
- Ottimizzazione dell'Angolo di Spoglia e dei Raggi di Curvatura
- Gestione dello Spessore di Parete e Alleggerimento delle Parti
- Tecniche Avanzate: Nucleo-Cavità e Sottosquadri
- Progettazione degli Accessi e dei Perni dell’Espulsore
- Approfondimenti Tecnici e Considerazioni Finali
Strategie e Consigli per Migliorare la Stampabilità e Ridurre i Difetti nei Processi Produttivi
di Marco Arezio
La progettazione di uno stampo ad iniezione per le materie plastiche riveste un ruolo cruciale nel garantire la qualità e l’efficienza del processo produttivo. Prima di avviare la produzione, è fondamentale considerare una serie di aspetti progettuali che possono migliorare la stampabilità dei pezzi e ridurre i difetti.
In questo articolo esploreremo i principali fattori da tenere in considerazione per ottimizzare il processo di stampaggio a iniezione.
Angolo di Spoglia e Raggi di Curvatura
L’applicazione dell’angolo di spoglia e dei raggi di curvatura è uno degli aspetti più critici nella progettazione per lo stampaggio a iniezione. Un angolo di spoglia adeguato facilita l’espulsione dei pezzi dallo stampo, riducendo la possibilità di difetti come graffi e deformazioni.
Si consiglia un angolo di spoglia minimo di 1 grado ogni 25 mm di profondità della cavità, variabile in base al materiale utilizzato e alle specifiche dello stampo.
Inoltre, l’adozione di angoli arrotondati favorisce un flusso uniforme della resina plastica, minimizzando le deformazioni e i difetti estetici.
Spessore di Parete e Alleggerimento delle Parti
Il controllo dello spessore delle pareti è fondamentale per la qualità del pezzo finito. Uno spessore uniforme delle pareti assicura un flusso costante della resina durante lo stampaggio, evitando sollecitazioni eccessive che possono portare a deformazioni o rotture.
L’introduzione di nervature di supporto può aiutare a mantenere la robustezza strutturale del pezzo riducendone al contempo il peso. Le transizioni graduali tra diverse geometrie sono essenziali per evitare accumuli di materiale e garantire una distribuzione omogenea della resina.
Nucleo-Cavità e Sottosquadri
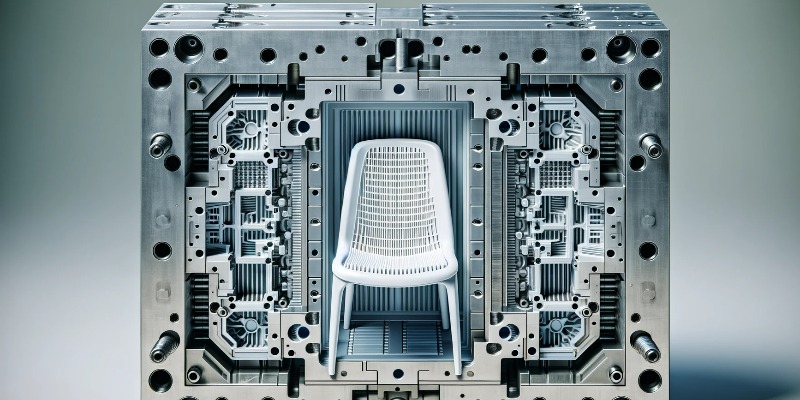
L’adozione del metodo nucleo-cavità è una strategia efficace per ottimizzare il processo di stampaggio, riducendo i tempi e i costi. Questo approccio implica l’applicazione di un angolo di spoglia sia alle pareti esterne che interne dello stampo, garantendo uno spessore di parete costante.
I sottosquadri esterni o l’uso di inserti possono facilitare l’espulsione dei pezzi, prevenendo danni allo stampo e migliorando la qualità complessiva del prodotto.
Accessi e Perni dell’Espulsore
La progettazione degli accessi e dei perni dell’espulsore è cruciale per un riempimento uniforme dello stampo e una corretta espulsione dei pezzi.
La posizione degli accessi deve essere scelta con attenzione per minimizzare i residui superficiali e garantire un riempimento omogeneo.Tra le opzioni comuni, gli accessi a linguetta e i sub-gate offrono vantaggi specifici a seconda delle caratteristiche del pezzo. La scelta del tipo di accesso più appropriato deve essere basata sulle esigenze del progetto e sulle caratteristiche del materiale utilizzato.
Ulteriori Dettagli Tecnici sullo Stampaggio ad Iniezione delle Materie Plastiche
Approfondire alcuni aspetti tecnici può fornire una comprensione ancora maggiore delle best practice nella progettazione per lo stampaggio a iniezione.
Materiali: La scelta del materiale è fondamentale. Polimeri diversi hanno proprietà uniche che influenzano il comportamento durante lo stampaggio. È essenziale selezionare il materiale giusto per garantire la compatibilità con il design dello stampo e le caratteristiche desiderate del prodotto finito.
Temperatura di Stampaggio: La temperatura di stampaggio deve essere ottimizzata in base al tipo di resina utilizzata. Temperature troppo alte o troppo basse possono causare difetti quali bolle, linee di saldatura e deformazioni.
Pressione di Iniezione: La pressione di iniezione deve essere adeguata per garantire un riempimento completo dello stampo senza causare eccessive sollecitazioni che potrebbero portare a rotture o deformazioni del pezzo.
Tempi di Raffreddamento: I tempi di raffreddamento devono essere sufficienti per permettere alla resina di solidificarsi correttamente senza provocare ritiri o deformazioni. Un raffreddamento uniforme è essenziale per mantenere la qualità del pezzo.
Considerazioni Finali sulla Progettazione di uno Stampo per le Materie Plastiche
La progettazione di uno stampo a iniezione richiede una comprensione approfondita dei principi di ingegneria e dei processi di produzione. Ottimizzare il design dei pezzi non solo migliora la qualità e l’efficienza della produzione, ma può anche contribuire a ridurre i costi e i tempi di sviluppo.
L’integrazione di queste considerazioni progettuali fin dalle prime fasi di sviluppo può portare a prodotti di alta qualità, minimizzando i difetti e migliorando la soddisfazione del cliente.