





 Applicazione di Agenti Espandenti e Schiumogeni nel Settore dei Polimeri Riciclati
Analisi dei Processi di Produzione, Controllo delle Proprietà del Materiale e Implicazioni per la Riciclabilità e la Sostenibilità Ambientale di Marco ArezioNel campo della plastica, gli agenti schiumogeni e gli espandenti sono additivi utilizzati per modificare le proprietà dei materiali plastici, rendendoli più leggeri, isolanti o riducendo l'uso della materia prima. Questi additivi sono fondamentali in molte applicazioni, inclusi i processi di economia circolare, consentendo l'uso efficiente delle risorse e la riduzione degli impatti ambientali. Di seguito, analizzeremo in dettaglio le differenze tra agenti schiumogeni ed espandenti, esplorando le loro caratteristiche, applicazioni e impatti nell'economia circolare. Gli Agenti Schiumogeni per i Polimeri Gli agenti schiumogeni giocano un ruolo cruciale nel settore delle materie plastiche, non solo per le loro applicazioni dirette ma anche per il loro impatto sulle pratiche di economia circolare. Essi consentono la produzione di materiali più leggeri, con miglior isolamento e minor uso di risorse. Esplorando in modo più approfondito il funzionamento, i tipi e le applicazioni degli agenti schiumogeni, possiamo comprendere meglio il loro contributo all'industria delle materie plastiche e all'ambiente. Tipi di Agenti SchiumogeniAgenti Schiumogeni Chimici: Sono composti che si decompongono sotto l'effetto del calore rilasciando gas. Sono ampiamente usati per la loro capacità di produrre celle uniformi e per la loro relativa facilità di controllo nel processo di schiumatura. Esempi includono:- Azodicarbonamide (ADA)- Bicarbonato di sodio- Acido citrico in combinazione con bicarbonati- Benzenesulfonidrazide (OBSH)Agenti Schiumogeni Fisici: Sono meno impattanti sull'ambiente rispetto a quelli chimici e includono CO2, azoto, acqua o idrocarburi. Sono preferiti in applicazioni dove la tossicità e l'impatto ambientale sono di primaria importanza. Meccanismo di Azione degli Agenti Schiumogeni Il processo di schiumatura inizia quando l'agente schiumogeno viene miscelato con il polimero e successivamente riscaldato durante il processo di trasformazione. Gli agenti schiumogeni chimici si decompongono termicamente, rilasciando gas come azoto, anidride carbonica, o ammoniaca, che si diffondono nella matrice polimerica creando una struttura cellulare. Gli agenti schiumogeni fisici, invece, subiscono un cambio di stato (da liquido a gas, ad esempio) sotto l'effetto del calore, espandendo il materiale. ApplicazioniGli agenti schiumogeni trovano applicazione in una vasta gamma di prodotti e settori, tra cui: Imballaggi: La produzione di imballaggi protettivi, leggeri e con buone proprietà di assorbimento degli urti. Componenti Automobilistici: Parti interne e esterne di veicoli dove il peso ridotto contribuisce alla riduzione del consumo di carburante. Edilizia: Materiali isolanti per l'edilizia, inclusi pannelli e lastre schiumate, dove l'isolamento termico e acustico è essenziale. Articoli Sportivi: Attrezzature leggere e resistenti, come i materassini da yoga o i giubbotti di salvataggio. Vantaggi nell'Economia Circolare Riduzione delle Risorse: La produzione di materiali schiumati riduce il consumo di materie prime polimeriche e, di conseguenza, l'impatto ambientale associato all'estrazione e alla lavorazione di queste risorse. Efficienza Energetica: I materiali con buone proprietà isolanti contribuiscono significativamente alla riduzione del consumo energetico negli edifici, allineandosi ai principi dell'efficienza energetica e della sostenibilità. Riciclabilità e Riutilizzo: Anche se la presenza di agenti schiumogeni può presentare dei problemi nel riciclo dei materiali plastici, lo sviluppo di nuove tecnologie e processi sta migliorando la riciclabilità di tali materiali, favorendo l'integrazione nel ciclo di vita dei prodotti secondo i principi dell'economia circolare. In conclusione, gli agenti schiumogeni offrono numerosi vantaggi per l'industria delle materie plastiche, migliorando le proprietà dei materiali e contribuendo agli obiettivi di sostenibilità e economia circolare. La ricerca e lo sviluppo continui in questo campo sono fondamentali per superare le sfide associate alla loro applicazione, come la riciclabilità. Gli Agenti Espandenti per i Polimeri Gli agenti espandenti nelle materie plastiche svolgono un ruolo fondamentale nel modificare le proprietà fisiche dei materiali, migliorandone l'applicabilità in diversi settori industriali. A differenza degli agenti schiumogeni, che sono progettati principalmente per creare una struttura cellulare all'interno di una matrice polimerica, gli agenti espandenti mirano a incrementare il volume dei materiali attraverso l'espansione. Questo processo può o non può generare una schiuma, a seconda della natura dell'agente utilizzato e del metodo di applicazione. Esaminiamo più da vicino il ruolo, i tipi e le applicazioni degli agenti espandenti, oltre al loro impatto sull'economia circolare. Ruolo degli Agenti Espandenti Il ruolo primario degli agenti espandenti è di aumentare il volume di un polimero durante il processo di lavorazione. Questo viene realizzato attraverso la generazione di gas o attraverso l'espansione fisica di un additivo preesistente, risultando in un materiale con densità ridotta e, in alcuni casi, proprietà isolate migliorate. Questi agenti possono essere utilizzati per ottenere una distribuzione uniforme del gas all'interno del materiale, senza necessariamente cercare di formare una struttura cellulare chiusa o aperta come nel caso degli agenti schiumogeni. Tipologia di Espandenti Chimici Gli espandenti chimici producono gas attraverso reazioni chimiche quando riscaldati, espandendo il materiale plastico. Questo processo di decomposizione termica genera una pressione interna che forma celle gassose all'interno della matrice polimerica, risultando in un materiale espanso. Azodicarbonamide (ADA): È uno degli espandenti chimici più comunemente utilizzati nelle materie plastiche, specialmente in PVC, poliolefine e schiume. Si decompone termicamente, rilasciando azoto, anidride carbonica e ammoniaca, che fungono da agenti espandenti. Acido Citrico e Bicarbonato di Sodio: Questa combinazione è un esempio di sistema espandente che rilascia anidride carbonica quando riscaldato. È considerato un sistema espandente ecocompatibile, spesso utilizzato in applicazioni dove la sostenibilità è una preoccupazione. Idrazidi: Composti come l'acido benzenesulfonico idrazide (OBSH) e l'acido toluenesulfonico idrazide (TSH) sono agenti espandenti chimici che si decompongono termicamente rilasciando azoto e vapore acqueo. Sono utilizzati per ottenere schiume con celle fini e uniformi. Tipologia degli Espandenti Fisici Gli espandenti fisici sono sostanze che, sottoposte a riscaldamento, cambiano stato da liquido a gas, espandendo il materiale senza reazioni chimiche. La scelta dell'espandente fisico dipende dalla sua compatibilità con il polimero e dal processo di produzione. Idrocarburi: Composti come il butano, l'etano, il pentano o l'isobutano sono utilizzati come espandenti fisici, specialmente nelle schiume poliolefiniche. Sono scelti per la loro capacità di produrre schiume con buone proprietà meccaniche e termiche. Gas Inerti: Anidride carbonica e azoto sono gas inerti comunemente usati come agenti espandenti fisici. Sono considerati opzioni più sicure e ambientalmente sostenibili rispetto ad altri agenti espandenti, ma possono richiedere attrezzature specifiche per l'iniezione e il mantenimento delle pressioni desiderate durante il processo di schiumatura. Acqua: L'acqua è un agente espandente fisico utilizzato in alcuni processi di schiumatura per polimeri termoplastici. Quando riscaldata, si vaporizza, espandendo il materiale. Questo metodo è considerato ecologico, ma la quantità di espansione ottenibile è relativamente limitata rispetto ad altri agenti espandenti. Applicazioni Gli agenti espandenti trovano applicazione in numerosi settori, tra cui: Componenti per l'Automotive: Riduzione del peso dei componenti interni e esterni dei veicoli per migliorare l'efficienza del carburante e ridurre le emissioni. Imballaggi: Sviluppo di imballaggi protettivi leggeri che richiedono meno materiale e offrono una migliore protezione. Prodotti per la Costruzione: Materiali da costruzione leggeri e isolanti, come blocchi di cemento espanso, che contribuiscono all'isolamento termico degli edifici. Impatto sull'Economia Circolare Gli agenti espandenti contribuiscono significativamente ai principi dell'economia circolare: Efficienza delle Risorse: Riducendo la densità dei materiali, si riduce l'utilizzo delle materie prime e si aumenta l'efficienza del trasporto, riducendo così le emissioni associate. Isolamento ed Efficienza Energetica: I materiali espansi possono offrire miglioramenti nelle proprietà di isolamento, contribuendo all'efficienza energetica degli edifici e alla riduzione del consumo di energia. Riciclabilità: Sebbene la presenza di agenti espandenti possa presentare dei problemi nel processo di riciclo, la ricerca e lo sviluppo di nuovi materiali e processi stanno migliorando la riciclabilità di questi materiali. In sintesi, gli agenti espandenti svolgono un ruolo importante nell'industria delle materie plastiche, non solo per le loro applicazioni dirette ma anche per il loro contributo all'efficienza delle risorse e alla sostenibilità. L'innovazione continua in questo campo è essenziale per sviluppare materiali che siano sia funzionali sia compatibili con i principi dell'economia circolare. Come scegliere un agente espandente o uno schiumogeno per la produzione con polimeri plastici La comprensione delle caratteristiche specifiche e delle applicazioni di ciascun tipo di agente espandente è fondamentale per ottimizzare le proprietà del materiale finito e soddisfare le esigenze del progetto, mantenendo al contempo un occhio di riguardo.Obiettivi del Progetto e Proprietà del Materiale Densità del Materiale: Se l'obiettivo è ridurre significativamente la densità del prodotto finale, gli agenti schiumogeni sono generalmente preferiti perché creano una struttura cellulare all'interno del materiale, riducendone il peso. Proprietà Meccaniche: È importante considerare come l'aggiunta dell'agente influenzerà le proprietà meccaniche del materiale, come la resistenza alla trazione, l'elasticità e la resilienza. Gli agenti schiumogeni possono ridurre alcune di queste proprietà a causa della formazione di celle. Proprietà Termiche e Acustiche: Per applicazioni che richiedono miglioramenti nell'isolamento termico o acustico, gli agenti schiumogeni sono spesso preferibili poiché la struttura cellulare intrappola l'aria, migliorando l'isolamento. Compatibilità del Processo di Produzione Metodo di Lavorazione: La scelta tra agenti schiumogeni ed espandenti può dipendere dal processo di produzione utilizzato (ad esempio, estrusione, stampaggio a iniezione). Alcuni agenti possono essere più adatti a specifici processi di lavorazione. Temperatura di Decomposizione: È fondamentale che la temperatura di decomposizione dell'agente sia compatibile con le temperature del processo di produzione. Gli agenti schiumogeni chimici e gli espandenti hanno diverse temperature di attivazione che devono essere considerate. Impatto Ambientale Sostenibilità: La scelta tra agenti fisici e chimici può essere influenzata dalla loro impronta ecologica. Gli agenti fisici, come l'anidride carbonica o l'azoto, possono avere un impatto ambientale minore rispetto ad alcuni agenti chimici. Riciclabilità: La presenza di alcuni agenti schiumogeni o espandenti può influenzare la riciclabilità del prodotto finale. È importante considerare come l'agente selezionato influenzerà il ciclo di vita del materiale e la sua compatibilità con le pratiche di economia circolare. Costi Oltre all'efficacia, il costo degli agenti schiumogeni o espandenti e il loro impatto sui costi di produzione complessivi sono fattori critici. Alcuni agenti possono richiedere attrezzature speciali o modifiche al processo produttivo, influenzando il costo finale. Normative e Compliance Infine, è essenziale considerare eventuali restrizioni normative relative all'uso di determinati agenti schiumogeni o espandenti, soprattutto in settori regolamentati come l'alimentare, il medicale o l'edilizia. Conclusione La scelta tra un agente schiumogeno e uno espandente richiede un'analisi attenta degli obiettivi del progetto, delle proprietà desiderate del materiale, della compatibilità con il processo di produzione e dell'impatto ambientale. Collaborare con fornitori di materie prime e sfruttare le conoscenze tecniche disponibili può aiutare a identificare la soluzione ottimale per le specifiche esigenze di produzione. Con quali polimeri riciclati si legano gli agenti espandenti e gli schiumogeni Gli agenti espandenti e gli schiumogeni possono essere utilizzati con una varietà di polimeri riciclati, con l'obiettivo di migliorarne le proprietà, ridurne il peso, e aumentarne l'efficienza di produzione. La compatibilità di questi agenti con specifici tipi di polimeri riciclati dipende da vari fattori, tra cui la struttura chimica del polimero, il processo di trasformazione utilizzato, e le proprietà desiderate nel prodotto finito. Di seguito, vengono esaminati alcuni dei polimeri riciclati comunemente associati con l'uso di agenti espandenti e schiumogeni. Polietilene (PE) Il PE riciclato è ampiamente utilizzato in applicazioni di packaging, contenitori, e prodotti per l'edilizia. Gli agenti schiumogeni possono essere utilizzati per produrre schiume di PE riciclato che offrono un miglior isolamento termico o riducono il peso del materiale per applicazioni come i pannelli isolanti o i prodotti di imballaggio protettivo. Polipropilene (PP) Il PP riciclato beneficia dell'uso di agenti schiumogeni o espandenti per migliorare la lavorabilità e le proprietà meccaniche dei prodotti finiti. Questi possono includere componenti automobilistici, contenitori per alimenti, e materiali da costruzione, dove la riduzione del peso e il miglioramento dell'isolamento sono vantaggi chiave. Polistirene (PS) Il PS riciclato, sia nella forma espansa (EPS) che solida, è un candidato ideale per l'applicazione di agenti schiumogeni, specialmente per produrre materiale di imballaggio o isolamento termico. Gli agenti espandenti possono essere utilizzati per aumentare ulteriormente il volume del materiale, riducendo così il consumo di risorse. Polietilentereftalato (PET) Il PET riciclato viene spesso utilizzato in fibre per tessuti, contenitori per alimenti e bevande, e in alcune applicazioni di ingegneria. L'aggiunta di agenti schiumogeni può essere sfruttata per ridurre il peso e migliorare le proprietà termiche dei prodotti in PET riciclato, come nel caso di pannelli isolanti o componenti automobilistici. PVC (Policloruro di Vinile) Il PVC riciclato può essere schiumato per produrre una varietà di prodotti con miglior isolamento, riduzione del peso e proprietà acustiche. Gli agenti espandenti e schiumogeni possono essere utilizzati per produrre profili per finestre, tubi, e pannelli per l'edilizia con PVC riciclato. Considerazioni sull'Uso di Agenti Espandenti e Schiumogeni con Polimeri Riciclati Pulizia del Materiale: La presenza di contaminanti nei polimeri riciclati può influenzare l'efficacia degli agenti schiumogeni o espandenti e le proprietà del prodotto finito. Processo di Riciclo: Il processo di riciclo può alterare le proprietà chimiche e fisiche del polimero, influenzando la sua compatibilità con specifici agenti schiumogeni o espandenti. Obiettivi di Sostenibilità: L'uso di agenti espandenti o schiumogeni con polimeri riciclati dovrebbe essere valutato anche in termini di impatto ambientale, assicurandosi che l'approccio adottato sia in linea con gli obiettivi di sostenibilità e economia circolare. In conclusione, l'integrazione di agenti espandenti e schiumogeni con polimeri riciclati offre notevoli opportunità per migliorare le prestazioni e ridurre l'impatto ambientale dei prodotti plastici. Tuttavia, è fondamentale considerare attentamente la selezione degli agenti e le condizioni di lavorazione per ottimizzare le proprietà dei materiali riciclati e realizzare prodotti di alta qualità ed ecocompatibili. Quali attenzioni bisogna considerare in produzione utilizzando gli agenti espandenti o schiumogeni L'integrazione di agenti espandenti e schiumogeni nella produzione con polimeri plastici richiede una serie di considerazioni tecniche e ambientali per garantire la qualità del prodotto, l'efficienza del processo e la sostenibilità ambientale. Qui di seguito sono riportate alcune delle principali attenzioni da tenere in considerazione: Selezione degli Agenti Compatibilità: Scegliere un agente (espandente o schiumogeno) compatibile con il tipo di polimero utilizzato, considerando la reattività chimica e le condizioni di lavorazione. Obiettivi del Prodotto: Definire gli obiettivi specifici del prodotto (ad esempio, riduzione del peso, isolamento termico, assorbimento degli urti) per selezionare l'agente più adatto che possa soddisfare tali esigenze. Processo di Produzione Controllo della Temperatura: Ottimizzare le condizioni di temperatura per garantire che l'agente si attivi al momento giusto, evitando decomposizione precoce o incompleta che può influire sulla qualità del prodotto. Distribuzione dell'Agente: Assicurarsi che l'agente sia distribuito uniformemente nel polimero per ottenere una struttura cellulare o un'espansione omogenea. Pressione e Velocità di Espansione: Monitorare la pressione e la velocità di espansione per controllare la dimensione e la densità delle celle, influenzando direttamente le proprietà fisiche del materiale finale. Salute e Sicurezza Tossicità: Verificare la tossicità degli agenti utilizzati e adottare misure di protezione adeguate per i lavoratori, inclusi dispositivi di protezione individuale e sistemi di ventilazione. Rischi di Processo: Gestire i rischi associati alla manipolazione e al riscaldamento degli agenti espandenti e schiumogeni, compresi i rischi di esplosione o incendio. Riciclabilità e Economia Circolare Riciclabilità del Prodotto Finale: Considerare come la presenza di agenti espandenti o schiumogeni influenzerà la riciclabilità del prodotto finale e esplorare opzioni per il riciclo o il riutilizzo. Economia Circolare: Integrare principi di economia circolare nella progettazione del prodotto, valutando la possibilità di utilizzare polimeri riciclati e sviluppando prodotti che possono essere facilmente riciclati o smaltiti in modo sostenibile. Prendere in considerazione queste attenzioni può aiutare a massimizzare l'efficacia dell'uso di agenti espandenti e schiumogeni nei polimeri plastici, migliorando la qualità del prodotto, ottimizzando il processo di produzione e riducendo l'impatto ambientale.
SCOPRI DI PIU' L'Importanza degli Agenti di Adesione nelle Materie Plastiche: Innovazione e Sostenibilità
Come la chimica degli agenti di adesione migliora l'efficacia dei materiali plastici e favorisce il riciclo in un'economia circolaredi Marco ArezioGli agenti di adesione sono composti fondamentali nell'industria delle materie plastiche e delle superfici composite, utilizzati per migliorare l'adesività tra materiali diversi. Questi agenti chimici, grazie alla loro capacità di formare ponti molecolari tra superfici eterogenee, rendono possibile la coesione tra materiali organici e inorganici, come plastiche, metalli, vetro o materiali polimerici. In un contesto di economia circolare, dove la riciclabilità dei materiali plastici è un obiettivo primario, l'uso di agenti di adesione gioca un ruolo chiave nell'ottimizzare la compatibilità tra diversi polimeri e additivi. Struttura Chimica e Funzionamento degli Agenti di Adesione Gli agenti di adesione operano grazie alla loro struttura chimica bifunzionale, che include un gruppo funzionale capace di legarsi a superfici inorganiche, come vetro, metalli o fibre, e un altro gruppo che può interagire con matrici polimeriche organiche. Ad esempio, i silani semi-organici e i titanati sono tra i più utilizzati per legare resine reattive rinforzate con fibre di vetro. Questi agenti agiscono creando un'interfaccia chimica che migliora la forza di adesione attraverso l'interazione tra i gruppi chimici presenti sulle superfici.L’efficacia dell'agente dipende dalla chimica superficiale del substrato e dalla natura del polimero. I gruppi funzionali devono essere scelti in base ai materiali da legare, garantendo compatibilità e reattività chimica. Per esempio, l'utilizzo di silani con gruppi idrolizzabili permette la formazione di legami covalenti tra superfici inorganiche e gruppi organici presenti nel polimero. Applicazioni degli Agenti di Adesione Gli agenti di adesione trovano vasta applicazione in vari settori industriali. Nella produzione di materiali plastici rinforzati o compositi come quelli utilizzati nei settori automobilistico e aerospaziale, essi sono cruciali per migliorare la resistenza meccanica e la durata dei componenti. Inoltre, vengono impiegati nella produzione di film multistrato per l'imballaggio, dove più strati di materiali plastici con proprietà diverse devono essere accoppiati senza che vi sia delaminazione.Inoltre, sono ampiamente utilizzati nel coating e nelle vernici, in cui è essenziale garantire una buona adesione tra il rivestimento e il substrato sottostante, sia esso metallico, plastico o composito. In molti casi, vengono utilizzati stearati come fase di pretrattamento per migliorare ulteriormente l'adesione di un additivo inorganico. In questo modo, il rivestimento non solo aderisce meglio, ma fornisce anche una protezione aggiuntiva contro la corrosione o il degrado termico. Compatibilità e Riciclo delle Materie Plastiche Una sfida rilevante nell’uso degli agenti di adesione è rappresentata dalla compatibilità tra i diversi materiali, soprattutto quando si tratta di materie plastiche miste o riciclate. In un'economia circolare, la gestione delle plastiche miste richiede una particolare attenzione per garantire che i diversi componenti non compatibili o debolmente compatibili possano essere trattati insieme senza comprometterne le prestazioni. Gli agenti di adesione possono essere utilizzati per migliorare la compatibilità tra polimeri differenti e per facilitare il riciclo delle materie plastiche, specialmente quando si ha a che fare con plastiche che normalmente non formerebbero legami forti.In questo contesto, i copolimeri VC, polimeri vinilpiridinici o polimeri acrilonitrile-acido metacrilico, vengono impiegati per migliorare la compatibilità tra plastiche miste. Questi copolimeri offrono la possibilità di creare un'interfaccia coesa tra polimeri differenti, facilitando così il riciclo e aumentando il valore del materiale riciclato. L'aggiunta di questi agenti consente di ottenere un prodotto finale con proprietà meccaniche ed estetiche ottimali, anche a partire da materiali di scarto o derivati dal riciclo. Innovazioni e Prospettive Future Con il continuo avanzamento delle tecnologie di produzione, l'uso degli agenti di adesione è destinato a crescere. Innovazioni nella chimica dei copolimeri e lo sviluppo di agenti di adesione bio-based rappresentano aree di ricerca promettenti. Questi nuovi materiali potrebbero ridurre l'impatto ambientale dei prodotti, rendendo l'intero processo più sostenibile.Inoltre, con la crescente attenzione verso il riciclo e la sostenibilità, si prevede che gli agenti di adesione continueranno a svolgere un ruolo fondamentale nel migliorare la compatibilità tra materiali, facilitando così l'integrazione di materiali riciclati all'interno di catene di produzione esistenti. Un esempio potrebbe essere l'impiego di resine epossidiche (EP) o resine fenoliche insieme a copolimeri per accoppiare materiali con proprietà chimiche molto diverse. Conclusioni Gli agenti di adesione rappresentano un elemento chiave per migliorare l'efficacia e la sostenibilità dei materiali plastici. Grazie alla loro capacità di creare legami chimici tra materiali diversi, essi migliorano la resistenza, la durabilità e la compatibilità tra i polimeri, rendendo possibile lo sviluppo di nuovi prodotti più performanti e facili da riciclare. L'innovazione in questo campo contribuirà sicuramente a una maggiore sostenibilità dei processi produttivi e all'integrazione di soluzioni più ecologiche nelle catene industriali, un aspetto cruciale per il futuro dell’economia circolare.© Riproduzione Vietata
SCOPRI DI PIU'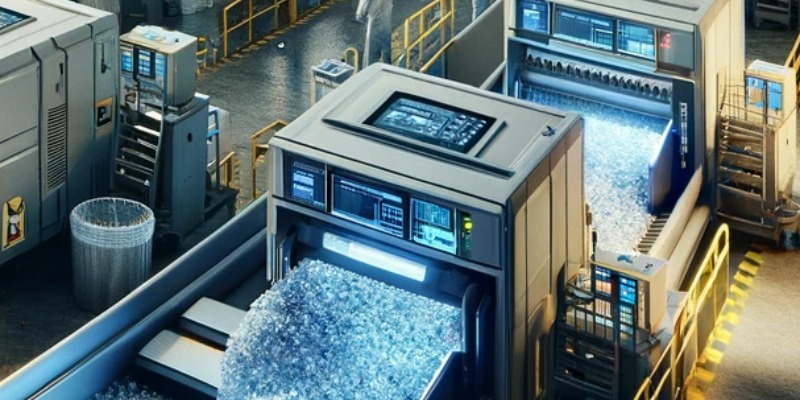 Tecnologia Spettroscopica per il Riciclo della Plastica: Rivoluzionare l'Economia Circolare
Ottimizzare il Riciclo con la Separazione Spettroscopica delle Scaglie di Plastica: Efficienza, Precisione e Sostenibilità di Marco ArezioLa separazione delle scaglie di plastica attraverso la spettroscopia è un processo tecnologico avanzato che si inserisce all'interno del più ampio contesto dell'economia circolare, mirando al recupero efficiente delle materie plastiche per il loro riutilizzo. La spettroscopia, in particolare, gioca un ruolo cruciale in questo processo grazie alla sua capacità di identificare i diversi tipi di plastiche basandosi sulle loro proprietà ottiche. Il processo può essere suddiviso in varie fasi chiave che illustrano il funzionamento tecnico di questa metodologia. Per comprendere meglio il passaggi tecnici di separazione delle scaglie di plastica tramite spettroscopia, è utile approfondire ciascuna fase, analizzando i dettagli e le metodologie specifiche impiegate. Questo processo, fondamentale nell'ambito dell'economia circolare, permette di ottimizzare il riciclo delle materie plastiche attraverso una classificazione precisa basata sulle proprietà ottiche dei materiali. Preparazione delle Scaglie Prima di procedere con la separazione spettroscopica, le scaglie di plastica devono essere preparate in modo da garantire l'accuratezza dei risultati. Questo passaggio preliminare include: Pulizia: Le scaglie vengono lavate per rimuovere sostanze estranee che potrebbero alterare l'analisi, come residui organici, oli, o altri contaminanti. Questa pulizia è cruciale per evitare interferenze durante la fase di rilevamento spettroscopico. Essiccazione: Dopo la pulizia, le scaglie vengono essiccate per rimuovere l'umidità residua, che potrebbe influenzare l'interazione della luce con il materiale plastico. Omogeneizzazione: Le dimensioni e la forma delle scaglie possono variare. In alcuni casi, è necessario uniformarle per migliorare l'efficienza della separazione nelle fasi successive. Illuminazione e Rilevamento Questa fase è centrale nel processo di separazione spettroscopica e si avvale di principi ottici per l'identificazione dei materiali: Illuminazione: Le scaglie sono esposte a sorgenti luminose che possono variare in termini di lunghezza d'onda. Questo può includere luce visibile, infrarosso (IR) o ultravioletto (UV), a seconda del tipo di plastica da identificare. Rilevamento: I sensori spettroscopici catturano la luce riflessa, trasmessa o emessa dalle scaglie. Questi dati raccolti riflettono le caratteristiche uniche di ogni tipo di plastica. Analisi Spettroscopica L'analisi dei dati raccolti è un processo complesso che richiede tecnologie avanzate.Elaborazione dei Dati: I segnali raccolti dai sensori vengono analizzati utilizzando software specializzati che confrontano le misurazioni con un database di "impronte" spettroscopiche note per ogni tipo di plastica. Identificazione: Grazie a questi confronti, il sistema è in grado di identificare con precisione il tipo di plastica di ogni scaglia, basandosi sulle sue proprietà ottiche uniche. Separazione Fisica Una volta identificate, le scaglie di plastica sono pronte per essere separate fisicamente: Tecnologie di Separazione: Possono essere impiegati sistemi automatizzati, come nastri trasportatori dotati di soffiatori d'aria o pinze meccaniche, per separare le scaglie in base al tipo identificato durante l'analisi spettroscopica. Raccolta Differenziata: Le scaglie separate vengono quindi raccolte in contenitori distinti, pronte per il trasporto agli impianti di riciclo appropriati. Raccolta e Riciclo Riciclo Specifico: Una volta separate accuratamente, le scaglie di plastica possono essere riciclate in modo più efficiente, producendo materiali di alta qualità che riducono la necessità di nuove materie prime. Contributo all'Economia Circolare: Questo processo di separazione e riciclo sottolinea l'importanza della tecnologia spettroscopica nell'ottimizzare il ciclo di vita dei materiali plastici, promuovendo pratiche sostenibili e riducendo l'impatto ambientale. Uno sguardo sulle tipologie di macchine spettroscopiche per la separazione dei macinati plastici Le macchine spettroscopiche per la separazione delle scaglie di plastica rappresentano un'avanzata tecnologia nel campo del riciclo. Questi sistemi sono progettati per identificare e separare i diversi tipi di materiali plastici con alta precisione, sfruttando le proprietà ottiche uniche di ogni tipo di plastica. Sebbene esistano varie tecnologie e configurazioni, le caratteristiche tecniche fondamentali comuni a molte di queste macchine includono: Tecnologie Spettroscopiche Impiegate Spettroscopia NIR (Near Infrared): Utilizza la regione del vicino infrarosso dello spettro elettromagnetico per identificare i diversi tipi di plastica. È particolarmente efficace per discriminare tra polimeri complessi. Spettroscopia Raman: Sfrutta la spettroscopia Raman per analizzare la struttura molecolare delle scaglie. Questa tecnica è utile per identificare plastiche con additivi o riempitivi specifici. Spettroscopia UV (Ultravioletto): Impiegata per identificare determinati tipi di plastiche che assorbono o riflettono la luce UV in modo caratteristico. Illuminazione e Rilevamento Sorgenti Luminose: Varie sorgenti di luce, inclusi LED, laser, o lampade a scarica, vengono utilizzate per illuminare le scaglie di plastica. La scelta della sorgente luminosa dipende dalla tecnologia spettroscopica impiegata. Sensori: Sensori ad alta sensibilità, come fotodiodi, array di fotodiodi o CCD (Charge-Coupled Device), rilevano la luce riflessa, trasmessa o emessa dalle scaglie per l'analisi. Analisi Dati e Software Elaborazione dei Dati: Le informazioni raccolte dai sensori vengono elaborate attraverso algoritmi avanzati per identificare il tipo di plastica in base alla sua firma spettroscopica. Interfaccia Utente: Software intuitivi consentono agli operatori di monitorare il processo, regolare le impostazioni e visualizzare i risultati dell'analisi in tempo reale. Capacità di Separazione e Velocità Alta Capacità di Processamento: Le macchine sono progettate per trattare grandi volumi di materiale, mantenendo alta efficienza e precisione. Velocità di Separazione: La velocità a cui le scaglie vengono separate può variare, ma molte macchine sono capaci di processare diversi chilogrammi di materiale al minuto, a seconda delle dimensioni e della configurazione del sistema. Versatilità e Adattabilità Adattabilità: Alcune macchine offrono la flessibilità di essere adattate per riconoscere e separare una vasta gamma di tipi di plastica, inclusi nuovi materiali o composti con specifiche caratteristiche. Configurazione Modulare: La possibilità di aggiungere o rimuovere moduli funzionali per soddisfare esigenze specifiche di separazione. Sostenibilità e Efficienza Energetica Basso Consumo Energetico: Progettate per essere energeticamente efficienti, riducendo il consumo energetico complessivo dell'impianto di riciclo. Riduzione dei Rifiuti: Migliorando l'accuratezza della separazione, queste macchine contribuiscono a ridurre i rifiuti, incrementando la quantità di materiale riciclabile recuperato. Le macchine spettroscopiche per la separazione delle scaglie di plastica rappresentano quindi un elemento chiave per l'avanzamento dell'economia circolare, offrendo soluzioni tecniche avanzate per il miglioramento del riciclo dei materiali plastici. In conclusione, la separazione delle scaglie di plastica mediante spettroscopia rappresenta un'innovazione significativa nel campo del riciclo dei materiali
SCOPRI DI PIU' Studio delle Proprietà Ottiche dei Polimeri per Lenti Fotocromatiche: Analisi Tecnico-Scientifica e Applicazioni nei Dispositivi Oftalmici
Esame Tecnico-Scientifico delle Molecole Fotocromiche, delle Matrici Polimeriche e delle Tecnologie Avanzate per Lenti Oftalmiche Innovativedi Marco ArezioL’industria oftalmica è costantemente alla ricerca di materiali e soluzioni capaci di migliorare il comfort visivo e la protezione degli occhi in diverse condizioni di illuminazione. In questo contesto, i polimeri fotocromatici hanno guadagnato un ruolo di primo piano nello sviluppo di lenti intelligenti, in grado di modificare la propria trasmissione ottica in risposta alla radiazione luminosa incidente. L’interesse scientifico e tecnologico per i polimeri fotocromatici deriva principalmente dalla possibilità di modulare con precisione la reazione di un materiale alle variazioni di luce, consentendo la realizzazione di lenti capaci di scurirsi o schiarirsi in tempi relativamente brevi. Lo studio delle proprietà ottiche dei polimeri fotocromatici si concentra su diversi aspetti fondamentali: la cinetica di commutazione (ovvero i tempi di oscuramento e di ritorno allo stato iniziale), la stabilità delle molecole fotocromiche incorporate nella matrice polimerica e la resistenza del materiale a processi di fotodegradazione. Questi parametri influenzano non solo la qualità del prodotto finito, ma anche la sua durabilità nel tempo. Inoltre, la comprensione delle interazioni chimico-fisiche tra molecole fotocromiche e matrice polimerica risulta cruciale per l’ottimizzazione della performance ottica complessiva. Oltre all’aspetto funzionale, la ricerca scientifica e industriale si focalizza sulla compatibilità ambientale dei processi di sintesi e delle tecnologie di produzione dei polimeri fotocromatici. L’importanza di questo tema è sottolineata dall’adozione di normative sempre più stringenti in materia di sostenibilità e sicurezza dei materiali. Nel corso di questo articolo, analizzeremo le basi teoriche del fotocromismo, i tipi di molecole fotocromiche impiegate, le caratteristiche delle principali matrici polimeriche e le metodologie di caratterizzazione delle proprietà ottiche. Infine, discuteremo le possibili evoluzioni e applicazioni nel settore oftalmico, evidenziando le prospettive future di questa tecnologia. Principi Fondamentali del Fotocromismo nei Polimeri Definizione di Fotocromismo Il termine “fotocromismo” indica la capacità di una sostanza di subire una trasformazione chimica reversibile quando esposta a radiazione elettromagnetica, tipicamente nella regione ultravioletta (UV) o visibile, con conseguente variazione della sua assorbanza spettrale. In pratica, un materiale fotocromico cambia il proprio colore – o più correttamente la propria trasmissione – quando viene irradiato con luce di una certa lunghezza d’onda e ritorna allo stato iniziale una volta cessata l’irradiazione o in seguito a un’illuminazione a diversa lunghezza d’onda. Questo fenomeno è solitamente associato a modifiche strutturali delle molecole fotocromiche, che possono passare da una forma chimica “aperta” a una “chiusa” (o viceversa), con variazioni significative nell’assorbimento di specifiche regioni dello spettro elettromagnetico. Molecole Fotocromiche nei Polimeri Le molecole fotocromiche più studiate e impiegate nell’industria delle lenti fotocromatiche sono principalmente appartenenti a classi come: Spiroossazine (SO): note per l’elevata velocità di commutazione e per la buona stabilità fotochimica; Nafthopirani (NP): caratterizzati da un buono spettro di assorbimento nel visibile e da un elevato contrasto di colore; Fulgidi e fulgide: presentano un’ottima stabilità termica, ma tempi di commutazione talvolta più lenti. L’inserimento di queste molecole in una matrice polimerica è reso possibile da processi di sintesi che prevedono la polimerizzazione in presenza del colorante fotocromico o il suo inglobamento successivo tramite impregnazione. In entrambi i casi, risulta fondamentale garantire un’equa distribuzione delle molecole fotocromiche all’interno del polimero, evitando fenomeni di agglomerazione che possano compromettere la trasparenza e l’uniformità del materiale. Termodinamica e Cinetica della Commutazione Il processo fotocromico è governato da aspetti termodinamici e cinetici. Da un punto di vista termodinamico, la stabilità delle forme molecolari “aperte” e “chiuse” dipende da fattori quali l’energia di legame e l’entropia. Da un punto di vista cinetico, invece, la velocità di commutazione è fortemente influenzata dal tipo di molecola fotocromica e dall’interazione con l’ambiente circostante (ad esempio, la viscosità della matrice polimerica). In generale, la forma “scura” (o colorata) delle molecole fotocromiche è più instabile e tende a ritornare alla forma iniziale, in modo termicamente o fotonicamente indotto, se esposta a radiazione di un’adeguata lunghezza d’onda o se lasciata al buio per un certo tempo. Stabilità Fotochimica Uno degli aspetti più rilevanti nello studio dei polimeri fotocromatici per lenti oftalmiche è la loro stabilità fotochimica, ovvero la capacità di resistere ai processi di foto-ossidazione che possono degradare le molecole e modificare le prestazioni del sistema. L’esposizione prolungata ai raggi UV e a condizioni ambientali avverse (calore, umidità, agenti chimici) può portare alla formazione di prodotti di degradazione che non sono in grado di riconvertirsi allo stato originario, riducendo la durata nel tempo e l’efficacia delle lenti. Matrici Polimeriche e Incorporazione delle Molecole Fotocromiche Polimetilmetacrilato (PMMA) Il polimetilmetacrilato (PMMA) è uno dei polimeri più utilizzati per applicazioni ottiche, grazie alla sua eccellente trasparenza (trasmette fino al 92% della luce visibile), la buona stabilità termica e la facilità di lavorazione. Nelle lenti fotocromatiche, il PMMA può essere impiegato come matrice ospitante per le molecole fotocromiche attraverso tecniche di polimerizzazione in situ o di impregnazione. Grazie alla bassa rigidità intrinseca, il PMMA favorisce la mobilità delle molecole fotocromiche, garantendo tempi di commutazione relativamente rapidi. Tuttavia, la sua resistenza all’urto risulta inferiore rispetto ad altri materiali, il che può limitarne l’impiego in alcune applicazioni oftalmiche ad alte prestazioni. Policarbonato (PC) Il policarbonato (PC) è un materiale largamente diffuso nel settore oftalmico per la produzione di lenti leggere e resistenti agli urti. La sua alta rigidità può però rallentare il movimento conformazionale delle molecole fotocromiche, influenzando negativamente i tempi di commutazione. Per ottimizzare il comportamento fotocromico in matrici di PC, si ricorre spesso a modifiche chimiche e a trattamenti superficiali che riducano la rigidità locale oppure si utilizzano molecole fotocromiche progettate specificamente per sistemi ad alta viscosità. Nonostante queste sfide, il policarbonato fotocromico gode di ampio impiego grazie al connubio tra resistenza meccanica e buona trasparenza. Altri Polimeri e Materiali Ibridi Oltre a PMMA e PC, in letteratura sono descritti numerosi altri polimeri e materiali ibridi (ad esempio, reti polimeriche reticolate a base di poliuretano, silicone-acrilati e materiali compositi). Questi sistemi possono offrire vantaggi quali maggiore resistenza a graffi e abrasioni, elevata resistenza termica o una migliore stabilità chimica. In alcuni casi, è persino possibile modulare la polarità e la rigidità locale del materiale per incrementare la velocità di commutazione delle molecole fotocromiche. I materiali ibridi, infine, consentono di unire le caratteristiche fisico-chimiche di due o più componenti, offrendo potenzialmente un controllo più preciso delle proprietà ottiche. Metodi di Incorporazione delle Molecole Fotocromiche Le principali tecniche per incorporare le molecole fotocromiche nelle matrici polimeriche includono: Polimerizzazione in situ: le molecole fotocromiche vengono miscelate con i monomeri prima del processo di polimerizzazione, consentendo un buon controllo della distribuzione. Immersione o impregnazione: il polimero finito viene immerso in una soluzione contenente le molecole fotocromiche, che penetrano nei pori o nei siti liberi della matrice. Vaporizzazione e deposizione: in alcuni casi, si può ricorrere a tecniche di deposizione fisica (PVD) o chimica (CVD) per rivestire la superficie del polimero con strati fotocromici. Ogni metodo presenta vantaggi e svantaggi specifici in termini di uniformità di distribuzione, adesione del film fotocromico e stabilità chimica. Caratterizzazione delle Proprietà Ottiche e Metodologie di Analisi Spettroscopia UV-Vis La spettroscopia UV-Vis rappresenta la tecnica di base per studiare i cambiamenti di assorbimento dei materiali fotocromatici. L’analisi quantitativa del coefficiente di assorbimento e della trasmittanza in funzione della lunghezza d’onda consente di determinare la posizione dei picchi di assorbimento e l’entità del cambiamento di colore. Inoltre, studiando la cinetica di variazione dell’assorbimento in funzione del tempo, si può ricavare la velocità di commutazione (darkening e fading time), aspetto fondamentale per le lenti fotocromatiche. Spettroscopia IR e Raman Le tecniche di spettroscopia IR (infrarosso) e Raman possono fornire informazioni importanti sulle variazioni strutturali delle molecole fotocromiche e sulle eventuali interazioni intermolecolari all’interno della matrice polimerica. L’osservazione di picchi caratteristici associati a specifici legami chimici può aiutare a monitorare la conversione strutturale indotta dalla luce e l’eventuale formazione di prodotti di degradazione. Calorimetria a Scansione Differenziale (DSC) La DSC è utilizzata per valutare le transizioni termiche del polimero, come la temperatura di transizione vetrosa e la temperatura di fusione. Nel caso di sistemi fotocromici, la DSC può fornire indizi sul livello di incorporazione del colorante e sul suo effetto sulla mobilità molecolare della matrice. Una T𝑔g troppo elevata potrebbe ostacolare il rapido cambiamento conformazionale richiesto per le molecole fotocromiche, rallentando di conseguenza i tempi di commutazione. Microscopia e Analisi Morfologica L’uniformità di distribuzione delle molecole fotocromiche nel materiale è un fattore chiave per ottenere un effetto fotocromico omogeneo e stabile. Tecniche di microscopia elettronica a scansione (SEM) o microscopia a forza atomica (AFM) possono evidenziare eventuali aggregati di colorante o microstrutture indesiderate nella matrice polimerica. Un’analisi morfologica accurata risulta quindi essenziale per la comprensione e l’ottimizzazione delle prestazioni fotocromatiche. Test di Invecchiamento e Durabilità Per valutare la resistenza del materiale fotocromico nel tempo, si eseguono test di invecchiamento accelerato in condizioni che simulano l’esposizione solare prolungata, variazioni di temperatura e di umidità. I parametri che più frequentemente si monitorano sono la permanenza della proprietà fotocromica, l’eventuale ingiallimento del materiale e la variazione di trasmissione ottica nel visibile. Tali test offrono indicazioni cruciali sulla vita utile delle lenti e sul mantenimento della loro efficacia. Applicazioni nei Dispositivi Oftalmici Vantaggi delle Lenti Fotocromatiche per la Visione Le lenti fotocromatiche offrono vantaggi significativi rispetto alle lenti tradizionali, soprattutto per individui che necessitano di un adattamento rapido e costante alle condizioni di illuminazione variabili. Ad esempio, durante la guida in ambienti esterni molto luminosi, la lente si scurisce, proteggendo l’occhio dai raggi UV e riducendo l’abbagliamento. Una volta tornati in ambienti interni o in condizioni di luce più tenue, la lente torna gradualmente allo stato trasparente, garantendo una visione confortevole e priva di deformazioni cromatiche. Tecnologie Avanzate: Lenti con Zone Differenziate Oltre alle lenti fotocromatiche “classiche”, la ricerca si sta orientando verso sistemi con zone differenziate di fotosensibilità, in cui alcune aree della lente presentano un diverso grado di fotocromismo. Questo può risultare particolarmente utile in condizioni in cui la luce proviene da angolazioni specifiche o nei casi di lenti progressive, che devono rispondere a esigenze visive diverse (lontano, intermedio, vicino). Trattamenti Antiriflesso e Strati Protettivi Per migliorare la qualità ottica delle lenti fotocromatiche, spesso si aggiungono trattamenti superficiali antiriflesso e rivestimenti di protezione contro i graffi. Tali trattamenti non solo ottimizzano l’aspetto estetico, ma aumentano anche la durabilità delle lenti. Nel caso di rivestimenti idrofobici, ad esempio, la lente risulta meno soggetta a macchie e aloni causati da acqua e sporco, facilitandone la pulizia e la manutenzione. Questo aspetto è cruciale per garantire il mantenimento delle proprietà fotocromatiche. Applicazioni Speciali e Dispositivi “Smart” Con l’avvento di tecnologie indossabili e dispositivi intelligenti, le lenti fotocromatiche possono essere integrate in occhiali smart che forniscono informazioni in tempo reale sull’intensità luminosa, la qualità dell’aria o addirittura parametri biometrici. L’adattamento automatico del colore potrebbe essere combinato con sensori e piccoli display integrati, trasformando la lente in un’interfaccia uomo-macchina avanzata. Sebbene questi sviluppi siano ancora allo stadio prototipale, rappresentano un interessante scenario futuro per l’industria oftalmica. Futuri Sviluppi e Prospettive di Ricerca Nuove Molecole Fotocromiche La ricerca si sta concentrando sulla sintesi di molecole fotocromiche con tempi di commutazione sempre più rapidi e con una maggiore stabilità fotochimica. L’obiettivo è ottenere lenti che reagiscano in modo quasi istantaneo alle variazioni di luce e che mantengano inalterate le proprie caratteristiche ottiche anche dopo anni di utilizzo. L’ottimizzazione del colore percepito e il raggiungimento di un contrasto elevato in diverse condizioni di illuminazione rappresentano un’ulteriore sfida. Approcci Nanocompositi L’impiego di nanoparticelle o nanofibre nella matrice polimerica può migliorare le prestazioni delle lenti fotocromatiche, aumentando la velocità di diffusione delle molecole fotocromiche e la loro resistenza agli agenti degradanti. Sistemi nanocompositi ben progettati possono modulare la microstruttura del polimero, fornendo canali preferenziali per il trasporto delle molecole fotocromiche e riducendo la probabilità di aggregazione. Inoltre, l’aggiunta di nanoparticelle funzionalizzate può contribuire a creare una sorta di “scudo” contro i processi di ossidazione e foto-degradazione. Fotochimica e Modellazione Computazionale L’uso di metodi computazionali, come la dinamica molecolare o i calcoli di chimica quantistica, è sempre più diffuso per prevedere e ottimizzare le proprietà fotocromatiche di nuove molecole e materiali ibridi. Questi approcci consentono di simulare il comportamento delle molecole in diverse condizioni, riducendo i tempi e i costi di sperimentazione. La modellazione può anche aiutare a comprendere meglio i meccanismi di degradazione, suggerendo strategie per progettare sistemi più duraturi. Integrazione con Altri Sistemi Ottici La convergenza tra lenti fotocromatiche e altre tecnologie ottiche potrebbe portare alla nascita di prodotti combinati, come lenti polarizzate fotocromatiche, lenti con filtri selettivi per certe lunghezze d’onda (ad esempio per la protezione dalla luce blu) o lenti dotate di rivestimenti elettrocromici che consentano una regolazione attiva e controllata dall’utente. Questa integrazione aprirebbe la strada a dispositivi multifunzionali, in grado di offrire maggiore flessibilità e personalizzazione in diversi contesti di utilizzo. Conclusioni Lo studio delle proprietà ottiche dei polimeri fotocromatici ha permesso di sviluppare lenti innovative, in grado di offrire un controllo dinamico della trasmissione luminosa e una maggiore protezione per gli occhi. Le basi teoriche del fotocromismo – fondate su meccanismi di trasformazione molecolare reversibile – sono oggi ben comprese, mentre il design e la sintesi di molecole fotocromiche sempre più performanti rimangono un campo di ricerca attivo. L’analisi dei materiali polimerici utilizzati come matrici, nonché la comprensione dei processi di invecchiamento e degradazione, consentono di progettare lenti fotocromatiche durature e affidabili per un mercato in costante espansione. Dal punto di vista industriale, la combinazione di trattamenti superficiali (ad esempio antiriflesso, idrofobici e antigraffio) e la possibilità di integrare lenti fotocromatiche con altre tecnologie ottiche (come polarizzazione e filtri selettivi) rendono questi prodotti estremamente versatili, capaci di rispondere a diverse esigenze visive. In prospettiva, l’avvento di nuove molecole fotocromiche, materiali nanocompositi e approcci di modellazione computazionale accelererà ulteriormente l’evoluzione dei dispositivi oftalmici, aprendo interessanti scenari per l’innovazione e la personalizzazione. In conclusione, lo sviluppo dei polimeri fotocromatici riveste un ruolo cruciale nella realizzazione di lenti intelligenti e multifunzionali, con benefici sia in termini di comfort che di protezione visiva. Le future ricerche in questo settore saranno fondamentali per migliorare ulteriormente la velocità di commutazione, la stabilità fotochimica e l’estetica, contribuendo alla diffusione di un prodotto altamente tecnologico, versatile ed eco-compatibile. © Riproduzione VietataFonti - Crano, J. C., & Guglielmetti, R. J. (Eds.). (1999). Organic Photochromic and Thermochromic Compounds: Main Photochromic Families - Zhang, X. F., & Weber, S. G. (1999). Photochromism of spirooxazines and their potential applications in optical data storage. - Kaplan, M. P. (1981). Photochromic systems: Mechanisms and applications. Accounts of Chemical Research, 14(3), 90-96. - Tomlinson, A. (2016). Polymers in ophthalmic applications: From PMMA to functionalized nanocomposites. - Biron, M. (2015). Thermoplastics and Thermoplastic Composites (2nd ed.). Amsterdam: Elsevier.
SCOPRI DI PIU' Biopoliestere PLA: L'Innovazione Sostenibile che Rivoluziona il Settore degli Imballaggi
Un nuovo biopoliestere flessibile e biodegradabile apre la strada a un futuro più verdedi Marco ArezioNel panorama odierno della sostenibilità e dell'economia circolare, un materiale emerge come protagonista per le sue proprietà ecologiche e le potenzialità di mercato: il biopoliestere PLA (acido polilattico). Prodotto a partire da risorse rinnovabili, il PLA offre un'alternativa sostenibile ai polimeri tradizionali, aprendo nuovi orizzonti grazie alle sue caratteristiche di biodegradabilità e riciclabilità con un consumo energetico ridotto. Il Contributo del Fraunhofer Institute Uno dei principali innovatori nel campo del biopoliestere PLA è il Fraunhofer Institute di Potsdam, che ha sviluppato una versione avanzata di questo materiale, ottenendo un polimero più flessibile, biodegradabile e di origine biologica. Questo progresso non è solo teorico ma ha ricevuto riconoscimenti a livello internazionale, dimostrando il valore delle ricerche condotte. La Sfida della Flessibilità Il PLA classico, pur vantando un elevato potenziale di mercato, presenta alcune limitazioni. La sua elevata rigidità lo rende ideale per imballaggi rigidi, come bicchieri usa e getta, ma inadatto per imballaggi flessibili, che costituiscono una parte significativa dei rifiuti plastici. Per superare questa limitazione, il Fraunhofer Institute ha esplorato l'uso dei polieteri, polimeri contenenti gruppi etere che possono essere incorporati nella catena polimerica del PLA per migliorare la flessibilità del materiale. Polieteri: Una Soluzione Innovativa I polieteri, atossici e disponibili in commercio, possono essere prodotti da materie prime di origine biologica. Tradizionalmente, questi plastificanti venivano aggiunti al PLA come additivi, ma la loro migrazione nel tempo rendeva il materiale nuovamente rigido. Per risolvere questo problema, i ricercatori del Fraunhofer Institute hanno ancorato i polieteri direttamente alla catena polimerica del PLA tramite legami covalenti. Questa tecnica innovativa ha portato alla sintesi di copolimeri a blocchi, in cui i segmenti di polietere si connettono alle estremità della catena di PLA. Un Nuovo PLA Flessibile e Biodegradabile Il risultato di questa ricerca è un nuovo tipo di PLA che mantiene la flessibilità nel lungo termine senza il rischio di migrazione dei plastificanti. Questo biopoliestere è almeno per l'80% di origine biologica, con la possibilità di arrivare al 100% attraverso ulteriori sviluppi. Inoltre, la sua produzione può avvenire in modo economico e con processi chimici accessibili anche a imprese di medie dimensioni, democratizzando così la produzione di PLA che fino ad ora era dominata da grandi impianti. Implicazioni Commerciali e Ambientali Il nuovo PLA sviluppato dal Fraunhofer Institute non solo offre un'alternativa più sostenibile ai polimeri tradizionali, ma rappresenta anche un significativo passo avanti per l'economia circolare. Il processo di riciclo chimico di questo materiale richiede un apporto energetico inferiore rispetto a quello necessario per polimeri come l'LDPE (polietilene a bassa densità), riducendo ulteriormente l'impatto ambientale. Conclusioni Il biopoliestere PLA sviluppato dal Fraunhofer Institute rappresenta un esempio concreto di come la ricerca e l'innovazione possono guidare la transizione verso un'economia più sostenibile. Con le sue caratteristiche di biodegradabilità, riciclabilità e origine biologica, questo materiale ha il potenziale per rivoluzionare il settore degli imballaggi e oltre. La possibilità di una produzione economica e scalabile apre nuove opportunità commerciali, rendendo il PLA una scelta sempre più attraente per aziende e consumatori attenti all'ambiente.© Riproduzione Vietata
SCOPRI DI PIU' Microplastiche nel Cervello Umano: Scoperte sul Bioaccumulo
Analisi avanzata del bioaccumulo di microplastiche nel cervello tramite tecniche scientifiche innovative come la Pirolisi-Gas Cromatografiadi Marco ArezioNegli ultimi anni, il crescente problema della contaminazione da microplastiche ha attirato l'attenzione della comunità scientifica per il suo impatto ambientale e sulla salute umana. Le microplastiche, minuscole particelle plastiche inferiori a 5 millimetri, si trovano ovunque: negli oceani, nel suolo, negli alimenti, nell'acqua potabile e persino nell'aria che respiriamo. Tuttavia, l'idea che queste particelle possano accumularsi nel nostro corpo, in particolare nel cervello, rappresenta un allarme che la scienza sta appena iniziando a comprendere. Recenti ricerche hanno dimostrato che le microplastiche non solo possono entrare nel corpo umano, ma potrebbero persino superare una delle sue difese più sofisticate: la barriera emato-encefalica (BBB), una struttura che protegge il cervello da sostanze nocive presenti nel sangue. Questa scoperta, ottenuta grazie a tecniche analitiche avanzate come la pirolisi-gas cromatografia-spettrometria di massa (Py-GC-MS), apre un nuovo capitolo nello studio dell’impatto delle microplastiche sulla salute umana. Le Microplastiche e il Cervello: Come si Studiano La rilevazione di microplastiche nel cervello umano richiede tecniche sofisticate e un approccio metodologico rigoroso. I tessuti cerebrali analizzati in questi studi sono stati prelevati da individui deceduti, con procedure che garantiscono la massima sterilità per evitare contaminazioni ambientali. Una volta ottenuti i campioni, i ricercatori hanno utilizzato la Py-GC-MS, una tecnica in grado di scomporre il materiale organico e isolare i frammenti plastici. La pirolisi riscalda i campioni a temperature estremamente elevate in assenza di ossigeno, consentendo di ottenere molecole più piccole che possono essere separate e identificate. Questo metodo permette di riconoscere i polimeri specifici, fornendo una "firma chimica" per ogni tipo di plastica. Tra i polimeri rilevati, i più comuni sono risultati essere il polietilene (PE), il polipropilene (PP) e il polietilene tereftalato (PET), materiali utilizzati in imballaggi, contenitori alimentari e tessuti sintetici. Le particelle trovate avevano dimensioni inferiori a 100 micrometri, un fattore che le rende particolarmente pericolose, poiché consentono loro di penetrare in profondità nei tessuti. Come le Microplastiche Raggiungono il Cervello La presenza di microplastiche nel cervello umano solleva interrogativi fondamentali sui meccanismi attraverso cui queste particelle possono attraversare la barriera emato-encefalica. Diverse ipotesi sono state formulate: Trasporto tramite il flusso sanguigno: Una volta ingerite o inalate, le microplastiche possono entrare nel circolo sanguigno e, grazie alle loro dimensioni ridotte, superare la barriera protettiva del cervello. Via olfattiva: Le particelle inalate attraverso il naso potrebbero raggiungere il cervello passando attraverso il nervo olfattivo, bypassando del tutto la barriera emato-encefalica. Fagocitosi mediata da cellule: Alcuni tipi di cellule immunitarie, come i macrofagi, possono inglobare le microplastiche e trasportarle verso il sistema nervoso centrale. Le Conseguenze per la Salute Umana L’accumulo di microplastiche nel cervello umano non è solo una scoperta preoccupante, ma solleva interrogativi sul loro potenziale impatto sulla salute neurologica. Gli studi suggeriscono che le microplastiche possano indurre: Infiammazione cronica: Le particelle plastiche possono attivare la microglia, le cellule immunitarie del cervello, provocando un’infiammazione persistente che danneggia i tessuti neuronali. Stress ossidativo: Le microplastiche possono generare specie reattive dell’ossigeno (ROS), molecole altamente reattive che danneggiano le membrane cellulari, le proteine e il DNA. Neurotossicità chimica: Molti polimeri plastici contengono additivi chimici come ftalati e bisfenolo A (BPA), noti per interferire con i sistemi endocrini e neuronali. Questi effetti potrebbero contribuire allo sviluppo di patologie neurodegenerative come il Parkinson o l'Alzheimer. Sebbene le prove attuali siano limitate, le similitudini con studi su modelli animali rafforzano la necessità di ulteriori ricerche. Una Nuova Frontiera di Ricerca La scoperta di microplastiche nel cervello umano rappresenta una frontiera di ricerca ancora poco esplorata. Comprendere come queste particelle interagiscano con il sistema nervoso è cruciale per valutare i rischi a lungo termine e adottare misure preventive. Le future ricerche dovrebbero concentrarsi su: Epidemiologia: Correlare l'esposizione alle microplastiche con l'incidenza di disturbi neurologici nella popolazione generale. Meccanismi biologici: Studiare il comportamento delle microplastiche nel cervello per comprendere i processi di accumulo e degradazione. Prevenzione: Sviluppare strategie per limitare l’esposizione alle microplastiche attraverso politiche ambientali più severe e tecnologie innovative. Conclusione L’accumulo di microplastiche nel cervello umano, documentato grazie a tecniche analitiche avanzate come la Py-GC-MS, rappresenta una scoperta rivoluzionaria che pone nuove sfide alla ricerca scientifica e alla sanità pubblica. Sebbene molte domande rimangano ancora senza risposta, questa nuova conoscenza evidenzia la necessità di agire per ridurre la presenza di microplastiche nell’ambiente. Solo così potremo limitare i rischi per la salute umana in un mondo sempre più segnato dalla plastica.© Riproduzione Vietata
SCOPRI DI PIU' Sintesi e Caratterizzazione dei Poliesteri Biodegradabili: Soluzioni Innovative per il Futuro della Medicina
Materiali Rivoluzionari per Applicazioni Biomedicali: Un'Analisi Approfondita sui Poliesteri Biodegradabilidi Marco ArezioNegli ultimi anni, i poliesteri biodegradabili si sono affermati come una delle soluzioni più promettenti nel campo della medicina. Grazie alla loro capacità di degradarsi in maniera controllata e sicura all’interno dell’organismo, questi materiali stanno rivoluzionando settori come l’ingegneria tissutale, i sistemi di rilascio di farmaci e gli impianti chirurgici. Questo articolo si propone di approfondire i processi di sintesi, le tecniche di caratterizzazione e le principali applicazioni di questi polimeri, mettendo in luce anche le sfide e le opportunità future nel settore. Un’Introduzione ai Poliesteri Biodegradabili I poliesteri biodegradabili rappresentano una classe di polimeri sintetici e semi-sintetici capaci di degradarsi in prodotti innocui grazie a processi biologici. Queste caratteristiche li rendono particolarmente adatti per utilizzi in campo biomedicale, dove è fondamentale garantire un’eliminazione sicura dei materiali impiegati. Tra i poliesteri più studiati si annoverano l’acido polilattico (PLA), il poliglicolico (PGA), il policaprolattone (PCL) e i copolimeri derivati da queste molecole. L’interesse verso questi materiali è cresciuto notevolmente con l’evolversi della scienza dei materiali e della chimica dei polimeri. I poliesteri biodegradabili non sono solo biocompatibili, ma possono anche essere progettati per adattarsi a specifiche esigenze mediche, rendendoli una scelta versatile e innovativa. Come Nascono i Poliesteri Biodegradabili: Metodi di Sintesi La sintesi dei poliesteri biodegradabili può avvenire attraverso diverse tecniche, ciascuna con caratteristiche peculiari che le rendono adatte a specifici contesti applicativi. Tra i metodi più diffusi troviamo: - Polimerizzazione a condensazione, un processo in cui dioli e diacidi organici reagiscono per formare catene polimeriche, con la necessità di rimuovere sottoprodotti come acqua o alcoli per ottenere materiali ad alto peso molecolare. - Polimerizzazione a apertura d’anello (ROP), una tecnica largamente impiegata per poliesteri come il PLA e il PCL. Questa metodologia utilizza monomeri ciclici che, grazie all’azione di catalizzatori, si aprono e si uniscono per formare lunghe catene polimeriche. - Sintesi enzimatica, un approccio innovativo e sostenibile che utilizza enzimi, come le lipasi, per facilitare la polimerizzazione in condizioni più delicate, riducendo l’uso di catalizzatori chimici potenzialmente dannosi. Caratterizzare i Poliesteri per Comprenderne il Comportamento Per garantire l’efficacia dei poliesteri biodegradabili in campo medico, è essenziale analizzarne a fondo le proprietà. Diverse tecniche vengono impiegate per caratterizzare questi materiali: - Analisi termiche come la calorimetria a scansione differenziale (DSC) e l’analisi termogravimetrica (TGA) permettono di studiare le transizioni termiche e la stabilità dei polimeri. - Tecniche spettroscopiche, tra cui l’FTIR e l’NMR, sono fondamentali per identificare i gruppi funzionali e analizzare la struttura chimica. - Microscopia elettronica (SEM) consente di osservare la morfologia superficiale e i cambiamenti indotti dalla degradazione. - Test meccanici, infine, valutano le prestazioni del materiale in termini di resistenza e flessibilità, fattori critici per applicazioni come suture e scaffold. Applicazioni dei Poliesteri in Medicina La versatilità e la biocompatibilità dei poliesteri biodegradabili ne fanno dei candidati ideali per molteplici applicazioni biomedicali. Alcuni esempi includono: - Sistemi di rilascio di farmaci, dove poliesteri come il PLA e il PLGA vengono utilizzati per creare microsfere o matrici in grado di rilasciare farmaci in modo controllato, migliorandone l’efficacia terapeutica. - Ingegneria tissutale, con scaffold tridimensionali che favoriscono la rigenerazione di tessuti grazie a una struttura porosa e personalizzabile. - Suture e impianti biodegradabili, ampiamente impiegati in chirurgia per la loro capacità di dissolversi gradualmente senza necessità di rimozione. Le Sfide e le Opportunità Future Nonostante i progressi compiuti, il settore dei poliesteri biodegradabili deve affrontare diverse sfide. La principale riguarda il controllo preciso del tasso di degradazione, che deve essere adattato alle specifiche esigenze applicative. Inoltre, è cruciale garantire la compatibilità immunologica e sviluppare metodi di produzione sostenibili e scalabili. Le prospettive future sono comunque promettenti. Tecnologie avanzate come la stampa 3D e l’integrazione di polimeri “intelligenti”, capaci di rispondere a stimoli esterni, stanno già aprendo nuove possibilità nel campo biomedicale. Conclusioni I poliesteri biodegradabili rappresentano un pilastro per lo sviluppo di soluzioni innovative in campo medico. Grazie alle loro caratteristiche uniche e alla possibilità di personalizzazione, questi materiali offrono un vasto potenziale per migliorare la qualità delle cure e ridurre l’impatto ambientale dei dispositivi medici. Ulteriori ricerche e innovazioni saranno fondamentali per superare le sfide attuali e massimizzare i benefici di questi straordinari polimeri. Parole chiave: poliesteri biodegradabili, materiali biomedicali, PLA, ingegneria tissutale, rilascio controllato di farmaci, innovazione medica.© Riproduzione Vietata
SCOPRI DI PIU'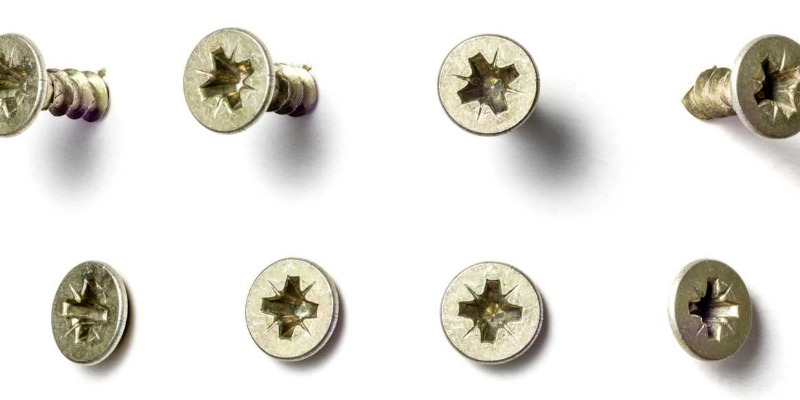 Assemblaggio dei Componenti Plastici dopo la Produzione
Quali sistemi utilizzare per l’assemblaggio dei componenti plastici prodottidi Marco ArezioEsistono prodotti plastici che vengono stampati od estrusi singolarmente ed assemblati tra loro in fasi successive, con lo scopo di creare un prodotto finito composto da più parti. L’attività di assemblaggio dei vari pezzi, e il loro serraggio, comporta un’analisi approfondita di quali strumenti di chiusura utilizzare, per essere compatibili con le materie plastiche usate e anche funzionale con l’utilizzo del prodotto finito. I sistemi di fissaggio principali dei componenti plastici li possiamo raggruppare in:• Fissaggio attraverso viti in plastica • Fissaggio attraverso viti in metallo • Fissaggio attraverso chiodatura • Fissaggio attraverso saldatura • Fissaggio attraverso compressione Viti in Plastica Il fissaggio degli elementi da assemblare attraverso l’utilizzo di viti in plastica ha un limitato utilizzo, in quanto esprimono una bassa resistenza meccanica e una bassa rigidità. A dispetto delle basse performance strutturali, le viti in plastica trovano grande utilizzo in quei prodotti ove sia richiesto un isolamento elettrico continuo, una resistenza molto elevata alla corrosione e una continuità delle tonalità di colore scelto, per rendere il manufatto cromaticamente più continuo. Viti in Metallo Il fissaggio con viti in metallo è di gran lunga il metodo più usato per assemblare gli elementi plastici, per via dell’ottima resistenza meccanica e della buona presa tra plastica e elemento metallico. Le viti possono essere metriche o autofilettanti. Quelle metriche, in alcune situazioni meccaniche, possono presentare dei cedimenti dei fianchi che si sono filettati nel materiale plastico, questo può essere causato in presenza di un basso modulo elastico del polimero che compone l’elemento in plastica. Infatti, la resistenza meccanica di un filetto metrico nel materiale plastico è generalmente limitata, quindi è consigliabile usare viti metriche con degli inserti in ottone a filettatura interna. Questi inserti vengono inseriti, prima dello stampaggio nello stampo stesso o successivamente attraverso l’uso degli ultrasuoni. Dal punto di vista economico non è quasi mai conveniente utilizzare questo tipo di inserti, a causa della perdita di tempo nel loro posizionamento, tuttavia l’utilizzo di una vite metrica rende più veloce l’assemblaggio successivo del prodotto. Quelle autofilettanti sono costituite da forme e filetti differenti in base al lavoro meccanico che devono compiere e al tipo di plastica in cui andranno inserite. I filetti possono essere più o meno ravvicinati, quindi con un numero di spirali differenti, avere angoli di inclinazione delle spirali da 30 a 60° e un diametro dell’anima della vite e della sua spirale variabile. Nel caso, per esempio, dei manufatti realizzati con resine termoindurenti, è assolutamente necessario utilizzare viti autofilettanti, infatti questo tipo di polimero non si conforma, come altre materie plastiche, alla vite, ma viene forato con l’asportazione del truciolo risultante. In questo caso si consiglia un profilo di vite asimmetrico con un’angolazione della spirale a 30°. Chiodatura Un’altra tipologia di assemblaggio dei componenti plastici può avvenire con il metodo della chiodatura degli elementi. I chiodi plasmabili utilizzati sono generalmente composti da ottone, rame, alluminio o con chiodi cavi da rivoltare. Se utilizziamo i chiodi da rivoltare, l’impulso della battitura deve sempre tenere in considerazione la resistenza alla rottura e alla fessurazione del polimero plastico su cui stiamo lavorando, avendo l’accortezza di calcolare bene il rapporto tra massa e velocità di battitura. Nel caso gli elementi da assemblare siano in materiale termoplastico, l’estremità del nocciolo del manufatto può essere finito a caldo o a freddo sulla testa del chiodo. Saldatura I materiali termoplastici posso essere assemblati anche attraverso il processo di saldatura con i metodi per attrito, con gli ultrasuoni o con strumenti a caldo. E’ sempre da tenere in considerazione che il punto di saldatura o le estremità saldate, se in continuo, non avranno mai una resistenza meccanica paragonabile all’elemento base. Inoltre le fasi di saldatura possono creare delle tensioni interne rispetto alle molecole di cui il polimero è costituito e, quando presenti, interagire negativamente sulle fibre di rinforzo. In linea generale, in base alle materie plastiche e al tipo di saldatura, l’esperienza sul campo ci dice che la resistenza meccanica di una saldatura può essere inferiore tra il 40 all’80% rispetto al materiale plastico originario. Questo indebolimento viene inoltre accentuato se il manufatto deve sopportare carichi elevati nel tempo o sopportare particolari sollecitazioni dinamiche o attacchi chimici al materiale plastico. Assemblaggio per compressione Il sistema dell’assemblaggio per compressione degli elementi risulta il più economico e il più veloce, tuttavia bisogna fare alcune considerazioni importanti. Se si verificassero situazioni di assemblaggio ad incastro tra elementi plastici e metallici, è buona regola progettare il calcolo degli sforzi a compressione tarati sui materiali plastici e non su quelli metallici. Inoltre quando gli elementi saranno in funzione, per esempio le parti di un ventilatore, è da tenere presente la maggiore dilatazione termica della plastica rispetto agli elementi metallici e, nel caso di polimeri igroscopici, anche i possibili rigonfiamenti. Categoria: notizie - tecnica - plastica - assemblaggio - prodotti plastici
SCOPRI DI PIU'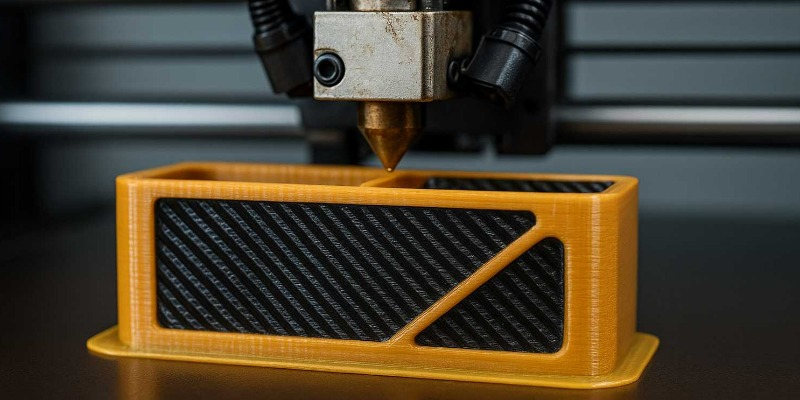 Additive Manufacturing per Polimeri Rinforzati: la stampa 3D incontra i materiali compositi
Come la stampa 3D con fibre di rinforzo sta trasformando l’industria dei materiali plastici avanzatidi Marco ArezioQuando si parla di stampa 3D, la mente corre subito al mondo dei prototipi, dei modelli rapidi, delle plastiche leggere pensate per test di forma o funzione. Ma questa immagine è ormai superata. Oggi, l’additive manufacturing è diventato uno strumento solido di produzione industriale, in grado di realizzare oggetti finiti, resistenti e altamente performanti. Una delle evoluzioni più promettenti di questa tecnologia riguarda l’impiego di polimeri rinforzati con fibre, materiali compositi capaci di coniugare leggerezza e robustezza, personalizzazione e durata. Si tratta di una trasformazione significativa, non solo dal punto di vista ingegneristico, ma anche in chiave ambientale. In un mondo che cerca con sempre più urgenza alternative sostenibili ai metodi produttivi tradizionali, la possibilità di stampare in 3D materiali rinforzati, in modo preciso, efficiente e su misura, apre scenari del tutto nuovi. Polimeri e fibre: un’alleanza per il futuro della produzione Alla base di questa rivoluzione c’è l’incontro tra due mondi: quello dei polimeri termoplastici, duttili, versatili e leggeri, e quello delle fibre ad alte prestazioni, come quelle di vetro, carbonio o aramide, che offrono proprietà meccaniche superiori. L’unione di questi materiali crea dei compositi strutturati che, rispetto alle plastiche tradizionali, vantano una maggiore resistenza alla trazione, alla flessione, all’usura e agli agenti chimici. Se in passato questi compositi erano disponibili solo in forma laminata o da stampare a compressione, oggi le cose sono cambiate. Le nuove tecnologie additive permettono di stampare in 3D direttamente questi materiali, in modalità sempre più avanzate, permettendo un controllo fino ad ora impensabile della forma, della struttura interna e della distribuzione delle fibre all’interno del pezzo. Due approcci, una stessa ambizione: migliorare le prestazioni senza rinunciare alla flessibilità Le strade per stampare materiali compositi sono principalmente due. Una prevede l’utilizzo di filamenti già caricati con fibre corte: si tratta di bobine in cui il materiale plastico è mescolato a micro-frammenti di fibra, che migliorano le proprietà meccaniche del pezzo finale senza alterarne la lavorabilità. Questo metodo, relativamente semplice e compatibile con molte stampanti FFF, rappresenta l’ingresso accessibile nel mondo dei compositi. L’altra strada, più sofisticata, è quella delle fibre continue. In questo caso, la stampante è progettata per co-estrudere, insieme al polimero, delle fibre lunghe che vengono letteralmente "tessute" all’interno del pezzo.È una tecnica più complessa, che richiede macchinari specializzati e software di slicing evoluti, ma consente di realizzare componenti realmente strutturali, con prestazioni comparabili a quelle di certi laminati industriali. In pratica, si può produrre un supporto in plastica rinforzata con fibra continua di carbonio, con un peso molto inferiore e una resistenza superiore rispetto a un equivalente in metallo.Oltre la tecnica: i vantaggi ambientali e industriali Il valore di questi materiali non si esaurisce però nei numeri delle prove di laboratorio. La possibilità di stampare solo ciò che serve, senza sprechi, riduce drasticamente l’impatto ambientale. La produzione on-demand permette di evitare lunghi trasporti, stoccaggi ingombranti e processi energivori. Si abbattono anche i costi di attrezzaggio e si riduce il time-to-market, un fattore critico in tutti i settori competitivi. Inoltre, molti produttori stanno già sperimentando filamenti bio-based o contenenti plastica riciclata, e le fibre di carbonio recuperate da scarti industriali iniziano a diventare una risorsa concreta. Tutto ciò rende l’additive manufacturing rinforzato una tecnologia pienamente compatibile con i principi dell’economia circolare, capace di unire prestazioni elevate e responsabilità ambientale. Applicazioni in crescita: dall’aerospazio all’edilizia I campi di applicazione si stanno moltiplicando. Nel settore aerospaziale, ad esempio, la stampa 3D con fibre rinforzate consente di produrre staffe leggere, condotti personalizzati e componenti resistenti alle vibrazioni, con un risparmio di peso che si traduce direttamente in risparmio energetico. In ambito automobilistico, viene utilizzata per prototipi funzionali ma anche per piccole serie di produzione, soprattutto nei veicoli elettrici o sportivi. Nel mondo della robotica e della meccatronica, i compositi stampati trovano impiego in bracci meccanici, leve e componenti strutturali leggeri ma resistenti. Anche in edilizia emergono applicazioni interessanti, come giunti modulari, staffe di connessione, o elementi architettonici che uniscono funzione e forma in un unico processo produttivo. Una sfida di competenze, qualità e materiali Naturalmente, la stampa 3D con materiali rinforzati non è esente da criticità. L’adesione tra la fibra e la matrice plastica è un aspetto delicato, che richiede ricerca sui materiali e attenzione nella scelta dei parametri di stampa. Anche il controllo dell’orientamento delle fibre è fondamentale: posizionarle nella direzione sbagliata può compromettere l’intera funzionalità del pezzo. Un altro punto cruciale è la ripetibilità del processo: se si vogliono certificare i pezzi per impieghi critici, serve garantire coerenza tra i lotti, cosa non sempre facile con le tecnologie attuali. Infine, i costi dei materiali, soprattutto quelli con fibre continue, sono ancora elevati, anche se in diminuzione man mano che la tecnologia si diffonde. Il futuro è su misura, sostenibile e digitale Guardando avanti, è facile intuire che questa tecnologia non solo crescerà, ma cambierà profondamente il modo in cui pensiamo la produzione. Le nuove frontiere riguardano l’integrazione con algoritmi di progettazione generativa, che suggeriscono forme e percorsi di rinforzo ottimali in base alle sollecitazioni attese. I materiali diventeranno sempre più ecologici, e la stampa distribuita – magari direttamente presso officine locali o centri di manutenzione – diventerà realtà. In questo contesto, l’additive manufacturing con polimeri rinforzati non è soltanto una promessa tecnologica. È uno strumento reale per realizzare prodotti più leggeri, più efficienti, più sostenibili. Una leva concreta per l’industria circolare, che punta a fare meglio con meno: meno materiale, meno energia, meno sprechi. Ma anche più innovazione, più precisione, più libertà progettuale.© Riproduzione Vietata
SCOPRI DI PIU' Eteri di cellulosa: produzione, applicazioni industriali e prospettive nel riciclo dei polimeri naturali
Dalla sintesi alla sostenibilità: il ruolo degli eteri di cellulosa nell’edilizia, nelle vernici e nei materiali polimerici avanzatidi Marco ArezioLa ricerca di materiali polimerici ad alte prestazioni ma dal ridotto impatto ambientale ha condotto, negli ultimi decenni, a un crescente interesse verso i derivati della cellulosa. La cellulosa è il polimero naturale più abbondante sulla Terra, una risorsa rinnovabile estratta da legno, cotone e altre piante fibrose. Attraverso processi chimici mirati, la cellulosa viene trasformata in una vasta gamma di eteri di cellulosa, tra cui spiccano la metilcellulosa (MC), l’idrossietilcellulosa (HEC), l’idrossietilmetilcellulosa (HEMC) e l’idrossipropilmetilcellulosa (HPMC). Questi materiali, grazie alle loro proprietà uniche, hanno rivoluzionato l’industria delle costruzioni, delle vernici e persino il mondo dei polimeri avanzati. Che cosa sono gli eteri di cellulosa Gli eteri di cellulosa sono derivati ottenuti mediante una reazione di eterificazione della cellulosa grezza. In pratica, alcuni gruppi ossidrilici (-OH) delle unità glucosidiche della cellulosa vengono sostituiti da gruppi alchilici o idrossialchilici, che modificano la solubilità e le proprietà reologiche del polimero di partenza. Questo processo consente di ottenere materiali che, pur conservando la struttura di base della cellulosa, acquisiscono nuove funzionalità: diventano più facilmente solubili in acqua, più stabili e più versatili nei processi industriali. Gli eteri di cellulosa non sono solo materiali tecnicamente avanzati, ma rappresentano anche una soluzione ecologica. La loro produzione, infatti, parte da risorse rinnovabili e, rispetto a molti polimeri sintetici di origine fossile, presenta un impatto ambientale potenzialmente inferiore. Come si producono gli eteri di cellulosa La produzione degli eteri di cellulosa prevede diversi passaggi, tutti realizzati in condizioni industriali controllate: - Preparazione della cellulosa: la cellulosa viene dapprima purificata, eliminando lignina ed emicellulose tramite processi di sbianca e idrolisi. Il materiale di partenza può essere pasta di legno, cotone o residui vegetali di varia origine. - Attivazione: la cellulosa viene trattata con una soluzione alcalina (di solito idrossido di sodio), che rende più reattivi i gruppi ossidrilici. - Eterificazione: in questa fase si introduce il reagente eterificante (ad esempio cloruro di metile per la metilcellulosa, ossido di etilene per l’idrossietilcellulosa, ossido di propilene per l’idrossipropilmetilcellulosa). Il grado di sostituzione, ovvero la quantità di gruppi eterei introdotti, viene controllato con precisione, poiché influenza direttamente le proprietà del prodotto finale. - Neutralizzazione e purificazione: la miscela di reazione viene neutralizzata, lavata per eliminare i sottoprodotti e infine essiccata. Il prodotto risultante è una polvere bianca, inodore, dalla granulometria fine e dalla grande purezza. - Controllo qualità: le caratteristiche del prodotto – umidità, contenuto di ceneri, densità apparente, viscosità e pH – vengono rigorosamente monitorate, poiché influenzano le prestazioni nelle diverse applicazioni. Impieghi degli eteri di cellulosa nell’industria Gli eteri di cellulosa sono ormai un pilastro in molteplici settori industriali, soprattutto grazie alla loro capacità di modificare la reologia e la lavorabilità di numerosi materiali. Edilizia Negli adesivi, nelle malte cementizie, negli stucchi e nei prodotti a base di cemento, l’aggiunta di eteri di cellulosa (in particolare l’idrossietilmetilcellulosa, HEMC) migliora la lavorabilità, incrementa la ritenzione idrica e la forza adesiva, e riduce lo scivolamento. Questo si traduce in applicazioni più facili e performanti, oltre che in una maggiore durabilità del prodotto finito. La capacità di “tenere” l’acqua in sistemi cementizi consente una migliore idratazione e una reazione più completa del legante, fattore chiave per la qualità finale delle costruzioni. Industria delle vernici Nelle vernici a base acquosa e nei rivestimenti decorativi, gli eteri di cellulosa sono usati come addensanti, stabilizzanti e agenti di sospensione. Oltre a garantire una stesura uniforme, impediscono la sedimentazione dei pigmenti e migliorano l’aspetto della superficie verniciata. Polimeri e materiali compositi Negli ultimi anni, la ricerca si è concentrata sull’uso degli eteri di cellulosa come modificanti reologici e agenti compatibilizzanti nei polimeri biodegradabili. Alcuni studi hanno dimostrato che, inseriti in matrici come l’acido polilattico (PLA) o altri biopolimeri, gli eteri di cellulosa migliorano la dispersione dei filler, la stabilità meccanica e la processabilità dei materiali, aprendo la strada a nuove applicazioni nei materiali compositi e nei packaging sostenibili. Altri settori Gli eteri di cellulosa sono impiegati anche in farmaceutica (come eccipienti e agenti di rilascio controllato), nell’industria alimentare (come addensanti e stabilizzanti) e nella produzione di detergenti, cosmetici e prodotti per la cura personale. Vantaggi tecnici e prestazionali degli eteri di cellulosa L’adozione su larga scala degli eteri di cellulosa è motivata da una serie di vantaggi chiave, comprovati da una vasta letteratura scientifica: - Eccellente legame: migliorano l’adesione di malte e stucchi alle superfici di applicazione. - Aumento della ritenzione idrica: ritardano l’evaporazione, garantendo tempi di lavorazione più lunghi e una migliore reazione chimica nelle malte. - Resistenza allo scivolamento: rendono più semplice l’applicazione di materiali su superfici verticali senza colature. - Flessibilità e facilità d’uso: polveri facilmente disperdibili in acqua, compatibili con molti sistemi chimici. - Compatibilità ambientale: partendo da una base naturale rinnovabile, si inseriscono perfettamente nei modelli di economia circolare e nei progetti di bioedilizia. Gli eteri di cellulosa e il riciclo: tra biodegradabilità e circolarità Uno dei temi centrali nella ricerca attuale riguarda la fine vita degli eteri di cellulosa e la loro compatibilità con i processi di riciclo. Sebbene siano derivati naturali, la presenza di gruppi eterei ne modifica la biodegradabilità rispetto alla cellulosa pura. Tuttavia, numerosi studi hanno confermato che molti eteri di cellulosa, in particolare quelli con basso grado di sostituzione, sono comunque biodegradabili in condizioni ambientali o industriali controllate (es. compostaggio). In ambito industriale, la possibilità di reimpiegare gli scarti di produzione o i residui di eteri di cellulosa in nuovi cicli produttivi sta diventando realtà, grazie anche all’adozione di processi di depolimerizzazione o riutilizzo in miscele a basso impatto ambientale. In particolare, l’uso di questi materiali nei compositi polimerici biodegradabili rappresenta un’interessante opportunità per un riciclo “upcycling”, cioè la valorizzazione di un residuo in un prodotto di qualità superiore. Conclusioni: verso una filiera sostenibile dei polimeri naturali Gli eteri di cellulosa incarnano un perfetto equilibrio tra tecnologia, sostenibilità e performance industriale. La loro versatilità, l’origine rinnovabile e le prospettive di riciclo ne fanno una delle soluzioni più promettenti per l’edilizia verde, le vernici sostenibili e l’innovazione nei materiali polimerici avanzati. In un’epoca in cui la domanda di materiali performanti e al tempo stesso ecologici è sempre più pressante, gli eteri di cellulosa rappresentano una risposta concreta, sostenuta da una robusta base scientifica e da applicazioni ormai consolidate nel mondo produttivo.© Riproduzione Vietata Fonti principali R.M. Rowell, "Handbook of Wood Chemistry and Wood Composites" (CRC Press, 2022). G. Heinze, "Cellulose Derivatives: Synthesis, Structure, and Properties," in Polysaccharides, 2021. Y. Habibi et al., "Cellulose-Based Hydrogels: Synthesis, Properties and Applications," Carbohydrate Polymers, vol. 261, 2021. M. Vehviläinen et al., "Biodegradation of Cellulose Ethers in Industrial Composting," Waste Management, 2023. S. Gurgel et al., "Recent Advances on the Use of Cellulose Derivatives in the Building Industry," Construction and Building Materials, vol. 315, 2022. European Polysaccharide Network of Excellence (EPNOE), "Cellulose Ethers: Environmental Impact and Industrial Use," Technical Report, 2023.
SCOPRI DI PIU' Protocollo Tecnico per Valutare una Pressa per le Materie Plastiche Usata
Molti fattori influenzano il valore reale e commerciale di una pressa che, se non considerati, potrebbero portare a numerose problematichedi Marco ArezioIl mercato delle presse usate è forse uno dei più floridi e attivi nel mondo tra i macchinari di produzione delle materie plastiche nel mondo. Anche nelle presse ad iniezione per le materie plastiche, l’evoluzione tecnologica ha assunto un ruolo fondamentale, non solo in termini di performance lavorative, quindi velocità, dimensioni dei pezzi stampabili, accessoristica e molte altre cose, ma anche nel campo del risparmio energetico e della riduzione dei costi di manutenzione. La vita delle presse ad iniezione è piuttosto lunga, ed è per questo che il mercato dell’usato ha assunto una dimensione importante nel settore delle materie plastiche. Per chi è intenzionato ad acquistare una pressa ad iniezione per le materie plastiche usata è importante capire lo stato qualitativo della macchina a cui è interessato, per non buttare via i soldi e, cosa non trascurabile, trovarsi con un impianto produttivo in azienda che non rispetta le aspettative richieste. Quindi, valutare la qualità e il valore di una pressa per le materie plastiche usata richiede una combinazione di controlli visivi, test meccanici e di documentazione.Come e cosa valutare in una pressa per materie plasticheCi sono alcuni passi importanti da compiere per poter valutare la qualità di una pressa che si desidera acquistare: Documentazione e Storia della Macchina - Verifica la presenza di manuali, registri di manutenzione e certificazioni - Controllare la data di costruzione e la vita operativa della macchina espresse in ore lavorate - Esaminare eventuali precedenti problemi o riparazioni Ispezione Visiva - Esaminare l'usura esterna, le crepe, la ruggine o altri segni di danno - Assicurarsi che tutti i pannelli, le coperture e le protezioni siano al loro posto e in buone condizioni - Verificare che non ci siano perdite di olio o altri fluidi. Test Funzionale - Accendere la macchina e far funzionare tutti i suoi componenti, controllando che funzioni senza intoppi o rumori strani. - Verificare la pressione, la temperatura e altre specifiche per assicurarti che siano all'interno delle gamme specificate Componenti e Accessori - Esaminare lo stato delle componenti chiave come cilindri, viti, motori e sistemi elettronici - Controllare la disponibilità e la condizione degli accessori inclusi, come i manipolatori o gli estrattori. Software e Controlli - Verificare che il software di controllo sia aggiornato e funzionante - Assicurarsi che tutti i controlli e i display funzionino correttamente. Valutazione Economica - Confrontare il prezzo richiesto con il valore di mercato attuale delle macchine simili - Considerare la domanda e l'offerta attuali nel tuo mercato locale. Verifica della Conformità - Assicurarsi che la macchina rispetti le normative e gli standard locali per la sicurezza e l'efficienza energetica. In generale, la condizione, l'età, la marca, le specifiche tecniche e la domanda nel mercato determinano il valore di una pressa per le materie plastiche usata.Quali sono le parti di una pressa ad iniezione usata di maggior costo se usurate?Le pressa ad iniezione per le materie plastiche sono macchine complesse, e alcune dei loro componenti sono particolarmente costosi da sostituire o riparare se usurati o danneggiati. Vediamo alcune delle parti di una pressa ad iniezione che, se usurate, possono comportare costi significativi: Unità di Plastificazione Vite di Iniezione. È responsabile dell'iniezione del materiale fuso nella cavità dello stampo. Una vite usata o danneggiata può influire sulla qualità del prodotto finito e sulla consistenza del processo. Cilindro (o canale) di Iniezione. Funziona in tandem con la vite. Se corroso o usato, può influire sulla qualità della plastificazione e, quindi, del prodotto. Unità di Chiusura. Se deformate o danneggiate, possono influire sulla corretta chiusura dello stampo, causando problemi come la fuoriuscita di materiale o la formazione di pezzi non conformi. Sistema Idraulico Pompe Idrauliche. Esse alimentano il movimento di molte parti della pressa ad iniezione. Se sono usate o danneggiate, possono compromettere l'intera operatività della macchina. Sistemi Elettrici Pannello di Controllo. È il cervello operativo della pressa. Se danneggiato o obsoleto, può essere costoso da sostituire, e senza di esso, la macchina potrebbe non funzionare correttamente. Assicurarsi, inoltre, che tutti gli schermi, pulsanti e leve funzionino correttamente e controlla eventuali segni di bruciature o danni.Servomotori e Azionamenti. Questi componenti sono essenziali per il movimento preciso e la funzionalità della macchina. Se si guastano, possono essere costosi da riparare o sostituire. Cavi e Connettori. Esaminare il cablaggio per eventuali segni di usura, danni o bruciature. Sensori e Trasduttori. Controllare che i sensori di temperatura, pressione e posizione funzionino correttamente e che siano calibrati.Sistemi di Raffreddamento Una unità di raffreddamento inefficiente può portare a surriscaldamenti e potenziali danni ad altre parti della macchina. La sostituzione o la riparazione del sistema di raffreddamento può essere costosa. Sistemi di Sicurezza Mentre essenziali per la sicurezza operativa, la sostituzione di sistemi di sicurezza avanzati può essere onerosa. È sempre importante tenere presente che la prevenzione attraverso una manutenzione regolare e adeguata può spesso evitare danni costosi e prolungare la durata della macchina. Se si sta considerando l'acquisto di una pressa ad iniezione usata, sarebbe saggio fare un'ispezione approfondita di queste parti critiche o avere un tecnico esperto che effettui la valutazione.
SCOPRI DI PIU' Vetroresina: il difficile cammino verso un’economia circolare del prodotto.
Vetroresina: storia, produzione, impiego e riciclo. Il difficile cammino verso un’economia circolare del prodottodi Marco ArezioLa vetroresina è sicuramente un prodotto che ha avuto un successo molto importante dato dalla flessibilità d’impiego, dalla relativa facilità di produzione e dalle caratteristiche tecniche dei manufatti prodotti che potevano sostituire o migliorare le prestazioni di altri materiali fino ad allora utilizzati. La vetroresina nasce negli anni 20, periodo in cui si stavano studiando materiali che avessero delle caratteristiche prestazionali simili a quelle dei metalli da costruzione (edilizia, aeronautica, navale) ma che si potesse aggiungere un vantaggio in termini di risparmio di peso. Nel corso degli anni 40 si era optato per il rinforzo del poliestere utilizzando la fibra di amianto, un materiale plastico composito con cui si costruivano, per esempio, i serbatoi supplementari per gli aerei. Durante gli anni 50 dello scorso secolo, l’incremento della produzione di fibra di vetro, ha portato ad una progressiva sostituzione della fibra di amianto, creando prodotti tecnicamente più avanzati ed ampliando il campo di applicazione. MA COS’E’ LA VETRORESINA?E’ una plastica composta rinforzata con vetro, detta anche VTR o GRP, utilizzando tessuti o feltri con fibre orientate casualmente e successivamente impregnate con resine termoindurenti, generalmente liquide, composte da poliestere o vinilestere o epossidiche, che induriscono e collegano le fibre stesse attraverso l’azione di catalizzatori ed acceleranti. Le principali caratteristiche dei prodotti realizzati in vetroresina sono: – Leggerezza – Elevate caratteristiche meccaniche – Durabilità – Resistenza alla corrosione – Resistenza agli agenti atmosferici – Ottimo isolamento elettrico – Comportamento al fuoco gestibile con specifici additivi – Buon isolamento termico – Scarsa manutenzione COME VENGONO PRODOTTI I MANUFATTI IN VETRORESINA?Premettendo che la vetroresina non è un composto plastico tradizionale che ha bisogno di calore e di una forza meccanica importante (estrusione, iniezione, soffiaggio) per realizzare i prodotti, ma si basa sul lavoro che svolge la resina polimerizzata che viene a contatto con le fibre di vetro. I processi principali di produzione sono i seguenti: “Hand Lay-Up” consiste nella spalmatura a pennello o rullo di resine, correttamente additivate con catalizzatori e acceleranti, che ne determinano la polimerizzazione anche a temperatura ambiente, su tessuti di vetro. La solidificazione delle resine permette l’inglobamento delle fibre di vetro presenti nello stampo creando l’articolo in vertroresina. “Filamnet Winding” consiste nell’applicare, su un cilindro rotante, normalmente metallico, un filo impregnato con resina catalizzata. Avvolgendo in continuo questo filo sullo stampo, che verrà poi sfilato una volta che la resina sarà indurita, si possono creare tubi o serbatoi cilindrici. “Resin Transfer Moulding” consiste nello spargere a secco, su un lato di uno stampo, una quantità stabilita di fibre di vetro, successivamente si richiude lo stampo con la sua copia e si inietta, a bassa pressione, la resina all’interno. Con questo sistema è possibile eseguire il procedimento di iniezione all’interno dello stampo anche sottovuoto. “Pultrusion” consiste in una produzione simile alla classica estrusione delle materie plastiche, adatta ai materiali compositi per la realizzazione di particolari profili. A QUALI SETTORI SONO DESTINATI E QUALI MANUFATTI IN VETRORESINA SI POSSONO REALIZZARE?Le ottime doti tecniche ed estetiche dei prodotti in vetroresina permettono di impiegarli in moltissimi campi con applicazioni molto ampie: Settore ferroviario Produzione energia Edilizia Fai da te Settore Nautico Settore delle opere sportive Mercato elettrotecnico I prodotti realizzati con la vetroresina sono veramente tanti e non è possibile citarli tutti, ma indicheremo i prodotti che, sul mercato, realizzano i volumi maggiori: Scafi e articoli per il settore nautico. Profili industriali e civili Serramenti e persiane Lucernari Lastre di copertura Pareti Rivestimenti per il settore della refrigerazione Scale e camminamenti Rivestimenti per il settore ferroviario Rivestimenti per il trasporto civile Impianti eolici IL RICICLO DELLE VETRORESINA La vetroresina, essendo un materiale composto, come abbiamo visto, sfugge dalle logiche del riciclo classico dei materiali plastici creando, quindi, varie e complesse problematiche per il suo riciclo. La prima problematica che possiamo ricordare è la presenza delle resine termoindurenti di cui è composto il manufatto, infatti, come sappiamo, la reazione di polimerizzazione è sempre irreversibile, questo significa che se trattassimo i prodotti macinati in vetroresina con il calore, come si fa in genere con altre materie plastiche, non saremmo in grado di riportare a forma liquida le resine impiegate. Il secondo problema riguarda le fibre in vetro che si utilizzano per armare la ricetta. Secondo studi epidemiologici condotti su animali in laboratorio, l’inalazione prolungata alla polvere proveniente da queste fibre, farebbe insorgere carcinomi e mesoteliomi. Nonostante non risultino riscontri sull’uomo dei tests fatti sugli animali, la Comunità Europea ha emesso una direttiva specifica, inserendo le fibre di vetro tra le sostanze pericolose soggette all’obbligo di etichettatura. Infatti le fibre di vetro utilizzate per la realizzazione di manufatti, sono considerate cancerogene di categoria 3 e devono riportare l’etichetta R40 che identifica la possibilità di effetti irreversibili sulla salute. Quindi, nell’ambito dei sistemi di riciclo dei manufatti a fine vita, possiamo riportare le principali destinazioni di smaltimento: Discarica Macinazione dei manufatti in polveri di varie dimensioni e il loro riutilizzo in settori come quello edile. Riciclo tramite pirolisi con la separazione tra fibre e resine Riciclo mediante digestione acida Tra i sistemi di smaltimento oggi impiegati, in termini di volumi, sicuramente la messa in discarica è ancora la più utilizzata, con tutti gli effetti negativi del caso. Per quanto riguarda la macinazione dei manufatti in polveri, risulta sicuramente la via più semplice, da punto di vista pratico, ma lascia aperti tutti i dubbi dal punto di vista sanitario che abbiamo sopra riportato. Mentre per quanto riguarda il riciclo tramite pirolisi o digestione acida non risulta, oggi, economicamente conveniente. E’ evidente che la strada per smaltire gli scarti dei prodotti in vetroresina, a fine vita potrebbe, essere quella del riutilizzo delle polveri macinate in miscele adatte alla produzione di prodotti finiti, ma l’operazione di riduzione volumetrica dei manufatti in vetroresina deve essere realizzata utilizzando attrezzature idonee, in camere isolate, quindi non semplici mulini di macinazione, che salvaguardino la salute dei lavoratori. Esiste inoltre sul mercato un metodo di riciclo degli scarti di vetroresina prodotti con resine ortoftaltica, isoftaltica o vinilestere definito come “recupero con trattamento termico-chimico”. Attraverso questo processo si arriverebbe a recuperare circa l’85% della resina madre, sotto forma di liquido e circa il 99% delle fibre che compongono l’armatura. Tests fatti dal produttore dimostrerebbero che la resina recuperata, che risulta carica di iodio, potrebbe essere rimessa in miscela, con la resina vergine, per la realizzazione di nuovi manufatti senza che vi siano decadimenti prestazionali. Per quanto riguarda le fibre recuperate con questo sistema, viene consigliato un trattamento di calcinazione su di esse, per eliminare i residui carboniosi presenti prima di essere riutilizzate.Categoria: notizie - tecnica - plastica - riciclo - vetroresina
SCOPRI DI PIU' Polimero con Talina: La Rivoluzione nella Resistenza agli Urti
L'integrazione della talina nei polimeri offre una nuova frontiera nei materiali ad alte prestazioni, migliorando la resistenza agli urtidi Marco ArezioNegli ultimi anni, la ricerca sui materiali ha fatto passi da gigante, portando alla scoperta di nuove tecnologie in grado di migliorare significativamente le proprietà dei polimeri. Una di queste innovazioni è rappresentata dall'integrazione della talina nei polimeri, che ha dimostrato di aumentare notevolmente la resistenza agli urti. Questo articolo esplora in profondità questa tecnologia emergente, analizzando le sue caratteristiche, le applicazioni e gli studi scientifici che ne supportano l'efficacia.La Magia della Talina La talina è un minerale naturale che appartiene al gruppo dei silicati. È noto per la sua struttura lamellare e per le sue proprietà uniche, come la resistenza al calore, la capacità lubrificante e la non reattività chimica. Queste caratteristiche hanno reso la talina un materiale di interesse in vari settori, ma è solo di recente che i ricercatori hanno iniziato a esplorare il suo potenziale nei polimeri. Proprietà della Talina La talina è principalmente composta da silicato di magnesio idrato. La sua struttura stratificata permette una facile scorrevolezza tra gli strati, conferendo al materiale un effetto lubrificante naturale. Inoltre, può resistere a temperature elevate senza degradarsi, il che la rende ideale per applicazioni che richiedono stabilità termica. La sua inerzia chimica garantisce che non reagisca con la maggior parte dei composti chimici, mantenendo intatte le proprietà del materiale composito. L'Integrazione nei Polimeri La combinazione di talina e polimeri ha dato vita a materiali con proprietà meccaniche superiori. Questo processo prevede la dispersione di particelle di talina all'interno della matrice polimerica, creando un materiale composito con caratteristiche migliorate. Tecniche di Integrazione Esistono diverse tecniche per integrare la talina nei polimeri. La miscelazione a fusione è una delle più comuni, in cui la talina viene miscelata con il polimero fuso per garantire una distribuzione uniforme delle particelle. La polimerizzazione in situ è un'altra tecnica, dove la talina viene aggiunta durante il processo di polimerizzazione, permettendo una migliore interazione tra la matrice polimerica e le particelle di talina. Infine, il compounding utilizza estrusori per combinare la talina con polimeri in forma granulare, migliorando la dispersione e l'adesione tra le componenti.Effetti sulla Resistenza agli Urti L'inclusione della talina nei polimeri ha dimostrato di aumentare significativamente la resistenza agli urti del materiale composito. Questo miglioramento è dovuto a diversi fattori, tra cui l'aumento della durezza, l'assorbimento dell'energia d'urto e il rafforzamento della matrice polimerica. Le particelle di talina aumentano la durezza complessiva del materiale, rendendolo più resistente agli impatti. La struttura lamellare della talina consente un migliore assorbimento e distribuzione dell'energia d'urto, riducendo il rischio di fratture. Inoltre, agiscono come rinforzo all'interno del polimero, migliorandone la robustezza e la durata.Applicazioni dei Polimeri con Talina Grazie alle loro migliorate proprietà meccaniche, i polimeri con talina trovano applicazione in diversi settori industriali. Industria Automobilistica Nell'industria automobilistica, la resistenza agli urti è una caratteristica cruciale per la sicurezza e la durabilità dei veicoli. I polimeri con talina sono utilizzati per la produzione di paraurti, cruscotti e altri componenti interni che devono resistere a impatti elevati senza deformarsi o rompersi. Studi recenti hanno dimostrato che l'uso di polimeri rinforzati con talina può aumentare la resistenza agli urti dei componenti automobilistici del 30% rispetto ai materiali convenzionali.Settore Aerospaziale L'industria aerospaziale richiede materiali leggeri ma resistenti, capaci di sopportare le estreme condizioni di volo. I polimeri con talina offrono una combinazione ideale di leggerezza e resistenza, risultando in componenti più sicuri e affidabili. La NASA e altre agenzie spaziali stanno attualmente conducendo ricerche sull'uso di questi materiali nei satelliti e nelle strutture dei razzi, con risultati preliminari molto promettenti. Elettronica e Dispositivi di Consumo Nel settore dell'elettronica, la resistenza agli urti è essenziale per proteggere i dispositivi durante l'uso quotidiano. I polimeri con talina vengono utilizzati in custodie per smartphone, laptop e altri dispositivi portatili, garantendo una maggiore protezione contro cadute e urti accidentali. Un recente studio pubblicato su "Journal of Applied Polymer Science" ha evidenziato che l'aggiunta di talina ai polimeri utilizzati nelle custodie per smartphone può ridurre i danni da caduta del 40%.Impatti sul Mercato e Sostenibilità L'adozione di polimeri con talina ha anche implicazioni significative per il mercato e la sostenibilità ambientale. Competitività di Mercato L'introduzione di polimeri ad alta resistenza agli urti ha aumentato la competitività delle aziende che adottano questa tecnologia. La capacità di offrire prodotti più duraturi e sicuri rappresenta un vantaggio competitivo significativo, specialmente in settori dove la resistenza agli urti è un fattore determinante per la scelta del consumatore. Aziende leader come BASF e Dow Chemical stanno investendo massicciamente in questa tecnologia, prevedendo una crescita significativa del mercato nei prossimi anni.Sostenibilità Ambientale L'integrazione della talina nei polimeri può contribuire a migliorare la sostenibilità dei prodotti. La talina è un minerale abbondante e a basso costo, e l'uso di materiali compositi più resistenti può ridurre la necessità di sostituzioni frequenti, diminuendo così l'impatto ambientale complessivo. Inoltre, i processi di produzione dei polimeri con talina possono essere ottimizzati per minimizzare gli sprechi e l'uso di energia. Uno studio del 2023 condotto dall'Università di Cambridge ha dimostrato che l'uso di talina nei polimeri può ridurre le emissioni di CO2 del 20% rispetto ai polimeri tradizionali.Problemi e Prospettive Future Nonostante i numerosi vantaggi, l'integrazione della talina nei polimeri presenta alcune problematiche tecniche e di mercato. Problemi Tecnici La dispersione uniforme della talina all'interno della matrice polimerica è cruciale per ottenere le proprietà desiderate. Questo richiede tecniche di produzione avanzate e un controllo preciso dei parametri di processo. Inoltre, l'adesione tra le particelle di talina e la matrice polimerica deve essere ottimizzata per massimizzare i benefici meccanici. La ricerca in corso presso il MIT sta esplorando nuovi metodi di dispersione della talina per migliorare ulteriormente queste proprietà. Adozione di Mercato L'adozione su larga scala dei polimeri con talina dipende dalla disponibilità di infrastrutture produttive adeguate e dalla sensibilizzazione del mercato sui benefici di questi materiali. Le aziende devono investire in ricerca e sviluppo per migliorare ulteriormente le proprietà dei polimeri con talina e ridurre i costi di produzione. Tuttavia, con il crescente interesse per materiali sostenibili e ad alte prestazioni, le prospettive per l'adozione di questi polimeri sono molto positive.Prospettive Future Il futuro dei polimeri con talina appare promettente, con potenziali applicazioni in nuovi settori e miglioramenti continui nelle tecnologie di produzione. La ricerca continua può portare a scoperte ancora più innovative, come la combinazione della talina con altri nanomateriali per creare compositi con proprietà meccaniche e funzionali senza precedenti. Gli studi in corso presso l'Università di Tokyo stanno investigando l'uso di talina in combinazione con grafene per creare materiali super resistenti e leggeri. Conclusioni Il polimero con talina rappresenta una delle innovazioni più significative nel campo dei materiali ad alta resistenza agli urti. Grazie alle sue eccezionali proprietà meccaniche e alla sua versatilità applicativa, questo materiale ha il potenziale per rivoluzionare numerosi settori industriali, dalla produzione automobilistica all'elettronica di consumo. Nonostante le sfide tecniche e di mercato, le prospettive future sono estremamente positive, con continue ricerche che promettono di svelare ulteriori miglioramenti e nuove applicazioni per i polimeri con talina.© Riproduzione Vietata
SCOPRI DI PIU' Come Scegliere un HDPE Riciclato da Soffiaggio senza Odori per l’Automotive
di Marco ArezioL’uso dell’HDPE riciclato per il soffiaggio si sta moltiplicando nelle aziende che fino a pochi anni fa rinnegavano il materiale riciclato, bollandolo come uno scarto, un rifiuto, dalle scarse qualità tecniche, estetiche e d’immagine.Per fortuna molte cose sono cambiate dentro e fuori le aziende, così che l’HDPE riciclato da soffiaggio è passato nel giro di qualche anno da reietto a prodotto di grande interesse, pratico e mediatico. Senza dubbio ci sono stati anche notevoli miglioramenti tecnici sugli impianti che caratterizzano la filiera produttiva del riciclo, tanto che molte delle problematiche classiche che si riscontravano nell’uso dell’HDPE riciclato durante la produzione di articoli soffiati, in parte sono state risolte. Molto ha fatto anche un diverso approccio sia dell’acquirente della materia prima che del consumatore finale, che hanno perso quella criticità relativa ad un articolo fatto con materiale riciclato. Ma nel campo del riciclo ci sono ancora flussi di HDPE che possono presentare problemi qualitativi, estetici e di odore. In relazione all’odore contenuto nei flaconi da riciclare, materia prima da post consumo utilizzata per la realizzazione del granulo da soffiaggio, sicuramente il più persistente è quello che deriva dai detersivi, infatti nonostante il lavaggio, anche accurato dei flaconi da riciclare, l’odore di tensioattivo rimane in modo quasi indelebile. Se nel settore del packaging la rimanenza di odore di detersivo è sempre più tollerato, ma in altri settori, come quello dell’automotive, è una forte discriminante. Nell’ottica dell’economia circolare, l’impiego di granuli in HDPE riciclato che provengano dal post consumo è diventato una vera necessità per l’ambiente, in quanto è indispensabile riutilizzare il più possibile la plastica a fine vita, per evitare che finisca in rifiuto. Sul mercato esistono dei granuli in HDPE neutri od opacizzati, che non hanno al loro interno odori di detersivo, alimentari o di altre fragranze (o puzze), rendendoli così adatti ad un uso più professionale. Per esempio i condotti dell’aria nel settore automotive, possono essere realizzati con granuli in HDPE riciclati, ma non devono attribuire all’aria che ci passa all’interno, odori sgradevoli o persistenti. L’input di questi granuli è costituito da una mono plastica (solo HDPE) che non viene a contatto con altri rifiuti e quindi non ne assorbe, durante il ciclo di immagazzinamento, trasporto nei sacchi e riciclo finale, le contaminazioni classiche che danno origine agli odori pungenti e persistenti della raccolta differenziata. Con questi materiali, neutri od opacizzati, si possono soffiare bocchettoni di aerazione, o altri parti nel settore dell’automotive, che non presentano odori sul prodotto finito, riuscendo a coniugare qualità, circolarità ed esigenze tecniche. In ogni caso, i granuli in ingresso, si possono testare attraverso una semplice analisi sull’impronta degli odori contenuti, attraverso un test di gas cromatografia a mobilità ionica, che in soli 20 minuti ci può dare una fotografia sui componenti chimici dei granuli, in relazione a possibili odori durante le fasi di soffiaggio dell’articolo o una volta posizionato nel veicolo. Questi dati rilasciati dalla prova non sono empirici, come il test fatto con il naso da un gruppo di persone, ma sono del tutto analitici, precisi ed inconfutabili.Categoria: notizie - tecnica - plastica - riciclo - HDPE - soffiaggio - post consumo - automotive - odori Vedi maggiori informazioni sul riciclo
SCOPRI DI PIU' LDPE Riciclato da Post Consumo: 60 Tipologie di Odori Ostacolano la Vendita
di Marco ArezioLa raccolta differenziata degli imballi della plastica, specialmente per quelli in LDPE, è una conquista moderna che permette, attraverso il riciclo, il riutilizzo degli imballi esausti con il duplice vantaggio di ridurre l’impronta carbonica e il prelievo di risorse naturali dalla terra per creare nuovi prodotti. Molto si deve ancora fare però nel settore del riciclo in quanto la quota di plastica che viene raccolta e riutilizzata è ancora largamente inferiore a quella che viene prodotta ogni giorno. Questo scompenso quantitativo tra quanto si ricicla e quanto si produce di nuovo ha molte cause: • Limitata diffusione della raccolta differenziata nel mondo • Difficoltà nel riciclo di molti imballi plastici multistrato • Bassa qualità della materia prima riciclata • Mancanza di una cultura del riciclo Nei paesi dove la raccolta differenziata è avviata e funziona stabilmente, la produzione di materia prima riciclata soffre di un giudizio abbastanza negativo sulla qualità della stessa, causata da fattori che dipendono anche, ma non solo, dalla filiera del riciclo meccanico. Questa valutazione negativa incide in maniera rilevante sulle vendite della materia prima riciclata, relegando il suo uso solo ad alcuni settori di impiego, riducendone quindi i quantitativi vendibili e abbassando il prezzo medio per tonnellata, che comporta, a sua volta, un basso margine economico per le aziende che riciclano. Inoltre, meno granulo riciclato si vende, meno rifiuto plastico si può riciclare e più grande diventa il problema del suo smaltimento, rischiando di far finire in discarica la preziosa materia prima che potrebbe essere riutilizzata. Tra i problemi di cui soffre la materia prima riciclata, nonostante l’enorme sviluppo impiantistico del settore, quello dell’odore è tra i più sentiti dai clienti che potrebbero utilizzarla per produrre film, imballi rigidi, materiali per il settore edile, per l’automotive, giardinaggio, mobili e molti altri prodotti. Ad oggi la percezione dell’odore di una materia prima plastica proveniente dal post consumo è affidata, in modo del tutto empirico, ad una sensazione nasale di chi la produce e di chi la utilizza, che valutano in modo estremamente soggettivo sia la tipologia che l’intensità degli odori presenti nella plastica riciclata. Valutazione che poi si può scontrare con il cliente finale che comprerà il prodotto realizzato e darà un’ulteriore valutazione, personale, dell’odore. Il naso umano è sicuramente uno strumento eccellente ma ogni persona percepisce le sollecitazioni odorose in modo del tutto personale, ed è per questo che, in casi particolari, si assoldano gruppi di persone che insieme fanno valutazioni sugli odori da intercettare. Se prendiamo ad esempio la filiera del riciclo delle materie plastiche, partendo dalla raccolta differenziata, si è visto che i sacchi in LDPE e gli imballi flessibili che vanno al riciclo, portano con sé un numero elevatissimo di sostanze chimiche che generano odori nella filiera del riciclo. La rilevazione delle fonti degli odori non è stata studiata attraverso metodi sensoriali empirici, quindi attraverso il naso umano, ma attraverso un’indagine chimica svolta da uno strumento di laboratorio che consiste in un gascromatografo con uno spettrometro a mobilità ionica. Questo strumento ha analizzato i componenti chimici, all’interno di una larga campionatura di LDPE riciclato proveniente dalla raccolta differenziata, andando ad individuare 60 tipologie di sostanze chimiche che generano odori. La campionatura analizzata proveniva dal ciclo meccanico tradizionale di riciclo in cui il materiale viene selezionato, triturato e lavato con una permanenza in acqua di circa 15 minuti. Gli odori più comuni percepiti dal naso umano, di questa campionatura sono stati:• Muffe • Urina • Formaggio • Terra • Fecale • Sapone • Caffè • Sudato • Peperone Queste famiglie di odori percepite sono create da circa 60 composti chimici che si associano durante la fase di raccolta e lavorazione della plastica riciclata. Si sono individuati alcuni punti critici: Il sacco della raccolta differenziata che contengono gli imballi plastici domestici da selezionare in cui troviamo diverse tipologie di polimeri, possono contenere residui di sostanze come detersivi, cibo, oli, disinfettanti, prodotti chimici, creme e molti altri. Questo miscuglio di elementi chimici diversi si può legare alla superficie della plastica ma, in funzione del tempo di sodalizio, potrebbe anche penetrare al suo interno. La selezione tra le varie plastiche, attraverso macchine a lettori ottici, crea una certa percentuale di errore che si traduce nella possibilità di avere quantità di plastiche miste all’interno della frazione selezionata. La fase di lavaggio del macinato plastico ha la funzione di dividere ulteriormente, per densità, le plastiche immesse e ha lo scopo di pulirle dai residui di prodotti che gli imballi hanno contenuto o sono venuti in contatto. Ad eccezione del PET, gli altri polimeri provenienti dalla raccolta differenziata, vengono generalmente lavati in acqua fredda, processo che non incide in maniera rilevante nel processo di pulizia al fine di abbattere gli odori. La fase di estrusione del materiale lavato, per la formazione del granulo, potrebbe comportare un degradamento della materia prima in cui sono presenti frazioni di polimeri diversi da quella principale che quindi fonderanno a temperature diverse. Questo può causare la formazione di elementi chimici che daranno origine ad odori. Intervenire su queste fasi porterebbe a miglioramento significativo della qualità dei polimeri da post consumo prodotti, non solo attraverso un abbattimento delle tipologie e dell’intensità degli odori, ma ne migliorerebbe anche le performace tecniche. Il controllo analitico degli odori, attraverso strumenti che ne rilevino le genesi chimiche, può aiutare non solo in fase di certificazione del livello odoroso della materia prima finale in modo inequivocabile e non più empirico, ma darebbe un importante supporto anche in fase di creazione di ricette sulle tipologie di materia prima da usare durante le fasi di riciclo del rifiuto plastico, sull’individuazioni delle fonti migliori e sui risultati dei processi produttivi nello stabilimento (selezione, lavaggio ed estrusione). Ridurre gli odori e migliorare la qualità del granulo da post consumo porterebbe all’apertura di nuovi mercati nei quali si potrebbe impiegare la materia prima riciclata al posto di quella vergine con un vantaggio ambientale, economico e industriale.Categoria: notizie - tecnica - plastica - riciclo - LDPE - post consumo - odoriVedi maggiori informazioni sul riciclo dell'LDPE
SCOPRI DI PIU'
