






 Cosa è il Grado di Cristallinità del PET e Come Questo Influenza il Prodotto Finito
Trasparenza, resistenza meccanica, effetto barriera possono variare, modificando il grado di cristallinitàdi Marco ArezioAbbiamo affrontato, in articoli precedenti, alcuni aspetti importanti nell’utilizzo del PET per la produzione di manufatti, come la viscosità e il peso molecolare o i principali fenomeni di degradazione del PET. In questo articolo vediamo un altro aspetto centrale, che riguarda la gestione del grado di cristallinità del PET e come, il suo variare, può influenzare molti fattori strutturali, come la trasparenza dei manufatti, gli aspetti strutturali e meccanici e l’effetto barriera verso i componenti che il prodotto conterrà. Per entrare subito in argomentazioni tecniche, possiamo dire che il PET è un polimero semicristallino, questo vuol dire che la sua struttura solida è costituita da una fase amorfa, in cui le macromolecole che lo costituiscono sono disposte in gomitoli statici, e da una fase cristallina, in cui le catene si dispongono in una forma geometrica precisa. Detto questo, possiamo notare come il PET sia un polimero che possa essere sottoposto alla cristallizzazione, ma, come tutti i polimeri, non la raggiungerà mai completamente a causa della natura stessa delle macromolecole che lo compongono ed alla loro irregolarità. Le catene, infatti, tendono a disporsi verso minime distanze intermolecolari, in quanto il principio generale che regola l'aggregazione delle macromolecole per la formazione di una struttura cristallina è la creazione di interazioni inter e intra-catena, attraverso regolarità degli angoli torsionali della macromolecola. Il rapporto tra le due fasi dipende da molti fattori, come le caratteristiche intrinseche del materiale e i processi termici che ha subito. Durante la fase di cristallizzazione del PET le macromolecole formano una struttura lamellare, in cui le catene si ripiegano su sé stesse in modo ordinato, ma, nello stesso tempo si verifica la creazione di zone esterne disordinate. Il PET, essendo formato da queste due fasi, si dispone e si organizza in domini, in cui le due fasi coesistono, creando un limite massimo di cristallizzazione termica del 50-60% e, in certi casi, occorre utilizzare degli agenti nucleanti per raggiungere il valore limite.Ricordando che la cristallizzazione non ottimale dei polimeri può portare ad una certa opacità dei manufatti, possiamo dire che il PET ha una bassa velocità di cristallizzazione e, per questo, unite ad altre proprietà, ha avuto una rapida diffusione del mondo del packaging. Durante la lavorazione del PET, il picco di cristallizzazione si può raggiungere ad una temperatura di circa 160 - 170 °C, ma esiste anche una altro sistema per raggiungere questa fase, che è quella meccanica. Infatti, con le operazioni di stiro meccaniche ad una certa temperatura, si crea una cristallizzazione indotta, che consiste in una orientazione forzata delle macromolecole nella direzione dello stiro. Nell’orientazione uniassiale, in cui lo sforzo è applicato in un’unica direzione, si formano strutture dette fibrille, in quella biassiale, in cui lo sforzo ha due componenti perpendicolari tra loro, si formano cristalli larghi e piatti (plates).Questo fenomeno è influenzato da quattro fattori principali: - L’entità dello stiro - La velocità dello stiro - La temperatura - Il peso molecolare La combinazione di queste quattro entità determinano le caratteristiche del PET e, di conseguenza la qualità dello stesso, così, per definire un parametro che possa caratterizzare il prodotto in seguito a queste combinazioni, viene utilizzato un indicatore definito in ”grado di cristallinità”, con cui si vuole indicare la percentuale di materiale che si trova in fase cristallina rispetto alla quantità totale presa in considerazione. In particolare, un aumento del grado di cristallinità comporta un maggiore impaccamento e, grazie alla presenza dei domini cristallini che fungono da nodi fisici del reticolo, vi è un miglioramento delle proprietà meccaniche.Nello stesso tempo, come abbiamo già avuto modo di dire, un aumento della cristallinità del prodotto, può portare ad una certa opacità dello stesso, a causa dei diversi indici di rifrazione, infatti, questo deve essere preso in seria considerazione se si vogliono produrre delle bottiglie trasparenti. Ma dobbiamo anche prestare attenzione alla dimensione dei cristalli, infatti, due contenitori con lo stesso grado di cristallizzazione possono avere trasparenze od opacità differenti, così, più grandi saranno i cristalli, maggiori possibilità si avranno di produrre flaconi opachi. Alla cristallizzazione per stiro è legato il fenomeno di strain hardening, che comporta un aumento delle proprietà meccaniche, termiche e della resistenza a barriera del polietilentereftalato, determinando il successo nella produzione di contenitori.Il punto che individua l’inizio di tale fenomeno è definito Natural Stretch Ratio (NSR). Di conseguenza, quando si soffia una preforma, si deve raggiungere un grado di deformazione (rapporto di stiro) uguale o di poco superiore al NSR, per poter avere l’aumento delle proprietà necessarie per ottenere un prodotto leggero e conformante.Un altro fattore importante da tenere in considerazione durante il soffiaggio delle preforme, che incide sulla cristallizzazione del materiale, è la presenza di acqua. Infatti, se il contenuto di acqua nel PET può teoricamente arrivare all’1% del suo peso, bisogna considerare che la sua presenza può variare le proprietà fisiche, meccaniche e di barriera. Questo si verifica perché l’acqua è un plasticizzante che ha effetto sull’orientamento del materiale, sulla stabilità termica e, quindi, anche sulla cristallizzazione indotta per stiro, creando una situazione di scorrimento tra le macromolecole, riproducendo una similitudine con un polimero di viscosità inferiore. La percentuale di acqua influisce anche sul natural stretch ratio e, quindi, sulle proprietà del manufatto finito, a parità di stiro assiale e radiale, una preforma contenente acqua avrà proprietà inferiori, come se fosse soffiata a una temperatura più alta. Traduzione automatica. Ci scusiamo per eventuali inesattezze. Articolo originale in Italiano.
SCOPRI DI PIU' Forze di Chiusura nello Stampaggio ad Iniezione: Analisi Tecnica ed Ottimizzazione
Guida sulle pressioni interne, calcolo e metodi avanzati per ottimizzare la forza di chiusura e migliorare qualità ed efficienza nello stampaggio plasticodi Marco ArezioLo stampaggio a iniezione è una tecnologia ampiamente utilizzata nell'industria manifatturiera per la produzione di componenti in plastica, apprezzata per la sua capacità di realizzare pezzi con geometrie complesse e dimensioni estremamente precise. Tra gli aspetti tecnici più critici del processo, la gestione delle forze di chiusura riveste un ruolo fondamentale. Queste forze, se correttamente gestite, permettono di assicurare una qualità costante del prodotto, ridurre i costi operativi e aumentare l'efficienza produttiva degli impianti. Il Processo di Stampaggio a Iniezione Il processo di stampaggio a iniezione segue una sequenza di operazioni ben definita. In una prima fase, il materiale plastico viene riscaldato e portato allo stato fuso. Successivamente, esso viene iniettato nello stampo tramite un apposito sistema di alimentazione, in cui avviene il riempimento della cavità. Segue una fase di mantenimento della pressione, essenziale per contrastare il naturale fenomeno di contrazione del materiale durante il raffreddamento e assicurare stabilità dimensionale. Una volta completato il raffreddamento e la solidificazione del materiale, il componente finito viene estratto dallo stampo. Durante la fase iniziale dell'iniezione, le alte pressioni che si generano all’interno dello stampo tendono a separare le due metà dello stampo stesso. Pertanto, è indispensabile applicare una forza opposta, definita forza di chiusura, per mantenere lo stampo chiuso in modo stabile durante tutto il ciclo di produzione. Concetto e Significato della Forza di Chiusura La forza di chiusura è definita come la forza applicata dalla macchina di stampaggio per tenere unite saldamente le due metà dello stampo durante il processo di iniezione. Una gestione accurata di questa forza evita l'apertura accidentale dello stampo, prevenendo difetti comuni quali bave, imprecisioni dimensionali o difetti superficiali nel prodotto finale. Pertanto, calibrare con precisione la forza di chiusura non solo garantisce affidabilità nella produzione, ma permette anche di minimizzare il consumo energetico e prolungare la vita utile degli stampi e delle macchine utilizzate. Analisi delle Pressioni Interne nello Stampo Durante l'iniezione, lo stampo è soggetto a elevate pressioni interne che dipendono da diversi parametri operativi e materiali, come il tipo di polimero impiegato, le sue proprietà reologiche, la temperatura di lavorazione, la velocità di iniezione e la geometria della cavità dello stampo stesso. Tipicamente, la pressione massima si verifica in prossimità del gate, cioè nel punto di ingresso del materiale, e diminuisce progressivamente lungo il percorso del flusso del polimero. Analizzare attentamente la distribuzione della pressione, tramite strumenti e software avanzati, permette di determinare con precisione la forza necessaria per mantenere lo stampo correttamente chiuso durante l'intera fase di stampaggio. Metodo di Calcolo della Forza di Chiusura La determinazione accurata della forza di chiusura necessaria nello stampaggio a iniezione avviene tramite una semplice relazione matematica:F = P x A x K Dove: P indica la pressione media registrata nello stampo durante la fase di iniezione; A è l'area proiettata massima del componente stampato, ovvero la superficie perpendicolare alla direzione della forza di chiusura; K rappresenta un coefficiente di sicurezza, generalmente compreso tra 1,1 e 1,5, che tiene conto di eventuali fluttuazioni della pressione durante il processo produttivo. Strategie per l'Ottimizzazione della Forza di Chiusura L'ottimizzazione della forza di chiusura è fondamentale per migliorare la qualità del prodotto finito e ridurre i costi di produzione. Tra le principali strategie adottate figurano le simulazioni numeriche avanzate (CAE), che consentono di prevedere con precisione il comportamento del polimero durante l'iniezione e ottimizzare così la progettazione dello stampo. Inoltre, tecnologie di controllo adattativo basate su sensori e sistemi intelligenti regolano dinamicamente e automaticamente la forza di chiusura durante il processo, adattandosi in tempo reale alle condizioni operative variabili. Una progettazione accurata dello stampo, focalizzata sulla riduzione dell'area proiettata e sulla scelta strategica dei punti di ingresso del materiale (gate), contribuisce ulteriormente a ridurre le pressioni interne e, di conseguenza, la forza necessaria. Risultati e Benefici dell'Ottimizzazione Studi sperimentali e applicazioni industriali confermano che una corretta ottimizzazione delle forze di chiusura porta benefici significativi, quali una riduzione dei consumi energetici, un miglioramento della qualità dimensionale ed estetica dei prodotti e una maggiore durata utile degli stampi. Inoltre, una gestione ottimizzata della forza di chiusura consente di ridurre significativamente gli interventi di manutenzione straordinaria e i tempi di fermo macchina legati alla sostituzione degli stampi, incrementando così la produttività complessiva. Conclusioni La gestione accurata delle forze di chiusura nello stampaggio a iniezione non costituisce soltanto un requisito tecnico essenziale, ma rappresenta anche un fattore strategico importante per migliorare la competitività industriale. Attraverso l'integrazione di tecnologie avanzate, simulazioni precise e una progettazione accurata degli stampi, è possibile ottenere risultati eccellenti in termini di qualità del prodotto, efficienza energetica e contenimento dei costi, dimostrando la fondamentale importanza di una corretta ottimizzazione delle forze nello stampaggio a iniezione.© Riproduzione Vietata
SCOPRI DI PIU' Deumidificazione dei Muri: Soluzione Efficace con la Membrana Bugnata in HDPE
Un approccio innovativo ed ecocompatibile per proteggere le strutture murarie dall'umidità, sfruttando HDPE riciclato e un sistema di ventilazione naturaledi Marco ArezioL'umidità nei muri è un problema che affligge molte abitazioni, specialmente quelle più antiche. Le conseguenze possono essere gravi, compromettendo la struttura degli edifici e creando un ambiente poco salubre. Una delle soluzioni per affrontare questo problema è l'uso di una membrana bugnata in HDPE (polietilene ad alta densità), arricchita con una rete porta intonaco e profili di ventilazione. Questo sistema innovativo non solo elimina l'umidità superficiale del muro, ma previene anche il suo ritorno, offrendo al contempo opportunità di riciclo a fine vita del prodotto. Produzione della Membrana Bugnata in HDPE Materia Prima La membrana bugnata è realizzata in HDPE, una plastica che si distingue per la sua elevata resistenza e durabilità. L'HDPE è ottenuto tramite un processo di polimerizzazione dell'etilene. Per un approccio più sostenibile, è possibile utilizzare HDPE riciclato, riducendo così l'impatto ambientale e contribuendo all'economia circolare. L'uso di HDPE riciclato non compromette la qualità e l'efficacia della membrana, mantenendo intatte tutte le sue proprietà tecniche. Processo di Produzione Il processo di produzione della membrana bugnata in HDPE è un esempio di ingegneria avanzata.Il polietilene ad alta densità (HDPE) viene riscaldato fino a diventare fluido. Questo materiale fuso viene poi estruso attraverso una matrice che crea un foglio continuo. Successivamente il foglio di HDPE passa attraverso un rullo speciale che imprime una serie di rilievi (bugne) sulla sua superficie, utilizzando la formazione del vuoto per conformare le bugne. Questi rilievi creeranno uno spazio tra la membrana e il muro, essenziale per la ventilazione. Sulla superficie della membrana viene poi applicata una rete in fibra di vetro, che serve da supporto per l'intonaco. Questa rete è fissata saldamente alla membrana attraverso termosaldatura o colle. Infine, la membrana viene tagliata in rotoli di dimensioni standard, solitamente con larghezze di 2 metri e lunghezze fino a 20 metri, per facilitare il trasporto e l'installazione. Posa della Membrana Preparazione del Muro Prima dell'installazione, è cruciale preparare adeguatamente la superficie del muro. Questo include la rimozione di vecchi intonaci danneggiati, la pulizia dello stesso e la riparazione di eventuali crepe. Applicazione della Membrana La membrana bugnata viene srotolata e applicata alla superficie del muro con le bugne rivolte verso di esso. Viene fissata con tasselli specifici, posti a intervalli regolari per garantire una tenuta sicura. Nella parte inferiore e superiore del muro si installano i profili di ventilazione. Questi profili permettono all'aria di circolare liberamente dal basso verso l'alto, favorendo l'evaporazione dell'umidità. Posa dell’Intonaco Dopo aver installato la membrana e i profili di ventilazione, si procede con la posa dell'intonaco. La rete porta intonaco integrata nella membrana facilita l'adesione dell'intonaco, garantendo una finitura uniforme. Si applica quindi una prima mano di intonaco, che serve da base per i successivi strati. Questo strato deve essere uniforme e ben aderente alla rete. Dopo la prima mano, si procede alla rasatura per eliminare le irregolarità e si lascia asciugare completamente, infine, si applica una seconda mano di intonaco, completando il rivestimento del muro. Questo strato finale può essere levigato e rifinito secondo le esigenze estetiche. Sistema di Ventilazione Naturale Il sistema di ventilazione naturale dal basso verso l'alto è una componente chiave del processo di deumidificazione. Questo sistema sfrutta il principio della convezione naturale dell'aria: l'aria fredda entra dai profili di ventilazione inferiori, si riscalda a contatto con il muro umido e sale, uscendo dai profili di ventilazione superiori. Questo flusso continuo d'aria mantiene la muratura asciutta e previene la formazione di muffe e funghi. Vantaggi del Sistema di Ventilazione Efficienza Energetica: Non richiede energia elettrica, riducendo i costi operativi. Durabilità: La costante circolazione dell'aria aiuta a preservare l'integrità strutturale del muro. Salubrità: Riduce il rischio di muffe, migliorando la qualità dell'aria interna. Riciclo della Membrana a Fine Vita Una delle caratteristiche più importanti della membrana bugnata in HDPE è la possibilità di riciclarla a fine vita senza creare rifiuti. Quando la membrana raggiunge la fine del suo ciclo di utilizzo, può essere recuperata e reimmessa nel processo produttivo. Questo non solo contribuisce alla riduzione dei rifiuti plastici, ma permette anche di risparmiare risorse ed energia. Processo di Riciclo Il riciclo dell'HDPE è un processo relativamente semplice ma estremamente efficace: Raccolta e Pulizia: Le membrane usate vengono raccolte e pulite per rimuovere eventuali residui di intonaco o altri materiali. Triturazione: Le membrane pulite vengono triturate in piccoli pezzi, facilitando le fasi successive del riciclo. Rigranulazione: I pezzi triturati vengono fusi e trasformati in nuovi granuli di HDPE, pronti per essere riutilizzati nel processo di estrusione per produrre nuove membrane o altri prodotti in plastica. Vantaggi del Riciclo Riduzione dei Rifiuti: Riciclare le membrane bugnate in HDPE riduce significativamente la quantità di rifiuti plastici che finiscono nelle discariche. Risparmio di Risorse: Il riciclo consente di risparmiare le materie prime necessarie per la produzione di nuovi materiali. Sostenibilità: Contribuisce a un'economia più circolare e sostenibile, riducendo l'impatto ambientale complessivo della produzione e dell'uso delle membrane. Conclusione L'utilizzo di membrane bugnate in HDPE, soprattutto se riciclato, con rete porta intonaco e profili di ventilazione rappresenta una soluzione efficace e sostenibile per la deumidificazione dei muri. Questo sistema non solo risolve i problemi di umidità visibile nei muri ma previene anche futuri danni estetici, migliorando l'efficienza energetica e la qualità dell'aria interna. L'integrazione di materiali di alta qualità e un'installazione accurata garantisce risultati ottimali e duraturi, contribuendo al benessere abitativo e alla conservazione degli edifici. Inoltre, la possibilità di riciclare la membrana a fine vita rende questa soluzione particolarmente ecocompatibile, allineandosi con i principi dell'economia circolare e contribuendo a un futuro più sostenibile.
SCOPRI DI PIU' Il Carbonato di Calcio nei Sigillanti e negli Adesivi: Proprietà Funzionali ed Applicazioni
Il ruolo del carbonato di calcio come additivo tecnico nei sigillanti e negli adesivi industriali: proprietà, tipologie e applicazionidi Marco ArezioIl settore dei sigillanti e degli adesivi costituisce un capitolo centrale della chimica applicata, in cui la scelta delle materie prime non riguarda soltanto la resina polimerica di base, ma anche gli additivi che ne definiscono prestazioni e durabilità. Tra questi, il carbonato di calcio (CaCO₃) si è affermato come uno dei filler più importanti grazie a un insieme di qualità fisico-chimiche che lo rendono adattabile a sistemi molto diversi, dalle formulazioni acriliche a quelle siliconiche, dai poliuretani agli epossidici. La sua funzione non si limita a colmare volumi, ma investe la reologia, la resistenza meccanica, la stabilità dimensionale e persino l’aspetto estetico del prodotto finito. Per comprendere il peso che questo minerale ha assunto nel comparto, è utile ripercorrerne non solo l’impiego tecnico attuale, ma anche l’evoluzione storica. Evoluzione storica dell’uso del carbonato nei sigillanti e adesivi L’impiego di materiali minerali come riempitivi accompagna la storia stessa delle sostanze leganti e adesive. Già nell’antichità, polveri calcaree venivano mescolate a resine naturali, gessi e colle animali per aumentare la consistenza delle miscele e ridurre i costi delle materie prime organiche. Nel Medioevo, il carbonato di calcio, derivato dal marmo o dalla calce spenta, veniva impiegato per rendere più densi i mastici utilizzati nelle vetrate e negli intonaci decorativi. La vera svolta si ebbe con la rivoluzione industriale e con lo sviluppo delle prime resine sintetiche. Nel XIX secolo, i mastici per serramenti a base di oli e pigmenti minerali cominciarono a includere polveri di carbonato di calcio per conferire maggiore corpo e durabilità. L’avvento dei polimeri vinilici nel XX secolo aprì la strada a un uso sistematico del CaCO₃ come filler: la sua disponibilità, la facilità di macinazione e la compatibilità con matrici diverse ne fecero un additivo strategico per ridurre i costi e migliorare la lavorabilità. Negli anni Sessanta e Settanta, con l’introduzione su larga scala dei siliconi e dei poliuretani nei sigillanti da edilizia e industria automobilistica, il carbonato di calcio venne utilizzato in forme sempre più raffinate. In quel periodo iniziarono a diffondersi i carbonati rivestiti con sostanze organiche, in grado di migliorare l’adesione alla matrice idrofobica e ridurre la tendenza alla sedimentazione. Parallelamente, si sviluppò la produzione del carbonato precipitato (PCC), che offriva la possibilità di controllare con precisione la dimensione e la forma delle particelle, aprendo nuovi campi applicativi soprattutto negli adesivi sensibili alla pressione e nei sigillanti trasparenti. Oggi l’impiego del CaCO₃ ha raggiunto un livello di maturità tecnologica tale da non essere più considerato un semplice riempitivo, ma un componente funzionale indispensabile. L’evoluzione storica ha mostrato come, da additivo economico e abbondante, esso si sia trasformato in un elemento ingegnerizzato, studiato in base alle esigenze specifiche della formulazione. Proprietà e tipologie di carbonato di calcio Le formulazioni contemporanee utilizzano principalmente due varianti di carbonato: il GCC (ground calcium carbonate), prodotto mediante macinazione e classificazione di rocce carbonatiche, e il PCC (precipitated calcium carbonate), ottenuto con processi chimici che permettono di definire morfologie e granulometrie con grande precisione. Il GCC è il più diffuso per ragioni economiche, mentre il PCC è impiegato laddove siano richiesti requisiti particolari di purezza, finezza e uniformità. Entrambe le tipologie, grazie alla loro inerzia chimica e alla bassa solubilità in acqua, risultano compatibili con matrici polimeriche differenti. In alcuni casi, le particelle vengono modificate con trattamenti superficiali a base di acidi grassi o agenti silanici, così da migliorare la dispersione nei polimeri e garantire un’interazione più stabile tra la fase organica e quella minerale. Ruolo tecnico del carbonato nei sistemi polimerici Dal punto di vista tecnico, il carbonato di calcio agisce in molteplici direzioni. Nei sigillanti, contribuisce a modulare la viscosità, aumentando la tissotropia e prevenendo fenomeni di colatura. La sua presenza stabilizza il materiale durante e dopo l’applicazione, permettendo di mantenere la forma del giunto. Negli adesivi, invece, interviene sul comportamento viscoelastico e sulla distribuzione del collante sul substrato, migliorando uniformità e penetrazione. Un aspetto di rilievo riguarda la riduzione della contrazione volumetrica. Durante la polimerizzazione o la reticolazione, molti sistemi polimerici tendono a subire ritiri significativi. L’inserimento del CaCO₃ contrasta questi fenomeni, assicurando stabilità dimensionale e maggiore integrità meccanica del giunto. A ciò si aggiunge il contributo estetico, poiché il carbonato aumenta l’opacità e la coprenza, migliorando la resa visiva dei prodotti destinati a finiture. La funzione economica non è secondaria: grazie al costo contenuto e all’ampia disponibilità, il CaCO₃ consente di ridurre l’uso di resine costose, mantenendo elevate le prestazioni e garantendo competitività sul mercato. Applicazioni nei sigillanti e negli adesivi Nei sigillanti acrilici a base acquosa, ampiamente diffusi in edilizia, il carbonato di calcio assicura una reologia stabile e limita i fenomeni di ritiro. Nei siliconici, viene impiegato in versioni ultrafini per non compromettere la traslucenza, pur conferendo maggiore resistenza meccanica. Nei poliuretanici, soprattutto in applicazioni strutturali, il CaCO₃ rivestito migliora l’adesione alla matrice polimerica e la resistenza all’invecchiamento. Negli adesivi, la gamma d’impiego è altrettanto ampia. Nei vinilici, il carbonato aumenta l’adesione su substrati porosi come legno e cartone. Nei sistemi epossidici, svolge funzione di rinforzo meccanico e termico. Negli hot-melt, controlla viscosità e contrazione al raffreddamento. Nei PSA, infine, il PCC ultrafine garantisce un film adesivo uniforme, stabile e di elevata resa estetica. Considerazioni ambientali e prospettive future Oltre agli aspetti tecnici ed economici, il carbonato di calcio sta assumendo un ruolo strategico nella transizione verso un’industria più sostenibile. L’abbondanza della materia prima naturale ne garantisce un basso impatto ambientale, mentre la possibilità di recuperare carbonati da processi industriali secondari apre prospettive in linea con i principi dell’economia circolare. In un contesto in cui il settore degli adesivi e dei sigillanti mira a ridurre la dipendenza da polimeri fossili e a contenere le emissioni complessive, il CaCO₃ rappresenta un alleato prezioso per coniugare prestazioni, economicità e sostenibilità. Conclusioni L’evoluzione storica dell’impiego del carbonato di calcio, da semplice riempitivo dei mastici artigianali a componente ingegnerizzato delle formulazioni polimeriche moderne, testimonia la sua centralità in un settore che richiede materiali sempre più performanti. La capacità di incidere sulla reologia, sulla resistenza meccanica, sulla stabilità dimensionale e sull’aspetto estetico ha reso questo minerale un ingrediente imprescindibile dei sigillanti e degli adesivi di nuova generazione. La distinzione tra GCC e PCC, le varianti trattate in superficie e le prospettive legate al riciclo ne confermano l’attualità come materiale polivalente e sostenibile. Il carbonato di calcio, lungi dall’essere un additivo marginale, rappresenta oggi uno dei cardini su cui si fonda l’ingegneria dei sigillanti e degli adesivi, dimostrando come un minerale di antichissimo utilizzo possa rinnovarsi costantemente, adattandosi alle esigenze della chimica moderna e delle sfide ambientali del nostro tempo.© Riproduzione Vietata
SCOPRI DI PIU' Processi di Stampaggio ad Iniezione per Compositi Termoplastici: Ottimizzazione con Fibre Naturali e Minerali
Esposizione degli Effetti delle Fibre di Rinforzo sulle Proprietà Meccaniche della Plastica e Strategie di Miglioramento dei Processi Produttividi Marco ArezioL'industria dei materiali compositi sta evolvendo rapidamente verso soluzioni più sostenibili ed efficienti, unendo le innovazioni tecnologiche con l'attenzione crescente verso l'ambiente. Tra queste soluzioni, i compositi termoplastici caricati con fibre vegetali e minerali stanno guadagnando popolarità grazie alle loro proprietà meccaniche avanzate e al loro ridotto impatto ambientale. Il processo di stampaggio ad iniezione rappresenta una delle tecniche di produzione più comuni per questi materiali, grazie alla sua efficienza e versatilità. Tuttavia, ottimizzare questo processo per ottenere il massimo beneficio dalle fibre vegetali e minerali richiede una comprensione approfondita dei vari fattori che influenzano il comportamento meccanico dei compositi. Compositi Termoplastici e Fibre di Rinforzo Compositi Termoplastici I compositi termoplastici sono materiali costituiti da una matrice polimerica termoplastica rinforzata con fibre. I polimeri termoplastici, come il polipropilene (PP), il polietilene (PE) e il nylon, sono caratterizzati dalla loro capacità di essere fusi e rimodellati più volte, rendendoli ideali per processi di stampaggio ripetuti. Questi materiali offrono una buona resistenza meccanica e chimica, oltre ad essere riciclabili. Fibre di Rinforzo Le fibre di rinforzo possono essere di origine vegetale o minerale. Le fibre vegetali, come la canapa, il lino, la juta e il kenaf, sono sostenibili, rinnovabili e biodegradabili. Le fibre minerali, come il vetro e il carbonio, offrono eccellenti proprietà meccaniche ma sono meno sostenibili rispetto alle fibre vegetali. La scelta delle fibre di rinforzo dipende dalle specifiche applicazioni e dalle proprietà desiderate del composito finale. Processo di Stampaggio ad Iniezione Principi di Base Il processo di stampaggio ad iniezione consiste nel riscaldare il materiale termoplastico fino a renderlo fluido, per poi iniettarlo in uno stampo dove solidifica e prende la forma desiderata. Questo metodo è ampiamente utilizzato per la produzione di componenti complessi con alta precisione e ripetibilità.Ottimizzazione del Processo L'ottimizzazione del processo di stampaggio ad iniezione per compositi termoplastici caricati con fibre richiede la regolazione di diversi parametri: Temperatura di Iniezione: La temperatura deve essere sufficientemente alta per garantire la fluidità del materiale senza degradare le fibre di rinforzo. Pressione di Iniezione: Una pressione adeguata è necessaria per assicurare che il materiale riempia completamente lo stampo senza difetti. Velocità di Iniezione: La velocità di iniezione influisce sulla distribuzione delle fibre e sulla qualità del prodotto finale. Tempo di Raffreddamento: Un raffreddamento controllato è essenziale per evitare tensioni interne e deformazioni nel pezzo finito. Effetti delle Fibre sul Comportamento Meccanico Le fibre vegetali e minerali influenzano significativamente le proprietà meccaniche dei compositi termoplastici. I principali effetti includono: Miglioramento della Resistenza a Trazione e Compressione: Le fibre di rinforzo aumentano la resistenza a trazione e compressione del composito, rendendolo adatto per applicazioni strutturali. Incremento del Modulo Elastico: La rigidità del materiale aumenta con l'aggiunta di fibre, migliorando la sua capacità di resistere a deformazioni sotto carico. Resistenza all'Impatto: La presenza di fibre può migliorare la resistenza all'impatto, a seconda della loro natura e orientamento nel composito. Comportamento Termico: Le fibre possono influenzare le proprietà termiche del composito, come la stabilità dimensionale a temperature elevate. Studi di Caso e Applicazioni Pratiche Utilizzo di Fibre Vegetali Numerosi studi hanno dimostrato l'efficacia delle fibre vegetali nel migliorare le proprietà meccaniche dei compositi termoplastici. Ad esempio, la fibra di canapa è stata utilizzata per rinforzare il polipropilene, risultando in un materiale con maggiore resistenza a trazione e migliore modulo elastico rispetto al polipropilene non rinforzato. Applicazioni pratiche includono componenti automobilistici, come pannelli delle porte e cruscotti, dove il peso ridotto e la sostenibilità sono cruciali. Utilizzo di Fibre Minerali Le fibre di vetro sono ampiamente utilizzate per rinforzare il nylon, creando compositi con eccellenti proprietà meccaniche e termiche. Questi materiali sono comunemente utilizzati in applicazioni industriali e nell'elettronica, dove la resistenza meccanica e la stabilità termica sono fondamentali. Problemi e Soluzioni Uno dei principali problemi nell'uso di fibre vegetali è la loro compatibilità con la matrice polimerica. Trattamenti superficiali delle fibre, come la silanizzazione, possono migliorare l'adesione tra le fibre e la matrice, aumentando ulteriormente le proprietà meccaniche del composito. Inoltre, l'ottimizzazione dei parametri di processo, come la temperatura e la pressione di iniezione, è fondamentale per massimizzare i benefici delle fibre di rinforzo. Conclusioni L'ottimizzazione del processo di stampaggio ad iniezione per compositi termoplastici caricati con fibre vegetali e minerali rappresenta una strada promettente verso materiali più sostenibili e performanti. Comprendere l'effetto delle fibre sul comportamento meccanico è cruciale per progettare compositi che soddisfino le esigenze delle moderne applicazioni industriali. Con l'avanzamento delle tecnologie e delle metodologie di produzione, il potenziale dei compositi rinforzati con fibre vegetali e minerali è destinato a crescere, offrendo soluzioni innovative e ecocompatibili per un'ampia gamma di settori.
SCOPRI DI PIU' HDPE da Post Consumo Neutro: Provenienza e Utilizzo
. Odore, brillantezza e semitrasparenza in un HDPE da post consumodi Marco ArezioI materiali che provengono dal post consumo, che siano in HDPE o LDPE o PP o PET, per citarne solo in più comuni, sono prodotti, espressi sotto forma di imballi, che vengono raccolti dalle nostre case come rifiuti, nei quali si realizza una grossolana separazione tra altri imballi come carta, vetro e metallo.La frazione dei rifiuti plastici viene messa nei sacchi creando un mix tra plastiche di varie tipologie, dalle bottiglie in PET, agli involucri di PP, alle vaschette alimentari in poliaccoppiati, ai flaconi dei detersivi in HDPE, ai tappi, agli imballi in Polistirolo. Con essi, possiamo trovare al loro interno anche dei residui dei prodotti che hanno contenuto, da quelli alimentari a quelli chimici come i detersivi. Questo complesso di prodotti plastici viene avviato al riciclo meccanico, attraverso il quale si separano le tipologie di plastica per famiglie di prodotti chimici, che verranno successivamente macinate, lavate per poter poi essere estruse e creare nuova materia prima. Il riciclo meccanico ha tuttavia dei limiti nella separazione degli elementi in entrata in quanto usa delle macchine a lettura ottica, ad altissima velocità, che leggono la densità dei materiali, ma che poco possono fare per esempio nei prodotti composti da plastiche accoppiate, conservando comunque una certa percentuale di errore, che si potrebbe ridurre se il rifiuto immesso fosse maggiormente selezionato alla fonte. Inoltre il lavaggio delle plastiche selezionate e macinate, non sempre è gestito in modo efficacie per separare ulteriormente frazioni di plastica con densità diversa e per pulirla dai residui di prodotti che gli imballi contenevano. I limiti, quindi, possono essere organizzativi, tecnici o gestionali, generando delle deficienze qualitative sul granulo finale che viene dedicato al soffiaggio o all’estrusione dei prodotti. Le maggiori problematiche per un HDPE riciclato per soffiaggio ed estrusione sono: • Presenza di una frazione di PP normalmente determinata dalla presenza di tappi sugli imballi • Impurità di piccolo diametro che potrebbero creare buchi nel soffiaggio di flaconi o irregolarità delle superfici nei prodotti estrusi • Difficoltà di creare colori brillanti in quanto la provenienza da imballi colorati crea una certa opacità nelle colorazioni successive • Odori persistenti nella materia prima finale specialmente per la degradazione di elementi organici o per la presenza di tensioattivi in un materiale poroso come l’HDPE. • Degradazione della miscela plastica in fase di estrusione per la presenza di plastiche diverse dall’HDPE. Per alcune applicazioni non estetiche i problemi sopra esposti si possono ridurre attraverso l’ottimizzazione delle fasi di controllo della produzione del rifiuto e del granulo finale. Ma nelle produzioni in cui è richiesto una colorazione brillante, l’assenza di odore e una qualità estetica del manufatto elevata, come per esempio i flaconi di alcune tipologie di settori del packaging, è importante scegliere un prodotto da post consumo che provenga da una filiera separata all’origine, in cui i flaconi devono essere in HDPE neutri, quindi senza colori e che non contengano residui di tensioattivi o rifiuti organici. Il riciclo del mono prodotto crea una filiera in grado di generare un granulo neutro, senza odori, adatto agli impieghi più alti in termini di struttura, colorazione, assenza di odori, permettendo la semitrasparenza dei flaconi. Questa tipologia di granulo si può facilmente impiegare, per le sue doti di brillantezza e di fedeltà dei colori anche nell’estrusione di profili, lastre e tubi di colorazioni a RAL.Categoria: notizie - tecnica - plastica - riciclo - HDPE - post consumo - neutro
SCOPRI DI PIU'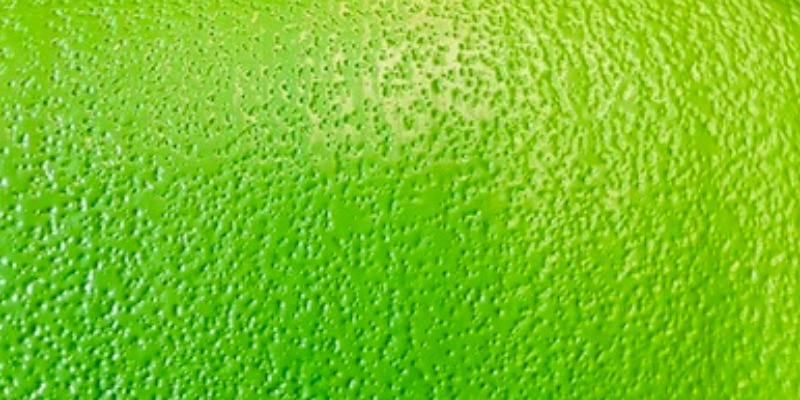 Flaconi in HDPE Riciclato: Come Gestire i Difetti di Superficie
Come risolvere i problemi estetici nella produzione di flaconi in HDPE riciclatodi Marco ArezioLa produzione di flaconi per la detergenza, per i liquidi industriali ed agricoli, fino a poco tempo fa venivano prodotti con materiali vergini nonostante alcune forme e colori consentivano l’uso di un granulo in HDPE riciclato. L’impatto mediatico dell’inquinamento da plastica dispersa dall’uomo nell’ambiente, ha fatto muovere le coscienze dei consumatori mettendo sotto pressione gli stati, che si occupano della legislazione ambientale, ma anche i produttori delle sostanze contenute nei flaconi che non possono, per questioni commerciali, perdere il consenso dei propri clienti finali. La richiesta di HDPE rigenerato per soffiaggio ha avuto una forte impennata negli ultimi, trovando sicuramente, una parte dei produttori, non totalmente preparati a gestire il granulo riciclato nelle proprie macchine. Non è stata solo una questione di tipologia di granulo che può differire leggermente, dal punto di vista tecnico, dalle materie prime vergini nel comportamento in macchina, ma si sono dovute affrontare problematiche legate alla tonalità dei colori, allo stress cracking, alla tenuta delle saldature, ai micro fori e ad altre questioni minori. In articoli precedenti abbiamo affrontato la genesi dell’HDPE riciclato nel soffiaggio dei flaconi e la corretta scelta delle materie prime riciclate, mentre oggi vediamo alcuni aspetti estetici che potrebbero presentarsi usando il granulo riciclato in HDPE al 100%. Ci sono quattro aspetti, dal punto di vista estetico, che possono incidere negativamente sul buon risultato di produzione: 1) Una marcata porosità detta “buccia d’arancia” che si forma prevalentemente all’interno del flacone ma, non raramente, è visibile anche all’esterno. Si presenta come una superficie irregolare, con presenza di micro cavità continue che danno un aspetto rugoso alla superficie. Normalmente le problematiche sono da ricercare nel granulo, dove una possibile presenza eccessiva di umidità superficiale non permette una perfetta stesura della parete in HDPE in uscita dallo stampo. In questo caso il problema si può risolvere asciugando il materiale in un silos in modo che raggiunga un grado di umidità tale per cui non influirà negativamente sulle superfici. In linea generale è sempre un’operazione raccomandata quando si vuole produrre utilizzando al 100% un materiale rigenerato. 2) Le striature sul flacone sono un altro problema estetico che capita per ragioni differenti, specialmente se si utilizza un granulo già colorato. Le cause possono dipendere da una percentuale di plastica diversa all’interno del granulo in HDPE, anche in percentuali minime, tra il 2 e il 4 %, in quanto, avendo le plastiche punti di fusione differenti, il comportamento estetico sulla parete del flacone può essere leggermente diverso, andando ad influenzare il colore nell’impasto. E’ importante notare che non si devono confondere le striature di tonalità con le striature di struttura, le quali sono normalmente creare dallo stampo del flacone a causa di usura o di sporcizia che si accumula lavorando. Un altro motivo può dipendere dalla resistenza al calore del master che si usa, in quanto non è infrequente che a temperature troppo elevate, sia in fase di estrusione del granulo che di soffiaggio dell’elemento, si possa creare un fenomeno di degradazione del colore con la creazione di piccole strisciate sulle pareti del flacone. 3) Una perfetta saldabilità in un flacone è di estrema importanza in quanto un’eventuale distacco delle pareti, una volta raffreddato e riempito il flacone, comporta danni seri con costi da sostenere per la perdita dell’imballo, delle sostanze contenute e della sostituzione del materiale con costi logistici importanti. Il flacone appena prodotto normalmente non presenta il possibile difetto in quanto la temperatura d’uscita dalla macchina “nasconde” un po’ il problema, ma una volta che la bottiglia si è raffreddata, riempita e sottoposta al peso dei bancali che vengono impilati sopra di essa, un difetto di saldatura si può presentare in tutta la sua problematica. La causa di questo problema normalmente deve essere ricercata nella percentuale di polipropilene che il granulo in HDPE può contenere a causa di una selezione delle materie prime a monte della produzione del granulo non ottimale. Una scadente selezione dei flaconi tra di essi, ma soprattutto dai tappi che essi contengono, possono aumentare la quota percentuale di polipropilene nella miscela del granulo. Esistono in commercio macchine a selezione ottica del macinato lavato che aiutano a ridurre in modo sostanziale questa percentuale, potendola riportare sotto 1,5-2%. Al momento dell’acquisto del carico di HDPE riciclato è sempre buona cosa chiedere un test del DSC per controllare la composizione del granulo per la produzione. L’effetto di una percentuale di PP eccessiva ha come diretta conseguenza l’impedimento di una efficace saldatura delle superfici di contatto che formano il flacone. Oltre ad intervenire sul granulo sarebbe buona regola, se si desiderasse utilizzare al 100% la materia prima riciclata, aumentare leggermente lo spessore di sovrapposizione delle due lati del flacone per favorirne il corretto punto di saldatura. 4) La presenza di micro o macro fori in un flacone, visibili direttamente attraverso un’ispezione o, per quelli più piccoli, tramite la prova della tenuta dell’aria, possono dipendere dalla presenza di impurità all’interno del granulo, quando il lavaggio e la filtratura della materia prima non è stata fatta a regola d’arte. Un altro motivo può dipende da una scarsa pulizia della vite della macchina soffiatrice che può accumulare residui di polimero degradato e trasportarli, successivamente, all’esterno verso lo stampo. Specialmente se si usano ricette con carica minerale è possibile che si presenti il problema subito dopo il cambio della ricetta tra una senza carica a una che la contenga. L’utilizzo di ricette miste tra materiale vergine e rigenerato può mitigare alcuni di questi punti ma non risolvere totalmente gli eventuali problemi se non si ha l’accortezza di seguire la filiera della fornitura del granulo riciclatoCategoria: notizie - tecnica - plastica - riciclo - HDPE - flaconi - soffiaggio
SCOPRI DI PIU' Tecnologie ed applicazioni dei polimeri lignocellulosici per una produzione sostenibile di bioplastiche e combustibili
Una panoramica sui polimeri sintetizzati da biomassa lignocellulosica, tra opportunità, sfide e sviluppi futuri per l'economia circolaredi Marco ArezioL'attenzione verso i polimeri derivati da biomassa è cresciuta negli ultimi anni in risposta alla necessità di ridurre la dipendenza dai combustibili fossili e diminuire l'impatto ambientale della produzione di plastica e combustibili. La biomassa lignocellulosica, composta principalmente da lignina, cellulosa ed emicellulosa, rappresenta una delle fonti più promettenti per la sintesi di polimeri sostenibili. Questo articolo esplora lo stato dell'arte nella ricerca sui polimeri lignocellulosici e il loro impiego nella produzione di bioplastiche e biocombustibili, esaminando i vantaggi, le sfide e le applicazioni emergenti. La biomassa lignocellulosica come fonte di polimeri La biomassa lignocellulosica, presente in abbondanza in fonti vegetali non alimentari come residui agricoli, scarti forestali e rifiuti urbani, è una risorsa rinnovabile costituita principalmente da tre polimeri naturali: la cellulosa, l'emicellulosa e la lignina. La cellulosa è un polisaccaride lineare di unità di glucosio, mentre l'emicellulosa è un gruppo eterogeneo di polisaccaridi, e la lignina è una macromolecola complessa di polifenoli. La struttura chimica complessa e la diversità molecolare della biomassa lignocellulosica rendono possibile la sintesi di polimeri con proprietà specifiche, utilizzabili in numerose applicazioni industriali. Processi di conversione della biomassa in polimeri Per convertire la biomassa lignocellulosica in polimeri funzionali, sono impiegate diverse tecnologie chimiche, termochimiche e biochimiche. I principali metodi di conversione includono: Idrolisi enzimatica e chimica: Questo processo converte la cellulosa e l'emicellulosa in zuccheri fermentabili, che possono essere successivamente trasformati in biopolimeri come il polilattico (PLA), utilizzato per bioplastiche compostabili. Termochimica: Tecniche come la pirolisi e la gassificazione permettono di convertire la biomassa in composti chimici intermedi come bio-olio, gas di sintesi e biochar, che possono essere utilizzati nella sintesi di biopolimeri e biocombustibili. Trattamenti chimici della lignina: La lignina può essere convertita in monomeri aromatici e altre molecole funzionali, impiegabili come materie prime per la produzione di poliuretani, resine e altri polimeri ad alte prestazioni. Polimeri derivati da biomassa lignocellulosica per bioplastiche Tra i polimeri derivati da biomassa lignocellulosica, i biopolimeri ottenuti da zuccheri derivati dalla cellulosa sono i più promettenti per la produzione di bioplastiche. Ad esempio: Polilattico (PLA): È un polimero biodegradabile prodotto a partire dall'acido lattico, un derivato fermentato degli zuccheri della biomassa. Il PLA è largamente utilizzato nel packaging, nell'industria alimentare e nei settori medicali, grazie alla sua compostabilità e alle buone proprietà meccaniche. Poliidrossialcanoati (PHA): Sono polimeri prodotti da batteri attraverso la fermentazione degli zuccheri e sono completamente biodegradabili. I PHA trovano applicazioni in ambiti medici e come materiali per imballaggi grazie alla loro resistenza e biodegradabilità in ambienti naturali. Poliuretani a base di lignina: La lignina, un sottoprodotto della lavorazione della biomassa, può essere utilizzata come fonte di fenoli per produrre poliuretani, una classe di polimeri versatili impiegati per rivestimenti, schiume e materiali compositi. La lignina offre vantaggi in termini di resistenza chimica e riduzione dei costi di produzione rispetto ai poliuretani convenzionali. Polimeri lignocellulosici per combustibili sostenibili Oltre alla produzione di bioplastiche, la biomassa lignocellulosica è studiata anche per la sintesi di biocombustibili. I principali approcci includono: Bioetanolo: Prodotto attraverso la fermentazione degli zuccheri della biomassa, il bioetanolo è un combustibile rinnovabile che può sostituire la benzina o essere miscelato con essa. La sua produzione riduce le emissioni di gas serra e sfrutta fonti di biomassa ampiamente disponibili. Biodiesel: Sebbene il biodiesel sia comunemente prodotto da oli vegetali, esistono approcci per sintetizzare combustibili simili a partire dalla lignina e da altri composti lignocellulosici. Questi processi coinvolgono spesso la pirolisi e la gassificazione per ottenere oli bio-compatibili con i motori a combustione interna. Biogas: La digestione anaerobica della biomassa lignocellulosica produce biogas, una miscela di metano e anidride carbonica. Questo combustibile può essere utilizzato per generare energia o calore e rappresenta un’alternativa sostenibile ai gas naturali fossili. Vantaggi e sfide nell'uso della biomassa lignocellulosica L'impiego della biomassa lignocellulosica presenta numerosi vantaggi, tra cui la riduzione delle emissioni di carbonio, la diminuzione della dipendenza dai combustibili fossili e l'utilizzo di risorse rinnovabili. Tuttavia, la sua applicazione pratica comporta ancora alcune problematiche significative: Costi di produzione: I processi di conversione della biomassa sono spesso più costosi rispetto ai metodi tradizionali basati su fonti fossili, specialmente per la produzione su larga scala. Efficienza di conversione: La complessità strutturale della lignina e la resistenza naturale della biomassa lignocellulosica alla degradazione rendono difficile l'ottenimento di rendimenti elevati nei processi di conversione. Compatibilità delle infrastrutture: L'adattamento delle infrastrutture esistenti per l’uso di bioplastiche e biocombustibili è una questione critica, soprattutto nel settore energetico e dei trasporti, dove i costi di transizione possono essere elevati. Applicazioni e prospettive future I polimeri derivati da biomassa lignocellulosica sono già in uso in vari settori e le loro applicazioni continuano ad espandersi. Oltre agli usi comuni nel packaging e nei materiali da costruzione, i biopolimeri lignocellulosici stanno emergendo nel settore dell’automotive per la produzione di componenti leggeri e biodegradabili. Le tecnologie di stampa 3D potrebbero inoltre facilitare l'uso di materiali lignocellulosici personalizzabili per la produzione di oggetti su misura e prodotti durevoli. La ricerca in corso si concentra sull'ottimizzazione dei processi di conversione e sulla creazione di nuove formulazioni di biopolimeri per migliorare le proprietà meccaniche, termiche e chimiche dei materiali risultanti. Inoltre, gli sforzi per ridurre i costi di produzione e aumentare la compatibilità con i sistemi industriali esistenti sono cruciali per accelerare l’adozione dei polimeri lignocellulosici su scala globale. Conclusione I polimeri derivati da biomassa lignocellulosica rappresentano una soluzione sostenibile e innovativa per la produzione di bioplastiche e combustibili rinnovabili. Pur affrontando ancora delle problematiche tecniche ed economiche, l'uso di biomassa lignocellulosica ha il potenziale di ridurre significativamente l'impatto ambientale dei materiali plastici e dei combustibili convenzionali. Con l'evoluzione delle tecnologie di conversione e il continuo impegno nella ricerca e sviluppo, i polimeri lignocellulosici potrebbero assumere un ruolo chiave nella transizione verso un'economia più sostenibile e circolare.© Riproduzione Vietata
SCOPRI DI PIU' Il PVC Riciclato e gli Stabilizzanti
Cosa sono, cosa servono e come si scelgono gli additivi stabilizzanti per il PVC riciclatodi Marco ArezioÈ importante sapere che il PVC puro non si presta a quasi nessuna applicazione: per questo motivo, nei processi di trasformazione, vengono sempre aggiunti al PVC degli additivi che proteggono il polimero durante la lavorazione, così da impedirne la degradazione e permettono, inoltre, di migliorare le caratteristiche del manufatto risultante in funzione della sua destinazione d’uso finale. La formulazione del materiale è infatti definita considerando tre aspetti fondamentali: – Tipo di lavorazione: il materiale deve essere in grado di resistere alle sollecitazioni e alle temperature coinvolte nel processo, essere nella forma giusta (dry-blend, granulo, lattice, ecc.), essere sufficientemente stabile e avere proprietà adeguate per il tipo di lavorazione; – Applicazione finale: bisogna tenere in considerazione l’utilizzo finale del prodotto, le sollecitazioni, ambienti ostili, o anche limitazioni particolari imposte, per esempio, per contatto cibi o in campo medico; – Costo: aspetto sempre importante; funzione della quantità e del tipo di additivi. Una formulazione tipica, per il PVC rigido, comprende la resina, lo stabilizzante termico (evita la degradazione), gli aiutanti di processo (migliorano le caratteristiche del fuso e la lavorabilità) e il lubrificante. Per il PVC plastificato si utilizza una base analoga, ma si aggiungono i plastificanti. Altri additivi sono i coloranti e le cariche. Le cariche vengono inserite principalmente per ridurre le quantità di PVC a parità di volume e quindi per ridurre i costi, ma influiscono anche sulle proprietà aumentando la durezza e rigidità del prodotto finito. Un additivo non deve né volatilizzare durante la trasformazione né essudare verso la superficie nel corso dell’utilizzazione del manufatto. Ciò significa che l’additivo deve avere una bassa tensione di vapore ad alte temperature e non deve precipitare o cristallizzare migrando dalla matrice polimerica durante l’invecchiamento. Mentre gli additivi insolubili, come le cariche e i pigmenti, non danno luogo a questi fenomeni di migrazione, al contrario, gli additivi solubili, come i plastificanti di basso peso molecolare, sono suscettibili di fenomeni di migrazione sia durante la trasformazione che durante l’uso, e possono perfino agire da veicolo per la migrazione di altri additivi presenti in minore quantità.Vediamo da vicino gli stabilizzanti Com’è già noto il principale svantaggio nell’uso del PVC è la sua instabilità termica; infatti a circa 100°C subisce una degradazione chiamata deidroclorinazione, ovvero rilascia acido cloridrico. Ciò determina un abbassamento delle proprietà meccaniche e una decolorazione. La trasformazione del PVC in manufatti richiede sempre l’aggiunta di stabilizzanti termici che evitano e riducono la propagazione della degradazione termica, dovuta allo sviluppo di acido cloridrico del PVC durante la fase di gelificazione e di lavorazione. Questi prodotti permettono, inoltre, di migliorare la resistenza alla luce solare, al calore e agli agenti atmosferici del manufatto. Infine, gli stabilizzanti hanno un forte impatto sulle proprietà fisiche della miscela nonché sul costo della formula. In genere vengono addizionati all’1% al PVC e restano saldamente ancorati alla matrice polimerica. La scelta dello stabilizzante termico adeguato dipende da diversi fattori: i requisiti tecnici del manufatto, le normative vigenti ed i costi. I più comuni stabilizzanti sono generalmente dispersi in un co-stabilizzante di natura organica che ne aumenta le caratteristiche di stabilizzazione. I principali stabilizzanti sono: stabilizzanti allo stagno, stabilizzanti al cadmio, stabilizzanti al piombo, stabilizzanti bario/zinco, stabilizzanti Ca/Zn, stabilizzanti organici. Stabilizzanti Ca/Zn Sviluppati di recente e con ottimo successo si stanno proponendo come validi sostituti degli stabilizzanti al piombo sul piano pratico ed anche sul piano economico. Il loro funzionamento si basa sugli stessi principi degli stabilizzanti al piombo, ma, al contrario di questi, non danno problemi ambientali o di salute nell’uomo. Per migliorare l’efficienza di questi sistemi di stabilizzazione talvolta si aggiungono altri elementi come composti a base di alluminio o magnesio. Per alcune applicazioni è necessario l’impiego di co-stabilizzanti come polioli, olio di soia, antiossidanti e fosfati organici. A seconda del tipo di sistema stabilizzante si possono ottenere prodotti finali con elevato grado di trasparenza, buone proprietà meccaniche ed elettriche, eccellenti proprietà organolettiche ed un elevato grado di impermeabilità. Di pari passo agli stabilizzanti Ca/Zn si stanno mettendo a punto sistemi calcio-organici che affianco ai tanti lati positivi: buona processabilità, buona stabilità termica legata all’assenza di Zn (il cui eccesso potrebbe innescare una brusca degradazione del prodotto) presentano alcuni lati negativi come ad esempio il tono colore della base (tendente al giallo). Stabilizzanti Organici Gli stabilizzanti organici non sono considerati, a tutt’oggi, degli stabilizzanti primari e, ancora meno, particolarmente potenti. Alcuni sono impiegati a causa della bassa tossicità, altri sono usati come co-stabilizzanti in abbinamento con stabilizzanti primari. Un rappresentante particolarmente importante che rientra in questa famiglia di lubrificanti è l’olio di soia epossidato. L’olio di soia epossidato è composto dal 10% di acido stearico e da acido palmitico per il resto da acidi grassi polinsaturi parzialmente epossidati. Esso viene usato nelle formulazioni in quantità che vanno dalle 2 alle 5 phr in base alla funzione che dovrà avere. In quantità minore di 2 phr avrà funzione co-stabilizzante, in quantità superiore avrà anche funzione lubrificante.Categoria: notizie - tecnica - plastica - riciclo - PVC - stabilizzanti Vedi maggiori informazioni
SCOPRI DI PIU' Le Cause della Riduzione Qualitativa del Polipropilene Durante il Riciclo Meccanico
L’analisi dei flussi dei rifiuti in ingresso, la selezione, le miscele e l’impatto termico sulle prestazioni finalidi Marco ArezioIl polipropilene è una famiglia di polimeri molto utilizzata per la produzione di articoli nelle più svariate applicazioni, in quanto associa resistenza, facilità di colorazione e semplicità di impiego attraverso processi termici differenti come l’iniezione, il soffiaggio, l’estrusione e la termoformatura. È anche un polimero che si presta facilmente alle operazioni di compound, attraverso le quali si possono miscelare additivi che inducono modifiche alla struttura, incrementando così le prestazioni finali del prodotto, rendendolo più rigido o più flessibile o più performante agli sforzi di compressione, trazione o di taglio. In virtù della sua duttilità e della facilità di produzione, lo scarto che viene raccolto, per essere poi riciclato meccanicamente, presenta un’eterogeneità di composti che è importante conoscere, per poter prevenire eventuali errori qualitativi sulla materia prima seconda che si andrà a produrre. Innanzitutto vediamo come si svolge un normale processo di riciclo meccanico di un rifiuto in polipropilene.Lo scaro del polipropilene che viene avviato al riciclo si può presentare sotto forma di rifiuto rigido, per esempio le cassette dell’ortofrutta, i bancali, i paraurti, i flaconi, oppure sotto forma di rifiuto flessibile, come i sacchetti, i Big Bags, i teli e i film del settore del packaging. L’insieme di questi rifiuti dovranno preventivamente essere separati meccanicamente, in modo da creare un input di scarti dalla consistenza rigida e uno dalla consistenza flessibile, così da avviarli a processi di lavorazione differenti. Dopo avere fatto una prima sommaria cernita per macrocategorie, si cerca di separare i rifiuti in base alla tipologia di prodotto iniziale, per esempio i flaconi si separeranno dai secchi, i bancali dai prodotti farmaceutici, le cassette dell’ortofrutta dai tubi e così via. Anche per quanto riguarda i rifiuti flessibili si cercherà di separare le diverse tipologie di teli, in base alla tipologia di imballo per cui erano destinate, alle lavorazioni a cui sono state sottoposte e ai prodotti con cui sono stati in contatto. Questa seconda selezione è volta a creare una possibile omogeneità tra le famiglie di rifiuti selezionati, in modo da rendere il loro riciclo il più semplice e qualitativo possibile. Lo scarto ulteriormente selezionato verrà poi lavato, con processi a decantazione e meccanici, in modo da ridurre al minimo le contaminazioni presenti sulla scaglia, che potrebbero pregiudicarne le qualità meccaniche e l’aspetto estetico. Terminato il processo di lavaggio lo scarto rigido verrà asciugato, mentre quello flessibile passerà nel densificatore per agglomerare le parti leggere, in modo che sia maggiormente lavorabile nell’estrusione. Successivamente si utilizzerà questo semilavorato come alimentazione per gli estrusori nella preparazione delle ricette di nuovi granuli riciclati, ricreando il circolo virtuoso dell’economia circolare. Descritto brevemente il processo di riciclo meccanico del polipropilene vediamo quali possono essere i problemi più comuni da affrontare e come poterli risolvere. La prima cosa da verificare, nell’attività di riciclo meccanico del polipropilene, è la conoscenza tecnica delle differenze, nei flussi dei rifiuti in ingresso, sulle varie strutture molecolari del polimero. Infatti il peso molecolare, la sua cristallinità e la sua origine, tra omopimero e copolimero, possono influenzare le qualità fisico-meccaniche del prodotto finale. Ad esempio, i contenitori o i secchi per conservare lubrificanti o vernici sono comunemente realizzati in copolimero a blocchi, che ha un buon equilibrio tra proprietà di impatto e rigidità. Altri contenitori in polipropilene, come i flaconi per prodotti per l'igiene e la pulizia o i contenitori per latticini, possono anche essere realizzati in copolimero random o omopolimero, quindi, la differenza di temperatura di fusione varia tra omopolimeri (160-165 °C) e polipropilene copolimero (135-159 °C). Se queste differenti origini e caratteristiche del materiale venissero combinate fra loro durante il riciclo meccanico, ne scaturirebbe un granulo riciclato di qualità inferiore rispetto allo stesso prodotto attraverso una selezione del rifiuto più attenta. La seconda cosa da tenere presente è la possibile contaminazione del polipropilene con altre plastiche comuni come il PE. Tra i tanti polimeri, l’HDPE, è quello che crea più spesso una possibile contaminazione, se non separato precedentemente nel flusso di scarti in ingresso, infatti il PP e l’HDPE, entrambi della famiglia delle poliolefine, hanno una grande somiglianza nella loro struttura e hanno una densità inferiore a 1, galleggiano quindi nell’ acqua di lavaggio. Inoltre, durante le fasi di estrusione, il PP e l’HDPE hanno temperature di fusioni differenti, compresa tra 160 e 170 °C per il polipropilene e 130 °C per l’HDPE, portando quest’ultimo alla possibile degradazione termica, che si manifesta nella formazione di particelle nere che possono essere impresse sui prodotti finali, con carenze dal punto di vista estetiche. E’ quindi consigliabile limitare la presenza di HDPE sotto la soglia del 5%, per ridurre l’impatto negativo sui prodotti realizzati con la materia prima riciclata. La terza cosa da considerare, come abbiamo accennato prima, è il fatto che il PP si presta facilmente alle operazioni di compound, quindi lo scarto potrebbe contenere, cariche come il talco, il carbonato di calcio, la fibra di vetro, i metalli o colori particolarmente aggressivi. Sapendo che i vari additivi da compound hanno comportamenti fisici e meccanici diversi, sia in fase di trasformazione della materia prima che dal punto di vista estetico che prestazionale sul prodotto finito, è importante procedere all’analisi dei contenuti, con prove di laboratorio, per capire come utilizzare, durante le fasi di riciclo, lo scarto additivato. La quarta cosa che si deve tenere presente è il degrado del polimero, non solo quello di cui abbiamo accennato riguardante la fase termico-estrusiva per produrre il granulo, ma anche quella che possiamo definire foto-ossidativa, per cui un prodotto plastico esposto alla luce e al calore, genera un decadimento delle proprie prestazioni a causa dell’indebolimento e della modifica delle sue catene. Infatti, la degradazione ossidativa può essere generata non solo dalla degradazione termica, indotta dalla radiazione solare, ma anche da elevate sollecitazioni meccaniche. Quando il polimero si degrada, l'ossigeno presente nel materiale plastico disintegra le molecole e crea radicali liberi, che reagiscono rapidamente a catena con l'ossigeno. Si può quindi ricordare che il polipropilene, nell’ambito del riciclo meccanico, è un polimero con una spiccata proprietà di degradazione termica rispetto ad altre tipologie di plastica, sia durante il suo ciclo di vita (principalmente per foto-ossidazione), sia durante le fasi di lavorazione e riciclo. Il calore, le sollecitazioni meccaniche e le radiazioni ultraviolette modificano fortemente la struttura e la morfologia e, di conseguenza, le caratteristiche e le proprietà del polipropilene riciclato. Sia l'allungamento che la resistenza all'urto sono le proprietà maggiormente influenzate dal fenomeno del degrado, oltre a cedimenti di scolorimento e altri danni estetici che devono essere presi in considerazione. Come ultimo aspetto, tra molti altri che si possono illustrare, citerei la problematica dell’odore che può accompagnare i rifiuti in polipropilene da post consumo. L’odore nell’input del rifiuto può formarsi a causa della commistione tra plastiche che hanno contenuto liquidi o solidi aggressivi, o causati dalla fermentazione biologica degli scarti alimentari o dalla presenza di composti chimici, come i tensioattivi, che possono impregnare il polipropilene. Le fasi di lavaggio, anche molto accurate, generalmente possono ridurre l’impatto odorifero ma difficilmente sono risolutive del problema. Essendo la presenza dell’odore nelle plastiche riciclate da post consumo sgradevole per i prodotti finali, e non essendoci, ad oggi, un sistema di asportazione definitiva, si rende necessario dover separare i flussi di rifiuto in entrata, attraverso una verifica analitica, tra quelli che risultano contaminati da composti chimici sgradevoli. Questa operazione viene svolta velocemente, in modo preciso ed analitico, con un test sul campione di rifiuto in ingresso, impiegando la gascromatografia a mobilità ionica, che consiste nell’inserimento all’interno di una provetta di un piccolo frammento di rifiuto plastico, caricandolo poi nella macchina da laboratorio che ci darà la curva dei composti chimici odoriferi presenti nel rifiuto campionato. Così facendo, senza ombra di dubbio, avremo la piena conoscenza di quali odori e di quale intensità sarà composto il nostro granulo che andremo a produrre.
SCOPRI DI PIU' Studio Reologico dei Polimeri nella Coestrusione: Sfide Industriali e Soluzioni Avanzate
Analisi dettagliata sul comportamento reologico dei materiali polimerici, principali problematiche e tecniche innovative per ottimizzare il processo industriale di coestrusionedi Marco ArezioLa coestrusione è una tecnica avanzata, molto diffusa nell'industria dei polimeri, che consente la realizzazione di prodotti composti da più strati, ciascuno con specifiche proprietà fisiche e chimiche. La conoscenza approfondita della reologia dei polimeri risulta determinante per garantire l'efficienza del processo produttivo e l'elevata qualità del prodotto finito. Questo articolo analizza nel dettaglio le caratteristiche reologiche implicate nel processo di coestrusione, esplorando le principali criticità riscontrate in ambito industriale e illustrando strategie tecniche mirate per affrontarle con successo. Cosa è la Coestrusione delle Materie Plastiche La coestrusione consiste nel fondere contemporaneamente diversi materiali polimerici per produrre manufatti multistrato con prestazioni migliori rispetto a quelle ottenibili dai singoli materiali. Tra le proprietà integrate in un prodotto coestruso si annoverano la resistenza meccanica, un’elevata barriera ai gas e una maggiore stabilità chimica ed estetica. Tuttavia, per ottenere risultati soddisfacenti, è indispensabile comprendere in modo approfondito il comportamento reologico dei polimeri, ovvero come essi reagiscono alle sollecitazioni termiche e meccaniche durante la lavorazione. Comportamento Reologico dei Polimeri nella Coestrusione I polimeri presentano tipicamente una natura viscoelastica, caratterizzata sia da proprietà viscose che elastiche, che influenzano direttamente il loro comportamento nel processo di lavorazione. Tra i principali fattori che determinano tale comportamento reologico troviamo la viscosità, il peso molecolare e la temperatura. La viscosità, infatti, varia notevolmente al variare del peso molecolare e della temperatura. Pertanto, un accurato controllo di questi parametri risulta cruciale per evitare instabilità durante il processo produttivo. In particolare, l’aumento del peso molecolare porta a un incremento della viscosità a causa degli intrecci molecolari (entanglements). Inoltre, molti polimeri mostrano il fenomeno di shear-thinning, ovvero una riduzione della viscosità all'aumentare della velocità di deformazione, facilitando così la lavorabilità ma aumentando il rischio di degrado termico. Problematiche Industriali nella Coestrusione Una delle sfide principali nella coestrusione è la compatibilità reologica tra i diversi polimeri utilizzati. Se esistono differenze significative nelle viscosità dei materiali coinvolti, possono verificarsi instabilità alle interfacce che portano a difetti o deformazioni nel prodotto finale. Un problema frequente è il fenomeno dell’incapsulamento, dove un materiale a viscosità più bassa tende ad inglobare quello più viscoso, compromettendo la qualità strutturale. Inoltre, una scarsa compatibilità reologica può causare un’adesione insufficiente tra gli strati, riducendo significativamente le performance complessive del prodotto finale. Tecniche Avanzate di Caratterizzazione Reologica Per fronteggiare queste criticità è necessario utilizzare tecniche avanzate di caratterizzazione reologica, come la reometria rotazionale e capillare. La reometria rotazionale permette di misurare con precisione viscosità ed elasticità del polimero in diverse condizioni operative, mentre la reometria capillare simula più accuratamente le condizioni reali dell’estrusione industriale, determinando la viscosità ad elevate velocità di deformazione tipiche dei processi produttivi. Strategie di Ottimizzazione della Coestrusione Per migliorare l'efficienza del processo e risolvere le problematiche reologiche, è possibile adottare specifiche strategie operative. Tra queste, la progettazione ottimizzata delle teste di estrusione, supportata dalla fluidodinamica computazionale (CFD), permette di definire geometrie che assicurino un flusso omogeneo e stabile. Un’altra strategia consiste nell’uso di additivi compatibilizzanti e modificatori reologici, che aumentano l’adesione e uniformano la viscosità tra i diversi materiali. Infine, l’implementazione di sistemi automatizzati con sensori integrati di pressione e temperatura consente un controllo continuo e preciso del processo produttivo, riducendo scarti e aumentando la qualità finale. Applicazioni Industriali della Coestrusione Grazie alla sua versatilità, la coestrusione trova ampia applicazione in numerosi settori industriali. Nel settore del packaging flessibile, consente di produrre film multistrato con elevate proprietà barriera, combinando materiali performanti come EVOH e polietilene. Nell’industria automobilistica, la coestrusione è impiegata per realizzare componenti con elevate prestazioni meccaniche, estetiche e di resistenza chimica. Nel settore delle costruzioni, invece, viene utilizzata per fabbricare tubazioni e pannelli isolanti altamente resistenti agli agenti atmosferici e dimensionalmente stabili. Conclusioni Un’approfondita conoscenza delle proprietà reologiche dei polimeri è essenziale per ottimizzare la coestrusione in ambito industriale. Attraverso tecniche avanzate di progettazione, caratterizzazione e controllo del processo, è possibile garantire una produzione efficiente, limitare gli sprechi e ottenere costantemente prodotti di elevata qualità.© Riproduzione Vietata
SCOPRI DI PIU' Tecnologie di Spellatura dei Cavi Elettrici e Riciclo Sostenibile di Plastica e Rame
Come i sistemi avanzati di spellatura e riciclo dei cavi elettrici stanno promuovendo l'economia circolare in Europadi Marco ArezioLa crescente domanda di materiali conduttivi e plastici, in particolare rame e polimeri, ha stimolato lo sviluppo di processi di recupero e riciclo efficaci e sostenibili. I cavi elettrici, che rappresentano una componente chiave in molte infrastrutture, sono composti principalmente da rame, alluminio e rivestimenti plastici. A fine vita, questi materiali rappresentano una preziosa risorsa per il recupero e il riciclo, riducendo la necessità di estrarre nuove risorse e minimizzando l'impatto ambientale. In questo articolo, esploreremo i principali sistemi di spellatura dei cavi elettrici, i processi di riciclo associati a rame e plastica, e le statistiche di riciclo in Europa. Infine, analizzeremo le destinazioni dei materiali riciclati e come vengono riutilizzati in diversi settori. Sistemi di Spellatura dei Cavi Elettrici Il processo di spellatura dei cavi elettrici è cruciale per separare i metalli conduttivi dai rivestimenti plastici o in gomma. Esistono diversi metodi e tecnologie per spellare i cavi, ognuno dei quali presenta vantaggi specifici in base alle dimensioni del cavo, alla quantità di materiale e alle esigenze dell'industria. Spellatura Manuale Questo metodo, seppur obsoleto per i grandi volumi, è ancora utilizzato in alcuni contesti per cavi di piccole dimensioni o situazioni dove i volumi non giustificano l'uso di tecnologie più avanzate. Si basa sull'uso di strumenti manuali come pinze e coltelli per separare il rame o l'alluminio dal rivestimento plastico. Tuttavia, questo processo è laborioso e poco efficiente, con un rischio maggiore di danneggiare il metallo durante la spellatura. Spellatrici Automatiche Le macchine spellatrici sono sistemi automatizzati in grado di processare grandi volumi di cavi. Funzionano tagliando e separando in modo preciso il rivestimento plastico dal metallo interno, minimizzando le perdite e aumentando l'efficienza. Le spellatrici possono variare in dimensioni e capacità, con modelli industriali in grado di gestire diverse tipologie di cavi, dai più piccoli fili ai cavi di grandi dimensioni utilizzati nelle infrastrutture energetiche. Triturazione e Separazione Un'alternativa al processo di spellatura consiste nella triturazione dei cavi. Questo metodo sminuzza l'intero cavo in frammenti di dimensioni ridotte, permettendo poi la separazione del rame (o dell'alluminio) dalla plastica mediante processi come la flottazione, l'elettrostatica o la separazione a gravità. Questo sistema è particolarmente utile per il trattamento di cavi che non possono essere spellati in modo efficiente, ma richiede tecnologie avanzate e una gestione accurata dei rifiuti. Processi Criogenici Nei sistemi criogenici, i cavi vengono raffreddati a temperature estremamente basse, rendendo fragile il rivestimento plastico. Questo consente di separare meccanicamente il rame dal materiale isolante con un impatto minimo sul metallo conduttivo. Sebbene più costoso, questo processo offre un'alta efficienza per particolari tipologie di cavi, soprattutto quelli con rivestimenti compositi difficili da trattare con altri metodi. Riciclo del Rame e della Plastica Una volta separati i materiali, si procede al riciclo vero e proprio, che varia a seconda del materiale trattato. Riciclo del Rame Il rame è uno dei materiali più preziosi da riciclare grazie alle sue caratteristiche conduttive e alla capacità di essere riutilizzato all'infinito senza perdere le sue proprietà. Dopo la spellatura o la triturazione, il rame viene generalmente fuso per rimuovere eventuali impurità e trasformato in lingotti o fili pronti per essere utilizzati in nuovi prodotti. Il rame riciclato è impiegato in una vasta gamma di settori, tra cui: Industria elettronica: per la produzione di componenti come fili, cavi e circuiti stampati. Costruzioni: utilizzato in tubature, cavi elettrici per edifici e altre applicazioni. Settore automobilistico: per la fabbricazione di componenti elettrici e cablaggi. In Europa, circa il 50% della domanda di rame è soddisfatta tramite materiali riciclati, un dato che sottolinea l'importanza del recupero di questo metallo nella catena di approvvigionamento. Riciclo della Plastica Il rivestimento plastico dei cavi, generalmente composto da polietilene, PVC o materiali termoplastici, viene trattato separatamente. A differenza del rame, il riciclo della plastica è più complesso a causa della degradazione delle proprietà del materiale nel tempo e della difficoltà di separare completamente le impurità. Esistono due principali metodi per il riciclo della plastica: Riciclo Meccanico La plastica viene lavata, macinata e trasformata in granuli, che possono essere utilizzati per la produzione di nuovi prodotti in plastica. Tuttavia, i materiali plastici riciclati possono presentare qualità inferiori rispetto ai polimeri vergini, limitando le applicazioni. Riciclo Chimico In alcuni casi, i polimeri possono essere trattati chimicamente per scomporli nei loro monomeri di base, che poi vengono riutilizzati per produrre nuova plastica con caratteristiche simili ai materiali originali. Questo processo è più costoso, ma consente di riciclare la plastica con una qualità superiore. Quantità di Riciclo in Europa In Europa, il riciclo dei cavi elettrici è un settore in crescita, con politiche sempre più orientate verso l'economia circolare e la riduzione dell'impatto ambientale. Secondo Eurostat, il tasso di riciclo dei rifiuti elettrici ed elettronici, che include i cavi, è cresciuto costantemente negli ultimi anni. Nel 2020, il tasso medio di riciclo di questi materiali in Europa ha raggiunto circa il 42%, con paesi come Germania e Paesi Bassi che superano il 50%. Per quanto riguarda il rame, l'Unione Europea recupera oltre 2,5 milioni di tonnellate di rame all'anno, con una percentuale di riciclo che supera il 40% della domanda complessiva. I principali paesi coinvolti nel riciclo del rame includono Germania, Italia, Francia e Spagna. Anche il riciclo della plastica è un settore in crescita, sebbene il tasso di recupero sia ancora inferiore rispetto ai metalli. Si stima che circa il 32% dei rifiuti plastici venga riciclato in Europa, con iniziative volte a migliorare la gestione dei rifiuti e l'efficienza dei processi di riciclo. Destinazione dei Materiali Riciclati I materiali riciclati provenienti dai cavi elettrici trovano nuove applicazioni in diversi settori: Rame: Il rame riciclato viene principalmente riutilizzato per la produzione di cavi elettrici, componenti elettronici e cablaggi per automobili. La sua alta conducibilità e la possibilità di essere riutilizzato senza perdita di qualità lo rendono uno dei materiali più versatili e preziosi nel ciclo produttivo. Plastica: La plastica riciclata viene spesso utilizzata per la produzione di materiali meno tecnici, come tubi, imballaggi o oggetti di uso quotidiano. Alcuni tipi di plastica riciclata possono essere trasformati in materiali per l'isolamento termico o acustico. Conclusione Il riciclo dei cavi elettrici rappresenta un elemento chiave nella transizione verso un'economia circolare, riducendo l'impatto ambientale e limitando la dipendenza da risorse naturali vergini. I sistemi di spellatura, combinati con le tecnologie avanzate di separazione e riciclo, permettono di recuperare materiali preziosi come il rame e la plastica, che vengono reintrodotti nei processi produttivi. Con politiche sempre più orientate verso la sostenibilità, l'Europa sta giocando un ruolo di primo piano nell'espansione di questi sistemi, ponendo le basi per un futuro più ecologico e a basso impatto ambientale.© Riproduzione Vietata
SCOPRI DI PIU' Progettazione e Costruzione di una Linea Fognaria con Tubi in Plastica Riciclata
I tubi in plastica riciclata si sono dimostrati nel tempo affidabili, economici e duraturi di Marco ArezioLa costruzione di linee fognarie moderne deve tener conto di alcuni elementi imprescindibili, sia tecnici, come vedremo, ma anche ambientali, in modo da minimizzare l’impatto dei prodotti utilizzati per l’opera idraulica. In passato le canalizzazioni erano realizzate con tubi in metallo o in cemento, ma da quando l’industria delle materie plastiche è stata in grado di realizzare prodotti alternativi, la diffusione dei tubi corrugati in HDPE a doppia parete si è largamente diffusa. Il primo passo da compiere nella realizzazione di una linea fognaria è la sua progettazione, la quale deve tenere presente vari aspetti che influiscono sull’area di costruzione. Come si dimensiona una linea di fognatura che utilizza i tubi in plastica Come ogni buon progetto che si deve realizzare, la raccolta di informazioni, precise, dettagliate ed attendibili, sono la base del lavoro successivo. Possiamo elencare alcuni punti che entreranno nella valutazione progettuale: La stima la portata massima giornaliera che la fognatura dovrà gestire. Per far questo, sarà necessario considerare l'area di raccolta delle acque reflue, la densità abitativa, gli utilizzi industriali e altri fattori che potrebbero influenzare la quantità dei liquidi da raccogliere. Inoltre è importante determinare la pendenza disponibile o desiderata per la linea di fognatura e il suo diametro. Per queste informazioni potranno essere utili le formule idrauliche (ad es. formula di Manning) per calcolare la velocità di flusso in base al diametro del tubo in plastica riciclata, alla pendenza e alla rugosità del materiale. Sarà importante scegliere un diametro dei tubi in plastica che garantisca una velocità di flusso adeguata (ad es., tra 0,6 m/s e 3 m/s) in condizioni di flusso pieno o quasi pieno. Inoltre, sarà necessario assicurarsi che la profondità della fognatura sia sufficiente per prevenire il congelamento (in climi freddi) e per mantenere una copertura adeguata sopra il tubo in plastica riciclata. Dal punto di vista strutturale si dovrà verificare che il tubo in HDPE scelto possa sopportare i carichi esterni, come il peso del terreno sopra di esso e il traffico sovrastante (se applicabile). Si dovrà pensare agli elementi di raccordo dei tubi in plastica riciclata, verificando la corretta distanza tra i pozzetti di ispezione e che le connessioni tra i tubi e i pozzetti siano stagne. Nella progettazione della linea fognaria rientrano anche gli aspetti ambientali per cui sono da considerare e prevenire la possibilità di infiltrazioni o perdita di acque reflue della linea. Tuttavia, l’uso di tubi in HDPE, in quanto stagni, danno una buona sicurezza, considerando le giunzioni tra i vari tubi fatte a regola d’arte, anche in considerazione se nelle vicinanze si possa trovare una falda acquifera. Infine sarà necessario assicurarsi che la progettazione rispetti tutte le normative e le linee guida locali in materia di fognature. Quali caratteristiche tecniche deve avere un tubo corrugato in HDPE per fognatura I tubi corrugati in HDPE per fognatura devono soddisfare specifiche caratteristiche tecniche per garantire la loro idoneità all'uso e la loro durata nel tempo. - Il polimero riciclato con cui si costruisce il tubo corrugato deve essere di buona qualità e resistente ai raggi U.V. - Il tubo corrugato deve presentare una buona resistenza meccanica allo schiacciamento e alle deformazioni laterali sollecitate dal terreno senza che si possa rompere - Le giunzioni tra i tubi o tra tubo e raccordi devono garantire la tenuta stagna, evitando dispersioni delle acque reflue nel terreno - La parte interna dovrà essere sufficientemente liscia da permettere lo scorrimento dei liquidi così da facilitarne il deflusso - Il tubo in HDPE dovrà resistere alla corrosione da parte delle acque reflue e di altre sostanze chimiche presenti nella fognatura - Sotto l’effetto delle variazioni di temperature del terreno il tubo deve essere in grado di sopportarle senza perdere integrità strutturale Quali son i vantaggi nell’uso dei tubi corrugati in HDPE per fognatura rispetto al pvc, al cemento e al metallo I tubi corrugati in HDPE offrono diversi vantaggi, specialmente quando utilizzati in applicazioni fognarie: Durabilità e Resistenza alla Corrosione L'HDPE è intrinsecamente resistente alla corrosione, a differenza dei tubi metallici che possono arrugginirsi o corrodersi in presenza di acque reflue o terreni aggressivi, garantendone una maggiore durata. Flessibilità I tubi in HDPE sono flessibili, il che significa che possono adattarsi a movimenti del terreno, come assestamenti o sismi, senza rompersi. Un vantaggio particolarmente importante rispetto ai tubi in cemento, che sono rigidi e possono rompersi con movimenti del terreno. Leggerezza I tubi in plastica sono significativamente più leggeri rispetto a quelli in cemento o metallo. Ciò semplifica il trasporto, la movimentazione e la posa, riducendo i costi di manodopera e le esigenze di attrezzature pesanti. Saldature Stagne I tubi in HDPE possono essere saldati per creare giunzioni stagne, riducendo il rischio di perdite o infiltrazioni. Questo può essere un vantaggio rispetto ai tubi in PVC o cemento, dove le giunzioni potrebbero essere meno affidabili in termini di tenuta. Resistenza Chimica Il polimero in HDPE che costituisce i tubi, è resiste a molti agenti chimici, rendendolo ideale per applicazioni fognarie dove possono essere presenti sostanze chimiche aggressive. Costi Ridotti In molti casi, i costi complessivi di installazione dei tubi in HDPE possono essere inferiori rispetto ad altre opzioni. Ecocompatibilità L'HDPE è un materiale riciclato e riciclabile, il che può rendere i tubi in HDPE una scelta più sostenibile rispetto ad alcune alternative. Vita Utile Prolungata Con una corretta installazione e manutenzione, i tubi in HDPE possono avere una vita utile molto lunga, spesso superiore a 50 anni. Bassa Rugosità Interna La superficie interna liscia realizzata con l’impiego dell’HDPE, permette un flusso efficiente, riducendo il rischio di ostruzioni. Come si posa un tubo corrugato in HDPE per fognatura Entrando nella fase realizzativa la posa di un tubo corrugato in HDPE per fognatura segue una serie di passaggi chiave, al fine di garantire un'installazione sicura e duratura. Prima di tutto, sarà necessario scavare una trincea della profondità e larghezza adatte al tubo che si è deciso di installare, creando un fondo della trincea piatto e solido. Sul fondo di essa, si dovrebbe posizionare uno strato di sabbia o di ghiaia fine compattata per creare una base stabile per il tubo, il cui spessore dovrebbe avere uno spessore di almeno 10-15 cm. Creata la trincea e il fondo idoneo si passa alla posa del tubo corrugato HDPE, facendo attenzione a non danneggiarlo con le macchine per la posa. Assicurarsi, inoltre, che il tubo sia dritto e privo di piegature o tensioni. Una volta posato la linea di tubi, si inizierà a riempire la trincea con materiale come sabbia o ghiaia fine. Sarà necessario posizionare accuratamente il materiale di riempimento attorno al tubo per garantire una base solida e per evitare che il tubo si sposti. Dopo aver verificato che non ci siano perdite nella linea fognaria si potrà completare la trincea con il terreno scavato in precedenza, compattando il tutto dall’esterno. Come si saldano due tubi corrugati in HDPE per fognatura Molte materie plastiche, compreso l’HDPE, si prestano all’esecuzione di saldature durature ed efficaci tra tubi, pozzetti e raccordi. Ma per la saldatura due tubi corrugati in HDPE sono necessarie attrezzature speciali e una certa esperienza. Sarà necessario che le estremità dei tubi da saldare siano pulite e prive di sporco, grasso o altre impurità, per garantire una saldatura di alta qualità. Si posizioneranno poi i tubi in modo che le loro estremità siano perfettamente allineate e a contatto l'una con l'altra. A questo punto si impiegherà una macchina di saldatura per HDPE, assicurandosi che sia correttamente impostata secondo le specifiche del produttore dei tubi. La maggior parte delle saldature per l’HDPE vengono eseguite utilizzando un piatto riscaldante per portare le estremità dei tubi alla temperatura di fusione. Si inserirà il piatto riscaldante tra le estremità dei tubi e attendendo che raggiungano la temperatura adeguata. Una volta che le estremità dei tubi saranno adeguatamente riscaldate, si rimuoverà il piatto riscaldante e si avvicineranno le estremità dei tubi, permettendo loro di fondersi insieme. Si dovrà, nel contempo, mantenere una pressione uniforme durante questo processo per garantire una buona saldatura. Una volta saldati, i tubi devono essere lasciati raffreddare per un certo periodo di tempo, infatti, durante questo tempo, la saldatura si solidifica e si rinforza. Terminata la saldatura, si dovrà controllare visivamente la giunzione per assicurarti che non ci siano bolle d'aria, crepe o altri difetti. A seconda delle specifiche del progetto, potrebbe essere necessario eseguire test di pressione o altri test per verificare la qualità della saldatura. Traduzione automatica. Ci scusiamo per eventuali inesattezze. Articolo originale in italiano
SCOPRI DI PIU' Studio dei Process Oils da Fonti Rinnovabili e la loro Compatibilità con Gomme Sintetiche
Un’analisi tecnica sulle alternative sostenibili agli oli minerali nell’industria della gommadi Marco ArezioNell’industria della gomma sintetica, i process oils rappresentano un elemento invisibile ma decisivo. Questi oli non si limitano a rendere i compound più lavorabili: ne condizionano le proprietà dinamiche, la resistenza meccanica e persino la sostenibilità ambientale. Per lungo tempo, la produzione ha fatto affidamento quasi esclusivamente su derivati del petrolio, in particolare oli aromatici e paraffinici, la cui efficacia è stata comprovata da decenni di utilizzo. Tuttavia, le normative europee, unite alla crescente sensibilità ecologica, hanno spinto verso un ripensamento strutturale del settore. Da qui nasce l’interesse per i process oils di origine rinnovabile, derivati da oli vegetali o da biomasse, che promettono di unire compatibilità tecnica e responsabilità ambientale. Caratteristiche dei process oils tradizionali Gli oli minerali impiegati come plasticizzanti e fluidificanti hanno da sempre garantito un’ottima processabilità dei compound e una buona interazione con elastomeri come SBR, BR, NBR ed EPDM. Il loro ruolo consiste principalmente nel ridurre la viscosità durante la miscelazione, favorire la dispersione di filler rinforzanti e modulare le proprietà meccaniche del prodotto finale. Tuttavia, la presenza di composti policiclici aromatici (PAH), ritenuti tossici e regolamentati dalle direttive europee, ha reso urgente il ricorso a soluzioni più sicure e meno impattanti. Il passaggio da una base fossile a una bio-based non è quindi soltanto un miglioramento tecnologico, ma anche una risposta necessaria a vincoli ambientali e normativi. Origine e tipologie di process oils da fonti rinnovabili Le ricerche accademiche degli ultimi anni hanno esplorato numerose fonti per la produzione di oli alternativi. Gli oli vegetali naturali, come quelli di soia, colza, palma o girasole, costituiscono il gruppo più immediatamente disponibile. Accanto a essi, si collocano gli esteri sintetici derivati da acidi grassi, ottenuti attraverso processi di transesterificazione, capaci di garantire maggiore stabilità termica. In fase sperimentale troviamo i derivati dalla lignina o da oli pirolitici di biomassa, insieme ai plasticizzanti prodotti a partire da sottoprodotti agro-industriali come glicerolo o acido citrico. La caratteristica comune a tutti questi oli è la loro rinnovabilità e biodegradabilità, ma la sfida rimane il raggiungimento di prestazioni comparabili, in termini di durabilità e compatibilità, a quelle offerte dai corrispettivi fossili. Compatibilità con gomme sintetiche La compatibilità di un olio con un elastomero dipende in larga parte dalla polarità delle molecole e dalla capacità di interazione con la catena polimerica. Le prove di laboratorio hanno evidenziato come gli esteri a bassa polarità derivati da oli vegetali siano efficaci con gomme a base idrocarburica, come SBR e BR. Nei compound EPDM, oli idrogenati e a catena lunga hanno migliorato le prestazioni dinamiche riducendo l’isteresi. Per elastomeri più polari, come l’NBR, si sono rivelati più adatti esteri di acidi grassi funzionalizzati, in grado di interagire con i gruppi nitrilici e migliorare la resistenza all’olio. La compatibilità non è quindi uniforme, ma varia a seconda della natura chimica dell’elastomero e del grado di polarità del plasticizzante. Proprietà meccaniche e reologiche Un aspetto centrale riguarda le proprietà che i process oils trasmettono al compound. Gli oli rinnovabili riducono la viscosità Mooney in misura simile agli oli minerali, rendendo i compound processabili senza compromessi significativi. Le prove meccaniche hanno dimostrato che l’elasticità e la resistenza alla trazione rimangono comparabili, mentre alcuni esteri funzionalizzati hanno persino migliorato la resistenza alla lacerazione. In applicazioni come i pneumatici, si è osservato un effetto positivo sulla riduzione della resistenza al rotolamento, che si traduce in maggiore efficienza energetica. I dati sperimentali confermano dunque che la sostituzione di oli fossili con alternative rinnovabili non comporta necessariamente un decadimento delle prestazioni, anzi in alcuni casi porta a benefici misurabili. Stabilità termica e ossidativa Se le prestazioni reologiche e meccaniche appaiono promettenti, la stabilità rappresenta ancora un punto critico. Gli oli vegetali naturali, caratterizzati da catene insature, sono particolarmente vulnerabili all’ossidazione, fenomeno che può portare a indurimento del materiale e riduzione della vita utile del prodotto. Per ovviare a questo problema, si ricorre a modifiche chimiche mirate: idrogenazione parziale per saturare i doppi legami, epossidazione per incrementare la resistenza termica o processi di esterificazione per stabilizzare la molecola. Parallelamente, l’aggiunta di pacchetti antiossidanti specifici permette di prolungare la durata e di assicurare prestazioni costanti nel tempo. La ricerca scientifica è oggi orientata proprio a rafforzare questi aspetti, così da colmare il divario con gli oli minerali convenzionali. Implicazioni ambientali e industriali Sul piano ambientale, l’introduzione di process oils bio-based rappresenta un passo avanti significativo. La ridotta tossicità, la biodegradabilità e la possibilità di provenire da sottoprodotti industriali conferiscono a questi oli un profilo ecologico superiore rispetto ai derivati fossili. Tuttavia, l’analisi non può fermarsi al solo impatto diretto: occorre valutare il bilancio complessivo, considerando il consumo di suolo, l’uso di risorse idriche e il potenziale conflitto con la filiera alimentare. Per questo, la ricerca più avanzata guarda con interesse a oli ottenuti da colture non destinate all’alimentazione o da scarti agro-industriali, così da evitare competizioni indesiderate. Dal punto di vista industriale, l’adozione di process oils rinnovabili apre prospettive di lungo periodo: riduzione della dipendenza dalle fonti fossili, allineamento alle normative europee e possibilità di costruire catene del valore più resilienti. Conclusioni Il passaggio dai process oils di origine fossile a quelli derivati da fonti rinnovabili non è solo una tendenza, ma una necessità strategica. Le ricerche condotte in ambito accademico hanno già dimostrato la compatibilità con diversi elastomeri e l’efficacia in termini di lavorabilità e proprietà meccaniche. Rimangono aperte questioni cruciali, come la stabilità ossidativa e la standardizzazione industriale, ma le soluzioni sono in fase avanzata e promettono di rendere gli oli rinnovabili competitivi su larga scala. Nei prossimi anni, è prevedibile una crescente diffusione di queste alternative, con benefici sia per l’ambiente sia per l’industria, in un percorso che coniuga performance tecnica e sostenibilità.© Riproduzione Vietata
SCOPRI DI PIU' Come Realizzare e Utilizzare un Densificato in LDPE Post Consumo Performante
Molti preconcetti ruotano attorno all’uso del densificato in LDPE, frutto di produzioni non attente e utilizzi con aspettative troppo elevatedi Marco ArezioIl rifiuto in LDPE che proviene dallo scarto plastico della raccolta differenziata dovrebbe essere una selezione di film plastici, monoprodotto, da avviare al riciclo. In realtà, molte volte, questi flussi di rifiuti possono contenere materiali diversi, sotto forma di altre plastiche e di inquinanti, come etichette, carta e altre frazioni. La mancanza di un vero mercato di riferimento, nella vendita del densificato in LDPE, porta l’industria del riciclo a preferire la granulazione del materiale cercando, nella fase di estrusione, di ridurre questi corpi estranei in modo da qualificare al meglio la materia prima. In questo caso si rinuncia, un po' a priori, di porre maggiori attenzioni alla fase di selezione e desificazione del rifiuto in LDPE. Il risultato, spesso, è un granulo che rimane nella fascia bassa del mercato, che può essere utilizzato per lo stampaggio di articoli non estetici, come i vasi e i mastelli per il settore dell’ortofrutta, ma difficilmente si presta alla produzione di film con spessori sottili o alla produzione di tubi. A questo punto, tal volta, ci si chiede se non sia meglio qualificare il densificato, per il settore dello stampaggio ad iniezione, anziché spendere tempo, soldi ed energia per granulare l’LDPE. Per percorrere questa strada bisogna qualificare meglio il densificato, in modo che l’utilizzo nelle presse possa non far rimpiangere il processo di iniezione con un granulo filtrato. Ma vediamo cosa è il densificato in LDPE Il termine "densificato", in relazione all'LDPE, si riferisce al polimero che è stato compattato, nel contesto del riciclo meccanico. La produzione di densificato in LDPE da scarti post-consumo è parte integrante del processo di riciclo di questo materiale. Il processo produttivo possiamo suddividerlo in queste fasi: - Gli scarti di LDPE vengono acquisiti dai punti di raccolta designati, che si occupano degli scarti della raccolta differenziata, - Una volta arrivati in un impianto di riciclaggio, gli scarti di LDPE vengono separati dagli altri materiali. Questa separazione può essere effettuata manualmente o attraverso macchine come i separatori a aria. - I rifiuti di LDPE vengono quindi lavati per rimuovere le impurità come residui di cibo, terra o altre contaminazioni. Questo assicura che il prodotto finale sia di buona qualità. - Dopo la pulizia, il LDPE viene triturato in piccoli pezzi o scaglie. Questo facilita il processo di densificazione. - Ci sono diverse tecniche per densificare l'LDPE: - Per agglomerazione: l’LDPE macinato viene esposto al calore e all’agitazione. Questo causa la parziale fusione dei pezzi, che si agglomerano formando grumi più grandi. - Per compattazione: Il processo implica l'uso di macchine compattatrici che pressano il materiale in blocchi o agglomerati. E’ importante sottolineare che la qualità del densificato di LDPE dipende in gran parte dalla purezza del materiale di partenza e dall'efficacia dei processi di pulizia e separazione. Pertanto, un'attenzione particolare viene data a questi passaggi per assicurare che il densificato prodotto sia di buona qualità e libero da contaminazioni significative. Come creare un compound performante con il densificato in LDPE L’ LDPE (Polietilene a bassa densità) è spesso utilizzato in combinazione con altre resine plastiche, per sfruttare le caratteristiche complementari dei diversi polimeri e ottenere prodotti con proprietà specifiche. Tuttavia, la decisione di miscelare LDPE post-consumo con altri polimeri dipende da vari fattori, tra cui le proprietà desiderate del prodotto finale, la compatibilità dei polimeri stessi e la presenza di compatibilizzanti. Vediamo alcune combinazioni: - HDPE (Polietilene ad alta densità): LDPE e HDPE sono spesso compatibili tra loro e possono essere miscelati per ottenere prodotti con proprietà intermedie tra i due. Ad esempio, una miscela di LDPE e HDPE potrebbe offrire una combinazione di flessibilità e resistenza. - EVA (Etilene Vinil Acetato): L'aggiunta di EVA all'LDPE può migliorare la tenacità e l'elasticità del prodotto finale. L’EVA è anche utilizzato per migliorare la resistenza all'UV e la flessibilità del LDPE. - PP (Polipropilene): Sebbene il polipropilene e il polietilene non siano intrinsecamente compatibili, possono essere miscelati in presenza di compatibilizzanti specifici. Questa miscela può essere utilizzata in applicazioni specifiche dove si desiderano combinare le proprietà di entrambi i polimeri. - LLDPE (Polietilene lineare a bassa densità): L'LDPE e l'LLDPE possono essere miscelati per regolare le proprietà meccaniche e la lavorabilità del prodotto finale. Bisogna comunque fare attenzione perchè non tutte le plastiche sono compatibili tra loro, e la miscelazione di polimeri incompatibili può portare a prodotti con proprietà indesiderate o inadeguate. Inoltre, la presenza di contaminanti o additivi nei materiali post-consumo può influenzare la compatibilità e le proprietà del prodotto miscelato.Quali sono le temperature di fusione ideali per realizzare prodotti finito in LDPE Il LDPE (Polietilene a bassa densità) ha una struttura ramificata, il che significa che non ha la stessa disposizione regolare e ordinata delle catene molecolari come altri polietileni, ad esempio l'HDPE (Polietilene ad alta densità). Questa struttura ramificata rende l'LDPE più flessibile ma anche meno denso e con un punto di fusione più basso rispetto all'HDPE. La temperatura di fusione del LDPE varia generalmente tra 105°C a 115°C (220°F a 240°F). Tuttavia, quando si tratta di trasformare il LDPE attraverso tecniche come l'estrusione o lo stampaggio ad iniezione, le temperature possono variare in base alle specifiche esigenze dell'applicazione e alla presenza di eventuali additivi. Ecco alcune indicazioni generali per l'elaborazione dell'LDPE - Estrusione: 150°C a 220°C (300°F a 430°F). - Stampaggio a iniezione: 140°C a 250°C (285°F to 480°F). Queste temperature sono solo indicazioni generali e potrebbero variare in base allo scarto di LDPE, alle condizioni della macchina e ad altri fattori. Quali caratteristiche fisiche porta l'aggiunta di un densificato in LDPE in un compound con il PP La miscelazione di LDPE (Polietilene a bassa densità) e PP (Polipropilene) è una pratica comune in alcune applicazioni, specialmente quando si desidera sfruttare le proprietà complementari di entrambi i polimeri. L'aggiunta di un densificato di LDPE in un compound con il PP può influenzare le caratteristiche fisiche del blend in vari modi: Compatibilità Innanzitutto, è essenziale notare che LDPE e PP non sono intrinsecamente compatibili. Questo significa che senza l'uso di compatibilizzanti o modifica delle condizioni di fusione, le due resine tendono a separarsi in fasi distinte, potenzialmente portando a proprietà meccaniche inferiori o inadeguate nel prodotto finale. Elasticità e Flessibilità L'LDPE è generalmente più flessibile e duttile rispetto al PP. L'aggiunta di LDPE può quindi aumentare la flessibilità e la tenacità del blend, riducendo al contempo la rigidità. Punto di Fusione Poiché l'LDPE ha un punto di fusione inferiore rispetto al PP, la miscelazione dei due può portare a una diminuzione del punto di fusione complessivo del blend, a seconda delle proporzioni utilizzate. Trasparenza LDPE è in genere più opaco rispetto al PP. La sua aggiunta può quindi ridurre la trasparenza e la brillantezza del blend, rendendolo più opaco o lattiginoso. Resistenza Chimica LDPE e PP sono entrambi resistenti a molte sostanze chimiche, ma la loro combinazione potrebbe avere un profilo di resistenza chimica leggermente diverso rispetto ai polimeri puri. Trasformazione La lavorabilità del mix può cambiare con l'aggiunta di un densificato di LDPE. Ad esempio, la viscosità durante l'estrusione o la stampa a iniezione potrebbe mutare, influenzando le condizioni di lavorabilità ideali Quali inestetismi si possono creare nella produzione di prodotti in LDPE utilizzando una temperatura di fusione troppo alta L'uso di una temperatura di fusione eccessivamente alta durante la lavorazione dell'LDPE (Polietilene a bassa densità) può portare a vari inestetismi e problemi di qualità nei prodotti finiti. Possiamo ricordare alcuni dei potenziali problemi: - L'LDPE può degradarsi quando esposto a temperature troppo elevate. Questa degradazione può causare cambiamenti nelle proprietà meccaniche del materiale e produrre gas e/o composti volatili che possono formare bolle o vuoti nel prodotto finito. - La degradazione termica può anche portare a una decolorazione del polimero. Un LDPE sovra-riscaldato può assumere una colorazione giallastra o bruna. - La degradazione termica può produrre composti con odori sgradevoli. Ciò può essere particolarmente problematico per applicazioni in cui la presenza dell'odore è un fattore importante, come nel caso di imballaggi alimentari. - Temperature eccessivamente alte possono causare un raffreddamento non uniforme durante la formazione del pezzo, portando a deformazioni o ritiri non corretti. - L'uso di temperature troppo alte può causare la formazione di strisce o macchie superficiali sul prodotto, soprattutto se ci sono impurità o additivi nel materiale. - La degradazione termica può influenzare negativamente le proprietà meccaniche, termiche e chimiche dell'LDPE. Ciò potrebbe tradursi in prodotti con resistenza, tenacità o durata ridotte. - A temperature eccessivamente alte, l'LDPE potrebbe diventare troppo fluido, rendendo difficile la formazione di dettagli precisi o mantenendo le tolleranze desiderate. Problemi delle etichette di alluminio nel densificato in LDPE Spesso capita che, nonostante i lavaggi per decantazione e per centrifuga degli scarti plastici in LDPE, nel densificato vi sia ancora la presenza di parti di alluminio flessibile. Dobbiamo tenere ben presente la differenza tra le impurità costituite da frazioni di alluminio rigido da quelle costituite da alluminio in foglia. Se nel primo caso la rigidità dell’impurità metallica non può essere tollerata, per una serie di problematiche negative che queste possono dare agli impianti di iniezione, che sono frutto di una selezione e di un lavaggio scadente, la presenza di parti di alluminio in foglia non creano problemi tecnici. Queste parti sono costituite dalle etichette degli imballi che possono contaminare i film ma, essendo morbide, non arrecando danni agli impianti o ai prodotti finali. Resta un aspetto estetico che bisogna considerare, ma nell’ottica di realizzare prodotti non estetici, il puntino brillante che richiama una presenza della foglia di alluminio, deve essere considerato “parte del gioco”. Questa accettazione dell’impurità dell’alluminio in foglia può portare notevoli vantaggi di prezzo sul prodotto finale e una considerevole disponibilità di materia prima sul mercato.
SCOPRI DI PIU' Polimeri da Fonti Rinnovabili Rinforzati con Grafene: Innovazione, Applicazioni e Sostenibilità
Scopri come la sintesi avanzata e la caratterizzazione di materiali compositi a base di grafene aprano nuove frontiere tecnologiche e sostenibilidi Marco ArezioNegli ultimi anni, l’attenzione verso materiali sostenibili derivati da fonti rinnovabili è cresciuta notevolmente. Tra questi materiali spiccano i polimeri biodegradabili come l'acido polilattico (PLA), i poliidrossialcanoati (PHA) e vari derivati della cellulosa. Questi polimeri rappresentano una valida alternativa ai materiali tradizionali derivati da fonti fossili, grazie al ridotto impatto ambientale e alla loro biodegradabilità. Tuttavia, presentano alcune limitazioni intrinseche, come la bassa resistenza meccanica, una limitata conducibilità termica ed elettrica e una scarsa stabilità termica, che ne limitano significativamente le applicazioni industriali avanzate. Grafene come Rinforzo Innovativo nei Materiali Compositi Il grafene, un materiale composto da uno strato bidimensionale di atomi di carbonio disposti in una struttura esagonale, si distingue per proprietà eccezionali di resistenza meccanica, superiore persino a quella dell'acciaio, e per elevate conducibilità termica ed elettrica. Queste proprietà lo rendono ideale per rinforzare matrici polimeriche, migliorando in maniera significativa le prestazioni dei materiali compositi derivati da fonti rinnovabili. L'integrazione del grafene consente di realizzare materiali compositi sostenibili con proprietà comparabili o superiori rispetto ai materiali convenzionali, aprendo nuove opportunità applicative. Tecniche di Sintesi dei Compositi Polimerici Rinforzati con Grafene La realizzazione di compositi polimerici rinforzati con grafene richiede tecniche di sintesi specifiche e avanzate, volte a ottenere una dispersione omogenea e stabile del rinforzo nella matrice polimerica. Tra queste tecniche si distinguono la sonificazione ultrasonica, efficace nel separare uniformemente le lamelle di grafene, la miscelazione meccanica ad alta energia, capace di miscelare fisicamente i componenti in modo uniforme, e l’utilizzo di solventi ecocompatibili, che migliorano la dispersione senza comprometterne la sostenibilità. Una dispersione efficace previene l'agglomerazione, ottimizzando le proprietà meccaniche e termiche del materiale finale. Tecniche di Caratterizzazione Avanzata dei Compositi Per garantire la qualità e l’efficacia dei compositi polimero-grafene, sono necessarie tecniche avanzate di caratterizzazione. La spettroscopia Raman consente di analizzare le interazioni molecolari tra grafene e matrice polimerica, evidenziando il grado di adesione interfaciale. La microscopia elettronica a scansione (SEM) e la microscopia a forza atomica (AFM) offrono informazioni dettagliate sulla morfologia della dispersione, identificando eventuali irregolarità o agglomerati. Infine, l'analisi termogravimetrica (TGA) valuta la stabilità termica e la resistenza del materiale composito in condizioni operative ad alta temperatura. Risultati Tecnici e Applicazioni Industriali L’impiego di grafene nei polimeri sostenibili ha mostrato miglioramenti significativi nelle proprietà meccaniche, conducendo a materiali compositi dalle performance superiori rispetto ai polimeri non rinforzati. Le applicazioni emergenti riguardano l’elettronica flessibile, con polimeri conduttivi altamente resistenti; l'industria automobilistica, dove leggerezza e proprietà avanzate sono essenziali; il packaging alimentare, che richiede proprietà barriera migliorate; e il settore biomedicale, dove la biocompatibilità si combina con le performance offerte dal grafene. Prospettive Future e Sostenibilità I polimeri rinforzati con grafene rappresentano una promettente frontiera tecnologica per la sostenibilità ambientale e l’innovazione industriale. Tuttavia, restano sfide tecniche, come la scalabilità industriale, l’ottimizzazione continua delle tecniche di dispersione e la valutazione del ciclo di vita completo del materiale. Le future ricerche dovranno focalizzarsi su metodi produttivi ancora più ecocompatibili e scalabili. L'adozione crescente di questi materiali potrebbe favorire una significativa transizione verso modelli di produzione e consumo sostenibili, contribuendo agli obiettivi globali di sostenibilità ambientale ed economica. © Riproduzione Vietata
SCOPRI DI PIU' Cosa è il Polimero PVA: Produzione, Utilizzo, Riciclo e Impatto Ambientale
Il PVA è un polimero ormai onnipresente nella produzione di oggetti di uso comune e di rilevanza tecnica, ma con risvolti ambientali non semplici di Marco ArezioIl poliacetato di vinile (PVA) è un polimero sintetico con eccellenti proprietà di solubilità in acqua, rendendolo un materiale di scelta in diverse applicazioni industriali e commerciali. La sua versatilità deriva dalla sua capacità di formare film trasparenti, la sua resistenza a solventi organici e oli, nonché la sua atossicità, che lo rende sicuro per l'utilizzo in applicazioni mediche e alimentari. Produzione del PVA Processo di Produzione La produzione di PVA inizia con la polimerizzazione dell'acetato di vinile in presenza di un catalizzatore. Il processo può variare, ma comunemente include le fasi di iniziazione, propagazione e terminazione, che conducono alla formazione di catene polimeriche di PVA. Successivamente, il polimero viene purificato e trasformato in varie forme per la commercializzazione, come polvere, granuli o soluzioni acquose. Dati di Produzione Mondiale La produzione di PVA a livello mondiale è influenzata da diversi fattori, tra cui la domanda nei settori chiave come l'imballaggio, la tessile, l'edilizia e l'agricoltura. L'Asia è il maggiore produttore di PVA, in particolare la Cina, che da sola contribuisce significativamente alla capacità produttiva globale. Altri paesi asiatici come Giappone, Corea del Sud e India sono anche importanti produttori di PVA. Principali Paesi Produttori di PVACina: La Cina è il leader nella produzione di PVA, con una stima di produzione che varia notevolmente, ma che può superare il milione di tonnellate annue, a seconda della domanda interna e delle esportazioni. Giappone e Corea del Sud: Questi paesi sono noti per la loro alta qualità di PVA, con una produzione combinata che può raggiungere centinaia di migliaia di tonnellate all'anno. India: L'India sta emergendo come un importante centro di produzione di PVA, con una capacità produttiva in crescita, che mira a soddisfare sia il mercato interno che quello delle esportazioni. Trend di Crescita La tendenza di crescita nella produzione di PVA riflette l'aumento della domanda in vari settori applicativi. La produzione è prevista aumentare nei prossimi anni, con un tasso di crescita annuo composto (CAGR) che può variare in base a diversi fattori economici, tecnologici e ambientali. Applicazioni ed Utilizzi del PVAIl Polivinil Alcol (PVA) è un polimero versatile con una vasta gamma di applicazioni e utilizzi in diversi settori industriali, grazie alle sue proprietà uniche quali la solubilità in acqua, la biodegradabilità (sotto certe condizioni), la resistenza chimica e meccanica, e l'atossicità. Di seguito, approfondiamo le principali applicazioni e utilizzi del PVA. Industria Tessile Nel settore tessile, il PVA è impiegato come agente di addolcimento e di finitura per migliorare la resistenza e la flessibilità dei filati e dei tessuti. Serve anche come fibra di supporto che può essere facilmente rimossa dopo il processo di tessitura, migliorando così l'efficienza della produzione. Packaging Il PVA trova ampio impiego nell'industria del packaging, in particolare nella produzione di film solubili in acqua e di imballaggi biodegradabili, come le capsule di detersivo liquido. Questi imballaggi si dissolvono completamente a contatto con l'acqua, riducendo i rifiuti di plastica. Edilizia e Costruzioni Nell'edilizia, il PVA è usato come componente in malte, intonaci, e sigillanti per migliorarne le proprietà adesive, la flessibilità e la resistenza all'umidità. Viene inoltre utilizzato in pitture e rivestimenti per aumentarne la durata e la resistenza agli agenti chimici. Industria della Carta Il PVA migliora la resistenza meccanica e la lucidità della carta e del cartone, trovando applicazione nella produzione di carta per stampa di alta qualità e imballaggi alimentari. Agisce anche come agente legante in inchiostri e vernici, migliorando la qualità di stampa. Elettronica Nel campo dell'elettronica, il PVA è utilizzato in componenti di display a cristalli liquidi (LCD) e in altri dispositivi elettronici per le sue proprietà ottiche e isolanti. Serve come strato di allineamento per i cristalli liquidi, essenziale per la qualità dell'immagine. Settore Farmaceutico e Medico Il PVA trova impiego in applicazioni mediche e farmaceutiche, tra cui la fabbricazione di capsule e film solubili per il rilascio controllato di farmaci, nonché in materiali per lenti a contatto morbide e idrogeli per applicazioni biomediche, grazie alla sua compatibilità biologica e atossicità. Agricoltura Nell'agricoltura, il PVA è usato per produrre film agricoli biodegradabili che aiutano a conservare l'umidità del suolo e a ridurre l'uso di erbicidi. Questi film si degradano naturalmente, riducendo l'impatto ambientale dell'agricoltura intensiva. Prodotti per la Cura Personale Il PVA è impiegato nella produzione di prodotti per l'igiene personale, come gli shampoo e i bagnoschiuma in forma solida, che si dissolvono in acqua, offrendo una soluzione sostenibile e riducendo l'utilizzo di plastica. Riciclo del PVA Il riciclo del PVA presenta delle sfide a causa della sua solubilità in acqua, ma esistono metodi sia fisici che chimici per il suo trattamento. La ricerca è incentrata sul miglioramento delle tecniche di recupero e sullo sviluppo di processi biologici per degradare il PVA in maniera più efficiente e sostenibile. Tecniche di Riciclo Riciclo Meccanico: Questo metodo implica la macinazione o la triturazione del PVA usato per riutilizzarlo direttamente nella produzione di nuovi articoli. Tuttavia, la sua efficacia è limitata dalla qualità del PVA riciclato, che può essere compromessa dalla degradazione termica o meccanica. Riciclo Chimico: Questa tecnica trasforma il PVA in monomeri o in altri composti chimici attraverso processi come l'idrolisi alcalina o l'alcolisi. Questi monomeri possono essere poi reimmessi nel ciclo produttivo. Il riciclo chimico ha il vantaggio di poter recuperare il PVA da miscele e compositi, superando alcune delle limitazioni del riciclo meccanico. Riciclo Biologico: Sfrutta microrganismi capaci di degradare il PVA in composti più semplici, come acqua e anidride carbonica, o in altri intermedi utili. La ricerca in questo campo è focalizzata sull'identificazione e l'ingegnerizzazione di ceppi batterici o enzimi specifici che possano effettuare questa trasformazione in modo efficiente. Solubilità in Acqua e Biodegradabilità La solubilità in acqua del PVA è sia una benedizione che una maledizione. Da un lato, facilita la sua rimozione da tessuti o altri materiali in processi industriali; dall'altro, rende la gestione dei rifiuti più complicata, specialmente in contesti in cui il PVA entra in ambienti acquatici. La biodegradabilità del PVA varia a seconda del suo grado di idrolisi e della composizione, con alcuni gradi di PVA che si degradano più facilmente in condizioni ambientali specifiche. Impatto Ambientale L'impatto ambientale del Polivinil Alcol (PVA) nelle acque reflue merita un'analisi approfondita, considerando sia le proprietà chimiche del PVA sia le dinamiche degli impianti di trattamento delle acque. Il PVA, nonostante sia generalmente considerato meno dannoso rispetto ad altri polimeri sintetici, presenta difficoltà specifiche una volta che entra nel sistema idrico, principalmente a causa della sua solubilità in acqua e della sua biodegradabilità variabile. Solubilità in Acqua e Trattamento delle Acque Reflue Il PVA è altamente solubile in acqua, il che significa che può facilmente disperdersi negli ecosistemi acquatici attraverso le acque reflue. Questa caratteristica, se da un lato facilita l'uso di PVA in applicazioni come capsule di detersivo solubili, dall'altro lato rende la sua rimozione dagli scarichi di acque reflue più complessa rispetto ai polimeri insolubili, che possono essere filtrati o fatti sedimentare con processi fisici standard. Biodegradabilità del PVA La biodegradabilità del PVA varia in base al grado di polimerizzazione e all'idrolisi. Alcune forme di PVA sono più facilmente degradabili da microrganismi presenti negli impianti di trattamento delle acque o negli ambienti naturali. Tuttavia, il processo di biodegradazione può essere lento e incompleto, portando all'accumulo di residui di PVA nelle acque, con potenziali effetti negativi sugli organismi acquatici. Effetti sugli Ecosistemi Acquatici La presenza di PVA nelle acque reflue e nei corpi idrici può influenzare la qualità dell'acqua e la salute degli ecosistemi acquatici in vari modi: Riduzione dell'Ossigeno: La biodegradazione del PVA da parte dei microrganismi consuma ossigeno disciolto nell'acqua, potenzialmente portando a condizioni di ipossia (basso contenuto di ossigeno) che possono danneggiare la vita acquatica. Effetti sulla Flora e Fauna Acquatica: Il PVA e i prodotti intermedi della sua degradazione possono avere effetti tossici su alcuni organismi acquatici, influenzando la crescita, la riproduzione e la sopravvivenza di pesci, invertebrati e piante acquatiche. Interferenze con i Processi di Trattamento: Alte concentrazioni di PVA nelle acque reflue possono interferire con i processi di trattamento biologico, riducendone l'efficacia e aumentando i costi operativi. Strategie di Mitigazione Per ridurre l'impatto ambientale del PVA nelle acque reflue, è necessario adottare una combinazione di approcci: Miglioramento dei Processi di Trattamento: Sviluppare e implementare tecnologie avanzate di trattamento delle acque in grado di rimuovere efficacemente il PVA e altri contaminanti organici. Innovazione nel Design dei Prodotti: Progettare prodotti che contengono PVA con una maggiore biodegradabilità o che rilasciano meno PVA nelle acque reflue. Regolamentazione e Monitoraggio: Stabilire limiti rigorosi per la concentrazione di PVA negli scarichi industriali e monitorare regolarmente le acque reflue per garantire il rispetto delle normative. Il caso delle capsule in PVA di detersivo per le lavatrici L'impatto ambientale delle capsule di detersivo in PVA (polivinil alcol) si concentra principalmente sulla loro solubilità in acqua e sulla biodegradabilità, oltre alla produzione e allo smaltimento. Questi aspetti influenzano direttamente gli ecosistemi acquatici e terrestri, la gestione dei rifiuti, e il consumo di risorse naturali. Impatto Ambientale delle Capsule di Detersivo in PVA Biodegradabilità: Sebbene il PVA sia tecnicamente biodegradabile, la velocità e l'efficienza di questo processo possono variare notevolmente a seconda delle condizioni ambientali, come la presenza di microrganismi specifici e la temperatura. Se non gestite correttamente, le capsule possono contribuire all'inquinamento da microplastiche negli ecosistemi acquatici. Solubilità in Acqua: La caratteristica principale del PVA è la sua solubilità in acqua, che permette alle capsule di detersivo di dissolversi completamente durante il ciclo di lavaggio. Tuttavia, ciò significa anche che residui di PVA possono finire nelle acque reflue, dove la loro completa biodegradazione non è sempre garantita, potenzialmente influenzando la qualità dell'acqua e la vita acquatica. Consumo di Risorse: La produzione di capsule in PVA richiede risorse naturali, inclusi petrolio e gas per la produzione del monomero di vinil acetato, e energia per i processi di polimerizzazione e confezionamento. Questo contribuisce all'impronta di carbonio del prodotto. Gestione dei Rifiuti: Anche se le capsule stesse si dissolvono, il packaging secondario può generare rifiuti aggiuntivi, specialmente se non è riciclabile o biodegradabile. Conclusioni Il PVA gioca un ruolo cruciale in molteplici industrie grazie alle sue proprietà uniche. Tuttavia, è fondamentale affrontare i problemi associati alla sua produzione, utilizzo e smaltimento per mitigare l'impatto ambientale. La promozione del riciclo e lo sviluppo di alternative sostenibili saranno vitali per garantire che l'uso del PVA rimanga sostenibile a lungo termine.
SCOPRI DI PIU'
