
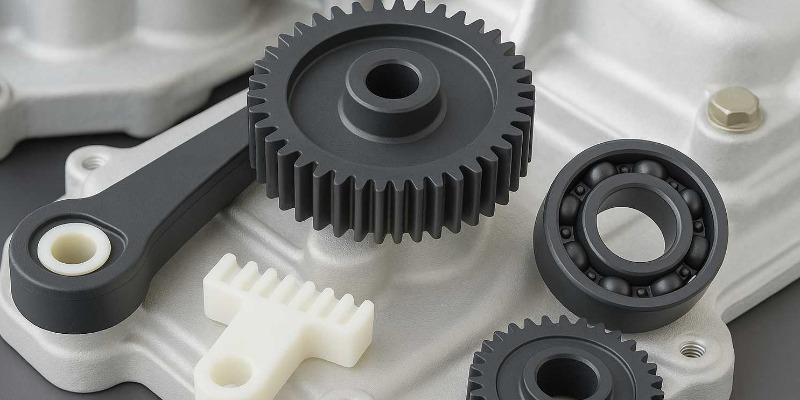
 Il Polimero POM nell’Automotive: La Sostituzione dei Metalli tra Innovazione, Sostenibilità e Prestazioni
Quando e come il poliossimetilene (POM), sia vergine che riciclato, può davvero prendere il posto dei metalli nelle auto di ultima generazionedi Marco ArezioNegli ultimi decenni, l’industria automobilistica ha vissuto una trasformazione radicale nel modo di concepire materiali, design e processi produttivi. Al centro di questa rivoluzione silenziosa c’è una sfida che va ben oltre la semplice innovazione tecnica: costruire auto più leggere, efficienti e sostenibili, senza compromettere sicurezza e affidabilità. In questo scenario, il poliossimetilene (POM), nelle sue versioni vergine che riciclata, si è ritagliato un ruolo sempre più centrale come valida alternativa ai metalli tradizionalmente impiegati nella produzione automobilistica. Scegliere di sostituire acciaio e alluminio con polimeri ad alte prestazioni come il POM non è solo una scelta di leggerezza o di riduzione dei costi, ma un passo strategico che coinvolge sostenibilità, libertà progettuale e nuove modalità di pensare il ciclo di vita dei prodotti. Comprendere quando e come questo polimero possa effettivamente svolgere il compito dei metalli significa addentrarsi in un’analisi che tiene conto di proprietà chimiche e fisiche, esigenze industriali, normative e, oggi più che mai, principi di economia circolare. Perché il POM? Origine di una scelta tecnica Introdotto sul mercato negli anni Sessanta, il poliossimetilene – noto anche come acetalica o poliformaldeide – fu subito riconosciuto come una delle prime materie plastiche capaci di avvicinarsi alle prestazioni dei metalli. La sua struttura chimica, regolare e altamente cristallina, gli conferisce un insieme di qualità difficilmente riscontrabili in altri polimeri: una notevole resistenza meccanica, rigidità, stabilità dimensionale anche in ambienti umidi o a temperature variabili, oltre a un coefficiente d’attrito estremamente basso. Il risultato è un materiale che, pur mantenendo una densità decisamente inferiore rispetto a metalli come l’acciaio o l’alluminio, si presta ad applicazioni di precisione dove tradizionalmente si sarebbe optato per componenti metallici. Ma la vera rivoluzione del POM non si esaurisce nelle sue caratteristiche intrinseche. La facilità di lavorazione tramite stampaggio a iniezione consente infatti di ottenere componenti dalla geometria complessa con una sola fase produttiva, riducendo drasticamente i costi e i tempi tipici delle lavorazioni meccaniche dei metalli. Questa libertà progettuale, insieme alla possibilità di integrare più funzioni in un unico pezzo, spiega perché il POM sia diventato così interessante per l’industria automobilistica. Dalla riduzione del peso alla libertà progettuale: i vantaggi nel mondo automotive Sostituire i metalli con il POM vergine nelle auto moderne significa innanzitutto alleggerire il veicolo: ogni chilo in meno si traduce in consumi più bassi e minori emissioni, un aspetto ormai fondamentale anche per rispettare le normative ambientali sempre più stringenti. Ma l’alleggerimento è solo la punta dell’iceberg. Il POM, grazie alla sua intrinseca auto-lubrificazione e alla capacità di resistere a usura e scorrimento, viene spesso impiegato per la realizzazione di ingranaggi, ruote dentate, boccole e tutti quei componenti che nei veicoli sono soggetti a movimenti ripetitivi, attriti e piccole sollecitazioni. In questi contesti, la plastica tecnica offre un comportamento spesso superiore rispetto ai metalli, in quanto elimina il rischio di corrosione, riduce la necessità di lubrificazione esterna e contribuisce a un funzionamento più silenzioso. Un altro aspetto strategico del POM nell’automotive è legato alle sue proprietà isolanti: al contrario dei metalli, il poliossimetilene non conduce elettricità, caratteristica preziosa per la sicurezza e l’affidabilità di molti sistemi elettronici e di cablaggio di bordo. Inoltre, la resistenza chimica del POM nei confronti di molti carburanti, oli e fluidi industriali lo rende ideale per applicazioni in ambienti critici, laddove la corrosione rappresenta una minaccia costante per le leghe metalliche. Dal punto di vista produttivo, la possibilità di realizzare componenti di forma complessa senza assemblaggi successivi permette di ridurre sia il numero di pezzi necessari che i rischi di difettosità dovuti a tolleranze e giochi meccanici. Ecco perché, in molti casi, le case automobilistiche scelgono il POM per tutte quelle parti in cui la precisione geometrica, l’inerzia chimica e la stabilità dimensionale sono priorità assolute. Dove il metallo resta insostituibile Nonostante i numerosi vantaggi, ci sono contesti in cui il POM, anche nelle sue versioni più avanzate, deve cedere il passo ai metalli. Questo accade, ad esempio, in presenza di temperature molto elevate: acciaio e alluminio resistono a sollecitazioni termiche che porterebbero rapidamente il POM fuori dal suo range operativo ideale (tipicamente compreso tra -40°C e +120°C). Similmente, nei casi in cui sono richiesti elevati carichi statici, una rigidezza superiore e una risposta affidabile a cicli di fatica molto intensi, il metallo garantisce livelli di sicurezza e durata che ancora non possono essere replicati dai polimeri tecnici. Senza dimenticare che trattamenti superficiali come la saldatura, la verniciatura o la zincatura restano un punto di forza delle leghe metalliche per molte applicazioni di carrozzeria o struttura. Eppure, sebbene ci siano aree dove il metallo è imprescindibile, la gamma di componenti automotive nei quali il POM può essere impiegato si sta allargando rapidamente, spinta anche dall’evoluzione delle tecniche di rinforzo (ad esempio con fibre di vetro) e dalla costante innovazione nei processi produttivi. La frontiera del POM riciclato: tra economia circolare e affidabilità tecnica Negli ultimi anni, la sensibilità ambientale e la crescente pressione per ridurre l’impatto ecologico dell’industria automobilistica hanno portato a un incremento nell’uso di POM riciclato. Questo materiale, ottenuto principalmente dagli scarti di lavorazione e, in misura crescente, anche dal recupero post-consumo, rappresenta un tassello fondamentale nel percorso verso l’economia circolare. Utilizzare POM riciclato significa ridurre l’estrazione di materie prime fossili e abbattere la quantità di rifiuti da smaltire, senza necessariamente rinunciare alle performance. Se il processo di riciclo è ben gestito e la purezza del materiale è garantita, molte delle proprietà meccaniche e fisiche restano comparabili a quelle del POM vergine. Non a caso, nelle applicazioni meno critiche – come supporti, guide, clip, coperture, piccole leve e componenti interni – il POM riciclato viene sempre più adottato. Dal punto di vista economico, il riciclo del poliossimetilene consente alle case automobilistiche di abbattere i costi, ottimizzare le risorse e rispondere alle richieste dei mercati e delle normative, che impongono quote crescenti di materiali riciclati nei veicoli di nuova generazione. Tuttavia, è essenziale prestare attenzione alla destinazione finale del pezzo: se le sollecitazioni sono elevate o sono richieste tolleranze particolarmente strette, il materiale vergine rimane spesso la scelta obbligata. Applicazioni concrete: il POM in azione dentro l’auto Nella pratica, sono numerosi gli esempi in cui il POM, sia vergine che riciclato, ha già sostituito il metallo con successo. Tra i più noti ci sono gli ingranaggi dei motorini dei tergicristalli, le ruote dentate nei sistemi di regolazione dei sedili, le boccole dei cambi automatici, i supporti dei cavi e le staffe di fissaggio dei cruscotti. Anche nelle pompe di carburante, nei corpi dei carburatori e in molte valvole il POM rappresenta ormai lo standard, grazie alla sua resistenza agli idrocarburi e alla stabilità dimensionale anche in presenza di umidità e variazioni di temperatura. Molte leve di comando interne, manopole, pulsanti e dettagli estetici vengono oggi realizzati in poliossimetilene, non solo per la sua lavorabilità e la possibilità di ottenere superfici lisce e colori personalizzati, ma anche per la sua capacità di resistere all’usura e all’invecchiamento senza ossidarsi o scolorire. In questi casi, l’introduzione di POM riciclato consente di mantenere prestazioni elevate, riducendo al contempo l’impatto ambientale dell’intero ciclo produttivo. Quando scegliere il POM vergine e quando puntare sul riciclato La decisione tra POM vergine e riciclato è spesso guidata da un’attenta valutazione delle condizioni di impiego. Laddove le specifiche di resistenza meccanica, stabilità dimensionale e sicurezza siano particolarmente stringenti – ad esempio in ingranaggi di trasmissione, componenti strutturali o parti soggette a carichi elevati e cicli ripetuti – la versione vergine offre le migliori garanzie. Al contrario, per tutti quei componenti a basso rischio e minori sollecitazioni, il POM riciclato risulta più che adeguato, soprattutto se certificato e tracciabile lungo tutta la filiera. Sempre più spesso, le aziende automobilistiche scelgono una combinazione delle due soluzioni: utilizzano il materiale riciclato dove possibile, riservando il vergine alle applicazioni più critiche, così da massimizzare sia l’efficienza produttiva che la sostenibilità complessiva del veicolo. Prospettive future: il POM tra sostenibilità, innovazione e design for recycling Guardando al futuro, la sostituzione dei metalli con il POM rappresenta un esempio di come la transizione verso la mobilità sostenibile passi anche attraverso le scelte dei materiali. L’integrazione di quote crescenti di poliossimetilene riciclato nei veicoli di prossima generazione non è più una semplice opzione, ma una necessità dettata dal mercato, dalle normative e, soprattutto, dall’urgenza ambientale. Le prospettive più interessanti arrivano proprio dall’innovazione continua: le nuove tecniche di purificazione, i processi di separazione avanzati e la possibilità di rafforzare il POM con fibre o additivi stanno ampliando il ventaglio di applicazioni potenziali, avvicinando sempre più il polimero a prestazioni prima appannaggio esclusivo dei metalli. La sfida, oggi, è riuscire a chiudere davvero il cerchio dell’economia circolare: progettare componenti facili da riciclare, promuovere la raccolta e il recupero a fine vita, e garantire che la qualità del POM riciclato sia tale da permettere il suo riutilizzo anche in applicazioni di alto valore aggiunto. In questo modo, la sostituzione dei metalli non sarà solo un tema di leggerezza o prestazione, ma il simbolo concreto di una nuova era della progettazione industriale, in cui innovazione e sostenibilità procedono davvero di pari passo.© Riproduzione Vietata Fonti Celanese, Polyplastics, BASF – Datasheet tecnici POM “Lightweight Solutions for Automotive Industry: Metal Replacement with POM” – Automotive Plastics (2023) Plastic Europe – Polioximetilene: Technical Guide Society of Plastics Engineers (SPE) – Papers su riciclo del POM “Metal Replacement in Automotive Components Using Engineering Plastics”, Journal of Polymer Engineering (2022) Circular Economy in the Automotive Sector: State of the Art – European Commission (2021) OEM Applications for Recycled Engineering Plastics – Automotive World (2023)
SCOPRI DI PIU' Poliacrilammide: Produzione, Applicazioni nei Polimeri, Carta e Tessuti e Prospettive di Riciclo
Dalla sintesi chimica agli impieghi industriali e alle sfide della sostenibilità: un viaggio nella poliacrilammide tra innovazione e circolaritàdi Marco ArezioLa poliacrilammide è uno dei polimeri sintetici più versatili e ampiamente studiati degli ultimi decenni. Prodotta a partire dall’acrilammide, questa sostanza ha trovato ampio impiego in settori strategici come l’industria dei polimeri avanzati, la produzione di carta e il tessile. La sua storia industriale si intreccia con la ricerca di materiali sempre più performanti, capaci di rispondere alle esigenze della produzione moderna senza trascurare i temi ambientali legati alla sostenibilità e al riciclo. In questo articolo esploreremo cos’è la poliacrilammide, come viene prodotta, quali sono le sue applicazioni più importanti nei settori polimerici, cartari e tessili, e affronteremo le attuali sfide del suo riciclo in ottica di economia circolare. Cos’è la Poliacrilammide? La poliacrilammide (PAM) è un polimero sintetico idrosolubile ottenuto per polimerizzazione dell’acrilammide (CH₂=CHCONH₂), un composto organico derivato da processi petrolchimici. La sua struttura di base è costituita da una lunga catena di unità ripetitive di acrilammide, con possibilità di modificare la composizione chimica attraverso copolimerizzazione o variazioni nei gruppi funzionali laterali. Questo consente di ottenere una vasta gamma di prodotti, ciascuno con proprietà specifiche come carica ionica, peso molecolare e capacità di assorbimento dell’acqua. Una delle caratteristiche chiave della poliacrilammide è la sua versatilità funzionale: può essere realizzata in forma anionica, cationica o neutra, a seconda delle esigenze applicative. Questo rende la PAM estremamente utile come additivo industriale, modificatore di reologia, agente flocculante o legante. Come si Produce la Poliacrilammide La produzione della poliacrilammide parte dalla sintesi dell’acrilammide, che può essere ottenuta tramite idratazione catalitica dell’acrilonitrile o attraverso processi enzimatici più sostenibili sviluppati negli ultimi anni. La polimerizzazione dell’acrilammide viene poi condotta in soluzione acquosa, sotto l’azione di iniziatori radicalici (come persolfato di ammonio), e può essere controllata per ottenere differenti pesi molecolari e gradi di ramificazione. Le principali fasi produttive includono: - Sintesi dell’acrilammide – attraverso idratazione catalitica dell’acrilonitrile, processo tradizionalmente svolto su larga scala in ambito petrolchimico. - Polimerizzazione radicalica – l’acrilammide viene sottoposta a polimerizzazione in soluzione, sospensione o emulsione, in presenza di iniziatori, per dare origine a catene polimeriche lunghe, lineari o reticolate. - Modifica chimica (copolimerizzazione o funzionalizzazione) – la PAM può essere modificata durante o dopo la sintesi con l’aggiunta di gruppi ionici, molecole funzionalizzate o agenti reticolanti per personalizzarne le proprietà (ad esempio aumentare l’affinità per specifici ioni o regolare la viscosità). - Formulazione del prodotto finale – la poliacrilammide viene essiccata o confezionata in forma di polvere, perline o soluzione concentrata. I continui miglioramenti dei processi produttivi puntano a ridurre la presenza di monomero residuo di acrilammide, sostanza tossica e potenzialmente cancerogena, elevando così i profili di sicurezza e sostenibilità dei prodotti finiti, soprattutto per applicazioni in cui è previsto un contatto con alimenti o persone. Applicazioni della Poliacrilammide nei Polimeri, nella Carta e nei Tessuti Settore dei Polimeri Nel mondo dei polimeri la poliacrilammide trova impiego sia come materia prima per la realizzazione di copolimeri avanzati che come additivo funzionale. Ad esempio, la copolimerizzazione con altri monomeri (come acido acrilico, acrilonitrile, cloruro di diallildimetilammonio) permette di ottenere polimeri con proprietà specifiche: maggiore idrofilia, carica superficiale, reattività chimica o resistenza termica. Questi copolimeri sono usati in svariate applicazioni, tra cui: - Idrogel superassorbenti (es. settore medicale e igienico): grazie alla capacità della PAM di assorbire grandi quantità di acqua e gonfiarsi senza dissolversi. - Additivi reologici e agenti di controllo della viscosità: in pitture, adesivi, fluidi per perforazione petrolifera e prodotti per la cura personale. - Supporti per la sintesi chimica: come reticolanti in resine o matrici per la separazione di biomolecole in laboratori di biochimica e biotecnologia (elettroforesi su gel di poliacrilammide). Industria della Carta Nell’industria cartaria, la poliacrilammide è uno degli additivi più usati per migliorare la produttività e la qualità della carta. Viene impiegata come: - Agente di ritenzione: favorisce la trattenuta delle fibre fini e dei riempitivi, riducendo le perdite e aumentando la resa della materia prima. - Agente di drenaggio: accelera la separazione dell’acqua nella formazione del foglio, ottimizzando i tempi di produzione e riducendo il consumo energetico. - Miglioratore delle proprietà meccaniche: la poliacrilammide cationica si lega alle fibre di cellulosa, aumentando la resistenza a secco e umido della carta, oltre a migliorare la qualità superficiale e la stampabilità del prodotto finito. L’uso della PAM ha permesso di rendere più efficienti gli impianti cartari, di abbassare i costi operativi e di ridurre l’impatto ambientale, diminuendo il consumo d’acqua e l’emissione di fanghi residui. Settore Tessile Nel comparto tessile la poliacrilammide è utilizzata soprattutto come addensante e legante nelle paste di stampa e come ausiliario nei trattamenti delle acque reflue generate dalla tintura e dal finissaggio dei tessuti. Le principali funzioni includono: - Addensante per paste di stampa: migliora la precisione e la definizione dei disegni su tessuto grazie alla sua capacità di aumentare la viscosità delle paste senza interferire con i coloranti. - Legante per fibre e pigmenti: favorisce l’adesione di pigmenti o additivi alle fibre durante le fasi di stampa o trattamento superficiale. - Flocculante nei trattamenti di depurazione: permette di rimuovere efficacemente sostanze inquinanti e particelle sospese nelle acque di scarico, facilitando il riciclo dell’acqua nei processi tessili. Il risultato è una migliore qualità del prodotto tessile finale, una riduzione dei consumi di materie prime e una maggiore sostenibilità del ciclo produttivo. Riciclo e Sostenibilità della Poliacrilammide Il tema del riciclo della poliacrilammide è complesso e oggetto di ricerca scientifica attuale. Essendo un polimero sintetico altamente stabile e difficilmente biodegradabile, la PAM non si presta facilmente a metodi di riciclo meccanico o chimico tradizionali come altri polimeri più diffusi (ad esempio il PET). Tuttavia, sono in corso studi per trovare soluzioni innovative che ne minimizzino l’impatto ambientale. Le principali strategie oggi all’esame sono: - Recupero e riutilizzo nei processi industriali: nelle industrie della carta e del tessile, i fanghi e i residui contenenti PAM vengono in parte recuperati e riutilizzati come additivi in altre fasi del processo produttivo o come condizionanti per la disidratazione dei fanghi stessi. - Degradazione avanzata: la ricerca si sta concentrando su tecnologie di degradazione catalitica, ossidazione avanzata (UV, ozono, perossido di idrogeno) e metodi biologici con microrganismi ingegnerizzati capaci di attaccare la catena polimerica, anche se su scala industriale questi processi sono ancora limitati. - Sviluppo di poliacrilammidi biodegradabili: alcune aziende stanno investendo nella sintesi di copolimeri con segmenti biodegradabili o di biopolimeri che possano replicare le funzioni della PAM ma offrano maggiore sostenibilità nel fine vita. Dal punto di vista regolatorio, la gestione dei rifiuti contenenti poliacrilammide è disciplinata a livello europeo e nazionale, con particolare attenzione alla minimizzazione del contenuto di monomero residuo e all’implementazione di sistemi di recupero e smaltimento sicuro. Conclusioni La poliacrilammide rappresenta un tassello fondamentale nella chimica dei polimeri e delle applicazioni industriali moderne, soprattutto nei settori dei polimeri funzionali, della carta e dei tessuti. La sua capacità di ottimizzare processi produttivi, migliorare le proprietà dei materiali e facilitare il trattamento delle acque ne fanno un alleato prezioso della produzione sostenibile. Tuttavia, le sfide legate al riciclo e alla sostenibilità ambientale impongono di guardare con attenzione alla ricerca di nuove soluzioni per chiudere il ciclo di vita di questi polimeri e ridurre l’impatto ambientale dei processi industriali.© Riproduzione Vietata
SCOPRI DI PIU' Come Scegliere un HDPE Riciclato da Soffiaggio senza Odori per l’Automotive
di Marco ArezioL’uso dell’HDPE riciclato per il soffiaggio si sta moltiplicando nelle aziende che fino a pochi anni fa rinnegavano il materiale riciclato, bollandolo come uno scarto, un rifiuto, dalle scarse qualità tecniche, estetiche e d’immagine.Per fortuna molte cose sono cambiate dentro e fuori le aziende, così che l’HDPE riciclato da soffiaggio è passato nel giro di qualche anno da reietto a prodotto di grande interesse, pratico e mediatico. Senza dubbio ci sono stati anche notevoli miglioramenti tecnici sugli impianti che caratterizzano la filiera produttiva del riciclo, tanto che molte delle problematiche classiche che si riscontravano nell’uso dell’HDPE riciclato durante la produzione di articoli soffiati, in parte sono state risolte. Molto ha fatto anche un diverso approccio sia dell’acquirente della materia prima che del consumatore finale, che hanno perso quella criticità relativa ad un articolo fatto con materiale riciclato. Ma nel campo del riciclo ci sono ancora flussi di HDPE che possono presentare problemi qualitativi, estetici e di odore. In relazione all’odore contenuto nei flaconi da riciclare, materia prima da post consumo utilizzata per la realizzazione del granulo da soffiaggio, sicuramente il più persistente è quello che deriva dai detersivi, infatti nonostante il lavaggio, anche accurato dei flaconi da riciclare, l’odore di tensioattivo rimane in modo quasi indelebile. Se nel settore del packaging la rimanenza di odore di detersivo è sempre più tollerato, ma in altri settori, come quello dell’automotive, è una forte discriminante. Nell’ottica dell’economia circolare, l’impiego di granuli in HDPE riciclato che provengano dal post consumo è diventato una vera necessità per l’ambiente, in quanto è indispensabile riutilizzare il più possibile la plastica a fine vita, per evitare che finisca in rifiuto. Sul mercato esistono dei granuli in HDPE neutri od opacizzati, che non hanno al loro interno odori di detersivo, alimentari o di altre fragranze (o puzze), rendendoli così adatti ad un uso più professionale. Per esempio i condotti dell’aria nel settore automotive, possono essere realizzati con granuli in HDPE riciclati, ma non devono attribuire all’aria che ci passa all’interno, odori sgradevoli o persistenti. L’input di questi granuli è costituito da una mono plastica (solo HDPE) che non viene a contatto con altri rifiuti e quindi non ne assorbe, durante il ciclo di immagazzinamento, trasporto nei sacchi e riciclo finale, le contaminazioni classiche che danno origine agli odori pungenti e persistenti della raccolta differenziata. Con questi materiali, neutri od opacizzati, si possono soffiare bocchettoni di aerazione, o altri parti nel settore dell’automotive, che non presentano odori sul prodotto finito, riuscendo a coniugare qualità, circolarità ed esigenze tecniche. In ogni caso, i granuli in ingresso, si possono testare attraverso una semplice analisi sull’impronta degli odori contenuti, attraverso un test di gas cromatografia a mobilità ionica, che in soli 20 minuti ci può dare una fotografia sui componenti chimici dei granuli, in relazione a possibili odori durante le fasi di soffiaggio dell’articolo o una volta posizionato nel veicolo. Questi dati rilasciati dalla prova non sono empirici, come il test fatto con il naso da un gruppo di persone, ma sono del tutto analitici, precisi ed inconfutabili.Categoria: notizie - tecnica - plastica - riciclo - HDPE - soffiaggio - post consumo - automotive - odori Vedi maggiori informazioni sul riciclo
SCOPRI DI PIU' Rivoluzione nel Riciclo dei Polimeri: La Promessa del Riciclo Fisico
Come la Tecnologia di Dissoluzione Sta Superando i Limiti del Riciclo Tradizionale, Migliorando Sostenibilità ed Efficienzadi Marco ArezioL'era moderna ha visto un'esponenziale crescita nell'uso dei polimeri, materiali versatili impiegati in un'ampia gamma di applicazioni, da semplici utensili domestici a componenti avanzati in settori high-tech. Tuttavia, la durabilità che rende i polimeri così preziosi è anche la causa di uno dei problemi ambientali più pressanti: l'accumulo di rifiuti plastici. Il riciclo emerge come una soluzione critica, ma i metodi tradizionali, meccanico e chimico, presentano limitazioni significative in termini di efficienza, costi e impatto ambientale. In questo contesto, il riciclo fisico si propone come un'innovativa metodologia di riciclo, promettendo di affrontare queste sfide attraverso un processo di dissoluzione che separa i polimeri da contaminanti, pigmenti e additivi, senza degradare il materiale o richiedere l'uso intensivo di energia. Il Riciclo dei Polimeri Descrizione dei PolimeriI polimeri sono macromolecole composte da unità ripetitive, note come monomeri, legate insieme da legami covalenti. Questa struttura conferisce loro proprietà uniche di resistenza, flessibilità e durabilità, rendendoli ideali per una miriade di applicazioni industriali e quotidiane. Tuttavia, queste stesse caratteristiche rendono i polimeri particolarmente resistenti alla degradazione naturale, contribuendo al problema globale dell'inquinamento da plastica. Impatto Ambientale L'impatto ambientale dei rifiuti polimerici è vasto e multidimensionale. Accumulandosi in discariche e ambienti naturali, i polimeri non solo occupano spazio fisico ma rilasciano anche sostanze tossiche durante la lenta degradazione, contaminando suolo e acqua. Inoltre, la degradazione dei polimeri in ambienti marini contribuisce alla formazione di microplastiche, particelle piccolissime che possono essere ingerite dalla fauna marina, entrando così nella catena alimentare. Metodi Tradizionali di Riciclo Il riciclo meccanico comporta processi fisici come la triturazione e la rifusione dei rifiuti di plastica per creare nuovi oggetti. Sebbene economicamente vantaggioso, questo metodo tende a degradare la qualità dei polimeri, limitando il loro riutilizzo a prodotti di qualità inferiore. Il riciclo chimico, d'altro canto, scompone chimicamente i polimeri in monomeri o altri prodotti chimici utilizzabili. Questo processo consente teoricamente di riciclare la plastica all'infinito. Tuttavia, è più costoso, richiede un elevato consumo energetico e spesso comporta l'uso di sostanze chimiche pericolose. Entrambi i metodi presentano quindi limitazioni significative in termini di sostenibilità ambientale, efficienza energetica e capacità di recupero dei materiali. Queste considerazioni pongono le basi per l'esplorazione di metodologie alternative di riciclo, come il riciclo fisico. Principi del Riciclo Fisico Il riciclo fisico rappresenta un approccio innovativo nel panorama del riciclo dei polimeri. Differisce dai metodi meccanico e chimico per la sua capacità di separare i polimeri dai vari additivi e contaminanti senza alterarne la struttura chimica. Questo processo si basa su due principi fondamentali: Concetto di Dissoluzione e Separazione Il cuore del riciclo fisico risiede nella dissoluzione selettiva dei polimeri in solventi specifici. Questi solventi sono scelti per la loro capacità di interagire con il polimero target senza influenzare gli additivi, i pigmenti o i contaminanti. Una volta dissolto il polimero, la soluzione può essere filtrata per rimuovere le impurità. Successivamente, il polimero può essere precipitato dalla soluzione attraverso la variazione di temperatura, pressione, o aggiunta di un non-solvente, permettendo così il recupero del polimero puro. Vantaggi rispetto ai Metodi Tradizionali Il principale vantaggio del riciclo fisico è la sua capacità di recuperare polimeri di alta qualità senza degradarne le proprietà meccaniche. A differenza del riciclo meccanico, che tende a compromettere la qualità del materiale riciclato, il riciclo fisico mantiene l'integrità molecolare dei polimeri. Rispetto al riciclo chimico, si distingue per il minor consumo energetico e l'assenza di processi complessi di scomposizione e sintesi, rendendolo più sostenibile ed economicamente vantaggioso. Tecnologia e Processo del Riciclo Fisico Il processo di riciclo fisico si articola in diverse fasi, ognuna delle quali svolge un ruolo cruciale nel recupero dei polimeri: Selezione e Pretrattamento: I rifiuti di plastica vengono selezionati e puliti per rimuovere grossolane impurità. Dissoluzione: Il materiale plastico viene immerso in un solvente specifico che dissolve il polimero, lasciando indietro additivi e contaminanti. Filtrazione: La soluzione viene filtrata per separare il polimero disciolto dalle impurità solide. Precipitazione e Recupero: Il polimero viene recuperato dalla soluzione mediante precipitazione, causata da variazioni di temperatura, pressione, o l'aggiunta di un non-solvente. Purificazione e Asciugatura: Il polimero precipitato viene ulteriormente purificato e asciugato per rimuovere qualsiasi traccia di solvente, rendendolo pronto per essere riutilizzato nella produzione di nuovi articoli. Questa tecnologia non solo consente il recupero di polimeri di alta qualità ma introduce anche un ciclo di riciclo più sostenibile ed efficiente dal punto di vista energetico. Vantaggi Ambientali e Economici del Riciclo FisicoIl riciclo fisico offre numerosi vantaggi sia ambientali che economici. Riducendo il consumo energetico e minimizzando la produzione di rifiuti, contribuisce significativamente alla riduzione dell'impronta ecologica dell'industria dei polimeri. Inoltre, il recupero di polimeri di alta qualità può ridurre la dipendenza dalle risorse fossili, abbassando i costi di produzione e favorendo l'adozione di pratiche più sostenibili. Il riciclo fisico, distinguendosi dai metodi tradizionali di riciclo per la sua capacità di mantenere inalterate le proprietà dei polimeri e per il suo minor impatto ambientale, offre vantaggi significativi sia dal punto di vista ambientale che economico. Riduzione dell'Impatto Ambientale Minor Consumo Energetico: Il processo di dissoluzione e separazione dei polimeri richiede meno energia rispetto alla scomposizione chimica dei polimeri in monomeri o al processo di riscaldamento e fusione nel riciclo meccanico. Riduzione dei Rifiuti: La capacità di recuperare e riutilizzare i polimeri con alta efficienza riduce la quantità di rifiuti plastici destinati alle discariche o all'incenerimento, minimizzando l'emissione di gas serra e altri inquinanti. Recupero dei Solventi: La rigenerazione e il riutilizzo dei solventi nel processo di riciclo fisico diminuiscono la necessità di produrre nuovi solventi, contribuendo ulteriormente alla riduzione dell'impatto ambientale. Vantaggi Economici Riduzione dei Costi Operativi: Il minor consumo energetico e la possibilità di riciclare i solventi riducono i costi operativi del processo di riciclo fisico rispetto ai metodi tradizionali. Valorizzazione dei Materiali Riciclati: I polimeri riciclati attraverso il processo di riciclo fisico mantengono una qualità elevata, permettendo la loro vendita a prezzi superiori rispetto ai materiali riciclati con metodi tradizionali, apportando quindi un vantaggio economico agli operatori del settore. Apertura di Nuovi Mercati: La produzione di materiali plastici di alta qualità da riciclo apre nuovi mercati, inclusi settori ad alto valore aggiunto che tradizionalmente esitano nell'utilizzare materiali riciclati a causa di preoccupazioni sulla qualità. Sfide e Prospettive Future Nonostante i numerosi vantaggi, il riciclo fisico affronta sfide sia tecniche che di mercato. La necessità di ulteriori ricerche per ottimizzare i processi di dissoluzione e separazione, l'adattamento delle infrastrutture esistenti e la creazione di normative che favoriscano l'adozione di tecnologie di riciclo innovative sono tra le principali sfide da superare. Tuttavia, le prospettive future sono promettenti, con l'aspettativa che miglioramenti tecnologici e un crescente impegno verso la sostenibilità guidino una maggiore adozione del riciclo fisico. Conclusioni Il riciclo fisico emerge come una metodologia promettente nel campo del riciclo dei polimeri, offrendo un'alternativa sostenibile ai metodi tradizionali. Con la sua capacità di produrre materiali riciclati di alta qualità, ridurre il consumo energetico e minimizzare l'impatto ambientale, il riciclo fisico ha il potenziale per svolgere un ruolo cruciale nell'economia circolare del futuro. La sua implementazione su larga scala potrebbe segnare un passo significativo verso la risoluzione della crisi globale dei rifiuti di plastica, allineando gli interessi economici con quelli ambientali. Pubblicazioni Scientifiche sul Riciclo Fisico"Advanced Recycling of Polymers through Dissolution: An Overview of the Process and its Sustainability Impact" - Questa pubblicazione fornisce un'analisi dettagliata del processo di riciclo fisico attraverso la dissoluzione, discutendo la scelta dei solventi, le tecnologie di separazione e il confronto dell'impatto ambientale rispetto al riciclo meccanico e chimico. "Solvent-based Recycling of Polyethylene Terephthalate: Towards Circular Economy" - Concentrandosi sul PET, questo studio esplora l'uso di solventi sostenibili per il riciclo fisico del materiale, valutando l'efficacia del processo in termini di qualità del polimero recuperato e sostenibilità ambientale. "Separation Techniques for Mixed Polymer Waste: Enhancing the Sustainability of Plastic Recycling" - Questo articolo esamina varie tecniche per la separazione di miscele polimeriche, con un focus particolare sul riciclo fisico. Offre un confronto con i metodi tradizionali e discute le prospettive future per il miglioramento del riciclo di plastica mista. Queste pubblicazioni rappresentano solo una frazione della ricerca in corso nel campo del riciclo fisico dei polimeri. L'interesse crescente per questa area promette ulteriori sviluppi e innovazioni, con l'obiettivo di superare le sfide attuali nel riciclo dei materiali plastici e promuovere una maggiore sostenibilità nell'industria.
SCOPRI DI PIU' Perchè oggi sono così importanti i tests sui polimeri riciclati?
Plastica riciclata: perché i test su MFI, DSC e densità sono decisivi dopo lo stop della Cinadi Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e sviluppo di filiere sostenibili. Fondatore della piattaforma rMIX.Data Articolo: Aprile 2020Aggiornamento: Marzo 2026Per molti anni il commercio internazionale dei rifiuti plastici ha funzionato come una valvola di sfogo. Una parte consistente degli scarti di qualità mediocre o difficile da trattare usciva dai Paesi industrializzati e trovava sbocco soprattutto in Asia, con la Cina in posizione centrale fino al 2017. Poi il quadro è cambiato in modo radicale: i controlli introdotti da Pechino tra il 2017 e il 2018 hanno quasi azzerato quel flusso, e i dati WTO mostrano il crollo delle importazioni cinesi di plastic waste da 3,263 miliardi di dollari nel 2017 a 49 milioni nel 2018, 0,5 milioni nel 2019 e 0,1 milioni nel 2020. Anche l’OCSE conferma che il commercio globale di rifiuti e rottami plastici si è sostanzialmente ridimensionato rispetto ai livelli del 2014. Questa trasformazione ha avuto un effetto immediato sul mercato della plastica riciclata: i materiali peggiori non potevano più essere facilmente “spostati altrove”, mentre i riciclatori hanno dovuto affrontare in casa una quota crescente di flussi eterogenei, contaminati o non omogenei. In un primo momento una parte delle spedizioni si è diretta verso altri Paesi del Sud-Est asiatico, ma anche qui sono arrivate restrizioni, divieti e controlli più severi. L’OCSE ricorda che Thailandia e Vietnam hanno introdotto restrizioni già nel giugno 2018, seguiti dalla Malesia nel luglio dello stesso anno. Da quel momento comprare e vendere plastica riciclata non è più stato soltanto un esercizio commerciale basato su fiducia, campione visivo e prezzo per tonnellata. È diventato, sempre di più, un processo di verifica tecnica. Quando la qualità media dei flussi si abbassa, quando aumentano le miscele difficili da identificare e quando una partita può nascondere differenze rilevanti tra campione iniziale e merce consegnata, il test di laboratorio smette di essere un accessorio e diventa una condizione di sicurezza industriale. Questa esigenza è stata rafforzata anche dalla normativa internazionale: con gli emendamenti plastici della Convenzione di Basilea, in vigore dal 1° gennaio 2021, i movimenti transfrontalieri di molte tipologie di rifiuti plastici e delle loro miscele sono diventati più trasparenti e più regolati. Oggi il tema è ancora più attuale per l’Europa. Il Regolamento UE 2024/1157 sulle spedizioni di rifiuti ha aggiornato in profondità il quadro dei controlli e, tra le misure più rilevanti, prevede il divieto di esportazione dei rifiuti plastici non pericolosi verso Paesi non OCSE dal 2026, salvo meccanismi successivi di autorizzazione molto stringenti. Il significato economico di questa scelta è chiaro: l’Unione europea intende trattenere maggiormente il problema e il valore dei rifiuti dentro filiere più tracciate, più verificabili e più coerenti con la logica dell’economia circolare. In questo nuovo scenario, il mercato dei polimeri riciclati non può più reggersi soltanto su definizioni vaghe come “macinato buono”, “granulo standard” o “balle omogenee”. Servono parametri oggettivi, ripetibili e contrattualizzabili. Per molte transazioni, soprattutto quando si acquista materiale post-consumo o proveniente da raccolta differenziata, i tre controlli di base che restano più utili per una prima identificazione tecnica del lotto sono il MFI/MFR, il DSC e la densità. Non risolvono tutto, ma riducono in modo concreto il rischio di comprare una materia prima inadatta al processo produttivo o diversa da quella promessa. Perché i test contano davvero nella compravendita Quando un trasformatore compra un polimero riciclato non compra soltanto “plastica”: compra una combinazione di fluidità, comportamento termico, purezza della matrice e stabilità di processo. Se uno solo di questi elementi cambia oltre una certa soglia, la macchina può richiedere settaggi diversi, il compound può perdere costanza, la produttività può calare e il manufatto finale può uscire fuori specifica. Per questo motivo il laboratorio indipendente entra oggi nel contratto commerciale come terza parte di garanzia, non come semplice consulente tecnico. La logica è semplice: si analizza il campione pre-ordine, si definiscono i parametri accettabili, si ripete il controllo sul carico consegnato e si collega l’accettazione economica della merce alla conformità dei risultati. È un approccio molto più robusto rispetto alla vecchia pratica del “visto e piaciuto”, soprattutto nelle transazioni online e nelle forniture ripetitive dove la continuità qualitativa vale quanto il prezzo. Melt Flow Index: il primo indicatore della lavorabilità Il primo test basilare è il Melt Flow Index, oggi più correttamente ricondotto alle misure standardizzate di MFR (melt mass-flow rate) e MVR (melt volume-flow rate). La norma ISO 1133-1:2022 specifica due procedure per determinare la portata in massa o in volume dei termoplastici in condizioni definite di temperatura e carico; la stessa norma chiarisce che l’MVR è particolarmente utile quando si confrontano materiali con differente contenuto di cariche o quando si mettono a confronto termoplastici caricati e non caricati. Dal punto di vista industriale, questo test serve a capire come il materiale si comporterà nella trasformazione. Un MFI troppo alto può indicare una viscosità bassa e quindi un materiale molto fluido, utile in alcuni processi ma potenzialmente critico in altri. Un MFI troppo basso può invece segnalare una massa fusa più viscosa, che richiede più energia, più pressione o condizioni macchina diverse. In estrusione, stampaggio a iniezione e soffiaggio, questa informazione è decisiva perché incide direttamente sulla stabilità del processo, sui tempi ciclo e sulla qualità dimensionale del pezzo finale. Nel caso dei riciclati il valore dell’MFI è ancora più importante, perché può fornire una prima indicazione indiretta sulla storia del materiale. Se un polimero ha subito degradazione termo-ossidativa lungo più passaggi di lavorazione, la sua massa molecolare media può ridursi e la fluidità può cambiare. Per questo il dato non va mai letto da solo come numero assoluto, ma confrontato con il tipo di polimero, con l’applicazione prevista e con la costanza del lotto. DSC: l’analisi che aiuta a capire che cosa c’è davvero nel lotto Il secondo test strategico è il DSC, cioè la calorimetria differenziale a scansione. Nella famiglia delle norme ISO 11357, la parte 3 riguarda in particolare la determinazione della temperatura e dell’entalpia di fusione e cristallizzazione delle materie plastiche. In termini pratici, il DSC aiuta a leggere la “firma termica” del materiale. Per chi acquista plastica riciclata, questa prova è preziosa perché consente di verificare se il lotto corrisponde davvero al polimero dichiarato oppure se contiene miscele, contaminazioni o frazioni incompatibili. Un picco di fusione nel range tipico del PE non racconta la stessa storia di un profilo che mostra componenti del PP o di altre resine. Allo stesso modo, variazioni anomale nelle temperature o nelle entalpie possono suggerire una diversa cristallinità, una diversa storia termica o una composizione meno omogenea del previsto. Il DSC non è soltanto uno strumento accademico. In una compravendita di macinati o granuli riciclati permette di rispondere a domande molto concrete: il materiale è realmente monopolimero? C’è una contaminazione da altra resina? La qualità termica del lotto è compatibile con l’applicazione finale? In un mercato dove la qualità visiva può ingannare, il DSC riduce l’ambiguità. Densità: il controllo semplice che spesso evita gli errori più costosi Il terzo test di base è la densità, troppo spesso considerata elementare e invece molto utile come primo filtro tecnico. La norma ISO 1183-1 specifica metodi per determinare la densità delle plastiche non cellulari anche sotto forma di polveri, flakes e granuli, e sottolinea che la densità è frequentemente usata per seguire variazioni nella struttura fisica o nella composizione del materiale, oltre che per valutarne l’uniformità. Nel riciclo la densità può dire molto più di quanto sembri. Aiuta a distinguere classi polimeriche che hanno finestre tipiche differenti, segnala la possibile presenza di cariche minerali, suggerisce deviazioni di composizione e contribuisce a capire se il campione e il carico appartengono davvero alla stessa famiglia qualitativa. Naturalmente non basta da sola a certificare la bontà del materiale, ma combinata con MFI e DSC costruisce un triangolo di controllo estremamente efficace per la fase iniziale della trattativa. Proprio perché è un test relativamente rapido e leggibile, la densità è spesso utile anche nella verifica di conformità tra campione approvato e merce consegnata. Quando il dato si discosta troppo, non ci si trova quasi mai davanti a una semplice fluttuazione innocua: di solito è il segnale di una differenza più profonda di composizione o di formulazione. Dal test tecnico alla clausola contrattuale L’errore più comune nelle compravendite di plastica riciclata è considerare l’analisi come un allegato informativo. In realtà dovrebbe diventare una clausola centrale del contratto. Un’impostazione professionale prevede almeno quattro elementi: definizione del campione di riferimento, indicazione della norma di prova, tolleranze accettabili e diritto alla controprova su merce consegnata presso laboratorio indipendente. Questo approccio ha due vantaggi. Il primo è tecnico: riduce le contestazioni generiche e costringe entrambe le parti a discutere su dati verificabili. Il secondo è commerciale: rende la trattativa più trasparente, quindi più rapida e più solida nel tempo. Il fornitore serio non teme il confronto analitico; al contrario, lo usa per valorizzare la continuità qualitativa del proprio materiale. L’acquirente serio, dal canto suo, evita di trasformare la propria linea produttiva nel laboratorio di collaudo del venditore. Perché il tema è ancora più importante nel 2026 Rispetto al 2020, il contesto è diventato più maturo ma anche più severo. Non è cambiata soltanto la geografia del commercio dei rifiuti: è cambiata la soglia di professionalità richiesta agli operatori. Il mercato si muove dentro un ecosistema dove convergono tre pressioni simultanee: qualità industriale, conformità normativa e tracciabilità commerciale. Gli emendamenti di Basilea hanno irrigidito il quadro internazionale dei movimenti transfrontalieri; la nuova disciplina europea sulle spedizioni di rifiuti rafforza la responsabilità interna dell’UE; gli standard tecnici restano il linguaggio comune minimo per descrivere in modo serio un polimero riciclato. In altre parole, oggi la qualità della plastica riciclata non può più essere venduta soltanto come promessa. Deve essere misurata, documentata e, quando serve, verificata da terzi. È questo il vero passaggio storico aperto dallo stop cinese: non la fine del commercio della plastica riciclata, ma la fine dell’idea che si possa comprare e vendere materiale riciclato senza una base analitica minima. Conclusione Lo stop della Cina ha segnato la fine di un equilibrio fragile che per anni aveva assorbito fuori dai Paesi industrializzati una parte rilevante delle inefficienze del sistema. Da allora il mercato della plastica riciclata è stato costretto a diventare più selettivo, più tracciabile e più tecnico. In questo contesto, i test su MFI, DSC e densità non rappresentano un costo burocratico, ma una forma di assicurazione industriale. Servono a sapere che cosa si sta davvero comprando, a evitare errori di processo, a ridurre le contestazioni e a costruire rapporti commerciali più solidi. Chi opera seriamente nella compravendita dei polimeri riciclati dovrebbe ormai considerare questi controlli non come un’opzione, ma come la base minima per qualsiasi transazione professionale.FAQ Perché dopo lo stop della Cina i test sulla plastica riciclata sono diventati così importanti? Perché il blocco cinese e le successive restrizioni internazionali hanno ridotto gli sbocchi per i flussi più eterogenei o difficili da riciclare, aumentando il bisogno di controlli tecnici nelle compravendite. Inoltre, gli emendamenti plastici della Convenzione di Basilea sono effettivi dal 1° gennaio 2021 e l’UE ha introdotto regole più severe sulle spedizioni e sulle esportazioni di rifiuti plastici con il Regolamento 2024/1157. Quali sono i test di base più utili prima di acquistare un polimero riciclato? I tre controlli iniziali più utili sono la prova di fluidità della massa fusa, l’analisi DSC e la densità. A livello normativo, il riferimento aggiornato per la fluidità è la ISO 1133-1:2022, per il DSC la ISO 11357-3:2025 e per la densità la ISO 1183-1:2025. MFI e MFR sono la stessa cosa? Nel linguaggio commerciale si usa ancora molto il termine MFI, ma la norma ISO 1133-1:2022 parla in modo più preciso di MFR (melt mass-flow rate) e MVR (melt volume-flow rate), distinguendo il metodo in massa da quello in volume. Che cosa mi dice davvero il test MFI o MFR su un riciclato? Ti dà un’indicazione pratica sulla fluidità del materiale fuso e quindi sulla sua lavorabilità in estrusione, stampaggio o soffiaggio. La stessa norma ISO precisa però che questi dati sono usati soprattutto nel controllo qualità e non sempre si traducono in modo lineare nel comportamento reale durante il processo industriale. Il DSC serve davvero per capire se il lotto è contaminato? Sì, è molto utile come test di identificazione termica, perché misura temperature ed entalpie di fusione e cristallizzazione dei polimeri cristallini o semicristallini. Questo aiuta a capire se il materiale è coerente con la resina dichiarata o se presenta miscele e anomalie da approfondire. La densità è un test troppo semplice per essere utile? No. La norma ISO 1183-1:2025 ricorda che la densità è utile per seguire variazioni nella struttura fisica o nella composizione del materiale e può aiutare anche a valutare l’uniformità del campione. Per questo è un test semplice ma molto efficace come primo filtro. Conviene testare sia il campione sia il carico consegnato? Sì, soprattutto nelle transazioni online, nelle prime forniture o nei lotti eterogenei. La logica più solida è usare un campione approvato come riferimento tecnico e ripetere i controlli sul materiale consegnato, così da ridurre contestazioni e differenze tra dichiarato e reale. Questo approccio è coerente con il rafforzamento dei controlli sulle spedizioni di rifiuti plastici e con la maggiore attenzione alla gestione ambientalmente corretta richiesta dalla disciplina UE. Qual è oggi il vantaggio commerciale di inserire i test nel contratto? Trasformare MFR/MVR, DSC e densità in parametri contrattuali riduce il rischio industriale e rende la trattativa più trasparente. In un contesto regolatorio più severo, con procedure di notifica e consenso e con restrizioni crescenti alle esportazioni, la qualità misurata è diventata una leva commerciale oltre che tecnica. Fonti Basel Convention – Plastic Waste Amendments: conferma che gli emendamenti alle Annexes II, VIII e IX sono stati adottati al COP-14 del 2019 e sono diventati effettivi dal 1° gennaio 2021. Commissione europea – Plastic waste shipments: riepiloga le regole UE sulle spedizioni di rifiuti plastici e chiarisce che, con il Regolamento UE 2024/1157, le esportazioni di tutti i rifiuti plastici verso Paesi non OCSE saranno vietate dal 21 novembre 2026, mentre dal 21 maggio 2026 scatta la procedura di prior notification and consent per le esportazioni di rifiuti plastici. ISO 1133-1:2022: norma di riferimento per la determinazione di MFR e MVR dei termoplastici in condizioni specificate di temperatura e carico. ISO 11357-3:2025: norma di riferimento per il DSC applicato alla determinazione di temperature ed entalpie di fusione e cristallizzazione. ISO 1183-1:2025: norma di riferimento per la determinazione della densità delle plastiche non cellulari, inclusi polveri, flakes e granuli.
SCOPRI DI PIU' Sacchetti in LDPE Riciclato: Come Evitare Problemi Qualitativi
di Marco ArezioIl mondo dei sacchetti in LDPE riciclato è ampiamente rappresentato dalla tipologia che usiamo tutti i giorni per la raccolta differenziata che, attraverso il loro diverso colore, ci aiutano a separare in modo corretto i rifiuti.La tendenza nella produzione del sacchetto era rappresentata dalla riduzione massima dello spessore e dall’uso di materie prime sempre meno qualitative. Tutto questo rientrava in una logica di mercato in cui il sacchetto doveva costare sempre meno, creando quindi dei prodotti sempre meno performanti dal punto di vista qualitativo.Le problematiche maggiori che si riscontravano erano le seguenti:• Fragilità del sacco sotto l’effetto del peso del rifiuto introdotto con rottura delle pareti per sfondamento • Scollamento dei punti di saldatura delle labbra del sacco con apertura verticale dello stesso • Taglio del sacchetto in presenta di impurità nella parete • Irregolarità della superficie con fenomeni chiamati “occhio di pernice” • Difficoltà nella realizzazione dei colori • Odore pungente dei sacchi anche dopo molto tempo • Secchezza del sacchetto a causa dell’uso di film raccolti degradati dal sole, specialmente per lo scarto che proviene dalle serre agricole Tutti questi problemi sarebbero da analizzare singolarmente in quanto ogni punto ha una lunga storia da raccontare e un chiaro percorso per la sua risoluzione. Nell’articolo di oggi facciamo un salto, arrivando direttamente alle ricette che possono risolvere tutte queste problematiche, permettendo la produzione di sacchi qualitativamente corretti con un occhio ai costi generali di produzione. La maggior parte dei problemi elencati derivano dall’uso al 100% di un input da post consumo, da raccolta differenziata o dei teli agricoli, il cui riciclo meccanico, seppur eccellente con le nuove linee produttive, comporta molte delle problematiche citate. Sicuramente ad una maggior qualità delle linee di riciclo, intese come selezione, lavaggio, densificazione, filtrazione ed estrusione dei granuli, corrisponde una minore quantità ed importanza di problemi, ma il riciclo meccanico del rifiuto proveniente dalla raccolta differenziata o dal settore agricolo, ha comunque dei limiti qualitativi ad oggi non ancora risolti. Per questo motivo l’attenzione alla preparazione di ricette per compounds, realizzati con l’attenzione alla risoluzione di questi problemi, dà la possibilità di creare dei granuli in LDPE, provenienti dal riciclo, con qualità superiori, rimanendo nell’ottica dell’economia circolare che impone il consumo dei rifiuti che realizziamo quotidianamente. Il compound dovrebbe contenere una parte significativa di un input di film di LDPE che non provenga dalla raccolta differenziata, non necessariamente di provenienza post industriale, ma da uno scarto che non sia stato mischiato e inquinato da altre materie plastiche miste. In base alla caratteristica del prodotto finale da realizzare, si deciderà come comporre la ricetta dell’input, così da poter garantire la qualità attesa dal cliente. Gli indici qualitativi devono risolvere i problemi di cui abbiamo parlato tenendo conto di alcune indicazioni:• Permettere la produzione del sacco a partire da 20 micron • L’elasticità deve essere maggiore rispetto ad una ricetta con il 100% post consumo • La tenuta delle saldature, anche a freddo e sotto il peso del contenuto del sacco, deve essere elevata. • L’assenza di piccoli corpi estranei, che si formano a causa della degradazione di materiali differenti dall’LDPE in fase di estrusione, che incidono sul taglio longitudinale accidentale del prodotto. • Poter realizzare una superficie liscia, senza piccole corrugazioni o irregolarità. • La ricetta deve prevedere la possibilità di fare film con colori chiari e scuri, semitrasparenti negli spessori minori. • Assenza o la riduzione marcata dell’odore pungente tipico del post consumo deve poter essere perseguita. Sulla scorta di una modulazione corretta dell’input del materiale e l’attenzione alle fasi eli riciclo e granulazione, è possibile migliorare in modo notevole la qualità dei sacchetti in LDPE che si producono, con un maggiore margine di contribuzione sulla produzione e una maggiore soddisfazione del cliente finale, avendo sempre sotto controllo i costi. Categoria: notizie - tecnica - plastica - riciclo - LDPE - post consumo - sacchetti - film - qualità Articoli correlati:CHE QUALITÀ DI FILM È OTTENIBILE CON L'USO DELL' LDPE RICICLATO?LDPE RICICLATO DA POST CONSUMO: 60 TIPOLOGIE DI ODORI OSTACOLANO LA VENDITALDPE DA POST CONSUMO. COME RIDURRE LE IMPERFEZIONI. EBOOKVedi maggiori informazioni sul riciclo dell'LDPE
SCOPRI DI PIU'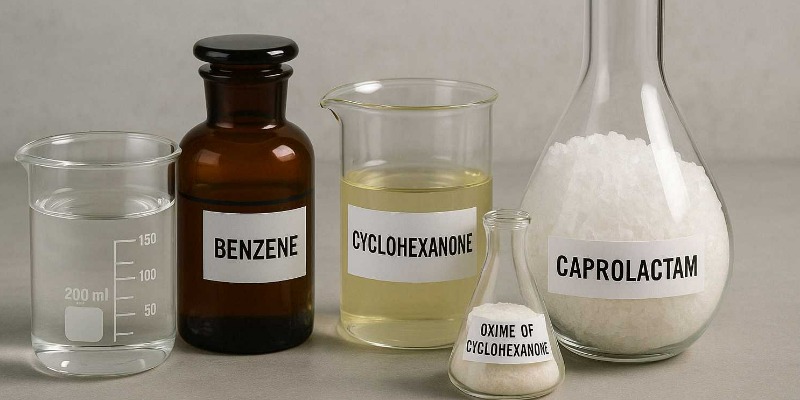 Caprolattame e Poliammide: Composizione Chimica, Impatto Ambientale e Strategie per una Produzione Sostenibile
Scopri come si producono le poliammidi a partire dal caprolattame, quali sono i componenti chimici coinvolti, i rischi ambientali legati al processo industriale e le tecnologie per renderlo più sostenibiledi Marco ArezioQuando pensiamo al nylon – la celebre poliammide sintetica – spesso lo associamo all'industria tessile, a corde robuste, a ingranaggi di precisione o a componenti leggeri e resistenti per l’automotive. Ma raramente ci si sofferma sulla complessa sequenza di reazioni chimiche che rendono possibile la sua esistenza. Dietro ogni fibra di nylon si cela una catena industriale basata su composti aromatici, ossidazioni controllate, reazioni acide e una quantità non trascurabile di sottoprodotti che pongono seri interrogativi in termini di sostenibilità. Uno dei punti chiave di questa catena è la produzione del caprolattame, il monomero ciclico da cui prende forma la poliammide 6 (PA6), attraverso una reazione di polimerizzazione ad apertura d’anello. Comprendere i componenti necessari per la sua sintesi e le implicazioni ambientali di questi processi non è solo un esercizio accademico: è un passo fondamentale per valutare come l’industria delle poliammidi possa evolversi in direzione di un modello più sostenibile. Dalle molecole aromatiche ai monomeri ciclici: una trasformazione complessa Tutto ha inizio con il benzene, una delle molecole più semplici e stabili della chimica organica aromatica. Derivato principalmente dalla distillazione frazionata del petrolio, il benzene è il punto di partenza per numerosi processi dell’industria chimica pesante. Nel caso della poliammide, esso viene convertito in cicloesano attraverso una reazione di idrogenazione. Questa trasformazione richiede alte pressioni, temperature elevate e catalizzatori metallici come nichel o platino, e rappresenta una delle prime tappe nella direzione della chimica "alifatica" richiesta per produrre il monomero. Il cicloesano, a sua volta, viene ossidato in cicloesanone, un chetone ciclico che rappresenta un nodo centrale della catena produttiva. Questa ossidazione può avvenire in due modi: o direttamente dal cicloesano, con ossigeno e catalizzatori metallici, oppure partendo dal fenolo tramite una riduzione selettiva. Il risultato, spesso, è una miscela che contiene anche cicloesanolo: il cosiddetto KA-oil. Il cicloesanone viene poi separato e purificato, pronto per affrontare una nuova trasformazione. È a questo punto che entra in gioco una molecola particolarmente reattiva: l’idrossilammina, la quale viene fatta reagire con il cicloesanone per formare l’ossima di cicloesanone. Questo composto è chimicamente instabile, ma è essenziale per la reazione di Beckmann, un classico della chimica organica. Grazie a un ambiente fortemente acido – spesso con acido solforico – l’ossima viene convertita in ε-caprolattame, il monomero ciclico destinato a diventare nylon. Il caprolattame, a temperatura ambiente, si presenta come un solido bianco, cristallino, solubile in acqua. È una molecola relativamente sicura da maneggiare rispetto ad altri precursori della catena, ma la sua produzione comporta una serie di criticità. Uno degli effetti collaterali più significativi della reazione di Beckmann è la produzione di solfato di ammonio, un sottoprodotto salino che viene generato in quantità quasi pari a quella del caprolattame stesso. Anche se può essere impiegato come fertilizzante, il suo smaltimento o riutilizzo rappresenta una sfida logistica ed ecologica. L’impronta ambientale dei precursori La sintesi del caprolattame è tutt’altro che innocua. La produzione di precursori come benzene e idrossilammina implica l’uso di sostanze pericolose, reazioni ad alta intensità energetica e, non di rado, la formazione di sottoprodotti inquinanti. Il benzene, ad esempio, è classificato come cancerogeno certo per l’essere umano e richiede standard di sicurezza rigorosi per il suo impiego. L’idrossilammina, invece, è instabile, reattiva e, in alcuni casi, potenzialmente esplosiva. Anche il cicloesanone, pur essendo meno pericoloso, è volatile e può contribuire all’inquinamento atmosferico sotto forma di VOC (composti organici volatili). Uno degli aspetti più critici riguarda le emissioni di protossido di azoto (N₂O), un sottoprodotto secondario che può emergere in diverse fasi della produzione industriale, soprattutto nella sintesi di ammoniaca e nitrati impiegati per l’idrossilammina. Il N₂O è un gas serra circa 273 volte più potente della CO₂ e ha un effetto diretto sull’assottigliamento dello strato di ozono. In alcune configurazioni impiantistiche obsolete, la produzione di una tonnellata di caprolattame può generare fino a 9 kg di N₂O. Verso una produzione sostenibile: limiti e prospettive Negli ultimi anni, l’industria chimica ha compiuto passi importanti per ridurre l’impatto ambientale del caprolattame e dei suoi precursori. Alcuni impianti si sono dotati di sistemi di abbattimento catalitico per il protossido di azoto, capaci di ridurne le emissioni fino al 98%. Altri stanno sperimentando la produzione del cicloesanone a partire da fonti rinnovabili, come biomasse o zuccheri, in modo da sganciarsi progressivamente dalla dipendenza da fonti fossili. Sul fronte della chimica verde, si moltiplicano le ricerche per ottenere caprolattame bio-based, mediante processi di fermentazione e sintesi intermedia da acido adipico biologico. Tuttavia, la scalabilità e la competitività di questi metodi restano per ora limitate, soprattutto se confrontate con le vie consolidate e già ottimizzate della chimica petrolchimica. Un altro fronte aperto riguarda la valorizzazione dei sottoprodotti, in particolare del solfato di ammonio, che può essere destinato all’industria dei fertilizzanti. Tuttavia, in un’ottica di sostenibilità sistemica, non basta trovare un impiego a valle per uno scarto: è necessario ridurne la formazione fin dall’origine, ripensando l’intero schema produttivo. Conclusione La produzione della poliammide 6 è un perfetto esempio di come una molecola apparentemente semplice e onnipresente possa nascondere una complessità chimica ed ecologica profonda. Dalle aromatiche come il benzene ai composti reattivi come l’idrossilammina, ogni passaggio della catena produttiva comporta scelte tecniche con pesanti implicazioni ambientali. Per rendere sostenibile il futuro della poliammide – e, più in generale, dei materiali plastici ingegnerizzati – non basta puntare sul riciclo del prodotto finale. Occorre agire a monte, ripensando la chimica dei monomeri, scegliendo precursori più sicuri e meno impattanti, e adottando tecnologie capaci di minimizzare gli sprechi e le emissioni. La transizione verso una chimica più verde inizia da qui: dalla consapevolezza delle molecole che compongono il nostro presente.© Riproduzione Vietata
SCOPRI DI PIU' Polimeri Plastici Riciclati: Essicazione o Deumidificazione?
di Marco ArezioTutte le materie plastiche, vergini o riciclate, sotto forma di granulo o di macinato o di densificato, hanno la tendenza a trattenere l’umidità, fino a raggiungere un equilibrio con l’ambiente esterno. Questa capacità di assorbimento dipende, come precedentemente accennato in un altro articolo, dalla tipologia di polimero, dalla temperatura dell’aria e dalla sua umidità.In base alle considerazioni sopra esposte i polimeri li possiamo dividere in igroscopici e in non igroscopici. Infatti, nei materiali igroscopici, l’acqua è assorbita all’interno della struttura legandosi chimicamente con la stessa, mentre nei polimeri non igroscopici l’umidità rimane all’esterno della massa interferendo successivamente nel processo di lavorazione. I polimeri plastici, espressi nelle forme di granulo, macinato, densificato o polveri vengono avviati alla loro trasformazione in base al prodotto da realizzare e al tipo di processo stabilito. Che i materiali siano igroscopici o non igroscopici, la presenza dell’umidità durante la fase di fusione della massa polimerica crea notevoli problemi in quanto l’acqua può diventare vapore, creando striature, bolle superficiali, ritiri termici irregolari, tensioni strutturali, deformazioni o rotture. L’umidità è una delle principali cause di imperfezioni o difetti sui prodotti plastici realizzati ma, nello stesso tempo, è un problema largamente trascurato o sottovalutato dagli operatori che utilizzano soprattutto le materie plastiche riciclate. Se vogliamo elencare alcuni difetti evidenti causati dalla presenza dell’umidità nei polimeri possiamo citare: • Aspetto opaco del prodotto • Striature brune • Striature argentate • Linee di saldatura deboli • Pezzi incompleti • Sbavature • Bolle • Soffiature • Diminuzione delle proprietà meccaniche • Deformazioni dell’elemento • Degradazione del polimero • Invecchiamento irregolare • Ritiri irregolari Per ovviare a questi inconvenienti è buona regola asciugare il materiale prima del suo utilizzo attraverso getti di aria. In questo caso possiamo elencare due sistemi di intervento, simili tra loro, ma con risultati differenti, che sono rappresentati dall’essicazione e dalla deumidificazione. Per essicazione possiamo considerare un processo di insufflazione di aria aspirata in ambiente e immessa in una tramoggia in cui si trova la materia plastica da trattare, per un determinato tempo ad una temperatura stabilita. Questo sistema dipende molto dalle condizioni metereologiche in essere e dal grado di umidità dell’aria ed è consigliato solo per i materiali non igroscopici. Per i materiali igroscopici, come per esempio le poliolefine, (PP, HDPE, LDPE, PP/PE solo per citarne alcune), il sistema di essicazione ad aria forzata visto precedentemente non è sufficiente, in quanto il contenuto di umidità intrinseco nel polimero, ne rende il processo di scarsa efficacia. In questo caso è consigliabile l’essicazione dei polimeri attraverso la deumidificazione, che comporta l’insufflazione all’interno della tramoggia, non più di aria a condizioni ambientali variabili, ma di un’aria deumidificata attraverso un dryer ad una temperatura stabilita. La tramoggia dovrà essere coibentata per ridurre la dispersione di calore di processo e il materiale sarà in movimento, in modo che durante la fase di transito all’interno della tramoggia sia possibile investirlo con getti di aria calda e deumidificata. Il dryer produrrà un flusso costante di aria calda e secca che avrà la capacità di ridurre notevolmente l’umidità interna dei polimeri igroscopici.Categoria: notizie - tecnica - plastica - riciclo - polimeri - essicazione - deumidificazione
SCOPRI DI PIU' Mixer Statici: Ottimizzazione della Dispersione dei Masterbatch Colorati nella Produzione di Plastica
L'Impiego di Mixer Statici per Migliorare Uniformità e Ridurre i Costi nel Processo di Colorazionedi Marco ArezioNell'industria della plastica, la qualità e l'uniformità del colore dei prodotti finiti sono cruciali per soddisfare le aspettative dei consumatori e mantenere elevati standard produttivi. Tuttavia, la dispersione inadeguata dei masterbatches colore può portare a difetti visibili quali macchie, striature o ombre di colore, compromettendo la qualità del prodotto finito. Questo articolo approfondisce l'utilizzo dei mixer statici come soluzione per migliorare la dispersione dei masterbatch colore, soprattutto in contesti dove la capacità di plastificazione risulta insufficiente. Il Problema della Dispersione dei Masterbatches Colore I masterbatches colore sono concentrazioni elevate di pigmenti o coloranti dispersi in una resina di trasporto, usati per colorare o impartire altre proprietà ai materiali plastici. Una dispersione omogenea del masterbatch è fondamentale per garantire l'uniformità del colore e delle proprietà meccaniche del prodotto finito. Tuttavia, diversi fattori, quali la viscosità del polimero, le proprietà fisiche dei pigmenti, e le condizioni di processo, possono influenzare negativamente la dispersione, portando a difetti produttivi. Mixer Statici: Soluzione per la Dispersione del ColoreI mixer statici rappresentano una tecnologia efficace per migliorare la dispersione dei masterbatches colore senza necessitare di componenti mobili. Questi dispositivi sfruttano la geometria dei loro elementi interni per dividere, ricombinare e orientare il flusso del materiale in modo da ottenere una miscelazione omogenea. A differenza dei mixer dinamici, i mixer statici non richiedono energia esterna per il movimento, riducendo i costi operativi e di manutenzione. Vantaggi dei mixer statici Miglioramento della qualità del prodotto: L'uso di mixer statici garantisce una dispersione ottimale del colore, eliminando difetti visivi come macchie e striature. Riduzione dei costi: La capacità di ottenere una dispersione uniforme con minor quantità di masterbatch riduce i costi diretti dei materiali. Versatilità: Disponibili per diversi processi, come lo stampaggio a iniezione e l'estrusione, e adattabili a vari tipi di resine e coloranti. Sostenibilità: Minimizzando l'uso di coloranti e la generazione di scarti, i mixer statici contribuiscono a ridurre l'impronta ambientale della produzione di plastica. Componenti Chiave del Mixer Statico Il Corpo del Mixer Statico: Struttura e Materiali Il corpo del mixer statico rappresenta l'elemento strutturale che racchiude e supporta gli elementi di miscelazione, fornendo il canale attraverso il quale il materiale plastico fuso e i masterbatches colore passano durante il processo di miscelazione. La progettazione e la costruzione del corpo del mixer sono fondamentali per garantire efficienza, durabilità e integrazione ottimale nel processo produttivo. Caratteristiche Chiave Resistenza alle Alte Temperature e Corrosione: Durante il processo di miscelazione, il corpo del mixer deve resistere a temperature elevate e, a seconda dei materiali trattati, a possibili agenti corrosivi. Questa resistenza è vitale per mantenere l'integrità strutturale e la funzionalità del mixer nel tempo. Compatibilità Chimica: Il materiale del corpo deve essere compatibile con una vasta gamma di polimeri e coloranti utilizzati nell'industria della plastica, evitando reazioni chimiche che potrebbero alterare le proprietà del prodotto finito o danneggiare il mixer stesso. Geometria Interna: La geometria interna del corpo del mixer è progettata per ottimizzare il flusso del materiale e facilitare l'efficace miscelazione attraverso gli elementi statici. Questo include la considerazione della forma del canale di flusso, della finitura superficiale e di eventuali caratteristiche specifiche necessarie per particolari applicazioni. Materiali Utilizzati per la realizzazione di un Mixer statico Acciaio Inossidabile: È il materiale più comunemente utilizzato per il corpo dei mixer statici nell'industria della plastica, grazie alla sua eccellente resistenza alla corrosione, alle alte temperature e alla sua compatibilità con un'ampia varietà di materiali. Leghe Speciali: Per applicazioni che richiedono caratteristiche specifiche, come una maggiore resistenza alla corrosione o alla temperatura, possono essere utilizzate leghe speciali. Questi materiali, pur essendo più costosi, offrono prestazioni superiori in ambienti particolarmente aggressivi. Materiali Rivestiti e Compositi: In alcune circostanze, il corpo del mixer può essere realizzato utilizzando materiali compositi o può essere rivestito con materiali specifici per migliorare la resistenza alla corrosione, ridurre l'adesione dei materiali o per ragioni economiche. Fattori nella Scelta di un Mixer StaticoLa selezione del corpo del mixer statico richiede un'attenta valutazione di diversi fattori: Processo di Produzione: Il tipo di processo produttivo (ad esempio, estrusione o stampaggio a iniezione) può influenzare la scelta del materiale e della geometria del corpo del mixer. Materiale da Processare: La natura chimica e fisica dei polimeri e dei coloranti utilizzati determina i requisiti di resistenza chimica e termica del corpo del mixer. Condizioni Operative: Le condizioni specifiche di temperatura, pressione e flusso nel processo produttivo influenzano la selezione del materiale e del design del corpo del mixer per garantire prestazioni ottimali e durata. In conclusione, il corpo del mixer statico svolge un ruolo cruciale nel successo dell'intero processo di miscelazione, influenzando direttamente l'efficienza, la qualità del prodotto e la durabilità del sistema. La selezione accurata del materiale e della geometria, basata su una comprensione approfondita delle esigenze del processo e delle proprietà dei materiali trattati, è essenziale per ottenere i migliori risultati nella colorazione delle materie plastiche. Efficienza Energetica dei Mixer Statici nella Colorazione delle Materie Plastiche L'efficienza energetica è un fattore cruciale nell'industria della plastica, non solo per ridurre i costi operativi, ma anche per minimizzare l'impatto ambientale della produzione. I mixer statici, grazie alla loro specifica concezione e modalità di funzionamento, emergono come soluzioni altamente efficienti sotto il profilo energetico nella fase di colorazione dei materiali plastici. Principi di Efficienza Energetica Assenza di Parti Mobili: A differenza dei mixer dinamici che richiedono motori elettrici per il movimento delle palette o delle lame, i mixer statici operano senza alcuna parte mobile. Questo elimina il bisogno di energia supplementare per azionare il dispositivo, riducendo significativamente il consumo energetico complessivo del processo di miscelazione. Ottimizzazione del Flusso di Materiale: La geometria interna dei mixer statici è progettata per creare un flusso laminare ottimale che assicura una miscelazione efficace senza la necessità di forza meccanica aggiuntiva. Questo approccio non solo migliora la qualità della miscelazione ma anche minimizza la resistenza al flusso, ulteriormente riducendo l'energia necessaria per il trasporto del materiale attraverso il mixer. Integrazione nel Processo Esistente: I mixer statici possono essere facilmente integrati nei sistemi di produzione esistenti senza la necessità di modifiche significative. La loro operatività passiva si traduce in una minima interruzione dei flussi di lavoro e nella capacità di operare in sinergia con l'efficienza energetica degli impianti già in uso. Benefici Tangibili Impiegando un Mixer StaticoRiduzione dei Costi Operativi: Il minore consumo energetico dei mixer statici si traduce direttamente in una riduzione dei costi operativi. Questo vantaggio è particolarmente significativo in produzioni di grande scala dove anche piccole efficienze possono accumulare grandi risparmi nel lungo termine. Sostenibilità Ambientale: L'efficienza energetica contribuisce a ridurre l'impronta di carbonio dell'industria della plastica. Utilizzando meno energia, i mixer statici aiutano le aziende a muoversi verso pratiche di produzione più sostenibili, in linea con crescenti pressioni normative e aspettative dei consumatori per una maggiore responsabilità ambientale. Manutenzione Ridotta: L'assenza di parti mobili riduce notevolmente le necessità di manutenzione e le relative interruzioni di produzione, contribuendo indirettamente all'efficienza energetica. Meno manutenzioni significano meno tempi di fermo macchina e un uso più efficiente delle risorse. Riduzione dei Costi di Produzione attraverso l'Uso dei Mixer Statici L'impiego di mixer statici nell'industria della plastica offre significativi vantaggi in termini di riduzione dei costi di produzione, specialmente nella fase di colorazione dei materiali. Questa sezione esamina come i mixer statici contribuiscano alla riduzione dei costi diretti e indiretti, influenzando positivamente la redditività delle operazioni di produzione. Riduzione Diretta dei Costi dei Materiali Efficienza nell'Uso dei Masterbatches Colorati: Uno dei principali vantaggi nell'utilizzo dei mixer statici è la loro capacità di disperdere in modo più uniforme e efficiente i pigmenti dei masterbatch all'interno della resina plastica. Questa efficienza permette di ottenere la tonalità desiderata utilizzando quantità minori di masterbatch rispetto ai metodi tradizionali, portando a un risparmio significativo sui costi dei materiali. Minimizzazione degli Scarti di Produzione: La dispersione uniforme dei coloranti riduce la probabilità di difetti visivi come striature, macchie o disomogeneità del colore nei prodotti finiti. Ciò si traduce in una minore quantità di scarti di produzione e, di conseguenza, in un risparmio sui costi legati alla rifusione, al riciclo o allo smaltimento dei materiali difettosi. Ottimizzazione delle Risorse: La capacità dei mixer statici di lavorare efficacemente con diversi tipi di polimeri e coloranti permette alle aziende di standardizzare l'equipaggiamento di miscelazione, riducendo la necessità di dispositivi specializzati. Questo aspetto contribuisce a una maggiore flessibilità produttiva e a un ulteriore contenimento dei costi. Riduzione Indiretta dei Costi Operativi Efficienza Energetica: Come precedentemente menzionato, l'assenza di parti mobili nei mixer statici riduce notevolmente il consumo energetico, portando a una riduzione dei costi operativi legati all'energia. Manutenzione Ridotta: La semplicità costruttiva e l'assenza di parti mobili nei mixer statici minimizzano le esigenze di manutenzione. Ciò riduce i costi di manutenzione e i tempi di inattività, migliorando la produttività generale dell'impianto. Durata e Affidabilità: La robustezza e la resistenza alla corrosione e alle alte temperature dei materiali utilizzati per i corpi dei mixer statici garantiscono una lunga durata di servizio. La ridotta necessità di sostituzione o di interventi di riparazione contribuisce ulteriormente alla riduzione dei costi nel lungo termine. Impatto sulla Redditività L'insieme di questi vantaggi - dalla riduzione del consumo di materie prime alla diminuzione dei costi energetici e di manutenzione - si traduce in un impatto positivo sulla redditività delle aziende. L'efficienza operativa migliorata e la qualità superiore dei prodotti finiti possono inoltre rafforzare la posizione competitiva delle aziende sul mercato, attirando clienti attraverso l'offerta di prodotti di alta qualità a prezzi competitivi. Scelta del Corretto Mixer Statico La scelta di un mixer statico adatto al processo di produzione di materie plastiche colorate implica una valutazione approfondita di vari fattori critici legati direttamente al processo di produzione stesso. Questi fattori influenzano non solo l'efficienza e l'efficacia della miscelazione ma anche la qualità del prodotto finito, l'efficienza energetica, e la riduzione dei costi di produzione. Di seguito, esaminiamo i principali fattori critici di scelta del mixer statico in relazione al processo di produzione. Tipologia di Processo di Produzione Il primo fattore critico riguarda la specifica tipologia di processo produttivo in cui il mixer statico sarà integrato, come l'estrusione o lo stampaggio a iniezione. Ogni processo presenta caratteristiche uniche che influenzano la scelta del mixer: Estrusione: Richiede mixer statici capaci di gestire flussi continui di materiale e che possano essere integrati efficacemente nelle linee di estrusione. La scelta potrebbe cadere su mixer con una maggiore capacità di gestione della pressione e del volume del materiale. Stampaggio a Iniezione: Qui, il mixer deve essere in grado di gestire cicli di produzione intermittenti con rapidi cambiamenti di pressione e volume. Un design compatto che possa essere integrato vicino alla camera di iniezione potrebbe essere preferibile per minimizzare la degradazione termica del materiale. Materiali da ProcessareLa selezione di un mixer statico appropriato per la colorazione delle materie plastiche richiede una considerazione approfondita dei materiali da processare. Questo aspetto è cruciale perché le caratteristiche fisiche e chimiche dei polimeri e dei masterbatches colore influenzano direttamente l'efficienza della miscelazione e la qualità del prodotto finito. Di seguito, analizziamo i fattori critici relativi al materiale da processare che devono essere valutati durante la scelta di un mixer statico. Viscosità del PolimeroLa viscosità del polimero fuso è uno dei fattori determinanti nella scelta di un mixer statico. Materiali con viscosità diverse richiedono configurazioni specifiche degli elementi di miscelazione per garantire una dispersione omogenea del masterbatch:Materiali ad Alta Viscosità: Richiedono elementi di miscelazione che creano canali di flusso più ampi o geometrie specifiche per facilitare il movimento del materiale e assicurare una miscelazione efficace.Materiali a Bassa Viscosità: Possono essere processati efficacemente con elementi di miscelazione più ristretti che incrementano l'interazione tra il polimero e il masterbatch, migliorando la dispersione del colore. Proprietà TermicheLa stabilità termica del polimero e del masterbatch è un altro fattore critico. Materiali sensibili al calore richiedono un processo di miscelazione che minimizzi l'esposizione a temperature elevate per prevenire la degradazione. La selezione di un mixer che assicuri una rapida ed efficiente dispersione può aiutare a ridurre il tempo di soggiorno del materiale a temperature elevate. Compatibilità ChimicaLa reazione chimica tra il materiale da processare e il mixer statico, compresi i suoi elementi interni, può influenzare la scelta del materiale di costruzione del mixer:Corrosione: Materiali corrosivi richiedono un mixer costruito con leghe resistenti alla corrosione o materiali avanzati per evitare la contaminazione del prodotto e la corrosione del mixer.Adesione: Alcuni materiali tendono ad aderire alle superfici interne del mixer, richiedendo l'uso di materiali o rivestimenti che minimizzino l'adesione per facilitare la pulizia e mantenere l'efficienza della miscelazione. Granulometria e Forma dei MasterbatchLa dimensione e la forma dei pellet o delle particelle di masterbatch possono influenzare la dinamica di miscelazione all'interno del mixer statico. Materiali con granulometrie diverse possono richiedere configurazioni specifiche degli elementi di miscelazione per garantire una distribuzione uniforme del colore nel polimero fuso. Concentrazione e Tipo di Colorante o AdditivoLa concentrazione e il tipo di colorante o additivo nel masterbatch determinano la difficoltà di ottenere una dispersione uniforme e possono influenzare la scelta del mixer:Alta Concentrazione: Masterbatch ad alta concentrazione di pigmenti o additivi richiedono una miscelazione più intensa per evitare agglomerazioni e garantire un colore uniforme.Tipo di Additivo: Additivi specifici possono richiedere condizioni di miscelazione particolari, come temperature o tempi di miscelazione specifici, influenzando la scelta del design e del materiale del mixer statico. Capacità di Produzione La capacità di produzione desiderata può influenzare la dimensione e il design del mixer statico. Mixer con un maggiore volume interno o una disposizione specifica degli elementi di miscelazione possono essere necessari per gestire volumi di produzione elevati, mantenendo allo stesso tempo l'efficacia della miscelazione. Integrazione nel Flusso di Lavoro Esistente La facilità con cui il mixer statico può essere integrato nei sistemi produttivi esistenti, senza richiedere modifiche significative all'infrastruttura o ai processi, è un fattore critico. Questo include considerazioni sulla configurazione fisica dell'impianto, sulla logistica del flusso di materiali e sulla compatibilità con altre attrezzature. Considerazioni Ambientali e di Sicurezza Infine, le normative ambientali e di sicurezza possono influenzare la scelta dei mixer statici, specialmente in termini di materiali utilizzati, emissioni e consumo energetico. La conformità con le normative locali e internazionali è essenziale per garantire una produzione sostenibile e sicura. Condizioni Operative di un Mixer Statico La selezione di un mixer statico ottimale per il processo di colorazione delle materie plastiche deve considerare attentamente le condizioni operative specifiche in cui il dispositivo sarà utilizzato. Queste condizioni possono variare ampiamente in base al tipo di processo di produzione, alla natura dei materiali trattati e agli obiettivi qualitativi del prodotto finito. Di seguito, esaminiamo i fattori critici legati alle condizioni operative che influenzano la scelta del mixer statico. Temperatura di Processo La temperatura a cui il polimero e il masterbatch vengono processati è cruciale per la selezione del mixer statico. Diversi materiali richiedono temperature di lavorazione specifiche per garantire una corretta fusione e miscelazione: Materiali Sensibili al Calore: Per polimeri o coloranti sensibili alle alte temperature, è necessario un mixer che minimizzi l'aumento di temperatura durante la miscelazione, possibilmente attraverso un design che promuova un rapido trasferimento del calore. Materiali ad Alta Temperatura di Fusione: Polimeri che richiedono elevate temperature di fusione necessitano di mixer realizzati con materiali in grado di resistere a tali condizioni senza degradarsi o alterare le proprietà del prodotto. Pressione di Processo La pressione sotto cui il materiale viene processato nel mixer statico può variare significativamente e ha un impatto diretto sulla selezione del dispositivo: Alta Pressione: Processi che operano ad alta pressione richiedono mixer statici robusti, capaci di resistere senza deformarsi o perdere efficienza nella miscelazione. Variazioni di Pressione: Processi che presentano ampie fluttuazioni di pressione richiedono un mixer progettato per mantenere prestazioni consistenti attraverso queste variazioni, assicurando una miscelazione omogenea indipendentemente dalle fluttuazioni di pressione. Velocità di Flusso La velocità con cui il materiale passa attraverso il mixer statico influisce sulla qualità della miscelazione e sulla produzione complessiva: Alto Flusso: Un flusso elevato richiede un mixer che possa gestire rapidi volumi di materiale mantenendo una dispersione uniforme dei coloranti e degli additivi. Bassa Velocità di Flusso: Per processi con flussi più lenti, può essere necessario un mixer con elementi di miscelazione specificamente progettati per ottimizzare il contatto tra polimero e masterbatch, evitando la segregazione del materiale. Spazio Disponibile Le dimensioni e la configurazione dello spazio in cui il mixer statico sarà installato giocano un ruolo importante nella selezione del dispositivo. È essenziale scegliere un mixer che si adatti all'infrastruttura esistente senza richiedere modifiche sostanziali: Limitazioni di Spazio: In ambienti con spazio limitato, un mixer compatto o uno specificamente progettato per integrarsi in spazi ristretti può essere necessario. Accessibilità per la Manutenzione: È importante considerare non solo l'installazione ma anche la facilità di accesso per eventuali operazioni di manutenzione o pulizia. Durata Operativa La durata prevista di operatività senza interruzioni è fondamentale per processi ad alta efficienza. Mixer statici costruiti con materiali durevoli e progettati per operazioni prolungate possono ridurre i tempi di inattività e migliorare la continuità produttiva.
SCOPRI DI PIU' L'Importanza degli Agenti Nucleanti nelle Materie Plastiche: Miglioramento delle Prestazioni e delle Proprietà
Una panoramica tecnica sull'uso degli agenti nucleanti per ottimizzare la cristallinità, la trasparenza e le proprietà meccaniche delle materie plastiche semi-cristalline, con un focus sulle applicazioni industrialidi Marco ArezioLe materie plastiche semi-cristalline, come il polipropilene (PP) e il polietilene (PE), sono materiali ampiamente utilizzati nell'industria grazie alle loro eccellenti proprietà meccaniche, termiche e chimiche. Tuttavia, le caratteristiche finali di questi materiali sono strettamente legate alla loro struttura cristallina, che può essere influenzata durante il processo di produzione. Per migliorare la cristallinità, la trasparenza e altre proprietà delle plastiche semi-cristalline, vengono aggiunti agenti nucleanti, che svolgono un ruolo cruciale nell'ottimizzazione delle performance del materiale. Questo articolo tecnico approfondisce il funzionamento degli agenti nucleanti, le loro tipologie e i vantaggi che apportano nel processo di produzione delle materie plastiche. Cosa sono gli agenti nucleanti? Gli agenti nucleanti sono additivi utilizzati per migliorare la struttura cristallina delle materie plastiche semi-cristalline. Questi agenti promuovono la formazione di nuclei cristallini durante il raffreddamento del materiale plastico fuso, velocizzando il processo di cristallizzazione. Questo porta a una struttura più fine e controllata, con conseguente miglioramento delle proprietà meccaniche e ottiche del materiale. Funzionamento degli agenti nucleanti Il processo di cristallizzazione delle materie plastiche semi-cristalline è un fattore determinante nella loro performance finale. In assenza di agenti nucleanti, il polimero cristallizza lentamente, generando sferoliti di grandi dimensioni, che influiscono negativamente sulle proprietà ottiche e meccaniche. Gli agenti nucleanti, invece, agiscono come "germi" su cui la cristallizzazione può iniziare, accelerando il processo di formazione dei cristalli e riducendo le dimensioni degli sferoliti. L'aggiunta di agenti nucleanti porta quindi a una cristallizzazione più veloce, riducendo i tempi di ciclo di produzione, e a una struttura cristallina più fine e omogenea, che migliora la stabilità dimensionale del prodotto finale. Tipologie di agenti nucleanti Gli agenti nucleanti possono essere suddivisi in due principali categorie: agenti nucleanti insolubili e agenti nucleanti solubili. Agenti nucleanti insolubili Questi additivi, spesso costituiti da ossidi di metallo, silice, talco o nitruro di boro, rimangono dispersi nel materiale plastico fuso e agiscono come siti di nucleazione su cui possono formarsi i cristalli. Questi materiali sono particolarmente efficaci per migliorare le proprietà meccaniche e termiche delle materie plastiche, ma non sempre offrono una trasparenza ottimale. Agenti nucleanti solubili (Clarifier) I clarificanti, come quelli utilizzati nel polipropilene, si dissolvono nel polimero fuso e formano una rete tridimensionale fibrosa durante il raffreddamento, sulla quale avviene la cristallizzazione. La nucleazione così ottenuta è molto densa e uniforme, garantendo la produzione di materiali con un'elevata trasparenza e migliori proprietà ottiche. Questi additivi sono particolarmente utilizzati per migliorare l'aspetto dei prodotti plastici trasparenti. Vantaggi dell'uso degli agenti nucleanti L'impiego di agenti nucleanti offre numerosi vantaggi nella lavorazione delle materie plastiche semi-cristalline. Tra questi: Velocità di cristallizzazione: La presenza di agenti nucleanti aumenta la velocità di formazione dei cristalli, riducendo il tempo necessario per il raffreddamento e la solidificazione del pezzo plastico. Questo si traduce in una maggiore efficienza produttiva, con una riduzione dei tempi di ciclo. Miglioramento delle proprietà meccaniche: La struttura cristallina più fine ottenuta grazie agli agenti nucleanti aumenta la rigidità, la resistenza agli urti e la stabilità dimensionale del materiale plastico. Trasparenza: I clarificanti, in particolare, permettono di ottenere materiali plastici trasparenti e con ottime proprietà ottiche, essenziali per applicazioni che richiedono un'estetica di alta qualità. Riduzione dei difetti estetici: Una cristallizzazione più controllata riduce i segni di affondamento e altri difetti estetici che possono verificarsi durante il raffreddamento del materiale plastico. Applicazioni industriali degli Agenti NucleantiGli agenti nucleanti trovano impiego in una vasta gamma di settori industriali, tra cui: Imballaggi Nel settore degli imballaggi, la trasparenza è spesso un requisito fondamentale. I clarificanti sono utilizzati per migliorare la trasparenza del polipropilene, ad esempio nella produzione di contenitori per alimenti. Settore automobilistico Le plastiche semicristalline rinforzate con agenti nucleanti offrono una maggiore resistenza e stabilità dimensionale, rendendole ideali per la produzione di componenti automobilistici leggeri e resistenti. Elettronica Le proprietà migliorate delle plastiche nucleate, come la stabilità dimensionale e la resistenza al calore, le rendono adatte per componenti elettrici ed elettronici. Arredamento e prodotti di consumo I materiali plastici trasparenti e resistenti, ottenuti con l'uso di agenti nucleanti, sono ampiamente utilizzati nella produzione di articoli casalinghi, mobili in plastica e dispositivi di consumo. Conclusioni Gli agenti nucleanti sono essenziali per migliorare le prestazioni delle materie plastiche semicristalline, offrendo vantaggi significativi in termini di velocità di produzione, proprietà meccaniche, estetica e trasparenza. Con lo sviluppo continuo di nuovi additivi e tecnologie, l'uso degli agenti nucleanti continuerà a svolgere un ruolo cruciale nell'ottimizzazione delle materie plastiche per una vasta gamma di applicazioni industriali.
SCOPRI DI PIU' Triossido di antimonio: storia, usi nella plastica, impatto ambientale e alternative sostenibili
Scopri cos'è il triossido di antimonio, perché è impiegato nell'industria delle plastiche, i suoi effetti sulla salute e sull’ambiente, e le soluzioni sostenibili già disponibili sul mercato globaledi Marco ArezioIl triossido di antimonio (Sb₂O₃) è un composto chimico che ha avuto, e continua ad avere, un ruolo fondamentale in numerosi processi industriali, in particolare come sinergizzante nei ritardanti di fiamma per materie plastiche. Ma dietro la sua efficacia tecnica si cela un profilo ambientale e sanitario che negli ultimi anni ha acceso un acceso dibattito tra industria, scienza e legislatori. Un composto dal passato tecnico importante Dal punto di vista chimico, il triossido di antimonio si presenta come una polvere bianca, insolubile in acqua ma reattiva in ambienti acidi e alcalini. Viene prodotto principalmente attraverso l’ossidazione del metallo antimonio o mediante la lavorazione del minerale stibnite. La sua funzione principale, quella di sinergizzante nei ritardanti di fiamma bromurati, è stata valorizzata a partire dagli anni ’70, quando l’industria cercava soluzioni per aumentare la sicurezza dei materiali plastici utilizzati in edilizia, elettronica e tessile. Grazie alla sua capacità di ridurre la propagazione delle fiamme, il triossido di antimonio è diventato onnipresente nei materiali plastici ignifughi, dai cavi elettrici alle coperture dei dispositivi elettronici. Tuttavia, proprio la sua diffusione ha contribuito ad accendere i riflettori sugli effetti collaterali derivanti da un uso estensivo e talvolta non regolamentato. I lati oscuri: impatto ambientale e rischi per la salute Le ricerche scientifiche degli ultimi vent'anni hanno messo in evidenza come il triossido di antimonio non sia privo di effetti collaterali. L’Agenzia per la Protezione Ambientale degli Stati Uniti (EPA) lo classifica tra i composti sospetti di essere cancerogeni per l’uomo. La California lo ha inserito nella lista delle sostanze della Proposition 65, evidenziando il rischio oncogeno in seguito a esposizione prolungata per via inalatoria. In ambienti di lavoro industriali, come impianti di produzione di plastica o di materiali da costruzione, i lavoratori possono essere esposti all’antimonio tramite inalazione di polveri sottili. Gli effetti più comuni includono irritazioni respiratorie, mal di testa, nausea, ma in casi cronici si parla anche di bronchiti, danni epatici e renali, e sospetti effetti sul sistema riproduttivo. Anche l’ambiente non è immune: questo composto è noto per la sua persistenza nei suoli e nelle acque, con la possibilità di contaminare le falde acquifere e influenzare negativamente gli ecosistemi. È stato documentato il rilascio di antimonio da contenitori in PET esposti a fonti di calore, con il rischio che microquantità di metallo finiscano nei liquidi destinati al consumo umano. Nonostante siano quantità molto basse, il rischio cumulativo ha spinto diverse istituzioni – come l’OMS e la stessa EPA – a stabilire limiti rigorosi per la presenza dell’elemento nell’acqua potabile. Sul piano normativo, i limiti di esposizione sono stati resi più stringenti negli ultimi anni: ad esempio, OSHA fissa a 0,5 mg/m³ la concentrazione massima consentita nei luoghi di lavoro, mentre l’EPA ha stabilito un limite di 0,006 mg/L per l’acqua potabile. La ricerca di alternative sostenibili Le preoccupazioni ambientali e sanitarie legate al triossido di antimonio hanno spinto l’industria chimica e la ricerca accademica a cercare valide alternative. Alcuni composti, come il zinc borate, stanno guadagnando attenzione per la loro capacità di agire anch’essi da sinergizzanti nei ritardanti di fiamma, ma con un impatto tossicologico inferiore. Altre soluzioni includono i fosfati organici, meno tossici dei composti bromurati, o lo zinc hydroxystannate (ZHS), che ha mostrato buone prestazioni come additivo ignifugo a minore impatto ambientale. Anche se queste alternative non sono ancora universalmente adottate, rappresentano un importante passo verso una chimica più verde. Produzione globale e dinamiche di mercato Attualmente, la Cina è il principale produttore mondiale di triossido di antimonio, controllando circa il 48% della produzione globale. Seguono a distanza la Russia, il Sudafrica e alcuni paesi dell’Asia centrale. Il mercato, valutato intorno agli 850 milioni di dollari nel 2023, è destinato a crescere nei prossimi anni, toccando una previsione di oltre 1,4 miliardi di dollari entro il 2034. Tuttavia, la crescita sarà fortemente condizionata dall’evoluzione delle normative ambientali e dall’adozione di alternative più sostenibili. Conclusione: tra transizione ecologica e responsabilità industriale Il caso del triossido di antimonio rappresenta emblematicamente le sfide contemporanee dell’industria chimica: da un lato l’efficienza tecnica, dall’altro la necessità di tutelare salute e ambiente. La transizione verso materiali meno impattanti non è solo auspicabile, ma inevitabile. Ciò richiederà un forte impegno multidisciplinare, in cui scienza, industria e istituzioni dovranno cooperare per garantire un futuro più sicuro e sostenibile per tutti.© Riproduzione Vietata
SCOPRI DI PIU' EPDM Riciclato: Da Dove Viene e Cosa E’
Vediamo cosa sono i polimeri in EPDM, quelli miscelati con il PP e quali sono le fonti del loro riciclo. di Marco ArezioNel mondo dei polimeri, la gomma EPDM viene definita terpolimero, perché ottenuta dalla copolimerizzazione dell’etilene, del propilene e da un monomero di diene. Nell’analisi dei componenti dell’EPDM, il valore dell’etilene può essere rappresentato da una percentuale che varia dal 45 al 75. Questo lasso percentuale incide sulle caratteristiche della miscela di gomma, infatti maggiore è la percentuale di etilene e migliori saranno la lavorabilità, il caricamento e l’estrusione. Per quanto riguarda la vulcanizzazione a base di perossido delle miscele in gomma EPDM, queste si caratterizzano con una maggiore densità di reticolazione rispetto ad altri polimeri analoghi. L’EPDM si presta egregiamente anche a blends con il polipropilene, in quanto ha una rigidità e una temperatura di rammollimento elevata, compatibili con entrambi i polimeri. Le caratteristiche tecniche delle miscele tra PP ed EPDM dipendono dal grado di miscelazione dei componenti, infatti, con una percentuale di PP intorno al 90% si ottengono le stesse caratteristiche tecniche del PP originale, ma con una rigidità ed una temperatura di rammollimento inferiori. Di contro le miscele che conterranno una percentuale di PP intorno al 40%, presenteranno le caratteristiche tipiche di una gomma termoplastica. Inoltre la scelta della tipologia di polipropilene, se homopolimero o copolimero, cambieranno le caratteristiche finali della miscela. Quali sono le proprietà dell’EPDM? I prodotti in EPDM hanno una buona resistenza all’acqua calda e fredda, resistenza al calore, all’ozono, agli agenti atmosferici e al vapore. Di contro, hanno una bassa resistenza alla benzina, al cherosene, agli idrocarburi aromatici alifatici, ai solventi e agli acidi concentrati. Quali sono gli impieghi? L’utilizzo più comune dell’EPDM è sicuramente il settore dell’automotive, dove viene impiegato per i seguenti principali prodotti: • guarnizioni di porte • finestrini • bagagliai • parabrezza Nel settore dell’edilizia: • membrane dei tetti • geomembrane per laghetti • miscelati con poliuretani vengono impiegati su pavimenti, tetti, asfalto, mattoni e legno • per creare pavimenti non scivolosi • guarnizioni per infissi Nel settore degli elettrodomestici ed degli impianti: • frigoriferi • radiatori • cinghie • lavatrici • tubi • isolamento elettrico Come si ricicla l’EPDM?I prodotti in EPDM possono derivare dal settore industriale, espressi in scarti di lavorazione, oppure dal settore civile, come scarti della raccolta differenziata. In entrambi i casi gli oggetti da riciclare devono essere preventivamente analizzati in quanto potrebbero contenere materiali diversi dal solo EPDM. Per esempio, il riciclo dei paraurti delle auto, deve essere preceduto da una lavorazione per togliere eventuali dati o viti che potrebbero essere contenuti nel prodotto, oppure, nel campo del post consumo, i paraurti potrebbero presentare verniciature dannose alla qualità finale della materia prima da riciclare. Inoltre, spesso, nell’industria dell’automotive, i componenti in EPDM potrebbero avere degli isolanti attaccati come, per esempio, il polietilene reticolato che peggiora la qualità dello scarto da lavorare. L’EPDM riciclato viene utilizzato, normalmente, sotto forma di macinato in diverse forme dimensionali, ma anche come granulo adatto agli estrusori o alle presse ad iniezione. Categoria: notizie - tecnica - plastica - riciclo - EPDM
SCOPRI DI PIU' L’evoluzione delle Fibre di Rinforzo Polimeriche
A partire dal 1937 con l’invenzione della fibra di vetro, si sono sviluppate nuove ed ardite soluzioni polimeriche di notevole interesse tecnico-commercialidi Marco ArezioL’evoluzione delle materie plastiche nel periodo successivo alla fine della seconda guerra mondiale, ha portato il settore ad una continua innovazione scientifica in competizione con sé stessa. La scoperta di nuovi legami polimerici e di nuove applicazioni commerciali, ha rivoluzionato il campo industriale facendo nascere nuovi prodotti, sostituendone altri fatti in materiali tradizionali e migliorando il rapporto qualità prezzo dei manufatti. Oltre a scoprire nuovi polimeri, si sono scoperte soluzioni tecniche che hanno portato ad un’esaltazione delle performances del polimero base, riuscendo a creare nuovi campi applicativi fino ad allora sconosciuti. Infatti, la capacità di resistenza che si è raggiunta, attraverso i polimeri e i compositi a matrice polimerica, è risultata, fino a pochi anni fa, impensabile. In particolare, il settore delle Fibre HP, progettate per fornire prestazioni che le fibre tessili tradizionali non erano in grado di raggiungere, soprattutto per quel che riguarda le capacità meccaniche, termiche e chimiche, hanno creato una vera rivoluzione tecnologica. Materiali che, oltre ad essere in grado di soddisfare requisiti particolari, devono mostrare una buona attitudine ad essere inseriti nei cicli tessili, anche se modificati. Nate circa 30 anni fa sulla spinta di alcuni settori strategici – soprattutto militare e aeronautico - sono oggi sfruttati nei campi più diversi, da quello ambientale al comparto dell’abbigliamento protettivo: • geotessili per il contenimento dei terreni in grado di contrastare fortissime pressioni • tessuti per la protezione balistica capaci di ammortizzare l’energia dei proiettili • filati per indumenti protettivi resistenti all’energia generata da un fulmine • rinforzi tessili da usare nei materiali compositi per impieghi strutturali nel campo dell’edilizia. La prima fibra ad elevate prestazioni sia tensili che termiche è stata la fibra di vetro (1937) prodotta da Owens e Corning Glass, costituita prevalentemente di silice, ossido di calcio, ossido di alluminio, ossido di boro. Appartenente alla famiglia delle fibre inorganiche, ha avuto una crescita annua del 15-25% fino agli anni ’60 - ‘70, quando sono comparse sul mercato le fibre di carbonio e le fibre aramidiche, anche se a tutt’oggi la fibra di vetro detiene, come fibra di rinforzo, il primo posto in termini di volumi impiegati. Le fibre di carbonio, scoperte nel 1879 da Edison, sono state commercializzate solo dal 1960, secondo un procedimento messo a punto da William Watt per la Royal Aircraft in UK. Ma la vera rivoluzione nel mondo delle fibre ad alte prestazioni è cominciata con la comparsa sul mercato (1965) delle fibre aramidiche sviluppate dalla DuPont, inizialmente come meta-aramidiche (Nomex), fibre con un'elevatissima temperatura di fusione e di decomposizione (600°- 800°C) e ottime caratteristiche di isolamento elettrico. Queste proprietà le rendono particolarmente adatte alla produzione di tessuti o feltri con i quali realizzare indumenti protettivi (la maggior parte delle tute dei piloti di Formula 1 sono realizzate in Nomex, proprio per le sue proprietà ignifughe, così come quelle degli operatori delle piattaforme petrolifere) e per la filtrazione di gas caldi. Sotto forma di carta o cartone, sono utilizzate per isolamento elettrico e, conformate a nido d'ape, per la realizzazione di materiali compositi. Pochi anni più tardi (1972) sempre la DuPont introdusse sul mercato le fibre pararamidiche (Kevlar) aprendo così la nuova era dei filati ad elevate prestazioni tensionali e termiche: • ottima resistenza meccanica • rigidità • elevato assorbimento delle radiazioni • resistenza all’urto • al calore • alla fiamma. Con i compositi rinforzati con fibra di Kevlar, cinque volte più resistenti dell’acciaio a parità di peso, sono stati realizzati gli airbag che hanno consentito l’atterraggio delle sonde su Marte e il paracadute della sonda Galileo, spedita su Giove. Una copertura realizzata con compositi rinforzati con Kevlar riveste le pareti della Stazione Spaziale Internazionale, in orbita intorno alla terra, per proteggerle dai danni provocati dalle micro meteoriti. La fibra di Kevlar – commercializzata in forma di filamento, fiocco e polpa, sostituisce l’amianto nel rivestimento delle frizioni e dei freni in tutte le automobili provenienti dalle linee di produzione europee. Accanto alle fibre aramidiche sono comparse sul mercato le fibre di poliestere aromatiche, quelle prodotte con polimeri eterociclici aromatici, o realizzate con l’impiego di molecole flessibili (come il polietilene ad alto peso molecolare), per la produzione di fibre con elevato orientamento molecolare lungo il loro asse, usando un processo di filatura nuovo, denominato gel spinning. Nella realizzazione di prodotti industriali dove la resistenza deve abbinarsi alla leggerezza e alla flessibilità, le fibre tessili HP sono una valida soluzione, quello che a tutt’oggi frena un loro impiego più estensivo è l’alto costo, conseguenza soprattutto di alcuni problemi tecnici legati alla loro lavorabilità. Generalmente maggiori sono le prestazioni del materiale, tanto più elevate sono le difficoltà legate alla sua trasformazione. Ciò risulta più evidente per le fibre ad altissima resistenza meccanica, infatti per conferire loro questa prestazione la metodologia di produzione normalmente seguita è quella di sottoporre il materiale, dopo la filiera, a stiri assai elevati. Con questa tecnica si ottiene l’alta tenacità desiderata ma a spese degli allungamenti, di conseguenza le fibre hanno una scarsa deformabilità e risultano rigide, ciò comporta difficoltà di filatura. Viceversa un eccezionale aumento dell’allungamento, dunque dell’elasticità, si ottiene a scapito della tenacità e della capacità di assorbimento dell’umidità, così come un’elevata resistenza agli agenti chimici rende l’assorbimento dell’umidità quasi nullo e crea difficoltà alla tingibilità delle fibre.Categoria: notizie - tecnica - plastica - fibre di rinforzo polimeriche Fonti Cecilia Cecchini
SCOPRI DI PIU' Ottimizzare i Consumi: Strategie Avanzate per l'Efficienza Energetica nell'Estrusione e nel Soffiaggio Plastico
Tecniche e Tecnologie All'avanguardia per Ridurre i Costi Operativi e l'Impatto Ambientale negli Impianti di Lavorazione delle Materie Plastichedi Marco Arezio L'industria della trasformazione delle materie plastiche, pilastro fondamentale di numerosi settori manifatturieri, si affida in larga misura a processi ad alta intensità energetica come l'estrusione e il soffiaggio. In un contesto economico globale sempre più competitivo e caratterizzato da una crescente sensibilità verso le tematiche ambientali, l'ottimizzazione del consumo energetico non rappresenta più una mera opportunità di risparmio, ma diviene un imperativo strategico per garantire la sostenibilità economica e ambientale degli impianti produttivi. Analizzare e intervenire sui flussi energetici è essenziale per mitigare i costi operativi significativi e ridurre l'impronta ecologica associata a queste lavorazioni. Il Fabbisogno Energetico: Una Panoramica Critica Per comprendere appieno il potenziale di efficientamento, è fondamentale delineare il panorama del consumo energetico tipico di un impianto di estrusione o soffiaggio. Le principali aree in cui l'energia viene impiegata e, di conseguenza, potenzialmente dispersa, sono molteplici e interconnesse. Al centro vi sono gli azionamenti dei motori elettrici che alimentano le viti degli estrusori, le pompe idrauliche, i sistemi di trasporto e altre componenti meccaniche vitali per il processo. Questi motori rappresentano sovente la quota preponderante del consumo totale. Un altro ambito critico è il riscaldamento. L'energia termica è indispensabile per portare la materia prima polimerica alla temperatura di processo ottimale, mantenendo condizioni termiche precise lungo la canna dell'estrusore, nelle testate di estrusione, negli stampi e negli accumulatori. Questo apporto termico è tipicamente garantito da resistenze elettriche, la cui gestione incide notevolmente sull'efficienza complessiva. Parallelamente al riscaldamento, il raffreddamento gioca un ruolo energetico non trascurabile. È necessario dissipare il calore generato dal processo per solidificare il materiale estruso o soffiato, controllare la temperatura degli stampi, raffreddare l'olio dei sistemi idraulici e mantenere operative le apparecchiature elettroniche. Questi processi di raffreddamento, spesso basati su circolazione di acqua o aria, comportano un dispendio energetico per il funzionamento di pompe, ventilatori e chiller. Infine, non si possono trascurare i sistemi ausiliari che supportano l'operatività dell'impianto. I compressori d'aria, indispensabili nel processo di soffiaggio e per altre funzionalità pneumatiche, le pompe per vuoto, i sistemi di alimentazione e trasporto del materiale contribuiscono al carico energetico complessivo. Nelle macchine che impiegano sistemi idraulici, l'efficienza delle pompe e delle valvole ha un impatto diretto sui consumi, specialmente se non adeguatamente dimensionate e controllate. Identificare e quantificare precisamente l'energia assorbita da ciascuna di queste aree attraverso audit energetici mirati e l'implementazione di sistemi di monitoraggio dei consumi in tempo reale costituisce il punto di partenza essenziale per delineare una strategia di efficientamento efficace. Un Approccio Olistico all'Efficienza: Tecniche e Tecnologie Chiave L'ottimizzazione energetica negli impianti di estrusione e soffiaggio richiede un approccio multiforme, che integri l'adozione di tecnologie avanzate con l'implementazione di migliori pratiche operative. Il cuore dell'efficienza spesso risiede nell'ottimizzazione degli azionamenti e dei motori. Sostituire i motori elettrici obsoleti o a bassa efficienza con unità conformi agli standard più elevati (classi IE3, IE4 e oltre) garantisce intrinsecamente un minor assorbimento di potenza grazie a perdite interne minimizzate. Tuttavia, l'impatto più significativo si ottiene con l'integrazione di Variatori di Velocità (VSD). Questi dispositivi permettono di modulare con precisione la velocità del motore in funzione del carico effettivo e del reale fabbisogno del processo. Questo è particolarmente vantaggioso per gli azionamenti principali come le viti estrusore o le pompe idrauliche, che spesso operano a carico parziale. Evitando il funzionamento a velocità fissa eccessiva, i VSD consentono risparmi energetici sostanziali, proporzionali alla riduzione di velocità richiesta dal processo. Per quanto concerne i sistemi di riscaldamento, l'evoluzione tecnologica offre soluzioni decisamente più efficienti rispetto al passato. L'impiego di riscaldatori a fascia in ceramica o, ancor meglio, a induzione, consente un trasferimento di calore più diretto ed efficiente alla canna dell'estrusore o agli stampi, riducendo drasticamente le dispersioni termiche. I riscaldatori a induzione, in particolare, scaldando la canna per effetto di correnti indotte, offrono un controllo termico molto più reattivo e preciso, minimizzando i tempi di riscaldamento e stabilizzazione e le dispersioni. A complemento, un isolamento termico adeguato di canne, testate e stampi è indispensabile. L'utilizzo di coperture isolanti progettate su misura, realizzate con materiali ad alte prestazioni, può ridurre significativamente le perdite di calore verso l'ambiente circostante, diminuendo l'energia necessaria per mantenere le temperature di processo. Anche i sistemi di raffreddamento presentano ampi margini di efficientamento. Un controllo più granulare e localizzato dei fluidi di raffreddamento, regolando flussi e temperature solo dove e quando strettamente necessario, evita sprechi energetici. Sistemi di controllo avanzati possono monitorare in tempo reale le temperature e adattare dinamicamente l'intensità del raffreddamento. L'adozione di sistemi di raffreddamento adiabatico o a ciclo chiuso può inoltre portare a risparmi idrici ed energetici. I sistemi a ciclo chiuso, in particolare, minimizzano la necessità di reintegro dell'acqua e i costi associati al suo trattamento, riducendo l'energia impiegata per la sua movimentazione e refrigerazione. Considerando i sistemi ausiliari, l'efficienza dei compressori d'aria nel soffiaggio è cruciale. Investire in compressori d'aria ad alta efficienza, ottimizzare la pressione di esercizio e implementare programmi di manutenzione rigorosi per individuare e riparare le perdite nella rete di distribuzione sono azioni a elevato ritorno. Inoltre, il calore generato dai compressori può essere recuperato e riutilizzato per altri scopi, come il riscaldamento di acqua o ambienti, trasformando una perdita energetica in una risorsa. Analogamente, le pompe per vuoto, se presenti, dovrebbero essere selezionate per la loro efficienza e gestite in modo da operare solo al bisogno. L'ottimizzazione di processo offre ulteriori opportunità di risparmio. Un design della vite estrusore ottimizzato per il polimero specifico e il prodotto finale massimizza il lavoro meccanico impartito al materiale, riducendo la dipendenza dall'apporto termico elettrico per la plastificazione. L'implementazione di sistemi di controllo avanzato basati su algoritmi predittivi o adattivi permette di gestire dinamicamente i parametri di processo (temperature, velocità della vite, pressioni) per raggiungere la qualità desiderata con il minimo dispendio energetico. Ridurre gli scarti di produzione e ottimizzare le procedure di avviamento e cambio formato minimizza i tempi di inattività e la quantità di materiale e energia sprecati. Infine, il recupero del calore di scarto rappresenta una strategia potente per valorizzare l'energia altrimenti dissipata. Il calore residuo proveniente dalla canna estrusore, dai sistemi idraulici o dai compressori d'aria può essere efficacemente catturato attraverso scambiatori di calore dedicati e riutilizzato per preriscaldare la materia prima in ingresso, per il riscaldamento di acqua di processo o addirittura per il riscaldamento degli edifici. Questo non solo riduce il fabbisogno di energia primaria, ma contribuisce anche a una maggiore integrazione e circolarità dei flussi energetici all'interno dell'impianto. Implementazione e i Molteplici Vantaggi Intraprendere un percorso verso una maggiore efficienza energetica richiede un'analisi approfondita e una pianificazione oculata. Un approccio basato sulla priorità degli interventi con il più rapido ritorno sull'investimento può facilitare l'avvio del processo, per poi estendersi progressivamente ad azioni più complesse. I benefici derivanti da un incremento dell'efficienza energetica sono molteplici e si estendono oltre la semplice riduzione dei costi: - Riduzione dei costi operativi: Il beneficio più immediato e tangibile è la significativa diminuzione delle spese energetiche, che impatta positivamente sui margini di profitto. - Incremento della competitività: Minori costi di produzione consentono alle aziende di posizionarsi in modo più aggressivo sul mercato. - Miglioramento della sostenibilità: La riduzione dei consumi energetici porta a una minore emissione di gas serra e a un'impronta ambientale più contenuta, rispondendo alle crescenti aspettative normative e sociali. - Aumento della produttività: Processi ottimizzati per l'efficienza tendono ad essere anche più stabili e performanti, riducendo i fermi macchina e migliorando la capacità produttiva complessiva. - Maggiore durata delle apparecchiature: Un funzionamento più controllato e temperature gestite in modo ottimale riducono lo stress termico e meccanico sui componenti, estendendone la vita utile e riducendo i costi di manutenzione. Considerazioni Conclusive In conclusione, l'efficienza energetica negli impianti di estrusione e soffiaggio non è più un traguardo opzionale, ma una componente essenziale di una gestione industriale moderna e responsabile. Attraverso una comprensione approfondita dei modelli di consumo, l'adozione mirata di tecnologie all'avanguardia come VSD, motori ad alta efficienza, sistemi di riscaldamento avanzati, isolamento termico efficace e l'implementazione di strategie di ottimizzazione di processo e recupero di calore, le aziende possono realizzare risparmi significativi, migliorare la propria sostenibilità e rafforzare la propria posizione nel mercato globale. Investire nell'efficienza energetica significa non solo tagliare i costi, ma anche costruire un futuro più resiliente e sostenibile per l'industria della plastica. L'analisi continua, l'innovazione tecnologica e l'impegno verso il miglioramento continuo sono le leve fondamentali per sbloccare il pieno potenziale di efficienza in questo settore vitale.© Riproduzione Vietata
SCOPRI DI PIU' Ciclo di Vita e Applicazioni Sostenibili dell'EPDM Riciclato
Analisi sulla Produzione, Utilizzo e Strategie di Riciclo nel Settore dei Teli e delle Barriere Impermeabili di Marco ArezioIl presente articolo esplora il ciclo di vita del telo in EPDM (Etilene Propilene Diene Monomero) riciclato, mettendo in evidenza i processi di produzione, le principali applicazioni e le strategie per il suo ulteriore riciclo. L'obiettivo è valutare l'impatto ambientale del materiale e le sue potenzialità nel contesto dell'economia circolare.Caratteristiche e Produzione dell'EPDM Riciclato L'Etilene Propilene Diene Monomero (EPDM) è un elastomero termoplastico ampiamente impiegato in vari settori industriali grazie alle sue notevoli proprietà di resistenza all'invecchiamento, agli agenti atmosferici, agli UV e a numerosi prodotti chimici. Questo polimero si distingue per la sua versatilità e durabilità, che lo rendono ideale per applicazioni esterne, in particolare in condizioni ambientali estreme.Composizione e Proprietà dell'EPDM Il polimero EPDM è un terpolimero di etilene, propilene e un diene che consente la vulcanizzazione con zolfo. La struttura molecolare unica dell'EPDM gli conferisce eccellenti proprietà fisiche, tra cui una notevole resistenza alle variazioni termiche, mantenendo la sua flessibilità a temperature molto basse e resistendo efficacemente al calore e al vapore acqueo. Tali proprietà rendono l'EPDM particolarmente efficace per applicazioni come guarnizioni, isolamenti, coperture per tetti e membrane impermeabilizzanti.Processi di Riciclo dell'EPDMNonostante l'EPDM abbia una lunga durata, alla fine del suo ciclo di vita può essere trasformato e riciclato attraverso vari processi che mirano a ridurre l'impatto ambientale e promuovere l'uso sostenibile delle risorse. Riciclo meccanico: Questo è il metodo più comune per il riciclo dell'EPDM. Il materiale viene raccolto, pulito e sminuzzato in granuli o polveri. Questi possono essere riutilizzati per produrre nuovi articoli di gomma, compresi altri teli in EPDM, mattonelle per pavimenti, o come aggregato in applicazioni di costruzione. Il processo meccanico è preferito per la sua semplicità e costo relativamente basso, ma può comportare una certa perdita di proprietà meccaniche nel materiale riciclato. Riciclo chimico: Anche se più costoso e tecnologicamente avanzato, il riciclo chimico offre il vantaggio di poter recuperare monomeri puri che possono essere reintegrati nella produzione di nuovi polimeri. Questo processo implica l'uso di solventi o catalizzatori chimici per spezzare i legami polimerici dell'EPDM, trasformandolo in materiali più semplici che possono essere facilmente rigenerati. Riciclo energetico: In alcune circostanze, quando il riciclo materiale non è praticabile, l'EPDM può essere utilizzato come combustibile per la produzione di energia. La combustione di EPDM produce una quantità significativa di energia, ma questa pratica è meno favorevole dal punto di vista ambientale e viene generalmente considerata come ultima opzione.Produzione di Teli in EPDM Riciclato Il processo di produzione di teli in EPDM riciclato inizia con la selezione e la preparazione del materiale riciclato, che viene pulito per rimuovere contaminanti e poi triturato. Il materiale viene quindi miscelato con un certo quantitativo di EPDM vergine e vari additivi, come antiossidanti e agenti vulcanizzanti, per garantire che il telo finale possieda le qualità richieste. Il composto ottenuto è successivamente processato attraverso calandre per formare teli. Questi vengono poi vulcanizzati, un processo in cui il materiale viene riscaldato in presenza di zolfo per formare legami incrociati che migliorano le proprietà elastiche e meccaniche del prodotto finale. La produzione di teli in EPDM riciclato non solo contribuisce a ridurre i rifiuti e l'uso di risorse vergini, ma rappresenta anche un'eccellente opportunità per promuovere pratiche industriali più sostenibili. Attraverso l'adozione di processi di riciclo e produzione responsabili, è possibile ottenere un significativo impatto ambientale positivo, riducendo l'impronta di carbonio e promuovendo l'economia circolare nel settore dei materiali sintetici.Applicazioni del Telo in EPDM Riciclato Il telo in EPDM riciclato, grazie alle sue proprietà di durabilità e resistenza agli agenti atmosferici, trova numerose applicazioni in vari settori industriali, contribuendo a promuovere una gestione più sostenibile delle risorse. Questo capitolo esplora le principali applicazioni industriali del telo in EPDM riciclato, evidenziando i vantaggi specifici e presentando alcuni studi di caso significativi.Applicazioni in Edilizia e nell'Ingegneria CivileEdilizia: Nel settore edilizio, il telo in EPDM riciclato è largamente utilizzato per le sue eccellenti proprietà di impermeabilizzazione. Viene impiegato come membrana per tetti piani o leggermente inclinati, offrendo una soluzione duratura e resistente agli UV e alle intemperie. Inoltre, è usato come barriera anti-radice in giardini pensili e come rivestimento per stagni artificiali e piscine, garantendo l'isolamento e la protezione contro le perdite.Ingegneria civile: L'EPDM riciclato trova impiego anche in progetti di ingegneria civile, come nella costruzione di barriere per il controllo dell'erosione e nel rivestimento di canali e bacini idrici. Le sue proprietà meccaniche garantiscono durabilità e resistenza, essenziali in applicazioni che richiedono una lunga durata e minimi interventi di manutenzione.Vantaggi Specifici L'impiego di EPDM riciclato porta con sé numerosi benefici, sia economici che ambientali: Sostenibilità: Utilizzare EPDM riciclato riduce la quantità di rifiuti destinati alle discariche e la dipendenza da risorse non rinnovabili. Questo non solo aiuta a conservare le risorse naturali ma anche a ridurre l'emissione di gas serra durante la produzione di nuovi materiali. Costo-Efficacia: Il riciclo dell'EPDM può ridurre significativamente i costi di produzione. I materiali riciclati sono generalmente meno costosi rispetto alle loro controparti vergini, rendendo il prodotto finale più accessibile e competitivo sul mercato. Performance: Nonostante sia riciclato, il telo in EPDM mantiene eccellenti proprietà fisiche e meccaniche, rendendolo adeguato per applicazioni che richiedono resistenza e durabilità. Questo assicura che l'uso di materiali riciclati non comprometta la qualità o l'efficacia del prodotto finale.Riciclo e Vita Futura dell'EPDM Riciclato Il ciclo di vita dell'EPDM riciclato non termina con la sua prima o seconda applicazione; le opportunità per ulteriori ricicli o altre forme di riutilizzo continuano a espandere il potenziale di questo materiale versatile. Questo capitolo esplora le opzioni di fine vita per l'EPDM riciclato, esamina le barriere al riciclo e discute le prospettive future che possono influenzare il suo uso sostenibile.Opzioni a Fine Vita del Telo in EPDMRi-riciclo: L'EPDM riciclato può essere sottoposto a processi di riciclo ripetuti, mantenendo una qualità accettabile per diverse applicazioni. Tuttavia, ogni ciclo di riciclo può potenzialmente degradare alcune delle proprietà fisiche del materiale, il che può limitare l'uso finale dei prodotti di riciclo. Innovazioni nel trattamento e nella preparazione del materiale possono estendere la vita utile dell'EPDM riciclato, consentendo una maggiore reintroduzione nel ciclo produttivo. Upcycling: Trasformare l'EPDM usato in prodotti di valore superiore è un'opzione intrigante. Ad esempio, l'EPDM riciclato può essere trasformato in compositi di alta qualità per applicazioni in settori tecnologicamente avanzati, come componenti per veicoli elettrici o infrastrutture intelligenti, dove le sue proprietà di isolamento e durabilità sono particolarmente preziose. Downcycling: In molti casi, l'EPDM riciclato viene utilizzato per produrre materiali che richiedono meno prestazioni rispetto all'applicazione originale, come sottofondi per pavimentazioni o materiali di riempimento per costruzioni. Questo permette di sfruttare materiali altrimenti destinati allo smaltimento, anche se non valorizza pienamente il potenziale del polimero.Barriere al Riciclo del Telo in EPDMIl riciclo dell'EPDM riciclato si scontra con diverse problematiche, che possono variare da aspetti tecnici a questioni economiche e regolamentari: Tecnologia: I processi di riciclo per l'EPDM possono essere complessi e costosi, specialmente il riciclo chimico, che richiede investimenti significativi in ricerca e sviluppo per migliorare l'efficienza e ridurre i costi. Economia: La raccolta e il trattamento dell'EPDM post-consumo possono essere economicamente svantaggiosi senza incentivi adeguati. La variabilità dei prezzi del petrolio può anche influenzare la competitività dell'EPDM riciclato rispetto a quello vergine. Normative: Le leggi e le politiche ambientali possono sia favorire sia ostacolare il riciclo dell'EPDM. Le normative che impongono standard rigorosi per i materiali riciclati possono limitare l'uso di EPDM riciclato in certe applicazioni, mentre incentivi per pratiche di produzione sostenibile possono promuovere il suo uso.Prospettive Future per il Riciclo del Telo in EPDMLe tendenze attuali e le innovazioni future giocano un ruolo cruciale nel determinare il ruolo dell'EPDM riciclato nell'economia circolare: Innovazione Tecnologica: Sviluppi nei metodi di riciclo chimico potrebbero migliorare l'efficienza del processo e la qualità del materiale riciclato, rendendo l'EPDM riciclato più competitivo. La ricerca in catalizzatori più efficaci e processi meno energivori è fondamentale. Tendenze di Mercato: Con una crescente consapevolezza ambientale e una spinta verso la sostenibilità, la domanda per materiali riciclati è destinata ad aumentare. Questo potrebbe incentivare ulteriori investimenti in tecnologie di riciclo e aumentare la scala di produzione per l'EPDM riciclato. Politiche Ambientali: Le politiche governative che impongono l'utilizzo di materiali riciclati e offrono incentivi finanziari per il riciclo possono spingere le industrie a adottare pratiche più sostenibili. Concludendo, l'EPDM riciclato possiede un potenziale significativo per contribuire a un'economia più circolare e sostenibile. Superare le sfide tecniche ed economiche e sfruttare le opportunità emergenti sarà fondamentale per il suo futuro impiego e per la sua accettazione su scala più ampia nel panorama industriale globale.
SCOPRI DI PIU' ASTM D1693 B: La prova di stress cracking nei flaconi in HDPE riciclato
Un test tecnico-scientifico essenziale per la qualità e la sostenibilità del packaging plastico di Marco ArezioNegli ultimi decenni il polietilene ad alta densità (HDPE) è diventato uno dei materiali più diffusi per la produzione di flaconi destinati a contenere detergenti, cosmetici, prodotti alimentari e sostanze chimiche di largo consumo. L’affidabilità del materiale, unita alla sua economicità e alle buone proprietà di barriera, ne ha fatto il polimero di riferimento per numerosi segmenti industriali. Oggi, con la crescente pressione normativa e sociale per ridurre l’impatto ambientale delle plastiche, l’HDPE riciclato si è imposto come alternativa credibile alla resina vergine. Tuttavia, l’uso di materiale riciclato introduce alcune criticità che devono essere monitorate attraverso prove rigorose, fra cui spicca la ASTM D1693, con particolare attenzione al metodo B, che valuta la resistenza del materiale allo stress cracking ambientale. Questa prova non è soltanto una routine di laboratorio: rappresenta uno strumento fondamentale per comprendere la durabilità dei flaconi in condizioni reali e per stabilire se l’impiego di HDPE riciclato possa garantire prestazioni equivalenti a quelle dei materiali vergini. Analizzarne il funzionamento, i risultati e il significato tecnico permette di cogliere le ragioni per cui i produttori di packaging considerano questo test uno standard imprescindibile. Lo stress cracking ambientale: un fenomeno microstrutturale complesso Il cosiddetto stress cracking ambientale (ESC, Environmental Stress Cracking) è una forma di degrado che si manifesta nei polimeri semi-cristallini come l’HDPE. Non si tratta di un fenomeno macroscopico immediatamente visibile: la rottura avviene per effetto di microfratture che si propagano lungo la matrice del polimero, senza che il materiale mostri significative deformazioni plastiche. A livello molecolare, l’ESC nasce dall’interazione tra le zone amorfe e le regioni cristalline del polimero. L’HDPE, infatti, presenta una struttura semi-cristallina in cui coesistono domini ordinati (lamelle cristalline) e aree più disordinate (fasi amorfe). Quando il materiale è sottoposto a tensioni meccaniche, le regioni amorfe diventano i punti di maggiore vulnerabilità: in presenza di agenti chimici aggressivi, come tensioattivi o solventi, queste zone si indeboliscono e le microfratture possono propagarsi rapidamente. L’HDPE riciclato, rispetto a quello vergine, presenta generalmente una cristallinità meno omogenea a causa dei processi di degradazione termica e ossidativa avvenuti durante i cicli precedenti di utilizzo e rilavorazione. Ciò significa che i confini tra le fasi amorfe e quelle cristalline risultano più irregolari e quindi più suscettibili alla nucleazione di cricche. È questo uno dei motivi per cui i flaconi prodotti con HDPE riciclato devono essere sottoposti a controlli specifici di resistenza allo stress cracking. ASTM D1693 B: come funziona la prova La ASTM D1693 è lo standard internazionale più riconosciuto per la valutazione della resistenza allo stress cracking dei polietileni. La norma prevede due approcci, il metodo A e il metodo B. Quest’ultimo è quello di maggiore interesse per i produttori di flaconi, perché impone condizioni più severe e fornisce risultati più discriminanti. Il test consiste nel preparare provini ricavati dal materiale HDPE destinato alla produzione. Questi provini vengono intagliati e piegati in modo da concentrare le tensioni su punti specifici. Successivamente, vengono immersi in una soluzione di nonilfenolo etossilato o in un tensioattivo equivalente, sostanze che hanno la funzione di accelerare il fenomeno di ESC simulando l’esposizione a prodotti chimici reali. L’immersione avviene in un bagno termostatato, di solito mantenuto a 50 °C, che favorisce la propagazione delle cricche. I provini restano immersi fino alla rottura, e il parametro di interesse è il tempo medio di rottura (F50), calcolato sul 50% dei provini testati. Questo tempo, espresso in ore, rappresenta un indicatore diretto della resistenza allo stress cracking: più è elevato, maggiore sarà l’affidabilità del materiale. Un valore basso segnala invece un rischio concreto di rottura del flacone in condizioni reali di utilizzo. Interpretazione dei risultati: cosa ci dice l’F50 Il tempo medio di rottura non va interpretato come un semplice dato numerico, ma come un indice che condensa le proprietà microstrutturali del polimero. Ad esempio: - Un F50 alto segnala una buona distribuzione della cristallinità, catene polimeriche sufficientemente lunghe e un basso livello di contaminanti. In altre parole, il materiale, pur essendo riciclato, presenta caratteristiche vicine a quelle della resina vergine. - Un F50 basso evidenzia criticità: catene corte dovute a degradazione, presenza di inclusioni estranee, additivi incompatibili o una cattiva omogeneità di fusione. Per il produttore, questo dato diventa una guida concreta: se il valore è soddisfacente, il flacone può essere immesso sul mercato con buone garanzie di sicurezza. Se invece il risultato è deludente, occorre intervenire su più fronti: selezionare meglio il materiale riciclato, ottimizzare i parametri di processo o introdurre additivi specifici. Additivi anti-ESC e strategie di miglioramento Negli ultimi anni, per migliorare la resistenza allo stress cracking dell’HDPE riciclato, si è diffuso l’impiego di additivi anti-ESC. Si tratta di sostanze che agiscono principalmente su due livelli: stabilizzano la fase amorfa del polimero e riducono la penetrazione dei tensioattivi nelle zone vulnerabili. Fra i più utilizzati troviamo alcuni copolimeri etilenici e additivi compatibilizzanti che favoriscono una distribuzione più uniforme delle catene. Anche gli stabilizzanti antiossidanti giocano un ruolo importante, perché riducono la degradazione termica durante la lavorazione e mantengono più integra la lunghezza delle catene. Il ricorso a questi additivi deve però essere attentamente bilanciato: un eccesso può incidere negativamente sulla processabilità e sui costi. Per questo, la prova ASTM D1693 B diventa lo strumento di verifica che consente di valutare l’effettiva efficacia delle formulazioni sviluppate in laboratorio. ASTM D1693 e confronto con ISO 22088 La prova ASTM D1693 è la più diffusa a livello industriale, ma non è l’unico standard disponibile. La norma ISO 22088, ad esempio, descrive una serie di metodi per la valutazione della resistenza allo stress cracking dei materiali termoplastici. A differenza dell’ASTM D1693, che si concentra su condizioni accelerate in presenza di tensioattivi specifici, la ISO 22088 include diversi approcci, fra cui prove a carico costante, prove di trazione lenta e immersione in agenti ambientali più vari. Il confronto fra i due standard evidenzia un aspetto importante: mentre la ISO 22088 è più flessibile e adatta a studi comparativi su diversi materiali, l’ASTM D1693 B rimane il riferimento principale per i produttori di flaconi in HDPE riciclato, perché riproduce in modo efficace le condizioni di esercizio tipiche del packaging destinato a contenere detergenti e soluzioni tensioattive. Un test cruciale per i produttori di flaconi Dal punto di vista industriale, i motivi che rendono la prova ASTM D1693 B imprescindibile sono molteplici. Anzitutto, rappresenta una garanzia di affidabilità del prodotto: un flacone che resiste allo stress cracking riduce i rischi di perdite, rotture durante il trasporto e reclami da parte dei clienti. Inoltre, è spesso richiesta dai grandi brand del settore cosmetico, farmaceutico e alimentare come requisito minimo per accettare un fornitore. Infine, in un contesto in cui la sostenibilità è diventata un valore centrale, la prova costituisce un mezzo per certificare che un flacone in HDPE riciclato non solo risponde ai principi dell’economia circolare, ma è anche in grado di offrire prestazioni equivalenti a quelle dei materiali vergini. Questo consente ai produttori di differenziarsi sul mercato, valorizzando il riciclo non come un compromesso, ma come una scelta di qualità. Conclusione La prova ASTM D1693 B non è una semplice formalità tecnica: è il punto di incontro tra scienza dei materiali, sostenibilità ambientale e competitività industriale. Attraverso la valutazione del tempo medio di rottura, il test fornisce una misura oggettiva della resistenza allo stress cracking, traducendo in numeri le caratteristiche microstrutturali del polimero e la qualità del processo di riciclo. Per i produttori di flaconi in HDPE riciclato, saper leggere e interpretare questo risultato significa garantire un imballaggio sicuro, rispettare le richieste dei mercati più esigenti e dimostrare che la plastica riciclata non è un materiale di serie B, ma una risorsa affidabile per il futuro. In questo senso, l’ASTM D1693 B non rappresenta soltanto un test di laboratorio, ma un pilastro tecnico e strategico, capace di sostenere il passaggio verso un’economia più circolare e un packaging davvero sostenibile.© Riproduzione Vietata
SCOPRI DI PIU' Studio Reologico dei Polimeri nella Coestrusione: Sfide Industriali e Soluzioni Avanzate
Analisi dettagliata sul comportamento reologico dei materiali polimerici, principali problematiche e tecniche innovative per ottimizzare il processo industriale di coestrusionedi Marco ArezioLa coestrusione è una tecnica avanzata, molto diffusa nell'industria dei polimeri, che consente la realizzazione di prodotti composti da più strati, ciascuno con specifiche proprietà fisiche e chimiche. La conoscenza approfondita della reologia dei polimeri risulta determinante per garantire l'efficienza del processo produttivo e l'elevata qualità del prodotto finito. Questo articolo analizza nel dettaglio le caratteristiche reologiche implicate nel processo di coestrusione, esplorando le principali criticità riscontrate in ambito industriale e illustrando strategie tecniche mirate per affrontarle con successo. Cosa è la Coestrusione delle Materie Plastiche La coestrusione consiste nel fondere contemporaneamente diversi materiali polimerici per produrre manufatti multistrato con prestazioni migliori rispetto a quelle ottenibili dai singoli materiali. Tra le proprietà integrate in un prodotto coestruso si annoverano la resistenza meccanica, un’elevata barriera ai gas e una maggiore stabilità chimica ed estetica. Tuttavia, per ottenere risultati soddisfacenti, è indispensabile comprendere in modo approfondito il comportamento reologico dei polimeri, ovvero come essi reagiscono alle sollecitazioni termiche e meccaniche durante la lavorazione. Comportamento Reologico dei Polimeri nella Coestrusione I polimeri presentano tipicamente una natura viscoelastica, caratterizzata sia da proprietà viscose che elastiche, che influenzano direttamente il loro comportamento nel processo di lavorazione. Tra i principali fattori che determinano tale comportamento reologico troviamo la viscosità, il peso molecolare e la temperatura. La viscosità, infatti, varia notevolmente al variare del peso molecolare e della temperatura. Pertanto, un accurato controllo di questi parametri risulta cruciale per evitare instabilità durante il processo produttivo. In particolare, l’aumento del peso molecolare porta a un incremento della viscosità a causa degli intrecci molecolari (entanglements). Inoltre, molti polimeri mostrano il fenomeno di shear-thinning, ovvero una riduzione della viscosità all'aumentare della velocità di deformazione, facilitando così la lavorabilità ma aumentando il rischio di degrado termico. Problematiche Industriali nella Coestrusione Una delle sfide principali nella coestrusione è la compatibilità reologica tra i diversi polimeri utilizzati. Se esistono differenze significative nelle viscosità dei materiali coinvolti, possono verificarsi instabilità alle interfacce che portano a difetti o deformazioni nel prodotto finale. Un problema frequente è il fenomeno dell’incapsulamento, dove un materiale a viscosità più bassa tende ad inglobare quello più viscoso, compromettendo la qualità strutturale. Inoltre, una scarsa compatibilità reologica può causare un’adesione insufficiente tra gli strati, riducendo significativamente le performance complessive del prodotto finale. Tecniche Avanzate di Caratterizzazione Reologica Per fronteggiare queste criticità è necessario utilizzare tecniche avanzate di caratterizzazione reologica, come la reometria rotazionale e capillare. La reometria rotazionale permette di misurare con precisione viscosità ed elasticità del polimero in diverse condizioni operative, mentre la reometria capillare simula più accuratamente le condizioni reali dell’estrusione industriale, determinando la viscosità ad elevate velocità di deformazione tipiche dei processi produttivi. Strategie di Ottimizzazione della Coestrusione Per migliorare l'efficienza del processo e risolvere le problematiche reologiche, è possibile adottare specifiche strategie operative. Tra queste, la progettazione ottimizzata delle teste di estrusione, supportata dalla fluidodinamica computazionale (CFD), permette di definire geometrie che assicurino un flusso omogeneo e stabile. Un’altra strategia consiste nell’uso di additivi compatibilizzanti e modificatori reologici, che aumentano l’adesione e uniformano la viscosità tra i diversi materiali. Infine, l’implementazione di sistemi automatizzati con sensori integrati di pressione e temperatura consente un controllo continuo e preciso del processo produttivo, riducendo scarti e aumentando la qualità finale. Applicazioni Industriali della Coestrusione Grazie alla sua versatilità, la coestrusione trova ampia applicazione in numerosi settori industriali. Nel settore del packaging flessibile, consente di produrre film multistrato con elevate proprietà barriera, combinando materiali performanti come EVOH e polietilene. Nell’industria automobilistica, la coestrusione è impiegata per realizzare componenti con elevate prestazioni meccaniche, estetiche e di resistenza chimica. Nel settore delle costruzioni, invece, viene utilizzata per fabbricare tubazioni e pannelli isolanti altamente resistenti agli agenti atmosferici e dimensionalmente stabili. Conclusioni Un’approfondita conoscenza delle proprietà reologiche dei polimeri è essenziale per ottimizzare la coestrusione in ambito industriale. Attraverso tecniche avanzate di progettazione, caratterizzazione e controllo del processo, è possibile garantire una produzione efficiente, limitare gli sprechi e ottenere costantemente prodotti di elevata qualità.© Riproduzione Vietata
SCOPRI DI PIU'