





 Neoprene: storia, caratteristiche, produzione e differenze con l’EPDM
Scopri come nasce il neoprene, quali sono le sue proprietà, come si produce e si ricicla, e perché viene spesso confuso con l’EPDMdi Marco ArezioIl neoprene è uno dei materiali sintetici più noti ed emblematici del XX secolo, frutto della ricerca chimica finalizzata alla scoperta di gomma artificiale con caratteristiche tecniche superiori a quelle naturali. Le radici della sua storia risalgono agli anni ’30 del Novecento, quando la crescente domanda di gomma, unita alle difficoltà di approvvigionamento e ai costi elevati della gomma naturale, spinse le industrie chimiche a individuare alternative sintetiche. Nel 1930, i ricercatori della DuPont, guidati dallo scienziato Julius Arthur Nieuwland e dal chimico Wallace Hume Carothers, svilupparono e brevettarono per la prima volta un composto noto come policloroprene, commercializzato poi con il nome di “DuPrene”. Solo pochi anni più tardi il nome venne modificato in “Neoprene”, destinato a diventare sinonimo di qualità e durabilità. Grazie al migliorato processo di polimerizzazione e a una crescente conoscenza delle sue potenzialità, il neoprene iniziò a essere impiegato in numerosi settori industriali, tra cui quello automobilistico, aeronautico, delle costruzioni e dell’abbigliamento tecnico. L’importanza storica del neoprene risiede anche nel suo ruolo come primo elastomero sintetico di successo industriale dopo la scoperta della gomma di butadiene. Questa scoperta trasformò radicalmente molti processi di produzione e contribuì a ridisegnare la filiera industriale di diversi settori. Oggi, il neoprene rimane un materiale indispensabile, sebbene la sua popolarità sia stata affiancata da altre gomme sintetiche, come l’EPDM o il silicone. Definizione chimica e caratteristiche principali Struttura molecolare Dal punto di vista chimico, il neoprene è un polimero sintetico di cloroprene, ovvero il 2-cloro-1,3-butadiene. Viene ottenuto attraverso un processo di polimerizzazione in emulsione, durante il quale le molecole di monomero di cloroprene si legano in lunghe catene. Questo legame molecolare conferisce alla gomma finale un’elevata resistenza chimica e meccanica. La presenza dell’atomo di cloro nella struttura molecolare del polimero contribuisce a migliorare la stabilità termica e la resistenza all’ossidazione, rendendo il neoprene più duraturo rispetto a molte altre gomme sintetiche. Inoltre, l’introduzione di reticoli all’interno della struttura polimerica (il cosiddetto cross-linking) ne aumenta ulteriormente la resistenza all’abrasione e ai fenomeni di degradazione. Proprietà fisiche e chimiche Le proprietà principali che rendono il neoprene un materiale altamente versatile sono: - Resistenza chimica: il neoprene è resistente a molti agenti chimici, tra cui oli, grassi, idrocarburi e solventi moderati. - Stabilità termica: l’intervallo di temperatura di utilizzo va in genere da -40 °C a +120 °C (a volte fino a 135 °C, a seconda della formulazione). - Buona elasticità: sebbene non al livello di altri elastomeri come il silicone, il neoprene mantiene comunque un’ottima elasticità anche a temperature relativamente basse. - Infiammabilità ridotta: rispetto ad altre gomme sintetiche, il neoprene ha una minore tendenza a bruciare rapidamente. - Proprietà meccaniche: presenta una buona resistenza alla trazione e allo strappo e un’ottima capacità di smorzare le vibrazioni. Queste caratteristiche chimico-fisiche, unite a una buona lavorabilità, hanno favorito il successo del neoprene in numerosi campi, diventando un punto di riferimento per l’industria. Processi di produzione del neoprene Il processo industriale di produzione del neoprene può essere riassunto in diverse fasi fondamentali. Pur esistendo varianti a seconda del produttore, la procedura di base resta la stessa e prevede: - Sintesi del cloroprene: il monomero base, il cloroprene (2-cloro-1,3-butadiene), viene sintetizzato partendo da butadiene e cloro. Questa reazione chimica avviene generalmente in un ambiente controllato, in presenza di catalizzatori e temperature moderate. - Polimerizzazione in emulsione: il monomero di cloroprene viene emulsionato in acqua con l’aggiunta di un tensioattivo. In presenza di un iniziatore di reazione, il cloroprene si polimerizza formando lunghe catene. - Coagulazione e separazione del polimero: una volta completata la polimerizzazione, il polimero (neoprene) viene coagulato, separato dall’acqua e dai residui di reazione, quindi essiccato per rimuovere l’umidità in eccesso. - Formulazione e compounding: nella fase successiva, il polimero grezzo viene spesso miscelato con additivi (antiossidanti, ritardanti di fiamma, agenti di vulcanizzazione, pigmenti) per migliorarne o personalizzarne le proprietà a seconda dell’applicazione finale. - Vulcanizzazione: il composto risultante viene infine sottoposto a processi di vulcanizzazione (in genere a base di zolfo o di altri agenti), che creano legami trasversali fra le catene polimeriche aumentando la stabilità e la resistenza. L’intero processo richiede rigidi controlli di qualità e conformità ambientale, soprattutto nelle fasi in cui si maneggiano agenti chimici potenzialmente pericolosi come il cloro o il butadiene. Impieghi industriali e commerciali Settore automobilistico e trasporti Il neoprene è ampiamente impiegato nel settore automobilistico, dove viene sfruttato per la realizzazione di guarnizioni, tubi flessibili, soffietti e componenti di tenuta in genere. La resistenza all’olio e al carburante, unitamente alla stabilità alle escursioni termiche, lo rende un materiale ideale per componenti soggetti a stress meccanico e agenti chimici aggressivi. Analogamente, nel settore ferroviario e aerospaziale, il neoprene trova applicazione in guarnizioni di porte, finestrini, sistemi di sospensione e altri dettagli che richiedono elevate performance e durata nel tempo. Industria delle costruzioni Nel settore edile, il neoprene viene impiegato soprattutto come materiale di giunzione e isolamento: dai giunti di dilatazione alle guarnizioni per serramenti e facciate continue. Essendo un ottimo isolante termico e acustico, è spesso utilizzato per smorzare vibrazioni e rumori, migliorando il comfort degli ambienti interni. Inoltre, la sua resistenza alle condizioni atmosferiche, come pioggia e irraggiamento solare, ne garantisce la durevolezza nel tempo. Abbigliamento tecnico e sport Uno degli usi più conosciuti del neoprene è nella realizzazione di mute da sub, tute da surf e abbigliamento per sport acquatici in generale. In questo ambito, il neoprene offre: - Isolamento termico: grazie alla presenza di microbolle d’aria incorporate nel materiale, riducendo la dispersione di calore. - Impermeabilità: la struttura a cellule chiuse impedisce l’ingresso di acqua. - Elasticità: facilita i movimenti, garantendo comfort durante le attività sportive. Oltre alle mute subacquee, il neoprene è impiegato nella produzione di ginocchiere, gomitiere e protezioni sportive per la capacità di assorbire gli urti e fornire sostegno alle articolazioni. Altri settori Il neoprene trova vasto impiego anche nella produzione di nastri trasportatori, teli protettivi, rivestimenti di cavi, componenti meccanici per macchinari industriali, calzature e accessori vari (custodie per dispositivi elettronici, cover per laptop, etc.). La versatilità di questo materiale lo rende particolarmente apprezzato in applicazioni che richiedono un mix di resistenza, stabilità, impermeabilità e flessibilità. Riciclo e sostenibilità del neoprene Come molti altri elastomeri sintetici, il neoprene presenta sfide significative in materia di riciclo e sostenibilità ambientale. La presenza del cloro rende più complesso il processo di riciclo chimico, mentre la vulcanizzazione introduce legami trasversali difficili da “rompere” e riutilizzare. Tuttavia, negli ultimi anni sono state sviluppate alcune strategie e tecnologie per contenere l’impatto ambientale: - Riciclo meccanico: uno dei metodi più comuni consiste nella macinazione o granulazione degli scarti di neoprene (ad esempio gli avanzi di produzione). Questo materiale granulato può essere parzialmente riutilizzato come carica all’interno di nuovi compound di gomma. - Riciclo chimico (devulcanizzazione): esistono processi chimici o termici volti a rompere i legami reticolari creati durante la vulcanizzazione, in modo da rigenerare parte del polimero. Tuttavia, tali processi possono risultare costosi e necessitano di elevati consumi energetici. - Riutilizzo creativo (upcycling): negli ultimi anni si è diffusa la pratica di recuperare lastre o ritagli di neoprene per realizzare nuovi prodotti, come borse, accessori moda, cuscini e rivestimenti. Questo approccio valorizza il materiale e ne prolunga il ciclo di vita, pur non trattandosi di un vero e proprio riciclo industriale. Poiché la crescente sensibilità ambientale spinge verso materiali più sostenibili, diversi produttori hanno iniziato a esplorare alternative a base biologica o processi di polimerizzazione meno impattanti. Tuttavia, al momento, il neoprene tradizionale resta largamente impiegato grazie alle sue prestazioni tecniche. Confronto tra neoprene ed EPDM: perché si possono confondere e quali sono le differenze EPDM: definizione e caratteristiche EPDM (Etilene Propilene Diene Monomero) è un elastomero sintetico composto principalmente da tre monomeri: etilene, propilene e una piccola percentuale di diene, che permette la vulcanizzazione. Le proprietà dell’EPDM includono: - Eccellente resistenza agli agenti atmosferici (ozono, UV, ossigeno). - Ottima elasticità e flessibilità a basse temperature. - Buona resistenza all’acqua e ai detergenti. - Scarsa resistenza a oli e idrocarburi (aspetto in cui il neoprene eccelle). L’EPDM è molto diffuso nell’edilizia, nei sistemi di copertura impermeabile, in componenti automotive non a contatto con carburanti (ad esempio guarnizioni per porte e finestrini). Motivi di confusione tra neoprene ed EPDM La confusione tra neoprene ed EPDM può sorgere per diversi motivi: - Somiglianza visiva e tattile: entrambi possono presentarsi come gomme nere, con aspetto opaco e una certa elasticità. - Ampio utilizzo in settori simili: neoprene ed EPDM vengono impiegati in applicazioni di guarnizionistica e isolamento, soprattutto negli ambiti dell’automotive e dell’edilizia. - Denominazioni generiche: spesso, in contesti non specializzati, ci si riferisce a entrambi come “gomma sintetica”, senza entrare nel dettaglio del tipo specifico. Differenze fondamentali Nonostante le apparenti similitudini, esistono differenze sostanziali: - Resistenza chimica: il neoprene è più resistente a oli, grassi e idrocarburi, mentre l’EPDM non tollera bene il contatto con sostanze oleose. - Struttura molecolare: il neoprene è un policloroprene, mentre l’EPDM è un copolimero di etilene, propilene e diene. La presenza del cloro nel neoprene lo rende più stabile al fuoco, ma anche più difficile da riciclare rispetto all’EPDM. - Impiegabilità in diverse temperature: entrambi hanno buone proprietà di resistenza termica, ma l’EPDM eccelle nelle temperature molto basse e ha un’ottima resistenza all’ozono e ai raggi UV, mentre il neoprene si difende meglio dal contatto con fiamme e sostanze chimiche. - Ambito di utilizzo: l’EPDM è più frequentemente usato per applicazioni di guarnizionistica in ambienti esposti agli agenti atmosferici (ad esempio, coperture di tetti, canalizzazioni per l’acqua, etc.), mentre il neoprene è preferito in ambienti che richiedono resistenza a oli, prodotti chimici o calore moderato. Conclusioni Il neoprene, scoperto negli anni ’30 come una soluzione sintetica alla gomma naturale, ha saputo conquistare un ruolo di primaria importanza in numerosi settori industriali, grazie alle sue peculiari proprietà di resistenza chimica, termica e meccanica. Questo elastomero sintetico si distingue per la versatilità d’impiego: dall’automotive all’edilizia, dall’abbigliamento sportivo alle applicazioni industriali più specifiche. La sfida ecologica legata al suo riciclo, pur rappresentando un punto critico, sta trovando nuove strade di soluzione grazie a processi meccanici, chimici e al riutilizzo creativo. Nel panorama delle gomme sintetiche, spesso si crea confusione con altri materiali come l’EPDM, ma la differenza principale risiede nella diversa composizione molecolare e, di conseguenza, nelle differenti proprietà chimiche e fisiche. In un contesto in cui l’economia circolare, la sostenibilità ambientale e la ricerca di soluzioni a minor impatto guadagnano sempre più terreno, è probabile che i processi produttivi del neoprene subiscano ulteriori miglioramenti, così come l’innovazione nelle tecnologie di riciclo. Nonostante la comparsa di nuovi polimeri e alternative a base biologica, il neoprene rimane oggi un materiale di riferimento nei settori che richiedono prestazioni elevate e affidabilità a lungo termine, confermandosi come uno dei pilastri dell’ingegneria dei materiali polimerici.© Riproduzione Vietata Bibliografia essenziale - DuPont: Sviluppi storici e brevetti originari (1930-1950). - Carothers, W.H., & Nieuwland, J.A.: Lavori pionieristici sulla sintesi del cloroprene. - Normative e standard ASTM (American Society for Testing and Materials) relative a prove e specifiche per gomme sintetiche.
SCOPRI DI PIU' Lo strato Interno del Tubo Corrugato
Come ottenere una corretta parete interna di un tubo corrugato con un granulo rigenerato in LDPE di Marco ArezioProducendo tubi corrugati in HDPE rigenerato flessibili in rotoli o rigidi di piccolo diametro a doppia parete, la problematica di realizzare lo strato interno di buona qualità ha spinto i produttori ad utilizzare, frequentemente, polimeri vergini a causa della difficoltà di generare una parete corretta e duratura con il materiale rigenerato. In realtà lo strato interno del tubo, per le sue caratteristiche, ha bisogno di un’attenzione particolare a causa dell’esiguo spessore della parete, delle tensioni che si creano in fase di co-estrusione e dei movimenti termici differenti con la parete esterna. La scelta della materia prima normalmente ricade sull’LDPE la cui caratteristica principale richiesta è l’elasticità e la buona adesione allo strato esterno in HDPE. Se si vuole utilizzare un granulo LDPE rigenerato bisogna tenere presente e analizzare alcuni fattori produttivi importanti per poter scegliere un granulo di LDPE di qualità adatta allo scopo. Quando si parla di granulo rigenerato non è sufficiente verificare se il prodotto che ci viene proposto ha un grado “da tubo” come erroneamente a volte viene venduto in quanto la parete interna di un tubo corrugato necessità un granulo dalle caratteristiche ben definite. Come prima cosa dobbiamo accertarci della provenienza dell’input del materiale che costituisce il granulo, iniziando a capire se proviene da una filiera post industriale e dal post consumo. Queste due famiglie, vedremo più avanti, hanno caratteristiche molto diverse tra loro che andranno ad influenzare in modo differente la produzione del tubo. Come seconda cosa dobbiamo verificare da che prodotto è costituito l’input per capire la storia del materiale che viene riciclato e i possibili problemi che ha incontrato nella sua vita di riciclo. Come terza cosa è verificarne i valori tecnici, quindi il melt index, il DSC e la densità del materiale che ci farà capire esattamente come è fatto il granulo che useremo per la parete interna del tubo corrugato. Come quarta cosa è sapere il processo produttivo del granulo proposto in particolare come viene fatta la selezione del rifiuto, il lavaggio e l’estrusione per avere dati in più che ci aiutino a scegliere il prodotto più adatto. L’ultima cosa, molto importante per il granulo che proviene dal post consumo è capire il grado di umidità presente nel prodotto al momento dell’acquisto in quanto un valore alto andrà ad inficiare la qualità della parete se non si prendono opportuni provvedimenti. È ovvio che i punti sopra elencati non siano totalmente esaustivi in fase di analisi tecnica di un granulo, ma posso dire che per l’applicazione di cui parliamo oggi, sono una buona base di partenza considerando che sono dei dati di non difficile reperibilità. Se vogliamo approfondire i punti sopra esposti inizieremo a parlare delle famiglie di input che si possono usare per la produzione della parete interna del tubo corrugato. Abbiamo visto che si può produrre un granulo con materiale proveniente dalla raccolta differenziata o dagli scarti industriali. La filiera del post consumo permette di avere una fonte quantitativa di gran lunga maggiore rispetto a quella proveniente dagli scarti industriali e quindi sembrerebbe la via maestra per soddisfare le esigenze produttive, ma le caratteristiche tecniche che richiede la produzione della parete interna in LDPE di un tubo corrugato mette dei paletti al suo utilizzo. Per sua natura l’LDPE che proviene dalla raccolta differenziata, nonostante una buona selezione e lavaggio, presenta una percentuale di materiali estranei (pvc, poli-accoppiati, pp, ecc..) che hanno comportamenti in contrasto rispetto a quanto ci aspettiamo dal punto di vista qualitativo. Gli scarti che provengono invece dalla produzione di articoli in LDPE sono, normalmente, materiali vergini o Off grade, che per loro natura sono composti da mono-plastiche e quindi non contengono impurità. Di solito non c’è bisogno di lavarli e hanno caratteristiche tecniche ben precise. Esistono in commercio anche Compounds in LDPE realizzati utilizzando porzioni di post consumo e di post industriale, combinando tra loro una selezione di materiali adatti alla produzione della parete interna. Se la verifica della provenienza dell’input post industriale non comporta grande impegno, per le altre due categorie bisogna prestare più attenzione. Per il post consumo si consiglia di privilegiare materiale come il film ma che non sia venuto a contatto con la raccolta differenziata domestica, per esempio i sacchi della pattumiera o gli imballi alimentari, che si portano con se inquinanti difficili da eliminare completamente. Un’altra fonte consigliabile sono i tubi da irrigazione che però hanno bisogno di cicli di lavaggio molto accurati in quanto contengono una frazione di sabbia che ne pregiudica le qualità se non tolta integralmente. Per la realizzazione di compound misti post consumo/post industriali si utilizzano normalmente film provenienti da imballi industriali che hanno una filiera di raccolta separata dai rifiuti domestici, mantenendo caratteristiche qualitative più alte. Per quanto riguarda il controllo qualitativo del granulo prodotto ci sono alcuni tests direi irrinunciabili. Il calcolo dell’MFI ci dice se il materiale è adatto all’operazione di estrusione della nostra parete, questo valore dovrebbe stare tra lo 0,5 e l’1 a 190’/ 2,16 Kg. Il secondo test è il DSC che ci da’ la radiografia del nostro granulo, test indispensabile soprattutto se si vuole utilizzare una fonte da post consumo. Questa prova ci dice quanto LDPE in % è contenuto nella ricetta e quanti e quali altri componenti sono presenti. Il DSC, in particolar modo ci dice se un granulo può essere idoneo a creare pareti sottili, omogenee e lisce. Fatto il test del DSC è più facile intuire il risultato del valore della densità che è influenzata, rispetto al valore standard dell’LDPE, da materiali inclusi diversi da quello primario. Una buona regola per la valutazione della qualità del granulo da scegliere sarebbe conoscere la storia del riciclo che ha portato alla nascita dello stesso. Dopo avere parlato della scelta dell’input è buona regola conoscere il metodo di riciclo che il fornitore adotta. In particolare il tipo di lavaggio influenza in maniera importante la presenza di inquinanti con densità alta nello scarto, quindi, se l’operazione viene svolta in vasche corte o/e con una velocità di transito dello stesso alta, o con una concentrazione elevata di inquinanti nell’acqua di lavaggio a causa del suo basso ricambio, la probabilità di avere un elevato accumulo di gas o parti rigide all’interno del granulo è molto probabile. La seconda cosa da verificare è la qualità di filtrazione che è molto influenzata dalla qualità del lavaggio. Potremmo dire che ad un incremento dell’attenzione durante il lavaggio può corrispondere una minor esigenza di performance degli impianti di filtraggio. In realtà un corretto lavaggio in termini di dimensioni di vasche, velocità di transito dell’input e qualità dell’acqua non sono argomenti che destano una grande popolarità tra i riciclatori in quanto tutto si traduce in maggiori costi produttivi e a volte i prezzi dei granuli da post consumo sono decisamente compressi a causa anche della presenza sul mercato di un’offerta qualitativamente bassa a prezzi bassi. In ogni caso se si vuole realizzare un buon granulo per la parete interna del tubo corrugato flessibile queste attenzioni bisognerebbe rispettarle compresa l’operazione di filtraggio corretta che prevederebbe l’impiego di impianti in continuo o raschianti con filtri progressivi fino a 50 micron. Come ultima segnalazione in termini di materia prima suggerisco un’attenzione al grado di umidità presente nel big bag di LDPE che si acquista in quanto la presenza di questa comporta una micro deformazione della pellicola superficiale che compone la parete del nostro tubo e una difficoltà maggiore in termini di velocità dell’estrusore. L’umidità eccessiva crea quell’effetto buccia d’arancio sulle pareti che è una sorta di rugosità antiestetica e non funzionale. Tuttavia le conseguenze dell’umidità, per altro normalmente risolvibili durante l’estrusione del tubo, non è da confondere con il risultato negativo prodotto da un accumulo di gas all’interno del granulo, per il quale si hanno poche armi a disposizione.Categoria: notizie - tecnica - plastica - riciclo - tubi corrugati - LDPE - HDPE - strato internoVedi prodotto finito
SCOPRI DI PIU'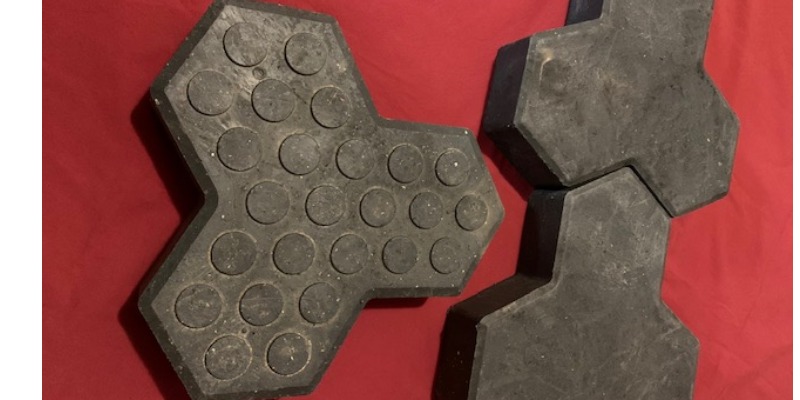 Pavimentazioni Stradali Sostenibili con Masselli in PVC Riciclato
di Marco ArezioLe pavimentazioni stradali sono un sistema costruttivo flessibile formato da diversi elementi, portanti, drenanti e di finitura, che costituiscono il sistema veicolare e di stazionamento dei mezzi circolanti.A seconda della posizione geografica delle strade, della meteorologia prevalente e dell’abitudine costruttiva, vengono utilizzati principalmente tre sistemi costruttivi che possono assolvere al compito di ospitare il traffico di mezzi pesanti e leggeri: • Pavimentazioni in asfalto • Pavimentazioni in cemento • Pavimentazioni in masselli Dei tre elementi costitutivi quello con l’asfalto, dal punto di vista dei chilometri di strade realizzate, è sicuramente quello più utilizzato a livello mondiale, probabilmente per la facilità di posa, anche se la manutenzione di un manto con il bitume presenta molte criticità a causa delle temperature, del sale per sciogliere il ghiaccio e dell’abrasione del tappetino finale. La pavimentazione in cemento, anch’essa semplice nella posa, comporta la creazione di giunti di dilatazione regolari, la manutenzione degli stessi, una maggiore rumorosità nel rotolamento della ruota rispetto all’asfalto, le problematiche di durabilità nei cicli di gelo e disgelo imposti dal clima e dalla posa del sale per evitare la formazione del ghiaccio. Inoltre la rigidità del manto di copertura stradale è in antitesi con l’elasticità della struttura portante sottostante. Il massello autobloccante in cemento è un sistema costruttivo che può avere numerosi vantaggi rispetto ai due precedenti, in particolare si può realizzare una pavimentazione elastica, durevole all’abrasione diretta del traffico veicolare, drenante in quanto tra le fughe è possibile la percolazione dell’acqua, di facile manutenzione. Nonostante abbia un certo numero di vantaggi, ci sono poi da considerare alcune caratteristiche negative, quali la maggior rumorosità rispetto alla copertura in asfalto, un costo di posa maggiore e una scarsa resistenza al sale nei periodi invernali. Dal punto di vista della sostenibilità, i due sistemi costruttivi in cui si usa il cemento sono sicuramente non tra le migliori soluzioni di pavimentazione, nell’ottica di un’economia circolare, mentre quella caratterizzata con l’asfalto potrebbe rientrare in quelle strutture sostenibili, se venissero utilizzati compound in cui includano lo scarto dei pneumatici riciclato e lo scarto di manti stradali precedentemente fresati. Esiste anche un’altra soluzione sostenibile di pavimentazione, composta da masselli autobloccanti in PVC riciclato, costituito dallo scarto delle guaine dei cavi elettrici, che permette di rispondere a molte problematiche espresse dalle tre pavimentazioni precedentemente citate. Vediamo i vantaggi: • Mantenimento di una sede stradale o di parcheggio elastico • Permette il drenaggio delle acque • Facile posa in quanto ha una forma ad incastro • Non presenta problemi di durabilità dell’elemento dati dal sale stradale • Durante la manutenzione si interviene solo sui singoli pezzi • Maggiore portata dinamica rispetto ad un autobloccante in cemento e maggiore durata • Ecologico in quanto è fatto al 100% con scarti proveniente dal riciclo dei cavi • Crea una superficie isolata elettricamente in quanto il PVC è un materiale isolante • Resistente a oli e acidi • Si lava e si sgrassa facilmente con getti di acqua e detersivo • Antiscivolo e colorabile con vernici acriliche per materie plastiche• Adatto al traffico pesanteCome abbiamo visto, il massello autobloccante in PVC riciclato è adatto sia ad aree di parcheggio, anche in presenza di mezzi pesanti, che sulle strade dove si può notare come l’elemento costituito in PVC risolve, specialmente in aree con climi freddi, l’annoso problema della durabilità dei manti stradali quanto si deve spargere il sale.Inoltre essendo fatto con materiale riciclato e, potendo essere riciclabile quando si dovesse decidere la sostituzione della struttura, si può considerare l’intervento di edilizia stradale come sostenibile nell’ambito dell’economia circolare. Il massello in PVC riciclato gode di una serie di certificazioni sul prodotto qui elencate:• Resistenza all'abrasione • Resistenza alla flessione • Resistenza alla compressione con riduzione degli spessori • Valore di penetrazione del manufatto in tempi differenti • Scivolosità con metodo BCRA • Stabilità dimensionale • Impronta residua • Conduttività termica apparente • Resistenza elettrica: isolamento superficiale • Resistenza elettrica: isolamento attraverso lo spessore del materiale • Resistenza alla bruciatura di sigaretta • Reazione al fuoco • Analisi eluato Posa dei masselli autobloccanti in PVC riciclatoIl funzionamento delle pavimentazioni ad elementi si basa sul concetto di “ingranamento” che possiamo definirlo come l' impossibilità di movimento di un elemento rispetto a quelli adiacenti, l'obbiettivo da raggiungere con la progettazione del blocco stesso e della posa in opera é quindi l'impedimento del massello posato di effettuare tre movimenti: verticale, orizzontale e rotazionale. L'ingranamento verticale viene raggiunto mediante il trasferimento del carico di taglio ai masselli circostanti attraverso la sabbia nei giunti di collegamento. Il bloccaggio rotazionale é demandato allo spessore mentre il bloccaggio rispetto le forze orizzontali avviene attraverso l'uso corretto dei schemi di montaggio, che disperdono le forze dovute alla frenatura e all’ accelerazione dei veicoli e dagli sforzi tangenziali degli pneumatici in curva. Pe quanto riguarda la posa si comincia con la compattazione del terreno di sottofondo attraverso mezzi adeguati, particolare attenzione dovrà essere posta nelle zone limitrofe ai bordi, pozzetti, caditoie nelle zone di riempimento degli scavi di tubature e impianti. Nel caso non si rispettino i minimi garantiti in fase progettuale si dovrà procedere alla sostituzione del terreno con materiali più idonei. La pendenza del piano di posa va verificata, poiché é da considerare che non é possibile ricavare le pendenze dagli strati di base o da quello di allettamento. Per favorire il deflusso delle acque ed evitare il precoce cedimento della pavimentazione non devono mai essere realizzate con pendenza minore dell' 1,5%. E' opportuno utilizzare opportuni geosintetici durante la posa della pavimentazione, questi svolgono la funzione di separazione fra gli strati e di distribuzione dei carichi. Lo strato di allettamento dovrà mantenere uno spessore costante considerando in fase di assestamento per effetto anche della compattazione una riduzione di spessore tra il 20% e il 30% in funzione della granulometria utilizzata. La staggiatura può essere realizzata in due modi: • Pre-compattazione • Metodo classico La prima si effettua in diversi passaggi: dopo aver steso la sabbia con un idoneo spessore si vibro-compatta con piastra vibrante, si sparge un nuovo spessore di circa 1,5cm e si staggia. Con questo metodo é possibile garantire minori cedimenti in pavimentazioni che devono sopportare carichi elevati, inoltre é possibile in questo modo controllare maggiormente il cedimento finale della pavimentazione. Nel metodo classico La sabbia viene stesa e staggiata, la compattazione avviene nella fase successiva dopo aver installato i massetti attraverso idonee attrezzature. E’ importante non disturbare il piano di posa dopo la staggiatura, nel caso questa venga rovinata anche in piccole porzioni é necessario provvedere alla sua sistemazione prima della finitura con i masselli, é inoltre importante non eseguire mai queste operazioni in caso di temperature minori di 1°C onde evitare la formazione di giaccio. A questo punto si possono posare i masselli in PVC riciclati, facendo collimare il bordo di un elemento con un altro, senza lasciare spazio per le fughe di sabbia. Al termine di questa operazione si effettuerà una rullatura vibrata di putto il pavimento posato e si può predisporre una verniciatura del colore preferito attraverso l'uso di vernici acriliche specifiche per la plastica.Categoria: notizie - tecnica - plastica - riciclo - PVC - edilizia - masselli autobloccanti
SCOPRI DI PIU' Efficienza Energetica nelle Macchine per la Lavorazione della Plastica: Strategie e Vantaggi per un Futuro Sostenibile
Come ridurre i consumi ed ottimizzare i processi industriali della lavorazione della plastica attraverso tecnologie avanzate e pratiche d’innovazionedi Marco ArezioL’industria della lavorazione della plastica rappresenta una parte fondamentale della produzione manifatturiera mondiale, fornendo componenti essenziali per una vasta gamma di settori: dall’automotive all’elettronica di consumo, passando per il confezionamento alimentare. Tuttavia, negli ultimi anni, le crescenti preoccupazioni riguardo al cambiamento climatico e all’impatto ambientale hanno posto l’accento su un tema di estrema importanza: l’efficienza energetica lungo l’intero ciclo produttivo. Per le macchine che trattano e trasformano la plastica, la sfida principale consiste nel conciliare alte prestazioni, costi competitivi e riduzione delle emissioni nocive. Numerosi studi pubblicati sul “International Journal of Sustainable Engineering” mettono in luce come l’ottimizzazione energetica sia un fattore chiave, sia in termini di innovazione tecnologica sia come imperativo strategico per le aziende che mirano a un futuro sostenibile. Proprio per questo, sempre più imprese rivolgono l’attenzione a soluzioni che consentano di minimizzare i consumi durante la fase di fusione, trasformazione e gestione dei polimeri. L’articolo che segue intende offrire una panoramica sulle macchine per la lavorazione della plastica e sui principali fattori che ne condizionano l’efficienza energetica, per poi proporre strategie e soluzioni in grado di incidere positivamente non solo sulle performance aziendali, ma anche sull’ecosistema e sulla collettività. Verranno esaminate le dinamiche scientifiche e operative che guidano le scelte di progettazione e di gestione, con l’obiettivo di coniugare ricerca accademica e applicazione industriale. Panoramica sulle macchine per la lavorazione della plastica Le macchine impiegate per la trasformazione delle materie plastiche sono molto diverse tra loro, poiché progettate per soddisfare esigenze produttive e livelli di complessità differenti. Una prima distinzione può essere fatta tra: Macchine per stampaggio a iniezioneQueste apparecchiature funzionano spingendo il polimero fuso all’interno di uno stampo, dove il materiale si solidifica assumendo la forma desiderata. La fase di iniezione richiede precisione sia nella pressione sia nella gestione termica, per garantire uniformità e qualità del pezzo finale. EstrusoriUtili quando occorre produrre manufatti in modo continuo, come tubi, lastre o profili, gli estrusori si basano su una o più viti (monovite o bivite) che trasportano il materiale verso la testa d’estrusione. Qui il polimero, portato a una temperatura di fusione ottimale, viene sagomato e poi raffreddato. Macchine per soffiaggioSpecifiche per contenitori cavi, come bottiglie o flaconi, queste macchine combinano l’estrusione o l’iniezione con un sistema di soffiaggio che “gonfia” il materiale all’interno di uno stampo chiuso, creando la cavità necessaria. Macchine per termoformaturaIdeali per lavorare fogli di plastica, queste macchine scaldano il polimero fino al punto di rammollimento, per poi modellarlo tramite una combinazione di pressione, vuoto e stampo, ottenendo prodotti sagomati, come vaschette alimentari o imballaggi protettivi. Ciascuna tecnologia, pur condividendo l’obiettivo di dare forma al polimero, ha requisiti specifici di temperatura, pressione, velocità e tipologia di movimentazione. Questa varietà incide in maniera diretta sui consumi: una macchina mal configurata o con componenti obsoleti può disperdere grandi quantità di energia sotto forma di calore e forza motrice non sfruttata. È quindi essenziale comprendere come ogni tipologia di impianto possa essere ottimizzata sotto il profilo energetico, tenendo conto delle singole peculiarità. Fattori che influenzano l’efficienza energetica Per comprendere come intervenire sui consumi, è utile esaminare i principali fattori che determinano l’efficienza energetica di una macchina. Questi aspetti si dividono grosso modo in quattro categorie, spesso interconnesse: Aspetti meccanici La meccanica interna di una macchina riveste un ruolo cruciale nel computo dei consumi. Attriti eccessivi, ingranaggi usurati o cuscinetti poco lubrificati possono determinare un notevole spreco di energia. Inoltre, la corretta progettazione dei componenti in movimento – come viti e cilindri – incide sulla fluidità del processo e sull’entità della potenza richiesta. Aspetti termici Il riscaldamento è un processo primario nella fusione e nella trasformazione della plastica. Se le zone calde (cilindri, camere di plastificazione e resistenze di estrusione) non sono adeguatamente coibentate o regolate, si rischiano dispersioni considerevoli, con conseguente aumento delle ore di funzionamento e del relativo fabbisogno energetico. Controllo e automazione Disporre di sensori di ultima generazione, sistemi di regolazione avanzati e software di gestione intelligente permette di modulare con precisione i parametri di processo. Ciò include la temperatura, la velocità, la pressione e i tempi di riscaldamento/raffreddamento. Un sistema di controllo obsoleto o non calibrato produce sprechi, poiché l’energia viene erogata senza un adattamento costante alle reali esigenze produttive. Progettazione e materiali Infine, la scelta dei motori, degli azionamenti e degli stessi polimeri influisce sensibilmente sull’impronta energetica complessiva. Motori ad alta efficienza, azionamenti a velocità variabile e materiali con temperature di fusione più basse possono concorrere, sin dalla fase progettuale, a ridurre il dispendio di risorse. La combinazione di questi fattori rende evidente come l’efficienza non sia solamente una questione di “tagliare i consumi”, ma di operare una revisione sistemica dell’intero processo, dalle fasi di progettazione della macchina fino alle prassi operative di chi la utilizza. Strategie per la riduzione del consumo energetico Alla luce dei fattori esaminati, è possibile agire su più fronti per ottimizzare i consumi e contenere i costi. Tali strategie non si limitano a semplici modifiche tecniche, ma includono anche iniziative organizzative e formative. Efficientamento dei motori e dei sistemi di azionamento Uno dei principali interventi per ridurre gli sprechi riguarda i sistemi di azionamento della macchina. Migliorare l’efficienza dei motori, adottando classi di alto livello (IE3, IE4) o sfruttando soluzioni elettriche e ibride, consente di diminuire il fabbisogno energetico in modo tangibile. Le presse a iniezione full-electric, per esempio, operano con un dosaggio di potenza molto più preciso rispetto alle controparti puramente idrauliche, erogando energia solo quando necessario. Parimenti, l’impiego di inverter (azionamenti a velocità variabile) modula la velocità del motore in funzione del carico effettivo, evitando picchi di consumo nelle fasi di minore richiesta. Isolamento termico e recupero di calore Un altro ambito di grande rilievo riguarda la gestione termica. Le macchine per la plastificazione richiedono temperature di esercizio spesso elevate e sono soggette a dispersioni di calore lungo tutta la catena di lavorazione. L’applicazione di rivestimenti isolanti sulle fasce riscaldanti e sulle zone calde della vite permette di trattenere il calore, riducendo di conseguenza la potenza necessaria per il mantenimento della temperatura. Inoltre, il calore in eccesso può essere recuperato tramite scambiatori di calore e reimmesso nel processo, ad esempio per preriscaldare il materiale in ingresso. Questa soluzione, già impiegata con successo in vari stabilimenti, ha il vantaggio di ottimizzare le risorse energetiche ed evitare che l’energia termica venga dispersa inutilmente nell’ambiente. Automazione avanzata e controllo intelligente I sistemi di automazione di nuova generazione integrano sensori in grado di monitorare in tempo reale numerosi parametri: temperatura, pressione, portata di materiale, livelli di vibrazione e molto altro. Grazie all’intelligenza artificiale e ad algoritmi di machine learning, le macchine possono adattare automaticamente i parametri di funzionamento, riducendo il consumo di energia. Per esempio, se un estrusore rileva una diminuzione della domanda produttiva, può rallentare la vite e quindi limitare l’assorbimento di potenza, mantenendo al contempo la qualità del prodotto. Una gestione automatizzata contribuisce anche a ridurre l’errore umano e ad accelerare i tempi di settaggio, tradizionalmente causa di picchi di scarto e sprechi energetici nelle fasi di avvio. Riduzione degli sprechi di materiale e dei tempi di fermo La lotta agli sprechi non si esaurisce con l’efficienza elettrica o termica, ma comprende anche la minimizzazione degli scarti di produzione. Ogni pezzo difettoso rappresenta un dispendio di risorse: il polimero viene lavorato, riscaldato e poi smaltito o rilavorato, moltiplicando le ore macchina e i consumi ad esse associati. È dunque consigliabile operare settaggi iniziali accurati, mantenere gli impianti in buono stato con piani di manutenzione predittiva e reintrodurre, dove tecnicamente possibile, gli sfridi all’interno del ciclo produttivo. In questo modo, si riduce la quantità di materia vergine e si tagliano i costi connessi alla lavorazione di nuovi lotti di materiale. Formazione del personale e cultura aziendale Un aspetto spesso trascurato ma determinante è la formazione di chi opera sulle macchine. Anche la tecnologia più avanzata può essere utilizzata in modo inefficiente se il personale non è adeguatamente preparato. In quest’ottica, investire in corsi di formazione specifici sull’efficienza energetica, sulle tecniche di manutenzione e sugli aggiornamenti software può migliorare radicalmente la gestione dell’impianto. Inoltre, diffondere a tutti i livelli aziendali una cultura orientata alla sostenibilità – definendo obiettivi chiari, monitorando i progressi e premiando le buone pratiche – contribuisce a radicare comportamenti virtuosi nel quotidiano. Benefici e risvolti economici L’impegno profuso in queste strategie non è motivato soltanto da ragioni etiche o ambientali, ma ha ricadute concrete anche sul piano economico. Grazie a un uso più razionale dell’energia, diminuisce la bolletta energetica, liberando risorse che possono essere reinvestite in ricerca, innovazione o altre iniziative strategiche. Inoltre, un basso impatto ambientale migliora la reputazione aziendale, favorisce l’accesso a finanziamenti “verdi” e può fungere da elemento distintivo nella conquista di nuovi mercati. Le politiche europee e internazionali, sempre più orientate a incentivare la riduzione delle emissioni di CO₂, offrono inoltre sgravi fiscali e agevolazioni economiche a chi adotta soluzioni di efficienza energetica. Ciò si traduce in un vantaggio competitivo rispetto alle aziende che rimangono ancorate a sistemi tradizionali o non ottimizzati. Infine, la possibilità di monitorare e certificare i risparmi ottenuti consente di dare maggior trasparenza alla propria filiera, instaurando un rapporto di fiducia con clienti, partner e stakeholder istituzionali. Innovazione e prospettive future L’innovazione in questo campo corre veloce e coinvolge sia gli sviluppi tecnologici sia le modalità di gestione. Alcune tendenze emergenti: Digital twin La creazione di modelli virtuali della macchina e dei suoi processi produttivi permette di simulare vari scenari, ottimizzando i parametri energetici prima di implementare le modifiche nel sistema reale. Questo approccio riduce i tempi di test e i rischi di errori costosi. Materiali polimerici avanzati Ricercatori e aziende stanno sviluppando polimeri con temperature di fusione più basse, riducendo la quantità di energia necessaria per la lavorazione. Parallelamente, si studiano composti più facili da riciclare, favorendo l’economia circolare e limitando gli sprechi anche a fine vita. Integrazione con le energie rinnovabili L’installazione di pannelli fotovoltaici, impianti eolici o sistemi di accumulo all’interno del sito produttivo consente di alimentare una parte delle linee di lavorazione con energia pulita. Tale strategia diminuisce la dipendenza dalle fonti fossili e abbatte le emissioni, avvicinando l’azienda a modelli di sostenibilità già richiesti da clienti e normative. Manutenzione predittiva e intelligenza artificiale Software di machine learning e big data analytics possono analizzare in tempo reale le condizioni dell’impianto, identificando con largo anticipo guasti imminenti o anomalie di funzionamento. Intervenire tempestivamente evita fermi macchina imprevisti e sprechi di risorse che compromettono la stabilità produttiva. Il panorama futuro è destinato ad ampliarsi con l’avanzare della ricerca e con la condivisione delle migliori pratiche tra istituzioni, centri di ricerca e imprese. In questo senso, la sinergia tra competenze accademiche e know-how industriale riveste un’importanza cruciale, poiché permette di trasferire rapidamente i risultati di laboratorio all’interno dei processi produttivi. Conclusioni Migliorare l’efficienza energetica nelle macchine per la lavorazione della plastica non è soltanto un dovere morale nei confronti dell’ambiente, ma rappresenta una leva strategica per la competitività delle imprese. Dall’ottimizzazione dei motori e dei sistemi di azionamento all’isolamento termico, dalle tecniche avanzate di automazione alla manutenzione predittiva, ogni intervento consente di tagliare i costi operativi, ridurre gli sprechi e allinearsi alle nuove normative in materia di sostenibilità. La sfida si vince agendo su più fronti contemporaneamente: tecnologico, organizzativo e culturale. Il contributo della ricerca scientifica, documentato da riviste specializzate, testimonia che i risultati ottenuti in termini di riduzione dei consumi possono raggiungere percentuali significative, specialmente nelle realtà produttive disposte a investire in innovazione e formazione continua. In prospettiva, l’integrazione con fonti rinnovabili, l’uso di materiali sempre più performanti e l’automazione intelligente costituiscono la strada maestra verso un futuro in cui efficienza ed eco-sostenibilità diventino sinonimi di valore aggiunto, crescita economica e rispetto per l’ambiente.© Riproduzione Vietata
SCOPRI DI PIU' L’uso dei Polimeri Rigenerati nelle Miscele Bituminose
Cosa è la miscela ad inversione di fase e come si usano i polimeri rigenerati nelle miscele bituminose?di Marco ArezioAgli inizi degli anni 60 del secolo scorso, il manto bituminoso impermeabilizzante era costituito principalmente da carta bitumata e bitume, inoltre era stato da poco introdotto sul mercato il feltro di vetro bitumato le cui caratteristiche di stabilità dimensionale e resistenza erano particolarmente apprezzate. Nello stesso periodo, come abbiamo visto nell’articolo su Giulio Natta, si stavano sviluppando tutta una serie di catalizzatori stereospecifici che servivano per creare nuove miscele chimiche da cui sarebbero, a breve, stati polimerizzati nuovi polimeri tra cui il polipropilene. Queste nuove scoperte portarono alla manipolazione delle catene di molecole creando un ordine delle stesse dal punto di vista chimico. Il fatto di poter posizionare tutte le molecole dalla stessa parte, conferisce alla catena polimerica alcuni vantaggi, tra cui una maggiore resistenza meccanica e una maggiore resistenza al calore, definendo così il polimero ottenuto isotattico. Il suo contrario, dal punto di vista della posizione delle molecole, quindi in modo disordinato, viene definito atattico. Se vogliamo entrare un po’ in alcuni valori tecnici che caratterizzano il polipropilene isotattico possiamo sottolineare che la resistenza meccanica arriva fino a 400 Kg./mq. e la resistenza al calore fino a 150°C. Il polipropilene atattico ha invece la caratteristica di essere più malleabile ed elastico con allungamenti fino al 600%. Tra i polimeri rigenerati e gli additivi che vengono usati nelle miscele di bitume non esiste solo il polipropilene ma anche: – l’LDPE – l’HDPE – EVA – TPO – le Cariche Minerali (talco o carbonato di calcio) – le Gomme Termoplastiche – gli oli – le cere. Miscelando i polimeri rigenerati, in percentuali diverse con il bitume, a secondo della caratteristica tecnica della membrana che si vuole ottenere, avremo la modifica di diversi parametri generali: – La viscosità (aumenta) – La temperatura di rammollimento (aumenta da 60° a 150°) – La penetrazione (diminuisce, quindi aumenta la calpestabilità) – La temperatura di frattura per piegamento a freddo (diminuisce da +10° a – 20° es.) – La stabilità agli agenti atmosferici (durata) Ma cosa succede esattamente durante la miscelazione tra il bitume e i polimeri rigenerati? In gergo tecnico la reazione, tra bitume e polimeri, durante miscelazione viene chiamata Inversione di Fase. Quando si prepara una mescola la quantità di polimeri è nettamente più bassa rispetto alla quantità di bitume ma, attraverso il mescolamento a caldo degli ingredienti, ad una temperatura superiore a quella di fusione del polimero, avviene la cosiddetta inversione di fase, dove l’ingrediente minoritario, in questo caso il polimero, costituisce la fase portante della miscela, mentre l’ingrediente quantitativamente maggioritario, la fase dispersa. Per far si che avvenga l’inversione di fase è importante usare bitume distillato perché è ricco di oli della frazione maltenica compatibili con i polimeri. Durante la creazione delle ricette i produttori di membrane bitume-polimero utilizzano i polimeri rigenerati sotto forma di: – Granuli – Macinati – Densificati (solo se facilmente disperdibili) Per quanto riguarda la filtrazione dei granuli normalmente è richiesta inferiore ai 800-1000 micron, mentre per i macinati e i densificati è richiesta un grado di pulizia (lavaggio) buono e un tenore di umidità basso per non avere reazioni pericolose durante il mescolamento con il bitume caldo.Categoria: notizie - tecnica - plastica - riciclo - bitume - edilizia - polimeriVedi il prodotto finito
SCOPRI DI PIU' Perchè oggi sono così importanti i tests sui polimeri riciclati?
Plastica riciclata: perché i test su MFI, DSC e densità sono decisivi dopo lo stop della Cinadi Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e sviluppo di filiere sostenibili. Fondatore della piattaforma rMIX.Data Articolo: Aprile 2020Aggiornamento: Marzo 2026Per molti anni il commercio internazionale dei rifiuti plastici ha funzionato come una valvola di sfogo. Una parte consistente degli scarti di qualità mediocre o difficile da trattare usciva dai Paesi industrializzati e trovava sbocco soprattutto in Asia, con la Cina in posizione centrale fino al 2017. Poi il quadro è cambiato in modo radicale: i controlli introdotti da Pechino tra il 2017 e il 2018 hanno quasi azzerato quel flusso, e i dati WTO mostrano il crollo delle importazioni cinesi di plastic waste da 3,263 miliardi di dollari nel 2017 a 49 milioni nel 2018, 0,5 milioni nel 2019 e 0,1 milioni nel 2020. Anche l’OCSE conferma che il commercio globale di rifiuti e rottami plastici si è sostanzialmente ridimensionato rispetto ai livelli del 2014. Questa trasformazione ha avuto un effetto immediato sul mercato della plastica riciclata: i materiali peggiori non potevano più essere facilmente “spostati altrove”, mentre i riciclatori hanno dovuto affrontare in casa una quota crescente di flussi eterogenei, contaminati o non omogenei. In un primo momento una parte delle spedizioni si è diretta verso altri Paesi del Sud-Est asiatico, ma anche qui sono arrivate restrizioni, divieti e controlli più severi. L’OCSE ricorda che Thailandia e Vietnam hanno introdotto restrizioni già nel giugno 2018, seguiti dalla Malesia nel luglio dello stesso anno. Da quel momento comprare e vendere plastica riciclata non è più stato soltanto un esercizio commerciale basato su fiducia, campione visivo e prezzo per tonnellata. È diventato, sempre di più, un processo di verifica tecnica. Quando la qualità media dei flussi si abbassa, quando aumentano le miscele difficili da identificare e quando una partita può nascondere differenze rilevanti tra campione iniziale e merce consegnata, il test di laboratorio smette di essere un accessorio e diventa una condizione di sicurezza industriale. Questa esigenza è stata rafforzata anche dalla normativa internazionale: con gli emendamenti plastici della Convenzione di Basilea, in vigore dal 1° gennaio 2021, i movimenti transfrontalieri di molte tipologie di rifiuti plastici e delle loro miscele sono diventati più trasparenti e più regolati. Oggi il tema è ancora più attuale per l’Europa. Il Regolamento UE 2024/1157 sulle spedizioni di rifiuti ha aggiornato in profondità il quadro dei controlli e, tra le misure più rilevanti, prevede il divieto di esportazione dei rifiuti plastici non pericolosi verso Paesi non OCSE dal 2026, salvo meccanismi successivi di autorizzazione molto stringenti. Il significato economico di questa scelta è chiaro: l’Unione europea intende trattenere maggiormente il problema e il valore dei rifiuti dentro filiere più tracciate, più verificabili e più coerenti con la logica dell’economia circolare. In questo nuovo scenario, il mercato dei polimeri riciclati non può più reggersi soltanto su definizioni vaghe come “macinato buono”, “granulo standard” o “balle omogenee”. Servono parametri oggettivi, ripetibili e contrattualizzabili. Per molte transazioni, soprattutto quando si acquista materiale post-consumo o proveniente da raccolta differenziata, i tre controlli di base che restano più utili per una prima identificazione tecnica del lotto sono il MFI/MFR, il DSC e la densità. Non risolvono tutto, ma riducono in modo concreto il rischio di comprare una materia prima inadatta al processo produttivo o diversa da quella promessa. Perché i test contano davvero nella compravendita Quando un trasformatore compra un polimero riciclato non compra soltanto “plastica”: compra una combinazione di fluidità, comportamento termico, purezza della matrice e stabilità di processo. Se uno solo di questi elementi cambia oltre una certa soglia, la macchina può richiedere settaggi diversi, il compound può perdere costanza, la produttività può calare e il manufatto finale può uscire fuori specifica. Per questo motivo il laboratorio indipendente entra oggi nel contratto commerciale come terza parte di garanzia, non come semplice consulente tecnico. La logica è semplice: si analizza il campione pre-ordine, si definiscono i parametri accettabili, si ripete il controllo sul carico consegnato e si collega l’accettazione economica della merce alla conformità dei risultati. È un approccio molto più robusto rispetto alla vecchia pratica del “visto e piaciuto”, soprattutto nelle transazioni online e nelle forniture ripetitive dove la continuità qualitativa vale quanto il prezzo. Melt Flow Index: il primo indicatore della lavorabilità Il primo test basilare è il Melt Flow Index, oggi più correttamente ricondotto alle misure standardizzate di MFR (melt mass-flow rate) e MVR (melt volume-flow rate). La norma ISO 1133-1:2022 specifica due procedure per determinare la portata in massa o in volume dei termoplastici in condizioni definite di temperatura e carico; la stessa norma chiarisce che l’MVR è particolarmente utile quando si confrontano materiali con differente contenuto di cariche o quando si mettono a confronto termoplastici caricati e non caricati. Dal punto di vista industriale, questo test serve a capire come il materiale si comporterà nella trasformazione. Un MFI troppo alto può indicare una viscosità bassa e quindi un materiale molto fluido, utile in alcuni processi ma potenzialmente critico in altri. Un MFI troppo basso può invece segnalare una massa fusa più viscosa, che richiede più energia, più pressione o condizioni macchina diverse. In estrusione, stampaggio a iniezione e soffiaggio, questa informazione è decisiva perché incide direttamente sulla stabilità del processo, sui tempi ciclo e sulla qualità dimensionale del pezzo finale. Nel caso dei riciclati il valore dell’MFI è ancora più importante, perché può fornire una prima indicazione indiretta sulla storia del materiale. Se un polimero ha subito degradazione termo-ossidativa lungo più passaggi di lavorazione, la sua massa molecolare media può ridursi e la fluidità può cambiare. Per questo il dato non va mai letto da solo come numero assoluto, ma confrontato con il tipo di polimero, con l’applicazione prevista e con la costanza del lotto. DSC: l’analisi che aiuta a capire che cosa c’è davvero nel lotto Il secondo test strategico è il DSC, cioè la calorimetria differenziale a scansione. Nella famiglia delle norme ISO 11357, la parte 3 riguarda in particolare la determinazione della temperatura e dell’entalpia di fusione e cristallizzazione delle materie plastiche. In termini pratici, il DSC aiuta a leggere la “firma termica” del materiale. Per chi acquista plastica riciclata, questa prova è preziosa perché consente di verificare se il lotto corrisponde davvero al polimero dichiarato oppure se contiene miscele, contaminazioni o frazioni incompatibili. Un picco di fusione nel range tipico del PE non racconta la stessa storia di un profilo che mostra componenti del PP o di altre resine. Allo stesso modo, variazioni anomale nelle temperature o nelle entalpie possono suggerire una diversa cristallinità, una diversa storia termica o una composizione meno omogenea del previsto. Il DSC non è soltanto uno strumento accademico. In una compravendita di macinati o granuli riciclati permette di rispondere a domande molto concrete: il materiale è realmente monopolimero? C’è una contaminazione da altra resina? La qualità termica del lotto è compatibile con l’applicazione finale? In un mercato dove la qualità visiva può ingannare, il DSC riduce l’ambiguità. Densità: il controllo semplice che spesso evita gli errori più costosi Il terzo test di base è la densità, troppo spesso considerata elementare e invece molto utile come primo filtro tecnico. La norma ISO 1183-1 specifica metodi per determinare la densità delle plastiche non cellulari anche sotto forma di polveri, flakes e granuli, e sottolinea che la densità è frequentemente usata per seguire variazioni nella struttura fisica o nella composizione del materiale, oltre che per valutarne l’uniformità. Nel riciclo la densità può dire molto più di quanto sembri. Aiuta a distinguere classi polimeriche che hanno finestre tipiche differenti, segnala la possibile presenza di cariche minerali, suggerisce deviazioni di composizione e contribuisce a capire se il campione e il carico appartengono davvero alla stessa famiglia qualitativa. Naturalmente non basta da sola a certificare la bontà del materiale, ma combinata con MFI e DSC costruisce un triangolo di controllo estremamente efficace per la fase iniziale della trattativa. Proprio perché è un test relativamente rapido e leggibile, la densità è spesso utile anche nella verifica di conformità tra campione approvato e merce consegnata. Quando il dato si discosta troppo, non ci si trova quasi mai davanti a una semplice fluttuazione innocua: di solito è il segnale di una differenza più profonda di composizione o di formulazione. Dal test tecnico alla clausola contrattuale L’errore più comune nelle compravendite di plastica riciclata è considerare l’analisi come un allegato informativo. In realtà dovrebbe diventare una clausola centrale del contratto. Un’impostazione professionale prevede almeno quattro elementi: definizione del campione di riferimento, indicazione della norma di prova, tolleranze accettabili e diritto alla controprova su merce consegnata presso laboratorio indipendente. Questo approccio ha due vantaggi. Il primo è tecnico: riduce le contestazioni generiche e costringe entrambe le parti a discutere su dati verificabili. Il secondo è commerciale: rende la trattativa più trasparente, quindi più rapida e più solida nel tempo. Il fornitore serio non teme il confronto analitico; al contrario, lo usa per valorizzare la continuità qualitativa del proprio materiale. L’acquirente serio, dal canto suo, evita di trasformare la propria linea produttiva nel laboratorio di collaudo del venditore. Perché il tema è ancora più importante nel 2026 Rispetto al 2020, il contesto è diventato più maturo ma anche più severo. Non è cambiata soltanto la geografia del commercio dei rifiuti: è cambiata la soglia di professionalità richiesta agli operatori. Il mercato si muove dentro un ecosistema dove convergono tre pressioni simultanee: qualità industriale, conformità normativa e tracciabilità commerciale. Gli emendamenti di Basilea hanno irrigidito il quadro internazionale dei movimenti transfrontalieri; la nuova disciplina europea sulle spedizioni di rifiuti rafforza la responsabilità interna dell’UE; gli standard tecnici restano il linguaggio comune minimo per descrivere in modo serio un polimero riciclato. In altre parole, oggi la qualità della plastica riciclata non può più essere venduta soltanto come promessa. Deve essere misurata, documentata e, quando serve, verificata da terzi. È questo il vero passaggio storico aperto dallo stop cinese: non la fine del commercio della plastica riciclata, ma la fine dell’idea che si possa comprare e vendere materiale riciclato senza una base analitica minima. Conclusione Lo stop della Cina ha segnato la fine di un equilibrio fragile che per anni aveva assorbito fuori dai Paesi industrializzati una parte rilevante delle inefficienze del sistema. Da allora il mercato della plastica riciclata è stato costretto a diventare più selettivo, più tracciabile e più tecnico. In questo contesto, i test su MFI, DSC e densità non rappresentano un costo burocratico, ma una forma di assicurazione industriale. Servono a sapere che cosa si sta davvero comprando, a evitare errori di processo, a ridurre le contestazioni e a costruire rapporti commerciali più solidi. Chi opera seriamente nella compravendita dei polimeri riciclati dovrebbe ormai considerare questi controlli non come un’opzione, ma come la base minima per qualsiasi transazione professionale.FAQ Perché dopo lo stop della Cina i test sulla plastica riciclata sono diventati così importanti? Perché il blocco cinese e le successive restrizioni internazionali hanno ridotto gli sbocchi per i flussi più eterogenei o difficili da riciclare, aumentando il bisogno di controlli tecnici nelle compravendite. Inoltre, gli emendamenti plastici della Convenzione di Basilea sono effettivi dal 1° gennaio 2021 e l’UE ha introdotto regole più severe sulle spedizioni e sulle esportazioni di rifiuti plastici con il Regolamento 2024/1157. Quali sono i test di base più utili prima di acquistare un polimero riciclato? I tre controlli iniziali più utili sono la prova di fluidità della massa fusa, l’analisi DSC e la densità. A livello normativo, il riferimento aggiornato per la fluidità è la ISO 1133-1:2022, per il DSC la ISO 11357-3:2025 e per la densità la ISO 1183-1:2025. MFI e MFR sono la stessa cosa? Nel linguaggio commerciale si usa ancora molto il termine MFI, ma la norma ISO 1133-1:2022 parla in modo più preciso di MFR (melt mass-flow rate) e MVR (melt volume-flow rate), distinguendo il metodo in massa da quello in volume. Che cosa mi dice davvero il test MFI o MFR su un riciclato? Ti dà un’indicazione pratica sulla fluidità del materiale fuso e quindi sulla sua lavorabilità in estrusione, stampaggio o soffiaggio. La stessa norma ISO precisa però che questi dati sono usati soprattutto nel controllo qualità e non sempre si traducono in modo lineare nel comportamento reale durante il processo industriale. Il DSC serve davvero per capire se il lotto è contaminato? Sì, è molto utile come test di identificazione termica, perché misura temperature ed entalpie di fusione e cristallizzazione dei polimeri cristallini o semicristallini. Questo aiuta a capire se il materiale è coerente con la resina dichiarata o se presenta miscele e anomalie da approfondire. La densità è un test troppo semplice per essere utile? No. La norma ISO 1183-1:2025 ricorda che la densità è utile per seguire variazioni nella struttura fisica o nella composizione del materiale e può aiutare anche a valutare l’uniformità del campione. Per questo è un test semplice ma molto efficace come primo filtro. Conviene testare sia il campione sia il carico consegnato? Sì, soprattutto nelle transazioni online, nelle prime forniture o nei lotti eterogenei. La logica più solida è usare un campione approvato come riferimento tecnico e ripetere i controlli sul materiale consegnato, così da ridurre contestazioni e differenze tra dichiarato e reale. Questo approccio è coerente con il rafforzamento dei controlli sulle spedizioni di rifiuti plastici e con la maggiore attenzione alla gestione ambientalmente corretta richiesta dalla disciplina UE. Qual è oggi il vantaggio commerciale di inserire i test nel contratto? Trasformare MFR/MVR, DSC e densità in parametri contrattuali riduce il rischio industriale e rende la trattativa più trasparente. In un contesto regolatorio più severo, con procedure di notifica e consenso e con restrizioni crescenti alle esportazioni, la qualità misurata è diventata una leva commerciale oltre che tecnica. Fonti Basel Convention – Plastic Waste Amendments: conferma che gli emendamenti alle Annexes II, VIII e IX sono stati adottati al COP-14 del 2019 e sono diventati effettivi dal 1° gennaio 2021. Commissione europea – Plastic waste shipments: riepiloga le regole UE sulle spedizioni di rifiuti plastici e chiarisce che, con il Regolamento UE 2024/1157, le esportazioni di tutti i rifiuti plastici verso Paesi non OCSE saranno vietate dal 21 novembre 2026, mentre dal 21 maggio 2026 scatta la procedura di prior notification and consent per le esportazioni di rifiuti plastici. ISO 1133-1:2022: norma di riferimento per la determinazione di MFR e MVR dei termoplastici in condizioni specificate di temperatura e carico. ISO 11357-3:2025: norma di riferimento per il DSC applicato alla determinazione di temperature ed entalpie di fusione e cristallizzazione. ISO 1183-1:2025: norma di riferimento per la determinazione della densità delle plastiche non cellulari, inclusi polveri, flakes e granuli.
SCOPRI DI PIU' Calcestruzzi Cellulari con Aggregati Riciclati dai Rifiuti: C’è un Futuro?
di Marco ArezioAnche il mondo dell’edilizia deve affrontare un percorso di sostenibilità che è sempre più importante per l’ambiente e per l’uomo.I calcestruzzi sono elementi costruttivi che comportano un consumo importante di risorse naturali, in particolare gli aggregati che li compongono, essendo estratti e messi a disposizione del settore delle costruzioni. Come succede sempre più spesso nell’ambito stradale e dell’isolamento acustico, dove si impiegano, per esempio, polverini di guaine bituminose riciclate e macinati degli pneumatici riciclati, anche nell’ambito del calcestruzzo la domanda del mercato per un prodotto più sostenibile è ormai crescente. Le ricette che compongono un calcestruzzo tradizionale vedono l’impiego di aggregati naturali, con granulomentrie differenti, una quota di cemento, acqua e additivi quando necessario. Nell’ambito di un approccio ecosostenibile al prodotto, si sono eseguite diverse sperimentazioni e tests di laboratorio che hanno puntato alla sostituzione integrale dell’aggregato naturale con aggregati costituiti da rifiuti selezionati, industriali e da post consumo. Nella famiglia dei rifiuti presi in considerazione in questi tests possiamo annoverare le ceneri volanti, che sono dei rifiuti prodotti durante l’incenerimento dei rifiuti solidi urbani, la loppa d’altoforno macinata, che è anche lei un sottoprodotto delle operazioni di incenerimento e un prodotto plastico da post consumo, la polvere di PET, proveniente dal riciclo delle bottiglie dell’acqua e delle bibite. Metodologie di prova Con questi tre elementi, si sono costituiti differenti impasti cementizi volti ad ottenere calcestruzzi alleggeriti, creando una serie di campionature da laboratorio con lo scopo di testare la resistenza a compressione e la conducibilità termica di elementi composti, sia con aggregati naturali alleggeriti sia con varie tipologie di aggregati provenienti dai rifiuti. Lo studio è stato promosso con l’intenzione di dare una storia analitica ai calcestruzzi riciclati alleggeriti che possano essere impiegati, per esempio, nella costruzione di blocchi di cemento alleggerito per la realizzazione di pareti non strutturali. Si sono quindi create una serie di miscele differenti con la corrispondente quantità di campioni, che sono stati testati a compressione ed è stata calcolata la conducibilità termica degli stessi. Lo scopo era quello di mettere a confronto, una tradizionale miscela di calcestruzzo con aggregati naturali leggeri, con le miscele di calcestruzzo fatte con gli inerti riciclati dai rifiuti. Risultati delle prove I risultati hanno evidenziato una riduzione media della resistenza a compressione dei campioni composti con gli aggregati da rifiuto, senza il PET, del 13,7 %, rispetto ai campioni realizzati con gli inerti naturali, mentre le miscele che contenevano la polvere di PET hanno avuto performances di resistenza ulteriormente più basse del 10%. Si è però notato che l’aggiunta di polvere di PET ha influito positivamente sulla conducibilità termica, rispetto ai campioni composti al 100% con aggregati dai rifiuti, ma inferiore di circa il 22% rispetto ad un calcestruzzo realizzato con inerti naturali alleggeriti. Conclusioni Per quanto il calcestruzzo alleggerito riciclato abbia inferiori prestazioni meccaniche e termiche rispetto a quello prodotto con elementi naturali, la necessità di limitare l’uso delle risorse naturali e quella di ridurre i rifiuti non riciclabili che vanno in discarica, potrebbe portare ad una nuova consapevolezza nell’ambito della progettazione edilizia e della produzione. Categoria: notizie - tecnica - plastica - riciclo - calcestruzzi cellulari - edilizia
SCOPRI DI PIU' Perché i Polimeri Riciclati di Alta Gamma sono Preferiti a quelli Vergini?
Perché alcuni Polimeri Riciclati sono Preferiti a quelli VerginiNon è più un tabù ormai che alcuni polimeri riciclati di alta qualità possano essere più ricercati di quelli vergini, che possano costare uguale o di più degli stessi e che hanno qualità generali del tutto simili ai polimeri di derivazione petrolifera.Inoltre, la cosa più importante è che sono l’evoluzione tecnologica di uno scarto di lavorazione, o addirittura da post consumo nel caso dell’rPET, nel pieno rispetto dei principi dell’economia circolare. I consumatori, le aziende che gestiscono marchi importanti e la politica, hanno ora ben presente quale sia la strada sulla quale dobbiamo camminare, una strada costruita faticosamente (e non finita) di materiali sostenibili, di riciclo, di energia rinnovabile e di impatto ambientale ridotto su fumi, rifiuti e scarti di processo liquidi o solidi. In questa ottica il mondo dei polimeri riciclati si sta costruendo una reputazione importante, acquisendo la fiducia dei produttori e dei consumatori che vogliono, fortemente, prodotti con il minor impatto possibile sull’ambiente. Ci sono cinque famiglie, tra i prodotti più usati nel mondo delle materie plastiche, che sono l’HDPE, il PP, l’LDPE, il PET e il PVC che, da sole, coprono una percentuale di articoli sul mercato così importante da lasciare alle altre tipologie, in termini di quantità prodotte ed utilizzate, ben poco spazio. Vediamole da vicino: L’HDPE riciclato, per competere con i materiali vergini nei settori non food, deve avere una serie di caratteristiche peculiari come l’assenza di odore pungente, la neutralità del colore di base, un DSC che attesti la composizione al 100% di HDPE e caratteristiche tecniche in macchina comparabili. Queste caratteristiche portano a produrre articoli con superfici senza difetti, neutrali all’odore del riciclo, dai colori omogenei e brillanti e dalle caratteristiche meccaniche idonee per l’uso a cui il prodotto è destinato. Il PP riciclato ha un’infinità di usi e la sua limitazione ad un impiego massiccio era legato, anche in questo caso, alla presenza di odori e alla difficoltà di avere una ricetta che contemplasse solo PP all’interno. Infatti le frazioni di PE inglobate potevano creare problemi estetici sui prodotti in fase di stampaggio. Oggi esistono ricette che hanno risolto queste problematiche e, partendo da una base neutra, quindi senza residui di coloranti pregressi, si riescono ad ottenere ottime superfici colorate del prodotto. Dal punto di vista meccanico è possibile ottenere buoni risultati e, la similitudine con la materia prima vergine ne permette la loro miscelazione. L’LDPE riciclato è un prodotto ampiamente usato in fase di estrusione, stampaggio e filmatura ma è sempre stato relegato alla creazione di articoli non estetici o di qualità grossolana. Con l’LDPE neutro da scarti post industriali è possibile realizzare film da 20 micron, trasparenti o colorati, realizzare tubi di spessori sottili, in quanto il materiale non presenta contaminazioni o residui solidi al suo interno che potrebbero provocare buchi. Inoltre è possibile utilizzarlo nel settore dello stampaggio dove sono richieste finiture estetiche importanti. Tra i cinque prodotti esposti il granulo riciclato in LDPE è quello in cui il rischio dell’odore sgradevole è più elevato, problema che non si presenta in queste ricette post industriali. La polvere in PVC riciclata ha una base di colore bianca, micronizzata per aumentarne la qualità, presenta caratteristiche del tutto comparabili con un K67 vergine dal punto di vista tecnico ed estetico. Una miscela di scarti post industriali del settore dei profili finestra garantisce una qualità produttiva nel campo dei profili estetici e nell’estrusione di tubi. Il PET riciclato, certificato per il food, è l’unico dei prodotti presentati che ha una provenienza da post consumo e non post industriale. Il particolare riciclo meccanico, certificato da enti preposti ad autorizzare l’uso del polimero riciclato nel settore alimentare, permette l’impiego in un campo in cui la domanda del polimero riciclato è molto alta, come quello del settore delle bibite e dell’acqua minerale. Sintesi perfetta dell’economia circolare l’rPET per il food è il polimero che più incarna lo spirito di una plastica amica in cui tutto ciò che diventa rifiuto viene riutilizzato per un nuovo prodotto.Categoria: notizie - tecnica - plastica - riciclo - polimeri
SCOPRI DI PIU' Aggregati artificiali siderurgici nei polimeri: quando possono sostituire carbonato di calcio e talco nei compound plastici
Scorie nere ferro-calciche e filler calcio-alluminati grigio chiaro: analisi tecnica, limiti di processo e applicazioni realistiche delle cariche artificiali industriali nelle miscele polimericheAutore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili.Data: 15 aprile 2026 Tempo di lettura: 19 minuti Perché le cariche artificiali siderurgiche meritano attenzione nel compounding Nel compounding plastico, chi continua a guardare le cariche come semplici strumenti per abbassare il costo formula sta leggendo il mercato con categorie ormai superate. Oggi una carica deve essere giudicata su quattro piani insieme: disponibilità industriale, costanza qualitativa, effetto sulle prestazioni e contributo alla sostenibilità della filiera. Le scorie siderurgiche fini o micronizzate entrano in questo spazio perché mettono a disposizione una famiglia di filler a base ossidica che non deriva da escavazione primaria, ma da un processo industriale già esistente, e che può modificare in modo sensibile rigidità, durezza, comportamento reologico, massa del compound e, in alcuni casi, perfino la risposta termica del manufatto. La letteratura di revisione sugli industrial-waste-filled polymer composites conferma che questi materiali non vanno più considerati soltanto come riempitivi di ripiego, ma come possibili filler funzionali, a patto che siano stabilizzati, ben caratterizzati e progettati per la matrice in cui entrano. I vantaggi circolari e ambientali delle cariche artificiali rispetto a quelle naturali Quando confronto una carica artificiale di origine siderurgica con una carica naturale come carbonato di calcio, talco o altre farine minerali da cava, non mi fermo mai al solo tema del prezzo o della prestazione meccanica. Il punto decisivo è un altro: la carica artificiale nasce da una materia che esiste già perché è stata generata da un altro processo industriale, mentre la carica naturale richiede quasi sempre una nuova estrazione, una nuova movimentazione, una nuova macinazione e una nuova logistica dedicate. È qui che si apre il vero vantaggio circolare. Nel caso degli aggregati artificiali qui considerati, il produttore dichiara con chiarezza una logica di economia circolare basata sul recupero di materiali derivati dai processi siderurgici, trasformati in by-product concentrati e stabili, con l’obiettivo di riportare gli scarti nel ciclo economico con caratteristiche ambientali e geotecniche migliorative rispetto al prodotto naturale. Il primo vantaggio ambientale, quindi, è la riduzione del prelievo di risorse vergini. Ogni tonnellata di carica artificiale che sostituisce una quota equivalente di filler naturale riduce, almeno in linea di principio, la pressione su cave di calcare, marna, dolomia o talco. Questo aspetto non va banalizzato. L’estrazione mineraria per la produzione di filler comporta consumo di suolo, trasformazione del paesaggio, movimentazione di grandi volumi, uso di mezzi pesanti, polveri, energia per frantumazione e macinazione e, in molti casi, gestione di sterili o materiali di scarto. Quando invece si valorizza una scoria già prodotta dalla filiera metallurgica, la materia prima non viene cercata nel sottosuolo: viene recuperata, selezionata, stabilizzata e reindirizzata verso un uso ad alto valore. È esattamente questo il passaggio che rende la carica artificiale più coerente con una logica di simbiosi industriale. Lo stesso produttore afferma che questi filler, in quanto derivati da lavorazioni precedenti, non consumano risorse naturali ma valorizzano scarti di produzione. Il secondo vantaggio è la trasformazione di un residuo industriale in materia tecnica. Questo aspetto è centrale perché distingue il semplice smaltimento dalla valorizzazione vera. Una carica artificiale non è ambientalmente interessante solo perché “riciclata”, ma perché viene portata a uno stato di qualità tale da poter sostituire, in specifiche applicazioni, una materia prima primaria. Nel caso dei materiali qui analizzati, la filiera dichiarata non si limita a raccogliere una scoria: la raffredda, la seleziona, la deferrizza quando necessario, la classifica per granulometria e la propone in forme grossolane o micronizzate. Questo significa che il vantaggio ambientale non è solo nel fatto che il materiale non va in discarica, ma nel fatto che viene reinserito nel mercato come prodotto funzionale, con specifiche, impieghi e in alcuni casi certificazioni di prodotto. Dal punto di vista della circolarità industriale, questa è la differenza che conta davvero. Il terzo vantaggio è la riduzione del carico ambientale associato alla filiera dei leganti e dei filler tradizionali, soprattutto quando la carica artificiale entra in sistemi dove può ridurre il consumo di cemento, calce o altre materie ottenute con processi ad alta intensità energetica. Qui il quadro è particolarmente interessante. Il catalogo tecnico dichiara che il costo del filler è inferiore a quello di produzione del cemento, perché evita parte degli oneri connessi all’estrazione di argilla e calcare e alla loro cottura, e aggiunge che il filler può ridurre la quantità di cemento presente nel calcestruzzo o nella malta. La scheda della carica calcio-alluminata grigio chiaro afferma inoltre in modo esplicito che il materiale è impiegabile in clinkerizzazione con abbattimento delle emissioni di CO2 e che altri impieghi sono alternativi alla calce vergine quando il valore aggiunto ricercato è il ridotto impatto ambientale. Queste indicazioni riguardano in primo luogo i sistemi cementizi, ma il principio industriale è lo stesso che interessa anche il mondo dei polimeri: sostituire una quota di materia primaria con una materia seconda funzionale significa spostare il bilancio ambientale della formulazione in una direzione più favorevole. Il quarto vantaggio è la maggiore coerenza con la gerarchia europea della gestione delle risorse. Una carica naturale vergine ha una filiera lineare: si estrae, si lavora, si consuma. Una carica artificiale ottenuta da residui siderurgici ha invece una filiera che, almeno potenzialmente, prolunga il valore di una materia già entrata nel sistema economico. Questo non significa che ogni scoria sia automaticamente “verde”. Significa però che, quando il materiale è tecnicamente stabile, normativamente gestibile e industrialmente utilizzabile, il suo impiego è molto più vicino a una logica di upgrading di materia che non a una logica estrattiva lineare. Nel catalogo tecnico questo concetto è espresso senza ambiguità: i by-product vengono presentati come risorse, inserite in un circolo virtuoso che favorisce la sostenibilità in un mondo di risorse finite. È un’affermazione di taglio industriale, non retorico, e coglie il punto reale del tema. C’è poi un quinto vantaggio, spesso trascurato, che riguarda la territorialità delle filiere. Le cariche naturali non sono tutte locali. Molte formulazioni dipendono da filler che viaggiano per centinaia di chilometri, talvolta da altri Paesi, prima di arrivare all’impianto di compounding o al sito di produzione. Una carica artificiale generata e trattata in prossimità di un polo siderurgico può invece contribuire a creare filiere più corte, più integrate e più leggibili dal punto di vista ambientale. Questo aspetto non si vede in una singola scheda tecnica, ma nella logica complessiva del sistema: la materia nasce come residuo in un impianto industriale, viene qualificata nello stesso ecosistema produttivo e può essere ridestinata a mercati vicini, riducendo il peso della componente estrattiva e, in molti casi, anche quello della logistica lunga. Esiste poi un sesto vantaggio che considero molto importante: la carica artificiale spinge il mercato a valutare la materia per funzione e non per origine. Questo cambio culturale ha una ricaduta ambientale profonda. Finché il mercato ragiona solo in termini di “materiale naturale uguale qualità, materiale secondario uguale compromesso”, la circolarità resta marginale. Quando invece una scoria trattata entra in una formula perché offre rigidità, massa, durezza, colore tecnico o risposta reologica utili, il residuo smette di essere percepito come un problema e diventa una risorsa progettuale. In quel momento l’economia circolare smette di essere solo un argomento etico e diventa una pratica industriale misurabile. Nel caso specifico delle cariche qui analizzate, gli elementi per sostenere questo giudizio ci sono. La filiera è basata su rottami selezionati e riciclati, una trasformazione dei residui in by-product stabili, una prospettiva esplicita di economia circolare, la disponibilità di marcature CE, EPD e certificazioni di sistema come EMAS, ISO 14001 e ISO 9001, oltre alla possibilità di impieghi in settori che vanno dal calcestruzzo ai geopolimeri, fino alle versioni fini per applicazioni più specialistiche. Questi elementi non bastano, da soli, a concludere che ogni applicazione nei polimeri sia automaticamente sostenibile; bastano però a sostenere una tesi forte e corretta: rispetto alle cariche naturali, le cariche artificiali siderurgiche offrono un vantaggio circolare strutturale perché valorizzano una materia già esistente, riducono il ricorso all’estrazione primaria e aprono la strada a formulazioni più coerenti con una manifattura a minore consumo di risorse vergini. Per questo, nel mio giudizio tecnico, il vero vantaggio ambientale di queste cariche non è solo nel fatto che siano “riciclate”. Il vero vantaggio è che trasformano la scoria da costo ambientale potenziale a risorsa industriale utile, spostando il baricentro della formulazione dalla logica estrattiva alla logica del riuso qualificato. Ed è esattamente questo il punto in cui la circolarità smette di essere uno slogan e diventa industria. Le due famiglie che contano davvero: ferro-calciche scure e calcio-alluminate chiare Quando si parla di scorie nei polimeri, la prima cosa da fare è separare materiali che industrialmente non si comportano allo stesso modo. La variante ferro-calcica grigio scuro presenta una composizione tipica con SiO2 12-15%, CaO 30-35%, MgO 6-10%, Al2O3 7-9% e ossidi di ferro 31-36%, è dichiarata non solubile in acqua distillata a 20 °C e ha una gravità specifica nell’ordine di 3,6-3,7 t/m³. Questo profilo la colloca con chiarezza tra le cariche ossidiche pesanti, dure, adatte a compound tecnici dove contano rigidità, massa e resistenza meccanica più della resa cromatica. La variante grigio chiaro, invece, ha un profilo nettamente diverso: CaO 45-60%, Al2O3 20-25%, MgO 5-9%, SiO2 2-5%, FeO 1-2% e somma dei metalli pesanti inferiore all’1%. Questa chimica la avvicina alla famiglia dei calcio-alluminati di recupero e la rende, sul piano cromatico, molto più gestibile rispetto a una scoria nera ferrifera. Ma proprio qui sta il punto tecnico: il vantaggio di colore non la trasforma in una carica inerte equivalente a un carbonato di calcio standard. Resta un sistema più reattivo, più alcalino e più delicato sotto il profilo dell’interazione superficiale con additivi, umidità e matrice. Perché non ha senso parlare di sostituzione automatica di CaCO3 e talco Carbonato di calcio e talco sono filler con una storia industriale lunga, codificata e ripetibile. Il loro successo non dipende solo dal prezzo, ma dalla prevedibilità: granulometrie stabili, superfici trattabili, risposta nota nelle poliolefine, nel PVC, negli elastomeri e nelle formulazioni caricate. Le cariche siderurgiche artificiali appartengono a un’altra categoria. Hanno densità generalmente più elevate, cromia meno neutra, durezza spesso maggiore e una superficie chimicamente più complessa. Per questo non ha alcun senso tecnico descriverle come sostituti “diretti” del CaCO3 o del talco in modo generalizzato. Ha invece senso valutarle come filler tecnici che, in certe formule, possono prendere il posto di una quota di carica tradizionale cambiando però il profilo del compound. In pratica, quando una carica artificiale siderurgica entra in una matrice polimerica, cambiano almeno cinque cose insieme: il peso specifico del compound, la sua tonalità, l’usura potenziale dell’impianto, la reologia della massa fusa o della mescola e la qualità dell’interfaccia filler-polimero. Questo significa che la domanda corretta non è “può sostituire il carbonato di calcio?”, ma “in quale sistema formula-processo-applicazione questa carica costruisce un vantaggio tecnico o ambientale credibile rispetto al filler convenzionale?”. È una differenza di impostazione fondamentale, perché separa il linguaggio commerciale dalla formulazione seria. Cosa insegna il polipropilene sulle scorie come filler funzionali Il polipropilene è oggi la matrice che permette di leggere meglio il potenziale reale delle scorie come filler funzionali. Il lavoro di Gobetti e coautori sull’impiego di scoria EAF in diverse matrici polimeriche mostra che, nel PP, l’introduzione del filler porta a un aumento del modulo a trazione e della tensione di snervamento, mentre l’allungamento a rottura si riduce, come accade nei sistemi irrigiditi da carica minerale. Il punto più interessante non è solo l’aumento di rigidità, ma il fatto che gli autori giudicano il comportamento del filler comparabile a quello di cariche tradizionali come talco e carbonato di calcio, pur dentro una diversa identità formulativa. Inoltre, lo stesso studio richiama con forza il tema della lisciviazione e del controllo degli elementi potenzialmente indesiderati, chiarendo che il riuso serio della scoria richiede verifica ambientale oltre che meccanica. La tesi di Mostafa sulla loppa d’altoforno come filler funzionale nel PP va ancora più a fondo e, a mio avviso, coglie il punto strategico della questione. La BFS non viene presentata come una carica economica che imita il carbonato di calcio, ma come un filler che, se correttamente calibrato, può modificare in modo utile il profilo struttura-proprietà del PP. La ricerca mostra che, quando la loppa è opportunamente tailored, può influenzare reologia, proprietà termiche e prestazioni meccaniche del polipropilene ben oltre il semplice effetto riempitivo. Ancora più significativo è il dato riportato sulla BFS modificata e compoundata con bivite: la deformazione a rottura del PP supera il 350%, mentre rispetto a un compound commerciale mineral-filled per finiture interne si raggiungono livelli di duttilità molto più elevati con rigidezza e tenacità comparabili. Questo è esattamente il punto che nel dibattito industriale spesso sfugge: una scoria non è interessante solo se copia un filler tradizionale; è interessante se permette di progettare un compound diverso e utile. Gli elastomeri sono oggi il terreno più convincente Se nei termoplastici la prudenza resta necessaria, negli elastomeri il quadro è molto più concreto. L’articolo pubblicato su JOM sull’impiego della scoria EAF in NBR mostra che il filler accelera la cinetica di reticolazione, riduce il tempo ciclo, aumenta durezza e modulo a compressione e mantiene il compression set entro valori considerati accettabili per impieghi reali, pur con la normale riduzione della capacità di recupero elastico al crescere del contenuto di scoria. Un altro elemento di grande importanza è che la matrice polimerica riduce in modo significativo la lisciviazione della scoria incorporata, aspetto cruciale quando si ragiona in termini di riuso industriale sicuro. Ancora più rilevante, rispetto al confronto con il carbonato di calcio, è il lavoro del 2023 sulla white steel slag da ladle furnace in mescole NBR. Qui il confronto non è teorico ma diretto: una formulazione NBR standard caricata con CaCO3 viene messa a confronto con una formulazione contenente il 10% in volume di LF slag. La pubblicazione dichiara che il comportamento meccanico del sistema caricato con scoria è equivalente a quello del sistema con carbonato di calcio e inquadra il risultato come esempio concreto di simbiosi industriale. Questo è uno dei pochi casi in cui, senza forzature, si può parlare di vera sostituzione di una carica convenzionale da parte di una carica artificiale siderurgica in una formula definita. Il vantaggio del grigio chiaro e i suoi limiti chimici La disponibilità di una versione grigio chiaro cambia molto il discorso applicativo. Una scoria ferrifera scura, per quanto valida sul piano meccanico, resta quasi sempre confinata a compound neri, grigi, marroni scuri o pigmentati in modo coprente. Un filler calcio-alluminato chiaro apre invece la porta a formulazioni più gestibili nei toni pietra, cemento, grigio chiaro e tortora, e in generale a tutti quei compound tecnici in cui il nero non sarebbe accettabile. Questo non è un dettaglio secondario: nel compounding il colore è spesso il primo ostacolo che ferma l’adozione di un filler alternativo, prima ancora della meccanica. Detto questo, non commetterei mai l’errore di presentare una carica calcio-alluminata chiara come un equivalente del carbonato bianco. La sua composizione ricca di CaO e Al2O3 la rende molto più interessante, ma anche più delicata. La letteratura sulle ladle furnace slag e sui sistemi derivati richiama infatti la necessità di controllare reattività residua, stabilità volumetrica, umidità e maturazione delle fasi più sensibili. Per questo, se l’obiettivo è l’impiego in PP, PE, PVC o TPE, la validazione deve essere molto rigorosa: essiccazione, pH superficiale, eventuale trattamento, compatibilità con gli additivi e stabilità nel tempo non sono dettagli, ma precondizioni. Il nodo decisivo: interfaccia, granulometria e trattamento superficiale Nessuna carica industriale nuova entra davvero nel mercato dei polimeri se non supera la prova dell’interfaccia. La chimica generale conta, ma conta ancora di più il modo in cui la particella si disperde, aderisce, scorre e interagisce con la matrice. Per questo considero indispensabili almeno sette verifiche prima di prendere sul serio una carica artificiale siderurgica in un compound plastico: curva granulometrica completa con d10, d50 e d90; umidità residua e protocollo di essiccazione; analisi chimica completa con metalli in tracce; pH e alcalinità superficiale; contenuto di magnetici residui; superficie specifica e assorbimento olio; prove pilota di compounding con eventuali compatibilizzanti come PP-g-MA, silani, titanati o rivestimenti superficiali. La letteratura sul PP con BFS e quella sugli elastomeri caricati con scorie converge su un punto: quando l’interfaccia è ben progettata, la scoria smette di essere un sottoprodotto disperso male e diventa un filler funzionale. Il profilo del fornitore e la maturità industriale dell’offerta Il profilo pubblicato su rMIX aiuta a leggere il passaggio dalla teoria alla pratica industriale. L’offerta riguarda aggregati sintetici riciclati ottenuti dalla frantumazione e vagliatura della scoria da arco elettrico, destinati a sottofondi, massicciate, calcestruzzi e asfalti. La descrizione insiste su alcuni punti che considero molto rilevanti anche per chi guarda al futuro impiego nei polimeri: granulometrie differenziate, forma controllata del granulo, assenza di silice libera, certificazioni CE, schede tecniche chiare e disponibilità di consulenza tecnica per applicazioni su misura. In altre parole, il materiale non viene proposto come semplice recupero di un residuo, ma come prodotto industriale già organizzato secondo logiche di prestazione, documentazione e supporto applicativo..Dove queste cariche hanno più senso e dove invece no Le cariche artificiali siderurgiche hanno oggi il loro spazio più credibile nei compound tecnici, non in quelli generalisti o estetici. Le vedo con senso industriale in PP e PE per manufatti rigidi, pannelli, supporti, articoli da edilizia plastica, componenti per infrastrutture, basi, distanziatori, sistemi zavorrati, articoli stampati scuri o grigi, resine tecniche e, soprattutto, elastomeri dove durezza, modulo e resistenza compressiva contano più della brillantezza cromatica. In queste applicazioni la maggiore densità, il colore meno neutro e la natura ossidica della carica possono essere accettati o addirittura diventare parte del valore tecnico del prodotto finale. Le vedo invece molto meno credibili in packaging chiaro, articoli alleggeriti, manufatti ad alta estetica superficiale, compound masterbatch-friendly con forte esigenza di bianco o brillantezza e in tutte quelle formule in cui la costanza ottica e la leggerezza sono più importanti della rigidità o del messaggio circolare. In questi casi il vantaggio ambientale non basta a compensare i limiti di densità, colore e variabilità potenziale. La selezione dell’applicazione, quindi, non è un dettaglio finale: è la prima vera decisione tecnica. Conclusioni La conclusione, se si vuole scrivere con competenza e non per suggestione, è chiara. Le cariche artificiali siderurgiche non sono un rimpiazzo indistinto delle cariche minerali tradizionali. Sono una nuova famiglia di filler tecnici a base ossidica, con almeno due grandi profili industriali: quello ferro-calcico scuro, più pesante e più adatto a compound strutturali e tecnici; e quello calcio-alluminato chiaro, più favorevole sul piano cromatico ma più delicato sul piano chimico. La letteratura sostiene in modo convincente l’impiego della scoria EAF in PP, NBR ed epossidiche e sostiene in modo particolarmente forte la sostituzione del carbonato di calcio in NBR con white slag da ladle furnace. Allo stesso tempo, impone prudenza rigorosa quando si tenta di estendere questi risultati a tutti i termoplastici e a tutte le formule. Per questo, il modo corretto di presentare il tema non è dire che le scorie “possono sostituire il CaCO3”. Il modo corretto è dire che, quando sono selezionate, micronizzate, controllate e compatibilizzate con metodo, alcune cariche artificiali siderurgiche possono diventare filler funzionali credibili e industrialmente utili in specifiche matrici polimeriche. È una tesi più prudente, ma anche molto più forte, perché regge sia davanti a un tecnico di laboratorio sia davanti a un responsabile industriale. FAQ Le scorie siderurgiche possono sostituire completamente il carbonato di calcio nei polimeri? In alcune formulazioni specifiche, soprattutto elastomeriche, possono sostituirlo in parte o raggiungere prestazioni comparabili. Ma parlare di sostituzione completa e generalizzata sarebbe tecnicamente scorretto. Il filler grigio chiaro risolve il problema estetico? Lo riduce, non lo elimina. È più gestibile della scoria scura, ma non equivale a una carica bianca tradizionale e richiede comunque una strategia colore dedicata. Qual è oggi la matrice più promettente? Tra i termoplastici, il PP è la matrice più documentata. Tra gli elastomeri, l’NBR è quella con le evidenze più convincenti sia per scorie EAF sia per white slag. Qual è l’errore più grave in industrializzazione? Trattare la carica artificiale siderurgica come se fosse un carbonato standard. In realtà cambiano densità, interfaccia, colore, usura macchina, risposta reologica e verifiche ambientali. FontiGobetti, Cornacchia, Ramorino, Innovative Reuse of Electric Arc Furnace Slag as Filler for Different Polymer Matrixes, 2021. Gobetti, Cornacchia, Ramorino, White steel slag from ladle furnace as calcium carbonate replacement for nitrile butadiene rubber, 2023. Gobetti, Cornacchia, Ramorino, Reuse of Electric Arc Furnace Slag as Filler for Nitrile Butadiene Rubber, 2022. Mostafa, The Influence of Blast Furnace Slag as a Functional Filler on Polypropylene Compounds, 2017.Immagine su licenza © Riproduzione Vietata
SCOPRI DI PIU' Aggregati sintetici da scorie nere di acciaieria (EAF): produzione, qualificazione e impieghi ad alte prestazioni
Dalla scoria al prodotto: come ottenere aggregati artificiali conformi alle norme europee, con prestazioni meccaniche superiori e controllo ambientale certificatodi Marco ArezioGli aggregati artificiali ottenuti da scorie nere di acciaieria elettrica (Electric Arc Furnace, EAF) costituiscono una valida alternativa agli aggregati naturali e riciclati in numerose opere di ingegneria civile. La loro natura industriale consente di governarne composizione e prestazioni con procedure di processo, trasformando la scoria da sottoprodotto a aggregato certificato quando soddisfa requisiti chimico-fisici, ambientali e di conformità. L’esperienza industriale ha dimostrato che la produzione di aggregati da scorie può essere strutturata come processo parallelo a quello dell’acciaio, con controlli in linea e per partita che assicurano ripetibilità e qualità del prodotto finito. Mineralogia e indice di basicità: la chiave della stabilità della scoria La scoria EAF è un sistema ossidico in cui fasi vetrose e ceramiche coesistono con silicati e spinelli. Tra i costituenti ricorrenti vi sono silicati di calcio (2CaO·SiO₂ e 3CaO·SiO₂), ossidi misti di magnesio e ferro, spinelli contenenti cromo e manganese, oltre ad alluminati e fasi intermedie tra anortite e gehlenite. Un parametro operativo fondamentale è l’indice di basicità (IB₂ = %CaO/%SiO₂), che correla composizione, reattività e stabilità volumetrica e orienta la selezione dei fondenti e dei cicli di raffreddamento. Una gestione del processo basata sull’indice di basicità riduce le variabilità e favorisce prestazioni costanti degli aggregati. Dal forno alla granulometria: il processo industriale per produrre aggregati controllati Il percorso dalla scoria al prodotto integra scelte mirate su rottame, fondenti e additivi, pratiche di sversamento, spegnimento e raffreddamento controllato, oltre a verifiche rapide della basicità. Seguono stagionatura, frantumazione, vagliatura e tracciabilità per partita, con campionamenti effettuati secondo norme UNI per le diverse destinazioni d’uso: materiali non legati e legati idraulicamente, calcestruzzo, miscele bituminose. Questa impostazione consente di immettere sul mercato classi granulometriche standard (0/5, 5/10, 10/20, 30/40, 0/20, 0/125), garantendo omogeneità intra-lotto e disponibilità di stock idonei per grandi cantieri. Prove e prestazioni: densità, LA, Micro-Deval, PSV e gelo-disgelo Dal punto di vista meccanico e geotecnico, gli aggregati EAF mostrano valori elevati di massa volumica (3,6–3,8 Mg/m³), ottima resistenza alla frammentazione (Los Angeles 13–16), resistenza all’usura in ambiente umido (Micro-Deval 5–6), resistenza alla levigazione (PSV ~53–54) e comportamento favorevole al gelo-disgelo con perdite intorno all’1 %. Questi parametri risultano spesso superiori rispetto agli aggregati naturali ordinari e nettamente migliori rispetto agli aggregati riciclati, traducendosi in minore usura in esercizio e maggiore durabilità, soprattutto negli strati stradali sottoposti a traffico intenso. Conformità normativa: EN 13242, EN 12620, EN 13043 e AVCP 2+ Gli aggregati da scorie EAF rientrano nelle norme europee di prodotto: EN 13242 per materiali non legati e legati idraulicamente, EN 12620 per aggregati destinati al calcestruzzo, EN 13043 per miscele bituminose e trattamenti superficiali. Queste norme trattano in modo indistinto aggregati naturali, artificiali o riciclati, definendo categorie prestazionali, prove e criteri di conformità. La marcatura CE e la Dichiarazione di Prestazione (DoP) si rilasciano oggi nel quadro del nuovo Regolamento (UE) 2024/3110 sui prodotti da costruzione, entrato in vigore a gennaio 2025. Per gli aggregati, il sistema di valutazione e verifica della costanza delle prestazioni (AVCP) è il 2+, che prevede un controllo di produzione certificato da organismo notificato con audit iniziale e sorveglianza periodica. Sicurezza ambientale: test di cessione e controllo del cromo La compatibilità ambientale degli aggregati EAF è garantita da test di cessione, che verificano la non pericolosità e il rispetto dei limiti normativi. La microstruttura spinellare gioca un ruolo importante nel confinamento del cromo, riducendone la mobilità. Il legame tra composizione chimica, indice di basicità e comportamento al rilascio è ben documentato, consentendo strategie di prevenzione già nella fase di processo. A livello normativo, la qualificazione ambientale si integra con gli obblighi di REACH e con il quadro europeo sui sottoprodotti, permettendo di distinguere quando la scoria può essere considerata prodotto e non rifiuto. Applicazioni in opera: strade, calcestruzzi, conglomerati bituminosi e rilevati Grazie alle proprietà meccaniche e alla resistenza alla levigazione, gli aggregati EAF sono particolarmente adatti per strati bituminosi soggetti a traffico intenso e per trattamenti superficiali antisdrucciolo. La loro densità e bassa porosità favoriscono la produzione di miscele con alti moduli e ridotta usura. In campo strutturale, la corretta selezione granulometrica consente l’impiego in calcestruzzi conformi alla EN 12620, mentre per le opere stradali e i rilevati, la EN 13242 ne regola l’uso come aggregati non legati o legati idraulicamente. L’esperienza industriale ha dimostrato forniture su larga scala con caratteristiche ripetibili, requisito fondamentale per le infrastrutture pubbliche. Benefici ambientali ed economici: circolarità, LCA e riduzione di risorse naturali La sostituzione di aggregati naturali con aggregati EAF riduce l’estrazione da cave, preserva risorse non rinnovabili e limita i trasporti su lunghe distanze, con un impatto positivo in termini di impronta di carbonio e consumo di suolo. La produzione industriale strutturata permette economie di scala e garantisce la disponibilità di stock omogenei, agevolando la logistica di cantiere. In quest’ottica, gli aggregati EAF rappresentano una soluzione di economia circolare matura e tecnologicamente consolidata per il settore delle costruzioni. Conclusioni operative Gli aggregati artificiali da scorie EAF dimostrano, alla prova delle norme europee e dei test prestazionali, un profilo tecnico competitivo: resistenze meccaniche elevate, durabilità in condizioni severe e idoneità ambientale governata da composizione e microstruttura. Il controllo dell’indice di basicità, la gestione dei cicli di raffreddamento e la maturazione del materiale sono fattori cruciali per assicurare stabilità volumetrica e prestazioni ripetibili. Inquadrati nel nuovo regolamento CPR e certificati con sistema AVCP 2+, questi aggregati costituiscono una soluzione industriale in linea con gli obiettivi di sostenibilità e circolarità fissati dall’Unione Europea.© Riproduzione Vietata Fonti Documento tecnico sugli aggregati artificiali da scoria nera, con descrizione del processo, controlli e confronto con materiali naturali e riciclati. Norme europee di prodotto: EN 13242, EN 12620, EN 13043. Regolamento (UE) 2024/3110 sui prodotti da costruzione. Documentazione tecnica sul sistema AVCP 2+ per gli aggregati. Studi comparativi sulle prestazioni meccaniche (Los Angeles, Micro-Deval, PSV, gelo-disgelo) degli aggregati EAF. Analisi sul ruolo della fase spinellare nel controllo del cromo e sulla qualificazione ambientale.
SCOPRI DI PIU' PMMA o Polimetilmetacrilato Riciclato: da Dove Viene e Cosa è?
Caratteristiche, lavorazioni, applicazioni e sistemi di riciclo del PMMAdi Marco ArezioIl PMMA, o Polimetilmetacrilato, è una resina termoplastica che appartiene al gruppo dei tecnopolimeri, ottenuta dalla polimerizzazione del metacrilato (MMA). E’ comunemente considerato un vetro acrilico, in quanto vanta una migliore trasparenza rispetto al vetro tradizionale, tanto che in molte applicazioni è stato sostituito dal PMMA. La storia del PMMA nasce nel 1938 quando in Germania, a cura di Otto Rohm, viene immesso sul mercato il primo prodotto chiamato plexiglass. Come abbiamo detto, ha la caratteristica evidente della trasparenza, ma può mantenere, a differenza del vetro, anche un’ottima resistenza meccanica, che si realizza grazie a differenti mescole polimeriche, tanto che viene usato anche per la realizzazione di vetri di sicurezza. Quali sono le caratteristiche del PMMA • densità: 1,18 – 1,19 gr/cm3 • temperatura di fusione Tm: 105-160 °C • temperatura di transizione vetrosa Tg: 80-105 °C • buona rigidità • resistenza meccanica • resistenza all'impatto e durezza elevate. • buona resistenza a trazione • buoni valori di compressione e flessione • elevata stabilità ai raggi UV • ottima resistenza all’invecchiamento • sensibilità ai graffi e alle abrasioni • buona resistenza alle intemperie • ottime proprietà ottiche, di chiarezza e trasparenza • ottime proprietà elettriche • buona resistenza termica • resistenza chimica ai sali • resistenza agli idrocarburi alifatici • non resiste agli idrocarburi clorurati, acidi concentrati, nitro e vernici Come si lavora il PMMA Il Polimetilmetacrilato può essere lavorato attraverso l’estrusione e la termoformatura, che rappresentano due sistemi di lavorazione delle materie plastiche tradizionali. Ne esiste un terzo, chiamato per colatura, che viene impiegato normalmente per la produzione delle lastre in PMMA, utilizzando una pasta acrilica, definita “sciroppo”, ottenuta pre-polimerizzando il monomero di MMA in un reattore mediante agitazione. Applicazioni del PMMA Il Polimetilmetacrilato ha una vastissima area di applicazioni, in settori diversi e con innumerevoli prodotti che potremmo riassumere di seguito: Edilizia lastre per serramenti vetrate infrangibili lucernari vasche da bagno piatti per doccia cabine per doccia cabine per impieghi sanitari in genere elementi di piscine lavandini lastre alveolari per serre Illuminazione insegne luminose per esterni insegne per il traffico targhe pubblicitarie lettere luminose targhe luminose per istruzioni Settore trasporti fanali per automobili catarifrangenti dischi per tachimetri triangoli di segnalazione fanali di lampeggiamento parabrezza per aerei e impieghi spaziali Settore medicale filtri parti di apparecchi per dialisi contenitori per il sangue impieghi ortopedici protesi dentarie imballaggio di cosmetici lenti Industria elettrica ed elettronica interruttori pulsanti di comando memorizzatori ottici CD e DVD displays per cellulari elementi in fibra ottica Come riciclare il PMMA Il riciclo del Polimetilmetacrilato inizia con la raccolta e la selezione dei prodotti a fine vita o degli sfridi di lavorazioni industriali, differenziandoli in base al colore così da creare fonti omogenee tra loro. A questo punto esistono due sistemi di riciclo: quello meccanico, come una normale poliolefina, e quello chimico, che punta alla depolimerizzazione del PMMA. Utilizzando il riciclo meccanico il materiale da riciclare viene macinato in dimensioni idonee per il successivo utilizzo e reimmesso nella produzione, per esempio delle lastre, attraverso il processo termico indotto da un estrusore. Utilizzando il riciclo chimico, gli scarti di PMMA subiranno un processo di depolimerizzazione, che consiste nella dissociazione delle molecole del materiale da riciclare. Dopo l’opportuna purificazione, si genera l’MMA, il quale, tramite reazione di polimerizzazione, dà vita al nuovo polimero rPMMA puro al 99%. Il ciclo è completamente ad impatto zero, in quanto il processo viene realizzato a circuito chiuso e tutti i sottoprodotti di questo processo chimico vengo riutilizzati all’interno del ciclo produttivo. Lo svantaggio del riciclo chimico è che alla fine del processo si avrà un rPMMA meno traslucido, avendo un costo di riciclo alto e un consumo energetico importante. Nomi commerciali comuni del PMMA Acridite ACRYLITE Acryvill Altuglas Amanite Cyrolite Green Cast LuciteOptix Oroglas Perspex Plexiglas R-Cast Setacryl Crylux TrespexZylar Categoria: notizie - tecnica - plastica - riciclo - PMMA
SCOPRI DI PIU' Effetti della reticolazione sulla resistenza meccanica e alla fatica degli elastomeri
Analisi dei processi di crosslinking e della loro influenza sulle proprietà meccaniche e sulla durabilità a fatica dei materiali elastomericidi Marco ArezioLa scienza dei materiali polimerici, e in particolare lo studio degli elastomeri, trova uno dei suoi punti centrali nella comprensione del ruolo della reticolazione. Questo processo, che consiste nella creazione di legami chimici o fisici permanenti tra le catene polimeriche, è il fondamento stesso delle prestazioni degli elastomeri in applicazioni tecnologiche che spaziano dai pneumatici all’industria aerospaziale, passando per dispositivi biomedicali e guarnizioni industriali. La reticolazione non è un semplice fenomeno strutturale: è un meccanismo che ridefinisce profondamente la resistenza meccanica, la rigidità, la resilienza e, soprattutto, la resistenza a fatica dei materiali elastomerici. La natura della reticolazione negli elastomeri Gli elastomeri sono caratterizzati dalla loro capacità di subire grandi deformazioni elastiche e di ritornare alla forma originaria una volta rimosso lo sforzo. In assenza di reticolazione, le catene polimeriche tendono a scorrere l’una rispetto all’altra, riducendo la stabilità dimensionale e favorendo fenomeni di creep o rilassamento. La reticolazione introduce punti di ancoraggio chimici o fisici che limitano questo scorrimento, creando una rete tridimensionale capace di conferire stabilità e migliorare le proprietà meccaniche. Il grado di reticolazione è un parametro critico: una densità troppo bassa comporta un materiale eccessivamente morbido e vulnerabile all’usura, mentre un eccesso di legami incrociati può rendere il materiale fragile, riducendo l’elasticità e aumentando la probabilità di rottura sotto sollecitazioni cicliche. Proprietà meccaniche e resistenza statica La resistenza meccanica degli elastomeri dipende in larga misura dalla densità e dalla distribuzione dei punti di reticolazione. Una rete ben bilanciata garantisce una buona resistenza alla trazione, al taglio e alla compressione. L’aumento dei legami incrociati riduce la mobilità segmentale delle catene, incrementando il modulo elastico del materiale. In questo modo, l’elastomero diventa più resistente alla deformazione permanente e acquisisce una maggiore durezza superficiale. Tuttavia, esiste un compromesso tra resistenza e deformabilità. La resilienza tipica degli elastomeri, cioè la capacità di assorbire e rilasciare energia, diminuisce quando la densità di reticolazione è troppo elevata. Ciò richiede una progettazione mirata del grado di crosslinking in funzione dell’applicazione specifica, come accade nella formulazione dei compound per pneumatici ad alte prestazioni, dove si ricerca il bilanciamento tra grip, resistenza all’usura e stabilità dimensionale. Resistenza a fatica e comportamento sotto sollecitazioni cicliche La fatica rappresenta uno dei limiti più critici per gli elastomeri impiegati in applicazioni dinamiche. Durante l’esercizio, i materiali elastomerici sono soggetti a cicli ripetuti di carico e scarico che inducono microfratture localizzate, le quali, con il tempo, si propagano fino alla rottura macroscopica. La reticolazione influenza direttamente la resistenza a fatica attraverso due meccanismi principali: - Stabilizzazione delle catene polimeriche, che riduce la mobilità molecolare e limita l’accumulo di danno. - Distribuzione degli sforzi interni, che permette alla rete reticolata di dissipare l’energia applicata in maniera più uniforme. Tuttavia, un eccesso di reticolazione può avere un effetto controproducente. La rigidità indotta dai numerosi legami rende più difficile il riarrangiamento molecolare durante la deformazione ciclica, favorendo la nucleazione di microfessure. Per questo motivo, la progettazione delle formulazioni elastomeriche deve tener conto non solo delle condizioni statiche, ma soprattutto dei carichi ciclici che il materiale dovrà sostenere nel lungo periodo. Effetti microstrutturali e chimici della reticolazione Dal punto di vista chimico, la reticolazione può avvenire tramite processi di vulcanizzazione a base di zolfo, attraverso perossidi organici o per mezzo di radiazioni ionizzanti. Ciascun metodo genera morfologie di reticolazione differenti, che a loro volta influenzano le prestazioni finali. La vulcanizzazione solforica, ad esempio, produce legami polisolfurici, più flessibili ma anche più suscettibili a rottura termica e ossidativa; i perossidi, invece, formano legami carbonio-carbonio molto più stabili, ma conferiscono al materiale una maggiore rigidità. Questi aspetti si riflettono sulla resistenza a fatica: i sistemi a legami più flessibili garantiscono una migliore dissipazione delle sollecitazioni cicliche, mentre quelli più rigidi resistono meglio agli ambienti aggressivi, ma riducono la vita a fatica. L’ottimizzazione richiede quindi un compromesso tra stabilità chimica, resistenza all’invecchiamento e comportamento sotto stress ripetuto. La vita utile e la progettazione di materiali elastomerici Determinare e controllare la vita utile di un materiale elastomerico è una delle sfide più complesse nella scienza dei polimeri applicata. La vita utile non è un parametro assoluto, ma dipende da una molteplicità di fattori che vanno dalla formulazione chimica alla densità di reticolazione, dall’ambiente di esercizio alle modalità di sollecitazione. Ogni elastomero, in quanto materiale viscoelastico, combina caratteristiche elastiche tipiche dei solidi con proprietà dissipative proprie dei fluidi, e ciò implica che il suo comportamento nel tempo non è mai rigidamente prevedibile senza un’analisi dettagliata delle condizioni operative. Un pneumatico da competizione, ad esempio, è progettato per resistere a sollecitazioni cicliche estremamente intense per un arco temporale breve, mentre un giunto di tenuta per l’industria petrolchimica deve mantenere prestazioni stabili per anni in un ambiente aggressivo e variabile. In entrambi i casi, la progettazione della reticolazione diventa un vero e proprio strumento di “taratura funzionale”: la rete tridimensionale creata dai legami incrociati deve essere calibrata per rispondere in modo selettivo agli stimoli meccanici e chimici dell’ambiente operativo. La reticolazione ottimale permette non solo di incrementare la resistenza statica, ma soprattutto di modulare il comportamento a fatica. Un materiale elastomerico sottoposto a carichi ciclici accumula inevitabilmente micro danni localizzati: piccole fratture, zone di cavitazione e microvuoti che si propagano sotto l’azione delle sollecitazioni ripetute. La densità e la natura dei legami di reticolazione stabiliscono in che misura tali difetti vengono confinati o propagati. Una rete troppo rigida ostacola i movimenti di rilassamento delle catene polimeriche, favorendo la nucleazione di microfratture; una rete troppo debole, al contrario, non riesce a contenere la deformazione plastica, generando cedimenti prematuri. In questa prospettiva, la vita utile di un elastomero non può essere intesa unicamente come tempo alla rottura, ma come capacità di mantenere prestazioni funzionali entro margini accettabili lungo tutto il ciclo di utilizzo. Gli strumenti di progettazione moderna, basati su modelli di meccanica della frattura, analisi viscoelastica e simulazioni multiscala, consentono oggi di correlare parametri microstrutturali, come la distribuzione dei legami e la loro energia di dissociazione, a proprietà macroscopiche come resistenza a fatica, resilienza e stabilità dimensionale. Un’area di ricerca particolarmente promettente riguarda la reticolazione dinamica e reversibile. In contrasto con i legami covalenti permanenti tipici degli elastomeri tradizionali, i sistemi dinamici introducono legami “labili” che possono rompersi e riformarsi sotto specifici stimoli (temperatura, pH, campi elettrici). Questa caratteristica conferisce agli elastomeri proprietà di autoriparazione: microfessure e difetti che si formano durante l’esercizio vengono progressivamente sanati dal riarrangiamento delle catene polimeriche, ritardando il collasso macroscopico del materiale. Gli elastomeri vitrimici, ad esempio, si basano su reti covalenti adattive in cui i legami chimici, pur permanendo nella loro densità complessiva, possono scambiarsi in seguito a stimoli termici. Questo consente non solo la riparazione dei danni, ma anche la possibilità di riciclare e rielaborare materiali che tradizionalmente venivano considerati non recuperabili a fine vita. Allo stesso modo, gli elastomeri a base di legami idrogeno o di interazioni ioniche reversibili offrono un bilanciamento interessante tra resistenza meccanica e capacità di auto-rigenerazione. Dal punto di vista industriale, queste innovazioni rappresentano un potenziale cambio di paradigma. Se, in passato, la progettazione degli elastomeri era orientata a massimizzare la durata “statica” attraverso un compromesso tra densità di reticolazione e stabilità chimica, oggi la ricerca si orienta verso la creazione di materiali capaci di rigenerarsi e adattarsi dinamicamente al contesto operativo. Ciò significa ridurre i costi di sostituzione, allungare la vita dei prodotti e, soprattutto, aumentare la sostenibilità complessiva dei processi industriali. Non bisogna trascurare, inoltre, l’impatto ambientale legato alla fine vita degli elastomeri. La possibilità di modulare la reticolazione in modo che sia reversibile apre prospettive concrete per il riciclo chimico e meccanico di materiali che fino ad oggi erano considerati difficili da recuperare. In questo senso, la progettazione della reticolazione non è solo una leva tecnica per migliorare le prestazioni meccaniche, ma diventa una strategia chiave per coniugare durabilità e sostenibilità, elementi sempre più richiesti in settori che spaziano dall’automotive al biomedicale, fino all’edilizia e all’energia. In conclusione, la vita utile degli elastomeri non è un dato fisso, ma una variabile che può essere modulata attraverso un design intelligente della reticolazione. Il futuro dei materiali elastomerici si muove verso un approccio dinamico, dove i legami non sono soltanto vincoli strutturali, ma strumenti attivi di adattamento e rigenerazione. Questo apre la strada a una nuova generazione di elastomeri, non solo più resistenti, ma anche più “intelligenti” e sostenibili, capaci di estendere i confini delle loro applicazioni e di rispondere alle esigenze di una società sempre più attenta all’efficienza e all’impatto ambientale. Considerazioni finali Gli effetti della reticolazione sulla resistenza meccanica e alla fatica degli elastomeri rappresentano un campo di ricerca e sviluppo strategico. Il grado e la natura dei legami incrociati determinano non solo le proprietà statiche del materiale, ma soprattutto la sua capacità di sopportare carichi ciclici nel tempo. Un equilibrio tra densità di reticolazione, stabilità chimica e resilienza meccanica è la chiave per sviluppare elastomeri ad alte prestazioni, in grado di rispondere alle sfide della mobilità, dell’industria e della sostenibilità.© Riproduzione Vietata
SCOPRI DI PIU' Durabio: La Plastica Bio-based che Unisce Sostenibilità e Alte Prestazioni
Durabio: un polimero innovativo per una rivoluzione sostenibile nei materiali plasticidi Marco ArezioNel panorama delle innovazioni tecnologiche e sostenibili, Durabio emerge come un materiale rivoluzionario. Creato da Mitsubishi Chemical, questo polimero bio-based rappresenta una risposta concreta alla crescente domanda di soluzioni che combinino alte prestazioni tecniche e un minore impatto ambientale. Derivato dall'isosorbide, un composto ottenuto da risorse rinnovabili come il mais, Durabio si pone come alternativa ai tradizionali policarbonati e polimetilmetacrilati, migliorandone molte delle proprietà principali. La Genesi di Durabio: Una Storia di Innovazione La nascita di Durabio affonda le sue radici negli anni 2000, un periodo in cui l'industria chimica iniziava a guardare con sempre maggiore interesse ai materiali sostenibili. Mitsubishi Chemical, anticipando le richieste del mercato, ha avviato un progetto di ricerca per creare una plastica che fosse non solo performante, ma anche in grado di ridurre la dipendenza dai derivati del petrolio. Dopo anni di studi sulla polimerizzazione dell’isosorbide, un monomero ricavato dalla lavorazione del glucosio, Durabio ha fatto il suo debutto, dimostrando subito di poter ridefinire il settore delle materie plastiche. Questo nuovo materiale bio-based nasce con l’obiettivo di combinare due esigenze fondamentali: ridurre l’impatto ambientale e offrire proprietà tecniche di alto livello. A differenza delle plastiche tradizionali, Durabio utilizza risorse vegetali, eliminando il controverso bisfenolo A (BPA) dalla sua composizione e riducendo le emissioni di carbonio associate alla sua produzione. Una Struttura Chimica Unica La chiave del successo di Durabio risiede nella sua composizione chimica. Alla base c’è l’isosorbide, un diolo ciclico estratto da risorse vegetali come il mais. Questo monomero conferisce al materiale una struttura rigida e altamente trasparente, caratteristiche che lo rendono unico nel suo genere. La polimerizzazione dell’isosorbide avviene attraverso processi altamente innovativi, che garantiscono un prodotto finale con un equilibrio ottimale tra rigidità, flessibilità e trasparenza. La struttura ibrida di Durabio permette di coniugare le migliori proprietà dei policarbonati e dei PMMA, superandone in molti casi le prestazioni. Non solo offre una trasparenza superiore, ma resiste anche meglio ai graffi e agli agenti atmosferici. Prestazioni Superiori e Versatilità d'Uso Durabio si distingue per una serie di caratteristiche che lo rendono estremamente versatile. La sua trasparenza è paragonabile al vetro, il che lo rende ideale per applicazioni che richiedono alta qualità ottica, come lenti o display. Inoltre, grazie alla sua durezza superficiale, resiste ai graffi senza necessità di rivestimenti aggiuntivi, riducendo i costi di lavorazione e aumentando la sostenibilità complessiva. Anche la resistenza meccanica è un punto di forza: Durabio offre una robustezza agli urti che lo rende adatto per applicazioni industriali impegnative, mantenendo al contempo la leggerezza che caratterizza le materie plastiche moderne. La stabilità chimica e la resistenza alle alte temperature completano il quadro di un materiale capace di affrontare le sfide di un’ampia gamma di settori. Applicazioni nei Settori Industriali Grazie alle sue proprietà, Durabio ha trovato applicazione in diversi ambiti, diventando un materiale indispensabile per molte industrie. Automotive Durabio è ampiamente utilizzato nell’industria automobilistica, dove viene impiegato per cruscotti, pannelli decorativi e mascherine di dispositivi. La sua combinazione di estetica, resistenza ai graffi e trasparenza lo rende perfetto per migliorare sia la funzionalità che l’aspetto estetico dei veicoli moderni. Inoltre, il suo impiego contribuisce a ridurre il peso complessivo del veicolo, migliorando l’efficienza energetica. Elettronica di Consumo Nel settore dell’elettronica, Durabio si è affermato come materiale di scelta per display, involucri di dispositivi e coperture protettive. La capacità di mantenere la trasparenza e resistere all’usura ne fa un componente ideale per smartphone, tablet e laptop. Packaging di Lusso Le sue proprietà estetiche e meccaniche lo rendono particolarmente apprezzato anche per il packaging di alta gamma, come contenitori per cosmetici o imballaggi alimentari di qualità superiore. L’utilizzo di Durabio garantisce una finitura lucida e un aspetto sofisticato, che valorizzano i prodotti contenuti. Settore Ottico La combinazione di trasparenza e stabilità chimica lo rende perfetto per lenti e componenti ottici, dove precisione e durata sono essenziali. Sostenibilità e Prospettive Future Durabio rappresenta un passo avanti verso un’economia più circolare, grazie alla sua origine rinnovabile. Tuttavia, è importante sottolineare che, pur essendo bio-based, non è biodegradabile. La gestione del fine vita di questo materiale richiede infrastrutture di riciclo specifiche, un settore ancora in evoluzione. Sul fronte delle emissioni, l’impiego di materie prime rinnovabili riduce significativamente l’impatto ambientale rispetto ai materiali plastici tradizionali. La maggiore durata dei prodotti realizzati con Durabio contribuisce inoltre a ridurre la necessità di sostituzioni frequenti, favorendo una gestione più sostenibile delle risorse. Le prospettive future vedono l’ampliamento delle applicazioni di Durabio, con potenziali sviluppi nei settori medico e aerospaziale, e l’ottimizzazione dei processi di produzione per renderlo ancora più competitivo. Conclusione Durabio non è solo un polimero, ma una vera e propria rivoluzione nel campo dei materiali plastici. Grazie alla sua combinazione unica di sostenibilità, prestazioni tecniche e versatilità, si pone come un esempio concreto di come l’industria possa evolversi verso un futuro più green senza rinunciare alla qualità. Mitsubishi Chemical, attraverso questa innovazione, ha dimostrato che è possibile unire tecnologia e rispetto per l’ambiente, gettando le basi per una nuova generazione di materie plastiche.© Riproduzione Vietata
SCOPRI DI PIU' Ottimizzazione della Qualità Superficiale nella Lavorazione ad Alta Velocità delle Plastiche
Strategie Avanzate per Migliorare Precisione, Stabilità e Finitura nella Lavorazione HSMdi Marco ArezioLa lavorazione ad alta velocità (High-Speed Machining, HSM) rappresenta una tecnologia all’avanguardia per il trattamento dei materiali plastici. Ampiamente utilizzata nei settori automobilistico, aerospaziale e medicale, questa tecnica consente di raggiungere un’elevata precisione ed efficienza. Tuttavia, il successo del processo dipende dalla capacità di ottimizzare la qualità della superficie, un aspetto fondamentale sia per l’estetica che per le prestazioni funzionali del prodotto finale. Analizziamo in dettaglio i fattori principali che influenzano questo parametro critico. Le Caratteristiche dei Materiali Plastici Le plastiche offrono una straordinaria versatilità, ma la loro lavorazione presenta problematiche specifiche legate alle proprietà chimiche e fisiche. Ad esempio, i polimeri termoplastici come il polietilene (PE) e il policarbonato (PC) tendono a fondere sotto l’effetto del calore, facilitando alcune operazioni ma richiedendo un controllo rigoroso delle temperature. Al contrario, i termoindurenti, come le resine epossidiche, resistono meglio alle alte temperature ma sono meno malleabili durante il taglio. La durezza e la fragilità del materiale influiscono direttamente sul comportamento durante la lavorazione. Un materiale troppo fragile potrebbe rompersi, mentre uno troppo duro può generare un'elevata resistenza al taglio. Inoltre, la bassa conduttività termica tipica delle plastiche aumenta il rischio di deformazioni e bruciature superficiali, sottolineando l’importanza di un controllo termico avanzato. Parametri di Lavorazione Per ottenere una finitura superficiale di alta qualità, è cruciale regolare con precisione i parametri di lavorazione. La velocità di taglio, ad esempio, deve essere sufficientemente elevata da ridurre le bave, ma non così alta da provocare surriscaldamenti. Allo stesso modo, l’avanzamento e la profondità di taglio devono essere bilanciati per evitare vibrazioni e garantire uniformità. Una velocità troppo bassa compromette la produttività, mentre una profondità di taglio eccessiva può generare instabilità. La scelta di valori ottimali per ciascun parametro dipende dal tipo di plastica e dalle specifiche applicazioni richieste. L’Importanza dell’Utensile Gli utensili rivestono un ruolo centrale nella lavorazione ad alta velocità delle plastiche. La geometria e il materiale dell’utensile devono essere accuratamente progettati per ridurre l’accumulo di materiale e prevenire il surriscaldamento. Utensili in diamante policristallino (PCD) o rivestiti in nitruro di titanio (TiN) offrono prestazioni eccellenti grazie alla loro resistenza all’usura e alla durata superiore. La manutenzione regolare degli utensili è altrettanto importante: utensili affilati minimizzano i difetti superficiali come bave o striature, garantendo una finitura uniforme. Inoltre, l’uso di sistemi di monitoraggio automatico per rilevare segni di usura può migliorare significativamente l’efficienza e la qualità complessiva del processo. Fenomeni Termici Il calore generato durante la lavorazione ad alta velocità rappresenta una delle principali sfide per la qualità della superficie. Temperature elevate nella zona di taglio possono causare fusione, deformazioni o alterazioni delle proprietà meccaniche del materiale. Per gestire questi fenomeni, si utilizzano sistemi di raffreddamento avanzati, come flussi d’aria compressa o refrigeranti liquidi, che dissipano il calore in eccesso. Parallelamente, lubrificanti ad alte prestazioni riducono l’attrito e contribuiscono a mantenere stabili le condizioni operative. La scelta della tecnologia più adatta dipende dalle caratteristiche specifiche del materiale e dal tipo di lavorazione. Vibrazioni e Stabilità Le vibrazioni sono una delle principali cause di difetti superficiali nella lavorazione ad alta velocità. Possono derivare da una rigidità insufficiente della macchina, da utensili usurati o da parametri di taglio non ottimizzati. Una struttura macchina rigida e stabile è essenziale per minimizzare le oscillazioni indesiderate. Il controllo delle frequenze naturali del sistema aiuta a prevenire fenomeni di risonanza, che amplificano le vibrazioni e compromettono la finitura. Sensori avanzati e sistemi di monitoraggio in tempo reale sono strumenti utili per identificare e risolvere tempestivamente eventuali problemi. L’Ambiente di Lavoro Un ambiente di lavoro controllato contribuisce in modo significativo alla qualità della lavorazione. La pulizia riduce il rischio di contaminazioni che possono alterare l’interazione tra utensile e materiale, mentre il mantenimento di temperature e umidità stabili evita variazioni indesiderate nelle proprietà del pezzo lavorato. Esempi di Applicazione nella Lavorazione delle Plastiche Fresatura ad Alta Velocità del Policarbonato (PC) Settore di utilizzo: Componenti trasparenti per l'illuminazione e lenti ottiche. Approccio: L'uso di frese rivestite in nitruro di titanio (TiN) consente di ottenere superfici lisce e prive di striature, migliorando l’efficienza ottica. Stampaggio a Compressione con Rifinitura HSM Settore di utilizzo: Pannelli di rivestimento interni per automobili. Approccio: Rifinitura ad alta velocità con utensili diamantati per ridurre i difetti estetici e garantire una finitura uniforme. Microlavorazione di Polimeri Termoplastici per Dispositivi Medicali Settore di utilizzo: Produzione di componenti in PEEK per impianti medici. Approccio: Sistemi di raffreddamento con flussi d'aria compressa e utensili in carburo per minimizzare le deformazioni termiche. Taglio Laser di Materiali Plastici con Successiva Lavorazione HSM Settore di utilizzo: Componenti acrilici per dispositivi elettronici. Approccio: Rifinitura delle irregolarità residue del taglio laser mediante frese a bassa profondità. Lavorazione di Schiume Polimeriche (EPS o PU) Settore di utilizzo: Prototipi o modelli. Approccio: Utensili con geometrie specifiche per evitare residui e ottenere una lavorazione precisa. Rifinitura di Componenti Stampati in 3D Settore di utilizzo: Componenti in PLA o ABS per prototipi. Approccio: Fresatura HSM con lubrificazione per migliorare la finitura superficiale. Lucidatura ad Alta Velocità di Materie Plastiche Trasparenti Settore di utilizzo: Schermi in acrilico per display. Approccio: Utilizzo di frese diamantate per garantire superfici perfettamente lisce. Conclusioni La qualità della superficie nella lavorazione ad alta velocità delle plastiche dipende da un equilibrio tra molteplici fattori: le proprietà del materiale, i parametri di lavorazione, la scelta e la manutenzione degli utensili, la gestione termica e il controllo delle vibrazioni. Approfondire la conoscenza di questi aspetti consente alle aziende di migliorare la qualità dei prodotti, ridurre gli sprechi e aumentare la competitività. Investire in tecnologie avanzate e formazione è essenziale per affrontare le sfide di un mercato in continua evoluzione.© Riproduzione Vietata
SCOPRI DI PIU' Prestazioni di Polimeri ad Alto Contenuto di Solfoni per lo Stoccaggio Energetico
Miglioramento delle Membrane a Scambio Protonico per le Tecnologie Energetiche del Futurodi Marco Arezio Il crescente bisogno di tecnologie di stoccaggio energetico efficienti e sostenibili ha spinto la ricerca verso materiali innovativi, tra cui i polimeri ad alto contenuto di solfoni. Questi polimeri sono utilizzati per migliorare le prestazioni delle membrane a scambio protonico, una componente essenziale per molte tecnologie energetiche, tra cui celle a combustibile e batterie a flusso redox. In questo articolo verranno esplorati i recenti sviluppi nell'uso di polimeri solfonati per lo stoccaggio energetico, con un approfondimento sulle loro proprietà chimiche, sulle prestazioni e sui progressi nella stabilità termica e meccanica, nonché una spiegazione dettagliata del funzionamento delle membrane a scambio protonico, delle celle a combustibile e delle batterie a flusso redox. Introduzione alle Membrane a Scambio Protonico (PEM) Le membrane a scambio protonico (PEM, Proton Exchange Membranes) sono dispositivi chiave per numerose applicazioni nel campo delle energie rinnovabili, in particolare nelle celle a combustibile e nelle batterie a flusso redox. Le PEM sono membrane polimeriche che permettono il passaggio selettivo dei protoni (ioni H⁺) mentre impediscono il passaggio di altri ioni e gas. Questa caratteristica è fondamentale per la conversione e lo stoccaggio dell'energia elettrochimica, in quanto consente un efficiente trasferimento di carica nelle reazioni redox. Le PEM sono costituite principalmente da materiali polimerici solfonati, che favoriscono una conduttività protonica elevata, necessaria per il buon funzionamento delle tecnologie energetiche avanzate. Struttura e Proprietà dei Polimeri Solfonati I polimeri ad alto contenuto di solfoni sono caratterizzati dalla presenza di gruppi solfonici (-SO₃H) lungo la catena polimerica. Questi gruppi sono responsabili dell'elevata conduzione protonica, fondamentale per l'efficienza delle PEM. Il contenuto di solfoni influisce direttamente sulla capacità del polimero di trasportare protoni, poiché i gruppi solfonici forniscono i siti necessari per la migrazione protonica. Tuttavia, la presenza di un elevato numero di gruppi solfonici può compromettere la stabilità meccanica e termica del polimero, rendendo necessaria un'ottimizzazione tra conduttività e resistenza strutturale. Modifiche Strutturali per Migliorare le Prestazioni Per migliorare le prestazioni delle membrane, i polimeri ad alto contenuto di solfoni vengono spesso modificati con l'introduzione di rinforzi fisici o chimici. Un approccio comune è l'uso di materiali compositi, in cui i polimeri solfonati sono combinati con microcristalli di cellulosa o altre nanoparticelle per aumentare la stabilità meccanica senza ridurre significativamente la conduttività protonica. Altri metodi prevedono la reticolazione chimica, che migliora la resistenza termica del materiale, riducendo la solubilizzazione in acqua, una delle principali cause di degrado delle PEM. Prestazioni Elettrochimiche e Stoccaggio Energetico Le prestazioni elettrochimiche dei polimeri solfonati dipendono in gran parte dalla loro capacità di mantenere elevati livelli di conduzione protonica in condizioni operative variabili. I polimeri con un elevato contenuto di solfoni mostrano un'elevata conduttività, ma sono suscettibili a problemi di idratazione e stabilità termica. Recenti sviluppi hanno portato all'introduzione di nuovi polimeri che combinano un'elevata densità di gruppi solfonici con miglioramenti nella resistenza meccanica, grazie all'uso di reticolanti o materiali rinforzanti. Celle a Combustibile a Membrana a Scambio Protonico (PEMFC) Le celle a combustibile a membrana a scambio protonico (PEMFC) sono dispositivi elettrochimici che convertono l'energia chimica di un combustibile (generalmente idrogeno) direttamente in energia elettrica, con l'acqua come unico prodotto di scarto. Nelle PEMFC, la membrana a scambio protonico agisce come un elettrolita solido, separando i reagenti (idrogeno e ossigeno) e facilitando il trasferimento di protoni dall'anodo al catodo. Questo processo è cruciale per la produzione di energia elettrica, poiché consente un'elevata efficienza di conversione e riduce significativamente le emissioni inquinanti rispetto ai metodi tradizionali di produzione di energia. Batterie a Flusso Redox e il Ruolo delle Membrane a Scambio Protonico Le batterie a flusso redox sono un'altra applicazione significativa delle membrane a scambio protonico. Queste batterie immagazzinano energia in soluzioni elettrolitiche contenenti specie redox, che circolano attraverso una cella elettrochimica. Le PEM fungono da barriera selettiva tra i due serbatoi di elettroliti, permettendo il passaggio dei protoni e impedendo la miscelazione delle soluzioni. Questa separazione è fondamentale per mantenere l'efficienza della reazione redox e garantire una lunga durata della batteria. Le batterie a flusso redox sono particolarmente interessanti per l'accumulo di energia da fonti rinnovabili intermittenti, come l'energia solare ed eolica, poiché offrono una grande flessibilità e scalabilità. Sfide e Prospettive Future nello Sviluppo di Polimeri per lo Stoccaggio Energetico Nonostante i progressi, rimangono problemi significativi per l'uso diffuso di polimeri solfonati nelle applicazioni energetiche. La principale sfida è rappresentata dalla necessità di bilanciare la conduttività protonica con la stabilità meccanica e chimica. Studi futuri potrebbero concentrarsi su nuovi approcci di reticolazione o sulla sintesi di polimeri con una distribuzione più ottimale dei gruppi solfonici lungo la catena polimerica. Inoltre, lo sviluppo di materiali compositi e l'uso di nanomateriali rappresentano promettenti direzioni di ricerca per migliorare le prestazioni delle PEM senza compromettere la loro stabilità. Conclusioni I polimeri ad alto contenuto di solfoni rappresentano una soluzione promettente per lo stoccaggio energetico, grazie alla loro elevata conduttività protonica e alle applicazioni nelle tecnologie elettrochimiche avanzate come le celle a combustibile e le batterie a flusso redox. La ricerca è in continua evoluzione per superare le limitazioni attuali, e i recenti progressi nella modifica strutturale dei polimeri e nello sviluppo di compositi indicano un percorso promettente verso l'adozione su larga scala di queste tecnologie.© Riproduzione Vietata
SCOPRI DI PIU' Copolimero EVA: Caratteristiche, Proprietà Tecniche, Applicazioni e Riciclo
Un nome difficile, Etilene Vinil Acetato, per una materia prima plastica di grande diffusionedi Marco ArezioIl copolimero EVA è una materia prima in continua crescita nel mondo, infatti se ne è utilizzata nel 2020, nonostante gli stop produttivi dovuti alla pandemia, circa 640.000 tonnellate, con un incremento medio nell’ultimo decennio del 4,3% annuo. Il mercato asiatico è sicuramente l’area in cui si impiega maggiormente l’EVA, con in testa la Cina, che ha avuto una crescita nei consumi 2019-2020 del 2-3%, seguita dagli Stati Uniti che detengono circa il 17% dei consumi mondiali. Quali sono le caratteristiche dell’EVA? L’EVA, come abbiamo detto, è un copolimero ottenuto dalla polimerizzazione del Vinil Acetato, le differenti proporzioni di quest’ultimo nella ricetta, cambiano le caratteristiche finali del prodotto, creandogli un’affinità all’LDPE. I due valori determinanti nelle ricette dell’EVA sono la sua fluidità (MFI) e la percentuale di VA (vinil acetato), in particolare, all’aumentare del tenore del comonomero la cristallinità decresce, influenzando, di conseguenza numerose proprietà dell’EVA. Infatti, un incremento del contenuto di VA aumenta la densità, la trasparenza e la flessibilità del materiale, mentre ne riduce il punto di fusione e la durezza. Quali sono le proprietà Fisico-Meccaniche dell’EVA? L’EVA, composto dal comonomero di acetato di vinile, è un prodotto semicristalino e, rispetto alle caratteristiche dell’LDPE, diventa normalmente più trasparente e più flessibile con l’aumentare della percentuale di acetato di vinile contenuto nella ricetta. Al ridursi della resistenza del materiale si riduce anche il suo intervallo di fusione, quindi la temperatura di fusione dell’EVA è pertanto inferiore a quella dell’LDPE. Durante lo stampaggio ad iniezione, per esempio, la temperatura della massa fusa dovrebbe attestarsi tra i 175 e i 225 °C e la sua lavorazione è analoga a quella dell’LDPE. Il tenore di VAC (acetato di vinile) determina le seguenti modifiche nei prodotti finiti: • 1-10%: a confronto con un film in LDPE saranno più trasparenti, flessibili e plastici, più facili da sigillare, meno rotture, maggior ritiro a temperature basse. • 15-30%: molto flessibile e morbido, lavorabile termoplasticamente, simile alla gomma di caucciù, • 30-40%: elevato allungamento elastico, flessibilità con capacità di assorbimento della carica, buona resistenza ed alta adesività. • 40-50%: estrema elasticità, reticolabile con perossidi. • 70-95%: impiego sotto forma di lattici per coloranti in emulsione, rivestimento di carta ed adesivi. L’acetato di vinile nell’EVA è anche responsabile del caratteristico odore di aceto del materiale. L’EVA, rispetto al PVC, ha una migliore resistenza alle basse temperature, nessuna migrazione di plastificante caratterizzando una elasticità permanente, una maggior resistenza a flessione e miglior resistenza ai prodotti chimici. Inoltre ha migliori proprietà di isolamento elettrico, di contro le proprietà di barriera ai gas sono inferiori come la resistenza alla luce e all’abrasione. Possiamo raggruppare le caratteristiche fisico-chimiche dell’EVA in questo schema: Buona resistenza all’abrasione Ottima resistenza alla luce Espansa a cellule chiuse Ottima resistenza all’ozono e all’ossigeno Durezza 25/30 Shore A Buone caratteristiche antisdrucciolo Ottima memoria elastica Idrorepellente Piacevole al tatto Colorabile, con ottimi effetti estetici Buona capacità antivibrante Buona resistenza alla lacerazione Media resistenza agli oli minerali Ottima resistenza all’aria calda Quali sono le proprietà elettriche dell’EVA? Rispetto all’LDPE le proprietà isolanti, dal punto di vista elettrico, rimangono inferiori ma l’EVA è spesso richiesto, per esempio nell’industria dei cavi, per la sua facile reticolabilità e buona flessibilità. Grazie all’elevata capacità del copolimeri EVA di incorporare cariche, come il nerofumo, si utilizzano anche per la fabbricazione di mescole semiconduttrici. • Resistività di volume Ohm/cm 2,5×10¹⁶ • Costante dielettrica 2,6 – 3,2 • Fattore di dissipazione 0,03 – 0,05 Quali sono le proprietà Chimiche dell’EVA? In presenza delle radiazioni UV il copolimero EVA ha un decadimento delle proprietà fisiche, quali la tenacità, l’allungamento a rottura e il cambiamento di colore. Inoltre, alcuni agenti chimici (agenti bagnanti, sostanze polari e diversi liquidi organici), possono fessurare il prodotto internamente. Con l’aumentare del contenuto di acetato di vinile aumenta notevolmente la resistenza agli oli minerali, al contrario si vedono diminuire le caratteristiche dell’isolamento elettrico. Quali sono le proprietà termiche dell’EVA? • Temperatura di esercizio: 60 a + 80 °C • Punto di infragilimento: – 30 °C • Maxima temperatura in uso Statico: + 80 °C • Low Temperature Range: – 30 a – 50 °C Quali sono le applicazioni dell’EVA? Il copolimero EVA trova grande applicazione nel settore del packaging, come il film estensibile, in virtù degli alti coefficienti di frizione ed adesività che conferiscono al prodotto una buona caratteristica saldante. Inoltre viene impiegato nei processi di co-estrusione per la realizzazione di film multistrato, specialmente nel settore alimentare. Infine, trova larga applicazione nel settore delle calzature, come le suole o l’interno degli scarponi da sci e nel settore delle telecomunicazioni come elemento di rivestimento dei tubi e cavi. Come si ricicla l’EVA? Lo scarto dell’EVA può avere una provenienza post industriale, questo significa che durante la lavorazione per la produzione di oggetti si possono generare rifili o scarti. Se il rifiuto di lavorazione non è espanso, è possibile recuperarlo attraverso la macinazione dello stesso, avendo cura di tenere separarti gli scarti provenienti da ricette differenti. Una volta ridotto di volume è possibile impiegarlo come materia prima seconda nella produzione di nuovi prodotti. Se il materiale non espanso, invece, proviene dalla raccolta differenziata, è necessario prevedere passaggi di riciclo che possano separare eventuali materiali combinati nel prodotto da riciclare separando l’EVA. Per esempio, se abbiamo una scarpa con suola in EVA e struttura in tessuto o composta da altri materiali, si dovranno separate i vari materiali che la compongono prima delle operazioni finali di riciclo. Se, invece, i materiali di scarto sono composti da EVA espansa, questa può essere usata, dopo essere stata macinata o micronizzata, come inerte in miscele di leganti per svariati prodotti.Categoria: notizie - tecnica - plastica - riciclo - EVA
SCOPRI DI PIU' Filtrazione Avanzata del Fuso per Polimeri Riciclati Altamente Contaminati: Strategie e Tecnologie per l'Efficienza Produttiva
Scopri le soluzioni nella filtrazione del fuso per riciclati complessi: sistemi a retrolavaggio continuo, a raschiamento e laserdi Marco ArezioIl settore del riciclo dei polimeri è in costante crescita, spinto dalla crescente domanda di sostenibilità e dalla necessità di ridurre l'impatto ambientale. Tuttavia, la gestione di flussi di rifiuti plastici altamente contaminati rappresenta una delle sfide più significative. Impurità come metalli, carta, legno, fibre tessili e, in particolare, i gel (polimeri degradati o reticolati) possono compromettere seriamente la qualità del prodotto finale e l'efficienza del processo di estrusione. La filtrazione del fuso è un'operazione critica che mira a rimuovere queste impurità, garantendo un polimero riciclato di alta qualità e minimizzando le interruzioni della produzione. I sistemi di filtrazione tradizionali spesso non sono all'altezza delle esigenze dei materiali altamente contaminati, portando a frequenti fermi macchina per la pulizia o la sostituzione degli elementi filtranti. Questo articolo tecnico esplora le innovazioni più recenti nella progettazione e ottimizzazione dei sistemi di filtrazione del fuso, capaci di gestire carichi elevati di impurità e gel, migliorando significativamente l'efficienza produttiva e la sostenibilità del processo di riciclo. L'Evoluzione dei Sistemi di Filtrazione del Fuso: Oltre il Filtro a Candela I filtri a candela, sebbene efficaci per materiali con basse percentuali di contaminanti, mostrano i loro limiti con i riciclati post-consumo. La loro superficie filtrante limitata e la necessità di interruzioni frequenti per la pulizia o la sostituzione li rendono poco idonei per applicazioni ad alta contaminazione. La ricerca e lo sviluppo hanno portato all'introduzione di tecnologie più sofisticate, progettate per operare in continuo o con minimi fermi macchina, garantendo una maggiore produttività e una migliore qualità del prodotto. Filtri a Retrolavaggio Continuo: La Soluzione per l'Operatività Ininterrotta I filtri a retrolavaggio continuo rappresentano una pietra miliare nell'evoluzione della filtrazione del fuso. Il loro principio di funzionamento si basa sulla presenza di due o più elementi filtranti (schermi o cartucce) che operano in parallelo. Quando un elemento filtrante si intasa, una parte del fuso pulito viene deviata e fatta fluire in senso inverso attraverso l'elemento intasato, espellendo le impurità accumulate. Questo processo avviene automaticamente e senza interruzioni del flusso principale, permettendo una produzione continua. I sistemi più avanzati utilizzano sensori di pressione differenziale per monitorare il grado di intasamento e avviare il retrolavaggio solo quando necessario, ottimizzando l'efficienza e riducendo lo spreco di materiale. L'efficacia di questi sistemi dipende dalla corretta progettazione della geometria degli schermi e dalla gestione della pressione e della temperatura durante il retrolavaggio. Filtri a Raschiamento: Robustezza e Autopulizia per Contaminanti Abrasivi I filtri a raschiamento, noti anche come filtri a superficie raschiante, sono particolarmente adatti per la gestione di materiali con elevate quantità di impurità fibrose, abrasive o di grandi dimensioni. Questi sistemi sono dotati di un elemento filtrante cilindrico o conico, sulla cui superficie interna o esterna ruota una lama o un sistema di raschiamento. Le impurità vengono rimosse meccanicamente dalla superficie filtrante e convogliate in una camera di raccolta, da cui possono essere scaricate periodicamente senza interrompere il processo. La robustezza di questi filtri li rende ideali per applicazioni gravose, dove altri sistemi potrebbero subire danni o intasamenti rapidi. L'ottimizzazione del design delle lame e della velocità di rotazione è cruciale per massimizzare l'efficienza di pulizia e minimizzare l'usura. Tecnologie Laser per la Filtrazione: Precisione e Durata Senza Precedenti Una delle innovazioni più promettenti nel campo della filtrazione del fuso è l'applicazione della tecnologia laser. I filtri laser utilizzano una matrice di fori microscopici creati con precisione laser su un tamburo rotante o una piastra. Il fuso passa attraverso questi fori, mentre le impurità più grandi vengono trattenute sulla superficie. Un sistema di raschiamento o un getto d'aria/gas rimuove continuamente le impurità dalla superficie del tamburo. La dimensione e la forma dei fori possono essere controllate con estrema precisione, consentendo una filtrazione molto fine e una maggiore efficienza nella rimozione dei gel. La durabilità degli elementi filtranti laser è superiore rispetto agli schermi tradizionali, riducendo i costi di manutenzione e i tempi di fermo. Questa tecnologia è particolarmente vantaggiosa per la produzione di film sottili o fibre, dove la presenza di anche minime impurità può compromettere gravemente la qualità del prodotto. Gestione dei Gel e delle Micro-Impurità: Sfide e Soluzioni Integrate I gel rappresentano una sfida unica nella filtrazione del fuso. Essendo di natura polimerica, spesso hanno una densità simile al polimero fuso e possono deformarsi sotto pressione, rendendo difficile la loro rimozione meccanica. Le innovazioni nella progettazione degli elementi filtranti, come l'uso di geometrie a spirale o a "labirinto", e l'ottimizzazione delle condizioni operative (temperatura e pressione) possono migliorare l'efficienza nella cattura dei gel. Inoltre, l'integrazione di più stadi di filtrazione con diverse finezze e tipologie di filtri (ad esempio, un filtro a raschiamento per le impurità più grandi seguito da un filtro a retrolavaggio o laser per le micro-impurità e i gel) è una strategia efficace per affrontare la complessità dei riciclati altamente contaminati. Ottimizzazione del Processo: Monitoraggio, Automazione e Manutenzione Predittiva L'efficienza di un sistema di filtrazione non dipende solo dalla tecnologia del filtro, ma anche dalla sua integrazione nel processo di estrusione. Sistemi di monitoraggio avanzati, che misurano continuamente la pressione differenziale, la temperatura e la portata, consentono di rilevare in tempo reale l'intasamento degli elementi filtranti e di attivare automaticamente le procedure di pulizia o retrolavaggio. L'automazione dei sistemi di scarico delle impurità e la gestione intelligente dei cicli di pulizia riducono al minimo l'intervento umano e massimizzano l'uptime. L'implementazione di strategie di manutenzione predittiva, basate sull'analisi dei dati operativi, permette di anticipare l'usura degli elementi filtranti e di pianificare gli interventi di manutenzione, evitando fermi macchina non programmati. Impatto sulla Qualità del Prodotto Finale e Sostenibilità Economica L'adozione di sistemi di filtrazione avanzati ha un impatto diretto sulla qualità del polimero riciclato. La rimozione efficiente di impurità e gel si traduce in un prodotto con migliori proprietà meccaniche, ottiche ed estetiche, rendendolo competitivo con i polimeri vergini per un'ampia gamma di applicazioni. Questo non solo aumenta il valore del materiale riciclato, ma apre anche nuove opportunità di mercato. Dal punto di vista economico, la riduzione dei tempi di fermo macchina, l'ottimizzazione del consumo energetico (grazie a una minore pressione di filtrazione) e la diminuzione degli scarti contribuiscono a una significativa riduzione dei costi operativi e a un aumento della redditività complessiva del processo di riciclo. Prospettive Future: Intelligenza Artificiale e Materiali Autopulenti Il futuro della filtrazione del fuso per riciclati altamente contaminati si orienta verso soluzioni ancora più intelligenti e autonome. L'integrazione dell'intelligenza artificiale (AI) e del machine learning (ML) permetterà ai sistemi di filtrazione di "apprendere" dal comportamento del fuso e delle impurità, ottimizzando dinamicamente i parametri operativi per massimizzare l'efficienza e la durata degli elementi filtranti. La ricerca sui materiali autopulenti e sulle superfici con proprietà anti-adesive potrebbe rivoluzionare ulteriormente il design dei filtri, riducendo la frequenza delle operazioni di pulizia e prolungando la vita utile dei componenti. Queste innovazioni apriranno nuove frontiere per il riciclo dei polimeri, rendendolo ancora più efficiente, sostenibile ed economicamente vantaggioso.© Riproduzione Vietata
SCOPRI DI PIU'
