






 Poliacrilammide: Produzione, Applicazioni nei Polimeri, Carta e Tessuti e Prospettive di Riciclo
Dalla sintesi chimica agli impieghi industriali e alle sfide della sostenibilità: un viaggio nella poliacrilammide tra innovazione e circolaritàdi Marco ArezioLa poliacrilammide è uno dei polimeri sintetici più versatili e ampiamente studiati degli ultimi decenni. Prodotta a partire dall’acrilammide, questa sostanza ha trovato ampio impiego in settori strategici come l’industria dei polimeri avanzati, la produzione di carta e il tessile. La sua storia industriale si intreccia con la ricerca di materiali sempre più performanti, capaci di rispondere alle esigenze della produzione moderna senza trascurare i temi ambientali legati alla sostenibilità e al riciclo. In questo articolo esploreremo cos’è la poliacrilammide, come viene prodotta, quali sono le sue applicazioni più importanti nei settori polimerici, cartari e tessili, e affronteremo le attuali sfide del suo riciclo in ottica di economia circolare. Cos’è la Poliacrilammide? La poliacrilammide (PAM) è un polimero sintetico idrosolubile ottenuto per polimerizzazione dell’acrilammide (CH₂=CHCONH₂), un composto organico derivato da processi petrolchimici. La sua struttura di base è costituita da una lunga catena di unità ripetitive di acrilammide, con possibilità di modificare la composizione chimica attraverso copolimerizzazione o variazioni nei gruppi funzionali laterali. Questo consente di ottenere una vasta gamma di prodotti, ciascuno con proprietà specifiche come carica ionica, peso molecolare e capacità di assorbimento dell’acqua. Una delle caratteristiche chiave della poliacrilammide è la sua versatilità funzionale: può essere realizzata in forma anionica, cationica o neutra, a seconda delle esigenze applicative. Questo rende la PAM estremamente utile come additivo industriale, modificatore di reologia, agente flocculante o legante. Come si Produce la Poliacrilammide La produzione della poliacrilammide parte dalla sintesi dell’acrilammide, che può essere ottenuta tramite idratazione catalitica dell’acrilonitrile o attraverso processi enzimatici più sostenibili sviluppati negli ultimi anni. La polimerizzazione dell’acrilammide viene poi condotta in soluzione acquosa, sotto l’azione di iniziatori radicalici (come persolfato di ammonio), e può essere controllata per ottenere differenti pesi molecolari e gradi di ramificazione. Le principali fasi produttive includono: - Sintesi dell’acrilammide – attraverso idratazione catalitica dell’acrilonitrile, processo tradizionalmente svolto su larga scala in ambito petrolchimico. - Polimerizzazione radicalica – l’acrilammide viene sottoposta a polimerizzazione in soluzione, sospensione o emulsione, in presenza di iniziatori, per dare origine a catene polimeriche lunghe, lineari o reticolate. - Modifica chimica (copolimerizzazione o funzionalizzazione) – la PAM può essere modificata durante o dopo la sintesi con l’aggiunta di gruppi ionici, molecole funzionalizzate o agenti reticolanti per personalizzarne le proprietà (ad esempio aumentare l’affinità per specifici ioni o regolare la viscosità). - Formulazione del prodotto finale – la poliacrilammide viene essiccata o confezionata in forma di polvere, perline o soluzione concentrata. I continui miglioramenti dei processi produttivi puntano a ridurre la presenza di monomero residuo di acrilammide, sostanza tossica e potenzialmente cancerogena, elevando così i profili di sicurezza e sostenibilità dei prodotti finiti, soprattutto per applicazioni in cui è previsto un contatto con alimenti o persone. Applicazioni della Poliacrilammide nei Polimeri, nella Carta e nei Tessuti Settore dei Polimeri Nel mondo dei polimeri la poliacrilammide trova impiego sia come materia prima per la realizzazione di copolimeri avanzati che come additivo funzionale. Ad esempio, la copolimerizzazione con altri monomeri (come acido acrilico, acrilonitrile, cloruro di diallildimetilammonio) permette di ottenere polimeri con proprietà specifiche: maggiore idrofilia, carica superficiale, reattività chimica o resistenza termica. Questi copolimeri sono usati in svariate applicazioni, tra cui: - Idrogel superassorbenti (es. settore medicale e igienico): grazie alla capacità della PAM di assorbire grandi quantità di acqua e gonfiarsi senza dissolversi. - Additivi reologici e agenti di controllo della viscosità: in pitture, adesivi, fluidi per perforazione petrolifera e prodotti per la cura personale. - Supporti per la sintesi chimica: come reticolanti in resine o matrici per la separazione di biomolecole in laboratori di biochimica e biotecnologia (elettroforesi su gel di poliacrilammide). Industria della Carta Nell’industria cartaria, la poliacrilammide è uno degli additivi più usati per migliorare la produttività e la qualità della carta. Viene impiegata come: - Agente di ritenzione: favorisce la trattenuta delle fibre fini e dei riempitivi, riducendo le perdite e aumentando la resa della materia prima. - Agente di drenaggio: accelera la separazione dell’acqua nella formazione del foglio, ottimizzando i tempi di produzione e riducendo il consumo energetico. - Miglioratore delle proprietà meccaniche: la poliacrilammide cationica si lega alle fibre di cellulosa, aumentando la resistenza a secco e umido della carta, oltre a migliorare la qualità superficiale e la stampabilità del prodotto finito. L’uso della PAM ha permesso di rendere più efficienti gli impianti cartari, di abbassare i costi operativi e di ridurre l’impatto ambientale, diminuendo il consumo d’acqua e l’emissione di fanghi residui. Settore Tessile Nel comparto tessile la poliacrilammide è utilizzata soprattutto come addensante e legante nelle paste di stampa e come ausiliario nei trattamenti delle acque reflue generate dalla tintura e dal finissaggio dei tessuti. Le principali funzioni includono: - Addensante per paste di stampa: migliora la precisione e la definizione dei disegni su tessuto grazie alla sua capacità di aumentare la viscosità delle paste senza interferire con i coloranti. - Legante per fibre e pigmenti: favorisce l’adesione di pigmenti o additivi alle fibre durante le fasi di stampa o trattamento superficiale. - Flocculante nei trattamenti di depurazione: permette di rimuovere efficacemente sostanze inquinanti e particelle sospese nelle acque di scarico, facilitando il riciclo dell’acqua nei processi tessili. Il risultato è una migliore qualità del prodotto tessile finale, una riduzione dei consumi di materie prime e una maggiore sostenibilità del ciclo produttivo. Riciclo e Sostenibilità della Poliacrilammide Il tema del riciclo della poliacrilammide è complesso e oggetto di ricerca scientifica attuale. Essendo un polimero sintetico altamente stabile e difficilmente biodegradabile, la PAM non si presta facilmente a metodi di riciclo meccanico o chimico tradizionali come altri polimeri più diffusi (ad esempio il PET). Tuttavia, sono in corso studi per trovare soluzioni innovative che ne minimizzino l’impatto ambientale. Le principali strategie oggi all’esame sono: - Recupero e riutilizzo nei processi industriali: nelle industrie della carta e del tessile, i fanghi e i residui contenenti PAM vengono in parte recuperati e riutilizzati come additivi in altre fasi del processo produttivo o come condizionanti per la disidratazione dei fanghi stessi. - Degradazione avanzata: la ricerca si sta concentrando su tecnologie di degradazione catalitica, ossidazione avanzata (UV, ozono, perossido di idrogeno) e metodi biologici con microrganismi ingegnerizzati capaci di attaccare la catena polimerica, anche se su scala industriale questi processi sono ancora limitati. - Sviluppo di poliacrilammidi biodegradabili: alcune aziende stanno investendo nella sintesi di copolimeri con segmenti biodegradabili o di biopolimeri che possano replicare le funzioni della PAM ma offrano maggiore sostenibilità nel fine vita. Dal punto di vista regolatorio, la gestione dei rifiuti contenenti poliacrilammide è disciplinata a livello europeo e nazionale, con particolare attenzione alla minimizzazione del contenuto di monomero residuo e all’implementazione di sistemi di recupero e smaltimento sicuro. Conclusioni La poliacrilammide rappresenta un tassello fondamentale nella chimica dei polimeri e delle applicazioni industriali moderne, soprattutto nei settori dei polimeri funzionali, della carta e dei tessuti. La sua capacità di ottimizzare processi produttivi, migliorare le proprietà dei materiali e facilitare il trattamento delle acque ne fanno un alleato prezioso della produzione sostenibile. Tuttavia, le sfide legate al riciclo e alla sostenibilità ambientale impongono di guardare con attenzione alla ricerca di nuove soluzioni per chiudere il ciclo di vita di questi polimeri e ridurre l’impatto ambientale dei processi industriali.© Riproduzione Vietata
SCOPRI DI PIU' Stampaggio Rotazionale: Perché è Importante la Dimensione delle Polveri?
Molti sono i fattori che influenzano la qualità di un manufatto, uno di questi è la scelta delle polveridi Marco ArezioLo stampaggio rotazionale è un processo utilizzato frequentemente per la formazione di oggetti, tramite le resine termoplastiche, che abbiamo la necessità di essere cavi. La caratteristica principale del processo è che lo stampo ruota intorno a due assi, o mutualmente perpendicolari, inoltre, rispetto allo stampaggio ad iniezione tradizionale, la materia prima, sotto forma di polvere, viene introdotta nello stampo, per poi essere riscaldato e successivamente raffreddato. Quali sono le principali differenze con il processo di stampaggio ad iniezione? Forse la più evidente è che nello stampaggio rotazionale si utilizza la materia prima sotto forma di polvere e non di granulo, inoltre la resina polimerica si trova all’interno dello stampo chiuso, e non iniettata a pressione nello stesso. In aggiunta, lo stampo, nel processo rotazionale, lavora in base alla rotazione assiale a differenza della staticità dello stampaggio a iniezione. Infine, possiamo dire che gli stampi del processo rotazionale sono più economici in quanto non hanno da considerare la pressione di iniezione. Perché si sceglie lo stampaggio rotazionale? Quando si devono produrre oggetti con una forma cava, lo stampaggio rotazionale è particolarmente indicato per la sua facilità di adattamento a tutte le forme richieste. Inoltre, in assenza di grandi pressioni all’interno dello stampo, il manufatto tende facilmente a ritirarsi e a staccarsi dopo la sua produzione, anche se gli oggetti sono di grandi dimensioni. Infine, possiamo dire, che attraverso il processo rotazionale, è possibile realizzare elementi anche molto complessi sia dal punto di vista strutturale che di design. Caratteristiche principali degli stampi per lo stampaggio rotazionale Possiamo dire che i materiali principali che costituiscono gli stampi sono: • Cast alluminio • Nichel elettroformato • Acciaio inossidabile e non Quando saremo in presenza delle necessità di una migliore uniformità nello scambio termico all’interno dello stampo, sceglieremo il cast alluminio. Se dovessimo privilegiare una fedele riproduzione delle figure potremmo scegliere gli stampi elettroformati, mentre in presenza di forme semplici e di grandi formati, possiamo optare per gli stampi in acciaio più economici. Se parliamo di spessori degli stampi possiamo dire che, normalmente, gli stampi cast in alluminio hanno spessori di 6-8 mm., mentre quelli in acciaio solo 2-3 mm. Nella progettazione dello stampo si dovrebbe sempre tenere presente quale materia prima si utilizzerà, in quanto alcuni polimeri ritirano sufficientemente facilitando l’estrazione del pezzo, altri meno, così da rendere necessario nello stampo un lieve angolo di sformo per agevolare il distaccamento del manufatto. Le fasi dello stampaggio rotazionale Come abbiamo detto in precedenza lo stampaggio rotazionale non è che uno scambio termico all’interno di uno stampo in condizioni di movimento. Le temperature durante il processo potranno variare, entro un certo range, in modo continuo durante l’intero ciclo di produzione. Nonostante queste continue variazioni di temperatura, la qualità di un manufatto si stabilisce calcolando l’esatta permanenza dello stampo all’interno del forno. Questo tempo è chiamato tempo di induzione. Possiamo quindi dire che, nella prima fase del ciclo, il tempo di induzione è quell’intervallo di riscaldamento dello stampo in cui la resina raggiunge la temperatura di fusione, che normalmente avviene attraverso l’insufflazione di aria calda. Il tempo di induzione è caratterizzato dalle seguenti variabili: • Temperatura del forno • Velocità di scambio termico • Spessore dello stampo • Temperatura di fusione della resina • Rapporto tra superficie e volume dello stampo • Coefficiente di scambio termico del materiale dello stampoLa seconda fase del ciclo, definito tempo di fusione, è il tempo necessario per fondere completamente la resina. Il tempo di fusione è caratterizzato dalle seguenti variabili: • Spessore del pezzo • Temperatura della resina e calore di fusione • Capacità di riscaldamento dello stampo • Rapporto tra la superficie dello stampo e il suo volume • Temperatura del fornoTutte queste variabili hanno un impatto significativo sul tempo di fusione e sulla qualità del pezzo che si vuole realizzare. Tuttavia, la velocità di fusione della resina può essere, in alcuni casi, incrementata innalzando la temperatura del forno, ma è importante non eccedere in questa operazione in quanto, se da una parte aumenta la produttività, dall’altro un’eccessiva permanenza del polimero nello stampo, a temperature molto alte, può portare alla sua degradazione. Scelta della polvere da utilizzare per lo stampaggio rotazionale Come abbiamo visto il tempo di fusione della resina è un fattore cruciale per il buon rendimento dello stampo e per la qualità dei pezzi da produrre. Quindi, possiamo dire che anche la dimensione delle particelle di polimero che vengono utilizzate, può influenzare il processo. Infatti una resina dimensionalmente maggiore aumenta il tempo necessario a fondere. Questo avviene a causa della diminuzione della superficie di contatto tra le particelle e le parti calde dello stampo, ma ciò normalmente non avviene se si impiega una dimensione della materia prima inferiore ai 500 micron. Al di là dell’importante parametro dimensionale delle polveri polimeriche da utilizzare, si può dire che una buona materia prima è quella che fluisce rapidamente negli angoli acuti e nelle rientranze, aderendo allo stampo e fondendo senza bolle attraverso il contributo termico. Inoltre, per esperienza, le polveri più fini vengono utilizzate per resine con MFI più bassi, al fine di ottenere una buona riproduzione superficiale, mentre l’utilizzo di un polimero con MFI alto può considerare l’utilizzo di particelle con dimensioni maggiori. Ciclo di raffreddamento dello stampo Il raffreddamento dello stampo e del manufatto può avvenire attraverso l’utilizzo sia dell’aria che dell’acqua. Normalmente l’aria, sospinta dalle ventole di raffreddamento, va ad investire la parte esterna dello stampo, mentre l’utilizzo di getti di acqua è riservato alla parte interna. Il tempo di raffreddamento è molto importante in quanto un’accelerazione di questa fase, quindi un rapido raffreddamento, potrebbe portare ad una deformazione del pezzo con un aumento della percentuale della fase amorfa dei polimeri cristallini.Categoria: notizie - tecnica - plastica - stampaggio rotazionale
SCOPRI DI PIU' Controllo Predittivo e in Linea della Qualità del Riciclato
Ottimizzazione dei processi di estrusione e trasformazione dei polimeri riciclati tramite spettroscopia NIR, Raman e visori iperspettralidi Marco ArezioL'economia circolare rappresenta il paradigma dominante per la sostenibilità industriale del XXI secolo, con il riciclo dei materiali plastici che ne costituisce una colonna portante. Tuttavia, la piena realizzazione del potenziale del riciclo è intrinsecamente legata alla capacità di garantire una qualità costante e prevedibile del materiale riciclato. La variabilità intrinseca delle materie prime post-consumo, unita alle complessità dei processi di trasformazione, rende il controllo qualità una sfida cruciale. È in questo contesto che l'implementazione di sensori avanzati e sistemi di analisi in tempo reale emerge come soluzione indispensabile per rivoluzionare il settore, minimizzando scarti, riducendo i costi di rilavorazione e massimizzando il valore dei polimeri riciclati. L'Urgenza del Controllo Qualità nel Riciclo dei Polimeri Il mercato globale dei polimeri riciclati è in costante espansione, spinto da normative sempre più stringenti, dalla crescente consapevolezza ambientale dei consumatori e dalla domanda di prodotti sostenibili da parte delle aziende. Tuttavia, la fiducia nel materiale riciclato è spesso minata dalla percezione di una qualità inferiore o inconsistente rispetto ai polimeri vergini. Questa percezione non è infondata; la presenza di contaminanti, la degradazione termica durante i cicli di vita precedenti e la miscelazione di polimeri diversi possono compromettere significativamente le proprietà meccaniche, termiche e estetiche del riciclato. Senza un controllo qualità rigoroso e affidabile, l'adozione su larga scala di questi materiali in applicazioni ad alto valore aggiunto rimane limitata, frenando di fatto la transizione verso un'economia circolare pienamente efficiente. La necessità di superare queste barriere è impellente, e le tecnologie di analisi in linea offrono una risposta concreta. Le Sfide della Qualità nel Materiale Riciclato Le sfide che affronta la qualità del riciclato sono molteplici e complesse. Innanzitutto, la variabilità della materia prima in ingresso è enorme. I flussi di rifiuti plastici sono eterogenei, contenendo spesso miscele di polimeri diversi (es. PET, HDPE, PP, PVC, PS), additivi, coloranti, residui alimentari e impurità. Questa eterogeneità rende difficile prevedere le proprietà finali del granulato riciclato. In secondo luogo, i processi di riciclo meccanico, in particolare l'estrusione, possono indurre ulteriore degradazione del polimero, alterandone la viscosità, la resistenza e la stabilità. Il controllo manuale o l'analisi di laboratorio off-line, sebbene fondamentali, presentano limiti intrinseci: sono lenti, costosi e non consentono interventi correttivi in tempo reale. Questo porta a lotti di produzione non conformi, scarti elevati e la necessità di rilavorazioni costose, incidendo negativamente sulla redditività e sull'impatto ambientale complessivo del processo di riciclo. Tecnologie di Sensori Avanzati: NIR, Raman e Iperspettrale Per affrontare queste sfide, la ricerca e lo sviluppo si sono concentrati sull'integrazione di sensori avanzati direttamente nelle linee di produzione. Tra le tecnologie più promettenti spiccano la spettroscopia nel vicino infrarosso (NIR), la spettroscopia Raman e i visori iperspettrali. Spettroscopia NIR (Near-Infrared): Questa tecnica si basa sull'interazione della luce NIR con le vibrazioni molecolari dei polimeri. Ogni polimero e molti contaminanti presentano uno "spettro" NIR unico, una sorta di impronta digitale molecolare. I sensori NIR possono identificare rapidamente e in modo non distruttivo la composizione polimerica, la presenza di umidità, alcuni tipi di contaminanti organici e persino la densità o la viscosità del fuso polimerico in tempo reale. Sono particolarmente efficaci per la segregazione dei polimeri e per il monitoraggio di parametri chiave durante l'estrusione. Spettroscopia Raman: Complementare al NIR, la spettroscopia Raman fornisce informazioni dettagliate sulla struttura molecolare e sulla composizione chimica. È sensibile a legami specifici e può rilevare impurità a basse concentrazioni che potrebbero sfuggire al NIR. Sebbene tradizionalmente più lenta, i progressi nella tecnologia dei sensori Raman hanno reso possibile l'integrazione in linea, offrendo un'analisi chimica più profonda e specifica, utile per identificare contaminanti problematici come il PVC in flussi di PET o la presenza di additivi indesiderati. Visori Iperspettrali (Hyperspectral Imaging - HSI): L'HSI combina le capacità di imaging con quelle spettroscopiche. Invece di catturare solo un'immagine visibile, un visore iperspettrale acquisisce centinaia di immagini a diverse lunghezze d'onda, creando un "cubo di dati" per ogni punto dell'immagine. Questo permette di identificare non solo la presenza di diversi materiali ma anche la loro distribuzione spaziale. Nell'ambito del riciclo, l'HSI è eccezionale per rilevare e mappare contaminanti visibili e non visibili, come frammenti di metallo, etichette, residui di carta o altri tipi di plastica, su un nastro trasportatore o direttamente nel fuso. La sua capacità di fornire una "visione chimica" rende possibile una segregazione dei contaminanti estremamente precisa. Implementazione dei Sistemi di Analisi in Linea nell'Estrusione L'integrazione di queste tecnologie avanzate direttamente nelle linee di estrusione e trasformazione rappresenta il cuore del controllo qualità predittivo e in linea. I sensori vengono posizionati strategicamente in punti critici del processo: all'ingresso del materiale nel dosatore, nella sezione di estrusione per monitorare il fuso, o dopo la pellettizzazione per analizzare il granulato finale. Durante l'estrusione, ad esempio, un sensore NIR o Raman può monitorare continuamente la composizione del fuso polimerico, rilevando variazioni nella miscela o la presenza di degradazione. Se vengono rilevate anomalie, il sistema può inviare un segnale al PLC (Programmable Logic Controller) dell'estrusore, che può automaticamente regolare parametri come la temperatura, la velocità della vite o la percentuale di additivi per compensare le variazioni e mantenere la qualità del prodotto entro le specifiche. Analogamente, i visori iperspettrali possono ispezionare il macinato o i granuli di plastica prima o dopo l'estrusione, identificando e scartando automaticamente i contaminanti indesiderati tramite sistemi di soffiaggio ad aria o bracci robotici. Il Ruolo del Controllo Predittivo nella Gestione della Qualità Il controllo in linea non si limita alla semplice rilevazione di anomalie; la sua vera forza risiede nella capacità di abilitare il "controllo predittivo". Questo significa che i dati raccolti in tempo reale dai sensori non vengono utilizzati solo per reazioni immediate, ma anche per costruire modelli predittivi. Algoritmi avanzati, spesso basati su machine learning e intelligenza artificiale, analizzano i flussi di dati continui per prevedere la qualità del prodotto finale prima ancora che sia completamente formato. Ad esempio, un modello predittivo può correlare le variazioni spettrali nel fuso con le proprietà meccaniche attese del granulato. Se il modello prevede che il prodotto finale non soddisferà le specifiche, il sistema può attivare azioni correttive preventive, come l'aggiunta di agenti compatibilizzanti, stabilizzanti o modificatori d'impatto, o l'alterazione dei parametri di processo, prima che si verifichi una non conformità. Questo approccio proattivo riduce drasticamente la produzione di scarti e la necessità di rilavorazioni, ottimizzando l'efficienza produttiva e la sostenibilità. Benefici Economici e Ambientali del Monitoraggio in Tempo Reale L'adozione di sistemi di controllo qualità predittivo e in linea porta a una serie di benefici tangibili, sia economici che ambientali: Riduzione degli Scarti e delle Rilavorazioni: La capacità di identificare e correggere i problemi in tempo reale significa meno materiale non conforme che finisce come scarto o che richiede costose rilavorazioni. Questo si traduce direttamente in un risparmio di materie prime, energia e tempo. Miglioramento della Qualità e Consistenza del Prodotto: Il monitoraggio continuo assicura che il riciclato mantenga le proprietà desiderate, aumentando la fiducia dei clienti e aprendo nuove opportunità di mercato per applicazioni più esigenti. Ottimizzazione dei Processi: La comprensione dettagliata del processo fornita dai dati dei sensori permette di affinare e ottimizzare i parametri operativi, migliorando l'efficienza energetica e la produttività complessiva. Competitività Accresciuta: Le aziende che implementano queste tecnologie possono offrire prodotti riciclati di qualità superiore a costi inferiori, acquisendo un vantaggio competitivo significativo nel mercato. Sostenibilità Ambientale: Minori scarti e maggiore efficienza si traducono in un minore impatto ambientale, riducendo il consumo di risorse e le emissioni, e contribuendo attivamente agli obiettivi dell'economia circolare. Integrazione dei Dati e Intelligenza Artificiale per l'Ottimizzazione La vera potenza di questi sistemi risiede nell'integrazione dei dati. I sensori generano enormi quantità di informazioni che, se opportunamente aggregate e analizzate, possono rivelare correlazioni e pattern complessi. Qui entra in gioco l'Intelligenza Artificiale (AI) e il Machine Learning (ML). Algoritmi di AI possono apprendere dalle deviazioni di processo e dai risultati di qualità, affinando continuamente i modelli predittivi e suggerendo ottimizzazioni autonome. Sistemi SCADA (Supervisory Control and Data Acquisition) e MES (Manufacturing Execution Systems) integrano i dati dei sensori con altre informazioni di produzione (es. consumo energetico, velocità di linea, manutenzione predittiva), creando una visione olistica dell'impianto. Questa integrazione permette non solo il controllo in tempo reale, ma anche l'analisi retrospettiva per l'ottimizzazione a lungo termine, la tracciabilità completa del prodotto e la conformità normativa. L'AI può persino identificare le cause radice di problemi di qualità ricorrenti, suggerendo modifiche alla formulazione del materiale o alla configurazione dell'impianto. Prospettive Future: Verso un Riciclo 4.0 Il cammino verso un riciclo pienamente integrato e intelligente è ancora in evoluzione. Le prospettive future includono lo sviluppo di sensori ancora più miniaturizzati e robusti, capaci di operare in ambienti estremi, e l'integrazione di nuove tecniche analitiche. La fusione di dati provenienti da diverse fonti (multi-sensor fusion) e l'applicazione di gemelli digitali (digital twins) degli impianti di riciclo permetteranno simulazioni e ottimizzazioni ancora più sofisticate. L'obiettivo finale è un "Riciclo 4.0", dove gli impianti sono autonomi, auto-ottimizzanti e in grado di adattarsi dinamicamente alle variazioni della materia prima e alle richieste del mercato. Questo non solo massimizzerà il valore del materiale riciclato, ma consoliderà anche il ruolo del riciclo come pilastro fondamentale di un'economia veramente circolare e sostenibile, riducendo la dipendenza dalle risorse vergini e mitigando l'impatto ambientale dell'industria dei polimeri. L'investimento in queste tecnologie non è più un'opzione, ma una necessità strategica per le aziende che mirano alla leadership nel futuro dell'industria manifatturiera e del riciclo.© Riproduzione Vietata
SCOPRI DI PIU' HDPE: Produzione di Flaconi con Plastica Riciclata | Alcuni Consigli
Come risolvere i problemi estetici nella produzione di flaconi in HDPE riciclatodi Marco Arezio La richiesta di HDPE rigenerato (riciclato) per soffiaggio ha avuto una forte impennata negli ultimi anni, trovando sicuramente, una parte dei produttori, non totalmente preparati a gestire il granulo riciclato nelle proprie macchine. Non è stata solo una questione di tipologia di granulo che può differire leggermente, dal punto di vista tecnico, dalle materie prime vergini nel comportamento in macchina, ma si sono dovute affrontare problematiche legate alla tonalità dei colori, allo stress cracking, alla tenuta delle saldature, ai micro fori e ad altre questioni minori. In articoli precedenti abbiamo affrontato la genesi dell’HDPE riciclato nel soffiaggio dei flaconi e la corretta scelta delle materie prime riciclate, mentre oggi vediamo alcuni aspetti estetici che potrebbero presentarsi usando il granulo riciclato in HDPE al 100%. Ci sono quattro aspetti, dal punto di vista estetico, che possono incidere negativamente sul buon risultato di produzione: 1) Una marcata porosità detta “buccia d’arancia” che si forma prevalentemente all’interno del flacone ma, non raramente, è visibile anche all’esterno. Si presenta come una superficie irregolare, con presenza di micro cavità continue che danno un aspetto rugoso alla superficie. Normalmente le problematiche sono da ricercare nel granulo, dove una possibile presenza eccessiva di umidità superficiale non permette una perfetta stesura della parete in HDPE in uscita dallo stampo. In questo caso il problema si può risolvere asciugando il materiale in un silos in modo che raggiunga un grado di umidità tale per cui non influirà negativamente sulle superfici. In linea generale è sempre un’operazione raccomandata quando si vuole produrre utilizzando al 100% un materiale rigenerato. 2) Le striature sul flacone sono un altro problema estetico che capita per ragioni differenti, specialmente se si utilizza un granulo già colorato. Le cause possono dipendere da una percentuale di plastica diversa all’interno del granulo in HDPE, anche in percentuali minime, tra il 2 e il 4 %, in quanto, avendo le plastiche punti di fusione differenti, il comportamento estetico sulla parete del flacone può essere leggermente diverso, andando ad influenzare il colore nell’impasto. E’ importante notare che non si devono confondere le striature di tonalità con le striature di struttura, le quali sono normalmente creare dallo stampo del flacone a causa di usura o di sporcizia che si accumula lavorando. Un altro motivo può dipendere dalla resistenza al calore del master che si usa, in quanto non è infrequente che a temperature troppo elevate, sia in fase di estrusione del granulo che di soffiaggio dell’elemento, si possa creare un fenomeno di degradazione del colore con la creazione di piccole strisciate sulle pareti del flacone. 3) Una perfetta saldabilità in un flacone è di estrema importanza in quanto un’eventuale distacco delle pareti, una volta raffreddato e riempito il flacone, comporta danni seri con costi da sostenere per la perdita dell’imballo, delle sostanze contenute e della sostituzione del materiale con costi logistici importanti. Il flacone appena prodotto normalmente non presenta il possibile difetto in quanto la temperatura d’uscita dalla macchina “nasconde” un po’ il problema, ma una volta che la bottiglia si è raffreddata, riempita e sottoposta al peso dei bancali che vengono impilati sopra di essa, un difetto di saldatura si può presentare in tutta la sua problematica. La causa di questo problema normalmente deve essere ricercata nella percentuale di polipropilene che il granulo in HDPE può contenere a causa di una selezione delle materie prime a monte della produzione del granulo non ottimale. Una scadente selezione dei flaconi tra di essi, ma soprattutto dai tappi che essi contengono, possono aumentare la quota percentuale di polipropilene nella miscela del granulo. Esistono in commercio macchine a selezione ottica del macinato lavato che aiutano a ridurre in modo sostanziale questa percentuale, potendola riportare sotto 1,5-2%. Al momento dell’acquisto del carico di HDPE riciclato è sempre buona cosa chiedere un test del DSC per controllare la composizione del granulo per la produzione. L’effetto di una percentuale di PP eccessiva ha come diretta conseguenza l’impedimento di una efficace saldatura delle superfici di contatto che formano il flacone. Oltre ad intervenire sul granulo sarebbe buona regola, se si desiderasse utilizzare al 100% la materia prima riciclata, aumentare leggermente lo spessore di sovrapposizione delle due lati del flacone per favorirne il corretto punto di saldatura. 4) La presenza di micro o macro fori in un flacone, visibili direttamente attraverso un’ispezione o, per quelli più piccoli, tramite la prova della tenuta dell’aria, possono dipendere dalla presenza di impurità all’interno del granulo, quando il lavaggio e la filtratura della materia prima non è stata fatta a regola d’arte. Un altro motivo può dipende da una scarsa pulizia della vite della macchina soffiatrice che può accumulare residui di polimero degradato e trasportarli, successivamente, all’esterno verso lo stampo. Specialmente se si usano ricette con carica minerale è possibile che si presenti il problema subito dopo il cambio della ricetta tra una senza carica a una che la contenga.Categoria: notizie - tecnica - plastica - riciclo - HDPE - post consumo - flaconi
SCOPRI DI PIU' Come le resine furaniche stanno rivoluzionando il calcestruzzo: resistenza chimica e durabilità nell’edilizia del futuro
Dalla chimica agricola all’innovazione dei cantieri: le resine furaniche si integrano nei calcestruzzi e nelle malte per creare strutture più resistentidi Marco ArezioIn un panorama edilizio sempre più esigente, dove le costruzioni devono affrontare condizioni ambientali estreme, contaminazioni chimiche e sfide di sostenibilità, l’adozione di materiali innovativi è diventata una necessità. Tra le soluzioni emergenti, le resine furaniche si stanno facendo strada nel mondo del calcestruzzo e delle malte speciali, offrendo proprietà che vanno ben oltre le performance dei tradizionali leganti cementizi. Queste resine, che affondano le loro radici nella chimica organica di derivazione agricola, non sono una novità nel settore industriale, dove da tempo vengono impiegate per la loro resistenza chimica. Ma è nel campo dell’edilizia che stanno ora dimostrando tutto il loro potenziale, diventando protagoniste in quelle situazioni dove il calcestruzzo ordinario semplicemente non basta. Una panoramica chimica: cosa sono le resine furaniche? Per comprendere a fondo il valore tecnico delle resine furaniche, è necessario fare un passo indietro e guardare alla loro struttura molecolare. Le resine furaniche derivano principalmente da un composto chiamato furfurale, ottenuto tramite idrolisi e successiva distillazione di biomasse lignocellulosiche (come tutoli di mais, crusca o gusci di avena), ovvero da scarti vegetali contenenti pentosani. A livello chimico, le molecole che formano queste resine sono strutture aromatiche a cinque atomi contenenti un atomo di ossigeno: si tratta del cosiddetto anello furano. Questo anello è stabile, rigido e fortemente resistente agli attacchi chimici. Quando il furfurale viene polimerizzato – ad esempio tramite acidi forti o calore – si ottiene una catena tridimensionale di furaniche reticolate, ovvero un reticolo di molecole che crea una rete resistente, termostabile e chimicamente inerte. La polimerizzazione può essere autoindotta (tramite calore) oppure catalizzata da acidi o sali metallici, a seconda delle applicazioni. Le caratteristiche principali che ne derivano sono: - Alta resistenza a solventi, acidi e basi- Stabilità termica fino a 150-180 °C in modo continuo (anche oltre in brevi periodi)- Bassa permeabilità a liquidi e gas- Comportamento termoplastico durante la lavorazione iniziale e termoindurente dopo la reticolazioneQuesta particolare configurazione rende le resine furaniche tra i materiali termoindurenti più stabili disponibili sul mercato, e le colloca tra i candidati ideali per applicazioni in ambienti chimicamente ostili o sottoposti a forti sollecitazioni meccaniche. Un legame chimico che cambia le regole del gioco L’integrazione delle resine furaniche nel calcestruzzo trasforma la struttura del materiale a livello microscopico. Non si tratta di un semplice additivo, ma di un legante secondario che si distribuisce nella matrice cementizia e ne modifica profondamente le caratteristiche. Il risultato? Un calcestruzzo che resiste molto meglio agli attacchi chimici, alla penetrazione dell’umidità e ai cicli di degrado fisico. In particolare, la loro struttura molecolare impedisce la diffusione di agenti aggressivi come acidi, basi, sali e solventi organici all’interno del materiale. Ciò si traduce in una drastica riduzione della porosità e quindi della permeabilità, con effetti molto positivi anche sulla protezione delle armature in acciaio, spesso vittime di corrosione nei contesti industriali o marini. Più durevole, più stabile, meno fragile A differenza del calcestruzzo tradizionale, che può essere soggetto a fenomeni di fessurazione precoce, carbonatazione o degrado da gelo-disgelo, quello additivato con resine furaniche offre una durabilità superiore. Le sue proprietà meccaniche risultano potenziate: resiste meglio alla compressione, alla flessione e ai carichi dinamici. Anche in presenza di ambienti umidi o aggressivi, come nelle stazioni di trattamento delle acque reflue o nelle industrie chimiche, questo tipo di materiale mantiene la sua integrità per molti decenni. La stabilità termica è un ulteriore vantaggio: le resine furaniche non degradano facilmente alle alte temperature, permettendo l’utilizzo del calcestruzzo anche in ambienti dove il calore è un fattore strutturale critico, come centrali elettriche o impianti industriali a ciclo continuo. L’impasto: un equilibrio tra chimica e tecnica Realizzare un calcestruzzo con resine furaniche richiede competenze specifiche. Le ricette di impasto devono essere calibrate con precisione: il dosaggio della resina, il rapporto acqua/cemento, la scelta degli aggregati e l’eventuale utilizzo di additivi plastificanti o acceleranti sono tutti fattori che influenzano le prestazioni finali del materiale. Le resine vengono generalmente miscelate nella fase liquida, in impianti dotati di adeguati sistemi di omogeneizzazione. La lavorabilità dell’impasto può risultare più densa e viscosa rispetto ai calcestruzzi convenzionali, ma può essere ottimizzata con plastificanti selezionati. Il tempo di presa è relativamente rapido, un vantaggio nei cantieri dove la velocità di messa in opera è fondamentale, ma impone anche un’organizzazione precisa nella posa. La posa e le buone pratiche in cantiere La fase di posa del calcestruzzo furanico richiede attenzione, soprattutto per garantire la corretta distribuzione del materiale e la compattezza finale. È fondamentale lavorare in condizioni ambientali controllate, evitando temperature troppo basse (che rallentano la polimerizzazione) o troppo alte (che la accelerano troppo rapidamente). Anche la stagionatura deve essere gestita con cura: spesso si utilizzano sistemi di copertura o nebulizzazione per impedire l’evaporazione dell’acqua e garantire un indurimento uniforme. Il vantaggio più tangibile si vede nel tempo: la superficie trattata non presenta fessurazioni, resiste all’aggressione degli agenti esterni e mantiene inalterate le sue caratteristiche anche dopo anni di esercizio. Applicazioni reali e scenari futuri Le applicazioni del calcestruzzo con resine furaniche sono molteplici. Viene impiegato in: - Impianti chimici e petrolchimici, dove le superfici sono a contatto continuo con sostanze corrosive- Gallerie e opere sotterranee, che necessitano di una protezione efficace contro umidità e gas aggressivi- Strutture portuali, come moli e banchine, esposte all’azione del sale e alla costante umidità marina- Centrali di trattamento acque e fognature, dove i materiali sono sottoposti a cicli continui di aggressione biologica e chimicaMa il futuro delle resine furaniche non si ferma qui. Con l’avvento di una nuova edilizia circolare e sostenibile, queste resine – essendo di origine bio-based – si prestano a entrare a pieno titolo nei materiali costruttivi di nuova generazione, affiancando le esigenze tecniche a quelle ambientali. Una tecnologia silenziosa ma potente In conclusione, le resine furaniche rappresentano una soluzione silenziosa ma estremamente efficace per migliorare il comportamento del calcestruzzo nei contesti più difficili. Offrono una protezione invisibile ma potente, aumentano la durata e la sicurezza delle strutture, e aprono nuove prospettive per l’edilizia tecnica e industriale. Investire nella conoscenza e nell’utilizzo di questi materiali significa costruire non solo con più intelligenza, ma anche con uno sguardo rivolto al futuro. © Riproduzione Vietata
SCOPRI DI PIU' Test di Trazione sulle Materie Plastiche Riciclate: Perchè Farlo
Nel controllo qualitativo delle materie plastiche riciclate, riveste grande importanza il test di laboratorio sulla trazionedi Marco ArezioQuando ci approcciamo alla produzione di un manufatto plastico, abbiamo bisogno di raccogliere una serie di informazioni per quanto riguarda la qualità e le caratteristiche della materia prima riciclata che dobbiamo utilizzare.E’ necessario acquisire dati certi sulla composizione della materia prima, attraverso tests di laboratorio come il DSC, la densità, la fluidità, la presenza di cariche, l’umidità e altre ancora, ma ci sono anche delle informazioni che riguardano la meccanica della materia prima. Queste ci aiutano a sapere come si comporterà il prodotto finito quando sarà sottoposto a sollecitazioni di tipo meccanico, come la trazione, la flessione, il taglio o la compressione. Ogni volta che applichiamo una forza ad un corpo questo tende a deformarsi, a volte anche in modo impercettibile all’occhio umano, come risposta alla sollecitazione ricevuta. Se il corpo, al termine della sollecitazione ritorna nella condizione primaria, questa deformazione viene definita elastica. In questo tipo di deformazione tutto il lavoro fatto per deformare il pezzo viene immagazzinato sotto forma di energia elastica che viene poi restituita una volta eliminata la sollecitazione. I tests di laboratorio servono per capire in anticipo, cioè prima che il prodotto venga realizzato, quale sarà in comportamento elastico del corpo e quali saranno i suoi limiti meccanici. Tuttavia bisogna tenere presente che comportamento di un materiale reale può essere diverso da quello idealmente elastico: la presenza di grandi deformazioni porta infatti a una risposta di tipo plastico del materiale. Ma come avviene in laboratorio una prova di trazione su un provino di materiale plastico riciclato? Innanzitutto è necessario creare dei provini secondo le normative vigenti, che avranno una forma tipica ad osso di cane, ed avranno dei parametri geometrici e dimensionali precisi. I campioni preparati, ottenuti dallo stampaggio a iniezione, secondo la norma UNI EN ISO 527, devono essere esenti da torsione e devono avere coppie di superfici parallele, bordi privi di incisioni, difetti, infossature superficiali o bave, con una lunghezza totale di 149 mm. e uno spessore di 4 mm. La macchina di laboratorio, rappresentata da un estensimetro, misurerà graficamente e analiticamente la deformazione del campione sottoposto ad esame e ci darà le indicazioni del futuro comportamento del prodotto che vorremmo realizzare. Questo dato, insieme agli altri indispensabili indicatori, ci fotografano in modo approfondito la tipologia di materia prima che utilizzeremo e ci aiuteranno a compiere eventuali correzioni sia sulla miscela che, eventualmente, sul processo di produzione. Categoria: notizie - tecnica - plastica - riciclo - test di trazione - qualità
SCOPRI DI PIU' Termoformatura delle Lastre di PET: Tecnologia e Sostenibilità nella Produzione di Vaschette Alimentari
Un'analisi del processo di termoformatura, la struttura delle macchine e l'impiego del PET riciclato per un packaging alimentare sostenibile e di alta qualitàdi Marco ArezioLa termoformatura è una tecnica fondamentale per la produzione di vaschette alimentari, e l’uso del PET (polietilene tereftalato) rappresenta una scelta ecologica e versatile. Questo articolo esplora il funzionamento della termoformatura, descrivendo le varie fasi del processo, la struttura delle macchine coinvolte e l'importante ruolo del PET riciclato. La Struttura della Macchina di Termoformatura Le macchine per la termoformatura sono complesse e sofisticate, progettate per trasformare lastre di plastica in prodotti finiti attraverso il calore e la pressione. Una macchina di termoformatura tipica si compone di diversi componenti essenziali. Il cuore della macchina è il sistema di riscaldamento. Questo può includere riscaldatori a infrarossi, elettrici o a contatto, che portano le lastre di PET a temperature elevate, solitamente tra 140°C e 160°C, rendendole malleabili. È fondamentale che il riscaldamento sia uniforme per garantire una formatura omogenea e di alta qualità. Una volta riscaldate, le lastre passano alla stazione di formatura. Qui, il PET viene modellato utilizzando uno stampo. La formatura può avvenire tramite aspirazione, dove un vuoto tira la lastra sullo stampo, oppure attraverso la pressione, che spinge la lastra nella forma desiderata. In alcuni casi, si utilizza una combinazione di entrambi i metodi per ottenere risultati ottimali. Dopo la formatura, le vaschette devono essere separate dalla lastra residua. Questo avviene nella stazione di taglio, dove lame o sistemi laser eseguono tagli precisi per ottenere il prodotto finale. Il materiale in eccesso può essere riciclato e reintrodotto nel ciclo produttivo, riducendo al minimo gli sprechi. Infine, le vaschette formate passano attraverso un sistema di raffreddamento per solidificare la loro forma. Questo raffreddamento può avvenire ad aria o ad acqua, a seconda delle esigenze specifiche del materiale e del prodotto. Tutte queste operazioni sono gestite da un’unità di controllo centrale, che monitora e regola parametri come la temperatura, la pressione e la velocità del processo. Questo assicura che ogni vaschetta sia prodotta con precisione e consistenza, mantenendo alti standard di qualità. L'Impiego del PET Riciclato Un aspetto significativo dell'uso del PET nella termoformatura è la possibilità di impiegare materiale riciclato. Il PET è uno dei materiali plastici più riciclabili, il che lo rende ideale per un'economia circolare. Il PET riciclato proviene principalmente da bottiglie e altri contenitori usati, che vengono raccolti, puliti e macinati in piccoli frammenti. Questi frammenti vengono poi decontaminati e trasformati in granuli attraverso un processo di estrusione. I granuli ottenuti possono essere riformati in nuove lastre di PET, pronte per essere utilizzate nella termoformatura. L’uso di PET riciclato presenta numerosi vantaggi. Innanzitutto, riduce la dipendenza dalle risorse fossili e contribuisce alla riduzione delle emissioni di CO2. Inoltre, l'impiego di materiali riciclati contribuisce a ridurre i rifiuti plastici, promuovendo la sostenibilità ambientale. Grazie ai progressi tecnologici, è possibile produrre lastre di PET riciclato con caratteristiche molto simili a quelle del materiale vergine. Questo significa che le vaschette prodotte con PET riciclato possono offrire la stessa qualità e sicurezza di quelle realizzate con PET vergine, rendendole adatte per l'uso alimentare. Inoltre è possibile produrre vaschette in PET tristrato in cui utilizzare della scaglia di PET non food o non vergine nello strato centrale e i due strati esterni possono essere composti da PET food approved. Questo tipo di applicazione permette di abbattere i costi di produzione della vaschetta in PET. Conclusioni La termoformatura delle lastre di PET rappresenta una tecnica avanzata e versatile per la produzione di vaschette alimentari. La struttura sofisticata delle macchine di termoformatura e il processo ben definito permettono di ottenere prodotti di alta qualità, essenziali per l'imballaggio alimentare. L’impiego del PET riciclato, in particolare, offre significativi benefici ambientali, contribuendo alla sostenibilità e alla riduzione dell'impatto ecologico dell'industria plastica. Questo approccio non solo riduce i rifiuti ma anche promuove un'economia circolare, dove i materiali vengono continuamente riutilizzati. In un'epoca in cui la sostenibilità è diventata una priorità globale, l'adozione di tecniche come la termoformatura del PET e l'impiego di materiali riciclati rappresentano passi importanti verso un futuro più verde e responsabile.
SCOPRI DI PIU'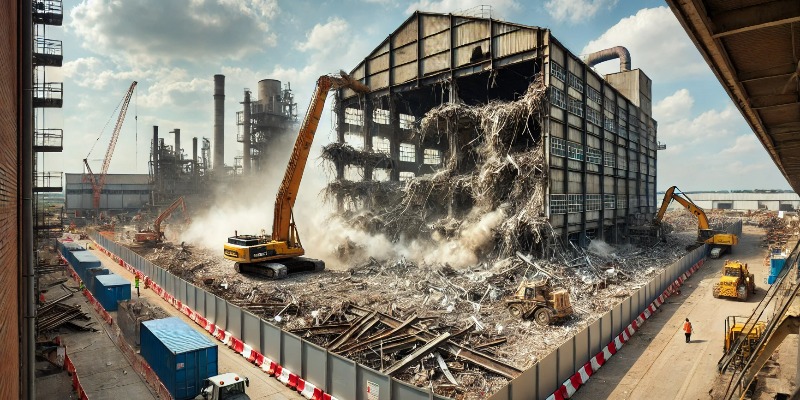 Demolizioni industriali sostenibili: Principi ingegneristici e ambientali per una gestione efficace
Tecniche avanzate, recupero dei materiali e impatto ambientale ridotto: come l'ingegneria e la sostenibilità stanno trasformando il settore delle demolizioni industrialidi Arezio MarcoLe demolizioni industriali rappresentano una fase cruciale nel ciclo di vita degli edifici e delle infrastrutture, in particolare quando questi raggiungono la fine della loro utilità o necessitano di essere sostituiti o riconvertiti. Sebbene le demolizioni siano state storicamente considerate semplicemente come un processo di distruzione, oggi vengono affrontate con un approccio scientifico e sostenibile. Questo è reso possibile grazie a una combinazione di principi ingegneristici avanzati e normative ambientali rigorose, orientati a ridurre gli impatti negativi sull’ambiente, massimizzare il recupero di materiali e minimizzare i rischi per la salute umana. Principi ingegneristici applicati alle demolizioni industriali Le demolizioni industriali richiedono una pianificazione dettagliata e un approccio multidisciplinare che coinvolge diverse competenze ingegneristiche. I seguenti principi sono fondamentali per garantire un processo sicuro, efficiente e rispettoso dell'ambiente: Valutazione strutturale pre-demolizione Prima di avviare una demolizione, è essenziale condurre un'analisi strutturale completa dell'edificio o dell'infrastruttura. Questa valutazione include l'identificazione dei punti di forza e debolezza della struttura, la distribuzione dei carichi e la determinazione del metodo più sicuro per procedere con l’abbattimento. Le metodologie possono variare a seconda della tipologia di costruzione, dei materiali utilizzati e dell'ambiente circostante. L’analisi serve a evitare rischi durante le fasi operative e a scegliere la tecnica di demolizione più appropriata, come la demolizione meccanica, la demolizione controllata con esplosivi o la decostruzione selettiva. Pianificazione della sequenza di demolizione Un principio chiave dell'ingegneria applicata alla demolizione è la corretta pianificazione della sequenza di abbattimento. Il processo deve essere eseguito in modo che la stabilità della struttura sia mantenuta fino all’ultimo momento, evitando crolli incontrollati. L’ingegneria strutturale interviene nella progettazione di piani di demolizione che riducano il rischio di danni collaterali agli edifici vicini o all'ambiente circostante. Tecnologie avanzate L’utilizzo di tecnologie avanzate, come la modellazione 3D, il laser scanning e i droni, stanno rivoluzionando il settore delle demolizioni industriali. Queste tecnologie permettono di creare una mappa digitale accurata della struttura da demolire, consentendo di simulare la demolizione in modo virtuale prima di avviarla fisicamente. In questo modo, si possono prevedere eventuali problematiche e ottimizzare il processo, risparmiando tempo e risorse. Le Migliori tecniche di demolizione e criteri di scelta Esistono diverse tecniche di demolizione, ognuna delle quali è più indicata a seconda della tipologia di edificio, della sua posizione e dei materiali utilizzati nella costruzione. La scelta della tecnica dipende da vari fattori, tra cui la sicurezza, l’efficienza economica, la gestione dei materiali di scarto e il rispetto dell’ambiente. Le principali tecniche di demolizione sono: Demolizione meccanica Questa tecnica prevede l'utilizzo di macchinari pesanti come escavatori, pinze idrauliche e ruspe per abbattere strutture. È particolarmente efficace per edifici di media altezza e in aree dove è possibile l’accesso di grandi attrezzature. La demolizione meccanica permette una buona separazione dei materiali, facilitando il riciclaggio. Tuttavia, richiede una pianificazione attenta per evitare la dispersione di polveri e la generazione di rumore e vibrazioni. Motivi della scelta: È una tecnica versatile e utilizzabile in una vasta gamma di contesti. Viene preferita quando è necessaria un’elevata efficienza operativa e quando le aree circostanti non presentano vincoli particolarmente rigidi in termini di rumore e vibrazioni.Demolizione con esplosivi Questa tecnica, comunemente utilizzata per grandi strutture o edifici alti, prevede l’uso di cariche esplosive collocate in punti strategici della struttura per indurre il crollo controllato. La demolizione con esplosivi è altamente efficiente in termini di tempo e può essere utilizzata in contesti dove le strutture adiacenti sono sufficientemente lontane. Motivi della scelta: Viene scelta quando è necessaria la demolizione rapida di strutture complesse o di grandi dimensioni. Tuttavia, richiede competenze tecniche elevate e deve essere pianificata con estrema precisione per evitare danni collaterali.Decostruzione selettiva La decostruzione selettiva è un processo più lento e laborioso, in cui l’edificio viene smantellato pezzo per pezzo per recuperare la maggior parte dei materiali da costruzione. È una tecnica ideale per il riuso dei materiali, in linea con i principi dell’economia circolare. Motivi della scelta: Viene utilizzata quando il recupero dei materiali è prioritario, soprattutto per edifici contenenti materiali di valore o per ridurre l’impatto ambientale. È la scelta migliore per progetti che mirano a minimizzare i rifiuti e massimizzare il riutilizzo.Demolizione manuale La demolizione manuale prevede l’uso di strumenti leggeri e lavoro umano per abbattere strutture più piccole o delicate, spesso in contesti dove l'accesso ai macchinari pesanti è limitato o dove è richiesta particolare attenzione a strutture circostanti. Motivi della scelta: È indicata per aree sensibili o in cui vi è la necessità di preservare parte della struttura. La demolizione manuale è particolarmente indicata per piccoli edifici o per lavorare in prossimità di edifici storici.Demolizione controllata con taglio e frantumazione Questa tecnica utilizza seghe diamantate, frese e macchinari per tagliare sezioni di un edificio che vengono poi rimosse o frantumate. È spesso utilizzata in ambienti urbani densi o per operazioni di precisione. Motivi della scelta: È preferita quando è necessario un abbattimento preciso, con vibrazioni minime e controllo del rumore, ad esempio in contesti urbani affollati o per preservare edifici vicini. Gestione dei materiali e recupero Uno degli obiettivi principali nelle moderne demolizioni è il recupero dei materiali. Il principio della decostruzione selettiva, ad esempio, prevede la rimozione e la separazione dei materiali da costruzione prima della demolizione vera e propria. Materiali come acciaio, cemento, legno e vetro possono essere recuperati, riciclati o riutilizzati in nuovi progetti, riducendo la quantità di rifiuti inviati in discarica e favorendo l’economia circolare. Aspetti ambientali e sostenibilità Le demolizioni industriali hanno un impatto significativo sull'ambiente. Tuttavia, grazie a normative sempre più stringenti e a un maggiore impegno verso la sostenibilità, il settore si sta evolvendo per ridurre al minimo le conseguenze ambientali negative. I seguenti principi ambientali guidano le moderne demolizioni: Riduzione delle emissioni e dell'inquinamento Le demolizioni, specialmente quelle meccaniche e con esplosivi, possono generare grandi quantità di polveri e detriti, che possono contenere materiali pericolosi come l’amianto, piombo o mercurio. È quindi essenziale prevedere sistemi di contenimento e riduzione delle emissioni, come l’utilizzo di acqua nebulizzata per abbattere le polveri o l’impiego di barriere fisiche per evitare la dispersione dei detriti nell’ambiente circostante. Gestione dei rifiuti pericolosi Prima di procedere con la demolizione, si effettua una bonifica dei materiali pericolosi. I siti industriali, in particolare, possono contenere sostanze tossiche che devono essere trattate e smaltite in modo sicuro. Ad esempio, l'amianto presente in vecchie strutture deve essere rimosso da operatori specializzati e smaltito in appositi siti di trattamento. La corretta gestione dei rifiuti pericolosi è essenziale per prevenire contaminazioni ambientali e per proteggere la salute pubblica. Risparmio delle risorse naturali L’economia circolare rappresenta un pilastro fondamentale per una gestione sostenibile delle demolizioni industriali. Riciclare e riutilizzare i materiali da costruzione riduce la necessità di estrarre nuove risorse naturali, come minerali e sabbia. L’impiego di impianti mobili di frantumazione e vagliatura sui siti di demolizione consente di ridurre i costi di trasporto e di produrre materiali secondari utilizzabili in nuovi cantieri. Rispetto dell’ecosistema locale Le demolizioni industriali devono tener conto dell’ecosistema circostante. Ad esempio, in aree urbane o vicine a riserve naturali, è importante adottare tecniche che riducano il rumore, le vibrazioni e l’inquinamento atmosferico. In alcuni casi, può essere necessario installare barriere acustiche o limitare gli orari delle attività demolitorie per minimizzare l’impatto sulla fauna locale e sulla qualità della vita dei residenti. Conformità normativa Un altro aspetto fondamentale delle demolizioni industriali è il rispetto delle normative ambientali e urbanistiche. In Europa, la direttiva sui rifiuti di costruzione e demolizione impone obiettivi di recupero e riciclaggio di almeno il 70% dei rifiuti generati entro il 2020, incentivando pratiche di demolizione sostenibile. Le aziende che operano in questo settore devono quindi rispettare rigorosi standard ambientali, spesso monitorati dalle autorità locali. Il ruolo delle nuove tecnologie nel miglioramento delle demolizioni sostenibili Le nuove tecnologie stanno giocando un ruolo sempre più rilevante nelle demolizioni industriali, facilitando l'integrazione tra ingegneria e sostenibilità ambientale. L'automazione dei processi, l'utilizzo di robot e l’introduzione di software per la gestione e il monitoraggio dei progetti permettono di rendere le demolizioni più sicure, efficienti e meno impattanti sull'ambiente. Ad esempio, i robot per la demolizione controllata possono lavorare in ambienti pericolosi senza mettere a rischio gli operatori umani, riducendo al contempo l'impatto delle vibrazioni sulle strutture circostanti. Inoltre, la digitalizzazione dei processi tramite piattaforme di gestione dei dati consente di tracciare ogni fase della demolizione, monitorare in tempo reale le emissioni e ottimizzare il recupero dei materiali. Il futuro del settore delle demolizioni industriali è sempre più legato a una stretta collaborazione tra ingegneria e tecnologie green, in modo da realizzare opere di smantellamento che siano non solo sicure e efficienti, ma anche completamente sostenibili. Conclusione Le demolizioni industriali, tradizionalmente viste come operazioni ad alto impatto ambientale e rischiose, stanno diventando un settore sempre più regolato e tecnologicamente avanzato, dove principi ingegneristici e ambientali si incontrano per promuovere una gestione sostenibile del processo. L’adozione di tecniche innovative, l’attenzione al recupero dei materiali e il rispetto delle normative ambientali sono elementi chiave per garantire che le demolizioni industriali siano parte integrante di un ciclo di vita delle infrastrutture in armonia con l’ambiente.© Riproduzione Vietata
SCOPRI DI PIU' Composti Termoplastici per WPC con Fibre o Riempimenti Vegetali
Quali differenze e caratteristiche hanno le cariche vegetali nei prodotti legno-plastica di Marco ArezioI polimeri termoplastici riciclati hanno una lunga storia di combinazioni con cariche e fibre, che permettono di migliorare le prestazioni fisico-meccaniche dei manufatti che sono realizzati attraverso questi compound. Le modificazioni che maggiormente possiamo notare dall’unione di un polimero termoplastico riciclato con le cariche, possono riguardare la resistenza alla flessione, alla compressione, all’urto, al taglio, all’abrasione, alla temperatura, all’invecchiamento, all’azione dei raggi U.V. e, certamente, alla riciclabilità dell’elemento. Cosa è un polimero termoplastico? Per polimero termoplastico riciclato, molto brevemente, si intende un elemento, di derivazione petrolifera, che rammollisce in presenza di una fonte di calore (estrusione, stampaggio, soffiaggio o altri metodi di lavorazione) e si solidifica raffreddandosi, avente una disposizione delle catene polimeriche lineari o ramificate. Il comportamento delle molecole e la loro forza ne determinano le caratteristiche che, a loro volta, sono influenzate dalle temperature di lavorazione od ambientali a cui il polimero viene sottoposto. Cosa è una fibra o un riempimento vegetale? Le fibre sono dei filamenti dotati di un rapporto preciso tra lunghezza e diametro, che permettono il miglioramento delle caratteristiche di un composto in cui sono inglobate, sostituendo il volume del materiale primario, così da aumentarne la tenacità e la flessibilità. Le fibre, in generale, possono essere di tre categorie: inorganiche, organiche o naturali. Le prime, tra le più comuni utilizzate nei composti polimerici, sono a base di vetro, carbonio, grafite, alluminio. Tra le fibre organiche possiamo citare le poliammidi e le poliolefiniche. Per quanto riguarda le fibre naturali possiamo dividerle in tre categorie: vegetali, animali e minerali. Lo scopo dell’utilizzo delle fibre è quello di migliorare le seguenti caratteristiche: - la resistenza meccanica - il modulo elastico - il comportamento elastico a rottura - la riduzione del peso specifico Le fibre sono poi classificate in base ad elementi fisici, come la lunghezza, lo spessore, la forma, la finitura e la distribuzione volumetrica. Per raggiungere un miglioramento delle prestazioni tecniche del composto, le superfici delle fibre dovranno aderire in modo completo con la matrice polimerica, così da creare una continuità di materiale. Tale è l’importanza di questa unione fibro-polimerica, che si sono studiati degli additivi che possano aumentare e facilitare il contatto superficiale di ogni singola fibra con la matrice polimerica. Anche la disposizione delle fibre risulta critica per le caratteristiche del composito. Le proprietà meccaniche di un composito con fibre continue ed allineate sono fortemente anisotrope. Il rinforzo e la conseguente resistenza, raggiungono il massimo valore nella direzione di allineamento ed il minimo nella direzione trasversale. Infatti, lungo questa direzione l'effetto di rinforzo delle fibre è praticamente nullo e, normalmente, si presentano delle fratture per valori di carichi di trazione relativamente bassi. Per altre orientazioni del carico, la resistenza globale del composito assume valori intermedi. Nella produzione del WPC (wood plastic composit), quindi, si utilizzano due elementi che sono rappresentati da un polimero plastico riciclato, come l’HDPE o l’LDPE o il PVC e la fibra vegetale composta dagli scarti delle lavorazioni del legno o fa fibre vegetali naturali. In base alla qualità, resistenza, colorazione e dimensioni dei manufatti da realizzare, è possibile utilizzare un semplice riempimento composto da segatura, piuttosto che farina di legno, fibra di legno o cellulosa. La scelta del polimero riciclato, invece, è influenzata anche dalle temperature di esercizio degli estrusori, che non dovranno rovinare termicamente le cariche vegetali e, nello stesso tempo, degradare il polimero che resterà il collante e la struttura portante del manufatto. La produzione del WPC avviene per estrusione o stampaggio, attraverso l’uso di un granulo plastico, che contiene la carica stabilita per la realizzazione di un determinato prodotto e nelle quantità programmate. Oltre alla fibra di legno costituita da segatura o farina di legno, è possibile realizzare compound più performanti utilizzando la fibra vegetale di canapa, normalmente disposta lungo la linea di direzione degli sforzi maggiori.Foto Gla pavimenti
SCOPRI DI PIU' L'Evoluzione della Produzione delle Suole in Materiali Plastici: Storia, Processi e Innovazioni Sostenibili
Dalle prime suole in plastica agli attuali progressi tecnologici ed ambientalidi Marco ArezioLa produzione delle suole in materiali plastici ha una storia affascinante, che riflette l'evoluzione della tecnologia dei materiali e delle tecniche di produzione. Dalla metà del XX secolo, quando le prime suole in plastica cominciarono a sostituire le tradizionali suole in cuoio, fino ai giorni nostri, l'industria ha compiuto enormi progressi. Questo articolo racconta la storia della produzione delle suole in plastica, i vari passaggi del processo produttivo, le macchine utilizzate e le materie prime coinvolte, con un focus particolare sui materiali riciclati. Storia delle Suole in Plastica Negli anni '50, con l'avvento di nuovi materiali sintetici, le suole in plastica cominciarono a emergere come un'alternativa economica e versatile alle suole in cuoio. Il poliuretano (PU) e il polivinilcloruro (PVC) furono tra i primi materiali utilizzati. Negli anni '70 e '80, l'introduzione dell'etilene vinil acetato (EVA) rivoluzionò ulteriormente il settore grazie alle sue proprietà ammortizzanti e alla leggerezza. Con il passare degli anni, la tecnologia di produzione è diventata sempre più sofisticata, permettendo la realizzazione di suole con proprietà specifiche per diverse tipologie di calzature, dalle quelle sportive a quelle eleganti. Oggi, la sostenibilità è al centro dell'innovazione nel settore, con un crescente utilizzo di materiali riciclati e bioplastici per ridurre l'impatto ambientale. Materie Prime Le materie prime utilizzate per la produzione di suole in plastica sono varie e ciascuna offre specifiche proprietà fisiche e meccaniche. Tra le più comuni troviamo: Poliuretano (PU): Conosciuto per la sua leggerezza e resistenza all'abrasione. È spesso utilizzato per suole confortevoli e flessibili. Etilene Vinil Acetato (EVA): Materiale leggero e ammortizzante, utilizzato prevalentemente per suole sportive. Polivinilcloruro (PVC): Utilizzato per la sua economicità e versatilità, sebbene sia meno performante in termini di comfort rispetto a PU ed EVA. Gomma termoplastica (TPR): Coniuga le proprietà della plastica e della gomma, risultando ideale per suole resistenti e flessibili. Nylon e Polietilene ad Alta Densità (HDPE): Utilizzati per specifiche applicazioni che richiedono alta resistenza e durabilità. Oltre a queste materie prime tradizionali, l'industria sta sempre più adottando materiali riciclati per ridurre l'impatto ambientale. Tra i materiali riciclati più utilizzati troviamo: Poliuretano Riciclato (rPU): Derivato da scarti di produzione o da prodotti a fine vita, rPU mantiene molte delle proprietà del poliuretano vergine, offrendo una valida alternativa sostenibile. Etilene Vinil Acetato Riciclato (rEVA): I ritagli e i prodotti EVA scartati possono essere rigenerati e riutilizzati per nuove produzioni, contribuendo a ridurre i rifiuti. PVC Riciclato (rPVC): Il PVC può essere riciclato molte volte senza una perdita significativa della qualità, rendendolo un'opzione interessante per la produzione sostenibile. Gomma Riciclata (rRubber): Derivata da pneumatici usati e altri prodotti in gomma, questa materia prima riciclata è particolarmente resistente e adatta per suole durevoli. Polimeri Bio-based: Prodotti da fonti rinnovabili come l'amido di mais o l'olio di ricino, questi polimeri offrono una riduzione significativa delle emissioni di CO2 rispetto ai materiali derivati dal petrolio. Dettagli Produttivi Il processo produttivo delle suole in materiali plastici si articola in diverse fasi, ciascuna delle quali richiede l'uso di macchinari specifici e tecniche precise. 1. Progettazione e Sviluppo del Modello Prima di iniziare la produzione vera e propria, è fondamentale sviluppare un modello della suola. Questo processo coinvolge designer e ingegneri che utilizzano software CAD (Computer-Aided Design) per creare un modello tridimensionale dettagliato. 2. Preparazione delle Materie Prime Le materie prime vengono selezionate e preparate per il processo di produzione. Il materiale plastico grezzo, sotto forma di granuli o polveri, viene mescolato con additivi come agenti schiumogeni, coloranti e plastificanti per migliorare le proprietà fisiche e meccaniche del prodotto finale. 3. Stampaggio ad Iniezione Il metodo più comune per la produzione di suole in plastica è lo stampaggio ad iniezione. Questo processo coinvolge diverse fasi: Riscaldamento: I granuli di plastica vengono riscaldati in una macchina per stampaggio ad iniezione fino a raggiungere uno stato fuso. Iniezione: La plastica fusa viene iniettata in uno stampo, che ha la forma della suola. Lo stampo viene mantenuto a una temperatura costante per garantire una distribuzione uniforme del materiale. Raffreddamento: Una volta che la plastica è stata iniettata nello stampo, il materiale si raffredda e solidifica. Estrazione: La suola formata viene estratta dallo stampo e sottoposta a un controllo di qualità per verificare eventuali difetti. Questo metodo permette una produzione rapida e precisa, con la possibilità di realizzare suole complesse con dettagli intricati. 4. Stampaggio a Compressione Un'altra tecnica utilizzata è lo stampaggio a compressione, particolarmente adatta per materiali come il PU: Posizionamento: Il materiale plastico viene posizionato in una cavità dello stampo. Compressione: Gli stampi vengono chiusi e compressi ad alta pressione, distribuendo il materiale in modo uniforme. Riscaldamento e Raffreddamento: Il materiale viene riscaldato per consentire la fusione e poi raffreddato per solidificarsi. Il vantaggio principale dello stampaggio a compressione è la capacità di produrre suole con proprietà meccaniche superiori e con un livello di densità controllato, ideale per applicazioni che richiedono una maggiore resistenza e durata. 5. Estrusione Per alcune applicazioni specifiche, può essere utilizzato il processo di estrusione: Riscaldamento: Il materiale plastico viene riscaldato e fuso. Estrusione: La plastica fusa viene spinta attraverso una matrice per creare una forma continua che viene poi tagliata nella lunghezza desiderata. Questo metodo è particolarmente utile per la produzione di suole di forma semplice e continua, come quelle utilizzate per calzature da lavoro o casual. Le estrusioni possono essere ulteriormente lavorate per aggiungere texture o tagli specifici. RifinituraUna volta che le suole sono state formate, devono essere rifinite. Questo può includere: Taglio e Sagomatura: Le suole vengono tagliate e sagomate per ottenere la forma finale desiderata. Trattamenti di Superficie: Applicazione di rivestimenti anti-scivolo, stampe decorative o texture. Assemblaggio: Se necessario, le suole possono essere assemblate con altre componenti della scarpa. Controllo di Qualità Ogni fase del processo produttivo include rigorosi controlli di qualità per garantire che le suole soddisfino gli standard di performance e durabilità. Questo può includere test di resistenza all'abrasione, flessibilità, aderenza e durata. Macchinari Utilizzati La produzione di suole in plastica richiede l'uso di vari macchinari specializzati. Ecco i principali con dettagli tecnici e consigli sulla scelta: Macchine per Stampaggio ad Iniezione: Queste macchine sono fondamentali per la fusione e l'iniezione della plastica nello stampo. Le macchine per stampaggio ad iniezione possono variare per dimensioni e capacità. Capacità di Iniezione: Misurata in grammi o in centimetri cubi, indica la quantità di plastica che la macchina può iniettare per ciclo. Forza di Chiusura: Misurata in tonnellate, è la pressione necessaria per mantenere lo stampo chiuso durante l'iniezione. Macchine con forze di chiusura superiori sono adatte per suole più grandi e complesse. Velocità di Ciclo: La velocità con cui la macchina può completare un ciclo di iniezione e raffreddamento. Macchine ad alta velocità migliorano la produttività. Consiglio sulla Scelta: Scegliere una macchina con capacità di iniezione e forza di chiusura adeguate alla dimensione e complessità delle suole da produrre. Considerare anche la velocità di ciclo per ottimizzare la produttività. Stampi per Compressione: Utilizzati principalmente per materiali come il PU, questi stampi devono essere robusti e capaci di distribuire uniformemente la pressione. Materiale degli Stampi: Gli stampi sono generalmente realizzati in acciaio temprato per resistere alla pressione e al calore. Sistema di Riscaldamento: Essenziale per garantire che il materiale venga fuso uniformemente. Può essere integrato nello stampo stesso o nella pressa. Sistema di Raffreddamento: Aiuta a solidificare rapidamente la suola dopo la compressione, migliorando l'efficienza produttiva. Consiglio sulla Scelta: Optare per stampi con un sistema di riscaldamento e raffreddamento efficace e un materiale di alta qualità per garantire la durabilità e la precisione. Estrusori: Macchinari che fondono ed estrudono la plastica per formare una striscia continua. Importanti per produzioni specifiche. Diametro della Vite: Determina la quantità di materiale che può essere estruso. Viti di diametro maggiore sono adatte per grandi volumi. Lunghezza della Vite: Influisce sul tempo di passaggio del materiale nella vite, importante per una fusione uniforme. Sistema di Raffreddamento: Necessario per mantenere la temperatura ideale durante l'estrusione. Consiglio sulla Scelta: Scegliere un estrusore con diametro e lunghezza della vite adeguati al tipo di suola da produrre. Un sistema di raffreddamento efficace è cruciale per mantenere la qualità del prodotto finale. Considerazioni Ambientali L'industria della plastica è spesso criticata per il suo impatto ambientale. Tuttavia, ci sono vari sforzi in corso per rendere la produzione di suole in plastica più sostenibile: Riciclo: L'uso di materiali riciclati è in aumento. Ad esempio, l'EVA può essere riciclato e riutilizzato nella produzione di nuove suole. Bioplastiche: Si stanno sviluppando materiali plastici derivati da fonti rinnovabili, come l'amido di mais, che offrono una riduzione dell'impatto ambientale. Efficienza Energetica: Le tecnologie avanzate permettono di ridurre il consumo energetico durante il processo produttivo. Conclusione La produzione di suole in materiali plastici è un processo sofisticato che coinvolge una serie di fasi tecniche e l'uso di macchinari avanzati. Con un'attenzione sempre maggiore alla sostenibilità, l'industria sta evolvendo per integrare materiali riciclati e tecnologie ecologiche, migliorando l'impatto ambientale senza compromettere la qualità del prodotto finale. La storia delle suole in plastica è una testimonianza dell'evoluzione tecnologica e della capacità dell'industria di adattarsi a nuove sfide, puntando sempre più verso un futuro sostenibile.© Riproduzione Vietata
SCOPRI DI PIU' I Principali Fenomeni di Degradazione del PET. Cosa è Bene Sapere
Si possono verificare fenomeni di degradazione del PET, durante la lavorazione, che ne influenzano la qualitàdi Marco ArezioIl PET è uno tra i polimeri più usati in produzione, in quanto, anche riciclato, costituisce una tra le materie prime principali nel settore del packaging. Le sue caratteristiche di buona resistenza meccanica, trasparenza, economicità, inerzia termica, durabilità e riciclabilità, ne hanno fatto il polimero per eccellenza, per esempio, nella produzione di bottiglie per l’acqua e per le bibite, nel settore farmaceutico, nei prodotti per il corpo e per la produzione di fibre. Il PET, tuttavia, può facilmente degradare a causa di errati processi nelle lavorazioni termiche o ambientali, i quali possono creare una modificazione chimica della struttura del polimero, creando delle catene a basso peso molecolare che possono alterare, anche in maniera marcata, le proprietà originali. Tra le influenze ambientali negative possiamo annoverare l’umidità, infatti, il PET è un polimero igroscopico e, in presenza di condizioni di riscaldamento del materiale, la commistione tra umidità e calore potrebbe portare ad una depolimerizzazione. Proprio per questo motivo il granulo prima di qualsiasi tipo di processo dovrebbe essere essiccato, utilizzando una corrente di aria riscaldata con basso contenuto di vapore acqueo, al fine di evitare la degradazione idrolitica. Inoltre, l’acqua ha un doppio ruolo, oltre ad innescare la degradazione idrolizzando i legami dell’estere, viene assorbita dal materiale e agisce da plasticizzante. Le possibili cause di degradazioni del PET sono molteplici, ma quella relativa alla presenza di umidità è tra le più comuni nella trasformazione del polimero, che si manifesta velocemente durante il processo, con dirette conseguenze sulla proprietà del materiale. Per questo motivo, prima di essere estruso, il PET dovrebbe essere accuratamente deumidificato, riducendo il valore dell’acqua presente fino a un valore di 30 ppm. Un altro tipo di degradazione del PET, che si può manifestare durante la lavorazione del polimero, riguarda lo stress termico, cioè l’eccessiva esposizione al calore che può accadere durante la sua estrusione, creando un sottoprodotto come l’acetaldeide. Una vite di estrusione mal progettata, condizioni di processo troppo drastiche, come condotti troppo stretti e, infine, un’alta percentuale di residui di catalizzatori, possono portare a eccessivi sforzi meccanici che, legati alle alte temperature, possono causare fenomeni di degradazione. La presenza di acetaldeide, facilmente individuabile dal naso umano come odore sgradevole già in presenza di pochi ppm, può essere considerata come l’indice di degradazione del PET, infatti, è particolarmente temuto quando si producono contenitori alimentari. Non è poi solo una questione di odore fastidioso che potrebbe alterare il sapore dei cibi contenuti nelle vaschette alimentari, ma c’è da considerare che l’acetaldeide è un elemento cancerogeno del gruppo 1. Inoltre il PET può essere interessato da fenomeni di termossidazione che portano ad ingiallimento dei prodotti. Per evitare questo problema si può estrudere, sotto flusso di azoto, utilizzando anche additivi specifici per bloccare le reazioni con perossidi e/o impurità presenti dal processo di polimerizzazione.Categoria: notizie - tecnica - plastica - riciclo - degradazione - PET - produzione
SCOPRI DI PIU' Cosa e Quali Sono i Polimeri Conduttori di Elettricità
I polimeri plastici non solo sono ottimi isolanti elettrici ma possono essere anche conduttoridi Marco ArezioE’ universalmente risaputo che, normalmente, gli oggetti realizzati con i polimeri plastici sono degli ottimi isolanti elettrici, tanto che in presenza di apparecchi o accessori in cui vi sia la presenza di un passaggio di elettricità, possiamo facilmente trovare un elemento in plastica. Per isolamento elettrico di un corpo in plastica si intende la sua capacità, di ridurre drasticamente o bloccare completamente il passaggio di una corrente elettrica all’interno della sua massa, evitando il pericolo alle persone o alle cose. Per questo motivo troviamo molti oggetti come gli interruttori, cavi elettrici, impianti di illuminazione e circuiti stampati in cui vi è la presenza di elementi in plastica. Per determinare il grado di isolamento elettrico o la sua capacità di inibire il passaggio della corrente, si usa un parametro chiamato CTI (Comparative Tracking Index), ottenibile attraverso uno specifico test, che fornisce una valutazione della resistenza all’isolamento elettrico di un materiale alle scariche superficiali. Di contro, può anche essere necessario che questo flusso di corrente elettrica, che normalmente viene impedito dai materiali plastici, debba passare in modo controllato, attraverso il corpo polimerico, con lo scopo, per esempio, di ridurre le cariche elettrostatiche, per schermare parti in plastica dalle onde elettromagnetiche, per produrre elettrodi, diodi luminosi e molti altri prodotti. Per fare questo è necessario affidarsi a polimeri, che per loro natura o formulazione, possano permettere il passaggio di elettricità, mantenendo invariate le altre caratteristiche chimico-fisiche tipiche delle materie plastiche. Per creare o potenziare i compound termoplastici conduttori ci si affida a specifiche cariche o degli agenti di rinforzo che conducono l’elettricità, creando appunto, un polimero conduttore. Lo studio dei polimeri conduttori ha dovuto bilanciare, nel tempo, le caratteristiche di conducibilità elettrica con quelle di lavorabilità e produttività degli elementi, fattori che a volte erano in aperto contrasto tra loro. Infatti, i primi polimeri conduttori erano insolubili e fondevano con difficoltà, portando così la ricerca a trovare il giusto equilibrio tra solubilità, caratteristiche termiche di fusione e conducibilità elettrica. Il principio della conducibilità elettrica si basa sull’inserimento, nelle miscele, di donatori o accettori di elettroni, atomi o molecole, che cedono o accettano elettroni aumentandone notevolmente la mobilità. In virtù di questa elevata mobilità, si ritrovano dei singoli elettroni liberi, cioè non legati al corpo dell’atomo, che scivolando sulle molecole trasportando la carica elettrica. Un’altra caratteristica dei polimeri conduttori è l’elettroluminescenza, intesa come la capacità di emettere luce quando viene applicata una tensione elettrica, permettendo lo sviluppo di diodi organici che emettono luce, definiti OLED (Organic Light Emitting Dios). I principali polimeri conduttori sono: - Poliacetilene (PAC)- Polifenilene - Poliparafenilvinilene (PPV) - Polieteroaromatici - Polianilina (PANI) - Polifenilenammina - Polietilendiossitiofene (PEDT) - Polietilendiossitiofene – Polistirensolfanato (PEDT – PSS) - Polifenilensolfuro (PPS) - Polifenilenbutadine (PPB) - Poliparapirridina (PPYR) - Poliparapirridinvinilene (PPYV) - Polipirrolo (PPY) - Politiofene (PT) - Polifurano (PFU) - Polietilendiossitiofene (PEDT) - Poliacene Le applicazioni più comuni sono le seguenti: - Dotazioni antistatiche - Nastri per resistenze - Fusibili - Sensori - Batterie - Condensatori elettrolitici - Strati conduttori su vetro e plastica - Strati trasparenti antistatici su pellicole fotografiche, vetro, diodi luminosi Categoria: notizie - tecnica - polimeri conduttori - luminescenza
SCOPRI DI PIU' Poliuretano: Produzione, Impiego, Riciclo e Storia
Un materiale di grandissima diffusione in molti settori che ha una storia prestigiosa e un presente circolare complicatodi Marco ArezioIl poliuretano è un polimero conosciuto anche da chi non è addetto ai lavori, in quanto lo si identifica facilmente negli isolanti per le abitazioni, nei prodotti chimici di comune utilizzo del fai da te, negli oggetti che arredano le nostre case e in molte altre occasioni. La sua storia nasce agli albori della ricerca sulla chimica dei polimeri, con continui miglioramenti nel corso degli anni e creando nuove applicazioni facendo leva sulle molteplici qualità del composto.Cosa è il poliuretano Il poliuretano è un tipo di polimero che viene utilizzato in una vasta gamma di prodotti a causa della sua versatilità. Si tratta di un materiale che può essere flessibile o rigido e viene utilizzato in prodotti come schiume, elastomeri, adesivi, sigillanti, vernici e molti altri. Le schiume di poliuretano, ad esempio, sono spesso utilizzate in materassi, cuscini e mobili a causa della loro capacità di adattarsi e ritornare alla loro forma originale. I poliuretani possono essere formulati per avere una varietà di proprietà, rendendoli adatti a molte diverse. Come si produce il poliuretano Il poliuretano viene prodotto attraverso una reazione chimica tra due componenti principali: un isocianato e un poliolo. La natura esatta e la proporzione di questi composti determinano le proprietà finali del poliuretano prodotto. Ecco un processo base per produrre poliuretano: Preparazione dei componenti Gli isocianati ei polioli vengono prodotti separatamente attraverso vari processi chimici. Gli isocianati comuni utilizzati includono il diisocianato di toluene (TDI) e il diisocianato di metilene difenile (MDI). I polioli possono variare dalla glicerina ai polieteri. Mescolamento Una volta preparati, gli isocianati e i polioli vengono miscelati insieme in proporzioni controllate. Al mix possono essere aggiunti altri ingredienti come catalizzatori, stabilizzanti, coloranti o additivi per ottenere proprietà specifiche. Reazione Quando gli isocianati ei polioli reagiscono insieme, formano una catena di poliuretano. Questa reazione può essere esotermica (produrre calore). Formazione A seconda dell'applicazione desiderata, la miscela reagente può essere versata in stampi per produrre forme solide come blocchi o lastre, oppure può essere spruzzata o applicata su superfici. Ad esempio, la schiuma spray di poliuretano viene spruzzata sulle superfici per l'isolamento, mentre le schiume flessibili possono essere versate in stampi per produrre cuscini o materassi. Indurimento e Cura Dopo la formazione, il poliuretano richiede un periodo di "cura" durante il quale completa la sua reazione e raggiunge le proprietà desiderate. Taglio o lavorazione Una volta indurito, il poliuretano può essere tagliato, sagomato o lavorato secondo le specifiche dell'applicazione finale. A seconda del tipo e delle proprietà desiderate del poliuretano, i dettagli del processo possono variare. Ad esempio, la produzione di schiume rigide utilizzate per l'isolamento potrebbe differire da quella di elastomeri utilizzati nelle applicazioni industriali. Dove si utilizza il poliuretano Il poliuretano è un materiale estremamente versatile e si trova in una vasta gamma di prodotti grazie alle sue diverse proprietà. Ecco alcuni degli usi comuni del poliuretano: - Schiume flessibili: utilizzate in materassi, cuscini, imbottiture di mobili e sedili automobilistici. - Schiume rigide: utilizzate per l'isolamento termico di edifici, frigoriferi, congelatori e apparecchiature per il riscaldamento e il raffreddamento. - Elastomeri: trovano impiego in suole di scarpe, guarnizioni, cinghie di trasmissione, componenti automobilistici e alcuni adesivi. - Adesivi e sigillanti: utilizzati in edilizia, industria automobilistica e molte altre industriali. - Vernici e rivestimenti: offrono protezione contro l'abrasione, la corrosione ei raggi UV. Sono usati per verniciare automobili, pavimenti e altri oggetti. - Pellicole e fogli: per l'imballaggio, la laminazione e come componenti in prodotti tessili. - Spugne abrasive: usate per lavare e pulire. - Componenti automobilistici: come parafanghi, parti di interni, e componenti di sospensione. - Imballaggi: schiume protettive per l'imballaggio di elettronica e altri beni fragili. - Applicazioni mediche: come bendaggi, impianti e componenti di dispositivi medici. - Fibra di poliuretano: utilizzata in tessuti elastici e abbigliamento. Questi sono solo alcuni esempi. Grazie alla sua versatilità, il poliuretano ha trovato in quasi ogni settore industriale e continua ad essere un materiale chiave in molte innovazioni tecnologiche. Quali caratteristiche tecniche ha il poliuretano l poliuretano è un materiale estremamente versatile con una vasta gamma di proprietà che possono essere adattate in base ai requisiti specifici di un'applicazione. Le caratteristiche tecniche del poliuretano possono variare a seconda della formula specifica, dei componenti utilizzati e del processo di produzione. Tuttavia, alcune delle caratteristiche generali e dei vantaggi del poliuretano includono: - Il poliuretano è noto per la sua resistenza all'usura, al taglio e all'abrasione. - Può essere estremamente elastico e flessibile, il che lo rende ideale per suole di scarpe, guarnizioni e altri prodotti che richiedono elasticità. - Offre una buona resistenza a oli, grassi, solventi e molti altri prodotti chimici. - Il poliuretano ha eccellenti proprietà isolanti, sia termiche che acustiche, ed è spesso utilizzato come materiale isolante in edilizia e in apparecchiature refrigeranti. - Può essere prodotto in una vasta gamma di densità e rigidità, da schiume morbide e flessibili a materiali solidi e duri. - Ha una buona capacità adesiva su una vasta gamma di substrati, il che lo rende utile come adesivo e sigillante. - Il poliuretano ha una buona resistenza all'acqua e non si decompone facilmente quando esposto all'umidità. - Sebbene il poliuretano standard possa degradarsi sotto l'esposizione ai raggi UV, può essere formulato con additivi che migliorano la sua resistenza ai raggi UV. - Mentre il poliuretano non è inerentemente resistente al fuoco, può essere formulato con ritardanti di fiamma per soddisfare specifiche esigenze di resistenza al fuoco. - Ha la capacità del materiale di tornare alla sua forma originale dopo essere stato deformato. Come si ricicla il poliuretano Il riciclo del poliuretano può essere una sfida a causa della sua natura termoindurente e delle diverse forme in cui può presentarsi. Tuttavia, ci sono diverse metodologie adottate per il riciclaggio del poliuretano, a seconda del tipo e dell'applicazione. Ecco alcune delle tecniche comuni: Riutilizzo meccanico Questo metodo coinvolge la triturazione della schiuma di poliuretano in piccoli pezzi che possono essere utilizzati come riempitivi o combinati con altri materiali per produrre nuovi prodotti. Ad esempio, la schiuma triturata può essere utilizzata in cuscini, materassi o come isolamento. Riciclo chimico Glicolisi. Qui, il poliuretano viene scomposto in presenza di glicoli. Questo processo produce polioli che possono essere riutilizzati nella produzione di nuovo poliuretano. Idrogenazione. In questo metodo, il poliuretano viene esposto all'idrogeno ad alte temperature, producendo polioli che possono essere riutilizzati. Pirolisi. Il poliuretano viene scomposto termicamente in assenza di ossigeno, producendo oli che possono essere utilizzati come carburanti o materie prime per la produzione chimica. Riciclaggio energetico. Anziché cercare di recuperare il materiale, il poliuretano può essere incenerito in impianti di incenerimento di rifiuti per recuperare l'energia. Questo metodo trasforma il poliuretano in calore, che può essere utilizzato per produrre elettricità o riscaldare l'acqua. Riciclaggio mediante bonifica. Questo metodo è simile alla glicolisi, ma utilizza ammine alifatiche. Produce ammine e polioli che possono essere utilizzati nella produzione di nuovo poliuretano o altri polimeri. Mentre le tecniche di riciclaggio sono in continua evoluzione, uno dei principali ostacoli al riciclaggio su larga scala del poliuretano è la raccolta e la separazione dei rifiuti di poliuretano dalle altre correnti di rifiuti. Tuttavia, con la crescente enfasi sulla sostenibilità e la gestione dei rifiuti, sono in corso ricerche per sviluppare metodi più efficaci e sostenibili per il riciclaggio del poliuretano. Storia del poliuretano Il poliuretano è stato scoperto nel 1937 dal chimico tedesco Otto Bayer e dal suo team. La ricerca era parte degli sforzi per sviluppare nuovi materiali polimerici durante il periodo tra le due guerre mondiali, quando c'era una grande domanda di alternative ai materiali tradizionali. Otto Bayer è noto per aver sviluppato il processo di produzione di poliuretano utilizzando diisocianati e polioli, il che ha portato alla produzione commerciale di poliuretano nel 20° secolo. Il poliuretano ha una storia interessante e la sua evoluzione e diffusione in vari settori è un esempio di come i nuovi materiali possano rivoluzionare le industrie. Le tappe storiche importanti per il poliuretano sono le seguenti: - 1937. Otto Bayer e il suo team in Germania sviluppano il processo di polimerizzazione per produrre poliuretano usando diisocianati e polioli. - 1940. Durante la Seconda Guerra Mondiale, ci fu un grande bisogno di materiali alternativi a causa della scarsità di risorse come il caucciù. Questo ha portato a un interesse crescente per i poliuretani come potenziale sostituto. Alla fine degli anni '40, le schiume rigide di poliuretano iniziarono ad essere usate per isolamento. - anni '50. Le schiume flessibili di poliuretano diventano popolari come materiale per cuscini e materassi. Inizia la produzione su larga scala di elastomeri di poliuretano, che vengono utilizzati in vari settori, compresa l'industria calzaturiera. - anni '60 e '70. L'uso di schiume di poliuretano per l'isolamento termico degli edifici diventa sempre più comune. La tecnologia del poliuretano continua ad evolversi, portando allo sviluppo di adesivi, sigillanti, rivestimenti e vernici di poliuretano. - 1980. Gli elastomeri di poliuretano diventano comuni in molte industrie. La ricerca si concentra sull'ottimizzazione delle proprietà del poliuretano, come la resistenza alla fiamma e la resistenza all'abrasione. - anni '90 e 2000. Si assiste a una crescente preoccupazione per l'ambiente e la salute, il che porta a ricerche su poliuretani a base d'acqua ea basso contenuto di composti organici volatili (VOC). L'industria automobilistica adotta ampiamente il poliuretano per interni, sedili, e componenti esterni. - anni 2010. Con l'aumento dell'interesse per la sostenibilità, iniziano le ricerche per produrre poliuretani da fonti rinnovabili e biobased. L'innovazione continua con lo sviluppo dei poliuretani con proprietà migliorate, come maggiore resistenza ai raggi UV e migliore resistenza termica. Nel corso degli anni, il poliuretano ha dimostrato di essere un materiale estremamente versatile, adattandosi e rispondendo alle esigenze in continua evoluzione di molte industrie. La sua capacità di essere formulato per una vasta gamma di proprietà ha reso possibile il suo uso in una miriade di, dall'edilizia all'automobile, dai prodotti per la casa all'abbigliamento e molto altro.
SCOPRI DI PIU' Mixer Statici: Ottimizzazione della Dispersione dei Masterbatch Colorati nella Produzione di Plastica
L'Impiego di Mixer Statici per Migliorare Uniformità e Ridurre i Costi nel Processo di Colorazionedi Marco ArezioNell'industria della plastica, la qualità e l'uniformità del colore dei prodotti finiti sono cruciali per soddisfare le aspettative dei consumatori e mantenere elevati standard produttivi. Tuttavia, la dispersione inadeguata dei masterbatches colore può portare a difetti visibili quali macchie, striature o ombre di colore, compromettendo la qualità del prodotto finito. Questo articolo approfondisce l'utilizzo dei mixer statici come soluzione per migliorare la dispersione dei masterbatch colore, soprattutto in contesti dove la capacità di plastificazione risulta insufficiente. Il Problema della Dispersione dei Masterbatches Colore I masterbatches colore sono concentrazioni elevate di pigmenti o coloranti dispersi in una resina di trasporto, usati per colorare o impartire altre proprietà ai materiali plastici. Una dispersione omogenea del masterbatch è fondamentale per garantire l'uniformità del colore e delle proprietà meccaniche del prodotto finito. Tuttavia, diversi fattori, quali la viscosità del polimero, le proprietà fisiche dei pigmenti, e le condizioni di processo, possono influenzare negativamente la dispersione, portando a difetti produttivi. Mixer Statici: Soluzione per la Dispersione del ColoreI mixer statici rappresentano una tecnologia efficace per migliorare la dispersione dei masterbatches colore senza necessitare di componenti mobili. Questi dispositivi sfruttano la geometria dei loro elementi interni per dividere, ricombinare e orientare il flusso del materiale in modo da ottenere una miscelazione omogenea. A differenza dei mixer dinamici, i mixer statici non richiedono energia esterna per il movimento, riducendo i costi operativi e di manutenzione. Vantaggi dei mixer statici Miglioramento della qualità del prodotto: L'uso di mixer statici garantisce una dispersione ottimale del colore, eliminando difetti visivi come macchie e striature. Riduzione dei costi: La capacità di ottenere una dispersione uniforme con minor quantità di masterbatch riduce i costi diretti dei materiali. Versatilità: Disponibili per diversi processi, come lo stampaggio a iniezione e l'estrusione, e adattabili a vari tipi di resine e coloranti. Sostenibilità: Minimizzando l'uso di coloranti e la generazione di scarti, i mixer statici contribuiscono a ridurre l'impronta ambientale della produzione di plastica. Componenti Chiave del Mixer Statico Il Corpo del Mixer Statico: Struttura e Materiali Il corpo del mixer statico rappresenta l'elemento strutturale che racchiude e supporta gli elementi di miscelazione, fornendo il canale attraverso il quale il materiale plastico fuso e i masterbatches colore passano durante il processo di miscelazione. La progettazione e la costruzione del corpo del mixer sono fondamentali per garantire efficienza, durabilità e integrazione ottimale nel processo produttivo. Caratteristiche Chiave Resistenza alle Alte Temperature e Corrosione: Durante il processo di miscelazione, il corpo del mixer deve resistere a temperature elevate e, a seconda dei materiali trattati, a possibili agenti corrosivi. Questa resistenza è vitale per mantenere l'integrità strutturale e la funzionalità del mixer nel tempo. Compatibilità Chimica: Il materiale del corpo deve essere compatibile con una vasta gamma di polimeri e coloranti utilizzati nell'industria della plastica, evitando reazioni chimiche che potrebbero alterare le proprietà del prodotto finito o danneggiare il mixer stesso. Geometria Interna: La geometria interna del corpo del mixer è progettata per ottimizzare il flusso del materiale e facilitare l'efficace miscelazione attraverso gli elementi statici. Questo include la considerazione della forma del canale di flusso, della finitura superficiale e di eventuali caratteristiche specifiche necessarie per particolari applicazioni. Materiali Utilizzati per la realizzazione di un Mixer statico Acciaio Inossidabile: È il materiale più comunemente utilizzato per il corpo dei mixer statici nell'industria della plastica, grazie alla sua eccellente resistenza alla corrosione, alle alte temperature e alla sua compatibilità con un'ampia varietà di materiali. Leghe Speciali: Per applicazioni che richiedono caratteristiche specifiche, come una maggiore resistenza alla corrosione o alla temperatura, possono essere utilizzate leghe speciali. Questi materiali, pur essendo più costosi, offrono prestazioni superiori in ambienti particolarmente aggressivi. Materiali Rivestiti e Compositi: In alcune circostanze, il corpo del mixer può essere realizzato utilizzando materiali compositi o può essere rivestito con materiali specifici per migliorare la resistenza alla corrosione, ridurre l'adesione dei materiali o per ragioni economiche. Fattori nella Scelta di un Mixer StaticoLa selezione del corpo del mixer statico richiede un'attenta valutazione di diversi fattori: Processo di Produzione: Il tipo di processo produttivo (ad esempio, estrusione o stampaggio a iniezione) può influenzare la scelta del materiale e della geometria del corpo del mixer. Materiale da Processare: La natura chimica e fisica dei polimeri e dei coloranti utilizzati determina i requisiti di resistenza chimica e termica del corpo del mixer. Condizioni Operative: Le condizioni specifiche di temperatura, pressione e flusso nel processo produttivo influenzano la selezione del materiale e del design del corpo del mixer per garantire prestazioni ottimali e durata. In conclusione, il corpo del mixer statico svolge un ruolo cruciale nel successo dell'intero processo di miscelazione, influenzando direttamente l'efficienza, la qualità del prodotto e la durabilità del sistema. La selezione accurata del materiale e della geometria, basata su una comprensione approfondita delle esigenze del processo e delle proprietà dei materiali trattati, è essenziale per ottenere i migliori risultati nella colorazione delle materie plastiche. Efficienza Energetica dei Mixer Statici nella Colorazione delle Materie Plastiche L'efficienza energetica è un fattore cruciale nell'industria della plastica, non solo per ridurre i costi operativi, ma anche per minimizzare l'impatto ambientale della produzione. I mixer statici, grazie alla loro specifica concezione e modalità di funzionamento, emergono come soluzioni altamente efficienti sotto il profilo energetico nella fase di colorazione dei materiali plastici. Principi di Efficienza Energetica Assenza di Parti Mobili: A differenza dei mixer dinamici che richiedono motori elettrici per il movimento delle palette o delle lame, i mixer statici operano senza alcuna parte mobile. Questo elimina il bisogno di energia supplementare per azionare il dispositivo, riducendo significativamente il consumo energetico complessivo del processo di miscelazione. Ottimizzazione del Flusso di Materiale: La geometria interna dei mixer statici è progettata per creare un flusso laminare ottimale che assicura una miscelazione efficace senza la necessità di forza meccanica aggiuntiva. Questo approccio non solo migliora la qualità della miscelazione ma anche minimizza la resistenza al flusso, ulteriormente riducendo l'energia necessaria per il trasporto del materiale attraverso il mixer. Integrazione nel Processo Esistente: I mixer statici possono essere facilmente integrati nei sistemi di produzione esistenti senza la necessità di modifiche significative. La loro operatività passiva si traduce in una minima interruzione dei flussi di lavoro e nella capacità di operare in sinergia con l'efficienza energetica degli impianti già in uso. Benefici Tangibili Impiegando un Mixer StaticoRiduzione dei Costi Operativi: Il minore consumo energetico dei mixer statici si traduce direttamente in una riduzione dei costi operativi. Questo vantaggio è particolarmente significativo in produzioni di grande scala dove anche piccole efficienze possono accumulare grandi risparmi nel lungo termine. Sostenibilità Ambientale: L'efficienza energetica contribuisce a ridurre l'impronta di carbonio dell'industria della plastica. Utilizzando meno energia, i mixer statici aiutano le aziende a muoversi verso pratiche di produzione più sostenibili, in linea con crescenti pressioni normative e aspettative dei consumatori per una maggiore responsabilità ambientale. Manutenzione Ridotta: L'assenza di parti mobili riduce notevolmente le necessità di manutenzione e le relative interruzioni di produzione, contribuendo indirettamente all'efficienza energetica. Meno manutenzioni significano meno tempi di fermo macchina e un uso più efficiente delle risorse. Riduzione dei Costi di Produzione attraverso l'Uso dei Mixer Statici L'impiego di mixer statici nell'industria della plastica offre significativi vantaggi in termini di riduzione dei costi di produzione, specialmente nella fase di colorazione dei materiali. Questa sezione esamina come i mixer statici contribuiscano alla riduzione dei costi diretti e indiretti, influenzando positivamente la redditività delle operazioni di produzione. Riduzione Diretta dei Costi dei Materiali Efficienza nell'Uso dei Masterbatches Colorati: Uno dei principali vantaggi nell'utilizzo dei mixer statici è la loro capacità di disperdere in modo più uniforme e efficiente i pigmenti dei masterbatch all'interno della resina plastica. Questa efficienza permette di ottenere la tonalità desiderata utilizzando quantità minori di masterbatch rispetto ai metodi tradizionali, portando a un risparmio significativo sui costi dei materiali. Minimizzazione degli Scarti di Produzione: La dispersione uniforme dei coloranti riduce la probabilità di difetti visivi come striature, macchie o disomogeneità del colore nei prodotti finiti. Ciò si traduce in una minore quantità di scarti di produzione e, di conseguenza, in un risparmio sui costi legati alla rifusione, al riciclo o allo smaltimento dei materiali difettosi. Ottimizzazione delle Risorse: La capacità dei mixer statici di lavorare efficacemente con diversi tipi di polimeri e coloranti permette alle aziende di standardizzare l'equipaggiamento di miscelazione, riducendo la necessità di dispositivi specializzati. Questo aspetto contribuisce a una maggiore flessibilità produttiva e a un ulteriore contenimento dei costi. Riduzione Indiretta dei Costi Operativi Efficienza Energetica: Come precedentemente menzionato, l'assenza di parti mobili nei mixer statici riduce notevolmente il consumo energetico, portando a una riduzione dei costi operativi legati all'energia. Manutenzione Ridotta: La semplicità costruttiva e l'assenza di parti mobili nei mixer statici minimizzano le esigenze di manutenzione. Ciò riduce i costi di manutenzione e i tempi di inattività, migliorando la produttività generale dell'impianto. Durata e Affidabilità: La robustezza e la resistenza alla corrosione e alle alte temperature dei materiali utilizzati per i corpi dei mixer statici garantiscono una lunga durata di servizio. La ridotta necessità di sostituzione o di interventi di riparazione contribuisce ulteriormente alla riduzione dei costi nel lungo termine. Impatto sulla Redditività L'insieme di questi vantaggi - dalla riduzione del consumo di materie prime alla diminuzione dei costi energetici e di manutenzione - si traduce in un impatto positivo sulla redditività delle aziende. L'efficienza operativa migliorata e la qualità superiore dei prodotti finiti possono inoltre rafforzare la posizione competitiva delle aziende sul mercato, attirando clienti attraverso l'offerta di prodotti di alta qualità a prezzi competitivi. Scelta del Corretto Mixer Statico La scelta di un mixer statico adatto al processo di produzione di materie plastiche colorate implica una valutazione approfondita di vari fattori critici legati direttamente al processo di produzione stesso. Questi fattori influenzano non solo l'efficienza e l'efficacia della miscelazione ma anche la qualità del prodotto finito, l'efficienza energetica, e la riduzione dei costi di produzione. Di seguito, esaminiamo i principali fattori critici di scelta del mixer statico in relazione al processo di produzione. Tipologia di Processo di Produzione Il primo fattore critico riguarda la specifica tipologia di processo produttivo in cui il mixer statico sarà integrato, come l'estrusione o lo stampaggio a iniezione. Ogni processo presenta caratteristiche uniche che influenzano la scelta del mixer: Estrusione: Richiede mixer statici capaci di gestire flussi continui di materiale e che possano essere integrati efficacemente nelle linee di estrusione. La scelta potrebbe cadere su mixer con una maggiore capacità di gestione della pressione e del volume del materiale. Stampaggio a Iniezione: Qui, il mixer deve essere in grado di gestire cicli di produzione intermittenti con rapidi cambiamenti di pressione e volume. Un design compatto che possa essere integrato vicino alla camera di iniezione potrebbe essere preferibile per minimizzare la degradazione termica del materiale. Materiali da ProcessareLa selezione di un mixer statico appropriato per la colorazione delle materie plastiche richiede una considerazione approfondita dei materiali da processare. Questo aspetto è cruciale perché le caratteristiche fisiche e chimiche dei polimeri e dei masterbatches colore influenzano direttamente l'efficienza della miscelazione e la qualità del prodotto finito. Di seguito, analizziamo i fattori critici relativi al materiale da processare che devono essere valutati durante la scelta di un mixer statico. Viscosità del PolimeroLa viscosità del polimero fuso è uno dei fattori determinanti nella scelta di un mixer statico. Materiali con viscosità diverse richiedono configurazioni specifiche degli elementi di miscelazione per garantire una dispersione omogenea del masterbatch:Materiali ad Alta Viscosità: Richiedono elementi di miscelazione che creano canali di flusso più ampi o geometrie specifiche per facilitare il movimento del materiale e assicurare una miscelazione efficace.Materiali a Bassa Viscosità: Possono essere processati efficacemente con elementi di miscelazione più ristretti che incrementano l'interazione tra il polimero e il masterbatch, migliorando la dispersione del colore. Proprietà TermicheLa stabilità termica del polimero e del masterbatch è un altro fattore critico. Materiali sensibili al calore richiedono un processo di miscelazione che minimizzi l'esposizione a temperature elevate per prevenire la degradazione. La selezione di un mixer che assicuri una rapida ed efficiente dispersione può aiutare a ridurre il tempo di soggiorno del materiale a temperature elevate. Compatibilità ChimicaLa reazione chimica tra il materiale da processare e il mixer statico, compresi i suoi elementi interni, può influenzare la scelta del materiale di costruzione del mixer:Corrosione: Materiali corrosivi richiedono un mixer costruito con leghe resistenti alla corrosione o materiali avanzati per evitare la contaminazione del prodotto e la corrosione del mixer.Adesione: Alcuni materiali tendono ad aderire alle superfici interne del mixer, richiedendo l'uso di materiali o rivestimenti che minimizzino l'adesione per facilitare la pulizia e mantenere l'efficienza della miscelazione. Granulometria e Forma dei MasterbatchLa dimensione e la forma dei pellet o delle particelle di masterbatch possono influenzare la dinamica di miscelazione all'interno del mixer statico. Materiali con granulometrie diverse possono richiedere configurazioni specifiche degli elementi di miscelazione per garantire una distribuzione uniforme del colore nel polimero fuso. Concentrazione e Tipo di Colorante o AdditivoLa concentrazione e il tipo di colorante o additivo nel masterbatch determinano la difficoltà di ottenere una dispersione uniforme e possono influenzare la scelta del mixer:Alta Concentrazione: Masterbatch ad alta concentrazione di pigmenti o additivi richiedono una miscelazione più intensa per evitare agglomerazioni e garantire un colore uniforme.Tipo di Additivo: Additivi specifici possono richiedere condizioni di miscelazione particolari, come temperature o tempi di miscelazione specifici, influenzando la scelta del design e del materiale del mixer statico. Capacità di Produzione La capacità di produzione desiderata può influenzare la dimensione e il design del mixer statico. Mixer con un maggiore volume interno o una disposizione specifica degli elementi di miscelazione possono essere necessari per gestire volumi di produzione elevati, mantenendo allo stesso tempo l'efficacia della miscelazione. Integrazione nel Flusso di Lavoro Esistente La facilità con cui il mixer statico può essere integrato nei sistemi produttivi esistenti, senza richiedere modifiche significative all'infrastruttura o ai processi, è un fattore critico. Questo include considerazioni sulla configurazione fisica dell'impianto, sulla logistica del flusso di materiali e sulla compatibilità con altre attrezzature. Considerazioni Ambientali e di Sicurezza Infine, le normative ambientali e di sicurezza possono influenzare la scelta dei mixer statici, specialmente in termini di materiali utilizzati, emissioni e consumo energetico. La conformità con le normative locali e internazionali è essenziale per garantire una produzione sostenibile e sicura. Condizioni Operative di un Mixer Statico La selezione di un mixer statico ottimale per il processo di colorazione delle materie plastiche deve considerare attentamente le condizioni operative specifiche in cui il dispositivo sarà utilizzato. Queste condizioni possono variare ampiamente in base al tipo di processo di produzione, alla natura dei materiali trattati e agli obiettivi qualitativi del prodotto finito. Di seguito, esaminiamo i fattori critici legati alle condizioni operative che influenzano la scelta del mixer statico. Temperatura di Processo La temperatura a cui il polimero e il masterbatch vengono processati è cruciale per la selezione del mixer statico. Diversi materiali richiedono temperature di lavorazione specifiche per garantire una corretta fusione e miscelazione: Materiali Sensibili al Calore: Per polimeri o coloranti sensibili alle alte temperature, è necessario un mixer che minimizzi l'aumento di temperatura durante la miscelazione, possibilmente attraverso un design che promuova un rapido trasferimento del calore. Materiali ad Alta Temperatura di Fusione: Polimeri che richiedono elevate temperature di fusione necessitano di mixer realizzati con materiali in grado di resistere a tali condizioni senza degradarsi o alterare le proprietà del prodotto. Pressione di Processo La pressione sotto cui il materiale viene processato nel mixer statico può variare significativamente e ha un impatto diretto sulla selezione del dispositivo: Alta Pressione: Processi che operano ad alta pressione richiedono mixer statici robusti, capaci di resistere senza deformarsi o perdere efficienza nella miscelazione. Variazioni di Pressione: Processi che presentano ampie fluttuazioni di pressione richiedono un mixer progettato per mantenere prestazioni consistenti attraverso queste variazioni, assicurando una miscelazione omogenea indipendentemente dalle fluttuazioni di pressione. Velocità di Flusso La velocità con cui il materiale passa attraverso il mixer statico influisce sulla qualità della miscelazione e sulla produzione complessiva: Alto Flusso: Un flusso elevato richiede un mixer che possa gestire rapidi volumi di materiale mantenendo una dispersione uniforme dei coloranti e degli additivi. Bassa Velocità di Flusso: Per processi con flussi più lenti, può essere necessario un mixer con elementi di miscelazione specificamente progettati per ottimizzare il contatto tra polimero e masterbatch, evitando la segregazione del materiale. Spazio Disponibile Le dimensioni e la configurazione dello spazio in cui il mixer statico sarà installato giocano un ruolo importante nella selezione del dispositivo. È essenziale scegliere un mixer che si adatti all'infrastruttura esistente senza richiedere modifiche sostanziali: Limitazioni di Spazio: In ambienti con spazio limitato, un mixer compatto o uno specificamente progettato per integrarsi in spazi ristretti può essere necessario. Accessibilità per la Manutenzione: È importante considerare non solo l'installazione ma anche la facilità di accesso per eventuali operazioni di manutenzione o pulizia. Durata Operativa La durata prevista di operatività senza interruzioni è fondamentale per processi ad alta efficienza. Mixer statici costruiti con materiali durevoli e progettati per operazioni prolungate possono ridurre i tempi di inattività e migliorare la continuità produttiva.
SCOPRI DI PIU' EPDM Riciclato: Da Dove Viene e Cosa E’
Vediamo cosa sono i polimeri in EPDM, quelli miscelati con il PP e quali sono le fonti del loro riciclo. di Marco ArezioNel mondo dei polimeri, la gomma EPDM viene definita terpolimero, perché ottenuta dalla copolimerizzazione dell’etilene, del propilene e da un monomero di diene. Nell’analisi dei componenti dell’EPDM, il valore dell’etilene può essere rappresentato da una percentuale che varia dal 45 al 75. Questo lasso percentuale incide sulle caratteristiche della miscela di gomma, infatti maggiore è la percentuale di etilene e migliori saranno la lavorabilità, il caricamento e l’estrusione. Per quanto riguarda la vulcanizzazione a base di perossido delle miscele in gomma EPDM, queste si caratterizzano con una maggiore densità di reticolazione rispetto ad altri polimeri analoghi. L’EPDM si presta egregiamente anche a blends con il polipropilene, in quanto ha una rigidità e una temperatura di rammollimento elevata, compatibili con entrambi i polimeri. Le caratteristiche tecniche delle miscele tra PP ed EPDM dipendono dal grado di miscelazione dei componenti, infatti, con una percentuale di PP intorno al 90% si ottengono le stesse caratteristiche tecniche del PP originale, ma con una rigidità ed una temperatura di rammollimento inferiori. Di contro le miscele che conterranno una percentuale di PP intorno al 40%, presenteranno le caratteristiche tipiche di una gomma termoplastica. Inoltre la scelta della tipologia di polipropilene, se homopolimero o copolimero, cambieranno le caratteristiche finali della miscela. Quali sono le proprietà dell’EPDM? I prodotti in EPDM hanno una buona resistenza all’acqua calda e fredda, resistenza al calore, all’ozono, agli agenti atmosferici e al vapore. Di contro, hanno una bassa resistenza alla benzina, al cherosene, agli idrocarburi aromatici alifatici, ai solventi e agli acidi concentrati. Quali sono gli impieghi? L’utilizzo più comune dell’EPDM è sicuramente il settore dell’automotive, dove viene impiegato per i seguenti principali prodotti: • guarnizioni di porte • finestrini • bagagliai • parabrezza Nel settore dell’edilizia: • membrane dei tetti • geomembrane per laghetti • miscelati con poliuretani vengono impiegati su pavimenti, tetti, asfalto, mattoni e legno • per creare pavimenti non scivolosi • guarnizioni per infissi Nel settore degli elettrodomestici ed degli impianti: • frigoriferi • radiatori • cinghie • lavatrici • tubi • isolamento elettrico Come si ricicla l’EPDM?I prodotti in EPDM possono derivare dal settore industriale, espressi in scarti di lavorazione, oppure dal settore civile, come scarti della raccolta differenziata. In entrambi i casi gli oggetti da riciclare devono essere preventivamente analizzati in quanto potrebbero contenere materiali diversi dal solo EPDM. Per esempio, il riciclo dei paraurti delle auto, deve essere preceduto da una lavorazione per togliere eventuali dati o viti che potrebbero essere contenuti nel prodotto, oppure, nel campo del post consumo, i paraurti potrebbero presentare verniciature dannose alla qualità finale della materia prima da riciclare. Inoltre, spesso, nell’industria dell’automotive, i componenti in EPDM potrebbero avere degli isolanti attaccati come, per esempio, il polietilene reticolato che peggiora la qualità dello scarto da lavorare. L’EPDM riciclato viene utilizzato, normalmente, sotto forma di macinato in diverse forme dimensionali, ma anche come granulo adatto agli estrusori o alle presse ad iniezione. Categoria: notizie - tecnica - plastica - riciclo - EPDM
SCOPRI DI PIU' I Cavi Sottomarini per le Telecomunicazioni: Struttura, Materiali, Produzione, Posa, Durata e Riciclo
Dal polietilene ad alta densità al poliuretano: come sono fatti, come vengono posati e quanto durano i cavi sottomarini che mantengono il mondo connessodi Marco ArezioI cavi sottomarini per le telecomunicazioni sono la spina dorsale del traffico globale di dati, permettendo a Internet e alle reti telefoniche di collegare continenti distanti. Nonostante l'immagine spesso invisibile che abbiamo di queste infrastrutture, i cavi sottomarini sono essenziali per mantenere il mondo connesso. Ma come sono fatti? Quali materiali vengono utilizzati e come riescono a durare così a lungo negli ambienti ostili degli oceani? Esploriamo questi aspetti con un focus particolare sui polimeri utilizzati e le loro funzioni. Struttura di un Cavo Sottomarino per le Telecomunicazioni La struttura di un cavo sottomarino può sembrare semplice, ma è un concentrato di tecnologia progettato per resistere a pressioni enormi e a condizioni ambientali difficili. Al cuore del cavo troviamo le fibre ottiche, che trasportano segnali sotto forma di luce, rendendo possibile la trasmissione di grandi quantità di dati. Queste fibre sono incredibilmente sottili e fragili, quindi devono essere protette da diversi strati di materiali. Il nucleo delle fibre è circondato da un rivestimento protettivo in polimero, solitamente un polimero acrilico. Questo strato è fondamentale per mantenere l'integrità delle fibre, evitando che subiscano danni fisici o vengano a contatto con l'umidità. Tra le fibre ottiche e i successivi strati del cavo, spesso si utilizza un gel impermeabile che agisce come barriera ulteriore contro l'acqua. Man mano che si aggiungono strati di protezione, troviamo una guaina metallica, generalmente in acciaio o alluminio, per proteggere il nucleo del cavo. Questo strato di metallo è resistente alla corrosione e impedisce che il cavo venga danneggiato da pressioni esterne, colpi o persino morsi di creature marine. Il rivestimento finale del cavo è composto da materiali polimerici, i quali offrono la protezione più esterna e determinano la sua longevità nelle profondità marine. Polimeri Utilizzati nella Costruzione del Cavo Uno dei principali protagonisti della costruzione dei cavi sottomarini è il polietilene ad alta densità (HDPE). Questo polimero è largamente utilizzato grazie alle sue proprietà: è resistente all'acqua, chimicamente stabile, durevole e relativamente economico da produrre. Essendo un polimero termoplastico, l'HDPE è anche facile da modellare e lavorare in spessori sottili o più consistenti, a seconda delle esigenze strutturali del cavo. Oltre alla sua funzione di isolante, l'HDPE è fondamentale per proteggere il cavo dall'usura causata da correnti marine, sabbia e detriti sottomarini. Un altro polimero chiave è il poliuretano, utilizzato principalmente come rivestimento esterno nei cavi destinati a condizioni particolarmente estreme, come zone vulcaniche o aree a elevata attività sismica. Il poliuretano è elastico e ha un'alta resistenza all'abrasione, due caratteristiche che lo rendono ideale per proteggere il cavo da eventuali danni fisici. Oltre ai polimeri principali come HDPE e poliuretano, altri materiali polimerici, come le resine acriliche, vengono utilizzati nei rivestimenti interni che avvolgono le singole fibre ottiche, proteggendole dall'umidità e da micro urti che potrebbero comprometterne la funzionalità. Infine, in alcune applicazioni specifiche si possono utilizzare materiali come il polipropilene, che ha una resistenza chimica superiore e viene talvolta preferito nei cavi posati in acque particolarmente aggressive dal punto di vista chimico. Produzione dei Cavi Sottomarini per le Telecomunicazioni La produzione di un cavo sottomarino è un processo estremamente complesso, suddiviso in varie fasi. In primo luogo, vengono prodotte le fibre ottiche, le vere protagoniste del trasporto dei dati. Queste fibre vengono realizzate tramite un processo chiamato tiratura, in cui un preformato di vetro viene riscaldato e allungato fino a ottenere un filo sottile. Una volta pronte, le fibre vengono avvolte nei polimeri acrilici, che le proteggono dai danni fisici. Successivamente, si procede con l’aggiunta degli strati di protezione in acciaio o alluminio. Questi materiali metallici sono essenziali per proteggere il cavo dalle forze esterne e dalla corrosione. L’intero nucleo viene poi rivestito con strati multipli di HDPE o poliuretano, a seconda delle esigenze del cavo e delle condizioni a cui sarà sottoposto. Prima di essere inviati per la posa in mare, i cavi sono sottoposti a test rigorosi per assicurare che siano in grado di resistere alle enormi pressioni sottomarine e alle sollecitazioni meccaniche che incontreranno durante la loro lunga vita operativa. Posa dei Cavi Cavi Sottomarini per le Telecomunicazioni La posa di un cavo sottomarino è un'operazione che richiede una pianificazione meticolosa e un’attrezzatura altamente specializzata. Il primo passo è la mappatura dei fondali marini, un’operazione che prevede l’utilizzo di sonar e altri strumenti di rilevamento per trovare il percorso ottimale. Le navi posacavi, enormi e dotate di attrezzature avanzate, hanno il compito di rilasciare lentamente il cavo sul fondale, evitando qualsiasi danno durante il processo. In alcune zone, dove il fondale è particolarmente accidentato o dove c’è rischio di collisioni con altre infrastrutture o attività umane, vengono utilizzati aratri sottomarini che scavano una trincea in cui posare il cavo. Questa operazione consente al cavo di rimanere protetto da eventuali urti o incidenti. Una volta che il cavo raggiunge la costa, viene collegato alle infrastrutture terrestri e testato per verificare che tutto funzioni correttamente. Durata e Manutenzione dei Cavi Cavi Sottomarini per le Telecomunicazioni I cavi sottomarini sono progettati per durare tra i 25 e i 30 anni, ma la loro durata può variare in base alle condizioni ambientali. Alcuni cavi possono necessitare di manutenzione prima del termine della loro vita operativa, specialmente in aree caratterizzate da attività umane, come la pesca o il traffico marittimo. La manutenzione di un cavo sottomarino è un'operazione delicata. Se si verifica un guasto, navi specializzate vengono inviate a localizzare il punto danneggiato, sollevare il cavo dalla profondità del mare e ripararlo in superficie. Questo processo può essere molto costoso e richiede tempo, ma è essenziale per garantire la continuità delle comunicazioni globali. Riciclo dei Cavi Sottomarini per le TelecomuunicazioniUna volta che un cavo sottomarino ha terminato la sua vita utile, sorge la questione del riciclo. Tradizionalmente, molti cavi venivano lasciati sul fondo del mare, ma oggi, con l'attenzione crescente verso la sostenibilità, si cerca sempre più di recuperare e riciclare queste infrastrutture. Il processo di riciclo inizia con il recupero del cavo dal fondale, un'operazione simile a quella della posa. Una volta portato a terra, il cavo viene trasportato in impianti specializzati, dove viene separato in componenti. I metalli come il rame e l'acciaio vengono recuperati e riutilizzati in nuovi processi produttivi, mentre i polimeri possono essere riciclati o, in alcuni casi, utilizzati per il recupero energetico. Il riciclo dei cavi sottomarini è un passo importante verso la creazione di un’economia circolare e sostenibile, riducendo al minimo l'impatto ambientale delle infrastrutture telecomunicative. Conclusioni I cavi sottomarini per le telecomunicazioni sono delle vere e proprie meraviglie tecnologiche. Costruiti con materiali avanzati come l'HDPE e il poliuretano, questi cavi sono progettati per resistere per decenni nelle profondità marine, trasmettendo dati e comunicazioni vitali per l'economia globale. Nonostante la loro complessità, il futuro dei cavi sottomarini guarda sempre più verso un approccio sostenibile, puntando sul riciclo e sull'uso di materiali che possano essere recuperati e riutilizzati in modo efficace.
SCOPRI DI PIU' PPS Riciclato: Proprietà Tecniche, Filiera del Riciclo e Prestazioni Applicative del Solfuro di Polifenilene
Analisi del comportamento chimico-meccanico del PPS riciclato, processi di rigenerazione industriale, limiti funzionali e prospettive di utilizzo in applicazioni ad alte prestazionidi Marco ArezioIl Solfuro di Polifenilene, più noto come PPS, è uno di quei materiali plastici che si colloca nel segmento alto della scala prestazionale dei polimeri. È spesso definito un “polimero d’élite” per via delle sue proprietà termiche, chimiche e meccaniche, che lo rendono adatto a impieghi gravosi: motori automobilistici, valvole per fluidi corrosivi, dispositivi elettronici esposti a calore e agenti aggressivi. La sua struttura chimica, costituita da unità aromatiche legate da atomi di zolfo, lo rende straordinariamente resistente alla degradazione, un vantaggio per l’utilizzo tecnico, ma una sfida quando si parla di sostenibilità. Eppure, negli ultimi anni, proprio il riciclo del PPS è diventato uno dei fronti più interessanti nella ricerca e nello sviluppo industriale. L’obiettivo non è solo quello di ridurre i costi di approvvigionamento, ma di rientrare nei parametri imposti da una normativa sempre più stringente in tema di contenuto riciclato e carbon footprint. Riuscire a ottenere un PPS rigenerato che mantenga una parte significativa delle sue proprietà originarie rappresenta oggi un traguardo strategico per molti comparti produttivi. La natura complessa del PPS: vantaggi tecnici, limiti ambientali Il PPS è un polimero semicristallino con un punto di fusione elevato, un’eccezionale resistenza agli agenti chimici, un comportamento dimensionale stabile anche sotto carico termico, e una naturale autoestinguenza. Proprio queste sue doti hanno fatto sì che venisse adottato in settori dove altri materiali cedono: guarnizioni, supporti di circuiti stampati, scocche per sensori elettronici, pompe per fluidi acidi. Ma ciò che ne fa un materiale nobile, ne ha anche rallentato l’ingresso nella logica della circular economy. Uno dei principali ostacoli risiede nella reticolazione. Quando il PPS è termoindurente, ossia reticolato durante il processo di lavorazione, perde la capacità di rifondersi e dunque non è più termoplastico. Questo tipo di materiale, per ora, resta escluso dai processi di recupero meccanico. Tuttavia, gran parte del PPS in uso industriale oggi è di tipo termoplastico lineare, e rappresenta il vero candidato al riciclo. Dove nasce il PPS riciclato: fonti e qualità del recupero Le principali fonti del PPS riciclato non sono i prodotti di largo consumo, bensì gli scarti industriali tecnici, ossia residui di lavorazione da stampaggio, rifili di estrusione, componenti non conformi alle specifiche. Questi rifiuti di produzione hanno il vantaggio di essere relativamente omogenei, ben identificabili e spesso già suddivisi per tipo di carica o grado tecnico. È da qui che parte il percorso del PPS rigenerato. La selezione dei lotti è fondamentale. Un PPS caricato con il 40% di fibra di vetro, ad esempio, non può essere miscelato con una versione contenente PTFE o con cariche minerali. Ogni formula ha un comportamento reologico e termomeccanico distinto, e il mantenimento delle proprietà passa per una filiera di selezione e trattamento estremamente rigorosa. Il materiale raccolto viene quindi macinato, filtrato, essiccato in modo accurato (il PPS è poco igroscopico ma comunque sensibile all’umidità ad alte temperature), e infine estruso nuovamente. A questo punto si può procedere alla produzione di compound dedicati, dove spesso si combina PPS riciclato con una percentuale di vergine, allo scopo di recuperare stabilità dimensionale e caratteristiche meccaniche. Proprietà funzionali del PPS riciclato: cosa si perde e cosa si mantiene Dal punto di vista tecnico, il PPS rigenerato mostra un comportamento sorprendentemente solido, a patto che provenga da una fonte pulita e omogenea. Le sue proprietà possono subire un decadimento limitato, in particolare nella resistenza a trazione e nella temperatura di deflessione sotto carico. Tuttavia, in molte applicazioni non strutturali o dove la sicurezza meccanica non è primaria, queste variazioni sono perfettamente tollerabili. I dati indicano che un PPS GF40 rigenerato mantiene oltre il 90% del modulo elastico e tra l’80 e il 95% della resistenza a trazione, con una buona tenuta chimica residua. Il comportamento termico, inteso come temperatura massima di utilizzo in continuo, rimane superiore ai 240 °C nella maggior parte dei casi, rendendolo idoneo per impieghi interni nei motori, in ambienti caldi o in contatto con oli tecnici. Un ruolo chiave è svolto dagli additivi compatibilizzanti, che migliorano l’adesione tra fase polimerica e cariche, e da agenti antiossidanti e stabilizzanti che contrastano i fenomeni di degradazione termica cumulata nei polimeri recuperati. Applicazioni industriali: quando il PPS rigenerato è la scelta più efficiente Nel mondo della plastica tecnica, spesso si fa fatica ad accettare il compromesso del riciclato. Ma nel caso del PPS, dove il prezzo del materiale vergine può superare i 10 €/kg, la disponibilità di una materia prima seconda ben caratterizzata può rappresentare un vantaggio economico importante. Il PPS riciclato trova oggi impiego in: - Automotive, per staffaggi, alloggiamenti, supporti interni, guide e distanziali non visibili; - Elettrotecnica, in involucri, interruttori, canaline di derivazione termoresistenti; - Elettrodomestici professionali, dove le parti interne richiedono resistenza al vapore e agli agenti chimici; - Strumentazione industriale, per parti tecniche secondarie in ambienti acidi o alcalini. In tutti questi ambiti, il rapporto tra prestazione richiesta e qualità disponibile del PPS rigenerato è favorevole, soprattutto quando il materiale è ben gestito in filiera, testato e certificato secondo gli standard applicativi. Un futuro circolare per i polimeri ingegneristici Guardando avanti, il potenziale del PPS riciclato si giocherà su due piani: da un lato la raffinatezza tecnica dei processi di selezione e compounding, e dall’altro la scalabilità di nuove tecnologie di recupero, come il riciclo chimico. Quest’ultimo, ancora in fase di sperimentazione, mira alla depolimerizzazione selettiva del PPS, per restituire precursori aromatici riutilizzabili nella sintesi ex novo. Un processo complesso e costoso, ma promettente per trattare materiali reticolati o contaminati, oggi fuori portata del riciclo meccanico. Nel frattempo, la domanda cresce, e con essa la necessità di standard qualitativi condivisi, database di tracciabilità per i compound, e logiche di progettazione dei componenti che tengano conto — sin dalla fase di design — della futura rigenerabilità. Il PPS riciclato, in questo contesto, non è solo un materiale: è un indicatore dell’evoluzione industriale verso una manifattura tecnica più sostenibile, dove la performance non è in antitesi con la responsabilità ambientale.© Riproduzione Vietata
SCOPRI DI PIU'
