





 Sacchetti in LDPE Riciclato: Come Evitare Problemi Qualitativi
di Marco ArezioIl mondo dei sacchetti in LDPE riciclato è ampiamente rappresentato dalla tipologia che usiamo tutti i giorni per la raccolta differenziata che, attraverso il loro diverso colore, ci aiutano a separare in modo corretto i rifiuti.La tendenza nella produzione del sacchetto era rappresentata dalla riduzione massima dello spessore e dall’uso di materie prime sempre meno qualitative. Tutto questo rientrava in una logica di mercato in cui il sacchetto doveva costare sempre meno, creando quindi dei prodotti sempre meno performanti dal punto di vista qualitativo.Le problematiche maggiori che si riscontravano erano le seguenti:• Fragilità del sacco sotto l’effetto del peso del rifiuto introdotto con rottura delle pareti per sfondamento • Scollamento dei punti di saldatura delle labbra del sacco con apertura verticale dello stesso • Taglio del sacchetto in presenta di impurità nella parete • Irregolarità della superficie con fenomeni chiamati “occhio di pernice” • Difficoltà nella realizzazione dei colori • Odore pungente dei sacchi anche dopo molto tempo • Secchezza del sacchetto a causa dell’uso di film raccolti degradati dal sole, specialmente per lo scarto che proviene dalle serre agricole Tutti questi problemi sarebbero da analizzare singolarmente in quanto ogni punto ha una lunga storia da raccontare e un chiaro percorso per la sua risoluzione. Nell’articolo di oggi facciamo un salto, arrivando direttamente alle ricette che possono risolvere tutte queste problematiche, permettendo la produzione di sacchi qualitativamente corretti con un occhio ai costi generali di produzione. La maggior parte dei problemi elencati derivano dall’uso al 100% di un input da post consumo, da raccolta differenziata o dei teli agricoli, il cui riciclo meccanico, seppur eccellente con le nuove linee produttive, comporta molte delle problematiche citate. Sicuramente ad una maggior qualità delle linee di riciclo, intese come selezione, lavaggio, densificazione, filtrazione ed estrusione dei granuli, corrisponde una minore quantità ed importanza di problemi, ma il riciclo meccanico del rifiuto proveniente dalla raccolta differenziata o dal settore agricolo, ha comunque dei limiti qualitativi ad oggi non ancora risolti. Per questo motivo l’attenzione alla preparazione di ricette per compounds, realizzati con l’attenzione alla risoluzione di questi problemi, dà la possibilità di creare dei granuli in LDPE, provenienti dal riciclo, con qualità superiori, rimanendo nell’ottica dell’economia circolare che impone il consumo dei rifiuti che realizziamo quotidianamente. Il compound dovrebbe contenere una parte significativa di un input di film di LDPE che non provenga dalla raccolta differenziata, non necessariamente di provenienza post industriale, ma da uno scarto che non sia stato mischiato e inquinato da altre materie plastiche miste. In base alla caratteristica del prodotto finale da realizzare, si deciderà come comporre la ricetta dell’input, così da poter garantire la qualità attesa dal cliente. Gli indici qualitativi devono risolvere i problemi di cui abbiamo parlato tenendo conto di alcune indicazioni:• Permettere la produzione del sacco a partire da 20 micron • L’elasticità deve essere maggiore rispetto ad una ricetta con il 100% post consumo • La tenuta delle saldature, anche a freddo e sotto il peso del contenuto del sacco, deve essere elevata. • L’assenza di piccoli corpi estranei, che si formano a causa della degradazione di materiali differenti dall’LDPE in fase di estrusione, che incidono sul taglio longitudinale accidentale del prodotto. • Poter realizzare una superficie liscia, senza piccole corrugazioni o irregolarità. • La ricetta deve prevedere la possibilità di fare film con colori chiari e scuri, semitrasparenti negli spessori minori. • Assenza o la riduzione marcata dell’odore pungente tipico del post consumo deve poter essere perseguita. Sulla scorta di una modulazione corretta dell’input del materiale e l’attenzione alle fasi eli riciclo e granulazione, è possibile migliorare in modo notevole la qualità dei sacchetti in LDPE che si producono, con un maggiore margine di contribuzione sulla produzione e una maggiore soddisfazione del cliente finale, avendo sempre sotto controllo i costi. Categoria: notizie - tecnica - plastica - riciclo - LDPE - post consumo - sacchetti - film - qualità Articoli correlati:CHE QUALITÀ DI FILM È OTTENIBILE CON L'USO DELL' LDPE RICICLATO?LDPE RICICLATO DA POST CONSUMO: 60 TIPOLOGIE DI ODORI OSTACOLANO LA VENDITALDPE DA POST CONSUMO. COME RIDURRE LE IMPERFEZIONI. EBOOKVedi maggiori informazioni sul riciclo dell'LDPE
SCOPRI DI PIU'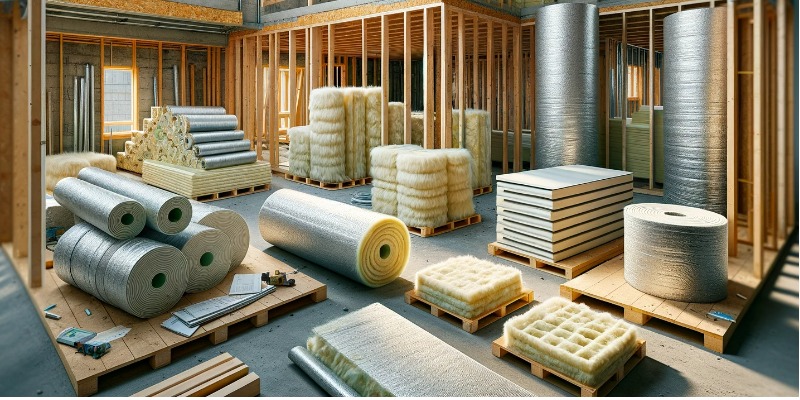 Produzione e Caratteristiche Termo-Acustiche degli Isolanti in Fibra di Poliestere Riciclata
Impiego di Isolanti in Fibra di Poliestere Riciclata: Rivoluzionare l'Isolamento Termo-Acustico nell'Edilizia Sostenibiledi Marco ArezioNell'ambito dell'economia circolare, gli isolanti termo-acustici prodotti con fibre di poliestere riciclate rappresentano una soluzione innovativa e sostenibile per l'edilizia moderna. Questi materiali non solo contribuiscono alla riduzione dell'impatto ambientale, ma offrono anche prestazioni competitive rispetto agli isolanti tradizionali. In questo articolo, esploreremo la produzione, le caratteristiche, l'utilizzo, il confronto con altri isolanti termo-acustici riciclati, la riciclabilità e l'installazione di questi materiali. Produzione della Fibra di Poliestere RiciclataLa produzione di isolanti termo-acustici in fibre di poliestere riciclate inizia con la raccolta di PET (tereftalato di polietilene), normalmente proveniente dalle bottiglie di plastica e imballaggi. Questi rifiuti vengono puliti, triturati e trasformati in fiocchi e successivamente fusi e filati in fibre. Le fibre di poliestere riciclate sono poi cardate e agugliate per formare dei pannelli o rotoli isolanti. Questo processo da fibra riciclata, non solo riduce la quantità di rifiuti in discarica, ma riduce anche il consumo energetico e le emissioni di CO2 rispetto alla produzione di poliestere vergine. Caratteristiche Termo-Acustiche Gli isolanti in fibra di poliestere riciclata offrono eccellenti proprietà termo-acustiche. Grazie alla loro struttura fibrosa, questi materiali hanno una bassa conducibilità termica, che li rende efficaci nel limitare il trasferimento di calore. Ciò contribuisce a migliorare l'efficienza energetica degli edifici, riducendo la necessità di riscaldamento in inverno e di raffrescamento in estate. Dal punto di vista acustico, le fibre di poliestere assorbono e disperdono le onde sonore, migliorando così il comfort acustico all'interno degli spazi abitativi. Utilizzo in EdiliziaGli isolanti termo-acustici in fibra di poliestere riciclata trovano impiego in una vasta gamma di applicazioni nell'edilizia, dalla coibentazione di pareti, tetti e solai, all'isolamento di pavimenti e condotte HVAC. La loro versatilità e facilità di installazione li rendono adatti sia a nuove costruzioni che a progetti di ristrutturazione. Confronto con Altri Isolanti Termo-Acustici Riciclati Rispetto ad altri isolanti termo-acustici riciclati, come quelli in lana di roccia o fibra di vetro, gli isolanti in fibre di poliestere riciclate offrono vantaggi significativi in termini di sostenibilità e salute. Sono privi di leganti chimici nocivi, non irritano la pelle o le vie respiratorie durante l'installazione e sono completamente riciclabili a fine vita. Tuttavia, è importante considerare che ogni materiale ha le sue specifiche proprietà e applicazioni ottimali, e la scelta dovrebbe essere basata su una valutazione complessiva delle esigenze di isolamento, del contesto di utilizzo e degli obiettivi di sostenibilità. Riciclabilità Uno degli aspetti più rilevanti degli isolanti in fibra di poliestere riciclata è la loro riciclabilità. A fine vita, possono essere facilmente raccolti e reintrodotti nel ciclo produttivo per creare nuovi prodotti, contribuendo a ridurre ulteriormente l'impronta ecologica dell'edilizia. Questo ciclo chiuso è fondamentale per promuovere un'economia circolare nel settore delle costruzioni. Installazione L'installazione degli isolanti termo-acustici in fibre di poliestere riciclate è relativamente semplice e non richiede attrezzature speciali. I materiali possono essere tagliati a misura e adattati agli spazi da isolare. È importante seguire le migliori pratiche per garantire l'efficacia dell'isolamento, come la corretta sigillatura dei giunti e l'evitamento di ponti termici. Gli isolanti termo-acustici in fibre di poliestere riciclate sono disponibili in vari formati in commercio, adattandosi così a diverse esigenze di applicazione nell'edilizia. Questi materiali combinano sostenibilità con elevate prestazioni di isolamento, rendendoli una scelta popolare per progetti di costruzione e ristrutturazione orientati all'efficienza energetica e al comfort abitativo. Di seguito, esploriamo i formati disponibili e i valori di isolamento tipici associati a questi prodotti. Formati Disponibili Pannelli Rigidi o Semi-rigidi: Questi sono tra i formati più comuni e sono utilizzati per l'isolamento di pareti, tetti, solai e pavimenti. Offrono una buona resistenza alla compressione e sono facili da installare, tagliare e adattare alle diverse strutture edilizie. Rotoli: Flessibili e facili da dispiegare, i rotoli sono ideali per l'isolamento di grandi superfici, come tetti a falda e sottotetti. Possono essere facilmente tagliati per adattarsi a spazi irregolari, offrendo un'installazione rapida e efficiente. Battiscopa: Specificamente progettati per l'isolamento acustico di pareti divisorie interne e solai, questi formati offrono un'eccellente riduzione del trasferimento di suono tra le unità abitative o le stanze. Fiocchi: Usati per l'isolamento soffiato, i fiocchi sono particolarmente adatti per riempire cavità irregolari o difficili da raggiungere, come gli spazi tra le travi dei tetti. Materassini Acustici: Specializzati per l'isolamento acustico, questi prodotti sono spesso utilizzati in studi di registrazione, cinema in casa e altre applicazioni dove il controllo del suono è critico. Valori di Isolamento Termo-AcusticoI valori di isolamento degli isolanti termo-acustici in fibre di poliestere riciclate variano a seconda dello spessore e della densità del materiale. Ecco alcuni valori tipici: Conducibilità Termica (λ): La conducibilità termica di questi materiali si aggira comunemente intorno a 0,038 - 0,040 W/(m·K), che indica una buona capacità di limitare il flusso di calore attraverso l'isolante. Resistenza Termica (R): La resistenza termica, espressa in m²K/W, dipende dallo spessore del materiale isolante. Per esempio, un pannello di 100 mm di spessore con una conducibilità termica di 0,038 W/(m·K) avrà una resistenza termica di circa 2,63 m²K/W, offrendo un buon livello di isolamento termico. Coefficiente di Assorbimento Acustico (α): Questo valore varia a seconda della frequenza del suono, ma gli isolanti in poliestere riciclati possono raggiungere coefficienti di assorbimento acustico superiori a 0,8 (su una scala da 0 a 1) in specifiche bande di frequenza, indicando un'elevata capacità di assorbire il suono. Indice di Riduzione del Suono (Rw): Gli isolanti in fibre di poliestere possono avere indici Rw che variano significativamente, con valori che possono superare i 50 dB per configurazioni ottimali, indicando un'eccellente capacità di riduzione del trasferimento di suono attraverso le strutture isolate. Conclusione Gli isolanti termo-acustici in fibre di poliestere riciclate offrono una combinazione di versatilità, prestazioni e sostenibilità, rendendoli adatti a un'ampia gamma di applicazioni nell'edilizia moderna. La disponibilità in diversi formati assicura che possano essere impiegati in vari contesti di costruzione, mentre i loro valori di isolamento li rendono una scelta efficace per migliorare l'efficienza energetica e il comfort abitativo. La scelta del formato e dello spessore appropriati dipenderà dalle specifiche esigenze del progetto e dagli obiettivi di isolamento desiderati.
SCOPRI DI PIU' La Classificazione Tecnica dei Materiali Polimerici
I polimeri nel corso dei decenni hanno subito denominazioni differenti creando a volte confusionedi Marco ArezioCome tutti i materiali di grandissima diffusione, sia storica che geografica, anche i polimeri portano con loro approcci linguistici differenti, che si sono, nel tempo, sempre più allontanati da una corretta classificazione od attribuzione di significato tecnico preciso.Ci sono poi generalizzazioni dei termini o confusione su di essi, che non stanno ad indicare un polimero specifico ma una famiglia di prodotti, apparentemente tutti uguali, ma differenti da altri tipi di materiali non plastici. Se avete sentito parlare persone che hanno vissuto il lancio e l’industrializzazione delle materie plastiche negli anni ‘60 del secolo scorso, attraverso la commercializzazione di prodotti per la casa di uso comune ad esempio, avrete sentito citare le parole bachelite o moplen, che non erano altro che il modo di indicare un articolo fatto con la nuova materia prima, la plastica, di qualità apparentemente inferiore ai tradizionali materiali rigidi come l’alluminio, il rame, l’ottone, la ghisa o il legno. Un articolo fatto in bachelite era leggero, bello da vedersi, impermeabile e, soprattutto, economico, adatto al quella ampia fascia di popolazione che stava riempendo le proprie case di articoli per la vita quotidiana ma che era molto attenta alle spese. Se entriamo più in un approccio tecnico al problema, la classificazione dei materiali polimerici è resa difficile dalla imprecisione di certe denominazioni, che si sono affermate in sede tecnologica, e che si sono introdotte nell’uso comune prima che vi fossero idee esatte sulla struttura e sulle proprietà dei polimeri. I polimeri che si possono distinguere relativamente alle condizioni delle loro applicazioni pratiche, in elastomeri e plastomeri, le cui denominazioni hanno un fondamento meccanico: I primi polimeri hanno la tendenza (a temperatura ordinaria) ad elevatissime deformazioni elastiche, con bassi moduli elastici medi. I secondi polimeri hanno, invece, sempre a temperatura ambiente, deformazioni elastiche piuttosto modeste, con moduli relativamente alti e, in genere, un intervallo di scorrimenti plastici fino alla rottura. Gli elastomeri, con opportune tecnologie, tra cui ha importanza fondamentale la vulcanizzazione, si trasformano in manufatti di gomma elastica (“vulcanizzati”). La vulcanizzazione introduce nell’elastomero un numero limitato di legami trasversali che, mentre non producono grossi ostacoli al meccanismo di distensione e riaccartocciamento delle catene polimeriche (sotto l’azione di un carico esterno), blocca gli scorrimenti viscosi. In alcuni casi, la vulcanizzazione non è operazione essenziale per l’ottenimento di manufatti elastici (elastomeri non vulcanizzabili). I plastomeri, chiamati spesso anche resine, si possono a loro volta dividere in due categorie: La prima, più diffusa, è quella dei materiali formabili in manufatti per azione di pressione e di temperatura (resine da stampaggio), con reversibilità della formabilità rispetto alla temperatura (resine termoplastiche o termoplasti). La seconda con irreversibilità per intervento di processi chimici che modificano la struttura (resine termoindurenti). E’ proprio la caratteristica della formabilità che ha dato origine alla denominazione “materie plastiche”. Operazioni tecnologiche tipiche per la trasformazione di elastomeri formabili in manufatti di materia plastica sono lo stampaggio, l’estrusione, la pressatura, ecc. Le resine termoindurenti sono, quindi, polimeri che durante la formatura, eseguita normalmente per stampaggio a caldo, si trasformano da prodotti polimerici essenzialmente lineari a polimeri reticolati. La reticolazione viene prodotta per reazione chimica ad alta temperatura tra la resina base e un agente di “cura”, oppure per reazione, favorite dalle temperature elevate, tra gruppi funzionali ancora liberi presenti nelle catene polimeriche della resina base. Polimeri a struttura reticolata si possono ottenere anche per reazione chimica a freddo tra una resina base, generalmente liquida e un agente di cura detto “indurente”: questa categoria di prodotti prende il nome di “resine da colata reticolate” e ad essa appartengono ad esempio le resine poliestere insature. Meno frequentemente, in resine, che risultano per questo più pregiate, si rileva la capacità di formare, dallo stato fuso di soluzione, filamenti o lamine molto sottile (film) che, con opportune operazioni di stiro allo stato solido, subiscono un notevole rinforzo meccanico. È da questi polimeri fibrogeni o filmogeni che si ottengono, con adatte tecnologie, le più pregiate fibre sintetiche (o monofilamenti diversi come setole e crini) oppure anche gran parte dei film trasparenti o translucidi, largamente diffusi nel settore dell’imballaggio o altre applicazioni. Nello schema di classificazione sotto riportato, la doppia freccia tratteggiata orizzontale sta ad indicare la possibilità tecnologia di trasformare un materiale plastomerico in uno elastomerico (caso ad esempio della plastificazione di resine rigide) e viceversa (caso ad esempio della trasformazione della gomma naturale in ebanite per vulcanizzazione spinta). La trasformazione nel primo senso è di grande importanza economica, poiché consente di utilizzare resine di per se limitatamente utili in manufatti largamente richiesti. Fonte: Angelo Montebruni
SCOPRI DI PIU' Come Viene Formato un Flacone in Plastica Riciclata
Estrusione del polimero riciclato, formazione del parison, soffiaggio del flacone e distacco delle materozzedi Marco ArezioI flaconi dei prodotti per la pulizia della casa o per i liquidi industriali, realizzati in plastica riciclata, comprati abitualmente nei negozi, hanno avuto una grandissima diffusione negli ultimi anni, andando a sostituire progressivamente quelli in vetro e in metallo. Sono senza dubbio più leggeri, hanno un costo di produzione più basso e sono facilmente riciclabili con un impatto ambientale inferiore ad altri imballi per liquidi. Un flacone prodotto con la platica riciclata può essere prodotto, usato, riciclato e riusato per un numero elevato di volte con un consistente risparmio di materie prime naturali. Ma ci siamo mai chiesti come viene prodotto un flacone di detersivo in plastica? L’industria del riciclo ha fatto enormi passi avanti creando granuli in HDPE, il polimero principe per i flaconi dei prodotti liquidi per la pulizia della casa, sempre più performanti e puliti, che possono essere impiegati al 100% almeno fino ad un volume di 5 litri di prodotto. Questi polimeri provengono principalmente dal riciclo dei flaconi degli stessi detersivi, attraverso un attento lavoro di selezione del rifiuto raccolto e una serie di operazioni di miglioramento della materia prima seconda, che permette la creazione di un altro flacone dagli spessori di pochi micron. Per poter produrre un falcone in HDPE riciclato, oltre al polimero, dobbiamo disporre di un impianto di estrusione e soffiaggio dell’imballo. Questi impianti sono composti, in modo molto schematico, da un alimentatore in cui si metterà il polimero di HDPE in granuli, un estrusore che avrà il compito di sciogliere il granulo plastico creando un fuso modellabile, un filtro che avrà il compito, specialmente se si utilizza un HDPE riciclato da post consumo, di ridurre al massimo eventuali inquinanti presenti nel polimero ed infine uno stampo in cui avviene la formazione del flacone. Sorvolando sulla prima parte del processo di estrusione, argomento già trattato in un articolo precedente, vediamo cosa succede nel processo di produzione a valle dell’estrusione. L’HDPE fuso dall’estrusore sarà incanalato in un impianto atto alla produzione di una lingua di materiale plastico, detto parison, che costituirà la materia prima per il nostro futuro flacone. Una volta regolata la quantità di materiale che costituisce il parison, le due parti dello stampo si chiuderanno fra loro imprigionandolo. A questo punto verrà insufflata dell’aria all’interno del parison, che gonfierà il materiale sulle pareti dello stampo creando e raffreddando il flacone. La forza con cui viene immessa l’aria non è, generalmente, superiore a 10 Bar, permettendo una corretta formazione del prodotto all’interno dello stampo, ma la durata di soffiatura dipende dalla dimensione volumetrica del flacone da realizzare. Essendo questo processo il più lungo rispetto ai precedenti, è possibile ottimizzare le tempistiche utilizzando, per esempio, il ricambio dell’aria di soffiaggio per permettere una più veloce fase di raffreddamento del prodotto all’interno dello stampo. Come in tutte le operazioni di stampaggio, anche nella produzione dei flaconi è possibile che si creino delle materozze intorno al flacone grezzo, che un tempo venivano tolte a mano. Attualmente le soffiatrici dispongono di appostiti taglienti che, in modo automatico, rifilano le eccedenze di plastica presenti sui flaconi, velocizzando notevolmente il lavoro. Una volta formato il flacone, un nastro trasportatore lo indirizzerà ad un altro impianto di soffiatura automatico che avrà il compito, attraverso l’insufflazione di aria al suo interno, di verificare che non vi siano imperfezioni costruttive, come dei fori, che ne comprometterebbe la tenuta una volta riempiti di prodotto. Superata questa fase di controllo il flacone potrà essere idoneo alla successiva fase di riempimento con i detersivi o gli altri liquidi da commercializzare. Categoria: notizie - tecnica - plastica - riciclo - produzione - soffiaggio - flacone - HDPE
SCOPRI DI PIU' Regolamento (UE) 2023/2055: Nuove Regole per chi Produce, Distribuisce o Utilizza Pellet, Flakes e Polveri di Plastica
Il nuovo regolamento europeo sulle microplastiche cambia il modo in cui le imprese della plastica devono gestire produzione, uso e trasporto di pellet, fiocchi e polveridi Marco ArezioCon l’approvazione del Regolamento (UE) 2023/2055, l’Unione Europea ha introdotto una delle misure più significative degli ultimi anni nella lotta contro la dispersione delle microplastiche. La norma modifica l’Allegato XVII del Regolamento REACH, aggiungendo una restrizione che riguarda direttamente tutti gli operatori che producono, distribuiscono o utilizzano pellet, flakes e polveri di plastica. Il suo obiettivo è prevenire le perdite accidentali di microparticelle nell’ambiente e migliorare la tracciabilità lungo la catena di approvvigionamento industriale. Si tratta di un passaggio cruciale per la sostenibilità del comparto plastico, poiché per la prima volta viene riconosciuta la responsabilità diretta di chi maneggia o trasforma polimeri in forma granulare o pulverulenta. Dal 2025 la normativa diventerà pienamente operativa, introducendo obblighi concreti di informazione, prevenzione, controllo e comunicazione dei dati alle autorità europee. Cosa prevede la restrizione sulle microplastiche Il regolamento stabilisce che le microparticelle di polimeri sintetici rientrano nel campo di applicazione quando hanno dimensioni inferiori a 5 millimetri e contengono almeno l’1% di polimero solido. Sono comprese le particelle sferiche, i fiocchi e le polveri derivanti da processi di produzione, taglio o triturazione dei materiali plastici. L’obiettivo è ridurre le emissioni di microplastiche, sia quelle intenzionali (aggiunte a prodotti come cosmetici o abrasivi), sia quelle involontarie, generate durante la manipolazione industriale di pellet o scarti di produzione. Le imprese dovranno quindi adottare misure tecniche e organizzative per limitare al minimo la dispersione dei materiali, e documentare ogni fase del processo per garantire la trasparenza delle informazioni trasmesse ai clienti e alle autorità competenti. Chi è coinvolto nella filiera della plastica Il Regolamento (UE) 2023/2055 riguarda tutti gli operatori della catena del valore della plastica, indipendentemente dalle dimensioni aziendali o dal ruolo specifico nel processo produttivo. - Produttori di pellet, flakes o polveri di plastica: devono fornire ai clienti istruzioni chiare sull’uso e lo smaltimento dei materiali, segnalando eventuali rischi di dispersione - Utilizzatori industriali (trasformatori, compounders, stampatori, riciclatori): devono raccogliere dati sulle quantità utilizzate, stimare le perdite ambientali e comunicare annualmente i risultati all’Agenzia Europea per le Sostanze Chimiche (ECHA) - Distributori e importatori: devono assicurarsi che le forniture siano accompagnate dalla corretta documentazione e che i prodotti rispettino i requisiti del regolamento - Trasportatori e operatori logistici: dovranno adottare pratiche di movimentazione sicura per prevenire perdite durante il trasporto o lo stoccaggio L’intera filiera sarà dunque soggetta a nuove forme di responsabilità condivisa, con particolare attenzione alla tracciabilità dei materiali plastici in ogni fase del ciclo operativo. Obblighi, scadenze e nuove procedure operative La normativa prevede una serie di scadenze progressive. Dal 17 ottobre 2025, i fornitori di microparticelle dovranno fornire informazioni specifiche ai clienti su quantità, composizione e modalità di gestione delle plastiche in forma granulare o pulverulenta. Dovranno inoltre indicare una dichiarazione standard che richiami la conformità al Regolamento (UE) 2023/2055. A partire dal 2026 scatterà l’obbligo di reporting annuale all’ECHA, con la raccolta e trasmissione di dati su: - quantità di microplastiche prodotte o utilizzate - tipologia di polimeri impiegati - stima delle perdite ambientali - misure di mitigazione adottate L’obiettivo è creare un sistema di monitoraggio europeo sulla gestione delle microparticelle plastiche, in grado di individuare le criticità operative e ridurre progressivamente le emissioni non intenzionali. Come prevenire le perdite di pellet e polveri Per adeguarsi al regolamento, le imprese dovranno adottare un approccio sistematico alla prevenzione delle perdite. Le aree più critiche sono le fasi di carico e scarico dei materiali, lo stoccaggio, la pulizia dei silos e la movimentazione interna. Tra le misure più efficaci: - installazione di sistemi di contenimento e raccolta durante la movimentazione - formazione del personale per la corretta manipolazione dei materiali - uso di impianti chiusi per il trasporto pneumatico dei pellet - predisposizione di procedure di emergenza in caso di dispersioni accidentali - introduzione di filtri e barriere nei punti di scarico per impedire la fuoriuscita verso le reti fognarie L’adozione di tali pratiche diventerà presto un requisito indispensabile anche nel quadro del futuro Regolamento europeo sulla perdita di pellet, attualmente in discussione. Impatti economici e gestionali per le imprese L’adeguamento al Regolamento 2023/2055 comporta un cambiamento rilevante nella gestione delle attività industriali. Le aziende dovranno investire in sistemi di controllo, raccolta dati e monitoraggio, con costi iniziali che potranno essere compensati nel tempo da una maggiore efficienza operativa e da una riduzione dei rischi ambientali. Le principali ricadute riguardano: - incremento della documentazione tecnica da fornire ai clienti e alle autorità - necessità di audit periodici interni e, in futuro, di certificazioni da parte di enti terzi - maggiore responsabilità contrattuale nei confronti dei fornitori e dei trasportatori - opportunità competitive per chi dimostra conformità anticipata e capacità di gestione sostenibile dei materiali In prospettiva, le imprese più virtuose potranno valorizzare la conformità come elemento di reputazione ambientale e vantaggio commerciale, soprattutto nei settori che privilegiano la trasparenza e la sostenibilità ESG. Roadmap per l’adeguamento alla normativa Per affrontare la transizione normativa in modo efficace, le aziende possono seguire una roadmap in cinque fasi operative: - Analisi iniziale (gap analysis) – Mappare i punti di utilizzo e movimentazione dei pellet, valutando le aree di rischio e i dati disponibili - Raccolta dei dati e stima delle perdite – Identificare fonti di emissione, installare sistemi di misura e predisporre registri di controllo - Documentazione tecnica – Redigere le dichiarazioni, le etichette, le schede di sicurezza e le istruzioni operative richieste - Adeguamento impiantistico e formativo – Migliorare gli impianti di contenimento e formare il personale sulle nuove procedure - Audit e monitoraggio continuo – Verificare periodicamente la conformità, aggiornare i report e migliorare le prestazioni ambientali Questa pianificazione progressiva consente di gestire la complessità normativa senza interrompere le attività produttive e di prevenire eventuali non conformità future. Verso una plastica responsabile e tracciabile Il Regolamento (UE) 2023/2055 rappresenta un cambio di paradigma per il settore plastico: da un approccio basato sulla produzione alla logica della responsabilità ambientale integrata. L’attenzione non è più solo sulla fase di trasformazione o riciclo, ma sull’intero ciclo di vita dei materiali, compresi gli scarti di processo e le polveri di lavorazione. Per le imprese, questo significa sviluppare un modello industriale fondato su prevenzione, tracciabilità e trasparenza, valori che si allineano ai principi dell’economia circolare. Chi saprà anticipare i cambiamenti potrà trasformare un obbligo normativo in un’opportunità strategica: ridurre le perdite, migliorare l’efficienza e rafforzare la fiducia del mercato verso un comparto plastico più pulito, controllato e sostenibile.© Riproduzione Vietata
SCOPRI DI PIU' L'Importanza degli Agenti Nucleanti nelle Materie Plastiche: Miglioramento delle Prestazioni e delle Proprietà
Una panoramica tecnica sull'uso degli agenti nucleanti per ottimizzare la cristallinità, la trasparenza e le proprietà meccaniche delle materie plastiche semi-cristalline, con un focus sulle applicazioni industrialidi Marco ArezioLe materie plastiche semi-cristalline, come il polipropilene (PP) e il polietilene (PE), sono materiali ampiamente utilizzati nell'industria grazie alle loro eccellenti proprietà meccaniche, termiche e chimiche. Tuttavia, le caratteristiche finali di questi materiali sono strettamente legate alla loro struttura cristallina, che può essere influenzata durante il processo di produzione. Per migliorare la cristallinità, la trasparenza e altre proprietà delle plastiche semi-cristalline, vengono aggiunti agenti nucleanti, che svolgono un ruolo cruciale nell'ottimizzazione delle performance del materiale. Questo articolo tecnico approfondisce il funzionamento degli agenti nucleanti, le loro tipologie e i vantaggi che apportano nel processo di produzione delle materie plastiche. Cosa sono gli agenti nucleanti? Gli agenti nucleanti sono additivi utilizzati per migliorare la struttura cristallina delle materie plastiche semi-cristalline. Questi agenti promuovono la formazione di nuclei cristallini durante il raffreddamento del materiale plastico fuso, velocizzando il processo di cristallizzazione. Questo porta a una struttura più fine e controllata, con conseguente miglioramento delle proprietà meccaniche e ottiche del materiale. Funzionamento degli agenti nucleanti Il processo di cristallizzazione delle materie plastiche semi-cristalline è un fattore determinante nella loro performance finale. In assenza di agenti nucleanti, il polimero cristallizza lentamente, generando sferoliti di grandi dimensioni, che influiscono negativamente sulle proprietà ottiche e meccaniche. Gli agenti nucleanti, invece, agiscono come "germi" su cui la cristallizzazione può iniziare, accelerando il processo di formazione dei cristalli e riducendo le dimensioni degli sferoliti. L'aggiunta di agenti nucleanti porta quindi a una cristallizzazione più veloce, riducendo i tempi di ciclo di produzione, e a una struttura cristallina più fine e omogenea, che migliora la stabilità dimensionale del prodotto finale. Tipologie di agenti nucleanti Gli agenti nucleanti possono essere suddivisi in due principali categorie: agenti nucleanti insolubili e agenti nucleanti solubili. Agenti nucleanti insolubili Questi additivi, spesso costituiti da ossidi di metallo, silice, talco o nitruro di boro, rimangono dispersi nel materiale plastico fuso e agiscono come siti di nucleazione su cui possono formarsi i cristalli. Questi materiali sono particolarmente efficaci per migliorare le proprietà meccaniche e termiche delle materie plastiche, ma non sempre offrono una trasparenza ottimale. Agenti nucleanti solubili (Clarifier) I clarificanti, come quelli utilizzati nel polipropilene, si dissolvono nel polimero fuso e formano una rete tridimensionale fibrosa durante il raffreddamento, sulla quale avviene la cristallizzazione. La nucleazione così ottenuta è molto densa e uniforme, garantendo la produzione di materiali con un'elevata trasparenza e migliori proprietà ottiche. Questi additivi sono particolarmente utilizzati per migliorare l'aspetto dei prodotti plastici trasparenti. Vantaggi dell'uso degli agenti nucleanti L'impiego di agenti nucleanti offre numerosi vantaggi nella lavorazione delle materie plastiche semi-cristalline. Tra questi: Velocità di cristallizzazione: La presenza di agenti nucleanti aumenta la velocità di formazione dei cristalli, riducendo il tempo necessario per il raffreddamento e la solidificazione del pezzo plastico. Questo si traduce in una maggiore efficienza produttiva, con una riduzione dei tempi di ciclo. Miglioramento delle proprietà meccaniche: La struttura cristallina più fine ottenuta grazie agli agenti nucleanti aumenta la rigidità, la resistenza agli urti e la stabilità dimensionale del materiale plastico. Trasparenza: I clarificanti, in particolare, permettono di ottenere materiali plastici trasparenti e con ottime proprietà ottiche, essenziali per applicazioni che richiedono un'estetica di alta qualità. Riduzione dei difetti estetici: Una cristallizzazione più controllata riduce i segni di affondamento e altri difetti estetici che possono verificarsi durante il raffreddamento del materiale plastico. Applicazioni industriali degli Agenti NucleantiGli agenti nucleanti trovano impiego in una vasta gamma di settori industriali, tra cui: Imballaggi Nel settore degli imballaggi, la trasparenza è spesso un requisito fondamentale. I clarificanti sono utilizzati per migliorare la trasparenza del polipropilene, ad esempio nella produzione di contenitori per alimenti. Settore automobilistico Le plastiche semicristalline rinforzate con agenti nucleanti offrono una maggiore resistenza e stabilità dimensionale, rendendole ideali per la produzione di componenti automobilistici leggeri e resistenti. Elettronica Le proprietà migliorate delle plastiche nucleate, come la stabilità dimensionale e la resistenza al calore, le rendono adatte per componenti elettrici ed elettronici. Arredamento e prodotti di consumo I materiali plastici trasparenti e resistenti, ottenuti con l'uso di agenti nucleanti, sono ampiamente utilizzati nella produzione di articoli casalinghi, mobili in plastica e dispositivi di consumo. Conclusioni Gli agenti nucleanti sono essenziali per migliorare le prestazioni delle materie plastiche semicristalline, offrendo vantaggi significativi in termini di velocità di produzione, proprietà meccaniche, estetica e trasparenza. Con lo sviluppo continuo di nuovi additivi e tecnologie, l'uso degli agenti nucleanti continuerà a svolgere un ruolo cruciale nell'ottimizzazione delle materie plastiche per una vasta gamma di applicazioni industriali.
SCOPRI DI PIU' Tegole Bituminose Riciclate: Innovazione Sostenibile nel Settore Edile
Scopri i Benefici Ambientali, Tecnici ed Economici delle Coperture in Tegole Bituminose Riciclate di Marco ArezioNel panorama dell'edilizia moderna, l'attenzione verso soluzioni sostenibili e rispettose dell'ambiente ha portato alla riscoperta e innovazione di materiali e tecnologie tradizionali, tra cui spiccano le tegole bituminose realizzate con materiali riciclati. Questo articolo si propone di esplorare, attraverso cinque punti dedicati, le diverse facce di questa soluzione di copertura: dalla sua natura e processo produttivo, passando per le tecniche di montaggio, ai vantaggi tecnici, economici e ambientali, fino alle strategie di riciclo e gestione a fine vita. L'obiettivo è fornire una panoramica completa che evidenzi non solo l'importanza delle tegole bituminose riciclate nell'edilizia sostenibile ma anche come queste si inseriscono in un più ampio contesto di economia circolare e rispetto ambientale. Cosa Sono le Tegole Bituminose Realizzate con Materiali Riciclati Le tegole bituminose ricavate da materiali riciclati costituiscono una soluzione innovativa nel panorama delle coperture edilizie, offrendo una risposta efficace alle crescenti esigenze di sostenibilità ambientale. Queste tegole mantengono le proprietà di resistenza e durabilità tipiche delle tegole bituminose tradizionali, ma si distinguono per l'impiego di materiali recuperati, contribuendo significativamente alla riduzione dei rifiuti e all'uso efficiente delle risorse.Composizione e Materiali Le tegole bituminose sono composte principalmente da bitume, un derivato del petrolio, rinforzato con fibre di vetro o cellulosa, e ricoperte da granuli minerali che forniscono colore e ulteriore protezione. Nella versione eco-sostenibile, parte dei componenti tradizionali viene sostituita con materiali riciclati: plastica, gomma da pneumatici fuori uso, scarti di asfalto, e vetro. Questi materiali, altrimenti destinati alla discarica, vengono trattati e riutilizzati, riducendo l'impatto ambientale associato alla produzione delle tegole.Vantaggi Ambientali L'utilizzo di materiali riciclati nelle tegole bituminose presenta diversi benefici ambientali: Riduzione dei Rifiuti: L'incorporazione di materiali riciclati contribuisce a diminuire la quantità di rifiuti inviati alle discariche. Conservazione delle Risorse: Diminuisce la necessità di estrarre e processare materie prime, preservando le risorse naturali. Riduzione delle Emissioni: Il processo produttivo delle tegole riciclate, in genere, richiede meno energia rispetto alla produzione di tegole tradizionali, contribuendo alla riduzione delle emissioni di gas serra.Processo di RicicloIl processo di riciclo per la produzione di tegole bituminose include diverse fasi: Raccolta e Selezione: I materiali destinati al riciclo, come pneumatici fuori uso e plastica, vengono raccolti e accuratamente selezionati per eliminare impurità. Trattamento: I materiali selezionati vengono poi triturati o fusi, a seconda della loro natura, per ottenere una forma utilizzabile nella produzione delle tegole. Integrazione nel Processo Produttivo: I materiali riciclati trattati vengono miscelati con bitume e altri componenti per formare la massa da cui saranno ricavate le tegole.Contributo alla Sostenibilità L'adozione di tegole bituminose realizzate con materiali riciclati rappresenta un importante passo avanti verso la sostenibilità nel settore delle coperture. Queste soluzioni non solo rispondono alle esigenze funzionali ed estetiche ma promuovono anche un modello di economia circolare, in cui i materiali mantengono il loro valore attraverso cicli successivi di uso e riutilizzo, riducendo l'impatto ambientale complessivo. In conclusione, le tegole bituminose ricavate da materiali riciclati incarnano un esempio emblematico di come le pratiche di sostenibilità possano essere integrate efficacemente nel settore dell'edilizia, offrendo prodotti che sono al contempo ecologici, funzionali, e duraturi. La loro diffusione rappresenta una strategia vincente per contribuire alla protezione dell'ambiente, promuovendo al contempo l'innovazione e la resilienza nel settore delle costruzioni. Processo Produttivo delle Tegole Bituminose con Materiali Riciclati Il processo produttivo delle tegole bituminose realizzate con materiali riciclati rappresenta un'eccellente dimostrazione di come l'innovazione tecnologica possa incontrare la sostenibilità. Questo processo non solo mira a produrre un materiale da costruzione resistente e affidabile ma si impegna anche a ridurre l'impatto ambientale attraverso l'uso efficiente di risorse riciclate.Selezione e Preparazione dei Materiali Riciclati Il punto di partenza è la selezione accurata dei materiali riciclati, che devono rispondere a criteri di qualità ben definiti per garantire la performance del prodotto finale. Materiali come plastica, gomma da pneumatici e scarti di asfalto vengono raccolti da centri di riciclaggio certificati. Plastica: Viene triturata in piccoli pezzi e pulita per rimuovere contaminanti. Gomma dagli Pneumatici: Dopo essere stata triturata, la gomma subisce un processo di liberazione dalle fibre metalliche e tessili. Scarti di Asfalto: Vengono macinati fino a raggiungere la granulometria desiderata.Miscelazione con Bitume I materiali preparati vengono quindi miscelati con il bitume. Questa fase richiede un controllo preciso della temperatura per assicurare che il bitume e i materiali riciclati si legano efficacemente, formando una miscela omogenea. La proporzione tra bitume e materiali riciclati varia a seconda delle specifiche tecniche desiderate per la tegola finale.Formazione della Tegola La miscela ottenuta viene poi trasferita su una linea di produzione dove avviene il processo di formazione della tegola: Impregnazione del Rinforzo: Un tappeto di fibre di vetro o cellulosa passa attraverso un bagno di miscela bituminosa, assorbendola e garantendo la struttura portante della tegola. Stratificazione: Vengono aggiunti strati successivi di miscela per aumentare lo spessore e le proprietà fisiche della tegola. Raffreddamento e Taglio: Dopo la stratificazione, la tegola viene raffreddata e tagliata nelle dimensioni desiderate.Aggiunta di Granuli Minerali Una volta formata la base della tegola, sulla superficie viene applicato uno strato di granuli minerali. Questi non solo conferiscono colore e estetica alla tegola ma migliorano anche la resistenza agli UV e alle intemperie. In alcune varianti, i granuli possono essere sostituiti o integrati con materiali riciclati finemente macinati.Controllo Qualità Ogni fase del processo produttivo è sottoposta a rigorosi controlli di qualità per assicurare che le tegole soddisfino gli standard richiesti in termini di resistenza, durabilità, e prestazioni. Vengono eseguiti test per verificare l'aderenza, la flessibilità, e la resistenza agli agenti atmosferici.Impatto Ambientale del Processo Produttivo Il processo produttivo delle tegole bituminose con materiali riciclati è progettato per minimizzare l'impatto ambientale. L'uso di materiali riciclati riduce la dipendenza dalle risorse naturali e diminuisce la quantità di rifiuti destinati alle discariche. Inoltre, l'ottimizzazione energetica delle fasi produttive contribuisce a ridurre le emissioni di CO2, rendendo il processo più sostenibile. Montaggio delle Tegole Bituminose Realizzate con Materiali Riciclati Il montaggio delle tegole bituminose riciclate rappresenta una fase critica che determina la funzionalità, l'estetica e la durabilità della copertura. Questo capitolo esplora le pratiche ottimali di installazione, integrando considerazioni architettoniche che influenzano la scelta e l'applicazione di questi materiali.Preparazione della Superficie Prima di procedere con il montaggio delle tegole, è essenziale preparare adeguatamente la superficie di copertura. Questo include: Pulizia: Rimozione di detriti, vecchie tegole, o altri materiali dalla superficie di copertura. Ispezione: Verifica dell'integrità della struttura portante e dell'eventuale presenza di aree danneggiate che necessitano di riparazione. Impermeabilizzazione: Applicazione di uno strato di sottocopertura impermeabile per proteggere ulteriormente l'edificio da infiltrazioni d'acqua.Linee Guida per il Montaggio Il montaggio delle tegole bituminose riciclate segue procedure specifiche che garantiscono la massima efficacia: Posizionamento Iniziale: Le tegole devono essere posizionate partendo dal bordo inferiore del tetto, procedendo verso l'alto. Questo assicura una sovrapposizione ottimale che favorisce il deflusso dell'acqua. Fissaggio: Le tegole vengono fissate alla superficie di copertura mediante chiodi o adesivi specifici. È importante seguire le indicazioni del produttore per il numero e la disposizione dei punti di fissaggio. Allineamento: Mantenere un allineamento preciso delle tegole è cruciale per l'aspetto estetico e la funzionalità del tetto. L'uso di linee guida o di strumenti di misurazione può aiutare a garantire l'uniformità dell'installazione.Considerazioni Architettoniche Durante il montaggio delle tegole bituminose riciclate, diverse considerazioni architettoniche devono essere prese in conto: Design del Tetto: La forma e la pendenza del tetto influenzano la scelta delle tegole e delle tecniche di installazione. Tetti con pendenze elevate o con molte interruzioni (camini, lucernari, ecc.) richiedono una pianificazione dettagliata per assicurare l'integrità della copertura. Estetica: La varietà di colori e texture disponibili permette di integrare le tegole con l'architettura dell'edificio, contribuendo all'armonia estetica complessiva. La selezione deve considerare il contesto ambientale e le normative locali, se presenti. Ventilazione del Tetto: Una corretta ventilazione sotto la superficie di copertura è fondamentale per prevenire l'accumulo di umidità e prolungare la vita delle tegole. La progettazione architettonica deve includere soluzioni per la ventilazione adeguata. Vantaggi delle Tegole Bituminose Riciclate Rispetto ad Altre Coperture Le tegole bituminose realizzate con materiali riciclati offrono numerosi vantaggi rispetto ad altre soluzioni di copertura, sia da un punto di vista tecnico ed economico che ambientale. La comparazione con altre tipologie di coperture impermeabili evidenzia l'efficacia di questa soluzione innovativa nel contesto dell'edilizia sostenibile. Vantaggi Tecnici Durabilità: Le tegole bituminose riciclate sono estremamente resistenti agli agenti atmosferici, tra cui pioggia, neve, e raggi UV, garantendo una lunga vita utile della copertura. Facilità di Installazione: La leggerezza e la flessibilità delle tegole bituminose facilitano il montaggio su una vasta gamma di strutture edilizie, riducendo i tempi e i costi di installazione. Versatilità Estetica: Disponibili in vari colori e texture, permettono una facile integrazione con l'architettura dell'edificio. Comparazione con Altre CopertureTegole in Ceramica o Cemento: Pur offrendo un'estetica tradizionale e una buona durabilità, sono generalmente più pesanti e costose, sia in termini di materiale che di installazione. Coperture Metalliche: Anche se resistenti e leggere, possono essere più costose e richiedere una manutenzione specifica per prevenire la corrosione. Membrane EPDM (Etilene Propilene Diene Monomero): Sebbene offrano una buona impermeabilizzazione, non forniscono la stessa varietà estetica delle tegole bituminose e possono essere più impegnative da installare su tetti con molte interruzioni. Vantaggi Economici Costo-Efficienza: Le tegole bituminose riciclate sono spesso più economiche rispetto ad altre soluzioni di copertura, grazie ai minori costi di materiale e alla facilità di installazione. Manutenzione: Richiedono una manutenzione limitata, contribuendo a ridurre i costi nel lungo termine. Vantaggi Ambientali Riduzione dei Rifiuti: L'uso di materiali riciclati nel loro processo produttivo contribuisce significativamente alla riduzione della quantità di rifiuti destinati alle discariche. Minore Impatto Ambientale: La produzione di tegole bituminose riciclate comporta, in genere, un consumo energetico inferiore e minori emissioni di CO2 rispetto alla produzione di tegole tradizionali o di altri materiali da copertura. Comparazione Ambientale Tegole in Ceramica o Cemento: Sebbene possano avere una lunga vita utile, il loro processo produttivo è energivoro e produce un'impronta di carbonio significativamente più alta. Coperture Metalliche: Possono essere riciclate al termine della loro vita utile, ma la loro produzione richiede grande quantità di energia e risorse. Membrane EPDM: Nonostante siano durevoli, la produzione di EPDM è basata su idrocarburi, e il materiale è meno facilmente riciclabile alla fine della vita utile rispetto alle tegole bituminose riciclate. Riciclo e Fine Vita delle Tegole Bituminose Realizzate con Materiali Riciclati Il ciclo di vita delle tegole bituminose non termina con la loro rimozione dal tetto. Queste possono essere riciclate e riutilizzate in vari modi, contribuendo significativamente alla riduzione dell'impatto ambientale del settore delle costruzioni. Il processo di riciclo è articolato in diverse fasi, ciascuna delle quali svolge un ruolo cruciale nel trasformare le tegole usate in risorse preziose per nuovi utilizzi. Raccolta e Trasporto Il processo inizia con la raccolta delle tegole bituminose rimosse durante lavori di ristrutturazione o demolizione. Queste vengono quindi trasportate a impianti di riciclaggio specializzati. È importante che il trasporto sia organizzato in modo efficiente per minimizzare l'impatto ambientale e i costi associati. Selezione e Pulizia All'arrivo all'impianto di riciclaggio, le tegole sono soggette a un processo di selezione per separare eventuali materiali non riciclabili o contaminanti. Successivamente, vengono pulite per rimuovere chiodi, residui di adesivo e altri detriti. Triturazione Una volta pulite, le tegole vengono triturate in piccoli pezzi o granuli. Questo processo è fondamentale per facilitare la successiva fase di trasformazione. La dimensione dei frammenti è attentamente controllata per soddisfare i requisiti specifici dei vari utilizzi finali. Ulteriore Elaborazione I frammenti di tegola possono subire ulteriori processi di elaborazione, a seconda delle necessità. Questo può includere la separazione di ulteriori materiali, come la fibra di vetro dal bitume, o trattamenti per modificare le proprietà chimico-fisiche dei materiali riciclati. Riutilizzo I materiali riciclati trovano impiego in una varietà di applicazioni, che includono: Asfalto per le Strade: I granuli di tegola bituminosa riciclata possono essere integrati nell'asfalto utilizzato per la pavimentazione stradale, migliorando la resistenza e la durata del manto stradale. Nuove Coperture: Parte del materiale riciclato può essere riutilizzato nella produzione di nuove tegole bituminose, contribuendo a ridurre il consumo di risorse vergini. Sottofondi per Pavimentazioni: I frammenti di tegola possono essere usati come materiale per sottofondi in progetti di pavimentazione, offrendo una soluzione economica e sostenibile. Libri e Manuali Tecnici "Materiali da costruzione sostenibili" di Paolo Fumagalli. Questo testo, disponibile in italiano, offre una panoramica completa sui materiali da costruzione eco-compatibili, con un focus particolare sul riciclo e sul riutilizzo dei materiali nel settore edile, inclusa una sezione sulle tegole bituminose riciclate. "Sustainable Construction: Green Building Design and Delivery" di Charles J. Kibert. Benché in inglese, questo libro è una risorsa chiave per comprendere i principi della costruzione sostenibile, inclusi i materiali riciclati per le coperture e le loro implicazioni ambientali. "Recycling of Roofing Materials", articolo presente sul Journal of Green Building. Questo studio, sebbene in inglese, approfondisce il processo di riciclaggio delle tegole bituminose e il loro impatto ambientale, fornendo dati e analisi dettagliate. "L'impiego di materiali riciclati nell'edilizia: normative, prestazioni e casi studio" – Un articolo disponibile attraverso le risorse universitarie italiane, che esplora le normative italiane ed europee relative all'utilizzo di materiali riciclati in edilizia, inclusi i casi studio sulle tegole bituminose.
SCOPRI DI PIU' Cariche Minerali Naturali e Riciclate nelle Gomme: Vantaggi, Limiti nelle Mescole Elastomeriche
Come CaCO₃, talco e le cariche minerali riciclate influenzano prestazioni, elasticità, processabilità e sostenibilità delle mescole in gomma modernedi Marco ArezioNel mondo della formulazione delle mescole in gomma, la scelta delle cariche minerali un’importanza che va ben oltre il semplice bilanciamento del costo del compound. Ogni filler modifica profondamente la reologia della mescola, la sua elasticità, la resistenza alla deformazione dinamica, la morbidezza, l’aspetto superficiale e, soprattutto, la capacità di resistere alle sollecitazioni meccaniche nel lungo periodo. È qui che entrano in gioco le cariche minerali naturali più diffuse nel settore: il carbonato di calcio (CaCO₃) e il talco. La loro presenza nelle formulazioni rappresenta una lunga tradizione industriale, ma porta con sé vantaggi consolidati e limiti altrettanto noti. Negli ultimi anni, tuttavia, l’industria ha iniziato a sperimentare filler alternativi ad alte prestazioni derivati da processi industriali avanzati. Tra questi si distinguono le cariche minerali riciclate, a base di ossidi di ferro, calcio, silice, magnesio ed alluminio, che per semplicità chiameremo CR, come aggregato artificiale ricavato dalla lavorazione dell’acciaio, caratterizzato da estrema purezza, stabilità chimica, durezza elevata e una granulometria ultrafine che ne permette l’impiego anche nelle mescole elastomeriche. L’introduzione di queste cariche riciclate apre nuovi scenari tecnici, soprattutto laddove le carenze del CaCO₃ e del talco diventano un fattore limitante per l’elasticità e la durata del prodotto finito. Le cariche naturali: perché si usano e quali vantaggi offrono Il CaCO₃ è da sempre una delle cariche più utilizzate nella gomma grazie alla sua disponibilità, al costo contenuto e alla capacità di migliorare la lavorabilità delle mescole. La sua introduzione favorisce l’estrusione, aumenta la stabilità dimensionale e conferisce un aspetto superficiale omogeneo. È un filler particolarmente apprezzato per articoli tecnici generici, guarnizioni non strutturali, tappi elastomerici, suole e prodotti dove la resistenza estrema non è richiesta. Il talco, grazie alla sua forma lamellare, introduce una sorta di “lubrificazione interna”, riducendo l’attrito durante le fasi di calandratura o stampaggio. La sua presenza rende più agevole il flusso del compound, migliora l’aspetto estetico e favorisce una buona stabilità delle forme, soprattutto nelle gomme EPDM, NR e SBR. Dal punto di vista industriale, il vantaggio decisivo di queste cariche risiede nel costo contenuto e nella capacità di diluire la matrice elastomerica senza compromettere eccessivamente la processabilità. In applicazioni standard, queste proprietà sono più che sufficienti. I limiti strutturali delle cariche minerali naturali Tuttavia, CaCO₃ e talco hanno limiti difficilmente superabili con la sola ottimizzazione della mescola. Il primo problema riguarda l’elasticità: entrambe le cariche sono non rinforzanti e introducono nella matrice elastomerica punti rigidi che interrompono la continuità della fase polimerica. Questo effetto, nelle applicazioni dinamiche o sottoposte a sforzi intensi, porta a perdita di resilienza, abbassamento dell’allungamento a rottura e progressivo indebolimento del prodotto finito. Le particelle di CaCO₃, soprattutto se non perfettamente micronizzate, possono creare zone di stress che diventano inneschi di microfratture. Il talco, pur conferendo scorrevolezza, riduce ulteriormente la capacità della gomma di sopportare deformazioni ripetute, a causa della struttura lamellare che facilita la propagazione di micro-cricche lungo i piani di sfaldamento. Un altro limite, spesso sottovalutato, riguarda la variabilità naturale del minerale. Impurità silicee, residui metallici e differenze ricorrenti nella distribuzione granulometrica possono influire negativamente sulla costanza del processo, sulla reticolazione e sulle prestazioni dinamiche della mescola. Infine, dal punto di vista meccanico, CaCO₃ e talco non offrono alcuna vera funzione strutturale: non incrementano la resistenza alla lacerazione, non migliorano la tenuta al calore e non apportano alcun contributo alla resistenza dinamica. Per questo, nelle applicazioni più complesse, devono essere sempre affiancati da filler rinforzanti tradizionali. La svolta tecnologica: CR come soluzione avanzata In questo contesto, l’introduzione di CR, filler minerale di nuova generazione derivante dal processo controllato di macinazione di scorie nere provenienti da forni EAF, rappresenta un punto di svolta. Il prodotto presenta caratteristiche uniche: - durezza elevata (Mohs 7.5), molto superiore a CaCO₃ e talco; - composizione chimica stabile (FeO, CaO, SiO₂, MgO, Al₂O₃ in proporzioni costanti); - assenza totale di silice libera, un fattore fondamentale per la sicurezza degli operatori; - granulometria Ultrafine (
SCOPRI DI PIU' PEEK riciclato: proprietà, processi di recupero e applicazioni nei compounds ad alte prestazioni
Analisi tecnica del polimero PEEK riciclato, dalle fonti di scarto alle miscele funzionali, fino alle metodologie di riciclo per applicazioni nei settori più avanzatidi Marco ArezioIl polyetheretherketone, conosciuto con l’acronimo PEEK, è uno dei polimeri termoplastici più performanti mai sviluppati dall’industria chimica. Appartenente alla famiglia dei poliarileterchetoni (PAEK), questo materiale deve le sue caratteristiche straordinarie a una struttura molecolare rigida e regolare, formata da anelli aromatici alternati a gruppi funzionali etere (–O–) e chetonici (–CO–). La sua sintesi avviene per reazione di policondensazione tra due monomeri aromatici: idrochinone (1,4-diidrossibenzene) e 4,4’-difluorobenzofenone. Il processo richiede condizioni severe: l’ambiente è anidro, il solvente deve resistere ad alte temperature (spesso si usa difenilsolfossido), e l’intervento di una base forte come il carbonato di sodio è indispensabile. Il risultato è una catena polimerica in cui ogni segmento conferisce resistenza chimica, stabilità termica e tenacità meccanica. Il PEEK vergine, prodotto su scala industriale a partire dalla fine degli anni ’70, è oggi considerato il materiale di riferimento nei settori ad alta tecnologia. Con un punto di fusione di circa 343 °C, un’eccellente stabilità dimensionale e una resistenza a carichi meccanici e termici prolungati, è utilizzato in componenti critici per l’industria aerospaziale, automotive, elettronica, oil & gas, biomedicale e perfino per la stampa 3D ad alte prestazioni. Tuttavia, la sua sintesi è costosa e ad alta intensità energetica. Il PEEK ha infatti un costo molto elevato (oltre i 400 €/kg) e richiede impianti specializzati per la sua produzione, che comporta anche un’impronta ambientale importante. Per questo, il riciclo del PEEK sta diventando un’opportunità sempre più interessante per coniugare sostenibilità ed efficienza industriale. Dove nascono gli scarti: origine e tipologie del PEEK da recuperare Non tutti i rifiuti plastici hanno lo stesso valore. Nel caso del PEEK, gli scarti sono spesso veri e propri residui pregiati, che derivano da tre canali principali. Il primo e più comune è rappresentato dalle lavorazioni industriali: sfridi, trucioli di tornitura, pezzi non conformi o residui di stampaggio. Si tratta di materiali tecnicamente puri, facili da identificare e da reinserire nel ciclo produttivo. Un secondo flusso proviene da componenti a fine vita, provenienti ad esempio da valvole, pompe, ingranaggi o supporti strutturali utilizzati in ambiti critici. In questo caso, la difficoltà non è solo nella raccolta, ma anche nella decontaminazione del materiale, che può aver subito stress chimici o meccanici significativi. Infine, con la crescente diffusione del PEEK nella stampa 3D, si generano scarti sotto forma di polveri esauste, supporti inutilizzati, filamenti mal formati o oggetti di test, che rappresentano una nuova frontiera del recupero in ambienti prototipali e manifattura additiva. Dallo scarto al compound: processi di lavorazione del PEEK riciclato Trasformare il PEEK da scarto a risorsa richiede un processo meticoloso. La prima fase consiste in una selezione e pulizia approfondita, volta a eliminare eventuali contaminazioni metalliche, organiche o polimeriche incompatibili. Segue poi una macinazione controllata, che riduce il materiale a una granulometria adatta all’estrusione. Prima di essere fuso, il PEEK riciclato viene sottoposto a una essiccazione profonda, solitamente sotto vuoto o in atmosfera inerte, per rimuovere ogni traccia d’umidità. Anche una minima presenza di acqua, infatti, potrebbe danneggiare la struttura del polimero durante la lavorazione ad alta temperatura. Il passaggio successivo è l’estrusione, eseguita a temperature superiori ai 340 °C. Qui il materiale viene trasformato in compound, ovvero miscele polimeriche arricchite con rinforzi o additivi funzionali. Spesso viene aggiunta una percentuale di PEEK vergine per compensare eventuali perdite di prestazione dovute al primo ciclo di utilizzo. Miscele tecniche e performance elevate I compounds di PEEK riciclato possono essere progettati per rispondere a esigenze molto diverse, a seconda delle applicazioni finali. Una delle formulazioni più diffuse è quella rinforzata con fibre di vetro, che offre rigidità e stabilità dimensionale superiori, rendendola adatta per componenti strutturali in ambienti termicamente critici. Per applicazioni che richiedono leggerezza, conduttività elettrica e resistenza alla fatica, si opta per miscele caricate con fibre di carbonio, che trasformano il PEEK riciclato in un materiale d’élite per elettronica e aerospazio. Al contrario, in presenza di esigenze tribologiche (basso attrito e usura), si impiegano additivi solidi lubrificanti come PTFE o grafite. Infine, alcuni sviluppatori stanno sperimentando blend tra PEEK riciclato e altri membri della famiglia PAEK, come PEKK e PEK, per calibrare al meglio le proprietà del materiale finale in funzione della lavorabilità e del profilo prestazionale richiesto. Tecnologie e prospettive del riciclo del PEEK A oggi, il riciclo meccanico del PEEK è il metodo più diffuso e accessibile: si basa su macinazione, essiccazione, rifusione ed estrusione. Ma richiede macchinari in grado di operare in modo preciso a temperature molto elevate, e spesso prevede il lavoro in atmosfera controllata. Il riciclo chimico, che mira a riportare il PEEK ai suoi precursori monomerici, è oggetto di studi ma ancora lontano da una vera industrializzazione, a causa dell’elevata stabilità molecolare del materiale. Più promettente è invece il riutilizzo diretto: componenti poco usurati vengono rilavorati o reintrodotti nel mercato in forma rigenerata, soprattutto nei settori industriali meno sensibili alle specifiche di purezza assoluta. Un’opportunità circolare nei materiali high-tech Il valore ambientale del PEEK riciclato è evidente. La sua produzione da monomero è energivora e ad alta intensità di carbonio; per contro, la rigenerazione consente un risparmio energetico notevole, una drastica riduzione dei rifiuti tecnici e un impatto positivo sul bilancio di sostenibilità aziendale. Inoltre, l’integrazione del PEEK rigenerato nelle filiere dei materiali avanzati rappresenta un cambio di paradigma importante: la possibilità di unire alte prestazioni e responsabilità ambientale non è più un’opzione futura, ma una realtà già attiva nei laboratori e negli impianti di produzione più evoluti. Conclusione Il riciclo del PEEK dimostra che anche i polimeri più sofisticati possono entrare a pieno titolo nel modello dell’economia circolare, se sostenuti da una filiera tecnologica all’altezza. Attraverso una conoscenza profonda della sua origine chimica, delle tecniche di recupero e delle potenzialità applicative, il PEEK riciclato si afferma come una risorsa strategica per il futuro della manifattura avanzata, dove sostenibilità e prestazione non sono più in conflitto, ma parte della stessa visione industriale.Immagine simbolica© Riproduzione Vietata
SCOPRI DI PIU' ASTM D1693 B: La prova di stress cracking nei flaconi in HDPE riciclato
Un test tecnico-scientifico essenziale per la qualità e la sostenibilità del packaging plastico di Marco ArezioNegli ultimi decenni il polietilene ad alta densità (HDPE) è diventato uno dei materiali più diffusi per la produzione di flaconi destinati a contenere detergenti, cosmetici, prodotti alimentari e sostanze chimiche di largo consumo. L’affidabilità del materiale, unita alla sua economicità e alle buone proprietà di barriera, ne ha fatto il polimero di riferimento per numerosi segmenti industriali. Oggi, con la crescente pressione normativa e sociale per ridurre l’impatto ambientale delle plastiche, l’HDPE riciclato si è imposto come alternativa credibile alla resina vergine. Tuttavia, l’uso di materiale riciclato introduce alcune criticità che devono essere monitorate attraverso prove rigorose, fra cui spicca la ASTM D1693, con particolare attenzione al metodo B, che valuta la resistenza del materiale allo stress cracking ambientale. Questa prova non è soltanto una routine di laboratorio: rappresenta uno strumento fondamentale per comprendere la durabilità dei flaconi in condizioni reali e per stabilire se l’impiego di HDPE riciclato possa garantire prestazioni equivalenti a quelle dei materiali vergini. Analizzarne il funzionamento, i risultati e il significato tecnico permette di cogliere le ragioni per cui i produttori di packaging considerano questo test uno standard imprescindibile. Lo stress cracking ambientale: un fenomeno microstrutturale complesso Il cosiddetto stress cracking ambientale (ESC, Environmental Stress Cracking) è una forma di degrado che si manifesta nei polimeri semi-cristallini come l’HDPE. Non si tratta di un fenomeno macroscopico immediatamente visibile: la rottura avviene per effetto di microfratture che si propagano lungo la matrice del polimero, senza che il materiale mostri significative deformazioni plastiche. A livello molecolare, l’ESC nasce dall’interazione tra le zone amorfe e le regioni cristalline del polimero. L’HDPE, infatti, presenta una struttura semi-cristallina in cui coesistono domini ordinati (lamelle cristalline) e aree più disordinate (fasi amorfe). Quando il materiale è sottoposto a tensioni meccaniche, le regioni amorfe diventano i punti di maggiore vulnerabilità: in presenza di agenti chimici aggressivi, come tensioattivi o solventi, queste zone si indeboliscono e le microfratture possono propagarsi rapidamente. L’HDPE riciclato, rispetto a quello vergine, presenta generalmente una cristallinità meno omogenea a causa dei processi di degradazione termica e ossidativa avvenuti durante i cicli precedenti di utilizzo e rilavorazione. Ciò significa che i confini tra le fasi amorfe e quelle cristalline risultano più irregolari e quindi più suscettibili alla nucleazione di cricche. È questo uno dei motivi per cui i flaconi prodotti con HDPE riciclato devono essere sottoposti a controlli specifici di resistenza allo stress cracking. ASTM D1693 B: come funziona la prova La ASTM D1693 è lo standard internazionale più riconosciuto per la valutazione della resistenza allo stress cracking dei polietileni. La norma prevede due approcci, il metodo A e il metodo B. Quest’ultimo è quello di maggiore interesse per i produttori di flaconi, perché impone condizioni più severe e fornisce risultati più discriminanti. Il test consiste nel preparare provini ricavati dal materiale HDPE destinato alla produzione. Questi provini vengono intagliati e piegati in modo da concentrare le tensioni su punti specifici. Successivamente, vengono immersi in una soluzione di nonilfenolo etossilato o in un tensioattivo equivalente, sostanze che hanno la funzione di accelerare il fenomeno di ESC simulando l’esposizione a prodotti chimici reali. L’immersione avviene in un bagno termostatato, di solito mantenuto a 50 °C, che favorisce la propagazione delle cricche. I provini restano immersi fino alla rottura, e il parametro di interesse è il tempo medio di rottura (F50), calcolato sul 50% dei provini testati. Questo tempo, espresso in ore, rappresenta un indicatore diretto della resistenza allo stress cracking: più è elevato, maggiore sarà l’affidabilità del materiale. Un valore basso segnala invece un rischio concreto di rottura del flacone in condizioni reali di utilizzo. Interpretazione dei risultati: cosa ci dice l’F50 Il tempo medio di rottura non va interpretato come un semplice dato numerico, ma come un indice che condensa le proprietà microstrutturali del polimero. Ad esempio: - Un F50 alto segnala una buona distribuzione della cristallinità, catene polimeriche sufficientemente lunghe e un basso livello di contaminanti. In altre parole, il materiale, pur essendo riciclato, presenta caratteristiche vicine a quelle della resina vergine. - Un F50 basso evidenzia criticità: catene corte dovute a degradazione, presenza di inclusioni estranee, additivi incompatibili o una cattiva omogeneità di fusione. Per il produttore, questo dato diventa una guida concreta: se il valore è soddisfacente, il flacone può essere immesso sul mercato con buone garanzie di sicurezza. Se invece il risultato è deludente, occorre intervenire su più fronti: selezionare meglio il materiale riciclato, ottimizzare i parametri di processo o introdurre additivi specifici. Additivi anti-ESC e strategie di miglioramento Negli ultimi anni, per migliorare la resistenza allo stress cracking dell’HDPE riciclato, si è diffuso l’impiego di additivi anti-ESC. Si tratta di sostanze che agiscono principalmente su due livelli: stabilizzano la fase amorfa del polimero e riducono la penetrazione dei tensioattivi nelle zone vulnerabili. Fra i più utilizzati troviamo alcuni copolimeri etilenici e additivi compatibilizzanti che favoriscono una distribuzione più uniforme delle catene. Anche gli stabilizzanti antiossidanti giocano un ruolo importante, perché riducono la degradazione termica durante la lavorazione e mantengono più integra la lunghezza delle catene. Il ricorso a questi additivi deve però essere attentamente bilanciato: un eccesso può incidere negativamente sulla processabilità e sui costi. Per questo, la prova ASTM D1693 B diventa lo strumento di verifica che consente di valutare l’effettiva efficacia delle formulazioni sviluppate in laboratorio. ASTM D1693 e confronto con ISO 22088 La prova ASTM D1693 è la più diffusa a livello industriale, ma non è l’unico standard disponibile. La norma ISO 22088, ad esempio, descrive una serie di metodi per la valutazione della resistenza allo stress cracking dei materiali termoplastici. A differenza dell’ASTM D1693, che si concentra su condizioni accelerate in presenza di tensioattivi specifici, la ISO 22088 include diversi approcci, fra cui prove a carico costante, prove di trazione lenta e immersione in agenti ambientali più vari. Il confronto fra i due standard evidenzia un aspetto importante: mentre la ISO 22088 è più flessibile e adatta a studi comparativi su diversi materiali, l’ASTM D1693 B rimane il riferimento principale per i produttori di flaconi in HDPE riciclato, perché riproduce in modo efficace le condizioni di esercizio tipiche del packaging destinato a contenere detergenti e soluzioni tensioattive. Un test cruciale per i produttori di flaconi Dal punto di vista industriale, i motivi che rendono la prova ASTM D1693 B imprescindibile sono molteplici. Anzitutto, rappresenta una garanzia di affidabilità del prodotto: un flacone che resiste allo stress cracking riduce i rischi di perdite, rotture durante il trasporto e reclami da parte dei clienti. Inoltre, è spesso richiesta dai grandi brand del settore cosmetico, farmaceutico e alimentare come requisito minimo per accettare un fornitore. Infine, in un contesto in cui la sostenibilità è diventata un valore centrale, la prova costituisce un mezzo per certificare che un flacone in HDPE riciclato non solo risponde ai principi dell’economia circolare, ma è anche in grado di offrire prestazioni equivalenti a quelle dei materiali vergini. Questo consente ai produttori di differenziarsi sul mercato, valorizzando il riciclo non come un compromesso, ma come una scelta di qualità. Conclusione La prova ASTM D1693 B non è una semplice formalità tecnica: è il punto di incontro tra scienza dei materiali, sostenibilità ambientale e competitività industriale. Attraverso la valutazione del tempo medio di rottura, il test fornisce una misura oggettiva della resistenza allo stress cracking, traducendo in numeri le caratteristiche microstrutturali del polimero e la qualità del processo di riciclo. Per i produttori di flaconi in HDPE riciclato, saper leggere e interpretare questo risultato significa garantire un imballaggio sicuro, rispettare le richieste dei mercati più esigenti e dimostrare che la plastica riciclata non è un materiale di serie B, ma una risorsa affidabile per il futuro. In questo senso, l’ASTM D1693 B non rappresenta soltanto un test di laboratorio, ma un pilastro tecnico e strategico, capace di sostenere il passaggio verso un’economia più circolare e un packaging davvero sostenibile.© Riproduzione Vietata
SCOPRI DI PIU' Inchiostri Serigrafici Ecologici: Rivoluzione Verde nella Stampa
Guida Completa ai Benefici Ambientali e Operativi degli Inchiostri Sostenibili di Marco ArezioLa crescente consapevolezza ambientale e le normative sempre più stringenti hanno spinto l'industria della stampa serigrafica verso l'adozione di inchiostri più sostenibili. Gli inchiostri serigrafici ecologici rappresentano una risposta innovativa e responsabile a questa esigenza, coniugando performance di stampa di alto livello con un impatto ambientale ridotto. In questo articolo, esploreremo la natura, la produzione e i vantaggi degli inchiostri serigrafici ecologici rispetto alle alternative tradizionali. Definizione e Tipologie degli Inchiostri Serigrafici Ecologici Gli inchiostri serigrafici ecologici sono formulazioni speciali progettate per ridurre al minimo l'impatto ambientale associato alla produzione, all'uso e allo smaltimento degli inchiostri utilizzati nell'industria della stampa serigrafica. Questa categoria di inchiostri si distingue per l'uso di componenti meno nocivi, sostenibili e, ove possibile, derivati da fonti rinnovabili. La definizione di "ecologico" abbraccia una gamma di attributi, inclusa la riduzione dell'uso di sostanze tossiche, la diminuzione delle emissioni di composti organici volatili (COV) e l'impiego di materiali biodegradabili o riciclabili. Tipologie di Inchiostri Serigrafici Ecologici La diversificazione degli inchiostri serigrafici ecologici permette loro di rispondere a esigenze specifiche di sostenibilità e applicazione, comprendendo principalmente: Inchiostri a Base d'Acqua Questi inchiostri utilizzano l'acqua come solvente principale, sostituendo in larga misura i solventi a base di petrolio. Sono meno volatili e tossici rispetto ai loro omologhi solventi. Sono particolarmente adatti per la stampa su tessuti, carta e cartone, dove l'assorbimento del materiale compensa la minore velocità di asciugatura rispetto agli inchiostri a solvente.Inchiostri UV Gli inchiostri UV induriscono o polimerizzano quando esposti a luce ultravioletta. Questo processo trasforma l'inchiostro da liquido a solido senza l'evaporazione di solventi, eliminando quasi completamente le emissioni di COV. Questi inchiostri trovano impiego in una vasta gamma di supporti, inclusi plastica, metallo, vetro e legno, grazie alla loro eccellente adesione e durabilità.Inchiostri a Base di Soia e Vegetali Composti principalmente da oli vegetali (come l'olio di soia), questi inchiostri sostituiscono gli oli minerali e i solventi derivati dal petrolio. Offrono una stampa di alta qualità con una minore dipendenza dalle risorse fossili. Sono ideali per la stampa su carta e cartone, offrendo una buona definizione di stampa e contribuendo a facilitare il riciclo del materiale stampato.Vantaggi Comuni Nonostante le differenze, tutte queste tipologie condividono vantaggi chiave che le rendono preferibili in un contesto ecologico: Minore Impatto Ambientale: Riducono le emissioni nocive e l'utilizzo di risorse non rinnovabili. Sicurezza e Salute sul Lavoro: Diminuiscono l'esposizione a sostanze pericolose per gli operatori. Compatibilità con Normative Ambientali: Aiutano le aziende a rispettare standard e regolamenti ambientali sempre più rigorosi. La scelta tra queste tipologie dipende dalle specifiche esigenze di applicazione, dalla sostenibilità desiderata e dalle caratteristiche del materiale da stampare. L'evoluzione continua della tecnologia degli inchiostri serigrafici ecologici promette ulteriori miglioramenti in termini di prestazioni e impatto ambientale, spingendo l'industria verso pratiche più sostenibili. Dove e come si usano gli inchiostri serigrafici Gli inchiostri serigrafici trovano applicazione in una vasta gamma di settori e su diversi tipi di materiali, grazie alla loro versatilità e alla capacità di offrire stampe di alta qualità su superfici diverse. Di seguito, vengono esplorate alcune delle principali aree di applicazione degli inchiostri serigrafici: Tessile La serigrafia è una tecnica ampiamente utilizzata nel settore tessile per la decorazione di capi di abbigliamento, tessuti per arredamento e accessori. Gli inchiostri serigrafici a base d'acqua, in particolare, sono molto popolari per la stampa su tessuti, poiché sono meno nocivi per l'ambiente e per chi indossa i capi stampati. Carta e Cartone Gli inchiostri serigrafici vengono utilizzati per la stampa su carta e cartone in una varietà di applicazioni, inclusi imballaggi, poster, cartoline, e materiale promozionale. La serigrafia consente di ottenere effetti particolari, come finiture lucide, metallizzate o con texture, che aggiungono valore agli oggetti stampati. Elettronica Nel settore elettronico, gli inchiostri serigrafici sono impiegati per la stampa di circuiti stampati, tastiere a membrana, display e componenti elettronici vari. In questo ambito, sono spesso utilizzati inchiostri conduttivi e inchiostri UV per le loro proprietà specifiche, come la conducibilità elettrica o la resistenza a solventi e abrasioni. Vetro e Ceramica La serigrafia è utilizzata anche nella decorazione di vetro e ceramica, per esempio in bottiglie, bicchieri, piastrelle e stoviglie. Gli inchiostri utilizzati in queste applicazioni devono resistere ad alte temperature e a processi di cottura, mantenendo la brillantezza e la fedeltà dei colori. Industria Pubblicitaria e Segnaletica Gli inchiostri serigrafici sono ideali per la produzione di insegne, adesivi, striscioni, e materiale promozionale grazie alla loro durabilità esterna e alla resistenza agli agenti atmosferici. Questa applicazione sfrutta la capacità della serigrafia di stampare su materiali plastici e metallici, oltre che su supporti più tradizionali. Articoli Promozionali Oggetti promozionali come penne, chiavette USB, gadget e articoli da regalo sono spesso decorati utilizzando la serigrafia. La tecnica consente di applicare loghi e messaggi promozionali su superfici di forme e materiali diversi, con elevata precisione e qualità. Processo di Produzione degli Inchiostri Serigrafici Ecologici Il processo di produzione degli inchiostri serigrafici ecologici rappresenta un'espressione di impegno verso la sostenibilità e l'innovazione nell'industria della stampa. Questo processo si distingue per l'enfasi sulla selezione di materie prime meno impattanti sull'ambiente, l'ottimizzazione dei processi produttivi per ridurre sprechi e consumi energetici, e l'attenzione alla sicurezza e alla salute degli operatori. Vediamo in dettaglio le fasi principali: Selezione delle Materie Prime La prima fase nel processo di produzione degli inchiostri serigrafici ecologici riguarda la selezione accurata delle materie prime. Questa include: Pigmenti Ecocompatibili: Si opta per pigmenti non tossici e preferibilmente di origine naturale o meno impattanti sull'ambiente rispetto ai tradizionali pigmenti sintetici. Leganti Naturali o Biodegradabili: Gli oli vegetali (come l'olio di soia) o altre sostanze naturali vengono utilizzati come leganti al posto di quelli derivati da petrolio. Solventi a Basso Impatto Ambientale: Nei casi in cui è necessario l'utilizzo di solventi, si preferiscono quelli con bassa volatilità e minore tossicità, come l'acqua nei inchiostri a base d'acqua. Formulazione dell'Inchiostro Durante la fase di formulazione, gli ingredienti selezionati vengono miscelati secondo proporzioni precise per ottenere le caratteristiche desiderate dell'inchiostro, come viscosità, colore, e resistenza. Questo processo richiede competenze tecniche specifiche per bilanciare le proprietà ecologiche dell'inchiostro con le necessità di performance nella stampa.Produzione e Controllo Qualità Una volta formulato, l'inchiostro subisce un processo di produzione che può includere passaggi come la molatura per ridurre le dimensioni dei pigmenti e migliorare la finitura, e l'omogeneizzazione per assicurare una distribuzione uniforme dei componenti. Durante tutto il processo produttivo, vengono applicati rigidi controlli di qualità per garantire che l'inchiostro finale rispetti le specifiche tecniche e ambientali. Imballaggio e Distribuzione Gli inchiostri serigrafici ecologici vengono poi imballati in contenitori appositamente scelti per minimizzare l'impatto ambientale, preferendo materiali riciclati o riciclabili. La distribuzione è pianificata in modo da ridurre le emissioni di CO2, ad esempio raggruppando le spedizioni o utilizzando mezzi di trasporto ecocompatibili. Problematiche ed Innovazioni La produzione di inchiostri serigrafici ecologici presenta diverse problematiche, come il mantenimento delle prestazioni di stampa a livelli comparabili con quelli degli inchiostri tradizionali pur rispettando i criteri ecologici. L'innovazione costante nei materiali e nelle tecniche di produzione è fondamentale per superare questi problemi, rendendo gli inchiostri ecologici una scelta sempre più valida per l'industria della stampa. Vantaggi Ambientali e Operativi degli Inchiostri Serigrafici Ecologici Gli inchiostri serigrafici ecologici offrono una serie di vantaggi significativi rispetto ai loro omologhi tradizionali, non solo dal punto di vista ambientale ma anche in termini operativi. Questi benefici riflettono l'importanza crescente della sostenibilità nelle decisioni di produzione e acquisto, senza trascurare l'efficienza e la qualità del processo di stampa. Vantaggi Ambientali Riduzione delle Emissioni Nocive Gli inchiostri ecologici minimizzano o eliminano del tutto l'uso di solventi volatili, responsabili delle emissioni di composti organici volatili (COV) nell'atmosfera. Questo non solo riduce l'inquinamento dell'aria ma contribuisce anche a migliorare la qualità dell'ambiente di lavoro, riducendo l'esposizione dei lavoratori a sostanze potenzialmente nocive. Minor Impatto sulla Salute e Sicurezza La composizione più sicura degli inchiostri serigrafici ecologici riduce il rischio di reazioni allergiche, problemi respiratori e altri problemi di salute legati all'uso di sostanze chimiche aggressive. Ciò significa anche che possono essere necessarie meno misure di protezione individuale e di ventilazione, rendendo l'ambiente di lavoro più sicuro e piacevole. Uso Sostenibile delle Risorse L'impiego di materie prime rinnovabili, come oli vegetali, e di pigmenti meno impattanti sull'ambiente, promuove l'uso sostenibile delle risorse. Inoltre, l'elevata biodegradabilità di molti inchiostri ecologici facilita il processo di smaltimento, riducendo l'impronta ecologica del prodotto finito. Vantaggi Operativi Efficienza nella Pulizia e Manutenzione Gli inchiostri a base d'acqua e UV richiedono procedure di pulizia meno aggressive rispetto agli inchiostri a base solvente. Ciò si traduce in minori tempi di fermo macchina e riduzione dell'uso di sostanze chimiche per la pulizia, con un conseguente abbattimento dei costi operativi e un minor impatto ambientale. Versatilità e Qualità di Stampa Nonostante la loro natura ecologica, gli inchiostri serigrafici ecologici offrono un'eccellente qualità di stampa, con colori vivaci e buona resistenza nel tempo. Sono adatti a una vasta gamma di supporti, inclusi tessuti, carta, plastica e metallo, offrendo così grande versatilità agli operatori del settore. Compatibilità con Normative Ambientali L'utilizzo di inchiostri ecologici facilita il rispetto delle normative ambientali sempre più stringenti, aiutando le aziende a evitare sanzioni e a migliorare la propria immagine presso i consumatori, sempre più attenti alla sostenibilità. Confronto con Gli Inchiostri Tradizionali La transizione verso l'utilizzo di inchiostri serigrafici ecologici rappresenta una svolta significativa per l'industria della stampa, rispondendo alla crescente esigenza di sostenibilità ambientale. Per comprendere meglio il valore aggiunto degli inchiostri ecologici, è utile esaminare le differenze principali rispetto agli inchiostri serigrafici tradizionali sotto vari aspetti. Composizione Chimica Inchiostri Tradizionali: Tradizionalmente, gli inchiostri serigrafici sono formulati con una base di solventi volatili, pigmenti sintetici, e resine derivati dal petrolio, che possono emettere composti organici volatili (COV) nocivi per l'ambiente e la salute umana. Inchiostri Ecologici: Al contrario, gli inchiostri ecologici sono sviluppati con l'intento di ridurre o eliminare la presenza di tali sostanze nocive. Utilizzano solventi a base d'acqua, oli vegetali, pigmenti naturali o meno tossici, e leganti biodegradabili, risultando in emissioni significativamente ridotte di COV. Impatto Ambientale Inchiostri Tradizionali: L'uso di solventi e componenti a base di petrolio comporta un elevato impatto ambientale, dalla produzione allo smaltimento, includendo rischi di contaminazione dell'aria, dell'acqua e del suolo. Inchiostri Ecologici: Gli inchiostri serigrafici ecologici minimizzano l'impatto ambientale in tutte le fasi del loro ciclo di vita. La loro produzione, uso, e smaltimento presentano rischi ambientali molto più bassi, grazie all'utilizzo di materie prime rinnovabili e alla ridotta tossicità. Salute e Sicurezza sul Lavoro Inchiostri Tradizionali: L'esposizione a lungo termine ai solventi e ad altri componenti tossici degli inchiostri tradizionali può avere effetti negativi sulla salute degli operatori, richiedendo l'uso di dispositivi di protezione individuale e sistemi di ventilazione adeguati. Inchiostri Ecologici: La formulazione più sicura degli inchiostri ecologici riduce il rischio di problemi di salute e migliora le condizioni di lavoro, limitando la necessità di misure di protezione e ventilazione specialistiche. Prestazioni e Applicabilità Inchiostri Tradizionali: Gli inchiostri tradizionali sono noti per la loro durata, resistenza alle intemperie, e versatilità su diverse superfici. Queste caratteristiche li hanno resi la scelta prevalente in molte applicazioni industriali e commerciali. Inchiostri Ecologici: Sebbene in passato gli inchiostri ecologici potessero presentare limitazioni in termini di prestazioni rispetto agli inchiostri tradizionali, i recenti sviluppi tecnologici hanno notevolmente migliorato la loro qualità, resistenza e versatilità, rendendoli competitivi in molteplici applicazioni. Costi Inchiostri Tradizionali: Generalmente, gli inchiostri tradizionali hanno un costo inferiore rispetto alle varianti ecologiche, principalmente a causa della diffusa disponibilità e del minor costo delle materie prime a base di petrolio. Inchiostri Ecologici: Gli inchiostri ecologici possono presentare un costo iniziale più elevato, dato il prezzo più alto delle materie prime sostenibili e dei processi produttivi meno inquinanti. Tuttavia, questo costo è spesso compensato dai benefici in termini di salute, sicurezza e conformità ambientale, oltre che da un miglioramento dell'immagine aziendale.
SCOPRI DI PIU' Disarmanti Biodegradabili: Innovazione Sostenibile per l'Industria delle Costruzioni
Come i disarmanti ecologici stanno riducendo l'impatto ambientale e migliorando la sicurezza dei lavoratori di Marco ArezioNegli ultimi anni, l'industria delle costruzioni sta cambiando volto, diventando sempre più attenta all'ambiente. Uno degli aspetti interessanti di questa trasformazione è l'introduzione dei disarmanti biodegradabili. Se non sei del settore, potresti chiederti: cosa sono esattamente e perché sono così importanti? Che cosa sono i disarmanti biodegradabili? In pratica, i disarmanti sono quei prodotti che si applicano sulle casseforme (le strutture temporanee che contengono il calcestruzzo fino a quando non si indurisce) per evitare che si attacchi. Immagina di fare un dolce e usare la carta forno per staccarlo facilmente dalla teglia: il concetto è lo stesso. Tradizionalmente, questi prodotti erano fatti con sostanze chimiche derivate dal petrolio. Tuttavia, questi disarmanti possono essere piuttosto dannosi per l'ambiente e non particolarmente sicuri per chi li maneggia. Ed è qui che entrano in gioco i disarmanti biodegradabili. Sono formulati con ingredienti naturali o sintetici che si decompongono rapidamente e completamente nell'ambiente, riducendo così il rischio di inquinamento. Perché scegliere i disarmanti biodegradabili? Minore impatto ambientale: I disarmanti biodegradabili si decompongono in sostanze innocue, riducendo il rischio di contaminazione del suolo e delle acque. Questo è fondamentale in un'epoca in cui la sostenibilità è sempre più importante. Sicurezza per i lavoratori: Senza solventi e additivi chimici nocivi, questi disarmanti sono molto più sicuri da maneggiare. Questo significa meno rischi per chi lavora nei cantieri. Prestazioni efficaci: Nonostante siano più eco-friendly, i disarmanti biodegradabili funzionano altrettanto bene dei loro omologhi tradizionali, garantendo una facile sformatura del calcestruzzo e preservando la qualità delle superfici. Certificazioni ambientali: Usare disarmanti biodegradabili può aiutare i progetti di costruzione a ottenere certificazioni come LEED o BREEAM, dimostrando un impegno verso pratiche di costruzione sostenibili. Tipi di disarmanti biodegradabili Ci sono diverse categorie di disarmanti biodegradabili: Oli vegetali: Derivati da piante come la soia, il girasole o il mais. Questi oli sono raffinati per migliorare le loro proprietà di sformatura e sono completamente biodegradabili. A base d'acqua: Utilizzano l'acqua come componente principale, eliminando la necessità di solventi chimici. Sono biodegradabili e sicuri per l'ambiente, ma possono richiedere applicazioni più frequenti. Polimeri biodegradabili: Utilizzano polimeri sintetici che si decompongono naturalmente. Offrono una protezione duratura e una buona facilità di sformatura. Cere naturali: Derivate da risorse naturali, creano una barriera efficace tra il calcestruzzo e le casseforme, facilitando la sformatura e migliorando la qualità delle superfici. Come funzionano i disarmanti biodegradabili? Il loro funzionamento è piuttosto semplice: creano una barriera sottile ma efficace tra il calcestruzzo e la cassaforma, impedendo al calcestruzzo di aderire alla superficie della cassaforma stessa. Questa barriera è sufficientemente resistente durante il processo di indurimento del calcestruzzo, ma si decompone rapidamente una volta esposta agli agenti ambientali. Dove si usano i disarmanti biodegradabili? Questi disarmanti possono essere utilizzati in moltissime situazioni diverse: Edilizia residenziale: Perfetti per progetti di case ecologiche. Edilizia commerciale: Utili in edifici commerciali che cercano certificazioni ambientali. Infrastrutture pubbliche: Adatti per ponti, strade e altre infrastrutture. Progetti in aree sensibili: Essenziali per cantieri vicino a corpi idrici o in aree protette. Ricerca e sviluppo La ricerca sui disarmanti biodegradabili è un campo in continua evoluzione. Le università e gli istituti di ricerca collaborano con le aziende del settore per sviluppare formulazioni sempre più efficaci e sicure. Alcuni degli obiettivi principali della ricerca includono il miglioramento delle prestazioni, l'analisi dell'impatto ambientale e la sicurezza per i lavoratori. Conclusioni L'adozione di disarmanti biodegradabili rappresenta un passo avanti significativo verso un'edilizia più sostenibile. Questi prodotti non solo riducono l'impatto ambientale, ma migliorano anche la sicurezza e le condizioni di lavoro. Con il mondo sempre più orientato verso la sostenibilità, l'uso di disarmanti biodegradabili è destinato a diventare sempre più diffuso, promuovendo pratiche di costruzione che rispettano l'ambiente e la salute umana.
SCOPRI DI PIU' Certificazioni sui Masselli in PVC Riciclati per Pavimentazioni
di Marco ArezioIl massello in PVC riciclato è un prodotto che sposa pienamente il concetto di economia circolare in quanto la materia prima che lo costituisce viene dal recupero delle guaine dei cavi elettrici. Questo materiale viene selezionato, macinato e avviato all’impianto di produzione dei masselli.Un elemento costruttivo dalla forma ad incastro che permette di creare pavimentazioni portanti per il traffico veicolare senza pesare sulla bilancia della sostenibilità ambientale attraverso l’uso di risorse naturali come gli inerti o i materiali estrattivi che costituiscono il cemento. Inoltre contribuisce alla riduzione dei rifiuti plastici nell’ambiente in quanto il PVC morbido recuperato viene utilizzato al 100% nel prodotto finito. Quando si parla di prodotto riciclato bisogna ricordare che oltre ad assicurare la circolarità delle materie prime di scarto, il massello autobloccante a fine vita, rimane una materia prima importante e quindi sarà nuovamente riciclato senza creare rifiuti. Inoltre le caratteristiche tecniche del prodotto realizzato sono di notevole valenza in quanto hanno delle caratteristiche costruttive estremamente importanti nell’ottica di una pavimentazione carrabile o pedonale che altri materiali tradizionali non hanno. Per le caratteristiche tecniche e i sistemi di impiego e posa vi rimando all’articolo specifico. In questa sede trattiamo le certificazioni che il prodotto ha raggiunto attraverso tests ufficiali presso il Politecnico di Torino, l’Istituto Galileo Ferraris di Torino e il Ministero dell’Interno: Resistenza all’abrasione (norma UNI 8298/9) mediante abrasimetro Taber: • Valore medio di perdita di massa 370 mg. Mola abrasiva tipo CS10 caricata con 10N • Valore medio di perdita di massa 442 mg. Mola abrasiva tipo CS17 caricata con 10N • Valore medio di perdita di massa 472 mg. Mola abrasiva tipo H.22 caricata con 10N • Valore medio di perdita di massa 576 mg. Mola abrasiva tipo H.18 caricata con 10N Resistenza alla flessione (punti 3.1 e 3.2 del DM 3/6/68) • Valore medio di resistenza a flessione 2,17 N/mm2 Resistenza a compressione, rilevando il carico applicato in corrispondenza delle deformazioni verticali del 10% e del 20% dello spessore iniziale dei provini, nonché al verificarsi delle prime fessurazioni e del collasso: • Riduzione di spessore del 10% = (104,58KN -9 6,6KN – 80,10 KN) • Riduzione di spessore del 20% = (173,40 KN – 170,10 KN – 155,37 KN) • Carico di fessurazione = (236,40 KN – 228,12 KN – 228,12 KN) • Carico di Collasso = (303,54 KN – 295, 80 KN – 256,26 KN) Penetrazione dopo 1 minuto a 25 °C (UNI 5574/3.5) • Valore medio della penetrazione 1,08 mm.Penetrazione dopo 10 minuti a 25 °C (UNI 5574/3.5) • Valore medio della penetrazione 1,355 mm.Penetrazione dopo 30 secondi a 45 °C (UNI 5574/3.5) • Valore medio della penetrazione 1,075 mm. Scivolosità con metodo BCRA, riferimento legge n°13 D:M: 14/6/89 n° 236 per la misurazione del coefficiente di attrito dinamico, valore prescritto > 0,4: • Elemento scivolante di cuoio asciutto: 0,585 • Elemento scivolante in gomma su pavimento bagnato: 0,78 Stabilità dimensionale UNI 5574 (variazioni dimensionali %) misurate su due direzioni ortogonali dopo 6 ore a 80 °C: • Prima direzione +0,178 / -0,666 / -0,079 • Seconda Direzione -0,477 / -1,113 / -0,154 • Prima direzione +0,596 / -1,067 / 0,436 • Seconda direzione +584 / -0,499 / -0,651 Impronta residua UNI 5574- 3.7 alla temperatura di 25 °C: • Valore medio impronta residua 0,52 mm. Conduttività termica apparente UNI 7745: • Lamda 0,141 W (mK) Resistenza elettrica – Isolamento superficiale CEI 64,4 (1973) Temperatura 21 °C e umidità 30%: • Misura 1 < 2x10 (12°) Ohm • Misura 2 > 2x10 (12°) Ohm • Misura 3 < 3x10(12°) OhmResistenza elettrica – Isolamento attraverso lo spessore del materiale CEI 64.4 (1973) Temperatura 21 °C e umidità 30%: • Misura 1 < 5x11 (11°) Ohm • Misura 2 > 3x10 (11°) Ohm • Misura 3 < 3x10 (11°) Ohm Resistenza alla bruciatura di sigaretta UNI 8298/7 con effetti indotti: • Sigaretta 1: carbonizzazione e rigonfiamento 0,30 mm. medio = Tempo T0 autospegnimento / 671 / autospegnimento • Sigaretta 2: carbonizzazione e rigonfiamento 0,35 mm. medio = Tempo T0 675 / 665 / 660 • Sigaretta 3: carbonizzazione e rigonfiamento 0,37 mm. medio = Tempo T0 690 / 748 / 705 Reazione al fuoco e omologazione per la prevenzione agli incendi rilasciata dal Ministero dell’Interno: • Metodo CSE RF 2/75/A: Categoria 1 (uno) • Metodo CSE RF 2/77: Categoria 1 (uno) Sulla base dei risultati delle prove il prodotto è assegnabile alla classe di reazione al fuoco 1 (uno) Analisi sull’Eluato Allegato 3 del D.M. 22/1/1998: • Rame Cu mg/l: media prove 0,05 • Zinco Zn mg/l: media prove 3 • Piombo Pb mg/l: media prove 50Categoria: notizie - tecnica - plastica - riciclo - PVC - masselli autobloccanti - certificazioni
SCOPRI DI PIU' Polipropilene Atattico vs Isotattico: Caratteristiche, Produzione e Applicazioni
Conosciamo meglio i componenti della famiglia del Polipropilenedi Marco ArezioIl polipropilene, un polimero termoplastico ampiamente utilizzato in vari settori, esiste in diverse forme configurazionali, tra cui le più note sono l'atattico e l'isotattico. Questi termini descrivono la disposizione tattica (ordine di successione) dei gruppi metilici (-CH3) lungo la catena principale del polimero. La comprensione di queste forme e le loro proprietà è cruciale per l'industria delle materie plastiche, in quanto determina le applicazioni e i metodi di produzione del materiale. Cosa è il Polipropilene Atattico? Il polipropilene atattico (a-PP) presenta una disposizione casuale dei gruppi metilici lungo la catena polimerica. Questa configurazione atattica conferisce al materiale una flessibilità maggiore rispetto alla sua controparte isotattica, ma con una minore cristallinità e resistenza termica. L'a-PP è tipicamente amorfo, con una bassa densità e una resistenza chimica relativamente alta. La sua produzione avviene attraverso processi di polimerizzazione in fase gassosa, in soluzione o in sospensione, utilizzando catalizzatori specifici che favoriscono questa disposizione casuale. Cosa è il Polipropilene Isotattico? Il polipropilene isotattico (i-PP), al contrario, si caratterizza per la disposizione uniforme dei gruppi metilici, tutti orientati dalla stessa parte della catena polimerica. Questa configurazione conferisce al materiale un'elevata cristallinità, rendendolo più rigido e resistente al calore rispetto al polipropilene atattico. L'i-PP è prodotto mediante catalizzatori Ziegler-Natta o metalloceni, che consentono un controllo preciso sull'orientamento dei gruppi metilici. Questo tipo di polipropilene trova ampio uso in applicazioni che richiedono robustezza e resistenza termica, come l'imballaggio alimentare, i componenti automobilistici e i tessuti non tessuti. Produzione e Vantaggi sulle Miscele Plastiche La produzione di entrambe le forme di polipropilene richiede accurati processi di controllo per ottenere le proprietà desiderate. Il polipropilene isotattico, grazie alla sua cristallinità e resistenza termica, è ideale per applicazioni strutturali e di imballaggio, mentre l'atattico, con la sua flessibilità, trova applicazione come additivo per migliorare l'impatto e la lavorabilità di altre materie plastiche. I vantaggi dell'utilizzo di miscele di polipropilene includono la possibilità di ottimizzare le proprietà del materiale finale, come la resistenza agli urti, la trasparenza, e la lavorabilità, combinando le caratteristiche uniche di polimeri diversi. Ad esempio, l'aggiunta di polipropilene atattico a miscele plastiche può migliorare la loro elasticità e flessibilità, rendendole più adatte per applicazioni specifiche che richiedono tali caratteristiche. Differenze Tecniche nella Produzione di Prodotti Finiti La scelta tra polipropilene atattico e isotattico nella produzione di prodotti finiti dipende strettamente dalle proprietà fisiche richieste dall'applicazione finale. Il polipropilene isotattico, essendo più rigido e resistente, è spesso preferito per creare oggetti che devono sopportare carichi o temperature elevate. D'altra parte, l'atattico, con la sua maggiore flessibilità, è ideale per applicazioni che richiedono una certa elasticità, come film sottili o componenti che devono assorbire gli urti senza rompersi. In conclusione, la comprensione delle differenze tra polipropilene atattico e isotattico è fondamentale per l'industria delle materie plastiche. Questa conoscenza permette di scegliere il materiale più adatto in base alle esigenze specifiche di ogni applicazione, sfruttando al meglio le proprietà uniche di ciascuna forma per produrre articoli con le prestazioni desiderate. Con l'evoluzione continua dei processi produttivi e dei catalizzatori, si prevede che l'innovazione nel campo dei polimeri continuerà a offrire nuove opportunità per lo sviluppo di materiali sempre più avanzati e sostenibili.
SCOPRI DI PIU' Membrane bugnate prodotte con hdpe riciclato
Come scegliere e produrre una membrana bugnata performante con un granulo in HDPE riciclatodi Marco ArezioLa funzione delle membrane bugnate protettive, in HDPE riciclato nel campo dell’impermeabilizzazione edilizia è conosciuta da molti anni anche se probabilmente non tutti conoscono le molteplici opportunità di utilizzo di questo utile elemento separatore-protettore-impermeabilizzante. Le membrane si dividono: Per conformazione geometrica delle bugne Per altezza delle stesse rispetto alla suolaPer spessore della suola Per grammatura al metro quadratoPer resistenza meccanica a compressione e a trazionePer gli eventuali accoppiati che si possono installare in fase di produzioneTessuti non tessuti in poliestereTessuti non tessuti in polipropileneTessuti in polietilene reticolatoReti porta intonacoFogli lisci in PE di scorrimento Per utilizzo in edilizia Non ci soffermeremo in questa sede sui vari utilizzi ai quali la membrana si presta per migliorare tecnicamente il lavoro, ma su aspetti legati alle materie prime che vengono utilizzate per la produzione del manufatto e al risvolto qualitativo dello stesso, producendo il prodotto con macchine da estrusione a testa piana. In passato si producevano membrane bugnate standard, di comune utilizzo, da 600 grammi al mq. utilizzando resina in HDPE vergine che dava prestazioni tecniche costanti e qualità fisica del prodotto eccellente. Verso la fine degli anni 90 e gli inizi degli anni 2000, la forte crescita della domanda del prodotto ha spinto l’incremento dell’offerta sul mercato con conseguente tensione sui prezzi, spingendo i produttori ad un uso massiccio e quasi esclusivo di granuli in HDPE rigenerati per la produzione. Parallelamente, sempre nell’ottica di una accresciuta conflittualità dei prezzi, si sono offerte membrane bugnate con grammature al mq. da 500-450 e 400. La riduzione di grammatura e l’utilizzo di granuli rigenerati può portare ad una performance meccanica decisamente sotto le attese relativamente agli impieghi per cui i progettisti li hanno prescritte. Per ovviare a questo duplice problema, in relazione alle materie prime da impiegare nella produzione, si deve fare attenzione ad alcuni punti basilari: • L’input normalmente usato è composto da bottiglie e flaconi in HDPE proveniente dalla raccolta differenziata nei quali si trovano tappi in PP che ha un comportamento peggiorativo nella qualità della membrana. Una % di PP elevata porta ad una marcata fragilità del manufatto, specialmente in fase di resistenza all’ancoraggio nella fase di re-interro del piano di fondazione. La riduzione delle % di PP si risolvono attraverso l’uso di macchine separatrici a lettura ottica. • La fase di lavaggio del macinato proveniente dai flaconi di HDPE è importante in quanto il permanere di piccoli residui rigidi nello stesso, in quantità elevate, potrebbero non essere fermati completamente dai filtri in fase di estrusione e quindi essere inglobati nei granuli che, impiegati per la produzione di membrane con spessori di 0,4-0,5 mm., potrebbero facilitare la formazione di buchi sulla superficie del prodotto con la conseguenza di una perdita di impermeabilità e resistenza alla trazione. Quindi un buon lavaggio per decantazione e a rotazione, unito alla scelta di filtri e cambia-filtri in continuo, aiuta ad avere un granulo pulito. • L’utilizzo di cariche minerali per aumentare la resistenza meccanica delle bugne, riducendo l’impiego, in peso, del polimero in HDPE, al fine di ridurre il costo della materia prima, può essere virtuoso fino ad una soglia, conosciuta, oltre la quale il prodotto aumenta in modo importante la fragilità e la vetrosità riducendo le caratteristiche meccaniche richieste.In relazione all’impiego nelle opere edili della membrane bugnate si elencano alcuni fattori fondamentali: • Per la posa verticale come la protezione della guaina impermeabile e per la funzione di drenaggio verticale in fondazione, si richiede principalmente una resistenza a trazione rispetto a compressione • Per la posa orizzontale come gli stati separatori nei pavimenti è preminente la resistenza meccanica verticale • Per la posa di membrane con rete porta intonaco per la deumidificazione dei muri è preminente la qualità di resistenza a trazione della membrana rispetto ai tasselli di chiodatura • Per gli strati separatori e drenanti nelle gallerie e tunnel sono necessarie sia una buona resistenza meccanica che di trazione • Per la posa di membrane per l’isolamento acustico la sollecitazione meccanica è molto contenuta nelle abitazioni civili. Con questi punti non si vuole esaurire l informativa, sia gli impieghi, che sono innumerevoli ma che per questione di spazio non si possono trattare in questa sede, sia per i risvolti produttivi nei quali si devono anche considerare l’impatto della qualità delle membrane in relazione ai parametri macchina relativi all’estrusione.Categoria: notizie - tecnica - plastica - riciclo - membrane bugnate - edilizia
SCOPRI DI PIU' Granulo riciclato in pp/pe da post consumo: un matrimonio quasi perfetto
Polipropilene e polietilene da post consumo sembra non possano convivere, ma non è sempre cosìdi Marco ArezioA volte anche le copie più diverse, con attitudini e caratteristiche lontane, con temperature caratteriali agli opposti, con tenacità e debolezze differenti, nella loro unione trovano un equilibrio. Anche il PP/PE questo equilibrio sembra averlo trovato. Nel campo dei polimeri che derivano dalla raccolta differenziata esistono delle famiglie che sono composte da due o più polimeri differenti, come per esempio l’unione tra il polietilene e il polipropilene. Apparentemente sembrano due mondi molto lontani tra loro che, per necessità di consumo dei rifiuti plastici, si è arrivati ad attribuire al nuovo compound una posizione nel mercato dei polimeri. La materia prima che costituisce questa unione, derivando dall’input della raccolta differenziata, si presenta normalmente già miscelata, ed è costituita da parti rigide e da parti flessibili dello scarto plastico domestico. Nel corso degli anni questo mix “naturale” si è molto modificato, in quanto è stato necessario estrarre dalle balle dei rifiuti, una quota sempre più lata di plastiche nono componenti, come il polipropilene, il polietilene di alta e bassa densità. Infatti si è puntato molto sull’estrazione della frazione di polipropilene per destinarlo ad un mercato autonomo. Quello che oggi è definito PO o PP/PE è la parte risultante dei processi di selezione degli scarti plastici derivanti dalla raccolta differenziata, ed è costituito da circa il 30-40% di polipropilene e la restante parte è prevalentemente LDPE. Rispetto ad una decina di anni fa, la base odierna del PO, o PP/PE, è sicuramente meno performante, in quanto il comportamento del polipropilene sulla componente di polietilene di bassa densità, è di difficile gestione, sia in fase di stampaggio che nel risultato estetico dei prodotti finali. Se partiamo dalla considerazione che ci suggerisce l’economia circolare, secondo la quale ai rifiuti plastici dobbiamo trovare, in ogni caso, una collocazione di riutilizzo, anche questo mix povero di PP/PE, con un po’ di buona volontà, può essere utilizzato in molti settori. Il polipropilene contenuto nel mix porta con sé essenzialmente le caratteristiche di rigidità e fluidità, mentre l’LDPE porta con sé la flessibilità e la fusione alle basse temperature. L’antagonismo delle loro caratteristiche avranno conseguenze in fase di stampaggio e di qualità del manufatto se non si interviene durante la produzione del granulo. Per creare una corretta famiglia di PP/PE adatta a molte applicazioni, che tenga conto di differenti fluidità richieste dal mercato, di corrette temperature sia in fase di estrusione del granulo che in fase di stampaggio, di buone resistenze in termini di modulo e IZOD, compatibilmente con il prodotto di qualità bassa di cui stiamo parlando, diventa necessario, a volte, modificare le ricette dei granuli: Il primo intervento che si dovrebbe fare è operare sul bilanciamento tra PP e LDPE, attraverso una quota di HDPE che mitiga la problematica della differenza di temperatura di fusione dei due materiali originari. Questo migliora la stampabilità ma anche la riduzione di possibili striature sulle superfici dei prodotti.Se si desidera aumentare la fluidità del compound che si vuole ottenere, la componente di PP può essere incrementata, in quanto il contributo delle frazioni di LDPE e HDPE da post consumo, in termini di MFI, rimarranno limitate. L’incremento della percentuale di PP all’interno della ricetta è comunque da monitorare, in quanto porta ad un aumento della vetrosità del prodotto finale e riduce la sua resistenza al freddo.Se si desidera aumentare la flessibilità a freddo si può giocare sulla componente LDPE/HDPE, considerando le giuste percentuali in funzione delle richieste estetiche, sul grado di flessibilità e sugli spessori dei prodotti da realizzare.Se si vogliono realizzare colorazioni del manufatto, di solito con tonalità scure, è sempre consigliabile aggiungere del masterbach, per i polimeri rigenerati, in fase di estrusione del granulo. Questo perché la dispersione del colorante in un estrusore con una vite lunga porta delle efficienze estetiche migliori. In questo caso dobbiamo considerare che la quota di LDPE, che è quella più a rischio per un’eventuale fenomeno di degradazione sotto l’effetto delle temperature di lavorazione, dovrebbe rimanere la più bassa possibile per evitare danni estetici alle colorazioni del prodotto. Per quanto riguarda l’uso dei masterbach, visto che anche questi prodotti possono essere a rischio di degradazione in fase di estrusione del granulo o durante lo stampaggio, è buona cura assicurarsi a quali temperature massime possono resistere senza alterarsi.Se si vuole aumentare la rigidità dei manufatti si può ricorrere alle cariche minerali, siano esse carbonato di calcio o talco, che possono dare una maggiore robustezza ai prodotti dal punto di vista della resistenza a compressione. Bisogna stare attenti però al comportamento a flessione, in quanto, già di per sé il PP/PE ha un basso valore di resistenza a flessione e l’aggiunta di percentuali eccessive ci cariche minerali ne peggiora la flessibilità. L’utilizzo di questa famiglia di compound in PP/PE ha trovato un largo consenso sul mercato per la produzione di manufatti non estetici e dal costo contenuto. I principali settori di utilizzo sono: Edilizia con la realizzazione di distanziatori per ferri di armatura, canaline non carrabili per l’acqua, protezione copri ferro, secchi, vespai in plastica, grigliati erbosi carrabili, cisterne componibili drenanti da interro e altri prodotti.La logistica con la produzione di bancali, casse da trasporto, armature per bancali, tappi per bidoni e altri prodotti.L’agricoltura con i ganci per l’orticultura, i vasi, le cassette monouso per la frutta e la verdura, pali per le culture e altri prodotti.L’arredo da giardino con la produzione di divani e poltrone in rattan plastico, piccoli mobili, sedie da esterno economiche e altri prodotti.Il settore della pulizia con il supporto per le setole delle scope, i secchielli di piccole dimensioni, le palette e altri prodotti.Categoria: notizie - tecnica - plastica - riciclo - polimeri - post consumo - granuli - PP/PE
SCOPRI DI PIU' Acido Fluoroantimonico: Cos’è, Come si Produce e il Suo Ruolo nella Sintesi dei Polimeri Plastici
Scopri le caratteristiche chimiche dell’acido fluoroantimonico, i rischi legati al suo impiego e perché viene utilizzato nella produzione di polimeri avanzatidi Marco ArezioNel vasto panorama della chimica industriale, pochi composti suscitano tanta soggezione quanto l’acido fluoroantimonico. Reputato uno degli acidi più forti al mondo, è un reagente che si trova spesso citato nei testi specialistici per le sue proprietà estreme, la pericolosità intrinseca e l’impiego strategico in alcuni settori avanzati dell’industria chimica, in particolare nella produzione di alcuni tipi di polimeri. Ma cosa rende così unico questo composto? E perché proprio lui è scelto per alcune delle sintesi più sofisticate della chimica dei materiali? Che cos’è l’acido fluoroantimonico? L’acido fluoroantimonico è una soluzione superacida ottenuta mescolando fluoruro di idrogeno (HF) e pentafluoruro di antimonio (SbF₅), secondo la reazione: HF + SbF₅ → [H₂F]+ [SbF₆]− Il risultato è un acido la cui forza supera di gran lunga quella dell’acido solforico puro o dell’acido cloridrico concentrato. Si tratta di una sostanza capace di protonare anche composti generalmente considerati inerti agli acidi tradizionali, come gli idrocarburi saturi (alcani). La chiave della sua forza risiede nella formazione dello ione complesso [H₂F]+, fortemente instabile e propenso a donare protoni, rendendo la soluzione capace di catalizzare reazioni quasi impossibili in altre condizioni. Come si produce l’acido fluoroantimonico La produzione dell’acido fluoroantimonico non è una procedura banale. Richiede infatti una rigorosa manipolazione in ambienti controllati, con materiali resistenti alla corrosione estrema (come recipienti in Teflon, poiché anche il vetro viene dissolto). La sintesi più comune prevede l’aggiunta graduale di pentafluoruro di antimonio a fluoruro di idrogeno liquido anidro, spesso raffreddando il sistema per controllare la reazione esotermica. La reazione è altamente pericolosa, e la minima esposizione ai reagenti o al prodotto finito comporta rischi gravissimi per l’operatore. I rischi chimici e sanitari dell’acido fluoroantimonico L’acido fluoroantimonico è una delle sostanze più pericolose che un chimico possa maneggiare, e la letteratura riporta numerosi incidenti, spesso gravi, dovuti a errori di manipolazione. I rischi principali sono: - Corrosività estrema: scioglie rapidamente pelle, tessuti biologici, vetro, metalli e la maggior parte delle plastiche comuni. - Tossicità: sia HF che SbF₅ sono tossici di per sé. L’HF, in particolare, penetra la pelle e può causare danni sistemici ai tessuti e al metabolismo del calcio. - Vapori letali: i vapori sono altamente tossici e possono causare ustioni alle vie respiratorie anche a basse concentrazioni. - Rischi ambientali: eventuali fuoriuscite richiedono procedure di neutralizzazione estremamente complesse e sono devastanti per l’ambiente circostante. - Reattività: in presenza di acqua o umidità può sviluppare reazioni violentissime, con liberazione di gas tossici. Per queste ragioni, la manipolazione avviene solo in laboratori specializzati, con strumentazione dedicata e sotto rigorosi protocolli di sicurezza. L’acido fluoroantimonico nella produzione di polimeri: perché si usa A prima vista, potrebbe sembrare assurdo impiegare un acido così pericoloso nella produzione di materie plastiche, ma in realtà la sua superacidità apre porte a reazioni di polimerizzazione impensabili con altri catalizzatori. Il suo ruolo chiave si manifesta nella catalisi della polimerizzazione cationica, un meccanismo fondamentale per la sintesi di polimeri dalle strutture complesse o dalla resistenza chimica elevata. Catalisi cationica: come funziona La polimerizzazione cationica è un processo in cui un monomero insaturo (tipicamente un idrocarburo con un doppio legame, come un olefina) viene attivato da un acido fortissimo che genera una specie cationica (un carbocatione) come centro attivo di reazione. L’acido fluoroantimonico, grazie alla sua eccezionale forza, è in grado di protonare e quindi attivare anche monomeri scarsamente reattivi, portando alla formazione di catene polimeriche molto lunghe e regolari. Quali polimeri si possono produrre L’uso dell’acido fluoroantimonico è stato studiato soprattutto nella sintesi di: - Poliisobutene e polibutene ad alto peso molecolare Questi polimeri, fondamentali nella produzione di elastomeri e gomme sintetiche, possono essere prodotti con pesi molecolari e proprietà fisico-meccaniche difficili da ottenere con catalizzatori meno potenti. - Polistirene a struttura isotattica Le strutture regolari (isotattiche) conferiscono al polimero proprietà superiori in termini di resistenza meccanica e trasparenza. L’acido fluoroantimonico consente di dirigere la polimerizzazione verso questa configurazione. - Polimeri fluorurati speciali Alcuni polimeri fluorurati utilizzati in applicazioni altamente tecnologiche (chimica fine, dispositivi elettronici) vengono sintetizzati tramite polimerizzazioni cationiche in ambiente superacido. - Resine epossidiche ad alte prestazioni Per la produzione di resine speciali resistenti a solventi aggressivi, la catalisi superacida consente di ottenere reticolazioni più fitte e stabili. Perché l’acido fluoroantimonico è preferito nella produzione delle plastiche La risposta risiede nell’efficienza e nella specificità: la superacidità dell’acido fluoroantimonico permette di avviare e controllare reazioni su substrati poco reattivi o di ottenere polimeri con una struttura molecolare molto ordinata e regolare. Nelle applicazioni più avanzate, la possibilità di sintetizzare polimeri con proprietà uniche (come l’alta resistenza chimica, la trasparenza o l’elasticità estrema) è essenziale per lo sviluppo di materiali innovativi utilizzati nell’industria automobilistica, nell’elettronica, nell’aerospaziale e nella produzione di dispositivi medicali di nuova generazione. È importante sottolineare che, a causa dell’estrema pericolosità, questi processi non sono utilizzati nella produzione di massa delle plastiche comuni (come polietilene, polipropilene o PVC), ma trovano applicazione in nicchie tecnologiche di alto valore aggiunto, dove le prestazioni dei materiali giustificano l’uso di un catalizzatore così speciale e costoso. Conclusioni L’acido fluoroantimonico è uno degli esempi più eclatanti di come la chimica avanzata sia in grado di sfruttare composti estremi per superare limiti apparentemente invalicabili nella sintesi dei materiali. La sua forza, però, si accompagna a rischi enormi, richiedendo competenza, precauzione e strutture adeguate. L’impiego nella produzione di polimeri speciali mostra come la ricerca di materiali sempre più performanti passi anche attraverso la manipolazione controllata di sostanze pericolose, aprendo la strada a plastiche innovative e a tecnologie che fino a pochi anni fa erano considerate pura fantascienza.© Riproduzione Vietata
SCOPRI DI PIU'
