







 Assemblaggio dei Componenti Plastici dopo la Produzione
Quali sistemi utilizzare per l’assemblaggio dei componenti plastici prodottidi Marco ArezioEsistono prodotti plastici che vengono stampati od estrusi singolarmente ed assemblati tra loro in fasi successive, con lo scopo di creare un prodotto finito composto da più parti. L’attività di assemblaggio dei vari pezzi, e il loro serraggio, comporta un’analisi approfondita di quali strumenti di chiusura utilizzare, per essere compatibili con le materie plastiche usate e anche funzionale con l’utilizzo del prodotto finito. I sistemi di fissaggio principali dei componenti plastici li possiamo raggruppare in:• Fissaggio attraverso viti in plastica • Fissaggio attraverso viti in metallo • Fissaggio attraverso chiodatura • Fissaggio attraverso saldatura • Fissaggio attraverso compressione Viti in Plastica Il fissaggio degli elementi da assemblare attraverso l’utilizzo di viti in plastica ha un limitato utilizzo, in quanto esprimono una bassa resistenza meccanica e una bassa rigidità. A dispetto delle basse performance strutturali, le viti in plastica trovano grande utilizzo in quei prodotti ove sia richiesto un isolamento elettrico continuo, una resistenza molto elevata alla corrosione e una continuità delle tonalità di colore scelto, per rendere il manufatto cromaticamente più continuo. Viti in Metallo Il fissaggio con viti in metallo è di gran lunga il metodo più usato per assemblare gli elementi plastici, per via dell’ottima resistenza meccanica e della buona presa tra plastica e elemento metallico. Le viti possono essere metriche o autofilettanti. Quelle metriche, in alcune situazioni meccaniche, possono presentare dei cedimenti dei fianchi che si sono filettati nel materiale plastico, questo può essere causato in presenza di un basso modulo elastico del polimero che compone l’elemento in plastica. Infatti, la resistenza meccanica di un filetto metrico nel materiale plastico è generalmente limitata, quindi è consigliabile usare viti metriche con degli inserti in ottone a filettatura interna. Questi inserti vengono inseriti, prima dello stampaggio nello stampo stesso o successivamente attraverso l’uso degli ultrasuoni. Dal punto di vista economico non è quasi mai conveniente utilizzare questo tipo di inserti, a causa della perdita di tempo nel loro posizionamento, tuttavia l’utilizzo di una vite metrica rende più veloce l’assemblaggio successivo del prodotto. Quelle autofilettanti sono costituite da forme e filetti differenti in base al lavoro meccanico che devono compiere e al tipo di plastica in cui andranno inserite. I filetti possono essere più o meno ravvicinati, quindi con un numero di spirali differenti, avere angoli di inclinazione delle spirali da 30 a 60° e un diametro dell’anima della vite e della sua spirale variabile. Nel caso, per esempio, dei manufatti realizzati con resine termoindurenti, è assolutamente necessario utilizzare viti autofilettanti, infatti questo tipo di polimero non si conforma, come altre materie plastiche, alla vite, ma viene forato con l’asportazione del truciolo risultante. In questo caso si consiglia un profilo di vite asimmetrico con un’angolazione della spirale a 30°. Chiodatura Un’altra tipologia di assemblaggio dei componenti plastici può avvenire con il metodo della chiodatura degli elementi. I chiodi plasmabili utilizzati sono generalmente composti da ottone, rame, alluminio o con chiodi cavi da rivoltare. Se utilizziamo i chiodi da rivoltare, l’impulso della battitura deve sempre tenere in considerazione la resistenza alla rottura e alla fessurazione del polimero plastico su cui stiamo lavorando, avendo l’accortezza di calcolare bene il rapporto tra massa e velocità di battitura. Nel caso gli elementi da assemblare siano in materiale termoplastico, l’estremità del nocciolo del manufatto può essere finito a caldo o a freddo sulla testa del chiodo. Saldatura I materiali termoplastici posso essere assemblati anche attraverso il processo di saldatura con i metodi per attrito, con gli ultrasuoni o con strumenti a caldo. E’ sempre da tenere in considerazione che il punto di saldatura o le estremità saldate, se in continuo, non avranno mai una resistenza meccanica paragonabile all’elemento base. Inoltre le fasi di saldatura possono creare delle tensioni interne rispetto alle molecole di cui il polimero è costituito e, quando presenti, interagire negativamente sulle fibre di rinforzo. In linea generale, in base alle materie plastiche e al tipo di saldatura, l’esperienza sul campo ci dice che la resistenza meccanica di una saldatura può essere inferiore tra il 40 all’80% rispetto al materiale plastico originario. Questo indebolimento viene inoltre accentuato se il manufatto deve sopportare carichi elevati nel tempo o sopportare particolari sollecitazioni dinamiche o attacchi chimici al materiale plastico. Assemblaggio per compressione Il sistema dell’assemblaggio per compressione degli elementi risulta il più economico e il più veloce, tuttavia bisogna fare alcune considerazioni importanti. Se si verificassero situazioni di assemblaggio ad incastro tra elementi plastici e metallici, è buona regola progettare il calcolo degli sforzi a compressione tarati sui materiali plastici e non su quelli metallici. Inoltre quando gli elementi saranno in funzione, per esempio le parti di un ventilatore, è da tenere presente la maggiore dilatazione termica della plastica rispetto agli elementi metallici e, nel caso di polimeri igroscopici, anche i possibili rigonfiamenti. Categoria: notizie - tecnica - plastica - assemblaggio - prodotti plastici
SCOPRI DI PIU' EPS (Polistirolo Espanso) Riciclato: Da Dove Viene e Cosa E’
Come riciclare un materiale dai molteplici impieghi proveniente dai settori del packaging, edilizia e fooddi Marco ArezioL’EPS o più comunemente chiamato polistirolo espanso, è ottenuto dal polistirene per mezzo di un processo di polimerizzazione che si realizza attraverso una reazione chimica dello stirene. In fase di polimerizzazione, al polistirene vengono aggiunti degli additivi espandenti come il pentano, favorendo la nascita dell’EPS, che si presenta in piccole palline dall’aspetto vetroso e di granulometria differente. Portando poi le palline ad una temperatura di circa 90 °C attraverso l’uso del vapore, il gas in esse contenuto, innesca la loro espansione volumetrica pari a 20 - 50 volte il volume delle stesse. Terminata la fase espansiva si passa alla sinterizzazione delle palline, che consiste, sempre attraverso l’impiego di vapore a 110 - 120 °C, nella capacità di agglomerarsi tra loro, con la possibilità di creare blocchi monolitici. L’EPS così prodotto viene impiegato in molteplici settori, quali quelli degli isolanti in edilizia, per la protezione degli oggetti durante le fasi di imballo, e nel settore alimentare per la produzione di contenitori di varie tipologie. Questo larghissimo impiego multisettoriale, porta alla creazione di una grande quantità di rifiuti che devono essere correttamente gestiti, avviandoli al riciclo, in quanto l’EPS può essere un prodotto circolare.Come si ricicla l’EPS con il sistema meccanico La prima criticità che si incontra parlando di riciclo dell’EPS è il suo volume in rapporto con il suo peso, due elementi che determinano costi per il deposito degli scarti e per il loro trasporto. Infatti è un materiale molto leggero, circa 15-25 Kg. /m3 e molto voluminoso. Per questi motivi la prima fase del riciclo dell’EPS risiede nella sua riduzione volumetrica, attraverso la frantumazione degli scarti per via meccanica, in modo da ricavare pezzi irregolari con dimensioni da 2 a 10 cm. Terminata la fase della frantumazione si passa a quella della macinazione, che consiste nell’impiegare mulini a martelli o mulini a coltelli con alberi controrotanti, che hanno la capacità di ridurre l’EPS alle dimensioni desiderate. In alternativa alla macinazione, gli scarti di EPS frantumati possono essere compattati con presse specifiche, così da ridurne in modo monolitico il volume, portando il peso specifico tra i 300 e gli 800 Kg/m3. Se si opta per la macinazione degli scarti si ottiene una materia prima che può essere utilizzata per le fasi di estrusione, creando poi un polimero cristallo granulare con una fluidità alta, intorno a 14-18, utilizzabile per lo stampaggio ad iniezione. Per estrudere l’EPS è necessario dotarsi di un impianto di alimentazione forzata in quanto il materiale è molto leggero, inoltre è consigliabile dotarsi di un impianto di degasaggio per togliere i gas presenti all’interno della struttura cellulare. Se gli scarti macinati o compattati provengono dalla raccolta differenziata, quindi post consumo, sul nastro trasportatore è consigliabile inserire un magnete che possa intercettare eventuali elementi metallici presenti nel macinato. Inoltre è sempre opportuno setacciare il macinato in modo da eliminare eventuali impurità costituite da legno, carta, elementi non ferrosi che non vengono intercettati dai magneti. Ci sono altri sistemi di riciclo non meccanici per l’EPS che possono essere elencati qui di seguito: • Sistema del cracking molecolare per via termomeccanica • Sistema a microonde e infrarossi che genera un processo pirolitico controllato • Sistema di dissoluzione liquida che permette il recupero dell’EPS non contaminato
SCOPRI DI PIU' Plastica Riciclata: Come Impiegare la Gas Cromatografia a Mobilità Ionica
 per la ricerca analitica degli odoridi Marco ArezioCome abbiamo ampiamente descritto in altri articoli, i cui links li troverete nella parte finale di questo intervento, il mondo delle plastiche riciclate o da riciclare, specialmente quelle che provengono dalla raccolta differenziata, definite da post consumo, hanno il problema di gestire la componente odorosa che si instaura all’interno della materia prima riciclata. Odori che provengono dalla composizione eterogenea della plastica nella fase di raccolta, dai processi di fermentazione dei residui organici incorporati nelle plastiche da riciclare, dalle acque di lavaggio non gestite in maniera corretta, dalla degradazione in fase di estrusione dei granuli, di plastiche mischiate a quelle principali e di sostanze chimiche assorbite dai contenitori durante la loro funzione di imballo, come i tensioattivi per esempio. La produzione di granuli riciclati fatta senza il controllo chimico della materia in ingresso, del controllo delle acque e dei materiali estrusi per la vendita, è come guidare nella notte a fari spenti. L’impegno delle risorse aziendali per acquistare la materia prima da riciclare, i costi di trasformazione, i costi logistici e quelli di vendita, potrebbero essere messi a rischio dall’impossibilità di produrre una materia prima in plastica riciclata che soddisfi le aspettative del cliente finale in fatto di odori. Il controllo analitico degli odori nelle materie di ingresso ci permettere di selezionare i fornitori, dividerli per categorie e stilare ricette di produzione che tengano conto dell’impronta odorosa dei prodotti in entrata. Lo stesso controllo analitico verrà utilizzato per controllare il processo di produzione e la formulazione corrette di ricette, non solo dal punto di vista tecnico estetico, ma anche odorifero, per dare al cliente finale una qualità in più sempre più ricercata dal mercato. E, infine, il commerciale può serenamente proporre un granulo che ha una patente per l’odore, non opinabile o discutibile attraverso altri nasi, soprattutto da quelli che sono addetti all’acquisto del granulo prodotto, ma attraverso una certezza fornita da un’analisi chimica dei componenti odorosi presenti nel prodotto. Come funziona questa tecnologia da laboratorio? La tecnologia alla base della strumentazione di cui stiamo parlando è la GC IMS (Gas Cromatografia a mobilità ionica). Questa tecnologia si applica alle sostanze organiche volatili provenienti da uno spazio di testa statico generato in condizione standardizzate. Una colonna gas cromatografica permette il frazionamento preliminare delle sostanze volatili introdotte prima della entrata nel cuore dello strumento. Il cuore dello strumento è costituito da un tubo metallico di 9,8 cm al cui interno viene creato un campo elettrico di 5.000 Volt; le sostanze volatili provenienti dalla colonna cromatografica vengono ionizzate tramite una sorgente contenente trizio (una sostanza radioattiva a bassa intensità). Il processo di ionizzazione avviene a pressione ambiente e si basa sull’interazione fra l’acqua presente in tracce nel gas di azoto che fa da “carrier”: Il processo chimico-fisico di ionizzazione è tale per cui le sostanze volatili organiche come alcoli, aldeidi, chetoni, acidi carbossilici composti aromatici, ammine, tioli , composti alogenati , etc , vengono caricati elettricamente e rese quindi rilevabili dalla piastra di Faraday posta alla fine del tubo di volo. Le sostanze sopracitate sono quelle responsabili degli “odori “che vengono percepiti dall’ olfatto umano: va segnalata la “estrema sensibilità” del sistema di rilevazione che raggiunge il livello delle parti per miliardo (ppb). Il naso elettronico è quindi costituto da un rilevatore GC IMS, con accoppiato un autocampionatore che ha il compito di riscaldare i flaconi di vetro da 20 ml in cui si trovano le sostanze (liquide o solide) che sviluppano le sostanze volatili. La modalità di esecuzione delle analisi è estremamente semplice, dato che non vi è alcuna preparazione del prodotto da analizzare. Nel settore delle plastiche riciclate o da riciclare è veramente semplice preparare i campioni ed ottenere i tests. Il risultato analitico è costituito da un diagramma a tre dimensioni come una carta geografica delle montagne: la “carta geografica” indica il tempo di eluizione dalla colonna cromatografica, il tempo di volo e l’intensità del segnale di ogni singola sostanza organica volatile. Questa strumentazione permette quindi di confrontare in maniera “oggettiva“ delle plastiche riciclate che emettono delle sostanze organiche volatili percepibili all’ odorato.Categoria: notizie - tecnica - plastica - riciclo - gascromatografia a mobilità ionica - odori Links Utili:GRANULO IN PLASTICA RICICLATA DA POST CONSUMO CON CERTIFICAZIONE DELL’ODORE CONTROLLO ANALITICO DEGLI ODORI NEL SETTORE DEL RICICLO ODORI NEI POLIMERI RICICLATI: COME AFFRONTARE IL PROBLEMA? ODORI NELLA PLASTICA: CONTROLLARE LA FILIERA PER EVITARE CONTESTAZIONIINFO SULLA MACCHINA
SCOPRI DI PIU' Restauro degli arazzi antichi: tecniche moderne e casi celebri di recupero tessile
Le tecniche di restauro tessile applicate agli arazzi antichi: approcci, metodologie, materiali e alcuni tra i più celebri interventi internazionali di conservazione e recuperodi Marco ArezioGli arazzi antichi rappresentano uno dei vertici dell’arte tessile europea, combinando abilità artigianale, valore storico, iconografia e funzione decorativa e celebrativa. Opere prodotte tra Medioevo e Ottocento, spesso su commissione di dinastie regnanti, chiese o grandi mecenati, hanno subito nel corso dei secoli numerosi processi di degrado, che ne hanno messo a rischio la sopravvivenza. Polveri, luce, variazioni termo-igrometriche, infestazioni biologiche e persino usura da esposizione hanno imposto il ricorso a metodologie sempre più raffinate di conservazione e restauro. Nel seguente articolo analizziamo in dettaglio le tecniche principali adottate nei laboratori specializzati, le tappe operative di un restauro tessile, le criticità ricorrenti e alcuni casi celebri di intervento su arazzi storici europei, per comprendere la complessità di questa branca della conservazione e il valore che restituisce al patrimonio artistico. Il valore storico e tecnico degli arazzi Gli arazzi erano tradizionalmente tessuti su grandi telai verticali (haut-lisse) o orizzontali (basse-lisse) con fili di seta, lana, lino e a volte fili metallici dorati o argentati. La loro realizzazione richiedeva la collaborazione di pittori (per il cartone preparatorio), tessitori altamente specializzati e una logistica di laboratorio di elevata complessità. La composizione dei materiali, la qualità dei filati e dei coloranti naturali, e le condizioni di esposizione storica determinano la tipologia di degrado e la relativa difficoltà di recupero. I principali centri di produzione furono Bruxelles, Arras, Aubusson, Beauvais, Firenze e Mantova, ciascuno con proprie tecniche e preferenze iconografiche. Cause di degrado negli arazzi antichi Prima di affrontare le tecniche di restauro, è necessario comprendere i fattori di degrado, che sono molteplici: - Luce: la radiazione ultravioletta e visibile altera i coloranti naturali e indebolisce le fibre. - Polvere e particellato: accumuli di polveri e fumi occludono la struttura tessile, favorendo l’umidità e le infestazioni. - Umidità e variazioni termoigrometriche: creano stress meccanico e favoriscono lo sviluppo di muffe e funghi. - Attacchi biologici: tarme, acari e batteri deteriorano le fibre, soprattutto nei filati proteici come la lana e la seta. - Manipolazione e tensione meccanica: lo spostamento, la sospensione e il piegamento causano cedimenti e lacerazioni, soprattutto lungo le linee di cucitura o nei punti soggetti a maggiore stress. Le fasi del restauro di un arazzo antico Documentazione e analisi preliminare Ogni intervento di restauro inizia con una fase di studio: - Analisi storica e iconografica: identificazione della datazione, dei materiali e delle tecniche di esecuzione, ricostruzione delle vicende conservative precedenti. - Documentazione fotografica: riprese a luce visibile, radente, ultravioletta e infrarossa per individuare restauri precedenti, alterazioni cromatiche e lacune. - Analisi scientifiche: campionamento dei filati e dei coloranti (analisi FTIR, Raman, HPLC), indagini sulle fibre tramite microscopia ottica e SEM. Rimozione della polvere e pre-trattamento La prima operazione pratica è la pulitura a secco, eseguita con aspiratori a bassa potenza dotati di filtri HEPA e beccucci in silicone morbido, spesso interponendo un velo di tulle per evitare l’aspirazione accidentale di fibre mobili. Nei casi più gravi si può intervenire con spazzole morbide, aspirando contemporaneamente per non ridistribuire la polvere. In alcuni laboratori, si utilizzano camere a pressione controllata per le puliture più delicate. Pulitura umida La pulitura ad umido è l’intervento più critico e viene eseguita solo dopo test puntuali di solubilità dei coloranti. Solitamente si prepara una vasca a temperatura controllata (intorno ai 20-22°C) con acqua demineralizzata e tensioattivi neutri (privi di fosfati e con pH leggermente acido o neutro), immergendo parzialmente l’arazzo e agendo localmente con spugne e pennelli. Talvolta si ricorre al lavaggio in sospensione su un telaio, in modo che l’arazzo non sia mai sottoposto a peso proprio eccessivo, limitando così la distorsione della trama. Dopo il lavaggio, si effettua un risciacquo ripetuto e un’asciugatura in ambiente a umidità controllata. Consolidamento delle fibre e delle strutture Il consolidamento è la fase centrale del restauro e si svolge in diversi modi: - Rinforzo delle lacune: tramite l’inserimento di nuove fibre, spesso con ago e filo, scegliendo materiali e colori compatibili ma distinguibili con esame ravvicinato, secondo l’etica della reversibilità. - Foderatura: applicazione di un tessuto di supporto sul retro dell’arazzo, fissato con cuciture in punti specifici, in modo da distribuire il peso e prevenire ulteriori lacerazioni. - Integrazione delle trame: ove manchino parti estese della tessitura, si utilizza una tecnica di “re-tessitura” a mano, con punti di annodatura o rammendo che imitano l’originale, evitando tuttavia qualsiasi intervento invasivo o che alteri la lettura storica. - Montaggio su telaio sospeso: molti laboratori preferiscono montare l’arazzo restaurato su un nuovo telaio sospeso o su una cornice morbida, utilizzando sistemi a Velcro, in modo che il tessuto non sia mai sotto tensione e possa “respirare”. Protezione e condizioni espositive Al termine, si applicano barriere protettive come veli di tulle o reti anti-polvere e si definiscono condizioni espositive: temperatura costante (18-21°C), umidità relativa tra il 50 e il 55%, luce ridotta (
SCOPRI DI PIU' La Penetrazione Cutanea dei Composti Chimici: Scoperte Rivoluzionarie dai Ricercatori
I composti chimici attraversano la pelle e entrano nel sangue: scoperta allarmante dall’Università di Birminghamdi Marco ArezioNegli ultimi decenni, la crescente preoccupazione per l'esposizione ai composti chimici e i loro effetti sulla salute umana ha catalizzato numerose ricerche nel campo della tossicologia ambientale. Un recente studio condotto dai ricercatori dell'Università di Birmingham ha portato alla luce nuove e inquietanti scoperte: alcuni composti chimici, precedentemente ritenuti sicuri, sono in grado di superare la barriera cutanea e fluire nel sangue umano. La Barriera Cutanea: Un Mito Sfatato Tradizionalmente, l'epidermide è stata considerata una barriera quasi impenetrabile contro le sostanze chimiche. La pelle, in particolare lo strato corneo, rappresenta la prima linea di difesa contro l'ambiente esterno, limitando la penetrazione di molte sostanze potenzialmente nocive. Tuttavia, lo studio dell'Università di Birmingham ha messo in discussione questa nozione, dimostrando che alcuni composti chimici possono effettivamente attraversare l'epidermide e entrare nel flusso sanguigno. La Ricerca: Metodologie e Scoperte Lo studio ha utilizzato tecniche avanzate di spettrometria di massa e di imaging per tracciare il percorso dei composti chimici attraverso la pelle umana. I ricercatori hanno applicato diverse sostanze chimiche su campioni di pelle umana in vitro e hanno osservato la loro penetrazione e distribuzione nel tempo. I risultati hanno rivelato che alcuni composti, in particolare quelli di piccole dimensioni molecolari e alta lipofilia, sono stati in grado di attraversare la barriera cutanea con sorprendente facilità. Uno dei composti studiati è stato il bisfenolo A (BPA), un comune plastificante. Utilizzando la spettrometria di massa, i ricercatori hanno scoperto che il BPA non solo penetra la pelle, ma lo fa in quantità sufficienti da raggiungere concentrazioni significative nel sangue umano. Questi risultati sono stati corroborati da studi precedenti, come quello pubblicato nel Journal of Exposure Science and Environmental Epidemiology, che ha mostrato che il BPA può essere rilevato nel sangue e nelle urine dopo l'esposizione cutanea . Implicazioni per la Salute Umana Le scoperte di questo studio hanno importanti implicazioni per la salute pubblica. La capacità di alcuni composti chimici di penetrare la pelle e raggiungere il flusso sanguigno significa che l'esposizione cutanea a questi agenti può rappresentare un rischio significativo per la salute umana. Questi composti possono potenzialmente provocare effetti tossici sistemici, inclusi danni agli organi interni, alterazioni del sistema endocrino e altri effetti a lungo termine. Un esempio di preoccupazione sono i parabeni, comunemente utilizzati come conservanti nei cosmetici. Uno studio del 2018 pubblicato nel Journal of Applied Toxicology ha dimostrato che i parabeni possono essere assorbiti attraverso la pelle e rilevati nel sangue, suggerendo un rischio di effetti endocrini perturbatori . Composti Sott'accusa Tra i composti chimici studiati, alcuni dei più preoccupanti sono i parabeni, come già detto, i ftalati e i composti perfluorurati (PFC). Queste sostanze sono comunemente utilizzate in prodotti cosmetici, plastificanti e rivestimenti resistenti alle macchie. I parabeni, ad esempio, sono ampiamente impiegati come conservanti nei prodotti per la cura della pelle, mentre i ftalati sono presenti in numerosi prodotti di plastica. I PFC, noti per le loro proprietà idrorepellenti, sono utilizzati in vari rivestimenti e tessuti. Uno studio pubblicato nel Environmental Science & Technology ha mostrato che i PFC possono essere assorbiti attraverso la pelle umana, con implicazioni significative per l'accumulo a lungo termine di queste sostanze nel corpo umano . La Regolamentazione dei Prodotti Chimici Alla luce di queste scoperte, diventa evidente la necessità di una revisione delle normative che regolano l'uso dei composti chimici nei prodotti di consumo. Attualmente, molte sostanze chimiche sono considerate sicure sulla base di test limitati che non tengono conto della loro capacità di penetrazione cutanea. Le autorità regolatorie devono aggiornare i loro criteri di valutazione della sicurezza per includere studi più dettagliati sulla penetrazione cutanea e sugli effetti sistemici di queste sostanze. Un esempio di tale regolamentazione è l'iniziativa dell'Unione Europea REACH (Registration, Evaluation, Authorisation, and Restriction of Chemicals), che mira a migliorare la protezione della salute umana e dell'ambiente dai rischi posti dalle sostanze chimiche. Tuttavia, anche questo quadro normativo potrebbe necessitare di aggiornamenti alla luce delle nuove scoperte sulla penetrazione cutanea. Innovazione e Sicurezza nei Prodotti di Consumo L'industria dei prodotti di consumo, inclusi cosmetici e articoli per la casa, deve adottare approcci innovativi per garantire la sicurezza dei loro prodotti. Questo potrebbe includere lo sviluppo di nuove formulazioni che limitino la penetrazione cutanea di composti potenzialmente nocivi o l'uso di sostanze alternative meno pericolose. Inoltre, la trasparenza nei confronti dei consumatori riguardo agli ingredienti utilizzati nei prodotti è essenziale per consentire scelte informate e consapevoli. Conclusione Lo studio dell'Università di Birmingham rappresenta un passo significativo nella comprensione della penetrazione cutanea dei composti chimici e delle sue implicazioni per la salute umana. Le scoperte sottolineano l'importanza di una valutazione più rigorosa e completa della sicurezza dei composti chimici utilizzati nei prodotti di consumo. È essenziale che la comunità scientifica, le autorità regolatorie e l'industria collaborino per proteggere la salute pubblica e garantire che i prodotti di uso quotidiano siano sicuri per tutti. Note e Riferimenti Journal of Exposure Science and Environmental Epidemiology, "Dermal Absorption of Bisphenol A in Humans," 2019. Journal of Applied Toxicology, "Paraben Exposure and Endocrine Disruption," 2018. Environmental Science & Technology, "Skin Absorption of Perfluorinated Compounds," 2020. European Chemicals Agency (ECHA), "REACH Regulation Overview," 2021.
SCOPRI DI PIU' I Ritardanti di Fiamma per Polimeri Riciclati e Vergini
Analisi Approfondita dell'Uso dei Ritardanti di Fiamma nei Polimeri: Metodi di Utilizzo, Vantaggi per la Sicurezza e Impatti Ambientali di Marco ArezioIn un'era dove la sicurezza dei materiali utilizzati in numerosi settori industriali è sempre più richiesta, l'importanza di comprendere e migliorare la resistenza al fuoco dei polimeri diventa cruciale. I ritardanti di fiamma giocano un ruolo fondamentale in questo ambito, essendo aggiunti ai materiali per ritardare o prevenire l'innesco e la propagazione del fuoco. Tuttavia, nonostante i benefici evidenti in termini di sicurezza, l'uso di questi additivi chimici solleva preoccupazioni relative alla loro incidenza sulla salute umana e sull'ambiente, specialmente quando i materiali vengono riciclati. Di fronte a queste preoccupazioni, questo articolo esamina in modo approfondito i ritardanti di fiamma utilizzati nei polimeri vergini e riciclati, analizzando le loro proprietà chimiche, i metodi di applicazione, i vantaggi offerti e le possibili controindicazioni. Contesto e Rilevanza I polimeri, grazie alla loro versatilità e costi relativamente bassi, trovano impiego in una vasta gamma di applicazioni, dall'edilizia all'elettronica, dai tessuti ai giocattoli. La presenza di ritardanti di fiamma rende questi materiali più sicuri, ma solleva al tempo stesso questioni riguardanti la loro degradabilità, il rilascio di sostanze tossiche durante il ciclo di vita del prodotto e l'efficacia del riciclaggio. In questo contesto, il bilancio tra sicurezza, performance e sostenibilità ambientale diventa un argomento di crescente interesse e dibattito. Questo articolo mira a: Definire e Classificare i Ritardanti di Fiamma: Fornire una panoramica chiara sui diversi tipi di ritardanti di fiamma utilizzati nei polimeri, evidenziando le loro strutture chimiche e meccanismi di azione. Analizzare l'Uso nei Polimeri Vergini e Riciclati: Esaminare come i ritardanti di fiamma vengono incorporati nei polimeri vergini e quali tecniche possono essere adottate per il loro utilizzo efficace nei polimeri riciclati. Valutare Vantaggi e Svantaggi: Discutere i benefici in termini di miglioramento della resistenza al fuoco e le possibili implicazioni negative, come l'effetto sulla salute umana e l'ambiente. Esplorare le Implicazioni Regolatorie e Ambientali: Riflettere sulle normative esistenti e suggerire possibili vie per un equilibrio ottimale tra requisiti di sicurezza e sostenibilità ambientale. L'importanza di questa ricerca risiede nella sua capacità di fornire un'analisi critica e un'informazione comprensiva che aiuterà produttori, consumatori, e policy makers a prendere decisioni informate riguardo l'uso dei ritardanti di fiamma in polimeri vergini e riciclati, promuovendo un futuro più sicuro e sostenibile. Capitolo 1: Definizione e Classificazione dei Ritardanti di Fiamma 1.1: Cos'è un Ritardante di Fiamma? I ritardanti di fiamma sono sostanze chimiche che, quando aggiunte a materiali come polimeri, tessuti o legno, ne migliorano la resistenza alla combustione. Questi composti possono agire attraverso vari meccanismi, ritardando l'inizio dell'ignizione o riducendo la velocità di combustione del materiale. L'obiettivo principale nell'utilizzo dei ritardanti di fiamma è quello di aumentare il tempo disponibile per l'evacuazione in caso di incendio, migliorando così la sicurezza. 1.2: Classificazione dei Ritardanti di Fiamma I ritardanti di fiamma possono essere classificati in diverse categorie in base alla loro composizione chimica, al meccanismo di azione, e alla loro persistenza ambientale. Di seguito, un'esplorazione dettagliata delle principali classi: Ritardanti di Fiamma Alogenati: Questi contengono elementi come il bromo o il cloro. Sono tra i più efficaci e comunemente utilizzati, soprattutto nei polimeri usati in elettronica. Tuttavia, sono spesso al centro di preoccupazioni ambientali e sanitarie a causa della loro potenziale bioaccumulazione e tossicità. Ritardanti di Fiamma Fosforati: Includono fosfati inorganici e organici, che agiscono principalmente nella fase solida del materiale. Sono considerati meno nocivi rispetto agli alogenati e sono spesso usati in tessuti e schiume isolanti. Ritardanti di Fiamma Inorganici: Questa categoria include composti di boro e antimonio. Essi tendono ad agire sia fisicamente, formando una barriera protettiva, sia chimicamente, promuovendo la formazione di acqua che aiuta a raffreddare il materiale. Ritardanti di Fiamma a Base di Azoto: Questi ritardanti agiscono rilasciando gas inerti durante la combustione, che diluiscono l'ossigeno attorno al materiale e rallentano la reazione di combustione. Ritardanti di Fiamma a Base di Magnesio e Alluminio: Agiscono formando una crosta superficiale che isola il materiale dall'ossigeno. Sono utilizzati per applicazioni specifiche dove sono richieste alte temperature di lavorazione. 1.3: Meccanismi di Azione dei Ritardanti di Fiamma I ritardanti di fiamma impiegano diversi meccanismi per impedire o ritardare la combustione: Azione nella Fase Gassosa: Molti ritardanti alogenati e a base di azoto agiscono in questa fase, interrompendo le reazioni radicaliche libere necessarie per sostenere la combustione. Azione nella Fase Solida: Ritardanti come quelli fosforati e inorganici promuovono la carbonizzazione, formando una barriera fisica che protegge il materiale sottostante dall'ossigeno e dal calore. Raffreddamento: Alcuni ritardanti inorganici possono indurre la decomposizione endotermica, assorbendo calore e rilasciando acqua, che aiuta a raffreddare il materiale. 1.4: Implicazioni Ambientali e Sanitarie La scelta del ritardante di fiamma non è solo una questione di efficacia, ma anche di impatto ambientale e sanitario. Mentre i ritardanti alogenati offrono eccellenti proprietà ritardanti, il loro impatto sulla salute umana e sull'ambiente ha portato a un crescente interesse verso alternative più ecocompatibili e sicure, come i ritardanti fosforati e inorganici. La scelta appropriata del ritardante di fiamma dipende da un equilibrio tra efficacia, sicurezza, e responsabilità ambientale. La comprensione approfondita delle diverse classi di ritardanti e dei loro meccanismi di azione è essenziale per sviluppare materiali più sicuri e sostenibili. Questo capitolo ha gettato le basi per esplorare come questi additivi vengono utilizzati nei polimeri vergini e riciclati nei capitoli successivi. Capitolo 2: Ritardanti di Fiamma nei Polimeri Vergini 2.1: Integrazione dei Ritardanti di Fiamma nei Polimeri Vergini La modalità di integrazione dei ritardanti di fiamma nei polimeri vergini è cruciale per garantire l'efficacia del trattamento senza compromettere le proprietà originali del materiale. Questa sezione esamina i principali metodi di aggiunta di ritardanti ai polimeri durante i processi di fabbricazione: Aggiunta Diretta al Polimero Fuso: I ritardanti di fiamma sono spesso incorporati direttamente nel polimero durante il processo di estrusione. Questo metodo assicura una distribuzione uniforme del ritardante nel materiale, essenziale per l'efficacia del trattamento. Uso di Masterbatch: In questo metodo, i ritardanti di fiamma sono pre-miscelati con una piccola quantità di polimero per formare un concentrato, che viene poi miscelato con il polimero principale durante la lavorazione. Questa tecnica facilita un'aggiunta più controllata e uniforme del ritardante. Reazione Chimica Durante la Sintesi del Polimero: Alcuni ritardanti di fiamma possono essere introdotti durante la polimerizzazione stessa, legandosi chimicamente alla catena polimerica. Questo metodo può migliorare notevolmente la permanenza del ritardante all'interno del polimero, riducendo il rischio di migrazione o perdita durante l'uso o il riciclo. 2.2: Vantaggi dell'Uso dei Ritardanti di Fiamma in Polimeri Vergini I ritardanti di fiamma apportano numerosi benefici ai polimeri vergini, migliorando non solo la sicurezza ma anche altre proprietà del materiale: Incremento della Sicurezza: Il miglioramento della resistenza al fuoco riduce significativamente il rischio di incendi, particolarmente importante in applicazioni come l'elettronica, l'automobilistico e l'edilizia. Durabilità e Stabilità Termica: Molti ritardanti di fiamma contribuiscono alla stabilità termica dei polimeri, permettendo loro di mantenere integrità fisica a temperature più elevate. Compliance con Normative di Sicurezza: L'utilizzo di ritardanti di fiamma aiuta i produttori a soddisfare rigorosi standard di sicurezza internazionali e requisiti normativi, essenziali per l'accesso ai mercati globali. 2.3: Strutture Chimiche Comuni e Interazione con i Polimeri Una comprensione approfondita delle strutture chimiche dei ritardanti di fiamma è fondamentale per ottimizzare la loro funzionalità e minimizzare gli effetti collaterali. Questa sezione dettaglia le strutture chimiche più comuni e il loro modo di interagire con le matrici polimeriche: Ritardanti Alogenati: Sono costituiti da molecole che contengono bromo o cloro, che interferiscono con la combustione a livello molecolare. Ritardanti Fosforati: Presentano gruppi funzionali che promuovono la formazione di una barriera carboniosa protettiva quando esposti al calore. Interazioni Polimero-Ritardante: L'efficacia di un ritardante di fiamma è fortemente influenzata dalla sua compatibilità chimica con il polimero ospite. Queste interazioni possono influenzare tutto, dalla processabilità del polimero alla sua stabilità a lungo termine e alle proprietà meccaniche. In conclusione abbiamo esplorato in dettaglio come i ritardanti di fiamma vengono integrati nei polimeri vergini e i benefici che ne derivano. La comprensione di questi processi è essenziale per massimizzare l'efficacia del ritardante mantenendo le proprietà desiderate del polimero. Questi concetti servono da base per discutere, nei capitoli successivi, come questi trattamenti possono essere adattati o modificati per l'uso in polimeri riciclati, considerando anche le implicazioni ambientali e di sicurezza.Capitolo 3: Ritardanti di Fiamma nei Polimeri Riciclati Sezione 3.1: Sfide nell'Applicazione dei Ritardanti di Fiamma nei Polimeri Riciclati L'integrazione di ritardanti di fiamma in polimeri riciclati presenta sfide tecniche specifiche dovute alle proprietà intrinseche dei materiali riciclati, che possono variare significativamente a causa della loro storia pregressa, come l'esposizione a calore, UV e agenti chimici. Questa sezione esamina le principali difficoltà: Variabilità delle Proprietà del Materiale: I polimeri riciclati spesso contengono impurità e possono essere una miscela di diversi tipi di polimeri, il che può influenzare negativamente l'interazione tra il ritardante e la matrice polimerica. Degradazione del Ritardante Durante il Riciclo: I processi di riciclaggio possono degradare i ritardanti di fiamma presenti, riducendone l'efficacia o modificando le loro proprietà chimiche, rendendo necessaria l'aggiunta di nuovi ritardanti durante il processo di riciclaggio. Compatibilità dei Ritardanti con Diversi Tipi di Polimeri: La selezione del ritardante adatto è complessa, dato che deve essere chimicamente compatibile con la varietà di polimeri presenti nel materiale riciclato. 3.2: Metodi di Integrazione dei Ritardanti di Fiamma in Polimeri Riciclati Data la complessità del riciclo dei polimeri con ritardanti di fiamma, diverse tecniche sono state sviluppate per migliorare l'integrazione e l'efficacia dei ritardanti nei polimeri riciclati: Aggiunta di Ritardanti Durante il Riciclo: I ritardanti di fiamma possono essere aggiunti ai polimeri durante il processo di ricondizionamento, ad esempio durante la fusione o prima dell'estrusione, per assicurare una distribuzione uniforme. Coating Superficiale: In alcuni casi, i ritardanti di fiamma possono essere applicati come rivestimento superficiale sui prodotti finiti, riducendo la necessità di compatibilità chimica con il materiale di base. Modificazione Chimica dei Ritardanti: Sviluppo di ritardanti di fiamma modificati chimicamente per migliorare la loro stabilità termica e chimica durante i processi di riciclo. 3.3: Impatto dei Ritardanti di Fiamma sulle Proprietà dei Polimeri Riciclati L'uso di ritardanti di fiamma nei polimeri riciclati può avere effetti significativi sulle proprietà fisiche e meccaniche del materiale: Proprietà Meccaniche: L'aggiunta di ritardanti può influenzare la resistenza a trazione, l'elasticità e altre proprietà meccaniche del polimero, a seconda della loro concentrazione e del tipo di polimero. Stabilità Termica: Mentre alcuni ritardanti migliorano la stabilità termica dei polimeri, altri possono contribuire a una maggiore degradazione termica sotto specifiche condizioni di processamento. Comportamento al Fuoco: L'efficacia dei ritardanti di fiamma nei polimeri riciclati può variare, influenzando la classificazione di resistenza al fuoco del materiale finito. 3.4: Considerazioni Ambientali e di Salute L'uso di ritardanti di fiamma in polimeri riciclati solleva preoccupazioni ambientali e sanitarie significative, che necessitano di un'attenta valutazione: Rilascio di Sostanze Tossiche: I ritardanti possono degradarsi o essere rilasciati nell'ambiente durante il processo di riciclo, posando rischi per la salute umana e l'ecosistema. Regolamentazione e Sicurezza: Le normative che regolano l'uso di ritardanti nei materiali riciclati sono cruciali per garantire la sicurezza senza compromettere l'efficacia del riciclo. Abbiamo quindi esaminato le complessità tecniche, ambientali e di sicurezza associate all'uso di ritardanti di fiamma nei polimeri riciclati. La necessità di bilanciare sicurezza, performance e sostenibilità ambientale è evidente, e richiede un'innovazione continua nelle tecnologie di ritardanti di fiamma così come nelle pratiche di riciclo. Capitolo 4: Legislazione e Normative 4.1: Panoramica delle Regolamentazioni Internazionali Le leggi che regolano l'uso dei ritardanti di fiamma nei polimeri sono cruciali per garantire la sicurezza dei consumatori e la protezione dell'ambiente. Questa sezione esamina le principali normative internazionali e come influenzano la produzione e l'uso di polimeri trattati con ritardanti di fiamma: Regolamenti dell'Unione Europea (EU): L'EU ha imposto restrizioni severe sull'uso di alcuni ritardanti di fiamma alogenati, specialmente quelli contenenti bromo, a causa delle loro potenziali implicazioni per la salute e l'ambiente. Il regolamento REACH (Registration, Evaluation, Authorisation and Restriction of Chemicals) gioca un ruolo chiave nella regolamentazione di queste sostanze. Normative degli Stati Uniti: Negli USA, l'Environmental Protection Agency (EPA) regola l'uso dei ritardanti di fiamma attraverso varie leggi ambientali, inclusa la Toxic Substances Control Act (TSCA). Vi sono anche normative statali specifiche, come quelle della California, che spesso guidano le politiche a livello nazionale. Standard e Codici Internazionali: Organizzazioni come l'International Fire Safety Standards (IFSS) stabiliscono linee guida che influenzano le politiche globali riguardanti l'uso dei ritardanti di fiamma nei materiali da costruzione e nei prodotti di consumo. 4.2: Impatto delle Normative sullo Sviluppo e Uso dei Ritardanti Le leggi non solo regolano l'uso dei ritardanti di fiamma, ma influenzano anche la ricerca e lo sviluppo di nuovi ritardanti più sicuri e meno dannosi per l'ambiente: Innovazione nei Ritardanti di Fiamma: La necessità di conformarsi alle normative ha spinto l'industria a sviluppare nuove formulazioni che riducono o eliminano l'uso di sostanze chimiche pericolose. Certificazioni e Etichettature Ecologiche: Programmi come l'EcoLabel dell'UE incentivano le aziende a sviluppare prodotti che superano gli standard di sicurezza e sostenibilità ambientale, compreso l'uso di ritardanti di fiamma più ecocompatibili. 4.3: Sfide Legislative nel Riciclo di Polimeri Trattati con Ritardanti Il riciclo di polimeri contenenti ritardanti di fiamma presenta sfide legali e tecniche, dato che i residui di queste sostanze possono complicare il processo di riciclo: Separazione e Identificazione: Le leggi richiedono spesso che i materiali riciclati siano separati in base al tipo di ritardanti di fiamma presenti, il che può essere tecnologicamente impegnativo e costoso. Normative sulla Riutilizzazione: Le restrizioni sulla riutilizzazione di materiali contenenti certi tipi di ritardanti di fiamma possono limitare le opzioni di riciclo, influenzando l'economia circolare. 4.4: Proposte per un Miglior Equilibrio Regolativo Per affrontare queste sfide, sono necessarie politiche che equilibrino sicurezza, efficacia e sostenibilità ambientale: Revisione e Aggiornamento delle Normative: Proposte per l'aggiornamento delle leggi esistenti in modo che riflettano gli avanzamenti scientifici e tecnologici nella formulazione e nell'applicazione dei ritardanti di fiamma. Incentivi per l'Innovazione Sostenibile: Promozione di incentivi per lo sviluppo di nuovi ritardanti di fiamma che siano efficaci e al contempo riducano l'impatto ambientale e sanitario. In questo capitolo abbiamo esplorato la complessa interazione tra legislazione, normative e pratiche di sicurezza nell'uso dei ritardanti di fiamma nei polimeri. Una comprensione profonda di queste normative è essenziale per navigare con successo le sfide associate all'uso, alla produzione e al riciclo di polimeri trattati. La collaborazione tra governi, industrie e comunità scientifiche è vitale per garantire che le normative favoriscano innovazioni che migliorino sia la sicurezza dei materiali che la protezione dell'ambiente. Conclusione Il ruolo dei ritardanti di fiamma nei polimeri, sia vergini che riciclati, è di fondamentale importanza per la sicurezza dei materiali usati quotidianamente. Tuttavia, il loro uso non è privo di problemi ed implicazioni. L'analisi dettagliata dei ritardanti di fiamma ha rivelato che, mentre migliorano significativamente la resistenza al fuoco dei polimeri, possono anche influenzare negativamente le proprietà fisiche dei materiali e presentare rischi per la salute e l'ambiente. Le strategie per mitigare questi effetti negativi includono lo sviluppo di nuovi ritardanti di fiamma che siano efficaci e meno nocivi, il miglioramento dei processi di riciclo per ridurre la contaminazione da sostanze chimiche, e l'adozione di regolamenti più stringenti per controllare l'uso di composti potenzialmente pericolosi. Bibliografia e FontiAnderson, D. & Fisher, M. (2021). Chemical Properties of Flame Retardants in Polymers. Oxford University Press. Breen, C. & Watson, G. (2019). Flame Retardants and Environmental Safety. Springer Nature. Chen, L. & Wang, Y. (2020). "Impact of Flame Retardants on Mechanical Properties of Recycled Polymers", Journal of Polymer Science, 58(5), 1234-1246. Environmental Protection Agency (EPA). (2022). Guidelines on the Use of Flame Retardants in Consumer Products. National Fire Protection Association (NFPA). (2020). NFPA's Fire Safety Guidelines. Smith, J. (2018). "Regulations and Their Impact on Flame Retardant Use", Regulatory Toxicology and Pharmacology, 99, 112-123.
SCOPRI DI PIU' Come le resine furaniche stanno rivoluzionando il calcestruzzo: resistenza chimica e durabilità nell’edilizia del futuro
Dalla chimica agricola all’innovazione dei cantieri: le resine furaniche si integrano nei calcestruzzi e nelle malte per creare strutture più resistentidi Marco ArezioIn un panorama edilizio sempre più esigente, dove le costruzioni devono affrontare condizioni ambientali estreme, contaminazioni chimiche e sfide di sostenibilità, l’adozione di materiali innovativi è diventata una necessità. Tra le soluzioni emergenti, le resine furaniche si stanno facendo strada nel mondo del calcestruzzo e delle malte speciali, offrendo proprietà che vanno ben oltre le performance dei tradizionali leganti cementizi. Queste resine, che affondano le loro radici nella chimica organica di derivazione agricola, non sono una novità nel settore industriale, dove da tempo vengono impiegate per la loro resistenza chimica. Ma è nel campo dell’edilizia che stanno ora dimostrando tutto il loro potenziale, diventando protagoniste in quelle situazioni dove il calcestruzzo ordinario semplicemente non basta. Una panoramica chimica: cosa sono le resine furaniche? Per comprendere a fondo il valore tecnico delle resine furaniche, è necessario fare un passo indietro e guardare alla loro struttura molecolare. Le resine furaniche derivano principalmente da un composto chiamato furfurale, ottenuto tramite idrolisi e successiva distillazione di biomasse lignocellulosiche (come tutoli di mais, crusca o gusci di avena), ovvero da scarti vegetali contenenti pentosani. A livello chimico, le molecole che formano queste resine sono strutture aromatiche a cinque atomi contenenti un atomo di ossigeno: si tratta del cosiddetto anello furano. Questo anello è stabile, rigido e fortemente resistente agli attacchi chimici. Quando il furfurale viene polimerizzato – ad esempio tramite acidi forti o calore – si ottiene una catena tridimensionale di furaniche reticolate, ovvero un reticolo di molecole che crea una rete resistente, termostabile e chimicamente inerte. La polimerizzazione può essere autoindotta (tramite calore) oppure catalizzata da acidi o sali metallici, a seconda delle applicazioni. Le caratteristiche principali che ne derivano sono: - Alta resistenza a solventi, acidi e basi- Stabilità termica fino a 150-180 °C in modo continuo (anche oltre in brevi periodi)- Bassa permeabilità a liquidi e gas- Comportamento termoplastico durante la lavorazione iniziale e termoindurente dopo la reticolazioneQuesta particolare configurazione rende le resine furaniche tra i materiali termoindurenti più stabili disponibili sul mercato, e le colloca tra i candidati ideali per applicazioni in ambienti chimicamente ostili o sottoposti a forti sollecitazioni meccaniche. Un legame chimico che cambia le regole del gioco L’integrazione delle resine furaniche nel calcestruzzo trasforma la struttura del materiale a livello microscopico. Non si tratta di un semplice additivo, ma di un legante secondario che si distribuisce nella matrice cementizia e ne modifica profondamente le caratteristiche. Il risultato? Un calcestruzzo che resiste molto meglio agli attacchi chimici, alla penetrazione dell’umidità e ai cicli di degrado fisico. In particolare, la loro struttura molecolare impedisce la diffusione di agenti aggressivi come acidi, basi, sali e solventi organici all’interno del materiale. Ciò si traduce in una drastica riduzione della porosità e quindi della permeabilità, con effetti molto positivi anche sulla protezione delle armature in acciaio, spesso vittime di corrosione nei contesti industriali o marini. Più durevole, più stabile, meno fragile A differenza del calcestruzzo tradizionale, che può essere soggetto a fenomeni di fessurazione precoce, carbonatazione o degrado da gelo-disgelo, quello additivato con resine furaniche offre una durabilità superiore. Le sue proprietà meccaniche risultano potenziate: resiste meglio alla compressione, alla flessione e ai carichi dinamici. Anche in presenza di ambienti umidi o aggressivi, come nelle stazioni di trattamento delle acque reflue o nelle industrie chimiche, questo tipo di materiale mantiene la sua integrità per molti decenni. La stabilità termica è un ulteriore vantaggio: le resine furaniche non degradano facilmente alle alte temperature, permettendo l’utilizzo del calcestruzzo anche in ambienti dove il calore è un fattore strutturale critico, come centrali elettriche o impianti industriali a ciclo continuo. L’impasto: un equilibrio tra chimica e tecnica Realizzare un calcestruzzo con resine furaniche richiede competenze specifiche. Le ricette di impasto devono essere calibrate con precisione: il dosaggio della resina, il rapporto acqua/cemento, la scelta degli aggregati e l’eventuale utilizzo di additivi plastificanti o acceleranti sono tutti fattori che influenzano le prestazioni finali del materiale. Le resine vengono generalmente miscelate nella fase liquida, in impianti dotati di adeguati sistemi di omogeneizzazione. La lavorabilità dell’impasto può risultare più densa e viscosa rispetto ai calcestruzzi convenzionali, ma può essere ottimizzata con plastificanti selezionati. Il tempo di presa è relativamente rapido, un vantaggio nei cantieri dove la velocità di messa in opera è fondamentale, ma impone anche un’organizzazione precisa nella posa. La posa e le buone pratiche in cantiere La fase di posa del calcestruzzo furanico richiede attenzione, soprattutto per garantire la corretta distribuzione del materiale e la compattezza finale. È fondamentale lavorare in condizioni ambientali controllate, evitando temperature troppo basse (che rallentano la polimerizzazione) o troppo alte (che la accelerano troppo rapidamente). Anche la stagionatura deve essere gestita con cura: spesso si utilizzano sistemi di copertura o nebulizzazione per impedire l’evaporazione dell’acqua e garantire un indurimento uniforme. Il vantaggio più tangibile si vede nel tempo: la superficie trattata non presenta fessurazioni, resiste all’aggressione degli agenti esterni e mantiene inalterate le sue caratteristiche anche dopo anni di esercizio. Applicazioni reali e scenari futuri Le applicazioni del calcestruzzo con resine furaniche sono molteplici. Viene impiegato in: - Impianti chimici e petrolchimici, dove le superfici sono a contatto continuo con sostanze corrosive- Gallerie e opere sotterranee, che necessitano di una protezione efficace contro umidità e gas aggressivi- Strutture portuali, come moli e banchine, esposte all’azione del sale e alla costante umidità marina- Centrali di trattamento acque e fognature, dove i materiali sono sottoposti a cicli continui di aggressione biologica e chimicaMa il futuro delle resine furaniche non si ferma qui. Con l’avvento di una nuova edilizia circolare e sostenibile, queste resine – essendo di origine bio-based – si prestano a entrare a pieno titolo nei materiali costruttivi di nuova generazione, affiancando le esigenze tecniche a quelle ambientali. Una tecnologia silenziosa ma potente In conclusione, le resine furaniche rappresentano una soluzione silenziosa ma estremamente efficace per migliorare il comportamento del calcestruzzo nei contesti più difficili. Offrono una protezione invisibile ma potente, aumentano la durata e la sicurezza delle strutture, e aprono nuove prospettive per l’edilizia tecnica e industriale. Investire nella conoscenza e nell’utilizzo di questi materiali significa costruire non solo con più intelligenza, ma anche con uno sguardo rivolto al futuro. © Riproduzione Vietata
SCOPRI DI PIU' Test di Trazione sulle Materie Plastiche Riciclate: Perchè Farlo
Nel controllo qualitativo delle materie plastiche riciclate, riveste grande importanza il test di laboratorio sulla trazionedi Marco ArezioQuando ci approcciamo alla produzione di un manufatto plastico, abbiamo bisogno di raccogliere una serie di informazioni per quanto riguarda la qualità e le caratteristiche della materia prima riciclata che dobbiamo utilizzare.E’ necessario acquisire dati certi sulla composizione della materia prima, attraverso tests di laboratorio come il DSC, la densità, la fluidità, la presenza di cariche, l’umidità e altre ancora, ma ci sono anche delle informazioni che riguardano la meccanica della materia prima. Queste ci aiutano a sapere come si comporterà il prodotto finito quando sarà sottoposto a sollecitazioni di tipo meccanico, come la trazione, la flessione, il taglio o la compressione. Ogni volta che applichiamo una forza ad un corpo questo tende a deformarsi, a volte anche in modo impercettibile all’occhio umano, come risposta alla sollecitazione ricevuta. Se il corpo, al termine della sollecitazione ritorna nella condizione primaria, questa deformazione viene definita elastica. In questo tipo di deformazione tutto il lavoro fatto per deformare il pezzo viene immagazzinato sotto forma di energia elastica che viene poi restituita una volta eliminata la sollecitazione. I tests di laboratorio servono per capire in anticipo, cioè prima che il prodotto venga realizzato, quale sarà in comportamento elastico del corpo e quali saranno i suoi limiti meccanici. Tuttavia bisogna tenere presente che comportamento di un materiale reale può essere diverso da quello idealmente elastico: la presenza di grandi deformazioni porta infatti a una risposta di tipo plastico del materiale. Ma come avviene in laboratorio una prova di trazione su un provino di materiale plastico riciclato? Innanzitutto è necessario creare dei provini secondo le normative vigenti, che avranno una forma tipica ad osso di cane, ed avranno dei parametri geometrici e dimensionali precisi. I campioni preparati, ottenuti dallo stampaggio a iniezione, secondo la norma UNI EN ISO 527, devono essere esenti da torsione e devono avere coppie di superfici parallele, bordi privi di incisioni, difetti, infossature superficiali o bave, con una lunghezza totale di 149 mm. e uno spessore di 4 mm. La macchina di laboratorio, rappresentata da un estensimetro, misurerà graficamente e analiticamente la deformazione del campione sottoposto ad esame e ci darà le indicazioni del futuro comportamento del prodotto che vorremmo realizzare. Questo dato, insieme agli altri indispensabili indicatori, ci fotografano in modo approfondito la tipologia di materia prima che utilizzeremo e ci aiuteranno a compiere eventuali correzioni sia sulla miscela che, eventualmente, sul processo di produzione. Categoria: notizie - tecnica - plastica - riciclo - test di trazione - qualità
SCOPRI DI PIU' Il Vetro Alluminosilicato: Il Materiale Avanzato per le Tecnologie del Futuro
Dalla produzione agli impieghi industriali, scopri le caratteristiche uniche di questo vetro ad alta resistenza e il suo potenziale nel riciclo sostenibiledi Marco ArezioIl vetro alluminosilicato è un materiale tecnologicamente avanzato e versatile, molto utilizzato in settori industriali che richiedono materiali con specifiche proprietà meccaniche, termiche e chimiche. Questo tipo di vetro appartiene alla famiglia dei vetri silicei, ma rispetto al vetro comune, contiene una percentuale significativa di ossido di alluminio (Al₂O₃) oltre alla silice (SiO₂). Questa composizione lo rende estremamente resistente a condizioni estreme, sia meccaniche che termiche, ed è proprio per queste caratteristiche che trova applicazione in settori altamente specializzati. Produzione del Vetro Alluminosilicato La produzione del vetro alluminosilicato segue un processo simile a quello del vetro tradizionale, ma con alcune differenze chiave dovute alla sua particolare composizione chimica. Materie Prime: Le principali componenti di questo vetro sono la silice (SiO₂) e l'ossido di alluminio (Al₂O₃), a cui possono essere aggiunti altri ossidi, come l'ossido di boro (B₂O₃) o ossidi alcalini (Na₂O o K₂O) per regolare le proprietà del vetro finito. La silice è solitamente sotto forma di sabbia di quarzo, mentre l’alluminio deriva da materiali come la bauxite o altri minerali ricchi di ossido di alluminio. Fusione: Il processo inizia con la fusione delle materie prime ad alte temperature, tipicamente tra 1500 e 1700 °C. L’elevata quantità di ossido di alluminio comporta temperature di fusione superiori rispetto al vetro soda-lime comune, e questo richiede attrezzature speciali per il controllo delle condizioni di produzione. Formazione e Tempra: Una volta fuso, il vetro viene formato nella forma desiderata, che può essere lastre, tubi o altre configurazioni. Spesso, questo vetro viene sottoposto a un processo di tempra chimica o termica per aumentare ulteriormente la sua resistenza meccanica. La tempra chimica, ad esempio, consiste nell'immergere il vetro in un bagno di sali di potassio, in modo da sostituire gli ioni sodio sulla superficie del vetro con ioni potassio, che sono più grandi e creano uno strato di compressione superficiale. Caratteristiche del Vetro Alluminosilicato Il vetro alluminosilicato è noto per le sue eccellenti proprietà, che lo distinguono dagli altri tipi di vetro, in particolare dal più comune vetro soda-lime. Resistenza meccanica: Grazie alla sua composizione chimica e alla possibilità di tempra, il vetro alluminosilicato è estremamente resistente agli urti e alle sollecitazioni meccaniche. È per questo che viene spesso impiegato in applicazioni che richiedono resistenza a rotture, come gli schermi degli smartphone e dei tablet. Resistenza termica: Un’altra caratteristica fondamentale di questo vetro è la sua elevata resistenza agli shock termici. L'ossido di alluminio aumenta la stabilità termica del materiale, permettendogli di resistere a variazioni di temperatura più estreme senza fratturarsi. Resistenza chimica: Rispetto al vetro soda-lime, il vetro alluminosilicato ha una maggiore resistenza agli attacchi chimici, inclusi acidi e basi. Questo lo rende ideale per applicazioni in ambienti chimicamente aggressivi. Trasparenza ottica: Anche se estremamente robusto, questo vetro conserva le proprietà ottiche tipiche del vetro, con un'elevata trasmissione della luce visibile, il che lo rende ideale per l'uso in schermi e lenti. Impieghi del Vetro Alluminosilicato Grazie alle sue caratteristiche uniche, il vetro alluminosilicato trova applicazione in una vasta gamma di settori, che vanno dall'elettronica all'aerospaziale. Dispositivi elettronici: Una delle applicazioni più note del vetro alluminosilicato è negli schermi di smartphone, tablet e altri dispositivi elettronici. La sua resistenza agli urti e ai graffi, combinata con l’eccellente trasparenza, lo rende perfetto per proteggere gli schermi touch. Un esempio famoso è il vetro Gorilla Glass, un tipo di vetro alluminosilicato particolarmente resistente. Industria aerospaziale: Nelle applicazioni aerospaziali, il vetro alluminosilicato viene utilizzato per la sua capacità di resistere alle temperature estreme e agli ambienti chimicamente aggressivi. Può essere impiegato in finestre e oblò per veicoli spaziali e aerei, dove la sicurezza e la resistenza sono prioritarie. Laboratori chimici: Per la sua resistenza chimica e termica, il vetro alluminosilicato è spesso utilizzato nella produzione di strumenti da laboratorio, come becher e provette, che devono resistere a sostanze aggressive e a frequenti cicli di riscaldamento e raffreddamento. Ottica: Grazie alle sue proprietà ottiche, questo vetro trova impiego anche nella produzione di lenti per fotocamere, microscopi e telescopi, dove è necessario combinare la trasparenza con la resistenza meccanica. Riciclo del Vetro Alluminosilicato Come tutti i vetri, anche il vetro alluminosilicato può essere riciclato, ma il processo di riciclo può essere più complesso rispetto ad altri tipi di vetro, a causa della sua composizione chimica e delle elevate temperature necessarie per la fusione. Tuttavia, il riciclo è possibile ed è importante per ridurre l'impatto ambientale di questo materiale. Raccolta e Selezione: Il primo passo per il riciclo è la raccolta del vetro usato, che deve essere separato dagli altri materiali. La selezione è importante perché mescolare vetro alluminosilicato con altri tipi di vetro potrebbe comprometterne la qualità. Frantumazione e Pulizia: Il vetro raccolto viene frantumato in piccoli pezzi, chiamati "cullet", che vengono poi puliti per rimuovere impurità come residui di plastica o metalli. Fusione: Il cullet di vetro alluminosilicato viene poi fuso per essere riutilizzato nella produzione di nuovi prodotti. La fusione avviene a temperature elevate, superiori a quelle del vetro soda-lime, il che può rendere il processo più costoso in termini energetici. Impiego del vetro riciclato: Il vetro alluminosilicato riciclato può essere utilizzato per produrre nuovi prodotti, come vetri per schermi o componenti per l'industria aerospaziale. Tuttavia, la qualità del vetro riciclato deve essere molto alta, soprattutto in applicazioni tecnologiche, dove sono richiesti standard rigorosi. Conclusioni Il vetro alluminosilicato rappresenta un materiale avanzato, le cui straordinarie proprietà meccaniche, termiche e chimiche lo rendono ideale per applicazioni in settori altamente tecnologici. Dalla produzione di schermi per dispositivi elettronici all’uso in contesti aerospaziali, questo vetro offre soluzioni innovative e sicure. Nonostante le problematiche legate al suo riciclo, è possibile reintegrarlo nel ciclo produttivo, contribuendo così a un’economia più circolare e sostenibile. La sua durevolezza e resistenza ne fanno un materiale dalle potenzialità elevate, destinato a giocare un ruolo sempre più centrale nel futuro delle tecnologie avanzate.© Riproduzione Vietata
SCOPRI DI PIU'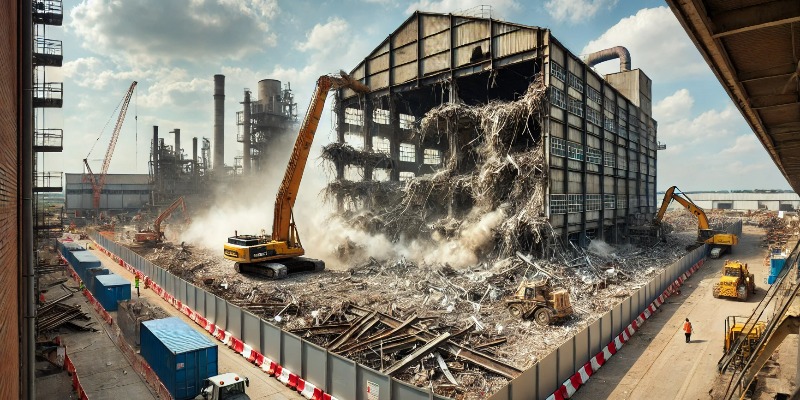 Demolizioni industriali sostenibili: Principi ingegneristici e ambientali per una gestione efficace
Tecniche avanzate, recupero dei materiali e impatto ambientale ridotto: come l'ingegneria e la sostenibilità stanno trasformando il settore delle demolizioni industrialidi Arezio MarcoLe demolizioni industriali rappresentano una fase cruciale nel ciclo di vita degli edifici e delle infrastrutture, in particolare quando questi raggiungono la fine della loro utilità o necessitano di essere sostituiti o riconvertiti. Sebbene le demolizioni siano state storicamente considerate semplicemente come un processo di distruzione, oggi vengono affrontate con un approccio scientifico e sostenibile. Questo è reso possibile grazie a una combinazione di principi ingegneristici avanzati e normative ambientali rigorose, orientati a ridurre gli impatti negativi sull’ambiente, massimizzare il recupero di materiali e minimizzare i rischi per la salute umana. Principi ingegneristici applicati alle demolizioni industriali Le demolizioni industriali richiedono una pianificazione dettagliata e un approccio multidisciplinare che coinvolge diverse competenze ingegneristiche. I seguenti principi sono fondamentali per garantire un processo sicuro, efficiente e rispettoso dell'ambiente: Valutazione strutturale pre-demolizione Prima di avviare una demolizione, è essenziale condurre un'analisi strutturale completa dell'edificio o dell'infrastruttura. Questa valutazione include l'identificazione dei punti di forza e debolezza della struttura, la distribuzione dei carichi e la determinazione del metodo più sicuro per procedere con l’abbattimento. Le metodologie possono variare a seconda della tipologia di costruzione, dei materiali utilizzati e dell'ambiente circostante. L’analisi serve a evitare rischi durante le fasi operative e a scegliere la tecnica di demolizione più appropriata, come la demolizione meccanica, la demolizione controllata con esplosivi o la decostruzione selettiva. Pianificazione della sequenza di demolizione Un principio chiave dell'ingegneria applicata alla demolizione è la corretta pianificazione della sequenza di abbattimento. Il processo deve essere eseguito in modo che la stabilità della struttura sia mantenuta fino all’ultimo momento, evitando crolli incontrollati. L’ingegneria strutturale interviene nella progettazione di piani di demolizione che riducano il rischio di danni collaterali agli edifici vicini o all'ambiente circostante. Tecnologie avanzate L’utilizzo di tecnologie avanzate, come la modellazione 3D, il laser scanning e i droni, stanno rivoluzionando il settore delle demolizioni industriali. Queste tecnologie permettono di creare una mappa digitale accurata della struttura da demolire, consentendo di simulare la demolizione in modo virtuale prima di avviarla fisicamente. In questo modo, si possono prevedere eventuali problematiche e ottimizzare il processo, risparmiando tempo e risorse. Le Migliori tecniche di demolizione e criteri di scelta Esistono diverse tecniche di demolizione, ognuna delle quali è più indicata a seconda della tipologia di edificio, della sua posizione e dei materiali utilizzati nella costruzione. La scelta della tecnica dipende da vari fattori, tra cui la sicurezza, l’efficienza economica, la gestione dei materiali di scarto e il rispetto dell’ambiente. Le principali tecniche di demolizione sono: Demolizione meccanica Questa tecnica prevede l'utilizzo di macchinari pesanti come escavatori, pinze idrauliche e ruspe per abbattere strutture. È particolarmente efficace per edifici di media altezza e in aree dove è possibile l’accesso di grandi attrezzature. La demolizione meccanica permette una buona separazione dei materiali, facilitando il riciclaggio. Tuttavia, richiede una pianificazione attenta per evitare la dispersione di polveri e la generazione di rumore e vibrazioni. Motivi della scelta: È una tecnica versatile e utilizzabile in una vasta gamma di contesti. Viene preferita quando è necessaria un’elevata efficienza operativa e quando le aree circostanti non presentano vincoli particolarmente rigidi in termini di rumore e vibrazioni.Demolizione con esplosivi Questa tecnica, comunemente utilizzata per grandi strutture o edifici alti, prevede l’uso di cariche esplosive collocate in punti strategici della struttura per indurre il crollo controllato. La demolizione con esplosivi è altamente efficiente in termini di tempo e può essere utilizzata in contesti dove le strutture adiacenti sono sufficientemente lontane. Motivi della scelta: Viene scelta quando è necessaria la demolizione rapida di strutture complesse o di grandi dimensioni. Tuttavia, richiede competenze tecniche elevate e deve essere pianificata con estrema precisione per evitare danni collaterali.Decostruzione selettiva La decostruzione selettiva è un processo più lento e laborioso, in cui l’edificio viene smantellato pezzo per pezzo per recuperare la maggior parte dei materiali da costruzione. È una tecnica ideale per il riuso dei materiali, in linea con i principi dell’economia circolare. Motivi della scelta: Viene utilizzata quando il recupero dei materiali è prioritario, soprattutto per edifici contenenti materiali di valore o per ridurre l’impatto ambientale. È la scelta migliore per progetti che mirano a minimizzare i rifiuti e massimizzare il riutilizzo.Demolizione manuale La demolizione manuale prevede l’uso di strumenti leggeri e lavoro umano per abbattere strutture più piccole o delicate, spesso in contesti dove l'accesso ai macchinari pesanti è limitato o dove è richiesta particolare attenzione a strutture circostanti. Motivi della scelta: È indicata per aree sensibili o in cui vi è la necessità di preservare parte della struttura. La demolizione manuale è particolarmente indicata per piccoli edifici o per lavorare in prossimità di edifici storici.Demolizione controllata con taglio e frantumazione Questa tecnica utilizza seghe diamantate, frese e macchinari per tagliare sezioni di un edificio che vengono poi rimosse o frantumate. È spesso utilizzata in ambienti urbani densi o per operazioni di precisione. Motivi della scelta: È preferita quando è necessario un abbattimento preciso, con vibrazioni minime e controllo del rumore, ad esempio in contesti urbani affollati o per preservare edifici vicini. Gestione dei materiali e recupero Uno degli obiettivi principali nelle moderne demolizioni è il recupero dei materiali. Il principio della decostruzione selettiva, ad esempio, prevede la rimozione e la separazione dei materiali da costruzione prima della demolizione vera e propria. Materiali come acciaio, cemento, legno e vetro possono essere recuperati, riciclati o riutilizzati in nuovi progetti, riducendo la quantità di rifiuti inviati in discarica e favorendo l’economia circolare. Aspetti ambientali e sostenibilità Le demolizioni industriali hanno un impatto significativo sull'ambiente. Tuttavia, grazie a normative sempre più stringenti e a un maggiore impegno verso la sostenibilità, il settore si sta evolvendo per ridurre al minimo le conseguenze ambientali negative. I seguenti principi ambientali guidano le moderne demolizioni: Riduzione delle emissioni e dell'inquinamento Le demolizioni, specialmente quelle meccaniche e con esplosivi, possono generare grandi quantità di polveri e detriti, che possono contenere materiali pericolosi come l’amianto, piombo o mercurio. È quindi essenziale prevedere sistemi di contenimento e riduzione delle emissioni, come l’utilizzo di acqua nebulizzata per abbattere le polveri o l’impiego di barriere fisiche per evitare la dispersione dei detriti nell’ambiente circostante. Gestione dei rifiuti pericolosi Prima di procedere con la demolizione, si effettua una bonifica dei materiali pericolosi. I siti industriali, in particolare, possono contenere sostanze tossiche che devono essere trattate e smaltite in modo sicuro. Ad esempio, l'amianto presente in vecchie strutture deve essere rimosso da operatori specializzati e smaltito in appositi siti di trattamento. La corretta gestione dei rifiuti pericolosi è essenziale per prevenire contaminazioni ambientali e per proteggere la salute pubblica. Risparmio delle risorse naturali L’economia circolare rappresenta un pilastro fondamentale per una gestione sostenibile delle demolizioni industriali. Riciclare e riutilizzare i materiali da costruzione riduce la necessità di estrarre nuove risorse naturali, come minerali e sabbia. L’impiego di impianti mobili di frantumazione e vagliatura sui siti di demolizione consente di ridurre i costi di trasporto e di produrre materiali secondari utilizzabili in nuovi cantieri. Rispetto dell’ecosistema locale Le demolizioni industriali devono tener conto dell’ecosistema circostante. Ad esempio, in aree urbane o vicine a riserve naturali, è importante adottare tecniche che riducano il rumore, le vibrazioni e l’inquinamento atmosferico. In alcuni casi, può essere necessario installare barriere acustiche o limitare gli orari delle attività demolitorie per minimizzare l’impatto sulla fauna locale e sulla qualità della vita dei residenti. Conformità normativa Un altro aspetto fondamentale delle demolizioni industriali è il rispetto delle normative ambientali e urbanistiche. In Europa, la direttiva sui rifiuti di costruzione e demolizione impone obiettivi di recupero e riciclaggio di almeno il 70% dei rifiuti generati entro il 2020, incentivando pratiche di demolizione sostenibile. Le aziende che operano in questo settore devono quindi rispettare rigorosi standard ambientali, spesso monitorati dalle autorità locali. Il ruolo delle nuove tecnologie nel miglioramento delle demolizioni sostenibili Le nuove tecnologie stanno giocando un ruolo sempre più rilevante nelle demolizioni industriali, facilitando l'integrazione tra ingegneria e sostenibilità ambientale. L'automazione dei processi, l'utilizzo di robot e l’introduzione di software per la gestione e il monitoraggio dei progetti permettono di rendere le demolizioni più sicure, efficienti e meno impattanti sull'ambiente. Ad esempio, i robot per la demolizione controllata possono lavorare in ambienti pericolosi senza mettere a rischio gli operatori umani, riducendo al contempo l'impatto delle vibrazioni sulle strutture circostanti. Inoltre, la digitalizzazione dei processi tramite piattaforme di gestione dei dati consente di tracciare ogni fase della demolizione, monitorare in tempo reale le emissioni e ottimizzare il recupero dei materiali. Il futuro del settore delle demolizioni industriali è sempre più legato a una stretta collaborazione tra ingegneria e tecnologie green, in modo da realizzare opere di smantellamento che siano non solo sicure e efficienti, ma anche completamente sostenibili. Conclusione Le demolizioni industriali, tradizionalmente viste come operazioni ad alto impatto ambientale e rischiose, stanno diventando un settore sempre più regolato e tecnologicamente avanzato, dove principi ingegneristici e ambientali si incontrano per promuovere una gestione sostenibile del processo. L’adozione di tecniche innovative, l’attenzione al recupero dei materiali e il rispetto delle normative ambientali sono elementi chiave per garantire che le demolizioni industriali siano parte integrante di un ciclo di vita delle infrastrutture in armonia con l’ambiente.© Riproduzione Vietata
SCOPRI DI PIU'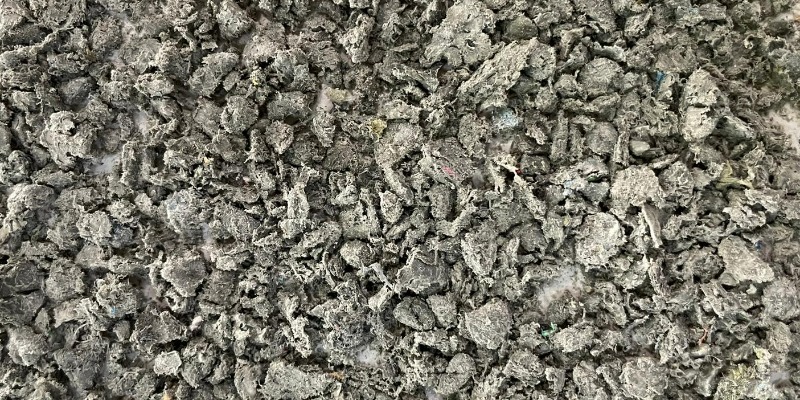 Come Realizzare e Utilizzare un Densificato in LDPE Post Consumo Performante
Molti preconcetti ruotano attorno all’uso del densificato in LDPE, frutto di produzioni non attente e utilizzi con aspettative troppo elevatedi Marco ArezioIl rifiuto in LDPE che proviene dallo scarto plastico della raccolta differenziata dovrebbe essere una selezione di film plastici, monoprodotto, da avviare al riciclo. In realtà, molte volte, questi flussi di rifiuti possono contenere materiali diversi, sotto forma di altre plastiche e di inquinanti, come etichette, carta e altre frazioni. La mancanza di un vero mercato di riferimento, nella vendita del densificato in LDPE, porta l’industria del riciclo a preferire la granulazione del materiale cercando, nella fase di estrusione, di ridurre questi corpi estranei in modo da qualificare al meglio la materia prima. In questo caso si rinuncia, un po' a priori, di porre maggiori attenzioni alla fase di selezione e desificazione del rifiuto in LDPE. Il risultato, spesso, è un granulo che rimane nella fascia bassa del mercato, che può essere utilizzato per lo stampaggio di articoli non estetici, come i vasi e i mastelli per il settore dell’ortofrutta, ma difficilmente si presta alla produzione di film con spessori sottili o alla produzione di tubi. A questo punto, tal volta, ci si chiede se non sia meglio qualificare il densificato, per il settore dello stampaggio ad iniezione, anziché spendere tempo, soldi ed energia per granulare l’LDPE. Per percorrere questa strada bisogna qualificare meglio il densificato, in modo che l’utilizzo nelle presse possa non far rimpiangere il processo di iniezione con un granulo filtrato. Ma vediamo cosa è il densificato in LDPE Il termine "densificato", in relazione all'LDPE, si riferisce al polimero che è stato compattato, nel contesto del riciclo meccanico. La produzione di densificato in LDPE da scarti post-consumo è parte integrante del processo di riciclo di questo materiale. Il processo produttivo possiamo suddividerlo in queste fasi: - Gli scarti di LDPE vengono acquisiti dai punti di raccolta designati, che si occupano degli scarti della raccolta differenziata, - Una volta arrivati in un impianto di riciclaggio, gli scarti di LDPE vengono separati dagli altri materiali. Questa separazione può essere effettuata manualmente o attraverso macchine come i separatori a aria. - I rifiuti di LDPE vengono quindi lavati per rimuovere le impurità come residui di cibo, terra o altre contaminazioni. Questo assicura che il prodotto finale sia di buona qualità. - Dopo la pulizia, il LDPE viene triturato in piccoli pezzi o scaglie. Questo facilita il processo di densificazione. - Ci sono diverse tecniche per densificare l'LDPE: - Per agglomerazione: l’LDPE macinato viene esposto al calore e all’agitazione. Questo causa la parziale fusione dei pezzi, che si agglomerano formando grumi più grandi. - Per compattazione: Il processo implica l'uso di macchine compattatrici che pressano il materiale in blocchi o agglomerati. E’ importante sottolineare che la qualità del densificato di LDPE dipende in gran parte dalla purezza del materiale di partenza e dall'efficacia dei processi di pulizia e separazione. Pertanto, un'attenzione particolare viene data a questi passaggi per assicurare che il densificato prodotto sia di buona qualità e libero da contaminazioni significative. Come creare un compound performante con il densificato in LDPE L’ LDPE (Polietilene a bassa densità) è spesso utilizzato in combinazione con altre resine plastiche, per sfruttare le caratteristiche complementari dei diversi polimeri e ottenere prodotti con proprietà specifiche. Tuttavia, la decisione di miscelare LDPE post-consumo con altri polimeri dipende da vari fattori, tra cui le proprietà desiderate del prodotto finale, la compatibilità dei polimeri stessi e la presenza di compatibilizzanti. Vediamo alcune combinazioni: - HDPE (Polietilene ad alta densità): LDPE e HDPE sono spesso compatibili tra loro e possono essere miscelati per ottenere prodotti con proprietà intermedie tra i due. Ad esempio, una miscela di LDPE e HDPE potrebbe offrire una combinazione di flessibilità e resistenza. - EVA (Etilene Vinil Acetato): L'aggiunta di EVA all'LDPE può migliorare la tenacità e l'elasticità del prodotto finale. L’EVA è anche utilizzato per migliorare la resistenza all'UV e la flessibilità del LDPE. - PP (Polipropilene): Sebbene il polipropilene e il polietilene non siano intrinsecamente compatibili, possono essere miscelati in presenza di compatibilizzanti specifici. Questa miscela può essere utilizzata in applicazioni specifiche dove si desiderano combinare le proprietà di entrambi i polimeri. - LLDPE (Polietilene lineare a bassa densità): L'LDPE e l'LLDPE possono essere miscelati per regolare le proprietà meccaniche e la lavorabilità del prodotto finale. Bisogna comunque fare attenzione perchè non tutte le plastiche sono compatibili tra loro, e la miscelazione di polimeri incompatibili può portare a prodotti con proprietà indesiderate o inadeguate. Inoltre, la presenza di contaminanti o additivi nei materiali post-consumo può influenzare la compatibilità e le proprietà del prodotto miscelato.Quali sono le temperature di fusione ideali per realizzare prodotti finito in LDPE Il LDPE (Polietilene a bassa densità) ha una struttura ramificata, il che significa che non ha la stessa disposizione regolare e ordinata delle catene molecolari come altri polietileni, ad esempio l'HDPE (Polietilene ad alta densità). Questa struttura ramificata rende l'LDPE più flessibile ma anche meno denso e con un punto di fusione più basso rispetto all'HDPE. La temperatura di fusione del LDPE varia generalmente tra 105°C a 115°C (220°F a 240°F). Tuttavia, quando si tratta di trasformare il LDPE attraverso tecniche come l'estrusione o lo stampaggio ad iniezione, le temperature possono variare in base alle specifiche esigenze dell'applicazione e alla presenza di eventuali additivi. Ecco alcune indicazioni generali per l'elaborazione dell'LDPE - Estrusione: 150°C a 220°C (300°F a 430°F). - Stampaggio a iniezione: 140°C a 250°C (285°F to 480°F). Queste temperature sono solo indicazioni generali e potrebbero variare in base allo scarto di LDPE, alle condizioni della macchina e ad altri fattori. Quali caratteristiche fisiche porta l'aggiunta di un densificato in LDPE in un compound con il PP La miscelazione di LDPE (Polietilene a bassa densità) e PP (Polipropilene) è una pratica comune in alcune applicazioni, specialmente quando si desidera sfruttare le proprietà complementari di entrambi i polimeri. L'aggiunta di un densificato di LDPE in un compound con il PP può influenzare le caratteristiche fisiche del blend in vari modi: Compatibilità Innanzitutto, è essenziale notare che LDPE e PP non sono intrinsecamente compatibili. Questo significa che senza l'uso di compatibilizzanti o modifica delle condizioni di fusione, le due resine tendono a separarsi in fasi distinte, potenzialmente portando a proprietà meccaniche inferiori o inadeguate nel prodotto finale. Elasticità e Flessibilità L'LDPE è generalmente più flessibile e duttile rispetto al PP. L'aggiunta di LDPE può quindi aumentare la flessibilità e la tenacità del blend, riducendo al contempo la rigidità. Punto di Fusione Poiché l'LDPE ha un punto di fusione inferiore rispetto al PP, la miscelazione dei due può portare a una diminuzione del punto di fusione complessivo del blend, a seconda delle proporzioni utilizzate. Trasparenza LDPE è in genere più opaco rispetto al PP. La sua aggiunta può quindi ridurre la trasparenza e la brillantezza del blend, rendendolo più opaco o lattiginoso. Resistenza Chimica LDPE e PP sono entrambi resistenti a molte sostanze chimiche, ma la loro combinazione potrebbe avere un profilo di resistenza chimica leggermente diverso rispetto ai polimeri puri. Trasformazione La lavorabilità del mix può cambiare con l'aggiunta di un densificato di LDPE. Ad esempio, la viscosità durante l'estrusione o la stampa a iniezione potrebbe mutare, influenzando le condizioni di lavorabilità ideali Quali inestetismi si possono creare nella produzione di prodotti in LDPE utilizzando una temperatura di fusione troppo alta L'uso di una temperatura di fusione eccessivamente alta durante la lavorazione dell'LDPE (Polietilene a bassa densità) può portare a vari inestetismi e problemi di qualità nei prodotti finiti. Possiamo ricordare alcuni dei potenziali problemi: - L'LDPE può degradarsi quando esposto a temperature troppo elevate. Questa degradazione può causare cambiamenti nelle proprietà meccaniche del materiale e produrre gas e/o composti volatili che possono formare bolle o vuoti nel prodotto finito. - La degradazione termica può anche portare a una decolorazione del polimero. Un LDPE sovra-riscaldato può assumere una colorazione giallastra o bruna. - La degradazione termica può produrre composti con odori sgradevoli. Ciò può essere particolarmente problematico per applicazioni in cui la presenza dell'odore è un fattore importante, come nel caso di imballaggi alimentari. - Temperature eccessivamente alte possono causare un raffreddamento non uniforme durante la formazione del pezzo, portando a deformazioni o ritiri non corretti. - L'uso di temperature troppo alte può causare la formazione di strisce o macchie superficiali sul prodotto, soprattutto se ci sono impurità o additivi nel materiale. - La degradazione termica può influenzare negativamente le proprietà meccaniche, termiche e chimiche dell'LDPE. Ciò potrebbe tradursi in prodotti con resistenza, tenacità o durata ridotte. - A temperature eccessivamente alte, l'LDPE potrebbe diventare troppo fluido, rendendo difficile la formazione di dettagli precisi o mantenendo le tolleranze desiderate. Problemi delle etichette di alluminio nel densificato in LDPE Spesso capita che, nonostante i lavaggi per decantazione e per centrifuga degli scarti plastici in LDPE, nel densificato vi sia ancora la presenza di parti di alluminio flessibile. Dobbiamo tenere ben presente la differenza tra le impurità costituite da frazioni di alluminio rigido da quelle costituite da alluminio in foglia. Se nel primo caso la rigidità dell’impurità metallica non può essere tollerata, per una serie di problematiche negative che queste possono dare agli impianti di iniezione, che sono frutto di una selezione e di un lavaggio scadente, la presenza di parti di alluminio in foglia non creano problemi tecnici. Queste parti sono costituite dalle etichette degli imballi che possono contaminare i film ma, essendo morbide, non arrecando danni agli impianti o ai prodotti finali. Resta un aspetto estetico che bisogna considerare, ma nell’ottica di realizzare prodotti non estetici, il puntino brillante che richiama una presenza della foglia di alluminio, deve essere considerato “parte del gioco”. Questa accettazione dell’impurità dell’alluminio in foglia può portare notevoli vantaggi di prezzo sul prodotto finale e una considerevole disponibilità di materia prima sul mercato.
SCOPRI DI PIU' Additivi per il Miglioramento ai Graffi nei Policarbonati
Strategie chimiche ed industriali per incrementare la resistenza ai graffi nei policarbonati ad alte prestazionidi Marco ArezioIl policarbonato è uno dei polimeri più utilizzati nell’industria dei materiali ad alte prestazioni grazie alla sua combinazione unica di proprietà: elevata trasparenza ottica, buona resistenza meccanica, stabilità dimensionale e processabilità. Tuttavia, una delle criticità più note riguarda la sua scarsa resistenza ai graffi superficiali. Questo limite ne condiziona l’impiego in applicazioni dove l’estetica, la trasparenza e la durata nel tempo della superficie esposta rivestono un ruolo fondamentale, come nel settore automotive, nell’elettronica di consumo e nei dispositivi ottici. Per ovviare a questo problema, la ricerca industriale e accademica ha sviluppato diverse strategie basate sull’impiego di additivi specifici, capaci di modificare la superficie del policarbonato senza comprometterne le proprietà intrinseche.Proprietà superficiali e meccanismi di graffiaturaLa graffiatura di un polimero non è soltanto il risultato di una sollecitazione meccanica locale, ma un fenomeno complesso che coinvolge deformazioni plastiche, microfratture e alterazioni superficiali. Nel caso del policarbonato, l’energia di deformazione viene assorbita in maniera non uniforme, con la conseguente formazione di microstriature visibili a occhio nudo. Questa sensibilità è legata alla natura amorfa del materiale e alla mobilità segmentale delle catene polimeriche, che tendono a deformarsi sotto sforzo.L’uso di additivi mira a limitare tale mobilità, a rafforzare la matrice e a creare una superficie più rigida, capace di distribuire meglio le sollecitazioni e ridurre la formazione del solco.Classificazione degli additiviQuando si parla di resistenza ai graffi nei policarbonati, non esiste una sola strada: le soluzioni si distribuiscono lungo una mappa di famiglie chimiche che agiscono con meccanismi complementari. L’obiettivo è sempre lo stesso — alzare il carico a cui compare il danno visibile e impedirne l’evoluzione in un solco profondo — ma per arrivarci si può agire rendendo la superficie più scorrevole, irrigidendo lo strato sub-superficiale, inserendo “punti duri” invisibili alla luce o, ancora, creando una vera e propria pelle protettiva durante il processo.Le quattro famiglie più utilizzate sono:- organici modificatori di superficie- inorganici micronizzati- nanoparticelle funzionalizzate- coating integratiQueste categorie si distinguono per natura, comportamento in lavorazione e impatto su ottica e finiture.Additivi organici modificatori di superficieLavorano su due leve decisive. Da un lato riducono l’attrito in contatto secco; dall’altro irrigidiscono la zona immediatamente sotto la pelle, così che la deformazione si distribuisca e non generi micro-solchi. Nel primo gruppo rientrano i sistemi a base silicone, come i PDMS o i copolimeri PC-silossano, progettati per arricchirsi spontaneamente in superficie durante lo stampaggio. È un “fiorire” controllato: pochi decimi di punto percentuale (tipicamente fino all’1%) bastano per costruire un film sottile a bassa energia superficiale, capace di lubrificare la scia di contatto e attenuare il micro-taglio. Se si esagera con il dosaggio, però, il beneficio si paga con opacizzazione (haze), peggior bagnabilità e difficoltà in verniciatura o stampa. Per questo si cura la “micro-architettura” del copolimero — lunghezza dei blocchi silossanici e densità di innesti — che regola quanto in fretta e quanto stabilmente la pellicola si organizza in superficie (verificabile, ad esempio, con XPS o ToF-SIMS).A fare squadra con i silicone ci sono oligomeri fluorurati e additivi “slip” ad alta temperatura. Anche loro riducono l’attrito senza lubrificanti esterni, ma per funzionare nel PC devono ancorarsi alla matrice con porzioni compatibili (blocchi aromatici o simili alla catena carbonatica), altrimenti rischiano di migrare fuori (exudazione). Alcune cere sintetiche per alte temperature (poliesteri aromatici, poliammidi a elevato punto di fusione) aiutano a controllare il “mar” senza volatilizzare nell’intervallo termico tipico del PC (circa 290–320 °C); cere generiche non progettate per tecnopolimeri tendono invece a degradarsi o affiorare.Il secondo pilastro degli organici è l’irrigidimento leggero della pelle tramite ramificazione/reticolazione molto contenuta. Piccole quantità di agenti epossidici multifunzionali, ossazoline o metacrilati reattivi interagiscono con le estremità di catena del PC o con gruppi introdotti dai compatibilizzanti, creando una rete rada o catene ramificate che aumentano modulo e durezza apparente subito sotto la superficie. Risultato: minore profondità del solco allo stesso carico. Spingersi troppo oltre, però, introduce gel, altera la trasparenza e può ingiallire il materiale.Un ruolo meno appariscente ma cruciale lo giocano gli stabilizzanti foto-termici: non rendono la superficie più dura, ma la preservano. Mantengono integra la chimica della pelle e la T_g dopo calore e UV, evitando quell’ammorbidimento che facilita la graffiatura con l’invecchiamento. Combinazioni mirate di assorbitori UV (benzotriazoli/benzofenoni) e HALS, selezionate per il PC, sono la “polizza” per la tenuta a lungo termine.Sul piano del processo, gli organici richiedono disciplina: la loro efficacia dipende da storia di taglio e tempo di permanenza in fusione. Eccessi in estrusione o stampaggio possono degradarli o favorire separazioni di fase (flow marks). L’asciugatura preventiva del PC resta imprescindibile (≤0,02% H₂O) per evitare idrolisi, calo di M_w e perdita di proprietà ottiche. Inoltre, ogni pacchetto additivo va verificato rispetto alle finiture previste (metallizzazione, incollaggio, verniciatura), perché la bassa energia superficiale può ostacolarle.Additivi inorganici micronizzatiIntroducono punti d’ancoraggio duri (silice, allumina, boehmite) che alzano la resistenza al taglio localizzato e ripartiscono lo sforzo, evitando l’accumulo plastico. L’efficacia cresce con durezza/modulo della particella e con l’adesione alla matrice. Nel PC trasparente, però, decide l’ottica: per contenere l’haze si lavora su vere dimensioni sub-50 nm (dispersione monomodale) o su un migliore matching dell’indice di rifrazione. Poiché n_PC≈1,58 e la silice è ≈1,46, la via più praticata è la nanometria reale sostenuta da trattamenti silanici (epossisilani/aminosilani) che consolidano l’interfaccia e riducono il white marking da pull-out. L’allumina, più dura, può funzionare a dosi contenute se ben funzionalizzata; particelle troppo grandi opacizzano e calano il gloss.Sul fronte formulazione/processo spesso basta 0,5–3% di carica nanometrica per un guadagno chiaro; oltre aumentano viscosità e agglomerati. Il compounding ideale usa bivite lunghe, elementi miscelanti alternati (distributivi/dissipativi) e alimentazione laterale/gravimetrica. Le polveri vanno asciugate ed esenti da acidità (acidi catalizzano l’idrolisi del carbonato). Effetti collaterali attesi: MFR in calo, scie di flusso se la reologia non è centrata, più usura stampi con Al₂O₃. La valutazione va sempre doppia: haze/clarity allo spessore target e profondità residua del graffio (profilometria 3D) a pari carico.Nanoparticelle funzionalizzateQui la leva è l’interfase: attorno alla nanoparticella si forma uno strato (decine di nm) dove la mobilità segmentale cala. È questa zona viscoelastica a innalzare il carico di comparsa del segno. La funzionalizzazione governa spessore e coesione dell’interfase. La silice colloidale con gruppi epossidici o amminici è la scelta tipica quando serve preservare la trasparenza: dispersione realmente nano (confermata da DLS/TEM) e dosi 0,3–1,5% centrano spesso l’equilibrio durezza/ottica. Allumina/boehmite nano-lamellare aggiungono durezza e stabilità termica, ma richiedono compatibilizzazione attenta per evitare flocculazioni che rovinano il gloss; convincono in ambienti abrasivi (esterno auto) se si gestisce l’estetica.I POSS (polyhedral oligomeric silsesquioxanes) sono “molecole-filler” da 1–3 nm: restano otticamente invisibili, agiscono da nano-nodi duri e possono irrigidire localmente la catena, alzando la T_g percepita nella pelle. Ideali quando servono durezza + trasparenza senza scattering. Le nanoclay esfoliate aumentano G′ e resistenza al solco, ma disturbano la trasparenza: meglio in PC opachi o in blend (PC/ABS) per interni auto. Gli ossidi ad alto indice (TiO₂, ZnO) sono durissimi ma otticamente “pesanti” (e il TiO₂ anatase è fotoattivo): si usano solo a dosi ultrasottili, rivestiti e con D320 °C, compatibilità superficiale con la matrice e profilo tossicologico/regolatorio adeguato (le polveri fini richiedono gestione rigorosa). La validazione usa strumenti “di pelle”: DMA (irrigidimento a piccole deformazioni), nanoindentazione (durezza/modulo locali), nanoscratch (transizione da segno lieve a solco).Coating protettivi integratiDue strade. La prima sfrutta additivi migranti anfifilici (segmenti PC-affini + silossanici/fluorurati) che, in stampaggio, si auto-organizzano in una pelle sottilissima (decine di nm) a bassa energia superficiale: riducono lo scorrimento abrasivo. La cinetica dipende da distanza di solubilità, M_w, T_melt e raffreddamento. Se l’ancoraggio è buono la pelle dura; se è debole affiora e si perde, con finger-marking e problemi di bagnabilità. La seconda è l’in-mold coating (IMC) o hardcoat in cella: un prepolimero (acrilato polisilossanico o ibrido organo-siliceo) viene deposto e reticolato UV/termicamente, creando una rete quasi “vetrosa”; si possono disperdere nanoparticelle (es. silice) per alzare modulo e contenere i solchi profondi. È un rivestimento “cucito” sul pezzo, ideale per lenti/fari, a patto di curare adesione al PC (primer o gruppi reattivi) e riciclabilità a fine vita.Un aspetto trasversale: i sistemi a bassissima energia superficiale proteggono bene dal graffio, ma possono ostacolare stampa a caldo, verniciatura e incollaggio. Conviene definire in anticipo la gerarchia delle prestazioni: se sono previste finiture, meglio additivi migranti ancorabili o direttamente l’IMC, che concilia resistenza e adesione degli strati successivi.L’approccio nanocomposito resta tra i più efficaci per aumentare la resistenza ai graffi mantenendo la trasparenza; la chiave è controllare concentrazione e granulometria per restare otticamente “neutri”.Compatibilità ottica e additivi trasparentiUno degli aspetti più delicati nello sviluppo di additivi per policarbonati trasparenti è la compatibilità ottica. In applicazioni come lenti, display e coperture protettive, gli additivi devono avere indice di rifrazione vicino a quello del PC o essere dispersi su scala nanometrica per evitare diffusione della luce. In quest’ottica, silice colloidale e ossidi funzionalizzati rappresentano soluzioni credibili perché aumentano la durezza senza compromettere la chiarezza.Normative e prove di laboratorioLa valutazione della scratch resistance si basa su prove normalizzate che misurano profondità e visibilità del graffio dopo sollecitazioni controllate. Strumenti come Taber Abraser e test di penetrazione progressiva/nanoscratch consentono confronti affidabili fra formulazioni. Nei settori ad alta responsabilità (automotive, elettronica) si applicano standard specifici per la caratterizzazione delle superfici plastiche.Applicazioni industrialiDove il policarbonato deve combinare resistenza meccanica, estetica e trasparenza, gli additivi per scratch resistance sono ormai uno standard. Fari automotive devono restare trasparenti malgrado l’abrasione ambientale; schermi e cover dell’elettronica di consumo chiedono superfici che non si segnino facilmente; caschi, lenti ottiche e componenti architettonici beneficiano di superfici durevoli e visivamente pulite.Prospettive futureL’evoluzione degli additivi per scratch resistance è sempre più intrecciata con sostenibilità ed economia circolare. Oltre alle prestazioni, si cercano soluzioni sicure e riciclabili: additivi bio-based, nanocariche da fonti naturali, coating autorigeneranti. La sfida è migliorare la resistenza ai graffi senza compromettere la compatibilità con i flussi di riciclo, così da mantenere il policarbonato in linea con gli obiettivi di una economia più verde.© Riproduzione Vietata
SCOPRI DI PIU' Polimeri da Fonti Rinnovabili Rinforzati con Grafene: Innovazione, Applicazioni e Sostenibilità
Scopri come la sintesi avanzata e la caratterizzazione di materiali compositi a base di grafene aprano nuove frontiere tecnologiche e sostenibilidi Marco ArezioNegli ultimi anni, l’attenzione verso materiali sostenibili derivati da fonti rinnovabili è cresciuta notevolmente. Tra questi materiali spiccano i polimeri biodegradabili come l'acido polilattico (PLA), i poliidrossialcanoati (PHA) e vari derivati della cellulosa. Questi polimeri rappresentano una valida alternativa ai materiali tradizionali derivati da fonti fossili, grazie al ridotto impatto ambientale e alla loro biodegradabilità. Tuttavia, presentano alcune limitazioni intrinseche, come la bassa resistenza meccanica, una limitata conducibilità termica ed elettrica e una scarsa stabilità termica, che ne limitano significativamente le applicazioni industriali avanzate. Grafene come Rinforzo Innovativo nei Materiali Compositi Il grafene, un materiale composto da uno strato bidimensionale di atomi di carbonio disposti in una struttura esagonale, si distingue per proprietà eccezionali di resistenza meccanica, superiore persino a quella dell'acciaio, e per elevate conducibilità termica ed elettrica. Queste proprietà lo rendono ideale per rinforzare matrici polimeriche, migliorando in maniera significativa le prestazioni dei materiali compositi derivati da fonti rinnovabili. L'integrazione del grafene consente di realizzare materiali compositi sostenibili con proprietà comparabili o superiori rispetto ai materiali convenzionali, aprendo nuove opportunità applicative. Tecniche di Sintesi dei Compositi Polimerici Rinforzati con Grafene La realizzazione di compositi polimerici rinforzati con grafene richiede tecniche di sintesi specifiche e avanzate, volte a ottenere una dispersione omogenea e stabile del rinforzo nella matrice polimerica. Tra queste tecniche si distinguono la sonificazione ultrasonica, efficace nel separare uniformemente le lamelle di grafene, la miscelazione meccanica ad alta energia, capace di miscelare fisicamente i componenti in modo uniforme, e l’utilizzo di solventi ecocompatibili, che migliorano la dispersione senza comprometterne la sostenibilità. Una dispersione efficace previene l'agglomerazione, ottimizzando le proprietà meccaniche e termiche del materiale finale. Tecniche di Caratterizzazione Avanzata dei Compositi Per garantire la qualità e l’efficacia dei compositi polimero-grafene, sono necessarie tecniche avanzate di caratterizzazione. La spettroscopia Raman consente di analizzare le interazioni molecolari tra grafene e matrice polimerica, evidenziando il grado di adesione interfaciale. La microscopia elettronica a scansione (SEM) e la microscopia a forza atomica (AFM) offrono informazioni dettagliate sulla morfologia della dispersione, identificando eventuali irregolarità o agglomerati. Infine, l'analisi termogravimetrica (TGA) valuta la stabilità termica e la resistenza del materiale composito in condizioni operative ad alta temperatura. Risultati Tecnici e Applicazioni Industriali L’impiego di grafene nei polimeri sostenibili ha mostrato miglioramenti significativi nelle proprietà meccaniche, conducendo a materiali compositi dalle performance superiori rispetto ai polimeri non rinforzati. Le applicazioni emergenti riguardano l’elettronica flessibile, con polimeri conduttivi altamente resistenti; l'industria automobilistica, dove leggerezza e proprietà avanzate sono essenziali; il packaging alimentare, che richiede proprietà barriera migliorate; e il settore biomedicale, dove la biocompatibilità si combina con le performance offerte dal grafene. Prospettive Future e Sostenibilità I polimeri rinforzati con grafene rappresentano una promettente frontiera tecnologica per la sostenibilità ambientale e l’innovazione industriale. Tuttavia, restano sfide tecniche, come la scalabilità industriale, l’ottimizzazione continua delle tecniche di dispersione e la valutazione del ciclo di vita completo del materiale. Le future ricerche dovranno focalizzarsi su metodi produttivi ancora più ecocompatibili e scalabili. L'adozione crescente di questi materiali potrebbe favorire una significativa transizione verso modelli di produzione e consumo sostenibili, contribuendo agli obiettivi globali di sostenibilità ambientale ed economica. © Riproduzione Vietata
SCOPRI DI PIU' Studio dei Process Oils da Fonti Rinnovabili e la loro Compatibilità con Gomme Sintetiche
Un’analisi tecnica sulle alternative sostenibili agli oli minerali nell’industria della gommadi Marco ArezioNell’industria della gomma sintetica, i process oils rappresentano un elemento invisibile ma decisivo. Questi oli non si limitano a rendere i compound più lavorabili: ne condizionano le proprietà dinamiche, la resistenza meccanica e persino la sostenibilità ambientale. Per lungo tempo, la produzione ha fatto affidamento quasi esclusivamente su derivati del petrolio, in particolare oli aromatici e paraffinici, la cui efficacia è stata comprovata da decenni di utilizzo. Tuttavia, le normative europee, unite alla crescente sensibilità ecologica, hanno spinto verso un ripensamento strutturale del settore. Da qui nasce l’interesse per i process oils di origine rinnovabile, derivati da oli vegetali o da biomasse, che promettono di unire compatibilità tecnica e responsabilità ambientale. Caratteristiche dei process oils tradizionali Gli oli minerali impiegati come plasticizzanti e fluidificanti hanno da sempre garantito un’ottima processabilità dei compound e una buona interazione con elastomeri come SBR, BR, NBR ed EPDM. Il loro ruolo consiste principalmente nel ridurre la viscosità durante la miscelazione, favorire la dispersione di filler rinforzanti e modulare le proprietà meccaniche del prodotto finale. Tuttavia, la presenza di composti policiclici aromatici (PAH), ritenuti tossici e regolamentati dalle direttive europee, ha reso urgente il ricorso a soluzioni più sicure e meno impattanti. Il passaggio da una base fossile a una bio-based non è quindi soltanto un miglioramento tecnologico, ma anche una risposta necessaria a vincoli ambientali e normativi. Origine e tipologie di process oils da fonti rinnovabili Le ricerche accademiche degli ultimi anni hanno esplorato numerose fonti per la produzione di oli alternativi. Gli oli vegetali naturali, come quelli di soia, colza, palma o girasole, costituiscono il gruppo più immediatamente disponibile. Accanto a essi, si collocano gli esteri sintetici derivati da acidi grassi, ottenuti attraverso processi di transesterificazione, capaci di garantire maggiore stabilità termica. In fase sperimentale troviamo i derivati dalla lignina o da oli pirolitici di biomassa, insieme ai plasticizzanti prodotti a partire da sottoprodotti agro-industriali come glicerolo o acido citrico. La caratteristica comune a tutti questi oli è la loro rinnovabilità e biodegradabilità, ma la sfida rimane il raggiungimento di prestazioni comparabili, in termini di durabilità e compatibilità, a quelle offerte dai corrispettivi fossili. Compatibilità con gomme sintetiche La compatibilità di un olio con un elastomero dipende in larga parte dalla polarità delle molecole e dalla capacità di interazione con la catena polimerica. Le prove di laboratorio hanno evidenziato come gli esteri a bassa polarità derivati da oli vegetali siano efficaci con gomme a base idrocarburica, come SBR e BR. Nei compound EPDM, oli idrogenati e a catena lunga hanno migliorato le prestazioni dinamiche riducendo l’isteresi. Per elastomeri più polari, come l’NBR, si sono rivelati più adatti esteri di acidi grassi funzionalizzati, in grado di interagire con i gruppi nitrilici e migliorare la resistenza all’olio. La compatibilità non è quindi uniforme, ma varia a seconda della natura chimica dell’elastomero e del grado di polarità del plasticizzante. Proprietà meccaniche e reologiche Un aspetto centrale riguarda le proprietà che i process oils trasmettono al compound. Gli oli rinnovabili riducono la viscosità Mooney in misura simile agli oli minerali, rendendo i compound processabili senza compromessi significativi. Le prove meccaniche hanno dimostrato che l’elasticità e la resistenza alla trazione rimangono comparabili, mentre alcuni esteri funzionalizzati hanno persino migliorato la resistenza alla lacerazione. In applicazioni come i pneumatici, si è osservato un effetto positivo sulla riduzione della resistenza al rotolamento, che si traduce in maggiore efficienza energetica. I dati sperimentali confermano dunque che la sostituzione di oli fossili con alternative rinnovabili non comporta necessariamente un decadimento delle prestazioni, anzi in alcuni casi porta a benefici misurabili. Stabilità termica e ossidativa Se le prestazioni reologiche e meccaniche appaiono promettenti, la stabilità rappresenta ancora un punto critico. Gli oli vegetali naturali, caratterizzati da catene insature, sono particolarmente vulnerabili all’ossidazione, fenomeno che può portare a indurimento del materiale e riduzione della vita utile del prodotto. Per ovviare a questo problema, si ricorre a modifiche chimiche mirate: idrogenazione parziale per saturare i doppi legami, epossidazione per incrementare la resistenza termica o processi di esterificazione per stabilizzare la molecola. Parallelamente, l’aggiunta di pacchetti antiossidanti specifici permette di prolungare la durata e di assicurare prestazioni costanti nel tempo. La ricerca scientifica è oggi orientata proprio a rafforzare questi aspetti, così da colmare il divario con gli oli minerali convenzionali. Implicazioni ambientali e industriali Sul piano ambientale, l’introduzione di process oils bio-based rappresenta un passo avanti significativo. La ridotta tossicità, la biodegradabilità e la possibilità di provenire da sottoprodotti industriali conferiscono a questi oli un profilo ecologico superiore rispetto ai derivati fossili. Tuttavia, l’analisi non può fermarsi al solo impatto diretto: occorre valutare il bilancio complessivo, considerando il consumo di suolo, l’uso di risorse idriche e il potenziale conflitto con la filiera alimentare. Per questo, la ricerca più avanzata guarda con interesse a oli ottenuti da colture non destinate all’alimentazione o da scarti agro-industriali, così da evitare competizioni indesiderate. Dal punto di vista industriale, l’adozione di process oils rinnovabili apre prospettive di lungo periodo: riduzione della dipendenza dalle fonti fossili, allineamento alle normative europee e possibilità di costruire catene del valore più resilienti. Conclusioni Il passaggio dai process oils di origine fossile a quelli derivati da fonti rinnovabili non è solo una tendenza, ma una necessità strategica. Le ricerche condotte in ambito accademico hanno già dimostrato la compatibilità con diversi elastomeri e l’efficacia in termini di lavorabilità e proprietà meccaniche. Rimangono aperte questioni cruciali, come la stabilità ossidativa e la standardizzazione industriale, ma le soluzioni sono in fase avanzata e promettono di rendere gli oli rinnovabili competitivi su larga scala. Nei prossimi anni, è prevedibile una crescente diffusione di queste alternative, con benefici sia per l’ambiente sia per l’industria, in un percorso che coniuga performance tecnica e sostenibilità.© Riproduzione Vietata
SCOPRI DI PIU' Come Verificare il Contenuto Riciclato nella Plastica: la Nuova Tecnologia che Può Cambiare il Packaging Europeo
Come si misura davvero la percentuale di plastica riciclata nei prodotti: norme ISO, standard europei, audit di filiera, mass balance e digital watermarks nel nuovo scenario UE del packagingAutore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili.Data: 26 marzo 2026 Tempo di lettura: 16 minutiIntroduzione Dire che un imballaggio “contiene plastica riciclata” è facile. Dimostrarlo in modo serio, ripetibile e difendibile davanti a clienti, autorità, auditor e mercato è molto più difficile. E oggi questa differenza conta più di ieri, perché la plastica è al centro delle nuove politiche europee sulla circolarità: il packaging rappresenta circa il 40% della plastica utilizzata nell’Unione e, nel 2022, ogni cittadino europeo ha generato 186,5 kg di rifiuti di imballaggio. Il nuovo Regolamento europeo sugli imballaggi e rifiuti di imballaggio, il PPWR, è entrato in vigore l’11 febbraio 2025 e la sua data generale di applicazione è fissata al 12 agosto 2026; tra i suoi obiettivi ci sono l’aumento dell’uso sicuro di plastica riciclata e la riciclabilità di tutti gli imballaggi entro il 2030. La vera domanda, quindi, non è soltanto quanta plastica riciclata c’è in un prodotto, ma come lo si dimostra davvero. La risposta corretta è meno intuitiva di quanto sembri: nella maggior parte dei casi la percentuale di riciclato non si legge “a occhio” né si certifica con un singolo test di laboratorio sul manufatto finito. Si costruisce invece attraverso una combinazione di definizioni normative, bilanci di massa, tracciabilità di filiera, riconciliazione dei volumi, audit di terza parte e, sempre più spesso, strumenti digitali che migliorano la separazione e la qualificazione del rifiuto in ingresso. Cosa significa davvero “contenuto riciclato” La base tecnica parte dalla definizione. In area ISO, il contenuto riciclato è definito come la proporzione, in massa, di materiale riciclato presente in un prodotto. ISO 14021 resta oggi uno dei riferimenti chiave per le autodichiarazioni ambientali e include anche i termini collegati a “pre-consumer material” e “post-consumer material”, cioè la distinzione tra materiale recuperato prima dell’uso da parte del consumatore finale e materiale proveniente dal post-consumo. Questo punto è decisivo, perché molte ambiguità di mercato nascono qui. Un produttore può dichiarare un 30% di contenuto riciclato, ma bisogna capire se quel 30% deriva da scarti industriali interni o esterni, da post-consumo urbano, da rifiuti commerciali selezionati, oppure da una combinazione dei due. Dal punto di vista della comunicazione ambientale, la differenza non è secondaria: la qualità tecnica del materiale, il valore circolare del claim e la sua percezione sul mercato cambiano sensibilmente a seconda dell’origine del riciclato. ISO 14021 fornisce proprio questo quadro terminologico e metodologico per evitare dichiarazioni vaghe o fuorvianti. Come si calcola la percentuale di plastica riciclata Il principio di base è semplice: si tratta di un rapporto di massa. Nel caso più lineare, la percentuale di contenuto riciclato corrisponde alla massa di plastica riciclata incorporata nel prodotto divisa per la massa totale di plastica considerata nel perimetro del claim, moltiplicata per 100. Per le bottiglie in plastica monouso, la Commissione europea ha già fissato regole specifiche: l’Implementing Decision 2023/2683 stabilisce che la proporzione di plastica riciclata si calcola dividendo il peso della plastica riciclata nelle bottiglie immesse sul mercato per il peso totale delle bottiglie immesse sul mercato. Ma la formula, da sola, non basta. Occorre definire con precisione il perimetro di calcolo: lotto, linea, stabilimento, periodo annuale, categoria di prodotto, specifica famiglia di packaging. Inoltre bisogna sapere quali perdite di processo sono state considerate, quali additivi o masterbatch entrano nella formulazione e come vengono riconciliate le quantità in ingresso e in uscita. Gli schemi di audit basati su EN 15343 e le certificazioni di tracciabilità più diffuse chiedono proprio questo: evidenza documentale, identificazione dei flussi e plausibility check tra input, rese, perdite e output dichiarato. Perché il laboratorio non basta quasi mai Qui si entra nel cuore del problema. In teoria il laboratorio è fondamentale per identificare il polimero, misurare impurità, valutare contaminanti, verificare MFI, ceneri, densità, migrazione, odori o stabilità. In pratica, però, il laboratorio non è quasi mai sufficiente, da solo, a certificare la percentuale esatta di plastica riciclata contenuta in un manufatto finito. La stessa Commissione europea, nella sezione dedicata al riciclo delle plastiche destinate al contatto alimentare, spiega che la composizione della plastica riciclata non può essere facilmente sottoposta a controlli ufficiali come avviene per la plastica vergine e che, proprio per questo, i controlli si concentrano sulla produzione del materiale riciclato e sugli audit delle installazioni. Lo stesso orientamento emerge anche dalla letteratura tecnica del JRC europeo su altri settori ad alta regolazione: la verifica del contenuto di materiali riciclati viene descritta come basata esclusivamente sulla documentazione, con regole di calcolo, blending e punti di misura definiti a monte. In altre parole, il laboratorio serve a qualificare il materiale; la percentuale dichiarata, invece, si dimostra soprattutto con la catena di custodia. È una distinzione essenziale per capire perché tante dichiarazioni commerciali risultano fragili quando manca una struttura di tracciabilità robusta. La tracciabilità europea: EN 15343 come architrave Nel contesto europeo, la norma EN 15343 è la pietra angolare per la plastica riciclata. Lo standard specifica le procedure necessarie per la tracciabilità delle plastiche riciclate e fornisce la base per il calcolo del contenuto riciclato di un prodotto. Questo significa che la percentuale dichiarata non nasce da una percezione qualitativa del materiale, ma da una filiera documentata: origine del rifiuto, trasformazione, identificazione dei lotti, controlli interni, riconciliazione dei volumi e coerenza tra input e output. Gli schemi di certificazione applicati dal mercato si muovono esattamente su questa impostazione. RecyClass, per esempio, dichiara esplicitamente che la sua certificazione di tracciabilità verifica la percentuale esatta di contenuto riciclato attraverso un approccio di controlled blending, allineato a EN 15343 e ISO 22095; inoltre prevede audit di terza parte in sito e rinnovo annuale del certificato. Questo è importante perché distingue una semplice autodichiarazione commerciale da una dichiarazione auditata e difendibile. Riciclo meccanico: il caso più chiaro, ma non banale Nel riciclo meccanico la misurazione del contenuto riciclato è, in genere, più lineare rispetto ad altri scenari. Il materiale riciclato entra come macinato, flakes o granulo; viene miscelato con eventuale vergine, additivi o coloranti; poi si trasforma nel prodotto finale. In questo caso la percentuale può essere dimostrata con una combinazione di documenti d’acquisto, certificati del fornitore, schede di produzione, ricette di compound, bilanci di massa e verifiche sui quantitativi effettivamente trasformati, tenendo conto delle perdite. Gli audit di processo richiedono proprio una riconciliazione dei volumi per verificare che l’output corrisponda all’input riciclato impiegato, considerate rese, perdite e additivazioni. Tuttavia anche qui esistono rischi. Se il riciclato in ingresso non è a sua volta tracciato o se deriva da flussi eterogenei mal qualificati, la percentuale numerica può risultare corretta sulla carta ma debole sul piano sostanziale. In altri termini, un “50% recycled content” non vale sempre allo stesso modo: conta se si tratta di PCR post-consumo realmente tracciato, di scarto industriale pre-consumer, di materiale food-grade, oppure di un flusso misto con elevata incertezza qualitativa. Per questo le aziende più solide non si limitano a pesare il materiale, ma documentano l’origine e la qualità del riciclato utilizzato. Food contact: quando la prova si sposta ancora di più sul processo Nel packaging alimentare il tema si fa più rigoroso. La Commissione europea ricorda che, quando la plastica è riciclata per uso a contatto con gli alimenti, il problema non è solo quantificare il riciclato ma garantire che eventuali contaminanti chimici siano stati rimossi a livelli sicuri. Proprio perché tali contaminanti possono essere sconosciuti o variabili, il controllo ufficiale non si concentra tanto sull’analisi del prodotto finito quanto sul processo di decontaminazione, sulle buone pratiche di fabbricazione e sull’audit degli impianti. Questo è un passaggio cruciale anche per la comunicazione di marketing. Se un contenitore alimentare dichiara un certo contenuto riciclato, la credibilità della dichiarazione non dipende solo dalla percentuale numerica, ma dalla capacità di dimostrare che quel riciclato è stato ottenuto entro un processo autorizzato, monitorato e idoneo all’uso previsto. Nel food packaging, quindi, il “quanto” e il “come” non possono essere separati. Riciclo chimico e mass balance: la partita più delicata Quando si entra nel riciclo chimico, la questione diventa più complessa perché il rifiuto plastico viene trasformato in feedstock che si mescola con materie prime convenzionali in sistemi industriali complessi. In questi casi la segregazione fisica dell’atomo “riciclato” non è realisticamente praticabile lungo tutta la catena. Per questo si utilizzano modelli di mass balance, cioè modelli di catena di custodia che attribuiscono una quota di contenuto riciclato agli output sulla base di regole contabili, temporali e di allocazione, senza superare la quantità di input riciclato effettivamente entrata nel sistema. ISCC PLUS descrive questo approccio come una delle opzioni di chain of custody, accanto alla segregazione fisica e al controlled blending. Il tema è talmente centrale che ISO ha pubblicato anche ISO 22095-2:2026, dedicata proprio ai requisiti e alle linee guida per l’applicazione del modello mass balance nei sistemi di catena di custodia. È un segnale importante: il mass balance sta diventando sempre meno una prassi “di mercato” e sempre più un terreno di normalizzazione tecnica. Sul piano regolatorio europeo, il cantiere è apertissimo. Nel luglio 2025 la Commissione ha lanciato una consultazione sulle nuove regole per calcolare, verificare e rendicontare il contenuto riciclato chimicamente nelle bottiglie in plastica monouso per bevande. La metodologia proposta si basa sulla regola di allocazione fuel-use excluded, cioè esclude dal contenuto riciclato ogni quota di rifiuto destinata a combustibili o recupero energetico; inoltre prevede verifica annuale di terza parte per le fasi più complesse della filiera chimica e requisiti alleggeriti per le PMI. A febbraio 2026 la Commissione indicava ancora di essere nella fase finale di definizione di queste regole, non ancora consolidate come quadro definitivo già pienamente operativo. La nuova tecnologia che può cambiare davvero il packaging europeo Quando si parla di plastica riciclata, molti immaginano che esista una macchina capace di prendere una confezione finita, analizzarla e dire con precisione: “qui dentro c’è il 37% di plastica riciclata”. Nella realtà industriale, oggi non funziona così. La tecnologia che può davvero cambiare il packaging europeo non è un test di laboratorio capace di leggere magicamente il contenuto riciclato di ogni confezione, ma un sistema che aiuta a separare meglio i rifiuti di imballaggio prima che vengano riciclati. Questo sistema si basa sui digital watermarks, cioè piccoli codici invisibili o quasi invisibili stampati sulla confezione. Per capire bene di cosa si tratta, immaginiamo una vaschetta in plastica per alimenti, una bottiglia di detergente e un contenitore cosmetico. Oggi, quando questi imballaggi arrivano in un impianto di selezione, i sistemi automatici riescono a riconoscere abbastanza bene il tipo di plastica, per esempio PET, HDPE o PP, ma spesso fanno più fatica a distinguere l’uso originario dell’imballaggio, cioè se quella plastica proveniva da un’applicazione alimentare, cosmetica o domestica. E questa differenza è molto importante, perché plastiche apparentemente simili possono richiedere percorsi di riciclo diversi. Qui entrano in gioco i digital watermarks. In pratica, ogni confezione può portare con sé una sorta di “carta d’identità digitale” leggibile dai sistemi di selezione. Questa identità può dire all’impianto: “sono una vaschetta alimentare”, “sono una bottiglia per detersivi”, “sono un imballaggio in PP”, “appartengo a una certa categoria”. Grazie a queste informazioni, i rifiuti possono essere smistati in modo molto più preciso rispetto ai sistemi tradizionali. Questo è il vero cambiamento: non si migliora il riciclo alla fine del processo, ma all’inizio, quando il rifiuto viene separato. Se infatti si parte da un flusso più pulito, più omogeneo e meglio classificato, anche il materiale riciclato ottenuto alla fine sarà migliore. Per renderlo ancora più concreto, si può pensare alla differenza tra raccogliere tutta la frutta insieme in un grande cassone oppure dividerla subito per tipo e qualità. Se si mescola tutto, alla fine si ottiene un prodotto meno controllabile. Se invece si separa bene all’origine, il risultato finale è più pulito, più costante e più adatto a usi di qualità. Nella plastica succede la stessa cosa. Ecco perché questa tecnologia interessa così tanto il packaging europeo. Il problema principale dell’Europa, infatti, non è soltanto riciclare di più, ma riciclare meglio. Molta plastica riciclata oggi ha qualità variabile perché nasce da rifiuti troppo misti, difficili da distinguere con precisione. Se invece si riesce a migliorare la selezione, si ottiene un PCR, cioè plastica riciclata post-consumo, più puro, più stabile e più affidabile. Questo ha una conseguenza molto importante anche sul piano normativo e commerciale. Quando un’azienda dichiara che un imballaggio contiene una certa quota di plastica riciclata, deve poterlo dimostrare in modo credibile. Se il materiale riciclato proviene da una filiera più pulita, tracciata e ben separata, quella dichiarazione diventa più solida. In altre parole, i digital watermarks non servono a “misurare” direttamente il contenuto riciclato della confezione finita, ma servono a costruire una filiera del riciclo più affidabile, e quindi a rendere più credibili anche le percentuali dichiarate. Dal punto di vista pratico, il loro vantaggio è triplo. Primo: aiutano gli impianti a distinguere meglio gli imballaggi. Secondo: permettono di produrre materiale riciclato di qualità superiore. Terzo: rendono più facile collegare quel materiale riciclato a una documentazione di filiera seria, utile per audit, certificazioni e conformità alle nuove regole europee. Quindi il punto centrale è questo: la tecnologia non cambia il packaging europeo perché legge il riciclato già presente nel prodotto, ma perché rende possibile un riciclo più intelligente, più pulito e più dimostrabile. Ed è proprio questo che oggi serve all’Europa: non solo più riciclo, ma un riciclo che regga alle verifiche tecniche, alle richieste dei clienti e alle future norme del PPWR. Cosa chiede oggi davvero l’Europa Sul fronte normativo, l’Europa si sta muovendo su due livelli. Il primo è quello già attivo per le bottiglie in plastica monouso: la direttiva SUP richiede il 25% di plastica riciclata nelle bottiglie in PET dal 2025 e il 30% in tutte le bottiglie per bevande in plastica dal 2030. La Commissione europea ricorda inoltre che nel 2023 ha adottato l’Implementing Decision 2023/2683 sulle regole di calcolo, verifica e reporting del contenuto riciclato nelle bottiglie monouso. Il secondo livello è il quadro più ampio del PPWR. Le pagine ufficiali della Commissione chiariscono che il regolamento è entrato in vigore l’11 febbraio 2025, si applicherà in via generale dal 12 agosto 2026, punta a rendere tutti gli imballaggi riciclabili entro il 2030 e richiede che gli imballaggi in plastica incorporino quote crescenti di contenuto riciclato con obiettivi per il 2030 e il 2040. In altre parole, il tema della verifica del contenuto riciclato non è più una nicchia per brand sensibili alla sostenibilità: sta diventando infrastruttura di conformità per il mercato europeo. Come un’azienda dovrebbe verificare davvero il contenuto riciclato Se un produttore vuole evitare greenwashing e prepararsi al nuovo contesto europeo, non deve chiedersi soltanto “quanta plastica riciclata sto usando?”, ma “come potrò dimostrarlo davanti a un audit?”. La risposta corretta, oggi, è costruire un sistema composto da quattro elementi: definizione chiara del claim secondo standard riconosciuti; tracciabilità del materiale in ingresso; bilancio di massa con riconciliazione dei volumi; verifica indipendente di terza parte quando il mercato o il cliente lo richiedono. Questa impostazione è coerente con ISO 14021, con EN 15343, con gli schemi RecyClass e con la logica delle verifiche europee sulle bottiglie e sul food contact. In termini pratici, un claim robusto dovrebbe specificare almeno tre cose: se il riciclato è pre-consumer o post-consumer; quale modello di chain of custody è stato applicato, cioè segregazione, controlled blending o mass balance; quale soggetto indipendente ha verificato il sistema, se presente. Quando queste informazioni mancano, la percentuale dichiarata può anche essere numericamente corretta, ma resta debole sul piano probatorio. Conclusione La percentuale di plastica riciclata nei prodotti non si misura davvero con una sola macchina e non si dimostra con una formula isolata. Si verifica attraverso una architettura di prova: definizioni ISO, standard europei di tracciabilità, bilanci di massa, audit degli impianti, documenti di filiera e, nei casi più evoluti, sistemi digitali che migliorano la separazione e la qualità del riciclato già a monte. È questo il punto che molte comunicazioni commerciali tendono a semplificare troppo. La nuova tecnologia che può cambiare il packaging europeo, oggi, non è quindi un “test magico” per leggere il riciclato nel manufatto finito, ma un ecosistema tecnologico capace di rendere la filiera più intelligente. I digital watermarks sono probabilmente la frontiera più concreta in questa direzione, perché possono aumentare la qualità della selezione, creare flussi PCR più puri e rendere molto più credibili le dichiarazioni future sul contenuto riciclato. In un mercato europeo che si sta spostando dalla sostenibilità raccontata alla sostenibilità verificata, questa distinzione farà la differenza tra chi comunica e chi dimostra. FAQ Come si misura il contenuto riciclato nella plastica? Di norma si misura come proporzione in massa di materiale riciclato nel prodotto, ma la dimostrazione concreta avviene soprattutto tramite tracciabilità, bilanci di massa e audit di filiera, non con un solo test sul prodotto finito. Esiste un test di laboratorio che dice con certezza quanta plastica riciclata c’è in un imballaggio? In termini generali, no: le fonti europee mostrano che la verifica del contenuto riciclato si basa soprattutto su documentazione e controllo del processo, mentre l’analisi finale da sola non è sufficiente a stabilire sempre la quota esatta dichiarata. Qual è la differenza tra pre-consumer e post-consumer? Il pre-consumer deriva da scarti recuperati prima dell’uso da parte del consumatore finale; il post-consumer deriva invece da rifiuti generati dopo l’uso da parte di famiglie o attività commerciali. ISO 14021 distingue esplicitamente queste categorie. Cos’è il mass balance nella plastica riciclata? È un modello di chain of custody usato soprattutto quando i feedstock riciclati e convenzionali vengono miscelati in sistemi complessi, come nel riciclo chimico. In quel caso la quota riciclata viene attribuita agli output con regole contabili e verificabili. I digital watermarks misurano il contenuto riciclato? Non direttamente. Migliorano però la separazione dei rifiuti di imballaggio e la creazione di flussi più puri e meglio tracciati, condizione essenziale per produrre riciclato di qualità e rendere più solida la verifica del contenuto riciclato nei prodotti futuri. Fonti reali e verificate Commissione europea, Packaging waste e Packaging & Packaging Waste Regulation (PPWR), con dati su entrata in vigore, data di applicazione e obiettivi del regolamento. Commissione europea, Single-use plastics, con target su contenuto riciclato nelle bottiglie e cronologia degli atti attuativi. Commissione europea, Plastic Recycling / Food Safety, con chiarimenti su controlli, contaminanti e centralità degli audit di processo nel food contact. ISO, ISO 14021 e riferimenti ISO sulla chain of custody e sul mass balance. Standard europeo EN 15343, sulla tracciabilità delle plastiche riciclate e il calcolo del contenuto riciclato. Commissione europea, consultazione 2025 sulle regole per il contenuto riciclato chimicamente nelle bottiglie, con metodo fuel-use excluded e verifiche di terza parte. AIM / HolyGrail 2.0 e HolyGrail 2030, sulla tecnologia dei digital watermarks e i risultati di sorting intelligente. ISCC PLUS e RecyClass, per i modelli di chain of custody, controlled blending, mass balance e audit di tracciabilità.Immagine su licenza © Riproduzione Vietata
SCOPRI DI PIU' Polimeri Biocompatibili per Applicazioni Mediche: Innovazione nei Materiali per Impianti e Sistemi di Rilascio di Farmaci
Materiali polimerici avanzati per impianti medici e tecnologie di rilascio controllato dei farmaci, capaci di migliorare sicurezza ed efficacia terapeuticadi Marco ArezioI polimeri biocompatibili rappresentano un'area di grande interesse nella ricerca medica, grazie alle loro caratteristiche uniche e versatili che li rendono ideali per numerose applicazioni nel campo della salute. Dagli impianti medici ai sistemi di rilascio controllato di farmaci, questi materiali stanno rivoluzionando l'ingegneria biomedica. Lo sviluppo di nuovi polimeri con proprietà specifiche può migliorare significativamente l'efficacia, la sicurezza e la durabilità delle soluzioni terapeutiche. In questo articolo esploreremo i principali progressi nella ricerca sui polimeri biocompatibili e le loro applicazioni future, con particolare attenzione agli impianti biocompatibili e ai sistemi di rilascio controllato di farmaci. Polimeri Biocompatibili: Definizione e Caratteristiche Un polimero biocompatibile è un materiale capace di interagire con i tessuti e i fluidi corporei senza provocare reazioni avverse come infiammazioni, tossicità o rigetto da parte del sistema immunitario. La biocompatibilità, quindi, non si riferisce solo all'assenza di effetti negativi, ma anche alla capacità del materiale di integrarsi e funzionare correttamente all'interno del corpo umano. I principali parametri per valutare la biocompatibilità includono la citotossicità, l'emocompatibilità e la degradazione controllata. Nella pratica, i polimeri biocompatibili devono essere: Non tossici: Non devono rilasciare sostanze che possano danneggiare i tessuti o interferire con le funzioni fisiologiche. Degradabili: Alcuni polimeri devono essere progettati per degradarsi in modo prevedibile e sicuro, particolarmente nei casi in cui il materiale viene utilizzato per impianti temporanei o sistemi di rilascio di farmaci. Stabili: Devono mantenere le loro proprietà meccaniche e chimiche per tutto il tempo richiesto dalla loro funzione. Modulabili: Le proprietà del polimero (rigidità, porosità, resistenza alla deformazione, ecc.) devono essere adattabili a seconda delle specifiche applicazioni mediche. Tipologie di Polimeri Biocompatibili I polimeri biocompatibili possono essere di origine naturale o sintetica, ognuno con vantaggi e svantaggi a seconda delle applicazioni previste. Polimeri Naturali I polimeri naturali, come il collagene, la chitina, la cellulosa e l'acido ialuronico, sono spesso preferiti per applicazioni in cui è richiesta una perfetta integrazione con i tessuti biologici. Questi materiali tendono a degradarsi in modo naturale e non provocano reazioni immunitarie significative. Tuttavia, la loro variabilità e la difficoltà di produzione su larga scala rappresentano spesso un problema. Un esempio rilevante è rappresentato dalla chitosano, un derivato della chitina, utilizzato per applicazioni come la guarigione delle ferite e come vettore per il rilascio di farmaci. La sua biocompatibilità, associata a un'eccellente capacità di adesione ai tessuti, lo rende ideale per queste applicazioni. Polimeri Sintetici I polimeri sintetici, come il polietilenglicole (PEG), il polilattico-co-glicolico (PLGA) e il polietilene, sono più facili da produrre e da manipolare in termini di proprietà meccaniche. Questi materiali permettono una maggiore precisione nella creazione di dispositivi medici su misura, come gli impianti ortopedici o i sistemi di rilascio di farmaci. Un aspetto importante è che la degradazione di alcuni polimeri sintetici può essere progettata in modo controllato, consentendo una somministrazione temporizzata di farmaci o la degradazione di un impianto una volta completata la sua funzione. Impianti Biocompatibili: Nuovi Materiali e Tecnologie Gli impianti medici biocompatibili stanno evolvendo rapidamente grazie all'introduzione di nuovi polimeri in grado di interagire meglio con i tessuti umani. Questo progresso ha un impatto significativo su molte discipline mediche, in particolare ortopedia, odontoiatria e chirurgia cardiovascolare. Uno dei materiali più promettenti per gli impianti è il PLGA, un copolimero che combina acido lattico e acido glicolico. Il PLGA ha la capacità di degradarsi gradualmente in prodotti non tossici (acido lattico e acido glicolico), che vengono metabolizzati e rimossi dal corpo. Questa caratteristica lo rende particolarmente utile per impianti temporanei, come stent o sistemi di fissazione ossea, che non richiedono una rimozione chirurgica una volta completata la loro funzione. Un altro sviluppo interessante riguarda i polimeri a memoria di forma, come il polietilene tereftalato modificato, che possono cambiare forma in risposta a stimoli esterni (temperatura, luce, ecc.). Questi polimeri vengono utilizzati per creare impianti che possono adattarsi a diverse condizioni anatomiche, riducendo la necessità di interventi chirurgici multipli. Sistemi di Rilascio Controllato di Farmaci: Il Ruolo dei Polimeri Il rilascio controllato di farmaci è un altro campo in cui i polimeri biocompatibili stanno avendo un impatto significativo. I polimeri degradabili, come il PLGA e il PEG, sono ampiamente utilizzati per la formulazione di microsfere, nanoparticelle e gel che permettono un rilascio prolungato e controllato del principio attivo. Ciò è particolarmente utile in terapie dove il mantenimento di una concentrazione costante di farmaco nel corpo è cruciale, come nel trattamento del cancro o delle malattie croniche. Microsfere e Nanoparticelle Le microsfere e le nanoparticelle polimeriche sono utilizzate per incapsulare farmaci, proteggendoli da un rapido metabolismo e permettendo il loro rilascio graduale. Le particelle di PLGA, ad esempio, vengono impiegate per il rilascio di farmaci antitumorali, antibiotici e ormoni, poiché il tasso di degradazione del polimero può essere regolato variando il rapporto tra acido lattico e glicolico. Idrogel Biocompatibili Gli idrogel, reti polimeriche tridimensionali in grado di trattenere grandi quantità di acqua, sono utilizzati come supporto per il rilascio di farmaci o come scaffold per la rigenerazione tissutale. Grazie alla loro struttura porosa e alla loro biocompatibilità, gli idrogel sono ideali per applicazioni come la somministrazione di farmaci oftalmici o per la rigenerazione della pelle nei pazienti con ustioni gravi. Polimeri Stimolo-Responsivi Una delle aree più avanzate nella ricerca sui polimeri per il rilascio di farmaci è quella dei polimeri stimolo-responsivi, in grado di rilasciare il farmaco in risposta a cambiamenti nell'ambiente biologico, come il pH, la temperatura o la presenza di enzimi specifici. Questo approccio può migliorare l'efficacia terapeutica riducendo gli effetti collaterali, poiché il farmaco viene rilasciato solo quando e dove necessario. Prospettive Future La ricerca sui polimeri biocompatibili per applicazioni mediche è in continua evoluzione, con nuovi materiali e tecnologie che promettono di migliorare ulteriormente le prestazioni degli impianti e dei sistemi di rilascio controllato. Le direzioni future comprendono l'uso di polimeri intelligenti in grado di rispondere a stimoli esterni, lo sviluppo di materiali biocompatibili con proprietà antibatteriche e la combinazione di polimeri con nanotecnologie per un targeting più preciso dei farmaci. In conclusione, i polimeri biocompatibili stanno trasformando il campo della medicina moderna, offrendo soluzioni innovative per migliorare la qualità della vita dei pazienti. Dai nuovi materiali per impianti agli avanzati sistemi di rilascio controllato di farmaci, questi progressi rappresentano una frontiera promettente per la scienza e la medicina del futuro.
SCOPRI DI PIU' Polipropilene Atattico vs Isotattico: Caratteristiche, Produzione e Applicazioni
Conosciamo meglio i componenti della famiglia del Polipropilenedi Marco ArezioIl polipropilene, un polimero termoplastico ampiamente utilizzato in vari settori, esiste in diverse forme configurazionali, tra cui le più note sono l'atattico e l'isotattico. Questi termini descrivono la disposizione tattica (ordine di successione) dei gruppi metilici (-CH3) lungo la catena principale del polimero. La comprensione di queste forme e le loro proprietà è cruciale per l'industria delle materie plastiche, in quanto determina le applicazioni e i metodi di produzione del materiale. Cosa è il Polipropilene Atattico? Il polipropilene atattico (a-PP) presenta una disposizione casuale dei gruppi metilici lungo la catena polimerica. Questa configurazione atattica conferisce al materiale una flessibilità maggiore rispetto alla sua controparte isotattica, ma con una minore cristallinità e resistenza termica. L'a-PP è tipicamente amorfo, con una bassa densità e una resistenza chimica relativamente alta. La sua produzione avviene attraverso processi di polimerizzazione in fase gassosa, in soluzione o in sospensione, utilizzando catalizzatori specifici che favoriscono questa disposizione casuale. Cosa è il Polipropilene Isotattico? Il polipropilene isotattico (i-PP), al contrario, si caratterizza per la disposizione uniforme dei gruppi metilici, tutti orientati dalla stessa parte della catena polimerica. Questa configurazione conferisce al materiale un'elevata cristallinità, rendendolo più rigido e resistente al calore rispetto al polipropilene atattico. L'i-PP è prodotto mediante catalizzatori Ziegler-Natta o metalloceni, che consentono un controllo preciso sull'orientamento dei gruppi metilici. Questo tipo di polipropilene trova ampio uso in applicazioni che richiedono robustezza e resistenza termica, come l'imballaggio alimentare, i componenti automobilistici e i tessuti non tessuti. Produzione e Vantaggi sulle Miscele Plastiche La produzione di entrambe le forme di polipropilene richiede accurati processi di controllo per ottenere le proprietà desiderate. Il polipropilene isotattico, grazie alla sua cristallinità e resistenza termica, è ideale per applicazioni strutturali e di imballaggio, mentre l'atattico, con la sua flessibilità, trova applicazione come additivo per migliorare l'impatto e la lavorabilità di altre materie plastiche. I vantaggi dell'utilizzo di miscele di polipropilene includono la possibilità di ottimizzare le proprietà del materiale finale, come la resistenza agli urti, la trasparenza, e la lavorabilità, combinando le caratteristiche uniche di polimeri diversi. Ad esempio, l'aggiunta di polipropilene atattico a miscele plastiche può migliorare la loro elasticità e flessibilità, rendendole più adatte per applicazioni specifiche che richiedono tali caratteristiche. Differenze Tecniche nella Produzione di Prodotti Finiti La scelta tra polipropilene atattico e isotattico nella produzione di prodotti finiti dipende strettamente dalle proprietà fisiche richieste dall'applicazione finale. Il polipropilene isotattico, essendo più rigido e resistente, è spesso preferito per creare oggetti che devono sopportare carichi o temperature elevate. D'altra parte, l'atattico, con la sua maggiore flessibilità, è ideale per applicazioni che richiedono una certa elasticità, come film sottili o componenti che devono assorbire gli urti senza rompersi. In conclusione, la comprensione delle differenze tra polipropilene atattico e isotattico è fondamentale per l'industria delle materie plastiche. Questa conoscenza permette di scegliere il materiale più adatto in base alle esigenze specifiche di ogni applicazione, sfruttando al meglio le proprietà uniche di ciascuna forma per produrre articoli con le prestazioni desiderate. Con l'evoluzione continua dei processi produttivi e dei catalizzatori, si prevede che l'innovazione nel campo dei polimeri continuerà a offrire nuove opportunità per lo sviluppo di materiali sempre più avanzati e sostenibili.
SCOPRI DI PIU'
