

 Polimeri da Fonti Rinnovabili Rinforzati con Grafene: Innovazione, Applicazioni e Sostenibilità
Scopri come la sintesi avanzata e la caratterizzazione di materiali compositi a base di grafene aprano nuove frontiere tecnologiche e sostenibilidi Marco ArezioNegli ultimi anni, l’attenzione verso materiali sostenibili derivati da fonti rinnovabili è cresciuta notevolmente. Tra questi materiali spiccano i polimeri biodegradabili come l'acido polilattico (PLA), i poliidrossialcanoati (PHA) e vari derivati della cellulosa. Questi polimeri rappresentano una valida alternativa ai materiali tradizionali derivati da fonti fossili, grazie al ridotto impatto ambientale e alla loro biodegradabilità. Tuttavia, presentano alcune limitazioni intrinseche, come la bassa resistenza meccanica, una limitata conducibilità termica ed elettrica e una scarsa stabilità termica, che ne limitano significativamente le applicazioni industriali avanzate. Grafene come Rinforzo Innovativo nei Materiali Compositi Il grafene, un materiale composto da uno strato bidimensionale di atomi di carbonio disposti in una struttura esagonale, si distingue per proprietà eccezionali di resistenza meccanica, superiore persino a quella dell'acciaio, e per elevate conducibilità termica ed elettrica. Queste proprietà lo rendono ideale per rinforzare matrici polimeriche, migliorando in maniera significativa le prestazioni dei materiali compositi derivati da fonti rinnovabili. L'integrazione del grafene consente di realizzare materiali compositi sostenibili con proprietà comparabili o superiori rispetto ai materiali convenzionali, aprendo nuove opportunità applicative. Tecniche di Sintesi dei Compositi Polimerici Rinforzati con Grafene La realizzazione di compositi polimerici rinforzati con grafene richiede tecniche di sintesi specifiche e avanzate, volte a ottenere una dispersione omogenea e stabile del rinforzo nella matrice polimerica. Tra queste tecniche si distinguono la sonificazione ultrasonica, efficace nel separare uniformemente le lamelle di grafene, la miscelazione meccanica ad alta energia, capace di miscelare fisicamente i componenti in modo uniforme, e l’utilizzo di solventi ecocompatibili, che migliorano la dispersione senza comprometterne la sostenibilità. Una dispersione efficace previene l'agglomerazione, ottimizzando le proprietà meccaniche e termiche del materiale finale. Tecniche di Caratterizzazione Avanzata dei Compositi Per garantire la qualità e l’efficacia dei compositi polimero-grafene, sono necessarie tecniche avanzate di caratterizzazione. La spettroscopia Raman consente di analizzare le interazioni molecolari tra grafene e matrice polimerica, evidenziando il grado di adesione interfaciale. La microscopia elettronica a scansione (SEM) e la microscopia a forza atomica (AFM) offrono informazioni dettagliate sulla morfologia della dispersione, identificando eventuali irregolarità o agglomerati. Infine, l'analisi termogravimetrica (TGA) valuta la stabilità termica e la resistenza del materiale composito in condizioni operative ad alta temperatura. Risultati Tecnici e Applicazioni Industriali L’impiego di grafene nei polimeri sostenibili ha mostrato miglioramenti significativi nelle proprietà meccaniche, conducendo a materiali compositi dalle performance superiori rispetto ai polimeri non rinforzati. Le applicazioni emergenti riguardano l’elettronica flessibile, con polimeri conduttivi altamente resistenti; l'industria automobilistica, dove leggerezza e proprietà avanzate sono essenziali; il packaging alimentare, che richiede proprietà barriera migliorate; e il settore biomedicale, dove la biocompatibilità si combina con le performance offerte dal grafene. Prospettive Future e Sostenibilità I polimeri rinforzati con grafene rappresentano una promettente frontiera tecnologica per la sostenibilità ambientale e l’innovazione industriale. Tuttavia, restano sfide tecniche, come la scalabilità industriale, l’ottimizzazione continua delle tecniche di dispersione e la valutazione del ciclo di vita completo del materiale. Le future ricerche dovranno focalizzarsi su metodi produttivi ancora più ecocompatibili e scalabili. L'adozione crescente di questi materiali potrebbe favorire una significativa transizione verso modelli di produzione e consumo sostenibili, contribuendo agli obiettivi globali di sostenibilità ambientale ed economica. © Riproduzione Vietata
SCOPRI DI PIU' Effetti della reticolazione sulla resistenza meccanica e alla fatica degli elastomeri
Analisi dei processi di crosslinking e della loro influenza sulle proprietà meccaniche e sulla durabilità a fatica dei materiali elastomericidi Marco ArezioLa scienza dei materiali polimerici, e in particolare lo studio degli elastomeri, trova uno dei suoi punti centrali nella comprensione del ruolo della reticolazione. Questo processo, che consiste nella creazione di legami chimici o fisici permanenti tra le catene polimeriche, è il fondamento stesso delle prestazioni degli elastomeri in applicazioni tecnologiche che spaziano dai pneumatici all’industria aerospaziale, passando per dispositivi biomedicali e guarnizioni industriali. La reticolazione non è un semplice fenomeno strutturale: è un meccanismo che ridefinisce profondamente la resistenza meccanica, la rigidità, la resilienza e, soprattutto, la resistenza a fatica dei materiali elastomerici. La natura della reticolazione negli elastomeri Gli elastomeri sono caratterizzati dalla loro capacità di subire grandi deformazioni elastiche e di ritornare alla forma originaria una volta rimosso lo sforzo. In assenza di reticolazione, le catene polimeriche tendono a scorrere l’una rispetto all’altra, riducendo la stabilità dimensionale e favorendo fenomeni di creep o rilassamento. La reticolazione introduce punti di ancoraggio chimici o fisici che limitano questo scorrimento, creando una rete tridimensionale capace di conferire stabilità e migliorare le proprietà meccaniche. Il grado di reticolazione è un parametro critico: una densità troppo bassa comporta un materiale eccessivamente morbido e vulnerabile all’usura, mentre un eccesso di legami incrociati può rendere il materiale fragile, riducendo l’elasticità e aumentando la probabilità di rottura sotto sollecitazioni cicliche. Proprietà meccaniche e resistenza statica La resistenza meccanica degli elastomeri dipende in larga misura dalla densità e dalla distribuzione dei punti di reticolazione. Una rete ben bilanciata garantisce una buona resistenza alla trazione, al taglio e alla compressione. L’aumento dei legami incrociati riduce la mobilità segmentale delle catene, incrementando il modulo elastico del materiale. In questo modo, l’elastomero diventa più resistente alla deformazione permanente e acquisisce una maggiore durezza superficiale. Tuttavia, esiste un compromesso tra resistenza e deformabilità. La resilienza tipica degli elastomeri, cioè la capacità di assorbire e rilasciare energia, diminuisce quando la densità di reticolazione è troppo elevata. Ciò richiede una progettazione mirata del grado di crosslinking in funzione dell’applicazione specifica, come accade nella formulazione dei compound per pneumatici ad alte prestazioni, dove si ricerca il bilanciamento tra grip, resistenza all’usura e stabilità dimensionale. Resistenza a fatica e comportamento sotto sollecitazioni cicliche La fatica rappresenta uno dei limiti più critici per gli elastomeri impiegati in applicazioni dinamiche. Durante l’esercizio, i materiali elastomerici sono soggetti a cicli ripetuti di carico e scarico che inducono microfratture localizzate, le quali, con il tempo, si propagano fino alla rottura macroscopica. La reticolazione influenza direttamente la resistenza a fatica attraverso due meccanismi principali: - Stabilizzazione delle catene polimeriche, che riduce la mobilità molecolare e limita l’accumulo di danno. - Distribuzione degli sforzi interni, che permette alla rete reticolata di dissipare l’energia applicata in maniera più uniforme. Tuttavia, un eccesso di reticolazione può avere un effetto controproducente. La rigidità indotta dai numerosi legami rende più difficile il riarrangiamento molecolare durante la deformazione ciclica, favorendo la nucleazione di microfessure. Per questo motivo, la progettazione delle formulazioni elastomeriche deve tener conto non solo delle condizioni statiche, ma soprattutto dei carichi ciclici che il materiale dovrà sostenere nel lungo periodo. Effetti microstrutturali e chimici della reticolazione Dal punto di vista chimico, la reticolazione può avvenire tramite processi di vulcanizzazione a base di zolfo, attraverso perossidi organici o per mezzo di radiazioni ionizzanti. Ciascun metodo genera morfologie di reticolazione differenti, che a loro volta influenzano le prestazioni finali. La vulcanizzazione solforica, ad esempio, produce legami polisolfurici, più flessibili ma anche più suscettibili a rottura termica e ossidativa; i perossidi, invece, formano legami carbonio-carbonio molto più stabili, ma conferiscono al materiale una maggiore rigidità. Questi aspetti si riflettono sulla resistenza a fatica: i sistemi a legami più flessibili garantiscono una migliore dissipazione delle sollecitazioni cicliche, mentre quelli più rigidi resistono meglio agli ambienti aggressivi, ma riducono la vita a fatica. L’ottimizzazione richiede quindi un compromesso tra stabilità chimica, resistenza all’invecchiamento e comportamento sotto stress ripetuto. La vita utile e la progettazione di materiali elastomerici Determinare e controllare la vita utile di un materiale elastomerico è una delle sfide più complesse nella scienza dei polimeri applicata. La vita utile non è un parametro assoluto, ma dipende da una molteplicità di fattori che vanno dalla formulazione chimica alla densità di reticolazione, dall’ambiente di esercizio alle modalità di sollecitazione. Ogni elastomero, in quanto materiale viscoelastico, combina caratteristiche elastiche tipiche dei solidi con proprietà dissipative proprie dei fluidi, e ciò implica che il suo comportamento nel tempo non è mai rigidamente prevedibile senza un’analisi dettagliata delle condizioni operative. Un pneumatico da competizione, ad esempio, è progettato per resistere a sollecitazioni cicliche estremamente intense per un arco temporale breve, mentre un giunto di tenuta per l’industria petrolchimica deve mantenere prestazioni stabili per anni in un ambiente aggressivo e variabile. In entrambi i casi, la progettazione della reticolazione diventa un vero e proprio strumento di “taratura funzionale”: la rete tridimensionale creata dai legami incrociati deve essere calibrata per rispondere in modo selettivo agli stimoli meccanici e chimici dell’ambiente operativo. La reticolazione ottimale permette non solo di incrementare la resistenza statica, ma soprattutto di modulare il comportamento a fatica. Un materiale elastomerico sottoposto a carichi ciclici accumula inevitabilmente micro danni localizzati: piccole fratture, zone di cavitazione e microvuoti che si propagano sotto l’azione delle sollecitazioni ripetute. La densità e la natura dei legami di reticolazione stabiliscono in che misura tali difetti vengono confinati o propagati. Una rete troppo rigida ostacola i movimenti di rilassamento delle catene polimeriche, favorendo la nucleazione di microfratture; una rete troppo debole, al contrario, non riesce a contenere la deformazione plastica, generando cedimenti prematuri. In questa prospettiva, la vita utile di un elastomero non può essere intesa unicamente come tempo alla rottura, ma come capacità di mantenere prestazioni funzionali entro margini accettabili lungo tutto il ciclo di utilizzo. Gli strumenti di progettazione moderna, basati su modelli di meccanica della frattura, analisi viscoelastica e simulazioni multiscala, consentono oggi di correlare parametri microstrutturali, come la distribuzione dei legami e la loro energia di dissociazione, a proprietà macroscopiche come resistenza a fatica, resilienza e stabilità dimensionale. Un’area di ricerca particolarmente promettente riguarda la reticolazione dinamica e reversibile. In contrasto con i legami covalenti permanenti tipici degli elastomeri tradizionali, i sistemi dinamici introducono legami “labili” che possono rompersi e riformarsi sotto specifici stimoli (temperatura, pH, campi elettrici). Questa caratteristica conferisce agli elastomeri proprietà di autoriparazione: microfessure e difetti che si formano durante l’esercizio vengono progressivamente sanati dal riarrangiamento delle catene polimeriche, ritardando il collasso macroscopico del materiale. Gli elastomeri vitrimici, ad esempio, si basano su reti covalenti adattive in cui i legami chimici, pur permanendo nella loro densità complessiva, possono scambiarsi in seguito a stimoli termici. Questo consente non solo la riparazione dei danni, ma anche la possibilità di riciclare e rielaborare materiali che tradizionalmente venivano considerati non recuperabili a fine vita. Allo stesso modo, gli elastomeri a base di legami idrogeno o di interazioni ioniche reversibili offrono un bilanciamento interessante tra resistenza meccanica e capacità di auto-rigenerazione. Dal punto di vista industriale, queste innovazioni rappresentano un potenziale cambio di paradigma. Se, in passato, la progettazione degli elastomeri era orientata a massimizzare la durata “statica” attraverso un compromesso tra densità di reticolazione e stabilità chimica, oggi la ricerca si orienta verso la creazione di materiali capaci di rigenerarsi e adattarsi dinamicamente al contesto operativo. Ciò significa ridurre i costi di sostituzione, allungare la vita dei prodotti e, soprattutto, aumentare la sostenibilità complessiva dei processi industriali. Non bisogna trascurare, inoltre, l’impatto ambientale legato alla fine vita degli elastomeri. La possibilità di modulare la reticolazione in modo che sia reversibile apre prospettive concrete per il riciclo chimico e meccanico di materiali che fino ad oggi erano considerati difficili da recuperare. In questo senso, la progettazione della reticolazione non è solo una leva tecnica per migliorare le prestazioni meccaniche, ma diventa una strategia chiave per coniugare durabilità e sostenibilità, elementi sempre più richiesti in settori che spaziano dall’automotive al biomedicale, fino all’edilizia e all’energia. In conclusione, la vita utile degli elastomeri non è un dato fisso, ma una variabile che può essere modulata attraverso un design intelligente della reticolazione. Il futuro dei materiali elastomerici si muove verso un approccio dinamico, dove i legami non sono soltanto vincoli strutturali, ma strumenti attivi di adattamento e rigenerazione. Questo apre la strada a una nuova generazione di elastomeri, non solo più resistenti, ma anche più “intelligenti” e sostenibili, capaci di estendere i confini delle loro applicazioni e di rispondere alle esigenze di una società sempre più attenta all’efficienza e all’impatto ambientale. Considerazioni finali Gli effetti della reticolazione sulla resistenza meccanica e alla fatica degli elastomeri rappresentano un campo di ricerca e sviluppo strategico. Il grado e la natura dei legami incrociati determinano non solo le proprietà statiche del materiale, ma soprattutto la sua capacità di sopportare carichi ciclici nel tempo. Un equilibrio tra densità di reticolazione, stabilità chimica e resilienza meccanica è la chiave per sviluppare elastomeri ad alte prestazioni, in grado di rispondere alle sfide della mobilità, dell’industria e della sostenibilità.© Riproduzione Vietata
SCOPRI DI PIU' Qualità Chimico-Fisiche del Vetro. Confronto con Carta, Plastica e Alluminio
I materiali per gli imballi alimentari in commercio hanno caratteristiche, qualità, costi di smaltimento e riciclabilità differentidi Marco ArezioNel mondo del packaging alimentare troviamo materie prime estremamente differenti tra loro, alcune di esse, come la carta e il vetro, hanno una storia millenaria, mentre la plastica e l’alluminio hanno una storia più recente. Non vogliamo entrare volutamente in un duello di marketing sulla preferenza tra un materiale o l’altro, ma vorremmo analizzare alcuni aspetti che riguardano la conservazione dei beni contenuti, la durabilità dell’imballo, la riciclabilità. In verità a queste analisi dovremmo aggiungere quella relativa ai costi di produzione comparati e all’impatto ambientale sulla logistica, che verranno affrontati in altra sede. Se diamo uno sguardo al passato possiamo dire che il vetro è stato il materiale principe del packaging con cui si contenevano gli alimenti liquidi, latte, vino, liquori, olio e altri generi alimentari, mentre a partire dal boom economico degli anni 60 del secolo scorso, anche l’acqua minerale e le bibite avevano trovato una loro quota di mercato attraverso la confezione nelle bottiglie. Per quanto riguarda le scatole alimentari in metallo possiamo riferirci al XIX° secolo come inizio in America e in Inghilterra delle prime produzioni industriali, nonostante i costi per realizzarle risultassero molto elevati e il cibo in scatola era quindi un lusso per pochi. A spingere la loro diffusione arrivarono però le guerre mondiali, in quanto gli eserciti trovarono comodo e logisticamente utile affidare il rancio dei soldati a questa tipologia di imballo. Con l’avvento delle lattine di alluminio iniziò una larga diffusione a partire dalla metà degli anni ’50 del secolo scorso, del cibo e delle bevande confezionate nel metallo morbido. Per quanto concerne l’uso degli imballi in carta, dobbiamo arrivare alla metà degli anni ’50 del secolo scorso per vedere l’avvio, in Svezia, dei primi imballi per liquidi alimentari in confezioni di cartone e film plastici. A partire dal 1973, quando l’azienda Du Pont brevetta il PET possiamo dire che sono nati gli imballi alimentari su larga scala, con l’intento di erodere quote di mercato a quelli di vetro. Se vogliamo fare un paragone delle qualità fisico chimiche dei principali imballi alimentari possiamo elencare alcune comparazioni generali: Cessioni possibili di sostanze costituenti l’imballo • Vetro: sodio e calcio già presenti negli alimenti • Plastica: componenti degli additivi specialmente se presenti grasso o alcool • Carta o Cartone: additivi e coloranti • Metallo: Stagno e piombo entro i limiti di legge. Sostanze tossiche dalle vernici (ad alta temperatura) Impermeabilità ai liquidi, gas ed agenti microbiologici • Vetro: 100% • Plastica: variabile a seconda del polimero • Carta o Cartone: solo se assenti abrasioni superficiali • Matallo: solo se assenti abrasioni superficiali Corrosione dell’imballo • Vetro: Solo acido fluoridrico e soluzioni alcaline a Ph superiore a 8 • Plastica: può rilasciare microplastiche in corrispondenza delle piegature • Carta o Cartone: attaccabile da insetti e topi • Metallo: generata da eventuali imperfezioni della struttura Sterilizzabilità • Vetro: 100% a secco ed a umido • Plastica: con particolari additivi batteriostatici • Carta o Cartone: in fase di confezionamento con acqua ossigenata o UV o agenti chimici • Metallo: 100% anche ad alte temperature Trasparenza • Vetro: perfetta con vetro chiaro • Plastica: dipende dal polimero, difficile con polimeri riciclati in HDPE • Carta e Cartone: no • Metallo: no Protezione alla luce Attinica • Vetro: buona nei verti colorati • Plastica: buona con additivi specifici • Carta o Cartone: opaco • Metallo: opaco Sanificazione • Vetro: ottima • Plastica: monouso da riciclare • Carta o Cartone: monouso da riciclare • Metallo: monouso da riciclare Riciclabilità • Vetro: continua e senza degrado. Economica solo con il vuoto a rendere • Plastica: possibile un certo numero di volte con qualche degrado qualitativo. Difficile il riciclo dei poliaccoppiati • Carta e Cartone: riciclabile con degrado. Difficile il riciclo dei poliaccoppiati carta-plastica • Metallo: buono In conclusione, a questa analisi andrà aggiunta una comparazione economica dell’imballo alimentare in funzione della durabilità del prodotto sugli scaffali e il costo del riciclo o dello smaltimento dell’imballo a fine vita, nonché dell’impatto ambientale sia della produzione, che della logistica che della circolarità o meno del rifiuto.Categoria: notizie - tecnica - vetro - riciclo - qualità - rottame
SCOPRI DI PIU' Sintesi e Caratterizzazione dei Poliesteri Biodegradabili: Soluzioni Innovative per il Futuro della Medicina
Materiali Rivoluzionari per Applicazioni Biomedicali: Un'Analisi Approfondita sui Poliesteri Biodegradabilidi Marco ArezioNegli ultimi anni, i poliesteri biodegradabili si sono affermati come una delle soluzioni più promettenti nel campo della medicina. Grazie alla loro capacità di degradarsi in maniera controllata e sicura all’interno dell’organismo, questi materiali stanno rivoluzionando settori come l’ingegneria tissutale, i sistemi di rilascio di farmaci e gli impianti chirurgici. Questo articolo si propone di approfondire i processi di sintesi, le tecniche di caratterizzazione e le principali applicazioni di questi polimeri, mettendo in luce anche le sfide e le opportunità future nel settore. Un’Introduzione ai Poliesteri Biodegradabili I poliesteri biodegradabili rappresentano una classe di polimeri sintetici e semi-sintetici capaci di degradarsi in prodotti innocui grazie a processi biologici. Queste caratteristiche li rendono particolarmente adatti per utilizzi in campo biomedicale, dove è fondamentale garantire un’eliminazione sicura dei materiali impiegati. Tra i poliesteri più studiati si annoverano l’acido polilattico (PLA), il poliglicolico (PGA), il policaprolattone (PCL) e i copolimeri derivati da queste molecole. L’interesse verso questi materiali è cresciuto notevolmente con l’evolversi della scienza dei materiali e della chimica dei polimeri. I poliesteri biodegradabili non sono solo biocompatibili, ma possono anche essere progettati per adattarsi a specifiche esigenze mediche, rendendoli una scelta versatile e innovativa. Come Nascono i Poliesteri Biodegradabili: Metodi di Sintesi La sintesi dei poliesteri biodegradabili può avvenire attraverso diverse tecniche, ciascuna con caratteristiche peculiari che le rendono adatte a specifici contesti applicativi. Tra i metodi più diffusi troviamo: - Polimerizzazione a condensazione, un processo in cui dioli e diacidi organici reagiscono per formare catene polimeriche, con la necessità di rimuovere sottoprodotti come acqua o alcoli per ottenere materiali ad alto peso molecolare. - Polimerizzazione a apertura d’anello (ROP), una tecnica largamente impiegata per poliesteri come il PLA e il PCL. Questa metodologia utilizza monomeri ciclici che, grazie all’azione di catalizzatori, si aprono e si uniscono per formare lunghe catene polimeriche. - Sintesi enzimatica, un approccio innovativo e sostenibile che utilizza enzimi, come le lipasi, per facilitare la polimerizzazione in condizioni più delicate, riducendo l’uso di catalizzatori chimici potenzialmente dannosi. Caratterizzare i Poliesteri per Comprenderne il Comportamento Per garantire l’efficacia dei poliesteri biodegradabili in campo medico, è essenziale analizzarne a fondo le proprietà. Diverse tecniche vengono impiegate per caratterizzare questi materiali: - Analisi termiche come la calorimetria a scansione differenziale (DSC) e l’analisi termogravimetrica (TGA) permettono di studiare le transizioni termiche e la stabilità dei polimeri. - Tecniche spettroscopiche, tra cui l’FTIR e l’NMR, sono fondamentali per identificare i gruppi funzionali e analizzare la struttura chimica. - Microscopia elettronica (SEM) consente di osservare la morfologia superficiale e i cambiamenti indotti dalla degradazione. - Test meccanici, infine, valutano le prestazioni del materiale in termini di resistenza e flessibilità, fattori critici per applicazioni come suture e scaffold. Applicazioni dei Poliesteri in Medicina La versatilità e la biocompatibilità dei poliesteri biodegradabili ne fanno dei candidati ideali per molteplici applicazioni biomedicali. Alcuni esempi includono: - Sistemi di rilascio di farmaci, dove poliesteri come il PLA e il PLGA vengono utilizzati per creare microsfere o matrici in grado di rilasciare farmaci in modo controllato, migliorandone l’efficacia terapeutica. - Ingegneria tissutale, con scaffold tridimensionali che favoriscono la rigenerazione di tessuti grazie a una struttura porosa e personalizzabile. - Suture e impianti biodegradabili, ampiamente impiegati in chirurgia per la loro capacità di dissolversi gradualmente senza necessità di rimozione. Le Sfide e le Opportunità Future Nonostante i progressi compiuti, il settore dei poliesteri biodegradabili deve affrontare diverse sfide. La principale riguarda il controllo preciso del tasso di degradazione, che deve essere adattato alle specifiche esigenze applicative. Inoltre, è cruciale garantire la compatibilità immunologica e sviluppare metodi di produzione sostenibili e scalabili. Le prospettive future sono comunque promettenti. Tecnologie avanzate come la stampa 3D e l’integrazione di polimeri “intelligenti”, capaci di rispondere a stimoli esterni, stanno già aprendo nuove possibilità nel campo biomedicale. Conclusioni I poliesteri biodegradabili rappresentano un pilastro per lo sviluppo di soluzioni innovative in campo medico. Grazie alle loro caratteristiche uniche e alla possibilità di personalizzazione, questi materiali offrono un vasto potenziale per migliorare la qualità delle cure e ridurre l’impatto ambientale dei dispositivi medici. Ulteriori ricerche e innovazioni saranno fondamentali per superare le sfide attuali e massimizzare i benefici di questi straordinari polimeri. Parole chiave: poliesteri biodegradabili, materiali biomedicali, PLA, ingegneria tissutale, rilascio controllato di farmaci, innovazione medica.© Riproduzione Vietata
SCOPRI DI PIU' Neoprene: storia, caratteristiche, produzione e differenze con l’EPDM
Scopri come nasce il neoprene, quali sono le sue proprietà, come si produce e si ricicla, e perché viene spesso confuso con l’EPDMdi Marco ArezioIl neoprene è uno dei materiali sintetici più noti ed emblematici del XX secolo, frutto della ricerca chimica finalizzata alla scoperta di gomma artificiale con caratteristiche tecniche superiori a quelle naturali. Le radici della sua storia risalgono agli anni ’30 del Novecento, quando la crescente domanda di gomma, unita alle difficoltà di approvvigionamento e ai costi elevati della gomma naturale, spinse le industrie chimiche a individuare alternative sintetiche. Nel 1930, i ricercatori della DuPont, guidati dallo scienziato Julius Arthur Nieuwland e dal chimico Wallace Hume Carothers, svilupparono e brevettarono per la prima volta un composto noto come policloroprene, commercializzato poi con il nome di “DuPrene”. Solo pochi anni più tardi il nome venne modificato in “Neoprene”, destinato a diventare sinonimo di qualità e durabilità. Grazie al migliorato processo di polimerizzazione e a una crescente conoscenza delle sue potenzialità, il neoprene iniziò a essere impiegato in numerosi settori industriali, tra cui quello automobilistico, aeronautico, delle costruzioni e dell’abbigliamento tecnico. L’importanza storica del neoprene risiede anche nel suo ruolo come primo elastomero sintetico di successo industriale dopo la scoperta della gomma di butadiene. Questa scoperta trasformò radicalmente molti processi di produzione e contribuì a ridisegnare la filiera industriale di diversi settori. Oggi, il neoprene rimane un materiale indispensabile, sebbene la sua popolarità sia stata affiancata da altre gomme sintetiche, come l’EPDM o il silicone. Definizione chimica e caratteristiche principali Struttura molecolare Dal punto di vista chimico, il neoprene è un polimero sintetico di cloroprene, ovvero il 2-cloro-1,3-butadiene. Viene ottenuto attraverso un processo di polimerizzazione in emulsione, durante il quale le molecole di monomero di cloroprene si legano in lunghe catene. Questo legame molecolare conferisce alla gomma finale un’elevata resistenza chimica e meccanica. La presenza dell’atomo di cloro nella struttura molecolare del polimero contribuisce a migliorare la stabilità termica e la resistenza all’ossidazione, rendendo il neoprene più duraturo rispetto a molte altre gomme sintetiche. Inoltre, l’introduzione di reticoli all’interno della struttura polimerica (il cosiddetto cross-linking) ne aumenta ulteriormente la resistenza all’abrasione e ai fenomeni di degradazione. Proprietà fisiche e chimiche Le proprietà principali che rendono il neoprene un materiale altamente versatile sono: - Resistenza chimica: il neoprene è resistente a molti agenti chimici, tra cui oli, grassi, idrocarburi e solventi moderati. - Stabilità termica: l’intervallo di temperatura di utilizzo va in genere da -40 °C a +120 °C (a volte fino a 135 °C, a seconda della formulazione). - Buona elasticità: sebbene non al livello di altri elastomeri come il silicone, il neoprene mantiene comunque un’ottima elasticità anche a temperature relativamente basse. - Infiammabilità ridotta: rispetto ad altre gomme sintetiche, il neoprene ha una minore tendenza a bruciare rapidamente. - Proprietà meccaniche: presenta una buona resistenza alla trazione e allo strappo e un’ottima capacità di smorzare le vibrazioni. Queste caratteristiche chimico-fisiche, unite a una buona lavorabilità, hanno favorito il successo del neoprene in numerosi campi, diventando un punto di riferimento per l’industria. Processi di produzione del neoprene Il processo industriale di produzione del neoprene può essere riassunto in diverse fasi fondamentali. Pur esistendo varianti a seconda del produttore, la procedura di base resta la stessa e prevede: - Sintesi del cloroprene: il monomero base, il cloroprene (2-cloro-1,3-butadiene), viene sintetizzato partendo da butadiene e cloro. Questa reazione chimica avviene generalmente in un ambiente controllato, in presenza di catalizzatori e temperature moderate. - Polimerizzazione in emulsione: il monomero di cloroprene viene emulsionato in acqua con l’aggiunta di un tensioattivo. In presenza di un iniziatore di reazione, il cloroprene si polimerizza formando lunghe catene. - Coagulazione e separazione del polimero: una volta completata la polimerizzazione, il polimero (neoprene) viene coagulato, separato dall’acqua e dai residui di reazione, quindi essiccato per rimuovere l’umidità in eccesso. - Formulazione e compounding: nella fase successiva, il polimero grezzo viene spesso miscelato con additivi (antiossidanti, ritardanti di fiamma, agenti di vulcanizzazione, pigmenti) per migliorarne o personalizzarne le proprietà a seconda dell’applicazione finale. - Vulcanizzazione: il composto risultante viene infine sottoposto a processi di vulcanizzazione (in genere a base di zolfo o di altri agenti), che creano legami trasversali fra le catene polimeriche aumentando la stabilità e la resistenza. L’intero processo richiede rigidi controlli di qualità e conformità ambientale, soprattutto nelle fasi in cui si maneggiano agenti chimici potenzialmente pericolosi come il cloro o il butadiene. Impieghi industriali e commerciali Settore automobilistico e trasporti Il neoprene è ampiamente impiegato nel settore automobilistico, dove viene sfruttato per la realizzazione di guarnizioni, tubi flessibili, soffietti e componenti di tenuta in genere. La resistenza all’olio e al carburante, unitamente alla stabilità alle escursioni termiche, lo rende un materiale ideale per componenti soggetti a stress meccanico e agenti chimici aggressivi. Analogamente, nel settore ferroviario e aerospaziale, il neoprene trova applicazione in guarnizioni di porte, finestrini, sistemi di sospensione e altri dettagli che richiedono elevate performance e durata nel tempo. Industria delle costruzioni Nel settore edile, il neoprene viene impiegato soprattutto come materiale di giunzione e isolamento: dai giunti di dilatazione alle guarnizioni per serramenti e facciate continue. Essendo un ottimo isolante termico e acustico, è spesso utilizzato per smorzare vibrazioni e rumori, migliorando il comfort degli ambienti interni. Inoltre, la sua resistenza alle condizioni atmosferiche, come pioggia e irraggiamento solare, ne garantisce la durevolezza nel tempo. Abbigliamento tecnico e sport Uno degli usi più conosciuti del neoprene è nella realizzazione di mute da sub, tute da surf e abbigliamento per sport acquatici in generale. In questo ambito, il neoprene offre: - Isolamento termico: grazie alla presenza di microbolle d’aria incorporate nel materiale, riducendo la dispersione di calore. - Impermeabilità: la struttura a cellule chiuse impedisce l’ingresso di acqua. - Elasticità: facilita i movimenti, garantendo comfort durante le attività sportive. Oltre alle mute subacquee, il neoprene è impiegato nella produzione di ginocchiere, gomitiere e protezioni sportive per la capacità di assorbire gli urti e fornire sostegno alle articolazioni. Altri settori Il neoprene trova vasto impiego anche nella produzione di nastri trasportatori, teli protettivi, rivestimenti di cavi, componenti meccanici per macchinari industriali, calzature e accessori vari (custodie per dispositivi elettronici, cover per laptop, etc.). La versatilità di questo materiale lo rende particolarmente apprezzato in applicazioni che richiedono un mix di resistenza, stabilità, impermeabilità e flessibilità. Riciclo e sostenibilità del neoprene Come molti altri elastomeri sintetici, il neoprene presenta sfide significative in materia di riciclo e sostenibilità ambientale. La presenza del cloro rende più complesso il processo di riciclo chimico, mentre la vulcanizzazione introduce legami trasversali difficili da “rompere” e riutilizzare. Tuttavia, negli ultimi anni sono state sviluppate alcune strategie e tecnologie per contenere l’impatto ambientale: - Riciclo meccanico: uno dei metodi più comuni consiste nella macinazione o granulazione degli scarti di neoprene (ad esempio gli avanzi di produzione). Questo materiale granulato può essere parzialmente riutilizzato come carica all’interno di nuovi compound di gomma. - Riciclo chimico (devulcanizzazione): esistono processi chimici o termici volti a rompere i legami reticolari creati durante la vulcanizzazione, in modo da rigenerare parte del polimero. Tuttavia, tali processi possono risultare costosi e necessitano di elevati consumi energetici. - Riutilizzo creativo (upcycling): negli ultimi anni si è diffusa la pratica di recuperare lastre o ritagli di neoprene per realizzare nuovi prodotti, come borse, accessori moda, cuscini e rivestimenti. Questo approccio valorizza il materiale e ne prolunga il ciclo di vita, pur non trattandosi di un vero e proprio riciclo industriale. Poiché la crescente sensibilità ambientale spinge verso materiali più sostenibili, diversi produttori hanno iniziato a esplorare alternative a base biologica o processi di polimerizzazione meno impattanti. Tuttavia, al momento, il neoprene tradizionale resta largamente impiegato grazie alle sue prestazioni tecniche. Confronto tra neoprene ed EPDM: perché si possono confondere e quali sono le differenze EPDM: definizione e caratteristiche EPDM (Etilene Propilene Diene Monomero) è un elastomero sintetico composto principalmente da tre monomeri: etilene, propilene e una piccola percentuale di diene, che permette la vulcanizzazione. Le proprietà dell’EPDM includono: - Eccellente resistenza agli agenti atmosferici (ozono, UV, ossigeno). - Ottima elasticità e flessibilità a basse temperature. - Buona resistenza all’acqua e ai detergenti. - Scarsa resistenza a oli e idrocarburi (aspetto in cui il neoprene eccelle). L’EPDM è molto diffuso nell’edilizia, nei sistemi di copertura impermeabile, in componenti automotive non a contatto con carburanti (ad esempio guarnizioni per porte e finestrini). Motivi di confusione tra neoprene ed EPDM La confusione tra neoprene ed EPDM può sorgere per diversi motivi: - Somiglianza visiva e tattile: entrambi possono presentarsi come gomme nere, con aspetto opaco e una certa elasticità. - Ampio utilizzo in settori simili: neoprene ed EPDM vengono impiegati in applicazioni di guarnizionistica e isolamento, soprattutto negli ambiti dell’automotive e dell’edilizia. - Denominazioni generiche: spesso, in contesti non specializzati, ci si riferisce a entrambi come “gomma sintetica”, senza entrare nel dettaglio del tipo specifico. Differenze fondamentali Nonostante le apparenti similitudini, esistono differenze sostanziali: - Resistenza chimica: il neoprene è più resistente a oli, grassi e idrocarburi, mentre l’EPDM non tollera bene il contatto con sostanze oleose. - Struttura molecolare: il neoprene è un policloroprene, mentre l’EPDM è un copolimero di etilene, propilene e diene. La presenza del cloro nel neoprene lo rende più stabile al fuoco, ma anche più difficile da riciclare rispetto all’EPDM. - Impiegabilità in diverse temperature: entrambi hanno buone proprietà di resistenza termica, ma l’EPDM eccelle nelle temperature molto basse e ha un’ottima resistenza all’ozono e ai raggi UV, mentre il neoprene si difende meglio dal contatto con fiamme e sostanze chimiche. - Ambito di utilizzo: l’EPDM è più frequentemente usato per applicazioni di guarnizionistica in ambienti esposti agli agenti atmosferici (ad esempio, coperture di tetti, canalizzazioni per l’acqua, etc.), mentre il neoprene è preferito in ambienti che richiedono resistenza a oli, prodotti chimici o calore moderato. Conclusioni Il neoprene, scoperto negli anni ’30 come una soluzione sintetica alla gomma naturale, ha saputo conquistare un ruolo di primaria importanza in numerosi settori industriali, grazie alle sue peculiari proprietà di resistenza chimica, termica e meccanica. Questo elastomero sintetico si distingue per la versatilità d’impiego: dall’automotive all’edilizia, dall’abbigliamento sportivo alle applicazioni industriali più specifiche. La sfida ecologica legata al suo riciclo, pur rappresentando un punto critico, sta trovando nuove strade di soluzione grazie a processi meccanici, chimici e al riutilizzo creativo. Nel panorama delle gomme sintetiche, spesso si crea confusione con altri materiali come l’EPDM, ma la differenza principale risiede nella diversa composizione molecolare e, di conseguenza, nelle differenti proprietà chimiche e fisiche. In un contesto in cui l’economia circolare, la sostenibilità ambientale e la ricerca di soluzioni a minor impatto guadagnano sempre più terreno, è probabile che i processi produttivi del neoprene subiscano ulteriori miglioramenti, così come l’innovazione nelle tecnologie di riciclo. Nonostante la comparsa di nuovi polimeri e alternative a base biologica, il neoprene rimane oggi un materiale di riferimento nei settori che richiedono prestazioni elevate e affidabilità a lungo termine, confermandosi come uno dei pilastri dell’ingegneria dei materiali polimerici.© Riproduzione Vietata Bibliografia essenziale - DuPont: Sviluppi storici e brevetti originari (1930-1950). - Carothers, W.H., & Nieuwland, J.A.: Lavori pionieristici sulla sintesi del cloroprene. - Normative e standard ASTM (American Society for Testing and Materials) relative a prove e specifiche per gomme sintetiche.
SCOPRI DI PIU' Bisfenolo A negli Imballi Alimentari: il Parere dell'EFSA
di Marco ArezioCome abbiamo già avuto modo di trattare nell'articolo "Rivestimenti polimerici per imballi alimentari in metallo" il massiccio ricorso ai prodotti alimentari preconfezionati, siano essi con imballi di metallo, di plastica o di altri materiali, pone l'interrogativo delle possibili sostanze chimiche, potenzialmente pericolose per la salute umana, che si potrebbero generare all'interno della confezione.Alcune di queste sostanze possono essere generate dall'effetto cedente dei materiali da imballo verso il cibo, altre riguardano la cessione di sostanze chimiche che si generano dagli alimenti stessi a causa dell'imballo.Infatti, l'Autorità europea per la sicurezza alimentare (EFSA) ha riesaminato i rischi da Bisfenolo A (BPA) negli alimenti proponendo di abbassare considerevolmente la dose giornaliera tollerabile (DGT) rispetto a quella della sua precedente valutazione del 2015. Le nuove conclusioni dell'EFSA sul BPA vengono esposte in una bozza di parere scientifico disponibile a pubblica consultazione fino al 22 febbraio 2022. Tutte le parti interessate sono invitate a parteciparvi. La DGT è la stima della quantità di una sostanza (espressa in rapporto al peso corporeo in kg) che può essere ingerita quotidianamente nel corso dell’esistenza senza rischi degni di nota. Nella sua valutazione del rischio da BPA del 2015, l'EFSA aveva stabilito una DGT temporanea di 4 microgrammi per chilogrammo di peso corporeo al giorno. Nella sua bozza di valutazione ex novo del BPA, pubblicata oggi, il gruppo di esperti dell'EFSA sui materiali a contatto con gli alimenti, gli enzimi e i coadiuvanti tecnologici (gruppo CEP) ha stabilito una DGT di 0,04 nanogrammi per chilogrammo di peso corporeo al giorno. L'abbassamento della DGT è il risultato della valutazione di studi apparsi nella letteratura dal 2013 al 2018, in particolare quelli che evidenziano effetti avversi del BPA sul sistema immunitario: in studi su animali si è osservato un aumento del numero di cellule "T-helper", un tipo di globuli bianchi che svolge un ruolo fondamentale nei meccanismi immunitari cellulari e che, se aumenta, può portare allo sviluppo di infiammazioni polmonari allergiche. Confrontando la nuova DGT con le stime dell'esposizione dei consumatori al BPA tramite l'alimentazione, l'EFSA conclude che sia l'esposizione media che quella elevata al BPA superano la nuova DGT in tutte le fasce di età, dando così adito a preoccupazioni di termini di salute. Un approccio sistematico Il dr. Claude Lambré, presidente del gruppo CEP, ha dichiarato: "Questa bozza aggiornata è il risultato di un’accurata valutazione durata diversi anni. Abbiamo applicato un approccio sistematico per selezionare e valutare le evidenze disponibili. I nuovi studi scientifici apparsi nella letteratura ci hanno aiutato ad affrontare importanti elementi di incertezze circa la tossicità del BPA". L'EFSA ha già valutato la sicurezza del BPA destinato a materiali a contatto con gli alimenti nel 2006 e nel 2015. Allora i suoi esperti riuscirono a stabilire solo una DGT temporanea in ragione di alcuni elementi di incertezza , sottolineando la necessità di colmare le lacune riscontrate nei dati.Categoria: notizie - tecnica - plastica - riciclo - bisfenoloFonte: EFSA
SCOPRI DI PIU' Lavorazione dei Termoindurenti: Masse da Stampaggio, Tecnologie di Processo e Innovazioni 2025
Guida tecnica alla lavorazione dei materiali termoindurenti: masse da stampaggio, stampaggio a compressione e a iniezione, tempi di indurimento e innovazioni Industry 4.0Marzo 2026 | Categoria: Tecnologie di Trasformazione Materie PlasticheAutore: Marco Arezio I materiali termoindurenti occupano una posizione strategica nell'industria delle materie plastiche grazie alla loro capacità di formare strutture reticolate tridimensionali irreversibili durante la fase di indurimento. A differenza dei termoplastici, una volta polimerizzati non possono essere rifusi: questa caratteristica, che a prima vista potrebbe sembrare un limite, si traduce in prestazioni meccaniche, termiche ed elettriche superiori in applicazioni dove i polimeri convenzionali non reggono il confronto. Questo articolo tecnico analizza in modo approfondito la filiera di lavorazione dei termoindurenti, dalla preparazione delle masse da stampaggio fino alle più recenti innovazioni legate all'Industria 4.0, ai digital twin e all'intelligenza artificiale applicata al controllo di processo. Dato di mercato: il mercato globale dello stampaggio a iniezione di termoindurenti è valutato in crescita costante, trainato dalla domanda proveniente da automotive, elettronica e costruzioni — settori che richiedono resistenza termica, stabilità dimensionale e isolamento elettrico superiori.1. Che cos'è un materiale termoindurente e perché la sua lavorazione è diversa I termoindurenti sono polimeri chimicamente reticolati: durante la fase di formatura subiscono una reazione di polimerizzazione che crea legami covalenti tra le catene macromolecolari, generando una struttura a rete tridimensionale stabile e infusibile. Questa reazione è irreversibile: il calore applicato successivamente non può sciogliere il materiale, ma può unicamente degradarlo. Le conseguenze pratiche sulla tecnologia di trasformazione sono rilevanti. Le materie prime devono già trovarsi, in buona parte, nella loro forma definitiva prima dell'ingresso nello stampo. I macchinari devono essere progettati per impedire l'attivazione prematura della reazione nel cilindro di plastificazione, mantenendo la massa a una temperatura controllata inferiore alla soglia di gelificazione, e per fornire invece al contenuto dello stampo il calore sufficiente all'indurimento completo. Classificazione delle materie prime: In base alla tecnologia di lavorazione, i semilavorati termoindurenti si suddividono in: (a) masse da stampaggio termoindurenti, masse scorrevolifluide lavorate a caldo con indurimento rapido; (b) resine per colata, tipicamente liquide o rese liquide per riscaldamento moderato, con indurimento a temperatura ambiente o mediante acceleratori; (c) sistemi poliuretanici, che richiedono una tecnologia dedicata alla miscelazione e dosaggio dei componenti reattivi immediatamente prima della formatura. 2. Le masse da stampaggio termoindurenti: composizione e preparazione 2.1 Composizione delle masse da stampaggio Le masse da stampaggio termoindurenti sono sistemi compositi formati dalla resina come legante e da cariche che conferiscono le proprietà meccaniche, termiche ed estetiche desiderate. La resina — generalmente fenolica, aminoplastica, epossidica o poliestere insatura — viene combinata con cariche polveriformi o fibrose quali farina minerale, farina di legno, fibre di vetro corte, carta, tessuti, matasse di fibre o ritagli di tessuti rinforzati. La scelta della carica determina in larga misura il profilo applicativo del compound finale. Le cariche minerali migliorano la resistenza termica e la rigidità; le fibre di vetro incrementano la resistenza meccanica e la tenacità; le fibre organiche (cellulosa, juta) abbassano la densità e il costo. Nei compound moderni, come i Bulk Moulding Compounds (BMC) e gli Sheet Moulding Compounds (SMC), le fibre di vetro corte o lunghe sono distribuite in modo da ottimizzare isotropia e resistenza. 2.2 Il processo di preparazione La preparazione delle masse da stampaggio con cariche polveriformi o fibre corte prevede una pre-miscelazione allo stato secco, seguita dalla plastificazione e omogeneizzazione in mescolatrici a cilindri o estrusori bivite. Contemporaneamente, la resina viene prepolimerizzata o precondensata per portarla alla viscosità adatta alla produzione di masse scorrevoli (stato B oppure C). I rotoli di laminazione o i chip estrusi vengono successivamente macinati e frazionati a granulometria uniforme. Per le masse con fibre grossolane o ritagli, la produzione avviene principalmente in miscelatori a pale tramite impregnazione con resine liquide solubili, seguita da essiccamento controllato. Le masse rinforzate con fibre lunghe continue vengono invece prodotte mediante impregnazione di matasse e successiva frantumazione delle strisce. La resinatura degli strati avviene in macchine impregnatrici specializzate. Nota tecnica: la qualità della miscelazione e il controllo dello stato di prepolimerizzazione della resina sono fattori critici che influenzano direttamente la scorrevolezza in stampo, il tempo di indurimento e le proprietà meccaniche del manufatto finale.3. Stampaggio a iniezione di termoindurenti: parametri e criticità3.1 Il ciclo di stampaggio a iniezione Nello stampaggio a iniezione di termoindurenti, il ciclo produttivo è governato da due variabili fondamentali che si influenzano reciprocamente: il tempo di permanenza nel cilindro e il tempo di indurimento nello stampo. Il tempo del ciclo è determinato principalmente dal secondo, poiché — a differenza dei termoplastici dove domina il raffreddamento — nel caso dei termoindurenti è la cinetica di reticolazione chimica a dettare i tempi. La massa da stampaggio viene caricata in un cilindro mantenuto a temperatura controllata (generalmente inferiore a 120 °C), dove deve restare scorrevole per un periodo di 3–6 minuti senza avviare la reticolazione. Una volta iniettata nello stampo riscaldato, la temperatura elevata dello stampo attiva rapidamente la reazione: il manufatto indurisce, viene estratto a caldo e il ciclo ricomincia. 3.2 La dipendenza del tempo di indurimento dallo spessore di parete Il parametro di progetto più critico è lo spessore massimo della parete. Come mostrato nella letteratura tecnica (Fig. 4.99 del testo di riferimento), per lo stampaggio a iniezione di termoindurenti fenoplastici il tempo di ciclo rimane sostanzialmente indipendente dallo spessore fino a circa 10 mm, grazie al fatto che le grandezze di regolazione sono governate dal tempo di indurimento e non dal raffreddamento. Per lo stampaggio a compressione senza preriscaldamento, la dipendenza è invece marcatamente lineare: per pareti di 20 mm si arrivano a richiedere 6–8 minuti di ciclo. Il preriscaldamento dielettrico ad alta frequenza (HF) o con microonde, e la preplastificazione a vite, rappresentano le tecniche più efficaci per ridurre i tempi di ciclo nello stampaggio a compressione, permettendo di avvicinarsi alle prestazioni dello stampaggio a iniezione anche per pareti spesse.4. Stampaggio a compressione: il processo fondamentale4.1 Principio di funzionamento Lo stampo a compressione è costituito da una parte inferiore e una superiore, entrambe riscaldate, montate su una pressa idraulica. L'alimentazione avviene con stampo aperto, dosando la massa da stampaggio tramite dosatori a pistone, dispositivi di riempimento volumetrici o bilance automatiche. Dopo la chiusura dello stampo, la massa riscaldata alla temperatura di scorrevolezza riempie la cavità sotto pressione, indurisce e viene estratta a caldo. La pressione di compressione varia in funzione dello stato della massa: circa 50 bar per masse umide non preriscaldate, fino a 150 bar per masse preriscaldate, con picchi fino a 400 bar per applicazioni speciali. Per le resine fenoliche e aminoplastiche, che sviluppano componenti volatili durante l'indurimento, è opportuno prevedere uno sfiato dello stampo tramite breve sollevamento del punzone, per evitare la formazione di porosità interne. 4.2 Macchine a giostra rotante Le macchine automatiche a compressione adottano quasi universalmente configurazioni a giostra rotante, con fino a 20 stampi montati su un carrello rotante. Gli stampi ruotano ciclicamente tra la stazione di alimentazione, la stazione di chiusura e indurimento, e la stazione di estrazione e pulizia. Questa architettura consente di sfruttare il lungo tempo di indurimento distribuendolo su più stazioni in parallelo, ottenendo un'elevata produttività complessiva pur con cicli unitari lunghi. 4.3 Verniciatura con polvere nello stampo Una tecnologia di finitura sempre più diffusa per i manufatti in compressione è la verniciatura con polvere nello stampo (In-Mould Coating con polvere). Una vernice in polvere a granulometria fine (100–200 µm) viene depositata elettrostaticamente sullo stampo caldo aperto. Durante il successivo processo a compressione, la polvere forma con la resina uno strato integrale, privo di porosità, resistente all'attrito e già colorato, eliminando le operazioni di verniciatura a posteriori e riducendo gli scarti. 5. Gestione delle sostanze volatili e qualità del manufatto Uno degli aspetti più critici nella lavorazione dei termoindurenti — in particolare per lo stampaggio a compressione e transfer — è il controllo delle sostanze volatili (acqua di condensazione, solventi residui, ammoniaca nei sistemi aminoplastici) che si sviluppano durante la reazione di reticolazione. Per lo stampaggio a compressione, l'aerazione dello stampo è indispensabile: avviene aprendo leggermente il punzone per 2–3 secondi immediatamente prima di applicare la pressione definitiva. Un'aerazione difettosa o ritardata provoca la formazione di soffiature o porosità che compromettono le proprietà meccaniche e l'estetica superficiale del pezzo. Nello stampaggio a transfer e a iniezione, le sostanze volatili sfuggono principalmente attraverso la tramoggia di alimentazione e il canale distributore (che deve essere riscaldato a circa 120 °C per impedire la gelificazione prematura). I moderni sistemi di canale caldo per termoindurenti gestiscono questo bilanciamento termico con precisione, consentendo di lavorare senza materozza e riducendo gli scarti di materiale.6. Novità recenti: Industry 4.0, Digital Twin e Intelligenza Artificiale nello stampaggio di termoindurenti 6.1 Il contesto dell'innovazione Il settore dello stampaggio dei termoindurenti, tradizionalmente più conservativo rispetto a quello dei termoplastici, sta attraversando una fase di accelerazione tecnologica significativa, trainata dall'adozione delle tecnologie abilitanti dell'Industria 4.0. Le motivazioni sono chiare: riduzione degli scarti, compressione dei tempi di avviamento, ottimizzazione dei parametri di cura e tracciabilità di processo. 6.2 Digital Twin per il monitoraggio del processo di stampaggio Il digital twin di processo è un modello virtuale dinamico dell'impianto di stampaggio, alimentato in tempo reale dai dati provenienti da sensori installati su pressa, stampo e sistema di condizionamento termico. Per i termoindurenti, dove la cinetica di reticolazione dipende da temperatura, pressione e tempo in modo non lineare, il digital twin offre un vantaggio straordinario: consente di simulare il grado di avanzamento della reazione senza interrompere la produzione, e di anticipare l'insorgenza di difetti prima che si manifestino sul pezzo. Studi pubblicati nel 2024 e 2025 su processi liquidi di stampaggio compositi (RTM, VARTM) dimostrano che l'integrazione di sensori con modelli surrogati basati su reti neurali deep-learning consente di rilevare deviazioni di processo con anticipo sufficiente a correggere i parametri prima della formazione di difetti. Sistemi analoghi vengono ora applicati allo stampaggio a compressione e a iniezione di masse termoindurenti convenzionali. 6.3 Intelligenza Artificiale e ottimizzazione dei parametri I sistemi di ottimizzazione basati su machine learning, come quelli integrati in piattaforme quali Moldex3D 2025 e sistemi analoghi, permettono di definire automaticamente le finestre di processo ottimali (temperatura stampo, profilo di pressione, tempo di indurimento) a partire da un numero limitato di prove fisiche. L'AI Optimization Wizard di Moldex3D, ad esempio, gestisce obiettivi multipli simultaneamente — riduzione del tempo di ciclo, minimizzazione della distorsione, controllo della porosità — generando soluzioni di compromesso validate virtualmente prima di qualsiasi test in produzione. La manutenzione predittiva basata sull'analisi dei dati di sensori IoT permette di pianificare gli interventi sulle presse e sugli stampi prima che si verifichino guasti, riducendo i fermi non pianificati — un fattore critico in produzioni con lunghi tempi di indurimento per stampo. 6.4 Riciclabilità e circolarità dei termoindurenti: lo stato dell'arte La natura irreversibile della reticolazione dei termoindurenti ha rappresentato storicamente un ostacolo alla circolarità dei materiali. Tuttavia, le più recenti ricerche indicano progressi concreti: le cariche dei fenoplasti — le più diffuse masse da stampaggio termoindurenti — possono essere macinate in polvere e reimmesse come filler sostitutivi nella massa vergine, con perdite di proprietà minime fino a concentrazioni del 13% di rigenerato. Per il BMC applicato a coperchi valvola automotive, le specifiche OEM accettano fino al 7% di rigenerato come sostituto parziale della carica. Sul fronte dei materiali, i cosiddetti vitrimeri (vitrimer) rappresentano la frontiera più promettente: sono polimeri con legami covalenti dinamici che permettono una rifusione controllata a temperature elevate, mantenendo le prestazioni meccaniche tipiche dei termoindurenti classici ma consentendo il riciclo e la ri-formatura. Prospettiva 2025-2030: l'integrazione tra digital twin di processo, AI predittiva e nuove formulazioni di masse da stampaggio semi-riciclabili costituirà la traiettoria dominante nell'innovazione della lavorazione dei termoindurenti per l'automotive e l'elettronica di potenza.7. Applicazioni industriali: dai settori tradizionali ai nuovi mercati I termoindurenti trovano impiego in una gamma applicativa molto ampia, che va dai componenti elettrici e elettronici classici (interruttori, prese, supporti di avvolgimenti) fino a componenti strutturali per automotive e aerospace. Le caratteristiche che li rendono insostituibili includono: resistenza al calore superiore alla soglia di deformazione dei termoplastici standard, stabilità dimensionale sotto carico a lungo termine, eccellente isolamento elettrico anche ad alta temperatura, resistenza agli agenti chimici aggressivi. Nel settore aerospaziale, i compositi termoindurenti con fibra di vetro e carbonio (BMC, SMC, prepreg epossidici) vengono impiegati per pannelli di cabina, supporti di sistemi elettrici e pannelli di isolamento, grazie alla loro capacità di rispettare i severi requisiti di resistenza al fuoco, ai fumi e alla tossicità (FST). Nel settore degli elettrodomestici, lo stampaggio a iniezione di fenoplasti e aminoplasti consente di produrre manici di forni, componenti di motori e alloggiamenti di resistenze con costi e velocità di ciclo competitivi rispetto ai termoplastici ad alte prestazioni. Per le applicazioni in ambienti aggressivi — marino, petrolchimico, alimentare — la resistenza chimica dei termoindurenti (epossidici, fenolici, furani) consente di produrre isolatori per sistemi di distribuzione elettrica, supporti per piloni subacquei, sistemi di controllo fluidi e pannelli antiusura con costi del ciclo di vita significativamente inferiori a quelli dei metalli equivalenti. Domande Frequenti (FAQ) Qual è la differenza principale tra termoindurenti e termoplastici nella lavorazione? I termoplastici possono essere fusi e riformati più volte: il calore li rende plastici e il raffreddamento li solidifica senza modificarne la struttura chimica. I termoindurenti, al contrario, subiscono durante la formatura una reazione chimica irreversibile di reticolazione: una volta polimerizzati, il calore successivo non li scioglie ma li degrada. Questo implica che lo stampo deve essere riscaldato per indurire il pezzo (al contrario dei termoplastici dove lo stampo raffredda), e che l'attrezzatura deve impedire l'avvio prematuro della reazione nel cilindro di plastificazione. Cos'è il BMC e come viene processato? Il BMC (Bulk Moulding Compound) è una massa da stampaggio termoindurente costituita da resina poliestere insatura o epossidica, fibre di vetro corte (15–25%), cariche minerali e additivi. Si presenta come un impasto denso e viene processato per stampaggio a iniezione o a compressione. Trova largo impiego nell'automotive (coperchi valvola, involucri alternatori) e nell'elettrodomestico (componenti motori, ventilatori) per la sua capacità di combinare leggerezza, resistenza meccanica e stabilità termica. Perché lo stampaggio a iniezione di termoindurenti richiede macchinari speciali? Le macchine standard per termoplastici operano con cilindri a temperatura elevata per mantenere il materiale fuso. Per i termoindurenti questo approccio causerebbe la reticolazione prematura nel cilindro, con blocco dell'attrezzatura. Le presse per termoindurenti mantengono il cilindro a temperatura controllata e bassa (80–120 °C) per preservare la scorrevolezza della massa, mentre lo stampo viene riscaldato a 160–200 °C per attivare e completare la reticolazione solo nella cavità di formatura. Qual è il ruolo del digital twin nella lavorazione dei termoindurenti? Il digital twin di processo crea un modello virtuale dinamico dell'impianto, alimentato da sensori in tempo reale. Nel caso dei termoindurenti, permette di monitorare l'avanzamento della cinetica di reticolazione senza interruzioni di produzione, prevedere l'insorgenza di difetti (porosità, distorsione, riempimento incompleto) prima che si manifestino, e ottimizzare automaticamente i parametri di processo. Aziende che hanno implementato sistemi di digital twin per stampaggio riportano riduzioni del 25–35% nei tempi di avviamento e cali degli scarti superiori al 40%. I termoindurenti possono essere riciclati? La reticolazione irreversibile rende impossibile il riciclo per rifusione, come avviene per i termoplastici. Tuttavia, sono praticabili percorsi alternativi: la macinazione in polvere consente di reintrodurre il material come filler nella massa vergine (fino al 7–13% senza perdite significative di proprietà per i fenoplasti). I vitrimeri, una nuova generazione di termoindurenti con legami covalenti dinamici, permettono invece la rifusione e riformatura a temperature elevate, aprendo prospettive concrete di riciclabilità piena. Quanto influisce lo spessore della parete sui tempi di ciclo? Lo spessore della parete è il parametro dimensionale più critico. Per lo stampaggio a compressione senza preriscaldamento, il tempo di indurimento cresce linearmente con lo spessore: a 20 mm si richiedono 6–8 minuti, contro 1–2 minuti per pareti di 5 mm. Per lo stampaggio a iniezione, la dipendenza dallo spessore è molto meno marcata grazie alla migliore conduzione termica della massa iniettata sotto pressione — il tempo di ciclo rimane sostanzialmente costante fino a circa 10 mm di spessore massimo. Fonti e Riferimenti 1. Ehrenstein, G.W. – Politecnico di Monaco. Werkstoffe und Bauteile aus Kunststoffen. Testo di riferimento per i paragrafi 4.3 (Tecnologie di trasformazione, pp. 274–276). 2. MDPI – Journal of Manufacturing and Materials Processing (JMMP), 2024. "Digital Twin Modeling for Smart Injection Molding". DOI: 10.3390/jmmp8030102. 3. Moldex3D / CoreTech Systems, 2025. Molding Intelligence: AI Revolution in Injection Molding. Rapporto tecnico. 4. Plenco – Plastics Engineering Company. Processing Guide for Thermoset Phenolics. Dati su regrind e proprietà dei fenoplasti. 5. MCM Composites LLC, 2025. Thermoset Molding Technologies in Aerospace, Appliance & Electronics. Press Release, novembre 2025. 6. CompositesWorld, 2025. JEC World 2025 Highlights: Digitized Processes and New Materials. 7. ResearchGate / Fernández-León et al., 2024. Real-time monitoring and digital twin simulation of liquid-molding processes. 8. Business Research Insights, 2024. Global Injection Molding Market Report 2024–2033 (USD 365 Bn → USD 580 Bn, CAGR 4,74%). 9. Ci-Dell Thermoset Plastics, 2025. Thermoset Composites: Key Facts About Performance, Sustainability and More. 10. Tedesolutions.pl, 2025. Digital Twin for Injection Molding Machines – Simulation and Optimization.
SCOPRI DI PIU' EPDM Riciclato: Da Dove Viene e Cosa E’
Vediamo cosa sono i polimeri in EPDM, quelli miscelati con il PP e quali sono le fonti del loro riciclo. di Marco ArezioNel mondo dei polimeri, la gomma EPDM viene definita terpolimero, perché ottenuta dalla copolimerizzazione dell’etilene, del propilene e da un monomero di diene. Nell’analisi dei componenti dell’EPDM, il valore dell’etilene può essere rappresentato da una percentuale che varia dal 45 al 75. Questo lasso percentuale incide sulle caratteristiche della miscela di gomma, infatti maggiore è la percentuale di etilene e migliori saranno la lavorabilità, il caricamento e l’estrusione. Per quanto riguarda la vulcanizzazione a base di perossido delle miscele in gomma EPDM, queste si caratterizzano con una maggiore densità di reticolazione rispetto ad altri polimeri analoghi. L’EPDM si presta egregiamente anche a blends con il polipropilene, in quanto ha una rigidità e una temperatura di rammollimento elevata, compatibili con entrambi i polimeri. Le caratteristiche tecniche delle miscele tra PP ed EPDM dipendono dal grado di miscelazione dei componenti, infatti, con una percentuale di PP intorno al 90% si ottengono le stesse caratteristiche tecniche del PP originale, ma con una rigidità ed una temperatura di rammollimento inferiori. Di contro le miscele che conterranno una percentuale di PP intorno al 40%, presenteranno le caratteristiche tipiche di una gomma termoplastica. Inoltre la scelta della tipologia di polipropilene, se homopolimero o copolimero, cambieranno le caratteristiche finali della miscela. Quali sono le proprietà dell’EPDM? I prodotti in EPDM hanno una buona resistenza all’acqua calda e fredda, resistenza al calore, all’ozono, agli agenti atmosferici e al vapore. Di contro, hanno una bassa resistenza alla benzina, al cherosene, agli idrocarburi aromatici alifatici, ai solventi e agli acidi concentrati. Quali sono gli impieghi? L’utilizzo più comune dell’EPDM è sicuramente il settore dell’automotive, dove viene impiegato per i seguenti principali prodotti: • guarnizioni di porte • finestrini • bagagliai • parabrezza Nel settore dell’edilizia: • membrane dei tetti • geomembrane per laghetti • miscelati con poliuretani vengono impiegati su pavimenti, tetti, asfalto, mattoni e legno • per creare pavimenti non scivolosi • guarnizioni per infissi Nel settore degli elettrodomestici ed degli impianti: • frigoriferi • radiatori • cinghie • lavatrici • tubi • isolamento elettrico Come si ricicla l’EPDM?I prodotti in EPDM possono derivare dal settore industriale, espressi in scarti di lavorazione, oppure dal settore civile, come scarti della raccolta differenziata. In entrambi i casi gli oggetti da riciclare devono essere preventivamente analizzati in quanto potrebbero contenere materiali diversi dal solo EPDM. Per esempio, il riciclo dei paraurti delle auto, deve essere preceduto da una lavorazione per togliere eventuali dati o viti che potrebbero essere contenuti nel prodotto, oppure, nel campo del post consumo, i paraurti potrebbero presentare verniciature dannose alla qualità finale della materia prima da riciclare. Inoltre, spesso, nell’industria dell’automotive, i componenti in EPDM potrebbero avere degli isolanti attaccati come, per esempio, il polietilene reticolato che peggiora la qualità dello scarto da lavorare. L’EPDM riciclato viene utilizzato, normalmente, sotto forma di macinato in diverse forme dimensionali, ma anche come granulo adatto agli estrusori o alle presse ad iniezione. Categoria: notizie - tecnica - plastica - riciclo - EPDM
SCOPRI DI PIU'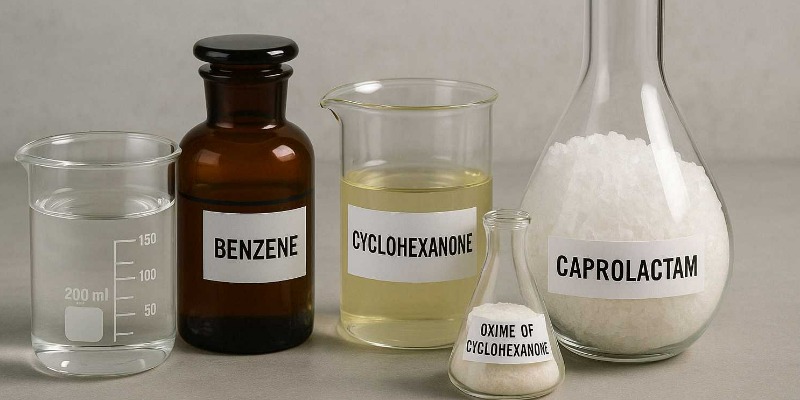 Caprolattame e Poliammide: Composizione Chimica, Impatto Ambientale e Strategie per una Produzione Sostenibile
Scopri come si producono le poliammidi a partire dal caprolattame, quali sono i componenti chimici coinvolti, i rischi ambientali legati al processo industriale e le tecnologie per renderlo più sostenibiledi Marco ArezioQuando pensiamo al nylon – la celebre poliammide sintetica – spesso lo associamo all'industria tessile, a corde robuste, a ingranaggi di precisione o a componenti leggeri e resistenti per l’automotive. Ma raramente ci si sofferma sulla complessa sequenza di reazioni chimiche che rendono possibile la sua esistenza. Dietro ogni fibra di nylon si cela una catena industriale basata su composti aromatici, ossidazioni controllate, reazioni acide e una quantità non trascurabile di sottoprodotti che pongono seri interrogativi in termini di sostenibilità. Uno dei punti chiave di questa catena è la produzione del caprolattame, il monomero ciclico da cui prende forma la poliammide 6 (PA6), attraverso una reazione di polimerizzazione ad apertura d’anello. Comprendere i componenti necessari per la sua sintesi e le implicazioni ambientali di questi processi non è solo un esercizio accademico: è un passo fondamentale per valutare come l’industria delle poliammidi possa evolversi in direzione di un modello più sostenibile. Dalle molecole aromatiche ai monomeri ciclici: una trasformazione complessa Tutto ha inizio con il benzene, una delle molecole più semplici e stabili della chimica organica aromatica. Derivato principalmente dalla distillazione frazionata del petrolio, il benzene è il punto di partenza per numerosi processi dell’industria chimica pesante. Nel caso della poliammide, esso viene convertito in cicloesano attraverso una reazione di idrogenazione. Questa trasformazione richiede alte pressioni, temperature elevate e catalizzatori metallici come nichel o platino, e rappresenta una delle prime tappe nella direzione della chimica "alifatica" richiesta per produrre il monomero. Il cicloesano, a sua volta, viene ossidato in cicloesanone, un chetone ciclico che rappresenta un nodo centrale della catena produttiva. Questa ossidazione può avvenire in due modi: o direttamente dal cicloesano, con ossigeno e catalizzatori metallici, oppure partendo dal fenolo tramite una riduzione selettiva. Il risultato, spesso, è una miscela che contiene anche cicloesanolo: il cosiddetto KA-oil. Il cicloesanone viene poi separato e purificato, pronto per affrontare una nuova trasformazione. È a questo punto che entra in gioco una molecola particolarmente reattiva: l’idrossilammina, la quale viene fatta reagire con il cicloesanone per formare l’ossima di cicloesanone. Questo composto è chimicamente instabile, ma è essenziale per la reazione di Beckmann, un classico della chimica organica. Grazie a un ambiente fortemente acido – spesso con acido solforico – l’ossima viene convertita in ε-caprolattame, il monomero ciclico destinato a diventare nylon. Il caprolattame, a temperatura ambiente, si presenta come un solido bianco, cristallino, solubile in acqua. È una molecola relativamente sicura da maneggiare rispetto ad altri precursori della catena, ma la sua produzione comporta una serie di criticità. Uno degli effetti collaterali più significativi della reazione di Beckmann è la produzione di solfato di ammonio, un sottoprodotto salino che viene generato in quantità quasi pari a quella del caprolattame stesso. Anche se può essere impiegato come fertilizzante, il suo smaltimento o riutilizzo rappresenta una sfida logistica ed ecologica. L’impronta ambientale dei precursori La sintesi del caprolattame è tutt’altro che innocua. La produzione di precursori come benzene e idrossilammina implica l’uso di sostanze pericolose, reazioni ad alta intensità energetica e, non di rado, la formazione di sottoprodotti inquinanti. Il benzene, ad esempio, è classificato come cancerogeno certo per l’essere umano e richiede standard di sicurezza rigorosi per il suo impiego. L’idrossilammina, invece, è instabile, reattiva e, in alcuni casi, potenzialmente esplosiva. Anche il cicloesanone, pur essendo meno pericoloso, è volatile e può contribuire all’inquinamento atmosferico sotto forma di VOC (composti organici volatili). Uno degli aspetti più critici riguarda le emissioni di protossido di azoto (N₂O), un sottoprodotto secondario che può emergere in diverse fasi della produzione industriale, soprattutto nella sintesi di ammoniaca e nitrati impiegati per l’idrossilammina. Il N₂O è un gas serra circa 273 volte più potente della CO₂ e ha un effetto diretto sull’assottigliamento dello strato di ozono. In alcune configurazioni impiantistiche obsolete, la produzione di una tonnellata di caprolattame può generare fino a 9 kg di N₂O. Verso una produzione sostenibile: limiti e prospettive Negli ultimi anni, l’industria chimica ha compiuto passi importanti per ridurre l’impatto ambientale del caprolattame e dei suoi precursori. Alcuni impianti si sono dotati di sistemi di abbattimento catalitico per il protossido di azoto, capaci di ridurne le emissioni fino al 98%. Altri stanno sperimentando la produzione del cicloesanone a partire da fonti rinnovabili, come biomasse o zuccheri, in modo da sganciarsi progressivamente dalla dipendenza da fonti fossili. Sul fronte della chimica verde, si moltiplicano le ricerche per ottenere caprolattame bio-based, mediante processi di fermentazione e sintesi intermedia da acido adipico biologico. Tuttavia, la scalabilità e la competitività di questi metodi restano per ora limitate, soprattutto se confrontate con le vie consolidate e già ottimizzate della chimica petrolchimica. Un altro fronte aperto riguarda la valorizzazione dei sottoprodotti, in particolare del solfato di ammonio, che può essere destinato all’industria dei fertilizzanti. Tuttavia, in un’ottica di sostenibilità sistemica, non basta trovare un impiego a valle per uno scarto: è necessario ridurne la formazione fin dall’origine, ripensando l’intero schema produttivo. Conclusione La produzione della poliammide 6 è un perfetto esempio di come una molecola apparentemente semplice e onnipresente possa nascondere una complessità chimica ed ecologica profonda. Dalle aromatiche come il benzene ai composti reattivi come l’idrossilammina, ogni passaggio della catena produttiva comporta scelte tecniche con pesanti implicazioni ambientali. Per rendere sostenibile il futuro della poliammide – e, più in generale, dei materiali plastici ingegnerizzati – non basta puntare sul riciclo del prodotto finale. Occorre agire a monte, ripensando la chimica dei monomeri, scegliendo precursori più sicuri e meno impattanti, e adottando tecnologie capaci di minimizzare gli sprechi e le emissioni. La transizione verso una chimica più verde inizia da qui: dalla consapevolezza delle molecole che compongono il nostro presente.© Riproduzione Vietata
SCOPRI DI PIU' Simulazione delle Tensioni Termiche nei Componenti Plastici: Un Modello Avanzato per l’Industria della Lavorazione
Come ottimizzare la progettazione e la produzione dei componenti plastici tramite la simulazione delle tensioni termichedi Marco ArezioL’industria dei polimeri rappresenta oggi una delle colonne portanti della manifattura globale, fornendo componenti essenziali per settori strategici come l’automotive, l’elettronica, il medicale e il packaging. Tuttavia, durante le fasi di lavorazione termica — come stampaggio a iniezione, estrusione o termoformatura — i materiali plastici sono sottoposti a significative variazioni di temperatura che generano inevitabili tensioni interne. Queste tensioni termiche, se non controllate, possono compromettere la qualità del prodotto, causare deformazioni permanenti, cricche o addirittura la rottura del componente finale. Negli ultimi anni, la simulazione numerica è diventata un alleato fondamentale per ingegneri e progettisti che intendono prevedere e gestire questi fenomeni complessi. L'articolo propone un modello avanzato per la simulazione delle tensioni termiche nei componenti plastici, offrendo uno strumento di grande valore pratico per migliorare la progettazione e il processo produttivo. Il Problema: Le Origini delle Tensioni Termiche nei Polimeri Per comprendere l’importanza di una corretta simulazione delle tensioni termiche, è necessario partire dal cuore del problema. I polimeri, per loro natura, sono materiali sensibili alle variazioni di temperatura. Durante la lavorazione, il materiale viene portato a temperature elevate per essere plasmato nello stampo; successivamente, il raffreddamento — spesso rapido e non omogeneo — porta a ritiri differenziali e variazioni di volume. Questi cambiamenti generano forze interne che, se non ben distribuite, possono accumularsi in punti critici del componente. Le tensioni residue che si sviluppano a seguito di questi processi sono tra le principali cause di problemi in esercizio: deformazioni fuori tolleranza, incrudimento superficiale, perdita delle proprietà meccaniche e fragilità localizzata. Per questo motivo, la capacità di simulare e prevedere questi fenomeni assume un ruolo centrale nella progettazione moderna. Simulazione Numerica: Un Nuovo Approccio Tradizionalmente, il controllo delle tensioni termiche avveniva tramite prove sperimentali, costose e spesso poco rappresentative delle condizioni reali. L’avvento della simulazione numerica ha rivoluzionato questo approccio, permettendo di analizzare il comportamento del materiale in ogni fase del processo, grazie a modelli matematici che descrivono il trasferimento di calore, la termodinamica del polimero e la risposta meccanica al gradiente termico. Il modello proposto nella tesi si basa sull’integrazione di equazioni di conduzione termica e leggi costitutive della meccanica dei solidi. Il polimero viene rappresentato come un solido continuo suddiviso in elementi finiti (FEM), ciascuno dei quali è caratterizzato dalle sue proprietà termiche (conducibilità, capacità termica, coefficiente di espansione) e meccaniche (modulo di elasticità, resistenza a trazione, viscosità). Il software di simulazione elabora i dati di input — come temperatura iniziale, velocità di raffreddamento, geometria del componente e vincoli di lavorazione — e restituisce una mappa dettagliata delle tensioni termiche attese. La Fase di Modellazione: Dati, Parametri e Sfide La creazione di un modello efficace richiede un’accurata caratterizzazione del materiale. Non tutti i polimeri, infatti, si comportano allo stesso modo al variare della temperatura: alcuni mostrano una marcata tendenza alla deformazione plastica, altri una maggiore resilienza. Il modello sviluppato al Politecnico di Torino utilizza dati sperimentali per calibrare i parametri chiave, quali il coefficiente di dilatazione termica, la viscosità in funzione della temperatura e la capacità termica specifica. Un elemento cruciale è la gestione del contatto tra componente e stampo, che influenza il trasferimento di calore e il raffreddamento superficiale. Anche la geometria del componente gioca un ruolo determinante: spessori variabili, nervature o inserti metallici possono creare zone di raffreddamento differenziale, con concentrazione di tensioni localizzate. Tutti questi fattori vengono integrati nel modello, permettendo simulazioni sempre più accurate. Validazione e Applicazioni Pratiche La validazione del modello avviene confrontando i risultati delle simulazioni con le misure sperimentali ottenute su campioni reali. Si utilizzano metodi di rilievo delle tensioni residue come la fotoelasticità, l’analisi delle cricche o la misurazione delle deformazioni post-raffreddamento. I risultati hanno evidenziato un’ottima correlazione tra i dati simulati e quelli osservati, confermando l’affidabilità del modello nel prevedere i punti critici di accumulo delle tensioni termiche. Le applicazioni industriali di questo modello sono molteplici. Ad esempio, nella produzione di componenti automobilistici, è possibile ottimizzare la progettazione dello stampo e i cicli di raffreddamento per minimizzare le tensioni e ridurre i difetti di produzione. Nell’elettronica, la simulazione consente di individuare i rischi di deformazione in schede e involucri soggetti a rapidi cicli termici. Anche nella produzione di packaging alimentare, la riduzione delle tensioni permette di garantire una migliore tenuta e integrità dei contenitori. Benefici per l’Industria e il Prodotto Finale L’adozione di modelli numerici avanzati per la simulazione delle tensioni termiche porta vantaggi significativi in termini di qualità, efficienza e sostenibilità. In primo luogo, permette di ridurre drasticamente il numero di prototipi fisici necessari per la messa a punto del processo, abbattendo tempi e costi di sviluppo. In secondo luogo, consente di prevedere e correggere in anticipo i difetti di produzione, migliorando la qualità del prodotto finale e riducendo lo scarto. Infine, contribuisce alla sostenibilità ambientale, grazie a una gestione più efficiente delle risorse e a una riduzione degli sprechi. La possibilità di simulare scenari diversi — variando ad esempio la velocità di raffreddamento, la geometria del componente o il tipo di polimero — offre ai progettisti una maggiore libertà creativa e una capacità di risposta rapida alle richieste del mercato. Prospettive Future: Verso la Simulazione Integrata e l’Intelligenza Artificiale La simulazione delle tensioni termiche nei materiali polimerici è un campo in rapida evoluzione. Il modello proposto nella tesi rappresenta un passo importante verso l’integrazione dei dati di processo e delle informazioni sul materiale in un’unica piattaforma predittiva. Le prospettive future includono l’utilizzo di tecniche di intelligenza artificiale e machine learning per ottimizzare ulteriormente i parametri di processo in tempo reale, adattando il ciclo produttivo alle condizioni specifiche di ogni lotto o componente. Si sta anche lavorando sull’integrazione dei modelli termici con simulazioni meccaniche e fluidodinamiche, per offrire una visione completa delle prestazioni del componente, dal momento della lavorazione fino alla vita utile in esercizio. Conclusioni: La Simulazione come Nuovo Standard di Progettazione Simulare le tensioni termiche nei componenti plastici non è più una semplice opzione, ma una necessità per chi vuole restare competitivo sul mercato globale. I modelli avanzati sviluppati nei centri di ricerca e nelle università, come quello presentato nella tesi del Politecnico di Torino, dimostrano che l’ingegneria numerica può diventare uno strumento di innovazione e crescita per tutta la filiera della plastica. Investire in queste competenze significa costruire un futuro in cui qualità, efficienza e sostenibilità procedono di pari passo.© Riproduzione Vietata
SCOPRI DI PIU' Il Futuro Sostenibile del Granulo Riciclato in LLDPE: Innovazione e Applicazioni
Scopri come il Riciclo Avanzato dell' LLDPE Connette l'Industria della Plastica all'Economia Circolaredi Marco ArezioIl polietilene lineare a bassa densità (LLDPE) è un materiale plastico ampiamente utilizzato in numerosi prodotti, dall'imballaggio flessibile ai manufatti agricoli. La sua flessibilità, resistenza e durabilità lo rendono un candidato ideale per molteplici applicazioni. Tuttavia, l'impiego massiccio di LLDPE solleva preoccupazioni ambientali legate alla gestione dei rifiuti e alla sostenibilità. Il riciclo del LLDPE, in particolare sotto forma di granulo riciclato, emerge come una soluzione promettente per affrontare queste sfide, consentendo di ridurre l'impatto ambientale associato alla produzione e allo smaltimento dei materiali plastici. Processo di Produzione dell'LLDPE Il polietilene lineare a bassa densità (LLDPE) è prodotto attraverso un processo di polimerizzazione che utilizza catalizzatori specifici per ottenere una struttura molecolare unica, che conferisce al materiale le sue caratteristiche desiderate di resistenza, duttilità e flessibilità. La produzione dell'LLDPE può essere suddivisa in diverse fasi chiave:Il polietilene lineare a bassa densità (LLDPE) è prodotto attraverso un processo di polimerizzazione, come abbiamo visto, che coinvolge l'unione di monomeri di etilene in lunghe catene polimeriche. Questo processo si svolge tipicamente in due modi principali: Polimerizzazione in fase gassosa: L'etilene gassoso viene iniettato in un reattore contenente un catalizzatore, solitamente a base di titanio o cromo. Le condizioni di pressione e temperatura elevate facilitano l'unione dei monomeri di etilene, formando il polimero LLDPE. Polimerizzazione in soluzione o in slurry: L'etilene viene disciolto in un solvente o sospeso in una miscela sotto forma di slurry, con l'aggiunta di un catalizzatore. La reazione di polimerizzazione avviene in queste condizioni, portando alla formazione di LLDPE. La scelta del processo dipende dalle specifiche esigenze di produzione e dalle caratteristiche desiderate nel prodotto finale. Il LLDPE prodotto è noto per la sua resistenza alle sollecitazioni meccaniche e chimiche, la flessibilità e la capacità di formare film sottili di alta qualità. Controllo di Qualità Prima di essere distribuito, il LLDPE subisce rigorosi test di controllo qualità per assicurare che le proprietà meccaniche e chimiche rispettino gli standard richiesti per le applicazioni specifiche. Processo di Riciclo del LLDPE Il riciclo del LLDPE inizia con la raccolta e la selezione dei rifiuti di plastica, seguita da una serie di passaggi che trasformano il materiale usato in granuli riciclati pronti per un nuovo ciclo di produzione: Raccolta e Selezione: I rifiuti di LLDPE vengono raccolti e separati da altri tipi di plastica e contaminanti. Questo passaggio è cruciale per garantire la purezza del materiale riciclato. Lavaggio e Pulizia: I materiali selezionati vengono lavati per rimuovere impurità, residui di cibo, etichette e adesivi. Questo processo include solitamente una fase di triturazione, che riduce il materiale in pezzi più piccoli, facilitandone il lavaggio. Rigenerazione e Pelletizzazione: I frammenti puliti di LLDPE vengono poi fusi in un estrusore, che omogenizza il materiale. Durante l'estrusione, il materiale fuso viene filtrato per rimuovere eventuali contaminanti rimasti. Infine, il LLDPE fuso viene tagliato in piccoli granuli, pronti per essere utilizzati nella produzione di nuovi oggetti. Questo processo non solo riduce la quantità di rifiuti destinati alle discariche ma contribuisce anche a conservare le risorse naturali e a ridurre l'impatto ambientale associato alla produzione di nuove plastiche. Vantaggi Ambientali del Riciclo del LLDPE Il riciclo del LLDPE porta numerosi benefici ambientali, cruciale per migliorare le sfide globali legate ai rifiuti di plastica e alla sostenibilità. Ecco i principali vantaggi: Riduzione dell'Impronta di Carbonio: La produzione di granulo riciclato in LLDPE richiede meno energia rispetto alla produzione di LLDPE vergine. Ciò si traduce in una significativa riduzione delle emissioni di gas serra, contribuendo alla lotta contro il cambiamento climatico. Conservazione delle Risorse Naturali: L'utilizzo di materiale riciclato riduce la dipendenza dalle risorse fossili, come il petrolio e il gas naturale, necessarie per produrre etilene, il monomero di base del LLDPE. Promozione dell'Economia Circolare: Il riciclo del LLDPE si inserisce nell'idea di economia circolare, dove i materiali vengono riutilizzati e riciclati il più possibile, riducendo i rifiuti e migliorando l'efficienza delle risorse. Applicazioni del Granulo Riciclato in LLDPE Grazie alle sue proprietà, il granulo riciclato in LLDPE trova impiego in diversi settori: Imballaggio Flessibile: Sacchetti per la spesa, film per imballaggi alimentari e materiali di imballaggio protettivo sono alcuni esempi dove il granulo riciclato in LLDPE viene utilizzato, sfruttando la sua flessibilità e resistenza. Prodotti per l'Agricoltura: Teli per pacciamatura, tubi per l'irrigazione e reti protettive sono prodotti agricoli fabbricati con LLDPE riciclato, beneficiando della sua durabilità e resistenza agli agenti atmosferici. Beni di Consumo e Industriale: Contenitori, cestini per la raccolta differenziata e componenti industriali sono altri esempi di applicazioni del LLDPE riciclato, che ne valorizzano la resistenza e la versatilità. Problemi e Limitazioni Nonostante i numerosi vantaggi, il riciclo del LLDPE presenta alcune difficoltà: Qualità e Uniformità del Materiale: La variabilità nella qualità dei rifiuti di plastica può influenzare le proprietà del granulo riciclato, rendendo a volte difficile l'uso in applicazioni che richiedono specifiche tecniche strette. Limitazioni Tecniche: Alcune applicazioni, specialmente quelle che richiedono materiale con proprietà meccaniche o di barriera specifiche, possono essere difficili da realizzare con il LLDPE riciclato a causa delle sue variazioni di performance. Superamento delle Barriere Tecnologiche e di Mercato: Per incrementare l'uso del LLDPE riciclato, sono necessarie innovazioni tecnologiche che migliorino la qualità del materiale riciclato e strategie di mercato che ne promuovano l'adozione. Innovazioni Tecnologiche nel Riciclo del LLDPE Le innovazioni tecnologiche giocano un ruolo cruciale nel migliorare l'efficienza e l'efficacia del processo di riciclo del LLDPE, affrontando le problematiche legate alla qualità e all'applicabilità del materiale riciclato. Di seguito vengono illustrate alcune delle principali innovazioni in questo campo: Tecnologie di Separazione Avanzate: Nuovi metodi di separazione e purificazione, come la tecnologia NIR (Near Infrared) e le tecniche di flottazione, consentono una migliore selezione dei materiali, aumentando la purezza del LLDPE riciclato e migliorandone le proprietà. Processi di Compatibilizzazione: Lo sviluppo di additivi compatibilizzanti aiuta a migliorare le interazioni tra diversi tipi di plastiche nel riciclo misto, migliorando la qualità del prodotto finale e ampliandone le possibili applicazioni. Raffinamento della Qualità attraverso il Riciclo Chimico: Il riciclo chimico, che converte i polimeri in monomeri o in altri composti chimici intermedi, offre la possibilità di produrre LLDPE riciclato con qualità paragonabile a quella del vergine, superando le limitazioni delle tecniche di riciclo meccanico. Tendenze di Mercato e Impatto delle Politiche Ambientali Il mercato del LLDPE riciclato è influenzato da diverse tendenze globali e politiche ambientali: Crescente Domanda di Materiali Sostenibili: La crescente consapevolezza ambientale tra consumatori e aziende spinge la domanda di materiali riciclati, inclusi il LLDPE riciclato, specialmente in settori come l'imballaggio, dove la sostenibilità sta diventando un criterio di scelta sempre più importante. Impatto delle Politiche Ambientali: Legislazioni e normative, come le direttive sull'economia circolare dell'Unione Europea, che impongono quote di contenuto riciclato nei prodotti e incentivano la riduzione dei rifiuti di plastica, stimolano l'industria a investire nel riciclo e nell'uso di materiali riciclati. Innovazioni nella Supply Chain: L'integrazione verticale e le partnership lungo la catena di fornitura del riciclo stanno migliorando l'efficienza del processo di riciclo e la qualità del materiale riciclato, rendendo il LLDPE riciclato più competitivo sul mercato.
SCOPRI DI PIU' Ottimizzazione della Resistenza a Delaminazione nei Materiali Compositi in Fibra di Carbonio e Resina Epossidica
Analisi sperimentale dell’influenza di parametri di processo sulla tenacità interlaminare di prepreg in fibra di carbonio per applicazioni nautichedi Marco ArezioLa crescente diffusione dei materiali compositi in fibra di carbonio nel settore nautico ha reso indispensabile la comprensione approfondita dei meccanismi di danneggiamento che possono comprometterne l’integrità strutturale. Tra questi, la delaminazione—ovvero la separazione tra le lamine che compongono un laminato—costituisce una delle modalità di frattura più critiche, essendo in grado di ridurre drasticamente la rigidità e la resistenza residua della struttura, soprattutto in ambienti sottoposti a carichi ciclici o impatti accidentali. Le origini di tali fratture sono molteplici e spesso riconducibili a imperfezioni produttive, errori di progettazione o condizioni di servizio impreviste. In tale contesto, l’ottimizzazione delle condizioni di reticolazione dei compositi a matrice epossidica e rinforzo unidirezionale in fibra di carbonio si configura come leva strategica per migliorarne la tenacità interlaminare. L’obiettivo di questo studio è indagare sperimentalmente l’influenza di tre variabili chiave: lo spessore della lamina, la composizione della matrice epossidica e le condizioni di raffreddamento al termine del ciclo di cura. Sono state condotte prove in modo I (Double Cantilever Beam - DCB) e in modo II (End Loaded Split - ELS) per caratterizzare il comportamento del materiale in presenza di diversi meccanismi di frattura. Materiali e Metodi I materiali presi in esame sono prepreg unidirezionali a base di fibra di carbonio e resina epossidica, comunemente impiegati nella cantieristica nautica ad alte prestazioni. I tre prepreg utilizzati presentano caratteristiche differenti: - Materiale A (SE84 - grammatura 300 g/m²) - Materiale B (SE84 - grammatura 450 g/m²) - Materiale C (MTM57 - grammatura 300 g/m²) La percentuale volumetrica di fibra è pari al 63% per tutti i materiali. Le lamine sono state stratificate manualmente per ottenere laminati unidirezionali da 10 o 12 strati, a seconda della geometria di prova richiesta. Il processo di reticolazione è stato condotto mediante tecnica del sacco a vuoto, con l’impiego di peel-ply, film forato a densità variabile, bleeder e sacco in poliammide. Due varianti del ciclo di cura sono state applicate: un raffreddamento lento naturale (spegnimento del forno) e uno rapido mediante immersione in acqua e ghiaccio. La regolazione della quantità di resina nel laminato è stata effettuata variando pressione e tipologia di film forato. Influenza dello Spessore della Lamina Un incremento dello spessore della lamina, ottenuto passando da 300 a 450 g/m² (materiali A vs. B), ha determinato un chiaro aumento della resistenza a delaminazione durante la propagazione. Il materiale B ha mostrato, inoltre, una significativa presenza di fibre bridging, fenomeno che contribuisce alla dissipazione energetica e al ritardo dell’avanzamento della cricca. Tuttavia, il tasso di rilascio di energia all’innesco è risultato simile per entrambi i materiali, suggerendo che il contributo dello spessore si manifesti prevalentemente durante la propagazione. Effetto della Matrice Epossidica A parità di grammatura e fibra, il confronto tra i materiali A e C ha messo in evidenza il ruolo critico della formulazione della resina. Il materiale C (MTM57) ha presentato una maggiore energia dissipata, con un valore finale circa quattro volte superiore a quello del materiale A. Ancora una volta, il fibre bridging si è manifestato come meccanismo di toughening significativo. La resina MTM57 si è dunque dimostrata più efficace nel supportare i fenomeni dissipativi associati alla frattura interlaminare. Velocità di Raffreddamento Il raffreddamento rapido (C-R) ha comportato un aumento sia dei carichi massimi che della tenacità a frattura, in entrambi i modi di prova. Tale comportamento è attribuibile alla maggiore tenacità della matrice epossidica sviluppata durante una transizione vetrosa più rapida, a fronte di un’interfaccia fibra-matrice potenzialmente più debole. Nelle prove in modo II, tuttavia, la propagazione è avvenuta in maniera istantanea, impedendo la determinazione di R-curve ma confermando il trend tramite i valori all’innesco. Variazione del Contenuto di Resina L’incremento della percentuale di resina (dal 27% al 36%) ha comportato un miglioramento della resistenza in modo I, specialmente tra i livelli 27% e 33%, con un comportamento asintotico per valori superiori. L’interpretazione è legata alla maggiore estensione della zona plastica interlaminare, che consente una dissipazione energetica più efficace all’apice della cricca. Curiosamente, in modo II si è osservato un trend inverso, con una diminuzione della tenacità all’aumentare della resina. Questo comportamento, in apparente contraddizione, suggerisce che le sollecitazioni di taglio caratteristiche del modo II penalizzino l’eccesso di matrice, che può portare a una minore coesione complessiva. Conclusioni L’indagine sperimentale condotta ha dimostrato che i parametri di processo nella fabbricazione di laminati in fibra di carbonio e resina epossidica influiscono in modo decisivo sulla resistenza a delaminazione. Mentre l’innesco della cricca sembra relativamente insensibile alla maggior parte delle variazioni, la fase di propagazione è fortemente influenzata da: - Lo spessore della lamina, che favorisce fibre bridging e dissipa più energia - La tipologia di matrice, che determina la capacità della resina di supportare lo sviluppo della zona di frattura - Il raffreddamento rapido, che migliora la tenacità della matrice a scapito dell’interfaccia - La percentuale di resina, che rafforza la risposta in modo I ma può indebolirla in modo II La complessità dei meccanismi osservati e la differente risposta tra modo I e II evidenziano la necessità di un approccio multiscala e multifattoriale nella progettazione di materiali compositi ad alta prestazione, soprattutto nei settori critici come quello nautico. © Riproduzione VietataFonti e Riferimenti ISO 15024:2001 – “Fibre-reinforced plastic composites – Determination of Mode I interlaminar fracture toughness.” D. R. Moore, A. Pavan, "Fracture Mechanics Testing Methods for Polymers, Adhesives and Composites", ESIS TC4. K. Hojo et al., “Mode II interlaminar fracture of composite materials: Experimental methods and recent understanding”, Composites Science and Technology. M. J. Hogg, “Matrix effects on interlaminar fracture toughness”, Journal of Composite Materials.
SCOPRI DI PIU' Efficienza Energetica nelle Macchine per la Lavorazione della Plastica: Strategie e Vantaggi per un Futuro Sostenibile
Come ridurre i consumi ed ottimizzare i processi industriali della lavorazione della plastica attraverso tecnologie avanzate e pratiche d’innovazionedi Marco ArezioL’industria della lavorazione della plastica rappresenta una parte fondamentale della produzione manifatturiera mondiale, fornendo componenti essenziali per una vasta gamma di settori: dall’automotive all’elettronica di consumo, passando per il confezionamento alimentare. Tuttavia, negli ultimi anni, le crescenti preoccupazioni riguardo al cambiamento climatico e all’impatto ambientale hanno posto l’accento su un tema di estrema importanza: l’efficienza energetica lungo l’intero ciclo produttivo. Per le macchine che trattano e trasformano la plastica, la sfida principale consiste nel conciliare alte prestazioni, costi competitivi e riduzione delle emissioni nocive. Numerosi studi pubblicati sul “International Journal of Sustainable Engineering” mettono in luce come l’ottimizzazione energetica sia un fattore chiave, sia in termini di innovazione tecnologica sia come imperativo strategico per le aziende che mirano a un futuro sostenibile. Proprio per questo, sempre più imprese rivolgono l’attenzione a soluzioni che consentano di minimizzare i consumi durante la fase di fusione, trasformazione e gestione dei polimeri. L’articolo che segue intende offrire una panoramica sulle macchine per la lavorazione della plastica e sui principali fattori che ne condizionano l’efficienza energetica, per poi proporre strategie e soluzioni in grado di incidere positivamente non solo sulle performance aziendali, ma anche sull’ecosistema e sulla collettività. Verranno esaminate le dinamiche scientifiche e operative che guidano le scelte di progettazione e di gestione, con l’obiettivo di coniugare ricerca accademica e applicazione industriale. Panoramica sulle macchine per la lavorazione della plastica Le macchine impiegate per la trasformazione delle materie plastiche sono molto diverse tra loro, poiché progettate per soddisfare esigenze produttive e livelli di complessità differenti. Una prima distinzione può essere fatta tra: Macchine per stampaggio a iniezioneQueste apparecchiature funzionano spingendo il polimero fuso all’interno di uno stampo, dove il materiale si solidifica assumendo la forma desiderata. La fase di iniezione richiede precisione sia nella pressione sia nella gestione termica, per garantire uniformità e qualità del pezzo finale. EstrusoriUtili quando occorre produrre manufatti in modo continuo, come tubi, lastre o profili, gli estrusori si basano su una o più viti (monovite o bivite) che trasportano il materiale verso la testa d’estrusione. Qui il polimero, portato a una temperatura di fusione ottimale, viene sagomato e poi raffreddato. Macchine per soffiaggioSpecifiche per contenitori cavi, come bottiglie o flaconi, queste macchine combinano l’estrusione o l’iniezione con un sistema di soffiaggio che “gonfia” il materiale all’interno di uno stampo chiuso, creando la cavità necessaria. Macchine per termoformaturaIdeali per lavorare fogli di plastica, queste macchine scaldano il polimero fino al punto di rammollimento, per poi modellarlo tramite una combinazione di pressione, vuoto e stampo, ottenendo prodotti sagomati, come vaschette alimentari o imballaggi protettivi. Ciascuna tecnologia, pur condividendo l’obiettivo di dare forma al polimero, ha requisiti specifici di temperatura, pressione, velocità e tipologia di movimentazione. Questa varietà incide in maniera diretta sui consumi: una macchina mal configurata o con componenti obsoleti può disperdere grandi quantità di energia sotto forma di calore e forza motrice non sfruttata. È quindi essenziale comprendere come ogni tipologia di impianto possa essere ottimizzata sotto il profilo energetico, tenendo conto delle singole peculiarità. Fattori che influenzano l’efficienza energetica Per comprendere come intervenire sui consumi, è utile esaminare i principali fattori che determinano l’efficienza energetica di una macchina. Questi aspetti si dividono grosso modo in quattro categorie, spesso interconnesse: Aspetti meccanici La meccanica interna di una macchina riveste un ruolo cruciale nel computo dei consumi. Attriti eccessivi, ingranaggi usurati o cuscinetti poco lubrificati possono determinare un notevole spreco di energia. Inoltre, la corretta progettazione dei componenti in movimento – come viti e cilindri – incide sulla fluidità del processo e sull’entità della potenza richiesta. Aspetti termici Il riscaldamento è un processo primario nella fusione e nella trasformazione della plastica. Se le zone calde (cilindri, camere di plastificazione e resistenze di estrusione) non sono adeguatamente coibentate o regolate, si rischiano dispersioni considerevoli, con conseguente aumento delle ore di funzionamento e del relativo fabbisogno energetico. Controllo e automazione Disporre di sensori di ultima generazione, sistemi di regolazione avanzati e software di gestione intelligente permette di modulare con precisione i parametri di processo. Ciò include la temperatura, la velocità, la pressione e i tempi di riscaldamento/raffreddamento. Un sistema di controllo obsoleto o non calibrato produce sprechi, poiché l’energia viene erogata senza un adattamento costante alle reali esigenze produttive. Progettazione e materiali Infine, la scelta dei motori, degli azionamenti e degli stessi polimeri influisce sensibilmente sull’impronta energetica complessiva. Motori ad alta efficienza, azionamenti a velocità variabile e materiali con temperature di fusione più basse possono concorrere, sin dalla fase progettuale, a ridurre il dispendio di risorse. La combinazione di questi fattori rende evidente come l’efficienza non sia solamente una questione di “tagliare i consumi”, ma di operare una revisione sistemica dell’intero processo, dalle fasi di progettazione della macchina fino alle prassi operative di chi la utilizza. Strategie per la riduzione del consumo energetico Alla luce dei fattori esaminati, è possibile agire su più fronti per ottimizzare i consumi e contenere i costi. Tali strategie non si limitano a semplici modifiche tecniche, ma includono anche iniziative organizzative e formative. Efficientamento dei motori e dei sistemi di azionamento Uno dei principali interventi per ridurre gli sprechi riguarda i sistemi di azionamento della macchina. Migliorare l’efficienza dei motori, adottando classi di alto livello (IE3, IE4) o sfruttando soluzioni elettriche e ibride, consente di diminuire il fabbisogno energetico in modo tangibile. Le presse a iniezione full-electric, per esempio, operano con un dosaggio di potenza molto più preciso rispetto alle controparti puramente idrauliche, erogando energia solo quando necessario. Parimenti, l’impiego di inverter (azionamenti a velocità variabile) modula la velocità del motore in funzione del carico effettivo, evitando picchi di consumo nelle fasi di minore richiesta. Isolamento termico e recupero di calore Un altro ambito di grande rilievo riguarda la gestione termica. Le macchine per la plastificazione richiedono temperature di esercizio spesso elevate e sono soggette a dispersioni di calore lungo tutta la catena di lavorazione. L’applicazione di rivestimenti isolanti sulle fasce riscaldanti e sulle zone calde della vite permette di trattenere il calore, riducendo di conseguenza la potenza necessaria per il mantenimento della temperatura. Inoltre, il calore in eccesso può essere recuperato tramite scambiatori di calore e reimmesso nel processo, ad esempio per preriscaldare il materiale in ingresso. Questa soluzione, già impiegata con successo in vari stabilimenti, ha il vantaggio di ottimizzare le risorse energetiche ed evitare che l’energia termica venga dispersa inutilmente nell’ambiente. Automazione avanzata e controllo intelligente I sistemi di automazione di nuova generazione integrano sensori in grado di monitorare in tempo reale numerosi parametri: temperatura, pressione, portata di materiale, livelli di vibrazione e molto altro. Grazie all’intelligenza artificiale e ad algoritmi di machine learning, le macchine possono adattare automaticamente i parametri di funzionamento, riducendo il consumo di energia. Per esempio, se un estrusore rileva una diminuzione della domanda produttiva, può rallentare la vite e quindi limitare l’assorbimento di potenza, mantenendo al contempo la qualità del prodotto. Una gestione automatizzata contribuisce anche a ridurre l’errore umano e ad accelerare i tempi di settaggio, tradizionalmente causa di picchi di scarto e sprechi energetici nelle fasi di avvio. Riduzione degli sprechi di materiale e dei tempi di fermo La lotta agli sprechi non si esaurisce con l’efficienza elettrica o termica, ma comprende anche la minimizzazione degli scarti di produzione. Ogni pezzo difettoso rappresenta un dispendio di risorse: il polimero viene lavorato, riscaldato e poi smaltito o rilavorato, moltiplicando le ore macchina e i consumi ad esse associati. È dunque consigliabile operare settaggi iniziali accurati, mantenere gli impianti in buono stato con piani di manutenzione predittiva e reintrodurre, dove tecnicamente possibile, gli sfridi all’interno del ciclo produttivo. In questo modo, si riduce la quantità di materia vergine e si tagliano i costi connessi alla lavorazione di nuovi lotti di materiale. Formazione del personale e cultura aziendale Un aspetto spesso trascurato ma determinante è la formazione di chi opera sulle macchine. Anche la tecnologia più avanzata può essere utilizzata in modo inefficiente se il personale non è adeguatamente preparato. In quest’ottica, investire in corsi di formazione specifici sull’efficienza energetica, sulle tecniche di manutenzione e sugli aggiornamenti software può migliorare radicalmente la gestione dell’impianto. Inoltre, diffondere a tutti i livelli aziendali una cultura orientata alla sostenibilità – definendo obiettivi chiari, monitorando i progressi e premiando le buone pratiche – contribuisce a radicare comportamenti virtuosi nel quotidiano. Benefici e risvolti economici L’impegno profuso in queste strategie non è motivato soltanto da ragioni etiche o ambientali, ma ha ricadute concrete anche sul piano economico. Grazie a un uso più razionale dell’energia, diminuisce la bolletta energetica, liberando risorse che possono essere reinvestite in ricerca, innovazione o altre iniziative strategiche. Inoltre, un basso impatto ambientale migliora la reputazione aziendale, favorisce l’accesso a finanziamenti “verdi” e può fungere da elemento distintivo nella conquista di nuovi mercati. Le politiche europee e internazionali, sempre più orientate a incentivare la riduzione delle emissioni di CO₂, offrono inoltre sgravi fiscali e agevolazioni economiche a chi adotta soluzioni di efficienza energetica. Ciò si traduce in un vantaggio competitivo rispetto alle aziende che rimangono ancorate a sistemi tradizionali o non ottimizzati. Infine, la possibilità di monitorare e certificare i risparmi ottenuti consente di dare maggior trasparenza alla propria filiera, instaurando un rapporto di fiducia con clienti, partner e stakeholder istituzionali. Innovazione e prospettive future L’innovazione in questo campo corre veloce e coinvolge sia gli sviluppi tecnologici sia le modalità di gestione. Alcune tendenze emergenti: Digital twin La creazione di modelli virtuali della macchina e dei suoi processi produttivi permette di simulare vari scenari, ottimizzando i parametri energetici prima di implementare le modifiche nel sistema reale. Questo approccio riduce i tempi di test e i rischi di errori costosi. Materiali polimerici avanzati Ricercatori e aziende stanno sviluppando polimeri con temperature di fusione più basse, riducendo la quantità di energia necessaria per la lavorazione. Parallelamente, si studiano composti più facili da riciclare, favorendo l’economia circolare e limitando gli sprechi anche a fine vita. Integrazione con le energie rinnovabili L’installazione di pannelli fotovoltaici, impianti eolici o sistemi di accumulo all’interno del sito produttivo consente di alimentare una parte delle linee di lavorazione con energia pulita. Tale strategia diminuisce la dipendenza dalle fonti fossili e abbatte le emissioni, avvicinando l’azienda a modelli di sostenibilità già richiesti da clienti e normative. Manutenzione predittiva e intelligenza artificiale Software di machine learning e big data analytics possono analizzare in tempo reale le condizioni dell’impianto, identificando con largo anticipo guasti imminenti o anomalie di funzionamento. Intervenire tempestivamente evita fermi macchina imprevisti e sprechi di risorse che compromettono la stabilità produttiva. Il panorama futuro è destinato ad ampliarsi con l’avanzare della ricerca e con la condivisione delle migliori pratiche tra istituzioni, centri di ricerca e imprese. In questo senso, la sinergia tra competenze accademiche e know-how industriale riveste un’importanza cruciale, poiché permette di trasferire rapidamente i risultati di laboratorio all’interno dei processi produttivi. Conclusioni Migliorare l’efficienza energetica nelle macchine per la lavorazione della plastica non è soltanto un dovere morale nei confronti dell’ambiente, ma rappresenta una leva strategica per la competitività delle imprese. Dall’ottimizzazione dei motori e dei sistemi di azionamento all’isolamento termico, dalle tecniche avanzate di automazione alla manutenzione predittiva, ogni intervento consente di tagliare i costi operativi, ridurre gli sprechi e allinearsi alle nuove normative in materia di sostenibilità. La sfida si vince agendo su più fronti contemporaneamente: tecnologico, organizzativo e culturale. Il contributo della ricerca scientifica, documentato da riviste specializzate, testimonia che i risultati ottenuti in termini di riduzione dei consumi possono raggiungere percentuali significative, specialmente nelle realtà produttive disposte a investire in innovazione e formazione continua. In prospettiva, l’integrazione con fonti rinnovabili, l’uso di materiali sempre più performanti e l’automazione intelligente costituiscono la strada maestra verso un futuro in cui efficienza ed eco-sostenibilità diventino sinonimi di valore aggiunto, crescita economica e rispetto per l’ambiente.© Riproduzione Vietata
SCOPRI DI PIU' Granulo riciclato in pp/pe da post consumo: un matrimonio quasi perfetto
Polipropilene e polietilene da post consumo sembra non possano convivere, ma non è sempre cosìdi Marco ArezioA volte anche le copie più diverse, con attitudini e caratteristiche lontane, con temperature caratteriali agli opposti, con tenacità e debolezze differenti, nella loro unione trovano un equilibrio. Anche il PP/PE questo equilibrio sembra averlo trovato. Nel campo dei polimeri che derivano dalla raccolta differenziata esistono delle famiglie che sono composte da due o più polimeri differenti, come per esempio l’unione tra il polietilene e il polipropilene. Apparentemente sembrano due mondi molto lontani tra loro che, per necessità di consumo dei rifiuti plastici, si è arrivati ad attribuire al nuovo compound una posizione nel mercato dei polimeri. La materia prima che costituisce questa unione, derivando dall’input della raccolta differenziata, si presenta normalmente già miscelata, ed è costituita da parti rigide e da parti flessibili dello scarto plastico domestico. Nel corso degli anni questo mix “naturale” si è molto modificato, in quanto è stato necessario estrarre dalle balle dei rifiuti, una quota sempre più lata di plastiche nono componenti, come il polipropilene, il polietilene di alta e bassa densità. Infatti si è puntato molto sull’estrazione della frazione di polipropilene per destinarlo ad un mercato autonomo. Quello che oggi è definito PO o PP/PE è la parte risultante dei processi di selezione degli scarti plastici derivanti dalla raccolta differenziata, ed è costituito da circa il 30-40% di polipropilene e la restante parte è prevalentemente LDPE. Rispetto ad una decina di anni fa, la base odierna del PO, o PP/PE, è sicuramente meno performante, in quanto il comportamento del polipropilene sulla componente di polietilene di bassa densità, è di difficile gestione, sia in fase di stampaggio che nel risultato estetico dei prodotti finali. Se partiamo dalla considerazione che ci suggerisce l’economia circolare, secondo la quale ai rifiuti plastici dobbiamo trovare, in ogni caso, una collocazione di riutilizzo, anche questo mix povero di PP/PE, con un po’ di buona volontà, può essere utilizzato in molti settori. Il polipropilene contenuto nel mix porta con sé essenzialmente le caratteristiche di rigidità e fluidità, mentre l’LDPE porta con sé la flessibilità e la fusione alle basse temperature. L’antagonismo delle loro caratteristiche avranno conseguenze in fase di stampaggio e di qualità del manufatto se non si interviene durante la produzione del granulo. Per creare una corretta famiglia di PP/PE adatta a molte applicazioni, che tenga conto di differenti fluidità richieste dal mercato, di corrette temperature sia in fase di estrusione del granulo che in fase di stampaggio, di buone resistenze in termini di modulo e IZOD, compatibilmente con il prodotto di qualità bassa di cui stiamo parlando, diventa necessario, a volte, modificare le ricette dei granuli: Il primo intervento che si dovrebbe fare è operare sul bilanciamento tra PP e LDPE, attraverso una quota di HDPE che mitiga la problematica della differenza di temperatura di fusione dei due materiali originari. Questo migliora la stampabilità ma anche la riduzione di possibili striature sulle superfici dei prodotti.Se si desidera aumentare la fluidità del compound che si vuole ottenere, la componente di PP può essere incrementata, in quanto il contributo delle frazioni di LDPE e HDPE da post consumo, in termini di MFI, rimarranno limitate. L’incremento della percentuale di PP all’interno della ricetta è comunque da monitorare, in quanto porta ad un aumento della vetrosità del prodotto finale e riduce la sua resistenza al freddo.Se si desidera aumentare la flessibilità a freddo si può giocare sulla componente LDPE/HDPE, considerando le giuste percentuali in funzione delle richieste estetiche, sul grado di flessibilità e sugli spessori dei prodotti da realizzare.Se si vogliono realizzare colorazioni del manufatto, di solito con tonalità scure, è sempre consigliabile aggiungere del masterbach, per i polimeri rigenerati, in fase di estrusione del granulo. Questo perché la dispersione del colorante in un estrusore con una vite lunga porta delle efficienze estetiche migliori. In questo caso dobbiamo considerare che la quota di LDPE, che è quella più a rischio per un’eventuale fenomeno di degradazione sotto l’effetto delle temperature di lavorazione, dovrebbe rimanere la più bassa possibile per evitare danni estetici alle colorazioni del prodotto. Per quanto riguarda l’uso dei masterbach, visto che anche questi prodotti possono essere a rischio di degradazione in fase di estrusione del granulo o durante lo stampaggio, è buona cura assicurarsi a quali temperature massime possono resistere senza alterarsi.Se si vuole aumentare la rigidità dei manufatti si può ricorrere alle cariche minerali, siano esse carbonato di calcio o talco, che possono dare una maggiore robustezza ai prodotti dal punto di vista della resistenza a compressione. Bisogna stare attenti però al comportamento a flessione, in quanto, già di per sé il PP/PE ha un basso valore di resistenza a flessione e l’aggiunta di percentuali eccessive ci cariche minerali ne peggiora la flessibilità. L’utilizzo di questa famiglia di compound in PP/PE ha trovato un largo consenso sul mercato per la produzione di manufatti non estetici e dal costo contenuto. I principali settori di utilizzo sono: Edilizia con la realizzazione di distanziatori per ferri di armatura, canaline non carrabili per l’acqua, protezione copri ferro, secchi, vespai in plastica, grigliati erbosi carrabili, cisterne componibili drenanti da interro e altri prodotti.La logistica con la produzione di bancali, casse da trasporto, armature per bancali, tappi per bidoni e altri prodotti.L’agricoltura con i ganci per l’orticultura, i vasi, le cassette monouso per la frutta e la verdura, pali per le culture e altri prodotti.L’arredo da giardino con la produzione di divani e poltrone in rattan plastico, piccoli mobili, sedie da esterno economiche e altri prodotti.Il settore della pulizia con il supporto per le setole delle scope, i secchielli di piccole dimensioni, le palette e altri prodotti.Categoria: notizie - tecnica - plastica - riciclo - polimeri - post consumo - granuli - PP/PE
SCOPRI DI PIU' Poliacrilammide: Produzione, Applicazioni nei Polimeri, Carta e Tessuti e Prospettive di Riciclo
Dalla sintesi chimica agli impieghi industriali e alle sfide della sostenibilità: un viaggio nella poliacrilammide tra innovazione e circolaritàdi Marco ArezioLa poliacrilammide è uno dei polimeri sintetici più versatili e ampiamente studiati degli ultimi decenni. Prodotta a partire dall’acrilammide, questa sostanza ha trovato ampio impiego in settori strategici come l’industria dei polimeri avanzati, la produzione di carta e il tessile. La sua storia industriale si intreccia con la ricerca di materiali sempre più performanti, capaci di rispondere alle esigenze della produzione moderna senza trascurare i temi ambientali legati alla sostenibilità e al riciclo. In questo articolo esploreremo cos’è la poliacrilammide, come viene prodotta, quali sono le sue applicazioni più importanti nei settori polimerici, cartari e tessili, e affronteremo le attuali sfide del suo riciclo in ottica di economia circolare. Cos’è la Poliacrilammide? La poliacrilammide (PAM) è un polimero sintetico idrosolubile ottenuto per polimerizzazione dell’acrilammide (CH₂=CHCONH₂), un composto organico derivato da processi petrolchimici. La sua struttura di base è costituita da una lunga catena di unità ripetitive di acrilammide, con possibilità di modificare la composizione chimica attraverso copolimerizzazione o variazioni nei gruppi funzionali laterali. Questo consente di ottenere una vasta gamma di prodotti, ciascuno con proprietà specifiche come carica ionica, peso molecolare e capacità di assorbimento dell’acqua. Una delle caratteristiche chiave della poliacrilammide è la sua versatilità funzionale: può essere realizzata in forma anionica, cationica o neutra, a seconda delle esigenze applicative. Questo rende la PAM estremamente utile come additivo industriale, modificatore di reologia, agente flocculante o legante. Come si Produce la Poliacrilammide La produzione della poliacrilammide parte dalla sintesi dell’acrilammide, che può essere ottenuta tramite idratazione catalitica dell’acrilonitrile o attraverso processi enzimatici più sostenibili sviluppati negli ultimi anni. La polimerizzazione dell’acrilammide viene poi condotta in soluzione acquosa, sotto l’azione di iniziatori radicalici (come persolfato di ammonio), e può essere controllata per ottenere differenti pesi molecolari e gradi di ramificazione. Le principali fasi produttive includono: - Sintesi dell’acrilammide – attraverso idratazione catalitica dell’acrilonitrile, processo tradizionalmente svolto su larga scala in ambito petrolchimico. - Polimerizzazione radicalica – l’acrilammide viene sottoposta a polimerizzazione in soluzione, sospensione o emulsione, in presenza di iniziatori, per dare origine a catene polimeriche lunghe, lineari o reticolate. - Modifica chimica (copolimerizzazione o funzionalizzazione) – la PAM può essere modificata durante o dopo la sintesi con l’aggiunta di gruppi ionici, molecole funzionalizzate o agenti reticolanti per personalizzarne le proprietà (ad esempio aumentare l’affinità per specifici ioni o regolare la viscosità). - Formulazione del prodotto finale – la poliacrilammide viene essiccata o confezionata in forma di polvere, perline o soluzione concentrata. I continui miglioramenti dei processi produttivi puntano a ridurre la presenza di monomero residuo di acrilammide, sostanza tossica e potenzialmente cancerogena, elevando così i profili di sicurezza e sostenibilità dei prodotti finiti, soprattutto per applicazioni in cui è previsto un contatto con alimenti o persone. Applicazioni della Poliacrilammide nei Polimeri, nella Carta e nei Tessuti Settore dei Polimeri Nel mondo dei polimeri la poliacrilammide trova impiego sia come materia prima per la realizzazione di copolimeri avanzati che come additivo funzionale. Ad esempio, la copolimerizzazione con altri monomeri (come acido acrilico, acrilonitrile, cloruro di diallildimetilammonio) permette di ottenere polimeri con proprietà specifiche: maggiore idrofilia, carica superficiale, reattività chimica o resistenza termica. Questi copolimeri sono usati in svariate applicazioni, tra cui: - Idrogel superassorbenti (es. settore medicale e igienico): grazie alla capacità della PAM di assorbire grandi quantità di acqua e gonfiarsi senza dissolversi. - Additivi reologici e agenti di controllo della viscosità: in pitture, adesivi, fluidi per perforazione petrolifera e prodotti per la cura personale. - Supporti per la sintesi chimica: come reticolanti in resine o matrici per la separazione di biomolecole in laboratori di biochimica e biotecnologia (elettroforesi su gel di poliacrilammide). Industria della Carta Nell’industria cartaria, la poliacrilammide è uno degli additivi più usati per migliorare la produttività e la qualità della carta. Viene impiegata come: - Agente di ritenzione: favorisce la trattenuta delle fibre fini e dei riempitivi, riducendo le perdite e aumentando la resa della materia prima. - Agente di drenaggio: accelera la separazione dell’acqua nella formazione del foglio, ottimizzando i tempi di produzione e riducendo il consumo energetico. - Miglioratore delle proprietà meccaniche: la poliacrilammide cationica si lega alle fibre di cellulosa, aumentando la resistenza a secco e umido della carta, oltre a migliorare la qualità superficiale e la stampabilità del prodotto finito. L’uso della PAM ha permesso di rendere più efficienti gli impianti cartari, di abbassare i costi operativi e di ridurre l’impatto ambientale, diminuendo il consumo d’acqua e l’emissione di fanghi residui. Settore Tessile Nel comparto tessile la poliacrilammide è utilizzata soprattutto come addensante e legante nelle paste di stampa e come ausiliario nei trattamenti delle acque reflue generate dalla tintura e dal finissaggio dei tessuti. Le principali funzioni includono: - Addensante per paste di stampa: migliora la precisione e la definizione dei disegni su tessuto grazie alla sua capacità di aumentare la viscosità delle paste senza interferire con i coloranti. - Legante per fibre e pigmenti: favorisce l’adesione di pigmenti o additivi alle fibre durante le fasi di stampa o trattamento superficiale. - Flocculante nei trattamenti di depurazione: permette di rimuovere efficacemente sostanze inquinanti e particelle sospese nelle acque di scarico, facilitando il riciclo dell’acqua nei processi tessili. Il risultato è una migliore qualità del prodotto tessile finale, una riduzione dei consumi di materie prime e una maggiore sostenibilità del ciclo produttivo. Riciclo e Sostenibilità della Poliacrilammide Il tema del riciclo della poliacrilammide è complesso e oggetto di ricerca scientifica attuale. Essendo un polimero sintetico altamente stabile e difficilmente biodegradabile, la PAM non si presta facilmente a metodi di riciclo meccanico o chimico tradizionali come altri polimeri più diffusi (ad esempio il PET). Tuttavia, sono in corso studi per trovare soluzioni innovative che ne minimizzino l’impatto ambientale. Le principali strategie oggi all’esame sono: - Recupero e riutilizzo nei processi industriali: nelle industrie della carta e del tessile, i fanghi e i residui contenenti PAM vengono in parte recuperati e riutilizzati come additivi in altre fasi del processo produttivo o come condizionanti per la disidratazione dei fanghi stessi. - Degradazione avanzata: la ricerca si sta concentrando su tecnologie di degradazione catalitica, ossidazione avanzata (UV, ozono, perossido di idrogeno) e metodi biologici con microrganismi ingegnerizzati capaci di attaccare la catena polimerica, anche se su scala industriale questi processi sono ancora limitati. - Sviluppo di poliacrilammidi biodegradabili: alcune aziende stanno investendo nella sintesi di copolimeri con segmenti biodegradabili o di biopolimeri che possano replicare le funzioni della PAM ma offrano maggiore sostenibilità nel fine vita. Dal punto di vista regolatorio, la gestione dei rifiuti contenenti poliacrilammide è disciplinata a livello europeo e nazionale, con particolare attenzione alla minimizzazione del contenuto di monomero residuo e all’implementazione di sistemi di recupero e smaltimento sicuro. Conclusioni La poliacrilammide rappresenta un tassello fondamentale nella chimica dei polimeri e delle applicazioni industriali moderne, soprattutto nei settori dei polimeri funzionali, della carta e dei tessuti. La sua capacità di ottimizzare processi produttivi, migliorare le proprietà dei materiali e facilitare il trattamento delle acque ne fanno un alleato prezioso della produzione sostenibile. Tuttavia, le sfide legate al riciclo e alla sostenibilità ambientale impongono di guardare con attenzione alla ricerca di nuove soluzioni per chiudere il ciclo di vita di questi polimeri e ridurre l’impatto ambientale dei processi industriali.© Riproduzione Vietata
SCOPRI DI PIU' Casse agricole: la scelta del polipropilene o dell’hdpe riciclato
Robustezza, visibilità, durabilità, sicurezza, resistenza alle temperature e riciclate, questo si chiede a una cassa agricoladi Marco ArezioIn campagna quando c’è il periodo della raccolta della frutta e della verdura, che si svolge ancora prevalentemente a mano, i contenitori dei prodotti agricoli raccolti, per essere trasportati ai reparti di lavorazione e confezionamento, devono presentare caratteristiche particolari. Le casse agricole, dette da trasporto in quanto hanno la funzione di ricevere il frutto o la verdura tolta dalla pianta o dal campo, sono elementi generalmente in plastica adatti a contenere il prodotto per essere poi trasportato nei centri di lavorazione e confezionamento. In passato tutte le casse agricole da trasporto erano prodotte utilizzando polimeri vergini, ed realizzate utilizzando colorazioni sgargianti come il giallo, il rosso, il bianco per essere facilmente notabili nel campo. Questo tipo di imballo viene anche impiegato per il contenimento e la spedizione della frutta lavorata di elevato peso, che deve anche ricevere una conservazione alle basse temperature. Oggi la cassa agricola viene generalmente prodotta in materiale riciclato, che sia in PP o in HDPE, utilizzando materiali provenienti dalla raccolta differenziata. Si è cercato di dare una normativa alla filiera del prodotto che imponesse l’uso di materiali riciclati provenienti dalle sole casse agricole, ma in effetti la tracciabilità, nelle fasi di lavorazione della plastica attraverso la raccolta, macinatura, lavaggio ed eventuale granulazione, non permette che venga escluso un possibile contatto con altre tipologie di plastiche o contaminazioni. Questo perché, pur potendo disporre di imballi provenienti dalla sola agricoltura, i processi di trasformazione e riciclo in una nuova materia prima, sottopongono l’input al passaggio in macchine di triturazione e a impianti di lavaggio ed estrusione, nel caso dei granuli, che hanno lavorato anche altre materie prime. Sulla base di queste informazioni bisogna però dire che il prodotto raccolto nel campo ha già di per sé un grado di protezione che può essere la buccia, anch’essa tra l’altro, sottoposta all’irrorazione di insetticidi ed antifungini durante la fase di crescita del prodotto, i quali hanno un impatto decisamente più importante rispetto ad un contatto tra la frutta e con un prodotto inerte come la plastica riciclata. La scelta della plastica da utilizzare dipende dal ciclo di lavoro delle derrate alimentari che verranno contenute e dal tipo di logistica che si deve impiegare. Se la cassa ha una mera funzione di mobilità del raccolto dal campo fino allo stabilimento di lavorazione, non è di grande importanza la scelta se usare una cassa in polipropilene o in polietilene ad alta densità, ma se la frutta o la verdura devono essere conservate nelle celle frigorifere, la scelta cade sull’HDPE che ha un grado di resistenza alle basse temperature più importante rispetto al polipropilene. La produzione della materia prima, di entrambe le categorie plastiche, avviene attraverso l’uso dello scarto degli imballi che il sistema della raccolta differenziata può mettere a disposizione e tramite la riconversione a nuovo di magazzini di aziende delle bibite o della logistica, che periodicamente sostituiscono il loro parco contenitori. Vediamo le differenze di produzione della materia prima: Il Polipropilene viene generalmente prodotto dai rifiuti di imballi del settore alimentare, cassette agricole e industriali che vengono selezionati per provenienza, macinati in dimensioni di circa 10-12 mm., deferrizzati, lavati in impianti a rotazione e a decantazione in vasca, densificati per lacune tipologie di imballi e, se richiesto, avviati agli estrusori per la granulazione. La fluidità del prodotto realizzato, normalmente, si aggira intorno ad un range compreso tra 6 e 12 a 230°-2,16 kg. e può essere generalmente colorato con colori scuri. La materia prima gode di una certa abbondanza nei mercati della plastica e ha generalmente un prezzo contenuto sia per quanto riguarda il macinato che il granulo. Le casse risultano robuste, in quanto normalmente la percentuale di PP all’interno della ricetta è solitamente intorno al 90%, ma sono sconsigliate per un uso nelle celle frigorifere.Il Polietilene ad alta densità non gode della stessa facilità di reperimento sul mercato in quanto l’industria del packaging, soprattutto quella delle acque minerali e delle bibite, ha da tempo puntato su imballi in film plastici, lasciando il mercato del riciclo senza prodotto. Ci sono ancora aree di produzione nel mondo in cui si preferisce la realizzazione delle casse con materiali vergini, specialmente in alcuni settori alimentari in cui esiste un contatto diretto con il cibo non protetto, e questo genera un piccolo mercato del riciclo. Altre produzioni di casse con materia prima vergine vengono eseguite in paesi in cui i sistemi di separazione dei materiali e il successivo riciclo non sono così sviluppati da creare un ciclo di approvvigionamento sufficiente per chi costruisce questi imballi. In ogni caso, la produzione di un HDPE riciclato per la produzione di casse agricole passa dalla separazione per colore delle casse disponibili, così da poter impiegare la materia prima senza aggiungere coloranti in fase di stampaggio, la macinazione e la deferrizzazione del macinato in HDPE e il successivo lavaggio con il doppio passaggio come per il polipropilene. La fluidità varia da 6 a 8 a 190°/2,16 Kg. e il macinato può essere impiegato direttamente in macchina per produrre la cassa oppure passare alla fase di granulazione.Categoria: notizie - tecnica - plastica - riciclo - PP - HDPE - casse agricole
SCOPRI DI PIU' Invecchiamento e Degrado dei Polimeri Riciclati
di Marco ArezioSi parla spesso di degrado dei polimeri riciclati dovuti a fattori che riguardano le fasi di trasformazione e riciclo delle materie prime, con conseguenze negative sul prodotto finale.Meno si parla dei fenomeni di invecchiamento dei polimeri che riguardano quelli amorfi e la parte amorfa dei semicristallini, al di sotto della temperatura di transizione vetrosa. Mentre per l’invecchiamento le condizioni di temperatura possono incidere o recuperare uno stato ideale del polimero, il degrado è, di per sé, una questione più complessa perché riguarda, non solo i componenti della ricetta dei polimeri riciclati, ma anche i processi di impiego dei polimeri stessi. Non potendo analizzare i comportamenti di invecchiamento e degrado di tutte le composizioni delle plastiche riciclate, specialmente per quanto riguarda quelle che provengono dal post consumo, ci limitiamo a illustrare le cause principali che possono determinare i fattori sopra descritti. La Temperatura Se prendiamo la temperatura convenzionale a 20° possiamo dire che le variazioni, positive o negative della stessa, generano nel polimero modifiche significative sulle caratteristiche meccaniche e sui loro comportamenti, che da duttili possono trasformarsi in fragili. In particolare il degrado termico può essere chimico, con la determinazione delle rotture dei legami delle catene, o fisico, con variazioni comportamentali rispetto allo status in corrispondenza della temperatura di transizione vetrosa. Mentre il degrado fisico è sempre reversibile, per quello chimico si parla sempre di irreversibilità del fenomeno. Il degrado termico può essere espresso visivamente con l’ingiallimento del prodotto o nella perdita parziale del colore. Il Fuoco La maggior parte delle materie plastiche sono combustibili e quando vengono in contatto con alte temperature possono bruciare e sviluppare gas nocivi. Quando si realizzano i prodotti si deve tenere in considerazione il comportamento al fuoco che, oltre ad influire sulla stabilità del manufatto, può creare pericolosi fenomeni di tossicità. In alcuni materiali però la combustione è ritardata o addirittura inibita grazie alla presenza in essi di quantità significative di cloro (come nel PC) o di fluoro (come nel PTFE o ETFE). Rapido Raffreddamento Come abbiamo visto precedentemente un cambio repentino di temperatura può creare un invecchiamento nei polimeri. Per esempio, un raffreddamento troppo veloce in fase di produzione del manufatto, può creare nelle molecole una fase di disequilibrio rispetto allo stato neutro di partenza. Tuttavia, con il tempo, le macromolecole tendono a portarsi verso una condizione di equilibrio provocando però una leggera diminuzione di volume, l’aumento di rigidità e l’addensamento del materiale. I Solventi I polimeri come il PE, il PVC, il PTFE o l’ETFE, non si corrodono per via elettrochimica come i metalli, offrendo normalmente una buona resistenza agli acidi su base inorganica, ma possono reagire con solventi organici (ad esempio l’acetone) e talvolta con l’acqua (ad esempio il nylon). In questa situazione possiamo trovare come effetti negativi la rottura dei legami intermolecolari, la diminuzione del modulo elastico e il rigonfiamento dei materiali. Ossidazione La riduzione delle proprietà meccaniche può essere determinata anche dall’ossidazione: i radicali liberi provenienti dalla rottura di legami chimici delle catene fissano l’ossigeno. Particolarmente sensibile a questo tipo di degrado è il polipropilene. I raggi Ultravioletti L’azione dei raggi ultravioletti risulta dannosa nel lungo periodo, perché non solo deteriora l’aspetto del materiale decolorandolo o imbrunendolo, ma riduce anche le sue proprietà meccaniche. Categoria: notizie - tecnica - plastica - riciclo - polimeri - invecchiamento - degrado
SCOPRI DI PIU'