
 Cosa è il Polimero PVA: Produzione, Utilizzo, Riciclo e Impatto Ambientale
Il PVA è un polimero ormai onnipresente nella produzione di oggetti di uso comune e di rilevanza tecnica, ma con risvolti ambientali non semplici di Marco ArezioIl poliacetato di vinile (PVA) è un polimero sintetico con eccellenti proprietà di solubilità in acqua, rendendolo un materiale di scelta in diverse applicazioni industriali e commerciali. La sua versatilità deriva dalla sua capacità di formare film trasparenti, la sua resistenza a solventi organici e oli, nonché la sua atossicità, che lo rende sicuro per l'utilizzo in applicazioni mediche e alimentari. Produzione del PVA Processo di Produzione La produzione di PVA inizia con la polimerizzazione dell'acetato di vinile in presenza di un catalizzatore. Il processo può variare, ma comunemente include le fasi di iniziazione, propagazione e terminazione, che conducono alla formazione di catene polimeriche di PVA. Successivamente, il polimero viene purificato e trasformato in varie forme per la commercializzazione, come polvere, granuli o soluzioni acquose. Dati di Produzione Mondiale La produzione di PVA a livello mondiale è influenzata da diversi fattori, tra cui la domanda nei settori chiave come l'imballaggio, la tessile, l'edilizia e l'agricoltura. L'Asia è il maggiore produttore di PVA, in particolare la Cina, che da sola contribuisce significativamente alla capacità produttiva globale. Altri paesi asiatici come Giappone, Corea del Sud e India sono anche importanti produttori di PVA. Principali Paesi Produttori di PVACina: La Cina è il leader nella produzione di PVA, con una stima di produzione che varia notevolmente, ma che può superare il milione di tonnellate annue, a seconda della domanda interna e delle esportazioni. Giappone e Corea del Sud: Questi paesi sono noti per la loro alta qualità di PVA, con una produzione combinata che può raggiungere centinaia di migliaia di tonnellate all'anno. India: L'India sta emergendo come un importante centro di produzione di PVA, con una capacità produttiva in crescita, che mira a soddisfare sia il mercato interno che quello delle esportazioni. Trend di Crescita La tendenza di crescita nella produzione di PVA riflette l'aumento della domanda in vari settori applicativi. La produzione è prevista aumentare nei prossimi anni, con un tasso di crescita annuo composto (CAGR) che può variare in base a diversi fattori economici, tecnologici e ambientali. Applicazioni ed Utilizzi del PVAIl Polivinil Alcol (PVA) è un polimero versatile con una vasta gamma di applicazioni e utilizzi in diversi settori industriali, grazie alle sue proprietà uniche quali la solubilità in acqua, la biodegradabilità (sotto certe condizioni), la resistenza chimica e meccanica, e l'atossicità. Di seguito, approfondiamo le principali applicazioni e utilizzi del PVA. Industria Tessile Nel settore tessile, il PVA è impiegato come agente di addolcimento e di finitura per migliorare la resistenza e la flessibilità dei filati e dei tessuti. Serve anche come fibra di supporto che può essere facilmente rimossa dopo il processo di tessitura, migliorando così l'efficienza della produzione. Packaging Il PVA trova ampio impiego nell'industria del packaging, in particolare nella produzione di film solubili in acqua e di imballaggi biodegradabili, come le capsule di detersivo liquido. Questi imballaggi si dissolvono completamente a contatto con l'acqua, riducendo i rifiuti di plastica. Edilizia e Costruzioni Nell'edilizia, il PVA è usato come componente in malte, intonaci, e sigillanti per migliorarne le proprietà adesive, la flessibilità e la resistenza all'umidità. Viene inoltre utilizzato in pitture e rivestimenti per aumentarne la durata e la resistenza agli agenti chimici. Industria della Carta Il PVA migliora la resistenza meccanica e la lucidità della carta e del cartone, trovando applicazione nella produzione di carta per stampa di alta qualità e imballaggi alimentari. Agisce anche come agente legante in inchiostri e vernici, migliorando la qualità di stampa. Elettronica Nel campo dell'elettronica, il PVA è utilizzato in componenti di display a cristalli liquidi (LCD) e in altri dispositivi elettronici per le sue proprietà ottiche e isolanti. Serve come strato di allineamento per i cristalli liquidi, essenziale per la qualità dell'immagine. Settore Farmaceutico e Medico Il PVA trova impiego in applicazioni mediche e farmaceutiche, tra cui la fabbricazione di capsule e film solubili per il rilascio controllato di farmaci, nonché in materiali per lenti a contatto morbide e idrogeli per applicazioni biomediche, grazie alla sua compatibilità biologica e atossicità. Agricoltura Nell'agricoltura, il PVA è usato per produrre film agricoli biodegradabili che aiutano a conservare l'umidità del suolo e a ridurre l'uso di erbicidi. Questi film si degradano naturalmente, riducendo l'impatto ambientale dell'agricoltura intensiva. Prodotti per la Cura Personale Il PVA è impiegato nella produzione di prodotti per l'igiene personale, come gli shampoo e i bagnoschiuma in forma solida, che si dissolvono in acqua, offrendo una soluzione sostenibile e riducendo l'utilizzo di plastica. Riciclo del PVA Il riciclo del PVA presenta delle sfide a causa della sua solubilità in acqua, ma esistono metodi sia fisici che chimici per il suo trattamento. La ricerca è incentrata sul miglioramento delle tecniche di recupero e sullo sviluppo di processi biologici per degradare il PVA in maniera più efficiente e sostenibile. Tecniche di Riciclo Riciclo Meccanico: Questo metodo implica la macinazione o la triturazione del PVA usato per riutilizzarlo direttamente nella produzione di nuovi articoli. Tuttavia, la sua efficacia è limitata dalla qualità del PVA riciclato, che può essere compromessa dalla degradazione termica o meccanica. Riciclo Chimico: Questa tecnica trasforma il PVA in monomeri o in altri composti chimici attraverso processi come l'idrolisi alcalina o l'alcolisi. Questi monomeri possono essere poi reimmessi nel ciclo produttivo. Il riciclo chimico ha il vantaggio di poter recuperare il PVA da miscele e compositi, superando alcune delle limitazioni del riciclo meccanico. Riciclo Biologico: Sfrutta microrganismi capaci di degradare il PVA in composti più semplici, come acqua e anidride carbonica, o in altri intermedi utili. La ricerca in questo campo è focalizzata sull'identificazione e l'ingegnerizzazione di ceppi batterici o enzimi specifici che possano effettuare questa trasformazione in modo efficiente. Solubilità in Acqua e Biodegradabilità La solubilità in acqua del PVA è sia una benedizione che una maledizione. Da un lato, facilita la sua rimozione da tessuti o altri materiali in processi industriali; dall'altro, rende la gestione dei rifiuti più complicata, specialmente in contesti in cui il PVA entra in ambienti acquatici. La biodegradabilità del PVA varia a seconda del suo grado di idrolisi e della composizione, con alcuni gradi di PVA che si degradano più facilmente in condizioni ambientali specifiche. Impatto Ambientale L'impatto ambientale del Polivinil Alcol (PVA) nelle acque reflue merita un'analisi approfondita, considerando sia le proprietà chimiche del PVA sia le dinamiche degli impianti di trattamento delle acque. Il PVA, nonostante sia generalmente considerato meno dannoso rispetto ad altri polimeri sintetici, presenta difficoltà specifiche una volta che entra nel sistema idrico, principalmente a causa della sua solubilità in acqua e della sua biodegradabilità variabile. Solubilità in Acqua e Trattamento delle Acque Reflue Il PVA è altamente solubile in acqua, il che significa che può facilmente disperdersi negli ecosistemi acquatici attraverso le acque reflue. Questa caratteristica, se da un lato facilita l'uso di PVA in applicazioni come capsule di detersivo solubili, dall'altro lato rende la sua rimozione dagli scarichi di acque reflue più complessa rispetto ai polimeri insolubili, che possono essere filtrati o fatti sedimentare con processi fisici standard. Biodegradabilità del PVA La biodegradabilità del PVA varia in base al grado di polimerizzazione e all'idrolisi. Alcune forme di PVA sono più facilmente degradabili da microrganismi presenti negli impianti di trattamento delle acque o negli ambienti naturali. Tuttavia, il processo di biodegradazione può essere lento e incompleto, portando all'accumulo di residui di PVA nelle acque, con potenziali effetti negativi sugli organismi acquatici. Effetti sugli Ecosistemi Acquatici La presenza di PVA nelle acque reflue e nei corpi idrici può influenzare la qualità dell'acqua e la salute degli ecosistemi acquatici in vari modi: Riduzione dell'Ossigeno: La biodegradazione del PVA da parte dei microrganismi consuma ossigeno disciolto nell'acqua, potenzialmente portando a condizioni di ipossia (basso contenuto di ossigeno) che possono danneggiare la vita acquatica. Effetti sulla Flora e Fauna Acquatica: Il PVA e i prodotti intermedi della sua degradazione possono avere effetti tossici su alcuni organismi acquatici, influenzando la crescita, la riproduzione e la sopravvivenza di pesci, invertebrati e piante acquatiche. Interferenze con i Processi di Trattamento: Alte concentrazioni di PVA nelle acque reflue possono interferire con i processi di trattamento biologico, riducendone l'efficacia e aumentando i costi operativi. Strategie di Mitigazione Per ridurre l'impatto ambientale del PVA nelle acque reflue, è necessario adottare una combinazione di approcci: Miglioramento dei Processi di Trattamento: Sviluppare e implementare tecnologie avanzate di trattamento delle acque in grado di rimuovere efficacemente il PVA e altri contaminanti organici. Innovazione nel Design dei Prodotti: Progettare prodotti che contengono PVA con una maggiore biodegradabilità o che rilasciano meno PVA nelle acque reflue. Regolamentazione e Monitoraggio: Stabilire limiti rigorosi per la concentrazione di PVA negli scarichi industriali e monitorare regolarmente le acque reflue per garantire il rispetto delle normative. Il caso delle capsule in PVA di detersivo per le lavatrici L'impatto ambientale delle capsule di detersivo in PVA (polivinil alcol) si concentra principalmente sulla loro solubilità in acqua e sulla biodegradabilità, oltre alla produzione e allo smaltimento. Questi aspetti influenzano direttamente gli ecosistemi acquatici e terrestri, la gestione dei rifiuti, e il consumo di risorse naturali. Impatto Ambientale delle Capsule di Detersivo in PVA Biodegradabilità: Sebbene il PVA sia tecnicamente biodegradabile, la velocità e l'efficienza di questo processo possono variare notevolmente a seconda delle condizioni ambientali, come la presenza di microrganismi specifici e la temperatura. Se non gestite correttamente, le capsule possono contribuire all'inquinamento da microplastiche negli ecosistemi acquatici. Solubilità in Acqua: La caratteristica principale del PVA è la sua solubilità in acqua, che permette alle capsule di detersivo di dissolversi completamente durante il ciclo di lavaggio. Tuttavia, ciò significa anche che residui di PVA possono finire nelle acque reflue, dove la loro completa biodegradazione non è sempre garantita, potenzialmente influenzando la qualità dell'acqua e la vita acquatica. Consumo di Risorse: La produzione di capsule in PVA richiede risorse naturali, inclusi petrolio e gas per la produzione del monomero di vinil acetato, e energia per i processi di polimerizzazione e confezionamento. Questo contribuisce all'impronta di carbonio del prodotto. Gestione dei Rifiuti: Anche se le capsule stesse si dissolvono, il packaging secondario può generare rifiuti aggiuntivi, specialmente se non è riciclabile o biodegradabile. Conclusioni Il PVA gioca un ruolo cruciale in molteplici industrie grazie alle sue proprietà uniche. Tuttavia, è fondamentale affrontare i problemi associati alla sua produzione, utilizzo e smaltimento per mitigare l'impatto ambientale. La promozione del riciclo e lo sviluppo di alternative sostenibili saranno vitali per garantire che l'uso del PVA rimanga sostenibile a lungo termine.
SCOPRI DI PIU' Polipropilene Isotattico ed Ossido di Zinco: Soluzioni per Materiali Sostenibili e Antibatterici
Il Futuro dei Materiali Avanzati nelle Applicazioni del Settore Medico, Alimentare ed Industriale: Polipropilene Isotattico ed Ossido di Zincodi Marco ArezioLa ricerca sui materiali polimerici con proprietà antimicrobiche sta aprendo nuove prospettive per affrontare le sfide globali legate alla sicurezza e alla sostenibilità. Tra questi materiali, i compositi di polipropilene isotattico (iPP) arricchiti con ossido di zinco (ZnO) si distinguono per la loro capacità di combinare resistenza meccanica, stabilità chimica e attività antibatterica. Questo studio ha approfondito la preparazione e la caratterizzazione di microcompositi iPP/ZnO, rivelandone il potenziale in settori chiave come la medicina, l'imballaggio alimentare e l'industria. Unione di Proprietà e Funzionalità Il polipropilene isotattico è ampiamente utilizzato per la sua leggerezza, resistenza chimica e processabilità. Tuttavia, le sue applicazioni possono essere limitate dalla scarsa resistenza ai raggi UV e dalla mancanza di proprietà antimicrobiche. L'integrazione di microparticelle di ZnO in questa matrice polimerica offre una soluzione promettente. L'ossido di zinco, noto per le sue proprietà antibatteriche e schermanti contro i raggi UV, è stato incorporato nel polimero mediante un processo di miscelazione a caldo. I compositi risultanti hanno dimostrato non solo una ridotta degradazione fotoindotta, ma anche un'efficace attività contro Escherichia coli. Principali Risultati della Ricerca Qui di seguito possiamo analizzare i risultati più significativi ottenuti dalla ricerca sui microcompositi di polipropilene isotattico e ossido di zinco (iPP/ZnO). Attraverso una combinazione di test sperimentali e analisi approfondite, sono state esplorate le caratteristiche di stabilità termica, resistenza alla fotodegradazione, attività antibatterica e proprietà meccaniche di questi materiali innovativi. I dati raccolti dimostrano il grande potenziale di questi compositi nel rispondere alle esigenze di settori strategici come il medicale, l’imballaggio alimentare e l’industria, ponendo le basi per futuri sviluppi in applicazioni reali. Di seguito, i principali aspetti della ricerca saranno dettagliatamente illustrati. Resistenza alla Fotodegradazione L'aggiunta di ZnO ha significativamente migliorato la stabilità del polipropilene sotto esposizione ai raggi UV. I test hanno dimostrato che il materiale subisce una minore ossidazione, grazie all'effetto schermante delle particelle di ZnO, che riducono l'intensità della radiazione assorbita dal polimero. Attività Antibatterica I compositi contenenti fino al 5% di ZnO hanno ridotto del 99,9% la popolazione batterica di E. coli dopo 48 ore. Questo effetto è attribuito alla capacità del ZnO di generare specie reattive dell'ossigeno, che danneggiano le membrane dei batteri, rendendo questi materiali ideali per applicazioni in ambienti sterili o altamente contaminati. Stabilità Termica e Meccanica I compositi hanno mostrato una maggiore resistenza termica rispetto al polipropilene puro, con una temperatura di degradazione più elevata. Sebbene l'aggiunta di ZnO abbia leggermente ridotto l'allungamento alla rottura, il materiale ha mantenuto una buona duttilità, essenziale per molte applicazioni industriali. Prospettive di Applicazione e Innovazione I microcompositi di polipropilene isotattico e ossido di zinco rappresentano una frontiera promettente nella ricerca sui materiali avanzati. Questi compositi uniscono proprietà meccaniche, termiche e antimicrobiche in un’unica soluzione, aprendo nuove possibilità applicative. La capacità di resistere alla fotodegradazione e di contrastare efficacemente la proliferazione batterica rende i compositi iPP/ZnO particolarmente adatti per settori fondamentali come la medicina, l’imballaggio alimentare e le applicazioni industriali. La loro efficacia contro batteri come l’Escherichia coli e la protezione dai raggi UV garantiscono prodotti più sicuri e durevoli, rispondendo così alla crescente domanda di materiali sostenibili e innovativi. Tuttavia, per sfruttarne appieno il potenziale, è necessario continuare a sviluppare metodi di ottimizzazione, in modo da migliorare le prestazioni complessive e garantire una maggiore compatibilità ambientale. Questi composti sono indicati nei seguenti settori: Settore Medico Superfici antibatteriche per dispositivi medici e imballaggi sterili potrebbero beneficiare di questi compositi, riducendo il rischio di infezioni. Imballaggi Alimentari La capacità del ZnO di proteggere dai raggi UV e dai batteri lo rende adatto per prolungare la durata degli alimenti confezionati, migliorando la sicurezza alimentare. Industria Componenti esposti a condizioni ambientali difficili, come radiazioni UV e contaminazioni microbiche, potrebbero sfruttare le proprietà combinate di resistenza e igiene offerte dai compositi iPP/ZnO. Sfide e Sviluppi Futuri Nonostante i risultati promettenti, alcuni aspetti richiedono ulteriori studi. La riduzione dell'allungamento alla rottura indica la necessità di ottimizzare la dispersione delle particelle di ZnO e l'interfaccia con la matrice polimerica. L'uso di compatibilizzanti o trattamenti superficiali potrebbe migliorare le proprietà meccaniche senza compromettere quelle funzionali. Inoltre, estendere la ricerca ad altre concentrazioni e combinazioni di nanoparticelle potrebbe portare a materiali ancora più performanti. Le collaborazioni tra università e industria saranno cruciali per tradurre questi sviluppi in soluzioni commerciali. Conclusione I compositi di polipropilene isotattico e ossido di zinco rappresentano una promettente innovazione per affrontare sfide legate alla sicurezza, sostenibilità e durata dei materiali. Grazie alle loro proprietà antibatteriche e alla resistenza ai raggi UV, possono trovare applicazione in numerosi settori, contribuendo a migliorare la qualità della vita e a ridurre l'impatto ambientale. Con ulteriori ottimizzazioni, questi materiali potrebbero diventare una soluzione chiave per molteplici esigenze industriali e sociali.© Riproduzione Vietata
SCOPRI DI PIU' Prestazioni di Polimeri ad Alto Contenuto di Solfoni per lo Stoccaggio Energetico
Miglioramento delle Membrane a Scambio Protonico per le Tecnologie Energetiche del Futurodi Marco Arezio Il crescente bisogno di tecnologie di stoccaggio energetico efficienti e sostenibili ha spinto la ricerca verso materiali innovativi, tra cui i polimeri ad alto contenuto di solfoni. Questi polimeri sono utilizzati per migliorare le prestazioni delle membrane a scambio protonico, una componente essenziale per molte tecnologie energetiche, tra cui celle a combustibile e batterie a flusso redox. In questo articolo verranno esplorati i recenti sviluppi nell'uso di polimeri solfonati per lo stoccaggio energetico, con un approfondimento sulle loro proprietà chimiche, sulle prestazioni e sui progressi nella stabilità termica e meccanica, nonché una spiegazione dettagliata del funzionamento delle membrane a scambio protonico, delle celle a combustibile e delle batterie a flusso redox. Introduzione alle Membrane a Scambio Protonico (PEM) Le membrane a scambio protonico (PEM, Proton Exchange Membranes) sono dispositivi chiave per numerose applicazioni nel campo delle energie rinnovabili, in particolare nelle celle a combustibile e nelle batterie a flusso redox. Le PEM sono membrane polimeriche che permettono il passaggio selettivo dei protoni (ioni H⁺) mentre impediscono il passaggio di altri ioni e gas. Questa caratteristica è fondamentale per la conversione e lo stoccaggio dell'energia elettrochimica, in quanto consente un efficiente trasferimento di carica nelle reazioni redox. Le PEM sono costituite principalmente da materiali polimerici solfonati, che favoriscono una conduttività protonica elevata, necessaria per il buon funzionamento delle tecnologie energetiche avanzate. Struttura e Proprietà dei Polimeri Solfonati I polimeri ad alto contenuto di solfoni sono caratterizzati dalla presenza di gruppi solfonici (-SO₃H) lungo la catena polimerica. Questi gruppi sono responsabili dell'elevata conduzione protonica, fondamentale per l'efficienza delle PEM. Il contenuto di solfoni influisce direttamente sulla capacità del polimero di trasportare protoni, poiché i gruppi solfonici forniscono i siti necessari per la migrazione protonica. Tuttavia, la presenza di un elevato numero di gruppi solfonici può compromettere la stabilità meccanica e termica del polimero, rendendo necessaria un'ottimizzazione tra conduttività e resistenza strutturale. Modifiche Strutturali per Migliorare le Prestazioni Per migliorare le prestazioni delle membrane, i polimeri ad alto contenuto di solfoni vengono spesso modificati con l'introduzione di rinforzi fisici o chimici. Un approccio comune è l'uso di materiali compositi, in cui i polimeri solfonati sono combinati con microcristalli di cellulosa o altre nanoparticelle per aumentare la stabilità meccanica senza ridurre significativamente la conduttività protonica. Altri metodi prevedono la reticolazione chimica, che migliora la resistenza termica del materiale, riducendo la solubilizzazione in acqua, una delle principali cause di degrado delle PEM. Prestazioni Elettrochimiche e Stoccaggio Energetico Le prestazioni elettrochimiche dei polimeri solfonati dipendono in gran parte dalla loro capacità di mantenere elevati livelli di conduzione protonica in condizioni operative variabili. I polimeri con un elevato contenuto di solfoni mostrano un'elevata conduttività, ma sono suscettibili a problemi di idratazione e stabilità termica. Recenti sviluppi hanno portato all'introduzione di nuovi polimeri che combinano un'elevata densità di gruppi solfonici con miglioramenti nella resistenza meccanica, grazie all'uso di reticolanti o materiali rinforzanti. Celle a Combustibile a Membrana a Scambio Protonico (PEMFC) Le celle a combustibile a membrana a scambio protonico (PEMFC) sono dispositivi elettrochimici che convertono l'energia chimica di un combustibile (generalmente idrogeno) direttamente in energia elettrica, con l'acqua come unico prodotto di scarto. Nelle PEMFC, la membrana a scambio protonico agisce come un elettrolita solido, separando i reagenti (idrogeno e ossigeno) e facilitando il trasferimento di protoni dall'anodo al catodo. Questo processo è cruciale per la produzione di energia elettrica, poiché consente un'elevata efficienza di conversione e riduce significativamente le emissioni inquinanti rispetto ai metodi tradizionali di produzione di energia. Batterie a Flusso Redox e il Ruolo delle Membrane a Scambio Protonico Le batterie a flusso redox sono un'altra applicazione significativa delle membrane a scambio protonico. Queste batterie immagazzinano energia in soluzioni elettrolitiche contenenti specie redox, che circolano attraverso una cella elettrochimica. Le PEM fungono da barriera selettiva tra i due serbatoi di elettroliti, permettendo il passaggio dei protoni e impedendo la miscelazione delle soluzioni. Questa separazione è fondamentale per mantenere l'efficienza della reazione redox e garantire una lunga durata della batteria. Le batterie a flusso redox sono particolarmente interessanti per l'accumulo di energia da fonti rinnovabili intermittenti, come l'energia solare ed eolica, poiché offrono una grande flessibilità e scalabilità. Sfide e Prospettive Future nello Sviluppo di Polimeri per lo Stoccaggio Energetico Nonostante i progressi, rimangono problemi significativi per l'uso diffuso di polimeri solfonati nelle applicazioni energetiche. La principale sfida è rappresentata dalla necessità di bilanciare la conduttività protonica con la stabilità meccanica e chimica. Studi futuri potrebbero concentrarsi su nuovi approcci di reticolazione o sulla sintesi di polimeri con una distribuzione più ottimale dei gruppi solfonici lungo la catena polimerica. Inoltre, lo sviluppo di materiali compositi e l'uso di nanomateriali rappresentano promettenti direzioni di ricerca per migliorare le prestazioni delle PEM senza compromettere la loro stabilità. Conclusioni I polimeri ad alto contenuto di solfoni rappresentano una soluzione promettente per lo stoccaggio energetico, grazie alla loro elevata conduttività protonica e alle applicazioni nelle tecnologie elettrochimiche avanzate come le celle a combustibile e le batterie a flusso redox. La ricerca è in continua evoluzione per superare le limitazioni attuali, e i recenti progressi nella modifica strutturale dei polimeri e nello sviluppo di compositi indicano un percorso promettente verso l'adozione su larga scala di queste tecnologie.© Riproduzione Vietata
SCOPRI DI PIU' Caratterizzazione dei Materiali Plastici: Come Temperatura e Velocità di Deformazione Influenzano le Proprietà Meccaniche
Scopri i parametri chiave per comprendere il comportamento dei polimeri in condizioni variabili di sollecitazione, migliorando processi produttivi e prestazioni in eserciziodi Marco ArezioLa caratterizzazione dei materiali polimerici, comunemente definiti materiali plastici, rappresenta uno degli aspetti fondamentali nell’ambito dell’ingegneria dei materiali e della ricerca industriale. Questo tipo di analisi, specie per quanto riguarda l’influenza di temperatura e velocità di deformazione, consente di comprendere come questi parametri influiscano sul comportamento meccanico del polimero, fornendo indicazioni preziose per ottimizzare processi produttivi e garantire prestazioni affidabili in esercizio. Nella progettazione di componenti plastici, infatti, diventa essenziale conoscere e prevedere il comportamento del materiale quando sottoposto a diverse condizioni di sollecitazione. La temperatura e la velocità di deformazione sono due grandezze che, in maniera sinergica, modificano parametri chiave come resistenza, duttilità, modulo elastico, capacità di dissipazione dell’energia e modalità di rottura. La necessità di capire a fondo questi effetti è cruciale soprattutto nei settori automotive, elettronico ed elettrotecnico, nonché in svariati contesti industriali dove i materiali polimerici sono esposti a range termici e tassi di sollecitazione significativamente diversi. Proprietà dei polimeri e loro natura viscoelastica Per comprendere l’influenza di temperatura e velocità di deformazione, è utile ricordare che la maggior parte dei materiali plastici possiede una natura viscoelastica. A differenza dei metalli, i polimeri mostrano proprietà intermedie tra un solido elastico e un fluido viscoso. Questo implica che la deformazione non avviene solo per contributo elastico (che segue la legge di Hooke), ma anche per contributo viscoso, caratterizzato da scorrimento permanente o ritardato (creep, rilassamento di tensione, ecc.). Al di sopra di una certa temperatura di transizione vetrosa (T_g), il comportamento del polimero tende a essere più viscoelastico, quindi più duttile e sensibile alla temperatura. Al di sotto della T_g, invece, il materiale si comporta come un solido di natura rigida e fragile, con minore deformabilità plastica. Lo scorrimento e la deformazione dipendono anche dalla disposizione molecolare della catena polimerica e dalla presenza di eventuali cristallinità (nei polimeri semicristallini). In un materiale amorfo (ad esempio il PMMA o il PC), la transizione vetrosa rappresenta il punto critico che definisce una sostanziale variazione di proprietà. Nei polimeri semicristallini (come il PP e il PE), oltre alla T_g, esiste anche una temperatura di fusione (T_m) che ne condiziona il comportamento in esercizio. Influenza della temperatura sulle proprietà meccaniche La temperatura è uno dei parametri di maggiore impatto sulla risposta meccanica dei materiali plastici. In generale, al crescere della temperatura, un materiale plastico tende a diminuire la sua rigidezza (modulo elastico) e la sua resistenza a trazione, diventando più duttile. Al contrario, a basse temperature, il comportamento meccanico diventa più fragile, con un modulo elastico più elevato. Effetti a basse temperature Al di sotto della transizione vetrosa (o comunque in un range termico inferiore a quello di normale servizio), il polimero risulta più rigido e fragile. In tale condizione, l’assorbimento di energia prima del cedimento è ridotto, il comportamento a frattura è tipicamente di tipo fragile e la velocità di propagazione della cricca può essere molto alta. Effetti a temperature intermedie Quando la temperatura si avvicina all’area della transizione vetrosa, il polimero inizia a presentare una riduzione evidente del modulo elastico e un incremento notevole della deformazione prima della rottura. È in quest’area che la viscosità interna della matrice polimerica cala in modo significativo, permettendo un maggiore scorrimento delle catene e una deformazione macroscopica più accentuata. Effetti ad alte temperature Al di sopra della T_g (o, per i semicristallini, in prossimità del punto di fusione delle zone cristalline), il materiale diventa progressivamente più malleabile, con un significativo calo delle proprietà meccaniche “a breve termine” quali resistenza a trazione e modulo elastico. Nel caso dei polimeri semicristallini, se la temperatura supera la T_m, il polimero inizia a fondere, perdendo quasi totalmente la sua forma solida; per i polimeri amorfi, ben al di sopra di T_g la viscosità diventa talmente bassa da rendere il pezzo incapace di reggere sollecitazioni anche modeste. La definizione dei valori meccanici in funzione della temperatura passa quindi attraverso prove standard come prove di trazione a caldo, prove di creep a diverse temperature, o test dinamico-meccanici (DMA), nei quali si ricava come il modulo di conservazione (E’) e il modulo di perdita (E’’) cambino al variare della temperatura. Influenza della velocità di deformazione La velocità di deformazione rappresenta l’altro parametro fondamentale nella caratterizzazione meccanica dei materiali plastici. Le catene molecolari dei polimeri, essendo in parte mobili, hanno un certo tempo di rilassamento: se la deformazione avviene molto lentamente, il materiale ha maggior tempo per riorganizzare la sua struttura molecolare, manifestando un comportamento più viscoso e meno rigido. Al contrario, se il tasso di deformazione è elevato, la deformazione si manifesta più rapidamente di quanto le catene possano riorganizzarsi, e il materiale risponde in modo più “elastico” (o comunque meno scorrevole). Bassa velocità di deformazione Si riscontra una deformazione più ampia prima del cedimento, con un carico di rottura inferiore. Molti polimeri mostrano fenomeni di fluage (creep) già in questa fase, se la sollecitazione perdura nel tempo. Alta velocità di deformazione Il materiale subisce un aumento di rigidezza apparente e un innalzamento del carico di rottura. Tuttavia, le deformazioni plastiche e il tempo per dissipare l’energia vengono ridotti, portando in alcuni casi a una rottura più fragile. È particolarmente rilevante negli impatti (prove di Charpy o Izod) e in ambienti applicativi come l’industria automobilistica, dove un componente plastico può essere soggetto a carichi dinamici elevati in tempi brevissimi. Le leggi costitutive che descrivono il comportamento dei polimeri in funzione della velocità di deformazione derivano spesso da modelli viscoelastici e plasticità dipendente dal tasso di sforzo (strain-rate dependent models). Uno dei parametri più utilizzati è il modulo di rilassamento che varia con la frequenza di caricamento (o il tasso di deformazione). Caratterizzazione sperimentale: test e metodologie La caratterizzazione sperimentale per valutare l’influenza di temperatura e velocità di deformazione nei materiali plastici si basa su diversi metodi di prova, ognuno in grado di cogliere aspetti distinti del comportamento meccanico. Prove di trazione statiche a varie temperature Si preparano provini standard (solitamente dog-bone, secondo normative come ISO 527 o ASTM D638) e si eseguono test di trazione a diverse temperature. Questi test consentono di valutare come il modulo elastico, il carico di rottura e l’allungamento a rottura varino in funzione della temperatura. Prove di trazione a diverse velocità Seguendo procedure simili, si varia la velocità di applicazione del carico (ad esempio 1 mm/min, 10 mm/min, 100 mm/min e così via). Queste prove permettono di evidenziare l’effetto del tasso di deformazione sulle proprietà meccaniche, ricavando curve sforzo-deformazione differenziate per ogni condizione. Prove dinamico-meccaniche (DMA) Il Dynamic Mechanical Analysis misura il comportamento viscoelastico del materiale sottoposto a un carico dinamico sinusoidale, generalmente in funzione della temperatura. Il DMA consente di ottenere informazioni su modulo di conservazione (E’) e di perdita (E’’), aiutando a localizzare la temperatura di transizione vetrosa e a capire come il materiale dissipa energia interna alle diverse frequenze di carico. È particolarmente utile per comprendere la dipendenza dal tasso di deformazione, in quanto la frequenza di oscillazione del DMA è assimilabile a velocità di deformazione diverse. Prove di impatto Le prove Charpy o Izod valutano la resistenza a impatto del polimero. Sono utili per determinare la duttilità e la capacità di assorbire energia a velocità di deformazione molto elevate, evidenziando i fenomeni di fragile-ductile transition che si possono manifestare a determinate temperature. Test di creep e rilassamento di tensione Per analizzare come il polimero si deforma nel tempo sotto carichi costanti o come si riduce la tensione a deformazione imposta, questi test sono eseguiti in condizioni termiche controllate (ad esempio a 23 °C, 50 °C, 80 °C). Nel creep test, si applica un carico costante e si monitora la deformazione che evolve nel tempo; nel rilassamento di tensione, si applica una deformazione costante e si osserva il calo di sforzo nel tempo. Entrambe le prove mostrano in modo evidente la natura viscoelastica del polimero e la sua variazione con la temperatura. Analisi e implicazioni progettuali Dalla combinazione dei risultati sperimentali è possibile costruire modelli predittivi del comportamento del materiale plastico in diverse condizioni di esercizio. I dati ottenuti vengono solitamente riassunti in diagrammi e curve che mettono in relazione lo sforzo massimo con la velocità di deformazione e la temperatura. Questi diagrammi trovano applicazione pratica nella progettazione di componenti plastici soggetti a carichi statici, dinamici o d’impatto. Aspetti rilevanti ai fini progettuali Coefficiente di sicurezza Sia in ambiente industriale che nel settore automobilistico, occorre tenere conto che le resistenze calcolate a temperatura ambiente e a bassa velocità di deformazione potrebbero non essere conservative, qualora il materiale debba lavorare a alte temperature o subire urti ad alte velocità. Di conseguenza, i criteri di progetto devono prevedere fattori di sicurezza che tengano conto di queste variazioni. Selezione del polimero In fase di selezione, si deve valutare attentamente la T_g e/o la T_m del materiale, la sua stabilità termica e la sua risposta meccanica a diversi tassi di carico. Esistono poi formulazioni speciali (blend o compositi con rinforzi) per estendere l’intervallo di utilizzo del materiale a temperature più alte o per migliorarne la resistenza all’urto. Processabilità e ottimizzazione del ciclo produttivo Durante lo stampaggio a iniezione o l’estrusione, la temperatura svolge un ruolo centrale: il polimero deve essere sufficientemente fluido affinché il processo avvenga correttamente, ma non tanto da inficiare l’integrità del manufatto. Inoltre, l’adeguata comprensione della risposta meccanica a varie velocità di deformazione risulta cruciale per determinare i parametri di stampaggio (velocità d’iniezione, pressioni, tempi di raffreddamento). Comportamento in esercizio Molte applicazioni prevedono carichi d’urto (ad esempio, paraurti automobilistici) o cicli di deformazioni ripetute (componenti meccanici sottoposti a vibrazioni). In tali circostanze, la dipendenza dal tasso di deformazione richiede analisi dettagliate di fatica e resistenza a impatto, anche tenendo conto dell’effetto di variazioni di temperatura ambientale. Conclusioni L’analisi della temperatura e della velocità di deformazione rappresenta un capitolo essenziale nello studio delle proprietà meccaniche dei materiali plastici. Essendo materiali intrinsecamente viscoelastici, i polimeri subiscono profonde modifiche delle loro caratteristiche in base a come e quanto rapidamente sono sottoposti a sollecitazione, nonché a quale range termico si trovano. Da un punto di vista pratico, la corretta caratterizzazione di questi effetti permette di progettare pezzi più sicuri e di evitare fenomeni di cedimento imprevisti. Essa costituisce, allo stesso tempo, la base per lo sviluppo di nuove leghe polimeriche e compositi in grado di offrire migliori prestazioni. Inoltre, la conoscenza di tali fenomeni risulta rilevante negli ambiti produttivi dove la rapida deformazione del manufatto e la variazione di temperatura sono frequenti, come nello stampaggio a iniezione o nello stampaggio a caldo di semilavorati. Infine, l’adozione di metodologie di prova adeguate (prove di trazione, impatto, DMA, creep) riveste un ruolo cruciale per definire i dati di progetto e prevedere la risposta in esercizio del componente finito. Solo un’approfondita comprensione delle interazioni tra temperatura e velocità di deformazione fornisce al progettista la visione completa di cui ha bisogno per garantire che il polimero scelto risponda in maniera ottimale alle esigenze dell’applicazione finale. L’importanza di tali valutazioni emerge con forza anche nell’ottica dell’economia circolare e del riciclaggio dei polimeri: conoscendo a fondo la loro reologia e il loro comportamento reologico-meccanico in un’ampia gamma di condizioni, è possibile estendere la vita utile di questi materiali attraverso processi di recupero e riuso, mantenendo prestazioni adeguate e riducendo l’impatto ambientale complessivo. © Riproduzione Vietata
SCOPRI DI PIU' Le cariche nel polipropilene rigenerato
Cariche per il Polipropilene Rigenerato: Vantaggi, Svantaggi e Aggiornamenti 2026 di Marco Arezio | Pubblicato: 2020 | Aggiornato: Marzo 2026 Categorie: Tecnica | Plastica | Riciclo | Polipropilene | Economia Circolare Introduzione: perché le cariche sono fondamentali nel PP rigenerato Il polipropilene rigenerato da post-consumo (rPP) è uno dei materiali al centro della transizione verso l'economia circolare nel settore plastico. In Europa, il Piano d'Azione per l'Economia Circolare e il Regolamento UE sui Contenuti Riciclati (2024) hanno aumentato significativamente la domanda di granuli rPP di qualità, spingendo i compounder a ottimizzarne le prestazioni mediante l'uso di cariche e rinforzi minerali. Il rPP proveniente da scarti rigidi e semirigidi post-consumo porta con sé inevitabili impurità: tracce di polietilene (PE) non separate completamente nella fase di sorting, cariche minerali già presenti nell'imballaggio originale (talco, carbonato di calcio, fibre di vetro), e contaminanti organici responsabili dell'odore tipico di questi materiali. La formulazione della ricetta di compounding — ovvero la scelta e la percentuale delle cariche da aggiungere al granulo rPP — è quindi una leva tecnico-economica decisiva per ampliare le applicazioni del materiale riciclato, avvicinando le sue performance al polipropilene vergine. In questo articolo esaminiamo sistematicamente vantaggi, svantaggi e aggiornamenti al 2026 per ciascuna tipologia di carica. 📊 Dato 2026 Secondo PlasticsEurope (Plastics — the Facts 2025), il rPP rappresenta ormai circa il 12% del mercato europeo delle poliolefine riciclate, con una crescita del 18% rispetto al 2022, trainata dal packaging rigido e dall'automotive. Cos'è il polipropilene rigenerato e perché necessita di cariche Il granulo di PP da post-consumo viene prodotto a partire da scarti eterogenei selezionati (imballaggi rigidi, contenitori, parti automotive a fine vita) attraverso le fasi di selezione, lavaggio, macinazione, estrusione e granulazione. Il materiale che ne risulta presenta, rispetto al PP vergine, alcune criticità strutturali: • Riduzione del peso molecolare medio per effetto della degradazione termica e foto-ossidativa durante la vita del prodotto • Presenza di PE e altre poliolefine non completamente separate, che abbassano la rigidità e il modulo elastico • Presenza di cariche preesistenti in quantità variabile e non controllata • Odore residuo da contaminanti organici • Variabilità del colore e della stabilità UV L'additivazione con cariche minerali e fibre durante la fase di estrusione compounding consente di compensare queste debolezze, adattando il profilo prestazionale del rPP alle specifiche richieste dell'applicazione finale. Tabella comparativa delle cariche per rPP (aggiornata 2026)Talco nel polipropilene rigenerato: vantaggi e svantaggiIl talco (Mg₃Si₄O₁₀(OH)₂) è la carica minerale più diffusa nel compounding del rPP. La sua struttura lamellare lo rende particolarmente efficace nell'orientare le catene polimeriche durante il raffreddamento, migliorando la struttura cristallina del materiale. Vantaggi del talco • Incremento del modulo elastico a flessione (fino al +40% con il 20% di talco) • Migliore stabilità dimensionale del manufatto • Aumento della temperatura di deflessione sotto carico (HDT) • Miglioramento dello scorrimento della massa fusa (MFI più elevato) • Agisce come agente nucleante, accelerando la cristallizzazione e riducendo il ciclo di stampaggio Svantaggi del talco • Riduzione della resistenza agli urti, in particolare alle basse temperature (fragility shift) • Diminuzione della saldabilità (riduzione dell'energy weld line) • Superfici opache: problema rilevante per applicazioni visive/estetiche • Aumento della densità del composto • Rischio di rilascio di polveri durante il processo (questioni di sicurezza sul lavoro) 🔬 Aggiornamento 2026 Le nuove tipologie di talco lamellare ultrafine (d50 < 1 µm) sono sempre più accessibili grazie a miglioramenti nei processi di macinazione a umido, permettono di ridurre la percentuale di utilizzo del 15–20% a parità di rigidità, limitando l'opacità superficiale. Fonte: settore compounding europeo, dati di mercato 2025. Carbonato di calcio (CaCO₃): alternativa competitiva al talco Il carbonato di calcio (CaCO₃) nella forma di calcite macinata o precipitata (PCC) è la carica minerale che ha registrato la crescita più significativa nel rPP negli ultimi 5 anni, grazie alla combinazione di prestazioni e convenienza economica. Vantaggi del carbonato di calcio • Migliore capacità di dispersione nella matrice polipropilenica rispetto al talco • Scorrimento della massa fusa superiore: favorisce processi di stampaggio più veloci • Maggiore stabilità ai raggi UV rispetto al talco non trattato • Minore usura del manufatto nel tempo • Riduzione del ciclo di stampaggio a parità di percentuale di carica rispetto al talco • Costo inferiore rispetto al talco di pari granulometria • Impatto ambientale ridotto: provenienza da rocce calcaree largamente disponibili Svantaggi del carbonato di calcio • Rinforzo meccanico meno elevato rispetto al talco per applicazioni strutturali • Sensibilità all'umidità (idrolisi superficiale in ambienti molto umidi) • Necessità di trattamento superficiale (es. acidi stearici) per buona compatibilità con il PP 🔬 Aggiornamento 2026 Il CaCO₃ trattato con agenti di accoppiamento silanoici rappresenta oggi una frontiera attiva di R&D per il rPP: permette di raggiungere livelli di compatibilità matrice/carica simili a quelli del PP vergine caricato, con percentuali del 20–30%. Diversi studi europei (2023–2025) confermano una riduzione dell'odore del 10–15% rispetto a compound rPP senza carica. Fibre di vetro nel rPP: corte, lunghe e sfere Le fibre di vetro (FdV) rappresentano il rinforzo più performante per il polipropilene rigenerato quando si richiedono elevate prestazioni meccaniche strutturali. Possono essere aggiunte come macinato o fibre tagliate, e si distinguono in base alla lunghezza. Fibre di vetro corte (short glass fibers, SGF) Le fibre corte (lunghezza media 0,2–0,5 mm dopo processing) sono le più comuni. I loro effetti principali: • Aumento significativo di rigidità e modulo elastico (fino a +80–100% con il 30% di FdV) • Miglioramento della tenacità a rottura • Contributo alla riduzione dell'odore residuo del rPP (effetto "diluizione" della matrice odorosa) • Buona lavorabilità in estrusori standard Fibre di vetro lunghe (long glass fibers, LGF) Le fibre lunghe (lunghezza > 1 mm, tipicamente 3–12 mm come granulo finale pultrudato) amplificano ulteriormente le prestazioni: • Resistenza meccanica molto elevata: tensile strength fino a +120–150% vs rPP non caricato • Eccellente resistenza di scorrimento sotto carico (creep resistance) • Applicazioni premium in automotive e industria Svantaggi delle fibre di vetro lunghe • Aumento del comportamento anisotropo per orientamento delle fibre nel flusso: rischio distorsione del manufatto • Superfici opache e con affioramento delle fibre (fiber blooming) • Usura accelerata delle viti di estrusione e degli stampi • Maggiore costo rispetto a SGF e cariche minerali Sfere di vetro (glass beads) L'aggiunta di sfere di vetro cave o piene in miscela con fibre lunghe è la soluzione tecnica raccomandata per contrastare il fenomeno della distorsione. La distribuzione isotropa delle sfere bilancia l'orientamento preferenziale delle fibre, con i seguenti benefici: • Maggiore resistenza a compressione • Incremento della rigidità senza aumento dell'anisotropia • Superficie del manufatto più regolare 🔬 Aggiornamento 2026. Il rPP con fibre di vetro lunghe è entrato nei capitolati di diversi OEM automotive europei (2024–2025) come alternativa certificata al PP vergine LGF per componentistica non strutturale (pannelli, rivestimenti interni). Il delta di prezzo rispetto al vergine si è ridotto a circa il 15–20%, rendendo il compound rPP/LGF competitivo. Fonte: dati di settore automotive plastics Europe, 2025. Altre cariche meno diffuse: mica, farina di legno, silicati e ossido di zinco Mica La mica è una carica lamellare che offre un vantaggio economico rilevante: permette di raggiungere la stessa rigidità di un rPP al 30% di fibre di vetro utilizzando il 40% di mica a un costo inferiore. La struttura in lamine contribuisce inoltre a migliorare la barriera ai gas, una proprietà interessante per packaging multistrato. Lo svantaggio principale è la tendenza alla fragilità e la limitata compatibilità superficiale senza trattamenti specifici. Farina di legno e fibre naturali La farina di legno e le fibre naturali (canapa, lino, kenaf) nel rPP sono al centro di un'attenzione crescente in ottica bio-based e sostenibilità. Oltre al miglioramento dell'isolamento acustico già noto nel 2020, i compound rPP/fibra naturale sono oggi oggetto di specifiche normative di Product Environmental Footprint (PEF) in ambito UE, che valorizzano il contenuto rinnovabile. Il limite principale resta la sensibilità all'umidità e alla temperatura di processo. Silicati di calcio I silicati di calcio (wollastonite) migliorano le proprietà elettriche e termiche del rPP, con utilizzo di nicchia nell'elettrotecnica e nei componenti per elettronica. Hanno il vantaggio di una distribuzione aciculare (aghiforme) che incrementa la rigidità con minor perdita di duttilità rispetto al talco. Ossido di zinco (ZnO) L'ossido di zinco è impiegato sia come agente antimicrobico (utile nel packaging alimentare rigenerato) sia come assorbitore UV. In formulazioni per applicazioni outdoor, ZnO nanostrutturato (ZnO-NP) ha mostrato efficacia anche a concentrazioni del 1–3%, riducendo la fotodegradazione del rPP in maniera significativa. Nota 2026: l'uso di ZnO nanometrico è soggetto a regolamentazione REACH specifica (ECHA, 2023) e deve essere valutato con attenzione nel contesto dell'economia circolare per evitare la presenza di nanomateriali nella catena del riciclo. Criteri di selezione delle cariche per il rPPLa scelta ottimale della carica dipende da più fattori che devono essere ponderati insieme: • Applicazione finale: packaging, automotive, costruzioni, elettrotecnica • Requisiti meccanici e termici del prodotto (es. HDT, modulo, impatto) • Costo target del compound finito • Impatto sulla lavorabilità (MFI, shrinkage, ciclo) • Requisiti normativi: REACH, Food Contact, ELV Directive, regolamenti contenuto riciclato • Impatto sull'odore: rilevante per packaging e automotive • Impatto ambientale/LCA: carbon footprint della carica aggiunta Tendenza 2026: il mercato si orienta verso soluzioni ibride carica minerale + compatibilizzante (es. PP-g-MA) per massimizzare l'interfaccia matrice/carica nei rPP, compensando la degradazione della matrice polimerica tipica dei materiali post-consumo. Domande frequenti (FAQ) Quale carica è più adatta per ridurre l'odore del polipropilene rigenerato? Le fibre di vetro, sia corte che lunghe, contribuiscono alla riduzione dell'odore per effetto di diluizione della matrice odorosa. Anche il carbonato di calcio trattato mostra effetti positivi. In ogni caso, l'uso di cariche va combinato con un sistema di additivazione specifico (odor scavengers, zeoliti) per ottenere risultati certificabili. È possibile usare cariche per avvicinare il rPP alle prestazioni del PP vergine? Sì, con formulazioni ottimizzate (es. rPP + 20% CaCO₃ + compatibilizzante PP-g-MA) è possibile raggiungere valori di modulo, resistenza all'impatto e stabilità termica molto prossimi al PP vergine non caricato, con un significativo vantaggio economico e ambientale. Come influisce la carica sul contenuto di riciclato dichiarabile? Le cariche minerali non sono materiale riciclato da post-consumo: la loro aggiunta riduce proporzionalmente la percentuale di contenuto riciclato dichiarabile nel prodotto finale. Questo è un punto critico nel contesto del Regolamento UE sui contenuti riciclati (2024), che richiede una documentazione precisa della composizione del compound. Quali sono i trend più rilevanti nelle cariche per rPP al 2026? I principali trend sono: (1) cariche ultrafini e nano-strutturate per minor impatto su opacità e proprietà ottiche; (2) fibre naturali in chiave bio-based e sostenibilità; (3) cariche funzionalizzate con agenti di accoppiamento silanoici per massimizzare la compatibilità con matrici rPP degradate; (4) integrazione LCA nella scelta della carica ottimale. Conclusioni L'uso di cariche minerali e fibre nel polipropilene rigenerato è oggi una pratica consolidata e in rapida evoluzione. Se nel 2020 la scelta si concentrava principalmente su talco e fibre di vetro, nel 2026 il panorama si è arricchito di nuove opzioni (nano-CaCO₃, fibre naturali funzionalizzate, ZnO-NP) e di un contesto normativo europeo che impone una valutazione più ampia, considerando non solo le prestazioni meccaniche ma anche l'impatto ambientale, il contenuto riciclato dichiarabile e la sicurezza chimica. La figura del compounder di rPP esperto diventa sempre più strategica nella catena del valore dell'economia circolare delle plastiche: la capacità di formulare ricette ottimizzate, documentate e conformi ai requisiti normativi è un vantaggio competitivo decisivo per rispondere alla crescente domanda di materiali riciclati di qualità certificata. Note sull'autore Marco Arezio Consulente internazionale in economia circolare e riciclo delle materie plastiche. Ha maturato oltre 20 anni di esperienza nel settore del riciclo di poliolefine, collaborando con aziende di selezione, riciclo meccanico, compounding e trasformazione in Europa, Asia e America Latina. Autore di numerosi articoli tecnici e manuali su polipropilene rigenerato, polietilene da post-consumo e tecnologie di compounding.Fonti e riferimenti • PlasticsEurope — Plastics, the Facts 2025 • European Chemicals Agency (ECHA) — REACH Restriction on ZnO nanomaterials, 2023 • Regolamento UE 2024 sui contenuti riciclati negli imballaggi plastici • Direttiva ELV (End-of-Life Vehicles) — revisione 2024 • Brydson, J.A. — Plastics Materials, 8th Ed. • Tadmor, Z. & Gogos, C.G. — Principles of Polymer Processing • Dati di mercato automotive plastics: associazioni di settore europee, 2024–2025
SCOPRI DI PIU' Biopoliestere PLA: L'Innovazione Sostenibile che Rivoluziona il Settore degli Imballaggi
Un nuovo biopoliestere flessibile e biodegradabile apre la strada a un futuro più verdedi Marco ArezioNel panorama odierno della sostenibilità e dell'economia circolare, un materiale emerge come protagonista per le sue proprietà ecologiche e le potenzialità di mercato: il biopoliestere PLA (acido polilattico). Prodotto a partire da risorse rinnovabili, il PLA offre un'alternativa sostenibile ai polimeri tradizionali, aprendo nuovi orizzonti grazie alle sue caratteristiche di biodegradabilità e riciclabilità con un consumo energetico ridotto. Il Contributo del Fraunhofer Institute Uno dei principali innovatori nel campo del biopoliestere PLA è il Fraunhofer Institute di Potsdam, che ha sviluppato una versione avanzata di questo materiale, ottenendo un polimero più flessibile, biodegradabile e di origine biologica. Questo progresso non è solo teorico ma ha ricevuto riconoscimenti a livello internazionale, dimostrando il valore delle ricerche condotte. La Sfida della Flessibilità Il PLA classico, pur vantando un elevato potenziale di mercato, presenta alcune limitazioni. La sua elevata rigidità lo rende ideale per imballaggi rigidi, come bicchieri usa e getta, ma inadatto per imballaggi flessibili, che costituiscono una parte significativa dei rifiuti plastici. Per superare questa limitazione, il Fraunhofer Institute ha esplorato l'uso dei polieteri, polimeri contenenti gruppi etere che possono essere incorporati nella catena polimerica del PLA per migliorare la flessibilità del materiale. Polieteri: Una Soluzione Innovativa I polieteri, atossici e disponibili in commercio, possono essere prodotti da materie prime di origine biologica. Tradizionalmente, questi plastificanti venivano aggiunti al PLA come additivi, ma la loro migrazione nel tempo rendeva il materiale nuovamente rigido. Per risolvere questo problema, i ricercatori del Fraunhofer Institute hanno ancorato i polieteri direttamente alla catena polimerica del PLA tramite legami covalenti. Questa tecnica innovativa ha portato alla sintesi di copolimeri a blocchi, in cui i segmenti di polietere si connettono alle estremità della catena di PLA. Un Nuovo PLA Flessibile e Biodegradabile Il risultato di questa ricerca è un nuovo tipo di PLA che mantiene la flessibilità nel lungo termine senza il rischio di migrazione dei plastificanti. Questo biopoliestere è almeno per l'80% di origine biologica, con la possibilità di arrivare al 100% attraverso ulteriori sviluppi. Inoltre, la sua produzione può avvenire in modo economico e con processi chimici accessibili anche a imprese di medie dimensioni, democratizzando così la produzione di PLA che fino ad ora era dominata da grandi impianti. Implicazioni Commerciali e Ambientali Il nuovo PLA sviluppato dal Fraunhofer Institute non solo offre un'alternativa più sostenibile ai polimeri tradizionali, ma rappresenta anche un significativo passo avanti per l'economia circolare. Il processo di riciclo chimico di questo materiale richiede un apporto energetico inferiore rispetto a quello necessario per polimeri come l'LDPE (polietilene a bassa densità), riducendo ulteriormente l'impatto ambientale. Conclusioni Il biopoliestere PLA sviluppato dal Fraunhofer Institute rappresenta un esempio concreto di come la ricerca e l'innovazione possono guidare la transizione verso un'economia più sostenibile. Con le sue caratteristiche di biodegradabilità, riciclabilità e origine biologica, questo materiale ha il potenziale per rivoluzionare il settore degli imballaggi e oltre. La possibilità di una produzione economica e scalabile apre nuove opportunità commerciali, rendendo il PLA una scelta sempre più attraente per aziende e consumatori attenti all'ambiente.© Riproduzione Vietata
SCOPRI DI PIU'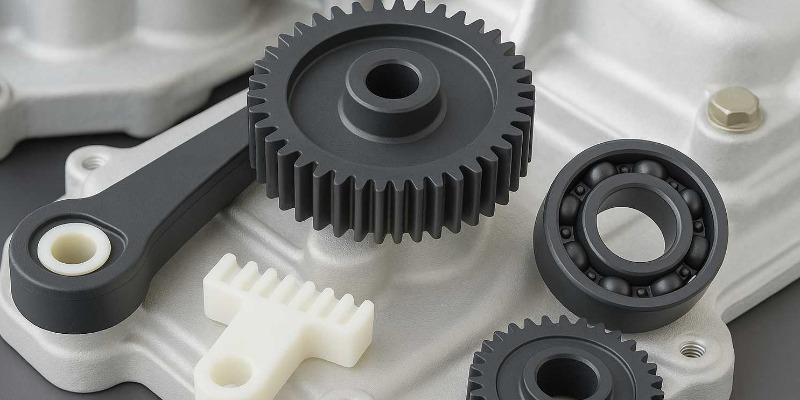 Il Polimero POM nell’Automotive: La Sostituzione dei Metalli tra Innovazione, Sostenibilità e Prestazioni
Quando e come il poliossimetilene (POM), sia vergine che riciclato, può davvero prendere il posto dei metalli nelle auto di ultima generazionedi Marco ArezioNegli ultimi decenni, l’industria automobilistica ha vissuto una trasformazione radicale nel modo di concepire materiali, design e processi produttivi. Al centro di questa rivoluzione silenziosa c’è una sfida che va ben oltre la semplice innovazione tecnica: costruire auto più leggere, efficienti e sostenibili, senza compromettere sicurezza e affidabilità. In questo scenario, il poliossimetilene (POM), nelle sue versioni vergine che riciclata, si è ritagliato un ruolo sempre più centrale come valida alternativa ai metalli tradizionalmente impiegati nella produzione automobilistica. Scegliere di sostituire acciaio e alluminio con polimeri ad alte prestazioni come il POM non è solo una scelta di leggerezza o di riduzione dei costi, ma un passo strategico che coinvolge sostenibilità, libertà progettuale e nuove modalità di pensare il ciclo di vita dei prodotti. Comprendere quando e come questo polimero possa effettivamente svolgere il compito dei metalli significa addentrarsi in un’analisi che tiene conto di proprietà chimiche e fisiche, esigenze industriali, normative e, oggi più che mai, principi di economia circolare. Perché il POM? Origine di una scelta tecnica Introdotto sul mercato negli anni Sessanta, il poliossimetilene – noto anche come acetalica o poliformaldeide – fu subito riconosciuto come una delle prime materie plastiche capaci di avvicinarsi alle prestazioni dei metalli. La sua struttura chimica, regolare e altamente cristallina, gli conferisce un insieme di qualità difficilmente riscontrabili in altri polimeri: una notevole resistenza meccanica, rigidità, stabilità dimensionale anche in ambienti umidi o a temperature variabili, oltre a un coefficiente d’attrito estremamente basso. Il risultato è un materiale che, pur mantenendo una densità decisamente inferiore rispetto a metalli come l’acciaio o l’alluminio, si presta ad applicazioni di precisione dove tradizionalmente si sarebbe optato per componenti metallici. Ma la vera rivoluzione del POM non si esaurisce nelle sue caratteristiche intrinseche. La facilità di lavorazione tramite stampaggio a iniezione consente infatti di ottenere componenti dalla geometria complessa con una sola fase produttiva, riducendo drasticamente i costi e i tempi tipici delle lavorazioni meccaniche dei metalli. Questa libertà progettuale, insieme alla possibilità di integrare più funzioni in un unico pezzo, spiega perché il POM sia diventato così interessante per l’industria automobilistica. Dalla riduzione del peso alla libertà progettuale: i vantaggi nel mondo automotive Sostituire i metalli con il POM vergine nelle auto moderne significa innanzitutto alleggerire il veicolo: ogni chilo in meno si traduce in consumi più bassi e minori emissioni, un aspetto ormai fondamentale anche per rispettare le normative ambientali sempre più stringenti. Ma l’alleggerimento è solo la punta dell’iceberg. Il POM, grazie alla sua intrinseca auto-lubrificazione e alla capacità di resistere a usura e scorrimento, viene spesso impiegato per la realizzazione di ingranaggi, ruote dentate, boccole e tutti quei componenti che nei veicoli sono soggetti a movimenti ripetitivi, attriti e piccole sollecitazioni. In questi contesti, la plastica tecnica offre un comportamento spesso superiore rispetto ai metalli, in quanto elimina il rischio di corrosione, riduce la necessità di lubrificazione esterna e contribuisce a un funzionamento più silenzioso. Un altro aspetto strategico del POM nell’automotive è legato alle sue proprietà isolanti: al contrario dei metalli, il poliossimetilene non conduce elettricità, caratteristica preziosa per la sicurezza e l’affidabilità di molti sistemi elettronici e di cablaggio di bordo. Inoltre, la resistenza chimica del POM nei confronti di molti carburanti, oli e fluidi industriali lo rende ideale per applicazioni in ambienti critici, laddove la corrosione rappresenta una minaccia costante per le leghe metalliche. Dal punto di vista produttivo, la possibilità di realizzare componenti di forma complessa senza assemblaggi successivi permette di ridurre sia il numero di pezzi necessari che i rischi di difettosità dovuti a tolleranze e giochi meccanici. Ecco perché, in molti casi, le case automobilistiche scelgono il POM per tutte quelle parti in cui la precisione geometrica, l’inerzia chimica e la stabilità dimensionale sono priorità assolute. Dove il metallo resta insostituibile Nonostante i numerosi vantaggi, ci sono contesti in cui il POM, anche nelle sue versioni più avanzate, deve cedere il passo ai metalli. Questo accade, ad esempio, in presenza di temperature molto elevate: acciaio e alluminio resistono a sollecitazioni termiche che porterebbero rapidamente il POM fuori dal suo range operativo ideale (tipicamente compreso tra -40°C e +120°C). Similmente, nei casi in cui sono richiesti elevati carichi statici, una rigidezza superiore e una risposta affidabile a cicli di fatica molto intensi, il metallo garantisce livelli di sicurezza e durata che ancora non possono essere replicati dai polimeri tecnici. Senza dimenticare che trattamenti superficiali come la saldatura, la verniciatura o la zincatura restano un punto di forza delle leghe metalliche per molte applicazioni di carrozzeria o struttura. Eppure, sebbene ci siano aree dove il metallo è imprescindibile, la gamma di componenti automotive nei quali il POM può essere impiegato si sta allargando rapidamente, spinta anche dall’evoluzione delle tecniche di rinforzo (ad esempio con fibre di vetro) e dalla costante innovazione nei processi produttivi. La frontiera del POM riciclato: tra economia circolare e affidabilità tecnica Negli ultimi anni, la sensibilità ambientale e la crescente pressione per ridurre l’impatto ecologico dell’industria automobilistica hanno portato a un incremento nell’uso di POM riciclato. Questo materiale, ottenuto principalmente dagli scarti di lavorazione e, in misura crescente, anche dal recupero post-consumo, rappresenta un tassello fondamentale nel percorso verso l’economia circolare. Utilizzare POM riciclato significa ridurre l’estrazione di materie prime fossili e abbattere la quantità di rifiuti da smaltire, senza necessariamente rinunciare alle performance. Se il processo di riciclo è ben gestito e la purezza del materiale è garantita, molte delle proprietà meccaniche e fisiche restano comparabili a quelle del POM vergine. Non a caso, nelle applicazioni meno critiche – come supporti, guide, clip, coperture, piccole leve e componenti interni – il POM riciclato viene sempre più adottato. Dal punto di vista economico, il riciclo del poliossimetilene consente alle case automobilistiche di abbattere i costi, ottimizzare le risorse e rispondere alle richieste dei mercati e delle normative, che impongono quote crescenti di materiali riciclati nei veicoli di nuova generazione. Tuttavia, è essenziale prestare attenzione alla destinazione finale del pezzo: se le sollecitazioni sono elevate o sono richieste tolleranze particolarmente strette, il materiale vergine rimane spesso la scelta obbligata. Applicazioni concrete: il POM in azione dentro l’auto Nella pratica, sono numerosi gli esempi in cui il POM, sia vergine che riciclato, ha già sostituito il metallo con successo. Tra i più noti ci sono gli ingranaggi dei motorini dei tergicristalli, le ruote dentate nei sistemi di regolazione dei sedili, le boccole dei cambi automatici, i supporti dei cavi e le staffe di fissaggio dei cruscotti. Anche nelle pompe di carburante, nei corpi dei carburatori e in molte valvole il POM rappresenta ormai lo standard, grazie alla sua resistenza agli idrocarburi e alla stabilità dimensionale anche in presenza di umidità e variazioni di temperatura. Molte leve di comando interne, manopole, pulsanti e dettagli estetici vengono oggi realizzati in poliossimetilene, non solo per la sua lavorabilità e la possibilità di ottenere superfici lisce e colori personalizzati, ma anche per la sua capacità di resistere all’usura e all’invecchiamento senza ossidarsi o scolorire. In questi casi, l’introduzione di POM riciclato consente di mantenere prestazioni elevate, riducendo al contempo l’impatto ambientale dell’intero ciclo produttivo. Quando scegliere il POM vergine e quando puntare sul riciclato La decisione tra POM vergine e riciclato è spesso guidata da un’attenta valutazione delle condizioni di impiego. Laddove le specifiche di resistenza meccanica, stabilità dimensionale e sicurezza siano particolarmente stringenti – ad esempio in ingranaggi di trasmissione, componenti strutturali o parti soggette a carichi elevati e cicli ripetuti – la versione vergine offre le migliori garanzie. Al contrario, per tutti quei componenti a basso rischio e minori sollecitazioni, il POM riciclato risulta più che adeguato, soprattutto se certificato e tracciabile lungo tutta la filiera. Sempre più spesso, le aziende automobilistiche scelgono una combinazione delle due soluzioni: utilizzano il materiale riciclato dove possibile, riservando il vergine alle applicazioni più critiche, così da massimizzare sia l’efficienza produttiva che la sostenibilità complessiva del veicolo. Prospettive future: il POM tra sostenibilità, innovazione e design for recycling Guardando al futuro, la sostituzione dei metalli con il POM rappresenta un esempio di come la transizione verso la mobilità sostenibile passi anche attraverso le scelte dei materiali. L’integrazione di quote crescenti di poliossimetilene riciclato nei veicoli di prossima generazione non è più una semplice opzione, ma una necessità dettata dal mercato, dalle normative e, soprattutto, dall’urgenza ambientale. Le prospettive più interessanti arrivano proprio dall’innovazione continua: le nuove tecniche di purificazione, i processi di separazione avanzati e la possibilità di rafforzare il POM con fibre o additivi stanno ampliando il ventaglio di applicazioni potenziali, avvicinando sempre più il polimero a prestazioni prima appannaggio esclusivo dei metalli. La sfida, oggi, è riuscire a chiudere davvero il cerchio dell’economia circolare: progettare componenti facili da riciclare, promuovere la raccolta e il recupero a fine vita, e garantire che la qualità del POM riciclato sia tale da permettere il suo riutilizzo anche in applicazioni di alto valore aggiunto. In questo modo, la sostituzione dei metalli non sarà solo un tema di leggerezza o prestazione, ma il simbolo concreto di una nuova era della progettazione industriale, in cui innovazione e sostenibilità procedono davvero di pari passo.© Riproduzione Vietata Fonti Celanese, Polyplastics, BASF – Datasheet tecnici POM “Lightweight Solutions for Automotive Industry: Metal Replacement with POM” – Automotive Plastics (2023) Plastic Europe – Polioximetilene: Technical Guide Society of Plastics Engineers (SPE) – Papers su riciclo del POM “Metal Replacement in Automotive Components Using Engineering Plastics”, Journal of Polymer Engineering (2022) Circular Economy in the Automotive Sector: State of the Art – European Commission (2021) OEM Applications for Recycled Engineering Plastics – Automotive World (2023)
SCOPRI DI PIU' LDPE Riciclato da Post Consumo: 60 Tipologie di Odori Ostacolano la Vendita
di Marco ArezioLa raccolta differenziata degli imballi della plastica, specialmente per quelli in LDPE, è una conquista moderna che permette, attraverso il riciclo, il riutilizzo degli imballi esausti con il duplice vantaggio di ridurre l’impronta carbonica e il prelievo di risorse naturali dalla terra per creare nuovi prodotti. Molto si deve ancora fare però nel settore del riciclo in quanto la quota di plastica che viene raccolta e riutilizzata è ancora largamente inferiore a quella che viene prodotta ogni giorno. Questo scompenso quantitativo tra quanto si ricicla e quanto si produce di nuovo ha molte cause: • Limitata diffusione della raccolta differenziata nel mondo • Difficoltà nel riciclo di molti imballi plastici multistrato • Bassa qualità della materia prima riciclata • Mancanza di una cultura del riciclo Nei paesi dove la raccolta differenziata è avviata e funziona stabilmente, la produzione di materia prima riciclata soffre di un giudizio abbastanza negativo sulla qualità della stessa, causata da fattori che dipendono anche, ma non solo, dalla filiera del riciclo meccanico. Questa valutazione negativa incide in maniera rilevante sulle vendite della materia prima riciclata, relegando il suo uso solo ad alcuni settori di impiego, riducendone quindi i quantitativi vendibili e abbassando il prezzo medio per tonnellata, che comporta, a sua volta, un basso margine economico per le aziende che riciclano. Inoltre, meno granulo riciclato si vende, meno rifiuto plastico si può riciclare e più grande diventa il problema del suo smaltimento, rischiando di far finire in discarica la preziosa materia prima che potrebbe essere riutilizzata. Tra i problemi di cui soffre la materia prima riciclata, nonostante l’enorme sviluppo impiantistico del settore, quello dell’odore è tra i più sentiti dai clienti che potrebbero utilizzarla per produrre film, imballi rigidi, materiali per il settore edile, per l’automotive, giardinaggio, mobili e molti altri prodotti. Ad oggi la percezione dell’odore di una materia prima plastica proveniente dal post consumo è affidata, in modo del tutto empirico, ad una sensazione nasale di chi la produce e di chi la utilizza, che valutano in modo estremamente soggettivo sia la tipologia che l’intensità degli odori presenti nella plastica riciclata. Valutazione che poi si può scontrare con il cliente finale che comprerà il prodotto realizzato e darà un’ulteriore valutazione, personale, dell’odore. Il naso umano è sicuramente uno strumento eccellente ma ogni persona percepisce le sollecitazioni odorose in modo del tutto personale, ed è per questo che, in casi particolari, si assoldano gruppi di persone che insieme fanno valutazioni sugli odori da intercettare. Se prendiamo ad esempio la filiera del riciclo delle materie plastiche, partendo dalla raccolta differenziata, si è visto che i sacchi in LDPE e gli imballi flessibili che vanno al riciclo, portano con sé un numero elevatissimo di sostanze chimiche che generano odori nella filiera del riciclo. La rilevazione delle fonti degli odori non è stata studiata attraverso metodi sensoriali empirici, quindi attraverso il naso umano, ma attraverso un’indagine chimica svolta da uno strumento di laboratorio che consiste in un gascromatografo con uno spettrometro a mobilità ionica. Questo strumento ha analizzato i componenti chimici, all’interno di una larga campionatura di LDPE riciclato proveniente dalla raccolta differenziata, andando ad individuare 60 tipologie di sostanze chimiche che generano odori. La campionatura analizzata proveniva dal ciclo meccanico tradizionale di riciclo in cui il materiale viene selezionato, triturato e lavato con una permanenza in acqua di circa 15 minuti. Gli odori più comuni percepiti dal naso umano, di questa campionatura sono stati:• Muffe • Urina • Formaggio • Terra • Fecale • Sapone • Caffè • Sudato • Peperone Queste famiglie di odori percepite sono create da circa 60 composti chimici che si associano durante la fase di raccolta e lavorazione della plastica riciclata. Si sono individuati alcuni punti critici: Il sacco della raccolta differenziata che contengono gli imballi plastici domestici da selezionare in cui troviamo diverse tipologie di polimeri, possono contenere residui di sostanze come detersivi, cibo, oli, disinfettanti, prodotti chimici, creme e molti altri. Questo miscuglio di elementi chimici diversi si può legare alla superficie della plastica ma, in funzione del tempo di sodalizio, potrebbe anche penetrare al suo interno. La selezione tra le varie plastiche, attraverso macchine a lettori ottici, crea una certa percentuale di errore che si traduce nella possibilità di avere quantità di plastiche miste all’interno della frazione selezionata. La fase di lavaggio del macinato plastico ha la funzione di dividere ulteriormente, per densità, le plastiche immesse e ha lo scopo di pulirle dai residui di prodotti che gli imballi hanno contenuto o sono venuti in contatto. Ad eccezione del PET, gli altri polimeri provenienti dalla raccolta differenziata, vengono generalmente lavati in acqua fredda, processo che non incide in maniera rilevante nel processo di pulizia al fine di abbattere gli odori. La fase di estrusione del materiale lavato, per la formazione del granulo, potrebbe comportare un degradamento della materia prima in cui sono presenti frazioni di polimeri diversi da quella principale che quindi fonderanno a temperature diverse. Questo può causare la formazione di elementi chimici che daranno origine ad odori. Intervenire su queste fasi porterebbe a miglioramento significativo della qualità dei polimeri da post consumo prodotti, non solo attraverso un abbattimento delle tipologie e dell’intensità degli odori, ma ne migliorerebbe anche le performace tecniche. Il controllo analitico degli odori, attraverso strumenti che ne rilevino le genesi chimiche, può aiutare non solo in fase di certificazione del livello odoroso della materia prima finale in modo inequivocabile e non più empirico, ma darebbe un importante supporto anche in fase di creazione di ricette sulle tipologie di materia prima da usare durante le fasi di riciclo del rifiuto plastico, sull’individuazioni delle fonti migliori e sui risultati dei processi produttivi nello stabilimento (selezione, lavaggio ed estrusione). Ridurre gli odori e migliorare la qualità del granulo da post consumo porterebbe all’apertura di nuovi mercati nei quali si potrebbe impiegare la materia prima riciclata al posto di quella vergine con un vantaggio ambientale, economico e industriale.Categoria: notizie - tecnica - plastica - riciclo - LDPE - post consumo - odoriVedi maggiori informazioni sul riciclo dell'LDPE
SCOPRI DI PIU' Perchè oggi sono così importanti i tests sui polimeri riciclati?
Plastica riciclata: perché i test su MFI, DSC e densità sono decisivi dopo lo stop della Cinadi Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e sviluppo di filiere sostenibili. Fondatore della piattaforma rMIX.Data Articolo: Aprile 2020Aggiornamento: Marzo 2026Per molti anni il commercio internazionale dei rifiuti plastici ha funzionato come una valvola di sfogo. Una parte consistente degli scarti di qualità mediocre o difficile da trattare usciva dai Paesi industrializzati e trovava sbocco soprattutto in Asia, con la Cina in posizione centrale fino al 2017. Poi il quadro è cambiato in modo radicale: i controlli introdotti da Pechino tra il 2017 e il 2018 hanno quasi azzerato quel flusso, e i dati WTO mostrano il crollo delle importazioni cinesi di plastic waste da 3,263 miliardi di dollari nel 2017 a 49 milioni nel 2018, 0,5 milioni nel 2019 e 0,1 milioni nel 2020. Anche l’OCSE conferma che il commercio globale di rifiuti e rottami plastici si è sostanzialmente ridimensionato rispetto ai livelli del 2014. Questa trasformazione ha avuto un effetto immediato sul mercato della plastica riciclata: i materiali peggiori non potevano più essere facilmente “spostati altrove”, mentre i riciclatori hanno dovuto affrontare in casa una quota crescente di flussi eterogenei, contaminati o non omogenei. In un primo momento una parte delle spedizioni si è diretta verso altri Paesi del Sud-Est asiatico, ma anche qui sono arrivate restrizioni, divieti e controlli più severi. L’OCSE ricorda che Thailandia e Vietnam hanno introdotto restrizioni già nel giugno 2018, seguiti dalla Malesia nel luglio dello stesso anno. Da quel momento comprare e vendere plastica riciclata non è più stato soltanto un esercizio commerciale basato su fiducia, campione visivo e prezzo per tonnellata. È diventato, sempre di più, un processo di verifica tecnica. Quando la qualità media dei flussi si abbassa, quando aumentano le miscele difficili da identificare e quando una partita può nascondere differenze rilevanti tra campione iniziale e merce consegnata, il test di laboratorio smette di essere un accessorio e diventa una condizione di sicurezza industriale. Questa esigenza è stata rafforzata anche dalla normativa internazionale: con gli emendamenti plastici della Convenzione di Basilea, in vigore dal 1° gennaio 2021, i movimenti transfrontalieri di molte tipologie di rifiuti plastici e delle loro miscele sono diventati più trasparenti e più regolati. Oggi il tema è ancora più attuale per l’Europa. Il Regolamento UE 2024/1157 sulle spedizioni di rifiuti ha aggiornato in profondità il quadro dei controlli e, tra le misure più rilevanti, prevede il divieto di esportazione dei rifiuti plastici non pericolosi verso Paesi non OCSE dal 2026, salvo meccanismi successivi di autorizzazione molto stringenti. Il significato economico di questa scelta è chiaro: l’Unione europea intende trattenere maggiormente il problema e il valore dei rifiuti dentro filiere più tracciate, più verificabili e più coerenti con la logica dell’economia circolare. In questo nuovo scenario, il mercato dei polimeri riciclati non può più reggersi soltanto su definizioni vaghe come “macinato buono”, “granulo standard” o “balle omogenee”. Servono parametri oggettivi, ripetibili e contrattualizzabili. Per molte transazioni, soprattutto quando si acquista materiale post-consumo o proveniente da raccolta differenziata, i tre controlli di base che restano più utili per una prima identificazione tecnica del lotto sono il MFI/MFR, il DSC e la densità. Non risolvono tutto, ma riducono in modo concreto il rischio di comprare una materia prima inadatta al processo produttivo o diversa da quella promessa. Perché i test contano davvero nella compravendita Quando un trasformatore compra un polimero riciclato non compra soltanto “plastica”: compra una combinazione di fluidità, comportamento termico, purezza della matrice e stabilità di processo. Se uno solo di questi elementi cambia oltre una certa soglia, la macchina può richiedere settaggi diversi, il compound può perdere costanza, la produttività può calare e il manufatto finale può uscire fuori specifica. Per questo motivo il laboratorio indipendente entra oggi nel contratto commerciale come terza parte di garanzia, non come semplice consulente tecnico. La logica è semplice: si analizza il campione pre-ordine, si definiscono i parametri accettabili, si ripete il controllo sul carico consegnato e si collega l’accettazione economica della merce alla conformità dei risultati. È un approccio molto più robusto rispetto alla vecchia pratica del “visto e piaciuto”, soprattutto nelle transazioni online e nelle forniture ripetitive dove la continuità qualitativa vale quanto il prezzo. Melt Flow Index: il primo indicatore della lavorabilità Il primo test basilare è il Melt Flow Index, oggi più correttamente ricondotto alle misure standardizzate di MFR (melt mass-flow rate) e MVR (melt volume-flow rate). La norma ISO 1133-1:2022 specifica due procedure per determinare la portata in massa o in volume dei termoplastici in condizioni definite di temperatura e carico; la stessa norma chiarisce che l’MVR è particolarmente utile quando si confrontano materiali con differente contenuto di cariche o quando si mettono a confronto termoplastici caricati e non caricati. Dal punto di vista industriale, questo test serve a capire come il materiale si comporterà nella trasformazione. Un MFI troppo alto può indicare una viscosità bassa e quindi un materiale molto fluido, utile in alcuni processi ma potenzialmente critico in altri. Un MFI troppo basso può invece segnalare una massa fusa più viscosa, che richiede più energia, più pressione o condizioni macchina diverse. In estrusione, stampaggio a iniezione e soffiaggio, questa informazione è decisiva perché incide direttamente sulla stabilità del processo, sui tempi ciclo e sulla qualità dimensionale del pezzo finale. Nel caso dei riciclati il valore dell’MFI è ancora più importante, perché può fornire una prima indicazione indiretta sulla storia del materiale. Se un polimero ha subito degradazione termo-ossidativa lungo più passaggi di lavorazione, la sua massa molecolare media può ridursi e la fluidità può cambiare. Per questo il dato non va mai letto da solo come numero assoluto, ma confrontato con il tipo di polimero, con l’applicazione prevista e con la costanza del lotto. DSC: l’analisi che aiuta a capire che cosa c’è davvero nel lotto Il secondo test strategico è il DSC, cioè la calorimetria differenziale a scansione. Nella famiglia delle norme ISO 11357, la parte 3 riguarda in particolare la determinazione della temperatura e dell’entalpia di fusione e cristallizzazione delle materie plastiche. In termini pratici, il DSC aiuta a leggere la “firma termica” del materiale. Per chi acquista plastica riciclata, questa prova è preziosa perché consente di verificare se il lotto corrisponde davvero al polimero dichiarato oppure se contiene miscele, contaminazioni o frazioni incompatibili. Un picco di fusione nel range tipico del PE non racconta la stessa storia di un profilo che mostra componenti del PP o di altre resine. Allo stesso modo, variazioni anomale nelle temperature o nelle entalpie possono suggerire una diversa cristallinità, una diversa storia termica o una composizione meno omogenea del previsto. Il DSC non è soltanto uno strumento accademico. In una compravendita di macinati o granuli riciclati permette di rispondere a domande molto concrete: il materiale è realmente monopolimero? C’è una contaminazione da altra resina? La qualità termica del lotto è compatibile con l’applicazione finale? In un mercato dove la qualità visiva può ingannare, il DSC riduce l’ambiguità. Densità: il controllo semplice che spesso evita gli errori più costosi Il terzo test di base è la densità, troppo spesso considerata elementare e invece molto utile come primo filtro tecnico. La norma ISO 1183-1 specifica metodi per determinare la densità delle plastiche non cellulari anche sotto forma di polveri, flakes e granuli, e sottolinea che la densità è frequentemente usata per seguire variazioni nella struttura fisica o nella composizione del materiale, oltre che per valutarne l’uniformità. Nel riciclo la densità può dire molto più di quanto sembri. Aiuta a distinguere classi polimeriche che hanno finestre tipiche differenti, segnala la possibile presenza di cariche minerali, suggerisce deviazioni di composizione e contribuisce a capire se il campione e il carico appartengono davvero alla stessa famiglia qualitativa. Naturalmente non basta da sola a certificare la bontà del materiale, ma combinata con MFI e DSC costruisce un triangolo di controllo estremamente efficace per la fase iniziale della trattativa. Proprio perché è un test relativamente rapido e leggibile, la densità è spesso utile anche nella verifica di conformità tra campione approvato e merce consegnata. Quando il dato si discosta troppo, non ci si trova quasi mai davanti a una semplice fluttuazione innocua: di solito è il segnale di una differenza più profonda di composizione o di formulazione. Dal test tecnico alla clausola contrattuale L’errore più comune nelle compravendite di plastica riciclata è considerare l’analisi come un allegato informativo. In realtà dovrebbe diventare una clausola centrale del contratto. Un’impostazione professionale prevede almeno quattro elementi: definizione del campione di riferimento, indicazione della norma di prova, tolleranze accettabili e diritto alla controprova su merce consegnata presso laboratorio indipendente. Questo approccio ha due vantaggi. Il primo è tecnico: riduce le contestazioni generiche e costringe entrambe le parti a discutere su dati verificabili. Il secondo è commerciale: rende la trattativa più trasparente, quindi più rapida e più solida nel tempo. Il fornitore serio non teme il confronto analitico; al contrario, lo usa per valorizzare la continuità qualitativa del proprio materiale. L’acquirente serio, dal canto suo, evita di trasformare la propria linea produttiva nel laboratorio di collaudo del venditore. Perché il tema è ancora più importante nel 2026 Rispetto al 2020, il contesto è diventato più maturo ma anche più severo. Non è cambiata soltanto la geografia del commercio dei rifiuti: è cambiata la soglia di professionalità richiesta agli operatori. Il mercato si muove dentro un ecosistema dove convergono tre pressioni simultanee: qualità industriale, conformità normativa e tracciabilità commerciale. Gli emendamenti di Basilea hanno irrigidito il quadro internazionale dei movimenti transfrontalieri; la nuova disciplina europea sulle spedizioni di rifiuti rafforza la responsabilità interna dell’UE; gli standard tecnici restano il linguaggio comune minimo per descrivere in modo serio un polimero riciclato. In altre parole, oggi la qualità della plastica riciclata non può più essere venduta soltanto come promessa. Deve essere misurata, documentata e, quando serve, verificata da terzi. È questo il vero passaggio storico aperto dallo stop cinese: non la fine del commercio della plastica riciclata, ma la fine dell’idea che si possa comprare e vendere materiale riciclato senza una base analitica minima. Conclusione Lo stop della Cina ha segnato la fine di un equilibrio fragile che per anni aveva assorbito fuori dai Paesi industrializzati una parte rilevante delle inefficienze del sistema. Da allora il mercato della plastica riciclata è stato costretto a diventare più selettivo, più tracciabile e più tecnico. In questo contesto, i test su MFI, DSC e densità non rappresentano un costo burocratico, ma una forma di assicurazione industriale. Servono a sapere che cosa si sta davvero comprando, a evitare errori di processo, a ridurre le contestazioni e a costruire rapporti commerciali più solidi. Chi opera seriamente nella compravendita dei polimeri riciclati dovrebbe ormai considerare questi controlli non come un’opzione, ma come la base minima per qualsiasi transazione professionale.FAQ Perché dopo lo stop della Cina i test sulla plastica riciclata sono diventati così importanti? Perché il blocco cinese e le successive restrizioni internazionali hanno ridotto gli sbocchi per i flussi più eterogenei o difficili da riciclare, aumentando il bisogno di controlli tecnici nelle compravendite. Inoltre, gli emendamenti plastici della Convenzione di Basilea sono effettivi dal 1° gennaio 2021 e l’UE ha introdotto regole più severe sulle spedizioni e sulle esportazioni di rifiuti plastici con il Regolamento 2024/1157. Quali sono i test di base più utili prima di acquistare un polimero riciclato? I tre controlli iniziali più utili sono la prova di fluidità della massa fusa, l’analisi DSC e la densità. A livello normativo, il riferimento aggiornato per la fluidità è la ISO 1133-1:2022, per il DSC la ISO 11357-3:2025 e per la densità la ISO 1183-1:2025. MFI e MFR sono la stessa cosa? Nel linguaggio commerciale si usa ancora molto il termine MFI, ma la norma ISO 1133-1:2022 parla in modo più preciso di MFR (melt mass-flow rate) e MVR (melt volume-flow rate), distinguendo il metodo in massa da quello in volume. Che cosa mi dice davvero il test MFI o MFR su un riciclato? Ti dà un’indicazione pratica sulla fluidità del materiale fuso e quindi sulla sua lavorabilità in estrusione, stampaggio o soffiaggio. La stessa norma ISO precisa però che questi dati sono usati soprattutto nel controllo qualità e non sempre si traducono in modo lineare nel comportamento reale durante il processo industriale. Il DSC serve davvero per capire se il lotto è contaminato? Sì, è molto utile come test di identificazione termica, perché misura temperature ed entalpie di fusione e cristallizzazione dei polimeri cristallini o semicristallini. Questo aiuta a capire se il materiale è coerente con la resina dichiarata o se presenta miscele e anomalie da approfondire. La densità è un test troppo semplice per essere utile? No. La norma ISO 1183-1:2025 ricorda che la densità è utile per seguire variazioni nella struttura fisica o nella composizione del materiale e può aiutare anche a valutare l’uniformità del campione. Per questo è un test semplice ma molto efficace come primo filtro. Conviene testare sia il campione sia il carico consegnato? Sì, soprattutto nelle transazioni online, nelle prime forniture o nei lotti eterogenei. La logica più solida è usare un campione approvato come riferimento tecnico e ripetere i controlli sul materiale consegnato, così da ridurre contestazioni e differenze tra dichiarato e reale. Questo approccio è coerente con il rafforzamento dei controlli sulle spedizioni di rifiuti plastici e con la maggiore attenzione alla gestione ambientalmente corretta richiesta dalla disciplina UE. Qual è oggi il vantaggio commerciale di inserire i test nel contratto? Trasformare MFR/MVR, DSC e densità in parametri contrattuali riduce il rischio industriale e rende la trattativa più trasparente. In un contesto regolatorio più severo, con procedure di notifica e consenso e con restrizioni crescenti alle esportazioni, la qualità misurata è diventata una leva commerciale oltre che tecnica. Fonti Basel Convention – Plastic Waste Amendments: conferma che gli emendamenti alle Annexes II, VIII e IX sono stati adottati al COP-14 del 2019 e sono diventati effettivi dal 1° gennaio 2021. Commissione europea – Plastic waste shipments: riepiloga le regole UE sulle spedizioni di rifiuti plastici e chiarisce che, con il Regolamento UE 2024/1157, le esportazioni di tutti i rifiuti plastici verso Paesi non OCSE saranno vietate dal 21 novembre 2026, mentre dal 21 maggio 2026 scatta la procedura di prior notification and consent per le esportazioni di rifiuti plastici. ISO 1133-1:2022: norma di riferimento per la determinazione di MFR e MVR dei termoplastici in condizioni specificate di temperatura e carico. ISO 11357-3:2025: norma di riferimento per il DSC applicato alla determinazione di temperature ed entalpie di fusione e cristallizzazione. ISO 1183-1:2025: norma di riferimento per la determinazione della densità delle plastiche non cellulari, inclusi polveri, flakes e granuli.
SCOPRI DI PIU' Poliolo OH: il cuore reattivo dei poliuretani tra produzione, applicazioni e riciclo
Il ruolo centrale dei polioli OH nella chimica dei polimeri: caratteristiche, processi industriali e prospettive di sostenibilitàdi Marco ArezioTra i protagonisti della chimica dei polimeri, i polioli occupano un posto di assoluto rilievo. In particolare, i polioli OH – così chiamati per la presenza del gruppo ossidrilico (-OH) – rappresentano la base su cui si costruiscono molte delle soluzioni che oggi caratterizzano il settore dei poliuretani, dalla schiuma isolante ai rivestimenti industriali, fino a componenti automobilistici e arredi. La loro natura chimica, la capacità di reagire con isocianati e di generare materiali dalle prestazioni altamente modulabili, li rende insostituibili. Ma al tempo stesso, la crescente sensibilità verso la sostenibilità e l’economia circolare impone una riflessione: come si producono, quali sono le loro applicazioni e soprattutto come possono essere riciclati? Cosa sono i polioli OH Il poliolo OH è una molecola polimerica caratterizzata dalla presenza di più gruppi ossidrilici terminali, capaci di legarsi chimicamente con altre specie reattive, in particolare gli isocianati. Questa reattività è la base della produzione dei poliuretani, una delle famiglie polimeriche più versatili e diffuse al mondo. Non si tratta di un singolo materiale, ma di una classe di polimeri funzionalizzati, che possono essere variabili per peso molecolare, struttura (lineare, ramificata o reticolata), grado di funzionalità e natura chimica (poliesteri, polieteri, policarbonati). La scelta del tipo di poliolo influenza direttamente le proprietà finali del poliuretano: morbidezza, resistenza meccanica, flessibilità, isolamento termico o resistenza chimica. Il suffisso “OH” sottolinea proprio l’importanza dei gruppi ossidrilici, che costituiscono i siti attivi della reazione e definiscono il comportamento del polimero nella fase di sintesi e trasformazione. A cosa servono i polioli OH Il campo di applicazione dei polioli OH è estremamente ampio. La loro funzione principale è quella di precursori nella produzione di poliuretani. A seconda della composizione e del tipo di isocianato impiegato, i poliuretani derivati possono essere: Schiume rigide: impiegate come isolanti termici nell’edilizia e negli elettrodomestici (frigoriferi, pannelli sandwich). Schiume flessibili: utilizzate in materassi, sedili automobilistici e arredi. Elastomeri: componenti tecnici con elevata resistenza meccanica e resilienza. Rivestimenti e adesivi: superfici resistenti all’usura, colle industriali e sigillanti. La duttilità dei polioli OH risiede proprio nella loro modulabilità molecolare: piccole variazioni nella catena polimerica possono determinare grandi differenze nel prodotto finale. Questo spiega perché essi rappresentino una vera “materia prima chiave” per interi comparti industriali, dal settore automotive al tessile, dall’imballaggio all’edilizia sostenibile. Come si producono i polioli OH: processi industriali e controllo delle reazioni La produzione dei polioli OH rappresenta un settore chiave della chimica industriale dei polimeri, in quanto la struttura chimica di questi intermedi condiziona in modo diretto le proprietà dei poliuretani finali. Ogni tipologia di poliolo richiede un percorso sintetico specifico, che combina ingegneria chimica, catalisi e tecniche di purificazione. Al di là delle differenze molecolari, tutti i processi condividono alcuni requisiti fondamentali: il controllo rigoroso della reattività dei monomeri, la gestione delle condizioni operative (pressione, temperatura, tempo di reazione) e la purezza dei reagenti, poiché impurezze come acqua o acidi residui possono compromettere la funzionalità finale del prodotto. Polioli poliesteri La produzione dei polioli poliesteri avviene mediante reazioni di policondensazione tra acidi dicarbossilici (ad esempio acido adipico, acido ftalico o i loro anidridi) e dioli alifatici come glicole etilenico, glicole propilenico o butandiolo. La reazione procede con l’eliminazione progressiva di molecole d’acqua, in condizioni di elevata temperatura (180–250 °C) e spesso sotto vuoto per favorire la rimozione del sottoprodotto. I catalizzatori utilizzati possono essere sali metallici (come acetato di zinco o di titanio) o catalizzatori organici, capaci di accelerare l’esterificazione mantenendo sotto controllo la distribuzione dei pesi molecolari. La funzionalità (numero di gruppi OH terminali) dipende dal rapporto molare tra acidi e dioli: un eccesso di diolo porta a catene più corte con maggiore concentrazione di gruppi ossidrilici terminali. Dal punto di vista impiantistico, si utilizzano reattori agitati dotati di sistemi di distillazione per l’eliminazione continua dell’acqua. Una volta completata la policondensazione, il prodotto viene filtrato e talvolta stabilizzato con additivi antiossidanti. I polioli poliesteri si distinguono per la buona resistenza meccanica e la capacità di produrre poliuretani rigidi e duraturi; tuttavia, la presenza di legami esterei li rende sensibili all’idrolisi, fattore critico in applicazioni esposte ad alta umidità. Polioli polieteri La produzione di polioli polieteri si basa su una polimerizzazione a catena per apertura di anello di epossidi, in particolare ossido di propilene (PO) e ossido di etilene (EO). Il processo è catalizzato da basi forti (idrossido di potassio, KOH) o da catalizzatori metallici a base di ossidi dopati (ossidi di doppio metallo, DMC, come Zn-Co), che consentono di ottenere prodotti più puri e con distribuzione di peso molecolare controllata. Il meccanismo prevede l’attacco nucleofilo dell’iniziatore (un alcol polifunzionale contenente gruppi –OH, ad esempio glicerina, trimetilolpropano o pentaeritritolo) sull’epossido. L’apertura dell’anello genera un nuovo ossidrile terminale, che diventa a sua volta sito di propagazione, permettendo la crescita della catena. Il processo avviene generalmente in reattori pressurizzati (autoclavi) a temperature comprese tra 90 e 140 °C e pressioni di 3–8 bar, con alimentazione graduale dell’epossido per controllare la velocità di polimerizzazione e ridurre sottoprodotti indesiderati. Rispetto ai polioli poliesteri, i polieteri presentano catene più idrofobiche e resistenti all’idrolisi, proprietà che li rendono preferibili in applicazioni dove la stabilità all’umidità è un requisito essenziale. Inoltre, i catalizzatori DMC permettono di ottenere polioli con basso contenuto di insaturazioni, caratteristica che migliora la reattività con gli isocianati e riduce fenomeni collaterali di degradazione. Polioli policarbonati I polioli policarbonati rappresentano la fascia premium dei polioli OH, per via delle loro elevate prestazioni meccaniche e della stabilità chimica. La loro produzione si basa sulla reazione di dioli (come 1,6-esandiolo o bisfenolo A) con derivati del carbonato. I due approcci principali sono: - Transesterificazione tra un diolo e un dialchilcarbonato (ad esempio dimetilcarbonato). La reazione è catalizzata da complessi metallici o basi forti e richiede temperature comprese tra 120 e 180 °C- Carbonatazione diretta tramite reazione di dioli con diossido di carbonio in presenza di catalizzatori organometallici. Questo processo, oggetto di intensa ricerca, consente di valorizzare la CO₂ come materia prima rinnovabile, in linea con i principi della chimica verdeIl risultato è un poliolo contenente gruppi carbonato all’interno della catena polimerica, che conferiscono rigidità e resistenza a solventi e calore. Gli impianti produttivi devono garantire elevata purezza, poiché residui di catalizzatori metallici o carbonati parziali possono interferire nella successiva reazione di poliaddizione con gli isocianati. I costi di produzione rimangono superiori rispetto a quelli di polioli poliesteri e polieteri, ma le prestazioni ottenute – in termini di durabilità, resistenza all’invecchiamento e proprietà barriera – ne giustificano l’uso in settori ad alta specializzazione, come l’aerospaziale, il medicale e i rivestimenti protettivi di pregio. Aspetti impiantistici e controllo qualità In tutti i processi di sintesi dei polioli OH, l’aspetto cruciale è il controllo della funzionalità e del peso molecolare medio, poiché questi parametri determinano la densità di reticolazione e le proprietà meccaniche dei poliuretani. I reattori industriali sono progettati per garantire elevato scambio termico, prevenendo fenomeni di runaway termico nelle reazioni esotermiche (soprattutto nella polimerizzazione di ossidi epossidi). I sistemi di purificazione prevedono distillazione sotto vuoto, filtrazione e a volte trattamento con resine a scambio ionico per rimuovere residui di catalizzatori alcalini. Il controllo qualità viene effettuato attraverso tecniche analitiche come spettroscopia IR (per monitorare la presenza di gruppi OH liberi), cromatografia a permeazione di gel (GPC, per determinare la distribuzione dei pesi molecolari) e titolazione chimica della funzionalità OH. Dal punto di vista ambientale, la produzione comporta sfide non trascurabili: elevati consumi energetici, emissioni di composti organici volatili (VOC) e produzione di scarti contenenti catalizzatori metallici. Per questo motivo le innovazioni attuali puntano a ridurre le temperature operative, a sostituire catalizzatori tossici con sistemi enzimatici o organocatalitici, e a introdurre feedstock bio-based. Nuove tecnologie “green” per la produzione dei polioli OH L’industria chimica dei polioli OH, tradizionalmente fondata sull’impiego di derivati fossili (ossido di propilene, ossido di etilene, acidi dicarbossilici di origine petrolchimica), sta progressivamente evolvendo verso percorsi sintetici più sostenibili, in risposta alle pressioni normative e alle esigenze di decarbonizzazione dei processi industriali. L’obiettivo è duplice: ridurre l’impronta ambientale e diminuire la dipendenza da fonti non rinnovabili, senza compromettere le proprietà funzionali dei poliuretani finali. Polioli da oli vegetali Gli oli vegetali naturali (soia, ricino, colza, palma, lino, girasole) rappresentano una delle fonti più studiate per la produzione di polioli bio-based. La loro struttura trigliceridica, ricca di acidi grassi insaturi, consente reazioni di funzionalizzazione per introdurre gruppi ossidrilici. I principali processi sono: - Epossidazione e apertura di anello: gli acidi grassi insaturi vengono epossidati e successivamente aperti con nucleofili (acqua, glicoli, alcoli), generando polioli OH con elevata reattività- Transesterificazione: i trigliceridi vengono trasformati in esteri metilici (biodiesel), che possono poi essere ulteriormente funzionalizzati per ottenere polioli a basso peso molecolareQuesti polioli presentano il vantaggio di ridurre la quota fossile nella formulazione dei poliuretani, ma pongono sfide in termini di uniformità molecolare, odore residuo e compatibilità con i polioli convenzionali. Polioli da biomasse lignocellulosiche Un altro filone promettente è la valorizzazione delle biomasse di scarto lignocellulosiche (residui agricoli, paglia, legno). Attraverso processi di pirolisi, liquefazione idrotermale o idrogenolisi catalitica, si ottengono oli bio-polimerici che vengono successivamente modificati chimicamente per introdurre gruppi OH. L’uso di biomasse non edibili evita la competizione con la filiera alimentare e apre a un modello di bioraffineria integrata, dove la stessa materia prima può generare energia, intermedi chimici e polimeri. Tuttavia, le sfide tecnologiche riguardano la variabilità della composizione delle biomasse e la necessità di processi di purificazione ad alta efficienza. Polioli da CO₂ catturata Un capitolo particolarmente innovativo riguarda i polioli da CO₂, frutto di ricerche nel campo della catalisi sostenibile. Qui la CO₂, normalmente considerata gas serra da abbattere, viene trasformata in risorsa per la chimica dei polimeri. Il processo consiste nella catalisi di copolimerizzazione diossido di carbonio/epossido, spesso basata su catalizzatori eterogenei a base di complessi metallici (Zn, Co, Cr) o su sistemi organocatalitici. Il risultato è un poliolo policarbonato bio-based, che incorpora fino al 20–30% di CO₂ nella catena molecolare. I vantaggi sono notevoli: riduzione dell’impatto carbonico del processo, utilizzo di una materia prima abbondante e quasi gratuita, e ottenimento di prodotti dalle eccellenti proprietà meccaniche e chimiche. I limiti attuali riguardano la scalabilità industriale e la necessità di catalizzatori selettivi ed economici. Implicazioni industriali e prospettive L’introduzione di polioli “green” non implica solo una sostituzione molecolare, ma richiede anche adattamenti impiantistici (reattori resistenti a miscele reattive complesse, sistemi di separazione avanzati) e nuove strategie di compatibilità con i polioli fossili tradizionali, per poter formulare miscele con proprietà stabili e prestazioni competitive. Sul piano della sostenibilità, i polioli bio-based e da CO₂ rappresentano un tassello fondamentale verso un’economia circolare dei poliuretani, in cui la produzione, l’uso e il riciclo vengono ripensati in chiave sistemica. Nei prossimi anni, la sfida sarà combinare questi approcci con processi di riciclo chimico avanzato, creando vere e proprie filiere chiuse in grado di rigenerare continuamente materia prima da rifiuti e sottoprodotti. Il riciclo dei polioli OH Se la produzione è consolidata, il tema del riciclo dei polioli OH e dei materiali derivati rappresenta oggi la sfida principale. Essendo essenzialmente precursori dei poliuretani, il loro recupero dipende in larga misura dalle strategie adottate per la gestione di questi ultimi. Riciclo meccanico I poliuretani contenenti polioli OH possono essere macinati e reimmessi come filler in nuovi prodotti. Tuttavia, la qualità del materiale riciclato è inferiore e le applicazioni restano limitate. Riciclo chimico È la via più promettente. Tecniche come la glicolisi, idrolisi e ammonolisi consentono di rompere la rete poliuretanica, rigenerando polioli secondari. Questi possono essere reimpiegati nella produzione di nuove schiume o rivestimenti. La sfida risiede nel bilanciamento tra costi, efficienza e qualità dei polioli riciclati rispetto a quelli vergini. Tecnologie emergenti Si stanno sviluppando processi a base di enzimi e catalizzatori innovativi, con l’obiettivo di ridurre il consumo energetico e migliorare la purezza dei prodotti rigenerati. Inoltre, la ricerca sulla biochimica sta esplorando polioli di origine vegetale, capaci di sostituire parzialmente i derivati fossili e rendere la catena produttiva più sostenibile. Il riciclo non è solo un tema tecnico, ma anche economico ed etico: reinserire i polioli OH nella catena di produzione significa ridurre rifiuti, diminuire la dipendenza dalle risorse fossili e contribuire a un modello di economia circolare. Prospettive future e sostenibilità Il futuro dei polioli OH si gioca su tre fronti principali: Innovazione nella produzione: l’integrazione di materie prime bio-based, come oli vegetali e sottoprodotti agricoli, promette di ridurre l’impatto ambientale senza compromettere le prestazioni. Efficienza energetica: migliorare i processi industriali per ridurre consumi e emissioni è cruciale in un settore ad alta intensità tecnologica. Riciclo avanzato: sviluppare filiere integrate che permettano il recupero sistematico dei poliuretani e la reimmissione dei polioli rigenerati sul mercato. La strada è ancora lunga, ma il ruolo dei polioli OH è destinato a rimanere centrale in un contesto in cui la scienza dei materiali è sempre più chiamata a coniugare performance e sostenibilità.© Riproduzione Vietata
SCOPRI DI PIU' Quali Sistemi Impiegare per il Calcolo dell’Umidità nei Polimeri?
di Marco ArezioLa drastica riduzione dell’umidità nelle materie plastiche che devono essere usate per il processo di stampaggio di articoli destinati alla vendita, è una operazione molto importante, più importante di quanto normalmente si creda.Infatti, anche chi normalmente applica un trattamento di riduzione dell’umidità, deve assicurarsi che i livelli stessi siano sufficientemente bassi in modo da non creare difetti sul prodotto finale, variazioni di processo e guasti ai componenti delle presse. Come abbiamo trattato in altri articoli riguardanti le materie plastiche igroscopiche e non igroscopiche, l’importanza di deumidificazione del materiale, specialmente per quelle famiglie di polimeri che assorbono facilmente umidità, come il PC, il PA e il PET, è quella di preservare le catene polimeriche che, in presenza di una quantità eccessiva di acqua, sono soggette ad un degrado attraverso l’idrolisi. Infatti, in alcuni materiali plastici, la sola presenza di quantità di umidità di 200 ppm influirà negativamente sulle catene polimeriche, corte o tagliate, con la con la degradazione del peso molecolare del polimero. Ma per renderci conto della grandezza di misura di una quantità di umidità di 200 ppm consideriamo che questo valore corrisponde in percentuale allo 0,0200, quindi circa 9,1 grammi di acqua per 45.360 grammi di materiale. Una concentrazione di umidità alta nel polimero si può notare facilmente durante lo stampaggio degli articoli in seguito alla formazione di bolle sulle superfici dei prodotti, aumento della vaporizzazione in macchina e tutte le conseguenze negative sulla qualità del manufatto dal punto di vista meccanico ed estetico. Ma una quantità piccola di umidità, che interagisce comunque con le catene polimeriche, creando dei danni estetici e strutturali, non viene normalmente rilevata duranti le fasi di stampaggio ma sarà valutabile sulle caratteristiche del prodotto finale. E’ importante analizzare la resina plastica prima delle operazioni di stampaggio, asciugarla in modo completo e non cadere nella tentazione di miscelare parti di resina asciutta con parti umide, perché le caratteristiche qualitative delle parti asciutte verranno intaccate negativamente dalle parti umide. Ma quali sono i metodi per il controllo dell’umidità? Metodo della differenza di peso: il campione viene prelevato dagli imballi o dalla tramoggia e posizionato in un contenitore per il suo riscaldamento in fase di analisi. Prima del riscaldamento dei granuli viene fatta una pesata e, successivamente, si avvia il riscaldamento del materiale ad una temperatura consona alla famiglia di resina in fase di analisi. Raggiunta la temperatura ideale, la frazione di umidità uscirà dai granuli e, con lei, tutte le altre parti volatili che sono rappresentate da distaccanti, stabilizzanti, antistatici o altre sostanze chimiche che si trovavano nel polimero. Alla fine del processo si ripesa il granulo e lo si confronta con il peso precedente che rappresentava il granulo umido. Per semplicità si tenderebbe a considerare la differenza di peso come l’espressione della quantità di umidità presente nel materiale da impiegare. In realtà non è così, in quanto non si può esattamente sapere quanta umidità e quanti agenti chimici volatilizzati sono l’espressione della differenza di peso. Metodo dell’analisi dell’umidità specifica: l’operazione iniziale di analisi è comparabile con il sistema precedente, basato sulla differenza di peso, ma il processo viene realizzato in un’atmosfera di azoto secco, in cui l’umidità e i volatili verranno espulsi come nell’analisi precedente, ma la macchina calcolerà esattamente la parte di umidità presente nella materia prima senza curarsi delle parti volatili in quanto è in grado di separare i differenti composti chimici. In questo caso parleremo di umidità specifica, in quanto si valuterà precisamente il peso della stessa al netto dei volatili espulsi.Categoria: notizie - tecnica - plastica - riciclo - polimeri - umidità
SCOPRI DI PIU' Forze di Chiusura nello Stampaggio ad Iniezione: Analisi Tecnica ed Ottimizzazione
Guida sulle pressioni interne, calcolo e metodi avanzati per ottimizzare la forza di chiusura e migliorare qualità ed efficienza nello stampaggio plasticodi Marco ArezioLo stampaggio a iniezione è una tecnologia ampiamente utilizzata nell'industria manifatturiera per la produzione di componenti in plastica, apprezzata per la sua capacità di realizzare pezzi con geometrie complesse e dimensioni estremamente precise. Tra gli aspetti tecnici più critici del processo, la gestione delle forze di chiusura riveste un ruolo fondamentale. Queste forze, se correttamente gestite, permettono di assicurare una qualità costante del prodotto, ridurre i costi operativi e aumentare l'efficienza produttiva degli impianti. Il Processo di Stampaggio a Iniezione Il processo di stampaggio a iniezione segue una sequenza di operazioni ben definita. In una prima fase, il materiale plastico viene riscaldato e portato allo stato fuso. Successivamente, esso viene iniettato nello stampo tramite un apposito sistema di alimentazione, in cui avviene il riempimento della cavità. Segue una fase di mantenimento della pressione, essenziale per contrastare il naturale fenomeno di contrazione del materiale durante il raffreddamento e assicurare stabilità dimensionale. Una volta completato il raffreddamento e la solidificazione del materiale, il componente finito viene estratto dallo stampo. Durante la fase iniziale dell'iniezione, le alte pressioni che si generano all’interno dello stampo tendono a separare le due metà dello stampo stesso. Pertanto, è indispensabile applicare una forza opposta, definita forza di chiusura, per mantenere lo stampo chiuso in modo stabile durante tutto il ciclo di produzione. Concetto e Significato della Forza di Chiusura La forza di chiusura è definita come la forza applicata dalla macchina di stampaggio per tenere unite saldamente le due metà dello stampo durante il processo di iniezione. Una gestione accurata di questa forza evita l'apertura accidentale dello stampo, prevenendo difetti comuni quali bave, imprecisioni dimensionali o difetti superficiali nel prodotto finale. Pertanto, calibrare con precisione la forza di chiusura non solo garantisce affidabilità nella produzione, ma permette anche di minimizzare il consumo energetico e prolungare la vita utile degli stampi e delle macchine utilizzate. Analisi delle Pressioni Interne nello Stampo Durante l'iniezione, lo stampo è soggetto a elevate pressioni interne che dipendono da diversi parametri operativi e materiali, come il tipo di polimero impiegato, le sue proprietà reologiche, la temperatura di lavorazione, la velocità di iniezione e la geometria della cavità dello stampo stesso. Tipicamente, la pressione massima si verifica in prossimità del gate, cioè nel punto di ingresso del materiale, e diminuisce progressivamente lungo il percorso del flusso del polimero. Analizzare attentamente la distribuzione della pressione, tramite strumenti e software avanzati, permette di determinare con precisione la forza necessaria per mantenere lo stampo correttamente chiuso durante l'intera fase di stampaggio. Metodo di Calcolo della Forza di Chiusura La determinazione accurata della forza di chiusura necessaria nello stampaggio a iniezione avviene tramite una semplice relazione matematica:F = P x A x K Dove: P indica la pressione media registrata nello stampo durante la fase di iniezione; A è l'area proiettata massima del componente stampato, ovvero la superficie perpendicolare alla direzione della forza di chiusura; K rappresenta un coefficiente di sicurezza, generalmente compreso tra 1,1 e 1,5, che tiene conto di eventuali fluttuazioni della pressione durante il processo produttivo. Strategie per l'Ottimizzazione della Forza di Chiusura L'ottimizzazione della forza di chiusura è fondamentale per migliorare la qualità del prodotto finito e ridurre i costi di produzione. Tra le principali strategie adottate figurano le simulazioni numeriche avanzate (CAE), che consentono di prevedere con precisione il comportamento del polimero durante l'iniezione e ottimizzare così la progettazione dello stampo. Inoltre, tecnologie di controllo adattativo basate su sensori e sistemi intelligenti regolano dinamicamente e automaticamente la forza di chiusura durante il processo, adattandosi in tempo reale alle condizioni operative variabili. Una progettazione accurata dello stampo, focalizzata sulla riduzione dell'area proiettata e sulla scelta strategica dei punti di ingresso del materiale (gate), contribuisce ulteriormente a ridurre le pressioni interne e, di conseguenza, la forza necessaria. Risultati e Benefici dell'Ottimizzazione Studi sperimentali e applicazioni industriali confermano che una corretta ottimizzazione delle forze di chiusura porta benefici significativi, quali una riduzione dei consumi energetici, un miglioramento della qualità dimensionale ed estetica dei prodotti e una maggiore durata utile degli stampi. Inoltre, una gestione ottimizzata della forza di chiusura consente di ridurre significativamente gli interventi di manutenzione straordinaria e i tempi di fermo macchina legati alla sostituzione degli stampi, incrementando così la produttività complessiva. Conclusioni La gestione accurata delle forze di chiusura nello stampaggio a iniezione non costituisce soltanto un requisito tecnico essenziale, ma rappresenta anche un fattore strategico importante per migliorare la competitività industriale. Attraverso l'integrazione di tecnologie avanzate, simulazioni precise e una progettazione accurata degli stampi, è possibile ottenere risultati eccellenti in termini di qualità del prodotto, efficienza energetica e contenimento dei costi, dimostrando la fondamentale importanza di una corretta ottimizzazione delle forze nello stampaggio a iniezione.© Riproduzione Vietata
SCOPRI DI PIU' Rivestimenti Polimerici per Imballi Alimentari in Metallo
di Marco ArezioLe scatole in metallo per la conservazione degli alimenti hanno una lunga storia ma se nel passato, presentavano delle carenze dal punto igienico e tossicologico, specialmente a causa delle saldature che venivano fatte in lega Sn-Pb, attualmente la qualità dei prodotti costruiti sono decisamente elevate. Oggi la protezione degli alimenti è principalmente affidata allo strato polimerico di rivestimento interno, detto coating, che si frappone tra la parete di metallo e il cibo contenuto. La funzione primaria di questa barriera è quello di proteggere i prodotti alimentari dalla luce, l’ossigeno, gli enzimi, l’umidità, gli inquinanti e i microorganismi che ne comporterebbero la modificazione della struttura dell’alimento e la sua qualità. Lo scopo è anche quello di aumentare la vita utile dell’alimento o della bevanda che in condizioni normali, cioè non inscatolato, si deteriorerebbe con più velocità, in quanto le reazioni biochimiche, enzimatiche e l’attività dei microorganismi farebbero normalmente il loro corso. Quindi, per aumentare la vita degli alimenti, le confezioni in metallo vengono normalmente rivestite con film di resine sintetiche applicate sul foglio metallico ancora piano, film che assume spessori di pochi micron. La scelta del tipo di resina dipende dalle sue caratteristiche meccaniche, chimiche o termiche in base al contenuto che devono ospitare. Qui di seguito possiamo elencare le principali: • Colofonia è costituita principalmente da acido abietico, che viene normalmente additivata con ZnO per controllare le reazioni chimiche che si formano attraverso gli aminoacidi solforati delle proteine. • Resine Viniliche sono della famiglia delle resine termoplastiche, normalmente PVC, che hanno un’ottima resistenza agli acidi, ma hanno il difetto di assorbire i pigmenti degli alimenti. • Resine Fenoliche vengono composte attraverso la polimerizzazione della formaldeide e del fenolo che hanno un’ottima resistenza ai trattamenti termici, al PH e ai grassi. Attraverso il contenuto di formaldeide possiamo identificare due famiglie di resine fenoliche: Novolacche (termoplastiche) e Resoli (termoindurenti). • Resine Epossidiche sono resine termoindurenti costituite dal Bisfenolo A e dall’Epicloridrina che costituiscono il rivestimento più comune negli alimenti in scatola soprattutto nei cibi sott’olio a base di pesce. • Resine Poliestere sono resine termoindurenti ottenute da diversi monomeri come l’Anidride Ftalica, l’Anidride Maleica o l’Acido Fumarico, integrati con oli vegetali e pigmenti. Hanno la caratteristica della flessibilità dando allo strato della parete metallica questa caratteristica. • Resine Epossi-Fenoliche sono il risultato della polimerizzazione delle resine epossidiche con quelle fenoliche attraverso dei catalizzatori. Sono utilizzate come rivestimento trasparente di molte scatole metalliche in cui sono contenute conserve in olio, vegetali o cibi per animali. Per quanto riguarda le caratteristiche tossicologiche esistono norme di legge specifiche che pongono limiti sulla possibile migrazione delle sostanze del packaging negli alimenti, in cui si prendono in considerazione sia la migrazione specifica che la migrazione globale. Tuttavia la comunità scientifica ha dato nuovo impulso agli studi e alle ricerche sugli aspetti tossicologici relativi alle materie plastiche impiegate nell’industria alimentare, con particolare attenzione non più al singolo elemento che costituisce l’imballo, ma tiene in considerazione l’effetto cocktail che è dato da tutti gli elementi che vengono a contatto con il cibo, traslati nel tempo e con caratteristiche termiche differenti. Indubbiamente il cibo o la bevanda contenuti nel packaging al momento dell’imballo hanno determinate caratteristiche, ma a distanza di tempo e in condizioni climatiche differenti, la qualità del cibo che arriva sulla tavola potrebbe essere differente. Quindi sarebbe consigliabile una verificata attraverso un’analisi chimica, a campione, con uno strumento composto da un gascromatografo e uno spettrometro a mobilità ionica che, in modo semplice e rapido, daranno la fotografia, analitica, della qualità del cibo o delle bevande.Categoria: notizie - tecnica - plastica - riciclo - metallo - imballi - packaging Vedi maggiori informazioni sulle materie plastiche
SCOPRI DI PIU' Rivoluzione nel Riciclo dei Polimeri: La Promessa del Riciclo Fisico
Come la Tecnologia di Dissoluzione Sta Superando i Limiti del Riciclo Tradizionale, Migliorando Sostenibilità ed Efficienzadi Marco ArezioL'era moderna ha visto un'esponenziale crescita nell'uso dei polimeri, materiali versatili impiegati in un'ampia gamma di applicazioni, da semplici utensili domestici a componenti avanzati in settori high-tech. Tuttavia, la durabilità che rende i polimeri così preziosi è anche la causa di uno dei problemi ambientali più pressanti: l'accumulo di rifiuti plastici. Il riciclo emerge come una soluzione critica, ma i metodi tradizionali, meccanico e chimico, presentano limitazioni significative in termini di efficienza, costi e impatto ambientale. In questo contesto, il riciclo fisico si propone come un'innovativa metodologia di riciclo, promettendo di affrontare queste sfide attraverso un processo di dissoluzione che separa i polimeri da contaminanti, pigmenti e additivi, senza degradare il materiale o richiedere l'uso intensivo di energia. Il Riciclo dei Polimeri Descrizione dei PolimeriI polimeri sono macromolecole composte da unità ripetitive, note come monomeri, legate insieme da legami covalenti. Questa struttura conferisce loro proprietà uniche di resistenza, flessibilità e durabilità, rendendoli ideali per una miriade di applicazioni industriali e quotidiane. Tuttavia, queste stesse caratteristiche rendono i polimeri particolarmente resistenti alla degradazione naturale, contribuendo al problema globale dell'inquinamento da plastica. Impatto Ambientale L'impatto ambientale dei rifiuti polimerici è vasto e multidimensionale. Accumulandosi in discariche e ambienti naturali, i polimeri non solo occupano spazio fisico ma rilasciano anche sostanze tossiche durante la lenta degradazione, contaminando suolo e acqua. Inoltre, la degradazione dei polimeri in ambienti marini contribuisce alla formazione di microplastiche, particelle piccolissime che possono essere ingerite dalla fauna marina, entrando così nella catena alimentare. Metodi Tradizionali di Riciclo Il riciclo meccanico comporta processi fisici come la triturazione e la rifusione dei rifiuti di plastica per creare nuovi oggetti. Sebbene economicamente vantaggioso, questo metodo tende a degradare la qualità dei polimeri, limitando il loro riutilizzo a prodotti di qualità inferiore. Il riciclo chimico, d'altro canto, scompone chimicamente i polimeri in monomeri o altri prodotti chimici utilizzabili. Questo processo consente teoricamente di riciclare la plastica all'infinito. Tuttavia, è più costoso, richiede un elevato consumo energetico e spesso comporta l'uso di sostanze chimiche pericolose. Entrambi i metodi presentano quindi limitazioni significative in termini di sostenibilità ambientale, efficienza energetica e capacità di recupero dei materiali. Queste considerazioni pongono le basi per l'esplorazione di metodologie alternative di riciclo, come il riciclo fisico. Principi del Riciclo Fisico Il riciclo fisico rappresenta un approccio innovativo nel panorama del riciclo dei polimeri. Differisce dai metodi meccanico e chimico per la sua capacità di separare i polimeri dai vari additivi e contaminanti senza alterarne la struttura chimica. Questo processo si basa su due principi fondamentali: Concetto di Dissoluzione e Separazione Il cuore del riciclo fisico risiede nella dissoluzione selettiva dei polimeri in solventi specifici. Questi solventi sono scelti per la loro capacità di interagire con il polimero target senza influenzare gli additivi, i pigmenti o i contaminanti. Una volta dissolto il polimero, la soluzione può essere filtrata per rimuovere le impurità. Successivamente, il polimero può essere precipitato dalla soluzione attraverso la variazione di temperatura, pressione, o aggiunta di un non-solvente, permettendo così il recupero del polimero puro. Vantaggi rispetto ai Metodi Tradizionali Il principale vantaggio del riciclo fisico è la sua capacità di recuperare polimeri di alta qualità senza degradarne le proprietà meccaniche. A differenza del riciclo meccanico, che tende a compromettere la qualità del materiale riciclato, il riciclo fisico mantiene l'integrità molecolare dei polimeri. Rispetto al riciclo chimico, si distingue per il minor consumo energetico e l'assenza di processi complessi di scomposizione e sintesi, rendendolo più sostenibile ed economicamente vantaggioso. Tecnologia e Processo del Riciclo Fisico Il processo di riciclo fisico si articola in diverse fasi, ognuna delle quali svolge un ruolo cruciale nel recupero dei polimeri: Selezione e Pretrattamento: I rifiuti di plastica vengono selezionati e puliti per rimuovere grossolane impurità. Dissoluzione: Il materiale plastico viene immerso in un solvente specifico che dissolve il polimero, lasciando indietro additivi e contaminanti. Filtrazione: La soluzione viene filtrata per separare il polimero disciolto dalle impurità solide. Precipitazione e Recupero: Il polimero viene recuperato dalla soluzione mediante precipitazione, causata da variazioni di temperatura, pressione, o l'aggiunta di un non-solvente. Purificazione e Asciugatura: Il polimero precipitato viene ulteriormente purificato e asciugato per rimuovere qualsiasi traccia di solvente, rendendolo pronto per essere riutilizzato nella produzione di nuovi articoli. Questa tecnologia non solo consente il recupero di polimeri di alta qualità ma introduce anche un ciclo di riciclo più sostenibile ed efficiente dal punto di vista energetico. Vantaggi Ambientali e Economici del Riciclo FisicoIl riciclo fisico offre numerosi vantaggi sia ambientali che economici. Riducendo il consumo energetico e minimizzando la produzione di rifiuti, contribuisce significativamente alla riduzione dell'impronta ecologica dell'industria dei polimeri. Inoltre, il recupero di polimeri di alta qualità può ridurre la dipendenza dalle risorse fossili, abbassando i costi di produzione e favorendo l'adozione di pratiche più sostenibili. Il riciclo fisico, distinguendosi dai metodi tradizionali di riciclo per la sua capacità di mantenere inalterate le proprietà dei polimeri e per il suo minor impatto ambientale, offre vantaggi significativi sia dal punto di vista ambientale che economico. Riduzione dell'Impatto Ambientale Minor Consumo Energetico: Il processo di dissoluzione e separazione dei polimeri richiede meno energia rispetto alla scomposizione chimica dei polimeri in monomeri o al processo di riscaldamento e fusione nel riciclo meccanico. Riduzione dei Rifiuti: La capacità di recuperare e riutilizzare i polimeri con alta efficienza riduce la quantità di rifiuti plastici destinati alle discariche o all'incenerimento, minimizzando l'emissione di gas serra e altri inquinanti. Recupero dei Solventi: La rigenerazione e il riutilizzo dei solventi nel processo di riciclo fisico diminuiscono la necessità di produrre nuovi solventi, contribuendo ulteriormente alla riduzione dell'impatto ambientale. Vantaggi Economici Riduzione dei Costi Operativi: Il minor consumo energetico e la possibilità di riciclare i solventi riducono i costi operativi del processo di riciclo fisico rispetto ai metodi tradizionali. Valorizzazione dei Materiali Riciclati: I polimeri riciclati attraverso il processo di riciclo fisico mantengono una qualità elevata, permettendo la loro vendita a prezzi superiori rispetto ai materiali riciclati con metodi tradizionali, apportando quindi un vantaggio economico agli operatori del settore. Apertura di Nuovi Mercati: La produzione di materiali plastici di alta qualità da riciclo apre nuovi mercati, inclusi settori ad alto valore aggiunto che tradizionalmente esitano nell'utilizzare materiali riciclati a causa di preoccupazioni sulla qualità. Sfide e Prospettive Future Nonostante i numerosi vantaggi, il riciclo fisico affronta sfide sia tecniche che di mercato. La necessità di ulteriori ricerche per ottimizzare i processi di dissoluzione e separazione, l'adattamento delle infrastrutture esistenti e la creazione di normative che favoriscano l'adozione di tecnologie di riciclo innovative sono tra le principali sfide da superare. Tuttavia, le prospettive future sono promettenti, con l'aspettativa che miglioramenti tecnologici e un crescente impegno verso la sostenibilità guidino una maggiore adozione del riciclo fisico. Conclusioni Il riciclo fisico emerge come una metodologia promettente nel campo del riciclo dei polimeri, offrendo un'alternativa sostenibile ai metodi tradizionali. Con la sua capacità di produrre materiali riciclati di alta qualità, ridurre il consumo energetico e minimizzare l'impatto ambientale, il riciclo fisico ha il potenziale per svolgere un ruolo cruciale nell'economia circolare del futuro. La sua implementazione su larga scala potrebbe segnare un passo significativo verso la risoluzione della crisi globale dei rifiuti di plastica, allineando gli interessi economici con quelli ambientali. Pubblicazioni Scientifiche sul Riciclo Fisico"Advanced Recycling of Polymers through Dissolution: An Overview of the Process and its Sustainability Impact" - Questa pubblicazione fornisce un'analisi dettagliata del processo di riciclo fisico attraverso la dissoluzione, discutendo la scelta dei solventi, le tecnologie di separazione e il confronto dell'impatto ambientale rispetto al riciclo meccanico e chimico. "Solvent-based Recycling of Polyethylene Terephthalate: Towards Circular Economy" - Concentrandosi sul PET, questo studio esplora l'uso di solventi sostenibili per il riciclo fisico del materiale, valutando l'efficacia del processo in termini di qualità del polimero recuperato e sostenibilità ambientale. "Separation Techniques for Mixed Polymer Waste: Enhancing the Sustainability of Plastic Recycling" - Questo articolo esamina varie tecniche per la separazione di miscele polimeriche, con un focus particolare sul riciclo fisico. Offre un confronto con i metodi tradizionali e discute le prospettive future per il miglioramento del riciclo di plastica mista. Queste pubblicazioni rappresentano solo una frazione della ricerca in corso nel campo del riciclo fisico dei polimeri. L'interesse crescente per questa area promette ulteriori sviluppi e innovazioni, con l'obiettivo di superare le sfide attuali nel riciclo dei materiali plastici e promuovere una maggiore sostenibilità nell'industria.
SCOPRI DI PIU' Process Control nel Soffiaggio della Plastica: Strategie Avanzate per il Controllo di Qualità
Scopri come ottimizzare parametri, ridurre gli scarti e migliorare l’efficienza produttiva nelle diverse tecniche di blow moldingdi Marco ArezioIl soffiaggio della plastica (plastic blow molding) rappresenta un caposaldo nell’industria della trasformazione dei polimeri e trova largo impiego nella produzione di contenitori, bottiglie e componenti cavi di varie forme e dimensioni. Dalla realizzazione di semplici flaconi per detergenti sino a bottiglie per bevande gassate, questo procedimento sfrutta la duttilità del polimero riscaldato e la pressione di un gas (spesso aria compressa) per conferire alla materia plastica la forma desiderata all’interno di uno stampo. Sebbene possa apparire come un’operazione relativamente immediata – far aderire il polimero alle pareti di uno stampo mediante insufflazione – la realtà industriale richiede un approccio molto più complesso e articolato, in cui il process control gioca un ruolo essenziale. Nel corso degli anni, l’evoluzione tecnologica e la crescente richiesta di prodotti di alta qualità e a ridotto impatto ambientale hanno stimolato la ricerca di metodologie avanzate per controllare e ottimizzare ogni fase del soffiaggio. Dall’estrusione o iniezione della materia prima, sino alla successiva fase di soffiaggio e raffreddamento, il mantenimento di determinati parametri entro soglie ben definite risulta infatti cruciale per garantire la ripetibilità del processo e il rispetto delle tolleranze dimensionali. In questo articolo, verranno esposti i principi fondamentali del soffiaggio della plastica, i parametri critici di lavorazione e le più avanzate tecniche di monitoraggio e controllo, con uno sguardo anche alle prospettive future che integrano i concetti dell’Industria 4.0 e dell’intelligenza artificiale. Principi del Processo di Soffiaggio della Plastica Il soffiaggio della plastica si articola in diverse tecniche, tra le quali spiccano l’estrusione-soffiaggio, l’iniezione-soffiaggio e la variante con stiramento assiale. Ognuna di queste si basa sullo stesso principio generale, ma presenta specifiche differenze legate alla sequenza con cui il polimero viene preparato e successivamente modellato. Nel processo di estrusione-soffiaggio, si forma innanzitutto un “tubolare” di polimero fuso (detto parison) tramite estrusione. Questo parison, ancora caldo, viene racchiuso in uno stampo e, insufflando aria o gas, si espande sino ad aderire alle pareti, assumendone la forma. Una volta raffreddato, il pezzo viene estratto e può subire lavorazioni accessorie (ad esempio, il taglio di eventuali sfridi). L’estrusione-soffiaggio è spesso utilizzata per la produzione di contenitori di varia grandezza, grazie alla sua versatilità e facilità di realizzazione. Con il metodo dell’iniezione-soffiaggio, invece, si produce inizialmente una preforma mediante iniezione in uno stampo specifico. Questa preforma, dopo un eventuale periodo di riscaldamento o mantenimento in temperatura, viene trasferita in un secondo stampo dove avviene il soffiaggio. Tale tecnica permette un controllo dimensionale molto accurato, soprattutto per contenitori di piccolo e medio formato, ed è ampiamente adottata in settori che richiedono alta precisione, come quello farmaceutico o cosmetico. Una variante sofisticata è l’iniezione stirata-soffiaggio (stretch blow molding), usata prevalentemente per realizzare bottiglie in PET. Qui, la preforma viene stirata in senso assiale prima della fase di soffiaggio, in modo da orientare le catene polimeriche e migliorare così le proprietà meccaniche del prodotto finito, oltre a rendere più trasparente il materiale. In tutti i casi, l’accuratezza nel controllo di parametri come temperatura, pressione, velocità di estrusione o iniezione, e tempi di soffiaggio e raffreddamento determina la stabilità della qualità del pezzo finale. A seconda del polimero utilizzato (PET, HDPE, LDPE, PP, PVC, ecc.), la “finestra di lavorabilità” può cambiare sensibilmente, imponendo la necessità di sistemi di controllo flessibili e altamente reattivi. Parametri Critici di Processo I parametri che risultano più significativi nel soffiaggio della plastica sono principalmente la temperatura, la pressione, il tempo di soffiaggio (e di permanenza in stampo) e la distribuzione dello spessore nel manufatto. Temperatura di Fusione e Riscaldamento Il controllo della temperatura risulta centrale durante tutta la fase di preparazione del polimero. Nei processi di estrusione, una temperatura non adeguata può condurre a difetti di omogeneità del parison, mentre, nelle tecniche di iniezione, un profilo di riscaldamento scorretto può favorire la formazione di bolle o vuoti interni. La stabilità termica evita anche l’eccessiva degradazione del materiale, aspetto cruciale nel caso di polimeri sensibili al calore (come certe formulazioni di PVC). Pressione di Soffiaggio e Tempo di Permanenza La pressione con cui l’aria viene insufflata determina la conformazione del polimero alle pareti dello stampo. Una pressione troppo bassa non basta a garantire la giusta aderenza, causando difetti o spessori irregolari, mentre pressioni eccessive possono generare sollecitazioni meccaniche tali da danneggiare il pezzo. Il tempo di soffiaggio, invece, dev’essere sufficientemente lungo per stabilizzare la forma del manufatto, ma senza stressare ulteriormente il materiale. Successivamente, il raffreddamento in stampo consolida la struttura, prevenendo deformazioni. Distribuzione dello Spessore Nel soffiaggio è frequente che l’attenzione si concentri sulla corretta distribuzione dello spessore delle pareti, un fattore chiave in applicazioni che richiedono resistenza a urti, pressioni interne o perfino barriere per l’impermeabilità a gas o liquidi. Nell’estrusione-soffiaggio, i moderni sistemi prevedono l’adozione di tecniche di parison programming, con cui si modula lo spessore del parison lungo la sua lunghezza in modo da distribuire il materiale in maniera ottimale, riducendo sprechi e imperfezioni. Raffreddamento Un ulteriore parametro critico è il raffreddamento. Dopo il soffiaggio, il polimero caldo deve solidificarsi seguendo un gradiente di temperatura che, se non adeguatamente controllato, può portare a tensioni interne o deformazioni. Nel caso di polimeri semicristallini, come il PET, il profilo di raffreddamento influenza sensibilmente il grado di cristallinità e, di conseguenza, la trasparenza, la resistenza e la stabilità dimensionale del pezzo. Metodi di Controllo di Qualità Per assicurare prodotti conformi alle specifiche desiderate, nel corso degli anni si sono sviluppati diversi approcci di controllo qualità, che spaziano dalle metodologie statistiche di base fino a tecniche di monitoraggio in tempo reale basate su sensori avanzati. Controllo Statistico di Processo (SPC) Uno dei metodi classici è il Controllo Statistico di Processo, in cui i dati raccolti da specifiche misurazioni (temperatura, spessore, pressione, ecc.) vengono analizzati e inseriti in carte di controllo (ad esempio, X̄-R o X̄-S). Quando i valori misurati superano le soglie stabilite o mostrano un trend progressivo di deriva, si attiva un segnale di allerta che spinge l’operatore o il sistema di automazione a correggere i parametri del processo. Pur essendo un metodo consolidato, l’SPC risulta spesso di tipo “reattivo”: interviene dopo che la deviazione si è già manifestata. Controlli Non Distruttivi (NDT) e Distruttivi Le verifiche sul prodotto finito possono essere non distruttive o distruttive: - Tecniche Non Distruttive (NDT): impiegano ultrasuoni, sensori laser o raggi X per valutare la presenza di difetti interni o la regolarità dello spessore senza danneggiare fisicamente il pezzo. - Controlli Distruttivi: includono test meccanici (come prove di trazione, scoppio o urto) e analisi di sezione (microtoming), in cui si esamina al microscopio la struttura del manufatto. Sebbene distruttivi, offrono una comprensione più profonda di eventuali difetti interni o deformazioni su campioni rappresentativi. Vision Systems e Analisi delle Immagini L’impiego di sistemi di visione artificiale in linea consente di ispezionare rapidamente le superfici, rilevando difetti come bolle, rigature, variazioni cromatiche o imperfezioni di forma. Tali sistemi possono essere abbinati a software di machine learning capaci di riconoscere pattern anomali e segnalare con rapidità la presenza di prodotti difettosi, spesso prima che il pezzo sia completato. Questo approccio consente interventi tempestivi e la riduzione degli scarti. Tecniche Avanzate di Monitoraggio e Controllo Accanto alle strategie di controllo più tradizionali, negli ultimi anni si è assistito a una forte spinta verso sistemi di monitoraggio in tempo reale e metodologie di controllo predittivo. Modelli Matematici e Simulazione FEM L’adozione di software di simulazione basati sul Metodo degli Elementi Finiti (FEM) ha rivoluzionato la fase di progettazione e setup delle linee di produzione. Prima di avviare la produzione su larga scala, è possibile simulare come il materiale si deformerà, quali saranno le aree di maggiore stress e come varierà la temperatura durante il riempimento dello stampo. Questa analisi consente di mettere in luce potenziali criticità (come sbilanciamenti di spessore o punti di rottura) e di correggere il progetto, riducendo i costi di prototipazione e i tempi di sviluppo. Sistemi di Controllo in Retroazione (Closed-Loop Control) Nei sistemi closed-loop, i sensori rilevano costantemente dati sulla temperatura, la pressione e persino lo spessore del parison o della preforma in tempo reale. Questi valori vengono confrontati con un profilo ideale o con modelli predittivi, e gli algoritmi di controllo (es. PID, MPC) regolano le variabili di processo (velocità di estrusione, temperatura del cilindro, pressione di soffiaggio) per mantenere l’uscita nella finestra ottimale. Nel caso dell’estrusione-soffiaggio, la programmazione dello spessore del parison può essere gestita dinamicamente, adattandosi a eventuali variazioni di temperatura o viscosità del materiale. Intelligenza Artificiale e Apprendimento Automatico Tra le tendenze più recenti, spiccano quelle legate all’apprendimento automatico (machine learning). Le reti neurali, addestrate su grandi dataset di dati di processo, sono in grado di individuare correlazioni complesse tra variabili operative e difetti del prodotto finito. Gli algoritmi di predictive maintenance possono suggerire tempestivamente quando un componente della linea di produzione (ad esempio, un sensore o un elemento riscaldante) rischia di guastarsi, evitando fermi macchina imprevisti. Parallelamente, l’analisi big data permette di ottimizzare i parametri di processo in funzione di obiettivi multipli (massimizzare la qualità, minimizzare gli scarti e ridurre i consumi energetici). Fattori di Successo e Sfide Operative L’implementazione efficace di un sistema di process control nel soffiaggio della plastica non dipende soltanto dalla tecnologia adottata, ma si fonda anche su un’adeguata integrazione e su una solida competenza interna all’azienda. Integrazione dei Sistemi di Controllo Per sfruttare appieno le potenzialità dei moderni sensori e algoritmi, è necessaria un’architettura di comunicazione ben progettata, capace di gestire volumi crescenti di dati in tempo reale. Nell’ottica dell’Industria 4.0, linee di produzione diverse possono essere collegate a una piattaforma cloud centralizzata, così da permettere un monitoraggio continuo e condiviso da più reparti o persino da località geografiche diverse. Formazione del Personale Per quanto l’automazione e i sistemi di controllo avanzati possano essere potenti, l’esperienza umana e la capacità di interpretazione rimangono fondamentali. Operatori e tecnici specializzati devono saper leggere i dati, intervenire quando si presentano anomalie e pianificare le attività di manutenzione. La formazione specifica nelle aree di termodinamica, chimica dei polimeri e analisi di processo è quindi un requisito di primaria importanza. Economicità e Ritorno dell’Investimento L’adozione di sensori intelligenti, software di simulazione e tecniche di machine learning comporta un costo iniziale non indifferente. Tuttavia, molte aziende riscontrano che la riduzione degli scarti, il minor numero di difetti e la maggior velocità di produzione generano un ritorno economico sostenibile nel medio-lungo termine. Inoltre, sistemi di controllo ottimizzati consentono di risparmiare energia, favorendo una maggior sostenibilità ambientale, caratteristica sempre più apprezzata dal mercato. Evoluzioni Future Il mondo del soffiaggio della plastica è in rapido mutamento, grazie a tecnologie emergenti che combinano la sensoristica avanzata con l’intelligenza artificiale e l’Industrial Internet of Things (IIoT). Una direzione di grande interesse è lo sviluppo di gemelli digitali (digital twins), veri e propri modelli virtuali del processo produttivo che ricevono in tempo reale i dati provenienti dalla linea. Con questa tecnologia, i tecnici possono “sperimentare” modifiche di parametri sul gemello digitale prima di applicarle alla macchina fisica, riducendo il rischio di errori o fermi macchina. Anche la realtà aumentata (AR) si candida a diventare uno strumento essenziale per la manutenzione e il supporto all’operatore: immaginare un tecnico che, indossando un visore, visualizza sovraimpresse le principali grandezze di processo sullo stampo reale, in modo da intervenire in modo mirato e rapido sulle aree critiche, è ormai uno scenario sempre più concreto. Infine, l’adozione di materiali polimerici innovativi, inclusi i bio-based e quelli derivati dal riciclo, aprirà la strada a ulteriori ricerche per definire nuovi standard di controllo e garantire prodotti sostenibili ma di eguale o superiore qualità rispetto ai polimeri tradizionali. Conclusioni Il process control nel soffiaggio della plastica si conferma una leva strategica per garantire la costanza qualitativa dei prodotti finiti, l’efficienza operativa e la competitività sul mercato globale. L’evoluzione dei sensori e la progressiva diffusione di algoritmi di apprendimento automatico hanno reso possibile il monitoraggio in tempo reale di vari parametri, rendendo più agile e precisa l’implementazione di strategie di controllo in retroazione. Nel contempo, i sistemi di simulazione (FEM) e i metodi di analisi statistica e predittiva aiutano a prevenire difetti, pianificare meglio la produzione e ottimizzare l’impiego di materiali ed energia. Per realizzare queste potenzialità, è cruciale investire nella formazione del personale, nell’integrazione intelligente delle tecnologie di automazione e in politiche di ricerca e sviluppo volte all’innovazione continua. La prospettiva futura, caratterizzata dalla crescita dell’Industria 4.0, promette ulteriori margini di miglioramento: dai gemelli digitali agli algoritmi di machine learning sempre più performanti, dai sensori in grado di analizzare la microstruttura del polimero fino alla realtà aumentata per la manutenzione in linea. È evidente, pertanto, che il controllo di processo nel soffiaggio della plastica costituisce oggi non soltanto un requisito tecnico, ma un vero e proprio fattore competitivo per un’industria che vuole essere all’avanguardia, resiliente e sostenibile. © Riproduzione VietataRiferimenti Bibliografici Zhang, Y. et al. (2020). Real-time vision-based defect detection for blow molded products, Journal of Manufacturing Processes, 50, pp. 45–56. Brown, T. & Smith, J. (2019). Application of Machine Learning in Extrusion Blow Molding Process Control, Polymer Engineering & Science, 59(3), pp. 1123–1132. Rahim, R. (2021). Advanced parison thickness control using model predictive control strategies, Journal of Plastic Manufacturing Systems, 14(2), pp. 79–98. He, Q. et al. (2018). Numerical simulation of polymer stretch blow molding using FEM analysis, Computers & Chemical Engineering, 109, pp. 340–352.
SCOPRI DI PIU' Ottimizzare la Qualità e l'Efficienza nella Progettazione di uno Stampo ad Iniezione per le Materie Plastiche
Strategie e Consigli per Migliorare la Stampabilità e Ridurre i Difetti nei Processi Produttividi Marco ArezioLa progettazione di uno stampo ad iniezione per le materie plastiche riveste un ruolo cruciale nel garantire la qualità e l’efficienza del processo produttivo. Prima di avviare la produzione, è fondamentale considerare una serie di aspetti progettuali che possono migliorare la stampabilità dei pezzi e ridurre i difetti. In questo articolo esploreremo i principali fattori da tenere in considerazione per ottimizzare il processo di stampaggio a iniezione. Angolo di Spoglia e Raggi di Curvatura L’applicazione dell’angolo di spoglia e dei raggi di curvatura è uno degli aspetti più critici nella progettazione per lo stampaggio a iniezione. Un angolo di spoglia adeguato facilita l’espulsione dei pezzi dallo stampo, riducendo la possibilità di difetti come graffi e deformazioni. Si consiglia un angolo di spoglia minimo di 1 grado ogni 25 mm di profondità della cavità, variabile in base al materiale utilizzato e alle specifiche dello stampo. Inoltre, l’adozione di angoli arrotondati favorisce un flusso uniforme della resina plastica, minimizzando le deformazioni e i difetti estetici. Spessore di Parete e Alleggerimento delle Parti Il controllo dello spessore delle pareti è fondamentale per la qualità del pezzo finito. Uno spessore uniforme delle pareti assicura un flusso costante della resina durante lo stampaggio, evitando sollecitazioni eccessive che possono portare a deformazioni o rotture. L’introduzione di nervature di supporto può aiutare a mantenere la robustezza strutturale del pezzo riducendone al contempo il peso. Le transizioni graduali tra diverse geometrie sono essenziali per evitare accumuli di materiale e garantire una distribuzione omogenea della resina. Nucleo-Cavità e Sottosquadri L’adozione del metodo nucleo-cavità è una strategia efficace per ottimizzare il processo di stampaggio, riducendo i tempi e i costi. Questo approccio implica l’applicazione di un angolo di spoglia sia alle pareti esterne che interne dello stampo, garantendo uno spessore di parete costante. I sottosquadri esterni o l’uso di inserti possono facilitare l’espulsione dei pezzi, prevenendo danni allo stampo e migliorando la qualità complessiva del prodotto. Accessi e Perni dell’Espulsore La progettazione degli accessi e dei perni dell’espulsore è cruciale per un riempimento uniforme dello stampo e una corretta espulsione dei pezzi. La posizione degli accessi deve essere scelta con attenzione per minimizzare i residui superficiali e garantire un riempimento omogeneo. Tra le opzioni comuni, gli accessi a linguetta e i sub-gate offrono vantaggi specifici a seconda delle caratteristiche del pezzo. La scelta del tipo di accesso più appropriato deve essere basata sulle esigenze del progetto e sulle caratteristiche del materiale utilizzato. Ulteriori Dettagli Tecnici sullo Stampaggio ad Iniezione delle Materie Plastiche Approfondire alcuni aspetti tecnici può fornire una comprensione ancora maggiore delle best practice nella progettazione per lo stampaggio a iniezione. Materiali: La scelta del materiale è fondamentale. Polimeri diversi hanno proprietà uniche che influenzano il comportamento durante lo stampaggio. È essenziale selezionare il materiale giusto per garantire la compatibilità con il design dello stampo e le caratteristiche desiderate del prodotto finito. Temperatura di Stampaggio: La temperatura di stampaggio deve essere ottimizzata in base al tipo di resina utilizzata. Temperature troppo alte o troppo basse possono causare difetti quali bolle, linee di saldatura e deformazioni. Pressione di Iniezione: La pressione di iniezione deve essere adeguata per garantire un riempimento completo dello stampo senza causare eccessive sollecitazioni che potrebbero portare a rotture o deformazioni del pezzo. Tempi di Raffreddamento: I tempi di raffreddamento devono essere sufficienti per permettere alla resina di solidificarsi correttamente senza provocare ritiri o deformazioni. Un raffreddamento uniforme è essenziale per mantenere la qualità del pezzo. Considerazioni Finali sulla Progettazione di uno Stampo per le Materie Plastiche La progettazione di uno stampo a iniezione richiede una comprensione approfondita dei principi di ingegneria e dei processi di produzione. Ottimizzare il design dei pezzi non solo migliora la qualità e l’efficienza della produzione, ma può anche contribuire a ridurre i costi e i tempi di sviluppo. L’integrazione di queste considerazioni progettuali fin dalle prime fasi di sviluppo può portare a prodotti di alta qualità, minimizzando i difetti e migliorando la soddisfazione del cliente.
SCOPRI DI PIU' Machine Learning nello Stampaggio delle Materie Plastiche: Come Migliorare Efficienza e Qualità
Scopri come l'intelligenza artificiale rivoluziona lo stampaggio a iniezione, ottimizzando i parametri di produzione, riducendo gli sprechi e migliorando la sostenibilitàdi Marco ArezioLo stampaggio delle materie plastiche rappresenta uno dei processi industriali più diffusi, un pilastro fondamentale nella produzione di beni in una vasta gamma di settori. Tuttavia, questa tecnica, sebbene consolidata, presenta ancora sfide significative, come l’ottimizzazione dei parametri, la riduzione degli sprechi e il miglioramento della qualità del prodotto. In questo contesto, il machine learning (ML) si sta affermando come una tecnologia rivoluzionaria, capace di trasformare i metodi tradizionali e di introdurre un nuovo paradigma basato su efficienza, precisione e sostenibilità. Una tecnologia antica incontra l’intelligenza artificiale L’arte dello stampaggio delle materie plastiche si basa sull’iniezione di materiali fusi in stampi predefiniti, dove si raffreddano per prendere forma. Sebbene il principio sia semplice, il controllo delle variabili che influenzano la qualità finale del prodotto richiede esperienza e attenzione. La temperatura, la pressione, la velocità di iniezione e i tempi di raffreddamento devono essere calibrati con precisione, poiché un errore in uno di questi parametri può portare a difetti quali deformazioni, bolle o superfici irregolari. Storicamente, questa ottimizzazione è stata un processo empirico, affidato alle competenze dei tecnici. Tuttavia, la crescente complessità dei materiali, l’esigenza di ridurre i costi e la pressione per una maggiore sostenibilità richiedono soluzioni più avanzate. Ed è qui che il machine learning entra in gioco. L’intelligenza che apprende dai dati Il machine learning, una branca dell’intelligenza artificiale, si basa sulla capacità degli algoritmi di analizzare enormi quantità di dati, identificare schemi e prendere decisioni autonome. Nel contesto dello stampaggio delle materie plastiche, ciò significa che i sistemi di ML possono elaborare informazioni provenienti da sensori installati nei macchinari e tradurle in azioni correttive in tempo reale. Immaginiamo una macchina per lo stampaggio dotata di sensori che monitorano costantemente variabili come temperatura, pressione e viscosità del materiale. I dati raccolti vengono analizzati da modelli predittivi che non solo identificano configurazioni ottimali per un dato prodotto, ma sono anche in grado di adattarsi a cambiamenti improvvisi, come variazioni nella composizione del materiale o condizioni ambientali. Questo apprendimento continuo consente una calibrazione più precisa, riducendo al minimo i difetti e gli sprechi. Un controllo qualità senza precedenti Un aspetto fondamentale dello stampaggio è il controllo qualità, che tradizionalmente richiede ispezioni manuali o test successivi alla produzione. Il machine learning, combinato con sistemi di visione artificiale, permette invece di monitorare la qualità in tempo reale, direttamente sulla linea di produzione. Grazie all’utilizzo di reti neurali convoluzionali, i macchinari possono identificare difetti come deformazioni, crepe o imperfezioni superficiali con un livello di accuratezza superiore a quello umano. Questa tecnologia non si limita a individuare i prodotti difettosi, ma fornisce anche un feedback istantaneo, permettendo di correggere i parametri operativi e prevenire errori ricorrenti. Il risultato è un processo produttivo più fluido, con una qualità costante e un minor spreco di risorse. Prevedere i problemi prima che si verifichino Un altro campo in cui il machine learning sta facendo la differenza è la manutenzione predittiva. I macchinari per lo stampaggio, come qualsiasi altra apparecchiatura industriale, sono soggetti a usura e guasti, che spesso comportano costosi fermi macchina. Grazie al ML, i dati raccolti dai sensori possono essere analizzati per individuare segnali precoci di anomalie. Vibrazioni insolite, variazioni nei consumi energetici o cambiamenti nei tempi ciclo possono indicare la necessità di un intervento, permettendo di pianificare la manutenzione in anticipo e ridurre i tempi di inattività. Un nuovo approccio ai materiali Con l’aumento dell’attenzione verso la sostenibilità, i produttori stanno sperimentando materiali più ecologici, come bioplastiche e polimeri riciclati. Tuttavia, questi materiali presentano proprietà diverse rispetto alla plastica tradizionale, rendendo necessario un approccio più flessibile alla loro lavorazione. Il machine learning può simulare il comportamento di nuovi materiali durante lo stampaggio, prevedendo problemi di flusso o raffreddamento e ottimizzando i parametri senza la necessità di lunghi test fisici. Oltre il processo: l’efficienza della supply chain Il potenziale del machine learning non si esaurisce nei confini del reparto produttivo. Analizzando i dati storici e le tendenze di mercato, gli algoritmi possono prevedere la domanda futura di prodotti, ottimizzare gli ordini di materie prime e ridurre le scorte in eccesso. Questo approccio sistemico garantisce che ogni fase della produzione, dalla fornitura alla distribuzione, sia ottimizzata per ridurre i costi e migliorare l’efficienza complessiva. Prospettive future Il connubio tra machine learning e stampaggio delle materie plastiche rappresenta un’opportunità straordinaria per il settore manifatturiero. Oltre ai vantaggi immediati in termini di qualità, efficienza e sostenibilità, questa tecnologia apre la strada a innovazioni ancora più ambiziose. L’integrazione con digital twin, sistemi robotici avanzati e persino il quantum computing promette di rivoluzionare ulteriormente il processo produttivo, rendendolo sempre più intelligente e adattabile. Conclusione Il machine learning non è solo una tecnologia all’avanguardia, ma una necessità per il futuro dell’industria della plastica. In un’epoca in cui precisione, sostenibilità e competitività sono più cruciali che mai, adottare soluzioni basate sull’intelligenza artificiale significa non solo migliorare l’efficienza operativa, ma anche contribuire a un’industria più responsabile. Questo è il futuro dello stampaggio delle materie plastiche: intelligente, sostenibile e in continua evoluzione.© Riproduzione Vietata
SCOPRI DI PIU'