







 Polimeri Fluorurati: Proprietà, Produzione, Utilizzi e Soluzioni per il Riciclo
Scopri tutto sui polimeri fluorurati: cosa sono, come vengono prodotti, le loro caratteristiche uniche, le applicazioni in diversi settori e le sfide legate al riciclo sostenibiledi Marco ArezioI polimeri fluorurati rappresentano una famiglia di materiali straordinariamente performanti, capaci di resistere alle condizioni più estreme senza comprometterne le proprietà. Questa categoria di polimeri si distingue per l’inclusione di atomi di fluoro nella loro struttura molecolare, una caratteristica che ne determina le eccezionali proprietà chimiche e fisiche. Tra i polimeri più noti, è sufficiente menzionare il politetrafluoroetilene (PTFE, meglio conosciuto come Teflon) e il polivinilidene fluoruro (PVDF), ampiamente utilizzati in applicazioni industriali, scientifiche e tecnologiche. La loro produzione e il loro utilizzo, tuttavia, comportano anche sfide rilevanti, in particolare per quanto riguarda il loro riciclo e la gestione a fine vita, questioni cruciali nell’ottica di una transizione verso un’economia circolare più sostenibile. I polimeri fluorurati: una panoramica generale I polimeri fluorurati sono materiali sintetici in cui gli atomi di fluoro sono legati ai carboni della catena polimerica. La presenza del fluoro conferisce a questi polimeri una straordinaria stabilità chimica e una inerzia reattiva che li rende virtualmente immuni alla maggior parte degli agenti chimici, termici e ambientali. Queste caratteristiche li rendono ideali per applicazioni in contesti particolarmente aggressivi, dove altri materiali fallirebbero. Tra i principali polimeri fluorurati, troviamo: PTFE (Politetrafluoroetilene): noto commercialmente come Teflon, è famoso per la sua antiaderenza e la capacità di resistere a temperature estreme, oltre a essere uno dei materiali più inerti conosciuti. PVDF (Polivinilidene fluoruro): è apprezzato per la resistenza chimica e le proprietà meccaniche, risultando un ottimo compromesso tra lavorabilità e prestazioni. FEP (Etilene-propilene fluorurato): simile al PTFE, ma con maggiore flessibilità e una leggera trasparenza. ETFE (Etilentetrafluoroetilene): conosciuto per la combinazione di resistenza, leggerezza e trasparenza, trova ampio uso nelle coperture architettoniche innovative. PFA (Perfluoroalcossi): ideale per applicazioni in ambienti estremi grazie alla resistenza termica e chimica. Il processo di produzione dei polimeri fluorurati La sintesi dei polimeri fluorurati è un processo complesso che richiede tecnologie avanzate e controlli rigorosi. Uno dei metodi più utilizzati è la polimerizzazione in sospensione, impiegata, ad esempio, per la produzione del PTFE. In questo processo, il monomero di base, il tetrafluoroetilene (TFE), viene sottoposto a reazione in una soluzione acquosa con l’ausilio di agenti iniziatori che ne favoriscono la polimerizzazione. Il risultato è un polimero ad alto peso molecolare, estremamente cristallino e resistente. Accanto alla sospensione, troviamo la polimerizzazione emulsionata, utilizzata per produrre altri polimeri come il PVDF e il FEP. Qui, il monomero viene disperso finemente in acqua, grazie a tensioattivi che stabilizzano l’emulsione e permettono una reazione più controllata. In altri casi, come per l’ETFE, si utilizza la polimerizzazione in fase gassosa, un processo particolarmente efficiente ma complesso dal punto di vista industriale. La produzione di questi materiali, sebbene essenziale per l’industria, è notoriamente costosa e presenta criticità ambientali, in quanto richiede sostanze come il fluoruro di idrogeno (HF), altamente corrosivo e pericoloso. Caratteristiche distintive dei polimeri fluorurati Ciò che rende i polimeri fluorurati così preziosi in ambito industriale è l’insieme delle loro proprietà uniche, difficilmente replicabili con altri materiali. Queste includono: Elevata resistenza chimica: i polimeri fluorurati sono praticamente inattaccabili dalla maggior parte degli acidi, basi e solventi, il che li rende ideali per ambienti corrosivi. Stabilità termica: possono sopportare temperature molto elevate senza degradarsi, mantenendo le loro proprietà meccaniche e strutturali. Basso coefficiente di attrito: questa caratteristica, particolarmente evidente nel PTFE, li rende estremamente antiaderenti. Ottime proprietà dielettriche: sono eccellenti isolanti elettrici, motivo per cui trovano applicazione in cavi e dispositivi elettronici. Idrofobicità: respingono acqua e contaminanti, mantenendo le superfici pulite e prive di residui. Queste proprietà li rendono materiali indispensabili in contesti tecnologicamente avanzati. Le applicazioni dei polimeri fluorurati Grazie alle loro caratteristiche, i polimeri fluorurati sono utilizzati in numerosi settori: Industria chimica: rivestimenti anti-corrosione per serbatoi, valvole e tubazioni esposte ad agenti aggressivi. Aerospazio e difesa: componenti leggeri e resistenti al calore utilizzati nei velivoli e nelle missioni spaziali. Elettronica: isolamento di cavi elettrici, circuiti stampati e componenti per semiconduttori. Industria alimentare: il PTFE è il materiale di riferimento per le superfici antiaderenti di pentole e utensili da cucina. Settore medico: rivestimenti per dispositivi biocompatibili, come cateteri e protesi. Architettura: l’ETFE è celebre per l’uso in strutture architettoniche innovative, grazie alla sua trasparenza e resistenza. Le sfide del riciclo: il problema della sostenibilità Nonostante i numerosi vantaggi, i polimeri fluorurati presentano una grande criticità: la difficoltà di riciclo. La loro stabilità chimica, che li rende tanto utili, li rende altrettanto difficili da smaltire e riutilizzare. Tecniche di riciclo esistenti Riciclo meccanico: consiste nella riduzione in polvere del materiale usato, che può essere riutilizzato come additivo o per produrre nuovi materiali compositi. Questa tecnica è applicabile soprattutto al PTFE. Riciclo chimico: processi come la pirolisi permettono di degradare i polimeri e recuperare monomeri di base come il tetrafluoroetilene. Tuttavia, richiedono alte temperature e costi elevati. Incenerimento controllato: permette di recuperare energia, ma deve essere effettuato in impianti specializzati per evitare l’emissione di sostanze tossiche, come i PFAS e il fluoruro di idrogeno. La complessità del riciclo impone una riflessione sul ciclo di vita dei polimeri fluorurati. L’ottimizzazione dei processi produttivi e il riutilizzo degli scarti di lavorazione rappresentano strategie efficaci per ridurre l’impatto ambientale. Conclusioni I polimeri fluorurati sono materiali di straordinaria utilità che hanno trovato applicazione in settori essenziali dell’economia globale. Tuttavia, la loro produzione e la difficoltà di smaltimento rappresentano sfide significative. In un contesto sempre più orientato alla sostenibilità e all’economia circolare, è fondamentale investire in tecnologie che consentano un riciclo più efficiente e una riduzione dell’impatto ambientale. La ricerca, in questo ambito, è essenziale per garantire che l’utilizzo di questi materiali possa continuare a rispondere alle esigenze del presente senza compromettere il futuro.© Riproduzione Vietata
SCOPRI DI PIU' L'Evoluzione della Produzione delle Suole in Materiali Plastici: Storia, Processi e Innovazioni Sostenibili
Dalle prime suole in plastica agli attuali progressi tecnologici ed ambientalidi Marco ArezioLa produzione delle suole in materiali plastici ha una storia affascinante, che riflette l'evoluzione della tecnologia dei materiali e delle tecniche di produzione. Dalla metà del XX secolo, quando le prime suole in plastica cominciarono a sostituire le tradizionali suole in cuoio, fino ai giorni nostri, l'industria ha compiuto enormi progressi. Questo articolo racconta la storia della produzione delle suole in plastica, i vari passaggi del processo produttivo, le macchine utilizzate e le materie prime coinvolte, con un focus particolare sui materiali riciclati. Storia delle Suole in Plastica Negli anni '50, con l'avvento di nuovi materiali sintetici, le suole in plastica cominciarono a emergere come un'alternativa economica e versatile alle suole in cuoio. Il poliuretano (PU) e il polivinilcloruro (PVC) furono tra i primi materiali utilizzati. Negli anni '70 e '80, l'introduzione dell'etilene vinil acetato (EVA) rivoluzionò ulteriormente il settore grazie alle sue proprietà ammortizzanti e alla leggerezza. Con il passare degli anni, la tecnologia di produzione è diventata sempre più sofisticata, permettendo la realizzazione di suole con proprietà specifiche per diverse tipologie di calzature, dalle quelle sportive a quelle eleganti. Oggi, la sostenibilità è al centro dell'innovazione nel settore, con un crescente utilizzo di materiali riciclati e bioplastici per ridurre l'impatto ambientale. Materie Prime Le materie prime utilizzate per la produzione di suole in plastica sono varie e ciascuna offre specifiche proprietà fisiche e meccaniche. Tra le più comuni troviamo: Poliuretano (PU): Conosciuto per la sua leggerezza e resistenza all'abrasione. È spesso utilizzato per suole confortevoli e flessibili. Etilene Vinil Acetato (EVA): Materiale leggero e ammortizzante, utilizzato prevalentemente per suole sportive. Polivinilcloruro (PVC): Utilizzato per la sua economicità e versatilità, sebbene sia meno performante in termini di comfort rispetto a PU ed EVA. Gomma termoplastica (TPR): Coniuga le proprietà della plastica e della gomma, risultando ideale per suole resistenti e flessibili. Nylon e Polietilene ad Alta Densità (HDPE): Utilizzati per specifiche applicazioni che richiedono alta resistenza e durabilità. Oltre a queste materie prime tradizionali, l'industria sta sempre più adottando materiali riciclati per ridurre l'impatto ambientale. Tra i materiali riciclati più utilizzati troviamo: Poliuretano Riciclato (rPU): Derivato da scarti di produzione o da prodotti a fine vita, rPU mantiene molte delle proprietà del poliuretano vergine, offrendo una valida alternativa sostenibile. Etilene Vinil Acetato Riciclato (rEVA): I ritagli e i prodotti EVA scartati possono essere rigenerati e riutilizzati per nuove produzioni, contribuendo a ridurre i rifiuti. PVC Riciclato (rPVC): Il PVC può essere riciclato molte volte senza una perdita significativa della qualità, rendendolo un'opzione interessante per la produzione sostenibile. Gomma Riciclata (rRubber): Derivata da pneumatici usati e altri prodotti in gomma, questa materia prima riciclata è particolarmente resistente e adatta per suole durevoli. Polimeri Bio-based: Prodotti da fonti rinnovabili come l'amido di mais o l'olio di ricino, questi polimeri offrono una riduzione significativa delle emissioni di CO2 rispetto ai materiali derivati dal petrolio. Dettagli Produttivi Il processo produttivo delle suole in materiali plastici si articola in diverse fasi, ciascuna delle quali richiede l'uso di macchinari specifici e tecniche precise. 1. Progettazione e Sviluppo del Modello Prima di iniziare la produzione vera e propria, è fondamentale sviluppare un modello della suola. Questo processo coinvolge designer e ingegneri che utilizzano software CAD (Computer-Aided Design) per creare un modello tridimensionale dettagliato. 2. Preparazione delle Materie Prime Le materie prime vengono selezionate e preparate per il processo di produzione. Il materiale plastico grezzo, sotto forma di granuli o polveri, viene mescolato con additivi come agenti schiumogeni, coloranti e plastificanti per migliorare le proprietà fisiche e meccaniche del prodotto finale. 3. Stampaggio ad Iniezione Il metodo più comune per la produzione di suole in plastica è lo stampaggio ad iniezione. Questo processo coinvolge diverse fasi: Riscaldamento: I granuli di plastica vengono riscaldati in una macchina per stampaggio ad iniezione fino a raggiungere uno stato fuso. Iniezione: La plastica fusa viene iniettata in uno stampo, che ha la forma della suola. Lo stampo viene mantenuto a una temperatura costante per garantire una distribuzione uniforme del materiale. Raffreddamento: Una volta che la plastica è stata iniettata nello stampo, il materiale si raffredda e solidifica. Estrazione: La suola formata viene estratta dallo stampo e sottoposta a un controllo di qualità per verificare eventuali difetti. Questo metodo permette una produzione rapida e precisa, con la possibilità di realizzare suole complesse con dettagli intricati. 4. Stampaggio a Compressione Un'altra tecnica utilizzata è lo stampaggio a compressione, particolarmente adatta per materiali come il PU: Posizionamento: Il materiale plastico viene posizionato in una cavità dello stampo. Compressione: Gli stampi vengono chiusi e compressi ad alta pressione, distribuendo il materiale in modo uniforme. Riscaldamento e Raffreddamento: Il materiale viene riscaldato per consentire la fusione e poi raffreddato per solidificarsi. Il vantaggio principale dello stampaggio a compressione è la capacità di produrre suole con proprietà meccaniche superiori e con un livello di densità controllato, ideale per applicazioni che richiedono una maggiore resistenza e durata. 5. Estrusione Per alcune applicazioni specifiche, può essere utilizzato il processo di estrusione: Riscaldamento: Il materiale plastico viene riscaldato e fuso. Estrusione: La plastica fusa viene spinta attraverso una matrice per creare una forma continua che viene poi tagliata nella lunghezza desiderata. Questo metodo è particolarmente utile per la produzione di suole di forma semplice e continua, come quelle utilizzate per calzature da lavoro o casual. Le estrusioni possono essere ulteriormente lavorate per aggiungere texture o tagli specifici. RifinituraUna volta che le suole sono state formate, devono essere rifinite. Questo può includere: Taglio e Sagomatura: Le suole vengono tagliate e sagomate per ottenere la forma finale desiderata. Trattamenti di Superficie: Applicazione di rivestimenti anti-scivolo, stampe decorative o texture. Assemblaggio: Se necessario, le suole possono essere assemblate con altre componenti della scarpa. Controllo di Qualità Ogni fase del processo produttivo include rigorosi controlli di qualità per garantire che le suole soddisfino gli standard di performance e durabilità. Questo può includere test di resistenza all'abrasione, flessibilità, aderenza e durata. Macchinari Utilizzati La produzione di suole in plastica richiede l'uso di vari macchinari specializzati. Ecco i principali con dettagli tecnici e consigli sulla scelta: Macchine per Stampaggio ad Iniezione: Queste macchine sono fondamentali per la fusione e l'iniezione della plastica nello stampo. Le macchine per stampaggio ad iniezione possono variare per dimensioni e capacità. Capacità di Iniezione: Misurata in grammi o in centimetri cubi, indica la quantità di plastica che la macchina può iniettare per ciclo. Forza di Chiusura: Misurata in tonnellate, è la pressione necessaria per mantenere lo stampo chiuso durante l'iniezione. Macchine con forze di chiusura superiori sono adatte per suole più grandi e complesse. Velocità di Ciclo: La velocità con cui la macchina può completare un ciclo di iniezione e raffreddamento. Macchine ad alta velocità migliorano la produttività. Consiglio sulla Scelta: Scegliere una macchina con capacità di iniezione e forza di chiusura adeguate alla dimensione e complessità delle suole da produrre. Considerare anche la velocità di ciclo per ottimizzare la produttività. Stampi per Compressione: Utilizzati principalmente per materiali come il PU, questi stampi devono essere robusti e capaci di distribuire uniformemente la pressione. Materiale degli Stampi: Gli stampi sono generalmente realizzati in acciaio temprato per resistere alla pressione e al calore. Sistema di Riscaldamento: Essenziale per garantire che il materiale venga fuso uniformemente. Può essere integrato nello stampo stesso o nella pressa. Sistema di Raffreddamento: Aiuta a solidificare rapidamente la suola dopo la compressione, migliorando l'efficienza produttiva. Consiglio sulla Scelta: Optare per stampi con un sistema di riscaldamento e raffreddamento efficace e un materiale di alta qualità per garantire la durabilità e la precisione. Estrusori: Macchinari che fondono ed estrudono la plastica per formare una striscia continua. Importanti per produzioni specifiche. Diametro della Vite: Determina la quantità di materiale che può essere estruso. Viti di diametro maggiore sono adatte per grandi volumi. Lunghezza della Vite: Influisce sul tempo di passaggio del materiale nella vite, importante per una fusione uniforme. Sistema di Raffreddamento: Necessario per mantenere la temperatura ideale durante l'estrusione. Consiglio sulla Scelta: Scegliere un estrusore con diametro e lunghezza della vite adeguati al tipo di suola da produrre. Un sistema di raffreddamento efficace è cruciale per mantenere la qualità del prodotto finale. Considerazioni Ambientali L'industria della plastica è spesso criticata per il suo impatto ambientale. Tuttavia, ci sono vari sforzi in corso per rendere la produzione di suole in plastica più sostenibile: Riciclo: L'uso di materiali riciclati è in aumento. Ad esempio, l'EVA può essere riciclato e riutilizzato nella produzione di nuove suole. Bioplastiche: Si stanno sviluppando materiali plastici derivati da fonti rinnovabili, come l'amido di mais, che offrono una riduzione dell'impatto ambientale. Efficienza Energetica: Le tecnologie avanzate permettono di ridurre il consumo energetico durante il processo produttivo. Conclusione La produzione di suole in materiali plastici è un processo sofisticato che coinvolge una serie di fasi tecniche e l'uso di macchinari avanzati. Con un'attenzione sempre maggiore alla sostenibilità, l'industria sta evolvendo per integrare materiali riciclati e tecnologie ecologiche, migliorando l'impatto ambientale senza compromettere la qualità del prodotto finale. La storia delle suole in plastica è una testimonianza dell'evoluzione tecnologica e della capacità dell'industria di adattarsi a nuove sfide, puntando sempre più verso un futuro sostenibile.© Riproduzione Vietata
SCOPRI DI PIU' Durabio: La Plastica Bio-based che Unisce Sostenibilità e Alte Prestazioni
Durabio: un polimero innovativo per una rivoluzione sostenibile nei materiali plasticidi Marco ArezioNel panorama delle innovazioni tecnologiche e sostenibili, Durabio emerge come un materiale rivoluzionario. Creato da Mitsubishi Chemical, questo polimero bio-based rappresenta una risposta concreta alla crescente domanda di soluzioni che combinino alte prestazioni tecniche e un minore impatto ambientale. Derivato dall'isosorbide, un composto ottenuto da risorse rinnovabili come il mais, Durabio si pone come alternativa ai tradizionali policarbonati e polimetilmetacrilati, migliorandone molte delle proprietà principali. La Genesi di Durabio: Una Storia di Innovazione La nascita di Durabio affonda le sue radici negli anni 2000, un periodo in cui l'industria chimica iniziava a guardare con sempre maggiore interesse ai materiali sostenibili. Mitsubishi Chemical, anticipando le richieste del mercato, ha avviato un progetto di ricerca per creare una plastica che fosse non solo performante, ma anche in grado di ridurre la dipendenza dai derivati del petrolio. Dopo anni di studi sulla polimerizzazione dell’isosorbide, un monomero ricavato dalla lavorazione del glucosio, Durabio ha fatto il suo debutto, dimostrando subito di poter ridefinire il settore delle materie plastiche. Questo nuovo materiale bio-based nasce con l’obiettivo di combinare due esigenze fondamentali: ridurre l’impatto ambientale e offrire proprietà tecniche di alto livello. A differenza delle plastiche tradizionali, Durabio utilizza risorse vegetali, eliminando il controverso bisfenolo A (BPA) dalla sua composizione e riducendo le emissioni di carbonio associate alla sua produzione. Una Struttura Chimica Unica La chiave del successo di Durabio risiede nella sua composizione chimica. Alla base c’è l’isosorbide, un diolo ciclico estratto da risorse vegetali come il mais. Questo monomero conferisce al materiale una struttura rigida e altamente trasparente, caratteristiche che lo rendono unico nel suo genere. La polimerizzazione dell’isosorbide avviene attraverso processi altamente innovativi, che garantiscono un prodotto finale con un equilibrio ottimale tra rigidità, flessibilità e trasparenza. La struttura ibrida di Durabio permette di coniugare le migliori proprietà dei policarbonati e dei PMMA, superandone in molti casi le prestazioni. Non solo offre una trasparenza superiore, ma resiste anche meglio ai graffi e agli agenti atmosferici. Prestazioni Superiori e Versatilità d'Uso Durabio si distingue per una serie di caratteristiche che lo rendono estremamente versatile. La sua trasparenza è paragonabile al vetro, il che lo rende ideale per applicazioni che richiedono alta qualità ottica, come lenti o display. Inoltre, grazie alla sua durezza superficiale, resiste ai graffi senza necessità di rivestimenti aggiuntivi, riducendo i costi di lavorazione e aumentando la sostenibilità complessiva. Anche la resistenza meccanica è un punto di forza: Durabio offre una robustezza agli urti che lo rende adatto per applicazioni industriali impegnative, mantenendo al contempo la leggerezza che caratterizza le materie plastiche moderne. La stabilità chimica e la resistenza alle alte temperature completano il quadro di un materiale capace di affrontare le sfide di un’ampia gamma di settori. Applicazioni nei Settori Industriali Grazie alle sue proprietà, Durabio ha trovato applicazione in diversi ambiti, diventando un materiale indispensabile per molte industrie. Automotive Durabio è ampiamente utilizzato nell’industria automobilistica, dove viene impiegato per cruscotti, pannelli decorativi e mascherine di dispositivi. La sua combinazione di estetica, resistenza ai graffi e trasparenza lo rende perfetto per migliorare sia la funzionalità che l’aspetto estetico dei veicoli moderni. Inoltre, il suo impiego contribuisce a ridurre il peso complessivo del veicolo, migliorando l’efficienza energetica. Elettronica di Consumo Nel settore dell’elettronica, Durabio si è affermato come materiale di scelta per display, involucri di dispositivi e coperture protettive. La capacità di mantenere la trasparenza e resistere all’usura ne fa un componente ideale per smartphone, tablet e laptop. Packaging di Lusso Le sue proprietà estetiche e meccaniche lo rendono particolarmente apprezzato anche per il packaging di alta gamma, come contenitori per cosmetici o imballaggi alimentari di qualità superiore. L’utilizzo di Durabio garantisce una finitura lucida e un aspetto sofisticato, che valorizzano i prodotti contenuti. Settore Ottico La combinazione di trasparenza e stabilità chimica lo rende perfetto per lenti e componenti ottici, dove precisione e durata sono essenziali. Sostenibilità e Prospettive Future Durabio rappresenta un passo avanti verso un’economia più circolare, grazie alla sua origine rinnovabile. Tuttavia, è importante sottolineare che, pur essendo bio-based, non è biodegradabile. La gestione del fine vita di questo materiale richiede infrastrutture di riciclo specifiche, un settore ancora in evoluzione. Sul fronte delle emissioni, l’impiego di materie prime rinnovabili riduce significativamente l’impatto ambientale rispetto ai materiali plastici tradizionali. La maggiore durata dei prodotti realizzati con Durabio contribuisce inoltre a ridurre la necessità di sostituzioni frequenti, favorendo una gestione più sostenibile delle risorse. Le prospettive future vedono l’ampliamento delle applicazioni di Durabio, con potenziali sviluppi nei settori medico e aerospaziale, e l’ottimizzazione dei processi di produzione per renderlo ancora più competitivo. Conclusione Durabio non è solo un polimero, ma una vera e propria rivoluzione nel campo dei materiali plastici. Grazie alla sua combinazione unica di sostenibilità, prestazioni tecniche e versatilità, si pone come un esempio concreto di come l’industria possa evolversi verso un futuro più green senza rinunciare alla qualità. Mitsubishi Chemical, attraverso questa innovazione, ha dimostrato che è possibile unire tecnologia e rispetto per l’ambiente, gettando le basi per una nuova generazione di materie plastiche.© Riproduzione Vietata
SCOPRI DI PIU' Cosa è il Nuovo Enzima che Mangia i Rifiuti di PET in Tempi Rapidi
La depolimerizzazione della plastica attraverso i nuovi enzimi sarà l'alternativa al riciclo meccanico e chimico?di Marco ArezioOggi la produzione di rifiuti plastici continua ad essere superiore alla capacità del loro riciclo meccanico, tanto è vero che si stanno studiando soluzioni integrative per ridurre questo gap. Oltre alle innumerevoli strade che potrebbe aprire il riciclo chimico, l’ingegneria biologica sta facendo passi enormi sull’individuazione di corretti enzimi che possano degradare la plastica. Attraverso uno studio da parte di un team di scienziati Americani, volto ad individuare un enzima modificato, sono state studiate combinazioni di aminoacidi che potessero degradare il PET in tempi più veloci rispetto al passato. L'organismo ha due enzimi che idrolizzano il polimero prima in mono-(2-idrossietil) tereftalato e poi in glicole etilenico e acido tereftalico da utilizzare come fonte di energia. Un enzima in particolare, la PETasi, è diventato l'obiettivo degli sforzi di ingegneria proteica per renderlo stabile a temperature più elevate e aumentare la sua attività catalitica. Un team attorno ad Hal Alper dell'Università del Texas ad Austin negli Stati Uniti, ha creato una PETasi in grado di degradare 51 diversi prodotti in PET, inclusi contenitori e bottiglie di plastica interi. Nella costruzione dello studio si sono avvalsi di un algoritmo che ha utilizzato 19.000 proteine di dimensioni simili e, per ogni aminoacido di PETase, il programma ha studiato il loro adattamento all’ambiente in cui vivevano rispetto ad altre proteine. Un amminoacido che non si adatta bene può essere fonte di instabilità e l'algoritmo suggerisce un amminoacido diverso al suo posto. Si sono poi verificate milioni di combinazioni e, alla fine del lavoro di analisi, i ricercatori hanno puntato su tre soluzioni che sembravano quelle più promettenti. Intervenendo ulteriormente con modifiche dirette, gli scienziati hanno creato un enzima molto attivo sul PET che lavorava con rapidità e a temperature più basse rispetto al passato. A 50°C, l'enzima è quasi due volte più attivo nell'idrolizzare un piccolo campione di un contenitore per alimenti in PET rispetto a un'altra PETasi ingegnerizzata a 70°C. L'enzima ha persino depolimerizzato un intero vassoio di plastica per torte in 48 ore e il team ha dimostrato che può creare un nuovo oggetto di plastica dai rifiuti degradati. E’ importante sottolineare che i tests sono stati fatti non su campioni di PET amorfo appositamente realizzati in laboratorio, ma su imballi in PET acquistati direttamente ai supermercati. Questo avvicina ancora di più le prove eseguite al contesto in cui si dovrebbe operare, cioè nell’ambito del riciclo o della depolimerizzazione delle plastiche. Resta da vedere se la depolimerizzazione enzimatica verrà infine utilizzata per il riciclaggio su larga scala. Infatti, la maggior parte del PET nel mondo viene riciclato non per depolimerizzazione, ma per fusione e rimodellamento, ma le sue proprietà si deteriorano ad ogni ciclo. Come abbiamo detto esistono alcuni metodi di depolimerizzazione chimica, ma comportano un consumo di energia molto alto e, nell’ottica della circolarità dei prodotti, l’aspetto dell’impatto ambientale che il riciclo comporta è da tenere in considerazione, specialmente quando non si dispone di energie rinnovabili. Il grande vantaggio degli enzimi è che possono essere molto più specifici dei catalizzatori chimici e, quindi, potrebbe essere più semplice, in teoria, degradare un flusso di rifiuti. Gli scienziati non nascondono però che lo studio degli enzimi che depolimerizzano il PET, per quanto complicato e lungo, potrebbe essere addirittura più semplice rispetto alla loro applicazioni su poliolefine o su plastiche miste.Categoria: notizie - tecnica - plastica - riciclo - PET - depolimerizzazione
SCOPRI DI PIU' Polimeri Plastici Riciclati: Essicazione o Deumidificazione?
di Marco ArezioTutte le materie plastiche, vergini o riciclate, sotto forma di granulo o di macinato o di densificato, hanno la tendenza a trattenere l’umidità, fino a raggiungere un equilibrio con l’ambiente esterno. Questa capacità di assorbimento dipende, come precedentemente accennato in un altro articolo, dalla tipologia di polimero, dalla temperatura dell’aria e dalla sua umidità.In base alle considerazioni sopra esposte i polimeri li possiamo dividere in igroscopici e in non igroscopici. Infatti, nei materiali igroscopici, l’acqua è assorbita all’interno della struttura legandosi chimicamente con la stessa, mentre nei polimeri non igroscopici l’umidità rimane all’esterno della massa interferendo successivamente nel processo di lavorazione. I polimeri plastici, espressi nelle forme di granulo, macinato, densificato o polveri vengono avviati alla loro trasformazione in base al prodotto da realizzare e al tipo di processo stabilito. Che i materiali siano igroscopici o non igroscopici, la presenza dell’umidità durante la fase di fusione della massa polimerica crea notevoli problemi in quanto l’acqua può diventare vapore, creando striature, bolle superficiali, ritiri termici irregolari, tensioni strutturali, deformazioni o rotture. L’umidità è una delle principali cause di imperfezioni o difetti sui prodotti plastici realizzati ma, nello stesso tempo, è un problema largamente trascurato o sottovalutato dagli operatori che utilizzano soprattutto le materie plastiche riciclate. Se vogliamo elencare alcuni difetti evidenti causati dalla presenza dell’umidità nei polimeri possiamo citare: • Aspetto opaco del prodotto • Striature brune • Striature argentate • Linee di saldatura deboli • Pezzi incompleti • Sbavature • Bolle • Soffiature • Diminuzione delle proprietà meccaniche • Deformazioni dell’elemento • Degradazione del polimero • Invecchiamento irregolare • Ritiri irregolari Per ovviare a questi inconvenienti è buona regola asciugare il materiale prima del suo utilizzo attraverso getti di aria. In questo caso possiamo elencare due sistemi di intervento, simili tra loro, ma con risultati differenti, che sono rappresentati dall’essicazione e dalla deumidificazione. Per essicazione possiamo considerare un processo di insufflazione di aria aspirata in ambiente e immessa in una tramoggia in cui si trova la materia plastica da trattare, per un determinato tempo ad una temperatura stabilita. Questo sistema dipende molto dalle condizioni metereologiche in essere e dal grado di umidità dell’aria ed è consigliato solo per i materiali non igroscopici. Per i materiali igroscopici, come per esempio le poliolefine, (PP, HDPE, LDPE, PP/PE solo per citarne alcune), il sistema di essicazione ad aria forzata visto precedentemente non è sufficiente, in quanto il contenuto di umidità intrinseco nel polimero, ne rende il processo di scarsa efficacia. In questo caso è consigliabile l’essicazione dei polimeri attraverso la deumidificazione, che comporta l’insufflazione all’interno della tramoggia, non più di aria a condizioni ambientali variabili, ma di un’aria deumidificata attraverso un dryer ad una temperatura stabilita. La tramoggia dovrà essere coibentata per ridurre la dispersione di calore di processo e il materiale sarà in movimento, in modo che durante la fase di transito all’interno della tramoggia sia possibile investirlo con getti di aria calda e deumidificata. Il dryer produrrà un flusso costante di aria calda e secca che avrà la capacità di ridurre notevolmente l’umidità interna dei polimeri igroscopici.Categoria: notizie - tecnica - plastica - riciclo - polimeri - essicazione - deumidificazione
SCOPRI DI PIU'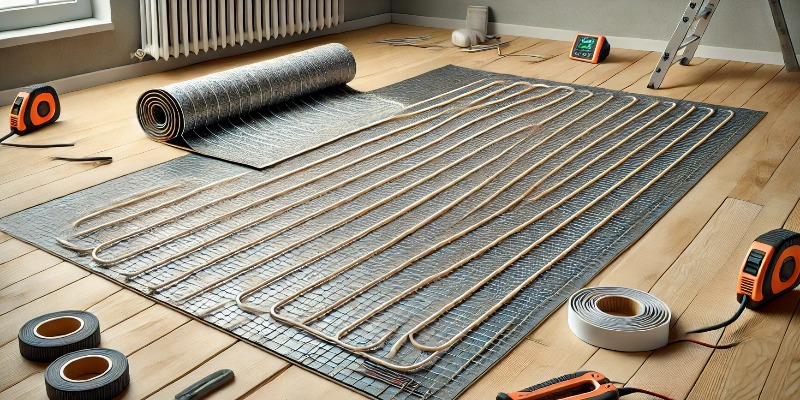 Il Tappetino Elettrico Green per Riscaldamento a Pavimento
Tecnologia Sostenibile ed Efficienza Energetica per un Comfort a Impatto Zero con il Tappetino Elettrico Riscaldante da Pavimento di Marco ArezioIn un’epoca in cui la sostenibilità e l’efficienza energetica stanno diventando priorità sempre più rilevanti, scegliere un sistema di riscaldamento che sia ecologico e performante è fondamentale per chi desidera ridurre la propria impronta ecologica. Questo articolo presenta una panoramica dettagliata del tappetino per riscaldamento elettrico, una soluzione innovativa e green che sfrutta la tecnologia TWIN per garantire una distribuzione del calore uniforme e consumi energetici ridotti. Esploreremo nel dettaglio le caratteristiche tecniche di questo tappetino, a cosa serve, come si installa e i vantaggi che offre in termini di sostenibilità. Infine, viene confrontato in modo obiettivo con altri tre prodotti concorrenti, evidenziando le differenze in termini di efficienza energetica, tecnologia e impatto ambientale. Se stai cercando un sistema di riscaldamento a basso impatto ambientale e altamente efficiente, questo tappetino potrebbe essere la scelta perfetta per la tua abitazione o il tuo progetto di ristrutturazione green. Cosa è il tappetino per riscaldamento elettrico CALORIQUE Il tappetino per riscaldamento elettrico CALORIQUE è una soluzione sostenibile progettata per offrire un comfort termico ecologico negli ambienti domestici e lavorativi. Questo sistema di riscaldamento a pavimento utilizza una rete elettrica a basso consumo energetico, con una potenza di 150 W/m², che garantisce un riscaldamento efficace e uniforme. Grazie alla sua tecnologia TWIN, il tappetino CALORIQUE distribuisce il calore in modo omogeneo su tutta la superficie del pavimento, evitando sprechi di energia e mantenendo costante la temperatura. La sua compatibilità con fonti di energia rinnovabile, come l'energia solare e quella eolica, lo rende una scelta ideale per chi cerca un'opzione ecologica e responsabile. La classificazione energetica A+++ conferma la sua efficienza, che si traduce in un risparmio energetico considerevole e in un impatto ambientale ridotto. Il tappetino CALORIQUE non solo contribuisce al benessere interno, ma rispetta gli standard di sostenibilità richiesti dalle moderne abitazioni eco-friendly, rappresentando un elemento chiave per una casa a impatto zero. A cosa serve il tappetino per riscaldamento elettrico CALORIQUEIl tappetino per riscaldamento elettrico CALORIQUE è progettato per riscaldare in modo efficiente e sostenibile qualsiasi ambiente domestico o commerciale, eliminando la necessità di radiatori o altri sistemi di riscaldamento voluminosi e visibili. Viene installato sotto la pavimentazione e fornisce un calore omogeneo, contribuendo a ridurre la sensazione di freddo nei piedi e a migliorare il comfort globale della stanza. Le applicazioni ideali includono: Bagni: Dove il calore a pavimento è particolarmente apprezzato per evitare il freddo da piastrelle e altre superfici dure. Soggiorni e camere da letto: Per un comfort quotidiano senza ingombri di termosifoni o altre apparecchiature. Cucine: Per mantenere una temperatura costante e piacevole mentre si svolgono le attività quotidiane. Oltre al comfort, l’uso del tappetino CALORIQUE offre significativi vantaggi in termini di sostenibilità: Risparmio energetico: L’efficienza del sistema permette di ridurre i consumi e le emissioni di CO₂, contribuendo alla lotta contro il cambiamento climatico. Riduzione dell’impatto ambientale: Il sistema può essere alimentato con energia rinnovabile, diminuendo la dipendenza dai combustibili fossili. Zero emissioni dirette: Non essendo basato sulla combustione di gas o carburanti, il sistema non produce emissioni nocive all'interno o all'esterno degli ambienti riscaldati. In sintesi, il tappetino CALORIQUE offre una soluzione sostenibile per chi desidera coniugare comfort domestico ed efficienza energetica, riducendo allo stesso tempo l’impatto ambientale del proprio riscaldamento. Come si installa il tappetino per riscaldamento elettrico CALORIQUEL’installazione del tappetino CALORIQUE è progettata per essere semplice e flessibile, rendendolo una soluzione ideale sia per progetti di ristrutturazione che per nuove costruzioni. Uno dei principali vantaggi è la possibilità di installarlo senza necessità di opere invasive, minimizzando così l'uso di materiali aggiuntivi e riducendo i tempi e i costi di installazione. I passaggi principali per l’installazione sono: Preparazione del pavimento: La superficie esistente deve essere pulita, asciutta e livellata per garantire un’installazione corretta. Questo passaggio riduce la necessità di materiali aggiuntivi e minimizza lo spreco. Posizionamento del tappetino: Il tappetino viene srotolato sulla superficie da riscaldare, adattandosi facilmente a diverse configurazioni. È compatibile con una vasta gamma di pavimentazioni, tra cui piastrelle, laminato, legno e moquette, rendendo l’installazione flessibile e non invasiva. Connessione elettrica: Il tappetino viene collegato al sistema elettrico dell’edificio. È importante affidare questa fase a un tecnico qualificato per garantire sicurezza e conformità alle normative. Utilizzando energia rinnovabile, è possibile massimizzare l'efficienza del sistema riducendo ulteriormente i consumi. Installazione del pavimento: Una volta installato il tappetino, è possibile posare il pavimento senza che l’altezza complessiva venga significativamente alterata, un vantaggio per chi desidera mantenere l’aspetto estetico degli spazi senza compromettere la funzionalità. Test e regolazione: Dopo l’installazione, il tappetino viene testato per garantire un funzionamento corretto. Grazie al termostato, è possibile regolare la temperatura in modo preciso, ottimizzando i consumi energetici e mantenendo un ambiente confortevole e sostenibile. Confronto con 3 prodotti concorrenti in chiave green 1. Tappetino elettrico per riscaldamento pavimento WARMUP DWS 150 Potenza: 150 W/m² (come Calorique) Efficienza energetica: [A++] Tecnologia: Monofilamento singolo, meno efficiente della tecnologia TWIN di Calorique in termini di distribuzione del calore e risparmio energetico. Compatibilità green: Compatibile con fonti di energia rinnovabile, ma senza ottimizzazione specifica per fonti pulite come il sistema Calorique. Sostenibilità dell’installazione: Richiede un’installazione più complessa, con un impatto ambientale maggiore in termini di utilizzo di materiali aggiuntivi e tempo di posa. Vantaggi di CALORIQUE: La tecnologia TWIN garantisce un risparmio energetico maggiore e un'impronta ambientale ridotta, sia durante l’uso che in fase di installazione. 2. Tappetino elettrico RAYCHEM QuickNet 160Potenza: 160 W/m², che comporta un maggiore consumo energetico rispetto a Calorique. Efficienza energetica: [A++], inferiore a Calorique. Tecnologia: Monofilamento, meno efficiente nella distribuzione del calore rispetto alla tecnologia TWIN di Calorique. Compatibilità green: Supporta l’uso di energie rinnovabili, ma non è ottimizzato per il risparmio energetico come il sistema Calorique. Sostenibilità dell’installazione: Richiede un'installazione più complessa e potenzialmente più impattante dal punto di vista ambientale. Vantaggi di CALORIQUE: Consumo energetico più contenuto, maggiore efficienza e una distribuzione del calore più ecologica, riducendo le emissioni legate al riscaldamento. 3. Tappetino per riscaldamento elettrico DEVImat DTIR-150 Potenza: 150 W/m² Efficienza energetica: [A++], inferiore rispetto al sistema Calorique. Tecnologia: Cavo a doppia conduttura, meno efficiente in termini di distribuzione del calore rispetto alla tecnologia TWIN. Compatibilità green: Compatibile con fonti di energia rinnovabile, ma senza ottimizzazioni significative per il risparmio energetico. Sostenibilità dell’installazione: L’installazione è più complessa, richiedendo maggiore utilizzo di materiali, con un impatto ambientale superiore rispetto a Calorique. Vantaggi di CALORIQUE: Maggiore efficienza nella distribuzione del calore e semplicità di installazione, che riduce l’impatto ambientale complessivo. Perché CALORIQUE è la scelta green Il tappetino elettrico CALORIQUE rappresenta una soluzione perfetta per chi cerca un sistema di riscaldamento a pavimento sostenibile ed efficiente. Le sue principali caratteristiche green includono: Efficienza energetica [A+++]: Un minor consumo energetico garantisce risparmi in bolletta e una significativa riduzione delle emissioni di CO₂. Tecnologia TWIN: Assicura una distribuzione uniforme del calore, riducendo gli sprechi e ottimizzando l'uso dell'energia. Compatibilità con energie rinnovabili: Progettato per funzionare in sinergia con fonti di energia pulita, massimizzando i benefici ecologici. Facilità d’installazione: L’installazione semplice e a basso impatto ambientale riduce l’uso di materiali e minimizza l'impatto sull'ambiente. In sintesi, CALORIQUE è la scelta ideale per chi desidera riscaldare la propria casa in modo ecologico ed efficiente, contribuendo a ridurre l’impatto ambientale senza compromettere il comfort.INCLUSO NELLA CONSEGNA: Con ogni acquisto riceverai il tappetino elettrico autoadesivo CALORIQUE nella dimensione da te scelta e un tubo corrugato, perfetto per l'installazione del sensore di temperatura esterno del termostato. Per il controllo della temperatura del pavimento e dell’ambiente, offriamo una gamma di termostati che spaziano dai modelli più semplici ai termostati intelligenti programmabili con WiFi e gestione tramite app.
SCOPRI DI PIU' Triossido di antimonio: storia, usi nella plastica, impatto ambientale e alternative sostenibili
Scopri cos'è il triossido di antimonio, perché è impiegato nell'industria delle plastiche, i suoi effetti sulla salute e sull’ambiente, e le soluzioni sostenibili già disponibili sul mercato globaledi Marco ArezioIl triossido di antimonio (Sb₂O₃) è un composto chimico che ha avuto, e continua ad avere, un ruolo fondamentale in numerosi processi industriali, in particolare come sinergizzante nei ritardanti di fiamma per materie plastiche. Ma dietro la sua efficacia tecnica si cela un profilo ambientale e sanitario che negli ultimi anni ha acceso un acceso dibattito tra industria, scienza e legislatori. Un composto dal passato tecnico importante Dal punto di vista chimico, il triossido di antimonio si presenta come una polvere bianca, insolubile in acqua ma reattiva in ambienti acidi e alcalini. Viene prodotto principalmente attraverso l’ossidazione del metallo antimonio o mediante la lavorazione del minerale stibnite. La sua funzione principale, quella di sinergizzante nei ritardanti di fiamma bromurati, è stata valorizzata a partire dagli anni ’70, quando l’industria cercava soluzioni per aumentare la sicurezza dei materiali plastici utilizzati in edilizia, elettronica e tessile. Grazie alla sua capacità di ridurre la propagazione delle fiamme, il triossido di antimonio è diventato onnipresente nei materiali plastici ignifughi, dai cavi elettrici alle coperture dei dispositivi elettronici. Tuttavia, proprio la sua diffusione ha contribuito ad accendere i riflettori sugli effetti collaterali derivanti da un uso estensivo e talvolta non regolamentato. I lati oscuri: impatto ambientale e rischi per la salute Le ricerche scientifiche degli ultimi vent'anni hanno messo in evidenza come il triossido di antimonio non sia privo di effetti collaterali. L’Agenzia per la Protezione Ambientale degli Stati Uniti (EPA) lo classifica tra i composti sospetti di essere cancerogeni per l’uomo. La California lo ha inserito nella lista delle sostanze della Proposition 65, evidenziando il rischio oncogeno in seguito a esposizione prolungata per via inalatoria. In ambienti di lavoro industriali, come impianti di produzione di plastica o di materiali da costruzione, i lavoratori possono essere esposti all’antimonio tramite inalazione di polveri sottili. Gli effetti più comuni includono irritazioni respiratorie, mal di testa, nausea, ma in casi cronici si parla anche di bronchiti, danni epatici e renali, e sospetti effetti sul sistema riproduttivo. Anche l’ambiente non è immune: questo composto è noto per la sua persistenza nei suoli e nelle acque, con la possibilità di contaminare le falde acquifere e influenzare negativamente gli ecosistemi. È stato documentato il rilascio di antimonio da contenitori in PET esposti a fonti di calore, con il rischio che microquantità di metallo finiscano nei liquidi destinati al consumo umano. Nonostante siano quantità molto basse, il rischio cumulativo ha spinto diverse istituzioni – come l’OMS e la stessa EPA – a stabilire limiti rigorosi per la presenza dell’elemento nell’acqua potabile. Sul piano normativo, i limiti di esposizione sono stati resi più stringenti negli ultimi anni: ad esempio, OSHA fissa a 0,5 mg/m³ la concentrazione massima consentita nei luoghi di lavoro, mentre l’EPA ha stabilito un limite di 0,006 mg/L per l’acqua potabile. La ricerca di alternative sostenibili Le preoccupazioni ambientali e sanitarie legate al triossido di antimonio hanno spinto l’industria chimica e la ricerca accademica a cercare valide alternative. Alcuni composti, come il zinc borate, stanno guadagnando attenzione per la loro capacità di agire anch’essi da sinergizzanti nei ritardanti di fiamma, ma con un impatto tossicologico inferiore. Altre soluzioni includono i fosfati organici, meno tossici dei composti bromurati, o lo zinc hydroxystannate (ZHS), che ha mostrato buone prestazioni come additivo ignifugo a minore impatto ambientale. Anche se queste alternative non sono ancora universalmente adottate, rappresentano un importante passo verso una chimica più verde. Produzione globale e dinamiche di mercato Attualmente, la Cina è il principale produttore mondiale di triossido di antimonio, controllando circa il 48% della produzione globale. Seguono a distanza la Russia, il Sudafrica e alcuni paesi dell’Asia centrale. Il mercato, valutato intorno agli 850 milioni di dollari nel 2023, è destinato a crescere nei prossimi anni, toccando una previsione di oltre 1,4 miliardi di dollari entro il 2034. Tuttavia, la crescita sarà fortemente condizionata dall’evoluzione delle normative ambientali e dall’adozione di alternative più sostenibili. Conclusione: tra transizione ecologica e responsabilità industriale Il caso del triossido di antimonio rappresenta emblematicamente le sfide contemporanee dell’industria chimica: da un lato l’efficienza tecnica, dall’altro la necessità di tutelare salute e ambiente. La transizione verso materiali meno impattanti non è solo auspicabile, ma inevitabile. Ciò richiederà un forte impegno multidisciplinare, in cui scienza, industria e istituzioni dovranno cooperare per garantire un futuro più sicuro e sostenibile per tutti.© Riproduzione Vietata
SCOPRI DI PIU' Ciclo di Vita e Applicazioni Sostenibili dell'EPDM Riciclato
Analisi sulla Produzione, Utilizzo e Strategie di Riciclo nel Settore dei Teli e delle Barriere Impermeabili di Marco ArezioIl presente articolo esplora il ciclo di vita del telo in EPDM (Etilene Propilene Diene Monomero) riciclato, mettendo in evidenza i processi di produzione, le principali applicazioni e le strategie per il suo ulteriore riciclo. L'obiettivo è valutare l'impatto ambientale del materiale e le sue potenzialità nel contesto dell'economia circolare.Caratteristiche e Produzione dell'EPDM Riciclato L'Etilene Propilene Diene Monomero (EPDM) è un elastomero termoplastico ampiamente impiegato in vari settori industriali grazie alle sue notevoli proprietà di resistenza all'invecchiamento, agli agenti atmosferici, agli UV e a numerosi prodotti chimici. Questo polimero si distingue per la sua versatilità e durabilità, che lo rendono ideale per applicazioni esterne, in particolare in condizioni ambientali estreme.Composizione e Proprietà dell'EPDM Il polimero EPDM è un terpolimero di etilene, propilene e un diene che consente la vulcanizzazione con zolfo. La struttura molecolare unica dell'EPDM gli conferisce eccellenti proprietà fisiche, tra cui una notevole resistenza alle variazioni termiche, mantenendo la sua flessibilità a temperature molto basse e resistendo efficacemente al calore e al vapore acqueo. Tali proprietà rendono l'EPDM particolarmente efficace per applicazioni come guarnizioni, isolamenti, coperture per tetti e membrane impermeabilizzanti.Processi di Riciclo dell'EPDMNonostante l'EPDM abbia una lunga durata, alla fine del suo ciclo di vita può essere trasformato e riciclato attraverso vari processi che mirano a ridurre l'impatto ambientale e promuovere l'uso sostenibile delle risorse. Riciclo meccanico: Questo è il metodo più comune per il riciclo dell'EPDM. Il materiale viene raccolto, pulito e sminuzzato in granuli o polveri. Questi possono essere riutilizzati per produrre nuovi articoli di gomma, compresi altri teli in EPDM, mattonelle per pavimenti, o come aggregato in applicazioni di costruzione. Il processo meccanico è preferito per la sua semplicità e costo relativamente basso, ma può comportare una certa perdita di proprietà meccaniche nel materiale riciclato. Riciclo chimico: Anche se più costoso e tecnologicamente avanzato, il riciclo chimico offre il vantaggio di poter recuperare monomeri puri che possono essere reintegrati nella produzione di nuovi polimeri. Questo processo implica l'uso di solventi o catalizzatori chimici per spezzare i legami polimerici dell'EPDM, trasformandolo in materiali più semplici che possono essere facilmente rigenerati. Riciclo energetico: In alcune circostanze, quando il riciclo materiale non è praticabile, l'EPDM può essere utilizzato come combustibile per la produzione di energia. La combustione di EPDM produce una quantità significativa di energia, ma questa pratica è meno favorevole dal punto di vista ambientale e viene generalmente considerata come ultima opzione.Produzione di Teli in EPDM Riciclato Il processo di produzione di teli in EPDM riciclato inizia con la selezione e la preparazione del materiale riciclato, che viene pulito per rimuovere contaminanti e poi triturato. Il materiale viene quindi miscelato con un certo quantitativo di EPDM vergine e vari additivi, come antiossidanti e agenti vulcanizzanti, per garantire che il telo finale possieda le qualità richieste. Il composto ottenuto è successivamente processato attraverso calandre per formare teli. Questi vengono poi vulcanizzati, un processo in cui il materiale viene riscaldato in presenza di zolfo per formare legami incrociati che migliorano le proprietà elastiche e meccaniche del prodotto finale. La produzione di teli in EPDM riciclato non solo contribuisce a ridurre i rifiuti e l'uso di risorse vergini, ma rappresenta anche un'eccellente opportunità per promuovere pratiche industriali più sostenibili. Attraverso l'adozione di processi di riciclo e produzione responsabili, è possibile ottenere un significativo impatto ambientale positivo, riducendo l'impronta di carbonio e promuovendo l'economia circolare nel settore dei materiali sintetici.Applicazioni del Telo in EPDM Riciclato Il telo in EPDM riciclato, grazie alle sue proprietà di durabilità e resistenza agli agenti atmosferici, trova numerose applicazioni in vari settori industriali, contribuendo a promuovere una gestione più sostenibile delle risorse. Questo capitolo esplora le principali applicazioni industriali del telo in EPDM riciclato, evidenziando i vantaggi specifici e presentando alcuni studi di caso significativi.Applicazioni in Edilizia e nell'Ingegneria CivileEdilizia: Nel settore edilizio, il telo in EPDM riciclato è largamente utilizzato per le sue eccellenti proprietà di impermeabilizzazione. Viene impiegato come membrana per tetti piani o leggermente inclinati, offrendo una soluzione duratura e resistente agli UV e alle intemperie. Inoltre, è usato come barriera anti-radice in giardini pensili e come rivestimento per stagni artificiali e piscine, garantendo l'isolamento e la protezione contro le perdite.Ingegneria civile: L'EPDM riciclato trova impiego anche in progetti di ingegneria civile, come nella costruzione di barriere per il controllo dell'erosione e nel rivestimento di canali e bacini idrici. Le sue proprietà meccaniche garantiscono durabilità e resistenza, essenziali in applicazioni che richiedono una lunga durata e minimi interventi di manutenzione.Vantaggi Specifici L'impiego di EPDM riciclato porta con sé numerosi benefici, sia economici che ambientali: Sostenibilità: Utilizzare EPDM riciclato riduce la quantità di rifiuti destinati alle discariche e la dipendenza da risorse non rinnovabili. Questo non solo aiuta a conservare le risorse naturali ma anche a ridurre l'emissione di gas serra durante la produzione di nuovi materiali. Costo-Efficacia: Il riciclo dell'EPDM può ridurre significativamente i costi di produzione. I materiali riciclati sono generalmente meno costosi rispetto alle loro controparti vergini, rendendo il prodotto finale più accessibile e competitivo sul mercato. Performance: Nonostante sia riciclato, il telo in EPDM mantiene eccellenti proprietà fisiche e meccaniche, rendendolo adeguato per applicazioni che richiedono resistenza e durabilità. Questo assicura che l'uso di materiali riciclati non comprometta la qualità o l'efficacia del prodotto finale.Riciclo e Vita Futura dell'EPDM Riciclato Il ciclo di vita dell'EPDM riciclato non termina con la sua prima o seconda applicazione; le opportunità per ulteriori ricicli o altre forme di riutilizzo continuano a espandere il potenziale di questo materiale versatile. Questo capitolo esplora le opzioni di fine vita per l'EPDM riciclato, esamina le barriere al riciclo e discute le prospettive future che possono influenzare il suo uso sostenibile.Opzioni a Fine Vita del Telo in EPDMRi-riciclo: L'EPDM riciclato può essere sottoposto a processi di riciclo ripetuti, mantenendo una qualità accettabile per diverse applicazioni. Tuttavia, ogni ciclo di riciclo può potenzialmente degradare alcune delle proprietà fisiche del materiale, il che può limitare l'uso finale dei prodotti di riciclo. Innovazioni nel trattamento e nella preparazione del materiale possono estendere la vita utile dell'EPDM riciclato, consentendo una maggiore reintroduzione nel ciclo produttivo. Upcycling: Trasformare l'EPDM usato in prodotti di valore superiore è un'opzione intrigante. Ad esempio, l'EPDM riciclato può essere trasformato in compositi di alta qualità per applicazioni in settori tecnologicamente avanzati, come componenti per veicoli elettrici o infrastrutture intelligenti, dove le sue proprietà di isolamento e durabilità sono particolarmente preziose. Downcycling: In molti casi, l'EPDM riciclato viene utilizzato per produrre materiali che richiedono meno prestazioni rispetto all'applicazione originale, come sottofondi per pavimentazioni o materiali di riempimento per costruzioni. Questo permette di sfruttare materiali altrimenti destinati allo smaltimento, anche se non valorizza pienamente il potenziale del polimero.Barriere al Riciclo del Telo in EPDMIl riciclo dell'EPDM riciclato si scontra con diverse problematiche, che possono variare da aspetti tecnici a questioni economiche e regolamentari: Tecnologia: I processi di riciclo per l'EPDM possono essere complessi e costosi, specialmente il riciclo chimico, che richiede investimenti significativi in ricerca e sviluppo per migliorare l'efficienza e ridurre i costi. Economia: La raccolta e il trattamento dell'EPDM post-consumo possono essere economicamente svantaggiosi senza incentivi adeguati. La variabilità dei prezzi del petrolio può anche influenzare la competitività dell'EPDM riciclato rispetto a quello vergine. Normative: Le leggi e le politiche ambientali possono sia favorire sia ostacolare il riciclo dell'EPDM. Le normative che impongono standard rigorosi per i materiali riciclati possono limitare l'uso di EPDM riciclato in certe applicazioni, mentre incentivi per pratiche di produzione sostenibile possono promuovere il suo uso.Prospettive Future per il Riciclo del Telo in EPDMLe tendenze attuali e le innovazioni future giocano un ruolo cruciale nel determinare il ruolo dell'EPDM riciclato nell'economia circolare: Innovazione Tecnologica: Sviluppi nei metodi di riciclo chimico potrebbero migliorare l'efficienza del processo e la qualità del materiale riciclato, rendendo l'EPDM riciclato più competitivo. La ricerca in catalizzatori più efficaci e processi meno energivori è fondamentale. Tendenze di Mercato: Con una crescente consapevolezza ambientale e una spinta verso la sostenibilità, la domanda per materiali riciclati è destinata ad aumentare. Questo potrebbe incentivare ulteriori investimenti in tecnologie di riciclo e aumentare la scala di produzione per l'EPDM riciclato. Politiche Ambientali: Le politiche governative che impongono l'utilizzo di materiali riciclati e offrono incentivi finanziari per il riciclo possono spingere le industrie a adottare pratiche più sostenibili. Concludendo, l'EPDM riciclato possiede un potenziale significativo per contribuire a un'economia più circolare e sostenibile. Superare le sfide tecniche ed economiche e sfruttare le opportunità emergenti sarà fondamentale per il suo futuro impiego e per la sua accettazione su scala più ampia nel panorama industriale globale.
SCOPRI DI PIU' Tegole Bituminose Riciclate: Innovazione Sostenibile nel Settore Edile
Scopri i Benefici Ambientali, Tecnici ed Economici delle Coperture in Tegole Bituminose Riciclate di Marco ArezioNel panorama dell'edilizia moderna, l'attenzione verso soluzioni sostenibili e rispettose dell'ambiente ha portato alla riscoperta e innovazione di materiali e tecnologie tradizionali, tra cui spiccano le tegole bituminose realizzate con materiali riciclati. Questo articolo si propone di esplorare, attraverso cinque punti dedicati, le diverse facce di questa soluzione di copertura: dalla sua natura e processo produttivo, passando per le tecniche di montaggio, ai vantaggi tecnici, economici e ambientali, fino alle strategie di riciclo e gestione a fine vita. L'obiettivo è fornire una panoramica completa che evidenzi non solo l'importanza delle tegole bituminose riciclate nell'edilizia sostenibile ma anche come queste si inseriscono in un più ampio contesto di economia circolare e rispetto ambientale. Cosa Sono le Tegole Bituminose Realizzate con Materiali Riciclati Le tegole bituminose ricavate da materiali riciclati costituiscono una soluzione innovativa nel panorama delle coperture edilizie, offrendo una risposta efficace alle crescenti esigenze di sostenibilità ambientale. Queste tegole mantengono le proprietà di resistenza e durabilità tipiche delle tegole bituminose tradizionali, ma si distinguono per l'impiego di materiali recuperati, contribuendo significativamente alla riduzione dei rifiuti e all'uso efficiente delle risorse.Composizione e Materiali Le tegole bituminose sono composte principalmente da bitume, un derivato del petrolio, rinforzato con fibre di vetro o cellulosa, e ricoperte da granuli minerali che forniscono colore e ulteriore protezione. Nella versione eco-sostenibile, parte dei componenti tradizionali viene sostituita con materiali riciclati: plastica, gomma da pneumatici fuori uso, scarti di asfalto, e vetro. Questi materiali, altrimenti destinati alla discarica, vengono trattati e riutilizzati, riducendo l'impatto ambientale associato alla produzione delle tegole.Vantaggi Ambientali L'utilizzo di materiali riciclati nelle tegole bituminose presenta diversi benefici ambientali: Riduzione dei Rifiuti: L'incorporazione di materiali riciclati contribuisce a diminuire la quantità di rifiuti inviati alle discariche. Conservazione delle Risorse: Diminuisce la necessità di estrarre e processare materie prime, preservando le risorse naturali. Riduzione delle Emissioni: Il processo produttivo delle tegole riciclate, in genere, richiede meno energia rispetto alla produzione di tegole tradizionali, contribuendo alla riduzione delle emissioni di gas serra.Processo di RicicloIl processo di riciclo per la produzione di tegole bituminose include diverse fasi: Raccolta e Selezione: I materiali destinati al riciclo, come pneumatici fuori uso e plastica, vengono raccolti e accuratamente selezionati per eliminare impurità. Trattamento: I materiali selezionati vengono poi triturati o fusi, a seconda della loro natura, per ottenere una forma utilizzabile nella produzione delle tegole. Integrazione nel Processo Produttivo: I materiali riciclati trattati vengono miscelati con bitume e altri componenti per formare la massa da cui saranno ricavate le tegole.Contributo alla Sostenibilità L'adozione di tegole bituminose realizzate con materiali riciclati rappresenta un importante passo avanti verso la sostenibilità nel settore delle coperture. Queste soluzioni non solo rispondono alle esigenze funzionali ed estetiche ma promuovono anche un modello di economia circolare, in cui i materiali mantengono il loro valore attraverso cicli successivi di uso e riutilizzo, riducendo l'impatto ambientale complessivo. In conclusione, le tegole bituminose ricavate da materiali riciclati incarnano un esempio emblematico di come le pratiche di sostenibilità possano essere integrate efficacemente nel settore dell'edilizia, offrendo prodotti che sono al contempo ecologici, funzionali, e duraturi. La loro diffusione rappresenta una strategia vincente per contribuire alla protezione dell'ambiente, promuovendo al contempo l'innovazione e la resilienza nel settore delle costruzioni. Processo Produttivo delle Tegole Bituminose con Materiali Riciclati Il processo produttivo delle tegole bituminose realizzate con materiali riciclati rappresenta un'eccellente dimostrazione di come l'innovazione tecnologica possa incontrare la sostenibilità. Questo processo non solo mira a produrre un materiale da costruzione resistente e affidabile ma si impegna anche a ridurre l'impatto ambientale attraverso l'uso efficiente di risorse riciclate.Selezione e Preparazione dei Materiali Riciclati Il punto di partenza è la selezione accurata dei materiali riciclati, che devono rispondere a criteri di qualità ben definiti per garantire la performance del prodotto finale. Materiali come plastica, gomma da pneumatici e scarti di asfalto vengono raccolti da centri di riciclaggio certificati. Plastica: Viene triturata in piccoli pezzi e pulita per rimuovere contaminanti. Gomma dagli Pneumatici: Dopo essere stata triturata, la gomma subisce un processo di liberazione dalle fibre metalliche e tessili. Scarti di Asfalto: Vengono macinati fino a raggiungere la granulometria desiderata.Miscelazione con Bitume I materiali preparati vengono quindi miscelati con il bitume. Questa fase richiede un controllo preciso della temperatura per assicurare che il bitume e i materiali riciclati si legano efficacemente, formando una miscela omogenea. La proporzione tra bitume e materiali riciclati varia a seconda delle specifiche tecniche desiderate per la tegola finale.Formazione della Tegola La miscela ottenuta viene poi trasferita su una linea di produzione dove avviene il processo di formazione della tegola: Impregnazione del Rinforzo: Un tappeto di fibre di vetro o cellulosa passa attraverso un bagno di miscela bituminosa, assorbendola e garantendo la struttura portante della tegola. Stratificazione: Vengono aggiunti strati successivi di miscela per aumentare lo spessore e le proprietà fisiche della tegola. Raffreddamento e Taglio: Dopo la stratificazione, la tegola viene raffreddata e tagliata nelle dimensioni desiderate.Aggiunta di Granuli Minerali Una volta formata la base della tegola, sulla superficie viene applicato uno strato di granuli minerali. Questi non solo conferiscono colore e estetica alla tegola ma migliorano anche la resistenza agli UV e alle intemperie. In alcune varianti, i granuli possono essere sostituiti o integrati con materiali riciclati finemente macinati.Controllo Qualità Ogni fase del processo produttivo è sottoposta a rigorosi controlli di qualità per assicurare che le tegole soddisfino gli standard richiesti in termini di resistenza, durabilità, e prestazioni. Vengono eseguiti test per verificare l'aderenza, la flessibilità, e la resistenza agli agenti atmosferici.Impatto Ambientale del Processo Produttivo Il processo produttivo delle tegole bituminose con materiali riciclati è progettato per minimizzare l'impatto ambientale. L'uso di materiali riciclati riduce la dipendenza dalle risorse naturali e diminuisce la quantità di rifiuti destinati alle discariche. Inoltre, l'ottimizzazione energetica delle fasi produttive contribuisce a ridurre le emissioni di CO2, rendendo il processo più sostenibile. Montaggio delle Tegole Bituminose Realizzate con Materiali Riciclati Il montaggio delle tegole bituminose riciclate rappresenta una fase critica che determina la funzionalità, l'estetica e la durabilità della copertura. Questo capitolo esplora le pratiche ottimali di installazione, integrando considerazioni architettoniche che influenzano la scelta e l'applicazione di questi materiali.Preparazione della Superficie Prima di procedere con il montaggio delle tegole, è essenziale preparare adeguatamente la superficie di copertura. Questo include: Pulizia: Rimozione di detriti, vecchie tegole, o altri materiali dalla superficie di copertura. Ispezione: Verifica dell'integrità della struttura portante e dell'eventuale presenza di aree danneggiate che necessitano di riparazione. Impermeabilizzazione: Applicazione di uno strato di sottocopertura impermeabile per proteggere ulteriormente l'edificio da infiltrazioni d'acqua.Linee Guida per il Montaggio Il montaggio delle tegole bituminose riciclate segue procedure specifiche che garantiscono la massima efficacia: Posizionamento Iniziale: Le tegole devono essere posizionate partendo dal bordo inferiore del tetto, procedendo verso l'alto. Questo assicura una sovrapposizione ottimale che favorisce il deflusso dell'acqua. Fissaggio: Le tegole vengono fissate alla superficie di copertura mediante chiodi o adesivi specifici. È importante seguire le indicazioni del produttore per il numero e la disposizione dei punti di fissaggio. Allineamento: Mantenere un allineamento preciso delle tegole è cruciale per l'aspetto estetico e la funzionalità del tetto. L'uso di linee guida o di strumenti di misurazione può aiutare a garantire l'uniformità dell'installazione.Considerazioni Architettoniche Durante il montaggio delle tegole bituminose riciclate, diverse considerazioni architettoniche devono essere prese in conto: Design del Tetto: La forma e la pendenza del tetto influenzano la scelta delle tegole e delle tecniche di installazione. Tetti con pendenze elevate o con molte interruzioni (camini, lucernari, ecc.) richiedono una pianificazione dettagliata per assicurare l'integrità della copertura. Estetica: La varietà di colori e texture disponibili permette di integrare le tegole con l'architettura dell'edificio, contribuendo all'armonia estetica complessiva. La selezione deve considerare il contesto ambientale e le normative locali, se presenti. Ventilazione del Tetto: Una corretta ventilazione sotto la superficie di copertura è fondamentale per prevenire l'accumulo di umidità e prolungare la vita delle tegole. La progettazione architettonica deve includere soluzioni per la ventilazione adeguata. Vantaggi delle Tegole Bituminose Riciclate Rispetto ad Altre Coperture Le tegole bituminose realizzate con materiali riciclati offrono numerosi vantaggi rispetto ad altre soluzioni di copertura, sia da un punto di vista tecnico ed economico che ambientale. La comparazione con altre tipologie di coperture impermeabili evidenzia l'efficacia di questa soluzione innovativa nel contesto dell'edilizia sostenibile. Vantaggi Tecnici Durabilità: Le tegole bituminose riciclate sono estremamente resistenti agli agenti atmosferici, tra cui pioggia, neve, e raggi UV, garantendo una lunga vita utile della copertura. Facilità di Installazione: La leggerezza e la flessibilità delle tegole bituminose facilitano il montaggio su una vasta gamma di strutture edilizie, riducendo i tempi e i costi di installazione. Versatilità Estetica: Disponibili in vari colori e texture, permettono una facile integrazione con l'architettura dell'edificio. Comparazione con Altre CopertureTegole in Ceramica o Cemento: Pur offrendo un'estetica tradizionale e una buona durabilità, sono generalmente più pesanti e costose, sia in termini di materiale che di installazione. Coperture Metalliche: Anche se resistenti e leggere, possono essere più costose e richiedere una manutenzione specifica per prevenire la corrosione. Membrane EPDM (Etilene Propilene Diene Monomero): Sebbene offrano una buona impermeabilizzazione, non forniscono la stessa varietà estetica delle tegole bituminose e possono essere più impegnative da installare su tetti con molte interruzioni. Vantaggi Economici Costo-Efficienza: Le tegole bituminose riciclate sono spesso più economiche rispetto ad altre soluzioni di copertura, grazie ai minori costi di materiale e alla facilità di installazione. Manutenzione: Richiedono una manutenzione limitata, contribuendo a ridurre i costi nel lungo termine. Vantaggi Ambientali Riduzione dei Rifiuti: L'uso di materiali riciclati nel loro processo produttivo contribuisce significativamente alla riduzione della quantità di rifiuti destinati alle discariche. Minore Impatto Ambientale: La produzione di tegole bituminose riciclate comporta, in genere, un consumo energetico inferiore e minori emissioni di CO2 rispetto alla produzione di tegole tradizionali o di altri materiali da copertura. Comparazione Ambientale Tegole in Ceramica o Cemento: Sebbene possano avere una lunga vita utile, il loro processo produttivo è energivoro e produce un'impronta di carbonio significativamente più alta. Coperture Metalliche: Possono essere riciclate al termine della loro vita utile, ma la loro produzione richiede grande quantità di energia e risorse. Membrane EPDM: Nonostante siano durevoli, la produzione di EPDM è basata su idrocarburi, e il materiale è meno facilmente riciclabile alla fine della vita utile rispetto alle tegole bituminose riciclate. Riciclo e Fine Vita delle Tegole Bituminose Realizzate con Materiali Riciclati Il ciclo di vita delle tegole bituminose non termina con la loro rimozione dal tetto. Queste possono essere riciclate e riutilizzate in vari modi, contribuendo significativamente alla riduzione dell'impatto ambientale del settore delle costruzioni. Il processo di riciclo è articolato in diverse fasi, ciascuna delle quali svolge un ruolo cruciale nel trasformare le tegole usate in risorse preziose per nuovi utilizzi. Raccolta e Trasporto Il processo inizia con la raccolta delle tegole bituminose rimosse durante lavori di ristrutturazione o demolizione. Queste vengono quindi trasportate a impianti di riciclaggio specializzati. È importante che il trasporto sia organizzato in modo efficiente per minimizzare l'impatto ambientale e i costi associati. Selezione e Pulizia All'arrivo all'impianto di riciclaggio, le tegole sono soggette a un processo di selezione per separare eventuali materiali non riciclabili o contaminanti. Successivamente, vengono pulite per rimuovere chiodi, residui di adesivo e altri detriti. Triturazione Una volta pulite, le tegole vengono triturate in piccoli pezzi o granuli. Questo processo è fondamentale per facilitare la successiva fase di trasformazione. La dimensione dei frammenti è attentamente controllata per soddisfare i requisiti specifici dei vari utilizzi finali. Ulteriore Elaborazione I frammenti di tegola possono subire ulteriori processi di elaborazione, a seconda delle necessità. Questo può includere la separazione di ulteriori materiali, come la fibra di vetro dal bitume, o trattamenti per modificare le proprietà chimico-fisiche dei materiali riciclati. Riutilizzo I materiali riciclati trovano impiego in una varietà di applicazioni, che includono: Asfalto per le Strade: I granuli di tegola bituminosa riciclata possono essere integrati nell'asfalto utilizzato per la pavimentazione stradale, migliorando la resistenza e la durata del manto stradale. Nuove Coperture: Parte del materiale riciclato può essere riutilizzato nella produzione di nuove tegole bituminose, contribuendo a ridurre il consumo di risorse vergini. Sottofondi per Pavimentazioni: I frammenti di tegola possono essere usati come materiale per sottofondi in progetti di pavimentazione, offrendo una soluzione economica e sostenibile. Libri e Manuali Tecnici "Materiali da costruzione sostenibili" di Paolo Fumagalli. Questo testo, disponibile in italiano, offre una panoramica completa sui materiali da costruzione eco-compatibili, con un focus particolare sul riciclo e sul riutilizzo dei materiali nel settore edile, inclusa una sezione sulle tegole bituminose riciclate. "Sustainable Construction: Green Building Design and Delivery" di Charles J. Kibert. Benché in inglese, questo libro è una risorsa chiave per comprendere i principi della costruzione sostenibile, inclusi i materiali riciclati per le coperture e le loro implicazioni ambientali. "Recycling of Roofing Materials", articolo presente sul Journal of Green Building. Questo studio, sebbene in inglese, approfondisce il processo di riciclaggio delle tegole bituminose e il loro impatto ambientale, fornendo dati e analisi dettagliate. "L'impiego di materiali riciclati nell'edilizia: normative, prestazioni e casi studio" – Un articolo disponibile attraverso le risorse universitarie italiane, che esplora le normative italiane ed europee relative all'utilizzo di materiali riciclati in edilizia, inclusi i casi studio sulle tegole bituminose.
SCOPRI DI PIU'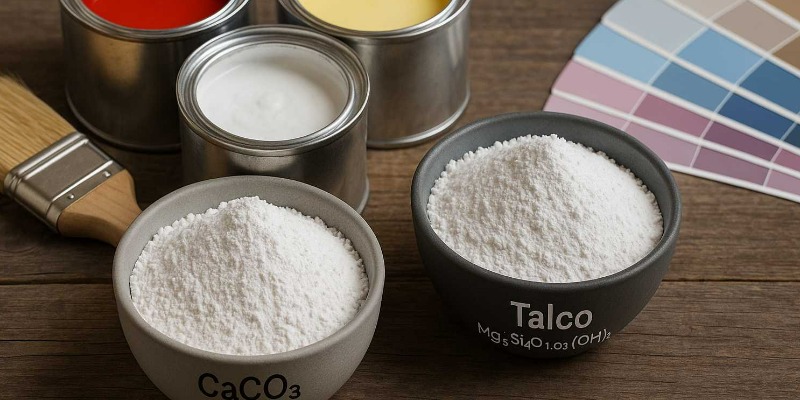 Carbonato di Calcio e Talco nelle Vernici: Funzioni, Proprietà e Storia di due Additivi Fondamentali
Un’analisi sull’impiego dei riempitivi minerali che migliorano prestazioni, durata e sostenibilità delle vernicidi Marco ArezioIl carbonato di calcio è uno dei minerali più diffusi al mondo, presente in formazioni geologiche calcaree e marmoree. Le sue varianti cristalline principali sono calcite, aragonite e vaterite, che differiscono per struttura interna ma non per composizione chimica. Nell’industria delle vernici si utilizza soprattutto in due forme: quella macinata, detta GCC (Ground Calcium Carbonate), ottenuta dalla riduzione meccanica della roccia calcarea, e quella precipitata, o PCC (Precipitated Calcium Carbonate), prodotta industrialmente attraverso reazioni chimiche controllate.Il GCC ha granulometrie variabili, generalmente comprese tra 1 e 20 µm, ed è scelto per applicazioni dove il costo contenuto e la resa riempitiva sono prioritari. Il PCC, invece, possiede particelle di dimensioni sub-micrometriche (
SCOPRI DI PIU' Schiume Antincendio Sostenibili e Riciclabili: Protezione e Innovazione per un Futuro Sostenibile
Sicurezza e sostenibilità: una nuova era per le schiume antincendiodi Marco ArezioLe schiume antincendio sono strumenti essenziali nella prevenzione e nella gestione degli incendi, utilizzate in vari settori come l’industria, il commercio e la sicurezza pubblica. Tuttavia, le formulazioni tradizionali hanno sollevato preoccupazioni per l’uso di sostanze chimiche persistenti come i PFAS, note per il loro impatto ambientale e sanitario. Le schiume sostenibili rappresentano un cambiamento radicale, offrendo prestazioni elevate riducendo al minimo i danni ecologici. In questo articolo analizzeremo in dettaglio la composizione, il funzionamento e i vantaggi di queste nuove formulazioni, confrontandole con le soluzioni tradizionali. Composizione delle Schiume Antincendio Sostenibili Le schiume antincendio sostenibili si distinguono per l’uso di materiali biodegradabili e sicuri per l’ambiente. Queste soluzioni innovative combinano chimica avanzata e sostenibilità per raggiungere un equilibrio tra efficienza e rispetto dell’ambiente. Tensioattivi biodegradabili: Derivati da risorse rinnovabili come oli vegetali e zuccheri, abbassano la tensione superficiale, permettendo alla schiuma di diffondersi efficacemente sul combustibile senza lasciare residui tossici. Polimeri naturali: Materiali come gli alginati (ricavati da alghe), cellulosa modificata e amidi di origine vegetale garantiscono stabilità e durata della schiuma. Questi polimeri prolungano l’efficacia soppressiva del fuoco riducendo l’impatto ambientale. Sali minerali: Composti come il fosfato di potassio forniscono un raffreddamento efficace e una capacità di isolamento superiore, rendendo la schiuma ideale per alte temperature. Acidi grassi vegetali: Estratti da fonti sostenibili, come olio di palma certificato o soia, stabilizzano la schiuma senza generare sottoprodotti nocivi. Acqua rigenerata o riciclata: L’uso di acqua non potabile o riciclata riduce la pressione sulle riserve idriche, integrando il ciclo di sostenibilità. Approfondimento sulle diverse tipologie di schiume sostenibili Le formulazioni sostenibili si diversificano in base alle necessità operative e ambientali. Ogni tipo di schiuma offre vantaggi unici, grazie a materiali specifici e processi di produzione ottimizzati. Schiume a base di alginati Gli alginati, derivati da alghe marine, creano una barriera resistente al calore, ideale per ambienti costieri o acquatici. Questi materiali sono biodegradabili, sicuri e particolarmente adatti a proteggere ecosistemi marini. Schiume con cellulosa modificata Ottime per l’impiego in foreste e aree rurali, queste formulazioni sfruttano la capacità delle fibre vegetali di aderire a superfici verticali come alberi o strutture, prevenendo la propagazione delle fiamme. Schiume a base di amido L’amido naturale agisce come stabilizzante, isolando il combustibile e garantendo una protezione prolungata. Queste schiume sono particolarmente indicate per applicazioni in aree protette dove la biodegradabilità è fondamentale. Schiume con tensioattivi proteici Estratti da proteine animali o vegetali, questi tensioattivi naturali aumentano la stabilità della schiuma e creano una pellicola protettiva resistente ai liquidi infiammabili. Ideali per incendi industriali di sostanze chimiche.Formulazioni miste con additivi naturali Alcune applicazioni richiedono formulazioni ibride che combinano sali minerali e polimeri naturali per massimizzare l’efficienza operativa in scenari complessi come quelli industriali. Vantaggi delle Schiume Antincendio Sostenibili L’adozione di schiume sostenibili offre numerosi vantaggi che vanno oltre la semplice soppressione degli incendi: Riduzione dell’impatto ambientale: I materiali naturali si decompongono rapidamente senza lasciare residui tossici, proteggendo ecosistemi fragili e riducendo l’inquinamento. Conformità normativa: Con il crescente divieto di PFAS a livello globale, le soluzioni sostenibili rappresentano una scelta a prova di futuro. Migliore sicurezza: Ridurre l’esposizione a sostanze chimiche tossiche protegge operatori e comunità circostanti. Risparmio a lungo termine: Eliminare i costi di gestione dei residui chimici tradizionali offre un significativo vantaggio economico. Confronto con le Schiume Tradizionali Le schiume tradizionali basate sui PFAS sono note per la loro efficacia, ma anche per il loro impatto devastante sull’ambiente e sulla salute. I PFAS, grazie alla loro struttura chimica, formano una barriera resistente che soffoca le fiamme. Tuttavia, la loro persistenza li rende un problema ambientale critico. Le schiume sostenibili replicano questa efficacia senza gli effetti negativi, utilizzando materiali biodegradabili che isolano il combustibile, riducono il calore e limitano la propagazione del fuoco. Questo risultato è ottenuto grazie all’utilizzo di tensioattivi e polimeri naturali, eliminando il rischio di residui tossici. Conclusione Le schiume antincendio sostenibili rappresentano un passo fondamentale verso un futuro più responsabile dal punto di vista ambientale. Pur affrontando alcune problematiche, come costi iniziali più elevati e un’adozione ancora limitata, il loro sviluppo tecnologico promette di rivoluzionare il settore della sicurezza antincendio. Adottare queste soluzioni non è solo una scelta strategica per aziende e istituzioni, ma un impegno concreto verso la sostenibilità globale.© Riproduzione Vietata
SCOPRI DI PIU' Protocollo Tecnico per Valutare una Pressa per le Materie Plastiche Usata
Molti fattori influenzano il valore reale e commerciale di una pressa che, se non considerati, potrebbero portare a numerose problematichedi Marco ArezioIl mercato delle presse usate è forse uno dei più floridi e attivi nel mondo tra i macchinari di produzione delle materie plastiche nel mondo. Anche nelle presse ad iniezione per le materie plastiche, l’evoluzione tecnologica ha assunto un ruolo fondamentale, non solo in termini di performance lavorative, quindi velocità, dimensioni dei pezzi stampabili, accessoristica e molte altre cose, ma anche nel campo del risparmio energetico e della riduzione dei costi di manutenzione. La vita delle presse ad iniezione è piuttosto lunga, ed è per questo che il mercato dell’usato ha assunto una dimensione importante nel settore delle materie plastiche. Per chi è intenzionato ad acquistare una pressa ad iniezione per le materie plastiche usata è importante capire lo stato qualitativo della macchina a cui è interessato, per non buttare via i soldi e, cosa non trascurabile, trovarsi con un impianto produttivo in azienda che non rispetta le aspettative richieste. Quindi, valutare la qualità e il valore di una pressa per le materie plastiche usata richiede una combinazione di controlli visivi, test meccanici e di documentazione.Come e cosa valutare in una pressa per materie plasticheCi sono alcuni passi importanti da compiere per poter valutare la qualità di una pressa che si desidera acquistare: Documentazione e Storia della Macchina - Verifica la presenza di manuali, registri di manutenzione e certificazioni - Controllare la data di costruzione e la vita operativa della macchina espresse in ore lavorate - Esaminare eventuali precedenti problemi o riparazioni Ispezione Visiva - Esaminare l'usura esterna, le crepe, la ruggine o altri segni di danno - Assicurarsi che tutti i pannelli, le coperture e le protezioni siano al loro posto e in buone condizioni - Verificare che non ci siano perdite di olio o altri fluidi. Test Funzionale - Accendere la macchina e far funzionare tutti i suoi componenti, controllando che funzioni senza intoppi o rumori strani. - Verificare la pressione, la temperatura e altre specifiche per assicurarti che siano all'interno delle gamme specificate Componenti e Accessori - Esaminare lo stato delle componenti chiave come cilindri, viti, motori e sistemi elettronici - Controllare la disponibilità e la condizione degli accessori inclusi, come i manipolatori o gli estrattori. Software e Controlli - Verificare che il software di controllo sia aggiornato e funzionante - Assicurarsi che tutti i controlli e i display funzionino correttamente. Valutazione Economica - Confrontare il prezzo richiesto con il valore di mercato attuale delle macchine simili - Considerare la domanda e l'offerta attuali nel tuo mercato locale. Verifica della Conformità - Assicurarsi che la macchina rispetti le normative e gli standard locali per la sicurezza e l'efficienza energetica. In generale, la condizione, l'età, la marca, le specifiche tecniche e la domanda nel mercato determinano il valore di una pressa per le materie plastiche usata.Quali sono le parti di una pressa ad iniezione usata di maggior costo se usurate?Le pressa ad iniezione per le materie plastiche sono macchine complesse, e alcune dei loro componenti sono particolarmente costosi da sostituire o riparare se usurati o danneggiati. Vediamo alcune delle parti di una pressa ad iniezione che, se usurate, possono comportare costi significativi: Unità di Plastificazione Vite di Iniezione. È responsabile dell'iniezione del materiale fuso nella cavità dello stampo. Una vite usata o danneggiata può influire sulla qualità del prodotto finito e sulla consistenza del processo. Cilindro (o canale) di Iniezione. Funziona in tandem con la vite. Se corroso o usato, può influire sulla qualità della plastificazione e, quindi, del prodotto. Unità di Chiusura. Se deformate o danneggiate, possono influire sulla corretta chiusura dello stampo, causando problemi come la fuoriuscita di materiale o la formazione di pezzi non conformi. Sistema Idraulico Pompe Idrauliche. Esse alimentano il movimento di molte parti della pressa ad iniezione. Se sono usate o danneggiate, possono compromettere l'intera operatività della macchina. Sistemi Elettrici Pannello di Controllo. È il cervello operativo della pressa. Se danneggiato o obsoleto, può essere costoso da sostituire, e senza di esso, la macchina potrebbe non funzionare correttamente. Assicurarsi, inoltre, che tutti gli schermi, pulsanti e leve funzionino correttamente e controlla eventuali segni di bruciature o danni.Servomotori e Azionamenti. Questi componenti sono essenziali per il movimento preciso e la funzionalità della macchina. Se si guastano, possono essere costosi da riparare o sostituire. Cavi e Connettori. Esaminare il cablaggio per eventuali segni di usura, danni o bruciature. Sensori e Trasduttori. Controllare che i sensori di temperatura, pressione e posizione funzionino correttamente e che siano calibrati.Sistemi di Raffreddamento Una unità di raffreddamento inefficiente può portare a surriscaldamenti e potenziali danni ad altre parti della macchina. La sostituzione o la riparazione del sistema di raffreddamento può essere costosa. Sistemi di Sicurezza Mentre essenziali per la sicurezza operativa, la sostituzione di sistemi di sicurezza avanzati può essere onerosa. È sempre importante tenere presente che la prevenzione attraverso una manutenzione regolare e adeguata può spesso evitare danni costosi e prolungare la durata della macchina. Se si sta considerando l'acquisto di una pressa ad iniezione usata, sarebbe saggio fare un'ispezione approfondita di queste parti critiche o avere un tecnico esperto che effettui la valutazione.
SCOPRI DI PIU' La Storia delle Stampanti 3D: Dalle Origini alla Rivoluzione Tecnologica e Sostenibile
Scopri l'evoluzione della stampa 3D, i protagonisti che l'hanno resa possibile e le innovazioni sostenibili per un futuro più greendi Marco ArezioLe stampanti 3D, oggi protagoniste di un settore in rapida espansione, hanno una storia che affonda le radici negli anni '80. Questo percorso tecnologico si è sviluppato attraverso innovazioni rivoluzionarie e il contributo di figure chiave che hanno plasmato l’evoluzione di questa tecnologia. Le Origini: Gli Anni '80 e il Brevetto della Stereolitografia La storia delle stampanti 3D inizia ufficialmente nel 1984, quando Chuck Hull, un ingegnere americano con un background in fisica e ingegneria, inventò la stereolitografia (SLA). Questa tecnica consentiva di creare oggetti tridimensionali solidi a partire da un modello digitale, utilizzando un laser per solidificare strati di resina liquida fotosensibile. L'idea nacque mentre Hull lavorava su rivestimenti fotosensibili per protezioni rigide, e si rese conto che poteva sfruttare la luce ultravioletta per creare strati solidi di materiale. Nel 1986, Hull fondò 3D Systems, una delle prime aziende dedicate alla produzione di stampanti 3D, lanciando la prima stampante SLA-1. Il suo contributo è considerato fondamentale, tanto da valergli il titolo di “padre della stampa 3D”. Nel frattempo, in Giappone, Hideo Kodama, ricercatore presso l'Istituto Municipale di Ricerca Industriale di Nagoya, stava lavorando a un sistema simile che utilizzava la polimerizzazione della resina per strati. Kodama riuscì a sviluppare una tecnica che consentiva di creare prototipi solidi tramite esposizione della resina a una sorgente luminosa, anticipando molti principi della stereolitografia. Tuttavia, il mancato deposito del brevetto a causa di ostacoli amministrativi e finanziari impedì la diffusione della sua invenzione a livello globale, lasciando il suo lavoro come una pietra miliare non sfruttata nell'evoluzione della stampa 3D. La Svolta degli Anni '90: La Prototipazione Rapida Negli anni '90, la stampa 3D si affermò principalmente come strumento per la prototipazione rapida. Carl Deckard, un ricercatore dell’Università del Texas, sviluppò la sinterizzazione laser selettiva (SLS), una tecnologia che utilizza un laser per sinterizzare polveri di materiale termoplastico, creando strati solidi. Parallelamente, Scott Crump brevettò nel 1989 il processo di modellazione a deposizione fusa (FDM), una tecnica che prevede la fusione di un filamento termoplastico depositato strato su strato per costruire l'oggetto finale. Crump sviluppò questa idea mentre cercava un modo per creare prototipi rapidi per uso personale, utilizzando un materiale economico come la plastica ABS. Insieme a sua moglie Lisa, fondò Stratasys nel 1989, che diventò presto una delle aziende leader nel settore. L'innovazione di Crump rese la stampa 3D più accessibile e versatile, ponendo le basi per applicazioni che spaziano dalla produzione industriale al settore educativo. Gli Anni 2000: La Democratizzazione della Tecnologia Con l’arrivo del nuovo millennio, le stampanti 3D iniziarono a uscire dai laboratori industriali per approdare in ambiti più accessibili. Un momento chiave fu il progetto RepRap (Replicating Rapid Prototyper) lanciato nel 2005 da Adrian Bowyer, un ingegnere britannico. RepRap era un’iniziativa open-source mirata a sviluppare stampanti 3D in grado di autoriprodursi. Questo progetto ridusse significativamente i costi della tecnologia e ispirò la nascita di numerose aziende e comunità maker. Durante questo periodo, altre tecnologie di stampa, come il jet di materiale e la fusione a fascio di elettroni (EBM), entrarono in scena, offrendo nuove opportunità nei settori industriali e di ricerca. La tecnologia EBM, sviluppata per creare componenti metallici altamente resistenti, trovò applicazioni chiave nell’aerospaziale, come la produzione di parti leggere per motori a reazione. Nel frattempo, il jet di materiale si distinse per la sua capacità di depositare strati di materiali diversi con precisione micrometrica, rendendolo ideale per protesi mediche e modelli anatomici complessi nel settore sanitario. Queste tecnologie contribuirono a trasformare la stampa 3D da strumento di prototipazione a soluzione versatile per applicazioni finali avanzate. La Rivoluzione degli Anni 2010: Dalla Fabbricazione alla Personalizzazione Gli anni 2010 segnarono una vera e propria esplosione della stampa 3D. Aziende come MakerBot, fondata nel 2009, contribuirono a rendere la tecnologia accessibile ai consumatori. MakerBot sviluppò stampanti basate sulla tecnologia FDM, rivolgendosi al mercato hobbistico e educativo. Nel 2013, Stratasys acquisì MakerBot, consolidando la propria posizione di leader nel settore. Parallelamente, la stampa 3D iniziò a rivoluzionare l’industria medica, con applicazioni che includevano la creazione di protesi personalizzate, impianti dentali e persino organi artificiali. Questa rivoluzione fu resa possibile dalla capacità unica della stampa 3D di creare strutture su misura, basate sulle specifiche anatomiche dei pazienti, riducendo i tempi e i costi di produzione rispetto ai metodi tradizionali. Organizzazioni come Organovo si distinsero per i progressi nella biostampa 3D, in particolare nella creazione di tessuti umani funzionali, come fegati e reni in miniatura, utilizzati per la ricerca farmacologica. Questi sviluppi aprirono nuove frontiere nella medicina rigenerativa, con la promessa di realizzare organi completi per trapianti nel prossimo futuro. L'Utilizzo delle Materie Prime Riciclate nella Stampa 3D Negli ultimi anni, l'attenzione verso la sostenibilità ambientale ha spinto il settore della stampa 3D a esplorare l'uso di materie prime riciclate. Questo approccio mira a ridurre l'impatto ambientale della produzione additiva, promuovendo al contempo un'economia circolare. I materiali riciclati utilizzati nella stampa 3D includono plastica derivata da rifiuti post-consumo, come bottiglie di PET, e residui industriali, come scarti di nylon. Aziende come Filamentive e Reflow hanno sviluppato filamenti per stampanti 3D prodotti interamente da materiali riciclati, garantendo prestazioni equivalenti a quelle dei materiali vergini. Un esempio significativo è l'impiego del PLA riciclato, una bioplastica derivata dall'amido di mais, che è ampiamente utilizzata nella stampa 3D grazie alla sua sostenibilità e biodegradabilità. Altri materiali, come il polipropilene e il polietilene riciclato, stanno guadagnando popolarità per applicazioni specifiche, soprattutto nel design e nella prototipazione. L'integrazione delle materie prime riciclate rappresenta una sfida tecnica, in quanto richiede processi di pulizia e omogeneizzazione per garantire una qualità costante del materiale. Tuttavia, i progressi tecnologici e la crescente domanda di soluzioni sostenibili stanno accelerando l'adozione di questi materiali nel settore. L'uso di materie prime riciclate non solo riduce i rifiuti, ma dimostra anche il potenziale della stampa 3D come strumento per affrontare le sfide ambientali globali, aprendo la strada a un futuro più sostenibile. I Protagonisti di Oggi e le Sfide Future Oggi, il panorama delle stampanti 3D è popolato da una moltitudine di attori. Aziende come Formlabs, Ultimaker e Prusa Research continuano a innovare, offrendo soluzioni sia per professionisti che per appassionati. Parallelamente, grandi nomi dell’industria, come General Electric e HP, stanno investendo massicciamente nella stampa 3D per applicazioni industriali avanzate. Le sfide del futuro includono la sostenibilità dei materiali, l’ottimizzazione dei processi di produzione e l’integrazione della stampa 3D nell’industria 4.0. Inoltre, la ricerca continua sulla stampa 3D a livello molecolare potrebbe aprire nuove possibilità per la creazione di materiali completamente nuovi. Conclusioni La storia delle stampanti 3D è un racconto di innovazione e perseveranza. Da Chuck Hull a Adrian Bowyer, passando per pionieri come Scott Crump e Carl Deckard, i protagonisti di questa rivoluzione tecnologica hanno trasformato un’idea futuristica in una realtà concreta e accessibile. Guardando al futuro, la stampa 3D promette di ridefinire il modo in cui concepiamo la produzione, aprendo infinite possibilità per la creatività e la sostenibilità.© Riproduzione Vietata
SCOPRI DI PIU' Lo scarto del pulper delle cartiere: un rifiuto o una risorsa?
Scarto del Pulper: Come Trasformarlo in Polimeri per lo Stampaggio nel 2026 di Marco Arezio | Aggiornato: Marzo 2026 | Lettura: ~9 min Le cartiere europee si trovano ogni anno di fronte a una sfida produttiva e ambientale crescente: gestire lo scarto del pulper, il residuo solido generato durante il riciclo della carta da recupero. Nel 2026, grazie all'evoluzione tecnologica e a un quadro normativo sempre più orientato all'economia circolare — in particolare il nuovo Regolamento Europeo sugli Imballaggi (PPWR, entrato in vigore nel 2025) — questo scarto non viene più considerato un rifiuto oneroso, ma una risorsa da valorizzare sotto forma di granulo polimerico LDPE riciclato. In questa guida aggiornata analizziamo il processo industriale, le tecnologie disponibili nel 2026, le criticità tecniche e i principali sbocchi di mercato per il polimero derivante dallo scarto del pulper. Che Cos'è lo Scarto del Pulper Il pulper è il cuore del processo di riciclo nelle cartiere: una vasca cilindrica in cui la carta da recupero viene immersa in acqua e sottoposta a intensa agitazione meccanica per separare le fibre cellulosiche dai materiali estranei. Il residuo solido che non può essere reintrodotto nel ciclo produttivo prende il nome di scarto del pulper (in inglese pulper waste o pulper rejects). Questo scarto è composto prevalentemente da alluminio e polietilene (PE) provenienti dagli imballaggi alimentari multimateriale come il Tetra Pak, i cartoni per bevande e gli imballi flessibili. Secondo i dati di settore aggiornati al 2025, circa l'8-12% in peso della carta in ingresso si trasforma in scarto del pulper, con picchi superiori nelle cartiere che trattano frazioni miste provenienti dalla raccolta differenziata urbana. A livello europeo, si stima che il settore cartario generi ogni anno oltre 4 milioni di tonnellate di pulper waste, con costi di smaltimento in discarica o incenerimento ancora molto elevati e normatively sempre meno ammissibili. Il Processo di Riciclo nelle Cartiere Europee nel 2026 Il processo industriale che porta alla formazione dello scarto del pulper si articola in fasi ben definite: • Macerazione in vasca: la carta da recupero viene introdotta nel pulper con acqua calda (40-60°C) e sottoposta ad azione meccanica rotante fino alla disgregazione delle fibre. • Filtrazione grossolana: griglie e vagli rotanti trattengono i materiali di grandi dimensioni (plastica rigida, metalli, legno). • Filtrazione fine: la fibra cellulosica in sospensione viene separata dai materiali leggeri attraverso centrifughe e screen pressurizzati. • Raccolta e disidratazione: il residuo, ancora ad alto contenuto di umidità (60-75%), viene disidratato tramite presse a vite o filtropresse prima del conferimento o della valorizzazione. Nel 2026, molte cartiere hanno integrato sistemi di pre-separazione automatica con sensori ottici NIR (Near Infrared) che incrementano la purezza del flusso polimerico già a monte del pulper, riducendo la percentuale di carta residua e aumentando la resa del granulo finale. Composizione e Caratteristiche del Pulper Waste La composizione dello scarto del pulper varia in funzione della tipologia di carta in ingresso. Una composizione media tipica (su secco) è la seguente: - Componente Percentuale media (su secco) - Polietilene (LDPE/LLDPE) 55 – 70% - Alluminio (lamina flessibile) 15 – 25% - Cellulosa residua (carta) 5 – 15% - Altri polimeri (PP, PS, ecc.) 2 – 8% - Umidità (sulla massa umida) 60 – 75%ACQUISTA IL MANUALE Tecnologie di Valorizzazione Disponibili nel 2026 Il 2026 segna un punto di maturazione tecnologica per il riciclo del pulper waste. Le principali filiere disponibili sono: 1. Granulazione del polimero LDPE (filiera principale) È la tecnologia più diffusa e consolidata. Il processo prevede: separazione meccanica e densimetrica, triturazione, lavaggio intensivo con acqua calda, essiccazione (essenziale per portare l'umidità sotto il 2%), filtrazione del fuso su reti a maglia fine e granulazione tramite testa di taglio sottoacqua (underwater pelletizing). Il granulo prodotto è classificato come LDPE riciclato con MFI compreso tra 1 e 3 g/10 min a 190°C/2,16 kg. 2. Recupero dell'alluminio tramite pirolisi (co-prodotto) Impianti avanzati di tipo Alurec o Thermovac consentono di separare l'alluminio dal PE tramite pirolisi a bassa temperatura (circa 450-500°C) in atmosfera inerte. L'alluminio viene recuperato con purezza superiore al 97%; il gas di pirolisi viene utilizzato come combustibile interno. Questa tecnologia, già in uso in Spagna, Portogallo e Brasile, si sta diffondendo in Italia e in Germania. 3. Compound e materiali tecnici Nel 2026 è in crescita la produzione di compound tecnici a partire dal granulo LDPE da pulper, miscelato con PP, HDPE o cariche minerali (CaCO3, talco) per ottenere materiali con specifiche meccaniche personalizzate. Alcuni produttori utilizzano compatibilizzanti reattivi (es. anidride maleica) per migliorare la coesione tra il PE e i residui di alluminio, incrementando la resistenza agli urti del manufatto finale. Criticità Tecnico-Produttive e Come Risolverle nel 2026 Le criticità già identificate nel 2020 restano attuali, ma nel 2026 disponiamo di soluzioni tecniche più mature ed efficaci: Criticità 1 – Elevata umidità iniziale (>60%) Problema: L'umidità elevata riduce la resa produttiva e genera difetti nel granulo. Soluzione 2026: Presse a vite ad alta pressione di ultima generazione abbattono l'umidità fino al 30-35%; sistemi di essiccazione a letto fluido o con aria calda completano l'abbattimento fino all'1-2% prima della granulazione, eliminando i problemi di degassificazione. Criticità 2 – Gas in fase di stampaggio Problema: L'umidità residua nel granulo provoca formazione di bolle e micropori nei manufatti stampati. Soluzione 2026: Estrusori bivite degassificanti con zone di ventilazione multiple abbattono la volatilità residua direttamente durante la granulazione, eliminando la necessità di una pre-essiccazione separata. Criticità 3 – Presenza di carta residua Problema: Le microparticelle di cellulosa intasano i filtri e formano micropori nel granulo. Soluzione 2026: Sistemi di filtrazione del fuso continua con cambiafiltro automatico (screen changer) a candela o a disco rotante, con maglie fino a 80-100 micron, garantiscono una filtrazione efficace senza fermate produttive. Criticità 4 – Presenza di alluminio e aspetto estetico Problema: Le lamelle di alluminio creano superfici eterogenee nel manufatto finale. Soluzione 2026: L'utilizzo di pigmenti opacizzanti a base di nero carbone o di masterbatch specifici consente di standardizzare l'estetica del prodotto. Alcuni trasformatori valorizzano l'effetto metallizzato come caratteristica estetica distintiva (effetto 'marble look'). Caratteristiche del Granulo LDPE da Pulper nel 2026 Il granulo derivante dalla valorizzazione dello scarto del pulper presenta, nel 2026, le seguenti caratteristiche tecniche standard: • Polimero base: LDPE con contenuto superiore al 90% • MFI (Melt Flow Index): 1-3 g/10 min a 190°C / 2,16 kg (ASTM D1238) • DSC: profilo regolare, temperatura di fusione 108-115°C • Contenuto di alluminio residuo: 2-8% in peso (lamelle flessibili) • Contenuto di cellulosa residua: <1% dopo filtrazione fine • Umidità: <0,5% post-essiccazione • Colore: grigio scuro / nero (con aggiunta di masterbatch) • Classificazione EWC: 19 12 04 (plastica e gomma) o 15 01 02 a seconda del regime Il granulo è normalmente commercializzato con scheda tecnica e, in alcuni casi, con dichiarazione di conformità alle linee guida RecyClass o con EPD (Environmental Product Declaration), sempre più richieste dagli acquirenti industriali europei. Applicazioni e Mercato del Granulo da Pulper nel 2026 Il granulo LDPE da scarto del pulper è indicato per applicazioni in cui la prestazione funzionale prevalga sull'estetica. Nel 2026, i principali sbocchi di mercato sono: • Bancali industriali in plastica riciclata (pallet): mercato in forte crescita grazie al PPWR, che richiede contenuto minimo di riciclato negli imballaggi industriali • Vasi, mastelli e contenitori per uso industriale e agricolo • Accessori e componenti per l'edilizia (profili, distanziatori, supporti) • Grigliati drenanti non carrabili e pavimentazioni permeabili • Tubi corrugati per drenaggio e protezione cavi • Compound con PP, HDPE o poliolefine per applicazioni meccaniche specifiche • Pannelli fonoassorbenti e antivibranti (applicazione emergente 2024-2026) Il prezzo di mercato del granulo LDPE da pulper si colloca, nel 2026, tra 200 e 400 €/t in funzione della qualità (percentuale LDPE, umidità, carta residua), con punte superiori per materiale certificato con EPD o secondo le linee guida RecyClass. Normativa Europea e Incentivi 2025-2026 Il contesto normativo europeo ha subito una trasformazione profonda tra il 2020 e il 2026: • Regolamento (UE) 2025/40 – PPWR: stabilisce obiettivi minimi di contenuto riciclato negli imballaggi (es. 35% per imballaggi in plastica rigida entro il 2030), creando domanda diretta per il granulo riciclato da pulper. • Direttiva SUP e aggiornamenti 2024: le restrizioni sulle plastiche monouso favoriscono i materiali riciclati durevoli. • CEAP 2.0 della Commissione Europea: il settore cartario è tra i settori prioritari per la simbiosi industriale. • Plastic Tax nazionale (MACSI): rende più competitivo l'uso di granulo riciclato rispetto al vergine. • Bandi PNRR per impianti di riciclo avanzato: alcune regioni italiane co-finanziano linee di valorizzazione del pulper waste. Le cartiere che implementano impianti interni di recupero possono accedere alla qualifica di End of Waste (EoW) per il granulo prodotto — secondo il D.Lgs. 116/2020 e successive circolari MASE — trasformando il rifiuto in un prodotto commercializzabile a tutti gli effetti. FAQ – Domande Frequenti Quanto scarto del pulper produce una cartiera media? Una cartiera che lavora 100.000 t/anno di carta da riciclo genera mediamente tra 8.000 e 12.000 t/anno di scarto del pulper umido, equivalenti a circa 3.000-5.000 t/anno di secco valorizzabile. Il granulo da pulper è food-grade? No, nella quasi totalità dei casi. La presenza di alluminio, cellulosa e la variabilità della composizione rendono il granulo da pulper non idoneo al contatto diretto con alimenti. Le applicazioni rimangono prevalentemente nel settore industriale, agricolo ed edilizio. È possibile aggiungere cariche minerali al granulo da pulper? Sì. Il profilo DSC regolare lo rende compatibile con l'aggiunta di cariche minerali come il carbonato di calcio (CaCO3), che riduce la flessibilità intrinseca dell'LDPE e migliora la rigidità del manufatto finale. Sono comuni anche talco e silice per applicazioni specifiche. Qual è il payback di un impianto di recupero del pulper? In base alle analisi di settore disponibili nel 2026, un impianto di media dimensione (5.000-10.000 t/anno) ha un payback compreso tra 3 e 6 anni, in funzione del costo attuale di smaltimento, del prezzo di mercato del granulo e degli incentivi pubblici disponibili. Qual è la differenza tra LDPE vergine e LDPE da pulper? L'LDPE da pulper presenta un MFI simile al vergine ma con la presenza residuale di alluminio (2-8%) e un colore non standardizzabile senza additivazione. È adatto a tutte le applicazioni non estetiche in cui non sia richiesta la purezza del vergine né la compatibilità food-contact. Conclusioni Nel 2026, la valorizzazione dello scarto del pulper non è più una scommessa tecnologica ma una realtà industriale consolidata. Le cartiere che scelgono di investire in impianti di recupero — o di affidarsi a operatori specializzati — riducono i costi di smaltimento, generano un flusso di ricavo aggiuntivo e migliorano il profilo di sostenibilità in un contesto normativo sempre più esigente. Le sfide tecniche (umidità, alluminio, qualità estetica) esistono ancora, ma sono oggi ampiamente gestibili con le tecnologie disponibili. La chiave del successo risiede nella qualità del processo di essiccazione e filtraggio, nella corretta caratterizzazione del granulo e nell'identificazione di mercati di sbocco coerenti con le sue caratteristiche. Hai bisogno di una consulenza sul riciclo del pulper o sulla valorizzazione degli scarti di cartiera? Contatta il team di esperti in economia circolare e riciclo delle materie plastiche. Tag: scarto pulper, riciclo carta, LDPE riciclato, polimeri da cartiera, economia circolare, granulo polimerico, Tetra Pak riciclo, pulper waste, imballaggi multimateriale, normativa PPWR 2025, End of Waste cartiera Categoria: Tecnica | Carta | Riciclo | Economia Circolare | Normativa Europea
SCOPRI DI PIU' HDPE: Produzione di Flaconi con Plastica Riciclata | Alcuni Consigli
Come risolvere i problemi estetici nella produzione di flaconi in HDPE riciclatodi Marco Arezio La richiesta di HDPE rigenerato (riciclato) per soffiaggio ha avuto una forte impennata negli ultimi anni, trovando sicuramente, una parte dei produttori, non totalmente preparati a gestire il granulo riciclato nelle proprie macchine. Non è stata solo una questione di tipologia di granulo che può differire leggermente, dal punto di vista tecnico, dalle materie prime vergini nel comportamento in macchina, ma si sono dovute affrontare problematiche legate alla tonalità dei colori, allo stress cracking, alla tenuta delle saldature, ai micro fori e ad altre questioni minori. In articoli precedenti abbiamo affrontato la genesi dell’HDPE riciclato nel soffiaggio dei flaconi e la corretta scelta delle materie prime riciclate, mentre oggi vediamo alcuni aspetti estetici che potrebbero presentarsi usando il granulo riciclato in HDPE al 100%. Ci sono quattro aspetti, dal punto di vista estetico, che possono incidere negativamente sul buon risultato di produzione: 1) Una marcata porosità detta “buccia d’arancia” che si forma prevalentemente all’interno del flacone ma, non raramente, è visibile anche all’esterno. Si presenta come una superficie irregolare, con presenza di micro cavità continue che danno un aspetto rugoso alla superficie. Normalmente le problematiche sono da ricercare nel granulo, dove una possibile presenza eccessiva di umidità superficiale non permette una perfetta stesura della parete in HDPE in uscita dallo stampo. In questo caso il problema si può risolvere asciugando il materiale in un silos in modo che raggiunga un grado di umidità tale per cui non influirà negativamente sulle superfici. In linea generale è sempre un’operazione raccomandata quando si vuole produrre utilizzando al 100% un materiale rigenerato. 2) Le striature sul flacone sono un altro problema estetico che capita per ragioni differenti, specialmente se si utilizza un granulo già colorato. Le cause possono dipendere da una percentuale di plastica diversa all’interno del granulo in HDPE, anche in percentuali minime, tra il 2 e il 4 %, in quanto, avendo le plastiche punti di fusione differenti, il comportamento estetico sulla parete del flacone può essere leggermente diverso, andando ad influenzare il colore nell’impasto. E’ importante notare che non si devono confondere le striature di tonalità con le striature di struttura, le quali sono normalmente creare dallo stampo del flacone a causa di usura o di sporcizia che si accumula lavorando. Un altro motivo può dipendere dalla resistenza al calore del master che si usa, in quanto non è infrequente che a temperature troppo elevate, sia in fase di estrusione del granulo che di soffiaggio dell’elemento, si possa creare un fenomeno di degradazione del colore con la creazione di piccole strisciate sulle pareti del flacone. 3) Una perfetta saldabilità in un flacone è di estrema importanza in quanto un’eventuale distacco delle pareti, una volta raffreddato e riempito il flacone, comporta danni seri con costi da sostenere per la perdita dell’imballo, delle sostanze contenute e della sostituzione del materiale con costi logistici importanti. Il flacone appena prodotto normalmente non presenta il possibile difetto in quanto la temperatura d’uscita dalla macchina “nasconde” un po’ il problema, ma una volta che la bottiglia si è raffreddata, riempita e sottoposta al peso dei bancali che vengono impilati sopra di essa, un difetto di saldatura si può presentare in tutta la sua problematica. La causa di questo problema normalmente deve essere ricercata nella percentuale di polipropilene che il granulo in HDPE può contenere a causa di una selezione delle materie prime a monte della produzione del granulo non ottimale. Una scadente selezione dei flaconi tra di essi, ma soprattutto dai tappi che essi contengono, possono aumentare la quota percentuale di polipropilene nella miscela del granulo. Esistono in commercio macchine a selezione ottica del macinato lavato che aiutano a ridurre in modo sostanziale questa percentuale, potendola riportare sotto 1,5-2%. Al momento dell’acquisto del carico di HDPE riciclato è sempre buona cosa chiedere un test del DSC per controllare la composizione del granulo per la produzione. L’effetto di una percentuale di PP eccessiva ha come diretta conseguenza l’impedimento di una efficace saldatura delle superfici di contatto che formano il flacone. Oltre ad intervenire sul granulo sarebbe buona regola, se si desiderasse utilizzare al 100% la materia prima riciclata, aumentare leggermente lo spessore di sovrapposizione delle due lati del flacone per favorirne il corretto punto di saldatura. 4) La presenza di micro o macro fori in un flacone, visibili direttamente attraverso un’ispezione o, per quelli più piccoli, tramite la prova della tenuta dell’aria, possono dipendere dalla presenza di impurità all’interno del granulo, quando il lavaggio e la filtratura della materia prima non è stata fatta a regola d’arte. Un altro motivo può dipende da una scarsa pulizia della vite della macchina soffiatrice che può accumulare residui di polimero degradato e trasportarli, successivamente, all’esterno verso lo stampo. Specialmente se si usano ricette con carica minerale è possibile che si presenti il problema subito dopo il cambio della ricetta tra una senza carica a una che la contenga.Categoria: notizie - tecnica - plastica - riciclo - HDPE - post consumo - flaconi
SCOPRI DI PIU' Copolimero EVA: Caratteristiche, Proprietà Tecniche, Applicazioni e Riciclo
Un nome difficile, Etilene Vinil Acetato, per una materia prima plastica di grande diffusionedi Marco ArezioIl copolimero EVA è una materia prima in continua crescita nel mondo, infatti se ne è utilizzata nel 2020, nonostante gli stop produttivi dovuti alla pandemia, circa 640.000 tonnellate, con un incremento medio nell’ultimo decennio del 4,3% annuo. Il mercato asiatico è sicuramente l’area in cui si impiega maggiormente l’EVA, con in testa la Cina, che ha avuto una crescita nei consumi 2019-2020 del 2-3%, seguita dagli Stati Uniti che detengono circa il 17% dei consumi mondiali. Quali sono le caratteristiche dell’EVA? L’EVA, come abbiamo detto, è un copolimero ottenuto dalla polimerizzazione del Vinil Acetato, le differenti proporzioni di quest’ultimo nella ricetta, cambiano le caratteristiche finali del prodotto, creandogli un’affinità all’LDPE. I due valori determinanti nelle ricette dell’EVA sono la sua fluidità (MFI) e la percentuale di VA (vinil acetato), in particolare, all’aumentare del tenore del comonomero la cristallinità decresce, influenzando, di conseguenza numerose proprietà dell’EVA. Infatti, un incremento del contenuto di VA aumenta la densità, la trasparenza e la flessibilità del materiale, mentre ne riduce il punto di fusione e la durezza. Quali sono le proprietà Fisico-Meccaniche dell’EVA? L’EVA, composto dal comonomero di acetato di vinile, è un prodotto semicristalino e, rispetto alle caratteristiche dell’LDPE, diventa normalmente più trasparente e più flessibile con l’aumentare della percentuale di acetato di vinile contenuto nella ricetta. Al ridursi della resistenza del materiale si riduce anche il suo intervallo di fusione, quindi la temperatura di fusione dell’EVA è pertanto inferiore a quella dell’LDPE. Durante lo stampaggio ad iniezione, per esempio, la temperatura della massa fusa dovrebbe attestarsi tra i 175 e i 225 °C e la sua lavorazione è analoga a quella dell’LDPE. Il tenore di VAC (acetato di vinile) determina le seguenti modifiche nei prodotti finiti: • 1-10%: a confronto con un film in LDPE saranno più trasparenti, flessibili e plastici, più facili da sigillare, meno rotture, maggior ritiro a temperature basse. • 15-30%: molto flessibile e morbido, lavorabile termoplasticamente, simile alla gomma di caucciù, • 30-40%: elevato allungamento elastico, flessibilità con capacità di assorbimento della carica, buona resistenza ed alta adesività. • 40-50%: estrema elasticità, reticolabile con perossidi. • 70-95%: impiego sotto forma di lattici per coloranti in emulsione, rivestimento di carta ed adesivi. L’acetato di vinile nell’EVA è anche responsabile del caratteristico odore di aceto del materiale. L’EVA, rispetto al PVC, ha una migliore resistenza alle basse temperature, nessuna migrazione di plastificante caratterizzando una elasticità permanente, una maggior resistenza a flessione e miglior resistenza ai prodotti chimici. Inoltre ha migliori proprietà di isolamento elettrico, di contro le proprietà di barriera ai gas sono inferiori come la resistenza alla luce e all’abrasione. Possiamo raggruppare le caratteristiche fisico-chimiche dell’EVA in questo schema: Buona resistenza all’abrasione Ottima resistenza alla luce Espansa a cellule chiuse Ottima resistenza all’ozono e all’ossigeno Durezza 25/30 Shore A Buone caratteristiche antisdrucciolo Ottima memoria elastica Idrorepellente Piacevole al tatto Colorabile, con ottimi effetti estetici Buona capacità antivibrante Buona resistenza alla lacerazione Media resistenza agli oli minerali Ottima resistenza all’aria calda Quali sono le proprietà elettriche dell’EVA? Rispetto all’LDPE le proprietà isolanti, dal punto di vista elettrico, rimangono inferiori ma l’EVA è spesso richiesto, per esempio nell’industria dei cavi, per la sua facile reticolabilità e buona flessibilità. Grazie all’elevata capacità del copolimeri EVA di incorporare cariche, come il nerofumo, si utilizzano anche per la fabbricazione di mescole semiconduttrici. • Resistività di volume Ohm/cm 2,5×10¹⁶ • Costante dielettrica 2,6 – 3,2 • Fattore di dissipazione 0,03 – 0,05 Quali sono le proprietà Chimiche dell’EVA? In presenza delle radiazioni UV il copolimero EVA ha un decadimento delle proprietà fisiche, quali la tenacità, l’allungamento a rottura e il cambiamento di colore. Inoltre, alcuni agenti chimici (agenti bagnanti, sostanze polari e diversi liquidi organici), possono fessurare il prodotto internamente. Con l’aumentare del contenuto di acetato di vinile aumenta notevolmente la resistenza agli oli minerali, al contrario si vedono diminuire le caratteristiche dell’isolamento elettrico. Quali sono le proprietà termiche dell’EVA? • Temperatura di esercizio: 60 a + 80 °C • Punto di infragilimento: – 30 °C • Maxima temperatura in uso Statico: + 80 °C • Low Temperature Range: – 30 a – 50 °C Quali sono le applicazioni dell’EVA? Il copolimero EVA trova grande applicazione nel settore del packaging, come il film estensibile, in virtù degli alti coefficienti di frizione ed adesività che conferiscono al prodotto una buona caratteristica saldante. Inoltre viene impiegato nei processi di co-estrusione per la realizzazione di film multistrato, specialmente nel settore alimentare. Infine, trova larga applicazione nel settore delle calzature, come le suole o l’interno degli scarponi da sci e nel settore delle telecomunicazioni come elemento di rivestimento dei tubi e cavi. Come si ricicla l’EVA? Lo scarto dell’EVA può avere una provenienza post industriale, questo significa che durante la lavorazione per la produzione di oggetti si possono generare rifili o scarti. Se il rifiuto di lavorazione non è espanso, è possibile recuperarlo attraverso la macinazione dello stesso, avendo cura di tenere separarti gli scarti provenienti da ricette differenti. Una volta ridotto di volume è possibile impiegarlo come materia prima seconda nella produzione di nuovi prodotti. Se il materiale non espanso, invece, proviene dalla raccolta differenziata, è necessario prevedere passaggi di riciclo che possano separare eventuali materiali combinati nel prodotto da riciclare separando l’EVA. Per esempio, se abbiamo una scarpa con suola in EVA e struttura in tessuto o composta da altri materiali, si dovranno separate i vari materiali che la compongono prima delle operazioni finali di riciclo. Se, invece, i materiali di scarto sono composti da EVA espansa, questa può essere usata, dopo essere stata macinata o micronizzata, come inerte in miscele di leganti per svariati prodotti.Categoria: notizie - tecnica - plastica - riciclo - EVA
SCOPRI DI PIU' L’Uso delle Cariche Minerali nella Produzione di Flaconi in HDPE Riciclato
Vantaggi e svantaggi nel soffiaggio dei flaconi con il granulo riciclato in HDPE caricato Talco o Carbonato di Calcio di Marco ArezioLa produzione di flaconi, monostrato in HDPE, è sempre stata di competenza del polimero vergine fino a qualche anno fa, con il quale si realizzavano colori, spessori, finiture, profumazioni e forme senza preoccuparsi troppo del rapporto polimero-soffiatrice. L’avvento dell’HDPE riciclato nel mondo del soffiaggio è stato graduale e abbastanza complicato, in quanto vigeva una certa diffidenza sull’impiego dell’rHDPE, motivata da ipotetici dubbi sulle resistenze meccaniche, sulla qualità delle superfici, sulla tenuta del manico, sull’odore dell’imballo soffiato, sulla realizzazione dei colori e della trasparenza per vedere i liquidi all’interno, sulla tenuta delle saldature, sulle micro forature delle superfici, sulla reperibilità del materiale e sulla differenza esigua del prezzo rispetto alla materia prima vergine. Tutte obbiezioni lecite per chi era abituato ad usare il polimero vergine, ma molte di esse erano preconcetti generali sul materiale riciclato, che era ancora visto come sinonimo di minor qualità generale. Non c’è dubbio che i primi anni in cui è arrivato sul mercato l’HDPE riciclato in granuli per soffiaggio, la qualità degli impianti di riciclo e selezione attribuivano alla materia prima alcuni limiti oggettivi. Le maggiori criticità erano legate ad alcuni fattori tecnici: • Impurità contenute nel granulo • Presenza eccessiva di PP • Presenza di umidità residua • Odore persistente • Colore difficilmente gestibile Non ci addentriamo su come il settore del riciclo ha tecnicamente, negli anni, risolto le problematiche esposte, riuscendo a creare un granulo in HDPE riciclato che è paragonabile, dal punto delle prestazioni generali, molte volte a quello vergine. Forse, in alcuni casi e con alcune macchine, la questione dello spessore del flacone, è ancora un argomento aperto, in quanto, a volte, può essere necessario un incremento dello spessore utilizzando l’rHDPE rispetto a quello di prima scelta. Il motivo per cui a volte può essere necessario, dipende da molti fattori, come la conformazione e la dimensione del flacone, la macchina per il soffiaggio che si usa, la qualità del granulo riciclato, elementi tutti necessari per raggiungere un corretto rapporto, tra la resistenza a compressione del flacone e il peso che grava su di esso una volta inserito in un bancale verticale. E’ possibile ovviare a questo inconveniente, dopo aver verificato e risolto le problematiche precedenti, attraverso l’uso di cariche minerali come il talco o il carbonato di calcio. La funzione delle cariche minerali è quella di aumentare la resistenza a compressione verticale del flacone, senza dover aumentare il suo spessore, attraverso l’uso di percentuali che non superano solitamente il 10-15%, in funzione della dimensione del prodotto da realizzare. Si noti, impegnando granuli caricati, che il flacone gode di vantaggi relativi alla resistenza al carico e alla torsione, migliorando quindi la trasportabilità e l’economicità in fase produttiva. Esistono però, a dire il vero, alcune informazioni da tenere ben presente quando si decide di operare attraverso il soffiaggio con un granulo in rHDPE caricato con talco o caco3: • Le viti della soffiatrice devono essere pulite spesso, in quanto le prime fasi dell’utilizzo di una miscela abrasiva, come l’HDPE caricato, facilita il trasporto di contaminazioni presenti nella macchina di soffiaggio con la possibilità di creare buchi nel flacone. • La presenza di cariche minerali può influire sulla trasparenza, o semi trasparenza, del prodotto. • La creazione di colori deve tenere conto di un possibile risultato cromatico differente rispetto ad un rHDPE senza cariche. • La presenza di PP, anche in percentuale basse, in un granulo caricato, riduce ulteriormente la capacità di saldatura e di tenuta del flacone, specialmente nei manici o in punti con angoli particolari. Categoria: notizie - tecnica - plastica - riciclo - cariche minerali - flaconi - soffiaggio - HDPE
SCOPRI DI PIU'
