








 Restauro del Legno: Tecniche e Prodotti Consolidanti per la Conservazione del Patrimonio Storico
Guida tecnica comparativa sui consolidanti per il restauro ligneo: resine epossidiche, acriliche, silicati, polimeri naturali e nanomaterialidi Marco ArezioIl restauro e la conservazione del legno rappresentano attività fondamentali per preservare il patrimonio storico-artistico, data la particolare vulnerabilità del materiale ligneo a molteplici fattori di degrado. L’esposizione continua a umidità, radiazioni ultraviolette, attacchi di insetti xilofagi, funghi e agenti chimici provoca inevitabilmente un deterioramento delle caratteristiche fisiche, chimiche ed estetiche del legno. Se non trattato adeguatamente, tale degrado può causare danni irreversibili sia alla struttura che al valore storico ed estetico dei manufatti. La complessità dei processi degradativi richiede una scelta ponderata e metodologicamente rigorosa del trattamento consolidante. Questo trattamento deve garantire una protezione efficace, stabilizzando il materiale originale e minimizzando al contempo ogni impatto negativo sull'identità storico-estetica del manufatto stesso. Questa articolo offre un'analisi comparativa dettagliata delle principali tecnologie consolidanti disponibili, valutandone benefici, limiti e contesti applicativi, fornendo strumenti critici utili a studenti universitari e futuri professionisti del settore. Criteri Tecnici Essenziali nella Scelta del Consolidante La selezione del consolidante ideale deve rispondere a precisi criteri tecnico-scientifici: - Compatibilità Chimica e Fisica: evitare tensioni e reazioni indesiderate che possano compromettere la struttura originale. - Durabilità e Stabilità nel Tempo: mantenere nel lungo periodo efficacia e resistenza anche in condizioni ambientali sfavorevoli. - Neutralità Estetica: non alterare significativamente colore, lucentezza o trasparenza originali del manufatto. - Reversibilità: consentire, ove possibile, futuri interventi di manutenzione o correzione senza arrecare ulteriori danni. - Facilità Applicativa: permettere un'applicazione agevole e precisa per garantire l'efficacia del trattamento stesso. Tecnologie Consolidanti: Analisi Comparativa e Approfondimenti Resine Epossidiche Le resine epossidiche, come Epo 150 o Araldite, sono frequentemente utilizzate per interventi su legni strutturalmente compromessi, grazie all'ottima penetrazione e robustezza meccanica derivante dalla loro polimerizzazione irreversibile. Tuttavia, la rigidità conferita dalle resine può aumentare la fragilità del legno nel lungo periodo e può introdurre variazioni estetiche indesiderate, quali lucidità e alterazioni cromatiche. Resine Acriliche Le resine acriliche, tra cui il noto Paraloid B-72, rappresentano un'opzione intermedia equilibrata tra requisiti estetici e strutturali. Essendo termoplastiche, sono reversibili e facilmente rimovibili tramite solventi specifici. Nonostante presentino minore capacità strutturale rispetto alle resine epossidiche, risultano ideali per restauri conservativi che richiedono attenzione all’aspetto estetico e reversibilità dell’intervento. Silicati Consolidanti Il silicato di etile è particolarmente indicato per trattamenti su legni colpiti da infestazioni biologiche. Attraverso l'interazione con l'umidità interna, forma strutture silicizzate che rinforzano significativamente le fibre del legno. Tuttavia, richiede applicazioni tecnicamente molto accurate per prevenire la formazione di cristalli superficiali che comprometterebbero il risultato estetico finale. Polimeri Naturali I polimeri naturali derivati da lignina o cellulosa rigenerata stanno emergendo come soluzioni sostenibili e altamente compatibili con il materiale originale. Nonostante i benefici ambientali e la buona compatibilità estetica, la loro stabilità nel tempo deve essere ulteriormente studiata, considerando possibili vulnerabilità al degrado biologico e termico. Nanomateriali L'uso di nanomateriali, come nanoparticelle di silice o nanocellulosa, rappresenta una recente innovazione tecnologica nel restauro ligneo. La ridotta dimensione delle particelle garantisce una penetrazione profonda e uniforme nelle fibre del legno, offrendo un consolidamento efficace senza compromettere l’estetica originale del manufatto. Tuttavia, l’alto costo e la necessità di competenze specializzate limitano attualmente l’utilizzo diffuso di queste tecnologie avanzate. Conclusioni: Un Approccio Integrato per un Restauro Sostenibile La selezione del consolidante ottimale deve basarsi su una rigorosa analisi tecnica del manufatto e sugli obiettivi specifici del progetto di restauro. Le resine epossidiche risultano ideali per interventi strutturali critici; le resine acriliche per restauri conservativi con particolare attenzione alla reversibilità; silicati e polimeri naturali si adattano a specifiche situazioni di degrado, mentre i nanomateriali rappresentano soluzioni avanzate in continua evoluzione. Un approccio multidisciplinare che integri competenze tecniche, scientifiche, storiche e artistiche è essenziale per garantire restauri sostenibili e rispettosi dell'integrità culturale e storica dei manufatti lignei.© Riproduzione Vietata
SCOPRI DI PIU' L'Importanza degli Agenti Nucleanti nelle Materie Plastiche: Miglioramento delle Prestazioni e delle Proprietà
Una panoramica tecnica sull'uso degli agenti nucleanti per ottimizzare la cristallinità, la trasparenza e le proprietà meccaniche delle materie plastiche semi-cristalline, con un focus sulle applicazioni industrialidi Marco ArezioLe materie plastiche semi-cristalline, come il polipropilene (PP) e il polietilene (PE), sono materiali ampiamente utilizzati nell'industria grazie alle loro eccellenti proprietà meccaniche, termiche e chimiche. Tuttavia, le caratteristiche finali di questi materiali sono strettamente legate alla loro struttura cristallina, che può essere influenzata durante il processo di produzione. Per migliorare la cristallinità, la trasparenza e altre proprietà delle plastiche semi-cristalline, vengono aggiunti agenti nucleanti, che svolgono un ruolo cruciale nell'ottimizzazione delle performance del materiale. Questo articolo tecnico approfondisce il funzionamento degli agenti nucleanti, le loro tipologie e i vantaggi che apportano nel processo di produzione delle materie plastiche. Cosa sono gli agenti nucleanti? Gli agenti nucleanti sono additivi utilizzati per migliorare la struttura cristallina delle materie plastiche semi-cristalline. Questi agenti promuovono la formazione di nuclei cristallini durante il raffreddamento del materiale plastico fuso, velocizzando il processo di cristallizzazione. Questo porta a una struttura più fine e controllata, con conseguente miglioramento delle proprietà meccaniche e ottiche del materiale. Funzionamento degli agenti nucleanti Il processo di cristallizzazione delle materie plastiche semi-cristalline è un fattore determinante nella loro performance finale. In assenza di agenti nucleanti, il polimero cristallizza lentamente, generando sferoliti di grandi dimensioni, che influiscono negativamente sulle proprietà ottiche e meccaniche. Gli agenti nucleanti, invece, agiscono come "germi" su cui la cristallizzazione può iniziare, accelerando il processo di formazione dei cristalli e riducendo le dimensioni degli sferoliti. L'aggiunta di agenti nucleanti porta quindi a una cristallizzazione più veloce, riducendo i tempi di ciclo di produzione, e a una struttura cristallina più fine e omogenea, che migliora la stabilità dimensionale del prodotto finale. Tipologie di agenti nucleanti Gli agenti nucleanti possono essere suddivisi in due principali categorie: agenti nucleanti insolubili e agenti nucleanti solubili. Agenti nucleanti insolubili Questi additivi, spesso costituiti da ossidi di metallo, silice, talco o nitruro di boro, rimangono dispersi nel materiale plastico fuso e agiscono come siti di nucleazione su cui possono formarsi i cristalli. Questi materiali sono particolarmente efficaci per migliorare le proprietà meccaniche e termiche delle materie plastiche, ma non sempre offrono una trasparenza ottimale. Agenti nucleanti solubili (Clarifier) I clarificanti, come quelli utilizzati nel polipropilene, si dissolvono nel polimero fuso e formano una rete tridimensionale fibrosa durante il raffreddamento, sulla quale avviene la cristallizzazione. La nucleazione così ottenuta è molto densa e uniforme, garantendo la produzione di materiali con un'elevata trasparenza e migliori proprietà ottiche. Questi additivi sono particolarmente utilizzati per migliorare l'aspetto dei prodotti plastici trasparenti. Vantaggi dell'uso degli agenti nucleanti L'impiego di agenti nucleanti offre numerosi vantaggi nella lavorazione delle materie plastiche semi-cristalline. Tra questi: Velocità di cristallizzazione: La presenza di agenti nucleanti aumenta la velocità di formazione dei cristalli, riducendo il tempo necessario per il raffreddamento e la solidificazione del pezzo plastico. Questo si traduce in una maggiore efficienza produttiva, con una riduzione dei tempi di ciclo. Miglioramento delle proprietà meccaniche: La struttura cristallina più fine ottenuta grazie agli agenti nucleanti aumenta la rigidità, la resistenza agli urti e la stabilità dimensionale del materiale plastico. Trasparenza: I clarificanti, in particolare, permettono di ottenere materiali plastici trasparenti e con ottime proprietà ottiche, essenziali per applicazioni che richiedono un'estetica di alta qualità. Riduzione dei difetti estetici: Una cristallizzazione più controllata riduce i segni di affondamento e altri difetti estetici che possono verificarsi durante il raffreddamento del materiale plastico. Applicazioni industriali degli Agenti NucleantiGli agenti nucleanti trovano impiego in una vasta gamma di settori industriali, tra cui: Imballaggi Nel settore degli imballaggi, la trasparenza è spesso un requisito fondamentale. I clarificanti sono utilizzati per migliorare la trasparenza del polipropilene, ad esempio nella produzione di contenitori per alimenti. Settore automobilistico Le plastiche semicristalline rinforzate con agenti nucleanti offrono una maggiore resistenza e stabilità dimensionale, rendendole ideali per la produzione di componenti automobilistici leggeri e resistenti. Elettronica Le proprietà migliorate delle plastiche nucleate, come la stabilità dimensionale e la resistenza al calore, le rendono adatte per componenti elettrici ed elettronici. Arredamento e prodotti di consumo I materiali plastici trasparenti e resistenti, ottenuti con l'uso di agenti nucleanti, sono ampiamente utilizzati nella produzione di articoli casalinghi, mobili in plastica e dispositivi di consumo. Conclusioni Gli agenti nucleanti sono essenziali per migliorare le prestazioni delle materie plastiche semicristalline, offrendo vantaggi significativi in termini di velocità di produzione, proprietà meccaniche, estetica e trasparenza. Con lo sviluppo continuo di nuovi additivi e tecnologie, l'uso degli agenti nucleanti continuerà a svolgere un ruolo cruciale nell'ottimizzazione delle materie plastiche per una vasta gamma di applicazioni industriali.
SCOPRI DI PIU' Produzione, Tipologie e Riciclo delle Fibre di Vetro
Le fibre di vetro sono largamente usato nei prodotti più comuni che comporta un riciclo non banaledi Marco ArezioLe fibre di vetro sono diventate un supporto molto utile nella produzione di vari prodotti, nei campi più disparati, come il settore dei tessuti, della nautica e dell’edilizia. Dal punto di vista della circolarità dei prodotti, sia il cascame tessile che gli scarti edili che contengono le fibre, non sono elementi che possono essere riciclati con semplicità come molti altri prodotti. Come si produce la fibra di vetro riciclata La produzione della fibra di vetro riciclata ha la sua origine, principalmente, dai rottami delle bottiglie che provengono dalla raccolta differenziata e dal riciclo dei cascami tessili composti da filature con fibre di vetro. Infatti, la fibra di vetro riciclata può provenire da vari prodotti in fibra di vetro che sono giunti a fine vita utile, come i tessuti, le reti o altri rottami di vetro. Questi rifiuti vengono raccolti e separati da altri materiali non desiderati. I rifiuti di vetro vengono quindi triturati per ridurli in frammenti più piccoli. Questo passaggio aiuta a preparare gli scarti al successivo processo di fusione. I rottami e i cascami di vetro vengono fusi a temperature elevate. Durante la fusione, i frammenti si uniscono e formano un materiale fuso liquido o semiliquido chiamato vetro fuso. Il vetro fuso viene quindi filato per formare filamenti o fibre di vetro riciclata. Questo può essere fatto utilizzando metodi come l'estrazione del filo o la centrifuga. Durante la filatura, i filamenti di fibra di vetro si raffreddano e solidificano, formando fili continui di fibra di vetro riciclata. I filamenti di fibra di vetro riciclata vengono raffreddati e modellati secondo le esigenze specifiche dell'applicazione. Possono essere tagliati in lunghezze desiderate o lavorati in forme specifiche, come mattonelle, pannelli o altri prodotti. Infine, i filamenti di fibra di vetro riciclata possono essere utilizzati per produrre una varietà di prodotti, come isolanti termici, pannelli compositi, materiali da costruzione o altri materiali che richiedono le proprietà della fibra di vetro. Come vengono classificate le fibre di vetro Le fibre di vetro possono avere caratteristiche fisiche e chimiche differenti in base all’impiego per cui sono state progettate, vediamone alcune: Fibre di vetro E Le fibre di vetro E, abbreviazione di "E-Glass" (vetro E), sono le più comuni e ampiamente utilizzate. Sono realizzate principalmente a partire da rottami di bottiglie di vetro e presentano un'elevata resistenza meccanica, un buon isolamento elettrico e termico. Queste fibre sono utilizzate in applicazioni come isolanti termici, rinforzo di materiali compositi, isolamento acustico e nell'industria automobilistica. Fibre di vetro S Le fibre di vetro S, abbreviazione di "S-Glass" (vetro S), sono una variante rinforzata delle fibre di vetro E. Presentano una maggiore resistenza alla trazione, rigidità e resistenza alla corrosione rispetto alle fibre di vetro E. Sono spesso utilizzate in applicazioni che richiedono prestazioni eccezionali in termini di resistenza, come nel settore aerospaziale e nella produzione di attrezzature sportive ad alte prestazioni. Fibre di vetro C Le fibre di vetro C, abbreviazione di "C-Glass" (vetro C), sono ottenute utilizzando rottami di bottiglie di vetro mescolati con carbonato di calcio e altri additivi. Queste fibre presentano un'elevata resistenza chimica e termica, rendendole adatte per applicazioni che richiedono resistenza agli agenti chimici aggressivi e alte temperature, come nel settore chimico e nella produzione di filtri. Fibre di vetro AR Le fibre di vetro AR (Alkali Resistant, resistenti agli alcali) sono utilizzate in applicazioni che richiedono resistenza all'ambiente alcalino, ad esempio in calcestruzzo rinforzato. Le specifiche delle fibre di vetro possono variare a seconda delle necessità dell'applicazione finale, e possono essere personalizzate per fornire proprietà specifiche come la resistenza, la conducibilità termica, la resistenza all'abrasione, ecc. Come si ricicla il tessuto in fibra di vetro Il riciclaggio del tessuto in fibra di vetro può essere un processo complesso e dipende dalla struttura del tessuto stesso e dal suo utilizzo finale. Tuttavia, in generale, il processo di riciclaggio della fibra di vetro può includere i seguenti passaggi: Raccolta Raccogliere i rifiuti di tessuto in fibra di vetro e separarli da altri materiali. È importante assicurarsi che il tessuto in fibra di vetro sia privo di contaminanti come vernici, collanti o altri materiali che potrebbero compromettere il processo di riciclaggio. Triturazione Il tessuto in fibra di vetro viene quindi triturato in frammenti più piccoli, solitamente tramite un mulino o una macchina apposita. Questo passaggio aiuta a rompere il tessuto in fibra di vetro in pezzi più gestibili per il successivo processo di riciclaggio. Separazione Dopo la triturazione, i frammenti di fibra di vetro vengono sottoposti a un processo di separazione. Questo può essere fatto utilizzando metodi meccanici o fisici, come la separazione per densità o tramite l'utilizzo di separatori magnetici. Lo scopo di questo passaggio è separare la fibra di vetro dagli altri materiali presenti nel tessuto, come resine o leganti o materiali metallici. Fusione La fibra di vetro separata viene quindi fusa a temperature elevate. Questo processo di fusione trasforma la fibra di vetro in uno stato liquido o semiliquido. Filatura Dopo la fusione, la fibra di vetro fusa può essere filata in filamenti o fibre sottili. Come si ricicla la rete in fibra di vetro La rete in fibra di vetro è un materiale comune utilizzato in applicazioni come rinforzo strutturale, isolamento, filtri e materiali compositi. Il riciclo della rete in fibra di vetro può essere un processo più complesso rispetto al tessuto in fibra di vetro, ma esistono alcune possibilità di riciclaggio. Di seguito sono riportati alcuni dei passaggi generali coinvolti nel riciclaggio della rete in fibra di vetro: Raccolta Raccogliere le reti in fibra di vetro, assicurandosi che siano prive di contaminanti o di altri materiali che potrebbero compromettere il processo di riciclaggio. Triturazione Le reti in fibra di vetro vengono triturate per ridurle in frammenti più piccoli. Questo processo può essere eseguito utilizzando macchinari specializzati che frammentano la rete in fibra di vetro in pezzi piccoli. Separazione I frammenti di fibra di vetro ottenuti vengono quindi sottoposti a un processo di separazione per rimuovere eventuali contaminanti o materiali non desiderati. Questo può comportare l'utilizzo di metodi fisici o chimici per separare la fibra di vetro da altri materiali presenti nella rete. Fusione Dopo la separazione, la fibra di vetro può essere fusa a temperature elevate. La fusione rende la fibra di vetro liquida o semiliquida, consentendo di trasformarla in nuovi prodotti. Filatura o formatura La fibra di vetro fusa può essere filata in filamenti sottili o utilizzata per la formatura di nuovi prodotti. Quali applicazioni hanno le fibre di vetro riciclate Le fibre di vetro riciclate possono essere utilizzate in una varietà di applicazioni in diversi settori. Alcune delle applicazioni comuni delle fibre di vetro riciclate includono: Le fibre di vetro riciclate possono essere utilizzate come rinforzo in materiali compositi, come plastica rinforzata con fibra di vetro (FRP) o cemento rinforzato con fibra di vetro (GRC). Questi materiali compositi offrono una maggiore resistenza meccanica, leggerezza e durata. Trovano applicazioni nell'industria automobilistica, nel settore edile, nella produzione di attrezzature sportive e in molti altri settori. Le fibre di vetro riciclate possono essere utilizzate per la produzione di materiali isolanti termici ed acustici. Sono impiegate nella fabbricazione di pannelli isolanti per pareti, soffitti e pavimenti, offrendo un'elevata resistenza al calore e al suono. Questi materiali trovano applicazione in edifici residenziali, commerciali e industriali per migliorare l'efficienza energetica e ridurre la trasmissione del suono. Inoltre possono essere filate per produrre tessuti tecnici. Questi tessuti possono avere diverse caratteristiche, come resistenza al calore, isolamento elettrico, resistenza chimica o proprietà ignifughe. Trovano impiego in applicazioni come abbigliamento protettivo, rivestimenti termoisolanti, tende da teatro, filtri industriali e molto altro. Le fibre di vetro riciclate sono utilizzate nella produzione di filtri per l'industria, l'automotive, il trattamento dell'aria e l'industria del gas. Le loro proprietà di resistenza chimica, resistenza termica e capacità di trattenere particelle fini le rendono ideali per la fabbricazione di filtri ad alte prestazioni. Trovano inoltre notevole impiego anche nel campo dei materiali da costruzione, come malte, intonaci, piastrelle e prodotti prefabbricati. Questi materiali migliorano la resistenza, la durata e le proprietà termiche dei prodotti finali. Infine, sono utilizzate in una serie di prodotti industriali come cavi, tubi, condotti, contenitori elettrici e prodotti chimici resistenti. La loro resistenza elettrica, resistenza chimica e resistenza meccanica li rendono adatti a queste applicazioni. L'utilizzo delle fibre di vetro riciclate consente di ridurre la dipendenza dalle materie prime vergini e contribuisce alla riduzione dei rifiuti e all'economia circolare.
SCOPRI DI PIU' Tossicologia delle Materie Plastiche: gli Ftalati nei Plastificanti
. Cosa dobbiamo sapere per una corretta gestionedi Marco ArezioCon l’avvento del polipropilene sul mercato, a seguito della scoperta fatta da Giulio Natta negli anni ’50 del secolo scorso, che gli valse il Nobel, i tradizionali prodotti da imballo in vetro e metallo, vennero rapidamente sostituiti dalle materie plastiche per maggiore leggerezza, sicurezza, gradevolezza ed economicità. L’industria del packaging alimentare sperimentò diversi polimeri, tra i quali anche il PVC, usato sia nelle strutture rigide che nei film di protezione per la realizzazione degli imballi. I polimeri, tra cui anche il PVC, hanno bisogno di additivi per poterli modellare nella produzione, per renderli flessibili e, alle alte temperature, per evitarne la degradazione. La scelta dell’additivo da impiegare dipende dal polimero a cui si deve legare e dall’applicazione finale del prodotto che si intende realizzare. Il plastificante è un additivo largamente usato per realizzare gli imballi alimentari e deve avere caratteristiche precise e normate:• Chimicamente inerte • Facilmente miscelabile con il polimero • Non deve creare l’effetto essudazione, cioè la migrazione verso la superficie • Deve essere termosaldabile • Deve essere foto saldabile • Non deve essere volatile Tra i più comuni plastificanti troviamo gli Ftalati, famiglia di prodotti che sposa in modo egregio le richieste della catena produttiva e distributiva richieste ad un imballo. Gli Ftalati non si legano chimicamente al PVC ma agiscono da additivi creando le migliori condizioni affinché il polimero assuma una maggiore flessibilità. Le maggiori famiglie di Ftalati utilizzati nel PVC per la realizzazione degli imballi rientrano nelle sigle DEHP, DIDP e DINP, racchiudendo in esse diverse proprietà fisico-chimiche a seconda delle lunghezze delle catene alchiliche del gruppo funzionale estere. Le caratteristiche principali degli Ftalati sono:• Liposolubili • Poco solubili all’acqua • Inodori • Incolori • Volatili Gli Ftalati non li troviamo solamente negli imballi alimentari ma in moltissimi prodotti di uso comune come i giocattoli, gli indumenti impermeabili, gli interni delle auto, nei rivestimenti delle case, nelle gomme, negli adesivi, nei sigillanti, nelle vernici, nelle tende esterne, nei cavi, nei cosmetici, nei profumi, nei dispositivi medici come cateteri, sacche per trasfusioni e in molti altri prodotti. Proprio per la loro larghissima diffusione è importante sapere quali effetti sull’uomo potrebbe avere la diffusione non regolamentata degli ftalati nell’ambiente, in quanto sono prodotti che persistono nell’acqua, nell’aria e nel suolo, introducendosi nella catena alimentare animale e, di conseguenza, dell’uomo. I danni che posso causare all’uomo riguardano l’azione che gli Ftalati hanno come interferenti endocrini, che sono stati studiati già nel 2009 dalla Endocrine Society, che ha confermato gli effetti nocivi di questi interferenti endocrini nei sistemi fisiologicamente sensibili agli ormoni, quali:• Cervello • Testicoli e prostata nei maschi • Ovaie e utero per le femmine • Ghiandola pituitaria • Tiroide • Sistema cardiovascolare • Pancreas • Tessuto adiposo • Ghiandole mammarie • Sistema neuroendocrino dell’ippotalamo L’EFSA (European Food Safety Authority) nel 2019 ha ridefinito i limiti massimi di utilizzo di quattro dei cinque Ftalati più usati nei polimeri (DBP, BBP, DEHP e DINP) indicando la dose giornaliera massima tollerabile dall’uomo che corrisponde a 0,05 mg./Kg. corporeo. Questi dati tengono in considerazione l’utilizzo di polimeri vergini ma, in considerazione del ciclo di vita delle plastiche a fine vita nell’ambiente, con la possibilità che gli Ftalati possano trasferirsi nelle catene alimentari, sarebbe doveroso creare una catena di controllo sulla filiera. Per quanto riguarda la plastica riciclata, vista la facile diffusione di questi agenti chimici nell’ambiente, una maggiore perfomance in termini quantitativi del riciclo rispetto alla plastica vergine prodotta sarebbe un doveroso obbiettivo anche ambientale. Inoltre la trasformazione dello scarto plastico in una nuova materia prima, imporrebbe un controllo analitico delle sostanze chimiche all’interno della stessa, attraverso uno strumento di analisi come un gascromatografo abbinato ad uno spettrometro a mobilità ionica, che ne caratterizzi i componenti chimici che andranno sul mercato. Cosa comunque raccomandata anche nell’utilizzo di materia prima vergine ad uso alimentare, anche non direttamente correlata al packaging, per esempio i tubi in materia plastica per il trasporto dell’acqua potabile, prodotti secondo la norma UNI 1622, che riguarda odori e sapori del liquido trasportato, che potrebbero nel tempo rilasciare sostanze incompatibili con la salute dell’uomo.Categoria: notizie - tecnica - plastica - tossicologia - ftalati - imballi - packaging Vedi maggiori informazioni sulle materie plastiche
SCOPRI DI PIU' L’Assorbimento dell’Umidità nei Polimeri
Guida tecnica sull’assorbimento dell’acqua nelle materie plastiche: meccanismi molecolari, essiccazione industriale, degrado idrolitico, riciclo, controllo del dew point e gestione dell’umidità residua in PA, PC, PET, ABS, PMMA, PBT, PE e PP Autore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili. Articolo originale: maggio 2020 Versione aggiornata: 2 aprile 2026 Tempo di lettura: 12 minutiUmidità nei polimeri: perché è una variabile tecnica decisivaL’umidità nei polimeri è una di quelle variabili che spesso sembrano secondarie fino a quando la linea produttiva non inizia a generare difetti apparentemente inspiegabili. Bolle, aloni superficiali, fragilità anomala, opacità, variazioni di viscosità, pezzi instabili dimensionalmente o peggioramenti improvvisi della finitura non sono quasi mai fenomeni casuali. Molto spesso, dietro questi problemi, si nasconde una gestione insufficiente dell’acqua presente nel materiale.Ogni materia polimerica, durante le fasi di sintesi, confezionamento, trasporto, stoccaggio e trasformazione, entra in rapporto con l’umidità dell’ambiente. Questa interazione non ha lo stesso significato per tutti i polimeri. In alcuni casi l’acqua rimane soprattutto in superficie; in altri penetra nel granulo, diffonde nella struttura del materiale e condiziona in modo profondo il comportamento del polimero in trasformazione e in esercizio.Nel contesto industriale attuale, in cui le aziende devono garantire qualità costante, scarti ridotti, minor consumo energetico e crescente impiego di riciclati, la gestione dell’umidità non può più essere trattata come una semplice fase accessoria. È diventata una parte integrante del controllo di processo, al pari della temperatura, del tempo di residenza, della velocità di plastificazione e della qualità della materia prima.Cosa significa equilibrio igrometrico nelle materie plasticheTutte le materie plastiche, in misura diversa, tendono a raggiungere un equilibrio con l’ambiente che le circonda. Questo equilibrio dipende da vari fattori: umidità relativa dell’aria, temperatura ambiente, tempo di esposizione, dimensione del granulo, superficie specifica del materiale, eventuale presenza di polveri o rimacinati e struttura chimica del polimero.Parlare di equilibrio igrometrico significa descrivere la condizione nella quale il materiale ha assorbito o ceduto acqua fino a stabilizzarsi rispetto all’ambiente circostante. Questa situazione, però, non è mai assoluta né definitiva. Basta una variazione della temperatura del magazzino, un cambio stagionale, un’esposizione prolungata all’aria o una diversa modalità di stoccaggio per modificare il contenuto di umidità del materiale.È importante chiarire anche un punto che in passato veniva semplificato troppo: nei materiali igroscopici l’acqua non sempre si “lega chimicamente” in senso stretto e irreversibile. Più correttamente, le molecole d’acqua diffondono nel materiale e interagiscono con specifici siti polari delle catene polimeriche mediante interazioni intermolecolari, spesso sotto forma di ponti a idrogeno. Questa distinzione è rilevante perché spiega perché un granulo possa sembrare asciutto all’esterno pur contenendo ancora una quantità significativa di umidità al proprio interno.Polimeri igroscopici e non igroscopici: differenze reali in produzioneLa distinzione tra polimeri igroscopici e non igroscopici rimane fondamentale per chi opera nel settore delle materie plastiche, ma deve essere letta in modo tecnico e non soltanto scolastico.Nei polimeri igroscopici l’acqua penetra all’interno del granulo e si distribuisce nel materiale per diffusione. Questo significa che la semplice rimozione dell’umidità superficiale non è sufficiente. Il polimero deve essere sottoposto a un trattamento di essiccazione capace di estrarre l’acqua anche dalla parte interna del granulo. Appartengono a questa famiglia, in termini pratici di trasformazione, materiali come poliammide, policarbonato, polimetilmetacrilato, polietilentereftalato, polibutilentereftalato e acrilonitrile-butadiene-stirene.Nei polimeri non igroscopici, invece, l’acqua tende a depositarsi soprattutto sulla superficie, senza diffondere in misura significativa nella matrice. Questo comportamento è tipico delle poliolefine come polietilene e polipropilene, oltre che del polistirene. In questi casi il problema è spesso legato alla presenza di condensa, acqua superficiale o umidità associata a cattive condizioni di stoccaggio, più che a un vero fenomeno di assorbimento interno.Tuttavia, anche questa classificazione deve essere usata con intelligenza. Un materiale definito non igroscopico non è automaticamente esente da problemi legati all’acqua. Se il granulo è stato esposto all’umidità, se deriva da un ciclo di lavaggio, se presenta elevata superficie specifica per via della macinazione, oppure se è stato conservato in ambienti freddi e poi esposto a un’aria più calda, anche una poliolefina può introdurre in macchina una quantità di acqua sufficiente a generare difetti.Per questo motivo, nel linguaggio produttivo moderno, non è più sufficiente domandarsi se il polimero sia igroscopico o meno. Occorre capire dove si trova l’acqua, in quale quantità, come è arrivata nel materiale e quali effetti può produrre nelle specifiche condizioni di lavorazione.Perché alcuni polimeri assorbono acqua: polarità e ponti a idrogenoPer comprendere davvero il fenomeno dell’igroscopicità bisogna scendere al livello molecolare. La molecola dell’acqua è polare: presenta una distribuzione asimmetrica delle cariche elettriche e quindi è in grado di interagire con gruppi funzionali polari presenti nelle catene macromolecolari dei polimeri.La struttura della molecola d’acqua, con l’atomo di ossigeno più elettronegativo e i due atomi di idrogeno legati con un angolo di circa 104,5°, genera un dipolo permanente. L’ossigeno assume una parziale carica negativa, mentre gli idrogeni assumono una parziale carica positiva. Questa polarità rende l’acqua particolarmente incline a interagire con altre regioni polari.Quando un polimero contiene gruppi funzionali come carbonili, esteri, ammidi o altre funzioni polari, aumenta la possibilità che si instaurino interazioni con le molecole d’acqua. Nei policarbonati, nei poliesteri come PET e PBT, nel PMMA e in altre famiglie tecniche, la presenza del gruppo carbonilico contribuisce alla polarità della struttura e facilita l’attrazione delle molecole d’acqua.Nel caso delle poliammidi il fenomeno è ancora più evidente. La presenza del gruppo ammidico rende queste macromolecole particolarmente sensibili all’acqua. Le molecole d’acqua possono interagire sia con il gruppo carbonilico sia con l’idrogeno legato all’azoto, formando ponti a idrogeno che favoriscono l’assorbimento e la permanenza dell’umidità nella matrice polimerica.I ponti a idrogeno sono interazioni più deboli dei legami covalenti della catena polimerica, ma sufficientemente stabili da consentire l’adsorbimento e l’assorbimento di acqua fino a un certo valore di equilibrio. Questo valore cambia da polimero a polimero ed è influenzato anche dalle condizioni ambientali. Al contrario, i polimeri non polari, come molte poliolefine, non presentano una struttura favorevole a questo tipo di interazione e quindi non assorbono umidità nello stesso modo.Cosa accade in estrusione e stampaggio quando il materiale è umidoQuando il materiale plastico entra nel cilindro di plastificazione o nell’estrusore, la presenza di acqua diventa un fattore critico. Se l’umidità è superficiale, il primo effetto può essere la rapida evaporazione durante il riscaldamento, con conseguente formazione di bolle, aloni, opacità, righe argentate, crateri o microvuoti. In questi casi il problema appare soprattutto estetico, ma può comunque compromettere la qualità commerciale del manufatto.Se invece il polimero è igroscopico e l’acqua è presente nel volume del granulo, il problema è più profondo. Durante la fusione, l’umidità può favorire reazioni di idrolisi o comunque processi di degradazione che riducono il peso molecolare del materiale. Questo comporta una diminuzione della viscosità, una modificazione dell’indice di fluidità, una perdita di resistenza meccanica e, in alcuni casi, una maggiore fragilità del prodotto finito.Dal punto di vista produttivo, ciò significa che il materiale non si comporta più come previsto. Il tecnico di processo può osservare instabilità del riempimento, variazioni nella pressione, tempi ciclo meno stabili, peggior tenuta dimensionale e difetti che sembrano imputabili alla macchina o allo stampo, ma che in realtà derivano da una preparazione insufficiente della materia prima.L’errore più comune è considerare l’umidità solo come un difetto del materiale. In realtà essa è una variabile che modifica il processo. Un polimero umido cambia il proprio comportamento reologico, termico e meccanico, e quindi altera l’intero equilibrio della trasformazione.Degrado idrolitico, difetti superficiali e perdita di prestazioniUno degli effetti più seri dell’umidità nei polimeri tecnici è il degrado idrolitico. In presenza di acqua e temperature elevate, alcune catene macromolecolari possono andare incontro a scissione. Questo fenomeno è particolarmente rilevante nei poliesteri, nel policarbonato e in altre famiglie sensibili, nelle quali il contatto tra umidità residua e temperature di lavorazione può determinare un abbassamento della massa molecolare.Quando la massa molecolare diminuisce, il materiale perde parte delle proprietà per cui era stato scelto. Possono ridursi tenacità, resistenza all’urto, capacità di sopportare sollecitazioni prolungate e qualità della superficie. In molti casi il pezzo può anche sembrare accettabile a vista, ma rivelarsi inferiore sotto carico, durante prove di laboratorio o nell’utilizzo reale.ACQUISTA IL MANUALENelle poliammidi il rapporto con l’acqua è ancora più articolato. Da un lato l’umidità in esercizio può agire come plastificante, aumentando la mobilità delle catene e modificando rigidezza, allungamento e stabilità dimensionale. Dall’altro, durante la trasformazione, la presenza non controllata di acqua può contribuire a un deterioramento qualitativo che si accentua soprattutto quando il materiale ha già subito altre storie termiche, come accade nei cicli di riciclo o reprocessing.Questo spiega perché la semplice eliminazione dei difetti visibili non possa essere considerata sufficiente. Un pezzo privo di bolle non è necessariamente un pezzo correttamente trasformato. La qualità vera si misura nella conservazione della struttura molecolare e nella capacità del manufatto di mantenere nel tempo le prestazioni richieste.Essiccazione industriale: aria calda, aria secca e punto di rugiadaDal punto di vista impiantistico, la gestione dell’umidità si basa su una distinzione che rimane valida anche oggi. Nei materiali non igroscopici, dove il problema è prevalentemente superficiale, la rimozione dell’acqua può avvenire attraverso essiccatori ad aria calda. In questi casi si tratta soprattutto di eliminare l’umidità aderente alla superficie del granulo o di prevenire gli effetti della condensa.Per i materiali igroscopici, invece, la sola aria calda non è sufficiente. Se l’aria introdotta nel sistema contiene ancora una quantità significativa di vapore, non sarà in grado di estrarre efficacemente l’acqua dall’interno del granulo. Diventa quindi necessario utilizzare sistemi con aria deumidificata, nei quali il contenuto di umidità dell’aria viene abbassato prima del contatto con il materiale.In questo contesto assume grande importanza il concetto di punto di rugiada. Più basso è il punto di rugiada dell’aria di processo, maggiore è la sua capacità di assorbire umidità dal polimero. Per questo l’essiccazione moderna non si valuta soltanto in funzione della temperatura impostata, ma del rapporto tra temperatura, tempo di permanenza, portata dell’aria, punto di rugiada e tenuta dell’intero sistema.Un altro aspetto spesso trascurato riguarda il riassorbimento. Un materiale ben essiccato può tornare rapidamente a caricarsi di umidità se viene lasciato esposto all’aria del reparto, se la tramoggia non è adeguatamente protetta o se tra essiccazione e trasformazione trascorre troppo tempo. Da questo punto di vista, una buona essiccazione non dipende solo dalla qualità dell’essiccatore, ma anche dalla disciplina con cui il materiale viene movimentato e alimentato alla macchina.Nel 2026, inoltre, il tema dell’essiccazione è strettamente legato all’efficienza energetica. Asciugare un polimero in modo corretto è indispensabile, ma farlo in modo inefficiente può aumentare sensibilmente il costo industriale del processo. Per questo i reparti più evoluti cercano oggi un equilibrio tra qualità dell’asciugatura, contenimento dei consumi e adattamento dei parametri alle reali condizioni del materiale.Umidità e polimeri riciclati: una criticità ancora più importanteSe nel materiale vergine la gestione dell’umidità è già fondamentale, nel materiale riciclato lo è ancora di più. I polimeri riciclati possono presentare una maggiore variabilità, una storia termica pregressa, una più alta sensibilità alla degradazione e, in molti casi, una superficie più esposta all’interazione con l’ambiente.I granuli riciclati o i rimacinati possono inoltre provenire da fasi di lavaggio, triturazione, stoccaggio prolungato o movimentazione in ambienti non perfettamente controllati. Questo comporta la possibilità che il contenuto d’acqua sia più variabile e meno prevedibile rispetto a quello di un materiale vergine di prima fornitura.Nei polimeri sensibili all’idrolisi, questa condizione è particolarmente critica. Se il materiale è già stato sottoposto a un primo ciclo termico e meccanico, la sua tolleranza a ulteriori degradazioni può essere inferiore. La presenza di umidità residua, combinata con le temperature di lavorazione, può quindi accelerare la perdita di peso molecolare e peggiorare ulteriormente il profilo prestazionale del riciclato.Per chi opera nell’economia circolare, questo è un punto essenziale. Il riciclo non dipende soltanto dalla capacità di recuperare materia, ma dalla capacità di conservarne il valore tecnico. Se l’umidità non viene controllata in modo rigoroso, una quota importante del potenziale del riciclato può andare persa già nella fase di trasformazione.Come si misura l’umidità residua nei granuli plasticiUn reparto moderno non può affidarsi solo all’esperienza visiva o tattile per valutare se un materiale sia abbastanza asciutto. L’umidità residua deve essere misurata o, almeno, controllata attraverso procedure standardizzate.A livello tecnico esistono norme di riferimento per valutare l’assorbimento d’acqua e il contenuto di umidità nei materiali polimerici. La determinazione dell’assorbimento può essere studiata con metodi normati specifici, mentre la quantificazione dell’umidità residua nei granuli viene spesso effettuata con tecniche di laboratorio dedicate. Tra queste, la titolazione Karl Fischer rimane uno degli approcci più affidabili quando occorre misurare con precisione quantità molto basse di acqua.Oltre ai controlli di laboratorio, sempre più impianti utilizzano strumenti di monitoraggio in linea o procedure di verifica indiretta basate su punto di rugiada, tempi di residenza, condizioni di alimentazione e comportamenti di processo. La vera qualità, tuttavia, nasce dalla combinazione tra misura, esperienza e organizzazione.Sapere quanta acqua è presente nel granulo è importante, ma altrettanto importante è sapere quando il materiale è stato essiccato, per quanto tempo è rimasto esposto all’ambiente e se il sistema di trasporto fino alla macchina ha mantenuto condizioni adeguate. Senza questa visione complessiva, il dato numerico rischia di non bastare.Strategie corrette per gestire PE, PP, PA, PET, PC, ABS, PMMA e PBTDal punto di vista operativo, le poliolefine come PE e PP richiedono soprattutto attenzione allo stoccaggio, alla prevenzione della condensa e all’eliminazione dell’umidità superficiale. Se conservate correttamente, questi materiali presentano meno criticità legate all’assorbimento interno dell’acqua, ma possono comunque generare problemi quando provengono da cicli di lavaggio o da ambienti umidi.Le poliammidi richiedono invece una gestione molto più rigorosa. La loro forte affinità con l’acqua impone essiccazione accurata, controllo del tempo di esposizione all’aria e valutazione attenta delle condizioni dimensionali e meccaniche finali del pezzo. Il PET e il PBT, come poliesteri tecnici, devono essere lavorati con livelli di umidità residua molto contenuti per evitare idrolisi e perdita di prestazioni. Il policarbonato e il PMMA richiedono anch’essi una preparazione attenta per preservare trasparenza, qualità superficiale e stabilità della struttura molecolare. L’ABS, pur non raggiungendo sempre i livelli di criticità di una poliammide, non deve essere sottovalutato e necessita comunque di pre-essiccazione corretta.La strategia migliore non consiste nell’applicare una regola generale a tutti i materiali, ma nel costruire un protocollo coerente con la famiglia polimerica, il tipo di impianto, il formato del granulo, l’eventuale presenza di riciclato, la stagione, l’umidità del reparto e gli obiettivi qualitativi del manufatto finale.L’umidità nei polimeri è un tema molto più complesso di quanto possa sembrare a una prima lettura. Non è semplicemente una questione di materiale bagnato o asciutto, ma un fenomeno che coinvolge chimica, diffusione, equilibrio ambientale, tecnologia di essiccazione, reologia, qualità estetica e conservazione delle proprietà meccaniche.I polimeri igroscopici assorbono acqua all’interno della loro struttura e richiedono sistemi di deumidificazione e procedure rigorose. I polimeri non igroscopici, pur essendo meno sensibili all’assorbimento interno, non sono affatto esenti da problemi e devono comunque essere protetti da umidità superficiale, condensa e cattive pratiche di stoccaggio.Nel panorama industriale contemporaneo, segnato da una crescente attenzione al riciclo, all’efficienza energetica e alla stabilità qualitativa, il controllo dell’umidità è diventato una competenza fondamentale. Solo comprendendo il comportamento specifico di ogni polimero e costruendo un processo coerente di essiccazione, misura e handling è possibile trasformare la materia plastica in modo affidabile, tecnico e sostenibile.FAQCosa significa che un polimero è igroscopico?Significa che il materiale è in grado di assorbire acqua anche all’interno del granulo e non soltanto sulla superficie. Questo richiede una vera fase di deumidificazione prima della trasformazione.PE e PP devono essere essiccati?In molti casi è sufficiente eliminare l’umidità superficiale, ma se il materiale è stato lavato, stoccato male o soggetto a condensa, anche queste resine possono richiedere asciugatura accurata.Perché l’umidità è pericolosa per PET, PBT e policarbonato?Perché durante la lavorazione può favorire degradazione idrolitica, riduzione del peso molecolare e peggioramento delle proprietà meccaniche e ottiche.Le poliammidi cambiano comportamento quando assorbono acqua?Sì. L’acqua può agire come plastificante, modificando rigidità, allungamento, dimensioni e comportamento meccanico del materiale.Il materiale riciclato è più sensibile all’umidità?Spesso sì, perché ha una storia termica precedente, maggiore variabilità e può provenire da fasi di lavaggio o stoccaggio meno controllate.Come si controlla l’umidità residua nei polimeri?Attraverso procedure standardizzate, strumenti di laboratorio, controllo del punto di rugiada, verifica dei tempi di permanenza e monitoraggio della gestione del materiale lungo tutta la linea.FontiLetteratura scientifica sulla diffusione dell’acqua nei materiali polimericiNorme tecniche per la misura dell’assorbimento d’acqua nei polimeriNorme tecniche per la determinazione dell’umidità residua nei materiali plasticiStudi scientifici sul degrado idrolitico dei polimeri tecniciPubblicazioni tecniche sulla trasformazione di polimeri vergini e riciclatiDocumentazione normativa sui metodi di misura dell’umidità e dell’assorbimento d’acquaCategoria SEO: notizie – tecnica – plastica – riciclo – polimeri – umiditàImmagine su licenza © Riproduzione Vietata
SCOPRI DI PIU'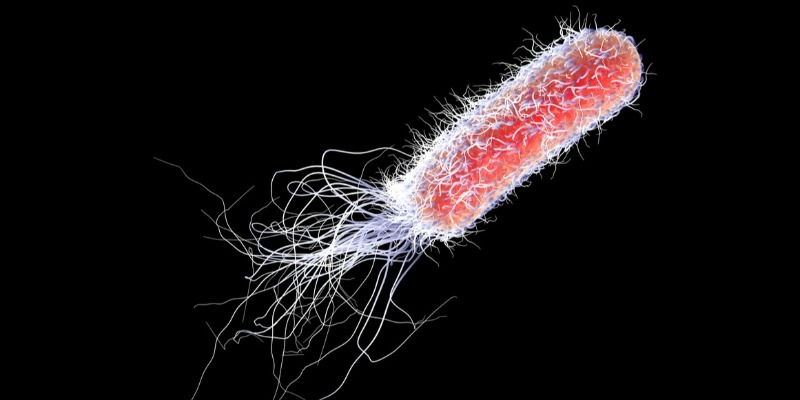 Ricerche microbiologiche per studiare un batterio che decompone il poliuretano
Lo Pseudomonas è un batterio, che potrebbe decomporre i legami della resina termoindurente come il poliuretanodi Marco ArezioTra le varie attività di studio, sulle strade alternative nella gestione dei rifiuti, la microbiologia si sta sforzando di trovare e testare batteri per scomporre quei legami chimici definiti irreversibili, come quelli del poliuretano. Le resine termoindurenti, di cui fa parte il poliuretano, è un materiale molto rigido costituito da polimeri reticolati nei quali il moto delle catene polimeriche è fortemente limitato dall’elevato numero di reticolazioni esistenti. Durante il riscaldamento subiscono una modificazione chimica irreversibile. Le resine di questo tipo, sotto l’azione del calore nella fase iniziale, rammolliscono (diventano plastiche) e, successivamente, solidificano. Contrariamente alle resine termoplastiche, non presentano la possibilità di subire numerosi processi di formatura durante il loro utilizzo. Le resine termoindurenti, sono materiali nei quali il moto delle catene polimeriche è fortemente vincolato da un numero elevato di reticolazioni esistenti. Infatti, durante il processo di produzione, subiscono modifiche chimiche irreversibili associate alla creazione di legami covalenti trasversali tra le catene dei pre-polimeri di partenza. La densità delle interconnessioni e la natura dipendono dalle condizioni di polimerizzazione e dalla natura dei precursori: generalmente essi sono sistemi liquidi, o facilmente liquefacibili a caldo, costituiti da composti organici a basso peso molecolare, spesso multifunzionali, chimicamente reattivi, a volte in presenza di iniziatori o catalizzatori. Il poliuretano è un composto largamente usato come isolante termico, nel settore dell’edilizia, dell’industria dell’auto, negli elettrodomestici, nelle celle frigorifere, nel settore navale e ferroviario, nei mobili, nel settore calzaturiero e in molti altri settori industriali. Ogni anno, nella sola Europa, si producono circa 3,5 milioni di tonnellate di poliuretano che, alla fine del ciclo di vita, non trova una corretta destinazione nel settore del riciclo e vanno a finire normalmente in discarica. La difficoltà che oggi incontra questa tipologia di rifiuto plastico nel processo di riconversione, finchè il riciclo chimico non avrà preso piede, hanno spinto le ricerche biologiche a tracciare nuove strade. Un gruppo di ricerca Europeo chiamato P4SB sta studiando materiali provenienti dalla biologia sintetica che siano in grado, tramite dei catalizzatori batterici, di creare bio enzimi che possano depolimerizzare il poliuretano, ma anche il PET. Lo studio ha identificato un batterio, chiamato Psneudomonas, che opportunamente ingegnerizzato, sia in grado di metabolizzare i componenti del poliuretano, che verranno poi resi, all’interno della massa batterica, sotto forma di bio plastica. Questo batterio ha la capacità di sopravvivere in condizioni estreme ed è molto resistente alle sostanze tossiche, infatti è un nemico per eccellenza nel campo medico in quanto resiste facilmente agli antibiotici. Fa parte della famiglia dei batteri gram-negativi che colpisce normalmente le persone con barriere immunitarie basse o con problemi alla pelle e alle mucose. Il batterio nell’uomo scatena malattie associate alle infezioni, come i problemi respiratori, la polmonite, l’endocardite, meningiti, problemi agli occhi, alle articolazioni, gastrointestinali, dermatologici e altre forme di reazione del corpo. Questo dimostra che è un batterio da prendere sul serio e il suo utilizzo nel campo microbiologico, applicato al riciclo delle plastiche come il poliuretano, fa capire il grado di colonizzazione e decomposizione che potrebbe mettere in campo se trattato con le dovute attenzioni.Categoria: notizie - plastica - batteri - riciclo - rifiuti - poliuretano
SCOPRI DI PIU' Simulazione delle Tensioni Termiche nei Componenti Plastici: Un Modello Avanzato per l’Industria della Lavorazione
Come ottimizzare la progettazione e la produzione dei componenti plastici tramite la simulazione delle tensioni termichedi Marco ArezioL’industria dei polimeri rappresenta oggi una delle colonne portanti della manifattura globale, fornendo componenti essenziali per settori strategici come l’automotive, l’elettronica, il medicale e il packaging. Tuttavia, durante le fasi di lavorazione termica — come stampaggio a iniezione, estrusione o termoformatura — i materiali plastici sono sottoposti a significative variazioni di temperatura che generano inevitabili tensioni interne. Queste tensioni termiche, se non controllate, possono compromettere la qualità del prodotto, causare deformazioni permanenti, cricche o addirittura la rottura del componente finale. Negli ultimi anni, la simulazione numerica è diventata un alleato fondamentale per ingegneri e progettisti che intendono prevedere e gestire questi fenomeni complessi. L'articolo propone un modello avanzato per la simulazione delle tensioni termiche nei componenti plastici, offrendo uno strumento di grande valore pratico per migliorare la progettazione e il processo produttivo. Il Problema: Le Origini delle Tensioni Termiche nei Polimeri Per comprendere l’importanza di una corretta simulazione delle tensioni termiche, è necessario partire dal cuore del problema. I polimeri, per loro natura, sono materiali sensibili alle variazioni di temperatura. Durante la lavorazione, il materiale viene portato a temperature elevate per essere plasmato nello stampo; successivamente, il raffreddamento — spesso rapido e non omogeneo — porta a ritiri differenziali e variazioni di volume. Questi cambiamenti generano forze interne che, se non ben distribuite, possono accumularsi in punti critici del componente. Le tensioni residue che si sviluppano a seguito di questi processi sono tra le principali cause di problemi in esercizio: deformazioni fuori tolleranza, incrudimento superficiale, perdita delle proprietà meccaniche e fragilità localizzata. Per questo motivo, la capacità di simulare e prevedere questi fenomeni assume un ruolo centrale nella progettazione moderna. Simulazione Numerica: Un Nuovo Approccio Tradizionalmente, il controllo delle tensioni termiche avveniva tramite prove sperimentali, costose e spesso poco rappresentative delle condizioni reali. L’avvento della simulazione numerica ha rivoluzionato questo approccio, permettendo di analizzare il comportamento del materiale in ogni fase del processo, grazie a modelli matematici che descrivono il trasferimento di calore, la termodinamica del polimero e la risposta meccanica al gradiente termico. Il modello proposto nella tesi si basa sull’integrazione di equazioni di conduzione termica e leggi costitutive della meccanica dei solidi. Il polimero viene rappresentato come un solido continuo suddiviso in elementi finiti (FEM), ciascuno dei quali è caratterizzato dalle sue proprietà termiche (conducibilità, capacità termica, coefficiente di espansione) e meccaniche (modulo di elasticità, resistenza a trazione, viscosità). Il software di simulazione elabora i dati di input — come temperatura iniziale, velocità di raffreddamento, geometria del componente e vincoli di lavorazione — e restituisce una mappa dettagliata delle tensioni termiche attese. La Fase di Modellazione: Dati, Parametri e Sfide La creazione di un modello efficace richiede un’accurata caratterizzazione del materiale. Non tutti i polimeri, infatti, si comportano allo stesso modo al variare della temperatura: alcuni mostrano una marcata tendenza alla deformazione plastica, altri una maggiore resilienza. Il modello sviluppato al Politecnico di Torino utilizza dati sperimentali per calibrare i parametri chiave, quali il coefficiente di dilatazione termica, la viscosità in funzione della temperatura e la capacità termica specifica. Un elemento cruciale è la gestione del contatto tra componente e stampo, che influenza il trasferimento di calore e il raffreddamento superficiale. Anche la geometria del componente gioca un ruolo determinante: spessori variabili, nervature o inserti metallici possono creare zone di raffreddamento differenziale, con concentrazione di tensioni localizzate. Tutti questi fattori vengono integrati nel modello, permettendo simulazioni sempre più accurate. Validazione e Applicazioni Pratiche La validazione del modello avviene confrontando i risultati delle simulazioni con le misure sperimentali ottenute su campioni reali. Si utilizzano metodi di rilievo delle tensioni residue come la fotoelasticità, l’analisi delle cricche o la misurazione delle deformazioni post-raffreddamento. I risultati hanno evidenziato un’ottima correlazione tra i dati simulati e quelli osservati, confermando l’affidabilità del modello nel prevedere i punti critici di accumulo delle tensioni termiche. Le applicazioni industriali di questo modello sono molteplici. Ad esempio, nella produzione di componenti automobilistici, è possibile ottimizzare la progettazione dello stampo e i cicli di raffreddamento per minimizzare le tensioni e ridurre i difetti di produzione. Nell’elettronica, la simulazione consente di individuare i rischi di deformazione in schede e involucri soggetti a rapidi cicli termici. Anche nella produzione di packaging alimentare, la riduzione delle tensioni permette di garantire una migliore tenuta e integrità dei contenitori. Benefici per l’Industria e il Prodotto Finale L’adozione di modelli numerici avanzati per la simulazione delle tensioni termiche porta vantaggi significativi in termini di qualità, efficienza e sostenibilità. In primo luogo, permette di ridurre drasticamente il numero di prototipi fisici necessari per la messa a punto del processo, abbattendo tempi e costi di sviluppo. In secondo luogo, consente di prevedere e correggere in anticipo i difetti di produzione, migliorando la qualità del prodotto finale e riducendo lo scarto. Infine, contribuisce alla sostenibilità ambientale, grazie a una gestione più efficiente delle risorse e a una riduzione degli sprechi. La possibilità di simulare scenari diversi — variando ad esempio la velocità di raffreddamento, la geometria del componente o il tipo di polimero — offre ai progettisti una maggiore libertà creativa e una capacità di risposta rapida alle richieste del mercato. Prospettive Future: Verso la Simulazione Integrata e l’Intelligenza Artificiale La simulazione delle tensioni termiche nei materiali polimerici è un campo in rapida evoluzione. Il modello proposto nella tesi rappresenta un passo importante verso l’integrazione dei dati di processo e delle informazioni sul materiale in un’unica piattaforma predittiva. Le prospettive future includono l’utilizzo di tecniche di intelligenza artificiale e machine learning per ottimizzare ulteriormente i parametri di processo in tempo reale, adattando il ciclo produttivo alle condizioni specifiche di ogni lotto o componente. Si sta anche lavorando sull’integrazione dei modelli termici con simulazioni meccaniche e fluidodinamiche, per offrire una visione completa delle prestazioni del componente, dal momento della lavorazione fino alla vita utile in esercizio. Conclusioni: La Simulazione come Nuovo Standard di Progettazione Simulare le tensioni termiche nei componenti plastici non è più una semplice opzione, ma una necessità per chi vuole restare competitivo sul mercato globale. I modelli avanzati sviluppati nei centri di ricerca e nelle università, come quello presentato nella tesi del Politecnico di Torino, dimostrano che l’ingegneria numerica può diventare uno strumento di innovazione e crescita per tutta la filiera della plastica. Investire in queste competenze significa costruire un futuro in cui qualità, efficienza e sostenibilità procedono di pari passo.© Riproduzione Vietata
SCOPRI DI PIU' Come migliorare lo stampaggio di articoli non estetici
Considerazioni sulla produzione e l’utilizzo del granulo in PO (PP/PE)di Marco ArezioI prodotti finiti non estetici destinati a un mercato usa e getta venivano prodotti normalmente con compound di PP formato da un mix tra PP e PE (PO), proveniente dalla granulazione si scarti della selezione dei rifiuti urbani. Se prendiamo in considerazione i bancali in plastica o i distanziatori per l’edilizia o le cassette per l’ortofrutta, per fare solo alcuni esempi, il mix tra le due famiglie di polimeri permetteva di produrre dei compounds la cui % di PP all’interno della miscela variava dal 30-40% al 60-70% a seconda della ricetta attesa. Il melt index a 230°/ 2,16 kg. variava da 3 a 6 se il prodotto non presentava cariche minerali aggiunte. Le caratteristiche del granulo prodotto, e di conseguenza dell’articolo finale, vedevano una performance buona per quanto riguardava la resistenza a compressione e una meno eccelsa per quanto riguardava la resistenza a flessione. In merito alla facoltà di ricevere i colori nella fase di estrusione del granulo o durante le fasi di stampaggio, posso dire che, per quanto riguarda la scala dei colori scuri, la famiglia di tinte permetteva una discreta scelta e l’aspetto estetico del prodotto finito era accettabile in considerazione del prodotto da cui si partiva. Oggi il cosiddetto PO, che identifica il misto poliolefinico proveniente dalla raccolta differenziata, ha assunto una composizione media diversa rispetto al passato in virtù dell’accresciuta performance degli impianti di selezione dei rifiuti urbani che tendono a massimizzare il prelievo dal mix PP/PE di polipropilene, HD e LD, in quanto l’offerta sul mercato di input separato permette un margine di contribuzione sul rifiuto nettamente superiore rispetto alla vendita del mix originario. Questo, oggi, comporta di dover lavorare un mix PP/PE qualitativamente meno performante rispetto al passato in quanto gli equilibri tra le tre famiglie, PP, HD, e LD che componevano il PO in passato, si sono alterate. Inoltre l’aumento della produzione sia del rifiuto da lavorare che della richiesta di granulo da compound PP/PE ha spinto alcuni impianti di trattamento dei rifiuti plastici a velocizzare la fase di lavaggio per recuperare produttività a decremento della qualità del macinato o densificato necessario a produrre il granulo. Possiamo elencare alcune criticità della produzione di compound PO: • Aumento della % di LD a discapito dell’ HD nel mix poliolefinico • Peggioramento della qualità del lavaggio dell’input a causa dell’aumento dei volumi da trattare e delle diverse % di polimeri nella ricetta • Aumento della presenza di plastiche bio all’interno del frazione selezionata che danno problemi nella qualità del granulo • Aumento dell’utilizzo sul mercato di imballi fatti con plastiche miste che comportano una maggiore % di materiali multistrato, come certe etichette, di difficile coabitazione con il PO tradizionale. In merito a questi cambiamenti nella composizione base del PO e della sua lavorazione, avremo dei risvolti da gestire in fase di produzione del granulo e in fase di stampaggio, al fine di minimizzare gli impatti negativi della qualità di cui è composto il granulo. Per quanto riguarda la produzione si dovrebbe intervenire: • sui tempi di lavaggio • sulla dimensione delle vasche • sulla gestione dell’acqua • sulla ricetta del compound PO per la granulazione • sulla filtrazione Per quanto riguarda la fase di stampaggio si dovrebbe intervenire: • sulle temperature macchina • sulla fase di essiccazione del granulo • sulla verifica dei raffreddamenti degli stampi L’intervento tecnico su queste criticità porta ad avere i seguenti miglioramenti: • Maggiore resistenza alla flessione del prodotto finale • miglioramento delle superfici estetiche con riduzione o scomparsa di sfiammature sul prodotto finito • Miglioramento della omogeneità dei colori • riduzione del cattivo odore del granulo e del manufatto finito • aumento della durata delle viti e cilindri in fase di granulazione e degli stampi in fase di iniezione • luoghi di lavoro più salutari durante le fasi di fusione della plastica.Categoria: notizie - tecnica - plastica - riciclo - stampaggio ad iniezioneVedi maggiori informazioni sullo stampaggio delle materie plastiche
SCOPRI DI PIU'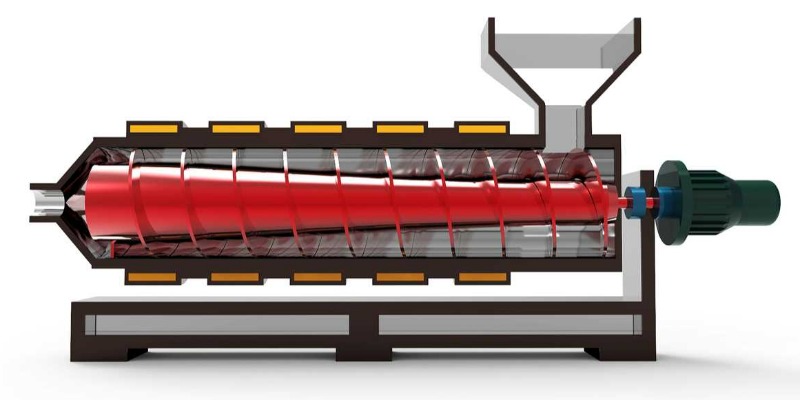 Cosa Succede all’Interno di un Estrusore per le Materie Plastiche?
Estrusori per materie plastiche: vediamo cosa succede all'interno durante il funzionamentodi Marco ArezioPer chiunque impieghi o faccia utilizzare gli estrusori per le materie plastiche, specialmente se usano polimeri riciclati, dovrebbe avere la conoscenza del comportamento del fuso all’interno del cilindro, delle fasi di trasformazione dallo stato solido a viscoso e delle implicazioni negative che possono nascere durante la lavorazione.Queste implicazioni possono generare difetti sul polimero che si sta producendo o sui manufatti che sono direttamente collegati all’estrusore. L’articolo non si dovrebbe rivolge agli addetti della produzione, che probabilmente conoscono bene i comportamenti del polimero in transito nell’estrusore, ma principalmente agli addetti alle vendite dei prodotti finiti in plastica o dei polimeri riciclati. Conoscere le fasi di produzione e la criticità che possono rappresentare, è un bagaglio culturale tecnico che permette di risolvere, più velocemente e più professionalmente possibile, i problemi con i clienti in merito alla qualità. Per fare un discorso generale possiamo prendere in considerazione gli elementi che entrano in gioco per portare a termine una fase di estrusione delle materie plastiche: • La materia prima • L’estrusore • Il filtro Materia Prima La materia prima, in base all’utilizzo che si vuole fare dell’estrusore, può essere sotto forma di macinato o di granulo. In entrambi i casi il materiale riciclato deve avere subito i corretti trattamenti di selezione, macinazione, deferrizazzione, lavaggio in vasca, lavaggio in centrifuga, asciugatura (eventuale densificazione per materiali leggeri). Più le fasi preliminari che portano il semilavorato all’estrusore sono fatte bene, migliore sarà la qualità del prodotto in uscita da esso, evitando che aumentino i problemi sui prodotti finiti da realizzare. Ogni fase preliminare non eseguita in modo corretto avrà dei risvolti negativi durante la fusione della plastica all’interno dell’estrusore, che possono essere impurità rappresentate da plastiche rigide non fondibili all’interno della massa, degradazione del materiale causata da una non corretta selezione, presenza di parti metalliche causate da un lavaggio non accurato o residui di materiali elastici non filtrabili. Maggiore sarà la qualità attesa per la fabbricazione del prodotto, maggiore saranno le attenzioni da impiegare nelle fasi di riciclo del semilavorato, minori saranno gli spessori da realizzare sul prodotto finito, per esempio un flacone, maggiore dovrà essere la pulizia e l’omogeneità della plastica. Estrusore Una linea di estrusione, per non entrare troppo nella tecnicità dell’argomento, è formata da una tramoggia di ingresso della materia prima, un cilindro di contenimento del polimero, una o più viti di movimento, un filtro (nella maggior parte dei casi) e una testa finale. Fin qui, ogni parte è visibile ed intuibile nel suo lavoro, ma cosa succede all’interno di queste parti? Partiamo dalla tramoggia di carico dei polimeri che alimenteranno l’estrusore, una sorte di grande imbuto di canalizzazione con il quale alimentare l’impianto, sia utilizzando i polimeri sotto forma di palline che di macinato o densificato. La discesa della materia prima all’interno del cilindro avviene normalmente per gravità, quindi il granulo viene attirato verso la parte bassa dell’imbuto in virtù del proprio peso, offrendo scarsa resistenza allo scivolamento. Non sempre succede la stessa cosa per il macinato e il densificato, in quando hanno forme più spigolose e per la loro natura tendono ad aggregarsi, specialmente se non sono ben asciutti, creando qualche difficoltà nella discesa. Una volta che la materia prima arriva all’imbocco del cilindro, entra in contatto con una o più viti, composte da elementi elicoidali che hanno lo scopo di trascinare la materia prima ancora solida lungo il cilindro e restituire alla testa, alla fine del percorso, la massa fusa di plastica per realizzare il prodotto o per creare i granuli plastici. La zona d’ingresso dell’estrusore è sempre raffreddata con acqua, per evitare che il calore generato dalle resistenze che riscaldano il cilindro possano portare a fusione il polimero che staziona nella zona, quando l’estrusore è fermo. Il polimero, sceso dalla tramoggia, aderisce alle pareti tra le quali si trova, quelle del filetto, del nocciolo della vite e del cilindro. A questo punto, i granuli che aderiscono alla vite ruotano con essa e quindi non possono avanzare, mentre quelli che aderiscono al cilindro vengono spinti verso l’uscita dalla cresta del filetto che sfiora e raschia la superficie del cilindro stesso. La conclusione è che tanto più i granuli tendono ad aderire al cilindro, e quindi a non ruotare con la vite, tanto maggiore è la spinta in avanti esercitata dai filetti, che trasferiscono la forza motrice del motore al polimero per spingerlo fuori dal cilindro. La velocità massima di avanzamento del polimero si avrà a contatto con il cilindro sia per i granuli, in alimentazione, sia per le molecole di polimero dopo la fusione, mentre negli strati sottostanti la velocità sarà via via minore fino a essere zero a contatto con il nocciolo della vite. Una convinzione comune rispetto al lavoro dell’estrusore è che le resistenze termiche hanno lo scopo di sciogliere la materia prima, solida, lungo il percorso di attraversamento del cilindro fino alla sua uscita in testa. Questo non è del tutto vero, in quanto le resistenze intervengono principalmente nella fase iniziale del contatto tra la materia prima in ingresso dalla tramoggia con la vite. Nella fase successiva la forza che il motore imprime alla vite, la quale ruotando crea attrito tra la materia prima e il cilindro, realizzano il calore necessario alla fusione del materiale. Il comportamento del volume della massa plastica all’interno del cilindro, in corrispondenza della vite, cambia man mano che percorre l’estrusore. Infatti da quando inizia la fusione, la quantità di solido che si trova tra i due filetti è sempre inferiore a quella che c’è tra i due filetti precedenti. L’avanzamento del fuso è quindi determinato, sia dalla spinta meccanica dei filetti della vite, ma anche per differenza di pressione che si crea all’interno del cilindro, facilitando la spinta verso l’esterno del polimero fuso in virtù di una minore pressione. La zona di trasporto del fuso può assumere ulteriore importanza quando si richiedono all’estrusore anche delle diverse prestazioni, oltre a quella di fondere, come ad esempio la miscelazione del polimero. A tal fine il tratto finale della vite può essere modificato per migliorare la miscelazione dell’estruso. Filtro Lavorando con i polimeri riciclati non sempre si conosce la qualità di preparazione dei granuli che dovrebbero entrare nell’estrusore o dei macinati o dei densificati, quindi, inserire in un estrusore un polimero riciclato senza premunirsi di effettuare un’operazione di filtraggio può essere pericoloso. Un tempo i filtri erano costituiti da un disco forato sul quale si montavano delle reti in metallo, che avevano lo scopo di filtrare ed eliminare eventuali impurità presenti nel fuso. Le reti, in numero e con diametri delle maglie variabili, erano montate alla fine del cilindro su flange e costituivano un modo per migliorare la qualità del polimero. La presenza del filtro causa però un aumento della pressione alla fine della vite, pari alla perdita di carico che serve per far passare il fuso attraverso il filtro. La variazione di pressione è dovuta al fatto che man mano che le reti si intasano aumenta la pressione in testa e, quindi, sale il riflusso nella vite. L’aumento di pressione fa sì che la vite chieda più lavoro al motore per spingere la stessa quantità di materiale fuori dalla filiera e, poiché il maggiore lavoro della vite si trasforma in calore trasferito al polimero, la temperatura del fuso in uscita sarà maggiore e la viscosità minore di quando non c’è il filtro. L’aumento della temperatura per periodi prolungati può causare la degradazione del polimero, con conseguenze negative sulla produzione di prodotto. Ed è per questo motivo che oggi esistono nuovi cambia filtri automatici che regolano questa delicata fase. Categoria: notizie - tecnica - plastica - riciclo - estrusione
SCOPRI DI PIU' La Storia del Perossido e il Suo Uso nelle Materie Plastiche Riciclate
La scoperta, l'impiego nelle materie plastiche e le reazioni nelle ricette polimerichedi Marco ArezioParlando di additivi delle materie plastiche riciclate, oggi raccontiamo, non solo la storia del perossido, noto fluidificante del polipropilene con radici che risalgono a due secoli fa, ma anche di come utilizzarlo nella modifica delle ricette e quali aspetti negativi e positivi può avere, sulle altre caratteristiche fisico-meccaniche della plastica. Il perossido di idrogeno, comunemente noto come acqua ossigenata, è un elemento chimico composto da due atomi di idrogeno e due atomi di ossigeno (H2O2). La sua scoperta e il suo sviluppo sono stati un processo graduale nel corso della storia.Nel 1818, il chimico francese Louis Jacques Thénard è stato il primo a isolare il perossido di idrogeno in forma di cristalli bianchi. Ha preparato il composto facendo reagire l'acido solforico concentrato con il perossido di barite. Nel 1857, il chimico tedesco Richard Wolffenstein ha sintetizzato il perossido di idrogeno in forma liquida per la prima volta. Successivamente, nel 1894, l'ingegnere chimico francese Charles-Adolphe Wurtz ha sviluppato un metodo per produrre perossido di idrogeno commerciale. Durante il XX secolo, il perossido è diventato un composto chimico sempre più utilizzato in vari settori. È stato impiegato come disinfettante, agente sbiancante, ossidante, combustibile per razzi e in altre applicazioni. Durante gli anni '70 del secolo scorso, il perossido ha attirato l'attenzione come alternativa più ecologica ai composti di cloro nell'industria della carta e della polpa di legno. Le sue proprietà ossidanti e sbiancanti sono state sfruttate per ridurre l'impatto ambientale dello sbiancamento con il cloro. Negli ultimi decenni, il perossido di idrogeno ha continuato a essere utilizzato in molti settori industriali e commerciali, diventando un ingrediente comune in prodotti per la cura personale, detergenti per la casa, soluzioni disinfettanti e molte altre applicazioni. Applicazioni nel campo delle materie plastiche Negli anni '60 e '70 del secolo scorso, sono stati condotti studi sulla modificazione dei polimeri attraverso l'uso di perossidi organici. Il perossido di idrogeno è stato utilizzato come agente di innesco per reazioni di polimerizzazione controllata, che hanno portato allo sviluppo di nuove miscele di polipropilene con proprietà migliorate. Durante gli anni '80 del secolo scorso, l'uso del perossido di idrogeno nella miscelazione del polipropilene ha avuto un ruolo significativo nell'ottimizzazione delle proprietà delle miscele polimeriche. L'obiettivo principale era migliorare la resistenza agli urti del polipropilene, riducendo al contempo la rigidità e la fragilità. Nel corso degli anni '90 del secolo scorso, sono stati sviluppati metodi per la miscelazione in-situ del polipropilene con perossido di idrogeno, al fine di migliorare la compatibilità delle miscele polimeriche. Questi studi hanno dimostrato che l'uso di perossido di idrogeno come agente di miscelazione può aumentare l'omogeneità delle miscele e migliorare le proprietà meccaniche. Nel corso dei primi anni 2000, l'utilizzo del perossido di idrogeno nelle miscele di polipropilene si è concentrato sulla modifica delle proprietà termiche e di resistenza al calore. Sono stati sviluppati processi di cross-linking controllato attraverso l'uso di perossido di idrogeno per migliorare la stabilità termica e la resistenza alle alte temperature delle miscele. Attualmente, l'uso del perossido di idrogeno nelle miscele di polipropilene è ampiamente studiato per diversi obiettivi, come la modifica delle proprietà meccaniche, termiche e di resistenza agli agenti esterni. La ricerca continua a valutare le potenzialità dell'utilizzo del perossido di idrogeno per migliorare le proprietà delle miscele polimeriche e per sviluppare nuovi materiali con prestazioni superiori. Come si svolge il processo di fluidificazione del polipropilene utilizzando il perossido Il perossido di idrogeno (H2O2) si utilizza nella fluidificazione del polipropilene per migliorarne le proprietà reologiche e facilitare il processo di lavorazione. La fluidificazione del polipropilene consiste nel ridurre la viscosità del materiale plastico per consentirne un migliore flusso durante l'iniezione o l'estrazione da uno stampo. Il perossido crea una reazione di degradazione controllata del polimero. La reazione del perossido con il polipropilene porta alla rottura delle catene polimeriche, diminuendo così la viscosità del materiale e migliorando la sua lavorabilità. Come il perossido influisce sulla resistenza meccanica del polipropilene L'effetto del perossido sulla resistenza meccanica del polipropilene dipende dalle condizioni di trattamento, dalla percentuale di perossido utilizzato nella ricetta, e dal tempo di esposizione. In generale, l'uso del perossido nella fluidificazione del polipropilene può portare a una diminuzione della resistenza meccanica del materiale. Tuttavia, questo effetto dipende da diversi fattori: Percentuali d’uso del perossido: l'utilizzo di concentrazioni più elevate dell’additivo può causare una maggiore degradazione del polipropilene, che a sua volta, come abbiamo detto, può ridurre la resistenza meccanica del materiale. È importante bilanciare la percentuale del perossido per ottenere una fluidificazione adeguata senza compromettere eccessivamente la resistenza meccanica. Tempo di esposizione: il tempo di esposizione al perossido influisce sulla quantità di degradazione che avviene nel polipropilene. Un tempo di trattamento più lungo può comportare una maggiore degradazione e, di conseguenza, una riduzione della resistenza meccanica. Tipo di polipropilene: diversi tipi di polipropilene possono reagire in modo diverso al trattamento con perossido. La composizione e la struttura molecolare del polipropilene possono influenzare la sua suscettibilità alla degradazione e, quindi, la sua resistenza meccanica. È importante valutare attentamente le condizioni di impiego del perossido, per ottenere un equilibrio tra fluidificazione ottimale e mantenimento delle proprietà meccaniche desiderate del polipropilene. La scelta delle percentuali di perossido e dei parametri di trattamento dovrebbe essere basata sulle specifiche esigenze dell'applicazione finale e sulle proprietà richieste del polipropilene. Vantaggi dell’uso del perossido nelle miscele di polipropilene riciclato L'uso del perossido nelle miscele di polipropilene riciclato può contribuire a migliorare le proprietà del materiale e facilitare il suo utilizzo in diverse applicazioni. Alcuni dei vantaggi e applicazioni dell'utilizzo del perossido nelle miscele di polipropilene riciclato possono essere: Miglioramento della compatibilità: l'aggiunta di perossido alle miscele di polipropilene riciclato può migliorare la compatibilità tra i componenti del materiale. Questo può favorire una migliore miscelazione e una maggiore omogeneità, migliorando le proprietà meccaniche e termiche del polimero riciclato. Rimozione delle impurità: il perossido di idrogeno può aiutare a rimuovere impurità e contaminanti presenti nel polipropilene riciclato. L'azione ossidante del perossido può contribuire alla rimozione di sostanze indesiderate e migliorare la qualità del materiale riciclato. Modifica delle proprietà: l'uso del perossido può consentire la modifica delle proprietà del polipropilene riciclato per renderlo adatto a specifiche applicazioni. Ad esempio, il trattamento con perossido può aumentare la resistenza all'urto, la resistenza termica o la resistenza chimica del polipropilene riciclato. Riduzione degli odori: il perossido può contribuire a ridurre gli odori indesiderati associati al polipropilene riciclato. L'azione ossidante del perossido di idrogeno può aiutare a eliminare o ridurre le molecole che causano gli odori, migliorando così la qualità del materiale riciclato.
SCOPRI DI PIU' Piccoli suggerimenti per migliorare lo stampaggio a iniezione
di Marco ArezioAbbiamo già affrontato negli articoli presenti sul portale, alcuni argomenti riguardanti i difetti che si creano in fase di stampaggio, e le soluzioni che si suggeriscono, sia per quanto riguarda la gestione degli stampi, che per i difetti che si possono riscontrare sul prodotto finito. Come sapete lo stampaggio delle materie plastiche è una scienza imperfetta in quanto il buon esito del lavoro di stampaggio è influenzato da una quantità davvero importante di fattori. Possiamo partire dalla tipologia della macchina, dai suoi componenti e dal loro stato di usura, dalla progettazione dello stampo e dal suo mantenimento in buone condizioni, dalle materie prime utilizzate, con particolare attenzione a quelle rigenerate, alla regolazione dei parametri macchina e stampo. Tutte queste cose messe insieme vanno, alla fine, ad influire sul buon esito del lavoro e, con esso, sul buon esito finanziario del vostro lavoro. Infatti, anche questo aspetto, che forse i tecnici puri trascurano, è da tenere in considerazione tanto quanto la qualità e la tecnica in produzione. Vediamo brevemente alcuni difetti che possono capitare frequentemente: Striature sulle pareti dei prodotti Sono dette anche linee di flusso che comprendono strisciate, macchie e colorazioni differenti che possono essere causate dal profilo di raffreddamento e del percorso che compie la plastica per raggiungere le parti dello stampo. Ci sono alcuni modi per ovviare a questo inconveniente che riguardano l'aumento della velocità di iniezione per migliorare il riempimento delle cavità, oppure lo smorzamento di alcune angolature dello stampo in cui passa il flusso. Piccole cavità sulle superfici dei prodotti Si formano normalmente sulle pareti dei prodotti delle piccole depressioni o avvallamenti specialmente nelle aree dove lo spessore è maggiore o dove il flusso subisce dei restringimenti. In questi casi si consiglia di ridurre la temperatura dello stampo, aumentare la pressione di iniezione e il tempo di stampaggio per migliorare la polimerizzazione e il raffreddamento. Se fosse possibile, al fine di migliorare il raffreddamento, si consiglia di ridurre lo spessore delle pareti ove il manufatto lo consenta. Vuoti Se precedentemente abbiamo parlato di piccole cavità o piccoli avvallamenti che si possono riscontrare sulle superfici qui possiamo parlare di veri e propri vuoti caratterizzati da un'incompleta finitura della parete. Il motivo per cui si creano questi vuoti possono essere molteplici. Normalmente sono originati da sacche d'aria che si oppongono al buon deflusso dell'impasto nello stampo, le cui cause si possono riscontrare in un'eccessiva presenza di gas all'interno, formato per esempio dalla degradazione del polimero nella vite della macchina, che non viene correttamente sfogato. Cosa che può capitare facilmente se si utilizzano polimeri composti, come il PP/PE e non si tiene in giusta considerazione il rapporto tra temperatura di estrusione e composizione del materiale. Un'altra causa potrebbe essere l'eccessiva viscosità della materia prima utilizzata su cui si può intervenire con una idonea scelta della fluidità del prodotto. Anche il mantenimento del corretto allineamento dello stampo in fase di iniezione può aiutare a ridurre queste problematiche. Delaminazione delle superfici Può capitare che le pareti del prodotto stampato presentino piccoli strati che si possono sfogliare. Le cause sono da attribuire, tra gli altri, ad alcuni fattori quali l'eccessiva presenza di umidità o l'utilizzo di polimeri rigenerati nei quali sono presenti polimeri con gradi di fusione diversi dal principale. E' sempre consigliabile, specialmente se si usano granuli rigenerati, asciugarli in silos prima di metterli in macchina. Inoltre la corretta scelta dei granuli riciclati passa dalla conoscenza del DSC dei polimeri che si usano, in quanto, maggiore è la percentuale di polimeri con gradi di fusione diversa, maggiore è la possibilità di creare stress termici nei polimeri. Un altro consiglio è quello di aumentare la temperatura dello stampo. Linee di saldatura In prossimità delle linee di saldatura si possono creare imperfezioni estetiche a causa delle diverse direzioni di movimento della plastica liquida. In primo luogo la corretta chiusura di uno stampo permette una buona performace non solo del polimero all'interno ma anche una migliore finitura dei prodotti. Inoltre la corretta scelta della fluidità del prodotto e del tonnellaggio della macchina, in funzione del prodotto finale che si deve produrre, permette una produzione corretta senza sforzare ne lo stampaggio che il polimero, a tutto vantaggio della qualità dell'elemento stampato. Infine il design dello stampo che tiene conto dei corretti flussi del polimero in presenza della saldatura del prodotto sono da tener presente quando si dovessero verificare problemi estetici sulla saldatura e, in questo caso, valutare un intervento sullo stampo che possa essere risolutivo al problema.Categoria: notizie - tecnica - plastica - riciclo - stampi - difetti di produzione
SCOPRI DI PIU' L’Importanza della Deumidificazione dei Polimeri Plastici Riciclati
Come e perché è necessario ridurre l’umidità nei polimeri riciclati prima del loro usodi Marco ArezioCome descritto nell’articolo “l’Assorbimento dell’umidità nei polimeri” la presenza dell’umidità sulla superficie esterna e all’interno delle masse polimeriche, crea diverse tipologie di problemi alle caratteristiche della materia prima da impiegare. Sia i polimeri plastici riciclati igroscopici sia quelli non igroscopici sono soggetti all’effetto dannoso dell’umidità, che può essere assorbita nelle fasi di lavorazione, di trasporto o di stoccaggio, attraverso la ricerca di un equilibrio con l’ambiente in cui si trovano. Come abbiamo visto, nei polimeri riciclati non igroscopici, l’umidità è trattenuta superficialmente, mentre in quelli igroscopici la si troverà anche all’interno del granulo plastico. L’umidità, che si trovi in superficie o all’interno del granulo, influisce negativamente sull’aspetto estetico e meccanico del manufatto finale e, quindi, per produrre una materia prima plastica che non incontri queste problematiche, è necessario che la si deumidifichi prima di utilizzarla. La percentuale di umidità residua tollerata dalla materia prima riciclata è solitamente indicata dai produttori attraverso il controllo di qualità delle merci in uscita e può variare a seconda della tipologia di polimero preso in considerazione e del tipo di manufatto che si intende realizzare. Bisogna tenere in considerazione che le materie plastiche riciclate, dopo la fase di confezionamento, passano tempi più o meno lunghi nelle operazioni di trasporto e di stoccaggio, tempi in cui è possibile che i polimeri assumano nuova umidità. Per questa ragione si consiglia sempre, prima di usare il granulo, di effettuare l’operazione di deumidificazione che, in base al polimero, può necessitare di tempi variabili, raggiungendo un’umidità residua finale così espressa per una campionatura di polimeri: • ABS Temperatura dell’aria: 80° Tempo di trattamento: 2-3 ore Umidità residua: 200 ppm • PE Temperatura dell’aria: 90° Tempo di trattamento: 1 ora Umidità residua: 100 ppm • PP Temperatura dell’aria: 90° Tempo di trattamento: 1 ora Umidità residua: 200 ppm • PVC Temperatura dell’aria: 70° Tempo di trattamento: 1 ora Umidità residua: 200 ppm Il sistema più comune per deumidificare i polimeri riciclati consiste nel fare incontrare la materia plastica con una corrente d’aria calda, in quanto questa ha la capacità di trattenere l’umidità e tanto maggiore sarà la temperatura, tanto maggiore sarà il volume di umidità asportato. L’aria ha la possibilità di trattenere l’acqua fino alla sua saturazione e, questa quantità, varia in funzione dell’aumento della temperatura. Ad esempio 1 Kg. di aria è resa satura a: • 20° - 14,7 grammi di acqua • 35° - 36,6 grammi di acqua • 50° - 82,6 grammi di acqua Nei cicli di deumidificazione dei polimeri è possibile impiegare l’aria proveniente dall’ambiente, definita semplice essicazione, solo in situazioni di temperatura e umidità favorevoli. Mentre si può impiegare un’aria preventivamente essiccata, detta deumidificata, per realizzare un’azione di asciugatura importante anche in condizioni non favorevoli. Teniamo in considerazione che un granulo secco, se messo a contatto con l’aria, inizia l’assorbimento dell’umidità, la cui percentuale varierà al variare delle condizioni climatiche in cui si trova, quindi la tipologia dell’intervento di deumidificazione varierà a seconda di questi parametri. In un processo di essicazione l’aria calda investirà il granulo, che sarà posto in una tramoggia, il quale rilascerà dalla sua superficie e dal suo interno l’umidità che migrerà verso il flusso d’aria creato. Le variabili principali, quindi, durante un processo di essicazione sono: • Tipologia di polimero • Umidità di partenza del granulo • Punto di rugiada dell’aria di processo • Umidità residua richiesta • Tempo di essicazione • Temperatura dell’aria di processo • Dimensioni del granulo Tutto il processo di essicazione ruota introno all’umidità residua accettata, in funzione della tipologia del manufatto da produrre e dalla tecnica di produzione e, tanto minore sarà il processo di essicazione, tanto maggiore sarà la temperatura impiegata, fermo restando i limiti tecnici di ogni polimero sul grado di rammollimento e di emanazione di sostanze nocive. Il fabbisogno di aria per i processi di deumidificazioni sarà espresso in mc di aria per ogni Kg. di polimero da essiccare, tenendo conto della quantità di granulo movimentato in tramoggia, della temperatura dell’aria e del consumo di corrente. Anche la dimensione e la forma del granulo hanno una loro influenza nel processo di deumidificazione, in quanto, al crescere della sua dimensione e della superficie per unità di misura (cubo, cilindro o sfera) aumenta il tempo di essicazione.Categoria: notizie - tecnica - plastica - riciclo - deumidificazione Vedi maggiori informazioni sulle materie plasticheVedi maggiori informazioni sul riciclo
SCOPRI DI PIU' Terreno Elettronico: La Rivoluzione dell'Agricoltura Sostenibile con l'eSoil
Scopri come l'eSoil, il terreno elettronico basato su polimeri conduttivi, può aumentare la produttività agricola del 50% e rivoluzionare le coltivazioni idroponichedi Marco ArezioLa sfida globale della produzione alimentare si fa sempre più stringente, e le tecnologie innovative come il "terreno elettronico" promettono di offrire soluzioni concrete per aumentare l'efficienza agricola, riducendo al minimo l'impatto ambientale. Il "eSoil", sviluppato dai ricercatori dell'Università di Linköping in Svezia, rappresenta un'idea rivoluzionaria: un substrato tecnologico per coltivazioni idroponiche, in grado di ottimizzare la crescita delle piante grazie alla conduzione elettrica. Cosa rende unico il terreno elettronico? Il terreno elettronico è composto da una miscela di sostanze organiche e un materiale polimerico conduttivo chiamato PEDOT (Poly(3,4-ethylenedioxythiophene)). Questo polimero, già noto per il suo utilizzo nei display OLED e in altre applicazioni elettroniche, consente al substrato di condurre impulsi elettrici, stimolando la crescita delle piante in modo innovativo. Utilizzando l'idrocoltura, un metodo di coltivazione che impiega soluzioni nutritive liquide anziché il tradizionale suolo, l'eSoil permette di fornire impulsi elettrici direttamente alle radici, accelerando l'assorbimento dei nutrienti e migliorando l'efficienza complessiva del processo di crescita. Risultati promettenti nei test sperimentali I risultati ottenuti dai ricercatori, pubblicati sulla rivista scientifica PLOS ONE, dimostrano un aumento medio della crescita del 50% rispetto ai metodi idroponici tradizionali. Durante gli esperimenti, piante di orzo coltivate con l'eSoil hanno mostrato un miglioramento significativo in termini di produttività, confermando il potenziale di questa tecnologia nel trasformare il settore agricolo. Questo approccio apre le porte a un'ottimizzazione della produzione alimentare globale, una necessità impellente considerando l'aumento della popolazione mondiale e le limitazioni delle risorse naturali. Implicazioni per il futuro dell'agricoltura L'introduzione del terreno elettronico potrebbe rappresentare un punto di svolta per affrontare alcune delle sfide più critiche dell'agricoltura moderna: Sostenibilità ambientale: Riducendo la necessità di suolo e acqua, questa tecnologia è particolarmente adatta per coltivazioni in ambienti aridi o in aree urbane, dove l'accesso a terreni fertili è limitato. Riduzione dello spreco di risorse: La stimolazione elettrica ottimizza l'assorbimento dei nutrienti, diminuendo il consumo di fertilizzanti e il conseguente impatto ambientale. Coltivazioni verticali: L'eSoil si presta perfettamente per le fattorie verticali, consentendo una produzione intensiva in spazi ridotti. Una nuova era per la sicurezza alimentare Con un mondo in continua crescita demografica e un clima sempre più instabile, tecnologie come l'eSoil non solo rispondono all'esigenza di aumentare la produzione alimentare, ma lo fanno in modo etico e sostenibile. L'utilizzo di materiali come il PEDOT per creare substrati intelligenti è solo l'inizio di una nuova era tecnologica, in cui l'elettronica e la biologia lavorano insieme per rivoluzionare il settore agricolo. Il futuro dell'agricoltura passa attraverso l'innovazione. Il terreno elettronico è un esempio di come la scienza possa fornire risposte concrete a problemi globali, migliorando non solo la produzione, ma anche la qualità della vita su scala planetaria.© Riproduzione Vietata
SCOPRI DI PIU' Metalli per la Stampa 3D: Guida ai Materiali Metallici per la Manifattura Additiva
Un viaggio tra le leghe metalliche più usate nella stampa 3D, le loro proprietà fisico-meccaniche, le tecnologie compatibili e i settori industriali in cui trovano applicazionedi Marco ArezioNegli ultimi anni la stampa 3D ha compiuto un balzo evolutivo significativo, passando da una tecnologia sperimentale a un processo industriale maturo, soprattutto nell’ambito della produzione additiva di componenti metallici. L’introduzione dei metalli nella stampa 3D ha trasformato radicalmente le possibilità produttive nei settori dell’aerospazio, biomedicale, automotive e manifatturiero avanzato. Ma quali sono i metalli realmente utilizzati nella stampa 3D? Quali sono le loro peculiarità? E in che modo si differenziano per prestazioni e compatibilità tecnologica? Questo articolo si propone di analizzare in modo tecnico ma accessibile i principali metalli impiegati nella stampa 3D, illustrandone caratteristiche, vantaggi, limiti e destinazioni d’uso. Un articolo pensato per studenti universitari, tecnici di produzione, progettisti e operatori del settore che vogliono comprendere a fondo il potenziale dei metalli nella manifattura additiva. Introduzione alla stampa 3D metallica A differenza della stampa 3D con materiali polimerici, quella con metalli richiede un approccio ingegneristico più rigoroso, dovuto alla natura fisica e termica dei materiali coinvolti. Le tecnologie più diffuse per la stampa 3D di metalli includono la fusione laser selettiva (SLM), la fusione a letto di polvere (DMLS), la Electron Beam Melting (EBM) e la Direct Energy Deposition (DED). Tutte queste tecnologie condividono una necessità: partire da polveri metalliche molto fini, con caratteristiche precise di sfericità, distribuzione granulometrica e purezza. La selezione del metallo è strettamente legata al tipo di impiego finale del pezzo, poiché ogni lega porta con sé specifiche proprietà meccaniche, termiche e chimiche. Acciaio inossidabile nella manifattura additiva L’acciaio inossidabile è uno dei materiali più versatili e utilizzati nella stampa 3D metallica. Le leghe più comuni sono l’AISI 316L, l’AISI 304 e, in ambito industriale, anche leghe ad alto tenore di cromo e molibdeno per esigenze particolari. Questo metallo offre un buon equilibrio tra resistenza alla corrosione, lavorabilità e robustezza meccanica. È particolarmente indicato per applicazioni nel settore alimentare, medicale, chimico e marino. Grazie alla sua tenacità e stabilità dimensionale, viene utilizzato anche per la produzione di utensili personalizzati, scambiatori di calore, staffe strutturali e raccordi. Le parti stampate in acciaio inox possono essere successivamente sottoposte a trattamenti termici o finiture meccaniche per migliorarne le prestazioni o l’estetica superficiale. Alluminio e sue leghe per componenti leggeri L’alluminio rappresenta un altro protagonista della stampa 3D, grazie alla sua leggerezza, all’elevata resistenza specifica e alla buona conducibilità termica. Le leghe comunemente utilizzate includono l’AlSi10Mg e l’AlSi7Mg, che combinano buone proprietà meccaniche con facilità di stampa. Queste leghe sono ampiamente utilizzate nel settore aeronautico e automobilistico, dove la riduzione di peso è una priorità strategica. Inoltre, l’alluminio stampato può essere anodizzato, lucidato o verniciato, offrendo un’elevata flessibilità anche sul piano estetico. Un altro vantaggio dell’alluminio è la relativa velocità di stampa rispetto a metalli più densi, permettendo un’ottimizzazione dei tempi ciclo nelle produzioni su scala medio-piccola. Titanio: performance e biocompatibilità Il titanio e le sue leghe, in particolare la Ti6Al4V (grado 5), rappresentano lo standard d’eccellenza per applicazioni in ambito aerospaziale e biomedicale. Questo metallo si distingue per l’elevatissimo rapporto resistenza/peso, l’eccellente resistenza alla corrosione e la biocompatibilità certificata. Nel settore medico, il titanio stampato in 3D è usato per impianti ossei personalizzati, protesi dentali e dispositivi ortopedici, consentendo una perfetta adattabilità morfologica al paziente. In ambito aerospaziale, invece, è preferito per componenti strutturali sottoposti a forti sollecitazioni meccaniche e variazioni termiche estreme. La difficoltà principale nella stampa 3D di titanio risiede nel controllo delle tensioni residue e nella gestione dell’ossidazione, motivo per cui l’intero processo avviene in atmosfera inerte, spesso argon. Leghe di nichel: resistenza estrema alle alte temperature Le superleghe a base di nichel, come l’Inconel 625 e l’Inconel 718, sono fondamentali per applicazioni ad alte temperature, come quelle nel settore energetico, aeronautico e automobilistico da competizione. Questi materiali mantengono eccellenti proprietà meccaniche anche oltre i 700°C, resistendo a fatica termica, ossidazione e ambienti corrosivi estremi. L’Inconel 718, in particolare, viene largamente impiegato nella produzione di turbine, ugelli, condotti di scarico e camere di combustione. La stampa 3D con leghe di nichel è più complessa rispetto ad altri metalli, a causa dell’elevata durezza e della tendenza alla formazione di tensioni interne. Tuttavia, offre vantaggi ineguagliabili in termini di progettazione libera e ottimizzazione topologica dei componenti. Rame e bronzo: conducibilità e applicazioni speciali Il rame puro, noto per la sua alta conducibilità termica ed elettrica, sta diventando sempre più interessante nella stampa 3D, soprattutto grazie agli sviluppi tecnologici nella fusione a fascio elettronico (EBM) e DED. Tuttavia, la riflettività del rame pone sfide significative nei sistemi basati su laser. Le applicazioni principali includono la produzione di componenti per motori elettrici, sistemi di raffreddamento avanzati, dissipatori di calore e bobine ad alta precisione. Il bronzo, lega di rame e stagno, è invece utilizzato per applicazioni più artistiche o estetiche, come repliche archeologiche, elementi architettonici e gioielleria, ma anche per cuscinetti o boccole grazie alla buona resistenza all’usura. Tecnologie di stampa 3D compatibili con i metalliNel campo della manifattura additiva, parlare di metalli significa inevitabilmente parlare anche di tecnologie. Quando si lavora con materiali metallici, la scelta della tecnologia non è una semplice questione operativa, ma una decisione progettuale che incide sulla qualità, sui tempi, sui costi e sulla resa finale del componente. Ogni metallo risponde in modo diverso al calore, alla fusione, alla sinterizzazione, alla velocità di deposito, alla geometria della sezione lavorata. E dunque, ogni metallo richiede – o preferisce – una tecnologia specifica. Tra le più mature e diffuse, troviamo la SLM (Selective Laser Melting), una tecnica che ha rivoluzionato il modo di produrre oggetti metallici con geometrie complesse. In SLM, una polvere metallica finissima viene stesa a strati sottili, mentre un laser ad alta potenza fonde selettivamente il materiale secondo un tracciato CAD. Il processo avviene in un’atmosfera controllata, quasi sempre inerte, per proteggere il metallo dall’ossidazione. La qualità delle parti ottenute con SLM è notevole: alta densità, ottima precisione e finitura, e buone caratteristiche meccaniche. È la tecnica ideale per acciai, titanio, alluminio e alcune leghe di nichel. Tuttavia, comporta costi di gestione elevati, tempi lunghi di stampa per volumi consistenti e la necessità di strutture di supporto per geometrie sporgenti o sospese. Molto vicina alla SLM è la DMLS (Direct Metal Laser Sintering), che spesso viene confusa con essa. In realtà, mentre la SLM punta alla fusione completa del metallo, la DMLS lavora per sinterizzazione, cioè porta le particelle metalliche a una temperatura tale da farle unire, ma non completamente fondere. Il risultato è simile, ma il processo è più delicato e meno energivoro, adatto soprattutto a leghe complesse o sensibili alle variazioni termiche. Anche qui l’ambiente è inerte, e anche qui si lavora strato per strato. La DMLS offre un controllo maggiore sulle tensioni residue e sulle microstrutture, a scapito – talvolta – di una leggera riduzione delle proprietà meccaniche. Un’altra tecnologia decisamente interessante è l’EBM (Electron Beam Melting), che utilizza un fascio di elettroni ad alta energia, invece del laser, per fondere la polvere metallica. Il tutto avviene in una camera a vuoto, dove la totale assenza di ossigeno consente di lavorare metalli molto reattivi, come il titanio o il rame, senza che si ossidino. EBM garantisce una fusione profonda, una solida adesione tra gli strati e una struttura cristallina omogenea, ma al tempo stesso comporta una risoluzione geometrica leggermente inferiore rispetto alla SLM e superfici più grezze, che richiedono post-lavorazioni. È una tecnologia molto apprezzata nel settore aerospaziale e biomedicale, soprattutto per componenti che devono lavorare in condizioni estreme o richiedere elevate performance biomeccaniche. La DED (Direct Energy Deposition) rappresenta una categoria a parte. Qui non c’è un letto di polvere, ma un ugello che alimenta materiale metallico (sotto forma di polvere o filo) direttamente sul punto in cui viene fuso da una sorgente energetica, solitamente un laser, un fascio elettronico o un plasma. Il materiale si deposita e si fonde istantaneamente, permettendo la creazione o la riparazione di componenti direttamente sulla superficie di un oggetto esistente. Questa tecnica è molto utile per interventi di rigenerazione, per costruzioni ibride e per pezzi di grandi dimensioni dove altre tecnologie additive non sarebbero sostenibili. Ha però una risoluzione inferiore, superfici più grezze e richiede quasi sempre lavorazioni CNC successive per portare il pezzo a tolleranza. Accanto a queste tecnologie consolidate, stanno emergendo soluzioni alternative, come la Binder Jetting, che rappresenta un’interessante sintesi tra stampa 3D e metallurgia delle polveri. In questo processo, uno strato di polvere metallica viene legato da un liquido adesivo che agisce come collante temporaneo. Una volta terminata la stampa, il “pezzo verde” viene sinterizzato in forno, dove il legante evapora e le particelle metalliche si fondono tra loro. È una tecnologia che promette molto in termini di velocità e costi, perché consente di stampare molte parti contemporaneamente e senza supporti, ma richiede un controllo estremamente accurato dei processi di sinterizzazione, poiché il rischio di deformazioni o porosità è elevato. Infine, un accenno meritano anche le tecnologie a freddo, come il Cold Spray, una tecnica in cui particelle metalliche vengono accelerate a velocità supersoniche e proiettate contro una superficie, dove si deformano plasticamente e si ancorano per impatto. Non c’è fusione, non c’è calore. Questo consente di mantenere intatte le proprietà del materiale di partenza, evitando ossidazioni o cambiamenti microstrutturali. Cold Spray è particolarmente utile per riparazioni locali o per rivestimenti funzionali, ma non è adatto alla produzione di geometrie complesse. Tutte queste tecnologie non vanno viste in concorrenza, ma come strumenti complementari. Ognuna ha i suoi punti di forza, e il loro uso combinato – come avviene sempre più spesso nelle officine digitali – consente di ottenere il meglio da ogni materiale e da ogni progetto. Il futuro, molto probabilmente, non sarà dominato da una singola tecnologia, ma da un ecosistema integrato dove additive e subtractive manufacturing convivono, supportati da intelligenza artificiale, simulazioni FEM, controllo qualità in tempo reale e software di ottimizzazione topologica. La stampa 3D metallica, oggi, è una frontiera che impone conoscenza e flessibilità. E proprio per questo, rappresenta una delle sfide più affascinanti dell’ingegneria moderna. Prospettive future dei metalli nella stampa 3D La manifattura additiva dei metalli si sta rapidamente espandendo grazie a miglioramenti nella qualità delle polveri, nella velocità di stampa, e nella ripetibilità dei processi. I prossimi anni vedranno una crescita nell’uso di materiali multimateriale, nanopolveri metalliche e sistemi ibridi in grado di combinare più leghe in un unico pezzo. Inoltre, l’integrazione di sistemi AI per il controllo qualità in tempo reale e la simulazione avanzata delle tensioni interne promette di ridurre gli scarti e aumentare la precisione. Il settore biomedicale continuerà a guidare l’adozione del titanio e delle biocompatibili, mentre l’aerospazio e l’energia spingeranno l’impiego delle superleghe e dei materiali refrattari. Conclusione Conoscere le caratteristiche dei metalli nella stampa 3D significa dominare una delle frontiere più avanzate della produzione industriale. Oggi, la scelta del metallo giusto non è più una questione di disponibilità ma di strategia progettuale. La stampa 3D metallica non è solo una tecnologia: è un nuovo linguaggio produttivo che parla la lingua della libertà geometrica, dell’efficienza strutturale e dell’innovazione sostenibile.© Riproduzione Vietata
SCOPRI DI PIU' Disarmanti Biodegradabili: Innovazione Sostenibile per l'Industria delle Costruzioni
Come i disarmanti ecologici stanno riducendo l'impatto ambientale e migliorando la sicurezza dei lavoratori di Marco ArezioNegli ultimi anni, l'industria delle costruzioni sta cambiando volto, diventando sempre più attenta all'ambiente. Uno degli aspetti interessanti di questa trasformazione è l'introduzione dei disarmanti biodegradabili. Se non sei del settore, potresti chiederti: cosa sono esattamente e perché sono così importanti? Che cosa sono i disarmanti biodegradabili? In pratica, i disarmanti sono quei prodotti che si applicano sulle casseforme (le strutture temporanee che contengono il calcestruzzo fino a quando non si indurisce) per evitare che si attacchi. Immagina di fare un dolce e usare la carta forno per staccarlo facilmente dalla teglia: il concetto è lo stesso. Tradizionalmente, questi prodotti erano fatti con sostanze chimiche derivate dal petrolio. Tuttavia, questi disarmanti possono essere piuttosto dannosi per l'ambiente e non particolarmente sicuri per chi li maneggia. Ed è qui che entrano in gioco i disarmanti biodegradabili. Sono formulati con ingredienti naturali o sintetici che si decompongono rapidamente e completamente nell'ambiente, riducendo così il rischio di inquinamento. Perché scegliere i disarmanti biodegradabili? Minore impatto ambientale: I disarmanti biodegradabili si decompongono in sostanze innocue, riducendo il rischio di contaminazione del suolo e delle acque. Questo è fondamentale in un'epoca in cui la sostenibilità è sempre più importante. Sicurezza per i lavoratori: Senza solventi e additivi chimici nocivi, questi disarmanti sono molto più sicuri da maneggiare. Questo significa meno rischi per chi lavora nei cantieri. Prestazioni efficaci: Nonostante siano più eco-friendly, i disarmanti biodegradabili funzionano altrettanto bene dei loro omologhi tradizionali, garantendo una facile sformatura del calcestruzzo e preservando la qualità delle superfici. Certificazioni ambientali: Usare disarmanti biodegradabili può aiutare i progetti di costruzione a ottenere certificazioni come LEED o BREEAM, dimostrando un impegno verso pratiche di costruzione sostenibili. Tipi di disarmanti biodegradabili Ci sono diverse categorie di disarmanti biodegradabili: Oli vegetali: Derivati da piante come la soia, il girasole o il mais. Questi oli sono raffinati per migliorare le loro proprietà di sformatura e sono completamente biodegradabili. A base d'acqua: Utilizzano l'acqua come componente principale, eliminando la necessità di solventi chimici. Sono biodegradabili e sicuri per l'ambiente, ma possono richiedere applicazioni più frequenti. Polimeri biodegradabili: Utilizzano polimeri sintetici che si decompongono naturalmente. Offrono una protezione duratura e una buona facilità di sformatura. Cere naturali: Derivate da risorse naturali, creano una barriera efficace tra il calcestruzzo e le casseforme, facilitando la sformatura e migliorando la qualità delle superfici. Come funzionano i disarmanti biodegradabili? Il loro funzionamento è piuttosto semplice: creano una barriera sottile ma efficace tra il calcestruzzo e la cassaforma, impedendo al calcestruzzo di aderire alla superficie della cassaforma stessa. Questa barriera è sufficientemente resistente durante il processo di indurimento del calcestruzzo, ma si decompone rapidamente una volta esposta agli agenti ambientali. Dove si usano i disarmanti biodegradabili? Questi disarmanti possono essere utilizzati in moltissime situazioni diverse: Edilizia residenziale: Perfetti per progetti di case ecologiche. Edilizia commerciale: Utili in edifici commerciali che cercano certificazioni ambientali. Infrastrutture pubbliche: Adatti per ponti, strade e altre infrastrutture. Progetti in aree sensibili: Essenziali per cantieri vicino a corpi idrici o in aree protette. Ricerca e sviluppo La ricerca sui disarmanti biodegradabili è un campo in continua evoluzione. Le università e gli istituti di ricerca collaborano con le aziende del settore per sviluppare formulazioni sempre più efficaci e sicure. Alcuni degli obiettivi principali della ricerca includono il miglioramento delle prestazioni, l'analisi dell'impatto ambientale e la sicurezza per i lavoratori. Conclusioni L'adozione di disarmanti biodegradabili rappresenta un passo avanti significativo verso un'edilizia più sostenibile. Questi prodotti non solo riducono l'impatto ambientale, ma migliorano anche la sicurezza e le condizioni di lavoro. Con il mondo sempre più orientato verso la sostenibilità, l'uso di disarmanti biodegradabili è destinato a diventare sempre più diffuso, promuovendo pratiche di costruzione che rispettano l'ambiente e la salute umana.
SCOPRI DI PIU'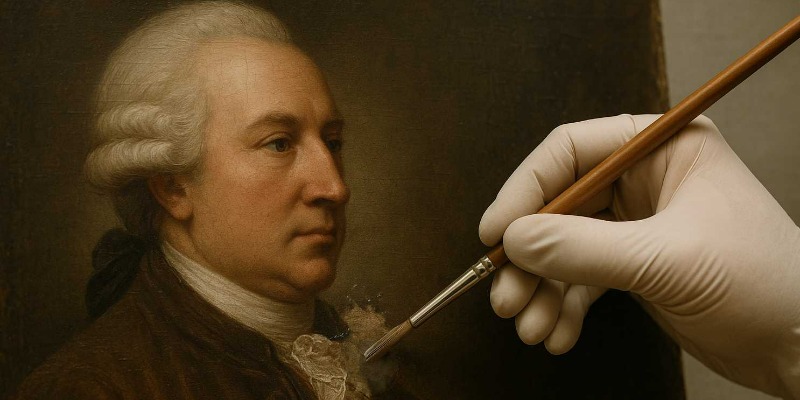 Consolidamento Avanzato dei Dipinti su Tela: Tecniche Innovative tra Materiali Sintetici e Naturali
Nuove strategie e materiali per il restauro conservativo dei dipinti su tela: l’evoluzione dei consolidanti e delle metodologie applicativedi Marco ArezioIl consolidamento dei dipinti su tela costituisce uno degli aspetti più complessi e sensibili della conservazione e del restauro artistico. Si tratta di un intervento cruciale quando la struttura del dipinto risulta indebolita da degrado, agenti ambientali, precedenti restauri non idonei o semplicemente dal naturale invecchiamento dei materiali originali. Negli ultimi decenni, la ricerca scientifica ha fatto passi da gigante nel perfezionare materiali e metodologie per garantire risultati più efficaci, durevoli e rispettosi dell’integrità dell’opera d’arte. Questo articolo analizza le più recenti metodologie di consolidamento dei dipinti su tela, con particolare attenzione alle innovazioni nell’uso di materiali sia sintetici che naturali, e alle modalità di applicazione che consentono di massimizzare efficacia e reversibilità, minimizzando al contempo i rischi di alterazione dell’aspetto e della struttura originari. L’evoluzione dei materiali consolidanti Tradizionalmente, il consolidamento delle tele pittoriche si basava sull’uso di sostanze naturali come colle animali, amidi, cere e resine vegetali. Questi materiali, sebbene compatibili con i componenti originali, mostrano limiti importanti in termini di stabilità nel tempo, suscettibilità agli attacchi microbiologici, rischi di ingiallimento e difficoltà nella rimozione. Questi inconvenienti hanno spinto la ricerca verso l’introduzione di polimeri sintetici già a partire dalla seconda metà del Novecento. Resine acriliche, copolimeri vinilici, polivinilacetati e poliuretani si sono imposti come soluzioni più stabili e, in alcuni casi, più facilmente reversibili. I principali criteri di selezione di un materiale consolidante oggi comprendono: efficacia meccanica, compatibilità con i materiali originali, stabilità chimica, trasparenza ottica, facilità di applicazione e reversibilità dell’intervento. Tecniche innovative e materiali di nuova generazione Consolidanti sintetici avanzati La ricerca contemporanea punta a sviluppare materiali sintetici con proprietà sempre più selettive e “su misura”. Le resine acriliche come il Paraloid B-72 e i copolimeri etilene-vinilacetato (EVA) sono tra i più diffusi per la loro flessibilità, resistenza agli agenti atmosferici e buona trasparenza. Sono spesso utilizzati in dispersione o soluzione, permettendo una penetrazione controllata tra le fibre della tela senza irrigidire eccessivamente il supporto. Una delle innovazioni più rilevanti riguarda l’introduzione di consolidanti “nanostrutturati”. Le nanoparticelle di silice o di nanocellulosa, per esempio, vengono utilizzate come additivi per migliorare la distribuzione del consolidante all’interno della trama tessile e rafforzare la coesione strutturale senza incidere sul comportamento meccanico globale della tela. Queste tecniche consentono un controllo maggiore sull’efficacia dell’intervento e sulla compatibilità ottica con l’opera. Consolidanti naturali rivisitati Accanto alle soluzioni sintetiche, una nuova attenzione si sta rivolgendo anche ai materiali naturali, ma in formulazioni avanzate rispetto al passato. L’amido modificato, la gelatina depurata, la caseina raffinata e le gomme naturali purificate sono esempi di sostanze tradizionali rivalutate in ottica moderna grazie a processi di purificazione e modificazione chimica che ne migliorano resistenza, stabilità e reversibilità. Materiali innovativi di origine biologica come chitina e chitosano, ottenuti da fonti rinnovabili, si stanno imponendo come alternative promettenti grazie alla loro elevata compatibilità, alle buone proprietà meccaniche e alla facilità di applicazione in soluzione acquosa. Questi bio-polimeri consentono di rinforzare la struttura della tela mantenendo traspirabilità e flessibilità. Approcci ibridi e tecniche a basso impatto Le metodologie più all’avanguardia oggi tendono a combinare materiali sintetici e naturali in modo sinergico. Ad esempio, l’integrazione di nanoparticelle in una matrice di gelatina o amido consente di ottenere consolidanti dalle performance meccaniche elevate e, al contempo, una buona reversibilità. Un altro fronte di innovazione è rappresentato dalle tecniche di applicazione: l’uso di micro-siringhe, tamponi a rilascio controllato, o sistemi nebulizzatori permette un dosaggio preciso e una minimizzazione dei rischi di eccesso di prodotto. Il consolidamento selettivo su aree localizzate riduce ulteriormente l’impatto degli interventi sulle parti non interessate dal degrado. Valutazione degli effetti a lungo termine e reversibilità Uno degli aspetti cardine nella scelta del consolidante e nella progettazione dell’intervento è la reversibilità. Un buon consolidante deve poter essere rimosso in modo sicuro, anche a distanza di anni, senza provocare danni permanenti alla tela o alla pellicola pittorica. Test di invecchiamento accelerato, esposizioni a cicli di luce e umidità e analisi spettroscopiche sono ormai pratiche standard per valutare la durata e la sicurezza degli interventi. Dai dati raccolti su casi studio e sperimentazioni di laboratorio emerge che i materiali sintetici garantiscono, nella maggior parte dei casi, una maggiore stabilità e protezione. Tuttavia, in presenza di condizioni ambientali sfavorevoli o di errori di applicazione, alcune resine possono indurire troppo, diventando difficilmente rimovibili. I consolidanti naturali, specialmente nelle nuove formulazioni, tendono a essere più facilmente rimovibili, ma richiedono una manutenzione regolare e un attento monitoraggio delle condizioni ambientali per evitare deterioramenti secondari. Prospettive future nella conservazione dei dipinti su tela Il settore del restauro è oggi caratterizzato da un approccio multidisciplinare, in cui chimici, fisici, restauratori e storici dell’arte collaborano per definire protocolli sempre più affidabili e rispettosi della materia originale. Il consolidamento delle tele pittoriche si sta spostando verso soluzioni personalizzate, in cui la scelta del materiale e della tecnica di applicazione viene calibrata sulle caratteristiche specifiche di ogni opera. L’uso di tecniche diagnostiche avanzate, come la spettroscopia FTIR, la microscopia elettronica e le analisi microstrutturali, consente di mappare con precisione lo stato di conservazione e di prevedere le interazioni tra i nuovi materiali e quelli originali. Questo approccio consente di minimizzare i rischi di interventi invasivi e di favorire l’utilizzo di metodologie sempre più “su misura”. Il futuro vedrà probabilmente una crescita nell’impiego di bio-polimeri e nanomateriali eco-sostenibili, in linea con una crescente sensibilità verso la sostenibilità ambientale e la salvaguardia a lungo termine delle opere d’arte,© Riproduzione VietataFonti Rossi M., Bianchi L., “Metodologie avanzate per il consolidamento dei dipinti su tela”, 2024. Baglioni, P., Chelazzi, D., “Nanotechnologies in the Conservation of Cultural Heritage: A Compendium of Materials and Techniques”, Springer, 2020. Cremonesi, P., “Materiali e metodi innovativi per il restauro dei dipinti”, Edifir, 2016. Phenix, A., Sutherland, K., “Acrylic Polymers in the Conservation of Paintings and Works of Art”, Reviews in Conservation, 2001. Herm, C., “Recent Developments in the Use of Natural and Synthetic Consolidants in Canvas Painting Conservation”, Studies in Conservation, 2022.
SCOPRI DI PIU' Henri Victor Regnault il Primo Padre del PVC
Lo scoprì inconsapevolmente lavorando l’olio olandese riscaldatodi Marco ArezioHenri Victor Regnault viene difficilmente associato alla scoperta del PVC la quale è stata attribuita nel 1872 al chimico tedesco Eugen Baumann riprendendo i suoi esperimenti. Lo scienziato francese nacque nacque il 21 luglio 1810 ad Aix-la-Chapelle, in Francia ed in tenera età perse entrambi i genitori. Lui e la sorella furono affidati ad una copia, amica dei genitori, che se ne prese cura e ne seguì le sorti scolastiche. Dopo gli studi universitari in chimica, Regnault decide di viaggiare in l’Europa per compiere studi ed esperimenti nei siti minerari della Svizzera, Germania e in Belgio tra gli anni 1834 e 1835. L’11 Dicembre del 1840 fu nominato dall’Accademia delle scienze Francesi professore di chimica, incarico che ricoprì per circa 30 anni. Lo scienziato si dedicò allo studio delle sostanze e delle loro miscele, creando in trent’anni una approfondita raccolta di dati relativi alle proprietà dei composti, come densità e compressibilità di gas e liquidi, capacità di calore e coefficienti di dilatazione di gas, pressioni di vapore e velocità del suono. Questi studi lo portano ad essere considerato come probabilmente il più grande sperimentatore del diciannovesimo secolo. Una tra le tante ricerche fatte, una in particolare riguardava lo studio di un liquido oleoso formato dalla clorazione dell’etilene (chiamato allora gas olefiante), che divenne famoso sotto il nome di liquore olandese. Questo composto venne per la prima volta scoperto dai chimici olandesi Johann Rudolph Deiman, Adrien Paets van Troostwijk, Nicolas Bondt e Anthoni Lauwerenburgh sulla quale in seguito ci lavorarono molti chimici del tempo. Regnault tentò di decomporre l’olio olandese riscaldandolo con una soluzione alcolica di idrossido di potassio, ottenendo il monomero di cloruro di vinile. Lo scienziato non aveva ancora ben chiaro dove i suoi studi lo stessero portando, quando annotava la realizzazione di una polvere bianca, che sarebbe stata successivamente identificata come polivinilcloruro (PVC), avendo lasciato il nuovo composto accidentalmente esposto alla luce solare. Nonostante la scoperta scientifica non fu attribuita allo scienziato Francese non vi è dubbio che questa posò le basi per le future ricerche e perfezione delle ricette del PVC.Categoria: notizie - tecnica - plastica - PVC - storia foto: Pollution chimique
SCOPRI DI PIU'
