







 Il Ruolo del Carbonato di Calcio nella Produzione di Tessuti in Raffia e PP Raffia
Un approfondimento tecnico sull’impiego del CaCO₃ come additivo funzionale e sostenibile per l’industria dei tessuti in polipropilenedi Marco ArezioL’utilizzo del carbonato di calcio (CaCO₃) nei materiali plastici e, in particolare, nella produzione di tessuti in raffia e PP raffia, è una delle pratiche più consolidate e strategiche dell’industria moderna dei polimeri. Sebbene inizialmente introdotto come semplice filler per ridurre i costi di produzione, oggi il CaCO₃ si è trasformato in un additivo multifunzionale, capace di modificare profondamente le proprietà fisico-meccaniche, ottiche e termiche del polipropilene, contribuendo al tempo stesso a una maggiore sostenibilità dei processi industriali. Nei tessuti in raffia, destinati a usi che spaziano dai sacchi da imballaggio ai geotessili, il carbonato di calcio non rappresenta più una semplice aggiunta, ma un elemento chiave di ottimizzazione strutturale e produttiva. Il contesto industriale dei tessuti in PP raffia Nel lessico tecnico, il termine “raffia” si riferisce a nastri estrusi di polipropilene (tape yarns) che, dopo essere stati stirati, assumono una struttura resistente e leggera, simile alle fibre naturali. Questi fili vengono poi intrecciati o tessuti per ottenere materiali di grande versatilità: dai classici sacchi industriali per cereali, sementi, polimeri e cemento, fino ai teli agricoli, ai geotessili drenanti e alle strutture per l’arredo tecnico. Il polipropilene, tuttavia, presenta una serie di limiti noti ai tecnologi: è un materiale semicristallino, soggetto a ritiro, a una certa fragilità a freddo e a difficoltà di stabilizzazione dimensionale durante l’estrusione. È in questo scenario che il carbonato di calcio assume un ruolo tecnico essenziale. Proprietà e comportamento del carbonato di calcio Il CaCO₃ è un minerale abbondante, stabile, termicamente inerte e compatibile con numerosi polimeri. Dal punto di vista morfologico, le sue particelle – naturali o precipitate – offrono una superficie di contatto che interagisce con la matrice polimerica durante la miscelazione e l’estrusione. Questa interazione non è di tipo chimico, ma fisico-meccanico: le particelle agiscono come centri di nucleazione per la cristallizzazione del PP, favorendo un raffreddamento più rapido e un orientamento cristallino più controllato. Ne deriva una struttura più omogenea, un miglior controllo del ritiro e un’elevata stabilità del processo produttivo, elementi cruciali quando si opera in linee di estrusione continue ad alta velocità. Miglioramento della processabilità e della stabilità dimensionale Durante l’estrusione della pellicola di polipropilene destinata alla raffia, il CaCO₃ svolge un’azione nucleante che accelera la formazione dei cristalliti, migliorando la solidificazione del film e la successiva fase di taglio in nastri. La presenza del minerale riduce le deformazioni termiche, garantisce spessori più uniformi e contribuisce alla regolarità del tiraggio durante lo stiramento. Nei processi industriali moderni, dove la costanza qualitativa è determinante, anche variazioni minime nella fluidità del polimero possono compromettere la tessitura; l’aggiunta di CaCO₃ riduce questi rischi, stabilizzando il comportamento reologico del fuso. Incremento delle proprietà meccaniche e superficiali Dal punto di vista meccanico, l’effetto del CaCO₃ sulla raffia di PP è duplice: aumenta la rigidità del materiale e ne migliora la resistenza all’abrasione. Ciò risulta particolarmente importante per prodotti soggetti a sfregamenti ripetuti, come i sacchi per l’industria alimentare o edilizia, i big-bags e i teli tecnici. Inoltre, le particelle minerali conferiscono una maggiore opacità e migliorano la finitura superficiale, favorendo la stampabilità e riducendo la lucentezza eccessiva tipica del PP puro. Ne deriva un aspetto visivo più “tessile”, opaco e naturale, apprezzato anche nel packaging di qualità. Tipologie di carbonato di calcio: GCC e PCC La distinzione tra GCC (Ground Calcium Carbonate) e PCC (Precipitated Calcium Carbonate) è di rilevanza industriale. Il GCC, ottenuto per macinazione meccanica di rocce calcaree, offre un costo inferiore e una distribuzione granulometrica più ampia, adeguata per applicazioni standard. Il PCC, invece, viene prodotto per precipitazione controllata e presenta particelle più fini, sferiche e regolari. Questa caratteristica migliora la dispersione nel PP e consente di ottenere superfici più lisce, maggiore opacità e migliori prestazioni in termini di resistenza a trazione. La scelta tra le due tipologie dipende da fattori economici, dal tipo di applicazione e dalla compatibilità con gli additivi o i masterbatch coloranti impiegati. Aspetti termici, reologici e ottici Uno degli effetti più rilevanti dell’aggiunta di CaCO₃ è l’aumento della conducibilità termica del composto. Ciò permette un raffreddamento più rapido dei nastri estrusi, riducendo i tempi di ciclo e aumentando la produttività. Dal punto di vista reologico, la viscosità del polimero caricato risulta più stabile e prevedibile, semplificando il controllo delle temperature e delle pressioni di estrusione. Sul piano ottico, il carbonato di calcio contribuisce a un maggiore grado di opacità e a una colorazione più uniforme, favorendo processi di stampa flessografica e serigrafica, elementi cruciali per l’identificazione dei prodotti industriali e commerciali. Vantaggi economici e impatto ambientale L’introduzione del CaCO₃ consente di ridurre la quantità di polipropilene vergine per unità di prodotto, con un risparmio economico significativo. Tuttavia, il vantaggio non è solo di costo: essendo il carbonato di calcio un minerale naturale non derivato dal petrolio, la sua incorporazione comporta una riduzione dell’impronta di carbonio complessiva del manufatto. Inoltre, i moderni sistemi di compound permettono di utilizzare CaCO₃ proveniente da scarti di lavorazioni minerarie o dal recupero di residui marmorei, inserendo così la produzione di raffia in un ciclo di economia circolare. Il tessuto risultante mantiene la compatibilità con i processi di riciclo meccanico del PP, poiché il filler non altera le proprietà termiche in modo significativo e non rilascia sostanze nocive durante il reprocessing. Prospettive di ricerca e innovazione nei compositi PP-CaCO₃ Le più recenti ricerche nel campo dei materiali compositi polimerici stanno esplorando la funzionalizzazione superficiale del carbonato di calcio, mediante trattamenti con acidi grassi o silani, per migliorarne l’adesione alla matrice polimerica. Queste modifiche incrementano l’efficienza del trasferimento di carico tra fase minerale e fase polimerica, riducendo la fragilità e ampliando la finestra di applicazioni industriali. Si osserva, inoltre, un crescente interesse verso masterbatch avanzati, contenenti CaCO₃ ultra-fine (
SCOPRI DI PIU' Resine Furaniche: Materiali Sostenibili ad Alte Prestazioni per l'Industria Moderna
Dalla produzione alla sostenibilità: caratteristiche, applicazioni e potenziale di riciclo delle resine derivate da biomassa rinnovabiledi Marco ArezioLe resine furaniche, note anche come resine a base di furano, sono materiali polimerici sintetici derivati da composti organici che contengono l'anello furanico, una struttura ciclica costituita da quattro atomi di carbonio e un atomo di ossigeno. Questo tipo di resine si caratterizza per le sue proprietà uniche, come la resistenza alle alte temperature, agli agenti chimici e all'usura, rendendole un'opzione ideale in numerosi settori industriali. Composizione e Produzione delle Resine Furaniche Le resine furaniche sono generalmente prodotte a partire da furfurale o furfuril alcol, che sono ottenuti da biomassa lignocellulosica come sottoprodotti agricoli. La produzione di furfurale, che è il precursore chiave per molte resine furaniche, inizia solitamente con la depolimerizzazione della pentosana (un polisaccaride presente nella biomassa) mediante idrolisi acida. Una volta ottenuto il furfurale, questo può essere convertito in furfuril alcol, che rappresenta uno dei monomeri principali utilizzati per la produzione delle resine furaniche. Le principali fasi di produzione delle resine furaniche comprendono: Sintesi del furfurale: Il furfurale è un liquido ottenuto dalla disidratazione degli zuccheri pentosi, spesso derivati da scarti agricoli come le pannocchie di mais, la crusca di riso e altre fonti lignocellulosiche. Questo processo coinvolge l'idrolisi acida dei materiali ricchi di pentosio, che produce furfurale attraverso una reazione di disidratazione. Polimerizzazione del furfurale: Il furfurale può essere polimerizzato mediante reazioni di condensazione con altri composti, come il fenolo o la formaldeide, oppure può essere direttamente convertito in resine mediante trattamento con acidi catalitici. Il prodotto più comune di queste reazioni è la resina furfurilica, che presenta eccellenti proprietà termoindurenti. Proprietà delle Resine Furaniche Le resine furaniche possiedono una combinazione di proprietà che le rendono uniche rispetto ad altre resine sintetiche. Tra le principali caratteristiche, si possono evidenziare: Resistenza alle alte temperature: Le resine furaniche possono mantenere la loro integrità strutturale anche a temperature elevate, tipicamente fino a 300°C, e per brevi periodi anche oltre. Resistenza chimica: Queste resine mostrano una notevole resistenza agli acidi, agli alcali e a molti solventi organici, il che le rende particolarmente adatte per applicazioni nel settore chimico. Proprietà meccaniche: Le resine furaniche hanno un'elevata durezza e rigidità, caratteristiche che migliorano ulteriormente quando sono rinforzate con materiali come la fibra di vetro. Sostenibilità: Poiché i precursori delle resine furaniche sono derivati da biomassa rinnovabile, queste resine rappresentano un'alternativa più ecologica rispetto ad altri materiali polimerici di origine petrolchimica. Applicazioni delle Resine Furaniche Le resine furaniche trovano impiego in una vasta gamma di applicazioni industriali grazie alle loro caratteristiche sopra elencate. Ecco alcune delle principali aree di utilizzo: Industria delle fonderie: Le resine furaniche vengono ampiamente utilizzate nella produzione di anime e stampi per la colata di metalli. Grazie alla loro elevata resistenza alle temperature e alla loro capacità di formare strutture rigide e stabili, sono preferite nella fusione di metalli ferrosi e non ferrosi. Materiali compositi: Queste resine sono spesso utilizzate come matrici polimeriche per materiali compositi rinforzati con fibre di vetro o carbonio. Questi compositi trovano impiego in settori come l'aeronautica, l'industria automobilistica e quella navale, dove è richiesta una combinazione di leggerezza e resistenza. Rivestimenti e adesivi: Le resine furaniche sono usate come leganti in rivestimenti resistenti alla corrosione per serbatoi di stoccaggio chimico, pavimentazioni industriali e condotte. Inoltre, la loro capacità adesiva le rende ideali per applicazioni che richiedono un legame forte e duraturo tra superfici diverse. Settore edilizio: In campo edile, le resine furaniche sono impiegate nella produzione di calcestruzzi e malte speciali, migliorando la resistenza del materiale agli agenti chimici e all'umidità. Riciclo e Sostenibilità delle Resine Furaniche Il riciclo delle resine furaniche è una sfida tecnica ma possibile grazie al loro carattere termosettante. Essendo resine termoindurenti, non possono essere semplicemente fusi e riformati come le resine termoplastiche, ma richiedono processi di riciclo più complessi. Tuttavia, negli ultimi anni sono stati sviluppati approcci innovativi per il riciclo delle resine furaniche e la loro gestione a fine vita, in linea con i principi dell'economia circolare. Riciclo chimico: Una delle tecniche più promettenti per il riciclo delle resine furaniche è il riciclo chimico, che consiste nella depolimerizzazione della resina per recuperare i monomeri di base, come il furfurale e il furfuril alcol. Questi monomeri possono essere successivamente purificati e riutilizzati per la sintesi di nuove resine. Riciclo meccanico: Un altro metodo è il riciclo meccanico, che prevede la macinazione dei manufatti in resina furanica per ottenere materiali granulari che possono essere utilizzati come riempitivi in nuove formulazioni di resine o come additivi in altri materiali compositi. Recupero energetico: In alternativa, le resine furaniche possono essere utilizzate per il recupero energetico tramite processi di combustione controllata, grazie al loro elevato contenuto energetico derivato dalla biomassa. Questo approccio permette di recuperare l'energia intrinseca del materiale, minimizzando i rifiuti. In un contesto di economia circolare, è fondamentale promuovere la riduzione dei rifiuti industriali e incentivare la rigenerazione delle risorse. Le resine furaniche, grazie alla loro origine da biomassa rinnovabile e alla possibilità di essere riciclate o valorizzate energeticamente, si inseriscono in questo quadro come una soluzione promettente e sostenibile. Considerazioni Future e Innovazioni L'interesse per le resine furaniche è in crescita, in particolare per la loro potenziale applicazione come alternativa sostenibile alle resine sintetiche a base di petrolio. Le ricerche attuali si concentrano sul miglioramento delle tecnologie di produzione e riciclo, nonché sull'ottimizzazione delle loro proprietà meccaniche e termiche per renderle competitive in un numero sempre maggiore di applicazioni. Un'area di ricerca particolarmente interessante riguarda l'ulteriore sviluppo di resine furaniche bio-based completamente prive di derivati del petrolio. Questi progressi potrebbero portare alla creazione di nuovi materiali ancora più ecologici, con un minore impatto ambientale lungo tutto il ciclo di vita. Conclusioni Le resine furaniche rappresentano una famiglia di materiali polimerici ad alte prestazioni con un vasto potenziale applicativo in numerosi settori industriali. Grazie alla loro resistenza chimica, termica e meccanica, sono una scelta privilegiata per la produzione di materiali compositi, rivestimenti e componenti per fonderie. Nonostante le sfide legate al loro riciclo, i progressi tecnologici stanno rendendo queste resine sempre più sostenibili e compatibili con i principi dell'economia circolare. In futuro, le resine furaniche potrebbero svolgere un ruolo chiave nella transizione verso materiali bio-based, contribuendo alla riduzione dell'impatto ambientale dei materiali sintetici.
SCOPRI DI PIU'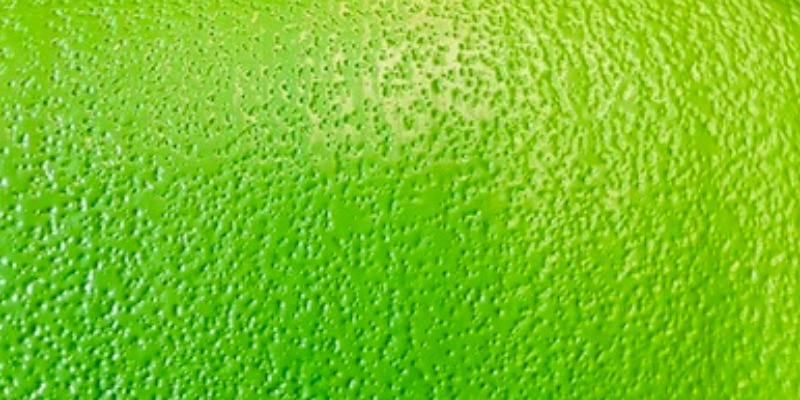 Flaconi in HDPE Riciclato: Come Gestire i Difetti di Superficie
Come risolvere i problemi estetici nella produzione di flaconi in HDPE riciclatodi Marco ArezioLa produzione di flaconi per la detergenza, per i liquidi industriali ed agricoli, fino a poco tempo fa venivano prodotti con materiali vergini nonostante alcune forme e colori consentivano l’uso di un granulo in HDPE riciclato. L’impatto mediatico dell’inquinamento da plastica dispersa dall’uomo nell’ambiente, ha fatto muovere le coscienze dei consumatori mettendo sotto pressione gli stati, che si occupano della legislazione ambientale, ma anche i produttori delle sostanze contenute nei flaconi che non possono, per questioni commerciali, perdere il consenso dei propri clienti finali. La richiesta di HDPE rigenerato per soffiaggio ha avuto una forte impennata negli ultimi, trovando sicuramente, una parte dei produttori, non totalmente preparati a gestire il granulo riciclato nelle proprie macchine. Non è stata solo una questione di tipologia di granulo che può differire leggermente, dal punto di vista tecnico, dalle materie prime vergini nel comportamento in macchina, ma si sono dovute affrontare problematiche legate alla tonalità dei colori, allo stress cracking, alla tenuta delle saldature, ai micro fori e ad altre questioni minori. In articoli precedenti abbiamo affrontato la genesi dell’HDPE riciclato nel soffiaggio dei flaconi e la corretta scelta delle materie prime riciclate, mentre oggi vediamo alcuni aspetti estetici che potrebbero presentarsi usando il granulo riciclato in HDPE al 100%. Ci sono quattro aspetti, dal punto di vista estetico, che possono incidere negativamente sul buon risultato di produzione: 1) Una marcata porosità detta “buccia d’arancia” che si forma prevalentemente all’interno del flacone ma, non raramente, è visibile anche all’esterno. Si presenta come una superficie irregolare, con presenza di micro cavità continue che danno un aspetto rugoso alla superficie. Normalmente le problematiche sono da ricercare nel granulo, dove una possibile presenza eccessiva di umidità superficiale non permette una perfetta stesura della parete in HDPE in uscita dallo stampo. In questo caso il problema si può risolvere asciugando il materiale in un silos in modo che raggiunga un grado di umidità tale per cui non influirà negativamente sulle superfici. In linea generale è sempre un’operazione raccomandata quando si vuole produrre utilizzando al 100% un materiale rigenerato. 2) Le striature sul flacone sono un altro problema estetico che capita per ragioni differenti, specialmente se si utilizza un granulo già colorato. Le cause possono dipendere da una percentuale di plastica diversa all’interno del granulo in HDPE, anche in percentuali minime, tra il 2 e il 4 %, in quanto, avendo le plastiche punti di fusione differenti, il comportamento estetico sulla parete del flacone può essere leggermente diverso, andando ad influenzare il colore nell’impasto. E’ importante notare che non si devono confondere le striature di tonalità con le striature di struttura, le quali sono normalmente creare dallo stampo del flacone a causa di usura o di sporcizia che si accumula lavorando. Un altro motivo può dipendere dalla resistenza al calore del master che si usa, in quanto non è infrequente che a temperature troppo elevate, sia in fase di estrusione del granulo che di soffiaggio dell’elemento, si possa creare un fenomeno di degradazione del colore con la creazione di piccole strisciate sulle pareti del flacone. 3) Una perfetta saldabilità in un flacone è di estrema importanza in quanto un’eventuale distacco delle pareti, una volta raffreddato e riempito il flacone, comporta danni seri con costi da sostenere per la perdita dell’imballo, delle sostanze contenute e della sostituzione del materiale con costi logistici importanti. Il flacone appena prodotto normalmente non presenta il possibile difetto in quanto la temperatura d’uscita dalla macchina “nasconde” un po’ il problema, ma una volta che la bottiglia si è raffreddata, riempita e sottoposta al peso dei bancali che vengono impilati sopra di essa, un difetto di saldatura si può presentare in tutta la sua problematica. La causa di questo problema normalmente deve essere ricercata nella percentuale di polipropilene che il granulo in HDPE può contenere a causa di una selezione delle materie prime a monte della produzione del granulo non ottimale. Una scadente selezione dei flaconi tra di essi, ma soprattutto dai tappi che essi contengono, possono aumentare la quota percentuale di polipropilene nella miscela del granulo. Esistono in commercio macchine a selezione ottica del macinato lavato che aiutano a ridurre in modo sostanziale questa percentuale, potendola riportare sotto 1,5-2%. Al momento dell’acquisto del carico di HDPE riciclato è sempre buona cosa chiedere un test del DSC per controllare la composizione del granulo per la produzione. L’effetto di una percentuale di PP eccessiva ha come diretta conseguenza l’impedimento di una efficace saldatura delle superfici di contatto che formano il flacone. Oltre ad intervenire sul granulo sarebbe buona regola, se si desiderasse utilizzare al 100% la materia prima riciclata, aumentare leggermente lo spessore di sovrapposizione delle due lati del flacone per favorirne il corretto punto di saldatura. 4) La presenza di micro o macro fori in un flacone, visibili direttamente attraverso un’ispezione o, per quelli più piccoli, tramite la prova della tenuta dell’aria, possono dipendere dalla presenza di impurità all’interno del granulo, quando il lavaggio e la filtratura della materia prima non è stata fatta a regola d’arte. Un altro motivo può dipende da una scarsa pulizia della vite della macchina soffiatrice che può accumulare residui di polimero degradato e trasportarli, successivamente, all’esterno verso lo stampo. Specialmente se si usano ricette con carica minerale è possibile che si presenti il problema subito dopo il cambio della ricetta tra una senza carica a una che la contenga. L’utilizzo di ricette miste tra materiale vergine e rigenerato può mitigare alcuni di questi punti ma non risolvere totalmente gli eventuali problemi se non si ha l’accortezza di seguire la filiera della fornitura del granulo riciclatoCategoria: notizie - tecnica - plastica - riciclo - HDPE - flaconi - soffiaggio
SCOPRI DI PIU' Controllo Analitico degli Odori nel Settore del Riciclo
di Marco ArezioI materiali riciclati, che siano materie prime provenienti dalla selezione dei rifiuti, nei loro vari stati di vita (sfusi, balle, macinati, granuli), o il prodotto finale, creato attraverso i processi del riciclo, possono portare con loro gradienti e tipologie di odori che possono essere più o meno sgradevoli agli operatori o ai clienti finali. La sensazione dell’accettazione o meno dell’odore è del tutto soggettiva e dipende da una serie infinita di valutazioni sensoriali: quello che per me potrebbe essere un odore accettabile, per il cliente potrebbe essere una casa insopportabile. Il naso umano è sensibile, ma differente tra persona e persona nell’intercettare gli odori e, soprattutto, non è in grado di catalogare con esattezza un livello equo dei composti odorosi, né il ripetersi dell’intensità degli odori che intercetta. Quello che un’azienda produce, in termini di odore in un prodotto, che sia materia prima o un elemento finito, deve essere catalogato in maniera del tutto analitica, senza approssimazione, per determinare degli standards che possano essere accettati sia dal produttore che dal cliente, in modo che tutte le produzioni successive possano rientrare nei ranges stabiliti. Definire e poter replicare un range di odore accettato dalle parti, non è solo un incremento del servizio qualitativo del prodotto stesso e dell’azienda, ma anche una garanzia verso il cliente finale che può ragionevolmente sapere che le intensità odorose possono essere catalogate e gestite con esattezza. Vediamo alcuni esempi dove un “naso elettronico” può fare la differenza: • I produttori di vaschette in PET, ricevendo il granulo o il macinato riciclato, possono valutare analiticamente l’intensità odorosa della materia prima e dare al produttore stesso degli standards da non superare per evitare problemi sulle vaschette nella catena distributiva. • I produttori di bevande in bottiglie in PET possono stabilire con certezza non solo i livelli odorosi massimi accettati sulla materia prima, ma possono stabilire se il prodotto contenuto nelle bottiglie possa subire delle cessioni da parte della bottiglia di plastica di sostanze odorose che possano inficiare la qualità del loro prodotto. • I produttori di materie prime possono stabilire con i clienti dei ranges odorosi massimi accettabili da entrambi, attraverso un’analisi analitica della materia prima venduta al fine di garantire una qualità certa del prodotto. • I produttori di flaconi per i detersivi, per il care, per i liquidi profumati hanno l’esigenza acquistare la materia prima riciclata in HDPE che abbia un tenore di odori proveniente dai tensioattivi tali per cui non vadano a interagire negativamente con la confezione finale sugli scaffali dei negozi o possano alterare le profumazione dei liquidi o delle polveri contenute. • I produttori di arredi o di imballi per la logistica industriale che utilizzano il PP, l’HDPE e l’LDPE da post consumo, devono poter stabilire con certezza l’incidenza degli odori delle materie prime che comprano, in modo da stabilire dei limiti che non possano influire negativamente con il prodotto finale che distribuiscono. • Potremmo continuare a citare altri esempi in cui la mancanza di una catalogazione certa degli odori possa portare spesso alla contestazione dei materiali, con costi notevoli e degenerazione dei rapporti clienti-fornitori. Attraverso l’uso di un analizzatore delle sostanze odorose, che è una macchina da laboratorio che utilizza campioni di materia prima o pezzi di prodotti finali, quindi sotto forma di granuli, macinati, liquidi, ecc…, successivamente riscaldati, creando delle sostanze volatili all’interno della provetta, venendo poi analizzate chimicamente e comparate, attraverso un programma di analisi, creando così un quadro preciso delle tipologie e delle intensità. La macchina permettere di comparare anche campioni definiti standard e quindi accettati dalle parti, con le varie campionature delle produzioni successive in modo da intercettare gli scostamenti e valutare immediatamente correzioni produttive. I risultati delle analisi restituiscono una fotografia precisa, non solo delle intensità odorose, ma anche delle tipologie di composti chimici presenti nei campioni che producono il mix di odori, così da poter intervenire in modo preciso e tempestivo. Lo strumento che analizza, in modo analitico gli odori o i profumi delle sostanze volatili contenute nei prodotti, è impiegato anche nel settore alimentare per smascherare le sofisticazioni alimentari come, per esempio, quelle dell'olio di oliva, per verificare le composizioni del caffè, per valutare la freschezza dei cibi o la cessione di sostanze contenute nel packaging agli alimenti.Categoria: notizie - tecnica - plastica - riciclo - odore - post consumo Vedi maggiori informazioni sulla gascromatografia
SCOPRI DI PIU' Caratterizzazione dei Materiali Plastici: Come Temperatura e Velocità di Deformazione Influenzano le Proprietà Meccaniche
Scopri i parametri chiave per comprendere il comportamento dei polimeri in condizioni variabili di sollecitazione, migliorando processi produttivi e prestazioni in eserciziodi Marco ArezioLa caratterizzazione dei materiali polimerici, comunemente definiti materiali plastici, rappresenta uno degli aspetti fondamentali nell’ambito dell’ingegneria dei materiali e della ricerca industriale. Questo tipo di analisi, specie per quanto riguarda l’influenza di temperatura e velocità di deformazione, consente di comprendere come questi parametri influiscano sul comportamento meccanico del polimero, fornendo indicazioni preziose per ottimizzare processi produttivi e garantire prestazioni affidabili in esercizio. Nella progettazione di componenti plastici, infatti, diventa essenziale conoscere e prevedere il comportamento del materiale quando sottoposto a diverse condizioni di sollecitazione. La temperatura e la velocità di deformazione sono due grandezze che, in maniera sinergica, modificano parametri chiave come resistenza, duttilità, modulo elastico, capacità di dissipazione dell’energia e modalità di rottura. La necessità di capire a fondo questi effetti è cruciale soprattutto nei settori automotive, elettronico ed elettrotecnico, nonché in svariati contesti industriali dove i materiali polimerici sono esposti a range termici e tassi di sollecitazione significativamente diversi. Proprietà dei polimeri e loro natura viscoelastica Per comprendere l’influenza di temperatura e velocità di deformazione, è utile ricordare che la maggior parte dei materiali plastici possiede una natura viscoelastica. A differenza dei metalli, i polimeri mostrano proprietà intermedie tra un solido elastico e un fluido viscoso. Questo implica che la deformazione non avviene solo per contributo elastico (che segue la legge di Hooke), ma anche per contributo viscoso, caratterizzato da scorrimento permanente o ritardato (creep, rilassamento di tensione, ecc.). Al di sopra di una certa temperatura di transizione vetrosa (T_g), il comportamento del polimero tende a essere più viscoelastico, quindi più duttile e sensibile alla temperatura. Al di sotto della T_g, invece, il materiale si comporta come un solido di natura rigida e fragile, con minore deformabilità plastica. Lo scorrimento e la deformazione dipendono anche dalla disposizione molecolare della catena polimerica e dalla presenza di eventuali cristallinità (nei polimeri semicristallini). In un materiale amorfo (ad esempio il PMMA o il PC), la transizione vetrosa rappresenta il punto critico che definisce una sostanziale variazione di proprietà. Nei polimeri semicristallini (come il PP e il PE), oltre alla T_g, esiste anche una temperatura di fusione (T_m) che ne condiziona il comportamento in esercizio. Influenza della temperatura sulle proprietà meccaniche La temperatura è uno dei parametri di maggiore impatto sulla risposta meccanica dei materiali plastici. In generale, al crescere della temperatura, un materiale plastico tende a diminuire la sua rigidezza (modulo elastico) e la sua resistenza a trazione, diventando più duttile. Al contrario, a basse temperature, il comportamento meccanico diventa più fragile, con un modulo elastico più elevato. Effetti a basse temperature Al di sotto della transizione vetrosa (o comunque in un range termico inferiore a quello di normale servizio), il polimero risulta più rigido e fragile. In tale condizione, l’assorbimento di energia prima del cedimento è ridotto, il comportamento a frattura è tipicamente di tipo fragile e la velocità di propagazione della cricca può essere molto alta. Effetti a temperature intermedie Quando la temperatura si avvicina all’area della transizione vetrosa, il polimero inizia a presentare una riduzione evidente del modulo elastico e un incremento notevole della deformazione prima della rottura. È in quest’area che la viscosità interna della matrice polimerica cala in modo significativo, permettendo un maggiore scorrimento delle catene e una deformazione macroscopica più accentuata. Effetti ad alte temperature Al di sopra della T_g (o, per i semicristallini, in prossimità del punto di fusione delle zone cristalline), il materiale diventa progressivamente più malleabile, con un significativo calo delle proprietà meccaniche “a breve termine” quali resistenza a trazione e modulo elastico. Nel caso dei polimeri semicristallini, se la temperatura supera la T_m, il polimero inizia a fondere, perdendo quasi totalmente la sua forma solida; per i polimeri amorfi, ben al di sopra di T_g la viscosità diventa talmente bassa da rendere il pezzo incapace di reggere sollecitazioni anche modeste. La definizione dei valori meccanici in funzione della temperatura passa quindi attraverso prove standard come prove di trazione a caldo, prove di creep a diverse temperature, o test dinamico-meccanici (DMA), nei quali si ricava come il modulo di conservazione (E’) e il modulo di perdita (E’’) cambino al variare della temperatura. Influenza della velocità di deformazione La velocità di deformazione rappresenta l’altro parametro fondamentale nella caratterizzazione meccanica dei materiali plastici. Le catene molecolari dei polimeri, essendo in parte mobili, hanno un certo tempo di rilassamento: se la deformazione avviene molto lentamente, il materiale ha maggior tempo per riorganizzare la sua struttura molecolare, manifestando un comportamento più viscoso e meno rigido. Al contrario, se il tasso di deformazione è elevato, la deformazione si manifesta più rapidamente di quanto le catene possano riorganizzarsi, e il materiale risponde in modo più “elastico” (o comunque meno scorrevole). Bassa velocità di deformazione Si riscontra una deformazione più ampia prima del cedimento, con un carico di rottura inferiore. Molti polimeri mostrano fenomeni di fluage (creep) già in questa fase, se la sollecitazione perdura nel tempo. Alta velocità di deformazione Il materiale subisce un aumento di rigidezza apparente e un innalzamento del carico di rottura. Tuttavia, le deformazioni plastiche e il tempo per dissipare l’energia vengono ridotti, portando in alcuni casi a una rottura più fragile. È particolarmente rilevante negli impatti (prove di Charpy o Izod) e in ambienti applicativi come l’industria automobilistica, dove un componente plastico può essere soggetto a carichi dinamici elevati in tempi brevissimi. Le leggi costitutive che descrivono il comportamento dei polimeri in funzione della velocità di deformazione derivano spesso da modelli viscoelastici e plasticità dipendente dal tasso di sforzo (strain-rate dependent models). Uno dei parametri più utilizzati è il modulo di rilassamento che varia con la frequenza di caricamento (o il tasso di deformazione). Caratterizzazione sperimentale: test e metodologie La caratterizzazione sperimentale per valutare l’influenza di temperatura e velocità di deformazione nei materiali plastici si basa su diversi metodi di prova, ognuno in grado di cogliere aspetti distinti del comportamento meccanico. Prove di trazione statiche a varie temperature Si preparano provini standard (solitamente dog-bone, secondo normative come ISO 527 o ASTM D638) e si eseguono test di trazione a diverse temperature. Questi test consentono di valutare come il modulo elastico, il carico di rottura e l’allungamento a rottura varino in funzione della temperatura. Prove di trazione a diverse velocità Seguendo procedure simili, si varia la velocità di applicazione del carico (ad esempio 1 mm/min, 10 mm/min, 100 mm/min e così via). Queste prove permettono di evidenziare l’effetto del tasso di deformazione sulle proprietà meccaniche, ricavando curve sforzo-deformazione differenziate per ogni condizione. Prove dinamico-meccaniche (DMA) Il Dynamic Mechanical Analysis misura il comportamento viscoelastico del materiale sottoposto a un carico dinamico sinusoidale, generalmente in funzione della temperatura. Il DMA consente di ottenere informazioni su modulo di conservazione (E’) e di perdita (E’’), aiutando a localizzare la temperatura di transizione vetrosa e a capire come il materiale dissipa energia interna alle diverse frequenze di carico. È particolarmente utile per comprendere la dipendenza dal tasso di deformazione, in quanto la frequenza di oscillazione del DMA è assimilabile a velocità di deformazione diverse. Prove di impatto Le prove Charpy o Izod valutano la resistenza a impatto del polimero. Sono utili per determinare la duttilità e la capacità di assorbire energia a velocità di deformazione molto elevate, evidenziando i fenomeni di fragile-ductile transition che si possono manifestare a determinate temperature. Test di creep e rilassamento di tensione Per analizzare come il polimero si deforma nel tempo sotto carichi costanti o come si riduce la tensione a deformazione imposta, questi test sono eseguiti in condizioni termiche controllate (ad esempio a 23 °C, 50 °C, 80 °C). Nel creep test, si applica un carico costante e si monitora la deformazione che evolve nel tempo; nel rilassamento di tensione, si applica una deformazione costante e si osserva il calo di sforzo nel tempo. Entrambe le prove mostrano in modo evidente la natura viscoelastica del polimero e la sua variazione con la temperatura. Analisi e implicazioni progettuali Dalla combinazione dei risultati sperimentali è possibile costruire modelli predittivi del comportamento del materiale plastico in diverse condizioni di esercizio. I dati ottenuti vengono solitamente riassunti in diagrammi e curve che mettono in relazione lo sforzo massimo con la velocità di deformazione e la temperatura. Questi diagrammi trovano applicazione pratica nella progettazione di componenti plastici soggetti a carichi statici, dinamici o d’impatto. Aspetti rilevanti ai fini progettuali Coefficiente di sicurezza Sia in ambiente industriale che nel settore automobilistico, occorre tenere conto che le resistenze calcolate a temperatura ambiente e a bassa velocità di deformazione potrebbero non essere conservative, qualora il materiale debba lavorare a alte temperature o subire urti ad alte velocità. Di conseguenza, i criteri di progetto devono prevedere fattori di sicurezza che tengano conto di queste variazioni. Selezione del polimero In fase di selezione, si deve valutare attentamente la T_g e/o la T_m del materiale, la sua stabilità termica e la sua risposta meccanica a diversi tassi di carico. Esistono poi formulazioni speciali (blend o compositi con rinforzi) per estendere l’intervallo di utilizzo del materiale a temperature più alte o per migliorarne la resistenza all’urto. Processabilità e ottimizzazione del ciclo produttivo Durante lo stampaggio a iniezione o l’estrusione, la temperatura svolge un ruolo centrale: il polimero deve essere sufficientemente fluido affinché il processo avvenga correttamente, ma non tanto da inficiare l’integrità del manufatto. Inoltre, l’adeguata comprensione della risposta meccanica a varie velocità di deformazione risulta cruciale per determinare i parametri di stampaggio (velocità d’iniezione, pressioni, tempi di raffreddamento). Comportamento in esercizio Molte applicazioni prevedono carichi d’urto (ad esempio, paraurti automobilistici) o cicli di deformazioni ripetute (componenti meccanici sottoposti a vibrazioni). In tali circostanze, la dipendenza dal tasso di deformazione richiede analisi dettagliate di fatica e resistenza a impatto, anche tenendo conto dell’effetto di variazioni di temperatura ambientale. Conclusioni L’analisi della temperatura e della velocità di deformazione rappresenta un capitolo essenziale nello studio delle proprietà meccaniche dei materiali plastici. Essendo materiali intrinsecamente viscoelastici, i polimeri subiscono profonde modifiche delle loro caratteristiche in base a come e quanto rapidamente sono sottoposti a sollecitazione, nonché a quale range termico si trovano. Da un punto di vista pratico, la corretta caratterizzazione di questi effetti permette di progettare pezzi più sicuri e di evitare fenomeni di cedimento imprevisti. Essa costituisce, allo stesso tempo, la base per lo sviluppo di nuove leghe polimeriche e compositi in grado di offrire migliori prestazioni. Inoltre, la conoscenza di tali fenomeni risulta rilevante negli ambiti produttivi dove la rapida deformazione del manufatto e la variazione di temperatura sono frequenti, come nello stampaggio a iniezione o nello stampaggio a caldo di semilavorati. Infine, l’adozione di metodologie di prova adeguate (prove di trazione, impatto, DMA, creep) riveste un ruolo cruciale per definire i dati di progetto e prevedere la risposta in esercizio del componente finito. Solo un’approfondita comprensione delle interazioni tra temperatura e velocità di deformazione fornisce al progettista la visione completa di cui ha bisogno per garantire che il polimero scelto risponda in maniera ottimale alle esigenze dell’applicazione finale. L’importanza di tali valutazioni emerge con forza anche nell’ottica dell’economia circolare e del riciclaggio dei polimeri: conoscendo a fondo la loro reologia e il loro comportamento reologico-meccanico in un’ampia gamma di condizioni, è possibile estendere la vita utile di questi materiali attraverso processi di recupero e riuso, mantenendo prestazioni adeguate e riducendo l’impatto ambientale complessivo. © Riproduzione Vietata
SCOPRI DI PIU' Aerogel: La Rivoluzione dell’Isolamento Termico dal 1931 a Oggi
Dall’invenzione di Samuel Kistler alle sfide della sostenibilità: storia, proprietà e futuro di un materiale sorprendentedi Marco Arezio Quando Samuel Stephens Kistler, negli anni Trenta del secolo scorso, attraversava la porta del suo laboratorio in California, probabilmente non sapeva che avrebbe lasciato un segno indelebile nella storia dei materiali. Eppure, tra provette e sostanze dal comportamento curioso, nacque un’invenzione che ancora oggi sembra appartenere più al mondo della fantascienza che a quello della scienza applicata: l’aerogel. Le origini dell’aerogel: una sfida di amicizia e scienza La nascita dell’aerogel fu tutt’altro che programmata. Si racconta che tutto sia iniziato con una sfida amichevole tra chimici: “Si può togliere il liquido da un gel lasciando intatta la struttura solida?” Una domanda semplice solo in apparenza, che nascondeva una complessità tecnica enorme. I gel erano ben noti: materiali molli, costituiti da una struttura solida che trattiene grandi quantità di liquido. Ma come fare a sostituire quel liquido con l’aria, senza che il fragile reticolo crollasse su sé stesso? Samuel Kistler non si fece spaventare dalla difficoltà. Sperimentò a lungo, tra successi e battute d’arresto, finché riuscì a individuare la soluzione: bisognava portare il liquido allo stato supercritico, cioè in una condizione di temperatura e pressione dove non esiste più distinzione tra fase liquida e gassosa. Così, rimuovendo il liquido in modo “dolce”, la struttura del gel poteva sopravvivere intatta, lasciando spazio all’aria. Era nato l’aerogel. Il risultato fu talmente sorprendente che Kistler ne pubblicò subito la scoperta su Nature, nel 1931, dando il via a una nuova era nella scienza dei materiali. Cos’è l’aerogel: una struttura tra il solido e il vuoto A osservare l’aerogel per la prima volta, chiunque rimane colpito dalla sua leggerezza e dal suo aspetto quasi irreale. Soprannominato “fumo solido”, l’aerogel si presenta come un materiale apparentemente fragile, traslucido e leggerissimo. Eppure, la sua forza sta proprio nella microstruttura: una rete tridimensionale di filamenti di silice (o di altri materiali), intervallati da spazi vuoti che trattengono l’aria. Questa combinazione conferisce all’aerogel una porosità estrema – oltre il 90%, a volte fino al 99,8% – che lo rende uno degli isolanti più efficaci conosciuti. La densità è così bassa che si ha quasi la sensazione di tenere un pezzo di nuvola tra le mani. E proprio grazie a questa straordinaria struttura, l’aerogel riesce a bloccare il passaggio del calore come pochi altri materiali. Come si produce l’aerogel: la magia dell’essiccazione supercritica La produzione dell’aerogel non è un processo immediato, ma un’arte chimica che richiede precisione e controllo. Si parte da un gel, generalmente di silice, formato mescolando sostanze che reagiscono tra loro fino a formare una matrice solida immersa in un solvente. A questo punto si deve rimuovere il liquido senza far collassare la struttura: qui entra in gioco l’essiccazione supercritica. Portando il sistema a temperatura e pressione elevate, si raggiunge quello stato particolare in cui il liquido si comporta sia come un gas che come un liquido. Solo in queste condizioni si può estrarre il solvente senza creare forze di superficie che distruggerebbero la struttura. Alla fine di questo percorso, quello che rimane è la delicatissima impalcatura dell’aerogel, composta quasi totalmente da aria, ma solida e stabile al tatto. Nel tempo, il processo si è perfezionato. Dalle prime, laboriose produzioni di laboratorio, si è passati a metodi industriali più affidabili, con la possibilità di realizzare pannelli, feltri rinforzati e inserti utilizzabili in molti settori, dall’edilizia all’aerospazio. Vantaggi tecnici dell’aerogel rispetto agli isolanti tradizionali Il vero segreto dell’aerogel risiede nelle sue proprietà uniche. La prima, e più evidente, è l’incredibile isolamento termico: nessun altro materiale consente di bloccare il passaggio del calore con spessori così ridotti. Questo si traduce in applicazioni dove ogni centimetro conta, come nell’isolamento delle finestre, nei rivestimenti di tubazioni o nelle tute per gli astronauti. Ma i vantaggi non si fermano qui. L’aerogel è anche leggerissimo – si dice che alcuni tipi possano poggiare su un filo d’erba senza piegarlo – e resistente al fuoco, poiché la silice non è infiammabile. È inoltre stabile chimicamente e duraturo nel tempo, senza subire degradazioni significative come capita a certi isolanti polimerici o minerali. Certo, l’aerogel ha anche qualche limite: è fragile se non rinforzato, e ancora oggi il suo costo è superiore agli isolanti tradizionali. Tuttavia, il continuo miglioramento dei processi produttivi e la possibilità di realizzare versioni rinforzate ne stanno ampliando il mercato. Sostenibilità dell’aerogel: un materiale per il futuro “verde” Se oggi si parla tanto di edilizia sostenibile, risparmio energetico e materiali green, l’aerogel non può che rappresentare un punto di riferimento. La sua durata è elevatissima: un edificio isolato con aerogel mantiene le prestazioni per decenni, senza bisogno di interventi frequenti. In più, la sua natura inorganica lo rende sicuro: non rilascia microfibre nocive né sostanze tossiche, al contrario di altri isolanti minerali. Dal punto di vista ambientale, l’impatto più rilevante si trova nella fase di produzione, che richiede energia e solventi. Tuttavia, il risparmio energetico garantito in fase di esercizio (pensiamo al riscaldamento o al raffrescamento di edifici) compensa ampiamente l’investimento iniziale, contribuendo alla riduzione delle emissioni di CO₂. Inoltre, molte nuove ricerche si concentrano su metodi di produzione sempre più ecologici e sulla possibilità di riciclare gli scarti. Conclusioni L’invenzione dell’aerogel, figlia della curiosità e del genio di Samuel Kistler, ha dimostrato come una semplice domanda possa aprire la strada a rivoluzioni inattese. Oggi, quasi un secolo dopo, l’aerogel resta uno dei materiali più affascinanti e promettenti, capace di combinare leggerezza, trasparenza e isolamento in una sola soluzione. E mentre la scienza continua a esplorare nuovi modi per produrlo, rafforzarlo e integrarlo nella vita di tutti i giorni, l’aerogel si conferma protagonista della ricerca verso un futuro più efficiente e sostenibile. © Riproduzione Vietata
SCOPRI DI PIU' Pneumatici riciclati per l’isolamento acustico
Isolamento Acustico con Pneumatici Riciclati: Guida all'Economia Circolare in Edilizia (2026) di Marco Arezio | Consulente tecnico in economia circolare: Marzo 2026 — Revisione basata su dati ETRMA 2025, Direttiva UE EPBD 2024, normativa CAM Edilizia 2024 e ricerche peer-reviewed in acustica applicata. L'economia circolare ha trasformato profondamente il settore delle costruzioni nel corso degli ultimi anni. Se nel 2020 l'utilizzo di pneumatici riciclati nell'isolamento acustico era ancora una pratica di nicchia, nel 2026 è diventata una soluzione tecnica consolidata, supportata da normative europee aggiornate, da dati prestazionali verificati e da una crescente domanda di mercato spinta dai criteri CAM (Criteri Ambientali Minimi) e dal Piano Nazionale di Ripresa e Resilienza (PNRR). Secondo i dati ETRMA (European Tyre & Rubber Manufacturers Association) aggiornati al 2024, in Europa vengono prodotti ogni anno circa 3,4 milioni di tonnellate di pneumatici fuori uso (PFU). Di questi, oltre il 96% viene recuperato grazie a filiere di gestione strutturate — una percentuale che colloca il settore tra i più virtuosi nell'ambito dell'economia circolare europea. In Italia, Ecopneus ha gestito nel 2024 circa 240.000 tonnellate di PFU, una quota significativa delle quali ha trovato destinazione nell'industria edilizia. "La gomma riciclata da PFU rappresenta oggi uno dei materiali da costruzione più versatili e sostenibili disponibili sul mercato: non è più una scelta alternativa, è una scelta tecnica ottimale." — Rapporto Ecopneus-CNR, 2025 In questo articolo analizziamo lo stato dell'arte al marzo 2026: le tecnologie di riciclo, le applicazioni in edilizia, la normativa di riferimento, le prestazioni certificate e i vantaggi economici reali — con uno sguardo preciso ai margini di miglioramento ancora disponibili. 1. Perché i Pneumatici Riciclati in Edilizia: Il Quadro Normativo 2024–2026 Il contesto normativo europeo e italiano ha subito una significativa evoluzione dal 2020 ad oggi, creando condizioni di mercato sempre più favorevoli all'utilizzo di materiali da riciclo nelle costruzioni. La Direttiva EPBD 2024 e l'Efficienza degli Edifici La nuova Direttiva sulla Prestazione Energetica degli Edifici (EPBD, rifusione 2024/1275/UE), entrata in vigore nell'aprile 2024, ha fissato obiettivi ambiziosi per la riduzione dei consumi energetici del patrimonio edilizio europeo. Entro il 2030, gli edifici residenziali dovranno raggiungere almeno la classe energetica E, con progressivo avanzamento verso la classe D entro il 2033. Questo vincolo normativo rende indispensabile l'impiego di sistemi di isolamento performanti — sia termici che acustici — valorizzando materiali come la gomma riciclata da PFU che offrono entrambe le funzioni simultaneamente. I Criteri Ambientali Minimi (CAM) per l'Edilizia — Aggiornamento 2024 Il Decreto Ministeriale del 23 giugno 2022, aggiornato con le linee guida operative del 2024, ha reso obbligatorio l'utilizzo dei CAM Edilizia per tutti gli appalti pubblici di costruzione e ristrutturazione. I CAM premiano esplicitamente l'utilizzo di materiali con contenuto di riciclato certificato. I prodotti in gomma da PFU, grazie alla loro tracciabilità di filiera (garantita in Italia dal sistema Ecopneus), soddisfano pienamente i requisiti CAM — rappresentando un vantaggio competitivo nei bandi pubblici. Il Regolamento Europeo End-of-Life Vehicles (ELV) — 2024 Il nuovo Regolamento ELV proposto dalla Commissione Europea nel luglio 2023 e in fase di adozione definitiva nel 2025 impone obiettivi di riutilizzo e riciclo più stringenti per i veicoli a fine vita. Tra le misure previste, è rafforzato l'obbligo di filiera per il recupero degli pneumatici, garantendo un flusso di materia prima riciclata stabile e tracciabile per l'industria della gomma riciclata. 2. Le Tre Tecnologie di Riciclo dei PFU: Aggiornamenti Tecnici al 2026 Le tre principali tecnologie di riciclo degli pneumatici — triturazione meccanica, processo criogenico e processo elettrotermico (pirolisi) — si sono evolute significativamente nel quinquennio 2020–2025. Ecco lo stato dell'arte aggiornato. 2.1 Triturazione Meccanica (processo dominante) Rimane il processo più diffuso a livello industriale per la produzione di granulati da impiegare in edilizia. Negli ultimi anni, l'ottimizzazione dei cicli di separazione magnetica e la classificazione granulometrica a secco hanno permesso di ridurre le impurità metalliche nel prodotto finito a meno dello 0,01% in peso (dato Ecopneus 2024), migliorando sensibilmente la qualità delle lastre e dei materassini prodotti. Le pezzature disponibili oggi sul mercato spaziano dalla granulometria grossa (50–80 mm) al polverino fine (< 0,5 mm, detto "crumb rubber micronizzato"), con applicazioni differenziate. • Granulato 0,5–4 mm: ideale per materassini antivibranti e sottofondi pavimenti • Granulato 4–10 mm: impiegato in pannelli fonoassorbenti per pareti • Polverino < 0,5 mm: miscelato con leganti poliuretanici per membrane e strati resilienti ad alta densità • Fibra tessile separata: recuperata come rinforzo in compositi cementizi (novità 2022–2025) 2.2 Processo Criogenico Il processo criogenico con azoto liquido ha guadagnato quote di mercato grazie alla qualità superficiale superiore del granulato prodotto — con bordi netti e migliore adesione con i leganti — risultando preferito per applicazioni ad alta precisione come le fasce resiliente per impianti idrico-sanitari. I costi energetici, un tempo il principale svantaggio, sono stati ridotti del 20–25% grazie all'ottimizzazione dei cicli di raffreddamento e al recupero termico (dati settore, 2023–2024). 2.3 Processo Elettrotermico e Pirolisi — Novità 2022–2026 Il processo di pirolisi degli pneumatici ha visto negli ultimi anni il maggiore sviluppo tecnologico e normativo. Oltre alla de-vulcanizzazione classica, nuovi impianti di pirolisi avanzata consentono di recuperare contemporaneamente olio di pirolisi (come combustibile o materia prima chimica), carbon black rigenerato (rCB) e gas di processo. L'ASTM International ha pubblicato nel 2023 le prime norme tecniche per il carbon black da pirolisi (rCB), aprendo la strada alla sua certificazione come materia prima per nuovi elastomeri — con un impatto potenziale sull'economia circolare chimica ancora in espansione. In edilizia, la gomma de-vulcanizzata ottenuta per via elettrotermica viene impiegata nella produzione di membrane elastomeriche e sigillanti ad alte prestazioni. 3. Applicazioni in Edilizia: Prodotti, Prestazioni e Normativa Tecnica I prodotti in gomma riciclata per l'edilizia si sono diversificati notevolmente. Oggi è possibile trovare soluzioni certificate per praticamente ogni strato del pacchetto costruttivo — dal solaio alle pareti, dai giunti tecnici alle coperture. 3.1 Materassini Resiliente per Isolamento da Calpestio Il materassino resiliente in gomma riciclata rimane il prodotto di punta del settore. Inserito nel massetto galleggiante, interrompe la trasmissione del rumore da calpestio tra solai. Le prestazioni sono certificate secondo la norma EN ISO 10140-3 e EN ISO 717-2 (Lw, livello di pressione sonora da calpestio pesato). I prodotti di fascia alta disponibili nel 2026 raggiungono valori di ΔLw fino a 30–34 dB per spessori di 10–12 mm — prestazioni superiori ai tradizionali materassini in polietilene espanso a parità di spessore. Dato tecnico chiave: un materassino in gomma riciclata da 8 mm con densità 450 kg/m³ garantisce una riduzione del rumore da calpestio ΔLw ≥ 25 dB. La stessa prestazione con polietilene espanso richiede spessori del 30–40% superiori. 3.2 Pannelli e Lastre per Pareti Divisorie I pannelli compositi in gomma riciclata (mono o multistrato, in abbinamento con lana di roccia o cartongesso) vengono classificati secondo EN ISO 10140-2 per l'isolamento acustico di pareti. In abbinamento con sistemi a secco (pareti in cartongesso su struttura metallica), permettono di raggiungere valori di Rw (potere fonoisolante pesato) fino a 55–60 dB senza aumentare significativamente la massa della parete — un vantaggio rilevante nelle ristrutturazioni dove i carichi strutturali sono limitati. 3.3 Fasce Perimetrali e Antivibranti Le fasce in gomma riciclata per la posa perimetrale dei massetti galleggianti e per l'isolamento delle tubazioni idrauliche sono diventate elementi standard nei capitolati tecnici aggiornati. La norma UNI 11516:2014 (e successive integrazioni) disciplina le fasce resilienti per massetti galleggianti in Italia, fornendo ai progettisti un riferimento tecnico preciso. 3.4 Granulati Sfusi per Geometrie Complesse Per le situazioni costruttive difficili — fondazioni, sottotetti irregolari, spazi interstiziali in ristrutturazione — i granulati sfusi di gomma riciclata rappresentano una soluzione flessibile e di facile posa. Versati e compattati in strato uniforme, raggiungono prestazioni comparabili ai prodotti preformati quando abbinati a strati di distribuzione dei carichi in fibro-cemento o pannelli OSB. 3.5 Membrane Elastomeriche — Novità di mercato 2023–2025 Una delle innovazioni più interessanti del periodo 2023–2025 è l'introduzione sul mercato italiano ed europeo di membrane impermeabilizzanti elastomeriche con percentuale di gomma riciclata da PFU fino al 60% in massa, certificate per l'utilizzo in coperture piane. Questi prodotti coniugano funzione impermeabilizzante, isolamento termico e smorzamento acustico in un unico strato, rispondendo all'esigenza di soluzioni integrate e a basso impatto di carbonio incorporato (EPD certificati disponibili). 4. Prestazioni e Vantaggi Tecnici: Dati Aggiornati 2024–2026 Le caratteristiche tecniche intrinseche della gomma riciclata da PFU si sono confermate nel tempo, con nuovi dati di durabilità disponibili grazie ai test su installazioni reali — alcune delle quali risalgono ormai a oltre 15 anni fa. Caratteristiche tecniche certificate • Elevata elasticità e resilienza (rimbalzo > 50% a temperatura ambiente secondo ISO 4662) • Resistenza agli urti e alla deformazione permanente (set di compressione < 25% a 70°C) • Resistenza alla muffa e ai microrganismi (conforme EN ISO 846) • Stabilità termica: da -40°C a +100°C senza degradazione prestazionale • Resistenza all'umidità e all'acqua (assorbimento < 2% in peso) • Resistenza ai raggi UV (nessun degrado nelle applicazioni protette) • Resistenza agli acidi e ai solventi comuni presenti in edilizia • Mantenimento delle prestazioni acustiche nel tempo: studi su installazioni 2005–2020 confermano < 5% di decadimento a 15 anni (Fraunhofer IBP, 2022) • Carbon footprint ridotta del 30–45% rispetto agli equivalenti prodotti da materia prima vergine (dati EPD certificati, 2023–2024) Durabilità confermata: uno studio longitudinale condotto da Fraunhofer IBP (Germania, 2022) su 47 installazioni di materassini in gomma riciclata realizzate tra il 2005 e il 2010 ha rilevato un decadimento medio delle prestazioni fonoisolanti inferiore al 5% dopo 12–17 anni di esercizio — prestazione superiore a quella dei materassini in PE espanso dello stesso periodo. 5. Confronto con i Materiali Alternativi: Analisi Aggiornata al 2026 Il confronto tra i materiali isolanti acustici disponibili deve oggi tenere conto non solo delle prestazioni tecniche, ma anche dell'impatto ambientale certificato (LCA, EPD), del costo del ciclo di vita (LCC) e della conformità ai CAM.Fonte: elaborazione su dati EPD dichiarati, ETRMA 2024, EN ISO 10140, test laboratorio Fraunhofer IBP 2022.6. Aspetti Economici: Costo, LCC e Valore del Ciclo di Vita Dal punto di vista economico, la gomma riciclata da PFU ha visto negli ultimi anni un'evoluzione significativa. I prezzi al 2026 si attestano mediamente su: • Materassini standard (6–10 mm, 300–450 kg/m³): 4,50–9,00 €/m² • Pannelli per pareti (20–40 mm, compositi): 12–22 €/m² • Granulati sfusi (sacchi 25 kg): 1,80–2,50 €/kg • Fasce perimetrali (rotoli 50 m): 1,20–2,00 €/ml Rispetto al 2020, i prezzi sono aumentati del 12–18% in termini nominali (principalmente per effetto dell'inflazione energetica 2022–2023), ma sono rimasti competitivi in termini reali grazie all'aumento dei costi anche per i materiali alternativi e all'efficientamento dei processi produttivi. Il confronto sul costo del ciclo di vita (LCC – Life Cycle Cost) a 20–30 anni ribalta però la prospettiva: la stabilità prestazionale della gomma riciclata nel tempo — documentata da studi longitudinali — riduce significativamente i costi di sostituzione e manutenzione rispetto ai materassini in PE espanso, rendendo il materiale competitivo o superiore nell'orizzonte temporale di un intero ciclo di vita edilizio. Incentivi disponibili al 2026: le ristrutturazioni che impiegano materiali conformi ai CAM possono accedere alle detrazioni fiscali previste dal Bonus Ristrutturazioni (50%) e, per interventi di efficienza energetica integrata, all'Ecobonus 65%. I materiali in gomma riciclata da PFU, in quanto materiali riciclati certificati, soddisfano i requisiti di accesso. 7. Come si Specifica la Gomma Riciclata in un Capitolato: Guida Pratica Per i professionisti tecnici (architetti, ingegneri, direttori lavori), l'inserimento corretto della gomma riciclata da PFU in un capitolato tecnico richiede la specifica di alcuni parametri fondamentali: Parametri da specificare in capitolato • Origine del materiale: granulato da PFU conforme al D.Lgs. 152/2006 e s.m.i., con tracciabilità di filiera certificata (es. Ecopneus o organismo equivalente) • Granulometria: specificare la classe granulometrica (es. 0,5–4 mm, 4–10 mm) in base all'applicazione • Densità: indicare il range in kg/m³ (tipicamente 300–600 kg/m³ per materassini da calpestio) • Prestazione acustica certificata: richiedere valore ΔLw certificato secondo EN ISO 10140-3, con relazione di prova rilasciata da laboratorio accreditato • Contenuto di riciclato: percentuale minima in peso di PFU riciclato (consigliato ≥ 85%) • EPD (Environmental Product Declaration): richiedere EPD di terza parte conforme EN 15804+A2 per verifica dell'impatto ambientale dichiarato • Conformità CAM: dichiarazione di conformità ai Criteri Ambientali Minimi DM 23 giugno 2022 8. Domande Frequenti (FAQ) — Isolamento Acustico con Pneumatici Riciclati I materassini in gomma riciclata emettono sostanze nocive? No. I granulati e i manufatti in gomma riciclata da PFU destinati all'edilizia sono soggetti a test di emissione (COV, metalli pesanti) secondo le normative europee. I prodotti conformi alle norme EN e dotati di marcatura CE presentano livelli di emissione ben al di sotto dei limiti di legge e sono considerati sicuri per l'impiego in ambienti residenziali. La certificazione REACH e la marcatura CE sono i riferimenti di garanzia per il professionista. Quanto dura un materassino in gomma riciclata? Gli studi longitudinali disponibili (tra cui lo studio Fraunhofer IBP 2022 su installazioni 2005–2010) indicano una durabilità pratica superiore ai 30 anni in condizioni normali di impiego, con un decadimento delle prestazioni acustiche inferiore al 5% in 15 anni. La gomma vulcanizzata è intrinsecamente resistente alla compressione permanente, all'umidità e agli agenti biologici — caratteristiche che la rendono particolarmente adatta all'incorporazione in massetti e pacchetti costruttivi a lungo termine. È possibile usare la gomma riciclata in ristrutturazione senza demolire i pavimenti? Sì, attraverso soluzioni a secco. I pannelli compositi in gomma riciclata abbinati a lastre in cartongesso o fibrocemento consentono interventi di miglioramento acustico di pareti e soffitti senza demolizioni invasive. Per i pavimenti, sono disponibili sistemi sopraelevati con strato resiliente in gomma riciclata che limitano l'aumento di quota a soli 15–25 mm, compatibili con la maggior parte degli spessori di porta esistenti. La gomma riciclata da PFU è considerata rifiuto? No, dopo il processo di riciclo conforme al D.Lgs. 152/2006 e alle specifiche tecniche armonizzate europee, il granulato da PFU è classificato come materia prima seconda (MPS), non più come rifiuto. In Italia, il sistema Ecopneus garantisce la tracciabilità di filiera dalla raccolta alla produzione del materiale certificato, con relativa documentazione di non-rifiuto. Qual è la differenza tra fonoassorbenza e fonoisolamento nella gomma riciclata? Sono due funzioni distinte. Il fonoisolamento (o potere fonoisolante, R) è la capacità di un elemento di ridurre la trasmissione del rumore tra due ambienti — tipicamente misurato per le pareti. La fonoassorbenza (coefficiente α) è la capacità di un materiale di assorbire l'energia sonora all'interno di uno spazio, riducendo il riverbero. I materassini in gomma riciclata operano principalmente come isolanti da calpestio (riducono la trasmissione del rumore da impatto strutturale) e come strati resilienti di disaccoppiamento. Per l'assorbimento acustico degli ambienti interni, vengono utilizzati prodotti con struttura a cellule aperte e superficie porosa. Conclusioni: La Gomma Riciclata da PFU nel 2026 — Non Più un'Alternativa, Ma uno Standard Il percorso compiuto dal 2020 al 2026 ha trasformato la gomma riciclata da pneumatici fuori uso da soluzione di nicchia a materiale da costruzione pienamente maturo, tecnicamente documentato e normalmente specificabile in capitolato. Tre fattori convergenti spiegano questa evoluzione: la maturazione tecnologica dei processi di riciclo con prestazioni di prodotto verificate su lungo periodo; il rafforzamento del quadro normativo europeo e italiano (EPBD 2024, CAM 2024, ELV 2025) che incentiva e in parte obbliga l'utilizzo di materiali riciclati negli appalti pubblici e nelle ristrutturazioni agevolate; e la crescente domanda di edilizia sostenibile trainata dal PNRR e dalla consapevolezza ambientale di committenti e professionisti. Rimangono margini di miglioramento — in particolare nella standardizzazione dei metodi di prova per i prodotti compositi e nella diffusione delle EPD di terza parte da parte dei produttori minori — ma il mercato si sta muovendo nella direzione giusta. Scegliere la gomma riciclata da PFU per l'isolamento acustico oggi significa fare una scelta tecnica ottimale, economicamente competitiva nel ciclo di vita e pienamente coerente con i principi dell'economia circolare che l'Europa ha posto al centro della propria agenda costruttiva. Fonti e Riferimenti • ETRMA — European Tyre & Rubber Manufacturers Association, Annual Market Report 2024 • Ecopneus, Rapporto di Sostenibilità 2024, Milano • Fraunhofer IBP, "Long-term acoustic performance of recycled rubber underlays" (2022), Stuttgart • Direttiva 2024/1275/UE (EPBD rifusione) — Prestazione energetica degli edifici • D.M. 23 giugno 2022 — Criteri Ambientali Minimi per l'edilizia (CAM Edilizia), aggiornato 2024 • EN ISO 10140 — Acoustics: Laboratory measurement of sound insulation of building elements • EN ISO 717-2 — Rating of sound insulation in buildings: Impact sound insulation • UNI 11516:2014 — Massetti galleggianti: requisiti e metodi di prova • Ecopneus-CNR, Rapporto tecnico sull'utilizzo dei PFU in edilizia, 2025 • ASTM International, Standard specification for recovered carbon black (rCB), 2023 Nota: i dati di mercato riportati sono basati su fonti pubbliche e report di settore disponibili al marzo 2026. Per applicazioni specifiche, consultare sempre un tecnico abilitato e richiedere le certificazioni di prodotto aggiornate.
SCOPRI DI PIU' Olefine Anti-Bredt: La Scoperta che Rivoluziona la Chimica Industriale
Dalla teoria all’applicazione: come la sintesi di queste molecole uniche apre nuove opportunità per materiali avanzati, farmaci e processi sostenibilidi Marco ArezioLe olefine anti-Bredt sono composti organici caratterizzati da doppi legami situati in posizioni particolarmente instabili all'interno di strutture bicicliche. Questi doppi legami, posti in punti di alta tensione, sono stati considerati per lungo tempo impossibili da sintetizzare in maniera stabile a causa della loro propensione a rompersi o a riorganizzarsi. Materialmente, le olefine anti-Bredt non si trovano in natura ma vengono prodotte in laboratorio, principalmente per scopi di ricerca. Attualmente, queste molecole possono essere osservate solo in contesti sperimentali e non sono ancora presenti in prodotti di uso comune. Tuttavia, recenti sviluppi nella chimica hanno permesso di ottenere versioni stabili di queste molecole, aprendo nuove opportunità per la chimica industriale.Le olefine anti-Bredt, a lungo considerate un traguardo impossibile da raggiungere a causa della loro instabilità strutturale, rappresentano ora una nuova frontiera per l'innovazione nella chimica industriale. Questo articolo approfondisce le ultime scoperte nella sintesi di queste molecole, esplorando le implicazioni pratiche per la produzione di materiali, farmaci e catalizzatori, e inserendo il tutto in un contesto fruibile per chi opera in questo settore. Il problema storico delle olefine anti-BredtLe olefine anti-Bredt sono composti organici caratterizzati da doppi legami situati in posizioni estremamente tensionate, tipicamente in strutture bicicliche. Nel 1924, la regola di Bredt stabiliva che queste configurazioni non potevano esistere, a causa della tensione sterica e della distorsione angolare che ne determinavano una spiccata instabilità. In altre parole, il doppio legame inserito in una posizione così critica risultava intrinsecamente instabile e destinato a decomporsi o riorganizzarsi.Per decenni, queste molecole sono state considerate delle curiosità teoriche, poco più che un banco di prova per la nostra comprensione della chimica organica. I numerosi tentativi di sintetizzarle non hanno permesso di ottenere quantità significative o sufficientemente stabili per poter essere studiate in modo approfondito. Questo ha limitato la loro esplorazione e le possibili applicazioni pratiche, relegandole ai margini della ricerca chimica. La svolta nella sintesi delle olefine anti-BredtLa percezione di queste molecole è cambiata radicalmente grazie a un recente studio pubblicato su Science, che ha dimostrato come sia possibile stabilizzare le olefine anti-Bredt attraverso strategie sintetiche innovative. Un gruppo di ricercatori è riuscito a sintetizzarle in modo stabile, dimostrando non solo la fattibilità della loro produzione, ma anche la possibilità di manipolarle e caratterizzarle in laboratorio.Questo progresso è stato reso possibile grazie all'impiego di nuovi approcci catalitici e all'adozione di condizioni di reazione specifiche volte a minimizzare la tensione interna durante la formazione delle molecole. La chiave del successo risiede nell'ottimizzazione delle condizioni di sintesi per ridurre la tensione sterica e ottenere così una stabilità sufficiente per applicazioni pratiche, superando così i limiti imposti dalla regola di Bredt. Implicazioni per la chimica industrialeLa possibilità di sintetizzare olefine anti-Bredt apre nuovi scenari per l'intera chimica industriale. Le loro caratteristiche strutturali e la loro reattività le rendono particolarmente interessanti per diverse applicazioni:Sviluppo di nuovi materiali: Le olefine anti-Bredt, grazie alle loro peculiari proprietà chimiche, possono essere utilizzate come precursori per la produzione di polimeri avanzati. Questi materiali potrebbero mostrare una resistenza meccanica superiore o possedere migliorate proprietà elettroniche, rendendoli ideali per applicazioni ad alte prestazioni.Progettazione farmaceutica: La loro complessa architettura molecolare potrebbe essere sfruttata per creare nuovi composti bioattivi. Le olefine anti-Bredt potrebbero fornire un punto di partenza per lo sviluppo di farmaci innovativi, ampliando il ventaglio di molecole disponibili per il settore farmaceutico.Catalizzatori avanzati: Queste molecole potrebbero essere impiegate nella progettazione di catalizzatori più selettivi ed efficienti, capaci di migliorare i processi industriali su larga scala. L'efficacia di un catalizzatore è spesso legata alla sua struttura, e le olefine anti-Bredt offrono nuove possibilità per ottimizzare reazioni chiave.Chimica verde: In un contesto in cui l'industria chimica è sempre più orientata verso la sostenibilità, la stabilizzazione di queste molecole offre l'opportunità di sviluppare processi più sostenibili. Le reazioni che coinvolgono olefine anti-Bredt potrebbero essere progettate per ridurre al minimo i sottoprodotti indesiderati, contribuendo a migliorare l'efficienza e a diminuire l'impatto ambientale. Un passo avanti verso la sostenibilitàLe implicazioni della scoperta di un metodo efficace per sintetizzare le olefine anti-Bredt sono notevoli, soprattutto per quanto riguarda la sostenibilità e l'efficienza dell'industria chimica. Queste molecole non solo rappresentano una sfida intellettuale superata, ma offrono anche la possibilità di migliorare processi esistenti e di svilupparne di nuovi, più sicuri e meno dispendiosi in termini di risorse.La loro potenziale applicazione su larga scala potrebbe infatti contribuire a ridurre gli sprechi, migliorare l'efficienza dei processi produttivi e promuovere un'economia circolare più efficiente. Questo passo avanti è emblematico di come l'innovazione scientifica possa avere un impatto diretto e positivo sulla sostenibilità industriale. ConclusioneLa scoperta di un metodo per sintetizzare le olefine anti-Bredt non è solo un traguardo scientifico, ma anche una promessa per il futuro della chimica industriale. Questa innovazione ha abbattuto barriere teoriche che per decenni hanno limitato le possibilità di esplorazione in questo campo, trasformando un limite storico in una nuova opportunità.Grazie a queste nuove molecole, l'industria chimica ha ora accesso a una classe di composti con potenzialità straordinarie, contribuendo alla costruzione di una chimica più sostenibile, efficiente e all'avanguardia. Il futuro della chimica industriale appare più promettente che mai, con nuove strade da percorrere verso innovazioni che potranno rivoluzionare il modo in cui pensiamo ai materiali, ai farmaci e ai processi produttivi. © Riproduzione Vietata
SCOPRI DI PIU' Cosa è il Polimero PVA: Produzione, Utilizzo, Riciclo e Impatto Ambientale
Il PVA è un polimero ormai onnipresente nella produzione di oggetti di uso comune e di rilevanza tecnica, ma con risvolti ambientali non semplici di Marco ArezioIl poliacetato di vinile (PVA) è un polimero sintetico con eccellenti proprietà di solubilità in acqua, rendendolo un materiale di scelta in diverse applicazioni industriali e commerciali. La sua versatilità deriva dalla sua capacità di formare film trasparenti, la sua resistenza a solventi organici e oli, nonché la sua atossicità, che lo rende sicuro per l'utilizzo in applicazioni mediche e alimentari. Produzione del PVA Processo di Produzione La produzione di PVA inizia con la polimerizzazione dell'acetato di vinile in presenza di un catalizzatore. Il processo può variare, ma comunemente include le fasi di iniziazione, propagazione e terminazione, che conducono alla formazione di catene polimeriche di PVA. Successivamente, il polimero viene purificato e trasformato in varie forme per la commercializzazione, come polvere, granuli o soluzioni acquose. Dati di Produzione Mondiale La produzione di PVA a livello mondiale è influenzata da diversi fattori, tra cui la domanda nei settori chiave come l'imballaggio, la tessile, l'edilizia e l'agricoltura. L'Asia è il maggiore produttore di PVA, in particolare la Cina, che da sola contribuisce significativamente alla capacità produttiva globale. Altri paesi asiatici come Giappone, Corea del Sud e India sono anche importanti produttori di PVA. Principali Paesi Produttori di PVACina: La Cina è il leader nella produzione di PVA, con una stima di produzione che varia notevolmente, ma che può superare il milione di tonnellate annue, a seconda della domanda interna e delle esportazioni. Giappone e Corea del Sud: Questi paesi sono noti per la loro alta qualità di PVA, con una produzione combinata che può raggiungere centinaia di migliaia di tonnellate all'anno. India: L'India sta emergendo come un importante centro di produzione di PVA, con una capacità produttiva in crescita, che mira a soddisfare sia il mercato interno che quello delle esportazioni. Trend di Crescita La tendenza di crescita nella produzione di PVA riflette l'aumento della domanda in vari settori applicativi. La produzione è prevista aumentare nei prossimi anni, con un tasso di crescita annuo composto (CAGR) che può variare in base a diversi fattori economici, tecnologici e ambientali. Applicazioni ed Utilizzi del PVAIl Polivinil Alcol (PVA) è un polimero versatile con una vasta gamma di applicazioni e utilizzi in diversi settori industriali, grazie alle sue proprietà uniche quali la solubilità in acqua, la biodegradabilità (sotto certe condizioni), la resistenza chimica e meccanica, e l'atossicità. Di seguito, approfondiamo le principali applicazioni e utilizzi del PVA. Industria Tessile Nel settore tessile, il PVA è impiegato come agente di addolcimento e di finitura per migliorare la resistenza e la flessibilità dei filati e dei tessuti. Serve anche come fibra di supporto che può essere facilmente rimossa dopo il processo di tessitura, migliorando così l'efficienza della produzione. Packaging Il PVA trova ampio impiego nell'industria del packaging, in particolare nella produzione di film solubili in acqua e di imballaggi biodegradabili, come le capsule di detersivo liquido. Questi imballaggi si dissolvono completamente a contatto con l'acqua, riducendo i rifiuti di plastica. Edilizia e Costruzioni Nell'edilizia, il PVA è usato come componente in malte, intonaci, e sigillanti per migliorarne le proprietà adesive, la flessibilità e la resistenza all'umidità. Viene inoltre utilizzato in pitture e rivestimenti per aumentarne la durata e la resistenza agli agenti chimici. Industria della Carta Il PVA migliora la resistenza meccanica e la lucidità della carta e del cartone, trovando applicazione nella produzione di carta per stampa di alta qualità e imballaggi alimentari. Agisce anche come agente legante in inchiostri e vernici, migliorando la qualità di stampa. Elettronica Nel campo dell'elettronica, il PVA è utilizzato in componenti di display a cristalli liquidi (LCD) e in altri dispositivi elettronici per le sue proprietà ottiche e isolanti. Serve come strato di allineamento per i cristalli liquidi, essenziale per la qualità dell'immagine. Settore Farmaceutico e Medico Il PVA trova impiego in applicazioni mediche e farmaceutiche, tra cui la fabbricazione di capsule e film solubili per il rilascio controllato di farmaci, nonché in materiali per lenti a contatto morbide e idrogeli per applicazioni biomediche, grazie alla sua compatibilità biologica e atossicità. Agricoltura Nell'agricoltura, il PVA è usato per produrre film agricoli biodegradabili che aiutano a conservare l'umidità del suolo e a ridurre l'uso di erbicidi. Questi film si degradano naturalmente, riducendo l'impatto ambientale dell'agricoltura intensiva. Prodotti per la Cura Personale Il PVA è impiegato nella produzione di prodotti per l'igiene personale, come gli shampoo e i bagnoschiuma in forma solida, che si dissolvono in acqua, offrendo una soluzione sostenibile e riducendo l'utilizzo di plastica. Riciclo del PVA Il riciclo del PVA presenta delle sfide a causa della sua solubilità in acqua, ma esistono metodi sia fisici che chimici per il suo trattamento. La ricerca è incentrata sul miglioramento delle tecniche di recupero e sullo sviluppo di processi biologici per degradare il PVA in maniera più efficiente e sostenibile. Tecniche di Riciclo Riciclo Meccanico: Questo metodo implica la macinazione o la triturazione del PVA usato per riutilizzarlo direttamente nella produzione di nuovi articoli. Tuttavia, la sua efficacia è limitata dalla qualità del PVA riciclato, che può essere compromessa dalla degradazione termica o meccanica. Riciclo Chimico: Questa tecnica trasforma il PVA in monomeri o in altri composti chimici attraverso processi come l'idrolisi alcalina o l'alcolisi. Questi monomeri possono essere poi reimmessi nel ciclo produttivo. Il riciclo chimico ha il vantaggio di poter recuperare il PVA da miscele e compositi, superando alcune delle limitazioni del riciclo meccanico. Riciclo Biologico: Sfrutta microrganismi capaci di degradare il PVA in composti più semplici, come acqua e anidride carbonica, o in altri intermedi utili. La ricerca in questo campo è focalizzata sull'identificazione e l'ingegnerizzazione di ceppi batterici o enzimi specifici che possano effettuare questa trasformazione in modo efficiente. Solubilità in Acqua e Biodegradabilità La solubilità in acqua del PVA è sia una benedizione che una maledizione. Da un lato, facilita la sua rimozione da tessuti o altri materiali in processi industriali; dall'altro, rende la gestione dei rifiuti più complicata, specialmente in contesti in cui il PVA entra in ambienti acquatici. La biodegradabilità del PVA varia a seconda del suo grado di idrolisi e della composizione, con alcuni gradi di PVA che si degradano più facilmente in condizioni ambientali specifiche. Impatto Ambientale L'impatto ambientale del Polivinil Alcol (PVA) nelle acque reflue merita un'analisi approfondita, considerando sia le proprietà chimiche del PVA sia le dinamiche degli impianti di trattamento delle acque. Il PVA, nonostante sia generalmente considerato meno dannoso rispetto ad altri polimeri sintetici, presenta difficoltà specifiche una volta che entra nel sistema idrico, principalmente a causa della sua solubilità in acqua e della sua biodegradabilità variabile. Solubilità in Acqua e Trattamento delle Acque Reflue Il PVA è altamente solubile in acqua, il che significa che può facilmente disperdersi negli ecosistemi acquatici attraverso le acque reflue. Questa caratteristica, se da un lato facilita l'uso di PVA in applicazioni come capsule di detersivo solubili, dall'altro lato rende la sua rimozione dagli scarichi di acque reflue più complessa rispetto ai polimeri insolubili, che possono essere filtrati o fatti sedimentare con processi fisici standard. Biodegradabilità del PVA La biodegradabilità del PVA varia in base al grado di polimerizzazione e all'idrolisi. Alcune forme di PVA sono più facilmente degradabili da microrganismi presenti negli impianti di trattamento delle acque o negli ambienti naturali. Tuttavia, il processo di biodegradazione può essere lento e incompleto, portando all'accumulo di residui di PVA nelle acque, con potenziali effetti negativi sugli organismi acquatici. Effetti sugli Ecosistemi Acquatici La presenza di PVA nelle acque reflue e nei corpi idrici può influenzare la qualità dell'acqua e la salute degli ecosistemi acquatici in vari modi: Riduzione dell'Ossigeno: La biodegradazione del PVA da parte dei microrganismi consuma ossigeno disciolto nell'acqua, potenzialmente portando a condizioni di ipossia (basso contenuto di ossigeno) che possono danneggiare la vita acquatica. Effetti sulla Flora e Fauna Acquatica: Il PVA e i prodotti intermedi della sua degradazione possono avere effetti tossici su alcuni organismi acquatici, influenzando la crescita, la riproduzione e la sopravvivenza di pesci, invertebrati e piante acquatiche. Interferenze con i Processi di Trattamento: Alte concentrazioni di PVA nelle acque reflue possono interferire con i processi di trattamento biologico, riducendone l'efficacia e aumentando i costi operativi. Strategie di Mitigazione Per ridurre l'impatto ambientale del PVA nelle acque reflue, è necessario adottare una combinazione di approcci: Miglioramento dei Processi di Trattamento: Sviluppare e implementare tecnologie avanzate di trattamento delle acque in grado di rimuovere efficacemente il PVA e altri contaminanti organici. Innovazione nel Design dei Prodotti: Progettare prodotti che contengono PVA con una maggiore biodegradabilità o che rilasciano meno PVA nelle acque reflue. Regolamentazione e Monitoraggio: Stabilire limiti rigorosi per la concentrazione di PVA negli scarichi industriali e monitorare regolarmente le acque reflue per garantire il rispetto delle normative. Il caso delle capsule in PVA di detersivo per le lavatrici L'impatto ambientale delle capsule di detersivo in PVA (polivinil alcol) si concentra principalmente sulla loro solubilità in acqua e sulla biodegradabilità, oltre alla produzione e allo smaltimento. Questi aspetti influenzano direttamente gli ecosistemi acquatici e terrestri, la gestione dei rifiuti, e il consumo di risorse naturali. Impatto Ambientale delle Capsule di Detersivo in PVA Biodegradabilità: Sebbene il PVA sia tecnicamente biodegradabile, la velocità e l'efficienza di questo processo possono variare notevolmente a seconda delle condizioni ambientali, come la presenza di microrganismi specifici e la temperatura. Se non gestite correttamente, le capsule possono contribuire all'inquinamento da microplastiche negli ecosistemi acquatici. Solubilità in Acqua: La caratteristica principale del PVA è la sua solubilità in acqua, che permette alle capsule di detersivo di dissolversi completamente durante il ciclo di lavaggio. Tuttavia, ciò significa anche che residui di PVA possono finire nelle acque reflue, dove la loro completa biodegradazione non è sempre garantita, potenzialmente influenzando la qualità dell'acqua e la vita acquatica. Consumo di Risorse: La produzione di capsule in PVA richiede risorse naturali, inclusi petrolio e gas per la produzione del monomero di vinil acetato, e energia per i processi di polimerizzazione e confezionamento. Questo contribuisce all'impronta di carbonio del prodotto. Gestione dei Rifiuti: Anche se le capsule stesse si dissolvono, il packaging secondario può generare rifiuti aggiuntivi, specialmente se non è riciclabile o biodegradabile. Conclusioni Il PVA gioca un ruolo cruciale in molteplici industrie grazie alle sue proprietà uniche. Tuttavia, è fondamentale affrontare i problemi associati alla sua produzione, utilizzo e smaltimento per mitigare l'impatto ambientale. La promozione del riciclo e lo sviluppo di alternative sostenibili saranno vitali per garantire che l'uso del PVA rimanga sostenibile a lungo termine.
SCOPRI DI PIU' Come Individuare il Limonene nelle Plastiche da Post Consumo
La presenza dell’odore di limonene nei rifiuti plastici da post consumo ne limita l’uso e la qualitàCon l’incremento dell’uso delle plastiche da post consumo nella produzione di articoli, si è accentuato anche il problema dell’identificazione degli odori nei rifiuti da lavorare e, di conseguenza, nei granuli prodotti a seguito del riciclo. Se fino a pochi anni fa l’odore pungente e persistente nei prodotti realizzati con i polimeri da post consumo era relativamente tollerato, in quanto destinati ad oggetti con destinazioni limitate, oggi, l’uso massiccio di questi polimeri in sostituzione della materia prima vergine o da scarti post industriali, pone il problema dell’odore del prodotto finito. Come abbiamo già avuto modo di descrivere in diversi articoli presenti nel blog, sulla difficoltà di utilizzare i polimeri in plastica riciclata da post consumo, in presenza di odori fastidiosi, possiamo approfondire l’argomento parlando di come è possibile controllare la filiera della plastica per capire, sia la presenza che l’intensità dei composti chimici che danno origine agli odori sgradevoli. L’analisi può essere fatta sia dal punto di vista del cliente che acquista il polimero da post consumo per produrre gli oggetti che andrà a vendere, sia da quello del riciclatore che dovrà analizzare, quali partite di rifiuti e in che quantità, contengano le sostanze che danno origine agli odori. Prima di tutto possiamo dire che nel rifiuto plastico da post consumo sono presenti più di una sostanza chimica che da origine ad una serie di odori, ma che alcuni sono più pungenti e fastidiosi di altri. In particolare il limonene è largamente presente ed è di difficile eliminazione, nonostante il rifiuto plastico venga debitamente trattato con corretti impianti di lavaggio e adeguate procedure di riciclo. Infatti in fase di ricezione degli imballi di scarto, che sono venuti a contatto durante la loro vita di rifiuto con molti altri prodotti, nonché quelli alimentari, è importante avere la capacità di testare i flussi in entrata per capire l’incidenza delle sostanze che creeranno odore alla fine del processo di riciclo, in modo da poterle gestire con accurate miscelazioni di rifiuti che abbiano un basso tenere di queste sostanze odorose. Questi compounds si possono realizzare sulla base di dati analitici, non a sensazione, così da creare un flusso di materia prima che possa garantire, all’utilizzatore, una certezza della percentuale di odore contenuto nel granulo. Per quanto riguarda le aziende che utilizzano il polimero plastico da post consumo, è fondamentale stabilire il target di odore accettabile, con calcoli analitici, in modo da garantire ai propri clienti finali di acquistare un prodotto, realizzato con plastiche riciclare da post consumo, con un tasso di odore secondo parametri stabiliti, non in maniera empirica attraverso l’uso di testers che mettono a disposizione il proprio naso. Questo percorso di garanzia, a valle e a monte del processo, è possibile realizzarlo utilizzando una macchina da laboratorio che utilizza la gascromatografia a mobilità ionica, che permette di fare analisi rapide (15 minuti) e automatiche dei campioni di rifiuti o di granuli plastici o sui prodotti finiti. Un semplice inserimento del campione nelle provette e delle stesse nella macchina, permette un’analisi dettagliata della presenza dei composti chimici nel campione. In base al quadro grafico che la macchina restituisce si possono identificare con certezza la presenza e l’intensità dei componenti odorosi, prendendo le dovute azioni per modificare o accettare o rifiutare il prodotto. Categoria: notizie - tecnica - plastica - riciclo - odori - limonene - post consumo
SCOPRI DI PIU' Odori nella Plastica: Controllare la Filiera per Evitare Contestazioni
di Marco ArezioSe è risaputo che nei rifiuti provenienti dalla raccolta differenziata e quindi dal post consumo, la presenza degli odori può permanere in modo consistente, una volta trasformato in granulo, le aspettative sulle produzioni di materia prima dagli scarti post industriali o dai compounds post industriali + post consumo, dal punto di vista degli odori, sono decisamente più alte.Così alte, che ci si aspetta di non dover affrontare la problematica di consegnare al cliente, granuli plastici adatti a produrre articoli che fino a pochi anni fa erano fatti con materia prima vergine, che contengano un gradiente odoroso sgradevole. Le ambizioni qualitative di questi clienti che comprano la materia prima in plastica riciclata, rimangono elevate (quasi comprassero ancora una materia prima vergine), così da poter fregiarsi di produzioni green, ma nello stesso tempo non dover rischiare di perdere i loro clienti finali per una questione legata ad odori sgradevoli. Un binomio di richieste davvero difficile da sostenere, dove il produttore di materia prima plastica riciclata deve trovare soluzioni certe per controllare la sua filiera produttiva, con lo scopo di evitare di acquistare scarti e gestire processi che potrebbero incrementare il problema. Ma quali strumenti oggi abbiamo per poter creare una strategia di controllo che ci avverta quando uno scarto plastico in ingresso possa provocare odori nel granulo finale, con la conseguente possibile contestazione del cliente che lo compra, o quali strumenti abbiamo per capire se l’estrusione della materia prima crei dei processi di degradazione che potrebbero generare odori? Per prima cosa possiamo dire che lo strumento per il controllo degli odori in tutte le fasi della produzione esiste, ci dà una fotografia chimica dei nostri processi e ci indica dove può trovarsi l’errore che causerà la contestazione. Questa macchina da laboratorio, grande quanto una stampante da scrivania, è un gascromatografo unito ad uno spettrometro a mobilità ionica che, attraverso un’analisi veloce e senza una preparazione dei campioni particolare, ci dice quale sia, chimicamente, l’origine delle fragranze che il naso umano intercetta ma che non sa separarle e capirne la provenienza. Se pensate possa essere utile solo per dare una patente odorifera al granulo plastico che producete, siete solo a un terzo della strada, in quanto l’aiuto che questo tipo di analisi può dare all’azienda non è solo il controllo finale della materia prima, ma individuare le fasi critiche della produzione in modo da evitare che gli odori si formino. Le aree di impiego della tecnologia si possono qui riassumere: Acquisto degli scarti plastici per la produzioneChe siano post consumo o post industriali, un’azienda che produce granulo riciclato ha diversi fornitori di scarti plastici e, non tutti lo lavorano nello stesso modo: lavaggi con efficacia differenti, selezione del rifiuto con impianti e metodologie diverse, rischi di contaminazioni degli scarti con altre plastiche e molte altre situazioni simili. Quindi è necessario costruire un’anagrafica qualitativa dei fornitori, per quanto riguarda gli odori degli scarti, in modo che si possa, chimicamente, avere una fotografia di cosa lo scarto può contenere e come questo scarto potrebbe comportarsi nella sua trasformazione in granulo plastico. L’analisi chimica dei flussi in ingresso ci fa capire quale fornitore, per materia prima, possiamo utilizzare per creare le nostre ricette di granulo, senza che si possano generare spiacevoli inconvenienti odorosi in fase di produzione. Le analisi dei flussi creano una banca dati attraverso la quale si può attribuire un determinato scarto, di un determinato fornitore ad una nostra determinata ricetta. Se la fotografia chimica di un flusso di scarti plastici contempla la presenza di una serie di composti chimici in una determinata quantità, possiamo sapere con certezza quale impronta odorosa avrà il nostro granulo finale. Granulazione degli scarti plasticiIn questa fase può succedere che, senza una fotografia chimica dell’input che entra nell’estrusore, lo scarto possa essere utilizzato per la produzione di granulo, senza che possiamo intercettare un disturbo odoroso particolare, confidando quindi di produrre un granulo di buona qualità, confortati magari dal fatto che le analisi di laboratorio che normalmente si fanno, come la densità, il DSC, le ceneri e la fluidità, ci dicano che il materiale può essere idoneo. Ma durante la produzione ci possono essere frazioni molto piccole, in termini di quantità, di materiali estranee alla materia prima principale, che possono degradare creando segnali odorosi importanti che potrebbero far contestare il materiale. La fotografia chimica ci restituisce delle indicazioni che sono espresse in valori così piccoli che i composti chimici in ingresso nell’estrusore e quelli che si possono generare durante la lavorazione, siano precisamente intercettati e definiti analiticamente. Quindi anche il controllo della fase di estrusione delle materie plastiche riciclate ci restituisce un quadro preciso, non empirico degli odori, sui quali poter lavorare per un eventuale aggiustamento delle ricette. Controllo di qualità nella vendita e nel post venditaCome si può definire un odore di un polimero riciclato? Visto dal produttore in un modo, visto da un acquirente magari in un altro. Questa differenza di valutazione crea il maggior numero di contestazioni e di imbarazzi commerciali che, a volte, si chiude con una resa del produttore per mancanza di prove certe. Questa resa si trasforma quasi sempre in danni economici da riconoscere al cliente da parte del produttore di polimeri ma, nella maggior parte delle volte, subentra anche un’incertezza commerciale tra cliente e fornitore gestita in modo del tutto empirico attraverso la prova del naso. Il cliente ha i suoi uomini che annusano l’odore del granulo che ricevono e ne danno una valutazione, mentre il fornitore fornisce la sua squadra. In tutte e due i casi il naso umano, per quanto sofisticatissimo, può interpretare l’odore in modo differente. Per risolvere l’incertezza, le possibili contestazioni e la possibile perdita di fiducia da parte del cliente, fornire allo stesso una fotografia chimica di ciò che si sta vendendo è il miglior modo per dimostrare che il prodotto è formato da elementi chimici che possono generare gradienti di odori nei limiti che il cliente ha preventivamente accettato, non attraverso un naso opinabile ma attraverso la chimica. Infatti cliente e fornitore possono creare, in modo certo e analitico, un accordo che limiti certe sostanze chimiche che generano gli odori a dei valori accettati da entrambe le parti.Categoria: notizie - tecnica - plastica - riciclo - odori - post consumo - contestazioniVedi maggiori informazioni sulla gascromatografia
SCOPRI DI PIU' Termoformatura delle Lastre di PET: Tecnologia e Sostenibilità nella Produzione di Vaschette Alimentari
Un'analisi del processo di termoformatura, la struttura delle macchine e l'impiego del PET riciclato per un packaging alimentare sostenibile e di alta qualitàdi Marco ArezioLa termoformatura è una tecnica fondamentale per la produzione di vaschette alimentari, e l’uso del PET (polietilene tereftalato) rappresenta una scelta ecologica e versatile. Questo articolo esplora il funzionamento della termoformatura, descrivendo le varie fasi del processo, la struttura delle macchine coinvolte e l'importante ruolo del PET riciclato. La Struttura della Macchina di Termoformatura Le macchine per la termoformatura sono complesse e sofisticate, progettate per trasformare lastre di plastica in prodotti finiti attraverso il calore e la pressione. Una macchina di termoformatura tipica si compone di diversi componenti essenziali. Il cuore della macchina è il sistema di riscaldamento. Questo può includere riscaldatori a infrarossi, elettrici o a contatto, che portano le lastre di PET a temperature elevate, solitamente tra 140°C e 160°C, rendendole malleabili. È fondamentale che il riscaldamento sia uniforme per garantire una formatura omogenea e di alta qualità. Una volta riscaldate, le lastre passano alla stazione di formatura. Qui, il PET viene modellato utilizzando uno stampo. La formatura può avvenire tramite aspirazione, dove un vuoto tira la lastra sullo stampo, oppure attraverso la pressione, che spinge la lastra nella forma desiderata. In alcuni casi, si utilizza una combinazione di entrambi i metodi per ottenere risultati ottimali. Dopo la formatura, le vaschette devono essere separate dalla lastra residua. Questo avviene nella stazione di taglio, dove lame o sistemi laser eseguono tagli precisi per ottenere il prodotto finale. Il materiale in eccesso può essere riciclato e reintrodotto nel ciclo produttivo, riducendo al minimo gli sprechi. Infine, le vaschette formate passano attraverso un sistema di raffreddamento per solidificare la loro forma. Questo raffreddamento può avvenire ad aria o ad acqua, a seconda delle esigenze specifiche del materiale e del prodotto. Tutte queste operazioni sono gestite da un’unità di controllo centrale, che monitora e regola parametri come la temperatura, la pressione e la velocità del processo. Questo assicura che ogni vaschetta sia prodotta con precisione e consistenza, mantenendo alti standard di qualità. L'Impiego del PET Riciclato Un aspetto significativo dell'uso del PET nella termoformatura è la possibilità di impiegare materiale riciclato. Il PET è uno dei materiali plastici più riciclabili, il che lo rende ideale per un'economia circolare. Il PET riciclato proviene principalmente da bottiglie e altri contenitori usati, che vengono raccolti, puliti e macinati in piccoli frammenti. Questi frammenti vengono poi decontaminati e trasformati in granuli attraverso un processo di estrusione. I granuli ottenuti possono essere riformati in nuove lastre di PET, pronte per essere utilizzate nella termoformatura. L’uso di PET riciclato presenta numerosi vantaggi. Innanzitutto, riduce la dipendenza dalle risorse fossili e contribuisce alla riduzione delle emissioni di CO2. Inoltre, l'impiego di materiali riciclati contribuisce a ridurre i rifiuti plastici, promuovendo la sostenibilità ambientale. Grazie ai progressi tecnologici, è possibile produrre lastre di PET riciclato con caratteristiche molto simili a quelle del materiale vergine. Questo significa che le vaschette prodotte con PET riciclato possono offrire la stessa qualità e sicurezza di quelle realizzate con PET vergine, rendendole adatte per l'uso alimentare. Inoltre è possibile produrre vaschette in PET tristrato in cui utilizzare della scaglia di PET non food o non vergine nello strato centrale e i due strati esterni possono essere composti da PET food approved. Questo tipo di applicazione permette di abbattere i costi di produzione della vaschetta in PET. Conclusioni La termoformatura delle lastre di PET rappresenta una tecnica avanzata e versatile per la produzione di vaschette alimentari. La struttura sofisticata delle macchine di termoformatura e il processo ben definito permettono di ottenere prodotti di alta qualità, essenziali per l'imballaggio alimentare. L’impiego del PET riciclato, in particolare, offre significativi benefici ambientali, contribuendo alla sostenibilità e alla riduzione dell'impatto ecologico dell'industria plastica. Questo approccio non solo riduce i rifiuti ma anche promuove un'economia circolare, dove i materiali vengono continuamente riutilizzati. In un'epoca in cui la sostenibilità è diventata una priorità globale, l'adozione di tecniche come la termoformatura del PET e l'impiego di materiali riciclati rappresentano passi importanti verso un futuro più verde e responsabile.
SCOPRI DI PIU' L’innovazione nei Beni Culturali: Gel Rigidi e Nanotecnologie per la Rimozione di Vernici Ossidate dai Dipinti
Tecniche Avanzate di Restauro: Come Gel Rigidi e Nanotecnologie Trasformano la Pulitura delle Superfici Pittoriche Antichedi Marco ArezioNel mondo del restauro dei dipinti, la rimozione selettiva delle vernici ossidate rappresenta una delle sfide più complesse e delicate. Le superfici pittoriche antiche, che spesso hanno subito molteplici interventi e alterazioni chimiche nel corso dei secoli, richiedono metodi di pulitura estremamente controllati per evitare danni irreversibili allo strato pittorico originale. Negli ultimi vent’anni, l’introduzione dei gel rigidi e delle nanotecnologie ha segnato un cambio di paradigma rispetto ai tradizionali solventi liquidi, offrendo maggiore sicurezza, efficacia e selettività. Questo articolo approfondisce le basi chimico-fisiche, i vantaggi pratici e le prospettive future di queste tecnologie d’avanguardia applicate al restauro dei dipinti. I limiti della pulitura tradizionale e la necessità di nuove soluzioni Tradizionalmente, la rimozione delle vernici ossidate si affidava all’uso di solventi liquidi, miscele di solventi organici o sistemi acquosi opportunamente tamponati. Tuttavia, questi metodi presentano numerosi limiti: la scarsa selettività, la possibilità di penetrazione negli strati sottostanti con conseguente dissoluzione o migrazione dei materiali originali, e il rischio di rilascio incontrollato di residui tossici. Le vernici ossidate, spesso costituite da resine naturali alterate dall’invecchiamento e dall’ossidazione atmosferica, diventano non solo difficili da rimuovere, ma anche particolarmente sensibili a reazioni secondarie indotte dai solventi. Queste criticità hanno stimolato la ricerca di approcci innovativi in grado di rispondere alle esigenze di selettività, sicurezza per l’operatore, compatibilità con i materiali storici e sostenibilità ambientale. Gel rigidi: chimica controllata al servizio della pulitura I gel rigidi sono materiali polimerici ad elevata viscosità, capaci di incorporare al loro interno solventi o agenti chimici attivi. La loro rigidità e la struttura tridimensionale controllata permettono di rilasciare in modo graduale e mirato il solvente sulla superficie da trattare, minimizzando la penetrazione in profondità e riducendo l’azione meccanica sull’opera. I principali vantaggi dei gel rigidi includono: - Controllo dello spessore e del tempo di contatto: I gel possono essere modellati in modo preciso e rimossi in blocco, consentendo un’azione localizzata e temporaneamente limitata. - Minima invasività: Grazie alla viscosità elevata, il solvente rimane confinato all’interfaccia gel-superficie, limitando l’interazione con gli strati pittorici sottostanti. - Riduzione dei rischi per l’operatore: Il gel intrappola le sostanze volatili, abbassando l’esposizione ai vapori tossici. - Personalizzazione: È possibile modificare la composizione del gel per adattarla alle specificità dei materiali da trattare, come la presenza di vernici naturali, resine sintetiche o contaminanti. Tra i materiali più utilizzati per la preparazione dei gel rigidi si trovano polimeri come l’Agar, la Carbopol, il Gellan e la PVA-Borax, spesso combinati con nanomateriali per ottimizzare le proprietà di rilascio e rimozione. Nanotecnologie: la nuova frontiera della pulitura selettiva Le nanotecnologie applicate al restauro rappresentano un campo di ricerca in rapida evoluzione. Il principio alla base è l’uso di nanomateriali—come nanoparticelle di ossidi metallici, micelle polimeriche e idrogeli nanostrutturati—per sviluppare sistemi di pulitura intelligenti e altamente selettivi. Le applicazioni più promettenti includono: - Nanoparticelle disperdenti: Utilizzate per veicolare principi attivi che agiscono selettivamente sulle vernici ossidate, le nanoparticelle possono essere funzionalizzate per aderire esclusivamente alle sostanze da rimuovere, riducendo il rischio di intaccare lo strato pittorico. - Idrogeli nanostrutturati: Grazie alla presenza di una rete tridimensionale su scala nanometrica, questi gel possono inglobare e rilasciare solventi in modo controllato, assicurando la massima precisione nella rimozione delle vernici. - Micelle e liposomi: Strutture molecolari capaci di inglobare solventi idrofobici e trasportarli in modo mirato, riducendo l’uso di solventi organici puri e migliorando la sostenibilità dell’intervento. Le ricerche più recenti hanno dimostrato che le nanotecnologie consentono di intervenire su superfici estremamente delicate, come pitture a tempera, olii antichi e dorature, riducendo drasticamente la quantità di solvente necessaria e prevenendo alterazioni chimico-fisiche dei materiali originali. Casi studio e applicazioni reali Negli ultimi anni, diversi laboratori internazionali di restauro hanno sperimentato con successo l’uso combinato di gel rigidi e nanotecnologie su opere di grande valore storico e artistico. Ad esempio, la rimozione selettiva di vernici ossidate su dipinti fiamminghi e italiani del XVI-XVIII secolo ha permesso di restituire brillantezza e leggibilità ai colori originali senza danneggiare la pellicola pittorica. Nel caso di superfici particolarmente sensibili, come le tempere su tavola o le miniature su pergamena, l’uso di idrogeli nanostrutturati ha dimostrato un controllo superiore rispetto alle tecniche tradizionali, riducendo sia i rischi di dissoluzione dei pigmenti che la formazione di stress meccanici. Inoltre, l’interdisciplinarità tra chimici, fisici, conservatori e restauratori ha portato a un affinamento continuo delle formulazioni, con test di compatibilità e studi di invecchiamento accelerato che garantiscono la reversibilità e la sicurezza degli interventi. Vantaggi, limiti attuali e prospettive future L’adozione di gel rigidi e nanotecnologie offre numerosi vantaggi pratici: maggiore controllo, riduzione dell’impatto ambientale, minore esposizione ai rischi tossicologici e capacità di personalizzazione. Tuttavia, restano alcune sfide aperte, come la necessità di approfondire gli effetti a lungo termine delle nuove formulazioni sui materiali antichi e l’ottimizzazione dei costi per rendere accessibili queste tecniche anche ai piccoli laboratori. Le prospettive future vedono un progressivo trasferimento tecnologico dalla ricerca scientifica alla pratica quotidiana nei cantieri di restauro, grazie alla formazione interdisciplinare e alla diffusione di protocolli standardizzati. Conclusione La sinergia tra gel rigidi e nanotecnologie rappresenta oggi una delle frontiere più promettenti per la conservazione del patrimonio artistico mondiale. Grazie alla loro selettività e sicurezza, queste tecnologie stanno trasformando la pulitura delle superfici pittoriche, offrendo agli operatori strumenti raffinati per preservare la bellezza delle opere d’arte nel tempo, con rispetto e consapevolezza scientifica. © Riproduzione VietataFonti - Baglioni, P., Chelazzi, D. (2013). Nanoscience for the Conservation of Works of Art. Royal Society of Chemistry. - Bonelli, N., et al. (2018). “Nanomaterials and Gels for Cleaning Modern Paintings: The MACRO Project Experience,” Journal of Cultural Heritage, 32, 53–62. - Wolbers, R. (2000). Cleaning Painted Surfaces: Aqueous Methods. Archetype Publications. - Baglioni, M., et al. (2021). “Nanostructured Fluids and Hydrogels for Cleaning Works of Art,” Accounts of Chemical Research, 54(5), 1328–1339.
SCOPRI DI PIU' Le Strutture Metal-Organiche: le Prigioni Molecolari che Cambieranno l’Industria del Futuro
Dalle “microprigioni” per atomi ai nuovi materiali per l’ambiente, l’energia e la medicinadi Marco ArezioLe strutture metal-organiche, note in ambito scientifico come MOF (Metal-Organic Frameworks), rappresentano una delle scoperte più affascinanti della chimica dei materiali degli ultimi trent’anni. Si tratta di reti cristalline tridimensionali costituite da ioni metallici o cluster di metalli uniti tra loro da leganti organici, in genere molecole contenenti ossigeno, azoto o zolfo. Questa combinazione genera strutture ordinate e porose, simili a una spugna molecolare o ad una prigione capace di trattenere atomi e molecole. Il punto di forza dei MOF è la loro architettura interna, che può essere progettata con precisione quasi atomica. Ogni “cella” della struttura possiede cavità di dimensioni controllate, tali da ospitare gas, ioni o altre molecole, con un’efficienza senza paragoni rispetto ad altri materiali porosi come il carbone attivo o la zeolite. Come si formano le gabbie molecolari dei MOF La formazione dei MOF avviene attraverso processi di autoassemblaggio chimico. In laboratorio, si combinano ioni metallici (come zinco, rame, ferro o zirconio) con molecole organiche in soluzione. Le forze di coordinazione tra i metalli e i leganti portano spontaneamente alla costruzione di una rete regolare e geometrica, la cui forma finale dipende dal tipo di metallo e dal legante utilizzato. Il risultato è un materiale cristallino formato da miliardi di minuscole celle tridimensionali. Ogni cella, pur essendo “microbica come un atomo”, può intrappolare gas o molecole più grandi. È per questo che si parla di prigioni molecolari: spazi minuscoli che riescono a contenere quantità enormi di sostanze rispetto al loro peso. Alcuni MOF raggiungono superfici specifiche di oltre 7000 m² per grammo: ciò significa che un solo grammo di materiale possiede una superficie interna paragonabile a quella di un campo da calcio. Le straordinarie capacità di assorbimento dei MOF L’enorme superficie interna rende i MOF materiali eccezionali per l’assorbimento e l’immagazzinamento di sostanze gassose o liquide. I loro pori agiscono come trappole selettive, capaci di distinguere tra molecole simili per dimensioni o polarità. Ciò li rende ideali per filtrare, catturare o separare gas, ma anche per rilasciare gradualmente composti immagazzinati al loro interno. Tra gli impieghi più noti rientrano: - la cattura dell’anidride carbonica (CO₂) dai fumi industriali - l’immagazzinamento di idrogeno o metano per applicazioni energetiche - la purificazione dell’aria o dell’acqua da composti tossici o metalli pesanti In ciascun caso, la struttura dei MOF può essere modificata chimicamente per adattarsi allo scopo: cambiare un legante o un metallo significa modificare le dimensioni dei pori e la loro affinità per determinate molecole. MOF e ambiente: cattura della CO₂ e depurazione dell’aria Uno dei campi più promettenti di applicazione è la lotta al cambiamento climatico. I MOF sono in grado di catturare la CO₂ con un’efficienza superiore a quella dei materiali tradizionali. Alcuni studi hanno dimostrato che una piccola quantità di MOF può assorbire fino a 180 volte il proprio volume in CO₂, trattenendola in modo reversibile. Questo apre la strada a sistemi di filtrazione industriale in grado di ridurre le emissioni dei combustibili fossili e a dispositivi di riciclo della CO₂, dove il gas serra viene trasformato in materia prima per nuovi processi chimici. Altri MOF sono stati progettati per adsorbire composti organici volatili (COV) o neutralizzare sostanze tossiche nell’aria, fungendo da filtro intelligente in ambienti chiusi, veicoli o persino maschere protettive. Dalle energie pulite alla catalisi chimica: i nuovi impieghi industriali Le proprietà dei MOF non si limitano alla capacità di assorbimento. Molti ricercatori hanno scoperto che le gabbie metal-organiche possono agire da catalizzatori chimici, accelerando reazioni fondamentali nella produzione di combustibili, fertilizzanti o farmaci. I metalli presenti nelle loro strutture funzionano come centri attivi, mentre i leganti organici creano ambienti controllati che facilitano l’ingresso e la trasformazione delle molecole reagenti. Ciò rende i MOF strumenti ideali per la chimica verde, perché permettono di ridurre l’uso di solventi e temperature elevate, aumentando la resa e diminuendo gli sprechi energetici. Nei sistemi energetici, i MOF stanno trovando impiego anche come materiali per batterie e supercondensatori, grazie alla loro conducibilità ionica e alla possibilità di integrare metalli diversi in una singola matrice porosa. Le applicazioni biomediche delle prigioni molecolari Nel campo della biomedicina, i MOF rappresentano una nuova frontiera per la somministrazione controllata dei farmaci. Le loro cavità possono essere caricate con principi attivi, che vengono poi rilasciati in modo graduale e mirato all’interno dell’organismo. Alcuni tipi di MOF sono biodegradabili e non tossici, il che li rende adatti per applicazioni terapeutiche o diagnostiche, come nel rilascio di anticancro o nel trasporto di enzimi sensibili. Inoltre, grazie alla loro struttura ordinata e modulabile, i MOF possono essere utilizzati per imaging molecolare, biosensori e sistemi di detezione selettiva di biomarcatori. Limiti attuali e sfide per la stabilità dei MOF Nonostante le enormi potenzialità, i MOF devono affrontare alcune sfide tecniche. Il principale problema riguarda la stabilità in presenza di umidità o solventi, che può compromettere la struttura cristallina. Alcuni MOF si degradano facilmente quando esposti all’acqua o a variazioni di temperatura. Per superare questo limite, i ricercatori stanno sviluppando nuove generazioni di MOF idrotermicamente stabili, con leganti più robusti o metalli resistenti all’ossidazione. Un’altra sfida riguarda la produzione su larga scala, ancora costosa e complessa, che richiede il miglioramento dei processi di sintesi e riciclo dei materiali. Il futuro della scienza dei materiali: verso reti molecolari intelligenti I MOF rappresentano oggi uno dei campi più dinamici della scienza dei materiali. Le loro potenzialità abbracciano discipline diverse — dalla chimica alla fisica, dalla biologia all’ingegneria — e aprono prospettive rivoluzionarie per un’economia più sostenibile e intelligente. Immaginare materiali capaci di trattenere gas nocivi, generare energia pulita o curare malattie significa riscrivere i confini tra scienza e tecnologia. Le strutture metal-organiche sono la prova che, anche nel mondo invisibile degli atomi, la materia può essere organizzata in architetture razionali, leggere, flessibili e intelligenti: vere e proprie microprigioni di innovazione, dove la scienza sta imparando a custodire il futuro.© Riproduzione Vietata
SCOPRI DI PIU' Cemento Armato: Quali i Vantaggi delle Armature Polimeriche anziché in Acciaio
di Marco ArezioDa che conosciamo la storia del cemento armato, le cui origini, verso la fine del XIX° secolo, non sono facilmente attribuibili, possiamo dire che il matrimonio tra calcestruzzo e acciaio sia stato inossidabile.La nascita di questa unione si può far risalire ad una serie di personaggi che sperimentarono la combinazione tra la malta cementizia e il ferro in diverse occasioni. Possiamo citare William Wilkinson, Inglese, che nel 1854 depositò un brevetto per la costruzione di tetti e pareti antifuoco realizzate in cemento armato, mentre nel 1855, durante l’esposizione universale di Parigi l’avvocato Francese J.L. Lambot presentò un modello di imbarcazione in metallo ricoperta da uno strato di cemento. Per citare poi l’Italiano C. Gabellini che nel 1890 iniziò la costruzione di scafi navali in cemento armato ma, se guardiamo al mondo delle costruzioni al quale si associa normalmente il cemento armato, risulta che la prima soletta per un edificio sia stata progettata e costruita nel 1879 ad opera dell’Ingegnere Francese Francois Hennebique. Molti altri ne sono seguiti, portando al centro dei lavori e delle applicazioni il connubio tra cemento (calcestruzzo) e armature in acciaio, fino ad una larghissima diffusione in tutte le opere strutturali dei giorni nostri. Con l’avanzare della ricerca e delle conoscenze su materiali strutturali alternativi, si è scoperto che l’utilizzo di alcuni polimeri compositi potessero migliorare le prestazioni e la durabilità delle strutture portanti in cemento armato, proprio alla luce dei fatti recenti in cui si sono viste strutture collassare per l’usura dei materiali che le compongono. In questa esplorazione ci accompagna l’Ing. Casadei Paolo, che ci illustra le recenti scoperte circa l’impiego di armature in materiali compositi rinforzati (GFRP) in sostituzione delle comuni barre d’armatura in acciaio.Sono drammaticamente sotto gli occhi di tutti i problemi delle infrastrutture Italiane, figlie di una progettazione e realizzazione che risale al primo dopoguerra e di una scarsa conoscenza circa i fenomeni di degrado e di durabilità. Oggi, grazie all’innovazione tecnologica e alla ricerca, possono finalmente aprirsi scenari alternativi. Sireg Geotech sta lavorando da tempo e con lungimiranza, a un’importante novità che avrà impatto strategico sul settore dell’edilizia e delle infrastrutture garantendo la durabilità necessaria alle infrastrutture italiane e permettendo finalmente al calcestruzzo di essere applicato con successo anche in ambienti particolarmente aggressivi e soggetti a costante degrado. Lo stato dell’arte delle infrastrutture italiane Il crollo di diverse infrastrutture, fra cui quello del ponte in Lunigiana fino all’eclatante e catastrofico collasso del ponte Morandi a Genova, hanno dimostrato come non si possa più trascurare un’analisi attenta delle nostre infrastrutture datate sia dal punto di vista del degrado dei materiali con i quali sono state realizzate, sia anche dal semplice punto di vista dei carichi iniziali per i quali erano state progettate, per finire con il tema delle pessime condizioni di manutenzione. Il piano di ispezioni massiccio attualmente in corso è sicuramente un primo passo che ci permetterà di valutare attentamente la sicurezza del nostro patrimonio infrastrutturale, intervenendo poi sulle strutture esistenti in modo preciso e mirato, ma lascia ancora aperto un punto di domanda circa il nostro futuro: Continueremo a costruire come abbiamo sempre fatto oppure, nell’ottica della sostenibilità, durabilità e riduzione dei costi associati alla manutenzione, valuteremo nuovi materiali più durevoli e con minore impatto ambientale? Rispondere a questa domanda diventa oggi cruciale per un investimento efficace nelle nostre infrastrutture, siano esse grandi opere o opere di minore entità, ma comunque strategiche per lo sviluppo economico del nostro Paese. Scenari futuri di rinnovamento infrastrutturale sostenibile con barre in GFRP In questa direzione si colloca l’impiego di barre in materiale composito fibrorinforzato FRP (Fiber Reinforced Polymer) in sostituzione del tondino in acciaio per la realizzazione di elementi strutturali in calcestruzzo armato. Questa tipologia di barre è realizzata con fibre di varia natura, fra le quali il vetro e il carbonio sono sicuramente i materiali più impiegati, con il vetro che svolge senza ombra di dubbio il ruolo dominante grazie a una serie di caratteristiche chimico-meccaniche che, in relazione ai costi, lo rendono ad oggi la soluzione più adottata per questo tipo di applicazioni. La diffusione delle barre in GFRP è favorita in primis dalla proprietà fondamentale di questi materiali, ovvero la loro indiscussa maggiore durabilità dovuta al fatto di non essere in alcun modo suscettibili ai fenomeni di corrosione. Questo fa sì che risultino particolarmente indicati in tutte le applicazioni dove l’opera o l’elemento strutturale risulta particolarmente soggetto a fenomeni di corrosione. Basti pensare ad esempio agli impalcati da ponte che durante il periodo invernale sono particolarmente esposti ai cloruri adottati per prevenire il formarsi di gelo sul manto stradale, ai canali per lo scolo delle acque oppure alle banchine e ai pontili in riva al mare o, ancora, a qualsiasi manufatto in cemento armato in ambito industriale esposto ad ambienti particolarmente aggressivi. Recenti studi hanno evidenziato che la vita utile di una struttura armata con questa nuova tecnologia può arrivare fino a 100 anni senza alcun accorgimento particolare rispetto alla natura del calcestruzzo o di altri particolari costruttivi, necessari invece nel caso delle strutture in cemento armato tradizionalmente rinforzate con tondini in acciaio. Esistono però diverse altre proprietà di questi materiali che vanno certamente menzionate nel raffronto con l’acciaio per poter realizzare opportune scelte progettuali. I tondini in GFRP sono amagnetici e non sono conduttori di calore, pertanto trovano una congeniale applicazione in tutti i manufatti esposti a correnti vaganti, risolvendo il problema della corrosione tipica delle armature in acciaio di fatto incompatibili con questo tipo di applicazioni. Basti pensare, ad esempio, a tutte le infrastrutture legate al settore ferroviario o dei varchi autostradali con sistemi di riconoscimento elettronico. Un altro non trascurabile vantaggio nell’impiego di armature in GFRP è la facilità e rapidità nella posa in opera grazie al loro peso ridotto, circa un quarto rispetto a quello dell’acciaio. Tale indiscussa leggerezza rende il prodotto particolarmente agevole nella sua movimentazione a terra, tanto che diversi studi hanno dimostrato risparmi di tempo fino al 40-50% rispetto alla posa di un’equivalente armatura in acciaio. Quali parametri da tenere sott’occhio nella progettazione e cantierizzazione di questi materiali A fianco di tutti questi aspetti che hanno reso la tecnologia particolarmente attraente a seconda dei diversi impieghi, vanno sicuramente messi in evidenza una serie di altri aspetti che richiedono attenzione per coloro che si vogliono affacciare alla progettazione. Innanzitutto è bene sottolineare che le barre in GFRP per impieghi strutturali sono prodotte secondo la tecnica della pultrusione impiegando fibra di vetro E-CR - nota per le sue caratteristiche meccaniche e di durabilità migliorate rispetto al tradizionale E-glass - e una matrice resinosa di natura vinilestere ovvero termoindurente. Questo significa che una volta indurita non può più essere modellata ossia che il processo con il quale le barre vengono lavorate per realizzare staffe e/o parti piegate deve essere eseguito in fase di produzione della barra stessa e non in tempi successivi, come invece accade abitualmente con l’acciaio da costruzione. Ancora, i raggi di curvatura delle barre non sono gli stessi comunemente noti per i tondini in acciaio, ma hanno dimensioni leggermente più grandi per cercare di ridurre al massimo l’impatto negativo della piegatura sulle caratteristiche meccaniche della parte piegata rispetto alla parte rettilinea della barra stessa, nonché per motivi produttivi industriali che vedono in tale processo uno dei principali ostacoli. Nella tabella sotto sono indicate le caratteristiche meccaniche delle barre Glasspree® di Sireg Geotech in fibra di vetro e resina vinilestere. Osservando la tabella si può notare come le caratteristiche meccaniche delle barre varino al variare del diametro, con i diametri più piccoli aventi caratteristiche meccaniche superiori rispetto ai diametri più grandi e, in generale, con prestazioni meccaniche a trazione decisamente superiori a quelle di un tradizionale tondino ad aderenza migliorata in acciaio. Se da un lato la resistenza a trazione può indurre in prestazioni meccaniche superiori, dall’altro il modulo elastico risulta circa un quarto rispetto a quello dell’acciaio, pari a 46Gpa in questo specifico caso. Questo significa quindi che se, da un lato, in una verifica allo stato limite ultimo ci si potrebbe aspettare di poter realizzare una sezione equivalente con diametri inferiori o minor quantità di materiale, dall’altro nelle verifiche agli stati limite di esercizio ci si ritroverà spesso a dover adottare più materiale a seguito del minore modulo elastico. Nel merito poi delle verifiche a taglio, per le ragioni sopra esposte, la parte piegata di una barra non resiste come la parte rettilinea, al punto che in tabella si evince come una barra piegata di 90° perda circa il 60% della resistenza dichiarata della parte rettilinea. Quest’ultimo aspetto è assolutamente fondamentale e da tenere presente quando si affronta la progettazione di armature a taglio o che richiedono la presenza di ferri piegati. Risulta quindi fondamentale, nel momento in cui si approccia una progettazione con questi materiali, fare riferimento a schede tecniche nelle quali tali parametri siano messi chiaramente in evidenza, insieme allo standard rispetto al quale tali valori sono stati ottenuti. In ambito europeo, lo standard di riferimento è la norma ISO 10406-1 e altri standard internazionali comunemente riconosciuti. In USA e Canada impiego e normative un passo avanti Negli Stati Uniti e in Canada l’impiego di questi materiali vede oggi un incremento sempre crescente sicuramente grazie al grande impulso favorito da uno sviluppo del quadro normativo e degli standard di qualifica che ne ha permesso una rapida implementazione. Fino a vent’anni fa, nei laboratori universitari si studiava l’impiego di questi materiali solo per applicazioni pilota, mentre oggi siamo spettatori di un graduale, ma sempre più diffuso impiego, prevalentemente in ambito infrastrutturale con opere permanenti come ponti, canali e altre in diversi settori. Il successo di questa tecnologia sui mercati americano e canadese è sicuramente stato favorito dal rapido ma pur sempre attento e graduale sviluppo dei documenti quali l’ACI 440.1R-15 “Guide for the Design and Construction of Structural Concrete Reinforced with Fiber-Reinforced Polymer (FRP) Bars” dell’American Concrete Institute e l’”AASHTO LRFD Bridge Design Guide Specifications for GFRP-Reinforced Concrete” dell’American Association of State Highway and Transportation Officials che rappresentano oggi gli standard più aggiornati per la progettazione di elementi in cemento armato rinforzati con barre in fibra di vetro. Situazione normativa in Italia e in Europa Nel vecchio continente e in particolar modo in Italia il quadro normativo presenta una situazione che richiede un rapido ammodernamento e allineamento agli standard progettuali vigenti ovvero le Norme Tecniche per le Costruzioni (NTC) 2018. Il documento di riferimento è il CNR-DT 203-2006 pubblicato oramai più di 15 anni fa e quindi figlio del Decreto Ministeriale 9 gennaio 1996 e di studi oramai estremamente conservativi e datati. Tuttavia uno degli aspetti che ha maggiormente frenato e tutt’ora frena lo sviluppo di questa tecnologia tanto promettente è certamente l’assenza di un quadro normativo per rispondere ai requisiti del capitolo 11 delle NTC 2018, per il quale tutti i materiali da costruzione per uso strutturale devono essere marcati CE o dotati di certificazione nazionale che ne permetta di definirne le caratteristiche essenziali e possa garantirne nel tempo la costanza delle prestazioni.Categoria: notizie - tecnica - plastica - armature polimeriche - calcestruzzo - edilizia
SCOPRI DI PIU' Microplastiche nel Cervello Umano: Scoperte sul Bioaccumulo
Analisi avanzata del bioaccumulo di microplastiche nel cervello tramite tecniche scientifiche innovative come la Pirolisi-Gas Cromatografiadi Marco ArezioNegli ultimi anni, il crescente problema della contaminazione da microplastiche ha attirato l'attenzione della comunità scientifica per il suo impatto ambientale e sulla salute umana. Le microplastiche, minuscole particelle plastiche inferiori a 5 millimetri, si trovano ovunque: negli oceani, nel suolo, negli alimenti, nell'acqua potabile e persino nell'aria che respiriamo. Tuttavia, l'idea che queste particelle possano accumularsi nel nostro corpo, in particolare nel cervello, rappresenta un allarme che la scienza sta appena iniziando a comprendere. Recenti ricerche hanno dimostrato che le microplastiche non solo possono entrare nel corpo umano, ma potrebbero persino superare una delle sue difese più sofisticate: la barriera emato-encefalica (BBB), una struttura che protegge il cervello da sostanze nocive presenti nel sangue. Questa scoperta, ottenuta grazie a tecniche analitiche avanzate come la pirolisi-gas cromatografia-spettrometria di massa (Py-GC-MS), apre un nuovo capitolo nello studio dell’impatto delle microplastiche sulla salute umana. Le Microplastiche e il Cervello: Come si Studiano La rilevazione di microplastiche nel cervello umano richiede tecniche sofisticate e un approccio metodologico rigoroso. I tessuti cerebrali analizzati in questi studi sono stati prelevati da individui deceduti, con procedure che garantiscono la massima sterilità per evitare contaminazioni ambientali. Una volta ottenuti i campioni, i ricercatori hanno utilizzato la Py-GC-MS, una tecnica in grado di scomporre il materiale organico e isolare i frammenti plastici. La pirolisi riscalda i campioni a temperature estremamente elevate in assenza di ossigeno, consentendo di ottenere molecole più piccole che possono essere separate e identificate. Questo metodo permette di riconoscere i polimeri specifici, fornendo una "firma chimica" per ogni tipo di plastica. Tra i polimeri rilevati, i più comuni sono risultati essere il polietilene (PE), il polipropilene (PP) e il polietilene tereftalato (PET), materiali utilizzati in imballaggi, contenitori alimentari e tessuti sintetici. Le particelle trovate avevano dimensioni inferiori a 100 micrometri, un fattore che le rende particolarmente pericolose, poiché consentono loro di penetrare in profondità nei tessuti. Come le Microplastiche Raggiungono il Cervello La presenza di microplastiche nel cervello umano solleva interrogativi fondamentali sui meccanismi attraverso cui queste particelle possono attraversare la barriera emato-encefalica. Diverse ipotesi sono state formulate: Trasporto tramite il flusso sanguigno: Una volta ingerite o inalate, le microplastiche possono entrare nel circolo sanguigno e, grazie alle loro dimensioni ridotte, superare la barriera protettiva del cervello. Via olfattiva: Le particelle inalate attraverso il naso potrebbero raggiungere il cervello passando attraverso il nervo olfattivo, bypassando del tutto la barriera emato-encefalica. Fagocitosi mediata da cellule: Alcuni tipi di cellule immunitarie, come i macrofagi, possono inglobare le microplastiche e trasportarle verso il sistema nervoso centrale. Le Conseguenze per la Salute Umana L’accumulo di microplastiche nel cervello umano non è solo una scoperta preoccupante, ma solleva interrogativi sul loro potenziale impatto sulla salute neurologica. Gli studi suggeriscono che le microplastiche possano indurre: Infiammazione cronica: Le particelle plastiche possono attivare la microglia, le cellule immunitarie del cervello, provocando un’infiammazione persistente che danneggia i tessuti neuronali. Stress ossidativo: Le microplastiche possono generare specie reattive dell’ossigeno (ROS), molecole altamente reattive che danneggiano le membrane cellulari, le proteine e il DNA. Neurotossicità chimica: Molti polimeri plastici contengono additivi chimici come ftalati e bisfenolo A (BPA), noti per interferire con i sistemi endocrini e neuronali. Questi effetti potrebbero contribuire allo sviluppo di patologie neurodegenerative come il Parkinson o l'Alzheimer. Sebbene le prove attuali siano limitate, le similitudini con studi su modelli animali rafforzano la necessità di ulteriori ricerche. Una Nuova Frontiera di Ricerca La scoperta di microplastiche nel cervello umano rappresenta una frontiera di ricerca ancora poco esplorata. Comprendere come queste particelle interagiscano con il sistema nervoso è cruciale per valutare i rischi a lungo termine e adottare misure preventive. Le future ricerche dovrebbero concentrarsi su: Epidemiologia: Correlare l'esposizione alle microplastiche con l'incidenza di disturbi neurologici nella popolazione generale. Meccanismi biologici: Studiare il comportamento delle microplastiche nel cervello per comprendere i processi di accumulo e degradazione. Prevenzione: Sviluppare strategie per limitare l’esposizione alle microplastiche attraverso politiche ambientali più severe e tecnologie innovative. Conclusione L’accumulo di microplastiche nel cervello umano, documentato grazie a tecniche analitiche avanzate come la Py-GC-MS, rappresenta una scoperta rivoluzionaria che pone nuove sfide alla ricerca scientifica e alla sanità pubblica. Sebbene molte domande rimangano ancora senza risposta, questa nuova conoscenza evidenzia la necessità di agire per ridurre la presenza di microplastiche nell’ambiente. Solo così potremo limitare i rischi per la salute umana in un mondo sempre più segnato dalla plastica.© Riproduzione Vietata
SCOPRI DI PIU' Machine Learning per la Predizione del Grammage della Carta: Algoritmi e Sensori nelle Cartiere Moderne
Come l’intelligenza artificiale e le misurazioni sensoriali stanno rivoluzionando il controllo qualità e l’efficienza produttiva nel settore cartariodi Orizio LucaL’industria della carta, pur essendo una delle più antiche nel panorama manifatturiero, sta attraversando una fase di profonda innovazione tecnologica. La combinazione tra digitalizzazione dei processi, sensoristica avanzata e intelligenza artificiale sta trasformando radicalmente il modo in cui si gestisce la produzione, con un impatto diretto sulla qualità e sull’efficienza delle operazioni. Uno degli aspetti più delicati e critici della produzione cartaria è il controllo del grammage, ovvero la grammatura: il peso della carta espresso in grammi per metro quadrato. Questo parametro incide direttamente sulla funzionalità del prodotto finito, che si tratti di carta da stampa, imballaggi o prodotti tissue. Tradizionalmente, la verifica del grammage è sempre stata effettuata con sistemi a campionamento manuale e successiva analisi di laboratorio. Ma oggi, grazie all’integrazione di sensori e algoritmi di machine learning, è possibile prevedere e controllare questo valore in tempo reale, con un grado di precisione e tempestività impensabili fino a pochi anni fa. La Centralità del Grammage nella Filiera Cartaria In un settore industriale che opera a ritmi serrati e con margini sempre più compressi, la stabilità del grammage è sinonimo di efficienza e competitività. Ogni deviazione dalla grammatura ottimale può causare problemi a catena: dalla non conformità del prodotto alle richieste del cliente, fino a sprechi materiali ed energetici, con ricadute anche sull’ambiente. Consideriamo, ad esempio, una linea di produzione di imballaggi. Una grammatura troppo elevata comporta un utilizzo eccessivo di cellulosa e additivi chimici, oltre a un peso maggiore nei trasporti. Una grammatura troppo bassa, invece, potrebbe non garantire la resistenza meccanica necessaria, portando al rigetto del lotto da parte del cliente. È facile intuire come anche una minima variazione possa incidere su costi, logistica e sostenibilità. Per questo motivo, negli ultimi decenni, la filiera cartaria ha compiuto sforzi significativi per migliorare il controllo qualità, mirando a una standardizzazione che minimizzi le variabilità e massimizzi le prestazioni. Dalla Misurazione Manuale alla Sensoristica Intelligente Il metodo tradizionale per determinare il grammage si basava sul prelievo di campioni cartacei a intervalli regolari. Questi venivano analizzati tramite bilance di precisione e strumenti di laboratorio che calcolavano la grammatura a partire dal peso e dalla superficie del foglio. Sebbene accurata, questa procedura ha un limite evidente: non è integrata nel flusso produttivo in tempo reale. Con la diffusione di sensori industriali ad alta risoluzione, oggi è possibile monitorare parametri come lo spessore della carta, la sua umidità residua, la densità superficiale e persino l’assorbimento di radiazioni beta o gamma, tutti dati indirettamente correlabili alla grammatura. Questi dispositivi, installati lungo la linea produttiva, raccolgono continuamente dati e forniscono un quadro dinamico dell’intero processo. Ma raccogliere dati non basta. Per dare un senso a questi flussi informativi serve qualcosa di più: servono algoritmi in grado di apprendere, adattarsi e prevedere. È qui che entra in gioco il machine learning. Il Machine Learning al Servizio delle Cartiere Il concetto di machine learning – un sottoinsieme dell’intelligenza artificiale – si basa sull’idea che un sistema possa apprendere da una serie di dati osservati, riconoscere pattern nascosti e formulare previsioni. In ambito cartario, questo significa costruire un modello in grado di stimare la grammatura della carta direttamente dai valori registrati dai sensori, senza dover attendere l’analisi di laboratorio. Il processo si articola in diverse fasi. In primo luogo, è necessario raccogliere una grande quantità di dati: spessore, temperatura, umidità, pressione della pasta, velocità di avanzamento del nastro, composizione chimica. Questi vengono poi allineati con i valori effettivi di grammatura, ottenuti da misurazioni di riferimento. Il passo successivo è la pulizia e la preparazione dei dati – la cosiddetta fase di data preprocessing – in cui si eliminano le anomalie, si uniformano le unità di misura e si sincronizzano i dataset. A questo punto, attraverso tecniche di feature engineering, si identificano le variabili più influenti. Il cuore dell’intero sistema è il modello predittivo: può trattarsi di una regressione lineare, di una rete neurale, di una foresta casuale. Dopo una fase di addestramento e validazione, il modello viene implementato nella catena produttiva per fornire stime in tempo reale, con possibilità di correggere immediatamente i parametri di lavorazione. Algoritmi in Azione: Quale Scelta per Quale Cartiera La scelta dell’algoritmo da utilizzare non è mai un’operazione banale. Dipende dal tipo di processo, dalla quantità di dati, dalla variabilità delle condizioni operative e, naturalmente, dalle competenze disponibili all’interno dell’organizzazione. Regressione lineare multipla: adatta in contesti semplici, con poche variabili e relazioni ben definite. Alberi decisionali e Random Forest: permettono di esplorare in modo efficiente le interazioni tra molteplici variabili, anche in scenari non lineari. Reti neurali artificiali: estremamente potenti nel riconoscere pattern complessi, richiedono però dataset ampi e una notevole potenza computazionale. Support Vector Machines (SVM): ideali per ambienti rumorosi o con variabili fortemente correlate. In ogni caso, il modello va costantemente monitorato, aggiornato e ritarato, soprattutto quando intervengono modifiche nei materiali, negli impianti o nei prodotti richiesti. Perché il Machine Learning Cambia le Regole del Gioco L’introduzione del machine learning in cartiera non è solo un’innovazione tecnica, ma un vero cambio di paradigma. I benefici sono molteplici: - Monitoraggio continuo: la grammatura viene stimata istante per istante, riducendo i tempi di reazione. - Riduzione degli scarti: le correzioni avvengono subito, prima che il prodotto diventi inutilizzabile. - Risparmio energetico e materico: la precisione nella dosatura delle materie prime incide direttamente sulla sostenibilità. - Tracciabilità e qualità certificata: ogni decisione è documentata, ogni dato conservato, semplificando audit e conformità normativa. - Fidelizzazione del cliente: la costanza qualitativa del prodotto migliora la reputazione aziendale e abbassa i tassi di reclamo. Le Sfide di un Cambiamento Non Solo Tecnologico Naturalmente, l’adozione del machine learning non è priva di ostacoli. Le principali difficoltà riguardano: - Affidabilità dei dati: sensori mal calibrati o dati corrotti possono minare l’intero processo. - Competenze specialistiche: servono figure capaci di unire conoscenza del dominio cartario con abilità di data science. - Integrazione IT/OT: la comunicazione tra sistemi informatici aziendali e macchine di produzione deve essere stabile, sicura, flessibile. - Manutenzione dei modelli: gli algoritmi devono essere adattati ai cambiamenti nel tempo, attraverso cicli di riaddestramento. - Cultura aziendale: è essenziale coinvolgere il personale nella transizione, superando eventuali diffidenze nei confronti dell’automazione decisionale. Casi Reali: Esperienze e Risultati Numerose cartiere in Europa e nel mondo stanno già sperimentando con successo l’applicazione dell’AI al controllo del grammage. In Scandinavia, una delle maggiori aziende produttrici di carta patinata ha implementato un sistema predittivo basato su reti neurali, riducendo del 40% le oscillazioni di grammatura e ottenendo un risparmio energetico quantificabile in diverse migliaia di euro al mese. In Italia, cartiere specializzate nel settore del packaging stanno applicando modelli di regressione e machine learning per adattare la grammatura in funzione del tipo di imballaggio e delle richieste dei brand. Parallelamente, alcuni fornitori di soluzioni industriali stanno proponendo pacchetti completi che includono sensoristica, dashboard cloud, interfacce grafiche intuitive e strumenti di manutenzione predittiva, aprendo la strada alla digitalizzazione anche per le PMI del settore. Guardando Avanti: la Smart Factory Cartaria Quello che oggi vediamo come un’applicazione avanzata, in futuro sarà la norma. Il prossimo passo è l’integrazione del machine learning in una logica di smart factory: impianti interconnessi, dati elaborati in tempo reale anche ai margini della rete (edge computing), algoritmi capaci di adattarsi in autonomia alle variazioni operative e sistemi in grado di apprendere dai propri errori. L’obiettivo non è solo migliorare la produttività, ma trasformare completamente il modo in cui la carta viene progettata, prodotta e tracciata. In questa visione, la predizione del grammage diventa uno dei tanti tasselli di un ecosistema produttivo intelligente, sostenibile e altamente competitivo. Conclusione Il machine learning applicato alla predizione del grammage non è una moda passeggera, ma una leva strategica per la trasformazione del settore cartario. Grazie alla sinergia tra dati sensoriali e modelli predittivi, le cartiere possono ottenere un controllo fine del processo produttivo, riducendo scarti, costi e impatto ambientale. Seppur con le sue sfide, questa tecnologia segna l’inizio di una nuova era: quella della fabbrica autonoma, in cui il sapere umano e la potenza dell’intelligenza artificiale collaborano per produrre meglio, con meno. E chi saprà cogliere questa opportunità sarà pronto ad affrontare con successo le sfide dell’industria 5.0.© Riproduzione Vietata
SCOPRI DI PIU'
