







 Assemblaggio dei Componenti Plastici dopo la Produzione
Quali sistemi utilizzare per l’assemblaggio dei componenti plastici prodottidi Marco ArezioEsistono prodotti plastici che vengono stampati od estrusi singolarmente ed assemblati tra loro in fasi successive, con lo scopo di creare un prodotto finito composto da più parti. L’attività di assemblaggio dei vari pezzi, e il loro serraggio, comporta un’analisi approfondita di quali strumenti di chiusura utilizzare, per essere compatibili con le materie plastiche usate e anche funzionale con l’utilizzo del prodotto finito. I sistemi di fissaggio principali dei componenti plastici li possiamo raggruppare in:• Fissaggio attraverso viti in plastica • Fissaggio attraverso viti in metallo • Fissaggio attraverso chiodatura • Fissaggio attraverso saldatura • Fissaggio attraverso compressione Viti in Plastica Il fissaggio degli elementi da assemblare attraverso l’utilizzo di viti in plastica ha un limitato utilizzo, in quanto esprimono una bassa resistenza meccanica e una bassa rigidità. A dispetto delle basse performance strutturali, le viti in plastica trovano grande utilizzo in quei prodotti ove sia richiesto un isolamento elettrico continuo, una resistenza molto elevata alla corrosione e una continuità delle tonalità di colore scelto, per rendere il manufatto cromaticamente più continuo. Viti in Metallo Il fissaggio con viti in metallo è di gran lunga il metodo più usato per assemblare gli elementi plastici, per via dell’ottima resistenza meccanica e della buona presa tra plastica e elemento metallico. Le viti possono essere metriche o autofilettanti. Quelle metriche, in alcune situazioni meccaniche, possono presentare dei cedimenti dei fianchi che si sono filettati nel materiale plastico, questo può essere causato in presenza di un basso modulo elastico del polimero che compone l’elemento in plastica. Infatti, la resistenza meccanica di un filetto metrico nel materiale plastico è generalmente limitata, quindi è consigliabile usare viti metriche con degli inserti in ottone a filettatura interna. Questi inserti vengono inseriti, prima dello stampaggio nello stampo stesso o successivamente attraverso l’uso degli ultrasuoni. Dal punto di vista economico non è quasi mai conveniente utilizzare questo tipo di inserti, a causa della perdita di tempo nel loro posizionamento, tuttavia l’utilizzo di una vite metrica rende più veloce l’assemblaggio successivo del prodotto. Quelle autofilettanti sono costituite da forme e filetti differenti in base al lavoro meccanico che devono compiere e al tipo di plastica in cui andranno inserite. I filetti possono essere più o meno ravvicinati, quindi con un numero di spirali differenti, avere angoli di inclinazione delle spirali da 30 a 60° e un diametro dell’anima della vite e della sua spirale variabile. Nel caso, per esempio, dei manufatti realizzati con resine termoindurenti, è assolutamente necessario utilizzare viti autofilettanti, infatti questo tipo di polimero non si conforma, come altre materie plastiche, alla vite, ma viene forato con l’asportazione del truciolo risultante. In questo caso si consiglia un profilo di vite asimmetrico con un’angolazione della spirale a 30°. Chiodatura Un’altra tipologia di assemblaggio dei componenti plastici può avvenire con il metodo della chiodatura degli elementi. I chiodi plasmabili utilizzati sono generalmente composti da ottone, rame, alluminio o con chiodi cavi da rivoltare. Se utilizziamo i chiodi da rivoltare, l’impulso della battitura deve sempre tenere in considerazione la resistenza alla rottura e alla fessurazione del polimero plastico su cui stiamo lavorando, avendo l’accortezza di calcolare bene il rapporto tra massa e velocità di battitura. Nel caso gli elementi da assemblare siano in materiale termoplastico, l’estremità del nocciolo del manufatto può essere finito a caldo o a freddo sulla testa del chiodo. Saldatura I materiali termoplastici posso essere assemblati anche attraverso il processo di saldatura con i metodi per attrito, con gli ultrasuoni o con strumenti a caldo. E’ sempre da tenere in considerazione che il punto di saldatura o le estremità saldate, se in continuo, non avranno mai una resistenza meccanica paragonabile all’elemento base. Inoltre le fasi di saldatura possono creare delle tensioni interne rispetto alle molecole di cui il polimero è costituito e, quando presenti, interagire negativamente sulle fibre di rinforzo. In linea generale, in base alle materie plastiche e al tipo di saldatura, l’esperienza sul campo ci dice che la resistenza meccanica di una saldatura può essere inferiore tra il 40 all’80% rispetto al materiale plastico originario. Questo indebolimento viene inoltre accentuato se il manufatto deve sopportare carichi elevati nel tempo o sopportare particolari sollecitazioni dinamiche o attacchi chimici al materiale plastico. Assemblaggio per compressione Il sistema dell’assemblaggio per compressione degli elementi risulta il più economico e il più veloce, tuttavia bisogna fare alcune considerazioni importanti. Se si verificassero situazioni di assemblaggio ad incastro tra elementi plastici e metallici, è buona regola progettare il calcolo degli sforzi a compressione tarati sui materiali plastici e non su quelli metallici. Inoltre quando gli elementi saranno in funzione, per esempio le parti di un ventilatore, è da tenere presente la maggiore dilatazione termica della plastica rispetto agli elementi metallici e, nel caso di polimeri igroscopici, anche i possibili rigonfiamenti. Categoria: notizie - tecnica - plastica - assemblaggio - prodotti plastici
SCOPRI DI PIU' Ciclo di Vita e Applicazioni Sostenibili dell'EPDM Riciclato
Analisi sulla Produzione, Utilizzo e Strategie di Riciclo nel Settore dei Teli e delle Barriere Impermeabili di Marco ArezioIl presente articolo esplora il ciclo di vita del telo in EPDM (Etilene Propilene Diene Monomero) riciclato, mettendo in evidenza i processi di produzione, le principali applicazioni e le strategie per il suo ulteriore riciclo. L'obiettivo è valutare l'impatto ambientale del materiale e le sue potenzialità nel contesto dell'economia circolare.Caratteristiche e Produzione dell'EPDM Riciclato L'Etilene Propilene Diene Monomero (EPDM) è un elastomero termoplastico ampiamente impiegato in vari settori industriali grazie alle sue notevoli proprietà di resistenza all'invecchiamento, agli agenti atmosferici, agli UV e a numerosi prodotti chimici. Questo polimero si distingue per la sua versatilità e durabilità, che lo rendono ideale per applicazioni esterne, in particolare in condizioni ambientali estreme.Composizione e Proprietà dell'EPDM Il polimero EPDM è un terpolimero di etilene, propilene e un diene che consente la vulcanizzazione con zolfo. La struttura molecolare unica dell'EPDM gli conferisce eccellenti proprietà fisiche, tra cui una notevole resistenza alle variazioni termiche, mantenendo la sua flessibilità a temperature molto basse e resistendo efficacemente al calore e al vapore acqueo. Tali proprietà rendono l'EPDM particolarmente efficace per applicazioni come guarnizioni, isolamenti, coperture per tetti e membrane impermeabilizzanti.Processi di Riciclo dell'EPDMNonostante l'EPDM abbia una lunga durata, alla fine del suo ciclo di vita può essere trasformato e riciclato attraverso vari processi che mirano a ridurre l'impatto ambientale e promuovere l'uso sostenibile delle risorse. Riciclo meccanico: Questo è il metodo più comune per il riciclo dell'EPDM. Il materiale viene raccolto, pulito e sminuzzato in granuli o polveri. Questi possono essere riutilizzati per produrre nuovi articoli di gomma, compresi altri teli in EPDM, mattonelle per pavimenti, o come aggregato in applicazioni di costruzione. Il processo meccanico è preferito per la sua semplicità e costo relativamente basso, ma può comportare una certa perdita di proprietà meccaniche nel materiale riciclato. Riciclo chimico: Anche se più costoso e tecnologicamente avanzato, il riciclo chimico offre il vantaggio di poter recuperare monomeri puri che possono essere reintegrati nella produzione di nuovi polimeri. Questo processo implica l'uso di solventi o catalizzatori chimici per spezzare i legami polimerici dell'EPDM, trasformandolo in materiali più semplici che possono essere facilmente rigenerati. Riciclo energetico: In alcune circostanze, quando il riciclo materiale non è praticabile, l'EPDM può essere utilizzato come combustibile per la produzione di energia. La combustione di EPDM produce una quantità significativa di energia, ma questa pratica è meno favorevole dal punto di vista ambientale e viene generalmente considerata come ultima opzione.Produzione di Teli in EPDM Riciclato Il processo di produzione di teli in EPDM riciclato inizia con la selezione e la preparazione del materiale riciclato, che viene pulito per rimuovere contaminanti e poi triturato. Il materiale viene quindi miscelato con un certo quantitativo di EPDM vergine e vari additivi, come antiossidanti e agenti vulcanizzanti, per garantire che il telo finale possieda le qualità richieste. Il composto ottenuto è successivamente processato attraverso calandre per formare teli. Questi vengono poi vulcanizzati, un processo in cui il materiale viene riscaldato in presenza di zolfo per formare legami incrociati che migliorano le proprietà elastiche e meccaniche del prodotto finale. La produzione di teli in EPDM riciclato non solo contribuisce a ridurre i rifiuti e l'uso di risorse vergini, ma rappresenta anche un'eccellente opportunità per promuovere pratiche industriali più sostenibili. Attraverso l'adozione di processi di riciclo e produzione responsabili, è possibile ottenere un significativo impatto ambientale positivo, riducendo l'impronta di carbonio e promuovendo l'economia circolare nel settore dei materiali sintetici.Applicazioni del Telo in EPDM Riciclato Il telo in EPDM riciclato, grazie alle sue proprietà di durabilità e resistenza agli agenti atmosferici, trova numerose applicazioni in vari settori industriali, contribuendo a promuovere una gestione più sostenibile delle risorse. Questo capitolo esplora le principali applicazioni industriali del telo in EPDM riciclato, evidenziando i vantaggi specifici e presentando alcuni studi di caso significativi.Applicazioni in Edilizia e nell'Ingegneria CivileEdilizia: Nel settore edilizio, il telo in EPDM riciclato è largamente utilizzato per le sue eccellenti proprietà di impermeabilizzazione. Viene impiegato come membrana per tetti piani o leggermente inclinati, offrendo una soluzione duratura e resistente agli UV e alle intemperie. Inoltre, è usato come barriera anti-radice in giardini pensili e come rivestimento per stagni artificiali e piscine, garantendo l'isolamento e la protezione contro le perdite.Ingegneria civile: L'EPDM riciclato trova impiego anche in progetti di ingegneria civile, come nella costruzione di barriere per il controllo dell'erosione e nel rivestimento di canali e bacini idrici. Le sue proprietà meccaniche garantiscono durabilità e resistenza, essenziali in applicazioni che richiedono una lunga durata e minimi interventi di manutenzione.Vantaggi Specifici L'impiego di EPDM riciclato porta con sé numerosi benefici, sia economici che ambientali: Sostenibilità: Utilizzare EPDM riciclato riduce la quantità di rifiuti destinati alle discariche e la dipendenza da risorse non rinnovabili. Questo non solo aiuta a conservare le risorse naturali ma anche a ridurre l'emissione di gas serra durante la produzione di nuovi materiali. Costo-Efficacia: Il riciclo dell'EPDM può ridurre significativamente i costi di produzione. I materiali riciclati sono generalmente meno costosi rispetto alle loro controparti vergini, rendendo il prodotto finale più accessibile e competitivo sul mercato. Performance: Nonostante sia riciclato, il telo in EPDM mantiene eccellenti proprietà fisiche e meccaniche, rendendolo adeguato per applicazioni che richiedono resistenza e durabilità. Questo assicura che l'uso di materiali riciclati non comprometta la qualità o l'efficacia del prodotto finale.Riciclo e Vita Futura dell'EPDM Riciclato Il ciclo di vita dell'EPDM riciclato non termina con la sua prima o seconda applicazione; le opportunità per ulteriori ricicli o altre forme di riutilizzo continuano a espandere il potenziale di questo materiale versatile. Questo capitolo esplora le opzioni di fine vita per l'EPDM riciclato, esamina le barriere al riciclo e discute le prospettive future che possono influenzare il suo uso sostenibile.Opzioni a Fine Vita del Telo in EPDMRi-riciclo: L'EPDM riciclato può essere sottoposto a processi di riciclo ripetuti, mantenendo una qualità accettabile per diverse applicazioni. Tuttavia, ogni ciclo di riciclo può potenzialmente degradare alcune delle proprietà fisiche del materiale, il che può limitare l'uso finale dei prodotti di riciclo. Innovazioni nel trattamento e nella preparazione del materiale possono estendere la vita utile dell'EPDM riciclato, consentendo una maggiore reintroduzione nel ciclo produttivo. Upcycling: Trasformare l'EPDM usato in prodotti di valore superiore è un'opzione intrigante. Ad esempio, l'EPDM riciclato può essere trasformato in compositi di alta qualità per applicazioni in settori tecnologicamente avanzati, come componenti per veicoli elettrici o infrastrutture intelligenti, dove le sue proprietà di isolamento e durabilità sono particolarmente preziose. Downcycling: In molti casi, l'EPDM riciclato viene utilizzato per produrre materiali che richiedono meno prestazioni rispetto all'applicazione originale, come sottofondi per pavimentazioni o materiali di riempimento per costruzioni. Questo permette di sfruttare materiali altrimenti destinati allo smaltimento, anche se non valorizza pienamente il potenziale del polimero.Barriere al Riciclo del Telo in EPDMIl riciclo dell'EPDM riciclato si scontra con diverse problematiche, che possono variare da aspetti tecnici a questioni economiche e regolamentari: Tecnologia: I processi di riciclo per l'EPDM possono essere complessi e costosi, specialmente il riciclo chimico, che richiede investimenti significativi in ricerca e sviluppo per migliorare l'efficienza e ridurre i costi. Economia: La raccolta e il trattamento dell'EPDM post-consumo possono essere economicamente svantaggiosi senza incentivi adeguati. La variabilità dei prezzi del petrolio può anche influenzare la competitività dell'EPDM riciclato rispetto a quello vergine. Normative: Le leggi e le politiche ambientali possono sia favorire sia ostacolare il riciclo dell'EPDM. Le normative che impongono standard rigorosi per i materiali riciclati possono limitare l'uso di EPDM riciclato in certe applicazioni, mentre incentivi per pratiche di produzione sostenibile possono promuovere il suo uso.Prospettive Future per il Riciclo del Telo in EPDMLe tendenze attuali e le innovazioni future giocano un ruolo cruciale nel determinare il ruolo dell'EPDM riciclato nell'economia circolare: Innovazione Tecnologica: Sviluppi nei metodi di riciclo chimico potrebbero migliorare l'efficienza del processo e la qualità del materiale riciclato, rendendo l'EPDM riciclato più competitivo. La ricerca in catalizzatori più efficaci e processi meno energivori è fondamentale. Tendenze di Mercato: Con una crescente consapevolezza ambientale e una spinta verso la sostenibilità, la domanda per materiali riciclati è destinata ad aumentare. Questo potrebbe incentivare ulteriori investimenti in tecnologie di riciclo e aumentare la scala di produzione per l'EPDM riciclato. Politiche Ambientali: Le politiche governative che impongono l'utilizzo di materiali riciclati e offrono incentivi finanziari per il riciclo possono spingere le industrie a adottare pratiche più sostenibili. Concludendo, l'EPDM riciclato possiede un potenziale significativo per contribuire a un'economia più circolare e sostenibile. Superare le sfide tecniche ed economiche e sfruttare le opportunità emergenti sarà fondamentale per il suo futuro impiego e per la sua accettazione su scala più ampia nel panorama industriale globale.
SCOPRI DI PIU' I Cavi Sottomarini per le Telecomunicazioni: Struttura, Materiali, Produzione, Posa, Durata e Riciclo
Dal polietilene ad alta densità al poliuretano: come sono fatti, come vengono posati e quanto durano i cavi sottomarini che mantengono il mondo connessodi Marco ArezioI cavi sottomarini per le telecomunicazioni sono la spina dorsale del traffico globale di dati, permettendo a Internet e alle reti telefoniche di collegare continenti distanti. Nonostante l'immagine spesso invisibile che abbiamo di queste infrastrutture, i cavi sottomarini sono essenziali per mantenere il mondo connesso. Ma come sono fatti? Quali materiali vengono utilizzati e come riescono a durare così a lungo negli ambienti ostili degli oceani? Esploriamo questi aspetti con un focus particolare sui polimeri utilizzati e le loro funzioni. Struttura di un Cavo Sottomarino per le Telecomunicazioni La struttura di un cavo sottomarino può sembrare semplice, ma è un concentrato di tecnologia progettato per resistere a pressioni enormi e a condizioni ambientali difficili. Al cuore del cavo troviamo le fibre ottiche, che trasportano segnali sotto forma di luce, rendendo possibile la trasmissione di grandi quantità di dati. Queste fibre sono incredibilmente sottili e fragili, quindi devono essere protette da diversi strati di materiali. Il nucleo delle fibre è circondato da un rivestimento protettivo in polimero, solitamente un polimero acrilico. Questo strato è fondamentale per mantenere l'integrità delle fibre, evitando che subiscano danni fisici o vengano a contatto con l'umidità. Tra le fibre ottiche e i successivi strati del cavo, spesso si utilizza un gel impermeabile che agisce come barriera ulteriore contro l'acqua. Man mano che si aggiungono strati di protezione, troviamo una guaina metallica, generalmente in acciaio o alluminio, per proteggere il nucleo del cavo. Questo strato di metallo è resistente alla corrosione e impedisce che il cavo venga danneggiato da pressioni esterne, colpi o persino morsi di creature marine. Il rivestimento finale del cavo è composto da materiali polimerici, i quali offrono la protezione più esterna e determinano la sua longevità nelle profondità marine. Polimeri Utilizzati nella Costruzione del Cavo Uno dei principali protagonisti della costruzione dei cavi sottomarini è il polietilene ad alta densità (HDPE). Questo polimero è largamente utilizzato grazie alle sue proprietà: è resistente all'acqua, chimicamente stabile, durevole e relativamente economico da produrre. Essendo un polimero termoplastico, l'HDPE è anche facile da modellare e lavorare in spessori sottili o più consistenti, a seconda delle esigenze strutturali del cavo. Oltre alla sua funzione di isolante, l'HDPE è fondamentale per proteggere il cavo dall'usura causata da correnti marine, sabbia e detriti sottomarini. Un altro polimero chiave è il poliuretano, utilizzato principalmente come rivestimento esterno nei cavi destinati a condizioni particolarmente estreme, come zone vulcaniche o aree a elevata attività sismica. Il poliuretano è elastico e ha un'alta resistenza all'abrasione, due caratteristiche che lo rendono ideale per proteggere il cavo da eventuali danni fisici. Oltre ai polimeri principali come HDPE e poliuretano, altri materiali polimerici, come le resine acriliche, vengono utilizzati nei rivestimenti interni che avvolgono le singole fibre ottiche, proteggendole dall'umidità e da micro urti che potrebbero comprometterne la funzionalità. Infine, in alcune applicazioni specifiche si possono utilizzare materiali come il polipropilene, che ha una resistenza chimica superiore e viene talvolta preferito nei cavi posati in acque particolarmente aggressive dal punto di vista chimico. Produzione dei Cavi Sottomarini per le Telecomunicazioni La produzione di un cavo sottomarino è un processo estremamente complesso, suddiviso in varie fasi. In primo luogo, vengono prodotte le fibre ottiche, le vere protagoniste del trasporto dei dati. Queste fibre vengono realizzate tramite un processo chiamato tiratura, in cui un preformato di vetro viene riscaldato e allungato fino a ottenere un filo sottile. Una volta pronte, le fibre vengono avvolte nei polimeri acrilici, che le proteggono dai danni fisici. Successivamente, si procede con l’aggiunta degli strati di protezione in acciaio o alluminio. Questi materiali metallici sono essenziali per proteggere il cavo dalle forze esterne e dalla corrosione. L’intero nucleo viene poi rivestito con strati multipli di HDPE o poliuretano, a seconda delle esigenze del cavo e delle condizioni a cui sarà sottoposto. Prima di essere inviati per la posa in mare, i cavi sono sottoposti a test rigorosi per assicurare che siano in grado di resistere alle enormi pressioni sottomarine e alle sollecitazioni meccaniche che incontreranno durante la loro lunga vita operativa. Posa dei Cavi Cavi Sottomarini per le Telecomunicazioni La posa di un cavo sottomarino è un'operazione che richiede una pianificazione meticolosa e un’attrezzatura altamente specializzata. Il primo passo è la mappatura dei fondali marini, un’operazione che prevede l’utilizzo di sonar e altri strumenti di rilevamento per trovare il percorso ottimale. Le navi posacavi, enormi e dotate di attrezzature avanzate, hanno il compito di rilasciare lentamente il cavo sul fondale, evitando qualsiasi danno durante il processo. In alcune zone, dove il fondale è particolarmente accidentato o dove c’è rischio di collisioni con altre infrastrutture o attività umane, vengono utilizzati aratri sottomarini che scavano una trincea in cui posare il cavo. Questa operazione consente al cavo di rimanere protetto da eventuali urti o incidenti. Una volta che il cavo raggiunge la costa, viene collegato alle infrastrutture terrestri e testato per verificare che tutto funzioni correttamente. Durata e Manutenzione dei Cavi Cavi Sottomarini per le Telecomunicazioni I cavi sottomarini sono progettati per durare tra i 25 e i 30 anni, ma la loro durata può variare in base alle condizioni ambientali. Alcuni cavi possono necessitare di manutenzione prima del termine della loro vita operativa, specialmente in aree caratterizzate da attività umane, come la pesca o il traffico marittimo. La manutenzione di un cavo sottomarino è un'operazione delicata. Se si verifica un guasto, navi specializzate vengono inviate a localizzare il punto danneggiato, sollevare il cavo dalla profondità del mare e ripararlo in superficie. Questo processo può essere molto costoso e richiede tempo, ma è essenziale per garantire la continuità delle comunicazioni globali. Riciclo dei Cavi Sottomarini per le TelecomuunicazioniUna volta che un cavo sottomarino ha terminato la sua vita utile, sorge la questione del riciclo. Tradizionalmente, molti cavi venivano lasciati sul fondo del mare, ma oggi, con l'attenzione crescente verso la sostenibilità, si cerca sempre più di recuperare e riciclare queste infrastrutture. Il processo di riciclo inizia con il recupero del cavo dal fondale, un'operazione simile a quella della posa. Una volta portato a terra, il cavo viene trasportato in impianti specializzati, dove viene separato in componenti. I metalli come il rame e l'acciaio vengono recuperati e riutilizzati in nuovi processi produttivi, mentre i polimeri possono essere riciclati o, in alcuni casi, utilizzati per il recupero energetico. Il riciclo dei cavi sottomarini è un passo importante verso la creazione di un’economia circolare e sostenibile, riducendo al minimo l'impatto ambientale delle infrastrutture telecomunicative. Conclusioni I cavi sottomarini per le telecomunicazioni sono delle vere e proprie meraviglie tecnologiche. Costruiti con materiali avanzati come l'HDPE e il poliuretano, questi cavi sono progettati per resistere per decenni nelle profondità marine, trasmettendo dati e comunicazioni vitali per l'economia globale. Nonostante la loro complessità, il futuro dei cavi sottomarini guarda sempre più verso un approccio sostenibile, puntando sul riciclo e sull'uso di materiali che possano essere recuperati e riutilizzati in modo efficace.
SCOPRI DI PIU' Cosa e Quali Sono i Polimeri Conduttori di Elettricità
I polimeri plastici non solo sono ottimi isolanti elettrici ma possono essere anche conduttoridi Marco ArezioE’ universalmente risaputo che, normalmente, gli oggetti realizzati con i polimeri plastici sono degli ottimi isolanti elettrici, tanto che in presenza di apparecchi o accessori in cui vi sia la presenza di un passaggio di elettricità, possiamo facilmente trovare un elemento in plastica. Per isolamento elettrico di un corpo in plastica si intende la sua capacità, di ridurre drasticamente o bloccare completamente il passaggio di una corrente elettrica all’interno della sua massa, evitando il pericolo alle persone o alle cose. Per questo motivo troviamo molti oggetti come gli interruttori, cavi elettrici, impianti di illuminazione e circuiti stampati in cui vi è la presenza di elementi in plastica. Per determinare il grado di isolamento elettrico o la sua capacità di inibire il passaggio della corrente, si usa un parametro chiamato CTI (Comparative Tracking Index), ottenibile attraverso uno specifico test, che fornisce una valutazione della resistenza all’isolamento elettrico di un materiale alle scariche superficiali. Di contro, può anche essere necessario che questo flusso di corrente elettrica, che normalmente viene impedito dai materiali plastici, debba passare in modo controllato, attraverso il corpo polimerico, con lo scopo, per esempio, di ridurre le cariche elettrostatiche, per schermare parti in plastica dalle onde elettromagnetiche, per produrre elettrodi, diodi luminosi e molti altri prodotti. Per fare questo è necessario affidarsi a polimeri, che per loro natura o formulazione, possano permettere il passaggio di elettricità, mantenendo invariate le altre caratteristiche chimico-fisiche tipiche delle materie plastiche. Per creare o potenziare i compound termoplastici conduttori ci si affida a specifiche cariche o degli agenti di rinforzo che conducono l’elettricità, creando appunto, un polimero conduttore. Lo studio dei polimeri conduttori ha dovuto bilanciare, nel tempo, le caratteristiche di conducibilità elettrica con quelle di lavorabilità e produttività degli elementi, fattori che a volte erano in aperto contrasto tra loro. Infatti, i primi polimeri conduttori erano insolubili e fondevano con difficoltà, portando così la ricerca a trovare il giusto equilibrio tra solubilità, caratteristiche termiche di fusione e conducibilità elettrica. Il principio della conducibilità elettrica si basa sull’inserimento, nelle miscele, di donatori o accettori di elettroni, atomi o molecole, che cedono o accettano elettroni aumentandone notevolmente la mobilità. In virtù di questa elevata mobilità, si ritrovano dei singoli elettroni liberi, cioè non legati al corpo dell’atomo, che scivolando sulle molecole trasportando la carica elettrica. Un’altra caratteristica dei polimeri conduttori è l’elettroluminescenza, intesa come la capacità di emettere luce quando viene applicata una tensione elettrica, permettendo lo sviluppo di diodi organici che emettono luce, definiti OLED (Organic Light Emitting Dios). I principali polimeri conduttori sono: - Poliacetilene (PAC)- Polifenilene - Poliparafenilvinilene (PPV) - Polieteroaromatici - Polianilina (PANI) - Polifenilenammina - Polietilendiossitiofene (PEDT) - Polietilendiossitiofene – Polistirensolfanato (PEDT – PSS) - Polifenilensolfuro (PPS) - Polifenilenbutadine (PPB) - Poliparapirridina (PPYR) - Poliparapirridinvinilene (PPYV) - Polipirrolo (PPY) - Politiofene (PT) - Polifurano (PFU) - Polietilendiossitiofene (PEDT) - Poliacene Le applicazioni più comuni sono le seguenti: - Dotazioni antistatiche - Nastri per resistenze - Fusibili - Sensori - Batterie - Condensatori elettrolitici - Strati conduttori su vetro e plastica - Strati trasparenti antistatici su pellicole fotografiche, vetro, diodi luminosi Categoria: notizie - tecnica - polimeri conduttori - luminescenza
SCOPRI DI PIU'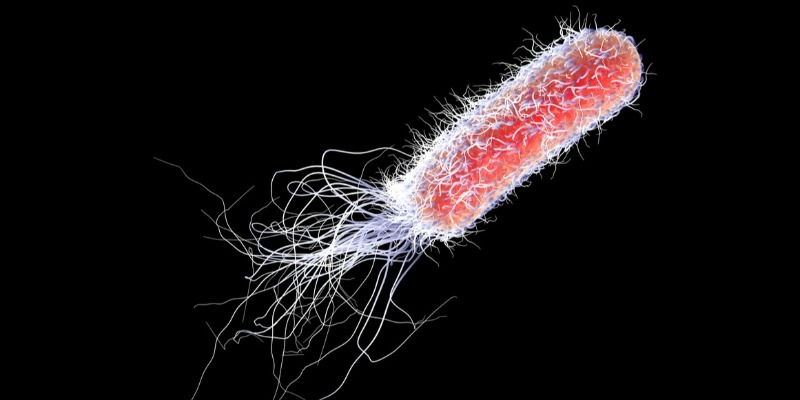 Ricerche microbiologiche per studiare un batterio che decompone il poliuretano
Lo Pseudomonas è un batterio, che potrebbe decomporre i legami della resina termoindurente come il poliuretanodi Marco ArezioTra le varie attività di studio, sulle strade alternative nella gestione dei rifiuti, la microbiologia si sta sforzando di trovare e testare batteri per scomporre quei legami chimici definiti irreversibili, come quelli del poliuretano. Le resine termoindurenti, di cui fa parte il poliuretano, è un materiale molto rigido costituito da polimeri reticolati nei quali il moto delle catene polimeriche è fortemente limitato dall’elevato numero di reticolazioni esistenti. Durante il riscaldamento subiscono una modificazione chimica irreversibile. Le resine di questo tipo, sotto l’azione del calore nella fase iniziale, rammolliscono (diventano plastiche) e, successivamente, solidificano. Contrariamente alle resine termoplastiche, non presentano la possibilità di subire numerosi processi di formatura durante il loro utilizzo. Le resine termoindurenti, sono materiali nei quali il moto delle catene polimeriche è fortemente vincolato da un numero elevato di reticolazioni esistenti. Infatti, durante il processo di produzione, subiscono modifiche chimiche irreversibili associate alla creazione di legami covalenti trasversali tra le catene dei pre-polimeri di partenza. La densità delle interconnessioni e la natura dipendono dalle condizioni di polimerizzazione e dalla natura dei precursori: generalmente essi sono sistemi liquidi, o facilmente liquefacibili a caldo, costituiti da composti organici a basso peso molecolare, spesso multifunzionali, chimicamente reattivi, a volte in presenza di iniziatori o catalizzatori. Il poliuretano è un composto largamente usato come isolante termico, nel settore dell’edilizia, dell’industria dell’auto, negli elettrodomestici, nelle celle frigorifere, nel settore navale e ferroviario, nei mobili, nel settore calzaturiero e in molti altri settori industriali. Ogni anno, nella sola Europa, si producono circa 3,5 milioni di tonnellate di poliuretano che, alla fine del ciclo di vita, non trova una corretta destinazione nel settore del riciclo e vanno a finire normalmente in discarica. La difficoltà che oggi incontra questa tipologia di rifiuto plastico nel processo di riconversione, finchè il riciclo chimico non avrà preso piede, hanno spinto le ricerche biologiche a tracciare nuove strade. Un gruppo di ricerca Europeo chiamato P4SB sta studiando materiali provenienti dalla biologia sintetica che siano in grado, tramite dei catalizzatori batterici, di creare bio enzimi che possano depolimerizzare il poliuretano, ma anche il PET. Lo studio ha identificato un batterio, chiamato Psneudomonas, che opportunamente ingegnerizzato, sia in grado di metabolizzare i componenti del poliuretano, che verranno poi resi, all’interno della massa batterica, sotto forma di bio plastica. Questo batterio ha la capacità di sopravvivere in condizioni estreme ed è molto resistente alle sostanze tossiche, infatti è un nemico per eccellenza nel campo medico in quanto resiste facilmente agli antibiotici. Fa parte della famiglia dei batteri gram-negativi che colpisce normalmente le persone con barriere immunitarie basse o con problemi alla pelle e alle mucose. Il batterio nell’uomo scatena malattie associate alle infezioni, come i problemi respiratori, la polmonite, l’endocardite, meningiti, problemi agli occhi, alle articolazioni, gastrointestinali, dermatologici e altre forme di reazione del corpo. Questo dimostra che è un batterio da prendere sul serio e il suo utilizzo nel campo microbiologico, applicato al riciclo delle plastiche come il poliuretano, fa capire il grado di colonizzazione e decomposizione che potrebbe mettere in campo se trattato con le dovute attenzioni.Categoria: notizie - plastica - batteri - riciclo - rifiuti - poliuretano
SCOPRI DI PIU' Machine Learning nello Stampaggio delle Materie Plastiche: Come Migliorare Efficienza e Qualità
Scopri come l'intelligenza artificiale rivoluziona lo stampaggio a iniezione, ottimizzando i parametri di produzione, riducendo gli sprechi e migliorando la sostenibilitàdi Marco ArezioLo stampaggio delle materie plastiche rappresenta uno dei processi industriali più diffusi, un pilastro fondamentale nella produzione di beni in una vasta gamma di settori. Tuttavia, questa tecnica, sebbene consolidata, presenta ancora sfide significative, come l’ottimizzazione dei parametri, la riduzione degli sprechi e il miglioramento della qualità del prodotto. In questo contesto, il machine learning (ML) si sta affermando come una tecnologia rivoluzionaria, capace di trasformare i metodi tradizionali e di introdurre un nuovo paradigma basato su efficienza, precisione e sostenibilità. Una tecnologia antica incontra l’intelligenza artificiale L’arte dello stampaggio delle materie plastiche si basa sull’iniezione di materiali fusi in stampi predefiniti, dove si raffreddano per prendere forma. Sebbene il principio sia semplice, il controllo delle variabili che influenzano la qualità finale del prodotto richiede esperienza e attenzione. La temperatura, la pressione, la velocità di iniezione e i tempi di raffreddamento devono essere calibrati con precisione, poiché un errore in uno di questi parametri può portare a difetti quali deformazioni, bolle o superfici irregolari. Storicamente, questa ottimizzazione è stata un processo empirico, affidato alle competenze dei tecnici. Tuttavia, la crescente complessità dei materiali, l’esigenza di ridurre i costi e la pressione per una maggiore sostenibilità richiedono soluzioni più avanzate. Ed è qui che il machine learning entra in gioco. L’intelligenza che apprende dai dati Il machine learning, una branca dell’intelligenza artificiale, si basa sulla capacità degli algoritmi di analizzare enormi quantità di dati, identificare schemi e prendere decisioni autonome. Nel contesto dello stampaggio delle materie plastiche, ciò significa che i sistemi di ML possono elaborare informazioni provenienti da sensori installati nei macchinari e tradurle in azioni correttive in tempo reale. Immaginiamo una macchina per lo stampaggio dotata di sensori che monitorano costantemente variabili come temperatura, pressione e viscosità del materiale. I dati raccolti vengono analizzati da modelli predittivi che non solo identificano configurazioni ottimali per un dato prodotto, ma sono anche in grado di adattarsi a cambiamenti improvvisi, come variazioni nella composizione del materiale o condizioni ambientali. Questo apprendimento continuo consente una calibrazione più precisa, riducendo al minimo i difetti e gli sprechi. Un controllo qualità senza precedenti Un aspetto fondamentale dello stampaggio è il controllo qualità, che tradizionalmente richiede ispezioni manuali o test successivi alla produzione. Il machine learning, combinato con sistemi di visione artificiale, permette invece di monitorare la qualità in tempo reale, direttamente sulla linea di produzione. Grazie all’utilizzo di reti neurali convoluzionali, i macchinari possono identificare difetti come deformazioni, crepe o imperfezioni superficiali con un livello di accuratezza superiore a quello umano. Questa tecnologia non si limita a individuare i prodotti difettosi, ma fornisce anche un feedback istantaneo, permettendo di correggere i parametri operativi e prevenire errori ricorrenti. Il risultato è un processo produttivo più fluido, con una qualità costante e un minor spreco di risorse. Prevedere i problemi prima che si verifichino Un altro campo in cui il machine learning sta facendo la differenza è la manutenzione predittiva. I macchinari per lo stampaggio, come qualsiasi altra apparecchiatura industriale, sono soggetti a usura e guasti, che spesso comportano costosi fermi macchina. Grazie al ML, i dati raccolti dai sensori possono essere analizzati per individuare segnali precoci di anomalie. Vibrazioni insolite, variazioni nei consumi energetici o cambiamenti nei tempi ciclo possono indicare la necessità di un intervento, permettendo di pianificare la manutenzione in anticipo e ridurre i tempi di inattività. Un nuovo approccio ai materiali Con l’aumento dell’attenzione verso la sostenibilità, i produttori stanno sperimentando materiali più ecologici, come bioplastiche e polimeri riciclati. Tuttavia, questi materiali presentano proprietà diverse rispetto alla plastica tradizionale, rendendo necessario un approccio più flessibile alla loro lavorazione. Il machine learning può simulare il comportamento di nuovi materiali durante lo stampaggio, prevedendo problemi di flusso o raffreddamento e ottimizzando i parametri senza la necessità di lunghi test fisici. Oltre il processo: l’efficienza della supply chain Il potenziale del machine learning non si esaurisce nei confini del reparto produttivo. Analizzando i dati storici e le tendenze di mercato, gli algoritmi possono prevedere la domanda futura di prodotti, ottimizzare gli ordini di materie prime e ridurre le scorte in eccesso. Questo approccio sistemico garantisce che ogni fase della produzione, dalla fornitura alla distribuzione, sia ottimizzata per ridurre i costi e migliorare l’efficienza complessiva. Prospettive future Il connubio tra machine learning e stampaggio delle materie plastiche rappresenta un’opportunità straordinaria per il settore manifatturiero. Oltre ai vantaggi immediati in termini di qualità, efficienza e sostenibilità, questa tecnologia apre la strada a innovazioni ancora più ambiziose. L’integrazione con digital twin, sistemi robotici avanzati e persino il quantum computing promette di rivoluzionare ulteriormente il processo produttivo, rendendolo sempre più intelligente e adattabile. Conclusione Il machine learning non è solo una tecnologia all’avanguardia, ma una necessità per il futuro dell’industria della plastica. In un’epoca in cui precisione, sostenibilità e competitività sono più cruciali che mai, adottare soluzioni basate sull’intelligenza artificiale significa non solo migliorare l’efficienza operativa, ma anche contribuire a un’industria più responsabile. Questo è il futuro dello stampaggio delle materie plastiche: intelligente, sostenibile e in continua evoluzione.© Riproduzione Vietata
SCOPRI DI PIU' Polipropilene Isotattico ed Ossido di Zinco: Soluzioni per Materiali Sostenibili e Antibatterici
Il Futuro dei Materiali Avanzati nelle Applicazioni del Settore Medico, Alimentare ed Industriale: Polipropilene Isotattico ed Ossido di Zincodi Marco ArezioLa ricerca sui materiali polimerici con proprietà antimicrobiche sta aprendo nuove prospettive per affrontare le sfide globali legate alla sicurezza e alla sostenibilità. Tra questi materiali, i compositi di polipropilene isotattico (iPP) arricchiti con ossido di zinco (ZnO) si distinguono per la loro capacità di combinare resistenza meccanica, stabilità chimica e attività antibatterica. Questo studio ha approfondito la preparazione e la caratterizzazione di microcompositi iPP/ZnO, rivelandone il potenziale in settori chiave come la medicina, l'imballaggio alimentare e l'industria. Unione di Proprietà e Funzionalità Il polipropilene isotattico è ampiamente utilizzato per la sua leggerezza, resistenza chimica e processabilità. Tuttavia, le sue applicazioni possono essere limitate dalla scarsa resistenza ai raggi UV e dalla mancanza di proprietà antimicrobiche. L'integrazione di microparticelle di ZnO in questa matrice polimerica offre una soluzione promettente. L'ossido di zinco, noto per le sue proprietà antibatteriche e schermanti contro i raggi UV, è stato incorporato nel polimero mediante un processo di miscelazione a caldo. I compositi risultanti hanno dimostrato non solo una ridotta degradazione fotoindotta, ma anche un'efficace attività contro Escherichia coli. Principali Risultati della Ricerca Qui di seguito possiamo analizzare i risultati più significativi ottenuti dalla ricerca sui microcompositi di polipropilene isotattico e ossido di zinco (iPP/ZnO). Attraverso una combinazione di test sperimentali e analisi approfondite, sono state esplorate le caratteristiche di stabilità termica, resistenza alla fotodegradazione, attività antibatterica e proprietà meccaniche di questi materiali innovativi. I dati raccolti dimostrano il grande potenziale di questi compositi nel rispondere alle esigenze di settori strategici come il medicale, l’imballaggio alimentare e l’industria, ponendo le basi per futuri sviluppi in applicazioni reali. Di seguito, i principali aspetti della ricerca saranno dettagliatamente illustrati. Resistenza alla Fotodegradazione L'aggiunta di ZnO ha significativamente migliorato la stabilità del polipropilene sotto esposizione ai raggi UV. I test hanno dimostrato che il materiale subisce una minore ossidazione, grazie all'effetto schermante delle particelle di ZnO, che riducono l'intensità della radiazione assorbita dal polimero. Attività Antibatterica I compositi contenenti fino al 5% di ZnO hanno ridotto del 99,9% la popolazione batterica di E. coli dopo 48 ore. Questo effetto è attribuito alla capacità del ZnO di generare specie reattive dell'ossigeno, che danneggiano le membrane dei batteri, rendendo questi materiali ideali per applicazioni in ambienti sterili o altamente contaminati. Stabilità Termica e Meccanica I compositi hanno mostrato una maggiore resistenza termica rispetto al polipropilene puro, con una temperatura di degradazione più elevata. Sebbene l'aggiunta di ZnO abbia leggermente ridotto l'allungamento alla rottura, il materiale ha mantenuto una buona duttilità, essenziale per molte applicazioni industriali. Prospettive di Applicazione e Innovazione I microcompositi di polipropilene isotattico e ossido di zinco rappresentano una frontiera promettente nella ricerca sui materiali avanzati. Questi compositi uniscono proprietà meccaniche, termiche e antimicrobiche in un’unica soluzione, aprendo nuove possibilità applicative. La capacità di resistere alla fotodegradazione e di contrastare efficacemente la proliferazione batterica rende i compositi iPP/ZnO particolarmente adatti per settori fondamentali come la medicina, l’imballaggio alimentare e le applicazioni industriali. La loro efficacia contro batteri come l’Escherichia coli e la protezione dai raggi UV garantiscono prodotti più sicuri e durevoli, rispondendo così alla crescente domanda di materiali sostenibili e innovativi. Tuttavia, per sfruttarne appieno il potenziale, è necessario continuare a sviluppare metodi di ottimizzazione, in modo da migliorare le prestazioni complessive e garantire una maggiore compatibilità ambientale. Questi composti sono indicati nei seguenti settori: Settore Medico Superfici antibatteriche per dispositivi medici e imballaggi sterili potrebbero beneficiare di questi compositi, riducendo il rischio di infezioni. Imballaggi Alimentari La capacità del ZnO di proteggere dai raggi UV e dai batteri lo rende adatto per prolungare la durata degli alimenti confezionati, migliorando la sicurezza alimentare. Industria Componenti esposti a condizioni ambientali difficili, come radiazioni UV e contaminazioni microbiche, potrebbero sfruttare le proprietà combinate di resistenza e igiene offerte dai compositi iPP/ZnO. Sfide e Sviluppi Futuri Nonostante i risultati promettenti, alcuni aspetti richiedono ulteriori studi. La riduzione dell'allungamento alla rottura indica la necessità di ottimizzare la dispersione delle particelle di ZnO e l'interfaccia con la matrice polimerica. L'uso di compatibilizzanti o trattamenti superficiali potrebbe migliorare le proprietà meccaniche senza compromettere quelle funzionali. Inoltre, estendere la ricerca ad altre concentrazioni e combinazioni di nanoparticelle potrebbe portare a materiali ancora più performanti. Le collaborazioni tra università e industria saranno cruciali per tradurre questi sviluppi in soluzioni commerciali. Conclusione I compositi di polipropilene isotattico e ossido di zinco rappresentano una promettente innovazione per affrontare sfide legate alla sicurezza, sostenibilità e durata dei materiali. Grazie alle loro proprietà antibatteriche e alla resistenza ai raggi UV, possono trovare applicazione in numerosi settori, contribuendo a migliorare la qualità della vita e a ridurre l'impatto ambientale. Con ulteriori ottimizzazioni, questi materiali potrebbero diventare una soluzione chiave per molteplici esigenze industriali e sociali.© Riproduzione Vietata
SCOPRI DI PIU' Vetroresina: il difficile cammino verso un’economia circolare del prodotto.
Vetroresina: storia, produzione, impiego e riciclo. Il difficile cammino verso un’economia circolare del prodottodi Marco ArezioLa vetroresina è sicuramente un prodotto che ha avuto un successo molto importante dato dalla flessibilità d’impiego, dalla relativa facilità di produzione e dalle caratteristiche tecniche dei manufatti prodotti che potevano sostituire o migliorare le prestazioni di altri materiali fino ad allora utilizzati. La vetroresina nasce negli anni 20, periodo in cui si stavano studiando materiali che avessero delle caratteristiche prestazionali simili a quelle dei metalli da costruzione (edilizia, aeronautica, navale) ma che si potesse aggiungere un vantaggio in termini di risparmio di peso. Nel corso degli anni 40 si era optato per il rinforzo del poliestere utilizzando la fibra di amianto, un materiale plastico composito con cui si costruivano, per esempio, i serbatoi supplementari per gli aerei. Durante gli anni 50 dello scorso secolo, l’incremento della produzione di fibra di vetro, ha portato ad una progressiva sostituzione della fibra di amianto, creando prodotti tecnicamente più avanzati ed ampliando il campo di applicazione. MA COS’E’ LA VETRORESINA?E’ una plastica composta rinforzata con vetro, detta anche VTR o GRP, utilizzando tessuti o feltri con fibre orientate casualmente e successivamente impregnate con resine termoindurenti, generalmente liquide, composte da poliestere o vinilestere o epossidiche, che induriscono e collegano le fibre stesse attraverso l’azione di catalizzatori ed acceleranti. Le principali caratteristiche dei prodotti realizzati in vetroresina sono: – Leggerezza – Elevate caratteristiche meccaniche – Durabilità – Resistenza alla corrosione – Resistenza agli agenti atmosferici – Ottimo isolamento elettrico – Comportamento al fuoco gestibile con specifici additivi – Buon isolamento termico – Scarsa manutenzione COME VENGONO PRODOTTI I MANUFATTI IN VETRORESINA?Premettendo che la vetroresina non è un composto plastico tradizionale che ha bisogno di calore e di una forza meccanica importante (estrusione, iniezione, soffiaggio) per realizzare i prodotti, ma si basa sul lavoro che svolge la resina polimerizzata che viene a contatto con le fibre di vetro. I processi principali di produzione sono i seguenti: “Hand Lay-Up” consiste nella spalmatura a pennello o rullo di resine, correttamente additivate con catalizzatori e acceleranti, che ne determinano la polimerizzazione anche a temperatura ambiente, su tessuti di vetro. La solidificazione delle resine permette l’inglobamento delle fibre di vetro presenti nello stampo creando l’articolo in vertroresina. “Filamnet Winding” consiste nell’applicare, su un cilindro rotante, normalmente metallico, un filo impregnato con resina catalizzata. Avvolgendo in continuo questo filo sullo stampo, che verrà poi sfilato una volta che la resina sarà indurita, si possono creare tubi o serbatoi cilindrici. “Resin Transfer Moulding” consiste nello spargere a secco, su un lato di uno stampo, una quantità stabilita di fibre di vetro, successivamente si richiude lo stampo con la sua copia e si inietta, a bassa pressione, la resina all’interno. Con questo sistema è possibile eseguire il procedimento di iniezione all’interno dello stampo anche sottovuoto. “Pultrusion” consiste in una produzione simile alla classica estrusione delle materie plastiche, adatta ai materiali compositi per la realizzazione di particolari profili. A QUALI SETTORI SONO DESTINATI E QUALI MANUFATTI IN VETRORESINA SI POSSONO REALIZZARE?Le ottime doti tecniche ed estetiche dei prodotti in vetroresina permettono di impiegarli in moltissimi campi con applicazioni molto ampie: Settore ferroviario Produzione energia Edilizia Fai da te Settore Nautico Settore delle opere sportive Mercato elettrotecnico I prodotti realizzati con la vetroresina sono veramente tanti e non è possibile citarli tutti, ma indicheremo i prodotti che, sul mercato, realizzano i volumi maggiori: Scafi e articoli per il settore nautico. Profili industriali e civili Serramenti e persiane Lucernari Lastre di copertura Pareti Rivestimenti per il settore della refrigerazione Scale e camminamenti Rivestimenti per il settore ferroviario Rivestimenti per il trasporto civile Impianti eolici IL RICICLO DELLE VETRORESINA La vetroresina, essendo un materiale composto, come abbiamo visto, sfugge dalle logiche del riciclo classico dei materiali plastici creando, quindi, varie e complesse problematiche per il suo riciclo. La prima problematica che possiamo ricordare è la presenza delle resine termoindurenti di cui è composto il manufatto, infatti, come sappiamo, la reazione di polimerizzazione è sempre irreversibile, questo significa che se trattassimo i prodotti macinati in vetroresina con il calore, come si fa in genere con altre materie plastiche, non saremmo in grado di riportare a forma liquida le resine impiegate. Il secondo problema riguarda le fibre in vetro che si utilizzano per armare la ricetta. Secondo studi epidemiologici condotti su animali in laboratorio, l’inalazione prolungata alla polvere proveniente da queste fibre, farebbe insorgere carcinomi e mesoteliomi. Nonostante non risultino riscontri sull’uomo dei tests fatti sugli animali, la Comunità Europea ha emesso una direttiva specifica, inserendo le fibre di vetro tra le sostanze pericolose soggette all’obbligo di etichettatura. Infatti le fibre di vetro utilizzate per la realizzazione di manufatti, sono considerate cancerogene di categoria 3 e devono riportare l’etichetta R40 che identifica la possibilità di effetti irreversibili sulla salute. Quindi, nell’ambito dei sistemi di riciclo dei manufatti a fine vita, possiamo riportare le principali destinazioni di smaltimento: Discarica Macinazione dei manufatti in polveri di varie dimensioni e il loro riutilizzo in settori come quello edile. Riciclo tramite pirolisi con la separazione tra fibre e resine Riciclo mediante digestione acida Tra i sistemi di smaltimento oggi impiegati, in termini di volumi, sicuramente la messa in discarica è ancora la più utilizzata, con tutti gli effetti negativi del caso. Per quanto riguarda la macinazione dei manufatti in polveri, risulta sicuramente la via più semplice, da punto di vista pratico, ma lascia aperti tutti i dubbi dal punto di vista sanitario che abbiamo sopra riportato. Mentre per quanto riguarda il riciclo tramite pirolisi o digestione acida non risulta, oggi, economicamente conveniente. E’ evidente che la strada per smaltire gli scarti dei prodotti in vetroresina, a fine vita potrebbe, essere quella del riutilizzo delle polveri macinate in miscele adatte alla produzione di prodotti finiti, ma l’operazione di riduzione volumetrica dei manufatti in vetroresina deve essere realizzata utilizzando attrezzature idonee, in camere isolate, quindi non semplici mulini di macinazione, che salvaguardino la salute dei lavoratori. Esiste inoltre sul mercato un metodo di riciclo degli scarti di vetroresina prodotti con resine ortoftaltica, isoftaltica o vinilestere definito come “recupero con trattamento termico-chimico”. Attraverso questo processo si arriverebbe a recuperare circa l’85% della resina madre, sotto forma di liquido e circa il 99% delle fibre che compongono l’armatura. Tests fatti dal produttore dimostrerebbero che la resina recuperata, che risulta carica di iodio, potrebbe essere rimessa in miscela, con la resina vergine, per la realizzazione di nuovi manufatti senza che vi siano decadimenti prestazionali. Per quanto riguarda le fibre recuperate con questo sistema, viene consigliato un trattamento di calcinazione su di esse, per eliminare i residui carboniosi presenti prima di essere riutilizzate.Categoria: notizie - tecnica - plastica - riciclo - vetroresina
SCOPRI DI PIU' Le Cause della Riduzione Qualitativa del Polipropilene Durante il Riciclo Meccanico
L’analisi dei flussi dei rifiuti in ingresso, la selezione, le miscele e l’impatto termico sulle prestazioni finalidi Marco ArezioIl polipropilene è una famiglia di polimeri molto utilizzata per la produzione di articoli nelle più svariate applicazioni, in quanto associa resistenza, facilità di colorazione e semplicità di impiego attraverso processi termici differenti come l’iniezione, il soffiaggio, l’estrusione e la termoformatura. È anche un polimero che si presta facilmente alle operazioni di compound, attraverso le quali si possono miscelare additivi che inducono modifiche alla struttura, incrementando così le prestazioni finali del prodotto, rendendolo più rigido o più flessibile o più performante agli sforzi di compressione, trazione o di taglio. In virtù della sua duttilità e della facilità di produzione, lo scarto che viene raccolto, per essere poi riciclato meccanicamente, presenta un’eterogeneità di composti che è importante conoscere, per poter prevenire eventuali errori qualitativi sulla materia prima seconda che si andrà a produrre. Innanzitutto vediamo come si svolge un normale processo di riciclo meccanico di un rifiuto in polipropilene.Lo scaro del polipropilene che viene avviato al riciclo si può presentare sotto forma di rifiuto rigido, per esempio le cassette dell’ortofrutta, i bancali, i paraurti, i flaconi, oppure sotto forma di rifiuto flessibile, come i sacchetti, i Big Bags, i teli e i film del settore del packaging. L’insieme di questi rifiuti dovranno preventivamente essere separati meccanicamente, in modo da creare un input di scarti dalla consistenza rigida e uno dalla consistenza flessibile, così da avviarli a processi di lavorazione differenti. Dopo avere fatto una prima sommaria cernita per macrocategorie, si cerca di separare i rifiuti in base alla tipologia di prodotto iniziale, per esempio i flaconi si separeranno dai secchi, i bancali dai prodotti farmaceutici, le cassette dell’ortofrutta dai tubi e così via. Anche per quanto riguarda i rifiuti flessibili si cercherà di separare le diverse tipologie di teli, in base alla tipologia di imballo per cui erano destinate, alle lavorazioni a cui sono state sottoposte e ai prodotti con cui sono stati in contatto. Questa seconda selezione è volta a creare una possibile omogeneità tra le famiglie di rifiuti selezionati, in modo da rendere il loro riciclo il più semplice e qualitativo possibile. Lo scarto ulteriormente selezionato verrà poi lavato, con processi a decantazione e meccanici, in modo da ridurre al minimo le contaminazioni presenti sulla scaglia, che potrebbero pregiudicarne le qualità meccaniche e l’aspetto estetico. Terminato il processo di lavaggio lo scarto rigido verrà asciugato, mentre quello flessibile passerà nel densificatore per agglomerare le parti leggere, in modo che sia maggiormente lavorabile nell’estrusione. Successivamente si utilizzerà questo semilavorato come alimentazione per gli estrusori nella preparazione delle ricette di nuovi granuli riciclati, ricreando il circolo virtuoso dell’economia circolare. Descritto brevemente il processo di riciclo meccanico del polipropilene vediamo quali possono essere i problemi più comuni da affrontare e come poterli risolvere. La prima cosa da verificare, nell’attività di riciclo meccanico del polipropilene, è la conoscenza tecnica delle differenze, nei flussi dei rifiuti in ingresso, sulle varie strutture molecolari del polimero. Infatti il peso molecolare, la sua cristallinità e la sua origine, tra omopimero e copolimero, possono influenzare le qualità fisico-meccaniche del prodotto finale. Ad esempio, i contenitori o i secchi per conservare lubrificanti o vernici sono comunemente realizzati in copolimero a blocchi, che ha un buon equilibrio tra proprietà di impatto e rigidità. Altri contenitori in polipropilene, come i flaconi per prodotti per l'igiene e la pulizia o i contenitori per latticini, possono anche essere realizzati in copolimero random o omopolimero, quindi, la differenza di temperatura di fusione varia tra omopolimeri (160-165 °C) e polipropilene copolimero (135-159 °C). Se queste differenti origini e caratteristiche del materiale venissero combinate fra loro durante il riciclo meccanico, ne scaturirebbe un granulo riciclato di qualità inferiore rispetto allo stesso prodotto attraverso una selezione del rifiuto più attenta. La seconda cosa da tenere presente è la possibile contaminazione del polipropilene con altre plastiche comuni come il PE. Tra i tanti polimeri, l’HDPE, è quello che crea più spesso una possibile contaminazione, se non separato precedentemente nel flusso di scarti in ingresso, infatti il PP e l’HDPE, entrambi della famiglia delle poliolefine, hanno una grande somiglianza nella loro struttura e hanno una densità inferiore a 1, galleggiano quindi nell’ acqua di lavaggio. Inoltre, durante le fasi di estrusione, il PP e l’HDPE hanno temperature di fusioni differenti, compresa tra 160 e 170 °C per il polipropilene e 130 °C per l’HDPE, portando quest’ultimo alla possibile degradazione termica, che si manifesta nella formazione di particelle nere che possono essere impresse sui prodotti finali, con carenze dal punto di vista estetiche. E’ quindi consigliabile limitare la presenza di HDPE sotto la soglia del 5%, per ridurre l’impatto negativo sui prodotti realizzati con la materia prima riciclata. La terza cosa da considerare, come abbiamo accennato prima, è il fatto che il PP si presta facilmente alle operazioni di compound, quindi lo scarto potrebbe contenere, cariche come il talco, il carbonato di calcio, la fibra di vetro, i metalli o colori particolarmente aggressivi. Sapendo che i vari additivi da compound hanno comportamenti fisici e meccanici diversi, sia in fase di trasformazione della materia prima che dal punto di vista estetico che prestazionale sul prodotto finito, è importante procedere all’analisi dei contenuti, con prove di laboratorio, per capire come utilizzare, durante le fasi di riciclo, lo scarto additivato. La quarta cosa che si deve tenere presente è il degrado del polimero, non solo quello di cui abbiamo accennato riguardante la fase termico-estrusiva per produrre il granulo, ma anche quella che possiamo definire foto-ossidativa, per cui un prodotto plastico esposto alla luce e al calore, genera un decadimento delle proprie prestazioni a causa dell’indebolimento e della modifica delle sue catene. Infatti, la degradazione ossidativa può essere generata non solo dalla degradazione termica, indotta dalla radiazione solare, ma anche da elevate sollecitazioni meccaniche. Quando il polimero si degrada, l'ossigeno presente nel materiale plastico disintegra le molecole e crea radicali liberi, che reagiscono rapidamente a catena con l'ossigeno. Si può quindi ricordare che il polipropilene, nell’ambito del riciclo meccanico, è un polimero con una spiccata proprietà di degradazione termica rispetto ad altre tipologie di plastica, sia durante il suo ciclo di vita (principalmente per foto-ossidazione), sia durante le fasi di lavorazione e riciclo. Il calore, le sollecitazioni meccaniche e le radiazioni ultraviolette modificano fortemente la struttura e la morfologia e, di conseguenza, le caratteristiche e le proprietà del polipropilene riciclato. Sia l'allungamento che la resistenza all'urto sono le proprietà maggiormente influenzate dal fenomeno del degrado, oltre a cedimenti di scolorimento e altri danni estetici che devono essere presi in considerazione. Come ultimo aspetto, tra molti altri che si possono illustrare, citerei la problematica dell’odore che può accompagnare i rifiuti in polipropilene da post consumo. L’odore nell’input del rifiuto può formarsi a causa della commistione tra plastiche che hanno contenuto liquidi o solidi aggressivi, o causati dalla fermentazione biologica degli scarti alimentari o dalla presenza di composti chimici, come i tensioattivi, che possono impregnare il polipropilene. Le fasi di lavaggio, anche molto accurate, generalmente possono ridurre l’impatto odorifero ma difficilmente sono risolutive del problema. Essendo la presenza dell’odore nelle plastiche riciclate da post consumo sgradevole per i prodotti finali, e non essendoci, ad oggi, un sistema di asportazione definitiva, si rende necessario dover separare i flussi di rifiuto in entrata, attraverso una verifica analitica, tra quelli che risultano contaminati da composti chimici sgradevoli. Questa operazione viene svolta velocemente, in modo preciso ed analitico, con un test sul campione di rifiuto in ingresso, impiegando la gascromatografia a mobilità ionica, che consiste nell’inserimento all’interno di una provetta di un piccolo frammento di rifiuto plastico, caricandolo poi nella macchina da laboratorio che ci darà la curva dei composti chimici odoriferi presenti nel rifiuto campionato. Così facendo, senza ombra di dubbio, avremo la piena conoscenza di quali odori e di quale intensità sarà composto il nostro granulo che andremo a produrre.
SCOPRI DI PIU' Gli Elastomeri Termoplastici Riciclati - TPE: Quali sono e Come si Utilizzano
Le giuste ricette portano alla creazione di miscele di TPE riciclabili dalle caratteristiche sorprendentidi Marco ArezioGli elastomeri termoplastici (TPE) sono degli elementi costituiti da famiglie differenti di materiali che si associano per creare un composto con caratteristiche migliorative. Chiamati anche gomme termoplastiche, sono, appunto, l’unione tra una plastica e una gomma, questo matrimonio permette di sfruttare le caratteristiche elastiche delle gomme, che si esprimono nella capacità di essere deformate in base ad una forza applicata, sia in lunghezze che in larghezza, per poi riprendere la forma originaria quando verrà meno la forza, e dall’altra la possibilità, come tutti i polimeri termoplastici, di essere lavorati e riciclati. Gli elastomeri termoplastici, quindi, possono essere facilmente impiegati nello stampaggio ad iniezione e nell’estrusione dei manufatti. I primi TPE furono messi sul mercato negli anni ’50 del secolo scorso, attraverso la produzione del polimero poliuretanico termoplastico, per poi allargare la gamma delle miscele, nei decenni successivi, ad altre tipologie di elastomeri termoplastici. I vantaggi dei TPE - Innanzitutto le miscele di TPE possono essere riciclate attraverso il sistema di riciclo meccanico e riutilizzati come nuova materia prima- Facilità di lavorazione rispetto alle gomme vulcanizzate, quindi con tempi di processo più veloci e costi minori dei prodotti finali - Ottima resistenza agli oli anche superiore alle gomme - Saldabilità e trasparenza in alcune formulazioni - Ottima resistenze sia alle basse temperature che a quelle alte - Possibilità di realizzare prodotti finiti più leggeri rispetto alle gomme vulcanizzate Quali sono i principali TPE - Compound poliolefinici come il TPO - Compound stirenici come l’SBS e SEBS - Compound poliuretanici - Compound a base Copoliestere - Compound vulcanizzati come il TPV Dove vengono impiegati gli Elastomeri Termoplastici - Settore medicale e farmaceutico per guarnizioni, valvole, tubi e oggetti che vanno in autoclave - Settore delle calzature per la produzione di suole, tacchi, sotto tacchi e scarpe antinfortunistiche - Settore alimentare ed agricolo come i supporti per i codici a barre, tubi da irrigazione, erba sintetica, cavi di blocco, separatori per frutta e verdura, supporti di marchiatura. - Edilizia come i rivestimenti tubi in acciaio, ingredienti per la modifica di bitumi stradali, elementi fonoassorbenti e antivibranti - Articoli sportivi come il rivestimento rigido per gli scarponi da sci, punte e code degli sci, tavole da snowboard, abbigliamento sportivo e per il nuoto - Automotive come i cruscotti, alcune parti della carrozzeria e del cambio, guarnizioni, coperture delle zone degli airbags, pannelli di portiere e rivestimenti vari. Come si riciclano i TPE La maggior parte dei prodotti fatti in TPE sono riciclabili attraverso gli impianti di riciclo meccanico, quindi, le operazioni che si effettueranno riguarderanno, la selezione del materiale, dividendo le varie tipologie di elastomeri termoplastici, la macinazione, il lavaggio se necessario, e la granulazione del materiale per riutilizzarlo in produzione. Una fase importante del processo riguarda sicuramente la selezione degli scarti in quanto, a volte, è possibile trovare rifiuti di TPE sui quali rimangono quantità anche apprezzabili di altri materiali di natura diversa, come per esempio le schiume poliuretaniche o i polietileni reticolati, che possono inquinare il prodotto finale.
SCOPRI DI PIU' Il PVC Riciclato e gli Stabilizzanti
Cosa sono, cosa servono e come si scelgono gli additivi stabilizzanti per il PVC riciclatodi Marco ArezioÈ importante sapere che il PVC puro non si presta a quasi nessuna applicazione: per questo motivo, nei processi di trasformazione, vengono sempre aggiunti al PVC degli additivi che proteggono il polimero durante la lavorazione, così da impedirne la degradazione e permettono, inoltre, di migliorare le caratteristiche del manufatto risultante in funzione della sua destinazione d’uso finale. La formulazione del materiale è infatti definita considerando tre aspetti fondamentali: – Tipo di lavorazione: il materiale deve essere in grado di resistere alle sollecitazioni e alle temperature coinvolte nel processo, essere nella forma giusta (dry-blend, granulo, lattice, ecc.), essere sufficientemente stabile e avere proprietà adeguate per il tipo di lavorazione; – Applicazione finale: bisogna tenere in considerazione l’utilizzo finale del prodotto, le sollecitazioni, ambienti ostili, o anche limitazioni particolari imposte, per esempio, per contatto cibi o in campo medico; – Costo: aspetto sempre importante; funzione della quantità e del tipo di additivi. Una formulazione tipica, per il PVC rigido, comprende la resina, lo stabilizzante termico (evita la degradazione), gli aiutanti di processo (migliorano le caratteristiche del fuso e la lavorabilità) e il lubrificante. Per il PVC plastificato si utilizza una base analoga, ma si aggiungono i plastificanti. Altri additivi sono i coloranti e le cariche. Le cariche vengono inserite principalmente per ridurre le quantità di PVC a parità di volume e quindi per ridurre i costi, ma influiscono anche sulle proprietà aumentando la durezza e rigidità del prodotto finito. Un additivo non deve né volatilizzare durante la trasformazione né essudare verso la superficie nel corso dell’utilizzazione del manufatto. Ciò significa che l’additivo deve avere una bassa tensione di vapore ad alte temperature e non deve precipitare o cristallizzare migrando dalla matrice polimerica durante l’invecchiamento. Mentre gli additivi insolubili, come le cariche e i pigmenti, non danno luogo a questi fenomeni di migrazione, al contrario, gli additivi solubili, come i plastificanti di basso peso molecolare, sono suscettibili di fenomeni di migrazione sia durante la trasformazione che durante l’uso, e possono perfino agire da veicolo per la migrazione di altri additivi presenti in minore quantità.Vediamo da vicino gli stabilizzanti Com’è già noto il principale svantaggio nell’uso del PVC è la sua instabilità termica; infatti a circa 100°C subisce una degradazione chiamata deidroclorinazione, ovvero rilascia acido cloridrico. Ciò determina un abbassamento delle proprietà meccaniche e una decolorazione. La trasformazione del PVC in manufatti richiede sempre l’aggiunta di stabilizzanti termici che evitano e riducono la propagazione della degradazione termica, dovuta allo sviluppo di acido cloridrico del PVC durante la fase di gelificazione e di lavorazione. Questi prodotti permettono, inoltre, di migliorare la resistenza alla luce solare, al calore e agli agenti atmosferici del manufatto. Infine, gli stabilizzanti hanno un forte impatto sulle proprietà fisiche della miscela nonché sul costo della formula. In genere vengono addizionati all’1% al PVC e restano saldamente ancorati alla matrice polimerica. La scelta dello stabilizzante termico adeguato dipende da diversi fattori: i requisiti tecnici del manufatto, le normative vigenti ed i costi. I più comuni stabilizzanti sono generalmente dispersi in un co-stabilizzante di natura organica che ne aumenta le caratteristiche di stabilizzazione. I principali stabilizzanti sono: stabilizzanti allo stagno, stabilizzanti al cadmio, stabilizzanti al piombo, stabilizzanti bario/zinco, stabilizzanti Ca/Zn, stabilizzanti organici. Stabilizzanti Ca/Zn Sviluppati di recente e con ottimo successo si stanno proponendo come validi sostituti degli stabilizzanti al piombo sul piano pratico ed anche sul piano economico. Il loro funzionamento si basa sugli stessi principi degli stabilizzanti al piombo, ma, al contrario di questi, non danno problemi ambientali o di salute nell’uomo. Per migliorare l’efficienza di questi sistemi di stabilizzazione talvolta si aggiungono altri elementi come composti a base di alluminio o magnesio. Per alcune applicazioni è necessario l’impiego di co-stabilizzanti come polioli, olio di soia, antiossidanti e fosfati organici. A seconda del tipo di sistema stabilizzante si possono ottenere prodotti finali con elevato grado di trasparenza, buone proprietà meccaniche ed elettriche, eccellenti proprietà organolettiche ed un elevato grado di impermeabilità. Di pari passo agli stabilizzanti Ca/Zn si stanno mettendo a punto sistemi calcio-organici che affianco ai tanti lati positivi: buona processabilità, buona stabilità termica legata all’assenza di Zn (il cui eccesso potrebbe innescare una brusca degradazione del prodotto) presentano alcuni lati negativi come ad esempio il tono colore della base (tendente al giallo). Stabilizzanti Organici Gli stabilizzanti organici non sono considerati, a tutt’oggi, degli stabilizzanti primari e, ancora meno, particolarmente potenti. Alcuni sono impiegati a causa della bassa tossicità, altri sono usati come co-stabilizzanti in abbinamento con stabilizzanti primari. Un rappresentante particolarmente importante che rientra in questa famiglia di lubrificanti è l’olio di soia epossidato. L’olio di soia epossidato è composto dal 10% di acido stearico e da acido palmitico per il resto da acidi grassi polinsaturi parzialmente epossidati. Esso viene usato nelle formulazioni in quantità che vanno dalle 2 alle 5 phr in base alla funzione che dovrà avere. In quantità minore di 2 phr avrà funzione co-stabilizzante, in quantità superiore avrà anche funzione lubrificante.Categoria: notizie - tecnica - plastica - riciclo - PVC - stabilizzanti Vedi maggiori informazioni
SCOPRI DI PIU' Qualità Chimico-Fisiche del Vetro. Confronto con Carta, Plastica e Alluminio
I materiali per gli imballi alimentari in commercio hanno caratteristiche, qualità, costi di smaltimento e riciclabilità differentidi Marco ArezioNel mondo del packaging alimentare troviamo materie prime estremamente differenti tra loro, alcune di esse, come la carta e il vetro, hanno una storia millenaria, mentre la plastica e l’alluminio hanno una storia più recente. Non vogliamo entrare volutamente in un duello di marketing sulla preferenza tra un materiale o l’altro, ma vorremmo analizzare alcuni aspetti che riguardano la conservazione dei beni contenuti, la durabilità dell’imballo, la riciclabilità. In verità a queste analisi dovremmo aggiungere quella relativa ai costi di produzione comparati e all’impatto ambientale sulla logistica, che verranno affrontati in altra sede. Se diamo uno sguardo al passato possiamo dire che il vetro è stato il materiale principe del packaging con cui si contenevano gli alimenti liquidi, latte, vino, liquori, olio e altri generi alimentari, mentre a partire dal boom economico degli anni 60 del secolo scorso, anche l’acqua minerale e le bibite avevano trovato una loro quota di mercato attraverso la confezione nelle bottiglie. Per quanto riguarda le scatole alimentari in metallo possiamo riferirci al XIX° secolo come inizio in America e in Inghilterra delle prime produzioni industriali, nonostante i costi per realizzarle risultassero molto elevati e il cibo in scatola era quindi un lusso per pochi. A spingere la loro diffusione arrivarono però le guerre mondiali, in quanto gli eserciti trovarono comodo e logisticamente utile affidare il rancio dei soldati a questa tipologia di imballo. Con l’avvento delle lattine di alluminio iniziò una larga diffusione a partire dalla metà degli anni ’50 del secolo scorso, del cibo e delle bevande confezionate nel metallo morbido. Per quanto concerne l’uso degli imballi in carta, dobbiamo arrivare alla metà degli anni ’50 del secolo scorso per vedere l’avvio, in Svezia, dei primi imballi per liquidi alimentari in confezioni di cartone e film plastici. A partire dal 1973, quando l’azienda Du Pont brevetta il PET possiamo dire che sono nati gli imballi alimentari su larga scala, con l’intento di erodere quote di mercato a quelli di vetro. Se vogliamo fare un paragone delle qualità fisico chimiche dei principali imballi alimentari possiamo elencare alcune comparazioni generali: Cessioni possibili di sostanze costituenti l’imballo • Vetro: sodio e calcio già presenti negli alimenti • Plastica: componenti degli additivi specialmente se presenti grasso o alcool • Carta o Cartone: additivi e coloranti • Metallo: Stagno e piombo entro i limiti di legge. Sostanze tossiche dalle vernici (ad alta temperatura) Impermeabilità ai liquidi, gas ed agenti microbiologici • Vetro: 100% • Plastica: variabile a seconda del polimero • Carta o Cartone: solo se assenti abrasioni superficiali • Matallo: solo se assenti abrasioni superficiali Corrosione dell’imballo • Vetro: Solo acido fluoridrico e soluzioni alcaline a Ph superiore a 8 • Plastica: può rilasciare microplastiche in corrispondenza delle piegature • Carta o Cartone: attaccabile da insetti e topi • Metallo: generata da eventuali imperfezioni della struttura Sterilizzabilità • Vetro: 100% a secco ed a umido • Plastica: con particolari additivi batteriostatici • Carta o Cartone: in fase di confezionamento con acqua ossigenata o UV o agenti chimici • Metallo: 100% anche ad alte temperature Trasparenza • Vetro: perfetta con vetro chiaro • Plastica: dipende dal polimero, difficile con polimeri riciclati in HDPE • Carta e Cartone: no • Metallo: no Protezione alla luce Attinica • Vetro: buona nei verti colorati • Plastica: buona con additivi specifici • Carta o Cartone: opaco • Metallo: opaco Sanificazione • Vetro: ottima • Plastica: monouso da riciclare • Carta o Cartone: monouso da riciclare • Metallo: monouso da riciclare Riciclabilità • Vetro: continua e senza degrado. Economica solo con il vuoto a rendere • Plastica: possibile un certo numero di volte con qualche degrado qualitativo. Difficile il riciclo dei poliaccoppiati • Carta e Cartone: riciclabile con degrado. Difficile il riciclo dei poliaccoppiati carta-plastica • Metallo: buono In conclusione, a questa analisi andrà aggiunta una comparazione economica dell’imballo alimentare in funzione della durabilità del prodotto sugli scaffali e il costo del riciclo o dello smaltimento dell’imballo a fine vita, nonché dell’impatto ambientale sia della produzione, che della logistica che della circolarità o meno del rifiuto.Categoria: notizie - tecnica - vetro - riciclo - qualità - rottame
SCOPRI DI PIU' Colorazione e Verniciatura dei Prodotti in Plastica
 di Marco ArezioI prodotti realizzati in plastica, oltre alle innumerevoli doti economiche-strutturali e di circolarità ambientale, hanno anche il pregio di poter accogliere, non solo colori nella massa fusa durante la produzione dell’elemento, ma possono anche essere verniciati superficialmente per attribuire all’oggetto effetti estetici elevati.La colorazione della massa fusa plastica durante la produzione dell’oggetto, attraverso l’utilizzo dei coloranti, avviene miscelando il granulo o le polveri colorate al polimero del prodotto, usufruendo dell’azione di fusione e di miscelazione che imprime l’estrusore dentro il quale passano i componenti. Al termine della produzione da parte della macchina il pezzo sarà uniformemente colorato in massa, risultato per cui il prodotto potrebbe essere idoneo all’impiego finale oppure potrebbe essere avviato all’impianto di verniciatura per finiture particolari. E’ possibile inoltre che i pezzi che devono essere avviati alla verniciatura vengano prodotti senza alcuna colorazione nella massa. Detto questo, gli strati di verniciatura sulle materie plastiche, devono tenere in considerazione la struttura su cui aderiscono e la caratteristica del polimero con cui l’oggetto viene fatto. Infatti, la durezza, il comportamento all’allungamento e la temperatura degli strati di vernice da stendere sul prodotto, devono tenere in considerazione una possibile reazione fisico-chimica della plastica di cui è composto. Un comportamento dinamico troppo rigido di uno strato di vernice applicato ad un oggetto di plastica potrebbe influenzare negativamente la durabilità dell’elemento, come il contatto con temperature e solventi che necessitano per il lavoro di stesura del colore. Alcune tonalità applicate alle materie plastiche hanno un effetto positivo sul rischio di decomposizione fotochimica, come per esempio il colore nero, che influisce positivamente sulla protezione dai raggi UV agendo come un filtro. Le vernici possono inglobare dei composti chimici che operano in modo mirato nella produzione di alcuni elementi, come per esempio le vernici conduttive resistenti all’abrasione, impiegate nei serbatoi della benzina, oppure caricate con Ag, Ni o Cu per realizzare la schermatura ad alta frequenza di apparecchiature elettroniche. Esistono inoltre vernici trasparenti che aumentano la resistenza alla graffiatura per il Policarbonato e per il PMMA, come le acriliche, silossaniche o poliuretaniche, applicate a spruzzo o ad immersione. Nelle colorazioni delle materie plastiche si possono impiegare anche le polveri, specialmente per i polimeri PA6 e PA66, che ricevono la colorazione attraverso un processo che permette di rendere il polimero conduttore, attraverso il metallo o delle microsfere di ceramica, specialmente nel settore sanitario.Categoria: notizie - tecnica - plastica - verniciatura - colorazione - produzione
SCOPRI DI PIU' Polipropilene Atattico vs Isotattico: Caratteristiche, Produzione e Applicazioni
Conosciamo meglio i componenti della famiglia del Polipropilenedi Marco ArezioIl polipropilene, un polimero termoplastico ampiamente utilizzato in vari settori, esiste in diverse forme configurazionali, tra cui le più note sono l'atattico e l'isotattico. Questi termini descrivono la disposizione tattica (ordine di successione) dei gruppi metilici (-CH3) lungo la catena principale del polimero. La comprensione di queste forme e le loro proprietà è cruciale per l'industria delle materie plastiche, in quanto determina le applicazioni e i metodi di produzione del materiale. Cosa è il Polipropilene Atattico? Il polipropilene atattico (a-PP) presenta una disposizione casuale dei gruppi metilici lungo la catena polimerica. Questa configurazione atattica conferisce al materiale una flessibilità maggiore rispetto alla sua controparte isotattica, ma con una minore cristallinità e resistenza termica. L'a-PP è tipicamente amorfo, con una bassa densità e una resistenza chimica relativamente alta. La sua produzione avviene attraverso processi di polimerizzazione in fase gassosa, in soluzione o in sospensione, utilizzando catalizzatori specifici che favoriscono questa disposizione casuale. Cosa è il Polipropilene Isotattico? Il polipropilene isotattico (i-PP), al contrario, si caratterizza per la disposizione uniforme dei gruppi metilici, tutti orientati dalla stessa parte della catena polimerica. Questa configurazione conferisce al materiale un'elevata cristallinità, rendendolo più rigido e resistente al calore rispetto al polipropilene atattico. L'i-PP è prodotto mediante catalizzatori Ziegler-Natta o metalloceni, che consentono un controllo preciso sull'orientamento dei gruppi metilici. Questo tipo di polipropilene trova ampio uso in applicazioni che richiedono robustezza e resistenza termica, come l'imballaggio alimentare, i componenti automobilistici e i tessuti non tessuti. Produzione e Vantaggi sulle Miscele Plastiche La produzione di entrambe le forme di polipropilene richiede accurati processi di controllo per ottenere le proprietà desiderate. Il polipropilene isotattico, grazie alla sua cristallinità e resistenza termica, è ideale per applicazioni strutturali e di imballaggio, mentre l'atattico, con la sua flessibilità, trova applicazione come additivo per migliorare l'impatto e la lavorabilità di altre materie plastiche. I vantaggi dell'utilizzo di miscele di polipropilene includono la possibilità di ottimizzare le proprietà del materiale finale, come la resistenza agli urti, la trasparenza, e la lavorabilità, combinando le caratteristiche uniche di polimeri diversi. Ad esempio, l'aggiunta di polipropilene atattico a miscele plastiche può migliorare la loro elasticità e flessibilità, rendendole più adatte per applicazioni specifiche che richiedono tali caratteristiche. Differenze Tecniche nella Produzione di Prodotti Finiti La scelta tra polipropilene atattico e isotattico nella produzione di prodotti finiti dipende strettamente dalle proprietà fisiche richieste dall'applicazione finale. Il polipropilene isotattico, essendo più rigido e resistente, è spesso preferito per creare oggetti che devono sopportare carichi o temperature elevate. D'altra parte, l'atattico, con la sua maggiore flessibilità, è ideale per applicazioni che richiedono una certa elasticità, come film sottili o componenti che devono assorbire gli urti senza rompersi. In conclusione, la comprensione delle differenze tra polipropilene atattico e isotattico è fondamentale per l'industria delle materie plastiche. Questa conoscenza permette di scegliere il materiale più adatto in base alle esigenze specifiche di ogni applicazione, sfruttando al meglio le proprietà uniche di ciascuna forma per produrre articoli con le prestazioni desiderate. Con l'evoluzione continua dei processi produttivi e dei catalizzatori, si prevede che l'innovazione nel campo dei polimeri continuerà a offrire nuove opportunità per lo sviluppo di materiali sempre più avanzati e sostenibili.
SCOPRI DI PIU' Ottimizzazione della Resistenza a Delaminazione nei Materiali Compositi in Fibra di Carbonio e Resina Epossidica
Analisi sperimentale dell’influenza di parametri di processo sulla tenacità interlaminare di prepreg in fibra di carbonio per applicazioni nautichedi Marco ArezioLa crescente diffusione dei materiali compositi in fibra di carbonio nel settore nautico ha reso indispensabile la comprensione approfondita dei meccanismi di danneggiamento che possono comprometterne l’integrità strutturale. Tra questi, la delaminazione—ovvero la separazione tra le lamine che compongono un laminato—costituisce una delle modalità di frattura più critiche, essendo in grado di ridurre drasticamente la rigidità e la resistenza residua della struttura, soprattutto in ambienti sottoposti a carichi ciclici o impatti accidentali. Le origini di tali fratture sono molteplici e spesso riconducibili a imperfezioni produttive, errori di progettazione o condizioni di servizio impreviste. In tale contesto, l’ottimizzazione delle condizioni di reticolazione dei compositi a matrice epossidica e rinforzo unidirezionale in fibra di carbonio si configura come leva strategica per migliorarne la tenacità interlaminare. L’obiettivo di questo studio è indagare sperimentalmente l’influenza di tre variabili chiave: lo spessore della lamina, la composizione della matrice epossidica e le condizioni di raffreddamento al termine del ciclo di cura. Sono state condotte prove in modo I (Double Cantilever Beam - DCB) e in modo II (End Loaded Split - ELS) per caratterizzare il comportamento del materiale in presenza di diversi meccanismi di frattura. Materiali e Metodi I materiali presi in esame sono prepreg unidirezionali a base di fibra di carbonio e resina epossidica, comunemente impiegati nella cantieristica nautica ad alte prestazioni. I tre prepreg utilizzati presentano caratteristiche differenti: - Materiale A (SE84 - grammatura 300 g/m²) - Materiale B (SE84 - grammatura 450 g/m²) - Materiale C (MTM57 - grammatura 300 g/m²) La percentuale volumetrica di fibra è pari al 63% per tutti i materiali. Le lamine sono state stratificate manualmente per ottenere laminati unidirezionali da 10 o 12 strati, a seconda della geometria di prova richiesta. Il processo di reticolazione è stato condotto mediante tecnica del sacco a vuoto, con l’impiego di peel-ply, film forato a densità variabile, bleeder e sacco in poliammide. Due varianti del ciclo di cura sono state applicate: un raffreddamento lento naturale (spegnimento del forno) e uno rapido mediante immersione in acqua e ghiaccio. La regolazione della quantità di resina nel laminato è stata effettuata variando pressione e tipologia di film forato. Influenza dello Spessore della Lamina Un incremento dello spessore della lamina, ottenuto passando da 300 a 450 g/m² (materiali A vs. B), ha determinato un chiaro aumento della resistenza a delaminazione durante la propagazione. Il materiale B ha mostrato, inoltre, una significativa presenza di fibre bridging, fenomeno che contribuisce alla dissipazione energetica e al ritardo dell’avanzamento della cricca. Tuttavia, il tasso di rilascio di energia all’innesco è risultato simile per entrambi i materiali, suggerendo che il contributo dello spessore si manifesti prevalentemente durante la propagazione. Effetto della Matrice Epossidica A parità di grammatura e fibra, il confronto tra i materiali A e C ha messo in evidenza il ruolo critico della formulazione della resina. Il materiale C (MTM57) ha presentato una maggiore energia dissipata, con un valore finale circa quattro volte superiore a quello del materiale A. Ancora una volta, il fibre bridging si è manifestato come meccanismo di toughening significativo. La resina MTM57 si è dunque dimostrata più efficace nel supportare i fenomeni dissipativi associati alla frattura interlaminare. Velocità di Raffreddamento Il raffreddamento rapido (C-R) ha comportato un aumento sia dei carichi massimi che della tenacità a frattura, in entrambi i modi di prova. Tale comportamento è attribuibile alla maggiore tenacità della matrice epossidica sviluppata durante una transizione vetrosa più rapida, a fronte di un’interfaccia fibra-matrice potenzialmente più debole. Nelle prove in modo II, tuttavia, la propagazione è avvenuta in maniera istantanea, impedendo la determinazione di R-curve ma confermando il trend tramite i valori all’innesco. Variazione del Contenuto di Resina L’incremento della percentuale di resina (dal 27% al 36%) ha comportato un miglioramento della resistenza in modo I, specialmente tra i livelli 27% e 33%, con un comportamento asintotico per valori superiori. L’interpretazione è legata alla maggiore estensione della zona plastica interlaminare, che consente una dissipazione energetica più efficace all’apice della cricca. Curiosamente, in modo II si è osservato un trend inverso, con una diminuzione della tenacità all’aumentare della resina. Questo comportamento, in apparente contraddizione, suggerisce che le sollecitazioni di taglio caratteristiche del modo II penalizzino l’eccesso di matrice, che può portare a una minore coesione complessiva. Conclusioni L’indagine sperimentale condotta ha dimostrato che i parametri di processo nella fabbricazione di laminati in fibra di carbonio e resina epossidica influiscono in modo decisivo sulla resistenza a delaminazione. Mentre l’innesco della cricca sembra relativamente insensibile alla maggior parte delle variazioni, la fase di propagazione è fortemente influenzata da: - Lo spessore della lamina, che favorisce fibre bridging e dissipa più energia - La tipologia di matrice, che determina la capacità della resina di supportare lo sviluppo della zona di frattura - Il raffreddamento rapido, che migliora la tenacità della matrice a scapito dell’interfaccia - La percentuale di resina, che rafforza la risposta in modo I ma può indebolirla in modo II La complessità dei meccanismi osservati e la differente risposta tra modo I e II evidenziano la necessità di un approccio multiscala e multifattoriale nella progettazione di materiali compositi ad alta prestazione, soprattutto nei settori critici come quello nautico. © Riproduzione VietataFonti e Riferimenti ISO 15024:2001 – “Fibre-reinforced plastic composites – Determination of Mode I interlaminar fracture toughness.” D. R. Moore, A. Pavan, "Fracture Mechanics Testing Methods for Polymers, Adhesives and Composites", ESIS TC4. K. Hojo et al., “Mode II interlaminar fracture of composite materials: Experimental methods and recent understanding”, Composites Science and Technology. M. J. Hogg, “Matrix effects on interlaminar fracture toughness”, Journal of Composite Materials.
SCOPRI DI PIU' Cosa sono i Polimeri Autoestinguenti (Flame Retard): Applicazioni e Differenze
Additivi, prove di laboratorio, differenze ed impieghi commerciali ed industriali dei polimeri flame retard (autoestinguenti) di Marco ArezioLe plastiche flame retardant (resistenti al fuoco o autoestinguenti) sono materiali polimerici modificati per resistere all'ignizione e rallentare la propagazione delle fiamme. Questa proprietà è particolarmente importante in numerosi ambiti applicativi, come l'elettronica, l'edilizia e i trasporti, dove la resistenza al fuoco è cruciale per la sicurezza. L'aggiunta di additivi flame retardant è il metodo più comune per conferire alle plastiche proprietà resistenti al fuoco. Tipi di Additivi Flame Retardant Gli additivi flame retardant si classificano in diverse categorie, a seconda della loro composizione chimica e del meccanismo d'azione: Additivi Alogeni: Comprendono composti a base di bromo e cloro. Funzionano rilasciando alogeni che interferiscono con la reazione di combustione nella fase gassosa. Additivi Fosforati: Operano principalmente nella fase solida, promuovendo la carbonizzazione e riducendo la quantità di materiale infiammabile vaporizzato. Idrossidi di Metallo: Come l'idrossido di alluminio e di magnesio, questi additivi rilasciano acqua quando si scaldano, che aiuta a raffreddare il materiale e a diluire i gas combustibili. Additivi Intumescenti: Formano una schiuma carboniosa protettiva sulla superficie del materiale quando esposti al calore, isolando il materiale sottostante dalla fonte di calore. Funzionamento dell'Inibizione della Fiamma L'inibizione della fiamma nelle plastiche funziona attraverso vari meccanismi, a seconda del tipo di additivo utilizzato: Diluizione dei Gas Combustibili: Alcuni additivi rilasciano gas inerti che diluiscono i gas combustibili nell'area della fiamma, riducendo la combustione. Barriera Fisica: Gli additivi intumescenti formano una barriera carboniosa che isola termicamente il materiale e impedisce l'accesso dell'ossigeno. Raffreddamento: L'acqua rilasciata dagli idrossidi di metallo assorbe calore, abbassando la temperatura della combustione. Interferenza Chimica: Alogeni e altri composti possono interferire con le reazioni radicaliche nella zona di combustione, rallentando la reazione. Prove di Laboratorio per Catalogare le Plastiche Non Infiammabili Vediamo quali sono le prove principali per catalogare il grado di infiammabilità e come si eseguono:Test UL 94 Il test UL 94, gestito da Underwriters Laboratories (UL), è uno dei metodi più riconosciuti e ampiamente utilizzati per valutare le proprietà di infiammabilità dei materiali polimerici utilizzati in dispositivi elettrici ed elettronici. Questo test classifica i materiali in base alla loro capacità di estinguere le fiamme dopo essere stati accesi in condizioni controllate. Il test viene eseguito applicando una fiamma a un campione del materiale per un periodo specificato e osservando il comportamento del materiale in termini di tempo di combustione dopo la rimozione della fiamma, il gocciolamento di materiale infiammabile e la lunghezza della combustione.In base ai risultati, i materiali sono classificati in diverse categorie, come V-0, V-1, V-2, HB, 5VB, e 5VA:V-0, V-1, V-2: Indicano che il materiale si autoestingue entro un certo tempo dopo l'accensione. La distinzione tra le classi dipende dal tempo di autoestinguenza e dalla presenza di gocciolamento di particelle infiammate. HB: La classificazione più bassa, indica una velocità di combustione orizzontale in un certo intervallo. 5VB e 5VA: Sono test più severi che valutano la resistenza all'accensione quando il campione è sottoposto a un carico termico elevato. 5VA rappresenta la massima resistenza alla fiamma senza gocciolamento di materiale, mentre 5VB: permette un certo gocciolamento. Test di Ossigeno Limitante (LOI) Il test di Ossigeno Limitante (LOI) misura la percentuale minima di ossigeno nell'atmosfera necessaria per sostenere la combustione di un materiale polimerico. Viene eseguito in un'apposita apparecchiatura dove il campione viene posto in una colonna di vetro e esposto a una miscela controllata di azoto e ossigeno, aumentando gradualmente la concentrazione di ossigeno fino a quando il materiale non continua a bruciare per un tempo prestabilito dopo l'accensione. Il valore di LOI è una misura diretta dell'infiammabilità del materiale: maggiore è il valore di LOI, minore è l'infiammabilità del materiale. Materiali con valori di LOI superiori al 21% (la percentuale di ossigeno nell'aria) sono considerati più resistenti al fuoco. Questo test è particolarmente utile per confrontare la resistenza al fuoco di diversi materiali sotto un'unica metrica standardizzata. Test di Infiammabilità a Cono Calorimetrico Il test di infiammabilità a cono calorimetrico è un metodo avanzato che fornisce dati dettagliati sulla risposta di un materiale all'esposizione al calore. Durante il test, un campione del materiale viene esposto a un flusso radiante crescente in presenza di una sorgente di accensione, simulando gli effetti di un incendio in fase iniziale. Il cono calorimetrico misura la velocità di rilascio di calore, la produzione di fumo e la perdita di massa del campione nel tempo, fornendo un profilo completo della sua reattività al fuoco. Questi dati aiutano a comprendere come il materiale contribuirà alla crescita e alla propagazione dell'incendio, consentendo agli ingegneri di progettare materiali e prodotti con prestazioni migliorate di sicurezza antincendio. Questo test è particolarmente utile nella valutazione di materiali per l'edilizia e l'ingegneria dei trasporti Rendere Flame Retardant un Polimero Riciclato Il processo di rendere flame retardant un polimero riciclato, sia da post-consumo che da post-industriale, richiede attenzione nella selezione degli additivi compatibili con il tipo di polimero e nel mantenimento delle proprietà meccaniche del materiale riciclato. Il processo include: Analisi del Materiale: Identificazione della composizione del polimero riciclato per scegliere gli additivi più adatti. Incorporazione degli Additivi: Gli additivi possono essere miscelati meccanicamente con il polimero durante il processo di estrusione o possono essere applicati come rivestimenti superficiali. Mantenimento delle Caratteristiche dopo il Riciclo Meccanico Il riciclo meccanico può influenzare le proprietà flame retardant dei polimeri a causa della degradazione termica o meccanica del polimero e degli additivi durante il processo di riciclo. La stabilità delle proprietà flame retardant in un polimero riciclato dipende da: - La stabilità termica degli additivi flame retardant. - La compatibilità degli additivi con il processo di riciclo. - La capacità di ridistribuire uniformemente gli additivi nel polimero durante il riciclo. Per mantenere le caratteristiche flame retardant, può essere necessario aggiungere ulteriori additivi o stabilizzatori durante il processo di riciclo. La valutazione delle proprietà del materiale riciclato attraverso test di laboratorio è cruciale per garantire che il materiale riciclato soddisfi i requisiti di sicurezza e di prestazione. Impiego dei Polimeri Autoestinguenti per la Produzione di Articoli ad uso Industriale e Civile I polimeri flame retardant sono utilizzati in una vasta gamma di applicazioni, specialmente in edilizia, dove la resistenza al fuoco è cruciale per la sicurezza degli edifici. Questi materiali sono progettati per ridurre la velocità di combustione, limitare la diffusione delle fiamme e contribuire a prevenire incendi. Nell'edilizia, i polimeri flame retardant trovano applicazione in numerosi prodotti, tra cui isolanti termici, rivestimenti, cavi elettrici, e componenti strutturali. Polimeri Flame Retardant Utilizzati in Edilizia Polistirene Espanso (EPS) e Polistirene Estruso (XPS): Sono ampiamente utilizzati come isolanti termici per cappotti esterni e per l'isolamento di pavimenti, tetti e muri. Possono essere trattati con additivi flame retardant per ridurre l'infiammabilità. Polietilene Espanso (EPE): Utilizzato per l'isolamento termico e l'ammortizzazione degli impatti, l'EPE può essere modificato per migliorare la resistenza al fuoco, rendendolo adatto per applicazioni in edilizia. Polimeri Intumescenti: Questi materiali si espandono quando esposti al calore, formando una barriera carboniosa che protegge il materiale sottostante dalle fiamme. Sono utilizzati in vernici, mastici, e rivestimenti per cavi elettrici. Polivinilcloruro (PVC) Flame Retardant: Il PVC è utilizzato in una varietà di applicazioni in edilizia, inclusi i rivestimenti per cavi e i tubi. Il PVC può essere reso flame retardant attraverso l'aggiunta di additivi specifici. Polimeri Fenolici: Questi materiali sono noti per le loro eccellenti proprietà di resistenza al fuoco e sono utilizzati in schiume isolanti e compositi. Applicazioni di Articoli Autoestinguenti in Edilizia Isolamento Termico: I materiali isolanti flame retardant sono essenziali per prevenire la diffusione del fuoco attraverso le cavità dei muri e altri spazi isolati negli edifici. Rivestimenti e Vernici: Forniscono una protezione passiva contro il fuoco a strutture, travi e colonne, contribuendo a mantenere l'integrità strutturale in caso di incendio. Cavi elettrici e Tubi: L'utilizzo di materiali flame retardant in questi componenti riduce il rischio di incendi elettrici e limita la diffusione del fuoco. Differenze nelle Resistenze al Fuoco degli Isolanti per Cappotti Termici Gli isolanti termici possono variare significativamente nella loro resistenza al fuoco a seconda del materiale, della densità, e della presenza di additivi flame retardant. Ecco alcune differenze chiave: Resistenza Termica: Alcuni isolanti, come quelli a base di fibra minerale (lana di roccia, lana di vetro), offrono migliori prestazioni di resistenza al fuoco rispetto a quelli organici (EPS, XPS) a causa della loro natura incombustibile. Emissione di Fumi e Gas Tossici: I materiali organici tendono a produrre fumi densi e gas tossici quando bruciano, mentre i materiali inorganici hanno prestazioni migliori in questo aspetto. Classificazione di Reazione al Fuoco: I materiali isolanti sono classificati secondo norme europee (ad esempio, Euroclassi A1, A2, B, C, ecc.) che indicano la loro reattività al fuoco. Materiali classificati come A1 sono non combustibili, mentre quelli in classe B, C, ecc., hanno crescenti livelli di infiammabilità. Applicazione e Spessore: La resistenza al fuoco di un isolante può anche dipendere dall'applicazione specifica e dallo spessore del materiale. Maggiore è lo spessore, migliore può essere la resistenza al fuoco, ma questo dipende anche dalla composizione del materiale e dalla presenza di additivi flame retardant. Per esempio, un isolante più spesso può offrire un tempo di resistenza al fuoco maggiore perché richiede più tempo per essere completamente compromesso dalle fiamme. Tuttavia, non è solo lo spessore a determinare l'efficacia, la qualità del materiale e la sua capacità di resistere alla propagazione del fuoco sono altrettanto cruciali. Nei materiali isolanti, gli additivi flame retardant possono agire in sinergia con lo spessore per migliorare la resistenza al fuoco. Materiali con densità maggiore o trattati con specifici additivi chimici possono esibire prestazioni superiori anche con spessori minori. Pertanto, la scelta del materiale isolante adeguato per un'applicazione specifica richiede un'attenta considerazione non solo delle proprietà fisiche come lo spessore ma anche della composizione chimica e della capacità di resistere al fuoco. Nell'ambito dell'edilizia, la normativa vigente spesso specifica requisiti minimi per la resistenza al fuoco degli isolanti, tenendo conto sia dello spessore che della composizione del materiale. Questi standard garantiscono che i materiali utilizzati negli edifici offrano un livello adeguato di protezione in caso di incendio, contribuendo così alla sicurezza degli occupanti e alla preservazione della struttura stessa.
SCOPRI DI PIU' Qualità del rifiuto in pvc per la produzione di un granulo riciclato
Una buona selezione dello scarto di PVC determina una migliore qualità del granulo riciclato per produrre i raccordi stampati per i tubidi Marco ArezioCome accade per la produzione dei tubi lisci per il convogliamento dell’acqua fatti con granuli in PVC riciclato, anche la produzione dei raccordi dei tubi segue delle regole di produzione consigliabili. Tubi e raccordi in PVC, adatti per far defluire le acque dagli edifici, senza pressione, hanno un buon alleato che si sta rapidamente diffondendo nel mondo. Il materiale riciclato sta prendendo sempre più piede in questo campo dando una grande mano all’economia circolare e soprattutto all’ambiente. Il riutilizzare degli scarti in PVC per trasformarli in altri prodotti, non solo crea un’indipendenza dall’industria petrolifera che, per quanto utile, è la maggiore responsabile dell’effetto serra e del prosciugamento delle risorse naturali. Ove fosse possibile, l’evitare di sostenere ulteriormente l’industria dei polimeri vergini, di derivazione petrolifera, costituirebbe di certo un grande regalo all’ambiente e quindi a noi stessi. C’è poi da considerare l’aspetto dell’inquinamento creato dai rifiuti solidi, che la società produce ad un ritmo impressionante a causa di un consumismo senza freni. Questi rifiuti, attraverso i principi dell’economia circolare, sono da riutilizzare per ridurne il loro impatto sulla nostra vita. Nel mondo della produzione dei tubi e raccordi in PVC, gli scarti hanno assunto un ruolo importante in quanto, attraverso una corretta selezione di essi, si possono estrudere tubi ed iniettare raccordi senza utilizzare il materiale vergine. Per i raccordi, che vengono realizzati in forme e diametri differenti, gioca un ruolo molto importante l’origine del materiale che vogliamo riciclare e che destineremo alla produzione dei manufatti. Ci sono alcune tipologie di rifiuti che possono essere usati per questa tipologie di prodotto: I profili dei serramenti che devono essere completamente puliti da gomme, siliconi, guarnizioni e ogni parte metallica presente nelle finestre.Le tapparelle che devono presentare la completa asportazione dei meccanismi di movimento in metalloI tubi di scarico prodotti o raccolti, devono essere macinati senza essere mischiati con altri tubi (PP-LD o HD)Carte di credito come scarti di produzioneAnime per avvolgere prodotti in carta o film plasticiManufatti per la tornitura a forma cilindrica piena o con altre forme, risultanti dallo scarto di lavorazione da materiali vergini o riciclati La scelta di utilizzare sempre materiali altamente selezionati e provenienti da una filiera che non sia quella del post consumo, garantisce un vantaggio qualitativo alla fonte e, soprattutto, si evita il pericoloso problema dell’inquinamento dei macinati da estrusione o stampaggio con altre tipologie di plastiche che non sono distinguibili ad occhio nudo. Se non si dispone di un controllo diretto dell’input del PVC in entrata, ma si acquista il macinato o il granulo finito, prima di utilizzarlo è importante poter fare un’analisi di laboratorio per capire la composizione della materia prima in entrata. Sarebbe inoltre una buona regola disporre di un piccolo estrusore da laboratorio per simulare una produzione campione, verificando i comportamenti del materiale in fase di fusione.Categoria: notizie - tecnica - plastica - riciclo - pvc
SCOPRI DI PIU'
