
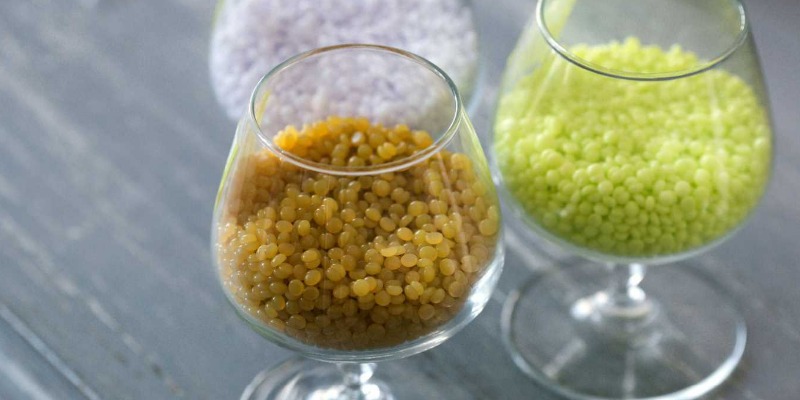
 Quando e Come Usare la Cera di Polietilene nei Polimeri Riciclati
Un additivo di grande efficacia per migliorare alcune prestazioni dei prodotti plasticidi Marco ArezioNella realizzazione di ricette polimeriche con alte prestazioni fisico-meccaniche ed estetiche, la cera di polietilene si è ricavata uno spazio di tutto rispetto. Se diventa più istintivo e facile da abbinare ad un polimero vergine, l’impiego della cera di polietilene nei polimeri riciclati ha bisogno di alcune nozioni suppletive.Cosa è la cera di polietilene La cera di polietilene è un tipo di elemento prodotto dalla polimerizzazione dell'etilene, un idrocarburo, infatti essa è spesso utilizzata in una serie di applicazioni industriali in virtù della sua resistenza, flessibilità e impermeabilità all'acqua. E’ comunemente usata in prodotti come vernici, rivestimenti, cosmetici, polimeri e prodotti per la cura dell'auto. Nei cosmetici, per esempio, può essere utilizzata come agente condizionante della pelle o per dare struttura e consistenza al prodotto. Va ricordato che, essendo un prodotto sintetico, non è biodegradabile e può avere un impatto ambientale se non gestita in maniera responsabile. Come viene usata la cera di polietilene nei polimeri riciclati La cera di polietilene viene utilizzata nei polimeri riciclati principalmente come agente di processo. Questo significa che viene aggiunta durante la fase di produzione per migliorare le proprietà del materiale finale. Uno dei principali problemi con il riciclo dei polimeri è che il processo può degradare le proprietà del materiale, rendendolo meno utile per le applicazioni future. Tuttavia, l'aggiunta di cera di polietilene può aiutare a contrastare questo problema. La cera di polietilene può migliorare quindi la lavorabilità dei polimeri riciclati, rendendoli più facili da modellare. Può anche migliorare le proprietà superficiali del prodotto in plastica riciclato, come la lucentezza e la resistenza all'abrasione. Inoltre, può agire come un lubrificante, riducendo l'attrito tra le particelle del polimero durante la lavorazione. Questo può aiutare a prevenire problemi come l'adesione eccessiva o l'agglomerazione delle masse polimeriche. In definitiva, l'uso della cera di polietilene nei polimeri riciclati può contribuire a produrre un materiale di migliore qualità che può essere utilizzato in una gamma più ampia di applicazioni. Con quali polimeri si può usare la cera di polietilene e quali vantaggi si ricavano La cera di polietilene è versatile e può essere utilizzata con una varietà di polimeri, sia sintetici che naturali. Polietilene (PE) La cera di polietilene può essere utilizzata con il polietilene stesso per migliorare la lavorabilità, la lucentezza e la resistenza all'abrasione dei prodotti. Polipropilene (PP) Quando utilizzata con il polipropilene, la cera può migliorare le proprietà di flusso del materiale, facilitandone la lavorazione. Policloruro di vinile (PVC) E’ spesso utilizzata come lubrificante interno ed esterno nella lavorazione del PVC. Come lubrificante interno, migliora il processo di fusione e miscelazione del PVC, mentre come lubrificante esterno, aiuta a prevenire l'adesione del PVC caldo agli attrezzi e alle apparecchiature di lavorazione. Polistirene (PS) e altri polimeri stirenici In questi materiali, la cera di polietilene può aiutare a migliorare le proprietà di flusso e la resistenza al calore. Poliacrilonitrile butadiene stirene (ABS) Può migliorare le proprietà di flusso del ABS durante la lavorazione, rendendo il materiale più facile da modellare e lavorare. Nell'industria dei colori e delle vernici, la cera di polietilene viene spesso utilizzata per migliorare la resistenza all'abrasione, la resistenza all'acqua, la durezza e la brillantezza dei rivestimenti. Inoltre, può essere utilizzata per modulare la viscosità di vernici e inchiostri. Come la cera di polietilene può migliorare la lucentezza della plastica Quando la plastica si raffredda e si solidifica, la cera di polietilene aiuta a produrre una superficie più liscia e lucida. Questo accade perché riempie le microscopiche irregolarità della superficie del polimero, creando una superficie più riflettente e quindi più lucente. Inoltre, la cera di polietilene può anche agire come un agente rilasciante durante l'estrusione, prevenendo l'adesione del polimero fuso all'attrezzatura di lavorazione. Questo può aiutare a produrre prodotti finiti con una superficie più liscia e uniforme, che contribuisce ad aumentare la lucentezza. Come la cera di polietilene può migliorare la resistenza all'abrasione? La resistenza all'abrasione di un materiale si riferisce alla sua capacità di resistere all'usura quando viene sfregato o graffiato. Nei polimeri, l'aggiunta di cera di polietilene può migliorare la resistenza all'abrasione in vari modi: Riduzione del coefficiente di attrito La cera di polietilene agisce come un lubrificante, riduce il coefficiente di attrito sulla superficie del polimero. Questo significa che quando un oggetto viene sfregato contro la superficie, scivola più facilmente e causa meno danni. Riempimento delle microcavità In questo caso può riempire le microscopiche irregolarità sulla superficie del polimero, creando una superficie più liscia e uniforme che è meno suscettibile all'abrasione. Aumento della durezza della superficie Quando la cera si solidifica nella matrice del polimero contribuisce ad aumentare la durezza della superficie, rendendola più resistente all'usura. Miglioramento della compatibilità dei materiali di riempimento In alcuni polimeri, il prodotto può migliorare la compatibilità tra il polimero e i materiali di riempimento utilizzati, che possono favorire la resistenza all'abrasione. Tuttavia, è importante notare che l'effetto della cera di polietilene sulla resistenza all'abrasione può variare a seconda del tipo di polimero e delle specifiche del processo di produzione. Inoltre, l'aggiunta di troppa cera di polietilene può avere l'effetto opposto e ridurre la resistenza all'abrasione, quindi è importante trovare il giusto equilibrio. Perchè unendo la cera di polietilene ai polimeri ne aumentiamo la lavorabilità? L'aggiunta di cera di polietilene ai polimeri può migliorare la loro lavorabilità attraverso vari meccanismi: La cera di polietilene funge da lubrificante durante il processo di lavorazione dei polimeri, riducendo l'attrito tra le particelle stesse. Questo può facilitare la lavorazione, riducendo l'energia necessaria per modellare o deformare il materiale. La cera di polietilene può anche migliorare le proprietà di flusso del polimero durante la fusione. Questo significa che il materiale fuso fluisce più facilmente, il che può favorire la lavorazione e ridurre il rischio di difetti nel prodotto finale. Può inoltre aiutare a ridurre l'adesione del polimero fuso all'attrezzatura di lavorazione. Questo aiuta a prevenire problemi come l'agglomerazione e facilitare la rimozione del prodotto finale dall'attrezzatura. In alcuni polimeri, la cera di polietilene può migliorare anche la compatibilità tra il polimero e i materiali di riempimento utilizzati. Questo può facilitare la lavorazione e aiutare a ottenere un prodotto finale di migliore qualità. Come dosare la cera di polietilene con i polimeri durante l'estrusione? Il dosaggio della cera di polietilene in un polimero durante il processo di estrusione può variare a seconda di vari fattori, tra cui il tipo di polimero, le specifiche del processo di estrusione, e le proprietà desiderate del prodotto finale. Tuttavia, ci sono alcuni principi generali che possono essere utilizzati come punto di partenza. In generale, la cera di polietilene è solitamente utilizzata in concentrazioni che variano dall'1% al 5% in peso rispetto al polimero. Questo significa che per ogni 100 grammi di polimero, si potrebbe utilizzare da 1 a 5 grammi di cera di polietilene. Durante il processo di estrusione, la cera di polietilene viene generalmente aggiunta al polimero mentre è in fase di fusione. Dopo l'aggiunta di questo additivo, il mix di polimero e cera viene raffreddato e solidificato per formare il prodotto finale. Durante questo processo, la cera di polietilene può aiutare a migliorare, come abbiamo detto, le proprietà del prodotto, come la lucentezza, la resistenza all'abrasione, e la lavorabilità. Come si presenta la cera di polietilene per essere additivata ai polimeri? La cera di polietilene, quando pronta per essere additivata ai polimeri, di solito si presenta in forma solida a temperatura ambiente. Può essere disponibile in diverse forme fisiche, tra cui granuli, fiocchi, polvere, o perle. La forma esatta può variare a seconda delle esigenze di produzione e delle preferenze del produttore. Le cere in forma di granuli o perle sono spesso preferite per la loro facilità di manipolazione e dosaggio. Possono essere facilmente misurate e aggiunte al polimero durante il processo di produzione.
SCOPRI DI PIU' Cosa e Quali Sono i Polimeri Conduttori di Elettricità
I polimeri plastici non solo sono ottimi isolanti elettrici ma possono essere anche conduttoridi Marco ArezioE’ universalmente risaputo che, normalmente, gli oggetti realizzati con i polimeri plastici sono degli ottimi isolanti elettrici, tanto che in presenza di apparecchi o accessori in cui vi sia la presenza di un passaggio di elettricità, possiamo facilmente trovare un elemento in plastica. Per isolamento elettrico di un corpo in plastica si intende la sua capacità, di ridurre drasticamente o bloccare completamente il passaggio di una corrente elettrica all’interno della sua massa, evitando il pericolo alle persone o alle cose. Per questo motivo troviamo molti oggetti come gli interruttori, cavi elettrici, impianti di illuminazione e circuiti stampati in cui vi è la presenza di elementi in plastica. Per determinare il grado di isolamento elettrico o la sua capacità di inibire il passaggio della corrente, si usa un parametro chiamato CTI (Comparative Tracking Index), ottenibile attraverso uno specifico test, che fornisce una valutazione della resistenza all’isolamento elettrico di un materiale alle scariche superficiali. Di contro, può anche essere necessario che questo flusso di corrente elettrica, che normalmente viene impedito dai materiali plastici, debba passare in modo controllato, attraverso il corpo polimerico, con lo scopo, per esempio, di ridurre le cariche elettrostatiche, per schermare parti in plastica dalle onde elettromagnetiche, per produrre elettrodi, diodi luminosi e molti altri prodotti. Per fare questo è necessario affidarsi a polimeri, che per loro natura o formulazione, possano permettere il passaggio di elettricità, mantenendo invariate le altre caratteristiche chimico-fisiche tipiche delle materie plastiche. Per creare o potenziare i compound termoplastici conduttori ci si affida a specifiche cariche o degli agenti di rinforzo che conducono l’elettricità, creando appunto, un polimero conduttore. Lo studio dei polimeri conduttori ha dovuto bilanciare, nel tempo, le caratteristiche di conducibilità elettrica con quelle di lavorabilità e produttività degli elementi, fattori che a volte erano in aperto contrasto tra loro. Infatti, i primi polimeri conduttori erano insolubili e fondevano con difficoltà, portando così la ricerca a trovare il giusto equilibrio tra solubilità, caratteristiche termiche di fusione e conducibilità elettrica. Il principio della conducibilità elettrica si basa sull’inserimento, nelle miscele, di donatori o accettori di elettroni, atomi o molecole, che cedono o accettano elettroni aumentandone notevolmente la mobilità. In virtù di questa elevata mobilità, si ritrovano dei singoli elettroni liberi, cioè non legati al corpo dell’atomo, che scivolando sulle molecole trasportando la carica elettrica. Un’altra caratteristica dei polimeri conduttori è l’elettroluminescenza, intesa come la capacità di emettere luce quando viene applicata una tensione elettrica, permettendo lo sviluppo di diodi organici che emettono luce, definiti OLED (Organic Light Emitting Dios). I principali polimeri conduttori sono: - Poliacetilene (PAC)- Polifenilene - Poliparafenilvinilene (PPV) - Polieteroaromatici - Polianilina (PANI) - Polifenilenammina - Polietilendiossitiofene (PEDT) - Polietilendiossitiofene – Polistirensolfanato (PEDT – PSS) - Polifenilensolfuro (PPS) - Polifenilenbutadine (PPB) - Poliparapirridina (PPYR) - Poliparapirridinvinilene (PPYV) - Polipirrolo (PPY) - Politiofene (PT) - Polifurano (PFU) - Polietilendiossitiofene (PEDT) - Poliacene Le applicazioni più comuni sono le seguenti: - Dotazioni antistatiche - Nastri per resistenze - Fusibili - Sensori - Batterie - Condensatori elettrolitici - Strati conduttori su vetro e plastica - Strati trasparenti antistatici su pellicole fotografiche, vetro, diodi luminosi Categoria: notizie - tecnica - polimeri conduttori - luminescenza
SCOPRI DI PIU' Durabio: La Plastica Bio-based che Unisce Sostenibilità e Alte Prestazioni
Durabio: un polimero innovativo per una rivoluzione sostenibile nei materiali plasticidi Marco ArezioNel panorama delle innovazioni tecnologiche e sostenibili, Durabio emerge come un materiale rivoluzionario. Creato da Mitsubishi Chemical, questo polimero bio-based rappresenta una risposta concreta alla crescente domanda di soluzioni che combinino alte prestazioni tecniche e un minore impatto ambientale. Derivato dall'isosorbide, un composto ottenuto da risorse rinnovabili come il mais, Durabio si pone come alternativa ai tradizionali policarbonati e polimetilmetacrilati, migliorandone molte delle proprietà principali. La Genesi di Durabio: Una Storia di Innovazione La nascita di Durabio affonda le sue radici negli anni 2000, un periodo in cui l'industria chimica iniziava a guardare con sempre maggiore interesse ai materiali sostenibili. Mitsubishi Chemical, anticipando le richieste del mercato, ha avviato un progetto di ricerca per creare una plastica che fosse non solo performante, ma anche in grado di ridurre la dipendenza dai derivati del petrolio. Dopo anni di studi sulla polimerizzazione dell’isosorbide, un monomero ricavato dalla lavorazione del glucosio, Durabio ha fatto il suo debutto, dimostrando subito di poter ridefinire il settore delle materie plastiche. Questo nuovo materiale bio-based nasce con l’obiettivo di combinare due esigenze fondamentali: ridurre l’impatto ambientale e offrire proprietà tecniche di alto livello. A differenza delle plastiche tradizionali, Durabio utilizza risorse vegetali, eliminando il controverso bisfenolo A (BPA) dalla sua composizione e riducendo le emissioni di carbonio associate alla sua produzione. Una Struttura Chimica Unica La chiave del successo di Durabio risiede nella sua composizione chimica. Alla base c’è l’isosorbide, un diolo ciclico estratto da risorse vegetali come il mais. Questo monomero conferisce al materiale una struttura rigida e altamente trasparente, caratteristiche che lo rendono unico nel suo genere. La polimerizzazione dell’isosorbide avviene attraverso processi altamente innovativi, che garantiscono un prodotto finale con un equilibrio ottimale tra rigidità, flessibilità e trasparenza. La struttura ibrida di Durabio permette di coniugare le migliori proprietà dei policarbonati e dei PMMA, superandone in molti casi le prestazioni. Non solo offre una trasparenza superiore, ma resiste anche meglio ai graffi e agli agenti atmosferici. Prestazioni Superiori e Versatilità d'Uso Durabio si distingue per una serie di caratteristiche che lo rendono estremamente versatile. La sua trasparenza è paragonabile al vetro, il che lo rende ideale per applicazioni che richiedono alta qualità ottica, come lenti o display. Inoltre, grazie alla sua durezza superficiale, resiste ai graffi senza necessità di rivestimenti aggiuntivi, riducendo i costi di lavorazione e aumentando la sostenibilità complessiva. Anche la resistenza meccanica è un punto di forza: Durabio offre una robustezza agli urti che lo rende adatto per applicazioni industriali impegnative, mantenendo al contempo la leggerezza che caratterizza le materie plastiche moderne. La stabilità chimica e la resistenza alle alte temperature completano il quadro di un materiale capace di affrontare le sfide di un’ampia gamma di settori. Applicazioni nei Settori Industriali Grazie alle sue proprietà, Durabio ha trovato applicazione in diversi ambiti, diventando un materiale indispensabile per molte industrie. Automotive Durabio è ampiamente utilizzato nell’industria automobilistica, dove viene impiegato per cruscotti, pannelli decorativi e mascherine di dispositivi. La sua combinazione di estetica, resistenza ai graffi e trasparenza lo rende perfetto per migliorare sia la funzionalità che l’aspetto estetico dei veicoli moderni. Inoltre, il suo impiego contribuisce a ridurre il peso complessivo del veicolo, migliorando l’efficienza energetica. Elettronica di Consumo Nel settore dell’elettronica, Durabio si è affermato come materiale di scelta per display, involucri di dispositivi e coperture protettive. La capacità di mantenere la trasparenza e resistere all’usura ne fa un componente ideale per smartphone, tablet e laptop. Packaging di Lusso Le sue proprietà estetiche e meccaniche lo rendono particolarmente apprezzato anche per il packaging di alta gamma, come contenitori per cosmetici o imballaggi alimentari di qualità superiore. L’utilizzo di Durabio garantisce una finitura lucida e un aspetto sofisticato, che valorizzano i prodotti contenuti. Settore Ottico La combinazione di trasparenza e stabilità chimica lo rende perfetto per lenti e componenti ottici, dove precisione e durata sono essenziali. Sostenibilità e Prospettive Future Durabio rappresenta un passo avanti verso un’economia più circolare, grazie alla sua origine rinnovabile. Tuttavia, è importante sottolineare che, pur essendo bio-based, non è biodegradabile. La gestione del fine vita di questo materiale richiede infrastrutture di riciclo specifiche, un settore ancora in evoluzione. Sul fronte delle emissioni, l’impiego di materie prime rinnovabili riduce significativamente l’impatto ambientale rispetto ai materiali plastici tradizionali. La maggiore durata dei prodotti realizzati con Durabio contribuisce inoltre a ridurre la necessità di sostituzioni frequenti, favorendo una gestione più sostenibile delle risorse. Le prospettive future vedono l’ampliamento delle applicazioni di Durabio, con potenziali sviluppi nei settori medico e aerospaziale, e l’ottimizzazione dei processi di produzione per renderlo ancora più competitivo. Conclusione Durabio non è solo un polimero, ma una vera e propria rivoluzione nel campo dei materiali plastici. Grazie alla sua combinazione unica di sostenibilità, prestazioni tecniche e versatilità, si pone come un esempio concreto di come l’industria possa evolversi verso un futuro più green senza rinunciare alla qualità. Mitsubishi Chemical, attraverso questa innovazione, ha dimostrato che è possibile unire tecnologia e rispetto per l’ambiente, gettando le basi per una nuova generazione di materie plastiche.© Riproduzione Vietata
SCOPRI DI PIU' Acido Fluoroantimonico: Cos’è, Come si Produce e il Suo Ruolo nella Sintesi dei Polimeri Plastici
Scopri le caratteristiche chimiche dell’acido fluoroantimonico, i rischi legati al suo impiego e perché viene utilizzato nella produzione di polimeri avanzatidi Marco ArezioNel vasto panorama della chimica industriale, pochi composti suscitano tanta soggezione quanto l’acido fluoroantimonico. Reputato uno degli acidi più forti al mondo, è un reagente che si trova spesso citato nei testi specialistici per le sue proprietà estreme, la pericolosità intrinseca e l’impiego strategico in alcuni settori avanzati dell’industria chimica, in particolare nella produzione di alcuni tipi di polimeri. Ma cosa rende così unico questo composto? E perché proprio lui è scelto per alcune delle sintesi più sofisticate della chimica dei materiali? Che cos’è l’acido fluoroantimonico? L’acido fluoroantimonico è una soluzione superacida ottenuta mescolando fluoruro di idrogeno (HF) e pentafluoruro di antimonio (SbF₅), secondo la reazione: HF + SbF₅ → [H₂F]+ [SbF₆]− Il risultato è un acido la cui forza supera di gran lunga quella dell’acido solforico puro o dell’acido cloridrico concentrato. Si tratta di una sostanza capace di protonare anche composti generalmente considerati inerti agli acidi tradizionali, come gli idrocarburi saturi (alcani). La chiave della sua forza risiede nella formazione dello ione complesso [H₂F]+, fortemente instabile e propenso a donare protoni, rendendo la soluzione capace di catalizzare reazioni quasi impossibili in altre condizioni. Come si produce l’acido fluoroantimonico La produzione dell’acido fluoroantimonico non è una procedura banale. Richiede infatti una rigorosa manipolazione in ambienti controllati, con materiali resistenti alla corrosione estrema (come recipienti in Teflon, poiché anche il vetro viene dissolto). La sintesi più comune prevede l’aggiunta graduale di pentafluoruro di antimonio a fluoruro di idrogeno liquido anidro, spesso raffreddando il sistema per controllare la reazione esotermica. La reazione è altamente pericolosa, e la minima esposizione ai reagenti o al prodotto finito comporta rischi gravissimi per l’operatore. I rischi chimici e sanitari dell’acido fluoroantimonico L’acido fluoroantimonico è una delle sostanze più pericolose che un chimico possa maneggiare, e la letteratura riporta numerosi incidenti, spesso gravi, dovuti a errori di manipolazione. I rischi principali sono: - Corrosività estrema: scioglie rapidamente pelle, tessuti biologici, vetro, metalli e la maggior parte delle plastiche comuni. - Tossicità: sia HF che SbF₅ sono tossici di per sé. L’HF, in particolare, penetra la pelle e può causare danni sistemici ai tessuti e al metabolismo del calcio. - Vapori letali: i vapori sono altamente tossici e possono causare ustioni alle vie respiratorie anche a basse concentrazioni. - Rischi ambientali: eventuali fuoriuscite richiedono procedure di neutralizzazione estremamente complesse e sono devastanti per l’ambiente circostante. - Reattività: in presenza di acqua o umidità può sviluppare reazioni violentissime, con liberazione di gas tossici. Per queste ragioni, la manipolazione avviene solo in laboratori specializzati, con strumentazione dedicata e sotto rigorosi protocolli di sicurezza. L’acido fluoroantimonico nella produzione di polimeri: perché si usa A prima vista, potrebbe sembrare assurdo impiegare un acido così pericoloso nella produzione di materie plastiche, ma in realtà la sua superacidità apre porte a reazioni di polimerizzazione impensabili con altri catalizzatori. Il suo ruolo chiave si manifesta nella catalisi della polimerizzazione cationica, un meccanismo fondamentale per la sintesi di polimeri dalle strutture complesse o dalla resistenza chimica elevata. Catalisi cationica: come funziona La polimerizzazione cationica è un processo in cui un monomero insaturo (tipicamente un idrocarburo con un doppio legame, come un olefina) viene attivato da un acido fortissimo che genera una specie cationica (un carbocatione) come centro attivo di reazione. L’acido fluoroantimonico, grazie alla sua eccezionale forza, è in grado di protonare e quindi attivare anche monomeri scarsamente reattivi, portando alla formazione di catene polimeriche molto lunghe e regolari. Quali polimeri si possono produrre L’uso dell’acido fluoroantimonico è stato studiato soprattutto nella sintesi di: - Poliisobutene e polibutene ad alto peso molecolare Questi polimeri, fondamentali nella produzione di elastomeri e gomme sintetiche, possono essere prodotti con pesi molecolari e proprietà fisico-meccaniche difficili da ottenere con catalizzatori meno potenti. - Polistirene a struttura isotattica Le strutture regolari (isotattiche) conferiscono al polimero proprietà superiori in termini di resistenza meccanica e trasparenza. L’acido fluoroantimonico consente di dirigere la polimerizzazione verso questa configurazione. - Polimeri fluorurati speciali Alcuni polimeri fluorurati utilizzati in applicazioni altamente tecnologiche (chimica fine, dispositivi elettronici) vengono sintetizzati tramite polimerizzazioni cationiche in ambiente superacido. - Resine epossidiche ad alte prestazioni Per la produzione di resine speciali resistenti a solventi aggressivi, la catalisi superacida consente di ottenere reticolazioni più fitte e stabili. Perché l’acido fluoroantimonico è preferito nella produzione delle plastiche La risposta risiede nell’efficienza e nella specificità: la superacidità dell’acido fluoroantimonico permette di avviare e controllare reazioni su substrati poco reattivi o di ottenere polimeri con una struttura molecolare molto ordinata e regolare. Nelle applicazioni più avanzate, la possibilità di sintetizzare polimeri con proprietà uniche (come l’alta resistenza chimica, la trasparenza o l’elasticità estrema) è essenziale per lo sviluppo di materiali innovativi utilizzati nell’industria automobilistica, nell’elettronica, nell’aerospaziale e nella produzione di dispositivi medicali di nuova generazione. È importante sottolineare che, a causa dell’estrema pericolosità, questi processi non sono utilizzati nella produzione di massa delle plastiche comuni (come polietilene, polipropilene o PVC), ma trovano applicazione in nicchie tecnologiche di alto valore aggiunto, dove le prestazioni dei materiali giustificano l’uso di un catalizzatore così speciale e costoso. Conclusioni L’acido fluoroantimonico è uno degli esempi più eclatanti di come la chimica avanzata sia in grado di sfruttare composti estremi per superare limiti apparentemente invalicabili nella sintesi dei materiali. La sua forza, però, si accompagna a rischi enormi, richiedendo competenza, precauzione e strutture adeguate. L’impiego nella produzione di polimeri speciali mostra come la ricerca di materiali sempre più performanti passi anche attraverso la manipolazione controllata di sostanze pericolose, aprendo la strada a plastiche innovative e a tecnologie che fino a pochi anni fa erano considerate pura fantascienza.© Riproduzione Vietata
SCOPRI DI PIU' EPDM Riciclato: Da Dove Viene e Cosa E’
Vediamo cosa sono i polimeri in EPDM, quelli miscelati con il PP e quali sono le fonti del loro riciclo. di Marco ArezioNel mondo dei polimeri, la gomma EPDM viene definita terpolimero, perché ottenuta dalla copolimerizzazione dell’etilene, del propilene e da un monomero di diene. Nell’analisi dei componenti dell’EPDM, il valore dell’etilene può essere rappresentato da una percentuale che varia dal 45 al 75. Questo lasso percentuale incide sulle caratteristiche della miscela di gomma, infatti maggiore è la percentuale di etilene e migliori saranno la lavorabilità, il caricamento e l’estrusione. Per quanto riguarda la vulcanizzazione a base di perossido delle miscele in gomma EPDM, queste si caratterizzano con una maggiore densità di reticolazione rispetto ad altri polimeri analoghi. L’EPDM si presta egregiamente anche a blends con il polipropilene, in quanto ha una rigidità e una temperatura di rammollimento elevata, compatibili con entrambi i polimeri. Le caratteristiche tecniche delle miscele tra PP ed EPDM dipendono dal grado di miscelazione dei componenti, infatti, con una percentuale di PP intorno al 90% si ottengono le stesse caratteristiche tecniche del PP originale, ma con una rigidità ed una temperatura di rammollimento inferiori. Di contro le miscele che conterranno una percentuale di PP intorno al 40%, presenteranno le caratteristiche tipiche di una gomma termoplastica. Inoltre la scelta della tipologia di polipropilene, se homopolimero o copolimero, cambieranno le caratteristiche finali della miscela. Quali sono le proprietà dell’EPDM? I prodotti in EPDM hanno una buona resistenza all’acqua calda e fredda, resistenza al calore, all’ozono, agli agenti atmosferici e al vapore. Di contro, hanno una bassa resistenza alla benzina, al cherosene, agli idrocarburi aromatici alifatici, ai solventi e agli acidi concentrati. Quali sono gli impieghi? L’utilizzo più comune dell’EPDM è sicuramente il settore dell’automotive, dove viene impiegato per i seguenti principali prodotti: • guarnizioni di porte • finestrini • bagagliai • parabrezza Nel settore dell’edilizia: • membrane dei tetti • geomembrane per laghetti • miscelati con poliuretani vengono impiegati su pavimenti, tetti, asfalto, mattoni e legno • per creare pavimenti non scivolosi • guarnizioni per infissi Nel settore degli elettrodomestici ed degli impianti: • frigoriferi • radiatori • cinghie • lavatrici • tubi • isolamento elettrico Come si ricicla l’EPDM?I prodotti in EPDM possono derivare dal settore industriale, espressi in scarti di lavorazione, oppure dal settore civile, come scarti della raccolta differenziata. In entrambi i casi gli oggetti da riciclare devono essere preventivamente analizzati in quanto potrebbero contenere materiali diversi dal solo EPDM. Per esempio, il riciclo dei paraurti delle auto, deve essere preceduto da una lavorazione per togliere eventuali dati o viti che potrebbero essere contenuti nel prodotto, oppure, nel campo del post consumo, i paraurti potrebbero presentare verniciature dannose alla qualità finale della materia prima da riciclare. Inoltre, spesso, nell’industria dell’automotive, i componenti in EPDM potrebbero avere degli isolanti attaccati come, per esempio, il polietilene reticolato che peggiora la qualità dello scarto da lavorare. L’EPDM riciclato viene utilizzato, normalmente, sotto forma di macinato in diverse forme dimensionali, ma anche come granulo adatto agli estrusori o alle presse ad iniezione. Categoria: notizie - tecnica - plastica - riciclo - EPDM
SCOPRI DI PIU' Polimeri Biocompatibili per Applicazioni Mediche: Innovazione nei Materiali per Impianti e Sistemi di Rilascio di Farmaci
Materiali polimerici avanzati per impianti medici e tecnologie di rilascio controllato dei farmaci, capaci di migliorare sicurezza ed efficacia terapeuticadi Marco ArezioI polimeri biocompatibili rappresentano un'area di grande interesse nella ricerca medica, grazie alle loro caratteristiche uniche e versatili che li rendono ideali per numerose applicazioni nel campo della salute. Dagli impianti medici ai sistemi di rilascio controllato di farmaci, questi materiali stanno rivoluzionando l'ingegneria biomedica. Lo sviluppo di nuovi polimeri con proprietà specifiche può migliorare significativamente l'efficacia, la sicurezza e la durabilità delle soluzioni terapeutiche. In questo articolo esploreremo i principali progressi nella ricerca sui polimeri biocompatibili e le loro applicazioni future, con particolare attenzione agli impianti biocompatibili e ai sistemi di rilascio controllato di farmaci. Polimeri Biocompatibili: Definizione e Caratteristiche Un polimero biocompatibile è un materiale capace di interagire con i tessuti e i fluidi corporei senza provocare reazioni avverse come infiammazioni, tossicità o rigetto da parte del sistema immunitario. La biocompatibilità, quindi, non si riferisce solo all'assenza di effetti negativi, ma anche alla capacità del materiale di integrarsi e funzionare correttamente all'interno del corpo umano. I principali parametri per valutare la biocompatibilità includono la citotossicità, l'emocompatibilità e la degradazione controllata. Nella pratica, i polimeri biocompatibili devono essere: Non tossici: Non devono rilasciare sostanze che possano danneggiare i tessuti o interferire con le funzioni fisiologiche. Degradabili: Alcuni polimeri devono essere progettati per degradarsi in modo prevedibile e sicuro, particolarmente nei casi in cui il materiale viene utilizzato per impianti temporanei o sistemi di rilascio di farmaci. Stabili: Devono mantenere le loro proprietà meccaniche e chimiche per tutto il tempo richiesto dalla loro funzione. Modulabili: Le proprietà del polimero (rigidità, porosità, resistenza alla deformazione, ecc.) devono essere adattabili a seconda delle specifiche applicazioni mediche. Tipologie di Polimeri Biocompatibili I polimeri biocompatibili possono essere di origine naturale o sintetica, ognuno con vantaggi e svantaggi a seconda delle applicazioni previste. Polimeri Naturali I polimeri naturali, come il collagene, la chitina, la cellulosa e l'acido ialuronico, sono spesso preferiti per applicazioni in cui è richiesta una perfetta integrazione con i tessuti biologici. Questi materiali tendono a degradarsi in modo naturale e non provocano reazioni immunitarie significative. Tuttavia, la loro variabilità e la difficoltà di produzione su larga scala rappresentano spesso un problema. Un esempio rilevante è rappresentato dalla chitosano, un derivato della chitina, utilizzato per applicazioni come la guarigione delle ferite e come vettore per il rilascio di farmaci. La sua biocompatibilità, associata a un'eccellente capacità di adesione ai tessuti, lo rende ideale per queste applicazioni. Polimeri Sintetici I polimeri sintetici, come il polietilenglicole (PEG), il polilattico-co-glicolico (PLGA) e il polietilene, sono più facili da produrre e da manipolare in termini di proprietà meccaniche. Questi materiali permettono una maggiore precisione nella creazione di dispositivi medici su misura, come gli impianti ortopedici o i sistemi di rilascio di farmaci. Un aspetto importante è che la degradazione di alcuni polimeri sintetici può essere progettata in modo controllato, consentendo una somministrazione temporizzata di farmaci o la degradazione di un impianto una volta completata la sua funzione. Impianti Biocompatibili: Nuovi Materiali e Tecnologie Gli impianti medici biocompatibili stanno evolvendo rapidamente grazie all'introduzione di nuovi polimeri in grado di interagire meglio con i tessuti umani. Questo progresso ha un impatto significativo su molte discipline mediche, in particolare ortopedia, odontoiatria e chirurgia cardiovascolare. Uno dei materiali più promettenti per gli impianti è il PLGA, un copolimero che combina acido lattico e acido glicolico. Il PLGA ha la capacità di degradarsi gradualmente in prodotti non tossici (acido lattico e acido glicolico), che vengono metabolizzati e rimossi dal corpo. Questa caratteristica lo rende particolarmente utile per impianti temporanei, come stent o sistemi di fissazione ossea, che non richiedono una rimozione chirurgica una volta completata la loro funzione. Un altro sviluppo interessante riguarda i polimeri a memoria di forma, come il polietilene tereftalato modificato, che possono cambiare forma in risposta a stimoli esterni (temperatura, luce, ecc.). Questi polimeri vengono utilizzati per creare impianti che possono adattarsi a diverse condizioni anatomiche, riducendo la necessità di interventi chirurgici multipli. Sistemi di Rilascio Controllato di Farmaci: Il Ruolo dei Polimeri Il rilascio controllato di farmaci è un altro campo in cui i polimeri biocompatibili stanno avendo un impatto significativo. I polimeri degradabili, come il PLGA e il PEG, sono ampiamente utilizzati per la formulazione di microsfere, nanoparticelle e gel che permettono un rilascio prolungato e controllato del principio attivo. Ciò è particolarmente utile in terapie dove il mantenimento di una concentrazione costante di farmaco nel corpo è cruciale, come nel trattamento del cancro o delle malattie croniche. Microsfere e Nanoparticelle Le microsfere e le nanoparticelle polimeriche sono utilizzate per incapsulare farmaci, proteggendoli da un rapido metabolismo e permettendo il loro rilascio graduale. Le particelle di PLGA, ad esempio, vengono impiegate per il rilascio di farmaci antitumorali, antibiotici e ormoni, poiché il tasso di degradazione del polimero può essere regolato variando il rapporto tra acido lattico e glicolico. Idrogel Biocompatibili Gli idrogel, reti polimeriche tridimensionali in grado di trattenere grandi quantità di acqua, sono utilizzati come supporto per il rilascio di farmaci o come scaffold per la rigenerazione tissutale. Grazie alla loro struttura porosa e alla loro biocompatibilità, gli idrogel sono ideali per applicazioni come la somministrazione di farmaci oftalmici o per la rigenerazione della pelle nei pazienti con ustioni gravi. Polimeri Stimolo-Responsivi Una delle aree più avanzate nella ricerca sui polimeri per il rilascio di farmaci è quella dei polimeri stimolo-responsivi, in grado di rilasciare il farmaco in risposta a cambiamenti nell'ambiente biologico, come il pH, la temperatura o la presenza di enzimi specifici. Questo approccio può migliorare l'efficacia terapeutica riducendo gli effetti collaterali, poiché il farmaco viene rilasciato solo quando e dove necessario. Prospettive Future La ricerca sui polimeri biocompatibili per applicazioni mediche è in continua evoluzione, con nuovi materiali e tecnologie che promettono di migliorare ulteriormente le prestazioni degli impianti e dei sistemi di rilascio controllato. Le direzioni future comprendono l'uso di polimeri intelligenti in grado di rispondere a stimoli esterni, lo sviluppo di materiali biocompatibili con proprietà antibatteriche e la combinazione di polimeri con nanotecnologie per un targeting più preciso dei farmaci. In conclusione, i polimeri biocompatibili stanno trasformando il campo della medicina moderna, offrendo soluzioni innovative per migliorare la qualità della vita dei pazienti. Dai nuovi materiali per impianti agli avanzati sistemi di rilascio controllato di farmaci, questi progressi rappresentano una frontiera promettente per la scienza e la medicina del futuro.
SCOPRI DI PIU'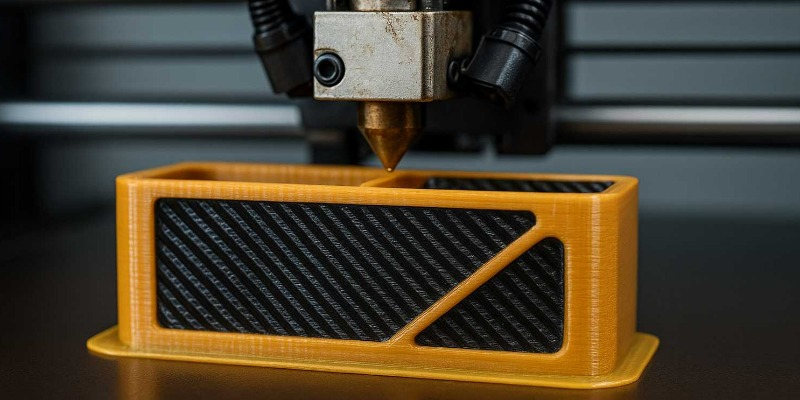 Additive Manufacturing per Polimeri Rinforzati: la stampa 3D incontra i materiali compositi
Come la stampa 3D con fibre di rinforzo sta trasformando l’industria dei materiali plastici avanzatidi Marco ArezioQuando si parla di stampa 3D, la mente corre subito al mondo dei prototipi, dei modelli rapidi, delle plastiche leggere pensate per test di forma o funzione. Ma questa immagine è ormai superata. Oggi, l’additive manufacturing è diventato uno strumento solido di produzione industriale, in grado di realizzare oggetti finiti, resistenti e altamente performanti. Una delle evoluzioni più promettenti di questa tecnologia riguarda l’impiego di polimeri rinforzati con fibre, materiali compositi capaci di coniugare leggerezza e robustezza, personalizzazione e durata. Si tratta di una trasformazione significativa, non solo dal punto di vista ingegneristico, ma anche in chiave ambientale. In un mondo che cerca con sempre più urgenza alternative sostenibili ai metodi produttivi tradizionali, la possibilità di stampare in 3D materiali rinforzati, in modo preciso, efficiente e su misura, apre scenari del tutto nuovi. Polimeri e fibre: un’alleanza per il futuro della produzione Alla base di questa rivoluzione c’è l’incontro tra due mondi: quello dei polimeri termoplastici, duttili, versatili e leggeri, e quello delle fibre ad alte prestazioni, come quelle di vetro, carbonio o aramide, che offrono proprietà meccaniche superiori. L’unione di questi materiali crea dei compositi strutturati che, rispetto alle plastiche tradizionali, vantano una maggiore resistenza alla trazione, alla flessione, all’usura e agli agenti chimici. Se in passato questi compositi erano disponibili solo in forma laminata o da stampare a compressione, oggi le cose sono cambiate. Le nuove tecnologie additive permettono di stampare in 3D direttamente questi materiali, in modalità sempre più avanzate, permettendo un controllo fino ad ora impensabile della forma, della struttura interna e della distribuzione delle fibre all’interno del pezzo. Due approcci, una stessa ambizione: migliorare le prestazioni senza rinunciare alla flessibilità Le strade per stampare materiali compositi sono principalmente due. Una prevede l’utilizzo di filamenti già caricati con fibre corte: si tratta di bobine in cui il materiale plastico è mescolato a micro-frammenti di fibra, che migliorano le proprietà meccaniche del pezzo finale senza alterarne la lavorabilità. Questo metodo, relativamente semplice e compatibile con molte stampanti FFF, rappresenta l’ingresso accessibile nel mondo dei compositi. L’altra strada, più sofisticata, è quella delle fibre continue. In questo caso, la stampante è progettata per co-estrudere, insieme al polimero, delle fibre lunghe che vengono letteralmente "tessute" all’interno del pezzo.È una tecnica più complessa, che richiede macchinari specializzati e software di slicing evoluti, ma consente di realizzare componenti realmente strutturali, con prestazioni comparabili a quelle di certi laminati industriali. In pratica, si può produrre un supporto in plastica rinforzata con fibra continua di carbonio, con un peso molto inferiore e una resistenza superiore rispetto a un equivalente in metallo.Oltre la tecnica: i vantaggi ambientali e industriali Il valore di questi materiali non si esaurisce però nei numeri delle prove di laboratorio. La possibilità di stampare solo ciò che serve, senza sprechi, riduce drasticamente l’impatto ambientale. La produzione on-demand permette di evitare lunghi trasporti, stoccaggi ingombranti e processi energivori. Si abbattono anche i costi di attrezzaggio e si riduce il time-to-market, un fattore critico in tutti i settori competitivi. Inoltre, molti produttori stanno già sperimentando filamenti bio-based o contenenti plastica riciclata, e le fibre di carbonio recuperate da scarti industriali iniziano a diventare una risorsa concreta. Tutto ciò rende l’additive manufacturing rinforzato una tecnologia pienamente compatibile con i principi dell’economia circolare, capace di unire prestazioni elevate e responsabilità ambientale. Applicazioni in crescita: dall’aerospazio all’edilizia I campi di applicazione si stanno moltiplicando. Nel settore aerospaziale, ad esempio, la stampa 3D con fibre rinforzate consente di produrre staffe leggere, condotti personalizzati e componenti resistenti alle vibrazioni, con un risparmio di peso che si traduce direttamente in risparmio energetico. In ambito automobilistico, viene utilizzata per prototipi funzionali ma anche per piccole serie di produzione, soprattutto nei veicoli elettrici o sportivi. Nel mondo della robotica e della meccatronica, i compositi stampati trovano impiego in bracci meccanici, leve e componenti strutturali leggeri ma resistenti. Anche in edilizia emergono applicazioni interessanti, come giunti modulari, staffe di connessione, o elementi architettonici che uniscono funzione e forma in un unico processo produttivo. Una sfida di competenze, qualità e materiali Naturalmente, la stampa 3D con materiali rinforzati non è esente da criticità. L’adesione tra la fibra e la matrice plastica è un aspetto delicato, che richiede ricerca sui materiali e attenzione nella scelta dei parametri di stampa. Anche il controllo dell’orientamento delle fibre è fondamentale: posizionarle nella direzione sbagliata può compromettere l’intera funzionalità del pezzo. Un altro punto cruciale è la ripetibilità del processo: se si vogliono certificare i pezzi per impieghi critici, serve garantire coerenza tra i lotti, cosa non sempre facile con le tecnologie attuali. Infine, i costi dei materiali, soprattutto quelli con fibre continue, sono ancora elevati, anche se in diminuzione man mano che la tecnologia si diffonde. Il futuro è su misura, sostenibile e digitale Guardando avanti, è facile intuire che questa tecnologia non solo crescerà, ma cambierà profondamente il modo in cui pensiamo la produzione. Le nuove frontiere riguardano l’integrazione con algoritmi di progettazione generativa, che suggeriscono forme e percorsi di rinforzo ottimali in base alle sollecitazioni attese. I materiali diventeranno sempre più ecologici, e la stampa distribuita – magari direttamente presso officine locali o centri di manutenzione – diventerà realtà. In questo contesto, l’additive manufacturing con polimeri rinforzati non è soltanto una promessa tecnologica. È uno strumento reale per realizzare prodotti più leggeri, più efficienti, più sostenibili. Una leva concreta per l’industria circolare, che punta a fare meglio con meno: meno materiale, meno energia, meno sprechi. Ma anche più innovazione, più precisione, più libertà progettuale.© Riproduzione Vietata
SCOPRI DI PIU' PMMA o Polimetilmetacrilato Riciclato: da Dove Viene e Cosa è?
Caratteristiche, lavorazioni, applicazioni e sistemi di riciclo del PMMAdi Marco ArezioIl PMMA, o Polimetilmetacrilato, è una resina termoplastica che appartiene al gruppo dei tecnopolimeri, ottenuta dalla polimerizzazione del metacrilato (MMA). E’ comunemente considerato un vetro acrilico, in quanto vanta una migliore trasparenza rispetto al vetro tradizionale, tanto che in molte applicazioni è stato sostituito dal PMMA. La storia del PMMA nasce nel 1938 quando in Germania, a cura di Otto Rohm, viene immesso sul mercato il primo prodotto chiamato plexiglass. Come abbiamo detto, ha la caratteristica evidente della trasparenza, ma può mantenere, a differenza del vetro, anche un’ottima resistenza meccanica, che si realizza grazie a differenti mescole polimeriche, tanto che viene usato anche per la realizzazione di vetri di sicurezza. Quali sono le caratteristiche del PMMA • densità: 1,18 – 1,19 gr/cm3 • temperatura di fusione Tm: 105-160 °C • temperatura di transizione vetrosa Tg: 80-105 °C • buona rigidità • resistenza meccanica • resistenza all'impatto e durezza elevate. • buona resistenza a trazione • buoni valori di compressione e flessione • elevata stabilità ai raggi UV • ottima resistenza all’invecchiamento • sensibilità ai graffi e alle abrasioni • buona resistenza alle intemperie • ottime proprietà ottiche, di chiarezza e trasparenza • ottime proprietà elettriche • buona resistenza termica • resistenza chimica ai sali • resistenza agli idrocarburi alifatici • non resiste agli idrocarburi clorurati, acidi concentrati, nitro e vernici Come si lavora il PMMA Il Polimetilmetacrilato può essere lavorato attraverso l’estrusione e la termoformatura, che rappresentano due sistemi di lavorazione delle materie plastiche tradizionali. Ne esiste un terzo, chiamato per colatura, che viene impiegato normalmente per la produzione delle lastre in PMMA, utilizzando una pasta acrilica, definita “sciroppo”, ottenuta pre-polimerizzando il monomero di MMA in un reattore mediante agitazione. Applicazioni del PMMA Il Polimetilmetacrilato ha una vastissima area di applicazioni, in settori diversi e con innumerevoli prodotti che potremmo riassumere di seguito: Edilizia lastre per serramenti vetrate infrangibili lucernari vasche da bagno piatti per doccia cabine per doccia cabine per impieghi sanitari in genere elementi di piscine lavandini lastre alveolari per serre Illuminazione insegne luminose per esterni insegne per il traffico targhe pubblicitarie lettere luminose targhe luminose per istruzioni Settore trasporti fanali per automobili catarifrangenti dischi per tachimetri triangoli di segnalazione fanali di lampeggiamento parabrezza per aerei e impieghi spaziali Settore medicale filtri parti di apparecchi per dialisi contenitori per il sangue impieghi ortopedici protesi dentarie imballaggio di cosmetici lenti Industria elettrica ed elettronica interruttori pulsanti di comando memorizzatori ottici CD e DVD displays per cellulari elementi in fibra ottica Come riciclare il PMMA Il riciclo del Polimetilmetacrilato inizia con la raccolta e la selezione dei prodotti a fine vita o degli sfridi di lavorazioni industriali, differenziandoli in base al colore così da creare fonti omogenee tra loro. A questo punto esistono due sistemi di riciclo: quello meccanico, come una normale poliolefina, e quello chimico, che punta alla depolimerizzazione del PMMA. Utilizzando il riciclo meccanico il materiale da riciclare viene macinato in dimensioni idonee per il successivo utilizzo e reimmesso nella produzione, per esempio delle lastre, attraverso il processo termico indotto da un estrusore. Utilizzando il riciclo chimico, gli scarti di PMMA subiranno un processo di depolimerizzazione, che consiste nella dissociazione delle molecole del materiale da riciclare. Dopo l’opportuna purificazione, si genera l’MMA, il quale, tramite reazione di polimerizzazione, dà vita al nuovo polimero rPMMA puro al 99%. Il ciclo è completamente ad impatto zero, in quanto il processo viene realizzato a circuito chiuso e tutti i sottoprodotti di questo processo chimico vengo riutilizzati all’interno del ciclo produttivo. Lo svantaggio del riciclo chimico è che alla fine del processo si avrà un rPMMA meno traslucido, avendo un costo di riciclo alto e un consumo energetico importante. Nomi commerciali comuni del PMMA Acridite ACRYLITE Acryvill Altuglas Amanite Cyrolite Green Cast LuciteOptix Oroglas Perspex Plexiglas R-Cast Setacryl Crylux TrespexZylar Categoria: notizie - tecnica - plastica - riciclo - PMMA
SCOPRI DI PIU' Le Cause della Riduzione Qualitativa del Polipropilene Durante il Riciclo Meccanico
L’analisi dei flussi dei rifiuti in ingresso, la selezione, le miscele e l’impatto termico sulle prestazioni finalidi Marco ArezioIl polipropilene è una famiglia di polimeri molto utilizzata per la produzione di articoli nelle più svariate applicazioni, in quanto associa resistenza, facilità di colorazione e semplicità di impiego attraverso processi termici differenti come l’iniezione, il soffiaggio, l’estrusione e la termoformatura. È anche un polimero che si presta facilmente alle operazioni di compound, attraverso le quali si possono miscelare additivi che inducono modifiche alla struttura, incrementando così le prestazioni finali del prodotto, rendendolo più rigido o più flessibile o più performante agli sforzi di compressione, trazione o di taglio. In virtù della sua duttilità e della facilità di produzione, lo scarto che viene raccolto, per essere poi riciclato meccanicamente, presenta un’eterogeneità di composti che è importante conoscere, per poter prevenire eventuali errori qualitativi sulla materia prima seconda che si andrà a produrre. Innanzitutto vediamo come si svolge un normale processo di riciclo meccanico di un rifiuto in polipropilene.Lo scaro del polipropilene che viene avviato al riciclo si può presentare sotto forma di rifiuto rigido, per esempio le cassette dell’ortofrutta, i bancali, i paraurti, i flaconi, oppure sotto forma di rifiuto flessibile, come i sacchetti, i Big Bags, i teli e i film del settore del packaging. L’insieme di questi rifiuti dovranno preventivamente essere separati meccanicamente, in modo da creare un input di scarti dalla consistenza rigida e uno dalla consistenza flessibile, così da avviarli a processi di lavorazione differenti. Dopo avere fatto una prima sommaria cernita per macrocategorie, si cerca di separare i rifiuti in base alla tipologia di prodotto iniziale, per esempio i flaconi si separeranno dai secchi, i bancali dai prodotti farmaceutici, le cassette dell’ortofrutta dai tubi e così via. Anche per quanto riguarda i rifiuti flessibili si cercherà di separare le diverse tipologie di teli, in base alla tipologia di imballo per cui erano destinate, alle lavorazioni a cui sono state sottoposte e ai prodotti con cui sono stati in contatto. Questa seconda selezione è volta a creare una possibile omogeneità tra le famiglie di rifiuti selezionati, in modo da rendere il loro riciclo il più semplice e qualitativo possibile. Lo scarto ulteriormente selezionato verrà poi lavato, con processi a decantazione e meccanici, in modo da ridurre al minimo le contaminazioni presenti sulla scaglia, che potrebbero pregiudicarne le qualità meccaniche e l’aspetto estetico. Terminato il processo di lavaggio lo scarto rigido verrà asciugato, mentre quello flessibile passerà nel densificatore per agglomerare le parti leggere, in modo che sia maggiormente lavorabile nell’estrusione. Successivamente si utilizzerà questo semilavorato come alimentazione per gli estrusori nella preparazione delle ricette di nuovi granuli riciclati, ricreando il circolo virtuoso dell’economia circolare. Descritto brevemente il processo di riciclo meccanico del polipropilene vediamo quali possono essere i problemi più comuni da affrontare e come poterli risolvere. La prima cosa da verificare, nell’attività di riciclo meccanico del polipropilene, è la conoscenza tecnica delle differenze, nei flussi dei rifiuti in ingresso, sulle varie strutture molecolari del polimero. Infatti il peso molecolare, la sua cristallinità e la sua origine, tra omopimero e copolimero, possono influenzare le qualità fisico-meccaniche del prodotto finale. Ad esempio, i contenitori o i secchi per conservare lubrificanti o vernici sono comunemente realizzati in copolimero a blocchi, che ha un buon equilibrio tra proprietà di impatto e rigidità. Altri contenitori in polipropilene, come i flaconi per prodotti per l'igiene e la pulizia o i contenitori per latticini, possono anche essere realizzati in copolimero random o omopolimero, quindi, la differenza di temperatura di fusione varia tra omopolimeri (160-165 °C) e polipropilene copolimero (135-159 °C). Se queste differenti origini e caratteristiche del materiale venissero combinate fra loro durante il riciclo meccanico, ne scaturirebbe un granulo riciclato di qualità inferiore rispetto allo stesso prodotto attraverso una selezione del rifiuto più attenta. La seconda cosa da tenere presente è la possibile contaminazione del polipropilene con altre plastiche comuni come il PE. Tra i tanti polimeri, l’HDPE, è quello che crea più spesso una possibile contaminazione, se non separato precedentemente nel flusso di scarti in ingresso, infatti il PP e l’HDPE, entrambi della famiglia delle poliolefine, hanno una grande somiglianza nella loro struttura e hanno una densità inferiore a 1, galleggiano quindi nell’ acqua di lavaggio. Inoltre, durante le fasi di estrusione, il PP e l’HDPE hanno temperature di fusioni differenti, compresa tra 160 e 170 °C per il polipropilene e 130 °C per l’HDPE, portando quest’ultimo alla possibile degradazione termica, che si manifesta nella formazione di particelle nere che possono essere impresse sui prodotti finali, con carenze dal punto di vista estetiche. E’ quindi consigliabile limitare la presenza di HDPE sotto la soglia del 5%, per ridurre l’impatto negativo sui prodotti realizzati con la materia prima riciclata. La terza cosa da considerare, come abbiamo accennato prima, è il fatto che il PP si presta facilmente alle operazioni di compound, quindi lo scarto potrebbe contenere, cariche come il talco, il carbonato di calcio, la fibra di vetro, i metalli o colori particolarmente aggressivi. Sapendo che i vari additivi da compound hanno comportamenti fisici e meccanici diversi, sia in fase di trasformazione della materia prima che dal punto di vista estetico che prestazionale sul prodotto finito, è importante procedere all’analisi dei contenuti, con prove di laboratorio, per capire come utilizzare, durante le fasi di riciclo, lo scarto additivato. La quarta cosa che si deve tenere presente è il degrado del polimero, non solo quello di cui abbiamo accennato riguardante la fase termico-estrusiva per produrre il granulo, ma anche quella che possiamo definire foto-ossidativa, per cui un prodotto plastico esposto alla luce e al calore, genera un decadimento delle proprie prestazioni a causa dell’indebolimento e della modifica delle sue catene. Infatti, la degradazione ossidativa può essere generata non solo dalla degradazione termica, indotta dalla radiazione solare, ma anche da elevate sollecitazioni meccaniche. Quando il polimero si degrada, l'ossigeno presente nel materiale plastico disintegra le molecole e crea radicali liberi, che reagiscono rapidamente a catena con l'ossigeno. Si può quindi ricordare che il polipropilene, nell’ambito del riciclo meccanico, è un polimero con una spiccata proprietà di degradazione termica rispetto ad altre tipologie di plastica, sia durante il suo ciclo di vita (principalmente per foto-ossidazione), sia durante le fasi di lavorazione e riciclo. Il calore, le sollecitazioni meccaniche e le radiazioni ultraviolette modificano fortemente la struttura e la morfologia e, di conseguenza, le caratteristiche e le proprietà del polipropilene riciclato. Sia l'allungamento che la resistenza all'urto sono le proprietà maggiormente influenzate dal fenomeno del degrado, oltre a cedimenti di scolorimento e altri danni estetici che devono essere presi in considerazione. Come ultimo aspetto, tra molti altri che si possono illustrare, citerei la problematica dell’odore che può accompagnare i rifiuti in polipropilene da post consumo. L’odore nell’input del rifiuto può formarsi a causa della commistione tra plastiche che hanno contenuto liquidi o solidi aggressivi, o causati dalla fermentazione biologica degli scarti alimentari o dalla presenza di composti chimici, come i tensioattivi, che possono impregnare il polipropilene. Le fasi di lavaggio, anche molto accurate, generalmente possono ridurre l’impatto odorifero ma difficilmente sono risolutive del problema. Essendo la presenza dell’odore nelle plastiche riciclate da post consumo sgradevole per i prodotti finali, e non essendoci, ad oggi, un sistema di asportazione definitiva, si rende necessario dover separare i flussi di rifiuto in entrata, attraverso una verifica analitica, tra quelli che risultano contaminati da composti chimici sgradevoli. Questa operazione viene svolta velocemente, in modo preciso ed analitico, con un test sul campione di rifiuto in ingresso, impiegando la gascromatografia a mobilità ionica, che consiste nell’inserimento all’interno di una provetta di un piccolo frammento di rifiuto plastico, caricandolo poi nella macchina da laboratorio che ci darà la curva dei composti chimici odoriferi presenti nel rifiuto campionato. Così facendo, senza ombra di dubbio, avremo la piena conoscenza di quali odori e di quale intensità sarà composto il nostro granulo che andremo a produrre.
SCOPRI DI PIU' Come combinare la polvere del vetro e la polvere del pet in una materia prima
Riutilizzo della polvere di vetro di scarto in un’ottica di economia circolare di Marco ArezioLa polvere di vetro è uno scarto che si genera nella filiera produttiva del riciclo del vetro che, per le sue quantità e per lo scarso campo applicativo in ricette che possono generare prodotti finiti, crea un problema di smaltimento e riuso. Tra le varie sperimentazioni che si sono fatte negli anni, forse quella dell’impiego come materiale inerte nelle miscele di malte e calcestruzzi ha trovato uno sbocco che permette la realizzazione di cordoli stradali, paratie di contenimento anche in virtù di una buona inerzia chimica e della bassa porosità del composto. Un altro campo di utilizzo da citare sono le miscele cementizie adatte alla creazione di pietre artificiali d’arredo. Si sono inoltre effettuati test, presso il dipartimento di Ingegneria dell’Università di Bologna, su malte polimeriche con frazioni di polvere di vetro e rottami di vetro, con granulometrie differenti, utilizzando come legante una resina di poliestere. Le prove sono state eseguite campionando ricette composte da sabbia e resina in poliestere e da ricette composte da poveri o rottami di vetro e resina di poliestere. La comparazione dei risultati delle prove a flessione e compressione dei provini ha sottolineato che le malte polimeriche composte scarti vetrosi hanno una resistenza a compressione superiore al 10% e a flessione del 22% rispetto ai campioni composti da malte polimeriche e sabbia. La polvere di vetro viene usata anche nel campo della ceramica, nei mattoni in laterizio e nelle vetro-schiume come elemento inerte dell’impasto in sostituzione degli inerti naturali con un risparmio in termini di consumo delle risorse naturali. Le caratteristiche del rottame di vetro, dal punto di vista della stabilità chimica, delle qualità ignifughe e della resistenza meccanica, permette l’uso come stabilizzante nelle ricette di tutela di elementi pericolosi come l’eternit, le ceneri volanti degli inceneritori, nelle polveri di abbattimento fumi, nelle scorie delle acciaierie, nei fanghi di levigatura, ecc.. al fine di creare un materiale vetroso inerte. Ma in un’ottica di economia circolare il passo più importante è stato compiuto attraverso la creazione di una miscela di elementi di scarto nelle lavorazioni industriali, di cui uno di questi si può proprio definire lo scarto dello scarto. Mi riferisco alla polvere del PET che si accumula nella fase di riciclo delle bottiglie per le bevande o altri involucri. L’idea vincente di miscelare polvere di vetro e polvere di PET permettendo di creare una nuova materia prima che, per caratteristiche fisico-chimiche, è adatta a replicare, sia per forma che per caratteristiche, le pietre naturali. Inoltre la termoplasticità del PET, che permette la creazione di disegni, rilievi e si adatta facilmente ai colori, rende idoneo questo composto alla creazione di top per le cucine e per i rivestimenti interni ed esterni. L’ingegno e la genialità delle persone ci danno una fotografia di come cammina la nostra società di fronte alle sfide che l’economia circolare ci pone: troviamo persone che non conoscono ancora come si deve effettuare la separazione dei rifiuti in casa, persone che continuano a gettare rifiuti nell’ambiente, persone che spingono la classe politica a investire maggiormente nel riciclo di plastica, vetro, metalli, carta, legno e scarti elettronici e altri materiali, e infine ci sono persone che sono un passo avanti e si occupano di trovare soluzioni per l’utilizzo dei rifiuti dei rifiuti.Categoria: notizie - tecnica - plastica - riciclo - polvere di vetro - PET
SCOPRI DI PIU' Progettazione e Costruzione di una Linea Fognaria con Tubi in Plastica Riciclata
I tubi in plastica riciclata si sono dimostrati nel tempo affidabili, economici e duraturi di Marco ArezioLa costruzione di linee fognarie moderne deve tener conto di alcuni elementi imprescindibili, sia tecnici, come vedremo, ma anche ambientali, in modo da minimizzare l’impatto dei prodotti utilizzati per l’opera idraulica. In passato le canalizzazioni erano realizzate con tubi in metallo o in cemento, ma da quando l’industria delle materie plastiche è stata in grado di realizzare prodotti alternativi, la diffusione dei tubi corrugati in HDPE a doppia parete si è largamente diffusa. Il primo passo da compiere nella realizzazione di una linea fognaria è la sua progettazione, la quale deve tenere presente vari aspetti che influiscono sull’area di costruzione. Come si dimensiona una linea di fognatura che utilizza i tubi in plastica Come ogni buon progetto che si deve realizzare, la raccolta di informazioni, precise, dettagliate ed attendibili, sono la base del lavoro successivo. Possiamo elencare alcuni punti che entreranno nella valutazione progettuale: La stima la portata massima giornaliera che la fognatura dovrà gestire. Per far questo, sarà necessario considerare l'area di raccolta delle acque reflue, la densità abitativa, gli utilizzi industriali e altri fattori che potrebbero influenzare la quantità dei liquidi da raccogliere. Inoltre è importante determinare la pendenza disponibile o desiderata per la linea di fognatura e il suo diametro. Per queste informazioni potranno essere utili le formule idrauliche (ad es. formula di Manning) per calcolare la velocità di flusso in base al diametro del tubo in plastica riciclata, alla pendenza e alla rugosità del materiale. Sarà importante scegliere un diametro dei tubi in plastica che garantisca una velocità di flusso adeguata (ad es., tra 0,6 m/s e 3 m/s) in condizioni di flusso pieno o quasi pieno. Inoltre, sarà necessario assicurarsi che la profondità della fognatura sia sufficiente per prevenire il congelamento (in climi freddi) e per mantenere una copertura adeguata sopra il tubo in plastica riciclata. Dal punto di vista strutturale si dovrà verificare che il tubo in HDPE scelto possa sopportare i carichi esterni, come il peso del terreno sopra di esso e il traffico sovrastante (se applicabile). Si dovrà pensare agli elementi di raccordo dei tubi in plastica riciclata, verificando la corretta distanza tra i pozzetti di ispezione e che le connessioni tra i tubi e i pozzetti siano stagne. Nella progettazione della linea fognaria rientrano anche gli aspetti ambientali per cui sono da considerare e prevenire la possibilità di infiltrazioni o perdita di acque reflue della linea. Tuttavia, l’uso di tubi in HDPE, in quanto stagni, danno una buona sicurezza, considerando le giunzioni tra i vari tubi fatte a regola d’arte, anche in considerazione se nelle vicinanze si possa trovare una falda acquifera. Infine sarà necessario assicurarsi che la progettazione rispetti tutte le normative e le linee guida locali in materia di fognature. Quali caratteristiche tecniche deve avere un tubo corrugato in HDPE per fognatura I tubi corrugati in HDPE per fognatura devono soddisfare specifiche caratteristiche tecniche per garantire la loro idoneità all'uso e la loro durata nel tempo. - Il polimero riciclato con cui si costruisce il tubo corrugato deve essere di buona qualità e resistente ai raggi U.V. - Il tubo corrugato deve presentare una buona resistenza meccanica allo schiacciamento e alle deformazioni laterali sollecitate dal terreno senza che si possa rompere - Le giunzioni tra i tubi o tra tubo e raccordi devono garantire la tenuta stagna, evitando dispersioni delle acque reflue nel terreno - La parte interna dovrà essere sufficientemente liscia da permettere lo scorrimento dei liquidi così da facilitarne il deflusso - Il tubo in HDPE dovrà resistere alla corrosione da parte delle acque reflue e di altre sostanze chimiche presenti nella fognatura - Sotto l’effetto delle variazioni di temperature del terreno il tubo deve essere in grado di sopportarle senza perdere integrità strutturale Quali son i vantaggi nell’uso dei tubi corrugati in HDPE per fognatura rispetto al pvc, al cemento e al metallo I tubi corrugati in HDPE offrono diversi vantaggi, specialmente quando utilizzati in applicazioni fognarie: Durabilità e Resistenza alla Corrosione L'HDPE è intrinsecamente resistente alla corrosione, a differenza dei tubi metallici che possono arrugginirsi o corrodersi in presenza di acque reflue o terreni aggressivi, garantendone una maggiore durata. Flessibilità I tubi in HDPE sono flessibili, il che significa che possono adattarsi a movimenti del terreno, come assestamenti o sismi, senza rompersi. Un vantaggio particolarmente importante rispetto ai tubi in cemento, che sono rigidi e possono rompersi con movimenti del terreno. Leggerezza I tubi in plastica sono significativamente più leggeri rispetto a quelli in cemento o metallo. Ciò semplifica il trasporto, la movimentazione e la posa, riducendo i costi di manodopera e le esigenze di attrezzature pesanti. Saldature Stagne I tubi in HDPE possono essere saldati per creare giunzioni stagne, riducendo il rischio di perdite o infiltrazioni. Questo può essere un vantaggio rispetto ai tubi in PVC o cemento, dove le giunzioni potrebbero essere meno affidabili in termini di tenuta. Resistenza Chimica Il polimero in HDPE che costituisce i tubi, è resiste a molti agenti chimici, rendendolo ideale per applicazioni fognarie dove possono essere presenti sostanze chimiche aggressive. Costi Ridotti In molti casi, i costi complessivi di installazione dei tubi in HDPE possono essere inferiori rispetto ad altre opzioni. Ecocompatibilità L'HDPE è un materiale riciclato e riciclabile, il che può rendere i tubi in HDPE una scelta più sostenibile rispetto ad alcune alternative. Vita Utile Prolungata Con una corretta installazione e manutenzione, i tubi in HDPE possono avere una vita utile molto lunga, spesso superiore a 50 anni. Bassa Rugosità Interna La superficie interna liscia realizzata con l’impiego dell’HDPE, permette un flusso efficiente, riducendo il rischio di ostruzioni. Come si posa un tubo corrugato in HDPE per fognatura Entrando nella fase realizzativa la posa di un tubo corrugato in HDPE per fognatura segue una serie di passaggi chiave, al fine di garantire un'installazione sicura e duratura. Prima di tutto, sarà necessario scavare una trincea della profondità e larghezza adatte al tubo che si è deciso di installare, creando un fondo della trincea piatto e solido. Sul fondo di essa, si dovrebbe posizionare uno strato di sabbia o di ghiaia fine compattata per creare una base stabile per il tubo, il cui spessore dovrebbe avere uno spessore di almeno 10-15 cm. Creata la trincea e il fondo idoneo si passa alla posa del tubo corrugato HDPE, facendo attenzione a non danneggiarlo con le macchine per la posa. Assicurarsi, inoltre, che il tubo sia dritto e privo di piegature o tensioni. Una volta posato la linea di tubi, si inizierà a riempire la trincea con materiale come sabbia o ghiaia fine. Sarà necessario posizionare accuratamente il materiale di riempimento attorno al tubo per garantire una base solida e per evitare che il tubo si sposti. Dopo aver verificato che non ci siano perdite nella linea fognaria si potrà completare la trincea con il terreno scavato in precedenza, compattando il tutto dall’esterno. Come si saldano due tubi corrugati in HDPE per fognatura Molte materie plastiche, compreso l’HDPE, si prestano all’esecuzione di saldature durature ed efficaci tra tubi, pozzetti e raccordi. Ma per la saldatura due tubi corrugati in HDPE sono necessarie attrezzature speciali e una certa esperienza. Sarà necessario che le estremità dei tubi da saldare siano pulite e prive di sporco, grasso o altre impurità, per garantire una saldatura di alta qualità. Si posizioneranno poi i tubi in modo che le loro estremità siano perfettamente allineate e a contatto l'una con l'altra. A questo punto si impiegherà una macchina di saldatura per HDPE, assicurandosi che sia correttamente impostata secondo le specifiche del produttore dei tubi. La maggior parte delle saldature per l’HDPE vengono eseguite utilizzando un piatto riscaldante per portare le estremità dei tubi alla temperatura di fusione. Si inserirà il piatto riscaldante tra le estremità dei tubi e attendendo che raggiungano la temperatura adeguata. Una volta che le estremità dei tubi saranno adeguatamente riscaldate, si rimuoverà il piatto riscaldante e si avvicineranno le estremità dei tubi, permettendo loro di fondersi insieme. Si dovrà, nel contempo, mantenere una pressione uniforme durante questo processo per garantire una buona saldatura. Una volta saldati, i tubi devono essere lasciati raffreddare per un certo periodo di tempo, infatti, durante questo tempo, la saldatura si solidifica e si rinforza. Terminata la saldatura, si dovrà controllare visivamente la giunzione per assicurarti che non ci siano bolle d'aria, crepe o altri difetti. A seconda delle specifiche del progetto, potrebbe essere necessario eseguire test di pressione o altri test per verificare la qualità della saldatura. Traduzione automatica. Ci scusiamo per eventuali inesattezze. Articolo originale in italiano
SCOPRI DI PIU' Effetti della reticolazione sulla resistenza meccanica e alla fatica degli elastomeri
Analisi dei processi di crosslinking e della loro influenza sulle proprietà meccaniche e sulla durabilità a fatica dei materiali elastomericidi Marco ArezioLa scienza dei materiali polimerici, e in particolare lo studio degli elastomeri, trova uno dei suoi punti centrali nella comprensione del ruolo della reticolazione. Questo processo, che consiste nella creazione di legami chimici o fisici permanenti tra le catene polimeriche, è il fondamento stesso delle prestazioni degli elastomeri in applicazioni tecnologiche che spaziano dai pneumatici all’industria aerospaziale, passando per dispositivi biomedicali e guarnizioni industriali. La reticolazione non è un semplice fenomeno strutturale: è un meccanismo che ridefinisce profondamente la resistenza meccanica, la rigidità, la resilienza e, soprattutto, la resistenza a fatica dei materiali elastomerici. La natura della reticolazione negli elastomeri Gli elastomeri sono caratterizzati dalla loro capacità di subire grandi deformazioni elastiche e di ritornare alla forma originaria una volta rimosso lo sforzo. In assenza di reticolazione, le catene polimeriche tendono a scorrere l’una rispetto all’altra, riducendo la stabilità dimensionale e favorendo fenomeni di creep o rilassamento. La reticolazione introduce punti di ancoraggio chimici o fisici che limitano questo scorrimento, creando una rete tridimensionale capace di conferire stabilità e migliorare le proprietà meccaniche. Il grado di reticolazione è un parametro critico: una densità troppo bassa comporta un materiale eccessivamente morbido e vulnerabile all’usura, mentre un eccesso di legami incrociati può rendere il materiale fragile, riducendo l’elasticità e aumentando la probabilità di rottura sotto sollecitazioni cicliche. Proprietà meccaniche e resistenza statica La resistenza meccanica degli elastomeri dipende in larga misura dalla densità e dalla distribuzione dei punti di reticolazione. Una rete ben bilanciata garantisce una buona resistenza alla trazione, al taglio e alla compressione. L’aumento dei legami incrociati riduce la mobilità segmentale delle catene, incrementando il modulo elastico del materiale. In questo modo, l’elastomero diventa più resistente alla deformazione permanente e acquisisce una maggiore durezza superficiale. Tuttavia, esiste un compromesso tra resistenza e deformabilità. La resilienza tipica degli elastomeri, cioè la capacità di assorbire e rilasciare energia, diminuisce quando la densità di reticolazione è troppo elevata. Ciò richiede una progettazione mirata del grado di crosslinking in funzione dell’applicazione specifica, come accade nella formulazione dei compound per pneumatici ad alte prestazioni, dove si ricerca il bilanciamento tra grip, resistenza all’usura e stabilità dimensionale. Resistenza a fatica e comportamento sotto sollecitazioni cicliche La fatica rappresenta uno dei limiti più critici per gli elastomeri impiegati in applicazioni dinamiche. Durante l’esercizio, i materiali elastomerici sono soggetti a cicli ripetuti di carico e scarico che inducono microfratture localizzate, le quali, con il tempo, si propagano fino alla rottura macroscopica. La reticolazione influenza direttamente la resistenza a fatica attraverso due meccanismi principali: - Stabilizzazione delle catene polimeriche, che riduce la mobilità molecolare e limita l’accumulo di danno. - Distribuzione degli sforzi interni, che permette alla rete reticolata di dissipare l’energia applicata in maniera più uniforme. Tuttavia, un eccesso di reticolazione può avere un effetto controproducente. La rigidità indotta dai numerosi legami rende più difficile il riarrangiamento molecolare durante la deformazione ciclica, favorendo la nucleazione di microfessure. Per questo motivo, la progettazione delle formulazioni elastomeriche deve tener conto non solo delle condizioni statiche, ma soprattutto dei carichi ciclici che il materiale dovrà sostenere nel lungo periodo. Effetti microstrutturali e chimici della reticolazione Dal punto di vista chimico, la reticolazione può avvenire tramite processi di vulcanizzazione a base di zolfo, attraverso perossidi organici o per mezzo di radiazioni ionizzanti. Ciascun metodo genera morfologie di reticolazione differenti, che a loro volta influenzano le prestazioni finali. La vulcanizzazione solforica, ad esempio, produce legami polisolfurici, più flessibili ma anche più suscettibili a rottura termica e ossidativa; i perossidi, invece, formano legami carbonio-carbonio molto più stabili, ma conferiscono al materiale una maggiore rigidità. Questi aspetti si riflettono sulla resistenza a fatica: i sistemi a legami più flessibili garantiscono una migliore dissipazione delle sollecitazioni cicliche, mentre quelli più rigidi resistono meglio agli ambienti aggressivi, ma riducono la vita a fatica. L’ottimizzazione richiede quindi un compromesso tra stabilità chimica, resistenza all’invecchiamento e comportamento sotto stress ripetuto. La vita utile e la progettazione di materiali elastomerici Determinare e controllare la vita utile di un materiale elastomerico è una delle sfide più complesse nella scienza dei polimeri applicata. La vita utile non è un parametro assoluto, ma dipende da una molteplicità di fattori che vanno dalla formulazione chimica alla densità di reticolazione, dall’ambiente di esercizio alle modalità di sollecitazione. Ogni elastomero, in quanto materiale viscoelastico, combina caratteristiche elastiche tipiche dei solidi con proprietà dissipative proprie dei fluidi, e ciò implica che il suo comportamento nel tempo non è mai rigidamente prevedibile senza un’analisi dettagliata delle condizioni operative. Un pneumatico da competizione, ad esempio, è progettato per resistere a sollecitazioni cicliche estremamente intense per un arco temporale breve, mentre un giunto di tenuta per l’industria petrolchimica deve mantenere prestazioni stabili per anni in un ambiente aggressivo e variabile. In entrambi i casi, la progettazione della reticolazione diventa un vero e proprio strumento di “taratura funzionale”: la rete tridimensionale creata dai legami incrociati deve essere calibrata per rispondere in modo selettivo agli stimoli meccanici e chimici dell’ambiente operativo. La reticolazione ottimale permette non solo di incrementare la resistenza statica, ma soprattutto di modulare il comportamento a fatica. Un materiale elastomerico sottoposto a carichi ciclici accumula inevitabilmente micro danni localizzati: piccole fratture, zone di cavitazione e microvuoti che si propagano sotto l’azione delle sollecitazioni ripetute. La densità e la natura dei legami di reticolazione stabiliscono in che misura tali difetti vengono confinati o propagati. Una rete troppo rigida ostacola i movimenti di rilassamento delle catene polimeriche, favorendo la nucleazione di microfratture; una rete troppo debole, al contrario, non riesce a contenere la deformazione plastica, generando cedimenti prematuri. In questa prospettiva, la vita utile di un elastomero non può essere intesa unicamente come tempo alla rottura, ma come capacità di mantenere prestazioni funzionali entro margini accettabili lungo tutto il ciclo di utilizzo. Gli strumenti di progettazione moderna, basati su modelli di meccanica della frattura, analisi viscoelastica e simulazioni multiscala, consentono oggi di correlare parametri microstrutturali, come la distribuzione dei legami e la loro energia di dissociazione, a proprietà macroscopiche come resistenza a fatica, resilienza e stabilità dimensionale. Un’area di ricerca particolarmente promettente riguarda la reticolazione dinamica e reversibile. In contrasto con i legami covalenti permanenti tipici degli elastomeri tradizionali, i sistemi dinamici introducono legami “labili” che possono rompersi e riformarsi sotto specifici stimoli (temperatura, pH, campi elettrici). Questa caratteristica conferisce agli elastomeri proprietà di autoriparazione: microfessure e difetti che si formano durante l’esercizio vengono progressivamente sanati dal riarrangiamento delle catene polimeriche, ritardando il collasso macroscopico del materiale. Gli elastomeri vitrimici, ad esempio, si basano su reti covalenti adattive in cui i legami chimici, pur permanendo nella loro densità complessiva, possono scambiarsi in seguito a stimoli termici. Questo consente non solo la riparazione dei danni, ma anche la possibilità di riciclare e rielaborare materiali che tradizionalmente venivano considerati non recuperabili a fine vita. Allo stesso modo, gli elastomeri a base di legami idrogeno o di interazioni ioniche reversibili offrono un bilanciamento interessante tra resistenza meccanica e capacità di auto-rigenerazione. Dal punto di vista industriale, queste innovazioni rappresentano un potenziale cambio di paradigma. Se, in passato, la progettazione degli elastomeri era orientata a massimizzare la durata “statica” attraverso un compromesso tra densità di reticolazione e stabilità chimica, oggi la ricerca si orienta verso la creazione di materiali capaci di rigenerarsi e adattarsi dinamicamente al contesto operativo. Ciò significa ridurre i costi di sostituzione, allungare la vita dei prodotti e, soprattutto, aumentare la sostenibilità complessiva dei processi industriali. Non bisogna trascurare, inoltre, l’impatto ambientale legato alla fine vita degli elastomeri. La possibilità di modulare la reticolazione in modo che sia reversibile apre prospettive concrete per il riciclo chimico e meccanico di materiali che fino ad oggi erano considerati difficili da recuperare. In questo senso, la progettazione della reticolazione non è solo una leva tecnica per migliorare le prestazioni meccaniche, ma diventa una strategia chiave per coniugare durabilità e sostenibilità, elementi sempre più richiesti in settori che spaziano dall’automotive al biomedicale, fino all’edilizia e all’energia. In conclusione, la vita utile degli elastomeri non è un dato fisso, ma una variabile che può essere modulata attraverso un design intelligente della reticolazione. Il futuro dei materiali elastomerici si muove verso un approccio dinamico, dove i legami non sono soltanto vincoli strutturali, ma strumenti attivi di adattamento e rigenerazione. Questo apre la strada a una nuova generazione di elastomeri, non solo più resistenti, ma anche più “intelligenti” e sostenibili, capaci di estendere i confini delle loro applicazioni e di rispondere alle esigenze di una società sempre più attenta all’efficienza e all’impatto ambientale. Considerazioni finali Gli effetti della reticolazione sulla resistenza meccanica e alla fatica degli elastomeri rappresentano un campo di ricerca e sviluppo strategico. Il grado e la natura dei legami incrociati determinano non solo le proprietà statiche del materiale, ma soprattutto la sua capacità di sopportare carichi ciclici nel tempo. Un equilibrio tra densità di reticolazione, stabilità chimica e resilienza meccanica è la chiave per sviluppare elastomeri ad alte prestazioni, in grado di rispondere alle sfide della mobilità, dell’industria e della sostenibilità.© Riproduzione Vietata
SCOPRI DI PIU' Se il cibo è consumabile te lo dice la nuova bio pellicola
Il nuovo packaging cambia colore in base alla qualità del cibo che contiene di Marco ArezioLa ricerca universitaria e scientifica nel campo del packaging si sta concentrando sul problema della effettiva scadenza dei cibi, studiando bio pellicole che possano aiutarci a classificare, oltre all’etichetta apposta, la reale qualità del cibo contenuto. Le nuove bio pellicole sono formate da bio plastiche, realizzate dalla trasformazione dello zucchero contenuto nelle barbabietole e nel mais, alle quali vengono aggiunti additivi provenienti dagli scarti del settore agroalimentare. Questi additivi sono, a loro volta, scarti della filiera agroalimentare come la canapa, il lino, gli scarti del caffè, vari scarti di vegetazione, e altri prodotti naturali. Hanno diverse proprietà che possiamo riassumere: Buone proprietà meccaniche Resistenza al fuoco Proprietà antiossidanti Proprietà antifungine Proprietà antimicrobiche Tra gli additivi di cui abbiamo parlato prima, l’aggiunta di ossido di zinco e alluminio, nella produzione delle bio pellicole, sviluppa delle proprietà antimicrobiche che possono allungare la scadenza dei prodotti freschi, riducendo così gli sprechi dato dalla scadenza dei prodotti. Mentre l’aggiunga di un additivo come l’olio di cardarolo e una particolare molecola chiamata porfirina, attribuiscono alla pellicola proprietà antiossidanti e antifungine, che nel campo del packaging alimentare aiutano a segnalare il deterioramento del prodotto. Ma come avviene questo meccanismo? Quando la bio pellicola entra in contatto con alcuni analiti, come l’acqua, l’etanolo, l’ammoniaca o altri prodotti che derivano dalla degradazione alimentare, in combinazione con la luce, questi elementi tossici penetrano nel polimero della pellicola creando reazioni di colore. Le pellicole realizzate in laboratorio sono completamente biodegradabili e bio compostabili, questo significa che alla fine del loro ciclo di vita possono diventare concime e rientrare nel pieno rispetto della circolarità dei prodotti.Categoria: notizie - tecnica - plastica - etichetta - packaging - imballoVedi maggiori informazioni sul packaging alimentare
SCOPRI DI PIU' L’Uso delle Cariche Minerali nella Produzione di Flaconi in HDPE Riciclato
Vantaggi e svantaggi nel soffiaggio dei flaconi con il granulo riciclato in HDPE caricato Talco o Carbonato di Calcio di Marco ArezioLa produzione di flaconi, monostrato in HDPE, è sempre stata di competenza del polimero vergine fino a qualche anno fa, con il quale si realizzavano colori, spessori, finiture, profumazioni e forme senza preoccuparsi troppo del rapporto polimero-soffiatrice. L’avvento dell’HDPE riciclato nel mondo del soffiaggio è stato graduale e abbastanza complicato, in quanto vigeva una certa diffidenza sull’impiego dell’rHDPE, motivata da ipotetici dubbi sulle resistenze meccaniche, sulla qualità delle superfici, sulla tenuta del manico, sull’odore dell’imballo soffiato, sulla realizzazione dei colori e della trasparenza per vedere i liquidi all’interno, sulla tenuta delle saldature, sulle micro forature delle superfici, sulla reperibilità del materiale e sulla differenza esigua del prezzo rispetto alla materia prima vergine. Tutte obbiezioni lecite per chi era abituato ad usare il polimero vergine, ma molte di esse erano preconcetti generali sul materiale riciclato, che era ancora visto come sinonimo di minor qualità generale. Non c’è dubbio che i primi anni in cui è arrivato sul mercato l’HDPE riciclato in granuli per soffiaggio, la qualità degli impianti di riciclo e selezione attribuivano alla materia prima alcuni limiti oggettivi. Le maggiori criticità erano legate ad alcuni fattori tecnici: • Impurità contenute nel granulo • Presenza eccessiva di PP • Presenza di umidità residua • Odore persistente • Colore difficilmente gestibile Non ci addentriamo su come il settore del riciclo ha tecnicamente, negli anni, risolto le problematiche esposte, riuscendo a creare un granulo in HDPE riciclato che è paragonabile, dal punto delle prestazioni generali, molte volte a quello vergine. Forse, in alcuni casi e con alcune macchine, la questione dello spessore del flacone, è ancora un argomento aperto, in quanto, a volte, può essere necessario un incremento dello spessore utilizzando l’rHDPE rispetto a quello di prima scelta. Il motivo per cui a volte può essere necessario, dipende da molti fattori, come la conformazione e la dimensione del flacone, la macchina per il soffiaggio che si usa, la qualità del granulo riciclato, elementi tutti necessari per raggiungere un corretto rapporto, tra la resistenza a compressione del flacone e il peso che grava su di esso una volta inserito in un bancale verticale. E’ possibile ovviare a questo inconveniente, dopo aver verificato e risolto le problematiche precedenti, attraverso l’uso di cariche minerali come il talco o il carbonato di calcio. La funzione delle cariche minerali è quella di aumentare la resistenza a compressione verticale del flacone, senza dover aumentare il suo spessore, attraverso l’uso di percentuali che non superano solitamente il 10-15%, in funzione della dimensione del prodotto da realizzare. Si noti, impegnando granuli caricati, che il flacone gode di vantaggi relativi alla resistenza al carico e alla torsione, migliorando quindi la trasportabilità e l’economicità in fase produttiva. Esistono però, a dire il vero, alcune informazioni da tenere ben presente quando si decide di operare attraverso il soffiaggio con un granulo in rHDPE caricato con talco o caco3: • Le viti della soffiatrice devono essere pulite spesso, in quanto le prime fasi dell’utilizzo di una miscela abrasiva, come l’HDPE caricato, facilita il trasporto di contaminazioni presenti nella macchina di soffiaggio con la possibilità di creare buchi nel flacone. • La presenza di cariche minerali può influire sulla trasparenza, o semi trasparenza, del prodotto. • La creazione di colori deve tenere conto di un possibile risultato cromatico differente rispetto ad un rHDPE senza cariche. • La presenza di PP, anche in percentuale basse, in un granulo caricato, riduce ulteriormente la capacità di saldatura e di tenuta del flacone, specialmente nei manici o in punti con angoli particolari. Categoria: notizie - tecnica - plastica - riciclo - cariche minerali - flaconi - soffiaggio - HDPE
SCOPRI DI PIU' Ottimizzazione dell'Estrusione di un Film Multistrato
Strategie e Parametri per Migliorare Efficienza e Qualità nella Produzione di Film anche con Polimeri Riciclatidi Marco ArezioLa produzione di film multistrato tramite estrusione soffiata è una tecnologia chiave nel settore degli imballaggi, utilizzata per creare materiali ad alte prestazioni con caratteristiche uniche come barriera, resistenza meccanica e trasparenza. L’ottimizzazione dei parametri di processo è fondamentale per migliorare la qualità del prodotto finito, ridurre gli sprechi e massimizzare l'efficienza produttiva. Questo articolo esplora i metodi più avanzati per ottimizzare l’estrusione di film multistrato, basandosi su ricerche e pratiche industriali attuali. Comprendere la Dinamica del Processo di Estrusione Il processo di estrusione di film multistrato prevede la fusione di polimeri diversi, anche riciclati, che vengono combinati per formare strati distinti. Ogni strato è progettato per svolgere una funzione specifica, come protezione dagli agenti esterni o miglioramento della resistenza. La qualità del prodotto finale dipende dalla corretta regolazione dei parametri chiave, tra cui: Temperatura del cilindro: Influisce sulla fusione e sull’omogeneità del materiale. Velocità di estrusione: Determina lo spessore dei vari strati. Rapporto di soffiaggio (BUR, Blow-Up Ratio): Influisce sulla stabilità del film e sulle sue proprietà meccaniche. Un controllo preciso di questi parametri è essenziale per evitare difetti come la delaminazione, le bolle d’aria o uno spessore irregolare. Scelta dei Materiali Polimerici La selezione dei polimeri è un aspetto critico nell'estrusione di film multistrato. Materiali come il polietilene (PE), il polipropilene (PP) e l’etilene vinil alcol (EVOH) vengono spesso combinati per ottenere un equilibrio ottimale tra costo, lavorabilità e prestazioni. La compatibilità tra i polimeri è cruciale per garantire una buona adesione tra gli strati. Additivi e agenti compatibilizzanti possono essere utilizzati per migliorare l'interfaccia tra materiali non compatibili. Ottimizzazione della Testa di Estrusione La testa di estrusione è il cuore del sistema di estrusione soffiata. Il design della testa influisce direttamente sulla distribuzione dello spessore del film e sulla qualità degli strati. Le tecnologie moderne offrono teste di estrusione con controllo automatico dello spessore, che utilizzano sensori per monitorare continuamente il processo e apportare regolazioni in tempo reale. Controllo della Stabilità del Film Il mantenimento della stabilità del film durante il processo di raffreddamento è essenziale per garantire uniformità e ridurre i difetti. La stabilità può essere migliorata ottimizzando: Flusso d’aria del sistema di raffreddamento: Per garantire un raffreddamento uniforme. Tensionamento del film: Per evitare deformazioni durante l’avvolgimento. Geometria della bolla: Per prevenire il collasso o le pieghe. Estrusione con PE o PP Riciclato da Scarti Post Consumo L’uso di polietilene (PE) o polipropilene (PP) riciclato da scarti post consumo presenta specifiche sfide tecniche che richiedono attenzioni particolari durante l’estrusione di un film in bolla. Tra i principali aspetti da considerare: Qualità del materiale riciclato: Assicurarsi che il materiale sia adeguatamente pulito e decontaminato per evitare difetti nel film. Proprietà del materiale: Il materiale riciclato può presentare una variabilità nelle proprietà meccaniche e termiche, che devono essere attentamente monitorate e compensate durante il processo. Impostazioni della temperatura: La fusione del materiale riciclato richiede temperature controllate con precisione per evitare degrado termico o formazione di gel. Additivi: L’aggiunta di stabilizzanti termici o modificatori di processo può migliorare la lavorabilità e le proprietà del film finito. Compatibilità: In caso di miscele di materiali riciclati, è fondamentale garantire una buona compatibilità tra le componenti per evitare problemi di adesione o uniformità. Test di qualità: Monitorare costantemente lo spessore, la trasparenza e la resistenza meccanica del film prodotto per garantire conformità agli standard richiesti. Monitoraggio e Automazione I sistemi di automazione e monitoraggio avanzati stanno rivoluzionando l'industria dell'estrusione. L’utilizzo di sensori e software per il controllo del processo consente di rilevare rapidamente le anomalie e ottimizzare i parametri in tempo reale. Questi sistemi migliorano non solo la qualità del film ma anche l'efficienza complessiva, riducendo al minimo i tempi di inattività e gli scarti. Manutenzione Preventiva La manutenzione regolare delle apparecchiature è essenziale per mantenere prestazioni ottimali. Gli operatori dovrebbero ispezionare periodicamente componenti critici come la vite, il cilindro e la testa di estrusione per prevenire problemi legati all'usura o all'accumulo di materiali. Tra le attività consigliabili: Pulizia della vite e del cilindro: Per evitare accumuli di residui. Controllo delle resistenze: Per garantire una distribuzione uniforme del calore. Lubrificazione: Per ridurre l’usura delle parti mobili. Ispezione della testa di estrusione: Per verificare l’assenza di blocchi o danni. Sostituzione dei filtri: Per assicurare un flusso costante del materiale. Conclusione L'ottimizzazione dell'estrusione di film multistrato richiede una combinazione di conoscenza tecnica, tecnologia avanzata e una gestione accurata dei materiali e dei processi. Le aziende che investono in attrezzature moderne e nella formazione del personale possono beneficiare di una maggiore efficienza produttiva, di una qualità superiore del prodotto e di una riduzione dei costi operativi.© Riproduzione Vietatafoto wikimedia
SCOPRI DI PIU' Manutenzione Predittiva e Preventiva delle Presse ad Iniezione: Decifrare i Segnali per un'Efficienza Proattiva
Un'analisi approfondita delle fasi manutentive e dei segnali emessi dalle presse ad iniezionedi Marco ArezioNel dinamico panorama dell'ingegneria delle materie plastiche, le presse ad iniezione rappresentano infrastrutture tecnologiche di primaria importanza. La loro capacità di trasformare polimeri grezzi in manufatti complessi e di precisione le rende elementi centrali in svariati settori industriali. Tuttavia, come ogni sistema meccanico complesso, le presse ad iniezione richiedono una gestione attenta e programmata, imperniata su strategie di manutenzione efficaci. Questo articolo si propone di esplorare le diverse sfaccettature della manutenzione delle presse ad iniezione, analizzando in dettaglio non solo le fasi operative ma, soprattutto, i segnali sottili e talvolta inequivocabili che queste macchine emettono quando necessitano di attenzione, fornendo una prospettiva avanzata sulla gestione proattiva degli impianti. Un Approccio Sistemico alla Cura delle Presse ad Iniezione: Oltre la Semplice Riparazione La manutenzione di una pressa ad iniezione non si limita alla mera riparazione di guasti. Essa costituisce un processo articolato che abbraccia diverse strategie interconnesse, ognuna con un ruolo specifico nel garantire l'efficienza e la longevità dell'impianto. In primo luogo, la manutenzione ordinaria, spesso relegata a compiti routinari, rappresenta il fondamento di una gestione efficace. Le attività quotidiane o settimanali svolte dagli operatori, come la meticolosa pulizia della macchina, la verifica dei livelli di lubrificanti e fluidi idraulici, e l'ispezione visiva alla ricerca di perdite o allentamenti, costituiscono una barriera primaria contro l'accumulo di problematiche minori che, trascurate, possono evolvere in guasti più significativi e onerosi. Salendo di livello, la manutenzione preventiva introduce una logica di programmazione e periodicità. Basandosi sulle raccomandazioni del costruttore e sull'esperienza operativa accumulata, tecnici specializzati intervengono a intervalli prestabiliti per eseguire controlli approfonditi, sostituire componenti soggetti a usura programmata (come filtri, guarnizioni e ugelli), calibrare sensori, analizzare lo stato dell'olio idraulico e verificare l'integrità dei sistemi di sicurezza. L'obiettivo primario di questa fase è anticipare i guasti, riducendo drasticamente la probabilità di interruzioni impreviste della produzione. L'avanguardia della gestione manutentiva è rappresentata dalla manutenzione predittiva. Sfruttando le potenzialità delle tecnologie di monitoraggio continuo, come sensori di vibrazione, termocamere e sistemi di analisi dell'olio in tempo reale, è possibile valutare lo stato di salute della macchina in modo dinamico. L'analisi dei dati raccolti permette di identificare anomalie incipienti e prevedere potenziali guasti con un orizzonte temporale che consente di pianificare interventi manutentivi mirati, ottimizzando l'allocazione delle risorse e minimizzando i costosi tempi di inattività non programmati. Infine, la manutenzione correttiva rappresenta la risposta all'inevitabile verificarsi di un guasto. Sebbene una gestione proattiva della manutenzione miri a contenerne la frequenza e la gravità, la capacità di intervenire rapidamente ed efficacemente per ripristinare la funzionalità della pressa rimane un aspetto cruciale. Decifrare il Linguaggio Silenzioso della Macchina: I Segnali Inequivocabili di Necessità Manutentiva Oltre alle scadenze programmate, la pressa ad iniezione stessa comunica attivamente il suo stato di salute attraverso una serie di segnali che un occhio esperto e una comprensione approfondita dei processi possono interpretare come campanelli d'allarme. Un allungamento inatteso dei tempi di ciclo non è semplicemente una variazione statistica. Un incremento graduale può sottendere un aumento dell'attrito meccanico, una progressiva inefficienza del sistema idraulico nel raggiungere le pressioni operative, o una riduzione della capacità di scambio termico nel sistema di riscaldamento o raffreddamento. Un rallentamento improvviso, d'altro canto, potrebbe indicare una perdita significativa di pressione idraulica o un blocco parziale nel sistema di raffreddamento che ostacola la solidificazione del polimero. L'inconsistenza nei tempi di ciclo tra una produzione e l'altra suggerisce un'instabilità intrinseca nel sistema, potenzialmente legata a fluttuazioni di pressione o a un controllo termico non ottimale. L'ambiente sonoro che circonda una pressa ad iniezione può rivelare molto sul suo stato di salute. Rumori anomali provenienti dalla pompa idraulica, come cigolii o pulsazioni, possono indicare usura interna o la presenza di aria nel circuito. Scricchiolii o colpi secchi dal gruppo di chiusura possono segnalare problemi di lubrificazione, usura delle guide o disallineamenti. Stridori metallici dal gruppo di iniezione potrebbero essere sintomo di usura della vite di plastificazione o del cilindro. Parallelamente, vibrazioni eccessive, generalizzate o localizzate, possono indicare squilibri meccanici, allentamenti strutturali o malfunzionamenti idraulici. L'analisi della frequenza e dell'intensità di questi suoni e vibrazioni, anche attraverso strumenti diagnostici dedicati, può fornire indicazioni preziose sulla natura del problema. La comparsa di perdite di materiale plastico fuso dall'ugello o da altre zone del gruppo di iniezione è un segnale visivo inequivocabile di un problema di tenuta, spesso dovuto all'usura di guarnizioni o al danneggiamento dei componenti. Analogamente, le perdite di olio idraulico da raccordi, tubazioni o cilindri indicano un deterioramento degli elementi di tenuta o danni strutturali che compromettono l'efficienza del sistema idraulico e rappresentano un rischio per la sicurezza. Il sistema di controllo elettronico della pressa è un sofisticato sistema di autodiagnosi. La comparsa ripetuta di allarmi e messaggi di errore non deve essere ignorata. Essi segnalano malfunzionamenti di sensori che forniscono informazioni cruciali al sistema, problemi con gli attuatori che eseguono i comandi, o anomalie nella comunicazione tra i diversi moduli elettronici. La consultazione del manuale della macchina per decifrare il significato specifico di ciascun codice di errore è un passo fondamentale per una diagnosi accurata. L'instabilità nei valori di pressione e temperatura è un altro indicatore critico. Fluttuazioni significative nella pressione idraulica possono riflettere problemi nella pompa o nelle valvole di regolazione. Variazioni anomale nella temperatura del fuso o dello stampo possono essere sintomo di malfunzionamenti nelle resistenze riscaldanti, nelle unità di termoregolazione o nei sensori di controllo. Un monitoraggio costante di questi parametri è essenziale per garantire la qualità del processo e prevenire danni all'attrezzatura. Infine, l'osservazione del movimento degli assi della pressa può rivelare anomalie. Movimenti a scatti o rallentati del gruppo di chiusura, del gruppo di iniezione o dell'espulsore suggeriscono un aumento dell'attrito dovuto a lubrificazione insufficiente o usura delle guide, o potenziali problemi con le valvole idrauliche che controllano il movimento. Una mancanza di precisione nel posizionamento indica invece possibili guasti ai sensori di posizione o al sistema di controllo del movimento. Un surriscaldamento anomalo di componenti specifici come il motore idraulico o il cilindro di plastificazione può segnalare sovraccarico, attrito eccessivo o malfunzionamenti nei sistemi di raffreddamento. Verso un Futuro di Produzione Intelligente: L'Importanza della Consapevolezza Manutentiva Comprendere le diverse fasi della manutenzione e, soprattutto, saper interpretare il linguaggio silente della pressa ad iniezione rappresenta una competenza fondamentale per i professionisti del settore plastico. Un approccio proattivo alla manutenzione, basato sull'osservazione attenta dei segnali emessi dalla macchina e sull'integrazione di strategie preventive e predittive, non solo minimizza i costosi tempi di fermo macchina e i costi di riparazione, ma contribuisce in modo significativo a garantire la qualità del prodotto finito e a prolungare la vita utile di un investimento strategico come la pressa ad iniezione. In un'era industriale sempre più orientata all'efficienza e all'ottimizzazione, la capacità di "ascoltare" la macchina e di agire tempestivamente in base ai suoi segnali diventerà un elemento distintivo per il successo nel competitivo mondo della trasformazione delle materie plastiche.© Riproduzione Vietata
SCOPRI DI PIU' Quantificare la Degradazione del Polietilene per Garantire la Qualità nel Riciclo: Un Passo Verso l'Economia Circolare
L'HDPE può essere difficile da riciclare in modo uniforme. Nuovi studi puntano a definire parametri di degradazione per garantire qualità costante e favorire il riciclodi Marco ArezioIl polietilene, in particolare il polietilene ad alta densità (HDPE), è uno dei materiali più diffusi a livello globale grazie alla sua versatilità e resistenza. Utilizzato in settori come l’imballaggio, l'automotive e le costruzioni, questo polimero appartiene alla famiglia delle poliolefine, caratterizzate da un’elevata resistenza alla degradazione durante la fase di ri-estrusione, una proprietà che le rende particolarmente adatte al riciclo. Tuttavia, l’eterogeneità delle materie prime riciclate presenta problematiche significative nella garanzia di una qualità uniforme e idonea per la fabbricazione di nuovi prodotti. Nonostante il potenziale del polietilene per essere integrato in un’economia circolare, l’assenza di metodi efficaci di controllo qualità ha limitato la capacità di riciclare efficacemente questo materiale. Recenti ricerche hanno cercato di affrontare questa problematica, studiando le vie di degradazione dell’HDPE attraverso esperimenti basati su simulazioni reologiche e processi di estrusione. Questo articolo esplora i risultati di tali studi, evidenziando come sia possibile definire parametri di degradazione caratteristici per valutare la qualità dell’HDPE vergine e del polietilene post-consumo (PCR) nel contesto di un’economia circolare. Le Problematiche del riciclo dell’HDPE La degradazione del polietilene durante il riciclo è influenzata da molteplici fattori, inclusi la temperatura, l’esposizione all’ossigeno e la qualità della materia prima. L’HDPE vergine mantiene, in genere, caratteristiche meccaniche superiori rispetto ai polimeri riciclati, inoltre l’accumulo di cicli di ri-estrusione e l’inclusione di contaminanti nel materiale post-consumo rendono complesso garantire una qualità costante nel prodotto finale. Uno degli aspetti chiave nella degradazione dell’HDPE è il fenomeno della scissione delle catene. Durante le prime fasi di degradazione, la rottura dei legami polimerici produce catene più corte, riducendo la viscosità e la resistenza meccanica del materiale. Tuttavia, con il prolungarsi dell’esposizione all’ossigeno, la modalità di degradazione tende a cambiare: al posto della scissione delle catene, si osserva un meccanismo di ramificazione lunga (long-chain branching). Questo fenomeno modifica la struttura molecolare del polimero, con effetti significativi sulle sue proprietà reologiche e meccaniche. Esperimenti di simulazione reologica ed estrusione Per comprendere meglio i meccanismi di degradazione dell’HDPE, i ricercatori hanno condotto esperimenti sia in ambiente di simulazione reologica sia attraverso processi di estrusione. Queste tecniche hanno permesso di analizzare come le condizioni di riciclo influenzano la struttura molecolare dell’HDPE e di quantificare i parametri di degradazione in funzione delle variabili ambientali. La reologia si rivela particolarmente utile per misurare le proprietà di flusso del polimero e per monitorare i cambiamenti nella viscosità dovuti alla scissione delle catene o alla ramificazione. I risultati degli esperimenti hanno evidenziato come, in assenza di ossigeno, la degradazione dell’HDPE sia prevalentemente caratterizzata dalla scissione delle catene, riducendo la lunghezza media delle molecole e diminuendo così la viscosità del polimero. Al contrario, l’esposizione prolungata all’ossigeno porta alla formazione di ramificazioni, che aumentano la complessità strutturale del polimero e influenzano la sua capacità di flusso. Questi cambiamenti strutturali possono essere osservati e quantificati, fornendo indicatori chiave per determinare lo stato di degradazione del materiale. Parametro di degradazione e qualità del riciclato post-consumo L’aspetto innovativo di questo studio risiede nella definizione di un parametro di degradazione caratteristico che può essere utilizzato come misura della qualità del riciclato. Questo parametro, basato sulla correlazione tra la struttura molecolare e il comportamento reologico del polimero, permette di identificare il livello di degradazione del materiale e di valutarne l’idoneità per nuovi processi produttivi. Quando applicato al polietilene post-consumo (PCR), questo metodo si rivela efficace nell’individuare le variazioni di qualità del materiale, fornendo una base scientifica per garantire la consistenza della materia prima riciclata. Gli esperimenti hanno dimostrato che, nonostante le inevitabili variazioni nelle condizioni ambientali, il parametro di degradazione è in grado di indicare con precisione la transizione tra scissione delle catene e ramificazione lunga. Tale informazione è cruciale per i produttori, poiché consente di selezionare il materiale riciclato più idoneo a seconda del tipo di applicazione, evitando il rischio di prodotti non conformi o fragili. Implicazioni per l’economia circolare L’adozione di un sistema di controllo qualità basato sul parametro di degradazione rappresenta un passo fondamentale verso una maggiore integrazione del polietilene riciclato nei processi industriali. Grazie a una metodologia di valutazione della qualità più accurata, è possibile sviluppare percorsi di riciclo più efficaci e sostenibili, riducendo la dipendenza dalle materie prime vergini e promuovendo l’economia circolare. Il parametro di degradazione proposto potrebbe divenire uno standard di riferimento per il settore del riciclo, in grado di orientare le scelte dei produttori e dei fornitori di materiali polimerici. In tal modo, si potrebbero ridurre i rifiuti plastici e i costi associati alla gestione dei rifiuti industriali, promuovendo al contempo un uso più efficiente delle risorse. Conclusioni L’introduzione di metodi innovativi per la quantificazione della degradazione nell’HDPE rappresenta una svolta significativa per il settore del riciclo dei polimeri. La possibilità di definire un parametro di degradazione consente di valutare con maggiore precisione la qualità del riciclato, aprendo nuove opportunità per l’inclusione del polietilene post-consumo in un’economia circolare. I risultati ottenuti dimostrano l’efficacia della simulazione reologica nel caratterizzare la struttura molecolare dell’HDPE, rendendo possibile un monitoraggio accurato dei processi di riciclo. In un contesto in cui la domanda di materiali sostenibili è in continua crescita, lo sviluppo di tecnologie di controllo qualità avanzate come questa si presenta come essenziale per garantire una produzione responsabile e sostenibile.© Riproduzione Vietata
SCOPRI DI PIU'