







 Tossicologia delle Materie Plastiche: gli Ftalati nei Plastificanti
. Cosa dobbiamo sapere per una corretta gestionedi Marco ArezioCon l’avvento del polipropilene sul mercato, a seguito della scoperta fatta da Giulio Natta negli anni ’50 del secolo scorso, che gli valse il Nobel, i tradizionali prodotti da imballo in vetro e metallo, vennero rapidamente sostituiti dalle materie plastiche per maggiore leggerezza, sicurezza, gradevolezza ed economicità. L’industria del packaging alimentare sperimentò diversi polimeri, tra i quali anche il PVC, usato sia nelle strutture rigide che nei film di protezione per la realizzazione degli imballi. I polimeri, tra cui anche il PVC, hanno bisogno di additivi per poterli modellare nella produzione, per renderli flessibili e, alle alte temperature, per evitarne la degradazione. La scelta dell’additivo da impiegare dipende dal polimero a cui si deve legare e dall’applicazione finale del prodotto che si intende realizzare. Il plastificante è un additivo largamente usato per realizzare gli imballi alimentari e deve avere caratteristiche precise e normate:• Chimicamente inerte • Facilmente miscelabile con il polimero • Non deve creare l’effetto essudazione, cioè la migrazione verso la superficie • Deve essere termosaldabile • Deve essere foto saldabile • Non deve essere volatile Tra i più comuni plastificanti troviamo gli Ftalati, famiglia di prodotti che sposa in modo egregio le richieste della catena produttiva e distributiva richieste ad un imballo. Gli Ftalati non si legano chimicamente al PVC ma agiscono da additivi creando le migliori condizioni affinché il polimero assuma una maggiore flessibilità. Le maggiori famiglie di Ftalati utilizzati nel PVC per la realizzazione degli imballi rientrano nelle sigle DEHP, DIDP e DINP, racchiudendo in esse diverse proprietà fisico-chimiche a seconda delle lunghezze delle catene alchiliche del gruppo funzionale estere. Le caratteristiche principali degli Ftalati sono:• Liposolubili • Poco solubili all’acqua • Inodori • Incolori • Volatili Gli Ftalati non li troviamo solamente negli imballi alimentari ma in moltissimi prodotti di uso comune come i giocattoli, gli indumenti impermeabili, gli interni delle auto, nei rivestimenti delle case, nelle gomme, negli adesivi, nei sigillanti, nelle vernici, nelle tende esterne, nei cavi, nei cosmetici, nei profumi, nei dispositivi medici come cateteri, sacche per trasfusioni e in molti altri prodotti. Proprio per la loro larghissima diffusione è importante sapere quali effetti sull’uomo potrebbe avere la diffusione non regolamentata degli ftalati nell’ambiente, in quanto sono prodotti che persistono nell’acqua, nell’aria e nel suolo, introducendosi nella catena alimentare animale e, di conseguenza, dell’uomo. I danni che posso causare all’uomo riguardano l’azione che gli Ftalati hanno come interferenti endocrini, che sono stati studiati già nel 2009 dalla Endocrine Society, che ha confermato gli effetti nocivi di questi interferenti endocrini nei sistemi fisiologicamente sensibili agli ormoni, quali:• Cervello • Testicoli e prostata nei maschi • Ovaie e utero per le femmine • Ghiandola pituitaria • Tiroide • Sistema cardiovascolare • Pancreas • Tessuto adiposo • Ghiandole mammarie • Sistema neuroendocrino dell’ippotalamo L’EFSA (European Food Safety Authority) nel 2019 ha ridefinito i limiti massimi di utilizzo di quattro dei cinque Ftalati più usati nei polimeri (DBP, BBP, DEHP e DINP) indicando la dose giornaliera massima tollerabile dall’uomo che corrisponde a 0,05 mg./Kg. corporeo. Questi dati tengono in considerazione l’utilizzo di polimeri vergini ma, in considerazione del ciclo di vita delle plastiche a fine vita nell’ambiente, con la possibilità che gli Ftalati possano trasferirsi nelle catene alimentari, sarebbe doveroso creare una catena di controllo sulla filiera. Per quanto riguarda la plastica riciclata, vista la facile diffusione di questi agenti chimici nell’ambiente, una maggiore perfomance in termini quantitativi del riciclo rispetto alla plastica vergine prodotta sarebbe un doveroso obbiettivo anche ambientale. Inoltre la trasformazione dello scarto plastico in una nuova materia prima, imporrebbe un controllo analitico delle sostanze chimiche all’interno della stessa, attraverso uno strumento di analisi come un gascromatografo abbinato ad uno spettrometro a mobilità ionica, che ne caratterizzi i componenti chimici che andranno sul mercato. Cosa comunque raccomandata anche nell’utilizzo di materia prima vergine ad uso alimentare, anche non direttamente correlata al packaging, per esempio i tubi in materia plastica per il trasporto dell’acqua potabile, prodotti secondo la norma UNI 1622, che riguarda odori e sapori del liquido trasportato, che potrebbero nel tempo rilasciare sostanze incompatibili con la salute dell’uomo.Categoria: notizie - tecnica - plastica - tossicologia - ftalati - imballi - packaging Vedi maggiori informazioni sulle materie plastiche
SCOPRI DI PIU' L’Assorbimento dell’Umidità nei Polimeri
Guida tecnica sull’assorbimento dell’acqua nelle materie plastiche: meccanismi molecolari, essiccazione industriale, degrado idrolitico, riciclo, controllo del dew point e gestione dell’umidità residua in PA, PC, PET, ABS, PMMA, PBT, PE e PP Autore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili. Articolo originale: maggio 2020 Versione aggiornata: 2 aprile 2026 Tempo di lettura: 12 minutiUmidità nei polimeri: perché è una variabile tecnica decisivaL’umidità nei polimeri è una di quelle variabili che spesso sembrano secondarie fino a quando la linea produttiva non inizia a generare difetti apparentemente inspiegabili. Bolle, aloni superficiali, fragilità anomala, opacità, variazioni di viscosità, pezzi instabili dimensionalmente o peggioramenti improvvisi della finitura non sono quasi mai fenomeni casuali. Molto spesso, dietro questi problemi, si nasconde una gestione insufficiente dell’acqua presente nel materiale.Ogni materia polimerica, durante le fasi di sintesi, confezionamento, trasporto, stoccaggio e trasformazione, entra in rapporto con l’umidità dell’ambiente. Questa interazione non ha lo stesso significato per tutti i polimeri. In alcuni casi l’acqua rimane soprattutto in superficie; in altri penetra nel granulo, diffonde nella struttura del materiale e condiziona in modo profondo il comportamento del polimero in trasformazione e in esercizio.Nel contesto industriale attuale, in cui le aziende devono garantire qualità costante, scarti ridotti, minor consumo energetico e crescente impiego di riciclati, la gestione dell’umidità non può più essere trattata come una semplice fase accessoria. È diventata una parte integrante del controllo di processo, al pari della temperatura, del tempo di residenza, della velocità di plastificazione e della qualità della materia prima.Cosa significa equilibrio igrometrico nelle materie plasticheTutte le materie plastiche, in misura diversa, tendono a raggiungere un equilibrio con l’ambiente che le circonda. Questo equilibrio dipende da vari fattori: umidità relativa dell’aria, temperatura ambiente, tempo di esposizione, dimensione del granulo, superficie specifica del materiale, eventuale presenza di polveri o rimacinati e struttura chimica del polimero.Parlare di equilibrio igrometrico significa descrivere la condizione nella quale il materiale ha assorbito o ceduto acqua fino a stabilizzarsi rispetto all’ambiente circostante. Questa situazione, però, non è mai assoluta né definitiva. Basta una variazione della temperatura del magazzino, un cambio stagionale, un’esposizione prolungata all’aria o una diversa modalità di stoccaggio per modificare il contenuto di umidità del materiale.È importante chiarire anche un punto che in passato veniva semplificato troppo: nei materiali igroscopici l’acqua non sempre si “lega chimicamente” in senso stretto e irreversibile. Più correttamente, le molecole d’acqua diffondono nel materiale e interagiscono con specifici siti polari delle catene polimeriche mediante interazioni intermolecolari, spesso sotto forma di ponti a idrogeno. Questa distinzione è rilevante perché spiega perché un granulo possa sembrare asciutto all’esterno pur contenendo ancora una quantità significativa di umidità al proprio interno.Polimeri igroscopici e non igroscopici: differenze reali in produzioneLa distinzione tra polimeri igroscopici e non igroscopici rimane fondamentale per chi opera nel settore delle materie plastiche, ma deve essere letta in modo tecnico e non soltanto scolastico.Nei polimeri igroscopici l’acqua penetra all’interno del granulo e si distribuisce nel materiale per diffusione. Questo significa che la semplice rimozione dell’umidità superficiale non è sufficiente. Il polimero deve essere sottoposto a un trattamento di essiccazione capace di estrarre l’acqua anche dalla parte interna del granulo. Appartengono a questa famiglia, in termini pratici di trasformazione, materiali come poliammide, policarbonato, polimetilmetacrilato, polietilentereftalato, polibutilentereftalato e acrilonitrile-butadiene-stirene.Nei polimeri non igroscopici, invece, l’acqua tende a depositarsi soprattutto sulla superficie, senza diffondere in misura significativa nella matrice. Questo comportamento è tipico delle poliolefine come polietilene e polipropilene, oltre che del polistirene. In questi casi il problema è spesso legato alla presenza di condensa, acqua superficiale o umidità associata a cattive condizioni di stoccaggio, più che a un vero fenomeno di assorbimento interno.Tuttavia, anche questa classificazione deve essere usata con intelligenza. Un materiale definito non igroscopico non è automaticamente esente da problemi legati all’acqua. Se il granulo è stato esposto all’umidità, se deriva da un ciclo di lavaggio, se presenta elevata superficie specifica per via della macinazione, oppure se è stato conservato in ambienti freddi e poi esposto a un’aria più calda, anche una poliolefina può introdurre in macchina una quantità di acqua sufficiente a generare difetti.Per questo motivo, nel linguaggio produttivo moderno, non è più sufficiente domandarsi se il polimero sia igroscopico o meno. Occorre capire dove si trova l’acqua, in quale quantità, come è arrivata nel materiale e quali effetti può produrre nelle specifiche condizioni di lavorazione.Perché alcuni polimeri assorbono acqua: polarità e ponti a idrogenoPer comprendere davvero il fenomeno dell’igroscopicità bisogna scendere al livello molecolare. La molecola dell’acqua è polare: presenta una distribuzione asimmetrica delle cariche elettriche e quindi è in grado di interagire con gruppi funzionali polari presenti nelle catene macromolecolari dei polimeri.La struttura della molecola d’acqua, con l’atomo di ossigeno più elettronegativo e i due atomi di idrogeno legati con un angolo di circa 104,5°, genera un dipolo permanente. L’ossigeno assume una parziale carica negativa, mentre gli idrogeni assumono una parziale carica positiva. Questa polarità rende l’acqua particolarmente incline a interagire con altre regioni polari.Quando un polimero contiene gruppi funzionali come carbonili, esteri, ammidi o altre funzioni polari, aumenta la possibilità che si instaurino interazioni con le molecole d’acqua. Nei policarbonati, nei poliesteri come PET e PBT, nel PMMA e in altre famiglie tecniche, la presenza del gruppo carbonilico contribuisce alla polarità della struttura e facilita l’attrazione delle molecole d’acqua.Nel caso delle poliammidi il fenomeno è ancora più evidente. La presenza del gruppo ammidico rende queste macromolecole particolarmente sensibili all’acqua. Le molecole d’acqua possono interagire sia con il gruppo carbonilico sia con l’idrogeno legato all’azoto, formando ponti a idrogeno che favoriscono l’assorbimento e la permanenza dell’umidità nella matrice polimerica.I ponti a idrogeno sono interazioni più deboli dei legami covalenti della catena polimerica, ma sufficientemente stabili da consentire l’adsorbimento e l’assorbimento di acqua fino a un certo valore di equilibrio. Questo valore cambia da polimero a polimero ed è influenzato anche dalle condizioni ambientali. Al contrario, i polimeri non polari, come molte poliolefine, non presentano una struttura favorevole a questo tipo di interazione e quindi non assorbono umidità nello stesso modo.Cosa accade in estrusione e stampaggio quando il materiale è umidoQuando il materiale plastico entra nel cilindro di plastificazione o nell’estrusore, la presenza di acqua diventa un fattore critico. Se l’umidità è superficiale, il primo effetto può essere la rapida evaporazione durante il riscaldamento, con conseguente formazione di bolle, aloni, opacità, righe argentate, crateri o microvuoti. In questi casi il problema appare soprattutto estetico, ma può comunque compromettere la qualità commerciale del manufatto.Se invece il polimero è igroscopico e l’acqua è presente nel volume del granulo, il problema è più profondo. Durante la fusione, l’umidità può favorire reazioni di idrolisi o comunque processi di degradazione che riducono il peso molecolare del materiale. Questo comporta una diminuzione della viscosità, una modificazione dell’indice di fluidità, una perdita di resistenza meccanica e, in alcuni casi, una maggiore fragilità del prodotto finito.Dal punto di vista produttivo, ciò significa che il materiale non si comporta più come previsto. Il tecnico di processo può osservare instabilità del riempimento, variazioni nella pressione, tempi ciclo meno stabili, peggior tenuta dimensionale e difetti che sembrano imputabili alla macchina o allo stampo, ma che in realtà derivano da una preparazione insufficiente della materia prima.L’errore più comune è considerare l’umidità solo come un difetto del materiale. In realtà essa è una variabile che modifica il processo. Un polimero umido cambia il proprio comportamento reologico, termico e meccanico, e quindi altera l’intero equilibrio della trasformazione.Degrado idrolitico, difetti superficiali e perdita di prestazioniUno degli effetti più seri dell’umidità nei polimeri tecnici è il degrado idrolitico. In presenza di acqua e temperature elevate, alcune catene macromolecolari possono andare incontro a scissione. Questo fenomeno è particolarmente rilevante nei poliesteri, nel policarbonato e in altre famiglie sensibili, nelle quali il contatto tra umidità residua e temperature di lavorazione può determinare un abbassamento della massa molecolare.Quando la massa molecolare diminuisce, il materiale perde parte delle proprietà per cui era stato scelto. Possono ridursi tenacità, resistenza all’urto, capacità di sopportare sollecitazioni prolungate e qualità della superficie. In molti casi il pezzo può anche sembrare accettabile a vista, ma rivelarsi inferiore sotto carico, durante prove di laboratorio o nell’utilizzo reale.ACQUISTA IL MANUALENelle poliammidi il rapporto con l’acqua è ancora più articolato. Da un lato l’umidità in esercizio può agire come plastificante, aumentando la mobilità delle catene e modificando rigidezza, allungamento e stabilità dimensionale. Dall’altro, durante la trasformazione, la presenza non controllata di acqua può contribuire a un deterioramento qualitativo che si accentua soprattutto quando il materiale ha già subito altre storie termiche, come accade nei cicli di riciclo o reprocessing.Questo spiega perché la semplice eliminazione dei difetti visibili non possa essere considerata sufficiente. Un pezzo privo di bolle non è necessariamente un pezzo correttamente trasformato. La qualità vera si misura nella conservazione della struttura molecolare e nella capacità del manufatto di mantenere nel tempo le prestazioni richieste.Essiccazione industriale: aria calda, aria secca e punto di rugiadaDal punto di vista impiantistico, la gestione dell’umidità si basa su una distinzione che rimane valida anche oggi. Nei materiali non igroscopici, dove il problema è prevalentemente superficiale, la rimozione dell’acqua può avvenire attraverso essiccatori ad aria calda. In questi casi si tratta soprattutto di eliminare l’umidità aderente alla superficie del granulo o di prevenire gli effetti della condensa.Per i materiali igroscopici, invece, la sola aria calda non è sufficiente. Se l’aria introdotta nel sistema contiene ancora una quantità significativa di vapore, non sarà in grado di estrarre efficacemente l’acqua dall’interno del granulo. Diventa quindi necessario utilizzare sistemi con aria deumidificata, nei quali il contenuto di umidità dell’aria viene abbassato prima del contatto con il materiale.In questo contesto assume grande importanza il concetto di punto di rugiada. Più basso è il punto di rugiada dell’aria di processo, maggiore è la sua capacità di assorbire umidità dal polimero. Per questo l’essiccazione moderna non si valuta soltanto in funzione della temperatura impostata, ma del rapporto tra temperatura, tempo di permanenza, portata dell’aria, punto di rugiada e tenuta dell’intero sistema.Un altro aspetto spesso trascurato riguarda il riassorbimento. Un materiale ben essiccato può tornare rapidamente a caricarsi di umidità se viene lasciato esposto all’aria del reparto, se la tramoggia non è adeguatamente protetta o se tra essiccazione e trasformazione trascorre troppo tempo. Da questo punto di vista, una buona essiccazione non dipende solo dalla qualità dell’essiccatore, ma anche dalla disciplina con cui il materiale viene movimentato e alimentato alla macchina.Nel 2026, inoltre, il tema dell’essiccazione è strettamente legato all’efficienza energetica. Asciugare un polimero in modo corretto è indispensabile, ma farlo in modo inefficiente può aumentare sensibilmente il costo industriale del processo. Per questo i reparti più evoluti cercano oggi un equilibrio tra qualità dell’asciugatura, contenimento dei consumi e adattamento dei parametri alle reali condizioni del materiale.Umidità e polimeri riciclati: una criticità ancora più importanteSe nel materiale vergine la gestione dell’umidità è già fondamentale, nel materiale riciclato lo è ancora di più. I polimeri riciclati possono presentare una maggiore variabilità, una storia termica pregressa, una più alta sensibilità alla degradazione e, in molti casi, una superficie più esposta all’interazione con l’ambiente.I granuli riciclati o i rimacinati possono inoltre provenire da fasi di lavaggio, triturazione, stoccaggio prolungato o movimentazione in ambienti non perfettamente controllati. Questo comporta la possibilità che il contenuto d’acqua sia più variabile e meno prevedibile rispetto a quello di un materiale vergine di prima fornitura.Nei polimeri sensibili all’idrolisi, questa condizione è particolarmente critica. Se il materiale è già stato sottoposto a un primo ciclo termico e meccanico, la sua tolleranza a ulteriori degradazioni può essere inferiore. La presenza di umidità residua, combinata con le temperature di lavorazione, può quindi accelerare la perdita di peso molecolare e peggiorare ulteriormente il profilo prestazionale del riciclato.Per chi opera nell’economia circolare, questo è un punto essenziale. Il riciclo non dipende soltanto dalla capacità di recuperare materia, ma dalla capacità di conservarne il valore tecnico. Se l’umidità non viene controllata in modo rigoroso, una quota importante del potenziale del riciclato può andare persa già nella fase di trasformazione.Come si misura l’umidità residua nei granuli plasticiUn reparto moderno non può affidarsi solo all’esperienza visiva o tattile per valutare se un materiale sia abbastanza asciutto. L’umidità residua deve essere misurata o, almeno, controllata attraverso procedure standardizzate.A livello tecnico esistono norme di riferimento per valutare l’assorbimento d’acqua e il contenuto di umidità nei materiali polimerici. La determinazione dell’assorbimento può essere studiata con metodi normati specifici, mentre la quantificazione dell’umidità residua nei granuli viene spesso effettuata con tecniche di laboratorio dedicate. Tra queste, la titolazione Karl Fischer rimane uno degli approcci più affidabili quando occorre misurare con precisione quantità molto basse di acqua.Oltre ai controlli di laboratorio, sempre più impianti utilizzano strumenti di monitoraggio in linea o procedure di verifica indiretta basate su punto di rugiada, tempi di residenza, condizioni di alimentazione e comportamenti di processo. La vera qualità, tuttavia, nasce dalla combinazione tra misura, esperienza e organizzazione.Sapere quanta acqua è presente nel granulo è importante, ma altrettanto importante è sapere quando il materiale è stato essiccato, per quanto tempo è rimasto esposto all’ambiente e se il sistema di trasporto fino alla macchina ha mantenuto condizioni adeguate. Senza questa visione complessiva, il dato numerico rischia di non bastare.Strategie corrette per gestire PE, PP, PA, PET, PC, ABS, PMMA e PBTDal punto di vista operativo, le poliolefine come PE e PP richiedono soprattutto attenzione allo stoccaggio, alla prevenzione della condensa e all’eliminazione dell’umidità superficiale. Se conservate correttamente, questi materiali presentano meno criticità legate all’assorbimento interno dell’acqua, ma possono comunque generare problemi quando provengono da cicli di lavaggio o da ambienti umidi.Le poliammidi richiedono invece una gestione molto più rigorosa. La loro forte affinità con l’acqua impone essiccazione accurata, controllo del tempo di esposizione all’aria e valutazione attenta delle condizioni dimensionali e meccaniche finali del pezzo. Il PET e il PBT, come poliesteri tecnici, devono essere lavorati con livelli di umidità residua molto contenuti per evitare idrolisi e perdita di prestazioni. Il policarbonato e il PMMA richiedono anch’essi una preparazione attenta per preservare trasparenza, qualità superficiale e stabilità della struttura molecolare. L’ABS, pur non raggiungendo sempre i livelli di criticità di una poliammide, non deve essere sottovalutato e necessita comunque di pre-essiccazione corretta.La strategia migliore non consiste nell’applicare una regola generale a tutti i materiali, ma nel costruire un protocollo coerente con la famiglia polimerica, il tipo di impianto, il formato del granulo, l’eventuale presenza di riciclato, la stagione, l’umidità del reparto e gli obiettivi qualitativi del manufatto finale.L’umidità nei polimeri è un tema molto più complesso di quanto possa sembrare a una prima lettura. Non è semplicemente una questione di materiale bagnato o asciutto, ma un fenomeno che coinvolge chimica, diffusione, equilibrio ambientale, tecnologia di essiccazione, reologia, qualità estetica e conservazione delle proprietà meccaniche.I polimeri igroscopici assorbono acqua all’interno della loro struttura e richiedono sistemi di deumidificazione e procedure rigorose. I polimeri non igroscopici, pur essendo meno sensibili all’assorbimento interno, non sono affatto esenti da problemi e devono comunque essere protetti da umidità superficiale, condensa e cattive pratiche di stoccaggio.Nel panorama industriale contemporaneo, segnato da una crescente attenzione al riciclo, all’efficienza energetica e alla stabilità qualitativa, il controllo dell’umidità è diventato una competenza fondamentale. Solo comprendendo il comportamento specifico di ogni polimero e costruendo un processo coerente di essiccazione, misura e handling è possibile trasformare la materia plastica in modo affidabile, tecnico e sostenibile.FAQCosa significa che un polimero è igroscopico?Significa che il materiale è in grado di assorbire acqua anche all’interno del granulo e non soltanto sulla superficie. Questo richiede una vera fase di deumidificazione prima della trasformazione.PE e PP devono essere essiccati?In molti casi è sufficiente eliminare l’umidità superficiale, ma se il materiale è stato lavato, stoccato male o soggetto a condensa, anche queste resine possono richiedere asciugatura accurata.Perché l’umidità è pericolosa per PET, PBT e policarbonato?Perché durante la lavorazione può favorire degradazione idrolitica, riduzione del peso molecolare e peggioramento delle proprietà meccaniche e ottiche.Le poliammidi cambiano comportamento quando assorbono acqua?Sì. L’acqua può agire come plastificante, modificando rigidità, allungamento, dimensioni e comportamento meccanico del materiale.Il materiale riciclato è più sensibile all’umidità?Spesso sì, perché ha una storia termica precedente, maggiore variabilità e può provenire da fasi di lavaggio o stoccaggio meno controllate.Come si controlla l’umidità residua nei polimeri?Attraverso procedure standardizzate, strumenti di laboratorio, controllo del punto di rugiada, verifica dei tempi di permanenza e monitoraggio della gestione del materiale lungo tutta la linea.FontiLetteratura scientifica sulla diffusione dell’acqua nei materiali polimericiNorme tecniche per la misura dell’assorbimento d’acqua nei polimeriNorme tecniche per la determinazione dell’umidità residua nei materiali plasticiStudi scientifici sul degrado idrolitico dei polimeri tecniciPubblicazioni tecniche sulla trasformazione di polimeri vergini e riciclatiDocumentazione normativa sui metodi di misura dell’umidità e dell’assorbimento d’acquaCategoria SEO: notizie – tecnica – plastica – riciclo – polimeri – umiditàImmagine su licenza © Riproduzione Vietata
SCOPRI DI PIU'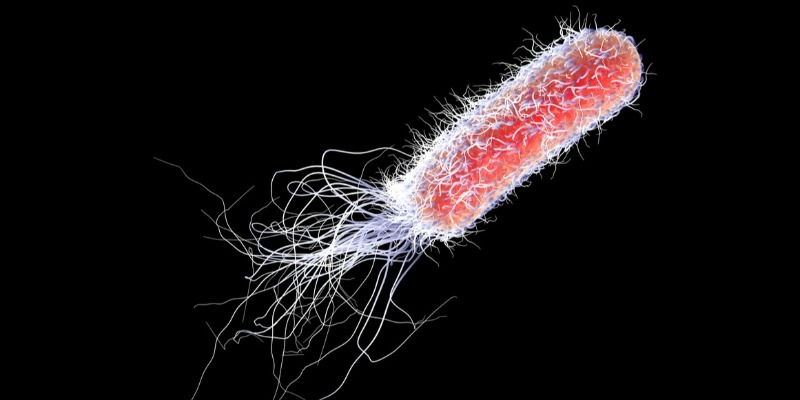 Ricerche microbiologiche per studiare un batterio che decompone il poliuretano
Lo Pseudomonas è un batterio, che potrebbe decomporre i legami della resina termoindurente come il poliuretanodi Marco ArezioTra le varie attività di studio, sulle strade alternative nella gestione dei rifiuti, la microbiologia si sta sforzando di trovare e testare batteri per scomporre quei legami chimici definiti irreversibili, come quelli del poliuretano. Le resine termoindurenti, di cui fa parte il poliuretano, è un materiale molto rigido costituito da polimeri reticolati nei quali il moto delle catene polimeriche è fortemente limitato dall’elevato numero di reticolazioni esistenti. Durante il riscaldamento subiscono una modificazione chimica irreversibile. Le resine di questo tipo, sotto l’azione del calore nella fase iniziale, rammolliscono (diventano plastiche) e, successivamente, solidificano. Contrariamente alle resine termoplastiche, non presentano la possibilità di subire numerosi processi di formatura durante il loro utilizzo. Le resine termoindurenti, sono materiali nei quali il moto delle catene polimeriche è fortemente vincolato da un numero elevato di reticolazioni esistenti. Infatti, durante il processo di produzione, subiscono modifiche chimiche irreversibili associate alla creazione di legami covalenti trasversali tra le catene dei pre-polimeri di partenza. La densità delle interconnessioni e la natura dipendono dalle condizioni di polimerizzazione e dalla natura dei precursori: generalmente essi sono sistemi liquidi, o facilmente liquefacibili a caldo, costituiti da composti organici a basso peso molecolare, spesso multifunzionali, chimicamente reattivi, a volte in presenza di iniziatori o catalizzatori. Il poliuretano è un composto largamente usato come isolante termico, nel settore dell’edilizia, dell’industria dell’auto, negli elettrodomestici, nelle celle frigorifere, nel settore navale e ferroviario, nei mobili, nel settore calzaturiero e in molti altri settori industriali. Ogni anno, nella sola Europa, si producono circa 3,5 milioni di tonnellate di poliuretano che, alla fine del ciclo di vita, non trova una corretta destinazione nel settore del riciclo e vanno a finire normalmente in discarica. La difficoltà che oggi incontra questa tipologia di rifiuto plastico nel processo di riconversione, finchè il riciclo chimico non avrà preso piede, hanno spinto le ricerche biologiche a tracciare nuove strade. Un gruppo di ricerca Europeo chiamato P4SB sta studiando materiali provenienti dalla biologia sintetica che siano in grado, tramite dei catalizzatori batterici, di creare bio enzimi che possano depolimerizzare il poliuretano, ma anche il PET. Lo studio ha identificato un batterio, chiamato Psneudomonas, che opportunamente ingegnerizzato, sia in grado di metabolizzare i componenti del poliuretano, che verranno poi resi, all’interno della massa batterica, sotto forma di bio plastica. Questo batterio ha la capacità di sopravvivere in condizioni estreme ed è molto resistente alle sostanze tossiche, infatti è un nemico per eccellenza nel campo medico in quanto resiste facilmente agli antibiotici. Fa parte della famiglia dei batteri gram-negativi che colpisce normalmente le persone con barriere immunitarie basse o con problemi alla pelle e alle mucose. Il batterio nell’uomo scatena malattie associate alle infezioni, come i problemi respiratori, la polmonite, l’endocardite, meningiti, problemi agli occhi, alle articolazioni, gastrointestinali, dermatologici e altre forme di reazione del corpo. Questo dimostra che è un batterio da prendere sul serio e il suo utilizzo nel campo microbiologico, applicato al riciclo delle plastiche come il poliuretano, fa capire il grado di colonizzazione e decomposizione che potrebbe mettere in campo se trattato con le dovute attenzioni.Categoria: notizie - plastica - batteri - riciclo - rifiuti - poliuretano
SCOPRI DI PIU' Simulazione delle Tensioni Termiche nei Componenti Plastici: Un Modello Avanzato per l’Industria della Lavorazione
Come ottimizzare la progettazione e la produzione dei componenti plastici tramite la simulazione delle tensioni termichedi Marco ArezioL’industria dei polimeri rappresenta oggi una delle colonne portanti della manifattura globale, fornendo componenti essenziali per settori strategici come l’automotive, l’elettronica, il medicale e il packaging. Tuttavia, durante le fasi di lavorazione termica — come stampaggio a iniezione, estrusione o termoformatura — i materiali plastici sono sottoposti a significative variazioni di temperatura che generano inevitabili tensioni interne. Queste tensioni termiche, se non controllate, possono compromettere la qualità del prodotto, causare deformazioni permanenti, cricche o addirittura la rottura del componente finale. Negli ultimi anni, la simulazione numerica è diventata un alleato fondamentale per ingegneri e progettisti che intendono prevedere e gestire questi fenomeni complessi. L'articolo propone un modello avanzato per la simulazione delle tensioni termiche nei componenti plastici, offrendo uno strumento di grande valore pratico per migliorare la progettazione e il processo produttivo. Il Problema: Le Origini delle Tensioni Termiche nei Polimeri Per comprendere l’importanza di una corretta simulazione delle tensioni termiche, è necessario partire dal cuore del problema. I polimeri, per loro natura, sono materiali sensibili alle variazioni di temperatura. Durante la lavorazione, il materiale viene portato a temperature elevate per essere plasmato nello stampo; successivamente, il raffreddamento — spesso rapido e non omogeneo — porta a ritiri differenziali e variazioni di volume. Questi cambiamenti generano forze interne che, se non ben distribuite, possono accumularsi in punti critici del componente. Le tensioni residue che si sviluppano a seguito di questi processi sono tra le principali cause di problemi in esercizio: deformazioni fuori tolleranza, incrudimento superficiale, perdita delle proprietà meccaniche e fragilità localizzata. Per questo motivo, la capacità di simulare e prevedere questi fenomeni assume un ruolo centrale nella progettazione moderna. Simulazione Numerica: Un Nuovo Approccio Tradizionalmente, il controllo delle tensioni termiche avveniva tramite prove sperimentali, costose e spesso poco rappresentative delle condizioni reali. L’avvento della simulazione numerica ha rivoluzionato questo approccio, permettendo di analizzare il comportamento del materiale in ogni fase del processo, grazie a modelli matematici che descrivono il trasferimento di calore, la termodinamica del polimero e la risposta meccanica al gradiente termico. Il modello proposto nella tesi si basa sull’integrazione di equazioni di conduzione termica e leggi costitutive della meccanica dei solidi. Il polimero viene rappresentato come un solido continuo suddiviso in elementi finiti (FEM), ciascuno dei quali è caratterizzato dalle sue proprietà termiche (conducibilità, capacità termica, coefficiente di espansione) e meccaniche (modulo di elasticità, resistenza a trazione, viscosità). Il software di simulazione elabora i dati di input — come temperatura iniziale, velocità di raffreddamento, geometria del componente e vincoli di lavorazione — e restituisce una mappa dettagliata delle tensioni termiche attese. La Fase di Modellazione: Dati, Parametri e Sfide La creazione di un modello efficace richiede un’accurata caratterizzazione del materiale. Non tutti i polimeri, infatti, si comportano allo stesso modo al variare della temperatura: alcuni mostrano una marcata tendenza alla deformazione plastica, altri una maggiore resilienza. Il modello sviluppato al Politecnico di Torino utilizza dati sperimentali per calibrare i parametri chiave, quali il coefficiente di dilatazione termica, la viscosità in funzione della temperatura e la capacità termica specifica. Un elemento cruciale è la gestione del contatto tra componente e stampo, che influenza il trasferimento di calore e il raffreddamento superficiale. Anche la geometria del componente gioca un ruolo determinante: spessori variabili, nervature o inserti metallici possono creare zone di raffreddamento differenziale, con concentrazione di tensioni localizzate. Tutti questi fattori vengono integrati nel modello, permettendo simulazioni sempre più accurate. Validazione e Applicazioni Pratiche La validazione del modello avviene confrontando i risultati delle simulazioni con le misure sperimentali ottenute su campioni reali. Si utilizzano metodi di rilievo delle tensioni residue come la fotoelasticità, l’analisi delle cricche o la misurazione delle deformazioni post-raffreddamento. I risultati hanno evidenziato un’ottima correlazione tra i dati simulati e quelli osservati, confermando l’affidabilità del modello nel prevedere i punti critici di accumulo delle tensioni termiche. Le applicazioni industriali di questo modello sono molteplici. Ad esempio, nella produzione di componenti automobilistici, è possibile ottimizzare la progettazione dello stampo e i cicli di raffreddamento per minimizzare le tensioni e ridurre i difetti di produzione. Nell’elettronica, la simulazione consente di individuare i rischi di deformazione in schede e involucri soggetti a rapidi cicli termici. Anche nella produzione di packaging alimentare, la riduzione delle tensioni permette di garantire una migliore tenuta e integrità dei contenitori. Benefici per l’Industria e il Prodotto Finale L’adozione di modelli numerici avanzati per la simulazione delle tensioni termiche porta vantaggi significativi in termini di qualità, efficienza e sostenibilità. In primo luogo, permette di ridurre drasticamente il numero di prototipi fisici necessari per la messa a punto del processo, abbattendo tempi e costi di sviluppo. In secondo luogo, consente di prevedere e correggere in anticipo i difetti di produzione, migliorando la qualità del prodotto finale e riducendo lo scarto. Infine, contribuisce alla sostenibilità ambientale, grazie a una gestione più efficiente delle risorse e a una riduzione degli sprechi. La possibilità di simulare scenari diversi — variando ad esempio la velocità di raffreddamento, la geometria del componente o il tipo di polimero — offre ai progettisti una maggiore libertà creativa e una capacità di risposta rapida alle richieste del mercato. Prospettive Future: Verso la Simulazione Integrata e l’Intelligenza Artificiale La simulazione delle tensioni termiche nei materiali polimerici è un campo in rapida evoluzione. Il modello proposto nella tesi rappresenta un passo importante verso l’integrazione dei dati di processo e delle informazioni sul materiale in un’unica piattaforma predittiva. Le prospettive future includono l’utilizzo di tecniche di intelligenza artificiale e machine learning per ottimizzare ulteriormente i parametri di processo in tempo reale, adattando il ciclo produttivo alle condizioni specifiche di ogni lotto o componente. Si sta anche lavorando sull’integrazione dei modelli termici con simulazioni meccaniche e fluidodinamiche, per offrire una visione completa delle prestazioni del componente, dal momento della lavorazione fino alla vita utile in esercizio. Conclusioni: La Simulazione come Nuovo Standard di Progettazione Simulare le tensioni termiche nei componenti plastici non è più una semplice opzione, ma una necessità per chi vuole restare competitivo sul mercato globale. I modelli avanzati sviluppati nei centri di ricerca e nelle università, come quello presentato nella tesi del Politecnico di Torino, dimostrano che l’ingegneria numerica può diventare uno strumento di innovazione e crescita per tutta la filiera della plastica. Investire in queste competenze significa costruire un futuro in cui qualità, efficienza e sostenibilità procedono di pari passo.© Riproduzione Vietata
SCOPRI DI PIU' L’Importanza della Deumidificazione dei Polimeri Plastici Riciclati
Come e perché è necessario ridurre l’umidità nei polimeri riciclati prima del loro usodi Marco ArezioCome descritto nell’articolo “l’Assorbimento dell’umidità nei polimeri” la presenza dell’umidità sulla superficie esterna e all’interno delle masse polimeriche, crea diverse tipologie di problemi alle caratteristiche della materia prima da impiegare. Sia i polimeri plastici riciclati igroscopici sia quelli non igroscopici sono soggetti all’effetto dannoso dell’umidità, che può essere assorbita nelle fasi di lavorazione, di trasporto o di stoccaggio, attraverso la ricerca di un equilibrio con l’ambiente in cui si trovano. Come abbiamo visto, nei polimeri riciclati non igroscopici, l’umidità è trattenuta superficialmente, mentre in quelli igroscopici la si troverà anche all’interno del granulo plastico. L’umidità, che si trovi in superficie o all’interno del granulo, influisce negativamente sull’aspetto estetico e meccanico del manufatto finale e, quindi, per produrre una materia prima plastica che non incontri queste problematiche, è necessario che la si deumidifichi prima di utilizzarla. La percentuale di umidità residua tollerata dalla materia prima riciclata è solitamente indicata dai produttori attraverso il controllo di qualità delle merci in uscita e può variare a seconda della tipologia di polimero preso in considerazione e del tipo di manufatto che si intende realizzare. Bisogna tenere in considerazione che le materie plastiche riciclate, dopo la fase di confezionamento, passano tempi più o meno lunghi nelle operazioni di trasporto e di stoccaggio, tempi in cui è possibile che i polimeri assumano nuova umidità. Per questa ragione si consiglia sempre, prima di usare il granulo, di effettuare l’operazione di deumidificazione che, in base al polimero, può necessitare di tempi variabili, raggiungendo un’umidità residua finale così espressa per una campionatura di polimeri: • ABS Temperatura dell’aria: 80° Tempo di trattamento: 2-3 ore Umidità residua: 200 ppm • PE Temperatura dell’aria: 90° Tempo di trattamento: 1 ora Umidità residua: 100 ppm • PP Temperatura dell’aria: 90° Tempo di trattamento: 1 ora Umidità residua: 200 ppm • PVC Temperatura dell’aria: 70° Tempo di trattamento: 1 ora Umidità residua: 200 ppm Il sistema più comune per deumidificare i polimeri riciclati consiste nel fare incontrare la materia plastica con una corrente d’aria calda, in quanto questa ha la capacità di trattenere l’umidità e tanto maggiore sarà la temperatura, tanto maggiore sarà il volume di umidità asportato. L’aria ha la possibilità di trattenere l’acqua fino alla sua saturazione e, questa quantità, varia in funzione dell’aumento della temperatura. Ad esempio 1 Kg. di aria è resa satura a: • 20° - 14,7 grammi di acqua • 35° - 36,6 grammi di acqua • 50° - 82,6 grammi di acqua Nei cicli di deumidificazione dei polimeri è possibile impiegare l’aria proveniente dall’ambiente, definita semplice essicazione, solo in situazioni di temperatura e umidità favorevoli. Mentre si può impiegare un’aria preventivamente essiccata, detta deumidificata, per realizzare un’azione di asciugatura importante anche in condizioni non favorevoli. Teniamo in considerazione che un granulo secco, se messo a contatto con l’aria, inizia l’assorbimento dell’umidità, la cui percentuale varierà al variare delle condizioni climatiche in cui si trova, quindi la tipologia dell’intervento di deumidificazione varierà a seconda di questi parametri. In un processo di essicazione l’aria calda investirà il granulo, che sarà posto in una tramoggia, il quale rilascerà dalla sua superficie e dal suo interno l’umidità che migrerà verso il flusso d’aria creato. Le variabili principali, quindi, durante un processo di essicazione sono: • Tipologia di polimero • Umidità di partenza del granulo • Punto di rugiada dell’aria di processo • Umidità residua richiesta • Tempo di essicazione • Temperatura dell’aria di processo • Dimensioni del granulo Tutto il processo di essicazione ruota introno all’umidità residua accettata, in funzione della tipologia del manufatto da produrre e dalla tecnica di produzione e, tanto minore sarà il processo di essicazione, tanto maggiore sarà la temperatura impiegata, fermo restando i limiti tecnici di ogni polimero sul grado di rammollimento e di emanazione di sostanze nocive. Il fabbisogno di aria per i processi di deumidificazioni sarà espresso in mc di aria per ogni Kg. di polimero da essiccare, tenendo conto della quantità di granulo movimentato in tramoggia, della temperatura dell’aria e del consumo di corrente. Anche la dimensione e la forma del granulo hanno una loro influenza nel processo di deumidificazione, in quanto, al crescere della sua dimensione e della superficie per unità di misura (cubo, cilindro o sfera) aumenta il tempo di essicazione.Categoria: notizie - tecnica - plastica - riciclo - deumidificazione Vedi maggiori informazioni sulle materie plasticheVedi maggiori informazioni sul riciclo
SCOPRI DI PIU'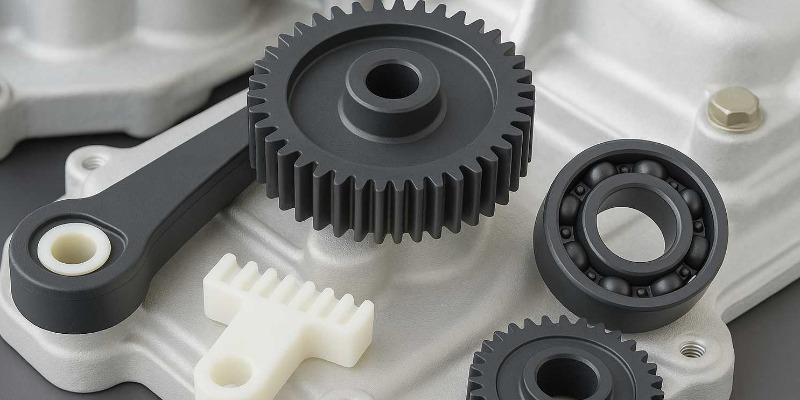 Il Polimero POM nell’Automotive: La Sostituzione dei Metalli tra Innovazione, Sostenibilità e Prestazioni
Quando e come il poliossimetilene (POM), sia vergine che riciclato, può davvero prendere il posto dei metalli nelle auto di ultima generazionedi Marco ArezioNegli ultimi decenni, l’industria automobilistica ha vissuto una trasformazione radicale nel modo di concepire materiali, design e processi produttivi. Al centro di questa rivoluzione silenziosa c’è una sfida che va ben oltre la semplice innovazione tecnica: costruire auto più leggere, efficienti e sostenibili, senza compromettere sicurezza e affidabilità. In questo scenario, il poliossimetilene (POM), nelle sue versioni vergine che riciclata, si è ritagliato un ruolo sempre più centrale come valida alternativa ai metalli tradizionalmente impiegati nella produzione automobilistica. Scegliere di sostituire acciaio e alluminio con polimeri ad alte prestazioni come il POM non è solo una scelta di leggerezza o di riduzione dei costi, ma un passo strategico che coinvolge sostenibilità, libertà progettuale e nuove modalità di pensare il ciclo di vita dei prodotti. Comprendere quando e come questo polimero possa effettivamente svolgere il compito dei metalli significa addentrarsi in un’analisi che tiene conto di proprietà chimiche e fisiche, esigenze industriali, normative e, oggi più che mai, principi di economia circolare. Perché il POM? Origine di una scelta tecnica Introdotto sul mercato negli anni Sessanta, il poliossimetilene – noto anche come acetalica o poliformaldeide – fu subito riconosciuto come una delle prime materie plastiche capaci di avvicinarsi alle prestazioni dei metalli. La sua struttura chimica, regolare e altamente cristallina, gli conferisce un insieme di qualità difficilmente riscontrabili in altri polimeri: una notevole resistenza meccanica, rigidità, stabilità dimensionale anche in ambienti umidi o a temperature variabili, oltre a un coefficiente d’attrito estremamente basso. Il risultato è un materiale che, pur mantenendo una densità decisamente inferiore rispetto a metalli come l’acciaio o l’alluminio, si presta ad applicazioni di precisione dove tradizionalmente si sarebbe optato per componenti metallici. Ma la vera rivoluzione del POM non si esaurisce nelle sue caratteristiche intrinseche. La facilità di lavorazione tramite stampaggio a iniezione consente infatti di ottenere componenti dalla geometria complessa con una sola fase produttiva, riducendo drasticamente i costi e i tempi tipici delle lavorazioni meccaniche dei metalli. Questa libertà progettuale, insieme alla possibilità di integrare più funzioni in un unico pezzo, spiega perché il POM sia diventato così interessante per l’industria automobilistica. Dalla riduzione del peso alla libertà progettuale: i vantaggi nel mondo automotive Sostituire i metalli con il POM vergine nelle auto moderne significa innanzitutto alleggerire il veicolo: ogni chilo in meno si traduce in consumi più bassi e minori emissioni, un aspetto ormai fondamentale anche per rispettare le normative ambientali sempre più stringenti. Ma l’alleggerimento è solo la punta dell’iceberg. Il POM, grazie alla sua intrinseca auto-lubrificazione e alla capacità di resistere a usura e scorrimento, viene spesso impiegato per la realizzazione di ingranaggi, ruote dentate, boccole e tutti quei componenti che nei veicoli sono soggetti a movimenti ripetitivi, attriti e piccole sollecitazioni. In questi contesti, la plastica tecnica offre un comportamento spesso superiore rispetto ai metalli, in quanto elimina il rischio di corrosione, riduce la necessità di lubrificazione esterna e contribuisce a un funzionamento più silenzioso. Un altro aspetto strategico del POM nell’automotive è legato alle sue proprietà isolanti: al contrario dei metalli, il poliossimetilene non conduce elettricità, caratteristica preziosa per la sicurezza e l’affidabilità di molti sistemi elettronici e di cablaggio di bordo. Inoltre, la resistenza chimica del POM nei confronti di molti carburanti, oli e fluidi industriali lo rende ideale per applicazioni in ambienti critici, laddove la corrosione rappresenta una minaccia costante per le leghe metalliche. Dal punto di vista produttivo, la possibilità di realizzare componenti di forma complessa senza assemblaggi successivi permette di ridurre sia il numero di pezzi necessari che i rischi di difettosità dovuti a tolleranze e giochi meccanici. Ecco perché, in molti casi, le case automobilistiche scelgono il POM per tutte quelle parti in cui la precisione geometrica, l’inerzia chimica e la stabilità dimensionale sono priorità assolute. Dove il metallo resta insostituibile Nonostante i numerosi vantaggi, ci sono contesti in cui il POM, anche nelle sue versioni più avanzate, deve cedere il passo ai metalli. Questo accade, ad esempio, in presenza di temperature molto elevate: acciaio e alluminio resistono a sollecitazioni termiche che porterebbero rapidamente il POM fuori dal suo range operativo ideale (tipicamente compreso tra -40°C e +120°C). Similmente, nei casi in cui sono richiesti elevati carichi statici, una rigidezza superiore e una risposta affidabile a cicli di fatica molto intensi, il metallo garantisce livelli di sicurezza e durata che ancora non possono essere replicati dai polimeri tecnici. Senza dimenticare che trattamenti superficiali come la saldatura, la verniciatura o la zincatura restano un punto di forza delle leghe metalliche per molte applicazioni di carrozzeria o struttura. Eppure, sebbene ci siano aree dove il metallo è imprescindibile, la gamma di componenti automotive nei quali il POM può essere impiegato si sta allargando rapidamente, spinta anche dall’evoluzione delle tecniche di rinforzo (ad esempio con fibre di vetro) e dalla costante innovazione nei processi produttivi. La frontiera del POM riciclato: tra economia circolare e affidabilità tecnica Negli ultimi anni, la sensibilità ambientale e la crescente pressione per ridurre l’impatto ecologico dell’industria automobilistica hanno portato a un incremento nell’uso di POM riciclato. Questo materiale, ottenuto principalmente dagli scarti di lavorazione e, in misura crescente, anche dal recupero post-consumo, rappresenta un tassello fondamentale nel percorso verso l’economia circolare. Utilizzare POM riciclato significa ridurre l’estrazione di materie prime fossili e abbattere la quantità di rifiuti da smaltire, senza necessariamente rinunciare alle performance. Se il processo di riciclo è ben gestito e la purezza del materiale è garantita, molte delle proprietà meccaniche e fisiche restano comparabili a quelle del POM vergine. Non a caso, nelle applicazioni meno critiche – come supporti, guide, clip, coperture, piccole leve e componenti interni – il POM riciclato viene sempre più adottato. Dal punto di vista economico, il riciclo del poliossimetilene consente alle case automobilistiche di abbattere i costi, ottimizzare le risorse e rispondere alle richieste dei mercati e delle normative, che impongono quote crescenti di materiali riciclati nei veicoli di nuova generazione. Tuttavia, è essenziale prestare attenzione alla destinazione finale del pezzo: se le sollecitazioni sono elevate o sono richieste tolleranze particolarmente strette, il materiale vergine rimane spesso la scelta obbligata. Applicazioni concrete: il POM in azione dentro l’auto Nella pratica, sono numerosi gli esempi in cui il POM, sia vergine che riciclato, ha già sostituito il metallo con successo. Tra i più noti ci sono gli ingranaggi dei motorini dei tergicristalli, le ruote dentate nei sistemi di regolazione dei sedili, le boccole dei cambi automatici, i supporti dei cavi e le staffe di fissaggio dei cruscotti. Anche nelle pompe di carburante, nei corpi dei carburatori e in molte valvole il POM rappresenta ormai lo standard, grazie alla sua resistenza agli idrocarburi e alla stabilità dimensionale anche in presenza di umidità e variazioni di temperatura. Molte leve di comando interne, manopole, pulsanti e dettagli estetici vengono oggi realizzati in poliossimetilene, non solo per la sua lavorabilità e la possibilità di ottenere superfici lisce e colori personalizzati, ma anche per la sua capacità di resistere all’usura e all’invecchiamento senza ossidarsi o scolorire. In questi casi, l’introduzione di POM riciclato consente di mantenere prestazioni elevate, riducendo al contempo l’impatto ambientale dell’intero ciclo produttivo. Quando scegliere il POM vergine e quando puntare sul riciclato La decisione tra POM vergine e riciclato è spesso guidata da un’attenta valutazione delle condizioni di impiego. Laddove le specifiche di resistenza meccanica, stabilità dimensionale e sicurezza siano particolarmente stringenti – ad esempio in ingranaggi di trasmissione, componenti strutturali o parti soggette a carichi elevati e cicli ripetuti – la versione vergine offre le migliori garanzie. Al contrario, per tutti quei componenti a basso rischio e minori sollecitazioni, il POM riciclato risulta più che adeguato, soprattutto se certificato e tracciabile lungo tutta la filiera. Sempre più spesso, le aziende automobilistiche scelgono una combinazione delle due soluzioni: utilizzano il materiale riciclato dove possibile, riservando il vergine alle applicazioni più critiche, così da massimizzare sia l’efficienza produttiva che la sostenibilità complessiva del veicolo. Prospettive future: il POM tra sostenibilità, innovazione e design for recycling Guardando al futuro, la sostituzione dei metalli con il POM rappresenta un esempio di come la transizione verso la mobilità sostenibile passi anche attraverso le scelte dei materiali. L’integrazione di quote crescenti di poliossimetilene riciclato nei veicoli di prossima generazione non è più una semplice opzione, ma una necessità dettata dal mercato, dalle normative e, soprattutto, dall’urgenza ambientale. Le prospettive più interessanti arrivano proprio dall’innovazione continua: le nuove tecniche di purificazione, i processi di separazione avanzati e la possibilità di rafforzare il POM con fibre o additivi stanno ampliando il ventaglio di applicazioni potenziali, avvicinando sempre più il polimero a prestazioni prima appannaggio esclusivo dei metalli. La sfida, oggi, è riuscire a chiudere davvero il cerchio dell’economia circolare: progettare componenti facili da riciclare, promuovere la raccolta e il recupero a fine vita, e garantire che la qualità del POM riciclato sia tale da permettere il suo riutilizzo anche in applicazioni di alto valore aggiunto. In questo modo, la sostituzione dei metalli non sarà solo un tema di leggerezza o prestazione, ma il simbolo concreto di una nuova era della progettazione industriale, in cui innovazione e sostenibilità procedono davvero di pari passo.© Riproduzione Vietata Fonti Celanese, Polyplastics, BASF – Datasheet tecnici POM “Lightweight Solutions for Automotive Industry: Metal Replacement with POM” – Automotive Plastics (2023) Plastic Europe – Polioximetilene: Technical Guide Society of Plastics Engineers (SPE) – Papers su riciclo del POM “Metal Replacement in Automotive Components Using Engineering Plastics”, Journal of Polymer Engineering (2022) Circular Economy in the Automotive Sector: State of the Art – European Commission (2021) OEM Applications for Recycled Engineering Plastics – Automotive World (2023)
SCOPRI DI PIU' Rivestimenti Nano Polimerici con Proprietà Antimicrobiche. A che Punto Siamo?
Polimeri contenenti nanoparticelle con la capacità di inibire la proliferazione di molti microrganismi, nel settore del packaging, trasporto ed ospedaliero di Marco ArezioI microorganismi che ci circondano e che possono causare fastidi, malattie e persino la morte in alcuni casi, sono invisibili all’occhio dell’uomo ma, non solo ci fanno compagnia in ogni posto in cui stiamo, ma spesso siamo noi stessi che li trasportiamo da una parte all’altra, durante la nostra vita quotidiana.La ricerca scientifica da anni sta studiando il fenomeno, non è tanto concentrata sull’intervento diretto alla disinfezione delle superfici che tocchiamo, ma quanto ad evitare il meccanismo di prolificazione dei microrganismi sulle superfici. Per superfici intendiamo tutti quegli oggetti che, in maniera diretta od indiretta, possono essere vettori di contatto con il nostro corpo e, di conseguenza, potrebbero fare insorgere delle malattie di rapida diffusione. Questo vale per il mondo del packaging, per quello ospedaliero, per mezzi di trasporto, nelle nostre case, per i luoghi di aggregazione sociale, insomma, in tutte quelle situazioni in cui i microorganismi hanno facile vita nel replicarsi. Dal punto di vista tecnico questo fenomeno può essere compreso in quello che si definisce biofouling, cioè processi di contaminazione biologica depositati sulla superficie dei materiali. Questo processo inizia con la formazione di un film primario sulla superficie del materiale in presenza di almeno due variabili, microrganismi e umidità. Tra i microrganismi predominanti ci sono batteri e diatomee, che producono una grande quantità di materia organica, ad esempio acidi polisaccaridi che formano una pellicola in superficie con molti nutrienti, che viene utilizzata per la colonizzazione di altri organismi più grandi. Per esempio, in campo sanitario, si è scoperto che si possono formare micro-pellicole, composte da microrganismi, in dispositivi medici come cateteri vascolari, protesi articolari e cateteri urinari, che risultavo, a volte, resistenti agli antibiotici. Altri ambiti sotto osservazione sono per esempio i mezzi di trasporto o gli ambiti ospedalieri, la cui lotta contro i microrganismi infettivi viene combattuta con nanoparticelle metalliche disponibili in molti tipi e quantità. In questo modo, le nanoparticelle Cu, ZnO, Se, ZrO 2, SiO, TiO 2, tra le altre, possono essere utilizzate in tutti i luoghi sociali e nostre case in presenza di elevata umidità. Il vettore per le nanoparticelle può essere un polimero, di qualsiasi tipologia, che costituisce i prodotti, per esempio, le nanoparticelle d’argento o di rame, sono materiali interessanti che possono essere utilizzati per combattere il biofouling, poiché hanno proprietà antimicrobiche ad ampio spettro e sono efficaci contro molteplici batteri, virus e funghi. Inoltre, le nanoparticelle di ossido di ferro, hanno anche caratteristiche antimicrobiche, ma il loro studio è stato meno ampio rispetto alle nanoparticelle Ag e Cu, ma è importante notare che la loro biocompatibilità è un motivo importante per implementarne l'uso nei prodotti commerciali come quelli per il packaging. Categoria: notizie - tecnica - plastica - nanopolimeri - antimicrobici
SCOPRI DI PIU' L’evoluzione delle Fibre di Rinforzo Polimeriche
A partire dal 1937 con l’invenzione della fibra di vetro, si sono sviluppate nuove ed ardite soluzioni polimeriche di notevole interesse tecnico-commercialidi Marco ArezioL’evoluzione delle materie plastiche nel periodo successivo alla fine della seconda guerra mondiale, ha portato il settore ad una continua innovazione scientifica in competizione con sé stessa. La scoperta di nuovi legami polimerici e di nuove applicazioni commerciali, ha rivoluzionato il campo industriale facendo nascere nuovi prodotti, sostituendone altri fatti in materiali tradizionali e migliorando il rapporto qualità prezzo dei manufatti. Oltre a scoprire nuovi polimeri, si sono scoperte soluzioni tecniche che hanno portato ad un’esaltazione delle performances del polimero base, riuscendo a creare nuovi campi applicativi fino ad allora sconosciuti. Infatti, la capacità di resistenza che si è raggiunta, attraverso i polimeri e i compositi a matrice polimerica, è risultata, fino a pochi anni fa, impensabile. In particolare, il settore delle Fibre HP, progettate per fornire prestazioni che le fibre tessili tradizionali non erano in grado di raggiungere, soprattutto per quel che riguarda le capacità meccaniche, termiche e chimiche, hanno creato una vera rivoluzione tecnologica. Materiali che, oltre ad essere in grado di soddisfare requisiti particolari, devono mostrare una buona attitudine ad essere inseriti nei cicli tessili, anche se modificati. Nate circa 30 anni fa sulla spinta di alcuni settori strategici – soprattutto militare e aeronautico - sono oggi sfruttati nei campi più diversi, da quello ambientale al comparto dell’abbigliamento protettivo: • geotessili per il contenimento dei terreni in grado di contrastare fortissime pressioni • tessuti per la protezione balistica capaci di ammortizzare l’energia dei proiettili • filati per indumenti protettivi resistenti all’energia generata da un fulmine • rinforzi tessili da usare nei materiali compositi per impieghi strutturali nel campo dell’edilizia. La prima fibra ad elevate prestazioni sia tensili che termiche è stata la fibra di vetro (1937) prodotta da Owens e Corning Glass, costituita prevalentemente di silice, ossido di calcio, ossido di alluminio, ossido di boro. Appartenente alla famiglia delle fibre inorganiche, ha avuto una crescita annua del 15-25% fino agli anni ’60 - ‘70, quando sono comparse sul mercato le fibre di carbonio e le fibre aramidiche, anche se a tutt’oggi la fibra di vetro detiene, come fibra di rinforzo, il primo posto in termini di volumi impiegati. Le fibre di carbonio, scoperte nel 1879 da Edison, sono state commercializzate solo dal 1960, secondo un procedimento messo a punto da William Watt per la Royal Aircraft in UK. Ma la vera rivoluzione nel mondo delle fibre ad alte prestazioni è cominciata con la comparsa sul mercato (1965) delle fibre aramidiche sviluppate dalla DuPont, inizialmente come meta-aramidiche (Nomex), fibre con un'elevatissima temperatura di fusione e di decomposizione (600°- 800°C) e ottime caratteristiche di isolamento elettrico. Queste proprietà le rendono particolarmente adatte alla produzione di tessuti o feltri con i quali realizzare indumenti protettivi (la maggior parte delle tute dei piloti di Formula 1 sono realizzate in Nomex, proprio per le sue proprietà ignifughe, così come quelle degli operatori delle piattaforme petrolifere) e per la filtrazione di gas caldi. Sotto forma di carta o cartone, sono utilizzate per isolamento elettrico e, conformate a nido d'ape, per la realizzazione di materiali compositi. Pochi anni più tardi (1972) sempre la DuPont introdusse sul mercato le fibre pararamidiche (Kevlar) aprendo così la nuova era dei filati ad elevate prestazioni tensionali e termiche: • ottima resistenza meccanica • rigidità • elevato assorbimento delle radiazioni • resistenza all’urto • al calore • alla fiamma. Con i compositi rinforzati con fibra di Kevlar, cinque volte più resistenti dell’acciaio a parità di peso, sono stati realizzati gli airbag che hanno consentito l’atterraggio delle sonde su Marte e il paracadute della sonda Galileo, spedita su Giove. Una copertura realizzata con compositi rinforzati con Kevlar riveste le pareti della Stazione Spaziale Internazionale, in orbita intorno alla terra, per proteggerle dai danni provocati dalle micro meteoriti. La fibra di Kevlar – commercializzata in forma di filamento, fiocco e polpa, sostituisce l’amianto nel rivestimento delle frizioni e dei freni in tutte le automobili provenienti dalle linee di produzione europee. Accanto alle fibre aramidiche sono comparse sul mercato le fibre di poliestere aromatiche, quelle prodotte con polimeri eterociclici aromatici, o realizzate con l’impiego di molecole flessibili (come il polietilene ad alto peso molecolare), per la produzione di fibre con elevato orientamento molecolare lungo il loro asse, usando un processo di filatura nuovo, denominato gel spinning. Nella realizzazione di prodotti industriali dove la resistenza deve abbinarsi alla leggerezza e alla flessibilità, le fibre tessili HP sono una valida soluzione, quello che a tutt’oggi frena un loro impiego più estensivo è l’alto costo, conseguenza soprattutto di alcuni problemi tecnici legati alla loro lavorabilità. Generalmente maggiori sono le prestazioni del materiale, tanto più elevate sono le difficoltà legate alla sua trasformazione. Ciò risulta più evidente per le fibre ad altissima resistenza meccanica, infatti per conferire loro questa prestazione la metodologia di produzione normalmente seguita è quella di sottoporre il materiale, dopo la filiera, a stiri assai elevati. Con questa tecnica si ottiene l’alta tenacità desiderata ma a spese degli allungamenti, di conseguenza le fibre hanno una scarsa deformabilità e risultano rigide, ciò comporta difficoltà di filatura. Viceversa un eccezionale aumento dell’allungamento, dunque dell’elasticità, si ottiene a scapito della tenacità e della capacità di assorbimento dell’umidità, così come un’elevata resistenza agli agenti chimici rende l’assorbimento dell’umidità quasi nullo e crea difficoltà alla tingibilità delle fibre.Categoria: notizie - tecnica - plastica - fibre di rinforzo polimeriche Fonti Cecilia Cecchini
SCOPRI DI PIU' Polipropilene Isotattico ed Ossido di Zinco: Soluzioni per Materiali Sostenibili e Antibatterici
Il Futuro dei Materiali Avanzati nelle Applicazioni del Settore Medico, Alimentare ed Industriale: Polipropilene Isotattico ed Ossido di Zincodi Marco ArezioLa ricerca sui materiali polimerici con proprietà antimicrobiche sta aprendo nuove prospettive per affrontare le sfide globali legate alla sicurezza e alla sostenibilità. Tra questi materiali, i compositi di polipropilene isotattico (iPP) arricchiti con ossido di zinco (ZnO) si distinguono per la loro capacità di combinare resistenza meccanica, stabilità chimica e attività antibatterica. Questo studio ha approfondito la preparazione e la caratterizzazione di microcompositi iPP/ZnO, rivelandone il potenziale in settori chiave come la medicina, l'imballaggio alimentare e l'industria. Unione di Proprietà e Funzionalità Il polipropilene isotattico è ampiamente utilizzato per la sua leggerezza, resistenza chimica e processabilità. Tuttavia, le sue applicazioni possono essere limitate dalla scarsa resistenza ai raggi UV e dalla mancanza di proprietà antimicrobiche. L'integrazione di microparticelle di ZnO in questa matrice polimerica offre una soluzione promettente. L'ossido di zinco, noto per le sue proprietà antibatteriche e schermanti contro i raggi UV, è stato incorporato nel polimero mediante un processo di miscelazione a caldo. I compositi risultanti hanno dimostrato non solo una ridotta degradazione fotoindotta, ma anche un'efficace attività contro Escherichia coli. Principali Risultati della Ricerca Qui di seguito possiamo analizzare i risultati più significativi ottenuti dalla ricerca sui microcompositi di polipropilene isotattico e ossido di zinco (iPP/ZnO). Attraverso una combinazione di test sperimentali e analisi approfondite, sono state esplorate le caratteristiche di stabilità termica, resistenza alla fotodegradazione, attività antibatterica e proprietà meccaniche di questi materiali innovativi. I dati raccolti dimostrano il grande potenziale di questi compositi nel rispondere alle esigenze di settori strategici come il medicale, l’imballaggio alimentare e l’industria, ponendo le basi per futuri sviluppi in applicazioni reali. Di seguito, i principali aspetti della ricerca saranno dettagliatamente illustrati. Resistenza alla Fotodegradazione L'aggiunta di ZnO ha significativamente migliorato la stabilità del polipropilene sotto esposizione ai raggi UV. I test hanno dimostrato che il materiale subisce una minore ossidazione, grazie all'effetto schermante delle particelle di ZnO, che riducono l'intensità della radiazione assorbita dal polimero. Attività Antibatterica I compositi contenenti fino al 5% di ZnO hanno ridotto del 99,9% la popolazione batterica di E. coli dopo 48 ore. Questo effetto è attribuito alla capacità del ZnO di generare specie reattive dell'ossigeno, che danneggiano le membrane dei batteri, rendendo questi materiali ideali per applicazioni in ambienti sterili o altamente contaminati. Stabilità Termica e Meccanica I compositi hanno mostrato una maggiore resistenza termica rispetto al polipropilene puro, con una temperatura di degradazione più elevata. Sebbene l'aggiunta di ZnO abbia leggermente ridotto l'allungamento alla rottura, il materiale ha mantenuto una buona duttilità, essenziale per molte applicazioni industriali. Prospettive di Applicazione e Innovazione I microcompositi di polipropilene isotattico e ossido di zinco rappresentano una frontiera promettente nella ricerca sui materiali avanzati. Questi compositi uniscono proprietà meccaniche, termiche e antimicrobiche in un’unica soluzione, aprendo nuove possibilità applicative. La capacità di resistere alla fotodegradazione e di contrastare efficacemente la proliferazione batterica rende i compositi iPP/ZnO particolarmente adatti per settori fondamentali come la medicina, l’imballaggio alimentare e le applicazioni industriali. La loro efficacia contro batteri come l’Escherichia coli e la protezione dai raggi UV garantiscono prodotti più sicuri e durevoli, rispondendo così alla crescente domanda di materiali sostenibili e innovativi. Tuttavia, per sfruttarne appieno il potenziale, è necessario continuare a sviluppare metodi di ottimizzazione, in modo da migliorare le prestazioni complessive e garantire una maggiore compatibilità ambientale. Questi composti sono indicati nei seguenti settori: Settore Medico Superfici antibatteriche per dispositivi medici e imballaggi sterili potrebbero beneficiare di questi compositi, riducendo il rischio di infezioni. Imballaggi Alimentari La capacità del ZnO di proteggere dai raggi UV e dai batteri lo rende adatto per prolungare la durata degli alimenti confezionati, migliorando la sicurezza alimentare. Industria Componenti esposti a condizioni ambientali difficili, come radiazioni UV e contaminazioni microbiche, potrebbero sfruttare le proprietà combinate di resistenza e igiene offerte dai compositi iPP/ZnO. Sfide e Sviluppi Futuri Nonostante i risultati promettenti, alcuni aspetti richiedono ulteriori studi. La riduzione dell'allungamento alla rottura indica la necessità di ottimizzare la dispersione delle particelle di ZnO e l'interfaccia con la matrice polimerica. L'uso di compatibilizzanti o trattamenti superficiali potrebbe migliorare le proprietà meccaniche senza compromettere quelle funzionali. Inoltre, estendere la ricerca ad altre concentrazioni e combinazioni di nanoparticelle potrebbe portare a materiali ancora più performanti. Le collaborazioni tra università e industria saranno cruciali per tradurre questi sviluppi in soluzioni commerciali. Conclusione I compositi di polipropilene isotattico e ossido di zinco rappresentano una promettente innovazione per affrontare sfide legate alla sicurezza, sostenibilità e durata dei materiali. Grazie alle loro proprietà antibatteriche e alla resistenza ai raggi UV, possono trovare applicazione in numerosi settori, contribuendo a migliorare la qualità della vita e a ridurre l'impatto ambientale. Con ulteriori ottimizzazioni, questi materiali potrebbero diventare una soluzione chiave per molteplici esigenze industriali e sociali.© Riproduzione Vietata
SCOPRI DI PIU' Come riciclare i serramenti in PVC ed alluminio: guida al recupero sostenibile di infissi ed accessori
Scopri come avviene il riciclo tecnico dei serramenti in PVC dismessi, le caratteristiche del polimero, cosa si produce nuovamente con il materiale riciclatodi Marco ArezioNegli ultimi anni, il tema del riciclo sostenibile dei serramenti in PVC e alluminio ha assunto un'importanza crescente nella gestione edilizia, soprattutto in relazione alle strategie di riqualificazione energetica e di ristrutturazione sostenibile degli edifici esistenti. Con l'aumento degli interventi di recupero edilizio, diventa fondamentale gestire in maniera responsabile i materiali di scarto, considerando attentamente le implicazioni ambientali, economiche e normative che ne derivano. Le caratteristiche uniche del PVC-U Il PVC utilizzato per la produzione di serramenti, noto tecnicamente come PVC-U (PVC unplasticizzato), si distingue per la sua capacità di offrire elevata rigidità e robustezza senza la necessità di aggiungere plastificanti. Questo particolare materiale polimerico ha proprietà intrinseche come la resistenza alla deformazione in presenza di variazioni termiche estreme, una durabilità significativa contro gli agenti atmosferici e una capacità isolante notevole sia dal punto di vista termico che acustico. Inoltre, la sua bassa manutenzione contribuisce ulteriormente ad aumentarne la durata utile, rendendolo particolarmente indicato per applicazioni in edilizia sostenibile e per processi di riciclo efficaci e durevoli. Innovazione nella produzione: la coestrusione Una delle innovazioni tecnologiche più significative nella produzione di serramenti in PVC è rappresentata dalla tecnica di coestrusione, un processo avanzato che consiste nell'unire simultaneamente strati distinti di PVC vergine e PVC riciclato all'interno di un unico profilo estruso. Durante la coestrusione, i due materiali vengono lavorati tramite un apposito estrusore dotato di canali separati che convergono in una testa comune, consentendo così la formazione di un prodotto finito composto da uno strato esterno di PVC vergine, che garantisce eccellenti prestazioni estetiche e una superficie uniforme resistente all'invecchiamento, e uno strato interno costituito da PVC riciclato, che contribuisce alla sostenibilità ambientale e all'economia circolare del settore. Questa tecnologia non solo mantiene le prestazioni strutturali del prodotto, assicurando rigidità e durata nel tempo, ma valorizza anche il materiale riciclato riducendo sensibilmente l'impiego di risorse vergini, minimizzando così l'impatto ambientale e sostenendo pratiche di gestione responsabile delle risorse disponibili. Come avviene il riciclo del PVC Il riciclo del PVC è un processo complesso che richiede un'organizzazione precisa e tecniche specifiche per garantire la qualità della materia prima-seconda risultante. Inizialmente, i serramenti in PVC dismessi vengono raccolti nei cantieri edili o presso centri autorizzati di raccolta e sottoposti a una prima fase di smontaggio, durante la quale vengono rimossi accuratamente vetri, guarnizioni, ferramenta e altri componenti non plastici. La fase successiva prevede la triturazione meccanica, eseguita con mulini specializzati in grado di ridurre il materiale plastico in frammenti di dimensioni uniformi e gestibili. Questo passaggio agevola notevolmente il trattamento successivo, che consiste in un processo di lavaggio approfondito al fine di eliminare il più possibile vernici, adesivi, polveri, contaminanti organici e ogni altro tipo di impurità potenzialmente dannosa. Al termine di questa pulizia, il materiale ottenuto viene sottoposto a una fase di asciugatura controllata, generalmente utilizzando sistemi ad aria calda o tecnologie di deumidificazione specifiche. Infine, il PVC pulito e asciutto viene trasformato tramite estrusione o granulazione in granuli uniformi, pronti per essere reintegrati nei cicli produttivi industriali, mantenendo elevati standard qualitativi e contribuendo alla sostenibilità complessiva del settore. Riciclare l’alluminio: efficienza energetica e benefici ambientali L’alluminio è un altro materiale ampiamente utilizzato nella bioedilizia, caratterizzato da eccellenti proprietà meccaniche e una grande capacità di essere riciclato. Dopo una fase di separazione dai materiali estranei come vetro e guarnizioni, l’alluminio viene fuso ad alte temperature e trasformato in lingotti puri. Questo metodo è estremamente vantaggioso in termini di risparmio energetico, garantendo un abbattimento fino al 95% del consumo di energia rispetto alla produzione primaria. Tale pratica comporta notevoli benefici ambientali, riducendo sensibilmente l'emissione di gas serra e preservando le risorse naturali. L’importanza degli accessori nel processo di recupero Anche gli elementi apparentemente secondari, come le guarnizioni in gomma e la ferramenta metallica, rivestono una rilevanza fondamentale nel processo di riciclo e meritano una gestione attenta e tecnicamente evoluta. Le guarnizioni, composte prevalentemente da elastomeri vulcanizzati, possono subire trattamenti avanzati come la devulcanizzazione chimica o termochimica. Questi procedimenti consentono di rompere i legami reticolari presenti nel materiale, restituendo una gomma processabile che può essere reimpiegata in prodotti di alta qualità quali pavimenti tecnici per ambienti industriali, rivestimenti antiurto, materiali isolanti acustici e termici, e componenti specifici nel settore automotive. La ferramenta metallica, costituita generalmente da acciaio, alluminio o leghe di ottone, viene trattata attraverso un processo iniziale di triturazione meccanica che frammenta il materiale in piccole parti, facilitandone così la successiva selezione. Questa selezione avviene mediante tecnologie di separazione magnetica, che consentono di isolare efficacemente i metalli ferrosi dai non ferrosi, o tecniche densimetriche basate sulla diversa densità dei materiali, come tavole vibranti o sistemi di flottazione in mezzi fluidi. Tale rigore tecnico nel trattamento assicura un elevato recupero dei metalli, permettendone una reintegrazione efficiente nelle filiere produttive metallurgiche, contribuendo così alla sostenibilità economica e ambientale dell’intera catena di riciclo. Applicazioni industriali del PVC riciclato Il PVC riciclato rappresenta una risorsa estremamente versatile, con molteplici applicazioni industriali, grazie alle sue proprietà meccaniche e termiche quasi equivalenti al materiale vergine. Nel settore edile, oltre all'impiego tradizionale nella produzione di canaline elettriche, tapparelle, battiscopa, recinzioni e profili finestra in modalità coestrusa, viene utilizzato anche nella fabbricazione di pannelli isolanti, lastre per rivestimenti e componenti prefabbricati per costruzioni modulari. In agricoltura e nelle infrastrutture urbane, il PVC riciclato trova spazio nella realizzazione di sistemi avanzati di irrigazione a goccia, tubazioni per il drenaggio delle acque meteoriche e strutture modulari per serre e capannoni agricoli. Inoltre, nel settore dell'arredo urbano, è impiegato nella produzione di panchine, fioriere, barriere antirumore e strutture per aree giochi. L'industria elettrica sfrutta le sue proprietà isolanti e la resistenza chimica per la produzione di canalette portacavi, scatole di derivazione, supporti e involucri per dispositivi elettronici e sistemi di cablaggio industriale. La versatilità del PVC riciclato permette così non solo di ridurre significativamente il consumo di risorse vergini, ma anche di supportare strategie industriali orientate alla sostenibilità e alla riduzione dell'impatto ambientale. I benefici del riciclo: economici e ambientali La diffusione di sistemi di riciclo efficaci offre numerosi vantaggi economici e ambientali. Innanzitutto, consente di ridurre significativamente le emissioni di anidride carbonica e altri gas inquinanti, contribuendo in modo tangibile agli obiettivi internazionali di mitigazione del cambiamento climatico. Inoltre, riduce il volume di rifiuti destinati alla discarica, alleggerendo così l'impatto ambientale complessivo. Questo approccio sostiene lo sviluppo di filiere produttive circolari, incentivando innovazione tecnologica e crescita economica locale. Negli ultimi cinque anni, il riciclo del PVC in Europa ha visto una notevole evoluzione grazie ad iniziative come il programma VinylPlus, lanciato nel 2000 e rinnovato con obiettivi ambiziosi per il 2030. Secondo il report annuale VinylPlus, negli ultimi anni il volume di PVC riciclato ha superato costantemente i 700.000 tonnellate annue, con una crescente integrazione del materiale riciclato in nuovi prodotti, inclusi serramenti, pavimentazioni e componenti edili. Questa evoluzione è stata accompagnata da investimenti tecnologici mirati a migliorare i processi di riciclo, aumentando così la qualità del materiale recuperato e favorendo l'impiego del PVC riciclato anche in applicazioni più tecniche e strutturali. Questo andamento ha contribuito non solo al raggiungimento degli obiettivi europei sulla sostenibilità, ma ha anche creato nuove opportunità occupazionali specializzate e favorito lo sviluppo economico di distretti industriali orientati all'economia circolare, rafforzando il posizionamento competitivo dell'Europa nel settore del riciclo dei polimeri plastici. © Riproduzione Vietata
SCOPRI DI PIU' Cosa sono i Polimeri Autoestinguenti (Flame Retard): Applicazioni e Differenze
Additivi, prove di laboratorio, differenze ed impieghi commerciali ed industriali dei polimeri flame retard (autoestinguenti) di Marco ArezioLe plastiche flame retardant (resistenti al fuoco o autoestinguenti) sono materiali polimerici modificati per resistere all'ignizione e rallentare la propagazione delle fiamme. Questa proprietà è particolarmente importante in numerosi ambiti applicativi, come l'elettronica, l'edilizia e i trasporti, dove la resistenza al fuoco è cruciale per la sicurezza. L'aggiunta di additivi flame retardant è il metodo più comune per conferire alle plastiche proprietà resistenti al fuoco. Tipi di Additivi Flame Retardant Gli additivi flame retardant si classificano in diverse categorie, a seconda della loro composizione chimica e del meccanismo d'azione: Additivi Alogeni: Comprendono composti a base di bromo e cloro. Funzionano rilasciando alogeni che interferiscono con la reazione di combustione nella fase gassosa. Additivi Fosforati: Operano principalmente nella fase solida, promuovendo la carbonizzazione e riducendo la quantità di materiale infiammabile vaporizzato. Idrossidi di Metallo: Come l'idrossido di alluminio e di magnesio, questi additivi rilasciano acqua quando si scaldano, che aiuta a raffreddare il materiale e a diluire i gas combustibili. Additivi Intumescenti: Formano una schiuma carboniosa protettiva sulla superficie del materiale quando esposti al calore, isolando il materiale sottostante dalla fonte di calore. Funzionamento dell'Inibizione della Fiamma L'inibizione della fiamma nelle plastiche funziona attraverso vari meccanismi, a seconda del tipo di additivo utilizzato: Diluizione dei Gas Combustibili: Alcuni additivi rilasciano gas inerti che diluiscono i gas combustibili nell'area della fiamma, riducendo la combustione. Barriera Fisica: Gli additivi intumescenti formano una barriera carboniosa che isola termicamente il materiale e impedisce l'accesso dell'ossigeno. Raffreddamento: L'acqua rilasciata dagli idrossidi di metallo assorbe calore, abbassando la temperatura della combustione. Interferenza Chimica: Alogeni e altri composti possono interferire con le reazioni radicaliche nella zona di combustione, rallentando la reazione. Prove di Laboratorio per Catalogare le Plastiche Non Infiammabili Vediamo quali sono le prove principali per catalogare il grado di infiammabilità e come si eseguono:Test UL 94 Il test UL 94, gestito da Underwriters Laboratories (UL), è uno dei metodi più riconosciuti e ampiamente utilizzati per valutare le proprietà di infiammabilità dei materiali polimerici utilizzati in dispositivi elettrici ed elettronici. Questo test classifica i materiali in base alla loro capacità di estinguere le fiamme dopo essere stati accesi in condizioni controllate. Il test viene eseguito applicando una fiamma a un campione del materiale per un periodo specificato e osservando il comportamento del materiale in termini di tempo di combustione dopo la rimozione della fiamma, il gocciolamento di materiale infiammabile e la lunghezza della combustione.In base ai risultati, i materiali sono classificati in diverse categorie, come V-0, V-1, V-2, HB, 5VB, e 5VA:V-0, V-1, V-2: Indicano che il materiale si autoestingue entro un certo tempo dopo l'accensione. La distinzione tra le classi dipende dal tempo di autoestinguenza e dalla presenza di gocciolamento di particelle infiammate. HB: La classificazione più bassa, indica una velocità di combustione orizzontale in un certo intervallo. 5VB e 5VA: Sono test più severi che valutano la resistenza all'accensione quando il campione è sottoposto a un carico termico elevato. 5VA rappresenta la massima resistenza alla fiamma senza gocciolamento di materiale, mentre 5VB: permette un certo gocciolamento. Test di Ossigeno Limitante (LOI) Il test di Ossigeno Limitante (LOI) misura la percentuale minima di ossigeno nell'atmosfera necessaria per sostenere la combustione di un materiale polimerico. Viene eseguito in un'apposita apparecchiatura dove il campione viene posto in una colonna di vetro e esposto a una miscela controllata di azoto e ossigeno, aumentando gradualmente la concentrazione di ossigeno fino a quando il materiale non continua a bruciare per un tempo prestabilito dopo l'accensione. Il valore di LOI è una misura diretta dell'infiammabilità del materiale: maggiore è il valore di LOI, minore è l'infiammabilità del materiale. Materiali con valori di LOI superiori al 21% (la percentuale di ossigeno nell'aria) sono considerati più resistenti al fuoco. Questo test è particolarmente utile per confrontare la resistenza al fuoco di diversi materiali sotto un'unica metrica standardizzata. Test di Infiammabilità a Cono Calorimetrico Il test di infiammabilità a cono calorimetrico è un metodo avanzato che fornisce dati dettagliati sulla risposta di un materiale all'esposizione al calore. Durante il test, un campione del materiale viene esposto a un flusso radiante crescente in presenza di una sorgente di accensione, simulando gli effetti di un incendio in fase iniziale. Il cono calorimetrico misura la velocità di rilascio di calore, la produzione di fumo e la perdita di massa del campione nel tempo, fornendo un profilo completo della sua reattività al fuoco. Questi dati aiutano a comprendere come il materiale contribuirà alla crescita e alla propagazione dell'incendio, consentendo agli ingegneri di progettare materiali e prodotti con prestazioni migliorate di sicurezza antincendio. Questo test è particolarmente utile nella valutazione di materiali per l'edilizia e l'ingegneria dei trasporti Rendere Flame Retardant un Polimero Riciclato Il processo di rendere flame retardant un polimero riciclato, sia da post-consumo che da post-industriale, richiede attenzione nella selezione degli additivi compatibili con il tipo di polimero e nel mantenimento delle proprietà meccaniche del materiale riciclato. Il processo include: Analisi del Materiale: Identificazione della composizione del polimero riciclato per scegliere gli additivi più adatti. Incorporazione degli Additivi: Gli additivi possono essere miscelati meccanicamente con il polimero durante il processo di estrusione o possono essere applicati come rivestimenti superficiali. Mantenimento delle Caratteristiche dopo il Riciclo Meccanico Il riciclo meccanico può influenzare le proprietà flame retardant dei polimeri a causa della degradazione termica o meccanica del polimero e degli additivi durante il processo di riciclo. La stabilità delle proprietà flame retardant in un polimero riciclato dipende da: - La stabilità termica degli additivi flame retardant. - La compatibilità degli additivi con il processo di riciclo. - La capacità di ridistribuire uniformemente gli additivi nel polimero durante il riciclo. Per mantenere le caratteristiche flame retardant, può essere necessario aggiungere ulteriori additivi o stabilizzatori durante il processo di riciclo. La valutazione delle proprietà del materiale riciclato attraverso test di laboratorio è cruciale per garantire che il materiale riciclato soddisfi i requisiti di sicurezza e di prestazione. Impiego dei Polimeri Autoestinguenti per la Produzione di Articoli ad uso Industriale e Civile I polimeri flame retardant sono utilizzati in una vasta gamma di applicazioni, specialmente in edilizia, dove la resistenza al fuoco è cruciale per la sicurezza degli edifici. Questi materiali sono progettati per ridurre la velocità di combustione, limitare la diffusione delle fiamme e contribuire a prevenire incendi. Nell'edilizia, i polimeri flame retardant trovano applicazione in numerosi prodotti, tra cui isolanti termici, rivestimenti, cavi elettrici, e componenti strutturali. Polimeri Flame Retardant Utilizzati in Edilizia Polistirene Espanso (EPS) e Polistirene Estruso (XPS): Sono ampiamente utilizzati come isolanti termici per cappotti esterni e per l'isolamento di pavimenti, tetti e muri. Possono essere trattati con additivi flame retardant per ridurre l'infiammabilità. Polietilene Espanso (EPE): Utilizzato per l'isolamento termico e l'ammortizzazione degli impatti, l'EPE può essere modificato per migliorare la resistenza al fuoco, rendendolo adatto per applicazioni in edilizia. Polimeri Intumescenti: Questi materiali si espandono quando esposti al calore, formando una barriera carboniosa che protegge il materiale sottostante dalle fiamme. Sono utilizzati in vernici, mastici, e rivestimenti per cavi elettrici. Polivinilcloruro (PVC) Flame Retardant: Il PVC è utilizzato in una varietà di applicazioni in edilizia, inclusi i rivestimenti per cavi e i tubi. Il PVC può essere reso flame retardant attraverso l'aggiunta di additivi specifici. Polimeri Fenolici: Questi materiali sono noti per le loro eccellenti proprietà di resistenza al fuoco e sono utilizzati in schiume isolanti e compositi. Applicazioni di Articoli Autoestinguenti in Edilizia Isolamento Termico: I materiali isolanti flame retardant sono essenziali per prevenire la diffusione del fuoco attraverso le cavità dei muri e altri spazi isolati negli edifici. Rivestimenti e Vernici: Forniscono una protezione passiva contro il fuoco a strutture, travi e colonne, contribuendo a mantenere l'integrità strutturale in caso di incendio. Cavi elettrici e Tubi: L'utilizzo di materiali flame retardant in questi componenti riduce il rischio di incendi elettrici e limita la diffusione del fuoco. Differenze nelle Resistenze al Fuoco degli Isolanti per Cappotti Termici Gli isolanti termici possono variare significativamente nella loro resistenza al fuoco a seconda del materiale, della densità, e della presenza di additivi flame retardant. Ecco alcune differenze chiave: Resistenza Termica: Alcuni isolanti, come quelli a base di fibra minerale (lana di roccia, lana di vetro), offrono migliori prestazioni di resistenza al fuoco rispetto a quelli organici (EPS, XPS) a causa della loro natura incombustibile. Emissione di Fumi e Gas Tossici: I materiali organici tendono a produrre fumi densi e gas tossici quando bruciano, mentre i materiali inorganici hanno prestazioni migliori in questo aspetto. Classificazione di Reazione al Fuoco: I materiali isolanti sono classificati secondo norme europee (ad esempio, Euroclassi A1, A2, B, C, ecc.) che indicano la loro reattività al fuoco. Materiali classificati come A1 sono non combustibili, mentre quelli in classe B, C, ecc., hanno crescenti livelli di infiammabilità. Applicazione e Spessore: La resistenza al fuoco di un isolante può anche dipendere dall'applicazione specifica e dallo spessore del materiale. Maggiore è lo spessore, migliore può essere la resistenza al fuoco, ma questo dipende anche dalla composizione del materiale e dalla presenza di additivi flame retardant. Per esempio, un isolante più spesso può offrire un tempo di resistenza al fuoco maggiore perché richiede più tempo per essere completamente compromesso dalle fiamme. Tuttavia, non è solo lo spessore a determinare l'efficacia, la qualità del materiale e la sua capacità di resistere alla propagazione del fuoco sono altrettanto cruciali. Nei materiali isolanti, gli additivi flame retardant possono agire in sinergia con lo spessore per migliorare la resistenza al fuoco. Materiali con densità maggiore o trattati con specifici additivi chimici possono esibire prestazioni superiori anche con spessori minori. Pertanto, la scelta del materiale isolante adeguato per un'applicazione specifica richiede un'attenta considerazione non solo delle proprietà fisiche come lo spessore ma anche della composizione chimica e della capacità di resistere al fuoco. Nell'ambito dell'edilizia, la normativa vigente spesso specifica requisiti minimi per la resistenza al fuoco degli isolanti, tenendo conto sia dello spessore che della composizione del materiale. Questi standard garantiscono che i materiali utilizzati negli edifici offrano un livello adeguato di protezione in caso di incendio, contribuendo così alla sicurezza degli occupanti e alla preservazione della struttura stessa.
SCOPRI DI PIU' Come combinare la polvere del vetro e la polvere del pet in una materia prima
Riutilizzo della polvere di vetro di scarto in un’ottica di economia circolare di Marco ArezioLa polvere di vetro è uno scarto che si genera nella filiera produttiva del riciclo del vetro che, per le sue quantità e per lo scarso campo applicativo in ricette che possono generare prodotti finiti, crea un problema di smaltimento e riuso. Tra le varie sperimentazioni che si sono fatte negli anni, forse quella dell’impiego come materiale inerte nelle miscele di malte e calcestruzzi ha trovato uno sbocco che permette la realizzazione di cordoli stradali, paratie di contenimento anche in virtù di una buona inerzia chimica e della bassa porosità del composto. Un altro campo di utilizzo da citare sono le miscele cementizie adatte alla creazione di pietre artificiali d’arredo. Si sono inoltre effettuati test, presso il dipartimento di Ingegneria dell’Università di Bologna, su malte polimeriche con frazioni di polvere di vetro e rottami di vetro, con granulometrie differenti, utilizzando come legante una resina di poliestere. Le prove sono state eseguite campionando ricette composte da sabbia e resina in poliestere e da ricette composte da poveri o rottami di vetro e resina di poliestere. La comparazione dei risultati delle prove a flessione e compressione dei provini ha sottolineato che le malte polimeriche composte scarti vetrosi hanno una resistenza a compressione superiore al 10% e a flessione del 22% rispetto ai campioni composti da malte polimeriche e sabbia. La polvere di vetro viene usata anche nel campo della ceramica, nei mattoni in laterizio e nelle vetro-schiume come elemento inerte dell’impasto in sostituzione degli inerti naturali con un risparmio in termini di consumo delle risorse naturali. Le caratteristiche del rottame di vetro, dal punto di vista della stabilità chimica, delle qualità ignifughe e della resistenza meccanica, permette l’uso come stabilizzante nelle ricette di tutela di elementi pericolosi come l’eternit, le ceneri volanti degli inceneritori, nelle polveri di abbattimento fumi, nelle scorie delle acciaierie, nei fanghi di levigatura, ecc.. al fine di creare un materiale vetroso inerte. Ma in un’ottica di economia circolare il passo più importante è stato compiuto attraverso la creazione di una miscela di elementi di scarto nelle lavorazioni industriali, di cui uno di questi si può proprio definire lo scarto dello scarto. Mi riferisco alla polvere del PET che si accumula nella fase di riciclo delle bottiglie per le bevande o altri involucri. L’idea vincente di miscelare polvere di vetro e polvere di PET permettendo di creare una nuova materia prima che, per caratteristiche fisico-chimiche, è adatta a replicare, sia per forma che per caratteristiche, le pietre naturali. Inoltre la termoplasticità del PET, che permette la creazione di disegni, rilievi e si adatta facilmente ai colori, rende idoneo questo composto alla creazione di top per le cucine e per i rivestimenti interni ed esterni. L’ingegno e la genialità delle persone ci danno una fotografia di come cammina la nostra società di fronte alle sfide che l’economia circolare ci pone: troviamo persone che non conoscono ancora come si deve effettuare la separazione dei rifiuti in casa, persone che continuano a gettare rifiuti nell’ambiente, persone che spingono la classe politica a investire maggiormente nel riciclo di plastica, vetro, metalli, carta, legno e scarti elettronici e altri materiali, e infine ci sono persone che sono un passo avanti e si occupano di trovare soluzioni per l’utilizzo dei rifiuti dei rifiuti.Categoria: notizie - tecnica - plastica - riciclo - polvere di vetro - PET
SCOPRI DI PIU' Mixer Statici: Ottimizzazione della Dispersione dei Masterbatch Colorati nella Produzione di Plastica
L'Impiego di Mixer Statici per Migliorare Uniformità e Ridurre i Costi nel Processo di Colorazionedi Marco ArezioNell'industria della plastica, la qualità e l'uniformità del colore dei prodotti finiti sono cruciali per soddisfare le aspettative dei consumatori e mantenere elevati standard produttivi. Tuttavia, la dispersione inadeguata dei masterbatches colore può portare a difetti visibili quali macchie, striature o ombre di colore, compromettendo la qualità del prodotto finito. Questo articolo approfondisce l'utilizzo dei mixer statici come soluzione per migliorare la dispersione dei masterbatch colore, soprattutto in contesti dove la capacità di plastificazione risulta insufficiente. Il Problema della Dispersione dei Masterbatches Colore I masterbatches colore sono concentrazioni elevate di pigmenti o coloranti dispersi in una resina di trasporto, usati per colorare o impartire altre proprietà ai materiali plastici. Una dispersione omogenea del masterbatch è fondamentale per garantire l'uniformità del colore e delle proprietà meccaniche del prodotto finito. Tuttavia, diversi fattori, quali la viscosità del polimero, le proprietà fisiche dei pigmenti, e le condizioni di processo, possono influenzare negativamente la dispersione, portando a difetti produttivi. Mixer Statici: Soluzione per la Dispersione del ColoreI mixer statici rappresentano una tecnologia efficace per migliorare la dispersione dei masterbatches colore senza necessitare di componenti mobili. Questi dispositivi sfruttano la geometria dei loro elementi interni per dividere, ricombinare e orientare il flusso del materiale in modo da ottenere una miscelazione omogenea. A differenza dei mixer dinamici, i mixer statici non richiedono energia esterna per il movimento, riducendo i costi operativi e di manutenzione. Vantaggi dei mixer statici Miglioramento della qualità del prodotto: L'uso di mixer statici garantisce una dispersione ottimale del colore, eliminando difetti visivi come macchie e striature. Riduzione dei costi: La capacità di ottenere una dispersione uniforme con minor quantità di masterbatch riduce i costi diretti dei materiali. Versatilità: Disponibili per diversi processi, come lo stampaggio a iniezione e l'estrusione, e adattabili a vari tipi di resine e coloranti. Sostenibilità: Minimizzando l'uso di coloranti e la generazione di scarti, i mixer statici contribuiscono a ridurre l'impronta ambientale della produzione di plastica. Componenti Chiave del Mixer Statico Il Corpo del Mixer Statico: Struttura e Materiali Il corpo del mixer statico rappresenta l'elemento strutturale che racchiude e supporta gli elementi di miscelazione, fornendo il canale attraverso il quale il materiale plastico fuso e i masterbatches colore passano durante il processo di miscelazione. La progettazione e la costruzione del corpo del mixer sono fondamentali per garantire efficienza, durabilità e integrazione ottimale nel processo produttivo. Caratteristiche Chiave Resistenza alle Alte Temperature e Corrosione: Durante il processo di miscelazione, il corpo del mixer deve resistere a temperature elevate e, a seconda dei materiali trattati, a possibili agenti corrosivi. Questa resistenza è vitale per mantenere l'integrità strutturale e la funzionalità del mixer nel tempo. Compatibilità Chimica: Il materiale del corpo deve essere compatibile con una vasta gamma di polimeri e coloranti utilizzati nell'industria della plastica, evitando reazioni chimiche che potrebbero alterare le proprietà del prodotto finito o danneggiare il mixer stesso. Geometria Interna: La geometria interna del corpo del mixer è progettata per ottimizzare il flusso del materiale e facilitare l'efficace miscelazione attraverso gli elementi statici. Questo include la considerazione della forma del canale di flusso, della finitura superficiale e di eventuali caratteristiche specifiche necessarie per particolari applicazioni. Materiali Utilizzati per la realizzazione di un Mixer statico Acciaio Inossidabile: È il materiale più comunemente utilizzato per il corpo dei mixer statici nell'industria della plastica, grazie alla sua eccellente resistenza alla corrosione, alle alte temperature e alla sua compatibilità con un'ampia varietà di materiali. Leghe Speciali: Per applicazioni che richiedono caratteristiche specifiche, come una maggiore resistenza alla corrosione o alla temperatura, possono essere utilizzate leghe speciali. Questi materiali, pur essendo più costosi, offrono prestazioni superiori in ambienti particolarmente aggressivi. Materiali Rivestiti e Compositi: In alcune circostanze, il corpo del mixer può essere realizzato utilizzando materiali compositi o può essere rivestito con materiali specifici per migliorare la resistenza alla corrosione, ridurre l'adesione dei materiali o per ragioni economiche. Fattori nella Scelta di un Mixer StaticoLa selezione del corpo del mixer statico richiede un'attenta valutazione di diversi fattori: Processo di Produzione: Il tipo di processo produttivo (ad esempio, estrusione o stampaggio a iniezione) può influenzare la scelta del materiale e della geometria del corpo del mixer. Materiale da Processare: La natura chimica e fisica dei polimeri e dei coloranti utilizzati determina i requisiti di resistenza chimica e termica del corpo del mixer. Condizioni Operative: Le condizioni specifiche di temperatura, pressione e flusso nel processo produttivo influenzano la selezione del materiale e del design del corpo del mixer per garantire prestazioni ottimali e durata. In conclusione, il corpo del mixer statico svolge un ruolo cruciale nel successo dell'intero processo di miscelazione, influenzando direttamente l'efficienza, la qualità del prodotto e la durabilità del sistema. La selezione accurata del materiale e della geometria, basata su una comprensione approfondita delle esigenze del processo e delle proprietà dei materiali trattati, è essenziale per ottenere i migliori risultati nella colorazione delle materie plastiche. Efficienza Energetica dei Mixer Statici nella Colorazione delle Materie Plastiche L'efficienza energetica è un fattore cruciale nell'industria della plastica, non solo per ridurre i costi operativi, ma anche per minimizzare l'impatto ambientale della produzione. I mixer statici, grazie alla loro specifica concezione e modalità di funzionamento, emergono come soluzioni altamente efficienti sotto il profilo energetico nella fase di colorazione dei materiali plastici. Principi di Efficienza Energetica Assenza di Parti Mobili: A differenza dei mixer dinamici che richiedono motori elettrici per il movimento delle palette o delle lame, i mixer statici operano senza alcuna parte mobile. Questo elimina il bisogno di energia supplementare per azionare il dispositivo, riducendo significativamente il consumo energetico complessivo del processo di miscelazione. Ottimizzazione del Flusso di Materiale: La geometria interna dei mixer statici è progettata per creare un flusso laminare ottimale che assicura una miscelazione efficace senza la necessità di forza meccanica aggiuntiva. Questo approccio non solo migliora la qualità della miscelazione ma anche minimizza la resistenza al flusso, ulteriormente riducendo l'energia necessaria per il trasporto del materiale attraverso il mixer. Integrazione nel Processo Esistente: I mixer statici possono essere facilmente integrati nei sistemi di produzione esistenti senza la necessità di modifiche significative. La loro operatività passiva si traduce in una minima interruzione dei flussi di lavoro e nella capacità di operare in sinergia con l'efficienza energetica degli impianti già in uso. Benefici Tangibili Impiegando un Mixer StaticoRiduzione dei Costi Operativi: Il minore consumo energetico dei mixer statici si traduce direttamente in una riduzione dei costi operativi. Questo vantaggio è particolarmente significativo in produzioni di grande scala dove anche piccole efficienze possono accumulare grandi risparmi nel lungo termine. Sostenibilità Ambientale: L'efficienza energetica contribuisce a ridurre l'impronta di carbonio dell'industria della plastica. Utilizzando meno energia, i mixer statici aiutano le aziende a muoversi verso pratiche di produzione più sostenibili, in linea con crescenti pressioni normative e aspettative dei consumatori per una maggiore responsabilità ambientale. Manutenzione Ridotta: L'assenza di parti mobili riduce notevolmente le necessità di manutenzione e le relative interruzioni di produzione, contribuendo indirettamente all'efficienza energetica. Meno manutenzioni significano meno tempi di fermo macchina e un uso più efficiente delle risorse. Riduzione dei Costi di Produzione attraverso l'Uso dei Mixer Statici L'impiego di mixer statici nell'industria della plastica offre significativi vantaggi in termini di riduzione dei costi di produzione, specialmente nella fase di colorazione dei materiali. Questa sezione esamina come i mixer statici contribuiscano alla riduzione dei costi diretti e indiretti, influenzando positivamente la redditività delle operazioni di produzione. Riduzione Diretta dei Costi dei Materiali Efficienza nell'Uso dei Masterbatches Colorati: Uno dei principali vantaggi nell'utilizzo dei mixer statici è la loro capacità di disperdere in modo più uniforme e efficiente i pigmenti dei masterbatch all'interno della resina plastica. Questa efficienza permette di ottenere la tonalità desiderata utilizzando quantità minori di masterbatch rispetto ai metodi tradizionali, portando a un risparmio significativo sui costi dei materiali. Minimizzazione degli Scarti di Produzione: La dispersione uniforme dei coloranti riduce la probabilità di difetti visivi come striature, macchie o disomogeneità del colore nei prodotti finiti. Ciò si traduce in una minore quantità di scarti di produzione e, di conseguenza, in un risparmio sui costi legati alla rifusione, al riciclo o allo smaltimento dei materiali difettosi. Ottimizzazione delle Risorse: La capacità dei mixer statici di lavorare efficacemente con diversi tipi di polimeri e coloranti permette alle aziende di standardizzare l'equipaggiamento di miscelazione, riducendo la necessità di dispositivi specializzati. Questo aspetto contribuisce a una maggiore flessibilità produttiva e a un ulteriore contenimento dei costi. Riduzione Indiretta dei Costi Operativi Efficienza Energetica: Come precedentemente menzionato, l'assenza di parti mobili nei mixer statici riduce notevolmente il consumo energetico, portando a una riduzione dei costi operativi legati all'energia. Manutenzione Ridotta: La semplicità costruttiva e l'assenza di parti mobili nei mixer statici minimizzano le esigenze di manutenzione. Ciò riduce i costi di manutenzione e i tempi di inattività, migliorando la produttività generale dell'impianto. Durata e Affidabilità: La robustezza e la resistenza alla corrosione e alle alte temperature dei materiali utilizzati per i corpi dei mixer statici garantiscono una lunga durata di servizio. La ridotta necessità di sostituzione o di interventi di riparazione contribuisce ulteriormente alla riduzione dei costi nel lungo termine. Impatto sulla Redditività L'insieme di questi vantaggi - dalla riduzione del consumo di materie prime alla diminuzione dei costi energetici e di manutenzione - si traduce in un impatto positivo sulla redditività delle aziende. L'efficienza operativa migliorata e la qualità superiore dei prodotti finiti possono inoltre rafforzare la posizione competitiva delle aziende sul mercato, attirando clienti attraverso l'offerta di prodotti di alta qualità a prezzi competitivi. Scelta del Corretto Mixer Statico La scelta di un mixer statico adatto al processo di produzione di materie plastiche colorate implica una valutazione approfondita di vari fattori critici legati direttamente al processo di produzione stesso. Questi fattori influenzano non solo l'efficienza e l'efficacia della miscelazione ma anche la qualità del prodotto finito, l'efficienza energetica, e la riduzione dei costi di produzione. Di seguito, esaminiamo i principali fattori critici di scelta del mixer statico in relazione al processo di produzione. Tipologia di Processo di Produzione Il primo fattore critico riguarda la specifica tipologia di processo produttivo in cui il mixer statico sarà integrato, come l'estrusione o lo stampaggio a iniezione. Ogni processo presenta caratteristiche uniche che influenzano la scelta del mixer: Estrusione: Richiede mixer statici capaci di gestire flussi continui di materiale e che possano essere integrati efficacemente nelle linee di estrusione. La scelta potrebbe cadere su mixer con una maggiore capacità di gestione della pressione e del volume del materiale. Stampaggio a Iniezione: Qui, il mixer deve essere in grado di gestire cicli di produzione intermittenti con rapidi cambiamenti di pressione e volume. Un design compatto che possa essere integrato vicino alla camera di iniezione potrebbe essere preferibile per minimizzare la degradazione termica del materiale. Materiali da ProcessareLa selezione di un mixer statico appropriato per la colorazione delle materie plastiche richiede una considerazione approfondita dei materiali da processare. Questo aspetto è cruciale perché le caratteristiche fisiche e chimiche dei polimeri e dei masterbatches colore influenzano direttamente l'efficienza della miscelazione e la qualità del prodotto finito. Di seguito, analizziamo i fattori critici relativi al materiale da processare che devono essere valutati durante la scelta di un mixer statico. Viscosità del PolimeroLa viscosità del polimero fuso è uno dei fattori determinanti nella scelta di un mixer statico. Materiali con viscosità diverse richiedono configurazioni specifiche degli elementi di miscelazione per garantire una dispersione omogenea del masterbatch:Materiali ad Alta Viscosità: Richiedono elementi di miscelazione che creano canali di flusso più ampi o geometrie specifiche per facilitare il movimento del materiale e assicurare una miscelazione efficace.Materiali a Bassa Viscosità: Possono essere processati efficacemente con elementi di miscelazione più ristretti che incrementano l'interazione tra il polimero e il masterbatch, migliorando la dispersione del colore. Proprietà TermicheLa stabilità termica del polimero e del masterbatch è un altro fattore critico. Materiali sensibili al calore richiedono un processo di miscelazione che minimizzi l'esposizione a temperature elevate per prevenire la degradazione. La selezione di un mixer che assicuri una rapida ed efficiente dispersione può aiutare a ridurre il tempo di soggiorno del materiale a temperature elevate. Compatibilità ChimicaLa reazione chimica tra il materiale da processare e il mixer statico, compresi i suoi elementi interni, può influenzare la scelta del materiale di costruzione del mixer:Corrosione: Materiali corrosivi richiedono un mixer costruito con leghe resistenti alla corrosione o materiali avanzati per evitare la contaminazione del prodotto e la corrosione del mixer.Adesione: Alcuni materiali tendono ad aderire alle superfici interne del mixer, richiedendo l'uso di materiali o rivestimenti che minimizzino l'adesione per facilitare la pulizia e mantenere l'efficienza della miscelazione. Granulometria e Forma dei MasterbatchLa dimensione e la forma dei pellet o delle particelle di masterbatch possono influenzare la dinamica di miscelazione all'interno del mixer statico. Materiali con granulometrie diverse possono richiedere configurazioni specifiche degli elementi di miscelazione per garantire una distribuzione uniforme del colore nel polimero fuso. Concentrazione e Tipo di Colorante o AdditivoLa concentrazione e il tipo di colorante o additivo nel masterbatch determinano la difficoltà di ottenere una dispersione uniforme e possono influenzare la scelta del mixer:Alta Concentrazione: Masterbatch ad alta concentrazione di pigmenti o additivi richiedono una miscelazione più intensa per evitare agglomerazioni e garantire un colore uniforme.Tipo di Additivo: Additivi specifici possono richiedere condizioni di miscelazione particolari, come temperature o tempi di miscelazione specifici, influenzando la scelta del design e del materiale del mixer statico. Capacità di Produzione La capacità di produzione desiderata può influenzare la dimensione e il design del mixer statico. Mixer con un maggiore volume interno o una disposizione specifica degli elementi di miscelazione possono essere necessari per gestire volumi di produzione elevati, mantenendo allo stesso tempo l'efficacia della miscelazione. Integrazione nel Flusso di Lavoro Esistente La facilità con cui il mixer statico può essere integrato nei sistemi produttivi esistenti, senza richiedere modifiche significative all'infrastruttura o ai processi, è un fattore critico. Questo include considerazioni sulla configurazione fisica dell'impianto, sulla logistica del flusso di materiali e sulla compatibilità con altre attrezzature. Considerazioni Ambientali e di Sicurezza Infine, le normative ambientali e di sicurezza possono influenzare la scelta dei mixer statici, specialmente in termini di materiali utilizzati, emissioni e consumo energetico. La conformità con le normative locali e internazionali è essenziale per garantire una produzione sostenibile e sicura. Condizioni Operative di un Mixer Statico La selezione di un mixer statico ottimale per il processo di colorazione delle materie plastiche deve considerare attentamente le condizioni operative specifiche in cui il dispositivo sarà utilizzato. Queste condizioni possono variare ampiamente in base al tipo di processo di produzione, alla natura dei materiali trattati e agli obiettivi qualitativi del prodotto finito. Di seguito, esaminiamo i fattori critici legati alle condizioni operative che influenzano la scelta del mixer statico. Temperatura di Processo La temperatura a cui il polimero e il masterbatch vengono processati è cruciale per la selezione del mixer statico. Diversi materiali richiedono temperature di lavorazione specifiche per garantire una corretta fusione e miscelazione: Materiali Sensibili al Calore: Per polimeri o coloranti sensibili alle alte temperature, è necessario un mixer che minimizzi l'aumento di temperatura durante la miscelazione, possibilmente attraverso un design che promuova un rapido trasferimento del calore. Materiali ad Alta Temperatura di Fusione: Polimeri che richiedono elevate temperature di fusione necessitano di mixer realizzati con materiali in grado di resistere a tali condizioni senza degradarsi o alterare le proprietà del prodotto. Pressione di Processo La pressione sotto cui il materiale viene processato nel mixer statico può variare significativamente e ha un impatto diretto sulla selezione del dispositivo: Alta Pressione: Processi che operano ad alta pressione richiedono mixer statici robusti, capaci di resistere senza deformarsi o perdere efficienza nella miscelazione. Variazioni di Pressione: Processi che presentano ampie fluttuazioni di pressione richiedono un mixer progettato per mantenere prestazioni consistenti attraverso queste variazioni, assicurando una miscelazione omogenea indipendentemente dalle fluttuazioni di pressione. Velocità di Flusso La velocità con cui il materiale passa attraverso il mixer statico influisce sulla qualità della miscelazione e sulla produzione complessiva: Alto Flusso: Un flusso elevato richiede un mixer che possa gestire rapidi volumi di materiale mantenendo una dispersione uniforme dei coloranti e degli additivi. Bassa Velocità di Flusso: Per processi con flussi più lenti, può essere necessario un mixer con elementi di miscelazione specificamente progettati per ottimizzare il contatto tra polimero e masterbatch, evitando la segregazione del materiale. Spazio Disponibile Le dimensioni e la configurazione dello spazio in cui il mixer statico sarà installato giocano un ruolo importante nella selezione del dispositivo. È essenziale scegliere un mixer che si adatti all'infrastruttura esistente senza richiedere modifiche sostanziali: Limitazioni di Spazio: In ambienti con spazio limitato, un mixer compatto o uno specificamente progettato per integrarsi in spazi ristretti può essere necessario. Accessibilità per la Manutenzione: È importante considerare non solo l'installazione ma anche la facilità di accesso per eventuali operazioni di manutenzione o pulizia. Durata Operativa La durata prevista di operatività senza interruzioni è fondamentale per processi ad alta efficienza. Mixer statici costruiti con materiali durevoli e progettati per operazioni prolungate possono ridurre i tempi di inattività e migliorare la continuità produttiva.
SCOPRI DI PIU' Nuovi Additivi per Migliorare la Durabilità delle Plastiche Riciclate: Un'Analisi delle Innovazioni nei Composti Chimici
Ricerca e sviluppo di additivi per potenziare la resistenza e le prestazioni meccaniche delle plastiche rigenerate nell'ambito dell'economia circolaredi Marco ArezioNel contesto dell'economia circolare, la gestione efficiente delle risorse e il riciclo dei materiali rappresentano una sfida strategica per ridurre l'impatto ambientale e promuovere un uso sostenibile delle materie prime. Le plastiche, essendo materiali ampiamente utilizzati per le loro proprietà versatili, sono al centro di questo dibattito. Tuttavia, uno dei principali ostacoli al loro riciclo è il degrado delle proprietà meccaniche e chimiche durante i processi di rigenerazione.Le plastiche riciclate spesso mostrano una riduzione della resistenza e della durabilità rispetto ai materiali vergini, limitando le loro applicazioni nei settori più esigenti. Di fronte a questo problema, la ricerca scientifica e tecnologica si è concentrata sull'identificazione e lo sviluppo di nuovi additivi chimici in grado di migliorare la qualità e le prestazioni delle plastiche rigenerate, rendendole competitive in termini di durabilità, resistenza e sicurezza d'uso. L'obiettivo di questo articolo è esplorare le recenti ricerche e innovazioni sugli additivi chimici che possono essere utilizzati per migliorare le proprietà delle plastiche riciclate, con particolare attenzione ai meccanismi di azione e ai benefici che apportano in termini di resistenza e durabilità. Questi additivi, che includono stabilizzanti, antiossidanti e modificatori di impatto, svolgono un ruolo cruciale nel contrastare i fenomeni di degradazione termica e ossidativa, migliorando così le prestazioni finali dei prodotti in plastica riciclata. Degradazione delle Plastiche Durante il Riciclo: Problemi e Sfide La degradazione delle plastiche durante il riciclo è un problema ben documentato nella letteratura scientifica. Questo processo è causato principalmente dai meccanismi di ossidazione e depolimerizzazione che avvengono durante l'esposizione a calore, luce e agenti chimici durante il processo di riciclo. Questi meccanismi portano alla rottura delle catene polimeriche, che a sua volta causa una perdita di proprietà meccaniche come la resistenza alla trazione, l'elasticità e la resistenza all'impatto. I polimeri termoplastici, come il polietilene (PE), il polipropilene (PP) e il polietilentereftalato (PET), sono particolarmente sensibili a questi processi di degradazione. Il degrado ossidativo, in particolare, si verifica quando i radicali liberi generati dal calore o dalla radiazione ultravioletta (UV) reagiscono con l'ossigeno atmosferico, portando alla formazione di prodotti di ossidazione che indeboliscono le catene polimeriche. Senza interventi adeguati, le plastiche riciclate mostrano una significativa riduzione delle prestazioni meccaniche e della resistenza nel tempo, limitando la loro idoneità per applicazioni critiche. Additivi per la Stabilizzazione delle Plastiche Riciclate Per contrastare gli effetti della degradazione durante il processo di riciclo, la ricerca ha sviluppato una serie di additivi progettati per proteggere i polimeri dalle condizioni avverse. Gli additivi stabilizzanti possono essere classificati in diverse categorie in base al loro meccanismo d'azione: Antiossidanti: Questi composti sono progettati per prevenire o rallentare l'ossidazione del polimero durante il trattamento termico. Gli antiossidanti primari, come le fenoli (ad esempio, il butilidrossitoluene o BHT), agiscono neutralizzando i radicali liberi prima che possano reagire con il polimero. Gli antiossidanti secondari, come i fosfiti, sono invece efficaci nel decomporre i perossidi che si formano durante l'ossidazione del polimero. L'uso combinato di antiossidanti primari e secondari offre una protezione sinergica, migliorando significativamente la resistenza termica e ossidativa delle plastiche riciclate. Stabilizzatori UV: Poiché l'esposizione ai raggi UV può accelerare la degradazione delle plastiche, gli stabilizzatori UV sono fondamentali per migliorare la durabilità dei prodotti riciclati utilizzati in ambienti esterni. Questi additivi agiscono assorbendo la radiazione UV o dissipando l'energia in eccesso sotto forma di calore. Alcuni dei più comuni stabilizzatori UV includono benzotriazoli e benzofenoni. Stabilizzatori termici: Questi additivi proteggono i polimeri durante i processi di trasformazione ad alta temperatura, impedendo la degradazione termica delle catene polimeriche. Gli stabilizzatori termici più comuni includono composti a base di stagno, calcio-zinco e stearati di metalli. Modificatori di Impatto per Migliorare la Resistenza Meccanica Le plastiche riciclate, soprattutto dopo ripetuti cicli di lavorazione, tendono a perdere parte della loro resistenza meccanica. I modificatori di impatto sono additivi progettati per migliorare la tenacità dei polimeri rigenerati, aumentandone la capacità di resistere alle fratture sotto sforzo. Questi additivi includono copolimeri elastomerici e plasticizzanti che si integrano nella matrice polimerica, aumentando la flessibilità e la capacità di dissipare l'energia dell'impatto. Un esempio comune di modificatore di impatto è rappresentato dai copolimeri a blocchi stirenici (SBC), che sono ampiamente utilizzati per migliorare la resistenza all'urto di plastiche come il polipropilene e il polistirene riciclato. Altri materiali, come i copolimeri etilene-vinilacetato (EVA), sono utilizzati per migliorare la resistenza all'impatto delle plastiche flessibili e degli imballaggi. Compatibilizzanti per Leghe Polimeriche Riciclate Le plastiche riciclate spesso derivano dalla miscelazione di diverse tipologie di polimeri, che possono essere incompatibili a livello molecolare, causando una separazione delle fasi e una riduzione delle proprietà meccaniche. I compatibilizzanti sono additivi utilizzati per promuovere l'adesione tra polimeri diversi, migliorando la coesione interna e la stabilità della miscela. Tra i compatibilizzanti più efficaci si trovano i copolimeri a blocchi funzionalizzati, come quelli a base di stirene-etilene-butadiene-stirene (SEBS), che migliorano l'adesione tra polimeri polari e non polari. Un altro approccio è l'uso di agenti grafting, che legano chimicamente le catene polimeriche diverse, creando una struttura più omogenea e resistente. Ricerca Innovativa sugli Additivi per Plastiche Riciclate Le nuove direzioni di ricerca si concentrano sulla progettazione di additivi più sostenibili e specifici per le plastiche riciclate, in modo da minimizzare l'impatto ambientale e migliorare ulteriormente le prestazioni meccaniche e termiche dei materiali rigenerati. Gli sviluppi più recenti includono l'uso di additivi basati su biomasse o fonti rinnovabili, come gli antiossidanti naturali estratti da piante o le fibre naturali come compatibilizzanti. Uno studio innovativo ha esplorato l'uso di nanomateriali, come nanoparticelle di argilla o grafene, per migliorare le proprietà barriera e la resistenza meccanica delle plastiche riciclate. Questi nanocomposti formano una struttura reticolata all'interno della matrice polimerica, migliorando la resistenza al calore, l'impermeabilità ai gas e la stabilità dimensionale, con potenziali applicazioni in settori ad alte prestazioni, come l'automotive e l'imballaggio alimentare. Conclusioni Il miglioramento delle prestazioni delle plastiche riciclate attraverso l'uso di additivi chimici rappresenta una strategia fondamentale per incrementare la sostenibilità delle catene produttive e aumentare l'accettazione di materiali rigenerati in settori industriali di alto valore. Gli additivi, come antiossidanti, stabilizzatori UV, modificatori di impatto e compatibilizzanti, non solo permettono di prolungare la vita utile dei materiali riciclati, ma contribuiscono anche a ridurre il bisogno di materie prime vergini, allineandosi agli obiettivi dell'economia circolare. La continua innovazione nella progettazione di additivi più efficienti e sostenibili è fondamentale per rispondere alle sfide ambientali e tecniche del riciclo delle plastiche, garantendo al contempo prestazioni competitive per le applicazioni più esigenti.
SCOPRI DI PIU' Quali Sistemi Impiegare per il Calcolo dell’Umidità nei Polimeri?
di Marco ArezioLa drastica riduzione dell’umidità nelle materie plastiche che devono essere usate per il processo di stampaggio di articoli destinati alla vendita, è una operazione molto importante, più importante di quanto normalmente si creda.Infatti, anche chi normalmente applica un trattamento di riduzione dell’umidità, deve assicurarsi che i livelli stessi siano sufficientemente bassi in modo da non creare difetti sul prodotto finale, variazioni di processo e guasti ai componenti delle presse. Come abbiamo trattato in altri articoli riguardanti le materie plastiche igroscopiche e non igroscopiche, l’importanza di deumidificazione del materiale, specialmente per quelle famiglie di polimeri che assorbono facilmente umidità, come il PC, il PA e il PET, è quella di preservare le catene polimeriche che, in presenza di una quantità eccessiva di acqua, sono soggette ad un degrado attraverso l’idrolisi. Infatti, in alcuni materiali plastici, la sola presenza di quantità di umidità di 200 ppm influirà negativamente sulle catene polimeriche, corte o tagliate, con la con la degradazione del peso molecolare del polimero. Ma per renderci conto della grandezza di misura di una quantità di umidità di 200 ppm consideriamo che questo valore corrisponde in percentuale allo 0,0200, quindi circa 9,1 grammi di acqua per 45.360 grammi di materiale. Una concentrazione di umidità alta nel polimero si può notare facilmente durante lo stampaggio degli articoli in seguito alla formazione di bolle sulle superfici dei prodotti, aumento della vaporizzazione in macchina e tutte le conseguenze negative sulla qualità del manufatto dal punto di vista meccanico ed estetico. Ma una quantità piccola di umidità, che interagisce comunque con le catene polimeriche, creando dei danni estetici e strutturali, non viene normalmente rilevata duranti le fasi di stampaggio ma sarà valutabile sulle caratteristiche del prodotto finale. E’ importante analizzare la resina plastica prima delle operazioni di stampaggio, asciugarla in modo completo e non cadere nella tentazione di miscelare parti di resina asciutta con parti umide, perché le caratteristiche qualitative delle parti asciutte verranno intaccate negativamente dalle parti umide. Ma quali sono i metodi per il controllo dell’umidità? Metodo della differenza di peso: il campione viene prelevato dagli imballi o dalla tramoggia e posizionato in un contenitore per il suo riscaldamento in fase di analisi. Prima del riscaldamento dei granuli viene fatta una pesata e, successivamente, si avvia il riscaldamento del materiale ad una temperatura consona alla famiglia di resina in fase di analisi. Raggiunta la temperatura ideale, la frazione di umidità uscirà dai granuli e, con lei, tutte le altre parti volatili che sono rappresentate da distaccanti, stabilizzanti, antistatici o altre sostanze chimiche che si trovavano nel polimero. Alla fine del processo si ripesa il granulo e lo si confronta con il peso precedente che rappresentava il granulo umido. Per semplicità si tenderebbe a considerare la differenza di peso come l’espressione della quantità di umidità presente nel materiale da impiegare. In realtà non è così, in quanto non si può esattamente sapere quanta umidità e quanti agenti chimici volatilizzati sono l’espressione della differenza di peso. Metodo dell’analisi dell’umidità specifica: l’operazione iniziale di analisi è comparabile con il sistema precedente, basato sulla differenza di peso, ma il processo viene realizzato in un’atmosfera di azoto secco, in cui l’umidità e i volatili verranno espulsi come nell’analisi precedente, ma la macchina calcolerà esattamente la parte di umidità presente nella materia prima senza curarsi delle parti volatili in quanto è in grado di separare i differenti composti chimici. In questo caso parleremo di umidità specifica, in quanto si valuterà precisamente il peso della stessa al netto dei volatili espulsi.Categoria: notizie - tecnica - plastica - riciclo - polimeri - umidità
SCOPRI DI PIU' Cosa e Quali Sono i Polimeri Conduttori di Elettricità
I polimeri plastici non solo sono ottimi isolanti elettrici ma possono essere anche conduttoridi Marco ArezioE’ universalmente risaputo che, normalmente, gli oggetti realizzati con i polimeri plastici sono degli ottimi isolanti elettrici, tanto che in presenza di apparecchi o accessori in cui vi sia la presenza di un passaggio di elettricità, possiamo facilmente trovare un elemento in plastica. Per isolamento elettrico di un corpo in plastica si intende la sua capacità, di ridurre drasticamente o bloccare completamente il passaggio di una corrente elettrica all’interno della sua massa, evitando il pericolo alle persone o alle cose. Per questo motivo troviamo molti oggetti come gli interruttori, cavi elettrici, impianti di illuminazione e circuiti stampati in cui vi è la presenza di elementi in plastica. Per determinare il grado di isolamento elettrico o la sua capacità di inibire il passaggio della corrente, si usa un parametro chiamato CTI (Comparative Tracking Index), ottenibile attraverso uno specifico test, che fornisce una valutazione della resistenza all’isolamento elettrico di un materiale alle scariche superficiali. Di contro, può anche essere necessario che questo flusso di corrente elettrica, che normalmente viene impedito dai materiali plastici, debba passare in modo controllato, attraverso il corpo polimerico, con lo scopo, per esempio, di ridurre le cariche elettrostatiche, per schermare parti in plastica dalle onde elettromagnetiche, per produrre elettrodi, diodi luminosi e molti altri prodotti. Per fare questo è necessario affidarsi a polimeri, che per loro natura o formulazione, possano permettere il passaggio di elettricità, mantenendo invariate le altre caratteristiche chimico-fisiche tipiche delle materie plastiche. Per creare o potenziare i compound termoplastici conduttori ci si affida a specifiche cariche o degli agenti di rinforzo che conducono l’elettricità, creando appunto, un polimero conduttore. Lo studio dei polimeri conduttori ha dovuto bilanciare, nel tempo, le caratteristiche di conducibilità elettrica con quelle di lavorabilità e produttività degli elementi, fattori che a volte erano in aperto contrasto tra loro. Infatti, i primi polimeri conduttori erano insolubili e fondevano con difficoltà, portando così la ricerca a trovare il giusto equilibrio tra solubilità, caratteristiche termiche di fusione e conducibilità elettrica. Il principio della conducibilità elettrica si basa sull’inserimento, nelle miscele, di donatori o accettori di elettroni, atomi o molecole, che cedono o accettano elettroni aumentandone notevolmente la mobilità. In virtù di questa elevata mobilità, si ritrovano dei singoli elettroni liberi, cioè non legati al corpo dell’atomo, che scivolando sulle molecole trasportando la carica elettrica. Un’altra caratteristica dei polimeri conduttori è l’elettroluminescenza, intesa come la capacità di emettere luce quando viene applicata una tensione elettrica, permettendo lo sviluppo di diodi organici che emettono luce, definiti OLED (Organic Light Emitting Dios). I principali polimeri conduttori sono: - Poliacetilene (PAC)- Polifenilene - Poliparafenilvinilene (PPV) - Polieteroaromatici - Polianilina (PANI) - Polifenilenammina - Polietilendiossitiofene (PEDT) - Polietilendiossitiofene – Polistirensolfanato (PEDT – PSS) - Polifenilensolfuro (PPS) - Polifenilenbutadine (PPB) - Poliparapirridina (PPYR) - Poliparapirridinvinilene (PPYV) - Polipirrolo (PPY) - Politiofene (PT) - Polifurano (PFU) - Polietilendiossitiofene (PEDT) - Poliacene Le applicazioni più comuni sono le seguenti: - Dotazioni antistatiche - Nastri per resistenze - Fusibili - Sensori - Batterie - Condensatori elettrolitici - Strati conduttori su vetro e plastica - Strati trasparenti antistatici su pellicole fotografiche, vetro, diodi luminosi Categoria: notizie - tecnica - polimeri conduttori - luminescenza
SCOPRI DI PIU' Produzione di fumi Durante la Fusione delle Plastiche Riciclate da Post Consumo
Quali possibili danni per la salute dei lavoratori e quali comportamenti da adottaredi Marco ArezioI fumi, generati durante l'estrusione o l’iniezione delle materie plastiche da post consumo, possono contenere una varietà di sostanze chimiche e particelle solide, alcune delle quali possono essere tossiche o potenzialmente dannose per la salute umana.Tipologia di inquinanti nella fusione delle materie plasticheLa tossicità dei fumi dipende dalla composizione specifica delle materie plastiche da post consumo e dalle condizioni operative del processo di estrusione. Alcuni dei potenziali rischi per la salute associati ai fumi di estrusione includono: Particelle solide: durante l'estrusione, possono essere generati fumi che contengono particelle solide sospese nell'aria. Queste particelle possono includere residui di plastica non completamente fusi o frammenti di plastica, che possono essere inalati e causare irritazione delle vie respiratorie o problemi respiratori. Emissioni gassose: i fumi possono contenere emissioni gassose derivanti dalla decomposizione o combustione incompleta dei materiali plastici. Queste emissioni possono includere sostanze chimiche tossiche o irritanti come monomeri, polimeri degradati, agenti di stabilizzazione termica o additivi chimici presenti nelle materie plastiche da post consumo. Composti organici volatili (COV): alcuni fumi possono contenere composti organici volatili, come solventi o altre sostanze organiche che si vaporizzano a temperature elevate. L'esposizione a COV può causare irritazione delle vie respiratorie, mal di testa, nausea, vertigini o effetti a lungo termine sulla salute. Additivi chimici: le materie plastiche da post consumo possono contenere additivi chimici, come plastificanti, ritardanti di fiamma o additivi antistatici. Durante l'estrusione, questi additivi possono degradarsi o essere rilasciati nei fumi, potenzialmente causando rischi per la salute umana a seconda delle sostanze chimiche coinvolte. Polveri e particelle ultrafini: l'estrusione può generare polveri e particelle ultrafini che possono essere inalate e penetrare profondamente nei polmoni. Queste particelle possono causare irritazione polmonare, infiammazione o effetti a lungo termine sulla salute respiratoria. La valutazione specifica dei rischi per la salute dei fumi di estrusione delle materie plastiche da post consumo richiede una conoscenza dettagliata della composizione chimica dei materiali utilizzati e delle condizioni operative specifiche. Fattori di insorgenza degli inquinanti I principali fattori che influenzano la pericolosità dei fumi durante la fusione delle plastiche riciclate si raggruppano in questi fattori: Composizione dei materiali riciclatiLa composizione delle plastiche riciclate può variare notevolmente a seconda delle fonti di riciclo e dei processi di riciclaggio utilizzati. Alcuni materiali riciclati possono contenere sostanze chimiche nocive o additivi che possono essere rilasciati durante l'estrusione. Temperatura di estrusioneLa fusione delle plastiche richiede temperature elevate, e il riscaldamento dei materiali riciclati può causare la generazione di fumi e vapori. Alcune sostanze chimiche presenti nelle plastiche riciclate possono decomporsi a temperature elevate, producendo composti potenzialmente pericolosi. Durata dell'esposizioneLa durata dell'esposizione ai fumi durante la fusione delle plastiche riciclate può influenzare il potenziale impatto sulla salute dei lavoratori. Effetti sulla salute dei lavoratori Gli effetti sulla salute dei lavoratori possono dipendere dalla concentrazione e dalla durata dell'esposizione ai fumi nocivi.I fumi che scaturiscono dalla fusione delle materie plastiche possono rappresentare diversi rischi per la salute dei lavoratori, tra cui: Irritazione delle vie respiratorie I fumi possono irritare le vie respiratorie, causando tosse, difficoltà respiratorie, congestione e infiammazione delle mucose. Effetti sul sistema nervoso Alcune sostanze chimiche presenti nei fumi possono avere effetti sul sistema nervoso, come mal di testa, vertigini, affaticamento o disturbi neurologici. Effetti sul sistema cardiovascolare L'esposizione a fumi nocivi può influenzare il sistema cardiovascolare, aumentando il rischio di malattie cardiovascolari. Effetti sul fegato e sui reni Alcune sostanze chimiche presenti nei fumi possono essere tossiche per il fegato e i reni, se assorbite nel corpo. Effetti cancerogeni Alcuni composti chimici presenti nei fumi possono essere cancerogeni o aumentare il rischio di sviluppare malattie tumorali. Mitigazione dei rischi sanitari nelle produzioni di materie plastiche per fusione Per mitigare i rischi per la salute dei lavoratori durante l'estrusione delle plastiche riciclate, sono necessarie misure di prevenzione e sicurezza appropriate, tra cui: Ventilazione adeguata: è importante garantire una buona ventilazione nell'area di lavoro per diluire e rimuovere i fumi generati durante l'estrusione. Uso di dispositivi di protezione individuale (DPI): i lavoratori devono utilizzare DPI appropriati, come maschere respiratorie, occhiali di protezione e guanti, per ridurre le possibili esposizioni ai fumi nocivi. Monitoraggio dell'ambiente di lavoro: è consigliabile effettuare il monitoraggio regolare dell'ambiente di lavoro per valutare la presenza di sostanze nocive nei fumi e per garantire che i livelli di esposizione siano al di sotto dei limiti di sicurezza. Formazione e sensibilizzazione dei lavoratori: è importante fornire una formazione adeguata ai lavoratori riguardo ai rischi associati all'estrusione delle plastiche riciclate, inclusi i fumi generati, e alle misure di sicurezza da adottare per proteggere la propria salute. Buone pratiche di gestione e manipolazione: adottare buone pratiche di gestione e manipolazione dei materiali riciclati, tra cui l'uso di sistemi chiusi, la riduzione dell'esposizione alla polvere e l'adozione di procedure di pulizia adeguate. Monitoraggio medico: è consigliabile effettuare un monitoraggio medico regolare dei lavoratori esposti ai fumi per identificare eventuali effetti sulla salute e intervenire tempestivamente. Tecnologie per la riduzione degli inquinanti nei reparti di fusione delle plastiche Per la filtrazione dei fumi provenienti dall'estrusione delle materie plastiche da post consumo, vengono utilizzati sistemi di filtrazione industriale, appositamente progettati per catturare e rimuovere le particelle solide e le sostanze inquinanti presenti nei fumi. Alcune delle tipologie di filtrazione industriali comunemente impiegate includono: Filtrazione a cartucce Questo tipo di filtrazione prevede l'utilizzo di cartucce filtranti che catturano le particelle solide e altre sostanze inquinanti presenti nei fumi. Le cartucce filtranti possono essere realizzate con materiali diversi, come polipropilene, poliestere o fibra di vetro, a seconda delle esigenze specifiche dell'applicazione. Filtrazione a sacchi I sistemi di filtrazione a sacchi utilizzano sacchi filtranti per trattenere le particelle solide presenti nei fumi. I sacchi filtranti sono realizzati in materiali porosi che consentono il passaggio dell'aria mentre intrappolano le particelle. Filtrazione elettrostatica La filtrazione elettrostatica sfrutta la carica elettrostatica per attirare e trattenere le particelle presenti nei fumi. I sistemi di filtrazione elettrostatica utilizzano elettrodi carichi e filtri carichi elettrostaticamente per catturare le particelle. Filtrazione a secco La filtrazione a secco prevede l'utilizzo di dispositivi, come precipitatori elettrostatici a secco o filtri a gravità, per separare e trattenere le particelle solide presenti nei fumi. Questi dispositivi possono essere efficaci nella rimozione di particelle di grandi dimensioni. Filtrazione a umido La filtrazione a umido coinvolge l'utilizzo di sistemi di scrubbing o lavaggio che rimuovono le particelle solide e i gas inquinanti dai fumi attraverso l'utilizzo di acqua o altri liquidi. È importante valutare attentamente le esigenze specifiche del processo di estrusione delle materie plastiche da post consumo per determinare la tipologia di filtrazione industriale più adatta. Le scelte dipenderanno dalle caratteristiche dei fumi generati, dalla dimensione delle particelle da rimuovere e dagli obiettivi di purificazione dell'aria.
SCOPRI DI PIU'
