








 Tecnologie di Spellatura dei Cavi Elettrici e Riciclo Sostenibile di Plastica e Rame
Come i sistemi avanzati di spellatura e riciclo dei cavi elettrici stanno promuovendo l'economia circolare in Europadi Marco ArezioLa crescente domanda di materiali conduttivi e plastici, in particolare rame e polimeri, ha stimolato lo sviluppo di processi di recupero e riciclo efficaci e sostenibili. I cavi elettrici, che rappresentano una componente chiave in molte infrastrutture, sono composti principalmente da rame, alluminio e rivestimenti plastici. A fine vita, questi materiali rappresentano una preziosa risorsa per il recupero e il riciclo, riducendo la necessità di estrarre nuove risorse e minimizzando l'impatto ambientale. In questo articolo, esploreremo i principali sistemi di spellatura dei cavi elettrici, i processi di riciclo associati a rame e plastica, e le statistiche di riciclo in Europa. Infine, analizzeremo le destinazioni dei materiali riciclati e come vengono riutilizzati in diversi settori. Sistemi di Spellatura dei Cavi Elettrici Il processo di spellatura dei cavi elettrici è cruciale per separare i metalli conduttivi dai rivestimenti plastici o in gomma. Esistono diversi metodi e tecnologie per spellare i cavi, ognuno dei quali presenta vantaggi specifici in base alle dimensioni del cavo, alla quantità di materiale e alle esigenze dell'industria. Spellatura Manuale Questo metodo, seppur obsoleto per i grandi volumi, è ancora utilizzato in alcuni contesti per cavi di piccole dimensioni o situazioni dove i volumi non giustificano l'uso di tecnologie più avanzate. Si basa sull'uso di strumenti manuali come pinze e coltelli per separare il rame o l'alluminio dal rivestimento plastico. Tuttavia, questo processo è laborioso e poco efficiente, con un rischio maggiore di danneggiare il metallo durante la spellatura. Spellatrici Automatiche Le macchine spellatrici sono sistemi automatizzati in grado di processare grandi volumi di cavi. Funzionano tagliando e separando in modo preciso il rivestimento plastico dal metallo interno, minimizzando le perdite e aumentando l'efficienza. Le spellatrici possono variare in dimensioni e capacità, con modelli industriali in grado di gestire diverse tipologie di cavi, dai più piccoli fili ai cavi di grandi dimensioni utilizzati nelle infrastrutture energetiche. Triturazione e Separazione Un'alternativa al processo di spellatura consiste nella triturazione dei cavi. Questo metodo sminuzza l'intero cavo in frammenti di dimensioni ridotte, permettendo poi la separazione del rame (o dell'alluminio) dalla plastica mediante processi come la flottazione, l'elettrostatica o la separazione a gravità. Questo sistema è particolarmente utile per il trattamento di cavi che non possono essere spellati in modo efficiente, ma richiede tecnologie avanzate e una gestione accurata dei rifiuti. Processi Criogenici Nei sistemi criogenici, i cavi vengono raffreddati a temperature estremamente basse, rendendo fragile il rivestimento plastico. Questo consente di separare meccanicamente il rame dal materiale isolante con un impatto minimo sul metallo conduttivo. Sebbene più costoso, questo processo offre un'alta efficienza per particolari tipologie di cavi, soprattutto quelli con rivestimenti compositi difficili da trattare con altri metodi. Riciclo del Rame e della Plastica Una volta separati i materiali, si procede al riciclo vero e proprio, che varia a seconda del materiale trattato. Riciclo del Rame Il rame è uno dei materiali più preziosi da riciclare grazie alle sue caratteristiche conduttive e alla capacità di essere riutilizzato all'infinito senza perdere le sue proprietà. Dopo la spellatura o la triturazione, il rame viene generalmente fuso per rimuovere eventuali impurità e trasformato in lingotti o fili pronti per essere utilizzati in nuovi prodotti. Il rame riciclato è impiegato in una vasta gamma di settori, tra cui: Industria elettronica: per la produzione di componenti come fili, cavi e circuiti stampati. Costruzioni: utilizzato in tubature, cavi elettrici per edifici e altre applicazioni. Settore automobilistico: per la fabbricazione di componenti elettrici e cablaggi. In Europa, circa il 50% della domanda di rame è soddisfatta tramite materiali riciclati, un dato che sottolinea l'importanza del recupero di questo metallo nella catena di approvvigionamento. Riciclo della Plastica Il rivestimento plastico dei cavi, generalmente composto da polietilene, PVC o materiali termoplastici, viene trattato separatamente. A differenza del rame, il riciclo della plastica è più complesso a causa della degradazione delle proprietà del materiale nel tempo e della difficoltà di separare completamente le impurità. Esistono due principali metodi per il riciclo della plastica: Riciclo Meccanico La plastica viene lavata, macinata e trasformata in granuli, che possono essere utilizzati per la produzione di nuovi prodotti in plastica. Tuttavia, i materiali plastici riciclati possono presentare qualità inferiori rispetto ai polimeri vergini, limitando le applicazioni. Riciclo Chimico In alcuni casi, i polimeri possono essere trattati chimicamente per scomporli nei loro monomeri di base, che poi vengono riutilizzati per produrre nuova plastica con caratteristiche simili ai materiali originali. Questo processo è più costoso, ma consente di riciclare la plastica con una qualità superiore. Quantità di Riciclo in Europa In Europa, il riciclo dei cavi elettrici è un settore in crescita, con politiche sempre più orientate verso l'economia circolare e la riduzione dell'impatto ambientale. Secondo Eurostat, il tasso di riciclo dei rifiuti elettrici ed elettronici, che include i cavi, è cresciuto costantemente negli ultimi anni. Nel 2020, il tasso medio di riciclo di questi materiali in Europa ha raggiunto circa il 42%, con paesi come Germania e Paesi Bassi che superano il 50%. Per quanto riguarda il rame, l'Unione Europea recupera oltre 2,5 milioni di tonnellate di rame all'anno, con una percentuale di riciclo che supera il 40% della domanda complessiva. I principali paesi coinvolti nel riciclo del rame includono Germania, Italia, Francia e Spagna. Anche il riciclo della plastica è un settore in crescita, sebbene il tasso di recupero sia ancora inferiore rispetto ai metalli. Si stima che circa il 32% dei rifiuti plastici venga riciclato in Europa, con iniziative volte a migliorare la gestione dei rifiuti e l'efficienza dei processi di riciclo. Destinazione dei Materiali Riciclati I materiali riciclati provenienti dai cavi elettrici trovano nuove applicazioni in diversi settori: Rame: Il rame riciclato viene principalmente riutilizzato per la produzione di cavi elettrici, componenti elettronici e cablaggi per automobili. La sua alta conducibilità e la possibilità di essere riutilizzato senza perdita di qualità lo rendono uno dei materiali più versatili e preziosi nel ciclo produttivo. Plastica: La plastica riciclata viene spesso utilizzata per la produzione di materiali meno tecnici, come tubi, imballaggi o oggetti di uso quotidiano. Alcuni tipi di plastica riciclata possono essere trasformati in materiali per l'isolamento termico o acustico. Conclusione Il riciclo dei cavi elettrici rappresenta un elemento chiave nella transizione verso un'economia circolare, riducendo l'impatto ambientale e limitando la dipendenza da risorse naturali vergini. I sistemi di spellatura, combinati con le tecnologie avanzate di separazione e riciclo, permettono di recuperare materiali preziosi come il rame e la plastica, che vengono reintrodotti nei processi produttivi. Con politiche sempre più orientate verso la sostenibilità, l'Europa sta giocando un ruolo di primo piano nell'espansione di questi sistemi, ponendo le basi per un futuro più ecologico e a basso impatto ambientale.© Riproduzione Vietata
SCOPRI DI PIU' Tecnologia Spettroscopica per il Riciclo della Plastica: Rivoluzionare l'Economia Circolare
Ottimizzare il Riciclo con la Separazione Spettroscopica delle Scaglie di Plastica: Efficienza, Precisione e Sostenibilità di Marco ArezioLa separazione delle scaglie di plastica attraverso la spettroscopia è un processo tecnologico avanzato che si inserisce all'interno del più ampio contesto dell'economia circolare, mirando al recupero efficiente delle materie plastiche per il loro riutilizzo. La spettroscopia, in particolare, gioca un ruolo cruciale in questo processo grazie alla sua capacità di identificare i diversi tipi di plastiche basandosi sulle loro proprietà ottiche. Il processo può essere suddiviso in varie fasi chiave che illustrano il funzionamento tecnico di questa metodologia. Per comprendere meglio il passaggi tecnici di separazione delle scaglie di plastica tramite spettroscopia, è utile approfondire ciascuna fase, analizzando i dettagli e le metodologie specifiche impiegate. Questo processo, fondamentale nell'ambito dell'economia circolare, permette di ottimizzare il riciclo delle materie plastiche attraverso una classificazione precisa basata sulle proprietà ottiche dei materiali. Preparazione delle Scaglie Prima di procedere con la separazione spettroscopica, le scaglie di plastica devono essere preparate in modo da garantire l'accuratezza dei risultati. Questo passaggio preliminare include: Pulizia: Le scaglie vengono lavate per rimuovere sostanze estranee che potrebbero alterare l'analisi, come residui organici, oli, o altri contaminanti. Questa pulizia è cruciale per evitare interferenze durante la fase di rilevamento spettroscopico. Essiccazione: Dopo la pulizia, le scaglie vengono essiccate per rimuovere l'umidità residua, che potrebbe influenzare l'interazione della luce con il materiale plastico. Omogeneizzazione: Le dimensioni e la forma delle scaglie possono variare. In alcuni casi, è necessario uniformarle per migliorare l'efficienza della separazione nelle fasi successive. Illuminazione e Rilevamento Questa fase è centrale nel processo di separazione spettroscopica e si avvale di principi ottici per l'identificazione dei materiali: Illuminazione: Le scaglie sono esposte a sorgenti luminose che possono variare in termini di lunghezza d'onda. Questo può includere luce visibile, infrarosso (IR) o ultravioletto (UV), a seconda del tipo di plastica da identificare. Rilevamento: I sensori spettroscopici catturano la luce riflessa, trasmessa o emessa dalle scaglie. Questi dati raccolti riflettono le caratteristiche uniche di ogni tipo di plastica. Analisi Spettroscopica L'analisi dei dati raccolti è un processo complesso che richiede tecnologie avanzate.Elaborazione dei Dati: I segnali raccolti dai sensori vengono analizzati utilizzando software specializzati che confrontano le misurazioni con un database di "impronte" spettroscopiche note per ogni tipo di plastica. Identificazione: Grazie a questi confronti, il sistema è in grado di identificare con precisione il tipo di plastica di ogni scaglia, basandosi sulle sue proprietà ottiche uniche. Separazione Fisica Una volta identificate, le scaglie di plastica sono pronte per essere separate fisicamente: Tecnologie di Separazione: Possono essere impiegati sistemi automatizzati, come nastri trasportatori dotati di soffiatori d'aria o pinze meccaniche, per separare le scaglie in base al tipo identificato durante l'analisi spettroscopica. Raccolta Differenziata: Le scaglie separate vengono quindi raccolte in contenitori distinti, pronte per il trasporto agli impianti di riciclo appropriati. Raccolta e Riciclo Riciclo Specifico: Una volta separate accuratamente, le scaglie di plastica possono essere riciclate in modo più efficiente, producendo materiali di alta qualità che riducono la necessità di nuove materie prime. Contributo all'Economia Circolare: Questo processo di separazione e riciclo sottolinea l'importanza della tecnologia spettroscopica nell'ottimizzare il ciclo di vita dei materiali plastici, promuovendo pratiche sostenibili e riducendo l'impatto ambientale. Uno sguardo sulle tipologie di macchine spettroscopiche per la separazione dei macinati plastici Le macchine spettroscopiche per la separazione delle scaglie di plastica rappresentano un'avanzata tecnologia nel campo del riciclo. Questi sistemi sono progettati per identificare e separare i diversi tipi di materiali plastici con alta precisione, sfruttando le proprietà ottiche uniche di ogni tipo di plastica. Sebbene esistano varie tecnologie e configurazioni, le caratteristiche tecniche fondamentali comuni a molte di queste macchine includono: Tecnologie Spettroscopiche Impiegate Spettroscopia NIR (Near Infrared): Utilizza la regione del vicino infrarosso dello spettro elettromagnetico per identificare i diversi tipi di plastica. È particolarmente efficace per discriminare tra polimeri complessi. Spettroscopia Raman: Sfrutta la spettroscopia Raman per analizzare la struttura molecolare delle scaglie. Questa tecnica è utile per identificare plastiche con additivi o riempitivi specifici. Spettroscopia UV (Ultravioletto): Impiegata per identificare determinati tipi di plastiche che assorbono o riflettono la luce UV in modo caratteristico. Illuminazione e Rilevamento Sorgenti Luminose: Varie sorgenti di luce, inclusi LED, laser, o lampade a scarica, vengono utilizzate per illuminare le scaglie di plastica. La scelta della sorgente luminosa dipende dalla tecnologia spettroscopica impiegata. Sensori: Sensori ad alta sensibilità, come fotodiodi, array di fotodiodi o CCD (Charge-Coupled Device), rilevano la luce riflessa, trasmessa o emessa dalle scaglie per l'analisi. Analisi Dati e Software Elaborazione dei Dati: Le informazioni raccolte dai sensori vengono elaborate attraverso algoritmi avanzati per identificare il tipo di plastica in base alla sua firma spettroscopica. Interfaccia Utente: Software intuitivi consentono agli operatori di monitorare il processo, regolare le impostazioni e visualizzare i risultati dell'analisi in tempo reale. Capacità di Separazione e Velocità Alta Capacità di Processamento: Le macchine sono progettate per trattare grandi volumi di materiale, mantenendo alta efficienza e precisione. Velocità di Separazione: La velocità a cui le scaglie vengono separate può variare, ma molte macchine sono capaci di processare diversi chilogrammi di materiale al minuto, a seconda delle dimensioni e della configurazione del sistema. Versatilità e Adattabilità Adattabilità: Alcune macchine offrono la flessibilità di essere adattate per riconoscere e separare una vasta gamma di tipi di plastica, inclusi nuovi materiali o composti con specifiche caratteristiche. Configurazione Modulare: La possibilità di aggiungere o rimuovere moduli funzionali per soddisfare esigenze specifiche di separazione. Sostenibilità e Efficienza Energetica Basso Consumo Energetico: Progettate per essere energeticamente efficienti, riducendo il consumo energetico complessivo dell'impianto di riciclo. Riduzione dei Rifiuti: Migliorando l'accuratezza della separazione, queste macchine contribuiscono a ridurre i rifiuti, incrementando la quantità di materiale riciclabile recuperato. Le macchine spettroscopiche per la separazione delle scaglie di plastica rappresentano quindi un elemento chiave per l'avanzamento dell'economia circolare, offrendo soluzioni tecniche avanzate per il miglioramento del riciclo dei materiali plastici. In conclusione, la separazione delle scaglie di plastica mediante spettroscopia rappresenta un'innovazione significativa nel campo del riciclo dei materiali
SCOPRI DI PIU' Controllo Predittivo e in Linea della Qualità del Riciclato
Ottimizzazione dei processi di estrusione e trasformazione dei polimeri riciclati tramite spettroscopia NIR, Raman e visori iperspettralidi Marco ArezioL'economia circolare rappresenta il paradigma dominante per la sostenibilità industriale del XXI secolo, con il riciclo dei materiali plastici che ne costituisce una colonna portante. Tuttavia, la piena realizzazione del potenziale del riciclo è intrinsecamente legata alla capacità di garantire una qualità costante e prevedibile del materiale riciclato. La variabilità intrinseca delle materie prime post-consumo, unita alle complessità dei processi di trasformazione, rende il controllo qualità una sfida cruciale. È in questo contesto che l'implementazione di sensori avanzati e sistemi di analisi in tempo reale emerge come soluzione indispensabile per rivoluzionare il settore, minimizzando scarti, riducendo i costi di rilavorazione e massimizzando il valore dei polimeri riciclati. L'Urgenza del Controllo Qualità nel Riciclo dei Polimeri Il mercato globale dei polimeri riciclati è in costante espansione, spinto da normative sempre più stringenti, dalla crescente consapevolezza ambientale dei consumatori e dalla domanda di prodotti sostenibili da parte delle aziende. Tuttavia, la fiducia nel materiale riciclato è spesso minata dalla percezione di una qualità inferiore o inconsistente rispetto ai polimeri vergini. Questa percezione non è infondata; la presenza di contaminanti, la degradazione termica durante i cicli di vita precedenti e la miscelazione di polimeri diversi possono compromettere significativamente le proprietà meccaniche, termiche e estetiche del riciclato. Senza un controllo qualità rigoroso e affidabile, l'adozione su larga scala di questi materiali in applicazioni ad alto valore aggiunto rimane limitata, frenando di fatto la transizione verso un'economia circolare pienamente efficiente. La necessità di superare queste barriere è impellente, e le tecnologie di analisi in linea offrono una risposta concreta. Le Sfide della Qualità nel Materiale Riciclato Le sfide che affronta la qualità del riciclato sono molteplici e complesse. Innanzitutto, la variabilità della materia prima in ingresso è enorme. I flussi di rifiuti plastici sono eterogenei, contenendo spesso miscele di polimeri diversi (es. PET, HDPE, PP, PVC, PS), additivi, coloranti, residui alimentari e impurità. Questa eterogeneità rende difficile prevedere le proprietà finali del granulato riciclato. In secondo luogo, i processi di riciclo meccanico, in particolare l'estrusione, possono indurre ulteriore degradazione del polimero, alterandone la viscosità, la resistenza e la stabilità. Il controllo manuale o l'analisi di laboratorio off-line, sebbene fondamentali, presentano limiti intrinseci: sono lenti, costosi e non consentono interventi correttivi in tempo reale. Questo porta a lotti di produzione non conformi, scarti elevati e la necessità di rilavorazioni costose, incidendo negativamente sulla redditività e sull'impatto ambientale complessivo del processo di riciclo. Tecnologie di Sensori Avanzati: NIR, Raman e Iperspettrale Per affrontare queste sfide, la ricerca e lo sviluppo si sono concentrati sull'integrazione di sensori avanzati direttamente nelle linee di produzione. Tra le tecnologie più promettenti spiccano la spettroscopia nel vicino infrarosso (NIR), la spettroscopia Raman e i visori iperspettrali. Spettroscopia NIR (Near-Infrared): Questa tecnica si basa sull'interazione della luce NIR con le vibrazioni molecolari dei polimeri. Ogni polimero e molti contaminanti presentano uno "spettro" NIR unico, una sorta di impronta digitale molecolare. I sensori NIR possono identificare rapidamente e in modo non distruttivo la composizione polimerica, la presenza di umidità, alcuni tipi di contaminanti organici e persino la densità o la viscosità del fuso polimerico in tempo reale. Sono particolarmente efficaci per la segregazione dei polimeri e per il monitoraggio di parametri chiave durante l'estrusione. Spettroscopia Raman: Complementare al NIR, la spettroscopia Raman fornisce informazioni dettagliate sulla struttura molecolare e sulla composizione chimica. È sensibile a legami specifici e può rilevare impurità a basse concentrazioni che potrebbero sfuggire al NIR. Sebbene tradizionalmente più lenta, i progressi nella tecnologia dei sensori Raman hanno reso possibile l'integrazione in linea, offrendo un'analisi chimica più profonda e specifica, utile per identificare contaminanti problematici come il PVC in flussi di PET o la presenza di additivi indesiderati. Visori Iperspettrali (Hyperspectral Imaging - HSI): L'HSI combina le capacità di imaging con quelle spettroscopiche. Invece di catturare solo un'immagine visibile, un visore iperspettrale acquisisce centinaia di immagini a diverse lunghezze d'onda, creando un "cubo di dati" per ogni punto dell'immagine. Questo permette di identificare non solo la presenza di diversi materiali ma anche la loro distribuzione spaziale. Nell'ambito del riciclo, l'HSI è eccezionale per rilevare e mappare contaminanti visibili e non visibili, come frammenti di metallo, etichette, residui di carta o altri tipi di plastica, su un nastro trasportatore o direttamente nel fuso. La sua capacità di fornire una "visione chimica" rende possibile una segregazione dei contaminanti estremamente precisa. Implementazione dei Sistemi di Analisi in Linea nell'Estrusione L'integrazione di queste tecnologie avanzate direttamente nelle linee di estrusione e trasformazione rappresenta il cuore del controllo qualità predittivo e in linea. I sensori vengono posizionati strategicamente in punti critici del processo: all'ingresso del materiale nel dosatore, nella sezione di estrusione per monitorare il fuso, o dopo la pellettizzazione per analizzare il granulato finale. Durante l'estrusione, ad esempio, un sensore NIR o Raman può monitorare continuamente la composizione del fuso polimerico, rilevando variazioni nella miscela o la presenza di degradazione. Se vengono rilevate anomalie, il sistema può inviare un segnale al PLC (Programmable Logic Controller) dell'estrusore, che può automaticamente regolare parametri come la temperatura, la velocità della vite o la percentuale di additivi per compensare le variazioni e mantenere la qualità del prodotto entro le specifiche. Analogamente, i visori iperspettrali possono ispezionare il macinato o i granuli di plastica prima o dopo l'estrusione, identificando e scartando automaticamente i contaminanti indesiderati tramite sistemi di soffiaggio ad aria o bracci robotici. Il Ruolo del Controllo Predittivo nella Gestione della Qualità Il controllo in linea non si limita alla semplice rilevazione di anomalie; la sua vera forza risiede nella capacità di abilitare il "controllo predittivo". Questo significa che i dati raccolti in tempo reale dai sensori non vengono utilizzati solo per reazioni immediate, ma anche per costruire modelli predittivi. Algoritmi avanzati, spesso basati su machine learning e intelligenza artificiale, analizzano i flussi di dati continui per prevedere la qualità del prodotto finale prima ancora che sia completamente formato. Ad esempio, un modello predittivo può correlare le variazioni spettrali nel fuso con le proprietà meccaniche attese del granulato. Se il modello prevede che il prodotto finale non soddisferà le specifiche, il sistema può attivare azioni correttive preventive, come l'aggiunta di agenti compatibilizzanti, stabilizzanti o modificatori d'impatto, o l'alterazione dei parametri di processo, prima che si verifichi una non conformità. Questo approccio proattivo riduce drasticamente la produzione di scarti e la necessità di rilavorazioni, ottimizzando l'efficienza produttiva e la sostenibilità. Benefici Economici e Ambientali del Monitoraggio in Tempo Reale L'adozione di sistemi di controllo qualità predittivo e in linea porta a una serie di benefici tangibili, sia economici che ambientali: Riduzione degli Scarti e delle Rilavorazioni: La capacità di identificare e correggere i problemi in tempo reale significa meno materiale non conforme che finisce come scarto o che richiede costose rilavorazioni. Questo si traduce direttamente in un risparmio di materie prime, energia e tempo. Miglioramento della Qualità e Consistenza del Prodotto: Il monitoraggio continuo assicura che il riciclato mantenga le proprietà desiderate, aumentando la fiducia dei clienti e aprendo nuove opportunità di mercato per applicazioni più esigenti. Ottimizzazione dei Processi: La comprensione dettagliata del processo fornita dai dati dei sensori permette di affinare e ottimizzare i parametri operativi, migliorando l'efficienza energetica e la produttività complessiva. Competitività Accresciuta: Le aziende che implementano queste tecnologie possono offrire prodotti riciclati di qualità superiore a costi inferiori, acquisendo un vantaggio competitivo significativo nel mercato. Sostenibilità Ambientale: Minori scarti e maggiore efficienza si traducono in un minore impatto ambientale, riducendo il consumo di risorse e le emissioni, e contribuendo attivamente agli obiettivi dell'economia circolare. Integrazione dei Dati e Intelligenza Artificiale per l'Ottimizzazione La vera potenza di questi sistemi risiede nell'integrazione dei dati. I sensori generano enormi quantità di informazioni che, se opportunamente aggregate e analizzate, possono rivelare correlazioni e pattern complessi. Qui entra in gioco l'Intelligenza Artificiale (AI) e il Machine Learning (ML). Algoritmi di AI possono apprendere dalle deviazioni di processo e dai risultati di qualità, affinando continuamente i modelli predittivi e suggerendo ottimizzazioni autonome. Sistemi SCADA (Supervisory Control and Data Acquisition) e MES (Manufacturing Execution Systems) integrano i dati dei sensori con altre informazioni di produzione (es. consumo energetico, velocità di linea, manutenzione predittiva), creando una visione olistica dell'impianto. Questa integrazione permette non solo il controllo in tempo reale, ma anche l'analisi retrospettiva per l'ottimizzazione a lungo termine, la tracciabilità completa del prodotto e la conformità normativa. L'AI può persino identificare le cause radice di problemi di qualità ricorrenti, suggerendo modifiche alla formulazione del materiale o alla configurazione dell'impianto. Prospettive Future: Verso un Riciclo 4.0 Il cammino verso un riciclo pienamente integrato e intelligente è ancora in evoluzione. Le prospettive future includono lo sviluppo di sensori ancora più miniaturizzati e robusti, capaci di operare in ambienti estremi, e l'integrazione di nuove tecniche analitiche. La fusione di dati provenienti da diverse fonti (multi-sensor fusion) e l'applicazione di gemelli digitali (digital twins) degli impianti di riciclo permetteranno simulazioni e ottimizzazioni ancora più sofisticate. L'obiettivo finale è un "Riciclo 4.0", dove gli impianti sono autonomi, auto-ottimizzanti e in grado di adattarsi dinamicamente alle variazioni della materia prima e alle richieste del mercato. Questo non solo massimizzerà il valore del materiale riciclato, ma consoliderà anche il ruolo del riciclo come pilastro fondamentale di un'economia veramente circolare e sostenibile, riducendo la dipendenza dalle risorse vergini e mitigando l'impatto ambientale dell'industria dei polimeri. L'investimento in queste tecnologie non è più un'opzione, ma una necessità strategica per le aziende che mirano alla leadership nel futuro dell'industria manifatturiera e del riciclo.© Riproduzione Vietata
SCOPRI DI PIU' Polimeri Flessibili e Trasparenti per Display Elettronici
Sviluppi nell'Uso dei Polimeri in Schermi Pieghevoli e Trasparenti per Dispositivi Mobili e TVdi Marco ArezioNegli ultimi anni, l'evoluzione dei dispositivi elettronici ha subito un'accelerazione significativa grazie allo sviluppo di materiali innovativi che combinano flessibilità, trasparenza e resistenza. I polimeri flessibili e trasparenti sono diventati una componente cruciale per la nuova generazione di display elettronici, che includono schermi pieghevoli e trasparenti per dispositivi mobili e TV. Questi materiali offrono vantaggi significativi in termini di design, efficienza energetica e durabilità, consentendo la realizzazione di prodotti innovativi che fino a pochi anni fa sembravano appartenere al futuro. In questo articolo, esploreremo i recenti sviluppi tecnologici nell'uso dei polimeri per i display elettronici, concentrandoci sulle sfide tecniche e sulle applicazioni future di questi materiali avanzati. Proprietà e Tipologie di Polimeri Utilizzati nei Display Elettronici I polimeri utilizzati nei display elettronici devono soddisfare una serie di requisiti fondamentali, come elevata trasparenza ottica, flessibilità meccanica, stabilità termica e resistenza agli agenti chimici. Tra i polimeri più comunemente impiegati troviamo il polietilene tereftalato (PET), il polietilene naftalato (PEN) e il poliimmide (PI). Il PET è apprezzato per la sua buona trasparenza e flessibilità, ed è ampiamente utilizzato per la produzione di substrati flessibili per display a cristalli liquidi (LCD). Il PEN offre una migliore stabilità termica rispetto al PET, mentre il PI è spesso scelto per la sua eccellente resistenza meccanica e termica, risultando adatto per schermi più complessi, come quelli pieghevoli. I polimeri conduttivi, come i polimeri elettroattivi (EAP) e il polietilene ossido (PEO), vengono utilizzati per migliorare la capacità conduttiva dei dispositivi, contribuendo alla realizzazione di display più sottili e reattivi. Inoltre, l'introduzione di rivestimenti speciali, come ossidi metallici o nanotubi di carbonio, può incrementare ulteriormente la trasparenza e la conduttività dei polimeri, rendendoli adatti a display OLED (Organic Light Emitting Diode) e AMOLED (Active Matrix OLED). Sviluppi Recenti e Innovazioni Tecnologiche Negli ultimi anni, il progresso tecnologico ha portato alla creazione di polimeri avanzati che permettono non solo la flessibilità ma anche la capacità di essere ripiegati molteplici volte senza compromettere le prestazioni ottiche o elettroniche. Un esempio significativo è rappresentato dai poliimmidi trasparenti, modificati per ridurre la colorazione intrinseca e migliorare la trasparenza nella gamma dello spettro visibile. Questi materiali consentono la realizzazione di schermi che possono essere piegati o arrotolati senza deterioramento delle immagini visualizzate. Un'altra innovazione rilevante riguarda l'uso di strati di grafene e materiali bidimensionali, come il disolfuro di molibdeno (MoS₂), per migliorare le caratteristiche elettriche dei polimeri utilizzati nei display. Il grafene è particolarmente interessante per la sua elevata conduttività elettrica e la trasparenza, rendendolo un candidato ideale per elettrodi trasparenti in display flessibili. Combinando il grafene con polimeri flessibili, i ricercatori sono stati in grado di creare elettrodi sottili, leggeri e molto resistenti, che contribuiscono all'efficienza e alla qualità dell'immagine dei display pieghevoli. Altri sviluppi includono l'uso di polimeri con memoria di forma, che consentono al materiale di ritornare alla configurazione originale dopo essere stato piegato. Questi materiali possono migliorare la durabilità dei dispositivi, prevenendo danni strutturali che potrebbero verificarsi con l'uso ripetuto. Inoltre, l'introduzione di tecniche di rivestimento avanzate, come la deposizione di strati atomici (ALD), ha permesso di migliorare la resistenza ai graffi e la protezione contro i fattori ambientali, come l'umidità, che possono compromettere l'integrità dei display. Applicazioni nei Dispositivi Mobili e nei Televisori L'applicazione più evidente dei polimeri flessibili e trasparenti è nei dispositivi mobili pieghevoli, come smartphone e tablet. I principali produttori del settore, come Samsung, Huawei e LG, hanno già introdotto sul mercato dispositivi con display pieghevoli che sfruttano la tecnologia dei polimeri avanzati. Questi dispositivi offrono una combinazione unica di portabilità e ampia superficie di visualizzazione, migliorando l'esperienza dell'utente sia per l'intrattenimento sia per la produttività. Anche i televisori stanno beneficiando dei progressi nei polimeri flessibili. LG e altri produttori hanno presentato prototipi di TV arrotolabili, che utilizzano substrati polimerici per offrire schermi sottilissimi, capaci di essere riposti quando non in uso, riducendo l'ingombro visivo all'interno degli ambienti domestici. Questi televisori rappresentano un cambiamento radicale nel design dei dispositivi per l'intrattenimento, permettendo una maggiore integrazione dell'elettronica nell'arredamento e nella vita quotidiana. Oltre a smartphone e TV, i polimeri flessibili vengono utilizzati anche in dispositivi indossabili e schermi trasparenti per applicazioni in realtà aumentata (AR).Questi schermi consentono agli utenti di interagire con le informazioni sovrapposte al mondo reale, aprendo nuove possibilità per applicazioni industriali, mediche e di intrattenimento.Problematiche e Prospettive Future Nonostante i progressi significativi, l'uso dei polimeri flessibili nei display elettronici presenta ancora alcune problematiche. Una delle principali è la durabilità a lungo termine: la ripetuta piegatura e manipolazione dei dispositivi può portare a microfratture nei polimeri, compromettendo le prestazioni del display. La ricerca si sta concentrando sulla formulazione di polimeri con maggiore resistenza meccanica e capacità di auto-riparazione, che potrebbero risolvere questo problema. Un'altra sfida è rappresentata dalla necessità di migliorare la qualità ottica dei polimeri, in particolare riducendo la riflessione e migliorando la trasparenza. L'introduzione di nanoparticelle e strati antiriflesso potrebbe rappresentare una soluzione per migliorare le prestazioni visive dei display polimerici. In prospettiva futura, l'integrazione dei polimeri flessibili con altre tecnologie emergenti, come i display microLED, potrebbe portare a dispositivi ancora più efficienti e performanti. I microLED offrono una qualità dell'immagine superiore e una maggiore efficienza energetica rispetto agli OLED, e la loro combinazione con substrati polimerici potrebbe aprire la strada a nuove categorie di dispositivi elettronici, come schermi flessibili a bassa energia per applicazioni outdoor e dispositivi pieghevoli di lunga durata. Conclusione I polimeri flessibili e trasparenti rappresentano una delle innovazioni più promettenti nel campo dei display elettronici. Grazie alla loro capacità di combinare trasparenza ottica, flessibilità meccanica e resistenza, questi materiali stanno trasformando il modo in cui interagiamo con i dispositivi elettronici, aprendo nuove possibilità per il design e l'applicazione di smartphone, TV e altri dispositivi. Sebbene ci siano ancora problematiche significative da affrontare, i recenti progressi suggeriscono che l'uso di polimeri avanzati continuerà a crescere, contribuendo a creare dispositivi più innovativi, funzionali e in grado di migliorare la nostra esperienza quotidiana con la tecnologia.© Riproduzione Vietata
SCOPRI DI PIU' Additivi anti U.V. o Antiossidanti per la Plastica: Quali Differenze e Perché Usarli
Nella produzione di polimeri plastici riciclati lo scarso uso dei protettivi della plastica può generare prodotti finiti scadentidi Marco ArezioIl concetto che un polimero riciclato deve essere economico e, quindi, di bassa qualità, è ancora abbastanza radicato nella mente dei produttori di materie plastiche che, purtroppo, possono andare incontro a spiacevoli contestazioni sul materiale fornito per fare i prodotti finiti.Il principio di economicità assoluta dei polimeri riciclati non si sposa con le attuali esigenze dell’uso del rifiuto plastico che la società ha, e quindi, è necessario qualificare adeguatamente i polimeri riciclati con appositi trattamenti nel riciclo e nella produzione dei nuovi granuli. Come sappiamo, il nemico numero uno della plastica è l’invecchiamento causato dagli agenti atmosferici, che ne riducono la durabilità, le caratteristiche meccaniche e fisiche, creando grossi problemi anche economici alla filiera produttiva e distributiva. Ma vediamo qual è il meccanismo dell’invecchiamento dei prodotti plasticiI prodotti plastici possono subire vari meccanismi di invecchiamento nel corso del tempo a causa di diversi fattori, tra cui l'esposizione alla luce solare, al calore, all'ossigeno, all'umidità e ad agenti chimici. Questi meccanismi di invecchiamento possono influire sulle proprietà fisiche e chimiche della plastica, portando a una perdita di resistenza, flessibilità, colore e altre caratteristiche desiderabili. Uno dei meccanismi di invecchiamento più comuni è l'ossidazione.Quando la plastica è esposta all'ossigeno presente nell'aria, possono verificarsi reazioni chimiche che portano alla formazione di gruppi ossidrilici nella struttura della plastica. Questi gruppi ossidrilici possono influire negativamente sulle proprietà meccaniche, rendendola più fragile e suscettibile alla rottura. La luce solare, in particolare la radiazione ultravioletta (UV), è un altro fattore che può causare l'invecchiamento dei prodotti plastici. La radiazione UV può degradare la struttura chimica della plastica, causando la frammentazione delle catene molecolari e la formazione di radicali liberi. Ciò può portare a una diminuzione della resistenza meccanica e alla comparsa di crepe e scolorimenti sulla superficie della plastica. Il calore è un altro fattore importante nell'invecchiamento dei prodotti plastici. L'esposizione prolungata a temperature elevate può causare una diffusione delle sostanze chimiche presenti nella plastica, portando a una perdita di flessibilità e ad un aumento della fragilità. Il calore può anche accelerare le reazioni chimiche all'interno della plastica, contribuendo alla sua degradazione. L'umidità è un fattore che può contribuire all'invecchiamento delle plastiche, in particolare di quelle sensibili all'acqua. L'assorbimento di umidità può causare la formazione di legami idrogeno nella struttura della plastica, portando a una diminuzione delle sue proprietà meccaniche. Quali sono le conseguenze dei processi di ossidazione L'ossidazione della plastica può avere diverse conseguenze indesiderate, tra cui: Perdita di resistenza meccanica: l'ossidazione può ridurre la resistenza meccanica della plastica, rendendola più fragile e suscettibile alla rottura. Variazione delle proprietà fisiche: l'ossidazione può alterare le proprietà fisiche della plastica, come la flessibilità, la durezza o la trasparenza. Cambiamento di colore: l'ossidazione può causare la comparsa di macchie o scolorimenti sulla superficie della plastica, modificando il suo aspetto estetico. Perdita di durata nel tempo: l'ossidazione può accelerare l'invecchiamento della plastica, riducendo la sua durata nel tempo e influenzando la sua longevità. Per mitigare gli effetti dell'invecchiamento dei prodotti plastici, vengono utilizzati diversi additivi durante il processo di produzione. Gli additivi come gli stabilizzatori UV, gli antiossidanti e gli agenti anti degradanti possono contribuire a proteggere la plastica dagli effetti dannosi dell'invecchiamento. Inoltre, le condizioni di conservazione a bassa temperatura e l'isolamento dalla luce solare possono aiutare a preservare le proprietà delle plastiche nel tempo. Come proteggere i prodotti plastici dall'invecchiamento Per proteggere i prodotti plastici dall'invecchiamento, è possibile adottare diverse misure preventive.Utilizzo di additivi durante il processo di produzione tra i quali possiamo citare:Gli stabilizzatori UV, ad esempio, aiutano a prevenire la degradazione causata dalla luce solare. Gli antiossidanti e gli agenti anti degradanti possono aiutare a proteggere la plastica dall'ossidazione e dalla degradazione chimica. Vernici protettive: quando il prodotto plastico è stato realizzato è possibile applicare delle specifiche vernici protettive agli UV. La scelta tra l'utilizzo di vernici protettive o additivi nell'impasto produttivo dipende da diversi fattori, tra cui l'applicazione specifica, il tipo di plastica e le preferenze del produttore. Entrambe le opzioni possono offrire una protezione contro i raggi UV, ma hanno approcci diversi e vantaggi specifici. Vernici protettive Le vernici protettive, come abbiamo detto, possono essere applicate sulla superficie della plastica per creare uno strato protettivo che blocca i raggi UV. Questo approccio offre flessibilità perché le vernici possono essere applicate dopo la produzione del prodotto plastico finito. Le vernici possono anche fornire una maggiore personalizzazione in termini di aspetto estetico e finitura. Tuttavia, richiedono un'ulteriore fase di applicazione e potrebbero richiedere manutenzione periodica per mantenere l'efficacia della protezione UV. Additivi nell'impasto produttivo Gli additivi di protezione possono essere incorporati direttamente nell'impasto plastico durante il processo di produzione. Questi additivi agiscono come stabilizzatori UV, proteggendo la plastica dall'invecchiamento causato dalla radiazione UV. L'utilizzo di additivi anti-UV durante la produzione ha il vantaggio di offrire una protezione uniforme su tutta la massa del prodotto plastico, senza richiedere ulteriori fasi di applicazione o manutenzione specifica. Inoltre, l'incorporazione degli additivi nell'impasto permette una maggiore resistenza alla degradazione UV rispetto a una semplice verniciatura esterna. La scelta tra vernici protettive e additivi nell’impasto dipenderà anche dalle esigenze specifiche del prodotto plastico e dalle preferenze del produttore. In alcune applicazioni, come nel settore edile, l'uso di additivi anti-UV nell'impasto produttivo può essere preferibile per garantire una protezione a lungo termine senza la necessità di applicazioni esterne. Tuttavia, ci possono essere casi in cui l'uso di vernici protettive è più adatto, ad esempio quando si desidera una finitura personalizzata o quando si vogliono aggiungere ulteriori strati di protezione sulla superficie.
SCOPRI DI PIU'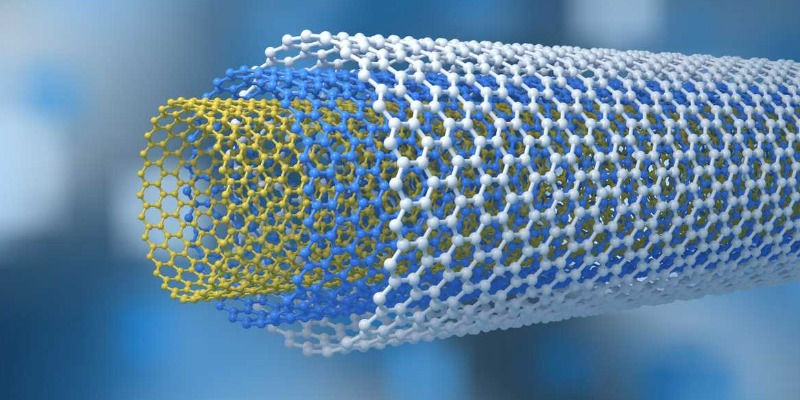 Vantaggi delle Nanocariche Polimeriche Rispetto a quelle Tradizionali
Quali miglioramenti fisico-meccanici degli impasti polimerici si ottengono con l'utilizzo delle nanocarichedi Marco ArezioNella produzione di polimeri riciclati o compounds con polimeri vergini, alcune ricette prevedono l’aggiunta di una certa percentuale di cariche minerali al fine di modificare alcune caratteristiche. Tra quelle più usate troviamo il carbonato di calcio, il talco, la fibra di vetro e la mica, sotto forma di polvere, granuli o fibra, che vengono dispersi in fase di miscelazione con il polimero. Il talco e il carbonato di calcio vengono normalmente aggiunti in percentuali variabili dal 10 al 50% per modificare alcune caratteristiche dei polimeri, come la resistenza meccanica a compressione, la lavorabilità, la riduzione di dilatazione, il miglioramento o la riduzione della fluidità o, semplicemente per questioni economiche. L’uso delle cariche minerali negli impasti polimerici porta anche con sé alcune problematiche da tenere presente, in funzione delle percentuali d’uso e del tipo di carica. In generale, si può dire che la densità dell’impasto polimerico aumenta, la brillantezza dei colori diminuisce, la fragilità del prodotto può diventare consistente e l’usura delle macchine tende ad incrementare. Molte di queste caratteristiche negative durante le lavorazioni, ma che si riverberano anche sui prodotti finiti, possono essere risolte utilizzando le nanocariche. Queste ultime possono essere definite come una nuova classe di materiali compositi, costituiti da una matrice polimerica e da rinforzi particellari, aventi almeno una dimensione dell’ordine del nanometro. Queste nanocariche si possono definire, a tutti gli effetti, dei nanofiller e vengono classificate i tre categorie in base alla loro struttura: • nanocariche 3D (isodimensionali) definite come nano particelle o nanosfere con una dimensione inferiore a 100 nm. • fibre o tubi aventi diametro inferiore a 100 nm. come, per esempio, i nanotubi di carbonio. • nano-layers, sono caratterizzati da una sola dimensione dell’ordine dei nanometri, tipicamente si presentano in forma di cristalliti inorganici stratificati in cui ogni strato possiede uno spessore di alcuni nanometri, mentre le altre due dimensioni possono raggiungere anche le migliaia di nanometri (per esempio le nanoargille). Il vantaggio delle nanocariche, oltre ad altre, è la migliore dispersione rispetto a quelle minerali, con una migliore adesione alla matrice e un miglior saturazione degli spazi. Inoltre, possiamo citare un altro vantaggio fondamentale che riguarda il miglioramento delle prestazioni fisiche e meccaniche dell’impasto polimerico, con una bassa percentuale di utilizzo. Mentre, come abbiamo detto, per modificare le caratteristiche degli impasti polimerici attraverso le cariche minerali si utilizzano percentuali variabili tra il 10 e il 50%, con le nanocariche la percentuale di utilizzo è intorno al 5-10%. Questa ridotta percentuale porta a limitare l’innalzamento della densità e a migliorare la lavorabilità rispetto ad altri sistemi di carica tradizionali. Se consideriamo un impasto polimerico con un 5% di nanocariche, possiamo dire che le proprietà fisco-meccaniche possono essere superiori, rispetto al polimero base e anche allo stesso caricato con un filler minerale. In particolare avremo: • maggiore resistenza all’abrasione e all’urto • maggiore rigidità • diminuzione del valore di espansione termica • maggiore stabilità dimensionale • ridotta permeabilità al gas • migliore resistenza ai solventi • minore rilascio di calore durante la combustione • facilità di riciclabilità Inoltre, ci sono dei vantaggi estetici utilizzando le nanocariche, che sono comparabili all’uso del solo polimero originale, in quanto una migliore distribuzione nella massa crea una migliore qualità superficiale rispetto all’uso delle cariche tradizionali. In particolare possiamo citare una migliore trasparenza ottica, una minore rugosità, una migliore brillantezza dei colori e una migliore stabilità dimensionale del prodotto nel tempo. Categoria: notizie - tecnica - plastica - nanocariche polimeriche
SCOPRI DI PIU' Poliuretano: Produzione, Impiego, Riciclo e Storia
Un materiale di grandissima diffusione in molti settori che ha una storia prestigiosa e un presente circolare complicatodi Marco ArezioIl poliuretano è un polimero conosciuto anche da chi non è addetto ai lavori, in quanto lo si identifica facilmente negli isolanti per le abitazioni, nei prodotti chimici di comune utilizzo del fai da te, negli oggetti che arredano le nostre case e in molte altre occasioni. La sua storia nasce agli albori della ricerca sulla chimica dei polimeri, con continui miglioramenti nel corso degli anni e creando nuove applicazioni facendo leva sulle molteplici qualità del composto.Cosa è il poliuretano Il poliuretano è un tipo di polimero che viene utilizzato in una vasta gamma di prodotti a causa della sua versatilità. Si tratta di un materiale che può essere flessibile o rigido e viene utilizzato in prodotti come schiume, elastomeri, adesivi, sigillanti, vernici e molti altri. Le schiume di poliuretano, ad esempio, sono spesso utilizzate in materassi, cuscini e mobili a causa della loro capacità di adattarsi e ritornare alla loro forma originale. I poliuretani possono essere formulati per avere una varietà di proprietà, rendendoli adatti a molte diverse. Come si produce il poliuretano Il poliuretano viene prodotto attraverso una reazione chimica tra due componenti principali: un isocianato e un poliolo. La natura esatta e la proporzione di questi composti determinano le proprietà finali del poliuretano prodotto. Ecco un processo base per produrre poliuretano: Preparazione dei componenti Gli isocianati ei polioli vengono prodotti separatamente attraverso vari processi chimici. Gli isocianati comuni utilizzati includono il diisocianato di toluene (TDI) e il diisocianato di metilene difenile (MDI). I polioli possono variare dalla glicerina ai polieteri. Mescolamento Una volta preparati, gli isocianati e i polioli vengono miscelati insieme in proporzioni controllate. Al mix possono essere aggiunti altri ingredienti come catalizzatori, stabilizzanti, coloranti o additivi per ottenere proprietà specifiche. Reazione Quando gli isocianati ei polioli reagiscono insieme, formano una catena di poliuretano. Questa reazione può essere esotermica (produrre calore). Formazione A seconda dell'applicazione desiderata, la miscela reagente può essere versata in stampi per produrre forme solide come blocchi o lastre, oppure può essere spruzzata o applicata su superfici. Ad esempio, la schiuma spray di poliuretano viene spruzzata sulle superfici per l'isolamento, mentre le schiume flessibili possono essere versate in stampi per produrre cuscini o materassi. Indurimento e Cura Dopo la formazione, il poliuretano richiede un periodo di "cura" durante il quale completa la sua reazione e raggiunge le proprietà desiderate. Taglio o lavorazione Una volta indurito, il poliuretano può essere tagliato, sagomato o lavorato secondo le specifiche dell'applicazione finale. A seconda del tipo e delle proprietà desiderate del poliuretano, i dettagli del processo possono variare. Ad esempio, la produzione di schiume rigide utilizzate per l'isolamento potrebbe differire da quella di elastomeri utilizzati nelle applicazioni industriali. Dove si utilizza il poliuretano Il poliuretano è un materiale estremamente versatile e si trova in una vasta gamma di prodotti grazie alle sue diverse proprietà. Ecco alcuni degli usi comuni del poliuretano: - Schiume flessibili: utilizzate in materassi, cuscini, imbottiture di mobili e sedili automobilistici. - Schiume rigide: utilizzate per l'isolamento termico di edifici, frigoriferi, congelatori e apparecchiature per il riscaldamento e il raffreddamento. - Elastomeri: trovano impiego in suole di scarpe, guarnizioni, cinghie di trasmissione, componenti automobilistici e alcuni adesivi. - Adesivi e sigillanti: utilizzati in edilizia, industria automobilistica e molte altre industriali. - Vernici e rivestimenti: offrono protezione contro l'abrasione, la corrosione ei raggi UV. Sono usati per verniciare automobili, pavimenti e altri oggetti. - Pellicole e fogli: per l'imballaggio, la laminazione e come componenti in prodotti tessili. - Spugne abrasive: usate per lavare e pulire. - Componenti automobilistici: come parafanghi, parti di interni, e componenti di sospensione. - Imballaggi: schiume protettive per l'imballaggio di elettronica e altri beni fragili. - Applicazioni mediche: come bendaggi, impianti e componenti di dispositivi medici. - Fibra di poliuretano: utilizzata in tessuti elastici e abbigliamento. Questi sono solo alcuni esempi. Grazie alla sua versatilità, il poliuretano ha trovato in quasi ogni settore industriale e continua ad essere un materiale chiave in molte innovazioni tecnologiche. Quali caratteristiche tecniche ha il poliuretano l poliuretano è un materiale estremamente versatile con una vasta gamma di proprietà che possono essere adattate in base ai requisiti specifici di un'applicazione. Le caratteristiche tecniche del poliuretano possono variare a seconda della formula specifica, dei componenti utilizzati e del processo di produzione. Tuttavia, alcune delle caratteristiche generali e dei vantaggi del poliuretano includono: - Il poliuretano è noto per la sua resistenza all'usura, al taglio e all'abrasione. - Può essere estremamente elastico e flessibile, il che lo rende ideale per suole di scarpe, guarnizioni e altri prodotti che richiedono elasticità. - Offre una buona resistenza a oli, grassi, solventi e molti altri prodotti chimici. - Il poliuretano ha eccellenti proprietà isolanti, sia termiche che acustiche, ed è spesso utilizzato come materiale isolante in edilizia e in apparecchiature refrigeranti. - Può essere prodotto in una vasta gamma di densità e rigidità, da schiume morbide e flessibili a materiali solidi e duri. - Ha una buona capacità adesiva su una vasta gamma di substrati, il che lo rende utile come adesivo e sigillante. - Il poliuretano ha una buona resistenza all'acqua e non si decompone facilmente quando esposto all'umidità. - Sebbene il poliuretano standard possa degradarsi sotto l'esposizione ai raggi UV, può essere formulato con additivi che migliorano la sua resistenza ai raggi UV. - Mentre il poliuretano non è inerentemente resistente al fuoco, può essere formulato con ritardanti di fiamma per soddisfare specifiche esigenze di resistenza al fuoco. - Ha la capacità del materiale di tornare alla sua forma originale dopo essere stato deformato. Come si ricicla il poliuretano Il riciclo del poliuretano può essere una sfida a causa della sua natura termoindurente e delle diverse forme in cui può presentarsi. Tuttavia, ci sono diverse metodologie adottate per il riciclaggio del poliuretano, a seconda del tipo e dell'applicazione. Ecco alcune delle tecniche comuni: Riutilizzo meccanico Questo metodo coinvolge la triturazione della schiuma di poliuretano in piccoli pezzi che possono essere utilizzati come riempitivi o combinati con altri materiali per produrre nuovi prodotti. Ad esempio, la schiuma triturata può essere utilizzata in cuscini, materassi o come isolamento. Riciclo chimico Glicolisi. Qui, il poliuretano viene scomposto in presenza di glicoli. Questo processo produce polioli che possono essere riutilizzati nella produzione di nuovo poliuretano. Idrogenazione. In questo metodo, il poliuretano viene esposto all'idrogeno ad alte temperature, producendo polioli che possono essere riutilizzati. Pirolisi. Il poliuretano viene scomposto termicamente in assenza di ossigeno, producendo oli che possono essere utilizzati come carburanti o materie prime per la produzione chimica. Riciclaggio energetico. Anziché cercare di recuperare il materiale, il poliuretano può essere incenerito in impianti di incenerimento di rifiuti per recuperare l'energia. Questo metodo trasforma il poliuretano in calore, che può essere utilizzato per produrre elettricità o riscaldare l'acqua. Riciclaggio mediante bonifica. Questo metodo è simile alla glicolisi, ma utilizza ammine alifatiche. Produce ammine e polioli che possono essere utilizzati nella produzione di nuovo poliuretano o altri polimeri. Mentre le tecniche di riciclaggio sono in continua evoluzione, uno dei principali ostacoli al riciclaggio su larga scala del poliuretano è la raccolta e la separazione dei rifiuti di poliuretano dalle altre correnti di rifiuti. Tuttavia, con la crescente enfasi sulla sostenibilità e la gestione dei rifiuti, sono in corso ricerche per sviluppare metodi più efficaci e sostenibili per il riciclaggio del poliuretano. Storia del poliuretano Il poliuretano è stato scoperto nel 1937 dal chimico tedesco Otto Bayer e dal suo team. La ricerca era parte degli sforzi per sviluppare nuovi materiali polimerici durante il periodo tra le due guerre mondiali, quando c'era una grande domanda di alternative ai materiali tradizionali. Otto Bayer è noto per aver sviluppato il processo di produzione di poliuretano utilizzando diisocianati e polioli, il che ha portato alla produzione commerciale di poliuretano nel 20° secolo. Il poliuretano ha una storia interessante e la sua evoluzione e diffusione in vari settori è un esempio di come i nuovi materiali possano rivoluzionare le industrie. Le tappe storiche importanti per il poliuretano sono le seguenti: - 1937. Otto Bayer e il suo team in Germania sviluppano il processo di polimerizzazione per produrre poliuretano usando diisocianati e polioli. - 1940. Durante la Seconda Guerra Mondiale, ci fu un grande bisogno di materiali alternativi a causa della scarsità di risorse come il caucciù. Questo ha portato a un interesse crescente per i poliuretani come potenziale sostituto. Alla fine degli anni '40, le schiume rigide di poliuretano iniziarono ad essere usate per isolamento. - anni '50. Le schiume flessibili di poliuretano diventano popolari come materiale per cuscini e materassi. Inizia la produzione su larga scala di elastomeri di poliuretano, che vengono utilizzati in vari settori, compresa l'industria calzaturiera. - anni '60 e '70. L'uso di schiume di poliuretano per l'isolamento termico degli edifici diventa sempre più comune. La tecnologia del poliuretano continua ad evolversi, portando allo sviluppo di adesivi, sigillanti, rivestimenti e vernici di poliuretano. - 1980. Gli elastomeri di poliuretano diventano comuni in molte industrie. La ricerca si concentra sull'ottimizzazione delle proprietà del poliuretano, come la resistenza alla fiamma e la resistenza all'abrasione. - anni '90 e 2000. Si assiste a una crescente preoccupazione per l'ambiente e la salute, il che porta a ricerche su poliuretani a base d'acqua ea basso contenuto di composti organici volatili (VOC). L'industria automobilistica adotta ampiamente il poliuretano per interni, sedili, e componenti esterni. - anni 2010. Con l'aumento dell'interesse per la sostenibilità, iniziano le ricerche per produrre poliuretani da fonti rinnovabili e biobased. L'innovazione continua con lo sviluppo dei poliuretani con proprietà migliorate, come maggiore resistenza ai raggi UV e migliore resistenza termica. Nel corso degli anni, il poliuretano ha dimostrato di essere un materiale estremamente versatile, adattandosi e rispondendo alle esigenze in continua evoluzione di molte industrie. La sua capacità di essere formulato per una vasta gamma di proprietà ha reso possibile il suo uso in una miriade di, dall'edilizia all'automobile, dai prodotti per la casa all'abbigliamento e molto altro.
SCOPRI DI PIU'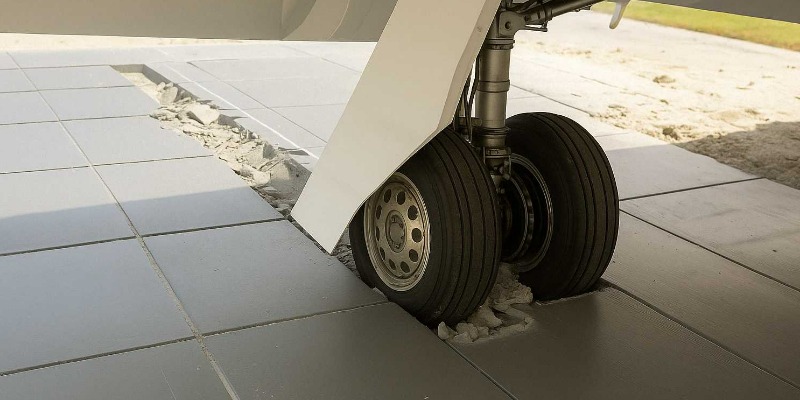 Sistemi di Sicurezza EMAS: Letti di Arresto per Aerei a Base di Materiali Riciclati
Innovazione e Sostenibilità nella Prevenzione degli Incidenti Fuori Pista negli Aeroporti di Tutto il MondoI letti di arresto per aerei, conosciuti come EMAS (Engineered Materials Arrestor Systems), rappresentano una soluzione tecnologica avanzata per garantire la sicurezza degli aeromobili che potrebbero superare la fine della pista durante l'atterraggio o il decollo. Questi sistemi, sempre più diffusi negli aeroporti di tutto il mondo, sono cruciali per prevenire incidenti potenzialmente catastrofici, salvaguardando sia i passeggeri che gli equipaggi. Composizione e Materiali Gli EMAS sono progettati per assorbire e dissipare l'energia di un aereo in movimento, rallentandolo fino a fermarlo completamente. La loro struttura è composta principalmente da materiali ad alta capacità di assorbimento di energia, tra cui schiuma di cemento e polistirolo espanso. Negli ultimi anni, l’uso di materiali riciclati ha guadagnato attenzione, aggiungendo un valore ambientale significativo al sistema. Ad esempio, plastica riciclata e gomma proveniente da pneumatici dismessi possono essere incorporati nella composizione dei materiali per migliorare la sostenibilità. La schiuma di cemento è una miscela che incorpora aria, creando una struttura porosa ma resistente, mentre il polistirolo espanso è noto per la sua leggerezza e capacità di deformarsi, assorbendo l'energia dell'impatto. I materiali riciclati, oltre a contribuire alla sostenibilità, offrono le stesse proprietà di assorbimento di energia necessarie per la funzionalità del sistema. Realizzazione dei Letti di Arresto per AereiLa costruzione di un letto di arresto EMAS inizia con un'attenta progettazione, volta a determinare la posizione ottimale e le dimensioni del sistema in base al tipo di aeromobili che operano nell'aeroporto e allo spazio disponibile. Successivamente, si prepara il sito destinato all'installazione, che include la livellazione del terreno e la rimozione di eventuali ostacoli. Una volta preparato il sito, i materiali vengono installati con precisione. I pannelli o i blocchi di materiale, compresi quelli riciclati, vengono posizionati e fissati saldamente. L'installazione richiede una grande accuratezza per garantire che il sistema funzioni correttamente in caso di emergenza. Infine, il sistema viene sottoposto a rigorosi test per verificare che rispetti gli standard di sicurezza previsti, inclusi test di resistenza e simulazioni di arresto. Funzionamento dei Letti di Arresto per AereiIl funzionamento degli EMAS si basa su un principio di decelerazione controllata. Quando un aereo esce dalla pista e entra in un letto di arresto, i pneumatici iniziano a sbriciolare il materiale del sistema, creando una resistenza che aumenta progressivamente. Questo processo rallenta l'aereo fino a fermarlo completamente, evitando così potenziali incidenti. Al primo contatto, il materiale si frantuma sotto i pneumatici dell’aereo, incrementando la resistenza man mano che il velivolo avanza. Questo meccanismo di decelerazione è stato progettato per funzionare con una vasta gamma di aeromobili, dai più piccoli ai più grandi, e ha dimostrato la sua efficacia in molte situazioni reali. Applicazioni Note Gli EMAS sono stati implementati con successo in diversi aeroporti a livello globale, dimostrando la loro efficacia in contesti reali. Un esempio notevole è l'Aeroporto Internazionale John F. Kennedy (JFK) di New York, dove gli EMAS hanno fermato in sicurezza numerosi aeromobili che avevano superato la fine della pista. Anche l'Aeroporto Internazionale di Chicago O'Hare utilizza questi sistemi per migliorare la sicurezza delle operazioni aeroportuali. A Miami, gli EMAS sono stati installati per gestire emergenze simili, garantendo la sicurezza di passeggeri e personale. Un altro esempio significativo è l'Aeroporto di Yeager, in West Virginia, dove gli EMAS hanno fermato con successo un jet privato che aveva superato la pista, dimostrando la loro efficacia anche in aeroporti di dimensioni più ridotte. Vantaggi e Limiti Gli EMAS offrono numerosi vantaggi. Innanzitutto, aumentano significativamente la sicurezza aeroportuale, riducendo il rischio di incidenti fuori pista e proteggendo così le vite dei passeggeri e dell'equipaggio. La loro efficacia è comprovata da numerosi incidenti evitati o mitigati grazie a questi sistemi. Inoltre, gli EMAS possono essere installati in aeroporti con spazi limitati, dove l'estensione della pista non è praticabile. L'integrazione di materiali riciclati nei sistemi EMAS contribuisce inoltre a promuovere la sostenibilità ambientale. Tuttavia, esistono anche alcuni limiti. L'installazione e la manutenzione degli EMAS possono essere costose, richiedendo un investimento significativo. Inoltre, richiedono un'area dedicata alla fine della pista, che potrebbe non essere disponibile in tutti gli aeroporti. Infine, i materiali utilizzati nei sistemi EMAS possono degradarsi nel tempo, richiedendo manutenzione regolare per garantire l'efficacia del sistema. Conclusione Gli EMAS rappresentano una soluzione innovativa e efficace per migliorare la sicurezza negli aeroporti, specialmente in contesti con spazi limitati. La loro capacità di fermare in modo controllato e sicuro gli aeromobili in situazioni di emergenza è un elemento chiave nella gestione della sicurezza aeroportuale moderna. Nonostante i costi e la necessità di manutenzione, i benefici in termini di vite umane salvate e incidenti evitati giustificano ampiamente l'investimento in questi sistemi. L'integrazione di materiali riciclati non solo migliora la sostenibilità, ma rappresenta un passo avanti verso un'aviazione più responsabile dal punto di vista ambientale.© Riproduzione Vietata
SCOPRI DI PIU' Sintesi e Caratterizzazione dei Poliesteri Biodegradabili: Soluzioni Innovative per il Futuro della Medicina
Materiali Rivoluzionari per Applicazioni Biomedicali: Un'Analisi Approfondita sui Poliesteri Biodegradabilidi Marco ArezioNegli ultimi anni, i poliesteri biodegradabili si sono affermati come una delle soluzioni più promettenti nel campo della medicina. Grazie alla loro capacità di degradarsi in maniera controllata e sicura all’interno dell’organismo, questi materiali stanno rivoluzionando settori come l’ingegneria tissutale, i sistemi di rilascio di farmaci e gli impianti chirurgici. Questo articolo si propone di approfondire i processi di sintesi, le tecniche di caratterizzazione e le principali applicazioni di questi polimeri, mettendo in luce anche le sfide e le opportunità future nel settore. Un’Introduzione ai Poliesteri Biodegradabili I poliesteri biodegradabili rappresentano una classe di polimeri sintetici e semi-sintetici capaci di degradarsi in prodotti innocui grazie a processi biologici. Queste caratteristiche li rendono particolarmente adatti per utilizzi in campo biomedicale, dove è fondamentale garantire un’eliminazione sicura dei materiali impiegati. Tra i poliesteri più studiati si annoverano l’acido polilattico (PLA), il poliglicolico (PGA), il policaprolattone (PCL) e i copolimeri derivati da queste molecole. L’interesse verso questi materiali è cresciuto notevolmente con l’evolversi della scienza dei materiali e della chimica dei polimeri. I poliesteri biodegradabili non sono solo biocompatibili, ma possono anche essere progettati per adattarsi a specifiche esigenze mediche, rendendoli una scelta versatile e innovativa. Come Nascono i Poliesteri Biodegradabili: Metodi di Sintesi La sintesi dei poliesteri biodegradabili può avvenire attraverso diverse tecniche, ciascuna con caratteristiche peculiari che le rendono adatte a specifici contesti applicativi. Tra i metodi più diffusi troviamo: - Polimerizzazione a condensazione, un processo in cui dioli e diacidi organici reagiscono per formare catene polimeriche, con la necessità di rimuovere sottoprodotti come acqua o alcoli per ottenere materiali ad alto peso molecolare. - Polimerizzazione a apertura d’anello (ROP), una tecnica largamente impiegata per poliesteri come il PLA e il PCL. Questa metodologia utilizza monomeri ciclici che, grazie all’azione di catalizzatori, si aprono e si uniscono per formare lunghe catene polimeriche. - Sintesi enzimatica, un approccio innovativo e sostenibile che utilizza enzimi, come le lipasi, per facilitare la polimerizzazione in condizioni più delicate, riducendo l’uso di catalizzatori chimici potenzialmente dannosi. Caratterizzare i Poliesteri per Comprenderne il Comportamento Per garantire l’efficacia dei poliesteri biodegradabili in campo medico, è essenziale analizzarne a fondo le proprietà. Diverse tecniche vengono impiegate per caratterizzare questi materiali: - Analisi termiche come la calorimetria a scansione differenziale (DSC) e l’analisi termogravimetrica (TGA) permettono di studiare le transizioni termiche e la stabilità dei polimeri. - Tecniche spettroscopiche, tra cui l’FTIR e l’NMR, sono fondamentali per identificare i gruppi funzionali e analizzare la struttura chimica. - Microscopia elettronica (SEM) consente di osservare la morfologia superficiale e i cambiamenti indotti dalla degradazione. - Test meccanici, infine, valutano le prestazioni del materiale in termini di resistenza e flessibilità, fattori critici per applicazioni come suture e scaffold. Applicazioni dei Poliesteri in Medicina La versatilità e la biocompatibilità dei poliesteri biodegradabili ne fanno dei candidati ideali per molteplici applicazioni biomedicali. Alcuni esempi includono: - Sistemi di rilascio di farmaci, dove poliesteri come il PLA e il PLGA vengono utilizzati per creare microsfere o matrici in grado di rilasciare farmaci in modo controllato, migliorandone l’efficacia terapeutica. - Ingegneria tissutale, con scaffold tridimensionali che favoriscono la rigenerazione di tessuti grazie a una struttura porosa e personalizzabile. - Suture e impianti biodegradabili, ampiamente impiegati in chirurgia per la loro capacità di dissolversi gradualmente senza necessità di rimozione. Le Sfide e le Opportunità Future Nonostante i progressi compiuti, il settore dei poliesteri biodegradabili deve affrontare diverse sfide. La principale riguarda il controllo preciso del tasso di degradazione, che deve essere adattato alle specifiche esigenze applicative. Inoltre, è cruciale garantire la compatibilità immunologica e sviluppare metodi di produzione sostenibili e scalabili. Le prospettive future sono comunque promettenti. Tecnologie avanzate come la stampa 3D e l’integrazione di polimeri “intelligenti”, capaci di rispondere a stimoli esterni, stanno già aprendo nuove possibilità nel campo biomedicale. Conclusioni I poliesteri biodegradabili rappresentano un pilastro per lo sviluppo di soluzioni innovative in campo medico. Grazie alle loro caratteristiche uniche e alla possibilità di personalizzazione, questi materiali offrono un vasto potenziale per migliorare la qualità delle cure e ridurre l’impatto ambientale dei dispositivi medici. Ulteriori ricerche e innovazioni saranno fondamentali per superare le sfide attuali e massimizzare i benefici di questi straordinari polimeri. Parole chiave: poliesteri biodegradabili, materiali biomedicali, PLA, ingegneria tissutale, rilascio controllato di farmaci, innovazione medica.© Riproduzione Vietata
SCOPRI DI PIU'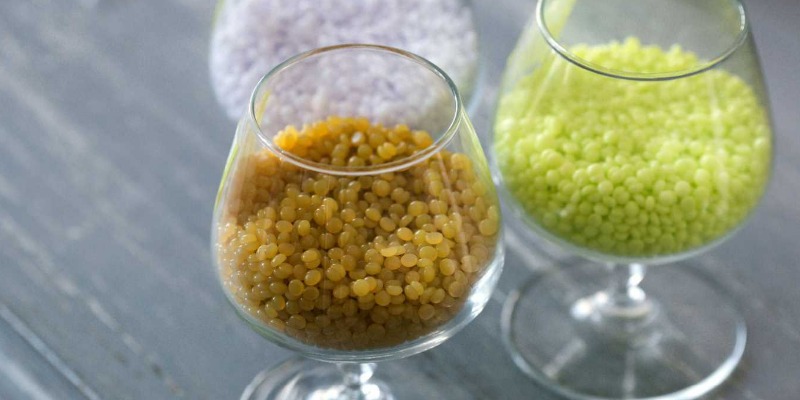 Quando e Come Usare la Cera di Polietilene nei Polimeri Riciclati
Un additivo di grande efficacia per migliorare alcune prestazioni dei prodotti plasticidi Marco ArezioNella realizzazione di ricette polimeriche con alte prestazioni fisico-meccaniche ed estetiche, la cera di polietilene si è ricavata uno spazio di tutto rispetto. Se diventa più istintivo e facile da abbinare ad un polimero vergine, l’impiego della cera di polietilene nei polimeri riciclati ha bisogno di alcune nozioni suppletive.Cosa è la cera di polietilene La cera di polietilene è un tipo di elemento prodotto dalla polimerizzazione dell'etilene, un idrocarburo, infatti essa è spesso utilizzata in una serie di applicazioni industriali in virtù della sua resistenza, flessibilità e impermeabilità all'acqua. E’ comunemente usata in prodotti come vernici, rivestimenti, cosmetici, polimeri e prodotti per la cura dell'auto. Nei cosmetici, per esempio, può essere utilizzata come agente condizionante della pelle o per dare struttura e consistenza al prodotto. Va ricordato che, essendo un prodotto sintetico, non è biodegradabile e può avere un impatto ambientale se non gestita in maniera responsabile. Come viene usata la cera di polietilene nei polimeri riciclati La cera di polietilene viene utilizzata nei polimeri riciclati principalmente come agente di processo. Questo significa che viene aggiunta durante la fase di produzione per migliorare le proprietà del materiale finale. Uno dei principali problemi con il riciclo dei polimeri è che il processo può degradare le proprietà del materiale, rendendolo meno utile per le applicazioni future. Tuttavia, l'aggiunta di cera di polietilene può aiutare a contrastare questo problema. La cera di polietilene può migliorare quindi la lavorabilità dei polimeri riciclati, rendendoli più facili da modellare. Può anche migliorare le proprietà superficiali del prodotto in plastica riciclato, come la lucentezza e la resistenza all'abrasione. Inoltre, può agire come un lubrificante, riducendo l'attrito tra le particelle del polimero durante la lavorazione. Questo può aiutare a prevenire problemi come l'adesione eccessiva o l'agglomerazione delle masse polimeriche. In definitiva, l'uso della cera di polietilene nei polimeri riciclati può contribuire a produrre un materiale di migliore qualità che può essere utilizzato in una gamma più ampia di applicazioni. Con quali polimeri si può usare la cera di polietilene e quali vantaggi si ricavano La cera di polietilene è versatile e può essere utilizzata con una varietà di polimeri, sia sintetici che naturali. Polietilene (PE) La cera di polietilene può essere utilizzata con il polietilene stesso per migliorare la lavorabilità, la lucentezza e la resistenza all'abrasione dei prodotti. Polipropilene (PP) Quando utilizzata con il polipropilene, la cera può migliorare le proprietà di flusso del materiale, facilitandone la lavorazione. Policloruro di vinile (PVC) E’ spesso utilizzata come lubrificante interno ed esterno nella lavorazione del PVC. Come lubrificante interno, migliora il processo di fusione e miscelazione del PVC, mentre come lubrificante esterno, aiuta a prevenire l'adesione del PVC caldo agli attrezzi e alle apparecchiature di lavorazione. Polistirene (PS) e altri polimeri stirenici In questi materiali, la cera di polietilene può aiutare a migliorare le proprietà di flusso e la resistenza al calore. Poliacrilonitrile butadiene stirene (ABS) Può migliorare le proprietà di flusso del ABS durante la lavorazione, rendendo il materiale più facile da modellare e lavorare. Nell'industria dei colori e delle vernici, la cera di polietilene viene spesso utilizzata per migliorare la resistenza all'abrasione, la resistenza all'acqua, la durezza e la brillantezza dei rivestimenti. Inoltre, può essere utilizzata per modulare la viscosità di vernici e inchiostri. Come la cera di polietilene può migliorare la lucentezza della plastica Quando la plastica si raffredda e si solidifica, la cera di polietilene aiuta a produrre una superficie più liscia e lucida. Questo accade perché riempie le microscopiche irregolarità della superficie del polimero, creando una superficie più riflettente e quindi più lucente. Inoltre, la cera di polietilene può anche agire come un agente rilasciante durante l'estrusione, prevenendo l'adesione del polimero fuso all'attrezzatura di lavorazione. Questo può aiutare a produrre prodotti finiti con una superficie più liscia e uniforme, che contribuisce ad aumentare la lucentezza. Come la cera di polietilene può migliorare la resistenza all'abrasione? La resistenza all'abrasione di un materiale si riferisce alla sua capacità di resistere all'usura quando viene sfregato o graffiato. Nei polimeri, l'aggiunta di cera di polietilene può migliorare la resistenza all'abrasione in vari modi: Riduzione del coefficiente di attrito La cera di polietilene agisce come un lubrificante, riduce il coefficiente di attrito sulla superficie del polimero. Questo significa che quando un oggetto viene sfregato contro la superficie, scivola più facilmente e causa meno danni. Riempimento delle microcavità In questo caso può riempire le microscopiche irregolarità sulla superficie del polimero, creando una superficie più liscia e uniforme che è meno suscettibile all'abrasione. Aumento della durezza della superficie Quando la cera si solidifica nella matrice del polimero contribuisce ad aumentare la durezza della superficie, rendendola più resistente all'usura. Miglioramento della compatibilità dei materiali di riempimento In alcuni polimeri, il prodotto può migliorare la compatibilità tra il polimero e i materiali di riempimento utilizzati, che possono favorire la resistenza all'abrasione. Tuttavia, è importante notare che l'effetto della cera di polietilene sulla resistenza all'abrasione può variare a seconda del tipo di polimero e delle specifiche del processo di produzione. Inoltre, l'aggiunta di troppa cera di polietilene può avere l'effetto opposto e ridurre la resistenza all'abrasione, quindi è importante trovare il giusto equilibrio. Perchè unendo la cera di polietilene ai polimeri ne aumentiamo la lavorabilità? L'aggiunta di cera di polietilene ai polimeri può migliorare la loro lavorabilità attraverso vari meccanismi: La cera di polietilene funge da lubrificante durante il processo di lavorazione dei polimeri, riducendo l'attrito tra le particelle stesse. Questo può facilitare la lavorazione, riducendo l'energia necessaria per modellare o deformare il materiale. La cera di polietilene può anche migliorare le proprietà di flusso del polimero durante la fusione. Questo significa che il materiale fuso fluisce più facilmente, il che può favorire la lavorazione e ridurre il rischio di difetti nel prodotto finale. Può inoltre aiutare a ridurre l'adesione del polimero fuso all'attrezzatura di lavorazione. Questo aiuta a prevenire problemi come l'agglomerazione e facilitare la rimozione del prodotto finale dall'attrezzatura. In alcuni polimeri, la cera di polietilene può migliorare anche la compatibilità tra il polimero e i materiali di riempimento utilizzati. Questo può facilitare la lavorazione e aiutare a ottenere un prodotto finale di migliore qualità. Come dosare la cera di polietilene con i polimeri durante l'estrusione? Il dosaggio della cera di polietilene in un polimero durante il processo di estrusione può variare a seconda di vari fattori, tra cui il tipo di polimero, le specifiche del processo di estrusione, e le proprietà desiderate del prodotto finale. Tuttavia, ci sono alcuni principi generali che possono essere utilizzati come punto di partenza. In generale, la cera di polietilene è solitamente utilizzata in concentrazioni che variano dall'1% al 5% in peso rispetto al polimero. Questo significa che per ogni 100 grammi di polimero, si potrebbe utilizzare da 1 a 5 grammi di cera di polietilene. Durante il processo di estrusione, la cera di polietilene viene generalmente aggiunta al polimero mentre è in fase di fusione. Dopo l'aggiunta di questo additivo, il mix di polimero e cera viene raffreddato e solidificato per formare il prodotto finale. Durante questo processo, la cera di polietilene può aiutare a migliorare, come abbiamo detto, le proprietà del prodotto, come la lucentezza, la resistenza all'abrasione, e la lavorabilità. Come si presenta la cera di polietilene per essere additivata ai polimeri? La cera di polietilene, quando pronta per essere additivata ai polimeri, di solito si presenta in forma solida a temperatura ambiente. Può essere disponibile in diverse forme fisiche, tra cui granuli, fiocchi, polvere, o perle. La forma esatta può variare a seconda delle esigenze di produzione e delle preferenze del produttore. Le cere in forma di granuli o perle sono spesso preferite per la loro facilità di manipolazione e dosaggio. Possono essere facilmente misurate e aggiunte al polimero durante il processo di produzione.
SCOPRI DI PIU' Tecnologie ed applicazioni dei polimeri lignocellulosici per una produzione sostenibile di bioplastiche e combustibili
Una panoramica sui polimeri sintetizzati da biomassa lignocellulosica, tra opportunità, sfide e sviluppi futuri per l'economia circolaredi Marco ArezioL'attenzione verso i polimeri derivati da biomassa è cresciuta negli ultimi anni in risposta alla necessità di ridurre la dipendenza dai combustibili fossili e diminuire l'impatto ambientale della produzione di plastica e combustibili. La biomassa lignocellulosica, composta principalmente da lignina, cellulosa ed emicellulosa, rappresenta una delle fonti più promettenti per la sintesi di polimeri sostenibili. Questo articolo esplora lo stato dell'arte nella ricerca sui polimeri lignocellulosici e il loro impiego nella produzione di bioplastiche e biocombustibili, esaminando i vantaggi, le sfide e le applicazioni emergenti. La biomassa lignocellulosica come fonte di polimeri La biomassa lignocellulosica, presente in abbondanza in fonti vegetali non alimentari come residui agricoli, scarti forestali e rifiuti urbani, è una risorsa rinnovabile costituita principalmente da tre polimeri naturali: la cellulosa, l'emicellulosa e la lignina. La cellulosa è un polisaccaride lineare di unità di glucosio, mentre l'emicellulosa è un gruppo eterogeneo di polisaccaridi, e la lignina è una macromolecola complessa di polifenoli. La struttura chimica complessa e la diversità molecolare della biomassa lignocellulosica rendono possibile la sintesi di polimeri con proprietà specifiche, utilizzabili in numerose applicazioni industriali. Processi di conversione della biomassa in polimeri Per convertire la biomassa lignocellulosica in polimeri funzionali, sono impiegate diverse tecnologie chimiche, termochimiche e biochimiche. I principali metodi di conversione includono: Idrolisi enzimatica e chimica: Questo processo converte la cellulosa e l'emicellulosa in zuccheri fermentabili, che possono essere successivamente trasformati in biopolimeri come il polilattico (PLA), utilizzato per bioplastiche compostabili. Termochimica: Tecniche come la pirolisi e la gassificazione permettono di convertire la biomassa in composti chimici intermedi come bio-olio, gas di sintesi e biochar, che possono essere utilizzati nella sintesi di biopolimeri e biocombustibili. Trattamenti chimici della lignina: La lignina può essere convertita in monomeri aromatici e altre molecole funzionali, impiegabili come materie prime per la produzione di poliuretani, resine e altri polimeri ad alte prestazioni. Polimeri derivati da biomassa lignocellulosica per bioplastiche Tra i polimeri derivati da biomassa lignocellulosica, i biopolimeri ottenuti da zuccheri derivati dalla cellulosa sono i più promettenti per la produzione di bioplastiche. Ad esempio: Polilattico (PLA): È un polimero biodegradabile prodotto a partire dall'acido lattico, un derivato fermentato degli zuccheri della biomassa. Il PLA è largamente utilizzato nel packaging, nell'industria alimentare e nei settori medicali, grazie alla sua compostabilità e alle buone proprietà meccaniche. Poliidrossialcanoati (PHA): Sono polimeri prodotti da batteri attraverso la fermentazione degli zuccheri e sono completamente biodegradabili. I PHA trovano applicazioni in ambiti medici e come materiali per imballaggi grazie alla loro resistenza e biodegradabilità in ambienti naturali. Poliuretani a base di lignina: La lignina, un sottoprodotto della lavorazione della biomassa, può essere utilizzata come fonte di fenoli per produrre poliuretani, una classe di polimeri versatili impiegati per rivestimenti, schiume e materiali compositi. La lignina offre vantaggi in termini di resistenza chimica e riduzione dei costi di produzione rispetto ai poliuretani convenzionali. Polimeri lignocellulosici per combustibili sostenibili Oltre alla produzione di bioplastiche, la biomassa lignocellulosica è studiata anche per la sintesi di biocombustibili. I principali approcci includono: Bioetanolo: Prodotto attraverso la fermentazione degli zuccheri della biomassa, il bioetanolo è un combustibile rinnovabile che può sostituire la benzina o essere miscelato con essa. La sua produzione riduce le emissioni di gas serra e sfrutta fonti di biomassa ampiamente disponibili. Biodiesel: Sebbene il biodiesel sia comunemente prodotto da oli vegetali, esistono approcci per sintetizzare combustibili simili a partire dalla lignina e da altri composti lignocellulosici. Questi processi coinvolgono spesso la pirolisi e la gassificazione per ottenere oli bio-compatibili con i motori a combustione interna. Biogas: La digestione anaerobica della biomassa lignocellulosica produce biogas, una miscela di metano e anidride carbonica. Questo combustibile può essere utilizzato per generare energia o calore e rappresenta un’alternativa sostenibile ai gas naturali fossili. Vantaggi e sfide nell'uso della biomassa lignocellulosica L'impiego della biomassa lignocellulosica presenta numerosi vantaggi, tra cui la riduzione delle emissioni di carbonio, la diminuzione della dipendenza dai combustibili fossili e l'utilizzo di risorse rinnovabili. Tuttavia, la sua applicazione pratica comporta ancora alcune problematiche significative: Costi di produzione: I processi di conversione della biomassa sono spesso più costosi rispetto ai metodi tradizionali basati su fonti fossili, specialmente per la produzione su larga scala. Efficienza di conversione: La complessità strutturale della lignina e la resistenza naturale della biomassa lignocellulosica alla degradazione rendono difficile l'ottenimento di rendimenti elevati nei processi di conversione. Compatibilità delle infrastrutture: L'adattamento delle infrastrutture esistenti per l’uso di bioplastiche e biocombustibili è una questione critica, soprattutto nel settore energetico e dei trasporti, dove i costi di transizione possono essere elevati. Applicazioni e prospettive future I polimeri derivati da biomassa lignocellulosica sono già in uso in vari settori e le loro applicazioni continuano ad espandersi. Oltre agli usi comuni nel packaging e nei materiali da costruzione, i biopolimeri lignocellulosici stanno emergendo nel settore dell’automotive per la produzione di componenti leggeri e biodegradabili. Le tecnologie di stampa 3D potrebbero inoltre facilitare l'uso di materiali lignocellulosici personalizzabili per la produzione di oggetti su misura e prodotti durevoli. La ricerca in corso si concentra sull'ottimizzazione dei processi di conversione e sulla creazione di nuove formulazioni di biopolimeri per migliorare le proprietà meccaniche, termiche e chimiche dei materiali risultanti. Inoltre, gli sforzi per ridurre i costi di produzione e aumentare la compatibilità con i sistemi industriali esistenti sono cruciali per accelerare l’adozione dei polimeri lignocellulosici su scala globale. Conclusione I polimeri derivati da biomassa lignocellulosica rappresentano una soluzione sostenibile e innovativa per la produzione di bioplastiche e combustibili rinnovabili. Pur affrontando ancora delle problematiche tecniche ed economiche, l'uso di biomassa lignocellulosica ha il potenziale di ridurre significativamente l'impatto ambientale dei materiali plastici e dei combustibili convenzionali. Con l'evoluzione delle tecnologie di conversione e il continuo impegno nella ricerca e sviluppo, i polimeri lignocellulosici potrebbero assumere un ruolo chiave nella transizione verso un'economia più sostenibile e circolare.© Riproduzione Vietata
SCOPRI DI PIU' Forze di Chiusura nello Stampaggio ad Iniezione: Analisi Tecnica ed Ottimizzazione
Guida sulle pressioni interne, calcolo e metodi avanzati per ottimizzare la forza di chiusura e migliorare qualità ed efficienza nello stampaggio plasticodi Marco ArezioLo stampaggio a iniezione è una tecnologia ampiamente utilizzata nell'industria manifatturiera per la produzione di componenti in plastica, apprezzata per la sua capacità di realizzare pezzi con geometrie complesse e dimensioni estremamente precise. Tra gli aspetti tecnici più critici del processo, la gestione delle forze di chiusura riveste un ruolo fondamentale. Queste forze, se correttamente gestite, permettono di assicurare una qualità costante del prodotto, ridurre i costi operativi e aumentare l'efficienza produttiva degli impianti. Il Processo di Stampaggio a Iniezione Il processo di stampaggio a iniezione segue una sequenza di operazioni ben definita. In una prima fase, il materiale plastico viene riscaldato e portato allo stato fuso. Successivamente, esso viene iniettato nello stampo tramite un apposito sistema di alimentazione, in cui avviene il riempimento della cavità. Segue una fase di mantenimento della pressione, essenziale per contrastare il naturale fenomeno di contrazione del materiale durante il raffreddamento e assicurare stabilità dimensionale. Una volta completato il raffreddamento e la solidificazione del materiale, il componente finito viene estratto dallo stampo. Durante la fase iniziale dell'iniezione, le alte pressioni che si generano all’interno dello stampo tendono a separare le due metà dello stampo stesso. Pertanto, è indispensabile applicare una forza opposta, definita forza di chiusura, per mantenere lo stampo chiuso in modo stabile durante tutto il ciclo di produzione. Concetto e Significato della Forza di Chiusura La forza di chiusura è definita come la forza applicata dalla macchina di stampaggio per tenere unite saldamente le due metà dello stampo durante il processo di iniezione. Una gestione accurata di questa forza evita l'apertura accidentale dello stampo, prevenendo difetti comuni quali bave, imprecisioni dimensionali o difetti superficiali nel prodotto finale. Pertanto, calibrare con precisione la forza di chiusura non solo garantisce affidabilità nella produzione, ma permette anche di minimizzare il consumo energetico e prolungare la vita utile degli stampi e delle macchine utilizzate. Analisi delle Pressioni Interne nello Stampo Durante l'iniezione, lo stampo è soggetto a elevate pressioni interne che dipendono da diversi parametri operativi e materiali, come il tipo di polimero impiegato, le sue proprietà reologiche, la temperatura di lavorazione, la velocità di iniezione e la geometria della cavità dello stampo stesso. Tipicamente, la pressione massima si verifica in prossimità del gate, cioè nel punto di ingresso del materiale, e diminuisce progressivamente lungo il percorso del flusso del polimero. Analizzare attentamente la distribuzione della pressione, tramite strumenti e software avanzati, permette di determinare con precisione la forza necessaria per mantenere lo stampo correttamente chiuso durante l'intera fase di stampaggio. Metodo di Calcolo della Forza di Chiusura La determinazione accurata della forza di chiusura necessaria nello stampaggio a iniezione avviene tramite una semplice relazione matematica:F = P x A x K Dove: P indica la pressione media registrata nello stampo durante la fase di iniezione; A è l'area proiettata massima del componente stampato, ovvero la superficie perpendicolare alla direzione della forza di chiusura; K rappresenta un coefficiente di sicurezza, generalmente compreso tra 1,1 e 1,5, che tiene conto di eventuali fluttuazioni della pressione durante il processo produttivo. Strategie per l'Ottimizzazione della Forza di Chiusura L'ottimizzazione della forza di chiusura è fondamentale per migliorare la qualità del prodotto finito e ridurre i costi di produzione. Tra le principali strategie adottate figurano le simulazioni numeriche avanzate (CAE), che consentono di prevedere con precisione il comportamento del polimero durante l'iniezione e ottimizzare così la progettazione dello stampo. Inoltre, tecnologie di controllo adattativo basate su sensori e sistemi intelligenti regolano dinamicamente e automaticamente la forza di chiusura durante il processo, adattandosi in tempo reale alle condizioni operative variabili. Una progettazione accurata dello stampo, focalizzata sulla riduzione dell'area proiettata e sulla scelta strategica dei punti di ingresso del materiale (gate), contribuisce ulteriormente a ridurre le pressioni interne e, di conseguenza, la forza necessaria. Risultati e Benefici dell'Ottimizzazione Studi sperimentali e applicazioni industriali confermano che una corretta ottimizzazione delle forze di chiusura porta benefici significativi, quali una riduzione dei consumi energetici, un miglioramento della qualità dimensionale ed estetica dei prodotti e una maggiore durata utile degli stampi. Inoltre, una gestione ottimizzata della forza di chiusura consente di ridurre significativamente gli interventi di manutenzione straordinaria e i tempi di fermo macchina legati alla sostituzione degli stampi, incrementando così la produttività complessiva. Conclusioni La gestione accurata delle forze di chiusura nello stampaggio a iniezione non costituisce soltanto un requisito tecnico essenziale, ma rappresenta anche un fattore strategico importante per migliorare la competitività industriale. Attraverso l'integrazione di tecnologie avanzate, simulazioni precise e una progettazione accurata degli stampi, è possibile ottenere risultati eccellenti in termini di qualità del prodotto, efficienza energetica e contenimento dei costi, dimostrando la fondamentale importanza di una corretta ottimizzazione delle forze nello stampaggio a iniezione.© Riproduzione Vietata
SCOPRI DI PIU' Poche Regole per Migliorare la Produzione di Flaconi in HDPE da Post-Consumo
La collaborazione tra produttori di polimeri riciclati e soffiatori di flaconi per una migliore qualità del prodottodi Marco ArezioOggi la produzione di flaconi di HDPE, impiegando totalmente o solo in parte granuli da post consumo, è un'attività ampiamente utilizzata dai produttori, a causa dei prezzi delle materie prime, per una questione ambientale e di marketing. Ma l'utilizzo di granuli in HDPE da post consumo potrebbe causare alcuni inconvenienti produttivi, se non si rispettassero determinate regole durante la produzione e il soffiaggio dei granuli. I problemi più comuni sono: - fori sulla superficie dei flaconi - Irregolarità superficiali - Basso valore di compressione - Bassa resistenza alla saldatura - Odore di detergente del prodotto finale - Bassa resistenza alla compressione verticale - Elevato scarto durante la produzione, il soffiaggio e il test visivo Per evitare questi inconvenienti dobbiamo intervenire nella produzione dei granuli attraverso alcune fasi: - scelta del materiale in ingresso - selezione - lavaggio - selezione ottica dei granuli - corretta analisi degli odori attraverso il test della gascromatografia a mobilità ionica - corretta filtrazione in fase di estrusione - gestione termica del processo - creazioni di ricette in base alla resistenza meccanica richiesta - controllo dell’umidità durante le fasi di imballo - corretto stoccaggio del prodotto Inoltre vi sono alcune accortezze da seguire durante le fasi di soffiaggio e confezionamento: - verifica miscele polimeriche in base alla forma e alla dimensione del flacone - controllo della fase di estrusione del polimero in macchina - controllo delle temperature - tempi Parison - verifica dei punti di incollaggio ed eventualmente modifica della miscela riciclata - test sulla qualità delle superfici e identificazione dei problemi e delle cause - controllo della corrispondenza dei colori richiesti e modifica delle ricette - test sulla resistenza del flacone pieno e sotto carico ed eventuale soluzione dei problemi - controllo della trasparenza o semitrasparenza dei flaconi, se richiesto, con eventuale modifica delle ricette Come abbiamo detto, la produzione di flaconi in HDPE (polietilene ad alta densità) riciclato, derivante da materiale post-consumo, è diventata una prassi sempre più diffusa tra i produttori. Le motivazioni dietro questa scelta sono molteplici: dal risparmio economico derivante dall'uso di materie prime meno costose, agli innegabili vantaggi ambientali, fino all'impatto positivo in termini di immagine aziendale. Nonostante questi benefici, la trasformazione di HDPE riciclato in flaconi di qualità non è priva di sfide tecniche. Uno dei problemi principali riscontrati nella produzione di questi contenitori include la presenza di fori e irregolarità sulla superficie, che possono compromettere l'integrità del flacone. Questi difetti sono spesso causati da impurità non adeguatamente separate nel processo di riciclo o da una miscelazione non ottimale del materiale. Altri problemi comuni includono una bassa resistenza alla compressione e alla saldatura, problematiche che possono essere direttamente correlate alla degradazione del materiale durante le fasi di lavorazione e riciclo. Un'altra problematica importante è la gestione degli odori: i flaconi possono acquisire un odore di detergente, residuo delle sostanze chimiche utilizzate in precedenza nei contenitori, se il processo di lavaggio non è eseguito con la dovuta attenzione. Inoltre, la resistenza alla compressione verticale può risultare insufficiente, e lo scarto di produzione durante il soffiaggio e i test visivi può aumentare notevolmente se il processo non è attentamente monitorato e ottimizzato. Per affrontare questi problemi, è fondamentale un controllo rigoroso e metodico del processo di produzione. Inizia dalla selezione accurata del materiale di scarto, che deve essere il meno degradato e il più pulito possibile. Il lavaggio deve essere eseguito meticolosamente per eliminare tutte le impurità e i residui chimici, mentre la selezione ottica dei granuli consente di scartare quelli di qualità inferiore. È altrettanto importante l'analisi degli odori, per la quale si utilizza la gascromatografia a mobilità ionica, una tecnica che permette di identificare e quantificare le molecole responsabili degli odori indesiderati. Durante l'estrusione, una filtrazione efficace può rimuovere le ultime impurità, e una gestione attenta della temperatura impedisce ulteriori degradazioni del polimero. La creazione di ricette personalizzate in base alle resistenze meccaniche richieste dai diversi tipi di flaconi è un altro passo critico. La corretta gestione dell'umidità durante le fasi di imballaggio e un adeguato stoccaggio sono essenziali per mantenere la qualità del materiale fino alla sua trasformazione. Il soffiaggio e il confezionamento richiedono ulteriori accortezze: la verifica delle miscele polimeriche in base alla forma e alla dimensione del flacone è cruciale, come lo è il controllo delle temperature e dei tempi di estrusione. I test sulla qualità delle superfici e sulla resistenza del flacone pieno e sotto carico aiutano a identificare problemi e cause, permettendo interventi tempestivi. Infine, una stretta collaborazione tra i fornitori di granuli di HDPE riciclato e i produttori di flaconi è vitale. Questo rapporto consente di affinare continuamente la qualità del materiale riciclato e di anticipare problemi che potrebbero compromettere il prodotto finale. In conclusione, sebbene l'utilizzo di HDPE riciclato presenti sfide notevoli, con un attento monitoraggio e ottimizzazione dei processi, è possibile produrre flaconi non solo economicamente vantaggiosi ma anche di alta qualità, che rispondono alle esigenze del mercato e contribuiscono significativamente alla sostenibilità ambientale.
SCOPRI DI PIU' Come Viene Formato un Flacone in Plastica Riciclata
Estrusione del polimero riciclato, formazione del parison, soffiaggio del flacone e distacco delle materozzedi Marco ArezioI flaconi dei prodotti per la pulizia della casa o per i liquidi industriali, realizzati in plastica riciclata, comprati abitualmente nei negozi, hanno avuto una grandissima diffusione negli ultimi anni, andando a sostituire progressivamente quelli in vetro e in metallo. Sono senza dubbio più leggeri, hanno un costo di produzione più basso e sono facilmente riciclabili con un impatto ambientale inferiore ad altri imballi per liquidi. Un flacone prodotto con la platica riciclata può essere prodotto, usato, riciclato e riusato per un numero elevato di volte con un consistente risparmio di materie prime naturali. Ma ci siamo mai chiesti come viene prodotto un flacone di detersivo in plastica? L’industria del riciclo ha fatto enormi passi avanti creando granuli in HDPE, il polimero principe per i flaconi dei prodotti liquidi per la pulizia della casa, sempre più performanti e puliti, che possono essere impiegati al 100% almeno fino ad un volume di 5 litri di prodotto. Questi polimeri provengono principalmente dal riciclo dei flaconi degli stessi detersivi, attraverso un attento lavoro di selezione del rifiuto raccolto e una serie di operazioni di miglioramento della materia prima seconda, che permette la creazione di un altro flacone dagli spessori di pochi micron. Per poter produrre un falcone in HDPE riciclato, oltre al polimero, dobbiamo disporre di un impianto di estrusione e soffiaggio dell’imballo. Questi impianti sono composti, in modo molto schematico, da un alimentatore in cui si metterà il polimero di HDPE in granuli, un estrusore che avrà il compito di sciogliere il granulo plastico creando un fuso modellabile, un filtro che avrà il compito, specialmente se si utilizza un HDPE riciclato da post consumo, di ridurre al massimo eventuali inquinanti presenti nel polimero ed infine uno stampo in cui avviene la formazione del flacone. Sorvolando sulla prima parte del processo di estrusione, argomento già trattato in un articolo precedente, vediamo cosa succede nel processo di produzione a valle dell’estrusione. L’HDPE fuso dall’estrusore sarà incanalato in un impianto atto alla produzione di una lingua di materiale plastico, detto parison, che costituirà la materia prima per il nostro futuro flacone. Una volta regolata la quantità di materiale che costituisce il parison, le due parti dello stampo si chiuderanno fra loro imprigionandolo. A questo punto verrà insufflata dell’aria all’interno del parison, che gonfierà il materiale sulle pareti dello stampo creando e raffreddando il flacone. La forza con cui viene immessa l’aria non è, generalmente, superiore a 10 Bar, permettendo una corretta formazione del prodotto all’interno dello stampo, ma la durata di soffiatura dipende dalla dimensione volumetrica del flacone da realizzare. Essendo questo processo il più lungo rispetto ai precedenti, è possibile ottimizzare le tempistiche utilizzando, per esempio, il ricambio dell’aria di soffiaggio per permettere una più veloce fase di raffreddamento del prodotto all’interno dello stampo. Come in tutte le operazioni di stampaggio, anche nella produzione dei flaconi è possibile che si creino delle materozze intorno al flacone grezzo, che un tempo venivano tolte a mano. Attualmente le soffiatrici dispongono di appostiti taglienti che, in modo automatico, rifilano le eccedenze di plastica presenti sui flaconi, velocizzando notevolmente il lavoro. Una volta formato il flacone, un nastro trasportatore lo indirizzerà ad un altro impianto di soffiatura automatico che avrà il compito, attraverso l’insufflazione di aria al suo interno, di verificare che non vi siano imperfezioni costruttive, come dei fori, che ne comprometterebbe la tenuta una volta riempiti di prodotto. Superata questa fase di controllo il flacone potrà essere idoneo alla successiva fase di riempimento con i detersivi o gli altri liquidi da commercializzare. Categoria: notizie - tecnica - plastica - riciclo - produzione - soffiaggio - flacone - HDPE
SCOPRI DI PIU' LDPE Riciclato da Post Consumo: 60 Tipologie di Odori Ostacolano la Vendita
di Marco ArezioLa raccolta differenziata degli imballi della plastica, specialmente per quelli in LDPE, è una conquista moderna che permette, attraverso il riciclo, il riutilizzo degli imballi esausti con il duplice vantaggio di ridurre l’impronta carbonica e il prelievo di risorse naturali dalla terra per creare nuovi prodotti. Molto si deve ancora fare però nel settore del riciclo in quanto la quota di plastica che viene raccolta e riutilizzata è ancora largamente inferiore a quella che viene prodotta ogni giorno. Questo scompenso quantitativo tra quanto si ricicla e quanto si produce di nuovo ha molte cause: • Limitata diffusione della raccolta differenziata nel mondo • Difficoltà nel riciclo di molti imballi plastici multistrato • Bassa qualità della materia prima riciclata • Mancanza di una cultura del riciclo Nei paesi dove la raccolta differenziata è avviata e funziona stabilmente, la produzione di materia prima riciclata soffre di un giudizio abbastanza negativo sulla qualità della stessa, causata da fattori che dipendono anche, ma non solo, dalla filiera del riciclo meccanico. Questa valutazione negativa incide in maniera rilevante sulle vendite della materia prima riciclata, relegando il suo uso solo ad alcuni settori di impiego, riducendone quindi i quantitativi vendibili e abbassando il prezzo medio per tonnellata, che comporta, a sua volta, un basso margine economico per le aziende che riciclano. Inoltre, meno granulo riciclato si vende, meno rifiuto plastico si può riciclare e più grande diventa il problema del suo smaltimento, rischiando di far finire in discarica la preziosa materia prima che potrebbe essere riutilizzata. Tra i problemi di cui soffre la materia prima riciclata, nonostante l’enorme sviluppo impiantistico del settore, quello dell’odore è tra i più sentiti dai clienti che potrebbero utilizzarla per produrre film, imballi rigidi, materiali per il settore edile, per l’automotive, giardinaggio, mobili e molti altri prodotti. Ad oggi la percezione dell’odore di una materia prima plastica proveniente dal post consumo è affidata, in modo del tutto empirico, ad una sensazione nasale di chi la produce e di chi la utilizza, che valutano in modo estremamente soggettivo sia la tipologia che l’intensità degli odori presenti nella plastica riciclata. Valutazione che poi si può scontrare con il cliente finale che comprerà il prodotto realizzato e darà un’ulteriore valutazione, personale, dell’odore. Il naso umano è sicuramente uno strumento eccellente ma ogni persona percepisce le sollecitazioni odorose in modo del tutto personale, ed è per questo che, in casi particolari, si assoldano gruppi di persone che insieme fanno valutazioni sugli odori da intercettare. Se prendiamo ad esempio la filiera del riciclo delle materie plastiche, partendo dalla raccolta differenziata, si è visto che i sacchi in LDPE e gli imballi flessibili che vanno al riciclo, portano con sé un numero elevatissimo di sostanze chimiche che generano odori nella filiera del riciclo. La rilevazione delle fonti degli odori non è stata studiata attraverso metodi sensoriali empirici, quindi attraverso il naso umano, ma attraverso un’indagine chimica svolta da uno strumento di laboratorio che consiste in un gascromatografo con uno spettrometro a mobilità ionica. Questo strumento ha analizzato i componenti chimici, all’interno di una larga campionatura di LDPE riciclato proveniente dalla raccolta differenziata, andando ad individuare 60 tipologie di sostanze chimiche che generano odori. La campionatura analizzata proveniva dal ciclo meccanico tradizionale di riciclo in cui il materiale viene selezionato, triturato e lavato con una permanenza in acqua di circa 15 minuti. Gli odori più comuni percepiti dal naso umano, di questa campionatura sono stati:• Muffe • Urina • Formaggio • Terra • Fecale • Sapone • Caffè • Sudato • Peperone Queste famiglie di odori percepite sono create da circa 60 composti chimici che si associano durante la fase di raccolta e lavorazione della plastica riciclata. Si sono individuati alcuni punti critici: Il sacco della raccolta differenziata che contengono gli imballi plastici domestici da selezionare in cui troviamo diverse tipologie di polimeri, possono contenere residui di sostanze come detersivi, cibo, oli, disinfettanti, prodotti chimici, creme e molti altri. Questo miscuglio di elementi chimici diversi si può legare alla superficie della plastica ma, in funzione del tempo di sodalizio, potrebbe anche penetrare al suo interno. La selezione tra le varie plastiche, attraverso macchine a lettori ottici, crea una certa percentuale di errore che si traduce nella possibilità di avere quantità di plastiche miste all’interno della frazione selezionata. La fase di lavaggio del macinato plastico ha la funzione di dividere ulteriormente, per densità, le plastiche immesse e ha lo scopo di pulirle dai residui di prodotti che gli imballi hanno contenuto o sono venuti in contatto. Ad eccezione del PET, gli altri polimeri provenienti dalla raccolta differenziata, vengono generalmente lavati in acqua fredda, processo che non incide in maniera rilevante nel processo di pulizia al fine di abbattere gli odori. La fase di estrusione del materiale lavato, per la formazione del granulo, potrebbe comportare un degradamento della materia prima in cui sono presenti frazioni di polimeri diversi da quella principale che quindi fonderanno a temperature diverse. Questo può causare la formazione di elementi chimici che daranno origine ad odori. Intervenire su queste fasi porterebbe a miglioramento significativo della qualità dei polimeri da post consumo prodotti, non solo attraverso un abbattimento delle tipologie e dell’intensità degli odori, ma ne migliorerebbe anche le performace tecniche. Il controllo analitico degli odori, attraverso strumenti che ne rilevino le genesi chimiche, può aiutare non solo in fase di certificazione del livello odoroso della materia prima finale in modo inequivocabile e non più empirico, ma darebbe un importante supporto anche in fase di creazione di ricette sulle tipologie di materia prima da usare durante le fasi di riciclo del rifiuto plastico, sull’individuazioni delle fonti migliori e sui risultati dei processi produttivi nello stabilimento (selezione, lavaggio ed estrusione). Ridurre gli odori e migliorare la qualità del granulo da post consumo porterebbe all’apertura di nuovi mercati nei quali si potrebbe impiegare la materia prima riciclata al posto di quella vergine con un vantaggio ambientale, economico e industriale.Categoria: notizie - tecnica - plastica - riciclo - LDPE - post consumo - odoriVedi maggiori informazioni sul riciclo dell'LDPE
SCOPRI DI PIU' Colorazione e Verniciatura dei Prodotti in Plastica
 di Marco ArezioI prodotti realizzati in plastica, oltre alle innumerevoli doti economiche-strutturali e di circolarità ambientale, hanno anche il pregio di poter accogliere, non solo colori nella massa fusa durante la produzione dell’elemento, ma possono anche essere verniciati superficialmente per attribuire all’oggetto effetti estetici elevati.La colorazione della massa fusa plastica durante la produzione dell’oggetto, attraverso l’utilizzo dei coloranti, avviene miscelando il granulo o le polveri colorate al polimero del prodotto, usufruendo dell’azione di fusione e di miscelazione che imprime l’estrusore dentro il quale passano i componenti. Al termine della produzione da parte della macchina il pezzo sarà uniformemente colorato in massa, risultato per cui il prodotto potrebbe essere idoneo all’impiego finale oppure potrebbe essere avviato all’impianto di verniciatura per finiture particolari. E’ possibile inoltre che i pezzi che devono essere avviati alla verniciatura vengano prodotti senza alcuna colorazione nella massa. Detto questo, gli strati di verniciatura sulle materie plastiche, devono tenere in considerazione la struttura su cui aderiscono e la caratteristica del polimero con cui l’oggetto viene fatto. Infatti, la durezza, il comportamento all’allungamento e la temperatura degli strati di vernice da stendere sul prodotto, devono tenere in considerazione una possibile reazione fisico-chimica della plastica di cui è composto. Un comportamento dinamico troppo rigido di uno strato di vernice applicato ad un oggetto di plastica potrebbe influenzare negativamente la durabilità dell’elemento, come il contatto con temperature e solventi che necessitano per il lavoro di stesura del colore. Alcune tonalità applicate alle materie plastiche hanno un effetto positivo sul rischio di decomposizione fotochimica, come per esempio il colore nero, che influisce positivamente sulla protezione dai raggi UV agendo come un filtro. Le vernici possono inglobare dei composti chimici che operano in modo mirato nella produzione di alcuni elementi, come per esempio le vernici conduttive resistenti all’abrasione, impiegate nei serbatoi della benzina, oppure caricate con Ag, Ni o Cu per realizzare la schermatura ad alta frequenza di apparecchiature elettroniche. Esistono inoltre vernici trasparenti che aumentano la resistenza alla graffiatura per il Policarbonato e per il PMMA, come le acriliche, silossaniche o poliuretaniche, applicate a spruzzo o ad immersione. Nelle colorazioni delle materie plastiche si possono impiegare anche le polveri, specialmente per i polimeri PA6 e PA66, che ricevono la colorazione attraverso un processo che permette di rendere il polimero conduttore, attraverso il metallo o delle microsfere di ceramica, specialmente nel settore sanitario.Categoria: notizie - tecnica - plastica - verniciatura - colorazione - produzione
SCOPRI DI PIU' Che Qualità di Film è Ottenibile con l'Uso dell' LDPE Riciclato?
di Marco ArezioMai come oggi la qualità di un granulo di LDPE riciclato è importante per la produzione di un film, in quanto le aspettative del mercato, che si sta spostando dalle materie prime vergini a quelle riciclate, sono molto alte.Non è sempre facile trasmettere al cliente, che vuole produrre con un LDPE riciclato, la necessità di conoscere la genesi del riciclo per non sbagliare ad acquistare il prodotto basandosi, magari, solo sulla convenienza economica della materia prima riciclata rispetto a quella vergine che gli viene offerta. Diciamo, in linea di principio, che anche nel campo dell’LDPE riciclato ci sono famiglie di prodotto attraverso le quali si possono produrre alcuni articoli e, di conseguenza, non se ne possono produrre altre se si vuole ottenere sempre un buon risultato tecnico ed estetico sull’articolo finito da immettere sul mercato. Le macro famiglie si possono distinguere in tre aree: • LDPE riciclato da post consumo • LDPE riciclato post consumo industriale • LDPE riciclato post industriale Il granulo in LDPE da post consumo viene prodotto attraverso il processo di riciclo dello scarto della raccolta differenziata, che viene separato, macinato, lavato, densificato ed estruso in granuli. La prima cosa da considerare dei prodotti di questa famiglia è il grado di contaminazione a cui il film lavorato viene sottoposto durante la sua vita, infatti, la raccolta differenziata comporta la mescolazione nei sacchi della raccolta domestica inquinanti, come resti di cibo, oli, grassi, poliaccoppiati di imballi alimentari e molti altri prodotti che, durante le fasi di raccolta, solidarizzano con il film da riciclare creando un problema di qualità a valle del processo. Inoltre, durante la separazione meccanica, può capitare che parti di altre plastiche rimangano all’interno del flusso dell’LDPE da riciclare creando un altro filone di contaminazione nel processo di produzione del granulo. I sistemi di riciclo meccanico contemplano il lavaggio del materiale selezionato ma, spesso, questo non è sufficiente per ridurre la presenza di plastiche diverse dall’LDPE e lo scioglimento e il distaccamento di parti non plastiche presenti sul prodotto da lavare. Queste contaminazioni possono creare diverse problematiche nella produzione del film: • Odori pungenti nel prodotto finito • Fragilità al taglio dovuta alla presenza di polipropilene • Grumi non fusi nella fase di estrusione con la conseguente puntinatura del film • Irregolarità della superficie del film dovuta alla degradazione delle impurità nella fase di estrusione • Inconsistenza del film dovuta all’eccessiva presenza di gas all’interno del granulo causata dalla degradazione del materiale estruso • Difficoltà di creare una bolla regolare a seguito della possibile degradazione del polimero in fase di soffiaggio per la presenza dei problemi sopra elencati. L’uso che normalmente si fa del granulo in LDPE da post consumo da raccolta differenziata è riservato a sacchi per la spazzatura di spessore non inferiore agli 100-120 micron, di colori scuri, in cui il possibile odore, la puntinatura del film e la possibile fragilità al taglio sono dai clienti tollerati a fronte di un prezzo competitivo. Un’altra applicazione sono i teli da copertura provvisoria, normalmente neri, con spessori da 140 a 300 micron in cui le impurità presenti nei granuli si diluiscono negli spessori generosi del film. Il granulo da post consumo industriale è un prodotto molto vicino alla categoria del post industriale che vediamo successivamente, in quanto l’input del materiale non viene dalla raccolta differenziata ma esclusivamente dalla raccolta degli imballi industriali, dei supermercati e del settore del commercio, i cui film da imballo non vengono in alcun modo contaminati da sostanze nocive per il riciclo. Una volta raccolti questi film vengono divisi per colore, macinati lavati, densificati ed estrusi in granuli adatti alla produzione di films.Quali sono i vantaggi di questo flusso:• Materiale non contaminato da rifiuti organici o liquidi industriali • Selezionato per colore • Selezionato per tipologia di plastica • Normalmente soggetto al primo riciclo • Non contiene poliaccoppiati da packaging alimentare La produzione di film con questa tipologia di materiale permette la realizzazione di spessori molto sottili, a partire da 20 micron, utilizzando al 100% il granulo riciclato. Il film rimane elastico, le saldature non si aprono in quanto non si realizza l’influenza negativa della presenza di PP come nel post consumo, non presenta odori sgradevoli, si possono realizzare film trasparenti, anche se si parte da un granulo non trasparente, o film di colorati aggiungendo del master. Esiste anche una versione adatta alla produzione di film nero, dedicato principalmente ai sacchetti per l’immondizia con spessori da 20 a 100 micron o ai teli da copertura per l’edilizia in cui è richiesto un buon grado di resistenza allo strappo. Il granulo post industriale neutro proviene normalmente da scarti di lavorazione di film neutri che vengono raccolti e divisi per colore, macinati e nuovamente estrusi in granuli per la produzione. Un’altra tipologia di LDPE post industriale è caratterizzata dall’utilizzo di scarti delle lavorazioni del polimero delle industrie petrolchimiche, che vengono compattati in blocchi o barre, per poi essere macinati o polverizzati e riutilizzati come materia prima in fase di estrusione dei granuli. Questo tipo di LDPE riciclato è molto simile ad un polimero vergine, sia per caratteristiche meccaniche che di trasparenza nella produzione del film. Non ha odori, non ha alterazioni di colore, si può miscelare con la materia prima vergine, se richiesto e conserva ottime caratteristiche meccaniche e di qualità nella superficie. Articoli correlati:LDPE RICICLATO DA POST CONSUMO: 60 TIPOLOGIE DI ODORI OSTACOLANO LA VENDITALDPE DA POST CONSUMO. COME RIDURRE LE IMPERFEZIONI. EBOOK Categoria: notizie - tecnica - plastica - riciclo - LDPE - film plastici - post consumoVedi maggiori informazioni sul riciclo dell'LDPE
SCOPRI DI PIU'
