








 Polimero con Talina: La Rivoluzione nella Resistenza agli Urti
L'integrazione della talina nei polimeri offre una nuova frontiera nei materiali ad alte prestazioni, migliorando la resistenza agli urtidi Marco ArezioNegli ultimi anni, la ricerca sui materiali ha fatto passi da gigante, portando alla scoperta di nuove tecnologie in grado di migliorare significativamente le proprietà dei polimeri. Una di queste innovazioni è rappresentata dall'integrazione della talina nei polimeri, che ha dimostrato di aumentare notevolmente la resistenza agli urti. Questo articolo esplora in profondità questa tecnologia emergente, analizzando le sue caratteristiche, le applicazioni e gli studi scientifici che ne supportano l'efficacia.La Magia della Talina La talina è un minerale naturale che appartiene al gruppo dei silicati. È noto per la sua struttura lamellare e per le sue proprietà uniche, come la resistenza al calore, la capacità lubrificante e la non reattività chimica. Queste caratteristiche hanno reso la talina un materiale di interesse in vari settori, ma è solo di recente che i ricercatori hanno iniziato a esplorare il suo potenziale nei polimeri. Proprietà della Talina La talina è principalmente composta da silicato di magnesio idrato. La sua struttura stratificata permette una facile scorrevolezza tra gli strati, conferendo al materiale un effetto lubrificante naturale. Inoltre, può resistere a temperature elevate senza degradarsi, il che la rende ideale per applicazioni che richiedono stabilità termica. La sua inerzia chimica garantisce che non reagisca con la maggior parte dei composti chimici, mantenendo intatte le proprietà del materiale composito. L'Integrazione nei Polimeri La combinazione di talina e polimeri ha dato vita a materiali con proprietà meccaniche superiori. Questo processo prevede la dispersione di particelle di talina all'interno della matrice polimerica, creando un materiale composito con caratteristiche migliorate. Tecniche di Integrazione Esistono diverse tecniche per integrare la talina nei polimeri. La miscelazione a fusione è una delle più comuni, in cui la talina viene miscelata con il polimero fuso per garantire una distribuzione uniforme delle particelle. La polimerizzazione in situ è un'altra tecnica, dove la talina viene aggiunta durante il processo di polimerizzazione, permettendo una migliore interazione tra la matrice polimerica e le particelle di talina. Infine, il compounding utilizza estrusori per combinare la talina con polimeri in forma granulare, migliorando la dispersione e l'adesione tra le componenti.Effetti sulla Resistenza agli Urti L'inclusione della talina nei polimeri ha dimostrato di aumentare significativamente la resistenza agli urti del materiale composito. Questo miglioramento è dovuto a diversi fattori, tra cui l'aumento della durezza, l'assorbimento dell'energia d'urto e il rafforzamento della matrice polimerica. Le particelle di talina aumentano la durezza complessiva del materiale, rendendolo più resistente agli impatti. La struttura lamellare della talina consente un migliore assorbimento e distribuzione dell'energia d'urto, riducendo il rischio di fratture. Inoltre, agiscono come rinforzo all'interno del polimero, migliorandone la robustezza e la durata.Applicazioni dei Polimeri con Talina Grazie alle loro migliorate proprietà meccaniche, i polimeri con talina trovano applicazione in diversi settori industriali. Industria Automobilistica Nell'industria automobilistica, la resistenza agli urti è una caratteristica cruciale per la sicurezza e la durabilità dei veicoli. I polimeri con talina sono utilizzati per la produzione di paraurti, cruscotti e altri componenti interni che devono resistere a impatti elevati senza deformarsi o rompersi. Studi recenti hanno dimostrato che l'uso di polimeri rinforzati con talina può aumentare la resistenza agli urti dei componenti automobilistici del 30% rispetto ai materiali convenzionali.Settore Aerospaziale L'industria aerospaziale richiede materiali leggeri ma resistenti, capaci di sopportare le estreme condizioni di volo. I polimeri con talina offrono una combinazione ideale di leggerezza e resistenza, risultando in componenti più sicuri e affidabili. La NASA e altre agenzie spaziali stanno attualmente conducendo ricerche sull'uso di questi materiali nei satelliti e nelle strutture dei razzi, con risultati preliminari molto promettenti. Elettronica e Dispositivi di Consumo Nel settore dell'elettronica, la resistenza agli urti è essenziale per proteggere i dispositivi durante l'uso quotidiano. I polimeri con talina vengono utilizzati in custodie per smartphone, laptop e altri dispositivi portatili, garantendo una maggiore protezione contro cadute e urti accidentali. Un recente studio pubblicato su "Journal of Applied Polymer Science" ha evidenziato che l'aggiunta di talina ai polimeri utilizzati nelle custodie per smartphone può ridurre i danni da caduta del 40%.Impatti sul Mercato e Sostenibilità L'adozione di polimeri con talina ha anche implicazioni significative per il mercato e la sostenibilità ambientale. Competitività di Mercato L'introduzione di polimeri ad alta resistenza agli urti ha aumentato la competitività delle aziende che adottano questa tecnologia. La capacità di offrire prodotti più duraturi e sicuri rappresenta un vantaggio competitivo significativo, specialmente in settori dove la resistenza agli urti è un fattore determinante per la scelta del consumatore. Aziende leader come BASF e Dow Chemical stanno investendo massicciamente in questa tecnologia, prevedendo una crescita significativa del mercato nei prossimi anni.Sostenibilità Ambientale L'integrazione della talina nei polimeri può contribuire a migliorare la sostenibilità dei prodotti. La talina è un minerale abbondante e a basso costo, e l'uso di materiali compositi più resistenti può ridurre la necessità di sostituzioni frequenti, diminuendo così l'impatto ambientale complessivo. Inoltre, i processi di produzione dei polimeri con talina possono essere ottimizzati per minimizzare gli sprechi e l'uso di energia. Uno studio del 2023 condotto dall'Università di Cambridge ha dimostrato che l'uso di talina nei polimeri può ridurre le emissioni di CO2 del 20% rispetto ai polimeri tradizionali.Problemi e Prospettive Future Nonostante i numerosi vantaggi, l'integrazione della talina nei polimeri presenta alcune problematiche tecniche e di mercato. Problemi Tecnici La dispersione uniforme della talina all'interno della matrice polimerica è cruciale per ottenere le proprietà desiderate. Questo richiede tecniche di produzione avanzate e un controllo preciso dei parametri di processo. Inoltre, l'adesione tra le particelle di talina e la matrice polimerica deve essere ottimizzata per massimizzare i benefici meccanici. La ricerca in corso presso il MIT sta esplorando nuovi metodi di dispersione della talina per migliorare ulteriormente queste proprietà. Adozione di Mercato L'adozione su larga scala dei polimeri con talina dipende dalla disponibilità di infrastrutture produttive adeguate e dalla sensibilizzazione del mercato sui benefici di questi materiali. Le aziende devono investire in ricerca e sviluppo per migliorare ulteriormente le proprietà dei polimeri con talina e ridurre i costi di produzione. Tuttavia, con il crescente interesse per materiali sostenibili e ad alte prestazioni, le prospettive per l'adozione di questi polimeri sono molto positive.Prospettive Future Il futuro dei polimeri con talina appare promettente, con potenziali applicazioni in nuovi settori e miglioramenti continui nelle tecnologie di produzione. La ricerca continua può portare a scoperte ancora più innovative, come la combinazione della talina con altri nanomateriali per creare compositi con proprietà meccaniche e funzionali senza precedenti. Gli studi in corso presso l'Università di Tokyo stanno investigando l'uso di talina in combinazione con grafene per creare materiali super resistenti e leggeri. Conclusioni Il polimero con talina rappresenta una delle innovazioni più significative nel campo dei materiali ad alta resistenza agli urti. Grazie alle sue eccezionali proprietà meccaniche e alla sua versatilità applicativa, questo materiale ha il potenziale per rivoluzionare numerosi settori industriali, dalla produzione automobilistica all'elettronica di consumo. Nonostante le sfide tecniche e di mercato, le prospettive future sono estremamente positive, con continue ricerche che promettono di svelare ulteriori miglioramenti e nuove applicazioni per i polimeri con talina.© Riproduzione Vietata
SCOPRI DI PIU' Effetti della reticolazione sulla resistenza meccanica e alla fatica degli elastomeri
Analisi dei processi di crosslinking e della loro influenza sulle proprietà meccaniche e sulla durabilità a fatica dei materiali elastomericidi Marco ArezioLa scienza dei materiali polimerici, e in particolare lo studio degli elastomeri, trova uno dei suoi punti centrali nella comprensione del ruolo della reticolazione. Questo processo, che consiste nella creazione di legami chimici o fisici permanenti tra le catene polimeriche, è il fondamento stesso delle prestazioni degli elastomeri in applicazioni tecnologiche che spaziano dai pneumatici all’industria aerospaziale, passando per dispositivi biomedicali e guarnizioni industriali. La reticolazione non è un semplice fenomeno strutturale: è un meccanismo che ridefinisce profondamente la resistenza meccanica, la rigidità, la resilienza e, soprattutto, la resistenza a fatica dei materiali elastomerici. La natura della reticolazione negli elastomeri Gli elastomeri sono caratterizzati dalla loro capacità di subire grandi deformazioni elastiche e di ritornare alla forma originaria una volta rimosso lo sforzo. In assenza di reticolazione, le catene polimeriche tendono a scorrere l’una rispetto all’altra, riducendo la stabilità dimensionale e favorendo fenomeni di creep o rilassamento. La reticolazione introduce punti di ancoraggio chimici o fisici che limitano questo scorrimento, creando una rete tridimensionale capace di conferire stabilità e migliorare le proprietà meccaniche. Il grado di reticolazione è un parametro critico: una densità troppo bassa comporta un materiale eccessivamente morbido e vulnerabile all’usura, mentre un eccesso di legami incrociati può rendere il materiale fragile, riducendo l’elasticità e aumentando la probabilità di rottura sotto sollecitazioni cicliche. Proprietà meccaniche e resistenza statica La resistenza meccanica degli elastomeri dipende in larga misura dalla densità e dalla distribuzione dei punti di reticolazione. Una rete ben bilanciata garantisce una buona resistenza alla trazione, al taglio e alla compressione. L’aumento dei legami incrociati riduce la mobilità segmentale delle catene, incrementando il modulo elastico del materiale. In questo modo, l’elastomero diventa più resistente alla deformazione permanente e acquisisce una maggiore durezza superficiale. Tuttavia, esiste un compromesso tra resistenza e deformabilità. La resilienza tipica degli elastomeri, cioè la capacità di assorbire e rilasciare energia, diminuisce quando la densità di reticolazione è troppo elevata. Ciò richiede una progettazione mirata del grado di crosslinking in funzione dell’applicazione specifica, come accade nella formulazione dei compound per pneumatici ad alte prestazioni, dove si ricerca il bilanciamento tra grip, resistenza all’usura e stabilità dimensionale. Resistenza a fatica e comportamento sotto sollecitazioni cicliche La fatica rappresenta uno dei limiti più critici per gli elastomeri impiegati in applicazioni dinamiche. Durante l’esercizio, i materiali elastomerici sono soggetti a cicli ripetuti di carico e scarico che inducono microfratture localizzate, le quali, con il tempo, si propagano fino alla rottura macroscopica. La reticolazione influenza direttamente la resistenza a fatica attraverso due meccanismi principali: - Stabilizzazione delle catene polimeriche, che riduce la mobilità molecolare e limita l’accumulo di danno. - Distribuzione degli sforzi interni, che permette alla rete reticolata di dissipare l’energia applicata in maniera più uniforme. Tuttavia, un eccesso di reticolazione può avere un effetto controproducente. La rigidità indotta dai numerosi legami rende più difficile il riarrangiamento molecolare durante la deformazione ciclica, favorendo la nucleazione di microfessure. Per questo motivo, la progettazione delle formulazioni elastomeriche deve tener conto non solo delle condizioni statiche, ma soprattutto dei carichi ciclici che il materiale dovrà sostenere nel lungo periodo. Effetti microstrutturali e chimici della reticolazione Dal punto di vista chimico, la reticolazione può avvenire tramite processi di vulcanizzazione a base di zolfo, attraverso perossidi organici o per mezzo di radiazioni ionizzanti. Ciascun metodo genera morfologie di reticolazione differenti, che a loro volta influenzano le prestazioni finali. La vulcanizzazione solforica, ad esempio, produce legami polisolfurici, più flessibili ma anche più suscettibili a rottura termica e ossidativa; i perossidi, invece, formano legami carbonio-carbonio molto più stabili, ma conferiscono al materiale una maggiore rigidità. Questi aspetti si riflettono sulla resistenza a fatica: i sistemi a legami più flessibili garantiscono una migliore dissipazione delle sollecitazioni cicliche, mentre quelli più rigidi resistono meglio agli ambienti aggressivi, ma riducono la vita a fatica. L’ottimizzazione richiede quindi un compromesso tra stabilità chimica, resistenza all’invecchiamento e comportamento sotto stress ripetuto. La vita utile e la progettazione di materiali elastomerici Determinare e controllare la vita utile di un materiale elastomerico è una delle sfide più complesse nella scienza dei polimeri applicata. La vita utile non è un parametro assoluto, ma dipende da una molteplicità di fattori che vanno dalla formulazione chimica alla densità di reticolazione, dall’ambiente di esercizio alle modalità di sollecitazione. Ogni elastomero, in quanto materiale viscoelastico, combina caratteristiche elastiche tipiche dei solidi con proprietà dissipative proprie dei fluidi, e ciò implica che il suo comportamento nel tempo non è mai rigidamente prevedibile senza un’analisi dettagliata delle condizioni operative. Un pneumatico da competizione, ad esempio, è progettato per resistere a sollecitazioni cicliche estremamente intense per un arco temporale breve, mentre un giunto di tenuta per l’industria petrolchimica deve mantenere prestazioni stabili per anni in un ambiente aggressivo e variabile. In entrambi i casi, la progettazione della reticolazione diventa un vero e proprio strumento di “taratura funzionale”: la rete tridimensionale creata dai legami incrociati deve essere calibrata per rispondere in modo selettivo agli stimoli meccanici e chimici dell’ambiente operativo. La reticolazione ottimale permette non solo di incrementare la resistenza statica, ma soprattutto di modulare il comportamento a fatica. Un materiale elastomerico sottoposto a carichi ciclici accumula inevitabilmente micro danni localizzati: piccole fratture, zone di cavitazione e microvuoti che si propagano sotto l’azione delle sollecitazioni ripetute. La densità e la natura dei legami di reticolazione stabiliscono in che misura tali difetti vengono confinati o propagati. Una rete troppo rigida ostacola i movimenti di rilassamento delle catene polimeriche, favorendo la nucleazione di microfratture; una rete troppo debole, al contrario, non riesce a contenere la deformazione plastica, generando cedimenti prematuri. In questa prospettiva, la vita utile di un elastomero non può essere intesa unicamente come tempo alla rottura, ma come capacità di mantenere prestazioni funzionali entro margini accettabili lungo tutto il ciclo di utilizzo. Gli strumenti di progettazione moderna, basati su modelli di meccanica della frattura, analisi viscoelastica e simulazioni multiscala, consentono oggi di correlare parametri microstrutturali, come la distribuzione dei legami e la loro energia di dissociazione, a proprietà macroscopiche come resistenza a fatica, resilienza e stabilità dimensionale. Un’area di ricerca particolarmente promettente riguarda la reticolazione dinamica e reversibile. In contrasto con i legami covalenti permanenti tipici degli elastomeri tradizionali, i sistemi dinamici introducono legami “labili” che possono rompersi e riformarsi sotto specifici stimoli (temperatura, pH, campi elettrici). Questa caratteristica conferisce agli elastomeri proprietà di autoriparazione: microfessure e difetti che si formano durante l’esercizio vengono progressivamente sanati dal riarrangiamento delle catene polimeriche, ritardando il collasso macroscopico del materiale. Gli elastomeri vitrimici, ad esempio, si basano su reti covalenti adattive in cui i legami chimici, pur permanendo nella loro densità complessiva, possono scambiarsi in seguito a stimoli termici. Questo consente non solo la riparazione dei danni, ma anche la possibilità di riciclare e rielaborare materiali che tradizionalmente venivano considerati non recuperabili a fine vita. Allo stesso modo, gli elastomeri a base di legami idrogeno o di interazioni ioniche reversibili offrono un bilanciamento interessante tra resistenza meccanica e capacità di auto-rigenerazione. Dal punto di vista industriale, queste innovazioni rappresentano un potenziale cambio di paradigma. Se, in passato, la progettazione degli elastomeri era orientata a massimizzare la durata “statica” attraverso un compromesso tra densità di reticolazione e stabilità chimica, oggi la ricerca si orienta verso la creazione di materiali capaci di rigenerarsi e adattarsi dinamicamente al contesto operativo. Ciò significa ridurre i costi di sostituzione, allungare la vita dei prodotti e, soprattutto, aumentare la sostenibilità complessiva dei processi industriali. Non bisogna trascurare, inoltre, l’impatto ambientale legato alla fine vita degli elastomeri. La possibilità di modulare la reticolazione in modo che sia reversibile apre prospettive concrete per il riciclo chimico e meccanico di materiali che fino ad oggi erano considerati difficili da recuperare. In questo senso, la progettazione della reticolazione non è solo una leva tecnica per migliorare le prestazioni meccaniche, ma diventa una strategia chiave per coniugare durabilità e sostenibilità, elementi sempre più richiesti in settori che spaziano dall’automotive al biomedicale, fino all’edilizia e all’energia. In conclusione, la vita utile degli elastomeri non è un dato fisso, ma una variabile che può essere modulata attraverso un design intelligente della reticolazione. Il futuro dei materiali elastomerici si muove verso un approccio dinamico, dove i legami non sono soltanto vincoli strutturali, ma strumenti attivi di adattamento e rigenerazione. Questo apre la strada a una nuova generazione di elastomeri, non solo più resistenti, ma anche più “intelligenti” e sostenibili, capaci di estendere i confini delle loro applicazioni e di rispondere alle esigenze di una società sempre più attenta all’efficienza e all’impatto ambientale. Considerazioni finali Gli effetti della reticolazione sulla resistenza meccanica e alla fatica degli elastomeri rappresentano un campo di ricerca e sviluppo strategico. Il grado e la natura dei legami incrociati determinano non solo le proprietà statiche del materiale, ma soprattutto la sua capacità di sopportare carichi ciclici nel tempo. Un equilibrio tra densità di reticolazione, stabilità chimica e resilienza meccanica è la chiave per sviluppare elastomeri ad alte prestazioni, in grado di rispondere alle sfide della mobilità, dell’industria e della sostenibilità.© Riproduzione Vietata
SCOPRI DI PIU' Micro Laminazione delle Pellicole Plastiche
Sempre più sottili, robuste, elastiche e decorabili, le micro pellicole in plastica aprono nuovi orizzonti creatividi Marco ArezioLe micro pellicole polimeriche sono ormai diffusissime in molti ambiti, come quello dell’arredamento, dell’edilizia, dei prodotti protettivi, dell’automotive, dell’alimentare, del packaging e in molti altri campi. La tecnologia formulativa e produttiva raggiunta da questi laminati, sta permettendo un’esaltazione del design e del marketing attraverso la trasformazione di prodotti, non solo dal punto di vista estetico, ma anche delle prestazioni tecniche. In realtà nel nostro immaginario le collochiamo in un ambito temporale recente, ma questi sottili laminati plastici si possono datare al 1939, quando furono per la prima volta impiegati come elementi rifrangenti nella segnaletica stradale. Le applicazioni, come abbiamo visto, sono davvero numerose e in aggiornamento anno dopo anno, come per esempio le pellicole sulle lenti degli occhiali o sulle visiere dei caschi, a volte con scritte sulla parte esterna che non impediscono di vedere correttamente dall’interno. Possiamo citare anche le pellicole in PVB realizzate con stampa a getto di inchiostro da inserite a sandwich tra due vetri, in modo che le immagini diventino eterne in quanto protette dai vetri. Interessanti anche le pellicole per la conservazione dei cibi acquistabili al supermercato ci sono quelle detector, in grado di evidenziare deterioramenti o di rilevare la presenza di OGM. Nel settore dell’edilizia, già da molto tempo, si utilizzano pellicole polimeriche da applicare ai vetri per migliorare la sicurezza, ridurre l’irraggiamento solare che causa la trasmissione di calore all’interno dei locali con indubbi risparmi energetici, ridurre la rifrangenza della luce in modo da oscurare gli ambienti e pellicole schermati in grado di ridurre l’immissione di più del 90% delle onde elettromagnetiche all’interno dei locali. Nel campo della sicurezza, esistono pellicole composte da decine di strati di sottilissimo poliestere, che vengono impiegate per la riduzione delle conseguenze delle esplosioni. Infatti, l’elasticità che questi strati di poliestere conferisco al vetro, grazie al loro allungamento che può arrivare al 150%, aiutano il vetro a sopportare meglio l’onda d’urto di una esplosione. Nel settore dell’illuminotecnica e nell’elettronica, queste micro pellicole sono studiate per ottimizzare la luminosità di telefonini, schermi, computer, sia per il trasporto della luce stessa. Sono in commercio pellicole capaci di riflettere o trasmettere lunghezze d’onda luminosa diverse nello spettro del visibile e dell’infrarosso, costituite da centinaia di strati polimerici i cui spessori sono dell’ordine di una lunghezza d’onda luminosa. In questi campi la scienza della fisica delle superfici adiacenti ha reso possibile il progredire della tecnica della micro replicazione, la ripetizione continua milioni di volte di una microstruttura 3D costituita da minuscoli prismi o infinitesime sfere invisibili ad occhio nudo, che consente la realizzazione di superfici regolari con specifiche proprietà, come quella di catturare la luce del sole da angoli diversi e distribuirla verso l’interno, o di rifletterla totalmente verso l’esterno. Categoria: notizie - tecnica - plastica - pellicole plastiche - packaging - laminazione
SCOPRI DI PIU' Sostenibilità nella stampa 3D: polimeri riciclati e processi eco-friendly
Differenze tecniche, vantaggi ambientali e innovazioni per un futuro più sostenibile nella produzione additiva (3D)di Marco ArezioLa stampa 3D, conosciuta anche come produzione additiva, sta rivoluzionando il panorama industriale grazie alla sua capacità di produrre oggetti personalizzati e alla sua potenzialità di ridurre gli sprechi. Tuttavia, il crescente utilizzo di questa tecnologia ha sollevato dubbi sull'impatto ambientale e ha spinto il settore verso pratiche più sostenibili. L'adozione di materiali riciclati e di processi eco-friendly è diventata fondamentale per ridurre i rifiuti plastici e promuovere un'economia circolare. In questo contesto, è cruciale comprendere le differenze dell'utilizzo dei polimeri riciclati e di quelli vergini, poiché queste influenzano direttamente le prestazioni e l'applicabilità dei materiali nella stampa 3D. Materiali Riciclati nella Stampa 3D I polimeri sono i materiali più utilizzati nella stampa 3D grazie alla loro versatilità e adattabilità. L'adozione di polimeri riciclati sta crescendo rapidamente per affrontare le sfide ambientali legate alla produzione di plastica vergine. Tra i principali materiali riciclati utilizzati nella stampa 3D troviamo il PLA, il PETG, il nylon, l'ABS e altri polimeri tecnici, ognuno con caratteristiche e applicazioni specifiche. Differenze tra Polimeri Vergini e Riciclati Nonostante i vantaggi ambientali, i polimeri riciclati presentano differenze significative rispetto a quelli vergini, che possono influenzare la qualità della stampa e le proprietà meccaniche del prodotto finale. Composizione Chimica La composizione chimica rappresenta una delle differenze principali tra polimeri vergini e riciclati. I polimeri vergini sono costituiti da molecole polimeriche integre e non degradate, garantendo proprietà meccaniche ottimali come resistenza, elasticità e stabilità termica. I polimeri riciclati, invece, subiscono una degradazione molecolare durante il processo di riciclo, come la triturazione e la rigranulazione. Questo porta a una riduzione della lunghezza delle catene polimeriche, compromettendo così la resistenza meccanica e la stabilità termica. Proprietà Meccaniche Le proprietà meccaniche dei polimeri riciclati sono generalmente inferiori rispetto ai materiali vergini. I polimeri vergini offrono una resistenza meccanica superiore, rendendoli ideali per applicazioni strutturali o che richiedono elevate prestazioni. I materiali riciclati, d'altro canto, tendono ad essere meno resistenti e più fragili, risultando quindi adatti solo per applicazioni meno critiche. Inoltre, la degradazione chimica dei materiali riciclati riduce l'elasticità, aumentando la fragilità rispetto ai polimeri vergini. Qualità Superficiale La qualità superficiale dei prodotti stampati con polimeri vergini è migliore rispetto a quella dei polimeri riciclati. I polimeri vergini producono superfici lisce e uniformi, grazie alla loro purezza e consistenza. Al contrario, i polimeri riciclati possono contenere impurità o presentare micro-difetti derivanti dai processi di recupero, il che può portare a superfici ruvide o irregolari durante la stampa, richiedendo così un'ulteriore lavorazione per ottenere risultati soddisfacenti. Comportamento Durante la Stampa I polimeri vergini garantiscono una fluidità ottimale durante l'estrusione, assicurando precisione dimensionale e una buona adesione tra gli strati. I materiali riciclati, invece, possono avere una viscosità variabile, rendendo necessario un aggiustamento accurato delle impostazioni di stampa. Inoltre, la riduzione della qualità chimica nei materiali riciclati può compromettere l'adesione tra gli strati, influenzando negativamente la robustezza complessiva dell'oggetto stampato. Stabilità Termica La stabilità termica è un altro aspetto critico che differenzia i polimeri vergini dai riciclati. I polimeri vergini sono progettati per mantenere una stabilità termica costante durante i processi di stampa, mentre i polimeri riciclati tendono ad avere una tolleranza termica ridotta. Questo richiede un controllo più rigoroso della temperatura durante la stampa, per evitare deformazioni e difetti. Analisi dei Materiali Riciclati più Utilizzati PLA Riciclato Il PLA è uno dei materiali più popolari nella stampa 3D grazie alla sua biodegradabilità e alla sua origine da risorse rinnovabili. Il PLA riciclato, ottenuto da scarti di stampa o da rifiuti industriali, rappresenta una soluzione ecologica per molte applicazioni. Tuttavia, rispetto al PLA vergine, il PLA riciclato ha una stabilità termica inferiore e una resistenza meccanica ridotta, limitandone l'uso in contesti strutturali o in applicazioni ad alta performance. PETG Riciclato Il PETG riciclato, spesso derivato da bottiglie di plastica post-consumo, offre buone proprietà meccaniche e termiche, sebbene siano leggermente inferiori rispetto a quelle del materiale vergine. Questo materiale è particolarmente adatto per applicazioni che richiedono una buona resistenza chimica e termica, come prototipi e parti funzionali. Nylon Riciclato Il nylon riciclato è ottenuto da scarti tessili o da reti da pesca e mantiene eccellenti proprietà meccaniche, anche se può mostrare una ridotta elasticità rispetto al nylon vergine. Questo lo rende ideale per applicazioni industriali, come la produzione di componenti tecnici che non necessitano di una particolare flessibilità. ABS Riciclato L'ABS riciclato presenta alcune problematiche significative. Durante il processo di riciclo, le proprietà del materiale possono degradarsi, influenzando negativamente la qualità del prodotto finale. Per compensare queste limitazioni, vengono spesso aggiunti additivi per migliorare la fluidità e la resistenza, rendendo l'ABS riciclato adatto per applicazioni decorative o non strutturali. Strategie per Migliorare i Materiali Riciclati Le problematiche poste dall'uso di polimeri riciclati nella stampa 3D richiedono strategie avanzate per colmare il divario con i materiali vergini. Diverse tecnologie sono state sviluppate e sono in fase di sperimentazione per migliorare le prestazioni di questi materiali. Aggiunta di Additivi Chimici Una delle strategie più promettenti è l'aggiunta di additivi chimici, come plastificanti, antiossidanti e agenti rinforzanti. I plastificanti possono ridurre la fragilità dei materiali riciclati migliorandone la duttilità, mentre gli antiossidanti limitano la degradazione dovuta all'esposizione prolungata al calore durante la stampa. Gli agenti rinforzanti, come le fibre di vetro o carbonio, possono essere aggiunti per migliorare la resistenza meccanica e la stabilità termica. Miscelazione con Polimeri Vergini Un'altra strategia comune è la miscelazione dei materiali riciclati con una percentuale di polimeri vergini. Questo approccio permette di sfruttare le proprietà migliori dei polimeri vergini, come la maggiore resistenza e stabilità, mentre si riduce il contenuto di plastica vergine, mantenendo un focus sostenibile. La scelta della percentuale di polimero vergine da miscelare dipende dal tipo di applicazione finale e dal livello di prestazione richiesto. Filtrazione e Separazione Avanzate I materiali riciclati spesso contengono impurità che possono comprometterne le prestazioni. Per migliorare la qualità del materiale riciclato, sono utilizzati processi avanzati di filtrazione e separazione. Questi includono tecnologie come la filtrazione in fusione, in cui il materiale viene fatto passare attraverso filtri sottili per rimuovere contaminanti solidi, e la separazione chimica per eliminare componenti indesiderati. Questo garantisce un materiale riciclato più omogeneo e adatto alla stampa 3D. Controllo della Viscosità e Reologia Il controllo delle caratteristiche reologiche dei polimeri riciclati è essenziale per ottenere buone prestazioni durante la stampa. Tecniche come la modifica del peso molecolare attraverso la reazione di reticolazione o l'aggiunta di modificatori reologici possono essere utilizzate per migliorare la viscosità e la fluidità del materiale. Questo consente una migliore estrusione e una maggiore precisione dimensionale nei prodotti stampati. Compatibilizzanti per Materiali Misti Spesso i polimeri riciclati provengono da fonti diverse, portando a una miscela di materiali che può risultare non compatibile durante il processo di stampa. L'uso di compatibilizzanti, che agiscono come agenti di legame tra polimeri di diversa natura, può migliorare la coesione del materiale, garantendo una migliore adesione tra gli strati durante la stampa e, quindi, una maggiore robustezza del prodotto finale.Trattamenti Termici e Riciclo Meccanico I trattamenti termici possono essere utilizzati per migliorare le proprietà dei materiali riciclati. Un esempio è il processo di annealing, che consiste nel riscaldare il materiale a una temperatura specifica per un certo periodo di tempo per rilassare le tensioni interne e aumentare la cristallinità. Anche il riciclo meccanico, come la rigranulazione dei materiali scartati e la rifusione, è una strategia efficace per migliorare l'omogeneità dei polimeri riciclati. Innovazioni Futuristiche: Riciclo Chimico Oltre alle tecniche di riciclo meccanico, il riciclo chimico rappresenta una promettente innovazione per migliorare i materiali riciclati. Questo processo consente di scomporre i polimeri nei loro monomeri originali, che possono poi essere purificati e ricombinati per produrre nuovi polimeri di qualità comparabile a quella dei materiali vergini. Sebbene il riciclo chimico richieda attualmente elevati investimenti energetici e tecnologici, rappresenta una frontiera importante per ottenere materiali riciclati di alta qualità in futuro. Applicazioni Sostenibili e Prospettive Future L'integrazione di materiali riciclati e tecniche di stampa eco-friendly sta già trovando applicazione in diversi settori. Nell'industria manifatturiera, i materiali riciclati vengono utilizzati per la produzione di componenti leggeri e riparabili, mentre nell'edilizia vengono impiegati per creare mattoni stampati in 3D. Anche nel consumo domestico, i filamenti rigenerati stanno diventando popolari per la realizzazione di oggetti personalizzati e accessori. Con l'evoluzione delle tecnologie di riciclo e l'adozione di processi sempre più sostenibili, la stampa 3D ha il potenziale per diventare un elemento centrale dell'economia circolare, contribuendo a ridurre l'impatto ambientale e a promuovere un uso più responsabile delle risorse. Le differenze tecniche tra polimeri vergini e riciclati rappresentano certamente un problema, ma anche un'opportunità per innovare e migliorare i processi produttivi. Investire nella ricerca e nello sviluppo di materiali riciclati più performanti, insieme all'ottimizzazione dei processi di stampa, consentirà di colmare il divario tecnico e di favorire una maggiore adozione di soluzioni sostenibili. Conclusioni La stampa 3D non è solo una tecnologia rivoluzionaria, ma rappresenta anche un potente strumento per affrontare le sfide ambientali del nostro tempo. Sfruttando al massimo il potenziale dei materiali riciclati e delle soluzioni sostenibili, possiamo favorire l'adozione di modelli produttivi più efficienti e creare un futuro in cui innovazione e rispetto per l'ambiente siano in perfetta sinergia.© Riproduzione Vietata
SCOPRI DI PIU' Cariche Minerali Naturali e Riciclate nelle Gomme: Vantaggi, Limiti nelle Mescole Elastomeriche
Come CaCO₃, talco e le cariche minerali riciclate influenzano prestazioni, elasticità, processabilità e sostenibilità delle mescole in gomma modernedi Marco ArezioNel mondo della formulazione delle mescole in gomma, la scelta delle cariche minerali un’importanza che va ben oltre il semplice bilanciamento del costo del compound. Ogni filler modifica profondamente la reologia della mescola, la sua elasticità, la resistenza alla deformazione dinamica, la morbidezza, l’aspetto superficiale e, soprattutto, la capacità di resistere alle sollecitazioni meccaniche nel lungo periodo. È qui che entrano in gioco le cariche minerali naturali più diffuse nel settore: il carbonato di calcio (CaCO₃) e il talco. La loro presenza nelle formulazioni rappresenta una lunga tradizione industriale, ma porta con sé vantaggi consolidati e limiti altrettanto noti. Negli ultimi anni, tuttavia, l’industria ha iniziato a sperimentare filler alternativi ad alte prestazioni derivati da processi industriali avanzati. Tra questi si distinguono le cariche minerali riciclate, a base di ossidi di ferro, calcio, silice, magnesio ed alluminio, che per semplicità chiameremo CR, come aggregato artificiale ricavato dalla lavorazione dell’acciaio, caratterizzato da estrema purezza, stabilità chimica, durezza elevata e una granulometria ultrafine che ne permette l’impiego anche nelle mescole elastomeriche. L’introduzione di queste cariche riciclate apre nuovi scenari tecnici, soprattutto laddove le carenze del CaCO₃ e del talco diventano un fattore limitante per l’elasticità e la durata del prodotto finito. Le cariche naturali: perché si usano e quali vantaggi offrono Il CaCO₃ è da sempre una delle cariche più utilizzate nella gomma grazie alla sua disponibilità, al costo contenuto e alla capacità di migliorare la lavorabilità delle mescole. La sua introduzione favorisce l’estrusione, aumenta la stabilità dimensionale e conferisce un aspetto superficiale omogeneo. È un filler particolarmente apprezzato per articoli tecnici generici, guarnizioni non strutturali, tappi elastomerici, suole e prodotti dove la resistenza estrema non è richiesta. Il talco, grazie alla sua forma lamellare, introduce una sorta di “lubrificazione interna”, riducendo l’attrito durante le fasi di calandratura o stampaggio. La sua presenza rende più agevole il flusso del compound, migliora l’aspetto estetico e favorisce una buona stabilità delle forme, soprattutto nelle gomme EPDM, NR e SBR. Dal punto di vista industriale, il vantaggio decisivo di queste cariche risiede nel costo contenuto e nella capacità di diluire la matrice elastomerica senza compromettere eccessivamente la processabilità. In applicazioni standard, queste proprietà sono più che sufficienti. I limiti strutturali delle cariche minerali naturali Tuttavia, CaCO₃ e talco hanno limiti difficilmente superabili con la sola ottimizzazione della mescola. Il primo problema riguarda l’elasticità: entrambe le cariche sono non rinforzanti e introducono nella matrice elastomerica punti rigidi che interrompono la continuità della fase polimerica. Questo effetto, nelle applicazioni dinamiche o sottoposte a sforzi intensi, porta a perdita di resilienza, abbassamento dell’allungamento a rottura e progressivo indebolimento del prodotto finito. Le particelle di CaCO₃, soprattutto se non perfettamente micronizzate, possono creare zone di stress che diventano inneschi di microfratture. Il talco, pur conferendo scorrevolezza, riduce ulteriormente la capacità della gomma di sopportare deformazioni ripetute, a causa della struttura lamellare che facilita la propagazione di micro-cricche lungo i piani di sfaldamento. Un altro limite, spesso sottovalutato, riguarda la variabilità naturale del minerale. Impurità silicee, residui metallici e differenze ricorrenti nella distribuzione granulometrica possono influire negativamente sulla costanza del processo, sulla reticolazione e sulle prestazioni dinamiche della mescola. Infine, dal punto di vista meccanico, CaCO₃ e talco non offrono alcuna vera funzione strutturale: non incrementano la resistenza alla lacerazione, non migliorano la tenuta al calore e non apportano alcun contributo alla resistenza dinamica. Per questo, nelle applicazioni più complesse, devono essere sempre affiancati da filler rinforzanti tradizionali. La svolta tecnologica: CR come soluzione avanzata In questo contesto, l’introduzione di CR, filler minerale di nuova generazione derivante dal processo controllato di macinazione di scorie nere provenienti da forni EAF, rappresenta un punto di svolta. Il prodotto presenta caratteristiche uniche: - durezza elevata (Mohs 7.5), molto superiore a CaCO₃ e talco; - composizione chimica stabile (FeO, CaO, SiO₂, MgO, Al₂O₃ in proporzioni costanti); - assenza totale di silice libera, un fattore fondamentale per la sicurezza degli operatori; - granulometria Ultrafine (
SCOPRI DI PIU' Studio delle Proprietà Ottiche dei Polimeri per Lenti Fotocromatiche: Analisi Tecnico-Scientifica e Applicazioni nei Dispositivi Oftalmici
Esame Tecnico-Scientifico delle Molecole Fotocromiche, delle Matrici Polimeriche e delle Tecnologie Avanzate per Lenti Oftalmiche Innovativedi Marco ArezioL’industria oftalmica è costantemente alla ricerca di materiali e soluzioni capaci di migliorare il comfort visivo e la protezione degli occhi in diverse condizioni di illuminazione. In questo contesto, i polimeri fotocromatici hanno guadagnato un ruolo di primo piano nello sviluppo di lenti intelligenti, in grado di modificare la propria trasmissione ottica in risposta alla radiazione luminosa incidente. L’interesse scientifico e tecnologico per i polimeri fotocromatici deriva principalmente dalla possibilità di modulare con precisione la reazione di un materiale alle variazioni di luce, consentendo la realizzazione di lenti capaci di scurirsi o schiarirsi in tempi relativamente brevi. Lo studio delle proprietà ottiche dei polimeri fotocromatici si concentra su diversi aspetti fondamentali: la cinetica di commutazione (ovvero i tempi di oscuramento e di ritorno allo stato iniziale), la stabilità delle molecole fotocromiche incorporate nella matrice polimerica e la resistenza del materiale a processi di fotodegradazione. Questi parametri influenzano non solo la qualità del prodotto finito, ma anche la sua durabilità nel tempo. Inoltre, la comprensione delle interazioni chimico-fisiche tra molecole fotocromiche e matrice polimerica risulta cruciale per l’ottimizzazione della performance ottica complessiva. Oltre all’aspetto funzionale, la ricerca scientifica e industriale si focalizza sulla compatibilità ambientale dei processi di sintesi e delle tecnologie di produzione dei polimeri fotocromatici. L’importanza di questo tema è sottolineata dall’adozione di normative sempre più stringenti in materia di sostenibilità e sicurezza dei materiali. Nel corso di questo articolo, analizzeremo le basi teoriche del fotocromismo, i tipi di molecole fotocromiche impiegate, le caratteristiche delle principali matrici polimeriche e le metodologie di caratterizzazione delle proprietà ottiche. Infine, discuteremo le possibili evoluzioni e applicazioni nel settore oftalmico, evidenziando le prospettive future di questa tecnologia. Principi Fondamentali del Fotocromismo nei Polimeri Definizione di Fotocromismo Il termine “fotocromismo” indica la capacità di una sostanza di subire una trasformazione chimica reversibile quando esposta a radiazione elettromagnetica, tipicamente nella regione ultravioletta (UV) o visibile, con conseguente variazione della sua assorbanza spettrale. In pratica, un materiale fotocromico cambia il proprio colore – o più correttamente la propria trasmissione – quando viene irradiato con luce di una certa lunghezza d’onda e ritorna allo stato iniziale una volta cessata l’irradiazione o in seguito a un’illuminazione a diversa lunghezza d’onda. Questo fenomeno è solitamente associato a modifiche strutturali delle molecole fotocromiche, che possono passare da una forma chimica “aperta” a una “chiusa” (o viceversa), con variazioni significative nell’assorbimento di specifiche regioni dello spettro elettromagnetico. Molecole Fotocromiche nei Polimeri Le molecole fotocromiche più studiate e impiegate nell’industria delle lenti fotocromatiche sono principalmente appartenenti a classi come: Spiroossazine (SO): note per l’elevata velocità di commutazione e per la buona stabilità fotochimica; Nafthopirani (NP): caratterizzati da un buono spettro di assorbimento nel visibile e da un elevato contrasto di colore; Fulgidi e fulgide: presentano un’ottima stabilità termica, ma tempi di commutazione talvolta più lenti. L’inserimento di queste molecole in una matrice polimerica è reso possibile da processi di sintesi che prevedono la polimerizzazione in presenza del colorante fotocromico o il suo inglobamento successivo tramite impregnazione. In entrambi i casi, risulta fondamentale garantire un’equa distribuzione delle molecole fotocromiche all’interno del polimero, evitando fenomeni di agglomerazione che possano compromettere la trasparenza e l’uniformità del materiale. Termodinamica e Cinetica della Commutazione Il processo fotocromico è governato da aspetti termodinamici e cinetici. Da un punto di vista termodinamico, la stabilità delle forme molecolari “aperte” e “chiuse” dipende da fattori quali l’energia di legame e l’entropia. Da un punto di vista cinetico, invece, la velocità di commutazione è fortemente influenzata dal tipo di molecola fotocromica e dall’interazione con l’ambiente circostante (ad esempio, la viscosità della matrice polimerica). In generale, la forma “scura” (o colorata) delle molecole fotocromiche è più instabile e tende a ritornare alla forma iniziale, in modo termicamente o fotonicamente indotto, se esposta a radiazione di un’adeguata lunghezza d’onda o se lasciata al buio per un certo tempo. Stabilità Fotochimica Uno degli aspetti più rilevanti nello studio dei polimeri fotocromatici per lenti oftalmiche è la loro stabilità fotochimica, ovvero la capacità di resistere ai processi di foto-ossidazione che possono degradare le molecole e modificare le prestazioni del sistema. L’esposizione prolungata ai raggi UV e a condizioni ambientali avverse (calore, umidità, agenti chimici) può portare alla formazione di prodotti di degradazione che non sono in grado di riconvertirsi allo stato originario, riducendo la durata nel tempo e l’efficacia delle lenti. Matrici Polimeriche e Incorporazione delle Molecole Fotocromiche Polimetilmetacrilato (PMMA) Il polimetilmetacrilato (PMMA) è uno dei polimeri più utilizzati per applicazioni ottiche, grazie alla sua eccellente trasparenza (trasmette fino al 92% della luce visibile), la buona stabilità termica e la facilità di lavorazione. Nelle lenti fotocromatiche, il PMMA può essere impiegato come matrice ospitante per le molecole fotocromiche attraverso tecniche di polimerizzazione in situ o di impregnazione. Grazie alla bassa rigidità intrinseca, il PMMA favorisce la mobilità delle molecole fotocromiche, garantendo tempi di commutazione relativamente rapidi. Tuttavia, la sua resistenza all’urto risulta inferiore rispetto ad altri materiali, il che può limitarne l’impiego in alcune applicazioni oftalmiche ad alte prestazioni. Policarbonato (PC) Il policarbonato (PC) è un materiale largamente diffuso nel settore oftalmico per la produzione di lenti leggere e resistenti agli urti. La sua alta rigidità può però rallentare il movimento conformazionale delle molecole fotocromiche, influenzando negativamente i tempi di commutazione. Per ottimizzare il comportamento fotocromico in matrici di PC, si ricorre spesso a modifiche chimiche e a trattamenti superficiali che riducano la rigidità locale oppure si utilizzano molecole fotocromiche progettate specificamente per sistemi ad alta viscosità. Nonostante queste sfide, il policarbonato fotocromico gode di ampio impiego grazie al connubio tra resistenza meccanica e buona trasparenza. Altri Polimeri e Materiali Ibridi Oltre a PMMA e PC, in letteratura sono descritti numerosi altri polimeri e materiali ibridi (ad esempio, reti polimeriche reticolate a base di poliuretano, silicone-acrilati e materiali compositi). Questi sistemi possono offrire vantaggi quali maggiore resistenza a graffi e abrasioni, elevata resistenza termica o una migliore stabilità chimica. In alcuni casi, è persino possibile modulare la polarità e la rigidità locale del materiale per incrementare la velocità di commutazione delle molecole fotocromiche. I materiali ibridi, infine, consentono di unire le caratteristiche fisico-chimiche di due o più componenti, offrendo potenzialmente un controllo più preciso delle proprietà ottiche. Metodi di Incorporazione delle Molecole Fotocromiche Le principali tecniche per incorporare le molecole fotocromiche nelle matrici polimeriche includono: Polimerizzazione in situ: le molecole fotocromiche vengono miscelate con i monomeri prima del processo di polimerizzazione, consentendo un buon controllo della distribuzione. Immersione o impregnazione: il polimero finito viene immerso in una soluzione contenente le molecole fotocromiche, che penetrano nei pori o nei siti liberi della matrice. Vaporizzazione e deposizione: in alcuni casi, si può ricorrere a tecniche di deposizione fisica (PVD) o chimica (CVD) per rivestire la superficie del polimero con strati fotocromici. Ogni metodo presenta vantaggi e svantaggi specifici in termini di uniformità di distribuzione, adesione del film fotocromico e stabilità chimica. Caratterizzazione delle Proprietà Ottiche e Metodologie di Analisi Spettroscopia UV-Vis La spettroscopia UV-Vis rappresenta la tecnica di base per studiare i cambiamenti di assorbimento dei materiali fotocromatici. L’analisi quantitativa del coefficiente di assorbimento e della trasmittanza in funzione della lunghezza d’onda consente di determinare la posizione dei picchi di assorbimento e l’entità del cambiamento di colore. Inoltre, studiando la cinetica di variazione dell’assorbimento in funzione del tempo, si può ricavare la velocità di commutazione (darkening e fading time), aspetto fondamentale per le lenti fotocromatiche. Spettroscopia IR e Raman Le tecniche di spettroscopia IR (infrarosso) e Raman possono fornire informazioni importanti sulle variazioni strutturali delle molecole fotocromiche e sulle eventuali interazioni intermolecolari all’interno della matrice polimerica. L’osservazione di picchi caratteristici associati a specifici legami chimici può aiutare a monitorare la conversione strutturale indotta dalla luce e l’eventuale formazione di prodotti di degradazione. Calorimetria a Scansione Differenziale (DSC) La DSC è utilizzata per valutare le transizioni termiche del polimero, come la temperatura di transizione vetrosa e la temperatura di fusione. Nel caso di sistemi fotocromici, la DSC può fornire indizi sul livello di incorporazione del colorante e sul suo effetto sulla mobilità molecolare della matrice. Una T𝑔g troppo elevata potrebbe ostacolare il rapido cambiamento conformazionale richiesto per le molecole fotocromiche, rallentando di conseguenza i tempi di commutazione. Microscopia e Analisi Morfologica L’uniformità di distribuzione delle molecole fotocromiche nel materiale è un fattore chiave per ottenere un effetto fotocromico omogeneo e stabile. Tecniche di microscopia elettronica a scansione (SEM) o microscopia a forza atomica (AFM) possono evidenziare eventuali aggregati di colorante o microstrutture indesiderate nella matrice polimerica. Un’analisi morfologica accurata risulta quindi essenziale per la comprensione e l’ottimizzazione delle prestazioni fotocromatiche. Test di Invecchiamento e Durabilità Per valutare la resistenza del materiale fotocromico nel tempo, si eseguono test di invecchiamento accelerato in condizioni che simulano l’esposizione solare prolungata, variazioni di temperatura e di umidità. I parametri che più frequentemente si monitorano sono la permanenza della proprietà fotocromica, l’eventuale ingiallimento del materiale e la variazione di trasmissione ottica nel visibile. Tali test offrono indicazioni cruciali sulla vita utile delle lenti e sul mantenimento della loro efficacia. Applicazioni nei Dispositivi Oftalmici Vantaggi delle Lenti Fotocromatiche per la Visione Le lenti fotocromatiche offrono vantaggi significativi rispetto alle lenti tradizionali, soprattutto per individui che necessitano di un adattamento rapido e costante alle condizioni di illuminazione variabili. Ad esempio, durante la guida in ambienti esterni molto luminosi, la lente si scurisce, proteggendo l’occhio dai raggi UV e riducendo l’abbagliamento. Una volta tornati in ambienti interni o in condizioni di luce più tenue, la lente torna gradualmente allo stato trasparente, garantendo una visione confortevole e priva di deformazioni cromatiche. Tecnologie Avanzate: Lenti con Zone Differenziate Oltre alle lenti fotocromatiche “classiche”, la ricerca si sta orientando verso sistemi con zone differenziate di fotosensibilità, in cui alcune aree della lente presentano un diverso grado di fotocromismo. Questo può risultare particolarmente utile in condizioni in cui la luce proviene da angolazioni specifiche o nei casi di lenti progressive, che devono rispondere a esigenze visive diverse (lontano, intermedio, vicino). Trattamenti Antiriflesso e Strati Protettivi Per migliorare la qualità ottica delle lenti fotocromatiche, spesso si aggiungono trattamenti superficiali antiriflesso e rivestimenti di protezione contro i graffi. Tali trattamenti non solo ottimizzano l’aspetto estetico, ma aumentano anche la durabilità delle lenti. Nel caso di rivestimenti idrofobici, ad esempio, la lente risulta meno soggetta a macchie e aloni causati da acqua e sporco, facilitandone la pulizia e la manutenzione. Questo aspetto è cruciale per garantire il mantenimento delle proprietà fotocromatiche. Applicazioni Speciali e Dispositivi “Smart” Con l’avvento di tecnologie indossabili e dispositivi intelligenti, le lenti fotocromatiche possono essere integrate in occhiali smart che forniscono informazioni in tempo reale sull’intensità luminosa, la qualità dell’aria o addirittura parametri biometrici. L’adattamento automatico del colore potrebbe essere combinato con sensori e piccoli display integrati, trasformando la lente in un’interfaccia uomo-macchina avanzata. Sebbene questi sviluppi siano ancora allo stadio prototipale, rappresentano un interessante scenario futuro per l’industria oftalmica. Futuri Sviluppi e Prospettive di Ricerca Nuove Molecole Fotocromiche La ricerca si sta concentrando sulla sintesi di molecole fotocromiche con tempi di commutazione sempre più rapidi e con una maggiore stabilità fotochimica. L’obiettivo è ottenere lenti che reagiscano in modo quasi istantaneo alle variazioni di luce e che mantengano inalterate le proprie caratteristiche ottiche anche dopo anni di utilizzo. L’ottimizzazione del colore percepito e il raggiungimento di un contrasto elevato in diverse condizioni di illuminazione rappresentano un’ulteriore sfida. Approcci Nanocompositi L’impiego di nanoparticelle o nanofibre nella matrice polimerica può migliorare le prestazioni delle lenti fotocromatiche, aumentando la velocità di diffusione delle molecole fotocromiche e la loro resistenza agli agenti degradanti. Sistemi nanocompositi ben progettati possono modulare la microstruttura del polimero, fornendo canali preferenziali per il trasporto delle molecole fotocromiche e riducendo la probabilità di aggregazione. Inoltre, l’aggiunta di nanoparticelle funzionalizzate può contribuire a creare una sorta di “scudo” contro i processi di ossidazione e foto-degradazione. Fotochimica e Modellazione Computazionale L’uso di metodi computazionali, come la dinamica molecolare o i calcoli di chimica quantistica, è sempre più diffuso per prevedere e ottimizzare le proprietà fotocromatiche di nuove molecole e materiali ibridi. Questi approcci consentono di simulare il comportamento delle molecole in diverse condizioni, riducendo i tempi e i costi di sperimentazione. La modellazione può anche aiutare a comprendere meglio i meccanismi di degradazione, suggerendo strategie per progettare sistemi più duraturi. Integrazione con Altri Sistemi Ottici La convergenza tra lenti fotocromatiche e altre tecnologie ottiche potrebbe portare alla nascita di prodotti combinati, come lenti polarizzate fotocromatiche, lenti con filtri selettivi per certe lunghezze d’onda (ad esempio per la protezione dalla luce blu) o lenti dotate di rivestimenti elettrocromici che consentano una regolazione attiva e controllata dall’utente. Questa integrazione aprirebbe la strada a dispositivi multifunzionali, in grado di offrire maggiore flessibilità e personalizzazione in diversi contesti di utilizzo. Conclusioni Lo studio delle proprietà ottiche dei polimeri fotocromatici ha permesso di sviluppare lenti innovative, in grado di offrire un controllo dinamico della trasmissione luminosa e una maggiore protezione per gli occhi. Le basi teoriche del fotocromismo – fondate su meccanismi di trasformazione molecolare reversibile – sono oggi ben comprese, mentre il design e la sintesi di molecole fotocromiche sempre più performanti rimangono un campo di ricerca attivo. L’analisi dei materiali polimerici utilizzati come matrici, nonché la comprensione dei processi di invecchiamento e degradazione, consentono di progettare lenti fotocromatiche durature e affidabili per un mercato in costante espansione. Dal punto di vista industriale, la combinazione di trattamenti superficiali (ad esempio antiriflesso, idrofobici e antigraffio) e la possibilità di integrare lenti fotocromatiche con altre tecnologie ottiche (come polarizzazione e filtri selettivi) rendono questi prodotti estremamente versatili, capaci di rispondere a diverse esigenze visive. In prospettiva, l’avvento di nuove molecole fotocromiche, materiali nanocompositi e approcci di modellazione computazionale accelererà ulteriormente l’evoluzione dei dispositivi oftalmici, aprendo interessanti scenari per l’innovazione e la personalizzazione. In conclusione, lo sviluppo dei polimeri fotocromatici riveste un ruolo cruciale nella realizzazione di lenti intelligenti e multifunzionali, con benefici sia in termini di comfort che di protezione visiva. Le future ricerche in questo settore saranno fondamentali per migliorare ulteriormente la velocità di commutazione, la stabilità fotochimica e l’estetica, contribuendo alla diffusione di un prodotto altamente tecnologico, versatile ed eco-compatibile. © Riproduzione VietataFonti - Crano, J. C., & Guglielmetti, R. J. (Eds.). (1999). Organic Photochromic and Thermochromic Compounds: Main Photochromic Families - Zhang, X. F., & Weber, S. G. (1999). Photochromism of spirooxazines and their potential applications in optical data storage. - Kaplan, M. P. (1981). Photochromic systems: Mechanisms and applications. Accounts of Chemical Research, 14(3), 90-96. - Tomlinson, A. (2016). Polymers in ophthalmic applications: From PMMA to functionalized nanocomposites. - Biron, M. (2015). Thermoplastics and Thermoplastic Composites (2nd ed.). Amsterdam: Elsevier.
SCOPRI DI PIU'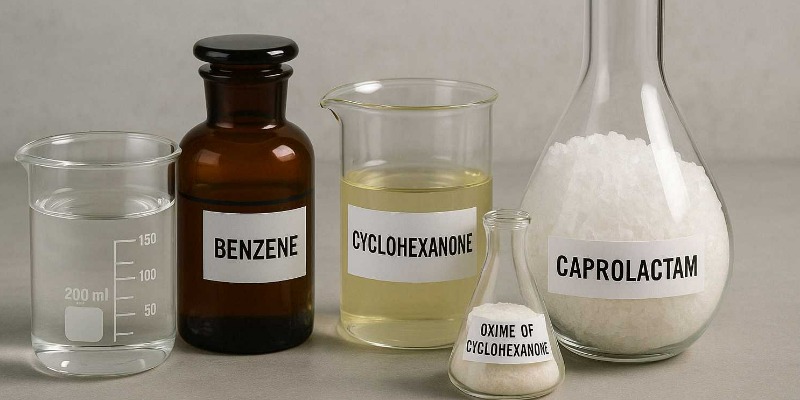 Caprolattame e Poliammide: Composizione Chimica, Impatto Ambientale e Strategie per una Produzione Sostenibile
Scopri come si producono le poliammidi a partire dal caprolattame, quali sono i componenti chimici coinvolti, i rischi ambientali legati al processo industriale e le tecnologie per renderlo più sostenibiledi Marco ArezioQuando pensiamo al nylon – la celebre poliammide sintetica – spesso lo associamo all'industria tessile, a corde robuste, a ingranaggi di precisione o a componenti leggeri e resistenti per l’automotive. Ma raramente ci si sofferma sulla complessa sequenza di reazioni chimiche che rendono possibile la sua esistenza. Dietro ogni fibra di nylon si cela una catena industriale basata su composti aromatici, ossidazioni controllate, reazioni acide e una quantità non trascurabile di sottoprodotti che pongono seri interrogativi in termini di sostenibilità. Uno dei punti chiave di questa catena è la produzione del caprolattame, il monomero ciclico da cui prende forma la poliammide 6 (PA6), attraverso una reazione di polimerizzazione ad apertura d’anello. Comprendere i componenti necessari per la sua sintesi e le implicazioni ambientali di questi processi non è solo un esercizio accademico: è un passo fondamentale per valutare come l’industria delle poliammidi possa evolversi in direzione di un modello più sostenibile. Dalle molecole aromatiche ai monomeri ciclici: una trasformazione complessa Tutto ha inizio con il benzene, una delle molecole più semplici e stabili della chimica organica aromatica. Derivato principalmente dalla distillazione frazionata del petrolio, il benzene è il punto di partenza per numerosi processi dell’industria chimica pesante. Nel caso della poliammide, esso viene convertito in cicloesano attraverso una reazione di idrogenazione. Questa trasformazione richiede alte pressioni, temperature elevate e catalizzatori metallici come nichel o platino, e rappresenta una delle prime tappe nella direzione della chimica "alifatica" richiesta per produrre il monomero. Il cicloesano, a sua volta, viene ossidato in cicloesanone, un chetone ciclico che rappresenta un nodo centrale della catena produttiva. Questa ossidazione può avvenire in due modi: o direttamente dal cicloesano, con ossigeno e catalizzatori metallici, oppure partendo dal fenolo tramite una riduzione selettiva. Il risultato, spesso, è una miscela che contiene anche cicloesanolo: il cosiddetto KA-oil. Il cicloesanone viene poi separato e purificato, pronto per affrontare una nuova trasformazione. È a questo punto che entra in gioco una molecola particolarmente reattiva: l’idrossilammina, la quale viene fatta reagire con il cicloesanone per formare l’ossima di cicloesanone. Questo composto è chimicamente instabile, ma è essenziale per la reazione di Beckmann, un classico della chimica organica. Grazie a un ambiente fortemente acido – spesso con acido solforico – l’ossima viene convertita in ε-caprolattame, il monomero ciclico destinato a diventare nylon. Il caprolattame, a temperatura ambiente, si presenta come un solido bianco, cristallino, solubile in acqua. È una molecola relativamente sicura da maneggiare rispetto ad altri precursori della catena, ma la sua produzione comporta una serie di criticità. Uno degli effetti collaterali più significativi della reazione di Beckmann è la produzione di solfato di ammonio, un sottoprodotto salino che viene generato in quantità quasi pari a quella del caprolattame stesso. Anche se può essere impiegato come fertilizzante, il suo smaltimento o riutilizzo rappresenta una sfida logistica ed ecologica. L’impronta ambientale dei precursori La sintesi del caprolattame è tutt’altro che innocua. La produzione di precursori come benzene e idrossilammina implica l’uso di sostanze pericolose, reazioni ad alta intensità energetica e, non di rado, la formazione di sottoprodotti inquinanti. Il benzene, ad esempio, è classificato come cancerogeno certo per l’essere umano e richiede standard di sicurezza rigorosi per il suo impiego. L’idrossilammina, invece, è instabile, reattiva e, in alcuni casi, potenzialmente esplosiva. Anche il cicloesanone, pur essendo meno pericoloso, è volatile e può contribuire all’inquinamento atmosferico sotto forma di VOC (composti organici volatili). Uno degli aspetti più critici riguarda le emissioni di protossido di azoto (N₂O), un sottoprodotto secondario che può emergere in diverse fasi della produzione industriale, soprattutto nella sintesi di ammoniaca e nitrati impiegati per l’idrossilammina. Il N₂O è un gas serra circa 273 volte più potente della CO₂ e ha un effetto diretto sull’assottigliamento dello strato di ozono. In alcune configurazioni impiantistiche obsolete, la produzione di una tonnellata di caprolattame può generare fino a 9 kg di N₂O. Verso una produzione sostenibile: limiti e prospettive Negli ultimi anni, l’industria chimica ha compiuto passi importanti per ridurre l’impatto ambientale del caprolattame e dei suoi precursori. Alcuni impianti si sono dotati di sistemi di abbattimento catalitico per il protossido di azoto, capaci di ridurne le emissioni fino al 98%. Altri stanno sperimentando la produzione del cicloesanone a partire da fonti rinnovabili, come biomasse o zuccheri, in modo da sganciarsi progressivamente dalla dipendenza da fonti fossili. Sul fronte della chimica verde, si moltiplicano le ricerche per ottenere caprolattame bio-based, mediante processi di fermentazione e sintesi intermedia da acido adipico biologico. Tuttavia, la scalabilità e la competitività di questi metodi restano per ora limitate, soprattutto se confrontate con le vie consolidate e già ottimizzate della chimica petrolchimica. Un altro fronte aperto riguarda la valorizzazione dei sottoprodotti, in particolare del solfato di ammonio, che può essere destinato all’industria dei fertilizzanti. Tuttavia, in un’ottica di sostenibilità sistemica, non basta trovare un impiego a valle per uno scarto: è necessario ridurne la formazione fin dall’origine, ripensando l’intero schema produttivo. Conclusione La produzione della poliammide 6 è un perfetto esempio di come una molecola apparentemente semplice e onnipresente possa nascondere una complessità chimica ed ecologica profonda. Dalle aromatiche come il benzene ai composti reattivi come l’idrossilammina, ogni passaggio della catena produttiva comporta scelte tecniche con pesanti implicazioni ambientali. Per rendere sostenibile il futuro della poliammide – e, più in generale, dei materiali plastici ingegnerizzati – non basta puntare sul riciclo del prodotto finale. Occorre agire a monte, ripensando la chimica dei monomeri, scegliendo precursori più sicuri e meno impattanti, e adottando tecnologie capaci di minimizzare gli sprechi e le emissioni. La transizione verso una chimica più verde inizia da qui: dalla consapevolezza delle molecole che compongono il nostro presente.© Riproduzione Vietata
SCOPRI DI PIU' Stampaggio Rotazionale: Perché è Importante la Dimensione delle Polveri?
Molti sono i fattori che influenzano la qualità di un manufatto, uno di questi è la scelta delle polveridi Marco ArezioLo stampaggio rotazionale è un processo utilizzato frequentemente per la formazione di oggetti, tramite le resine termoplastiche, che abbiamo la necessità di essere cavi. La caratteristica principale del processo è che lo stampo ruota intorno a due assi, o mutualmente perpendicolari, inoltre, rispetto allo stampaggio ad iniezione tradizionale, la materia prima, sotto forma di polvere, viene introdotta nello stampo, per poi essere riscaldato e successivamente raffreddato. Quali sono le principali differenze con il processo di stampaggio ad iniezione? Forse la più evidente è che nello stampaggio rotazionale si utilizza la materia prima sotto forma di polvere e non di granulo, inoltre la resina polimerica si trova all’interno dello stampo chiuso, e non iniettata a pressione nello stesso. In aggiunta, lo stampo, nel processo rotazionale, lavora in base alla rotazione assiale a differenza della staticità dello stampaggio a iniezione. Infine, possiamo dire che gli stampi del processo rotazionale sono più economici in quanto non hanno da considerare la pressione di iniezione. Perché si sceglie lo stampaggio rotazionale? Quando si devono produrre oggetti con una forma cava, lo stampaggio rotazionale è particolarmente indicato per la sua facilità di adattamento a tutte le forme richieste. Inoltre, in assenza di grandi pressioni all’interno dello stampo, il manufatto tende facilmente a ritirarsi e a staccarsi dopo la sua produzione, anche se gli oggetti sono di grandi dimensioni. Infine, possiamo dire, che attraverso il processo rotazionale, è possibile realizzare elementi anche molto complessi sia dal punto di vista strutturale che di design. Caratteristiche principali degli stampi per lo stampaggio rotazionale Possiamo dire che i materiali principali che costituiscono gli stampi sono: • Cast alluminio • Nichel elettroformato • Acciaio inossidabile e non Quando saremo in presenza delle necessità di una migliore uniformità nello scambio termico all’interno dello stampo, sceglieremo il cast alluminio. Se dovessimo privilegiare una fedele riproduzione delle figure potremmo scegliere gli stampi elettroformati, mentre in presenza di forme semplici e di grandi formati, possiamo optare per gli stampi in acciaio più economici. Se parliamo di spessori degli stampi possiamo dire che, normalmente, gli stampi cast in alluminio hanno spessori di 6-8 mm., mentre quelli in acciaio solo 2-3 mm. Nella progettazione dello stampo si dovrebbe sempre tenere presente quale materia prima si utilizzerà, in quanto alcuni polimeri ritirano sufficientemente facilitando l’estrazione del pezzo, altri meno, così da rendere necessario nello stampo un lieve angolo di sformo per agevolare il distaccamento del manufatto. Le fasi dello stampaggio rotazionale Come abbiamo detto in precedenza lo stampaggio rotazionale non è che uno scambio termico all’interno di uno stampo in condizioni di movimento. Le temperature durante il processo potranno variare, entro un certo range, in modo continuo durante l’intero ciclo di produzione. Nonostante queste continue variazioni di temperatura, la qualità di un manufatto si stabilisce calcolando l’esatta permanenza dello stampo all’interno del forno. Questo tempo è chiamato tempo di induzione. Possiamo quindi dire che, nella prima fase del ciclo, il tempo di induzione è quell’intervallo di riscaldamento dello stampo in cui la resina raggiunge la temperatura di fusione, che normalmente avviene attraverso l’insufflazione di aria calda. Il tempo di induzione è caratterizzato dalle seguenti variabili: • Temperatura del forno • Velocità di scambio termico • Spessore dello stampo • Temperatura di fusione della resina • Rapporto tra superficie e volume dello stampo • Coefficiente di scambio termico del materiale dello stampoLa seconda fase del ciclo, definito tempo di fusione, è il tempo necessario per fondere completamente la resina. Il tempo di fusione è caratterizzato dalle seguenti variabili: • Spessore del pezzo • Temperatura della resina e calore di fusione • Capacità di riscaldamento dello stampo • Rapporto tra la superficie dello stampo e il suo volume • Temperatura del fornoTutte queste variabili hanno un impatto significativo sul tempo di fusione e sulla qualità del pezzo che si vuole realizzare. Tuttavia, la velocità di fusione della resina può essere, in alcuni casi, incrementata innalzando la temperatura del forno, ma è importante non eccedere in questa operazione in quanto, se da una parte aumenta la produttività, dall’altro un’eccessiva permanenza del polimero nello stampo, a temperature molto alte, può portare alla sua degradazione. Scelta della polvere da utilizzare per lo stampaggio rotazionale Come abbiamo visto il tempo di fusione della resina è un fattore cruciale per il buon rendimento dello stampo e per la qualità dei pezzi da produrre. Quindi, possiamo dire che anche la dimensione delle particelle di polimero che vengono utilizzate, può influenzare il processo. Infatti una resina dimensionalmente maggiore aumenta il tempo necessario a fondere. Questo avviene a causa della diminuzione della superficie di contatto tra le particelle e le parti calde dello stampo, ma ciò normalmente non avviene se si impiega una dimensione della materia prima inferiore ai 500 micron. Al di là dell’importante parametro dimensionale delle polveri polimeriche da utilizzare, si può dire che una buona materia prima è quella che fluisce rapidamente negli angoli acuti e nelle rientranze, aderendo allo stampo e fondendo senza bolle attraverso il contributo termico. Inoltre, per esperienza, le polveri più fini vengono utilizzate per resine con MFI più bassi, al fine di ottenere una buona riproduzione superficiale, mentre l’utilizzo di un polimero con MFI alto può considerare l’utilizzo di particelle con dimensioni maggiori. Ciclo di raffreddamento dello stampo Il raffreddamento dello stampo e del manufatto può avvenire attraverso l’utilizzo sia dell’aria che dell’acqua. Normalmente l’aria, sospinta dalle ventole di raffreddamento, va ad investire la parte esterna dello stampo, mentre l’utilizzo di getti di acqua è riservato alla parte interna. Il tempo di raffreddamento è molto importante in quanto un’accelerazione di questa fase, quindi un rapido raffreddamento, potrebbe portare ad una deformazione del pezzo con un aumento della percentuale della fase amorfa dei polimeri cristallini.Categoria: notizie - tecnica - plastica - stampaggio rotazionale
SCOPRI DI PIU' Perchè oggi sono così importanti i tests sui polimeri riciclati?
Plastica riciclata: perché i test su MFI, DSC e densità sono decisivi dopo lo stop della Cinadi Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e sviluppo di filiere sostenibili. Fondatore della piattaforma rMIX.Data Articolo: Aprile 2020Aggiornamento: Marzo 2026Per molti anni il commercio internazionale dei rifiuti plastici ha funzionato come una valvola di sfogo. Una parte consistente degli scarti di qualità mediocre o difficile da trattare usciva dai Paesi industrializzati e trovava sbocco soprattutto in Asia, con la Cina in posizione centrale fino al 2017. Poi il quadro è cambiato in modo radicale: i controlli introdotti da Pechino tra il 2017 e il 2018 hanno quasi azzerato quel flusso, e i dati WTO mostrano il crollo delle importazioni cinesi di plastic waste da 3,263 miliardi di dollari nel 2017 a 49 milioni nel 2018, 0,5 milioni nel 2019 e 0,1 milioni nel 2020. Anche l’OCSE conferma che il commercio globale di rifiuti e rottami plastici si è sostanzialmente ridimensionato rispetto ai livelli del 2014. Questa trasformazione ha avuto un effetto immediato sul mercato della plastica riciclata: i materiali peggiori non potevano più essere facilmente “spostati altrove”, mentre i riciclatori hanno dovuto affrontare in casa una quota crescente di flussi eterogenei, contaminati o non omogenei. In un primo momento una parte delle spedizioni si è diretta verso altri Paesi del Sud-Est asiatico, ma anche qui sono arrivate restrizioni, divieti e controlli più severi. L’OCSE ricorda che Thailandia e Vietnam hanno introdotto restrizioni già nel giugno 2018, seguiti dalla Malesia nel luglio dello stesso anno. Da quel momento comprare e vendere plastica riciclata non è più stato soltanto un esercizio commerciale basato su fiducia, campione visivo e prezzo per tonnellata. È diventato, sempre di più, un processo di verifica tecnica. Quando la qualità media dei flussi si abbassa, quando aumentano le miscele difficili da identificare e quando una partita può nascondere differenze rilevanti tra campione iniziale e merce consegnata, il test di laboratorio smette di essere un accessorio e diventa una condizione di sicurezza industriale. Questa esigenza è stata rafforzata anche dalla normativa internazionale: con gli emendamenti plastici della Convenzione di Basilea, in vigore dal 1° gennaio 2021, i movimenti transfrontalieri di molte tipologie di rifiuti plastici e delle loro miscele sono diventati più trasparenti e più regolati. Oggi il tema è ancora più attuale per l’Europa. Il Regolamento UE 2024/1157 sulle spedizioni di rifiuti ha aggiornato in profondità il quadro dei controlli e, tra le misure più rilevanti, prevede il divieto di esportazione dei rifiuti plastici non pericolosi verso Paesi non OCSE dal 2026, salvo meccanismi successivi di autorizzazione molto stringenti. Il significato economico di questa scelta è chiaro: l’Unione europea intende trattenere maggiormente il problema e il valore dei rifiuti dentro filiere più tracciate, più verificabili e più coerenti con la logica dell’economia circolare. In questo nuovo scenario, il mercato dei polimeri riciclati non può più reggersi soltanto su definizioni vaghe come “macinato buono”, “granulo standard” o “balle omogenee”. Servono parametri oggettivi, ripetibili e contrattualizzabili. Per molte transazioni, soprattutto quando si acquista materiale post-consumo o proveniente da raccolta differenziata, i tre controlli di base che restano più utili per una prima identificazione tecnica del lotto sono il MFI/MFR, il DSC e la densità. Non risolvono tutto, ma riducono in modo concreto il rischio di comprare una materia prima inadatta al processo produttivo o diversa da quella promessa. Perché i test contano davvero nella compravendita Quando un trasformatore compra un polimero riciclato non compra soltanto “plastica”: compra una combinazione di fluidità, comportamento termico, purezza della matrice e stabilità di processo. Se uno solo di questi elementi cambia oltre una certa soglia, la macchina può richiedere settaggi diversi, il compound può perdere costanza, la produttività può calare e il manufatto finale può uscire fuori specifica. Per questo motivo il laboratorio indipendente entra oggi nel contratto commerciale come terza parte di garanzia, non come semplice consulente tecnico. La logica è semplice: si analizza il campione pre-ordine, si definiscono i parametri accettabili, si ripete il controllo sul carico consegnato e si collega l’accettazione economica della merce alla conformità dei risultati. È un approccio molto più robusto rispetto alla vecchia pratica del “visto e piaciuto”, soprattutto nelle transazioni online e nelle forniture ripetitive dove la continuità qualitativa vale quanto il prezzo. Melt Flow Index: il primo indicatore della lavorabilità Il primo test basilare è il Melt Flow Index, oggi più correttamente ricondotto alle misure standardizzate di MFR (melt mass-flow rate) e MVR (melt volume-flow rate). La norma ISO 1133-1:2022 specifica due procedure per determinare la portata in massa o in volume dei termoplastici in condizioni definite di temperatura e carico; la stessa norma chiarisce che l’MVR è particolarmente utile quando si confrontano materiali con differente contenuto di cariche o quando si mettono a confronto termoplastici caricati e non caricati. Dal punto di vista industriale, questo test serve a capire come il materiale si comporterà nella trasformazione. Un MFI troppo alto può indicare una viscosità bassa e quindi un materiale molto fluido, utile in alcuni processi ma potenzialmente critico in altri. Un MFI troppo basso può invece segnalare una massa fusa più viscosa, che richiede più energia, più pressione o condizioni macchina diverse. In estrusione, stampaggio a iniezione e soffiaggio, questa informazione è decisiva perché incide direttamente sulla stabilità del processo, sui tempi ciclo e sulla qualità dimensionale del pezzo finale. Nel caso dei riciclati il valore dell’MFI è ancora più importante, perché può fornire una prima indicazione indiretta sulla storia del materiale. Se un polimero ha subito degradazione termo-ossidativa lungo più passaggi di lavorazione, la sua massa molecolare media può ridursi e la fluidità può cambiare. Per questo il dato non va mai letto da solo come numero assoluto, ma confrontato con il tipo di polimero, con l’applicazione prevista e con la costanza del lotto. DSC: l’analisi che aiuta a capire che cosa c’è davvero nel lotto Il secondo test strategico è il DSC, cioè la calorimetria differenziale a scansione. Nella famiglia delle norme ISO 11357, la parte 3 riguarda in particolare la determinazione della temperatura e dell’entalpia di fusione e cristallizzazione delle materie plastiche. In termini pratici, il DSC aiuta a leggere la “firma termica” del materiale. Per chi acquista plastica riciclata, questa prova è preziosa perché consente di verificare se il lotto corrisponde davvero al polimero dichiarato oppure se contiene miscele, contaminazioni o frazioni incompatibili. Un picco di fusione nel range tipico del PE non racconta la stessa storia di un profilo che mostra componenti del PP o di altre resine. Allo stesso modo, variazioni anomale nelle temperature o nelle entalpie possono suggerire una diversa cristallinità, una diversa storia termica o una composizione meno omogenea del previsto. Il DSC non è soltanto uno strumento accademico. In una compravendita di macinati o granuli riciclati permette di rispondere a domande molto concrete: il materiale è realmente monopolimero? C’è una contaminazione da altra resina? La qualità termica del lotto è compatibile con l’applicazione finale? In un mercato dove la qualità visiva può ingannare, il DSC riduce l’ambiguità. Densità: il controllo semplice che spesso evita gli errori più costosi Il terzo test di base è la densità, troppo spesso considerata elementare e invece molto utile come primo filtro tecnico. La norma ISO 1183-1 specifica metodi per determinare la densità delle plastiche non cellulari anche sotto forma di polveri, flakes e granuli, e sottolinea che la densità è frequentemente usata per seguire variazioni nella struttura fisica o nella composizione del materiale, oltre che per valutarne l’uniformità. Nel riciclo la densità può dire molto più di quanto sembri. Aiuta a distinguere classi polimeriche che hanno finestre tipiche differenti, segnala la possibile presenza di cariche minerali, suggerisce deviazioni di composizione e contribuisce a capire se il campione e il carico appartengono davvero alla stessa famiglia qualitativa. Naturalmente non basta da sola a certificare la bontà del materiale, ma combinata con MFI e DSC costruisce un triangolo di controllo estremamente efficace per la fase iniziale della trattativa. Proprio perché è un test relativamente rapido e leggibile, la densità è spesso utile anche nella verifica di conformità tra campione approvato e merce consegnata. Quando il dato si discosta troppo, non ci si trova quasi mai davanti a una semplice fluttuazione innocua: di solito è il segnale di una differenza più profonda di composizione o di formulazione. Dal test tecnico alla clausola contrattuale L’errore più comune nelle compravendite di plastica riciclata è considerare l’analisi come un allegato informativo. In realtà dovrebbe diventare una clausola centrale del contratto. Un’impostazione professionale prevede almeno quattro elementi: definizione del campione di riferimento, indicazione della norma di prova, tolleranze accettabili e diritto alla controprova su merce consegnata presso laboratorio indipendente. Questo approccio ha due vantaggi. Il primo è tecnico: riduce le contestazioni generiche e costringe entrambe le parti a discutere su dati verificabili. Il secondo è commerciale: rende la trattativa più trasparente, quindi più rapida e più solida nel tempo. Il fornitore serio non teme il confronto analitico; al contrario, lo usa per valorizzare la continuità qualitativa del proprio materiale. L’acquirente serio, dal canto suo, evita di trasformare la propria linea produttiva nel laboratorio di collaudo del venditore. Perché il tema è ancora più importante nel 2026 Rispetto al 2020, il contesto è diventato più maturo ma anche più severo. Non è cambiata soltanto la geografia del commercio dei rifiuti: è cambiata la soglia di professionalità richiesta agli operatori. Il mercato si muove dentro un ecosistema dove convergono tre pressioni simultanee: qualità industriale, conformità normativa e tracciabilità commerciale. Gli emendamenti di Basilea hanno irrigidito il quadro internazionale dei movimenti transfrontalieri; la nuova disciplina europea sulle spedizioni di rifiuti rafforza la responsabilità interna dell’UE; gli standard tecnici restano il linguaggio comune minimo per descrivere in modo serio un polimero riciclato. In altre parole, oggi la qualità della plastica riciclata non può più essere venduta soltanto come promessa. Deve essere misurata, documentata e, quando serve, verificata da terzi. È questo il vero passaggio storico aperto dallo stop cinese: non la fine del commercio della plastica riciclata, ma la fine dell’idea che si possa comprare e vendere materiale riciclato senza una base analitica minima. Conclusione Lo stop della Cina ha segnato la fine di un equilibrio fragile che per anni aveva assorbito fuori dai Paesi industrializzati una parte rilevante delle inefficienze del sistema. Da allora il mercato della plastica riciclata è stato costretto a diventare più selettivo, più tracciabile e più tecnico. In questo contesto, i test su MFI, DSC e densità non rappresentano un costo burocratico, ma una forma di assicurazione industriale. Servono a sapere che cosa si sta davvero comprando, a evitare errori di processo, a ridurre le contestazioni e a costruire rapporti commerciali più solidi. Chi opera seriamente nella compravendita dei polimeri riciclati dovrebbe ormai considerare questi controlli non come un’opzione, ma come la base minima per qualsiasi transazione professionale.FAQ Perché dopo lo stop della Cina i test sulla plastica riciclata sono diventati così importanti? Perché il blocco cinese e le successive restrizioni internazionali hanno ridotto gli sbocchi per i flussi più eterogenei o difficili da riciclare, aumentando il bisogno di controlli tecnici nelle compravendite. Inoltre, gli emendamenti plastici della Convenzione di Basilea sono effettivi dal 1° gennaio 2021 e l’UE ha introdotto regole più severe sulle spedizioni e sulle esportazioni di rifiuti plastici con il Regolamento 2024/1157. Quali sono i test di base più utili prima di acquistare un polimero riciclato? I tre controlli iniziali più utili sono la prova di fluidità della massa fusa, l’analisi DSC e la densità. A livello normativo, il riferimento aggiornato per la fluidità è la ISO 1133-1:2022, per il DSC la ISO 11357-3:2025 e per la densità la ISO 1183-1:2025. MFI e MFR sono la stessa cosa? Nel linguaggio commerciale si usa ancora molto il termine MFI, ma la norma ISO 1133-1:2022 parla in modo più preciso di MFR (melt mass-flow rate) e MVR (melt volume-flow rate), distinguendo il metodo in massa da quello in volume. Che cosa mi dice davvero il test MFI o MFR su un riciclato? Ti dà un’indicazione pratica sulla fluidità del materiale fuso e quindi sulla sua lavorabilità in estrusione, stampaggio o soffiaggio. La stessa norma ISO precisa però che questi dati sono usati soprattutto nel controllo qualità e non sempre si traducono in modo lineare nel comportamento reale durante il processo industriale. Il DSC serve davvero per capire se il lotto è contaminato? Sì, è molto utile come test di identificazione termica, perché misura temperature ed entalpie di fusione e cristallizzazione dei polimeri cristallini o semicristallini. Questo aiuta a capire se il materiale è coerente con la resina dichiarata o se presenta miscele e anomalie da approfondire. La densità è un test troppo semplice per essere utile? No. La norma ISO 1183-1:2025 ricorda che la densità è utile per seguire variazioni nella struttura fisica o nella composizione del materiale e può aiutare anche a valutare l’uniformità del campione. Per questo è un test semplice ma molto efficace come primo filtro. Conviene testare sia il campione sia il carico consegnato? Sì, soprattutto nelle transazioni online, nelle prime forniture o nei lotti eterogenei. La logica più solida è usare un campione approvato come riferimento tecnico e ripetere i controlli sul materiale consegnato, così da ridurre contestazioni e differenze tra dichiarato e reale. Questo approccio è coerente con il rafforzamento dei controlli sulle spedizioni di rifiuti plastici e con la maggiore attenzione alla gestione ambientalmente corretta richiesta dalla disciplina UE. Qual è oggi il vantaggio commerciale di inserire i test nel contratto? Trasformare MFR/MVR, DSC e densità in parametri contrattuali riduce il rischio industriale e rende la trattativa più trasparente. In un contesto regolatorio più severo, con procedure di notifica e consenso e con restrizioni crescenti alle esportazioni, la qualità misurata è diventata una leva commerciale oltre che tecnica. Fonti Basel Convention – Plastic Waste Amendments: conferma che gli emendamenti alle Annexes II, VIII e IX sono stati adottati al COP-14 del 2019 e sono diventati effettivi dal 1° gennaio 2021. Commissione europea – Plastic waste shipments: riepiloga le regole UE sulle spedizioni di rifiuti plastici e chiarisce che, con il Regolamento UE 2024/1157, le esportazioni di tutti i rifiuti plastici verso Paesi non OCSE saranno vietate dal 21 novembre 2026, mentre dal 21 maggio 2026 scatta la procedura di prior notification and consent per le esportazioni di rifiuti plastici. ISO 1133-1:2022: norma di riferimento per la determinazione di MFR e MVR dei termoplastici in condizioni specificate di temperatura e carico. ISO 11357-3:2025: norma di riferimento per il DSC applicato alla determinazione di temperature ed entalpie di fusione e cristallizzazione. ISO 1183-1:2025: norma di riferimento per la determinazione della densità delle plastiche non cellulari, inclusi polveri, flakes e granuli.
SCOPRI DI PIU' Processi di Stampaggio ad Iniezione per Compositi Termoplastici: Ottimizzazione con Fibre Naturali e Minerali
Esposizione degli Effetti delle Fibre di Rinforzo sulle Proprietà Meccaniche della Plastica e Strategie di Miglioramento dei Processi Produttividi Marco ArezioL'industria dei materiali compositi sta evolvendo rapidamente verso soluzioni più sostenibili ed efficienti, unendo le innovazioni tecnologiche con l'attenzione crescente verso l'ambiente. Tra queste soluzioni, i compositi termoplastici caricati con fibre vegetali e minerali stanno guadagnando popolarità grazie alle loro proprietà meccaniche avanzate e al loro ridotto impatto ambientale. Il processo di stampaggio ad iniezione rappresenta una delle tecniche di produzione più comuni per questi materiali, grazie alla sua efficienza e versatilità. Tuttavia, ottimizzare questo processo per ottenere il massimo beneficio dalle fibre vegetali e minerali richiede una comprensione approfondita dei vari fattori che influenzano il comportamento meccanico dei compositi. Compositi Termoplastici e Fibre di Rinforzo Compositi Termoplastici I compositi termoplastici sono materiali costituiti da una matrice polimerica termoplastica rinforzata con fibre. I polimeri termoplastici, come il polipropilene (PP), il polietilene (PE) e il nylon, sono caratterizzati dalla loro capacità di essere fusi e rimodellati più volte, rendendoli ideali per processi di stampaggio ripetuti. Questi materiali offrono una buona resistenza meccanica e chimica, oltre ad essere riciclabili. Fibre di Rinforzo Le fibre di rinforzo possono essere di origine vegetale o minerale. Le fibre vegetali, come la canapa, il lino, la juta e il kenaf, sono sostenibili, rinnovabili e biodegradabili. Le fibre minerali, come il vetro e il carbonio, offrono eccellenti proprietà meccaniche ma sono meno sostenibili rispetto alle fibre vegetali. La scelta delle fibre di rinforzo dipende dalle specifiche applicazioni e dalle proprietà desiderate del composito finale. Processo di Stampaggio ad Iniezione Principi di Base Il processo di stampaggio ad iniezione consiste nel riscaldare il materiale termoplastico fino a renderlo fluido, per poi iniettarlo in uno stampo dove solidifica e prende la forma desiderata. Questo metodo è ampiamente utilizzato per la produzione di componenti complessi con alta precisione e ripetibilità.Ottimizzazione del Processo L'ottimizzazione del processo di stampaggio ad iniezione per compositi termoplastici caricati con fibre richiede la regolazione di diversi parametri: Temperatura di Iniezione: La temperatura deve essere sufficientemente alta per garantire la fluidità del materiale senza degradare le fibre di rinforzo. Pressione di Iniezione: Una pressione adeguata è necessaria per assicurare che il materiale riempia completamente lo stampo senza difetti. Velocità di Iniezione: La velocità di iniezione influisce sulla distribuzione delle fibre e sulla qualità del prodotto finale. Tempo di Raffreddamento: Un raffreddamento controllato è essenziale per evitare tensioni interne e deformazioni nel pezzo finito. Effetti delle Fibre sul Comportamento Meccanico Le fibre vegetali e minerali influenzano significativamente le proprietà meccaniche dei compositi termoplastici. I principali effetti includono: Miglioramento della Resistenza a Trazione e Compressione: Le fibre di rinforzo aumentano la resistenza a trazione e compressione del composito, rendendolo adatto per applicazioni strutturali. Incremento del Modulo Elastico: La rigidità del materiale aumenta con l'aggiunta di fibre, migliorando la sua capacità di resistere a deformazioni sotto carico. Resistenza all'Impatto: La presenza di fibre può migliorare la resistenza all'impatto, a seconda della loro natura e orientamento nel composito. Comportamento Termico: Le fibre possono influenzare le proprietà termiche del composito, come la stabilità dimensionale a temperature elevate. Studi di Caso e Applicazioni Pratiche Utilizzo di Fibre Vegetali Numerosi studi hanno dimostrato l'efficacia delle fibre vegetali nel migliorare le proprietà meccaniche dei compositi termoplastici. Ad esempio, la fibra di canapa è stata utilizzata per rinforzare il polipropilene, risultando in un materiale con maggiore resistenza a trazione e migliore modulo elastico rispetto al polipropilene non rinforzato. Applicazioni pratiche includono componenti automobilistici, come pannelli delle porte e cruscotti, dove il peso ridotto e la sostenibilità sono cruciali. Utilizzo di Fibre Minerali Le fibre di vetro sono ampiamente utilizzate per rinforzare il nylon, creando compositi con eccellenti proprietà meccaniche e termiche. Questi materiali sono comunemente utilizzati in applicazioni industriali e nell'elettronica, dove la resistenza meccanica e la stabilità termica sono fondamentali. Problemi e Soluzioni Uno dei principali problemi nell'uso di fibre vegetali è la loro compatibilità con la matrice polimerica. Trattamenti superficiali delle fibre, come la silanizzazione, possono migliorare l'adesione tra le fibre e la matrice, aumentando ulteriormente le proprietà meccaniche del composito. Inoltre, l'ottimizzazione dei parametri di processo, come la temperatura e la pressione di iniezione, è fondamentale per massimizzare i benefici delle fibre di rinforzo. Conclusioni L'ottimizzazione del processo di stampaggio ad iniezione per compositi termoplastici caricati con fibre vegetali e minerali rappresenta una strada promettente verso materiali più sostenibili e performanti. Comprendere l'effetto delle fibre sul comportamento meccanico è cruciale per progettare compositi che soddisfino le esigenze delle moderne applicazioni industriali. Con l'avanzamento delle tecnologie e delle metodologie di produzione, il potenziale dei compositi rinforzati con fibre vegetali e minerali è destinato a crescere, offrendo soluzioni innovative e ecocompatibili per un'ampia gamma di settori.
SCOPRI DI PIU' Assemblaggio dei Componenti Plastici dopo la Produzione
Quali sistemi utilizzare per l’assemblaggio dei componenti plastici prodottidi Marco ArezioEsistono prodotti plastici che vengono stampati od estrusi singolarmente ed assemblati tra loro in fasi successive, con lo scopo di creare un prodotto finito composto da più parti. L’attività di assemblaggio dei vari pezzi, e il loro serraggio, comporta un’analisi approfondita di quali strumenti di chiusura utilizzare, per essere compatibili con le materie plastiche usate e anche funzionale con l’utilizzo del prodotto finito. I sistemi di fissaggio principali dei componenti plastici li possiamo raggruppare in:• Fissaggio attraverso viti in plastica • Fissaggio attraverso viti in metallo • Fissaggio attraverso chiodatura • Fissaggio attraverso saldatura • Fissaggio attraverso compressione Viti in Plastica Il fissaggio degli elementi da assemblare attraverso l’utilizzo di viti in plastica ha un limitato utilizzo, in quanto esprimono una bassa resistenza meccanica e una bassa rigidità. A dispetto delle basse performance strutturali, le viti in plastica trovano grande utilizzo in quei prodotti ove sia richiesto un isolamento elettrico continuo, una resistenza molto elevata alla corrosione e una continuità delle tonalità di colore scelto, per rendere il manufatto cromaticamente più continuo. Viti in Metallo Il fissaggio con viti in metallo è di gran lunga il metodo più usato per assemblare gli elementi plastici, per via dell’ottima resistenza meccanica e della buona presa tra plastica e elemento metallico. Le viti possono essere metriche o autofilettanti. Quelle metriche, in alcune situazioni meccaniche, possono presentare dei cedimenti dei fianchi che si sono filettati nel materiale plastico, questo può essere causato in presenza di un basso modulo elastico del polimero che compone l’elemento in plastica. Infatti, la resistenza meccanica di un filetto metrico nel materiale plastico è generalmente limitata, quindi è consigliabile usare viti metriche con degli inserti in ottone a filettatura interna. Questi inserti vengono inseriti, prima dello stampaggio nello stampo stesso o successivamente attraverso l’uso degli ultrasuoni. Dal punto di vista economico non è quasi mai conveniente utilizzare questo tipo di inserti, a causa della perdita di tempo nel loro posizionamento, tuttavia l’utilizzo di una vite metrica rende più veloce l’assemblaggio successivo del prodotto. Quelle autofilettanti sono costituite da forme e filetti differenti in base al lavoro meccanico che devono compiere e al tipo di plastica in cui andranno inserite. I filetti possono essere più o meno ravvicinati, quindi con un numero di spirali differenti, avere angoli di inclinazione delle spirali da 30 a 60° e un diametro dell’anima della vite e della sua spirale variabile. Nel caso, per esempio, dei manufatti realizzati con resine termoindurenti, è assolutamente necessario utilizzare viti autofilettanti, infatti questo tipo di polimero non si conforma, come altre materie plastiche, alla vite, ma viene forato con l’asportazione del truciolo risultante. In questo caso si consiglia un profilo di vite asimmetrico con un’angolazione della spirale a 30°. Chiodatura Un’altra tipologia di assemblaggio dei componenti plastici può avvenire con il metodo della chiodatura degli elementi. I chiodi plasmabili utilizzati sono generalmente composti da ottone, rame, alluminio o con chiodi cavi da rivoltare. Se utilizziamo i chiodi da rivoltare, l’impulso della battitura deve sempre tenere in considerazione la resistenza alla rottura e alla fessurazione del polimero plastico su cui stiamo lavorando, avendo l’accortezza di calcolare bene il rapporto tra massa e velocità di battitura. Nel caso gli elementi da assemblare siano in materiale termoplastico, l’estremità del nocciolo del manufatto può essere finito a caldo o a freddo sulla testa del chiodo. Saldatura I materiali termoplastici posso essere assemblati anche attraverso il processo di saldatura con i metodi per attrito, con gli ultrasuoni o con strumenti a caldo. E’ sempre da tenere in considerazione che il punto di saldatura o le estremità saldate, se in continuo, non avranno mai una resistenza meccanica paragonabile all’elemento base. Inoltre le fasi di saldatura possono creare delle tensioni interne rispetto alle molecole di cui il polimero è costituito e, quando presenti, interagire negativamente sulle fibre di rinforzo. In linea generale, in base alle materie plastiche e al tipo di saldatura, l’esperienza sul campo ci dice che la resistenza meccanica di una saldatura può essere inferiore tra il 40 all’80% rispetto al materiale plastico originario. Questo indebolimento viene inoltre accentuato se il manufatto deve sopportare carichi elevati nel tempo o sopportare particolari sollecitazioni dinamiche o attacchi chimici al materiale plastico. Assemblaggio per compressione Il sistema dell’assemblaggio per compressione degli elementi risulta il più economico e il più veloce, tuttavia bisogna fare alcune considerazioni importanti. Se si verificassero situazioni di assemblaggio ad incastro tra elementi plastici e metallici, è buona regola progettare il calcolo degli sforzi a compressione tarati sui materiali plastici e non su quelli metallici. Inoltre quando gli elementi saranno in funzione, per esempio le parti di un ventilatore, è da tenere presente la maggiore dilatazione termica della plastica rispetto agli elementi metallici e, nel caso di polimeri igroscopici, anche i possibili rigonfiamenti. Categoria: notizie - tecnica - plastica - assemblaggio - prodotti plastici
SCOPRI DI PIU' EPS (Polistirolo Espanso) Riciclato: Da Dove Viene e Cosa E’
Come riciclare un materiale dai molteplici impieghi proveniente dai settori del packaging, edilizia e fooddi Marco ArezioL’EPS o più comunemente chiamato polistirolo espanso, è ottenuto dal polistirene per mezzo di un processo di polimerizzazione che si realizza attraverso una reazione chimica dello stirene. In fase di polimerizzazione, al polistirene vengono aggiunti degli additivi espandenti come il pentano, favorendo la nascita dell’EPS, che si presenta in piccole palline dall’aspetto vetroso e di granulometria differente. Portando poi le palline ad una temperatura di circa 90 °C attraverso l’uso del vapore, il gas in esse contenuto, innesca la loro espansione volumetrica pari a 20 - 50 volte il volume delle stesse. Terminata la fase espansiva si passa alla sinterizzazione delle palline, che consiste, sempre attraverso l’impiego di vapore a 110 - 120 °C, nella capacità di agglomerarsi tra loro, con la possibilità di creare blocchi monolitici. L’EPS così prodotto viene impiegato in molteplici settori, quali quelli degli isolanti in edilizia, per la protezione degli oggetti durante le fasi di imballo, e nel settore alimentare per la produzione di contenitori di varie tipologie. Questo larghissimo impiego multisettoriale, porta alla creazione di una grande quantità di rifiuti che devono essere correttamente gestiti, avviandoli al riciclo, in quanto l’EPS può essere un prodotto circolare.Come si ricicla l’EPS con il sistema meccanico La prima criticità che si incontra parlando di riciclo dell’EPS è il suo volume in rapporto con il suo peso, due elementi che determinano costi per il deposito degli scarti e per il loro trasporto. Infatti è un materiale molto leggero, circa 15-25 Kg. /m3 e molto voluminoso. Per questi motivi la prima fase del riciclo dell’EPS risiede nella sua riduzione volumetrica, attraverso la frantumazione degli scarti per via meccanica, in modo da ricavare pezzi irregolari con dimensioni da 2 a 10 cm. Terminata la fase della frantumazione si passa a quella della macinazione, che consiste nell’impiegare mulini a martelli o mulini a coltelli con alberi controrotanti, che hanno la capacità di ridurre l’EPS alle dimensioni desiderate. In alternativa alla macinazione, gli scarti di EPS frantumati possono essere compattati con presse specifiche, così da ridurne in modo monolitico il volume, portando il peso specifico tra i 300 e gli 800 Kg/m3. Se si opta per la macinazione degli scarti si ottiene una materia prima che può essere utilizzata per le fasi di estrusione, creando poi un polimero cristallo granulare con una fluidità alta, intorno a 14-18, utilizzabile per lo stampaggio ad iniezione. Per estrudere l’EPS è necessario dotarsi di un impianto di alimentazione forzata in quanto il materiale è molto leggero, inoltre è consigliabile dotarsi di un impianto di degasaggio per togliere i gas presenti all’interno della struttura cellulare. Se gli scarti macinati o compattati provengono dalla raccolta differenziata, quindi post consumo, sul nastro trasportatore è consigliabile inserire un magnete che possa intercettare eventuali elementi metallici presenti nel macinato. Inoltre è sempre opportuno setacciare il macinato in modo da eliminare eventuali impurità costituite da legno, carta, elementi non ferrosi che non vengono intercettati dai magneti. Ci sono altri sistemi di riciclo non meccanici per l’EPS che possono essere elencati qui di seguito: • Sistema del cracking molecolare per via termomeccanica • Sistema a microonde e infrarossi che genera un processo pirolitico controllato • Sistema di dissoluzione liquida che permette il recupero dell’EPS non contaminato
SCOPRI DI PIU' I Ritardanti di Fiamma per Polimeri Riciclati e Vergini
Analisi Approfondita dell'Uso dei Ritardanti di Fiamma nei Polimeri: Metodi di Utilizzo, Vantaggi per la Sicurezza e Impatti Ambientali di Marco ArezioIn un'era dove la sicurezza dei materiali utilizzati in numerosi settori industriali è sempre più richiesta, l'importanza di comprendere e migliorare la resistenza al fuoco dei polimeri diventa cruciale. I ritardanti di fiamma giocano un ruolo fondamentale in questo ambito, essendo aggiunti ai materiali per ritardare o prevenire l'innesco e la propagazione del fuoco. Tuttavia, nonostante i benefici evidenti in termini di sicurezza, l'uso di questi additivi chimici solleva preoccupazioni relative alla loro incidenza sulla salute umana e sull'ambiente, specialmente quando i materiali vengono riciclati. Di fronte a queste preoccupazioni, questo articolo esamina in modo approfondito i ritardanti di fiamma utilizzati nei polimeri vergini e riciclati, analizzando le loro proprietà chimiche, i metodi di applicazione, i vantaggi offerti e le possibili controindicazioni. Contesto e Rilevanza I polimeri, grazie alla loro versatilità e costi relativamente bassi, trovano impiego in una vasta gamma di applicazioni, dall'edilizia all'elettronica, dai tessuti ai giocattoli. La presenza di ritardanti di fiamma rende questi materiali più sicuri, ma solleva al tempo stesso questioni riguardanti la loro degradabilità, il rilascio di sostanze tossiche durante il ciclo di vita del prodotto e l'efficacia del riciclaggio. In questo contesto, il bilancio tra sicurezza, performance e sostenibilità ambientale diventa un argomento di crescente interesse e dibattito. Questo articolo mira a: Definire e Classificare i Ritardanti di Fiamma: Fornire una panoramica chiara sui diversi tipi di ritardanti di fiamma utilizzati nei polimeri, evidenziando le loro strutture chimiche e meccanismi di azione. Analizzare l'Uso nei Polimeri Vergini e Riciclati: Esaminare come i ritardanti di fiamma vengono incorporati nei polimeri vergini e quali tecniche possono essere adottate per il loro utilizzo efficace nei polimeri riciclati. Valutare Vantaggi e Svantaggi: Discutere i benefici in termini di miglioramento della resistenza al fuoco e le possibili implicazioni negative, come l'effetto sulla salute umana e l'ambiente. Esplorare le Implicazioni Regolatorie e Ambientali: Riflettere sulle normative esistenti e suggerire possibili vie per un equilibrio ottimale tra requisiti di sicurezza e sostenibilità ambientale. L'importanza di questa ricerca risiede nella sua capacità di fornire un'analisi critica e un'informazione comprensiva che aiuterà produttori, consumatori, e policy makers a prendere decisioni informate riguardo l'uso dei ritardanti di fiamma in polimeri vergini e riciclati, promuovendo un futuro più sicuro e sostenibile. Capitolo 1: Definizione e Classificazione dei Ritardanti di Fiamma 1.1: Cos'è un Ritardante di Fiamma? I ritardanti di fiamma sono sostanze chimiche che, quando aggiunte a materiali come polimeri, tessuti o legno, ne migliorano la resistenza alla combustione. Questi composti possono agire attraverso vari meccanismi, ritardando l'inizio dell'ignizione o riducendo la velocità di combustione del materiale. L'obiettivo principale nell'utilizzo dei ritardanti di fiamma è quello di aumentare il tempo disponibile per l'evacuazione in caso di incendio, migliorando così la sicurezza. 1.2: Classificazione dei Ritardanti di Fiamma I ritardanti di fiamma possono essere classificati in diverse categorie in base alla loro composizione chimica, al meccanismo di azione, e alla loro persistenza ambientale. Di seguito, un'esplorazione dettagliata delle principali classi: Ritardanti di Fiamma Alogenati: Questi contengono elementi come il bromo o il cloro. Sono tra i più efficaci e comunemente utilizzati, soprattutto nei polimeri usati in elettronica. Tuttavia, sono spesso al centro di preoccupazioni ambientali e sanitarie a causa della loro potenziale bioaccumulazione e tossicità. Ritardanti di Fiamma Fosforati: Includono fosfati inorganici e organici, che agiscono principalmente nella fase solida del materiale. Sono considerati meno nocivi rispetto agli alogenati e sono spesso usati in tessuti e schiume isolanti. Ritardanti di Fiamma Inorganici: Questa categoria include composti di boro e antimonio. Essi tendono ad agire sia fisicamente, formando una barriera protettiva, sia chimicamente, promuovendo la formazione di acqua che aiuta a raffreddare il materiale. Ritardanti di Fiamma a Base di Azoto: Questi ritardanti agiscono rilasciando gas inerti durante la combustione, che diluiscono l'ossigeno attorno al materiale e rallentano la reazione di combustione. Ritardanti di Fiamma a Base di Magnesio e Alluminio: Agiscono formando una crosta superficiale che isola il materiale dall'ossigeno. Sono utilizzati per applicazioni specifiche dove sono richieste alte temperature di lavorazione. 1.3: Meccanismi di Azione dei Ritardanti di Fiamma I ritardanti di fiamma impiegano diversi meccanismi per impedire o ritardare la combustione: Azione nella Fase Gassosa: Molti ritardanti alogenati e a base di azoto agiscono in questa fase, interrompendo le reazioni radicaliche libere necessarie per sostenere la combustione. Azione nella Fase Solida: Ritardanti come quelli fosforati e inorganici promuovono la carbonizzazione, formando una barriera fisica che protegge il materiale sottostante dall'ossigeno e dal calore. Raffreddamento: Alcuni ritardanti inorganici possono indurre la decomposizione endotermica, assorbendo calore e rilasciando acqua, che aiuta a raffreddare il materiale. 1.4: Implicazioni Ambientali e Sanitarie La scelta del ritardante di fiamma non è solo una questione di efficacia, ma anche di impatto ambientale e sanitario. Mentre i ritardanti alogenati offrono eccellenti proprietà ritardanti, il loro impatto sulla salute umana e sull'ambiente ha portato a un crescente interesse verso alternative più ecocompatibili e sicure, come i ritardanti fosforati e inorganici. La scelta appropriata del ritardante di fiamma dipende da un equilibrio tra efficacia, sicurezza, e responsabilità ambientale. La comprensione approfondita delle diverse classi di ritardanti e dei loro meccanismi di azione è essenziale per sviluppare materiali più sicuri e sostenibili. Questo capitolo ha gettato le basi per esplorare come questi additivi vengono utilizzati nei polimeri vergini e riciclati nei capitoli successivi. Capitolo 2: Ritardanti di Fiamma nei Polimeri Vergini 2.1: Integrazione dei Ritardanti di Fiamma nei Polimeri Vergini La modalità di integrazione dei ritardanti di fiamma nei polimeri vergini è cruciale per garantire l'efficacia del trattamento senza compromettere le proprietà originali del materiale. Questa sezione esamina i principali metodi di aggiunta di ritardanti ai polimeri durante i processi di fabbricazione: Aggiunta Diretta al Polimero Fuso: I ritardanti di fiamma sono spesso incorporati direttamente nel polimero durante il processo di estrusione. Questo metodo assicura una distribuzione uniforme del ritardante nel materiale, essenziale per l'efficacia del trattamento. Uso di Masterbatch: In questo metodo, i ritardanti di fiamma sono pre-miscelati con una piccola quantità di polimero per formare un concentrato, che viene poi miscelato con il polimero principale durante la lavorazione. Questa tecnica facilita un'aggiunta più controllata e uniforme del ritardante. Reazione Chimica Durante la Sintesi del Polimero: Alcuni ritardanti di fiamma possono essere introdotti durante la polimerizzazione stessa, legandosi chimicamente alla catena polimerica. Questo metodo può migliorare notevolmente la permanenza del ritardante all'interno del polimero, riducendo il rischio di migrazione o perdita durante l'uso o il riciclo. 2.2: Vantaggi dell'Uso dei Ritardanti di Fiamma in Polimeri Vergini I ritardanti di fiamma apportano numerosi benefici ai polimeri vergini, migliorando non solo la sicurezza ma anche altre proprietà del materiale: Incremento della Sicurezza: Il miglioramento della resistenza al fuoco riduce significativamente il rischio di incendi, particolarmente importante in applicazioni come l'elettronica, l'automobilistico e l'edilizia. Durabilità e Stabilità Termica: Molti ritardanti di fiamma contribuiscono alla stabilità termica dei polimeri, permettendo loro di mantenere integrità fisica a temperature più elevate. Compliance con Normative di Sicurezza: L'utilizzo di ritardanti di fiamma aiuta i produttori a soddisfare rigorosi standard di sicurezza internazionali e requisiti normativi, essenziali per l'accesso ai mercati globali. 2.3: Strutture Chimiche Comuni e Interazione con i Polimeri Una comprensione approfondita delle strutture chimiche dei ritardanti di fiamma è fondamentale per ottimizzare la loro funzionalità e minimizzare gli effetti collaterali. Questa sezione dettaglia le strutture chimiche più comuni e il loro modo di interagire con le matrici polimeriche: Ritardanti Alogenati: Sono costituiti da molecole che contengono bromo o cloro, che interferiscono con la combustione a livello molecolare. Ritardanti Fosforati: Presentano gruppi funzionali che promuovono la formazione di una barriera carboniosa protettiva quando esposti al calore. Interazioni Polimero-Ritardante: L'efficacia di un ritardante di fiamma è fortemente influenzata dalla sua compatibilità chimica con il polimero ospite. Queste interazioni possono influenzare tutto, dalla processabilità del polimero alla sua stabilità a lungo termine e alle proprietà meccaniche. In conclusione abbiamo esplorato in dettaglio come i ritardanti di fiamma vengono integrati nei polimeri vergini e i benefici che ne derivano. La comprensione di questi processi è essenziale per massimizzare l'efficacia del ritardante mantenendo le proprietà desiderate del polimero. Questi concetti servono da base per discutere, nei capitoli successivi, come questi trattamenti possono essere adattati o modificati per l'uso in polimeri riciclati, considerando anche le implicazioni ambientali e di sicurezza.Capitolo 3: Ritardanti di Fiamma nei Polimeri Riciclati Sezione 3.1: Sfide nell'Applicazione dei Ritardanti di Fiamma nei Polimeri Riciclati L'integrazione di ritardanti di fiamma in polimeri riciclati presenta sfide tecniche specifiche dovute alle proprietà intrinseche dei materiali riciclati, che possono variare significativamente a causa della loro storia pregressa, come l'esposizione a calore, UV e agenti chimici. Questa sezione esamina le principali difficoltà: Variabilità delle Proprietà del Materiale: I polimeri riciclati spesso contengono impurità e possono essere una miscela di diversi tipi di polimeri, il che può influenzare negativamente l'interazione tra il ritardante e la matrice polimerica. Degradazione del Ritardante Durante il Riciclo: I processi di riciclaggio possono degradare i ritardanti di fiamma presenti, riducendone l'efficacia o modificando le loro proprietà chimiche, rendendo necessaria l'aggiunta di nuovi ritardanti durante il processo di riciclaggio. Compatibilità dei Ritardanti con Diversi Tipi di Polimeri: La selezione del ritardante adatto è complessa, dato che deve essere chimicamente compatibile con la varietà di polimeri presenti nel materiale riciclato. 3.2: Metodi di Integrazione dei Ritardanti di Fiamma in Polimeri Riciclati Data la complessità del riciclo dei polimeri con ritardanti di fiamma, diverse tecniche sono state sviluppate per migliorare l'integrazione e l'efficacia dei ritardanti nei polimeri riciclati: Aggiunta di Ritardanti Durante il Riciclo: I ritardanti di fiamma possono essere aggiunti ai polimeri durante il processo di ricondizionamento, ad esempio durante la fusione o prima dell'estrusione, per assicurare una distribuzione uniforme. Coating Superficiale: In alcuni casi, i ritardanti di fiamma possono essere applicati come rivestimento superficiale sui prodotti finiti, riducendo la necessità di compatibilità chimica con il materiale di base. Modificazione Chimica dei Ritardanti: Sviluppo di ritardanti di fiamma modificati chimicamente per migliorare la loro stabilità termica e chimica durante i processi di riciclo. 3.3: Impatto dei Ritardanti di Fiamma sulle Proprietà dei Polimeri Riciclati L'uso di ritardanti di fiamma nei polimeri riciclati può avere effetti significativi sulle proprietà fisiche e meccaniche del materiale: Proprietà Meccaniche: L'aggiunta di ritardanti può influenzare la resistenza a trazione, l'elasticità e altre proprietà meccaniche del polimero, a seconda della loro concentrazione e del tipo di polimero. Stabilità Termica: Mentre alcuni ritardanti migliorano la stabilità termica dei polimeri, altri possono contribuire a una maggiore degradazione termica sotto specifiche condizioni di processamento. Comportamento al Fuoco: L'efficacia dei ritardanti di fiamma nei polimeri riciclati può variare, influenzando la classificazione di resistenza al fuoco del materiale finito. 3.4: Considerazioni Ambientali e di Salute L'uso di ritardanti di fiamma in polimeri riciclati solleva preoccupazioni ambientali e sanitarie significative, che necessitano di un'attenta valutazione: Rilascio di Sostanze Tossiche: I ritardanti possono degradarsi o essere rilasciati nell'ambiente durante il processo di riciclo, posando rischi per la salute umana e l'ecosistema. Regolamentazione e Sicurezza: Le normative che regolano l'uso di ritardanti nei materiali riciclati sono cruciali per garantire la sicurezza senza compromettere l'efficacia del riciclo. Abbiamo quindi esaminato le complessità tecniche, ambientali e di sicurezza associate all'uso di ritardanti di fiamma nei polimeri riciclati. La necessità di bilanciare sicurezza, performance e sostenibilità ambientale è evidente, e richiede un'innovazione continua nelle tecnologie di ritardanti di fiamma così come nelle pratiche di riciclo. Capitolo 4: Legislazione e Normative 4.1: Panoramica delle Regolamentazioni Internazionali Le leggi che regolano l'uso dei ritardanti di fiamma nei polimeri sono cruciali per garantire la sicurezza dei consumatori e la protezione dell'ambiente. Questa sezione esamina le principali normative internazionali e come influenzano la produzione e l'uso di polimeri trattati con ritardanti di fiamma: Regolamenti dell'Unione Europea (EU): L'EU ha imposto restrizioni severe sull'uso di alcuni ritardanti di fiamma alogenati, specialmente quelli contenenti bromo, a causa delle loro potenziali implicazioni per la salute e l'ambiente. Il regolamento REACH (Registration, Evaluation, Authorisation and Restriction of Chemicals) gioca un ruolo chiave nella regolamentazione di queste sostanze. Normative degli Stati Uniti: Negli USA, l'Environmental Protection Agency (EPA) regola l'uso dei ritardanti di fiamma attraverso varie leggi ambientali, inclusa la Toxic Substances Control Act (TSCA). Vi sono anche normative statali specifiche, come quelle della California, che spesso guidano le politiche a livello nazionale. Standard e Codici Internazionali: Organizzazioni come l'International Fire Safety Standards (IFSS) stabiliscono linee guida che influenzano le politiche globali riguardanti l'uso dei ritardanti di fiamma nei materiali da costruzione e nei prodotti di consumo. 4.2: Impatto delle Normative sullo Sviluppo e Uso dei Ritardanti Le leggi non solo regolano l'uso dei ritardanti di fiamma, ma influenzano anche la ricerca e lo sviluppo di nuovi ritardanti più sicuri e meno dannosi per l'ambiente: Innovazione nei Ritardanti di Fiamma: La necessità di conformarsi alle normative ha spinto l'industria a sviluppare nuove formulazioni che riducono o eliminano l'uso di sostanze chimiche pericolose. Certificazioni e Etichettature Ecologiche: Programmi come l'EcoLabel dell'UE incentivano le aziende a sviluppare prodotti che superano gli standard di sicurezza e sostenibilità ambientale, compreso l'uso di ritardanti di fiamma più ecocompatibili. 4.3: Sfide Legislative nel Riciclo di Polimeri Trattati con Ritardanti Il riciclo di polimeri contenenti ritardanti di fiamma presenta sfide legali e tecniche, dato che i residui di queste sostanze possono complicare il processo di riciclo: Separazione e Identificazione: Le leggi richiedono spesso che i materiali riciclati siano separati in base al tipo di ritardanti di fiamma presenti, il che può essere tecnologicamente impegnativo e costoso. Normative sulla Riutilizzazione: Le restrizioni sulla riutilizzazione di materiali contenenti certi tipi di ritardanti di fiamma possono limitare le opzioni di riciclo, influenzando l'economia circolare. 4.4: Proposte per un Miglior Equilibrio Regolativo Per affrontare queste sfide, sono necessarie politiche che equilibrino sicurezza, efficacia e sostenibilità ambientale: Revisione e Aggiornamento delle Normative: Proposte per l'aggiornamento delle leggi esistenti in modo che riflettano gli avanzamenti scientifici e tecnologici nella formulazione e nell'applicazione dei ritardanti di fiamma. Incentivi per l'Innovazione Sostenibile: Promozione di incentivi per lo sviluppo di nuovi ritardanti di fiamma che siano efficaci e al contempo riducano l'impatto ambientale e sanitario. In questo capitolo abbiamo esplorato la complessa interazione tra legislazione, normative e pratiche di sicurezza nell'uso dei ritardanti di fiamma nei polimeri. Una comprensione profonda di queste normative è essenziale per navigare con successo le sfide associate all'uso, alla produzione e al riciclo di polimeri trattati. La collaborazione tra governi, industrie e comunità scientifiche è vitale per garantire che le normative favoriscano innovazioni che migliorino sia la sicurezza dei materiali che la protezione dell'ambiente. Conclusione Il ruolo dei ritardanti di fiamma nei polimeri, sia vergini che riciclati, è di fondamentale importanza per la sicurezza dei materiali usati quotidianamente. Tuttavia, il loro uso non è privo di problemi ed implicazioni. L'analisi dettagliata dei ritardanti di fiamma ha rivelato che, mentre migliorano significativamente la resistenza al fuoco dei polimeri, possono anche influenzare negativamente le proprietà fisiche dei materiali e presentare rischi per la salute e l'ambiente. Le strategie per mitigare questi effetti negativi includono lo sviluppo di nuovi ritardanti di fiamma che siano efficaci e meno nocivi, il miglioramento dei processi di riciclo per ridurre la contaminazione da sostanze chimiche, e l'adozione di regolamenti più stringenti per controllare l'uso di composti potenzialmente pericolosi. Bibliografia e FontiAnderson, D. & Fisher, M. (2021). Chemical Properties of Flame Retardants in Polymers. Oxford University Press. Breen, C. & Watson, G. (2019). Flame Retardants and Environmental Safety. Springer Nature. Chen, L. & Wang, Y. (2020). "Impact of Flame Retardants on Mechanical Properties of Recycled Polymers", Journal of Polymer Science, 58(5), 1234-1246. Environmental Protection Agency (EPA). (2022). Guidelines on the Use of Flame Retardants in Consumer Products. National Fire Protection Association (NFPA). (2020). NFPA's Fire Safety Guidelines. Smith, J. (2018). "Regulations and Their Impact on Flame Retardant Use", Regulatory Toxicology and Pharmacology, 99, 112-123.
SCOPRI DI PIU' Test di Trazione sulle Materie Plastiche Riciclate: Perchè Farlo
Nel controllo qualitativo delle materie plastiche riciclate, riveste grande importanza il test di laboratorio sulla trazionedi Marco ArezioQuando ci approcciamo alla produzione di un manufatto plastico, abbiamo bisogno di raccogliere una serie di informazioni per quanto riguarda la qualità e le caratteristiche della materia prima riciclata che dobbiamo utilizzare.E’ necessario acquisire dati certi sulla composizione della materia prima, attraverso tests di laboratorio come il DSC, la densità, la fluidità, la presenza di cariche, l’umidità e altre ancora, ma ci sono anche delle informazioni che riguardano la meccanica della materia prima. Queste ci aiutano a sapere come si comporterà il prodotto finito quando sarà sottoposto a sollecitazioni di tipo meccanico, come la trazione, la flessione, il taglio o la compressione. Ogni volta che applichiamo una forza ad un corpo questo tende a deformarsi, a volte anche in modo impercettibile all’occhio umano, come risposta alla sollecitazione ricevuta. Se il corpo, al termine della sollecitazione ritorna nella condizione primaria, questa deformazione viene definita elastica. In questo tipo di deformazione tutto il lavoro fatto per deformare il pezzo viene immagazzinato sotto forma di energia elastica che viene poi restituita una volta eliminata la sollecitazione. I tests di laboratorio servono per capire in anticipo, cioè prima che il prodotto venga realizzato, quale sarà in comportamento elastico del corpo e quali saranno i suoi limiti meccanici. Tuttavia bisogna tenere presente che comportamento di un materiale reale può essere diverso da quello idealmente elastico: la presenza di grandi deformazioni porta infatti a una risposta di tipo plastico del materiale. Ma come avviene in laboratorio una prova di trazione su un provino di materiale plastico riciclato? Innanzitutto è necessario creare dei provini secondo le normative vigenti, che avranno una forma tipica ad osso di cane, ed avranno dei parametri geometrici e dimensionali precisi. I campioni preparati, ottenuti dallo stampaggio a iniezione, secondo la norma UNI EN ISO 527, devono essere esenti da torsione e devono avere coppie di superfici parallele, bordi privi di incisioni, difetti, infossature superficiali o bave, con una lunghezza totale di 149 mm. e uno spessore di 4 mm. La macchina di laboratorio, rappresentata da un estensimetro, misurerà graficamente e analiticamente la deformazione del campione sottoposto ad esame e ci darà le indicazioni del futuro comportamento del prodotto che vorremmo realizzare. Questo dato, insieme agli altri indispensabili indicatori, ci fotografano in modo approfondito la tipologia di materia prima che utilizzeremo e ci aiuteranno a compiere eventuali correzioni sia sulla miscela che, eventualmente, sul processo di produzione. Categoria: notizie - tecnica - plastica - riciclo - test di trazione - qualità
SCOPRI DI PIU' Come Realizzare e Utilizzare un Densificato in LDPE Post Consumo Performante
Molti preconcetti ruotano attorno all’uso del densificato in LDPE, frutto di produzioni non attente e utilizzi con aspettative troppo elevatedi Marco ArezioIl rifiuto in LDPE che proviene dallo scarto plastico della raccolta differenziata dovrebbe essere una selezione di film plastici, monoprodotto, da avviare al riciclo. In realtà, molte volte, questi flussi di rifiuti possono contenere materiali diversi, sotto forma di altre plastiche e di inquinanti, come etichette, carta e altre frazioni. La mancanza di un vero mercato di riferimento, nella vendita del densificato in LDPE, porta l’industria del riciclo a preferire la granulazione del materiale cercando, nella fase di estrusione, di ridurre questi corpi estranei in modo da qualificare al meglio la materia prima. In questo caso si rinuncia, un po' a priori, di porre maggiori attenzioni alla fase di selezione e desificazione del rifiuto in LDPE. Il risultato, spesso, è un granulo che rimane nella fascia bassa del mercato, che può essere utilizzato per lo stampaggio di articoli non estetici, come i vasi e i mastelli per il settore dell’ortofrutta, ma difficilmente si presta alla produzione di film con spessori sottili o alla produzione di tubi. A questo punto, tal volta, ci si chiede se non sia meglio qualificare il densificato, per il settore dello stampaggio ad iniezione, anziché spendere tempo, soldi ed energia per granulare l’LDPE. Per percorrere questa strada bisogna qualificare meglio il densificato, in modo che l’utilizzo nelle presse possa non far rimpiangere il processo di iniezione con un granulo filtrato. Ma vediamo cosa è il densificato in LDPE Il termine "densificato", in relazione all'LDPE, si riferisce al polimero che è stato compattato, nel contesto del riciclo meccanico. La produzione di densificato in LDPE da scarti post-consumo è parte integrante del processo di riciclo di questo materiale. Il processo produttivo possiamo suddividerlo in queste fasi: - Gli scarti di LDPE vengono acquisiti dai punti di raccolta designati, che si occupano degli scarti della raccolta differenziata, - Una volta arrivati in un impianto di riciclaggio, gli scarti di LDPE vengono separati dagli altri materiali. Questa separazione può essere effettuata manualmente o attraverso macchine come i separatori a aria. - I rifiuti di LDPE vengono quindi lavati per rimuovere le impurità come residui di cibo, terra o altre contaminazioni. Questo assicura che il prodotto finale sia di buona qualità. - Dopo la pulizia, il LDPE viene triturato in piccoli pezzi o scaglie. Questo facilita il processo di densificazione. - Ci sono diverse tecniche per densificare l'LDPE: - Per agglomerazione: l’LDPE macinato viene esposto al calore e all’agitazione. Questo causa la parziale fusione dei pezzi, che si agglomerano formando grumi più grandi. - Per compattazione: Il processo implica l'uso di macchine compattatrici che pressano il materiale in blocchi o agglomerati. E’ importante sottolineare che la qualità del densificato di LDPE dipende in gran parte dalla purezza del materiale di partenza e dall'efficacia dei processi di pulizia e separazione. Pertanto, un'attenzione particolare viene data a questi passaggi per assicurare che il densificato prodotto sia di buona qualità e libero da contaminazioni significative. Come creare un compound performante con il densificato in LDPE L’ LDPE (Polietilene a bassa densità) è spesso utilizzato in combinazione con altre resine plastiche, per sfruttare le caratteristiche complementari dei diversi polimeri e ottenere prodotti con proprietà specifiche. Tuttavia, la decisione di miscelare LDPE post-consumo con altri polimeri dipende da vari fattori, tra cui le proprietà desiderate del prodotto finale, la compatibilità dei polimeri stessi e la presenza di compatibilizzanti. Vediamo alcune combinazioni: - HDPE (Polietilene ad alta densità): LDPE e HDPE sono spesso compatibili tra loro e possono essere miscelati per ottenere prodotti con proprietà intermedie tra i due. Ad esempio, una miscela di LDPE e HDPE potrebbe offrire una combinazione di flessibilità e resistenza. - EVA (Etilene Vinil Acetato): L'aggiunta di EVA all'LDPE può migliorare la tenacità e l'elasticità del prodotto finale. L’EVA è anche utilizzato per migliorare la resistenza all'UV e la flessibilità del LDPE. - PP (Polipropilene): Sebbene il polipropilene e il polietilene non siano intrinsecamente compatibili, possono essere miscelati in presenza di compatibilizzanti specifici. Questa miscela può essere utilizzata in applicazioni specifiche dove si desiderano combinare le proprietà di entrambi i polimeri. - LLDPE (Polietilene lineare a bassa densità): L'LDPE e l'LLDPE possono essere miscelati per regolare le proprietà meccaniche e la lavorabilità del prodotto finale. Bisogna comunque fare attenzione perchè non tutte le plastiche sono compatibili tra loro, e la miscelazione di polimeri incompatibili può portare a prodotti con proprietà indesiderate o inadeguate. Inoltre, la presenza di contaminanti o additivi nei materiali post-consumo può influenzare la compatibilità e le proprietà del prodotto miscelato.Quali sono le temperature di fusione ideali per realizzare prodotti finito in LDPE Il LDPE (Polietilene a bassa densità) ha una struttura ramificata, il che significa che non ha la stessa disposizione regolare e ordinata delle catene molecolari come altri polietileni, ad esempio l'HDPE (Polietilene ad alta densità). Questa struttura ramificata rende l'LDPE più flessibile ma anche meno denso e con un punto di fusione più basso rispetto all'HDPE. La temperatura di fusione del LDPE varia generalmente tra 105°C a 115°C (220°F a 240°F). Tuttavia, quando si tratta di trasformare il LDPE attraverso tecniche come l'estrusione o lo stampaggio ad iniezione, le temperature possono variare in base alle specifiche esigenze dell'applicazione e alla presenza di eventuali additivi. Ecco alcune indicazioni generali per l'elaborazione dell'LDPE - Estrusione: 150°C a 220°C (300°F a 430°F). - Stampaggio a iniezione: 140°C a 250°C (285°F to 480°F). Queste temperature sono solo indicazioni generali e potrebbero variare in base allo scarto di LDPE, alle condizioni della macchina e ad altri fattori. Quali caratteristiche fisiche porta l'aggiunta di un densificato in LDPE in un compound con il PP La miscelazione di LDPE (Polietilene a bassa densità) e PP (Polipropilene) è una pratica comune in alcune applicazioni, specialmente quando si desidera sfruttare le proprietà complementari di entrambi i polimeri. L'aggiunta di un densificato di LDPE in un compound con il PP può influenzare le caratteristiche fisiche del blend in vari modi: Compatibilità Innanzitutto, è essenziale notare che LDPE e PP non sono intrinsecamente compatibili. Questo significa che senza l'uso di compatibilizzanti o modifica delle condizioni di fusione, le due resine tendono a separarsi in fasi distinte, potenzialmente portando a proprietà meccaniche inferiori o inadeguate nel prodotto finale. Elasticità e Flessibilità L'LDPE è generalmente più flessibile e duttile rispetto al PP. L'aggiunta di LDPE può quindi aumentare la flessibilità e la tenacità del blend, riducendo al contempo la rigidità. Punto di Fusione Poiché l'LDPE ha un punto di fusione inferiore rispetto al PP, la miscelazione dei due può portare a una diminuzione del punto di fusione complessivo del blend, a seconda delle proporzioni utilizzate. Trasparenza LDPE è in genere più opaco rispetto al PP. La sua aggiunta può quindi ridurre la trasparenza e la brillantezza del blend, rendendolo più opaco o lattiginoso. Resistenza Chimica LDPE e PP sono entrambi resistenti a molte sostanze chimiche, ma la loro combinazione potrebbe avere un profilo di resistenza chimica leggermente diverso rispetto ai polimeri puri. Trasformazione La lavorabilità del mix può cambiare con l'aggiunta di un densificato di LDPE. Ad esempio, la viscosità durante l'estrusione o la stampa a iniezione potrebbe mutare, influenzando le condizioni di lavorabilità ideali Quali inestetismi si possono creare nella produzione di prodotti in LDPE utilizzando una temperatura di fusione troppo alta L'uso di una temperatura di fusione eccessivamente alta durante la lavorazione dell'LDPE (Polietilene a bassa densità) può portare a vari inestetismi e problemi di qualità nei prodotti finiti. Possiamo ricordare alcuni dei potenziali problemi: - L'LDPE può degradarsi quando esposto a temperature troppo elevate. Questa degradazione può causare cambiamenti nelle proprietà meccaniche del materiale e produrre gas e/o composti volatili che possono formare bolle o vuoti nel prodotto finito. - La degradazione termica può anche portare a una decolorazione del polimero. Un LDPE sovra-riscaldato può assumere una colorazione giallastra o bruna. - La degradazione termica può produrre composti con odori sgradevoli. Ciò può essere particolarmente problematico per applicazioni in cui la presenza dell'odore è un fattore importante, come nel caso di imballaggi alimentari. - Temperature eccessivamente alte possono causare un raffreddamento non uniforme durante la formazione del pezzo, portando a deformazioni o ritiri non corretti. - L'uso di temperature troppo alte può causare la formazione di strisce o macchie superficiali sul prodotto, soprattutto se ci sono impurità o additivi nel materiale. - La degradazione termica può influenzare negativamente le proprietà meccaniche, termiche e chimiche dell'LDPE. Ciò potrebbe tradursi in prodotti con resistenza, tenacità o durata ridotte. - A temperature eccessivamente alte, l'LDPE potrebbe diventare troppo fluido, rendendo difficile la formazione di dettagli precisi o mantenendo le tolleranze desiderate. Problemi delle etichette di alluminio nel densificato in LDPE Spesso capita che, nonostante i lavaggi per decantazione e per centrifuga degli scarti plastici in LDPE, nel densificato vi sia ancora la presenza di parti di alluminio flessibile. Dobbiamo tenere ben presente la differenza tra le impurità costituite da frazioni di alluminio rigido da quelle costituite da alluminio in foglia. Se nel primo caso la rigidità dell’impurità metallica non può essere tollerata, per una serie di problematiche negative che queste possono dare agli impianti di iniezione, che sono frutto di una selezione e di un lavaggio scadente, la presenza di parti di alluminio in foglia non creano problemi tecnici. Queste parti sono costituite dalle etichette degli imballi che possono contaminare i film ma, essendo morbide, non arrecando danni agli impianti o ai prodotti finali. Resta un aspetto estetico che bisogna considerare, ma nell’ottica di realizzare prodotti non estetici, il puntino brillante che richiama una presenza della foglia di alluminio, deve essere considerato “parte del gioco”. Questa accettazione dell’impurità dell’alluminio in foglia può portare notevoli vantaggi di prezzo sul prodotto finale e una considerevole disponibilità di materia prima sul mercato.
SCOPRI DI PIU' Additivi per il Miglioramento ai Graffi nei Policarbonati
Strategie chimiche ed industriali per incrementare la resistenza ai graffi nei policarbonati ad alte prestazionidi Marco ArezioIl policarbonato è uno dei polimeri più utilizzati nell’industria dei materiali ad alte prestazioni grazie alla sua combinazione unica di proprietà: elevata trasparenza ottica, buona resistenza meccanica, stabilità dimensionale e processabilità. Tuttavia, una delle criticità più note riguarda la sua scarsa resistenza ai graffi superficiali. Questo limite ne condiziona l’impiego in applicazioni dove l’estetica, la trasparenza e la durata nel tempo della superficie esposta rivestono un ruolo fondamentale, come nel settore automotive, nell’elettronica di consumo e nei dispositivi ottici. Per ovviare a questo problema, la ricerca industriale e accademica ha sviluppato diverse strategie basate sull’impiego di additivi specifici, capaci di modificare la superficie del policarbonato senza comprometterne le proprietà intrinseche.Proprietà superficiali e meccanismi di graffiaturaLa graffiatura di un polimero non è soltanto il risultato di una sollecitazione meccanica locale, ma un fenomeno complesso che coinvolge deformazioni plastiche, microfratture e alterazioni superficiali. Nel caso del policarbonato, l’energia di deformazione viene assorbita in maniera non uniforme, con la conseguente formazione di microstriature visibili a occhio nudo. Questa sensibilità è legata alla natura amorfa del materiale e alla mobilità segmentale delle catene polimeriche, che tendono a deformarsi sotto sforzo.L’uso di additivi mira a limitare tale mobilità, a rafforzare la matrice e a creare una superficie più rigida, capace di distribuire meglio le sollecitazioni e ridurre la formazione del solco.Classificazione degli additiviQuando si parla di resistenza ai graffi nei policarbonati, non esiste una sola strada: le soluzioni si distribuiscono lungo una mappa di famiglie chimiche che agiscono con meccanismi complementari. L’obiettivo è sempre lo stesso — alzare il carico a cui compare il danno visibile e impedirne l’evoluzione in un solco profondo — ma per arrivarci si può agire rendendo la superficie più scorrevole, irrigidendo lo strato sub-superficiale, inserendo “punti duri” invisibili alla luce o, ancora, creando una vera e propria pelle protettiva durante il processo.Le quattro famiglie più utilizzate sono:- organici modificatori di superficie- inorganici micronizzati- nanoparticelle funzionalizzate- coating integratiQueste categorie si distinguono per natura, comportamento in lavorazione e impatto su ottica e finiture.Additivi organici modificatori di superficieLavorano su due leve decisive. Da un lato riducono l’attrito in contatto secco; dall’altro irrigidiscono la zona immediatamente sotto la pelle, così che la deformazione si distribuisca e non generi micro-solchi. Nel primo gruppo rientrano i sistemi a base silicone, come i PDMS o i copolimeri PC-silossano, progettati per arricchirsi spontaneamente in superficie durante lo stampaggio. È un “fiorire” controllato: pochi decimi di punto percentuale (tipicamente fino all’1%) bastano per costruire un film sottile a bassa energia superficiale, capace di lubrificare la scia di contatto e attenuare il micro-taglio. Se si esagera con il dosaggio, però, il beneficio si paga con opacizzazione (haze), peggior bagnabilità e difficoltà in verniciatura o stampa. Per questo si cura la “micro-architettura” del copolimero — lunghezza dei blocchi silossanici e densità di innesti — che regola quanto in fretta e quanto stabilmente la pellicola si organizza in superficie (verificabile, ad esempio, con XPS o ToF-SIMS).A fare squadra con i silicone ci sono oligomeri fluorurati e additivi “slip” ad alta temperatura. Anche loro riducono l’attrito senza lubrificanti esterni, ma per funzionare nel PC devono ancorarsi alla matrice con porzioni compatibili (blocchi aromatici o simili alla catena carbonatica), altrimenti rischiano di migrare fuori (exudazione). Alcune cere sintetiche per alte temperature (poliesteri aromatici, poliammidi a elevato punto di fusione) aiutano a controllare il “mar” senza volatilizzare nell’intervallo termico tipico del PC (circa 290–320 °C); cere generiche non progettate per tecnopolimeri tendono invece a degradarsi o affiorare.Il secondo pilastro degli organici è l’irrigidimento leggero della pelle tramite ramificazione/reticolazione molto contenuta. Piccole quantità di agenti epossidici multifunzionali, ossazoline o metacrilati reattivi interagiscono con le estremità di catena del PC o con gruppi introdotti dai compatibilizzanti, creando una rete rada o catene ramificate che aumentano modulo e durezza apparente subito sotto la superficie. Risultato: minore profondità del solco allo stesso carico. Spingersi troppo oltre, però, introduce gel, altera la trasparenza e può ingiallire il materiale.Un ruolo meno appariscente ma cruciale lo giocano gli stabilizzanti foto-termici: non rendono la superficie più dura, ma la preservano. Mantengono integra la chimica della pelle e la T_g dopo calore e UV, evitando quell’ammorbidimento che facilita la graffiatura con l’invecchiamento. Combinazioni mirate di assorbitori UV (benzotriazoli/benzofenoni) e HALS, selezionate per il PC, sono la “polizza” per la tenuta a lungo termine.Sul piano del processo, gli organici richiedono disciplina: la loro efficacia dipende da storia di taglio e tempo di permanenza in fusione. Eccessi in estrusione o stampaggio possono degradarli o favorire separazioni di fase (flow marks). L’asciugatura preventiva del PC resta imprescindibile (≤0,02% H₂O) per evitare idrolisi, calo di M_w e perdita di proprietà ottiche. Inoltre, ogni pacchetto additivo va verificato rispetto alle finiture previste (metallizzazione, incollaggio, verniciatura), perché la bassa energia superficiale può ostacolarle.Additivi inorganici micronizzatiIntroducono punti d’ancoraggio duri (silice, allumina, boehmite) che alzano la resistenza al taglio localizzato e ripartiscono lo sforzo, evitando l’accumulo plastico. L’efficacia cresce con durezza/modulo della particella e con l’adesione alla matrice. Nel PC trasparente, però, decide l’ottica: per contenere l’haze si lavora su vere dimensioni sub-50 nm (dispersione monomodale) o su un migliore matching dell’indice di rifrazione. Poiché n_PC≈1,58 e la silice è ≈1,46, la via più praticata è la nanometria reale sostenuta da trattamenti silanici (epossisilani/aminosilani) che consolidano l’interfaccia e riducono il white marking da pull-out. L’allumina, più dura, può funzionare a dosi contenute se ben funzionalizzata; particelle troppo grandi opacizzano e calano il gloss.Sul fronte formulazione/processo spesso basta 0,5–3% di carica nanometrica per un guadagno chiaro; oltre aumentano viscosità e agglomerati. Il compounding ideale usa bivite lunghe, elementi miscelanti alternati (distributivi/dissipativi) e alimentazione laterale/gravimetrica. Le polveri vanno asciugate ed esenti da acidità (acidi catalizzano l’idrolisi del carbonato). Effetti collaterali attesi: MFR in calo, scie di flusso se la reologia non è centrata, più usura stampi con Al₂O₃. La valutazione va sempre doppia: haze/clarity allo spessore target e profondità residua del graffio (profilometria 3D) a pari carico.Nanoparticelle funzionalizzateQui la leva è l’interfase: attorno alla nanoparticella si forma uno strato (decine di nm) dove la mobilità segmentale cala. È questa zona viscoelastica a innalzare il carico di comparsa del segno. La funzionalizzazione governa spessore e coesione dell’interfase. La silice colloidale con gruppi epossidici o amminici è la scelta tipica quando serve preservare la trasparenza: dispersione realmente nano (confermata da DLS/TEM) e dosi 0,3–1,5% centrano spesso l’equilibrio durezza/ottica. Allumina/boehmite nano-lamellare aggiungono durezza e stabilità termica, ma richiedono compatibilizzazione attenta per evitare flocculazioni che rovinano il gloss; convincono in ambienti abrasivi (esterno auto) se si gestisce l’estetica.I POSS (polyhedral oligomeric silsesquioxanes) sono “molecole-filler” da 1–3 nm: restano otticamente invisibili, agiscono da nano-nodi duri e possono irrigidire localmente la catena, alzando la T_g percepita nella pelle. Ideali quando servono durezza + trasparenza senza scattering. Le nanoclay esfoliate aumentano G′ e resistenza al solco, ma disturbano la trasparenza: meglio in PC opachi o in blend (PC/ABS) per interni auto. Gli ossidi ad alto indice (TiO₂, ZnO) sono durissimi ma otticamente “pesanti” (e il TiO₂ anatase è fotoattivo): si usano solo a dosi ultrasottili, rivestiti e con D320 °C, compatibilità superficiale con la matrice e profilo tossicologico/regolatorio adeguato (le polveri fini richiedono gestione rigorosa). La validazione usa strumenti “di pelle”: DMA (irrigidimento a piccole deformazioni), nanoindentazione (durezza/modulo locali), nanoscratch (transizione da segno lieve a solco).Coating protettivi integratiDue strade. La prima sfrutta additivi migranti anfifilici (segmenti PC-affini + silossanici/fluorurati) che, in stampaggio, si auto-organizzano in una pelle sottilissima (decine di nm) a bassa energia superficiale: riducono lo scorrimento abrasivo. La cinetica dipende da distanza di solubilità, M_w, T_melt e raffreddamento. Se l’ancoraggio è buono la pelle dura; se è debole affiora e si perde, con finger-marking e problemi di bagnabilità. La seconda è l’in-mold coating (IMC) o hardcoat in cella: un prepolimero (acrilato polisilossanico o ibrido organo-siliceo) viene deposto e reticolato UV/termicamente, creando una rete quasi “vetrosa”; si possono disperdere nanoparticelle (es. silice) per alzare modulo e contenere i solchi profondi. È un rivestimento “cucito” sul pezzo, ideale per lenti/fari, a patto di curare adesione al PC (primer o gruppi reattivi) e riciclabilità a fine vita.Un aspetto trasversale: i sistemi a bassissima energia superficiale proteggono bene dal graffio, ma possono ostacolare stampa a caldo, verniciatura e incollaggio. Conviene definire in anticipo la gerarchia delle prestazioni: se sono previste finiture, meglio additivi migranti ancorabili o direttamente l’IMC, che concilia resistenza e adesione degli strati successivi.L’approccio nanocomposito resta tra i più efficaci per aumentare la resistenza ai graffi mantenendo la trasparenza; la chiave è controllare concentrazione e granulometria per restare otticamente “neutri”.Compatibilità ottica e additivi trasparentiUno degli aspetti più delicati nello sviluppo di additivi per policarbonati trasparenti è la compatibilità ottica. In applicazioni come lenti, display e coperture protettive, gli additivi devono avere indice di rifrazione vicino a quello del PC o essere dispersi su scala nanometrica per evitare diffusione della luce. In quest’ottica, silice colloidale e ossidi funzionalizzati rappresentano soluzioni credibili perché aumentano la durezza senza compromettere la chiarezza.Normative e prove di laboratorioLa valutazione della scratch resistance si basa su prove normalizzate che misurano profondità e visibilità del graffio dopo sollecitazioni controllate. Strumenti come Taber Abraser e test di penetrazione progressiva/nanoscratch consentono confronti affidabili fra formulazioni. Nei settori ad alta responsabilità (automotive, elettronica) si applicano standard specifici per la caratterizzazione delle superfici plastiche.Applicazioni industrialiDove il policarbonato deve combinare resistenza meccanica, estetica e trasparenza, gli additivi per scratch resistance sono ormai uno standard. Fari automotive devono restare trasparenti malgrado l’abrasione ambientale; schermi e cover dell’elettronica di consumo chiedono superfici che non si segnino facilmente; caschi, lenti ottiche e componenti architettonici beneficiano di superfici durevoli e visivamente pulite.Prospettive futureL’evoluzione degli additivi per scratch resistance è sempre più intrecciata con sostenibilità ed economia circolare. Oltre alle prestazioni, si cercano soluzioni sicure e riciclabili: additivi bio-based, nanocariche da fonti naturali, coating autorigeneranti. La sfida è migliorare la resistenza ai graffi senza compromettere la compatibilità con i flussi di riciclo, così da mantenere il policarbonato in linea con gli obiettivi di una economia più verde.© Riproduzione Vietata
SCOPRI DI PIU' Polimeri da Fonti Rinnovabili Rinforzati con Grafene: Innovazione, Applicazioni e Sostenibilità
Scopri come la sintesi avanzata e la caratterizzazione di materiali compositi a base di grafene aprano nuove frontiere tecnologiche e sostenibilidi Marco ArezioNegli ultimi anni, l’attenzione verso materiali sostenibili derivati da fonti rinnovabili è cresciuta notevolmente. Tra questi materiali spiccano i polimeri biodegradabili come l'acido polilattico (PLA), i poliidrossialcanoati (PHA) e vari derivati della cellulosa. Questi polimeri rappresentano una valida alternativa ai materiali tradizionali derivati da fonti fossili, grazie al ridotto impatto ambientale e alla loro biodegradabilità. Tuttavia, presentano alcune limitazioni intrinseche, come la bassa resistenza meccanica, una limitata conducibilità termica ed elettrica e una scarsa stabilità termica, che ne limitano significativamente le applicazioni industriali avanzate. Grafene come Rinforzo Innovativo nei Materiali Compositi Il grafene, un materiale composto da uno strato bidimensionale di atomi di carbonio disposti in una struttura esagonale, si distingue per proprietà eccezionali di resistenza meccanica, superiore persino a quella dell'acciaio, e per elevate conducibilità termica ed elettrica. Queste proprietà lo rendono ideale per rinforzare matrici polimeriche, migliorando in maniera significativa le prestazioni dei materiali compositi derivati da fonti rinnovabili. L'integrazione del grafene consente di realizzare materiali compositi sostenibili con proprietà comparabili o superiori rispetto ai materiali convenzionali, aprendo nuove opportunità applicative. Tecniche di Sintesi dei Compositi Polimerici Rinforzati con Grafene La realizzazione di compositi polimerici rinforzati con grafene richiede tecniche di sintesi specifiche e avanzate, volte a ottenere una dispersione omogenea e stabile del rinforzo nella matrice polimerica. Tra queste tecniche si distinguono la sonificazione ultrasonica, efficace nel separare uniformemente le lamelle di grafene, la miscelazione meccanica ad alta energia, capace di miscelare fisicamente i componenti in modo uniforme, e l’utilizzo di solventi ecocompatibili, che migliorano la dispersione senza comprometterne la sostenibilità. Una dispersione efficace previene l'agglomerazione, ottimizzando le proprietà meccaniche e termiche del materiale finale. Tecniche di Caratterizzazione Avanzata dei Compositi Per garantire la qualità e l’efficacia dei compositi polimero-grafene, sono necessarie tecniche avanzate di caratterizzazione. La spettroscopia Raman consente di analizzare le interazioni molecolari tra grafene e matrice polimerica, evidenziando il grado di adesione interfaciale. La microscopia elettronica a scansione (SEM) e la microscopia a forza atomica (AFM) offrono informazioni dettagliate sulla morfologia della dispersione, identificando eventuali irregolarità o agglomerati. Infine, l'analisi termogravimetrica (TGA) valuta la stabilità termica e la resistenza del materiale composito in condizioni operative ad alta temperatura. Risultati Tecnici e Applicazioni Industriali L’impiego di grafene nei polimeri sostenibili ha mostrato miglioramenti significativi nelle proprietà meccaniche, conducendo a materiali compositi dalle performance superiori rispetto ai polimeri non rinforzati. Le applicazioni emergenti riguardano l’elettronica flessibile, con polimeri conduttivi altamente resistenti; l'industria automobilistica, dove leggerezza e proprietà avanzate sono essenziali; il packaging alimentare, che richiede proprietà barriera migliorate; e il settore biomedicale, dove la biocompatibilità si combina con le performance offerte dal grafene. Prospettive Future e Sostenibilità I polimeri rinforzati con grafene rappresentano una promettente frontiera tecnologica per la sostenibilità ambientale e l’innovazione industriale. Tuttavia, restano sfide tecniche, come la scalabilità industriale, l’ottimizzazione continua delle tecniche di dispersione e la valutazione del ciclo di vita completo del materiale. Le future ricerche dovranno focalizzarsi su metodi produttivi ancora più ecocompatibili e scalabili. L'adozione crescente di questi materiali potrebbe favorire una significativa transizione verso modelli di produzione e consumo sostenibili, contribuendo agli obiettivi globali di sostenibilità ambientale ed economica. © Riproduzione Vietata
SCOPRI DI PIU'
