







 Filtrazione Avanzata del Fuso per Polimeri Riciclati Altamente Contaminati: Strategie e Tecnologie per l'Efficienza Produttiva
Scopri le soluzioni nella filtrazione del fuso per riciclati complessi: sistemi a retrolavaggio continuo, a raschiamento e laserdi Marco ArezioIl settore del riciclo dei polimeri è in costante crescita, spinto dalla crescente domanda di sostenibilità e dalla necessità di ridurre l'impatto ambientale. Tuttavia, la gestione di flussi di rifiuti plastici altamente contaminati rappresenta una delle sfide più significative. Impurità come metalli, carta, legno, fibre tessili e, in particolare, i gel (polimeri degradati o reticolati) possono compromettere seriamente la qualità del prodotto finale e l'efficienza del processo di estrusione. La filtrazione del fuso è un'operazione critica che mira a rimuovere queste impurità, garantendo un polimero riciclato di alta qualità e minimizzando le interruzioni della produzione. I sistemi di filtrazione tradizionali spesso non sono all'altezza delle esigenze dei materiali altamente contaminati, portando a frequenti fermi macchina per la pulizia o la sostituzione degli elementi filtranti. Questo articolo tecnico esplora le innovazioni più recenti nella progettazione e ottimizzazione dei sistemi di filtrazione del fuso, capaci di gestire carichi elevati di impurità e gel, migliorando significativamente l'efficienza produttiva e la sostenibilità del processo di riciclo. L'Evoluzione dei Sistemi di Filtrazione del Fuso: Oltre il Filtro a Candela I filtri a candela, sebbene efficaci per materiali con basse percentuali di contaminanti, mostrano i loro limiti con i riciclati post-consumo. La loro superficie filtrante limitata e la necessità di interruzioni frequenti per la pulizia o la sostituzione li rendono poco idonei per applicazioni ad alta contaminazione. La ricerca e lo sviluppo hanno portato all'introduzione di tecnologie più sofisticate, progettate per operare in continuo o con minimi fermi macchina, garantendo una maggiore produttività e una migliore qualità del prodotto. Filtri a Retrolavaggio Continuo: La Soluzione per l'Operatività Ininterrotta I filtri a retrolavaggio continuo rappresentano una pietra miliare nell'evoluzione della filtrazione del fuso. Il loro principio di funzionamento si basa sulla presenza di due o più elementi filtranti (schermi o cartucce) che operano in parallelo. Quando un elemento filtrante si intasa, una parte del fuso pulito viene deviata e fatta fluire in senso inverso attraverso l'elemento intasato, espellendo le impurità accumulate. Questo processo avviene automaticamente e senza interruzioni del flusso principale, permettendo una produzione continua. I sistemi più avanzati utilizzano sensori di pressione differenziale per monitorare il grado di intasamento e avviare il retrolavaggio solo quando necessario, ottimizzando l'efficienza e riducendo lo spreco di materiale. L'efficacia di questi sistemi dipende dalla corretta progettazione della geometria degli schermi e dalla gestione della pressione e della temperatura durante il retrolavaggio. Filtri a Raschiamento: Robustezza e Autopulizia per Contaminanti Abrasivi I filtri a raschiamento, noti anche come filtri a superficie raschiante, sono particolarmente adatti per la gestione di materiali con elevate quantità di impurità fibrose, abrasive o di grandi dimensioni. Questi sistemi sono dotati di un elemento filtrante cilindrico o conico, sulla cui superficie interna o esterna ruota una lama o un sistema di raschiamento. Le impurità vengono rimosse meccanicamente dalla superficie filtrante e convogliate in una camera di raccolta, da cui possono essere scaricate periodicamente senza interrompere il processo. La robustezza di questi filtri li rende ideali per applicazioni gravose, dove altri sistemi potrebbero subire danni o intasamenti rapidi. L'ottimizzazione del design delle lame e della velocità di rotazione è cruciale per massimizzare l'efficienza di pulizia e minimizzare l'usura. Tecnologie Laser per la Filtrazione: Precisione e Durata Senza Precedenti Una delle innovazioni più promettenti nel campo della filtrazione del fuso è l'applicazione della tecnologia laser. I filtri laser utilizzano una matrice di fori microscopici creati con precisione laser su un tamburo rotante o una piastra. Il fuso passa attraverso questi fori, mentre le impurità più grandi vengono trattenute sulla superficie. Un sistema di raschiamento o un getto d'aria/gas rimuove continuamente le impurità dalla superficie del tamburo. La dimensione e la forma dei fori possono essere controllate con estrema precisione, consentendo una filtrazione molto fine e una maggiore efficienza nella rimozione dei gel. La durabilità degli elementi filtranti laser è superiore rispetto agli schermi tradizionali, riducendo i costi di manutenzione e i tempi di fermo. Questa tecnologia è particolarmente vantaggiosa per la produzione di film sottili o fibre, dove la presenza di anche minime impurità può compromettere gravemente la qualità del prodotto. Gestione dei Gel e delle Micro-Impurità: Sfide e Soluzioni Integrate I gel rappresentano una sfida unica nella filtrazione del fuso. Essendo di natura polimerica, spesso hanno una densità simile al polimero fuso e possono deformarsi sotto pressione, rendendo difficile la loro rimozione meccanica. Le innovazioni nella progettazione degli elementi filtranti, come l'uso di geometrie a spirale o a "labirinto", e l'ottimizzazione delle condizioni operative (temperatura e pressione) possono migliorare l'efficienza nella cattura dei gel. Inoltre, l'integrazione di più stadi di filtrazione con diverse finezze e tipologie di filtri (ad esempio, un filtro a raschiamento per le impurità più grandi seguito da un filtro a retrolavaggio o laser per le micro-impurità e i gel) è una strategia efficace per affrontare la complessità dei riciclati altamente contaminati. Ottimizzazione del Processo: Monitoraggio, Automazione e Manutenzione Predittiva L'efficienza di un sistema di filtrazione non dipende solo dalla tecnologia del filtro, ma anche dalla sua integrazione nel processo di estrusione. Sistemi di monitoraggio avanzati, che misurano continuamente la pressione differenziale, la temperatura e la portata, consentono di rilevare in tempo reale l'intasamento degli elementi filtranti e di attivare automaticamente le procedure di pulizia o retrolavaggio. L'automazione dei sistemi di scarico delle impurità e la gestione intelligente dei cicli di pulizia riducono al minimo l'intervento umano e massimizzano l'uptime. L'implementazione di strategie di manutenzione predittiva, basate sull'analisi dei dati operativi, permette di anticipare l'usura degli elementi filtranti e di pianificare gli interventi di manutenzione, evitando fermi macchina non programmati. Impatto sulla Qualità del Prodotto Finale e Sostenibilità Economica L'adozione di sistemi di filtrazione avanzati ha un impatto diretto sulla qualità del polimero riciclato. La rimozione efficiente di impurità e gel si traduce in un prodotto con migliori proprietà meccaniche, ottiche ed estetiche, rendendolo competitivo con i polimeri vergini per un'ampia gamma di applicazioni. Questo non solo aumenta il valore del materiale riciclato, ma apre anche nuove opportunità di mercato. Dal punto di vista economico, la riduzione dei tempi di fermo macchina, l'ottimizzazione del consumo energetico (grazie a una minore pressione di filtrazione) e la diminuzione degli scarti contribuiscono a una significativa riduzione dei costi operativi e a un aumento della redditività complessiva del processo di riciclo. Prospettive Future: Intelligenza Artificiale e Materiali Autopulenti Il futuro della filtrazione del fuso per riciclati altamente contaminati si orienta verso soluzioni ancora più intelligenti e autonome. L'integrazione dell'intelligenza artificiale (AI) e del machine learning (ML) permetterà ai sistemi di filtrazione di "apprendere" dal comportamento del fuso e delle impurità, ottimizzando dinamicamente i parametri operativi per massimizzare l'efficienza e la durata degli elementi filtranti. La ricerca sui materiali autopulenti e sulle superfici con proprietà anti-adesive potrebbe rivoluzionare ulteriormente il design dei filtri, riducendo la frequenza delle operazioni di pulizia e prolungando la vita utile dei componenti. Queste innovazioni apriranno nuove frontiere per il riciclo dei polimeri, rendendolo ancora più efficiente, sostenibile ed economicamente vantaggioso.© Riproduzione Vietata
SCOPRI DI PIU' Ottimizzazione della Resistenza a Delaminazione nei Materiali Compositi in Fibra di Carbonio e Resina Epossidica
Analisi sperimentale dell’influenza di parametri di processo sulla tenacità interlaminare di prepreg in fibra di carbonio per applicazioni nautichedi Marco ArezioLa crescente diffusione dei materiali compositi in fibra di carbonio nel settore nautico ha reso indispensabile la comprensione approfondita dei meccanismi di danneggiamento che possono comprometterne l’integrità strutturale. Tra questi, la delaminazione—ovvero la separazione tra le lamine che compongono un laminato—costituisce una delle modalità di frattura più critiche, essendo in grado di ridurre drasticamente la rigidità e la resistenza residua della struttura, soprattutto in ambienti sottoposti a carichi ciclici o impatti accidentali. Le origini di tali fratture sono molteplici e spesso riconducibili a imperfezioni produttive, errori di progettazione o condizioni di servizio impreviste. In tale contesto, l’ottimizzazione delle condizioni di reticolazione dei compositi a matrice epossidica e rinforzo unidirezionale in fibra di carbonio si configura come leva strategica per migliorarne la tenacità interlaminare. L’obiettivo di questo studio è indagare sperimentalmente l’influenza di tre variabili chiave: lo spessore della lamina, la composizione della matrice epossidica e le condizioni di raffreddamento al termine del ciclo di cura. Sono state condotte prove in modo I (Double Cantilever Beam - DCB) e in modo II (End Loaded Split - ELS) per caratterizzare il comportamento del materiale in presenza di diversi meccanismi di frattura. Materiali e Metodi I materiali presi in esame sono prepreg unidirezionali a base di fibra di carbonio e resina epossidica, comunemente impiegati nella cantieristica nautica ad alte prestazioni. I tre prepreg utilizzati presentano caratteristiche differenti: - Materiale A (SE84 - grammatura 300 g/m²) - Materiale B (SE84 - grammatura 450 g/m²) - Materiale C (MTM57 - grammatura 300 g/m²) La percentuale volumetrica di fibra è pari al 63% per tutti i materiali. Le lamine sono state stratificate manualmente per ottenere laminati unidirezionali da 10 o 12 strati, a seconda della geometria di prova richiesta. Il processo di reticolazione è stato condotto mediante tecnica del sacco a vuoto, con l’impiego di peel-ply, film forato a densità variabile, bleeder e sacco in poliammide. Due varianti del ciclo di cura sono state applicate: un raffreddamento lento naturale (spegnimento del forno) e uno rapido mediante immersione in acqua e ghiaccio. La regolazione della quantità di resina nel laminato è stata effettuata variando pressione e tipologia di film forato. Influenza dello Spessore della Lamina Un incremento dello spessore della lamina, ottenuto passando da 300 a 450 g/m² (materiali A vs. B), ha determinato un chiaro aumento della resistenza a delaminazione durante la propagazione. Il materiale B ha mostrato, inoltre, una significativa presenza di fibre bridging, fenomeno che contribuisce alla dissipazione energetica e al ritardo dell’avanzamento della cricca. Tuttavia, il tasso di rilascio di energia all’innesco è risultato simile per entrambi i materiali, suggerendo che il contributo dello spessore si manifesti prevalentemente durante la propagazione. Effetto della Matrice Epossidica A parità di grammatura e fibra, il confronto tra i materiali A e C ha messo in evidenza il ruolo critico della formulazione della resina. Il materiale C (MTM57) ha presentato una maggiore energia dissipata, con un valore finale circa quattro volte superiore a quello del materiale A. Ancora una volta, il fibre bridging si è manifestato come meccanismo di toughening significativo. La resina MTM57 si è dunque dimostrata più efficace nel supportare i fenomeni dissipativi associati alla frattura interlaminare. Velocità di Raffreddamento Il raffreddamento rapido (C-R) ha comportato un aumento sia dei carichi massimi che della tenacità a frattura, in entrambi i modi di prova. Tale comportamento è attribuibile alla maggiore tenacità della matrice epossidica sviluppata durante una transizione vetrosa più rapida, a fronte di un’interfaccia fibra-matrice potenzialmente più debole. Nelle prove in modo II, tuttavia, la propagazione è avvenuta in maniera istantanea, impedendo la determinazione di R-curve ma confermando il trend tramite i valori all’innesco. Variazione del Contenuto di Resina L’incremento della percentuale di resina (dal 27% al 36%) ha comportato un miglioramento della resistenza in modo I, specialmente tra i livelli 27% e 33%, con un comportamento asintotico per valori superiori. L’interpretazione è legata alla maggiore estensione della zona plastica interlaminare, che consente una dissipazione energetica più efficace all’apice della cricca. Curiosamente, in modo II si è osservato un trend inverso, con una diminuzione della tenacità all’aumentare della resina. Questo comportamento, in apparente contraddizione, suggerisce che le sollecitazioni di taglio caratteristiche del modo II penalizzino l’eccesso di matrice, che può portare a una minore coesione complessiva. Conclusioni L’indagine sperimentale condotta ha dimostrato che i parametri di processo nella fabbricazione di laminati in fibra di carbonio e resina epossidica influiscono in modo decisivo sulla resistenza a delaminazione. Mentre l’innesco della cricca sembra relativamente insensibile alla maggior parte delle variazioni, la fase di propagazione è fortemente influenzata da: - Lo spessore della lamina, che favorisce fibre bridging e dissipa più energia - La tipologia di matrice, che determina la capacità della resina di supportare lo sviluppo della zona di frattura - Il raffreddamento rapido, che migliora la tenacità della matrice a scapito dell’interfaccia - La percentuale di resina, che rafforza la risposta in modo I ma può indebolirla in modo II La complessità dei meccanismi osservati e la differente risposta tra modo I e II evidenziano la necessità di un approccio multiscala e multifattoriale nella progettazione di materiali compositi ad alta prestazione, soprattutto nei settori critici come quello nautico. © Riproduzione VietataFonti e Riferimenti ISO 15024:2001 – “Fibre-reinforced plastic composites – Determination of Mode I interlaminar fracture toughness.” D. R. Moore, A. Pavan, "Fracture Mechanics Testing Methods for Polymers, Adhesives and Composites", ESIS TC4. K. Hojo et al., “Mode II interlaminar fracture of composite materials: Experimental methods and recent understanding”, Composites Science and Technology. M. J. Hogg, “Matrix effects on interlaminar fracture toughness”, Journal of Composite Materials.
SCOPRI DI PIU' PTFE Espanso: Materiale Innovativo dalle Incredibili Proprietà
Storia, produzione, riciclo e principali applicazioni di un polimero versatile che ha rivoluzionato settori come la filtrazione, la medicina e l'abbigliamento tecnicodi Marco ArezioIl politetrafluoroetilene (PTFE) espanso è una forma modificata del PTFE, un polimero sintetico scoperto nel 1938 da Roy Plunkett, un chimico della DuPont. Il PTFE è noto per le sue straordinarie proprietà di resistenza chimica e termica, nonché per il suo bassissimo coefficiente di attrito, che lo rende un materiale idoneo per una vasta gamma di applicazioni industriali e commerciali. La variante espansa di questo materiale, comunemente nota come ePTFE (expanded PTFE), è caratterizzata da una struttura microporosa che lo rende più flessibile, leggero e resistente, mantenendo comunque le proprietà chimiche e fisiche fondamentali del PTFE. Come si produce il PTFE Espanso Il processo di produzione del PTFE espanso inizia con la sintesi del PTFE attraverso la polimerizzazione del tetrafluoroetilene. Questo polimero, originariamente sotto forma di polvere o pasta, viene poi sottoposto a un processo di estrusione per formare un nastro o una pellicola. La chiave per ottenere il PTFE espanso risiede nel processo di espansione: il nastro di PTFE viene riscaldato e successivamente sottoposto a un'azione di stiramento o trazione meccanica, la quale induce la formazione di una struttura microporosa all'interno del materiale. Questo processo di espansione non solo aumenta la superficie specifica del materiale, ma modifica anche la sua struttura interna, conferendo al PTFE espanso caratteristiche uniche rispetto al PTFE convenzionale. Proprietà del PTFE Espanso Il PTFE espanso conserva molte delle proprietà del PTFE, tra cui l'incredibile resistenza alla corrosione chimica, l'inerzia chimica e la resistenza alle alte temperature (fino a circa 260°C). Tuttavia, grazie alla sua struttura microporosa, il PTFE espanso offre anche una maggiore flessibilità e leggerezza. La sua porosità lo rende anche più adatto per applicazioni che richiedono permeabilità ai gas o ai liquidi, oltre che per l'uso come materiale filtrante. Riciclo del PTFE Espanso Il riciclo del PTFE, inclusa la sua forma espansa, rappresenta una sfida significativa a causa della sua inerzia chimica e della difficoltà nel riutilizzare il materiale senza comprometterne le proprietà. Tuttavia, esistono alcuni metodi per recuperare il PTFE usato, che includono: Riciclo Meccanico: Questa tecnica comporta la macinazione del PTFE in piccole particelle o polveri che possono essere riutilizzate in altre applicazioni, come riempitivi o additivi in compositi. Tuttavia, questa tecnica è limitata e non sempre economicamente vantaggiosa. Pirolisi: Un metodo più avanzato di riciclo prevede la decomposizione termica del PTFE a temperature elevate (superiori a 500°C) in un ambiente privo di ossigeno. Questo processo produce principalmente carbonio e composti gassosi come tetrafluoroetilene, che possono essere recuperati e riutilizzati nella produzione di nuovo PTFE. Riciclo Chimico: In alcuni casi, è possibile decomporsi chimicamente il PTFE per recuperare monomeri o altri composti utili. Tuttavia, questo processo è complesso e richiede un'infrastruttura avanzata. A causa della difficoltà e del costo del riciclo, il PTFE e il PTFE espanso sono spesso inceneriti alla fine del loro ciclo di vita, una pratica che, sebbene non ideale dal punto di vista ambientale, è comune a causa delle limitate alternative. Prodotti di Maggiore Diffusione Realizzati con il PTFE Espanso Il PTFE espanso trova applicazione in una vasta gamma di prodotti e settori, grazie alle sue proprietà uniche: Membrane Filtranti: Grazie alla sua porosità, il PTFE espanso è ampiamente utilizzato per la produzione di membrane filtranti, utilizzate nei sistemi di filtrazione dell'aria e dell'acqua, nonché nelle mascherine e nei dispositivi di protezione individuale. Guarnizioni e Sigillanti: Il PTFE espanso è comunemente utilizzato per la produzione di guarnizioni e sigillanti per applicazioni industriali, specialmente dove è richiesta resistenza chimica e termica. Protesi Mediche: In campo medico, il PTFE espanso viene utilizzato per realizzare protesi vascolari e innesti chirurgici, grazie alla sua biocompatibilità e alla capacità di essere modellato in forme complesse. Tessuti Tecnici: Il PTFE espanso viene utilizzato anche nella produzione di tessuti tecnici, come i tessuti traspiranti e impermeabili impiegati nell'abbigliamento outdoor e nei materiali per tende e coperture. Componenti Elettrici: Grazie alla sua eccellente proprietà dielettrica, il PTFE espanso è utilizzato in componenti elettrici e cablaggi, dove è essenziale l'isolamento elettrico. Storia del PTFE Espanso Il PTFE fu scoperto per caso da Roy Plunkett nel 1938 mentre lavorava per la DuPont. Tuttavia, il processo per espandere il PTFE fu sviluppato solo decenni dopo. Negli anni '60, Robert W. Gore, un ingegnere chimico, scoprì un metodo per espandere il PTFE, creando il materiale che oggi conosciamo come ePTFE. Gore stava cercando un modo per migliorare le proprietà del PTFE per applicazioni industriali quando scoprì che, sottoponendo il PTFE a un'azione di stiramento rapido, poteva creare una struttura microporosa. Questa scoperta portò alla fondazione di Gore-Tex®, un materiale rivoluzionario per l'abbigliamento tecnico che è diventato sinonimo di tessuti impermeabili e traspiranti. Conclusioni Il PTFE espanso è un materiale versatile e altamente performante con applicazioni in numerosi settori. La sua produzione richiede tecniche avanzate di espansione del PTFE, che lo trasformano in un materiale leggero, flessibile e poroso con proprietà uniche. Nonostante le difficoltà legate al riciclo, l'ePTFE rimane un componente fondamentale in molti prodotti, grazie alla sua combinazione di resistenza chimica, flessibilità e biocompatibilità. La storia del PTFE espanso, dalla sua scoperta accidentale all'innovazione tecnica che ha portato alla sua forma espansa, riflette l'importanza della ricerca e sviluppo nell'evoluzione dei materiali ad alte prestazioni.© Riproduzione Vietata
SCOPRI DI PIU' Lo strato Interno del Tubo Corrugato
Come ottenere una corretta parete interna di un tubo corrugato con un granulo rigenerato in LDPE di Marco ArezioProducendo tubi corrugati in HDPE rigenerato flessibili in rotoli o rigidi di piccolo diametro a doppia parete, la problematica di realizzare lo strato interno di buona qualità ha spinto i produttori ad utilizzare, frequentemente, polimeri vergini a causa della difficoltà di generare una parete corretta e duratura con il materiale rigenerato. In realtà lo strato interno del tubo, per le sue caratteristiche, ha bisogno di un’attenzione particolare a causa dell’esiguo spessore della parete, delle tensioni che si creano in fase di co-estrusione e dei movimenti termici differenti con la parete esterna. La scelta della materia prima normalmente ricade sull’LDPE la cui caratteristica principale richiesta è l’elasticità e la buona adesione allo strato esterno in HDPE. Se si vuole utilizzare un granulo LDPE rigenerato bisogna tenere presente e analizzare alcuni fattori produttivi importanti per poter scegliere un granulo di LDPE di qualità adatta allo scopo. Quando si parla di granulo rigenerato non è sufficiente verificare se il prodotto che ci viene proposto ha un grado “da tubo” come erroneamente a volte viene venduto in quanto la parete interna di un tubo corrugato necessità un granulo dalle caratteristiche ben definite. Come prima cosa dobbiamo accertarci della provenienza dell’input del materiale che costituisce il granulo, iniziando a capire se proviene da una filiera post industriale e dal post consumo. Queste due famiglie, vedremo più avanti, hanno caratteristiche molto diverse tra loro che andranno ad influenzare in modo differente la produzione del tubo. Come seconda cosa dobbiamo verificare da che prodotto è costituito l’input per capire la storia del materiale che viene riciclato e i possibili problemi che ha incontrato nella sua vita di riciclo. Come terza cosa è verificarne i valori tecnici, quindi il melt index, il DSC e la densità del materiale che ci farà capire esattamente come è fatto il granulo che useremo per la parete interna del tubo corrugato. Come quarta cosa è sapere il processo produttivo del granulo proposto in particolare come viene fatta la selezione del rifiuto, il lavaggio e l’estrusione per avere dati in più che ci aiutino a scegliere il prodotto più adatto. L’ultima cosa, molto importante per il granulo che proviene dal post consumo è capire il grado di umidità presente nel prodotto al momento dell’acquisto in quanto un valore alto andrà ad inficiare la qualità della parete se non si prendono opportuni provvedimenti. È ovvio che i punti sopra elencati non siano totalmente esaustivi in fase di analisi tecnica di un granulo, ma posso dire che per l’applicazione di cui parliamo oggi, sono una buona base di partenza considerando che sono dei dati di non difficile reperibilità. Se vogliamo approfondire i punti sopra esposti inizieremo a parlare delle famiglie di input che si possono usare per la produzione della parete interna del tubo corrugato. Abbiamo visto che si può produrre un granulo con materiale proveniente dalla raccolta differenziata o dagli scarti industriali. La filiera del post consumo permette di avere una fonte quantitativa di gran lunga maggiore rispetto a quella proveniente dagli scarti industriali e quindi sembrerebbe la via maestra per soddisfare le esigenze produttive, ma le caratteristiche tecniche che richiede la produzione della parete interna in LDPE di un tubo corrugato mette dei paletti al suo utilizzo. Per sua natura l’LDPE che proviene dalla raccolta differenziata, nonostante una buona selezione e lavaggio, presenta una percentuale di materiali estranei (pvc, poli-accoppiati, pp, ecc..) che hanno comportamenti in contrasto rispetto a quanto ci aspettiamo dal punto di vista qualitativo. Gli scarti che provengono invece dalla produzione di articoli in LDPE sono, normalmente, materiali vergini o Off grade, che per loro natura sono composti da mono-plastiche e quindi non contengono impurità. Di solito non c’è bisogno di lavarli e hanno caratteristiche tecniche ben precise. Esistono in commercio anche Compounds in LDPE realizzati utilizzando porzioni di post consumo e di post industriale, combinando tra loro una selezione di materiali adatti alla produzione della parete interna. Se la verifica della provenienza dell’input post industriale non comporta grande impegno, per le altre due categorie bisogna prestare più attenzione. Per il post consumo si consiglia di privilegiare materiale come il film ma che non sia venuto a contatto con la raccolta differenziata domestica, per esempio i sacchi della pattumiera o gli imballi alimentari, che si portano con se inquinanti difficili da eliminare completamente. Un’altra fonte consigliabile sono i tubi da irrigazione che però hanno bisogno di cicli di lavaggio molto accurati in quanto contengono una frazione di sabbia che ne pregiudica le qualità se non tolta integralmente. Per la realizzazione di compound misti post consumo/post industriali si utilizzano normalmente film provenienti da imballi industriali che hanno una filiera di raccolta separata dai rifiuti domestici, mantenendo caratteristiche qualitative più alte. Per quanto riguarda il controllo qualitativo del granulo prodotto ci sono alcuni tests direi irrinunciabili. Il calcolo dell’MFI ci dice se il materiale è adatto all’operazione di estrusione della nostra parete, questo valore dovrebbe stare tra lo 0,5 e l’1 a 190’/ 2,16 Kg. Il secondo test è il DSC che ci da’ la radiografia del nostro granulo, test indispensabile soprattutto se si vuole utilizzare una fonte da post consumo. Questa prova ci dice quanto LDPE in % è contenuto nella ricetta e quanti e quali altri componenti sono presenti. Il DSC, in particolar modo ci dice se un granulo può essere idoneo a creare pareti sottili, omogenee e lisce. Fatto il test del DSC è più facile intuire il risultato del valore della densità che è influenzata, rispetto al valore standard dell’LDPE, da materiali inclusi diversi da quello primario. Una buona regola per la valutazione della qualità del granulo da scegliere sarebbe conoscere la storia del riciclo che ha portato alla nascita dello stesso. Dopo avere parlato della scelta dell’input è buona regola conoscere il metodo di riciclo che il fornitore adotta. In particolare il tipo di lavaggio influenza in maniera importante la presenza di inquinanti con densità alta nello scarto, quindi, se l’operazione viene svolta in vasche corte o/e con una velocità di transito dello stesso alta, o con una concentrazione elevata di inquinanti nell’acqua di lavaggio a causa del suo basso ricambio, la probabilità di avere un elevato accumulo di gas o parti rigide all’interno del granulo è molto probabile. La seconda cosa da verificare è la qualità di filtrazione che è molto influenzata dalla qualità del lavaggio. Potremmo dire che ad un incremento dell’attenzione durante il lavaggio può corrispondere una minor esigenza di performance degli impianti di filtraggio. In realtà un corretto lavaggio in termini di dimensioni di vasche, velocità di transito dell’input e qualità dell’acqua non sono argomenti che destano una grande popolarità tra i riciclatori in quanto tutto si traduce in maggiori costi produttivi e a volte i prezzi dei granuli da post consumo sono decisamente compressi a causa anche della presenza sul mercato di un’offerta qualitativamente bassa a prezzi bassi. In ogni caso se si vuole realizzare un buon granulo per la parete interna del tubo corrugato flessibile queste attenzioni bisognerebbe rispettarle compresa l’operazione di filtraggio corretta che prevederebbe l’impiego di impianti in continuo o raschianti con filtri progressivi fino a 50 micron. Come ultima segnalazione in termini di materia prima suggerisco un’attenzione al grado di umidità presente nel big bag di LDPE che si acquista in quanto la presenza di questa comporta una micro deformazione della pellicola superficiale che compone la parete del nostro tubo e una difficoltà maggiore in termini di velocità dell’estrusore. L’umidità eccessiva crea quell’effetto buccia d’arancio sulle pareti che è una sorta di rugosità antiestetica e non funzionale. Tuttavia le conseguenze dell’umidità, per altro normalmente risolvibili durante l’estrusione del tubo, non è da confondere con il risultato negativo prodotto da un accumulo di gas all’interno del granulo, per il quale si hanno poche armi a disposizione.Categoria: notizie - tecnica - plastica - riciclo - tubi corrugati - LDPE - HDPE - strato internoVedi prodotto finito
SCOPRI DI PIU' Quantificare la Degradazione del Polietilene per Garantire la Qualità nel Riciclo: Un Passo Verso l'Economia Circolare
L'HDPE può essere difficile da riciclare in modo uniforme. Nuovi studi puntano a definire parametri di degradazione per garantire qualità costante e favorire il riciclodi Marco ArezioIl polietilene, in particolare il polietilene ad alta densità (HDPE), è uno dei materiali più diffusi a livello globale grazie alla sua versatilità e resistenza. Utilizzato in settori come l’imballaggio, l'automotive e le costruzioni, questo polimero appartiene alla famiglia delle poliolefine, caratterizzate da un’elevata resistenza alla degradazione durante la fase di ri-estrusione, una proprietà che le rende particolarmente adatte al riciclo. Tuttavia, l’eterogeneità delle materie prime riciclate presenta problematiche significative nella garanzia di una qualità uniforme e idonea per la fabbricazione di nuovi prodotti. Nonostante il potenziale del polietilene per essere integrato in un’economia circolare, l’assenza di metodi efficaci di controllo qualità ha limitato la capacità di riciclare efficacemente questo materiale. Recenti ricerche hanno cercato di affrontare questa problematica, studiando le vie di degradazione dell’HDPE attraverso esperimenti basati su simulazioni reologiche e processi di estrusione. Questo articolo esplora i risultati di tali studi, evidenziando come sia possibile definire parametri di degradazione caratteristici per valutare la qualità dell’HDPE vergine e del polietilene post-consumo (PCR) nel contesto di un’economia circolare. Le Problematiche del riciclo dell’HDPE La degradazione del polietilene durante il riciclo è influenzata da molteplici fattori, inclusi la temperatura, l’esposizione all’ossigeno e la qualità della materia prima. L’HDPE vergine mantiene, in genere, caratteristiche meccaniche superiori rispetto ai polimeri riciclati, inoltre l’accumulo di cicli di ri-estrusione e l’inclusione di contaminanti nel materiale post-consumo rendono complesso garantire una qualità costante nel prodotto finale. Uno degli aspetti chiave nella degradazione dell’HDPE è il fenomeno della scissione delle catene. Durante le prime fasi di degradazione, la rottura dei legami polimerici produce catene più corte, riducendo la viscosità e la resistenza meccanica del materiale. Tuttavia, con il prolungarsi dell’esposizione all’ossigeno, la modalità di degradazione tende a cambiare: al posto della scissione delle catene, si osserva un meccanismo di ramificazione lunga (long-chain branching). Questo fenomeno modifica la struttura molecolare del polimero, con effetti significativi sulle sue proprietà reologiche e meccaniche. Esperimenti di simulazione reologica ed estrusione Per comprendere meglio i meccanismi di degradazione dell’HDPE, i ricercatori hanno condotto esperimenti sia in ambiente di simulazione reologica sia attraverso processi di estrusione. Queste tecniche hanno permesso di analizzare come le condizioni di riciclo influenzano la struttura molecolare dell’HDPE e di quantificare i parametri di degradazione in funzione delle variabili ambientali. La reologia si rivela particolarmente utile per misurare le proprietà di flusso del polimero e per monitorare i cambiamenti nella viscosità dovuti alla scissione delle catene o alla ramificazione. I risultati degli esperimenti hanno evidenziato come, in assenza di ossigeno, la degradazione dell’HDPE sia prevalentemente caratterizzata dalla scissione delle catene, riducendo la lunghezza media delle molecole e diminuendo così la viscosità del polimero. Al contrario, l’esposizione prolungata all’ossigeno porta alla formazione di ramificazioni, che aumentano la complessità strutturale del polimero e influenzano la sua capacità di flusso. Questi cambiamenti strutturali possono essere osservati e quantificati, fornendo indicatori chiave per determinare lo stato di degradazione del materiale. Parametro di degradazione e qualità del riciclato post-consumo L’aspetto innovativo di questo studio risiede nella definizione di un parametro di degradazione caratteristico che può essere utilizzato come misura della qualità del riciclato. Questo parametro, basato sulla correlazione tra la struttura molecolare e il comportamento reologico del polimero, permette di identificare il livello di degradazione del materiale e di valutarne l’idoneità per nuovi processi produttivi. Quando applicato al polietilene post-consumo (PCR), questo metodo si rivela efficace nell’individuare le variazioni di qualità del materiale, fornendo una base scientifica per garantire la consistenza della materia prima riciclata. Gli esperimenti hanno dimostrato che, nonostante le inevitabili variazioni nelle condizioni ambientali, il parametro di degradazione è in grado di indicare con precisione la transizione tra scissione delle catene e ramificazione lunga. Tale informazione è cruciale per i produttori, poiché consente di selezionare il materiale riciclato più idoneo a seconda del tipo di applicazione, evitando il rischio di prodotti non conformi o fragili. Implicazioni per l’economia circolare L’adozione di un sistema di controllo qualità basato sul parametro di degradazione rappresenta un passo fondamentale verso una maggiore integrazione del polietilene riciclato nei processi industriali. Grazie a una metodologia di valutazione della qualità più accurata, è possibile sviluppare percorsi di riciclo più efficaci e sostenibili, riducendo la dipendenza dalle materie prime vergini e promuovendo l’economia circolare. Il parametro di degradazione proposto potrebbe divenire uno standard di riferimento per il settore del riciclo, in grado di orientare le scelte dei produttori e dei fornitori di materiali polimerici. In tal modo, si potrebbero ridurre i rifiuti plastici e i costi associati alla gestione dei rifiuti industriali, promuovendo al contempo un uso più efficiente delle risorse. Conclusioni L’introduzione di metodi innovativi per la quantificazione della degradazione nell’HDPE rappresenta una svolta significativa per il settore del riciclo dei polimeri. La possibilità di definire un parametro di degradazione consente di valutare con maggiore precisione la qualità del riciclato, aprendo nuove opportunità per l’inclusione del polietilene post-consumo in un’economia circolare. I risultati ottenuti dimostrano l’efficacia della simulazione reologica nel caratterizzare la struttura molecolare dell’HDPE, rendendo possibile un monitoraggio accurato dei processi di riciclo. In un contesto in cui la domanda di materiali sostenibili è in continua crescita, lo sviluppo di tecnologie di controllo qualità avanzate come questa si presenta come essenziale per garantire una produzione responsabile e sostenibile.© Riproduzione Vietata
SCOPRI DI PIU' Ottimizzazione dell'Estrusione di un Film Multistrato
Strategie e Parametri per Migliorare Efficienza e Qualità nella Produzione di Film anche con Polimeri Riciclatidi Marco ArezioLa produzione di film multistrato tramite estrusione soffiata è una tecnologia chiave nel settore degli imballaggi, utilizzata per creare materiali ad alte prestazioni con caratteristiche uniche come barriera, resistenza meccanica e trasparenza. L’ottimizzazione dei parametri di processo è fondamentale per migliorare la qualità del prodotto finito, ridurre gli sprechi e massimizzare l'efficienza produttiva. Questo articolo esplora i metodi più avanzati per ottimizzare l’estrusione di film multistrato, basandosi su ricerche e pratiche industriali attuali. Comprendere la Dinamica del Processo di Estrusione Il processo di estrusione di film multistrato prevede la fusione di polimeri diversi, anche riciclati, che vengono combinati per formare strati distinti. Ogni strato è progettato per svolgere una funzione specifica, come protezione dagli agenti esterni o miglioramento della resistenza. La qualità del prodotto finale dipende dalla corretta regolazione dei parametri chiave, tra cui: Temperatura del cilindro: Influisce sulla fusione e sull’omogeneità del materiale. Velocità di estrusione: Determina lo spessore dei vari strati. Rapporto di soffiaggio (BUR, Blow-Up Ratio): Influisce sulla stabilità del film e sulle sue proprietà meccaniche. Un controllo preciso di questi parametri è essenziale per evitare difetti come la delaminazione, le bolle d’aria o uno spessore irregolare. Scelta dei Materiali Polimerici La selezione dei polimeri è un aspetto critico nell'estrusione di film multistrato. Materiali come il polietilene (PE), il polipropilene (PP) e l’etilene vinil alcol (EVOH) vengono spesso combinati per ottenere un equilibrio ottimale tra costo, lavorabilità e prestazioni. La compatibilità tra i polimeri è cruciale per garantire una buona adesione tra gli strati. Additivi e agenti compatibilizzanti possono essere utilizzati per migliorare l'interfaccia tra materiali non compatibili. Ottimizzazione della Testa di Estrusione La testa di estrusione è il cuore del sistema di estrusione soffiata. Il design della testa influisce direttamente sulla distribuzione dello spessore del film e sulla qualità degli strati. Le tecnologie moderne offrono teste di estrusione con controllo automatico dello spessore, che utilizzano sensori per monitorare continuamente il processo e apportare regolazioni in tempo reale. Controllo della Stabilità del Film Il mantenimento della stabilità del film durante il processo di raffreddamento è essenziale per garantire uniformità e ridurre i difetti. La stabilità può essere migliorata ottimizzando: Flusso d’aria del sistema di raffreddamento: Per garantire un raffreddamento uniforme. Tensionamento del film: Per evitare deformazioni durante l’avvolgimento. Geometria della bolla: Per prevenire il collasso o le pieghe. Estrusione con PE o PP Riciclato da Scarti Post Consumo L’uso di polietilene (PE) o polipropilene (PP) riciclato da scarti post consumo presenta specifiche sfide tecniche che richiedono attenzioni particolari durante l’estrusione di un film in bolla. Tra i principali aspetti da considerare: Qualità del materiale riciclato: Assicurarsi che il materiale sia adeguatamente pulito e decontaminato per evitare difetti nel film. Proprietà del materiale: Il materiale riciclato può presentare una variabilità nelle proprietà meccaniche e termiche, che devono essere attentamente monitorate e compensate durante il processo. Impostazioni della temperatura: La fusione del materiale riciclato richiede temperature controllate con precisione per evitare degrado termico o formazione di gel. Additivi: L’aggiunta di stabilizzanti termici o modificatori di processo può migliorare la lavorabilità e le proprietà del film finito. Compatibilità: In caso di miscele di materiali riciclati, è fondamentale garantire una buona compatibilità tra le componenti per evitare problemi di adesione o uniformità. Test di qualità: Monitorare costantemente lo spessore, la trasparenza e la resistenza meccanica del film prodotto per garantire conformità agli standard richiesti. Monitoraggio e Automazione I sistemi di automazione e monitoraggio avanzati stanno rivoluzionando l'industria dell'estrusione. L’utilizzo di sensori e software per il controllo del processo consente di rilevare rapidamente le anomalie e ottimizzare i parametri in tempo reale. Questi sistemi migliorano non solo la qualità del film ma anche l'efficienza complessiva, riducendo al minimo i tempi di inattività e gli scarti. Manutenzione Preventiva La manutenzione regolare delle apparecchiature è essenziale per mantenere prestazioni ottimali. Gli operatori dovrebbero ispezionare periodicamente componenti critici come la vite, il cilindro e la testa di estrusione per prevenire problemi legati all'usura o all'accumulo di materiali. Tra le attività consigliabili: Pulizia della vite e del cilindro: Per evitare accumuli di residui. Controllo delle resistenze: Per garantire una distribuzione uniforme del calore. Lubrificazione: Per ridurre l’usura delle parti mobili. Ispezione della testa di estrusione: Per verificare l’assenza di blocchi o danni. Sostituzione dei filtri: Per assicurare un flusso costante del materiale. Conclusione L'ottimizzazione dell'estrusione di film multistrato richiede una combinazione di conoscenza tecnica, tecnologia avanzata e una gestione accurata dei materiali e dei processi. Le aziende che investono in attrezzature moderne e nella formazione del personale possono beneficiare di una maggiore efficienza produttiva, di una qualità superiore del prodotto e di una riduzione dei costi operativi.© Riproduzione Vietatafoto wikimedia
SCOPRI DI PIU' Polimeri Intelligenti per il Rilevamento Ambientale: La Nuova Frontiera della Sensoristica Sostenibile
Materiali avanzati capaci di reagire a stimoli esterni come pH, temperatura e inquinanti chimici, per una gestione ambientale più efficiente e accuratadi Marco ArezioNegli ultimi decenni, i progressi nella scienza dei materiali hanno portato allo sviluppo dei polimeri intelligenti, noti anche come smart polymers o stimuli-responsive polymers. Questi materiali sono in grado di rispondere in modo controllato a stimoli esterni come pH, temperatura, luce, campi elettrici e magnetici, e sostanze chimiche specifiche, inclusi inquinanti. Queste caratteristiche uniche hanno aperto nuovi orizzonti nella sensoristica ambientale, permettendo la creazione di dispositivi capaci di monitorare in tempo reale le condizioni ambientali, con applicazioni che spaziano dal controllo della qualità dell'acqua all'analisi dell'aria. I polimeri intelligenti si distinguono per la capacità di subire variazioni significative delle proprietà fisico-chimiche in risposta a stimoli specifici, un processo che può essere sfruttato per il rilevamento preciso e sensibile di inquinanti o alterazioni ambientali. In questo articolo esploreremo il funzionamento di questi materiali, i principali stimoli a cui rispondono e le loro applicazioni nella sensoristica ambientale. Caratteristiche dei Polimeri Intelligenti I polimeri intelligenti sono macromolecole che possono cambiare le loro proprietà in modo reversibile in risposta a stimoli esterni. Questi cambiamenti possono riguardare la conformazione, la solubilità, la conducibilità elettrica o altre proprietà fisico-chimiche. Materiali progettati per rispondere a stimoli specifici trovano applicazione in settori come la medicina, l'elettronica e, più recentemente, la sensoristica ambientale.Le principali tipologie di risposta includono: Risposta al pH: Alcuni polimeri cambiano conformazione o solubilità in base al pH dell'ambiente. Questi materiali possono essere usati per monitorare l'acidità delle acque o del suolo, un parametro cruciale per la salute degli ecosistemi. Risposta alla temperatura: I polimeri termoresponsivi cambiano struttura o fase a determinate temperature di transizione, consentendo di creare sensori per rilevare variazioni termiche negli ecosistemi o nei processi industriali che possono contribuire al riscaldamento globale. Risposta agli inquinanti chimici: Alcuni polimeri intelligenti sono progettati per interagire selettivamente con molecole di inquinanti, alterando le loro proprietà ottiche o elettriche, il che li rende utili per rilevare sostanze pericolose nell'aria o nell'acqua. Stimoli Esterni e Risposte Polimeriche pH I polimeri sensibili al pH rilevano variazioni nell'acidità dell'ambiente grazie alla presenza di gruppi ionizzabili lungo la catena polimerica. In ambiente acido o basico, questi gruppi possono protonarsi o deprotonarsi, cambiando la solubilità o la conformazione del polimero. Ad esempio, polimeri con gruppi carbossilici o amminici possono rispondere in modo significativo a piccole variazioni di pH, rendendoli ideali per monitorare la qualità dell'acqua in contesti industriali o agricoli. Un esempio è il poliacido metacrilico, che in ambienti acidi si comporta come una molecola rigida, mentre in ambienti basici si estende, alterando le sue proprietà ottiche o la capacità di legare composti specifici. Temperatura I polimeri termoresponsivi mostrano cambiamenti strutturali a specifiche temperature, note come temperature critiche di soluzione superiore o inferiore (LCST o UCST). Al di sopra o al di sotto di queste temperature, i polimeri possono passare da uno stato solubile a uno stato insolubile o viceversa, modificando la loro configurazione. Questo comportamento è utile in contesti in cui la temperatura è un indicatore di cambiamenti climatici o processi industriali fuori controllo. Un esempio di polimero termoresponsivo è il poli N-isopropilacrilammide (PNIPAM), che ha una LCST intorno ai 32°C. Al di sopra di questa temperatura, il PNIPAM passa da uno stato idratato (solubile in acqua) a uno stato disidratato (insolubile), proprietà sfruttata in sensori per monitorare la temperatura di sistemi idrici e atmosferici. Inquinanti Chimici I polimeri progettati per reagire a inquinanti specifici, come metalli pesanti o composti organici volatili, offrono un'opportunità unica per il monitoraggio in tempo reale dell'inquinamento. Questi polimeri possono essere funzionalizzati con gruppi che interagiscono selettivamente con un inquinante target, provocando variazioni nelle proprietà ottiche, elettriche o meccaniche del materiale. Ad esempio, polimeri contenenti chelanti metallici possono legare metalli pesanti come piombo o mercurio, risultando in variazioni di colore o conducibilità elettrica, misurabili per rilevare contaminazioni nelle acque o nei terreni. Applicazioni nella Sensoristica Ambientale I polimeri intelligenti sono già utilizzati in diversi dispositivi avanzati di monitoraggio ambientale per rilevare rapidamente e con precisione cambiamenti critici negli ecosistemi e nelle risorse naturali. Ecco alcune delle applicazioni più promettenti: Monitoraggio della Qualità dell'Acqua: I sensori basati su polimeri intelligenti rilevano inquinanti chimici e biologici, come metalli pesanti, pesticidi e batteri patogeni, in modo rapido e preciso. Ad esempio, polimeri sensibili al pH possono monitorare l'acidità delle acque, un indicatore essenziale della qualità e salubrità delle risorse idriche. Rilevamento di Gas Inquinanti: Polimeri progettati per rispondere a composti organici volatili o gas nocivi, come biossido di azoto o monossido di carbonio, sono utilizzati in sensori per il controllo della qualità dell'aria. Questi dispositivi sono cruciali per monitorare le emissioni industriali e i livelli di inquinamento urbano, fornendo dati fondamentali per la gestione dell'inquinamento atmosferico. Monitoraggio di Processi Industriali: La sensibilità dei polimeri intelligenti alla temperatura e agli inquinanti chimici li rende ideali anche per il controllo dei processi industriali. Ad esempio, sensori termici possono rilevare variazioni nei processi di riscaldamento, mentre sensori chimici possono monitorare la presenza di contaminanti nei reflui industriali. Prospettive Future Lo sviluppo dei polimeri intelligenti per la sensoristica ambientale è in rapida crescita, con un crescente interesse verso la creazione di materiali più selettivi e sensibili, in grado di funzionare in condizioni ambientali complesse e rilevare una gamma più ampia di inquinanti. Le future ricerche si concentreranno sull'ottimizzazione delle prestazioni dei polimeri in ambienti estremi, come temperature elevate o bassi livelli di umidità, e sulla loro integrazione con sistemi di raccolta dati e analisi in tempo reale. Un altro ambito promettente riguarda l'uso di polimeri biodegradabili, che possono minimizzare l'impatto ambientale dei dispositivi di monitoraggio stessi, un aspetto cruciale in un'ottica di economia circolare e sostenibilità ambientale. Conclusione I polimeri intelligenti rappresentano una tecnologia emergente con un grande potenziale nel rilevamento ambientale. La loro capacità di rispondere a stimoli esterni come pH, temperatura e inquinanti chimici li rende ideali per lo sviluppo di sensori avanzati, capaci di monitorare e proteggere l'ambiente in modo efficiente e sostenibile. Le ricerche in questo settore continueranno a migliorare questi materiali, permettendo una maggiore integrazione tra scienza dei materiali e protezione dell'ambiente.© Riproduzione Vietata
SCOPRI DI PIU'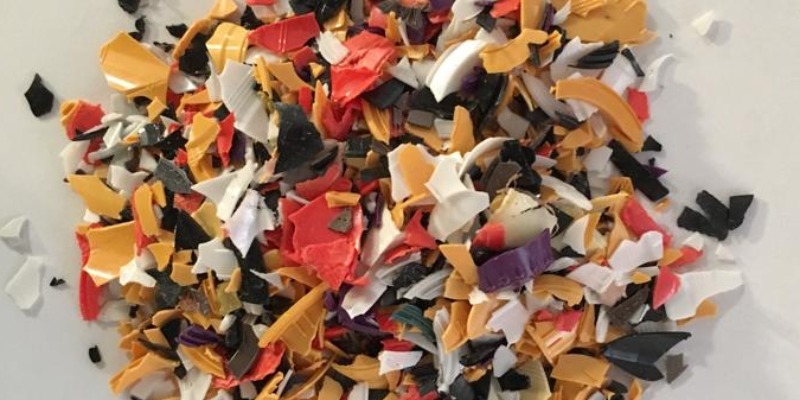 Pbt riciclato: caratteristiche tecniche e impieghi
Dove e come utilizzare un macinato di PBTdi Marco ArezioIl PBT riciclato si trova normalmente sotto forma di macinato di derivazione post industriale, specialmente proveniente dalle produzioni alimentari o dagli elettrodomestici o dalle macchine con componenti elettrici. La sua struttura chimica e le sue caratteristiche hanno una somiglianza con il PET, in quanto sono entrambi materiali termoplastici parzialmente cristallini ma, nel PBT, troviamo un tempo di cristallizzazione più veloce che lo pone in una situazione vantaggiosa nello stampaggio a iniezione rispetto al PET. Se consideriamo un PBT di base, quindi senza cariche aggiunte, abbiamo le seguenti caratteristiche standard: – Densità: g/c3 1,30-1,32 – Modulo di elasticità: Mpa 2.500-2.800 – Allungamento allo snervamento: % 3,5-7 – Temperatura di fusione: °C 220-225 – Temperatura di deformazione HDT: °C 50-65 (1,8 MPa – Rigidità elettrica: kV/mm 25-30 L’utilizzo del PBT è normalmente rivolto allo stampaggio per iniezione, utilizzando una temperatura della massa fusa tra i 230 e i 270 °C e dello stampo, definita ideale, intorno a 110 °C. Per unire pezzi stampati con questo materiale si utilizzano normalmente le saldature ad ultrasuoni o usi utilizza la temperatura di un attrezzo a testa calda o speciali colle a base di resine reattive. Essendo il PBT un prodotto comparabile con il PET vediamo quali caratteristiche lo differenziano da questo. Innanzitutto il PBT ha una tenacità alle basse temperature migliore del PET, mentre la resistenza e la rigidità sono leggermente inferiori. Se parliamo delle caratteristiche di scorrimento e di ritiro, possiamo dire che nel PBT sono decisamente buone, mentre dal punto di vista delle caratteristiche di isolamento elettrico, il prodotto offre un ottimo isolamento, le cui caratteristiche non subiscono marcate influenze in presenza di assorbimento di acqua, di alte temperatura e di frequenza. I campi di utilizzo sono normalmente quelli dei componenti per valvole, cuscinetti a rulli o lisci, parti di pompe, parti di elettrodomestici, ruote, macchine per il caffè e cialde. Per quanto riguarda il prodotto riciclato è molto importante che nella fase di gestione dello scarto, a bordo macchina, il prodotto venga raccolto in appositi contenitori, puliti, che non abbiano contenuto plastiche diverse e isolato dalle altre materie di scarto per evitarne la contaminazione. La macinazione dello scarto di rifili o del prodotto non idoneo, dal punto di vista estetico, deve essere fatta avendo cura di pulire in maniera accurata il mulino, in modo che non ci siano parti plastiche estranee rimaste al suo interno che possano inquinare il PBT. Dopo aver insaccato il materiale macinato, si raccomanda di tenerlo al coperto e di utilizzarlo dopo averlo asciugato, attraverso il passaggio in un silo pulito, per togliere l’eventuale umidità rimanente. Il macinato in PBT può essere utilizzato sia in stampaggio diretto che in compound, al fine di creare ricette su misura del cliente. Queste ricette possono prevedere l’aumento dello scorrimento della massa, l’antifiamma, l’aumento della rigidità attraverso le cariche o i prodotti rinforzanti, l’incremento della resilienza o l’aumento alla resistenza all’usura.Categoria: notizie - tecnica - plastica - riciclo - PBT - macinato
SCOPRI DI PIU' Neoprene: storia, caratteristiche, produzione e differenze con l’EPDM
Scopri come nasce il neoprene, quali sono le sue proprietà, come si produce e si ricicla, e perché viene spesso confuso con l’EPDMdi Marco ArezioIl neoprene è uno dei materiali sintetici più noti ed emblematici del XX secolo, frutto della ricerca chimica finalizzata alla scoperta di gomma artificiale con caratteristiche tecniche superiori a quelle naturali. Le radici della sua storia risalgono agli anni ’30 del Novecento, quando la crescente domanda di gomma, unita alle difficoltà di approvvigionamento e ai costi elevati della gomma naturale, spinse le industrie chimiche a individuare alternative sintetiche. Nel 1930, i ricercatori della DuPont, guidati dallo scienziato Julius Arthur Nieuwland e dal chimico Wallace Hume Carothers, svilupparono e brevettarono per la prima volta un composto noto come policloroprene, commercializzato poi con il nome di “DuPrene”. Solo pochi anni più tardi il nome venne modificato in “Neoprene”, destinato a diventare sinonimo di qualità e durabilità. Grazie al migliorato processo di polimerizzazione e a una crescente conoscenza delle sue potenzialità, il neoprene iniziò a essere impiegato in numerosi settori industriali, tra cui quello automobilistico, aeronautico, delle costruzioni e dell’abbigliamento tecnico. L’importanza storica del neoprene risiede anche nel suo ruolo come primo elastomero sintetico di successo industriale dopo la scoperta della gomma di butadiene. Questa scoperta trasformò radicalmente molti processi di produzione e contribuì a ridisegnare la filiera industriale di diversi settori. Oggi, il neoprene rimane un materiale indispensabile, sebbene la sua popolarità sia stata affiancata da altre gomme sintetiche, come l’EPDM o il silicone. Definizione chimica e caratteristiche principali Struttura molecolare Dal punto di vista chimico, il neoprene è un polimero sintetico di cloroprene, ovvero il 2-cloro-1,3-butadiene. Viene ottenuto attraverso un processo di polimerizzazione in emulsione, durante il quale le molecole di monomero di cloroprene si legano in lunghe catene. Questo legame molecolare conferisce alla gomma finale un’elevata resistenza chimica e meccanica. La presenza dell’atomo di cloro nella struttura molecolare del polimero contribuisce a migliorare la stabilità termica e la resistenza all’ossidazione, rendendo il neoprene più duraturo rispetto a molte altre gomme sintetiche. Inoltre, l’introduzione di reticoli all’interno della struttura polimerica (il cosiddetto cross-linking) ne aumenta ulteriormente la resistenza all’abrasione e ai fenomeni di degradazione. Proprietà fisiche e chimiche Le proprietà principali che rendono il neoprene un materiale altamente versatile sono: - Resistenza chimica: il neoprene è resistente a molti agenti chimici, tra cui oli, grassi, idrocarburi e solventi moderati. - Stabilità termica: l’intervallo di temperatura di utilizzo va in genere da -40 °C a +120 °C (a volte fino a 135 °C, a seconda della formulazione). - Buona elasticità: sebbene non al livello di altri elastomeri come il silicone, il neoprene mantiene comunque un’ottima elasticità anche a temperature relativamente basse. - Infiammabilità ridotta: rispetto ad altre gomme sintetiche, il neoprene ha una minore tendenza a bruciare rapidamente. - Proprietà meccaniche: presenta una buona resistenza alla trazione e allo strappo e un’ottima capacità di smorzare le vibrazioni. Queste caratteristiche chimico-fisiche, unite a una buona lavorabilità, hanno favorito il successo del neoprene in numerosi campi, diventando un punto di riferimento per l’industria. Processi di produzione del neoprene Il processo industriale di produzione del neoprene può essere riassunto in diverse fasi fondamentali. Pur esistendo varianti a seconda del produttore, la procedura di base resta la stessa e prevede: - Sintesi del cloroprene: il monomero base, il cloroprene (2-cloro-1,3-butadiene), viene sintetizzato partendo da butadiene e cloro. Questa reazione chimica avviene generalmente in un ambiente controllato, in presenza di catalizzatori e temperature moderate. - Polimerizzazione in emulsione: il monomero di cloroprene viene emulsionato in acqua con l’aggiunta di un tensioattivo. In presenza di un iniziatore di reazione, il cloroprene si polimerizza formando lunghe catene. - Coagulazione e separazione del polimero: una volta completata la polimerizzazione, il polimero (neoprene) viene coagulato, separato dall’acqua e dai residui di reazione, quindi essiccato per rimuovere l’umidità in eccesso. - Formulazione e compounding: nella fase successiva, il polimero grezzo viene spesso miscelato con additivi (antiossidanti, ritardanti di fiamma, agenti di vulcanizzazione, pigmenti) per migliorarne o personalizzarne le proprietà a seconda dell’applicazione finale. - Vulcanizzazione: il composto risultante viene infine sottoposto a processi di vulcanizzazione (in genere a base di zolfo o di altri agenti), che creano legami trasversali fra le catene polimeriche aumentando la stabilità e la resistenza. L’intero processo richiede rigidi controlli di qualità e conformità ambientale, soprattutto nelle fasi in cui si maneggiano agenti chimici potenzialmente pericolosi come il cloro o il butadiene. Impieghi industriali e commerciali Settore automobilistico e trasporti Il neoprene è ampiamente impiegato nel settore automobilistico, dove viene sfruttato per la realizzazione di guarnizioni, tubi flessibili, soffietti e componenti di tenuta in genere. La resistenza all’olio e al carburante, unitamente alla stabilità alle escursioni termiche, lo rende un materiale ideale per componenti soggetti a stress meccanico e agenti chimici aggressivi. Analogamente, nel settore ferroviario e aerospaziale, il neoprene trova applicazione in guarnizioni di porte, finestrini, sistemi di sospensione e altri dettagli che richiedono elevate performance e durata nel tempo. Industria delle costruzioni Nel settore edile, il neoprene viene impiegato soprattutto come materiale di giunzione e isolamento: dai giunti di dilatazione alle guarnizioni per serramenti e facciate continue. Essendo un ottimo isolante termico e acustico, è spesso utilizzato per smorzare vibrazioni e rumori, migliorando il comfort degli ambienti interni. Inoltre, la sua resistenza alle condizioni atmosferiche, come pioggia e irraggiamento solare, ne garantisce la durevolezza nel tempo. Abbigliamento tecnico e sport Uno degli usi più conosciuti del neoprene è nella realizzazione di mute da sub, tute da surf e abbigliamento per sport acquatici in generale. In questo ambito, il neoprene offre: - Isolamento termico: grazie alla presenza di microbolle d’aria incorporate nel materiale, riducendo la dispersione di calore. - Impermeabilità: la struttura a cellule chiuse impedisce l’ingresso di acqua. - Elasticità: facilita i movimenti, garantendo comfort durante le attività sportive. Oltre alle mute subacquee, il neoprene è impiegato nella produzione di ginocchiere, gomitiere e protezioni sportive per la capacità di assorbire gli urti e fornire sostegno alle articolazioni. Altri settori Il neoprene trova vasto impiego anche nella produzione di nastri trasportatori, teli protettivi, rivestimenti di cavi, componenti meccanici per macchinari industriali, calzature e accessori vari (custodie per dispositivi elettronici, cover per laptop, etc.). La versatilità di questo materiale lo rende particolarmente apprezzato in applicazioni che richiedono un mix di resistenza, stabilità, impermeabilità e flessibilità. Riciclo e sostenibilità del neoprene Come molti altri elastomeri sintetici, il neoprene presenta sfide significative in materia di riciclo e sostenibilità ambientale. La presenza del cloro rende più complesso il processo di riciclo chimico, mentre la vulcanizzazione introduce legami trasversali difficili da “rompere” e riutilizzare. Tuttavia, negli ultimi anni sono state sviluppate alcune strategie e tecnologie per contenere l’impatto ambientale: - Riciclo meccanico: uno dei metodi più comuni consiste nella macinazione o granulazione degli scarti di neoprene (ad esempio gli avanzi di produzione). Questo materiale granulato può essere parzialmente riutilizzato come carica all’interno di nuovi compound di gomma. - Riciclo chimico (devulcanizzazione): esistono processi chimici o termici volti a rompere i legami reticolari creati durante la vulcanizzazione, in modo da rigenerare parte del polimero. Tuttavia, tali processi possono risultare costosi e necessitano di elevati consumi energetici. - Riutilizzo creativo (upcycling): negli ultimi anni si è diffusa la pratica di recuperare lastre o ritagli di neoprene per realizzare nuovi prodotti, come borse, accessori moda, cuscini e rivestimenti. Questo approccio valorizza il materiale e ne prolunga il ciclo di vita, pur non trattandosi di un vero e proprio riciclo industriale. Poiché la crescente sensibilità ambientale spinge verso materiali più sostenibili, diversi produttori hanno iniziato a esplorare alternative a base biologica o processi di polimerizzazione meno impattanti. Tuttavia, al momento, il neoprene tradizionale resta largamente impiegato grazie alle sue prestazioni tecniche. Confronto tra neoprene ed EPDM: perché si possono confondere e quali sono le differenze EPDM: definizione e caratteristiche EPDM (Etilene Propilene Diene Monomero) è un elastomero sintetico composto principalmente da tre monomeri: etilene, propilene e una piccola percentuale di diene, che permette la vulcanizzazione. Le proprietà dell’EPDM includono: - Eccellente resistenza agli agenti atmosferici (ozono, UV, ossigeno). - Ottima elasticità e flessibilità a basse temperature. - Buona resistenza all’acqua e ai detergenti. - Scarsa resistenza a oli e idrocarburi (aspetto in cui il neoprene eccelle). L’EPDM è molto diffuso nell’edilizia, nei sistemi di copertura impermeabile, in componenti automotive non a contatto con carburanti (ad esempio guarnizioni per porte e finestrini). Motivi di confusione tra neoprene ed EPDM La confusione tra neoprene ed EPDM può sorgere per diversi motivi: - Somiglianza visiva e tattile: entrambi possono presentarsi come gomme nere, con aspetto opaco e una certa elasticità. - Ampio utilizzo in settori simili: neoprene ed EPDM vengono impiegati in applicazioni di guarnizionistica e isolamento, soprattutto negli ambiti dell’automotive e dell’edilizia. - Denominazioni generiche: spesso, in contesti non specializzati, ci si riferisce a entrambi come “gomma sintetica”, senza entrare nel dettaglio del tipo specifico. Differenze fondamentali Nonostante le apparenti similitudini, esistono differenze sostanziali: - Resistenza chimica: il neoprene è più resistente a oli, grassi e idrocarburi, mentre l’EPDM non tollera bene il contatto con sostanze oleose. - Struttura molecolare: il neoprene è un policloroprene, mentre l’EPDM è un copolimero di etilene, propilene e diene. La presenza del cloro nel neoprene lo rende più stabile al fuoco, ma anche più difficile da riciclare rispetto all’EPDM. - Impiegabilità in diverse temperature: entrambi hanno buone proprietà di resistenza termica, ma l’EPDM eccelle nelle temperature molto basse e ha un’ottima resistenza all’ozono e ai raggi UV, mentre il neoprene si difende meglio dal contatto con fiamme e sostanze chimiche. - Ambito di utilizzo: l’EPDM è più frequentemente usato per applicazioni di guarnizionistica in ambienti esposti agli agenti atmosferici (ad esempio, coperture di tetti, canalizzazioni per l’acqua, etc.), mentre il neoprene è preferito in ambienti che richiedono resistenza a oli, prodotti chimici o calore moderato. Conclusioni Il neoprene, scoperto negli anni ’30 come una soluzione sintetica alla gomma naturale, ha saputo conquistare un ruolo di primaria importanza in numerosi settori industriali, grazie alle sue peculiari proprietà di resistenza chimica, termica e meccanica. Questo elastomero sintetico si distingue per la versatilità d’impiego: dall’automotive all’edilizia, dall’abbigliamento sportivo alle applicazioni industriali più specifiche. La sfida ecologica legata al suo riciclo, pur rappresentando un punto critico, sta trovando nuove strade di soluzione grazie a processi meccanici, chimici e al riutilizzo creativo. Nel panorama delle gomme sintetiche, spesso si crea confusione con altri materiali come l’EPDM, ma la differenza principale risiede nella diversa composizione molecolare e, di conseguenza, nelle differenti proprietà chimiche e fisiche. In un contesto in cui l’economia circolare, la sostenibilità ambientale e la ricerca di soluzioni a minor impatto guadagnano sempre più terreno, è probabile che i processi produttivi del neoprene subiscano ulteriori miglioramenti, così come l’innovazione nelle tecnologie di riciclo. Nonostante la comparsa di nuovi polimeri e alternative a base biologica, il neoprene rimane oggi un materiale di riferimento nei settori che richiedono prestazioni elevate e affidabilità a lungo termine, confermandosi come uno dei pilastri dell’ingegneria dei materiali polimerici.© Riproduzione Vietata Bibliografia essenziale - DuPont: Sviluppi storici e brevetti originari (1930-1950). - Carothers, W.H., & Nieuwland, J.A.: Lavori pionieristici sulla sintesi del cloroprene. - Normative e standard ASTM (American Society for Testing and Materials) relative a prove e specifiche per gomme sintetiche.
SCOPRI DI PIU' Polimeri Plastici nel Settore Calzaturiero: Materiali e Impieghi
Polimeri Plastici nel settore Calzaturiero: Materiali e Impieghidi Marco ArezioL’Industria della plastica si è creata uno spazio importante nel campo delle suole e delle calzature che erano fino a qualche decennio fa di esclusiva del cuoio e ad altri materiali minori.La creazione di nuove ricette, il progresso chimico e tecnologico sugli impianti, ha permesso ai polimeri plastici di creare una valida alternativa alle suole tradizionali da impiegare in calzature sottoposte a forte usura, con una valenza protettiva per il piede, di isolamento termico, di flessibilità ed impermeabilità. Inoltre di pari passo alla crescita delle nuove formulazioni fatte con i polimeri vergini, il mercato dei polimeri riciclati sta offrendo diverse alternative attraverso prodotti sostenibili specialmente nel campo del PVC e dell’ABS. I materiali plastici che si usano maggiormente nel settore calzaturiero sono:Termoplastici: ABS, PVC, TR e TPU Poliuretanici bi-componenti: PUR a base polietere, PUR a base poliestere Copolimeri quali gomma ed EVA Vediamo nel dettaglio le caratteristiche e le applicazioni: ABS Anche se l’ABS non è un polimero di uso comune nelle calzature, trova impiego spesso nelle calzature antiinfortunistiche, come elemento di protezione della punta della scarpa. Il puntale, infatti, viene spesso fatto in ABS riciclato, da scarti post industriali, la cui ricetta viene adattata per conferire al puntale robustezza agli urti e flessibilità. TR o Gomma Termoplastica Con questo materiale si possono fabbricare suole da applicare o da inserite nella scarpa per iniezione diretta. Le gomme termoplastiche sono compounds il cui componente fondamentale è lo stirolo-butadiene-stirolo (SBS) addizionato con oli, polistiroli, cariche minerali, pigmenti, antiossidanti, ecc. Attraverso una corretta formulazione della ricetta del materiale le suole non presentano problemi di resistenza al freddo e possono mantenere un’ottima flessibilità a temperature molto inferiori allo 0° C. PVC, Cloruro di Polivinile Plastificato Il PVC è una delle materie plastiche più diffuse al mondo, non solo nel settore calzaturiero, ma viene usato anche per la creazione di zerbini, tappeti, fili, tubi, canne dell’acqua e molti altri prodotti. Nel settore delle calzature impermeabili, come gli stivali, le suole, i sandali, le ciabatte e gli accessori, il PVC ha trovato un vasto impiego essendo un materiale in continuo sviluppo tecnologico, avendo raggiunto oggi un buon livello di efficienza ambientale e garantendo una buona sicurezza in tutte le fasi del suo ciclo di vita. Infatti, nel mercato delle calzature, sono presenti volumi importanti di manufatti realizzati in PVC riciclato che permettono la costruzione di suole e calzature sostenibili, quindi riciclate e riciclabili. TPU, Poliuretano TermoplasticoIl TPU è un composto chimico formato da elastomeri poliuretanici trattati con le tecniche dei materiali termoplastici. La sua realizzazione passa attraverso il processo di addizione dell’isocianato, in un determinato intervallo di temperature, ricreando le caratteristiche elastiche della gomma. I Poliuretani termoplastici sono impiegati per diverse tipologie di suole destinate ad alcuni segmenti di calzature come lo sport, il lavoro e tempo libero. Le formule che caratterizzano i materiali per le suole in TPU cambiano a seconda delle tipologie di impiego della stessa e di conseguenza della calzatura. PUR, Poliuretano Bi-ComponenteIl Poliolo e l’Isocianato, in forma liquida, che fanno parte delle famiglie dei Polieteri e dei Poliesteri, sono due elementi chimici che caratterizzano la formazione del Poliuretano Bicomponente. La differenza tra queste due classi di appartenenza è basata sulla struttura della schiuma che si andrà a realizzare, infatti, utilizzando il polietere si crea una pelle superficiale compatta e, all’interno, la suola si presenterà con le cellule aperte, mentre utilizzando il poliestere si creerà una struttura con cellule chiuse. Eva, Etilvinil AcetatoEtilene e Acetato di Vinile sono i due principali componenti del polimero chiamato EVA, un polimero utilizzato per la costruzione di suole morbide e resistenti. La suola però non è costituita solo dai due componenti che formano il polimero principale ma, attraverso la giusta calibrazione di questi elementi e di reticolanti, cariche, espandenti, ed altro, si determinano le caratteristiche prestazionali del prodotto finale. Le caratteristiche principali sono la leggerezza, flessibilità, elasticità e una buona propensione a mantenere la forma originaria. Materiali Compositi L’evoluzione della moda, delle esigenze tecniche e dei costi generali del prodotto finito, hanno permesso la creazione di materiali composti da polimeri differenti ma affini tra di loro. I materiali Poliuretanici, la gomma e l’Eva sono i principali polimeri che vengono impiegati con lo scopo di creare combinazioni differenti in termini di aspetto estetico, di costi e di tecnica di impiego, allargando in modo sorprendente l’offerta sul mercato. Caratteristiche dei prodotti finitiLo studio e la realizzazione di nuove ricette polimeriche, per la creazione di nuove opportunità commerciali, non deve far dimenticare che le calzature e le suole stesse, devono rispondere a caratteristiche ben definite per il cliente finale. Esistono delle normative precise che devono essere rispettate nella costruzione di un prodotto per il settore calzaturiero, nelle quali si chiede che vengano sottoposti gli articoli a tests di comportamento. Vediamo i principali: Resistenza alle flessioni Resistenza all’ abrasione Resistenza alla delaminazione Resistenza allo scivolamento Stabilità dimensionale Resistenza all’invecchiamento Resistenza alla compressione Capacità di incollaggio Resistenza alla trazione Resistenza alla penetrazione dell’acqua Capacità di tenuta del punto di cucituraCategoria: notizie - tecnica - plastica - riciclo - polimeri - calzature Vedi maggiori informazioni sui polimeri plastici
SCOPRI DI PIU' Perchè la viscosità e il peso molecolare sono così importanti nel pet?
di Marco ArezioNel PET riciclato la viscosità e il peso molecolare possono determinare la lavorabilità e la qualità del manufatto.Nell’utilizzo di una resina in PET riciclata, sia per stampaggio che per soffiaggio che per termoformatura, è importante capire quali relazioni esistano tra il peso molecolare e la viscosità del materiale. Parlando di viscosità e di peso molecolare, bisogna ritornare con la mente al grande fisico Isaac Newton che si occupò, tra le altre innumerevoli attività scientifiche, anche dello studio della dinamica dei fluidi. Ed è proprio la dinamica dei fluidi che in qualche modo interagisce anche con alcune regole di comportamento nella lavorazione del PET, quando osserviamo il cambiamento dallo stato solido a quello semifluido della materia prima riscaldata. Infatti nella produzione di un oggetto in PET, che sia per termoformatura, stampaggio o soffiaggio, la massa fusa che viene trasformata in un estrusore, crea dei parametri di flusso in cui il peso molecolare ha una grande importanza. Questo valore, in un polimero, è da tenere nella massima considerazione in quanto determina alcune proprietà meccaniche quali la rigidità, la resistenza, la tenacità, la viscosità e la viscoelasticità. Se il valore del peso molecolare fosse troppo basso, le proprietà meccaniche del prodotto in PET che volete realizzare sarebbero probabilmente insufficienti per realizzare una qualità appropriata. La modifica della lunghezza della catena porta ad un peso molecolare più elevato, con la conseguenza di un aumento della relazione delle singole molecole di polimero e della loro viscosità, che incideranno sulla lavorazione e sulla qualità del manufatto. Se vogliamo prendere un esempio nel campo del soffiaggio, possiamo dire che la variazione del peso molecolare del polimero porterà ad una maggiore o minore facilità nella formazione del Parison o della preforma. Come abbiamo visto, esiste un altro parametro strettamente legato con il valore del peso molecolare, che è la viscosità del polimero fuso, o anche detto resistenza al flusso. Ad un aumento del peso molecolare corrisponde generalmente un aumento della viscosità in relazione alla temperatura. La presenza di calore, che serve per creare il flusso di polimero, incidendo tramite un estrusore od un iniettore sul materiale, permette alla plastica di ammorbidirsi aumentando di volume e riducendo la sua densità. Questo comporta la separazione delle molecole che si muoveranno a velocità differenti, quelle al centro del fuso che non incontrando particolari ostacoli, avranno una velocità diversa di quelle periferiche che entreranno in contatto con le pareti che le contengono, creando così delle forze di taglio (stress da taglio) causate dalla differenza di velocità. Possiamo quindi dire che la viscosità di un materiale è influenzata anche dalla sua velocità, in quanto le materie plastiche, alle base temperature, si presentano come elementi aggrovigliati tra loro e, all’accrescere della velocità del flusso, si creerà un maggiore orientamento delle molecole con una riduzione della viscosità. Questo tipo di comportamento inserisce la plastica in quei fluidi detti “non Newtoniani”, a differenza dell’acqua che mantiene inalterata la propria viscosità anche all’aumentare della velocità, rientrando dei fluidi definiti “Newtoniani”. Questo ci fa capire cosa succede ad un fluido di PET che passa da una testa, da una preforma o da un Parison, cambiando la propria viscosità, riducendo il flusso d’uscita ed aumentando le forze di taglio.Categoria: notizie - tecnica - plastica - riciclo - PET- viscosità - peso molecolare
SCOPRI DI PIU' Il Futuro Sostenibile del Granulo Riciclato in LLDPE: Innovazione e Applicazioni
Scopri come il Riciclo Avanzato dell' LLDPE Connette l'Industria della Plastica all'Economia Circolaredi Marco ArezioIl polietilene lineare a bassa densità (LLDPE) è un materiale plastico ampiamente utilizzato in numerosi prodotti, dall'imballaggio flessibile ai manufatti agricoli. La sua flessibilità, resistenza e durabilità lo rendono un candidato ideale per molteplici applicazioni. Tuttavia, l'impiego massiccio di LLDPE solleva preoccupazioni ambientali legate alla gestione dei rifiuti e alla sostenibilità. Il riciclo del LLDPE, in particolare sotto forma di granulo riciclato, emerge come una soluzione promettente per affrontare queste sfide, consentendo di ridurre l'impatto ambientale associato alla produzione e allo smaltimento dei materiali plastici. Processo di Produzione dell'LLDPE Il polietilene lineare a bassa densità (LLDPE) è prodotto attraverso un processo di polimerizzazione che utilizza catalizzatori specifici per ottenere una struttura molecolare unica, che conferisce al materiale le sue caratteristiche desiderate di resistenza, duttilità e flessibilità. La produzione dell'LLDPE può essere suddivisa in diverse fasi chiave:Il polietilene lineare a bassa densità (LLDPE) è prodotto attraverso un processo di polimerizzazione, come abbiamo visto, che coinvolge l'unione di monomeri di etilene in lunghe catene polimeriche. Questo processo si svolge tipicamente in due modi principali: Polimerizzazione in fase gassosa: L'etilene gassoso viene iniettato in un reattore contenente un catalizzatore, solitamente a base di titanio o cromo. Le condizioni di pressione e temperatura elevate facilitano l'unione dei monomeri di etilene, formando il polimero LLDPE. Polimerizzazione in soluzione o in slurry: L'etilene viene disciolto in un solvente o sospeso in una miscela sotto forma di slurry, con l'aggiunta di un catalizzatore. La reazione di polimerizzazione avviene in queste condizioni, portando alla formazione di LLDPE. La scelta del processo dipende dalle specifiche esigenze di produzione e dalle caratteristiche desiderate nel prodotto finale. Il LLDPE prodotto è noto per la sua resistenza alle sollecitazioni meccaniche e chimiche, la flessibilità e la capacità di formare film sottili di alta qualità. Controllo di Qualità Prima di essere distribuito, il LLDPE subisce rigorosi test di controllo qualità per assicurare che le proprietà meccaniche e chimiche rispettino gli standard richiesti per le applicazioni specifiche. Processo di Riciclo del LLDPE Il riciclo del LLDPE inizia con la raccolta e la selezione dei rifiuti di plastica, seguita da una serie di passaggi che trasformano il materiale usato in granuli riciclati pronti per un nuovo ciclo di produzione: Raccolta e Selezione: I rifiuti di LLDPE vengono raccolti e separati da altri tipi di plastica e contaminanti. Questo passaggio è cruciale per garantire la purezza del materiale riciclato. Lavaggio e Pulizia: I materiali selezionati vengono lavati per rimuovere impurità, residui di cibo, etichette e adesivi. Questo processo include solitamente una fase di triturazione, che riduce il materiale in pezzi più piccoli, facilitandone il lavaggio. Rigenerazione e Pelletizzazione: I frammenti puliti di LLDPE vengono poi fusi in un estrusore, che omogenizza il materiale. Durante l'estrusione, il materiale fuso viene filtrato per rimuovere eventuali contaminanti rimasti. Infine, il LLDPE fuso viene tagliato in piccoli granuli, pronti per essere utilizzati nella produzione di nuovi oggetti. Questo processo non solo riduce la quantità di rifiuti destinati alle discariche ma contribuisce anche a conservare le risorse naturali e a ridurre l'impatto ambientale associato alla produzione di nuove plastiche. Vantaggi Ambientali del Riciclo del LLDPE Il riciclo del LLDPE porta numerosi benefici ambientali, cruciale per migliorare le sfide globali legate ai rifiuti di plastica e alla sostenibilità. Ecco i principali vantaggi: Riduzione dell'Impronta di Carbonio: La produzione di granulo riciclato in LLDPE richiede meno energia rispetto alla produzione di LLDPE vergine. Ciò si traduce in una significativa riduzione delle emissioni di gas serra, contribuendo alla lotta contro il cambiamento climatico. Conservazione delle Risorse Naturali: L'utilizzo di materiale riciclato riduce la dipendenza dalle risorse fossili, come il petrolio e il gas naturale, necessarie per produrre etilene, il monomero di base del LLDPE. Promozione dell'Economia Circolare: Il riciclo del LLDPE si inserisce nell'idea di economia circolare, dove i materiali vengono riutilizzati e riciclati il più possibile, riducendo i rifiuti e migliorando l'efficienza delle risorse. Applicazioni del Granulo Riciclato in LLDPE Grazie alle sue proprietà, il granulo riciclato in LLDPE trova impiego in diversi settori: Imballaggio Flessibile: Sacchetti per la spesa, film per imballaggi alimentari e materiali di imballaggio protettivo sono alcuni esempi dove il granulo riciclato in LLDPE viene utilizzato, sfruttando la sua flessibilità e resistenza. Prodotti per l'Agricoltura: Teli per pacciamatura, tubi per l'irrigazione e reti protettive sono prodotti agricoli fabbricati con LLDPE riciclato, beneficiando della sua durabilità e resistenza agli agenti atmosferici. Beni di Consumo e Industriale: Contenitori, cestini per la raccolta differenziata e componenti industriali sono altri esempi di applicazioni del LLDPE riciclato, che ne valorizzano la resistenza e la versatilità. Problemi e Limitazioni Nonostante i numerosi vantaggi, il riciclo del LLDPE presenta alcune difficoltà: Qualità e Uniformità del Materiale: La variabilità nella qualità dei rifiuti di plastica può influenzare le proprietà del granulo riciclato, rendendo a volte difficile l'uso in applicazioni che richiedono specifiche tecniche strette. Limitazioni Tecniche: Alcune applicazioni, specialmente quelle che richiedono materiale con proprietà meccaniche o di barriera specifiche, possono essere difficili da realizzare con il LLDPE riciclato a causa delle sue variazioni di performance. Superamento delle Barriere Tecnologiche e di Mercato: Per incrementare l'uso del LLDPE riciclato, sono necessarie innovazioni tecnologiche che migliorino la qualità del materiale riciclato e strategie di mercato che ne promuovano l'adozione. Innovazioni Tecnologiche nel Riciclo del LLDPE Le innovazioni tecnologiche giocano un ruolo cruciale nel migliorare l'efficienza e l'efficacia del processo di riciclo del LLDPE, affrontando le problematiche legate alla qualità e all'applicabilità del materiale riciclato. Di seguito vengono illustrate alcune delle principali innovazioni in questo campo: Tecnologie di Separazione Avanzate: Nuovi metodi di separazione e purificazione, come la tecnologia NIR (Near Infrared) e le tecniche di flottazione, consentono una migliore selezione dei materiali, aumentando la purezza del LLDPE riciclato e migliorandone le proprietà. Processi di Compatibilizzazione: Lo sviluppo di additivi compatibilizzanti aiuta a migliorare le interazioni tra diversi tipi di plastiche nel riciclo misto, migliorando la qualità del prodotto finale e ampliandone le possibili applicazioni. Raffinamento della Qualità attraverso il Riciclo Chimico: Il riciclo chimico, che converte i polimeri in monomeri o in altri composti chimici intermedi, offre la possibilità di produrre LLDPE riciclato con qualità paragonabile a quella del vergine, superando le limitazioni delle tecniche di riciclo meccanico. Tendenze di Mercato e Impatto delle Politiche Ambientali Il mercato del LLDPE riciclato è influenzato da diverse tendenze globali e politiche ambientali: Crescente Domanda di Materiali Sostenibili: La crescente consapevolezza ambientale tra consumatori e aziende spinge la domanda di materiali riciclati, inclusi il LLDPE riciclato, specialmente in settori come l'imballaggio, dove la sostenibilità sta diventando un criterio di scelta sempre più importante. Impatto delle Politiche Ambientali: Legislazioni e normative, come le direttive sull'economia circolare dell'Unione Europea, che impongono quote di contenuto riciclato nei prodotti e incentivano la riduzione dei rifiuti di plastica, stimolano l'industria a investire nel riciclo e nell'uso di materiali riciclati. Innovazioni nella Supply Chain: L'integrazione verticale e le partnership lungo la catena di fornitura del riciclo stanno migliorando l'efficienza del processo di riciclo e la qualità del materiale riciclato, rendendo il LLDPE riciclato più competitivo sul mercato.
SCOPRI DI PIU' Il PVC Riciclato e gli Stabilizzanti
Cosa sono, cosa servono e come si scelgono gli additivi stabilizzanti per il PVC riciclatodi Marco ArezioÈ importante sapere che il PVC puro non si presta a quasi nessuna applicazione: per questo motivo, nei processi di trasformazione, vengono sempre aggiunti al PVC degli additivi che proteggono il polimero durante la lavorazione, così da impedirne la degradazione e permettono, inoltre, di migliorare le caratteristiche del manufatto risultante in funzione della sua destinazione d’uso finale. La formulazione del materiale è infatti definita considerando tre aspetti fondamentali: – Tipo di lavorazione: il materiale deve essere in grado di resistere alle sollecitazioni e alle temperature coinvolte nel processo, essere nella forma giusta (dry-blend, granulo, lattice, ecc.), essere sufficientemente stabile e avere proprietà adeguate per il tipo di lavorazione; – Applicazione finale: bisogna tenere in considerazione l’utilizzo finale del prodotto, le sollecitazioni, ambienti ostili, o anche limitazioni particolari imposte, per esempio, per contatto cibi o in campo medico; – Costo: aspetto sempre importante; funzione della quantità e del tipo di additivi. Una formulazione tipica, per il PVC rigido, comprende la resina, lo stabilizzante termico (evita la degradazione), gli aiutanti di processo (migliorano le caratteristiche del fuso e la lavorabilità) e il lubrificante. Per il PVC plastificato si utilizza una base analoga, ma si aggiungono i plastificanti. Altri additivi sono i coloranti e le cariche. Le cariche vengono inserite principalmente per ridurre le quantità di PVC a parità di volume e quindi per ridurre i costi, ma influiscono anche sulle proprietà aumentando la durezza e rigidità del prodotto finito. Un additivo non deve né volatilizzare durante la trasformazione né essudare verso la superficie nel corso dell’utilizzazione del manufatto. Ciò significa che l’additivo deve avere una bassa tensione di vapore ad alte temperature e non deve precipitare o cristallizzare migrando dalla matrice polimerica durante l’invecchiamento. Mentre gli additivi insolubili, come le cariche e i pigmenti, non danno luogo a questi fenomeni di migrazione, al contrario, gli additivi solubili, come i plastificanti di basso peso molecolare, sono suscettibili di fenomeni di migrazione sia durante la trasformazione che durante l’uso, e possono perfino agire da veicolo per la migrazione di altri additivi presenti in minore quantità.Vediamo da vicino gli stabilizzanti Com’è già noto il principale svantaggio nell’uso del PVC è la sua instabilità termica; infatti a circa 100°C subisce una degradazione chiamata deidroclorinazione, ovvero rilascia acido cloridrico. Ciò determina un abbassamento delle proprietà meccaniche e una decolorazione. La trasformazione del PVC in manufatti richiede sempre l’aggiunta di stabilizzanti termici che evitano e riducono la propagazione della degradazione termica, dovuta allo sviluppo di acido cloridrico del PVC durante la fase di gelificazione e di lavorazione. Questi prodotti permettono, inoltre, di migliorare la resistenza alla luce solare, al calore e agli agenti atmosferici del manufatto. Infine, gli stabilizzanti hanno un forte impatto sulle proprietà fisiche della miscela nonché sul costo della formula. In genere vengono addizionati all’1% al PVC e restano saldamente ancorati alla matrice polimerica. La scelta dello stabilizzante termico adeguato dipende da diversi fattori: i requisiti tecnici del manufatto, le normative vigenti ed i costi. I più comuni stabilizzanti sono generalmente dispersi in un co-stabilizzante di natura organica che ne aumenta le caratteristiche di stabilizzazione. I principali stabilizzanti sono: stabilizzanti allo stagno, stabilizzanti al cadmio, stabilizzanti al piombo, stabilizzanti bario/zinco, stabilizzanti Ca/Zn, stabilizzanti organici. Stabilizzanti Ca/Zn Sviluppati di recente e con ottimo successo si stanno proponendo come validi sostituti degli stabilizzanti al piombo sul piano pratico ed anche sul piano economico. Il loro funzionamento si basa sugli stessi principi degli stabilizzanti al piombo, ma, al contrario di questi, non danno problemi ambientali o di salute nell’uomo. Per migliorare l’efficienza di questi sistemi di stabilizzazione talvolta si aggiungono altri elementi come composti a base di alluminio o magnesio. Per alcune applicazioni è necessario l’impiego di co-stabilizzanti come polioli, olio di soia, antiossidanti e fosfati organici. A seconda del tipo di sistema stabilizzante si possono ottenere prodotti finali con elevato grado di trasparenza, buone proprietà meccaniche ed elettriche, eccellenti proprietà organolettiche ed un elevato grado di impermeabilità. Di pari passo agli stabilizzanti Ca/Zn si stanno mettendo a punto sistemi calcio-organici che affianco ai tanti lati positivi: buona processabilità, buona stabilità termica legata all’assenza di Zn (il cui eccesso potrebbe innescare una brusca degradazione del prodotto) presentano alcuni lati negativi come ad esempio il tono colore della base (tendente al giallo). Stabilizzanti Organici Gli stabilizzanti organici non sono considerati, a tutt’oggi, degli stabilizzanti primari e, ancora meno, particolarmente potenti. Alcuni sono impiegati a causa della bassa tossicità, altri sono usati come co-stabilizzanti in abbinamento con stabilizzanti primari. Un rappresentante particolarmente importante che rientra in questa famiglia di lubrificanti è l’olio di soia epossidato. L’olio di soia epossidato è composto dal 10% di acido stearico e da acido palmitico per il resto da acidi grassi polinsaturi parzialmente epossidati. Esso viene usato nelle formulazioni in quantità che vanno dalle 2 alle 5 phr in base alla funzione che dovrà avere. In quantità minore di 2 phr avrà funzione co-stabilizzante, in quantità superiore avrà anche funzione lubrificante.Categoria: notizie - tecnica - plastica - riciclo - PVC - stabilizzanti Vedi maggiori informazioni
SCOPRI DI PIU' Come Scegliere un HDPE Riciclato da Soffiaggio senza Odori per l’Automotive
di Marco ArezioL’uso dell’HDPE riciclato per il soffiaggio si sta moltiplicando nelle aziende che fino a pochi anni fa rinnegavano il materiale riciclato, bollandolo come uno scarto, un rifiuto, dalle scarse qualità tecniche, estetiche e d’immagine.Per fortuna molte cose sono cambiate dentro e fuori le aziende, così che l’HDPE riciclato da soffiaggio è passato nel giro di qualche anno da reietto a prodotto di grande interesse, pratico e mediatico. Senza dubbio ci sono stati anche notevoli miglioramenti tecnici sugli impianti che caratterizzano la filiera produttiva del riciclo, tanto che molte delle problematiche classiche che si riscontravano nell’uso dell’HDPE riciclato durante la produzione di articoli soffiati, in parte sono state risolte. Molto ha fatto anche un diverso approccio sia dell’acquirente della materia prima che del consumatore finale, che hanno perso quella criticità relativa ad un articolo fatto con materiale riciclato. Ma nel campo del riciclo ci sono ancora flussi di HDPE che possono presentare problemi qualitativi, estetici e di odore. In relazione all’odore contenuto nei flaconi da riciclare, materia prima da post consumo utilizzata per la realizzazione del granulo da soffiaggio, sicuramente il più persistente è quello che deriva dai detersivi, infatti nonostante il lavaggio, anche accurato dei flaconi da riciclare, l’odore di tensioattivo rimane in modo quasi indelebile. Se nel settore del packaging la rimanenza di odore di detersivo è sempre più tollerato, ma in altri settori, come quello dell’automotive, è una forte discriminante. Nell’ottica dell’economia circolare, l’impiego di granuli in HDPE riciclato che provengano dal post consumo è diventato una vera necessità per l’ambiente, in quanto è indispensabile riutilizzare il più possibile la plastica a fine vita, per evitare che finisca in rifiuto. Sul mercato esistono dei granuli in HDPE neutri od opacizzati, che non hanno al loro interno odori di detersivo, alimentari o di altre fragranze (o puzze), rendendoli così adatti ad un uso più professionale. Per esempio i condotti dell’aria nel settore automotive, possono essere realizzati con granuli in HDPE riciclati, ma non devono attribuire all’aria che ci passa all’interno, odori sgradevoli o persistenti. L’input di questi granuli è costituito da una mono plastica (solo HDPE) che non viene a contatto con altri rifiuti e quindi non ne assorbe, durante il ciclo di immagazzinamento, trasporto nei sacchi e riciclo finale, le contaminazioni classiche che danno origine agli odori pungenti e persistenti della raccolta differenziata. Con questi materiali, neutri od opacizzati, si possono soffiare bocchettoni di aerazione, o altri parti nel settore dell’automotive, che non presentano odori sul prodotto finito, riuscendo a coniugare qualità, circolarità ed esigenze tecniche. In ogni caso, i granuli in ingresso, si possono testare attraverso una semplice analisi sull’impronta degli odori contenuti, attraverso un test di gas cromatografia a mobilità ionica, che in soli 20 minuti ci può dare una fotografia sui componenti chimici dei granuli, in relazione a possibili odori durante le fasi di soffiaggio dell’articolo o una volta posizionato nel veicolo. Questi dati rilasciati dalla prova non sono empirici, come il test fatto con il naso da un gruppo di persone, ma sono del tutto analitici, precisi ed inconfutabili.Categoria: notizie - tecnica - plastica - riciclo - HDPE - soffiaggio - post consumo - automotive - odori Vedi maggiori informazioni sul riciclo
SCOPRI DI PIU'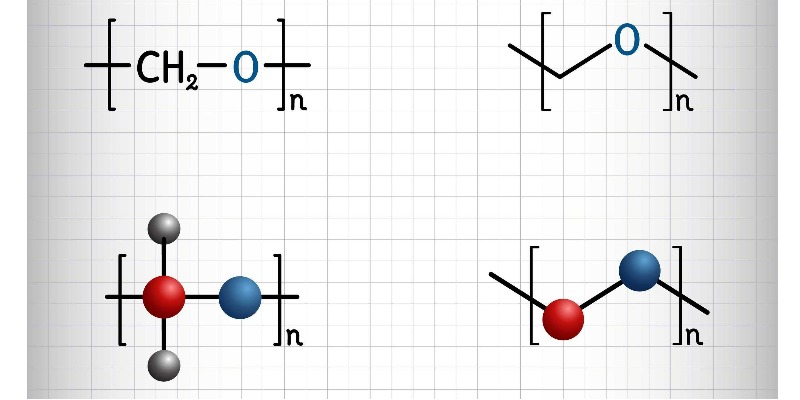 POM o Poliossimetilene Riciclato: Da Dove Viene e Cosa E’
La resina acetalica o paraformaldeide (POM) è un polimero riciclato con ottime caratteristiche tecnichedi Marco ArezioIl POM, chiamato comunemente resina alcetalica, è un polimero semicristallino che si forma durante la omo (POM – H) o copolimerizzazione (POM – R) della formaldeide. L’omopolimero POM, (CH2O)n, è tra le materie prime più rigide, anche in assenza di elementi di rinforzo, e ha un’ottima stabilità dimensionale. Il Poliossimetilene o POM, è costituito da un ponte di metilene e un atomo di ossigeno, che attribuiscono al polimero un’alta resistenza e un costo produttivo contenuto rispetto ad altri polimeri dalle simili caratteristiche meccaniche. Le caratteristiche principali del POM sono: • Buona resistenza all’abrasione • Buona resistenza alle alte temperature (fino a 150° e costanti fino a 110°) • Elevata durezza di superficie • Basso coefficiente di attrito • Buon isolamento elettrico e dielettrico • Bassa permeabilità alle sostanze organiche, ai gas e ai vapori • Bassa resistenti agli acidi forti (PH4) • Bassa resistenza agli agenti ossidanti • Bassa resistenza ai raggi UV se non additivato • Bassa igroscopicità • Non saldabile ad alta frequenza Lavorazione del POM (Poliossimetilene) Il polimero può essere normalmente trattato con i soliti sistemi di lavorazione degli altri materiali termoplastici, tuttavia lo stampaggio a iniezione è un sistema di trasformazione del POM molto usato. Le ricette polimeriche con alto peso molecolare portano, normalmente, ad una lavorazione con sistemi di estrusione, mentre quelle leggermente reticolate sono più adatte al soffiaggio. Un’accortezza durante le fasi di stampaggio è quella di preriscaldare gli stampi ad una temperatura tra i 60 e i 130 °C, in questo caso il ritiro di lavorazione si riduce da 3 all’1% con la diminuzione della temperatura dello stampo, e il post ritiro aumenta in proporzione. Campi di applicazione del POM (Poliossimetilene) In virtù delle sue caratteristiche prestazionali in merito alla tenacità e durezza, i prodotti realizzati con il polimero POM sono adatti alla sostituzione di parti metalliche di uso tecnico, come leve, cuscinetti, viti, rotismi, bobine, raccorderie di tubi, parti di macchine utensili e componenti per pompe. Compound e blend con il POM (Poliossimetilene) Il polimero si presta a miscele tecniche che possano aumentarne la resistenza e la durabilità, infatti è possibile additivarli con fibra di vetro, sferette di vetro o cariche minerali. Inoltre è possibile creare dei blend tra il POM e il gli elastomeri PUR, queste miscele permettono di aumentare la tenacità ma, nello stesso tempo, diminuire la rigidità e la resistenza, aggiungendo normalmente circa il 50% di elastomeri PUR. E’ possibile aumentare anche il comportamento all’attrito o allo scorrimento a secco aggiungendo cariche di MoS2, PFT, PE od oli di silicone. Invece, per aumentare la stabilità al calore e la conducibilità elettrica si può aggiungere al POM la polvere di alluminio o di bronzo. Come si ricicla il POM (Poliossimetilene) Gli scarti del POM possono essere di tipo industriale o da post consumo, sono comunque entrambi validi prodotti per poter essere riciclati ed impiegati in miscele tecniche. Gli scarti di tipo industriale, che godono di una pulizia maggiore in partenza, sono generalmente preselezionati e successivamente macinati, per poi essere utilizzati in miscela con il macinato da post consumo o con il POM vergine. Questo dipende sempre dal tipo di trasformazione del polimero che si deve fare e da tipo di prodotto finale, sia per quanto riguarda le caratteristiche fisico - meccaniche che per aspetto estetico. Gli scarti da post consumo, hanno bisogno di una maggiore attenzione in fase di riciclo, infatti potrebbe essere necessario, dopo la selezione, un’attenta valutazione sull’eventuale passaggio in un mulino magnetico, per togliere eventuali parti metalliche, ed un lavaggio per separare il POM da elementi non metallici. Categoria: notizie - tecnica - plastica - riciclo - POM
SCOPRI DI PIU' Come Rendere più Brillante ed Uniforme il Colore di un Polimero Riciclato
La colorazione di un polimero plastico riciclato, specialmente se il suo input è lo scarto post consumo, è soggetta a molti fattori che ne influenzano il risultato finale di Marco ArezioNon basta scegliere un masterbach del colore desiderato e seguire le schede tecniche, in cui può essere indicata la percentuale da aggiungere al fuso polimerico, per aspettarsi il colore desiderato. Specialmente se il polimero che stiamo per far nascere proviene dagli scarti plastici da post consumo, il colore desiderato ha bisogno di varie considerazioni a monte, ben prima di accendere l’estrusore, addirittura dal rifiuto plastico che dobbiamo ancora selezionare. Azzardato? Esagerato? No, in quanto ogni elemento plastico che verrà selezionato, porterà con sé la sua storia, in termini di qualità, di performances, di odore e anche di influenza sul colore finale. Rendere più brillante e più uniforme il colore di un polimero riciclato può essere una vera sfida, a causa delle impurità e delle degradazioni che possono verificarsi durante il ciclo di vita del polimero. Tuttavia, ci sono diverse strategie che possono essere utilizzate per migliorare la brillantezza del colore: Pulizia approfondita Una pulizia accurata del polimero riciclato, intesa come una buona selezione, un buon lavaggio e una buona filtrazione, può rimuovere una buona parte di impurità o residui che influenzano negativamente l'aspetto del polimero. Compatibilizzanti Utilizzare dei compatibilizzanti può migliorare la miscelazione di polimeri diversi o di additivi, conducendo a una migliore uniformità e brillantezza. Additivi ottici Gli brighteners ottici (OBAs) possono essere utilizzati per rendere i polimeri riciclati più bianchi o brillanti. Funzionano assorbendo la luce ultravioletta e rilasciandola come luce visibile blu, compensando così le tonalità giallastre indesiderate. Agenti nucleanti Sono additivi che possono influenzare il processo di cristallizzazione dei polimeri semicristallini, come il polipropilene. Una cristallizzazione controllata può portare a migliori proprietà ottiche e a una migliore brillantezza del colore. Additivi di miglioramento della dispersione Questi additivi aiutano nella dispersione uniforme di pigmenti e altri additivi nel polimero, garantendo un colore uniforme. Coloranti di alta qualità Utilizzare pigmenti e coloranti di alta qualità, specifici per i polimeri riciclati, può produrre colori più vividi e brillanti nel polimero riciclato. Processo di estrusione Ottimizzare le condizioni di estrusione, come temperatura e velocità, può migliorare la brillantezza del polimero finito, evitando di stressare termicamente il materiale con ricadute negative sulla qualità delle superfici. Tecniche di finitura Dopo la lavorazione, tecniche di finitura come lucidatura o rivestimento possono essere utilizzate per migliorare la brillantezza del prodotto finale. Stabilizzatori UV L'esposizione ai raggi UV può causare la degradazione del colore nel tempo. L'uso di stabilizzatori UV può aiutare a proteggere il colore dallo sbiadimento e mantenerlo brillante. Riduzione dell'ossidazione L'ossidazione può influire sulla brillantezza del colore. Utilizzare antiossidanti può aiutare a proteggere il polimero dall'ossidazione durante la lavorazione. Blending Miscelare il polimero riciclato con una piccola quantità di polimero vergine può, in certe condizioni, migliorare la brillantezza del colore. È importante sottolineare che la strategia o la combinazione di più strategie da adottare, dipendernno dalle specifiche esigenze e dalle condizioni del polimero riciclato in questione. Potrebbe essere necessario sperimentare diverse opzioni per ottenere i risultati desiderati. Come il caco3 (carbonato di calcio) influenza i colori nei polimeri riciclati Il carbonato di calcio (CaCO₃) ha un effetto significativo sui colori dei polimeri riciclati quando viene utilizzato come filler. Vediamo come può influenzare l'aspetto estetico dei polimeri: Opacità Il CaCO₃ ha una natura biancastra e può aumentare l'opacità del polimero. Ciò significa che, quando viene aggiunto a un polimero trasparente o semitrasparente, può ridurre la sua trasparenza. Inoltre ad un aumento delle quantità percentuali utilizzate possono verificarsi cambi di colore di base verso sfumature irregolari ed opache. Luminosità L'aggiunta di CaCO₃, può aumentare la luminosità di un polimero, da non confondere con la brillantezza, a causa della sua natura bianca. Se il polimero riciclato ha un colore scuro o grigio a causa di impurità o additivi precedenti, l'aggiunta di CaCO₃ può renderlo leggermente più chiaro. Interazioni con altri additivi Se nel polimero riciclato sono presenti altri additivi o coloranti, il carbonato di calcio può interagire con questi. Il che potrebbe influenzare l'aspetto finale del polimero in termini di colore e opacità. Diffusione della luce Il CaCO₃ ha la capacità di diffondere la luce, quindi questo comportamento può influenzare l'aspetto visivo del polimero, rendendolo meno brillante o meno trasparente. È importante sottolineare che l'effetto del CaCO₃ sul colore e sull'aspetto di un polimero riciclato può variare in base alla dimensione e alla distribuzione delle particelle di questa carica minerale, così come alla quantità di filler aggiunta e alle proprietà del polimero di base. Come il talco influisce sulla qualità dei colori nei polimeri riciclati Il talco, un minerale a base di silicato di magnesio, è comunemente utilizzato come filler nei composti di plastica. Nel contesto dei polimeri riciclati, il talco può influenzare la qualità dei colori in vari modi: Opacità Come il CaCO₃, anche il talco può aumentare l'opacità del polimero. Ciò significa che l'aggiunta di talco a un polimero trasparente o semitrasparente può ridurne la trasparenza. Tonalità di colore A causa della sua natura bianco-grigia, l'aggiunta di talco può influenzare la tonalità del colore del polimero riciclato, rendendolo potenzialmente più pallido o attenuando colori brillanti. Uniformità del colore Il talco può contribuire a fornire un aspetto più uniforme al polimero, specialmente se il materiale riciclato ha inizialmente un colore non uniforme a causa di impurità o di precedenti additivi. Diffusione della luce Le particelle di talco disperse nella matrice polimerica possono diffondere la luce, influenzando l'aspetto visivo del polimero e potenzialmente rendendolo meno brillante, come succede con il carbonato di calcio. Interazioni con altri additivi Se il polimero riciclato contiene altri additivi, coloranti o stabilizzatori, il talco può interagire con questi componenti, influenzando l'aspetto finale del materiale. Effetto sulla lavorabilità Anche se non si tratta direttamente di un effetto sul colore, la presenza di talco può alterare le proprietà di flusso del polimero durante la lavorazione. Questo può avere un impatto sulle finiture superficiali dei prodotti e, di conseguenza, sulla percezione del colore e sulla brillantezza. Per massimizzare la qualità del colore in un polimero riciclato con talco, è importante controllare la quantità e la dimensione delle particelle di talco, talvolta potrebbe essere necessario bilanciare l'utilizzo del talco con altri additivi o stabilizzatori. Come sempre, la formulazione ottimale dipenderà dalle esigenze specifiche dell'applicazione e dai risultati desiderati. Come intervenire sulle fasi di riciclo dei polimeri per aumentare la qualità del granulo colorato prodottoLa qualità del granulo colorato prodotto dai polimeri riciclati può essere influenzata da vari fattori durante le fasi di riciclo. Ecco alcune strategie e interventi che possono essere implementati per migliorare la qualità: Selezione e Separazione Questa è una delle fasi più critiche e più importanti è la selezione dei rifiuti plastici. Una separazione accurata dei diversi tipi di plastica può ridurre le contaminazioni e garantire che il materiale riciclato sia il più puro possibile. Lavaggio Approfondito Dopo la separazione, la plastica dovrebbe essere lavata accuratamente per rimuovere residui, sporco, etichette adesive e altri contaminanti. Degassaggio Durante l'estrusione, è essenziale avere un efficace impianto di degassaggio per rimuovere l'umidità, gli odori e le sostanze volatili che possono compromettere la qualità del granulo e la colorazione. Ottimizzazione del Processo di Estrusione La temperatura, la velocità e le condizioni di estrusione dovrebbero essere ottimizzate per evitare la degradazione del polimero e garantire una buona miscelazione del colore. Controllo della Dimensione delle Particelle La dimensione e la forma delle particelle di pigmento o colorante possono influenzare l'aspetto del granulo. Una buona dispersione è fondamentale per ottenere una colorazione uniforme. Test e Controllo Qualità Dopo la produzione, è essenziale testare i granuli per assicurarsi che rispettino le specifiche desiderate. Questo può includere test sulla colorazione, sulla resistenza e su altre proprietà rilevanti. Stoccaggio Corretto Conservare i granuli in condizioni ottimali (al riparo dalla luce, in un ambiente asciutto) per prevenire la degradazione o variazioni di colore prima dell'utilizzo. Con quali strumenti possiamo valutare la qualità e la corrispondenza RAL di un polimero riciclato Per valutare la qualità e la corrispondenza del colore (ad esempio con la scala RAL) di un polimero riciclato, si possono utilizzare vari strumenti e tecniche: Spettrofotometri Questi strumenti misurano la riflettanza o la trasmissione di un materiale a diverse lunghezze d'onda, permettendo una precisa quantificazione del colore. Possono essere utilizzati per confrontare il colore di un campione con una norma di riferimento, come una tinta RAL. Colorimetri Simili agli spettrofotometri, i colorimetri sono meno complessi e quantificano il colore in termini di coordinate di colore come Lab*, che possono essere confrontate con un valore di riferimento. Microscopia Sotto un microscopio, si può esaminare la dispersione del pigmento o del colorante nel polimero, garantendo che non ci siano aggregati o separazioni che potrebbero influire sulla qualità del colore. Tavole di confronto RAL Queste sono carte fisiche o set di campioni che mostrano le tonalità standardizzate RAL. Anche se non sono precisi come gli strumenti elettronici, possono offrire un rapido riferimento visivo per la corrispondenza dei colori. Test di invecchiamento acceleratoQuesti test espongono il polimero a condizioni estreme (come luce UV intensa o calore) per valutare quanto velocemente il colore cambierà nel tempo. Software di gestione del colore Questi programmi possono aiutare a tradurre e confrontare le misure del colore tra diverse scale, come RAL, Pantone, e altre. Possono anche aiutare a prevedere come i cambiamenti nella formulazione influenzeranno la corrispondenza del colore. Quando si utilizzano strumenti come spettrofotometri o colorimetri, è essenziale standardizzare le condizioni di misura (ad esempio, l'angolo di misura, il tipo di illuminante, ecc.) e calibrare regolarmente lo strumento per garantire misurazioni accurate e ripetibili. Infine, mentre questi strumenti possono fornire dati quantitativi sulla corrispondenza del colore, è sempre utile avere anche una valutazione visiva da parte di esperti, poiché la percezione umana del colore può variare in base a diversi fattori. Che differenza ci sono tra un colorante per i polimeri vergini e uno per quelli riciclati La colorazione di polimeri, sia vergini che riciclati, può essere influenzata da vari fattori. Mentre molti coloranti possono essere utilizzati per i polimeri vergini, ci sono alcune differenze e considerazioni specifiche quando si tratta di colorare i polimeri riciclati: I polimeri riciclati possono contenere impurità o residui da precedenti cicli di utilizzo. Questo può influenzare la capacità del colorante di disperdersi uniformemente e può alterare l'aspetto finale del colore. A causa delle impurità o dei cambiamenti nella struttura molecolare dei polimeri riciclati, alcuni coloranti, che funzionano bene con i polimeri vergini, potrebbero non essere altrettanto efficaci con i polimeri riciclati. Poiché i polimeri riciclati possono avere colori residui o indesiderati, potrebbe essere necessario utilizzare coloranti più forti o in quantità maggiori per ottenere la tonalità desiderata. Inoltre, i polimeri riciclati potrebbero aver subito una degradazione termica in precedenti cicli di lavorazione. Questo significa che potrebbero essere più sensibili al calore durante la successiva lavorazione. I coloranti scelti per questi materiali dovrebbero avere una buona stabilità termica.
SCOPRI DI PIU' Lo Stereotipo che la Plastica sia un Materiale Artificiale. Vediamo perché No.
Si discute su ciò che è naturale e su ciò che è artificiale, seguendo più le mode che i fattidi Marco ArezioSe guardiamo in po' indietro nella nostra storia l’uomo ha prevalentemente usato, per la fabbricazione degli oggetti, ciò che aveva pronto e disponibile, come la pietra, il legno, la pelle e le ossa. In una fase successiva, l’unione tra le materie prime disponibili, l’energia e la conoscenza, ha portato alla creazione di materiali naturali trasformati, facendo nascere il vetro, i metalli e la terracotta per citarne solo alcuni. Questi ultimi, che vengono largamente utilizzati anche al giorno d’oggi, sono comunemente ed erroneamente considerati materiali naturali, frutto di millenari utilizzi da parte dell’uomo, ma che in natura non esistono allo stato del nostro impiego, ma sono frutto della convergenza tra le materie prime naturali e l’ingegno dell’uomo. In epoca molto più recente, a partire dagli anni ’60 del secolo scorso, la proliferazione degli oggetti in plastica nel mercato mondiale, ha cambiato per sempre le abitudini di acquisto e utilizzo dei materiali, sia nell’ambito famigliare che industriale. La plastica, si sa, racchiudeva in sé una serie di vantaggi inarrivabili da parte di altri prodotti, in termini di leggerezza, resistenza, durabilità, colorabilità, economicità, isolamento elettrico, resistenza agli agenti chimici e molti altri vantaggi, che ne hanno fatto un elemento trainante dell’industria e onnipresente nella nostra vita. Durante gli ultimi 60 anni l’uso della plastica ha fatto nascere anche un risvolto di preoccupazione ambientale per la stupidità, l’ignoranza e l’inefficienza dell’uomo nel gestire, come per altri prodotti, il rifiuto che ne derivava dalla fine del suo uso. Non solo questo, ma dobbiamo anche considerare quanto sia stato sbagliato, a volte, l’approccio industriale e commerciale dell’uso della plastica, in cui si è privilegiato l’aspetto economico ad altri, creando quindi oggetti durevoli venduti come usa e getta. Il mondo del packaging, per esempio, ha incarnato perfettamente questa dicotomia, creando imballi con materiali quasi immortali, venduti per un uso di poche ore o pochi giorni. Ma la plastica è un materiale artificiale? L’opinione pubblica considera la plastica il prodotto artificiale per eccellenza, dove vede nella chimica la responsabilità della creazione di un mostro di cui non riusciamo a liberarci. In realtà, le materie prime che compongono la plastica sono naturali quanto il vetro o il metallo, infatti la sua origine è organica, composta da sale, carbone, gas e petrolio, anch’esso naturale, che proviene dalle sedimentazioni millenarie, frutto della decomposizione di animali e vegetali vissuti milioni di anni fa e possono condurre ad una lettura dei materiali plastici del tutto opposta a quella reale. L’aspetto artificiale della plastica è dato esclusivamente, come per molti altri materiali che vengono considerati “naturali”, dalla lavorazione delle materie prime naturali attraverso processi chimici e termici. Dal punto di vista comparativo, la rinnovabilità del vetro, del metallo, dei laterizi, dei legni composti, materiali consideranti antichi e naturali, è identica a quella della plastica, ma un aspetto emotivo e visibile del suo inquinamento ambientale, non causato dal prodotto ma dal suo distorto uso, ne fa un materiale avverso ai più. Quindi, molti materiali considerati naturali, hanno subito trasformazioni, artifizi, attraverso i quali non possono più tornare alla natura autonomamente e in tempi bervi, per cui è necessario che vengano riciclati per tornare in vita molte altre volte. Come abbiamo visto non stiamo solo parlando solo della plastica, ma di una gamma enorme di materiali, nati come naturali e diventati, quasi tutti, artificiali, adattati alle esigenze dell’uomo, con ingegno e sapienza. Quello che non va bene è creare discriminazioni tra elementi, frutto di lobbies, ignoranza e convenienza. Categoria: notizie - tecnica - plastica - materiale artificiale - naturale
SCOPRI DI PIU'
