
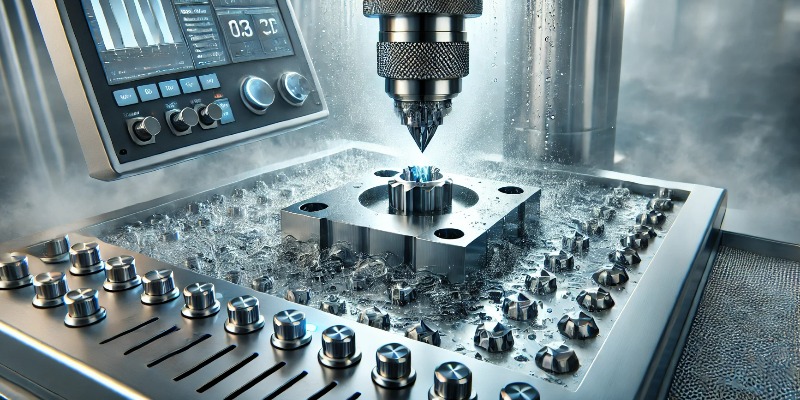
 Ottimizzazione della Qualità Superficiale nella Lavorazione ad Alta Velocità delle Plastiche
Strategie Avanzate per Migliorare Precisione, Stabilità e Finitura nella Lavorazione HSMdi Marco ArezioLa lavorazione ad alta velocità (High-Speed Machining, HSM) rappresenta una tecnologia all’avanguardia per il trattamento dei materiali plastici. Ampiamente utilizzata nei settori automobilistico, aerospaziale e medicale, questa tecnica consente di raggiungere un’elevata precisione ed efficienza. Tuttavia, il successo del processo dipende dalla capacità di ottimizzare la qualità della superficie, un aspetto fondamentale sia per l’estetica che per le prestazioni funzionali del prodotto finale. Analizziamo in dettaglio i fattori principali che influenzano questo parametro critico. Le Caratteristiche dei Materiali Plastici Le plastiche offrono una straordinaria versatilità, ma la loro lavorazione presenta problematiche specifiche legate alle proprietà chimiche e fisiche. Ad esempio, i polimeri termoplastici come il polietilene (PE) e il policarbonato (PC) tendono a fondere sotto l’effetto del calore, facilitando alcune operazioni ma richiedendo un controllo rigoroso delle temperature. Al contrario, i termoindurenti, come le resine epossidiche, resistono meglio alle alte temperature ma sono meno malleabili durante il taglio. La durezza e la fragilità del materiale influiscono direttamente sul comportamento durante la lavorazione. Un materiale troppo fragile potrebbe rompersi, mentre uno troppo duro può generare un'elevata resistenza al taglio. Inoltre, la bassa conduttività termica tipica delle plastiche aumenta il rischio di deformazioni e bruciature superficiali, sottolineando l’importanza di un controllo termico avanzato. Parametri di Lavorazione Per ottenere una finitura superficiale di alta qualità, è cruciale regolare con precisione i parametri di lavorazione. La velocità di taglio, ad esempio, deve essere sufficientemente elevata da ridurre le bave, ma non così alta da provocare surriscaldamenti. Allo stesso modo, l’avanzamento e la profondità di taglio devono essere bilanciati per evitare vibrazioni e garantire uniformità. Una velocità troppo bassa compromette la produttività, mentre una profondità di taglio eccessiva può generare instabilità. La scelta di valori ottimali per ciascun parametro dipende dal tipo di plastica e dalle specifiche applicazioni richieste. L’Importanza dell’Utensile Gli utensili rivestono un ruolo centrale nella lavorazione ad alta velocità delle plastiche. La geometria e il materiale dell’utensile devono essere accuratamente progettati per ridurre l’accumulo di materiale e prevenire il surriscaldamento. Utensili in diamante policristallino (PCD) o rivestiti in nitruro di titanio (TiN) offrono prestazioni eccellenti grazie alla loro resistenza all’usura e alla durata superiore. La manutenzione regolare degli utensili è altrettanto importante: utensili affilati minimizzano i difetti superficiali come bave o striature, garantendo una finitura uniforme. Inoltre, l’uso di sistemi di monitoraggio automatico per rilevare segni di usura può migliorare significativamente l’efficienza e la qualità complessiva del processo. Fenomeni Termici Il calore generato durante la lavorazione ad alta velocità rappresenta una delle principali sfide per la qualità della superficie. Temperature elevate nella zona di taglio possono causare fusione, deformazioni o alterazioni delle proprietà meccaniche del materiale. Per gestire questi fenomeni, si utilizzano sistemi di raffreddamento avanzati, come flussi d’aria compressa o refrigeranti liquidi, che dissipano il calore in eccesso. Parallelamente, lubrificanti ad alte prestazioni riducono l’attrito e contribuiscono a mantenere stabili le condizioni operative. La scelta della tecnologia più adatta dipende dalle caratteristiche specifiche del materiale e dal tipo di lavorazione. Vibrazioni e Stabilità Le vibrazioni sono una delle principali cause di difetti superficiali nella lavorazione ad alta velocità. Possono derivare da una rigidità insufficiente della macchina, da utensili usurati o da parametri di taglio non ottimizzati. Una struttura macchina rigida e stabile è essenziale per minimizzare le oscillazioni indesiderate. Il controllo delle frequenze naturali del sistema aiuta a prevenire fenomeni di risonanza, che amplificano le vibrazioni e compromettono la finitura. Sensori avanzati e sistemi di monitoraggio in tempo reale sono strumenti utili per identificare e risolvere tempestivamente eventuali problemi. L’Ambiente di Lavoro Un ambiente di lavoro controllato contribuisce in modo significativo alla qualità della lavorazione. La pulizia riduce il rischio di contaminazioni che possono alterare l’interazione tra utensile e materiale, mentre il mantenimento di temperature e umidità stabili evita variazioni indesiderate nelle proprietà del pezzo lavorato. Esempi di Applicazione nella Lavorazione delle Plastiche Fresatura ad Alta Velocità del Policarbonato (PC) Settore di utilizzo: Componenti trasparenti per l'illuminazione e lenti ottiche. Approccio: L'uso di frese rivestite in nitruro di titanio (TiN) consente di ottenere superfici lisce e prive di striature, migliorando l’efficienza ottica. Stampaggio a Compressione con Rifinitura HSM Settore di utilizzo: Pannelli di rivestimento interni per automobili. Approccio: Rifinitura ad alta velocità con utensili diamantati per ridurre i difetti estetici e garantire una finitura uniforme. Microlavorazione di Polimeri Termoplastici per Dispositivi Medicali Settore di utilizzo: Produzione di componenti in PEEK per impianti medici. Approccio: Sistemi di raffreddamento con flussi d'aria compressa e utensili in carburo per minimizzare le deformazioni termiche. Taglio Laser di Materiali Plastici con Successiva Lavorazione HSM Settore di utilizzo: Componenti acrilici per dispositivi elettronici. Approccio: Rifinitura delle irregolarità residue del taglio laser mediante frese a bassa profondità. Lavorazione di Schiume Polimeriche (EPS o PU) Settore di utilizzo: Prototipi o modelli. Approccio: Utensili con geometrie specifiche per evitare residui e ottenere una lavorazione precisa. Rifinitura di Componenti Stampati in 3D Settore di utilizzo: Componenti in PLA o ABS per prototipi. Approccio: Fresatura HSM con lubrificazione per migliorare la finitura superficiale. Lucidatura ad Alta Velocità di Materie Plastiche Trasparenti Settore di utilizzo: Schermi in acrilico per display. Approccio: Utilizzo di frese diamantate per garantire superfici perfettamente lisce. Conclusioni La qualità della superficie nella lavorazione ad alta velocità delle plastiche dipende da un equilibrio tra molteplici fattori: le proprietà del materiale, i parametri di lavorazione, la scelta e la manutenzione degli utensili, la gestione termica e il controllo delle vibrazioni. Approfondire la conoscenza di questi aspetti consente alle aziende di migliorare la qualità dei prodotti, ridurre gli sprechi e aumentare la competitività. Investire in tecnologie avanzate e formazione è essenziale per affrontare le sfide di un mercato in continua evoluzione.© Riproduzione Vietata
SCOPRI DI PIU' EPS (Polistirolo Espanso) Riciclato: Da Dove Viene e Cosa E’
Come riciclare un materiale dai molteplici impieghi proveniente dai settori del packaging, edilizia e fooddi Marco ArezioL’EPS o più comunemente chiamato polistirolo espanso, è ottenuto dal polistirene per mezzo di un processo di polimerizzazione che si realizza attraverso una reazione chimica dello stirene. In fase di polimerizzazione, al polistirene vengono aggiunti degli additivi espandenti come il pentano, favorendo la nascita dell’EPS, che si presenta in piccole palline dall’aspetto vetroso e di granulometria differente. Portando poi le palline ad una temperatura di circa 90 °C attraverso l’uso del vapore, il gas in esse contenuto, innesca la loro espansione volumetrica pari a 20 - 50 volte il volume delle stesse. Terminata la fase espansiva si passa alla sinterizzazione delle palline, che consiste, sempre attraverso l’impiego di vapore a 110 - 120 °C, nella capacità di agglomerarsi tra loro, con la possibilità di creare blocchi monolitici. L’EPS così prodotto viene impiegato in molteplici settori, quali quelli degli isolanti in edilizia, per la protezione degli oggetti durante le fasi di imballo, e nel settore alimentare per la produzione di contenitori di varie tipologie. Questo larghissimo impiego multisettoriale, porta alla creazione di una grande quantità di rifiuti che devono essere correttamente gestiti, avviandoli al riciclo, in quanto l’EPS può essere un prodotto circolare.Come si ricicla l’EPS con il sistema meccanico La prima criticità che si incontra parlando di riciclo dell’EPS è il suo volume in rapporto con il suo peso, due elementi che determinano costi per il deposito degli scarti e per il loro trasporto. Infatti è un materiale molto leggero, circa 15-25 Kg. /m3 e molto voluminoso. Per questi motivi la prima fase del riciclo dell’EPS risiede nella sua riduzione volumetrica, attraverso la frantumazione degli scarti per via meccanica, in modo da ricavare pezzi irregolari con dimensioni da 2 a 10 cm. Terminata la fase della frantumazione si passa a quella della macinazione, che consiste nell’impiegare mulini a martelli o mulini a coltelli con alberi controrotanti, che hanno la capacità di ridurre l’EPS alle dimensioni desiderate. In alternativa alla macinazione, gli scarti di EPS frantumati possono essere compattati con presse specifiche, così da ridurne in modo monolitico il volume, portando il peso specifico tra i 300 e gli 800 Kg/m3. Se si opta per la macinazione degli scarti si ottiene una materia prima che può essere utilizzata per le fasi di estrusione, creando poi un polimero cristallo granulare con una fluidità alta, intorno a 14-18, utilizzabile per lo stampaggio ad iniezione. Per estrudere l’EPS è necessario dotarsi di un impianto di alimentazione forzata in quanto il materiale è molto leggero, inoltre è consigliabile dotarsi di un impianto di degasaggio per togliere i gas presenti all’interno della struttura cellulare. Se gli scarti macinati o compattati provengono dalla raccolta differenziata, quindi post consumo, sul nastro trasportatore è consigliabile inserire un magnete che possa intercettare eventuali elementi metallici presenti nel macinato. Inoltre è sempre opportuno setacciare il macinato in modo da eliminare eventuali impurità costituite da legno, carta, elementi non ferrosi che non vengono intercettati dai magneti. Ci sono altri sistemi di riciclo non meccanici per l’EPS che possono essere elencati qui di seguito: • Sistema del cracking molecolare per via termomeccanica • Sistema a microonde e infrarossi che genera un processo pirolitico controllato • Sistema di dissoluzione liquida che permette il recupero dell’EPS non contaminato
SCOPRI DI PIU' Perchè la viscosità e il peso molecolare sono così importanti nel pet?
di Marco ArezioNel PET riciclato la viscosità e il peso molecolare possono determinare la lavorabilità e la qualità del manufatto.Nell’utilizzo di una resina in PET riciclata, sia per stampaggio che per soffiaggio che per termoformatura, è importante capire quali relazioni esistano tra il peso molecolare e la viscosità del materiale. Parlando di viscosità e di peso molecolare, bisogna ritornare con la mente al grande fisico Isaac Newton che si occupò, tra le altre innumerevoli attività scientifiche, anche dello studio della dinamica dei fluidi. Ed è proprio la dinamica dei fluidi che in qualche modo interagisce anche con alcune regole di comportamento nella lavorazione del PET, quando osserviamo il cambiamento dallo stato solido a quello semifluido della materia prima riscaldata. Infatti nella produzione di un oggetto in PET, che sia per termoformatura, stampaggio o soffiaggio, la massa fusa che viene trasformata in un estrusore, crea dei parametri di flusso in cui il peso molecolare ha una grande importanza. Questo valore, in un polimero, è da tenere nella massima considerazione in quanto determina alcune proprietà meccaniche quali la rigidità, la resistenza, la tenacità, la viscosità e la viscoelasticità. Se il valore del peso molecolare fosse troppo basso, le proprietà meccaniche del prodotto in PET che volete realizzare sarebbero probabilmente insufficienti per realizzare una qualità appropriata. La modifica della lunghezza della catena porta ad un peso molecolare più elevato, con la conseguenza di un aumento della relazione delle singole molecole di polimero e della loro viscosità, che incideranno sulla lavorazione e sulla qualità del manufatto. Se vogliamo prendere un esempio nel campo del soffiaggio, possiamo dire che la variazione del peso molecolare del polimero porterà ad una maggiore o minore facilità nella formazione del Parison o della preforma. Come abbiamo visto, esiste un altro parametro strettamente legato con il valore del peso molecolare, che è la viscosità del polimero fuso, o anche detto resistenza al flusso. Ad un aumento del peso molecolare corrisponde generalmente un aumento della viscosità in relazione alla temperatura. La presenza di calore, che serve per creare il flusso di polimero, incidendo tramite un estrusore od un iniettore sul materiale, permette alla plastica di ammorbidirsi aumentando di volume e riducendo la sua densità. Questo comporta la separazione delle molecole che si muoveranno a velocità differenti, quelle al centro del fuso che non incontrando particolari ostacoli, avranno una velocità diversa di quelle periferiche che entreranno in contatto con le pareti che le contengono, creando così delle forze di taglio (stress da taglio) causate dalla differenza di velocità. Possiamo quindi dire che la viscosità di un materiale è influenzata anche dalla sua velocità, in quanto le materie plastiche, alle base temperature, si presentano come elementi aggrovigliati tra loro e, all’accrescere della velocità del flusso, si creerà un maggiore orientamento delle molecole con una riduzione della viscosità. Questo tipo di comportamento inserisce la plastica in quei fluidi detti “non Newtoniani”, a differenza dell’acqua che mantiene inalterata la propria viscosità anche all’aumentare della velocità, rientrando dei fluidi definiti “Newtoniani”. Questo ci fa capire cosa succede ad un fluido di PET che passa da una testa, da una preforma o da un Parison, cambiando la propria viscosità, riducendo il flusso d’uscita ed aumentando le forze di taglio.Categoria: notizie - tecnica - plastica - riciclo - PET- viscosità - peso molecolare
SCOPRI DI PIU'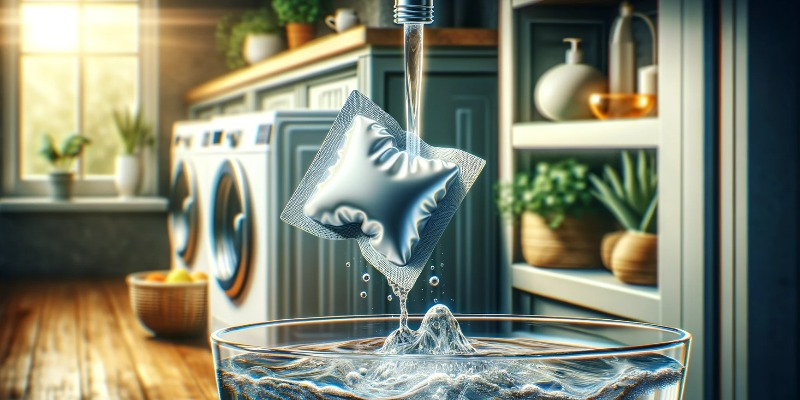 Cosa è il Polimero PVA: Produzione, Utilizzo, Riciclo e Impatto Ambientale
Il PVA è un polimero ormai onnipresente nella produzione di oggetti di uso comune e di rilevanza tecnica, ma con risvolti ambientali non semplici di Marco ArezioIl poliacetato di vinile (PVA) è un polimero sintetico con eccellenti proprietà di solubilità in acqua, rendendolo un materiale di scelta in diverse applicazioni industriali e commerciali. La sua versatilità deriva dalla sua capacità di formare film trasparenti, la sua resistenza a solventi organici e oli, nonché la sua atossicità, che lo rende sicuro per l'utilizzo in applicazioni mediche e alimentari. Produzione del PVA Processo di Produzione La produzione di PVA inizia con la polimerizzazione dell'acetato di vinile in presenza di un catalizzatore. Il processo può variare, ma comunemente include le fasi di iniziazione, propagazione e terminazione, che conducono alla formazione di catene polimeriche di PVA. Successivamente, il polimero viene purificato e trasformato in varie forme per la commercializzazione, come polvere, granuli o soluzioni acquose. Dati di Produzione Mondiale La produzione di PVA a livello mondiale è influenzata da diversi fattori, tra cui la domanda nei settori chiave come l'imballaggio, la tessile, l'edilizia e l'agricoltura. L'Asia è il maggiore produttore di PVA, in particolare la Cina, che da sola contribuisce significativamente alla capacità produttiva globale. Altri paesi asiatici come Giappone, Corea del Sud e India sono anche importanti produttori di PVA. Principali Paesi Produttori di PVACina: La Cina è il leader nella produzione di PVA, con una stima di produzione che varia notevolmente, ma che può superare il milione di tonnellate annue, a seconda della domanda interna e delle esportazioni. Giappone e Corea del Sud: Questi paesi sono noti per la loro alta qualità di PVA, con una produzione combinata che può raggiungere centinaia di migliaia di tonnellate all'anno. India: L'India sta emergendo come un importante centro di produzione di PVA, con una capacità produttiva in crescita, che mira a soddisfare sia il mercato interno che quello delle esportazioni. Trend di Crescita La tendenza di crescita nella produzione di PVA riflette l'aumento della domanda in vari settori applicativi. La produzione è prevista aumentare nei prossimi anni, con un tasso di crescita annuo composto (CAGR) che può variare in base a diversi fattori economici, tecnologici e ambientali. Applicazioni ed Utilizzi del PVAIl Polivinil Alcol (PVA) è un polimero versatile con una vasta gamma di applicazioni e utilizzi in diversi settori industriali, grazie alle sue proprietà uniche quali la solubilità in acqua, la biodegradabilità (sotto certe condizioni), la resistenza chimica e meccanica, e l'atossicità. Di seguito, approfondiamo le principali applicazioni e utilizzi del PVA. Industria Tessile Nel settore tessile, il PVA è impiegato come agente di addolcimento e di finitura per migliorare la resistenza e la flessibilità dei filati e dei tessuti. Serve anche come fibra di supporto che può essere facilmente rimossa dopo il processo di tessitura, migliorando così l'efficienza della produzione. Packaging Il PVA trova ampio impiego nell'industria del packaging, in particolare nella produzione di film solubili in acqua e di imballaggi biodegradabili, come le capsule di detersivo liquido. Questi imballaggi si dissolvono completamente a contatto con l'acqua, riducendo i rifiuti di plastica. Edilizia e Costruzioni Nell'edilizia, il PVA è usato come componente in malte, intonaci, e sigillanti per migliorarne le proprietà adesive, la flessibilità e la resistenza all'umidità. Viene inoltre utilizzato in pitture e rivestimenti per aumentarne la durata e la resistenza agli agenti chimici. Industria della Carta Il PVA migliora la resistenza meccanica e la lucidità della carta e del cartone, trovando applicazione nella produzione di carta per stampa di alta qualità e imballaggi alimentari. Agisce anche come agente legante in inchiostri e vernici, migliorando la qualità di stampa. Elettronica Nel campo dell'elettronica, il PVA è utilizzato in componenti di display a cristalli liquidi (LCD) e in altri dispositivi elettronici per le sue proprietà ottiche e isolanti. Serve come strato di allineamento per i cristalli liquidi, essenziale per la qualità dell'immagine. Settore Farmaceutico e Medico Il PVA trova impiego in applicazioni mediche e farmaceutiche, tra cui la fabbricazione di capsule e film solubili per il rilascio controllato di farmaci, nonché in materiali per lenti a contatto morbide e idrogeli per applicazioni biomediche, grazie alla sua compatibilità biologica e atossicità. Agricoltura Nell'agricoltura, il PVA è usato per produrre film agricoli biodegradabili che aiutano a conservare l'umidità del suolo e a ridurre l'uso di erbicidi. Questi film si degradano naturalmente, riducendo l'impatto ambientale dell'agricoltura intensiva. Prodotti per la Cura Personale Il PVA è impiegato nella produzione di prodotti per l'igiene personale, come gli shampoo e i bagnoschiuma in forma solida, che si dissolvono in acqua, offrendo una soluzione sostenibile e riducendo l'utilizzo di plastica. Riciclo del PVA Il riciclo del PVA presenta delle sfide a causa della sua solubilità in acqua, ma esistono metodi sia fisici che chimici per il suo trattamento. La ricerca è incentrata sul miglioramento delle tecniche di recupero e sullo sviluppo di processi biologici per degradare il PVA in maniera più efficiente e sostenibile. Tecniche di Riciclo Riciclo Meccanico: Questo metodo implica la macinazione o la triturazione del PVA usato per riutilizzarlo direttamente nella produzione di nuovi articoli. Tuttavia, la sua efficacia è limitata dalla qualità del PVA riciclato, che può essere compromessa dalla degradazione termica o meccanica. Riciclo Chimico: Questa tecnica trasforma il PVA in monomeri o in altri composti chimici attraverso processi come l'idrolisi alcalina o l'alcolisi. Questi monomeri possono essere poi reimmessi nel ciclo produttivo. Il riciclo chimico ha il vantaggio di poter recuperare il PVA da miscele e compositi, superando alcune delle limitazioni del riciclo meccanico. Riciclo Biologico: Sfrutta microrganismi capaci di degradare il PVA in composti più semplici, come acqua e anidride carbonica, o in altri intermedi utili. La ricerca in questo campo è focalizzata sull'identificazione e l'ingegnerizzazione di ceppi batterici o enzimi specifici che possano effettuare questa trasformazione in modo efficiente. Solubilità in Acqua e Biodegradabilità La solubilità in acqua del PVA è sia una benedizione che una maledizione. Da un lato, facilita la sua rimozione da tessuti o altri materiali in processi industriali; dall'altro, rende la gestione dei rifiuti più complicata, specialmente in contesti in cui il PVA entra in ambienti acquatici. La biodegradabilità del PVA varia a seconda del suo grado di idrolisi e della composizione, con alcuni gradi di PVA che si degradano più facilmente in condizioni ambientali specifiche. Impatto Ambientale L'impatto ambientale del Polivinil Alcol (PVA) nelle acque reflue merita un'analisi approfondita, considerando sia le proprietà chimiche del PVA sia le dinamiche degli impianti di trattamento delle acque. Il PVA, nonostante sia generalmente considerato meno dannoso rispetto ad altri polimeri sintetici, presenta difficoltà specifiche una volta che entra nel sistema idrico, principalmente a causa della sua solubilità in acqua e della sua biodegradabilità variabile. Solubilità in Acqua e Trattamento delle Acque Reflue Il PVA è altamente solubile in acqua, il che significa che può facilmente disperdersi negli ecosistemi acquatici attraverso le acque reflue. Questa caratteristica, se da un lato facilita l'uso di PVA in applicazioni come capsule di detersivo solubili, dall'altro lato rende la sua rimozione dagli scarichi di acque reflue più complessa rispetto ai polimeri insolubili, che possono essere filtrati o fatti sedimentare con processi fisici standard. Biodegradabilità del PVA La biodegradabilità del PVA varia in base al grado di polimerizzazione e all'idrolisi. Alcune forme di PVA sono più facilmente degradabili da microrganismi presenti negli impianti di trattamento delle acque o negli ambienti naturali. Tuttavia, il processo di biodegradazione può essere lento e incompleto, portando all'accumulo di residui di PVA nelle acque, con potenziali effetti negativi sugli organismi acquatici. Effetti sugli Ecosistemi Acquatici La presenza di PVA nelle acque reflue e nei corpi idrici può influenzare la qualità dell'acqua e la salute degli ecosistemi acquatici in vari modi: Riduzione dell'Ossigeno: La biodegradazione del PVA da parte dei microrganismi consuma ossigeno disciolto nell'acqua, potenzialmente portando a condizioni di ipossia (basso contenuto di ossigeno) che possono danneggiare la vita acquatica. Effetti sulla Flora e Fauna Acquatica: Il PVA e i prodotti intermedi della sua degradazione possono avere effetti tossici su alcuni organismi acquatici, influenzando la crescita, la riproduzione e la sopravvivenza di pesci, invertebrati e piante acquatiche. Interferenze con i Processi di Trattamento: Alte concentrazioni di PVA nelle acque reflue possono interferire con i processi di trattamento biologico, riducendone l'efficacia e aumentando i costi operativi. Strategie di Mitigazione Per ridurre l'impatto ambientale del PVA nelle acque reflue, è necessario adottare una combinazione di approcci: Miglioramento dei Processi di Trattamento: Sviluppare e implementare tecnologie avanzate di trattamento delle acque in grado di rimuovere efficacemente il PVA e altri contaminanti organici. Innovazione nel Design dei Prodotti: Progettare prodotti che contengono PVA con una maggiore biodegradabilità o che rilasciano meno PVA nelle acque reflue. Regolamentazione e Monitoraggio: Stabilire limiti rigorosi per la concentrazione di PVA negli scarichi industriali e monitorare regolarmente le acque reflue per garantire il rispetto delle normative. Il caso delle capsule in PVA di detersivo per le lavatrici L'impatto ambientale delle capsule di detersivo in PVA (polivinil alcol) si concentra principalmente sulla loro solubilità in acqua e sulla biodegradabilità, oltre alla produzione e allo smaltimento. Questi aspetti influenzano direttamente gli ecosistemi acquatici e terrestri, la gestione dei rifiuti, e il consumo di risorse naturali. Impatto Ambientale delle Capsule di Detersivo in PVA Biodegradabilità: Sebbene il PVA sia tecnicamente biodegradabile, la velocità e l'efficienza di questo processo possono variare notevolmente a seconda delle condizioni ambientali, come la presenza di microrganismi specifici e la temperatura. Se non gestite correttamente, le capsule possono contribuire all'inquinamento da microplastiche negli ecosistemi acquatici. Solubilità in Acqua: La caratteristica principale del PVA è la sua solubilità in acqua, che permette alle capsule di detersivo di dissolversi completamente durante il ciclo di lavaggio. Tuttavia, ciò significa anche che residui di PVA possono finire nelle acque reflue, dove la loro completa biodegradazione non è sempre garantita, potenzialmente influenzando la qualità dell'acqua e la vita acquatica. Consumo di Risorse: La produzione di capsule in PVA richiede risorse naturali, inclusi petrolio e gas per la produzione del monomero di vinil acetato, e energia per i processi di polimerizzazione e confezionamento. Questo contribuisce all'impronta di carbonio del prodotto. Gestione dei Rifiuti: Anche se le capsule stesse si dissolvono, il packaging secondario può generare rifiuti aggiuntivi, specialmente se non è riciclabile o biodegradabile. Conclusioni Il PVA gioca un ruolo cruciale in molteplici industrie grazie alle sue proprietà uniche. Tuttavia, è fondamentale affrontare i problemi associati alla sua produzione, utilizzo e smaltimento per mitigare l'impatto ambientale. La promozione del riciclo e lo sviluppo di alternative sostenibili saranno vitali per garantire che l'uso del PVA rimanga sostenibile a lungo termine.
SCOPRI DI PIU' I Ritardanti di Fiamma per Polimeri Riciclati e Vergini
Analisi Approfondita dell'Uso dei Ritardanti di Fiamma nei Polimeri: Metodi di Utilizzo, Vantaggi per la Sicurezza e Impatti Ambientali di Marco ArezioIn un'era dove la sicurezza dei materiali utilizzati in numerosi settori industriali è sempre più richiesta, l'importanza di comprendere e migliorare la resistenza al fuoco dei polimeri diventa cruciale. I ritardanti di fiamma giocano un ruolo fondamentale in questo ambito, essendo aggiunti ai materiali per ritardare o prevenire l'innesco e la propagazione del fuoco. Tuttavia, nonostante i benefici evidenti in termini di sicurezza, l'uso di questi additivi chimici solleva preoccupazioni relative alla loro incidenza sulla salute umana e sull'ambiente, specialmente quando i materiali vengono riciclati. Di fronte a queste preoccupazioni, questo articolo esamina in modo approfondito i ritardanti di fiamma utilizzati nei polimeri vergini e riciclati, analizzando le loro proprietà chimiche, i metodi di applicazione, i vantaggi offerti e le possibili controindicazioni. Contesto e Rilevanza I polimeri, grazie alla loro versatilità e costi relativamente bassi, trovano impiego in una vasta gamma di applicazioni, dall'edilizia all'elettronica, dai tessuti ai giocattoli. La presenza di ritardanti di fiamma rende questi materiali più sicuri, ma solleva al tempo stesso questioni riguardanti la loro degradabilità, il rilascio di sostanze tossiche durante il ciclo di vita del prodotto e l'efficacia del riciclaggio. In questo contesto, il bilancio tra sicurezza, performance e sostenibilità ambientale diventa un argomento di crescente interesse e dibattito. Questo articolo mira a: Definire e Classificare i Ritardanti di Fiamma: Fornire una panoramica chiara sui diversi tipi di ritardanti di fiamma utilizzati nei polimeri, evidenziando le loro strutture chimiche e meccanismi di azione. Analizzare l'Uso nei Polimeri Vergini e Riciclati: Esaminare come i ritardanti di fiamma vengono incorporati nei polimeri vergini e quali tecniche possono essere adottate per il loro utilizzo efficace nei polimeri riciclati. Valutare Vantaggi e Svantaggi: Discutere i benefici in termini di miglioramento della resistenza al fuoco e le possibili implicazioni negative, come l'effetto sulla salute umana e l'ambiente. Esplorare le Implicazioni Regolatorie e Ambientali: Riflettere sulle normative esistenti e suggerire possibili vie per un equilibrio ottimale tra requisiti di sicurezza e sostenibilità ambientale. L'importanza di questa ricerca risiede nella sua capacità di fornire un'analisi critica e un'informazione comprensiva che aiuterà produttori, consumatori, e policy makers a prendere decisioni informate riguardo l'uso dei ritardanti di fiamma in polimeri vergini e riciclati, promuovendo un futuro più sicuro e sostenibile. Capitolo 1: Definizione e Classificazione dei Ritardanti di Fiamma 1.1: Cos'è un Ritardante di Fiamma? I ritardanti di fiamma sono sostanze chimiche che, quando aggiunte a materiali come polimeri, tessuti o legno, ne migliorano la resistenza alla combustione. Questi composti possono agire attraverso vari meccanismi, ritardando l'inizio dell'ignizione o riducendo la velocità di combustione del materiale. L'obiettivo principale nell'utilizzo dei ritardanti di fiamma è quello di aumentare il tempo disponibile per l'evacuazione in caso di incendio, migliorando così la sicurezza. 1.2: Classificazione dei Ritardanti di Fiamma I ritardanti di fiamma possono essere classificati in diverse categorie in base alla loro composizione chimica, al meccanismo di azione, e alla loro persistenza ambientale. Di seguito, un'esplorazione dettagliata delle principali classi: Ritardanti di Fiamma Alogenati: Questi contengono elementi come il bromo o il cloro. Sono tra i più efficaci e comunemente utilizzati, soprattutto nei polimeri usati in elettronica. Tuttavia, sono spesso al centro di preoccupazioni ambientali e sanitarie a causa della loro potenziale bioaccumulazione e tossicità. Ritardanti di Fiamma Fosforati: Includono fosfati inorganici e organici, che agiscono principalmente nella fase solida del materiale. Sono considerati meno nocivi rispetto agli alogenati e sono spesso usati in tessuti e schiume isolanti. Ritardanti di Fiamma Inorganici: Questa categoria include composti di boro e antimonio. Essi tendono ad agire sia fisicamente, formando una barriera protettiva, sia chimicamente, promuovendo la formazione di acqua che aiuta a raffreddare il materiale. Ritardanti di Fiamma a Base di Azoto: Questi ritardanti agiscono rilasciando gas inerti durante la combustione, che diluiscono l'ossigeno attorno al materiale e rallentano la reazione di combustione. Ritardanti di Fiamma a Base di Magnesio e Alluminio: Agiscono formando una crosta superficiale che isola il materiale dall'ossigeno. Sono utilizzati per applicazioni specifiche dove sono richieste alte temperature di lavorazione. 1.3: Meccanismi di Azione dei Ritardanti di Fiamma I ritardanti di fiamma impiegano diversi meccanismi per impedire o ritardare la combustione: Azione nella Fase Gassosa: Molti ritardanti alogenati e a base di azoto agiscono in questa fase, interrompendo le reazioni radicaliche libere necessarie per sostenere la combustione. Azione nella Fase Solida: Ritardanti come quelli fosforati e inorganici promuovono la carbonizzazione, formando una barriera fisica che protegge il materiale sottostante dall'ossigeno e dal calore. Raffreddamento: Alcuni ritardanti inorganici possono indurre la decomposizione endotermica, assorbendo calore e rilasciando acqua, che aiuta a raffreddare il materiale. 1.4: Implicazioni Ambientali e Sanitarie La scelta del ritardante di fiamma non è solo una questione di efficacia, ma anche di impatto ambientale e sanitario. Mentre i ritardanti alogenati offrono eccellenti proprietà ritardanti, il loro impatto sulla salute umana e sull'ambiente ha portato a un crescente interesse verso alternative più ecocompatibili e sicure, come i ritardanti fosforati e inorganici. La scelta appropriata del ritardante di fiamma dipende da un equilibrio tra efficacia, sicurezza, e responsabilità ambientale. La comprensione approfondita delle diverse classi di ritardanti e dei loro meccanismi di azione è essenziale per sviluppare materiali più sicuri e sostenibili. Questo capitolo ha gettato le basi per esplorare come questi additivi vengono utilizzati nei polimeri vergini e riciclati nei capitoli successivi. Capitolo 2: Ritardanti di Fiamma nei Polimeri Vergini 2.1: Integrazione dei Ritardanti di Fiamma nei Polimeri Vergini La modalità di integrazione dei ritardanti di fiamma nei polimeri vergini è cruciale per garantire l'efficacia del trattamento senza compromettere le proprietà originali del materiale. Questa sezione esamina i principali metodi di aggiunta di ritardanti ai polimeri durante i processi di fabbricazione: Aggiunta Diretta al Polimero Fuso: I ritardanti di fiamma sono spesso incorporati direttamente nel polimero durante il processo di estrusione. Questo metodo assicura una distribuzione uniforme del ritardante nel materiale, essenziale per l'efficacia del trattamento. Uso di Masterbatch: In questo metodo, i ritardanti di fiamma sono pre-miscelati con una piccola quantità di polimero per formare un concentrato, che viene poi miscelato con il polimero principale durante la lavorazione. Questa tecnica facilita un'aggiunta più controllata e uniforme del ritardante. Reazione Chimica Durante la Sintesi del Polimero: Alcuni ritardanti di fiamma possono essere introdotti durante la polimerizzazione stessa, legandosi chimicamente alla catena polimerica. Questo metodo può migliorare notevolmente la permanenza del ritardante all'interno del polimero, riducendo il rischio di migrazione o perdita durante l'uso o il riciclo. 2.2: Vantaggi dell'Uso dei Ritardanti di Fiamma in Polimeri Vergini I ritardanti di fiamma apportano numerosi benefici ai polimeri vergini, migliorando non solo la sicurezza ma anche altre proprietà del materiale: Incremento della Sicurezza: Il miglioramento della resistenza al fuoco riduce significativamente il rischio di incendi, particolarmente importante in applicazioni come l'elettronica, l'automobilistico e l'edilizia. Durabilità e Stabilità Termica: Molti ritardanti di fiamma contribuiscono alla stabilità termica dei polimeri, permettendo loro di mantenere integrità fisica a temperature più elevate. Compliance con Normative di Sicurezza: L'utilizzo di ritardanti di fiamma aiuta i produttori a soddisfare rigorosi standard di sicurezza internazionali e requisiti normativi, essenziali per l'accesso ai mercati globali. 2.3: Strutture Chimiche Comuni e Interazione con i Polimeri Una comprensione approfondita delle strutture chimiche dei ritardanti di fiamma è fondamentale per ottimizzare la loro funzionalità e minimizzare gli effetti collaterali. Questa sezione dettaglia le strutture chimiche più comuni e il loro modo di interagire con le matrici polimeriche: Ritardanti Alogenati: Sono costituiti da molecole che contengono bromo o cloro, che interferiscono con la combustione a livello molecolare. Ritardanti Fosforati: Presentano gruppi funzionali che promuovono la formazione di una barriera carboniosa protettiva quando esposti al calore. Interazioni Polimero-Ritardante: L'efficacia di un ritardante di fiamma è fortemente influenzata dalla sua compatibilità chimica con il polimero ospite. Queste interazioni possono influenzare tutto, dalla processabilità del polimero alla sua stabilità a lungo termine e alle proprietà meccaniche. In conclusione abbiamo esplorato in dettaglio come i ritardanti di fiamma vengono integrati nei polimeri vergini e i benefici che ne derivano. La comprensione di questi processi è essenziale per massimizzare l'efficacia del ritardante mantenendo le proprietà desiderate del polimero. Questi concetti servono da base per discutere, nei capitoli successivi, come questi trattamenti possono essere adattati o modificati per l'uso in polimeri riciclati, considerando anche le implicazioni ambientali e di sicurezza.Capitolo 3: Ritardanti di Fiamma nei Polimeri Riciclati Sezione 3.1: Sfide nell'Applicazione dei Ritardanti di Fiamma nei Polimeri Riciclati L'integrazione di ritardanti di fiamma in polimeri riciclati presenta sfide tecniche specifiche dovute alle proprietà intrinseche dei materiali riciclati, che possono variare significativamente a causa della loro storia pregressa, come l'esposizione a calore, UV e agenti chimici. Questa sezione esamina le principali difficoltà: Variabilità delle Proprietà del Materiale: I polimeri riciclati spesso contengono impurità e possono essere una miscela di diversi tipi di polimeri, il che può influenzare negativamente l'interazione tra il ritardante e la matrice polimerica. Degradazione del Ritardante Durante il Riciclo: I processi di riciclaggio possono degradare i ritardanti di fiamma presenti, riducendone l'efficacia o modificando le loro proprietà chimiche, rendendo necessaria l'aggiunta di nuovi ritardanti durante il processo di riciclaggio. Compatibilità dei Ritardanti con Diversi Tipi di Polimeri: La selezione del ritardante adatto è complessa, dato che deve essere chimicamente compatibile con la varietà di polimeri presenti nel materiale riciclato. 3.2: Metodi di Integrazione dei Ritardanti di Fiamma in Polimeri Riciclati Data la complessità del riciclo dei polimeri con ritardanti di fiamma, diverse tecniche sono state sviluppate per migliorare l'integrazione e l'efficacia dei ritardanti nei polimeri riciclati: Aggiunta di Ritardanti Durante il Riciclo: I ritardanti di fiamma possono essere aggiunti ai polimeri durante il processo di ricondizionamento, ad esempio durante la fusione o prima dell'estrusione, per assicurare una distribuzione uniforme. Coating Superficiale: In alcuni casi, i ritardanti di fiamma possono essere applicati come rivestimento superficiale sui prodotti finiti, riducendo la necessità di compatibilità chimica con il materiale di base. Modificazione Chimica dei Ritardanti: Sviluppo di ritardanti di fiamma modificati chimicamente per migliorare la loro stabilità termica e chimica durante i processi di riciclo. 3.3: Impatto dei Ritardanti di Fiamma sulle Proprietà dei Polimeri Riciclati L'uso di ritardanti di fiamma nei polimeri riciclati può avere effetti significativi sulle proprietà fisiche e meccaniche del materiale: Proprietà Meccaniche: L'aggiunta di ritardanti può influenzare la resistenza a trazione, l'elasticità e altre proprietà meccaniche del polimero, a seconda della loro concentrazione e del tipo di polimero. Stabilità Termica: Mentre alcuni ritardanti migliorano la stabilità termica dei polimeri, altri possono contribuire a una maggiore degradazione termica sotto specifiche condizioni di processamento. Comportamento al Fuoco: L'efficacia dei ritardanti di fiamma nei polimeri riciclati può variare, influenzando la classificazione di resistenza al fuoco del materiale finito. 3.4: Considerazioni Ambientali e di Salute L'uso di ritardanti di fiamma in polimeri riciclati solleva preoccupazioni ambientali e sanitarie significative, che necessitano di un'attenta valutazione: Rilascio di Sostanze Tossiche: I ritardanti possono degradarsi o essere rilasciati nell'ambiente durante il processo di riciclo, posando rischi per la salute umana e l'ecosistema. Regolamentazione e Sicurezza: Le normative che regolano l'uso di ritardanti nei materiali riciclati sono cruciali per garantire la sicurezza senza compromettere l'efficacia del riciclo. Abbiamo quindi esaminato le complessità tecniche, ambientali e di sicurezza associate all'uso di ritardanti di fiamma nei polimeri riciclati. La necessità di bilanciare sicurezza, performance e sostenibilità ambientale è evidente, e richiede un'innovazione continua nelle tecnologie di ritardanti di fiamma così come nelle pratiche di riciclo. Capitolo 4: Legislazione e Normative 4.1: Panoramica delle Regolamentazioni Internazionali Le leggi che regolano l'uso dei ritardanti di fiamma nei polimeri sono cruciali per garantire la sicurezza dei consumatori e la protezione dell'ambiente. Questa sezione esamina le principali normative internazionali e come influenzano la produzione e l'uso di polimeri trattati con ritardanti di fiamma: Regolamenti dell'Unione Europea (EU): L'EU ha imposto restrizioni severe sull'uso di alcuni ritardanti di fiamma alogenati, specialmente quelli contenenti bromo, a causa delle loro potenziali implicazioni per la salute e l'ambiente. Il regolamento REACH (Registration, Evaluation, Authorisation and Restriction of Chemicals) gioca un ruolo chiave nella regolamentazione di queste sostanze. Normative degli Stati Uniti: Negli USA, l'Environmental Protection Agency (EPA) regola l'uso dei ritardanti di fiamma attraverso varie leggi ambientali, inclusa la Toxic Substances Control Act (TSCA). Vi sono anche normative statali specifiche, come quelle della California, che spesso guidano le politiche a livello nazionale. Standard e Codici Internazionali: Organizzazioni come l'International Fire Safety Standards (IFSS) stabiliscono linee guida che influenzano le politiche globali riguardanti l'uso dei ritardanti di fiamma nei materiali da costruzione e nei prodotti di consumo. 4.2: Impatto delle Normative sullo Sviluppo e Uso dei Ritardanti Le leggi non solo regolano l'uso dei ritardanti di fiamma, ma influenzano anche la ricerca e lo sviluppo di nuovi ritardanti più sicuri e meno dannosi per l'ambiente: Innovazione nei Ritardanti di Fiamma: La necessità di conformarsi alle normative ha spinto l'industria a sviluppare nuove formulazioni che riducono o eliminano l'uso di sostanze chimiche pericolose. Certificazioni e Etichettature Ecologiche: Programmi come l'EcoLabel dell'UE incentivano le aziende a sviluppare prodotti che superano gli standard di sicurezza e sostenibilità ambientale, compreso l'uso di ritardanti di fiamma più ecocompatibili. 4.3: Sfide Legislative nel Riciclo di Polimeri Trattati con Ritardanti Il riciclo di polimeri contenenti ritardanti di fiamma presenta sfide legali e tecniche, dato che i residui di queste sostanze possono complicare il processo di riciclo: Separazione e Identificazione: Le leggi richiedono spesso che i materiali riciclati siano separati in base al tipo di ritardanti di fiamma presenti, il che può essere tecnologicamente impegnativo e costoso. Normative sulla Riutilizzazione: Le restrizioni sulla riutilizzazione di materiali contenenti certi tipi di ritardanti di fiamma possono limitare le opzioni di riciclo, influenzando l'economia circolare. 4.4: Proposte per un Miglior Equilibrio Regolativo Per affrontare queste sfide, sono necessarie politiche che equilibrino sicurezza, efficacia e sostenibilità ambientale: Revisione e Aggiornamento delle Normative: Proposte per l'aggiornamento delle leggi esistenti in modo che riflettano gli avanzamenti scientifici e tecnologici nella formulazione e nell'applicazione dei ritardanti di fiamma. Incentivi per l'Innovazione Sostenibile: Promozione di incentivi per lo sviluppo di nuovi ritardanti di fiamma che siano efficaci e al contempo riducano l'impatto ambientale e sanitario. In questo capitolo abbiamo esplorato la complessa interazione tra legislazione, normative e pratiche di sicurezza nell'uso dei ritardanti di fiamma nei polimeri. Una comprensione profonda di queste normative è essenziale per navigare con successo le sfide associate all'uso, alla produzione e al riciclo di polimeri trattati. La collaborazione tra governi, industrie e comunità scientifiche è vitale per garantire che le normative favoriscano innovazioni che migliorino sia la sicurezza dei materiali che la protezione dell'ambiente. Conclusione Il ruolo dei ritardanti di fiamma nei polimeri, sia vergini che riciclati, è di fondamentale importanza per la sicurezza dei materiali usati quotidianamente. Tuttavia, il loro uso non è privo di problemi ed implicazioni. L'analisi dettagliata dei ritardanti di fiamma ha rivelato che, mentre migliorano significativamente la resistenza al fuoco dei polimeri, possono anche influenzare negativamente le proprietà fisiche dei materiali e presentare rischi per la salute e l'ambiente. Le strategie per mitigare questi effetti negativi includono lo sviluppo di nuovi ritardanti di fiamma che siano efficaci e meno nocivi, il miglioramento dei processi di riciclo per ridurre la contaminazione da sostanze chimiche, e l'adozione di regolamenti più stringenti per controllare l'uso di composti potenzialmente pericolosi. Bibliografia e FontiAnderson, D. & Fisher, M. (2021). Chemical Properties of Flame Retardants in Polymers. Oxford University Press. Breen, C. & Watson, G. (2019). Flame Retardants and Environmental Safety. Springer Nature. Chen, L. & Wang, Y. (2020). "Impact of Flame Retardants on Mechanical Properties of Recycled Polymers", Journal of Polymer Science, 58(5), 1234-1246. Environmental Protection Agency (EPA). (2022). Guidelines on the Use of Flame Retardants in Consumer Products. National Fire Protection Association (NFPA). (2020). NFPA's Fire Safety Guidelines. Smith, J. (2018). "Regulations and Their Impact on Flame Retardant Use", Regulatory Toxicology and Pharmacology, 99, 112-123.
SCOPRI DI PIU' L’Importanza della Deumidificazione dei Polimeri Plastici Riciclati
Come e perché è necessario ridurre l’umidità nei polimeri riciclati prima del loro usodi Marco ArezioCome descritto nell’articolo “l’Assorbimento dell’umidità nei polimeri” la presenza dell’umidità sulla superficie esterna e all’interno delle masse polimeriche, crea diverse tipologie di problemi alle caratteristiche della materia prima da impiegare. Sia i polimeri plastici riciclati igroscopici sia quelli non igroscopici sono soggetti all’effetto dannoso dell’umidità, che può essere assorbita nelle fasi di lavorazione, di trasporto o di stoccaggio, attraverso la ricerca di un equilibrio con l’ambiente in cui si trovano. Come abbiamo visto, nei polimeri riciclati non igroscopici, l’umidità è trattenuta superficialmente, mentre in quelli igroscopici la si troverà anche all’interno del granulo plastico. L’umidità, che si trovi in superficie o all’interno del granulo, influisce negativamente sull’aspetto estetico e meccanico del manufatto finale e, quindi, per produrre una materia prima plastica che non incontri queste problematiche, è necessario che la si deumidifichi prima di utilizzarla. La percentuale di umidità residua tollerata dalla materia prima riciclata è solitamente indicata dai produttori attraverso il controllo di qualità delle merci in uscita e può variare a seconda della tipologia di polimero preso in considerazione e del tipo di manufatto che si intende realizzare. Bisogna tenere in considerazione che le materie plastiche riciclate, dopo la fase di confezionamento, passano tempi più o meno lunghi nelle operazioni di trasporto e di stoccaggio, tempi in cui è possibile che i polimeri assumano nuova umidità. Per questa ragione si consiglia sempre, prima di usare il granulo, di effettuare l’operazione di deumidificazione che, in base al polimero, può necessitare di tempi variabili, raggiungendo un’umidità residua finale così espressa per una campionatura di polimeri: • ABS Temperatura dell’aria: 80° Tempo di trattamento: 2-3 ore Umidità residua: 200 ppm • PE Temperatura dell’aria: 90° Tempo di trattamento: 1 ora Umidità residua: 100 ppm • PP Temperatura dell’aria: 90° Tempo di trattamento: 1 ora Umidità residua: 200 ppm • PVC Temperatura dell’aria: 70° Tempo di trattamento: 1 ora Umidità residua: 200 ppm Il sistema più comune per deumidificare i polimeri riciclati consiste nel fare incontrare la materia plastica con una corrente d’aria calda, in quanto questa ha la capacità di trattenere l’umidità e tanto maggiore sarà la temperatura, tanto maggiore sarà il volume di umidità asportato. L’aria ha la possibilità di trattenere l’acqua fino alla sua saturazione e, questa quantità, varia in funzione dell’aumento della temperatura. Ad esempio 1 Kg. di aria è resa satura a: • 20° - 14,7 grammi di acqua • 35° - 36,6 grammi di acqua • 50° - 82,6 grammi di acqua Nei cicli di deumidificazione dei polimeri è possibile impiegare l’aria proveniente dall’ambiente, definita semplice essicazione, solo in situazioni di temperatura e umidità favorevoli. Mentre si può impiegare un’aria preventivamente essiccata, detta deumidificata, per realizzare un’azione di asciugatura importante anche in condizioni non favorevoli. Teniamo in considerazione che un granulo secco, se messo a contatto con l’aria, inizia l’assorbimento dell’umidità, la cui percentuale varierà al variare delle condizioni climatiche in cui si trova, quindi la tipologia dell’intervento di deumidificazione varierà a seconda di questi parametri. In un processo di essicazione l’aria calda investirà il granulo, che sarà posto in una tramoggia, il quale rilascerà dalla sua superficie e dal suo interno l’umidità che migrerà verso il flusso d’aria creato. Le variabili principali, quindi, durante un processo di essicazione sono: • Tipologia di polimero • Umidità di partenza del granulo • Punto di rugiada dell’aria di processo • Umidità residua richiesta • Tempo di essicazione • Temperatura dell’aria di processo • Dimensioni del granulo Tutto il processo di essicazione ruota introno all’umidità residua accettata, in funzione della tipologia del manufatto da produrre e dalla tecnica di produzione e, tanto minore sarà il processo di essicazione, tanto maggiore sarà la temperatura impiegata, fermo restando i limiti tecnici di ogni polimero sul grado di rammollimento e di emanazione di sostanze nocive. Il fabbisogno di aria per i processi di deumidificazioni sarà espresso in mc di aria per ogni Kg. di polimero da essiccare, tenendo conto della quantità di granulo movimentato in tramoggia, della temperatura dell’aria e del consumo di corrente. Anche la dimensione e la forma del granulo hanno una loro influenza nel processo di deumidificazione, in quanto, al crescere della sua dimensione e della superficie per unità di misura (cubo, cilindro o sfera) aumenta il tempo di essicazione.Categoria: notizie - tecnica - plastica - riciclo - deumidificazione Vedi maggiori informazioni sulle materie plasticheVedi maggiori informazioni sul riciclo
SCOPRI DI PIU' Come Verificare il Contenuto Riciclato nella Plastica: la Nuova Tecnologia che Può Cambiare il Packaging Europeo
Come si misura davvero la percentuale di plastica riciclata nei prodotti: norme ISO, standard europei, audit di filiera, mass balance e digital watermarks nel nuovo scenario UE del packagingAutore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili.Data: 26 marzo 2026 Tempo di lettura: 16 minutiIntroduzione Dire che un imballaggio “contiene plastica riciclata” è facile. Dimostrarlo in modo serio, ripetibile e difendibile davanti a clienti, autorità, auditor e mercato è molto più difficile. E oggi questa differenza conta più di ieri, perché la plastica è al centro delle nuove politiche europee sulla circolarità: il packaging rappresenta circa il 40% della plastica utilizzata nell’Unione e, nel 2022, ogni cittadino europeo ha generato 186,5 kg di rifiuti di imballaggio. Il nuovo Regolamento europeo sugli imballaggi e rifiuti di imballaggio, il PPWR, è entrato in vigore l’11 febbraio 2025 e la sua data generale di applicazione è fissata al 12 agosto 2026; tra i suoi obiettivi ci sono l’aumento dell’uso sicuro di plastica riciclata e la riciclabilità di tutti gli imballaggi entro il 2030. La vera domanda, quindi, non è soltanto quanta plastica riciclata c’è in un prodotto, ma come lo si dimostra davvero. La risposta corretta è meno intuitiva di quanto sembri: nella maggior parte dei casi la percentuale di riciclato non si legge “a occhio” né si certifica con un singolo test di laboratorio sul manufatto finito. Si costruisce invece attraverso una combinazione di definizioni normative, bilanci di massa, tracciabilità di filiera, riconciliazione dei volumi, audit di terza parte e, sempre più spesso, strumenti digitali che migliorano la separazione e la qualificazione del rifiuto in ingresso. Cosa significa davvero “contenuto riciclato” La base tecnica parte dalla definizione. In area ISO, il contenuto riciclato è definito come la proporzione, in massa, di materiale riciclato presente in un prodotto. ISO 14021 resta oggi uno dei riferimenti chiave per le autodichiarazioni ambientali e include anche i termini collegati a “pre-consumer material” e “post-consumer material”, cioè la distinzione tra materiale recuperato prima dell’uso da parte del consumatore finale e materiale proveniente dal post-consumo. Questo punto è decisivo, perché molte ambiguità di mercato nascono qui. Un produttore può dichiarare un 30% di contenuto riciclato, ma bisogna capire se quel 30% deriva da scarti industriali interni o esterni, da post-consumo urbano, da rifiuti commerciali selezionati, oppure da una combinazione dei due. Dal punto di vista della comunicazione ambientale, la differenza non è secondaria: la qualità tecnica del materiale, il valore circolare del claim e la sua percezione sul mercato cambiano sensibilmente a seconda dell’origine del riciclato. ISO 14021 fornisce proprio questo quadro terminologico e metodologico per evitare dichiarazioni vaghe o fuorvianti. Come si calcola la percentuale di plastica riciclata Il principio di base è semplice: si tratta di un rapporto di massa. Nel caso più lineare, la percentuale di contenuto riciclato corrisponde alla massa di plastica riciclata incorporata nel prodotto divisa per la massa totale di plastica considerata nel perimetro del claim, moltiplicata per 100. Per le bottiglie in plastica monouso, la Commissione europea ha già fissato regole specifiche: l’Implementing Decision 2023/2683 stabilisce che la proporzione di plastica riciclata si calcola dividendo il peso della plastica riciclata nelle bottiglie immesse sul mercato per il peso totale delle bottiglie immesse sul mercato. Ma la formula, da sola, non basta. Occorre definire con precisione il perimetro di calcolo: lotto, linea, stabilimento, periodo annuale, categoria di prodotto, specifica famiglia di packaging. Inoltre bisogna sapere quali perdite di processo sono state considerate, quali additivi o masterbatch entrano nella formulazione e come vengono riconciliate le quantità in ingresso e in uscita. Gli schemi di audit basati su EN 15343 e le certificazioni di tracciabilità più diffuse chiedono proprio questo: evidenza documentale, identificazione dei flussi e plausibility check tra input, rese, perdite e output dichiarato. Perché il laboratorio non basta quasi mai Qui si entra nel cuore del problema. In teoria il laboratorio è fondamentale per identificare il polimero, misurare impurità, valutare contaminanti, verificare MFI, ceneri, densità, migrazione, odori o stabilità. In pratica, però, il laboratorio non è quasi mai sufficiente, da solo, a certificare la percentuale esatta di plastica riciclata contenuta in un manufatto finito. La stessa Commissione europea, nella sezione dedicata al riciclo delle plastiche destinate al contatto alimentare, spiega che la composizione della plastica riciclata non può essere facilmente sottoposta a controlli ufficiali come avviene per la plastica vergine e che, proprio per questo, i controlli si concentrano sulla produzione del materiale riciclato e sugli audit delle installazioni. Lo stesso orientamento emerge anche dalla letteratura tecnica del JRC europeo su altri settori ad alta regolazione: la verifica del contenuto di materiali riciclati viene descritta come basata esclusivamente sulla documentazione, con regole di calcolo, blending e punti di misura definiti a monte. In altre parole, il laboratorio serve a qualificare il materiale; la percentuale dichiarata, invece, si dimostra soprattutto con la catena di custodia. È una distinzione essenziale per capire perché tante dichiarazioni commerciali risultano fragili quando manca una struttura di tracciabilità robusta. La tracciabilità europea: EN 15343 come architrave Nel contesto europeo, la norma EN 15343 è la pietra angolare per la plastica riciclata. Lo standard specifica le procedure necessarie per la tracciabilità delle plastiche riciclate e fornisce la base per il calcolo del contenuto riciclato di un prodotto. Questo significa che la percentuale dichiarata non nasce da una percezione qualitativa del materiale, ma da una filiera documentata: origine del rifiuto, trasformazione, identificazione dei lotti, controlli interni, riconciliazione dei volumi e coerenza tra input e output. Gli schemi di certificazione applicati dal mercato si muovono esattamente su questa impostazione. RecyClass, per esempio, dichiara esplicitamente che la sua certificazione di tracciabilità verifica la percentuale esatta di contenuto riciclato attraverso un approccio di controlled blending, allineato a EN 15343 e ISO 22095; inoltre prevede audit di terza parte in sito e rinnovo annuale del certificato. Questo è importante perché distingue una semplice autodichiarazione commerciale da una dichiarazione auditata e difendibile. Riciclo meccanico: il caso più chiaro, ma non banale Nel riciclo meccanico la misurazione del contenuto riciclato è, in genere, più lineare rispetto ad altri scenari. Il materiale riciclato entra come macinato, flakes o granulo; viene miscelato con eventuale vergine, additivi o coloranti; poi si trasforma nel prodotto finale. In questo caso la percentuale può essere dimostrata con una combinazione di documenti d’acquisto, certificati del fornitore, schede di produzione, ricette di compound, bilanci di massa e verifiche sui quantitativi effettivamente trasformati, tenendo conto delle perdite. Gli audit di processo richiedono proprio una riconciliazione dei volumi per verificare che l’output corrisponda all’input riciclato impiegato, considerate rese, perdite e additivazioni. Tuttavia anche qui esistono rischi. Se il riciclato in ingresso non è a sua volta tracciato o se deriva da flussi eterogenei mal qualificati, la percentuale numerica può risultare corretta sulla carta ma debole sul piano sostanziale. In altri termini, un “50% recycled content” non vale sempre allo stesso modo: conta se si tratta di PCR post-consumo realmente tracciato, di scarto industriale pre-consumer, di materiale food-grade, oppure di un flusso misto con elevata incertezza qualitativa. Per questo le aziende più solide non si limitano a pesare il materiale, ma documentano l’origine e la qualità del riciclato utilizzato. Food contact: quando la prova si sposta ancora di più sul processo Nel packaging alimentare il tema si fa più rigoroso. La Commissione europea ricorda che, quando la plastica è riciclata per uso a contatto con gli alimenti, il problema non è solo quantificare il riciclato ma garantire che eventuali contaminanti chimici siano stati rimossi a livelli sicuri. Proprio perché tali contaminanti possono essere sconosciuti o variabili, il controllo ufficiale non si concentra tanto sull’analisi del prodotto finito quanto sul processo di decontaminazione, sulle buone pratiche di fabbricazione e sull’audit degli impianti. Questo è un passaggio cruciale anche per la comunicazione di marketing. Se un contenitore alimentare dichiara un certo contenuto riciclato, la credibilità della dichiarazione non dipende solo dalla percentuale numerica, ma dalla capacità di dimostrare che quel riciclato è stato ottenuto entro un processo autorizzato, monitorato e idoneo all’uso previsto. Nel food packaging, quindi, il “quanto” e il “come” non possono essere separati. Riciclo chimico e mass balance: la partita più delicata Quando si entra nel riciclo chimico, la questione diventa più complessa perché il rifiuto plastico viene trasformato in feedstock che si mescola con materie prime convenzionali in sistemi industriali complessi. In questi casi la segregazione fisica dell’atomo “riciclato” non è realisticamente praticabile lungo tutta la catena. Per questo si utilizzano modelli di mass balance, cioè modelli di catena di custodia che attribuiscono una quota di contenuto riciclato agli output sulla base di regole contabili, temporali e di allocazione, senza superare la quantità di input riciclato effettivamente entrata nel sistema. ISCC PLUS descrive questo approccio come una delle opzioni di chain of custody, accanto alla segregazione fisica e al controlled blending. Il tema è talmente centrale che ISO ha pubblicato anche ISO 22095-2:2026, dedicata proprio ai requisiti e alle linee guida per l’applicazione del modello mass balance nei sistemi di catena di custodia. È un segnale importante: il mass balance sta diventando sempre meno una prassi “di mercato” e sempre più un terreno di normalizzazione tecnica. Sul piano regolatorio europeo, il cantiere è apertissimo. Nel luglio 2025 la Commissione ha lanciato una consultazione sulle nuove regole per calcolare, verificare e rendicontare il contenuto riciclato chimicamente nelle bottiglie in plastica monouso per bevande. La metodologia proposta si basa sulla regola di allocazione fuel-use excluded, cioè esclude dal contenuto riciclato ogni quota di rifiuto destinata a combustibili o recupero energetico; inoltre prevede verifica annuale di terza parte per le fasi più complesse della filiera chimica e requisiti alleggeriti per le PMI. A febbraio 2026 la Commissione indicava ancora di essere nella fase finale di definizione di queste regole, non ancora consolidate come quadro definitivo già pienamente operativo. La nuova tecnologia che può cambiare davvero il packaging europeo Quando si parla di plastica riciclata, molti immaginano che esista una macchina capace di prendere una confezione finita, analizzarla e dire con precisione: “qui dentro c’è il 37% di plastica riciclata”. Nella realtà industriale, oggi non funziona così. La tecnologia che può davvero cambiare il packaging europeo non è un test di laboratorio capace di leggere magicamente il contenuto riciclato di ogni confezione, ma un sistema che aiuta a separare meglio i rifiuti di imballaggio prima che vengano riciclati. Questo sistema si basa sui digital watermarks, cioè piccoli codici invisibili o quasi invisibili stampati sulla confezione. Per capire bene di cosa si tratta, immaginiamo una vaschetta in plastica per alimenti, una bottiglia di detergente e un contenitore cosmetico. Oggi, quando questi imballaggi arrivano in un impianto di selezione, i sistemi automatici riescono a riconoscere abbastanza bene il tipo di plastica, per esempio PET, HDPE o PP, ma spesso fanno più fatica a distinguere l’uso originario dell’imballaggio, cioè se quella plastica proveniva da un’applicazione alimentare, cosmetica o domestica. E questa differenza è molto importante, perché plastiche apparentemente simili possono richiedere percorsi di riciclo diversi. Qui entrano in gioco i digital watermarks. In pratica, ogni confezione può portare con sé una sorta di “carta d’identità digitale” leggibile dai sistemi di selezione. Questa identità può dire all’impianto: “sono una vaschetta alimentare”, “sono una bottiglia per detersivi”, “sono un imballaggio in PP”, “appartengo a una certa categoria”. Grazie a queste informazioni, i rifiuti possono essere smistati in modo molto più preciso rispetto ai sistemi tradizionali. Questo è il vero cambiamento: non si migliora il riciclo alla fine del processo, ma all’inizio, quando il rifiuto viene separato. Se infatti si parte da un flusso più pulito, più omogeneo e meglio classificato, anche il materiale riciclato ottenuto alla fine sarà migliore. Per renderlo ancora più concreto, si può pensare alla differenza tra raccogliere tutta la frutta insieme in un grande cassone oppure dividerla subito per tipo e qualità. Se si mescola tutto, alla fine si ottiene un prodotto meno controllabile. Se invece si separa bene all’origine, il risultato finale è più pulito, più costante e più adatto a usi di qualità. Nella plastica succede la stessa cosa. Ecco perché questa tecnologia interessa così tanto il packaging europeo. Il problema principale dell’Europa, infatti, non è soltanto riciclare di più, ma riciclare meglio. Molta plastica riciclata oggi ha qualità variabile perché nasce da rifiuti troppo misti, difficili da distinguere con precisione. Se invece si riesce a migliorare la selezione, si ottiene un PCR, cioè plastica riciclata post-consumo, più puro, più stabile e più affidabile. Questo ha una conseguenza molto importante anche sul piano normativo e commerciale. Quando un’azienda dichiara che un imballaggio contiene una certa quota di plastica riciclata, deve poterlo dimostrare in modo credibile. Se il materiale riciclato proviene da una filiera più pulita, tracciata e ben separata, quella dichiarazione diventa più solida. In altre parole, i digital watermarks non servono a “misurare” direttamente il contenuto riciclato della confezione finita, ma servono a costruire una filiera del riciclo più affidabile, e quindi a rendere più credibili anche le percentuali dichiarate. Dal punto di vista pratico, il loro vantaggio è triplo. Primo: aiutano gli impianti a distinguere meglio gli imballaggi. Secondo: permettono di produrre materiale riciclato di qualità superiore. Terzo: rendono più facile collegare quel materiale riciclato a una documentazione di filiera seria, utile per audit, certificazioni e conformità alle nuove regole europee. Quindi il punto centrale è questo: la tecnologia non cambia il packaging europeo perché legge il riciclato già presente nel prodotto, ma perché rende possibile un riciclo più intelligente, più pulito e più dimostrabile. Ed è proprio questo che oggi serve all’Europa: non solo più riciclo, ma un riciclo che regga alle verifiche tecniche, alle richieste dei clienti e alle future norme del PPWR. Cosa chiede oggi davvero l’Europa Sul fronte normativo, l’Europa si sta muovendo su due livelli. Il primo è quello già attivo per le bottiglie in plastica monouso: la direttiva SUP richiede il 25% di plastica riciclata nelle bottiglie in PET dal 2025 e il 30% in tutte le bottiglie per bevande in plastica dal 2030. La Commissione europea ricorda inoltre che nel 2023 ha adottato l’Implementing Decision 2023/2683 sulle regole di calcolo, verifica e reporting del contenuto riciclato nelle bottiglie monouso. Il secondo livello è il quadro più ampio del PPWR. Le pagine ufficiali della Commissione chiariscono che il regolamento è entrato in vigore l’11 febbraio 2025, si applicherà in via generale dal 12 agosto 2026, punta a rendere tutti gli imballaggi riciclabili entro il 2030 e richiede che gli imballaggi in plastica incorporino quote crescenti di contenuto riciclato con obiettivi per il 2030 e il 2040. In altre parole, il tema della verifica del contenuto riciclato non è più una nicchia per brand sensibili alla sostenibilità: sta diventando infrastruttura di conformità per il mercato europeo. Come un’azienda dovrebbe verificare davvero il contenuto riciclato Se un produttore vuole evitare greenwashing e prepararsi al nuovo contesto europeo, non deve chiedersi soltanto “quanta plastica riciclata sto usando?”, ma “come potrò dimostrarlo davanti a un audit?”. La risposta corretta, oggi, è costruire un sistema composto da quattro elementi: definizione chiara del claim secondo standard riconosciuti; tracciabilità del materiale in ingresso; bilancio di massa con riconciliazione dei volumi; verifica indipendente di terza parte quando il mercato o il cliente lo richiedono. Questa impostazione è coerente con ISO 14021, con EN 15343, con gli schemi RecyClass e con la logica delle verifiche europee sulle bottiglie e sul food contact. In termini pratici, un claim robusto dovrebbe specificare almeno tre cose: se il riciclato è pre-consumer o post-consumer; quale modello di chain of custody è stato applicato, cioè segregazione, controlled blending o mass balance; quale soggetto indipendente ha verificato il sistema, se presente. Quando queste informazioni mancano, la percentuale dichiarata può anche essere numericamente corretta, ma resta debole sul piano probatorio. Conclusione La percentuale di plastica riciclata nei prodotti non si misura davvero con una sola macchina e non si dimostra con una formula isolata. Si verifica attraverso una architettura di prova: definizioni ISO, standard europei di tracciabilità, bilanci di massa, audit degli impianti, documenti di filiera e, nei casi più evoluti, sistemi digitali che migliorano la separazione e la qualità del riciclato già a monte. È questo il punto che molte comunicazioni commerciali tendono a semplificare troppo. La nuova tecnologia che può cambiare il packaging europeo, oggi, non è quindi un “test magico” per leggere il riciclato nel manufatto finito, ma un ecosistema tecnologico capace di rendere la filiera più intelligente. I digital watermarks sono probabilmente la frontiera più concreta in questa direzione, perché possono aumentare la qualità della selezione, creare flussi PCR più puri e rendere molto più credibili le dichiarazioni future sul contenuto riciclato. In un mercato europeo che si sta spostando dalla sostenibilità raccontata alla sostenibilità verificata, questa distinzione farà la differenza tra chi comunica e chi dimostra. FAQ Come si misura il contenuto riciclato nella plastica? Di norma si misura come proporzione in massa di materiale riciclato nel prodotto, ma la dimostrazione concreta avviene soprattutto tramite tracciabilità, bilanci di massa e audit di filiera, non con un solo test sul prodotto finito. Esiste un test di laboratorio che dice con certezza quanta plastica riciclata c’è in un imballaggio? In termini generali, no: le fonti europee mostrano che la verifica del contenuto riciclato si basa soprattutto su documentazione e controllo del processo, mentre l’analisi finale da sola non è sufficiente a stabilire sempre la quota esatta dichiarata. Qual è la differenza tra pre-consumer e post-consumer? Il pre-consumer deriva da scarti recuperati prima dell’uso da parte del consumatore finale; il post-consumer deriva invece da rifiuti generati dopo l’uso da parte di famiglie o attività commerciali. ISO 14021 distingue esplicitamente queste categorie. Cos’è il mass balance nella plastica riciclata? È un modello di chain of custody usato soprattutto quando i feedstock riciclati e convenzionali vengono miscelati in sistemi complessi, come nel riciclo chimico. In quel caso la quota riciclata viene attribuita agli output con regole contabili e verificabili. I digital watermarks misurano il contenuto riciclato? Non direttamente. Migliorano però la separazione dei rifiuti di imballaggio e la creazione di flussi più puri e meglio tracciati, condizione essenziale per produrre riciclato di qualità e rendere più solida la verifica del contenuto riciclato nei prodotti futuri. Fonti reali e verificate Commissione europea, Packaging waste e Packaging & Packaging Waste Regulation (PPWR), con dati su entrata in vigore, data di applicazione e obiettivi del regolamento. Commissione europea, Single-use plastics, con target su contenuto riciclato nelle bottiglie e cronologia degli atti attuativi. Commissione europea, Plastic Recycling / Food Safety, con chiarimenti su controlli, contaminanti e centralità degli audit di processo nel food contact. ISO, ISO 14021 e riferimenti ISO sulla chain of custody e sul mass balance. Standard europeo EN 15343, sulla tracciabilità delle plastiche riciclate e il calcolo del contenuto riciclato. Commissione europea, consultazione 2025 sulle regole per il contenuto riciclato chimicamente nelle bottiglie, con metodo fuel-use excluded e verifiche di terza parte. AIM / HolyGrail 2.0 e HolyGrail 2030, sulla tecnologia dei digital watermarks e i risultati di sorting intelligente. ISCC PLUS e RecyClass, per i modelli di chain of custody, controlled blending, mass balance e audit di tracciabilità.Immagine su licenza © Riproduzione Vietata
SCOPRI DI PIU' Tossicologia delle Materie Plastiche: gli Ftalati nei Plastificanti
. Cosa dobbiamo sapere per una corretta gestionedi Marco ArezioCon l’avvento del polipropilene sul mercato, a seguito della scoperta fatta da Giulio Natta negli anni ’50 del secolo scorso, che gli valse il Nobel, i tradizionali prodotti da imballo in vetro e metallo, vennero rapidamente sostituiti dalle materie plastiche per maggiore leggerezza, sicurezza, gradevolezza ed economicità. L’industria del packaging alimentare sperimentò diversi polimeri, tra i quali anche il PVC, usato sia nelle strutture rigide che nei film di protezione per la realizzazione degli imballi. I polimeri, tra cui anche il PVC, hanno bisogno di additivi per poterli modellare nella produzione, per renderli flessibili e, alle alte temperature, per evitarne la degradazione. La scelta dell’additivo da impiegare dipende dal polimero a cui si deve legare e dall’applicazione finale del prodotto che si intende realizzare. Il plastificante è un additivo largamente usato per realizzare gli imballi alimentari e deve avere caratteristiche precise e normate:• Chimicamente inerte • Facilmente miscelabile con il polimero • Non deve creare l’effetto essudazione, cioè la migrazione verso la superficie • Deve essere termosaldabile • Deve essere foto saldabile • Non deve essere volatile Tra i più comuni plastificanti troviamo gli Ftalati, famiglia di prodotti che sposa in modo egregio le richieste della catena produttiva e distributiva richieste ad un imballo. Gli Ftalati non si legano chimicamente al PVC ma agiscono da additivi creando le migliori condizioni affinché il polimero assuma una maggiore flessibilità. Le maggiori famiglie di Ftalati utilizzati nel PVC per la realizzazione degli imballi rientrano nelle sigle DEHP, DIDP e DINP, racchiudendo in esse diverse proprietà fisico-chimiche a seconda delle lunghezze delle catene alchiliche del gruppo funzionale estere. Le caratteristiche principali degli Ftalati sono:• Liposolubili • Poco solubili all’acqua • Inodori • Incolori • Volatili Gli Ftalati non li troviamo solamente negli imballi alimentari ma in moltissimi prodotti di uso comune come i giocattoli, gli indumenti impermeabili, gli interni delle auto, nei rivestimenti delle case, nelle gomme, negli adesivi, nei sigillanti, nelle vernici, nelle tende esterne, nei cavi, nei cosmetici, nei profumi, nei dispositivi medici come cateteri, sacche per trasfusioni e in molti altri prodotti. Proprio per la loro larghissima diffusione è importante sapere quali effetti sull’uomo potrebbe avere la diffusione non regolamentata degli ftalati nell’ambiente, in quanto sono prodotti che persistono nell’acqua, nell’aria e nel suolo, introducendosi nella catena alimentare animale e, di conseguenza, dell’uomo. I danni che posso causare all’uomo riguardano l’azione che gli Ftalati hanno come interferenti endocrini, che sono stati studiati già nel 2009 dalla Endocrine Society, che ha confermato gli effetti nocivi di questi interferenti endocrini nei sistemi fisiologicamente sensibili agli ormoni, quali:• Cervello • Testicoli e prostata nei maschi • Ovaie e utero per le femmine • Ghiandola pituitaria • Tiroide • Sistema cardiovascolare • Pancreas • Tessuto adiposo • Ghiandole mammarie • Sistema neuroendocrino dell’ippotalamo L’EFSA (European Food Safety Authority) nel 2019 ha ridefinito i limiti massimi di utilizzo di quattro dei cinque Ftalati più usati nei polimeri (DBP, BBP, DEHP e DINP) indicando la dose giornaliera massima tollerabile dall’uomo che corrisponde a 0,05 mg./Kg. corporeo. Questi dati tengono in considerazione l’utilizzo di polimeri vergini ma, in considerazione del ciclo di vita delle plastiche a fine vita nell’ambiente, con la possibilità che gli Ftalati possano trasferirsi nelle catene alimentari, sarebbe doveroso creare una catena di controllo sulla filiera. Per quanto riguarda la plastica riciclata, vista la facile diffusione di questi agenti chimici nell’ambiente, una maggiore perfomance in termini quantitativi del riciclo rispetto alla plastica vergine prodotta sarebbe un doveroso obbiettivo anche ambientale. Inoltre la trasformazione dello scarto plastico in una nuova materia prima, imporrebbe un controllo analitico delle sostanze chimiche all’interno della stessa, attraverso uno strumento di analisi come un gascromatografo abbinato ad uno spettrometro a mobilità ionica, che ne caratterizzi i componenti chimici che andranno sul mercato. Cosa comunque raccomandata anche nell’utilizzo di materia prima vergine ad uso alimentare, anche non direttamente correlata al packaging, per esempio i tubi in materia plastica per il trasporto dell’acqua potabile, prodotti secondo la norma UNI 1622, che riguarda odori e sapori del liquido trasportato, che potrebbero nel tempo rilasciare sostanze incompatibili con la salute dell’uomo.Categoria: notizie - tecnica - plastica - tossicologia - ftalati - imballi - packaging Vedi maggiori informazioni sulle materie plastiche
SCOPRI DI PIU' Studio dei Process Oils da Fonti Rinnovabili e la loro Compatibilità con Gomme Sintetiche
Un’analisi tecnica sulle alternative sostenibili agli oli minerali nell’industria della gommadi Marco ArezioNell’industria della gomma sintetica, i process oils rappresentano un elemento invisibile ma decisivo. Questi oli non si limitano a rendere i compound più lavorabili: ne condizionano le proprietà dinamiche, la resistenza meccanica e persino la sostenibilità ambientale. Per lungo tempo, la produzione ha fatto affidamento quasi esclusivamente su derivati del petrolio, in particolare oli aromatici e paraffinici, la cui efficacia è stata comprovata da decenni di utilizzo. Tuttavia, le normative europee, unite alla crescente sensibilità ecologica, hanno spinto verso un ripensamento strutturale del settore. Da qui nasce l’interesse per i process oils di origine rinnovabile, derivati da oli vegetali o da biomasse, che promettono di unire compatibilità tecnica e responsabilità ambientale. Caratteristiche dei process oils tradizionali Gli oli minerali impiegati come plasticizzanti e fluidificanti hanno da sempre garantito un’ottima processabilità dei compound e una buona interazione con elastomeri come SBR, BR, NBR ed EPDM. Il loro ruolo consiste principalmente nel ridurre la viscosità durante la miscelazione, favorire la dispersione di filler rinforzanti e modulare le proprietà meccaniche del prodotto finale. Tuttavia, la presenza di composti policiclici aromatici (PAH), ritenuti tossici e regolamentati dalle direttive europee, ha reso urgente il ricorso a soluzioni più sicure e meno impattanti. Il passaggio da una base fossile a una bio-based non è quindi soltanto un miglioramento tecnologico, ma anche una risposta necessaria a vincoli ambientali e normativi. Origine e tipologie di process oils da fonti rinnovabili Le ricerche accademiche degli ultimi anni hanno esplorato numerose fonti per la produzione di oli alternativi. Gli oli vegetali naturali, come quelli di soia, colza, palma o girasole, costituiscono il gruppo più immediatamente disponibile. Accanto a essi, si collocano gli esteri sintetici derivati da acidi grassi, ottenuti attraverso processi di transesterificazione, capaci di garantire maggiore stabilità termica. In fase sperimentale troviamo i derivati dalla lignina o da oli pirolitici di biomassa, insieme ai plasticizzanti prodotti a partire da sottoprodotti agro-industriali come glicerolo o acido citrico. La caratteristica comune a tutti questi oli è la loro rinnovabilità e biodegradabilità, ma la sfida rimane il raggiungimento di prestazioni comparabili, in termini di durabilità e compatibilità, a quelle offerte dai corrispettivi fossili. Compatibilità con gomme sintetiche La compatibilità di un olio con un elastomero dipende in larga parte dalla polarità delle molecole e dalla capacità di interazione con la catena polimerica. Le prove di laboratorio hanno evidenziato come gli esteri a bassa polarità derivati da oli vegetali siano efficaci con gomme a base idrocarburica, come SBR e BR. Nei compound EPDM, oli idrogenati e a catena lunga hanno migliorato le prestazioni dinamiche riducendo l’isteresi. Per elastomeri più polari, come l’NBR, si sono rivelati più adatti esteri di acidi grassi funzionalizzati, in grado di interagire con i gruppi nitrilici e migliorare la resistenza all’olio. La compatibilità non è quindi uniforme, ma varia a seconda della natura chimica dell’elastomero e del grado di polarità del plasticizzante. Proprietà meccaniche e reologiche Un aspetto centrale riguarda le proprietà che i process oils trasmettono al compound. Gli oli rinnovabili riducono la viscosità Mooney in misura simile agli oli minerali, rendendo i compound processabili senza compromessi significativi. Le prove meccaniche hanno dimostrato che l’elasticità e la resistenza alla trazione rimangono comparabili, mentre alcuni esteri funzionalizzati hanno persino migliorato la resistenza alla lacerazione. In applicazioni come i pneumatici, si è osservato un effetto positivo sulla riduzione della resistenza al rotolamento, che si traduce in maggiore efficienza energetica. I dati sperimentali confermano dunque che la sostituzione di oli fossili con alternative rinnovabili non comporta necessariamente un decadimento delle prestazioni, anzi in alcuni casi porta a benefici misurabili. Stabilità termica e ossidativa Se le prestazioni reologiche e meccaniche appaiono promettenti, la stabilità rappresenta ancora un punto critico. Gli oli vegetali naturali, caratterizzati da catene insature, sono particolarmente vulnerabili all’ossidazione, fenomeno che può portare a indurimento del materiale e riduzione della vita utile del prodotto. Per ovviare a questo problema, si ricorre a modifiche chimiche mirate: idrogenazione parziale per saturare i doppi legami, epossidazione per incrementare la resistenza termica o processi di esterificazione per stabilizzare la molecola. Parallelamente, l’aggiunta di pacchetti antiossidanti specifici permette di prolungare la durata e di assicurare prestazioni costanti nel tempo. La ricerca scientifica è oggi orientata proprio a rafforzare questi aspetti, così da colmare il divario con gli oli minerali convenzionali. Implicazioni ambientali e industriali Sul piano ambientale, l’introduzione di process oils bio-based rappresenta un passo avanti significativo. La ridotta tossicità, la biodegradabilità e la possibilità di provenire da sottoprodotti industriali conferiscono a questi oli un profilo ecologico superiore rispetto ai derivati fossili. Tuttavia, l’analisi non può fermarsi al solo impatto diretto: occorre valutare il bilancio complessivo, considerando il consumo di suolo, l’uso di risorse idriche e il potenziale conflitto con la filiera alimentare. Per questo, la ricerca più avanzata guarda con interesse a oli ottenuti da colture non destinate all’alimentazione o da scarti agro-industriali, così da evitare competizioni indesiderate. Dal punto di vista industriale, l’adozione di process oils rinnovabili apre prospettive di lungo periodo: riduzione della dipendenza dalle fonti fossili, allineamento alle normative europee e possibilità di costruire catene del valore più resilienti. Conclusioni Il passaggio dai process oils di origine fossile a quelli derivati da fonti rinnovabili non è solo una tendenza, ma una necessità strategica. Le ricerche condotte in ambito accademico hanno già dimostrato la compatibilità con diversi elastomeri e l’efficacia in termini di lavorabilità e proprietà meccaniche. Rimangono aperte questioni cruciali, come la stabilità ossidativa e la standardizzazione industriale, ma le soluzioni sono in fase avanzata e promettono di rendere gli oli rinnovabili competitivi su larga scala. Nei prossimi anni, è prevedibile una crescente diffusione di queste alternative, con benefici sia per l’ambiente sia per l’industria, in un percorso che coniuga performance tecnica e sostenibilità.© Riproduzione Vietata
SCOPRI DI PIU' Dal Legno alla Plastica: La Nuova Frontiera del PET Sostenibile
Un innovativo polimero bio-based da lignocellulosa promette di rivoluzionare il packaging e il tessile, con riciclabilità totale e un ciclo di vita circolaredi Marco ArezioIl polietilene tereftalato (PET) è un materiale molto diffuso, utilizzato in una vasta gamma di applicazioni che spaziano dalle bottiglie monouso all'abbigliamento, fino agli imballaggi alimentari e industriali. Tuttavia, le problematiche ambientali legate alla produzione di PET da fonti fossili e alla sua lunga resistenza alla degradazione naturale hanno spinto la ricerca verso alternative più sostenibili. Recentemente, un gruppo di ricerca, composto da Xianyuan, Maxim V. Galkin, Tobias Stern, Zhuohua Sun e Katalin Barta, ha sviluppato una soluzione innovativa: un nuovo tipo di PET interamente derivato dalla lignocellulosa, la componente strutturale legnosa delle piante. Questo studio, pubblicato sul "Journal of Sustainable Chemistry", offre nuove prospettive per ridurre l'uso di risorse fossili e promuovere materiali che si inseriscano perfettamente in un sistema di economia circolare. Come Funziona il Nuovo PET Bio-Based Il processo sviluppato parte dalla lignina, una componente principale della lignocellulosa, che viene convertita in una molecola chiave: il diolo 4-(3-idrossipropil) cicloesan-1-olo (PC). La lignina è un polimero naturale che conferisce rigidità alla struttura delle pareti cellulari delle piante e rappresenta una delle fonti più abbondanti di carbonio rinnovabile. Il diolo 4-(3-idrossipropil) cicloesan-1-olo è un alcol alifatico, una molecola caratterizzata da una struttura lineare o ciclica non aromatica, che viene poi combinato con esteri di acidi derivati dalla cellulosa per formare polimeri con proprietà comparabili a quelle del PET tradizionale. Una caratteristica eccezionale di questo nuovo materiale è la capacità di mantenere le caratteristiche termiche e meccaniche del PET convenzionale, offrendo al contempo un'elevata riciclabilità. Tramite un semplice processo di metanolisi, è possibile recuperare i monomeri di questo nuovo PET e riutilizzarli per la produzione di nuovi oggetti, senza perdita di qualità. Applicazioni Pratiche: Non Solo Bottiglie e Imballaggi Le possibili applicazioni di questo PET bio-based sono ampie e riguardano diversi settori dove la sostenibilità è una priorità crescente. In un contesto in cui la riduzione dell'uso di plastiche fossili è essenziale, questo materiale bio-based rappresenta una risposta concreta e innovativa. Imballaggi Alimentari Il PET lignocellulosico è ideale per creare imballaggi resistenti e leggeri destinati ad alimenti e bevande. Grazie alla sua stabilità termica e alla sua alta riciclabilità, può sostituire gli imballaggi monouso tradizionali, spesso difficili da riciclare. Inoltre, l'assenza di componenti derivati dal petrolio potrebbe essere percepita positivamente dai consumatori, sempre più attenti alla sicurezza e alla sostenibilità dei materiali. Settore Tessile Come il PET convenzionale, anche questo materiale può essere filato in fibre per la produzione di tessuti. Questo potrebbe rappresentare un'importante innovazione per l'industria della moda, dove è crescente l'interesse per materiali riciclati e riciclabili. Capi d'abbigliamento e tessuti tecnici per l'outdoor prodotti interamente da materiali bio-based potrebbero essere rigenerati una volta giunti al termine del loro ciclo di vita, contribuendo a ridurre l'accumulo di rifiuti tessili, che è una delle problematiche più pressanti del settore. Componenti Industriali e Automobilistici Il nuovo PET bio-based presenta un'elevata resistenza, che lo rende adatto per l'impiego in componenti industriali e automobilistici. Parti di veicoli, componenti elettronici o elementi di arredo potrebbero trarre vantaggio dall'uso di un materiale durevole e completamente riciclabile, riducendo così l'impatto complessivo della produzione. Inoltre, la resistenza al calore lo rende ideale per applicazioni che richiedono stabilità anche a temperature elevate, rappresentando una valida alternativa alle plastiche tradizionali oggi impiegate in questi settori. Packaging per Prodotti Farmaceutici e Cosmetici Il settore farmaceutico e cosmetico richiede standard elevati di purezza e sicurezza. Il PET bio-based, prodotto interamente da fonti rinnovabili e privo di contaminanti fossili, può soddisfare queste esigenze, fornendo un materiale sicuro e riciclabile per flaconi, blister e contenitori. Questo tipo di imballaggio non solo aiuta a preservare l'ambiente, ma contribuisce anche a migliorare l'immagine sostenibile delle aziende, rispondendo alle crescenti richieste di trasparenza e responsabilità ambientale da parte dei consumatori. Il Vantaggio della Riciclabilità Uno degli aspetti più innovativi di questo PET lignocellulosico è la sua completa riciclabilità tramite un processo semplice ed efficiente. Il metodo di riciclo, noto come metanolisi, consente di scindere i componenti principali del polimero, che possono essere riconvertiti in nuovi prodotti. Ciò significa che ogni articolo prodotto con questo materiale può essere recuperato e trasformato in un nuovo prodotto, riducendo notevolmente l'accumulo di rifiuti plastici e le emissioni derivanti dalla produzione di nuova plastica. Conclusioni: Un Futuro Sostenibile a Portata di Mano La produzione di un PET completamente bio-based rappresenta un passo significativo verso un futuro più sostenibile. Grazie alla sua versatilità e alle sue proprietà di riciclo, questo materiale ha il potenziale di ridurre la dipendenza dalle plastiche tradizionali e di promuovere un ciclo di vita dei materiali realmente circolare. Sebbene ci siano ancora ostacoli tecnici e commerciali da affrontare, il potenziale di questo nuovo materiale è notevole. Per chi è impegnato nella ricerca di soluzioni più sostenibili, supportare l'adozione su larga scala di polimeri bio-based come questo rappresenta un'opportunità concreta per trasformare il modo in cui produciamo e consumiamo. Aziende, ricercatori e consumatori possono tutti contribuire, ciascuno nel proprio ambito, a promuovere un modello economico più responsabile e rispettoso dell'ambiente.© Riproduzione Vietata
SCOPRI DI PIU' Lo strato Interno del Tubo Corrugato
Come ottenere una corretta parete interna di un tubo corrugato con un granulo rigenerato in LDPE di Marco ArezioProducendo tubi corrugati in HDPE rigenerato flessibili in rotoli o rigidi di piccolo diametro a doppia parete, la problematica di realizzare lo strato interno di buona qualità ha spinto i produttori ad utilizzare, frequentemente, polimeri vergini a causa della difficoltà di generare una parete corretta e duratura con il materiale rigenerato. In realtà lo strato interno del tubo, per le sue caratteristiche, ha bisogno di un’attenzione particolare a causa dell’esiguo spessore della parete, delle tensioni che si creano in fase di co-estrusione e dei movimenti termici differenti con la parete esterna. La scelta della materia prima normalmente ricade sull’LDPE la cui caratteristica principale richiesta è l’elasticità e la buona adesione allo strato esterno in HDPE. Se si vuole utilizzare un granulo LDPE rigenerato bisogna tenere presente e analizzare alcuni fattori produttivi importanti per poter scegliere un granulo di LDPE di qualità adatta allo scopo. Quando si parla di granulo rigenerato non è sufficiente verificare se il prodotto che ci viene proposto ha un grado “da tubo” come erroneamente a volte viene venduto in quanto la parete interna di un tubo corrugato necessità un granulo dalle caratteristiche ben definite. Come prima cosa dobbiamo accertarci della provenienza dell’input del materiale che costituisce il granulo, iniziando a capire se proviene da una filiera post industriale e dal post consumo. Queste due famiglie, vedremo più avanti, hanno caratteristiche molto diverse tra loro che andranno ad influenzare in modo differente la produzione del tubo. Come seconda cosa dobbiamo verificare da che prodotto è costituito l’input per capire la storia del materiale che viene riciclato e i possibili problemi che ha incontrato nella sua vita di riciclo. Come terza cosa è verificarne i valori tecnici, quindi il melt index, il DSC e la densità del materiale che ci farà capire esattamente come è fatto il granulo che useremo per la parete interna del tubo corrugato. Come quarta cosa è sapere il processo produttivo del granulo proposto in particolare come viene fatta la selezione del rifiuto, il lavaggio e l’estrusione per avere dati in più che ci aiutino a scegliere il prodotto più adatto. L’ultima cosa, molto importante per il granulo che proviene dal post consumo è capire il grado di umidità presente nel prodotto al momento dell’acquisto in quanto un valore alto andrà ad inficiare la qualità della parete se non si prendono opportuni provvedimenti. È ovvio che i punti sopra elencati non siano totalmente esaustivi in fase di analisi tecnica di un granulo, ma posso dire che per l’applicazione di cui parliamo oggi, sono una buona base di partenza considerando che sono dei dati di non difficile reperibilità. Se vogliamo approfondire i punti sopra esposti inizieremo a parlare delle famiglie di input che si possono usare per la produzione della parete interna del tubo corrugato. Abbiamo visto che si può produrre un granulo con materiale proveniente dalla raccolta differenziata o dagli scarti industriali. La filiera del post consumo permette di avere una fonte quantitativa di gran lunga maggiore rispetto a quella proveniente dagli scarti industriali e quindi sembrerebbe la via maestra per soddisfare le esigenze produttive, ma le caratteristiche tecniche che richiede la produzione della parete interna in LDPE di un tubo corrugato mette dei paletti al suo utilizzo. Per sua natura l’LDPE che proviene dalla raccolta differenziata, nonostante una buona selezione e lavaggio, presenta una percentuale di materiali estranei (pvc, poli-accoppiati, pp, ecc..) che hanno comportamenti in contrasto rispetto a quanto ci aspettiamo dal punto di vista qualitativo. Gli scarti che provengono invece dalla produzione di articoli in LDPE sono, normalmente, materiali vergini o Off grade, che per loro natura sono composti da mono-plastiche e quindi non contengono impurità. Di solito non c’è bisogno di lavarli e hanno caratteristiche tecniche ben precise. Esistono in commercio anche Compounds in LDPE realizzati utilizzando porzioni di post consumo e di post industriale, combinando tra loro una selezione di materiali adatti alla produzione della parete interna. Se la verifica della provenienza dell’input post industriale non comporta grande impegno, per le altre due categorie bisogna prestare più attenzione. Per il post consumo si consiglia di privilegiare materiale come il film ma che non sia venuto a contatto con la raccolta differenziata domestica, per esempio i sacchi della pattumiera o gli imballi alimentari, che si portano con se inquinanti difficili da eliminare completamente. Un’altra fonte consigliabile sono i tubi da irrigazione che però hanno bisogno di cicli di lavaggio molto accurati in quanto contengono una frazione di sabbia che ne pregiudica le qualità se non tolta integralmente. Per la realizzazione di compound misti post consumo/post industriali si utilizzano normalmente film provenienti da imballi industriali che hanno una filiera di raccolta separata dai rifiuti domestici, mantenendo caratteristiche qualitative più alte. Per quanto riguarda il controllo qualitativo del granulo prodotto ci sono alcuni tests direi irrinunciabili. Il calcolo dell’MFI ci dice se il materiale è adatto all’operazione di estrusione della nostra parete, questo valore dovrebbe stare tra lo 0,5 e l’1 a 190’/ 2,16 Kg. Il secondo test è il DSC che ci da’ la radiografia del nostro granulo, test indispensabile soprattutto se si vuole utilizzare una fonte da post consumo. Questa prova ci dice quanto LDPE in % è contenuto nella ricetta e quanti e quali altri componenti sono presenti. Il DSC, in particolar modo ci dice se un granulo può essere idoneo a creare pareti sottili, omogenee e lisce. Fatto il test del DSC è più facile intuire il risultato del valore della densità che è influenzata, rispetto al valore standard dell’LDPE, da materiali inclusi diversi da quello primario. Una buona regola per la valutazione della qualità del granulo da scegliere sarebbe conoscere la storia del riciclo che ha portato alla nascita dello stesso. Dopo avere parlato della scelta dell’input è buona regola conoscere il metodo di riciclo che il fornitore adotta. In particolare il tipo di lavaggio influenza in maniera importante la presenza di inquinanti con densità alta nello scarto, quindi, se l’operazione viene svolta in vasche corte o/e con una velocità di transito dello stesso alta, o con una concentrazione elevata di inquinanti nell’acqua di lavaggio a causa del suo basso ricambio, la probabilità di avere un elevato accumulo di gas o parti rigide all’interno del granulo è molto probabile. La seconda cosa da verificare è la qualità di filtrazione che è molto influenzata dalla qualità del lavaggio. Potremmo dire che ad un incremento dell’attenzione durante il lavaggio può corrispondere una minor esigenza di performance degli impianti di filtraggio. In realtà un corretto lavaggio in termini di dimensioni di vasche, velocità di transito dell’input e qualità dell’acqua non sono argomenti che destano una grande popolarità tra i riciclatori in quanto tutto si traduce in maggiori costi produttivi e a volte i prezzi dei granuli da post consumo sono decisamente compressi a causa anche della presenza sul mercato di un’offerta qualitativamente bassa a prezzi bassi. In ogni caso se si vuole realizzare un buon granulo per la parete interna del tubo corrugato flessibile queste attenzioni bisognerebbe rispettarle compresa l’operazione di filtraggio corretta che prevederebbe l’impiego di impianti in continuo o raschianti con filtri progressivi fino a 50 micron. Come ultima segnalazione in termini di materia prima suggerisco un’attenzione al grado di umidità presente nel big bag di LDPE che si acquista in quanto la presenza di questa comporta una micro deformazione della pellicola superficiale che compone la parete del nostro tubo e una difficoltà maggiore in termini di velocità dell’estrusore. L’umidità eccessiva crea quell’effetto buccia d’arancio sulle pareti che è una sorta di rugosità antiestetica e non funzionale. Tuttavia le conseguenze dell’umidità, per altro normalmente risolvibili durante l’estrusione del tubo, non è da confondere con il risultato negativo prodotto da un accumulo di gas all’interno del granulo, per il quale si hanno poche armi a disposizione.Categoria: notizie - tecnica - plastica - riciclo - tubi corrugati - LDPE - HDPE - strato internoVedi prodotto finito
SCOPRI DI PIU' Caratterizzazione dei Materiali Plastici: Come Temperatura e Velocità di Deformazione Influenzano le Proprietà Meccaniche
Scopri i parametri chiave per comprendere il comportamento dei polimeri in condizioni variabili di sollecitazione, migliorando processi produttivi e prestazioni in eserciziodi Marco ArezioLa caratterizzazione dei materiali polimerici, comunemente definiti materiali plastici, rappresenta uno degli aspetti fondamentali nell’ambito dell’ingegneria dei materiali e della ricerca industriale. Questo tipo di analisi, specie per quanto riguarda l’influenza di temperatura e velocità di deformazione, consente di comprendere come questi parametri influiscano sul comportamento meccanico del polimero, fornendo indicazioni preziose per ottimizzare processi produttivi e garantire prestazioni affidabili in esercizio. Nella progettazione di componenti plastici, infatti, diventa essenziale conoscere e prevedere il comportamento del materiale quando sottoposto a diverse condizioni di sollecitazione. La temperatura e la velocità di deformazione sono due grandezze che, in maniera sinergica, modificano parametri chiave come resistenza, duttilità, modulo elastico, capacità di dissipazione dell’energia e modalità di rottura. La necessità di capire a fondo questi effetti è cruciale soprattutto nei settori automotive, elettronico ed elettrotecnico, nonché in svariati contesti industriali dove i materiali polimerici sono esposti a range termici e tassi di sollecitazione significativamente diversi. Proprietà dei polimeri e loro natura viscoelastica Per comprendere l’influenza di temperatura e velocità di deformazione, è utile ricordare che la maggior parte dei materiali plastici possiede una natura viscoelastica. A differenza dei metalli, i polimeri mostrano proprietà intermedie tra un solido elastico e un fluido viscoso. Questo implica che la deformazione non avviene solo per contributo elastico (che segue la legge di Hooke), ma anche per contributo viscoso, caratterizzato da scorrimento permanente o ritardato (creep, rilassamento di tensione, ecc.). Al di sopra di una certa temperatura di transizione vetrosa (T_g), il comportamento del polimero tende a essere più viscoelastico, quindi più duttile e sensibile alla temperatura. Al di sotto della T_g, invece, il materiale si comporta come un solido di natura rigida e fragile, con minore deformabilità plastica. Lo scorrimento e la deformazione dipendono anche dalla disposizione molecolare della catena polimerica e dalla presenza di eventuali cristallinità (nei polimeri semicristallini). In un materiale amorfo (ad esempio il PMMA o il PC), la transizione vetrosa rappresenta il punto critico che definisce una sostanziale variazione di proprietà. Nei polimeri semicristallini (come il PP e il PE), oltre alla T_g, esiste anche una temperatura di fusione (T_m) che ne condiziona il comportamento in esercizio. Influenza della temperatura sulle proprietà meccaniche La temperatura è uno dei parametri di maggiore impatto sulla risposta meccanica dei materiali plastici. In generale, al crescere della temperatura, un materiale plastico tende a diminuire la sua rigidezza (modulo elastico) e la sua resistenza a trazione, diventando più duttile. Al contrario, a basse temperature, il comportamento meccanico diventa più fragile, con un modulo elastico più elevato. Effetti a basse temperature Al di sotto della transizione vetrosa (o comunque in un range termico inferiore a quello di normale servizio), il polimero risulta più rigido e fragile. In tale condizione, l’assorbimento di energia prima del cedimento è ridotto, il comportamento a frattura è tipicamente di tipo fragile e la velocità di propagazione della cricca può essere molto alta. Effetti a temperature intermedie Quando la temperatura si avvicina all’area della transizione vetrosa, il polimero inizia a presentare una riduzione evidente del modulo elastico e un incremento notevole della deformazione prima della rottura. È in quest’area che la viscosità interna della matrice polimerica cala in modo significativo, permettendo un maggiore scorrimento delle catene e una deformazione macroscopica più accentuata. Effetti ad alte temperature Al di sopra della T_g (o, per i semicristallini, in prossimità del punto di fusione delle zone cristalline), il materiale diventa progressivamente più malleabile, con un significativo calo delle proprietà meccaniche “a breve termine” quali resistenza a trazione e modulo elastico. Nel caso dei polimeri semicristallini, se la temperatura supera la T_m, il polimero inizia a fondere, perdendo quasi totalmente la sua forma solida; per i polimeri amorfi, ben al di sopra di T_g la viscosità diventa talmente bassa da rendere il pezzo incapace di reggere sollecitazioni anche modeste. La definizione dei valori meccanici in funzione della temperatura passa quindi attraverso prove standard come prove di trazione a caldo, prove di creep a diverse temperature, o test dinamico-meccanici (DMA), nei quali si ricava come il modulo di conservazione (E’) e il modulo di perdita (E’’) cambino al variare della temperatura. Influenza della velocità di deformazione La velocità di deformazione rappresenta l’altro parametro fondamentale nella caratterizzazione meccanica dei materiali plastici. Le catene molecolari dei polimeri, essendo in parte mobili, hanno un certo tempo di rilassamento: se la deformazione avviene molto lentamente, il materiale ha maggior tempo per riorganizzare la sua struttura molecolare, manifestando un comportamento più viscoso e meno rigido. Al contrario, se il tasso di deformazione è elevato, la deformazione si manifesta più rapidamente di quanto le catene possano riorganizzarsi, e il materiale risponde in modo più “elastico” (o comunque meno scorrevole). Bassa velocità di deformazione Si riscontra una deformazione più ampia prima del cedimento, con un carico di rottura inferiore. Molti polimeri mostrano fenomeni di fluage (creep) già in questa fase, se la sollecitazione perdura nel tempo. Alta velocità di deformazione Il materiale subisce un aumento di rigidezza apparente e un innalzamento del carico di rottura. Tuttavia, le deformazioni plastiche e il tempo per dissipare l’energia vengono ridotti, portando in alcuni casi a una rottura più fragile. È particolarmente rilevante negli impatti (prove di Charpy o Izod) e in ambienti applicativi come l’industria automobilistica, dove un componente plastico può essere soggetto a carichi dinamici elevati in tempi brevissimi. Le leggi costitutive che descrivono il comportamento dei polimeri in funzione della velocità di deformazione derivano spesso da modelli viscoelastici e plasticità dipendente dal tasso di sforzo (strain-rate dependent models). Uno dei parametri più utilizzati è il modulo di rilassamento che varia con la frequenza di caricamento (o il tasso di deformazione). Caratterizzazione sperimentale: test e metodologie La caratterizzazione sperimentale per valutare l’influenza di temperatura e velocità di deformazione nei materiali plastici si basa su diversi metodi di prova, ognuno in grado di cogliere aspetti distinti del comportamento meccanico. Prove di trazione statiche a varie temperature Si preparano provini standard (solitamente dog-bone, secondo normative come ISO 527 o ASTM D638) e si eseguono test di trazione a diverse temperature. Questi test consentono di valutare come il modulo elastico, il carico di rottura e l’allungamento a rottura varino in funzione della temperatura. Prove di trazione a diverse velocità Seguendo procedure simili, si varia la velocità di applicazione del carico (ad esempio 1 mm/min, 10 mm/min, 100 mm/min e così via). Queste prove permettono di evidenziare l’effetto del tasso di deformazione sulle proprietà meccaniche, ricavando curve sforzo-deformazione differenziate per ogni condizione. Prove dinamico-meccaniche (DMA) Il Dynamic Mechanical Analysis misura il comportamento viscoelastico del materiale sottoposto a un carico dinamico sinusoidale, generalmente in funzione della temperatura. Il DMA consente di ottenere informazioni su modulo di conservazione (E’) e di perdita (E’’), aiutando a localizzare la temperatura di transizione vetrosa e a capire come il materiale dissipa energia interna alle diverse frequenze di carico. È particolarmente utile per comprendere la dipendenza dal tasso di deformazione, in quanto la frequenza di oscillazione del DMA è assimilabile a velocità di deformazione diverse. Prove di impatto Le prove Charpy o Izod valutano la resistenza a impatto del polimero. Sono utili per determinare la duttilità e la capacità di assorbire energia a velocità di deformazione molto elevate, evidenziando i fenomeni di fragile-ductile transition che si possono manifestare a determinate temperature. Test di creep e rilassamento di tensione Per analizzare come il polimero si deforma nel tempo sotto carichi costanti o come si riduce la tensione a deformazione imposta, questi test sono eseguiti in condizioni termiche controllate (ad esempio a 23 °C, 50 °C, 80 °C). Nel creep test, si applica un carico costante e si monitora la deformazione che evolve nel tempo; nel rilassamento di tensione, si applica una deformazione costante e si osserva il calo di sforzo nel tempo. Entrambe le prove mostrano in modo evidente la natura viscoelastica del polimero e la sua variazione con la temperatura. Analisi e implicazioni progettuali Dalla combinazione dei risultati sperimentali è possibile costruire modelli predittivi del comportamento del materiale plastico in diverse condizioni di esercizio. I dati ottenuti vengono solitamente riassunti in diagrammi e curve che mettono in relazione lo sforzo massimo con la velocità di deformazione e la temperatura. Questi diagrammi trovano applicazione pratica nella progettazione di componenti plastici soggetti a carichi statici, dinamici o d’impatto. Aspetti rilevanti ai fini progettuali Coefficiente di sicurezza Sia in ambiente industriale che nel settore automobilistico, occorre tenere conto che le resistenze calcolate a temperatura ambiente e a bassa velocità di deformazione potrebbero non essere conservative, qualora il materiale debba lavorare a alte temperature o subire urti ad alte velocità. Di conseguenza, i criteri di progetto devono prevedere fattori di sicurezza che tengano conto di queste variazioni. Selezione del polimero In fase di selezione, si deve valutare attentamente la T_g e/o la T_m del materiale, la sua stabilità termica e la sua risposta meccanica a diversi tassi di carico. Esistono poi formulazioni speciali (blend o compositi con rinforzi) per estendere l’intervallo di utilizzo del materiale a temperature più alte o per migliorarne la resistenza all’urto. Processabilità e ottimizzazione del ciclo produttivo Durante lo stampaggio a iniezione o l’estrusione, la temperatura svolge un ruolo centrale: il polimero deve essere sufficientemente fluido affinché il processo avvenga correttamente, ma non tanto da inficiare l’integrità del manufatto. Inoltre, l’adeguata comprensione della risposta meccanica a varie velocità di deformazione risulta cruciale per determinare i parametri di stampaggio (velocità d’iniezione, pressioni, tempi di raffreddamento). Comportamento in esercizio Molte applicazioni prevedono carichi d’urto (ad esempio, paraurti automobilistici) o cicli di deformazioni ripetute (componenti meccanici sottoposti a vibrazioni). In tali circostanze, la dipendenza dal tasso di deformazione richiede analisi dettagliate di fatica e resistenza a impatto, anche tenendo conto dell’effetto di variazioni di temperatura ambientale. Conclusioni L’analisi della temperatura e della velocità di deformazione rappresenta un capitolo essenziale nello studio delle proprietà meccaniche dei materiali plastici. Essendo materiali intrinsecamente viscoelastici, i polimeri subiscono profonde modifiche delle loro caratteristiche in base a come e quanto rapidamente sono sottoposti a sollecitazione, nonché a quale range termico si trovano. Da un punto di vista pratico, la corretta caratterizzazione di questi effetti permette di progettare pezzi più sicuri e di evitare fenomeni di cedimento imprevisti. Essa costituisce, allo stesso tempo, la base per lo sviluppo di nuove leghe polimeriche e compositi in grado di offrire migliori prestazioni. Inoltre, la conoscenza di tali fenomeni risulta rilevante negli ambiti produttivi dove la rapida deformazione del manufatto e la variazione di temperatura sono frequenti, come nello stampaggio a iniezione o nello stampaggio a caldo di semilavorati. Infine, l’adozione di metodologie di prova adeguate (prove di trazione, impatto, DMA, creep) riveste un ruolo cruciale per definire i dati di progetto e prevedere la risposta in esercizio del componente finito. Solo un’approfondita comprensione delle interazioni tra temperatura e velocità di deformazione fornisce al progettista la visione completa di cui ha bisogno per garantire che il polimero scelto risponda in maniera ottimale alle esigenze dell’applicazione finale. L’importanza di tali valutazioni emerge con forza anche nell’ottica dell’economia circolare e del riciclaggio dei polimeri: conoscendo a fondo la loro reologia e il loro comportamento reologico-meccanico in un’ampia gamma di condizioni, è possibile estendere la vita utile di questi materiali attraverso processi di recupero e riuso, mantenendo prestazioni adeguate e riducendo l’impatto ambientale complessivo. © Riproduzione Vietata
SCOPRI DI PIU' Polimeri Idrofobici e Super-Idrofobici: Innovazioni nei Rivestimenti Polimerici per Superfici Impermeabili e Autopulenti
Le ultime scoperte e tecnologie nei polimeri idrofobici in grado di rendere superfici impermeabili e autopulenti, con applicazioni in svariati settori industrialidi Marco ArezioNegli ultimi anni, la ricerca sui materiali polimerici ha fatto passi da gigante, con particolare attenzione ai polimeri idrofobici e super-idrofobici. Questi materiali, grazie alle loro proprietà uniche di impermeabilità e capacità autopulente, stanno trovando applicazioni sempre più diffuse in settori come l'industria tessile e l'aerospaziale. In questo articolo analizzeremo le caratteristiche di questi polimeri, il loro principio di funzionamento, le tecnologie impiegate per svilupparli e le potenziali applicazioni industriali. Polimeri Idrofobici e Super-Idrofobici: Definizione e Principi di Funzionamento I polimeri idrofobici sono materiali che respingono l'acqua grazie alla loro particolare struttura chimica. Questa proprietà si manifesta quando le molecole di acqua, invece di aderire alla superficie del materiale, formano delle gocce sferiche che scivolano via. L'efficacia di questa repulsione è misurata dall'angolo di contatto tra la goccia d'acqua e la superficie: un angolo superiore a 90° è indicativo di un materiale idrofobico. Questo fenomeno è particolarmente importante per applicazioni in cui è essenziale mantenere le superfici asciutte e pulite, riducendo la formazione di umidità e l'adesione di particelle indesiderate. I polimeri super-idrofobici spingono questa capacità ancora più in là. Questi materiali presentano angoli di contatto superiori a 150°, il che significa che l'acqua non solo viene respinta, ma praticamente "rimbalza" sulla superficie. Questo fenomeno, spesso ispirato dalla natura (ad esempio, l'effetto loto), deriva dalla combinazione di microstrutture superficiali e specifiche caratteristiche chimiche. L'effetto loto si osserva in natura sulle foglie della pianta del loto, le quali, grazie a una combinazione di rugosità e composizione cerosa, riescono a mantenere la superficie asciutta e libera da impurità. Questo principio è stato emulato nella progettazione di materiali polimerici super-idrofobici per varie applicazioni. Tecnologie ed Innovazioni nei Rivestimenti Polimerici La produzione di rivestimenti idrofobici e super-idrofobici sfrutta diverse tecniche avanzate, tra cui: Deposizione di Film Sottile (Thin Film Deposition): Questa tecnica permette di applicare un sottile strato di polimero su una superficie. I polimeri fluorurati, come il politetrafluoroetilene (PTFE), sono comunemente usati grazie alle loro eccellenti proprietà idrofobiche. Con metodi di deposizione fisica da vapore (PVD) e deposizione chimica da vapore (CVD), è possibile ottenere strati sottili uniformi che offrono alta resistenza all'acqua. L'utilizzo di questi film sottili consente di controllare lo spessore e la composizione del rivestimento, ottenendo superfici ad alte prestazioni sia in termini di idrofobicità che di durabilità. Nano-strutturazione della Superficie: La creazione di rugosità a livello nanometrico è cruciale per ottenere un'elevata super-idrofobicità. Le nanostrutture intrappolano l'aria tra la superficie e la goccia d'acqua, riducendo il contatto e migliorando l'effetto idrofobico. Tecniche come l'incisione al laser e l'elettrospinning vengono frequentemente utilizzate per creare questa struttura superficiale. L'incisione al laser permette di creare micro e nano-pattern specifici che imitano le superfici naturali, mentre l'elettrospinning può essere usato per produrre fibre molto sottili che aumentano la rugosità superficiale. Questi metodi di nano-strutturazione sono spesso combinati per massimizzare l'effetto super-idrofobico e garantire una maggiore stabilità del rivestimento. Polimeri a Bassa Energia Superficiale: La chimica dei polimeri gioca un ruolo fondamentale nell'idrofobicità. Polimeri come il polidimetilsilossano (PDMS) hanno una bassa energia superficiale, che facilita la formazione di gocce d'acqua che scivolano facilmente dalla superficie trattata. Questo tipo di polimeri è spesso combinato con tecniche di nano-strutturazione per ottenere un effetto super-idrofobico più efficace. La bassa energia superficiale riduce la tendenza dell'acqua a diffondersi sulla superficie, il che è particolarmente utile in applicazioni dove è necessario limitare il contatto con i liquidi. Applicazioni dei Rivestimenti Idrofobici e Super-Idrofobici Le applicazioni dei rivestimenti polimerici idrofobici e super-idrofobici sono sempre più diffuse, grazie alle loro proprietà di impermeabilità e autopulizia. Questi rivestimenti non solo migliorano l'aspetto estetico delle superfici, ma offrono anche vantaggi funzionali significativi: Industria Tessile: I tessuti trattati con rivestimenti super-idrofobici respingono liquidi e sporco, rendendoli ideali per abbigliamento tecnico e sportivo. Questi tessuti non solo mantengono asciutto l'utilizzatore, ma riducono anche la necessità di lavaggi frequenti, con un impatto positivo sull'ambiente. Ad esempio, giacche impermeabili e pantaloni da trekking con rivestimenti super-idrofobici possono mantenere la loro performance in condizioni climatiche estreme, migliorando il comfort dell'utilizzatore e riducendo l'usura del tessuto stesso. Questa tecnologia ha anche implicazioni significative nel settore medico, dove materiali tessili idrofobici possono aiutare a prevenire la contaminazione e migliorare la sicurezza. Settore Costruzioni: Rivestire materiali da costruzione come cemento e vetro con rivestimenti idrofobici aiuta a proteggere le superfici dall'umidità e dal degrado. Le facciate degli edifici trattate con questi materiali mantengono un aspetto pulito nel tempo, riducendo i costi di manutenzione. Inoltre, questi rivestimenti possono prevenire la formazione di muffe e licheni, prolungando la durata delle strutture. I materiali da costruzione trattati con rivestimenti super-idrofobici possono anche migliorare la resistenza al gelo, prevenendo il danno causato dall'acqua che penetra nelle crepe e si espande durante il congelamento. In questo modo, si garantisce una maggiore durabilità degli edifici in ambienti soggetti a condizioni atmosferiche avverse. Automotive e Aerospaziale: Nell'industria automobilistica, i rivestimenti idrofobici vengono utilizzati per migliorare la visibilità dei parabrezza e per ridurre l'accumulo di fango e sporco. Nel settore aerospaziale, questi rivestimenti sono fondamentali per ridurre il rischio di formazione di ghiaccio sulle superfici esterne degli aeromobili, migliorando l'efficienza e la sicurezza. L'uso di rivestimenti super-idrofobici su droni e velivoli senza pilota è in fase di sperimentazione per ridurre il peso causato dall'accumulo di acqua e migliorare le capacità operative in condizioni meteo avverse. Anche i componenti del motore e le superfici delle ali possono beneficiare di questi rivestimenti, migliorando l'aerodinamica e riducendo la necessità di frequenti interventi di manutenzione. Dispositivi Elettronici: I rivestimenti super-idrofobici sono utilizzati anche per proteggere circuiti e componenti elettronici dall'acqua e dall'umidità, garantendo una maggiore durata e affidabilità dei dispositivi, soprattutto in ambienti difficili. Questo è particolarmente rilevante per i dispositivi elettronici indossabili e i sensori esposti alle intemperie, che necessitano di protezione contro l'umidità per garantire il corretto funzionamento. Ad esempio, sensori utilizzati nell'agricoltura di precisione o dispositivi IoT posizionati all'esterno possono beneficiare enormemente di questa tecnologia, migliorando la loro robustezza e riducendo la necessità di sostituzioni frequenti. Problematiche e Prospettive Future Nonostante i notevoli progressi tecnologici, la realizzazione di rivestimenti super-idrofobici durevoli presenta ancora alcune problematiche. La principale è la stabilità nel tempo: molti rivestimenti perdono la loro efficacia idrofobica a causa dell'usura meccanica o dell'esposizione a condizioni ambientali avverse. Questa perdita di efficacia limita la durata e l'applicabilità dei rivestimenti in molti contesti industriali. Le ricerche attuali si concentrano su metodi per migliorare la resistenza meccanica e la durata di questi rivestimenti. Una delle strategie più promettenti consiste nell'utilizzare materiali compositi e combinare polimeri con nanoparticelle inorganiche. Le nanoparticelle possono migliorare la resistenza all'abrasione e la stabilità termica, rendendo il rivestimento più durevole anche in condizioni di utilizzo intensivo. Inoltre, la ricerca ispirata dalla natura, che prende spunto da fenomeni come le ali delle farfalle o la pelle dei pesci, sta portando allo sviluppo di nuove superfici che combinano proprietà autopulenti, anti-gelo e anti-batteriche. Queste superfici multifunzionali potrebbero aprire la strada a una nuova generazione di rivestimenti intelligenti in grado di adattarsi alle condizioni ambientali e fornire una protezione su misura. Un'altra direzione di ricerca promettente riguarda l'uso di materiali eco-compatibili per la produzione di rivestimenti idrofobici. La crescente attenzione all'ambiente spinge i ricercatori a sviluppare polimeri e metodi di sintesi che siano meno dannosi per l'ecosistema, mantenendo al contempo le prestazioni desiderate. Questo potrebbe portare a soluzioni sostenibili che riducono l'impatto ambientale senza compromettere le prestazioni del materiale. Conclusioni I polimeri idrofobici e super-idrofobici rappresentano un'innovazione di grande interesse nel campo dei materiali avanzati. La capacità di rendere le superfici impermeabili e autopulenti apre nuove possibilità in numerosi settori industriali, dalla produzione tessile all'industria aerospaziale. Nonostante le sfide legate alla durata e alla resistenza dei rivestimenti, le prospettive per il futuro sono promettenti, grazie all'evoluzione continua delle tecnologie e a un approccio sempre più bioispirato. La combinazione di soluzioni innovative per migliorare la durata e la sostenibilità ambientale contribuirà a rendere questi rivestimenti sempre più accessibili e versatili, favorendo la loro adozione su larga scala. L'adozione di materiali idrofobici e super-idrofobici in ambito industriale potrebbe anche rivoluzionare la manutenzione delle superfici, riducendo la necessità di interventi periodici e migliorando l'efficienza operativa. Con il progresso continuo delle tecniche di nano-strutturazione e l'integrazione di nuovi materiali, ci aspettiamo che questi rivestimenti diventino sempre più sofisticati, offrendo non solo proprietà idrofobiche, ma anche resistenza chimica, protezione dai raggi UV e capacità di autoriparazione. Questo ampio spettro di funzionalità trasformerà il modo in cui concepiamo le superfici, rendendole sempre più adattabili e performanti.© Riproduzione Vietata Fonti Barthlott, W., & Neinhuis, C. (1997). Purity of the sacred lotus, or escape from contamination in biological surfaces. Planta, 202(1), 1-8. Marmur, A. (2004). The lotus effect: Superhydrophobicity and metastability. Langmuir, 20(9), 3517-3519. Gao, L., & McCarthy, T. J. (2006). Contact angle hysteresis explained. Langmuir, 22(14), 6234-6237. Nosonovsky, M., & Bhushan, B. (2007). Hierarchical roughness and wetting of engineering surfaces. Microsystem Technologies, 13(3-4), 357-364. Zhang, X., Shi, F., Niu, J., Jiang, Y., & Wang, Z. (2008). Superhydrophobic surfaces: From structural control to functional application. Journal of Materials Chemistry, 18(6), 621-633.
SCOPRI DI PIU' Ottimizzazione dell'Estrusione di un Film Multistrato
Strategie e Parametri per Migliorare Efficienza e Qualità nella Produzione di Film anche con Polimeri Riciclatidi Marco ArezioLa produzione di film multistrato tramite estrusione soffiata è una tecnologia chiave nel settore degli imballaggi, utilizzata per creare materiali ad alte prestazioni con caratteristiche uniche come barriera, resistenza meccanica e trasparenza. L’ottimizzazione dei parametri di processo è fondamentale per migliorare la qualità del prodotto finito, ridurre gli sprechi e massimizzare l'efficienza produttiva. Questo articolo esplora i metodi più avanzati per ottimizzare l’estrusione di film multistrato, basandosi su ricerche e pratiche industriali attuali. Comprendere la Dinamica del Processo di Estrusione Il processo di estrusione di film multistrato prevede la fusione di polimeri diversi, anche riciclati, che vengono combinati per formare strati distinti. Ogni strato è progettato per svolgere una funzione specifica, come protezione dagli agenti esterni o miglioramento della resistenza. La qualità del prodotto finale dipende dalla corretta regolazione dei parametri chiave, tra cui: Temperatura del cilindro: Influisce sulla fusione e sull’omogeneità del materiale. Velocità di estrusione: Determina lo spessore dei vari strati. Rapporto di soffiaggio (BUR, Blow-Up Ratio): Influisce sulla stabilità del film e sulle sue proprietà meccaniche. Un controllo preciso di questi parametri è essenziale per evitare difetti come la delaminazione, le bolle d’aria o uno spessore irregolare. Scelta dei Materiali Polimerici La selezione dei polimeri è un aspetto critico nell'estrusione di film multistrato. Materiali come il polietilene (PE), il polipropilene (PP) e l’etilene vinil alcol (EVOH) vengono spesso combinati per ottenere un equilibrio ottimale tra costo, lavorabilità e prestazioni. La compatibilità tra i polimeri è cruciale per garantire una buona adesione tra gli strati. Additivi e agenti compatibilizzanti possono essere utilizzati per migliorare l'interfaccia tra materiali non compatibili. Ottimizzazione della Testa di Estrusione La testa di estrusione è il cuore del sistema di estrusione soffiata. Il design della testa influisce direttamente sulla distribuzione dello spessore del film e sulla qualità degli strati. Le tecnologie moderne offrono teste di estrusione con controllo automatico dello spessore, che utilizzano sensori per monitorare continuamente il processo e apportare regolazioni in tempo reale. Controllo della Stabilità del Film Il mantenimento della stabilità del film durante il processo di raffreddamento è essenziale per garantire uniformità e ridurre i difetti. La stabilità può essere migliorata ottimizzando: Flusso d’aria del sistema di raffreddamento: Per garantire un raffreddamento uniforme. Tensionamento del film: Per evitare deformazioni durante l’avvolgimento. Geometria della bolla: Per prevenire il collasso o le pieghe. Estrusione con PE o PP Riciclato da Scarti Post Consumo L’uso di polietilene (PE) o polipropilene (PP) riciclato da scarti post consumo presenta specifiche sfide tecniche che richiedono attenzioni particolari durante l’estrusione di un film in bolla. Tra i principali aspetti da considerare: Qualità del materiale riciclato: Assicurarsi che il materiale sia adeguatamente pulito e decontaminato per evitare difetti nel film. Proprietà del materiale: Il materiale riciclato può presentare una variabilità nelle proprietà meccaniche e termiche, che devono essere attentamente monitorate e compensate durante il processo. Impostazioni della temperatura: La fusione del materiale riciclato richiede temperature controllate con precisione per evitare degrado termico o formazione di gel. Additivi: L’aggiunta di stabilizzanti termici o modificatori di processo può migliorare la lavorabilità e le proprietà del film finito. Compatibilità: In caso di miscele di materiali riciclati, è fondamentale garantire una buona compatibilità tra le componenti per evitare problemi di adesione o uniformità. Test di qualità: Monitorare costantemente lo spessore, la trasparenza e la resistenza meccanica del film prodotto per garantire conformità agli standard richiesti. Monitoraggio e Automazione I sistemi di automazione e monitoraggio avanzati stanno rivoluzionando l'industria dell'estrusione. L’utilizzo di sensori e software per il controllo del processo consente di rilevare rapidamente le anomalie e ottimizzare i parametri in tempo reale. Questi sistemi migliorano non solo la qualità del film ma anche l'efficienza complessiva, riducendo al minimo i tempi di inattività e gli scarti. Manutenzione Preventiva La manutenzione regolare delle apparecchiature è essenziale per mantenere prestazioni ottimali. Gli operatori dovrebbero ispezionare periodicamente componenti critici come la vite, il cilindro e la testa di estrusione per prevenire problemi legati all'usura o all'accumulo di materiali. Tra le attività consigliabili: Pulizia della vite e del cilindro: Per evitare accumuli di residui. Controllo delle resistenze: Per garantire una distribuzione uniforme del calore. Lubrificazione: Per ridurre l’usura delle parti mobili. Ispezione della testa di estrusione: Per verificare l’assenza di blocchi o danni. Sostituzione dei filtri: Per assicurare un flusso costante del materiale. Conclusione L'ottimizzazione dell'estrusione di film multistrato richiede una combinazione di conoscenza tecnica, tecnologia avanzata e una gestione accurata dei materiali e dei processi. Le aziende che investono in attrezzature moderne e nella formazione del personale possono beneficiare di una maggiore efficienza produttiva, di una qualità superiore del prodotto e di una riduzione dei costi operativi.© Riproduzione Vietatafoto wikimedia
SCOPRI DI PIU' Filtrazione Avanzata del Fuso per Polimeri Riciclati Altamente Contaminati: Strategie e Tecnologie per l'Efficienza Produttiva
Scopri le soluzioni nella filtrazione del fuso per riciclati complessi: sistemi a retrolavaggio continuo, a raschiamento e laserdi Marco ArezioIl settore del riciclo dei polimeri è in costante crescita, spinto dalla crescente domanda di sostenibilità e dalla necessità di ridurre l'impatto ambientale. Tuttavia, la gestione di flussi di rifiuti plastici altamente contaminati rappresenta una delle sfide più significative. Impurità come metalli, carta, legno, fibre tessili e, in particolare, i gel (polimeri degradati o reticolati) possono compromettere seriamente la qualità del prodotto finale e l'efficienza del processo di estrusione. La filtrazione del fuso è un'operazione critica che mira a rimuovere queste impurità, garantendo un polimero riciclato di alta qualità e minimizzando le interruzioni della produzione. I sistemi di filtrazione tradizionali spesso non sono all'altezza delle esigenze dei materiali altamente contaminati, portando a frequenti fermi macchina per la pulizia o la sostituzione degli elementi filtranti. Questo articolo tecnico esplora le innovazioni più recenti nella progettazione e ottimizzazione dei sistemi di filtrazione del fuso, capaci di gestire carichi elevati di impurità e gel, migliorando significativamente l'efficienza produttiva e la sostenibilità del processo di riciclo. L'Evoluzione dei Sistemi di Filtrazione del Fuso: Oltre il Filtro a Candela I filtri a candela, sebbene efficaci per materiali con basse percentuali di contaminanti, mostrano i loro limiti con i riciclati post-consumo. La loro superficie filtrante limitata e la necessità di interruzioni frequenti per la pulizia o la sostituzione li rendono poco idonei per applicazioni ad alta contaminazione. La ricerca e lo sviluppo hanno portato all'introduzione di tecnologie più sofisticate, progettate per operare in continuo o con minimi fermi macchina, garantendo una maggiore produttività e una migliore qualità del prodotto. Filtri a Retrolavaggio Continuo: La Soluzione per l'Operatività Ininterrotta I filtri a retrolavaggio continuo rappresentano una pietra miliare nell'evoluzione della filtrazione del fuso. Il loro principio di funzionamento si basa sulla presenza di due o più elementi filtranti (schermi o cartucce) che operano in parallelo. Quando un elemento filtrante si intasa, una parte del fuso pulito viene deviata e fatta fluire in senso inverso attraverso l'elemento intasato, espellendo le impurità accumulate. Questo processo avviene automaticamente e senza interruzioni del flusso principale, permettendo una produzione continua. I sistemi più avanzati utilizzano sensori di pressione differenziale per monitorare il grado di intasamento e avviare il retrolavaggio solo quando necessario, ottimizzando l'efficienza e riducendo lo spreco di materiale. L'efficacia di questi sistemi dipende dalla corretta progettazione della geometria degli schermi e dalla gestione della pressione e della temperatura durante il retrolavaggio. Filtri a Raschiamento: Robustezza e Autopulizia per Contaminanti Abrasivi I filtri a raschiamento, noti anche come filtri a superficie raschiante, sono particolarmente adatti per la gestione di materiali con elevate quantità di impurità fibrose, abrasive o di grandi dimensioni. Questi sistemi sono dotati di un elemento filtrante cilindrico o conico, sulla cui superficie interna o esterna ruota una lama o un sistema di raschiamento. Le impurità vengono rimosse meccanicamente dalla superficie filtrante e convogliate in una camera di raccolta, da cui possono essere scaricate periodicamente senza interrompere il processo. La robustezza di questi filtri li rende ideali per applicazioni gravose, dove altri sistemi potrebbero subire danni o intasamenti rapidi. L'ottimizzazione del design delle lame e della velocità di rotazione è cruciale per massimizzare l'efficienza di pulizia e minimizzare l'usura. Tecnologie Laser per la Filtrazione: Precisione e Durata Senza Precedenti Una delle innovazioni più promettenti nel campo della filtrazione del fuso è l'applicazione della tecnologia laser. I filtri laser utilizzano una matrice di fori microscopici creati con precisione laser su un tamburo rotante o una piastra. Il fuso passa attraverso questi fori, mentre le impurità più grandi vengono trattenute sulla superficie. Un sistema di raschiamento o un getto d'aria/gas rimuove continuamente le impurità dalla superficie del tamburo. La dimensione e la forma dei fori possono essere controllate con estrema precisione, consentendo una filtrazione molto fine e una maggiore efficienza nella rimozione dei gel. La durabilità degli elementi filtranti laser è superiore rispetto agli schermi tradizionali, riducendo i costi di manutenzione e i tempi di fermo. Questa tecnologia è particolarmente vantaggiosa per la produzione di film sottili o fibre, dove la presenza di anche minime impurità può compromettere gravemente la qualità del prodotto. Gestione dei Gel e delle Micro-Impurità: Sfide e Soluzioni Integrate I gel rappresentano una sfida unica nella filtrazione del fuso. Essendo di natura polimerica, spesso hanno una densità simile al polimero fuso e possono deformarsi sotto pressione, rendendo difficile la loro rimozione meccanica. Le innovazioni nella progettazione degli elementi filtranti, come l'uso di geometrie a spirale o a "labirinto", e l'ottimizzazione delle condizioni operative (temperatura e pressione) possono migliorare l'efficienza nella cattura dei gel. Inoltre, l'integrazione di più stadi di filtrazione con diverse finezze e tipologie di filtri (ad esempio, un filtro a raschiamento per le impurità più grandi seguito da un filtro a retrolavaggio o laser per le micro-impurità e i gel) è una strategia efficace per affrontare la complessità dei riciclati altamente contaminati. Ottimizzazione del Processo: Monitoraggio, Automazione e Manutenzione Predittiva L'efficienza di un sistema di filtrazione non dipende solo dalla tecnologia del filtro, ma anche dalla sua integrazione nel processo di estrusione. Sistemi di monitoraggio avanzati, che misurano continuamente la pressione differenziale, la temperatura e la portata, consentono di rilevare in tempo reale l'intasamento degli elementi filtranti e di attivare automaticamente le procedure di pulizia o retrolavaggio. L'automazione dei sistemi di scarico delle impurità e la gestione intelligente dei cicli di pulizia riducono al minimo l'intervento umano e massimizzano l'uptime. L'implementazione di strategie di manutenzione predittiva, basate sull'analisi dei dati operativi, permette di anticipare l'usura degli elementi filtranti e di pianificare gli interventi di manutenzione, evitando fermi macchina non programmati. Impatto sulla Qualità del Prodotto Finale e Sostenibilità Economica L'adozione di sistemi di filtrazione avanzati ha un impatto diretto sulla qualità del polimero riciclato. La rimozione efficiente di impurità e gel si traduce in un prodotto con migliori proprietà meccaniche, ottiche ed estetiche, rendendolo competitivo con i polimeri vergini per un'ampia gamma di applicazioni. Questo non solo aumenta il valore del materiale riciclato, ma apre anche nuove opportunità di mercato. Dal punto di vista economico, la riduzione dei tempi di fermo macchina, l'ottimizzazione del consumo energetico (grazie a una minore pressione di filtrazione) e la diminuzione degli scarti contribuiscono a una significativa riduzione dei costi operativi e a un aumento della redditività complessiva del processo di riciclo. Prospettive Future: Intelligenza Artificiale e Materiali Autopulenti Il futuro della filtrazione del fuso per riciclati altamente contaminati si orienta verso soluzioni ancora più intelligenti e autonome. L'integrazione dell'intelligenza artificiale (AI) e del machine learning (ML) permetterà ai sistemi di filtrazione di "apprendere" dal comportamento del fuso e delle impurità, ottimizzando dinamicamente i parametri operativi per massimizzare l'efficienza e la durata degli elementi filtranti. La ricerca sui materiali autopulenti e sulle superfici con proprietà anti-adesive potrebbe rivoluzionare ulteriormente il design dei filtri, riducendo la frequenza delle operazioni di pulizia e prolungando la vita utile dei componenti. Queste innovazioni apriranno nuove frontiere per il riciclo dei polimeri, rendendolo ancora più efficiente, sostenibile ed economicamente vantaggioso.© Riproduzione Vietata
SCOPRI DI PIU' Tecnologie di Spellatura dei Cavi Elettrici e Riciclo Sostenibile di Plastica e Rame
Come i sistemi avanzati di spellatura e riciclo dei cavi elettrici stanno promuovendo l'economia circolare in Europadi Marco ArezioLa crescente domanda di materiali conduttivi e plastici, in particolare rame e polimeri, ha stimolato lo sviluppo di processi di recupero e riciclo efficaci e sostenibili. I cavi elettrici, che rappresentano una componente chiave in molte infrastrutture, sono composti principalmente da rame, alluminio e rivestimenti plastici. A fine vita, questi materiali rappresentano una preziosa risorsa per il recupero e il riciclo, riducendo la necessità di estrarre nuove risorse e minimizzando l'impatto ambientale. In questo articolo, esploreremo i principali sistemi di spellatura dei cavi elettrici, i processi di riciclo associati a rame e plastica, e le statistiche di riciclo in Europa. Infine, analizzeremo le destinazioni dei materiali riciclati e come vengono riutilizzati in diversi settori. Sistemi di Spellatura dei Cavi Elettrici Il processo di spellatura dei cavi elettrici è cruciale per separare i metalli conduttivi dai rivestimenti plastici o in gomma. Esistono diversi metodi e tecnologie per spellare i cavi, ognuno dei quali presenta vantaggi specifici in base alle dimensioni del cavo, alla quantità di materiale e alle esigenze dell'industria. Spellatura Manuale Questo metodo, seppur obsoleto per i grandi volumi, è ancora utilizzato in alcuni contesti per cavi di piccole dimensioni o situazioni dove i volumi non giustificano l'uso di tecnologie più avanzate. Si basa sull'uso di strumenti manuali come pinze e coltelli per separare il rame o l'alluminio dal rivestimento plastico. Tuttavia, questo processo è laborioso e poco efficiente, con un rischio maggiore di danneggiare il metallo durante la spellatura. Spellatrici Automatiche Le macchine spellatrici sono sistemi automatizzati in grado di processare grandi volumi di cavi. Funzionano tagliando e separando in modo preciso il rivestimento plastico dal metallo interno, minimizzando le perdite e aumentando l'efficienza. Le spellatrici possono variare in dimensioni e capacità, con modelli industriali in grado di gestire diverse tipologie di cavi, dai più piccoli fili ai cavi di grandi dimensioni utilizzati nelle infrastrutture energetiche. Triturazione e Separazione Un'alternativa al processo di spellatura consiste nella triturazione dei cavi. Questo metodo sminuzza l'intero cavo in frammenti di dimensioni ridotte, permettendo poi la separazione del rame (o dell'alluminio) dalla plastica mediante processi come la flottazione, l'elettrostatica o la separazione a gravità. Questo sistema è particolarmente utile per il trattamento di cavi che non possono essere spellati in modo efficiente, ma richiede tecnologie avanzate e una gestione accurata dei rifiuti. Processi Criogenici Nei sistemi criogenici, i cavi vengono raffreddati a temperature estremamente basse, rendendo fragile il rivestimento plastico. Questo consente di separare meccanicamente il rame dal materiale isolante con un impatto minimo sul metallo conduttivo. Sebbene più costoso, questo processo offre un'alta efficienza per particolari tipologie di cavi, soprattutto quelli con rivestimenti compositi difficili da trattare con altri metodi. Riciclo del Rame e della Plastica Una volta separati i materiali, si procede al riciclo vero e proprio, che varia a seconda del materiale trattato. Riciclo del Rame Il rame è uno dei materiali più preziosi da riciclare grazie alle sue caratteristiche conduttive e alla capacità di essere riutilizzato all'infinito senza perdere le sue proprietà. Dopo la spellatura o la triturazione, il rame viene generalmente fuso per rimuovere eventuali impurità e trasformato in lingotti o fili pronti per essere utilizzati in nuovi prodotti. Il rame riciclato è impiegato in una vasta gamma di settori, tra cui: Industria elettronica: per la produzione di componenti come fili, cavi e circuiti stampati. Costruzioni: utilizzato in tubature, cavi elettrici per edifici e altre applicazioni. Settore automobilistico: per la fabbricazione di componenti elettrici e cablaggi. In Europa, circa il 50% della domanda di rame è soddisfatta tramite materiali riciclati, un dato che sottolinea l'importanza del recupero di questo metallo nella catena di approvvigionamento. Riciclo della Plastica Il rivestimento plastico dei cavi, generalmente composto da polietilene, PVC o materiali termoplastici, viene trattato separatamente. A differenza del rame, il riciclo della plastica è più complesso a causa della degradazione delle proprietà del materiale nel tempo e della difficoltà di separare completamente le impurità. Esistono due principali metodi per il riciclo della plastica: Riciclo Meccanico La plastica viene lavata, macinata e trasformata in granuli, che possono essere utilizzati per la produzione di nuovi prodotti in plastica. Tuttavia, i materiali plastici riciclati possono presentare qualità inferiori rispetto ai polimeri vergini, limitando le applicazioni. Riciclo Chimico In alcuni casi, i polimeri possono essere trattati chimicamente per scomporli nei loro monomeri di base, che poi vengono riutilizzati per produrre nuova plastica con caratteristiche simili ai materiali originali. Questo processo è più costoso, ma consente di riciclare la plastica con una qualità superiore. Quantità di Riciclo in Europa In Europa, il riciclo dei cavi elettrici è un settore in crescita, con politiche sempre più orientate verso l'economia circolare e la riduzione dell'impatto ambientale. Secondo Eurostat, il tasso di riciclo dei rifiuti elettrici ed elettronici, che include i cavi, è cresciuto costantemente negli ultimi anni. Nel 2020, il tasso medio di riciclo di questi materiali in Europa ha raggiunto circa il 42%, con paesi come Germania e Paesi Bassi che superano il 50%. Per quanto riguarda il rame, l'Unione Europea recupera oltre 2,5 milioni di tonnellate di rame all'anno, con una percentuale di riciclo che supera il 40% della domanda complessiva. I principali paesi coinvolti nel riciclo del rame includono Germania, Italia, Francia e Spagna. Anche il riciclo della plastica è un settore in crescita, sebbene il tasso di recupero sia ancora inferiore rispetto ai metalli. Si stima che circa il 32% dei rifiuti plastici venga riciclato in Europa, con iniziative volte a migliorare la gestione dei rifiuti e l'efficienza dei processi di riciclo. Destinazione dei Materiali Riciclati I materiali riciclati provenienti dai cavi elettrici trovano nuove applicazioni in diversi settori: Rame: Il rame riciclato viene principalmente riutilizzato per la produzione di cavi elettrici, componenti elettronici e cablaggi per automobili. La sua alta conducibilità e la possibilità di essere riutilizzato senza perdita di qualità lo rendono uno dei materiali più versatili e preziosi nel ciclo produttivo. Plastica: La plastica riciclata viene spesso utilizzata per la produzione di materiali meno tecnici, come tubi, imballaggi o oggetti di uso quotidiano. Alcuni tipi di plastica riciclata possono essere trasformati in materiali per l'isolamento termico o acustico. Conclusione Il riciclo dei cavi elettrici rappresenta un elemento chiave nella transizione verso un'economia circolare, riducendo l'impatto ambientale e limitando la dipendenza da risorse naturali vergini. I sistemi di spellatura, combinati con le tecnologie avanzate di separazione e riciclo, permettono di recuperare materiali preziosi come il rame e la plastica, che vengono reintrodotti nei processi produttivi. Con politiche sempre più orientate verso la sostenibilità, l'Europa sta giocando un ruolo di primo piano nell'espansione di questi sistemi, ponendo le basi per un futuro più ecologico e a basso impatto ambientale.© Riproduzione Vietata
SCOPRI DI PIU' Come Viene Formato un Flacone in Plastica Riciclata
Estrusione del polimero riciclato, formazione del parison, soffiaggio del flacone e distacco delle materozzedi Marco ArezioI flaconi dei prodotti per la pulizia della casa o per i liquidi industriali, realizzati in plastica riciclata, comprati abitualmente nei negozi, hanno avuto una grandissima diffusione negli ultimi anni, andando a sostituire progressivamente quelli in vetro e in metallo. Sono senza dubbio più leggeri, hanno un costo di produzione più basso e sono facilmente riciclabili con un impatto ambientale inferiore ad altri imballi per liquidi. Un flacone prodotto con la platica riciclata può essere prodotto, usato, riciclato e riusato per un numero elevato di volte con un consistente risparmio di materie prime naturali. Ma ci siamo mai chiesti come viene prodotto un flacone di detersivo in plastica? L’industria del riciclo ha fatto enormi passi avanti creando granuli in HDPE, il polimero principe per i flaconi dei prodotti liquidi per la pulizia della casa, sempre più performanti e puliti, che possono essere impiegati al 100% almeno fino ad un volume di 5 litri di prodotto. Questi polimeri provengono principalmente dal riciclo dei flaconi degli stessi detersivi, attraverso un attento lavoro di selezione del rifiuto raccolto e una serie di operazioni di miglioramento della materia prima seconda, che permette la creazione di un altro flacone dagli spessori di pochi micron. Per poter produrre un falcone in HDPE riciclato, oltre al polimero, dobbiamo disporre di un impianto di estrusione e soffiaggio dell’imballo. Questi impianti sono composti, in modo molto schematico, da un alimentatore in cui si metterà il polimero di HDPE in granuli, un estrusore che avrà il compito di sciogliere il granulo plastico creando un fuso modellabile, un filtro che avrà il compito, specialmente se si utilizza un HDPE riciclato da post consumo, di ridurre al massimo eventuali inquinanti presenti nel polimero ed infine uno stampo in cui avviene la formazione del flacone. Sorvolando sulla prima parte del processo di estrusione, argomento già trattato in un articolo precedente, vediamo cosa succede nel processo di produzione a valle dell’estrusione. L’HDPE fuso dall’estrusore sarà incanalato in un impianto atto alla produzione di una lingua di materiale plastico, detto parison, che costituirà la materia prima per il nostro futuro flacone. Una volta regolata la quantità di materiale che costituisce il parison, le due parti dello stampo si chiuderanno fra loro imprigionandolo. A questo punto verrà insufflata dell’aria all’interno del parison, che gonfierà il materiale sulle pareti dello stampo creando e raffreddando il flacone. La forza con cui viene immessa l’aria non è, generalmente, superiore a 10 Bar, permettendo una corretta formazione del prodotto all’interno dello stampo, ma la durata di soffiatura dipende dalla dimensione volumetrica del flacone da realizzare. Essendo questo processo il più lungo rispetto ai precedenti, è possibile ottimizzare le tempistiche utilizzando, per esempio, il ricambio dell’aria di soffiaggio per permettere una più veloce fase di raffreddamento del prodotto all’interno dello stampo. Come in tutte le operazioni di stampaggio, anche nella produzione dei flaconi è possibile che si creino delle materozze intorno al flacone grezzo, che un tempo venivano tolte a mano. Attualmente le soffiatrici dispongono di appostiti taglienti che, in modo automatico, rifilano le eccedenze di plastica presenti sui flaconi, velocizzando notevolmente il lavoro. Una volta formato il flacone, un nastro trasportatore lo indirizzerà ad un altro impianto di soffiatura automatico che avrà il compito, attraverso l’insufflazione di aria al suo interno, di verificare che non vi siano imperfezioni costruttive, come dei fori, che ne comprometterebbe la tenuta una volta riempiti di prodotto. Superata questa fase di controllo il flacone potrà essere idoneo alla successiva fase di riempimento con i detersivi o gli altri liquidi da commercializzare. Categoria: notizie - tecnica - plastica - riciclo - produzione - soffiaggio - flacone - HDPE
SCOPRI DI PIU'