
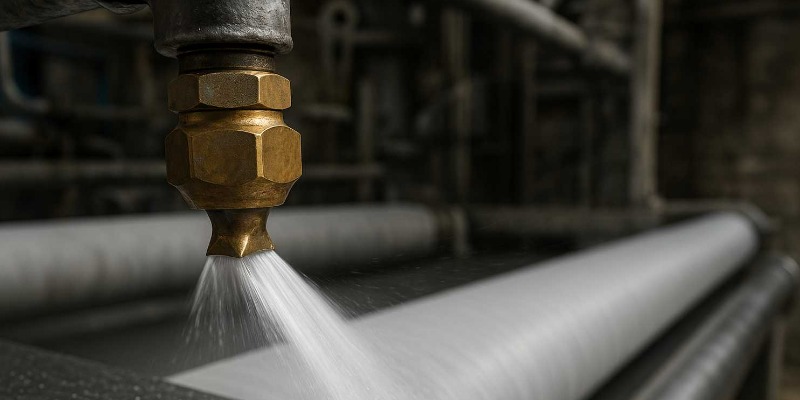
 Cinque problemi e cinque soluzioni degli ugelli nelle cartiere: strategie tecniche per l’efficienza e la qualità nella produzione della carta
Analisi approfondita delle criticità operative e delle migliori soluzioni tecniche per ottimizzare l’uso degli ugelli negli impianti cartari, ridurre i fermi e migliorare la qualità della cartadi Marco ArezioNel complesso e competitivo settore cartario, ogni elemento dell’impianto produttivo deve garantire prestazioni affidabili e durature. Gli ugelli rappresentano uno dei componenti più critici e al contempo sottovalutati: sono il punto di contatto tra i processi idraulici e la materia prima, influenzando direttamente la qualità della carta, il consumo energetico, la manutenzione e la sostenibilità globale dell’impianto. Sebbene siano spesso percepiti come elementi “di dettaglio”, i problemi legati agli ugelli possono generare inefficienze significative, generando sprechi, fermi impianto e difetti nel prodotto finale. Questo articolo esplora cinque tra le principali criticità legate all’uso degli ugelli nelle cartiere—dalla formazione di schiume all’intasamento, passando per problemi di usura, variazioni di pressione e scarsa uniformità di spruzzatura—e propone cinque strategie tecniche di soluzione, frutto dell’esperienza industriale recente e delle innovazioni tecnologiche più attuali. Generazione di schiume: cause e rimedi Tra i fenomeni più insidiosi per la regolarità del processo cartario vi è la formazione di schiume, spesso sottovalutata ma in grado di compromettere drasticamente sia la resa produttiva che la qualità della carta. La schiuma si origina tipicamente in seguito all’azione turbolenta degli ugelli, soprattutto nelle zone di spruzzatura di acqua bianca o prodotti chimici. I vortici creati dalle alte pressioni, in presenza di tensioattivi naturali (derivanti dalla fibra vegetale) o artificiali (additivi), favoriscono la dispersione d’aria nei liquidi. Le conseguenze sono molteplici: variazioni di umidità, depositi sulla tela, inefficace rimozione di impurità e addirittura danneggiamento delle pompe e dei sistemi di filtrazione. Soluzione: L’introduzione di ugelli a basso impatto idrodinamico, progettati per ridurre la turbolenza locale e dotati di geometrie ottimizzate (ad esempio profili Venturi o a ventaglio lamellare), si è dimostrata efficace per limitare la formazione di schiume. Contestualmente, una regolazione fine della pressione di esercizio e l’installazione di sistemi di degasaggio a monte della linea riducono il contenuto d’aria disciolta e prevengono il fenomeno all’origine. Alcuni stabilimenti integrano inoltre sensori di rilevazione della schiuma collegati a dispositivi di dosaggio automatico di antischiuma, ottenendo una risposta dinamica e mirata ai picchi di formazione. Intasamento degli ugelli: prevenzione e pulizia L’intasamento rappresenta una delle principali fonti di fermo impianto e di inefficienza nelle cartiere moderne. Gli ugelli, a causa della presenza di particelle solide, residui di fibre, cariche minerali o microflocculi, possono ostruirsi parzialmente o totalmente. Questo compromette la portata e la distribuzione del getto, portando a difetti superficiali della carta (macchie, striature), sprechi di acqua e prodotti chimici, oltre a sforzi meccanici dannosi per l’intera linea. Soluzione: Per contrastare il problema, sono fondamentali sia misure di prevenzione che procedure di pulizia efficaci. La filtrazione avanzata dell’acqua di processo, tramite filtri a maglie sottili o sistemi a controlavaggio automatico, elimina la maggior parte delle particelle critiche prima che raggiungano gli ugelli. In aggiunta, la scelta di ugelli facilmente smontabili, realizzati con materiali antiaderenti come l’acciaio inox lucidato o polimeri tecnici (es. PEEK), facilita interventi rapidi di manutenzione. In molte cartiere si sono diffuse soluzioni di pulizia in-situ (CIP, Clean-In-Place) che, sfruttando sequenze automatiche di lavaggio ad alta pressione, consentono di ripristinare la funzionalità degli ugelli senza smontare l’impianto. Usura accelerata e perdita di efficienza: materiali e tecnologie innovative L’usura progressiva degli ugelli è una sfida costante, causata sia dall’azione abrasiva delle particelle solide che dalla corrosione chimica (soprattutto in presenza di agenti sbiancanti o acidi). L’erosione dei bordi dell’ugello modifica progressivamente il profilo del getto, portando a sprechi d’acqua, spruzzature asimmetriche e instabilità del processo. Soluzione: Negli ultimi anni, la ricerca sui materiali ha permesso di sviluppare ugelli ad alta resistenza, utilizzando carburi di tungsteno, ceramiche tecniche o rivestimenti superficiali in nitruro di titanio. Tali soluzioni estendono notevolmente la vita utile degli ugelli anche in ambienti aggressivi. L’adozione di sistemi di monitoraggio in tempo reale (ad esempio tramite telecamere termiche o sensori di flusso) permette di rilevare anomalie nell’ampiezza e nella direzione del getto, pianificando interventi di sostituzione prima che si verifichino danni significativi. Alcuni produttori offrono ora ugelli “intelligenti”, dotati di chip RFID o tag NFC, che tracciano lo storico di utilizzo e segnalano via software quando è consigliata la manutenzione. Variazioni di pressione e instabilità di portata Un altro problema ricorrente è rappresentato dalle fluttuazioni di pressione nei circuiti di alimentazione degli ugelli, che possono derivare da variazioni nel carico di lavoro delle pompe, fenomeni di cavitazione o errori di calibrazione dei regolatori di flusso. Queste instabilità si traducono in getti discontinui, “sbuffi” irregolari e perdita di controllo nella distribuzione dei fluidi, con effetti negativi sia sul consumo di risorse che sulla qualità della carta. Soluzione: Per garantire una portata costante e omogenea, è necessario intervenire sia a livello impiantistico che gestionale. L’installazione di pompe a velocità variabile (inverter), integrate con sistemi di feedback in tempo reale, consente di adattare la pressione alle effettive esigenze della linea di produzione. L’implementazione di accumulatori idraulici e valvole di regolazione ad alta precisione elimina i picchi di pressione, mentre software avanzati di supervisione (SCADA) permettono una diagnosi precoce e una rapida correzione di eventuali anomalie. Una corretta formazione del personale tecnico sull’importanza della taratura periodica completa la strategia di prevenzione. Scarsa uniformità della spruzzatura e qualità del prodotto finale La scarsa uniformità nella distribuzione del getto da parte degli ugelli può derivare da una combinazione di fattori: usura irregolare, errata selezione del tipo di ugello (angolo di spruzzatura, portata, geometria), o variazioni nelle condizioni operative. Le conseguenze sono ben visibili: difetti superficiali della carta, variazioni di spessore e densità, incremento degli scarti e riduzione dell’efficienza complessiva. Soluzione: Per ottenere una spruzzatura omogenea, occorre partire dalla scelta accurata dell’ugello in base al processo specifico (docce di lavaggio, nebulizzazione di prodotti chimici, idropulizia). L’impiego di software di simulazione fluidodinamica (CFD) consente di prevedere con precisione il comportamento dei getti e ottimizzare la disposizione degli ugelli lungo la linea. L’utilizzo di barre portaugelli regolabili, in combinazione con sistemi automatici di allineamento, permette di correggere eventuali disallineamenti o variazioni dovute a vibrazioni meccaniche. Una regolare ispezione mediante telecamere ad alta risoluzione, integrata da un database di manutenzione predittiva, assicura infine il mantenimento nel tempo delle condizioni ottimali di spruzzatura. Conclusioni: verso una gestione proattiva degli ugelli nelle cartiere L’esperienza industriale degli ultimi anni ha confermato come la gestione ottimale degli ugelli sia un fattore chiave per il raggiungimento degli obiettivi di efficienza, sostenibilità e qualità nel settore cartario. Le cinque problematiche illustrate—formazione di schiume, intasamento, usura, instabilità di pressione e scarsa uniformità—rappresentano i principali ostacoli ma anche le aree in cui l’innovazione tecnologica sta offrendo le risposte più convincenti. La combinazione tra materiali avanzati, automazione intelligente, monitoraggio continuo e formazione del personale permette oggi di affrontare in modo sistematico questi problemi, minimizzando i costi operativi e massimizzando la competitività sul mercato. Le soluzioni discusse rappresentano solo una parte delle possibilità a disposizione: il futuro della produzione cartaria passa anche da questi dettagli tecnici, capaci di fare la differenza tra un processo statico e uno proiettato verso l’eccellenza industriale.© Riproduzione Vietata
SCOPRI DI PIU' Progettazione ed Installazione di Linee di Tubazioni Industriali
Quali sono le caratteristiche delle linnee di trasporto dei fluidi in una produzione industriale di Marco ArezioUna produzione industriale ha, normalmente, la necessità di essere supportata da una serie di fluidi, come l’acqua, l’aria compressa o il vapore.Per poter trasportare i diversi fluidi necessari al funzionamento degli impianti di produzione, bisogna poter contare su tubazioni progettate in base al fluido che dovranno contenere, la distanza del trasporto, il loro diametro e la pressione di lavoro. In questo articolo affrontiamo gli elementi che costituiscono una rete di distribuzione industriale dei fluidi e cosa dobbiamo tenere in considerazione per scegliere i migliori materiali adatti allo scopo. Una rete di tubi per il trasporto dei fluidi industriali può rientrare nella voce delle reti di servizio alla produzione e, per questo motivo, la loro installazione e manutenzione deve essere considerato nei costi degli impianti e in quelli di manutenzione. Quindi, è importante progettare, realizzare ed installare la miglior rete di tubature possibili, in modo da minimizzare i costi generali ed aumentarne la durata nel tempo. Infatti, è sempre utile prevedere un sovradimensionamento, ma con attenzione, della linea e degli elementi che sono a supporto, in quanto potrebbe essere necessario, in futuro, un aumento del fabbisogno di fluidi richiesto da un possibile incremento dei volumi di produzione, senza dover rifare le linee di trasporto. Gli elementi che costituiscono una linea di trasporto della fluida sono costituiti dai seguenti prodotti: • Tubi • Elementi di raccordo • Accessori In primo luogo possiamo dire che le linee di servizio alla produzione dovrebbero essere visibili e di facile accesso, in modo da poter svolgere le eventuali riparazioni o ispezioni, in modo veloce ed agevole, senza pregiudicare i tempi della produzione. Inoltre, ogni linea deve essere ben riconoscibile in base al flusso che in essa scorre, infatti, i dati che indicano la natura del fluido possono essere riportati sui tubi, in varie forme, quali il nome per esteso, l’abbreviazione o la formula chimica. Per le tubazioni convoglianti fluidi pericolosi, oltre al colore di base, deve essere presente il simbolo di pericolo e il nome o la formula del fluido. Occorre, infine, tenere presente che le tubazioni e tutti i componenti devono essere installati in modo da: • non intralciare il transito • non occupare spazi di lavoro • non essere danneggiati da mezzi di trasporto • non costituire barriera alla diffusione della luce naturale Scelta dei tubi da installare I materiali più comuni che compongono i tubi, utilizzati nelle linee di trasporto dei fluidi in produzione, sono la plastica, il rame, l’acciaio, la ghisa e, misura minore, il calcestruzzo. Per la scelta di una tipologia piuttosto che un’altra, deve essere considerato il tipo di fluido da trasportare, la pressione all’interno del tubo, la temperatura di esercizio, l’aggressività del fluido sulla linea e alcune considerazioni ambientali dello stabilimento, come l’umidità, il calore e l’aggressività di componenti esterni. Inoltre, influisce sulla scelta del tubo, in merito al fluido da trasportare, la filettatura o la saldatura delle giunzioni tra i tubi stessi, che dovrà tenere in considerazione le caratteristiche generali del fluido. Una volta scelto il materiale ed il tipo giuntura più adatta, viene determinato il diametro e lo spessore del tubo. Il diametro viene determinato in base alla portata del fluido da convogliare, tenendo conto di bilanciare economicamente i costi di installazione, crescenti al crescere del diametro delle tubazioni. Tubi in acciaio I tubi in acciaio sono, di gran lunga, la tipologia più usata nelle linee di produzione e vengono classificati in base al loro impiego: • Tubi filettabili • Tubi commerciali • Tubi per applicazioni meccaniche • Tubi per condotte • Tubi speciali • Tubi zincati I tubi in acciaio sono impiegati per il trasporto dei liquidi, anche in presenza di alte temperature, di gas, di sostanze non alterabili e di pressione. Tubi in ghisa I tubi di ghisa sferoidale sono ottenuti per centrifugazione e sono normalmente dotati di giunto a bicchiere con guarnizione in elastomero, oppure per particolari applicazioni, sono disponibili in versione flangiata. Vengono impiegati, normalmente, nel trasporto delle acque nere o del gas, attraverso degli appositi strati di rivestimento in base alla tipologia di fluido da contenere. Tubi in rame I tubi in rame sono caratterizzati da una conducibilità elettrica e termica elevatissime, superate solo da quelle dell'argento, inoltre il rame è molto resistente alla corrosione e non è magnetico. Vengono impiegati per trasportare l’acqua potabile, il gas combustibili, i gas medicali, l’acqua per il riscaldamento e i fluidi per condizionamento e refrigerazione. Infatti, il rame è impermeabile ai gas, facilmente piegabile, resiste alla corrosione e non invecchia se esposto alla radiazione solare. Tubi in plastica I tubi in plastica hanno avuto una veloce diffusione negli ultimi decenni, impiegandoli per il trasporto di liquidi e dei gas, in quanto possiedono una buona resistenza alla corrosione da parte degli agenti chimici, sono leggeri. flessibili e hanno ottime proprietà dielettriche. Grazie a tali caratteristiche, i tubi in plastica hanno trovato applicazione anche per il convogliamento (in pressione e per gravita) delle acque reflue inquinate. Per contro, quelli in PVC, per esempio, non sono adatti per pressioni di esercizio superiori a 16 bar e per temperature superiori a 60 °C o per frequenti variazioni di temperatura. Infine subiscono un sensibile invecchiamento (che li rende fragili) se sono sottoposti all’esposizione prolungata della luce e frequenti sbalzi termici. I principali materiali di cui sono costituiti i tubi di materiale polimerico sono: • Polipropilene (PP) • Polietilene (PE) • Policloruro di vinile (PVC) • Plastici rinforzati con fibre di vetro (PRFV) Un altro vantaggio molto importante delle tubature realizzate con i polimeri plastici è la loro notevole durata, specialmente quelli prodotti in PVC, che può raggiungere anche i 50 anni di esercizio se conservati e protetti in modo idoneo. Dilatazioni termiche La presenza di calore nella linea deve far riflettere, non solo sulla tipologia di materia prima da utilizzare per i tubi, ma anche sui comportamenti che queste materie prime possono avere durante le variazioni di temperatura in funzione della lunghezza della linea stessa. Non solo sono da tener presente, al fine della corretta progettazione dei tubi, le temperature di esercizio e di picco, ma anche gli sbalzi termici che possono avvenire tra parti di impianti più freddi e altri più caldi. Inoltre, in una tubazione rettilinea di diametro contenuto, l’allungamento può comportare una flessione (carico di punta) in grado di sollecitare pericolosamente le flange di collegamento della tubazione alle apparecchiature.Categoria: notizie - tecnica - produzione - linee di tubazioni
SCOPRI DI PIU' Il PVC Riciclato e gli Stabilizzanti
Cosa sono, cosa servono e come si scelgono gli additivi stabilizzanti per il PVC riciclatodi Marco ArezioÈ importante sapere che il PVC puro non si presta a quasi nessuna applicazione: per questo motivo, nei processi di trasformazione, vengono sempre aggiunti al PVC degli additivi che proteggono il polimero durante la lavorazione, così da impedirne la degradazione e permettono, inoltre, di migliorare le caratteristiche del manufatto risultante in funzione della sua destinazione d’uso finale. La formulazione del materiale è infatti definita considerando tre aspetti fondamentali: – Tipo di lavorazione: il materiale deve essere in grado di resistere alle sollecitazioni e alle temperature coinvolte nel processo, essere nella forma giusta (dry-blend, granulo, lattice, ecc.), essere sufficientemente stabile e avere proprietà adeguate per il tipo di lavorazione; – Applicazione finale: bisogna tenere in considerazione l’utilizzo finale del prodotto, le sollecitazioni, ambienti ostili, o anche limitazioni particolari imposte, per esempio, per contatto cibi o in campo medico; – Costo: aspetto sempre importante; funzione della quantità e del tipo di additivi. Una formulazione tipica, per il PVC rigido, comprende la resina, lo stabilizzante termico (evita la degradazione), gli aiutanti di processo (migliorano le caratteristiche del fuso e la lavorabilità) e il lubrificante. Per il PVC plastificato si utilizza una base analoga, ma si aggiungono i plastificanti. Altri additivi sono i coloranti e le cariche. Le cariche vengono inserite principalmente per ridurre le quantità di PVC a parità di volume e quindi per ridurre i costi, ma influiscono anche sulle proprietà aumentando la durezza e rigidità del prodotto finito. Un additivo non deve né volatilizzare durante la trasformazione né essudare verso la superficie nel corso dell’utilizzazione del manufatto. Ciò significa che l’additivo deve avere una bassa tensione di vapore ad alte temperature e non deve precipitare o cristallizzare migrando dalla matrice polimerica durante l’invecchiamento. Mentre gli additivi insolubili, come le cariche e i pigmenti, non danno luogo a questi fenomeni di migrazione, al contrario, gli additivi solubili, come i plastificanti di basso peso molecolare, sono suscettibili di fenomeni di migrazione sia durante la trasformazione che durante l’uso, e possono perfino agire da veicolo per la migrazione di altri additivi presenti in minore quantità.Vediamo da vicino gli stabilizzanti Com’è già noto il principale svantaggio nell’uso del PVC è la sua instabilità termica; infatti a circa 100°C subisce una degradazione chiamata deidroclorinazione, ovvero rilascia acido cloridrico. Ciò determina un abbassamento delle proprietà meccaniche e una decolorazione. La trasformazione del PVC in manufatti richiede sempre l’aggiunta di stabilizzanti termici che evitano e riducono la propagazione della degradazione termica, dovuta allo sviluppo di acido cloridrico del PVC durante la fase di gelificazione e di lavorazione. Questi prodotti permettono, inoltre, di migliorare la resistenza alla luce solare, al calore e agli agenti atmosferici del manufatto. Infine, gli stabilizzanti hanno un forte impatto sulle proprietà fisiche della miscela nonché sul costo della formula. In genere vengono addizionati all’1% al PVC e restano saldamente ancorati alla matrice polimerica. La scelta dello stabilizzante termico adeguato dipende da diversi fattori: i requisiti tecnici del manufatto, le normative vigenti ed i costi. I più comuni stabilizzanti sono generalmente dispersi in un co-stabilizzante di natura organica che ne aumenta le caratteristiche di stabilizzazione. I principali stabilizzanti sono: stabilizzanti allo stagno, stabilizzanti al cadmio, stabilizzanti al piombo, stabilizzanti bario/zinco, stabilizzanti Ca/Zn, stabilizzanti organici. Stabilizzanti Ca/Zn Sviluppati di recente e con ottimo successo si stanno proponendo come validi sostituti degli stabilizzanti al piombo sul piano pratico ed anche sul piano economico. Il loro funzionamento si basa sugli stessi principi degli stabilizzanti al piombo, ma, al contrario di questi, non danno problemi ambientali o di salute nell’uomo. Per migliorare l’efficienza di questi sistemi di stabilizzazione talvolta si aggiungono altri elementi come composti a base di alluminio o magnesio. Per alcune applicazioni è necessario l’impiego di co-stabilizzanti come polioli, olio di soia, antiossidanti e fosfati organici. A seconda del tipo di sistema stabilizzante si possono ottenere prodotti finali con elevato grado di trasparenza, buone proprietà meccaniche ed elettriche, eccellenti proprietà organolettiche ed un elevato grado di impermeabilità. Di pari passo agli stabilizzanti Ca/Zn si stanno mettendo a punto sistemi calcio-organici che affianco ai tanti lati positivi: buona processabilità, buona stabilità termica legata all’assenza di Zn (il cui eccesso potrebbe innescare una brusca degradazione del prodotto) presentano alcuni lati negativi come ad esempio il tono colore della base (tendente al giallo). Stabilizzanti Organici Gli stabilizzanti organici non sono considerati, a tutt’oggi, degli stabilizzanti primari e, ancora meno, particolarmente potenti. Alcuni sono impiegati a causa della bassa tossicità, altri sono usati come co-stabilizzanti in abbinamento con stabilizzanti primari. Un rappresentante particolarmente importante che rientra in questa famiglia di lubrificanti è l’olio di soia epossidato. L’olio di soia epossidato è composto dal 10% di acido stearico e da acido palmitico per il resto da acidi grassi polinsaturi parzialmente epossidati. Esso viene usato nelle formulazioni in quantità che vanno dalle 2 alle 5 phr in base alla funzione che dovrà avere. In quantità minore di 2 phr avrà funzione co-stabilizzante, in quantità superiore avrà anche funzione lubrificante.Categoria: notizie - tecnica - plastica - riciclo - PVC - stabilizzanti Vedi maggiori informazioni
SCOPRI DI PIU' Manutenzione Predittiva e Preventiva delle Presse ad Iniezione: Decifrare i Segnali per un'Efficienza Proattiva
Un'analisi approfondita delle fasi manutentive e dei segnali emessi dalle presse ad iniezionedi Marco ArezioNel dinamico panorama dell'ingegneria delle materie plastiche, le presse ad iniezione rappresentano infrastrutture tecnologiche di primaria importanza. La loro capacità di trasformare polimeri grezzi in manufatti complessi e di precisione le rende elementi centrali in svariati settori industriali. Tuttavia, come ogni sistema meccanico complesso, le presse ad iniezione richiedono una gestione attenta e programmata, imperniata su strategie di manutenzione efficaci. Questo articolo si propone di esplorare le diverse sfaccettature della manutenzione delle presse ad iniezione, analizzando in dettaglio non solo le fasi operative ma, soprattutto, i segnali sottili e talvolta inequivocabili che queste macchine emettono quando necessitano di attenzione, fornendo una prospettiva avanzata sulla gestione proattiva degli impianti. Un Approccio Sistemico alla Cura delle Presse ad Iniezione: Oltre la Semplice Riparazione La manutenzione di una pressa ad iniezione non si limita alla mera riparazione di guasti. Essa costituisce un processo articolato che abbraccia diverse strategie interconnesse, ognuna con un ruolo specifico nel garantire l'efficienza e la longevità dell'impianto. In primo luogo, la manutenzione ordinaria, spesso relegata a compiti routinari, rappresenta il fondamento di una gestione efficace. Le attività quotidiane o settimanali svolte dagli operatori, come la meticolosa pulizia della macchina, la verifica dei livelli di lubrificanti e fluidi idraulici, e l'ispezione visiva alla ricerca di perdite o allentamenti, costituiscono una barriera primaria contro l'accumulo di problematiche minori che, trascurate, possono evolvere in guasti più significativi e onerosi. Salendo di livello, la manutenzione preventiva introduce una logica di programmazione e periodicità. Basandosi sulle raccomandazioni del costruttore e sull'esperienza operativa accumulata, tecnici specializzati intervengono a intervalli prestabiliti per eseguire controlli approfonditi, sostituire componenti soggetti a usura programmata (come filtri, guarnizioni e ugelli), calibrare sensori, analizzare lo stato dell'olio idraulico e verificare l'integrità dei sistemi di sicurezza. L'obiettivo primario di questa fase è anticipare i guasti, riducendo drasticamente la probabilità di interruzioni impreviste della produzione. L'avanguardia della gestione manutentiva è rappresentata dalla manutenzione predittiva. Sfruttando le potenzialità delle tecnologie di monitoraggio continuo, come sensori di vibrazione, termocamere e sistemi di analisi dell'olio in tempo reale, è possibile valutare lo stato di salute della macchina in modo dinamico. L'analisi dei dati raccolti permette di identificare anomalie incipienti e prevedere potenziali guasti con un orizzonte temporale che consente di pianificare interventi manutentivi mirati, ottimizzando l'allocazione delle risorse e minimizzando i costosi tempi di inattività non programmati. Infine, la manutenzione correttiva rappresenta la risposta all'inevitabile verificarsi di un guasto. Sebbene una gestione proattiva della manutenzione miri a contenerne la frequenza e la gravità, la capacità di intervenire rapidamente ed efficacemente per ripristinare la funzionalità della pressa rimane un aspetto cruciale. Decifrare il Linguaggio Silenzioso della Macchina: I Segnali Inequivocabili di Necessità Manutentiva Oltre alle scadenze programmate, la pressa ad iniezione stessa comunica attivamente il suo stato di salute attraverso una serie di segnali che un occhio esperto e una comprensione approfondita dei processi possono interpretare come campanelli d'allarme. Un allungamento inatteso dei tempi di ciclo non è semplicemente una variazione statistica. Un incremento graduale può sottendere un aumento dell'attrito meccanico, una progressiva inefficienza del sistema idraulico nel raggiungere le pressioni operative, o una riduzione della capacità di scambio termico nel sistema di riscaldamento o raffreddamento. Un rallentamento improvviso, d'altro canto, potrebbe indicare una perdita significativa di pressione idraulica o un blocco parziale nel sistema di raffreddamento che ostacola la solidificazione del polimero. L'inconsistenza nei tempi di ciclo tra una produzione e l'altra suggerisce un'instabilità intrinseca nel sistema, potenzialmente legata a fluttuazioni di pressione o a un controllo termico non ottimale. L'ambiente sonoro che circonda una pressa ad iniezione può rivelare molto sul suo stato di salute. Rumori anomali provenienti dalla pompa idraulica, come cigolii o pulsazioni, possono indicare usura interna o la presenza di aria nel circuito. Scricchiolii o colpi secchi dal gruppo di chiusura possono segnalare problemi di lubrificazione, usura delle guide o disallineamenti. Stridori metallici dal gruppo di iniezione potrebbero essere sintomo di usura della vite di plastificazione o del cilindro. Parallelamente, vibrazioni eccessive, generalizzate o localizzate, possono indicare squilibri meccanici, allentamenti strutturali o malfunzionamenti idraulici. L'analisi della frequenza e dell'intensità di questi suoni e vibrazioni, anche attraverso strumenti diagnostici dedicati, può fornire indicazioni preziose sulla natura del problema. La comparsa di perdite di materiale plastico fuso dall'ugello o da altre zone del gruppo di iniezione è un segnale visivo inequivocabile di un problema di tenuta, spesso dovuto all'usura di guarnizioni o al danneggiamento dei componenti. Analogamente, le perdite di olio idraulico da raccordi, tubazioni o cilindri indicano un deterioramento degli elementi di tenuta o danni strutturali che compromettono l'efficienza del sistema idraulico e rappresentano un rischio per la sicurezza. Il sistema di controllo elettronico della pressa è un sofisticato sistema di autodiagnosi. La comparsa ripetuta di allarmi e messaggi di errore non deve essere ignorata. Essi segnalano malfunzionamenti di sensori che forniscono informazioni cruciali al sistema, problemi con gli attuatori che eseguono i comandi, o anomalie nella comunicazione tra i diversi moduli elettronici. La consultazione del manuale della macchina per decifrare il significato specifico di ciascun codice di errore è un passo fondamentale per una diagnosi accurata. L'instabilità nei valori di pressione e temperatura è un altro indicatore critico. Fluttuazioni significative nella pressione idraulica possono riflettere problemi nella pompa o nelle valvole di regolazione. Variazioni anomale nella temperatura del fuso o dello stampo possono essere sintomo di malfunzionamenti nelle resistenze riscaldanti, nelle unità di termoregolazione o nei sensori di controllo. Un monitoraggio costante di questi parametri è essenziale per garantire la qualità del processo e prevenire danni all'attrezzatura. Infine, l'osservazione del movimento degli assi della pressa può rivelare anomalie. Movimenti a scatti o rallentati del gruppo di chiusura, del gruppo di iniezione o dell'espulsore suggeriscono un aumento dell'attrito dovuto a lubrificazione insufficiente o usura delle guide, o potenziali problemi con le valvole idrauliche che controllano il movimento. Una mancanza di precisione nel posizionamento indica invece possibili guasti ai sensori di posizione o al sistema di controllo del movimento. Un surriscaldamento anomalo di componenti specifici come il motore idraulico o il cilindro di plastificazione può segnalare sovraccarico, attrito eccessivo o malfunzionamenti nei sistemi di raffreddamento. Verso un Futuro di Produzione Intelligente: L'Importanza della Consapevolezza Manutentiva Comprendere le diverse fasi della manutenzione e, soprattutto, saper interpretare il linguaggio silente della pressa ad iniezione rappresenta una competenza fondamentale per i professionisti del settore plastico. Un approccio proattivo alla manutenzione, basato sull'osservazione attenta dei segnali emessi dalla macchina e sull'integrazione di strategie preventive e predittive, non solo minimizza i costosi tempi di fermo macchina e i costi di riparazione, ma contribuisce in modo significativo a garantire la qualità del prodotto finito e a prolungare la vita utile di un investimento strategico come la pressa ad iniezione. In un'era industriale sempre più orientata all'efficienza e all'ottimizzazione, la capacità di "ascoltare" la macchina e di agire tempestivamente in base ai suoi segnali diventerà un elemento distintivo per il successo nel competitivo mondo della trasformazione delle materie plastiche.© Riproduzione Vietata
SCOPRI DI PIU' Micro Laminazione delle Pellicole Plastiche
Sempre più sottili, robuste, elastiche e decorabili, le micro pellicole in plastica aprono nuovi orizzonti creatividi Marco ArezioLe micro pellicole polimeriche sono ormai diffusissime in molti ambiti, come quello dell’arredamento, dell’edilizia, dei prodotti protettivi, dell’automotive, dell’alimentare, del packaging e in molti altri campi. La tecnologia formulativa e produttiva raggiunta da questi laminati, sta permettendo un’esaltazione del design e del marketing attraverso la trasformazione di prodotti, non solo dal punto di vista estetico, ma anche delle prestazioni tecniche. In realtà nel nostro immaginario le collochiamo in un ambito temporale recente, ma questi sottili laminati plastici si possono datare al 1939, quando furono per la prima volta impiegati come elementi rifrangenti nella segnaletica stradale. Le applicazioni, come abbiamo visto, sono davvero numerose e in aggiornamento anno dopo anno, come per esempio le pellicole sulle lenti degli occhiali o sulle visiere dei caschi, a volte con scritte sulla parte esterna che non impediscono di vedere correttamente dall’interno. Possiamo citare anche le pellicole in PVB realizzate con stampa a getto di inchiostro da inserite a sandwich tra due vetri, in modo che le immagini diventino eterne in quanto protette dai vetri. Interessanti anche le pellicole per la conservazione dei cibi acquistabili al supermercato ci sono quelle detector, in grado di evidenziare deterioramenti o di rilevare la presenza di OGM. Nel settore dell’edilizia, già da molto tempo, si utilizzano pellicole polimeriche da applicare ai vetri per migliorare la sicurezza, ridurre l’irraggiamento solare che causa la trasmissione di calore all’interno dei locali con indubbi risparmi energetici, ridurre la rifrangenza della luce in modo da oscurare gli ambienti e pellicole schermati in grado di ridurre l’immissione di più del 90% delle onde elettromagnetiche all’interno dei locali. Nel campo della sicurezza, esistono pellicole composte da decine di strati di sottilissimo poliestere, che vengono impiegate per la riduzione delle conseguenze delle esplosioni. Infatti, l’elasticità che questi strati di poliestere conferisco al vetro, grazie al loro allungamento che può arrivare al 150%, aiutano il vetro a sopportare meglio l’onda d’urto di una esplosione. Nel settore dell’illuminotecnica e nell’elettronica, queste micro pellicole sono studiate per ottimizzare la luminosità di telefonini, schermi, computer, sia per il trasporto della luce stessa. Sono in commercio pellicole capaci di riflettere o trasmettere lunghezze d’onda luminosa diverse nello spettro del visibile e dell’infrarosso, costituite da centinaia di strati polimerici i cui spessori sono dell’ordine di una lunghezza d’onda luminosa. In questi campi la scienza della fisica delle superfici adiacenti ha reso possibile il progredire della tecnica della micro replicazione, la ripetizione continua milioni di volte di una microstruttura 3D costituita da minuscoli prismi o infinitesime sfere invisibili ad occhio nudo, che consente la realizzazione di superfici regolari con specifiche proprietà, come quella di catturare la luce del sole da angoli diversi e distribuirla verso l’interno, o di rifletterla totalmente verso l’esterno. Categoria: notizie - tecnica - plastica - pellicole plastiche - packaging - laminazione
SCOPRI DI PIU' Riduzione del Peso (Lightweighting) nel Packaging Plastico: Strategie di Design e Materiali Innovativi per Performance Ottimali
Esplora le tecniche avanzate di lightweighting per il packaging in plastica, bilanciando riduzione di materiale, resistenza strutturale e sostenibilità ambientaledi Marco ArezioIl settore del packaging in plastica si trova di fronte a una duplice sfida: rispondere alla crescente domanda di sostenibilità ambientale e, al contempo, mantenere o migliorare le performance funzionali dei prodotti. In questo contesto, il "lightweighting", ovvero la riduzione del peso e del materiale impiegato nel packaging, emerge come una strategia chiave. Non si tratta semplicemente di utilizzare meno plastica, ma di un approccio ingegneristico complesso che mira a ottimizzare il design e la selezione dei materiali per garantire che il packaging rimanga robusto, sicuro ed efficiente lungo l'intera catena di valore, dalla produzione al consumo finale. Questo articolo tecnico esplora le metodologie di design e le innovazioni nei materiali che consentono di raggiungere un equilibrio critico tra la riduzione del peso e il mantenimento delle performance. Principi Fondamentali del Lightweighting Il lightweighting non è un processo lineare, ma un'ottimizzazione multifattoriale che richiede una profonda comprensione delle proprietà dei materiali e delle sollecitazioni meccaniche a cui il packaging sarà sottoposto. I principi cardine includono: Analisi del Ciclo di Vita (LCA): Valutare l'impatto ambientale complessivo della riduzione del peso, considerando non solo il minor consumo di materiale, ma anche le implicazioni sulla logistica (minor peso = minor consumo di carburante nel trasporto) e sulla riciclabilità. Ottimizzazione Strutturale: Riprogettare la geometria del packaging per massimizzare la resistenza con il minimo materiale. Questo include l'introduzione di nervature, curvature, rinforzi e l'ottimizzazione dello spessore delle pareti solo dove strettamente necessario. Selezione di Materiali Avanzati: Identificare polimeri con proprietà meccaniche superiori (es. maggiore rigidità, resistenza all'impatto) che consentano di ridurre lo spessore senza compromettere l'integrità. Processi di Produzione Innovativi: Adottare tecnologie di stampaggio e formatura che permettano una distribuzione più uniforme del materiale e la creazione di geometrie complesse con precisione. Tecniche di Design per la Riduzione del Peso Il design gioca un ruolo preponderante nel lightweighting. Le tecniche più efficaci includono: Ottimizzazione Topologica: Utilizzo di software avanzati per identificare la distribuzione ottimale del materiale all'interno di una data geometria, eliminando le aree non essenziali per la resistenza strutturale. Questo porta a forme organiche e spesso controintuitive, ma estremamente efficienti. Design a Parete Sottile (Thin-Walling): Riduzione sistematica dello spessore delle pareti del contenitore. Questa tecnica richiede materiali con elevata rigidità e resistenza alla flessione, e processi di stampaggio a iniezione o soffiaggio ad alta precisione per evitare difetti come il "warping" o la fragilità. Strutture a Sandwich e Multistrato: Creazione di pareti composte da strati diversi, dove uno strato centrale leggero (es. schiuma polimerica o materiale riciclato) è racchiuso tra due strati esterni più densi e resistenti. Questa configurazione offre un'eccellente rigidità con un peso ridotto. Geometrie Rinforzate: Incorporazione di nervature, scanalature, cupole o altre caratteristiche strutturali che aumentano la resistenza alla compressione e alla flessione senza aggiungere massa significativa. Ad esempio, il design delle bottiglie in PET per bevande carbonatate sfrutta la pressione interna per contribuire alla rigidità strutturale. Integrazione di Funzionalità: Riprogettazione del packaging per ridurre il numero di componenti. Ad esempio, un tappo integrato o un sistema di chiusura che fa parte della struttura principale del contenitore può eliminare la necessità di parti aggiuntive e il loro peso. Materiali Innovativi per il Lightweighting L'innovazione nei materiali polimerici è fondamentale per il successo del lightweighting: Polimeri ad Alte Prestazioni (High-Performance Polymers): Materiali come il PET (Polietilene Tereftalato) con maggiore viscosità intrinseca o polipropilene (PP) e polietilene (PE) con distribuzione del peso molecolare ottimizzata, offrono proprietà meccaniche superiori che consentono spessori ridotti. Polimeri Rinforzati con Fibre: L'aggiunta di fibre di vetro, carbonio o naturali (es. cellulosa) ai polimeri può aumentare significativamente la rigidità, la resistenza alla trazione e all'impatto, permettendo un ulteriore lightweighting. Nanocompositi Polimerici: L'incorporazione di nanoparticelle (es. argille, grafene, nanotubi di carbonio) nel polimero base può migliorare drasticamente le proprietà barriera (contro gas e umidità) e meccaniche, rendendo possibile la produzione di film e contenitori ultra-sottili. Polimeri a Base Biologica e Riciclati: L'uso di bioplastiche (es. PLA, PHA) o di polimeri riciclati (rPET, rHDPE) è cruciale per la sostenibilità. La sfida è mantenere le proprietà meccaniche desiderabili, spesso compromesse dai cicli di riciclo o dalle intrinseche proprietà dei materiali bio-based, richiedendo additivi o blend specifici. Materiali Schiumati: L'introduzione di gas durante il processo di stampaggio crea una struttura cellulare all'interno del polimero, riducendo significativamente la densità e il peso, pur mantenendo una buona rigidità. Le schiume strutturali sono particolarmente promettenti per applicazioni dove la resistenza alla compressione è critica. Bilanciare Riduzione di Materiale e Resistenza: Le Sfide Il trade-off tra riduzione del materiale e mantenimento delle performance è la sfida centrale del lightweighting. Una riduzione eccessiva può portare a: - Compromissione della Funzionalità: Il packaging potrebbe non proteggere adeguatamente il prodotto da urti, vibrazioni o pressioni esterne. - Problemi di Linea: Contenitori troppo leggeri o flessibili possono causare problemi nelle linee di riempimento e confezionamento ad alta velocità. - Perdita di Percezione del Valore: Un packaging eccessivamente leggero può essere percepito dal consumatore come meno robusto o di qualità inferiore. - Riduzione della Durata di Conservazione (Shelf-Life): Per i prodotti alimentari, un packaging più sottile potrebbe compromettere le proprietà barriera, riducendo la shelf-life. Per mitigare queste sfide, è essenziale un approccio olistico che integri simulazioni FEM (Finite Element Method) per prevedere il comportamento strutturale, test di laboratorio rigorosi sulle proprietà meccaniche e barriera, e prove sul campo per valutare la performance del packaging nelle condizioni reali di trasporto e stoccaggio. Conclusioni Il lightweighting del packaging in plastica non è solo una tendenza, ma una necessità strategica per l'industria moderna. Attraverso l'applicazione di tecniche di design avanzate come l'ottimizzazione topologica e il design a parete sottile, unitamente all'impiego di materiali innovativi come polimeri ad alte prestazioni, nanocompositi e materiali schiumati, è possibile raggiungere significative riduzioni di peso senza compromettere la funzionalità. La chiave del successo risiede in un approccio ingegneristico integrato che bilanci attentamente le esigenze di riduzione del materiale con quelle di resistenza, durabilità e sostenibilità, guidando il settore verso un futuro più efficiente e responsabile.© Riproduzione Vietata
SCOPRI DI PIU' Lubrificazione Industriale: Fondamenti, Applicazioni e Confronto tra Prodotti
Come la scelta del giusto lubrificante può ottimizzare l'efficienza delle macchine, prolungarne la vita utile e ridurre i costi operatividi Marco ArezioLa lubrificazione industriale rappresenta un aspetto cruciale per il buon funzionamento e la longevità delle macchine e degli impianti industriali. L'uso corretto dei lubrificanti non solo riduce l'attrito e l'usura, ma contribuisce anche al miglioramento dell'efficienza energetica e alla prevenzione dei guasti. Questo articolo illustrerà le caratteristiche dei lubrificanti industriali, i loro usi nelle diverse macchine, l'efficacia dei prodotti disponibili sul mercato e offrirà un confronto tra diverse tipologie di lubrificanti. Caratteristiche dei Lubrificanti Industriali I lubrificanti industriali sono formulati per rispondere a specifiche esigenze operative, includendo una serie di caratteristiche chiave: Viscosità: La viscosità è una misura della resistenza del fluido allo scorrimento. È fondamentale scegliere un lubrificante con la giusta viscosità per garantire una pellicola protettiva adeguata tra le superfici in movimento. Stabilità Termica: I lubrificanti devono mantenere le loro proprietà anche a temperature elevate per evitare la degradazione e garantire una lubrificazione costante. Resistenza all'Ossidazione: La capacità di resistere all'ossidazione è cruciale per prevenire la formazione di depositi e acidi che possono danneggiare le superfici metalliche. Protezione dalla Corrosione: I lubrificanti devono proteggere le superfici metalliche dalla corrosione causata da umidità e altri agenti corrosivi. Proprietà Antiusura: La presenza di additivi antiusura riduce il contatto diretto tra le superfici metalliche, prolungando la vita delle componenti meccaniche. Compatibilità con i Materiali: È essenziale che il lubrificante sia compatibile con i materiali di guarnizioni e tenute per evitare perdite e malfunzionamenti. Usi dei Lubrificanti nelle Diverse Macchine Macchine Utensili Le macchine utensili come torni, fresatrici e trapani richiedono lubrificanti specifici per garantire precisione e durata. I lubrificanti per macchine utensili devono possedere elevate proprietà antiusura e antiattrito, oltre a una buona stabilità termica e resistenza all'ossidazione. Sistemi Idraulici I lubrificanti utilizzati nei sistemi idraulici devono garantire un'efficienza operativa ottimale e prevenire la formazione di depositi. È fondamentale che abbiano un'elevata resistenza all'ossidazione e proprietà anti-schiuma per assicurare una trasmissione della potenza fluida senza interruzioni. Compressori I compressori necessitano di lubrificanti che possano operare efficacemente in condizioni di alta pressione e temperatura. Devono avere eccellenti proprietà antiusura e capacità di dissipazione del calore, oltre a mantenere la pulizia interna per prevenire la formazione di depositi. Cuscinetti La lubrificazione dei cuscinetti è essenziale per ridurre l'attrito e l'usura. I lubrificanti per cuscinetti devono offrire una pellicola protettiva stabile, resistenza all'acqua e alle sostanze chimiche, oltre a proprietà antiusura e antiattrito. Sistemi di Trasmissione I lubrificanti per sistemi di trasmissione, come ingranaggi e trasmissioni a catena, devono avere elevate proprietà di carico e resistenza alla pressione estrema. Devono anche fornire protezione dalla corrosione e resistenza all'ossidazione. Efficacia dei Prodotti L'efficacia dei lubrificanti industriali dipende da diversi fattori, tra cui la qualità degli additivi utilizzati, la compatibilità con le condizioni operative specifiche e la manutenzione regolare del sistema di lubrificazione. I prodotti di alta qualità offrono una protezione superiore contro l'usura e la corrosione, migliorano l'efficienza energetica e riducono i tempi di inattività dovuti a guasti meccanici. Confronto tra Diverse Tipologie di Lubrificanti Oli Minerali Gli oli minerali sono tra i lubrificanti più comunemente utilizzati grazie alla loro disponibilità e costo relativamente basso. Tuttavia, possono avere limitazioni in termini di stabilità termica e resistenza all'ossidazione rispetto ad altri tipi di lubrificanti. Oli Sintetici Gli oli sintetici offrono una serie di vantaggi rispetto agli oli minerali, tra cui una migliore stabilità termica, resistenza all'ossidazione e capacità di operare in un ampio intervallo di temperature. Sono ideali per applicazioni in cui le condizioni operative sono particolarmente gravose. Lubrificanti Biodegradabili I lubrificanti biodegradabili sono formulati per ridurre l'impatto ambientale. Sono particolarmente indicati per applicazioni in cui c'è il rischio di fuoriuscite nell'ambiente. Sebbene possano avere un costo superiore rispetto ai lubrificanti convenzionali, offrono vantaggi significativi in termini di sostenibilità ambientale. Grassi Lubrificanti I grassi lubrificanti sono utilizzati in applicazioni in cui è necessario un lubrificante che rimanga in posizione e fornisca una protezione a lungo termine. Sono particolarmente utili per cuscinetti e altre componenti che operano in condizioni di carico elevato e basse velocità. Conclusione La scelta del lubrificante giusto è fondamentale per garantire l'efficienza e la longevità delle macchine industriali. Ogni tipo di lubrificante ha le proprie caratteristiche e vantaggi, e la selezione dovrebbe essere basata sulle specifiche esigenze operative. La corretta manutenzione dei sistemi di lubrificazione, unita all'uso di prodotti di alta qualità, può portare a significativi risparmi in termini di costi di manutenzione e tempi di inattività, migliorando al contempo la sostenibilità operativa.
SCOPRI DI PIU' Studio delle Proprietà Ottiche dei Polimeri per Lenti Fotocromatiche: Analisi Tecnico-Scientifica e Applicazioni nei Dispositivi Oftalmici
Esame Tecnico-Scientifico delle Molecole Fotocromiche, delle Matrici Polimeriche e delle Tecnologie Avanzate per Lenti Oftalmiche Innovativedi Marco ArezioL’industria oftalmica è costantemente alla ricerca di materiali e soluzioni capaci di migliorare il comfort visivo e la protezione degli occhi in diverse condizioni di illuminazione. In questo contesto, i polimeri fotocromatici hanno guadagnato un ruolo di primo piano nello sviluppo di lenti intelligenti, in grado di modificare la propria trasmissione ottica in risposta alla radiazione luminosa incidente. L’interesse scientifico e tecnologico per i polimeri fotocromatici deriva principalmente dalla possibilità di modulare con precisione la reazione di un materiale alle variazioni di luce, consentendo la realizzazione di lenti capaci di scurirsi o schiarirsi in tempi relativamente brevi. Lo studio delle proprietà ottiche dei polimeri fotocromatici si concentra su diversi aspetti fondamentali: la cinetica di commutazione (ovvero i tempi di oscuramento e di ritorno allo stato iniziale), la stabilità delle molecole fotocromiche incorporate nella matrice polimerica e la resistenza del materiale a processi di fotodegradazione. Questi parametri influenzano non solo la qualità del prodotto finito, ma anche la sua durabilità nel tempo. Inoltre, la comprensione delle interazioni chimico-fisiche tra molecole fotocromiche e matrice polimerica risulta cruciale per l’ottimizzazione della performance ottica complessiva. Oltre all’aspetto funzionale, la ricerca scientifica e industriale si focalizza sulla compatibilità ambientale dei processi di sintesi e delle tecnologie di produzione dei polimeri fotocromatici. L’importanza di questo tema è sottolineata dall’adozione di normative sempre più stringenti in materia di sostenibilità e sicurezza dei materiali. Nel corso di questo articolo, analizzeremo le basi teoriche del fotocromismo, i tipi di molecole fotocromiche impiegate, le caratteristiche delle principali matrici polimeriche e le metodologie di caratterizzazione delle proprietà ottiche. Infine, discuteremo le possibili evoluzioni e applicazioni nel settore oftalmico, evidenziando le prospettive future di questa tecnologia. Principi Fondamentali del Fotocromismo nei Polimeri Definizione di Fotocromismo Il termine “fotocromismo” indica la capacità di una sostanza di subire una trasformazione chimica reversibile quando esposta a radiazione elettromagnetica, tipicamente nella regione ultravioletta (UV) o visibile, con conseguente variazione della sua assorbanza spettrale. In pratica, un materiale fotocromico cambia il proprio colore – o più correttamente la propria trasmissione – quando viene irradiato con luce di una certa lunghezza d’onda e ritorna allo stato iniziale una volta cessata l’irradiazione o in seguito a un’illuminazione a diversa lunghezza d’onda. Questo fenomeno è solitamente associato a modifiche strutturali delle molecole fotocromiche, che possono passare da una forma chimica “aperta” a una “chiusa” (o viceversa), con variazioni significative nell’assorbimento di specifiche regioni dello spettro elettromagnetico. Molecole Fotocromiche nei Polimeri Le molecole fotocromiche più studiate e impiegate nell’industria delle lenti fotocromatiche sono principalmente appartenenti a classi come: Spiroossazine (SO): note per l’elevata velocità di commutazione e per la buona stabilità fotochimica; Nafthopirani (NP): caratterizzati da un buono spettro di assorbimento nel visibile e da un elevato contrasto di colore; Fulgidi e fulgide: presentano un’ottima stabilità termica, ma tempi di commutazione talvolta più lenti. L’inserimento di queste molecole in una matrice polimerica è reso possibile da processi di sintesi che prevedono la polimerizzazione in presenza del colorante fotocromico o il suo inglobamento successivo tramite impregnazione. In entrambi i casi, risulta fondamentale garantire un’equa distribuzione delle molecole fotocromiche all’interno del polimero, evitando fenomeni di agglomerazione che possano compromettere la trasparenza e l’uniformità del materiale. Termodinamica e Cinetica della Commutazione Il processo fotocromico è governato da aspetti termodinamici e cinetici. Da un punto di vista termodinamico, la stabilità delle forme molecolari “aperte” e “chiuse” dipende da fattori quali l’energia di legame e l’entropia. Da un punto di vista cinetico, invece, la velocità di commutazione è fortemente influenzata dal tipo di molecola fotocromica e dall’interazione con l’ambiente circostante (ad esempio, la viscosità della matrice polimerica). In generale, la forma “scura” (o colorata) delle molecole fotocromiche è più instabile e tende a ritornare alla forma iniziale, in modo termicamente o fotonicamente indotto, se esposta a radiazione di un’adeguata lunghezza d’onda o se lasciata al buio per un certo tempo. Stabilità Fotochimica Uno degli aspetti più rilevanti nello studio dei polimeri fotocromatici per lenti oftalmiche è la loro stabilità fotochimica, ovvero la capacità di resistere ai processi di foto-ossidazione che possono degradare le molecole e modificare le prestazioni del sistema. L’esposizione prolungata ai raggi UV e a condizioni ambientali avverse (calore, umidità, agenti chimici) può portare alla formazione di prodotti di degradazione che non sono in grado di riconvertirsi allo stato originario, riducendo la durata nel tempo e l’efficacia delle lenti. Matrici Polimeriche e Incorporazione delle Molecole Fotocromiche Polimetilmetacrilato (PMMA) Il polimetilmetacrilato (PMMA) è uno dei polimeri più utilizzati per applicazioni ottiche, grazie alla sua eccellente trasparenza (trasmette fino al 92% della luce visibile), la buona stabilità termica e la facilità di lavorazione. Nelle lenti fotocromatiche, il PMMA può essere impiegato come matrice ospitante per le molecole fotocromiche attraverso tecniche di polimerizzazione in situ o di impregnazione. Grazie alla bassa rigidità intrinseca, il PMMA favorisce la mobilità delle molecole fotocromiche, garantendo tempi di commutazione relativamente rapidi. Tuttavia, la sua resistenza all’urto risulta inferiore rispetto ad altri materiali, il che può limitarne l’impiego in alcune applicazioni oftalmiche ad alte prestazioni. Policarbonato (PC) Il policarbonato (PC) è un materiale largamente diffuso nel settore oftalmico per la produzione di lenti leggere e resistenti agli urti. La sua alta rigidità può però rallentare il movimento conformazionale delle molecole fotocromiche, influenzando negativamente i tempi di commutazione. Per ottimizzare il comportamento fotocromico in matrici di PC, si ricorre spesso a modifiche chimiche e a trattamenti superficiali che riducano la rigidità locale oppure si utilizzano molecole fotocromiche progettate specificamente per sistemi ad alta viscosità. Nonostante queste sfide, il policarbonato fotocromico gode di ampio impiego grazie al connubio tra resistenza meccanica e buona trasparenza. Altri Polimeri e Materiali Ibridi Oltre a PMMA e PC, in letteratura sono descritti numerosi altri polimeri e materiali ibridi (ad esempio, reti polimeriche reticolate a base di poliuretano, silicone-acrilati e materiali compositi). Questi sistemi possono offrire vantaggi quali maggiore resistenza a graffi e abrasioni, elevata resistenza termica o una migliore stabilità chimica. In alcuni casi, è persino possibile modulare la polarità e la rigidità locale del materiale per incrementare la velocità di commutazione delle molecole fotocromiche. I materiali ibridi, infine, consentono di unire le caratteristiche fisico-chimiche di due o più componenti, offrendo potenzialmente un controllo più preciso delle proprietà ottiche. Metodi di Incorporazione delle Molecole Fotocromiche Le principali tecniche per incorporare le molecole fotocromiche nelle matrici polimeriche includono: Polimerizzazione in situ: le molecole fotocromiche vengono miscelate con i monomeri prima del processo di polimerizzazione, consentendo un buon controllo della distribuzione. Immersione o impregnazione: il polimero finito viene immerso in una soluzione contenente le molecole fotocromiche, che penetrano nei pori o nei siti liberi della matrice. Vaporizzazione e deposizione: in alcuni casi, si può ricorrere a tecniche di deposizione fisica (PVD) o chimica (CVD) per rivestire la superficie del polimero con strati fotocromici. Ogni metodo presenta vantaggi e svantaggi specifici in termini di uniformità di distribuzione, adesione del film fotocromico e stabilità chimica. Caratterizzazione delle Proprietà Ottiche e Metodologie di Analisi Spettroscopia UV-Vis La spettroscopia UV-Vis rappresenta la tecnica di base per studiare i cambiamenti di assorbimento dei materiali fotocromatici. L’analisi quantitativa del coefficiente di assorbimento e della trasmittanza in funzione della lunghezza d’onda consente di determinare la posizione dei picchi di assorbimento e l’entità del cambiamento di colore. Inoltre, studiando la cinetica di variazione dell’assorbimento in funzione del tempo, si può ricavare la velocità di commutazione (darkening e fading time), aspetto fondamentale per le lenti fotocromatiche. Spettroscopia IR e Raman Le tecniche di spettroscopia IR (infrarosso) e Raman possono fornire informazioni importanti sulle variazioni strutturali delle molecole fotocromiche e sulle eventuali interazioni intermolecolari all’interno della matrice polimerica. L’osservazione di picchi caratteristici associati a specifici legami chimici può aiutare a monitorare la conversione strutturale indotta dalla luce e l’eventuale formazione di prodotti di degradazione. Calorimetria a Scansione Differenziale (DSC) La DSC è utilizzata per valutare le transizioni termiche del polimero, come la temperatura di transizione vetrosa e la temperatura di fusione. Nel caso di sistemi fotocromici, la DSC può fornire indizi sul livello di incorporazione del colorante e sul suo effetto sulla mobilità molecolare della matrice. Una T𝑔g troppo elevata potrebbe ostacolare il rapido cambiamento conformazionale richiesto per le molecole fotocromiche, rallentando di conseguenza i tempi di commutazione. Microscopia e Analisi Morfologica L’uniformità di distribuzione delle molecole fotocromiche nel materiale è un fattore chiave per ottenere un effetto fotocromico omogeneo e stabile. Tecniche di microscopia elettronica a scansione (SEM) o microscopia a forza atomica (AFM) possono evidenziare eventuali aggregati di colorante o microstrutture indesiderate nella matrice polimerica. Un’analisi morfologica accurata risulta quindi essenziale per la comprensione e l’ottimizzazione delle prestazioni fotocromatiche. Test di Invecchiamento e Durabilità Per valutare la resistenza del materiale fotocromico nel tempo, si eseguono test di invecchiamento accelerato in condizioni che simulano l’esposizione solare prolungata, variazioni di temperatura e di umidità. I parametri che più frequentemente si monitorano sono la permanenza della proprietà fotocromica, l’eventuale ingiallimento del materiale e la variazione di trasmissione ottica nel visibile. Tali test offrono indicazioni cruciali sulla vita utile delle lenti e sul mantenimento della loro efficacia. Applicazioni nei Dispositivi Oftalmici Vantaggi delle Lenti Fotocromatiche per la Visione Le lenti fotocromatiche offrono vantaggi significativi rispetto alle lenti tradizionali, soprattutto per individui che necessitano di un adattamento rapido e costante alle condizioni di illuminazione variabili. Ad esempio, durante la guida in ambienti esterni molto luminosi, la lente si scurisce, proteggendo l’occhio dai raggi UV e riducendo l’abbagliamento. Una volta tornati in ambienti interni o in condizioni di luce più tenue, la lente torna gradualmente allo stato trasparente, garantendo una visione confortevole e priva di deformazioni cromatiche. Tecnologie Avanzate: Lenti con Zone Differenziate Oltre alle lenti fotocromatiche “classiche”, la ricerca si sta orientando verso sistemi con zone differenziate di fotosensibilità, in cui alcune aree della lente presentano un diverso grado di fotocromismo. Questo può risultare particolarmente utile in condizioni in cui la luce proviene da angolazioni specifiche o nei casi di lenti progressive, che devono rispondere a esigenze visive diverse (lontano, intermedio, vicino). Trattamenti Antiriflesso e Strati Protettivi Per migliorare la qualità ottica delle lenti fotocromatiche, spesso si aggiungono trattamenti superficiali antiriflesso e rivestimenti di protezione contro i graffi. Tali trattamenti non solo ottimizzano l’aspetto estetico, ma aumentano anche la durabilità delle lenti. Nel caso di rivestimenti idrofobici, ad esempio, la lente risulta meno soggetta a macchie e aloni causati da acqua e sporco, facilitandone la pulizia e la manutenzione. Questo aspetto è cruciale per garantire il mantenimento delle proprietà fotocromatiche. Applicazioni Speciali e Dispositivi “Smart” Con l’avvento di tecnologie indossabili e dispositivi intelligenti, le lenti fotocromatiche possono essere integrate in occhiali smart che forniscono informazioni in tempo reale sull’intensità luminosa, la qualità dell’aria o addirittura parametri biometrici. L’adattamento automatico del colore potrebbe essere combinato con sensori e piccoli display integrati, trasformando la lente in un’interfaccia uomo-macchina avanzata. Sebbene questi sviluppi siano ancora allo stadio prototipale, rappresentano un interessante scenario futuro per l’industria oftalmica. Futuri Sviluppi e Prospettive di Ricerca Nuove Molecole Fotocromiche La ricerca si sta concentrando sulla sintesi di molecole fotocromiche con tempi di commutazione sempre più rapidi e con una maggiore stabilità fotochimica. L’obiettivo è ottenere lenti che reagiscano in modo quasi istantaneo alle variazioni di luce e che mantengano inalterate le proprie caratteristiche ottiche anche dopo anni di utilizzo. L’ottimizzazione del colore percepito e il raggiungimento di un contrasto elevato in diverse condizioni di illuminazione rappresentano un’ulteriore sfida. Approcci Nanocompositi L’impiego di nanoparticelle o nanofibre nella matrice polimerica può migliorare le prestazioni delle lenti fotocromatiche, aumentando la velocità di diffusione delle molecole fotocromiche e la loro resistenza agli agenti degradanti. Sistemi nanocompositi ben progettati possono modulare la microstruttura del polimero, fornendo canali preferenziali per il trasporto delle molecole fotocromiche e riducendo la probabilità di aggregazione. Inoltre, l’aggiunta di nanoparticelle funzionalizzate può contribuire a creare una sorta di “scudo” contro i processi di ossidazione e foto-degradazione. Fotochimica e Modellazione Computazionale L’uso di metodi computazionali, come la dinamica molecolare o i calcoli di chimica quantistica, è sempre più diffuso per prevedere e ottimizzare le proprietà fotocromatiche di nuove molecole e materiali ibridi. Questi approcci consentono di simulare il comportamento delle molecole in diverse condizioni, riducendo i tempi e i costi di sperimentazione. La modellazione può anche aiutare a comprendere meglio i meccanismi di degradazione, suggerendo strategie per progettare sistemi più duraturi. Integrazione con Altri Sistemi Ottici La convergenza tra lenti fotocromatiche e altre tecnologie ottiche potrebbe portare alla nascita di prodotti combinati, come lenti polarizzate fotocromatiche, lenti con filtri selettivi per certe lunghezze d’onda (ad esempio per la protezione dalla luce blu) o lenti dotate di rivestimenti elettrocromici che consentano una regolazione attiva e controllata dall’utente. Questa integrazione aprirebbe la strada a dispositivi multifunzionali, in grado di offrire maggiore flessibilità e personalizzazione in diversi contesti di utilizzo. Conclusioni Lo studio delle proprietà ottiche dei polimeri fotocromatici ha permesso di sviluppare lenti innovative, in grado di offrire un controllo dinamico della trasmissione luminosa e una maggiore protezione per gli occhi. Le basi teoriche del fotocromismo – fondate su meccanismi di trasformazione molecolare reversibile – sono oggi ben comprese, mentre il design e la sintesi di molecole fotocromiche sempre più performanti rimangono un campo di ricerca attivo. L’analisi dei materiali polimerici utilizzati come matrici, nonché la comprensione dei processi di invecchiamento e degradazione, consentono di progettare lenti fotocromatiche durature e affidabili per un mercato in costante espansione. Dal punto di vista industriale, la combinazione di trattamenti superficiali (ad esempio antiriflesso, idrofobici e antigraffio) e la possibilità di integrare lenti fotocromatiche con altre tecnologie ottiche (come polarizzazione e filtri selettivi) rendono questi prodotti estremamente versatili, capaci di rispondere a diverse esigenze visive. In prospettiva, l’avvento di nuove molecole fotocromiche, materiali nanocompositi e approcci di modellazione computazionale accelererà ulteriormente l’evoluzione dei dispositivi oftalmici, aprendo interessanti scenari per l’innovazione e la personalizzazione. In conclusione, lo sviluppo dei polimeri fotocromatici riveste un ruolo cruciale nella realizzazione di lenti intelligenti e multifunzionali, con benefici sia in termini di comfort che di protezione visiva. Le future ricerche in questo settore saranno fondamentali per migliorare ulteriormente la velocità di commutazione, la stabilità fotochimica e l’estetica, contribuendo alla diffusione di un prodotto altamente tecnologico, versatile ed eco-compatibile. © Riproduzione VietataFonti - Crano, J. C., & Guglielmetti, R. J. (Eds.). (1999). Organic Photochromic and Thermochromic Compounds: Main Photochromic Families - Zhang, X. F., & Weber, S. G. (1999). Photochromism of spirooxazines and their potential applications in optical data storage. - Kaplan, M. P. (1981). Photochromic systems: Mechanisms and applications. Accounts of Chemical Research, 14(3), 90-96. - Tomlinson, A. (2016). Polymers in ophthalmic applications: From PMMA to functionalized nanocomposites. - Biron, M. (2015). Thermoplastics and Thermoplastic Composites (2nd ed.). Amsterdam: Elsevier.
SCOPRI DI PIU' Polipropilene Isotattico ed Ossido di Zinco: Soluzioni per Materiali Sostenibili e Antibatterici
Il Futuro dei Materiali Avanzati nelle Applicazioni del Settore Medico, Alimentare ed Industriale: Polipropilene Isotattico ed Ossido di Zincodi Marco ArezioLa ricerca sui materiali polimerici con proprietà antimicrobiche sta aprendo nuove prospettive per affrontare le sfide globali legate alla sicurezza e alla sostenibilità. Tra questi materiali, i compositi di polipropilene isotattico (iPP) arricchiti con ossido di zinco (ZnO) si distinguono per la loro capacità di combinare resistenza meccanica, stabilità chimica e attività antibatterica. Questo studio ha approfondito la preparazione e la caratterizzazione di microcompositi iPP/ZnO, rivelandone il potenziale in settori chiave come la medicina, l'imballaggio alimentare e l'industria. Unione di Proprietà e Funzionalità Il polipropilene isotattico è ampiamente utilizzato per la sua leggerezza, resistenza chimica e processabilità. Tuttavia, le sue applicazioni possono essere limitate dalla scarsa resistenza ai raggi UV e dalla mancanza di proprietà antimicrobiche. L'integrazione di microparticelle di ZnO in questa matrice polimerica offre una soluzione promettente. L'ossido di zinco, noto per le sue proprietà antibatteriche e schermanti contro i raggi UV, è stato incorporato nel polimero mediante un processo di miscelazione a caldo. I compositi risultanti hanno dimostrato non solo una ridotta degradazione fotoindotta, ma anche un'efficace attività contro Escherichia coli. Principali Risultati della Ricerca Qui di seguito possiamo analizzare i risultati più significativi ottenuti dalla ricerca sui microcompositi di polipropilene isotattico e ossido di zinco (iPP/ZnO). Attraverso una combinazione di test sperimentali e analisi approfondite, sono state esplorate le caratteristiche di stabilità termica, resistenza alla fotodegradazione, attività antibatterica e proprietà meccaniche di questi materiali innovativi. I dati raccolti dimostrano il grande potenziale di questi compositi nel rispondere alle esigenze di settori strategici come il medicale, l’imballaggio alimentare e l’industria, ponendo le basi per futuri sviluppi in applicazioni reali. Di seguito, i principali aspetti della ricerca saranno dettagliatamente illustrati. Resistenza alla Fotodegradazione L'aggiunta di ZnO ha significativamente migliorato la stabilità del polipropilene sotto esposizione ai raggi UV. I test hanno dimostrato che il materiale subisce una minore ossidazione, grazie all'effetto schermante delle particelle di ZnO, che riducono l'intensità della radiazione assorbita dal polimero. Attività Antibatterica I compositi contenenti fino al 5% di ZnO hanno ridotto del 99,9% la popolazione batterica di E. coli dopo 48 ore. Questo effetto è attribuito alla capacità del ZnO di generare specie reattive dell'ossigeno, che danneggiano le membrane dei batteri, rendendo questi materiali ideali per applicazioni in ambienti sterili o altamente contaminati. Stabilità Termica e Meccanica I compositi hanno mostrato una maggiore resistenza termica rispetto al polipropilene puro, con una temperatura di degradazione più elevata. Sebbene l'aggiunta di ZnO abbia leggermente ridotto l'allungamento alla rottura, il materiale ha mantenuto una buona duttilità, essenziale per molte applicazioni industriali. Prospettive di Applicazione e Innovazione I microcompositi di polipropilene isotattico e ossido di zinco rappresentano una frontiera promettente nella ricerca sui materiali avanzati. Questi compositi uniscono proprietà meccaniche, termiche e antimicrobiche in un’unica soluzione, aprendo nuove possibilità applicative. La capacità di resistere alla fotodegradazione e di contrastare efficacemente la proliferazione batterica rende i compositi iPP/ZnO particolarmente adatti per settori fondamentali come la medicina, l’imballaggio alimentare e le applicazioni industriali. La loro efficacia contro batteri come l’Escherichia coli e la protezione dai raggi UV garantiscono prodotti più sicuri e durevoli, rispondendo così alla crescente domanda di materiali sostenibili e innovativi. Tuttavia, per sfruttarne appieno il potenziale, è necessario continuare a sviluppare metodi di ottimizzazione, in modo da migliorare le prestazioni complessive e garantire una maggiore compatibilità ambientale. Questi composti sono indicati nei seguenti settori: Settore Medico Superfici antibatteriche per dispositivi medici e imballaggi sterili potrebbero beneficiare di questi compositi, riducendo il rischio di infezioni. Imballaggi Alimentari La capacità del ZnO di proteggere dai raggi UV e dai batteri lo rende adatto per prolungare la durata degli alimenti confezionati, migliorando la sicurezza alimentare. Industria Componenti esposti a condizioni ambientali difficili, come radiazioni UV e contaminazioni microbiche, potrebbero sfruttare le proprietà combinate di resistenza e igiene offerte dai compositi iPP/ZnO. Sfide e Sviluppi Futuri Nonostante i risultati promettenti, alcuni aspetti richiedono ulteriori studi. La riduzione dell'allungamento alla rottura indica la necessità di ottimizzare la dispersione delle particelle di ZnO e l'interfaccia con la matrice polimerica. L'uso di compatibilizzanti o trattamenti superficiali potrebbe migliorare le proprietà meccaniche senza compromettere quelle funzionali. Inoltre, estendere la ricerca ad altre concentrazioni e combinazioni di nanoparticelle potrebbe portare a materiali ancora più performanti. Le collaborazioni tra università e industria saranno cruciali per tradurre questi sviluppi in soluzioni commerciali. Conclusione I compositi di polipropilene isotattico e ossido di zinco rappresentano una promettente innovazione per affrontare sfide legate alla sicurezza, sostenibilità e durata dei materiali. Grazie alle loro proprietà antibatteriche e alla resistenza ai raggi UV, possono trovare applicazione in numerosi settori, contribuendo a migliorare la qualità della vita e a ridurre l'impatto ambientale. Con ulteriori ottimizzazioni, questi materiali potrebbero diventare una soluzione chiave per molteplici esigenze industriali e sociali.© Riproduzione Vietata
SCOPRI DI PIU'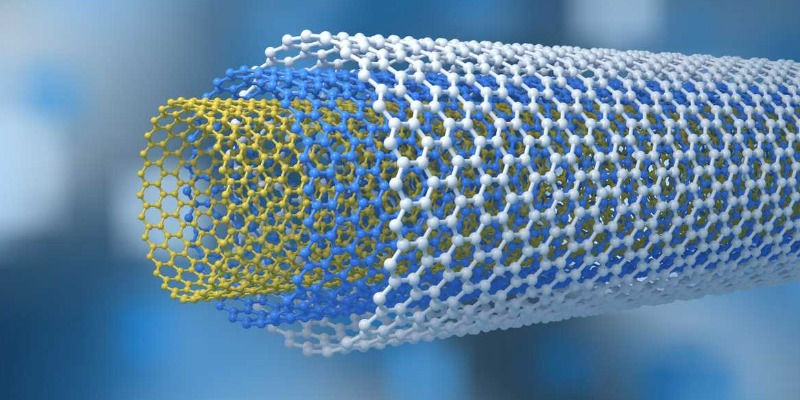 Vantaggi delle Nanocariche Polimeriche Rispetto a quelle Tradizionali
Quali miglioramenti fisico-meccanici degli impasti polimerici si ottengono con l'utilizzo delle nanocarichedi Marco ArezioNella produzione di polimeri riciclati o compounds con polimeri vergini, alcune ricette prevedono l’aggiunta di una certa percentuale di cariche minerali al fine di modificare alcune caratteristiche. Tra quelle più usate troviamo il carbonato di calcio, il talco, la fibra di vetro e la mica, sotto forma di polvere, granuli o fibra, che vengono dispersi in fase di miscelazione con il polimero. Il talco e il carbonato di calcio vengono normalmente aggiunti in percentuali variabili dal 10 al 50% per modificare alcune caratteristiche dei polimeri, come la resistenza meccanica a compressione, la lavorabilità, la riduzione di dilatazione, il miglioramento o la riduzione della fluidità o, semplicemente per questioni economiche. L’uso delle cariche minerali negli impasti polimerici porta anche con sé alcune problematiche da tenere presente, in funzione delle percentuali d’uso e del tipo di carica. In generale, si può dire che la densità dell’impasto polimerico aumenta, la brillantezza dei colori diminuisce, la fragilità del prodotto può diventare consistente e l’usura delle macchine tende ad incrementare. Molte di queste caratteristiche negative durante le lavorazioni, ma che si riverberano anche sui prodotti finiti, possono essere risolte utilizzando le nanocariche. Queste ultime possono essere definite come una nuova classe di materiali compositi, costituiti da una matrice polimerica e da rinforzi particellari, aventi almeno una dimensione dell’ordine del nanometro. Queste nanocariche si possono definire, a tutti gli effetti, dei nanofiller e vengono classificate i tre categorie in base alla loro struttura: • nanocariche 3D (isodimensionali) definite come nano particelle o nanosfere con una dimensione inferiore a 100 nm. • fibre o tubi aventi diametro inferiore a 100 nm. come, per esempio, i nanotubi di carbonio. • nano-layers, sono caratterizzati da una sola dimensione dell’ordine dei nanometri, tipicamente si presentano in forma di cristalliti inorganici stratificati in cui ogni strato possiede uno spessore di alcuni nanometri, mentre le altre due dimensioni possono raggiungere anche le migliaia di nanometri (per esempio le nanoargille). Il vantaggio delle nanocariche, oltre ad altre, è la migliore dispersione rispetto a quelle minerali, con una migliore adesione alla matrice e un miglior saturazione degli spazi. Inoltre, possiamo citare un altro vantaggio fondamentale che riguarda il miglioramento delle prestazioni fisiche e meccaniche dell’impasto polimerico, con una bassa percentuale di utilizzo. Mentre, come abbiamo detto, per modificare le caratteristiche degli impasti polimerici attraverso le cariche minerali si utilizzano percentuali variabili tra il 10 e il 50%, con le nanocariche la percentuale di utilizzo è intorno al 5-10%. Questa ridotta percentuale porta a limitare l’innalzamento della densità e a migliorare la lavorabilità rispetto ad altri sistemi di carica tradizionali. Se consideriamo un impasto polimerico con un 5% di nanocariche, possiamo dire che le proprietà fisco-meccaniche possono essere superiori, rispetto al polimero base e anche allo stesso caricato con un filler minerale. In particolare avremo: • maggiore resistenza all’abrasione e all’urto • maggiore rigidità • diminuzione del valore di espansione termica • maggiore stabilità dimensionale • ridotta permeabilità al gas • migliore resistenza ai solventi • minore rilascio di calore durante la combustione • facilità di riciclabilità Inoltre, ci sono dei vantaggi estetici utilizzando le nanocariche, che sono comparabili all’uso del solo polimero originale, in quanto una migliore distribuzione nella massa crea una migliore qualità superficiale rispetto all’uso delle cariche tradizionali. In particolare possiamo citare una migliore trasparenza ottica, una minore rugosità, una migliore brillantezza dei colori e una migliore stabilità dimensionale del prodotto nel tempo. Categoria: notizie - tecnica - plastica - nanocariche polimeriche
SCOPRI DI PIU'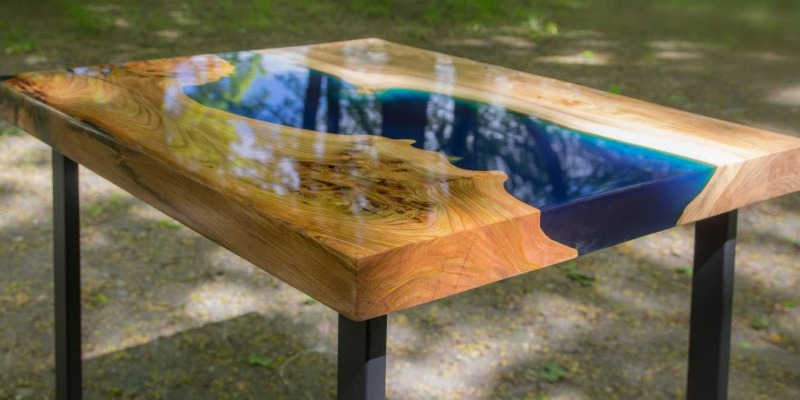 Cosa è la Resina Epossidica e come si Ricicla
Un composto polimerico di estrema importanza per gli usi più disparati a cui è destinato, ma con un complicato rapporto con il riciclo di Marco ArezioUna resina epossidica è un tipo di polimero termoindurente che, una volta miscelato con un indurente, subisce una reazione chimica chiamata "reticolazione". Questo processo trasforma la resina da uno stato liquido o viscoso a uno stato solido e rigido. Le principali caratteristiche e aspetti delle resine epossidiche:Struttura Molecolare Le resine epossidiche contengono gruppi epossidici (un atomo di ossigeno legato a due atomi di carbonio adiacenti in una catena) che sono reattivi e permettono la reticolazione con vari indurenti. Indurenti Perché una resina epossidica si indurisca, deve essere miscelata con un indurente (o agente di reticolazione). Questo indurente reagisce con i gruppi epossidici della resina, formando una struttura tridimensionale solida. Proprietà Una volta reticolate, le resine epossidiche hanno eccellenti proprietà meccaniche, resistenza chimica e adesione. Sono anche elettricamente isolanti. Applicazioni A causa delle loro ottime proprietà, le resine epossidiche sono utilizzate in una vasta gamma di applicazioni, come adesivi, rivestimenti, compositi rinforzati con fibre, circuiti stampati e molto altro. Manipolazione Le resine epossidiche possono essere modificate per avere proprietà specifiche. Ad esempio, possono essere formulate per avere tempi di indurimento rapidi o lenti, o per resistere a temperature estreme. Estetica Esistono resine epossidiche trasparenti che sono utilizzate in applicazioni artistiche e decorative, come rivestimenti per tavoli o creazioni di gioielli. È importante notare che, una volta che una resina epossidica è completamente reticolata, diventa termoindurente. Ciò significa che, a differenza dei polimeri termoplastici, non può essere rifusa o modellata con l'applicazione di calore. Le resine epossidiche riciclate La ricerca sulle resine epossidiche riciclabili è al centro di grandi interessi negli ultimi anni. Questi tipi di polimeri, come abbiamo detto, sono termoindurenti, il che significa che una volta reticolate o indurite, non possono essere facilmente riciclate o riprocessate. Tuttavia, ci sono studi volti a sviluppare resine epossidiche "riciclabili" o "riproducibili" che possono quindi essere depolimerizzate o riportate a uno stato liquido dopo il processo di reticolazione. Alcune di queste resine epossidiche riciclabili sono state progettate per depolimerizzarsi attraverso specifici stimoli, come il calore o l'esposizione a certi prodotti chimici. L'idea dietro questi materiali è che, una volta depolimerizzati, possano essere riciclati. Ricerche sulle resine episodiche riciclate Le resine epossidiche sono ampiamente utilizzate in una varietà di applicazioni industriali in virtù delle loro ottime proprietà meccaniche di adesione e di resistenza chimica. Tuttavia, una delle principali sfide associate a queste resine è la difficoltà nel loro riciclo a causa della loro natura termoindurente. Diverse soluzioni di riciclo sono state proposte per risolvere il problema: Depolimerizzazione chimica Questo processo coinvolge l'uso di agenti chimici per rompere i legami crociati nella rete epossidica. Una volta depolimerizzate, le resine possono essere potenzialmente riprocessate. Reticolazione dinamica Alcune resine epossidiche sono state modificate per avere legami crociati dinamici che possono scambiarsi sotto determinate condizioni. Ciò significa che possono essere reticolate (indurite) e poi "de-reticolate" quando esposte a determinati stimoli come calore o luce. Riciclo meccanico Invece di cercare di depolimerizzare la resina, questo approccio si concentra sul triturare o frantumare il materiale epossidico indurito in particelle, che possono poi essere riutilizzate come riempitivi o rinforzi in nuovi compositi. Recupero di riempitivi e rinforzi In molti compositi epossidici, la matrice epossidica è solo una componente. Altri componenti, come fibre di carbonio o vetro, possono essere recuperati dal composto e riutilizzati. La ricerca in questo campo è in continua evoluzione. Mentre alcune di queste tecniche sono ancora in fase di sviluppo e potrebbero non essere commercialmente pronte o economicamente fattibili su larga scala, rappresentano comunque importanti passi avanti verso una maggiore sostenibilità nel campo dei materiali epossidici. Storia delle resine epossidiche Le resine epossidiche sono polimeri che sono diventati fondamentali in molte industrie per le loro eccezionali proprietà meccaniche, di adesione e di resistenza chimica. Ecco una breve storia delle resine epossidiche: Primi anni (1930-1940) Le resine epossidiche furono sviluppate per la prima volta negli anni '30. Il chimico svizzero Paul Schlack è spesso accreditato per aver realizzato la prima resina epossidica mentre lavorava per la società tedesca IG Farben. Poco dopo, negli Stati Uniti, la Devoe & Raynolds Company iniziò a sviluppare resine epossidiche basate su bisfenolo A e epossicloridrina. Seconda guerra mondiale Durante la seconda guerra mondiale, c'era un crescente bisogno di materiali ad alte prestazioni, e le resine epossidiche iniziarono a essere utilizzate in applicazioni militari. Anni '50 e '60 Dopo la guerra, la produzione e l'utilizzo delle resine epossidiche si espansero notevolmente. Furono sviluppati nuovi tipi di resine e indurenti, portando a una vasta gamma di proprietà e applicazioni. Durante questo periodo, le resine epossidiche divennero popolari come adesivi strutturali e come matrici per compositi rinforzati con fibra. Anni '70 La crescente consapevolezza ambientale portò alla ricerca di sistemi epossidici senza solventi e a basso contenuto di composti organici volatili (COV). Durante questo periodo, le resine epossidiche divennero anche fondamentali nella produzione di circuiti stampati. Anni '80 e '90 L'industria aerospaziale ha iniziato a utilizzare in modo significativo le resine epossidiche per compositi leggeri e ad alte prestazioni. La ricerca si concentrò anche sul miglioramento delle proprietà termiche e sulla riduzione delle tensioni interne durante la reticolazione. 2000 – Oggi Con la crescente necessità di materiali sostenibili, c'è stato un interesse nella ricerca di resine epossidiche riciclabili o biodegradabili. La tendenza alla miniaturizzazione in elettronica ha anche portato a resine epossidiche con proprietà specifiche per applicazioni come l'incapsulamento di semiconduttori. Oggi, le resine epossidiche sono onnipresenti in molte industrie, da quelle edilizie e navali, all'elettronica, all'aerospaziale, e oltre. Le continue innovazioni e la ricerca in questo campo continuano a espandere le potenzialità e le applicazioni di questi versatili materiali. Dove vengono impiegate le tesine epossidiche Le resine epossidiche sono utilizzate in una vasta gamma di applicazioni. Ecco alcune delle principali applicazioni delle resine epossidiche: Adesivi Questi polimeri sono notevolmente adesivi e sono utilizzati come collanti strutturali per molte applicazioni industriali. Possono aderire a una vasta gamma di materiali, compresi metalli, plastica, legno e ceramica. Rivestimenti Le resine epossidiche sono utilizzate per rivestire pavimenti industriali e commerciali, offrendo resistenza all'abrasione, resistenza chimica e una facile pulizia. Compositi Questi polimeri sono spesso utilizzati come matrice in compositi rinforzati con fibre, come quelli con fibre di carbonio o fibra di vetro. Queste applicazioni sono comuni in settori come l'aerospaziale, l'automotive e lo sport. Circuiti stampati Le resine epossidiche sono un componente fondamentale nella produzione di circuiti stampati utilizzati in elettronica. Protezione Le resine epossidiche sono utilizzate per proteggere componenti elettronici sensibili, isolandoli dall'ambiente esterno. Strutture marine Grazie alla loro resistenza chimica, le resine epossidiche sono utilizzate per la riparazione e la protezione di strutture marine, come scafi di barche. Riparazioni A causa della loro forte adesione e delle loro proprietà strutturali, le resine epossidiche sono spesso utilizzate per la riparazione di una varietà di oggetti, compresi quelli fatti di metallo, ceramica e legno. Attività dentistiche Alcuni tipi di resine epossidiche sono utilizzati in odontoiatria per riempimenti e adesivi. Arte e artigianato Le resine epossidiche trasparenti sono diventate popolari nell'arte e nell'artigianato, utilizzate per creare gioielli, mobili, opere d'arte e altri oggetti artistici. Strutture in calcestruzzo Le resine epossidiche sono utilizzate per la riparazione, il rafforzamento e la protezione delle strutture in calcestruzzo.
SCOPRI DI PIU' Dinamica dei sistemi meccanici complessi: analisi delle vibrazioni e della risonanza nelle macchine industriali
Approfondimento tecnico sulla risposta dinamica di macchinari industriali complessi, le problematiche legate alla risonanza e le strategie di controllo delle vibrazioni nei sistemi meccanici multicomponentedi Marco ArezioLa dinamica dei sistemi meccanici complessi ricopre un ruolo fondamentale nell’ingegneria industriale moderna: garantire efficienza, sicurezza e durata dei macchinari che operano in ambienti industriali. Le vibrazioni non sono semplicemente fenomeni da ignorare, ma segnali preziosi che riflettono l’interazione fra componenti meccanici, strutture e inevitabili forze operative. La risonanza, poi, rappresenta un limite critico: occorre conoscerla, prevederla, domarla. In questo articolo svilupperemo un discorso fluido ma dettagliato: partiremo dall’origine delle vibrazioni, passeremo alla risonanza, poi alla modellazione numerica e sperimentale, e concluderemo con le strategie industriali più efficaci per monitorare e mitigare questi fenomeni. Sistemi meccanici complessi: definizione e caratteristiche dinamiche Immaginiamo una macchina industriale composta da un insieme di alberi rotanti, riduttori, supporti, strutture e controlli elettronici: non si tratta più di sistemi elementari, ma di un network meccanico dove masse, rigidezze e smorzamenti interagiscono tra loro. Il risultato è una risposta dinamica spesso non lineare, che può presentare fenomeni di modulazione, accoppiamenti meccanici, ritorni di feedback dal sistema di controllo. Componenti come motori, telai elasticizzati, giunti flessibili e sistemi di trasmissione rendono il sistema ricco di gradi di libertà. Come conseguenza, le vibrazioni che si generano possono spaziare da semplici oscillazioni armoniche a comportamenti complessi, transitori o addirittura caotici, a seconda delle condizioni operative e di progettazione. Vibrazioni meccaniche: origine, classificazione e fenomenologia Le vibrazioni nascono da sollecitazioni meccaniche interne ed esterne: difetti nei cuscinetti, squilibri nei rotori, disallineamenti, giochi meccanici, forzanti periodiche o impulsive. Ciò genera oscillazioni che possono essere libere, se dipendenti dalle condizioni iniziali; forzate, se causate da eccitazioni esterne; o autoeccitate, come nel caso del flutter aerodinamico o fenomeni di instabilità autoalimentata. Queste vibrazioni si misurano in termini di spostamento, velocità o accelerazione, e si analizzano sia nel dominio del tempo (per identificare transitori o picchi) sia della frequenza (per isolare componenti specifiche tramite FFT o analisi modale operativa). In un contesto produttivo, ogni regime vibratorio ha implicazioni diverse: una vibrazione armonica dominata può essere gestita con un bilanciamento, mentre modulazioni o subarmoniche possono segnalare degenerazioni meccaniche o instabilità emergenti. Risonanza: effetti e criticità industriali La risonanza emerge quando la frequenza di eccitazione – sia essa derivante dal moto rotante o da vibrazioni esterne – coincide o si avvicina a una delle frequenze naturali del sistema. Il risultato è un’amplificazione significativa della risposta meccanica, che può provocare stress ciclici elevati e guasti per fatica, perdite di tolleranza nei processi di lavorazione, vibrazioni incontrollate che minacciano la sicurezza del macchinario e del personale. A livello ingegneristico diventa cruciale identificare le frequenze naturali – che dipendono da massa, rigidezza e geometria del sistema – e gestire la loro relazione con le frequenze operative effettive. Quando la struttura evolve a causa di usura, alterazioni termiche o modifiche operative, anche le frequenze naturali mutano, e va ripetuta l’analisi per evitare sorprese dinamiche non previste. Modellazione dinamica dei sistemi multicomponente Il cuore dell’analisi risiede nel modellare con precisione le caratteristiche dinamiche del sistema. Si parte dai modelli a parametri concentrati – massa-sbarre-molla-smorzatore – utili per sistemi semplificati, fino ad arrivare a modelli FEM più sofisticati: discretizzazione FEM con matrici di massa, rigidezza e smorzamento, utili per mappare le modalità di vibrazione reali. Dal modello numerico si ricava l’analisi modale: forme modali, frequenze naturali e smorzamenti associati. In parallelo, l’analisi sperimentale (impact test, operational modal analysis) riproduce condizioni operative reali per validare il modello teorico. La sinergia tra simulazione e testing garantisce maggiore accuratezza, che in ambito industriale si traduce in maggior affidabilità progettuale e riduzione dei tempi di start-up. Tecniche industriali di mitigazione delle vibrazioni Per controllare vibrazioni e risonanza in un contesto industriale moderno, si adottano strategie multidisciplinari: – Interventi strutturali: potenziare la rigidezza dei telai o isolare blocchi critici con supporti elastomerici; bilanciare i rotori dinamicamente per ridurre le eccitazioni centrifughe. – Smorzamento: applicazione di materiali viscoelastici, uso di strati smorzanti o dispositivi come tuned mass dampers (TMD) per attenuare specifiche frequenze problematiche. – Controllo attivo: sistemi meccatronici con sensori e attuatori che rilevano vibrazioni in tempo reale e applicano forze di correzione (active vibration control); utili soprattutto in applicazioni ad alta velocità o dove serve massima precisione. – Manutenzione predittiva: monitoraggio continuo del comportamento vibratorio, analisi FFT e trend per cogliere segnali di deterioramento: in questo modo gli interventi saranno tempestivi e mirati, riducendo i fermi e prevenendo guasti. Normative e standard tecnici internazionali Il quadro normativo definisce soglie di accettabilità per le vibrazioni e metodologie di misura standardizzate. Standard come ISO 10816/20816 si applicano alle macchine rotanti, definendo i limiti di vibrazione accettabili; ISO 7919 riguarda le vibrazioni sugli alberi rotanti; linee guida tedesche (VDI 2056/3839) forniscono criteri per il monitoraggio continuo; e API 670 è uno standard critico per compressori e turbine in ambito energivoro o estrattivo. Conformarsi a questi standard non è solo questione di certificazione ma garanzia di affidabilità e sicurezza operativa. Applicazioni industriali e casi studio In molteplici settori l'analisi dinamica fa la differenza. Nelle macchine utensili di precisione, il controllo delle vibrazioni garantisce finiture accurate e tolleranze ristrette. Nelle turbomacchine ad alta velocità, la risonanza può essere catastrofica se non identificata in fase di progettazione. Anche settori come ferroviario, automotive, robotica industriale e packaging traggono vantaggio dall’ottimizzazione vibrazionale: la riduzione delle vibrazioni migliora comfort, migliora affidabilità e allunga la vita utile degli apparati. Studi pratici dimostrano riduzioni di costo di manutenzione del 30‑40 % e incrementi di vita utile delle macchine fino al 50‑60 % quando si investe in un’analisi e controllo dinamico accurato. Prospettive future: digital twin e intelligenza artificiale L’evoluzione degli strumenti digitali apre nuove prospettive: i digital twin, simulazioni fedeli in tempo reale legate al comportamento vibrazionale effettivo, permettono di prevedere e prevenire criticità dinamiche. Le tecniche di intelligenza artificiale, compresi gli algoritmi di machine learning, analizzano grandi moli di dati vibratori, individuano pattern emergenti e suggeriscono azioni correttive con largo anticipo. Ciò trasforma l’approccio da reattivo a proattivo, consentendo interventi manutentivi intelligenti e ottimizzazioni continue. Conclusione La dinamica dei sistemi meccanici complessi è molto più che una materia teorica: è un elemento strategico nella vita operativa delle macchine industriali. Comprendere, modellare e controllare vibrazioni e risonanza significa poter costruire impianti più affidabili, sicuri, efficienti e duraturi. La combinazione fra modelli analitici, strumenti sperimentali, dispositivi attivi e monitoraggio predittivo costituisce oggi lo stato dell’arte. Le tecnologie emergenti – basate su digital twin e intelligenza artificiale – promettono un salto di qualità ulteriore, trasformando la diagnosi vibratoria in uno strumento dinamico e predittivo, capace di supportare decisioni tempestive nella gestione industriale.© Riproduzione Vietata
SCOPRI DI PIU' Resine termoindurenti
Proprietà chimico-fisiche, tecnologiche e relativi settori di applicazione delle resine termoindurentidi Marco ArezioGenericamente una resina può essere definita come prodotto organico, solido o semi-solido, d’origine naturale o sintetica, senza un preciso punto di fusione e, generalmente, ad alto peso molecolare. Le resine possono essere suddivise in: termoplastichetermoindurenti Le resine termoplastiche sono polimeri lineari o ramificati che possono fondere o rammollire senza subire alterazioni della composizione chimica. Possono pertanto essere forgiate in qualsiasi forma usando tecniche quali lo stampaggio ad iniezione e l’estrusione. Il processo di fusione-solidificazione del materiale può essere ripetuto senza apportare variazioni sostanziali alle prestazioni della resina. Generalmente i polimeri termoplastici sono amorfi e non cristallizzano facilmente, a seguito di un raffreddamento, poiché le catene polimeriche sono molto aggrovigliate. Anche quelli che cristallizzano non formano mai dei materiali perfettamente cristallini, bensì semi-cristallini caratterizzati da zone cristalline e zone amorfe. Le resine amorfe, e le regioni amorfe delle resine parzialmente cristalline, mostrano il fenomeno della transizione vetrosa, caratterizzato dal passaggio, a volte anche abbastanza brusco, dallo stato vetroso a quello gommoso. Questa transizione coincide con l’attivazione di alcuni movimenti a lungo raggio delle macromolecole che compongono il materiale. Al di sotto della Temperatura di transizione vetrosa (Tg), le catene polimeriche si trovano in posizioni bloccate. Sia la temperatura di fusione sia quella di transizione vetrosa aumentano all’aumentare della rigidità delle catene che compongono il materiale e all’aumentare delle forze di interazione intermolecolari. La resina termoindurente è un materiale molto rigido costituito da polimeri reticolati nei quali il moto delle catene polimeriche è fortemente limitato dall’elevato numero di reticolazioni esistenti. Durante il riscaldamento subiscono una modificazione chimica irreversibile. Le resine di questo tipo, sotto l’azione del calore nella fase iniziale, rammolliscono (diventano plastiche) e, successivamente, solidificano. Contrariamente alle resine termoplastiche, quindi, non presentano la possibilità di subire numerosi processi di formatura durante il loro utilizzo. Le resine termoindurenti, come abbiamo visto, sono materiali molto rigidi nei quali il moto delle catene polimeriche è fortemente vincolato da un numero elevato di reticolazioni esistenti. Infatti, durante il processo di produzione subiscono modifiche chimiche irreversibili associate alla creazione di legami covalenti trasversali tra le catene dei pre-polimeri di partenza. La densità delle interconnessioni e la natura dipendono dalle condizioni di polimerizzazione e dalla natura dei precursori: generalmente essi sono sistemi liquidi, o facilmente liquefacibili a caldo, costituiti da composti organici a basso peso molecolare, spesso multifunzionali, chimicamente reattivi, a volte in presenza di iniziatori o catalizzatori. Nella maggior parte dei casi essi subiscono una polimerizzazione in situ mediante reazioni di policondensazione e poliaddizione che li trasformano in termoindurenti ovvero in complesse strutture reticolate tridimensionali vetrose, insolubili nei solventi più comuni, infusibili e degradabili se riscaldate ad altissime temperature. Molte formulazioni richiedono la presenza di un comonomero, definito generalmente agente indurente, dotato di due o più gruppi funzionali reattivi, e/o di calore e/o di radiazioni elettromagnetiche per reticolare. La reazione di reticolazione o cura inizia con la formazione e la crescita lineare di catene polimeriche che presto iniziano a ramificare. Man mano che la cura procede il peso molecolare cresce rapidamente e le dimensioni molecolari aumentano perchè molte catene iniziano a legarsi covalentemente tra di loro creando un network di peso molecolare infinito. La trasformazione da un liquido viscoso ad un gel elastico, chiamata “gelificazione”, è improvvisa ed irreversibile e comporta la formazione della struttura originaria del network tridimensionale. Prima della gelificazione, in assenza di agente reticolante, le particelle di resina sono separate tra di loro o interagiscono solo in virtù di deboli forze intermolecolari reversibili, forze di van der Waals. Quindi la resina termoindurente è solubile in appropriati solventi Al progredire della reazione di reticolazione si formano legami covalenti intermolecolari, gel covalente, permanendo ancora le interazioni deboli. A differenza del gel di valenza secondaria che può essere rotto senza difficoltà, non esiste alcun solvente così energico da causare la rottura dei legami covalenti. Quindi la struttura macromolecolare creata da questa trasformazione non si scioglie completamente ma si rigonfia nel solvente perché contiene ancora tracce di monomero, libero o aggregato, e molecole ramificate solubili, presentandosi quindi sotto forma di un sistema bifasico sol-gel. E’ questa la struttura originaria del network tridimensionale termoindurito. Un altro fenomeno che può verificarsi durante la reazione di cura è la “vetrificazione”, ovvero la trasformazione di un liquido viscoso o di un gel elastico in un solido vetroso, che segna una variazione nel controllo cinetico del meccanismo di reazione passando da uno di tipo chimico ad uno di tipo diffusivo. La velocità di reazione decade rapidamente sia perchè la concentrazione di monomero reattivo è diminuita sia perchè la sua diffusione verso i siti reattivi del bulk polimerico è rallentata dalla presenza dei cross-links tra le catene. Comunque, il fatto che si riscontri un ulteriore aumento di densità, testimonia che le reazioni chimiche continuano ad avvenire ma a velocità molto più basse. Tra le varie tipologie di resine termoindurenti, si trovano quelle epossidiche, che sono sostanzialmente dei polieteri, ma mantengono questo nome sulla base del materiale di partenza utilizzato per produrle e in virtù della presenza di gruppi epossidici nel materiale immediatamente prima della reticolazione. Il principale utilizzo delle resine epossidiche è nel campo dei rivestimenti, in quanto queste resine combinano proprietà di flessibilità, adesione e resistenza chimica. Una larga varietà di resine sono formulate per soddisfare le più svariate esigenze tenendo conto dei seguenti parametri: Reattività: il gruppo epossidico reagisce con una grande varietà di reagenti chimici. Flessibilità: la distanza dei gruppi epossidici può essere variata in funzione del peso molecolare, ottenendo sistemi reticolati tridimensionali a maglie più o meno larghe e quindi prodotti più o meno flessibili ed elastici. Resistenza chimica ed adesione: i legami chimici predominanti sono carboniocarbonio e carbonio-ossigeno, legami dotati di notevole inerzia chimica. Gli ossidrili sono secondari e quindi di bassa reattività. Alla polarità delle molecole ed agli ossidrili sono da attribuire le elevate forze di adesione ai substrati metallici. Stabilità termica: strettamente legata alla densità di reticolazione. Applicazioni: i sistemi epossidici hanno assunto una grande importanza in quei settori dove si richiedono elevate prestazioni alle sollecitazioni termiche, meccaniche, chimiche ed elettriche. Vengono impiegati nell’industria automobilistica, spaziale, aeronautica, navale, elettronica, impiantistica, come componenti principali nelle vernici, adesivi, impermeabilizzanti, materiali compositi e per circuiti stampati.Categoria: notizie - tecnica - plastica - resine termoindurenti - polimeri
SCOPRI DI PIU' Cosa è il Grado di Cristallinità del PET e Come Questo Influenza il Prodotto Finito
Trasparenza, resistenza meccanica, effetto barriera possono variare, modificando il grado di cristallinitàdi Marco ArezioAbbiamo affrontato, in articoli precedenti, alcuni aspetti importanti nell’utilizzo del PET per la produzione di manufatti, come la viscosità e il peso molecolare o i principali fenomeni di degradazione del PET. In questo articolo vediamo un altro aspetto centrale, che riguarda la gestione del grado di cristallinità del PET e come, il suo variare, può influenzare molti fattori strutturali, come la trasparenza dei manufatti, gli aspetti strutturali e meccanici e l’effetto barriera verso i componenti che il prodotto conterrà. Per entrare subito in argomentazioni tecniche, possiamo dire che il PET è un polimero semicristallino, questo vuol dire che la sua struttura solida è costituita da una fase amorfa, in cui le macromolecole che lo costituiscono sono disposte in gomitoli statici, e da una fase cristallina, in cui le catene si dispongono in una forma geometrica precisa. Detto questo, possiamo notare come il PET sia un polimero che possa essere sottoposto alla cristallizzazione, ma, come tutti i polimeri, non la raggiungerà mai completamente a causa della natura stessa delle macromolecole che lo compongono ed alla loro irregolarità. Le catene, infatti, tendono a disporsi verso minime distanze intermolecolari, in quanto il principio generale che regola l'aggregazione delle macromolecole per la formazione di una struttura cristallina è la creazione di interazioni inter e intra-catena, attraverso regolarità degli angoli torsionali della macromolecola. Il rapporto tra le due fasi dipende da molti fattori, come le caratteristiche intrinseche del materiale e i processi termici che ha subito. Durante la fase di cristallizzazione del PET le macromolecole formano una struttura lamellare, in cui le catene si ripiegano su sé stesse in modo ordinato, ma, nello stesso tempo si verifica la creazione di zone esterne disordinate. Il PET, essendo formato da queste due fasi, si dispone e si organizza in domini, in cui le due fasi coesistono, creando un limite massimo di cristallizzazione termica del 50-60% e, in certi casi, occorre utilizzare degli agenti nucleanti per raggiungere il valore limite.Ricordando che la cristallizzazione non ottimale dei polimeri può portare ad una certa opacità dei manufatti, possiamo dire che il PET ha una bassa velocità di cristallizzazione e, per questo, unite ad altre proprietà, ha avuto una rapida diffusione del mondo del packaging. Durante la lavorazione del PET, il picco di cristallizzazione si può raggiungere ad una temperatura di circa 160 - 170 °C, ma esiste anche una altro sistema per raggiungere questa fase, che è quella meccanica. Infatti, con le operazioni di stiro meccaniche ad una certa temperatura, si crea una cristallizzazione indotta, che consiste in una orientazione forzata delle macromolecole nella direzione dello stiro. Nell’orientazione uniassiale, in cui lo sforzo è applicato in un’unica direzione, si formano strutture dette fibrille, in quella biassiale, in cui lo sforzo ha due componenti perpendicolari tra loro, si formano cristalli larghi e piatti (plates).Questo fenomeno è influenzato da quattro fattori principali: - L’entità dello stiro - La velocità dello stiro - La temperatura - Il peso molecolare La combinazione di queste quattro entità determinano le caratteristiche del PET e, di conseguenza la qualità dello stesso, così, per definire un parametro che possa caratterizzare il prodotto in seguito a queste combinazioni, viene utilizzato un indicatore definito in ”grado di cristallinità”, con cui si vuole indicare la percentuale di materiale che si trova in fase cristallina rispetto alla quantità totale presa in considerazione. In particolare, un aumento del grado di cristallinità comporta un maggiore impaccamento e, grazie alla presenza dei domini cristallini che fungono da nodi fisici del reticolo, vi è un miglioramento delle proprietà meccaniche.Nello stesso tempo, come abbiamo già avuto modo di dire, un aumento della cristallinità del prodotto, può portare ad una certa opacità dello stesso, a causa dei diversi indici di rifrazione, infatti, questo deve essere preso in seria considerazione se si vogliono produrre delle bottiglie trasparenti. Ma dobbiamo anche prestare attenzione alla dimensione dei cristalli, infatti, due contenitori con lo stesso grado di cristallizzazione possono avere trasparenze od opacità differenti, così, più grandi saranno i cristalli, maggiori possibilità si avranno di produrre flaconi opachi. Alla cristallizzazione per stiro è legato il fenomeno di strain hardening, che comporta un aumento delle proprietà meccaniche, termiche e della resistenza a barriera del polietilentereftalato, determinando il successo nella produzione di contenitori.Il punto che individua l’inizio di tale fenomeno è definito Natural Stretch Ratio (NSR). Di conseguenza, quando si soffia una preforma, si deve raggiungere un grado di deformazione (rapporto di stiro) uguale o di poco superiore al NSR, per poter avere l’aumento delle proprietà necessarie per ottenere un prodotto leggero e conformante.Un altro fattore importante da tenere in considerazione durante il soffiaggio delle preforme, che incide sulla cristallizzazione del materiale, è la presenza di acqua. Infatti, se il contenuto di acqua nel PET può teoricamente arrivare all’1% del suo peso, bisogna considerare che la sua presenza può variare le proprietà fisiche, meccaniche e di barriera. Questo si verifica perché l’acqua è un plasticizzante che ha effetto sull’orientamento del materiale, sulla stabilità termica e, quindi, anche sulla cristallizzazione indotta per stiro, creando una situazione di scorrimento tra le macromolecole, riproducendo una similitudine con un polimero di viscosità inferiore. La percentuale di acqua influisce anche sul natural stretch ratio e, quindi, sulle proprietà del manufatto finito, a parità di stiro assiale e radiale, una preforma contenente acqua avrà proprietà inferiori, come se fosse soffiata a una temperatura più alta. Traduzione automatica. Ci scusiamo per eventuali inesattezze. Articolo originale in Italiano.
SCOPRI DI PIU' L'Arte della Manutenzione Oleodinamica Industriale: Chiave per Efficienza e Longevità
Scopri come una manutenzione oleodinamica efficace prolunga la vita degli impianti, ottimizza l'efficienza energetica e garantisce la sicurezza operativadi Marco ArezioNel cuore pulsante dell'industria moderna, gli impianti oleodinamici rappresentano la spina dorsale di innumerevoli processi produttivi. Dalle presse idrauliche ai macchinari da costruzione, dai sistemi di movimentazione alle applicazioni marine, la capacità di trasmettere e controllare elevate potenze attraverso i fluidi è insostituibile. Tuttavia, la sofisticazione di queste tecnologie porta con sé la necessità impellente di una manutenzione oleodinamica rigorosa e lungimirante. Non si tratta semplicemente di riparare un guasto, ma di un investimento strategico che assicura la continuità operativa, massimizza l'efficienza e prolunga significativamente la vita utile dei componenti, trasformandosi in un vantaggio competitivo duraturo. L'Imperativo della Manutenzione: Costi Nascosti del Non Fare L'errata percezione della manutenzione come un mero costo da tagliare è un errore comune che può avere ripercussioni devastanti. Un impianto oleodinamico trascurato è una bomba a orologeria. Le conseguenze vanno ben oltre il singolo fermo macchina non pianificato, che di per sé genera perdite produttive dirette e ritardi nelle consegne. Si manifestano in un'accelerata usura dei componenti, riducendo drasticamente la vita di pompe, valvole e attuatori, costringendo a sostituzioni premature e costose. L'inefficienza energetica cresce esponenzialmente, con perdite di carico e trafilamenti interni che costringono il sistema a lavorare più duramente per erogare la stessa potenza, traducendosi in bollette energetiche più salate e un impatto ambientale maggiore. Inoltre, non si può sottovalutare il rischio per la sicurezza degli operatori, esposti a pericoli derivanti da malfunzionamenti inattesi, rotture di tubazioni in pressione o perdite di fluido. Una strategia di manutenzione preventiva e predittiva si rivela quindi un pilastro per la resilienza operativa. Essa permette di trasformare i costi di emergenza in investimenti programmati, con benefici tangibili sull'affidabilità e sulla redditività complessiva dell'azienda. La Gestione del Fluido Idraulico: Il Cuore della Manutenzione Il fluido idraulico è il vero sangue di un sistema oleodinamico e la sua condizione è il barometro più fedele della salute dell'impianto. La contaminazione del fluido è la causa principale (spesso oltre l'80%) di guasti e usura prematura dei componenti. Elementi come polveri, acqua, aria o particelle metalliche generate dall'usura interna possono erodere, corrodere e danneggiare le superfici delicate di pompe e valvole. Un programma di analisi olio idraulico periodica è dunque non solo consigliato, ma indispensabile. Attraverso test di laboratorio si monitorano parametri vitali come la viscosità, l'acidità (TAN - Total Acid Number), il contenuto di acqua, l'ossidazione e la presenza di particelle contaminanti (tramite codici ISO o NAS) e metalli da usura. Queste analisi permettono di identificare tendenze, prevedere problemi e decidere il momento ottimale per la sostituzione o la rigenerazione del fluido, evitando sprechi e danni. Parallelamente all'analisi, una filtrazione efficace è cruciale. Sistemi di filtrazione in linea ad alta efficienza, filtri di ritorno e sfiati con filtri antipolvere e anti-umidità sono fondamentali per mantenere la pulizia dell'olio. La scelta del filtro giusto, con il corretto grado di filtrazione (espresso in micron) e una sostituzione programmata basata sul monitoraggio della pressione differenziale, assicura che il fluido operi sempre nelle condizioni ottimali. Anche il controllo della temperatura è vitale: un olio troppo caldo degrada rapidamente, perdendo le sue proprietà lubrificanti e anti-usura, mentre un olio troppo freddo aumenta la viscosità, causando perdite di energia e difficoltà operative. Cura dei Componenti: Ispezione e Intervento Mirato Oltre al fluido, ogni componente dell'impianto richiede attenzione specifica. Pompe e Motori: Sono il cuore e i muscoli del sistema. La loro manutenzione implica il monitoraggio di rumori anomali, vibrazioni, variazioni di pressione e perdite esterne. L'allineamento preciso tra pompa e motore è essenziale per prevenire stress e usura prematura. Valvole: Regolano il flusso e la pressione. È fondamentale verificarne la corretta taratura, l'assenza di trafilamenti interni ed esterni e la fluidità dei movimenti. Valvole bloccate o malfunzionanti possono causare surriscaldamento, perdite di potenza o movimenti incontrollati. Cilindri: Gli attuatori lineari richiedono ispezioni regolari delle guarnizioni per prevenire perdite, del grado di usura dello stelo e della canna, e del corretto funzionamento degli ammortizzatori di fine corsa. Qualsiasi segno di scanalatura o corrosione sullo stelo è un campanello d'allarme. Tubazioni e Raccordi: Sono le vene del sistema. La loro integrità è cruciale per la sicurezza e l'efficienza. Occorre controllare regolarmente crepe, abrasioni, rigonfiamenti e segni di corrosione. Un corretto serraggio dei raccordi e un'adeguata supportatura delle tubazioni prevengono vibrazioni e rotture. Serbatoi: Devono essere mantenuti puliti e aerati. È essenziale controllare il livello dell'olio e assicurarsi che i filtri di sfiato siano efficienti per impedire l'ingresso di contaminanti dall'ambiente esterno. Dalla Manutenzione Preventiva alla Predittiva: L'Era dell'Industria 4.0 Tradizionalmente, la manutenzione preventiva ha dettato la sostituzione di componenti o fluidi a intervalli di tempo predefiniti o in base alle ore di funzionamento. Sebbene efficace nel prevenire molti guasti, può portare a sostituzioni anticipate e sprechi. Oggi, il paradigma si sta spostando verso la manutenzione predittiva. Grazie all'integrazione di sensori intelligenti (IoT - Internet of Things) e all'analisi avanzata dei dati (Big Data, Intelligenza Artificiale), è possibile monitorare in tempo reale parametri critici come pressione, temperatura, portata, vibrazioni e la qualità dell'olio. Questi dati vengono elaborati per identificare pattern, rilevare anomalie e prevedere l'insorgere di un guasto con notevole anticipo. La diagnostica idraulica avanzata permette così di intervenire solo quando strettamente necessario, ottimizzando gli intervalli di manutenzione, riducendo i fermi macchina non pianificati e massimizzando la vita utile dei componenti. L'implementazione di un sistema CMMS (Computerized Maintenance Management System) supporta la pianificazione, l'esecuzione e il monitoraggio di tutte le attività manutentive, creando una base dati storica preziosa per l'analisi e il miglioramento continuo. Manutenzione Sostenibile: Un Bene per l'Ambiente e il Bilancio La manutenzione efficace non è solo una questione economica e operativa, ma anche ambientale. Un impianto oleodinamico ben mantenuto è intrinsecamente più sostenibile. L'ottimizzazione dell'efficienza energetica riduce il consumo di energia e le emissioni di CO2. L'estensione della vita dei fluidi e dei componenti diminuisce la necessità di produrre nuovi materiali e smaltire quelli vecchi, promuovendo i principi dell'economia circolare. La riduzione delle perdite di olio non solo previene costosi sprechi, ma mitiga anche il rischio di contaminazione del suolo e delle acque. L'adozione di fluidi idraulici biodegradabili, laddove le condizioni lo consentono, rappresenta un ulteriore passo verso un'operatività più ecocompatibile. In sintesi, la manutenzione degli impianti oleodinamici è una disciplina complessa e dinamica che richiede competenza tecnica, strumenti adeguati e un approccio strategico. Passare da una logica reattiva a una proattiva, investendo in formazione del personale e nelle tecnologie di manutenzione predittiva, non è più un'opzione, ma una necessità. Solo così le aziende potranno garantire la massima efficienza, affidabilità e longevità dei propri sistemi oleodinamici, navigando con successo le sfide dell'industria 4.0 e contribuendo a un futuro produttivo più sicuro ed ecologicamente responsabile.© Riproduzione Vietata
SCOPRI DI PIU' Inchiostri Serigrafici Ecologici: Rivoluzione Verde nella Stampa
Guida Completa ai Benefici Ambientali e Operativi degli Inchiostri Sostenibili di Marco ArezioLa crescente consapevolezza ambientale e le normative sempre più stringenti hanno spinto l'industria della stampa serigrafica verso l'adozione di inchiostri più sostenibili. Gli inchiostri serigrafici ecologici rappresentano una risposta innovativa e responsabile a questa esigenza, coniugando performance di stampa di alto livello con un impatto ambientale ridotto. In questo articolo, esploreremo la natura, la produzione e i vantaggi degli inchiostri serigrafici ecologici rispetto alle alternative tradizionali. Definizione e Tipologie degli Inchiostri Serigrafici Ecologici Gli inchiostri serigrafici ecologici sono formulazioni speciali progettate per ridurre al minimo l'impatto ambientale associato alla produzione, all'uso e allo smaltimento degli inchiostri utilizzati nell'industria della stampa serigrafica. Questa categoria di inchiostri si distingue per l'uso di componenti meno nocivi, sostenibili e, ove possibile, derivati da fonti rinnovabili. La definizione di "ecologico" abbraccia una gamma di attributi, inclusa la riduzione dell'uso di sostanze tossiche, la diminuzione delle emissioni di composti organici volatili (COV) e l'impiego di materiali biodegradabili o riciclabili. Tipologie di Inchiostri Serigrafici Ecologici La diversificazione degli inchiostri serigrafici ecologici permette loro di rispondere a esigenze specifiche di sostenibilità e applicazione, comprendendo principalmente: Inchiostri a Base d'Acqua Questi inchiostri utilizzano l'acqua come solvente principale, sostituendo in larga misura i solventi a base di petrolio. Sono meno volatili e tossici rispetto ai loro omologhi solventi. Sono particolarmente adatti per la stampa su tessuti, carta e cartone, dove l'assorbimento del materiale compensa la minore velocità di asciugatura rispetto agli inchiostri a solvente.Inchiostri UV Gli inchiostri UV induriscono o polimerizzano quando esposti a luce ultravioletta. Questo processo trasforma l'inchiostro da liquido a solido senza l'evaporazione di solventi, eliminando quasi completamente le emissioni di COV. Questi inchiostri trovano impiego in una vasta gamma di supporti, inclusi plastica, metallo, vetro e legno, grazie alla loro eccellente adesione e durabilità.Inchiostri a Base di Soia e Vegetali Composti principalmente da oli vegetali (come l'olio di soia), questi inchiostri sostituiscono gli oli minerali e i solventi derivati dal petrolio. Offrono una stampa di alta qualità con una minore dipendenza dalle risorse fossili. Sono ideali per la stampa su carta e cartone, offrendo una buona definizione di stampa e contribuendo a facilitare il riciclo del materiale stampato.Vantaggi Comuni Nonostante le differenze, tutte queste tipologie condividono vantaggi chiave che le rendono preferibili in un contesto ecologico: Minore Impatto Ambientale: Riducono le emissioni nocive e l'utilizzo di risorse non rinnovabili. Sicurezza e Salute sul Lavoro: Diminuiscono l'esposizione a sostanze pericolose per gli operatori. Compatibilità con Normative Ambientali: Aiutano le aziende a rispettare standard e regolamenti ambientali sempre più rigorosi. La scelta tra queste tipologie dipende dalle specifiche esigenze di applicazione, dalla sostenibilità desiderata e dalle caratteristiche del materiale da stampare. L'evoluzione continua della tecnologia degli inchiostri serigrafici ecologici promette ulteriori miglioramenti in termini di prestazioni e impatto ambientale, spingendo l'industria verso pratiche più sostenibili. Dove e come si usano gli inchiostri serigrafici Gli inchiostri serigrafici trovano applicazione in una vasta gamma di settori e su diversi tipi di materiali, grazie alla loro versatilità e alla capacità di offrire stampe di alta qualità su superfici diverse. Di seguito, vengono esplorate alcune delle principali aree di applicazione degli inchiostri serigrafici: Tessile La serigrafia è una tecnica ampiamente utilizzata nel settore tessile per la decorazione di capi di abbigliamento, tessuti per arredamento e accessori. Gli inchiostri serigrafici a base d'acqua, in particolare, sono molto popolari per la stampa su tessuti, poiché sono meno nocivi per l'ambiente e per chi indossa i capi stampati. Carta e Cartone Gli inchiostri serigrafici vengono utilizzati per la stampa su carta e cartone in una varietà di applicazioni, inclusi imballaggi, poster, cartoline, e materiale promozionale. La serigrafia consente di ottenere effetti particolari, come finiture lucide, metallizzate o con texture, che aggiungono valore agli oggetti stampati. Elettronica Nel settore elettronico, gli inchiostri serigrafici sono impiegati per la stampa di circuiti stampati, tastiere a membrana, display e componenti elettronici vari. In questo ambito, sono spesso utilizzati inchiostri conduttivi e inchiostri UV per le loro proprietà specifiche, come la conducibilità elettrica o la resistenza a solventi e abrasioni. Vetro e Ceramica La serigrafia è utilizzata anche nella decorazione di vetro e ceramica, per esempio in bottiglie, bicchieri, piastrelle e stoviglie. Gli inchiostri utilizzati in queste applicazioni devono resistere ad alte temperature e a processi di cottura, mantenendo la brillantezza e la fedeltà dei colori. Industria Pubblicitaria e Segnaletica Gli inchiostri serigrafici sono ideali per la produzione di insegne, adesivi, striscioni, e materiale promozionale grazie alla loro durabilità esterna e alla resistenza agli agenti atmosferici. Questa applicazione sfrutta la capacità della serigrafia di stampare su materiali plastici e metallici, oltre che su supporti più tradizionali. Articoli Promozionali Oggetti promozionali come penne, chiavette USB, gadget e articoli da regalo sono spesso decorati utilizzando la serigrafia. La tecnica consente di applicare loghi e messaggi promozionali su superfici di forme e materiali diversi, con elevata precisione e qualità. Processo di Produzione degli Inchiostri Serigrafici Ecologici Il processo di produzione degli inchiostri serigrafici ecologici rappresenta un'espressione di impegno verso la sostenibilità e l'innovazione nell'industria della stampa. Questo processo si distingue per l'enfasi sulla selezione di materie prime meno impattanti sull'ambiente, l'ottimizzazione dei processi produttivi per ridurre sprechi e consumi energetici, e l'attenzione alla sicurezza e alla salute degli operatori. Vediamo in dettaglio le fasi principali: Selezione delle Materie Prime La prima fase nel processo di produzione degli inchiostri serigrafici ecologici riguarda la selezione accurata delle materie prime. Questa include: Pigmenti Ecocompatibili: Si opta per pigmenti non tossici e preferibilmente di origine naturale o meno impattanti sull'ambiente rispetto ai tradizionali pigmenti sintetici. Leganti Naturali o Biodegradabili: Gli oli vegetali (come l'olio di soia) o altre sostanze naturali vengono utilizzati come leganti al posto di quelli derivati da petrolio. Solventi a Basso Impatto Ambientale: Nei casi in cui è necessario l'utilizzo di solventi, si preferiscono quelli con bassa volatilità e minore tossicità, come l'acqua nei inchiostri a base d'acqua. Formulazione dell'Inchiostro Durante la fase di formulazione, gli ingredienti selezionati vengono miscelati secondo proporzioni precise per ottenere le caratteristiche desiderate dell'inchiostro, come viscosità, colore, e resistenza. Questo processo richiede competenze tecniche specifiche per bilanciare le proprietà ecologiche dell'inchiostro con le necessità di performance nella stampa.Produzione e Controllo Qualità Una volta formulato, l'inchiostro subisce un processo di produzione che può includere passaggi come la molatura per ridurre le dimensioni dei pigmenti e migliorare la finitura, e l'omogeneizzazione per assicurare una distribuzione uniforme dei componenti. Durante tutto il processo produttivo, vengono applicati rigidi controlli di qualità per garantire che l'inchiostro finale rispetti le specifiche tecniche e ambientali. Imballaggio e Distribuzione Gli inchiostri serigrafici ecologici vengono poi imballati in contenitori appositamente scelti per minimizzare l'impatto ambientale, preferendo materiali riciclati o riciclabili. La distribuzione è pianificata in modo da ridurre le emissioni di CO2, ad esempio raggruppando le spedizioni o utilizzando mezzi di trasporto ecocompatibili. Problematiche ed Innovazioni La produzione di inchiostri serigrafici ecologici presenta diverse problematiche, come il mantenimento delle prestazioni di stampa a livelli comparabili con quelli degli inchiostri tradizionali pur rispettando i criteri ecologici. L'innovazione costante nei materiali e nelle tecniche di produzione è fondamentale per superare questi problemi, rendendo gli inchiostri ecologici una scelta sempre più valida per l'industria della stampa. Vantaggi Ambientali e Operativi degli Inchiostri Serigrafici Ecologici Gli inchiostri serigrafici ecologici offrono una serie di vantaggi significativi rispetto ai loro omologhi tradizionali, non solo dal punto di vista ambientale ma anche in termini operativi. Questi benefici riflettono l'importanza crescente della sostenibilità nelle decisioni di produzione e acquisto, senza trascurare l'efficienza e la qualità del processo di stampa. Vantaggi Ambientali Riduzione delle Emissioni Nocive Gli inchiostri ecologici minimizzano o eliminano del tutto l'uso di solventi volatili, responsabili delle emissioni di composti organici volatili (COV) nell'atmosfera. Questo non solo riduce l'inquinamento dell'aria ma contribuisce anche a migliorare la qualità dell'ambiente di lavoro, riducendo l'esposizione dei lavoratori a sostanze potenzialmente nocive. Minor Impatto sulla Salute e Sicurezza La composizione più sicura degli inchiostri serigrafici ecologici riduce il rischio di reazioni allergiche, problemi respiratori e altri problemi di salute legati all'uso di sostanze chimiche aggressive. Ciò significa anche che possono essere necessarie meno misure di protezione individuale e di ventilazione, rendendo l'ambiente di lavoro più sicuro e piacevole. Uso Sostenibile delle Risorse L'impiego di materie prime rinnovabili, come oli vegetali, e di pigmenti meno impattanti sull'ambiente, promuove l'uso sostenibile delle risorse. Inoltre, l'elevata biodegradabilità di molti inchiostri ecologici facilita il processo di smaltimento, riducendo l'impronta ecologica del prodotto finito. Vantaggi Operativi Efficienza nella Pulizia e Manutenzione Gli inchiostri a base d'acqua e UV richiedono procedure di pulizia meno aggressive rispetto agli inchiostri a base solvente. Ciò si traduce in minori tempi di fermo macchina e riduzione dell'uso di sostanze chimiche per la pulizia, con un conseguente abbattimento dei costi operativi e un minor impatto ambientale. Versatilità e Qualità di Stampa Nonostante la loro natura ecologica, gli inchiostri serigrafici ecologici offrono un'eccellente qualità di stampa, con colori vivaci e buona resistenza nel tempo. Sono adatti a una vasta gamma di supporti, inclusi tessuti, carta, plastica e metallo, offrendo così grande versatilità agli operatori del settore. Compatibilità con Normative Ambientali L'utilizzo di inchiostri ecologici facilita il rispetto delle normative ambientali sempre più stringenti, aiutando le aziende a evitare sanzioni e a migliorare la propria immagine presso i consumatori, sempre più attenti alla sostenibilità. Confronto con Gli Inchiostri Tradizionali La transizione verso l'utilizzo di inchiostri serigrafici ecologici rappresenta una svolta significativa per l'industria della stampa, rispondendo alla crescente esigenza di sostenibilità ambientale. Per comprendere meglio il valore aggiunto degli inchiostri ecologici, è utile esaminare le differenze principali rispetto agli inchiostri serigrafici tradizionali sotto vari aspetti. Composizione Chimica Inchiostri Tradizionali: Tradizionalmente, gli inchiostri serigrafici sono formulati con una base di solventi volatili, pigmenti sintetici, e resine derivati dal petrolio, che possono emettere composti organici volatili (COV) nocivi per l'ambiente e la salute umana. Inchiostri Ecologici: Al contrario, gli inchiostri ecologici sono sviluppati con l'intento di ridurre o eliminare la presenza di tali sostanze nocive. Utilizzano solventi a base d'acqua, oli vegetali, pigmenti naturali o meno tossici, e leganti biodegradabili, risultando in emissioni significativamente ridotte di COV. Impatto Ambientale Inchiostri Tradizionali: L'uso di solventi e componenti a base di petrolio comporta un elevato impatto ambientale, dalla produzione allo smaltimento, includendo rischi di contaminazione dell'aria, dell'acqua e del suolo. Inchiostri Ecologici: Gli inchiostri serigrafici ecologici minimizzano l'impatto ambientale in tutte le fasi del loro ciclo di vita. La loro produzione, uso, e smaltimento presentano rischi ambientali molto più bassi, grazie all'utilizzo di materie prime rinnovabili e alla ridotta tossicità. Salute e Sicurezza sul Lavoro Inchiostri Tradizionali: L'esposizione a lungo termine ai solventi e ad altri componenti tossici degli inchiostri tradizionali può avere effetti negativi sulla salute degli operatori, richiedendo l'uso di dispositivi di protezione individuale e sistemi di ventilazione adeguati. Inchiostri Ecologici: La formulazione più sicura degli inchiostri ecologici riduce il rischio di problemi di salute e migliora le condizioni di lavoro, limitando la necessità di misure di protezione e ventilazione specialistiche. Prestazioni e Applicabilità Inchiostri Tradizionali: Gli inchiostri tradizionali sono noti per la loro durata, resistenza alle intemperie, e versatilità su diverse superfici. Queste caratteristiche li hanno resi la scelta prevalente in molte applicazioni industriali e commerciali. Inchiostri Ecologici: Sebbene in passato gli inchiostri ecologici potessero presentare limitazioni in termini di prestazioni rispetto agli inchiostri tradizionali, i recenti sviluppi tecnologici hanno notevolmente migliorato la loro qualità, resistenza e versatilità, rendendoli competitivi in molteplici applicazioni. Costi Inchiostri Tradizionali: Generalmente, gli inchiostri tradizionali hanno un costo inferiore rispetto alle varianti ecologiche, principalmente a causa della diffusa disponibilità e del minor costo delle materie prime a base di petrolio. Inchiostri Ecologici: Gli inchiostri ecologici possono presentare un costo iniziale più elevato, dato il prezzo più alto delle materie prime sostenibili e dei processi produttivi meno inquinanti. Tuttavia, questo costo è spesso compensato dai benefici in termini di salute, sicurezza e conformità ambientale, oltre che da un miglioramento dell'immagine aziendale.
SCOPRI DI PIU' Machine Learning nello Stampaggio delle Materie Plastiche: Come Migliorare Efficienza e Qualità
Scopri come l'intelligenza artificiale rivoluziona lo stampaggio a iniezione, ottimizzando i parametri di produzione, riducendo gli sprechi e migliorando la sostenibilitàdi Marco ArezioLo stampaggio delle materie plastiche rappresenta uno dei processi industriali più diffusi, un pilastro fondamentale nella produzione di beni in una vasta gamma di settori. Tuttavia, questa tecnica, sebbene consolidata, presenta ancora sfide significative, come l’ottimizzazione dei parametri, la riduzione degli sprechi e il miglioramento della qualità del prodotto. In questo contesto, il machine learning (ML) si sta affermando come una tecnologia rivoluzionaria, capace di trasformare i metodi tradizionali e di introdurre un nuovo paradigma basato su efficienza, precisione e sostenibilità. Una tecnologia antica incontra l’intelligenza artificiale L’arte dello stampaggio delle materie plastiche si basa sull’iniezione di materiali fusi in stampi predefiniti, dove si raffreddano per prendere forma. Sebbene il principio sia semplice, il controllo delle variabili che influenzano la qualità finale del prodotto richiede esperienza e attenzione. La temperatura, la pressione, la velocità di iniezione e i tempi di raffreddamento devono essere calibrati con precisione, poiché un errore in uno di questi parametri può portare a difetti quali deformazioni, bolle o superfici irregolari. Storicamente, questa ottimizzazione è stata un processo empirico, affidato alle competenze dei tecnici. Tuttavia, la crescente complessità dei materiali, l’esigenza di ridurre i costi e la pressione per una maggiore sostenibilità richiedono soluzioni più avanzate. Ed è qui che il machine learning entra in gioco. L’intelligenza che apprende dai dati Il machine learning, una branca dell’intelligenza artificiale, si basa sulla capacità degli algoritmi di analizzare enormi quantità di dati, identificare schemi e prendere decisioni autonome. Nel contesto dello stampaggio delle materie plastiche, ciò significa che i sistemi di ML possono elaborare informazioni provenienti da sensori installati nei macchinari e tradurle in azioni correttive in tempo reale. Immaginiamo una macchina per lo stampaggio dotata di sensori che monitorano costantemente variabili come temperatura, pressione e viscosità del materiale. I dati raccolti vengono analizzati da modelli predittivi che non solo identificano configurazioni ottimali per un dato prodotto, ma sono anche in grado di adattarsi a cambiamenti improvvisi, come variazioni nella composizione del materiale o condizioni ambientali. Questo apprendimento continuo consente una calibrazione più precisa, riducendo al minimo i difetti e gli sprechi. Un controllo qualità senza precedenti Un aspetto fondamentale dello stampaggio è il controllo qualità, che tradizionalmente richiede ispezioni manuali o test successivi alla produzione. Il machine learning, combinato con sistemi di visione artificiale, permette invece di monitorare la qualità in tempo reale, direttamente sulla linea di produzione. Grazie all’utilizzo di reti neurali convoluzionali, i macchinari possono identificare difetti come deformazioni, crepe o imperfezioni superficiali con un livello di accuratezza superiore a quello umano. Questa tecnologia non si limita a individuare i prodotti difettosi, ma fornisce anche un feedback istantaneo, permettendo di correggere i parametri operativi e prevenire errori ricorrenti. Il risultato è un processo produttivo più fluido, con una qualità costante e un minor spreco di risorse. Prevedere i problemi prima che si verifichino Un altro campo in cui il machine learning sta facendo la differenza è la manutenzione predittiva. I macchinari per lo stampaggio, come qualsiasi altra apparecchiatura industriale, sono soggetti a usura e guasti, che spesso comportano costosi fermi macchina. Grazie al ML, i dati raccolti dai sensori possono essere analizzati per individuare segnali precoci di anomalie. Vibrazioni insolite, variazioni nei consumi energetici o cambiamenti nei tempi ciclo possono indicare la necessità di un intervento, permettendo di pianificare la manutenzione in anticipo e ridurre i tempi di inattività. Un nuovo approccio ai materiali Con l’aumento dell’attenzione verso la sostenibilità, i produttori stanno sperimentando materiali più ecologici, come bioplastiche e polimeri riciclati. Tuttavia, questi materiali presentano proprietà diverse rispetto alla plastica tradizionale, rendendo necessario un approccio più flessibile alla loro lavorazione. Il machine learning può simulare il comportamento di nuovi materiali durante lo stampaggio, prevedendo problemi di flusso o raffreddamento e ottimizzando i parametri senza la necessità di lunghi test fisici. Oltre il processo: l’efficienza della supply chain Il potenziale del machine learning non si esaurisce nei confini del reparto produttivo. Analizzando i dati storici e le tendenze di mercato, gli algoritmi possono prevedere la domanda futura di prodotti, ottimizzare gli ordini di materie prime e ridurre le scorte in eccesso. Questo approccio sistemico garantisce che ogni fase della produzione, dalla fornitura alla distribuzione, sia ottimizzata per ridurre i costi e migliorare l’efficienza complessiva. Prospettive future Il connubio tra machine learning e stampaggio delle materie plastiche rappresenta un’opportunità straordinaria per il settore manifatturiero. Oltre ai vantaggi immediati in termini di qualità, efficienza e sostenibilità, questa tecnologia apre la strada a innovazioni ancora più ambiziose. L’integrazione con digital twin, sistemi robotici avanzati e persino il quantum computing promette di rivoluzionare ulteriormente il processo produttivo, rendendolo sempre più intelligente e adattabile. Conclusione Il machine learning non è solo una tecnologia all’avanguardia, ma una necessità per il futuro dell’industria della plastica. In un’epoca in cui precisione, sostenibilità e competitività sono più cruciali che mai, adottare soluzioni basate sull’intelligenza artificiale significa non solo migliorare l’efficienza operativa, ma anche contribuire a un’industria più responsabile. Questo è il futuro dello stampaggio delle materie plastiche: intelligente, sostenibile e in continua evoluzione.© Riproduzione Vietata
SCOPRI DI PIU'