

 Piccoli suggerimenti per migliorare lo stampaggio a iniezione
di Marco ArezioAbbiamo già affrontato negli articoli presenti sul portale, alcuni argomenti riguardanti i difetti che si creano in fase di stampaggio, e le soluzioni che si suggeriscono, sia per quanto riguarda la gestione degli stampi, che per i difetti che si possono riscontrare sul prodotto finito. Come sapete lo stampaggio delle materie plastiche è una scienza imperfetta in quanto il buon esito del lavoro di stampaggio è influenzato da una quantità davvero importante di fattori. Possiamo partire dalla tipologia della macchina, dai suoi componenti e dal loro stato di usura, dalla progettazione dello stampo e dal suo mantenimento in buone condizioni, dalle materie prime utilizzate, con particolare attenzione a quelle rigenerate, alla regolazione dei parametri macchina e stampo. Tutte queste cose messe insieme vanno, alla fine, ad influire sul buon esito del lavoro e, con esso, sul buon esito finanziario del vostro lavoro. Infatti, anche questo aspetto, che forse i tecnici puri trascurano, è da tenere in considerazione tanto quanto la qualità e la tecnica in produzione. Vediamo brevemente alcuni difetti che possono capitare frequentemente: Striature sulle pareti dei prodotti Sono dette anche linee di flusso che comprendono strisciate, macchie e colorazioni differenti che possono essere causate dal profilo di raffreddamento e del percorso che compie la plastica per raggiungere le parti dello stampo. Ci sono alcuni modi per ovviare a questo inconveniente che riguardano l'aumento della velocità di iniezione per migliorare il riempimento delle cavità, oppure lo smorzamento di alcune angolature dello stampo in cui passa il flusso. Piccole cavità sulle superfici dei prodotti Si formano normalmente sulle pareti dei prodotti delle piccole depressioni o avvallamenti specialmente nelle aree dove lo spessore è maggiore o dove il flusso subisce dei restringimenti. In questi casi si consiglia di ridurre la temperatura dello stampo, aumentare la pressione di iniezione e il tempo di stampaggio per migliorare la polimerizzazione e il raffreddamento. Se fosse possibile, al fine di migliorare il raffreddamento, si consiglia di ridurre lo spessore delle pareti ove il manufatto lo consenta. Vuoti Se precedentemente abbiamo parlato di piccole cavità o piccoli avvallamenti che si possono riscontrare sulle superfici qui possiamo parlare di veri e propri vuoti caratterizzati da un'incompleta finitura della parete. Il motivo per cui si creano questi vuoti possono essere molteplici. Normalmente sono originati da sacche d'aria che si oppongono al buon deflusso dell'impasto nello stampo, le cui cause si possono riscontrare in un'eccessiva presenza di gas all'interno, formato per esempio dalla degradazione del polimero nella vite della macchina, che non viene correttamente sfogato. Cosa che può capitare facilmente se si utilizzano polimeri composti, come il PP/PE e non si tiene in giusta considerazione il rapporto tra temperatura di estrusione e composizione del materiale. Un'altra causa potrebbe essere l'eccessiva viscosità della materia prima utilizzata su cui si può intervenire con una idonea scelta della fluidità del prodotto. Anche il mantenimento del corretto allineamento dello stampo in fase di iniezione può aiutare a ridurre queste problematiche. Delaminazione delle superfici Può capitare che le pareti del prodotto stampato presentino piccoli strati che si possono sfogliare. Le cause sono da attribuire, tra gli altri, ad alcuni fattori quali l'eccessiva presenza di umidità o l'utilizzo di polimeri rigenerati nei quali sono presenti polimeri con gradi di fusione diversi dal principale. E' sempre consigliabile, specialmente se si usano granuli rigenerati, asciugarli in silos prima di metterli in macchina. Inoltre la corretta scelta dei granuli riciclati passa dalla conoscenza del DSC dei polimeri che si usano, in quanto, maggiore è la percentuale di polimeri con gradi di fusione diversa, maggiore è la possibilità di creare stress termici nei polimeri. Un altro consiglio è quello di aumentare la temperatura dello stampo. Linee di saldatura In prossimità delle linee di saldatura si possono creare imperfezioni estetiche a causa delle diverse direzioni di movimento della plastica liquida. In primo luogo la corretta chiusura di uno stampo permette una buona performace non solo del polimero all'interno ma anche una migliore finitura dei prodotti. Inoltre la corretta scelta della fluidità del prodotto e del tonnellaggio della macchina, in funzione del prodotto finale che si deve produrre, permette una produzione corretta senza sforzare ne lo stampaggio che il polimero, a tutto vantaggio della qualità dell'elemento stampato. Infine il design dello stampo che tiene conto dei corretti flussi del polimero in presenza della saldatura del prodotto sono da tener presente quando si dovessero verificare problemi estetici sulla saldatura e, in questo caso, valutare un intervento sullo stampo che possa essere risolutivo al problema.Categoria: notizie - tecnica - plastica - riciclo - stampi - difetti di produzione
SCOPRI DI PIU' Biopoliestere PLA: L'Innovazione Sostenibile che Rivoluziona il Settore degli Imballaggi
Un nuovo biopoliestere flessibile e biodegradabile apre la strada a un futuro più verdedi Marco ArezioNel panorama odierno della sostenibilità e dell'economia circolare, un materiale emerge come protagonista per le sue proprietà ecologiche e le potenzialità di mercato: il biopoliestere PLA (acido polilattico). Prodotto a partire da risorse rinnovabili, il PLA offre un'alternativa sostenibile ai polimeri tradizionali, aprendo nuovi orizzonti grazie alle sue caratteristiche di biodegradabilità e riciclabilità con un consumo energetico ridotto. Il Contributo del Fraunhofer Institute Uno dei principali innovatori nel campo del biopoliestere PLA è il Fraunhofer Institute di Potsdam, che ha sviluppato una versione avanzata di questo materiale, ottenendo un polimero più flessibile, biodegradabile e di origine biologica. Questo progresso non è solo teorico ma ha ricevuto riconoscimenti a livello internazionale, dimostrando il valore delle ricerche condotte. La Sfida della Flessibilità Il PLA classico, pur vantando un elevato potenziale di mercato, presenta alcune limitazioni. La sua elevata rigidità lo rende ideale per imballaggi rigidi, come bicchieri usa e getta, ma inadatto per imballaggi flessibili, che costituiscono una parte significativa dei rifiuti plastici. Per superare questa limitazione, il Fraunhofer Institute ha esplorato l'uso dei polieteri, polimeri contenenti gruppi etere che possono essere incorporati nella catena polimerica del PLA per migliorare la flessibilità del materiale. Polieteri: Una Soluzione Innovativa I polieteri, atossici e disponibili in commercio, possono essere prodotti da materie prime di origine biologica. Tradizionalmente, questi plastificanti venivano aggiunti al PLA come additivi, ma la loro migrazione nel tempo rendeva il materiale nuovamente rigido. Per risolvere questo problema, i ricercatori del Fraunhofer Institute hanno ancorato i polieteri direttamente alla catena polimerica del PLA tramite legami covalenti. Questa tecnica innovativa ha portato alla sintesi di copolimeri a blocchi, in cui i segmenti di polietere si connettono alle estremità della catena di PLA. Un Nuovo PLA Flessibile e Biodegradabile Il risultato di questa ricerca è un nuovo tipo di PLA che mantiene la flessibilità nel lungo termine senza il rischio di migrazione dei plastificanti. Questo biopoliestere è almeno per l'80% di origine biologica, con la possibilità di arrivare al 100% attraverso ulteriori sviluppi. Inoltre, la sua produzione può avvenire in modo economico e con processi chimici accessibili anche a imprese di medie dimensioni, democratizzando così la produzione di PLA che fino ad ora era dominata da grandi impianti. Implicazioni Commerciali e Ambientali Il nuovo PLA sviluppato dal Fraunhofer Institute non solo offre un'alternativa più sostenibile ai polimeri tradizionali, ma rappresenta anche un significativo passo avanti per l'economia circolare. Il processo di riciclo chimico di questo materiale richiede un apporto energetico inferiore rispetto a quello necessario per polimeri come l'LDPE (polietilene a bassa densità), riducendo ulteriormente l'impatto ambientale. Conclusioni Il biopoliestere PLA sviluppato dal Fraunhofer Institute rappresenta un esempio concreto di come la ricerca e l'innovazione possono guidare la transizione verso un'economia più sostenibile. Con le sue caratteristiche di biodegradabilità, riciclabilità e origine biologica, questo materiale ha il potenziale per rivoluzionare il settore degli imballaggi e oltre. La possibilità di una produzione economica e scalabile apre nuove opportunità commerciali, rendendo il PLA una scelta sempre più attraente per aziende e consumatori attenti all'ambiente.© Riproduzione Vietata
SCOPRI DI PIU' Nuovi Additivi per Migliorare la Durabilità delle Plastiche Riciclate: Un'Analisi delle Innovazioni nei Composti Chimici
Ricerca e sviluppo di additivi per potenziare la resistenza e le prestazioni meccaniche delle plastiche rigenerate nell'ambito dell'economia circolaredi Marco ArezioNel contesto dell'economia circolare, la gestione efficiente delle risorse e il riciclo dei materiali rappresentano una sfida strategica per ridurre l'impatto ambientale e promuovere un uso sostenibile delle materie prime. Le plastiche, essendo materiali ampiamente utilizzati per le loro proprietà versatili, sono al centro di questo dibattito. Tuttavia, uno dei principali ostacoli al loro riciclo è il degrado delle proprietà meccaniche e chimiche durante i processi di rigenerazione.Le plastiche riciclate spesso mostrano una riduzione della resistenza e della durabilità rispetto ai materiali vergini, limitando le loro applicazioni nei settori più esigenti. Di fronte a questo problema, la ricerca scientifica e tecnologica si è concentrata sull'identificazione e lo sviluppo di nuovi additivi chimici in grado di migliorare la qualità e le prestazioni delle plastiche rigenerate, rendendole competitive in termini di durabilità, resistenza e sicurezza d'uso. L'obiettivo di questo articolo è esplorare le recenti ricerche e innovazioni sugli additivi chimici che possono essere utilizzati per migliorare le proprietà delle plastiche riciclate, con particolare attenzione ai meccanismi di azione e ai benefici che apportano in termini di resistenza e durabilità. Questi additivi, che includono stabilizzanti, antiossidanti e modificatori di impatto, svolgono un ruolo cruciale nel contrastare i fenomeni di degradazione termica e ossidativa, migliorando così le prestazioni finali dei prodotti in plastica riciclata. Degradazione delle Plastiche Durante il Riciclo: Problemi e Sfide La degradazione delle plastiche durante il riciclo è un problema ben documentato nella letteratura scientifica. Questo processo è causato principalmente dai meccanismi di ossidazione e depolimerizzazione che avvengono durante l'esposizione a calore, luce e agenti chimici durante il processo di riciclo. Questi meccanismi portano alla rottura delle catene polimeriche, che a sua volta causa una perdita di proprietà meccaniche come la resistenza alla trazione, l'elasticità e la resistenza all'impatto. I polimeri termoplastici, come il polietilene (PE), il polipropilene (PP) e il polietilentereftalato (PET), sono particolarmente sensibili a questi processi di degradazione. Il degrado ossidativo, in particolare, si verifica quando i radicali liberi generati dal calore o dalla radiazione ultravioletta (UV) reagiscono con l'ossigeno atmosferico, portando alla formazione di prodotti di ossidazione che indeboliscono le catene polimeriche. Senza interventi adeguati, le plastiche riciclate mostrano una significativa riduzione delle prestazioni meccaniche e della resistenza nel tempo, limitando la loro idoneità per applicazioni critiche. Additivi per la Stabilizzazione delle Plastiche Riciclate Per contrastare gli effetti della degradazione durante il processo di riciclo, la ricerca ha sviluppato una serie di additivi progettati per proteggere i polimeri dalle condizioni avverse. Gli additivi stabilizzanti possono essere classificati in diverse categorie in base al loro meccanismo d'azione: Antiossidanti: Questi composti sono progettati per prevenire o rallentare l'ossidazione del polimero durante il trattamento termico. Gli antiossidanti primari, come le fenoli (ad esempio, il butilidrossitoluene o BHT), agiscono neutralizzando i radicali liberi prima che possano reagire con il polimero. Gli antiossidanti secondari, come i fosfiti, sono invece efficaci nel decomporre i perossidi che si formano durante l'ossidazione del polimero. L'uso combinato di antiossidanti primari e secondari offre una protezione sinergica, migliorando significativamente la resistenza termica e ossidativa delle plastiche riciclate. Stabilizzatori UV: Poiché l'esposizione ai raggi UV può accelerare la degradazione delle plastiche, gli stabilizzatori UV sono fondamentali per migliorare la durabilità dei prodotti riciclati utilizzati in ambienti esterni. Questi additivi agiscono assorbendo la radiazione UV o dissipando l'energia in eccesso sotto forma di calore. Alcuni dei più comuni stabilizzatori UV includono benzotriazoli e benzofenoni. Stabilizzatori termici: Questi additivi proteggono i polimeri durante i processi di trasformazione ad alta temperatura, impedendo la degradazione termica delle catene polimeriche. Gli stabilizzatori termici più comuni includono composti a base di stagno, calcio-zinco e stearati di metalli. Modificatori di Impatto per Migliorare la Resistenza Meccanica Le plastiche riciclate, soprattutto dopo ripetuti cicli di lavorazione, tendono a perdere parte della loro resistenza meccanica. I modificatori di impatto sono additivi progettati per migliorare la tenacità dei polimeri rigenerati, aumentandone la capacità di resistere alle fratture sotto sforzo. Questi additivi includono copolimeri elastomerici e plasticizzanti che si integrano nella matrice polimerica, aumentando la flessibilità e la capacità di dissipare l'energia dell'impatto. Un esempio comune di modificatore di impatto è rappresentato dai copolimeri a blocchi stirenici (SBC), che sono ampiamente utilizzati per migliorare la resistenza all'urto di plastiche come il polipropilene e il polistirene riciclato. Altri materiali, come i copolimeri etilene-vinilacetato (EVA), sono utilizzati per migliorare la resistenza all'impatto delle plastiche flessibili e degli imballaggi. Compatibilizzanti per Leghe Polimeriche Riciclate Le plastiche riciclate spesso derivano dalla miscelazione di diverse tipologie di polimeri, che possono essere incompatibili a livello molecolare, causando una separazione delle fasi e una riduzione delle proprietà meccaniche. I compatibilizzanti sono additivi utilizzati per promuovere l'adesione tra polimeri diversi, migliorando la coesione interna e la stabilità della miscela. Tra i compatibilizzanti più efficaci si trovano i copolimeri a blocchi funzionalizzati, come quelli a base di stirene-etilene-butadiene-stirene (SEBS), che migliorano l'adesione tra polimeri polari e non polari. Un altro approccio è l'uso di agenti grafting, che legano chimicamente le catene polimeriche diverse, creando una struttura più omogenea e resistente. Ricerca Innovativa sugli Additivi per Plastiche Riciclate Le nuove direzioni di ricerca si concentrano sulla progettazione di additivi più sostenibili e specifici per le plastiche riciclate, in modo da minimizzare l'impatto ambientale e migliorare ulteriormente le prestazioni meccaniche e termiche dei materiali rigenerati. Gli sviluppi più recenti includono l'uso di additivi basati su biomasse o fonti rinnovabili, come gli antiossidanti naturali estratti da piante o le fibre naturali come compatibilizzanti. Uno studio innovativo ha esplorato l'uso di nanomateriali, come nanoparticelle di argilla o grafene, per migliorare le proprietà barriera e la resistenza meccanica delle plastiche riciclate. Questi nanocomposti formano una struttura reticolata all'interno della matrice polimerica, migliorando la resistenza al calore, l'impermeabilità ai gas e la stabilità dimensionale, con potenziali applicazioni in settori ad alte prestazioni, come l'automotive e l'imballaggio alimentare. Conclusioni Il miglioramento delle prestazioni delle plastiche riciclate attraverso l'uso di additivi chimici rappresenta una strategia fondamentale per incrementare la sostenibilità delle catene produttive e aumentare l'accettazione di materiali rigenerati in settori industriali di alto valore. Gli additivi, come antiossidanti, stabilizzatori UV, modificatori di impatto e compatibilizzanti, non solo permettono di prolungare la vita utile dei materiali riciclati, ma contribuiscono anche a ridurre il bisogno di materie prime vergini, allineandosi agli obiettivi dell'economia circolare. La continua innovazione nella progettazione di additivi più efficienti e sostenibili è fondamentale per rispondere alle sfide ambientali e tecniche del riciclo delle plastiche, garantendo al contempo prestazioni competitive per le applicazioni più esigenti.
SCOPRI DI PIU' Vetroresina: il difficile cammino verso un’economia circolare del prodotto.
Vetroresina: storia, produzione, impiego e riciclo. Il difficile cammino verso un’economia circolare del prodottodi Marco ArezioLa vetroresina è sicuramente un prodotto che ha avuto un successo molto importante dato dalla flessibilità d’impiego, dalla relativa facilità di produzione e dalle caratteristiche tecniche dei manufatti prodotti che potevano sostituire o migliorare le prestazioni di altri materiali fino ad allora utilizzati. La vetroresina nasce negli anni 20, periodo in cui si stavano studiando materiali che avessero delle caratteristiche prestazionali simili a quelle dei metalli da costruzione (edilizia, aeronautica, navale) ma che si potesse aggiungere un vantaggio in termini di risparmio di peso. Nel corso degli anni 40 si era optato per il rinforzo del poliestere utilizzando la fibra di amianto, un materiale plastico composito con cui si costruivano, per esempio, i serbatoi supplementari per gli aerei. Durante gli anni 50 dello scorso secolo, l’incremento della produzione di fibra di vetro, ha portato ad una progressiva sostituzione della fibra di amianto, creando prodotti tecnicamente più avanzati ed ampliando il campo di applicazione. MA COS’E’ LA VETRORESINA?E’ una plastica composta rinforzata con vetro, detta anche VTR o GRP, utilizzando tessuti o feltri con fibre orientate casualmente e successivamente impregnate con resine termoindurenti, generalmente liquide, composte da poliestere o vinilestere o epossidiche, che induriscono e collegano le fibre stesse attraverso l’azione di catalizzatori ed acceleranti. Le principali caratteristiche dei prodotti realizzati in vetroresina sono: – Leggerezza – Elevate caratteristiche meccaniche – Durabilità – Resistenza alla corrosione – Resistenza agli agenti atmosferici – Ottimo isolamento elettrico – Comportamento al fuoco gestibile con specifici additivi – Buon isolamento termico – Scarsa manutenzione COME VENGONO PRODOTTI I MANUFATTI IN VETRORESINA?Premettendo che la vetroresina non è un composto plastico tradizionale che ha bisogno di calore e di una forza meccanica importante (estrusione, iniezione, soffiaggio) per realizzare i prodotti, ma si basa sul lavoro che svolge la resina polimerizzata che viene a contatto con le fibre di vetro. I processi principali di produzione sono i seguenti: “Hand Lay-Up” consiste nella spalmatura a pennello o rullo di resine, correttamente additivate con catalizzatori e acceleranti, che ne determinano la polimerizzazione anche a temperatura ambiente, su tessuti di vetro. La solidificazione delle resine permette l’inglobamento delle fibre di vetro presenti nello stampo creando l’articolo in vertroresina. “Filamnet Winding” consiste nell’applicare, su un cilindro rotante, normalmente metallico, un filo impregnato con resina catalizzata. Avvolgendo in continuo questo filo sullo stampo, che verrà poi sfilato una volta che la resina sarà indurita, si possono creare tubi o serbatoi cilindrici. “Resin Transfer Moulding” consiste nello spargere a secco, su un lato di uno stampo, una quantità stabilita di fibre di vetro, successivamente si richiude lo stampo con la sua copia e si inietta, a bassa pressione, la resina all’interno. Con questo sistema è possibile eseguire il procedimento di iniezione all’interno dello stampo anche sottovuoto. “Pultrusion” consiste in una produzione simile alla classica estrusione delle materie plastiche, adatta ai materiali compositi per la realizzazione di particolari profili. A QUALI SETTORI SONO DESTINATI E QUALI MANUFATTI IN VETRORESINA SI POSSONO REALIZZARE?Le ottime doti tecniche ed estetiche dei prodotti in vetroresina permettono di impiegarli in moltissimi campi con applicazioni molto ampie: Settore ferroviario Produzione energia Edilizia Fai da te Settore Nautico Settore delle opere sportive Mercato elettrotecnico I prodotti realizzati con la vetroresina sono veramente tanti e non è possibile citarli tutti, ma indicheremo i prodotti che, sul mercato, realizzano i volumi maggiori: Scafi e articoli per il settore nautico. Profili industriali e civili Serramenti e persiane Lucernari Lastre di copertura Pareti Rivestimenti per il settore della refrigerazione Scale e camminamenti Rivestimenti per il settore ferroviario Rivestimenti per il trasporto civile Impianti eolici IL RICICLO DELLE VETRORESINA La vetroresina, essendo un materiale composto, come abbiamo visto, sfugge dalle logiche del riciclo classico dei materiali plastici creando, quindi, varie e complesse problematiche per il suo riciclo. La prima problematica che possiamo ricordare è la presenza delle resine termoindurenti di cui è composto il manufatto, infatti, come sappiamo, la reazione di polimerizzazione è sempre irreversibile, questo significa che se trattassimo i prodotti macinati in vetroresina con il calore, come si fa in genere con altre materie plastiche, non saremmo in grado di riportare a forma liquida le resine impiegate. Il secondo problema riguarda le fibre in vetro che si utilizzano per armare la ricetta. Secondo studi epidemiologici condotti su animali in laboratorio, l’inalazione prolungata alla polvere proveniente da queste fibre, farebbe insorgere carcinomi e mesoteliomi. Nonostante non risultino riscontri sull’uomo dei tests fatti sugli animali, la Comunità Europea ha emesso una direttiva specifica, inserendo le fibre di vetro tra le sostanze pericolose soggette all’obbligo di etichettatura. Infatti le fibre di vetro utilizzate per la realizzazione di manufatti, sono considerate cancerogene di categoria 3 e devono riportare l’etichetta R40 che identifica la possibilità di effetti irreversibili sulla salute. Quindi, nell’ambito dei sistemi di riciclo dei manufatti a fine vita, possiamo riportare le principali destinazioni di smaltimento: Discarica Macinazione dei manufatti in polveri di varie dimensioni e il loro riutilizzo in settori come quello edile. Riciclo tramite pirolisi con la separazione tra fibre e resine Riciclo mediante digestione acida Tra i sistemi di smaltimento oggi impiegati, in termini di volumi, sicuramente la messa in discarica è ancora la più utilizzata, con tutti gli effetti negativi del caso. Per quanto riguarda la macinazione dei manufatti in polveri, risulta sicuramente la via più semplice, da punto di vista pratico, ma lascia aperti tutti i dubbi dal punto di vista sanitario che abbiamo sopra riportato. Mentre per quanto riguarda il riciclo tramite pirolisi o digestione acida non risulta, oggi, economicamente conveniente. E’ evidente che la strada per smaltire gli scarti dei prodotti in vetroresina, a fine vita potrebbe, essere quella del riutilizzo delle polveri macinate in miscele adatte alla produzione di prodotti finiti, ma l’operazione di riduzione volumetrica dei manufatti in vetroresina deve essere realizzata utilizzando attrezzature idonee, in camere isolate, quindi non semplici mulini di macinazione, che salvaguardino la salute dei lavoratori. Esiste inoltre sul mercato un metodo di riciclo degli scarti di vetroresina prodotti con resine ortoftaltica, isoftaltica o vinilestere definito come “recupero con trattamento termico-chimico”. Attraverso questo processo si arriverebbe a recuperare circa l’85% della resina madre, sotto forma di liquido e circa il 99% delle fibre che compongono l’armatura. Tests fatti dal produttore dimostrerebbero che la resina recuperata, che risulta carica di iodio, potrebbe essere rimessa in miscela, con la resina vergine, per la realizzazione di nuovi manufatti senza che vi siano decadimenti prestazionali. Per quanto riguarda le fibre recuperate con questo sistema, viene consigliato un trattamento di calcinazione su di esse, per eliminare i residui carboniosi presenti prima di essere riutilizzate.Categoria: notizie - tecnica - plastica - riciclo - vetroresina
SCOPRI DI PIU' Polimeri da Fonti Rinnovabili Rinforzati con Grafene: Innovazione, Applicazioni e Sostenibilità
Scopri come la sintesi avanzata e la caratterizzazione di materiali compositi a base di grafene aprano nuove frontiere tecnologiche e sostenibilidi Marco ArezioNegli ultimi anni, l’attenzione verso materiali sostenibili derivati da fonti rinnovabili è cresciuta notevolmente. Tra questi materiali spiccano i polimeri biodegradabili come l'acido polilattico (PLA), i poliidrossialcanoati (PHA) e vari derivati della cellulosa. Questi polimeri rappresentano una valida alternativa ai materiali tradizionali derivati da fonti fossili, grazie al ridotto impatto ambientale e alla loro biodegradabilità. Tuttavia, presentano alcune limitazioni intrinseche, come la bassa resistenza meccanica, una limitata conducibilità termica ed elettrica e una scarsa stabilità termica, che ne limitano significativamente le applicazioni industriali avanzate. Grafene come Rinforzo Innovativo nei Materiali Compositi Il grafene, un materiale composto da uno strato bidimensionale di atomi di carbonio disposti in una struttura esagonale, si distingue per proprietà eccezionali di resistenza meccanica, superiore persino a quella dell'acciaio, e per elevate conducibilità termica ed elettrica. Queste proprietà lo rendono ideale per rinforzare matrici polimeriche, migliorando in maniera significativa le prestazioni dei materiali compositi derivati da fonti rinnovabili. L'integrazione del grafene consente di realizzare materiali compositi sostenibili con proprietà comparabili o superiori rispetto ai materiali convenzionali, aprendo nuove opportunità applicative. Tecniche di Sintesi dei Compositi Polimerici Rinforzati con Grafene La realizzazione di compositi polimerici rinforzati con grafene richiede tecniche di sintesi specifiche e avanzate, volte a ottenere una dispersione omogenea e stabile del rinforzo nella matrice polimerica. Tra queste tecniche si distinguono la sonificazione ultrasonica, efficace nel separare uniformemente le lamelle di grafene, la miscelazione meccanica ad alta energia, capace di miscelare fisicamente i componenti in modo uniforme, e l’utilizzo di solventi ecocompatibili, che migliorano la dispersione senza comprometterne la sostenibilità. Una dispersione efficace previene l'agglomerazione, ottimizzando le proprietà meccaniche e termiche del materiale finale. Tecniche di Caratterizzazione Avanzata dei Compositi Per garantire la qualità e l’efficacia dei compositi polimero-grafene, sono necessarie tecniche avanzate di caratterizzazione. La spettroscopia Raman consente di analizzare le interazioni molecolari tra grafene e matrice polimerica, evidenziando il grado di adesione interfaciale. La microscopia elettronica a scansione (SEM) e la microscopia a forza atomica (AFM) offrono informazioni dettagliate sulla morfologia della dispersione, identificando eventuali irregolarità o agglomerati. Infine, l'analisi termogravimetrica (TGA) valuta la stabilità termica e la resistenza del materiale composito in condizioni operative ad alta temperatura. Risultati Tecnici e Applicazioni Industriali L’impiego di grafene nei polimeri sostenibili ha mostrato miglioramenti significativi nelle proprietà meccaniche, conducendo a materiali compositi dalle performance superiori rispetto ai polimeri non rinforzati. Le applicazioni emergenti riguardano l’elettronica flessibile, con polimeri conduttivi altamente resistenti; l'industria automobilistica, dove leggerezza e proprietà avanzate sono essenziali; il packaging alimentare, che richiede proprietà barriera migliorate; e il settore biomedicale, dove la biocompatibilità si combina con le performance offerte dal grafene. Prospettive Future e Sostenibilità I polimeri rinforzati con grafene rappresentano una promettente frontiera tecnologica per la sostenibilità ambientale e l’innovazione industriale. Tuttavia, restano sfide tecniche, come la scalabilità industriale, l’ottimizzazione continua delle tecniche di dispersione e la valutazione del ciclo di vita completo del materiale. Le future ricerche dovranno focalizzarsi su metodi produttivi ancora più ecocompatibili e scalabili. L'adozione crescente di questi materiali potrebbe favorire una significativa transizione verso modelli di produzione e consumo sostenibili, contribuendo agli obiettivi globali di sostenibilità ambientale ed economica. © Riproduzione Vietata
SCOPRI DI PIU' Eteri di cellulosa: produzione, applicazioni industriali e prospettive nel riciclo dei polimeri naturali
Dalla sintesi alla sostenibilità: il ruolo degli eteri di cellulosa nell’edilizia, nelle vernici e nei materiali polimerici avanzatidi Marco ArezioLa ricerca di materiali polimerici ad alte prestazioni ma dal ridotto impatto ambientale ha condotto, negli ultimi decenni, a un crescente interesse verso i derivati della cellulosa. La cellulosa è il polimero naturale più abbondante sulla Terra, una risorsa rinnovabile estratta da legno, cotone e altre piante fibrose. Attraverso processi chimici mirati, la cellulosa viene trasformata in una vasta gamma di eteri di cellulosa, tra cui spiccano la metilcellulosa (MC), l’idrossietilcellulosa (HEC), l’idrossietilmetilcellulosa (HEMC) e l’idrossipropilmetilcellulosa (HPMC). Questi materiali, grazie alle loro proprietà uniche, hanno rivoluzionato l’industria delle costruzioni, delle vernici e persino il mondo dei polimeri avanzati. Che cosa sono gli eteri di cellulosa Gli eteri di cellulosa sono derivati ottenuti mediante una reazione di eterificazione della cellulosa grezza. In pratica, alcuni gruppi ossidrilici (-OH) delle unità glucosidiche della cellulosa vengono sostituiti da gruppi alchilici o idrossialchilici, che modificano la solubilità e le proprietà reologiche del polimero di partenza. Questo processo consente di ottenere materiali che, pur conservando la struttura di base della cellulosa, acquisiscono nuove funzionalità: diventano più facilmente solubili in acqua, più stabili e più versatili nei processi industriali. Gli eteri di cellulosa non sono solo materiali tecnicamente avanzati, ma rappresentano anche una soluzione ecologica. La loro produzione, infatti, parte da risorse rinnovabili e, rispetto a molti polimeri sintetici di origine fossile, presenta un impatto ambientale potenzialmente inferiore. Come si producono gli eteri di cellulosa La produzione degli eteri di cellulosa prevede diversi passaggi, tutti realizzati in condizioni industriali controllate: - Preparazione della cellulosa: la cellulosa viene dapprima purificata, eliminando lignina ed emicellulose tramite processi di sbianca e idrolisi. Il materiale di partenza può essere pasta di legno, cotone o residui vegetali di varia origine. - Attivazione: la cellulosa viene trattata con una soluzione alcalina (di solito idrossido di sodio), che rende più reattivi i gruppi ossidrilici. - Eterificazione: in questa fase si introduce il reagente eterificante (ad esempio cloruro di metile per la metilcellulosa, ossido di etilene per l’idrossietilcellulosa, ossido di propilene per l’idrossipropilmetilcellulosa). Il grado di sostituzione, ovvero la quantità di gruppi eterei introdotti, viene controllato con precisione, poiché influenza direttamente le proprietà del prodotto finale. - Neutralizzazione e purificazione: la miscela di reazione viene neutralizzata, lavata per eliminare i sottoprodotti e infine essiccata. Il prodotto risultante è una polvere bianca, inodore, dalla granulometria fine e dalla grande purezza. - Controllo qualità: le caratteristiche del prodotto – umidità, contenuto di ceneri, densità apparente, viscosità e pH – vengono rigorosamente monitorate, poiché influenzano le prestazioni nelle diverse applicazioni. Impieghi degli eteri di cellulosa nell’industria Gli eteri di cellulosa sono ormai un pilastro in molteplici settori industriali, soprattutto grazie alla loro capacità di modificare la reologia e la lavorabilità di numerosi materiali. Edilizia Negli adesivi, nelle malte cementizie, negli stucchi e nei prodotti a base di cemento, l’aggiunta di eteri di cellulosa (in particolare l’idrossietilmetilcellulosa, HEMC) migliora la lavorabilità, incrementa la ritenzione idrica e la forza adesiva, e riduce lo scivolamento. Questo si traduce in applicazioni più facili e performanti, oltre che in una maggiore durabilità del prodotto finito. La capacità di “tenere” l’acqua in sistemi cementizi consente una migliore idratazione e una reazione più completa del legante, fattore chiave per la qualità finale delle costruzioni. Industria delle vernici Nelle vernici a base acquosa e nei rivestimenti decorativi, gli eteri di cellulosa sono usati come addensanti, stabilizzanti e agenti di sospensione. Oltre a garantire una stesura uniforme, impediscono la sedimentazione dei pigmenti e migliorano l’aspetto della superficie verniciata. Polimeri e materiali compositi Negli ultimi anni, la ricerca si è concentrata sull’uso degli eteri di cellulosa come modificanti reologici e agenti compatibilizzanti nei polimeri biodegradabili. Alcuni studi hanno dimostrato che, inseriti in matrici come l’acido polilattico (PLA) o altri biopolimeri, gli eteri di cellulosa migliorano la dispersione dei filler, la stabilità meccanica e la processabilità dei materiali, aprendo la strada a nuove applicazioni nei materiali compositi e nei packaging sostenibili. Altri settori Gli eteri di cellulosa sono impiegati anche in farmaceutica (come eccipienti e agenti di rilascio controllato), nell’industria alimentare (come addensanti e stabilizzanti) e nella produzione di detergenti, cosmetici e prodotti per la cura personale. Vantaggi tecnici e prestazionali degli eteri di cellulosa L’adozione su larga scala degli eteri di cellulosa è motivata da una serie di vantaggi chiave, comprovati da una vasta letteratura scientifica: - Eccellente legame: migliorano l’adesione di malte e stucchi alle superfici di applicazione. - Aumento della ritenzione idrica: ritardano l’evaporazione, garantendo tempi di lavorazione più lunghi e una migliore reazione chimica nelle malte. - Resistenza allo scivolamento: rendono più semplice l’applicazione di materiali su superfici verticali senza colature. - Flessibilità e facilità d’uso: polveri facilmente disperdibili in acqua, compatibili con molti sistemi chimici. - Compatibilità ambientale: partendo da una base naturale rinnovabile, si inseriscono perfettamente nei modelli di economia circolare e nei progetti di bioedilizia. Gli eteri di cellulosa e il riciclo: tra biodegradabilità e circolarità Uno dei temi centrali nella ricerca attuale riguarda la fine vita degli eteri di cellulosa e la loro compatibilità con i processi di riciclo. Sebbene siano derivati naturali, la presenza di gruppi eterei ne modifica la biodegradabilità rispetto alla cellulosa pura. Tuttavia, numerosi studi hanno confermato che molti eteri di cellulosa, in particolare quelli con basso grado di sostituzione, sono comunque biodegradabili in condizioni ambientali o industriali controllate (es. compostaggio). In ambito industriale, la possibilità di reimpiegare gli scarti di produzione o i residui di eteri di cellulosa in nuovi cicli produttivi sta diventando realtà, grazie anche all’adozione di processi di depolimerizzazione o riutilizzo in miscele a basso impatto ambientale. In particolare, l’uso di questi materiali nei compositi polimerici biodegradabili rappresenta un’interessante opportunità per un riciclo “upcycling”, cioè la valorizzazione di un residuo in un prodotto di qualità superiore. Conclusioni: verso una filiera sostenibile dei polimeri naturali Gli eteri di cellulosa incarnano un perfetto equilibrio tra tecnologia, sostenibilità e performance industriale. La loro versatilità, l’origine rinnovabile e le prospettive di riciclo ne fanno una delle soluzioni più promettenti per l’edilizia verde, le vernici sostenibili e l’innovazione nei materiali polimerici avanzati. In un’epoca in cui la domanda di materiali performanti e al tempo stesso ecologici è sempre più pressante, gli eteri di cellulosa rappresentano una risposta concreta, sostenuta da una robusta base scientifica e da applicazioni ormai consolidate nel mondo produttivo.© Riproduzione Vietata Fonti principali R.M. Rowell, "Handbook of Wood Chemistry and Wood Composites" (CRC Press, 2022). G. Heinze, "Cellulose Derivatives: Synthesis, Structure, and Properties," in Polysaccharides, 2021. Y. Habibi et al., "Cellulose-Based Hydrogels: Synthesis, Properties and Applications," Carbohydrate Polymers, vol. 261, 2021. M. Vehviläinen et al., "Biodegradation of Cellulose Ethers in Industrial Composting," Waste Management, 2023. S. Gurgel et al., "Recent Advances on the Use of Cellulose Derivatives in the Building Industry," Construction and Building Materials, vol. 315, 2022. European Polysaccharide Network of Excellence (EPNOE), "Cellulose Ethers: Environmental Impact and Industrial Use," Technical Report, 2023.
SCOPRI DI PIU'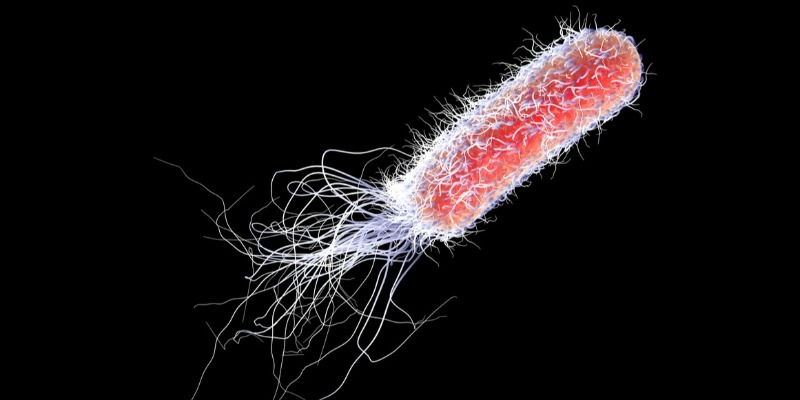 Ricerche microbiologiche per studiare un batterio che decompone il poliuretano
Lo Pseudomonas è un batterio, che potrebbe decomporre i legami della resina termoindurente come il poliuretanodi Marco ArezioTra le varie attività di studio, sulle strade alternative nella gestione dei rifiuti, la microbiologia si sta sforzando di trovare e testare batteri per scomporre quei legami chimici definiti irreversibili, come quelli del poliuretano. Le resine termoindurenti, di cui fa parte il poliuretano, è un materiale molto rigido costituito da polimeri reticolati nei quali il moto delle catene polimeriche è fortemente limitato dall’elevato numero di reticolazioni esistenti. Durante il riscaldamento subiscono una modificazione chimica irreversibile. Le resine di questo tipo, sotto l’azione del calore nella fase iniziale, rammolliscono (diventano plastiche) e, successivamente, solidificano. Contrariamente alle resine termoplastiche, non presentano la possibilità di subire numerosi processi di formatura durante il loro utilizzo. Le resine termoindurenti, sono materiali nei quali il moto delle catene polimeriche è fortemente vincolato da un numero elevato di reticolazioni esistenti. Infatti, durante il processo di produzione, subiscono modifiche chimiche irreversibili associate alla creazione di legami covalenti trasversali tra le catene dei pre-polimeri di partenza. La densità delle interconnessioni e la natura dipendono dalle condizioni di polimerizzazione e dalla natura dei precursori: generalmente essi sono sistemi liquidi, o facilmente liquefacibili a caldo, costituiti da composti organici a basso peso molecolare, spesso multifunzionali, chimicamente reattivi, a volte in presenza di iniziatori o catalizzatori. Il poliuretano è un composto largamente usato come isolante termico, nel settore dell’edilizia, dell’industria dell’auto, negli elettrodomestici, nelle celle frigorifere, nel settore navale e ferroviario, nei mobili, nel settore calzaturiero e in molti altri settori industriali. Ogni anno, nella sola Europa, si producono circa 3,5 milioni di tonnellate di poliuretano che, alla fine del ciclo di vita, non trova una corretta destinazione nel settore del riciclo e vanno a finire normalmente in discarica. La difficoltà che oggi incontra questa tipologia di rifiuto plastico nel processo di riconversione, finchè il riciclo chimico non avrà preso piede, hanno spinto le ricerche biologiche a tracciare nuove strade. Un gruppo di ricerca Europeo chiamato P4SB sta studiando materiali provenienti dalla biologia sintetica che siano in grado, tramite dei catalizzatori batterici, di creare bio enzimi che possano depolimerizzare il poliuretano, ma anche il PET. Lo studio ha identificato un batterio, chiamato Psneudomonas, che opportunamente ingegnerizzato, sia in grado di metabolizzare i componenti del poliuretano, che verranno poi resi, all’interno della massa batterica, sotto forma di bio plastica. Questo batterio ha la capacità di sopravvivere in condizioni estreme ed è molto resistente alle sostanze tossiche, infatti è un nemico per eccellenza nel campo medico in quanto resiste facilmente agli antibiotici. Fa parte della famiglia dei batteri gram-negativi che colpisce normalmente le persone con barriere immunitarie basse o con problemi alla pelle e alle mucose. Il batterio nell’uomo scatena malattie associate alle infezioni, come i problemi respiratori, la polmonite, l’endocardite, meningiti, problemi agli occhi, alle articolazioni, gastrointestinali, dermatologici e altre forme di reazione del corpo. Questo dimostra che è un batterio da prendere sul serio e il suo utilizzo nel campo microbiologico, applicato al riciclo delle plastiche come il poliuretano, fa capire il grado di colonizzazione e decomposizione che potrebbe mettere in campo se trattato con le dovute attenzioni.Categoria: notizie - plastica - batteri - riciclo - rifiuti - poliuretano
SCOPRI DI PIU' Fisica dei Laser Industriali: Taglio, Incisione, Saldatura e Microstrutturazione
Come la luce concentrata trasforma l’industria: applicazioni produttive e circolari della tecnologia laser tra efficienza, precisione e sostenibilitàdi Marco ArezioNell’immaginario collettivo, il laser è spesso associato a immagini fantascientifiche, tagli netti di materiali in un lampo di luce, o a operazioni chirurgiche di estrema precisione. Ma ciò che accade oggi nell’industria va persino oltre queste rappresentazioni. La fisica dei laser ha trovato nella produzione industriale un terreno fertile per applicazioni tanto complesse quanto eleganti: una luce controllata con rigore matematico, capace di tagliare, saldare, incidere o modellare materiali su scala nanometrica. Non si tratta più solo di tecnologia, ma di una vera e propria ingegneria della luce. Quando la coerenza diventa potere produttivo Per comprendere l’essenza di questa rivoluzione bisogna partire dalla fisica di base. Il laser, acronimo di Light Amplification by Stimulated Emission of Radiation, è uno strumento che produce luce coerente, ovvero composta da onde elettromagnetiche che si propagano all’unisono. A differenza della luce ordinaria, quella laser è monocromatica, direzionale e concentrabile su spazi estremamente ridotti. È proprio questa densità energetica — e la possibilità di modularla nel tempo e nello spazio — a renderla così adatta all’industria. Le sorgenti laser non sono tutte uguali: si va dai laser a CO₂, utilizzati da decenni per il taglio e l’incisione di materiali non metallici, ai più moderni laser a fibra, efficienti e compatti, fino ai sofisticatissimi laser a femtosecondi, che operano a impulsi ultrabrevi, capaci di microstrutturare un materiale senza generare effetti termici. A ciascuna lunghezza d’onda, a ciascuna durata d’impulso, corrisponde un’interazione specifica con la materia: riflessione, assorbimento, fusione, vaporizzazione, ristrutturazione molecolare. Il taglio laser: dove la luce sostituisce la lama Tra le prime applicazioni industriali a sfruttare le potenzialità del laser troviamo il taglio. In questo processo, un fascio altamente focalizzato colpisce il materiale con una potenza sufficiente a fonderlo o vaporizzarlo localmente. Un getto di gas — che può essere ossigeno, azoto o argon — assiste l’operazione rimuovendo il materiale fuso e raffreddando il bordo di taglio. Il risultato è una precisione micrometrica, una pulizia del bordo senza eguali e, cosa non secondaria, l’assenza di contatto meccanico: la macchina non tocca mai il pezzo, quindi non lo deforma e non si usura. Il taglio laser ha rivoluzionato la lavorazione dei metalli, soprattutto nei settori dove la personalizzazione geometrica, la velocità e la qualità estetica sono determinanti. Ma trova applicazione anche in materiali compositi, legni, ceramiche, tessuti tecnici e persino in fibre di carbonio, là dove le tecniche convenzionali falliscono. Incidere la materia con la luce Se il taglio è una separazione netta, l’incisione laser è un’arte di superficie. Si tratta di una tecnica in cui il fascio laser modifica solo una porzione superficiale del materiale, lasciando il resto intatto. La superficie può essere sollevata, bruciata, decolorata, abblata o alterata chimicamente, a seconda della potenza e della durata del fascio. In questo campo, il laser mostra tutta la sua versatilità: è in grado di scrivere codici a barre su metalli lucidi, disegnare motivi decorativi su ceramiche, marcare componenti elettronici per la tracciabilità, incidere loghi su materiali riciclati. Grazie alla possibilità di lavorare su scala micro o nanometrica, l’incisione laser diventa anche una tecnologia abilitante nella produzione di circuiti stampati flessibili o sensori ottici. Non si tratta solo di estetica o funzionalità, ma di precisione affidabile, ripetibile e compatibile con alti volumi produttivi. Saldare con la luce, a freddo e senza difetti La saldatura laser rappresenta un’altra frontiera della manifattura moderna. Rispetto alle tecniche tradizionali, offre una combinazione unica di penetrazione profonda, zona termicamente alterata ridotta e flessibilità geometrica. Può essere impiegata su materiali notoriamente difficili da saldare — come rame o titanio — ed è ideale per componenti elettronici, sensori, accumulatori e microstrutture in ambienti sterili. La chiave di questa efficienza risiede nella capacità del fascio laser di fondere localmente i bordi da unire, generando una saldatura omogenea, spesso invisibile, senza l’aggiunta di materiale d’apporto. La riduzione di scarti, la precisione nelle giunzioni e la velocità del processo fanno della saldatura laser una tecnologia protagonista nelle linee di assemblaggio più avanzate del mondo, dall’industria aerospaziale a quella medicale. Modellare il microcosmo: la microstrutturazione laser La microstrutturazione è forse l’applicazione più affascinante e futuristica della fisica laser in ambito industriale. Utilizzando impulsi brevissimi (nell’ordine dei femtosecondi), è possibile modificare selettivamente la struttura di una superficie senza alterare la massa sottostante. Si lavora su scala nanometrica, con risultati che possono rendere un materiale superidrofobico, aumentare la sua adesione, modificarne l’indice di rifrazione o conferirgli proprietà antibatteriche. Nel biomedicale, ad esempio, si strutturano le superfici degli impianti dentali o ortopedici per favorire l’osteointegrazione. In elettronica, si creano microcanali per la microfluidica o pattern per sensori ad alta risoluzione. L’intero processo avviene “a freddo”, cioè senza generare calore diffuso, rendendolo ideale per materiali sensibili o compositi avanzati. Laser e riciclo: alleati inattesi dell’economia circolare Una delle evoluzioni più promettenti della tecnologia laser riguarda il recupero di materiali e la riduzione degli scarti industriali. Laddove si cerca una filiera circolare, il laser può offrire soluzioni sorprendenti: dalla marcatura permanente su materiali riciclati, alla rimozione selettiva di vernici, fino alla decoating su metalli pretrattati per permettere il riutilizzo in altri cicli produttivi. Inoltre, tecnologie laser avanzate permettono il recupero di metalli preziosi da circuiti stampati attraverso microablazione controllata, senza necessità di acidi o solventi. Nelle operazioni di refabrication, il laser è impiegato per riportare in quota porzioni usurate di componenti metallici, creando un nuovo strato perfettamente integrato con il substrato originale. Queste tecnologie, in costante miglioramento, si collocano perfettamente all’interno delle logiche ESG e dei piani industriali per la transizione ecologica. Una tecnologia in piena evoluzione Guardando al futuro, la fisica dei laser industriali si orienta verso sistemi più compatti, efficienti e intelligenti. L’integrazione con la robotica, la sensoristica in tempo reale e l’intelligenza artificiale sta già trasformando i processi laser in sistemi cyber-fisici adattivi, capaci di auto-correggere l’operazione sulla base del feedback ricevuto. Il laser diventa così parte di un ecosistema digitale dove la materia viene manipolata in modo sempre più selettivo, sostenibile e orientato al ciclo di vita. La sfida sarà non solo tecnologica, ma anche culturale: portare le aziende, anche le PMI, a comprendere il valore di una tecnologia che unisce precisione, sostenibilità ed efficienza produttiva. In un mondo dove ogni micron può fare la differenza, la luce del laser continuerà a guidare il futuro della manifattura.© Riproduzione Vietata
SCOPRI DI PIU' Riciclo e Devulcanizzazione degli Elastomeri: Tecniche Innovative per una Sostenibilità Garantita
Scopri come ridurre l’impatto ambientale e recuperare le proprietà dei polimeri vulcanizzati con le più avanzate strategie di economia circolaredi Marco ArezioQuando si parla di elastomeri, ci si riferisce a una vasta famiglia di materiali polimerici in grado di subire deformazioni elastiche considerevoli e di recuperare poi la forma originaria, grazie alla presenza di una struttura chimico-fisica reticolata. Tale caratteristica li rende estremamente utili in un’ampia gamma di applicazioni: dall’industria automobilistica (ad esempio, nella produzione di pneumatici e guarnizioni) al settore dell’edilizia (isolanti, rivestimenti), passando per dispositivi medici, giocattoli e componenti elettronici. Di contro, proprio la loro natura reticolata – specialmente quando si parla di gomma vulcanizzata, in cui la reticolazione è irreversibile – rende complesso il riciclo a fine vita. Negli ultimi anni, con il crescente interesse verso la sostenibilità e l’economia circolare, si è puntato molto a individuare vie percorribili per reimpiegare gli elastomeri esausti, evitando di ricorrere a metodi di smaltimento come la discarica o l’incenerimento. La ricerca industriale e accademica ha quindi dedicato sforzi crescenti alla messa a punto di strategie volte a ridurre l’impatto ambientale degli elastomeri, massimizzando il recupero di materia prima secondaria. Uno dei processi chiave in questo contesto è la cosiddetta “devulcanizzazione”, che consente di rompere i legami di zolfo (e talvolta quelli carbonio-zolfo) responsabili della reticolazione, restituendo al materiale una parte delle proprietà di processabilità iniziale. La sfida, tuttavia, è ampia e articolata: da un lato vi sono gli elevati volumi di produzione e consumo di gomma (sia naturale, sia sintetica), dall’altro le difficoltà tecniche di lavorazione, unite a una regolamentazione sempre più severa in materia di emissioni e di utilizzo di sostanze chimiche potenzialmente pericolose. Le possibilità di migliorare la sostenibilità della filiera passano, dunque, per l’innovazione tecnologica e per una visione strategica che abbracci l’intero ciclo di vita del materiale: dalla progettazione iniziale (design for recycling) fino al suo recupero post-uso. Vantaggi Ambientali del Riciclo degli Elastomeri: Perché Puntare alla Devulcanizzazione Il riciclo degli elastomeri si inserisce in un contesto più ampio di transizione ecologica e di economia circolare. Evitare lo smaltimento in discarica permette di ridurre non solo il consumo di risorse naturali (come la gomma vergine, ottenuta da materie prime spesso non rinnovabili o comunque limitate), ma anche le emissioni di CO₂ e altri inquinanti. A differenza dell’incenerimento, che pur consente un recupero energetico parziale, la possibilità di recuperare il materiale polimerico apre orizzonti molto più ampi. Le tecniche di devulcanizzazione, in particolare, consentono di recuperare porzioni significative delle caratteristiche meccaniche del polimero, di modo che il materiale riciclato possa essere impiegato in applicazioni di buon livello qualitativo. Un elastomero devulcanizzato – se ben formulato – potrà entrare in blend con una matrice vergine e dare vita a nuovi articoli tecnici, in un ciclo virtuosamente ripetibile. In un’ottica di valutazione dell’impatto ambientale, svariati studi condotti a livello internazionale sottolineano i vantaggi della devulcanizzazione rispetto ad altre soluzioni di recupero. L’impiego di metodologie di analisi come il Life Cycle Assessment (LCA) evidenzia come, pur essendoci consumi energetici e chimici da considerare, il bilancio di CO₂ risulti comunque spesso positivo rispetto alle strategie di smaltimento tradizionali. Inoltre, risulta di particolare interesse il potenziale di riduzione dei rifiuti, che altrimenti andrebbero ad aumentare il carico sulle discariche e, nel caso delle gomme fuori uso, rischierebbero di generare ulteriori problemi di inquinamento e di sicurezza (p.e. incendi di pneumatici). Principali Sfide nel Recupero e Riciclo degli Elastomeri: Dalla Reticolazione alla Selezione dei Processi Uno degli ostacoli più significativi nel riciclo degli elastomeri riguarda la natura stessa del materiale. Quando la gomma viene vulcanizzata – un processo tipicamente basato sull’uso di zolfo o di altre sostanze reticolanti – si formano ponti chimici che collegano le catene polimeriche in modo permanente. Questa reticolazione fa sì che la gomma mantenga le sue proprietà elastiche anche in condizioni di stress meccanico, ma rende difficile separare e “riadattare” i polimeri una volta che il prodotto arriva a fine vita. Le criticità da affrontare nella prospettiva del riciclo includono: Compatibilità tra materiali diversi: Molti manufatti elastomerici sono composti da blend di gomme differenti o contengono additivi e rinforzanti (come nerofumo, silice, oli, antiossidanti). La presenza di questi componenti può complicare il processo di riciclo. Stabilità termica e chimica: Le alte temperature richieste in alcuni processi di devulcanizzazione possono portare alla degradazione termica delle catene polimeriche, generando sottoprodotti indesiderati e riducendo le proprietà meccaniche del materiale riciclato. Fattibilità economica: Investire in impianti e tecnologie di devulcanizzazione necessita di un adeguato riscontro sul mercato. Se il costo del materiale riciclato è troppo elevato rispetto a quello vergine, il settore industriale potrebbe scegliere la via più economica, sebbene meno sostenibile. Ciononostante, la spinta normativa e sociale verso soluzioni a basso impatto ambientale favorisce la ricerca e lo sviluppo di metodologie sempre più performanti. Molti Paesi, inoltre, prevedono incentivi o obblighi di legge che spingono le aziende a investire in questi processi. In alcune regioni europee, ad esempio, è obbligatorio recuperare una percentuale elevata di pneumatici esausti, con conseguenti opportunità di mercato per le tecniche di devulcanizzazione. Tecniche di Devulcanizzazione: Come Riciclare gli Elastomeri in Modo Efficace La devulcanizzazione è un processo che mira a spezzare i ponti di reticolazione presenti nella gomma vulcanizzata, restituendo al polimero una certa “fluidità” e capacità di formare nuovi articoli. Questa operazione deve essere condotta con attenzione, cercando di limitare la degradazione delle catene principali: l’obiettivo non è distruggere il polimero, ma agire selettivamente sui legami che lo rendono eccessivamente rigido e non lavorabile. Nel corso degli anni, sono state proposte diverse soluzioni, spesso adoperate in combinazione tra loro, a seconda del tipo di elastomero e del risultato desiderato: Devulcanizzazione Meccanica Nel caso della devulcanizzazione meccanica, le gomme esauste vengono sottoposte a forze di taglio elevate (shear), di solito in estrusori o mulini. La combinazione di taglio meccanico e aumento di temperatura favorisce la rottura di alcuni legami di reticolazione. Si tratta di un metodo relativamente semplice, ma non sempre altamente selettivo: oltre ai ponti di zolfo, possono subire danni anche le catene polimeriche principali, compromettendo parte delle proprietà meccaniche finali. Devulcanizzazione Chimica Un’altra strada è quella di impiegare agenti chimici selettivi, come disolfuri organici, ammine o composti a base di fosforo, progettati per agire sui legami S-S (zolfo-zolfo) o C-S (carbonio-zolfo). Con una buona formulazione, è possibile “aprire” la rete polimerica senza intaccarne eccessivamente la struttura. Tuttavia, l’uso di questi reagenti richiede cautela: bisogna tener conto degli aspetti di costo, tossicità e smaltimento dei sottoprodotti. Devulcanizzazione Termica Esporre l’elastomero a elevate temperature rappresenta una soluzione più tradizionale, in cui il calore rompe i legami reticolanti. Questo processo è piuttosto diffuso, ma necessita di un controllo rigoroso dei parametri di processo per evitare un’eccessiva degradazione termica. In alcuni casi, viene combinato con l’impiego di sostanze chimiche o additivi che ne aumentano l’efficacia. Devulcanizzazione a Microonde Negli ultimi anni, la tecnologia delle microonde ha suscitato un certo interesse per la sua capacità di riscaldare in modo selettivo le zone di reticolazione contenenti zolfo. Il nero di carbonio, spesso presente negli elastomeri, funge inoltre da assorbitore di microonde, facilitando il processo. Questa tecnica può essere più efficiente dal punto di vista energetico e più selettiva rispetto ai metodi termici convenzionali, anche se richiede impianti specializzati e investimenti iniziali. Devulcanizzazione a Ultrasuoni La rottura selettiva dei ponti di zolfo può essere ottenuta anche tramite le onde ultrasoniche, che esercitano un’azione di cavitazione e creano micro-sforzi locali capaci di disgregare la rete reticolata. Il processo può avvenire, ad esempio, in un estrusore dotato di un sistema a ultrasuoni, ma l’elevato costo di questa tecnologia ne ha finora limitato l’adozione su larga scala. Devulcanizzazione con Fluidi Supercritici Alcune ricerche hanno dimostrato che l’utilizzo di anidride carbonica supercritica (CO₂ sc) o altri fluidi supercritici può gonfiare la struttura polimerica e facilitarne la rottura selettiva. Questa tecnologia è affascinante per il basso impatto ambientale dei fluidi impiegati (specialmente quando si usa CO₂), ma richiede impianti complessi a elevata pressione e un controllo accurato dei parametri di processo. Studi di Settore sul Riciclo degli Elastomeri: Dati e Prospettive Globali Diverse organizzazioni, tra cui l’European Tyre and Rubber Manufacturers’ Association (ETRMA) in Europa e la Rubber Division dell’American Chemical Society negli Stati Uniti, pubblicano periodicamente dati e analisi sulle quantità di gomma prodotta e sullo stato del riciclo. A livello mondiale, il consumo di gomma naturale e sintetica supera decine di milioni di tonnellate l’anno, con tassi di crescita sostenuti soprattutto nei mercati emergenti. Una parte consistente del consumo è legata alla produzione di pneumatici, per i quali il riciclo e il recupero sono spesso oggetto di politiche specifiche. L’Unione Europea, ad esempio, impone di recuperare e riciclare una percentuale significativa di pneumatici fuori uso, incentivando così i processi di macinazione meccanica, pirolisi e, sempre più di frequente, devulcanizzazione. Molte aziende hanno investito nella creazione di veri e propri impianti di rigenerazione della gomma, che puntano a ottenere materiali con proprietà simili a quelle della gomma vergine. Secondo i rapporti più recenti, i metodi di devulcanizzazione – quando progettati con cura – possono ottenere un grado di recupero delle prestazioni meccaniche che va dal 50% a oltre il 70-80%, in base al tipo di gomma e alla combinazione di agenti usati. Ciò significa che una porzione significativa di elastomero può essere reimmessa nei cicli produttivi, con evidenti vantaggi in termini di risparmio di materie prime, energia e riduzione delle emissioni complessive. La comunità scientifica pubblica con regolarità studi su riviste come Polymer Degradation and Stability o il Journal of Applied Polymer Science, approfondendo sia gli aspetti strettamente chimico-fisici dei processi di devulcanizzazione, sia quelli economici e normativi. In particolare, si sta lavorando allo sviluppo di reagenti “green” e di tecnologie ibride (ad esempio, microonde combinate con agenti chimici o meccanici) per migliorare ulteriormente l’efficienza e la selettività del processo. Conclusioni sulla Sostenibilità e il Futuro del Riciclo degli Elastomeri La ricerca e l’innovazione nel settore del riciclo degli elastomeri – e in particolare lo sviluppo di tecniche di devulcanizzazione sempre più efficaci – rivestono un ruolo cruciale per la transizione verso un modello di economia circolare. L’industria della gomma, data la sua importanza strategica e l’elevato volume di produzione, si trova di fronte a una sfida pressante: conciliare la crescente domanda di prodotti elastomerici con l’urgenza di ridurre l’impatto ambientale. La devulcanizzazione rappresenta una delle strade più promettenti per dare nuova vita ai prodotti in gomma vulcanizzata, permettendo di recuperare parte delle proprietà originali del materiale. È però fondamentale continuare a investire in ricerca, con l’obiettivo di perfezionare la selettività del processo, limitare l’uso di sostanze pericolose e ottenere prestazioni meccaniche sempre più vicine a quelle dei prodotti vergini. In parallelo, la progettazione di elastomeri “facilmente riciclabili” – a partire dalla scelta di agenti reticolanti e additivi meno problematici – può rappresentare una svolta, rendendo l’intero ciclo di vita del prodotto più sostenibile. Le spinte provenienti dalla legislazione, dagli incentivi economici e dalla sensibilità sociale verso l’ambiente porteranno probabilmente a un’accelerazione di questa transizione. Nei prossimi anni, ci si può attendere un incremento delle collaborazioni tra aziende produttrici di gomma, centri di ricerca e istituti universitari, finalizzate allo sviluppo di tecnologie all’avanguardia. Questa evoluzione non interesserà solo gli addetti ai lavori, ma anche i consumatori, che in futuro potrebbero trovarsi a scegliere fra prodotti in gomma realizzati con diverse percentuali di materiale riciclato. Sostenere attivamente tale cambiamento significa promuovere un utilizzo più responsabile delle risorse, ridurre l’impatto ambientale e contribuire alla formazione di un mercato più consapevole e rispettoso dell’ecosistema. In definitiva, il riciclo degli elastomeri basato su tecniche di devulcanizzazione appare destinato a consolidarsi quale pilastro fondamentale di un sistema produttivo più sostenibile. Grazie ai progressi nella ricerca, alla condivisione delle conoscenze e all’applicazione di normative più attente all’ambiente, potremo assistere alla graduale trasformazione del settore della gomma in una filiera circolare, in grado di valorizzare e reimpiegare le risorse, contribuendo in maniera sostanziale alla riduzione dei rifiuti e delle emissioni di CO₂.© Riproduzione Vietata
SCOPRI DI PIU' PMMA o Polimetilmetacrilato Riciclato: da Dove Viene e Cosa è?
Caratteristiche, lavorazioni, applicazioni e sistemi di riciclo del PMMAdi Marco ArezioIl PMMA, o Polimetilmetacrilato, è una resina termoplastica che appartiene al gruppo dei tecnopolimeri, ottenuta dalla polimerizzazione del metacrilato (MMA). E’ comunemente considerato un vetro acrilico, in quanto vanta una migliore trasparenza rispetto al vetro tradizionale, tanto che in molte applicazioni è stato sostituito dal PMMA. La storia del PMMA nasce nel 1938 quando in Germania, a cura di Otto Rohm, viene immesso sul mercato il primo prodotto chiamato plexiglass. Come abbiamo detto, ha la caratteristica evidente della trasparenza, ma può mantenere, a differenza del vetro, anche un’ottima resistenza meccanica, che si realizza grazie a differenti mescole polimeriche, tanto che viene usato anche per la realizzazione di vetri di sicurezza. Quali sono le caratteristiche del PMMA • densità: 1,18 – 1,19 gr/cm3 • temperatura di fusione Tm: 105-160 °C • temperatura di transizione vetrosa Tg: 80-105 °C • buona rigidità • resistenza meccanica • resistenza all'impatto e durezza elevate. • buona resistenza a trazione • buoni valori di compressione e flessione • elevata stabilità ai raggi UV • ottima resistenza all’invecchiamento • sensibilità ai graffi e alle abrasioni • buona resistenza alle intemperie • ottime proprietà ottiche, di chiarezza e trasparenza • ottime proprietà elettriche • buona resistenza termica • resistenza chimica ai sali • resistenza agli idrocarburi alifatici • non resiste agli idrocarburi clorurati, acidi concentrati, nitro e vernici Come si lavora il PMMA Il Polimetilmetacrilato può essere lavorato attraverso l’estrusione e la termoformatura, che rappresentano due sistemi di lavorazione delle materie plastiche tradizionali. Ne esiste un terzo, chiamato per colatura, che viene impiegato normalmente per la produzione delle lastre in PMMA, utilizzando una pasta acrilica, definita “sciroppo”, ottenuta pre-polimerizzando il monomero di MMA in un reattore mediante agitazione. Applicazioni del PMMA Il Polimetilmetacrilato ha una vastissima area di applicazioni, in settori diversi e con innumerevoli prodotti che potremmo riassumere di seguito: Edilizia lastre per serramenti vetrate infrangibili lucernari vasche da bagno piatti per doccia cabine per doccia cabine per impieghi sanitari in genere elementi di piscine lavandini lastre alveolari per serre Illuminazione insegne luminose per esterni insegne per il traffico targhe pubblicitarie lettere luminose targhe luminose per istruzioni Settore trasporti fanali per automobili catarifrangenti dischi per tachimetri triangoli di segnalazione fanali di lampeggiamento parabrezza per aerei e impieghi spaziali Settore medicale filtri parti di apparecchi per dialisi contenitori per il sangue impieghi ortopedici protesi dentarie imballaggio di cosmetici lenti Industria elettrica ed elettronica interruttori pulsanti di comando memorizzatori ottici CD e DVD displays per cellulari elementi in fibra ottica Come riciclare il PMMA Il riciclo del Polimetilmetacrilato inizia con la raccolta e la selezione dei prodotti a fine vita o degli sfridi di lavorazioni industriali, differenziandoli in base al colore così da creare fonti omogenee tra loro. A questo punto esistono due sistemi di riciclo: quello meccanico, come una normale poliolefina, e quello chimico, che punta alla depolimerizzazione del PMMA. Utilizzando il riciclo meccanico il materiale da riciclare viene macinato in dimensioni idonee per il successivo utilizzo e reimmesso nella produzione, per esempio delle lastre, attraverso il processo termico indotto da un estrusore. Utilizzando il riciclo chimico, gli scarti di PMMA subiranno un processo di depolimerizzazione, che consiste nella dissociazione delle molecole del materiale da riciclare. Dopo l’opportuna purificazione, si genera l’MMA, il quale, tramite reazione di polimerizzazione, dà vita al nuovo polimero rPMMA puro al 99%. Il ciclo è completamente ad impatto zero, in quanto il processo viene realizzato a circuito chiuso e tutti i sottoprodotti di questo processo chimico vengo riutilizzati all’interno del ciclo produttivo. Lo svantaggio del riciclo chimico è che alla fine del processo si avrà un rPMMA meno traslucido, avendo un costo di riciclo alto e un consumo energetico importante. Nomi commerciali comuni del PMMA Acridite ACRYLITE Acryvill Altuglas Amanite Cyrolite Green Cast LuciteOptix Oroglas Perspex Plexiglas R-Cast Setacryl Crylux TrespexZylar Categoria: notizie - tecnica - plastica - riciclo - PMMA
SCOPRI DI PIU' Cosa e Quali Sono i Polimeri Conduttori di Elettricità
I polimeri plastici non solo sono ottimi isolanti elettrici ma possono essere anche conduttoridi Marco ArezioE’ universalmente risaputo che, normalmente, gli oggetti realizzati con i polimeri plastici sono degli ottimi isolanti elettrici, tanto che in presenza di apparecchi o accessori in cui vi sia la presenza di un passaggio di elettricità, possiamo facilmente trovare un elemento in plastica. Per isolamento elettrico di un corpo in plastica si intende la sua capacità, di ridurre drasticamente o bloccare completamente il passaggio di una corrente elettrica all’interno della sua massa, evitando il pericolo alle persone o alle cose. Per questo motivo troviamo molti oggetti come gli interruttori, cavi elettrici, impianti di illuminazione e circuiti stampati in cui vi è la presenza di elementi in plastica. Per determinare il grado di isolamento elettrico o la sua capacità di inibire il passaggio della corrente, si usa un parametro chiamato CTI (Comparative Tracking Index), ottenibile attraverso uno specifico test, che fornisce una valutazione della resistenza all’isolamento elettrico di un materiale alle scariche superficiali. Di contro, può anche essere necessario che questo flusso di corrente elettrica, che normalmente viene impedito dai materiali plastici, debba passare in modo controllato, attraverso il corpo polimerico, con lo scopo, per esempio, di ridurre le cariche elettrostatiche, per schermare parti in plastica dalle onde elettromagnetiche, per produrre elettrodi, diodi luminosi e molti altri prodotti. Per fare questo è necessario affidarsi a polimeri, che per loro natura o formulazione, possano permettere il passaggio di elettricità, mantenendo invariate le altre caratteristiche chimico-fisiche tipiche delle materie plastiche. Per creare o potenziare i compound termoplastici conduttori ci si affida a specifiche cariche o degli agenti di rinforzo che conducono l’elettricità, creando appunto, un polimero conduttore. Lo studio dei polimeri conduttori ha dovuto bilanciare, nel tempo, le caratteristiche di conducibilità elettrica con quelle di lavorabilità e produttività degli elementi, fattori che a volte erano in aperto contrasto tra loro. Infatti, i primi polimeri conduttori erano insolubili e fondevano con difficoltà, portando così la ricerca a trovare il giusto equilibrio tra solubilità, caratteristiche termiche di fusione e conducibilità elettrica. Il principio della conducibilità elettrica si basa sull’inserimento, nelle miscele, di donatori o accettori di elettroni, atomi o molecole, che cedono o accettano elettroni aumentandone notevolmente la mobilità. In virtù di questa elevata mobilità, si ritrovano dei singoli elettroni liberi, cioè non legati al corpo dell’atomo, che scivolando sulle molecole trasportando la carica elettrica. Un’altra caratteristica dei polimeri conduttori è l’elettroluminescenza, intesa come la capacità di emettere luce quando viene applicata una tensione elettrica, permettendo lo sviluppo di diodi organici che emettono luce, definiti OLED (Organic Light Emitting Dios). I principali polimeri conduttori sono: - Poliacetilene (PAC)- Polifenilene - Poliparafenilvinilene (PPV) - Polieteroaromatici - Polianilina (PANI) - Polifenilenammina - Polietilendiossitiofene (PEDT) - Polietilendiossitiofene – Polistirensolfanato (PEDT – PSS) - Polifenilensolfuro (PPS) - Polifenilenbutadine (PPB) - Poliparapirridina (PPYR) - Poliparapirridinvinilene (PPYV) - Polipirrolo (PPY) - Politiofene (PT) - Polifurano (PFU) - Polietilendiossitiofene (PEDT) - Poliacene Le applicazioni più comuni sono le seguenti: - Dotazioni antistatiche - Nastri per resistenze - Fusibili - Sensori - Batterie - Condensatori elettrolitici - Strati conduttori su vetro e plastica - Strati trasparenti antistatici su pellicole fotografiche, vetro, diodi luminosi Categoria: notizie - tecnica - polimeri conduttori - luminescenza
SCOPRI DI PIU' Cosa è il Nuovo Enzima che Mangia i Rifiuti di PET in Tempi Rapidi
La depolimerizzazione della plastica attraverso i nuovi enzimi sarà l'alternativa al riciclo meccanico e chimico?di Marco ArezioOggi la produzione di rifiuti plastici continua ad essere superiore alla capacità del loro riciclo meccanico, tanto è vero che si stanno studiando soluzioni integrative per ridurre questo gap. Oltre alle innumerevoli strade che potrebbe aprire il riciclo chimico, l’ingegneria biologica sta facendo passi enormi sull’individuazione di corretti enzimi che possano degradare la plastica. Attraverso uno studio da parte di un team di scienziati Americani, volto ad individuare un enzima modificato, sono state studiate combinazioni di aminoacidi che potessero degradare il PET in tempi più veloci rispetto al passato. L'organismo ha due enzimi che idrolizzano il polimero prima in mono-(2-idrossietil) tereftalato e poi in glicole etilenico e acido tereftalico da utilizzare come fonte di energia. Un enzima in particolare, la PETasi, è diventato l'obiettivo degli sforzi di ingegneria proteica per renderlo stabile a temperature più elevate e aumentare la sua attività catalitica. Un team attorno ad Hal Alper dell'Università del Texas ad Austin negli Stati Uniti, ha creato una PETasi in grado di degradare 51 diversi prodotti in PET, inclusi contenitori e bottiglie di plastica interi. Nella costruzione dello studio si sono avvalsi di un algoritmo che ha utilizzato 19.000 proteine di dimensioni simili e, per ogni aminoacido di PETase, il programma ha studiato il loro adattamento all’ambiente in cui vivevano rispetto ad altre proteine. Un amminoacido che non si adatta bene può essere fonte di instabilità e l'algoritmo suggerisce un amminoacido diverso al suo posto. Si sono poi verificate milioni di combinazioni e, alla fine del lavoro di analisi, i ricercatori hanno puntato su tre soluzioni che sembravano quelle più promettenti. Intervenendo ulteriormente con modifiche dirette, gli scienziati hanno creato un enzima molto attivo sul PET che lavorava con rapidità e a temperature più basse rispetto al passato. A 50°C, l'enzima è quasi due volte più attivo nell'idrolizzare un piccolo campione di un contenitore per alimenti in PET rispetto a un'altra PETasi ingegnerizzata a 70°C. L'enzima ha persino depolimerizzato un intero vassoio di plastica per torte in 48 ore e il team ha dimostrato che può creare un nuovo oggetto di plastica dai rifiuti degradati. E’ importante sottolineare che i tests sono stati fatti non su campioni di PET amorfo appositamente realizzati in laboratorio, ma su imballi in PET acquistati direttamente ai supermercati. Questo avvicina ancora di più le prove eseguite al contesto in cui si dovrebbe operare, cioè nell’ambito del riciclo o della depolimerizzazione delle plastiche. Resta da vedere se la depolimerizzazione enzimatica verrà infine utilizzata per il riciclaggio su larga scala. Infatti, la maggior parte del PET nel mondo viene riciclato non per depolimerizzazione, ma per fusione e rimodellamento, ma le sue proprietà si deteriorano ad ogni ciclo. Come abbiamo detto esistono alcuni metodi di depolimerizzazione chimica, ma comportano un consumo di energia molto alto e, nell’ottica della circolarità dei prodotti, l’aspetto dell’impatto ambientale che il riciclo comporta è da tenere in considerazione, specialmente quando non si dispone di energie rinnovabili. Il grande vantaggio degli enzimi è che possono essere molto più specifici dei catalizzatori chimici e, quindi, potrebbe essere più semplice, in teoria, degradare un flusso di rifiuti. Gli scienziati non nascondono però che lo studio degli enzimi che depolimerizzano il PET, per quanto complicato e lungo, potrebbe essere addirittura più semplice rispetto alla loro applicazioni su poliolefine o su plastiche miste.Categoria: notizie - tecnica - plastica - riciclo - PET - depolimerizzazione
SCOPRI DI PIU'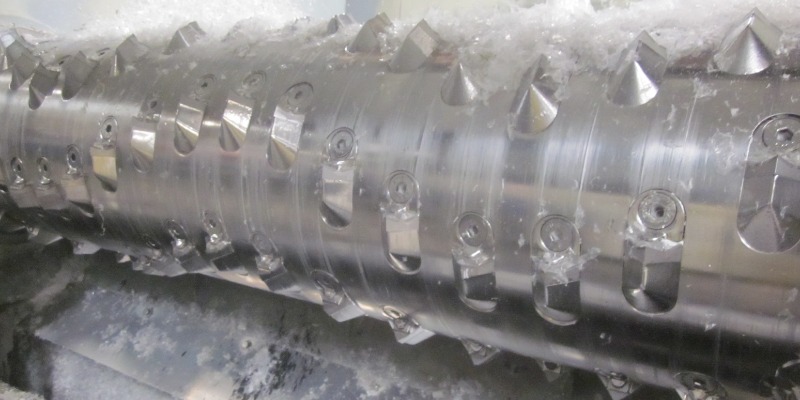 Coltelli per Macinatori in Acciaio e Carburo di Tungsteno per Materiali da Riciclo
di Marco ArezioGli strumenti di taglio in acciaio a disposizione degli impianti di macinazione per i materiali da riciclo, sono soggetti ad una notevole usura in virtù del loro impiego e, tanto maggiore sarà l’abrasività dei materiali da ridurre di dimensioni, tanto maggiore sarà la loro usura e tanto minore sarà il tempo necessario al loro consumo. Tutto questo si traduce in costi. Infatti, un’usura veloce dei coltelli di taglio comporta frequenti fermi della macchina per la loro sostituzione, con una perdita della produzione giornaliera, che non si compensa con l’utilizzo di coltelli più economici e meno performanti. Inoltre, quando inizia l’usura dell’acciaio, aumentano, generalmente, le vibrazioni della macchina, la polvere per un’imperfezione di taglio e un consumo maggiore di energia elettrica in quanto la macchina impiega più tempo per svolgere il lavoro. C’è poi da considerare che i materiali da frantumare hanno durezze diverse e che per questo la scelta della composizione dei coltelli deve tener conto di questo importante fattore. A volte non è sufficiente scegliere tipologie di acciaio con durezza differente, ma occorre impiegare coltelli che abbiano degli inserti con materiali estremamente tenaci come il carburo di tungsteno. Ma cos’è il carburo di tungsteno e perché è così efficace nei coltelli dei macinatori? Il carburo di tungsteno si prepara principalmente tramite carburizzazione, facendo reagire tungsteno metallico con nerofumo o grafite a 1400–2000 °C, in atmosfera di idrogeno o sotto vuoto. Si presenta come una polvere di colore grigio con lucentezza metallica, praticamente insolubile in acqua e in acidi diluiti, ma solubile in miscele di acido nitrico e acido fluoridrico. In soluzione acquosa viene ossidato facilmente dal perossido di idrogeno Il carburo di tungsteno ha un punto di fusione di 2 785 °C quindi è un materiale estremamente duro, situandosi a circa 9 nella Scala di Mohs e a circa 2600 nella Scala Vickers. Ha un modulo di Young di circa 700 GPa, un modulo di compressibilità di 630–655 GPa[3] e un modulo di taglio di 274 GPa. Per usi pratici lo si unisce a metalli di transizione, principalmente cobalto o nichel lavorandolo a partire da polveri, con tecniche di sinterizzazione a temperature intorno ai 1200–1500 ºC. Il composto che ne deriva è un materiale ceramico-metallico denominato carburo cementato, metallo duro o widia. Per ottenere del metallo duro possono essere aggiunti anche altri elementi come cromo o tantalio, allo scopo di evitare la crescita dei grani di carburo, fungendo da inibitori.Le polveri di carburo di tungsteno e del metallo subiscono tre passaggi: • Macinazione, per mescolare tra di loro polveri di diversa qualità e creare una miscela omogenea di polveri. • Riscaldamento a 100 °C con aggiunta di legante (cobalto) per formare una massa solida grazie all'unione dei granelli. • Sinterizzazione tra 1200 e 1600 °C, per consentire al cobalto di fondere, saldare i grani ed eliminare le porosità. Nel caso degli utensili da taglio destinati agli impianti di macinazione dei rifiuti riciclabili, questi hanno una grande tenacità e durevolezza che permettono un risparmio generale dei costi di macinazione, anche se i coltelli costino di più rispetto ai comuni coltelli in acciaio, ma permettono anche di ottenere un prodotto tagliato in modo uniforme senza sbavature o polveri eccessive. I coltelli in metallo e carburo di tungsteno sono indicati per i seguenti materiali tenaci:• PET • Plastiche caricate con fibra • Plastiche caricate con cariche minerali • Raffia • Polietilene da serra o proveniente dalla campagna • Rifiuti elettronici • Pneumatici • LegnoCategoria: notizie - tecnica - acciaio - riciclo - coltelli - macinazione
SCOPRI DI PIU' Analisi Spettrale delle Vibrazioni: Diagnostica dei Cuscinetti e degli Ingranaggi per i Trituratori per Metalli e RAEE
Identifica difetti specifici (pista, elemento volvente, dente rotto) in componenti critici con l'interpretazione avanzata degli spettri di frequenza I trituratori per metalli e RAEE (Rifiuti da Apparecchiature Elettriche ed Elettroniche) sono autentiche bestie da soma dell'industria moderna. Progettati per demolire materiali tenaci, operano in condizioni estreme, gestendo carichi d'urto elevati e un ambiente intrinsecamente abrasivo. In questo scenario così impegnativo, l'affidabilità di componenti cruciali come cuscinetti e ingranaggi non è semplicemente desiderabile: è fondamentale. Un loro guasto improvviso può tradursi in fermi macchina prolungati, perdite di produzione ingenti e costi di riparazione esorbitanti. È qui che l'analisi spettrale delle vibrazioni non è solo un'opzione, ma uno strumento diagnostico insostituibile, capace di svelare lo stato di salute di queste componenti critiche ben prima che un cedimento catastrofico diventi realtà. Le Fondamenta dell'Analisi Spettrale delle Vibrazioni Ogni componente meccanico in movimento emette una "firma" vibratoria unica, un'impronta digitale sonora che ne riflette lo stato operativo. Quando un difetto inizia a insinuarsi e a progredire, questa impronta subisce alterazioni specifiche e, cosa più importante, prevedibili. La spettroscopia di frequenza, il cuore dell'analisi vibrazionale, è la tecnica che ci permette di decifrare questi cambiamenti. Essa scompone il segnale vibratorio grezzo e complesso – un misto di frequenze e ampiezze – in componenti discrete, rivelando l'intensità (ampiezza) della vibrazione a ciascuna frequenza specifica. Questo processo è paragonabile a scomporre un accordo musicale nelle sue singole note: ogni nota rappresenta una frequenza, e la sua "forza" l'ampiezza. Questa capacità di isolare le frequenze ci consente di associare picchi specifici nello spettro a componenti meccaniche precise e, di conseguenza, a potenziali problemi. Nel contesto dei trituratori, l'ambiente operativo è un vero e proprio "inferno" acustico e vibratorio. Le elevate forze d'impatto generate dalla triturazione stessa, unite a un'ampia gamma di frequenze derivanti dal processo, creano un rumore di fondo significativo. Questo rende la distinzione tra i segnali di guasto "veri" e il rumore operativo una sfida notevole. È proprio in questa complessità che l'interpretazione approfondita degli spettri diventa un'arte e una scienza cruciale. Non basta identificare un picco; è necessario capirne il contesto, le relazioni con altre frequenze e la sua evoluzione nel tempo. Decifrare i Segnali: Identificazione dei Difetti Specifici nei Cuscinetti I cuscinetti volventi, con le loro complesse geometrie di piste ed elementi volventi, sono suscettibili a diverse modalità di guasto. Ognuna di esse genera frequenze di guasto caratteristiche quando si sviluppano difetti. Queste frequenze non sono casuali; sono calcolabili con precisione, basandosi sulla geometria specifica del cuscinetto (numero di elementi volventi, diametri delle piste, angolo di contatto) e sulla velocità di rotazione. Danno sulla Pista Esterna (BPFO - Ball Pass Frequency Outer Race): Un difetto sulla pista esterna – la parte stazionaria del cuscinetto, solitamente – si manifesta tipicamente come un picco pronunciato a una frequenza calcolabile, spesso accompagnato da armoniche. Poiché la pista esterna non ruota, ogni volta che un elemento volvente (sfera o rullo) passa sopra il difetto, si genera un impulso vibratorio. Nello spettro, vedremo quindi questa frequenza fondamentale e le sue moltiplicazioni (armoniche). La stabilità di questo picco è un indicatore chiave. Danno sulla Pista Interna (BPFI - Ball Pass Frequency Inner Race): Un difetto sulla pista interna, che ruota con l'albero, produce un'impronta spettrale più complessa. La frequenza fondamentale è calcolabile in modo simile al BPFO. Tuttavia, poiché la pista interna ruota, il punto di contatto tra il difetto e il carico varia continuamente. Questo porta a una modulazione dell'ampiezza del segnale, che si traduce nello spettro in bande laterali (sidebands) attorno alla frequenza BPFI e alle sue armoniche. La spaziatura di queste bande laterali corrisponde alla frequenza di rotazione dell'albero su cui è montato il cuscinetto. La loro presenza è un forte indicatore di un problema sulla pista interna. Danno sull'Elemento Volvente (BSF - Ball Spin Frequency): Un difetto su una singola sfera o un rullo genera una frequenza specifica che può essere più sfuggente da rilevare. Il segnale può apparire e scomparire nello spettro a seconda della posizione dell'elemento danneggiato all'interno del cuscinetto e della sua rotazione. La sua identificazione richiede spesso tecniche di elaborazione avanzate, poiché il segnale è modulato sia dalla rotazione dell'albero che dalla rotazione dell'elemento stesso. La sfida qui è la natura "mobile" del difetto. Danno sulla Gabbia (FTF - Fundamental Train Frequency o Cage Frequency): Un problema alla gabbia, che ha il compito cruciale di mantenere gli elementi volventi equidistanti e impedire il loro attrito reciproco, si manifesta a una frequenza significativamente più bassa rispetto alle altre. Questa frequenza è tipicamente legata alla velocità di rotazione della gabbia stessa. I guasti alla gabbia possono essere particolarmente critici, poiché possono portare rapidamente a un guasto catastrofico del cuscinetto. L'identificazione di questi difetti specifici va ben oltre il semplice calcolo delle frequenze caratteristiche. Richiede un'attenta analisi delle armoniche, delle bande laterali e della forma generale dello spettro. Ad esempio, la presenza di numerose armoniche ad alta ampiezza non solo conferma l'esistenza di un difetto, ma può anche suggerire che il difetto è avanzato o che vi sono problemi concomitanti, come un disallineamento, che stanno esacerbando il danno. L'analisi dell'inviluppo (Envelope Analysis) è una tecnica particolarmente potente per i cuscinetti. Essa si concentra sugli impulsi ad alta frequenza generati dagli impatti dei difetti, demodulandoli per rivelare le frequenze di guasto caratteristiche che altrimenti sarebbero mascherate dal rumore di fondo. Questo è fondamentale nei trituratori, dove le vibrazioni ad alta energia possono rendere difficile la rilevazione diretta dei segnali di difetto. Diagnostica degli Ingranaggi: Svelare la Rottura del Dente Gli ingranaggi nei trituratori sopportano carichi di torsione immensi e sono, di conseguenza, altamente suscettibili a una varietà di difetti, tra cui rotture di denti, pitting (corrosione da fatica), usura generalizzata e problemi di allineamento. L'analisi spettrale si dimostra particolarmente efficace nell'individuare difetti localizzati come la rottura di un dente o la sua grave incrinatura, che altrimenti passerebbero inosservati fino al punto di non ritorno. Frequenze di Ingaggio Denti (GMF - Gear Mesh Frequency): La GMF è la frequenza fondamentale generata dal normale ingranamento dei denti. È il prodotto del numero di denti di un ingranaggio per la sua velocità di rotazione. Ingranaggi sani presentano un picco predominante alla GMF e alle sue armoniche, indicando un ingranamento regolare e uniforme. Difetti dei Denti: Quando un dente è rotto, scheggiato o gravemente danneggiato, l'impatto ripetitivo tra i denti sani dell'ingranaggio accoppiato e il dente danneggiato genera un segnale vibratorio distintivo. Questo si manifesta nello spettro come la comparsa di bande laterali (sidebands) ben definite attorno alla GMF e alle sue armoniche. La chiave per la diagnostica risiede nella spaziatura di queste bande laterali: essa corrisponde esattamente alla velocità di rotazione dell'ingranaggio che presenta il difetto. Ad esempio, se la spaziatura delle bande laterali corrisponde alla frequenza di rotazione dell'ingranaggio condotto, allora il difetto è su quell'ingranaggio. La rottura di un dente può anche indurre un aumento dell'ampiezza a frequenze sub-armoniche della GMF e un aumento significativo dell'energia a bassa frequenza, a causa degli impatti e degli shock che si generano. L'interpretazione accurata richiede l'analisi non solo delle armoniche della GMF e l'identificazione delle bande laterali, ma anche l'osservazione di anomalie nel rumore di fondo o la presenza di frequenze armoniche non correlate alla GMF. La presenza di modulazioni complesse o l'aumento dell'energia vibratoria in bande di frequenza non direttamente associate alla GMF possono indicare problemi più diffusi, come un disallineamento significativo tra gli ingranaggi o un'usura generalizzata delle superfici dei denti. Tecniche avanzate di analisi del segnale, come l'analisi dello spettro di inviluppo per ingranaggi o la demodulazione di fase, possono migliorare drasticamente la capacità di rilevare difetti sui denti anche in presenza di forte rumore. Queste tecniche permettono di isolare i segnali di impatto generati dal difetto, rendendoli più evidenti nello spettro. Oltre lo Spettro: Sfide e Strategie Pratiche per i Trituratori L'ambiente operativo dei trituratori, per sua natura, presenta sfide significative che possono compromettere l'efficacia dell'analisi delle vibrazioni. Il rumore di fondo elevato, le frequenze d'impatto intense generate dal processo di triturazione e la variabilità dei carichi possono facilmente mascherare i segnali deboli ma critici dei difetti nascenti. Per superare questi ostacoli e massimizzare l'efficacia diagnostica, è fondamentale adottare un approccio metodico e sofisticato: Acquisizione Dati di Qualità Superiore: Non si può fare buona analisi con dati scadenti. È imperativo utilizzare accelerometri robusti, con un'ampia banda passante e un'elevata sensibilità, progettati per operare in ambienti industriali severi. Il loro posizionamento è altrettanto critico: devono essere fissati saldamente il più vicino possibile alla componente sotto monitoraggio (ad esempio, sul supporto del cuscinetto o sulla carcassa del riduttore), preferibilmente in più direzioni (verticale, orizzontale, assiale) per catturare tutte le modalità vibratorie. Una frequenza di campionamento adeguata è essenziale per assicurarsi di catturare tutte le frequenze rilevanti, in particolare quelle ad alta frequenza associate ai cuscinetti. La regola di Nyquist, che richiede una frequenza di campionamento almeno doppia rispetto alla frequenza massima di interesse, è un punto di partenza. Tecniche di Elaborazione del Segnale Avanzate: La semplice Trasformata di Fourier Veloce (FFT) potrebbe non essere sufficiente in ambienti così complessi. Come accennato, l'Envelope Analysis è una pietra angolare per la diagnosi dei cuscinetti, permettendo di rivelare gli impulsi ripetitivi che indicano un danno. Per gli ingranaggi, oltre alla ricerca delle bande laterali, tecniche come la analisi del Cepstrum possono essere utili per identificare armoniche ripetitive o "echi" nel segnale, che spesso indicano problemi specifici di ingranamento. La filtratura dinamica e l'uso di finestre di acquisizione appropriate (es. Hanning, Flattop) sono pratiche standard per ridurre il rumore e migliorare la risoluzione dei segnali. Monitoraggio di Tendenza e Baseline: L'analisi di un singolo spettro è come scattare una fotografia: può dare un'idea, ma non racconta una storia. Il vero potere predittivo dell'analisi delle vibrazioni risiede nel monitoraggio di tendenza. Acquisire dati regolarmente e tracciare l'evoluzione delle ampiezze delle frequenze caratteristiche nel tempo permette di identificare un deterioramento progressivo. Un aumento graduale dell'ampiezza a una frequenza specifica è un chiaro indicatore di un difetto in progressione, fornendo il tempo necessario per pianificare un intervento di manutenzione prima che il guasto diventi critico. La creazione di una baseline ("firma" di vibrazione quando la macchina è in condizioni ottimali) è un prerequisito fondamentale per un monitoraggio efficace. Conoscenza Approfondita del Sistema e Contesto Operativo: L'analisi vibrazionale non è un'operazione "plug-and-play". Richiede una comprensione approfondita della cinematica del trituratore, ovvero come si muovono le sue parti, le velocità di rotazione di tutte le componenti (alberi, cuscinetti, ingranaggi), il numero di denti di ogni ingranaggio e le frequenze di risonanza della struttura. Senza queste informazioni, l'interpretazione dello spettro può essere fuorviante. Ad esempio, un picco a una certa frequenza potrebbe essere un difetto di un cuscinetto o semplicemente la frequenza di risonanza di un supporto strutturale. La correlazione dei dati vibrazionali con altre variabili operative, come il carico del motore o il tipo di materiale triturato, può fornire ulteriori indizi sullo stato della macchina. In definitiva, l'analisi spettrale delle vibrazioni, quando eseguita con rigore scientifico, competenza tecnica e supportata da una profonda comprensione delle dinamiche dei macchinari e delle tecniche di elaborazione del segnale, si eleva a strumento diagnostico di valore inestimabile per la manutenzione predittiva nei trituratori per metalli e RAEE. La sua capacità di intercettare i difetti su cuscinetti e ingranaggi nelle loro fasi iniziali – quando sono ancora "piccoli" e gestibili – trasforma costosi e imprevedibili fermi macchina non pianificati in interventi di manutenzione programmata, con benefici tangibili in termini di efficienza operativa, sicurezza e una drastica riduzione dei costi di gestione. È un investimento che ripaga ampiamente, trasformando la diagnostica da reattiva a proattiva.© Riproduzione Vietata
SCOPRI DI PIU' L’Assorbimento dell’Umidità nei Polimeri
Guida tecnica sull’assorbimento dell’acqua nelle materie plastiche: meccanismi molecolari, essiccazione industriale, degrado idrolitico, riciclo, controllo del dew point e gestione dell’umidità residua in PA, PC, PET, ABS, PMMA, PBT, PE e PP Autore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili. Articolo originale: maggio 2020 Versione aggiornata: 2 aprile 2026 Tempo di lettura: 12 minutiUmidità nei polimeri: perché è una variabile tecnica decisivaL’umidità nei polimeri è una di quelle variabili che spesso sembrano secondarie fino a quando la linea produttiva non inizia a generare difetti apparentemente inspiegabili. Bolle, aloni superficiali, fragilità anomala, opacità, variazioni di viscosità, pezzi instabili dimensionalmente o peggioramenti improvvisi della finitura non sono quasi mai fenomeni casuali. Molto spesso, dietro questi problemi, si nasconde una gestione insufficiente dell’acqua presente nel materiale.Ogni materia polimerica, durante le fasi di sintesi, confezionamento, trasporto, stoccaggio e trasformazione, entra in rapporto con l’umidità dell’ambiente. Questa interazione non ha lo stesso significato per tutti i polimeri. In alcuni casi l’acqua rimane soprattutto in superficie; in altri penetra nel granulo, diffonde nella struttura del materiale e condiziona in modo profondo il comportamento del polimero in trasformazione e in esercizio.Nel contesto industriale attuale, in cui le aziende devono garantire qualità costante, scarti ridotti, minor consumo energetico e crescente impiego di riciclati, la gestione dell’umidità non può più essere trattata come una semplice fase accessoria. È diventata una parte integrante del controllo di processo, al pari della temperatura, del tempo di residenza, della velocità di plastificazione e della qualità della materia prima.Cosa significa equilibrio igrometrico nelle materie plasticheTutte le materie plastiche, in misura diversa, tendono a raggiungere un equilibrio con l’ambiente che le circonda. Questo equilibrio dipende da vari fattori: umidità relativa dell’aria, temperatura ambiente, tempo di esposizione, dimensione del granulo, superficie specifica del materiale, eventuale presenza di polveri o rimacinati e struttura chimica del polimero.Parlare di equilibrio igrometrico significa descrivere la condizione nella quale il materiale ha assorbito o ceduto acqua fino a stabilizzarsi rispetto all’ambiente circostante. Questa situazione, però, non è mai assoluta né definitiva. Basta una variazione della temperatura del magazzino, un cambio stagionale, un’esposizione prolungata all’aria o una diversa modalità di stoccaggio per modificare il contenuto di umidità del materiale.È importante chiarire anche un punto che in passato veniva semplificato troppo: nei materiali igroscopici l’acqua non sempre si “lega chimicamente” in senso stretto e irreversibile. Più correttamente, le molecole d’acqua diffondono nel materiale e interagiscono con specifici siti polari delle catene polimeriche mediante interazioni intermolecolari, spesso sotto forma di ponti a idrogeno. Questa distinzione è rilevante perché spiega perché un granulo possa sembrare asciutto all’esterno pur contenendo ancora una quantità significativa di umidità al proprio interno.Polimeri igroscopici e non igroscopici: differenze reali in produzioneLa distinzione tra polimeri igroscopici e non igroscopici rimane fondamentale per chi opera nel settore delle materie plastiche, ma deve essere letta in modo tecnico e non soltanto scolastico.Nei polimeri igroscopici l’acqua penetra all’interno del granulo e si distribuisce nel materiale per diffusione. Questo significa che la semplice rimozione dell’umidità superficiale non è sufficiente. Il polimero deve essere sottoposto a un trattamento di essiccazione capace di estrarre l’acqua anche dalla parte interna del granulo. Appartengono a questa famiglia, in termini pratici di trasformazione, materiali come poliammide, policarbonato, polimetilmetacrilato, polietilentereftalato, polibutilentereftalato e acrilonitrile-butadiene-stirene.Nei polimeri non igroscopici, invece, l’acqua tende a depositarsi soprattutto sulla superficie, senza diffondere in misura significativa nella matrice. Questo comportamento è tipico delle poliolefine come polietilene e polipropilene, oltre che del polistirene. In questi casi il problema è spesso legato alla presenza di condensa, acqua superficiale o umidità associata a cattive condizioni di stoccaggio, più che a un vero fenomeno di assorbimento interno.Tuttavia, anche questa classificazione deve essere usata con intelligenza. Un materiale definito non igroscopico non è automaticamente esente da problemi legati all’acqua. Se il granulo è stato esposto all’umidità, se deriva da un ciclo di lavaggio, se presenta elevata superficie specifica per via della macinazione, oppure se è stato conservato in ambienti freddi e poi esposto a un’aria più calda, anche una poliolefina può introdurre in macchina una quantità di acqua sufficiente a generare difetti.Per questo motivo, nel linguaggio produttivo moderno, non è più sufficiente domandarsi se il polimero sia igroscopico o meno. Occorre capire dove si trova l’acqua, in quale quantità, come è arrivata nel materiale e quali effetti può produrre nelle specifiche condizioni di lavorazione.Perché alcuni polimeri assorbono acqua: polarità e ponti a idrogenoPer comprendere davvero il fenomeno dell’igroscopicità bisogna scendere al livello molecolare. La molecola dell’acqua è polare: presenta una distribuzione asimmetrica delle cariche elettriche e quindi è in grado di interagire con gruppi funzionali polari presenti nelle catene macromolecolari dei polimeri.La struttura della molecola d’acqua, con l’atomo di ossigeno più elettronegativo e i due atomi di idrogeno legati con un angolo di circa 104,5°, genera un dipolo permanente. L’ossigeno assume una parziale carica negativa, mentre gli idrogeni assumono una parziale carica positiva. Questa polarità rende l’acqua particolarmente incline a interagire con altre regioni polari.Quando un polimero contiene gruppi funzionali come carbonili, esteri, ammidi o altre funzioni polari, aumenta la possibilità che si instaurino interazioni con le molecole d’acqua. Nei policarbonati, nei poliesteri come PET e PBT, nel PMMA e in altre famiglie tecniche, la presenza del gruppo carbonilico contribuisce alla polarità della struttura e facilita l’attrazione delle molecole d’acqua.Nel caso delle poliammidi il fenomeno è ancora più evidente. La presenza del gruppo ammidico rende queste macromolecole particolarmente sensibili all’acqua. Le molecole d’acqua possono interagire sia con il gruppo carbonilico sia con l’idrogeno legato all’azoto, formando ponti a idrogeno che favoriscono l’assorbimento e la permanenza dell’umidità nella matrice polimerica.I ponti a idrogeno sono interazioni più deboli dei legami covalenti della catena polimerica, ma sufficientemente stabili da consentire l’adsorbimento e l’assorbimento di acqua fino a un certo valore di equilibrio. Questo valore cambia da polimero a polimero ed è influenzato anche dalle condizioni ambientali. Al contrario, i polimeri non polari, come molte poliolefine, non presentano una struttura favorevole a questo tipo di interazione e quindi non assorbono umidità nello stesso modo.Cosa accade in estrusione e stampaggio quando il materiale è umidoQuando il materiale plastico entra nel cilindro di plastificazione o nell’estrusore, la presenza di acqua diventa un fattore critico. Se l’umidità è superficiale, il primo effetto può essere la rapida evaporazione durante il riscaldamento, con conseguente formazione di bolle, aloni, opacità, righe argentate, crateri o microvuoti. In questi casi il problema appare soprattutto estetico, ma può comunque compromettere la qualità commerciale del manufatto.Se invece il polimero è igroscopico e l’acqua è presente nel volume del granulo, il problema è più profondo. Durante la fusione, l’umidità può favorire reazioni di idrolisi o comunque processi di degradazione che riducono il peso molecolare del materiale. Questo comporta una diminuzione della viscosità, una modificazione dell’indice di fluidità, una perdita di resistenza meccanica e, in alcuni casi, una maggiore fragilità del prodotto finito.Dal punto di vista produttivo, ciò significa che il materiale non si comporta più come previsto. Il tecnico di processo può osservare instabilità del riempimento, variazioni nella pressione, tempi ciclo meno stabili, peggior tenuta dimensionale e difetti che sembrano imputabili alla macchina o allo stampo, ma che in realtà derivano da una preparazione insufficiente della materia prima.L’errore più comune è considerare l’umidità solo come un difetto del materiale. In realtà essa è una variabile che modifica il processo. Un polimero umido cambia il proprio comportamento reologico, termico e meccanico, e quindi altera l’intero equilibrio della trasformazione.Degrado idrolitico, difetti superficiali e perdita di prestazioniUno degli effetti più seri dell’umidità nei polimeri tecnici è il degrado idrolitico. In presenza di acqua e temperature elevate, alcune catene macromolecolari possono andare incontro a scissione. Questo fenomeno è particolarmente rilevante nei poliesteri, nel policarbonato e in altre famiglie sensibili, nelle quali il contatto tra umidità residua e temperature di lavorazione può determinare un abbassamento della massa molecolare.Quando la massa molecolare diminuisce, il materiale perde parte delle proprietà per cui era stato scelto. Possono ridursi tenacità, resistenza all’urto, capacità di sopportare sollecitazioni prolungate e qualità della superficie. In molti casi il pezzo può anche sembrare accettabile a vista, ma rivelarsi inferiore sotto carico, durante prove di laboratorio o nell’utilizzo reale.ACQUISTA IL MANUALENelle poliammidi il rapporto con l’acqua è ancora più articolato. Da un lato l’umidità in esercizio può agire come plastificante, aumentando la mobilità delle catene e modificando rigidezza, allungamento e stabilità dimensionale. Dall’altro, durante la trasformazione, la presenza non controllata di acqua può contribuire a un deterioramento qualitativo che si accentua soprattutto quando il materiale ha già subito altre storie termiche, come accade nei cicli di riciclo o reprocessing.Questo spiega perché la semplice eliminazione dei difetti visibili non possa essere considerata sufficiente. Un pezzo privo di bolle non è necessariamente un pezzo correttamente trasformato. La qualità vera si misura nella conservazione della struttura molecolare e nella capacità del manufatto di mantenere nel tempo le prestazioni richieste.Essiccazione industriale: aria calda, aria secca e punto di rugiadaDal punto di vista impiantistico, la gestione dell’umidità si basa su una distinzione che rimane valida anche oggi. Nei materiali non igroscopici, dove il problema è prevalentemente superficiale, la rimozione dell’acqua può avvenire attraverso essiccatori ad aria calda. In questi casi si tratta soprattutto di eliminare l’umidità aderente alla superficie del granulo o di prevenire gli effetti della condensa.Per i materiali igroscopici, invece, la sola aria calda non è sufficiente. Se l’aria introdotta nel sistema contiene ancora una quantità significativa di vapore, non sarà in grado di estrarre efficacemente l’acqua dall’interno del granulo. Diventa quindi necessario utilizzare sistemi con aria deumidificata, nei quali il contenuto di umidità dell’aria viene abbassato prima del contatto con il materiale.In questo contesto assume grande importanza il concetto di punto di rugiada. Più basso è il punto di rugiada dell’aria di processo, maggiore è la sua capacità di assorbire umidità dal polimero. Per questo l’essiccazione moderna non si valuta soltanto in funzione della temperatura impostata, ma del rapporto tra temperatura, tempo di permanenza, portata dell’aria, punto di rugiada e tenuta dell’intero sistema.Un altro aspetto spesso trascurato riguarda il riassorbimento. Un materiale ben essiccato può tornare rapidamente a caricarsi di umidità se viene lasciato esposto all’aria del reparto, se la tramoggia non è adeguatamente protetta o se tra essiccazione e trasformazione trascorre troppo tempo. Da questo punto di vista, una buona essiccazione non dipende solo dalla qualità dell’essiccatore, ma anche dalla disciplina con cui il materiale viene movimentato e alimentato alla macchina.Nel 2026, inoltre, il tema dell’essiccazione è strettamente legato all’efficienza energetica. Asciugare un polimero in modo corretto è indispensabile, ma farlo in modo inefficiente può aumentare sensibilmente il costo industriale del processo. Per questo i reparti più evoluti cercano oggi un equilibrio tra qualità dell’asciugatura, contenimento dei consumi e adattamento dei parametri alle reali condizioni del materiale.Umidità e polimeri riciclati: una criticità ancora più importanteSe nel materiale vergine la gestione dell’umidità è già fondamentale, nel materiale riciclato lo è ancora di più. I polimeri riciclati possono presentare una maggiore variabilità, una storia termica pregressa, una più alta sensibilità alla degradazione e, in molti casi, una superficie più esposta all’interazione con l’ambiente.I granuli riciclati o i rimacinati possono inoltre provenire da fasi di lavaggio, triturazione, stoccaggio prolungato o movimentazione in ambienti non perfettamente controllati. Questo comporta la possibilità che il contenuto d’acqua sia più variabile e meno prevedibile rispetto a quello di un materiale vergine di prima fornitura.Nei polimeri sensibili all’idrolisi, questa condizione è particolarmente critica. Se il materiale è già stato sottoposto a un primo ciclo termico e meccanico, la sua tolleranza a ulteriori degradazioni può essere inferiore. La presenza di umidità residua, combinata con le temperature di lavorazione, può quindi accelerare la perdita di peso molecolare e peggiorare ulteriormente il profilo prestazionale del riciclato.Per chi opera nell’economia circolare, questo è un punto essenziale. Il riciclo non dipende soltanto dalla capacità di recuperare materia, ma dalla capacità di conservarne il valore tecnico. Se l’umidità non viene controllata in modo rigoroso, una quota importante del potenziale del riciclato può andare persa già nella fase di trasformazione.Come si misura l’umidità residua nei granuli plasticiUn reparto moderno non può affidarsi solo all’esperienza visiva o tattile per valutare se un materiale sia abbastanza asciutto. L’umidità residua deve essere misurata o, almeno, controllata attraverso procedure standardizzate.A livello tecnico esistono norme di riferimento per valutare l’assorbimento d’acqua e il contenuto di umidità nei materiali polimerici. La determinazione dell’assorbimento può essere studiata con metodi normati specifici, mentre la quantificazione dell’umidità residua nei granuli viene spesso effettuata con tecniche di laboratorio dedicate. Tra queste, la titolazione Karl Fischer rimane uno degli approcci più affidabili quando occorre misurare con precisione quantità molto basse di acqua.Oltre ai controlli di laboratorio, sempre più impianti utilizzano strumenti di monitoraggio in linea o procedure di verifica indiretta basate su punto di rugiada, tempi di residenza, condizioni di alimentazione e comportamenti di processo. La vera qualità, tuttavia, nasce dalla combinazione tra misura, esperienza e organizzazione.Sapere quanta acqua è presente nel granulo è importante, ma altrettanto importante è sapere quando il materiale è stato essiccato, per quanto tempo è rimasto esposto all’ambiente e se il sistema di trasporto fino alla macchina ha mantenuto condizioni adeguate. Senza questa visione complessiva, il dato numerico rischia di non bastare.Strategie corrette per gestire PE, PP, PA, PET, PC, ABS, PMMA e PBTDal punto di vista operativo, le poliolefine come PE e PP richiedono soprattutto attenzione allo stoccaggio, alla prevenzione della condensa e all’eliminazione dell’umidità superficiale. Se conservate correttamente, questi materiali presentano meno criticità legate all’assorbimento interno dell’acqua, ma possono comunque generare problemi quando provengono da cicli di lavaggio o da ambienti umidi.Le poliammidi richiedono invece una gestione molto più rigorosa. La loro forte affinità con l’acqua impone essiccazione accurata, controllo del tempo di esposizione all’aria e valutazione attenta delle condizioni dimensionali e meccaniche finali del pezzo. Il PET e il PBT, come poliesteri tecnici, devono essere lavorati con livelli di umidità residua molto contenuti per evitare idrolisi e perdita di prestazioni. Il policarbonato e il PMMA richiedono anch’essi una preparazione attenta per preservare trasparenza, qualità superficiale e stabilità della struttura molecolare. L’ABS, pur non raggiungendo sempre i livelli di criticità di una poliammide, non deve essere sottovalutato e necessita comunque di pre-essiccazione corretta.La strategia migliore non consiste nell’applicare una regola generale a tutti i materiali, ma nel costruire un protocollo coerente con la famiglia polimerica, il tipo di impianto, il formato del granulo, l’eventuale presenza di riciclato, la stagione, l’umidità del reparto e gli obiettivi qualitativi del manufatto finale.L’umidità nei polimeri è un tema molto più complesso di quanto possa sembrare a una prima lettura. Non è semplicemente una questione di materiale bagnato o asciutto, ma un fenomeno che coinvolge chimica, diffusione, equilibrio ambientale, tecnologia di essiccazione, reologia, qualità estetica e conservazione delle proprietà meccaniche.I polimeri igroscopici assorbono acqua all’interno della loro struttura e richiedono sistemi di deumidificazione e procedure rigorose. I polimeri non igroscopici, pur essendo meno sensibili all’assorbimento interno, non sono affatto esenti da problemi e devono comunque essere protetti da umidità superficiale, condensa e cattive pratiche di stoccaggio.Nel panorama industriale contemporaneo, segnato da una crescente attenzione al riciclo, all’efficienza energetica e alla stabilità qualitativa, il controllo dell’umidità è diventato una competenza fondamentale. Solo comprendendo il comportamento specifico di ogni polimero e costruendo un processo coerente di essiccazione, misura e handling è possibile trasformare la materia plastica in modo affidabile, tecnico e sostenibile.FAQCosa significa che un polimero è igroscopico?Significa che il materiale è in grado di assorbire acqua anche all’interno del granulo e non soltanto sulla superficie. Questo richiede una vera fase di deumidificazione prima della trasformazione.PE e PP devono essere essiccati?In molti casi è sufficiente eliminare l’umidità superficiale, ma se il materiale è stato lavato, stoccato male o soggetto a condensa, anche queste resine possono richiedere asciugatura accurata.Perché l’umidità è pericolosa per PET, PBT e policarbonato?Perché durante la lavorazione può favorire degradazione idrolitica, riduzione del peso molecolare e peggioramento delle proprietà meccaniche e ottiche.Le poliammidi cambiano comportamento quando assorbono acqua?Sì. L’acqua può agire come plastificante, modificando rigidità, allungamento, dimensioni e comportamento meccanico del materiale.Il materiale riciclato è più sensibile all’umidità?Spesso sì, perché ha una storia termica precedente, maggiore variabilità e può provenire da fasi di lavaggio o stoccaggio meno controllate.Come si controlla l’umidità residua nei polimeri?Attraverso procedure standardizzate, strumenti di laboratorio, controllo del punto di rugiada, verifica dei tempi di permanenza e monitoraggio della gestione del materiale lungo tutta la linea.FontiLetteratura scientifica sulla diffusione dell’acqua nei materiali polimericiNorme tecniche per la misura dell’assorbimento d’acqua nei polimeriNorme tecniche per la determinazione dell’umidità residua nei materiali plasticiStudi scientifici sul degrado idrolitico dei polimeri tecniciPubblicazioni tecniche sulla trasformazione di polimeri vergini e riciclatiDocumentazione normativa sui metodi di misura dell’umidità e dell’assorbimento d’acquaCategoria SEO: notizie – tecnica – plastica – riciclo – polimeri – umiditàImmagine su licenza © Riproduzione Vietata
SCOPRI DI PIU'