
 POM o Poliossimetilene Riciclato: Da Dove Viene e Cosa E’
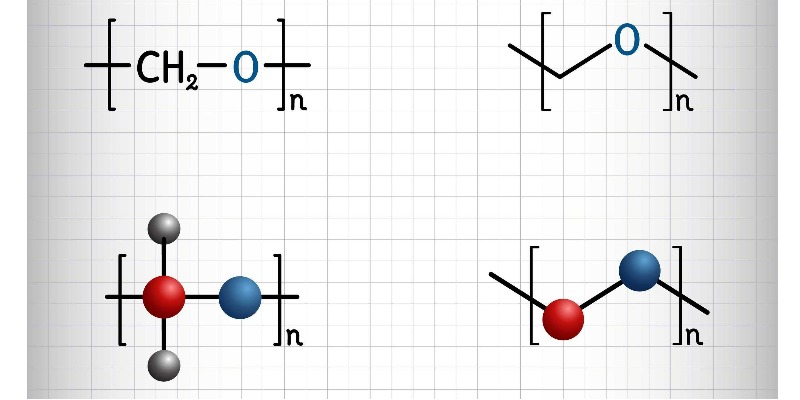
La resina acetalica o paraformaldeide (POM) è un polimero riciclato con ottime caratteristiche tecnichedi Marco ArezioIl POM, chiamato comunemente resina alcetalica, è un polimero semicristallino che si forma durante la omo (POM – H) o copolimerizzazione (POM – R) della formaldeide. L’omopolimero POM, (CH2O)n, è tra le materie prime più rigide, anche in assenza di elementi di rinforzo, e ha un’ottima stabilità dimensionale. Il Poliossimetilene o POM, è costituito da un ponte di metilene e un atomo di ossigeno, che attribuiscono al polimero un’alta resistenza e un costo produttivo contenuto rispetto ad altri polimeri dalle simili caratteristiche meccaniche. Le caratteristiche principali del POM sono: • Buona resistenza all’abrasione • Buona resistenza alle alte temperature (fino a 150° e costanti fino a 110°) • Elevata durezza di superficie • Basso coefficiente di attrito • Buon isolamento elettrico e dielettrico • Bassa permeabilità alle sostanze organiche, ai gas e ai vapori • Bassa resistenti agli acidi forti (PH4) • Bassa resistenza agli agenti ossidanti • Bassa resistenza ai raggi UV se non additivato • Bassa igroscopicità • Non saldabile ad alta frequenza Lavorazione del POM (Poliossimetilene) Il polimero può essere normalmente trattato con i soliti sistemi di lavorazione degli altri materiali termoplastici, tuttavia lo stampaggio a iniezione è un sistema di trasformazione del POM molto usato. Le ricette polimeriche con alto peso molecolare portano, normalmente, ad una lavorazione con sistemi di estrusione, mentre quelle leggermente reticolate sono più adatte al soffiaggio. Un’accortezza durante le fasi di stampaggio è quella di preriscaldare gli stampi ad una temperatura tra i 60 e i 130 °C, in questo caso il ritiro di lavorazione si riduce da 3 all’1% con la diminuzione della temperatura dello stampo, e il post ritiro aumenta in proporzione. Campi di applicazione del POM (Poliossimetilene) In virtù delle sue caratteristiche prestazionali in merito alla tenacità e durezza, i prodotti realizzati con il polimero POM sono adatti alla sostituzione di parti metalliche di uso tecnico, come leve, cuscinetti, viti, rotismi, bobine, raccorderie di tubi, parti di macchine utensili e componenti per pompe. Compound e blend con il POM (Poliossimetilene) Il polimero si presta a miscele tecniche che possano aumentarne la resistenza e la durabilità, infatti è possibile additivarli con fibra di vetro, sferette di vetro o cariche minerali. Inoltre è possibile creare dei blend tra il POM e il gli elastomeri PUR, queste miscele permettono di aumentare la tenacità ma, nello stesso tempo, diminuire la rigidità e la resistenza, aggiungendo normalmente circa il 50% di elastomeri PUR. E’ possibile aumentare anche il comportamento all’attrito o allo scorrimento a secco aggiungendo cariche di MoS2, PFT, PE od oli di silicone. Invece, per aumentare la stabilità al calore e la conducibilità elettrica si può aggiungere al POM la polvere di alluminio o di bronzo. Come si ricicla il POM (Poliossimetilene) Gli scarti del POM possono essere di tipo industriale o da post consumo, sono comunque entrambi validi prodotti per poter essere riciclati ed impiegati in miscele tecniche. Gli scarti di tipo industriale, che godono di una pulizia maggiore in partenza, sono generalmente preselezionati e successivamente macinati, per poi essere utilizzati in miscela con il macinato da post consumo o con il POM vergine. Questo dipende sempre dal tipo di trasformazione del polimero che si deve fare e da tipo di prodotto finale, sia per quanto riguarda le caratteristiche fisico - meccaniche che per aspetto estetico. Gli scarti da post consumo, hanno bisogno di una maggiore attenzione in fase di riciclo, infatti potrebbe essere necessario, dopo la selezione, un’attenta valutazione sull’eventuale passaggio in un mulino magnetico, per togliere eventuali parti metalliche, ed un lavaggio per separare il POM da elementi non metallici. Categoria: notizie - tecnica - plastica - riciclo - POM
SCOPRI DI PIU' Protocollo Tecnico per Valutare una Pressa per le Materie Plastiche Usata
Molti fattori influenzano il valore reale e commerciale di una pressa che, se non considerati, potrebbero portare a numerose problematichedi Marco ArezioIl mercato delle presse usate è forse uno dei più floridi e attivi nel mondo tra i macchinari di produzione delle materie plastiche nel mondo. Anche nelle presse ad iniezione per le materie plastiche, l’evoluzione tecnologica ha assunto un ruolo fondamentale, non solo in termini di performance lavorative, quindi velocità, dimensioni dei pezzi stampabili, accessoristica e molte altre cose, ma anche nel campo del risparmio energetico e della riduzione dei costi di manutenzione. La vita delle presse ad iniezione è piuttosto lunga, ed è per questo che il mercato dell’usato ha assunto una dimensione importante nel settore delle materie plastiche. Per chi è intenzionato ad acquistare una pressa ad iniezione per le materie plastiche usata è importante capire lo stato qualitativo della macchina a cui è interessato, per non buttare via i soldi e, cosa non trascurabile, trovarsi con un impianto produttivo in azienda che non rispetta le aspettative richieste. Quindi, valutare la qualità e il valore di una pressa per le materie plastiche usata richiede una combinazione di controlli visivi, test meccanici e di documentazione.Come e cosa valutare in una pressa per materie plasticheCi sono alcuni passi importanti da compiere per poter valutare la qualità di una pressa che si desidera acquistare: Documentazione e Storia della Macchina - Verifica la presenza di manuali, registri di manutenzione e certificazioni - Controllare la data di costruzione e la vita operativa della macchina espresse in ore lavorate - Esaminare eventuali precedenti problemi o riparazioni Ispezione Visiva - Esaminare l'usura esterna, le crepe, la ruggine o altri segni di danno - Assicurarsi che tutti i pannelli, le coperture e le protezioni siano al loro posto e in buone condizioni - Verificare che non ci siano perdite di olio o altri fluidi. Test Funzionale - Accendere la macchina e far funzionare tutti i suoi componenti, controllando che funzioni senza intoppi o rumori strani. - Verificare la pressione, la temperatura e altre specifiche per assicurarti che siano all'interno delle gamme specificate Componenti e Accessori - Esaminare lo stato delle componenti chiave come cilindri, viti, motori e sistemi elettronici - Controllare la disponibilità e la condizione degli accessori inclusi, come i manipolatori o gli estrattori. Software e Controlli - Verificare che il software di controllo sia aggiornato e funzionante - Assicurarsi che tutti i controlli e i display funzionino correttamente. Valutazione Economica - Confrontare il prezzo richiesto con il valore di mercato attuale delle macchine simili - Considerare la domanda e l'offerta attuali nel tuo mercato locale. Verifica della Conformità - Assicurarsi che la macchina rispetti le normative e gli standard locali per la sicurezza e l'efficienza energetica. In generale, la condizione, l'età, la marca, le specifiche tecniche e la domanda nel mercato determinano il valore di una pressa per le materie plastiche usata.Quali sono le parti di una pressa ad iniezione usata di maggior costo se usurate?Le pressa ad iniezione per le materie plastiche sono macchine complesse, e alcune dei loro componenti sono particolarmente costosi da sostituire o riparare se usurati o danneggiati. Vediamo alcune delle parti di una pressa ad iniezione che, se usurate, possono comportare costi significativi: Unità di Plastificazione Vite di Iniezione. È responsabile dell'iniezione del materiale fuso nella cavità dello stampo. Una vite usata o danneggiata può influire sulla qualità del prodotto finito e sulla consistenza del processo. Cilindro (o canale) di Iniezione. Funziona in tandem con la vite. Se corroso o usato, può influire sulla qualità della plastificazione e, quindi, del prodotto. Unità di Chiusura. Se deformate o danneggiate, possono influire sulla corretta chiusura dello stampo, causando problemi come la fuoriuscita di materiale o la formazione di pezzi non conformi. Sistema Idraulico Pompe Idrauliche. Esse alimentano il movimento di molte parti della pressa ad iniezione. Se sono usate o danneggiate, possono compromettere l'intera operatività della macchina. Sistemi Elettrici Pannello di Controllo. È il cervello operativo della pressa. Se danneggiato o obsoleto, può essere costoso da sostituire, e senza di esso, la macchina potrebbe non funzionare correttamente. Assicurarsi, inoltre, che tutti gli schermi, pulsanti e leve funzionino correttamente e controlla eventuali segni di bruciature o danni.Servomotori e Azionamenti. Questi componenti sono essenziali per il movimento preciso e la funzionalità della macchina. Se si guastano, possono essere costosi da riparare o sostituire. Cavi e Connettori. Esaminare il cablaggio per eventuali segni di usura, danni o bruciature. Sensori e Trasduttori. Controllare che i sensori di temperatura, pressione e posizione funzionino correttamente e che siano calibrati.Sistemi di Raffreddamento Una unità di raffreddamento inefficiente può portare a surriscaldamenti e potenziali danni ad altre parti della macchina. La sostituzione o la riparazione del sistema di raffreddamento può essere costosa. Sistemi di Sicurezza Mentre essenziali per la sicurezza operativa, la sostituzione di sistemi di sicurezza avanzati può essere onerosa. È sempre importante tenere presente che la prevenzione attraverso una manutenzione regolare e adeguata può spesso evitare danni costosi e prolungare la durata della macchina. Se si sta considerando l'acquisto di una pressa ad iniezione usata, sarebbe saggio fare un'ispezione approfondita di queste parti critiche o avere un tecnico esperto che effettui la valutazione.
SCOPRI DI PIU' Composti Termoplastici per WPC con Fibre o Riempimenti Vegetali
Quali differenze e caratteristiche hanno le cariche vegetali nei prodotti legno-plastica di Marco ArezioI polimeri termoplastici riciclati hanno una lunga storia di combinazioni con cariche e fibre, che permettono di migliorare le prestazioni fisico-meccaniche dei manufatti che sono realizzati attraverso questi compound. Le modificazioni che maggiormente possiamo notare dall’unione di un polimero termoplastico riciclato con le cariche, possono riguardare la resistenza alla flessione, alla compressione, all’urto, al taglio, all’abrasione, alla temperatura, all’invecchiamento, all’azione dei raggi U.V. e, certamente, alla riciclabilità dell’elemento. Cosa è un polimero termoplastico? Per polimero termoplastico riciclato, molto brevemente, si intende un elemento, di derivazione petrolifera, che rammollisce in presenza di una fonte di calore (estrusione, stampaggio, soffiaggio o altri metodi di lavorazione) e si solidifica raffreddandosi, avente una disposizione delle catene polimeriche lineari o ramificate. Il comportamento delle molecole e la loro forza ne determinano le caratteristiche che, a loro volta, sono influenzate dalle temperature di lavorazione od ambientali a cui il polimero viene sottoposto. Cosa è una fibra o un riempimento vegetale? Le fibre sono dei filamenti dotati di un rapporto preciso tra lunghezza e diametro, che permettono il miglioramento delle caratteristiche di un composto in cui sono inglobate, sostituendo il volume del materiale primario, così da aumentarne la tenacità e la flessibilità. Le fibre, in generale, possono essere di tre categorie: inorganiche, organiche o naturali. Le prime, tra le più comuni utilizzate nei composti polimerici, sono a base di vetro, carbonio, grafite, alluminio. Tra le fibre organiche possiamo citare le poliammidi e le poliolefiniche. Per quanto riguarda le fibre naturali possiamo dividerle in tre categorie: vegetali, animali e minerali. Lo scopo dell’utilizzo delle fibre è quello di migliorare le seguenti caratteristiche: - la resistenza meccanica - il modulo elastico - il comportamento elastico a rottura - la riduzione del peso specifico Le fibre sono poi classificate in base ad elementi fisici, come la lunghezza, lo spessore, la forma, la finitura e la distribuzione volumetrica. Per raggiungere un miglioramento delle prestazioni tecniche del composto, le superfici delle fibre dovranno aderire in modo completo con la matrice polimerica, così da creare una continuità di materiale. Tale è l’importanza di questa unione fibro-polimerica, che si sono studiati degli additivi che possano aumentare e facilitare il contatto superficiale di ogni singola fibra con la matrice polimerica. Anche la disposizione delle fibre risulta critica per le caratteristiche del composito. Le proprietà meccaniche di un composito con fibre continue ed allineate sono fortemente anisotrope. Il rinforzo e la conseguente resistenza, raggiungono il massimo valore nella direzione di allineamento ed il minimo nella direzione trasversale. Infatti, lungo questa direzione l'effetto di rinforzo delle fibre è praticamente nullo e, normalmente, si presentano delle fratture per valori di carichi di trazione relativamente bassi. Per altre orientazioni del carico, la resistenza globale del composito assume valori intermedi. Nella produzione del WPC (wood plastic composit), quindi, si utilizzano due elementi che sono rappresentati da un polimero plastico riciclato, come l’HDPE o l’LDPE o il PVC e la fibra vegetale composta dagli scarti delle lavorazioni del legno o fa fibre vegetali naturali. In base alla qualità, resistenza, colorazione e dimensioni dei manufatti da realizzare, è possibile utilizzare un semplice riempimento composto da segatura, piuttosto che farina di legno, fibra di legno o cellulosa. La scelta del polimero riciclato, invece, è influenzata anche dalle temperature di esercizio degli estrusori, che non dovranno rovinare termicamente le cariche vegetali e, nello stesso tempo, degradare il polimero che resterà il collante e la struttura portante del manufatto. La produzione del WPC avviene per estrusione o stampaggio, attraverso l’uso di un granulo plastico, che contiene la carica stabilita per la realizzazione di un determinato prodotto e nelle quantità programmate. Oltre alla fibra di legno costituita da segatura o farina di legno, è possibile realizzare compound più performanti utilizzando la fibra vegetale di canapa, normalmente disposta lungo la linea di direzione degli sforzi maggiori.Foto Gla pavimenti
SCOPRI DI PIU' Quali sono gli Inquinanti Durante le Fasi di Riciclo della Plastica
Una moltitudine di inquinanti possono inficiare la qualità del riciclo della plasticadi Marco ArezioIl riciclo meccanico è un’attività complessa in quanto si occupa di una varietà elevata di tipologie di plastiche differenti, e con esse, sono da gestire prodotti che possono inquinare i processi di riciclo riducendone la qualità. I fattori e i prodotti che possono degenerare e compromettere le operazioni di riciclo sono molti, diversificati tra loro ai quali bisogna prestare molta attenzione per non produrre materiali mediocri. Il processo del riciclo meccanico deve essere gestito in modo tale da poter produrre una materia prima riciclata che sia la migliore possibile per poter essere, quando possibile, una valida alternativa ai polimeri vergini. Più alta è la qualità del riciclato maggiore sarà la sostituzione della materia prima che deriva dalla raffinazione petrolifera. Pertanto, per competere con la resina vergine, i requisiti tecnici di processabilità dei vari materiali plastici riciclati richiedono un elevato grado di purezza, esente da problemi di contaminazione, cosa ancora più critica nelle applicazioni di contenitori che saranno a contatto con gli alimenti. I fenomeni e i materiali che possono inquinare i processi sono molti e di diversa tipologia, quindi cerchiamo di andare passo per passo per illustrare i principali. Contaminazione da altre plasticheOggi è comune trovare diversi tipi di resine nella stessa applicazione. Ad esempio, nel mercato dei prodotti per la pulizia e l'igiene personale, i contenitori in plastica hanno componenti realizzati in vari materiali, come polipropilene (PP), polietilene ad alta densità (HDPE), PVC e PET, che generano grandi problemi durante le fasi di riciclo. Tra i principali problemi riscontrati vi è la diversa struttura chimica tra i materiali, nonché il comportamento di scorrimento della plastica fusa, molto diversi tra loro, che portano ad evidenziare l'eterogeneità e l'incompatibilità tra i diversi materiali. PET E PVC Una delle loro applicazioni è la produzione di contenitori per shampoo, con la caratteristica comune che entrambi sono trasparenti, quindi spesso si contaminano a vicenda. Questo può presentare la difficoltà ad essere separati con i metodi di flottazione convenzionali, a causa della densità molto simile tra i due (1,30-1,35 gr/cm3). Ma se il PET è contaminato dal PVC, anche a basse concentrazioni, il PVC si degrada alla temperatura di lavorazione del PET (intorno a 260-280°C), formando acidi che disgregano la struttura chimico-fisica del PET e generano un cambiamento chimico progressivo, con un comportamento friabile di PET. Quantità minime di 100 ppm di PVC provocano lo scolorimento del PET durante la fase di essiccazione e la generazione di punti neri durante l'estrusione. PET e HDPE A causa degli elevati volumi di consumo di entrambi nella loro applicazione per il confezionamento, la probabilità di miscelazione aumenta. Queste due plastiche sono incompatibili allo stato fuso, rimanendo indipendenti una volta solidificate. Le porzioni di HDPE contaminante sono visivamente imperfette e possono causare fragilità meccanica ed inquinamento del PE. Inoltre, esistono problematiche legate alle temperature di fusione, in quanto il PET non si scioglie alle temperature dell'HDPE, rischiando di ostruire i canali e l’ugello di iniezione. PP e HDPE Il polipropilene è spesso utilizzato nella produzione di tappi e chiusure per contenitori in HDPE, con applicazioni in detersivi, candeggine e shampoo. PP e HDPE sono inseparabili con metodi fisici, a causa del loro peso specifico molto simile. Durante la fusione di entrambe le materie plastiche esiste un problema di incompatibilità, che si riflette sia nei prodotti estrusi in HDPE, sia nei contenitori ottenuti per soffiaggio, che presentano deformazioni. Inoltre una presenta accentuata di PP in una miscela con prevalenza di HDPE deputata alla creazione di flaconi, crea una fragilità sulla linea di saldatura del flacone stesso. Questo, nella maggior parte dei casi, quando verrà riempito il flacone e posto sui bancali, magari con altri bancali di materiali sovrapposti, una crepa sul punto di saldatura con la fuoriuscita del contenuto. Contaminazioni durante la lavorazioneContaminazione da metalliDurante la lavorazione delle materie plastiche, la contaminazione da metalli può essere causata dalla presenza di frammenti o bave metalliche, che potrebbero essere generate dal mal funzionamento di apparecchiature, quali estrusori, mulini o adattatori di alluminio. Il loro logoramento causato da un utilizzo continuativo può portare alla perdita di piccoli frammenti che si mischiano con i materiali plastici da utilizzare per il soffiaggio, stampaggio od estrusione. Questi piccoli frammenti possono graffiare il cilindro dell'estrusore o bloccare gli ugelli nelle macchine ad iniezione, oltre a produrre elementi estrusi o stampati ad iniezione con difetti. Inquinamento da polimeri degradatiFrequentemente, durante la lavorazione sia della resina vergine che dell'HDPE riciclato, sulla superficie possono essere presenti punti neri o striature, come manifestazione di un materiale parzialmente ossidato o degradato che è stato carbonizzato, rimanendo intrappolato in superfici ruvide o cavità. Queste impurità possono essere presenti nel cilindro e sulla superficie della vite o nelle teste degli impianti di estrusione-soffiaggio, per un tempo prolungato, con conseguente generazione di difetti nel prodotto finito. Allo stesso modo, anche i contaminanti presenti nella plastica come macinati sporchi, materiali estranei e colori diversi, nonché quei materiali con una temperatura di fusione inferiore, sono cause di punti neri. Frequentemente, tale contaminazione può anche apparire di colore giallo, marrone o ambrato, a seconda dell'entità del degrado. Contaminazione da gelI gel (comunemente chiamati fisheyes), a forma di ellisse allungata, sono la prova di problemi di qualità sia nella pellicola trasparente che in quelle colorate, visibili con uno spessore inferiore a 130 micron. I gel sono principalmente difetti visivi, che riflettono e trasmettono la luce in modo diverso dal resto del materiale, causati da diversi motivi: piccole tracce di materiali ad alto peso molecolare materiali reticolati causati dal surriscaldamento particelle fini di materiale rimacinato residui di catalizzatore sostanze organiche o contaminanti inorganici Contaminazione da umidità. Acqua o umiditàL'acqua o l'umidità sono contaminanti che inducono la rottura della catena idrolitica, quindi i materiali devono essere rigorosamente asciutti prima di essere lavorati. Nel caso di una resina igroscopica, come il PET, le scaglie riciclate devono essere essiccate a temperature di 160-180°C per abbassare il contenuto di umidità a 50 ppm, necessario per la lavorazione di stampaggio iniezione-soffiaggio adatto per preforme in PET e contenitori, al fine di evitare una riduzione del peso molecolare. In ogni caso, anche per materiali od applicazioni meno nobili come la detergenza o la cosmetica o il prodotti per il food, è buona regola essiccare preventivamente ogni materiale plastico riciclato che deve essere utilizzato come materia prima, evitando in ogni caso riduzioni qualitative dei prodotti finiti. A causa della grande diversità delle fonti inquinanti, la gamma di effetti attribuiti al problema dell'inquinamento può essere: variazione di colore bassa qualità estetica del prodotto odori indesiderati e formazione di fumi intasamento degli ugelli di iniezione plastificazione e bassa resistenza agli urti Pertanto, i trasformatori che lavorano con materiali riciclati devono stabilire limiti sempre più severi sulla contaminazione dei loro materiali in ingresso e per i loro prodotti, monitorando con attenzione tutto l’input da lavorare. Da quanto sopra descritto si può concludere che i due principali fattori che amplificano l'effetto degli inquinanti sono, l'eterogeneità e l'incompatibilità della natura chimica delle materie plastiche riciclate, che conferiscono perfomances qualitative negative, determinando un basso valore aggiunto del prodotto rielaborato. Tre elementi importanti da considerare nel monitoraggio della qualità dei materiali riciclati rispetto alla presenza di contaminazione: controllo della fonte di approvvigionamento e determinazione del grado di contaminazione delle stesse l'efficienza della pulizia nel sistema di riciclaggio controlli di qualità analitici dei prodotti realizzati per tracciare il risultato di ciò che si produce.Categoria: notizie - tecnica - plastica - riciclo - inquinanti - post consumo
SCOPRI DI PIU' Produzione della carta: come scegliere le pompe industriali
Strategie per affrontare le criticità, aumentare l'efficienza, la sostenibilità e la qualità della produzione cartaria attraverso una scelta corretta delle pompe industrialidi Marco ArezioLa produzione della carta rappresenta un processo industriale articolato, la cui efficienza e qualità sono fortemente influenzate dalla selezione accurata dei componenti utilizzati durante le diverse fasi operative. Tra questi, assumono particolare importanza le pompe industriali, che costituiscono elementi essenziali per garantire il funzionamento ottimale degli impianti e affrontare con successo le varie problematiche che caratterizzano il settore cartario.L'importanza strategica dei componenti industriali nella produzione della carta Il processo produttivo della carta prevede diverse tappe fondamentali, che includono la preparazione della pasta, la raffinazione, la formazione del foglio, la pressatura, l'essiccazione e la finitura. In ciascuna di queste fasi, l'affidabilità dei componenti industriali, con particolare riguardo alle pompe, è determinante per assicurare una produzione continua, l'ottimizzazione del consumo energetico e la qualità superiore del prodotto finale. Questi componenti devono operare in condizioni ambientali e operative complesse, come temperature elevate, ambienti corrosivi e abrasivi, presenza di solidi sospesi e fluidi ad alta viscosità. L'impiego di componenti inappropriati può generare frequenti interruzioni produttive, aumento dei costi di manutenzione e un peggioramento della qualità finale della carta. Il ruolo fondamentale delle pompe industriali nel settore cartario Le pompe industriali hanno il compito cruciale di trasportare e gestire fluidi fondamentali nei vari processi produttivi della carta. Tra questi fluidi si trovano paste di cellulosa, agenti chimici, acque reflue e fanghi derivanti dai processi di riciclo. Una selezione non adeguata delle pompe può causare inefficienze operative, incremento dei consumi energetici e seri rischi ambientali. Criticità specifiche nell'utilizzo delle pompe Le principali problematiche operative che le pompe industriali devono affrontare nel settore cartario sono: Usura e abrasione: provocate dalla presenza di fibre abrasive, come quelle della cellulosa non completamente raffinata, e di particelle solide, quali sabbia o altri contaminanti minerali, che vengono spesso introdotte accidentalmente o derivano dal processo stesso. Queste particelle abrasive generano un'usura progressiva delle superfici interne delle pompe, comportando una riduzione dell'efficienza e della durata operativa dei componenti, con conseguenti aumenti dei costi di manutenzione e sostituzione. Corrosione chimica: derivante dall'impiego di prodotti chimici altamente aggressivi come ipoclorito di sodio, biossido di cloro, perossido di idrogeno e acidi forti, utilizzati nei processi di trattamento, sbiancamento e pulizia della cellulosa. Queste sostanze chimiche possono deteriorare rapidamente i componenti metallici delle pompe, provocando danni strutturali e funzionali significativi, se non vengono adottati materiali e rivestimenti specificamente progettati per resistere a tali condizioni aggressive. Alte temperature operative: tipicamente nella fase di essiccazione e nel trattamento termico della pasta, durante le quali la temperatura può raggiungere livelli molto elevati, spesso superiori ai 150°C. Queste condizioni termiche estreme possono influire negativamente sulla durata e sull'efficienza dei componenti delle pompe, causando una rapida degradazione dei materiali costruttivi, riduzione della viscosità degli oli lubrificanti e perdita delle proprietà meccaniche di guarnizioni e rivestimenti. Pertanto, è essenziale utilizzare pompe progettate con materiali e tecnologie capaci di resistere efficacemente a tali condizioni operative. Gestione di fluidi viscosi: la movimentazione di fluidi con elevata viscosità, come paste concentrate di cellulosa o fanghi ricchi di fibre, rappresenta una sfida significativa nella produzione cartaria. Tali fluidi tendono a ridurre l'efficienza operativa delle pompe, causando un maggiore consumo energetico e aumentando il rischio di blocchi e malfunzionamenti. Per garantire una gestione efficace ed efficiente, è necessario adottare pompe progettate specificatamente con geometrie ottimizzate, sistemi di tenuta avanzati e capacità di autoregolazione, che assicurino una movimentazione regolare e stabile dei fluidi ad alta viscosità, riducendo contemporaneamente il consumo energetico e le esigenze manutentive. Selezione accurata delle pompe: criteri essenziali Per superare con efficacia queste problematiche, è cruciale scegliere pompe progettate appositamente per il settore cartario, considerando attentamente: Materiali costruttivi La selezione di materiali resistenti alla corrosione e all'abrasione riveste un'importanza critica per garantire l'affidabilità e la durabilità delle pompe nel settore cartario. Gli acciai inossidabili speciali, come quelli al cromo-nichel-molibdeno, offrono una resistenza elevata sia agli agenti chimici aggressivi che ai fenomeni corrosivi generati da ambienti umidi e da fluidi contenenti sostanze acide. I materiali ceramici, invece, presentano una resistenza eccezionale all'usura causata dalle particelle abrasive, riducendo significativamente la frequenza di sostituzione dei componenti interni. Infine, i rivestimenti elastomerici, quali poliuretano e gomma naturale o sintetica, garantiscono una protezione efficace delle superfici esposte all'abrasione e migliorano la capacità della pompa di operare in ambienti complessi e altamente sollecitati. Design tecnico delle pompe Un design accuratamente ottimizzato consente una gestione più efficace dei fluidi, riducendo significativamente fenomeni di turbolenza interna e cavitazione che possono causare usura precoce e compromissione delle prestazioni. Questo tipo di progettazione garantisce inoltre un funzionamento più efficiente dal punto di vista energetico, consentendo una riduzione dei costi operativi. Tra le pompe più frequentemente utilizzate nel settore cartario, si distinguono le pompe centrifughe, ideali per fluidi poco viscosi e con presenza limitata di particelle solide; le pompe peristaltiche, particolarmente adatte per fluidi ad alta viscosità e contenenti sostanze abrasive; e le pompe volumetriche, consigliate per fluidi altamente viscosi e che richiedono un flusso costante e preciso, come nel caso delle sospensioni di cellulosa particolarmente dense. Manutenzione e supporto tecnico Una manutenzione regolare e preventiva è essenziale per identificare tempestivamente potenziali problematiche tecniche, consentendo di intervenire prima che queste causino guasti significativi o interruzioni del processo produttivo. L'implementazione di tecniche avanzate di gestione predittiva, come il monitoraggio delle condizioni operative tramite sensori intelligenti e analisi predittiva dei dati, consente di prevedere in anticipo eventuali malfunzionamenti. Questo approccio permette non solo di ridurre drasticamente i tempi di fermo macchina, ma anche di pianificare con maggiore precisione le attività manutentive e le sostituzioni dei componenti. Infine, l'importanza di un supporto tecnico qualificato e costantemente aggiornato si traduce nella capacità di affrontare rapidamente eventuali emergenze, garantendo così un'elevata efficienza e ottimizzazione continua delle prestazioni degli impianti. Vantaggi derivanti dalla selezione ottimale dei componenti industriali Una scelta accurata e ponderata dei componenti, soprattutto delle pompe, genera benefici tangibili: - Incremento dell'affidabilità produttiva - Riduzione dei costi legati a manutenzione e fermo impianto - Miglioramento dell'efficienza energetica - Aumento della sostenibilità ambientale, tramite una gestione più efficiente delle risorse Investire in componenti di alta qualità rappresenta, dunque, una decisione strategica fondamentale per tutte le aziende che aspirano a ottenere risultati eccellenti nel settore della produzione cartaria. Conclusioni Nel contesto della produzione cartaria, la scelta dei componenti industriali e delle pompe non si limita ad essere una questione meramente tecnica, ma costituisce una scelta strategica determinante per la produttività, l'efficienza operativa e la sostenibilità dell'intero processo industriale. © Riproduzione VietataFonti Confederation of European Paper Industries (CEPI) Pump Industry Magazine Technical Association of the Pulp & Paper Industry (TAPPI)
SCOPRI DI PIU'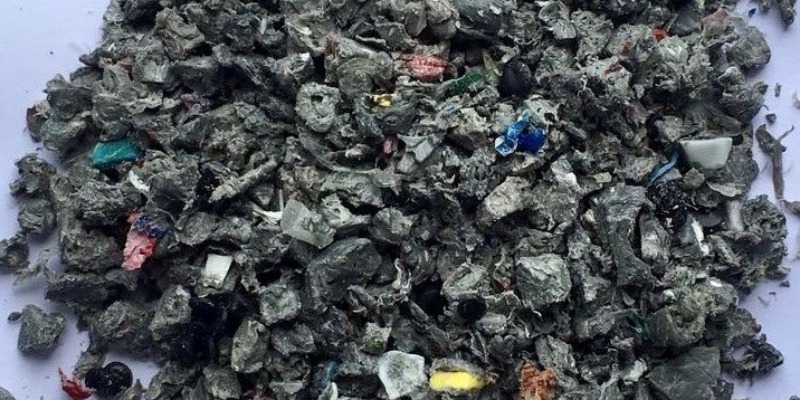 Densificazione del polipropilene da post consumo: quali accortezze
La densificazione del polipropilene post-consumo nel 2026 richiede controllo di umidità, temperatura, pezzatura, stoccaggio e qualità del lotto. Un approfondimento tecnico e normativo completoAutore: Marco Arezio. E' imprenditore e divulgatore specializzato in economia circolare, riciclo dei polimeri, materie prime seconde e processi industriali legati alla valorizzazione dei rifiuti plastici. È fondatore della piattaforma rMIX e da anni segue l’evoluzione tecnica, commerciale e normativa delle filiere del riciclo, con particolare attenzione alla selezione, al lavaggio, alla densificazione, all’estrusione e alla compoundazione delle plastiche post-consumo e post-industriali.Data articolo: Maggio 2020Data di aggiornamento: Marzo 2026 Densificazione del polipropilene: la riduzione dell’umidità del prodotto deve tener conto delle problematiche di imballo e stoccaggio Nel 2020 la densificazione del polipropilene post-consumo poteva ancora essere descritta come una fase utile soprattutto a togliere acqua al macinato e a prepararlo alla successiva estrusione. Nel marzo 2026 questa definizione è troppo limitata. Oggi la densificazione del PP proveniente dalla raccolta differenziata è un passaggio che incide sulla qualità del lotto, sulla sicurezza dello stoccaggio, sulla continuità della trasformazione, sulla tracciabilità del riciclato e sul suo valore commerciale. Il contesto di filiera è cambiato profondamente: il sistema COREPLA ha comunicato che nel 2024 ha coinvolto 7.396 Comuni, coprendo il 97% della popolazione italiana, e ha avviato a riciclo 931.096 tonnellate di imballaggi in plastica, avvicinando con un anno di anticipo l’obiettivo europeo del 50%. In una filiera di queste dimensioni, il densificato non è più un semplice semilavorato povero, ma una materia intermedia che deve essere stabile, controllabile e negoziabile con specifiche sempre più chiare. Raccolta differenziata e selezione del polipropilene: da rifiuto urbano a frazione riciclabile La storia tecnica del densificato in PP comincia nelle nostre case, dove gli imballaggi plastici vengono separati da vetro, carta, metalli e frazione organica. Quel gesto domestico, apparentemente semplice, alimenta però una catena industriale complessa, nella quale i rifiuti da imballaggio vengono selezionati, distinti per famiglie polimeriche e trasformati in flussi commerciali con identità merceologica autonoma. Nel caso del polipropilene, la filiera italiana ha ormai consolidato specifiche categorie di selezione e di valorizzazione. COREPLA, ad esempio, identifica gli “imballaggi misti in PP” come un flusso caratterizzato da una composizione a prevalenza di polipropilene con presenza minoritaria di polietilene, ritenuta sufficientemente stabile da consentirne la commercializzazione come prodotto selezionato. Questo dato è importante, perché chiarisce un punto spesso sottovalutato: il valore del densificato dipende sì dall’acqua residua, ma ancora prima dalla qualità del flusso in ingresso, cioè dalla stabilità della composizione polimerica ottenuta a monte nella selezione. Nella pratica impiantistica, il materiale proveniente dalla raccolta differenziata viene aperto, distribuito sui nastri, sottoposto a separazioni meccaniche e ottiche e progressivamente indirizzato verso famiglie omogenee. All’interno di questo processo, gli imballaggi in PP destinati al riciclo vengono isolati dagli altri polimeri e inviati alle fasi successive di macinazione, lavaggio e purificazione. È in questo passaggio che si gioca già una parte rilevante della qualità finale del densificato: ogni errore di selezione, ogni residuo di polimero incompatibile, ogni quota eccessiva di inquinanti trascina conseguenze che la sola densificazione non può correggere interamente. Per questo, nel 2026, chi compra densificato di PP non compra soltanto un materiale “asciutto”, ma compra la qualità complessiva di una filiera che inizia molto prima dell’agglomeratore. Come funziona la densificazione del polipropilene post-consumo dopo lavaggio e centrifugazione Dopo la selezione, il polipropilene viene normalmente triturato e lavato. Il lavaggio serve a ridurre residui organici, polveri, adesivi, carta, sporco superficiale e parte delle contaminazioni che non sono state intercettate nella fase di selezione. La centrifugazione, la flottazione o altre operazioni di separazione fisica contribuiscono ulteriormente a ridurre l’acqua libera e a migliorare la purezza del materiale. Tuttavia, il fiocco lavato conserva spesso una condizione di umidità superficiale e interstiziale che lo rende poco stabile nella movimentazione e problematico in estrusione. È qui che la densificazione diventa decisiva: attraverso attrito, calore controllato e compattazione, il materiale viene trasformato da scaglia leggera e voluminosissima in un agglomerato più denso, più scorrevole e più idoneo alle fasi successive di trasformazione. I protocolli più recenti di RecyClass aiutano a capire bene il cambio di paradigma. Nelle pratiche di valutazione della riciclabilità del PP, l’asciugatura dei flakes a umidità inferiore all’1% viene considerata un parametro di processo essenziale, e l’introduzione di un passaggio di densificazione prima dell’estrusione viene formalmente contemplata come parte della metodologia di prova. In altre parole, la densificazione non è un’operazione accessoria: serve sia a ridurre l’umidità superficiale, sia a regolarizzare l’alimentazione del materiale verso vite ed estrusore, soprattutto quando il feedstock ha una bassa densità apparente. Il risultato pratico non è una “riduzione del peso al metro cubo”, come talvolta si legge impropriamente, ma l’opposto: diminuisce la massa d’acqua indesiderata e aumenta la densità apparente del materiale utile, con vantaggi logistici e di processo evidenti. Riduzione dell’umidità del PP riciclato: perché non basta asciugarlo in superficie Per capire perché la riduzione dell’umidità sia così importante, bisogna prima distinguere tra il polipropilene come polimero e il polipropilene come rifiuto riciclato. Il PP, di per sé, è noto per il suo basso assorbimento d’acqua; diverse schede tecniche lo descrivono infatti come materiale a bassa o molto bassa moisture absorption. Ma il problema del riciclo post-consumo non è la natura del polimero vergine: è la realtà industriale del fiocco lavato, che contiene acqua aderente alla superficie, acqua intrappolata nelle cavità, residui organici, contaminanti solidi e talvolta tracce di altri polimeri o frazioni fini. Per questo un materiale che “sembra asciutto” può in realtà non essere sufficientemente condizionato per una trasformazione stabile. Il nodo, quindi, non è semplicemente eliminare l’acqua visibile, ma portare il lotto a una condizione di umidità compatibile con la sua destinazione d’uso. Se il densificato viene subito estruso, il problema è prevalentemente di continuità di processo. Se invece viene venduto tal quale o stoccato in big bag per giorni o settimane, la questione cambia radicalmente: l’umidità residua può redistribuirsi nel sacco, favorire odori, peggiorare la scorrevolezza, alterare il peso commerciale della fornitura e generare difetti in fase di compoundazione o stampaggio. Anche quando non si verificano degradazioni chimiche gravi come nel PET, l’acqua residua resta una fonte concreta di instabilità del melt, di porosità, di difetti superficiali e di variabilità prestazionale. Per questo, nel 2026, la misura dell’umidità sul densificato non può essere una formalità documentale: è un parametro industriale che condiziona la qualità vendibile del materiale. Temperatura del densificato, raffreddamento e rischio di auto-riscaldamento nei Big Bags Uno dei punti più delicati, e ancora troppo spesso sottovalutati, riguarda la temperatura del densificato al momento dell’insacco. L’uscita dal densificatore può lasciare il materiale in condizioni termiche non omogenee: la superficie esterna sembra già gestibile, mentre il cuore dell’agglomerato conserva ancora calore. Se il prodotto viene immesso troppo presto in big bag di grande volume, il raffreddamento del nucleo interno può diventare lentissimo. In questo scenario non si deve immaginare un’autocombustione del polipropilene puro come se fosse un fenomeno spontaneo e immediato del polimero in sé; il rischio reale nasce piuttosto dall’insieme di calore residuo, ventilazione insufficiente, presenza di fini, sporco, frazioni combustibili e fenomeni di auto-riscaldamento tipici dei materiali stoccati in massa. Le linee guida ambientali per i piani di prevenzione incendi nei siti di rifiuti richiedono infatti un controllo del calore e della temperatura proprio per prevenire fenomeni di self-heating e self-combustion nei materiali immagazzinati. Da un punto di vista operativo, ciò significa che il raffreddamento del densificato non dovrebbe essere affidato all’improvvisazione. Un tratto di raffreddamento ad aria, una sosta tecnica prima dell’insacco, la verifica della temperatura del lotto e, nei casi più critici, controlli sul cuore del materiale diventano accorgimenti fondamentali. Questa è una delle grandi differenze tra il modo di ragionare del 2020 e quello richiesto nel 2026: non basta “fare densificato”, bisogna produrre un densificato termicamente stabilizzato. In mancanza di questa attenzione, il problema si sposta semplicemente dal densificatore al magazzino, dove poi si manifesta con sacchi deformati, materiale incollato, peggior scorrevolezza o, nei casi peggiori, con rischi di auto-riscaldamento che un impianto moderno non può permettersi di trascurare. Pezzatura del densificato in polipropilene: effetti su compoundazione, trasporto e dosaggio Nel testo del 2020 si richiamava giustamente il tema della pezzatura, suggerendo per il densificato destinato alla compoundazione una dimensione preferibilmente compresa tra 10 e 12 millimetri. Questa indicazione conserva ancora oggi una sua validità pratica, soprattutto quando il materiale deve essere miscelato con altri macinati o densificati di PP in modo regolare e senza ponti di alimentazione. Tuttavia, nel 2026 è più corretto dire che non esiste una pezzatura ideale in assoluto: esiste una pezzatura coerente con il sistema di dosaggio, con la geometria della tramoggia, con il tipo di vite, con la presenza o meno di alimentazione forzata e con il livello di uniformità richiesto nella miscela. I protocolli RecyClass più recenti confermano che la densificazione è collegata proprio all’esigenza di rendere alimentabile un materiale altrimenti troppo leggero o instabile nel flusso. Per questo, la rifilatura granulometrica del densificato va valutata in funzione della destinazione finale. Una pezzatura troppo grossolana può peggiorare il dosaggio e rendere irregolare la miscelazione; una pezzatura troppo fine può aumentare la quota di polvere, peggiorare la pulizia dell’impianto e rendere più instabile la manipolazione. La vecchia idea di rimacinare sempre il densificato per “migliorarlo” non è dunque automaticamente corretta: ogni passaggio aggiuntivo comporta consumo energetico, usura meccanica e potenziale produzione di fini. Nella logica industriale attuale, la pezzatura non si giudica in astratto, ma per la sua capacità di rendere il materiale dosabile, omogeneo e costante. Controllo qualità del densificato in PP: umidità, DSC, contaminanti e costanza del lotto Un altro aspetto che nel 2026 va approfondito rispetto al testo originario è il controllo qualità. La raccomandazione di verificare la percentuale di polipropilene mediante DSC rimane assolutamente sensata. La calorimetria differenziale a scansione è ancora uno degli strumenti più utili per leggere la composizione termica del lotto, individuare la presenza di frazioni polimeriche differenti e verificare quanto il materiale sia realmente compatibile con la destinazione prevista. Ma oggi non basta più. La nuova norma EN 15345:2025, recepita anche in ambito UNI, definisce le principali caratteristiche e i metodi di prova per la valutazione dei riciclati di polipropilene destinati a prodotti semifiniti o finiti, e chiarisce implicitamente che la qualità del PP riciclato non può essere riassunta da un solo test. Accanto alla DSC diventano rilevanti umidità residua, densità, MFI, contenuto di ceneri, presenza di contaminanti, odore, omogeneità cromatica e costanza del lotto. Nel 2026, inoltre, il controllo qualità non si ferma più al laboratorio interno. La tracciabilità del contenuto riciclato e la corretta documentazione della provenienza del materiale sono entrate nella sostanza stessa del valore commerciale del prodotto. Gli schemi RecyClass sulla traceability e sul recycling process sono sviluppati in coerenza con EN 15343:2007 e ISO 22095:2020, e servono proprio a dimostrare l’origine del rifiuto, la continuità della catena di custodia e il calcolo affidabile del contenuto riciclato in uscita. Questo significa che un densificato di PP, per essere davvero competitivo, non deve solo avere una buona umidità o una buona pezzatura: deve anche potersi inserire in una filiera documentata, auditabile e credibile verso clienti sempre più attenti a conformità e dichiarazioni ambientali. Nuove regole europee 2025-2026: riciclabilità, tracciabilità e valore industriale del polipropilene riciclato L’aggiornamento più forte rispetto al 2020 è probabilmente quello normativo. Il Regolamento (UE) 2025/40 sugli imballaggi e i rifiuti di imballaggio è ormai il riferimento centrale del nuovo quadro europeo: stabilisce requisiti di sostenibilità e di etichettatura lungo l’intero ciclo di vita del packaging e costituisce la base della disciplina che si applicherà progressivamente dal 2026 in avanti. Il suo impatto sulla densificazione del PP è meno indiretto di quanto sembri. Se l’Europa chiede imballaggi sempre più riciclabili e con quote crescenti di riciclato, il mercato pretenderà riciclati più costanti, più tracciabili e più tecnicamente affidabili. In questo scenario il densificato non è un prodotto di passaggio, ma uno degli snodi in cui si decide se il riciclato avrà davvero qualità industriale o resterà confinato a impieghi marginali. Le sintesi tecniche del nuovo quadro PPWR circolate nel 2025 e nel 2026 ribadiscono inoltre che il regolamento introduce obiettivi minimi di contenuto riciclato per varie categorie di imballaggi plastici, con target più bassi per gli imballaggi contact-sensitive non in PET e più alti per gli altri imballaggi plastici. Questo non significa che ogni densificato in PP potrà automaticamente accedere agli impieghi più sensibili; significa però che la pressione industriale verso riciclati di migliore qualità è destinata ad aumentare. Chi produce densificato dovrà quindi ragionare non soltanto in termini di resa immediata dell’impianto, ma di compatibilità futura con specifiche di mercato più severe. Va aggiunto un chiarimento essenziale: il fatto che il polipropilene riciclato sia sempre più richiesto non equivale a una sua libera utilizzabilità in contatto alimentare. La disciplina europea sul riciclo delle plastiche per food contact resta molto rigorosa. La Commissione europea spiega che il quadro normativo sui materiali plastici riciclati destinati al contatto con alimenti serve proprio a garantire la sicurezza chimica e microbiologica del materiale, richiede che i processi di riciclo siano in grado di decontaminare il flusso e prevede controllo qualità, tracciabilità, autorizzazioni e registro dei riciclatori. Il Regolamento (UE) 2025/351 ha inoltre aggiornato la disciplina generale dei materiali plastici a contatto con alimenti, mentre il Regolamento (UE) 2025/2269 ha corretto alcuni aspetti del Regolamento (UE) 2022/1616. In sostanza, nel 2026 un densificato da raccolta domestica può essere ottimo per compound, stampaggio tecnico o applicazioni non estetiche, ma non può essere equiparato automaticamente a un materiale idoneo al contatto alimentare. Applicazioni industriali del densificato in polipropilene: compound, granulo e stampaggio diretto Una volta ben selezionato, ben lavato, correttamente densificato e controllato sotto il profilo di umidità, temperatura e composizione, il PP post-consumo può trovare diversi sbocchi industriali. Il primo è la trasformazione in granulo attraverso estrusione e filtrazione. Il secondo è la produzione di compounds nei quali il densificato viene miscelato con altri polipropileni riciclati o post-industriali per raggiungere specifici obiettivi di MFI, rigidità, resistenza all’urto o costo formula. Il terzo, ancora oggi interessante in alcune nicchie, è lo stampaggio diretto di articoli non estetici o semi-tecnici, a patto che geometria del pezzo, canali di alimentazione e punti di iniezione siano compatibili con la morfologia del materiale. Anche i dati italiani sull’impiego dei riciclati confermano che i settori di sbocco non si limitano a un’unica nicchia, ma si distribuiscono tra packaging, costruzioni, igiene, arredo urbano e altri comparti industriali. Qui si comprende il senso economico della densificazione nel 2026. Densificare bene il polipropilene non significa solo prepararlo a “passare” in macchina, ma aumentare le probabilità che quel materiale possa entrare in una formula stabile, in un capitolato preciso o in una relazione commerciale duratura. Al contrario, un densificato con umidità incoerente, temperatura mal gestita, pezzatura irregolare e composizione fluttuante costringe il trasformatore a compensare difetti a valle, con maggiori costi di filtrazione, perdita di produttività, difetti estetici, reclami e minor fiducia nel riciclato. È per questo che la densificazione, da semplice fase di preparazione, è diventata una delle vere soglie di qualità del polipropilene post-consumo. Conclusioni La densificazione del polipropilene proveniente dalla raccolta differenziata resta, anche nel 2026, un’operazione centrale per la valorizzazione di un flusso costituito in larga misura da imballaggi alimentari e domestici. Ma rispetto al 2020 la sua interpretazione deve essere molto più ampia. Non si tratta soltanto di ridurre l’acqua presente nel macinato, bensì di portare il materiale a una condizione di stabilità fisica, termica e merceologica che ne consenta la vendita, lo stoccaggio e la trasformazione senza sorprese. L’umidità va misurata a freddo e in modo rappresentativo del lotto; la temperatura va controllata prima dell’insacco; la pezzatura va adattata alla destinazione finale; la composizione polimerica va verificata con strumenti come la DSC; la tracciabilità del riciclato va documentata; e l’intera filiera deve confrontarsi con un quadro normativo europeo che rende la qualità del riciclato sempre meno negoziabile. In questa prospettiva, il densificato in PP non è più un sottoprodotto transitorio, ma una vera materia prima seconda industriale, il cui valore dipende dalla capacità di tenere insieme processo, controllo e conformità. FAQ sulla densificazione del polipropilene post-consumo Cos’è la densificazione del polipropilene post-consumo? È un trattamento termo-meccanico che compatta il fiocco di PP lavato, ne riduce il volume apparente, migliora la regolarità di alimentazione in estrusione e contribuisce alla riduzione dell’umidità superficiale residua. Nei protocolli più recenti di riciclabilità del PP, la densificazione è contemplata come passaggio utile prima dell’estrusione quando il materiale presenta bassa densità apparente o richiede migliore alimentabilità. Perché l’umidità del densificato è così importante se il PP assorbe poca acqua? Perché il problema del post-consumo non è l’assorbimento d’acqua del PP vergine, che resta basso, ma l’acqua trattenuta dal fiocco lavato, dai contaminanti, dalle cavità e dalla morfologia irregolare del materiale. Questa umidità residua può creare instabilità di processo, difetti superficiali e variabilità nelle lavorazioni successive. Si può insaccare subito il densificato nei Big Bags? È una pratica rischiosa se il materiale è ancora caldo o termicamente non uniforme. Le linee guida di prevenzione incendi per i siti di stoccaggio rifiuti richiedono il controllo del calore e della temperatura per evitare fenomeni di auto-riscaldamento e possibili condizioni favorevoli all’autocombustione nei materiali stoccati in massa. Qual è la pezzatura migliore del densificato in PP? Non esiste una misura perfetta valida per tutti gli impianti. La storica indicazione di una pezzatura intermedia, spesso intorno ai 10-12 mm nei contesti di compoundazione, resta pratica in molti casi, ma oggi conta soprattutto la coerenza con il sistema di dosaggio, la tramoggia, la vite e la destinazione finale del materiale. I protocolli recenti insistono soprattutto sulla corretta alimentabilità del materiale densificato. Basta la DSC per controllare la qualità del densificato? No. La DSC resta molto utile per verificare la predominanza del PP e individuare eventuali contaminazioni polimeriche, ma nel 2026 il controllo qualità richiede un quadro più ampio, coerente con le logiche di caratterizzazione dei riciclati: umidità, MFI, densità, ceneri, contaminanti, costanza del lotto e documentazione di tracciabilità sono sempre più rilevanti. Il densificato in PP può essere usato automaticamente per imballaggi alimentari? No. La normativa europea sui materiali plastici riciclati destinati al contatto con alimenti richiede processi sicuri, controllo di decontaminazione, tracciabilità, registrazione degli operatori e conformità specifica. La semplice presenza prevalente di PP nel densificato non basta a qualificarlo per usi food contact. Perché la tracciabilità del riciclato è diventata così importante? Perché il mercato europeo chiede sempre più contenuto riciclato verificabile e dichiarazioni ambientali credibili. Gli schemi RecyClass sulla traceability e sul recycling process sono allineati a EN 15343 e ISO 22095 e aiutano a dimostrare l’origine del rifiuto, la continuità della catena di custodia e il contenuto riciclato effettivo nel prodotto in uscita. Cosa cambia con il nuovo regolamento europeo sugli imballaggi? Cambia il livello di severità del mercato. Il quadro PPWR spinge verso imballaggi più riciclabili, più controllati e con quote minime di contenuto riciclato in diverse categorie. Questo aumenta la domanda di riciclati di qualità e rende la stabilità del densificato un fattore sempre più strategico. Fonti COREPLA, Assemblea 2025: risultati 2024 su raccolta differenziata e riciclo degli imballaggi in plastica COREPLA, Riciclare PP COREPLA, condizioni generali e specifiche commerciali dei flussi PP/PP-PE selezionati COREPLA, dati sugli impieghi delle plastiche riciclate in Italia Regolamento (UE) 2025/40 sugli imballaggi e i rifiuti di imballaggio RecyClass, Recycled Plastics Traceability Certification RecyClass, Recycling Process Certification RecyClass, protocollo 2026 per PP films con introduzione del passaggio di densificazione RecyClass, protocolli di asciugatura del PP con umidità inferiore all’1% UNI EN 15345:2025, caratterizzazione dei riciclati di polipropilene European Commission, Plastic Recycling – Food Safety Regolamento (UE) 2025/351 sui materiali plastici a contatto con alimenti Regolamento (UE) 2025/2269 di correzione del quadro sui materiali plastici riciclati per food contact Linee guida per la prevenzione incendi e il controllo dell’auto-riscaldamento nei materiali stoccati
SCOPRI DI PIU'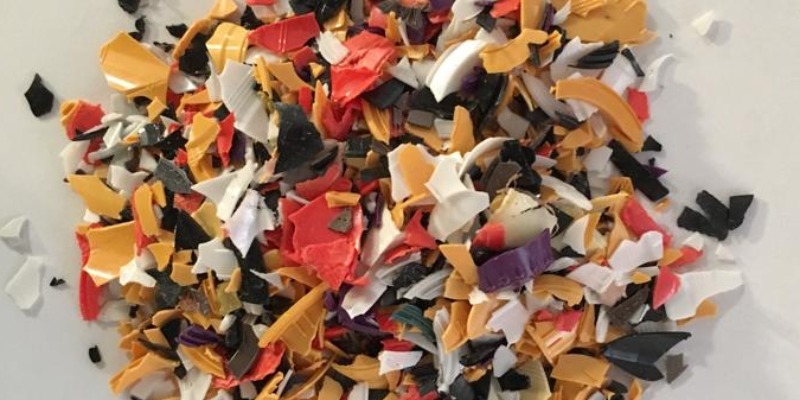 Pbt riciclato: caratteristiche tecniche e impieghi
Dove e come utilizzare un macinato di PBTdi Marco ArezioIl PBT riciclato si trova normalmente sotto forma di macinato di derivazione post industriale, specialmente proveniente dalle produzioni alimentari o dagli elettrodomestici o dalle macchine con componenti elettrici. La sua struttura chimica e le sue caratteristiche hanno una somiglianza con il PET, in quanto sono entrambi materiali termoplastici parzialmente cristallini ma, nel PBT, troviamo un tempo di cristallizzazione più veloce che lo pone in una situazione vantaggiosa nello stampaggio a iniezione rispetto al PET. Se consideriamo un PBT di base, quindi senza cariche aggiunte, abbiamo le seguenti caratteristiche standard: – Densità: g/c3 1,30-1,32 – Modulo di elasticità: Mpa 2.500-2.800 – Allungamento allo snervamento: % 3,5-7 – Temperatura di fusione: °C 220-225 – Temperatura di deformazione HDT: °C 50-65 (1,8 MPa – Rigidità elettrica: kV/mm 25-30 L’utilizzo del PBT è normalmente rivolto allo stampaggio per iniezione, utilizzando una temperatura della massa fusa tra i 230 e i 270 °C e dello stampo, definita ideale, intorno a 110 °C. Per unire pezzi stampati con questo materiale si utilizzano normalmente le saldature ad ultrasuoni o usi utilizza la temperatura di un attrezzo a testa calda o speciali colle a base di resine reattive. Essendo il PBT un prodotto comparabile con il PET vediamo quali caratteristiche lo differenziano da questo. Innanzitutto il PBT ha una tenacità alle basse temperature migliore del PET, mentre la resistenza e la rigidità sono leggermente inferiori. Se parliamo delle caratteristiche di scorrimento e di ritiro, possiamo dire che nel PBT sono decisamente buone, mentre dal punto di vista delle caratteristiche di isolamento elettrico, il prodotto offre un ottimo isolamento, le cui caratteristiche non subiscono marcate influenze in presenza di assorbimento di acqua, di alte temperatura e di frequenza. I campi di utilizzo sono normalmente quelli dei componenti per valvole, cuscinetti a rulli o lisci, parti di pompe, parti di elettrodomestici, ruote, macchine per il caffè e cialde. Per quanto riguarda il prodotto riciclato è molto importante che nella fase di gestione dello scarto, a bordo macchina, il prodotto venga raccolto in appositi contenitori, puliti, che non abbiano contenuto plastiche diverse e isolato dalle altre materie di scarto per evitarne la contaminazione. La macinazione dello scarto di rifili o del prodotto non idoneo, dal punto di vista estetico, deve essere fatta avendo cura di pulire in maniera accurata il mulino, in modo che non ci siano parti plastiche estranee rimaste al suo interno che possano inquinare il PBT. Dopo aver insaccato il materiale macinato, si raccomanda di tenerlo al coperto e di utilizzarlo dopo averlo asciugato, attraverso il passaggio in un silo pulito, per togliere l’eventuale umidità rimanente. Il macinato in PBT può essere utilizzato sia in stampaggio diretto che in compound, al fine di creare ricette su misura del cliente. Queste ricette possono prevedere l’aumento dello scorrimento della massa, l’antifiamma, l’aumento della rigidità attraverso le cariche o i prodotti rinforzanti, l’incremento della resilienza o l’aumento alla resistenza all’usura.Categoria: notizie - tecnica - plastica - riciclo - PBT - macinato
SCOPRI DI PIU' PEEK riciclato: proprietà, processi di recupero e applicazioni nei compounds ad alte prestazioni
Analisi tecnica del polimero PEEK riciclato, dalle fonti di scarto alle miscele funzionali, fino alle metodologie di riciclo per applicazioni nei settori più avanzatidi Marco ArezioIl polyetheretherketone, conosciuto con l’acronimo PEEK, è uno dei polimeri termoplastici più performanti mai sviluppati dall’industria chimica. Appartenente alla famiglia dei poliarileterchetoni (PAEK), questo materiale deve le sue caratteristiche straordinarie a una struttura molecolare rigida e regolare, formata da anelli aromatici alternati a gruppi funzionali etere (–O–) e chetonici (–CO–). La sua sintesi avviene per reazione di policondensazione tra due monomeri aromatici: idrochinone (1,4-diidrossibenzene) e 4,4’-difluorobenzofenone. Il processo richiede condizioni severe: l’ambiente è anidro, il solvente deve resistere ad alte temperature (spesso si usa difenilsolfossido), e l’intervento di una base forte come il carbonato di sodio è indispensabile. Il risultato è una catena polimerica in cui ogni segmento conferisce resistenza chimica, stabilità termica e tenacità meccanica. Il PEEK vergine, prodotto su scala industriale a partire dalla fine degli anni ’70, è oggi considerato il materiale di riferimento nei settori ad alta tecnologia. Con un punto di fusione di circa 343 °C, un’eccellente stabilità dimensionale e una resistenza a carichi meccanici e termici prolungati, è utilizzato in componenti critici per l’industria aerospaziale, automotive, elettronica, oil & gas, biomedicale e perfino per la stampa 3D ad alte prestazioni. Tuttavia, la sua sintesi è costosa e ad alta intensità energetica. Il PEEK ha infatti un costo molto elevato (oltre i 400 €/kg) e richiede impianti specializzati per la sua produzione, che comporta anche un’impronta ambientale importante. Per questo, il riciclo del PEEK sta diventando un’opportunità sempre più interessante per coniugare sostenibilità ed efficienza industriale. Dove nascono gli scarti: origine e tipologie del PEEK da recuperare Non tutti i rifiuti plastici hanno lo stesso valore. Nel caso del PEEK, gli scarti sono spesso veri e propri residui pregiati, che derivano da tre canali principali. Il primo e più comune è rappresentato dalle lavorazioni industriali: sfridi, trucioli di tornitura, pezzi non conformi o residui di stampaggio. Si tratta di materiali tecnicamente puri, facili da identificare e da reinserire nel ciclo produttivo. Un secondo flusso proviene da componenti a fine vita, provenienti ad esempio da valvole, pompe, ingranaggi o supporti strutturali utilizzati in ambiti critici. In questo caso, la difficoltà non è solo nella raccolta, ma anche nella decontaminazione del materiale, che può aver subito stress chimici o meccanici significativi. Infine, con la crescente diffusione del PEEK nella stampa 3D, si generano scarti sotto forma di polveri esauste, supporti inutilizzati, filamenti mal formati o oggetti di test, che rappresentano una nuova frontiera del recupero in ambienti prototipali e manifattura additiva. Dallo scarto al compound: processi di lavorazione del PEEK riciclato Trasformare il PEEK da scarto a risorsa richiede un processo meticoloso. La prima fase consiste in una selezione e pulizia approfondita, volta a eliminare eventuali contaminazioni metalliche, organiche o polimeriche incompatibili. Segue poi una macinazione controllata, che riduce il materiale a una granulometria adatta all’estrusione. Prima di essere fuso, il PEEK riciclato viene sottoposto a una essiccazione profonda, solitamente sotto vuoto o in atmosfera inerte, per rimuovere ogni traccia d’umidità. Anche una minima presenza di acqua, infatti, potrebbe danneggiare la struttura del polimero durante la lavorazione ad alta temperatura. Il passaggio successivo è l’estrusione, eseguita a temperature superiori ai 340 °C. Qui il materiale viene trasformato in compound, ovvero miscele polimeriche arricchite con rinforzi o additivi funzionali. Spesso viene aggiunta una percentuale di PEEK vergine per compensare eventuali perdite di prestazione dovute al primo ciclo di utilizzo. Miscele tecniche e performance elevate I compounds di PEEK riciclato possono essere progettati per rispondere a esigenze molto diverse, a seconda delle applicazioni finali. Una delle formulazioni più diffuse è quella rinforzata con fibre di vetro, che offre rigidità e stabilità dimensionale superiori, rendendola adatta per componenti strutturali in ambienti termicamente critici. Per applicazioni che richiedono leggerezza, conduttività elettrica e resistenza alla fatica, si opta per miscele caricate con fibre di carbonio, che trasformano il PEEK riciclato in un materiale d’élite per elettronica e aerospazio. Al contrario, in presenza di esigenze tribologiche (basso attrito e usura), si impiegano additivi solidi lubrificanti come PTFE o grafite. Infine, alcuni sviluppatori stanno sperimentando blend tra PEEK riciclato e altri membri della famiglia PAEK, come PEKK e PEK, per calibrare al meglio le proprietà del materiale finale in funzione della lavorabilità e del profilo prestazionale richiesto. Tecnologie e prospettive del riciclo del PEEK A oggi, il riciclo meccanico del PEEK è il metodo più diffuso e accessibile: si basa su macinazione, essiccazione, rifusione ed estrusione. Ma richiede macchinari in grado di operare in modo preciso a temperature molto elevate, e spesso prevede il lavoro in atmosfera controllata. Il riciclo chimico, che mira a riportare il PEEK ai suoi precursori monomerici, è oggetto di studi ma ancora lontano da una vera industrializzazione, a causa dell’elevata stabilità molecolare del materiale. Più promettente è invece il riutilizzo diretto: componenti poco usurati vengono rilavorati o reintrodotti nel mercato in forma rigenerata, soprattutto nei settori industriali meno sensibili alle specifiche di purezza assoluta. Un’opportunità circolare nei materiali high-tech Il valore ambientale del PEEK riciclato è evidente. La sua produzione da monomero è energivora e ad alta intensità di carbonio; per contro, la rigenerazione consente un risparmio energetico notevole, una drastica riduzione dei rifiuti tecnici e un impatto positivo sul bilancio di sostenibilità aziendale. Inoltre, l’integrazione del PEEK rigenerato nelle filiere dei materiali avanzati rappresenta un cambio di paradigma importante: la possibilità di unire alte prestazioni e responsabilità ambientale non è più un’opzione futura, ma una realtà già attiva nei laboratori e negli impianti di produzione più evoluti. Conclusione Il riciclo del PEEK dimostra che anche i polimeri più sofisticati possono entrare a pieno titolo nel modello dell’economia circolare, se sostenuti da una filiera tecnologica all’altezza. Attraverso una conoscenza profonda della sua origine chimica, delle tecniche di recupero e delle potenzialità applicative, il PEEK riciclato si afferma come una risorsa strategica per il futuro della manifattura avanzata, dove sostenibilità e prestazione non sono più in conflitto, ma parte della stessa visione industriale.Immagine simbolica© Riproduzione Vietata
SCOPRI DI PIU' Dosatori di Macinati Plastici per Compounds: Volumetrici o Gravimetrici?
La combinazione di utilizzo di granuli plastici e macinati impone delle valutazioni e delle scelte sulla miscelazione automaticadi Marco ArezioNella produzione di compounds polimerici riciclati o nel riutilizzo degli scarti della propria attività di lavorazione delle materie plastiche, sia essa di stampaggio, soffiaggio, estrusione o termoformatura, il riutilizzo dei macinati necessita di un’attenta valutazione nell’ambito delle ricette finali. I macinati plastici possono essere aggiunti al polimero principale per migliorare la fluidità, ridurre il prezzo, modificare il DSC, alzare o abbassare l’Izod, modificare il modulo o, semplicemente, riutilizzare gli sfridi di lavorazione che si generano nell’attività quotidiana. Per poter immettere nel fuso principale un macinato plastico, è necessario utilizzare un dosatore che possa simulare una ricetta studiata per soddisfare le esigenze estetiche e qualitative del polimero di cui abbiamo bisogno. In questo caso, ci avvaliamo di un dosatore che ha la funzione di rendere automatico il principio di miscelazione nelle dosi che riteniamo opportune al fine di realizzare il nostro lavoro. Non c’è dubbio che questa operazione potrebbe essere svolta anche a mano, inserendo nella tramoggia la quantità di macinato stabilita, ma, questa attività, impone la presenza costante di una risorsa umana che compia un’operazione facilmente automatizzabile. I dosatori di cui parleremo oggi sono quelli definiti volumetrici e gravimetrici. In linea generale sono entrambi impianti che sono deputati a rilasciare nel fuso plastico, in modo continuativo, la percentuale scelta di macinato che abbiamo stabilito nella nostra ricetta. Il dosatore volumetrico, come dice la parola, una volta caricato, intuisce quale possa essere la massa in volume di materiale da rilasciare che l’operatore ha stabilito preventivamente per realizzare il compound. Questo calcolo, da impostare nel dosatore, è frutto di una serie preventiva di tests che portano a calcolare quale possa essere il volume corretto di macinato da miscelare con la materia prima principale. E’ una vera e propria calibrazione del dispositivo di dosaggio utilizzato per il materiale da misurare, attraverso esercizi di cronometraggio, pesatura e rappresentazione grafica dei risultati. Questo è un passaggio critico che richiede abilità per garantire che le impostazioni del timer inserite nel controllo del mixer forniscano il volume corretto di ciascun materiale in base al tempo. Il principio di funzionamento invece dei dosatori gravimetrici lavora sul valore del peso del materiale da immettere, quindi calcola automaticamente la quantità di macinato che l’operatore macchina ha impostato, senza dover ricorrere al lavoro di calibrazione della macchina. Quali sono le differenze pratiche, tra i due sistemi, nel dosaggio e i problemi utilizzando i macinati? Possiamo dire che un dosatore volumetrico è impostato per calcolare ed immettere un certo volume di materiale sempre costante, questo è fattibile, esprimendo una certa precisione, se il macinato utilizzato è composto sempre da materiale uniforme e costante. Ma come sappiamo il macinato utilizzato, specialmente se deriva dal riciclo del post consumo, può avere una certa instabilità sia dimensionale che di densità, mettendo probabilmente in crisi il sistema di dosaggio. Il problema si riduce, ovviamente, se il macinato che proviene dagli scarti di produzione è uniforme e costante, così da dare una certa corretta ripetitività al calcolo della macchina che esegue sul volume della plastica. I dosatori gravimetrici, invece, utilizzano il valore del peso per verificare praticamente ogni dose calcolata, infatti, la macchina si accorge delle differenze tra un richiamo e l’altro di materiale, andando a correggere le differenze durante il richiamo successivo. Tutte le variazioni di portata, massa, tempo sono calcolate dal dosatore gravimetrico in modo da esprimere la massima precisione ed aderenza alla ricetta impostata in modo automatico. Categoria: notizie - tecnica - plastica - riciclo - dosatori - polimeri plastici
SCOPRI DI PIU' Lo scarto del pulper delle cartiere: un rifiuto o una risorsa?
Scarto del Pulper: Come Trasformarlo in Polimeri per lo Stampaggio nel 2026 di Marco Arezio | Aggiornato: Marzo 2026 | Lettura: ~9 min Le cartiere europee si trovano ogni anno di fronte a una sfida produttiva e ambientale crescente: gestire lo scarto del pulper, il residuo solido generato durante il riciclo della carta da recupero. Nel 2026, grazie all'evoluzione tecnologica e a un quadro normativo sempre più orientato all'economia circolare — in particolare il nuovo Regolamento Europeo sugli Imballaggi (PPWR, entrato in vigore nel 2025) — questo scarto non viene più considerato un rifiuto oneroso, ma una risorsa da valorizzare sotto forma di granulo polimerico LDPE riciclato. In questa guida aggiornata analizziamo il processo industriale, le tecnologie disponibili nel 2026, le criticità tecniche e i principali sbocchi di mercato per il polimero derivante dallo scarto del pulper. Che Cos'è lo Scarto del Pulper Il pulper è il cuore del processo di riciclo nelle cartiere: una vasca cilindrica in cui la carta da recupero viene immersa in acqua e sottoposta a intensa agitazione meccanica per separare le fibre cellulosiche dai materiali estranei. Il residuo solido che non può essere reintrodotto nel ciclo produttivo prende il nome di scarto del pulper (in inglese pulper waste o pulper rejects). Questo scarto è composto prevalentemente da alluminio e polietilene (PE) provenienti dagli imballaggi alimentari multimateriale come il Tetra Pak, i cartoni per bevande e gli imballi flessibili. Secondo i dati di settore aggiornati al 2025, circa l'8-12% in peso della carta in ingresso si trasforma in scarto del pulper, con picchi superiori nelle cartiere che trattano frazioni miste provenienti dalla raccolta differenziata urbana. A livello europeo, si stima che il settore cartario generi ogni anno oltre 4 milioni di tonnellate di pulper waste, con costi di smaltimento in discarica o incenerimento ancora molto elevati e normatively sempre meno ammissibili. Il Processo di Riciclo nelle Cartiere Europee nel 2026 Il processo industriale che porta alla formazione dello scarto del pulper si articola in fasi ben definite: • Macerazione in vasca: la carta da recupero viene introdotta nel pulper con acqua calda (40-60°C) e sottoposta ad azione meccanica rotante fino alla disgregazione delle fibre. • Filtrazione grossolana: griglie e vagli rotanti trattengono i materiali di grandi dimensioni (plastica rigida, metalli, legno). • Filtrazione fine: la fibra cellulosica in sospensione viene separata dai materiali leggeri attraverso centrifughe e screen pressurizzati. • Raccolta e disidratazione: il residuo, ancora ad alto contenuto di umidità (60-75%), viene disidratato tramite presse a vite o filtropresse prima del conferimento o della valorizzazione. Nel 2026, molte cartiere hanno integrato sistemi di pre-separazione automatica con sensori ottici NIR (Near Infrared) che incrementano la purezza del flusso polimerico già a monte del pulper, riducendo la percentuale di carta residua e aumentando la resa del granulo finale. Composizione e Caratteristiche del Pulper Waste La composizione dello scarto del pulper varia in funzione della tipologia di carta in ingresso. Una composizione media tipica (su secco) è la seguente: - Componente Percentuale media (su secco) - Polietilene (LDPE/LLDPE) 55 – 70% - Alluminio (lamina flessibile) 15 – 25% - Cellulosa residua (carta) 5 – 15% - Altri polimeri (PP, PS, ecc.) 2 – 8% - Umidità (sulla massa umida) 60 – 75%ACQUISTA IL MANUALE Tecnologie di Valorizzazione Disponibili nel 2026 Il 2026 segna un punto di maturazione tecnologica per il riciclo del pulper waste. Le principali filiere disponibili sono: 1. Granulazione del polimero LDPE (filiera principale) È la tecnologia più diffusa e consolidata. Il processo prevede: separazione meccanica e densimetrica, triturazione, lavaggio intensivo con acqua calda, essiccazione (essenziale per portare l'umidità sotto il 2%), filtrazione del fuso su reti a maglia fine e granulazione tramite testa di taglio sottoacqua (underwater pelletizing). Il granulo prodotto è classificato come LDPE riciclato con MFI compreso tra 1 e 3 g/10 min a 190°C/2,16 kg. 2. Recupero dell'alluminio tramite pirolisi (co-prodotto) Impianti avanzati di tipo Alurec o Thermovac consentono di separare l'alluminio dal PE tramite pirolisi a bassa temperatura (circa 450-500°C) in atmosfera inerte. L'alluminio viene recuperato con purezza superiore al 97%; il gas di pirolisi viene utilizzato come combustibile interno. Questa tecnologia, già in uso in Spagna, Portogallo e Brasile, si sta diffondendo in Italia e in Germania. 3. Compound e materiali tecnici Nel 2026 è in crescita la produzione di compound tecnici a partire dal granulo LDPE da pulper, miscelato con PP, HDPE o cariche minerali (CaCO3, talco) per ottenere materiali con specifiche meccaniche personalizzate. Alcuni produttori utilizzano compatibilizzanti reattivi (es. anidride maleica) per migliorare la coesione tra il PE e i residui di alluminio, incrementando la resistenza agli urti del manufatto finale. Criticità Tecnico-Produttive e Come Risolverle nel 2026 Le criticità già identificate nel 2020 restano attuali, ma nel 2026 disponiamo di soluzioni tecniche più mature ed efficaci: Criticità 1 – Elevata umidità iniziale (>60%) Problema: L'umidità elevata riduce la resa produttiva e genera difetti nel granulo. Soluzione 2026: Presse a vite ad alta pressione di ultima generazione abbattono l'umidità fino al 30-35%; sistemi di essiccazione a letto fluido o con aria calda completano l'abbattimento fino all'1-2% prima della granulazione, eliminando i problemi di degassificazione. Criticità 2 – Gas in fase di stampaggio Problema: L'umidità residua nel granulo provoca formazione di bolle e micropori nei manufatti stampati. Soluzione 2026: Estrusori bivite degassificanti con zone di ventilazione multiple abbattono la volatilità residua direttamente durante la granulazione, eliminando la necessità di una pre-essiccazione separata. Criticità 3 – Presenza di carta residua Problema: Le microparticelle di cellulosa intasano i filtri e formano micropori nel granulo. Soluzione 2026: Sistemi di filtrazione del fuso continua con cambiafiltro automatico (screen changer) a candela o a disco rotante, con maglie fino a 80-100 micron, garantiscono una filtrazione efficace senza fermate produttive. Criticità 4 – Presenza di alluminio e aspetto estetico Problema: Le lamelle di alluminio creano superfici eterogenee nel manufatto finale. Soluzione 2026: L'utilizzo di pigmenti opacizzanti a base di nero carbone o di masterbatch specifici consente di standardizzare l'estetica del prodotto. Alcuni trasformatori valorizzano l'effetto metallizzato come caratteristica estetica distintiva (effetto 'marble look'). Caratteristiche del Granulo LDPE da Pulper nel 2026 Il granulo derivante dalla valorizzazione dello scarto del pulper presenta, nel 2026, le seguenti caratteristiche tecniche standard: • Polimero base: LDPE con contenuto superiore al 90% • MFI (Melt Flow Index): 1-3 g/10 min a 190°C / 2,16 kg (ASTM D1238) • DSC: profilo regolare, temperatura di fusione 108-115°C • Contenuto di alluminio residuo: 2-8% in peso (lamelle flessibili) • Contenuto di cellulosa residua: <1% dopo filtrazione fine • Umidità: <0,5% post-essiccazione • Colore: grigio scuro / nero (con aggiunta di masterbatch) • Classificazione EWC: 19 12 04 (plastica e gomma) o 15 01 02 a seconda del regime Il granulo è normalmente commercializzato con scheda tecnica e, in alcuni casi, con dichiarazione di conformità alle linee guida RecyClass o con EPD (Environmental Product Declaration), sempre più richieste dagli acquirenti industriali europei. Applicazioni e Mercato del Granulo da Pulper nel 2026 Il granulo LDPE da scarto del pulper è indicato per applicazioni in cui la prestazione funzionale prevalga sull'estetica. Nel 2026, i principali sbocchi di mercato sono: • Bancali industriali in plastica riciclata (pallet): mercato in forte crescita grazie al PPWR, che richiede contenuto minimo di riciclato negli imballaggi industriali • Vasi, mastelli e contenitori per uso industriale e agricolo • Accessori e componenti per l'edilizia (profili, distanziatori, supporti) • Grigliati drenanti non carrabili e pavimentazioni permeabili • Tubi corrugati per drenaggio e protezione cavi • Compound con PP, HDPE o poliolefine per applicazioni meccaniche specifiche • Pannelli fonoassorbenti e antivibranti (applicazione emergente 2024-2026) Il prezzo di mercato del granulo LDPE da pulper si colloca, nel 2026, tra 200 e 400 €/t in funzione della qualità (percentuale LDPE, umidità, carta residua), con punte superiori per materiale certificato con EPD o secondo le linee guida RecyClass. Normativa Europea e Incentivi 2025-2026 Il contesto normativo europeo ha subito una trasformazione profonda tra il 2020 e il 2026: • Regolamento (UE) 2025/40 – PPWR: stabilisce obiettivi minimi di contenuto riciclato negli imballaggi (es. 35% per imballaggi in plastica rigida entro il 2030), creando domanda diretta per il granulo riciclato da pulper. • Direttiva SUP e aggiornamenti 2024: le restrizioni sulle plastiche monouso favoriscono i materiali riciclati durevoli. • CEAP 2.0 della Commissione Europea: il settore cartario è tra i settori prioritari per la simbiosi industriale. • Plastic Tax nazionale (MACSI): rende più competitivo l'uso di granulo riciclato rispetto al vergine. • Bandi PNRR per impianti di riciclo avanzato: alcune regioni italiane co-finanziano linee di valorizzazione del pulper waste. Le cartiere che implementano impianti interni di recupero possono accedere alla qualifica di End of Waste (EoW) per il granulo prodotto — secondo il D.Lgs. 116/2020 e successive circolari MASE — trasformando il rifiuto in un prodotto commercializzabile a tutti gli effetti. FAQ – Domande Frequenti Quanto scarto del pulper produce una cartiera media? Una cartiera che lavora 100.000 t/anno di carta da riciclo genera mediamente tra 8.000 e 12.000 t/anno di scarto del pulper umido, equivalenti a circa 3.000-5.000 t/anno di secco valorizzabile. Il granulo da pulper è food-grade? No, nella quasi totalità dei casi. La presenza di alluminio, cellulosa e la variabilità della composizione rendono il granulo da pulper non idoneo al contatto diretto con alimenti. Le applicazioni rimangono prevalentemente nel settore industriale, agricolo ed edilizio. È possibile aggiungere cariche minerali al granulo da pulper? Sì. Il profilo DSC regolare lo rende compatibile con l'aggiunta di cariche minerali come il carbonato di calcio (CaCO3), che riduce la flessibilità intrinseca dell'LDPE e migliora la rigidità del manufatto finale. Sono comuni anche talco e silice per applicazioni specifiche. Qual è il payback di un impianto di recupero del pulper? In base alle analisi di settore disponibili nel 2026, un impianto di media dimensione (5.000-10.000 t/anno) ha un payback compreso tra 3 e 6 anni, in funzione del costo attuale di smaltimento, del prezzo di mercato del granulo e degli incentivi pubblici disponibili. Qual è la differenza tra LDPE vergine e LDPE da pulper? L'LDPE da pulper presenta un MFI simile al vergine ma con la presenza residuale di alluminio (2-8%) e un colore non standardizzabile senza additivazione. È adatto a tutte le applicazioni non estetiche in cui non sia richiesta la purezza del vergine né la compatibilità food-contact. Conclusioni Nel 2026, la valorizzazione dello scarto del pulper non è più una scommessa tecnologica ma una realtà industriale consolidata. Le cartiere che scelgono di investire in impianti di recupero — o di affidarsi a operatori specializzati — riducono i costi di smaltimento, generano un flusso di ricavo aggiuntivo e migliorano il profilo di sostenibilità in un contesto normativo sempre più esigente. Le sfide tecniche (umidità, alluminio, qualità estetica) esistono ancora, ma sono oggi ampiamente gestibili con le tecnologie disponibili. La chiave del successo risiede nella qualità del processo di essiccazione e filtraggio, nella corretta caratterizzazione del granulo e nell'identificazione di mercati di sbocco coerenti con le sue caratteristiche. Hai bisogno di una consulenza sul riciclo del pulper o sulla valorizzazione degli scarti di cartiera? Contatta il team di esperti in economia circolare e riciclo delle materie plastiche. Tag: scarto pulper, riciclo carta, LDPE riciclato, polimeri da cartiera, economia circolare, granulo polimerico, Tetra Pak riciclo, pulper waste, imballaggi multimateriale, normativa PPWR 2025, End of Waste cartiera Categoria: Tecnica | Carta | Riciclo | Economia Circolare | Normativa Europea
SCOPRI DI PIU' Influenza della Temperatura e della Velocità di Deformazione sulle Proprietà Meccaniche dei Polimeri
Analisi teorico-sperimentale dell’effetto combinato di temperatura e strain rate per ottimizzare prestazioni e processi nei polimeri di Marco ArezioLa presente trattazione analizza in maniera approfondita come la temperatura e la velocità di deformazione influenzino le proprietà meccaniche dei materiali plastici. L’obiettivo principale è quello di fornire una caratterizzazione dettagliata del comportamento dei polimeri sotto diverse condizioni di sollecitazione, evidenziando i fenomeni fisici e chimici alla base di tali variazioni. Vengono illustrati i principi teorici fondamentali, le tecniche sperimentali più utilizzate e i risultati ottenuti in letteratura, ponendo particolare enfasi sull’interazione tra la temperatura, la velocità di deformazione e la struttura molecolare dei polimeri. Introduzione I materiali plastici rappresentano una categoria di materiali polimerici di grande importanza industriale e commerciale, grazie alla loro versatilità, leggerezza e facilità di lavorazione. Essi trovano impiego in una vasta gamma di settori, dall’automotive al packaging, dall’aerospaziale all’elettronica di consumo. Tuttavia, la comprensione e la previsione del loro comportamento meccanico richiedono un’attenzione particolare a vari parametri, tra cui la temperatura e la velocità di deformazione (strain rate). In molte applicazioni, infatti, i componenti in plastica subiscono deformazioni a ritmi molto variabili e in ambienti con condizioni termiche anche estreme: si pensi, ad esempio, a parti meccaniche che operano a basse temperature in alta montagna oppure a prodotti che vengono utilizzati in ambienti con alte temperature. Diventa pertanto imprescindibile comprendere come la struttura molecolare e la morfologia dei polimeri rispondano a variazioni di temperatura e a differenti velocità di sollecitazione. Le interazioni tra queste variabili influenzano profondamente proprietà come la resistenza a trazione, il modulo elastico, l’allungamento a rottura e la tenacità. In questa sede verranno delineate le basi teoriche, gli strumenti di caratterizzazione e un’ampia rassegna dei principali risultati sperimentali presenti in letteratura, al fine di fornire un quadro completo e aggiornato sulla caratterizzazione meccanica dei materiali plastici in funzione di temperatura e velocità di deformazione. Fondamenti teorici Struttura molecolare dei polimeri I materiali polimerici sono costituiti da lunghe catene molecolari che possono presentare differenti gradi di ramificazione, cristallinità e orientamento. Le proprietà meccaniche di un polimero dipendono in modo cruciale dalla sua struttura molecolare: Polimeri amorfi: presentano catene disordinate, senza regolarità spaziale. Esempi tipici includono polistirene (PS) e polimetilmetacrilato (PMMA). Polimeri semicristallini: presentano regioni cristalline (ordinate) immerse in una fase amorfa. Ne sono un esempio il polietilene (PE) e il polipropilene (PP). Polimeri reticolati (termoindurenti): sono caratterizzati da collegamenti covalenti tra le catene, che conferiscono elevata rigidità e resistenza al creep, ma spesso ridotta duttilità. La morfologia e il grado di cristallinità determinano il comportamento meccanico e termico di un polimero. A temperature relativamente basse, i polimeri amorfi possono presentare un comportamento vetroso, divenendo più fragili, mentre i polimeri semicristallini mostrano una transizione viscoelastica più complessa. Influenza della temperatura La temperatura influisce sulla mobilità delle catene polimeriche, portando a un passaggio tra diverse regioni di comportamento meccanico. In termini generali: Regione vetrosa: a basse temperature, le catene polimeriche sono “congelate” in posizione. I materiali in questa regione presentano un comportamento tipicamente fragile, con modulo elastico elevato e bassa deformazione prima della rottura. Regione di transizione vetrosa (Tg): con l’aumentare della temperatura, i segmenti di catena iniziano ad acquisire una certa mobilità. Questo si traduce in un calo del modulo elastico e in un aumento significativo dell’elongazione. Regione viscoelastica: ulteriori incrementi di temperatura aumentano la mobilità delle catene, facendo sì che il materiale mostri un comportamento sia elastico sia viscoso. In questo intervallo, le proprietà meccaniche sono fortemente dipendenti dalla velocità di deformazione. Regione visco-plastica: a temperature molto elevate, specie oltre il punto di fusione per i polimeri semicristallini, il materiale perde del tutto la sua struttura e si comporta come un fluido ad alta viscosità. In generale, un incremento di temperatura tende a ridurre la resistenza meccanica e il modulo elastico del polimero, mentre ne aumenta la duttilità. La temperatura di transizione vetrosa (Tg) rappresenta un parametro critico nella scelta del campo di utilizzo di un materiale plastico. Influenza della velocità di deformazione La velocità di deformazione, spesso espressa in s^-1, è un fattore determinante nella risposta meccanica dei polimeri. A parità di temperatura, un polimero caricato a bassa velocità di deformazione avrà maggior tempo per rilassare le tensioni interne e potrà mostrare comportamenti di tipo plastico o addirittura viscoelastico, con fenomeni di creep e di fluage. Al contrario, se il carico è applicato rapidamente (alta velocità di deformazione), la catena polimerica non ha il tempo di riorientarsi e di dissipare energia, manifestando un comportamento più rigido e fragile. È possibile studiare l’effetto combinato di temperatura e velocità di deformazione utilizzando la teoria della superposizione tempo-temperatura (Time-Temperature Superposition, TTS), che permette di costruire curve maestre in un ampio intervallo di frequenze o di velocità di deformazione. Attraverso il principio di equivalenza tempo-temperatura, si riesce a correlare l’effetto di una variazione di temperatura con quello di una variazione di frequenza (o velocità) di sollecitazione. Metodologie sperimentali Prove di trazione e compressione Le più comuni tecniche di caratterizzazione meccanica dei materiali plastici prevedono la realizzazione di prove di trazione e di compressione, in cui campioni normalizzati (ad esempio, in accordo con le normative ASTM o ISO) vengono sottoposti a un carico crescente a velocità di deformazione controllata. Prova di trazione: si applica uno sforzo lungo l’asse del campione e si registrano forze e allungamenti nel tempo. Da questi dati è possibile ricavare il diagramma sforzo-deformazione e calcolare il modulo di Young, la tensione di snervamento, l’allungamento a rottura e la tensione a rottura. Prova di compressione: meno utilizzata per i polimeri a causa del rischio di instabilità del provino (instabilità a carico di punta), ma altrettanto significativa per la progettazione di componenti soggetti a carichi compressivi. In entrambi i casi, per studiare l’influenza della temperatura, il campione può essere alloggiato in camere climatiche o termostatiche capaci di operare in un ampio range termico. Variando la velocità di deformazione, solitamente nell’intervallo tra 10^-4 s^-1 e 10^2 s^-1, si possono cogliere le diverse risposte del materiale in funzione delle condizioni di prova. Dinamometria meccanica (DMA) La dinamometria meccanica (o analisi dinamico-meccanica, DMA) è una tecnica che applica un carico oscillante al campione. La risposta in termini di modulo elastico (modulo di conservazione 𝐸′) e di smorzamento (fattore di perdita tan δ) iene misurata in funzione della temperatura o della frequenza di sollecitazione. Ciò permette di mappare la transizione vetrosa, le regioni di rilassamento secondarie e di interpretare le proprietà viscoelastiche del materiale. Attraverso la DMA è possibile ottenere informazioni estremamente precise sulla dipendenza dalle frequenze di sollecitazione (e dunque dalla velocità di deformazione) e sui fenomeni di transizione e dissipazione dell’energia. L’analisi consente inoltre di effettuare il Time-Temperature Superposition, costruendo curve maestre che forniscono indicazioni sull’andamento delle proprietà in un intervallo molto ampio di velocità di deformazione. Prove d’urto Le prove d’urto (ad esempio, la prova Charpy o Izod) sono volte a determinare la resistenza a frattura di un polimero quando sottoposto a un carico impulsivo. Le alte velocità di deformazione raggiunte in queste prove permettono di investigare il comportamento fragile o duttile del materiale in situazioni estreme. Anche in questo caso, la temperatura gioca un ruolo determinante: i polimeri amorfi mostrano un peggioramento drastico della resilienza quando operano a temperature inferiori alla Tg, mentre i semicristallini possono subire transizioni duttile-fragile a temperature inferiori alla loro temperatura di transizione. Risultati sperimentali e discussione Effetto combinato di temperatura e velocità di deformazione Come anticipato, la temperatura e la velocità di deformazione agiscono sinergicamente sul comportamento meccanico dei materiali plastici. In generale, si possono distinguere due tendenze principali: A basse temperature o alte velocità di deformazione: il polimero si comporta in modo più rigido e fragile, con una ridotta capacità di deformazione plastica. In questa condizione, la ridotta mobilità delle catene impedisce i meccanismi di dissipazione dell’energia, favorendo la rottura fragile. Ad alte temperature o basse velocità di deformazione: il polimero mostra un comportamento più duttile, con aumento dell’elongazione a rottura e una minore tensione di snervamento. L’energia di frattura aumenta, poiché i segmenti molecolari hanno il tempo per scorrere e riorientarsi, dissipando energia. Diversi studi hanno dimostrato che, attraverso la Time-Temperature Superposition, è possibile ottenere un diagramma sforzo-deformazione “generalizzato” che copre un’ampia gamma di condizioni di carico. Ad esempio, un polimero testato a 20 °C e a una velocità di deformazione di 10^-3 s^-1 può mostrare un comportamento analogo a quello dello stesso materiale testato a 60 °C con una velocità di deformazione pari a 10^-5 s^-1. Transizione duttile-fragile e morfologia Nei polimeri semicristallini, la presenza di regioni cristalline svolge un ruolo fondamentale nel determinare la resistenza meccanica e la tenacità. A basse temperature, tali regioni limitano i meccanismi di scorrimento, favorendo la rottura fragile. Con l’incremento termico, la fase amorfa diviene più mobile e le regioni cristalline possono riorientarsi, conferendo maggiore duttilità al materiale. Nei polimeri amorfi, la transizione fragile-duttile è fortemente correlata alla temperatura di transizione vetrosa (Tg). Sotto la Tg, il materiale mostra un comportamento tipicamente vetroso, mentre al di sopra di essa diviene più elastico e plastico. In termini di velocità di deformazione, se il carico viene applicato molto rapidamente e in prossimità della Tg, il materiale potrebbe non avere il tempo di passare a un regime duttile, manifestando una rottura fragile. Deformazione plastica e fenomeni di rilassamento La temperatura e la velocità di deformazione influiscono anche sui principali fenomeni di rilassamento molecolare, come il rilassamento α (correlato alla transizione vetrosa) e il rilassamento β (legato al movimento di segmenti di catena più piccoli). In condizioni di carico lento o di temperatura elevata, tali fenomeni risultano più marcati, poiché le catene hanno il tempo per riorganizzarsi, dissipando energia e ritardando la nucleazione della frattura. Per i polimeri semicristallini, la fusione parziale delle regioni cristalline a temperature prossime a Tm (temperatura di fusione) introduce ulteriori meccanismi di dissipazione, come lo scorrimento di lamelle cristalline o la formazione di microcavità nelle interfacce amorfo-cristalline. Questi fenomeni contribuiscono ad aumentare la tenacità e la deformazione prima della rottura. Conclusioni La presente analisi ha messo in luce come la temperatura e la velocità di deformazione siano due variabili fondamentali per la caratterizzazione meccanica dei materiali plastici. L’effetto di tali parametri è riconducibile alle modificazioni nella mobilità delle catene polimeriche e alla variazione della morfologia interna (specie nei polimeri semicristallini), con conseguenze dirette sulle proprietà meccaniche come resistenza a trazione, modulo elastico, allungamento a rottura e resilienza. Si possono trarre alcune principali considerazioni: Temperatura: l’aumento di temperatura riduce il modulo elastico e la resistenza a rottura, ma incrementa la duttilità del materiale. È particolarmente rilevante identificare la temperatura di transizione vetrosa (Tg) e la temperatura di fusione (Tm) al fine di definire gli intervalli di utilizzo sicuri. Velocità di deformazione: a velocità di deformazione elevate, i meccanismi di dissipazione dell’energia sono limitati, favorendo una frattura di tipo fragile. A velocità di deformazione più basse, la rilassazione molecolare consente una deformazione plastica più estesa e, di conseguenza, una maggiore duttilità. Interazione temperatura-velocità di deformazione: la Time-Temperature Superposition (TTS) offre un potente strumento per correlare i dati sperimentali ottenuti in diversi range di temperatura e velocità di deformazione, consentendo di costruire “curve maestre” che descrivono il comportamento del materiale in condizioni estreme o non sperimentate direttamente. La comprensione di questi aspetti risulta essenziale nella progettazione di componenti in plastica e nella definizione dei cicli di lavorazione (stampaggio a iniezione, estrusione, termoformatura), così da evitare rotture premature o malfunzionamenti. Ulteriori sviluppi in quest’area di ricerca potrebbero riguardare l’analisi quantitativa dei fenomeni di rilassamento molecolare attraverso tecniche di spettroscopia (ad esempio, RMN allo stato solido) e l’impiego di modelli costitutivi avanzati (come visco-iperdinamici o iperplastici) per simulare al computer il comportamento di componenti in condizioni operative reali.© Riproduzione Vietata Riferimenti bibliografici essenziali Ward, I. M. & Sweeney, J. (2012). Mechanical Properties of Solid Polymers. Chichester: Wiley. Ferry, J. D. (1980). Viscoelastic Properties of Polymers. New York: John Wiley & Sons. Menard, K. P. (2008). Dynamic Mechanical Analysis: A Practical Introduction. Boca Raton: CRC Press. Callister, W. D., & Rethwisch, D. G. (2021). Materials Science and Engineering: An Introduction. New York: John Wiley & Sons.
SCOPRI DI PIU' Simulazione delle Tensioni Termiche nei Componenti Plastici: Un Modello Avanzato per l’Industria della Lavorazione
Come ottimizzare la progettazione e la produzione dei componenti plastici tramite la simulazione delle tensioni termichedi Marco ArezioL’industria dei polimeri rappresenta oggi una delle colonne portanti della manifattura globale, fornendo componenti essenziali per settori strategici come l’automotive, l’elettronica, il medicale e il packaging. Tuttavia, durante le fasi di lavorazione termica — come stampaggio a iniezione, estrusione o termoformatura — i materiali plastici sono sottoposti a significative variazioni di temperatura che generano inevitabili tensioni interne. Queste tensioni termiche, se non controllate, possono compromettere la qualità del prodotto, causare deformazioni permanenti, cricche o addirittura la rottura del componente finale. Negli ultimi anni, la simulazione numerica è diventata un alleato fondamentale per ingegneri e progettisti che intendono prevedere e gestire questi fenomeni complessi. L'articolo propone un modello avanzato per la simulazione delle tensioni termiche nei componenti plastici, offrendo uno strumento di grande valore pratico per migliorare la progettazione e il processo produttivo. Il Problema: Le Origini delle Tensioni Termiche nei Polimeri Per comprendere l’importanza di una corretta simulazione delle tensioni termiche, è necessario partire dal cuore del problema. I polimeri, per loro natura, sono materiali sensibili alle variazioni di temperatura. Durante la lavorazione, il materiale viene portato a temperature elevate per essere plasmato nello stampo; successivamente, il raffreddamento — spesso rapido e non omogeneo — porta a ritiri differenziali e variazioni di volume. Questi cambiamenti generano forze interne che, se non ben distribuite, possono accumularsi in punti critici del componente. Le tensioni residue che si sviluppano a seguito di questi processi sono tra le principali cause di problemi in esercizio: deformazioni fuori tolleranza, incrudimento superficiale, perdita delle proprietà meccaniche e fragilità localizzata. Per questo motivo, la capacità di simulare e prevedere questi fenomeni assume un ruolo centrale nella progettazione moderna. Simulazione Numerica: Un Nuovo Approccio Tradizionalmente, il controllo delle tensioni termiche avveniva tramite prove sperimentali, costose e spesso poco rappresentative delle condizioni reali. L’avvento della simulazione numerica ha rivoluzionato questo approccio, permettendo di analizzare il comportamento del materiale in ogni fase del processo, grazie a modelli matematici che descrivono il trasferimento di calore, la termodinamica del polimero e la risposta meccanica al gradiente termico. Il modello proposto nella tesi si basa sull’integrazione di equazioni di conduzione termica e leggi costitutive della meccanica dei solidi. Il polimero viene rappresentato come un solido continuo suddiviso in elementi finiti (FEM), ciascuno dei quali è caratterizzato dalle sue proprietà termiche (conducibilità, capacità termica, coefficiente di espansione) e meccaniche (modulo di elasticità, resistenza a trazione, viscosità). Il software di simulazione elabora i dati di input — come temperatura iniziale, velocità di raffreddamento, geometria del componente e vincoli di lavorazione — e restituisce una mappa dettagliata delle tensioni termiche attese. La Fase di Modellazione: Dati, Parametri e Sfide La creazione di un modello efficace richiede un’accurata caratterizzazione del materiale. Non tutti i polimeri, infatti, si comportano allo stesso modo al variare della temperatura: alcuni mostrano una marcata tendenza alla deformazione plastica, altri una maggiore resilienza. Il modello sviluppato al Politecnico di Torino utilizza dati sperimentali per calibrare i parametri chiave, quali il coefficiente di dilatazione termica, la viscosità in funzione della temperatura e la capacità termica specifica. Un elemento cruciale è la gestione del contatto tra componente e stampo, che influenza il trasferimento di calore e il raffreddamento superficiale. Anche la geometria del componente gioca un ruolo determinante: spessori variabili, nervature o inserti metallici possono creare zone di raffreddamento differenziale, con concentrazione di tensioni localizzate. Tutti questi fattori vengono integrati nel modello, permettendo simulazioni sempre più accurate. Validazione e Applicazioni Pratiche La validazione del modello avviene confrontando i risultati delle simulazioni con le misure sperimentali ottenute su campioni reali. Si utilizzano metodi di rilievo delle tensioni residue come la fotoelasticità, l’analisi delle cricche o la misurazione delle deformazioni post-raffreddamento. I risultati hanno evidenziato un’ottima correlazione tra i dati simulati e quelli osservati, confermando l’affidabilità del modello nel prevedere i punti critici di accumulo delle tensioni termiche. Le applicazioni industriali di questo modello sono molteplici. Ad esempio, nella produzione di componenti automobilistici, è possibile ottimizzare la progettazione dello stampo e i cicli di raffreddamento per minimizzare le tensioni e ridurre i difetti di produzione. Nell’elettronica, la simulazione consente di individuare i rischi di deformazione in schede e involucri soggetti a rapidi cicli termici. Anche nella produzione di packaging alimentare, la riduzione delle tensioni permette di garantire una migliore tenuta e integrità dei contenitori. Benefici per l’Industria e il Prodotto Finale L’adozione di modelli numerici avanzati per la simulazione delle tensioni termiche porta vantaggi significativi in termini di qualità, efficienza e sostenibilità. In primo luogo, permette di ridurre drasticamente il numero di prototipi fisici necessari per la messa a punto del processo, abbattendo tempi e costi di sviluppo. In secondo luogo, consente di prevedere e correggere in anticipo i difetti di produzione, migliorando la qualità del prodotto finale e riducendo lo scarto. Infine, contribuisce alla sostenibilità ambientale, grazie a una gestione più efficiente delle risorse e a una riduzione degli sprechi. La possibilità di simulare scenari diversi — variando ad esempio la velocità di raffreddamento, la geometria del componente o il tipo di polimero — offre ai progettisti una maggiore libertà creativa e una capacità di risposta rapida alle richieste del mercato. Prospettive Future: Verso la Simulazione Integrata e l’Intelligenza Artificiale La simulazione delle tensioni termiche nei materiali polimerici è un campo in rapida evoluzione. Il modello proposto nella tesi rappresenta un passo importante verso l’integrazione dei dati di processo e delle informazioni sul materiale in un’unica piattaforma predittiva. Le prospettive future includono l’utilizzo di tecniche di intelligenza artificiale e machine learning per ottimizzare ulteriormente i parametri di processo in tempo reale, adattando il ciclo produttivo alle condizioni specifiche di ogni lotto o componente. Si sta anche lavorando sull’integrazione dei modelli termici con simulazioni meccaniche e fluidodinamiche, per offrire una visione completa delle prestazioni del componente, dal momento della lavorazione fino alla vita utile in esercizio. Conclusioni: La Simulazione come Nuovo Standard di Progettazione Simulare le tensioni termiche nei componenti plastici non è più una semplice opzione, ma una necessità per chi vuole restare competitivo sul mercato globale. I modelli avanzati sviluppati nei centri di ricerca e nelle università, come quello presentato nella tesi del Politecnico di Torino, dimostrano che l’ingegneria numerica può diventare uno strumento di innovazione e crescita per tutta la filiera della plastica. Investire in queste competenze significa costruire un futuro in cui qualità, efficienza e sostenibilità procedono di pari passo.© Riproduzione Vietata
SCOPRI DI PIU' Il tuo estrusore si lamenta? prova un cambia filtri in continuo
Dai cambiafiltri automatici ai sistemi a backflush, laser, tamburo rotante e doppio stadio: come la filtrazione del melt sta cambiando il riciclo meccanico delle plastiche post consumo nel 2026di Marco ArezioDescrizione autore: Marco Arezio si occupa di economia circolare, riciclo dei polimeri e filiere industriali delle materie plastiche. Attraverso la piattaforma rMIX segue l’evoluzione tecnica dei processi di selezione, lavaggio, estrusione, filtrazione e valorizzazione delle materie prime seconde. Data dell'articolo: Aprile 2020Data aggiornamento: Marzo 2026Come abbiamo avuto modo di affrontare in altri articoli, la qualità dell’input della plastica proveniente dalla raccolta differenziata, ha subito negli ultimi anni un generale peggioramento, anche a causa della chiusura delle importazioni sul mercato cinese della fine del 2017. L’aumento della presenza di plastiche miste, come i poli accoppiati, il PVC o le contaminazioni di altre plastiche all’interno della balla di scarti da post consumo che arriva agli impianti di lavorazione delle materie plastiche, mette in difficoltà il produttore di polimeri sul mantenimento di un’idonea qualità dei polimeri da produrre. Perché oggi la filtrazione del melt è diventata decisiva nel riciclo delle plastiche post consumo Nel 2020 il tema dei cambiafiltri in continuo veniva ancora affrontato soprattutto come una soluzione pratica per evitare fermate macchina, alleggerire il lavoro dell’operatore e limitare la presenza di impurità visibili nel granulo. Oggi, nel 2026, la filtrazione del melt ha assunto un ruolo molto più centrale. Non è più soltanto un accessorio dell’estrusore, ma una tecnologia che incide direttamente sulla costanza qualitativa del granulo, sulla stabilità della linea, sulla perdita di polimero utile e, in molti casi, anche sulla durabilità del manufatto finale. Le analisi più recenti mostrano infatti che impurità polimeriche e non polimeriche residue possono ridurre in modo marcato la vita utile dei prodotti ottenuti da riciclato, soprattutto nelle applicazioni durevoli, dove disomogeneità e inclusioni diventano punti di innesco per rotture premature. Questo cambiamento di prospettiva nasce da una realtà industriale evidente: la qualità media del post consumo è più variabile di quanto non fosse alcuni anni fa. I flussi in ingresso contengono una maggiore eterogeneità compositiva, più residui cartacei, più frazioni elastiche, più contaminanti minerali e più polimeri incompatibili presenti in tracce. Anche quando la selezione ottica e il lavaggio lavorano bene, il riciclatore si trova quasi sempre davanti a un melt che non può essere inviato alla pelletizzazione senza una fase di pulizia finale efficace. Per questa ragione, la filtrazione non deve più essere vista come una barriera finale contro lo sporco, ma come uno stadio di raffinazione del polimero fuso. Perché il solo lavaggio non basta a garantire un granulo stabile e pulito Un impianto di lavaggio ben dimensionato resta indispensabile. Riduce le contaminazioni superficiali, separa una parte degli inerti, diminuisce il carico organico e abbassa il rischio di carbonizzazioni in estrusione. Tuttavia, il lavaggio non è in grado di eliminare tutte le impurità che compromettono il comportamento del melt. Restano infatti materiali non fondenti, frammenti elastomerici, residui di carta e legno, particelle metalliche sottili, polimeri estranei a più alto punto di fusione e contaminanti che, una volta entrati nell’estrusore, diventano particolarmente difficili da gestire. Le evidenze sperimentali più recenti sul PE post consumo mostrano che la filtrazione singola e doppia modifica in modo misurabile la qualità del materiale, riducendo quantità e dimensione dei contaminanti, ma influenzando anche parametri come MFR, contenuto di ceneri e stabilità all’ossidazione. Questo conferma che la filtrazione non è un semplice passaggio accessorio, bensì una fase di processo che condiziona il profilo finale del granulo. Il punto fondamentale è che il filtro non lavora su una materia “vergine”, ma su una massa polimerica già sottoposta a stress termici e meccanici. Ogni bar di pressione, ogni secondo di permanenza, ogni accumulo di contaminante sulla superficie filtrante può influenzare la qualità del prodotto. Per questo i sistemi più recenti sono stati progettati non solo per trattenere impurità, ma anche per limitare le perdite di carico, ridurre il tempo di residenza del contaminante caldo sullo schermo e mantenere la pressione di processo entro valori il più possibile costanti. Come si sono evoluti i sistemi di filtrazione delle plastiche riciclate L’evoluzione più importante degli ultimi anni riguarda il passaggio dai sistemi discontinui, che richiedevano soste frequenti o cambi manuali delle reti, ai sistemi continui e autopulenti. Oggi i migliori cambiafiltri non si limitano a trattenere lo sporco, ma gestiscono in modo dinamico il rapporto tra pressione, scarico del contaminante, area filtrante disponibile e perdita di polimero utile. L’obiettivo industriale non è più soltanto ottenere un granulo visivamente più pulito, ma farlo senza compromettere produttività, resa e stabilità della linea. Le famiglie tecnologiche oggi più interessanti possono essere lette come risposte diverse a problemi diversi. Ci sono sistemi pensati per flussi moderatamente contaminati, altri per feedstock con picchi molto elevati di sporco; alcuni privilegiano la finezza di filtrazione, altri la continuità di marcia; alcuni sono ideali per film in poliolefine, altri per PET, ABS, PS, poliammidi o materiali ad alta fluidità. La scelta corretta dipende dal mix tra tipo di polimero, natura del contaminante, livello di contaminazione e applicazione finale del granulo. I cambiafiltri continui a raschiatore: la risposta più concreta ai flussi sporchi e instabili Una delle architetture più diffuse oggi è quella del cambiafiltro continuo con raschiatore. In questi sistemi il melt attraversa una superficie filtrante mentre un organo meccanico pulisce in continuo o quasi continuo lo schermo, convogliando le impurità verso una zona di espulsione. Il vantaggio principale è la continuità della produzione: il filtro non si intasa fino al fermo, ma viene mantenuto funzionale durante il processo. In molte configurazioni l’apertura della valvola di scarico è gestita in funzione della contaminazione, della pressione o di una temporizzazione controllata. Questo approccio è particolarmente utile quando il feedstock presenta picchi irregolari di sporco. I sistemi a raschiatore di ultima generazione sono molto apprezzati perché permettono di mantenere la superficie filtrante operativa, limitano la formazione di cake e riducono l’accumulo prolungato di impurità calde sullo schermo. In termini industriali questo significa meno gel, meno punti neri, meno odori da materiale carbonizzato e una pressione di processo più regolare. Per PE, PP, PS, ABS e altri polimeri largamente impiegati nel riciclo meccanico, questa tipologia rappresenta oggi una delle soluzioni più robuste e versatili. I sistemi backflush: quando serve continuità senza perdere la superficie filtrante Un’altra tecnologia ormai consolidata è quella del backflush segmentato o parziale. In questi sistemi una parte della superficie filtrante continua a lavorare mentre un’altra parte viene rigenerata tramite controlavaggio. La logica è particolarmente interessante perché consente di mantenere la filtrazione attiva durante la pulizia dello schermo, evitando le discontinuità dei vecchi sistemi a cassetta. Le configurazioni più evolute mantengono disponibile la superficie filtrante anche durante il controlavaggio e puntano a conservare costanti pressione, volume di melt e condizioni di processo. Il vantaggio del backflush è evidente nei contesti in cui la contaminazione non è estrema ma è sufficientemente elevata da rendere inefficiente una semplice rete tradizionale. Inoltre, il controlavaggio segmentato riduce il rischio che il filtro diventi un punto di forte instabilità idraulica. Per molte linee di riciclo meccanico, soprattutto dove si lavora con materiali già discretamente preparati a monte, il backflush rappresenta un buon compromesso tra automazione, pulizia del melt e contenimento del melt loss. I filtri a disco microforato e i sistemi “laser”: maggiore precisione e controllo dello spurgo Fra i sistemi più avanzati emersi negli ultimi anni rientrano quelli basati su schermi microforati ad alta precisione, spesso associati a dischi paralleli e a organi di raschiatura che rimuovono in continuo il contaminante trattenuto. Queste soluzioni sono nate per trattare feedstock difficili, con impurità fini, elastomeriche o miste, mantenendo una pressione relativamente costante e una qualità di melt elevata. La loro forza non è solo la finezza della separazione, ma anche il controllo molto più sofisticato dello scarico delle impurità. La tendenza più recente riguarda infatti i sistemi intelligenti di controllo dello spurgo. Nei modelli più aggiornati, il software rileva picchi di contaminazione, variazioni di throughput, aumento di viscosità o progressiva riduzione dell’area filtrante utile e adegua automaticamente la velocità del raschiatore e del sistema di scarico. In alcuni casi questo approccio ha permesso di ridurre il melt loss fino al 50% rispetto ai controlli precedenti, mantenendo più stabile la filtrazione nel tempo. In parallelo, l’aumento della superficie filtrante disponibile in alcune nuove geometrie ha reso possibile lavorare a throughput più elevati senza sacrificare la qualità del filtrato. I filtri a tamburo rotante: la soluzione per contaminazioni molto elevate Quando il feedstock è particolarmente sporco, con percentuali elevate di contaminanti solidi o elastomerici, i sistemi a tamburo rotante rappresentano una delle architetture più efficaci. In questa configurazione il melt fluisce attraverso un tamburo perforato, generalmente dall’esterno verso l’interno. Le impurità vengono trattenute sulla superficie esterna e rimosse quasi immediatamente da un raschiatore, che le convoglia verso lo scarico. Il vantaggio tecnico è notevole: il contaminante resta poco tempo nella zona calda, la superficie filtrante viene continuamente liberata e la pressione di processo rimane più costante rispetto a molte soluzioni tradizionali. Questo tipo di filtro si è dimostrato adatto anche a feedstock con contaminazioni molto importanti, fino a circa il 16% in peso in alcune configurazioni industriali. È inoltre efficace su contaminanti difficili come particelle metalliche sottili, alluminio, gomma, silicone e altri residui che nei sistemi convenzionali possono deformarsi o spingere il filtro verso l’intasamento rapido. La possibilità di regolare in modo indipendente la velocità del tamburo e quella del sistema di scarico permette una taratura fine fra qualità del filtrato, perdita di polimero e stabilità della linea. I sistemi a nastro continuo: semplicità operativa e produzione non stop Una tecnologia meno discussa ma molto interessante è quella del cambiafiltro a nastro continuo. In questi impianti la superficie filtrante viene sostituita gradualmente attraverso l’avanzamento di una rete o di un nastro, in modo da offrire sempre una nuova area di filtrazione senza fermare l’estrusione. Il vantaggio principale è la semplicità concettuale abbinata a una buona continuità di esercizio. In contesti produttivi con esigenze di lunga autonomia e personale ridotto, i sistemi a nastro possono risultare molto competitivi, soprattutto quando il feedstock ha contaminazioni moderate ma persistenti. Dal punto di vista economico, questi sistemi sono interessanti perché sfruttano in modo ordinato e progressivo la superficie disponibile, riducendo le interruzioni e semplificando la manutenzione ordinaria. Non sempre rappresentano la scelta migliore per contaminazioni estreme, ma possono offrire un ottimo equilibrio fra produttività, regolarità di marcia e facilità di gestione. La doppia filtrazione e la filtrazione a cascata: quando una sola barriera non basta Uno degli sviluppi più rilevanti del periodo recente è il crescente utilizzo di schemi a doppio stadio o a cascata. In questo approccio il primo filtro svolge una funzione di sgrossatura, trattenendo i contaminanti più grossolani e proteggendo gli organi a valle, mentre il secondo filtro realizza una pulizia più fine del melt. Il vantaggio è duplice: si riduce l’usura delle apparecchiature successive e si ottiene un controllo più raffinato sulla qualità finale del granulo. Nei sistemi più spinti, soprattutto per fibre, non tessuti o applicazioni molto esigenti, la seconda filtrazione può arrivare a finezze nell’ordine di 15 micron, mentre per filtrazioni molto fini si ricorre a configurazioni speciali di tipo cascade. Tuttavia, la doppia filtrazione non deve essere considerata una soluzione universale. Gli studi più recenti sul PE post consumo mostrano che il secondo stadio riduce effettivamente contaminazione e dimensione dei difetti, ma può influenzare anche proprietà significative del materiale. In altre parole, filtrare di più non equivale sempre a ottenere un riciclato migliore in senso assoluto. Tutto dipende da quanto il mercato remunera quel salto qualitativo e da quanto stress termomeccanico aggiuntivo il materiale può sopportare senza degradarsi inutilmente. Il rapporto tra filtrazione, degasaggio e rimozione degli odori Un aspetto molto importante, oggi, è la crescente integrazione tra filtrazione e degasaggio. Nei processi più evoluti la rimozione dei contaminanti solidi avviene prima delle sezioni di degasaggio, così da migliorare l’estrazione dei volatili e ridurre il contributo di carta, residui organici e particelle carbonizzabili alla formazione di odori. Questo è particolarmente rilevante per PET, fibre, non tessuti e flussi da imballaggi post consumo, nei quali la componente odorigena e i composti volatili possono compromettere la qualità percepita del riciclato anche se il granulo appare pulito visivamente. La filtrazione moderna, quindi, non deve essere valutata solo sulla base del micronaggio. Conta la posizione del filtro nella linea, la sua interazione con la pompa melt, la sua capacità di lavorare prima di un degasaggio efficiente e la sua attitudine a non trattenere troppo a lungo contaminanti termicamente instabili. Un filtro che pulisce bene ma surriscalda il contaminante o genera troppo melt loss può essere meno vantaggioso di un sistema apparentemente meno fine ma più equilibrato. Quali sono oggi i criteri reali per scegliere un sistema di filtrazione La scelta di un filtro per plastiche riciclate non dovrebbe mai partire soltanto dal grado di filtrazione dichiarato. I criteri corretti sono più complessi. Il primo è la natura del contaminante: un inerte minerale, un frammento metallico, una particella carboniosa, un elastomero o un polimero incompatibile non si comportano allo stesso modo sulla superficie filtrante. Il secondo è la concentrazione media e la variabilità dei picchi di contaminazione. Il terzo è il tipo di polimero da trattare: PE, PP, PS, ABS, PET e poliammidi rispondono diversamente a pressione, temperatura e tempo di residenza. Il quarto è l’applicazione finale: tubo, film, lastra, fibra, non tessuto, stampaggio o compound tecnico richiedono livelli qualitativi differenti. A questi elementi se ne aggiungono altri di natura economica: stabilità di pressione, frequenza di manutenzione, perdita di polimero allo spurgo, durata dello schermo, consumo energetico e capacità del sistema di restare efficiente quando il feedstock cambia leggermente da lotto a lotto. È qui che i sistemi più recenti fanno la differenza, perché non puntano solo alla filtrazione fine ma a una filtrazione più stabile, più automatizzata e meno dissipativa. Cosa la filtrazione non può fare da sola Per quanto evoluti, i sistemi di filtrazione non possono sostituire una filiera corretta di riciclo meccanico. Non possono correggere tutte le incompatibilità tra polimeri, non possono rigenerare una matrice già fortemente degradata e non possono da soli garantire l’idoneità del riciclato per applicazioni particolarmente sensibili. Nel caso dei materiali destinati al contatto alimentare, inoltre, il quadro normativo europeo aggiornato nel 2025 conferma che il tema non riguarda solo la presenza di impurità visibili, ma anche qualità del processo, purezza, controllo dei contaminanti e conformità del sistema di decontaminazione. Questo significa che il filtro deve essere visto come un passaggio fondamentale, ma inserito all’interno di una strategia più ampia che comprende selezione, lavaggio, asciugatura, estrusione corretta, degasaggio, eventuale additivazione e controllo qualità finale. Il riciclato di alto livello non nasce da una sola macchina, ma dall’interazione coerente di più stadi di processo. Conclusioni Riscrivere oggi un articolo del 2020 sui cambiafiltri in continuo significa riconoscere che la filtrazione del melt è diventata una delle vere tecnologie chiave del riciclo meccanico. Il problema non è più soltanto fermare lo sporco, ma farlo in modo continuo, con bassa perdita di materiale, pressione stabile, contaminante espulso rapidamente e qualità del granulo coerente con l’applicazione finale. I sistemi più maturi oggi si distinguono per automazione, capacità di gestire feedstock instabili, riduzione del melt loss, controllo dello spurgo, possibilità di doppio stadio e integrazione con degasaggio e pompaggio del melt. In questa prospettiva, i filtri continui a raschiatore, i sistemi backflush, i filtri microforati ad alta precisione, le architetture a tamburo rotante, i sistemi a nastro continuo e la filtrazione a cascata non sono tecnologie concorrenti in senso assoluto, ma risposte diverse a feedstock diversi. La scelta migliore non è quella più sofisticata in astratto, ma quella che riesce a trovare il giusto equilibrio tra pulizia del melt, resa produttiva, costo operativo e destinazione del granulo. Nel riciclo delle plastiche post consumo, oggi più che mai, la filtrazione è un fattore di qualità, marginalità e credibilità industriale. FAQ Qual è oggi il miglior sistema di filtrazione per plastiche riciclate? Non esiste un sistema universalmente migliore. Per feedstock molto sporchi funzionano bene i sistemi continui con raschiatore, i tamburi rotanti e alcune configurazioni a doppio stadio; per materiali più puliti possono essere molto efficaci anche i backflush e i sistemi a filtrazione fine. La doppia filtrazione migliora sempre il granulo? No. Riduce quantità e dimensione dei contaminanti, ma può modificare alcune proprietà del materiale. Va adottata quando l’applicazione finale richiede davvero quel livello di purezza. I sistemi più recenti riducono anche il melt loss? Sì. I controlli intelligenti di scarico introdotti negli ultimi anni possono ridurre in modo sensibile la perdita di polimero utile, in alcuni casi fino al 50% rispetto a controlli precedenti, a seconda del tipo di materiale e della contaminazione. Quanto conta la filtrazione nella qualità finale del manufatto? Conta molto, perché le impurità residue possono influenzare proprietà meccaniche, stabilità nel tempo e affidabilità del prodotto, soprattutto nelle applicazioni durevoli. Per il food contact basta un filtro molto fine? No. La filtrazione è importante, ma per le applicazioni a contatto con alimenti servono anche processi conformi, controllo dei contaminanti, qualità del feedstock e rispetto del quadro normativo aggiornato. FontiMessiha, M. et al., “How Impurities affect the Lifetime of Plastic Products”, Polymer Testing, 2025. Studio utile per inquadrare l’impatto delle impurità polimeriche e non polimeriche sulla durabilità dei manufatti in plastica riciclata. “Influence of pre-treatment and single-/double-stage melt filtration on the material properties of post-consumer recycled PE film”, Polymers / PMC, 2024. Riferimento importante per valutare gli effetti della filtrazione singola e doppia su contaminanti, MFR, ceneri e stabilità del riciclato in PE post consumo. Demets, R. et al., “Addressing the complex challenge of understanding and quantifying substitution potential of mechanical recycling for plastics”, Resources, Conservation and Recycling, 2021. Fonte utile per contestualizzare l’eterogeneità delle balle selezionate e il ruolo delle contaminazioni nelle prestazioni del riciclato. Commission Regulation (EU) 2025/351, EUR-Lex, 2025. Riferimento normativo aggiornato per materiali e oggetti in plastica destinati al contatto con alimenti, con modifiche rilevanti anche sul tema delle plastiche riciclate e del controllo qualità. Regulation (EU) 2022/1616 e aggiornamenti collegati sul riciclo delle plastiche per contatto alimentare, EUR-Lex. Base normativa da considerare quando nell’articolo si accenna ai limiti della sola filtrazione nelle applicazioni food contact. EFSA – Plastic recycling process application procedure, aggiornamento 2026. Documento utile per chiarire che, allo stato attuale, la valutazione di sicurezza EFSA riguarda i processi di riciclo meccanico del PET post consumo destinato al food contact. EFSA – Recycled plastic materials, aggiornamento 2025–2026. Fonte istituzionale utile per richiamare l’evoluzione del quadro valutativo europeo sui processi di riciclo delle plastiche. Mapping of Plastics Recycling Processes & Technologies, 2026. Documento tecnico utile per inquadrare il ruolo della melt filtration nelle linee di riciclo meccanico e nella sequenza selezione–lavaggio–estrusione–filtrazione–pelletizzazione. Recycling Plastics from Residual Municipal Solid Waste, VTT, 2025. Fonte tecnica utile per il collegamento tra miglioramento della selezione, lavaggio e filtrazione industriale con filtri autopulenti.
SCOPRI DI PIU' Quando e Come Usare la Cera di Polietilene nei Polimeri Riciclati
Un additivo di grande efficacia per migliorare alcune prestazioni dei prodotti plasticidi Marco ArezioNella realizzazione di ricette polimeriche con alte prestazioni fisico-meccaniche ed estetiche, la cera di polietilene si è ricavata uno spazio di tutto rispetto. Se diventa più istintivo e facile da abbinare ad un polimero vergine, l’impiego della cera di polietilene nei polimeri riciclati ha bisogno di alcune nozioni suppletive.Cosa è la cera di polietilene La cera di polietilene è un tipo di elemento prodotto dalla polimerizzazione dell'etilene, un idrocarburo, infatti essa è spesso utilizzata in una serie di applicazioni industriali in virtù della sua resistenza, flessibilità e impermeabilità all'acqua. E’ comunemente usata in prodotti come vernici, rivestimenti, cosmetici, polimeri e prodotti per la cura dell'auto. Nei cosmetici, per esempio, può essere utilizzata come agente condizionante della pelle o per dare struttura e consistenza al prodotto. Va ricordato che, essendo un prodotto sintetico, non è biodegradabile e può avere un impatto ambientale se non gestita in maniera responsabile. Come viene usata la cera di polietilene nei polimeri riciclati La cera di polietilene viene utilizzata nei polimeri riciclati principalmente come agente di processo. Questo significa che viene aggiunta durante la fase di produzione per migliorare le proprietà del materiale finale. Uno dei principali problemi con il riciclo dei polimeri è che il processo può degradare le proprietà del materiale, rendendolo meno utile per le applicazioni future. Tuttavia, l'aggiunta di cera di polietilene può aiutare a contrastare questo problema. La cera di polietilene può migliorare quindi la lavorabilità dei polimeri riciclati, rendendoli più facili da modellare. Può anche migliorare le proprietà superficiali del prodotto in plastica riciclato, come la lucentezza e la resistenza all'abrasione. Inoltre, può agire come un lubrificante, riducendo l'attrito tra le particelle del polimero durante la lavorazione. Questo può aiutare a prevenire problemi come l'adesione eccessiva o l'agglomerazione delle masse polimeriche. In definitiva, l'uso della cera di polietilene nei polimeri riciclati può contribuire a produrre un materiale di migliore qualità che può essere utilizzato in una gamma più ampia di applicazioni. Con quali polimeri si può usare la cera di polietilene e quali vantaggi si ricavano La cera di polietilene è versatile e può essere utilizzata con una varietà di polimeri, sia sintetici che naturali. Polietilene (PE) La cera di polietilene può essere utilizzata con il polietilene stesso per migliorare la lavorabilità, la lucentezza e la resistenza all'abrasione dei prodotti. Polipropilene (PP) Quando utilizzata con il polipropilene, la cera può migliorare le proprietà di flusso del materiale, facilitandone la lavorazione. Policloruro di vinile (PVC) E’ spesso utilizzata come lubrificante interno ed esterno nella lavorazione del PVC. Come lubrificante interno, migliora il processo di fusione e miscelazione del PVC, mentre come lubrificante esterno, aiuta a prevenire l'adesione del PVC caldo agli attrezzi e alle apparecchiature di lavorazione. Polistirene (PS) e altri polimeri stirenici In questi materiali, la cera di polietilene può aiutare a migliorare le proprietà di flusso e la resistenza al calore. Poliacrilonitrile butadiene stirene (ABS) Può migliorare le proprietà di flusso del ABS durante la lavorazione, rendendo il materiale più facile da modellare e lavorare. Nell'industria dei colori e delle vernici, la cera di polietilene viene spesso utilizzata per migliorare la resistenza all'abrasione, la resistenza all'acqua, la durezza e la brillantezza dei rivestimenti. Inoltre, può essere utilizzata per modulare la viscosità di vernici e inchiostri. Come la cera di polietilene può migliorare la lucentezza della plastica Quando la plastica si raffredda e si solidifica, la cera di polietilene aiuta a produrre una superficie più liscia e lucida. Questo accade perché riempie le microscopiche irregolarità della superficie del polimero, creando una superficie più riflettente e quindi più lucente. Inoltre, la cera di polietilene può anche agire come un agente rilasciante durante l'estrusione, prevenendo l'adesione del polimero fuso all'attrezzatura di lavorazione. Questo può aiutare a produrre prodotti finiti con una superficie più liscia e uniforme, che contribuisce ad aumentare la lucentezza. Come la cera di polietilene può migliorare la resistenza all'abrasione? La resistenza all'abrasione di un materiale si riferisce alla sua capacità di resistere all'usura quando viene sfregato o graffiato. Nei polimeri, l'aggiunta di cera di polietilene può migliorare la resistenza all'abrasione in vari modi: Riduzione del coefficiente di attrito La cera di polietilene agisce come un lubrificante, riduce il coefficiente di attrito sulla superficie del polimero. Questo significa che quando un oggetto viene sfregato contro la superficie, scivola più facilmente e causa meno danni. Riempimento delle microcavità In questo caso può riempire le microscopiche irregolarità sulla superficie del polimero, creando una superficie più liscia e uniforme che è meno suscettibile all'abrasione. Aumento della durezza della superficie Quando la cera si solidifica nella matrice del polimero contribuisce ad aumentare la durezza della superficie, rendendola più resistente all'usura. Miglioramento della compatibilità dei materiali di riempimento In alcuni polimeri, il prodotto può migliorare la compatibilità tra il polimero e i materiali di riempimento utilizzati, che possono favorire la resistenza all'abrasione. Tuttavia, è importante notare che l'effetto della cera di polietilene sulla resistenza all'abrasione può variare a seconda del tipo di polimero e delle specifiche del processo di produzione. Inoltre, l'aggiunta di troppa cera di polietilene può avere l'effetto opposto e ridurre la resistenza all'abrasione, quindi è importante trovare il giusto equilibrio. Perchè unendo la cera di polietilene ai polimeri ne aumentiamo la lavorabilità? L'aggiunta di cera di polietilene ai polimeri può migliorare la loro lavorabilità attraverso vari meccanismi: La cera di polietilene funge da lubrificante durante il processo di lavorazione dei polimeri, riducendo l'attrito tra le particelle stesse. Questo può facilitare la lavorazione, riducendo l'energia necessaria per modellare o deformare il materiale. La cera di polietilene può anche migliorare le proprietà di flusso del polimero durante la fusione. Questo significa che il materiale fuso fluisce più facilmente, il che può favorire la lavorazione e ridurre il rischio di difetti nel prodotto finale. Può inoltre aiutare a ridurre l'adesione del polimero fuso all'attrezzatura di lavorazione. Questo aiuta a prevenire problemi come l'agglomerazione e facilitare la rimozione del prodotto finale dall'attrezzatura. In alcuni polimeri, la cera di polietilene può migliorare anche la compatibilità tra il polimero e i materiali di riempimento utilizzati. Questo può facilitare la lavorazione e aiutare a ottenere un prodotto finale di migliore qualità. Come dosare la cera di polietilene con i polimeri durante l'estrusione? Il dosaggio della cera di polietilene in un polimero durante il processo di estrusione può variare a seconda di vari fattori, tra cui il tipo di polimero, le specifiche del processo di estrusione, e le proprietà desiderate del prodotto finale. Tuttavia, ci sono alcuni principi generali che possono essere utilizzati come punto di partenza. In generale, la cera di polietilene è solitamente utilizzata in concentrazioni che variano dall'1% al 5% in peso rispetto al polimero. Questo significa che per ogni 100 grammi di polimero, si potrebbe utilizzare da 1 a 5 grammi di cera di polietilene. Durante il processo di estrusione, la cera di polietilene viene generalmente aggiunta al polimero mentre è in fase di fusione. Dopo l'aggiunta di questo additivo, il mix di polimero e cera viene raffreddato e solidificato per formare il prodotto finale. Durante questo processo, la cera di polietilene può aiutare a migliorare, come abbiamo detto, le proprietà del prodotto, come la lucentezza, la resistenza all'abrasione, e la lavorabilità. Come si presenta la cera di polietilene per essere additivata ai polimeri? La cera di polietilene, quando pronta per essere additivata ai polimeri, di solito si presenta in forma solida a temperatura ambiente. Può essere disponibile in diverse forme fisiche, tra cui granuli, fiocchi, polvere, o perle. La forma esatta può variare a seconda delle esigenze di produzione e delle preferenze del produttore. Le cere in forma di granuli o perle sono spesso preferite per la loro facilità di manipolazione e dosaggio. Possono essere facilmente misurate e aggiunte al polimero durante il processo di produzione.
SCOPRI DI PIU' Progettazione e Costruzione di una Linea Fognaria con Tubi in Plastica Riciclata
I tubi in plastica riciclata si sono dimostrati nel tempo affidabili, economici e duraturi di Marco ArezioLa costruzione di linee fognarie moderne deve tener conto di alcuni elementi imprescindibili, sia tecnici, come vedremo, ma anche ambientali, in modo da minimizzare l’impatto dei prodotti utilizzati per l’opera idraulica. In passato le canalizzazioni erano realizzate con tubi in metallo o in cemento, ma da quando l’industria delle materie plastiche è stata in grado di realizzare prodotti alternativi, la diffusione dei tubi corrugati in HDPE a doppia parete si è largamente diffusa. Il primo passo da compiere nella realizzazione di una linea fognaria è la sua progettazione, la quale deve tenere presente vari aspetti che influiscono sull’area di costruzione. Come si dimensiona una linea di fognatura che utilizza i tubi in plastica Come ogni buon progetto che si deve realizzare, la raccolta di informazioni, precise, dettagliate ed attendibili, sono la base del lavoro successivo. Possiamo elencare alcuni punti che entreranno nella valutazione progettuale: La stima la portata massima giornaliera che la fognatura dovrà gestire. Per far questo, sarà necessario considerare l'area di raccolta delle acque reflue, la densità abitativa, gli utilizzi industriali e altri fattori che potrebbero influenzare la quantità dei liquidi da raccogliere. Inoltre è importante determinare la pendenza disponibile o desiderata per la linea di fognatura e il suo diametro. Per queste informazioni potranno essere utili le formule idrauliche (ad es. formula di Manning) per calcolare la velocità di flusso in base al diametro del tubo in plastica riciclata, alla pendenza e alla rugosità del materiale. Sarà importante scegliere un diametro dei tubi in plastica che garantisca una velocità di flusso adeguata (ad es., tra 0,6 m/s e 3 m/s) in condizioni di flusso pieno o quasi pieno. Inoltre, sarà necessario assicurarsi che la profondità della fognatura sia sufficiente per prevenire il congelamento (in climi freddi) e per mantenere una copertura adeguata sopra il tubo in plastica riciclata. Dal punto di vista strutturale si dovrà verificare che il tubo in HDPE scelto possa sopportare i carichi esterni, come il peso del terreno sopra di esso e il traffico sovrastante (se applicabile). Si dovrà pensare agli elementi di raccordo dei tubi in plastica riciclata, verificando la corretta distanza tra i pozzetti di ispezione e che le connessioni tra i tubi e i pozzetti siano stagne. Nella progettazione della linea fognaria rientrano anche gli aspetti ambientali per cui sono da considerare e prevenire la possibilità di infiltrazioni o perdita di acque reflue della linea. Tuttavia, l’uso di tubi in HDPE, in quanto stagni, danno una buona sicurezza, considerando le giunzioni tra i vari tubi fatte a regola d’arte, anche in considerazione se nelle vicinanze si possa trovare una falda acquifera. Infine sarà necessario assicurarsi che la progettazione rispetti tutte le normative e le linee guida locali in materia di fognature. Quali caratteristiche tecniche deve avere un tubo corrugato in HDPE per fognatura I tubi corrugati in HDPE per fognatura devono soddisfare specifiche caratteristiche tecniche per garantire la loro idoneità all'uso e la loro durata nel tempo. - Il polimero riciclato con cui si costruisce il tubo corrugato deve essere di buona qualità e resistente ai raggi U.V. - Il tubo corrugato deve presentare una buona resistenza meccanica allo schiacciamento e alle deformazioni laterali sollecitate dal terreno senza che si possa rompere - Le giunzioni tra i tubi o tra tubo e raccordi devono garantire la tenuta stagna, evitando dispersioni delle acque reflue nel terreno - La parte interna dovrà essere sufficientemente liscia da permettere lo scorrimento dei liquidi così da facilitarne il deflusso - Il tubo in HDPE dovrà resistere alla corrosione da parte delle acque reflue e di altre sostanze chimiche presenti nella fognatura - Sotto l’effetto delle variazioni di temperature del terreno il tubo deve essere in grado di sopportarle senza perdere integrità strutturale Quali son i vantaggi nell’uso dei tubi corrugati in HDPE per fognatura rispetto al pvc, al cemento e al metallo I tubi corrugati in HDPE offrono diversi vantaggi, specialmente quando utilizzati in applicazioni fognarie: Durabilità e Resistenza alla Corrosione L'HDPE è intrinsecamente resistente alla corrosione, a differenza dei tubi metallici che possono arrugginirsi o corrodersi in presenza di acque reflue o terreni aggressivi, garantendone una maggiore durata. Flessibilità I tubi in HDPE sono flessibili, il che significa che possono adattarsi a movimenti del terreno, come assestamenti o sismi, senza rompersi. Un vantaggio particolarmente importante rispetto ai tubi in cemento, che sono rigidi e possono rompersi con movimenti del terreno. Leggerezza I tubi in plastica sono significativamente più leggeri rispetto a quelli in cemento o metallo. Ciò semplifica il trasporto, la movimentazione e la posa, riducendo i costi di manodopera e le esigenze di attrezzature pesanti. Saldature Stagne I tubi in HDPE possono essere saldati per creare giunzioni stagne, riducendo il rischio di perdite o infiltrazioni. Questo può essere un vantaggio rispetto ai tubi in PVC o cemento, dove le giunzioni potrebbero essere meno affidabili in termini di tenuta. Resistenza Chimica Il polimero in HDPE che costituisce i tubi, è resiste a molti agenti chimici, rendendolo ideale per applicazioni fognarie dove possono essere presenti sostanze chimiche aggressive. Costi Ridotti In molti casi, i costi complessivi di installazione dei tubi in HDPE possono essere inferiori rispetto ad altre opzioni. Ecocompatibilità L'HDPE è un materiale riciclato e riciclabile, il che può rendere i tubi in HDPE una scelta più sostenibile rispetto ad alcune alternative. Vita Utile Prolungata Con una corretta installazione e manutenzione, i tubi in HDPE possono avere una vita utile molto lunga, spesso superiore a 50 anni. Bassa Rugosità Interna La superficie interna liscia realizzata con l’impiego dell’HDPE, permette un flusso efficiente, riducendo il rischio di ostruzioni. Come si posa un tubo corrugato in HDPE per fognatura Entrando nella fase realizzativa la posa di un tubo corrugato in HDPE per fognatura segue una serie di passaggi chiave, al fine di garantire un'installazione sicura e duratura. Prima di tutto, sarà necessario scavare una trincea della profondità e larghezza adatte al tubo che si è deciso di installare, creando un fondo della trincea piatto e solido. Sul fondo di essa, si dovrebbe posizionare uno strato di sabbia o di ghiaia fine compattata per creare una base stabile per il tubo, il cui spessore dovrebbe avere uno spessore di almeno 10-15 cm. Creata la trincea e il fondo idoneo si passa alla posa del tubo corrugato HDPE, facendo attenzione a non danneggiarlo con le macchine per la posa. Assicurarsi, inoltre, che il tubo sia dritto e privo di piegature o tensioni. Una volta posato la linea di tubi, si inizierà a riempire la trincea con materiale come sabbia o ghiaia fine. Sarà necessario posizionare accuratamente il materiale di riempimento attorno al tubo per garantire una base solida e per evitare che il tubo si sposti. Dopo aver verificato che non ci siano perdite nella linea fognaria si potrà completare la trincea con il terreno scavato in precedenza, compattando il tutto dall’esterno. Come si saldano due tubi corrugati in HDPE per fognatura Molte materie plastiche, compreso l’HDPE, si prestano all’esecuzione di saldature durature ed efficaci tra tubi, pozzetti e raccordi. Ma per la saldatura due tubi corrugati in HDPE sono necessarie attrezzature speciali e una certa esperienza. Sarà necessario che le estremità dei tubi da saldare siano pulite e prive di sporco, grasso o altre impurità, per garantire una saldatura di alta qualità. Si posizioneranno poi i tubi in modo che le loro estremità siano perfettamente allineate e a contatto l'una con l'altra. A questo punto si impiegherà una macchina di saldatura per HDPE, assicurandosi che sia correttamente impostata secondo le specifiche del produttore dei tubi. La maggior parte delle saldature per l’HDPE vengono eseguite utilizzando un piatto riscaldante per portare le estremità dei tubi alla temperatura di fusione. Si inserirà il piatto riscaldante tra le estremità dei tubi e attendendo che raggiungano la temperatura adeguata. Una volta che le estremità dei tubi saranno adeguatamente riscaldate, si rimuoverà il piatto riscaldante e si avvicineranno le estremità dei tubi, permettendo loro di fondersi insieme. Si dovrà, nel contempo, mantenere una pressione uniforme durante questo processo per garantire una buona saldatura. Una volta saldati, i tubi devono essere lasciati raffreddare per un certo periodo di tempo, infatti, durante questo tempo, la saldatura si solidifica e si rinforza. Terminata la saldatura, si dovrà controllare visivamente la giunzione per assicurarti che non ci siano bolle d'aria, crepe o altri difetti. A seconda delle specifiche del progetto, potrebbe essere necessario eseguire test di pressione o altri test per verificare la qualità della saldatura. Traduzione automatica. Ci scusiamo per eventuali inesattezze. Articolo originale in italiano
SCOPRI DI PIU' Difetti di iniezione con materiali riciclati: striature superficiali
Da cosa sono causati i difetti di iniezione e come è possibile risolverli quando si utilizzano dei polimeri riciclati? di Marco ArezioCi sono dei difetti estetici che potrebbero formarsi durante il lavoro di iniezione utilizzando dei granuli rigenerati, che siano da provenienza post consumo o post industriali. Il granulo post consumo si presta maggiormente, in ogni caso, alla possibile creazione di difetti estetici in quanto la composizione polimerica del granulo stesso può comprendere frazioni di materiali non del tutto omogenei (PP/PE per esempio). Le carenze estetiche espresse in striature superficiali, dette anche marmoree, normalmente non causano un difetto tecnico del prodotto stampato, ma solitamente un difetto estetico che, in ogni caso, può comportare il rifiuto del prodotto da parte del cliente finale. Abbiamo già affrontato l’argomento che riguarda la riconsiderazione degli aspetti estetici dei manufatti realizzati con un granulo riciclato, in presenza di piccoli difetti, in un’ottica di incremento della circolarità dei rifiuti plastici, proprio per avere un giudizio corretto sulle aspettative estetiche di prodotti che impiegano la plastica riciclata. Nella fase di stampaggio, la plastica utilizzata come materia prima, raggiunge temperature tra i 175° e i 400°, in base al materiale utilizzato, creando vari processi di trasformazione all’interno della massa fusa. L’acqua viene vaporizzata, e alcuni additivi e polimeri a basso peso molecolare si potrebbero degradare producendo sostanze volatili che accompagneranno la massa fusa all’interno dello stampo. Inoltre la velocità di stampaggio potrebbe agire sulle molecole polimeriche creando una certa percentuale di degradazione plastica. A causa della differenza di densità tra la massa fusa, le sostanze volatili e quelle degradate, ci sarà all’interno dello stampo una separazione tra le parti più pesanti e quelle più leggere, dove queste ultime arriveranno per prime verso le pareti dello stampo stesso, seguite poi dalla massa fusa, di cui si sporcheranno. Quindi, qualsiasi parte volatile e/o degradata che verrà spinta verso la parete dello stampo dal polimero riciclato fuso, creerà sulle pareti del prodotto finito, striature o parti marmorizzate che possono essere antiestetiche. Le cause di questi difetti si possono riassumere in: • Umidità del materiale • Degrado delle parti in plastica a causa dell’alta temperatura • Tempi di stampaggio eccessivi con degradazione dei polimeri • Contropressione troppo bassa • Punti di iniezione troppo piccoli che potrebbero degradare la materia prima • Eccessiva usura del mandrino • Sporco vicino ai punti di espulsione del gas nello stampo o numero insufficiente di punti In considerazione di quanto sopra esposto, per evitare o ridurre questi fenomeni antiestetici, bisognerebbe prendere tutti gli accorgimenti necessari per la regolazione dei parametri macchina e stampo, oltre a verificare, attraverso lo studio del DSC del polimero riciclato da usare, il peso delle componenti che potrebbero degradare.Categoria: notizie - tecnica - plastica - riciclo - iniezione - stampi - produzione
SCOPRI DI PIU' Produzione di fumi Durante la Fusione delle Plastiche Riciclate da Post Consumo
Quali possibili danni per la salute dei lavoratori e quali comportamenti da adottaredi Marco ArezioI fumi, generati durante l'estrusione o l’iniezione delle materie plastiche da post consumo, possono contenere una varietà di sostanze chimiche e particelle solide, alcune delle quali possono essere tossiche o potenzialmente dannose per la salute umana.Tipologia di inquinanti nella fusione delle materie plasticheLa tossicità dei fumi dipende dalla composizione specifica delle materie plastiche da post consumo e dalle condizioni operative del processo di estrusione. Alcuni dei potenziali rischi per la salute associati ai fumi di estrusione includono: Particelle solide: durante l'estrusione, possono essere generati fumi che contengono particelle solide sospese nell'aria. Queste particelle possono includere residui di plastica non completamente fusi o frammenti di plastica, che possono essere inalati e causare irritazione delle vie respiratorie o problemi respiratori. Emissioni gassose: i fumi possono contenere emissioni gassose derivanti dalla decomposizione o combustione incompleta dei materiali plastici. Queste emissioni possono includere sostanze chimiche tossiche o irritanti come monomeri, polimeri degradati, agenti di stabilizzazione termica o additivi chimici presenti nelle materie plastiche da post consumo. Composti organici volatili (COV): alcuni fumi possono contenere composti organici volatili, come solventi o altre sostanze organiche che si vaporizzano a temperature elevate. L'esposizione a COV può causare irritazione delle vie respiratorie, mal di testa, nausea, vertigini o effetti a lungo termine sulla salute. Additivi chimici: le materie plastiche da post consumo possono contenere additivi chimici, come plastificanti, ritardanti di fiamma o additivi antistatici. Durante l'estrusione, questi additivi possono degradarsi o essere rilasciati nei fumi, potenzialmente causando rischi per la salute umana a seconda delle sostanze chimiche coinvolte. Polveri e particelle ultrafini: l'estrusione può generare polveri e particelle ultrafini che possono essere inalate e penetrare profondamente nei polmoni. Queste particelle possono causare irritazione polmonare, infiammazione o effetti a lungo termine sulla salute respiratoria. La valutazione specifica dei rischi per la salute dei fumi di estrusione delle materie plastiche da post consumo richiede una conoscenza dettagliata della composizione chimica dei materiali utilizzati e delle condizioni operative specifiche. Fattori di insorgenza degli inquinanti I principali fattori che influenzano la pericolosità dei fumi durante la fusione delle plastiche riciclate si raggruppano in questi fattori: Composizione dei materiali riciclatiLa composizione delle plastiche riciclate può variare notevolmente a seconda delle fonti di riciclo e dei processi di riciclaggio utilizzati. Alcuni materiali riciclati possono contenere sostanze chimiche nocive o additivi che possono essere rilasciati durante l'estrusione. Temperatura di estrusioneLa fusione delle plastiche richiede temperature elevate, e il riscaldamento dei materiali riciclati può causare la generazione di fumi e vapori. Alcune sostanze chimiche presenti nelle plastiche riciclate possono decomporsi a temperature elevate, producendo composti potenzialmente pericolosi. Durata dell'esposizioneLa durata dell'esposizione ai fumi durante la fusione delle plastiche riciclate può influenzare il potenziale impatto sulla salute dei lavoratori. Effetti sulla salute dei lavoratori Gli effetti sulla salute dei lavoratori possono dipendere dalla concentrazione e dalla durata dell'esposizione ai fumi nocivi.I fumi che scaturiscono dalla fusione delle materie plastiche possono rappresentare diversi rischi per la salute dei lavoratori, tra cui: Irritazione delle vie respiratorie I fumi possono irritare le vie respiratorie, causando tosse, difficoltà respiratorie, congestione e infiammazione delle mucose. Effetti sul sistema nervoso Alcune sostanze chimiche presenti nei fumi possono avere effetti sul sistema nervoso, come mal di testa, vertigini, affaticamento o disturbi neurologici. Effetti sul sistema cardiovascolare L'esposizione a fumi nocivi può influenzare il sistema cardiovascolare, aumentando il rischio di malattie cardiovascolari. Effetti sul fegato e sui reni Alcune sostanze chimiche presenti nei fumi possono essere tossiche per il fegato e i reni, se assorbite nel corpo. Effetti cancerogeni Alcuni composti chimici presenti nei fumi possono essere cancerogeni o aumentare il rischio di sviluppare malattie tumorali. Mitigazione dei rischi sanitari nelle produzioni di materie plastiche per fusione Per mitigare i rischi per la salute dei lavoratori durante l'estrusione delle plastiche riciclate, sono necessarie misure di prevenzione e sicurezza appropriate, tra cui: Ventilazione adeguata: è importante garantire una buona ventilazione nell'area di lavoro per diluire e rimuovere i fumi generati durante l'estrusione. Uso di dispositivi di protezione individuale (DPI): i lavoratori devono utilizzare DPI appropriati, come maschere respiratorie, occhiali di protezione e guanti, per ridurre le possibili esposizioni ai fumi nocivi. Monitoraggio dell'ambiente di lavoro: è consigliabile effettuare il monitoraggio regolare dell'ambiente di lavoro per valutare la presenza di sostanze nocive nei fumi e per garantire che i livelli di esposizione siano al di sotto dei limiti di sicurezza. Formazione e sensibilizzazione dei lavoratori: è importante fornire una formazione adeguata ai lavoratori riguardo ai rischi associati all'estrusione delle plastiche riciclate, inclusi i fumi generati, e alle misure di sicurezza da adottare per proteggere la propria salute. Buone pratiche di gestione e manipolazione: adottare buone pratiche di gestione e manipolazione dei materiali riciclati, tra cui l'uso di sistemi chiusi, la riduzione dell'esposizione alla polvere e l'adozione di procedure di pulizia adeguate. Monitoraggio medico: è consigliabile effettuare un monitoraggio medico regolare dei lavoratori esposti ai fumi per identificare eventuali effetti sulla salute e intervenire tempestivamente. Tecnologie per la riduzione degli inquinanti nei reparti di fusione delle plastiche Per la filtrazione dei fumi provenienti dall'estrusione delle materie plastiche da post consumo, vengono utilizzati sistemi di filtrazione industriale, appositamente progettati per catturare e rimuovere le particelle solide e le sostanze inquinanti presenti nei fumi. Alcune delle tipologie di filtrazione industriali comunemente impiegate includono: Filtrazione a cartucce Questo tipo di filtrazione prevede l'utilizzo di cartucce filtranti che catturano le particelle solide e altre sostanze inquinanti presenti nei fumi. Le cartucce filtranti possono essere realizzate con materiali diversi, come polipropilene, poliestere o fibra di vetro, a seconda delle esigenze specifiche dell'applicazione. Filtrazione a sacchi I sistemi di filtrazione a sacchi utilizzano sacchi filtranti per trattenere le particelle solide presenti nei fumi. I sacchi filtranti sono realizzati in materiali porosi che consentono il passaggio dell'aria mentre intrappolano le particelle. Filtrazione elettrostatica La filtrazione elettrostatica sfrutta la carica elettrostatica per attirare e trattenere le particelle presenti nei fumi. I sistemi di filtrazione elettrostatica utilizzano elettrodi carichi e filtri carichi elettrostaticamente per catturare le particelle. Filtrazione a secco La filtrazione a secco prevede l'utilizzo di dispositivi, come precipitatori elettrostatici a secco o filtri a gravità, per separare e trattenere le particelle solide presenti nei fumi. Questi dispositivi possono essere efficaci nella rimozione di particelle di grandi dimensioni. Filtrazione a umido La filtrazione a umido coinvolge l'utilizzo di sistemi di scrubbing o lavaggio che rimuovono le particelle solide e i gas inquinanti dai fumi attraverso l'utilizzo di acqua o altri liquidi. È importante valutare attentamente le esigenze specifiche del processo di estrusione delle materie plastiche da post consumo per determinare la tipologia di filtrazione industriale più adatta. Le scelte dipenderanno dalle caratteristiche dei fumi generati, dalla dimensione delle particelle da rimuovere e dagli obiettivi di purificazione dell'aria.
SCOPRI DI PIU'