
 Film Plastico Riciclato. Capitolo 6: PP riciclato per film. Limiti strutturali, criticità di processo e strategie industriali di utilizzo
Applicazioni del polipropilene riciclato nel film flessibile: miscele, compatibilizzazione, estrusione e criteri progettualiSaggio. Film Plastico Riciclato. Capitolo 6: PP riciclato per film. Limiti strutturali, criticità di processo e strategie industriali di utilizzodi Marco Arezio. Dicembre 25.Il polipropilene (PP) rappresenta uno dei polimeri più utilizzati a livello globale per applicazioni di imballaggio, grazie alla sua combinazione di rigidità, resistenza termica e buona processabilità. Tuttavia, il suo impiego in forma di film flessibile, soprattutto quando si tratta di materiale riciclato, presenta caratteristiche e criticità profondamente diverse rispetto ai polietileni analizzati nei capitoli precedenti. Comprendere le applicazioni realisticamente possibili del PP riciclato per film e i limiti intrinseci delle miscele è un passaggio fondamentale per evitare approcci impropri e per valorizzare il materiale in modo industrialmente sostenibile. A differenza di LDPE, LLDPE e HDPE, il PP presenta una struttura molecolare che conferisce al materiale una maggiore rigidità e una minore capacità di deformazione elastica. Questa caratteristica, che nel materiale vergine rappresenta un vantaggio in molte applicazioni rigide o semi-rigide, diventa un elemento critico quando si tenta di trasformare il PP in film sottili e flessibili. Nel caso del PP riciclato, queste criticità risultano ulteriormente amplificate dalla variabilità del materiale e dalla presenza di frazioni polimeriche con caratteristiche diverse. Le applicazioni possibili del PP riciclato in forma di film devono quindi essere individuate partendo da una valutazione realistica delle proprietà del materiale. Film tecnici, sacchi semi-rigidi, involucri protettivi e applicazioni dove la flessibilità non rappresenta il requisito primario costituiscono i principali ambiti di utilizzo. In questi contesti, il PP riciclato può offrire vantaggi in termini di resistenza termica, rigidità strutturale e stabilità dimensionale, soprattutto quando il film è destinato a operare in condizioni di temperatura più elevate rispetto a quelle tipiche dei polietileni. Un ambito applicativo di particolare interesse è rappresentato dai film per imballaggi industriali e logistici, dove il PP riciclato può essere utilizzato per realizzare sacchi e liner con buona resistenza meccanica e chimica. In queste applicazioni, il materiale non è sottoposto a elevate deformazioni elastiche, ma deve garantire robustezza e resistenza allo schiacciamento. La rigidità intrinseca del PP può quindi essere sfruttata come elemento funzionale, anziché come limite. Tuttavia, il passaggio dal PP vergine al PP riciclato introduce una serie di limitazioni che devono essere attentamente considerate. La principale riguarda la riduzione dell’allungamento a rottura e della tenacità del materiale. Il PP riciclato tende a presentare una maggiore fragilità rispetto al vergine, soprattutto quando il flusso di origine include materiali sottoposti a cicli termici ripetuti o a stress ossidativi. Questa fragilità limita l’utilizzo del materiale in applicazioni che richiedono capacità di deformazione significativa o resistenza agli urti. Dal punto di vista delle miscele, il PP riciclato viene spesso combinato con altri polimeri per migliorare alcune delle sue prestazioni. Tuttavia, la compatibilità tra PP e altri materiali rappresenta uno dei principali limiti tecnici. A differenza dei polietileni, che presentano una buona compatibilità reciproca, il PP mostra una maggiore tendenza alla separazione di fase quando miscelato con polimeri diversi. Questo fenomeno si traduce in una dispersione non uniforme delle fasi e in una riduzione delle proprietà meccaniche del film. Le miscele di PP riciclato con polietileni, ad esempio, possono offrire un miglioramento della flessibilità, ma introducono al contempo problemi di compatibilità e di stabilità del fuso. In assenza di interventi specifici, queste miscele tendono a presentare domini separati che agiscono come punti di debolezza nel materiale. Dal punto di vista del prodotto finito, ciò si traduce in una maggiore probabilità di rotture, difetti superficiali e instabilità in estrusione. Un ulteriore limite delle miscele a base di PP riciclato riguarda la variabilità del materiale in ingresso. Il PP post-consumo proviene da applicazioni estremamente diverse, che includono imballaggi rigidi, film BOPP, fibre e manufatti tecnici. Questa eterogeneità si riflette nelle caratteristiche del riciclato e rende difficile ottenere miscele con comportamento costante. Anche piccole variazioni nella composizione del flusso possono avere effetti significativi sulle prestazioni del film. Dal punto di vista della trasformazione, il PP riciclato per film richiede condizioni di processo più stringenti rispetto ai polietileni. La finestra di lavorazione è generalmente più ristretta, e il materiale risulta più sensibile alle variazioni di temperatura e di velocità di estrusione. Nelle miscele, questa sensibilità può essere ulteriormente accentuata, aumentando il rischio di instabilità della bolla e di difetti nel film.....ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI © Riproduzione Vietata
SCOPRI DI PIU'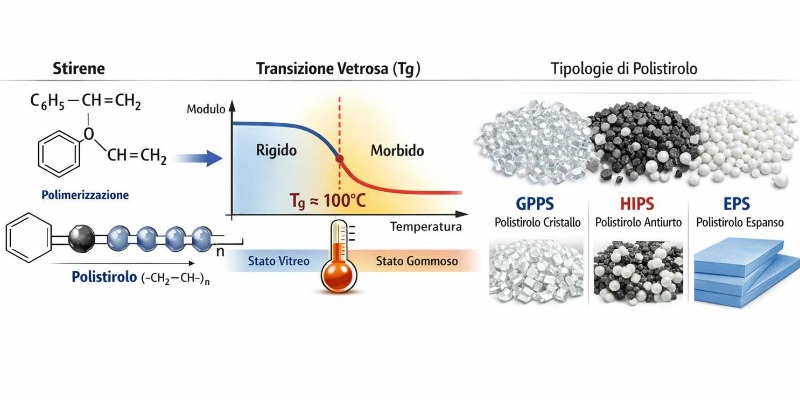 Manuale del Polistirolo Riciclato. Capitolo 1: Chimica, Struttura e Architettura Molecolare del Polistirolo
Struttura chimica dello stirene, polimerizzazione radicalica, peso molecolare, morfologia amorfa e proprietà meccaniche del polistirolo (GPPS, HIPS, EPS, XPS) con implicazioni tecniche e industriali nel ricicloManuale del Polistirolo Riciclato. Capitolo 1: Chimica, Struttura e Architettura Molecolare del Polistirolodi Marco Arezio. Febbraio 2026Il polistirolo, in tutte le sue declinazioni industriali, nasce da una molecola apparentemente semplice ma strutturalmente determinante: lo stirene. Comprendere a fondo la natura chimica di questo monomero non rappresenta un esercizio teorico fine a sé stesso, bensì la base imprescindibile per interpretare il comportamento del polimero vergine e, ancor più, le criticità del materiale riciclato. Ogni variazione di purezza, ogni residuo, ogni traccia di ossidazione o contaminazione che coinvolga lo stirene si riflette, direttamente o indirettamente, sulle proprietà meccaniche, reologiche ed estetiche del polistirolo finale. Dal punto di vista chimico, lo stirene è un composto aromatico insaturo, classificato come vinilbenzene o feniletene. La sua formula molecolare è C₆H₅–CH=CH₂. La presenza simultanea di un anello benzenico e di un doppio legame vinilico conferisce alla molecola una duplice natura: stabilità aromatica e reattività radicalica. L’anello aromatico introduce rigidità strutturale e influenza profondamente la mobilità della catena polimerica una volta avvenuta la polimerizzazione; il doppio legame, invece, costituisce il sito attivo attraverso cui si sviluppa la crescita della catena macromolecolare. Questa configurazione molecolare è alla base delle proprietà distintive del polistirolo. L’anello fenilico, voluminoso e rigido, ostacola la rotazione libera lungo la catena principale del polimero, determinando un comportamento prevalentemente amorfo e una temperatura di transizione vetrosa relativamente elevata. In altre parole, già nella struttura del monomero è contenuta la spiegazione del perché il polistirolo presenti una rigidità significativa a temperatura ambiente e un comportamento fragile in assenza di modificazioni antiurto. La produzione industriale dello stirene è strettamente connessa alla filiera petrolchimica e rappresenta uno dei nodi centrali della chimica dei polimeri termoplastici. Il processo più diffuso è la deidrogenazione dell’etilbenzene. L’etilbenzene, a sua volta, deriva dall’alchilazione del benzene con etilene in presenza di catalizzatori acidi, spesso zeolitici. La successiva deidrogenazione avviene a temperature elevate, generalmente comprese tra 600 e 650 °C, in presenza di catalizzatori a base di ossidi di ferro promossi con potassio o altri metalli alcalini. La reazione è endotermica e richiede un attento controllo energetico; la conversione non è totale e il processo prevede ricicli interni per ottimizzare la resa. La purezza dello stirene ottenuto è un parametro industriale fondamentale. Il monomero commerciale contiene inibitori di polimerizzazione, tipicamente tert-butilcatecolo (TBC), aggiunti per prevenire la formazione spontanea di polimero durante lo stoccaggio e il trasporto. La presenza di tali inibitori deve essere attentamente gestita nelle fasi di polimerizzazione industriale, perché una concentrazione eccessiva può rallentare la cinetica radicalica, mentre una concentrazione insufficiente può favorire fenomeni indesiderati di pre-polimerizzazione. Nel contesto del polistirolo vergine, la qualità dello stirene influenza direttamente la distribuzione dei pesi molecolari e la stabilità del processo di polimerizzazione. Tuttavia, nel caso del polistirolo riciclato, la questione assume una complessità ulteriore. Durante il ciclo di vita del prodotto, il materiale può subire fenomeni di degradazione termo-ossidativa che portano alla formazione di composti a basso peso molecolare, tra cui residui di stirene libero, dimeri e oligomeri. Questi sottoprodotti, se non adeguatamente rimossi durante il processo di riciclo, possono contribuire a problematiche di odore, migrazione e instabilità reologica. È fondamentale comprendere che lo stirene non è soltanto un monomero di partenza, ma può anche riemergere come prodotto di degradazione del polimero. In condizioni di temperatura elevata e presenza di ossigeno, il polistirolo può subire scissioni della catena con formazione di molecole volatili aromatiche. Nei processi di riciclo meccanico, in particolare durante l’estrusione, un controllo non ottimale delle temperature e dei tempi di permanenza può incrementare la concentrazione di tali specie volatili. Questo fenomeno è particolarmente critico nelle applicazioni alimentari, dove la normativa impone limiti stringenti alla migrazione specifica.....ACQUISTA IL MANUALEPUBBLICIZZA LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU' Film Plastico Riciclato. Capitolo 15: Ricette produttive per film con polimeri riciclati
Dalla formulazione per shopper e sacchi ad alta resistenza ai film tecniciManuale tecnico. Film Plastico Riciclato. Capitolo 15: Ricette produttive per film con polimeri riciclatidi Marco ArezioRicette per film shopper e borse riutilizzabili La definizione delle ricette produttive per film destinati a shopper e borse riutilizzabili rappresenta uno dei punti di convergenza più delicati tra tecnologia dei materiali, ingegneria di processo e requisiti funzionali del prodotto finito. In queste applicazioni, il film non è chiamato soltanto a contenere o proteggere, ma a svolgere una funzione strutturale diretta, spesso sotto carichi dinamici, discontinui e non controllati. Quando il materiale di base è un polimero riciclato, la ricetta non può essere concepita come una semplice miscela di componenti, ma come un sistema progettato per assorbire variabilità e trasformarla in affidabilità d’uso. Nel contesto degli shopper e delle borse riutilizzabili, la ricetta deve garantire una combinazione equilibrata di resistenza meccanica, flessibilità, saldabilità e durabilità nel tempo. A differenza di film monouso a bassa sollecitazione, questi prodotti vengono spesso riutilizzati, caricati in modo irregolare e sottoposti a stress concentrati in punti specifici come maniglie e saldature. La ricetta deve quindi essere progettata per lavorare in sinergia con il layout del sacchetto e con la struttura del film, evitando soluzioni che funzionano solo in condizioni ideali. Logica generale della ricetta per shopper riciclati La prima decisione formulativa riguarda il ruolo del polimero riciclato all’interno della miscela. Nei film shopper, l’obiettivo industriale è spesso massimizzare il contenuto di riciclato mantenendo una funzionalità accettabile. Questo non significa spingere la percentuale di riciclato al limite teorico, ma individuare un punto di equilibrio in cui la ricetta rimane stabile e ripetibile nel tempo. Il riciclato utilizzato per shopper presenta generalmente una distribuzione molecolare più ampia rispetto al vergine, con una frazione di catene corte che contribuisce alla processabilità ma riduce la resistenza allo strappo. La ricetta deve tenere conto di questa caratteristica, compensando la perdita di resilienza attraverso una progettazione attenta della miscela complessiva. L’errore più comune consiste nel tentare di “irrobustire” il film aumentando indiscriminatamente la rigidità: questo approccio porta spesso a shopper fragili e poco tolleranti agli urti. Bilanciamento tra rigidità e tenacità Per shopper e borse riutilizzabili, la tenacità è spesso più importante della rigidità nominale. Un film leggermente più morbido, ma capace di dissipare energia senza rompersi, offre una maggiore affidabilità in condizioni reali d’uso. La ricetta deve quindi privilegiare un comportamento meccanico progressivo, evitando transizioni brusche tra deformazione elastica e rottura....ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU' Manuale dell'LDPE Post Consumo. Capitolo 4: Contaminazioni nel Film Post-Consumo in LDPE. Tipologie di Impurità, Polimeri Incompatibili, Effetti su Estrusione e Qualità del Film Riciclato
Analisi tecnica delle contaminazioni fisiche, chimiche e polimeriche nel film in LDPE post-consumo: carta, sabbia, residui organici, inchiostri, colle, etichette, PVC, EVA, PP, PET e multilayerManuale dell'LDPE Post Consumo. Capitolo 4: Contaminazioni nel Film Post-Consumo in LDPE. Tipologie di Impurità, Polimeri Incompatibili, Effetti su Estrusione e Qualità del Film RiciclatoAutore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e filiere industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e dei servizi per l’economia circolare Nel riciclo meccanico del film in LDPE post-consumo, la contaminazione non è un’anomalia, ma una condizione strutturale del materiale in ingresso. Comprendere natura, origine e impatto industriale delle impurità è essenziale per chi opera nella selezione, nel lavaggio, nella densificazione, nell’estrusione e nella trasformazione finale del polimero riciclato. Questo capitolo analizza le principali forme di contaminazione che interessano il film post-consumo e ne valuta gli effetti concreti sulla stabilità del processo, sulla qualità del granulo e sulla trasformabilità del materiale in nuovi film tecnici o commerciali. L’obiettivo non è soltanto descrittivo, ma operativo: offrire una lettura industriale del problema, utile a tecnici, riciclatori, compounder, trasformatori e responsabili qualità. Tipologie di contaminanti fisici e chimici Nel riciclo del film in LDPE post-consumo, il tema delle contaminazioni rappresenta uno dei fattori più critici e determinanti per la qualità finale del materiale riciclato. A differenza del materiale vergine o del post-industriale, il film post-consumo è il risultato di un ciclo di utilizzo reale, spesso non controllato, che espone il polimero a una molteplicità di agenti esterni. Le contaminazioni non costituiscono un fenomeno marginale o accidentale, ma un elemento strutturale del flusso post-consumo, che deve essere compreso, classificato e gestito in modo sistematico. Analizzare le tipologie di contaminanti fisici e chimici significa quindi porre le basi per una valutazione realistica delle possibilità e dei limiti del riciclo del film in LDPE. I contaminanti fisici sono generalmente quelli più immediatamente percepibili e visibili. Essi includono materiali estranei solidi che si mescolano al film durante le fasi di utilizzo, raccolta e movimentazione. Carta, cartone, sabbia, polvere, residui minerali, frammenti di vetro o metallo rappresentano esempi tipici di contaminazione fisica. Nel contesto del film post-consumo, questi contaminanti sono particolarmente insidiosi perché tendono ad aderire alla superficie del materiale o a rimanere intrappolati tra gli strati dei film compressi. La flessibilità e la leggerezza dell’LDPE favoriscono infatti l’accumulo di impurità, rendendo difficile una separazione completa nelle fasi successive. Tra i contaminanti fisici, il materiale organico occupa una posizione di rilievo. Residui alimentari, sostanze grasse, umidità, residui vegetali e microrganismi sono frequenti soprattutto nei flussi domestici e agricoli. Questi contaminanti non solo peggiorano l’aspetto e l’odore del materiale, ma innescano processi di degradazione chimica e biologica che possono compromettere la stabilità del polimero. La presenza di materiale organico aumenta inoltre la domanda di lavaggio e asciugatura, con un impatto diretto sui costi operativi e sulle rese del processo di riciclo. Accanto ai contaminanti fisici, i contaminanti chimici rappresentano una categoria più complessa e meno immediata da identificare. Essi includono sostanze che interagiscono con il polimero a livello molecolare o che vengono trascinate nel processo di riciclo sotto forma di residui difficilmente separabili. Inchiostri di stampa, colle, adesivi ed etichette costituiscono una delle principali fonti di contaminazione chimica nel film post-consumo. Questi elementi sono parte integrante del manufatto originario e non possono essere considerati estranei in senso stretto, ma diventano problematici quando il materiale viene rifuso e ritrattato. Gli inchiostri utilizzati per la stampa dei film possono contenere pigmenti, solventi e additivi che, durante il processo di riciclo, migrano nel polimero o si degradano, alterandone il colore e le proprietà. Le colle e gli adesivi, spesso formulati per garantire un’adesione permanente, possono fondere a temperature diverse rispetto all’LDPE, creando inclusioni o residui carbonizzati che compromettono la qualità del granulo riciclato. Le etichette, soprattutto se realizzate con materiali diversi dal polimero di base, rappresentano un’ulteriore fonte di incompatibilità e di variabilità del materiale. Una categoria particolarmente critica di contaminazione è rappresentata dai polimeri incompatibili. Nel film post-consumo in LDPE possono essere presenti quantità variabili di altri polimeri, introdotti sia intenzionalmente nella fase di progettazione del manufatto, sia accidentalmente durante la raccolta. PVC, EVA, PP, PET e materiali multilayer costituiscono le principali fonti di contaminazione polimerica. Anche in percentuali ridotte, questi materiali possono avere effetti significativi sul comportamento del polimero riciclato. Il PVC, ad esempio, è estremamente problematico per il riciclo dell’LDPE, poiché rilascia composti corrosivi e degrada a temperature inferiori rispetto a quelle di lavorazione del polietilene. L’EVA, pur essendo chimicamente più affine, altera le proprietà reologiche e meccaniche del materiale, rendendo il comportamento del fuso meno prevedibile. Il PP e il PET, se presenti sotto forma di frammenti o residui, possono generare difetti superficiali e discontinuità strutturali nel prodotto finale. I materiali multilayer, infine, rappresentano una contaminazione strutturale, poiché combinano strati diversi progettati per non essere separati. Un’ulteriore tipologia di contaminazione riguarda i residui agricoli e ambientali. Nei film provenienti dall’agricoltura sono frequenti contaminazioni da terra, sabbia, fertilizzanti, pesticidi e residui vegetali. Questi contaminanti non solo aumentano il contenuto di impurità solide, ma possono introdurre sostanze chimiche che accelerano la degradazione del polimero o interferiscono con i processi di trasformazione. Anche i film dispersi nell’ambiente e successivamente recuperati presentano spesso un elevato grado di degradazione superficiale e contaminazioni complesse, difficili da eliminare completamente. Dal punto di vista industriale, è fondamentale comprendere che le diverse tipologie di contaminanti non agiscono in modo isolato, ma interagiscono tra loro e con il polimero durante il processo di riciclo. La presenza simultanea di contaminanti fisici e chimici amplifica gli effetti negativi, riducendo la stabilità del processo e la qualità del materiale finale. La gestione delle contaminazioni non può quindi essere affidata a un singolo passaggio tecnologico, ma deve essere integrata lungo l’intera filiera, dalla raccolta alla trasformazione....ACQUISTA IL MANUALE FAQ Quali sono i contaminanti più frequenti nel film in LDPE post-consumo? I più frequenti sono carta, sabbia, terra, residui organici, metalli, inchiostri, colle, etichette e polimeri incompatibili come PVC, PP, PET, EVA e strutture multilayer. Perché il PVC è così pericoloso nel riciclo dell’LDPE? Perché degrada a temperature inferiori rispetto a quelle di lavorazione del polietilene, rilasciando composti corrosivi e generando difetti gravi nel materiale riciclato. Gli inchiostri di stampa possono compromettere il film riciclato? Sì. Possono alterare il colore, favorire fenomeni di degradazione e generare difetti estetici e strutturali nel film ottenuto da materiale riciclato. I film agricoli sono più difficili da riciclare rispetto ai film domestici? In molti casi sì, perché presentano terra, umidità, residui vegetali, fertilizzanti e degrado da esposizione ambientale, con rese spesso inferiori e costi di trattamento più elevati. Le contaminazioni influenzano solo l’estetica del film riciclato? No. Oltre all’aspetto visivo, incidono su viscosità, stabilità della bolla, saldabilità, resistenza meccanica, continuità di processo e costi di manutenzione.
SCOPRI DI PIU' PVC Riciclato – Manuale Tecnico - Capitolo 1: Il PVC tra industria moderna e riciclo: da materiale infrastrutturale a risorsa circolare
Ruolo industriale del PVC, motivazioni economiche e normative del riciclo, evoluzione tecnologica e concetto di seconda vita del materialePVC Riciclato – Manuale Tecnico - Capitolo 1: Il PVC tra industria moderna e riciclo: da materiale infrastrutturale a risorsa circolaredi Marco ArezioIl cloruro di polivinile occupa una posizione strutturale nell’industria moderna che va ben oltre la semplice classificazione come polimero di largo consumo. Il PVC è, a tutti gli effetti, un materiale infrastrutturale, nel senso più pieno del termine: sostiene reti, edifici, sistemi energetici, apparati industriali e prodotti tecnici destinati a cicli di vita lunghi e a condizioni di esercizio spesso gravose. Questa funzione portante non deriva da una singola proprietà distintiva, ma dalla combinazione unica di versatilità formulativa, stabilità chimica e adattabilità ai processi industriali. Nel corso degli ultimi decenni, il PVC si è consolidato come uno dei pochi polimeri capaci di coprire un arco applicativo estremamente ampio, passando da materiali rigidi ad alte prestazioni strutturali a sistemi plastificati flessibili, resistenti e durevoli. Questa continuità applicativa non è casuale, ma il risultato di una profonda integrazione tra chimica del materiale e tecnologia di trasformazione. Il PVC non è mai stato pensato come un materiale “universale” nel senso passivo del termine; al contrario, è un materiale progettato, adattato e ottimizzato in funzione delle esigenze specifiche dei settori in cui viene impiegato. Dal punto di vista industriale, il PVC ha rappresentato una soluzione tecnica particolarmente efficace per rispondere a tre esigenze fondamentali: affidabilità nel tempo, economicità complessiva e compatibilità con processi produttivi ad alta efficienza. In applicazioni come tubazioni, profili, cavi, membrane e componenti tecnici, la possibilità di garantire prestazioni costanti per decenni ha reso il PVC un riferimento difficilmente sostituibile. Questa affidabilità è il risultato di un equilibrio formulativo che consente di modulare rigidità, resistenza all’urto, comportamento termico e risposta agli agenti chimici. Un aspetto spesso sottovalutato del ruolo del PVC nell’industria moderna è la sua capacità di integrarsi in catene produttive complesse senza richiedere infrastrutture radicalmente dedicate. Il PVC è compatibile con tecnologie consolidate come estrusione, calandratura, stampaggio a iniezione e soffiaggio, e può essere lavorato con impianti progettati per funzionare in modo continuo e ripetibile. Questa compatibilità ha contribuito in modo significativo alla sua diffusione globale, rendendolo accessibile non solo ai grandi gruppi industriali, ma anche a una rete diffusa di trasformatori specializzati. Dal punto di vista economico, il PVC ha sempre occupato una posizione di equilibrio tra costo della materia prima e valore del prodotto finito. A differenza di polimeri tecnici più costosi, il PVC consente di ottenere prestazioni elevate con un investimento relativamente contenuto, soprattutto quando il costo complessivo viene valutato sull’intero ciclo di vita del prodotto. Questo aspetto è particolarmente rilevante in settori come l’edilizia e le infrastrutture, dove la durabilità e la manutenzione ridotta sono fattori decisivi. La centralità del PVC nell’industria moderna si riflette anche nella sua capacità di adattarsi ai cambiamenti normativi e alle nuove esigenze di mercato. Nel corso del tempo, il materiale ha attraversato profonde trasformazioni, sia dal punto di vista degli additivi utilizzati sia delle specifiche di sicurezza e ambientali. Questa evoluzione non ha compromesso il ruolo del PVC, ma ne ha rafforzato la posizione come materiale tecnicamente maturo, capace di rinnovarsi senza perdere coerenza industriale. Un altro elemento che contribuisce al ruolo strategico del PVC è la sua natura di materiale “ingegnerizzabile”. La formulazione non è un semplice passaggio accessorio, ma un vero e proprio atto progettuale che consente di adattare il materiale a contesti applicativi molto diversi. Questa caratteristica rende il PVC particolarmente adatto a essere integrato in sistemi complessi, dove il materiale deve rispondere a requisiti multipli e talvolta contrastanti, come resistenza meccanica, flessibilità, stabilità dimensionale e comportamento al fuoco.....ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 1: Il Sistema Globale del Riciclo Plastico
Evoluzione tecnica, dinamiche industriali e fattori strategici del riciclo dei polimeri nel contesto globaleSaggio. Riciclo delle Plastiche Post-Consumo. Capitolo 1: Il Sistema Globale del Riciclo Plasticodi Marco Arezio. Dicembre 25Il sistema globale del riciclo plastico è una struttura industriale complessa, stratificata, in continua trasformazione, che rispecchia non soltanto l’evoluzione delle tecnologie produttive, ma anche le tensioni economiche, sociali e normative che attraversano il nostro tempo. È un settore che ha dovuto reinventarsi più volte, confrontandosi con un materiale – la plastica – tanto essenziale per l’economia moderna quanto problematico per il suo impatto ambientale. Oggi, il riciclo non è più soltanto un’attività accessoria dei sistemi di gestione dei rifiuti: è diventato un pilastro dell’economia circolare, un ambito strategico per la competitività industriale e una risposta concreta alle richieste di sostenibilità da parte dei governi, delle imprese e dei cittadini. Per comprendere appieno le dimensioni di questo fenomeno, è necessario ripercorrerne l’evoluzione storica, osservare da vicino le dinamiche del ciclo dei rifiuti, definire con chiarezza le differenze tecniche tra post-consumo e post-industriale e analizzare i driver che stanno ridisegnando le regole del settore. Evoluzione storica del settore La storia del riciclo plastico comincia ben prima che la sostenibilità diventasse un tema globale. Negli anni Cinquanta e Sessanta, quando le plastiche iniziano a diffondersi in modo massiccio, la filosofia industriale è totalmente lineare: produrre, utilizzare, smaltire. I polimeri erano visti come materiali rivoluzionari, economici, leggeri, versatili; la priorità era sviluppare nuove applicazioni, non chiudere i cicli produttivi. Di conseguenza, il riciclo era un processo occasionale, quasi sempre confinato ai rifiuti industriali – sfridi, granulati fuori specifica, residui di stampaggio – che alcune aziende reintroducevano in produzione per ragioni puramente economiche.ACQUISTA IL LIBRO È negli anni Settanta che un primo cambiamento prende forma. La crisi energetica e l’aumento del costo delle materie prime portano il mondo industriale a interrogarsi sulla possibilità di recuperare valore dagli scarti. Tuttavia, si tratta ancora di un riciclo embrionale, tecnicamente rudimentale, spesso limitato a semplici triturazioni e rifusioni che generano materiali eterogenei, poco performanti, destinati a prodotti di basso profilo.....© Riproduzione Vietata
SCOPRI DI PIU' Film Plastico Riciclato. Capitolo 4: LLDPE riciclato: struttura, comportamento e progettazione industriale nel packaging flessibile
Dal flusso di scarto alle prestazioni in film: proprietà meccaniche, stabilità di processo e criteri di utilizzo dell' LLDPE riciclatoSaggio. Film Plastico Riciclato. Capitolo 4: LLDPE riciclato: struttura, comportamento e progettazione industriale nel packaging flessibiledi Marco Arezio. Dicembre 25Il polietilene lineare a bassa densità (LLDPE) occupa una posizione peculiare all’interno del panorama dei polimeri utilizzati per il packaging flessibile. A differenza dell’LDPE, il cui comportamento è fortemente influenzato dalla presenza di ramificazioni lunghe, l' LLDPE presenta una struttura molecolare caratterizzata da ramificazioni corte e distribuite in modo più regolare lungo la catena polimerica. Questa architettura conferisce al materiale un insieme di proprietà meccaniche distintive, in particolare un’elevata resistenza alla trazione e alla lacerazione, che ne hanno favorito l’adozione in applicazioni tecnicamente più esigenti. Nel contesto del riciclo, il LLDPE presenta caratteristiche e criticità differenti rispetto all’LDPE. La maggiore resistenza meccanica del materiale vergine, unita alla sua diffusione in applicazioni ad alto stress, influenza in modo diretto la qualità e il comportamento degli scarti post-consumo. Analizzare le tipologie di scarti di LLDPE significa quindi considerare non solo la provenienza del materiale, ma anche le condizioni di sollecitazione cui esso è stato sottoposto durante il ciclo di vita precedente. Uno dei flussi più rilevanti di LLDPE post-consumo è rappresentato dal film stretch utilizzato per la palletizzazione e il fissaggio dei carichi. Questo materiale è progettato per lavorare in condizioni di elevato allungamento, con un comportamento elastico-plastico che consente di mantenere la tensione nel tempo. Durante l’uso, il film stretch subisce sollecitazioni meccaniche intense e prolungate, che inducono un orientamento significativo delle catene polimeriche. Al momento del recupero, questo orientamento residuo rappresenta uno degli elementi chiave che influenzano il comportamento del materiale riciclato. Dal punto di vista del riciclo, il film stretch in LLDPE costituisce una materia prima di grande interesse, grazie ai volumi elevati e alla relativa omogeneità chimica. Tuttavia, le caratteristiche meccaniche del materiale recuperato sono fortemente influenzate dal grado di deformazione subito durante l’uso. In molti casi, il riciclato derivante da film stretch presenta una distribuzione dei pesi molecolari alterata e una maggiore sensibilità alle condizioni di processo, richiedendo un’attenta qualificazione prima dell’impiego in nuove applicazioni. Accanto al film stretch, un’altra tipologia significativa di scarto di LLDPE è rappresentata dai fusti e dagli imballaggi flessibili di grande formato, utilizzati per il contenimento e il trasporto di materiali industriali. Questi prodotti, pur rientrando formalmente nella categoria del packaging flessibile, sono progettati per resistere a sollecitazioni meccaniche elevate e presentano spesso spessori superiori rispetto ai film tradizionali. Il LLDPE impiegato in queste applicazioni è formulato per garantire robustezza e resistenza alla perforazione, caratteristiche che si riflettono in parte anche nel materiale riciclato. Gli scarti provenienti da fusti e sacconi flessibili presentano generalmente un livello di contaminazione inferiore rispetto ai flussi domestici, soprattutto quando provengono da circuiti industriali controllati. Tuttavia, la presenza di additivi specifici e la possibile miscelazione con altri polimeri richiedono un’attenta fase di selezione e caratterizzazione. Dal punto di vista tecnico, il riciclato ottenuto da questi flussi può offrire buone prestazioni meccaniche, ma presenta una variabilità che deve essere gestita in modo consapevole. Un terzo flusso di grande rilevanza è costituito dai cosiddetti film tecnici in LLDPE. Questa categoria include materiali utilizzati in applicazioni specialistiche, come film barriera, film coestrusi e strutture multistrato in cui il LLDPE svolge una funzione specifica all’interno del sistema. Gli scarti derivanti da queste applicazioni possono avere origini sia post-consumo sia post-industriali e presentano una complessità compositiva superiore rispetto ai film monostrato.....ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI © Riproduzione Vietata
SCOPRI DI PIU' Manuale dell'LDPE Post Consumo. Capitolo 3: Raccolta del Film in LDPE. Sistemi, Standard e Requisiti per un Riciclo Efficiente
Canali di raccolta, tipologie di input, perdite di filiera e ruolo dei consorzi nel ciclo di vita del film in polietilene a bassa densitàManuale dell'LDPE Post Consumo. Capitolo 3: Raccolta del Film in LDPE. Sistemi, Standard e Requisiti per un Riciclo Efficientedi Marco Arezio. Marzo 2026Canali di raccolta: domestico, commerciale, agricolo La raccolta del film in LDPE rappresenta uno dei passaggi più delicati e determinanti dell’intera filiera del riciclo. A differenza di altre frazioni plastiche caratterizzate da manufatti rigidi e facilmente identificabili, il film in LDPE si presenta sotto forme estremamente eterogenee, con spessori ridotti, geometrie instabili e livelli di contaminazione fortemente dipendenti dal contesto di utilizzo. Per questa ragione, l’analisi dei canali di raccolta non può limitarsi a una descrizione organizzativa, ma deve considerare le condizioni operative reali in cui il rifiuto viene generato, conferito e intercettato. I tre principali canali di raccolta del film in LDPE – domestico, commerciale e agricolo – presentano caratteristiche profondamente diverse, che incidono in modo diretto sulla qualità del materiale raccolto e sulla sua effettiva riciclabilità. Il canale domestico costituisce il flusso più diffuso e, allo stesso tempo, il più complesso da gestire. I film in LDPE provenienti dall’utenza domestica derivano prevalentemente da imballaggi leggeri: sacchetti per la spesa, pellicole per alimenti, involucri di prodotti confezionati, buste per il congelamento e imballaggi secondari. Si tratta di manufatti a ciclo di vita molto breve, spesso utilizzati in contesti che favoriscono la contaminazione con residui organici, umidità e sostanze grasse. Dal punto di vista della raccolta, il conferimento domestico è fortemente influenzato dal comportamento degli utenti finali, dalla chiarezza delle istruzioni fornite e dall’efficacia dei sistemi di comunicazione ambientale. La variabilità intrinseca del canale domestico si traduce in una qualità del materiale raccolto spesso discontinua. I film possono essere mescolati con altri materiali plastici, con frazioni estranee o con rifiuti non plastici, aumentando il carico di selezione a valle. Inoltre, la leggerezza e la flessibilità dei film rendono questa frazione particolarmente sensibile alle perdite durante le fasi di raccolta e trasporto. Dispersione, adesione ad altri rifiuti e difficoltà di intercettazione sono fenomeni frequenti, che riducono l’efficienza complessiva del sistema. Nonostante queste criticità, il canale domestico rimane strategico per i volumi potenzialmente intercettabili e rappresenta una delle principali leve per incrementare i tassi di riciclo dell’LDPE. Il canale commerciale presenta caratteristiche significativamente diverse. I film in LDPE provenienti da attività commerciali e logistiche includono pellicole estensibili per la pallettizzazione, imballaggi protettivi, sacchi di grandi dimensioni e film utilizzati per la protezione delle merci. Rispetto al domestico, questo flusso è generalmente più omogeneo dal punto di vista tipologico e meno contaminato da residui organici. Le condizioni di utilizzo sono infatti più controllate e il materiale viene spesso rimosso prima del contatto diretto con i prodotti destinati al consumo finale. Dal punto di vista della raccolta, il canale commerciale offre opportunità rilevanti in termini di qualità e quantità. I volumi generati da singoli punti di produzione possono essere consistenti e regolari, consentendo una raccolta dedicata e una gestione più efficiente. Tuttavia, la qualità del flusso dipende in modo critico dall’organizzazione interna delle aziende e dalla presenza di procedure chiare per la separazione dei rifiuti. In assenza di formazione adeguata del personale o di sistemi di raccolta dedicati, anche il film commerciale può subire contaminazioni significative, riducendo il suo valore come materia prima secondaria. Un ulteriore elemento da considerare nel canale commerciale è la variabilità legata al settore di provenienza. Film provenienti dalla grande distribuzione, dalla logistica industriale o dal commercio al dettaglio possono presentare differenze rilevanti in termini di spessore, composizione e presenza di additivi. Questa eterogeneità richiede una conoscenza approfondita dei flussi e una capacità di classificazione che non sempre è presente a monte della filiera. La raccolta efficace del film commerciale presuppone quindi una collaborazione attiva tra produttori di rifiuto, operatori logistici e riciclatori. Il canale agricolo rappresenta una realtà a sé stante, caratterizzata da specificità tecniche e operative che lo distinguono nettamente dagli altri flussi. I film in LDPE utilizzati in agricoltura comprendono pellicole per la pacciamatura, film per serre e tunnel, teli per l’insilaggio e coperture protettive. Questi materiali sono progettati per resistere a condizioni ambientali severe, come esposizione prolungata alla luce solare, variazioni termiche e stress meccanici. Di conseguenza, al momento del conferimento a fine vita, il materiale presenta spesso segni evidenti di degradazione e livelli di contaminazione elevati. Dal punto di vista della raccolta, il canale agricolo è fortemente influenzato dalle pratiche operative adottate in campo. I film vengono frequentemente rimossi dal suolo insieme a residui di terra, vegetazione e umidità, aumentando significativamente il peso delle impurità. Inoltre, la raccolta è spesso stagionale e concentrata in periodi limitati dell’anno, con conseguenti picchi di flusso che mettono sotto pressione le infrastrutture di trattamento. La distanza geografica tra i luoghi di produzione del rifiuto e gli impianti di riciclo rappresenta un’ulteriore criticità, incidendo sui costi logistici e sulla sostenibilità economica del recupero. Nonostante queste difficoltà, il canale agricolo riveste un’importanza crescente nel quadro complessivo del riciclo dell’LDPE. I volumi potenziali sono elevati e, se opportunamente gestiti, possono alimentare filiere di riciclo dedicate. Tuttavia, la valorizzazione di questo flusso richiede sistemi di raccolta specifici, incentivi economici adeguati e un forte coinvolgimento degli operatori agricoli. Senza un coordinamento strutturato, il rischio è che una parte significativa di questi materiali venga dispersa o avviata a forme di gestione meno sostenibili. I tre canali di raccolta del film in LDPE – domestico, commerciale e agricolo – presentano caratteristiche profondamente diverse che richiedono approcci differenziati. Non esiste un modello unico di raccolta efficace, ma una pluralità di soluzioni adattate ai contesti di generazione del rifiuto. La comprensione approfondita delle dinamiche specifiche di ciascun canale è una condizione indispensabile per progettare sistemi di raccolta efficienti e per garantire flussi di materiale idonei al riciclo. Solo riconoscendo e gestendo questa complessità è possibile migliorare la qualità dell’LDPE raccolto e rafforzare l’intera filiera del riciclo dei film plastici....ACQUISTA IL MANUALE Normativa e Regolamentazione Unione Europea - Regolamento (UE) 2022/1616 relativo ai materiali e agli oggetti di materia plastica riciclata destinati al contatto con i prodotti alimentari — Gazzetta Ufficiale dell'Unione Europea, 15 settembre 2022 - Direttiva (UE) 2019/904 sulla riduzione dell'incidenza di determinati prodotti di plastica sull'ambiente (Direttiva SUP — Single Use Plastics) — Parlamento Europeo e Consiglio, 5 giugno 2019 - Direttiva (UE) 2018/851 che modifica la Direttiva 2008/98/CE relativa ai rifiuti — obiettivi di riciclo plastica al 2025–2030 - Regolamento (UE) 2023/2055 — aggiornamenti sui criteri di end-of-waste per le materie plastiche riciclate Italia - D.Lgs. 152/2006 — Testo Unico Ambientale, Parte IV (Gestione dei rifiuti) - D.M. 7 ottobre 2020 — Criteri ambientali minimi (CAM) per gli imballaggi Standard Tecnici - UNI EN 15347:2007 — Materie plastiche. Plastiche riciclate. Caratterizzazione degli scarti di materie plastiche - UNI EN 15343:2007 — Materie plastiche. Plastiche riciclate. Tracciabilità e valutazione della conformità del riciclo delle materie plastiche e del contenuto di riciclato - ISO 17088:2021 — Specifications for compostable plastics (riferimento per distinzione da bio-based LDPE) - CEN/TR 15353 — Plastics. Recycled plastics. Guide for the development of standards for recycled plastics Rapporti e Pubblicazioni di Settore - COREPLA (Consorzio Nazionale per la Raccolta, il Riciclo e il Recupero degli Imballaggi in Plastica) — Rapporto di Sostenibilità annuale, edizioni 2021–2023. Disponibile su: www.corepla.it - COREPLA — Il sistema COREPLA: dati e performance della filiera degli imballaggi plastici, 2023 - PlasticsEurope — Plastics — the Facts 2023. An analysis of European plastics production, demand and waste data. Disponibile su: www.plasticseurope.org - EPRO (European Association of Plastics Recycling and Recovery Organisations) — Annual Report 2022. Disponibile su: www.epro.eu - Ellen MacArthur Foundation — The New Plastics Economy: Rethinking the future of plastics, 2016. Disponibile su: www.ellenmacarthurfoundation.org - CIPA (Centro Italiano Packaging) — Studi sulla filiera degli imballaggi flessibili in Italia, 2022 Letteratura Scientifica - Ragaert, K., Delva, L., Van Geem, K. (2017). Mechanical and chemical recycling of solid plastic waste. Waste Management, 69, 24–58. DOI: 10.1016/j.wasman.2017.07.044 - Al-Salem, S.M., Lettieri, P., Baeyens, J. (2009). Recycling and recovery routes of plastic solid waste (PSW): A review. Waste Management, 29(10), 2625–2643. DOI: 10.1016/j.wasman.2009.06.004 - Eriksen, M.K., Christiansen, J.D., Daugaard, A.E., Astrup, T.F. (2019). Closing the loop for PET, PE and PP waste from households: Influence of material properties and product design for plastic recycling. Waste Management, 96, 75–85. DOI: 10.1016/j.wasman.2019.07.005 - Hahladakis, J.N., Velis, C.A., Weber, R., Iacovidou, E., Purnell, P. (2018). An overview of chemical additives present in plastics: Migration, release, fate and environmental impact during their use and after their end-of-life. Journal of Hazardous Materials, 344, 179–199. DOI: 10.1016/j.jhazmat.2017.10.014
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 13:Produzione del Granulo Riciclato da Post-Consumo
Dal rifiuto plastico al pellet industriale: sistemi di granulazione, additivazione in linea e controllo qualità per valorizzare il riciclato post-consumoSaggio: Riciclo delle Plastiche Post-Consumo. Capitolo 13:Produzione del Granulo Riciclato da Post-Consumodi Marco Arezio. Dicembre 25Nella lunga sequenza di processi che trasformano un rifiuto plastico in una materia prima seconda, la produzione del granulo rappresenta il punto di svolta in cui il materiale acquista una forma stabile, misurabile e commercialmente riconoscibile. Tutto ciò che avviene prima — la selezione, il lavaggio, la densificazione, la triturazione, l’estrusione e il compounding — è finalizzato a questa fase finale: ottenere un pellet uniforme, ripetibile e tecnicamente affidabile. È nel granulo che la filiera trova la sua unità, il suo linguaggio comune, la sua misura di qualità e di scambio. Il pellet è l’equivalente industriale della “moneta” del riciclo: è standardizzato, trasportabile, dosabile, conservabile e perfettamente compatibile con i sistemi di trasformazione dell’industria tradizionale. È il formato che permette al riciclato di entrare nella filiera della produzione di imballaggi, componenti tecnici, articoli di consumo, prodotti per l’edilizia e per l’automotive. Senza il pellet, il riciclo rimarrebbe un insieme frammentato di materiali disomogenei, difficili da impiegare su larga scala.ACQUISTA IL MANUALE La produzione del granulo riciclato richiede la combinazione simultanea di tre elementi: - una massa fusa stabile, già compattata e omogeneizzata dall’estrusione - un sistema di taglio e raffreddamento capace di trasformare il filo estruso in pellet - un controllo qualitativo continuo, che garantisca uniformità dimensionale, regolarità del peso, assenza di contaminanti e comportamento reologico coerente A differenza della materia vergine, prodotta attraverso processi di polimerizzazione in condizioni rigorosamente controllate, il materiale riciclato porta con sé una storia: residui di impieghi precedenti, tracce di additivi originali, differenze di viscosità, variabilità cromatica e livelli diversi di stabilizzazione. Il compito della produzione del pellet è trasformare questa storia in un nuovo punto di partenza, comprimendo la variabilità in un formato che possa essere trattato come materia prima di valore industriale.....© Riproduzione Vietata
SCOPRI DI PIU' Film Plastico Riciclato: Fondamenti Tecnici, Processo Industriale e Gestione della Complessità nel Packaging Flessibile. Introduzione
Guida avanzata alla progettazione, trasformazione e controllo di film e sacchetti in polimeri riciclati tra normativa, prestazioni e realtà produttivadi Marco Arezio. Dicembre 25Questo manuale nasce da una constatazione industriale prima ancora che ambientale: il settore del packaging flessibile in plastica riciclata è entrato in una fase di maturità forzata, nella quale non è più sufficiente dichiarare un’intenzione sostenibile o inseguire percentuali simboliche di contenuto riciclato. La complessità tecnica dei materiali, l’inasprimento normativo, la pressione del mercato e l’aumento delle aspettative qualitative hanno trasformato il film e il sacchetto realizzati in polimeri riciclati in un prodotto ingegneristico ad alta complessità, che richiede conoscenza, metodo e consapevolezza. Negli ultimi anni, il dibattito sulla plastica si è spesso concentrato su una contrapposizione semplificata tra materiale “buono” e materiale “cattivo”, tra vergine e riciclato, tra uso e rifiuto. Questo approccio, seppur efficace sul piano comunicativo, si è dimostrato insufficiente sul piano industriale. Il packaging flessibile non è un oggetto ideologico, ma un sistema tecnico che deve funzionare in condizioni reali: alte velocità di linea, tolleranze ridotte, requisiti meccanici stringenti, normative articolate e aspettative di costo precise. Il manuale è stato scritto per colmare una lacuna evidente nel panorama tecnico: la mancanza di un testo che affronti in modo sistematico, realistico e non semplificato l’intera filiera del film e dei sacchetti in plastica riciclata, dal granulo al prodotto finito, integrando materiali, processo, controllo qualità e applicazioni. Non un compendio teorico, né una guida normativa astratta, ma uno strumento di lavoro per chi opera quotidianamente sulle macchine, nelle linee di estrusione, nei laboratori qualità e negli uffici tecnici. Il packaging flessibile realizzato con polimeri riciclati impone una rottura rispetto alle logiche tradizionali basate sul polimero vergine. Il materiale non è più costante, il processo non è più “replicabile” in senso stretto, le finestre operative si restringono e la variabilità diventa una variabile strutturale da gestire, non un’anomalia da eliminare. In questo contesto, il sapere tecnico non può più essere frammentato tra reparti o affidato esclusivamente all’esperienza empirica: deve essere condiviso, codificato e trasferibile. Questo manuale nasce quindi con l’obiettivo di rendere leggibile la complessità, non di nasconderla. Ogni capitolo è costruito per accompagnare il lettore dentro le logiche reali della trasformazione del riciclato: le origini dei flussi, i limiti intrinseci dei materiali, le implicazioni sulla progettazione del film, le interazioni tra additivi e polimero, le conseguenze sulle saldature, sulla bobinatura e sulle prestazioni finali. Nulla è trattato come un compartimento stagno, perché nel packaging flessibile ogni scelta tecnica ha effetti a cascata sull’intero sistema produttivo. Un ulteriore motivo alla base di questo manuale è la crescente distanza tra narrazione commerciale e realtà industriale. Il mercato chiede film “con riciclato”, spesso senza distinguere tra LDPE, LLDPE, HDPE o PP, senza considerare le implicazioni reologiche, meccaniche e di processo. Questo scollamento genera aspettative irrealistiche, non conformità tecniche e tensioni lungo la filiera. Il manuale si propone come strumento di riallineamento tra ciò che è tecnicamente possibile, ciò che è economicamente sostenibile e ciò che è normativamente richiesto. Il testo è pensato per chi deve prendere decisioni operative e strategiche: responsabili di produzione, tecnici di processo, responsabili qualità, addetti alle ricette plastiche, progettisti di film e sacchetti, ma anche per chi opera nel riciclo e deve comprendere come il proprio materiale verrà realmente utilizzato a valle. Non è un manuale divulgativo, né un testo accademico: è un manuale industriale, scritto con il linguaggio dell’officina, del laboratorio e della linea di estrusione. Infine, questo capitolo introduttivo vuole chiarire un punto fondamentale: il packaging flessibile in plastica riciclata non è una soluzione temporanea o transitoria. È una scelta strutturale, destinata a diventare la norma in molti segmenti di mercato. Chi non sviluppa oggi le competenze per gestirlo rischia di trovarsi domani fuori dal perimetro industriale competitivo. Questo manuale è stato scritto per accompagnare questa transizione in modo consapevole, tecnico e non ideologico. A chi è destinato questo manuale e quale competenza costruisce Il libro non è stato concepito come un testo generalista né come una guida introduttiva alla plastica riciclata. È un documento pensato per un pubblico che opera già all’interno della filiera del packaging flessibile e che si confronta quotidianamente con le problematiche concrete della produzione industriale. La sua utilità emerge pienamente solo quando il lettore riconosce nei contenuti descritti situazioni già vissute: instabilità di bolla, variazioni di MFI tra lotti, difetti ricorrenti non spiegabili con le logiche del vergine, difficoltà di saldatura o di controllo qualità. Il primo destinatario naturale di questo manuale è il trasformatore di film e sacchetti, inteso non come semplice utilizzatore di materia prima, ma come soggetto tecnico centrale che deve trasformare un materiale intrinsecamente variabile in un prodotto finito affidabile, ripetibile e vendibile. Per questo profilo professionale, il manuale fornisce una chiave di lettura integrata che collega il comportamento del granulo riciclato alle prestazioni del film, superando l’approccio frammentato che separa impropriamente materia prima, processo e prodotto. Accanto al trasformatore, il manuale si rivolge in modo diretto ai responsabili di produzione e di processo, figure sempre più chiamate a gestire linee complesse con margini operativi ridotti. Nel contesto del riciclato, l’esperienza empirica non è più sufficiente: la variabilità del materiale impone una comprensione strutturata delle cause che stanno a monte dei difetti. Questo testo non fornisce “ricette universali”, ma strumenti concettuali per interpretare i fenomeni, consentendo decisioni più rapide e consapevoli in condizioni di incertezza. Un altro destinatario chiave è il responsabile qualità, il cui ruolo cambia radicalmente quando si lavora con polimeri riciclati. Nel vergine, il controllo qualità è spesso una verifica di conformità; nel riciclato diventa un’attività di interpretazione continua dei dati, di valutazione del rischio e di dialogo tecnico con produzione e fornitori. Il manuale offre una visione coerente dei parametri di controllo, spiegandone il significato reale in relazione all’uso finale del film e del sacchetto, evitando una lettura puramente formale dei risultati di laboratorio. Il testo è inoltre pensato per chi opera a monte della trasformazione, ovvero per riciclatori, compoundatori e fornitori di granulo. Comprendere come il materiale verrà realmente estruso, saldato, bobinato e caratterizzato è essenziale per produrre un riciclato industrialmente utile. Il manuale esplicita le aspettative reali della trasformazione, chiarendo perché alcune variabili, apparentemente secondarie in fase di riciclo, diventano critiche nella produzione di film sottili ad alta velocità. Un ulteriore destinatario, spesso sottovalutato, è il tecnico commerciale e il project manager di prodotto. Nel packaging flessibile con riciclato, la vendita non può più essere disgiunta dalla comprensione tecnica. Promettere prestazioni irrealistiche o contenuti di riciclato non compatibili con l’applicazione genera problemi a valle che ricadono sull’intera filiera. Questo manuale fornisce il linguaggio tecnico e i riferimenti necessari per costruire offerte credibili, allineate alle reali possibilità industriali. Dal punto di vista formativo, il manuale non si limita a trasferire informazioni, ma costruisce una competenza sistemica. L’obiettivo non è insegnare come “far funzionare” un singolo impianto, ma sviluppare una capacità di lettura trasversale che consenta di collegare materiale, processo e applicazione finale. Questa competenza è particolarmente preziosa in un contesto in cui le condizioni operative cambiano rapidamente e le soluzioni standard perdono efficacia. Un aspetto centrale della competenza costruita dal manuale è la gestione consapevole del compromesso. Il packaging flessibile in plastica riciclata è sempre il risultato di equilibri: tra costo e prestazioni, tra percentuale di riciclato e stabilità di processo, tra sostenibilità dichiarata e affidabilità reale. Il testo non propone soluzioni ideali, ma aiuta il lettore a scegliere il compromesso più adatto al proprio contesto industriale, riducendo il rischio di scelte tecnicamente fragili. Il manuale è pensato anche come strumento di allineamento interno alle aziende. In molte realtà, produzione, qualità, acquisti e commerciale operano con metriche e obiettivi differenti, spesso in conflitto. Il riciclato amplifica queste tensioni, perché introduce variabili che richiedono collaborazione e visione condivisa. Un testo comune, basato su un linguaggio tecnico rigoroso, diventa un riferimento utile per costruire decisioni collettive più coerenti. Infine, il manuale può essere utilizzato come base per la formazione avanzata di nuove figure tecniche. Il settore del packaging flessibile sta vivendo un ricambio generazionale in un momento di forte trasformazione tecnologica. Trasmettere competenze sul riciclato significa preparare tecnici capaci di operare in un contesto industriale più complesso rispetto al passato. Il manuale fornisce una struttura logica che consente di comprendere non solo “come” si fa un film o un sacchetto, ma “perché” certe scelte tecniche sono necessarie. In sintesi, questo testo è destinato a chi non cerca scorciatoie operative, ma strumenti per governare la complessità. La competenza che costruisce non è specialistica in senso stretto, ma integrata e trasversale, ed è proprio questa integrazione a rappresentare il vero valore aggiunto nel packaging flessibile realizzato con polimeri riciclati. Il valore dell’approfondimento tecnico su film e sacchetti in polimeri riciclati L’approfondimento tecnico sul film e sui sacchetti realizzati con polimeri riciclati non rappresenta un esercizio di specializzazione fine a sé stesso, ma una necessità industriale che nasce dalla trasformazione strutturale del settore del packaging flessibile. A differenza del passato, in cui la tecnologia del film poteva essere considerata relativamente stabile e consolidata, l’introduzione sistematica del riciclato ha riaperto questioni che sembravano definitivamente risolte, imponendo una revisione profonda delle conoscenze operative. Il film plastico è uno dei prodotti più sensibili alla qualità della materia prima. Spessori ridotti, elevate velocità di linea, orientamenti molecolari indotti dal processo e requisiti meccanici apparentemente semplici rendono il film un sistema estremamente reattivo alle variazioni del materiale. Nel caso dei polimeri riciclati, questa sensibilità viene amplificata: la storia termica del materiale, la presenza di residui, la distribuzione delle masse molecolari e l’eterogeneità compositiva si traducono direttamente in comportamenti di processo non lineari. Per questo motivo, l’approfondimento tecnico sul film non può limitarsi a descrivere le tecnologie di estrusione o le proprietà nominali del materiale. È necessario comprendere come il riciclato interagisce con le logiche stesse della filmatura: la formazione della bolla o del nastro, la stabilità dimensionale, il raffreddamento, l’orientamento e la risposta alle sollecitazioni meccaniche. Questo manuale dedica un’attenzione specifica a questi aspetti perché è proprio in questi passaggi che il riciclato mostra la sua vera natura industriale. Il sacchetto, spesso considerato un prodotto “semplice”, rappresenta in realtà il banco di prova finale della qualità del film. La saldatura, il taglio, la resistenza in uso e il comportamento sotto carico concentrano in pochi secondi tutte le criticità accumulate a monte. Un film che appare accettabile in bobina può rivelarsi inadeguato nella fase di confezionamento o nell’utilizzo finale. Approfondire il sacchetto significa quindi analizzare il film non come prodotto intermedio, ma come componente di un sistema funzionale completo. Nel contesto del riciclato, il sacchetto mette in evidenza compromessi che nel vergine possono essere mascherati. La resistenza alla saldatura, la stabilità del cordone, la risposta alle sollecitazioni dinamiche e la ripetibilità delle prestazioni diventano indicatori chiave della qualità reale del materiale e del processo. Questo manuale affronta tali aspetti non in termini astratti, ma come conseguenza diretta delle scelte fatte a monte in fase di formulazione, filtrazione e gestione del processo. L’approfondimento tecnico sui film e sacchetti in polimeri riciclati ha anche un valore strategico per l’innovazione. Molte delle soluzioni oggi adottate nel settore nascono da tentativi di adattare il riciclato a processi pensati per il vergine. Questo approccio, seppur comprensibile, mostra rapidamente i suoi limiti. Il riciclato richiede spesso un ripensamento delle strutture, delle ricette e delle condizioni operative. Senza una conoscenza approfondita dei meccanismi di funzionamento del film, questo ripensamento rimane empirico e inefficiente. Un altro elemento centrale dell’approfondimento tecnico riguarda la gestione della variabilità. Nel packaging flessibile con riciclato, la variabilità non è un difetto accidentale, ma una caratteristica intrinseca del sistema. Il valore dell’approfondimento sta nella capacità di trasformare questa variabilità in una variabile controllabile, attraverso la progettazione del processo e del prodotto. Comprendere come una variazione di MFI, di densità o di composizione influisca sul comportamento del film consente di anticipare i problemi anziché subirli. Dal punto di vista industriale, questo livello di comprensione permette di ridurre scarti, fermate di linea e rilavorazioni, migliorando l’efficienza complessiva. L’approfondimento tecnico non è quindi un costo, ma un investimento che si traduce in stabilità produttiva. In un contesto in cui i margini operativi sono sempre più ridotti, questa stabilità rappresenta un vantaggio competitivo concreto. L’attenzione specifica ai film e ai sacchetti è inoltre fondamentale per evitare una semplificazione eccessiva del concetto di sostenibilità. Spesso il contenuto di riciclato viene valutato in termini percentuali, senza considerare l’impatto reale sulle prestazioni e sulla durata del prodotto. Un film tecnicamente inadeguato, anche se ricco di riciclato, può generare sprechi, rotture e insoddisfazione del cliente, vanificando i benefici ambientali dichiarati. L’approfondimento tecnico serve proprio a evitare questo paradosso. Un ulteriore valore dell’approfondimento risiede nella possibilità di dialogare in modo più efficace con i clienti finali e con la distribuzione. Nel packaging flessibile, le richieste del mercato sono spesso formulate in termini funzionali o normativi, senza una piena consapevolezza delle implicazioni tecniche. Un’azienda che padroneggia i meccanismi del film e del sacchetto in riciclato è in grado di proporre soluzioni alternative, spiegare i limiti e costruire relazioni basate su competenza e trasparenza. Dal punto di vista formativo, l’approfondimento tecnico contribuisce a creare una cultura industriale più solida. Il packaging flessibile con riciclato non può essere gestito esclusivamente attraverso procedure standardizzate: richiede capacità di osservazione, interpretazione e adattamento. Questo manuale fornisce un quadro coerente entro cui sviluppare tali capacità, evitando che l’esperienza rimanga isolata e non trasferibile. Infine, l’approfondimento tecnico sui film e sacchetti in polimeri riciclati ha un valore prospettico. Il settore è destinato a evolvere ulteriormente, con l’introduzione di nuovi flussi di riciclo, nuovi additivi e nuove richieste di mercato. Le aziende che avranno investito nella comprensione profonda dei meccanismi di base saranno meglio attrezzate per adattarsi a questi cambiamenti, senza dover ricominciare ogni volta da zero. Questa parte del manuale sottolinea quindi che il valore del sapere tecnico non risiede nella conoscenza di singole soluzioni, ma nella capacità di comprendere le relazioni che legano materiale, processo e prodotto. Nel packaging flessibile in plastica riciclata, questa capacità rappresenta il vero fattore abilitante per una crescita industriale sostenibile e duratura.INDICE DEL MANUALEIntroduzione SEZIONE I — INTRODUZIONE E CONTESTO INDUSTRIALE Capitolo 1 – Il packaging flessibile nel mondo moderno Capitolo 2 – Economia circolare e normative europee SEZIONE II — I POLIMERI RICICLATI Capitolo 3 – LDPE riciclato Capitolo 4 – LLDPE riciclato Capitolo 5 – HDPE riciclato Capitolo 6 – PP riciclato Capitolo 7 – Additivi nei materiali riciclati Capitolo 8 – Controllo qualità del granulo riciclato SEZIONE III — LE TECNOLOGIE DI TRASFORMAZIONE Capitolo 9 – Estrusione a bolla (blown film) Capitolo 10 – Estrusione in piano (cast film) Capitolo 11 – Dosaggio e miscelazione dei materiali Capitolo 12 – Filtrazione e deodorizzazione Capitolo 13 – Raffreddamento, traino e bobinatura SEZIONE IV — PROGETTAZIONE DEL FILM E DEL SACCHETTO Capitolo 14 – Strutture monostrato e multistrato Capitolo 15 – Ricette produttive Capitolo 16 – Difetti del film e soluzioni Capitolo 17 – Caratterizzazione del film SEZIONE V — APPLICAZIONI E MERCATI Capitolo 18 – Tipologie di sacchetti Capitolo 20 – Packaging alimentare con riciclato Capitolo 21 – Mercato internazionale Conclusione ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI © Riproduzione Vietata
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 20: Estrusione di tubi e profili in plastica riciclata. Dalla materia instabile alla forma strutturale
Come progettare geometrie, raffreddamento e parametri di processo per ottenere tubi e profili in PE e PP riciclati stabili, resistenti e durevoliSaggio. Riciclo delle Plastiche Post-Consumo. Capitolo 20: Estrusione di tubi e profili in plastica riciclata. Dalla materia instabile alla forma strutturaledi Marco Arezio. Dicembre 25L’estrusione di tubi e profili rappresenta uno dei territori in cui i materiali riciclati mostrano la loro vera capacità di trasformarsi, passando da materia instabile e irregolare a elementi strutturali continui, destinati a sostenere carichi, resistere a deformazioni, mantenere geometrie precise nel tempo. A differenza dell’estrusione di film, qui la materia non deve essere invisibile, ma deve diventare forma: una forma continua, regolare, ripetibile. ed è proprio in questo passaggio dalla fluidità alla stabilità che emerge la complessità del riciclato. Tubi e profili non vengono concepiti come meri contenitori o involucri: rappresentano parti funzionali di sistemi edilizi, infrastrutture leggere, elementi di arredo, canali tecnici, protezioni, distanziatori, canaline, pannelli e strutture esposte a sollecitazioni ambientali variabili. L’estrusione di questi elementi richiede un equilibrio rigoroso fra reologia del fuso, stabilità dimensionale, raffreddamento controllato e consistenza meccanica del materiale. Nei materiali vergini, questo equilibrio nasce da una regolarità molecolare prodotta a monte; nei riciclati, deve essere costruito attraverso una conoscenza profonda della variabilità intrinseca del post-consumo.ACQUISTA IL MANUALE L’estrusione di tubi e profili in PE e PP riciclati presenta una sfida specifica: convertire un materiale non perfettamente omogeneo in una geometria che deve rimanere stabile nel tempo, anche quando cambia temperatura, umidità o carico applicato. Non si tratta soltanto di estrudere un fuso attraverso una testa calibrata: si tratta di costruire una forma che, una volta solidificata, non dovrà deformarsi, incurvarsi, collassare o perdere sezione. La geometria non è un aspetto estetico: è una condizione funzionale.....© Riproduzione Vietata
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 3: Normative Globali ed EPR nel Riciclo delle Plastiche: Strutture, Obblighi e Impatti sulla Filiera
Come direttive europee, regolamenti chimici e sistemi di responsabilità estesa modellano qualità, flussi e competitività nel riciclo delle plastiche post-consumoSaggio. Riciclo delle Plastiche Post-Consumo. Capitolo 3: Normative Globali ed EPR nel Riciclo delle Plastiche: Strutture, Obblighi e Impatti sulla Filieradi Marco Arezio,. Dicembre 25Nel contesto globale del riciclo delle plastiche post-consumo, le normative rappresentano l’ossatura invisibile che orienta le scelte industriali, definisce i limiti operativi e stabilisce gli obiettivi di lungo periodo. Quando si osserva la filiera dall’alto, appare evidente come le tecnologie, pur fondamentali, non siano in grado da sole di determinare la direzione del cambiamento: è la struttura regolatoria, con le sue direttive e i suoi obblighi di responsabilità estesa, a modellare il ritmo con cui i materiali si muovono attraverso il ciclo del rifiuto e tornano a nuova vita. Questo vale in particolare nell’Unione Europea, dove negli ultimi vent’anni si è costruito un sistema normativo stratificato che affronta il tema delle plastiche non solo come questione ambientale, ma come elemento cruciale delle politiche di sostenibilità industriale. La prima grande direttrice è costituita dalla direttiva Packaging & Packaging Waste, che ha introdotto l’obbligo di riciclare una quota crescente degli imballaggi e ha ridefinito cosa significhi, in termini tecnici, imballaggio riciclabile. È una normativa che agisce a monte dei processi, spingendo i produttori a progettare imballaggi in modo più compatibile con le tecnologie di selezione e di rigranulazione. Nel tempo, questa direttiva ha spostato l’attenzione dal semplice rispetto dei target quantitativi alla qualità del riciclo, imponendo che la materia rigenerata sia effettivamente reimpiegabile in applicazioni industriali. La recente evoluzione verso il nuovo regolamento PPWR accentua ulteriormente questa logica: riciclabilità verificabile, tracciabilità del contenuto riciclato, limitazione dei materiali multistrato e obblighi specifici per il settore alimentare sono tasselli di un impianto che richiede precisione tecnica e investimenti mirati.ACQUISTA IL MANUALE A questa si affianca la direttiva SUP, la normativa sulle plastiche monouso che ha segnato un passaggio culturale oltre che industriale. Il legislatore europeo non si è limitato a identificare alcune categorie di prodotti da vietare, ma ha introdotto una visione nuova del rapporto tra oggetti a vita breve e impatti ambientali a lunga permanenza. La SUP ha accelerato la diffusione di materiali compostabili, ha modificato i modelli di consumo e ha imposto alle imprese una riflessione sulla necessità di ridurre gli articoli superflui. Le implicazioni per il riciclo sono considerevoli: non si tratta solo di diminuire i volumi di certi articoli, ma di evitare la dispersione di oggetti difficili da intercettare, che rappresentano una componente significativa della plastica dispersa......© Riproduzione Vietata
SCOPRI DI PIU' Manuale sulla Manutenzione. Capitolo 1: Macchine per Stampaggio a Iniezione. Architettura della Pressa, Componenti Critici e Manutenzione Tecnica
Guida tecnica alle presse a iniezione idrauliche, ibride e full-electric: funzionamento, unità di plastificazione, gruppo di chiusura, sistemi idraulici, servoazionamenti, termoregolazione e criteri di manutenzione industrialeAutore: Marco Arezio. Fondatore della piattaforma rMIX e autore di contenuti tecnici dedicati a materiali plastici, processi industriali, economia circolare e affidabilità degli impianti di trasformazione.Data di pubblicazione: 19 marzo 2026 Abstract tecnico La pressa a iniezione è una delle macchine centrali nella trasformazione delle materie plastiche. Non è soltanto un sistema di produzione del pezzo, ma una piattaforma meccatronica complessa in cui plastificazione, generazione di pressione, chiusura stampo, controllo termico, azionamenti elettrici e logiche digitali devono funzionare in modo coordinato e ripetibile. Quando uno solo di questi sottosistemi degrada, la macchina non perde soltanto efficienza: perde stabilità di processo, qualità del manufatto, disponibilità produttiva e affidabilità manutentiva. Nel contesto italiano, il comparto delle macchine, attrezzature e stampi per plastica e gomma rimane industrialmente molto rilevante. Secondo i dati Amaplast-MECS, il settore ha chiuso il 2024 con un fatturato superiore a 4,82 miliardi di euro, export pari a 3,62 miliardi e una struttura composta da circa 430 costruttori e oltre 15.000 addetti. Questo dato non misura il numero di presse installate, ma descrive bene il peso industriale della filiera a cui lo stampaggio a iniezione appartiene. Questa prima parte dell’articolo descrive la macchina secondo una logica realmente utile per manutentori, process engineer, responsabili di produzione e tecnici di stabilimento: non soltanto “come funziona” una pressa a iniezione, ma quali sono i componenti critici, come degradano, quali segnali anticipano il guasto e quali controlli devono entrare in un piano manutentivo serio.Per i riferimenti legati ai provini stampati e alla coerenza macchina-processo, la norma aggiornata è ISO 294-3:2020, che ha sostituito la versione 2002 oggi ritirata. Per il monitoraggio della contaminazione particellare dei fluidi idraulici, il riferimento corretto è ISO 4406:2021. Per l’integrazione digitale della pressa con MES e robot, le raccomandazioni di riferimento sono EUROMAP 77 ed EUROMAP 79, entrambe basate su interfacce OPC UA. Avvertenza tecnica Le attività di smontaggio, misura, riallineamento, taratura, verifica delle tenute, sostituzione componenti e manutenzione su presse a iniezione devono essere eseguite esclusivamente da personale qualificato, seguendo il manuale OEM, le procedure LOTO e le prescrizioni di sicurezza applicabili. Questo vale in modo particolare per gruppo di chiusura, circuiti idraulici in pressione, resistenze di banda, servoazionamenti, vite-cilindro e stampi. 1.1 — Principio di funzionamento e ciclo di iniezione Il principio di base dello stampaggio a iniezione è noto: il polimero viene plastificato all’interno del cilindro, accumulato davanti alla vite, iniettato in uno stampo chiuso, mantenuto in pressione per compensare il ritiro, raffreddato fino alla solidificazione e infine estratto. Nella pratica industriale, tuttavia, questo schema lineare si traduce in una dinamica molto più complessa. Ogni fase impone alla macchina carichi meccanici, termici e fluidodinamici differenti, e proprio da questa alternanza di stress nascono i principali meccanismi di degrado. Una pressa moderna non deve soltanto raggiungere un certo volume iniettato o una determinata forza di chiusura. Deve ripetere migliaia di cicli con variazioni minime, mantenendo costanti tempo, pressione, velocità, temperatura, posizione vite, risposta del sistema di chiusura e condizioni di termoregolazione. L’affidabilità reale della pressa dipende da questa ripetibilità. 1.1.1 — Le fasi del ciclo di iniezione La fase di plastificazione è quella in cui la vite ruota, trasporta il granulo e genera una fusione omogenea grazie alla combinazione di calore esterno fornito dalle resistenze e di calore interno prodotto dal lavoro meccanico. È la fase più sensibile allo stato della vite, del cilindro e della valvola di non ritorno. La fase di chiusura stampo porta il piano mobile in battuta e sviluppa la forza necessaria a contrastare la pressione di apertura generata dal polimero in cavità. Qui diventano critici parallelismo, integrità dei cinematismi, lubrificazione dei perni o tenuta dei cilindri, a seconda della tecnologia di chiusura. La fase di iniezione è quella più severa per l’unità di plastificazione: la vite avanza assialmente, il materiale attraversa ugello e canali, e la macchina deve sviluppare rapidamente pressioni elevate mantenendo il profilo impostato. La fase di mantenimento o postpressione compensa il ritiro del materiale in raffreddamento. Se la valvola di non ritorno non tiene, il riempimento reale della cavità peggiora anche in assenza di allarmi evidenti. Infine, la fase di raffreddamento ed estrazione determina gran parte del tempo ciclo totale. In molti casi è il vero collo di bottiglia produttivo, e dipende soprattutto dall’efficienza termica dello stampo e dalla qualità dei circuiti di raffreddamento. 1.2 — Unità di iniezione: architettura e componenti critici L’unità di iniezione è il cuore funzionale della pressa. Deve trasformare un granulo solido in una massa fusa omogenea, dosarne il volume con precisione e trasferirla nello stampo sotto controllo di velocità e pressione. Questa duplice funzione rende il gruppo di plastificazione il punto della macchina dove si concentra la combinazione più aggressiva di usura abrasiva, corrosione chimica, fatica termica e sollecitazione meccanica. 1.2.1 — La vite di plastificazione: geometria, materiali e usura La vite di plastificazione governa trasporto, compressione, fusione, miscelazione e accumulo del materiale. La sua geometria influenza direttamente stabilità del dosaggio, qualità del fuso, uniformità termica e pressione sviluppabile. In una vite standard a tre zone si distinguono area di alimentazione, area di compressione e area di dosaggio. Parametri come diametro nominale, rapporto L/D, rapporto di compressione, profondità dei canali e profilo del filetto determinano la compatibilità con il materiale lavorato e la resistenza all’usura. Dal punto di vista manutentivo, la questione centrale non è soltanto “quanto è consumata la vite”, ma dove si consuma e come questa usura modifica il comportamento del fuso. Materiali caricati con fibra di vetro, cariche minerali dure o additivi particolarmente aggressivi accelerano l’erosione del filetto e della punta vite. Allo stesso modo, materiali corrosivi o ritmi di pulizia inadeguati possono compromettere superfici e tenute anche in assenza di forte abrasione. In termini costruttivi, le soluzioni più diffuse vanno dagli acciai nitrurati alle versioni bimetalliche o rivestite. Il criterio corretto non è scegliere il componente “più duro” in assoluto, ma quello coerente con il mix materiali, i volumi annui, i tempi di fermo accettabili e il costo totale di ciclo vita. Nota tecnica La misura periodica del diametro esterno della vite nelle aree più esposte all’usura resta una delle attività più efficaci di manutenzione predittiva. Il suo valore cresce ulteriormente se viene correlato alle ore macchina, ai materiali lavorati e all’andamento di peso, cuscino e tempo di dosaggio. 1.2.2 — Il cilindro di plastificazione: costruzione, tolleranze e degrado Il cilindro, accoppiato alla vite, costituisce il secondo elemento fondamentale del sistema di plastificazione. Non è un semplice contenitore del fuso, ma un componente di precisione, la cui finitura interna, resistenza superficiale e stabilità dimensionale determinano l’efficienza del trasporto e della compressione del materiale. Nel linguaggio tecnico, il parametro più rilevante è il gioco tra vite e cilindro. Quando questo gioco cresce, l’efficienza della plastificazione peggiora: parte del materiale rifluisce, diminuisce la capacità di generare pressione in modo efficace, aumentano i tempi di dosaggio e la macchina tende a compensare con regolazioni più aggressive che spesso peggiorano la stabilità complessiva. Le tolleranze dimensionali richiamate nel testo devono essere sempre lette alla luce del sistema ISO dei limiti e accoppiamenti, di cui ISO 286-1 e ISO 286-2 costituiscono il riferimento di base. Procedura consigliata per la misura del gioco La verifica corretta si esegue con vite estratta e pulita, misura del diametro esterno vite nelle zone critiche, misura del diametro interno cilindro con strumentazione adeguata e registrazione dei risultati nel dossier macchina. Più che il valore singolo, è importante la curva di usura nel tempo, costruita con dati comparabili. 1.2.3 — Ugello, valvola di non ritorno e punta vite L’ugello collega l’unità di iniezione allo stampo e deve garantire continuità di flusso, tenuta termica e compatibilità con il materiale. Un ugello aperto riduce la complessità costruttiva ma richiede materiali e condizioni tali da limitare il drooling; un ugello chiuso introduce una funzione di intercettazione utile per materiali più critici, ma aumenta il carico manutentivo. Ancora più delicata è la valvola di non ritorno, che durante plastificazione si apre per consentire l’accumulo del fuso e durante iniezione deve chiudere con rapidità per impedire il riflusso del materiale verso la vite. Quando questa valvola si deteriora, la macchina può continuare a funzionare apparentemente “bene”, ma il processo diventa progressivamente meno stabile. 1.3 — Unità di chiusura: architettura, sistemi e componenti critici L’unità di chiusura ha due funzioni: aprire e chiudere lo stampo con rapidità controllata e mantenere i due semi-stampi serrati durante l’iniezione. A livello industriale, il gruppo di chiusura è spesso identificato con il tonnellaggio macchina, ma questa semplificazione è riduttiva. Ciò che conta davvero è la capacità di chiudere con precisione, mantenere parallelismo, distribuire correttamente il carico e preservare lo stampo nel tempo. 1.3.1 — Sistema a ginocchiera Il sistema a ginocchiera rimane largamente diffuso nelle presse di media taglia grazie alla sua efficienza meccanica. La forza applicata dall’attuatore viene amplificata da un cinematismo articolato, con vantaggi in termini di velocità e contenimento del fabbisogno energetico. Dal punto di vista manutentivo, però, questa architettura richiede attenzione costante a perni, boccole, punti di articolazione, lubrificazione e giochi. Quando i giochi crescono, il difetto non si manifesta soltanto come rumorosità o perdita di precisione cinematica. La conseguenza più seria è l’alterazione del parallelismo dei piani e della distribuzione della forza sullo stampo, con aumento del rischio di bave, usure asimmetriche e danni allo stampo stesso. 1.3.2 — Sistema idraulico diretto Nelle presse di grande tonnellaggio e in alcune applicazioni specifiche si preferisce la chiusura idraulica diretta. In questo caso il cinematismo è più semplice, ma la precisione dipende ancora di più dalla qualità del circuito idraulico, dalla tenuta dei cilindri, dalla stabilità delle valvole e dalla contaminazione dell’olio. Si riduce l’usura meccanica dei giunti articolati, ma cresce il peso della manutenzione fluido-potenza. 1.3.3 — Colonne, piani fisso e mobile: parallelismo e allineamento Le colonne guidano il movimento del piano mobile e trasferiscono i carichi del sistema di chiusura. Il loro stato, insieme alla planarità e al parallelismo dei piani, incide direttamente sulla qualità di stampaggio. Anche differenze geometriche ridotte possono creare una distribuzione irregolare della forza di chiusura, con effetti visibili sul pezzo e invisibili ma più pericolosi sullo stampo. Per applicazioni di precisione e per la produzione di provini, i riferimenti della famiglia ISO 294 restano utili nel richiamare la necessità di una macchina ripetibile e geometricamente coerente. La versione aggiornata per le piccole piastre è la ISO 294-3:2020. 1.4 — Sistemi idraulici: il cuore energetico della pressa Nelle presse idrauliche e ibride, il sistema idraulico rappresenta il principale vettore di potenza. Pompa, serbatoio, filtri, valvole, accumulatori, cilindri, scambiatori e tubazioni compongono un ecosistema in cui la qualità del fluido è decisiva quanto la qualità dei componenti. 1.4.1 — Architettura del sistema idraulico Le architetture moderne privilegiano pompe a cilindrata variabile e logiche servoassistite per ridurre consumi e calore disperso. Questo migliora l’efficienza energetica, ma rende ancora più importante il controllo della pulizia del fluido. Le pompe e le valvole di precisione lavorano infatti con giochi interni molto ridotti: basta una contaminazione non controllata per accelerare usura, perdite interne e instabilità dinamica. 1.4.2 — Gestione della qualità dell’olio idraulico Il riferimento internazionale per la classificazione della contaminazione particellare dell’olio è ISO 4406:2021, che definisce il codice usato per esprimere il numero di particelle solide presenti nel fluido. In ottica manutentiva, questo significa che il controllo dell’olio non può essere ridotto a “olio pulito o sporco”: serve un monitoraggio formalizzato, confrontabile e tracciabile nel tempo. Accanto alla contaminazione solida, la presenza di acqua è uno dei fattori più pericolosi. Favorisce ossidazione, degradazione degli additivi, corrosione, instabilità del film lubrificante e comportamento anomalo delle valvole. Un buon programma manutentivo deve quindi integrare analisi particellare, controllo dell’acqua, verifica della viscosità, ispezione filtri e gestione delle temperature operative. 1.5 — Sistemi di controllo e azionamenti elettrici La pressa contemporanea non è più soltanto una macchina meccanica o idraulica. È una macchina digitale. PLC, HMI, encoder, drive, sensori, reti industriali e sistemi di raccolta dati sono ormai parte integrante della sua affidabilità. 1.5.1 — Presse full-electric, idrauliche e ibride: implicazioni manutentive Le presse full-electric eliminano gran parte delle criticità legate all’olio idraulico, migliorano precisione e pulizia e riducono i consumi in molte applicazioni. In cambio, spostano il baricentro della manutenzione verso servoazionamenti, riduttori, viti a ricircolo, encoder, raffreddamento elettronico e obsolescenza dei drive. Le presse idrauliche mantengono robustezza, versatilità e forte diffusione industriale, ma richiedono una disciplina elevata sulla qualità dell’olio e sul mantenimento del circuito. Le ibride cercano di combinare i vantaggi di entrambe: minore consumo, buona dinamica, buona forza disponibile. Tuttavia, proprio perché uniscono tecnologie diverse, richiedono competenze più ampie e una gestione manutentiva più trasversale. 1.5.2 — Servoazionamenti: encoder, motori, drive Motori brushless, encoder assoluti, inverter e moduli di potenza devono essere considerati componenti soggetti a invecchiamento, non elementi “esenti da manutenzione”. I cuscinetti si degradano, gli encoder soffrono contaminazione e vibrazioni, i condensatori dei drive invecchiano termicamente. Un piano manutentivo maturo deve prevedere backup dei parametri, controllo della ventilazione dei quadri, monitoraggio termico e gestione dell’obsolescenza elettronica. Sul piano della connettività, la standardizzazione OPC UA promossa da EUROMAP ha un valore crescente. EUROMAP 77 definisce lo scambio dati tra pressa e MES; EUROMAP 79 disciplina l’interfaccia tra pressa e robot; EUROMAP 83 fornisce le definizioni generali condivise delle interfacce OPC UA del settore. 1.6 — Sistemi di termoregolazione: riscaldamento e raffreddamento Il controllo termico è uno dei pilastri meno spettacolari ma più determinanti dello stampaggio a iniezione. Senza termoregolazione stabile non esiste processo ripetibile. Il cilindro deve fondere e mantenere il polimero nel corretto intervallo di temperatura; lo stampo deve sottrarre calore nel modo più uniforme e rapido possibile. 1.6.1 — Resistenze di banda e sistemi di riscaldamento del cilindro Le resistenze di banda suddividono il cilindro in zone termiche controllate. Il loro degrado non si manifesta sempre con un guasto netto. Più spesso compare come perdita progressiva di efficienza, tempi di riscaldamento più lunghi, oscillazioni termiche, scostamenti persistenti tra set-point e temperatura reale. Per questo la manutenzione non dovrebbe limitarsi alla sostituzione “a guasto”, ma includere controlli elettrici, verifica dispersioni e confronto tra potenza assorbita e risposta termica. 1.6.2 — Termoregolazione dello stampo: chiller, termoregolatori e circuiti Il raffreddamento dello stampo non è un servizio accessorio: in molti processi è il fattore che determina il tempo ciclo reale. Circuiti intasati, incrostazioni calcaree, corrosione galvanica, acqua tecnica non trattata, perdite ai raccordi e scambio termico degradato portano a deformazioni, instabilità dimensionale e aumento dei secondi ciclo. Dal punto di vista industriale, la gestione dell’acqua tecnica dovrebbe essere trattata come una disciplina di processo: qualità dell’acqua, durezza, inibitori, controllo biologico e pulizia programmata dei circuiti. 1.7 — Il mercato delle presse a iniezione e le implicazioni manutentive del costruttore Conoscere il mercato non serve soltanto a scegliere la macchina da acquistare. Serve a capire quanto sarà sostenibile la manutenzione negli anni. Una pressa con buona architettura meccanica ma scarsa disponibilità di ricambi, documentazione incompleta, drive non più supportati o rete service insufficiente può diventare rapidamente un problema economico. Nel mercato italiano convivono costruttori europei, asiatici e giapponesi, con specializzazioni diverse per tonnellaggio, precisione, packaging, automotive, medicale o grandi pezzi. Più che inseguire classifiche generiche, il responsabile tecnico dovrebbe valutare quattro elementi: qualità della rete di assistenza, disponibilità ricambi, struttura software/elettronica e trasparenza documentale. Conclusione tecnica della Capitolo 1 Comprendere l’architettura di una pressa a iniezione significa superare la visione semplificata della macchina come “tonnellaggio + vite + stampo”. In realtà la pressa è un sistema integrato in cui ogni degrado, anche minimo, può amplificarsi attraverso il processo: una vite usurata altera la plastificazione, una valvola di non ritorno compromette la post pressione, un circuito idraulico sporco destabilizza i movimenti, un asse elettrico fuori tolleranza altera le posizioni, un circuito di raffreddamento incrostato allunga il ciclo e peggiora il pezzo. Per questo la manutenzione della pressa non deve essere pensata come attività accessoria o reattiva, ma come funzione tecnica con impatto diretto su qualità, produttività, consumi, vita stampo e marginalità industriale. La parte successiva di questo lavoro dovrebbe entrare nel merito di metodi di misura, frequenze di controllo, schede macchina, protocolli ispettivi e soglie operative, trasformando la conoscenza architetturale in un vero programma manutentivo.FontiIl primo riferimento fondamentale è la UNI EN ISO 20430:2020, norma che definisce i requisiti di sicurezza per le macchine di stampaggio a iniezione per materie plastiche e gomma. È oggi il riferimento più importante per chi descrive l’architettura, l’uso e la manutenzione in sicurezza di una pressa, anche perché ha sostituito i riferimenti più datati precedentemente usati nel settore. A livello di inquadramento legislativo europeo, è poi indispensabile richiamare il Regolamento (UE) 2023/1230 sulle macchine, che costituisce il nuovo quadro normativo generale per la sicurezza delle macchine industriali e include tra le macchine rilevanti anche quelle per stampaggio a iniezione o compressione delle plastiche e della gomma.Per quanto riguarda la precisione di processo e la coerenza tecnica nelle attività di stampaggio di provini, una fonte utile e aggiornata è la ISO 294-3:2020, dedicata allo stampaggio a iniezione di provini termoplastici. Anche se non è una norma centrata sulla manutenzione della pressa, è molto utile quando si affrontano ripetibilità, stabilità macchina e prestazioni nelle applicazioni di precisione. Sul fronte dei sistemi idraulici, la norma da citare è invece la ISO 4406:2021, che definisce il metodo di classificazione del livello di contaminazione particellare dei fluidi. È la base più solida per trattare il tema della pulizia dell’olio idraulico, che in una pressa tradizionale o ibrida ha un impatto diretto su pompe, valvole, cilindri e continuità di servizio.Quando nell’articolo si richiamano concetti come tolleranze H7, giochi dimensionali, accoppiamenti o precisione delle lavorazioni interne del cilindro e di altri componenti meccanici, il riferimento corretto è il sistema ISO delle tolleranze definito da ISO 286-1:2010 e ISO 286-2:2010. Queste norme aiutano a dare fondamento tecnico ai richiami sulle tolleranze geometriche e sugli accoppiamenti meccanici, evitando formulazioni troppo generiche o non verificabili.Per la parte relativa all’integrazione digitale della pressa, alla raccolta dati di processo, alla connessione con i sistemi MES e all’interfaccia con i robot, le fonti più corrette sono le raccomandazioni EUROMAP 77 ed EUROMAP 79. La prima riguarda l’interfaccia tra macchina di stampaggio a iniezione e Manufacturing Execution System; la seconda l’interfaccia tra pressa e robot. Entrambe sono oggi particolarmente importanti per collocare l’articolo in una prospettiva moderna, coerente con le logiche di interoperabilità, monitoraggio e industria connessa.Infine, per contestualizzare il peso economico e industriale del comparto italiano delle macchine per plastica e gomma, è utile citare i dati ufficiali diffusi da Amaplast-MECS. Questi documenti permettono di inserire la pressa a iniezione all’interno di una filiera industriale strutturata, evitando affermazioni non documentate sul numero di macchine installate e mantenendo invece il discorso ancorato a dati ufficiali su fatturato, export e dimensione del settore.FAQChe cos’è una pressa per stampaggio a iniezione?Una pressa a iniezione è una macchina industriale che fonde un materiale polimerico, lo spinge ad alta pressione in uno stampo chiuso e ne controlla riempimento, mantenimento, raffreddamento ed estrazione. È una delle tecnologie centrali nella trasformazione delle materie plastiche, perché consente di produrre componenti con elevata ripetibilità, geometrie complesse e cicli ad alta produttività.Quali sono i componenti più importanti di una pressa a iniezione?I componenti più critici sono l’unità di plastificazione, composta in particolare da vite, cilindro, punta vite e valvola di non ritorno, il gruppo di chiusura dello stampo, i sistemi idraulici o elettrici di azionamento, il controllo elettronico e il sistema di termoregolazione. Ognuno di questi sottosistemi incide direttamente sulla qualità del pezzo, sulla stabilità del processo e sulla disponibilità della macchina.Perché la vite di plastificazione è considerata un componente critico?La vite è il componente che trasporta, comprime, fonde e miscela il polimero. Qualsiasi alterazione della sua geometria per usura, corrosione o abrasione compromette la qualità del fuso e la costanza del dosaggio. Questo significa che una vite degradata non provoca solo un problema meccanico, ma genera instabilità di processo, variazioni di peso pezzo e riduzione della ripetibilità produttiva.Come si riconosce una valvola di non ritorno usurata?Nella pratica di produzione i segnali più comuni sono l’instabilità del cuscino, la variabilità del peso del pezzo, la necessità di aumentare postpressione o tempo di mantenimento e un generale peggioramento della regolarità del ciclo. Spesso il deterioramento della valvola non genera un allarme diretto immediato, ma si manifesta come una deriva progressiva della qualità.Qual è la differenza tra pressa idraulica, full-electric e ibrida?La pressa idraulica utilizza circuiti oleodinamici per generare i movimenti principali; la full-electric impiega servoazionamenti elettrici; la ibrida combina le due tecnologie. Le macchine full-electric offrono in genere maggiore precisione e pulizia operativa, mentre le idrauliche restano molto diffuse per robustezza e versatilità. Le ibride cercano un equilibrio tra prestazioni dinamiche, efficienza energetica e disponibilità di forza.Perché l’olio idraulico è così importante in una pressa tradizionale?Perché in una pressa idraulica l’olio non è solo un fluido di servizio, ma il mezzo con cui si trasmette l’energia. Se è contaminato da particelle o acqua, il degrado riguarda pompe, valvole, cilindri e precisione di risposta della macchina. Una gestione insufficiente della qualità dell’olio aumenta il rischio di guasti, deriva prestazionale e fermi macchina.Qual è la norma principale di sicurezza per le presse a iniezione?Il riferimento tecnico di sicurezza più importante è la UNI EN ISO 20430:2020, mentre il quadro normativo europeo generale è dato dal Regolamento (UE) 2023/1230 sulle macchine. A cosa servono le norme ISO 286 in un articolo sulle presse a iniezione?Servono a dare fondamento tecnico ai richiami sulle tolleranze dimensionali e sugli accoppiamenti meccanici. Quando si parla di diametri, sedi, giochi vite-cilindro o lavorazioni di precisione, è corretto riferirsi al sistema ISO dei limiti e accoppiamenti definito da ISO 286-1 e ISO 286-2.Perché la termoregolazione dello stampo incide così tanto sul ciclo?Perché la qualità del raffreddamento influisce direttamente sul tempo ciclo, sulla finitura superficiale, sulle deformazioni e sulle tensioni residue del pezzo. Anche una macchina perfettamente efficiente può perdere produttività e qualità se lo stampo non scambia calore in modo uniforme e costante.Qual è il ruolo di EUROMAP 77 e EUROMAP 79?EUROMAP 77 definisce l’interfaccia tra pressa e sistemi MES per lo scambio dei dati di processo, mentre EUROMAP 79 riguarda l’interfaccia tra pressa e robot. Sono riferimenti fondamentali quando si parla di automazione, raccolta dati, interoperabilità e integrazione digitale in ottica Industry 4.0.Perché il costruttore della pressa conta anche dal punto di vista manutentivo?Perché non basta valutare tonnellaggio, velocità o prezzo di acquisto. La disponibilità di ricambi, la qualità della documentazione tecnica, la rete di assistenza, il supporto software e la gestione dell’obsolescenza elettronica influiscono direttamente sui costi di fermo, sulla manutenzione preventiva e sulla vita utile reale della macchina.Quanto è importante il comparto italiano delle macchine per plastica e gomma?È un comparto di forte rilevanza industriale. I dati Amaplast-MECS mostrano un settore con miliardi di euro di fatturato e una forte vocazione all’export, confermando il peso economico e tecnologico della filiera delle macchine per la trasformazione delle materie plastiche in Italia.
SCOPRI DI PIU' PVC Riciclato – Manuale Tecnico - Capitolo 9: Granulazione e stabilizzazione del PVC riciclato
Come stabilizzare e granulare il PVC riciclato: scelta degli additivi, controllo delle impurità e criteri qualità per un granulo stabile e vendibilePVC Riciclato – Manuale Tecnico - Capitolo 9: Granulazione e stabilizzazione del PVC riciclatodi Marco ArezioAdditivi di stabilizzazione termica Nel PVC riciclato, la stabilizzazione termica non è un’operazione accessoria né un semplice adattamento delle pratiche utilizzate per il materiale vergine. È, al contrario, una fase progettuale centrale, nella quale si decide se il materiale potrà affrontare una nuova vita industriale in modo stabile, ripetibile e tecnicamente affidabile. A differenza del PVC vergine, che arriva in trasformazione con un sistema stabilizzante definito e coerente, il PVC da riciclo presenta una stabilità “residua”, spesso disomogenea e difficile da prevedere, frutto della sua storia di utilizzo, di lavorazione e di esposizione a stress termici e ambientali. Il concetto di stabilità nel PVC riciclato deve quindi essere riformulato. Non si tratta di ripristinare una condizione originaria, ormai irraggiungibile, ma di progettare una nuova stabilità compatibile con lo stato reale del materiale. Questo approccio richiede una comprensione profonda dei meccanismi di degradazione del PVC e del ruolo che gli additivi di stabilizzazione possono svolgere in un sistema già parzialmente compromesso. L’errore più comune è applicare schemi di stabilizzazione pensati per il vergine a un materiale che ha già consumato una parte significativa del proprio “capitale chimico”. Nel PVC, la degradazione termica è principalmente associata alla deidroclorurazione, un processo autocatalitico che porta alla formazione di sequenze polieniche e alla progressiva perdita di proprietà meccaniche e cromatiche. Nel materiale riciclato, questo processo può essere già stato avviato, anche se non sempre in modo evidente. La presenza di residui di stabilizzanti storici, spesso in quantità non note, complica ulteriormente il quadro. Questi residui possono interagire con i nuovi additivi introdotti in fase di granulazione, generando effetti sinergici o antagonisti difficili da prevedere. Dal punto di vista industriale, la scelta degli additivi di stabilizzazione termica nel PVC riciclato deve partire da una valutazione realistica della stabilità residua del materiale. Non esiste un “livello standard” di stabilizzazione valido per tutti i flussi. Materiali provenienti da applicazioni rigide di lunga durata presentano problematiche diverse rispetto a PVC plastificati utilizzati in contesti dinamici. Anche all’interno della stessa categoria applicativa, la variabilità può essere elevata. Questo rende indispensabile un approccio flessibile e adattivo alla stabilizzazione. Un aspetto centrale è il bilanciamento tra protezione termica e stress di processo. Aggiungere stabilizzanti in quantità elevate può sembrare una soluzione intuitiva per compensare la fragilità del materiale riciclato, ma nella pratica industriale questa strategia è spesso controproducente. Un eccesso di stabilizzanti può alterare la reologia del fuso, influenzare negativamente la gelificazione e creare problemi di compatibilità con altri additivi o con il materiale stesso. Nel PVC riciclato, la sovra stabilizzazione è uno degli errori più frequenti e meno immediatamente riconoscibili. La stabilizzazione efficace è quella che accompagna il materiale lungo il processo di granulazione e nelle successive fasi di trasformazione, senza introdurre rigidità o instabilità aggiuntive. Questo richiede una distribuzione omogenea degli additivi e una loro integrazione coerente nel sistema polimerico. Nel riciclo, dove l’eterogeneità è la norma, ottenere questa omogeneità è una sfida tecnica che coinvolge non solo la scelta degli additivi, ma anche le condizioni di processo e la qualità della miscelazione....ACQUISTA IL MANUALEPUBBLICIZZA LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU'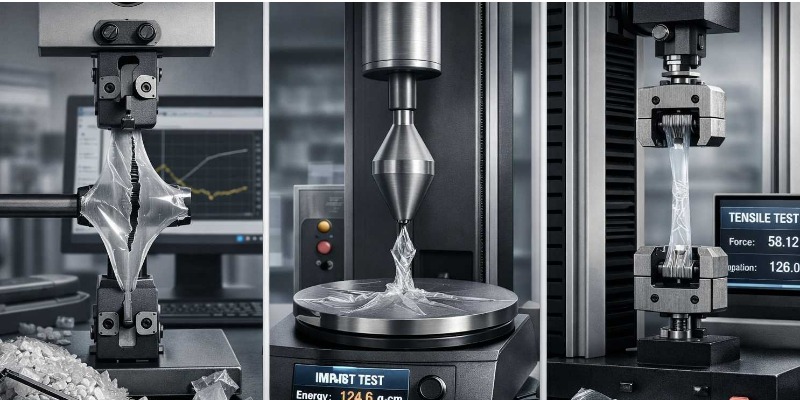 Film Plastico Riciclato. Capitolo 17: Caratterizzazione del Film in Polimeri Riciclati
Come interpretare test meccanici (tear, dart, tensile), proprietà ottiche (haze, gloss, trasparenza), barriera (WVTR, OTR) e prove di saldatura Manuale tecnico. Film Plastico Riciclato. Capitolo 17: Caratterizzazione del Film in Polimeri Riciclatidi Marco Arezio. Gennaio 2026Test meccanici: tear, dart e tensile nei film in riciclato La caratterizzazione meccanica del film rappresenta il momento in cui il materiale, fino a quel punto descritto in termini di processo, formulazione e stabilità produttiva, viene tradotto in prestazioni misurabili. Nei film realizzati con polimeri riciclati, questa fase assume un valore che va oltre il semplice rispetto di una specifica: diventa uno strumento di interpretazione del comportamento reale del materiale e della sua idoneità funzionale. I test meccanici non forniscono risposte assolute, ma indicazioni che devono essere lette criticamente alla luce della natura eterogenea del riciclato. A differenza del vergine, dove i valori meccanici tendono a essere ripetibili e relativamente stabili, nei film riciclati la dispersione dei risultati è parte integrante del dato. Comprendere come e perché un film mostra una certa variabilità nei test di tear, dart o tensile è fondamentale per evitare interpretazioni fuorvianti e decisioni industriali errate. La caratterizzazione meccanica, in questo contesto, non serve a dimostrare che il riciclato “equivale” al vergine, ma a definire in modo affidabile ciò che il materiale è in grado di fare. Significato funzionale dei test meccanici nel film riciclato I test meccanici applicati ai film flessibili sono spesso utilizzati come proxy del comportamento in uso. Tuttavia, nei materiali riciclati, la correlazione tra valore di prova e prestazione reale non è sempre lineare. Un film può mostrare valori di resistenza a trazione elevati e fallire rapidamente in applicazioni dinamiche, oppure presentare risultati mediamente inferiori ma offrire una maggiore affidabilità in condizioni d’uso reali. Questo apparente paradosso deriva dal fatto che i test standardizzati isolano specifici meccanismi di deformazione e rottura, mentre l’uso reale del film coinvolge sollecitazioni complesse e multiaxiali. Nei riciclati, dove la struttura molecolare e la distribuzione delle proprietà non sono uniformi, questa differenza diventa particolarmente evidente. La caratterizzazione meccanica deve quindi essere interpretata come una mappa di comportamento, non come un giudizio univoco. Tear test: resistenza alla propagazione dello strappo Il test di resistenza allo strappo rappresenta uno degli indicatori più rilevanti per i film in polimeri riciclati, soprattutto per applicazioni come sacchi, shopper e film industriali. A differenza della resistenza a trazione, che misura la capacità del materiale di sopportare un carico uniforme, il tear test valuta la capacità del film di arrestare o deviare una cricca in propagazione. Nei materiali riciclati, il comportamento allo strappo è fortemente influenzato dalla microstruttura del film. Inclusioni, variazioni locali di viscosità e differenze di orientamento molecolare creano percorsi preferenziali per la propagazione della rottura. Un film con un’elevata dispersione di proprietà può mostrare valori di tear molto variabili anche all’interno della stessa bobina....ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 18: Stampaggio ad iniezione della plastica riciclata. Reologia, difetti e qualità dei manufatti
Come ottimizzare parametri, stampi e granuli post-consumo per ottenere pezzi in plastica riciclata stabili, performanti e industrialmente ripetibiliSaggio. Riciclo delle Plastiche Post-Consumo. Capitolo 18: Stampaggio ad iniezione della plastica riciclata. Reologia, difetti e qualità dei manufattidi Marco Arezio. Dicembre 25Lo stampaggio a iniezione dei materiali riciclati rappresenta uno dei passaggi più delicati della loro seconda vita industriale. Se l’estrusione e il compounding definiscono la materia prima, è in pressa che il materiale mostra la propria verità. Ciò che non è stato perfettamente controllato nelle fasi precedenti, ciò che il polimero porta con sé della sua storia termica, ciò che resta delle sue irregolarità molecolari e delle sue contaminazioni invisibili, emerge con chiarezza durante l’iniezione. La reologia dei riciclati non è semplicemente la reologia di un polimero fuso: è la reologia di una memoria complessa. Nello stampaggio di un materiale vergine, la viscosità segue curve prevedibili, la stabilità termica è elevata, la risposta agli incrementi di shear rate è ripetibile, gli additivi sono noti e gli stabilizzanti ancora attivi. Nel riciclato, invece, il comportamento è il risultato di una molteplicità di fattori: lunghezze molecolari non uniformi, residui di degradazione, micro inclusioni solide, cristallinità variabile, additivi esausti o interagenti tra loro, pigmenti non compatibili, miscele di PE e PP in percentuali non sempre identiche tra un lotto e il successivo. La reologia diventa il riflesso di questa complessità.ACQUISTA IL MANUALE Il primo elemento critico risiede nella variabilità del peso molecolare. Molti flussi post-consumo presentano una distribuzione delle lunghezze di catena più ampia rispetto ai materiali vergini. Questo comporta, durante l’iniezione, un comportamento apparentemente contraddittorio: a bassi shear rate il materiale può sembrare eccessivamente viscoso, quasi pigro a fondersi e a scorrere; a shear elevati, invece, può cedere troppo velocemente, generando fronti di flusso irregolari, instabilità nelle pressioni e difficoltà di riempimento nelle zone sottili dello stampo. Il risultato è un materiale che non risponde secondo i modelli di riferimento abituali e richiede un approccio interpretativo più empirico, basato sull’osservazione del comportamento reale piuttosto che sulla teoria ideale.....© Riproduzione Vietata
SCOPRI DI PIU' Film Plastico Riciclato. Capitolo 3: LDPE riciclato. Origine degli scarti, proprietà tecniche e criteri industriali di utilizzo
Analisi dei flussi post-consumo, comportamento in trasformazione e limiti applicativi del polietilene a bassa densità nel packaging flessibileManuale. Film Plastico Riciclato. Capitolo 3: LDPE riciclato. Origine degli scarti, proprietà tecniche e criteri industriali di utilizzodi Marco Arezio. Dicembre 25.Il polietilene a bassa densità (LDPE) rappresenta uno dei materiali più diffusi e strategici nel settore del packaging flessibile, sia in termini di volumi immessi sul mercato sia per varietà di applicazioni. La sua flessibilità, la resistenza alla lacerazione, la saldabilità e la capacità di essere trasformato in film sottili lo hanno reso, nel corso dei decenni, il materiale di riferimento per sacchetti, buste, film da imballaggio e involucri protettivi. Proprio questa diffusione capillare è alla base dell’abbondante disponibilità di scarti post-consumo, che costituiscono oggi una delle principali fonti di LDPE riciclato. Analizzare le origini degli scarti post-consumo di LDPE significa entrare nel merito della relazione tra uso finale del prodotto, modalità di consumo e qualità del materiale recuperabile. A differenza di altri polimeri più rigidi o strutturali, l’LDPE è impiegato prevalentemente in applicazioni a ciclo di vita breve, spesso legate al consumo quotidiano. Questo aspetto determina una grande quantità di rifiuto generato, ma introduce anche una variabilità significativa in termini di composizione, contaminazione e stato di degrado del materiale. Gli scarti post-consumo di LDPE derivano in larga misura da imballaggi flessibili destinati al contatto diretto o indiretto con merci di diversa natura. Sacchetti per la spesa, film per il confezionamento di prodotti alimentari, involucri protettivi per beni industriali e agricoli costituiscono una parte rilevante di questo flusso. Ciascuna di queste applicazioni lascia un’impronta specifica sul materiale, influenzandone le caratteristiche chimico-fisiche al momento della raccolta. Un elemento centrale nella valutazione degli scarti post-consumo è il grado di esposizione del materiale a fattori di degrado. Durante la fase d’uso, il film in LDPE può essere sottoposto a sollecitazioni meccaniche, termiche e ambientali che incidono sulla lunghezza delle catene polimeriche e sulla stabilità del materiale. L’esposizione alla luce solare, in particolare nei contesti agricoli o logistici, può innescare fenomeni di foto-ossidazione che compromettono parzialmente le proprietà meccaniche del polimero. Anche il contatto con sostanze grasse, detergenti o residui organici contribuisce a modificare il profilo del materiale recuperato. Dal punto di vista del riciclo, non tutti gli scarti post-consumo di LDPE presentano lo stesso potenziale di valorizzazione. La qualità del materiale recuperabile dipende in modo significativo dalle modalità di raccolta e dalle condizioni in cui il rifiuto viene conferito. La raccolta differenziata domestica, ad esempio, genera flussi di LDPE caratterizzati da un’elevata eterogeneità, sia in termini di provenienza sia di grado di contaminazione. Al contrario, scarti post-consumo provenienti da circuiti più controllati, come la grande distribuzione o la logistica industriale, tendono a presentare caratteristiche più uniformi. Un aspetto spesso sottovalutato riguarda la presenza di materiali estranei all’interno dei flussi di LDPE post-consumo. Etichette, inchiostri, residui di altri polimeri e contaminanti inorganici rappresentano una sfida rilevante per le fasi successive di selezione e rigenerazione. Anche piccole percentuali di materiali incompatibili possono influenzare negativamente il comportamento del fuso durante l’estrusione, rendendo più complessa la produzione di film riciclati di qualità costante. ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU'