
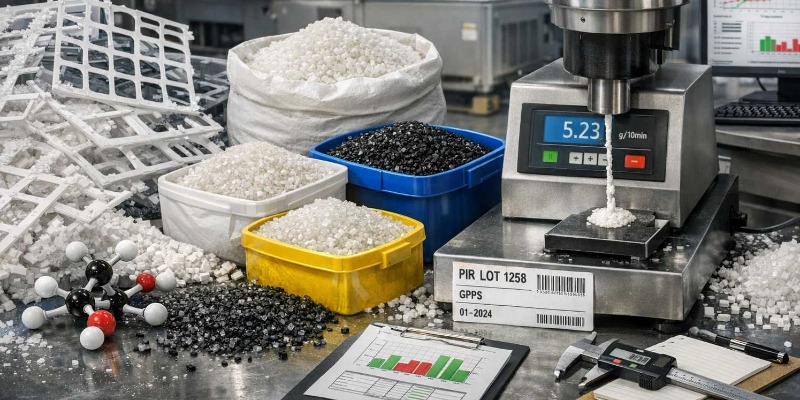
 Manuale del Polistirolo Riciclato. Capitolo 3: PS Post-Industriale (PIR). Origine, Qualità e Controllo Tecnico del Polistirolo da Scarto Produttivo
Analisi tecnica del polistirolo post-industriale: tipologie di scarto, stabilità molecolare, gestione interna, tracciabilità e criteri di reinserimento nel ciclo produttivoManuale del Polistirolo Riciclato. Capitolo 3: PS Post-Industriale (PIR). Origine, Qualità e Controllo Tecnico del Polistirolo da Scarto Produttivodi Marco Arezio 3.1 Origine e tipologie dello scarto post-industriale: struttura del flusso, qualità intrinseca e controllo di processo Il polistirolo post-industriale (PIR) rappresenta, sotto il profilo tecnico e gestionale, la forma più controllabile di materia prima per il riciclo. A differenza del post-consumo, che nasce in un contesto diffuso e spesso eterogeneo, il PIR è generato all’interno di un ambiente produttivo noto, regolato e misurabile. Questo elemento cambia radicalmente la qualità del materiale e le strategie di recupero. Comprendere in profondità l’origine e la natura dello scarto post-industriale è fondamentale per impostare correttamente la produzione di granulo riciclato ad alte prestazioni. Lo scarto PIR si origina durante la trasformazione primaria del polistirolo vergine o già compoundato. Non si tratta di rifiuto generato dall’utilizzatore finale, ma di materiale escluso dal ciclo produttivo per motivi dimensionali, qualitativi o di avviamento. Le principali fonti sono riconducibili a quattro macro-categorie: rifili di termoformatura, sfridi di stampaggio a iniezione, scarti di avviamento linea e prodotti fuori specifica. Nel processo di termoformatura di lastre in GPPS o HIPS, la lastra estrusa viene riscaldata e deformata su stampi per ottenere vaschette, contenitori o blister. Dopo il taglio del prodotto finito, rimane una struttura reticolare di rifilo che mantiene la stessa composizione della lastra originaria. Questo rifilo rappresenta una delle fonti più pure di PIR: il materiale ha subito un solo ciclo termico, non è stato contaminato da agenti esterni e mantiene proprietà meccaniche prossime al vergine. Tuttavia, può presentare tensioni residue e leggera variazione dell’indice di fluidità. Nel caso dello stampaggio a iniezione, gli sfridi derivano principalmente dai canali di iniezione (materozze) e da pezzi fuori tolleranza. Anche in questo caso la composizione è nota, ma il materiale può aver subito un’esposizione termica più intensa rispetto alla termoformatura, con possibile incremento dell’MFI. Nei cicli di avviamento, la regolazione iniziale di temperatura e pressione può generare lotti di pezzi non conformi che, se non separati correttamente, introducono variabilità nel flusso di riciclo. Una categoria spesso sottovalutata è rappresentata dalle lastre fuori specifica. In estrusione piana, variazioni temporanee di spessore o instabilità di flusso possono generare produzioni che non rispettano le tolleranze dimensionali. Queste lastre, pur essendo strutturalmente valide, vengono scartate e reindirizzate al macinato. Se la variazione di spessore è accompagnata da instabilità termica, il materiale può presentare zone parzialmente degradate. Dal punto di vista chimico, il PIR ha generalmente subito un singolo ciclo di fusione. Questo significa che la riduzione del peso molecolare è contenuta, ma non nulla. La scissione di catena indotta da temperatura e ossigeno può aver prodotto una leggera variazione nella distribuzione dei pesi molecolari. La differenza rispetto al vergine è spesso misurabile ma compatibile con reinserimento diretto nel processo....ACQUISTA IL MANUALEPUBBLICIZZA LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU'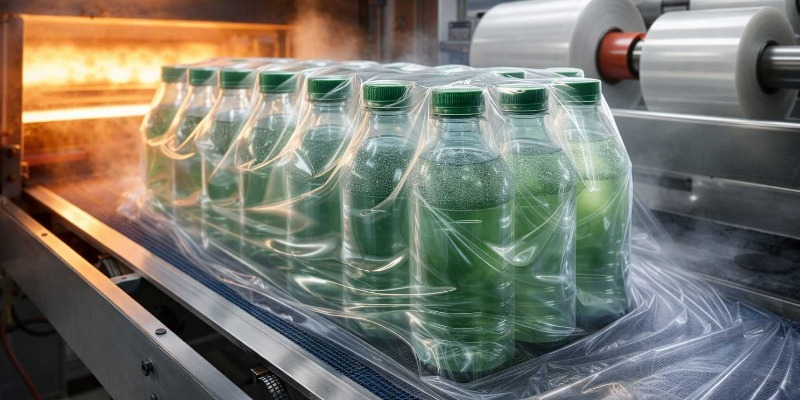 Film Plastico Riciclato. Capitolo 19: Film tecnici in polimeri riciclati. Prestazioni, limiti applicativi e strategie di progettazione
Analisi tecnica dei film termoretraibili, agricoli, protettivi ed industriali in plastica riciclata tra comportamento termomeccanico, affidabilità d’uso e posizionamento di mercatoManuale tecnico. Film Plastico Riciclato. Capitolo 19: Film tecnici in polimeri riciclati. Prestazioni, limiti applicativi e strategie di progettazionedi Marco Arezio Film termoretraibiliI film termoretraibili rappresentano una delle applicazioni tecnicamente più sofisticate del packaging flessibile, poiché richiedono un controllo preciso del comportamento del materiale non solo in fase di estrusione, ma anche durante una trasformazione successiva indotta dal calore. Nel contesto dei polimeri riciclati, i film termoretraibili costituiscono un banco di prova particolarmente severo, in cui emergono in modo evidente i limiti e le potenzialità del materiale. A differenza di altri film funzionali, il termoretraibile non è valutato esclusivamente per la sua integrità strutturale statica, ma per la sua capacità di reagire in modo controllato a uno stimolo termico, modificando dimensioni e tensioni interne senza perdere continuità o generare difetti. Questo comportamento richiede una microstruttura del film altamente coerente, una distribuzione uniforme delle proprietà meccaniche e una stabilità di processo elevata. Nei materiali riciclati, ottenere questo equilibrio rappresenta una sfida tecnica rilevante. Funzione tecnica del film termoretraibile La funzione primaria del film termoretraibile è quella di avvolgere e stabilizzare un prodotto o un insieme di prodotti attraverso una contrazione controllata indotta dal calore. Questo processo genera una forza di contenimento che migliora la stabilità del carico, riduce il volume dell’imballaggio e protegge il prodotto da agenti esterni come polvere e umidità. Dal punto di vista industriale, il film non deve solo retrarre, ma farlo in modo prevedibile e uniforme. Una retrazione disomogenea genera tensioni localizzate che possono portare a rotture, grinze o deformazioni indesiderate. Nei polimeri riciclati, la capacità di garantire una retrazione uniforme è strettamente legata alla qualità del materiale e al controllo del processo di estrusione.Comportamento termomeccanico e orientamentoIl comportamento termoretraibile di un film è il risultato diretto dell’orientamento molecolare impartito durante l’estrusione e il raffreddamento. Nei film vergini, questo orientamento può essere progettato con precisione relativamente elevata. Nei riciclati, invece, la distribuzione dell’orientamento è spesso meno uniforme a causa della variabilità del materiale e delle sue proprietà reologiche. Dal punto di vista tecnico, la retrazione avviene quando il film viene riscaldato al di sopra della temperatura di rilassamento dell’orientamento molecolare. Nei riciclati, questa temperatura può variare localmente, generando una risposta non omogenea al calore. Questo fenomeno si traduce in retrazioni irregolari, difficili da controllare in applicazioni industriali ad alta produttività....ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU'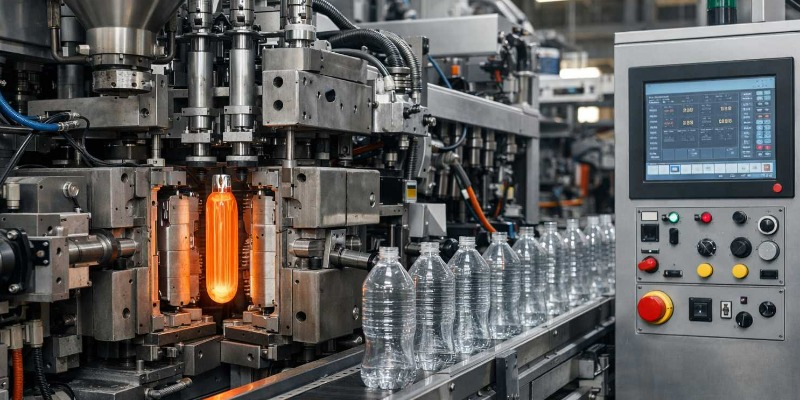 Manuale sulla Manutenzione. Capitolo 3: Macchine per Soffiaggio delle Materie Plastiche
Guida tecnica alla manutenzione delle soffiatrici per la plastica: differenze tra EBM e ISBM, teste di soffiaggio, PWDS, stampi, aria compressa, lampade IRAutore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX. Data di pubblicazione: 25 marzo 2026 Come funzionano le macchine per soffiaggio delle materie plastiche Il soffiaggio delle materie plastiche rappresenta uno dei processi più importanti nella trasformazione industriale dei polimeri destinati al packaging rigido, ai contenitori tecnici e a una vasta gamma di articoli cavi. Bottiglie, flaconi, taniche, fusti, serbatoi, condotti e componenti per il settore automotive nascono da una logica produttiva apparentemente semplice ma, in realtà, estremamente sofisticata dal punto di vista reologico, termico, meccanico e manutentivo. Alla base del processo vi è l’espansione controllata di un polimero in forma di preforma o di parison, mediante aria compressa, all’interno di uno stampo chiuso che definisce la geometria finale del pezzo. La rilevanza industriale di questa tecnologia è enorme. Il comparto globale del packaging rigido in plastica dipende in larga misura dalle macchine per soffiaggio, in particolare per le bottiglie in PET destinate alle bevande e per i contenitori in HDPE e PP utilizzati nei detergenti, nei prodotti per la cura della persona, negli alimenti e nei fluidi tecnici. In Europa, la sola produzione di bottiglie in PET realizzate con tecnologia ISBM si misura in decine di miliardi di pezzi l’anno, mentre il soffiaggio per estrusione continua a dominare il mercato dei flaconi e dei contenitori in HDPE, PP e strutture multistrato. Questa centralità industriale impone una riflessione non soltanto sul funzionamento della macchina, ma anche sulla sua affidabilità. In un impianto di trasformazione, infatti, la soffiatrice non è semplicemente una macchina di formatura: è il punto in cui convergono la qualità del materiale, la precisione meccanica, la termoregolazione, la gestione dell’aria compressa, la stabilità degli stampi e il controllo qualità in linea. Un degrado anche modesto di uno solo di questi sottosistemi può tradursi in aumento degli scarti, peggioramento dello spessore delle pareti, difetti di tenuta, consumo eccessivo di materia prima o fermate non pianificate. Per questa ragione, un’analisi davvero completa delle macchine per soffiaggio non può limitarsi alla descrizione del ciclo produttivo. Deve comprendere l’architettura delle principali famiglie tecnologiche, la funzione dei componenti critici, i meccanismi di usura e le strategie manutentive che consentono di preservare la qualità del contenitore e la produttività della linea. Differenze tecniche tra soffiaggio EBM e soffiaggio ISBM Dal punto di vista industriale, le soffiatrici si dividono in due grandi famiglie: il soffiaggio per estrusione, indicato con la sigla EBM (Extrusion Blow Molding), e il soffiaggio per iniezione-stiro, noto come ISBM (Injection Stretch Blow Molding). Queste due famiglie condividono il principio finale dell’espansione pneumatica del polimero all’interno di uno stampo, ma si distinguono radicalmente per architettura, materiali lavorabili, caratteristiche del contenitore ottenuto e criticità manutentive. Nel processo EBM il materiale plastico viene plastificato da un estrusore e trasformato in un tubo fuso chiamato parison, che scende verticalmente dalla testa di soffiaggio. Quando il parison raggiunge la lunghezza desiderata, lo stampo si chiude, pinza il materiale, lo salda alle estremità e l’aria compressa lo gonfia contro le superfici fredde della cavità. Il processo è relativamente flessibile, adatto a una grande varietà di polimeri e particolarmente competitivo per contenitori in HDPE, PP, PVC, PA, PC e per strutture coestruse multistrato. L’EBM domina la produzione di flaconi, taniche, piccoli fusti e grandi serbatoi, coprendo volumi che possono andare da poche decine di millilitri fino a migliaia di litri. L’ISBM, invece, opera in due fasi. Nella prima, una pressa a iniezione produce una preforma con collo finito; nella seconda, la preforma viene riscaldata in un forno a infrarossi e successivamente stirata e soffiata nello stampo finale. Questo doppio passaggio consente di ottenere orientamento biassiale del materiale, con notevoli vantaggi in termini di distribuzione dello spessore, trasparenza, proprietà meccaniche e barriera ai gas. Per questa ragione l’ISBM è diventato il processo di riferimento per il PET nel packaging beverage e per numerose applicazioni nel settore cosmetico, alimentare e farmaceutico. La diversa natura dei due processi determina anche due mondi manutentivi distinti. Nelle macchine EBM la manutenzione ruota soprattutto attorno alla testa di soffiaggio, al PWDS, alle cave di taglio bava, agli aghi di soffiaggio e al sistema di pinzatura. Nelle macchine ISBM, invece, i punti critici sono il forno IR, le lampade, la catena di trasporto delle preforme, i mandrini, le aste di stiro, le valvole alta pressione e la stabilità del sistema di raffreddamento dello stampo. Comprendere questa distinzione è essenziale, perché un piano manutentivo efficace non può essere trasferito meccanicamente da una tecnologia all’altra. Teste di soffiaggio continue e ad accumulo: caratteristiche e limiti Nel soffiaggio per estrusione, la testa di soffiaggio è il cuore della macchina. Da essa dipendono la qualità del parison, la sua concentricità, la distribuzione dello spessore e, in ultima analisi, la robustezza e l’uniformità del contenitore finito. Le teste EBM si dividono principalmente in due tipologie: a flusso continuo e ad accumulo. La testa a flusso continuo alimenta il parison in modo ininterrotto. Lo stampo si apre e si chiude mentre l’estrusore continua a spingere il materiale fuso nel canale anulare della testa. Questa configurazione è ideale per contenitori di piccolo e medio volume, in particolare nel campo compreso tra 0,05 e 10 litri, con una condizione ottimale spesso inferiore ai 5 litri. In queste applicazioni la produttività è elevatissima: sulle macchine multicavità per flaconi da circa 500 mL si possono raggiungere fino a 40–60 cicli al minuto, valore che rende questa architettura la scelta industriale dominante per i grandi volumi di flaconi detergenti, cosmetici e alimentari. I materiali più usati su teste continue sono HDPE, PP, PVC e strutture coestruse multistrato, mentre i componenti che richiedono maggiore attenzione dal punto di vista manutentivo sono il mandrino, l’anello esterno, il sistema di regolazione della concentricità, il PWDS, gli ugelli di soffiaggio e il sistema di pinzatura. Una minima perdita di concentricità nel canale anulare può infatti produrre un parison eccentrico, con una distribuzione dello spessore irregolare già prima della fase di gonfiaggio. La testa ad accumulo risponde invece alle esigenze di grande volume. Qui il materiale plastico non viene erogato in continuo, ma accumulato in una camera cilindrica e successivamente espulso in modo rapido da un pistone. La ragione di questa soluzione risiede nel comportamento del parison di grande massa: se venisse estruso lentamente, collasserebbe o si deformerebbe per effetto del proprio peso prima ancora della chiusura dello stampo. Per questo i sistemi ad accumulo sono tipicamente impiegati per contenitori da 10 fino a 2.000 litri, come fusti industriali, serbatoi, componenti tecnici e articoli automotive di grande dimensione. Dal punto di vista produttivo, le teste ad accumulo lavorano a cadenze inferiori, normalmente comprese tra 1 e 6 cicli al minuto, ma richiedono una precisione molto superiore nella gestione del parison. In questi casi il controllo di spessore ad alta risoluzione non è un optional ma una necessità, perché un errore locale nello spessore può compromettere la resistenza meccanica dell’intero contenitore. I materiali più frequenti sono HDPE, PP, PA, PC ed EVOH in coestrusione, mentre le aree critiche di manutenzione comprendono il pistone, il cilindro dell’accumulatore, la valvola di espulsione, il sistema PWDS e l’anello di soffiaggio. In entrambe le configurazioni, la testa di soffiaggio deve essere considerata non solo come un organo di formatura, ma come un sistema di precisione soggetto a pressione, temperatura, abrasione e contaminazione. La manutenzione preventiva e la corretta taratura geometrica incidono direttamente su qualità, peso del contenitore e consumo di polimero. PWDS e controllo dello spessore del parison nelle soffiatrici EBM Uno dei sistemi più sofisticati e più delicati delle soffiatrici EBM moderne è il Parison Wall Distribution System, spesso indicato con la sigla PWDS. La sua funzione è fondamentale: modulare lo spessore del parison lungo la sua lunghezza in modo da compensare le future deformazioni che il materiale subirà durante il soffiaggio. In altre parole, il sistema anticipa i punti in cui il contenitore tenderà ad assottigliarsi e aumenta localmente lo spessore del parison prima che esso venga espanso nello stampo. Senza questo tipo di correzione, un contenitore soffiato presenterebbe inevitabilmente pareti fortemente disuniformi. Le zone più lontane dal punto di ingresso dell’aria o soggette a maggiore stiramento si troverebbero con spessori ridotti, e dunque con prestazioni meccaniche inferiori. Ciò significa minore resistenza alla compressione, minore rigidità, peggiore comportamento all’urto, maggiore rischio di deformazione e, in alcuni casi, perdita di tenuta. Dal punto di vista costruttivo, il PWDS agisce modificando assialmente la posizione del mandrino rispetto all’anello della testa, così da variare la sezione del canale anulare e, di conseguenza, il flusso locale del materiale fuso. Nelle teste moderne il controllo può arrivare a 32, 64 o addirittura 128 punti lungo la corsa del parison, permettendo una finezza di regolazione elevatissima. Tale precisione è particolarmente importante nei grandi contenitori, nei pezzi tecnici complessi e nelle strutture multistrato, dove la distribuzione di massa deve essere controllata con estrema attenzione. Ma proprio la complessità del sistema ne fa un punto critico dal lato manutentivo. Il PWDS comprende attuatori idraulici o elettrici, sensori di posizione lineari, guide di scorrimento, sistemi di tenuta e parti meccaniche che operano in prossimità di un ambiente termicamente gravoso. I problemi più frequenti non sono necessariamente guasti evidenti, ma derive progressive: piccoli scostamenti tra posizione comandata e posizione reale del mandrino, errori di sincronizzazione, risposta lenta dell’attuatore, rumore nei trasduttori di posizione. Per questo motivo la taratura del PWDS non dovrebbe mai essere considerata un’attività straordinaria. In impianto, una buona pratica consiste nell’effettuare la verifica del sistema ogni 500–1.000 ore operative, oltre che dopo ogni intervento meccanico sulla testa o ogni cambio importante di materiale e prodotto. Un PWDS fuori taratura non sempre genera un difetto visibile a occhio nudo; molto spesso produce contenitori apparentemente corretti ma con spessore non ottimale, maggiore consumo di resina e riduzione della resistenza meccanica. È proprio in questi casi che il costo nascosto della cattiva manutenzione diventa più pericoloso del fermo macchina manifesto. Sistemi di chiusura e stampi EBM: componenti critici e manutenzione Nelle soffiatrici EBM, il sistema di chiusura ha il compito di aprire e chiudere lo stampo, garantire la corretta pinzatura del parison e resistere alla pressione interna sviluppata durante il soffiaggio. A prima vista la sua funzione può sembrare simile a quella delle presse a iniezione, ma in realtà le condizioni operative sono differenti: le forze di chiusura sono spesso inferiori, le velocità di apertura e chiusura molto più elevate e la cinematica complessiva può risultare più complessa, soprattutto nelle macchine rotanti o a doppia stazione. Le configurazioni più diffuse per il piccolo e medio contenitore includono i sistemi a libro, nei quali le due metà dello stampo ruotano lateralmente attorno a un perno verticale. Si tratta di una soluzione meccanicamente semplice e molto adatta alle alte frequenze di lavoro, ma proprio per la sua velocità richiede un controllo accurato del parallelismo tra le due metà. Se questo parallelismo si degrada, la linea di pinzatura peggiora, la saldatura del parison diventa meno omogenea e aumentano flash, bave e rischio di perdita di tenuta. I componenti più esposti a usura in questi sistemi sono i perni di articolazione, le boccole, i cilindri di azionamento e i meccanismi di blocco in chiusura. Nelle macchine a giostra, invece, la manutenzione si complica ulteriormente per la presenza di distributori rotanti di aria e acqua, giunti girevoli, cinematismi multipli e sincronizzazioni tra le varie stazioni del ciclo. In queste linee, pensate per alte produttività su flaconi di piccolo volume, la continuità di servizio dipende in modo diretto dall’affidabilità dei sistemi di alimentazione fluida alle stazioni rotanti. Gli stampi EBM meritano un discorso specifico. Nella maggior parte delle applicazioni sono costruiti in alluminio, grazie alla sua elevata conducibilità termica, che consente raffreddamenti più rapidi e cicli più corti. In alcuni casi, soprattutto quando vi sono condizioni di forte abrasione o pressioni interne elevate, si preferisce l’acciaio, che offre maggiore durezza e durata superficiale ma tempi di raffreddamento meno favorevoli. Il sistema di raffreddamento degli stampi è una delle chiavi reali della produttività. Nelle linee EBM il raffreddamento può rappresentare anche il 60–75% del tempo ciclo totale, e questo significa che qualsiasi degrado dei canali, degli scambi o della portata si traduce immediatamente in perdita di produttività o in estrazione anticipata del contenitore, con deformazioni post-stampo e instabilità dimensionale. I canali di raffreddamento degli stampi in alluminio, inoltre, sono vulnerabili all’uso di acqua non correttamente trattata: incrostazioni calcaree, corrosione galvanica tra metalli diversi e danneggiamento dei raccordi possono compromettere in modo progressivo il rendimento termico. Per una gestione corretta degli stampi, il piano manutentivo deve considerare diversi livelli di attenzione. Le superfici di impronta vanno pulite a ogni cambio produzione e ispezionate visivamente con periodicità almeno trimestrale. Le guide e le colonne richiedono lubrificazione regolare, spesso ogni 100–500 ore in base al sistema installato, oltre a verifica del gioco su base annuale. Gli inserti e le anime vanno controllati nei fissaggi con frequenza elevata, per esempio ogni 50.000 cicli, e verificati dimensionalmente almeno una volta all’anno. Una macchina che lavora con stampi ben raffreddati, guide stabili e sistemi di chiusura correttamente allineati produce contenitori più costanti e riduce drasticamente il costo industriale nascosto associato alla non qualità. Cave di taglio bava, raffreddamento stampi e usura nelle linee di soffiaggio Tra tutti i dettagli costruttivi dello stampo EBM, le cave di taglio bava, o pinch-off, sono probabilmente le più critiche. È in questa zona che le due metà dello stampo si chiudono attorno al parison, lo saldano e lo separano dal materiale eccedente. Ogni ciclo di produzione sottopone quindi la zona di pinch-off a contatto con materiale ancora caldo, impatto meccanico, abrasione da parte della bava e sollecitazioni termiche ripetute. Non sorprende quindi che questa sia l’area di usura più rapida dell’intero stampo. Il degrado delle cave non è solo un problema estetico. Una loro alterazione geometrica provoca peggioramento della qualità della saldatura, aumento del flash, bava più difficile da rimuovere, minore precisione di taglio e, nei casi più avanzati, perdita di ermeticità del contenitore. In pratica, quando il pinch-off si consuma, il difetto non resta confinato alla linea di giunzione: si propaga alla resistenza meccanica complessiva del pezzo. Per questo motivo le cave di taglio bava devono entrare in un piano di manutenzione preventiva vero, non basato sulla sola comparsa del difetto. Un’ispezione profilometrica ogni 500.000–1.000.000 di cicli è una soglia industrialmente sensata, mentre una rettifica diventa opportuna quando la profondità di usura supera 0,2 mm. Intervenire su questo elemento in officina specializzata, attraverso rettifica o riporti localizzati con successiva lavorazione, è quasi sempre economicamente più vantaggioso rispetto a lasciar degradare l’intero stampo fino alla sostituzione. Accanto al pinch-off, il tema del raffreddamento resta altrettanto strategico. I canali di raffreddamento devono essere mantenuti puliti e integri perché anche una riduzione modesta della portata o del coefficiente di scambio termico si riflette sul tempo di solidificazione. Una corretta manutenzione comprende pulizia chimica annuale, analisi dell’acqua almeno semestrale e sostituzione degli O-ring e dei giunti con scadenze programmate, spesso ogni due anni. È qui che la manutenzione preventiva smette di essere un costo e diventa un fattore di produttività: un canale pulito riduce il tempo ciclo, stabilizza la qualità dimensionale e limita le deformazioni post-estrazione. Il responsabile di manutenzione che trascura il pinch-off e il raffreddamento tende a percepire solo i difetti finali, ma in realtà sta lasciando deteriorare due delle leve più importanti per l’efficienza della soffiatrice. Aria compressa, aghi di soffiaggio e qualità ISO 8573-1 Il sistema di soffiaggio comprende la generazione dell’aria compressa, il suo trattamento, la distribuzione alle stazioni e l’introduzione nel parison o nella preforma tramite aghi, mandrini e valvole. In molte officine l’aria compressa viene considerata una utility di supporto, ma nella realtà del soffiaggio è una vera variabile di processo. La sua pressione, la sua stabilità, il suo contenuto di olio, particolato e umidità influenzano direttamente la qualità del contenitore e la durata dei componenti pneumatici. Nelle soffiatrici EBM la pressione di soffiaggio lavora in genere nel campo 4–12 bar per contenitori standard in HDPE e PP, ma può salire a 20–40 bar per materiali tecnici, pareti sottili o applicazioni a elevata definizione geometrica. Questo significa che non basta avere aria disponibile: occorre averla con qualità costante. Se l’aria contiene olio nebulizzato, residui solidi o umidità eccessiva, i problemi possono manifestarsi come contaminazione interna del contenitore, peggioramento della tenuta, imbrattamento delle valvole, usura accelerata degli organi pneumatici e non conformità nelle applicazioni sensibili. Nell’industria alimentare e farmaceutica, la qualità dell’aria compressa deve essere coerente con quanto richiesto dalla ISO 8573-1, che definisce le classi di purezza per olio, acqua e particolato. In particolare, per le applicazioni più sensibili è essenziale contenere l’olio a livelli molto bassi, in classe 1, quindi sotto 0,01 mg/m³, e mantenere il punto di rugiada su valori adeguati, tipicamente inferiori a +3 °C nei sistemi con essiccazione frigorifera, o ancora più bassi se il processo lo richiede. Gli aghi di soffiaggio sono componenti di precisione e meritano una particolare attenzione. Essi penetrano nel parison per introdurre l’aria e devono farlo con geometria costante, tenuta corretta e sincronizzazione precisa. La punta dell’ago si usura progressivamente per contatto con il materiale caldo, tende ad arrotondarsi e può generare fori meno puliti, incremento del flash, peggioramento della zona collo e instabilità nella distribuzione dell’aria. Anche l’intasamento del canale interno, specie dopo fermate improvvise senza pulizia, è una causa frequente di difetti intermittenti. Per questa ragione è consigliabile non attendere il guasto manifesto. Un’ispezione visiva della punta ogni 500.000 cicli e una sostituzione preventiva ogni 3–6 milioni di cicli per materiali standard rappresentano una strategia industrialmente efficiente. Con materiali caricati, abrasivi o rinforzati, le frequenze possono accorciarsi sensibilmente. Quanto ai compressori, la loro manutenzione non deve essere improvvisata. Nei compressori a pistone, il cambio olio va spesso eseguito ogni 500–1.000 ore, i filtri aria sostituiti ogni 500 ore, le valvole controllate ogni 2.000 ore e gli anelli di tenuta del pistone sostituiti ogni 5.000–8.000 ore. Nei compressori a vite, gli intervalli si allungano, ma restano critici il cambio olio, il separatore d’olio, i filtri e la verifica della minima di pressione. L’essiccatore deve essere seguito con costanza, attraverso controllo mensile del punto di rugiada, pulizia del condensatore e verifica del corretto drenaggio della condensa. Anche i serbatoi di accumulo aria rientrano in un quadro manutentivo preciso. Oltre al drenaggio giornaliero della condensa e alla verifica visiva periodica, essi devono essere gestiti secondo la normativa sugli apparecchi in pressione, con registri aggiornati e programmazione delle verifiche nei tempi richiesti. In un sistema di soffiaggio ben gestito, l’aria compressa non è un servizio ancillare: è una parte integrante del sistema qualità. Forni IR, lampade e catena di trasporto preforme nelle macchine ISBM Nelle macchine ISBM il forno di riscaldamento delle preforme è uno dei sottosistemi più delicati dell’intera linea. Se la testa di soffiaggio è il cuore dell’EBM, il forno IR è il vero organo critico dell’ISBM. Il motivo è semplice: l’intero successo dello stiro-soffiaggio dipende dal fatto che la preforma raggiunga una finestra termica molto precisa, con distribuzione di temperatura corretta sia lungo l’asse sia attraverso lo spessore. Nel caso del PET, la preforma deve arrivare alla stazione di stiro in condizioni tali da deformarsi senza rotture, senza collasso, senza whitening e senza haze. In termini pratici, il campo di temperatura è spesso compreso tra 95 e 115 °C, ma la cifra assoluta conta meno dell’uniformità e della ripetibilità. Una preforma scaldata male non genera soltanto un difetto visivo: altera la distribuzione dello spessore finale e può compromettere resistenza, top load, barriera ai gas e qualità del collo. Le lampade IR a quarzo sono i principali attuatori di questo bilancio termico. Esse lavorano con una durata tipica compresa tra 2.000 e 5.000 ore operative, ma la loro vita effettiva dipende in modo marcato dalle oscillazioni di tensione, dal numero di accensioni e spegnimenti, dalle condizioni ambientali e dalla pulizia dei bulbi. Qui emerge un aspetto spesso sottovalutato: sostituire solo la lampada guasta può sembrare conveniente, ma genera un set disomogeneo di emettitori, con livelli di radiazione diversi tra una zona e l’altra del forno. Per questo, nelle linee più esigenti, la sostituzione preventiva dell’intero set rappresenta la pratica più razionale. I riflettori meritano la stessa attenzione. Anche una leggera opacizzazione o contaminazione della loro superficie riduce l’efficienza di riflessione, altera il profilo termico della preforma e costringe spesso gli operatori a compensazioni di ricetta che mascherano il problema senza risolverlo. Pulizia regolare, controlli visivi e sostituzioni programmate diventano quindi parte integrante della qualità di riscaldamento. La catena di trasporto delle preforme è un altro punto nevralgico. Le preforme vengono sostenute dal collo, ruotano su sé stesse durante il passaggio nel forno e devono mantenere un posizionamento stabile. Il degrado dei perni, delle boccole, dei mandrini e del motoriduttore comporta errori di passo, instabilità di permanenza nel forno e riscaldamento non uniforme. Una verifica mensile dell’allungamento della catena, che non dovrebbe superare valori dell’ordine di +0,5%, insieme alla lubrificazione e al controllo dei mandrini, permette di prevenire derive lente ma molto penalizzanti. Nell’ISBM, più ancora che nell’EBM, la manutenzione non serve soltanto a evitare il fermo: serve a preservare la ripetibilità di processo. Un forno IR che invecchia male rende instabile l’intera linea. Aste di stiro, stampi e controllo qualità nelle soffiatrici per PET La stazione di stiro-soffiaggio è il punto in cui la preforma riscaldata diventa contenitore finito. Qui avviene la combinazione tra stiramento assiale, prodotto dall’asta di stiro, e deformazione radiale indotta dall’aria ad alta pressione. La sincronizzazione tra questi due eventi determina il successo del processo: se l’asta scende troppo presto, troppo tardi o con una cinematica alterata, la distribuzione dello spessore diventa irregolare e si generano zone deboli, soprattutto nel fondo e nelle spalle del contenitore. Le aste di stiro sono elementi apparentemente semplici, ma la loro affidabilità è cruciale. Devono mantenere rettilineità, integrità superficiale, corretta geometria della punta e scorrimento fluido nelle guide. Una deformazione modesta, dell’ordine di pochi decimi di millimetro, può bastare a creare stiri asimmetrici e quindi bottiglie fuori specifica. Come criterio operativo, una freccia massima nell’ordine di 0,1 mm per metro rappresenta già una soglia utile per decidere se un’asta debba essere rettificata o sostituita. Gli stampi ISBM, per lo più in alluminio lucidato, lavorano in condizioni termicamente molto controllate. Il raffreddamento è essenziale sia per la produttività sia per la qualità ottica e dimensionale del contenitore. Nelle applicazioni PET standard la temperatura dello stampo è normalmente mantenuta con chiller, e il degrado dei canali di raffreddamento produce immediatamente cicli più lunghi o pezzi meno stabili. Anche qui è utile controllare regolarmente portata e differenza di temperatura tra ingresso e uscita, cercando di contenere il ΔT entro limiti stretti, ad esempio attorno ai 2 °C per mantenere uniformità di scambio. Le linee moderne integrano spesso sistemi di controllo qualità in linea che verificano peso, altezza, diametro del collo, spessore e altri parametri critici. Questi sistemi non devono essere considerati semplici accessori di collaudo, ma veri sensori di stato del processo. Quando correttamente tarati, permettono di identificare una deriva prima che si traduca in lotto non conforme. Quando sono sporchi, fuori calibrazione o trascurati, diventano essi stessi una fonte di errore. La taratura di questi sistemi è particolarmente delicata. Uno scostamento della baseline strumentale anche molto piccolo può portare al rigetto di contenitori buoni o, peggio, all’accettazione di pezzi sottospessore. In un settore come quello delle bevande in pressione, questo non è soltanto un tema di resa: è una questione di sicurezza del prodotto. Ottiche, sensori, campioni certificati, software di elaborazione e procedure di verifica periodica devono quindi rientrare a pieno titolo nel piano di manutenzione dell’impianto. Piano di manutenzione preventiva delle soffiatrici EBM e ISBM Un piano di manutenzione realmente efficace per le macchine di soffiaggio deve essere costruito attorno alla logica del processo, non solo attorno al calendario. Nelle linee EBM e ISBM i componenti critici non si degradano tutti allo stesso modo e non hanno tutti lo stesso impatto sulla qualità del prodotto. Per questo serve una manutenzione combinata, fatta di controlli giornalieri, ispezioni a cicli, verifiche a ore macchina e attività periodiche basate sui dati reali di impianto. Nel caso dell’EBM, la testa di soffiaggio richiede una verifica quotidiana della concentricità del canale anulare, della temperatura e della pulizia dell’ugello. Il PWDS deve essere tarato con frequenza dell’ordine di 500–1.000 ore operative, controllando la correlazione tra comando e posizione reale del mandrino. Le cave di taglio bava meritano ispezione profilometrica ogni 500.000 cicli, mentre gli aghi di soffiaggio possono essere inseriti in un piano di sostituzione preventiva attorno ai 3 milioni di cicli, variabile in funzione del materiale e della severità del processo. I canali di raffreddamento dello stampo vanno controllati almeno semestralmente, verificando portata, stato dei raccordi, pulizia e salto termico. Nel caso dell’ISBM, la manutenzione si sposta su altri nodi. Le lampade IR vanno seguite con contatori di ore e sostituite preventivamente, spesso ogni 2.000–3.000 ore nelle logiche più conservative, accompagnando l’operazione con pulizia dei riflettori. La catena di trasporto delle preforme richiede verifica mensile di allungamento, lubrificazione e controllo dei mandrini. Le aste di stiro vanno controllate periodicamente per rettilineità, stato della punta e scorrimento. Le valvole di alta pressione e i pressostati devono essere inclusi in un piano di verifica della tenuta e della stabilità del circuito di soffiaggio. Comune a entrambe le tecnologie è la necessità di una manutenzione rigorosa del sistema aria compressa. Cambi olio, filtri, valvole, punto di rugiada, contenuto di olio e condizioni del serbatoio non possono essere lasciati alla sola manutenzione correttiva. Anche la gestione dei ricambi assume un ruolo strategico: lampade IR, aghi, guarnizioni, O-ring, sensori di posizione, filtri coalescenti e componenti pneumatici critici dovrebbero essere trattati come stock tecnici essenziali, soprattutto negli impianti che lavorano su tre turni o con livelli di servizio elevati. La maturità manutentiva di una soffiatrice non si misura solo dal numero di guasti. Si misura dalla capacità dell’impianto di mantenere peso, spessore, stabilità dimensionale e produttività entro intervalli stretti per periodi lunghi. È in questa continuità che si produce il vero vantaggio competitivo. Panorama costruttori di soffiatrici e implicazioni manutentive Il mercato delle soffiatrici presenta una specializzazione molto chiara tra costruttori orientati al beverage PET, produttori focalizzati sull’EBM e aziende con forte presenza nei segmenti tecnici, farmaceutici o cosmetici. Questa segmentazione non è soltanto commerciale: incide direttamente sul modo in cui va costruita la manutenzione della linea. Nel comparto ISBM per PET beverage, i grandi costruttori internazionali hanno sviluppato macchine ad altissima produttività, con architetture estremamente spinte dal punto di vista dell’automazione, del recupero energetico e del controllo di processo. In queste linee, il punto di forza non è solo la velocità, ma anche la qualità della documentazione tecnica, la disponibilità ricambi e la standardizzazione dei moduli di stiro-soffiaggio. Per il responsabile di manutenzione, questo significa poter lavorare con diagnostica avanzata, ma anche dover gestire componenti più sofisticati, spesso fortemente integrati a livello software. Nel settore EBM, i costruttori storicamente più forti si distinguono per robustezza meccanica, qualità delle teste, gestione delle coestrusioni e capacità di trattare grandi volumi. In queste macchine la manutenzione resta più “fisica”, nel senso che il successo dipende molto dalla precisione geometrica, dallo stato degli stampi, dal raffreddamento, dalle guide, dai pistoni di accumulo e dalla qualità delle regolazioni meccaniche. Per chi gestisce una produzione in Italia o in Europa, oltre alle specifiche della macchina conta molto anche la qualità dell’assistenza locale, la rapidità di reperimento delle lampade, dei mandrini, dei gruppi valvola, dei sensori di posizione e dei componenti del sistema di aria compressa. Una soffiatrice eccellente sul piano tecnico può diventare penalizzante se inserita in un ecosistema di ricambi lenti o scarsamente supportati. In un’industria dove il costo del fermo linea si misura spesso in migliaia di pezzi persi all’ora, la manutenzione non può essere separata dalla filiera di supporto del costruttore. Conclusioni Le macchine per soffiaggio, siano esse EBM o ISBM, non possono essere comprese fino in fondo se le si osserva soltanto come attrezzature di formatura. Esse sono sistemi complessi in cui convergono reologia del polimero, trasferimento termico, pneumatica, meccanica di precisione, automazione e controllo qualità. In ciascuna di queste aree si annidano i fattori che determinano il successo del processo o la sua deriva. Nelle linee EBM, il dominio tecnico appartiene alla testa di soffiaggio, al controllo del parison, agli stampi e alle cave di taglio bava. Nelle linee ISBM, il cuore della prestazione risiede nella qualità del forno IR, nell’uniformità di riscaldamento delle preforme, nella sincronizzazione della stazione di stiro-soffiaggio e nella stabilità del raffreddamento. In entrambi i casi, la manutenzione non è una funzione ancillare ma una componente strutturale della qualità. La differenza tra una soffiatrice che produce e una soffiatrice che produce bene, con costanza e margine industriale, sta proprio qui: nella capacità di tradurre dati, ispezioni, frequenze e segnali deboli in un piano preventivo coerente. Dove la manutenzione è solo reattiva, il processo diventa più costoso, più instabile e meno controllabile. Dove invece la macchina viene letta come un sistema da mantenere in equilibrio, il risultato è una produzione più efficiente, più affidabile e più sostenibile anche dal punto di vista dell’uso della materia prima e dell’energia. FAQ tecniche sulle macchine per soffiaggio Ogni quanto va tarato il PWDS nelle soffiatrici EBM? In condizioni industriali normali, il sistema PWDS dovrebbe essere verificato e tarato ogni 500–1.000 ore operative, oltre che dopo interventi meccanici sulla testa o cambi significativi di prodotto e materiale. Quando conviene sostituire le lampade IR di una soffiatrice ISBM? La sostituzione preventiva dell’intero set è spesso preferibile alla sostituzione del singolo elemento guasto. In molti impianti l’intervallo si colloca tra 2.000 e 5.000 ore, in funzione della stabilità elettrica, del numero di accensioni e della qualità richiesta. Perché le cave di taglio bava sono così importanti negli stampi EBM? Perché sono la zona in cui il parison viene pinzato, saldato e separato. Se si usurano, peggiorano saldatura, tenuta, qualità della bava e robustezza del contenitore. Qual è il parametro più sottovalutato nel sistema aria compressa? Molto spesso la qualità dell’aria. Contenuto di olio, umidità e particolato incidono direttamente sia sulla conformità del contenitore sia sulla vita utile di valvole, aghi e componenti pneumatici. Qual è la differenza manutentiva più importante tra EBM e ISBM? Nell’EBM la criticità principale è meccanico-termica sulla testa, sul parison e sugli stampi; nell’ISBM il nodo più delicato è il controllo termico del forno IR e la ripetibilità della fase di stiro-soffiaggio. Fonti ISO 8573-1: aria compressa, contaminanti e classi di qualità Documentazione tecnica e manualistica industriale su extrusion blow molding e injection stretch blow molding Normativa sugli apparecchi in pressione e gestione dei serbatoi di accumulo aria Manuali tecnici di manutenzione di compressori, essiccatori, filtri coalescenti e sistemi pneumatici Letteratura tecnica sui processi di soffiaggio di PET, HDPE, PP e materiali tecnici
SCOPRI DI PIU' Additivi e Coloranti per Polimeri Riciclati. Capitolo: 4. Purezza, qualità e variabilità degli additivi nelle plastiche riciclate
Come valutare gradi tecnici e food/contact, costanza qualitativa dei lotti, contaminazioni, residui e sottoprodotti negli additivi per polimeri riciclatiAutore: Marco Arezio. Fondatore della piattaforma rMIX e autore di contenuti tecnici dedicati a materiali plastici, processi industriali, economia circolare e affidabilità degli impianti di trasformazione.Data di pubblicazione: 19 marzo 2026 Manuale tecnico. Additivi e Coloranti per Polimeri Riciclati. Capitolo: 4. Purezza, qualità e variabilità degli additivi nelle plastiche riciclateAstratto Nella formulazione delle plastiche riciclate, gli additivi non svolgono soltanto una funzione correttiva o migliorativa, ma diventano veri elementi di controllo del rischio industriale. In una matrice che ha già subito trasformazioni precedenti, stress termici, contaminazioni e possibili accumuli di residui chimici, la purezza dell’additivo, la sua costanza qualitativa e la sua compatibilità con il flusso riciclato incidono direttamente sulla stabilità del processo, sulla qualità del manufatto e sulla conformità regolatoria. La normativa europea sul food contact impone requisiti specifici per i materiali plastici e per le plastiche riciclate destinate al contatto alimentare, mentre le buone pratiche di fabbricazione richiedono sistemi di assicurazione e controllo qualità lungo la filiera. In questo quadro, distinguere correttamente tra gradi tecnici e gradi food/contact, presidiare la tracciabilità dei lotti e comprendere l’effetto di contaminazioni, residui e sottoprodotti è essenziale per costruire formulazioni robuste, credibili e industrialmente sostenibili. Perché la qualità degli additivi è un nodo strategico nel riciclo delle plastiche Nel settore delle materie plastiche riciclate, la qualità degli additivi non può essere letta come una semplice caratteristica di prodotto o come una variabile secondaria dell’ufficio acquisti. Essa rappresenta, al contrario, uno dei principali fattori che determinano la robustezza industriale del sistema. Quando si lavora con resine vergini, una parte importante della ripetibilità nasce dalla relativa uniformità della materia prima. Nel riciclo, questo vantaggio strutturale viene meno. Il polimero recuperato porta con sé una storia pregressa fatta di trattamenti termici, usura meccanica, esposizione ambientale, degradazione ossidativa, residui di additivi precedenti, contaminazioni da altri materiali e, in molti casi, componenti non completamente identificabili. In questo contesto, l’additivo non entra in una matrice neutra, ma in un sistema chimico già stratificato. La sua funzione reale non dipende soltanto dalla formula dichiarata dal produttore, bensì dall’interazione con il patrimonio residuo del riciclato. È proprio per questo che due formulazioni apparentemente simili possono produrre risultati molto diversi: una può offrire stabilità di processo, buona qualità superficiale e proprietà meccaniche ripetibili, mentre l’altra può mostrare derive di colore, instabilità reologica, fumosità, cattivo odore o decadimento prestazionale dopo poche ore di produzione. Dal punto di vista industriale, gli additivi diventano quindi strumenti di compensazione, ma anche possibili moltiplicatori di criticità. Se sono puri, costanti, ben documentati e coerenti con il materiale di base, aiutano a rendere il riciclato più governabile. Se invece sono variabili, scarsamente tracciabili o poco compatibili con la matrice, amplificano l’incertezza del processo. Questa è la ragione per cui, nelle plastiche riciclate, il tema della purezza, della costanza qualitativa e della presenza di residui non è una questione accademica, ma una parte sostanziale della qualità industriale. Gradi tecnici e gradi food/contact: una distinzione che non è solo commerciale La separazione tra additivi di grado tecnico e additivi di grado food/contact è spesso trattata in modo troppo semplificato. In realtà, non si tratta di una mera differenza di catalogo, ma di due logiche progettuali differenti. I materiali e gli articoli destinati al contatto con alimenti, nell’Unione Europea, devono rispettare il quadro generale del Regolamento (CE) n. 1935/2004, che impone che i materiali non trasferiscano ai cibi sostanze in quantità tali da mettere in pericolo la salute umana, modificare in modo inaccettabile la composizione degli alimenti o alterarne le caratteristiche organolettiche. Per le plastiche esiste inoltre una misura specifica, il Regolamento (UE) n. 10/2011, mentre per le plastiche riciclate destinate al contatto alimentare si applica il Regolamento (UE) 2022/1616. Gli additivi di grado tecnico sono formulati per garantire una funzione industriale: migliorare la processabilità, aumentare la stabilità termica, ridurre l’ossidazione, facilitare il distacco, modificare la reologia, supportare la dispersione o contribuire all’aspetto estetico del manufatto. In questo segmento, la qualità è definita innanzitutto in relazione all’efficacia funzionale e alla compatibilità con la matrice polimerica. Le specifiche di purezza esistono, ma non sono necessariamente costruite per supportare applicazioni regolamentate dal punto di vista del contatto alimentare. Gli additivi food/contact rispondono invece a requisiti più rigorosi sul piano della purezza chimica, della selezione delle materie prime, del controllo delle impurità, della gestione dei residui di sintesi e della documentazione di conformità. Questo perché, nei materiali a contatto con alimenti, la questione centrale non è soltanto “far funzionare” l’additivo, ma evitare che esso contribuisca a fenomeni di migrazione indesiderata o introduca sostanze incompatibili con il quadro normativo. La valutazione della sicurezza delle sostanze e dei processi di riciclo in questo ambito coinvolge EFSA, che fornisce pareri scientifici alla Commissione europea e ai legislatori nazionali. Nel riciclo, però, occorre evitare una semplificazione pericolosa: usare un additivo di grado food/contact non rende automaticamente idonea al food contact una plastica riciclata. La maggiore purezza dell’additivo migliora una parte del sistema, ma non cancella la storia chimica del polimero recuperato. Se il riciclato contiene residui di additivi precedenti, contaminanti da post-consumo, sostanze odorose o componenti sconosciuti, l’uso di un additivo ad alta purezza non basta da solo a trasformare l’intera formulazione in un sistema conforme. Nelle plastiche riciclate destinate al contatto alimentare, infatti, il processo di riciclo, la provenienza dei flussi, la decontaminazione e la conformità complessiva del materiale sono elementi regolati in modo specifico.ACQUISTA IL MANUALE Cosa significa davvero scegliere tra grado tecnico e grado food/contact Dal punto di vista dell’impianto e della formulazione, la differenza tra questi due gradi non si esaurisce nella scheda tecnica o nel prezzo al chilogrammo. Un additivo tecnico è spesso la scelta più diffusa nei manufatti riciclati destinati a impieghi industriali, logistici, edilizi, agricoli o comunque non sensibili dal punto di vista del contatto alimentare. In questi casi, il focus resta la prestazione tecnica: stabilizzare la matrice, mantenere la processabilità, contenere il degrado e garantire livelli prestazionali sufficienti per l’applicazione finale. Un additivo food/contact, invece, porta con sé una richiesta implicita di maggiore controllo: maggiore disciplina nello stoccaggio, maggiore segregazione dei materiali, più tracciabilità documentale, maggiore attenzione ai cambi lotto e maggiore capacità interna di interpretare dichiarazioni di conformità, limiti applicativi e condizioni d’uso. La normativa europea sulle buone pratiche di fabbricazione per i materiali a contatto con gli alimenti impone sistemi di assicurazione della qualità e sistemi di controllo della qualità lungo il processo produttivo, e questo vale anche per i materiali e articoli riciclati usati in tali applicazioni. Nella pratica, la scelta migliore non è quella “più pura in assoluto”, ma quella coerente con il rischio tecnico e normativo del manufatto. Impiegare additivi ad alta purezza in applicazioni non sensibili può comportare un incremento di costo non sempre giustificato. Al contrario, usare additivi tecnici in contesti dove odore, emissioni, migrazione o esposizione dell’utilizzatore finale sono fattori rilevanti può trasformarsi in un rischio industriale e reputazionale. L’approccio corretto, quindi, non consiste nell’attribuire una superiorità astratta a un grado rispetto all’altro, ma nel valutare la destinazione d’uso, il livello di controllo disponibile in impianto, la qualità del riciclato e la finestra di sicurezza necessaria al prodotto. Costanza qualitativa e lotti: il vero fondamento della ripetibilità nel riciclato Se la purezza definisce il potenziale di un additivo, la costanza qualitativa ne definisce l’affidabilità industriale. Nelle plastiche riciclate, questo tema diventa ancora più importante perché la materia prima di base è già soggetta a variabilità intrinseca. In un simile contesto, ogni oscillazione da lotto a lotto dell’additivo può tradursi in una deriva di processo. Il lotto non è soltanto un codice amministrativo. Rappresenta un’unità tecnica di produzione, che riflette l’origine delle materie prime, i parametri di sintesi, le condizioni di purificazione, la modalità di miscelazione, il confezionamento e perfino la stabilità logistica del prodotto. Anche quando il produttore lavora entro specifiche corrette, piccole differenze nella concentrazione del principio attivo, nella distribuzione granulometrica, nella viscosità o nella presenza di componenti secondari possono modificare il comportamento dell’additivo all’interno del riciclato. Nel vergine, molte di queste differenze vengono assorbite dal sistema. Nel riciclato, invece, si amplificano. La linea può diventare più sensibile alle variazioni di temperatura, alle oscillazioni di pressione, al tempo di permanenza, al degasaggio o alla velocità di taglio. Un lotto additivo leggermente diverso dal precedente può generare effetti che l’operatore percepisce subito: cambio di colore, instabilità superficiale, maggiore fumosità, peggioramento dell’odore, aumento dei depositi o minore prevedibilità delle proprietà meccaniche finali. Questo aspetto ha una ricaduta diretta sulla redditività. Un additivo meno costoso ma variabile può produrre risparmi apparenti in acquisto e costi nascosti molto più elevati in produzione. La costanza qualitativa, al contrario, allarga la finestra di processo, riduce gli aggiustamenti in linea, limita gli scarti e migliora la ripetibilità commerciale del compound o del manufatto. Per chi formula plastiche riciclate, quindi, la costanza dei lotti è un parametro di efficienza globale, non una semplice qualità merceologica. Perché la tracciabilità dei lotti additivi è decisiva Ogni volta che un impianto ricicla e trasforma polimeri con un certo livello di complessità, la tracciabilità dei lotti additivi diventa uno strumento di diagnosi industriale. Senza tracciabilità, una non conformità resta generica. Con la tracciabilità, invece, è possibile collegare un determinato peggioramento di processo o una specifica anomalia qualitativa a un lotto preciso di additivo, a un cambio di fornitore o a una modifica nella ricetta. Questa disciplina è coerente con l’impostazione generale delle buone pratiche di fabbricazione richieste dalla normativa europea per i materiali destinati al contatto con gli alimenti, che si basa su sistemi strutturati di quality assurance e quality control. Anche quando si lavora in ambiti non food, tale approccio resta industrialmente valido: registrare il lotto, mantenere la memoria dei parametri di processo, documentare i cambi formulativi e presidiare la comunicazione con il fornitore permette di identificare cause reali invece di attribuire ogni problema al “riciclato” in senso generico. Per questa ragione, il rapporto con il fornitore di additivi non dovrebbe limitarsi a un rapporto di fornitura commerciale. Nel riciclo serve una relazione tecnica stabile, in cui il produttore dell’additivo sia in grado di comunicare eventuali modifiche rilevanti di feedstock, processo o specifiche, e il trasformatore sia in grado di valutare se tali cambiamenti possano alterare l’equilibrio della formulazione. In assenza di questa maturità, la variabilità di lotto rischia di trasformarsi in instabilità cronica del processo. Contaminazioni, residui e sottoprodotti: il lato meno visibile ma più critico della formulazione Uno dei problemi più difficili da gestire nelle plastiche riciclate è la presenza di contaminazioni, residui e sottoprodotti. Nel polimero vergine, questi aspetti sono di norma più controllabili. Nel riciclato, invece, diventano strutturali, perché il materiale incorpora tracce della sua vita precedente e, in molti casi, anche della storia degli additivi usati in fasi successive di rilavorazione. Le contaminazioni legate agli additivi possono derivare dalle materie prime impiegate nella loro sintesi, dai solventi, dai catalizzatori, dagli intermedi non completamente reagiti o dai sottoprodotti di processo. Nei gradi tecnici, alcuni di questi elementi possono essere pienamente compatibili con le specifiche dichiarate. Il problema nasce quando tali componenti si sommano alla complessità già presente nel riciclato: residui di detergenti, contaminanti organici, sostanze provenienti da altri polimeri, prodotti di degradazione termica e residui di precedenti pacchetti additivi. In questa situazione, l’additivo non agisce mai da solo. Entra invece in un ambiente chimico pre-caricato, dove anche piccole tracce possono contribuire a fenomeni di odore, fumosità, ingiallimento, opacizzazione, depositi sugli impianti o perdita di proprietà meccaniche. È un errore pensare che l’additivazione possa eliminare da sola la complessità del riciclato. Può mitigare, compensare, migliorare; non può cancellare la memoria chimica del materiale. I residui additivi ereditati dalla vita precedente del polimero Nelle plastiche riciclate, soprattutto post-consumo, è frequente la presenza di additivi già incorporati nella fase d’uso originaria del manufatto. Stabilizzanti, plastificanti, lubrificanti, pigmenti, antistatici, nucleanti, scivolanti, UV stabilizer, deodoranti o altri componenti funzionali possono essere ancora presenti, talvolta in forma integra, talvolta parzialmente degradata. Questi residui rappresentano una delle principali ragioni per cui la formulazione del riciclato richiede prudenza. Quando si introduce un nuovo additivo, esso non parte da zero, ma si innesta su una chimica preesistente. Il risultato non è sempre prevedibile. Un compatibilizzante può comportarsi diversamente a seconda del contenuto residuo di lubrificanti storici; un pacchetto antiossidante può risultare più o meno efficace in base alla presenza di degradanti già accumulati; un correttore di odore può avere una resa inferiore se il materiale contiene composti persistenti provenienti da precedenti cicli d’uso. Questa è una delle ragioni più concrete per cui, nelle plastiche riciclate, non si dovrebbe mai sovrastimare il ruolo dell’additivo come strumento universale di correzione. L’additivo è efficace entro i limiti imposti dalla qualità reale del flusso in ingresso. Sottoprodotti generati durante la trasformazione Non tutte le criticità sono già presenti all’inizio del processo. Una parte dei problemi nasce durante la trasformazione stessa. Temperature troppo elevate, tempi di permanenza eccessivi, presenza di umidità, shear intenso, cattivo degasaggio o interazioni con contaminanti metallici e organici possono indurre la decomposizione dell’additivo o la formazione di nuovi sottoprodotti. Quando questo accade, la formulazione cambia comportamento sotto sforzo. Possono comparire fumi, odori persistenti, depositi in trafila, fenomeni di ingiallimento o decadimento delle proprietà meccaniche. Nei riciclati il rischio è maggiore, perché la matrice ha spesso una stabilità termica inferiore rispetto al vergine e il processo lavora più vicino ai limiti del materiale. Ne deriva che la qualità dell’additivo va valutata non solo in condizioni standard, ma nel contesto reale di trasformazione: con quella macchina, quel profilo termico, quel tempo di permanenza, quel grado di umidità e quel livello di contaminazione del riciclato. La gestione industriale delle contaminazioni non può essere solo correttiva Nel lavoro quotidiano di formulazione, esiste una tentazione ricorrente: usare l’additivazione come scorciatoia per compensare un riciclato difficile. In realtà, quando contaminazioni e residui superano una certa soglia, l’additivo non elimina il problema ma lo rende, al massimo, più tollerabile. La gestione efficace deve quindi partire prima dell’additivazione. Ciò significa conoscere il flusso in ingresso, selezionare i fornitori con disciplina, leggere davvero le schede tecniche, dare valore alla costanza qualitativa, registrare i lotti, confrontare i dati di processo e costruire una memoria tecnica delle combinazioni che hanno funzionato e di quelle che hanno generato criticità. In termini industriali, questa è una forma di esperienza strutturata: non si limita alla teoria chimica, ma nasce dall’osservazione dei comportamenti reali del materiale nel tempo. Valutazione economica: l’additivo più economico non è sempre il più conveniente Nel riciclo, la pressione sul costo formula è forte. Proprio per questo, molti operatori tendono a leggere l’additivo soprattutto come una voce di costo. Ma la valutazione economica corretta dovrebbe considerare il costo totale della variabilità. Se un additivo meno costoso comporta più scarti, più rilavorazioni, più fermate macchina, più non conformità e una minore fiducia del cliente sulla ripetibilità del prodotto, allora il suo prezzo unitario diventa fuorviante. Al contrario, un additivo di qualità costante, ben documentato e coerente con la matrice riciclata può sembrare più oneroso in acquisto ma risultare più economico sul piano industriale complessivo. Nel riciclo, la vera efficienza non nasce quasi mai dal singolo prezzo più basso, ma dalla combinazione tra stabilità, qualità e prevedibilità. Conclusioni La purezza, la qualità e la variabilità degli additivi sono una delle chiavi meno appariscenti ma più decisive della qualità delle plastiche riciclate. La distinzione tra gradi tecnici e gradi food/contact va interpretata in modo professionale e non ideologico. La costanza qualitativa dei lotti non è un optional ma un pilastro della ripetibilità industriale. Contaminazioni, residui e sottoprodotti non rappresentano anomalie marginali, bensì la dimensione reale entro cui si muove la chimica del riciclato. Un sistema additivo ben scelto può stabilizzare, compensare e valorizzare il materiale. Un sistema additivo selezionato male o gestito senza disciplina può invece amplificare difetti, costi nascosti e instabilità di processo. Nel riciclo, la differenza vera non la fa chi aggiunge più additivo, ma chi sa leggere meglio i limiti e le possibilità del materiale su cui sta lavorando. FAQ 1. Qual è la differenza principale tra un additivo tecnico e uno food/contact? Un additivo tecnico è progettato soprattutto per la prestazione funzionale industriale, mentre un additivo food/contact è sviluppato con requisiti più rigorosi di purezza, controllo delle impurità e supporto documentale per applicazioni regolamentate nel contatto con alimenti. Nell’UE, il quadro generale è dato dal Regolamento (CE) n. 1935/2004, con misure specifiche per le plastiche e per le plastiche riciclate destinate al contatto alimentare. 2. Usare un additivo food/contact rende idonea al contatto alimentare una plastica riciclata? No. L’idoneità al food contact non dipende solo dall’additivo, ma dall’intero sistema: origine del materiale, processo di riciclo, decontaminazione, conformità delle sostanze impiegate e rispetto delle regole specifiche sulle plastiche riciclate. 3. Perché la costanza qualitativa del lotto è così importante nel riciclato? Perché il riciclato è già di per sé variabile. Se anche l’additivo cambia comportamento da lotto a lotto, la finestra di processo si restringe e aumentano gli aggiustamenti in linea, gli scarti e le non conformità. 4. Le contaminazioni degli additivi possono influenzare il manufatto finale? Sì. Residui di sintesi, sottoprodotti o impurità secondarie possono interagire con la chimica già presente nel riciclato e contribuire a odori, depositi, instabilità cromatica o decadimento prestazionale. 5. Qual è il ruolo delle GMP nella gestione degli additivi per applicazioni food contact? Le buone pratiche di fabbricazione richiedono sistemi documentati di assicurazione e controllo qualità, in modo da garantire che materiali, sostanze e processi siano gestiti in modo coerente con la sicurezza del prodotto finale. 6. EFSA valuta anche i processi di riciclo delle plastiche? Sì. EFSA valuta la sicurezza di sostanze e processi nel campo dei materiali a contatto con alimenti, compresi i processi di riciclo delle plastiche destinati a tali applicazioni secondo il quadro regolatorio europeo. Fonti Commissione europea – Legislazione sui Food Contact Materials: quadro generale del Regolamento (CE) n. 1935/2004 e panoramica normativa sui materiali a contatto con alimenti. EUR-Lex – Regolamento (UE) n. 10/2011: misura specifica per i materiali e oggetti di materia plastica destinati a venire a contatto con i prodotti alimentari. EUR-Lex – Regolamento (UE) 2022/1616: disciplina dei materiali e oggetti di plastica riciclata destinati al contatto con gli alimenti. EUR-Lex – Regolamento (CE) n. 2023/2006: buone pratiche di fabbricazione per materiali e oggetti destinati a venire a contatto con i prodotti alimentari. EFSA – Food Contact Materials: ruolo scientifico di EFSA nella valutazione di sostanze e processi relativi ai materiali a contatto con alimenti. EFSA – Plastics and plastic recycling / plastic recycling process application procedure: indicazioni sul ruolo di EFSA nella valutazione dei processi di riciclo delle plastiche per food contact. © Riproduzione Vietata
SCOPRI DI PIU'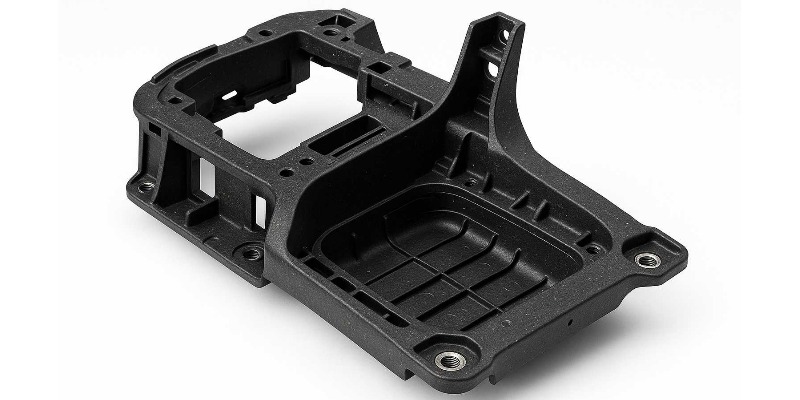 Il Riciclo delle Plastiche Post-Industriali e dei Tecnopolimeri. Capitolo 8: Stampaggio dei Tecnopolimeri Rigenerati
Come ottimizzare trasformazione, qualità e stabilità dei compound con tecnopolimeri riciclati nelle tecnologie di stampaggio ed estrusioneSaggio. Il Riciclo delle Plastiche Post-Industriali e dei Tecnopolimeri. Capitolo 8: Stampaggio dei Tecnopolimeri Rigeneratidi Marco Arezio. Dicembre 25Dopo tutto il lavoro svolto per selezionare, trattare, rigenerare, analizzare e formulare i tecnopolimeri, il momento decisivo resta sempre lo stesso: quando il granulo entra in tramoggia, scende nel cilindro, si fonde e riempie lo stampo o attraversa una filiera di estrusione. È lì che il compounder e lo stampatore si incontrano davvero, ed è lì che il tecnopolimero rigenerato deve dimostrare di essere una materia prima industriale a tutti gli effetti, capace di garantire comportamenti prevedibili, margini operativi accettabili e stabilità nel tempo. Stampare un tecnopolimero riciclato non è identico a stampare un grado vergine, ma non significa nemmeno dover riscrivere da zero tutte le regole del reparto. La chiave è la consapevolezza: riconoscere i punti in cui il riciclato è più sensibile, capire come la sua storia precede il reparto di stampaggio, leggere i segnali che il materiale invia in pressa, imparare a trasformarli in scelte di processo coerenti. In questo capitolo, lo sguardo si sposta sul trasformatore: entriamo nei reparti in cui il riciclato tecnico deve dimostrare, giorno dopo giorno, di poter convivere con le resine vergini senza diventare un fattore di incertezza, ma anzi una leva competitiva ed ambientale. 8.1 Preparazione del materiale: essiccazione, movimentazione, dosaggio e miscelazione La trasformazione di un tecnopolimero rigenerato comincia prima che il granulo raggiunga la vite di plastificazione. Nel momento in cui il materiale lascia il sacco, il big bag o il silo del magazzino, entra in una nuova catena logistica interna fatta di tramogge, tubazioni, essiccatori, miscelatori, dosatori. In questa fase, spesso sottovalutata, si gioca gran parte della fortuna o della sfortuna del compound rigenerato....ACQUISTA IL MANUALE© Riproduzione Vietata
SCOPRI DI PIU' Il Riciclo delle Plastiche Post-Industriali e dei Tecnopolimeri. Capitolo 1: Le origini dei rifiuti plastici post-industriali
Origini dei Rifiuti Plastici Post-Industriali: dalla Fabbrica al Granulo Rigenerato TecnicoSaggio. Plastiche Post-Industriali e dei Tecnopolimeri. Capitolo 1: Le origini dei rifiuti plastici post-industrialidi Marco Arezio. Dicembre 25Quando si parla di plastiche riciclate, l’immaginario collettivo si concentra quasi sempre sul contenitore della raccolta differenziata, sui sacchi trasparenti pieni di flaconi domestici, sui film e sulle vaschette alimentari che compaiono e scompaiono nel giro di pochi giorni dalle case. È un’immagine reale ma parziale, perché una parte decisiva della storia del riciclo non passa mai da questi circuiti urbani. Scorre altrove, in spazi che il cittadino non vede: nei reparti di stampaggio, lungo le linee di estrusione, nelle aree di collaudo e nei magazzini delle fabbriche. È lì che nascono i rifiuti plastici post-industriali, una categoria che non diventa mai “rifiuto urbano” perché non ha occasione di uscire dal perimetro produttivo. Per comprendere davvero la natura di questi materiali, occorre spostare il punto di osservazione. Il riferimento non è più il cassonetto all’angolo della strada, ma la pressa che lavora a ciclo continuo, l’estrusore che produce profili e lastre, il banco prova dove si validano i pezzi, il magazzino in cui si accumulano ricambi e lotti in attesa di destinazione. Il rifiuto post-industriale è, prima di tutto, il segnale visibile dei limiti fisiologici di ogni processo produttivo: nessuna linea è totalmente priva di scarti, nessuno stampo entra immediatamente “a regime”, nessun portafoglio prodotti rimane invariato nel tempo....ACQUISTA IL MANUALE© Riproduzione Vietata
SCOPRI DI PIU' Additivi e Coloranti per Polimeri Riciclati. Capitolo 2: Evoluzione Storica degli Additivi Plastici
Storia tecnica dell’additivazione delle materie plastiche: industrializzazione, adattamento al riciclo e sviluppo di formulazioni orientate all’economia circolareManuale tecnico. Additivi e Coloranti per Polimeri Riciclati. Capitolo 2: Evoluzione Storica degli Additivi Plasticidi Marco ArezioNascita degli additivi per polimeri vergini La nascita degli additivi per i polimeri vergini coincide con il momento in cui le materie plastiche cessano di essere semplici curiosità chimiche o materiali sperimentali e iniziano a imporsi come materiali industriali a tutti gli effetti. Nei primi decenni del Novecento, le resine sintetiche erano utilizzate in ambiti limitati e spesso come sostituti economici di materiali naturali, senza una reale progettazione delle prestazioni nel lungo periodo. In questa fase iniziale, il polimero veniva considerato il cuore del materiale, mentre qualsiasi sostanza aggiuntiva aveva un ruolo marginale, spesso empirico, legato più all’esperienza pratica che a una comprensione scientifica delle interazioni chimico-fisiche. I primi polimeri industriali presentavano limiti evidenti che ne ostacolavano l’adozione su larga scala. Molti materiali risultavano instabili alle temperature di trasformazione, degradavano rapidamente in presenza di ossigeno o luce, oppure mostravano una fragilità incompatibile con l’uso industriale. La trasformazione era spesso imprevedibile e la qualità del prodotto finito variabile. In questo contesto, l’introduzione di sostanze in grado di modificare il comportamento del polimero divenne una necessità tecnica primaria. Gli additivi nacquero dunque come risposta diretta a problemi concreti di lavorazione e durabilità, non come elementi di progettazione avanzata. Con la diffusione dei polimeri termoplastici nel secondo dopoguerra, il ruolo degli additivi iniziò a consolidarsi. Materiali come polietilene, polipropilene, polistirene e PVC dimostrarono un potenziale enorme, ma anche limiti strutturali che ne impedivano l’impiego diretto senza modifiche. Le elevate temperature di fusione, la sensibilità all’ossidazione, la difficoltà di controllo del flusso e la tendenza alla degradazione termica durante la lavorazione resero evidente che il polimero “puro” era raramente utilizzabile in condizioni industriali reali. L’additivazione divenne quindi una componente indispensabile della trasformazione plastica. In questa fase storica, gli additivi furono sviluppati con un approccio fortemente funzionale e mirato. Gli stabilizzanti termici vennero introdotti per proteggere il polimero durante l’estrusione e lo stampaggio; gli antiossidanti per limitare il degrado ossidativo durante l’uso; i plastificanti per ridurre la rigidità e migliorare la lavorabilità; i lubrificanti per facilitare il flusso del materiale negli impianti. Ogni additivo rispondeva a una criticità specifica del polimero vergine e veniva selezionato in funzione dell’efficacia immediata e del costo. Un elemento chiave che caratterizza questa prima fase dell’evoluzione degli additivi è la qualità e la ripetibilità della materia prima vergine. I polimeri erano prodotti tramite processi di sintesi chimica controllati, in grado di garantire una distribuzione dei pesi molecolari relativamente stabile e un livello di impurità contenuto. Questa omogeneità permetteva di studiare l’effetto degli additivi in modo sistematico e di sviluppare formulazioni standardizzate, con risultati prevedibili e riproducibili. L’additivo poteva essere progettato come complemento di una matrice ben definita, senza dover affrontare la variabilità tipica dei materiali riciclati. Con il progressivo consolidamento dell’industria plastica, l’additivazione assunse anche un ruolo strategico nella differenziazione tecnologica. I produttori di polimeri iniziarono a offrire gradi già additivati per applicazioni specifiche, mentre i trasformatori svilupparono formulazioni proprietarie per ottimizzare produttività, qualità superficiale, stabilità dimensionale e resistenza meccanica. In questo contesto, l’additivo smise di essere percepito come un semplice correttivo e iniziò a essere considerato parte integrante del materiale, contribuendo direttamente alle sue prestazioni finali.ACQUISTA IL MANUALEPUBBLICIZZA LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU'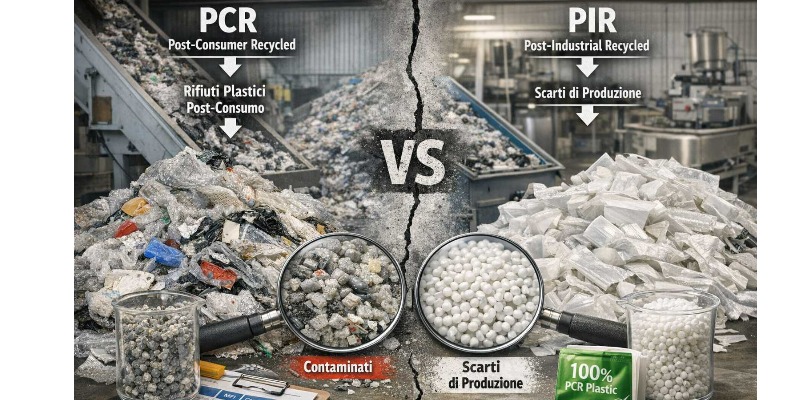 Manuale dell'LDPE Post Consumo. Capitolo 2: Valore Tecnico, Percezione di Mercato e Strategie di Marketing nel PCR
Analisi industriale del Post-Consumer Recycled (PCR) nell’LDPE: definizioni tecniche, limiti reali, greenwashing, convenienza economica ed opportunità nei film plasticiManuale dell'LDPE Post Consumo. Capitolo 2: Valore Tecnico, Percezione di Mercato e Strategie di Marketing nel PCRdi Marco Arezio. Febbraio 2026PCR: definizioni tecniche e commerciali L’acronimo PCR, Post-Consumer Recycled, viene oggi utilizzato in modo estensivo – e spesso improprio – all’interno dell’industria delle materie plastiche, della comunicazione ambientale e del marketing di prodotto. Per comprendere correttamente il valore tecnico ed economico dell’LDPE riciclato da post-consumo è indispensabile partire da una definizione rigorosa di cosa si intenda realmente per PCR, distinguendo con chiarezza tra significato tecnico-industriale e utilizzo commerciale del termine. Dal punto di vista tecnico, un materiale PCR è un polimero rigenerato ottenuto a partire da rifiuti plastici che hanno completato il loro ciclo di utilizzo presso l’utente finale. Nel caso dell’LDPE, ciò significa film, sacchi, pellicole e imballaggi flessibili che sono stati immessi sul mercato, utilizzati in ambito domestico, commerciale o industriale, conferiti come rifiuto e successivamente intercettati da un sistema di raccolta differenziata o selezione. La caratteristica fondamentale del PCR è quindi l’origine del materiale: non uno scarto di produzione controllato, ma un rifiuto reale, eterogeneo, contaminato e soggetto a degrado. Questa distinzione è cruciale, perché separa nettamente il PCR dal PIR (Post-Industrial Recycled), spesso impropriamente assimilato al riciclato post-consumo. Il PIR deriva da sfridi di produzione, avviamenti linea, rifili e scarti interni o esterni alla filiera industriale, che non hanno mai raggiunto l’utilizzatore finale. Dal punto di vista della qualità del polimero, il PIR presenta generalmente caratteristiche molto più stabili e prevedibili rispetto al PCR, con un livello di contaminazione estremamente ridotto e una storia termica nota. Confondere PCR e PIR significa alterare completamente la valutazione tecnica del materiale e generare aspettative non realistiche sulle sue prestazioni. Sempre in ambito tecnico, il PCR non è una categoria univoca, ma un insieme di materiali con qualità profondamente diverse tra loro. Un granulo in LDPE PCR può derivare da film domestici leggeri, da imballaggi commerciali relativamente puliti o da flussi misti ad alta contaminazione. Può essere stato sottoposto a processi di selezione avanzati o a trattamenti minimi. Può presentare un contenuto variabile di altri polimeri, residui organici, cariche minerali, inchiostri e additivi sconosciuti. Di conseguenza, parlare di “LDPE PCR” senza ulteriori specifiche tecniche ha scarso significato dal punto di vista industriale. Accanto alla definizione tecnica si è progressivamente affermata una definizione commerciale di PCR, spesso più ampia e meno rigorosa. Nel linguaggio del marketing, il termine PCR viene utilizzato per indicare genericamente un contenuto riciclato, senza che vengano chiarite l’origine reale del materiale, la percentuale effettiva di post-consumo o le modalità di calcolo. In molti casi, prodotti che contengono una minima frazione di materiale post-consumo vengono presentati come “realizzati in PCR”, creando un cortocircuito comunicativo tra valore ambientale dichiarato e reale impatto industriale. Dal punto di vista commerciale, il PCR è diventato un elemento di differenziazione di prodotto. Brand owner, grande distribuzione e utilizzatori finali richiedono sempre più frequentemente materiali con contenuto riciclato, spinti sia da obblighi normativi sia da strategie di posizionamento ambientale. In questo contesto, il termine PCR assume una valenza simbolica che va oltre la sua reale consistenza tecnica. Il rischio, per gli operatori della filiera, è quello di subire richieste vaghe o contraddittorie: elevato contenuto di PCR, prestazioni equivalenti al vergine, costi inferiori e assenza di difetti....ACQUISTA IL MANUALEPUBBLICIZZA LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 16: Qualità nel Riciclo della Plastica Post Consumo
Come omogeneità, tracciabilità, certificazioni e audit trasformano il materiale riciclato in una vera materia prima industrialeSaggio. Riciclo delle Plastiche Post-Consumo. Capitolo 16: Qualità nel Riciclo della Plastica Post Consumodi Marco Arezio. Dicembre 25Nell’industria del riciclo, la qualità non è un obiettivo finale, ma una condizione necessaria affinché il materiale stesso possa esistere come prodotto industriale e non come semplice risultato di un flusso di rifiuti trattato. La qualità rappresenta il linguaggio attraverso cui i diversi attori della filiera — selezionatori, riciclatori, trasformatori, auditor, enti certificatori — si intendono e si riconoscono. È un sistema di valori e di misurazioni che trasforma ciò che è nato come scarto in una risorsa con dignità tecnica e mercato proprio. Senza qualità, non può esistere alcuna filiera del riciclo avanzato. Il cuore di questo linguaggio è il lotto, non come pura unità logistica, ma come microcosmo industriale: un insieme di materiale che deve esibire proprietà costanti, misurabili e verificabili. Ogni lotto porta con sé una storia che inizia molto prima dell’estrusione o del compounding: nasce nella raccolta, passa attraverso la selezione, subisce processi che ne modificano la microstruttura, incorpora additivi e cariche che ne definiscono l’identità. Al momento della consegna al trasformatore, il lotto deve rappresentare una promessa: ciò che contiene non è semplicemente “materiale riciclato”, ma un polimero con prestazioni prevedibili, proprietà ripetibili e un comportamento reologico che non sorprende.ACQUISTA IL MANUALE I KPI di lotto, in questo contesto, rappresentano la base di quello che potremmo definire il “patto industriale del riciclato”. Non sono indici astratti, ma parametri che traducono in forma numerica le esigenze di chi trasformerà quel materiale: viscosità, contenuto di ceneri, percentuale di frazioni non fuse, stabilità termica residua, distribuzione granulometrica del pellet, densità apparente, colore espresso in coordinate standard, assorbimento di umidità, odore, stabilità al flusso. Non sono valori scelti per comodità; sono parametri che determinano la lavorabilità del materiale in condizioni reali, su macchinari che devono operare in modo stabile per ore senza variazioni impreviste......© Riproduzione Vietata
SCOPRI DI PIU' Manuale sulla Manutenzione. Capitolo 4: Macchine per Termoformatura. Manutenzione Preventiva di Forni IR, Sistemi di Vuoto, Stampi, Fustelle e Ausiliari
Capitolo sulla termoformatura industriale: architettura delle macchine, componenti critici, manutenzione preventiva, parametri di controllo, soglie di intervento, riferimenti normativi e criteri operativi per packaging, medicale e applicazioni tecnicheAutore: Marco Arezio - Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX. Aggiornamento tecnico-editoriale: 31 marzo 2026 | Tempo di lettura: circa 25 minuti Manuale sulla Manutenzione. Capitolo 4: Macchine per Termoformatura. Manutenzione Preventiva di Forni IR, Sistemi di Vuoto, Stampi, Fustelle e AusiliariPARTE I — IL PARCO MACCHINE: TIPOLOGIE, ARCHITETTURA E COMPONENTI CRITICI La termoformatura è il processo di trasformazione in cui un foglio o una lastra di materiale termoplastico, riscaldato fino alla temperatura di rammollimento, viene deformato per effetto di vuoto, pressione d'aria o punzoni meccanici, assumendo la forma di uno stampo. La semplicità apparente del processo — riscaldare, formare, tagliare — cela in realtà una complessità tecnica significativa: la distribuzione del calore nel foglio, la velocità e la geometria della formatura, il sistema di raffreddamento dello stampo e la precisione del sistema di taglio determinano congiuntamente la qualità dimensionale e meccanica del prodotto finito. Il mercato della termoformatura è dominato dal packaging (vaschette per alimenti, blister farmaceutici, contenitori per cosmetici) ma include applicazioni di grande valore aggiunto nel settore automotive (pannelli porta, rivestimenti interni), nell'edilizia (pannelli isolanti, lastre per coperture) e nel medicale (vassoi sterili, parti di apparecchiature). Le macchine per termoformatura si dividono principalmente in termoformatrici a nastro (roll-fed thermoforming machines), che lavorano un foglio sottile fornito in bobina, e termoformatrici a lastra (sheet-fed thermoforming machines), che lavorano lastre rigide pre-tagliate. Le prime dominano il packaging di massa ad alta cadenza; le seconde trovano applicazione nella produzione di pezzi di grande dimensione (vasche, pannelli, componenti tecnici). Il profilo manutentivo delle due tipologie presenta molte analogie nella sezione di riscaldamento e formatura, ma differisce significativamente nei sistemi di alimentazione del materiale e di taglio/fustellatura. 4.1 — Architettura della termoformatrice: stazioni principali Una termoformatrice a nastro per packaging è strutturalmente composta da tre macrostazioni in sequenza, ognuna delle quali racchiude sottosistemi meccanici, termici e pneumatici specifici. La comprensione dell'architettura di ciascuna stazione è il prerequisito per un approccio manutentivo razionale. 4.1.1 — Stazione di alimentazione e trasporto foglio La stazione di alimentazione gestisce lo svolgimento del nastro di materiale dalla bobina e il suo avanzamento intermittente attraverso la macchina. Il sistema di trasporto è costituito da catene di avanzamento laterali (chain rails) su cui sono montati gli aghi o i morsetti che afferrano il foglio sui bordi e lo trascinano avanti passo dopo passo in modo sincronizzato con il ciclo della macchina. La precisione dell'avanzamento del foglio è critica: un avanzamento irregolare causa disallineamento delle impronte di formatura rispetto al foglio (con perdita di materiale ai bordi e difetti dimensionali) e problemi nella stazione di taglio (le impronte non si allineano con le matrici di taglio). Le catene di avanzamento sono componenti ad alta criticità manutentiva per la loro esposizione a temperature elevate (nella zona del forno di riscaldamento, le catene operano a temperature di 80–150°C) e alle forze di trazione cicliche. L'allungamento progressivo della catena per usura delle piastrine e dei perni è il principale meccanismo di degrado: un allungamento dello 0,3–0,5% rispetto alla lunghezza nominale è già sufficiente a causare problemi di passo. Il tensionamento delle catene (tramite rulli o tendicatena regolabili) deve essere verificato e aggiustato periodicamente; la lubrificazione deve essere garantita da sistemi centralizzati con lubrificanti idonei alle alte temperature (oli sintetici PAO o lubrificanti al PTFE in spray per le zone vicine al forno). Gli aghi di trascinamento (pins) o i morsetti (clamps) che afferrano il foglio sui bordi devono essere verificati periodicamente per lo stato di usura e per il corretto serraggio del foglio. Aghi consumati o morsetti che non serrano adeguatamente causano scorrimento del foglio durante il riscaldamento (il foglio tende ad allungarsi con il calore e deve essere trattenuto con forza sufficiente), con conseguente deformazione delle impronte. La sostituzione degli aghi usurati — attività che può essere eseguita senza fermare la macchina a lungo, sostituendo un segmento di catena alla volta — è una delle manutenzioni preventive più efficaci per mantenere la precisione dimensionale del prodotto. 4.2 — Stazione di riscaldamento: sistemi IR e controllo della temperatura del foglio La stazione di riscaldamento è il cuore tecnologico della termoformatrice: la qualità della formatura dipende in misura determinante dalla uniformità e dalla precisione della temperatura del foglio al momento della formatura. Un foglio troppo freddo non si deforma sufficientemente e presenta un alto rischio di rottura; un foglio troppo caldo si assottiglia eccessivamente nelle zone di maggiore stiramento, con riduzione della resistenza meccanica del pezzo finito; un foglio non uniformemente riscaldato produce un pezzo con distribuzione dello spessore irregolare. 4.2.1 — Tipologie di riscaldatori: quarzo, alogeni, ceramici e a contatto I riscaldatori a onde corte in quarzo (shortwave quartz heaters) sono la soluzione più moderna e performante per il riscaldamento dei fogli plastici. Emettono radiazione infrarossa prevalentemente nella banda 1,0–2,5 μm (near e mid infrared), che viene assorbita efficacemente dalla maggior parte dei materiali termoplastici (PP, PS, PET, PC, ABS, PA). La risposta termica è rapidissima (da freddo a temperatura operativa in pochi secondi), il che consente un controllo preciso dei profili di riscaldamento anche in condizioni di produzione variabile. La vita media delle lampade è di 5.000–10.000 ore, superiore a quella delle lampade per soffiaggio per la minore temperatura del filamento. I riscaldatori ceramici (ceramic heaters) sono la soluzione tradizionale per macchine di più vecchia generazione: emettono principalmente nella banda 3–8 μm (far infrared), con minore efficienza di trasmissione del calore al materiale per la maggiore riflessione superficiale nei materiali lucidi, ma con il vantaggio della robustezza meccanica e del basso costo unitario. La risposta termica è più lenta rispetto ai riscaldatori al quarzo (2–5 minuti per raggiungere la temperatura di regime), il che ne limita la flessibilità nei cambi di produzione rapidi. I riscaldatori a contatto (contact heaters) sono utilizzati in applicazioni specifiche in cui il riscaldamento deve essere molto uniforme e controllato: una piastra riscaldante entra in contatto diretto con il foglio plastico per un tempo definito. Questo metodo garantisce eccellente uniformità termica ma richiede che le superfici della piastra siano perfettamente planari e prive di contaminazione (qualsiasi deposito si trasferisce al foglio, lasciando impronte). La manutenzione dei riscaldatori a contatto è principalmente orientata al mantenimento della planarità della piastra e alla pulizia della superficie di contatto. 4.2.2 — Zonatura termica e controllo della temperatura La stazione di riscaldamento di una termoformatrice moderna è suddivisa in una matrice di zone di controllo indipendenti — tipicamente da 4×4 a 12×12 zone per le macchine di alta precisione — che consentono di modulare l'intensità del riscaldamento in diverse aree del foglio per compensare le non uniformità intrinseche del processo di deformazione: le zone del foglio che subiranno uno stiramento maggiore durante la formatura devono essere riscaldate di più, per avere una viscosità più bassa e deformarsi più facilmente senza assottigliarsi eccessivamente. Il controllo della temperatura è effettuato mediante pirometri IR o sensori termici integrati nel sistema di riscaldamento, con feedback al controllore della macchina. La taratura periodica dei pirometri — necessaria per la deriva dei sensori IR con la contaminazione e l'invecchiamento — è un'attività manutentiva di importanza primaria per mantenere la precisione del controllo termico. I pirometri IR sono particolarmente sensibili alla contaminazione dell'ottica di misura da parte dei vapori di plastificanti volatilizzati durante il riscaldamento: anche un sottile strato di condensato sull'ottica causa errori di misura significativi (sottostima della temperatura effettiva, con potenziale riscaldamento eccessivo del foglio). Calibrazione dei pirometri IR nella termoformatrice: procedura operativa La calibrazione dei pirometri IR deve essere eseguita mensilmente (o più frequentemente in ambienti con alta concentrazione di vapori di plastificanti) con un corpo nero calibrato o con un termometro a contatto di riferimento tracciabile. Il dato critico da verificare è la corrispondenza tra la temperatura letta dal pirometro e la temperatura effettiva del foglio (misurata con termocoppia a contatto in condizioni statiche). Una deviazione >3°C rispetto alla lettura corretta deve essere corretta tramite ricalibrazione del coefficiente di emissività impostato nel pirometro. La pulizia mensile dell'ottica (con panno morbido inumidito con alcol isopropilico) è la manutenzione preventiva più semplice e più efficace per mantenere l'accuratezza della misura. Tab. 4.1 — Tipologie di riscaldatori per termoformatrici: manutenzione e frequenze. 4.3 — Stazione di formatura: sistemi di vuoto, pressione e punzoni La stazione di formatura è quella in cui il foglio riscaldato viene deformato nello stampo. Tre modalità di formatura sono tecnicamente possibili e spesso combinate nelle macchine moderne: la formatura sottovuoto (vacuum forming), in cui la pressione atmosferica spinge il foglio contro lo stampo per effetto dell'aspirazione del vuoto tra il foglio e la superficie dello stampo; la formatura in sovrappressione (pressure forming), in cui aria compressa viene applicata sul lato superiore del foglio per pressare il foglio contro lo stampo con forze maggiori di quelle ottenibili con il solo vuoto (possibile perché la pressione massima applicabile con il vuoto è 1 bar, mentre con la sovrappressione si può arrivare a 6–8 bar); la formatura meccanica con punzone (plug-assist forming), in cui un punzone meccanico pre-stira il foglio prima dell'applicazione del vuoto o della sovrappressione, migliorando la distribuzione dello spessore nelle geometrie con alto rapporto di stiramento. 4.3.1 — Pompe da vuoto: tipologie, rendimento e manutenzione Le pompe da vuoto sono tra i componenti manutentivamente più critici delle termoformatrici, per la semplicissima ragione che il processo di formatura dipende interamente dalla loro capacità di generare e mantenere il vuoto necessario nella cavità dello stampo. Un deterioramento anche modesto delle prestazioni delle pompe da vuoto si traduce in un rallentamento del ciclo (più tempo per raggiungere il livello di vuoto sufficiente a formare il pezzo), in una riduzione della qualità di formatura (dettaglio superficiale insufficiente, angoli non definiti) e in un aumento del tasso di scarti. Le tipologie di pompe da vuoto più diffuse nelle termoformatrici sono: le pompe a palette rotanti ad olio (rotary vane pumps), soluzione tradizionale e ancora molto diffusa, con pressione finale di vuoto di 0,1–1 mbar; le pompe a vite (screw vacuum pumps), soluzione moderna a secco (senza olio) con minori esigenze di manutenzione dell'olio ma richiesta di manutenzione dei rotori; le pompe Roots (Roots blowers), utilizzate in combinazione con una pompa di pre-vuoto per ottenere alte portate a livelli di vuoto moderati (10–100 mbar), adatte alle termoformatrici di grande formato; le pompe ad anello liquido (liquid ring pumps), usate in ambienti in cui i vapori condensabili potrebbero danneggiare le pompe a secco, con acqua come fluido di lavoro. Tab. 4.2 — Tipologie di pompe da vuoto per termoformatrici: manutenzione e frequenze. 4.3.2 — Serbatoi di accumulo del vuoto e distribuzione La velocità di formatura nelle termoformatrici ad alta cadenza (fino a 50–80 cicli/minuto per contenitori piccoli da nastro) richiede che il vuoto possa essere applicato allo stampo in modo quasi istantaneo all'inizio di ogni ciclo: le pompe da vuoto non hanno la portata sufficiente a questo scopo se collegate direttamente allo stampo, poiché il tempo di aspirazione sarebbe troppo lungo per la frequenza di ciclo richiesta. La soluzione standard è l'utilizzo di serbatoi di accumulo del vuoto (vacuum accumulators o surge tanks) di volume sufficientemente grande (tipicamente 50–500 litri, in funzione della dimensione dello stampo e della frequenza di ciclo) mantenuti continuamente al livello di vuoto di esercizio dalla pompa. All'apertura della valvola di distribuzione, il vuoto pre-accumulato si espande rapidamente nello stampo, formando il pezzo in pochi decimi di secondo. I serbatoi di accumulo del vuoto sono componenti soggetti alla normativa per gli apparecchi in pressione (in questo caso, apparecchi operanti a pressione sub-atmosferica): il D.M. 1 dicembre 2004 e la direttiva PED 2014/68/UE si applicano anche ai recipienti in depressione per le verifiche di integrità strutturale. Le valvole di distribuzione — che aprono e chiudono il circuito del vuoto verso lo stampo in sincrono con il ciclo della macchina — sono componenti ad alta sollecitazione ciclica (apertura/chiusura ad ogni ciclo, con frequenze fino a 80 cicli/min) e richiedono sostituzione preventiva prima del raggiungimento del numero di cicli nominale specificato dal costruttore. 4.3.3 — Punzoni di pre-stiramento (plug-assist): geometria, materiali e usura I punzoni di pre-stiramento (plug-assist) sono componenti che discendono nel foglio riscaldato prima dell'applicazione del vuoto o della sovrappressione, pre-stirando il materiale verso il basso e distribuendolo in modo più uniforme sulle pareti dello stampo. Sono particolarmente importanti per geometrie con alto rapporto di stiramento (contenitori profondi rispetto alla larghezza, bicchieri, vassoi con pareti verticali alte) e per materiali con finestra di formatura stretta (differenza piccola tra temperatura minima e massima di formatura). I punzoni sono tradizionalmente realizzati in materiali sintetici a bassa conducibilità termica — sughero, materiali espansi a base POM o UHMWPE, resine epossidiche rinforzate — per evitare il raffreddamento localizzato del foglio nel punto di contatto (che causerebbe un assottigliamento preferenziale nelle zone di contatto del punzone). I materiali sintetici sono però soggetti a degrado meccanico per compressione ciclica e usura superficiale per attrito con il foglio caldo: devono essere ispezionati periodicamente e sostituiti quando mostrano usura superficiale, cricche o deformazioni permanenti. Alcuni costruttori utilizzano punzoni in alluminio anodizzato con rivestimento isolante termico (teflon, ceramica porosa), che offrono maggiore durabilità meccanica a fronte di una gestione termica più attenta. 4.4 — Stampi per termoformatura: costruzione, raffreddamento e manutenzione Gli stampi per termoformatura sono costruttivamente molto diversi dagli stampi per iniezione: devono resistere a pressioni molto più basse (1–8 bar rispetto ai 500–2.000 bar dello stampaggio a iniezione), il che consente di realizzarli in materiali molto più leggeri ed economici. La grande maggioranza degli stampi per termoformatura di packaging è realizzata in alluminio (lavorato a CNC da blocchi o da fusione per forme complesse), in resine epossidiche rinforzate con fibra di vetro (per piccole serie o per proto-tipo), o in acciaio inossidabile per applicazioni che richiedono elevatissima resistenza all'usura o compatibilità alimentare certificata (vaschette per carne fresca, contenitori farmaceutici). 4.4.1 — Sistema di raffreddamento degli stampi: criteri progettuali e manutenzione Il raffreddamento degli stampi è determinante per la produttività delle termoformatrici: il tempo di mantenimento in stampo (il tempo necessario a raffreddare il pezzo fino a una temperatura di estrazione sicura) rappresenta il 40–65% del tempo ciclo totale nelle macchine a nastro. Un sistema di raffreddamento inefficiente — per incrostazioni nei canali, portata d'acqua insufficiente o temperatura dell'acqua troppo alta — riduce direttamente la produttività e può causare deformazioni post-estrazione (il pezzo non è sufficientemente solidificato al momento dell'apertura dello stampo). Il progetto dei circuiti di raffreddamento negli stampi in alluminio per termoformatura deve garantire una temperatura dello stampo uniforme su tutta la superficie della cavità (tipicamente 15–40°C per materiali standard come PP, PS, PET; più bassa per materiali con alta temperatura di rammollimento come PC, ABS). La non uniformità della temperatura dello stampo è la causa principale della distribuzione irregolare dello spessore e delle deformazioni post-estrazione. La pulizia periodica dei canali di raffreddamento (decalageing con soluzioni acide diluite, una volta all'anno per acqua con durezza >8°dH) è essenziale per mantenere il coefficiente di scambio termico originale dello stampo. ▲ ATTENZIONE I circuiti di raffreddamento degli stampi in alluminio per termoformatura sono particolarmente vulnerabili alla corrosione galvanica in presenza di raccordi in rame o ottone (comuni nei sistemi di distribuzione dell'acqua): il potenziale galvanico alluminio-rame è di circa 0,9 V, sufficiente a causare corrosione accelerata dell'alluminio nelle zone di contatto. Utilizzare raccordi in acciaio inossidabile o in materiale plastico; trattare l'acqua con inibitore di corrosione compatibile con l'alluminio; verificare il pH (ottimale 7,0–8,5). 4.4.2 — Superfici di formatura: finitura, trattamenti e manutenzione La finitura superficiale delle cavità degli stampi per termoformatura determina l'aspetto superficiale del prodotto finito. Per i contenitori trasparenti (bicchieri in PS o PET, blister farmaceutici in PVC), la superficie dello stampo deve essere lucida (Ra < 0,2 μm) per trasferire la lucentezza al prodotto; per i contenitori opachi o con effetti granulati (vaschette per alimenti in PP, plateau industriali), la superficie dello stampo è sabbiata o in altra texture. La pulizia delle superfici di formatura è critica: qualsiasi deposito di materiale plastico, film di additivo condensato o segno di corrosione si trasferisce al prodotto, causando difetti estetici. Il metodo di pulizia delle superfici delle cavità deve essere scelto in funzione della finitura superficiale: per superfici lucidate, utilizzare solo prodotti non abrasivi (paste lucidanti a grana finissima, o agenti chimici specifici) e panni morbidi privi di lint; per superfici sabbiate o in texture, la pulizia con aria compressa e pennelli morbidi è la soluzione più sicura. I trattamenti superficiali di protezione — anodizzazione dura per gli stampi in alluminio, rivestimenti PTFE per facilitare il rilascio del pezzo nelle geometrie complesse — richiedono rinnovamento periodico (tipicamente ogni 2–5 anni di produzione intensa), poiché si deteriorano per usura ciclica e per l'esposizione ai vapori di plastificanti a temperatura. 4.5 — Stazione di taglio e fustellatura: tecnologie e manutenzione La stazione di taglio separa i pezzi formati dal foglio in eccesso (skeleton) e, nelle macchine integrate, li impila e confeziona. Il taglio può essere eseguito con diverse tecnologie, ciascuna con specifiche caratteristiche manutentive: taglio con fustella piana (stampo di taglio su pressa), taglio con lama rotante (per geometrie semplici, tubi, profilati), taglio con getto d'acqua (waterjet, per materiali rigidi e spessi) o taglio con laser (per geometrie complesse ad alta precisione). Nelle termoformatrici per packaging, la fustellatura piana è la soluzione dominante. 4.5.1 — Fustellatrici piane: struttura e componenti critici La fustellatrice piana è una pressa che applica una forza verticale sul foglio termoformato, spingendo uno stampo di taglio (fustella) attraverso il materiale. Lo stampo di taglio è un componente di precisione — tipicamente realizzato in acciaio per utensili (D2, H13) con geometria dei taglienti lavorata a EDM o a rettifica — che deve mantenere l'affilatura dei taglienti per garantire la qualità del taglio (bordo netto, senza bave, senza deformazioni) per il numero di cicli previsto. La forza di taglio richiesta dipende dallo spessore e dalla durezza del materiale e dalla lunghezza totale dei taglienti: per un materiale con resistenza al taglio di 40 N/mm (tipico del PET da 0,35 mm) e taglienti totali di 500 mm (tipico di una fustella per 12 vaschette da 100×70 mm), la forza di taglio è di circa 20 kN. Il sistema di applicazione della forza nella fustellatrice è tipicamente idraulico (con controllo preciso della forza e della velocità di discesa) o meccanico a ginocchiera (per le macchine ad alta cadenza). I componenti critici sono la guida della fustella (che deve garantire il parallelismo tra la fustella e il piano inferiore con tolleranza ≤0,05 mm, per evitare tagli parziali o forze asimmetriche sulla fustella), il sistema di espulsione dei pezzi tagliati (molle di espulsione, reti di spinta) e il sistema di raccolta e smaltimento dello skeleton. 4.5.2 — Manutenzione delle fustelle: affilatura, rivestimenti e ciclo di vita L'affilatura dei taglienti della fustella è il parametro manutentivo più critico per la qualità del taglio. I taglienti si consumano per ogni ciclo di taglio — l'usura è molto bassa per ciclo (dell'ordine di nanometri), ma si accumula progressivamente fino a raggiungere un livello in cui la qualità del bordo di taglio decade visibilmente. I segnali di taglienti consumati sono: comparsa di bave sul bordo del pezzo tagliato (il materiale viene strappato invece di essere tagliato nettamente), aumento della forza di taglio necessaria (e quindi delle vibrazioni della macchina), deformazione del bordo del pezzo (invece di un taglio netto, il materiale viene compresso lateralmente). La frequenza di riaffilatura delle fustelle dipende dal materiale processato e dalla geometria dei taglienti: per PET da 0,3–0,5 mm (materiale a maggiore durezza), la riaffilatura è tipicamente necessaria ogni 500.000–2.000.000 di cicli; per PP e PS da spessori simili, ogni 1.000.000–5.000.000 di cicli. Queste stime variano significativamente in funzione della pulizia del materiale (presenza di cariche abrasive, di impurezze), della temperatura del foglio al momento del taglio (il taglio a caldo richiede meno forza ma può causare depositi di materiale fuso sui taglienti) e della durezza originale dell'acciaio della fustella. Riaffilatura delle fustelle: quando è necessaria e come gestirla La decisione di mandare una fustella in riaffilatura non deve essere presa solo sulla base di un calendario (x milioni di cicli), ma in combinazione con la verifica qualitativa del bordo di taglio: il metodo più pratico è la misurazione della percentuale di bordi con bava sul campione prodotto, rilevata durante i controlli qualità periodici. Una percentuale di bava >2–3% su un campione di 50 pezzi è il segnale operativo di riaffilatura imminente. Dal punto di vista logistico, la fustella deve essere sostituita con la fustella di ricambio (sempre disponibile nel magazzino utensili per ogni stampo critico) prima che la qualità scenda al di sotto del limite di accettazione. La fustella consumata viene inviata all'affilatura esterna (presso officine specializzate in utensili da taglio) e rientra al magazzino come ricambio. Tab. 4.3 — Indicatori di degrado delle fustelle e soglie di intervento. 4.6 — Sistemi ausiliari della termoformatrice: pressione dell'aria, lubrificazione e movimentazione 4.6.1 — Sistema di aria compressa per la formatura in sovrappressione Il sistema di aria compressa per la formatura in sovrappressione è il sistema che fornisce l'aria a 4–8 bar necessaria per spingere il foglio contro lo stampo durante le fasi di pressure forming. I requisiti di qualità dell'aria per questa applicazione sono meno stringenti di quelli del soffiaggio ISBM, ma la presenza di umidità (che può condensare sulle superfici dello stampo freddo, creando difetti di finitura superficiale), di olio nebulizzato (che contamina il foglio in lavorazione e causa problemi di adesione nei prodotti food-contact) e di particolato (che lascia tracce sulla superficie del pezzo) devono essere comunque controllati. Un essiccatore frigorifero con filtri coalescenti in linea è il trattamento minimo raccomandato. 4.6.2 — Sistema di lubrificazione centralizzata La termoformatrice è una macchina con numerosi punti di lubrificazione: guide lineari della stazione di formatura, guide della stazione di taglio, catene di avanzamento, cuscinetti dei rulli di rinvio, cinematismi dei punzoni. La lubrificazione centralizzata (a circuito progressivo o parallelo, con pompa azionata da motoriduttore sincronizzato con il ciclo macchina) è la soluzione standard per le macchine di medio-grande dimensione: garantisce l'apporto corretto di lubrificante a ogni punto ad ogni ciclo (o ogni N cicli), eliminando la dipendenza dalla diligenza degli operatori per la lubrificazione manuale. La manutenzione del sistema di lubrificazione centralizzata comprende: il rabbocco del serbatoio di lubrificante (frequenza dipendente dal volume del serbatoio e dalla portata totale; tipicamente settimanale/mensile), la verifica del funzionamento di ogni distributore (controllo visivo dei piattini di distribuzione a ogni cambio turno o giornaliero nelle macchine ad alta cadenza), la sostituzione dei distributori intasati, la verifica dei raccordi e delle linee (perdite, intasamenti). Un sistema di lubrificazione centralizzata non funzionante è una delle cause di guasto meccanico più subdole e più costose: produce guasti multipli su componenti diversi nel giro di settimane, con difficoltà diagnostica perché i sintomi non riconducono immediatamente alla causa comune. 4.7 — Piano di manutenzione sintetico per termoformatrici Tab. 4.4 — Piano di manutenzione sintetico per termoformatrici: componenti, frequenze, parametri e soglie di intervento. 4.8 — Panorama costruttori di termoformatrici Tab. 4.5 — Principali costruttori di termoformatrici presenti sul mercato italiano. PUNTI CHIAVE — CAPITOLO 4 ▸ Le catene di avanzamento del foglio sono componenti ad alta criticità: operano ad alte temperature (80–150°C), subiscono allungamento progressivo per usura e richiedono lubrificazione con prodotti idonei alle alte temperature. Verifica mensile dell'allungamento; soglia di intervento: >0,3% rispetto alla lunghezza nominale. ▸ La calibrazione mensile dei pirometri IR (pulizia ottica + verifica con riferimento tracciabile) è la manutenzione preventiva con il maggiore impatto sulla qualità del prodotto: una lettura errata di 5°C causa difetti sistematici di distribuzione dello spessore. ▸ Le pompe da vuoto sono il componente più critico per la produttività della termoformatrice: un deterioramento del 20% della portata si traduce direttamente in un rallentamento del ciclo. Cambio olio ogni 2.000 h e ispezione palette ogni 8.000–15.000 h per le pompe a palette rotanti. ▸ Le fustelle di taglio richiedono riaffilatura basata su criteri qualitativi (% bava >3%), non su calendario. La disponibilità della fustella di ricambio nel magazzino utensili è un requisito operativo, non un'opzione. ▸ I canali di raffreddamento degli stampi in alluminio sono vulnerabili alla corrosione galvanica e alle incrostazioni calcaree. Acqua trattata (<8°dH, pH 7,0–8,5, inibitore compatibile alluminio), raccordi in acciaio inox; pulizia chimica annuale. ▸ Il sistema di lubrificazione centralizzata deve essere verificato a ogni cambio turno: un distributore non funzionante causa guasti multipli a distanza di settimane, con diagnosi difficile e costi di riparazione molto superiori a quelli della manutenzione preventiva. NORMA EN ISO 11469:2016 — Materie plastiche: identificazione generica e marcatura dei prodotti plastici. Norma di riferimento per la marcatura dei contenitori termoformati in materiale plastico, rilevante per i requisiti di qualità del prodotto finito correlati alla manutenzione delle macchine. Fonti tecniche e normative essenziali - Direttiva 2014/68/UE (PED) - attrezzature a pressione - ISO 11469:2016 - identificazione e marcatura dei prodotti plastici - ILLIG - thermoforming and packaging technology - Kiefel - thermoforming technologies - WM Thermoforming Machines - OMV Technologies - GEISS - thermoforming systems - MULTIVAC - thermoforming packaging machinesArticoli editoriali collegati - Termoformatura delle Lastre di PET con Polimeri Riciclati - La Plastica Riciclata Certificata per il Food è Sicura? C’è Chi Dice No - Produttori di Macchine per la Lavorazione della Plastica: Guida con Contatti Verificati, Divisa per Tipo di Lavorazione (2026)Immagine su licenza © Riproduzione Vietata
SCOPRI DI PIU' Additivi e Coloranti per Polimeri Riciclati. Capitolo 1: Ingegneria della Materia nella Transizione all’Economia Circolare
Ruolo strategico degli additivi nella plastica riciclata: differenze strutturali tra polimero vergine e riciclato, stabilizzazione, recupero prestazionale e opportunità industriali nella filiera del ricicloManuale tecnico. Additivi e Coloranti per Polimeri Riciclati. Capitolo 1: Ingegneria della Materia nella Transizione all’Economia Circolaredi Marco ArezioFunzione strategica degli additivi nella valorizzazione del riciclato Nel passaggio da un modello lineare di produzione delle materie plastiche a un sistema realmente circolare, il ruolo degli additivi assume una centralità che non può più essere interpretata come secondaria. Nella plastica riciclata, l’additivo non rappresenta un semplice correttivo di processo né un elemento accessorio finalizzato a migliorare l’aspetto del prodotto finito, ma diventa uno strumento strutturale di governo della materia. È attraverso l’additivazione che il materiale riciclato viene reso industrialmente prevedibile, tecnicamente lavorabile e commercialmente collocabile in mercati che richiedono continuità qualitativa e prestazioni affidabili. Il polimero riciclato, a differenza del polimero vergine, non nasce da una sintesi chimica controllata e ripetibile, ma da una sequenza di eventi materiali che ne hanno progressivamente modificato la struttura. Ogni lotto di riciclato è il risultato di utilizzi precedenti, esposizioni ambientali, stress termici e meccanici, contaminazioni e miscelazioni involontarie. Questa storia lascia tracce profonde nella morfologia e nella chimica del materiale, che si manifestano sotto forma di instabilità reologica, riduzione delle proprietà meccaniche, aumento della sensibilità alla temperatura e variabilità prestazionale. In questo contesto, l’additivo rappresenta il principale strumento industriale per ristabilire un equilibrio funzionale accettabile. La funzione strategica degli additivi si esprime innanzitutto sul piano della trasformabilità. Molti polimeri riciclati, se non opportunamente additivati, presentano finestre di lavorazione ristrette e comportamenti difficilmente prevedibili durante estrusione, stampaggio o soffiaggio. Variazioni improvvise di viscosità, degradazione accelerata, formazione di gel, instabilità del fuso o irregolarità dimensionali compromettono l’efficienza produttiva e aumentano la percentuale di scarto. L’additivazione consente di stabilizzare il comportamento del materiale lungo la filiera di trasformazione, rendendo il processo più robusto e meno dipendente dalle fluttuazioni qualitative del riciclato in ingresso. Accanto alla trasformabilità, l’additivo svolge una funzione strategica nel recupero funzionale delle prestazioni. Il riciclato, soprattutto quando deriva da flussi post-consumo, manifesta frequentemente una perdita parziale delle caratteristiche originarie dovuta a fenomeni di scissione delle catene polimeriche, ossidazione o degradazione cumulativa. L’additivo non ha il compito di riportare il materiale allo stato del polimero vergine, obiettivo tecnicamente irrealistico e industrialmente poco sensato, ma di ristabilire un livello prestazionale coerente con l’applicazione finale prevista. Attraverso una formulazione mirata, è possibile orientare il comportamento del materiale verso specifici requisiti meccanici, termici o superficiali, rendendo il riciclato idoneo a impieghi che richiedono standard più elevati. Dal punto di vista industriale, l’additivo assume quindi una funzione di mediazione tra la variabilità intrinseca del riciclato e la rigidità delle esigenze produttive. Le linee di trasformazione sono progettate per funzionare entro parametri definiti e ripetibili; l’additivo consente di adattare il materiale a tali parametri, evitando interventi strutturali sugli impianti. Questo aspetto è cruciale per l’integrazione del riciclato in contesti produttivi esistenti, dove la possibilità di modificare macchinari, viti o stampi è spesso limitata da vincoli economici o operativi. Esiste inoltre una dimensione economica che rende l’additivazione una leva strategica. Un materiale riciclato non additivato tende a collocarsi nella fascia bassa del mercato, con applicazioni limitate e margini ridotti. L’uso corretto degli additivi permette invece di incrementare il valore del materiale, ampliandone il campo di utilizzo e migliorando la percezione qualitativa del prodotto finito. In questa prospettiva, l’additivo non deve essere considerato un costo da comprimere, ma un investimento tecnico che incide direttamente sulla sostenibilità economica del processo di riciclo....ACQUISTA IL MANUUALEPUBBLICIZZA LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU' Il Riciclo delle Plastiche Post-Industriali e dei Tecnopolimeri. Capitolo 2: Le Famiglie dei Tecnopolimeri e Comportamento nel Riciclo
Dal comportamento dell’ABS alla stabilità del PC, dalla gestione dell’umidità nelle poliammidi alla rigenerazione dei PBT autoestinguentiSaggio. Il Riciclo delle Plastiche Post-Industriali e dei Tecnopolimeri. Capitolo 2: Le Famiglie dei Tecnopolimeri e Comportamento nel Riciclodi Marco Arezio. Dicembre 252.1 ABS tecnico e resine stireniche affini Nel mondo dei tecnopolimeri, l’ABS rappresenta uno dei materiali più emblematici del legame tra progettazione industriale e prestazioni. La sua natura terpolimerica – con una matrice rigida stirenico–acrilica che ingloba una fase gomma a base butadienica – lo rende capace di abbinare rigidità, buona finitura superficiale e resistenza agli urti. In ambiti come l’automotive, l’elettrodomestico, l’arredo tecnico e l’elettronica, l’ABS è spesso il primo candidato quando serve un polimero in grado di sopportare urti moderati, mantenere una superficie estetica verniciabile o texturizzata e garantire una lavorabilità costante in stampaggio a iniezione. Nel riciclo post-industriale, la criticità principale non riguarda tanto la matrice rigida, che sopporta discretamente i cicli termici, quanto la fase elastomerica. Il butadiene è una componente chimicamente più fragile, sensibile all’ossidazione e alla temperatura. Ogni volta che l’ABS viene fuso, si espone a una combinazione di calore e ossigeno che, se non controllata, porta alla rottura delle catene della fase gomma, con una progressiva perdita di tenacità. Questo fenomeno non si manifesta solo come un cambiamento del colore – l’ingiallimento tipico dei materiali stirenici ossidati – ma come un’alterazione più profonda della risposta all’urto, che può diventare improvvisamente più fragile. Il vantaggio dei flussi post-industriali di ABS consiste però nel fatto che la qualità di partenza è nota. Il riciclatore sa con quali gradi di ABS ha a che fare: materiali placcabili destinati ai trattamenti galvanici, versioni rinforzate con cariche minerali, formulazioni con stabilizzanti UV per applicazioni semi–esterne, gradi autoestinguenti per apparecchi elettrici. Questa conoscenza permette di impostare il processo di rigenerazione con un livello di precisione impossibile da raggiungere sui flussi post-consumo. Parametri come la temperatura del cilindro, il tempo di permanenza nel fuso, il profilo della vite e la scelta degli stabilizzanti vengono calibrati in modo specifico per ridurre al minimo l’ulteriore degradazione della fase butadienica....ACQUISTA IL MANUALE© Riproduzione Vietata
SCOPRI DI PIU' Il Riciclo delle Plastiche Post-Industriali e dei Tecnopolimeri. Introduzione
Guida avanzata alla rigenerazione dei polimeri tecnici, ai flussi industriali e al loro reimpiego in applicazioni ad alto valore aggiuntoSaggio. Il Riciclo delle Plastiche Post-Industriali e dei Tecnopolimeri. Introduzionedi Marco Arezio. Dicembre 25Esiste una geografia della plastica riciclata che la maggior parte delle persone non immagina, un paesaggio fatto di flussi invisibili, di scarti che non raggiungono mai i cassonetti urbani, di materiali che non hanno una vita presso il consumatore finale ma che nascono, vivono e muoiono all’interno delle fabbriche. È un mondo che non si racconta nei documentari sulla raccolta differenziata, né si osserva nelle piattaforme consortili piene di bottiglie, film e vaschette. È un mondo parallelo, più tecnico, più silenzioso, ma altrettanto decisivo per il funzionamento dell’industria contemporanea. Questo libro è dedicato a quel mondo: il riciclo dei tecnopolimeri e delle plastiche post-industriali. Nel linguaggio comune, “plastica riciclata” evoca un universo composto prevalentemente da imballaggi domestici e rifiuti urbani. È una parte essenziale del sistema, certo, ma non è l’unica. Accanto a essa scorre una seconda vita dei materiali, fatta di materozze, sfridi, prove stampo, componenti obsoleti, semilavorati respinti, prodotti non conformi, lotti fuori specifica, articoli mai commercializzati o già ritirati dal mercato dei ricambi. Ogni giorno, negli stabilimenti manifatturieri europei, si accumulano tonnellate di tecnopolimeri che non hanno mai lasciato la fabbrica, e che per qualità intrinseca, tracciabilità e potenziale prestazionale rappresentano un patrimonio industriale immenso. Sono materiali diversi da quelli che provengono dal mondo degli imballaggi: più complessi, più costosi, più sofisticati. Se una bottiglia di PET deve rispondere a requisiti di leggerezza e resistenza meccanica moderata, un componente in PA66 rinforzata deve garantire stabilità dimensionale a temperature elevate; un carter in PBT FR deve resistere a fenomeni elettrici critici; una scocca in PC/ABS deve sostenere urti ripetuti e mantenere estetica inalterata nel tempo; una lente in PMMA richiede purezza ottica. In questo mondo, plastiche post-industriali e tecnopolimeri riciclati non sono “scarti”: sono semi-lavorati che possono tornare a essere materia prima, a condizione di essere compresi, separati, trattati e rigenerati con competenza. Questo manuale nasce dalla necessità di raccontare in profondità questa seconda geografia del riciclo. Una geografia che non ha ancora ricevuto l’attenzione sistematica che merita, nonostante sia già oggi un ingranaggio fondamentale delle filiere automotive, elettrodomestiche, elettroniche e meccaniche. È un mondo che richiede linguaggi diversi da quelli utilizzati per descrivere il riciclo post-consumo: non bastano più le logiche dei grandi volumi, delle balle miste, delle selezioni ottiche per cromie e densità. Nei tecnopolimeri le variabili diventano chimiche, reologiche, morfologiche, prestazionali. La domanda che un riciclatore si pone non è “come recuperare materiale?”, ma “quale percentuale di proprietà originarie posso mantenere, e in quale applicazione finale posso reimpiegare questo compound rigenerato?”. Lontano dalle città, nei reparti industriali nascosti alla vista dei cittadini, prende forma giorno dopo giorno il vero terreno su cui si giocano l’evoluzione del riciclo tecnico e la competitività dei materiali rigenerati. Qui non esiste casualità: esiste un cartesiano sistema di tracciabilità che parte da codici materia, capitolati di fornitura, documenti di accompagnamento, risultati di prove ISO e rapporti di collaudo. Ogni lotto di tecnopolimero post-industriale ha un’identità precisa. È il residuo di una produzione, il risultato di una non conformità, l’esito di una validazione. Questo significa che, a differenza dei flussi post-consumo, i rifiuti post-industriali sono spesso “parlanti”: raccontano già molto della propria natura. Chi decide di rigenerare tecnopolimeri non è un semplice esecutore di processi di fusione e filtrazione. È un tecnologo dei materiali. La sua attività non consiste nel prendere uno scarto e trasformarlo in granulo, ma nel comprendere la storia di quel materiale, misurarne la degradazione, correggerne i deficit, reintegrare ciò che è andato perso, riportarlo verso un livello prestazionale sufficiente per una nuova vita applicativa. Rigenerare ABS tecnico non è come riciclare PP da imballaggio; recuperare PA66 GF richiede una gestione calibrata delle fibre, dei cicli termici, della reologia; ribilanciare PC o PC/ABS implica la capacità di intervenire sul peso molecolare attraverso chain extenders; trattare PBT FR significa conoscere la chimica dei ritardanti di fiamma e la loro evoluzione durante cicli multipli. Questo manuale non è destinato al pubblico generale, né vuole essere un’introduzione semplificata. È un manuale tecnico, pensato per chi lavora con la plastica e con i materiali ingegneristici: responsabili qualità, tecnologi di processo, ingegneri dei materiali, buyer tecnici, responsabili di laboratorio, progettisti, compounder, riciclatori avanzati, studenti universitari che si preparano ad affrontare un settore in rapida evoluzione. È un testo concepito per chi deve prendere decisioni operative, valutare rischi, definire capitolati, stimare prestazioni, scegliere filiere. Per questo motivo, pur mantenendo un linguaggio narrativo e non schematico, il libro conserva una struttura coerente che accompagna il lettore dall’origine dei flussi post-industriali fino alle previsioni di mercato degli anni a venire. Guardare oggi al riciclo dei tecnopolimeri significa affrontare simultaneamente tre prospettive: la dimensione tecnologica, quella industriale e quella ambientale. La prima riguarda la scienza dei materiali: peso molecolare, viscosità, lunghezza delle fibre, contenuto d’acqua, stabilizzazione, comportamento a caldo, fenomeni di degradazione. La seconda riguarda la filiera: come sono generati gli scarti, quali sono le zone critiche della produzione, come cambiano i flussi in funzione dei settori. La terza riguarda responsabilità e sostenibilità: normative REACH e RoHS, tassonomie europee, pressioni ESG, trasparenza delle catene del valore. Nell’automotive, ad esempio, il passaggio all’elettrico sta cambiando radicalmente la natura dei rifiuti tecnici: meno componenti legati al motore termico, più parti dedicate alla gestione termica, all’elettronica di potenza, ai sistemi HV. Questi cambiamenti ridisegnano i flussi di poliammidi rinforzate, di PC/ABS FR, di PBT ad alte prestazioni, e impongono al riciclo tecnico una nuova capacità di intercettare materiali emergenti. Nell’elettronica, l’esplosione della connettività, degli inverter, dei dispositivi di controllo, dei sistemi smart, delle batterie e dei piccoli apparecchi introduce una domanda crescente di tecnopolimeri high-end: PC, PC/ABS, PBT FR, PPS, PSU, PEI. Questa evoluzione richiede non solo processi di selezione più sofisticati, ma anche la capacità di progettare compound rigenerati compatibili con requisiti elettrici sempre più severi, riducendo contemporaneamente l’impronta ambientale dei dispositivi. La filiera RAEE, che pur appartiene al mondo post-consumo, rappresenta un ponte tecnico tra le due dimensioni: non offre la purezza del post-industriale, ma permette, con tecnologie ottiche e analitiche, di estrarre sottoflussi omogenei di ABS tecnico, PC/ABS, PC, PA rinforzate, PBT. Qui, più che in ogni altro ambito, la capacità di selezionare, caratterizzare e rigenerare fa davvero la differenza tra produrre materiali utili all’industria o generare semplici plastiche miste destinate al downcycling. L’importanza di queste filiere è anche una questione geopolitica ed economica. L’Europa, oggi più che mai, non può permettersi di perdere tecnopolimeri lungo le rotte dell’esportazione, né può cedere alla logica del rifiuto come scarto senza valore. I tecnopolimeri sono materie prime strategiche: sostituiscono il metallo, garantiscono sicurezza elettrica, riducono peso e consumi, migliorano l’efficienza delle apparecchiature, aumentano la durabilità dei prodotti. Ogni chilogrammo di tecnopolimero rigenerato rientrato nella filiera industriale rappresenta un investimento nell’autonomia produttiva europea, nella resilienza delle catene di fornitura e nella transizione ecologica. La rigenerazione dei tecnopolimeri richiede però una cultura industriale nuova. Non basta raccogliere e macinare: occorre selezionare in modo intelligente, conoscere il materiale, effettuare analisi FTIR, DSC, TGA, XRF, determinare viscosità, assorbimento d’acqua, lunghezza delle fibre, comportamento al fuoco, verificare la presenza di additivi potenzialmente non conformi. Occorre progettare impianti di compounding capaci di gestire fasi multiple, dosaggi precisi, additivazioni su misura. Occorre dialogare con i produttori per comprendere le origini dello scarto e con i trasformatori per definire le reali esigenze del cliente finale. Il manuale nasce dunque da una convinzione: il riciclo dei tecnopolimeri non è una “voce accessoria” dell’economia circolare, ma uno dei suoi pilastri più strategici. È la prova che la sostenibilità non è sinonimo di riduzione delle prestazioni, ma di intelligenza nella gestione della materia. Ogni tecnopolimero rigenerato è un esercizio di ingegneria, un atto di competenza tecnologica, una dimostrazione che esiste un modo maturo, scientifico e industriale di fare economia circolare nel cuore della manifattura avanzata. Il lettore troverà in queste pagine un percorso completo: dalle origini dei rifiuti post-industriali ai comportamenti delle diverse famiglie polimeriche durante il riciclo; dalle tecniche industriali di rigenerazione alle criticità dei difetti; dalle applicazioni finali ai limiti tecnici e normativi; dalle tendenze di mercato agli scenari futuri che attendono i materiali rigenerati. Ma soprattutto troverà un approccio rigoroso, non ideologico, centrato sui dati, sulla chimica, sulla fisica dei materiali, sulla concretezza industriale. Perché il riciclo dei tecnopolimeri non è un gesto simbolico: è una competenza professionale, un settore che sta crescendo rapidamente, un asset strategico per le industrie europee, un ambito dove conoscenza, tecnologia e responsabilità convergono per costruire una nuova generazione di materiali. Questo manuale vuole essere uno strumento, non una semplice raccolta di informazioni. Uno strumento per chi progetta, per chi produce, per chi ricicla, per chi studia, per chi pianifica. Un testo che non si limita a descrivere, ma che offre chiavi di lettura, collegamenti, interpretazioni, criteri tecnici. Una guida pensata per aiutare il lettore a muoversi con competenza in un settore che sta diventando, a tutti gli effetti, una disciplina autonoma della scienza dei materiali e dell’ingegneria industriale. È in questa prospettiva che il riciclo post-industriale dei tecnopolimeri assume un valore culturale oltre che tecnico: diventa un esempio concreto di come l’industria possa generare innovazione riducendo al tempo stesso l’impatto ambientale; un laboratorio avanzato in cui si dimostra che la circolarità non è solo un principio, ma un processo basato su conoscenza, rigore, misurazione, qualità e continuo miglioramento. ACQUISTA IL MANUALE© Riproduzione Vietata
SCOPRI DI PIU' Il Riciclo delle Plastiche Post-Industriali e dei Tecnopolimeri. Capitolo 10: Normative, Restrizioni e Conformità
Dalla mappatura dei flussi alla tracciabilità avanzata: il quadro regolatorio che garantisce sicurezza chimica, qualità industriale e affidabilità dei tecnopolimeri rigenerati nei settori più esigentiSaggio. Normative, Restrizioni e Conformità: Come REACH, RoHS ed End of Waste Ridefiniscono il Futuro dei Tecnopolimeri Riciclatidi Marco Arezio. Dicembre 2510.1. REACH come “struttura portante” del riciclo tecnico Nel lessico quotidiano dell’industria plastica si parla spesso di fluidità in stampaggio, di modulo elastico, di resistenza all’urto. Ma nel momento in cui si entra nel perimetro europeo, c’è una dimensione che viene prima di tutte: la conformità chimica. Non è un elemento accessorio, è una condizione di esistenza sul mercato. Per i tecnopolimeri riciclati, questo tema prende forma principalmente attraverso il regolamento REACH, che non è un “protocollo in più”, ma una vera e propria struttura portante dentro cui il riciclo tecnico deve trovare il proprio posto. REACH nasce con una logica chiara: chi immette sul mercato sostanze chimiche deve conoscerle, valutarne i rischi e gestirli. Nel caso delle resine vergini il percorso è lineare: il produttore di polimeri sa quali monomeri ha usato, quali additivi ha inserito, quali impurità sono presenti; costruisce dossier, schede dati di sicurezza, limitazioni d’uso, e il trasformatore a valle eredita un quadro relativamente trasparente. Nel riciclo, lo scenario è diverso: il compounder non parte da monomeri e additivi scelti uno per uno, ma da scarti che sono già stati oggetto di una storia industriale precedente. Un lotto di ABS tecnico post-industriale può provenire da un impianto automotive che produce cruscotti secondo capitolati recenti, perfettamente allineati alle restrizioni attuali. Ma un altro lotto, visivamente simile, può avere origine da componenti elettrici prodotti dieci o quindici anni fa, quando la lista delle sostanze estremamente preoccupanti (SVHC) era più corta e certi ritardanti di fiamma o pigmenti erano ancora ammessi. Il macinato che arriva all’ingresso dell’estrusore ha quindi una memoria chimica che il riciclatore non ha contribuito a creare, ma di cui deve farsi carico.....ACQUISTA IL MANUALE© Riproduzione Vietata
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 7: Caratterizzazione dei materiali nel riciclo delle plastiche. Analisi termoanalitiche, spettroscopiche e meccaniche per governare la qualità del riciclato
Dalla memoria termica dei polimeri alla reologia in estrusione: come DSC, TGA, FTIR, NMR, prove meccaniche e controlli sulle contaminazioni definiscono le prestazioni industriali delle materie prime seconde in plasticaSaggio. Riciclo delle Plastiche Post-Consumo. Capitolo 7: Caratterizzazione dei materiali nel riciclo delle plastiche. Analisi termoanalitiche, spettroscopiche e meccaniche per governare la qualità del riciclatodi Marco Arezio. Dicembre 25Nella filiera del riciclo plastico, la caratterizzazione dei materiali rappresenta il ponte cruciale tra la selezione e la trasformazione. È il momento in cui il materiale, non più rifiuto ma non ancora risorsa industriale compiuta, viene interrogato nella sua natura più profonda: la sua identità molecolare, la sua storia termica, il livello delle sue contaminazioni, il suo comportamento meccanico e il suo potenziale di rigenerazione. La qualità del riciclato non è determinata dalla sola purezza del flusso in ingresso, né dall’efficienza delle tecnologie di selezione: è il risultato di un’analisi accurata che permette di comprendere se il polimero, dopo essere stato raccolto, selezionato e lavato, possiede ancora le caratteristiche necessarie per competere, almeno in parte, con la plastica vergine. L’industria del riciclo, nei suoi segmenti più avanzati, non può più affidarsi alla semplice esperienza empirica degli operatori o alla valutazione visiva del materiale. La complessità del post-consumo, l’eterogeneità delle fonti, la presenza di additivi e contaminanti invisibili, la degradazione termica e ossidativa subita dagli imballaggi durante la loro vita utile richiedono strumenti analitici in grado di restituire un quadro preciso e riproducibile. La caratterizzazione non è un rituale tecnico: è un processo di conoscenza, senza il quale non è possibile garantire stabilità nelle proprietà del granulo rigenerato, affidabilità nei processi di trasformazione e coerenza con le aspettative dei settori utilizzatori.ACQUISTA IL MANUALE Il riciclato, per sua natura, è un materiale che porta con sé una memoria. Ogni ciclo termico, ogni esposizione alla luce, ogni contatto con agenti chimici, ogni compressione meccanica e ogni contaminazione superficiale modifica la sua struttura molecolare, anche quando questi cambiamenti non sono immediatamente percepibili. Le determinazioni analitiche come la calorimetria differenziale a scansione (DSC), la termogravimetria (TGA), la spettroscopia infrarossa (FTIR) o la risonanza magnetica nucleare (NMR) hanno la funzione di leggere questa memoria, riconoscere la storia del materiale e prevederne il comportamento futuro. Sono strumenti che permettono di risalire alle trasformazioni subite dal polimero e che forniscono ai riciclatori informazioni indispensabili su ciò che sarà possibile ottenere nelle fasi successive......© Riproduzione Vietata
SCOPRI DI PIU' PVC Riciclato – Manuale Tecnico - Capitolo 4: Origine e qualità degli scarti di PVC rigido e plastificato: una lettura tecnica e industriale dei flussi
Dalla raccolta post-industriale al post-consumo e ai rifiuti complessi: criteri tecnici, criticità e strategie industriali nel riciclo del PVCPVC Riciclato – Manuale Tecnico - Capitolo 4: Origine e qualità degli scarti di PVC rigido e plastificato: una lettura tecnica e industriale dei flussidi Marco ArezioRaccolta post-industriale: profili, tubi, foglie, lastre La raccolta post-industriale rappresenta, dal punto di vista tecnico e operativo, la forma più “leggibile” e potenzialmente più affidabile di approvvigionamento di scarti di PVC per il riciclo. Si tratta di flussi generati direttamente all’interno dei processi produttivi, prima che il materiale venga immesso sul mercato e sottoposto a lunghi cicli di utilizzo. Questa origine conferisce agli scarti post-industriali una serie di caratteristiche che li rendono particolarmente interessanti per i riciclatori, ma che richiedono comunque una valutazione attenta e non superficiale. Gli scarti post-industriali di PVC rigido e morbido derivano principalmente da attività di estrusione, calandratura e stampaggio. Rifili di profili, sfridi di tubi, avviamenti di linea, foglie fuori specifica e lastre difettose costituiscono la parte più consistente di questi flussi. A prima vista, essi appaiono omogenei, puliti e facilmente gestibili, soprattutto se confrontati con i flussi post-consumo. Tuttavia, proprio questa apparente semplicità può indurre a sottovalutarne le criticità. Uno dei principali vantaggi della raccolta post-industriale è la tracciabilità. Nella maggior parte dei casi, è possibile risalire con precisione alla formulazione di origine, al tipo di processo produttivo e alle condizioni operative cui il materiale è stato sottoposto. Questa conoscenza rappresenta un valore tecnico enorme, perché consente di prevedere con maggiore accuratezza il comportamento del materiale in fase di rigenerazione. Tuttavia, la tracciabilità non deve essere confusa con l’assenza di problemi: anche uno scarto post-industriale può presentare alterazioni significative, soprattutto se deriva da cicli di lavorazione non ottimali. Nel caso dei profili in PVC rigido, gli scarti post-industriali sono spesso costituiti da materiali con un elevato contenuto di additivi funzionali, come stabilizzanti termici e modificanti d’urto. Questi materiali, se correttamente selezionati, possono dare origine a riciclati di buona qualità. Tuttavia, è necessario considerare che i profili fuori specifica possono aver subito stress termici o meccanici superiori alla norma, soprattutto in caso di avviamenti di linea problematici o di regolazioni non corrette dell’estrusore. Questo può tradursi in una riduzione della stabilità termica residua, che deve essere valutata prima della reintroduzione nel ciclo produttivo. Gli scarti di tubi in PVC rigido presentano caratteristiche simili, ma con alcune peculiarità. Le tubazioni sono spesso formulate per garantire resistenza meccanica e durabilità nel tempo, con additivazioni specifiche che influenzano il comportamento del materiale. Gli sfridi di produzione, pur essendo omogenei dal punto di vista della formulazione, possono includere porzioni di materiale che hanno subito cicli termici più lunghi o raffreddamenti non uniformi. Anche in questo caso, la qualità apparente del flusso non deve far trascurare un’analisi tecnica approfondita. Le foglie e le lastre in PVC rappresentano un’altra categoria importante di scarti post-industriali. Questi materiali, spesso destinati a calandratura o a successive lavorazioni, presentano superfici ampie e spessori variabili. Gli scarti derivanti da queste produzioni includono bordi rifilati, lastre non conformi e materiali scartati per difetti superficiali. Dal punto di vista del riciclo, questi flussi possono essere molto interessanti, ma presentano anche una maggiore esposizione a contaminazioni superficiali, come polveri, residui di distaccanti o impurità ambientali.ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU' Manuale dell'LDPE Post Consumo. Capitolo 5: Tecnologie, impianti e processi nella filiera di trattamento del film in LDPE post-consumo
Dalla pre-selezione alla pellettizzazione: come si costruisce davvero la qualità del PCR in polietilene a bassa densità Autore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili.Data: 7 aprile 2026 Tempo di lettura: 18 minuti Manuale dell'LDPE Post Consumo. Capitolo 5: Tecnologie, impianti e processi nella filiera di trattamento del film in LDPE post-consumoNel riciclo del film in LDPE post-consumo non esiste una macchina miracolosa che, da sola, trasformi un flusso leggero, sporco, variabile e spesso instabile in un granulo PCR di qualità industriale. La qualità finale nasce invece dalla coerenza dell’intera linea: dalla pre-selezione fino al taglio del pellet, ogni fase prepara la successiva, ne condiziona l’efficienza e ne amplifica pregi o limiti. È questa visione sistemica che distingue un impianto semplicemente operativo da una filiera realmente competitiva. Le evidenze industriali e tecniche disponibili confermano che per i film flessibili contano in modo decisivo la qualità del sorting, la gestione del lavaggio, la stabilità dell’estrusione e la capacità di filtrare e pellettizzare senza trasferire a valle la variabilità del rifiuto in ingresso. Perché il capitolo impiantistico decide il valore del riciclato Quando si parla di film in LDPE si tende spesso a discutere soprattutto di raccolta, contaminazioni, compatibilità di imballaggi e mercato del granulo. Tutti temi centrali, ma la verità industriale è un’altra: il valore economico del PCR viene deciso nella zona grigia in cui il rifiuto smette di essere un flusso caotico e comincia a diventare materiale processabile. È qui che entrano in gioco impianti, regolazioni, tempi di permanenza, pressioni, umidità residua, taglio, filtrazione, stabilità reologica. Il film flessibile è più difficile da gestire delle plastiche rigide perché combina bassissima densità apparente, forte tendenza alla sovrapposizione, comportamento aerodinamico instabile e una contaminazione superficiale spesso elevata. Inoltre, una quota rilevante delle sue criticità non si vede a occhio nudo: si manifesta più avanti, sotto forma di instabilità del fuso, oscillazioni di pressione, cattiva pellettizzazione, odori, inclusioni e perdita di prestazioni meccaniche. Per questo il capitolo tecnologico della filiera non è una parte accessoria del riciclo del film in LDPE, ma il suo vero banco di prova industriale. Linee di pre-selezione: il punto in cui il caos viene reso trattabile La pre-selezione è il momento in cui il film post-consumo, ancora eterogeneo e disomogeneo, viene reso compatibile con un trattamento industriale continuo. Non serve a ottenere un materiale pulito in senso assoluto, ma a ridurre l’entropia del flusso. Nastri, vagli e frazionatori non sono semplici apparecchiature di contorno: sono i dispositivi che determinano se le tecnologie successive lavoreranno in condizioni controllabili oppure in perenne compensazione. Il nastro trasportatore, nel caso dei film flessibili, è molto più di un mezzo di trasferimento. Regola la distribuzione del materiale, ne condiziona l’orientamento sul piano di selezione e decide se la fase successiva avrà davanti un letto monostrato relativamente leggibile oppure una massa sovrapposta e instabile. Nelle frazioni flessibili leggere, velocità troppo spinte aumentano la sovrapposizione, peggiorano il riconoscimento ottico e favoriscono trascinamenti indesiderati; velocità troppo lente, al contrario, riducono produttività e aumentano costi fissi per tonnellata trattata. I vagli, poi, nel trattamento dei film non possono essere pensati con la stessa logica dei rifiuti rigidi. Il comportamento del film è deformabile, pieghevole, sensibile alla maglia e all’inclinazione. RecyClass ha mostrato chiaramente come, per gli imballaggi flessibili, dimensione e forma incidano soprattutto nella fase di vagliatura che precede la separazione per materiale e il sorting NIR; inoltre, i formati molto piccoli tendono a finire più facilmente nella frazione residua, con perdita di recuperabilità industriale. Questo è un punto cruciale perché dimostra che la selezione ottica non corregge un pretrattamento sbagliato: lo eredita. I frazionatori balistici e pneumatici completano il quadro, sfruttando differenze di peso apparente, forma e risposta aerodinamica. Nel film in LDPE servono soprattutto a togliere le frazioni pesanti o pericolose per i macchinari a valle: metalli, vetro, inerti, corpi duri. Tuttavia, il film leggero ha una risposta all’aria molto meno prevedibile di quella dei contenitori rigidi, per cui parametri come flusso d’aria, inclinazione e geometria del percorso devono essere impostati con grande cautela. Una pre-selezione ben progettata non fa “bella figura” in visita impianto: fa guadagnare qualità, resa e continuità operativa nelle fasi che contano davvero. Selezione ottica e sensori NIR: precisione elevata, ma solo su un flusso già razionalizzato La selezione ottica basata su tecnologia NIR è il primo vero salto qualitativo della filiera perché sposta il criterio di separazione dalla meccanica grossolana alla discriminazione spettrale dei materiali. Ma nel film flessibile, a differenza delle plastiche rigide, questa tecnologia non è mai plug-and-play. Ha bisogno di un materiale già disteso, leggibile, poco sovrapposto e con una variabilità superficiale sotto controllo. Le prove industriali e le linee guida di settore mostrano che, nei flussi flessibili, i problemi di sorting iniziano spesso prima del NIR, cioè nella vagliatura e nella presentazione del materiale al sensore. Se il film arriva sovrapposto, accartocciato o con superfici fortemente sporche, il riconoscimento spettrale perde affidabilità. A questo si aggiunge il fatto che le tecnologie NIR convenzionali hanno limiti noti con alcune tipologie di materiali, ad esempio i neri tecnici, che richiedono sistemi complementari. TOMRA, ad esempio, segnala esplicitamente che la rilevazione laser colma proprio i limiti del NIR nei confronti delle plastiche nere. Nel riciclo del film in LDPE, quindi, la selezione ottica funziona meglio come tecnologia di esclusione selettiva delle frazioni incompatibili che come strumento assoluto di purezza. Il suo compito più utile non è “certificare” l’LDPE perfetto, ma abbattere la probabilità che nel flusso restino componenti polimeriche o oggetti incompatibili con l’estrusione successiva. I multistrati sottili, i film accoppiati e i materiali con forte eterogeneità superficiale restano un punto delicato, perché il segnale può essere dominato dallo strato esterno e non rappresentare correttamente la compatibilità dell’intera struttura. Per questo il NIR va interpretato come moltiplicatore di qualità della filiera: se a monte c’è ordine, il sensore lo rafforza; se a monte c’è caos, la macchina lo trasforma in falsi scarti, falsi positivi e costi....ACQUISTA IL MANUALEImmagine su licenza© Riproduzione Vietata
SCOPRI DI PIU'