
 Film Plastico Riciclato. Capitolo 16: Difetti del film in polimeri riciclati. Analisi tecnica e soluzioni industriali
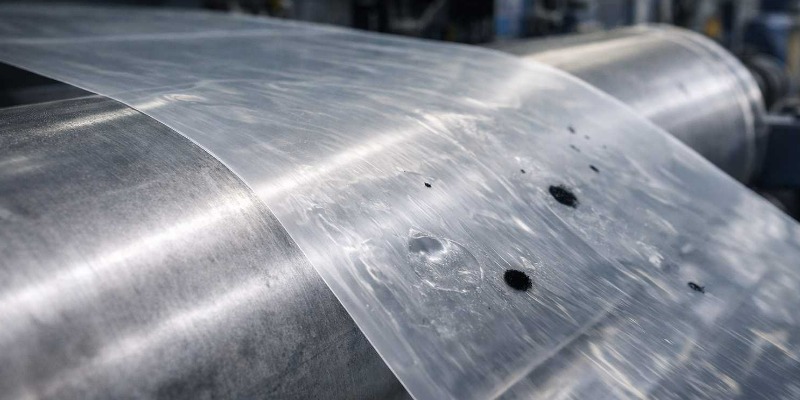
Gel, punti neri, odori, instabilità di processo e difetti di saldatura nel packaging flessibile in plastica riciclataManuale tecnico. Film Plastico Riciclato. Capitolo 16: Difetti del film in polimeri riciclati. Analisi tecnica e soluzioni industrialidi Marco ArezioGel, buchetti e punti neri nei film in polimeri riciclati Nel packaging flessibile realizzato con polimeri riciclati, i difetti visivi e strutturali del film rappresentano una delle principali fonti di scarto, reclami e perdita di fiducia da parte del mercato. Gel, buchetti e punti neri sono manifestazioni diverse di un problema comune: la difficoltà di trasformare un materiale eterogeneo e con una storia pregressa in un film continuo, sottile e affidabile. Comprendere la natura di questi difetti significa andare oltre la loro apparenza superficiale e analizzare l’interazione profonda tra materia prima, processo e condizioni operative. A differenza dei polimeri vergini, nei quali i difetti sono spesso riconducibili a parametri di processo fuori specifica, nei riciclati essi rappresentano l’emergere visibile di una complessità intrinseca. La tentazione di trattare questi difetti come anomalie occasionali porta spesso a soluzioni inefficaci o temporanee. Un approccio industriale maturo richiede invece di interpretarli come indicatori diagnostici dello stato del materiale e del processo. Gel: origine e significato industriale I gel nei film riciclati si manifestano come inclusioni più o meno trasparenti, spesso percepibili al tatto come ispessimenti localizzati. Dal punto di vista strutturale, un gel è il risultato di una fusione incompleta o di una reticolazione localizzata del polimero. Nei materiali riciclati, questa condizione è favorita dalla presenza di frazioni con diversa storia termica e reologica. Il gel non è semplicemente un “pezzo non fuso”, ma l’espressione di una disomogeneità molecolare che il processo non è riuscito a livellare. Può derivare da residui di polimero fortemente degradato, da materiali con punto di fusione più elevato rispetto alla matrice o da contaminanti polimerici incompatibili. In tutti i casi, il gel segnala un limite nella capacità del sistema di estrusione di omogeneizzare il materiale. Dal punto di vista funzionale, il gel rappresenta un punto di debolezza del film. Anche quando non genera un foro immediato, esso altera localmente la distribuzione delle tensioni e può diventare un innesco di rottura sotto sollecitazione. Nei film sottili, la presenza anche sporadica di gel può compromettere la qualità complessiva del prodotto. Buchetti: manifestazione di discontinuità strutturali I buchetti, o micro-fori, sono uno dei difetti più critici nei film in riciclato, soprattutto nelle applicazioni che richiedono continuità superficiale e resistenza meccanica. Essi possono derivare da cause diverse, ma condividono un’origine comune: una discontinuità locale nella massa fusa durante la formazione del film....ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU' Additivi e Coloranti per Polimeri Riciclati. Capitolo 5: Stabilizzanti Termici nelle Plastiche Riciclate
Analisi tecnica dei meccanismi di degradazione termica nel polimero riciclato, del ruolo degli stabilizzanti primari e secondari, dell’interazione con matrici già ossidate e delle strategie per evitare sovra-additivazioneData: 22.03.26Autore: Marco ArezioManuale tecnico. Additivi e Coloranti per Polimeri Riciclati. Capitolo: 5. Stabilizzanti Termici nelle Plastiche RiciclateMeccanismi di degradazione nel riciclato Nel contesto delle materie plastiche riciclate, la comprensione dei meccanismi di degradazione rappresenta il presupposto tecnico imprescindibile per qualsiasi strategia di stabilizzazione efficace. A differenza del polimero vergine, che entra nel processo produttivo con una storia chimica relativamente breve e controllata, il materiale riciclato porta con sé una memoria complessa fatta di esposizioni termiche, meccaniche, ambientali e chimiche che ne hanno già modificato la struttura molecolare. Gli stabilizzanti termici, in questo scenario, non operano su una matrice “neutra”, ma su un sistema già parzialmente compromesso, nel quale i meccanismi di degradazione sono spesso attivi o pronti a riattivarsi. La degradazione termica nel riciclato è raramente un evento isolato. Essa è piuttosto il risultato di una sovrapposizione di fenomeni che si sono manifestati durante la vita utile del prodotto, le fasi di raccolta, selezione, lavaggio, macinazione e le precedenti rilavorazioni. Ogni ciclo termico contribuisce, in misura diversa, alla rottura delle catene polimeriche, alla formazione di gruppi ossidati e all’indebolimento complessivo della struttura molecolare. Quando il materiale entra nuovamente in un processo di fusione, questi effetti pregressi condizionano profondamente la risposta alla temperatura. Uno dei meccanismi più rilevanti è la scissione delle catene polimeriche. Nel riciclato, la distribuzione dei pesi molecolari è spesso già alterata rispetto al vergine, con una maggiore presenza di catene corte e terminali reattivi. L’esposizione al calore durante la rilavorazione accelera ulteriormente questo processo, riducendo la lunghezza media delle catene e compromettendo le proprietà meccaniche del materiale. Questo fenomeno non si manifesta sempre in modo evidente durante la trasformazione, ma può emergere sotto forma di fragilità, perdita di tenacità o instabilità dimensionale nel prodotto finito. Accanto alla scissione di catena, la degradazione ossidativa gioca un ruolo centrale. La presenza di ossigeno, anche in concentrazioni relativamente basse, può innescare reazioni a catena che portano alla formazione di radicali liberi e di gruppi ossigenati lungo la catena polimerica. Nel riciclato, questi processi sono spesso facilitati dalla presenza di residui metallici, impurità o additivi preesistenti che agiscono da catalizzatori. La degradazione ossidativa non solo riduce la stabilità termica del materiale, ma può anche generare sottoprodotti volatili responsabili di odori e fumi durante la lavorazione. Un ulteriore aspetto critico riguarda la degradazione indotta dallo stress meccanico. Durante le fasi di macinazione, compattazione e trasporto, il materiale riciclato è sottoposto a sollecitazioni che possono creare microfratture e difetti strutturali. Questi punti deboli diventano siti preferenziali per l’innesco della degradazione termica durante la fusione. Nel polimero vergine, tali difetti sono praticamente assenti; nel riciclato, invece, rappresentano una componente strutturale della materia prima. La degradazione termica nel riciclato è spesso accompagnata da fenomeni di reticolazione indesiderata. In alcuni polimeri, soprattutto quando già parzialmente ossidati, l’esposizione al calore può favorire reazioni tra catene adiacenti, portando alla formazione di strutture reticolate. Questo processo, apparentemente opposto alla scissione di catena, può verificarsi in modo localizzato e contribuire a un comportamento reologico irregolare del fuso. Il risultato è un materiale che presenta contemporaneamente zone fragilizzate e zone eccessivamente viscose, rendendo difficile il controllo del processo. Nel riciclato, i meccanismi di degradazione sono inoltre influenzati dalla presenza di additivi residui. Stabilizzanti, plastificanti, pigmenti e cariche introdotti in fasi precedenti del ciclo di vita possono aver già esaurito la loro funzione o, in alcuni casi, trasformarsi in agenti pro-degradanti. Un antiossidante consumato, ad esempio, non solo smette di proteggere il materiale, ma può lasciare residui che alterano il comportamento chimico della matrice. Questa condizione rende il riciclato un sistema dinamico, nel quale la degradazione può proseguire anche in assenza di ulteriori sollecitazioni esterne. Dal punto di vista temporale, la degradazione nel riciclato non è confinata al momento della trasformazione. Molti processi degradativi proseguono anche dopo la produzione del manufatto, soprattutto se il materiale è già stato sottoposto a stress termici significativi. La stabilità a lungo termine del prodotto riciclato dipende quindi non solo dalla formulazione iniziale, ma anche dalla capacità di interrompere o rallentare meccanismi di degradazione latenti. In questo senso, la stabilizzazione termica nel riciclato ha una funzione preventiva e correttiva al tempo stesso....ACQUISTA IL MANUALEImmagine su licenza
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 19: Estrusione di film e foglia da polimeri riciclati. Limiti, difetti e strategie di controllo
Come gestire reologia instabile, gel, polverini e qualità ottica nei film in plastica riciclata tra soffiaggio e cast filmSaggio. Riciclo delle Plastiche Post-Consumo. Capitolo 19: Estrusione di film e foglia da polimeri riciclati. Limiti, difetti e strategie di controllodi Marco Arezio. Dicembre 25L’estrusione di film e foglia rappresenta uno dei processi più sensibili in cui impiegare materiali riciclati. Se nello stampaggio a iniezione la massa del pezzo può attenuare le irregolarità della matrice, nella produzione di film ogni imperfezione, ogni micro inclusione, ogni variazione della viscosità diventa immediatamente visibile. Il film è un materiale sottile, fragile nella sua apparente semplicità, e proprio questa sottigliezza rende la lavorazione dei riciclati una sfida tecnica profonda. Il film non concede zone d’ombra: la qualità del fuso diventa una proiezione esatta della qualità del materiale. L’estrusione di film non è un semplice processo di fusione e pressurizzazione: è un equilibrio dinamico tra reologia, raffreddamento, stabilità del flusso e comportamento molecolare durante la stiratura. Quando il materiale è riciclato, questo equilibrio è messo alla prova da una serie di fattori che derivano direttamente dalla natura del post-consumo: catene polimeriche di lunghezza irregolare, cristallinità disomogenea, residui fini di contaminanti, micro gel, pigmenti sopravvissuti alla rigenerazione, additivi incompatibili, miscele poliolefiniche non perfettamente compatibilizzate. L’estrusore diventa quindi non solo una macchina, ma uno strumento di rivelazione.ACQUISTA IL MANUALE Uno dei primi effetti percepibili nei riciclati è la irregolarità della viscosità in funzione del tempo, un fenomeno che si manifesta con una instabilità di portata e di spessore. Mentre un polimero vergine mantiene una viscosità ripetibile per tutta la durata della produzione, i riciclati possono presentare oscillazioni imprevedibili: la presenza di catene più corte accelera lo scorrimento, mentre regioni più rigide o micro domini cristallini lo frenano. Il risultato è una fluttuazione del gonfiaggio nel caso dei film soffiati e una instabilità dello spessore nella produzione cast. Questi fenomeni, spesso percepiti dall’operatore come “respiri” del film, sono sintomi della natura disomogenea del fuso......© Riproduzione Vietata
SCOPRI DI PIU' Il Riciclo delle Plastiche Post-Industriali e dei Tecnopolimeri. Capitolo 4: Processi Avanzati di Trattamento dei Tecnopolimeri Riciclati
Pretrattamento, separazione dei contaminanti, lavaggio, classificazione ed estrusione: come nasce un compound tecnico riciclato ad alte prestazioniSaggio. Il Riciclo delle Plastiche Post-Industriali e dei Tecnopolimeri. Capitolo 4:Processi Avanzati di Trattamento dei Tecnopolimeri Riciclatidi Marco Arezio. Dicembre 254.1 Dalla raccolta al pretrattamento meccanico: trasformare il rifiuto in flusso trattabile Quando un tecnopolimero riciclabile arriva in impianto, non entra mai sotto forma di “materia prima” nel senso classico del termine. Arriva come residuo eterogeneo di un processo precedente: componenti interi provenienti da magazzini obsoleti, pezzi fuori specifica di una produzione recente, parti di RAEE smontati, paraurti e plance da demolizione, gusci di elettrodomestici, scarti provenienti da linee interne di un trasformatore. Ciascuno di questi oggetti è un assemblaggio, non un materiale puro. Il primo obiettivo del riciclatore è quindi ridefinire la forma fisica del rifiuto, portandolo da oggetto complesso a flusso granulare trattabile. Il percorso inizia quasi sempre con una fase di riduzione dimensionale grossolana. Trituratori a rotore lento, dotati di coltelli robusti e camere di taglio ampie, affrontano componenti voluminosi come paraurti, cruscotti, involucri di grandi elettrodomestici. L’azione non è ancora fine, né selettiva: lo scopo è abbattere il volume, rompere le forme tridimensionali, eliminare cavità e spessori estremi. Il materiale in uscita da questa fase si presenta come scaglie di dimensioni centimetriche, spesso accompagnate da inserti metallici ancora incorporati, frammenti di gomma, residui di schiume o di adesivi. In questa fase, la progettazione dell’impianto deve tenere conto non solo delle esigenze di produzione, ma anche delle sollecitazioni meccaniche a cui i tecnopolimeri vengono sottoposti. Un trituratore dimensionato unicamente sul criterio della robustezza rischia di generare una quantità eccessiva di polvere, soprattutto con materiali fragili o caricati. Questa polvere, oltre a rappresentare una perdita potenziale di materia utile, aumenta in modo significativo la superficie esposta all’ossidazione e, nel caso di polimeri igroscopici, all’assorbimento di umidità. Per contro, una riduzione troppo blanda mantiene i pezzi eccessivamente grandi, complicando le fasi successive di selezione e macinazione....ACQUISTA IL MANUALE© Riproduzione Vietata
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 12: Densificazione delle Plastiche Post-Consumo: Il Processo Chiave che Rende Lavorabili i Materiali Leggeri
Come la densificazione stabilizza i flussi, riduce i volumi e abilita l’estrusione dei film e delle frazioni leggere nel riciclo meccanicoSaggio. Riciclo delle Plastiche Post-Consumo. Capitolo 12: Densificazione delle Plastiche Post-Consumo: Il Processo Chiave che Rende Lavorabili i Materiali Leggeridi Marco Arezio. Dicembre 25Nel vasto ecosistema del riciclo post-consumo, pochi processi sono stati a lungo sottovalutati quanto la densificazione. Eppure, senza la possibilità di trasformare materiali estremamente leggeri, voluminosi o instabili in un flusso compatto e lavorabile, l’intera filiera perderebbe la sua continuità operativa. La densificazione rappresenta infatti la cerniera tra la raccolta e l’estrusione, il passaggio che permette di convertire un rifiuto dalla bassissima densità apparente — spesso costituito da film sottili, imballaggi leggeri o frazioni espanse — in un materiale che può essere gestito con macchinari progettati per lavorare masse con una continuità e una fluidità definite. A differenza della macinazione, che interviene sulla dimensione delle particelle, la densificazione modifica la densità apparente del materiale. Non si tratta di un cambiamento strutturale del polimero, né di un’operazione volta a modificarne le proprietà chimiche, ma di una trasformazione prettamente fisica: eliminare il vuoto, compattare gli strati, aggregare frammenti sottili affinché il materiale possa fluire in maniera stabile nei sistemi di alimentazione degli estrusori. Per questo motivo, la densificazione è spesso descritta come un processo “intermedio”, una transizione tecnica necessaria affinché la filiera industriale non si blocchi davanti ai limiti fisici del materiale in ingresso.ACQUISTA IL MANUALE Il bisogno di densificazione nasce dalla diffusione massiccia di due categorie di rifiuti plastici: i film e le frazioni leggere, ossia materiali che, nonostante rappresentino un volume significativo nel rifiuto urbano e industriale, hanno un peso minimo per unità di volume. Pellicole sottili, imballaggi flessibili, sacchetti, film estensibili, etichette, materiali alveolari o schiumati: tutti questi prodotti condividono una caratteristica comune, quella di opporre una grande resistenza alla movimentazione meccanica, pur offrendo pochissima massa utile al riciclo.....© Riproduzione Vietata
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 11: Estrusione e Compounding dei Materiali Post-Consumo
Processi, tecnologie e strategie di stabilizzazione reologica per trasformare la plastica post-consumo in materiali riciclati ad alte prestazioni Saggio. Riciclo delle Plastiche Post-Consumo. Capitolo 11: Estrusione e Compounding dei Materiali Post-Consumodi Marco Arezio. Dicembre 25L’estrusione rappresenta il momento in cui il materiale post-consumo smette definitivamente di essere percepito come rifiuto e diventa materia plastica trasformabile. Tutte le fasi precedenti — dalla selezione alla macinazione, dal lavaggio ai pre-trattamenti, fino alla definizione dei parametri qualitativi — convergono in questo passaggio critico, in cui le scaglie eterogenee, pulite e dimensionate, vengono portate allo stato fuso attraverso una sequenza di sollecitazioni meccaniche e termiche controllate. L’estrusione non è dunque solo un’operazione di fusione, ma una ricostruzione reologica del materiale, un processo in cui l’energia, la pressione e la temperatura si combinano per definire la qualità del polimero riciclato. A differenza dei materiali vergini, che sono progettati per fondere in modo prevedibile, la plastica da post-consumo presenta una variabilità intrinseca: distribuzioni di pesi molecolari più larghe, tracce di additivi sconosciuti, residui superficiali, gradienti di cristallinità differenti e, in alcuni casi, storia termica ridotta o assente. L’estrusione deve quindi gestire la materia non solo come polimero, ma come memoria di processi precedenti, che possono influenzare la stabilità termica, la viscosità e la capacità del materiale di reagire positivamente alle sollecitazioni.ACQUISTA IL MANUALE Il cuore dell’estrusione è la vite, o più precisamente il profilo della vite, che guida il materiale attraverso zone di alimentazione, compressione, plastificazione, degasazione e pompaggio. In un estrusore monovite, il controllo della fusione dipende dalla geometria elicoidale e dall’interazione tra forza di taglio e temperatura delle camicie. Nel riciclo, tuttavia, l’estrusore monovite mostra limiti evidenti nella gestione delle impurità fini, delle variazioni reologiche e dei flussi non perfettamente omogenei: per questo motivo, molti riciclatori adottano estrusori bivite co-rotanti, più versatili e adatti ai materiali complessi.....© Riproduzione Vietata
SCOPRI DI PIU' Additivi e Coloranti per Polimeri Riciclati. Manuale Tecnico. Cariche e Coloranti come Strumenti di Governo della Materia. Introduzione
Guida tecnica e industriale all’uso consapevole di cariche e sistemi coloranti nei polimeri riciclati per migliorare prestazioni, stabilità di processo e qualità del prodotto finitoAdditivi e Coloranti per Polimeri Riciclati. Manuale Tecnico. Cariche e Coloranti come Strumenti di Governo della Materia. Introduzionedi Marco ArezioNegli ultimi decenni il riciclo delle materie plastiche ha cessato di essere una pratica marginale o emergenziale per diventare una componente strutturale dei sistemi industriali moderni. La crescente pressione normativa, la riduzione della disponibilità di risorse fossili e l’evoluzione delle aspettative del mercato hanno trasformato il polimero riciclato da materiale di ripiego a materia prima tecnica, chiamata a soddisfare requisiti sempre più stringenti in termini di prestazioni, ripetibilità e affidabilità. In questo scenario, il ruolo degli additivi – e in particolare delle cariche e dei coloranti – assume una centralità che va ben oltre la funzione tradizionalmente attribuita loro nel mondo delle plastiche vergini. Questo manuale nasce dalla consapevolezza che l’additivazione dei polimeri riciclati non possa essere affrontata come una semplice estensione delle pratiche consolidate sui materiali vergini. Il riciclato non è una materia neutra, ma un sistema complesso, stratificato, che porta con sé la memoria dei cicli di vita precedenti, delle sollecitazioni subite, delle trasformazioni termiche e meccaniche, nonché delle contaminazioni inevitabili introdotte lungo la filiera del recupero. Cariche e coloranti, in questo contesto, non agiscono su una matrice “pura”, ma interagiscono con un materiale che ha già una storia chimica e fisica definita, spesso non completamente conosciuta. L’obiettivo di questo manuale è fornire agli operatori del settore una chiave di lettura tecnica e industriale per comprendere come cariche e coloranti possano essere utilizzati in modo consapevole, efficace e sostenibile all’interno dei polimeri riciclati. Non si tratta di proporre soluzioni universali o ricette standard, ma di costruire un quadro di riferimento che consenta di interpretare correttamente il comportamento del materiale e di orientare le scelte formulative in funzione delle reali esigenze produttive e applicative. Nel polimero riciclato, la carica non è mai un semplice riempitivo. Essa influisce sulla reologia, sulla stabilità dimensionale, sulle proprietà meccaniche e sull’aspetto superficiale del prodotto finito, spesso amplificando o attenuando difetti già presenti nella matrice. Allo stesso modo, il colore nel riciclato non è una variabile puramente estetica, ma un fattore tecnico che interagisce con la composizione del materiale, con i pigmenti residui, con l’ossidazione e con la percezione qualitativa del manufatto. Governare questi elementi significa governare il valore stesso del materiale riciclato. Il manuale affronta il tema delle cariche partendo dalla loro origine chimica e industriale, analizzando le differenze tra cariche minerali, organiche e funzionali, e approfondendo il modo in cui esse si comportano all’interno di matrici già additivate e parzialmente degradate. Viene posta particolare attenzione alla dispersione, alla compatibilità con il polimero di base e agli effetti cumulativi che possono emergere dopo più cicli di riciclo. L’approccio adottato non è quello della semplice classificazione, ma quello della comprensione dei meccanismi che regolano l’interazione tra carica e matrice riciclata. Parallelamente, il manuale dedica ampio spazio alla colorazione delle plastiche riciclate, affrontando il tema non come un’operazione di mascheramento, ma come una vera e propria progettazione cromatica del materiale. La presenza di colorazioni residue, la variabilità cromatica tra lotti e la difficoltà di ottenere tonalità ripetibili rendono il colore uno degli aspetti più critici nella valorizzazione del riciclato. Comprendere il comportamento dei pigmenti organici e inorganici, dei masterbatch e dei sistemi coloranti in condizioni reali di riciclo è fondamentale per evitare errori formulativi che possono compromettere sia la qualità estetica sia la stabilità del prodotto nel tempo. Un elemento centrale del manuale è il legame tra additivazione e processo. Cariche e coloranti non possono essere valutati indipendentemente dalle tecnologie di miscelazione, compounding ed estrusione utilizzate. Nel riciclato, la finestra di processo è spesso più ristretta e meno tollerante rispetto al vergine, e una scelta additivante non coerente può accentuare instabilità, difetti superficiali o problemi di lavorazione. Per questo motivo, il testo integra costantemente la dimensione chimica e formulativa con quella impiantistica e di processo, offrendo una visione realmente industriale del problema. Il manuale si rivolge a riciclatori, compounder, trasformatori e tecnici di laboratorio che operano quotidianamente con polimeri riciclati e che si confrontano con la necessità di trovare un equilibrio tra qualità, costi e sostenibilità. La trattazione è volutamente tecnica, ma impostata in modo discorsivo, con l’obiettivo di accompagnare il lettore nella comprensione dei fenomeni piuttosto che fornire risposte precostituite. Ogni capitolo contribuisce a costruire una visione d’insieme, in cui cariche e coloranti vengono letti come strumenti di governo della materia, non come semplici correttivi. Un altro tema trasversale che attraversa il manuale è quello della ripetibilità. Nel mercato delle plastiche riciclate, la difficoltà di garantire costanza qualitativa rappresenta uno dei principali ostacoli alla diffusione del materiale in applicazioni a maggiore valore aggiunto. L’uso consapevole di cariche e coloranti può contribuire in modo significativo a ridurre la variabilità, ma solo se inserito in una logica di controllo e conoscenza del materiale di partenza. Il manuale insiste su questo punto, evidenziando come l’additivazione non possa sostituire una corretta gestione della materia prima, ma possa diventarne un potente alleato. Infine, questo lavoro si colloca all’interno di una visione più ampia di economia circolare, in cui il riciclo non è un evento isolato ma un processo iterativo. Le scelte additivanti compiute oggi influenzano la riciclabilità futura del materiale e la sua capacità di affrontare ulteriori cicli di trasformazione. Cariche e coloranti devono quindi essere valutati non solo per l’effetto immediato, ma per il loro impatto sull’intero ciclo di vita del polimero. Questa prospettiva di lungo periodo è uno dei fili conduttori del manuale. In sintesi, questa introduzione intende chiarire che il manuale non propone una visione semplificata o idealizzata dell’additivazione dei polimeri riciclati. Al contrario, affronta la complessità reale del materiale, riconoscendone i limiti ma anche le potenzialità industriali. Cariche e coloranti diventano così strumenti strategici, capaci di trasformare il riciclato da materiale incerto a risorsa tecnica governabile. È in questa capacità di governo della materia che si gioca una parte fondamentale del futuro industriale delle plastiche riciclate.ACQUISTA IL MANUALEPUBBLICIZZA LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU' Manuale sulla Manutenzione. Capitolo 7. Macchine Ausiliarie nelle Materie Plastiche
Analisi tecnica delle macchine ausiliarie per l’industria plastica: Essiccatori, Chiller, Dosatori, Granulatori e Sistemi di Aspirazione IndustrialeAutore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili. Data di Pubblicazione: 21 Maggio 2026Le macchine ausiliarie rappresentano l’infrastruttura nascosta ma decisiva di uno stabilimento plastico. Sono meno appariscenti delle presse a iniezione, degli estrusori o delle linee di soffiaggio, ma da esse dipende in larga misura la stabilità del processo, la qualità del manufatto e la continuità produttiva. Quando un’essiccazione è insufficiente, il difetto non compare sull’essiccatore, ma sul pezzo finito sotto forma di bolle, opacità, fragilità o degrado molecolare. Quando un chiller perde efficienza, il problema si manifesta nella macchina principale con un allungamento del ciclo o con una finitura superficiale scadente. Quando il granulatore lavora male, l’anomalia non si vede nella camera di taglio, ma nella diversa risposta del rimacinato in pressa. Quando il trasporto pneumatico perde portata, l’arresto sembra della macchina di processo, ma la causa si trova in un filtro intasato o in una linea in depressione inefficiente. La manutenzione delle macchine ausiliarie viene spesso trattata come secondaria rispetto a quella delle macchine principali. È un errore frequente, perché il deterioramento delle ausiliarie raramente si presenta come guasto diretto e immediato: più spesso produce deviazioni qualitative, instabilità di produttività o microfermate che vengono attribuite ad altre cause. Per questo è necessario ricondurre le ausiliarie al centro del piano manutentivo, considerandole non come accessori, ma come parte integrante della macchina di processo. Essiccatori: a tramoggia, a deumidificazione e sottovuoto L’essiccazione del materiale plastico prima della lavorazione è una condizione necessaria per la corretta trasformazione dei polimeri igroscopici. Poliammidi, PET, policarbonato, PBT, POM e ABS assorbono umidità dall’aria e, quando vengono lavorati senza una preventiva riduzione del contenuto d’acqua entro valori compatibili con il processo, subiscono fenomeni di idrolisi durante la plastificazione. L’acqua, a temperatura elevata, spezza le catene polimeriche, riducendo il peso molecolare e compromettendo le proprietà meccaniche, ottiche e dimensionali del prodotto finale. Essiccatori a tramoggia con aria calda: limiti e applicazioni Gli essiccatori a tramoggia con aria calda costituiscono la soluzione più semplice ed economica. Il loro principio di funzionamento consiste nel riscaldare l’aria tramite una resistenza elettrica e nel soffiarla verso l’alto attraverso il materiale contenuto nella tramoggia. Questo sistema può essere sufficiente per materiali poco igroscopici o per situazioni in cui l’essiccazione serve soprattutto a rimuovere umidità superficiale o condensa, come accade con alcune poliolefine. Il limite strutturale di questa tecnologia è però evidente: l’aria utilizzata non è deumidificata. Quando l’umidità relativa ambientale è elevata, soprattutto nei mesi estivi, l’aria calda non riesce a portare il materiale a livelli di umidità sufficientemente bassi. Il polimero tende infatti a stabilizzarsi rispetto all’umidità dell’aria di processo, e ciò rende il sistema inadeguato per materiali come PA, PET, PC e PBT. In questi casi l’aria calda semplice non è una vera essiccazione tecnica, ma solo un preriscaldamento. La sua applicazione deve quindi essere limitata a casi ben definiti, evitando di utilizzarla là dove il processo richiede un controllo rigoroso del contenuto residuo di umidità. Essiccatori a deumidificazione: principio e manutenzione Gli essiccatori a deumidificazione rappresentano la soluzione standard per i polimeri igroscopici. Il loro funzionamento si basa su setacci molecolari, generalmente costituiti da zeoliti sintetiche, che assorbono l’acqua presente nell’aria di processo e consentono di ottenere aria con punto di rugiada molto basso. Questa aria secca, successivamente riscaldata, attraversa il materiale nella tramoggia e ne estrae l’umidità fino ai livelli compatibili con la trasformazione.Il sistema opera normalmente con due torri: una in fase di adsorbimento e una in fase di rigenerazione. Mentre una torre lavora sull’aria di processo, l’altra viene riscaldata per espellere l’umidità accumulata. È proprio la rigenerazione il punto più delicato dell’intero impianto. Se la temperatura non è sufficiente, se la resistenza di rigenerazione è guasta o se il ciclo è parziale, i setacci molecolari rimangono progressivamente saturi e perdono efficienza. L’essiccatore continua a funzionare in apparenza, ma il punto di rugiada peggiora e il materiale non raggiunge più il livello di secchezza richiesto.Le condizioni operative richieste dipendono dal polimero. Il PET, soprattutto in applicazioni per bottiglie e fibre, necessita generalmente di temperature di essiccazione elevate, tipicamente comprese tra 160 e 175 °C, e di un punto di rugiada almeno pari a −40 °C, con umidità residua molto bassa, spesso nell’ordine di poche decine di ppm. Le poliammidi PA 6 e PA 6.6 lavorano normalmente a temperature attorno a 80–90 °C, ma richiedono comunque un punto di rugiada inferiore a −30 °C, con umidità residua che deve restare entro circa 200 ppm per applicazioni standard e valori ancora più bassi per lavorazioni di precisione....ACQUISTA IL MANUALE
SCOPRI DI PIU'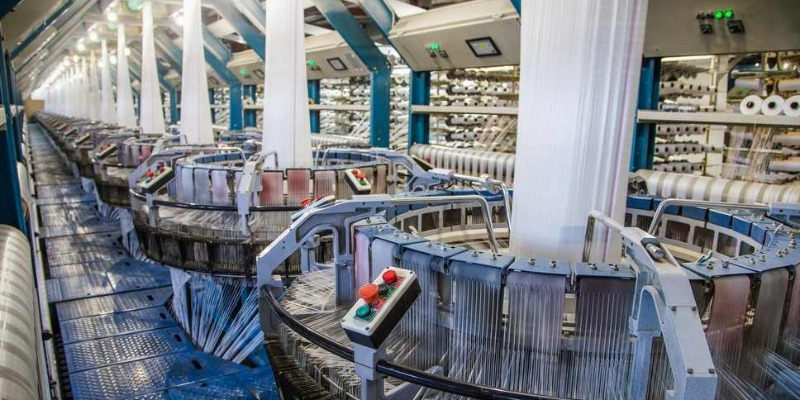 Film Plastico Riciclato. Capitolo 9: Estrusione a bolla con materiali riciclati. Tecnologie impiantistiche, parametri di processo e strategie di stabilizzazione
Guida all’estrusione blown film monostrato e multistrato con polimeri riciclati: impianti, controllo di processo, criticità operative e qualità del filmdi Marco Arezio. Dicembre 25. Tipologie di impianti: mono, bi, tri, 5 e 7 strati L’estrusione a bolla rappresenta una delle tecnologie più diffuse e versatili per la produzione di film plastici destinati al packaging flessibile. La sua centralità industriale deriva dalla capacità di realizzare materiali sottili, continui e orientati, adattabili a un’ampia gamma di applicazioni. Nel contesto dei materiali riciclati, tuttavia, la scelta della tipologia di impianto assume un significato ancora più strategico, poiché influisce in modo diretto sulla stabilità del processo, sulla qualità del film e sulla possibilità di gestire la variabilità intrinseca della materia prima. Gli impianti di estrusione a bolla possono essere classificati in base al numero di strati del film prodotto. Questa classificazione non è soltanto una distinzione costruttiva, ma riflette filosofie produttive profondamente diverse, soprattutto quando si opera con polimeri riciclati. Ogni configurazione impiantistica presenta vantaggi, limiti e livelli di complessità che devono essere valutati in relazione alle caratteristiche del materiale e agli obiettivi applicativi. Impianti monostrato Gli impianti monostrato rappresentano la configurazione più semplice dal punto di vista impiantistico e operativo. Essi sono costituiti da un singolo estrusore che alimenta una testa anulare, da cui si forma la bolla di film. Nel contesto del packaging flessibile tradizionale, questa soluzione è spesso associata a produzioni ad alto volume e a materiali relativamente omogenei. Nel caso dei materiali riciclati, l’impianto monostrato espone in modo diretto tutte le criticità del materiale. Non esistendo strati “di compensazione”, ogni difetto del granulo – variabilità reologica, presenza di contaminanti, instabilità termica – si riflette immediatamente nel comportamento della bolla e nella qualità del film. Questo rende gli impianti monostrato particolarmente sensibili all’utilizzo di riciclato, soprattutto quando la qualità del materiale non è elevata o costante. Tuttavia, proprio questa esposizione diretta può rappresentare anche un vantaggio in termini di controllo. L’impianto monostrato consente una lettura immediata del comportamento del materiale e può essere utilizzato come banco di prova industriale per la qualificazione dei riciclati. In applicazioni dove i requisiti prestazionali non sono estremamente stringenti, il monostrato rimane una soluzione industrialmente valida, a condizione che il processo sia gestito con competenza e che il materiale sia adeguatamente selezionato.Impianti bistrato L’introduzione di un secondo strato amplia in modo significativo le possibilità progettuali del film. Gli impianti bistrato consentono di combinare materiali con funzioni diverse, creando una struttura più equilibrata dal punto di vista meccanico e funzionale. Nel contesto dei materiali riciclati, il bistrato rappresenta spesso il primo livello di complessità in grado di assorbire parte delle criticità del riciclato.....ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI © Riproduzione Vietata
SCOPRI DI PIU' Il Riciclo delle Plastiche Post-Industriali e dei Tecnopolimeri. Capitolo 7: Difetti dei tecnopolimeri riciclati
Fragilità, ingiallimento, porosità, deformazioni, odori ed emissioni: come riconoscere e gestire i difetti tipici dei compound rigenerati per garantire qualità e affidabilità dei componenti stampatiSaggio. Il Riciclo delle Plastiche Post-Industriali e dei Tecnopolimeri. Capitolo 7: Difetti dei tecnopolimeri riciclatidi Marco Arezio. Dicembre 25Parlare di difetti significa scendere nel punto esatto in cui il tecnopolimero riciclato incontra la realtà dello stampo, della pressa e del componente finito. Fino a questo momento, il percorso del materiale è stato raccontato soprattutto dal punto di vista del riciclatore–compounder: selezione degli scarti, trattamenti, estrusione, additivazione, controlli di laboratorio. Ma è al momento della trasformazione e dell’uso che il giudizio diventa definitivo: se il pezzo si rompe troppo presto, se non tiene la forma, se si deforma in modo imprevedibile, se emette odori o mostra difetti estetici evidenti, tutto il lavoro “a monte” viene messo in discussione. Nei tecnopolimeri, e in particolare nei tecnopolimeri rigenerati, i difetti visibili non sono quasi mai un fatto puramente estetico. Sono, al contrario, la manifestazione finale di processi chimici, termici e meccanici che hanno agito lungo la filiera. Una rottura fragile racconta spesso di catene accorciate o di fibre di vetro logorate; un ingiallimento improvviso rimanda a una stabilizzazione termo–ossidativa insufficiente; delle bolle interne parlano di umidità non gestita; un imbarcamento pronunciato è l’esito di una combinazione di cristallizzazione, ritiro e orientamento dei rinforzi; un odore persistente indica la presenza di residui volatili o di sottoprodotti di degradazione. In questo capitolo, i difetti non verranno elencati come in un manuale di “troubleshooting”, ma usati come chiave di lettura per capire quali sono le aree critiche del riciclo tecnico e come il dialogo tra riciclatore, trasformatore e progettista possa trasformare questi segnali negativi in strumenti di miglioramento. 7.1 Fragilità, criccature e rotture improvvise Il difetto più temuto in un tecnopolimero rigenerato è la rottura fragile. Tutto il resto – piccole imperfezioni estetiche, leggere variazioni cromatiche, qualche difficoltà di processo – può in molti casi essere tollerato o gestito con una certa flessibilità. Un componente che cede senza preavviso, invece, mette in discussione non solo il materiale, ma la credibilità dell’intera filiera del riciclo....ACQUISTA IL MANUALE© Riproduzione Vietata
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 6: Le tecnologie di selezione nel riciclo delle plastiche
Dal pretrattamento meccanico alla separazione densimetrica e all’optical sorting: sensori, algoritmi e architetture impiantistiche che governano la complessità dei flussi plastici post-consumo Saggio. Riciclo delle Plastiche Post-Consumo. Capitolo 6: Le tecnologie di selezione nel riciclo delle plastichedi Marco Arezio. Dicembre 25Le tecnologie di selezione rappresentano il cuore operativo dell’industria del riciclo plastico. Sono il punto di intersezione tra ciò che arriva dai sistemi di raccolta e ciò che diventa materia prima seconda destinata alle fasi di lavaggio, macinazione fine ed estrusione. L’efficienza di un impianto di riciclo dipende in larga misura dalla sua capacità di governare la complessità dei flussi in ingresso: materiali diversi per natura chimica, forma, densità, comportamento fisico, grado di contaminazione e storia d’uso. Non esiste un flusso plastico standard; tutto ciò che entra in un impianto è il risultato di dinamiche territoriali, normative, logistiche e sociali che plasmano, in modo più o meno controllabile, la qualità del materiale disponibile. La complessità dei flussi è il primo elemento che una tecnologia di selezione deve affrontare. Le bottiglie in PET, ad esempio, costituiscono uno dei materiali più preziosi del riciclo meccanico e sono relativamente regolari nel comportamento: hanno forma riconoscibile, densità prevedibile, rispondono bene ai sistemi ottici e presentano un valore industriale consolidato. Tuttavia, anche all’interno di questo flusso apparentemente omogeneo, esiste una variabilità significativa: colori diversi, presenze di sleeve termoretraibili, impurità organiche, tappi in PP o HDPE, etichette metallizzate, residui di liquidi, deformazioni dovute alla compattazione. Ogni elemento influisce sulla capacità delle tecnologie di distinguerli, separarli e trasformarli in un materiale di qualità adeguata alle esigenze industriali.ACQUISTA IL LIBRO Più complesso ancora è il flusso dei film plastici. La natura sottile, irregolare e flessibile di questi materiali li rende difficili da gestire sin dal primo contatto con le linee di selezione. I film tendono ad aggrovigliarsi, aderire ai nastri, impigliarsi nei sistemi meccanici e sfuggire ai criteri di riconoscimento ottico quando sono sporchi, piegati o stratificati. La loro eterogeneità è estrema: LDPE da imballaggio, film agricoli, pellicole industriali, sacchetti della distribuzione, materiali laminati, coperture protettive. Molti di questi prodotti derivano da usi intensivi e presentano carichi elevati di contaminanti: residui organici, terre, sabbie, frammenti di carta, adesivi. La selezione dei film, più di ogni altra categoria, è un banco di prova della capacità di un impianto di governare materiali difficili e instabili.....© Riproduzione Vietata
SCOPRI DI PIU' Film Plastico Riciclato. Capitolo 1: Il packaging flessibile nel mondo moderno
Evoluzione storica, ruolo industriale e transizione dal polimero vergine al riciclato nel packaging flessibile Saggio. Film Plastico Riciclato. Capitolo 1: Il packaging flessibile nel mondo modernodi Marco Arezio. Dicembre 25Il packaging flessibile rappresenta una delle infrastrutture materiali più pervasive e strategicamente rilevanti dell’economia contemporanea, pur rimanendo spesso ai margini della percezione collettiva. Film plastici, sacchetti, buste e involucri sottili accompagnano ogni fase del ciclo di vita dei prodotti, dalla produzione alla distribuzione, dalla conservazione al consumo finale, fino alla gestione del fine vita. La loro presenza è talmente diffusa e integrata nei sistemi industriali da risultare quasi invisibile, eppure la loro funzione è essenziale: senza il packaging flessibile, l’attuale modello di produzione e scambio globale non potrebbe esistere nelle forme che conosciamo. Comprendere il packaging flessibile nel mondo moderno significa quindi superare una lettura puramente tecnica del materiale e affrontare un sistema complesso, in cui convergono chimica dei polimeri, ingegneria di processo, organizzazione industriale, logistica globale e modelli di consumo. In questo sistema, il film plastico non è un elemento neutro o secondario, ma un nodo critico che consente di ottimizzare flussi materiali, ridurre costi, garantire sicurezza dei prodotti e sostenere l’efficienza delle catene di approvvigionamento. La caratteristica distintiva del packaging flessibile risiede nella sua eccezionale efficienza materiale. Con quantità minime di materia prima è possibile ottenere funzioni complesse: protezione meccanica, barriera all’umidità e ai gas, contenimento, informazione, compatibilità con processi automatici ad alta velocità. Nessun altro materiale da imballaggio è in grado di offrire un rapporto prestazioni/peso altrettanto elevato. Questa efficienza ha reso il film plastico uno degli strumenti principali attraverso cui l’industria ha risposto alle esigenze di un’economia globalizzata, caratterizzata da volumi crescenti, filiere sempre più lunghe e tempi di distribuzione compressi. Tuttavia, proprio questa diffusione massiva ha trasformato il packaging flessibile in uno dei principali punti di attenzione del dibattito ambientale contemporaneo. L’elevato numero di unità immesse sul mercato, la breve durata d’uso e la complessità del fine vita hanno reso i film plastici simbolo delle contraddizioni del modello industriale moderno. In questo contesto, il riciclo non può più essere considerato un tema accessorio, ma diventa una componente strutturale della progettazione e della produzione del packaging flessibile. Evoluzione storica del film plastico L’evoluzione del film plastico è strettamente legata allo sviluppo della chimica dei polimeri e alla trasformazione dei sistemi produttivi nel corso del Novecento. Prima dell’introduzione dei materiali plastici, il confezionamento delle merci era affidato prevalentemente a materiali rigidi o semi-flessibili come vetro, metallo, carta e cartone. Queste soluzioni garantivano una protezione adeguata del contenuto, ma presentavano limiti strutturali significativi in termini di peso, fragilità, costo logistico e adattabilità alle forme dei prodotti. L’avvento dei polimeri sintetici introduce una discontinuità radicale. Il polietilene, in particolare, rappresenta il punto di svolta tecnologico che consente la nascita del packaging flessibile moderno. Inizialmente sviluppato per applicazioni tecniche e militari, il polietilene dimostra rapidamente un potenziale straordinario per l’imballaggio grazie alla sua flessibilità, alla sua inerzia chimica, alla resistenza all’umidità e alla possibilità di essere trasformato in film sottili mediante estrusione continua. Negli anni Cinquanta e Sessanta, il film plastico si afferma come simbolo di modernità industriale. La crescita della grande distribuzione organizzata, la standardizzazione dei prodotti e l’aumento dei consumi richiedono soluzioni di imballaggio leggere, economiche e compatibili con sistemi logistici sempre più complessi......ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI © Riproduzione Vietata
SCOPRI DI PIU' Film Plastico Riciclato. Capitolo 14: Progettazione del film monostrato e multistrato con i polimeri riciclati
Dalla gestione della variabilità del polimero riciclato ai layout per shopper, sacchi e film industriali: approccio integrato tra prestazioni, processabilità ed economia circolareManuale tecnico. Film Plastico Riciclato. Capitolo 14: Progettazione del film monostrato e multistrato con i polimeri riciclatidi Marco Arezio. Gennaio 26.La progettazione di film monostrato con elevato contenuto di polimeri riciclati rappresenta una delle sfide più complesse e, al tempo stesso, più strategiche nel packaging flessibile contemporaneo. Il monostrato, per sua natura, concentra tutte le funzioni del film in un’unica massa polimerica: resistenza meccanica, saldabilità, stabilità dimensionale, lavorabilità e, in molti casi, qualità estetica. Nei materiali vergini, questa concentrazione funzionale è resa possibile dalla costanza della materia prima. Nei riciclati, invece, il monostrato diventa un esercizio avanzato di equilibrio tra prestazioni richieste e limiti strutturali del materiale. Un film monostrato ad alto contenuto di riciclato non può essere progettato come una semplice replica del film vergine con una percentuale di sostituzione. Questo approccio porta quasi sempre a risultati instabili, perché ignora la diversa natura del materiale riciclato. Il riciclato non è un polimero “più debole”, ma un materiale con una storia, una distribuzione molecolare più ampia e una variabilità intrinseca che deve essere incorporata nella progettazione. Nel monostrato, questa variabilità non può essere “isolata” in uno strato dedicato, ma si manifesta direttamente nelle prestazioni finali. Dal punto di vista strutturale, il primo criterio progettuale riguarda la definizione realistica delle prestazioni attese. Nei film monostrato riciclati, l’obiettivo non deve essere il raggiungimento delle massime prestazioni possibili, ma la stabilità e la ripetibilità delle prestazioni nel tempo. Un film leggermente meno resistente ma costante è industrialmente più valido di un film nominalmente performante ma instabile. Questo cambio di paradigma è essenziale per comprendere il ruolo del monostrato nel contesto dell’economia circolare. Il contenuto elevato di riciclato influenza in modo diretto la risposta meccanica del film. La presenza di catene polimeriche degradate e di frazioni a basso peso molecolare riduce la capacità del materiale di assorbire energia senza rompersi. Nel monostrato, questa ridotta resilienza si traduce in una maggiore sensibilità a micro-difetti e inclusioni. La progettazione deve quindi tenere conto della probabilità statistica di difetti, aumentando la robustezza complessiva del film piuttosto che inseguire spessori minimi estremi. Un aspetto cruciale riguarda la distribuzione dello spessore. Nei film monostrato riciclati, variazioni anche contenute di spessore hanno un impatto amplificato sulle prestazioni. Zone più sottili diventano punti di debolezza strutturale, mentre zone più spesse alterano la risposta meccanica complessiva e la lavorabilità. La progettazione deve quindi prevedere una finestra di spessore che non sia solo compatibile con il processo, ma che offra una tolleranza sufficiente alla variabilità del materiale. La saldabilità rappresenta uno degli elementi più critici nei monostrati ad alto contenuto di riciclato. Nei materiali riciclati, la finestra di saldatura tende a essere più stretta e meno prevedibile rispetto al vergine. Questo fenomeno è legato alla presenza di contaminanti, additivi residui e alla distribuzione non uniforme delle frazioni polimeriche. Un film monostrato progettato senza considerare questi aspetti rischia di presentare saldature incoerenti, con resistenze variabili lungo la linea. Dal punto di vista progettuale, ciò implica la necessità di privilegiare formulazioni che offrano una risposta termica più graduale, anche a costo di rinunciare a saldature estremamente rapide. Nei monostrati riciclati, la coerenza della saldatura è spesso più importante della velocità di saldatura, soprattutto per applicazioni come shopper e sacchi, dove la funzionalità prevale sull’estetica.....ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU' Il Riciclo delle Plastiche Post-Industriali e dei Tecnopolimeri. Capitolo 9: Mercati Globali e Strategie Applicative
Come settori, funzioni, percezioni di rischio e modelli di posizionamento definiscono il vero valore dei tecnopolimeri rigenerati nella competitività industriale contemporaneaSaggio. Il Riciclo delle Plastiche Post-Industriali e dei Tecnopolimeri. Capitolo 9: Mercati Globali e Strategie Applicativedi Marco Arezio. Dicembre 25Quando si parla di tecnopolimeri riciclati post-industriali, il rischio è di fermarsi alla porta del laboratorio o dell’impianto di compounding: si descrivono trattamenti, controlli, additivi, parametri di estrusione, come se il percorso finisse con il granulo confezionato in big bag. In realtà, la raison d’être di tutto questo lavoro non è il granulo in sé, ma i mercati che lo assorbono, le applicazioni in cui si trasforma in pezzi reali, i clienti che decidono – o non decidono – di fare spazio a questa nuova generazione di materiali. Senza una domanda concreta, stabile e solvibile, il riciclo tecnico resterebbe un esercizio di ingegneria dei processi privo di sostanza economica, confinato a qualche iniziativa dimostrativa. Questo capitolo sposta quindi il baricentro dal “come” al “dove” e al “perché”. Dove vanno realmente i tecnopolimeri rigenerati? In quali settori riescono a competere con i gradi vergini? Quali funzioni vengono loro affidate e quali, invece, restano presidiate dalle resine standard? In che modo il prezzo, il rischio percepito, la cultura aziendale e la narrazione ambientale influenzano il loro posizionamento? Per rispondere, occorre accettare un dato di fondo: il cliente industriale non è interessato a comprare “granuli riciclati” in astratto, ma a risolvere problemi concreti di performance, costo, immagine di prodotto e conformità normativa. Il tecnopolimero post-industriale entra in gioco solo se si inserisce con coerenza in questo mosaico. 9.1 Dalla materia alla funzione: che cosa compra davvero l’industria Il primo equivoco da sciogliere riguarda l’oggetto reale della transazione. Quando un trasformatore acquista un tecnopolimero – vergine o riciclato – non sta comprando “ABS”, “PC/ABS” o “PA66 GF30” come etichette astratte, ma un pacchetto di funzioni integrate: la possibilità di riempire uno stampo senza difetti, di mantenere determinate tolleranze dimensionali, di garantire una certa resistenza all’urto o alla flessione, di rispettare una classe di comportamento al fuoco, di presentare una finitura estetica compatibile con il posizionamento del prodotto finale.....ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI© Riproduzione Vietata
SCOPRI DI PIU' PVC Riciclato – Manuale Tecnico - Capitolo 7: Tecnologie di selezione e pre-trattamento nel riciclo del PVC. Controllo fisico, separazione e stabilità del materiale
Triturazione, separazione densimetrica, gestione dei plastificanti e lavaggio del PVC riciclatoPVC Riciclato – Manuale Tecnico - Capitolo 7: Tecnologie di selezione e pre-trattamento nel riciclo del PVC. Controllo fisico, separazione e stabilità del materialedi Marco ArezioTriturazione e controllo della granulometria Nel riciclo meccanico del PVC, la triturazione non è una semplice operazione preliminare di riduzione dimensionale, ma un passaggio strutturale che condiziona in modo profondo l’intera filiera a valle. È in questa fase che il materiale viene “preparato” fisicamente a tutte le operazioni successive: separazione, lavaggio, asciugatura, estrusione. Nel caso del PVC, più che in altri polimeri, la qualità della triturazione incide direttamente sulla qualità finale del granulo, spesso in modo irreversibile. Il PVC presenta una combinazione di caratteristiche che rendono la triturazione un’operazione delicata: elevata rigidità nel caso del PVC rigido, comportamento viscoelastico nel PVC plastificato, sensibilità al calore e presenza frequente di impurità dure. A differenza di polimeri come PE o PP, il PVC non tollera bene stress meccanici eccessivi accompagnati da surriscaldamenti localizzati. Una triturazione aggressiva, mal controllata o non adatta alla tipologia di materiale può innescare fenomeni di degradazione precoce, difficilmente recuperabili nelle fasi successive. Dal punto di vista industriale, la triturazione del PVC deve essere progettata partendo dall’obiettivo finale del materiale riciclato, non dal semplice requisito di “ridurlo di dimensione”. La granulometria ottenuta influisce sulla qualità della separazione densimetrica, sull’efficacia del lavaggio, sulla velocità di asciugatura e sulla stabilità dell’alimentazione in estrusione. Un errore in questa fase si propaga lungo tutta la linea, amplificando costi e problemi. Nel PVC rigido, la triturazione ha lo scopo di ottenere una pezzatura sufficientemente regolare e priva di eccessiva frazione fine. Profili, tubi e lastre presentano geometrie iniziali molto diverse tra loro, e una riduzione dimensionale non uniforme porta a una distribuzione granulometrica sbilanciata. La presenza di una quota elevata di polveri o di scaglie troppo sottili è uno dei principali problemi nella triturazione del PVC rigido: queste frazioni tendono a concentrarsi nelle fasi di separazione, ad assorbire umidità in modo anomalo e a creare instabilità in estrusione. Nel PVC plastificato, il problema è diverso ma altrettanto critico. Il materiale, più morbido e flessibile, tende a deformarsi durante la triturazione anziché fratturarsi in modo netto. Questo comportamento porta spesso alla formazione di particelle irregolari, filamenti o agglomerati che rendono difficoltosa la classificazione granulometrica. Inoltre, nel PVC morbido il rischio di surriscaldamento locale è elevato, soprattutto in presenza di alte velocità di rotazione o lame non adeguate. Il calore generato può favorire la migrazione superficiale dei plastificanti, alterando la qualità del materiale già in fase di pre-trattamento. Il controllo della granulometria non è quindi un dettaglio secondario, ma uno degli indicatori più importanti della qualità del pre-trattamento. Una distribuzione granulometrica troppo ampia indica una triturazione poco controllata e rende difficili le operazioni successive. Al contrario, una granulometria eccessivamente fine, ottenuta “forzando” la triturazione, aumenta la superficie specifica del materiale, esponendolo maggiormente a ossidazione, contaminazione e assorbimento di umidità....ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 15: Difetti Tipici del Polimero Riciclato. Cause Chimiche, Diagnosi Industriale e Soluzioni Operative
Gel, punti neri, bolle, odori e degrado viscosimetrico nel riciclato post-consumo: come riconoscerli, interpretarli e mitigarli con strategie formulate e di processo Saggio. Riciclo delle Plastiche Post-Consumo. Capitolo 15: Difetti Tipici del Polimero Riciclato. Cause Chimiche, Diagnosi Industriale e Soluzioni Operativedi Marco Arezio. Dicembre 25Ogni materiale riciclato porta con sé una memoria invisibile, un archivio di esperienze chimiche e termiche che non si cancella completamente nemmeno dopo un processo di rigenerazione avanzato. I difetti tipici del riciclato non sono anomalie casuali: sono manifestazioni di ciò che il polimero ha vissuto, segnali microscopici che testimoniano degradazioni, contaminazioni o stress subiti prima di arrivare all’interno dell’estrusore. Comprendere questi difetti significa quindi comprendere la storia profonda del materiale. Tra i difetti più evidenti, i gel rappresentano una delle forme strutturali più difficili da eliminare. Non sono vere e proprie contaminazioni, ma microzone in cui le catene polimeriche si sono reticolate, degradate o fuse in modo non uniforme. La loro origine risiede spesso in residui di processo della vita precedente del polimero: film plastici che hanno subito un’eccessiva esposizione ai raggi UV, flaconi che hanno attraversato cicli termici intensi, manufatti che hanno accumulato tensioni interne e che, durante la rifusione, non riescono a integrarsi completamente nella matrice. Il gel è un frammento di passato che non si scioglie, un nodo molecolare che rimane intrappolato nel materiale e che, una volta estruso o stampato, appare come un punto più rigido, opaco o rilucente.ACQUISTA IL MANUALE I punti neri hanno una natura diversa. Non sono imperfezioni della matrice polimerica, ma particelle carbonizzate o contaminanti esterni che entrano in contatto con il polimero durante la sua vita o lungo la filiera del riciclo. possono derivare da residui di coloranti, piccoli frammenti di materiale bruciato, micro inclusioni di polimeri tecnici ad alta temperatura o addirittura polveri minerali che si sono depositate in fasi di raccolta e trasporto. La loro presenza è un campanello d’allarme: indica che il riciclato ha attraversato momenti di temperatura troppo elevata, esposizione a superfici calde o contatto con materiali eterogenei difficilmente individuabili durante la selezione.....© Riproduzione Vietata
SCOPRI DI PIU' Film plastico riciclato: il manuale tecnico per il packaging flessibile industriale
Guida professionale a film, sacchetti, polimeri riciclati, processi produttivi e normative europeedi Marco Arezio. Dicembre 25Negli ultimi anni il settore del packaging flessibile ha vissuto una trasformazione profonda, spesso sottovalutata nella sua portata reale. L’introduzione strutturale dei polimeri riciclati nei film plastici non è stata un semplice aggiornamento di gamma o un adeguamento formale alle richieste del mercato, ma un cambiamento tecnico e industriale che ha inciso direttamente sui processi, sulle competenze e sulle responsabilità di tutta la filiera. In questo contesto nasce il manuale “Film Plastico Riciclato – Dentro il mondo dei sacchetti e del packaging rigenerato”, un testo pensato per chi lavora quotidianamente con il materiale, le macchine e i vincoli reali della produzione industriale. Questo manuale non nasce per raccontare il riciclo in modo astratto, né per semplificare una realtà che, per sua natura, è complessa. Nasce da una constatazione concreta: oggi produrre film e sacchetti in plastica riciclata richiede competenze più avanzate rispetto al passato, una maggiore capacità di interpretazione del materiale e una visione integrata che tenga insieme polimeri, processo, qualità, normative e applicazioni finali. Il riciclato non è una materia prima “alternativa” al vergine, ma un materiale con logiche proprie, che va compreso e governato. Nel panorama editoriale tecnico mancava un testo capace di affrontare in modo sistematico l’intera filiera del packaging flessibile in plastica riciclata, senza limitarsi a singoli aspetti isolati. Questo manuale colma tale vuoto proponendo un percorso coerente che accompagna il lettore dalla comprensione del contesto industriale e normativo fino alle applicazioni finali, passando per l’analisi approfondita dei polimeri riciclati, delle tecnologie di trasformazione e delle problematiche operative più ricorrenti. Uno degli elementi distintivi del libro è l’approccio dichiaratamente industriale. Non si tratta di un testo accademico né di una guida introduttiva per neofiti, ma di uno strumento di lavoro per operatori del settore. Ogni capitolo è costruito per rispondere a domande concrete: perché un film in riciclato diventa instabile in bolla, perché una saldatura risulta debole nonostante parametri apparentemente corretti, perché la variabilità del materiale incide in modo così marcato sulle prestazioni del sacchetto finito. Le risposte non sono mai semplificate, ma ricondotte a cause tecniche precise, leggibili e replicabili. Il manuale affronta in modo dettagliato i principali polimeri riciclati utilizzati nel packaging flessibile – LDPE, LLDPE, HDPE e PP – analizzandone le origini, le proprietà reali e le implicazioni sulla trasformazione. Non si limita a descrivere il materiale “in teoria”, ma ne esplora il comportamento in estrusione, le criticità legate alla storia del rifiuto, l’impatto degli additivi residui e la gestione della variabilità tra lotti. Questo approccio consente al lettore di sviluppare una capacità di lettura del materiale che va oltre le schede tecniche. Ampio spazio è dedicato alle tecnologie di trasformazione del film plastico, con un’analisi approfondita dell’estrusione in bolla e in piano, dei sistemi di dosaggio e miscelazione, della filtrazione e della deodorizzazione. Questi capitoli sono pensati per chi opera sulle linee di produzione e deve prendere decisioni quotidiane in condizioni non ideali, tipiche del riciclato. Il libro non propone “ricette universali”, ma fornisce strumenti concettuali per interpretare il comportamento del processo e intervenire in modo consapevole. Un altro valore centrale del manuale è l’attenzione alla progettazione del film e del sacchetto come sistema funzionale. Le strutture monostrato e multistrato, le ricette produttive, i difetti più comuni e le modalità di caratterizzazione del film vengono trattati come elementi interconnessi. Il sacchetto non è visto come un prodotto semplice, ma come il punto in cui convergono tutte le scelte fatte a monte: materiale, processo, additivi e condizioni operative. Questo approccio è particolarmente utile per chi lavora su applicazioni tecnicamente esigenti o soggette a requisiti normativi stringenti. Il manuale dedica inoltre un’attenzione specifica al contesto normativo, con capitoli che affrontano l’economia circolare, le direttive europee, gli obiettivi di contenuto riciclato (PCR) e le normative MOCA per il contatto alimentare. Questi temi non sono trattati come un semplice elenco di obblighi, ma come fattori che influenzano direttamente le scelte tecniche e produttive. Comprendere il quadro normativo significa evitare errori progettuali e costruire soluzioni industriali realmente sostenibili e conformi. Dal punto di vista del mercato, il libro offre una lettura lucida delle dinamiche internazionali del packaging flessibile in plastica riciclata. L’analisi dei mercati e delle applicazioni consente di collocare le scelte tecniche all’interno di uno scenario economico reale, evitando approcci ideologici o puramente comunicativi. Il riciclato viene restituito alla sua dimensione industriale: una risorsa strategica, ma non priva di limiti, che richiede competenza e metodo. Questo manuale è pensato per essere utilizzato nel tempo. Non è un testo da leggere una sola volta, ma un riferimento operativo da consultare quando emergono problemi di processo, dubbi progettuali o esigenze di formazione interna. È uno strumento utile per responsabili di produzione, tecnici di processo, responsabili qualità, riciclatori, compoundatori e figure commerciali tecniche che devono dialogare con clienti sempre più esigenti e informati. Acquistare questo manuale significa dotarsi di una mappa tecnica per orientarsi in un settore che sta cambiando rapidamente. In un contesto in cui il riciclato diventa una condizione strutturale e non più opzionale, la differenza competitiva non sarà data dalla sola disponibilità di materiale, ma dalla capacità di trasformarlo in modo affidabile e ripetibile. Questo libro nasce esattamente con questo obiettivo: trasformare la complessità del packaging flessibile in plastica riciclata in conoscenza operativa. Il manuale “Film Plastico Riciclato – Dentro il mondo dei sacchetti e del packaging rigenerato” è disponibile su Amazon ed è pensato per chi vuole andare oltre le semplificazioni e lavorare sul riciclato con competenza, metodo e visione industriale.ALTRI MANUALI DISPONIBILI
SCOPRI DI PIU'