

 Additivi e Coloranti per Polimeri Riciclati. Capitolo 3: Origine Chimica e Industriale degli Additivi per le Materie Plastiche
Analisi delle fonti chimiche e industriali degli additivi plastici: derivazione petrolchimica, cariche minerali, additivi rinnovabiliManuale tecnico. Additivi e Coloranti per Polimeri Riciclati. Capitolo 3: Origine Chimica e Industriale degli Additivi per le Materie Plastichedi Marco ArezioAdditivi di origine petrolchimica L’origine petrolchimica rappresenta, storicamente e tuttora, la principale fonte di materie prime per la produzione degli additivi destinati alle materie plastiche. Questo dato non è soltanto una conseguenza della disponibilità delle risorse fossili, ma riflette una profonda coerenza industriale tra la chimica dei polimeri e quella degli additivi che ne accompagnano la trasformazione e l’utilizzo. Comprendere l’origine petrolchimica degli additivi significa quindi analizzare un sistema integrato, in cui polimero e additivo condividono matrici chimiche, filiere produttive e logiche industriali comuni. Gli additivi di origine petrolchimica derivano prevalentemente dalle stesse piattaforme di base utilizzate per la sintesi dei polimeri: idrocarburi alifatici e aromatici, frazioni olefiniche, derivati del benzene, del toluene e degli xileni. Queste sostanze costituiscono il punto di partenza per una vasta gamma di molecole funzionali, progettate per svolgere ruoli specifici all’interno della matrice polimerica. Stabilizzanti, antiossidanti, lubrificanti, plastificanti, agenti di processo e numerosi coloranti trovano la loro origine in queste catene di trasformazione. Dal punto di vista industriale, la forza degli additivi petrolchimici risiede nella loro elevata riproducibilità. Le filiere petrolchimiche sono caratterizzate da processi continui, standardizzati e altamente controllati, in grado di garantire una costanza qualitativa difficilmente eguagliabile da altre fonti. Questo aspetto è stato, per decenni, uno dei principali fattori di successo degli additivi petrolchimici, soprattutto in un’industria come quella delle plastiche, che richiede materiali con prestazioni prevedibili e ripetibili. Gli stabilizzanti termici e ossidativi rappresentano uno degli esempi più emblematici di additivi petrolchimici. Molte delle molecole utilizzate per proteggere i polimeri dal degrado termico e ossidativo derivano da strutture aromatiche complesse, progettate per intercettare radicali liberi o interrompere le reazioni a catena responsabili della degradazione. Questi additivi sono stati sviluppati inizialmente per i polimeri vergini, ma hanno trovato un impiego crescente anche nei materiali riciclati, dove la loro funzione diventa ancora più critica a causa della presenza di catene già parzialmente degradate. Un’altra grande famiglia di additivi petrolchimici è costituita dai plastificanti. Sebbene il loro utilizzo sia oggi più regolamentato rispetto al passato, essi rimangono fondamentali in numerose applicazioni, in particolare nei materiali flessibili. I plastificanti di origine petrolchimica sono progettati per interagire con la matrice polimerica riducendo le forze intermolecolari, migliorando la flessibilità e la lavorabilità del materiale. Nel contesto del riciclo, la presenza di plastificanti residui può rappresentare sia un’opportunità sia una criticità, influenzando in modo significativo il comportamento del materiale riciclato. Dal punto di vista dei lubrificanti e degli agenti di processo, l’origine petrolchimica consente di ottenere molecole con un’elevata compatibilità con le matrici polimeriche tradizionali. Cere sintetiche, acidi grassi modificati, esteri e amidi petrolchimici vengono utilizzati per ridurre l’attrito durante la trasformazione, migliorare il distacco dagli stampi e stabilizzare il flusso del materiale. Questi additivi, nati per il polimero vergine, svolgono un ruolo particolarmente delicato nel riciclato, dove devono operare in presenza di una maggiore variabilità chimica e strutturale....ACQUISTA IL MANUALEPUBBLICIZZA LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 17: Come il Riciclo Chimico Rigenera la Plastica
Perché la degradazione molecolare rende necessario integrare processi meccanici e chimici in una filiera circolare avanzatadi Marco Arezio. Dicembre 25Il riciclo meccanico rappresenta, ancora oggi, la spina dorsale dell’economia circolare delle plastiche. La sua forza risiede nella robustezza tecnologica, nella scala industriale raggiunta, nella prevedibilità dei processi e nei costi competitivi rispetto ad alternative più sofisticate. Tuttavia, questa solidità operativa è controbilanciata da limiti strutturali che non dipendono dalla capacità tecnica degli impianti, ma dalla natura stessa dei materiali e dalle traiettorie con cui la plastica si degrada, si contamina e si distribuisce nei flussi post-consumo. I limiti del riciclo meccanico non sono un difetto del processo: sono parte della sua identità. Il primo limite è rappresentato dalla rigidità tecnologica derivante dalla necessità di partire da flussi puliti, omogenei e separabili. L’intero processo — dalla selezione ottica alla fusione — si basa sull’assunzione che il polimero di partenza sia riconoscibile e compatibile con la linea di trattamento. È questa condizione a permettere la fusione, la filtrazione, il compounding e la trasformazione in pellet. Ma nella realtà dei flussi post-consumo, questa assunzione è spesso disattesa. La complessità degli imballaggi, l’incremento del multistrato, la diffusione di additivi non dichiarati, la presenza di residui organici o inorganici profondi, rendono molti prodotti tecnicamente non riciclabili attraverso il solo processo meccanico.ACQUISTA IL MANUALE Il riciclo meccanico è, per definizione, un processo di conservazione della macromolecola. Non modifica la chimica del materiale: la riscalda, la fonde, la filtra, la riforma. Questo approccio ha il pregio della semplicità e del basso costo energetico, ma è limitato dalla necessità che la catena polimerica sia sufficientemente integra da sopportare un nuovo ciclo di lavorazione. Tuttavia, nei materiali post-consumo, la catena polimerica porta già le cicatrici del suo primo ciclo di vita: esposizione ambientale, ossidazione, microfratture termiche, residui di processi di stampa o additivazioni non più attive. L’impianto meccanico può stabilizzare, compensare, riformulare — ma non può riportare il polimero allo stato originario......© Riproduzione Vietata
SCOPRI DI PIU'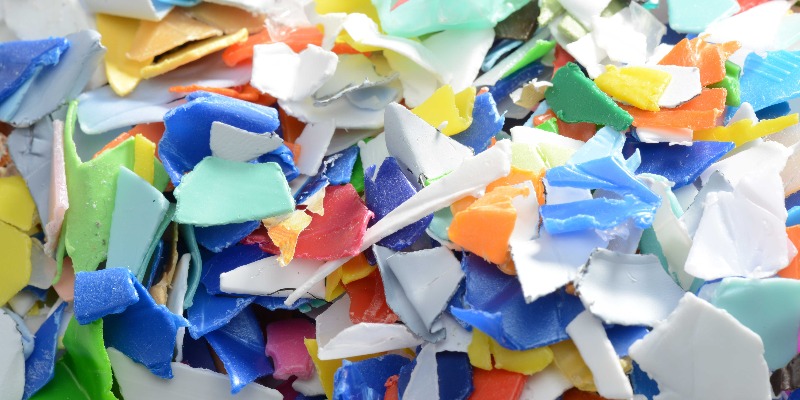 Riciclo delle Plastiche Post-Consumo. Capitolo 9: Macinazione e granulometria nel riciclo delle materie plastiche
Come la progettazione di trituratori e mulini, il controllo della granulometria, la gestione del polverino e l’ottimizzazione dei consumi energetici determinano la stabilità di lavaggio, essiccazione, estrusione Saggio. Riciclo delle Plastiche Post-Consumo. Capitolo 9: Macinazione e granulometria nel riciclo delle materie plastichedi Marco Arezio. Dicembre 25La frammentazione rappresenta uno dei passaggi più determinanti della filiera del riciclo plastico, non solo perché riduce la dimensione del rifiuto, ma perché ne definisce la lavorabilità nelle fasi successive. È un processo che non si limita a “tagliare” il materiale: lo trasforma in un elemento industriale dotato di una geometria controllata, di una superficie adeguata per il lavaggio e di un comportamento prevedibile all’interno dei sistemi di alimentazione, estrusione o compounding. Bottiglie, tappi, vaschette, film compattati, componenti tecnici, paraurti, cassoni, parti di RAEE, solo attraverso la frammentazione che questi oggetti assumono una forma compatibile con i processi industriali del riciclo. Senza questa trasformazione geometrica, i polimeri non potrebbero essere gestiti in modo continuo e meccanizzato. La frammentazione è la fase in cui si decide lo spessore, la forma, l’inerzia meccanica e la distribuzione delle dimensioni del materiale che verrà successivamente lavato (quando il lavaggio avviene a valle), essiccato, dosato ed estruso. In molti impianti, essa rappresenta il primo contatto del materiale con una forza meccanica intenzionale, orientata non a pulire, selezionare o separare, ma a trasformare fisicamente il rifiuto in una materia processabile. Questo passaggio è cruciale perché determina la “personalità industriale” del materiale: un macinato troppo fine comporta polverizzazione e perdita; uno troppo grosso causa instabilità nel dosaggio, difficoltà nel preriscaldamento e inefficienze energetiche; uno eterogeneo compromette la costanza reologica del flusso in estrusione.ACQUISTA IL MANUALE La frammentazione avviene quasi sempre in due fasi principali: - una triturazione primaria, effettuata da trituratori a rotori lenti o medi, che riducono il materiale in pezzi grossolani e gestiscono gli oggetti voluminosi - una macinazione secondaria, effettuata da mulini a lame ad alta velocità, che producono macinati con granulometria più controllata e destinati alla successiva lavorazione termica La distinzione tra triturazione e macinazione non è solo tecnica, ma concettuale: la triturazione è una fase di “demolizione controllata”, in cui il materiale viene portato a una dimensione gestibile; la macinazione è una fase di “raffinazione geometrica”, in cui il materiale viene preparato per l’estrusione. La prima lavora su resistenza, coppia e capacità di digerire materiali difficili; la seconda lavora su precisione, forma e ripetibilità......© Riproduzione Vietata
SCOPRI DI PIU' Additivi e Coloranti per Polimeri Riciclati. Capitolo 6: Antiossidanti nelle Materie Plastiche Riciclate
Analisi tecnica dei fenomeni di ossidazione termica e meccanica nei polimeri riciclati, del ruolo degli antiossidanti fenolici, fosfitici e tioesteri, delle sinergie formulative e delle diverse strategie di stabilizzazione per materiali PCR e PIRData: 04.05.26Autore: Marco ArezioOssidazione termica e meccanica Nel contesto delle materie plastiche riciclate, l’ossidazione rappresenta uno dei principali fattori di perdita di qualità, stabilità e prestazioni del materiale. A differenza del polimero vergine, nel quale i fenomeni ossidativi possono essere prevalentemente prevenuti attraverso una corretta stabilizzazione iniziale, il materiale riciclato si presenta quasi sempre come un sistema già parzialmente ossidato, nel quale i processi degradativi sono stati avviati in fasi precedenti del ciclo di vita. Comprendere l’ossidazione termica e meccanica nel riciclato è quindi un passaggio fondamentale per impostare correttamente l’uso degli antiossidanti e valutarne l’efficacia reale. L’ossidazione nei polimeri è un processo chimico complesso che coinvolge la reazione del materiale con l’ossigeno atmosferico, favorita dall’azione combinata di calore, stress meccanico e radiazioni. Nel riciclato, questi fattori non agiscono in modo isolato, ma si sovrappongono nel tempo, generando un accumulo di specie reattive che rendono il materiale particolarmente vulnerabile a ulteriori cicli di lavorazione. Ogni fase del riciclo meccanico contribuisce, in misura variabile, ad alimentare il processo ossidativo. L’ossidazione termica è strettamente legata alle temperature di lavorazione. Durante l’estrusione, il compounding o lo stampaggio, il materiale viene portato allo stato fuso e mantenuto a temperature che, seppur compatibili con il polimero, accelerano le reazioni chimiche indesiderate. Nel riciclato, la presenza di catene polimeriche accorciate e di gruppi ossigenati preesistenti riduce l’energia necessaria per innescare nuove reazioni ossidative. Di conseguenza, il materiale tende a ossidarsi più rapidamente e in modo meno controllabile rispetto al vergine. Un aspetto critico dell’ossidazione termica nel riciclato è la formazione di radicali liberi. Queste specie altamente reattive si generano in seguito alla rottura dei legami chimici lungo la catena polimerica e costituiscono il motore delle reazioni a catena che portano alla degradazione. Nel riciclato, il numero di siti suscettibili alla formazione di radicali è generalmente più elevato, a causa delle precedenti esposizioni termiche e ambientali. Questo rende il materiale particolarmente sensibile anche a lievi aumenti di temperatura o a tempi di permanenza più lunghi nel processo. Accanto all’ossidazione termica, l’ossidazione meccanica gioca un ruolo spesso sottovalutato ma estremamente rilevante. Le sollecitazioni meccaniche a cui il materiale è sottoposto durante la macinazione, la densificazione e la rilavorazione generano stress localizzati che possono portare alla rottura delle catene polimeriche. Queste rotture non solo riducono il peso molecolare, ma creano nuovi terminali reattivi che fungono da punti di innesco per l’ossidazione. Nel riciclato, l’effetto combinato di stress meccanico e ossigeno accelera significativamente il degrado. Un elemento distintivo del riciclato è la non uniformità dei fenomeni ossidativi. A differenza del polimero vergine, dove l’ossidazione tende a svilupparsi in modo relativamente omogeneo, nel riciclato essa è spesso localizzata. Zone del materiale che hanno subito stress più intensi o che contengono impurità e residui catalitici mostrano una maggiore propensione all’ossidazione. Questa eterogeneità si riflette in un comportamento irregolare del materiale durante la lavorazione e in una qualità non uniforme del prodotto finito. La presenza di contaminanti metallici rappresenta un ulteriore fattore di accelerazione dell’ossidazione. Tracce di metalli provenienti da etichette, pigmenti, cariche o residui di processo possono agire da catalizzatori, favorendo la decomposizione degli idroperossidi e la formazione di nuovi radicali. Nel riciclato, dove il controllo delle contaminazioni è più complesso rispetto al vergine, questo effetto contribuisce in modo significativo all’instabilità ossidativa del materiale. L’ossidazione meccanica e termica non si limita a influenzare la fase di lavorazione, ma ha conseguenze dirette sulle prestazioni del prodotto finito. Materiali ossidati mostrano una riduzione delle proprietà meccaniche, in particolare della tenacità e della resistenza all’impatto. Inoltre, l’ossidazione può alterare il colore, favorire l’ingiallimento e generare composti volatili responsabili di odori sgradevoli. Nel riciclato, questi effetti sono spesso più marcati e meno prevedibili, rendendo essenziale una gestione accurata del fenomeno. Un aspetto spesso trascurato riguarda la prosecuzione dei processi ossidativi dopo la trasformazione. Nel materiale riciclato, la presenza di specie ossidative latenti può portare a un degrado progressivo durante lo stoccaggio o l’uso del prodotto. Questo fenomeno è particolarmente critico per applicazioni che richiedono una stabilità nel tempo, anche se non esposte a condizioni ambientali estreme. L’ossidazione residua rappresenta quindi una minaccia silenziosa per la durabilità del riciclato. Dal punto di vista operativo, l’ossidazione termica e meccanica riduce la finestra di processo disponibile. Il materiale diventa più sensibile alle variazioni di temperatura, velocità di taglio e tempi di permanenza, aumentando il rischio di degradazione incontrollata. In questi contesti, l’operatore è spesso costretto a lavorare in condizioni conservative, sacrificando produttività e qualità superficiale per evitare il collasso del materiale. La corretta gestione dell’ossidazione è quindi un fattore chiave per l’efficienza industriale del riciclo. È importante sottolineare che l’ossidazione nel riciclato non può essere eliminata, ma solo controllata. Ogni ciclo di lavorazione introduce un contributo ossidativo aggiuntivo, che si somma a quelli precedenti. Gli antiossidanti, in questo scenario, non hanno il compito di riportare il materiale a uno stato “vergine”, ma di rallentare e governare processi inevitabili. La loro efficacia dipende dalla capacità di intervenire sui meccanismi ossidativi dominanti e di adattarsi alla complessità del sistema. Dal punto di vista della formulazione, comprendere la natura dell’ossidazione termica e meccanica nel riciclato consente di impostare correttamente la strategia antiossidante. Un approccio generico, mutuato dal mondo del vergine, risulta spesso insufficiente o inefficace. È necessario valutare il grado di ossidazione preesistente, la presenza di catalizzatori e la severità delle condizioni di processo per definire un sistema di protezione adeguato. In conclusione, l’ossidazione termica e meccanica costituisce il quadro di riferimento entro cui si colloca l’intero capitolo sugli antiossidanti. Nel riciclato, questi fenomeni non rappresentano un’eccezione, ma una condizione strutturale del materiale. Solo attraverso una comprensione approfondita dei meccanismi ossidativi è possibile utilizzare gli antiossidanti in modo efficace, trasformandoli da semplice additivo correttivo a strumento strategico per la valorizzazione delle materie plastiche riciclate.... ACQUISTA IL MANUALE
SCOPRI DI PIU'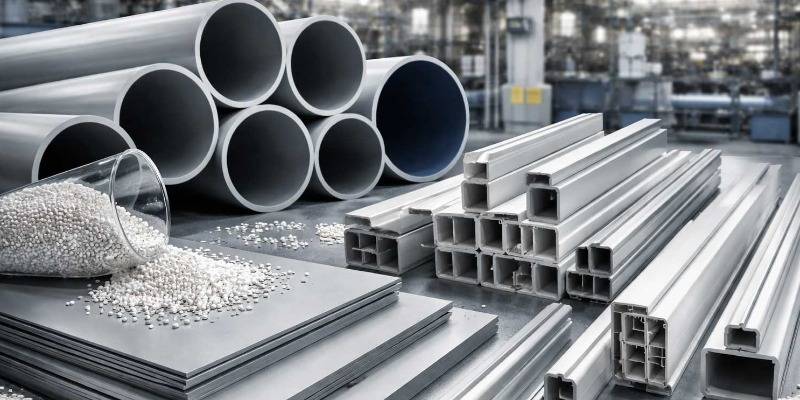 PVC Riciclato – Manuale Tecnico - Capitolo 3: Tipologie di PVC. Caratteristiche tecniche, formulazioni e implicazioni industriali
Dalle differenze tra PVC rigido e plastificato ai copolimeri e blend: proprietà, limiti applicativi e compatibilità tra PVC vergine e riciclatoPVC Riciclato – Manuale Tecnico - Capitolo 3: Tipologie di PVC. Caratteristiche tecniche, formulazioni e implicazioni industrialidi Marco ArezioIl PVC rigido rappresenta una delle declinazioni più emblematiche del cloruro di polivinile in ambito industriale, non solo per la vastità delle applicazioni che copre, ma per il ruolo strutturale che svolge in numerosi settori chiave. A differenza del PVC plastificato, il PVC rigido è concepito come materiale a elevata stabilità dimensionale, con comportamento meccanico definito e prestazioni prevedibili nel lungo periodo. Questa natura lo rende particolarmente adatto ad applicazioni in cui resistenza, durabilità e precisione geometrica sono requisiti fondamentali. Dal punto di vista chimico e strutturale, il PVC rigido è caratterizzato da una catena polimerica relativamente rigida, nella quale l’assenza di plastificanti consente di mantenere un elevato modulo elastico e una buona resistenza alla deformazione. Tuttavia, questa rigidità intrinseca non è mai il risultato della sola resina, ma di un equilibrio formulativo accuratamente progettato. Stabilizzanti termici, lubrificanti, cariche e modificanti d’impatto svolgono un ruolo determinante nel rendere il materiale trasformabile e idoneo alle applicazioni previste. In ambito industriale, il PVC rigido trova impiego in una vasta gamma di prodotti: tubazioni per reti idriche e fognarie, profili per serramenti e costruzioni, lastre, canalizzazioni, contenitori tecnici, componenti per l’edilizia e l’industria. In tutte queste applicazioni, il materiale è chiamato a garantire prestazioni costanti nel tempo, spesso in condizioni ambientali severe. La resistenza chimica del PVC rigido, unita alla sua insensibilità alla corrosione e alla buona stabilità agli agenti atmosferici, contribuisce in modo significativo a questa affidabilità. Uno degli aspetti più rilevanti del PVC rigido è la sua lavorabilità industriale. Il materiale si presta efficacemente a processi come l’estrusione e lo stampaggio a iniezione, consentendo la produzione di manufatti complessi con elevata precisione. Tuttavia, questa lavorabilità non deve essere data per scontata, soprattutto quando si entra nel campo del PVC rigido riciclato. La finestra di processo del PVC rigido è relativamente stretta e richiede un controllo accurato dei parametri termici e reologici. Piccole deviazioni possono tradursi in difetti evidenti, come instabilità dimensionale, bruciature o fragilità del prodotto finito. Dal punto di vista meccanico, il PVC rigido offre un buon compromesso tra resistenza e peso, ma presenta limiti ben definiti. La resistenza all’urto, ad esempio, è intrinsecamente inferiore rispetto a quella di altri polimeri tecnici, a meno di interventi formulativi specifici. Questo aspetto assume particolare importanza nel riciclo, dove la storia termica del materiale può accentuare la fragilità se non adeguatamente compensata. Comprendere questi limiti è essenziale per evitare applicazioni improprie che possano compromettere la sicurezza o la durabilità del prodotto. Un altro limite strutturale del PVC rigido riguarda il comportamento alle basse temperature. Il materiale tende a diventare più fragile con il diminuire della temperatura, un fenomeno che deve essere attentamente considerato nella progettazione di prodotti destinati a operare in ambienti freddi. Anche in questo caso, la formulazione gioca un ruolo chiave, ma non può annullare completamente le caratteristiche intrinseche del polimero. Nel contesto del riciclo, questi limiti possono essere amplificati dalla presenza di materiale già degradato o da una distribuzione non omogenea degli additivi.ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU' Manuale del Polistirolo Riciclato (rPS): Tecnologie, Processo Industriale e Strategia di Mercato. Introduzione
Guida tecnica al riciclo del polistirolo: produzione del granulo rPS, controllo qualità, formulazioni, normativa europea e posizionamento competitivoManuale del Polistirolo Riciclato (rPS): Tecnologie, Processo Industriale e Strategia di Mercato. Introduzionedi Marco ArezioPerché un manuale sul polistirolo riciclato Scrivere un manuale tecnico sul polistirolo riciclato oggi non significa semplicemente descrivere un materiale plastico e i suoi processi di trasformazione. Significa entrare nel cuore di una trasformazione industriale profonda, dove la chimica dei polimeri incontra la pressione normativa, la domanda del mercato, la sostenibilità ambientale e la necessità di controllo qualitativo sempre più stringente. Il polistirolo non è soltanto un termoplastico largamente utilizzato; è un materiale che negli ultimi decenni ha attraversato una fase di espansione, di critica ambientale e di riposizionamento strategico all’interno dell’economia circolare. Per lungo tempo il polistirolo è stato considerato un materiale semplice: economico, facilmente trasformabile, rigido, leggero, disponibile in grandi volumi. GPPS per la trasparenza, HIPS per la resistenza all’urto, EPS per l’isolamento termico e la protezione agli urti. La sua versatilità applicativa lo ha portato negli imballaggi alimentari, nei componenti di elettrodomestici, nell’edilizia, nella logistica e nella distribuzione. Tuttavia, proprio la diffusione capillare ne ha fatto uno dei simboli della plastica monouso e delle criticità ambientali legate alla dispersione dei rifiuti. Oggi il contesto è cambiato radicalmente. L’industria non può più limitarsi a produrre e trasformare polistirolo vergine. Le normative europee e internazionali impongono quote crescenti di contenuto riciclato. I brand owner richiedono tracciabilità, certificazioni, dichiarazioni ambientali. I consumatori chiedono riduzione dell’impatto ambientale e responsabilità lungo l’intero ciclo di vita del prodotto. In questo scenario il polistirolo riciclato – rPS – non è un’opzione secondaria, ma una materia prima strategica che deve essere conosciuta, governata e valorizzata con rigore tecnico. Eppure, proprio qui emerge una criticità evidente: mentre esistono numerosi testi generici sulla plastica o sull’economia circolare, manca spesso una trattazione organica, tecnica e approfondita sul polistirolo riciclato. Mancano strumenti che accompagnino l’operatore dalla filiera dello scarto fino al granulo rigenerato, dalla formulazione alla trasformazione, dalla certificazione alla vendita. Mancano manuali che non si fermino alla teoria, ma entrino nei parametri di processo, nei difetti reali, nelle scelte operative quotidiane. Questo manuale nasce da questa esigenza concreta. Non è un testo divulgativo, né un manifesto ambientale. È uno strumento tecnico pensato per chi lavora negli impianti di riciclo, per chi gestisce linee di estrusione, per chi controlla qualità e conformità normativa, per chi formula compound, per chi deve convincere un cliente che il polistirolo riciclato non è un materiale di ripiego ma una soluzione industriale affidabile. È un manuale scritto per operatori, tecnologi, responsabili qualità, R&D, marketing tecnico e area commerciale B2B. Il polistirolo riciclato non è semplicemente polistirolo rifuso. È un materiale che porta con sé una storia: storia di utilizzo, di esposizione termica, di possibili contaminazioni, di degrado molecolare. Ogni ciclo di vita modifica in modo irreversibile la lunghezza delle catene polimeriche, la distribuzione dei pesi molecolari, la presenza di sottoprodotti ossidativi. Ogni errore nella selezione del flusso di rifiuto si traduce in difetti meccanici, variazioni cromatiche, instabilità reologica. Riciclare polistirolo non significa soltanto triturare e rifondere. Significa selezionare correttamente GPPS, HIPS, EPS, XPS. Significa comprendere le differenze morfologiche tra una matrice amorfa pura e un sistema bifasico con fase elastomerica. Significa controllare filtrazione, degasaggio, temperatura, tempo di permanenza. Significa prevenire formazione di gel, odori, puntinature nere, variazioni di MFI. Significa sapere quando miscelare con vergine, quando intervenire con stabilizzanti, quando utilizzare chain extender, quando scartare un lotto. Il rigore tecnico è il filo conduttore di questo lavoro. Ma rigore tecnico non significa linguaggio incomprensibile. Questo manuale è costruito per essere approfondito e chiaro allo stesso tempo. Ogni capitolo segue una logica progressiva: prima la chimica e la struttura del polimero, poi le filiere dello scarto, le tecnologie di riciclo, la produzione del granulo, le problematiche industriali, le formulazioni, le applicazioni, la normativa e infine il mercato globale. La sequenza non è casuale. È il percorso reale che un’azienda attraversa quando decide di entrare o consolidarsi nel settore del polistirolo riciclato. La prima parte del manuale è dedicata alle fondamenta: comprendere il polimero vergine per poter interpretare il materiale riciclato. Senza conoscenza della Tg, della reologia, della stabilità termo-ossidativa, della morfologia dell’HIPS, ogni valutazione sul rPS resta superficiale. La seconda parte entra nella filiera dello scarto: post-industriale e post-consumo non sono equivalenti. Il PIR offre omogeneità e controllo; il PCR porta variabilità, contaminazioni, problematiche di odore e tracciabilità. La terza parte affronta le tecnologie di riciclo, distinguendo tra riciclo meccanico e chimico. Il riciclo meccanico è oggi la via principale, ma presenta limiti legati alla degradazione molecolare. Il riciclo chimico promette chiusura teorica del ciclo tramite recupero dello stirene, ma richiede investimenti e controllo qualitativo elevato. Comprendere pregi e limiti di entrambe le tecnologie è essenziale per scelte strategiche industriali. La produzione del granulo riciclato è il cuore operativo del manuale. Parametri di estrusione, filtrazione, degasaggio, controllo VOC, stabilizzazione: ogni variabile incide sul risultato finale. Un granulo di qualità non nasce per caso. Nasce da feedstock selezionato, da impianti calibrati, da analisi costanti di MFI, colore, ceneri, contaminazioni. Ampio spazio è dedicato ai difetti reali: fragilità, instabilità di flusso, bolle in termoformatura, variazioni cromatiche, puntinature. Ogni problema è analizzato non in modo teorico, ma come evento concreto che un operatore può incontrare in produzione. L’obiettivo è trasformare l’esperienza in metodo. Una sezione centrale del manuale riguarda le formulazioni. Additivi, stabilizzanti, cariche, coloranti, espandenti. Il polistirolo riciclato richiede spesso interventi correttivi per riportare le prestazioni a livelli accettabili. Saper formulare significa comprendere interazioni molecolari, effetti sulla reologia, impatto sulla lavorabilità. Un capitolo fondamentale è dedicato al polistirolo riciclato per uso alimentare. Qui la complessità aumenta: non basta ottenere un buon comportamento meccanico, occorre rispettare normative severe su migrazione, decontaminazione, tracciabilità. Il regolamento europeo sul riciclo delle plastiche destinate al contatto alimentare impone criteri stringenti. La qualità del processo deve essere documentata e certificata. Infine, il manuale affronta il mercato globale. Produzione mondiale di polistirolo, percentuali di riciclo, principali paesi produttori, andamento dei prezzi, volatilità legata allo stirene, posizionamento del rPS rispetto al vergine. La dimensione tecnica e quella economica non possono essere separate: una materia prima riciclata deve essere non solo performante, ma anche competitiva. Questo manuale è stato concepito come uno strumento di lavoro. Non è un testo da leggere una sola volta, ma un riferimento da consultare. È pensato per accompagnare decisioni operative quotidiane e scelte strategiche di medio-lungo periodo. L’obiettivo non è solo spiegare come si ricicla il polistirolo, ma come si produce un polistirolo riciclato di qualità industriale elevata, stabile, certificabile e vendibile. Nel passaggio dall’economia lineare a quella circolare, la differenza tra successo e fallimento non risiede nello slogan ambientale, ma nella competenza tecnica. Il polistirolo riciclato può essere una soluzione industriale efficiente oppure un materiale problematico e imprevedibile. La differenza la fanno conoscenza, metodo e controllo. Questo manuale vuole essere un contributo concreto in questa direzione.ACQUISTA IL MANUALEPUBBLICIZZA LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU' Introduzione Generale al Riciclo dell’LDPE: Contesto Industriale, Normativo e Tecnico. Capitolo 1
Ruolo dell’LDPE nell’industria moderna, valore del post-consumo, differenze tra vergine e riciclato e quadro normativo del riciclo dei film plasticiManuale tecnico. Introduzione Generale al Riciclo dell’LDPE: Contesto Industriale, Normativo e Tecnico. Capitolo 1.di Marco ArezioIl ruolo dell’LDPE nell’industria moderna Il polietilene a bassa densità, comunemente indicato con l’acronimo LDPE (Low Density Polyethylene), rappresenta uno dei materiali cardine dello sviluppo industriale della plastica nel corso del Novecento e continua a svolgere un ruolo strutturale nell’industria moderna dei materiali polimerici. La sua diffusione non è riconducibile a una singola proprietà distintiva, bensì a un equilibrio particolarmente favorevole tra prestazioni meccaniche, facilità di trasformazione, adattabilità applicativa e sostenibilità economica dei processi produttivi. Dal punto di vista chimico-strutturale, l’LDPE è caratterizzato da una catena macromolecolare fortemente ramificata, con una distribuzione irregolare di ramificazioni lunghe e corte che ostacolano l’impaccamento ordinato delle catene polimeriche. Questa configurazione molecolare determina un basso grado di cristallinità, una densità tipicamente compresa tra 0,915 e 0,935 g/cm³ e un comportamento meccanico marcatamente duttile. Le conseguenze industriali di tale struttura sono molteplici. L’LDPE presenta un’elevata flessibilità, una buona resistenza alla propagazione della lacerazione, un comportamento elastoplastico pronunciato e una notevole tolleranza alle deformazioni cicliche. Queste caratteristiche lo rendono particolarmente idoneo alla produzione di manufatti sottili e flessibili, nei quali la capacità di assorbire sollecitazioni meccaniche senza rotture fragili rappresenta un requisito essenziale. Non a caso, la principale area applicativa dell’LDPE è storicamente legata alla produzione di film: film per imballaggio alimentare e industriale, sacchi e buste, pellicole estensibili e termoretraibili, film agricoli per pacciamatura e copertura delle colture, rivestimenti protettivi e membrane impermeabilizzanti. Dal punto di vista tecnologico, l’LDPE ha contribuito in modo decisivo alla standardizzazione e alla diffusione dei processi di estrusione in bolla e in piano. La sua finestra di lavorabilità relativamente ampia, unita a una buona stabilità termica alle temperature di trasformazione tipiche, consente di ottenere produzioni continue e affidabili anche su impianti non di ultima generazione. Questo aspetto ha avuto un impatto rilevante sulla penetrazione globale del materiale, permettendo a un numero elevato di trasformatori, anche di piccole e medie dimensioni, di accedere alla produzione di film plastici con investimenti contenuti. In molti contesti industriali, l’LDPE è stato ed è tuttora il polimero di riferimento per applicazioni ad alto volume e basso margine unitario, dove l’affidabilità del processo è spesso più rilevante della massimizzazione delle prestazioni meccaniche. Un ulteriore elemento che ha consolidato il ruolo dell’LDPE nell’industria moderna è la sua compatibilità con un’ampia gamma di formulazioni e blend. La possibilità di miscelarlo con LLDPE, MDPE o, in alcune applicazioni, con frazioni di polietilene riciclato, consente di modulare proprietà come rigidità, resistenza alla perforazione, trasparenza e comportamento alla saldatura. A ciò si aggiunge l’uso diffuso di additivi funzionali – antiossidanti, agenti scivolanti, antiblocking, stabilizzanti UV – che ampliano ulteriormente il campo applicativo del materiale. Questa flessibilità formulativa ha reso l’LDPE una piattaforma tecnologica più che un semplice polimero, capace di adattarsi a mercati molto diversi tra loro, dal packaging di largo consumo alle applicazioni tecniche a bassa complessità. Dal punto di vista economico e sistemico, l’LDPE ha svolto per decenni il ruolo di materiale “ponte” tra esigenze di performance sufficienti e contenimento dei costi lungo l’intera filiera. Il costo relativamente basso della materia prima vergine, unito all’elevata produttività degli impianti di trasformazione, ha favorito la crescita di mercati basati su grandi volumi e su cicli di vita dei prodotti molto brevi. Questo modello industriale, se da un lato ha garantito efficienza e accessibilità, dall’altro ha generato un flusso crescente di rifiuti plastici a fine vita, in larga parte costituiti proprio da manufatti in LDPE sotto forma di film post-consumo.ACQUISTA IL MANUALE PROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU'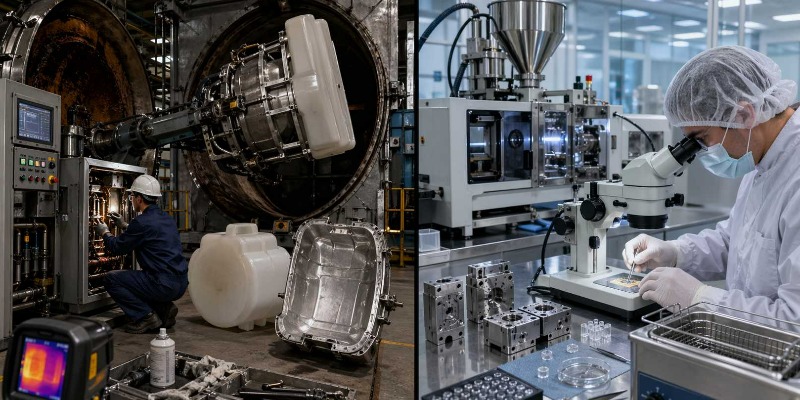 Manuale sulla Manutenzione. Capitolo 6: Stampaggio Rotazionale e nel Microstampaggio a Iniezione
Dalla gestione termica dei forni rotazionali alla pulizia micrometrica degli stampi per microiniezione: strategie manutentive, criticità operative e controlli tecnici Autore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili.Data di Pubblicazione: 24 aprile 2026 Questo capitolo affronta due tecnologie di trasformazione delle materie plastiche che si collocano agli estremi opposti per scala dimensionale del prodotto, ma che condividono una posizione di nicchia ad alto valore aggiunto nel panorama industriale. Da una parte vi è lo stampaggio rotazionale, utilizzato per realizzare manufatti cavi di grande volume come serbatoi, cisterne, canoe, arredi per parchi gioco e componenti tecnici industriali. Dall’altra vi è il microstampaggio a iniezione, destinato alla produzione di particolari di dimensioni sub-millimetriche o con spessori estremamente ridotti, come dispositivi medicali, componenti microfluidici e connettori elettronici miniaturizzati. Sono due mondi lontani sotto il profilo geometrico e produttivo, ma entrambi richiedono un’elevata specializzazione manutentiva. Nel rotazionale la criticità principale riguarda la gestione del calore, la cinematica biassiale e la conservazione dell’integrità degli stampi e del forno. Nel microstampaggio, invece, la sfida è dominata dalla precisione assoluta, dal controllo della contaminazione e dalla stabilità dimensionale di componenti e attrezzature che operano a tolleranze prossime ai pochi micron. Principio del processo rotazionale e architettura della macchina Il processo di stampaggio rotazionale si fonda su un principio semplice: una quantità predefinita di materiale plastico in polvere, generalmente LLDPE, HDPE, PP, PVC in plastisol, PA11, PA12 o talvolta PC, viene introdotta in uno stampo chiuso. Lo stampo viene poi trasferito in forno e sottoposto a rotazione biassiale, cioè attorno a due assi perpendicolari. Durante il riscaldamento, che avviene tipicamente tra 250 e 400 °C, il materiale fonde progressivamente e aderisce alle pareti interne dello stampo per effetto della gravità e del moto combinato dei due assi. In seguito, lo stampo viene raffreddato, continuando a ruotare, in modo che il materiale solidifichi mantenendo una distribuzione uniforme dello spessore. Una volta terminato il raffreddamento, lo stampo viene aperto e il pezzo estratto. La peculiarità più importante del rotazionale è che il processo avviene sostanzialmente a pressione atmosferica. Questo consente di utilizzare stampi relativamente semplici e leggeri rispetto a quelli necessari nello stampaggio a iniezione. Lo svantaggio è rappresentato dalla lentezza del ciclo: per un serbatoio da 500 litri in LLDPE il tempo di ciclo può variare tra 25 e 45 minuti, un valore incomparabilmente più alto rispetto a quello dell’iniezione tradizionale. Per questo motivo il rotazionale trova il proprio campo ottimale nelle piccole e medie serie, quando il prodotto è grande, cavo, geometricalmente complesso e non giustifica l’investimento in stampi ad alta pressione. Macchine rotazionali: tipologie costruttive Le macchine per stampaggio rotazionale si distinguono soprattutto in base alla cinematica e al numero di stazioni operative. La configurazione più diffusa è quella a carosello, detta anche spider machine, nella quale tre o quattro bracci radiali ruotano attorno a un mozzo centrale e portano gli stampi da una stazione all’altra: forno, raffreddamento e carico-scarico. Questa architettura consente una produzione quasi continua, perché mentre uno stampo è in riscaldamento un altro è in raffreddamento e un terzo viene preparato o svuotato. Sul piano manutentivo, però, la macchina a carosello presenta un punto critico nel mozzo centrale e nei suoi cuscinetti, sottoposti a carichi elevati e temperature significative. La lubrificazione ad alta temperatura non è quindi un’opzione, ma una condizione essenziale per evitare usure premature. Una seconda tipologia è la macchina a braccio oscillante, o swing-arm. In questa configurazione due bracci si alternano tra il forno e la zona di raffreddamento o carico-scarico. Si tratta di una soluzione più semplice e meno onerosa, adatta a pezzi grandi o relativamente semplici, come serbatoi cilindrici o canoe. La manutenzione è in generale più accessibile rispetto al carosello, ma i giunti di articolazione dei bracci diventano il punto da presidiare con maggiore attenzione, perché concentrano gran parte delle sollecitazioni meccaniche e termiche. Esiste poi la macchina shuttle, nella quale gli stampi vengono movimentati linearmente su carrelli tra le diverse stazioni. Questo schema è particolarmente adatto agli stampi di grandi dimensioni, che sarebbero difficili da gestire su un carosello tradizionale. In questo caso i binari di scorrimento devono essere mantenuti puliti e lubrificati in modo rigoroso, mentre la manutenzione della motorizzazione dei carrelli rientra in una logica più vicina a quella degli impianti di movimentazione industriale. Infine, per produzioni particolari o per pezzi di grandi dimensioni, si impiegano macchine clamshell, nelle quali il forno si apre a conchiglia sopra lo stampo. Sono configurazioni interessanti per applicazioni dedicate, ma possono presentare maggiori perdite di calore laterali e rendono critici i meccanismi di apertura e chiusura delle porte del forno....ACQUISTA IL MANUALE
SCOPRI DI PIU' Riciclo dell’LDPE Post-Consumo: Origine, Destinatari e Visione Industriale del Manuale Tecnico
Perché è stato scritto questo manuale sul riciclo dell’LDPE, a chi è rivolto e quale approccio tecnico-industriale proponeOrigine, destinatari e senso di questo manuale tecnico sul riciclo dell’LDPEdi Marco Arezio. Febbraio 26Questo manuale è stato scritto perché, nel settore delle plastiche e in particolare nel mondo del riciclo dell’LDPE, esiste un vuoto culturale e tecnico che negli ultimi anni è diventato sempre più evidente. Non un vuoto di informazioni in senso assoluto, ma un vuoto di comprensione strutturata, di collegamento tra i diversi livelli della filiera e di narrazione tecnica coerente con la realtà industriale. Il riciclo dell’LDPE viene citato ovunque: nei documenti normativi, nei piani di sostenibilità, nelle presentazioni aziendali, nei claim commerciali. Ma raramente viene spiegato per ciò che realmente è: un processo industriale complesso, imperfetto, governabile solo attraverso competenza, metodo ed esperienza. Questo testo nasce dall’esigenza di riportare il riciclo dell’LDPE sul terreno che gli è proprio: quello dell’industria. Non della retorica ambientale, non della semplificazione comunicativa, non dell’ottimismo tecnologico a prescindere. Ma dell’industria fatta di flussi irregolari, di parametri di processo, di rese variabili, di compromessi tra qualità, costo e continuità produttiva. Il manuale è stato scritto perché troppo spesso il riciclo viene raccontato come un concetto, mentre chi lavora ogni giorno con il materiale sa che il riciclo è soprattutto una pratica. Negli ultimi anni, l’LDPE post-consumo è diventato uno dei materiali più discussi e, allo stesso tempo, più fraintesi dell’intera filiera delle plastiche. Da un lato, viene caricato di aspettative elevate: riduzione della CO₂, sostituzione del vergine, chiusura del cerchio, sostenibilità dimostrabile. Dall’altro lato, viene utilizzato senza una reale comprensione dei suoi limiti, generando problemi produttivi, instabilità di processo e delusione nelle applicazioni finali. Questo manuale nasce proprio per colmare questa frattura tra aspettativa e realtà, offrendo una lettura tecnica, onesta e sistemica del materiale e dei processi che lo trasformano. È stato scritto perché il riciclo dell’LDPE non è più un’attività accessoria, residuale o sperimentale. È diventato una funzione strutturale di molte filiere industriali. Oggi, chi produce film, sacchi o imballaggi flessibili non può ignorare il tema del riciclato, così come chi ricicla non può più limitarsi a “fare granulo” senza interrogarsi sulle applicazioni, sulle prestazioni e sulla sostenibilità economica del proprio prodotto. In questo nuovo contesto, continuare a trattare il riciclo come un’appendice del sistema produttivo significa esporsi a rischi tecnici e strategici sempre più elevati. Questo manuale è stato scritto anche perché il settore soffre di una frammentazione del linguaggio. Le stesse parole – qualità, PCR, sostenibilità, idoneità, prestazione – assumono significati diversi a seconda che vengano utilizzate da un riciclatore, da un trasformatore, da un responsabile marketing o da un decisore normativo. Questa ambiguità genera incomprensioni, conflitti e aspettative non allineate. Uno degli obiettivi impliciti di questo testo è quello di ricostruire un lessico tecnico condiviso, che consenta ai diversi attori della filiera di dialogare su basi concrete. Il manuale è stato scritto per chi lavora con l’LDPE post-consumo, ma anche per chi prende decisioni che lo riguardano senza necessariamente toccarlo con mano. È indirizzato ai responsabili di impianto che devono scegliere quali flussi accettare e come trattarli. Ai tecnici di processo che devono far funzionare linee di lavaggio, estrusione e filtrazione in condizioni non ideali. Ai responsabili qualità che devono trasformare un materiale variabile in una specifica difendibile. Ai trasformatori che inseriscono PCR nelle proprie ricette e devono garantire continuità produttiva. Ma è indirizzato anche a manager, consulenti, venditori, progettisti e figure strategiche che devono valutare investimenti, definire politiche di approvvigionamento o costruire strategie di sostenibilità credibili. Questo manuale non è pensato per chi cerca risposte semplici a problemi complessi. È pensato per chi accetta l’idea che il riciclo dell’LDPE sia un sistema fatto di vincoli fisici, chimici ed economici, e che solo comprendendo questi vincoli sia possibile ottenere risultati duraturi. Non promette soluzioni universali, perché non esistono. Non propone ricette valide in ogni contesto, perché ogni flusso, ogni impianto e ogni applicazione hanno caratteristiche proprie. Al contrario, offre criteri di lettura, chiavi interpretative e logiche di processo che consentono di orientarsi nella complessità. Leggere questo manuale significa comprendere perché l’LDPE post-consumo non è “semplicemente LDPE”. Significa capire perché due granuli apparentemente simili possono comportarsi in modo completamente diverso in estrusione. Significa riconoscere che la qualità del riciclato non nasce in laboratorio, ma molto prima: nella raccolta, nella selezione, nelle scelte fatte a monte della filiera. Significa accettare che la sostenibilità non è un attributo automatico del materiale riciclato, ma il risultato di processi efficienti, rese elevate e applicazioni coerenti. Questo testo è stato scritto anche per contrastare una narrazione distorta, secondo cui il riciclo sarebbe un’attività intrinsecamente virtuosa, indipendentemente da come viene realizzata. In realtà, un riciclo mal progettato, inefficiente o tecnicamente inadeguato può generare più sprechi, più consumi e più frustrazione di quanto non faccia l’utilizzo consapevole del materiale vergine. Il manuale affronta questo tema senza timori, mostrando che la vera sostenibilità nasce dalla competenza industriale, non dalla semplice intenzione. Il manuale è indirizzato anche a chi deve valutare il riciclo dal punto di vista economico. Una delle illusioni più diffuse è che il riciclato sia, per definizione, più conveniente. In realtà, il costo del PCR dipende da molteplici fattori: qualità del flusso, efficienza dell’impianto, resa, costi energetici, scarti, stabilità del processo. Questo testo fornisce una visione chiara dei meccanismi economici del riciclo dell’LDPE, mostrando quando e perché può essere redditizio, e quando invece diventa una fonte di perdita strutturale. Un altro motivo per cui leggere questo manuale è che restituisce dignità tecnica al lavoro del riciclatore. Per troppo tempo, il riciclo è stato percepito come un’attività di serie B rispetto alla produzione di polimeri vergini. In realtà, gestire flussi post-consumo richiede competenze spesso superiori, perché significa lavorare con materiali imperfetti, variabili e carichi di storia. Questo testo tratta il riciclo per quello che è diventato: una disciplina di ingegneria dei materiali applicata, in cui l’esperienza operativa conta quanto la teoria. Il manuale è stato scritto anche per chi si occupa di normativa, certificazioni e comunicazione della sostenibilità. Leggendolo, emerge chiaramente che nessuna certificazione può sostituire la comprensione tecnica del processo. Le regole hanno senso solo se sono calate nella realtà degli impianti e delle applicazioni. Questo testo aiuta a leggere la normativa non come un insieme di obblighi astratti, ma come un sistema di vincoli che interagisce direttamente con le scelte industriali. Perché leggere questo manuale, allora? Perché consente di evitare errori costosi. Perché permette di distinguere tra problemi strutturali e problemi contingenti. Perché aiuta a capire quando un limite è tecnico e quando è organizzativo. Perché offre una visione d’insieme che raramente si trova in testi specialistici frammentati. Ma soprattutto perché restituisce al riciclo dell’LDPE la sua dimensione reale: non quella di soluzione salvifica, ma quella di strumento industriale potente, se usato con consapevolezza. Questo manuale non chiede al lettore di credere nel riciclo. Chiede di capirlo. Non chiede adesione ideologica, ma attenzione tecnica. Non promette semplicità, ma chiarezza. E in un settore in cui la complessità è spesso mascherata da slogan, la chiarezza è già un vantaggio competitivo. Chi arriverà alla fine di questo testo non avrà una visione idealizzata del riciclo dell’LDPE, ma una visione solida, concreta e utilizzabile. Saprà perché certi materiali funzionano e altri no. Saprà perché alcune filiere sono sostenibili e altre solo apparentemente. Saprà, soprattutto, che il futuro del riciclo non appartiene a chi lo racconta meglio, ma a chi lo progetta, lo gestisce e lo migliora ogni giorno, con metodo e responsabilità. È per questo che questo manuale è stato scritto. Ed è per questo che vale la pena leggerlo.ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU'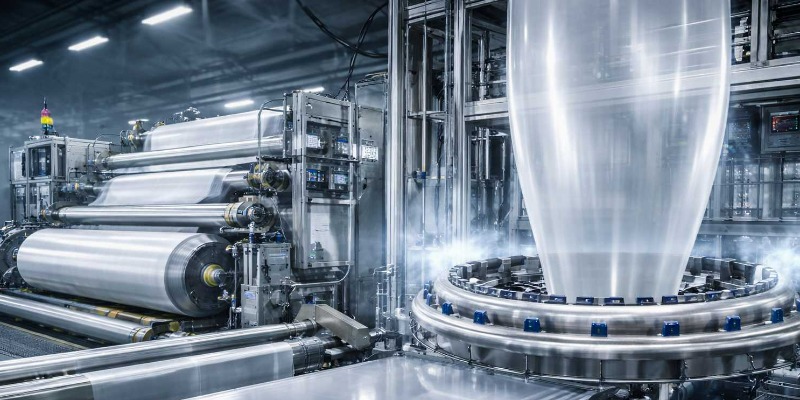 Film Plastico Riciclato. Capitolo 13: Raffreddamento, Traino e Bobinatura del Film Riciclato. Stabilità di Linea e Qualità della Bobina
Anelli d’aria, controllo del punto di congelamento, gestione della tensione e difetti di avvolgimento nei film in polimeri riciclatidi Marco Arezio. Gennaio 26.Manuale tecnico. Film Plastico Riciclato. Capitolo 13: Raffreddamento, Traino e Bobinatura del Film Riciclato. Stabilità di Linea e Qualità della BobinaAnelli d’aria e sistemi di raffreddamento Nel processo di produzione dei film plastici, il raffreddamento rappresenta una fase decisiva per la definizione delle proprietà finali del prodotto. Nel caso dei film ottenuti da polimeri riciclati, il raffreddamento assume un ruolo ancora più critico, poiché interviene su un materiale che presenta una maggiore variabilità strutturale, una storia termica complessa e una risposta meno prevedibile agli stress di processo. Gli anelli d’aria e i sistemi di raffreddamento non sono quindi semplici dispositivi ausiliari, ma strumenti di governo del comportamento del film nelle sue fasi più sensibili. Nel blown film, il raffreddamento avviene prevalentemente per via pneumatica attraverso anelli d’aria che convogliano flussi controllati lungo la superficie della bolla. La funzione primaria di questi sistemi è sottrarre calore al fuso in modo uniforme, consentendo la solidificazione progressiva del film e la stabilizzazione della geometria della bolla. Nei materiali riciclati, questa funzione si intreccia con l’esigenza di compensare differenze locali di viscosità, elasticità e composizione che rendono il comportamento del fuso meno omogeneo rispetto al vergine. L’anello d’aria influenza direttamente il profilo di solidificazione del film. La posizione del punto di congelamento, ovvero la linea lungo la quale il materiale passa dallo stato fuso a quello solido, è un parametro chiave per la stabilità del processo e per le proprietà meccaniche del film. Nei materiali riciclati, il punto di congelamento può risultare instabile o irregolare lungo la circonferenza della bolla, a causa di variazioni locali nella composizione del materiale. Un raffreddamento non uniforme amplifica queste differenze, generando asimmetrie che si traducono in oscillazioni della bolla e difetti dimensionali. Dal punto di vista tecnologico, gli anelli d’aria possono essere a singolo labbro, doppio labbro o dotati di sistemi di controllo più avanzati. Indipendentemente dalla configurazione, la loro efficacia dipende dalla capacità di distribuire il flusso d’aria in modo coerente e ripetibile. Nei materiali riciclati, la sensibilità del processo al raffreddamento rende fondamentale evitare gradienti termici marcati, che possono fissare tensioni interne e accentuare le anisotropie del film. Un raffreddamento troppo rapido può “congelare” una microstruttura disomogenea, impedendo al materiale di redistribuire le sollecitazioni interne. Questo fenomeno è particolarmente rilevante nei riciclati, dove la presenza di catene degradate e domini eterogenei riduce la capacità del polimero di rilassarsi. Al contrario, un raffreddamento insufficiente espone il film a instabilità geometriche e rende il processo più sensibile alle variazioni di trazione a valle. Trovare l’equilibrio corretto tra intensità e uniformità del raffreddamento è quindi una delle sfide principali nella produzione di film riciclati. Nel cast film, il raffreddamento avviene principalmente per contatto con superfici metalliche raffreddate, come cilindri o rulli di raffreddamento. Sebbene il principio sia diverso rispetto al blown film, le problematiche legate al riciclato presentano analogie significative. Il raffreddamento rapido tipico del cast film riduce drasticamente il tempo disponibile per il rilassamento del materiale, rendendo ancora più evidente l’effetto di eventuali disomogeneità del fuso. Nei riciclati, questo si traduce spesso in difetti superficiali, variazioni di lucentezza e tensioni residue nel film....ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU'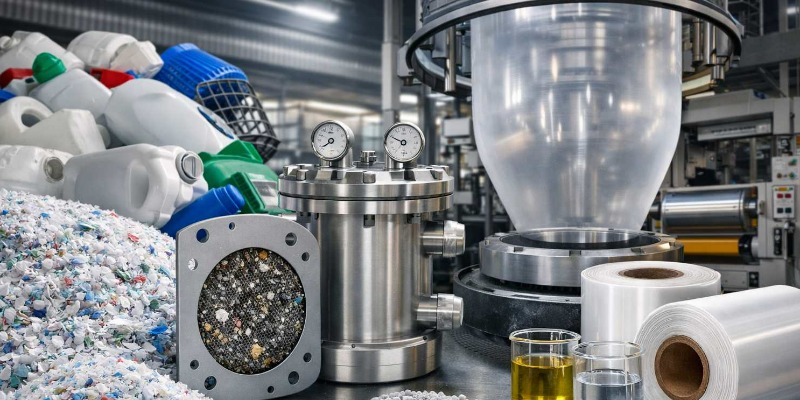 Film Plastico Riciclato. Capitolo 5: HDPE Riciclato nel Packaging Flessibile. Provenienze, Criticità di Processo e Strategie Industriali
Dalla contaminazione alla progettazione del film: filtrazione, modificatori e comportamento dell’HDPE riciclato in estrusioneManuale. Film Plastico Riciclato. Capitolo 5: HDPE Riciclato nel Packaging Flessibile. Provenienze, Criticità di Processo e Strategie Industrialidi Marco Arezio. Dicembre 25.Il polietilene ad alta densità (HDPE) occupa una posizione distinta all’interno del panorama dei polimeri utilizzati nel packaging, soprattutto per quanto riguarda contenitori rigidi, flaconi, taniche e imballaggi tecnici. Tuttavia, il suo ruolo nel settore del packaging flessibile, seppur meno evidente rispetto a LDPE e LLDPE, è tutt’altro che marginale. In particolare, l’HDPE riciclato trova applicazione in film tecnici, sacchi ad alta resistenza, liner industriali e strutture che richiedono rigidità relativa, resistenza chimica e stabilità dimensionale. Comprendere le provenienze del materiale e la natura degli inquinanti tipici è un passaggio fondamentale per valutarne l’idoneità alla trasformazione in film e sacchetti. A differenza dei polietileni a bassa densità, l’HDPE presenta una struttura molecolare caratterizzata da una elevata linearità e da un alto grado di cristallinità. Questa caratteristica, che conferisce al materiale rigidità e resistenza, influisce in modo diretto sul comportamento del polimero nel ciclo di riciclo. L’HDPE tende infatti a mantenere una certa integrità strutturale anche dopo cicli di utilizzo intensi, ma risulta particolarmente sensibile alla presenza di contaminanti e polimeri incompatibili, che possono compromettere in modo significativo le prestazioni del materiale riciclato. Le principali provenienze dell’HDPE post-consumo sono legate a imballaggi rigidi utilizzati in ambito domestico e industriale. Flaconi per detergenti, contenitori per prodotti chimici, taniche e fusti rappresentano una quota rilevante del flusso di rifiuti in HDPE. Questi materiali, una volta giunti a fine vita, entrano nei sistemi di raccolta e selezione, dando origine a flussi di riciclato con caratteristiche molto diverse in funzione dell’uso originario e del contenuto precedentemente ospitato. Dal punto di vista tecnico, una delle principali criticità dell’HDPE riciclato è rappresentata dalla varietà delle sostanze con cui il materiale è entrato in contatto durante il suo ciclo di vita. Detergenti, solventi, oli, additivi chimici e residui industriali possono penetrare nella matrice polimerica, soprattutto nei materiali utilizzati per contenitori di prodotti aggressivi. Questi residui non sempre vengono completamente rimossi durante le fasi di lavaggio e possono manifestarsi successivamente sotto forma di odori, difetti superficiali o instabilità di processo. Un’altra provenienza significativa dell’HDPE riciclato è rappresentata dagli scarti industriali e logistici. Cassoni, pallet in plastica, contenitori riutilizzabili e imballaggi tecnici generano flussi di HDPE relativamente omogenei e meno contaminati rispetto al post-consumo domestico. Tuttavia, anche in questi casi, la presenza di additivi specifici, pigmenti e cariche può influenzare il comportamento del materiale riciclato, soprattutto in applicazioni flessibili dove è richiesta una buona omogeneità del fuso.ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU' Manuale sulla Manutenzione. Capitolo 2: Macchine per Estrusione delle Materie Plastiche
Guida tecnica alle macchine per estrusione delle materie plastiche: estrusori monovite e bivite, cilindri, filiere, degassaggio, linee a valle, segnali di usura e strategie di manutenzioneAutore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Manuale sulla Manutenzione. Capitolo 2: Macchine per Estrusione delle Materie PlasticheL’estrusione è, tra i processi di trasformazione delle materie plastiche, quello che più di ogni altro ha modellato la produzione industriale continua. Tubi per acquedotti, profili per edilizia, film per imballaggi, cavi elettrici, foglie destinate alla termoformatura, lastre, geomembrane, filamenti, fibre: una parte enorme del mondo plastico industriale nasce da una macchina che non lavora per colpi, ma per continuità. Ed è proprio questa continuità la prima chiave di lettura tecnica e manutentiva dell’estrusore. A differenza della pressa a iniezione, che per sua natura alterna fasi di plastificazione, iniezione, raffreddamento e riapertura stampo, l’estrusore è una macchina che deve mantenere il proprio equilibrio per ore o per giorni, spesso senza interruzione. Questo significa che i fenomeni di degrado non si manifestano quasi mai in modo improvviso. Più frequentemente compaiono come una lenta deriva del processo: una portata meno stabile, una temperatura del fuso che si allontana dal valore storico, un aumento dell’assorbimento elettrico, una pressione alla testa che non coincide più con la baseline, una qualità superficiale del prodotto che peggiora gradualmente. In altre parole, l’estrusore “parla” prima di rompersi, ma lo fa attraverso segnali deboli e progressivi, che solo una manutenzione predittiva ben costruita è in grado di leggere. In un impianto di estrusione, la qualità del prodotto finito non dipende soltanto dalla bontà della materia prima o dalla precisione della ricetta termica. Dipende dalla condizione reale della vite, del cilindro, della scatola ingranaggi, della testa, dei sistemi di raffreddamento, dei traini, delle pompe da vuoto e di tutti quei sottosistemi che partecipano al processo continuo. Per questo motivo, parlare di estrusori significa parlare contemporaneamente di reologia, meccanica, termica, tribologia, materiali costruttivi e organizzazione della manutenzione. 2.1 — Estrusori monovite: principio, zonatura termica e profili vite L’estrusore monovite resta, ancora oggi, la macchina più diffusa nell’industria della trasformazione plastica. La sua fortuna deriva da un equilibrio raro: semplicità costruttiva, robustezza, affidabilità, costi relativamente contenuti e una notevole adattabilità ai principali termoplastici di largo consumo. Polietilene, polipropilene, polistirene, alcuni tecnopolimeri, numerosi compound e molte formulazioni riciclate trovano nel monovite una soluzione adeguata, purché la vite sia stata progettata in modo coerente con il materiale e con il prodotto da realizzare. Il principio di funzionamento è noto ma merita di essere richiamato perché da esso discendono quasi tutte le problematiche manutentive. Il materiale in granulo o in polvere entra dalla tramoggia, viene trascinato dalla rotazione della vite all’interno del cilindro riscaldato, subisce compattazione, fusione, omogeneizzazione e infine viene spinto verso la testa di estrusione. Il processo di fusione non è dovuto soltanto al riscaldamento esterno generato dalle zone termiche del cilindro: una parte rilevante dell’energia deriva dall’attrito meccanico e dalla deformazione viscosa del polimero. Ne consegue che la vite non è un semplice organo di trasporto, ma il vero cuore energetico e reologico del sistema. Nel monovite, la continuità del flusso è l’obiettivo fondamentale. Ogni disomogeneità di temperatura, ogni variazione del grado di riempimento del canale, ogni alterazione della geometria della vite o del cilindro produce oscillazioni di pressione e di portata che si riflettono immediatamente sul manufatto estruso. La manutenzione, quindi, non deve essere pensata come una risposta al guasto, ma come una disciplina di controllo della stabilità di processo. 2.1.1 — Parametri geometrici della vite monovite La vite monovite è una geometria apparentemente semplice, ma in realtà ogni suo dettaglio influenza la capacità di trasporto, fusione, pressurizzazione e omogeneizzazione del materiale. Il primo parametro da considerare è il diametro, indicato con D, che definisce la classe dimensionale della macchina. Nei micro-estrusori da laboratorio o nelle macchine dedicate a prodotti speciali si può partire da 18 o 25 mm, mentre nelle grandi linee per tubi di grosso diametro, cavi ad alta tensione o lastre si può arrivare fino a 200 o 250 mm. Questo dato non è solo una misura geometrica: determina la taglia dei componenti, il costo della ricambistica, il peso della vite, la complessità degli smontaggi e la logistica manutentiva. Accanto al diametro, il rapporto L/D, cioè il rapporto tra lunghezza utile della vite e diametro, è probabilmente il parametro più importante per comprendere la funzione di una vite di estrusione. Nelle macchine standard il range tipico è compreso tra 24:1 e 34:1, ma nelle configurazioni ad alte prestazioni si può arrivare anche a 40:1. Un L/D elevato offre più spazio per fondere, miscelare e stabilizzare il fuso, ma estende anche la superficie interna soggetta a usura e aumenta il numero di zone termiche da controllare. In una logica manutentiva questo significa più possibilità di deriva, più punti critici, più grande attenzione alla coerenza del profilo termico lungo la macchina. Il passo della vite, spesso pari al diametro nel caso delle viti standard a passo quadro, può diventare variabile nelle geometrie speciali. Quando il passo cambia lungo la lunghezza della vite, il comportamento di trasporto e compressione del materiale si modifica in modo significativo, ma cresce anche la complessità manutentiva, perché ogni tratto diventa più sensibile all’usura locale e più difficile da valutare con criteri uniformi. Molto rilevante è poi il rapporto di compressione, generalmente compreso tra 2,0:1 e 4,5:1 in funzione del materiale. Valori elevati consentono una forte compattazione e una buona eliminazione dell’aria intrappolata, ma aumentano le sollecitazioni meccaniche nella zona di transizione. Questo è un aspetto cruciale con i materiali riciclati, specialmente se variabili nella densità apparente, nel tenore di umidità o nella presenza di contaminanti. In tali condizioni, una vite troppo “aggressiva” può produrre picchi di coppia, surriscaldamento locale e usura accelerata. La profondità del canale nella zona di dosaggio, spesso compresa tra 0,05D e 0,07D, è la zona in cui il fuso viene stabilizzato e la pressione si costruisce con maggiore efficacia. Proprio per questo è anche una delle aree dove l’usura è più critica, soprattutto su materiali abrasivi o caricati. Quando la profondità effettiva del canale cresce per consumo del filetto, la capacità di sviluppare pressione si riduce, il flusso diventa meno uniforme e il processo perde precisione. Per la stessa ragione, anche la larghezza del filetto, tipicamente compresa tra 0,08D e 0,12D, deve essere monitorata: l’usura dei fianchi compromette la tenuta tra vite e cilindro e riduce l’efficienza pressurizzante. In un programma di manutenzione ben organizzato, la misurazione geometrica della vite non può essere limitata a un generico controllo visivo. Occorre identificare le zone ad alto rischio, in particolare la transizione e il dosaggio, e misurarle con strumenti adeguati, costruendo nel tempo una cronologia dell’usura. È solo attraverso questa storicizzazione che la manutenzione passa da intuitiva a predittiva. 2.1.2 — Zonatura termica del cilindro: gestione e criticità Il cilindro di un estrusore monovite non è un corpo riscaldato in modo uniforme, ma una struttura termicamente articolata. Un estrusore da 90 mm con rapporto L/D di 30:1, ad esempio, è normalmente suddiviso in 5, 6 o 7 zone di riscaldamento indipendenti, ognuna dotata di resistenze di banda o di settore e di un proprio sensore di controllo, spesso termocoppie o PT100. Questo significa che la macchina lavora secondo un vero e proprio profilo termico longitudinale, che deve essere progettato e mantenuto con precisione. La posizione lungo la vite in cui il materiale completa la fusione, il livello energetico complessivo del fuso, la sua viscosità in uscita e la pressione generata in testa dipendono in larga parte da questo profilo. Non sorprende quindi che molte anomalie produttive attribuite frettolosamente alla qualità della materia prima derivino in realtà da una zona termica che non lavora più come dovrebbe. Una resistenza di banda in degrado raramente smette di funzionare all’improvviso. Più spesso, nella fase iniziale, impiega più tempo a portare la zona al setpoint; successivamente fatica a mantenere la temperatura sotto carico; infine va in allarme o si interrompe. Questa progressione rende la verifica periodica delle resistenze e dei sensori una delle attività preventive più redditizie nell’intero parco macchine di estrusione. Non basta leggere sul pannello che la temperatura “è a posto”: bisogna verificare lo scostamento reale tra setpoint e temperatura effettiva, la velocità di risposta, la continuità del controllo e, quando necessario, la resistenza ohmica degli elementi riscaldanti. Negli estrusori esiste inoltre una criticità meno evidente ma molto pericolosa: il surriscaldamento del fuso per eccesso di energia meccanica. A velocità di vite elevate, con polimeri viscosi o con profili termici mal ottimizzati, il calore generato dall’attrito può superare l’energia che il sistema riesce a dissipare. In questi casi non si è di fronte a una “mancanza di riscaldamento”, ma al contrario a un eccesso di energia interna. La degradazione termica può comparire a valle, in prossimità della testa, senza che il quadro termico del cilindro segnali anomalie macroscopiche. È per questo che il monitoraggio della temperatura di massa del fuso, effettuato con sonde immerse, rappresenta un presidio diagnostico di grande valore. 2.2 — Estrusori bivite: co-rotativi e contro-rotativi Se il monovite è la macchina della robustezza e della diffusione industriale, il bivite è la macchina della precisione reologica e della flessibilità di processo. La presenza di due viti coassiali alloggiate in un cilindro con profilo a doppio otto permette di gestire il materiale in modo molto più sofisticato. La miscelazione distributiva e dispersiva è superiore, i tempi di residenza sono più controllabili, la devolatilizzazione è più efficace e la modularità della configurazione delle viti consente di adattare la macchina a formulazioni molto diverse tra loro. Per questo l’estrusore bivite è la piattaforma di riferimento per la compoundazione, per la lavorazione dei materiali caricati, per la gestione di formulazioni complesse, per i tecnopolimeri, per il PVC e per numerosi processi nei quali non è sufficiente fondere il materiale, ma occorre anche disperdere additivi, rompere agglomerati, miscelare fibre o evacuare volatili. Naturalmente, a un salto di prestazioni corrisponde anche un salto di complessità meccanica e manutentiva. 2.2.1 — Bivite co-rotativo: principio, elementi di vite e applicazioni Nel bivite co-rotativo le due viti ruotano nella stessa direzione e sono interdigitate. Questa condizione genera il noto effetto di autopulizia: il materiale che tende ad aderire a una vite viene continuamente “raschiato” dall’altra. Il vantaggio è doppio. Da un lato si riducono le zone morte in cui il polimero può ristagnare e degradarsi; dall’altro si ottiene una distribuzione più uniforme dei tempi di residenza. Per materiali sensibili o per processi di compoundazione, questo aspetto è decisivo. La geometria interna delle viti non è monolitica ma modulare. Su un albero portante vengono montati elementi di trasporto, blocchi di impasto e, quando necessario, elementi a inversione. Gli elementi di trasporto fanno avanzare il materiale; i kneading blocks, costituiti da dischi sfalsati angolarmente, forniscono energia di taglio e miscelazione; gli elementi a filettatura inversa rallentano o contrastano il flusso, generando pressione e intensificando l’azione dispersiva. La sequenza di questi elementi costituisce una vera architettura di processo e rappresenta un patrimonio di know-how spesso più importante della macchina stessa. Dal punto di vista manutentivo, gli elementi di vite del bivite co-rotativo sono particolarmente vulnerabili quando si lavorano materiali caricati. Le formulazioni con fibra di vetro corta al 30%, come alcune basi in PA6, PP o PBT, possono generare nelle zone più sollecitate, soprattutto nella fusione e nel primo tratto di kneading, un’usura media compresa tra 0,05 e 0,15 mm ogni 1.000 ore di funzionamento. Quando la carica è costituita da talco al 40 o 50% su matrice polipropilenica, l’usura tende a essere sensibilmente inferiore, spesso del 30-50% rispetto ai compound con fibra di vetro. Nel caso del carbonato di calcio fine, specialmente con granulometria inferiore a 3 micrometri, il quadro è generalmente più favorevole e l’aggressività abrasiva risulta molto più contenuta. Tuttavia, il punto non è soltanto quantificare l’usura media, ma trasformarla in una pratica di controllo. Gli elementi di una bivite co-rotativa non possono essere sostituiti “a sensazione”. Serve un monitoraggio geometrico periodico, effettuato con micrometri o strumenti equivalenti nelle aree più sollecitate, per capire quando la perdita di materiale sta iniziando a modificare il comportamento di processo. Una vite consumata non peggiora soltanto la resa meccanica: altera la distribuzione delle pressioni, riduce la qualità della dispersione, modifica il profilo di energia specifica e quindi colpisce direttamente la qualità del compound. La scatola ingranaggi è il componente più critico e più costoso del bivite co-rotativo. Essa deve trasmettere coppia elevata, sostenere i carichi assiali generati dalla resistenza del fuso e farlo con grande precisione geometrica. Nelle macchine ad alte prestazioni, le forze assiali possono raggiungere valori molto elevati, dell’ordine di 50 fino a 300 kN a seconda del diametro, della configurazione delle viti, della contropressione in testa e della portata. Non sorprende che i cuscinetti reggispinta siano progettati per durate nominali comprese, in condizioni corrette, tra 20.000 e 50.000 ore operative. La manutenzione di questa scatola ingranaggi deve essere rigorosa. L’olio non va cambiato solo “a ore”, ma analizzato almeno ogni sei mesi per verificare viscosità, TAN e contenuto di particelle metalliche come ferro, cromo e rame. In molte applicazioni industriali è opportuno utilizzare lubrificanti sintetici PAO EP con classe ISO VG compresa tra 220 e 320. Il cambio dell’olio, salvo diverse indicazioni da analisi, si colloca tipicamente tra 8.000 e 12.000 ore. I cuscinetti reggispinta devono essere seguiti attraverso la temperatura dell’olio e con campagne vibrazionali almeno semestrali; la sostituzione preventiva è spesso prudente tra 20.000 e 30.000 ore, o prima se i segnali vibrazionali lo suggeriscono. Le tenute meccaniche sugli alberi vite richiedono ispezioni mensili per intercettare perdite incipienti e in molti casi vengono sostituite tra 15.000 e 20.000 ore. Anche il filtro olio in linea, spesso trascurato, è invece un presidio fondamentale: il suo elemento filtrante va sostituito in genere ogni 2.000-4.000 ore o a segnalazione di intasamento, con livelli di efficienza elevati, ad esempio β10 ≥ 200. 2.2.2 — Bivite contro-rotativo: tipologie e differenze manutentive Nel bivite contro-rotativo le due viti ruotano in direzioni opposte. Questa famiglia comprende sia versioni intermeshing, nelle quali le viti sono interdigitate e molto vicine tra loro, sia versioni non intermeshing, più rare e dedicate a impieghi specifici. La versione intermeshing è storicamente associata alla lavorazione del PVC, soprattutto per profili, finestre, tubi rigidi e formulazioni plastificate. Il grande vantaggio del contro-rotativo intermeshing è la capacità di trasporto positivo. Il materiale viene catturato e trasferito come in un meccanismo volumetrico molto efficiente, capace di sviluppare pressione già a basse velocità di rotazione. Questo spiega perché il PVC, polimero termicamente sensibile e soggetto a degradazione se trattato con eccessiva energia meccanica, trovi in questa tecnologia una soluzione ideale. Le velocità di vite sono infatti molto inferiori rispetto alle co-rotative da compoundazione: tipicamente 10-40 rpm contro 200-600 rpm. Le implicazioni manutentive sono però specifiche. Nei sistemi contro-rotativi intermeshing, i giochi tra viti e cilindro sono estremamente ridotti, nell’ordine di 0,1-0,3 mm. Ciò significa che ogni usura nella zona di interdigitazione produce effetti diretti sulla capacità di pompaggio, sulla stabilità dimensionale del prodotto e sulla temperatura di processo. Inoltre, nel caso del PVC, il degassaggio e la possibile liberazione di HCl introducono un problema di corrosione che non può essere trascurato. Cilindri, viti, teste e filiere possono richiedere acciai inossidabili, leghe al nichel o rivestimenti specifici per resistere a un ambiente chimicamente aggressivo. La manutenzione, in questi impianti, non è solo una questione di usura ma anche di chimica dei materiali costruttivi. 2.3 — Cilindro dell’estrusore: costruzione, zonatura e sistemi di raffreddamento Il cilindro dell’estrusore è spesso percepito come un semplice involucro della vite, ma in realtà è una struttura funzionale complessa, nella quale convergono riscaldamento, raffreddamento, resistenza all’usura, resistenza alla corrosione e stabilità geometrica. In un estrusore da 90 mm con rapporto L/D di 30:1, la lunghezza del cilindro arriva a circa 2.700 mm. Una lunghezza di questo tipo rende inevitabile una distribuzione longitudinale non uniforme delle sollecitazioni. Nelle zone di alimentazione prevalgono problemi di trasporto solido e attrito granulo-metallo; nelle zone di transizione si concentrano compressione, fusione e attrito viscoso; nelle zone di dosaggio si sviluppano pressione, omogeneizzazione e scorrimento di fuso ad alta temperatura. Non è quindi realistico immaginare un’usura omogenea. Al contrario, una manutenzione avanzata del cilindro richiede una mappatura dei punti critici e una correlazione continua tra stato geometrico e comportamento di processo. 2.3.1 — Sistemi di raffreddamento del cilindro Una differenza fondamentale tra l’estrusore e molte unità di plastificazione per iniezione è la presenza, nel primo, di sistemi di raffreddamento attivo distribuiti lungo il cilindro. Questo accade perché, nelle macchine di estrusione ad alta produttività, il calore generato meccanicamente può essere molto superiore a quello strettamente necessario al processo. In taluni casi può arrivare al doppio o persino al triplo del fabbisogno termico teorico del polimero. Senza un adeguato raffreddamento, il fuso si surriscalderebbe progressivamente fino a degradarsi. Negli estrusori di piccola e media dimensione la soluzione più comune è il raffreddamento ad aria forzata. Ventilatori comandati in modo indipendente convogliano aria su dissipatori alettati montati attorno al cilindro. È un sistema relativamente semplice, ma non per questo trascurabile. La manutenzione deve verificare la reale portata d’aria, la pulizia delle alette, l’assenza di accumuli di polvere o di residui polimerici e lo stato dei cuscinetti dei motorini. Un ventilatore che gira ma non raffredda a sufficienza è una causa classica di deriva termica subdola. Negli estrusori di grande diametro o ad alta produttività, il raffreddamento ad acqua diventa spesso indispensabile. In questi casi si utilizzano canali interni o camicie esterne, con tutte le problematiche associate alla qualità dell’acqua: incrostazioni calcaree, corrosione, biofilm, riduzione dello scambio termico. Il fatto che questi canali siano spesso di difficile accesso rende la prevenzione ancora più importante della correzione. Un raffreddamento inefficiente non produce subito un fermo macchina, ma può manifestarsi come viscosità anomala del fuso, variazioni cromatiche, perdita di proprietà meccaniche del prodotto e aumento dell’odore di degradazione. Il metodo più affidabile per diagnosticare questo tipo di problemi resta il monitoraggio della temperatura di massa del fuso. In molte linee, un aumento anche di soli 5 °C rispetto alla baseline, a parità di materiale e di ricetta, è già un segnale da non ignorare. 2.4 — Teste di estrusione e filiere: tipologie, usura e manutenzione Se la vite prepara il materiale e il cilindro ne governa l’energia, è la testa di estrusione che traduce quel fuso in geometria utile. La testa riceve il polimero, lo ridistribuisce e lo obbliga a passare attraverso una filiera che ne determina la forma finale. Per questo la testa è il punto in cui meccanica, fluidodinamica e qualità del manufatto si incontrano in modo più diretto. L’uniformità dello spessore, la concentricità di un tubo, la planarità di una foglia, la regolarità di un profilo o la stabilità di una bolla per film soffiato dipendono in larga misura dalla qualità geometrica e termica della testa. Una filiera perfetta, però, resta tale solo se viene pulita, controllata e mantenuta con metodo. 2.4.1 — Tipologie di teste: tubo, foglia, soffiaggio film, profilato La testa per tubo, spesso realizzata con mandrino centrale di tipo spider, crea il passaggio anulare necessario alla formazione del prodotto. Il mandrino è sostenuto da razze che dividono il flusso e lo ricompongono a valle. Proprio nelle zone di ricongiungimento si formano le linee di saldatura interne al fuso, punti delicati per la resistenza finale del tubo. Dal lato manutentivo, le razze e il mandrino sono esposti sia a usura da abrasione, soprattutto con materiali come HDPE per tubi in pressione, sia alla formazione di depositi di materiale degradato nelle spigolature interne. Per questo, in presenza di cambi colore o cambi materiale, la pulizia della testa è buona prassi ad ogni transizione, mentre l’ispezione dell’usura delle zone ad alta pressione si colloca spesso tra 2.000 e 4.000 ore operative. La testa piana, o coat-hanger die, è invece progettata per distribuire il fuso su larghezze che possono arrivare a diversi metri, garantendo una portata uniforme per unità di larghezza. Qui il canale interno viene ottimizzato sulla viscosità del polimero e sulla produttività richiesta. I labbri regolabili consentono la correzione del profilo di spessore, ma introducono a loro volta esigenze manutentive severe. La pulizia dei labbri va eseguita a ogni produzione, la verifica della loro geometria è opportuna almeno semestralmente e le viti di regolazione richiedono lubrificazione regolare, spesso mensile. Un labbro graffiato o una vite di regolazione grippata non sono piccoli difetti: diventano ore di non conformità sul prodotto finito. Nelle teste per film soffiato, soprattutto nelle configurazioni spiral mandrel, il fuso viene distribuito in modo elicoidale per eliminare le linee di saldatura e ottenere un traferro anulare il più uniforme possibile. In queste teste la pulizia periodica dei labbri è una delle attività più frequenti, spesso ogni 500-1.000 ore operative, mentre la verifica della concentricità può essere richiesta attorno alle 3.000 ore. Depositi ossidati, additivi volatilizzati e non uniformità del traferro influenzano direttamente la stabilità della bolla e lo spessore del film. Le teste per profilati, specialmente quando processano PVC caricato, sono esposte a usura del profilo interno e a depositi nelle zone di stagnazione. In questi casi un controllo profilometrico ogni 2.000-4.000 ore e una pulizia accurata a ogni cambio materiale rappresentano un livello minimo di buona pratica industriale. Ancora più sensibili sono le teste per rivestimento cavo, nelle quali la concentricità del rivestimento deve essere monitorata praticamente a ogni turno, spesso con strumenti on-line, mentre la pulizia e l’ispezione approfondita si collocano attorno alle 1.000 ore. 2.4.2 — Pulizia delle teste: metodi e procedure La pulizia delle teste di estrusione non è un’attività accessoria, ma una procedura critica che incide sulla qualità di processo, sulla durata della filiera e sul tempo di ritorno alla stabilità dopo ogni fermata o cambio prodotto. Un errore nella pulizia può lasciare segni sulle superfici interne che continueranno a generare depositi, turbolenze locali, linee di flusso anomale e difetti di spessore per molte ore di produzione. La pulizia meccanica a caldo è il metodo più diffuso perché rapido e compatibile con il ritmo industriale. La testa viene mantenuta a temperatura di processo e pulita con utensili più teneri dell’acciaio, come ottone, rame o legno duro. La ragione è semplice: un graffio sulla superficie funzionale della filiera non è un danno estetico, ma una nuova nicchia in cui il materiale tenderà ad accumularsi e degradarsi. Per questo l’uso di utensili in acciaio è da evitare, anche quando l’operatore ritiene di poterli usare “delicatamente”. L’impiego di purging compounds può ridurre sensibilmente i tempi di fermata e migliorare la rimozione di depositi ostinati, soprattutto nei passaggi da materiali scuri a chiari o da formulazioni con additivi problematici a formulazioni più sensibili al contamination carry-over. Per le pulizie approfondite, soprattutto su teste piane o filiere per film, il riferimento tecnico resta la pulizia ad ultrasuoni in solvente. Dopo lo smontaggio, le parti metalliche vengono immerse in una vasca con solvente appropriato e sottoposte a cicli ultrasonici che staccano i residui senza aggredire le superfici. È una soluzione più costosa, ma estremamente efficace su componenti di valore elevato e in tutte quelle situazioni in cui una pulizia manuale troppo energica potrebbe causare più danni che benefici. La bruciatura controllata in forno può essere utilizzata soltanto in casi specifici, su filiere in acciaio non trattato e in condizioni accuratamente controllate, tipicamente tra 350 e 450 °C e possibilmente in atmosfera protetta. È invece da escludere su componenti cromati o rivestiti con trattamenti superficiali sensibili. 2.5 — Linee di estrusione: componenti a valle e loro manutenzione Parlare di estrusione limitandosi all’estrusore è un errore concettuale. La qualità finale del prodotto dipende dall’intera linea. A valle della testa si trovano calibratori, vasche di raffreddamento, traini, avvolgitori, sistemi di taglio, banchi di accumulo e dispositivi di controllo. Se questi organi non sono allineati, puliti, regolati e mantenuti correttamente, anche il miglior estrusore non sarà in grado di produrre in specifica. 2.5.1 — Calibratori e vasche di raffreddamento Il calibratore è il primo componente che “fissa” la geometria del manufatto ancora plastico. Nei tubi, il calibratore a vuoto sfrutta una depressione per tenere la superficie esterna del tubo aderente alla forma desiderata mentre il raffreddamento ne consolida la struttura. In questa fase, le superfici interne del calibratore devono essere pulite, lisce e dimensionalmente corrette. Depositi calcarei, usura o contaminazioni riducono lo scambio termico e alterano il contatto con il tubo, con effetti diretti su ovalizzazione, rugosità e precisione dimensionale. Le vasche di raffreddamento, spesso in acciaio inox o alluminio, possono sembrare elementi secondari, ma in realtà introducono una serie di criticità: perdite dai raccordi, biofilm in assenza di controllo microbiologico, usura dei supporti guida, variazioni di livello o di portata dell’acqua. Il risultato non è solo una peggiore sicurezza ambientale o una minore efficienza energetica, ma anche un raffreddamento irregolare che si traduce in tensioni interne e instabilità geometrica del prodotto estruso. 2.5.2 — Traini (haul-off): rulli, caterpillar e sistemi a nastro Il traino determina, insieme alla portata dell’estrusore e alla geometria della filiera, lo spessore finale del prodotto. Una piccola variazione della sua velocità si riflette quasi direttamente sul risultato dimensionale: una deriva dell’1% nella velocità di traino può tradursi in una variazione dello stesso ordine nello spessore o nella sezione finale. Questo basta a spiegare perché la manutenzione del haul-off sia una questione di qualità prima ancora che di meccanica. I sistemi a caterpillar, molto diffusi per tubi e profili, richiedono controllo dello stato delle pattuglie di contatto, tensionamento corretto dei cingoli, integrità dei rulli di rinvio, lubrificazione e stato dei cuscinetti, oltre alla manutenzione periodica dei motoriduttori e dei sistemi pneumatici che regolano la pressione di contatto. Un traino con cingoli usurati o con pressione irregolare non genera soltanto slittamento: introduce variazioni intermittenti di velocità, deformazioni locali, segni superficiali e una lunga serie di difetti che possono essere erroneamente attribuiti all’estrusore. 2.6 — Degassaggio e sistemi di ventilazione forzata Il degassaggio è una delle funzioni più preziose ma anche più delicate negli estrusori industriali. Quando il polimero contiene umidità residua, monomeri, solventi o prodotti volatili di degradazione, la presenza di una zona di decompressione collegata a un sistema di vuoto permette di migliorare drasticamente la qualità del fuso e del prodotto finale. Questo è particolarmente importante nei materiali riciclati, nei compound complessi e in alcune formulazioni tecniche. La criticità principale è il vent flooding, cioè il riflusso del fuso verso lo sfiato. Quando la pressione nella zona di degassaggio supera quella atmosferica o quella generata dal sistema di vuoto, il materiale può fuoriuscire dallo sfiato, contaminare la zona superiore del cilindro, sporcare il circuito e, nei casi peggiori, danneggiare la pompa del vuoto. Non si tratta di un evento casuale. Le cause più frequenti sono un profilo termico non corretto, una geometria di vite non ottimale, una velocità di rotazione troppo elevata oppure una contropressione eccessiva generata a valle. Le pompe da vuoto più comuni in queste applicazioni sono spesso a palette rotanti ad olio. La loro manutenzione deve essere pianificata con metodo: il cambio olio si colloca normalmente tra 2.000 e 4.000 ore, ma può anticiparsi se i vapori processati tendono a condensare nel lubrificante; le palette possono richiedere sostituzione tra 8.000 e 15.000 ore, a seconda del tipo di vapori e delle condizioni reali di esercizio; il filtro in ingresso va controllato e pulito con regolarità almeno mensile; l’intero circuito deve essere verificato per tenuta, perché anche una piccola perdita compromette l’efficienza del degassaggio e altera l’equilibrio del processo. 2.7 — Diagnostica specifica per gli estrusori: segnali precoci di degrado Uno dei vantaggi più interessanti degli impianti di estrusione è la possibilità di leggere lo stato della macchina attraverso i parametri di processo, senza fermarla. In un impianto ben strumentato, corrente del motore principale, pressione alla testa, temperatura del fuso, portata, vibrazioni e temperatura dell’olio sono indicatori molto più utili di quanto spesso venga riconosciuto in fabbrica. Se la corrente assorbita dal motore aumenta progressivamente a parità di materiale e velocità di vite, si può essere di fronte a un aumento dell’attrito dovuto a usura che ha modificato i giochi, oppure a un degrado del sistema di trasmissione, inclusa la qualità dell’olio nel gearbox. Se la corrente, al contrario, diminuisce progressivamente nelle stesse condizioni, il quadro può indicare un’usura eccessiva che ha ridotto la capacità di lavoro meccanico della vite: il processo richiede meno energia, ma questo non è un bene, perché spesso significa anche minore capacità di fusione e pressurizzazione. La pressione alla testa è un altro indicatore formidabile. Un aumento progressivo a portata costante suggerisce ostruzioni, depositi in testa o in filiera, aumento della viscosità del materiale o alterazioni del profilo termico. Una diminuzione costante a velocità di vite invariata è spesso il sintomo di una vite o di un cilindro consumati, incapaci di generare la pressione che storicamente la linea era in grado di sviluppare. La temperatura del fuso è un segnale ancora più sensibile. Un incremento superiore a circa 5 °C rispetto alla baseline, senza modifiche di ricetta o di materiale, richiede attenzione immediata. Il problema può risiedere nel raffreddamento del cilindro, nella variazione della viscosità del lotto, in un attrito anomalo dovuto a usura locale o in una configurazione di processo uscita dal proprio equilibrio. Anche la variabilità della portata ha valore diagnostico. Quando la pulsazione aumenta, la causa può essere un’alimentazione granulo irregolare, una instabilità di fusione oppure, in alcune configurazioni, l’usura di componenti deputati a regolarizzare il flusso. Nei bivite, poi, il monitoraggio vibrazionale della scatola ingranaggi è essenziale. Un aumento del valore RMS o la comparsa di frequenze anomale spesso anticipano problemi su cuscinetti, ingranaggi o qualità della lubrificazione. Infine, la temperatura dell’olio nel gearbox, se cresce di oltre 10 °C rispetto al profilo storico a parità di carico, suggerisce un deterioramento dell’olio, un problema nel circuito di raffreddamento o un aumento dell’attrito interno. La manutenzione predittiva negli estrusori nasce qui: nella costruzione di baseline attendibili e nella capacità di interpretare le deviazioni prima che si trasformino in fermate. 2.8 — Panorama costruttori di estrusori: specificità manutentive Nel mercato degli estrusori esistono costruttori che hanno assunto nel tempo un ruolo di riferimento non solo per l’innovazione tecnologica, ma anche per il modo in cui supportano la manutenzione e la vita utile degli impianti. Conoscere le specializzazioni dei principali player aiuta a comprendere la logica delle macchine installate e la disponibilità reale di ricambi, supporto e documentazione. Reifenhäuser è storicamente associata a linee per film soffiato, cast film e lastre, con una forte attenzione alla qualità di distribuzione del fuso e alla completezza della documentazione tecnica. Davis-Standard ha una presenza importante nei settori coating, tubi, profili e rivestimento cavi, con una gamma che spazia dai monovite ai bivite e una tradizione di impianti completi. Battenfeld-Cincinnati è un riferimento consolidato per il PVC e per numerose linee tubi e profili, mentre Berstorff, oggi legata al gruppo KraussMaffei, mantiene una forte identità nel campo della compoundazione tecnica. Leistritz si è ritagliata un ruolo di eccellenza nei bivite co-rotativi per applicazioni ad alta precisione, comprese quelle farmaceutiche e alimentari, dove i requisiti igienici e di pulibilità sono molto stringenti. Coperion è uno dei nomi globalmente più importanti nella bivite co-rotativa ad alta portata, con disponibilità capillare di ricambi e una vasta esperienza nelle linee di compoundazione. In Italia, costruttori come Amut e Bandera sono particolarmente rilevanti per film, lastre e linee complete, con il vantaggio di una prossimità manutentiva e ricambistica che per molte PMI può fare una differenza sostanziale. La lezione da trarre non è che un marchio sia “migliore” in assoluto, ma che ogni costruttore porta con sé una filosofia di macchina, una rete di assistenza, una disponibilità documentale e una politica di ricambi che incidono direttamente sul costo totale di possesso.FontiPer la stesura di questo capitolo sono stati utilizzati riferimenti normativi, manuali tecnici specialistici sull’estrusione dei polimeri e documentazione tecnica dei principali costruttori di linee e componenti per estrusione. In particolare, per l’inquadramento reologico del comportamento dei polimeri fusi e per il collegamento tra viscosità, taglio e condizioni operative di macchina, il riferimento normativo principale è la ISO 11443:2021, oggi indicata da ISO come edizione vigente per la determinazione della fluidità dei polimeri mediante reometri capillari e slit-die. Per l’impostazione generale del capitolo, relativa a principi di funzionamento degli estrusori monovite e bivite, progettazione delle viti, fusione, trasporto, degassaggio, teste di estrusione e gestione del processo, i testi di riferimento più autorevoli restano “Understanding Extrusion” e “Polymer Extrusion” di Chris Rauwendaal, pubblicati da Hanser, insieme al volume “Extrusion: The Definitive Processing Guide and Handbook”, testo tecnico di riferimento per l’industria della trasformazione delle materie plastiche. Per l’inquadramento più ampio dei processi plastici industriali e dei rapporti tra materiali, processo e scelta impiantistica, è stato inoltre considerato il “Handbook of Plastic Processes” pubblicato da Wiley, che rappresenta una delle opere generali più utilizzate per la trattazione dei principali processi di trasformazione dei polimeri. Per la parte relativa agli estrusori bivite co-rotativi, alla modularità degli elementi di vite, alla compoundazione, alle applicazioni ad alta portata e alla logica di processo dei sistemi intermeshing, sono state considerate anche le fonti tecniche ufficiali di Coperion, che definisce l’estrusione bivite co-rotativa come propria tecnologia chiave e mette a disposizione materiali tecnici e formativi dedicati. Per i passaggi dedicati alle applicazioni specifiche dei bivite, alla configurabilità delle macchine e alle differenze applicative in ambiti tecnici e sensibili, sono state considerate anche le fonti ufficiali di Leistritz Extrusion Technology, che descrivono le proprie serie di estrusori bivite e la struttura dei relativi gearbox ad alta coppia. Per la parte sulle linee di estrusione complete, sulle applicazioni per tubi, profili, coating, film e componenti di linea, sono state utilizzate anche le fonti ufficiali di Davis-Standard, Battenfeld-Cincinnati e Reifenhäuser, utili per contestualizzare le principali architetture impiantistiche, le famiglie macchina e gli ambiti applicativi industriali dell’estrusione moderna. Per gli aspetti più generali di processo, selezione dei materiali e correlazione tra trasformazione e proprietà del prodotto, sono stati inoltre considerati testi di supporto presenti su piattaforme editoriali tecnico-scientifiche, tra cui i contenuti ScienceDirect relativi ai processi di estrusione e alla selezione materiale-processo. Infine, per i riferimenti ai fenomeni energetici e termici negli estrusori, inclusa la correlazione tra domanda energetica, stabilità termica e condizioni operative, è stata considerata anche letteratura scientifica peer-reviewed sul comportamento energetico del processo di estrusione.
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 4: Numeri Globali del Riciclo. Geografie, Mercati e Squilibri della Filiera Plastica
Produzione mondiale, rifiuti generati e dinamiche regionali: come si evolve davvero il sistema globale del riciclo delle plasticheSaggio. Riciclo delle Plastiche Post-Consumo. Capitolo 4: Numeri Globali del Riciclo. Geografie, Mercati e Squilibri della Filiera Plasticadi Marco Arezio. Dicembre 25Osservare i numeri della produzione mondiale di plastica vergine significa leggere, in filigrana, la traiettoria dello sviluppo economico degli ultimi settant’anni. I polimeri termoplastici sono diventati il linguaggio materiale della globalizzazione: accompagnano la crescita dei consumi, scandiscono l’evoluzione delle filiere industriali e rappresentano uno degli indicatori più sensibili delle trasformazioni socio-tecnologiche. Comprendere la logica che governa questi volumi non serve soltanto a quantificare il problema dei rifiuti, ma a decifrare i rapporti di forza tra regioni, settori produttivi e modelli di sviluppo. La produzione mondiale di plastica vergine ha attraversato diverse fasi storiche, ciascuna caratterizzata da un diverso equilibrio tra domanda, tecnologia e disponibilità di materie prime. Dagli anni Cinquanta ai primi anni Duemila, la crescita è stata quasi esponenziale: un’espansione guidata dalla progressiva penetrazione delle plastiche in settori sempre più diversi — dall’imballaggio all’automotive, dall’edilizia all’elettronica, dal medicale all’agricoltura — e dalla capacità delle industrie petrolchimiche di sviluppare polimeri sempre più versatili, economici e competitivi nei confronti dei materiali tradizionali. Questa dinamica è stata rafforzata dall’iniziale assenza di vincoli ambientali: i polimeri vergini erano considerati risorse inesauribili, e il loro costo di produzione, legato al petrolio, ha seguito per decenni un ciclo che ne ha favorito l’espansione.ACQUISTA IL MANUALE Il vero punto di snodo arriva nel primo ventennio del XXI secolo. L’ingresso della Cina come principale produttore e trasformatore mondiale di plastiche modifica radicalmente la geografia del settore: nuovi impianti petrolchimici, economie di scala colossali, integrazione verticale tra estrazione, cracking, polimerizzazione e trasformazione. Nello stesso periodo, l’India e il Sud-Est asiatico consolidano una crescita industriale che sposta il baricentro della domanda globale verso l’Asia, un fenomeno che continua ancora oggi. La produzione europea e nordamericana rimane tecnologicamente avanzata, ma la loro quota relativa diminuisce di fronte all’espansione asiatica.....© Riproduzione Vietata
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo: Tecnologie, Qualità e Nuove Frontiere Industriali - Introduzione
Guida tecnica completa alla filiera del riciclo meccanico, alla trasformazione dei polimeri riciclati e al mercato globale delle materie prime secondedi Marco Arezio. Dicembre 25La plastica post-consumo costituisce oggi uno dei principali nodi critici – ma al tempo stesso una delle maggiori aree di innovazione – nell’intersezione tra industria manifatturiera, sistemi ambientali e politiche pubbliche. In pochi decenni, materiali progettati per favorire accessibilità, efficienza produttiva e versatilità d’impiego sono diventati protagonisti di un dibattito globale che coinvolge governi, imprese, filiere industriali e comunità scientifica. La capacità di gestire i rifiuti plastici e di reinserirli in processi produttivi avanzati rappresenta una sfida che richiede una visione integrata: ingegneristica, economica, normativa e gestionale. L’obiettivo di questo saggio è fornire una trattazione completa e tecnicamente fondata dei meccanismi che regolano il riciclo delle plastiche da post consumo, offrendo al lettore un quadro operativo utile tanto per l’aggiornamento professionale quanto per la formazione universitaria. Il riciclo delle plastiche post-consumo non riguarda unicamente la sostenibilità ambientale, benché il tema rappresenti una delle sue motivazioni più urgenti. Esso incide sulla competitività delle imprese, sulla qualità dei materiali, sulle scelte progettuali, sul mercato delle materie prime secondarie, sulla fiscalità ambientale e sull’assetto normativo internazionale. L’industria della trasformazione plastica è oggi chiamata a confrontarsi con una crescente complessità regolatoria – dalla responsabilità estesa del produttore ai requisiti di riciclabilità, dalle restrizioni REACH alla tracciabilità – e con una domanda di mercato che privilegia soluzioni a basso impatto ambientale, certificate e tecnicamente affidabili. In tale contesto, la qualità della materia prima seconda e la solidità dei processi di riciclo sono elementi determinanti per definire la competitività di un intero settore produttivo.ACQUISTA IL LIBRO Per lungo tempo la plastica è stata percepita come un materiale privo di limiti, un elemento essenziale dell’industrializzazione moderna: economica, modellabile, leggera, altamente performante e in grado di sostituire metalli, vetro, carta e ceramica in una moltitudine di applicazioni. La diffusione capillare di questo materiale, tuttavia, ha generato nel tempo un volume crescente di rifiuti eterogenei e difficili da gestire. La globalizzazione delle filiere produttive, la moltiplicazione delle formulazioni polimeriche, la presenza di additivi complessi, la commistione di materiali multistrato e i consumi di massa hanno amplificato le difficoltà di gestione del fine vita, rendendo il riciclo non una scelta opzionale, ma una necessità industriale, economica e ambientale. Oggi la plastica riciclata ha acquisito un ruolo strutturale nei mercati internazionali. Le imprese manifatturiere devono confrontarsi con una crescente richiesta di contenuti riciclati nei prodotti, siano essi imballaggi, componenti tecnici, articoli per l’edilizia o beni durevoli. L’adozione di materiali provenienti dal riciclo impone un approccio tecnico rigoroso: occorre comprendere la natura dei rifiuti di partenza, le loro trasformazioni attraverso le fasi di processo e le proprietà finali dei materiali ottenuti. Il riciclo meccanico, pur essendo la tecnologia più consolidata e sostenibile dal punto di vista energetico, non è un procedimento uniforme. È una sequenza articolata di operazioni – raccolta, selezione, lavaggio, macinazione, densificazione, estrusione, compounding – ognuna caratterizzata da propri parametri operativi e da propri limiti tecnologici. La qualità della materia prima seconda deriva da un equilibrio complesso tra gestione dei flussi, tecnologia delle macchine, condizioni operative, conoscenza dei materiali e controllo dei contaminanti. Questo saggio esplora in dettaglio tutte le fasi della filiera, dalle dinamiche della raccolta urbana e industriale fino ai processi di trasformazione del granulo riciclato in nuovi manufatti. Particolare attenzione viene dedicata agli aspetti analitici e alle tecniche di caratterizzazione dei materiali, ambiti fondamentali per valutare la conformità del rifiuto in ingresso, monitorare il degrado molecolare e garantire la stabilità qualitativa del prodotto finale. Le tecnologie di selezione – ottiche, densimetriche, meccaniche – sono oggi al centro di una rapida evoluzione che integra sensori avanzati, algoritmi di riconoscimento e sistemi di automazione. Il lettore troverà una descrizione approfondita di queste soluzioni, delle logiche di funzionamento, delle loro potenzialità e dei loro limiti operativi. Ampio spazio è riservato anche alle formule polimeriche e alle strategie di compounding. Nel riciclo post-consumo, infatti, la miscela polimerica non è il risultato di una scelta progettuale a monte, ma la conseguenza eterogenea dei flussi di rifiuti. La capacità di stabilizzare, compatibilizzare e additivare questi materiali rappresenta una competenza essenziale. Verranno analizzate le principali famiglie polimeriche riciclate, le loro proprietà, i punti critici e le soluzioni tecniche adottate nelle industrie di compounding. Saranno inoltre discussi gli effetti di cariche minerali, rinforzi, additivi funzionali e modifiche reologiche, considerando la loro influenza sulle prestazioni meccaniche e, soprattutto, sulla processabilità durante stampaggio a iniezione, estrusione di film e soffiaggio. La trasformazione del materiale riciclato in prodotto finito costituisce una delle fasi più delicate dell’intera filiera. Le lavorazioni industriali devono confrontarsi con variabilità intrinseche del materiale che non caratterizzano i polimeri vergini. Difetti come punti neri, gel, instabilità dimensionale, ritiri irregolari, variazioni cromatiche e odori indesiderati sono frequenti se non viene esercitato un controllo rigoroso dei parametri di processo e delle condizioni reologiche del melt. Il saggio affronterà queste problematiche con un taglio tecnico, descrivendo le cause fisico-chimiche dei difetti e proponendo soluzioni basate su regolazioni di processo, miglioramenti impiantistici e interventi formulativi. Parallelamente alla dimensione tecnico-operativa, il volume esamina le dinamiche economiche e regolatorie che influenzano la domanda e l’offerta di materiali riciclati. La disponibilità di polimeri da post consumo, la volatilità dei prezzi delle materie prime vergini, i requisiti normativi imposti dalle direttive europee, gli standard internazionali di certificazione e la crescente sensibilità dei consumatori definiscono il quadro entro il quale le imprese devono operare. I mercati della plastica riciclata non sono uniformi: esistono differenze significative tra regioni, settori e filiere. La comprensione delle logiche che regolano questi mercati è fondamentale per valutare investimenti, pianificare approvvigionamenti, definire strategie di lungo periodo e migliorare la resilienza industriale. Il riciclo delle plastiche post-consumo è dunque un ambito multidimensionale che richiede una visione sistemica, nella quale le tecnologie di processo si integrano con la progettazione dei prodotti, le politiche ambientali, le esigenze di mercato e gli obiettivi di sostenibilità delle imprese. Questo saggio intende offrire una trattazione rigorosa e aggiornata, capace di accompagnare il lettore attraverso la complessità della filiera e di fornire strumenti tecnici per affrontare le sfide operative quotidiane. La qualità dei materiali riciclati non è un valore astratto, ma il risultato misurabile di processi ben progettati, controllati e certificati. Il testo si rivolge a un pubblico ampio ma specializzato: ingegneri dei materiali, tecnici di produzione, responsabili di qualità, progettisti di prodotto, studenti universitari e operatori delle filiere ambientali. L’obiettivo non è solo descrivere ciò che esiste, ma evidenziare le tendenze di sviluppo, le innovazioni emergenti e i modelli industriali che stanno ridefinendo il ruolo della plastica riciclata nell’economia globale. In un contesto in cui l’Europa punta alla neutralità climatica, le politiche di economia circolare stanno assumendo un rilievo sempre maggiore, e le imprese si trovano a dover integrare quantità crescenti di materiali riciclati nei propri prodotti, comprendere il funzionamento della filiera diventa una competenza imprescindibile. Questo libro nasce dunque con l’intento di fornire conoscenze tecniche, strumenti interpretativi e una visione strutturata del riciclo delle plastiche post-consumo. Non si tratta di un semplice obbligo normativo o di una risposta alle pressioni ambientali, ma di un’opportunità industriale, tecnologica ed economica che può contribuire in modo significativo alla competitività delle imprese e alla sostenibilità dei sistemi produttivi. Valorizzare i rifiuti plastici significa trasformare un problema in una risorsa, un limite in una possibilità di innovazione, un costo in un vantaggio competitivo.© Riproduzione Vietata
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 10: Standard di Qualità del Macinato Plastico. Norme, Parametri e Valorizzazione Industriale
Certificazioni, classificazioni e requisiti tecnici per un macinato conforme ai mercati europei e internazionaliSaggio. Riciclo delle Plastiche Post-Consumo. Capitolo 10: Standard di Qualità del Macinato Plastico. Norme, Parametri e Valorizzazione Industrialedi Marco Arezio. Dicembre 25Nella filiera del riciclo meccanico delle plastiche, il macinato rappresenta il primo prodotto che assume una forma industriale riconoscibile. Non è più un rifiuto, non è ancora un materiale trasformato: è un semilavorato le cui caratteristiche determinano la possibilità di accedere alle fasi successive della rigenerazione e, soprattutto, di posizionarsi su mercati sempre più esigenti. In questo contesto, gli standard di qualità svolgono una funzione decisiva: definiscono parametri misurabili, creano un linguaggio tecnico condiviso, permettono la tracciabilità del materiale e garantiscono agli attori della filiera un riferimento comune per valutare idoneità, compatibilità e valore commerciale. La necessità di una standardizzazione del macinato nasce dall’intrinseca variabilità della plastica post-consumo: anche quando la selezione e la frammentazione sono state eseguite con cura, il materiale presenta differenze legate alla tipologia di imballaggio, alla storia termica, alla presenza di additivi, alla colorazione, alla viscosità originaria e alla purezza. Gli standard hanno quindi il compito di trasformare questa variabilità in una matrice di parametri tecnici controllabili, riducendo l’incertezza e permettendo un dialogo più efficiente tra raccolta, selezione, rigenerazione e mercato finale.ACQUISTA IL MANUALE Il concetto di “qualità del macinato” è divenuto particolarmente rilevante con l’aumento delle applicazioni che richiedono riciclati conformi a specifiche tecniche sempre più stringenti. Per molti anni, il mercato del macinato si è basato su criteri generici: materiale “pulito”, “omogeneo”, “lavato”, “non contaminato”. Oggi, invece, l’industria richiede parametri misurabili, come densità apparente, percentuale di polverino, grado di contaminazione organica residua, contenuto di metalli, omogeneità del polimero, frazioni indesiderate, granulometria e caratteristiche visive. Questi parametri non sono solo indicatori di qualità del processo a monte, ma veri e propri criteri commerciali che influenzano prezzo, destinazione d’uso e possibilità di accedere a mercati regolamentati......© Riproduzione Vietata
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 21: Soffiaggio di contenitori in plastica riciclata. Parison, difetti e controllo di processo
Come utilizzare HDPE e PP riciclati nel soffiaggio di flaconi garantendo omogeneità del melt, spessori controllati e prestazioni affidabiliSaggio. Riciclo delle Plastiche Post-Consumo. Capitolo 21: Soffiaggio di contenitori in plastica riciclata. Parison, difetti e controllo di processodi Marco Arezio. Dicembre 25Il soffiaggio di contenitori rappresenta uno dei processi più delicati quando si lavora con materiali riciclati, soprattutto HDPE e PP. Diversamente dall’estrusione di tubi o profili, il soffiaggio richiede alla materia una qualità particolare: la capacità di mantenere la forma in uno stato intermedio tra viscosità e solidità, il cosiddetto stato del parison, quel cilindro caldo e ancora instabile che, pochi istanti dopo essere uscito dalla testa di estrusione, deve essere gonfiato e portato alla geometria finale. È in questa fase che i limiti e le potenzialità dei riciclati diventano evidenti, perché il parison non perdona disomogeneità, variazioni di viscosità, residui solidi o fasi incompatibili. Ogni irregolarità si manifesta come differenza di spessore, collasso laterale, deformazione, opacità o scarsa saldatura nelle zone più sollecitate. L’HDPE riciclato è la scelta più comune per il soffiaggio, grazie alla sua naturale resistenza agli urti, alla buona stabilità chimica e al comportamento relativamente prevedibile sotto shear. Ma nei materiali post-consumo, la prevedibilità diventa un concetto relativo: la viscosità può presentare fluttuazioni non lineari, la distribuzione delle catene può essere più ampia, e l’assenza di additivi legati non più presenti nei riciclati rende la matrice più sensibile al calore. Il parison, che nel vergine scende come un cilindro regolare e coerente, può presentare fenomeni di “sagging”, tagli improvvisi, torsioni o oscillazioni. L’operatore lo percepisce subito: un parison troppo morbido tende ad allungarsi sotto il suo stesso peso; uno troppo rigido presenta una memoria interna che impedisce una distribuzione uniforme dello spessore una volta soffiato.ACQUISTA IL MANUALE Il PP riciclato, invece, pone sfide diverse. Più cristallino e meno duttile, presenta un comportamento più fragile, soprattutto quando proviene da flussi misti che includono polipropilene omo, copolimeri random, copolimeri a blocchi e talvolta tracce di polimeri estranei. Il parison in PP riciclato può irrigidirsi troppo rapidamente, generando difficoltà nel gonfiaggio e una distribuzione degli spessori meno uniforme. Alcune zone possono raffreddare prima altre, creando differenze che, dopo il soffiaggio, si rivelano come bande opache, zone sottili o rigidità anomale nelle spalle del contenitore.....© Riproduzione Vietata
SCOPRI DI PIU' PVC Riciclato – Manuale Tecnico - Capitolo 8: Impianti e Linee di Riciclo del PVC. Tecnologie, Criticità e Scelte Progettuali
Triturazione, filtrazione ed estrusione nel riciclo del PVC rigido e plastificatoPVC Riciclato – Manuale Tecnico - Capitolo 8: Impianti e Linee di Riciclo del PVC. Tecnologie, Criticità e Scelte Progettualidi Marco ArezioTrituratori, mulini e agglomeratori Nel riciclo meccanico del PVC, la scelta e la configurazione delle macchine di riduzione e preparazione del materiale non rappresentano una fase accessoria, ma costituiscono la vera ossatura dell’impianto. Trituratori, mulini e agglomeratori non svolgono semplicemente una funzione meccanica di frammentazione: essi determinano il comportamento del materiale lungo tutta la linea e, in molti casi, definiscono in modo irreversibile la qualità del granulo finale. Nel PVC, più che in altri polimeri, queste macchine non possono essere considerate intercambiabili né adattabili in modo superficiale. Il PVC è un materiale che risponde in modo estremamente sensibile agli stress meccanici e termici. Ogni passaggio di riduzione dimensionale introduce energia nel sistema, e nel PVC questa energia si traduce rapidamente in calore, deformazione e potenziale degradazione. Per questo motivo, il ruolo del trituratore non è semplicemente “rompere” il materiale, ma farlo in modo controllato, ripetibile e coerente con le fasi successive. Un trituratore progettato o utilizzato senza una piena comprensione delle caratteristiche del PVC diventa rapidamente una fonte di problemi a valle. Nel trattamento del PVC rigido, i trituratori devono confrontarsi con materiali ad alta durezza, spesso rinforzati da cariche minerali o da strutture complesse come profili multistrato. In questi casi, la robustezza meccanica dell’impianto è un prerequisito, ma non è sufficiente. Una triturazione eccessivamente aggressiva produce una quantità significativa di fini, che compromette la separazione, il lavaggio e la stabilità dell’estrusione. Al contrario, una triturazione troppo grossolana genera una pezzatura irregolare che rende inefficiente l’intera linea. Il corretto equilibrio tra forza di taglio, velocità di rotazione e geometria delle lame è quindi una scelta progettuale cruciale. Nel PVC plastificato, il problema assume una natura diversa. Il materiale, più morbido e deformabile, tende a comportarsi in modo viscoelastico sotto stress, con una propensione alla deformazione piuttosto che alla frattura netta. Trituratori non specificamente adattati a questo comportamento generano particelle filamentose, agglomerazioni spontanee e surriscaldamenti localizzati. In questi casi, il rischio non è solo la perdita di efficienza, ma una vera e propria alterazione del materiale, con migrazione dei plastificanti e modifiche del comportamento reologico. Il passaggio dal trituratore al mulino rappresenta un momento di raffinazione del processo di riduzione dimensionale. Il mulino non deve essere visto come una semplice estensione del trituratore, ma come uno strumento con una funzione diversa: portare il materiale a una granulometria più controllata e omogenea. Nel PVC, il mulino svolge un ruolo delicato, perché opera su un materiale già stressato e potenzialmente vicino ai limiti di stabilità termica. Una progettazione inadeguata o una gestione operativa non attenta possono trasformare il mulino in una fonte di degrado accelerato. Dal punto di vista impiantistico, i mulini per PVC devono garantire un controllo rigoroso della temperatura di esercizio. Anche incrementi termici relativamente contenuti possono innescare processi di deidroclorurazione, con effetti a cascata sulla qualità del materiale. Per questo motivo, nel riciclo del PVC è fondamentale considerare il mulino non solo come un’unità meccanica, ma come un nodo termico del processo. La capacità di dissipare calore, la gestione dei tempi di permanenza e la manutenzione delle parti di taglio diventano elementi strategici....ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU'