





 Riciclo delle Plastiche Post-Consumo. Capitolo 7: Caratterizzazione dei materiali nel riciclo delle plastiche. Analisi termoanalitiche, spettroscopiche e meccaniche per governare la qualità del riciclato
Dalla memoria termica dei polimeri alla reologia in estrusione: come DSC, TGA, FTIR, NMR, prove meccaniche e controlli sulle contaminazioni definiscono le prestazioni industriali delle materie prime seconde in plasticaSaggio. Riciclo delle Plastiche Post-Consumo. Capitolo 7: Caratterizzazione dei materiali nel riciclo delle plastiche. Analisi termoanalitiche, spettroscopiche e meccaniche per governare la qualità del riciclatodi Marco Arezio. Dicembre 25Nella filiera del riciclo plastico, la caratterizzazione dei materiali rappresenta il ponte cruciale tra la selezione e la trasformazione. È il momento in cui il materiale, non più rifiuto ma non ancora risorsa industriale compiuta, viene interrogato nella sua natura più profonda: la sua identità molecolare, la sua storia termica, il livello delle sue contaminazioni, il suo comportamento meccanico e il suo potenziale di rigenerazione. La qualità del riciclato non è determinata dalla sola purezza del flusso in ingresso, né dall’efficienza delle tecnologie di selezione: è il risultato di un’analisi accurata che permette di comprendere se il polimero, dopo essere stato raccolto, selezionato e lavato, possiede ancora le caratteristiche necessarie per competere, almeno in parte, con la plastica vergine. L’industria del riciclo, nei suoi segmenti più avanzati, non può più affidarsi alla semplice esperienza empirica degli operatori o alla valutazione visiva del materiale. La complessità del post-consumo, l’eterogeneità delle fonti, la presenza di additivi e contaminanti invisibili, la degradazione termica e ossidativa subita dagli imballaggi durante la loro vita utile richiedono strumenti analitici in grado di restituire un quadro preciso e riproducibile. La caratterizzazione non è un rituale tecnico: è un processo di conoscenza, senza il quale non è possibile garantire stabilità nelle proprietà del granulo rigenerato, affidabilità nei processi di trasformazione e coerenza con le aspettative dei settori utilizzatori.ACQUISTA IL MANUALE Il riciclato, per sua natura, è un materiale che porta con sé una memoria. Ogni ciclo termico, ogni esposizione alla luce, ogni contatto con agenti chimici, ogni compressione meccanica e ogni contaminazione superficiale modifica la sua struttura molecolare, anche quando questi cambiamenti non sono immediatamente percepibili. Le determinazioni analitiche come la calorimetria differenziale a scansione (DSC), la termogravimetria (TGA), la spettroscopia infrarossa (FTIR) o la risonanza magnetica nucleare (NMR) hanno la funzione di leggere questa memoria, riconoscere la storia del materiale e prevederne il comportamento futuro. Sono strumenti che permettono di risalire alle trasformazioni subite dal polimero e che forniscono ai riciclatori informazioni indispensabili su ciò che sarà possibile ottenere nelle fasi successive......© Riproduzione Vietata
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 2: Proprietà, Diffusione e Sfide del Riciclo
Panoramica dei polimeri più diffusi, delle loro applicazioni industriali e dei fattori tecnici che rendono complesso il riciclo post-consumoSaggio. Riciclo delle Plastiche Post-Consumo. Capitolo 2: Proprietà, Diffusione e Sfide del Riciclodi Marco Arezio. Dicembre 25Nel panorama dei materiali contemporanei, nessun elemento ha inciso in modo tanto capillare e trasformativo quanto la plastica. In meno di un secolo è diventata il linguaggio operativo dell’industria, un vocabolario di molecole che ha permesso di progettare prodotti prima impensabili, ripensare funzioni consolidate, alleggerire catene logistiche, democratizzare oggetti e tecnologie. La plastica è una materia “di sistema”: non vive mai isolata, ma si inserisce nelle architetture più profonde della manifattura moderna, nei trasporti, nella sanità, nella comunicazione, nelle infrastrutture energetiche, e naturalmente nei consumi di massa. Il fenomeno più significativo della sua diffusione risiede nella capacità intrinseca dei polimeri termoplastici di essere plasmati in forme stabili e allo stesso tempo reversibili. La possibilità di fondere, estrudere, stampare e rielaborare la materia plastica ha creato un nuovo paradigma industriale. È la logica che ha consentito lo sviluppo del packaging moderno, la nascita della grande distribuzione, la miniaturizzazione dell’elettronica, la standardizzazione dell’automotive, l’espansione globale dell’igiene monouso. La plastica è divenuta la grammatica dell’efficienza produttiva, portando con sé un cambiamento profondo nelle filiere: costi ridotti, volumi elevati, processi rapidi. Tuttavia, questo successo porta anche un’eredità complessa. La plastica nasce come materiale che prende forma velocemente, ma esce dai cicli industriali molto più lentamente. La sua resistenza al degrado, qualità apprezzata in fase d’uso, diventa problematica quando il prodotto raggiunge la fine vita. La fragilità della gestione dei rifiuti non deriva solo dalla quantità generata, ma dalla varietà chimica, funzionale e applicativa dei polimeri coinvolti. È un sistema vasto, stratificato, in cui ogni materiale porta con sé un proprio codice tecnico. Per questo motivo, comprendere il sistema produttivo moderno significa approfondire il comportamento dei principali termoplastici, analizzarne la struttura chimica, la morfologia, le proprietà meccaniche e termiche, le modalità di trasformazione e le loro reazioni ai cicli di utilizzo e riciclo. Il riciclo post-consumo non può essere studiato senza una mappa precisa dei polimeri in ingresso. Ogni famiglia richiede processi specifici, parametri precisi, tecnologie dedicate. Il riciclo è essenzialmente una scienza della differenza, dell’eterogeneità, del comportamento molecolare sotto stress termico e meccanico.ACQUISTA IL MANUALE Il sistema produttivo moderno utilizza la plastica come una “tecnologia integrata”. Non esiste settore produttivo che non ne sfrutti almeno una parte. L'agricoltura usa film e reti protettive; l’edilizia impiega tubazioni, isolanti, pannelli; l’automotive sostituisce acciaio e leghe con strutture alleggerite; il packaging alimentare modula permeabilità e shelf-life; il settore medicale richiede purezza, stabilità, sicurezza microbiologica; l’elettronica sfrutta polimeri tecnici con elevata stabilità dimensionale e resistenza termica....© Riproduzione Vietata
SCOPRI DI PIU'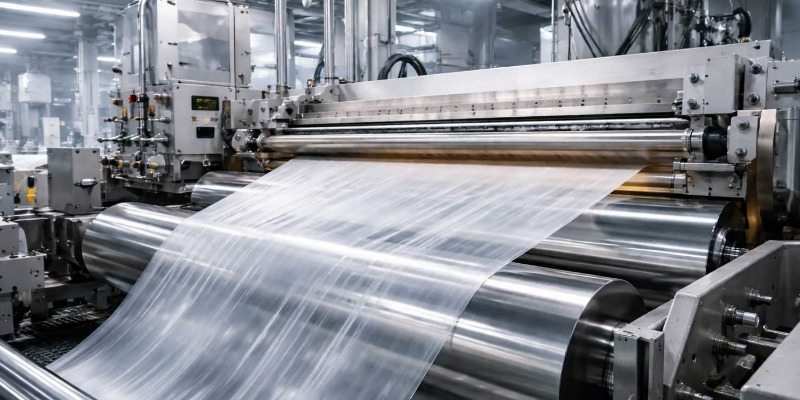 Film Plastico Riciclato. Capitolo 10. Estrusione in piano (Cast Film) con materiali riciclati: confronto tecnologico, limiti operativi e strategie di stabilizzazione
Differenze tra cast film e blown film, gestione del processo e criteri decisionali per l’impiego dei polimeri riciclati nel packaging flessibileSaggio. Film Plastico Riciclato. Capitolo 10. Estrusione in piano (Cast Film) con materiali riciclati: confronto tecnologico, limiti operativi e strategie di stabilizzazionedi Marco Arezio. Dicembre 25.Confronto tecnico tra cast film ed estrusione a bolla L’estrusione in piano, comunemente denominata cast film, rappresenta un approccio tecnologico profondamente diverso rispetto all’estrusione a bolla nella produzione di film plastici per il packaging flessibile. Sebbene entrambe le tecnologie abbiano l’obiettivo di trasformare un polimero fuso in un film sottile e continuo, le differenze strutturali tra i due processi determinano comportamenti del materiale, caratteristiche del prodotto finito e criticità operative nettamente distinte. Queste differenze assumono un rilievo ancora maggiore quando il materiale di partenza è un polimero riciclato, caratterizzato da variabilità e complessità intrinseche. Dal punto di vista concettuale, la distinzione fondamentale tra cast film e blown film risiede nel modo in cui il film viene formato e raffreddato. Nell’estrusione a bolla, il film nasce da un tubo fuso che viene espanso e raffreddato prevalentemente per via pneumatica, con un orientamento biaxiale indotto dalla combinazione di soffiaggio e trazione. Nel cast film, al contrario, il polimero fuso viene estruso attraverso una filiera piana e immediatamente steso e raffreddato su un cilindro di raffreddamento, con un orientamento prevalentemente monodirezionale e un controllo termico molto più diretto. Questa differenza di principio si traduce in un comportamento reologico del materiale radicalmente diverso. Nel cast film, il polimero fuso è sottoposto a una deformazione prevalentemente di tipo shear ed estensionale controllata, con tempi di solidificazione estremamente rapidi. Questo rende il processo particolarmente sensibile alle caratteristiche reologiche istantanee del materiale. Nei materiali riciclati, dove la viscosità può variare in modo significativo anche all’interno dello stesso lotto, il cast film tende a “mostrare” in modo più diretto le irregolarità del fuso rispetto al blown film. Dal punto di vista del controllo dello spessore, il cast film offre potenzialmente un livello di precisione superiore. La combinazione tra filiera piana, sistemi di regolazione del labbro e raffreddamento rapido consente di ottenere film con tolleranze dimensionali molto strette. Tuttavia, questa precisione richiede un fuso estremamente stabile. Nei materiali riciclati, eventuali fluttuazioni di portata o variazioni locali di viscosità si traducono immediatamente in bande di spessore o difetti superficiali, senza la “capacità di assorbimento” che la bolla offre grazie alla sua natura elastica. Un altro elemento di confronto riguarda il raffreddamento. Nel cast film, il raffreddamento avviene per contatto diretto con superfici metalliche raffreddate, con una velocità di estrazione del calore molto elevata. Questo aspetto riduce il tempo a disposizione del materiale per rilassare le tensioni interne e rende il processo particolarmente esigente dal punto di vista della stabilità termica del polimero. Nei materiali riciclati, che possono contenere residui, volatili o catene degradate, il raffreddamento rapido può “congelare” difetti strutturali che nel blown film avrebbero maggiori possibilità di redistribuirsi. Dal punto di vista dell’orientamento molecolare, il cast film genera una struttura del materiale significativamente diversa rispetto al blown film. L’orientamento è prevalentemente longitudinale, con una ridotta orientazione trasversale. Questo comporta una marcata anisotropia delle proprietà meccaniche, che deve essere considerata attentamente nella progettazione del packaging. Nei materiali riciclati, questa anisotropia può risultare più accentuata, poiché le catene polimeriche di diversa lunghezza e storia rispondono in modo non uniforme allo stiramento.....ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU'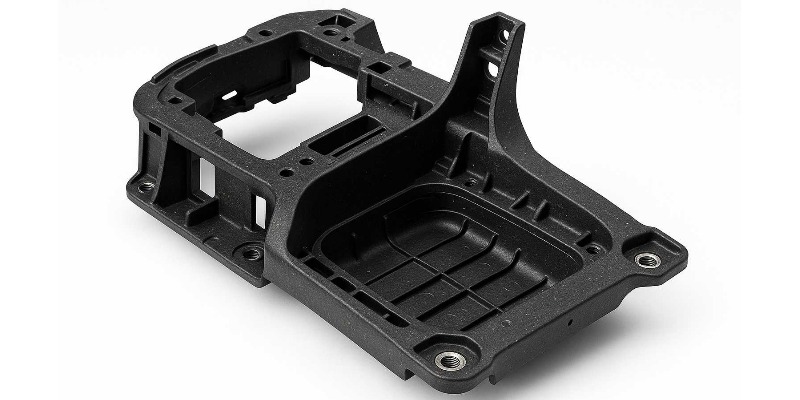 Il Riciclo delle Plastiche Post-Industriali e dei Tecnopolimeri. Capitolo 8: Stampaggio dei Tecnopolimeri Rigenerati
Come ottimizzare trasformazione, qualità e stabilità dei compound con tecnopolimeri riciclati nelle tecnologie di stampaggio ed estrusioneSaggio. Il Riciclo delle Plastiche Post-Industriali e dei Tecnopolimeri. Capitolo 8: Stampaggio dei Tecnopolimeri Rigeneratidi Marco Arezio. Dicembre 25Dopo tutto il lavoro svolto per selezionare, trattare, rigenerare, analizzare e formulare i tecnopolimeri, il momento decisivo resta sempre lo stesso: quando il granulo entra in tramoggia, scende nel cilindro, si fonde e riempie lo stampo o attraversa una filiera di estrusione. È lì che il compounder e lo stampatore si incontrano davvero, ed è lì che il tecnopolimero rigenerato deve dimostrare di essere una materia prima industriale a tutti gli effetti, capace di garantire comportamenti prevedibili, margini operativi accettabili e stabilità nel tempo. Stampare un tecnopolimero riciclato non è identico a stampare un grado vergine, ma non significa nemmeno dover riscrivere da zero tutte le regole del reparto. La chiave è la consapevolezza: riconoscere i punti in cui il riciclato è più sensibile, capire come la sua storia precede il reparto di stampaggio, leggere i segnali che il materiale invia in pressa, imparare a trasformarli in scelte di processo coerenti. In questo capitolo, lo sguardo si sposta sul trasformatore: entriamo nei reparti in cui il riciclato tecnico deve dimostrare, giorno dopo giorno, di poter convivere con le resine vergini senza diventare un fattore di incertezza, ma anzi una leva competitiva ed ambientale. 8.1 Preparazione del materiale: essiccazione, movimentazione, dosaggio e miscelazione La trasformazione di un tecnopolimero rigenerato comincia prima che il granulo raggiunga la vite di plastificazione. Nel momento in cui il materiale lascia il sacco, il big bag o il silo del magazzino, entra in una nuova catena logistica interna fatta di tramogge, tubazioni, essiccatori, miscelatori, dosatori. In questa fase, spesso sottovalutata, si gioca gran parte della fortuna o della sfortuna del compound rigenerato....ACQUISTA IL MANUALE© Riproduzione Vietata
SCOPRI DI PIU'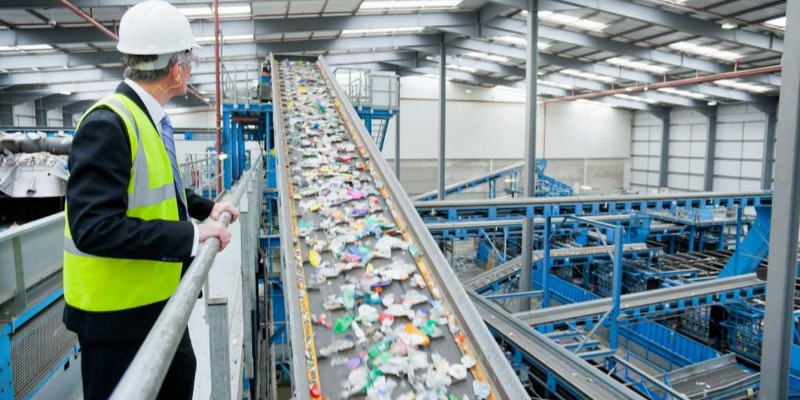 Riciclo delle Plastiche Post-Consumo. Capitolo 6: Le tecnologie di selezione nel riciclo delle plastiche
Dal pretrattamento meccanico alla separazione densimetrica e all’optical sorting: sensori, algoritmi e architetture impiantistiche che governano la complessità dei flussi plastici post-consumo Saggio. Riciclo delle Plastiche Post-Consumo. Capitolo 6: Le tecnologie di selezione nel riciclo delle plastichedi Marco Arezio. Dicembre 25Le tecnologie di selezione rappresentano il cuore operativo dell’industria del riciclo plastico. Sono il punto di intersezione tra ciò che arriva dai sistemi di raccolta e ciò che diventa materia prima seconda destinata alle fasi di lavaggio, macinazione fine ed estrusione. L’efficienza di un impianto di riciclo dipende in larga misura dalla sua capacità di governare la complessità dei flussi in ingresso: materiali diversi per natura chimica, forma, densità, comportamento fisico, grado di contaminazione e storia d’uso. Non esiste un flusso plastico standard; tutto ciò che entra in un impianto è il risultato di dinamiche territoriali, normative, logistiche e sociali che plasmano, in modo più o meno controllabile, la qualità del materiale disponibile. La complessità dei flussi è il primo elemento che una tecnologia di selezione deve affrontare. Le bottiglie in PET, ad esempio, costituiscono uno dei materiali più preziosi del riciclo meccanico e sono relativamente regolari nel comportamento: hanno forma riconoscibile, densità prevedibile, rispondono bene ai sistemi ottici e presentano un valore industriale consolidato. Tuttavia, anche all’interno di questo flusso apparentemente omogeneo, esiste una variabilità significativa: colori diversi, presenze di sleeve termoretraibili, impurità organiche, tappi in PP o HDPE, etichette metallizzate, residui di liquidi, deformazioni dovute alla compattazione. Ogni elemento influisce sulla capacità delle tecnologie di distinguerli, separarli e trasformarli in un materiale di qualità adeguata alle esigenze industriali.ACQUISTA IL LIBRO Più complesso ancora è il flusso dei film plastici. La natura sottile, irregolare e flessibile di questi materiali li rende difficili da gestire sin dal primo contatto con le linee di selezione. I film tendono ad aggrovigliarsi, aderire ai nastri, impigliarsi nei sistemi meccanici e sfuggire ai criteri di riconoscimento ottico quando sono sporchi, piegati o stratificati. La loro eterogeneità è estrema: LDPE da imballaggio, film agricoli, pellicole industriali, sacchetti della distribuzione, materiali laminati, coperture protettive. Molti di questi prodotti derivano da usi intensivi e presentano carichi elevati di contaminanti: residui organici, terre, sabbie, frammenti di carta, adesivi. La selezione dei film, più di ogni altra categoria, è un banco di prova della capacità di un impianto di governare materiali difficili e instabili.....© Riproduzione Vietata
SCOPRI DI PIU' PVC Riciclato – Manuale Tecnico - Introduzione
Guida al riciclo meccanico del PVC: qualità del materiale, formulazioni, trasformazione, difetti, prodotti, mercato e stabilità produttivaManuale tecnico. PVC Riciclato – Manuale Tecnico - Introduzionedi Marco ArezioIl PVC riciclato come materia industriale complessa e governabile Il cloruro di polivinile rappresenta un caso unico nel panorama dei materiali polimerici industriali. Non solo per la sua diffusione capillare nei settori più diversi – edilizia, infrastrutture, elettrotecnica, packaging, medicale, automotive – ma soprattutto per la sua natura intrinsecamente formulativa. A differenza di polimeri come polietilene o polipropilene, nei quali la resina costituisce il fulcro quasi esclusivo delle prestazioni, il PVC esiste industrialmente come sistema complesso, nel quale la catena polimerica è solo il punto di partenza di un equilibrio più articolato. Stabilizzanti, plastificanti, lubrificanti, cariche, modificanti d’impatto e pigmenti non sono accessori, ma elementi strutturali che determinano comportamento, trasformabilità e durabilità del materiale. Questa caratteristica, spesso considerata una complicazione, è in realtà la ragione per cui il PVC si presta in modo particolarmente efficace al riciclo meccanico. Il PVC riciclato non è una semplice “resina rigenerata”, ma una materia industriale stratificata, che incorpora nella propria struttura chimica e fisica la storia delle applicazioni precedenti, dei cicli termici subiti, delle formulazioni adottate nel corso della sua vita utile. Ogni flusso di PVC riciclato porta con sé una memoria tecnica che, se correttamente interpretata, può essere governata e valorizzata. Nel contesto industriale contemporaneo, il PVC riciclato non può più essere trattato come un materiale secondario destinato a impieghi residuali. L’evoluzione delle tecnologie di selezione, lavaggio, compounding ed estrusione ha reso possibile ottenere granuli con livelli di stabilità e ripetibilità compatibili con applicazioni tecniche evolute. Tuttavia, questa possibilità non è automatica. Richiede un approccio progettuale consapevole, che riconosca la complessità del materiale e la trasformi in un sistema controllabile. Dove questa consapevolezza manca, il PVC riciclato diventa imprevedibile; dove è presente, diventa una risorsa industriale competitiva. Uno degli equivoci più diffusi nel settore è l’idea che il PVC riciclato debba “comportarsi come il vergine”. Questo presupposto, oltre a essere tecnicamente infondato, è spesso la causa principale di insuccessi produttivi. Il PVC riciclato non è un sostituto diretto del vergine, ma un materiale con una propria identità tecnica, che richiede criteri di valutazione differenti. Pretendere che risponda agli stessi parametri senza adattare formulazione e processo significa ignorare la natura stessa del materiale. La qualità del PVC riciclato non è un attributo assoluto, ma il risultato di una catena di decisioni coerenti. Origine dello scarto, grado di contaminazione, tipologia di additivi legacy, modalità di rigenerazione, stabilizzazione termica, finestra di processo: ogni elemento contribuisce in modo determinante al risultato finale. In questo senso, il PVC riciclato non può essere giudicato con parametri semplificati o riduttivi. Richiede un’analisi multidimensionale, che tenga conto della funzione d’uso, delle condizioni di trasformazione e delle prestazioni richieste nel tempo. Questo manuale parte da un presupposto chiaro: il PVC riciclato è una materia industriale governabile, non una variabile incontrollabile. Ma la governabilità non è un dato di partenza, è un obiettivo da costruire. Si costruisce attraverso conoscenza tecnica, esperienza di processo e capacità di interpretazione dei segnali che il materiale restituisce durante la trasformazione. Il PVC, più di altri polimeri, comunica in modo evidente le proprie condizioni: variazioni cromatiche, instabilità termiche, difetti superficiali, anomalie dimensionali non sono eventi casuali, ma manifestazioni di equilibri alterati.ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU'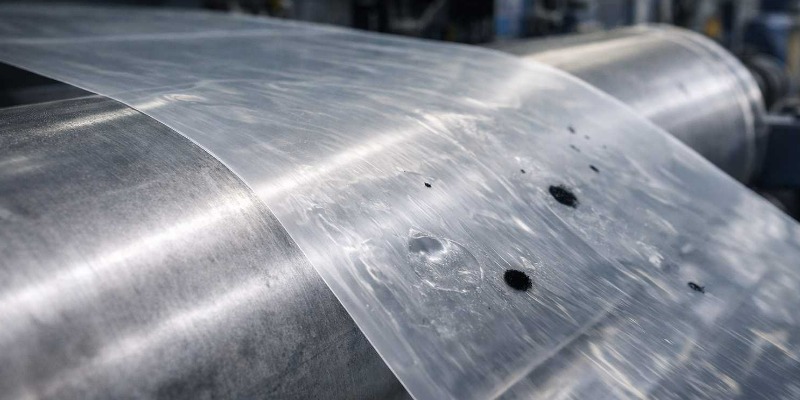 Film Plastico Riciclato. Capitolo 16: Difetti del film in polimeri riciclati. Analisi tecnica e soluzioni industriali
Gel, punti neri, odori, instabilità di processo e difetti di saldatura nel packaging flessibile in plastica riciclataManuale tecnico. Film Plastico Riciclato. Capitolo 16: Difetti del film in polimeri riciclati. Analisi tecnica e soluzioni industrialidi Marco ArezioGel, buchetti e punti neri nei film in polimeri riciclati Nel packaging flessibile realizzato con polimeri riciclati, i difetti visivi e strutturali del film rappresentano una delle principali fonti di scarto, reclami e perdita di fiducia da parte del mercato. Gel, buchetti e punti neri sono manifestazioni diverse di un problema comune: la difficoltà di trasformare un materiale eterogeneo e con una storia pregressa in un film continuo, sottile e affidabile. Comprendere la natura di questi difetti significa andare oltre la loro apparenza superficiale e analizzare l’interazione profonda tra materia prima, processo e condizioni operative. A differenza dei polimeri vergini, nei quali i difetti sono spesso riconducibili a parametri di processo fuori specifica, nei riciclati essi rappresentano l’emergere visibile di una complessità intrinseca. La tentazione di trattare questi difetti come anomalie occasionali porta spesso a soluzioni inefficaci o temporanee. Un approccio industriale maturo richiede invece di interpretarli come indicatori diagnostici dello stato del materiale e del processo. Gel: origine e significato industriale I gel nei film riciclati si manifestano come inclusioni più o meno trasparenti, spesso percepibili al tatto come ispessimenti localizzati. Dal punto di vista strutturale, un gel è il risultato di una fusione incompleta o di una reticolazione localizzata del polimero. Nei materiali riciclati, questa condizione è favorita dalla presenza di frazioni con diversa storia termica e reologica. Il gel non è semplicemente un “pezzo non fuso”, ma l’espressione di una disomogeneità molecolare che il processo non è riuscito a livellare. Può derivare da residui di polimero fortemente degradato, da materiali con punto di fusione più elevato rispetto alla matrice o da contaminanti polimerici incompatibili. In tutti i casi, il gel segnala un limite nella capacità del sistema di estrusione di omogeneizzare il materiale. Dal punto di vista funzionale, il gel rappresenta un punto di debolezza del film. Anche quando non genera un foro immediato, esso altera localmente la distribuzione delle tensioni e può diventare un innesco di rottura sotto sollecitazione. Nei film sottili, la presenza anche sporadica di gel può compromettere la qualità complessiva del prodotto. Buchetti: manifestazione di discontinuità strutturali I buchetti, o micro-fori, sono uno dei difetti più critici nei film in riciclato, soprattutto nelle applicazioni che richiedono continuità superficiale e resistenza meccanica. Essi possono derivare da cause diverse, ma condividono un’origine comune: una discontinuità locale nella massa fusa durante la formazione del film....ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU' Manuale sulla Manutenzione. Capitolo 4: Macchine per Termoformatura. Manutenzione Preventiva di Forni IR, Sistemi di Vuoto, Stampi, Fustelle e Ausiliari
Capitolo sulla termoformatura industriale: architettura delle macchine, componenti critici, manutenzione preventiva, parametri di controllo, soglie di intervento, riferimenti normativi e criteri operativi per packaging, medicale e applicazioni tecnicheAutore: Marco Arezio - Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX. Aggiornamento tecnico-editoriale: 31 marzo 2026 | Tempo di lettura: circa 25 minuti Manuale sulla Manutenzione. Capitolo 4: Macchine per Termoformatura. Manutenzione Preventiva di Forni IR, Sistemi di Vuoto, Stampi, Fustelle e AusiliariPARTE I — IL PARCO MACCHINE: TIPOLOGIE, ARCHITETTURA E COMPONENTI CRITICI La termoformatura è il processo di trasformazione in cui un foglio o una lastra di materiale termoplastico, riscaldato fino alla temperatura di rammollimento, viene deformato per effetto di vuoto, pressione d'aria o punzoni meccanici, assumendo la forma di uno stampo. La semplicità apparente del processo — riscaldare, formare, tagliare — cela in realtà una complessità tecnica significativa: la distribuzione del calore nel foglio, la velocità e la geometria della formatura, il sistema di raffreddamento dello stampo e la precisione del sistema di taglio determinano congiuntamente la qualità dimensionale e meccanica del prodotto finito. Il mercato della termoformatura è dominato dal packaging (vaschette per alimenti, blister farmaceutici, contenitori per cosmetici) ma include applicazioni di grande valore aggiunto nel settore automotive (pannelli porta, rivestimenti interni), nell'edilizia (pannelli isolanti, lastre per coperture) e nel medicale (vassoi sterili, parti di apparecchiature). Le macchine per termoformatura si dividono principalmente in termoformatrici a nastro (roll-fed thermoforming machines), che lavorano un foglio sottile fornito in bobina, e termoformatrici a lastra (sheet-fed thermoforming machines), che lavorano lastre rigide pre-tagliate. Le prime dominano il packaging di massa ad alta cadenza; le seconde trovano applicazione nella produzione di pezzi di grande dimensione (vasche, pannelli, componenti tecnici). Il profilo manutentivo delle due tipologie presenta molte analogie nella sezione di riscaldamento e formatura, ma differisce significativamente nei sistemi di alimentazione del materiale e di taglio/fustellatura. 4.1 — Architettura della termoformatrice: stazioni principali Una termoformatrice a nastro per packaging è strutturalmente composta da tre macrostazioni in sequenza, ognuna delle quali racchiude sottosistemi meccanici, termici e pneumatici specifici. La comprensione dell'architettura di ciascuna stazione è il prerequisito per un approccio manutentivo razionale. 4.1.1 — Stazione di alimentazione e trasporto foglio La stazione di alimentazione gestisce lo svolgimento del nastro di materiale dalla bobina e il suo avanzamento intermittente attraverso la macchina. Il sistema di trasporto è costituito da catene di avanzamento laterali (chain rails) su cui sono montati gli aghi o i morsetti che afferrano il foglio sui bordi e lo trascinano avanti passo dopo passo in modo sincronizzato con il ciclo della macchina. La precisione dell'avanzamento del foglio è critica: un avanzamento irregolare causa disallineamento delle impronte di formatura rispetto al foglio (con perdita di materiale ai bordi e difetti dimensionali) e problemi nella stazione di taglio (le impronte non si allineano con le matrici di taglio). Le catene di avanzamento sono componenti ad alta criticità manutentiva per la loro esposizione a temperature elevate (nella zona del forno di riscaldamento, le catene operano a temperature di 80–150°C) e alle forze di trazione cicliche. L'allungamento progressivo della catena per usura delle piastrine e dei perni è il principale meccanismo di degrado: un allungamento dello 0,3–0,5% rispetto alla lunghezza nominale è già sufficiente a causare problemi di passo. Il tensionamento delle catene (tramite rulli o tendicatena regolabili) deve essere verificato e aggiustato periodicamente; la lubrificazione deve essere garantita da sistemi centralizzati con lubrificanti idonei alle alte temperature (oli sintetici PAO o lubrificanti al PTFE in spray per le zone vicine al forno). Gli aghi di trascinamento (pins) o i morsetti (clamps) che afferrano il foglio sui bordi devono essere verificati periodicamente per lo stato di usura e per il corretto serraggio del foglio. Aghi consumati o morsetti che non serrano adeguatamente causano scorrimento del foglio durante il riscaldamento (il foglio tende ad allungarsi con il calore e deve essere trattenuto con forza sufficiente), con conseguente deformazione delle impronte. La sostituzione degli aghi usurati — attività che può essere eseguita senza fermare la macchina a lungo, sostituendo un segmento di catena alla volta — è una delle manutenzioni preventive più efficaci per mantenere la precisione dimensionale del prodotto. 4.2 — Stazione di riscaldamento: sistemi IR e controllo della temperatura del foglio La stazione di riscaldamento è il cuore tecnologico della termoformatrice: la qualità della formatura dipende in misura determinante dalla uniformità e dalla precisione della temperatura del foglio al momento della formatura. Un foglio troppo freddo non si deforma sufficientemente e presenta un alto rischio di rottura; un foglio troppo caldo si assottiglia eccessivamente nelle zone di maggiore stiramento, con riduzione della resistenza meccanica del pezzo finito; un foglio non uniformemente riscaldato produce un pezzo con distribuzione dello spessore irregolare. 4.2.1 — Tipologie di riscaldatori: quarzo, alogeni, ceramici e a contatto I riscaldatori a onde corte in quarzo (shortwave quartz heaters) sono la soluzione più moderna e performante per il riscaldamento dei fogli plastici. Emettono radiazione infrarossa prevalentemente nella banda 1,0–2,5 μm (near e mid infrared), che viene assorbita efficacemente dalla maggior parte dei materiali termoplastici (PP, PS, PET, PC, ABS, PA). La risposta termica è rapidissima (da freddo a temperatura operativa in pochi secondi), il che consente un controllo preciso dei profili di riscaldamento anche in condizioni di produzione variabile. La vita media delle lampade è di 5.000–10.000 ore, superiore a quella delle lampade per soffiaggio per la minore temperatura del filamento. I riscaldatori ceramici (ceramic heaters) sono la soluzione tradizionale per macchine di più vecchia generazione: emettono principalmente nella banda 3–8 μm (far infrared), con minore efficienza di trasmissione del calore al materiale per la maggiore riflessione superficiale nei materiali lucidi, ma con il vantaggio della robustezza meccanica e del basso costo unitario. La risposta termica è più lenta rispetto ai riscaldatori al quarzo (2–5 minuti per raggiungere la temperatura di regime), il che ne limita la flessibilità nei cambi di produzione rapidi. I riscaldatori a contatto (contact heaters) sono utilizzati in applicazioni specifiche in cui il riscaldamento deve essere molto uniforme e controllato: una piastra riscaldante entra in contatto diretto con il foglio plastico per un tempo definito. Questo metodo garantisce eccellente uniformità termica ma richiede che le superfici della piastra siano perfettamente planari e prive di contaminazione (qualsiasi deposito si trasferisce al foglio, lasciando impronte). La manutenzione dei riscaldatori a contatto è principalmente orientata al mantenimento della planarità della piastra e alla pulizia della superficie di contatto. 4.2.2 — Zonatura termica e controllo della temperatura La stazione di riscaldamento di una termoformatrice moderna è suddivisa in una matrice di zone di controllo indipendenti — tipicamente da 4×4 a 12×12 zone per le macchine di alta precisione — che consentono di modulare l'intensità del riscaldamento in diverse aree del foglio per compensare le non uniformità intrinseche del processo di deformazione: le zone del foglio che subiranno uno stiramento maggiore durante la formatura devono essere riscaldate di più, per avere una viscosità più bassa e deformarsi più facilmente senza assottigliarsi eccessivamente. Il controllo della temperatura è effettuato mediante pirometri IR o sensori termici integrati nel sistema di riscaldamento, con feedback al controllore della macchina. La taratura periodica dei pirometri — necessaria per la deriva dei sensori IR con la contaminazione e l'invecchiamento — è un'attività manutentiva di importanza primaria per mantenere la precisione del controllo termico. I pirometri IR sono particolarmente sensibili alla contaminazione dell'ottica di misura da parte dei vapori di plastificanti volatilizzati durante il riscaldamento: anche un sottile strato di condensato sull'ottica causa errori di misura significativi (sottostima della temperatura effettiva, con potenziale riscaldamento eccessivo del foglio). Calibrazione dei pirometri IR nella termoformatrice: procedura operativa La calibrazione dei pirometri IR deve essere eseguita mensilmente (o più frequentemente in ambienti con alta concentrazione di vapori di plastificanti) con un corpo nero calibrato o con un termometro a contatto di riferimento tracciabile. Il dato critico da verificare è la corrispondenza tra la temperatura letta dal pirometro e la temperatura effettiva del foglio (misurata con termocoppia a contatto in condizioni statiche). Una deviazione >3°C rispetto alla lettura corretta deve essere corretta tramite ricalibrazione del coefficiente di emissività impostato nel pirometro. La pulizia mensile dell'ottica (con panno morbido inumidito con alcol isopropilico) è la manutenzione preventiva più semplice e più efficace per mantenere l'accuratezza della misura. Tab. 4.1 — Tipologie di riscaldatori per termoformatrici: manutenzione e frequenze. 4.3 — Stazione di formatura: sistemi di vuoto, pressione e punzoni La stazione di formatura è quella in cui il foglio riscaldato viene deformato nello stampo. Tre modalità di formatura sono tecnicamente possibili e spesso combinate nelle macchine moderne: la formatura sottovuoto (vacuum forming), in cui la pressione atmosferica spinge il foglio contro lo stampo per effetto dell'aspirazione del vuoto tra il foglio e la superficie dello stampo; la formatura in sovrappressione (pressure forming), in cui aria compressa viene applicata sul lato superiore del foglio per pressare il foglio contro lo stampo con forze maggiori di quelle ottenibili con il solo vuoto (possibile perché la pressione massima applicabile con il vuoto è 1 bar, mentre con la sovrappressione si può arrivare a 6–8 bar); la formatura meccanica con punzone (plug-assist forming), in cui un punzone meccanico pre-stira il foglio prima dell'applicazione del vuoto o della sovrappressione, migliorando la distribuzione dello spessore nelle geometrie con alto rapporto di stiramento. 4.3.1 — Pompe da vuoto: tipologie, rendimento e manutenzione Le pompe da vuoto sono tra i componenti manutentivamente più critici delle termoformatrici, per la semplicissima ragione che il processo di formatura dipende interamente dalla loro capacità di generare e mantenere il vuoto necessario nella cavità dello stampo. Un deterioramento anche modesto delle prestazioni delle pompe da vuoto si traduce in un rallentamento del ciclo (più tempo per raggiungere il livello di vuoto sufficiente a formare il pezzo), in una riduzione della qualità di formatura (dettaglio superficiale insufficiente, angoli non definiti) e in un aumento del tasso di scarti. Le tipologie di pompe da vuoto più diffuse nelle termoformatrici sono: le pompe a palette rotanti ad olio (rotary vane pumps), soluzione tradizionale e ancora molto diffusa, con pressione finale di vuoto di 0,1–1 mbar; le pompe a vite (screw vacuum pumps), soluzione moderna a secco (senza olio) con minori esigenze di manutenzione dell'olio ma richiesta di manutenzione dei rotori; le pompe Roots (Roots blowers), utilizzate in combinazione con una pompa di pre-vuoto per ottenere alte portate a livelli di vuoto moderati (10–100 mbar), adatte alle termoformatrici di grande formato; le pompe ad anello liquido (liquid ring pumps), usate in ambienti in cui i vapori condensabili potrebbero danneggiare le pompe a secco, con acqua come fluido di lavoro. Tab. 4.2 — Tipologie di pompe da vuoto per termoformatrici: manutenzione e frequenze. 4.3.2 — Serbatoi di accumulo del vuoto e distribuzione La velocità di formatura nelle termoformatrici ad alta cadenza (fino a 50–80 cicli/minuto per contenitori piccoli da nastro) richiede che il vuoto possa essere applicato allo stampo in modo quasi istantaneo all'inizio di ogni ciclo: le pompe da vuoto non hanno la portata sufficiente a questo scopo se collegate direttamente allo stampo, poiché il tempo di aspirazione sarebbe troppo lungo per la frequenza di ciclo richiesta. La soluzione standard è l'utilizzo di serbatoi di accumulo del vuoto (vacuum accumulators o surge tanks) di volume sufficientemente grande (tipicamente 50–500 litri, in funzione della dimensione dello stampo e della frequenza di ciclo) mantenuti continuamente al livello di vuoto di esercizio dalla pompa. All'apertura della valvola di distribuzione, il vuoto pre-accumulato si espande rapidamente nello stampo, formando il pezzo in pochi decimi di secondo. I serbatoi di accumulo del vuoto sono componenti soggetti alla normativa per gli apparecchi in pressione (in questo caso, apparecchi operanti a pressione sub-atmosferica): il D.M. 1 dicembre 2004 e la direttiva PED 2014/68/UE si applicano anche ai recipienti in depressione per le verifiche di integrità strutturale. Le valvole di distribuzione — che aprono e chiudono il circuito del vuoto verso lo stampo in sincrono con il ciclo della macchina — sono componenti ad alta sollecitazione ciclica (apertura/chiusura ad ogni ciclo, con frequenze fino a 80 cicli/min) e richiedono sostituzione preventiva prima del raggiungimento del numero di cicli nominale specificato dal costruttore. 4.3.3 — Punzoni di pre-stiramento (plug-assist): geometria, materiali e usura I punzoni di pre-stiramento (plug-assist) sono componenti che discendono nel foglio riscaldato prima dell'applicazione del vuoto o della sovrappressione, pre-stirando il materiale verso il basso e distribuendolo in modo più uniforme sulle pareti dello stampo. Sono particolarmente importanti per geometrie con alto rapporto di stiramento (contenitori profondi rispetto alla larghezza, bicchieri, vassoi con pareti verticali alte) e per materiali con finestra di formatura stretta (differenza piccola tra temperatura minima e massima di formatura). I punzoni sono tradizionalmente realizzati in materiali sintetici a bassa conducibilità termica — sughero, materiali espansi a base POM o UHMWPE, resine epossidiche rinforzate — per evitare il raffreddamento localizzato del foglio nel punto di contatto (che causerebbe un assottigliamento preferenziale nelle zone di contatto del punzone). I materiali sintetici sono però soggetti a degrado meccanico per compressione ciclica e usura superficiale per attrito con il foglio caldo: devono essere ispezionati periodicamente e sostituiti quando mostrano usura superficiale, cricche o deformazioni permanenti. Alcuni costruttori utilizzano punzoni in alluminio anodizzato con rivestimento isolante termico (teflon, ceramica porosa), che offrono maggiore durabilità meccanica a fronte di una gestione termica più attenta. 4.4 — Stampi per termoformatura: costruzione, raffreddamento e manutenzione Gli stampi per termoformatura sono costruttivamente molto diversi dagli stampi per iniezione: devono resistere a pressioni molto più basse (1–8 bar rispetto ai 500–2.000 bar dello stampaggio a iniezione), il che consente di realizzarli in materiali molto più leggeri ed economici. La grande maggioranza degli stampi per termoformatura di packaging è realizzata in alluminio (lavorato a CNC da blocchi o da fusione per forme complesse), in resine epossidiche rinforzate con fibra di vetro (per piccole serie o per proto-tipo), o in acciaio inossidabile per applicazioni che richiedono elevatissima resistenza all'usura o compatibilità alimentare certificata (vaschette per carne fresca, contenitori farmaceutici). 4.4.1 — Sistema di raffreddamento degli stampi: criteri progettuali e manutenzione Il raffreddamento degli stampi è determinante per la produttività delle termoformatrici: il tempo di mantenimento in stampo (il tempo necessario a raffreddare il pezzo fino a una temperatura di estrazione sicura) rappresenta il 40–65% del tempo ciclo totale nelle macchine a nastro. Un sistema di raffreddamento inefficiente — per incrostazioni nei canali, portata d'acqua insufficiente o temperatura dell'acqua troppo alta — riduce direttamente la produttività e può causare deformazioni post-estrazione (il pezzo non è sufficientemente solidificato al momento dell'apertura dello stampo). Il progetto dei circuiti di raffreddamento negli stampi in alluminio per termoformatura deve garantire una temperatura dello stampo uniforme su tutta la superficie della cavità (tipicamente 15–40°C per materiali standard come PP, PS, PET; più bassa per materiali con alta temperatura di rammollimento come PC, ABS). La non uniformità della temperatura dello stampo è la causa principale della distribuzione irregolare dello spessore e delle deformazioni post-estrazione. La pulizia periodica dei canali di raffreddamento (decalageing con soluzioni acide diluite, una volta all'anno per acqua con durezza >8°dH) è essenziale per mantenere il coefficiente di scambio termico originale dello stampo. ▲ ATTENZIONE I circuiti di raffreddamento degli stampi in alluminio per termoformatura sono particolarmente vulnerabili alla corrosione galvanica in presenza di raccordi in rame o ottone (comuni nei sistemi di distribuzione dell'acqua): il potenziale galvanico alluminio-rame è di circa 0,9 V, sufficiente a causare corrosione accelerata dell'alluminio nelle zone di contatto. Utilizzare raccordi in acciaio inossidabile o in materiale plastico; trattare l'acqua con inibitore di corrosione compatibile con l'alluminio; verificare il pH (ottimale 7,0–8,5). 4.4.2 — Superfici di formatura: finitura, trattamenti e manutenzione La finitura superficiale delle cavità degli stampi per termoformatura determina l'aspetto superficiale del prodotto finito. Per i contenitori trasparenti (bicchieri in PS o PET, blister farmaceutici in PVC), la superficie dello stampo deve essere lucida (Ra < 0,2 μm) per trasferire la lucentezza al prodotto; per i contenitori opachi o con effetti granulati (vaschette per alimenti in PP, plateau industriali), la superficie dello stampo è sabbiata o in altra texture. La pulizia delle superfici di formatura è critica: qualsiasi deposito di materiale plastico, film di additivo condensato o segno di corrosione si trasferisce al prodotto, causando difetti estetici. Il metodo di pulizia delle superfici delle cavità deve essere scelto in funzione della finitura superficiale: per superfici lucidate, utilizzare solo prodotti non abrasivi (paste lucidanti a grana finissima, o agenti chimici specifici) e panni morbidi privi di lint; per superfici sabbiate o in texture, la pulizia con aria compressa e pennelli morbidi è la soluzione più sicura. I trattamenti superficiali di protezione — anodizzazione dura per gli stampi in alluminio, rivestimenti PTFE per facilitare il rilascio del pezzo nelle geometrie complesse — richiedono rinnovamento periodico (tipicamente ogni 2–5 anni di produzione intensa), poiché si deteriorano per usura ciclica e per l'esposizione ai vapori di plastificanti a temperatura. 4.5 — Stazione di taglio e fustellatura: tecnologie e manutenzione La stazione di taglio separa i pezzi formati dal foglio in eccesso (skeleton) e, nelle macchine integrate, li impila e confeziona. Il taglio può essere eseguito con diverse tecnologie, ciascuna con specifiche caratteristiche manutentive: taglio con fustella piana (stampo di taglio su pressa), taglio con lama rotante (per geometrie semplici, tubi, profilati), taglio con getto d'acqua (waterjet, per materiali rigidi e spessi) o taglio con laser (per geometrie complesse ad alta precisione). Nelle termoformatrici per packaging, la fustellatura piana è la soluzione dominante. 4.5.1 — Fustellatrici piane: struttura e componenti critici La fustellatrice piana è una pressa che applica una forza verticale sul foglio termoformato, spingendo uno stampo di taglio (fustella) attraverso il materiale. Lo stampo di taglio è un componente di precisione — tipicamente realizzato in acciaio per utensili (D2, H13) con geometria dei taglienti lavorata a EDM o a rettifica — che deve mantenere l'affilatura dei taglienti per garantire la qualità del taglio (bordo netto, senza bave, senza deformazioni) per il numero di cicli previsto. La forza di taglio richiesta dipende dallo spessore e dalla durezza del materiale e dalla lunghezza totale dei taglienti: per un materiale con resistenza al taglio di 40 N/mm (tipico del PET da 0,35 mm) e taglienti totali di 500 mm (tipico di una fustella per 12 vaschette da 100×70 mm), la forza di taglio è di circa 20 kN. Il sistema di applicazione della forza nella fustellatrice è tipicamente idraulico (con controllo preciso della forza e della velocità di discesa) o meccanico a ginocchiera (per le macchine ad alta cadenza). I componenti critici sono la guida della fustella (che deve garantire il parallelismo tra la fustella e il piano inferiore con tolleranza ≤0,05 mm, per evitare tagli parziali o forze asimmetriche sulla fustella), il sistema di espulsione dei pezzi tagliati (molle di espulsione, reti di spinta) e il sistema di raccolta e smaltimento dello skeleton. 4.5.2 — Manutenzione delle fustelle: affilatura, rivestimenti e ciclo di vita L'affilatura dei taglienti della fustella è il parametro manutentivo più critico per la qualità del taglio. I taglienti si consumano per ogni ciclo di taglio — l'usura è molto bassa per ciclo (dell'ordine di nanometri), ma si accumula progressivamente fino a raggiungere un livello in cui la qualità del bordo di taglio decade visibilmente. I segnali di taglienti consumati sono: comparsa di bave sul bordo del pezzo tagliato (il materiale viene strappato invece di essere tagliato nettamente), aumento della forza di taglio necessaria (e quindi delle vibrazioni della macchina), deformazione del bordo del pezzo (invece di un taglio netto, il materiale viene compresso lateralmente). La frequenza di riaffilatura delle fustelle dipende dal materiale processato e dalla geometria dei taglienti: per PET da 0,3–0,5 mm (materiale a maggiore durezza), la riaffilatura è tipicamente necessaria ogni 500.000–2.000.000 di cicli; per PP e PS da spessori simili, ogni 1.000.000–5.000.000 di cicli. Queste stime variano significativamente in funzione della pulizia del materiale (presenza di cariche abrasive, di impurezze), della temperatura del foglio al momento del taglio (il taglio a caldo richiede meno forza ma può causare depositi di materiale fuso sui taglienti) e della durezza originale dell'acciaio della fustella. Riaffilatura delle fustelle: quando è necessaria e come gestirla La decisione di mandare una fustella in riaffilatura non deve essere presa solo sulla base di un calendario (x milioni di cicli), ma in combinazione con la verifica qualitativa del bordo di taglio: il metodo più pratico è la misurazione della percentuale di bordi con bava sul campione prodotto, rilevata durante i controlli qualità periodici. Una percentuale di bava >2–3% su un campione di 50 pezzi è il segnale operativo di riaffilatura imminente. Dal punto di vista logistico, la fustella deve essere sostituita con la fustella di ricambio (sempre disponibile nel magazzino utensili per ogni stampo critico) prima che la qualità scenda al di sotto del limite di accettazione. La fustella consumata viene inviata all'affilatura esterna (presso officine specializzate in utensili da taglio) e rientra al magazzino come ricambio. Tab. 4.3 — Indicatori di degrado delle fustelle e soglie di intervento. 4.6 — Sistemi ausiliari della termoformatrice: pressione dell'aria, lubrificazione e movimentazione 4.6.1 — Sistema di aria compressa per la formatura in sovrappressione Il sistema di aria compressa per la formatura in sovrappressione è il sistema che fornisce l'aria a 4–8 bar necessaria per spingere il foglio contro lo stampo durante le fasi di pressure forming. I requisiti di qualità dell'aria per questa applicazione sono meno stringenti di quelli del soffiaggio ISBM, ma la presenza di umidità (che può condensare sulle superfici dello stampo freddo, creando difetti di finitura superficiale), di olio nebulizzato (che contamina il foglio in lavorazione e causa problemi di adesione nei prodotti food-contact) e di particolato (che lascia tracce sulla superficie del pezzo) devono essere comunque controllati. Un essiccatore frigorifero con filtri coalescenti in linea è il trattamento minimo raccomandato. 4.6.2 — Sistema di lubrificazione centralizzata La termoformatrice è una macchina con numerosi punti di lubrificazione: guide lineari della stazione di formatura, guide della stazione di taglio, catene di avanzamento, cuscinetti dei rulli di rinvio, cinematismi dei punzoni. La lubrificazione centralizzata (a circuito progressivo o parallelo, con pompa azionata da motoriduttore sincronizzato con il ciclo macchina) è la soluzione standard per le macchine di medio-grande dimensione: garantisce l'apporto corretto di lubrificante a ogni punto ad ogni ciclo (o ogni N cicli), eliminando la dipendenza dalla diligenza degli operatori per la lubrificazione manuale. La manutenzione del sistema di lubrificazione centralizzata comprende: il rabbocco del serbatoio di lubrificante (frequenza dipendente dal volume del serbatoio e dalla portata totale; tipicamente settimanale/mensile), la verifica del funzionamento di ogni distributore (controllo visivo dei piattini di distribuzione a ogni cambio turno o giornaliero nelle macchine ad alta cadenza), la sostituzione dei distributori intasati, la verifica dei raccordi e delle linee (perdite, intasamenti). Un sistema di lubrificazione centralizzata non funzionante è una delle cause di guasto meccanico più subdole e più costose: produce guasti multipli su componenti diversi nel giro di settimane, con difficoltà diagnostica perché i sintomi non riconducono immediatamente alla causa comune. 4.7 — Piano di manutenzione sintetico per termoformatrici Tab. 4.4 — Piano di manutenzione sintetico per termoformatrici: componenti, frequenze, parametri e soglie di intervento. 4.8 — Panorama costruttori di termoformatrici Tab. 4.5 — Principali costruttori di termoformatrici presenti sul mercato italiano. PUNTI CHIAVE — CAPITOLO 4 ▸ Le catene di avanzamento del foglio sono componenti ad alta criticità: operano ad alte temperature (80–150°C), subiscono allungamento progressivo per usura e richiedono lubrificazione con prodotti idonei alle alte temperature. Verifica mensile dell'allungamento; soglia di intervento: >0,3% rispetto alla lunghezza nominale. ▸ La calibrazione mensile dei pirometri IR (pulizia ottica + verifica con riferimento tracciabile) è la manutenzione preventiva con il maggiore impatto sulla qualità del prodotto: una lettura errata di 5°C causa difetti sistematici di distribuzione dello spessore. ▸ Le pompe da vuoto sono il componente più critico per la produttività della termoformatrice: un deterioramento del 20% della portata si traduce direttamente in un rallentamento del ciclo. Cambio olio ogni 2.000 h e ispezione palette ogni 8.000–15.000 h per le pompe a palette rotanti. ▸ Le fustelle di taglio richiedono riaffilatura basata su criteri qualitativi (% bava >3%), non su calendario. La disponibilità della fustella di ricambio nel magazzino utensili è un requisito operativo, non un'opzione. ▸ I canali di raffreddamento degli stampi in alluminio sono vulnerabili alla corrosione galvanica e alle incrostazioni calcaree. Acqua trattata (<8°dH, pH 7,0–8,5, inibitore compatibile alluminio), raccordi in acciaio inox; pulizia chimica annuale. ▸ Il sistema di lubrificazione centralizzata deve essere verificato a ogni cambio turno: un distributore non funzionante causa guasti multipli a distanza di settimane, con diagnosi difficile e costi di riparazione molto superiori a quelli della manutenzione preventiva. NORMA EN ISO 11469:2016 — Materie plastiche: identificazione generica e marcatura dei prodotti plastici. Norma di riferimento per la marcatura dei contenitori termoformati in materiale plastico, rilevante per i requisiti di qualità del prodotto finito correlati alla manutenzione delle macchine. Fonti tecniche e normative essenziali - Direttiva 2014/68/UE (PED) - attrezzature a pressione - ISO 11469:2016 - identificazione e marcatura dei prodotti plastici - ILLIG - thermoforming and packaging technology - Kiefel - thermoforming technologies - WM Thermoforming Machines - OMV Technologies - GEISS - thermoforming systems - MULTIVAC - thermoforming packaging machinesArticoli editoriali collegati - Termoformatura delle Lastre di PET con Polimeri Riciclati - La Plastica Riciclata Certificata per il Food è Sicura? C’è Chi Dice No - Produttori di Macchine per la Lavorazione della Plastica: Guida con Contatti Verificati, Divisa per Tipo di Lavorazione (2026)Immagine su licenza © Riproduzione Vietata
SCOPRI DI PIU' Film Plastico Riciclato: Fondamenti Tecnici, Processo Industriale e Gestione della Complessità nel Packaging Flessibile. Introduzione
Guida avanzata alla progettazione, trasformazione e controllo di film e sacchetti in polimeri riciclati tra normativa, prestazioni e realtà produttivadi Marco Arezio. Dicembre 25Questo manuale nasce da una constatazione industriale prima ancora che ambientale: il settore del packaging flessibile in plastica riciclata è entrato in una fase di maturità forzata, nella quale non è più sufficiente dichiarare un’intenzione sostenibile o inseguire percentuali simboliche di contenuto riciclato. La complessità tecnica dei materiali, l’inasprimento normativo, la pressione del mercato e l’aumento delle aspettative qualitative hanno trasformato il film e il sacchetto realizzati in polimeri riciclati in un prodotto ingegneristico ad alta complessità, che richiede conoscenza, metodo e consapevolezza. Negli ultimi anni, il dibattito sulla plastica si è spesso concentrato su una contrapposizione semplificata tra materiale “buono” e materiale “cattivo”, tra vergine e riciclato, tra uso e rifiuto. Questo approccio, seppur efficace sul piano comunicativo, si è dimostrato insufficiente sul piano industriale. Il packaging flessibile non è un oggetto ideologico, ma un sistema tecnico che deve funzionare in condizioni reali: alte velocità di linea, tolleranze ridotte, requisiti meccanici stringenti, normative articolate e aspettative di costo precise. Il manuale è stato scritto per colmare una lacuna evidente nel panorama tecnico: la mancanza di un testo che affronti in modo sistematico, realistico e non semplificato l’intera filiera del film e dei sacchetti in plastica riciclata, dal granulo al prodotto finito, integrando materiali, processo, controllo qualità e applicazioni. Non un compendio teorico, né una guida normativa astratta, ma uno strumento di lavoro per chi opera quotidianamente sulle macchine, nelle linee di estrusione, nei laboratori qualità e negli uffici tecnici. Il packaging flessibile realizzato con polimeri riciclati impone una rottura rispetto alle logiche tradizionali basate sul polimero vergine. Il materiale non è più costante, il processo non è più “replicabile” in senso stretto, le finestre operative si restringono e la variabilità diventa una variabile strutturale da gestire, non un’anomalia da eliminare. In questo contesto, il sapere tecnico non può più essere frammentato tra reparti o affidato esclusivamente all’esperienza empirica: deve essere condiviso, codificato e trasferibile. Questo manuale nasce quindi con l’obiettivo di rendere leggibile la complessità, non di nasconderla. Ogni capitolo è costruito per accompagnare il lettore dentro le logiche reali della trasformazione del riciclato: le origini dei flussi, i limiti intrinseci dei materiali, le implicazioni sulla progettazione del film, le interazioni tra additivi e polimero, le conseguenze sulle saldature, sulla bobinatura e sulle prestazioni finali. Nulla è trattato come un compartimento stagno, perché nel packaging flessibile ogni scelta tecnica ha effetti a cascata sull’intero sistema produttivo. Un ulteriore motivo alla base di questo manuale è la crescente distanza tra narrazione commerciale e realtà industriale. Il mercato chiede film “con riciclato”, spesso senza distinguere tra LDPE, LLDPE, HDPE o PP, senza considerare le implicazioni reologiche, meccaniche e di processo. Questo scollamento genera aspettative irrealistiche, non conformità tecniche e tensioni lungo la filiera. Il manuale si propone come strumento di riallineamento tra ciò che è tecnicamente possibile, ciò che è economicamente sostenibile e ciò che è normativamente richiesto. Il testo è pensato per chi deve prendere decisioni operative e strategiche: responsabili di produzione, tecnici di processo, responsabili qualità, addetti alle ricette plastiche, progettisti di film e sacchetti, ma anche per chi opera nel riciclo e deve comprendere come il proprio materiale verrà realmente utilizzato a valle. Non è un manuale divulgativo, né un testo accademico: è un manuale industriale, scritto con il linguaggio dell’officina, del laboratorio e della linea di estrusione. Infine, questo capitolo introduttivo vuole chiarire un punto fondamentale: il packaging flessibile in plastica riciclata non è una soluzione temporanea o transitoria. È una scelta strutturale, destinata a diventare la norma in molti segmenti di mercato. Chi non sviluppa oggi le competenze per gestirlo rischia di trovarsi domani fuori dal perimetro industriale competitivo. Questo manuale è stato scritto per accompagnare questa transizione in modo consapevole, tecnico e non ideologico. A chi è destinato questo manuale e quale competenza costruisce Il libro non è stato concepito come un testo generalista né come una guida introduttiva alla plastica riciclata. È un documento pensato per un pubblico che opera già all’interno della filiera del packaging flessibile e che si confronta quotidianamente con le problematiche concrete della produzione industriale. La sua utilità emerge pienamente solo quando il lettore riconosce nei contenuti descritti situazioni già vissute: instabilità di bolla, variazioni di MFI tra lotti, difetti ricorrenti non spiegabili con le logiche del vergine, difficoltà di saldatura o di controllo qualità. Il primo destinatario naturale di questo manuale è il trasformatore di film e sacchetti, inteso non come semplice utilizzatore di materia prima, ma come soggetto tecnico centrale che deve trasformare un materiale intrinsecamente variabile in un prodotto finito affidabile, ripetibile e vendibile. Per questo profilo professionale, il manuale fornisce una chiave di lettura integrata che collega il comportamento del granulo riciclato alle prestazioni del film, superando l’approccio frammentato che separa impropriamente materia prima, processo e prodotto. Accanto al trasformatore, il manuale si rivolge in modo diretto ai responsabili di produzione e di processo, figure sempre più chiamate a gestire linee complesse con margini operativi ridotti. Nel contesto del riciclato, l’esperienza empirica non è più sufficiente: la variabilità del materiale impone una comprensione strutturata delle cause che stanno a monte dei difetti. Questo testo non fornisce “ricette universali”, ma strumenti concettuali per interpretare i fenomeni, consentendo decisioni più rapide e consapevoli in condizioni di incertezza. Un altro destinatario chiave è il responsabile qualità, il cui ruolo cambia radicalmente quando si lavora con polimeri riciclati. Nel vergine, il controllo qualità è spesso una verifica di conformità; nel riciclato diventa un’attività di interpretazione continua dei dati, di valutazione del rischio e di dialogo tecnico con produzione e fornitori. Il manuale offre una visione coerente dei parametri di controllo, spiegandone il significato reale in relazione all’uso finale del film e del sacchetto, evitando una lettura puramente formale dei risultati di laboratorio. Il testo è inoltre pensato per chi opera a monte della trasformazione, ovvero per riciclatori, compoundatori e fornitori di granulo. Comprendere come il materiale verrà realmente estruso, saldato, bobinato e caratterizzato è essenziale per produrre un riciclato industrialmente utile. Il manuale esplicita le aspettative reali della trasformazione, chiarendo perché alcune variabili, apparentemente secondarie in fase di riciclo, diventano critiche nella produzione di film sottili ad alta velocità. Un ulteriore destinatario, spesso sottovalutato, è il tecnico commerciale e il project manager di prodotto. Nel packaging flessibile con riciclato, la vendita non può più essere disgiunta dalla comprensione tecnica. Promettere prestazioni irrealistiche o contenuti di riciclato non compatibili con l’applicazione genera problemi a valle che ricadono sull’intera filiera. Questo manuale fornisce il linguaggio tecnico e i riferimenti necessari per costruire offerte credibili, allineate alle reali possibilità industriali. Dal punto di vista formativo, il manuale non si limita a trasferire informazioni, ma costruisce una competenza sistemica. L’obiettivo non è insegnare come “far funzionare” un singolo impianto, ma sviluppare una capacità di lettura trasversale che consenta di collegare materiale, processo e applicazione finale. Questa competenza è particolarmente preziosa in un contesto in cui le condizioni operative cambiano rapidamente e le soluzioni standard perdono efficacia. Un aspetto centrale della competenza costruita dal manuale è la gestione consapevole del compromesso. Il packaging flessibile in plastica riciclata è sempre il risultato di equilibri: tra costo e prestazioni, tra percentuale di riciclato e stabilità di processo, tra sostenibilità dichiarata e affidabilità reale. Il testo non propone soluzioni ideali, ma aiuta il lettore a scegliere il compromesso più adatto al proprio contesto industriale, riducendo il rischio di scelte tecnicamente fragili. Il manuale è pensato anche come strumento di allineamento interno alle aziende. In molte realtà, produzione, qualità, acquisti e commerciale operano con metriche e obiettivi differenti, spesso in conflitto. Il riciclato amplifica queste tensioni, perché introduce variabili che richiedono collaborazione e visione condivisa. Un testo comune, basato su un linguaggio tecnico rigoroso, diventa un riferimento utile per costruire decisioni collettive più coerenti. Infine, il manuale può essere utilizzato come base per la formazione avanzata di nuove figure tecniche. Il settore del packaging flessibile sta vivendo un ricambio generazionale in un momento di forte trasformazione tecnologica. Trasmettere competenze sul riciclato significa preparare tecnici capaci di operare in un contesto industriale più complesso rispetto al passato. Il manuale fornisce una struttura logica che consente di comprendere non solo “come” si fa un film o un sacchetto, ma “perché” certe scelte tecniche sono necessarie. In sintesi, questo testo è destinato a chi non cerca scorciatoie operative, ma strumenti per governare la complessità. La competenza che costruisce non è specialistica in senso stretto, ma integrata e trasversale, ed è proprio questa integrazione a rappresentare il vero valore aggiunto nel packaging flessibile realizzato con polimeri riciclati. Il valore dell’approfondimento tecnico su film e sacchetti in polimeri riciclati L’approfondimento tecnico sul film e sui sacchetti realizzati con polimeri riciclati non rappresenta un esercizio di specializzazione fine a sé stesso, ma una necessità industriale che nasce dalla trasformazione strutturale del settore del packaging flessibile. A differenza del passato, in cui la tecnologia del film poteva essere considerata relativamente stabile e consolidata, l’introduzione sistematica del riciclato ha riaperto questioni che sembravano definitivamente risolte, imponendo una revisione profonda delle conoscenze operative. Il film plastico è uno dei prodotti più sensibili alla qualità della materia prima. Spessori ridotti, elevate velocità di linea, orientamenti molecolari indotti dal processo e requisiti meccanici apparentemente semplici rendono il film un sistema estremamente reattivo alle variazioni del materiale. Nel caso dei polimeri riciclati, questa sensibilità viene amplificata: la storia termica del materiale, la presenza di residui, la distribuzione delle masse molecolari e l’eterogeneità compositiva si traducono direttamente in comportamenti di processo non lineari. Per questo motivo, l’approfondimento tecnico sul film non può limitarsi a descrivere le tecnologie di estrusione o le proprietà nominali del materiale. È necessario comprendere come il riciclato interagisce con le logiche stesse della filmatura: la formazione della bolla o del nastro, la stabilità dimensionale, il raffreddamento, l’orientamento e la risposta alle sollecitazioni meccaniche. Questo manuale dedica un’attenzione specifica a questi aspetti perché è proprio in questi passaggi che il riciclato mostra la sua vera natura industriale. Il sacchetto, spesso considerato un prodotto “semplice”, rappresenta in realtà il banco di prova finale della qualità del film. La saldatura, il taglio, la resistenza in uso e il comportamento sotto carico concentrano in pochi secondi tutte le criticità accumulate a monte. Un film che appare accettabile in bobina può rivelarsi inadeguato nella fase di confezionamento o nell’utilizzo finale. Approfondire il sacchetto significa quindi analizzare il film non come prodotto intermedio, ma come componente di un sistema funzionale completo. Nel contesto del riciclato, il sacchetto mette in evidenza compromessi che nel vergine possono essere mascherati. La resistenza alla saldatura, la stabilità del cordone, la risposta alle sollecitazioni dinamiche e la ripetibilità delle prestazioni diventano indicatori chiave della qualità reale del materiale e del processo. Questo manuale affronta tali aspetti non in termini astratti, ma come conseguenza diretta delle scelte fatte a monte in fase di formulazione, filtrazione e gestione del processo. L’approfondimento tecnico sui film e sacchetti in polimeri riciclati ha anche un valore strategico per l’innovazione. Molte delle soluzioni oggi adottate nel settore nascono da tentativi di adattare il riciclato a processi pensati per il vergine. Questo approccio, seppur comprensibile, mostra rapidamente i suoi limiti. Il riciclato richiede spesso un ripensamento delle strutture, delle ricette e delle condizioni operative. Senza una conoscenza approfondita dei meccanismi di funzionamento del film, questo ripensamento rimane empirico e inefficiente. Un altro elemento centrale dell’approfondimento tecnico riguarda la gestione della variabilità. Nel packaging flessibile con riciclato, la variabilità non è un difetto accidentale, ma una caratteristica intrinseca del sistema. Il valore dell’approfondimento sta nella capacità di trasformare questa variabilità in una variabile controllabile, attraverso la progettazione del processo e del prodotto. Comprendere come una variazione di MFI, di densità o di composizione influisca sul comportamento del film consente di anticipare i problemi anziché subirli. Dal punto di vista industriale, questo livello di comprensione permette di ridurre scarti, fermate di linea e rilavorazioni, migliorando l’efficienza complessiva. L’approfondimento tecnico non è quindi un costo, ma un investimento che si traduce in stabilità produttiva. In un contesto in cui i margini operativi sono sempre più ridotti, questa stabilità rappresenta un vantaggio competitivo concreto. L’attenzione specifica ai film e ai sacchetti è inoltre fondamentale per evitare una semplificazione eccessiva del concetto di sostenibilità. Spesso il contenuto di riciclato viene valutato in termini percentuali, senza considerare l’impatto reale sulle prestazioni e sulla durata del prodotto. Un film tecnicamente inadeguato, anche se ricco di riciclato, può generare sprechi, rotture e insoddisfazione del cliente, vanificando i benefici ambientali dichiarati. L’approfondimento tecnico serve proprio a evitare questo paradosso. Un ulteriore valore dell’approfondimento risiede nella possibilità di dialogare in modo più efficace con i clienti finali e con la distribuzione. Nel packaging flessibile, le richieste del mercato sono spesso formulate in termini funzionali o normativi, senza una piena consapevolezza delle implicazioni tecniche. Un’azienda che padroneggia i meccanismi del film e del sacchetto in riciclato è in grado di proporre soluzioni alternative, spiegare i limiti e costruire relazioni basate su competenza e trasparenza. Dal punto di vista formativo, l’approfondimento tecnico contribuisce a creare una cultura industriale più solida. Il packaging flessibile con riciclato non può essere gestito esclusivamente attraverso procedure standardizzate: richiede capacità di osservazione, interpretazione e adattamento. Questo manuale fornisce un quadro coerente entro cui sviluppare tali capacità, evitando che l’esperienza rimanga isolata e non trasferibile. Infine, l’approfondimento tecnico sui film e sacchetti in polimeri riciclati ha un valore prospettico. Il settore è destinato a evolvere ulteriormente, con l’introduzione di nuovi flussi di riciclo, nuovi additivi e nuove richieste di mercato. Le aziende che avranno investito nella comprensione profonda dei meccanismi di base saranno meglio attrezzate per adattarsi a questi cambiamenti, senza dover ricominciare ogni volta da zero. Questa parte del manuale sottolinea quindi che il valore del sapere tecnico non risiede nella conoscenza di singole soluzioni, ma nella capacità di comprendere le relazioni che legano materiale, processo e prodotto. Nel packaging flessibile in plastica riciclata, questa capacità rappresenta il vero fattore abilitante per una crescita industriale sostenibile e duratura.INDICE DEL MANUALEIntroduzione SEZIONE I — INTRODUZIONE E CONTESTO INDUSTRIALE Capitolo 1 – Il packaging flessibile nel mondo moderno Capitolo 2 – Economia circolare e normative europee SEZIONE II — I POLIMERI RICICLATI Capitolo 3 – LDPE riciclato Capitolo 4 – LLDPE riciclato Capitolo 5 – HDPE riciclato Capitolo 6 – PP riciclato Capitolo 7 – Additivi nei materiali riciclati Capitolo 8 – Controllo qualità del granulo riciclato SEZIONE III — LE TECNOLOGIE DI TRASFORMAZIONE Capitolo 9 – Estrusione a bolla (blown film) Capitolo 10 – Estrusione in piano (cast film) Capitolo 11 – Dosaggio e miscelazione dei materiali Capitolo 12 – Filtrazione e deodorizzazione Capitolo 13 – Raffreddamento, traino e bobinatura SEZIONE IV — PROGETTAZIONE DEL FILM E DEL SACCHETTO Capitolo 14 – Strutture monostrato e multistrato Capitolo 15 – Ricette produttive Capitolo 16 – Difetti del film e soluzioni Capitolo 17 – Caratterizzazione del film SEZIONE V — APPLICAZIONI E MERCATI Capitolo 18 – Tipologie di sacchetti Capitolo 20 – Packaging alimentare con riciclato Capitolo 21 – Mercato internazionale Conclusione ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI © Riproduzione Vietata
SCOPRI DI PIU' PVC Riciclato – Manuale Tecnico - Capitolo 9: Granulazione e stabilizzazione del PVC riciclato
Come stabilizzare e granulare il PVC riciclato: scelta degli additivi, controllo delle impurità e criteri qualità per un granulo stabile e vendibilePVC Riciclato – Manuale Tecnico - Capitolo 9: Granulazione e stabilizzazione del PVC riciclatodi Marco ArezioAdditivi di stabilizzazione termica Nel PVC riciclato, la stabilizzazione termica non è un’operazione accessoria né un semplice adattamento delle pratiche utilizzate per il materiale vergine. È, al contrario, una fase progettuale centrale, nella quale si decide se il materiale potrà affrontare una nuova vita industriale in modo stabile, ripetibile e tecnicamente affidabile. A differenza del PVC vergine, che arriva in trasformazione con un sistema stabilizzante definito e coerente, il PVC da riciclo presenta una stabilità “residua”, spesso disomogenea e difficile da prevedere, frutto della sua storia di utilizzo, di lavorazione e di esposizione a stress termici e ambientali. Il concetto di stabilità nel PVC riciclato deve quindi essere riformulato. Non si tratta di ripristinare una condizione originaria, ormai irraggiungibile, ma di progettare una nuova stabilità compatibile con lo stato reale del materiale. Questo approccio richiede una comprensione profonda dei meccanismi di degradazione del PVC e del ruolo che gli additivi di stabilizzazione possono svolgere in un sistema già parzialmente compromesso. L’errore più comune è applicare schemi di stabilizzazione pensati per il vergine a un materiale che ha già consumato una parte significativa del proprio “capitale chimico”. Nel PVC, la degradazione termica è principalmente associata alla deidroclorurazione, un processo autocatalitico che porta alla formazione di sequenze polieniche e alla progressiva perdita di proprietà meccaniche e cromatiche. Nel materiale riciclato, questo processo può essere già stato avviato, anche se non sempre in modo evidente. La presenza di residui di stabilizzanti storici, spesso in quantità non note, complica ulteriormente il quadro. Questi residui possono interagire con i nuovi additivi introdotti in fase di granulazione, generando effetti sinergici o antagonisti difficili da prevedere. Dal punto di vista industriale, la scelta degli additivi di stabilizzazione termica nel PVC riciclato deve partire da una valutazione realistica della stabilità residua del materiale. Non esiste un “livello standard” di stabilizzazione valido per tutti i flussi. Materiali provenienti da applicazioni rigide di lunga durata presentano problematiche diverse rispetto a PVC plastificati utilizzati in contesti dinamici. Anche all’interno della stessa categoria applicativa, la variabilità può essere elevata. Questo rende indispensabile un approccio flessibile e adattivo alla stabilizzazione. Un aspetto centrale è il bilanciamento tra protezione termica e stress di processo. Aggiungere stabilizzanti in quantità elevate può sembrare una soluzione intuitiva per compensare la fragilità del materiale riciclato, ma nella pratica industriale questa strategia è spesso controproducente. Un eccesso di stabilizzanti può alterare la reologia del fuso, influenzare negativamente la gelificazione e creare problemi di compatibilità con altri additivi o con il materiale stesso. Nel PVC riciclato, la sovra stabilizzazione è uno degli errori più frequenti e meno immediatamente riconoscibili. La stabilizzazione efficace è quella che accompagna il materiale lungo il processo di granulazione e nelle successive fasi di trasformazione, senza introdurre rigidità o instabilità aggiuntive. Questo richiede una distribuzione omogenea degli additivi e una loro integrazione coerente nel sistema polimerico. Nel riciclo, dove l’eterogeneità è la norma, ottenere questa omogeneità è una sfida tecnica che coinvolge non solo la scelta degli additivi, ma anche le condizioni di processo e la qualità della miscelazione....ACQUISTA IL MANUALEPUBBLICIZZA LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 15: Difetti Tipici del Polimero Riciclato. Cause Chimiche, Diagnosi Industriale e Soluzioni Operative
Gel, punti neri, bolle, odori e degrado viscosimetrico nel riciclato post-consumo: come riconoscerli, interpretarli e mitigarli con strategie formulate e di processo Saggio. Riciclo delle Plastiche Post-Consumo. Capitolo 15: Difetti Tipici del Polimero Riciclato. Cause Chimiche, Diagnosi Industriale e Soluzioni Operativedi Marco Arezio. Dicembre 25Ogni materiale riciclato porta con sé una memoria invisibile, un archivio di esperienze chimiche e termiche che non si cancella completamente nemmeno dopo un processo di rigenerazione avanzato. I difetti tipici del riciclato non sono anomalie casuali: sono manifestazioni di ciò che il polimero ha vissuto, segnali microscopici che testimoniano degradazioni, contaminazioni o stress subiti prima di arrivare all’interno dell’estrusore. Comprendere questi difetti significa quindi comprendere la storia profonda del materiale. Tra i difetti più evidenti, i gel rappresentano una delle forme strutturali più difficili da eliminare. Non sono vere e proprie contaminazioni, ma microzone in cui le catene polimeriche si sono reticolate, degradate o fuse in modo non uniforme. La loro origine risiede spesso in residui di processo della vita precedente del polimero: film plastici che hanno subito un’eccessiva esposizione ai raggi UV, flaconi che hanno attraversato cicli termici intensi, manufatti che hanno accumulato tensioni interne e che, durante la rifusione, non riescono a integrarsi completamente nella matrice. Il gel è un frammento di passato che non si scioglie, un nodo molecolare che rimane intrappolato nel materiale e che, una volta estruso o stampato, appare come un punto più rigido, opaco o rilucente.ACQUISTA IL MANUALE I punti neri hanno una natura diversa. Non sono imperfezioni della matrice polimerica, ma particelle carbonizzate o contaminanti esterni che entrano in contatto con il polimero durante la sua vita o lungo la filiera del riciclo. possono derivare da residui di coloranti, piccoli frammenti di materiale bruciato, micro inclusioni di polimeri tecnici ad alta temperatura o addirittura polveri minerali che si sono depositate in fasi di raccolta e trasporto. La loro presenza è un campanello d’allarme: indica che il riciclato ha attraversato momenti di temperatura troppo elevata, esposizione a superfici calde o contatto con materiali eterogenei difficilmente individuabili durante la selezione.....© Riproduzione Vietata
SCOPRI DI PIU' PVC Riciclato – Manuale Tecnico - Capitolo 2: Dalla chimica di base alla filiera circolare: la lunga storia industriale del PVC
Evoluzione storica del PVC, prime tecniche di rigenerazione e nascita del mercato del PVC riciclatoPVC Riciclato – Manuale Tecnico - Capitolo 2: Dalla chimica di base alla filiera circolare: la lunga storia industriale del PVCdi Marco ArezioLa storia industriale del cloruro di vinile e del polivinilcloruro che da esso deriva è profondamente intrecciata con l’evoluzione della chimica industriale del Novecento e con la progressiva affermazione dei materiali polimerici come pilastri della modernità produttiva. A differenza di altri polimeri nati come risposte dirette a specifiche esigenze applicative, il PVC si sviluppa inizialmente come risultato di una ricerca chimica di base, il cui potenziale industriale diventa evidente solo in una fase successiva, attraverso un lungo processo di sperimentazione e adattamento tecnologico. Il monomero cloruro di vinile viene sintetizzato e studiato già nella seconda metà del XIX secolo, ma le prime osservazioni sulla polimerizzazione risalgono agli inizi del XX secolo. In questa fase pionieristica, il PVC appare come un materiale promettente ma problematico: rigido, difficile da lavorare, instabile alle alte temperature e poco adatto ai processi industriali allora disponibili. Queste limitazioni ne rallentano l’adozione su larga scala, relegandolo per alcuni decenni a un ruolo marginale rispetto ad altri materiali emergenti. La svolta industriale avviene quando la ricerca si concentra non solo sulla resina polimerica, ma sull’intero sistema formulativo. La scoperta e l’introduzione degli stabilizzanti termici e dei plastificanti consentono di superare gran parte delle difficoltà iniziali, trasformando il PVC da curiosità di laboratorio a materiale industriale lavorabile. Questo passaggio segna un momento fondamentale: il PVC non è più pensato come un polimero “puro”, ma come una piattaforma tecnologica modulabile, capace di adattarsi a esigenze applicative molto diverse. Negli anni Trenta e Quaranta del Novecento, il PVC inizia a trovare le prime applicazioni industriali significative, soprattutto in ambito elettrico e nei rivestimenti. La combinazione di buone proprietà isolanti, resistenza chimica e costo relativamente contenuto lo rende particolarmente interessante in un contesto industriale che richiede materiali affidabili e facilmente producibili. Tuttavia, è nel secondo dopoguerra che il PVC conosce una vera e propria espansione su scala globale. Il periodo della ricostruzione industriale e infrastrutturale rappresenta un terreno fertile per l’affermazione del PVC. La necessità di realizzare rapidamente reti, edifici e impianti favorisce l’adozione di materiali versatili, standardizzabili e compatibili con processi produttivi ad alta produttività. Il PVC risponde a queste esigenze in modo particolarmente efficace, affermandosi progressivamente come materiale di riferimento per tubazioni, profili, pavimentazioni, cavi e numerosi altri manufatti destinati a cicli di vita lunghi. Durante questa fase di espansione, il PVC si distingue anche per la sua capacità di integrarsi in filiere industriali complesse. La produzione del monomero, la polimerizzazione, la formulazione e la trasformazione finale si strutturano come fasi interconnesse, dando origine a un ecosistema industriale articolato. Questo ecosistema favorisce l’innovazione incrementale, con continui miglioramenti nelle formulazioni, nei processi di stabilizzazione e nelle tecnologie di trasformazione....ACQUISTA IL MANUALEPROMUOVI LA TUA AZIENDA SUI MANUALI DI rMIX E REGALA LE COPIE AI TUOI CLIENTI
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 12: Densificazione delle Plastiche Post-Consumo: Il Processo Chiave che Rende Lavorabili i Materiali Leggeri
Come la densificazione stabilizza i flussi, riduce i volumi e abilita l’estrusione dei film e delle frazioni leggere nel riciclo meccanicoSaggio. Riciclo delle Plastiche Post-Consumo. Capitolo 12: Densificazione delle Plastiche Post-Consumo: Il Processo Chiave che Rende Lavorabili i Materiali Leggeridi Marco Arezio. Dicembre 25Nel vasto ecosistema del riciclo post-consumo, pochi processi sono stati a lungo sottovalutati quanto la densificazione. Eppure, senza la possibilità di trasformare materiali estremamente leggeri, voluminosi o instabili in un flusso compatto e lavorabile, l’intera filiera perderebbe la sua continuità operativa. La densificazione rappresenta infatti la cerniera tra la raccolta e l’estrusione, il passaggio che permette di convertire un rifiuto dalla bassissima densità apparente — spesso costituito da film sottili, imballaggi leggeri o frazioni espanse — in un materiale che può essere gestito con macchinari progettati per lavorare masse con una continuità e una fluidità definite. A differenza della macinazione, che interviene sulla dimensione delle particelle, la densificazione modifica la densità apparente del materiale. Non si tratta di un cambiamento strutturale del polimero, né di un’operazione volta a modificarne le proprietà chimiche, ma di una trasformazione prettamente fisica: eliminare il vuoto, compattare gli strati, aggregare frammenti sottili affinché il materiale possa fluire in maniera stabile nei sistemi di alimentazione degli estrusori. Per questo motivo, la densificazione è spesso descritta come un processo “intermedio”, una transizione tecnica necessaria affinché la filiera industriale non si blocchi davanti ai limiti fisici del materiale in ingresso.ACQUISTA IL MANUALE Il bisogno di densificazione nasce dalla diffusione massiccia di due categorie di rifiuti plastici: i film e le frazioni leggere, ossia materiali che, nonostante rappresentino un volume significativo nel rifiuto urbano e industriale, hanno un peso minimo per unità di volume. Pellicole sottili, imballaggi flessibili, sacchetti, film estensibili, etichette, materiali alveolari o schiumati: tutti questi prodotti condividono una caratteristica comune, quella di opporre una grande resistenza alla movimentazione meccanica, pur offrendo pochissima massa utile al riciclo.....© Riproduzione Vietata
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 18: Stampaggio ad iniezione della plastica riciclata. Reologia, difetti e qualità dei manufatti
Come ottimizzare parametri, stampi e granuli post-consumo per ottenere pezzi in plastica riciclata stabili, performanti e industrialmente ripetibiliSaggio. Riciclo delle Plastiche Post-Consumo. Capitolo 18: Stampaggio ad iniezione della plastica riciclata. Reologia, difetti e qualità dei manufattidi Marco Arezio. Dicembre 25Lo stampaggio a iniezione dei materiali riciclati rappresenta uno dei passaggi più delicati della loro seconda vita industriale. Se l’estrusione e il compounding definiscono la materia prima, è in pressa che il materiale mostra la propria verità. Ciò che non è stato perfettamente controllato nelle fasi precedenti, ciò che il polimero porta con sé della sua storia termica, ciò che resta delle sue irregolarità molecolari e delle sue contaminazioni invisibili, emerge con chiarezza durante l’iniezione. La reologia dei riciclati non è semplicemente la reologia di un polimero fuso: è la reologia di una memoria complessa. Nello stampaggio di un materiale vergine, la viscosità segue curve prevedibili, la stabilità termica è elevata, la risposta agli incrementi di shear rate è ripetibile, gli additivi sono noti e gli stabilizzanti ancora attivi. Nel riciclato, invece, il comportamento è il risultato di una molteplicità di fattori: lunghezze molecolari non uniformi, residui di degradazione, micro inclusioni solide, cristallinità variabile, additivi esausti o interagenti tra loro, pigmenti non compatibili, miscele di PE e PP in percentuali non sempre identiche tra un lotto e il successivo. La reologia diventa il riflesso di questa complessità.ACQUISTA IL MANUALE Il primo elemento critico risiede nella variabilità del peso molecolare. Molti flussi post-consumo presentano una distribuzione delle lunghezze di catena più ampia rispetto ai materiali vergini. Questo comporta, durante l’iniezione, un comportamento apparentemente contraddittorio: a bassi shear rate il materiale può sembrare eccessivamente viscoso, quasi pigro a fondersi e a scorrere; a shear elevati, invece, può cedere troppo velocemente, generando fronti di flusso irregolari, instabilità nelle pressioni e difficoltà di riempimento nelle zone sottili dello stampo. Il risultato è un materiale che non risponde secondo i modelli di riferimento abituali e richiede un approccio interpretativo più empirico, basato sull’osservazione del comportamento reale piuttosto che sulla teoria ideale.....© Riproduzione Vietata
SCOPRI DI PIU' Manuale dell'LDPE Post Consumo. Capitolo 5: Tecnologie, impianti e processi nella filiera di trattamento del film in LDPE post-consumo
Dalla pre-selezione alla pellettizzazione: come si costruisce davvero la qualità del PCR in polietilene a bassa densità Autore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili.Data: 7 aprile 2026 Tempo di lettura: 18 minuti Manuale dell'LDPE Post Consumo. Capitolo 5: Tecnologie, impianti e processi nella filiera di trattamento del film in LDPE post-consumoNel riciclo del film in LDPE post-consumo non esiste una macchina miracolosa che, da sola, trasformi un flusso leggero, sporco, variabile e spesso instabile in un granulo PCR di qualità industriale. La qualità finale nasce invece dalla coerenza dell’intera linea: dalla pre-selezione fino al taglio del pellet, ogni fase prepara la successiva, ne condiziona l’efficienza e ne amplifica pregi o limiti. È questa visione sistemica che distingue un impianto semplicemente operativo da una filiera realmente competitiva. Le evidenze industriali e tecniche disponibili confermano che per i film flessibili contano in modo decisivo la qualità del sorting, la gestione del lavaggio, la stabilità dell’estrusione e la capacità di filtrare e pellettizzare senza trasferire a valle la variabilità del rifiuto in ingresso. Perché il capitolo impiantistico decide il valore del riciclato Quando si parla di film in LDPE si tende spesso a discutere soprattutto di raccolta, contaminazioni, compatibilità di imballaggi e mercato del granulo. Tutti temi centrali, ma la verità industriale è un’altra: il valore economico del PCR viene deciso nella zona grigia in cui il rifiuto smette di essere un flusso caotico e comincia a diventare materiale processabile. È qui che entrano in gioco impianti, regolazioni, tempi di permanenza, pressioni, umidità residua, taglio, filtrazione, stabilità reologica. Il film flessibile è più difficile da gestire delle plastiche rigide perché combina bassissima densità apparente, forte tendenza alla sovrapposizione, comportamento aerodinamico instabile e una contaminazione superficiale spesso elevata. Inoltre, una quota rilevante delle sue criticità non si vede a occhio nudo: si manifesta più avanti, sotto forma di instabilità del fuso, oscillazioni di pressione, cattiva pellettizzazione, odori, inclusioni e perdita di prestazioni meccaniche. Per questo il capitolo tecnologico della filiera non è una parte accessoria del riciclo del film in LDPE, ma il suo vero banco di prova industriale. Linee di pre-selezione: il punto in cui il caos viene reso trattabile La pre-selezione è il momento in cui il film post-consumo, ancora eterogeneo e disomogeneo, viene reso compatibile con un trattamento industriale continuo. Non serve a ottenere un materiale pulito in senso assoluto, ma a ridurre l’entropia del flusso. Nastri, vagli e frazionatori non sono semplici apparecchiature di contorno: sono i dispositivi che determinano se le tecnologie successive lavoreranno in condizioni controllabili oppure in perenne compensazione. Il nastro trasportatore, nel caso dei film flessibili, è molto più di un mezzo di trasferimento. Regola la distribuzione del materiale, ne condiziona l’orientamento sul piano di selezione e decide se la fase successiva avrà davanti un letto monostrato relativamente leggibile oppure una massa sovrapposta e instabile. Nelle frazioni flessibili leggere, velocità troppo spinte aumentano la sovrapposizione, peggiorano il riconoscimento ottico e favoriscono trascinamenti indesiderati; velocità troppo lente, al contrario, riducono produttività e aumentano costi fissi per tonnellata trattata. I vagli, poi, nel trattamento dei film non possono essere pensati con la stessa logica dei rifiuti rigidi. Il comportamento del film è deformabile, pieghevole, sensibile alla maglia e all’inclinazione. RecyClass ha mostrato chiaramente come, per gli imballaggi flessibili, dimensione e forma incidano soprattutto nella fase di vagliatura che precede la separazione per materiale e il sorting NIR; inoltre, i formati molto piccoli tendono a finire più facilmente nella frazione residua, con perdita di recuperabilità industriale. Questo è un punto cruciale perché dimostra che la selezione ottica non corregge un pretrattamento sbagliato: lo eredita. I frazionatori balistici e pneumatici completano il quadro, sfruttando differenze di peso apparente, forma e risposta aerodinamica. Nel film in LDPE servono soprattutto a togliere le frazioni pesanti o pericolose per i macchinari a valle: metalli, vetro, inerti, corpi duri. Tuttavia, il film leggero ha una risposta all’aria molto meno prevedibile di quella dei contenitori rigidi, per cui parametri come flusso d’aria, inclinazione e geometria del percorso devono essere impostati con grande cautela. Una pre-selezione ben progettata non fa “bella figura” in visita impianto: fa guadagnare qualità, resa e continuità operativa nelle fasi che contano davvero. Selezione ottica e sensori NIR: precisione elevata, ma solo su un flusso già razionalizzato La selezione ottica basata su tecnologia NIR è il primo vero salto qualitativo della filiera perché sposta il criterio di separazione dalla meccanica grossolana alla discriminazione spettrale dei materiali. Ma nel film flessibile, a differenza delle plastiche rigide, questa tecnologia non è mai plug-and-play. Ha bisogno di un materiale già disteso, leggibile, poco sovrapposto e con una variabilità superficiale sotto controllo. Le prove industriali e le linee guida di settore mostrano che, nei flussi flessibili, i problemi di sorting iniziano spesso prima del NIR, cioè nella vagliatura e nella presentazione del materiale al sensore. Se il film arriva sovrapposto, accartocciato o con superfici fortemente sporche, il riconoscimento spettrale perde affidabilità. A questo si aggiunge il fatto che le tecnologie NIR convenzionali hanno limiti noti con alcune tipologie di materiali, ad esempio i neri tecnici, che richiedono sistemi complementari. TOMRA, ad esempio, segnala esplicitamente che la rilevazione laser colma proprio i limiti del NIR nei confronti delle plastiche nere. Nel riciclo del film in LDPE, quindi, la selezione ottica funziona meglio come tecnologia di esclusione selettiva delle frazioni incompatibili che come strumento assoluto di purezza. Il suo compito più utile non è “certificare” l’LDPE perfetto, ma abbattere la probabilità che nel flusso restino componenti polimeriche o oggetti incompatibili con l’estrusione successiva. I multistrati sottili, i film accoppiati e i materiali con forte eterogeneità superficiale restano un punto delicato, perché il segnale può essere dominato dallo strato esterno e non rappresentare correttamente la compatibilità dell’intera struttura. Per questo il NIR va interpretato come moltiplicatore di qualità della filiera: se a monte c’è ordine, il sensore lo rafforza; se a monte c’è caos, la macchina lo trasforma in falsi scarti, falsi positivi e costi....ACQUISTA IL MANUALEImmagine su licenza© Riproduzione Vietata
SCOPRI DI PIU' Riciclo delle Plastiche Post-Consumo. Capitolo 3: Normative Globali ed EPR nel Riciclo delle Plastiche: Strutture, Obblighi e Impatti sulla Filiera
Come direttive europee, regolamenti chimici e sistemi di responsabilità estesa modellano qualità, flussi e competitività nel riciclo delle plastiche post-consumoSaggio. Riciclo delle Plastiche Post-Consumo. Capitolo 3: Normative Globali ed EPR nel Riciclo delle Plastiche: Strutture, Obblighi e Impatti sulla Filieradi Marco Arezio,. Dicembre 25Nel contesto globale del riciclo delle plastiche post-consumo, le normative rappresentano l’ossatura invisibile che orienta le scelte industriali, definisce i limiti operativi e stabilisce gli obiettivi di lungo periodo. Quando si osserva la filiera dall’alto, appare evidente come le tecnologie, pur fondamentali, non siano in grado da sole di determinare la direzione del cambiamento: è la struttura regolatoria, con le sue direttive e i suoi obblighi di responsabilità estesa, a modellare il ritmo con cui i materiali si muovono attraverso il ciclo del rifiuto e tornano a nuova vita. Questo vale in particolare nell’Unione Europea, dove negli ultimi vent’anni si è costruito un sistema normativo stratificato che affronta il tema delle plastiche non solo come questione ambientale, ma come elemento cruciale delle politiche di sostenibilità industriale. La prima grande direttrice è costituita dalla direttiva Packaging & Packaging Waste, che ha introdotto l’obbligo di riciclare una quota crescente degli imballaggi e ha ridefinito cosa significhi, in termini tecnici, imballaggio riciclabile. È una normativa che agisce a monte dei processi, spingendo i produttori a progettare imballaggi in modo più compatibile con le tecnologie di selezione e di rigranulazione. Nel tempo, questa direttiva ha spostato l’attenzione dal semplice rispetto dei target quantitativi alla qualità del riciclo, imponendo che la materia rigenerata sia effettivamente reimpiegabile in applicazioni industriali. La recente evoluzione verso il nuovo regolamento PPWR accentua ulteriormente questa logica: riciclabilità verificabile, tracciabilità del contenuto riciclato, limitazione dei materiali multistrato e obblighi specifici per il settore alimentare sono tasselli di un impianto che richiede precisione tecnica e investimenti mirati.ACQUISTA IL MANUALE A questa si affianca la direttiva SUP, la normativa sulle plastiche monouso che ha segnato un passaggio culturale oltre che industriale. Il legislatore europeo non si è limitato a identificare alcune categorie di prodotti da vietare, ma ha introdotto una visione nuova del rapporto tra oggetti a vita breve e impatti ambientali a lunga permanenza. La SUP ha accelerato la diffusione di materiali compostabili, ha modificato i modelli di consumo e ha imposto alle imprese una riflessione sulla necessità di ridurre gli articoli superflui. Le implicazioni per il riciclo sono considerevoli: non si tratta solo di diminuire i volumi di certi articoli, ma di evitare la dispersione di oggetti difficili da intercettare, che rappresentano una componente significativa della plastica dispersa......© Riproduzione Vietata
SCOPRI DI PIU' Il Riciclo delle Plastiche Post-Industriali e dei Tecnopolimeri. Capitolo 4: Processi Avanzati di Trattamento dei Tecnopolimeri Riciclati
Pretrattamento, separazione dei contaminanti, lavaggio, classificazione ed estrusione: come nasce un compound tecnico riciclato ad alte prestazioniSaggio. Il Riciclo delle Plastiche Post-Industriali e dei Tecnopolimeri. Capitolo 4:Processi Avanzati di Trattamento dei Tecnopolimeri Riciclatidi Marco Arezio. Dicembre 254.1 Dalla raccolta al pretrattamento meccanico: trasformare il rifiuto in flusso trattabile Quando un tecnopolimero riciclabile arriva in impianto, non entra mai sotto forma di “materia prima” nel senso classico del termine. Arriva come residuo eterogeneo di un processo precedente: componenti interi provenienti da magazzini obsoleti, pezzi fuori specifica di una produzione recente, parti di RAEE smontati, paraurti e plance da demolizione, gusci di elettrodomestici, scarti provenienti da linee interne di un trasformatore. Ciascuno di questi oggetti è un assemblaggio, non un materiale puro. Il primo obiettivo del riciclatore è quindi ridefinire la forma fisica del rifiuto, portandolo da oggetto complesso a flusso granulare trattabile. Il percorso inizia quasi sempre con una fase di riduzione dimensionale grossolana. Trituratori a rotore lento, dotati di coltelli robusti e camere di taglio ampie, affrontano componenti voluminosi come paraurti, cruscotti, involucri di grandi elettrodomestici. L’azione non è ancora fine, né selettiva: lo scopo è abbattere il volume, rompere le forme tridimensionali, eliminare cavità e spessori estremi. Il materiale in uscita da questa fase si presenta come scaglie di dimensioni centimetriche, spesso accompagnate da inserti metallici ancora incorporati, frammenti di gomma, residui di schiume o di adesivi. In questa fase, la progettazione dell’impianto deve tenere conto non solo delle esigenze di produzione, ma anche delle sollecitazioni meccaniche a cui i tecnopolimeri vengono sottoposti. Un trituratore dimensionato unicamente sul criterio della robustezza rischia di generare una quantità eccessiva di polvere, soprattutto con materiali fragili o caricati. Questa polvere, oltre a rappresentare una perdita potenziale di materia utile, aumenta in modo significativo la superficie esposta all’ossidazione e, nel caso di polimeri igroscopici, all’assorbimento di umidità. Per contro, una riduzione troppo blanda mantiene i pezzi eccessivamente grandi, complicando le fasi successive di selezione e macinazione....ACQUISTA IL MANUALE© Riproduzione Vietata
SCOPRI DI PIU'
