







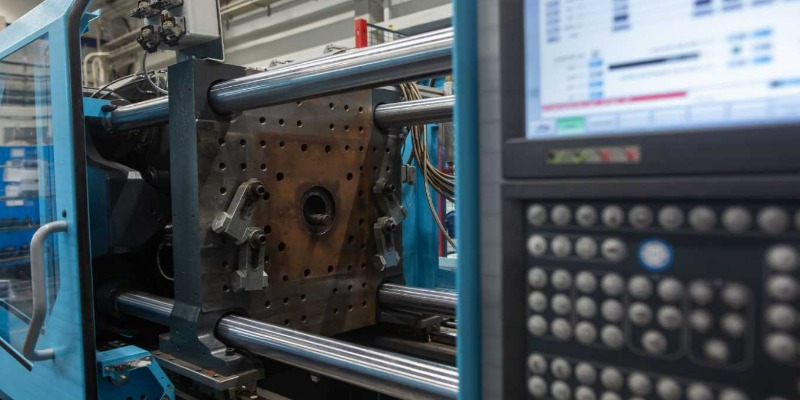
 Protocollo Tecnico per Valutare una Pressa per le Materie Plastiche Usata
Molti fattori influenzano il valore reale e commerciale di una pressa che, se non considerati, potrebbero portare a numerose problematichedi Marco ArezioIl mercato delle presse usate è forse uno dei più floridi e attivi nel mondo tra i macchinari di produzione delle materie plastiche nel mondo. Anche nelle presse ad iniezione per le materie plastiche, l’evoluzione tecnologica ha assunto un ruolo fondamentale, non solo in termini di performance lavorative, quindi velocità, dimensioni dei pezzi stampabili, accessoristica e molte altre cose, ma anche nel campo del risparmio energetico e della riduzione dei costi di manutenzione. La vita delle presse ad iniezione è piuttosto lunga, ed è per questo che il mercato dell’usato ha assunto una dimensione importante nel settore delle materie plastiche. Per chi è intenzionato ad acquistare una pressa ad iniezione per le materie plastiche usata è importante capire lo stato qualitativo della macchina a cui è interessato, per non buttare via i soldi e, cosa non trascurabile, trovarsi con un impianto produttivo in azienda che non rispetta le aspettative richieste. Quindi, valutare la qualità e il valore di una pressa per le materie plastiche usata richiede una combinazione di controlli visivi, test meccanici e di documentazione.Come e cosa valutare in una pressa per materie plasticheCi sono alcuni passi importanti da compiere per poter valutare la qualità di una pressa che si desidera acquistare: Documentazione e Storia della Macchina - Verifica la presenza di manuali, registri di manutenzione e certificazioni - Controllare la data di costruzione e la vita operativa della macchina espresse in ore lavorate - Esaminare eventuali precedenti problemi o riparazioni Ispezione Visiva - Esaminare l'usura esterna, le crepe, la ruggine o altri segni di danno - Assicurarsi che tutti i pannelli, le coperture e le protezioni siano al loro posto e in buone condizioni - Verificare che non ci siano perdite di olio o altri fluidi. Test Funzionale - Accendere la macchina e far funzionare tutti i suoi componenti, controllando che funzioni senza intoppi o rumori strani. - Verificare la pressione, la temperatura e altre specifiche per assicurarti che siano all'interno delle gamme specificate Componenti e Accessori - Esaminare lo stato delle componenti chiave come cilindri, viti, motori e sistemi elettronici - Controllare la disponibilità e la condizione degli accessori inclusi, come i manipolatori o gli estrattori. Software e Controlli - Verificare che il software di controllo sia aggiornato e funzionante - Assicurarsi che tutti i controlli e i display funzionino correttamente. Valutazione Economica - Confrontare il prezzo richiesto con il valore di mercato attuale delle macchine simili - Considerare la domanda e l'offerta attuali nel tuo mercato locale. Verifica della Conformità - Assicurarsi che la macchina rispetti le normative e gli standard locali per la sicurezza e l'efficienza energetica. In generale, la condizione, l'età, la marca, le specifiche tecniche e la domanda nel mercato determinano il valore di una pressa per le materie plastiche usata.Quali sono le parti di una pressa ad iniezione usata di maggior costo se usurate?Le pressa ad iniezione per le materie plastiche sono macchine complesse, e alcune dei loro componenti sono particolarmente costosi da sostituire o riparare se usurati o danneggiati. Vediamo alcune delle parti di una pressa ad iniezione che, se usurate, possono comportare costi significativi: Unità di Plastificazione Vite di Iniezione. È responsabile dell'iniezione del materiale fuso nella cavità dello stampo. Una vite usata o danneggiata può influire sulla qualità del prodotto finito e sulla consistenza del processo. Cilindro (o canale) di Iniezione. Funziona in tandem con la vite. Se corroso o usato, può influire sulla qualità della plastificazione e, quindi, del prodotto. Unità di Chiusura. Se deformate o danneggiate, possono influire sulla corretta chiusura dello stampo, causando problemi come la fuoriuscita di materiale o la formazione di pezzi non conformi. Sistema Idraulico Pompe Idrauliche. Esse alimentano il movimento di molte parti della pressa ad iniezione. Se sono usate o danneggiate, possono compromettere l'intera operatività della macchina. Sistemi Elettrici Pannello di Controllo. È il cervello operativo della pressa. Se danneggiato o obsoleto, può essere costoso da sostituire, e senza di esso, la macchina potrebbe non funzionare correttamente. Assicurarsi, inoltre, che tutti gli schermi, pulsanti e leve funzionino correttamente e controlla eventuali segni di bruciature o danni.Servomotori e Azionamenti. Questi componenti sono essenziali per il movimento preciso e la funzionalità della macchina. Se si guastano, possono essere costosi da riparare o sostituire. Cavi e Connettori. Esaminare il cablaggio per eventuali segni di usura, danni o bruciature. Sensori e Trasduttori. Controllare che i sensori di temperatura, pressione e posizione funzionino correttamente e che siano calibrati.Sistemi di Raffreddamento Una unità di raffreddamento inefficiente può portare a surriscaldamenti e potenziali danni ad altre parti della macchina. La sostituzione o la riparazione del sistema di raffreddamento può essere costosa. Sistemi di Sicurezza Mentre essenziali per la sicurezza operativa, la sostituzione di sistemi di sicurezza avanzati può essere onerosa. È sempre importante tenere presente che la prevenzione attraverso una manutenzione regolare e adeguata può spesso evitare danni costosi e prolungare la durata della macchina. Se si sta considerando l'acquisto di una pressa ad iniezione usata, sarebbe saggio fare un'ispezione approfondita di queste parti critiche o avere un tecnico esperto che effettui la valutazione.
SCOPRI DI PIU' Pirolisi di Rifiuti Solidi: Aspetti Tecnologici di Processo
Gassificazione e pirolisi dei rifiuti solidi. Tecnologie innovative per la valorizzazione energetica dei rifiutidi Marco ArezioIl costo economico della produzione di energia da combustibili fossili ha ormai raggiunto valori insostenibili rendendo necessaria la ricerca di nuovi combustibili e la messa a punto di alternative di processo e tecnologiche realmente sostenibili. Tra i “nuovi” combustibili che, previo pre-trattamento e/o trasformazione, possono integrare quelli tradizionali vi sono diverse categorie di rifiuti di varia origine (urbana o industriale). Lo sviluppo di processi in tale direzione nasce dall’esigenza di coniugare una produzione energetica più sostenibile con la necessità di una gestione dei rifiuti più efficiente. Gli obiettivi della ricerca applicata attuale Negli ultimi anni si è fatta sempre più forte la ricerca verso nuove soluzioni tecnologiche che, utilizzando vari processi, anche in combinazione tra loro, mirano a garantire un’efficiente trasformazione dei rifiuti promuovendo nel contempo il massimo recupero di materia ed energia e la massima riduzione delle emissioni gassose, liquide e solide. La gestione dei rifiuti eco-sostenibile La valorizzazione dei rifiuti come materia di base per produrre combustibili pregiati, quali il metanolo e l’idrogeno, è obiettivo della ricerca applicata in tutti i Paesi più industrializzati. L’utilizzo dei rifiuti non come combustibili “tal quali” ma come materia da trasformare in prodotti di maggiore qualità o pregio consente di risalire i gradini della “piramide dell’ecosostenibilità”. La spinta verso un’economia energetica basata sulla conversione di combustibili gassosi o al più liquidi (metano, idrocarburi leggeri, oli) e dell’idrogeno è legata alla possibilità di realizzare, grazie ad essi, una combustione più pulita e più efficiente. La trasformazione dei rifiuti in tali combustibili è possibile grazie a processi di natura termochimica quali quelli di pirolisi e gassificazione, che inducono una variazione della struttura chimica della materia tramite l’azione del calore. Non si tratta quindi di effettuare processi di “selezione e pre-trattamento” come la produzione di combustibili solidi come il CDR ma di realizzare veri e propri processi chimici dei quali va accuratamente valutata l’affidabilità, l’efficienza ed il costo. I processi termochimici Pirolisi: in cui ha luogo una degradazione termica del materiale in totale assenza di aria/ossigeno attraverso l’apporto diretto o indiretto di calore. Il potere calorifico dei prodotti ottenuti è pertanto elevatissimo. Gassificazione: in cui avviene una un’ossidazione parziale dei rifiuti in un ambiente in difetto di ossigeno. I prodotti finali non sono completamente ossidati e posseggono pertanto un potere calorifico minore del rifiuto di partenza. Combustione: in cui si realizza la ossidazione completa della frazione organica del rifiuto/combustibile, in presenza di un adeguato eccesso di ossigeno e con il risultato di ottenere prodotti completamente ossidati privi di potere calorifico. La produzione di energia “Realizza l’ossidazione totale e molto veloce della frazione combustibile alimentata, in presenza di un eccesso di aria che è tanto maggiore quanto più difficile il contatto comburente-combustibile. La reazione è esotermica è quindi accompagnata da uno sviluppo di calore che dipende dal potere calorifico inferiore (PCI) del combustibile e dall’efficienza di combustione.” Processi termochimici alternativi alla combustione: Pirolisi E’ un processo che si svolge in assenza di ossigeno ed a temperature superiori ai 400°C, raggiunte attraverso l’apporto diretto o indiretto di calore, durante il quale ha luogo esclusivamente una degradazione termica del materiale organico, eventualmente supportata dall’azione di catalizzatori. I prodotti principali del processo sono gas combustibili di pirolisi, liquidi organici ed un residuo solido, non vetrificato, contenente il char e la frazione inorganica dei rifiuti. La pirolisi dei rifiuti plastici La composizione dei prodotti di pirolisi è estremamente variabile con la temperatura di processo e con la presenza di catalizzatori quali i metalli di transizione e i materiali contenenti siti acidi quali i silico-alluminati, le zeoliti, le argille. I catalizzatori possono, così come l’aumento di temperatura, favorire la deidrogenazione, ovvero la perdita di idrogeno intramolecolare dalla catena polimerica con conseguente aumento del grado di insaturazione dei radicali ottenuti. La deidrogenazione si accompagna inevitabilmente con la elevata produzione di composti insaturi ed aromatici (benzene, toluene, xilene, ecc.) e solidi carboniosi amorfi o cristallini (grafite, micro e nano-fibre). La possibilità di rompere i legami molecolari dei polimeri tramite l’azione del calore (termolisi) o tramite attacco chimico (solvolisi) ha aperto la strada all’utilizzo del prodotto di decomposizione come feedstock per l’industria petrolchimica (feedstock recycling). La pirolisi di biomasse La pirolisi delle biomasse può essere differenziata in base al tempo di residenza: un elevato tempo di residenza porta alla produzione di charcoal; un basso tempo di residenza porta alla formazione di liquidi con rese elevate. La produzione di bio oli (come normalmente vengono chiamati i liquidi della pirolisi delle biomasse) avviene a temperature moderate ovvero al di sotto di 600°C. Pirolisi al plasma di rifiuti pericolosi La pirolisi al plasma avviene a temperature elevatissime (circa 20,000°C) grazie all’azione dell’arco elettrico che si forma tra due elettrodi. L’energia dell’arco è talmente elevata che il gas presente tra gli elettrodi ionizza. Su questo principio si basa il processo di “destrutturazione” di un piro-lizzatore al plasma. Infatti in questo impianto l’arco viene ad essere generato all’interno di una camera dove l’intenso calore generato dall’arco degrada le molecole organiche più resistenti (oli, vernici, solventi) fino ad ottenere i singoli atomi (plasma). In un processo successivo gli atomi si ricombinano per formare composti non pericolosi gassosi (anidride carbonica ed acqua prodotta dall’ossidazione in un letto di materiale ceramico) o solidi. Questi ultimi sono totalmente vetrificati ed inglobano i metalli che risultano non più lisciviabili: sono quindi riutilizzabili come materiale da costruzione. Gli elettrodi utilizzati sono in carbonio e vengono continuamente inseriti senza dover fermare il processo per la manutenzione. Pirolisi di rifiuti solidi urbani Il rifiuto eterogeneo è composto da diverse categorie merceologiche combustibili che però, con un processo di estrema schematizzazione, sono riconducibili a polimeri (plastiche, gomme, resine) e biomasse (carta, cartone, legno, frazione organica, tessili). Tecnologie di pirolisi L’applicazione della pirolisi dei rifiuti urbani è in Europa in uno stadio ancora da sviluppare e non ha quindi raggiunto la maturità commerciale anche se la spinta ad ottemperare a quanto stabilito dal protocollo di Kyoto ha fatto nascere molti progetti dimostrativi. Se l’utilizzo della pirolisi come processo per la produzione di chemicals è ancora molto limitato, la pirolisi intesa come stadio preliminare ad un successivo stadio di combustione o gassificazione è già applicata su grande scala. Fra i processi più interessanti che utilizzano la pirolisi come processo di trasformazione di vari rifiuti (plastiche miste, residui delle demolizioni di automobili, rifiuti elettronici, rifiuti solidi urbani e speciali) possiamo indicare quelli realizzati da WasteGen (UK), Texaco, Compact Power ed Ebara. Conclusioni La massima parte dei processi commerciali di pirolisi si svolge a bassa temperatura, cioè tra 450 e 600°C in modo da evitare di dover pagare un onere eccessivo in termini energetici (ed economici), anche se ciò comporta un aumento del tempo di permanenza nel reattore (che può arrivare anche alle 2h) e la riduzione della frazione di rifiuto completamente degradata all’interno del forno. Per migliorare il rendimento energetico complessivo del processo il gas di pirolisi, ed eventualmente anche il char, sono inviati ad un processo di combustione che consente, se questo è condotto a temperature maggiori di 1200°C, di sfruttare appieno la temperatura adiabatica di fiamma del gas di pirolisi. Il char proveniente da un processo di pirolisi può: • essere inviato a discarica dopo essere stato privato dei metalli che, a valle del processo, sono recuperabili in forma non ossidata • essere inviato a combustione eventualmente assieme al gas di pirolisi; in questo caso non sarà possibile recuperare i metalli (che in questo modo vengono ossidati) • essere inviato a gassificazione (opzione che permette di recuperare i metalli in forma non ossidata ed aumentare la CCE del sistema globale trasformando il carbonio fisso del char in ulteriore syngas).Categoria: notizie - tecnica - plastica - riciclo - pirolisi - rifiutiMaria Laura Mastellone e Umberto Arena Seconda Università degli Studi di Napoli Dipartimento Scienze Ambientali
SCOPRI DI PIU' Che Qualità di Film è Ottenibile con l'Uso dell' LDPE Riciclato?
di Marco ArezioMai come oggi la qualità di un granulo di LDPE riciclato è importante per la produzione di un film, in quanto le aspettative del mercato, che si sta spostando dalle materie prime vergini a quelle riciclate, sono molto alte.Non è sempre facile trasmettere al cliente, che vuole produrre con un LDPE riciclato, la necessità di conoscere la genesi del riciclo per non sbagliare ad acquistare il prodotto basandosi, magari, solo sulla convenienza economica della materia prima riciclata rispetto a quella vergine che gli viene offerta. Diciamo, in linea di principio, che anche nel campo dell’LDPE riciclato ci sono famiglie di prodotto attraverso le quali si possono produrre alcuni articoli e, di conseguenza, non se ne possono produrre altre se si vuole ottenere sempre un buon risultato tecnico ed estetico sull’articolo finito da immettere sul mercato. Le macro famiglie si possono distinguere in tre aree: • LDPE riciclato da post consumo • LDPE riciclato post consumo industriale • LDPE riciclato post industriale Il granulo in LDPE da post consumo viene prodotto attraverso il processo di riciclo dello scarto della raccolta differenziata, che viene separato, macinato, lavato, densificato ed estruso in granuli. La prima cosa da considerare dei prodotti di questa famiglia è il grado di contaminazione a cui il film lavorato viene sottoposto durante la sua vita, infatti, la raccolta differenziata comporta la mescolazione nei sacchi della raccolta domestica inquinanti, come resti di cibo, oli, grassi, poliaccoppiati di imballi alimentari e molti altri prodotti che, durante le fasi di raccolta, solidarizzano con il film da riciclare creando un problema di qualità a valle del processo. Inoltre, durante la separazione meccanica, può capitare che parti di altre plastiche rimangano all’interno del flusso dell’LDPE da riciclare creando un altro filone di contaminazione nel processo di produzione del granulo. I sistemi di riciclo meccanico contemplano il lavaggio del materiale selezionato ma, spesso, questo non è sufficiente per ridurre la presenza di plastiche diverse dall’LDPE e lo scioglimento e il distaccamento di parti non plastiche presenti sul prodotto da lavare. Queste contaminazioni possono creare diverse problematiche nella produzione del film: • Odori pungenti nel prodotto finito • Fragilità al taglio dovuta alla presenza di polipropilene • Grumi non fusi nella fase di estrusione con la conseguente puntinatura del film • Irregolarità della superficie del film dovuta alla degradazione delle impurità nella fase di estrusione • Inconsistenza del film dovuta all’eccessiva presenza di gas all’interno del granulo causata dalla degradazione del materiale estruso • Difficoltà di creare una bolla regolare a seguito della possibile degradazione del polimero in fase di soffiaggio per la presenza dei problemi sopra elencati. L’uso che normalmente si fa del granulo in LDPE da post consumo da raccolta differenziata è riservato a sacchi per la spazzatura di spessore non inferiore agli 100-120 micron, di colori scuri, in cui il possibile odore, la puntinatura del film e la possibile fragilità al taglio sono dai clienti tollerati a fronte di un prezzo competitivo. Un’altra applicazione sono i teli da copertura provvisoria, normalmente neri, con spessori da 140 a 300 micron in cui le impurità presenti nei granuli si diluiscono negli spessori generosi del film. Il granulo da post consumo industriale è un prodotto molto vicino alla categoria del post industriale che vediamo successivamente, in quanto l’input del materiale non viene dalla raccolta differenziata ma esclusivamente dalla raccolta degli imballi industriali, dei supermercati e del settore del commercio, i cui film da imballo non vengono in alcun modo contaminati da sostanze nocive per il riciclo. Una volta raccolti questi film vengono divisi per colore, macinati lavati, densificati ed estrusi in granuli adatti alla produzione di films.Quali sono i vantaggi di questo flusso:• Materiale non contaminato da rifiuti organici o liquidi industriali • Selezionato per colore • Selezionato per tipologia di plastica • Normalmente soggetto al primo riciclo • Non contiene poliaccoppiati da packaging alimentare La produzione di film con questa tipologia di materiale permette la realizzazione di spessori molto sottili, a partire da 20 micron, utilizzando al 100% il granulo riciclato. Il film rimane elastico, le saldature non si aprono in quanto non si realizza l’influenza negativa della presenza di PP come nel post consumo, non presenta odori sgradevoli, si possono realizzare film trasparenti, anche se si parte da un granulo non trasparente, o film di colorati aggiungendo del master. Esiste anche una versione adatta alla produzione di film nero, dedicato principalmente ai sacchetti per l’immondizia con spessori da 20 a 100 micron o ai teli da copertura per l’edilizia in cui è richiesto un buon grado di resistenza allo strappo. Il granulo post industriale neutro proviene normalmente da scarti di lavorazione di film neutri che vengono raccolti e divisi per colore, macinati e nuovamente estrusi in granuli per la produzione. Un’altra tipologia di LDPE post industriale è caratterizzata dall’utilizzo di scarti delle lavorazioni del polimero delle industrie petrolchimiche, che vengono compattati in blocchi o barre, per poi essere macinati o polverizzati e riutilizzati come materia prima in fase di estrusione dei granuli. Questo tipo di LDPE riciclato è molto simile ad un polimero vergine, sia per caratteristiche meccaniche che di trasparenza nella produzione del film. Non ha odori, non ha alterazioni di colore, si può miscelare con la materia prima vergine, se richiesto e conserva ottime caratteristiche meccaniche e di qualità nella superficie. Articoli correlati:LDPE RICICLATO DA POST CONSUMO: 60 TIPOLOGIE DI ODORI OSTACOLANO LA VENDITALDPE DA POST CONSUMO. COME RIDURRE LE IMPERFEZIONI. EBOOK Categoria: notizie - tecnica - plastica - riciclo - LDPE - film plastici - post consumoVedi maggiori informazioni sul riciclo dell'LDPE
SCOPRI DI PIU'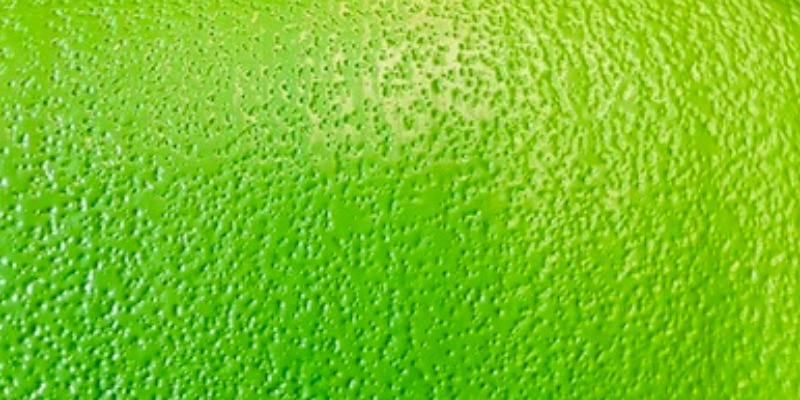 Flaconi in HDPE Riciclato: Come Gestire i Difetti di Superficie
Come risolvere i problemi estetici nella produzione di flaconi in HDPE riciclatodi Marco ArezioLa produzione di flaconi per la detergenza, per i liquidi industriali ed agricoli, fino a poco tempo fa venivano prodotti con materiali vergini nonostante alcune forme e colori consentivano l’uso di un granulo in HDPE riciclato. L’impatto mediatico dell’inquinamento da plastica dispersa dall’uomo nell’ambiente, ha fatto muovere le coscienze dei consumatori mettendo sotto pressione gli stati, che si occupano della legislazione ambientale, ma anche i produttori delle sostanze contenute nei flaconi che non possono, per questioni commerciali, perdere il consenso dei propri clienti finali. La richiesta di HDPE rigenerato per soffiaggio ha avuto una forte impennata negli ultimi, trovando sicuramente, una parte dei produttori, non totalmente preparati a gestire il granulo riciclato nelle proprie macchine. Non è stata solo una questione di tipologia di granulo che può differire leggermente, dal punto di vista tecnico, dalle materie prime vergini nel comportamento in macchina, ma si sono dovute affrontare problematiche legate alla tonalità dei colori, allo stress cracking, alla tenuta delle saldature, ai micro fori e ad altre questioni minori. In articoli precedenti abbiamo affrontato la genesi dell’HDPE riciclato nel soffiaggio dei flaconi e la corretta scelta delle materie prime riciclate, mentre oggi vediamo alcuni aspetti estetici che potrebbero presentarsi usando il granulo riciclato in HDPE al 100%. Ci sono quattro aspetti, dal punto di vista estetico, che possono incidere negativamente sul buon risultato di produzione: 1) Una marcata porosità detta “buccia d’arancia” che si forma prevalentemente all’interno del flacone ma, non raramente, è visibile anche all’esterno. Si presenta come una superficie irregolare, con presenza di micro cavità continue che danno un aspetto rugoso alla superficie. Normalmente le problematiche sono da ricercare nel granulo, dove una possibile presenza eccessiva di umidità superficiale non permette una perfetta stesura della parete in HDPE in uscita dallo stampo. In questo caso il problema si può risolvere asciugando il materiale in un silos in modo che raggiunga un grado di umidità tale per cui non influirà negativamente sulle superfici. In linea generale è sempre un’operazione raccomandata quando si vuole produrre utilizzando al 100% un materiale rigenerato. 2) Le striature sul flacone sono un altro problema estetico che capita per ragioni differenti, specialmente se si utilizza un granulo già colorato. Le cause possono dipendere da una percentuale di plastica diversa all’interno del granulo in HDPE, anche in percentuali minime, tra il 2 e il 4 %, in quanto, avendo le plastiche punti di fusione differenti, il comportamento estetico sulla parete del flacone può essere leggermente diverso, andando ad influenzare il colore nell’impasto. E’ importante notare che non si devono confondere le striature di tonalità con le striature di struttura, le quali sono normalmente creare dallo stampo del flacone a causa di usura o di sporcizia che si accumula lavorando. Un altro motivo può dipendere dalla resistenza al calore del master che si usa, in quanto non è infrequente che a temperature troppo elevate, sia in fase di estrusione del granulo che di soffiaggio dell’elemento, si possa creare un fenomeno di degradazione del colore con la creazione di piccole strisciate sulle pareti del flacone. 3) Una perfetta saldabilità in un flacone è di estrema importanza in quanto un’eventuale distacco delle pareti, una volta raffreddato e riempito il flacone, comporta danni seri con costi da sostenere per la perdita dell’imballo, delle sostanze contenute e della sostituzione del materiale con costi logistici importanti. Il flacone appena prodotto normalmente non presenta il possibile difetto in quanto la temperatura d’uscita dalla macchina “nasconde” un po’ il problema, ma una volta che la bottiglia si è raffreddata, riempita e sottoposta al peso dei bancali che vengono impilati sopra di essa, un difetto di saldatura si può presentare in tutta la sua problematica. La causa di questo problema normalmente deve essere ricercata nella percentuale di polipropilene che il granulo in HDPE può contenere a causa di una selezione delle materie prime a monte della produzione del granulo non ottimale. Una scadente selezione dei flaconi tra di essi, ma soprattutto dai tappi che essi contengono, possono aumentare la quota percentuale di polipropilene nella miscela del granulo. Esistono in commercio macchine a selezione ottica del macinato lavato che aiutano a ridurre in modo sostanziale questa percentuale, potendola riportare sotto 1,5-2%. Al momento dell’acquisto del carico di HDPE riciclato è sempre buona cosa chiedere un test del DSC per controllare la composizione del granulo per la produzione. L’effetto di una percentuale di PP eccessiva ha come diretta conseguenza l’impedimento di una efficace saldatura delle superfici di contatto che formano il flacone. Oltre ad intervenire sul granulo sarebbe buona regola, se si desiderasse utilizzare al 100% la materia prima riciclata, aumentare leggermente lo spessore di sovrapposizione delle due lati del flacone per favorirne il corretto punto di saldatura. 4) La presenza di micro o macro fori in un flacone, visibili direttamente attraverso un’ispezione o, per quelli più piccoli, tramite la prova della tenuta dell’aria, possono dipendere dalla presenza di impurità all’interno del granulo, quando il lavaggio e la filtratura della materia prima non è stata fatta a regola d’arte. Un altro motivo può dipende da una scarsa pulizia della vite della macchina soffiatrice che può accumulare residui di polimero degradato e trasportarli, successivamente, all’esterno verso lo stampo. Specialmente se si usano ricette con carica minerale è possibile che si presenti il problema subito dopo il cambio della ricetta tra una senza carica a una che la contenga. L’utilizzo di ricette miste tra materiale vergine e rigenerato può mitigare alcuni di questi punti ma non risolvere totalmente gli eventuali problemi se non si ha l’accortezza di seguire la filiera della fornitura del granulo riciclatoCategoria: notizie - tecnica - plastica - riciclo - HDPE - flaconi - soffiaggio
SCOPRI DI PIU' Filtrazione e separazione fluidodinamica: centrifugazione, cicloni e flussi laminari
Le tecnologie industriali per la gestione dei fluidi: principi, applicazioni e soluzioni innovative per la separazione delle particelle solide e liquide nei processi produttividi Marco ArezioLa filtrazione e la separazione fluidodinamica costituiscono due tra le operazioni unitarie più importanti nei processi industriali, in quanto permettono di rimuovere impurità, recuperare materiali preziosi o garantire la qualità dei prodotti finali. In termini ingegneristici, queste tecniche sfruttano le proprietà fisiche dei fluidi e delle particelle disperse al loro interno, facendo leva su parametri quali densità, viscosità, velocità di flusso e differenze di pressione. La scelta di un sistema di separazione non dipende solo dall’efficienza desiderata, ma anche dal contesto industriale: nel settore chimico o petrolchimico la priorità è il contenimento dei costi operativi, mentre in campo farmaceutico la precisione e la purezza rappresentano i criteri fondamentali. Le forze in gioco nei sistemi di centrifugazione industriale La centrifugazione sfrutta l’accelerazione centrifuga per aumentare artificialmente la forza che agisce sulle particelle sospese in un fluido. In condizioni statiche, la sedimentazione di una particella dipende unicamente dalla gravità e dalle resistenze viscose, ma introducendo un campo centrifugo l’accelerazione apparente può essere centinaia o migliaia di volte maggiore della gravità terrestre. Questo comporta una drastica riduzione dei tempi di separazione. Nei sistemi industriali la progettazione delle centrifughe ruota attorno a parametri come il fattore g, la velocità di rotazione e il diametro del rotore. Inoltre, il bilanciamento delle masse e la scelta dei materiali resistenti alla corrosione assumono un ruolo centrale per garantire sicurezza e durata. Le centrifughe possono essere a cestello, a decanter orizzontale o a dischi empilati, ognuna con applicazioni specifiche: dalla separazione di emulsioni complesse al recupero di biomassa in sospensioni fermentative. Applicazioni industriali della centrifugazione: dal settore chimico alla farmaceutica Le applicazioni industriali della centrifugazione coprono un ampio spettro. Nel settore chimico, queste macchine vengono impiegate per la separazione di catalizzatori solidi da miscele liquide, oppure per la chiarificazione di soluzioni intermedie. Nella produzione alimentare, il latte viene scremato attraverso centrifughe dedicate, mentre nel settore farmaceutico la separazione di cellule, proteine o componenti attivi richiede centrifughe ad alta precisione e materiali sterili. La versatilità del metodo deriva dalla possibilità di modulare le condizioni operative. Ad esempio, in processi biotecnologici sensibili, si privilegia una centrifugazione dolce con ridotti valori di accelerazione per preservare la vitalità delle cellule. Viceversa, in ambito minerario si ricorre a centrifughe robuste e ad alte velocità per trattare grandi volumi di slurry con elevate concentrazioni solide. I cicloni industriali: efficienza nella separazione delle polveri e dei gas I cicloni rappresentano una soluzione semplice ed efficace per separare particolato da flussi gassosi o da miscele aria-solido. La loro azione si basa sulla forza centrifuga generata da un moto vorticoso: il gas carico di particelle entra tangenzialmente, viene indotto a ruotare e le particelle, a causa della maggiore inerzia, si spostano verso le pareti del ciclone, dove vengono raccolte. Dal punto di vista fluidodinamico, i cicloni costituiscono un compromesso tra semplicità costruttiva ed efficienza di separazione. Essi non richiedono elementi filtranti soggetti a usura o intasamento, ma la loro efficienza diminuisce con particelle di diametro inferiore al micron. Tuttavia, in combinazione con filtri secondari, rappresentano spesso il primo stadio di abbattimento delle polveri in impianti cementieri, siderurgici e nelle centrali a biomassa. Parametri progettuali e prestazionali dei cicloni separatori L’efficienza di un ciclone dipende da variabili geometriche e operative. Il diametro del corpo principale determina il tempo di permanenza del gas e la forza centrifuga generata. L’altezza del cono influenza la traiettoria delle particelle, mentre il design dell’uscita del gas condiziona le perdite di carico. Dal punto di vista industriale, l’ottimizzazione richiede un equilibrio tra efficienza di cattura, caduta di pressione e costi energetici. Un ciclone con elevata efficienza richiede maggiori consumi per la ventilazione, ma consente di ridurre le emissioni e rispettare normative ambientali sempre più stringenti. L’impiego di simulazioni CFD (Computational Fluid Dynamics) ha rivoluzionato il design moderno dei cicloni, permettendo di prevedere con precisione la distribuzione dei flussi e ottimizzare le prestazioni. Il ruolo dei flussi laminari nei sistemi di filtrazione avanzata I flussi laminari rappresentano una condizione idrodinamica in cui il moto del fluido procede in strati paralleli, con scarsa turbolenza e bassi valori di numero di Reynolds. Questa condizione è ideale nei processi di filtrazione che richiedono stabilità e prevedibilità del comportamento delle particelle. In un flusso laminare, la traiettoria delle particelle è determinata principalmente dalle forze viscose, riducendo la dispersione e consentendo separazioni più controllate. In ambito industriale, i flussi laminari vengono sfruttati in camere bianche, sistemi di filtrazione per semiconduttori e processi biotecnologici sensibili. La loro applicazione consente di ridurre contaminazioni, mantenere condizioni sterili e migliorare la qualità dei prodotti. L’ingegneria dei flussi laminari si integra spesso con membrane filtranti, in cui la riduzione della turbolenza allunga la vita utile dei materiali e abbassa i costi operativi. Integrazione dei sistemi di centrifugazione, cicloni e flussi laminari nei processi produttivi La realtà industriale raramente utilizza una singola tecnologia di separazione: più spesso, queste soluzioni vengono integrate per ottimizzare costi ed efficienza. Ad esempio, in un impianto chimico un ciclone può operare come primo stadio per rimuovere gran parte del particolato grossolano, seguito da una centrifuga per affinare la separazione di sospensioni più fini. Nei processi biotecnologici, la combinazione di centrifughe dolci e filtri a flusso laminare garantisce sia la vitalità biologica sia la purezza del prodotto. Il concetto di separazione multistadio consente di affrontare sfide complesse, come la gestione di fluidi multifase o di contaminanti con distribuzioni granulometriche molto ampie. L’integrazione delle tecnologie è supportata da un’analisi economica accurata, poiché l’investimento iniziale deve essere giustificato dal risparmio energetico, dal recupero dei materiali e dalla conformità normativa. Prospettive future e innovazioni tecnologiche nella separazione fluidodinamica Il futuro della separazione fluidodinamica è orientato verso sistemi sempre più intelligenti ed efficienti. L’introduzione di sensori in linea e tecniche di monitoraggio avanzate permette di controllare in tempo reale l’efficienza di separazione, ottimizzando automaticamente i parametri operativi. Allo stesso tempo, l’uso di nuovi materiali compositi e di rivestimenti antiusura prolunga la vita utile delle apparecchiature. Le ricerche più avanzate si concentrano sull’impiego di campi ibridi, che combinano forze centrifughe, campi elettrici o magnetici per separare particelle di natura diversa. Altre innovazioni riguardano la miniaturizzazione: micro-cicloni e micro-centrifughe trovano applicazione nella diagnostica medica e nei processi di laboratorio ad alta precisione. L’obiettivo è comune: ridurre costi, migliorare l’efficienza energetica e garantire standard qualitativi elevati in un contesto produttivo sempre più competitivo e regolamentato. © Riproduzione Vietata
SCOPRI DI PIU'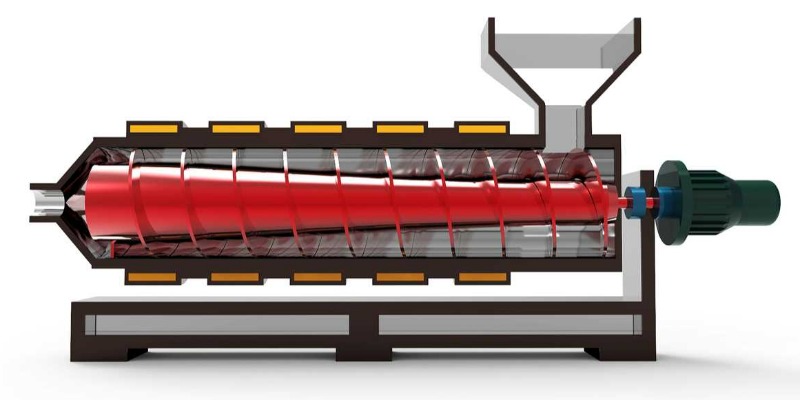 Cosa Succede all’Interno di un Estrusore per le Materie Plastiche?
Estrusori per materie plastiche: vediamo cosa succede all'interno durante il funzionamentodi Marco ArezioPer chiunque impieghi o faccia utilizzare gli estrusori per le materie plastiche, specialmente se usano polimeri riciclati, dovrebbe avere la conoscenza del comportamento del fuso all’interno del cilindro, delle fasi di trasformazione dallo stato solido a viscoso e delle implicazioni negative che possono nascere durante la lavorazione.Queste implicazioni possono generare difetti sul polimero che si sta producendo o sui manufatti che sono direttamente collegati all’estrusore. L’articolo non si dovrebbe rivolge agli addetti della produzione, che probabilmente conoscono bene i comportamenti del polimero in transito nell’estrusore, ma principalmente agli addetti alle vendite dei prodotti finiti in plastica o dei polimeri riciclati. Conoscere le fasi di produzione e la criticità che possono rappresentare, è un bagaglio culturale tecnico che permette di risolvere, più velocemente e più professionalmente possibile, i problemi con i clienti in merito alla qualità. Per fare un discorso generale possiamo prendere in considerazione gli elementi che entrano in gioco per portare a termine una fase di estrusione delle materie plastiche: • La materia prima • L’estrusore • Il filtro Materia Prima La materia prima, in base all’utilizzo che si vuole fare dell’estrusore, può essere sotto forma di macinato o di granulo. In entrambi i casi il materiale riciclato deve avere subito i corretti trattamenti di selezione, macinazione, deferrizazzione, lavaggio in vasca, lavaggio in centrifuga, asciugatura (eventuale densificazione per materiali leggeri). Più le fasi preliminari che portano il semilavorato all’estrusore sono fatte bene, migliore sarà la qualità del prodotto in uscita da esso, evitando che aumentino i problemi sui prodotti finiti da realizzare. Ogni fase preliminare non eseguita in modo corretto avrà dei risvolti negativi durante la fusione della plastica all’interno dell’estrusore, che possono essere impurità rappresentate da plastiche rigide non fondibili all’interno della massa, degradazione del materiale causata da una non corretta selezione, presenza di parti metalliche causate da un lavaggio non accurato o residui di materiali elastici non filtrabili. Maggiore sarà la qualità attesa per la fabbricazione del prodotto, maggiore saranno le attenzioni da impiegare nelle fasi di riciclo del semilavorato, minori saranno gli spessori da realizzare sul prodotto finito, per esempio un flacone, maggiore dovrà essere la pulizia e l’omogeneità della plastica. Estrusore Una linea di estrusione, per non entrare troppo nella tecnicità dell’argomento, è formata da una tramoggia di ingresso della materia prima, un cilindro di contenimento del polimero, una o più viti di movimento, un filtro (nella maggior parte dei casi) e una testa finale. Fin qui, ogni parte è visibile ed intuibile nel suo lavoro, ma cosa succede all’interno di queste parti? Partiamo dalla tramoggia di carico dei polimeri che alimenteranno l’estrusore, una sorte di grande imbuto di canalizzazione con il quale alimentare l’impianto, sia utilizzando i polimeri sotto forma di palline che di macinato o densificato. La discesa della materia prima all’interno del cilindro avviene normalmente per gravità, quindi il granulo viene attirato verso la parte bassa dell’imbuto in virtù del proprio peso, offrendo scarsa resistenza allo scivolamento. Non sempre succede la stessa cosa per il macinato e il densificato, in quando hanno forme più spigolose e per la loro natura tendono ad aggregarsi, specialmente se non sono ben asciutti, creando qualche difficoltà nella discesa. Una volta che la materia prima arriva all’imbocco del cilindro, entra in contatto con una o più viti, composte da elementi elicoidali che hanno lo scopo di trascinare la materia prima ancora solida lungo il cilindro e restituire alla testa, alla fine del percorso, la massa fusa di plastica per realizzare il prodotto o per creare i granuli plastici. La zona d’ingresso dell’estrusore è sempre raffreddata con acqua, per evitare che il calore generato dalle resistenze che riscaldano il cilindro possano portare a fusione il polimero che staziona nella zona, quando l’estrusore è fermo. Il polimero, sceso dalla tramoggia, aderisce alle pareti tra le quali si trova, quelle del filetto, del nocciolo della vite e del cilindro. A questo punto, i granuli che aderiscono alla vite ruotano con essa e quindi non possono avanzare, mentre quelli che aderiscono al cilindro vengono spinti verso l’uscita dalla cresta del filetto che sfiora e raschia la superficie del cilindro stesso. La conclusione è che tanto più i granuli tendono ad aderire al cilindro, e quindi a non ruotare con la vite, tanto maggiore è la spinta in avanti esercitata dai filetti, che trasferiscono la forza motrice del motore al polimero per spingerlo fuori dal cilindro. La velocità massima di avanzamento del polimero si avrà a contatto con il cilindro sia per i granuli, in alimentazione, sia per le molecole di polimero dopo la fusione, mentre negli strati sottostanti la velocità sarà via via minore fino a essere zero a contatto con il nocciolo della vite. Una convinzione comune rispetto al lavoro dell’estrusore è che le resistenze termiche hanno lo scopo di sciogliere la materia prima, solida, lungo il percorso di attraversamento del cilindro fino alla sua uscita in testa. Questo non è del tutto vero, in quanto le resistenze intervengono principalmente nella fase iniziale del contatto tra la materia prima in ingresso dalla tramoggia con la vite. Nella fase successiva la forza che il motore imprime alla vite, la quale ruotando crea attrito tra la materia prima e il cilindro, realizzano il calore necessario alla fusione del materiale. Il comportamento del volume della massa plastica all’interno del cilindro, in corrispondenza della vite, cambia man mano che percorre l’estrusore. Infatti da quando inizia la fusione, la quantità di solido che si trova tra i due filetti è sempre inferiore a quella che c’è tra i due filetti precedenti. L’avanzamento del fuso è quindi determinato, sia dalla spinta meccanica dei filetti della vite, ma anche per differenza di pressione che si crea all’interno del cilindro, facilitando la spinta verso l’esterno del polimero fuso in virtù di una minore pressione. La zona di trasporto del fuso può assumere ulteriore importanza quando si richiedono all’estrusore anche delle diverse prestazioni, oltre a quella di fondere, come ad esempio la miscelazione del polimero. A tal fine il tratto finale della vite può essere modificato per migliorare la miscelazione dell’estruso. Filtro Lavorando con i polimeri riciclati non sempre si conosce la qualità di preparazione dei granuli che dovrebbero entrare nell’estrusore o dei macinati o dei densificati, quindi, inserire in un estrusore un polimero riciclato senza premunirsi di effettuare un’operazione di filtraggio può essere pericoloso. Un tempo i filtri erano costituiti da un disco forato sul quale si montavano delle reti in metallo, che avevano lo scopo di filtrare ed eliminare eventuali impurità presenti nel fuso. Le reti, in numero e con diametri delle maglie variabili, erano montate alla fine del cilindro su flange e costituivano un modo per migliorare la qualità del polimero. La presenza del filtro causa però un aumento della pressione alla fine della vite, pari alla perdita di carico che serve per far passare il fuso attraverso il filtro. La variazione di pressione è dovuta al fatto che man mano che le reti si intasano aumenta la pressione in testa e, quindi, sale il riflusso nella vite. L’aumento di pressione fa sì che la vite chieda più lavoro al motore per spingere la stessa quantità di materiale fuori dalla filiera e, poiché il maggiore lavoro della vite si trasforma in calore trasferito al polimero, la temperatura del fuso in uscita sarà maggiore e la viscosità minore di quando non c’è il filtro. L’aumento della temperatura per periodi prolungati può causare la degradazione del polimero, con conseguenze negative sulla produzione di prodotto. Ed è per questo motivo che oggi esistono nuovi cambia filtri automatici che regolano questa delicata fase. Categoria: notizie - tecnica - plastica - riciclo - estrusione
SCOPRI DI PIU'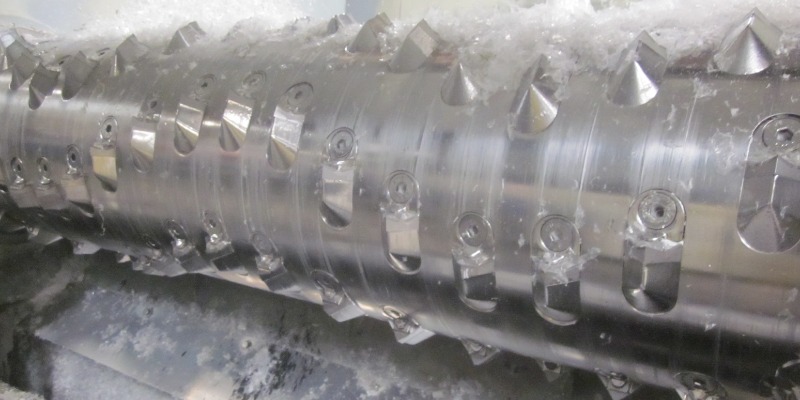 Coltelli per Macinatori in Acciaio e Carburo di Tungsteno per Materiali da Riciclo
di Marco ArezioGli strumenti di taglio in acciaio a disposizione degli impianti di macinazione per i materiali da riciclo, sono soggetti ad una notevole usura in virtù del loro impiego e, tanto maggiore sarà l’abrasività dei materiali da ridurre di dimensioni, tanto maggiore sarà la loro usura e tanto minore sarà il tempo necessario al loro consumo. Tutto questo si traduce in costi. Infatti, un’usura veloce dei coltelli di taglio comporta frequenti fermi della macchina per la loro sostituzione, con una perdita della produzione giornaliera, che non si compensa con l’utilizzo di coltelli più economici e meno performanti. Inoltre, quando inizia l’usura dell’acciaio, aumentano, generalmente, le vibrazioni della macchina, la polvere per un’imperfezione di taglio e un consumo maggiore di energia elettrica in quanto la macchina impiega più tempo per svolgere il lavoro. C’è poi da considerare che i materiali da frantumare hanno durezze diverse e che per questo la scelta della composizione dei coltelli deve tener conto di questo importante fattore. A volte non è sufficiente scegliere tipologie di acciaio con durezza differente, ma occorre impiegare coltelli che abbiano degli inserti con materiali estremamente tenaci come il carburo di tungsteno. Ma cos’è il carburo di tungsteno e perché è così efficace nei coltelli dei macinatori? Il carburo di tungsteno si prepara principalmente tramite carburizzazione, facendo reagire tungsteno metallico con nerofumo o grafite a 1400–2000 °C, in atmosfera di idrogeno o sotto vuoto. Si presenta come una polvere di colore grigio con lucentezza metallica, praticamente insolubile in acqua e in acidi diluiti, ma solubile in miscele di acido nitrico e acido fluoridrico. In soluzione acquosa viene ossidato facilmente dal perossido di idrogeno Il carburo di tungsteno ha un punto di fusione di 2 785 °C quindi è un materiale estremamente duro, situandosi a circa 9 nella Scala di Mohs e a circa 2600 nella Scala Vickers. Ha un modulo di Young di circa 700 GPa, un modulo di compressibilità di 630–655 GPa[3] e un modulo di taglio di 274 GPa. Per usi pratici lo si unisce a metalli di transizione, principalmente cobalto o nichel lavorandolo a partire da polveri, con tecniche di sinterizzazione a temperature intorno ai 1200–1500 ºC. Il composto che ne deriva è un materiale ceramico-metallico denominato carburo cementato, metallo duro o widia. Per ottenere del metallo duro possono essere aggiunti anche altri elementi come cromo o tantalio, allo scopo di evitare la crescita dei grani di carburo, fungendo da inibitori.Le polveri di carburo di tungsteno e del metallo subiscono tre passaggi: • Macinazione, per mescolare tra di loro polveri di diversa qualità e creare una miscela omogenea di polveri. • Riscaldamento a 100 °C con aggiunta di legante (cobalto) per formare una massa solida grazie all'unione dei granelli. • Sinterizzazione tra 1200 e 1600 °C, per consentire al cobalto di fondere, saldare i grani ed eliminare le porosità. Nel caso degli utensili da taglio destinati agli impianti di macinazione dei rifiuti riciclabili, questi hanno una grande tenacità e durevolezza che permettono un risparmio generale dei costi di macinazione, anche se i coltelli costino di più rispetto ai comuni coltelli in acciaio, ma permettono anche di ottenere un prodotto tagliato in modo uniforme senza sbavature o polveri eccessive. I coltelli in metallo e carburo di tungsteno sono indicati per i seguenti materiali tenaci:• PET • Plastiche caricate con fibra • Plastiche caricate con cariche minerali • Raffia • Polietilene da serra o proveniente dalla campagna • Rifiuti elettronici • Pneumatici • LegnoCategoria: notizie - tecnica - acciaio - riciclo - coltelli - macinazione
SCOPRI DI PIU' La Corretta Manutenzione di un Dosatore Gravimetrico
Il controllo e gli interventi programmati possono mantenere in efficienza il dosatore per le materie plastichedi Marco ArezioIl dosatore gravimetrico è una macchina estremamente utile nella lavorazione delle materie plastiche in quanto, in modo automatico, dosa e rilascia la quantità prestabilita di materiale all’interno degli estrusori o delle presse ad iniezione. I dosatori gravimetrici possono lavorare sia con i granuli, che con i macinati che con le polveri, permettendo un preciso comportamento all’interno del compound che si vuole preparare. Ma, essendo un impianto meccanico, è soggetto ad una normale usura e, quindi, è necessario programmare in modo preciso gli intervalli di manutenzione e controllo delle sue parti, per evitare rotture o pesature errate, che comporterebbero un dispendio economico elevato se il prodotto finale risultasse non conforme. Inoltre, un miscelatore gravimetrico mal funzionante può comportare un dispendioso uso e consumo di additivi senza ragione. In linea generale possiamo dire che gli intervalli di manutenzione dovrebbero essere scadenzati al massimo ad un anno di distanza tra loro, anche se la macchina risulta funzionante in modo corretto. Quali sono gli interventi di controllo principali? Cominciamo dalle valvole e dalle serrande di dosaggio che permettono l’erogazione dei materiali da miscelare, controllando il sincronismo corretto impostato, la corsa che non deve avere ostacoli e la velocità di movimento. È necessario inoltre controllare i binari delle serrande scorrevoli, la posizione del cilindro e la corretta chiusura delle porte. Il movimento di chiusura dovrebbe essere rapido e non deve essere sottoposto a sforzi, inoltre il limite di chiusura non deve oltrepassare il bordo più lontano per non creare la possibilità di incepparsi con il materiale. È inoltre consigliabile verificare il perno che collega il cilindro pneumatico che non sia usurato, rotto o mal funzionante. La verifica della corretta pressione dell’aria, il serraggio delle chiusure e che i tubi di alimentazioni siano integri e perfettamente funzionanti, sono tests importanti. Per quanto riguarda le celle di carico è consigliabile l’ispezione per rimuovere eventuali residui di materiali, accumulati nel tempo, attraverso l’uso dell’aria compressa. In base all'esposizione alla polvere dei materiali normalmente lavorati, la contaminazione della cella di carico può essere un problema permanente per il miscelatore, e potrebbe essere necessaria una chiusura della cella di carico più raffinata. Per quanto riguarda i contenitori del materiale da pesare, bisogna controllare il funzionamento delle valvole di scarico e degli sportelli di aperura e chiusura, avendo cura di controllare che i punti di rotazione dei meccanismi siano sempre essere liberi ed efficienti. Il meccanismo della valvola deve accogliere l'accumulo statico di pellet senza interferire con l'arresto del flusso di materiale. Esaminare inoltre attentamente tutte le parti del piatto di pesatura e la relativa staffa di supporto, per assicurarsi che nulla tocchi alcuna parte fissa del miscelatore, e che il suo peso sia completamente supportato dalle celle di carico, come previsto. Una leggera pressione sul contenitore dovrebbe mostrare un cambiamento nella lettura del peso sul display. La rimozione di quella pressione dovrebbe riportare lo schermo esattamente allo stesso numero, più o meno 1 o 1/10 grammi. Per quanto riguarda la camera di miscelazione bisogna controllare le lame metalliche che miscelano il materiale, in modo da verificare che non siano piegate od usurate a causa dell’abrasione dei prodotti utilizzati. Infatti utilizzare lavorare con le lame usurate potrebbe aumentare il rischio che queste si possano staccare danneggiando la vite.
SCOPRI DI PIU' Colorazione e Verniciatura dei Prodotti in Plastica
 di Marco ArezioI prodotti realizzati in plastica, oltre alle innumerevoli doti economiche-strutturali e di circolarità ambientale, hanno anche il pregio di poter accogliere, non solo colori nella massa fusa durante la produzione dell’elemento, ma possono anche essere verniciati superficialmente per attribuire all’oggetto effetti estetici elevati.La colorazione della massa fusa plastica durante la produzione dell’oggetto, attraverso l’utilizzo dei coloranti, avviene miscelando il granulo o le polveri colorate al polimero del prodotto, usufruendo dell’azione di fusione e di miscelazione che imprime l’estrusore dentro il quale passano i componenti. Al termine della produzione da parte della macchina il pezzo sarà uniformemente colorato in massa, risultato per cui il prodotto potrebbe essere idoneo all’impiego finale oppure potrebbe essere avviato all’impianto di verniciatura per finiture particolari. E’ possibile inoltre che i pezzi che devono essere avviati alla verniciatura vengano prodotti senza alcuna colorazione nella massa. Detto questo, gli strati di verniciatura sulle materie plastiche, devono tenere in considerazione la struttura su cui aderiscono e la caratteristica del polimero con cui l’oggetto viene fatto. Infatti, la durezza, il comportamento all’allungamento e la temperatura degli strati di vernice da stendere sul prodotto, devono tenere in considerazione una possibile reazione fisico-chimica della plastica di cui è composto. Un comportamento dinamico troppo rigido di uno strato di vernice applicato ad un oggetto di plastica potrebbe influenzare negativamente la durabilità dell’elemento, come il contatto con temperature e solventi che necessitano per il lavoro di stesura del colore. Alcune tonalità applicate alle materie plastiche hanno un effetto positivo sul rischio di decomposizione fotochimica, come per esempio il colore nero, che influisce positivamente sulla protezione dai raggi UV agendo come un filtro. Le vernici possono inglobare dei composti chimici che operano in modo mirato nella produzione di alcuni elementi, come per esempio le vernici conduttive resistenti all’abrasione, impiegate nei serbatoi della benzina, oppure caricate con Ag, Ni o Cu per realizzare la schermatura ad alta frequenza di apparecchiature elettroniche. Esistono inoltre vernici trasparenti che aumentano la resistenza alla graffiatura per il Policarbonato e per il PMMA, come le acriliche, silossaniche o poliuretaniche, applicate a spruzzo o ad immersione. Nelle colorazioni delle materie plastiche si possono impiegare anche le polveri, specialmente per i polimeri PA6 e PA66, che ricevono la colorazione attraverso un processo che permette di rendere il polimero conduttore, attraverso il metallo o delle microsfere di ceramica, specialmente nel settore sanitario.Categoria: notizie - tecnica - plastica - verniciatura - colorazione - produzione
SCOPRI DI PIU' Analisi Spettrale delle Vibrazioni: Diagnostica dei Cuscinetti e degli Ingranaggi per i Trituratori per Metalli e RAEE
Identifica difetti specifici (pista, elemento volvente, dente rotto) in componenti critici con l'interpretazione avanzata degli spettri di frequenza I trituratori per metalli e RAEE (Rifiuti da Apparecchiature Elettriche ed Elettroniche) sono autentiche bestie da soma dell'industria moderna. Progettati per demolire materiali tenaci, operano in condizioni estreme, gestendo carichi d'urto elevati e un ambiente intrinsecamente abrasivo. In questo scenario così impegnativo, l'affidabilità di componenti cruciali come cuscinetti e ingranaggi non è semplicemente desiderabile: è fondamentale. Un loro guasto improvviso può tradursi in fermi macchina prolungati, perdite di produzione ingenti e costi di riparazione esorbitanti. È qui che l'analisi spettrale delle vibrazioni non è solo un'opzione, ma uno strumento diagnostico insostituibile, capace di svelare lo stato di salute di queste componenti critiche ben prima che un cedimento catastrofico diventi realtà. Le Fondamenta dell'Analisi Spettrale delle Vibrazioni Ogni componente meccanico in movimento emette una "firma" vibratoria unica, un'impronta digitale sonora che ne riflette lo stato operativo. Quando un difetto inizia a insinuarsi e a progredire, questa impronta subisce alterazioni specifiche e, cosa più importante, prevedibili. La spettroscopia di frequenza, il cuore dell'analisi vibrazionale, è la tecnica che ci permette di decifrare questi cambiamenti. Essa scompone il segnale vibratorio grezzo e complesso – un misto di frequenze e ampiezze – in componenti discrete, rivelando l'intensità (ampiezza) della vibrazione a ciascuna frequenza specifica. Questo processo è paragonabile a scomporre un accordo musicale nelle sue singole note: ogni nota rappresenta una frequenza, e la sua "forza" l'ampiezza. Questa capacità di isolare le frequenze ci consente di associare picchi specifici nello spettro a componenti meccaniche precise e, di conseguenza, a potenziali problemi. Nel contesto dei trituratori, l'ambiente operativo è un vero e proprio "inferno" acustico e vibratorio. Le elevate forze d'impatto generate dalla triturazione stessa, unite a un'ampia gamma di frequenze derivanti dal processo, creano un rumore di fondo significativo. Questo rende la distinzione tra i segnali di guasto "veri" e il rumore operativo una sfida notevole. È proprio in questa complessità che l'interpretazione approfondita degli spettri diventa un'arte e una scienza cruciale. Non basta identificare un picco; è necessario capirne il contesto, le relazioni con altre frequenze e la sua evoluzione nel tempo. Decifrare i Segnali: Identificazione dei Difetti Specifici nei Cuscinetti I cuscinetti volventi, con le loro complesse geometrie di piste ed elementi volventi, sono suscettibili a diverse modalità di guasto. Ognuna di esse genera frequenze di guasto caratteristiche quando si sviluppano difetti. Queste frequenze non sono casuali; sono calcolabili con precisione, basandosi sulla geometria specifica del cuscinetto (numero di elementi volventi, diametri delle piste, angolo di contatto) e sulla velocità di rotazione. Danno sulla Pista Esterna (BPFO - Ball Pass Frequency Outer Race): Un difetto sulla pista esterna – la parte stazionaria del cuscinetto, solitamente – si manifesta tipicamente come un picco pronunciato a una frequenza calcolabile, spesso accompagnato da armoniche. Poiché la pista esterna non ruota, ogni volta che un elemento volvente (sfera o rullo) passa sopra il difetto, si genera un impulso vibratorio. Nello spettro, vedremo quindi questa frequenza fondamentale e le sue moltiplicazioni (armoniche). La stabilità di questo picco è un indicatore chiave. Danno sulla Pista Interna (BPFI - Ball Pass Frequency Inner Race): Un difetto sulla pista interna, che ruota con l'albero, produce un'impronta spettrale più complessa. La frequenza fondamentale è calcolabile in modo simile al BPFO. Tuttavia, poiché la pista interna ruota, il punto di contatto tra il difetto e il carico varia continuamente. Questo porta a una modulazione dell'ampiezza del segnale, che si traduce nello spettro in bande laterali (sidebands) attorno alla frequenza BPFI e alle sue armoniche. La spaziatura di queste bande laterali corrisponde alla frequenza di rotazione dell'albero su cui è montato il cuscinetto. La loro presenza è un forte indicatore di un problema sulla pista interna. Danno sull'Elemento Volvente (BSF - Ball Spin Frequency): Un difetto su una singola sfera o un rullo genera una frequenza specifica che può essere più sfuggente da rilevare. Il segnale può apparire e scomparire nello spettro a seconda della posizione dell'elemento danneggiato all'interno del cuscinetto e della sua rotazione. La sua identificazione richiede spesso tecniche di elaborazione avanzate, poiché il segnale è modulato sia dalla rotazione dell'albero che dalla rotazione dell'elemento stesso. La sfida qui è la natura "mobile" del difetto. Danno sulla Gabbia (FTF - Fundamental Train Frequency o Cage Frequency): Un problema alla gabbia, che ha il compito cruciale di mantenere gli elementi volventi equidistanti e impedire il loro attrito reciproco, si manifesta a una frequenza significativamente più bassa rispetto alle altre. Questa frequenza è tipicamente legata alla velocità di rotazione della gabbia stessa. I guasti alla gabbia possono essere particolarmente critici, poiché possono portare rapidamente a un guasto catastrofico del cuscinetto. L'identificazione di questi difetti specifici va ben oltre il semplice calcolo delle frequenze caratteristiche. Richiede un'attenta analisi delle armoniche, delle bande laterali e della forma generale dello spettro. Ad esempio, la presenza di numerose armoniche ad alta ampiezza non solo conferma l'esistenza di un difetto, ma può anche suggerire che il difetto è avanzato o che vi sono problemi concomitanti, come un disallineamento, che stanno esacerbando il danno. L'analisi dell'inviluppo (Envelope Analysis) è una tecnica particolarmente potente per i cuscinetti. Essa si concentra sugli impulsi ad alta frequenza generati dagli impatti dei difetti, demodulandoli per rivelare le frequenze di guasto caratteristiche che altrimenti sarebbero mascherate dal rumore di fondo. Questo è fondamentale nei trituratori, dove le vibrazioni ad alta energia possono rendere difficile la rilevazione diretta dei segnali di difetto. Diagnostica degli Ingranaggi: Svelare la Rottura del Dente Gli ingranaggi nei trituratori sopportano carichi di torsione immensi e sono, di conseguenza, altamente suscettibili a una varietà di difetti, tra cui rotture di denti, pitting (corrosione da fatica), usura generalizzata e problemi di allineamento. L'analisi spettrale si dimostra particolarmente efficace nell'individuare difetti localizzati come la rottura di un dente o la sua grave incrinatura, che altrimenti passerebbero inosservati fino al punto di non ritorno. Frequenze di Ingaggio Denti (GMF - Gear Mesh Frequency): La GMF è la frequenza fondamentale generata dal normale ingranamento dei denti. È il prodotto del numero di denti di un ingranaggio per la sua velocità di rotazione. Ingranaggi sani presentano un picco predominante alla GMF e alle sue armoniche, indicando un ingranamento regolare e uniforme. Difetti dei Denti: Quando un dente è rotto, scheggiato o gravemente danneggiato, l'impatto ripetitivo tra i denti sani dell'ingranaggio accoppiato e il dente danneggiato genera un segnale vibratorio distintivo. Questo si manifesta nello spettro come la comparsa di bande laterali (sidebands) ben definite attorno alla GMF e alle sue armoniche. La chiave per la diagnostica risiede nella spaziatura di queste bande laterali: essa corrisponde esattamente alla velocità di rotazione dell'ingranaggio che presenta il difetto. Ad esempio, se la spaziatura delle bande laterali corrisponde alla frequenza di rotazione dell'ingranaggio condotto, allora il difetto è su quell'ingranaggio. La rottura di un dente può anche indurre un aumento dell'ampiezza a frequenze sub-armoniche della GMF e un aumento significativo dell'energia a bassa frequenza, a causa degli impatti e degli shock che si generano. L'interpretazione accurata richiede l'analisi non solo delle armoniche della GMF e l'identificazione delle bande laterali, ma anche l'osservazione di anomalie nel rumore di fondo o la presenza di frequenze armoniche non correlate alla GMF. La presenza di modulazioni complesse o l'aumento dell'energia vibratoria in bande di frequenza non direttamente associate alla GMF possono indicare problemi più diffusi, come un disallineamento significativo tra gli ingranaggi o un'usura generalizzata delle superfici dei denti. Tecniche avanzate di analisi del segnale, come l'analisi dello spettro di inviluppo per ingranaggi o la demodulazione di fase, possono migliorare drasticamente la capacità di rilevare difetti sui denti anche in presenza di forte rumore. Queste tecniche permettono di isolare i segnali di impatto generati dal difetto, rendendoli più evidenti nello spettro. Oltre lo Spettro: Sfide e Strategie Pratiche per i Trituratori L'ambiente operativo dei trituratori, per sua natura, presenta sfide significative che possono compromettere l'efficacia dell'analisi delle vibrazioni. Il rumore di fondo elevato, le frequenze d'impatto intense generate dal processo di triturazione e la variabilità dei carichi possono facilmente mascherare i segnali deboli ma critici dei difetti nascenti. Per superare questi ostacoli e massimizzare l'efficacia diagnostica, è fondamentale adottare un approccio metodico e sofisticato: Acquisizione Dati di Qualità Superiore: Non si può fare buona analisi con dati scadenti. È imperativo utilizzare accelerometri robusti, con un'ampia banda passante e un'elevata sensibilità, progettati per operare in ambienti industriali severi. Il loro posizionamento è altrettanto critico: devono essere fissati saldamente il più vicino possibile alla componente sotto monitoraggio (ad esempio, sul supporto del cuscinetto o sulla carcassa del riduttore), preferibilmente in più direzioni (verticale, orizzontale, assiale) per catturare tutte le modalità vibratorie. Una frequenza di campionamento adeguata è essenziale per assicurarsi di catturare tutte le frequenze rilevanti, in particolare quelle ad alta frequenza associate ai cuscinetti. La regola di Nyquist, che richiede una frequenza di campionamento almeno doppia rispetto alla frequenza massima di interesse, è un punto di partenza. Tecniche di Elaborazione del Segnale Avanzate: La semplice Trasformata di Fourier Veloce (FFT) potrebbe non essere sufficiente in ambienti così complessi. Come accennato, l'Envelope Analysis è una pietra angolare per la diagnosi dei cuscinetti, permettendo di rivelare gli impulsi ripetitivi che indicano un danno. Per gli ingranaggi, oltre alla ricerca delle bande laterali, tecniche come la analisi del Cepstrum possono essere utili per identificare armoniche ripetitive o "echi" nel segnale, che spesso indicano problemi specifici di ingranamento. La filtratura dinamica e l'uso di finestre di acquisizione appropriate (es. Hanning, Flattop) sono pratiche standard per ridurre il rumore e migliorare la risoluzione dei segnali. Monitoraggio di Tendenza e Baseline: L'analisi di un singolo spettro è come scattare una fotografia: può dare un'idea, ma non racconta una storia. Il vero potere predittivo dell'analisi delle vibrazioni risiede nel monitoraggio di tendenza. Acquisire dati regolarmente e tracciare l'evoluzione delle ampiezze delle frequenze caratteristiche nel tempo permette di identificare un deterioramento progressivo. Un aumento graduale dell'ampiezza a una frequenza specifica è un chiaro indicatore di un difetto in progressione, fornendo il tempo necessario per pianificare un intervento di manutenzione prima che il guasto diventi critico. La creazione di una baseline ("firma" di vibrazione quando la macchina è in condizioni ottimali) è un prerequisito fondamentale per un monitoraggio efficace. Conoscenza Approfondita del Sistema e Contesto Operativo: L'analisi vibrazionale non è un'operazione "plug-and-play". Richiede una comprensione approfondita della cinematica del trituratore, ovvero come si muovono le sue parti, le velocità di rotazione di tutte le componenti (alberi, cuscinetti, ingranaggi), il numero di denti di ogni ingranaggio e le frequenze di risonanza della struttura. Senza queste informazioni, l'interpretazione dello spettro può essere fuorviante. Ad esempio, un picco a una certa frequenza potrebbe essere un difetto di un cuscinetto o semplicemente la frequenza di risonanza di un supporto strutturale. La correlazione dei dati vibrazionali con altre variabili operative, come il carico del motore o il tipo di materiale triturato, può fornire ulteriori indizi sullo stato della macchina. In definitiva, l'analisi spettrale delle vibrazioni, quando eseguita con rigore scientifico, competenza tecnica e supportata da una profonda comprensione delle dinamiche dei macchinari e delle tecniche di elaborazione del segnale, si eleva a strumento diagnostico di valore inestimabile per la manutenzione predittiva nei trituratori per metalli e RAEE. La sua capacità di intercettare i difetti su cuscinetti e ingranaggi nelle loro fasi iniziali – quando sono ancora "piccoli" e gestibili – trasforma costosi e imprevedibili fermi macchina non pianificati in interventi di manutenzione programmata, con benefici tangibili in termini di efficienza operativa, sicurezza e una drastica riduzione dei costi di gestione. È un investimento che ripaga ampiamente, trasformando la diagnostica da reattiva a proattiva.© Riproduzione Vietata
SCOPRI DI PIU' Cosa è il Processo di Devulcanizzazione per il Riciclo degli Pneumatici
Come avviene il processo di Devulcanizzazione per il Riciclo degli Pneumaticidi Marco ArezioSe pensiamo che ogni macchina, moto, camion, corriera o qualsiasi altro mezzo su ruote impiega gli pneumatici per un periodo medio di 1-2 anni, per poi sostituirli con nuove coperture, possiamo incominciare a capire quanti pneumatici usati ci possono essere nel mondo.Se poi facciamo un rapido conto di quanti milioni di mezzi su ruote circolino sulla terra, possiamo facilmente moltiplicare il numero di mezzi per il numero medio degli pneumatici che montano, ottenendo un numero strabiliante. Questo numero strabiliante ogni 1-2 anni esprime i rifiuti, sotto forma degli pneumatici esausti, con cui dobbiamo fare i conti, rifiuti che se non trattati correttamente e rimessi in circolo, gravano pericolosamente sull’ambiente. Se raccolti e gestiti correttamente gli PFU (gli pneumatici esausti) possono però diventare una risorsa perché al loro interno contengono gomma, acciaio e fibre tessili che attraverso un processo di riciclo possono generare materie prime seconde. In particolare, i polverini e granuli di gomma ottenuti dalla riduzione volumetrica degli pneumatici, se sottoposti ad azione meccanica, chimica, termica o irradiati con ultrasuoni, subiscono un processo definito devulcanizzazione, con risultati variabili in funzione del materiale di partenza e della tecnologia utilizzata, come riportato da uno studio recente del dipartimento di ingegneria meccanica e strutturale dell’Università di Brescia. Esso permette di riottenere una materia prima seconda attraverso la rottura dei legami creati tra le catene polimeriche durante la fase di vulcanizzazione. Questo processo della gomma costituente gli pneumatici non è solo un potenziale metodo di riciclo degli stessi, ma rappresenta, allo stato attuale, l’approccio più promettente per risolvere le difficoltà legate al problema di impatto ambientale causato dalle enormi quantità di pneumatici a fine vita. Attraverso il processo definito devulcanizzazione la gomma viene riportata ad una struttura chimica vicina a quella dell’elastomero di partenza; questo ne permette l’aggiunta alle normali mescole. La devulcanizzazione, in genere, è effettuata in autoclave mediante processi termochimici sfruttando l’azione congiunta di temperatura, pressione ed additivi chimici. La composizione delle gomme riciclate è molto simile a quella del materiale vergine di provenienza. Sotto forma di granulato o polverino, può entrare a far parte delle mescole utilizzate dall’industria per numerose applicazioni. Il concetto di “economia circolare” assume attualmente una valenza predominante in quanto le sostanze di cui sono fatti i prodotti saranno sempre più trattate come una risorsa uguale alle materie prime e non più solamente smaltite. La prospettiva è quindi mirata alla valorizzazione delle attività finalizzate al riutilizzo degli pneumatici a fine vita (PFU). LA DEVULCANIZZAZIONE La devulcanizzazione è il processo attraverso cui si cerca di scindere i legami chimici tra gomma e zolfo, creati grazie alla vulcanizzazione, e responsabili delle proprietà elastiche e di resistenza meccanica che fanno della gomma un materiale molto apprezzato. La devulcanizzazione prevede l’utilizzo di processi chimici, termici e meccanici che risultano essere altamente inquinanti, in quanto potrebbero rilasciare gas tossici nell’ambiente; inoltre, richiedono un ingente consumo energetico. A causa dell’utilizzo di additivi chimici o di alte temperature, c’è un elevato rischio che si rompano anche le catene polimeriche che costituiscono la gomma stessa, la quale verrebbe denaturata perdendo tutte le sue caratteristiche chimiche e fisiche. In particolare, di seguito vengono elencate le diverse modalità attualmente utilizzate per tale processo: Chimica: viene aggiunto al polverino di gomma una quantità di reagenti chimici a temperature e pressioni elevate specifiche. Una volta terminato il processo, i residui vengono risciacquati, filtrati ed asciugati per eliminare le eventuali impurità chimiche indesiderate. Possono essere utilizzati diversi agenti devulcanizzanti e, a seconda della tipologia scelta e delle caratteristiche della materia prima impiegata, si otterranno delle diverse sostanze in uscita dal reattore. Ad esempio, utilizzando disolfuri nel processo si potrebbe ottenere la formazione di idrogeno solforato (H2S), metile o altri tioli (composti organici assimilabili ad alcoli in cui l'atomo di ossigeno è stato sostituito da un atomo di zolfo, aventi quindi formula generale R-SH: il gruppo funzionale SH viene denominato sia come gruppo tiolo che come gruppo solfanile). Poiché la produzione di pneumatici utilizza ossido di zinco e carbonato di zinco, la devulcanizzazione chimica potrebbe anche produrre particelle metalliche sospese nell'aria; pertanto prima del rilascio in atmosfera è necessario prevederne un trattamento specifico. Ultrasuoni: in tale metodologia i residui vengono caricati in testa ad una tramoggia e successivamente introdotti in un estrusore che tramite un’azione meccanica riscalda ed ammorbidisce la gomma. Successivamente il materiale viene sottoposto all’azione di onde ultrasoniche con un’esposizione di pochi secondi. L’attività sinergica dell’energia ultrasonica, del calore, della pressione e dell’azione meccanica contribuisce alla devulcanizzazione della gomma. La temperatura raggiunta in questo processo è di circa 110°C quindi si genererà una minore emissione di vapore e dal momento che non vengono utilizzati additivi chimici per rompere i legami dello zolfo formati nella vulcanizzazione, non si verificheranno nemmeno pericolose emissioni in atmosfera. Tuttavia, i residui gassosi verranno comunque trattati con filtri a carboni attivi. Microonde: questa metodologia utilizza l’energia controllata a microonde per devulcanizzare gli elastomeri contenenti zolfo. Il materiale da sottoporre a tale processo deve essere sufficientemente polare da poter accettare energia ad una velocità tale da poter generare il calore necessario per devulcanizzare la gomma. Biologica: vengono utilizzati determinati microorganismi per attaccare i legami di zolfo formatisi durante la vulcanizzazione della gomma naturale. Il tempo di contatto biologico necessario per tale processo è variabile tra i 10 e poche centinaia di giorni. Detti microrganismi essendo dotati di vie metaboliche desolforanti riescono ad effettuare una rottura selettiva dei ponti zolfo presenti nella gomma vulcanizzata, senza intaccare la catena polimerica. I microrganismi impiegati, infatti, sono dotati di pathway metabolici, in cui specifici enzimi intervengono in maniera selettiva a catalizzare la rottura dei legami carbonio-zolfo e zolfo-zolfo della gomma, senza intaccare i polimeri costituitivi dell’elastomero stesso, il quale quindi non viene distrutto.Categoria: notizie - tecnica - plastica - riciclo - devulcanizzazione - pneumatici
SCOPRI DI PIU' Turbolenza e Teoria del Caos: Connessioni, Strutture Frattali e Imprevedibilità nei Sistemi Dinamici
Dalla fluidodinamica al caos deterministico: come le analogie tra turbolenza e teoria del caos rivelano l’origine delle strutture frattali e la natura dell’imprevedibilità nei fenomeni fisici complessidi Marco ArezioLa turbolenza è una delle grandi sfide irrisolte della fisica moderna, un fenomeno che appare ovunque – dalle nuvole atmosferiche al fumo di una candela, dai moti oceanici ai flussi sanguigni. A prima vista, il suo comportamento caotico sembra puro disordine, un insieme inestricabile di vortici e fluttuazioni imprevedibili. Ma a partire dagli anni Settanta, la nascente teoria del caos ha offerto nuove chiavi di lettura per interpretare questi fenomeni: il caos deterministico, lungi dall’essere mero rumore, presenta strutture ordinate e regolarità nascoste, tra cui spiccano le strutture frattali. La connessione tra turbolenza e caos non è solo metaforica: entrambe queste realtà fisiche mostrano sensibilità alle condizioni iniziali, comportamenti non lineari e la capacità di generare pattern a molteplici scale. L’esplorazione delle loro analogie ha generato nuovi paradigmi per comprendere la complessità nei sistemi naturali e tecnologici. Questo articolo approfondisce le relazioni tra turbolenza e teoria del caos, mettendo in evidenza le affinità strutturali, la genesi dei frattali e le radici profonde dell’imprevedibilità. L’obiettivo è fornire una panoramica tecnica e aggiornata, pensata per studenti e studiosi di discipline scientifiche, con riferimenti alle ricerche fondamentali e alle implicazioni applicative. Turbolenza: definizione e caratteristiche principali La turbolenza si manifesta quando un fluido – liquido o gas – si muove in modo caotico e vorticoso, spesso in regime di elevati numeri di Reynolds (Re), ossia quando le forze inerziali prevalgono sulle forze viscose. La transizione da un flusso laminare (ordinato) a uno turbolento (disordinato) è segnata dalla comparsa di vortici, onde di diversa scala e una perdita apparente di regolarità. Le principali proprietà della turbolenza sono: - Non linearità: le equazioni di Navier-Stokes che governano i fluidi sono non lineari, il che permette l’instaurarsi di interazioni complesse tra le diverse scale del moto. - Dipendenza dalle condizioni iniziali: piccole variazioni nelle condizioni di partenza possono portare a evoluzioni macroscopicamente differenti. - Cascata di energia: l’energia introdotta su larga scala si trasferisce progressivamente verso scale minori, fino a essere dissipata dalla viscosità alle scale più piccole (cascata di Kolmogorov). Irregolarità spazio-temporale: la turbolenza mostra fluttuazioni imprevedibili sia nello spazio sia nel tempo. In altre parole, la turbolenza racchiude nel suo seno tutte le difficoltà della fisica dei sistemi complessi: la previsione puntuale diventa quasi impossibile, eppure emergono proprietà statistiche e geometriche che possono essere studiate e descritte. Teoria del caos: fondamenti e sviluppo storico La teoria del caos nasce formalmente negli anni Sessanta grazie al lavoro pionieristico di Edward Lorenz, meteorologo che osservò come minime differenze nei dati di partenza potessero portare a previsioni meteorologiche radicalmente diverse (“effetto farfalla”). Il caos deterministico si manifesta nei sistemi dinamici governati da equazioni non lineari, in cui la conoscenza esatta dello stato iniziale non è mai sufficiente per prevedere il comportamento futuro a lungo termine. Le caratteristiche tipiche dei sistemi caotici includono: - Sensibilità alle condizioni iniziali (effetto farfalla): divergenza esponenziale di traiettorie inizialmente vicine. - Traiettorie aperiodiche: non si ripetono mai esattamente, anche se il sistema è governato da leggi deterministiche. - Attrattori strani: insiemi geometrici su cui il sistema si “organizza” a lungo termine, spesso dotati di struttura frattale. - Auto-similarità: la presenza di pattern ripetuti a scale diverse. Questi aspetti pongono il caos deterministico come un ponte tra ordine e disordine, dove la prevedibilità a lungo termine si perde pur senza dover ricorrere al puro caso o alla casualità esterna. Analogie di fondo: la turbolenza come caos “fisico” Le analogie tra turbolenza e teoria del caos sono molteplici e profonde. In primo luogo, entrambe le dinamiche emergono da equazioni non lineari, dove piccoli input possono generare grandi effetti. La turbolenza può essere vista come una realizzazione concreta del caos in sistemi fisici a molti gradi di libertà. - Sensibilità e imprevedibilità: Nella turbolenza, così come nel caos, piccolissime differenze nelle condizioni iniziali (velocità, pressione, temperatura) portano a stati finali completamente diversi, rendendo vano ogni tentativo di previsione dettagliata a lungo termine. - Attrattori strani e frattali: Numerosi studi (tra cui i modelli di Lorenz, Ruelle e Takens) hanno mostrato che le soluzioni di sistemi turbolenti tendono ad aggregarsi su attrattori di tipo frattale, con una dimensione frazionaria che può essere misurata matematicamente. - Auto-organizzazione e multi-scala: La turbolenza mostra una gerarchia di strutture vorticose di dimensioni diverse, che si generano e si rompono secondo logiche simili a quelle osservate nei sistemi caotici. - Transizione all’irregolarità: Molte transizioni verso la turbolenza (come nei fluidi riscaldati o nei flussi oscillanti) seguono scenari analoghi a quelli dei sistemi caotici, passando da regimi ordinati a comportamenti caotici via biforcazioni e moltiplicazione dei periodi. Il legame matematico tra turbolenza e caos si è rafforzato grazie all’uso di strumenti comuni, come la teoria delle biforcazioni, la dimensione di Hausdorff e la teoria degli attrattori. Strutture frattali: la geometria nascosta del caos e della turbolenza Una delle più affascinanti scoperte degli ultimi decenni è che tanto la turbolenza quanto i sistemi caotici sono governati da geometrie frattali. Un frattale è una figura geometrica la cui struttura si ripete all’infinito a scale diverse – il cosiddetto principio di autosimilarità. La teoria dei frattali, formalizzata da Benoît Mandelbrot negli anni Settanta, ha trovato applicazione in numerosi contesti fisici e matematici. Nella turbolenza, le strutture frattali emergono nell’organizzazione dei vortici: osservando il fumo di una candela, si possono vedere grandi vortici che si suddividono in vortici sempre più piccoli, secondo una gerarchia autosimilare. Analogamente, nei modelli caotici come quello di Lorenz, l’attrattore su cui si dispongono le traiettorie possiede una dimensione frazionaria, ossia non intera, segno della sua natura frattale. Queste strutture frattali permettono di descrivere quantitativamente la complessità della turbolenza: - Dimensione frattale: misura il “grado di complessità” o la ricchezza delle strutture a diverse scale. Nella turbolenza atmosferica, ad esempio, la dimensione frattale dei campi di velocità può essere misurata tramite tecniche di analisi multifrattale. - Cascata di Kolmogorov: il trasferimento di energia tra le scale nella turbolenza segue leggi statistiche che possono essere modellate tramite frattali. La teoria di Kolmogorov (1941) ha fornito una base statistica per questa descrizione, successivamente arricchita dagli approcci multifrattali. Nella teoria del caos, i frattali appaiono come oggetti geometrici su cui si dispongono le traiettorie del sistema (attrattori strani), spesso visualizzati come spirali, polveri o bande ripetute all’infinito. Imprevedibilità e limiti della conoscenza nei sistemi complessi L’imprevedibilità è la caratteristica più evidente, ma anche la più difficile da accettare, sia nella turbolenza sia nei sistemi caotici. In entrambi i casi, la conoscenza anche molto precisa delle condizioni iniziali non consente previsioni affidabili oltre un certo orizzonte temporale: la divergenza esponenziale delle traiettorie fa sì che la minima incertezza si amplifichi fino a rendere il sistema imprevedibile. Questa imprevedibilità non implica l’assenza di regolarità, ma suggerisce la necessità di adottare strumenti statistici e probabilistici, piuttosto che deterministici. La turbolenza, ad esempio, viene spesso studiata tramite medie temporali o spaziali, spettro di energia e funzioni di correlazione. Nei sistemi caotici, si utilizzano le proprietà statistiche degli attrattori, la misura di Lyapunov (che quantifica la sensibilità alle condizioni iniziali) e altre grandezze tipiche della teoria della probabilità. Da un punto di vista applicativo, questa imprevedibilità ha profonde implicazioni: basti pensare alla previsione meteorologica, alla progettazione di veicoli aerodinamici, al controllo dei reattori chimici o alla gestione delle risorse idriche. Esempi applicativi: dalla fluidodinamica alla finanza Le analogie tra turbolenza e caos non sono solo un affascinante capitolo della fisica teorica, ma hanno ricadute concrete in molti campi applicativi: - Meteorologia e climatologia: la previsione del tempo è limitata proprio dalla presenza di fenomeni caotici e turbolenti nell’atmosfera. Le simulazioni numeriche (modelli a griglia) devono tenere conto sia del comportamento caotico delle grandi masse d’aria sia delle microfluttuazioni turbolente. - Ingegneria e aerodinamica: la progettazione di ali, turbine, condotti o dispositivi industriali richiede la comprensione delle transizioni laminare-turbolento e delle loro ricadute sul controllo dei flussi. - Astrofisica: la formazione di strutture a grande scala nel cosmo (galassie, nubi interstellari) mostra analogie con la turbolenza nei fluidi e può essere studiata con tecniche multifrattali. - Economia e finanza: anche i mercati finanziari presentano dinamiche caotiche e frattali, con movimenti imprevedibili a molte scale temporali; alcuni modelli di borsa si ispirano direttamente alle teorie sviluppate per la turbolenza. - Biologia e fisiologia: fenomeni turbolenti e caotici sono osservati nella circolazione sanguigna, nella propagazione degli impulsi nervosi e nei pattern di crescita delle piante. Conclusione: verso una scienza della complessità L’intreccio tra turbolenza e teoria del caos ci spinge a rivedere il concetto tradizionale di ordine e disordine. Lungi dall’essere un semplice sinonimo di confusione, la turbolenza racchiude strutture geometriche e regolarità nascoste che emergono solo a un’analisi raffinata, spesso grazie alla matematica dei frattali e alla teoria del caos. Le analogie tra questi due mondi – apparentemente distanti – hanno permesso lo sviluppo di nuovi strumenti concettuali e operativi per affrontare la complessità dei fenomeni naturali e tecnologici, suggerendo che la vera imprevedibilità nasce non dal caso assoluto, ma dalla ricchezza e dall’interconnessione delle leggi fisiche sottostanti. Comprendere la turbolenza e il caos significa, quindi, aprirsi a una nuova prospettiva sulla natura, fondata sull’ordine nascosto nel disordine e sulla bellezza delle strutture frattali che permeano il nostro universo.© Riproduzione Vietata
SCOPRI DI PIU' Produzione della carta: come scegliere le pompe industriali
Strategie per affrontare le criticità, aumentare l'efficienza, la sostenibilità e la qualità della produzione cartaria attraverso una scelta corretta delle pompe industrialidi Marco ArezioLa produzione della carta rappresenta un processo industriale articolato, la cui efficienza e qualità sono fortemente influenzate dalla selezione accurata dei componenti utilizzati durante le diverse fasi operative. Tra questi, assumono particolare importanza le pompe industriali, che costituiscono elementi essenziali per garantire il funzionamento ottimale degli impianti e affrontare con successo le varie problematiche che caratterizzano il settore cartario.L'importanza strategica dei componenti industriali nella produzione della carta Il processo produttivo della carta prevede diverse tappe fondamentali, che includono la preparazione della pasta, la raffinazione, la formazione del foglio, la pressatura, l'essiccazione e la finitura. In ciascuna di queste fasi, l'affidabilità dei componenti industriali, con particolare riguardo alle pompe, è determinante per assicurare una produzione continua, l'ottimizzazione del consumo energetico e la qualità superiore del prodotto finale. Questi componenti devono operare in condizioni ambientali e operative complesse, come temperature elevate, ambienti corrosivi e abrasivi, presenza di solidi sospesi e fluidi ad alta viscosità. L'impiego di componenti inappropriati può generare frequenti interruzioni produttive, aumento dei costi di manutenzione e un peggioramento della qualità finale della carta. Il ruolo fondamentale delle pompe industriali nel settore cartario Le pompe industriali hanno il compito cruciale di trasportare e gestire fluidi fondamentali nei vari processi produttivi della carta. Tra questi fluidi si trovano paste di cellulosa, agenti chimici, acque reflue e fanghi derivanti dai processi di riciclo. Una selezione non adeguata delle pompe può causare inefficienze operative, incremento dei consumi energetici e seri rischi ambientali. Criticità specifiche nell'utilizzo delle pompe Le principali problematiche operative che le pompe industriali devono affrontare nel settore cartario sono: Usura e abrasione: provocate dalla presenza di fibre abrasive, come quelle della cellulosa non completamente raffinata, e di particelle solide, quali sabbia o altri contaminanti minerali, che vengono spesso introdotte accidentalmente o derivano dal processo stesso. Queste particelle abrasive generano un'usura progressiva delle superfici interne delle pompe, comportando una riduzione dell'efficienza e della durata operativa dei componenti, con conseguenti aumenti dei costi di manutenzione e sostituzione. Corrosione chimica: derivante dall'impiego di prodotti chimici altamente aggressivi come ipoclorito di sodio, biossido di cloro, perossido di idrogeno e acidi forti, utilizzati nei processi di trattamento, sbiancamento e pulizia della cellulosa. Queste sostanze chimiche possono deteriorare rapidamente i componenti metallici delle pompe, provocando danni strutturali e funzionali significativi, se non vengono adottati materiali e rivestimenti specificamente progettati per resistere a tali condizioni aggressive. Alte temperature operative: tipicamente nella fase di essiccazione e nel trattamento termico della pasta, durante le quali la temperatura può raggiungere livelli molto elevati, spesso superiori ai 150°C. Queste condizioni termiche estreme possono influire negativamente sulla durata e sull'efficienza dei componenti delle pompe, causando una rapida degradazione dei materiali costruttivi, riduzione della viscosità degli oli lubrificanti e perdita delle proprietà meccaniche di guarnizioni e rivestimenti. Pertanto, è essenziale utilizzare pompe progettate con materiali e tecnologie capaci di resistere efficacemente a tali condizioni operative. Gestione di fluidi viscosi: la movimentazione di fluidi con elevata viscosità, come paste concentrate di cellulosa o fanghi ricchi di fibre, rappresenta una sfida significativa nella produzione cartaria. Tali fluidi tendono a ridurre l'efficienza operativa delle pompe, causando un maggiore consumo energetico e aumentando il rischio di blocchi e malfunzionamenti. Per garantire una gestione efficace ed efficiente, è necessario adottare pompe progettate specificatamente con geometrie ottimizzate, sistemi di tenuta avanzati e capacità di autoregolazione, che assicurino una movimentazione regolare e stabile dei fluidi ad alta viscosità, riducendo contemporaneamente il consumo energetico e le esigenze manutentive. Selezione accurata delle pompe: criteri essenziali Per superare con efficacia queste problematiche, è cruciale scegliere pompe progettate appositamente per il settore cartario, considerando attentamente: Materiali costruttivi La selezione di materiali resistenti alla corrosione e all'abrasione riveste un'importanza critica per garantire l'affidabilità e la durabilità delle pompe nel settore cartario. Gli acciai inossidabili speciali, come quelli al cromo-nichel-molibdeno, offrono una resistenza elevata sia agli agenti chimici aggressivi che ai fenomeni corrosivi generati da ambienti umidi e da fluidi contenenti sostanze acide. I materiali ceramici, invece, presentano una resistenza eccezionale all'usura causata dalle particelle abrasive, riducendo significativamente la frequenza di sostituzione dei componenti interni. Infine, i rivestimenti elastomerici, quali poliuretano e gomma naturale o sintetica, garantiscono una protezione efficace delle superfici esposte all'abrasione e migliorano la capacità della pompa di operare in ambienti complessi e altamente sollecitati. Design tecnico delle pompe Un design accuratamente ottimizzato consente una gestione più efficace dei fluidi, riducendo significativamente fenomeni di turbolenza interna e cavitazione che possono causare usura precoce e compromissione delle prestazioni. Questo tipo di progettazione garantisce inoltre un funzionamento più efficiente dal punto di vista energetico, consentendo una riduzione dei costi operativi. Tra le pompe più frequentemente utilizzate nel settore cartario, si distinguono le pompe centrifughe, ideali per fluidi poco viscosi e con presenza limitata di particelle solide; le pompe peristaltiche, particolarmente adatte per fluidi ad alta viscosità e contenenti sostanze abrasive; e le pompe volumetriche, consigliate per fluidi altamente viscosi e che richiedono un flusso costante e preciso, come nel caso delle sospensioni di cellulosa particolarmente dense. Manutenzione e supporto tecnico Una manutenzione regolare e preventiva è essenziale per identificare tempestivamente potenziali problematiche tecniche, consentendo di intervenire prima che queste causino guasti significativi o interruzioni del processo produttivo. L'implementazione di tecniche avanzate di gestione predittiva, come il monitoraggio delle condizioni operative tramite sensori intelligenti e analisi predittiva dei dati, consente di prevedere in anticipo eventuali malfunzionamenti. Questo approccio permette non solo di ridurre drasticamente i tempi di fermo macchina, ma anche di pianificare con maggiore precisione le attività manutentive e le sostituzioni dei componenti. Infine, l'importanza di un supporto tecnico qualificato e costantemente aggiornato si traduce nella capacità di affrontare rapidamente eventuali emergenze, garantendo così un'elevata efficienza e ottimizzazione continua delle prestazioni degli impianti. Vantaggi derivanti dalla selezione ottimale dei componenti industriali Una scelta accurata e ponderata dei componenti, soprattutto delle pompe, genera benefici tangibili: - Incremento dell'affidabilità produttiva - Riduzione dei costi legati a manutenzione e fermo impianto - Miglioramento dell'efficienza energetica - Aumento della sostenibilità ambientale, tramite una gestione più efficiente delle risorse Investire in componenti di alta qualità rappresenta, dunque, una decisione strategica fondamentale per tutte le aziende che aspirano a ottenere risultati eccellenti nel settore della produzione cartaria. Conclusioni Nel contesto della produzione cartaria, la scelta dei componenti industriali e delle pompe non si limita ad essere una questione meramente tecnica, ma costituisce una scelta strategica determinante per la produttività, l'efficienza operativa e la sostenibilità dell'intero processo industriale. © Riproduzione VietataFonti Confederation of European Paper Industries (CEPI) Pump Industry Magazine Technical Association of the Pulp & Paper Industry (TAPPI)
SCOPRI DI PIU' Poche Regole per Migliorare la Produzione di Flaconi in HDPE da Post-Consumo
La collaborazione tra produttori di polimeri riciclati e soffiatori di flaconi per una migliore qualità del prodottodi Marco ArezioOggi la produzione di flaconi di HDPE, impiegando totalmente o solo in parte granuli da post consumo, è un'attività ampiamente utilizzata dai produttori, a causa dei prezzi delle materie prime, per una questione ambientale e di marketing. Ma l'utilizzo di granuli in HDPE da post consumo potrebbe causare alcuni inconvenienti produttivi, se non si rispettassero determinate regole durante la produzione e il soffiaggio dei granuli. I problemi più comuni sono: - fori sulla superficie dei flaconi - Irregolarità superficiali - Basso valore di compressione - Bassa resistenza alla saldatura - Odore di detergente del prodotto finale - Bassa resistenza alla compressione verticale - Elevato scarto durante la produzione, il soffiaggio e il test visivo Per evitare questi inconvenienti dobbiamo intervenire nella produzione dei granuli attraverso alcune fasi: - scelta del materiale in ingresso - selezione - lavaggio - selezione ottica dei granuli - corretta analisi degli odori attraverso il test della gascromatografia a mobilità ionica - corretta filtrazione in fase di estrusione - gestione termica del processo - creazioni di ricette in base alla resistenza meccanica richiesta - controllo dell’umidità durante le fasi di imballo - corretto stoccaggio del prodotto Inoltre vi sono alcune accortezze da seguire durante le fasi di soffiaggio e confezionamento: - verifica miscele polimeriche in base alla forma e alla dimensione del flacone - controllo della fase di estrusione del polimero in macchina - controllo delle temperature - tempi Parison - verifica dei punti di incollaggio ed eventualmente modifica della miscela riciclata - test sulla qualità delle superfici e identificazione dei problemi e delle cause - controllo della corrispondenza dei colori richiesti e modifica delle ricette - test sulla resistenza del flacone pieno e sotto carico ed eventuale soluzione dei problemi - controllo della trasparenza o semitrasparenza dei flaconi, se richiesto, con eventuale modifica delle ricette Come abbiamo detto, la produzione di flaconi in HDPE (polietilene ad alta densità) riciclato, derivante da materiale post-consumo, è diventata una prassi sempre più diffusa tra i produttori. Le motivazioni dietro questa scelta sono molteplici: dal risparmio economico derivante dall'uso di materie prime meno costose, agli innegabili vantaggi ambientali, fino all'impatto positivo in termini di immagine aziendale. Nonostante questi benefici, la trasformazione di HDPE riciclato in flaconi di qualità non è priva di sfide tecniche. Uno dei problemi principali riscontrati nella produzione di questi contenitori include la presenza di fori e irregolarità sulla superficie, che possono compromettere l'integrità del flacone. Questi difetti sono spesso causati da impurità non adeguatamente separate nel processo di riciclo o da una miscelazione non ottimale del materiale. Altri problemi comuni includono una bassa resistenza alla compressione e alla saldatura, problematiche che possono essere direttamente correlate alla degradazione del materiale durante le fasi di lavorazione e riciclo. Un'altra problematica importante è la gestione degli odori: i flaconi possono acquisire un odore di detergente, residuo delle sostanze chimiche utilizzate in precedenza nei contenitori, se il processo di lavaggio non è eseguito con la dovuta attenzione. Inoltre, la resistenza alla compressione verticale può risultare insufficiente, e lo scarto di produzione durante il soffiaggio e i test visivi può aumentare notevolmente se il processo non è attentamente monitorato e ottimizzato. Per affrontare questi problemi, è fondamentale un controllo rigoroso e metodico del processo di produzione. Inizia dalla selezione accurata del materiale di scarto, che deve essere il meno degradato e il più pulito possibile. Il lavaggio deve essere eseguito meticolosamente per eliminare tutte le impurità e i residui chimici, mentre la selezione ottica dei granuli consente di scartare quelli di qualità inferiore. È altrettanto importante l'analisi degli odori, per la quale si utilizza la gascromatografia a mobilità ionica, una tecnica che permette di identificare e quantificare le molecole responsabili degli odori indesiderati. Durante l'estrusione, una filtrazione efficace può rimuovere le ultime impurità, e una gestione attenta della temperatura impedisce ulteriori degradazioni del polimero. La creazione di ricette personalizzate in base alle resistenze meccaniche richieste dai diversi tipi di flaconi è un altro passo critico. La corretta gestione dell'umidità durante le fasi di imballaggio e un adeguato stoccaggio sono essenziali per mantenere la qualità del materiale fino alla sua trasformazione. Il soffiaggio e il confezionamento richiedono ulteriori accortezze: la verifica delle miscele polimeriche in base alla forma e alla dimensione del flacone è cruciale, come lo è il controllo delle temperature e dei tempi di estrusione. I test sulla qualità delle superfici e sulla resistenza del flacone pieno e sotto carico aiutano a identificare problemi e cause, permettendo interventi tempestivi. Infine, una stretta collaborazione tra i fornitori di granuli di HDPE riciclato e i produttori di flaconi è vitale. Questo rapporto consente di affinare continuamente la qualità del materiale riciclato e di anticipare problemi che potrebbero compromettere il prodotto finale. In conclusione, sebbene l'utilizzo di HDPE riciclato presenti sfide notevoli, con un attento monitoraggio e ottimizzazione dei processi, è possibile produrre flaconi non solo economicamente vantaggiosi ma anche di alta qualità, che rispondono alle esigenze del mercato e contribuiscono significativamente alla sostenibilità ambientale.
SCOPRI DI PIU' Piccoli suggerimenti per migliorare lo stampaggio a iniezione
di Marco ArezioAbbiamo già affrontato negli articoli presenti sul portale, alcuni argomenti riguardanti i difetti che si creano in fase di stampaggio, e le soluzioni che si suggeriscono, sia per quanto riguarda la gestione degli stampi, che per i difetti che si possono riscontrare sul prodotto finito. Come sapete lo stampaggio delle materie plastiche è una scienza imperfetta in quanto il buon esito del lavoro di stampaggio è influenzato da una quantità davvero importante di fattori. Possiamo partire dalla tipologia della macchina, dai suoi componenti e dal loro stato di usura, dalla progettazione dello stampo e dal suo mantenimento in buone condizioni, dalle materie prime utilizzate, con particolare attenzione a quelle rigenerate, alla regolazione dei parametri macchina e stampo. Tutte queste cose messe insieme vanno, alla fine, ad influire sul buon esito del lavoro e, con esso, sul buon esito finanziario del vostro lavoro. Infatti, anche questo aspetto, che forse i tecnici puri trascurano, è da tenere in considerazione tanto quanto la qualità e la tecnica in produzione. Vediamo brevemente alcuni difetti che possono capitare frequentemente: Striature sulle pareti dei prodotti Sono dette anche linee di flusso che comprendono strisciate, macchie e colorazioni differenti che possono essere causate dal profilo di raffreddamento e del percorso che compie la plastica per raggiungere le parti dello stampo. Ci sono alcuni modi per ovviare a questo inconveniente che riguardano l'aumento della velocità di iniezione per migliorare il riempimento delle cavità, oppure lo smorzamento di alcune angolature dello stampo in cui passa il flusso. Piccole cavità sulle superfici dei prodotti Si formano normalmente sulle pareti dei prodotti delle piccole depressioni o avvallamenti specialmente nelle aree dove lo spessore è maggiore o dove il flusso subisce dei restringimenti. In questi casi si consiglia di ridurre la temperatura dello stampo, aumentare la pressione di iniezione e il tempo di stampaggio per migliorare la polimerizzazione e il raffreddamento. Se fosse possibile, al fine di migliorare il raffreddamento, si consiglia di ridurre lo spessore delle pareti ove il manufatto lo consenta. Vuoti Se precedentemente abbiamo parlato di piccole cavità o piccoli avvallamenti che si possono riscontrare sulle superfici qui possiamo parlare di veri e propri vuoti caratterizzati da un'incompleta finitura della parete. Il motivo per cui si creano questi vuoti possono essere molteplici. Normalmente sono originati da sacche d'aria che si oppongono al buon deflusso dell'impasto nello stampo, le cui cause si possono riscontrare in un'eccessiva presenza di gas all'interno, formato per esempio dalla degradazione del polimero nella vite della macchina, che non viene correttamente sfogato. Cosa che può capitare facilmente se si utilizzano polimeri composti, come il PP/PE e non si tiene in giusta considerazione il rapporto tra temperatura di estrusione e composizione del materiale. Un'altra causa potrebbe essere l'eccessiva viscosità della materia prima utilizzata su cui si può intervenire con una idonea scelta della fluidità del prodotto. Anche il mantenimento del corretto allineamento dello stampo in fase di iniezione può aiutare a ridurre queste problematiche. Delaminazione delle superfici Può capitare che le pareti del prodotto stampato presentino piccoli strati che si possono sfogliare. Le cause sono da attribuire, tra gli altri, ad alcuni fattori quali l'eccessiva presenza di umidità o l'utilizzo di polimeri rigenerati nei quali sono presenti polimeri con gradi di fusione diversi dal principale. E' sempre consigliabile, specialmente se si usano granuli rigenerati, asciugarli in silos prima di metterli in macchina. Inoltre la corretta scelta dei granuli riciclati passa dalla conoscenza del DSC dei polimeri che si usano, in quanto, maggiore è la percentuale di polimeri con gradi di fusione diversa, maggiore è la possibilità di creare stress termici nei polimeri. Un altro consiglio è quello di aumentare la temperatura dello stampo. Linee di saldatura In prossimità delle linee di saldatura si possono creare imperfezioni estetiche a causa delle diverse direzioni di movimento della plastica liquida. In primo luogo la corretta chiusura di uno stampo permette una buona performace non solo del polimero all'interno ma anche una migliore finitura dei prodotti. Inoltre la corretta scelta della fluidità del prodotto e del tonnellaggio della macchina, in funzione del prodotto finale che si deve produrre, permette una produzione corretta senza sforzare ne lo stampaggio che il polimero, a tutto vantaggio della qualità dell'elemento stampato. Infine il design dello stampo che tiene conto dei corretti flussi del polimero in presenza della saldatura del prodotto sono da tener presente quando si dovessero verificare problemi estetici sulla saldatura e, in questo caso, valutare un intervento sullo stampo che possa essere risolutivo al problema.Categoria: notizie - tecnica - plastica - riciclo - stampi - difetti di produzione
SCOPRI DI PIU' Come migliorare lo stampaggio di articoli non estetici
Considerazioni sulla produzione e l’utilizzo del granulo in PO (PP/PE)di Marco ArezioI prodotti finiti non estetici destinati a un mercato usa e getta venivano prodotti normalmente con compound di PP formato da un mix tra PP e PE (PO), proveniente dalla granulazione si scarti della selezione dei rifiuti urbani. Se prendiamo in considerazione i bancali in plastica o i distanziatori per l’edilizia o le cassette per l’ortofrutta, per fare solo alcuni esempi, il mix tra le due famiglie di polimeri permetteva di produrre dei compounds la cui % di PP all’interno della miscela variava dal 30-40% al 60-70% a seconda della ricetta attesa. Il melt index a 230°/ 2,16 kg. variava da 3 a 6 se il prodotto non presentava cariche minerali aggiunte. Le caratteristiche del granulo prodotto, e di conseguenza dell’articolo finale, vedevano una performance buona per quanto riguardava la resistenza a compressione e una meno eccelsa per quanto riguardava la resistenza a flessione. In merito alla facoltà di ricevere i colori nella fase di estrusione del granulo o durante le fasi di stampaggio, posso dire che, per quanto riguarda la scala dei colori scuri, la famiglia di tinte permetteva una discreta scelta e l’aspetto estetico del prodotto finito era accettabile in considerazione del prodotto da cui si partiva. Oggi il cosiddetto PO, che identifica il misto poliolefinico proveniente dalla raccolta differenziata, ha assunto una composizione media diversa rispetto al passato in virtù dell’accresciuta performance degli impianti di selezione dei rifiuti urbani che tendono a massimizzare il prelievo dal mix PP/PE di polipropilene, HD e LD, in quanto l’offerta sul mercato di input separato permette un margine di contribuzione sul rifiuto nettamente superiore rispetto alla vendita del mix originario. Questo, oggi, comporta di dover lavorare un mix PP/PE qualitativamente meno performante rispetto al passato in quanto gli equilibri tra le tre famiglie, PP, HD, e LD che componevano il PO in passato, si sono alterate. Inoltre l’aumento della produzione sia del rifiuto da lavorare che della richiesta di granulo da compound PP/PE ha spinto alcuni impianti di trattamento dei rifiuti plastici a velocizzare la fase di lavaggio per recuperare produttività a decremento della qualità del macinato o densificato necessario a produrre il granulo. Possiamo elencare alcune criticità della produzione di compound PO: • Aumento della % di LD a discapito dell’ HD nel mix poliolefinico • Peggioramento della qualità del lavaggio dell’input a causa dell’aumento dei volumi da trattare e delle diverse % di polimeri nella ricetta • Aumento della presenza di plastiche bio all’interno del frazione selezionata che danno problemi nella qualità del granulo • Aumento dell’utilizzo sul mercato di imballi fatti con plastiche miste che comportano una maggiore % di materiali multistrato, come certe etichette, di difficile coabitazione con il PO tradizionale. In merito a questi cambiamenti nella composizione base del PO e della sua lavorazione, avremo dei risvolti da gestire in fase di produzione del granulo e in fase di stampaggio, al fine di minimizzare gli impatti negativi della qualità di cui è composto il granulo. Per quanto riguarda la produzione si dovrebbe intervenire: • sui tempi di lavaggio • sulla dimensione delle vasche • sulla gestione dell’acqua • sulla ricetta del compound PO per la granulazione • sulla filtrazione Per quanto riguarda la fase di stampaggio si dovrebbe intervenire: • sulle temperature macchina • sulla fase di essiccazione del granulo • sulla verifica dei raffreddamenti degli stampi L’intervento tecnico su queste criticità porta ad avere i seguenti miglioramenti: • Maggiore resistenza alla flessione del prodotto finale • miglioramento delle superfici estetiche con riduzione o scomparsa di sfiammature sul prodotto finito • Miglioramento della omogeneità dei colori • riduzione del cattivo odore del granulo e del manufatto finito • aumento della durata delle viti e cilindri in fase di granulazione e degli stampi in fase di iniezione • luoghi di lavoro più salutari durante le fasi di fusione della plastica.Categoria: notizie - tecnica - plastica - riciclo - stampaggio ad iniezioneVedi maggiori informazioni sullo stampaggio delle materie plastiche
SCOPRI DI PIU' Fisica della Visione Artificiale: Dalla Rifrazione alla Polarizzazione nei Sistemi di Rilevamento Automatico
Principi fisici, applicazioni ingegneristiche e sfide dell’elaborazione visiva tra riflessione, rifrazione, polarizzazione e tecniche di automazione avanzatadi Marco ArezioLa visione artificiale rappresenta uno dei campi di frontiera nella ricerca tecnologica e ingegneristica, combinando i principi fondamentali della fisica ottica con l’intelligenza artificiale e l’automazione. Capire le basi fisiche di fenomeni come riflessione, rifrazione e polarizzazione della luce è cruciale per progettare sensori e sistemi di rilevamento automatico affidabili e sempre più sofisticati. In questa analisi, ci addentreremo negli aspetti fisici che regolano il funzionamento della visione artificiale, esaminando non solo la teoria, ma anche le ricadute applicative e le sfide ingegneristiche che caratterizzano questo settore in rapida evoluzione. Fondamenti fisici della visione artificiale Alla base di qualsiasi sistema di visione artificiale si trova la capacità di manipolare e interpretare la luce, sfruttando i principi della fisica ottica. In natura, la visione umana è resa possibile dalla riflessione della luce sulle superfici e dalla rifrazione attraverso le lenti oculari. Allo stesso modo, nei sistemi artificiali, la luce interagisce con diversi materiali e superfici, generando dati visivi che possono essere acquisiti, analizzati e utilizzati per il rilevamento automatico. La conoscenza dei fenomeni di riflessione, rifrazione e polarizzazione diventa così fondamentale per la progettazione di dispositivi ottici avanzati, come telecamere industriali, sensori robotici e sistemi di imaging per l’automazione. Il ruolo della riflessione nella percezione visiva automatica La riflessione rappresenta il primo punto di contatto tra la luce e il mondo fisico. In visione artificiale, è essenziale comprendere la differenza tra riflessione speculare e diffusa. La riflessione speculare, tipica di superfici lisce come metalli o vetro, consente la formazione di immagini nitide, mentre la riflessione diffusa, propria di materiali opachi e irregolari, distribuisce la luce in modo più omogeneo. I sistemi di rilevamento automatico devono essere progettati per distinguere queste tipologie di riflessione, adattando algoritmi e filtri ottici per massimizzare il contrasto e minimizzare i falsi positivi, soprattutto in applicazioni dove l’identificazione precisa degli oggetti è cruciale (robotica, controllo qualità, automotive). Rifrazione e modellazione delle lenti nei sistemi di visione artificiale La rifrazione è il fenomeno per cui la luce cambia direzione attraversando materiali con indice di rifrazione diverso, come aria, vetro o plastiche ottiche. Questo principio è sfruttato nella realizzazione di lenti e sistemi ottici complessi, fondamentali per mettere a fuoco le immagini e correggere le distorsioni. Nel campo della visione artificiale, la progettazione delle lenti non si limita alla semplice raccolta della luce, ma implica la modellazione dettagliata dei percorsi ottici, l’uso di materiali innovativi e la simulazione numerica per minimizzare aberrazioni cromatiche e geometriche. Queste soluzioni permettono di realizzare sensori in grado di operare in ambienti industriali difficili, dove polveri, vibrazioni e variazioni termiche possono compromettere la qualità dell’immagine. Polarizzazione della luce: principi e applicazioni nei sensori La polarizzazione descrive l’orientamento del campo elettrico della luce. In molti casi, la luce riflessa da superfici non metalliche risulta parzialmente polarizzata, un fenomeno che può essere sfruttato per aumentare il contrasto o eliminare riflessi indesiderati. Nei sistemi di visione artificiale avanzata, filtri polarizzatori e sensori specializzati vengono integrati per separare le componenti di luce polarizzata, migliorando l’identificazione di oggetti, la lettura di superfici lucide o bagnate e il riconoscimento di materiali. In campo industriale, la polarizzazione viene usata anche per monitorare tensioni interne nei materiali trasparenti o per distinguere tra materiali compositi simili dal punto di vista cromatico. Dalla fisica alla tecnologia: materiali ottici e componenti chiave L’innovazione nei materiali ottici ha avuto un impatto decisivo nello sviluppo della visione artificiale. Oltre ai tradizionali vetri ottici, si utilizzano oggi polimeri ingegnerizzati, rivestimenti antiriflesso e materiali nanostrutturati capaci di manipolare la luce a livello submicrometrico. Tali materiali permettono la realizzazione di componenti come micro-lenti, filtri interferenziali, griglie di polarizzazione e moduli ottici miniaturizzati per dispositivi portatili o integrati in linee di produzione automatizzata. La scelta del materiale influisce direttamente su trasparenza, resistenza, peso e risposta agli agenti ambientali, rappresentando un fattore chiave nell’affidabilità e longevità dei sistemi di visione. Algoritmi di rilevamento automatico basati su fenomeni fisici La fisica non si ferma all’hardware: anche gli algoritmi di interpretazione delle immagini si basano su modelli fisici della luce. Ad esempio, le tecniche di fotometria computazionale analizzano l’intensità e la distribuzione della luce riflessa per estrarre informazioni tridimensionali, identificare difetti o ricostruire superfici. Altri algoritmi sfruttano la polarizzazione per separare segnali utili da rumori di fondo, mentre la modellazione della rifrazione permette di correggere automaticamente le distorsioni dovute a lenti o cambiamenti ambientali. L’integrazione tra fisica ottica e intelligenza artificiale sta portando allo sviluppo di sistemi in grado di apprendere e adattarsi, migliorando la capacità di rilevamento in condizioni imprevedibili. Limiti e sfide nella progettazione di sistemi ottici artificiali La progettazione di sistemi di visione artificiale pone sfide notevoli, sia dal punto di vista fisico che computazionale. Tra le principali criticità figurano la gestione dei riflessi parassiti, la correzione delle aberrazioni ottiche, la resistenza alle condizioni estreme e la calibrazione dinamica dei sensori. In molti casi, le soluzioni richiedono un bilanciamento tra prestazioni ottiche, velocità di acquisizione dati e complessità computazionale. L’implementazione in ambienti industriali, spesso caratterizzati da polveri, umidità e vibrazioni, impone inoltre requisiti stringenti in termini di robustezza e manutenzione dei dispositivi. Casi applicativi: visione robotica, automotive e industria 4.0 Le applicazioni della fisica della visione artificiale sono trasversali a numerosi settori. Nell’automotive, i sistemi di rilevamento automatico utilizzano telecamere stereo, lidar e sensori polarimetrici per la guida assistita e autonoma, sfruttando i fenomeni ottici per migliorare la sicurezza e la precisione nella lettura dell’ambiente. In ambito robotico, la visione artificiale consente la manipolazione di oggetti, l’identificazione di difetti nei processi produttivi e il monitoraggio della qualità. Nell’industria 4.0, la combinazione tra fisica ottica e intelligenza artificiale sta rivoluzionando la manutenzione predittiva, il controllo qualità e la tracciabilità dei materiali. L’impatto della qualità della luce su prestazioni e affidabilità Un aspetto spesso sottovalutato è la qualità della luce ambiente e il suo impatto sulle prestazioni dei sistemi di visione artificiale. La variabilità della sorgente luminosa, la presenza di ombre, riflessi indesiderati o inquinamento luminoso possono alterare la risposta dei sensori, generando errori di rilevamento o perdite di efficienza. Per questo motivo, nei contesti industriali più evoluti, si progettano ambienti illuminotecnici controllati e si adottano soluzioni ottiche dinamiche in grado di compensare le variazioni ambientali, migliorando l’affidabilità e la ripetibilità delle misure. Tendenze future della fisica applicata alla visione artificiale Il futuro della visione artificiale vedrà un’integrazione ancora più spinta tra fisica, materiali avanzati e tecniche di machine learning. La ricerca si sta orientando verso sensori hyperspettrali, dispositivi quantistici e soluzioni basate su metamateriali in grado di manipolare la luce a livelli oggi impensabili. Parallelamente, l’evoluzione degli algoritmi permetterà di estrarre informazioni sempre più dettagliate dalle immagini, anche in condizioni limite, aprendo nuove possibilità in settori come la medicina, l’agricoltura di precisione e la sicurezza urbana. La comprensione approfondita dei principi fisici rimane il fondamento su cui costruire questa rivoluzione tecnologica. Applicazioni delle teorie fisiche nella visione artificiale per l’industria produttiva La fisica della visione artificiale trova un campo di applicazione privilegiato nell’industria manifatturiera, dove i processi produttivi richiedono controllo continuo, precisione e rapidità di intervento. Le teorie della riflessione, rifrazione e polarizzazione, combinate con sistemi di rilevamento automatico sempre più evoluti, permettono oggi di progettare impianti automatizzati in grado di “vedere” e valutare ciò che accade sulle linee di produzione con una precisione superiore a quella umana. Controllo qualità automatizzato Uno dei maggiori ambiti di utilizzo è il controllo qualità senza contatto: grazie all’analisi della riflessione e della rifrazione della luce su materiali e prodotti, è possibile rilevare difetti minimi come microfratture, bolle, graffi, contaminazioni superficiali e variazioni cromatiche che sfuggirebbero a un controllo visivo tradizionale. Nei settori del vetro, dei polimeri, della ceramica, dei componenti metallici e della microelettronica, l’impiego di telecamere ad alta risoluzione abbinate a fonti luminose e filtri polarizzatori consente di amplificare la differenza tra materiale conforme e difettoso. Allineamento e posizionamento ad alta precisione L’interazione della luce con le superfici viene sfruttata anche nei sistemi di allineamento e posizionamento di precisione, dove la rifrazione attraverso lenti o micro-prismi permette di tracciare la posizione di componenti con errori inferiori al decimo di millimetro. L’uso di sensori ottici in grado di discriminare tra superfici speculari e diffuse, o di leggere pattern luminosi polarizzati, trova applicazione in assemblaggi robotizzati, packaging automatico, stampa industriale e processi di pick & place, aumentando efficienza e riducendo lo scarto. Ispezione di materiali trasparenti e complessi Nel caso di materiali trasparenti o multistrato (vetro stratificato, pellicole, laminati plastici, pannelli solari), la capacità di manipolare rifrazione e polarizzazione è determinante per l’ispezione di eventuali inclusioni, distacchi interni, bolle d’aria o micro-delaminazioni. In queste situazioni, la combinazione di tecniche fisiche avanzate e algoritmi di elaborazione consente di analizzare non solo la superficie, ma anche le strutture interne del materiale, prevenendo difetti che potrebbero manifestarsi solo dopo mesi di utilizzo. Lettura e riconoscimento di codici, segni e marcature La riflessione e la polarizzazione sono fondamentali per la lettura automatica di codici a barre, datamatrix, QR code o marcature laser su superfici riflettenti o traslucide. Sistemi dotati di illuminazione polarizzata e filtri ottici adeguati sono in grado di distinguere il segnale utile anche in presenza di riflessi parassiti, polveri o graffi, garantendo tracciabilità e autenticità del prodotto in tutte le fasi della supply chain. Monitoraggio dei processi e sicurezza Un altro ambito critico è il monitoraggio in tempo reale di processi industriali complessi, come la saldatura, la verniciatura o la lavorazione laser. Qui, la visione artificiale basata su principi fisici permette di riconoscere anomalie nel comportamento del plasma, nella diffusione di calore o nella formazione di scorie e proiezioni. L’utilizzo di camere multispettrali e polarimetriche, unito a software di intelligenza artificiale, consente di attivare interventi correttivi o di arrestare l’impianto in caso di rischio, migliorando la sicurezza e l’affidabilità. Vantaggi e prospettive evolutive L’integrazione della fisica ottica con la visione artificiale in ambito produttivo offre vantaggi competitivi evidenti: maggiore velocità di ispezione, riduzione degli errori umani, abbattimento degli scarti, tracciabilità end-to-end e possibilità di processare enormi volumi di dati in tempo reale. Le evoluzioni future vedranno una crescente miniaturizzazione dei sensori, l’adozione di materiali intelligenti capaci di modificare dinamicamente le proprie proprietà ottiche e lo sviluppo di sistemi di rilevamento sempre più “intelligenti”, capaci di apprendere dalle condizioni di processo per adattarsi a nuove esigenze produttive. In sintesi, le teorie fisiche della visione artificiale sono oggi il cuore pulsante della fabbrica digitale e della produzione avanzata, abilitando scenari in cui qualità, sicurezza ed efficienza vengono portate a livelli prima inimmaginabili. © Riproduzione Vietata
SCOPRI DI PIU'
