







 L'Arte della Manutenzione Oleodinamica Industriale: Chiave per Efficienza e Longevità
Scopri come una manutenzione oleodinamica efficace prolunga la vita degli impianti, ottimizza l'efficienza energetica e garantisce la sicurezza operativadi Marco ArezioNel cuore pulsante dell'industria moderna, gli impianti oleodinamici rappresentano la spina dorsale di innumerevoli processi produttivi. Dalle presse idrauliche ai macchinari da costruzione, dai sistemi di movimentazione alle applicazioni marine, la capacità di trasmettere e controllare elevate potenze attraverso i fluidi è insostituibile. Tuttavia, la sofisticazione di queste tecnologie porta con sé la necessità impellente di una manutenzione oleodinamica rigorosa e lungimirante. Non si tratta semplicemente di riparare un guasto, ma di un investimento strategico che assicura la continuità operativa, massimizza l'efficienza e prolunga significativamente la vita utile dei componenti, trasformandosi in un vantaggio competitivo duraturo. L'Imperativo della Manutenzione: Costi Nascosti del Non Fare L'errata percezione della manutenzione come un mero costo da tagliare è un errore comune che può avere ripercussioni devastanti. Un impianto oleodinamico trascurato è una bomba a orologeria. Le conseguenze vanno ben oltre il singolo fermo macchina non pianificato, che di per sé genera perdite produttive dirette e ritardi nelle consegne. Si manifestano in un'accelerata usura dei componenti, riducendo drasticamente la vita di pompe, valvole e attuatori, costringendo a sostituzioni premature e costose. L'inefficienza energetica cresce esponenzialmente, con perdite di carico e trafilamenti interni che costringono il sistema a lavorare più duramente per erogare la stessa potenza, traducendosi in bollette energetiche più salate e un impatto ambientale maggiore. Inoltre, non si può sottovalutare il rischio per la sicurezza degli operatori, esposti a pericoli derivanti da malfunzionamenti inattesi, rotture di tubazioni in pressione o perdite di fluido. Una strategia di manutenzione preventiva e predittiva si rivela quindi un pilastro per la resilienza operativa. Essa permette di trasformare i costi di emergenza in investimenti programmati, con benefici tangibili sull'affidabilità e sulla redditività complessiva dell'azienda. La Gestione del Fluido Idraulico: Il Cuore della Manutenzione Il fluido idraulico è il vero sangue di un sistema oleodinamico e la sua condizione è il barometro più fedele della salute dell'impianto. La contaminazione del fluido è la causa principale (spesso oltre l'80%) di guasti e usura prematura dei componenti. Elementi come polveri, acqua, aria o particelle metalliche generate dall'usura interna possono erodere, corrodere e danneggiare le superfici delicate di pompe e valvole. Un programma di analisi olio idraulico periodica è dunque non solo consigliato, ma indispensabile. Attraverso test di laboratorio si monitorano parametri vitali come la viscosità, l'acidità (TAN - Total Acid Number), il contenuto di acqua, l'ossidazione e la presenza di particelle contaminanti (tramite codici ISO o NAS) e metalli da usura. Queste analisi permettono di identificare tendenze, prevedere problemi e decidere il momento ottimale per la sostituzione o la rigenerazione del fluido, evitando sprechi e danni. Parallelamente all'analisi, una filtrazione efficace è cruciale. Sistemi di filtrazione in linea ad alta efficienza, filtri di ritorno e sfiati con filtri antipolvere e anti-umidità sono fondamentali per mantenere la pulizia dell'olio. La scelta del filtro giusto, con il corretto grado di filtrazione (espresso in micron) e una sostituzione programmata basata sul monitoraggio della pressione differenziale, assicura che il fluido operi sempre nelle condizioni ottimali. Anche il controllo della temperatura è vitale: un olio troppo caldo degrada rapidamente, perdendo le sue proprietà lubrificanti e anti-usura, mentre un olio troppo freddo aumenta la viscosità, causando perdite di energia e difficoltà operative. Cura dei Componenti: Ispezione e Intervento Mirato Oltre al fluido, ogni componente dell'impianto richiede attenzione specifica. Pompe e Motori: Sono il cuore e i muscoli del sistema. La loro manutenzione implica il monitoraggio di rumori anomali, vibrazioni, variazioni di pressione e perdite esterne. L'allineamento preciso tra pompa e motore è essenziale per prevenire stress e usura prematura. Valvole: Regolano il flusso e la pressione. È fondamentale verificarne la corretta taratura, l'assenza di trafilamenti interni ed esterni e la fluidità dei movimenti. Valvole bloccate o malfunzionanti possono causare surriscaldamento, perdite di potenza o movimenti incontrollati. Cilindri: Gli attuatori lineari richiedono ispezioni regolari delle guarnizioni per prevenire perdite, del grado di usura dello stelo e della canna, e del corretto funzionamento degli ammortizzatori di fine corsa. Qualsiasi segno di scanalatura o corrosione sullo stelo è un campanello d'allarme. Tubazioni e Raccordi: Sono le vene del sistema. La loro integrità è cruciale per la sicurezza e l'efficienza. Occorre controllare regolarmente crepe, abrasioni, rigonfiamenti e segni di corrosione. Un corretto serraggio dei raccordi e un'adeguata supportatura delle tubazioni prevengono vibrazioni e rotture. Serbatoi: Devono essere mantenuti puliti e aerati. È essenziale controllare il livello dell'olio e assicurarsi che i filtri di sfiato siano efficienti per impedire l'ingresso di contaminanti dall'ambiente esterno. Dalla Manutenzione Preventiva alla Predittiva: L'Era dell'Industria 4.0 Tradizionalmente, la manutenzione preventiva ha dettato la sostituzione di componenti o fluidi a intervalli di tempo predefiniti o in base alle ore di funzionamento. Sebbene efficace nel prevenire molti guasti, può portare a sostituzioni anticipate e sprechi. Oggi, il paradigma si sta spostando verso la manutenzione predittiva. Grazie all'integrazione di sensori intelligenti (IoT - Internet of Things) e all'analisi avanzata dei dati (Big Data, Intelligenza Artificiale), è possibile monitorare in tempo reale parametri critici come pressione, temperatura, portata, vibrazioni e la qualità dell'olio. Questi dati vengono elaborati per identificare pattern, rilevare anomalie e prevedere l'insorgere di un guasto con notevole anticipo. La diagnostica idraulica avanzata permette così di intervenire solo quando strettamente necessario, ottimizzando gli intervalli di manutenzione, riducendo i fermi macchina non pianificati e massimizzando la vita utile dei componenti. L'implementazione di un sistema CMMS (Computerized Maintenance Management System) supporta la pianificazione, l'esecuzione e il monitoraggio di tutte le attività manutentive, creando una base dati storica preziosa per l'analisi e il miglioramento continuo. Manutenzione Sostenibile: Un Bene per l'Ambiente e il Bilancio La manutenzione efficace non è solo una questione economica e operativa, ma anche ambientale. Un impianto oleodinamico ben mantenuto è intrinsecamente più sostenibile. L'ottimizzazione dell'efficienza energetica riduce il consumo di energia e le emissioni di CO2. L'estensione della vita dei fluidi e dei componenti diminuisce la necessità di produrre nuovi materiali e smaltire quelli vecchi, promuovendo i principi dell'economia circolare. La riduzione delle perdite di olio non solo previene costosi sprechi, ma mitiga anche il rischio di contaminazione del suolo e delle acque. L'adozione di fluidi idraulici biodegradabili, laddove le condizioni lo consentono, rappresenta un ulteriore passo verso un'operatività più ecocompatibile. In sintesi, la manutenzione degli impianti oleodinamici è una disciplina complessa e dinamica che richiede competenza tecnica, strumenti adeguati e un approccio strategico. Passare da una logica reattiva a una proattiva, investendo in formazione del personale e nelle tecnologie di manutenzione predittiva, non è più un'opzione, ma una necessità. Solo così le aziende potranno garantire la massima efficienza, affidabilità e longevità dei propri sistemi oleodinamici, navigando con successo le sfide dell'industria 4.0 e contribuendo a un futuro produttivo più sicuro ed ecologicamente responsabile.© Riproduzione Vietata
SCOPRI DI PIU' Polimeri Plastici Riciclati: Essicazione o Deumidificazione?
di Marco ArezioTutte le materie plastiche, vergini o riciclate, sotto forma di granulo o di macinato o di densificato, hanno la tendenza a trattenere l’umidità, fino a raggiungere un equilibrio con l’ambiente esterno. Questa capacità di assorbimento dipende, come precedentemente accennato in un altro articolo, dalla tipologia di polimero, dalla temperatura dell’aria e dalla sua umidità.In base alle considerazioni sopra esposte i polimeri li possiamo dividere in igroscopici e in non igroscopici. Infatti, nei materiali igroscopici, l’acqua è assorbita all’interno della struttura legandosi chimicamente con la stessa, mentre nei polimeri non igroscopici l’umidità rimane all’esterno della massa interferendo successivamente nel processo di lavorazione. I polimeri plastici, espressi nelle forme di granulo, macinato, densificato o polveri vengono avviati alla loro trasformazione in base al prodotto da realizzare e al tipo di processo stabilito. Che i materiali siano igroscopici o non igroscopici, la presenza dell’umidità durante la fase di fusione della massa polimerica crea notevoli problemi in quanto l’acqua può diventare vapore, creando striature, bolle superficiali, ritiri termici irregolari, tensioni strutturali, deformazioni o rotture. L’umidità è una delle principali cause di imperfezioni o difetti sui prodotti plastici realizzati ma, nello stesso tempo, è un problema largamente trascurato o sottovalutato dagli operatori che utilizzano soprattutto le materie plastiche riciclate. Se vogliamo elencare alcuni difetti evidenti causati dalla presenza dell’umidità nei polimeri possiamo citare: • Aspetto opaco del prodotto • Striature brune • Striature argentate • Linee di saldatura deboli • Pezzi incompleti • Sbavature • Bolle • Soffiature • Diminuzione delle proprietà meccaniche • Deformazioni dell’elemento • Degradazione del polimero • Invecchiamento irregolare • Ritiri irregolari Per ovviare a questi inconvenienti è buona regola asciugare il materiale prima del suo utilizzo attraverso getti di aria. In questo caso possiamo elencare due sistemi di intervento, simili tra loro, ma con risultati differenti, che sono rappresentati dall’essicazione e dalla deumidificazione. Per essicazione possiamo considerare un processo di insufflazione di aria aspirata in ambiente e immessa in una tramoggia in cui si trova la materia plastica da trattare, per un determinato tempo ad una temperatura stabilita. Questo sistema dipende molto dalle condizioni metereologiche in essere e dal grado di umidità dell’aria ed è consigliato solo per i materiali non igroscopici. Per i materiali igroscopici, come per esempio le poliolefine, (PP, HDPE, LDPE, PP/PE solo per citarne alcune), il sistema di essicazione ad aria forzata visto precedentemente non è sufficiente, in quanto il contenuto di umidità intrinseco nel polimero, ne rende il processo di scarsa efficacia. In questo caso è consigliabile l’essicazione dei polimeri attraverso la deumidificazione, che comporta l’insufflazione all’interno della tramoggia, non più di aria a condizioni ambientali variabili, ma di un’aria deumidificata attraverso un dryer ad una temperatura stabilita. La tramoggia dovrà essere coibentata per ridurre la dispersione di calore di processo e il materiale sarà in movimento, in modo che durante la fase di transito all’interno della tramoggia sia possibile investirlo con getti di aria calda e deumidificata. Il dryer produrrà un flusso costante di aria calda e secca che avrà la capacità di ridurre notevolmente l’umidità interna dei polimeri igroscopici.Categoria: notizie - tecnica - plastica - riciclo - polimeri - essicazione - deumidificazione
SCOPRI DI PIU' Ottimizzazione Energetica nelle Macchine per la Lavorazione delle Materie Plastiche
Soluzioni Tecnologiche per Ridurre i Consumi e Migliorare le Prestazioni delle Macchine per la Plasticadi Marco ArezioL'industria delle materie plastiche si trova oggi ad affrontare una sfida cruciale: ridurre il consumo energetico senza compromettere la produttività e la qualità del prodotto finale. Le macchine per la lavorazione delle plastiche, dai sistemi di iniezione ai macchinari di estrusione e termoformatura, rappresentano un'area chiave in cui l'efficienza energetica può fare una differenza significativa. Grazie all'introduzione di tecnologie innovative, è possibile ridurre l'impatto ambientale e ottenere risparmi operativi notevoli. L'importanza di un approccio sistemico L'ottimizzazione energetica delle macchine non si limita alla scelta di componenti più efficienti. Richiede un approccio sistemico che coinvolga l'intero ciclo di produzione, dalla progettazione del macchinario fino al suo utilizzo quotidiano. Le moderne tecniche di simulazione digitale, combinate con i dati raccolti attraverso sensori IoT (Internet of Things), consentono di monitorare il consumo energetico in tempo reale e di identificare eventuali inefficienze. Ad esempio, un controllo avanzato dei parametri di processo è essenziale per ridurre i picchi di energia senza compromettere la qualità del prodotto. Inoltre, è importante considerare l'interazione tra il macchinario e l'ambiente produttivo, come la disposizione degli impianti, la ventilazione e la temperatura ambiente, che influenzano direttamente le prestazioni energetiche. Tecnologie ad alta efficienza Tra le soluzioni più promettenti per migliorare l'efficienza energetica si annoverano i motori elettrici ad alta efficienza e i sistemi di recupero del calore. I motori a magneti permanenti, per esempio, non solo riducono le perdite energetiche grazie alla loro maggiore efficienza intrinseca, ma consentono anche un controllo più preciso e dinamico, ideale per i processi complessi e variabili della lavorazione delle materie plastiche. Inoltre, i sistemi di recupero del calore, come gli scambiatori termici integrati, permettono di trasformare l'energia termica dissipata in energia utile, alimentando altre fasi del processo o contribuendo al riscaldamento dell'ambiente produttivo. Questa combinazione di tecnologie contribuisce a un significativo abbattimento dei consumi senza sacrificare le prestazioni operative. Un altro esempio di soluzione efficiente è rappresentato dai sistemi idraulici a velocità variabile, che regolano il flusso in base alle effettive esigenze operative, ottimizzando così il consumo energetico senza sacrificare le prestazioni. Questi sistemi utilizzano tecnologie avanzate di controllo, che adattano dinamicamente la velocità del motore idraulico alle necessità specifiche del processo produttivo, evitando sprechi. Allo stesso tempo, l'integrazione di sistemi di recupero del calore si sta rivelando una strategia fondamentale: l'energia termica generata durante il funzionamento delle macchine può essere catturata mediante scambiatori di calore altamente efficienti e reimmessa nel ciclo produttivo o utilizzata per il riscaldamento dell'impianto. Questa combinazione tecnologica consente una riduzione significativa dei costi operativi, migliorando al contempo la sostenibilità complessiva delle operazioni. Digitalizzazione e automazione La digitalizzazione gioca un ruolo centrale nell'ottimizzazione energetica. L'automazione avanzata, abbinata all'intelligenza artificiale (IA), permette di analizzare grandi quantità di dati e di ottimizzare i parametri operativi in modo dinamico. I sistemi predittivi basati su algoritmi di machine learning possono anticipare guasti o anomalie, minimizzando i tempi di inattività e riducendo i costi energetici associati a un uso inefficiente delle risorse. Un esempio pratico di digitalizzazione è l'implementazione di dashboard intelligenti, che forniscono agli operatori una visione chiara e immediata del consumo energetico e delle opportunità di miglioramento. Questi strumenti non solo aumentano la consapevolezza, ma facilitano anche l'adozione di pratiche operative più sostenibili. Materiali e progettazione sostenibile Un ulteriore aspetto da considerare è la progettazione dei macchinari con materiali leggeri e resistenti, che riducono le inerzie e migliorano l'efficienza complessiva. L'uso di materiali compositi e di leghe avanzate consente di alleggerire le strutture senza comprometterne la durabilità, contribuendo a un consumo energetico ridotto durante l'intero ciclo di vita del macchinario. Inoltre, i macchinari progettati con un'ottica modulare facilitano la manutenzione e l'aggiornamento tecnologico, riducendo l'obsolescenza e promuovendo un modello di economia circolare. Formazione degli operatori Infine, non bisogna sottovalutare l'importanza della formazione degli operatori. Anche la macchina più avanzata è inefficiente se utilizzata in modo scorretto. Programmi di training specifici per il personale possono garantire un uso ottimale delle tecnologie disponibili, migliorando la produttività e riducendo i costi operativi. L'integrazione tra tecnologie avanzate, formazione adeguata e un approccio olistico alla gestione dell'energia rappresenta quindi la chiave per affrontare con successo le sfide del settore. © Riproduzione Vietata
SCOPRI DI PIU' Fisica dei Laser Industriali: Taglio, Incisione, Saldatura e Microstrutturazione
Come la luce concentrata trasforma l’industria: applicazioni produttive e circolari della tecnologia laser tra efficienza, precisione e sostenibilitàdi Marco ArezioNell’immaginario collettivo, il laser è spesso associato a immagini fantascientifiche, tagli netti di materiali in un lampo di luce, o a operazioni chirurgiche di estrema precisione. Ma ciò che accade oggi nell’industria va persino oltre queste rappresentazioni. La fisica dei laser ha trovato nella produzione industriale un terreno fertile per applicazioni tanto complesse quanto eleganti: una luce controllata con rigore matematico, capace di tagliare, saldare, incidere o modellare materiali su scala nanometrica. Non si tratta più solo di tecnologia, ma di una vera e propria ingegneria della luce. Quando la coerenza diventa potere produttivo Per comprendere l’essenza di questa rivoluzione bisogna partire dalla fisica di base. Il laser, acronimo di Light Amplification by Stimulated Emission of Radiation, è uno strumento che produce luce coerente, ovvero composta da onde elettromagnetiche che si propagano all’unisono. A differenza della luce ordinaria, quella laser è monocromatica, direzionale e concentrabile su spazi estremamente ridotti. È proprio questa densità energetica — e la possibilità di modularla nel tempo e nello spazio — a renderla così adatta all’industria. Le sorgenti laser non sono tutte uguali: si va dai laser a CO₂, utilizzati da decenni per il taglio e l’incisione di materiali non metallici, ai più moderni laser a fibra, efficienti e compatti, fino ai sofisticatissimi laser a femtosecondi, che operano a impulsi ultrabrevi, capaci di microstrutturare un materiale senza generare effetti termici. A ciascuna lunghezza d’onda, a ciascuna durata d’impulso, corrisponde un’interazione specifica con la materia: riflessione, assorbimento, fusione, vaporizzazione, ristrutturazione molecolare. Il taglio laser: dove la luce sostituisce la lama Tra le prime applicazioni industriali a sfruttare le potenzialità del laser troviamo il taglio. In questo processo, un fascio altamente focalizzato colpisce il materiale con una potenza sufficiente a fonderlo o vaporizzarlo localmente. Un getto di gas — che può essere ossigeno, azoto o argon — assiste l’operazione rimuovendo il materiale fuso e raffreddando il bordo di taglio. Il risultato è una precisione micrometrica, una pulizia del bordo senza eguali e, cosa non secondaria, l’assenza di contatto meccanico: la macchina non tocca mai il pezzo, quindi non lo deforma e non si usura. Il taglio laser ha rivoluzionato la lavorazione dei metalli, soprattutto nei settori dove la personalizzazione geometrica, la velocità e la qualità estetica sono determinanti. Ma trova applicazione anche in materiali compositi, legni, ceramiche, tessuti tecnici e persino in fibre di carbonio, là dove le tecniche convenzionali falliscono. Incidere la materia con la luce Se il taglio è una separazione netta, l’incisione laser è un’arte di superficie. Si tratta di una tecnica in cui il fascio laser modifica solo una porzione superficiale del materiale, lasciando il resto intatto. La superficie può essere sollevata, bruciata, decolorata, abblata o alterata chimicamente, a seconda della potenza e della durata del fascio. In questo campo, il laser mostra tutta la sua versatilità: è in grado di scrivere codici a barre su metalli lucidi, disegnare motivi decorativi su ceramiche, marcare componenti elettronici per la tracciabilità, incidere loghi su materiali riciclati. Grazie alla possibilità di lavorare su scala micro o nanometrica, l’incisione laser diventa anche una tecnologia abilitante nella produzione di circuiti stampati flessibili o sensori ottici. Non si tratta solo di estetica o funzionalità, ma di precisione affidabile, ripetibile e compatibile con alti volumi produttivi. Saldare con la luce, a freddo e senza difetti La saldatura laser rappresenta un’altra frontiera della manifattura moderna. Rispetto alle tecniche tradizionali, offre una combinazione unica di penetrazione profonda, zona termicamente alterata ridotta e flessibilità geometrica. Può essere impiegata su materiali notoriamente difficili da saldare — come rame o titanio — ed è ideale per componenti elettronici, sensori, accumulatori e microstrutture in ambienti sterili. La chiave di questa efficienza risiede nella capacità del fascio laser di fondere localmente i bordi da unire, generando una saldatura omogenea, spesso invisibile, senza l’aggiunta di materiale d’apporto. La riduzione di scarti, la precisione nelle giunzioni e la velocità del processo fanno della saldatura laser una tecnologia protagonista nelle linee di assemblaggio più avanzate del mondo, dall’industria aerospaziale a quella medicale. Modellare il microcosmo: la microstrutturazione laser La microstrutturazione è forse l’applicazione più affascinante e futuristica della fisica laser in ambito industriale. Utilizzando impulsi brevissimi (nell’ordine dei femtosecondi), è possibile modificare selettivamente la struttura di una superficie senza alterare la massa sottostante. Si lavora su scala nanometrica, con risultati che possono rendere un materiale superidrofobico, aumentare la sua adesione, modificarne l’indice di rifrazione o conferirgli proprietà antibatteriche. Nel biomedicale, ad esempio, si strutturano le superfici degli impianti dentali o ortopedici per favorire l’osteointegrazione. In elettronica, si creano microcanali per la microfluidica o pattern per sensori ad alta risoluzione. L’intero processo avviene “a freddo”, cioè senza generare calore diffuso, rendendolo ideale per materiali sensibili o compositi avanzati. Laser e riciclo: alleati inattesi dell’economia circolare Una delle evoluzioni più promettenti della tecnologia laser riguarda il recupero di materiali e la riduzione degli scarti industriali. Laddove si cerca una filiera circolare, il laser può offrire soluzioni sorprendenti: dalla marcatura permanente su materiali riciclati, alla rimozione selettiva di vernici, fino alla decoating su metalli pretrattati per permettere il riutilizzo in altri cicli produttivi. Inoltre, tecnologie laser avanzate permettono il recupero di metalli preziosi da circuiti stampati attraverso microablazione controllata, senza necessità di acidi o solventi. Nelle operazioni di refabrication, il laser è impiegato per riportare in quota porzioni usurate di componenti metallici, creando un nuovo strato perfettamente integrato con il substrato originale. Queste tecnologie, in costante miglioramento, si collocano perfettamente all’interno delle logiche ESG e dei piani industriali per la transizione ecologica. Una tecnologia in piena evoluzione Guardando al futuro, la fisica dei laser industriali si orienta verso sistemi più compatti, efficienti e intelligenti. L’integrazione con la robotica, la sensoristica in tempo reale e l’intelligenza artificiale sta già trasformando i processi laser in sistemi cyber-fisici adattivi, capaci di auto-correggere l’operazione sulla base del feedback ricevuto. Il laser diventa così parte di un ecosistema digitale dove la materia viene manipolata in modo sempre più selettivo, sostenibile e orientato al ciclo di vita. La sfida sarà non solo tecnologica, ma anche culturale: portare le aziende, anche le PMI, a comprendere il valore di una tecnologia che unisce precisione, sostenibilità ed efficienza produttiva. In un mondo dove ogni micron può fare la differenza, la luce del laser continuerà a guidare il futuro della manifattura.© Riproduzione Vietata
SCOPRI DI PIU'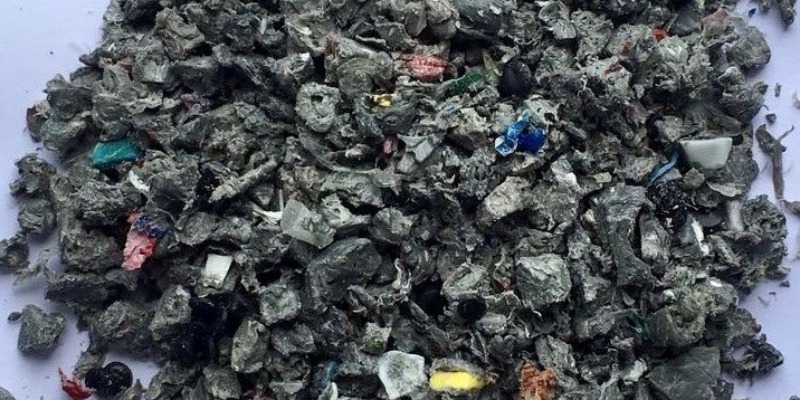 Densificazione del polipropilene da post consumo: quali accortezze
La densificazione del polipropilene post-consumo nel 2026 richiede controllo di umidità, temperatura, pezzatura, stoccaggio e qualità del lotto. Un approfondimento tecnico e normativo completoAutore: Marco Arezio. E' imprenditore e divulgatore specializzato in economia circolare, riciclo dei polimeri, materie prime seconde e processi industriali legati alla valorizzazione dei rifiuti plastici. È fondatore della piattaforma rMIX e da anni segue l’evoluzione tecnica, commerciale e normativa delle filiere del riciclo, con particolare attenzione alla selezione, al lavaggio, alla densificazione, all’estrusione e alla compoundazione delle plastiche post-consumo e post-industriali.Data articolo: Maggio 2020Data di aggiornamento: Marzo 2026 Densificazione del polipropilene: la riduzione dell’umidità del prodotto deve tener conto delle problematiche di imballo e stoccaggio Nel 2020 la densificazione del polipropilene post-consumo poteva ancora essere descritta come una fase utile soprattutto a togliere acqua al macinato e a prepararlo alla successiva estrusione. Nel marzo 2026 questa definizione è troppo limitata. Oggi la densificazione del PP proveniente dalla raccolta differenziata è un passaggio che incide sulla qualità del lotto, sulla sicurezza dello stoccaggio, sulla continuità della trasformazione, sulla tracciabilità del riciclato e sul suo valore commerciale. Il contesto di filiera è cambiato profondamente: il sistema COREPLA ha comunicato che nel 2024 ha coinvolto 7.396 Comuni, coprendo il 97% della popolazione italiana, e ha avviato a riciclo 931.096 tonnellate di imballaggi in plastica, avvicinando con un anno di anticipo l’obiettivo europeo del 50%. In una filiera di queste dimensioni, il densificato non è più un semplice semilavorato povero, ma una materia intermedia che deve essere stabile, controllabile e negoziabile con specifiche sempre più chiare. Raccolta differenziata e selezione del polipropilene: da rifiuto urbano a frazione riciclabile La storia tecnica del densificato in PP comincia nelle nostre case, dove gli imballaggi plastici vengono separati da vetro, carta, metalli e frazione organica. Quel gesto domestico, apparentemente semplice, alimenta però una catena industriale complessa, nella quale i rifiuti da imballaggio vengono selezionati, distinti per famiglie polimeriche e trasformati in flussi commerciali con identità merceologica autonoma. Nel caso del polipropilene, la filiera italiana ha ormai consolidato specifiche categorie di selezione e di valorizzazione. COREPLA, ad esempio, identifica gli “imballaggi misti in PP” come un flusso caratterizzato da una composizione a prevalenza di polipropilene con presenza minoritaria di polietilene, ritenuta sufficientemente stabile da consentirne la commercializzazione come prodotto selezionato. Questo dato è importante, perché chiarisce un punto spesso sottovalutato: il valore del densificato dipende sì dall’acqua residua, ma ancora prima dalla qualità del flusso in ingresso, cioè dalla stabilità della composizione polimerica ottenuta a monte nella selezione. Nella pratica impiantistica, il materiale proveniente dalla raccolta differenziata viene aperto, distribuito sui nastri, sottoposto a separazioni meccaniche e ottiche e progressivamente indirizzato verso famiglie omogenee. All’interno di questo processo, gli imballaggi in PP destinati al riciclo vengono isolati dagli altri polimeri e inviati alle fasi successive di macinazione, lavaggio e purificazione. È in questo passaggio che si gioca già una parte rilevante della qualità finale del densificato: ogni errore di selezione, ogni residuo di polimero incompatibile, ogni quota eccessiva di inquinanti trascina conseguenze che la sola densificazione non può correggere interamente. Per questo, nel 2026, chi compra densificato di PP non compra soltanto un materiale “asciutto”, ma compra la qualità complessiva di una filiera che inizia molto prima dell’agglomeratore. Come funziona la densificazione del polipropilene post-consumo dopo lavaggio e centrifugazione Dopo la selezione, il polipropilene viene normalmente triturato e lavato. Il lavaggio serve a ridurre residui organici, polveri, adesivi, carta, sporco superficiale e parte delle contaminazioni che non sono state intercettate nella fase di selezione. La centrifugazione, la flottazione o altre operazioni di separazione fisica contribuiscono ulteriormente a ridurre l’acqua libera e a migliorare la purezza del materiale. Tuttavia, il fiocco lavato conserva spesso una condizione di umidità superficiale e interstiziale che lo rende poco stabile nella movimentazione e problematico in estrusione. È qui che la densificazione diventa decisiva: attraverso attrito, calore controllato e compattazione, il materiale viene trasformato da scaglia leggera e voluminosissima in un agglomerato più denso, più scorrevole e più idoneo alle fasi successive di trasformazione. I protocolli più recenti di RecyClass aiutano a capire bene il cambio di paradigma. Nelle pratiche di valutazione della riciclabilità del PP, l’asciugatura dei flakes a umidità inferiore all’1% viene considerata un parametro di processo essenziale, e l’introduzione di un passaggio di densificazione prima dell’estrusione viene formalmente contemplata come parte della metodologia di prova. In altre parole, la densificazione non è un’operazione accessoria: serve sia a ridurre l’umidità superficiale, sia a regolarizzare l’alimentazione del materiale verso vite ed estrusore, soprattutto quando il feedstock ha una bassa densità apparente. Il risultato pratico non è una “riduzione del peso al metro cubo”, come talvolta si legge impropriamente, ma l’opposto: diminuisce la massa d’acqua indesiderata e aumenta la densità apparente del materiale utile, con vantaggi logistici e di processo evidenti. Riduzione dell’umidità del PP riciclato: perché non basta asciugarlo in superficie Per capire perché la riduzione dell’umidità sia così importante, bisogna prima distinguere tra il polipropilene come polimero e il polipropilene come rifiuto riciclato. Il PP, di per sé, è noto per il suo basso assorbimento d’acqua; diverse schede tecniche lo descrivono infatti come materiale a bassa o molto bassa moisture absorption. Ma il problema del riciclo post-consumo non è la natura del polimero vergine: è la realtà industriale del fiocco lavato, che contiene acqua aderente alla superficie, acqua intrappolata nelle cavità, residui organici, contaminanti solidi e talvolta tracce di altri polimeri o frazioni fini. Per questo un materiale che “sembra asciutto” può in realtà non essere sufficientemente condizionato per una trasformazione stabile. Il nodo, quindi, non è semplicemente eliminare l’acqua visibile, ma portare il lotto a una condizione di umidità compatibile con la sua destinazione d’uso. Se il densificato viene subito estruso, il problema è prevalentemente di continuità di processo. Se invece viene venduto tal quale o stoccato in big bag per giorni o settimane, la questione cambia radicalmente: l’umidità residua può redistribuirsi nel sacco, favorire odori, peggiorare la scorrevolezza, alterare il peso commerciale della fornitura e generare difetti in fase di compoundazione o stampaggio. Anche quando non si verificano degradazioni chimiche gravi come nel PET, l’acqua residua resta una fonte concreta di instabilità del melt, di porosità, di difetti superficiali e di variabilità prestazionale. Per questo, nel 2026, la misura dell’umidità sul densificato non può essere una formalità documentale: è un parametro industriale che condiziona la qualità vendibile del materiale. Temperatura del densificato, raffreddamento e rischio di auto-riscaldamento nei Big Bags Uno dei punti più delicati, e ancora troppo spesso sottovalutati, riguarda la temperatura del densificato al momento dell’insacco. L’uscita dal densificatore può lasciare il materiale in condizioni termiche non omogenee: la superficie esterna sembra già gestibile, mentre il cuore dell’agglomerato conserva ancora calore. Se il prodotto viene immesso troppo presto in big bag di grande volume, il raffreddamento del nucleo interno può diventare lentissimo. In questo scenario non si deve immaginare un’autocombustione del polipropilene puro come se fosse un fenomeno spontaneo e immediato del polimero in sé; il rischio reale nasce piuttosto dall’insieme di calore residuo, ventilazione insufficiente, presenza di fini, sporco, frazioni combustibili e fenomeni di auto-riscaldamento tipici dei materiali stoccati in massa. Le linee guida ambientali per i piani di prevenzione incendi nei siti di rifiuti richiedono infatti un controllo del calore e della temperatura proprio per prevenire fenomeni di self-heating e self-combustion nei materiali immagazzinati. Da un punto di vista operativo, ciò significa che il raffreddamento del densificato non dovrebbe essere affidato all’improvvisazione. Un tratto di raffreddamento ad aria, una sosta tecnica prima dell’insacco, la verifica della temperatura del lotto e, nei casi più critici, controlli sul cuore del materiale diventano accorgimenti fondamentali. Questa è una delle grandi differenze tra il modo di ragionare del 2020 e quello richiesto nel 2026: non basta “fare densificato”, bisogna produrre un densificato termicamente stabilizzato. In mancanza di questa attenzione, il problema si sposta semplicemente dal densificatore al magazzino, dove poi si manifesta con sacchi deformati, materiale incollato, peggior scorrevolezza o, nei casi peggiori, con rischi di auto-riscaldamento che un impianto moderno non può permettersi di trascurare. Pezzatura del densificato in polipropilene: effetti su compoundazione, trasporto e dosaggio Nel testo del 2020 si richiamava giustamente il tema della pezzatura, suggerendo per il densificato destinato alla compoundazione una dimensione preferibilmente compresa tra 10 e 12 millimetri. Questa indicazione conserva ancora oggi una sua validità pratica, soprattutto quando il materiale deve essere miscelato con altri macinati o densificati di PP in modo regolare e senza ponti di alimentazione. Tuttavia, nel 2026 è più corretto dire che non esiste una pezzatura ideale in assoluto: esiste una pezzatura coerente con il sistema di dosaggio, con la geometria della tramoggia, con il tipo di vite, con la presenza o meno di alimentazione forzata e con il livello di uniformità richiesto nella miscela. I protocolli RecyClass più recenti confermano che la densificazione è collegata proprio all’esigenza di rendere alimentabile un materiale altrimenti troppo leggero o instabile nel flusso. Per questo, la rifilatura granulometrica del densificato va valutata in funzione della destinazione finale. Una pezzatura troppo grossolana può peggiorare il dosaggio e rendere irregolare la miscelazione; una pezzatura troppo fine può aumentare la quota di polvere, peggiorare la pulizia dell’impianto e rendere più instabile la manipolazione. La vecchia idea di rimacinare sempre il densificato per “migliorarlo” non è dunque automaticamente corretta: ogni passaggio aggiuntivo comporta consumo energetico, usura meccanica e potenziale produzione di fini. Nella logica industriale attuale, la pezzatura non si giudica in astratto, ma per la sua capacità di rendere il materiale dosabile, omogeneo e costante. Controllo qualità del densificato in PP: umidità, DSC, contaminanti e costanza del lotto Un altro aspetto che nel 2026 va approfondito rispetto al testo originario è il controllo qualità. La raccomandazione di verificare la percentuale di polipropilene mediante DSC rimane assolutamente sensata. La calorimetria differenziale a scansione è ancora uno degli strumenti più utili per leggere la composizione termica del lotto, individuare la presenza di frazioni polimeriche differenti e verificare quanto il materiale sia realmente compatibile con la destinazione prevista. Ma oggi non basta più. La nuova norma EN 15345:2025, recepita anche in ambito UNI, definisce le principali caratteristiche e i metodi di prova per la valutazione dei riciclati di polipropilene destinati a prodotti semifiniti o finiti, e chiarisce implicitamente che la qualità del PP riciclato non può essere riassunta da un solo test. Accanto alla DSC diventano rilevanti umidità residua, densità, MFI, contenuto di ceneri, presenza di contaminanti, odore, omogeneità cromatica e costanza del lotto. Nel 2026, inoltre, il controllo qualità non si ferma più al laboratorio interno. La tracciabilità del contenuto riciclato e la corretta documentazione della provenienza del materiale sono entrate nella sostanza stessa del valore commerciale del prodotto. Gli schemi RecyClass sulla traceability e sul recycling process sono sviluppati in coerenza con EN 15343:2007 e ISO 22095:2020, e servono proprio a dimostrare l’origine del rifiuto, la continuità della catena di custodia e il calcolo affidabile del contenuto riciclato in uscita. Questo significa che un densificato di PP, per essere davvero competitivo, non deve solo avere una buona umidità o una buona pezzatura: deve anche potersi inserire in una filiera documentata, auditabile e credibile verso clienti sempre più attenti a conformità e dichiarazioni ambientali. Nuove regole europee 2025-2026: riciclabilità, tracciabilità e valore industriale del polipropilene riciclato L’aggiornamento più forte rispetto al 2020 è probabilmente quello normativo. Il Regolamento (UE) 2025/40 sugli imballaggi e i rifiuti di imballaggio è ormai il riferimento centrale del nuovo quadro europeo: stabilisce requisiti di sostenibilità e di etichettatura lungo l’intero ciclo di vita del packaging e costituisce la base della disciplina che si applicherà progressivamente dal 2026 in avanti. Il suo impatto sulla densificazione del PP è meno indiretto di quanto sembri. Se l’Europa chiede imballaggi sempre più riciclabili e con quote crescenti di riciclato, il mercato pretenderà riciclati più costanti, più tracciabili e più tecnicamente affidabili. In questo scenario il densificato non è un prodotto di passaggio, ma uno degli snodi in cui si decide se il riciclato avrà davvero qualità industriale o resterà confinato a impieghi marginali. Le sintesi tecniche del nuovo quadro PPWR circolate nel 2025 e nel 2026 ribadiscono inoltre che il regolamento introduce obiettivi minimi di contenuto riciclato per varie categorie di imballaggi plastici, con target più bassi per gli imballaggi contact-sensitive non in PET e più alti per gli altri imballaggi plastici. Questo non significa che ogni densificato in PP potrà automaticamente accedere agli impieghi più sensibili; significa però che la pressione industriale verso riciclati di migliore qualità è destinata ad aumentare. Chi produce densificato dovrà quindi ragionare non soltanto in termini di resa immediata dell’impianto, ma di compatibilità futura con specifiche di mercato più severe. Va aggiunto un chiarimento essenziale: il fatto che il polipropilene riciclato sia sempre più richiesto non equivale a una sua libera utilizzabilità in contatto alimentare. La disciplina europea sul riciclo delle plastiche per food contact resta molto rigorosa. La Commissione europea spiega che il quadro normativo sui materiali plastici riciclati destinati al contatto con alimenti serve proprio a garantire la sicurezza chimica e microbiologica del materiale, richiede che i processi di riciclo siano in grado di decontaminare il flusso e prevede controllo qualità, tracciabilità, autorizzazioni e registro dei riciclatori. Il Regolamento (UE) 2025/351 ha inoltre aggiornato la disciplina generale dei materiali plastici a contatto con alimenti, mentre il Regolamento (UE) 2025/2269 ha corretto alcuni aspetti del Regolamento (UE) 2022/1616. In sostanza, nel 2026 un densificato da raccolta domestica può essere ottimo per compound, stampaggio tecnico o applicazioni non estetiche, ma non può essere equiparato automaticamente a un materiale idoneo al contatto alimentare. Applicazioni industriali del densificato in polipropilene: compound, granulo e stampaggio diretto Una volta ben selezionato, ben lavato, correttamente densificato e controllato sotto il profilo di umidità, temperatura e composizione, il PP post-consumo può trovare diversi sbocchi industriali. Il primo è la trasformazione in granulo attraverso estrusione e filtrazione. Il secondo è la produzione di compounds nei quali il densificato viene miscelato con altri polipropileni riciclati o post-industriali per raggiungere specifici obiettivi di MFI, rigidità, resistenza all’urto o costo formula. Il terzo, ancora oggi interessante in alcune nicchie, è lo stampaggio diretto di articoli non estetici o semi-tecnici, a patto che geometria del pezzo, canali di alimentazione e punti di iniezione siano compatibili con la morfologia del materiale. Anche i dati italiani sull’impiego dei riciclati confermano che i settori di sbocco non si limitano a un’unica nicchia, ma si distribuiscono tra packaging, costruzioni, igiene, arredo urbano e altri comparti industriali. Qui si comprende il senso economico della densificazione nel 2026. Densificare bene il polipropilene non significa solo prepararlo a “passare” in macchina, ma aumentare le probabilità che quel materiale possa entrare in una formula stabile, in un capitolato preciso o in una relazione commerciale duratura. Al contrario, un densificato con umidità incoerente, temperatura mal gestita, pezzatura irregolare e composizione fluttuante costringe il trasformatore a compensare difetti a valle, con maggiori costi di filtrazione, perdita di produttività, difetti estetici, reclami e minor fiducia nel riciclato. È per questo che la densificazione, da semplice fase di preparazione, è diventata una delle vere soglie di qualità del polipropilene post-consumo. Conclusioni La densificazione del polipropilene proveniente dalla raccolta differenziata resta, anche nel 2026, un’operazione centrale per la valorizzazione di un flusso costituito in larga misura da imballaggi alimentari e domestici. Ma rispetto al 2020 la sua interpretazione deve essere molto più ampia. Non si tratta soltanto di ridurre l’acqua presente nel macinato, bensì di portare il materiale a una condizione di stabilità fisica, termica e merceologica che ne consenta la vendita, lo stoccaggio e la trasformazione senza sorprese. L’umidità va misurata a freddo e in modo rappresentativo del lotto; la temperatura va controllata prima dell’insacco; la pezzatura va adattata alla destinazione finale; la composizione polimerica va verificata con strumenti come la DSC; la tracciabilità del riciclato va documentata; e l’intera filiera deve confrontarsi con un quadro normativo europeo che rende la qualità del riciclato sempre meno negoziabile. In questa prospettiva, il densificato in PP non è più un sottoprodotto transitorio, ma una vera materia prima seconda industriale, il cui valore dipende dalla capacità di tenere insieme processo, controllo e conformità. FAQ sulla densificazione del polipropilene post-consumo Cos’è la densificazione del polipropilene post-consumo? È un trattamento termo-meccanico che compatta il fiocco di PP lavato, ne riduce il volume apparente, migliora la regolarità di alimentazione in estrusione e contribuisce alla riduzione dell’umidità superficiale residua. Nei protocolli più recenti di riciclabilità del PP, la densificazione è contemplata come passaggio utile prima dell’estrusione quando il materiale presenta bassa densità apparente o richiede migliore alimentabilità. Perché l’umidità del densificato è così importante se il PP assorbe poca acqua? Perché il problema del post-consumo non è l’assorbimento d’acqua del PP vergine, che resta basso, ma l’acqua trattenuta dal fiocco lavato, dai contaminanti, dalle cavità e dalla morfologia irregolare del materiale. Questa umidità residua può creare instabilità di processo, difetti superficiali e variabilità nelle lavorazioni successive. Si può insaccare subito il densificato nei Big Bags? È una pratica rischiosa se il materiale è ancora caldo o termicamente non uniforme. Le linee guida di prevenzione incendi per i siti di stoccaggio rifiuti richiedono il controllo del calore e della temperatura per evitare fenomeni di auto-riscaldamento e possibili condizioni favorevoli all’autocombustione nei materiali stoccati in massa. Qual è la pezzatura migliore del densificato in PP? Non esiste una misura perfetta valida per tutti gli impianti. La storica indicazione di una pezzatura intermedia, spesso intorno ai 10-12 mm nei contesti di compoundazione, resta pratica in molti casi, ma oggi conta soprattutto la coerenza con il sistema di dosaggio, la tramoggia, la vite e la destinazione finale del materiale. I protocolli recenti insistono soprattutto sulla corretta alimentabilità del materiale densificato. Basta la DSC per controllare la qualità del densificato? No. La DSC resta molto utile per verificare la predominanza del PP e individuare eventuali contaminazioni polimeriche, ma nel 2026 il controllo qualità richiede un quadro più ampio, coerente con le logiche di caratterizzazione dei riciclati: umidità, MFI, densità, ceneri, contaminanti, costanza del lotto e documentazione di tracciabilità sono sempre più rilevanti. Il densificato in PP può essere usato automaticamente per imballaggi alimentari? No. La normativa europea sui materiali plastici riciclati destinati al contatto con alimenti richiede processi sicuri, controllo di decontaminazione, tracciabilità, registrazione degli operatori e conformità specifica. La semplice presenza prevalente di PP nel densificato non basta a qualificarlo per usi food contact. Perché la tracciabilità del riciclato è diventata così importante? Perché il mercato europeo chiede sempre più contenuto riciclato verificabile e dichiarazioni ambientali credibili. Gli schemi RecyClass sulla traceability e sul recycling process sono allineati a EN 15343 e ISO 22095 e aiutano a dimostrare l’origine del rifiuto, la continuità della catena di custodia e il contenuto riciclato effettivo nel prodotto in uscita. Cosa cambia con il nuovo regolamento europeo sugli imballaggi? Cambia il livello di severità del mercato. Il quadro PPWR spinge verso imballaggi più riciclabili, più controllati e con quote minime di contenuto riciclato in diverse categorie. Questo aumenta la domanda di riciclati di qualità e rende la stabilità del densificato un fattore sempre più strategico. Fonti COREPLA, Assemblea 2025: risultati 2024 su raccolta differenziata e riciclo degli imballaggi in plastica COREPLA, Riciclare PP COREPLA, condizioni generali e specifiche commerciali dei flussi PP/PP-PE selezionati COREPLA, dati sugli impieghi delle plastiche riciclate in Italia Regolamento (UE) 2025/40 sugli imballaggi e i rifiuti di imballaggio RecyClass, Recycled Plastics Traceability Certification RecyClass, Recycling Process Certification RecyClass, protocollo 2026 per PP films con introduzione del passaggio di densificazione RecyClass, protocolli di asciugatura del PP con umidità inferiore all’1% UNI EN 15345:2025, caratterizzazione dei riciclati di polipropilene European Commission, Plastic Recycling – Food Safety Regolamento (UE) 2025/351 sui materiali plastici a contatto con alimenti Regolamento (UE) 2025/2269 di correzione del quadro sui materiali plastici riciclati per food contact Linee guida per la prevenzione incendi e il controllo dell’auto-riscaldamento nei materiali stoccati
SCOPRI DI PIU' Come Verificare il Contenuto Riciclato nella Plastica: la Nuova Tecnologia che Può Cambiare il Packaging Europeo
Come si misura davvero la percentuale di plastica riciclata nei prodotti: norme ISO, standard europei, audit di filiera, mass balance e digital watermarks nel nuovo scenario UE del packagingAutore: Marco Arezio. Esperto in economia circolare, riciclo dei polimeri e processi industriali delle materie plastiche. Fondatore della piattaforma rMIX, dedicata alla valorizzazione dei materiali riciclati e allo sviluppo di filiere sostenibili.Data: 26 marzo 2026 Tempo di lettura: 16 minutiIntroduzione Dire che un imballaggio “contiene plastica riciclata” è facile. Dimostrarlo in modo serio, ripetibile e difendibile davanti a clienti, autorità, auditor e mercato è molto più difficile. E oggi questa differenza conta più di ieri, perché la plastica è al centro delle nuove politiche europee sulla circolarità: il packaging rappresenta circa il 40% della plastica utilizzata nell’Unione e, nel 2022, ogni cittadino europeo ha generato 186,5 kg di rifiuti di imballaggio. Il nuovo Regolamento europeo sugli imballaggi e rifiuti di imballaggio, il PPWR, è entrato in vigore l’11 febbraio 2025 e la sua data generale di applicazione è fissata al 12 agosto 2026; tra i suoi obiettivi ci sono l’aumento dell’uso sicuro di plastica riciclata e la riciclabilità di tutti gli imballaggi entro il 2030. La vera domanda, quindi, non è soltanto quanta plastica riciclata c’è in un prodotto, ma come lo si dimostra davvero. La risposta corretta è meno intuitiva di quanto sembri: nella maggior parte dei casi la percentuale di riciclato non si legge “a occhio” né si certifica con un singolo test di laboratorio sul manufatto finito. Si costruisce invece attraverso una combinazione di definizioni normative, bilanci di massa, tracciabilità di filiera, riconciliazione dei volumi, audit di terza parte e, sempre più spesso, strumenti digitali che migliorano la separazione e la qualificazione del rifiuto in ingresso. Cosa significa davvero “contenuto riciclato” La base tecnica parte dalla definizione. In area ISO, il contenuto riciclato è definito come la proporzione, in massa, di materiale riciclato presente in un prodotto. ISO 14021 resta oggi uno dei riferimenti chiave per le autodichiarazioni ambientali e include anche i termini collegati a “pre-consumer material” e “post-consumer material”, cioè la distinzione tra materiale recuperato prima dell’uso da parte del consumatore finale e materiale proveniente dal post-consumo. Questo punto è decisivo, perché molte ambiguità di mercato nascono qui. Un produttore può dichiarare un 30% di contenuto riciclato, ma bisogna capire se quel 30% deriva da scarti industriali interni o esterni, da post-consumo urbano, da rifiuti commerciali selezionati, oppure da una combinazione dei due. Dal punto di vista della comunicazione ambientale, la differenza non è secondaria: la qualità tecnica del materiale, il valore circolare del claim e la sua percezione sul mercato cambiano sensibilmente a seconda dell’origine del riciclato. ISO 14021 fornisce proprio questo quadro terminologico e metodologico per evitare dichiarazioni vaghe o fuorvianti. Come si calcola la percentuale di plastica riciclata Il principio di base è semplice: si tratta di un rapporto di massa. Nel caso più lineare, la percentuale di contenuto riciclato corrisponde alla massa di plastica riciclata incorporata nel prodotto divisa per la massa totale di plastica considerata nel perimetro del claim, moltiplicata per 100. Per le bottiglie in plastica monouso, la Commissione europea ha già fissato regole specifiche: l’Implementing Decision 2023/2683 stabilisce che la proporzione di plastica riciclata si calcola dividendo il peso della plastica riciclata nelle bottiglie immesse sul mercato per il peso totale delle bottiglie immesse sul mercato. Ma la formula, da sola, non basta. Occorre definire con precisione il perimetro di calcolo: lotto, linea, stabilimento, periodo annuale, categoria di prodotto, specifica famiglia di packaging. Inoltre bisogna sapere quali perdite di processo sono state considerate, quali additivi o masterbatch entrano nella formulazione e come vengono riconciliate le quantità in ingresso e in uscita. Gli schemi di audit basati su EN 15343 e le certificazioni di tracciabilità più diffuse chiedono proprio questo: evidenza documentale, identificazione dei flussi e plausibility check tra input, rese, perdite e output dichiarato. Perché il laboratorio non basta quasi mai Qui si entra nel cuore del problema. In teoria il laboratorio è fondamentale per identificare il polimero, misurare impurità, valutare contaminanti, verificare MFI, ceneri, densità, migrazione, odori o stabilità. In pratica, però, il laboratorio non è quasi mai sufficiente, da solo, a certificare la percentuale esatta di plastica riciclata contenuta in un manufatto finito. La stessa Commissione europea, nella sezione dedicata al riciclo delle plastiche destinate al contatto alimentare, spiega che la composizione della plastica riciclata non può essere facilmente sottoposta a controlli ufficiali come avviene per la plastica vergine e che, proprio per questo, i controlli si concentrano sulla produzione del materiale riciclato e sugli audit delle installazioni. Lo stesso orientamento emerge anche dalla letteratura tecnica del JRC europeo su altri settori ad alta regolazione: la verifica del contenuto di materiali riciclati viene descritta come basata esclusivamente sulla documentazione, con regole di calcolo, blending e punti di misura definiti a monte. In altre parole, il laboratorio serve a qualificare il materiale; la percentuale dichiarata, invece, si dimostra soprattutto con la catena di custodia. È una distinzione essenziale per capire perché tante dichiarazioni commerciali risultano fragili quando manca una struttura di tracciabilità robusta. La tracciabilità europea: EN 15343 come architrave Nel contesto europeo, la norma EN 15343 è la pietra angolare per la plastica riciclata. Lo standard specifica le procedure necessarie per la tracciabilità delle plastiche riciclate e fornisce la base per il calcolo del contenuto riciclato di un prodotto. Questo significa che la percentuale dichiarata non nasce da una percezione qualitativa del materiale, ma da una filiera documentata: origine del rifiuto, trasformazione, identificazione dei lotti, controlli interni, riconciliazione dei volumi e coerenza tra input e output. Gli schemi di certificazione applicati dal mercato si muovono esattamente su questa impostazione. RecyClass, per esempio, dichiara esplicitamente che la sua certificazione di tracciabilità verifica la percentuale esatta di contenuto riciclato attraverso un approccio di controlled blending, allineato a EN 15343 e ISO 22095; inoltre prevede audit di terza parte in sito e rinnovo annuale del certificato. Questo è importante perché distingue una semplice autodichiarazione commerciale da una dichiarazione auditata e difendibile. Riciclo meccanico: il caso più chiaro, ma non banale Nel riciclo meccanico la misurazione del contenuto riciclato è, in genere, più lineare rispetto ad altri scenari. Il materiale riciclato entra come macinato, flakes o granulo; viene miscelato con eventuale vergine, additivi o coloranti; poi si trasforma nel prodotto finale. In questo caso la percentuale può essere dimostrata con una combinazione di documenti d’acquisto, certificati del fornitore, schede di produzione, ricette di compound, bilanci di massa e verifiche sui quantitativi effettivamente trasformati, tenendo conto delle perdite. Gli audit di processo richiedono proprio una riconciliazione dei volumi per verificare che l’output corrisponda all’input riciclato impiegato, considerate rese, perdite e additivazioni. Tuttavia anche qui esistono rischi. Se il riciclato in ingresso non è a sua volta tracciato o se deriva da flussi eterogenei mal qualificati, la percentuale numerica può risultare corretta sulla carta ma debole sul piano sostanziale. In altri termini, un “50% recycled content” non vale sempre allo stesso modo: conta se si tratta di PCR post-consumo realmente tracciato, di scarto industriale pre-consumer, di materiale food-grade, oppure di un flusso misto con elevata incertezza qualitativa. Per questo le aziende più solide non si limitano a pesare il materiale, ma documentano l’origine e la qualità del riciclato utilizzato. Food contact: quando la prova si sposta ancora di più sul processo Nel packaging alimentare il tema si fa più rigoroso. La Commissione europea ricorda che, quando la plastica è riciclata per uso a contatto con gli alimenti, il problema non è solo quantificare il riciclato ma garantire che eventuali contaminanti chimici siano stati rimossi a livelli sicuri. Proprio perché tali contaminanti possono essere sconosciuti o variabili, il controllo ufficiale non si concentra tanto sull’analisi del prodotto finito quanto sul processo di decontaminazione, sulle buone pratiche di fabbricazione e sull’audit degli impianti. Questo è un passaggio cruciale anche per la comunicazione di marketing. Se un contenitore alimentare dichiara un certo contenuto riciclato, la credibilità della dichiarazione non dipende solo dalla percentuale numerica, ma dalla capacità di dimostrare che quel riciclato è stato ottenuto entro un processo autorizzato, monitorato e idoneo all’uso previsto. Nel food packaging, quindi, il “quanto” e il “come” non possono essere separati. Riciclo chimico e mass balance: la partita più delicata Quando si entra nel riciclo chimico, la questione diventa più complessa perché il rifiuto plastico viene trasformato in feedstock che si mescola con materie prime convenzionali in sistemi industriali complessi. In questi casi la segregazione fisica dell’atomo “riciclato” non è realisticamente praticabile lungo tutta la catena. Per questo si utilizzano modelli di mass balance, cioè modelli di catena di custodia che attribuiscono una quota di contenuto riciclato agli output sulla base di regole contabili, temporali e di allocazione, senza superare la quantità di input riciclato effettivamente entrata nel sistema. ISCC PLUS descrive questo approccio come una delle opzioni di chain of custody, accanto alla segregazione fisica e al controlled blending. Il tema è talmente centrale che ISO ha pubblicato anche ISO 22095-2:2026, dedicata proprio ai requisiti e alle linee guida per l’applicazione del modello mass balance nei sistemi di catena di custodia. È un segnale importante: il mass balance sta diventando sempre meno una prassi “di mercato” e sempre più un terreno di normalizzazione tecnica. Sul piano regolatorio europeo, il cantiere è apertissimo. Nel luglio 2025 la Commissione ha lanciato una consultazione sulle nuove regole per calcolare, verificare e rendicontare il contenuto riciclato chimicamente nelle bottiglie in plastica monouso per bevande. La metodologia proposta si basa sulla regola di allocazione fuel-use excluded, cioè esclude dal contenuto riciclato ogni quota di rifiuto destinata a combustibili o recupero energetico; inoltre prevede verifica annuale di terza parte per le fasi più complesse della filiera chimica e requisiti alleggeriti per le PMI. A febbraio 2026 la Commissione indicava ancora di essere nella fase finale di definizione di queste regole, non ancora consolidate come quadro definitivo già pienamente operativo. La nuova tecnologia che può cambiare davvero il packaging europeo Quando si parla di plastica riciclata, molti immaginano che esista una macchina capace di prendere una confezione finita, analizzarla e dire con precisione: “qui dentro c’è il 37% di plastica riciclata”. Nella realtà industriale, oggi non funziona così. La tecnologia che può davvero cambiare il packaging europeo non è un test di laboratorio capace di leggere magicamente il contenuto riciclato di ogni confezione, ma un sistema che aiuta a separare meglio i rifiuti di imballaggio prima che vengano riciclati. Questo sistema si basa sui digital watermarks, cioè piccoli codici invisibili o quasi invisibili stampati sulla confezione. Per capire bene di cosa si tratta, immaginiamo una vaschetta in plastica per alimenti, una bottiglia di detergente e un contenitore cosmetico. Oggi, quando questi imballaggi arrivano in un impianto di selezione, i sistemi automatici riescono a riconoscere abbastanza bene il tipo di plastica, per esempio PET, HDPE o PP, ma spesso fanno più fatica a distinguere l’uso originario dell’imballaggio, cioè se quella plastica proveniva da un’applicazione alimentare, cosmetica o domestica. E questa differenza è molto importante, perché plastiche apparentemente simili possono richiedere percorsi di riciclo diversi. Qui entrano in gioco i digital watermarks. In pratica, ogni confezione può portare con sé una sorta di “carta d’identità digitale” leggibile dai sistemi di selezione. Questa identità può dire all’impianto: “sono una vaschetta alimentare”, “sono una bottiglia per detersivi”, “sono un imballaggio in PP”, “appartengo a una certa categoria”. Grazie a queste informazioni, i rifiuti possono essere smistati in modo molto più preciso rispetto ai sistemi tradizionali. Questo è il vero cambiamento: non si migliora il riciclo alla fine del processo, ma all’inizio, quando il rifiuto viene separato. Se infatti si parte da un flusso più pulito, più omogeneo e meglio classificato, anche il materiale riciclato ottenuto alla fine sarà migliore. Per renderlo ancora più concreto, si può pensare alla differenza tra raccogliere tutta la frutta insieme in un grande cassone oppure dividerla subito per tipo e qualità. Se si mescola tutto, alla fine si ottiene un prodotto meno controllabile. Se invece si separa bene all’origine, il risultato finale è più pulito, più costante e più adatto a usi di qualità. Nella plastica succede la stessa cosa. Ecco perché questa tecnologia interessa così tanto il packaging europeo. Il problema principale dell’Europa, infatti, non è soltanto riciclare di più, ma riciclare meglio. Molta plastica riciclata oggi ha qualità variabile perché nasce da rifiuti troppo misti, difficili da distinguere con precisione. Se invece si riesce a migliorare la selezione, si ottiene un PCR, cioè plastica riciclata post-consumo, più puro, più stabile e più affidabile. Questo ha una conseguenza molto importante anche sul piano normativo e commerciale. Quando un’azienda dichiara che un imballaggio contiene una certa quota di plastica riciclata, deve poterlo dimostrare in modo credibile. Se il materiale riciclato proviene da una filiera più pulita, tracciata e ben separata, quella dichiarazione diventa più solida. In altre parole, i digital watermarks non servono a “misurare” direttamente il contenuto riciclato della confezione finita, ma servono a costruire una filiera del riciclo più affidabile, e quindi a rendere più credibili anche le percentuali dichiarate. Dal punto di vista pratico, il loro vantaggio è triplo. Primo: aiutano gli impianti a distinguere meglio gli imballaggi. Secondo: permettono di produrre materiale riciclato di qualità superiore. Terzo: rendono più facile collegare quel materiale riciclato a una documentazione di filiera seria, utile per audit, certificazioni e conformità alle nuove regole europee. Quindi il punto centrale è questo: la tecnologia non cambia il packaging europeo perché legge il riciclato già presente nel prodotto, ma perché rende possibile un riciclo più intelligente, più pulito e più dimostrabile. Ed è proprio questo che oggi serve all’Europa: non solo più riciclo, ma un riciclo che regga alle verifiche tecniche, alle richieste dei clienti e alle future norme del PPWR. Cosa chiede oggi davvero l’Europa Sul fronte normativo, l’Europa si sta muovendo su due livelli. Il primo è quello già attivo per le bottiglie in plastica monouso: la direttiva SUP richiede il 25% di plastica riciclata nelle bottiglie in PET dal 2025 e il 30% in tutte le bottiglie per bevande in plastica dal 2030. La Commissione europea ricorda inoltre che nel 2023 ha adottato l’Implementing Decision 2023/2683 sulle regole di calcolo, verifica e reporting del contenuto riciclato nelle bottiglie monouso. Il secondo livello è il quadro più ampio del PPWR. Le pagine ufficiali della Commissione chiariscono che il regolamento è entrato in vigore l’11 febbraio 2025, si applicherà in via generale dal 12 agosto 2026, punta a rendere tutti gli imballaggi riciclabili entro il 2030 e richiede che gli imballaggi in plastica incorporino quote crescenti di contenuto riciclato con obiettivi per il 2030 e il 2040. In altre parole, il tema della verifica del contenuto riciclato non è più una nicchia per brand sensibili alla sostenibilità: sta diventando infrastruttura di conformità per il mercato europeo. Come un’azienda dovrebbe verificare davvero il contenuto riciclato Se un produttore vuole evitare greenwashing e prepararsi al nuovo contesto europeo, non deve chiedersi soltanto “quanta plastica riciclata sto usando?”, ma “come potrò dimostrarlo davanti a un audit?”. La risposta corretta, oggi, è costruire un sistema composto da quattro elementi: definizione chiara del claim secondo standard riconosciuti; tracciabilità del materiale in ingresso; bilancio di massa con riconciliazione dei volumi; verifica indipendente di terza parte quando il mercato o il cliente lo richiedono. Questa impostazione è coerente con ISO 14021, con EN 15343, con gli schemi RecyClass e con la logica delle verifiche europee sulle bottiglie e sul food contact. In termini pratici, un claim robusto dovrebbe specificare almeno tre cose: se il riciclato è pre-consumer o post-consumer; quale modello di chain of custody è stato applicato, cioè segregazione, controlled blending o mass balance; quale soggetto indipendente ha verificato il sistema, se presente. Quando queste informazioni mancano, la percentuale dichiarata può anche essere numericamente corretta, ma resta debole sul piano probatorio. Conclusione La percentuale di plastica riciclata nei prodotti non si misura davvero con una sola macchina e non si dimostra con una formula isolata. Si verifica attraverso una architettura di prova: definizioni ISO, standard europei di tracciabilità, bilanci di massa, audit degli impianti, documenti di filiera e, nei casi più evoluti, sistemi digitali che migliorano la separazione e la qualità del riciclato già a monte. È questo il punto che molte comunicazioni commerciali tendono a semplificare troppo. La nuova tecnologia che può cambiare il packaging europeo, oggi, non è quindi un “test magico” per leggere il riciclato nel manufatto finito, ma un ecosistema tecnologico capace di rendere la filiera più intelligente. I digital watermarks sono probabilmente la frontiera più concreta in questa direzione, perché possono aumentare la qualità della selezione, creare flussi PCR più puri e rendere molto più credibili le dichiarazioni future sul contenuto riciclato. In un mercato europeo che si sta spostando dalla sostenibilità raccontata alla sostenibilità verificata, questa distinzione farà la differenza tra chi comunica e chi dimostra. FAQ Come si misura il contenuto riciclato nella plastica? Di norma si misura come proporzione in massa di materiale riciclato nel prodotto, ma la dimostrazione concreta avviene soprattutto tramite tracciabilità, bilanci di massa e audit di filiera, non con un solo test sul prodotto finito. Esiste un test di laboratorio che dice con certezza quanta plastica riciclata c’è in un imballaggio? In termini generali, no: le fonti europee mostrano che la verifica del contenuto riciclato si basa soprattutto su documentazione e controllo del processo, mentre l’analisi finale da sola non è sufficiente a stabilire sempre la quota esatta dichiarata. Qual è la differenza tra pre-consumer e post-consumer? Il pre-consumer deriva da scarti recuperati prima dell’uso da parte del consumatore finale; il post-consumer deriva invece da rifiuti generati dopo l’uso da parte di famiglie o attività commerciali. ISO 14021 distingue esplicitamente queste categorie. Cos’è il mass balance nella plastica riciclata? È un modello di chain of custody usato soprattutto quando i feedstock riciclati e convenzionali vengono miscelati in sistemi complessi, come nel riciclo chimico. In quel caso la quota riciclata viene attribuita agli output con regole contabili e verificabili. I digital watermarks misurano il contenuto riciclato? Non direttamente. Migliorano però la separazione dei rifiuti di imballaggio e la creazione di flussi più puri e meglio tracciati, condizione essenziale per produrre riciclato di qualità e rendere più solida la verifica del contenuto riciclato nei prodotti futuri. Fonti reali e verificate Commissione europea, Packaging waste e Packaging & Packaging Waste Regulation (PPWR), con dati su entrata in vigore, data di applicazione e obiettivi del regolamento. Commissione europea, Single-use plastics, con target su contenuto riciclato nelle bottiglie e cronologia degli atti attuativi. Commissione europea, Plastic Recycling / Food Safety, con chiarimenti su controlli, contaminanti e centralità degli audit di processo nel food contact. ISO, ISO 14021 e riferimenti ISO sulla chain of custody e sul mass balance. Standard europeo EN 15343, sulla tracciabilità delle plastiche riciclate e il calcolo del contenuto riciclato. Commissione europea, consultazione 2025 sulle regole per il contenuto riciclato chimicamente nelle bottiglie, con metodo fuel-use excluded e verifiche di terza parte. AIM / HolyGrail 2.0 e HolyGrail 2030, sulla tecnologia dei digital watermarks e i risultati di sorting intelligente. ISCC PLUS e RecyClass, per i modelli di chain of custody, controlled blending, mass balance e audit di tracciabilità.Immagine su licenza © Riproduzione Vietata
SCOPRI DI PIU' Dosatori di Macinati Plastici per Compounds: Volumetrici o Gravimetrici?
La combinazione di utilizzo di granuli plastici e macinati impone delle valutazioni e delle scelte sulla miscelazione automaticadi Marco ArezioNella produzione di compounds polimerici riciclati o nel riutilizzo degli scarti della propria attività di lavorazione delle materie plastiche, sia essa di stampaggio, soffiaggio, estrusione o termoformatura, il riutilizzo dei macinati necessita di un’attenta valutazione nell’ambito delle ricette finali. I macinati plastici possono essere aggiunti al polimero principale per migliorare la fluidità, ridurre il prezzo, modificare il DSC, alzare o abbassare l’Izod, modificare il modulo o, semplicemente, riutilizzare gli sfridi di lavorazione che si generano nell’attività quotidiana. Per poter immettere nel fuso principale un macinato plastico, è necessario utilizzare un dosatore che possa simulare una ricetta studiata per soddisfare le esigenze estetiche e qualitative del polimero di cui abbiamo bisogno. In questo caso, ci avvaliamo di un dosatore che ha la funzione di rendere automatico il principio di miscelazione nelle dosi che riteniamo opportune al fine di realizzare il nostro lavoro. Non c’è dubbio che questa operazione potrebbe essere svolta anche a mano, inserendo nella tramoggia la quantità di macinato stabilita, ma, questa attività, impone la presenza costante di una risorsa umana che compia un’operazione facilmente automatizzabile. I dosatori di cui parleremo oggi sono quelli definiti volumetrici e gravimetrici. In linea generale sono entrambi impianti che sono deputati a rilasciare nel fuso plastico, in modo continuativo, la percentuale scelta di macinato che abbiamo stabilito nella nostra ricetta. Il dosatore volumetrico, come dice la parola, una volta caricato, intuisce quale possa essere la massa in volume di materiale da rilasciare che l’operatore ha stabilito preventivamente per realizzare il compound. Questo calcolo, da impostare nel dosatore, è frutto di una serie preventiva di tests che portano a calcolare quale possa essere il volume corretto di macinato da miscelare con la materia prima principale. E’ una vera e propria calibrazione del dispositivo di dosaggio utilizzato per il materiale da misurare, attraverso esercizi di cronometraggio, pesatura e rappresentazione grafica dei risultati. Questo è un passaggio critico che richiede abilità per garantire che le impostazioni del timer inserite nel controllo del mixer forniscano il volume corretto di ciascun materiale in base al tempo. Il principio di funzionamento invece dei dosatori gravimetrici lavora sul valore del peso del materiale da immettere, quindi calcola automaticamente la quantità di macinato che l’operatore macchina ha impostato, senza dover ricorrere al lavoro di calibrazione della macchina. Quali sono le differenze pratiche, tra i due sistemi, nel dosaggio e i problemi utilizzando i macinati? Possiamo dire che un dosatore volumetrico è impostato per calcolare ed immettere un certo volume di materiale sempre costante, questo è fattibile, esprimendo una certa precisione, se il macinato utilizzato è composto sempre da materiale uniforme e costante. Ma come sappiamo il macinato utilizzato, specialmente se deriva dal riciclo del post consumo, può avere una certa instabilità sia dimensionale che di densità, mettendo probabilmente in crisi il sistema di dosaggio. Il problema si riduce, ovviamente, se il macinato che proviene dagli scarti di produzione è uniforme e costante, così da dare una certa corretta ripetitività al calcolo della macchina che esegue sul volume della plastica. I dosatori gravimetrici, invece, utilizzano il valore del peso per verificare praticamente ogni dose calcolata, infatti, la macchina si accorge delle differenze tra un richiamo e l’altro di materiale, andando a correggere le differenze durante il richiamo successivo. Tutte le variazioni di portata, massa, tempo sono calcolate dal dosatore gravimetrico in modo da esprimere la massima precisione ed aderenza alla ricetta impostata in modo automatico. Categoria: notizie - tecnica - plastica - riciclo - dosatori - polimeri plastici
SCOPRI DI PIU' Ottimizzazione dell'Estrusione di un Film Multistrato
Strategie e Parametri per Migliorare Efficienza e Qualità nella Produzione di Film anche con Polimeri Riciclatidi Marco ArezioLa produzione di film multistrato tramite estrusione soffiata è una tecnologia chiave nel settore degli imballaggi, utilizzata per creare materiali ad alte prestazioni con caratteristiche uniche come barriera, resistenza meccanica e trasparenza. L’ottimizzazione dei parametri di processo è fondamentale per migliorare la qualità del prodotto finito, ridurre gli sprechi e massimizzare l'efficienza produttiva. Questo articolo esplora i metodi più avanzati per ottimizzare l’estrusione di film multistrato, basandosi su ricerche e pratiche industriali attuali. Comprendere la Dinamica del Processo di Estrusione Il processo di estrusione di film multistrato prevede la fusione di polimeri diversi, anche riciclati, che vengono combinati per formare strati distinti. Ogni strato è progettato per svolgere una funzione specifica, come protezione dagli agenti esterni o miglioramento della resistenza. La qualità del prodotto finale dipende dalla corretta regolazione dei parametri chiave, tra cui: Temperatura del cilindro: Influisce sulla fusione e sull’omogeneità del materiale. Velocità di estrusione: Determina lo spessore dei vari strati. Rapporto di soffiaggio (BUR, Blow-Up Ratio): Influisce sulla stabilità del film e sulle sue proprietà meccaniche. Un controllo preciso di questi parametri è essenziale per evitare difetti come la delaminazione, le bolle d’aria o uno spessore irregolare. Scelta dei Materiali Polimerici La selezione dei polimeri è un aspetto critico nell'estrusione di film multistrato. Materiali come il polietilene (PE), il polipropilene (PP) e l’etilene vinil alcol (EVOH) vengono spesso combinati per ottenere un equilibrio ottimale tra costo, lavorabilità e prestazioni. La compatibilità tra i polimeri è cruciale per garantire una buona adesione tra gli strati. Additivi e agenti compatibilizzanti possono essere utilizzati per migliorare l'interfaccia tra materiali non compatibili. Ottimizzazione della Testa di Estrusione La testa di estrusione è il cuore del sistema di estrusione soffiata. Il design della testa influisce direttamente sulla distribuzione dello spessore del film e sulla qualità degli strati. Le tecnologie moderne offrono teste di estrusione con controllo automatico dello spessore, che utilizzano sensori per monitorare continuamente il processo e apportare regolazioni in tempo reale. Controllo della Stabilità del Film Il mantenimento della stabilità del film durante il processo di raffreddamento è essenziale per garantire uniformità e ridurre i difetti. La stabilità può essere migliorata ottimizzando: Flusso d’aria del sistema di raffreddamento: Per garantire un raffreddamento uniforme. Tensionamento del film: Per evitare deformazioni durante l’avvolgimento. Geometria della bolla: Per prevenire il collasso o le pieghe. Estrusione con PE o PP Riciclato da Scarti Post Consumo L’uso di polietilene (PE) o polipropilene (PP) riciclato da scarti post consumo presenta specifiche sfide tecniche che richiedono attenzioni particolari durante l’estrusione di un film in bolla. Tra i principali aspetti da considerare: Qualità del materiale riciclato: Assicurarsi che il materiale sia adeguatamente pulito e decontaminato per evitare difetti nel film. Proprietà del materiale: Il materiale riciclato può presentare una variabilità nelle proprietà meccaniche e termiche, che devono essere attentamente monitorate e compensate durante il processo. Impostazioni della temperatura: La fusione del materiale riciclato richiede temperature controllate con precisione per evitare degrado termico o formazione di gel. Additivi: L’aggiunta di stabilizzanti termici o modificatori di processo può migliorare la lavorabilità e le proprietà del film finito. Compatibilità: In caso di miscele di materiali riciclati, è fondamentale garantire una buona compatibilità tra le componenti per evitare problemi di adesione o uniformità. Test di qualità: Monitorare costantemente lo spessore, la trasparenza e la resistenza meccanica del film prodotto per garantire conformità agli standard richiesti. Monitoraggio e Automazione I sistemi di automazione e monitoraggio avanzati stanno rivoluzionando l'industria dell'estrusione. L’utilizzo di sensori e software per il controllo del processo consente di rilevare rapidamente le anomalie e ottimizzare i parametri in tempo reale. Questi sistemi migliorano non solo la qualità del film ma anche l'efficienza complessiva, riducendo al minimo i tempi di inattività e gli scarti. Manutenzione Preventiva La manutenzione regolare delle apparecchiature è essenziale per mantenere prestazioni ottimali. Gli operatori dovrebbero ispezionare periodicamente componenti critici come la vite, il cilindro e la testa di estrusione per prevenire problemi legati all'usura o all'accumulo di materiali. Tra le attività consigliabili: Pulizia della vite e del cilindro: Per evitare accumuli di residui. Controllo delle resistenze: Per garantire una distribuzione uniforme del calore. Lubrificazione: Per ridurre l’usura delle parti mobili. Ispezione della testa di estrusione: Per verificare l’assenza di blocchi o danni. Sostituzione dei filtri: Per assicurare un flusso costante del materiale. Conclusione L'ottimizzazione dell'estrusione di film multistrato richiede una combinazione di conoscenza tecnica, tecnologia avanzata e una gestione accurata dei materiali e dei processi. Le aziende che investono in attrezzature moderne e nella formazione del personale possono beneficiare di una maggiore efficienza produttiva, di una qualità superiore del prodotto e di una riduzione dei costi operativi.© Riproduzione Vietatafoto wikimedia
SCOPRI DI PIU' Dinamica dei sistemi meccanici complessi: analisi delle vibrazioni e della risonanza nelle macchine industriali
Approfondimento tecnico sulla risposta dinamica di macchinari industriali complessi, le problematiche legate alla risonanza e le strategie di controllo delle vibrazioni nei sistemi meccanici multicomponentedi Marco ArezioLa dinamica dei sistemi meccanici complessi ricopre un ruolo fondamentale nell’ingegneria industriale moderna: garantire efficienza, sicurezza e durata dei macchinari che operano in ambienti industriali. Le vibrazioni non sono semplicemente fenomeni da ignorare, ma segnali preziosi che riflettono l’interazione fra componenti meccanici, strutture e inevitabili forze operative. La risonanza, poi, rappresenta un limite critico: occorre conoscerla, prevederla, domarla. In questo articolo svilupperemo un discorso fluido ma dettagliato: partiremo dall’origine delle vibrazioni, passeremo alla risonanza, poi alla modellazione numerica e sperimentale, e concluderemo con le strategie industriali più efficaci per monitorare e mitigare questi fenomeni. Sistemi meccanici complessi: definizione e caratteristiche dinamiche Immaginiamo una macchina industriale composta da un insieme di alberi rotanti, riduttori, supporti, strutture e controlli elettronici: non si tratta più di sistemi elementari, ma di un network meccanico dove masse, rigidezze e smorzamenti interagiscono tra loro. Il risultato è una risposta dinamica spesso non lineare, che può presentare fenomeni di modulazione, accoppiamenti meccanici, ritorni di feedback dal sistema di controllo. Componenti come motori, telai elasticizzati, giunti flessibili e sistemi di trasmissione rendono il sistema ricco di gradi di libertà. Come conseguenza, le vibrazioni che si generano possono spaziare da semplici oscillazioni armoniche a comportamenti complessi, transitori o addirittura caotici, a seconda delle condizioni operative e di progettazione. Vibrazioni meccaniche: origine, classificazione e fenomenologia Le vibrazioni nascono da sollecitazioni meccaniche interne ed esterne: difetti nei cuscinetti, squilibri nei rotori, disallineamenti, giochi meccanici, forzanti periodiche o impulsive. Ciò genera oscillazioni che possono essere libere, se dipendenti dalle condizioni iniziali; forzate, se causate da eccitazioni esterne; o autoeccitate, come nel caso del flutter aerodinamico o fenomeni di instabilità autoalimentata. Queste vibrazioni si misurano in termini di spostamento, velocità o accelerazione, e si analizzano sia nel dominio del tempo (per identificare transitori o picchi) sia della frequenza (per isolare componenti specifiche tramite FFT o analisi modale operativa). In un contesto produttivo, ogni regime vibratorio ha implicazioni diverse: una vibrazione armonica dominata può essere gestita con un bilanciamento, mentre modulazioni o subarmoniche possono segnalare degenerazioni meccaniche o instabilità emergenti. Risonanza: effetti e criticità industriali La risonanza emerge quando la frequenza di eccitazione – sia essa derivante dal moto rotante o da vibrazioni esterne – coincide o si avvicina a una delle frequenze naturali del sistema. Il risultato è un’amplificazione significativa della risposta meccanica, che può provocare stress ciclici elevati e guasti per fatica, perdite di tolleranza nei processi di lavorazione, vibrazioni incontrollate che minacciano la sicurezza del macchinario e del personale. A livello ingegneristico diventa cruciale identificare le frequenze naturali – che dipendono da massa, rigidezza e geometria del sistema – e gestire la loro relazione con le frequenze operative effettive. Quando la struttura evolve a causa di usura, alterazioni termiche o modifiche operative, anche le frequenze naturali mutano, e va ripetuta l’analisi per evitare sorprese dinamiche non previste. Modellazione dinamica dei sistemi multicomponente Il cuore dell’analisi risiede nel modellare con precisione le caratteristiche dinamiche del sistema. Si parte dai modelli a parametri concentrati – massa-sbarre-molla-smorzatore – utili per sistemi semplificati, fino ad arrivare a modelli FEM più sofisticati: discretizzazione FEM con matrici di massa, rigidezza e smorzamento, utili per mappare le modalità di vibrazione reali. Dal modello numerico si ricava l’analisi modale: forme modali, frequenze naturali e smorzamenti associati. In parallelo, l’analisi sperimentale (impact test, operational modal analysis) riproduce condizioni operative reali per validare il modello teorico. La sinergia tra simulazione e testing garantisce maggiore accuratezza, che in ambito industriale si traduce in maggior affidabilità progettuale e riduzione dei tempi di start-up. Tecniche industriali di mitigazione delle vibrazioni Per controllare vibrazioni e risonanza in un contesto industriale moderno, si adottano strategie multidisciplinari: – Interventi strutturali: potenziare la rigidezza dei telai o isolare blocchi critici con supporti elastomerici; bilanciare i rotori dinamicamente per ridurre le eccitazioni centrifughe. – Smorzamento: applicazione di materiali viscoelastici, uso di strati smorzanti o dispositivi come tuned mass dampers (TMD) per attenuare specifiche frequenze problematiche. – Controllo attivo: sistemi meccatronici con sensori e attuatori che rilevano vibrazioni in tempo reale e applicano forze di correzione (active vibration control); utili soprattutto in applicazioni ad alta velocità o dove serve massima precisione. – Manutenzione predittiva: monitoraggio continuo del comportamento vibratorio, analisi FFT e trend per cogliere segnali di deterioramento: in questo modo gli interventi saranno tempestivi e mirati, riducendo i fermi e prevenendo guasti. Normative e standard tecnici internazionali Il quadro normativo definisce soglie di accettabilità per le vibrazioni e metodologie di misura standardizzate. Standard come ISO 10816/20816 si applicano alle macchine rotanti, definendo i limiti di vibrazione accettabili; ISO 7919 riguarda le vibrazioni sugli alberi rotanti; linee guida tedesche (VDI 2056/3839) forniscono criteri per il monitoraggio continuo; e API 670 è uno standard critico per compressori e turbine in ambito energivoro o estrattivo. Conformarsi a questi standard non è solo questione di certificazione ma garanzia di affidabilità e sicurezza operativa. Applicazioni industriali e casi studio In molteplici settori l'analisi dinamica fa la differenza. Nelle macchine utensili di precisione, il controllo delle vibrazioni garantisce finiture accurate e tolleranze ristrette. Nelle turbomacchine ad alta velocità, la risonanza può essere catastrofica se non identificata in fase di progettazione. Anche settori come ferroviario, automotive, robotica industriale e packaging traggono vantaggio dall’ottimizzazione vibrazionale: la riduzione delle vibrazioni migliora comfort, migliora affidabilità e allunga la vita utile degli apparati. Studi pratici dimostrano riduzioni di costo di manutenzione del 30‑40 % e incrementi di vita utile delle macchine fino al 50‑60 % quando si investe in un’analisi e controllo dinamico accurato. Prospettive future: digital twin e intelligenza artificiale L’evoluzione degli strumenti digitali apre nuove prospettive: i digital twin, simulazioni fedeli in tempo reale legate al comportamento vibrazionale effettivo, permettono di prevedere e prevenire criticità dinamiche. Le tecniche di intelligenza artificiale, compresi gli algoritmi di machine learning, analizzano grandi moli di dati vibratori, individuano pattern emergenti e suggeriscono azioni correttive con largo anticipo. Ciò trasforma l’approccio da reattivo a proattivo, consentendo interventi manutentivi intelligenti e ottimizzazioni continue. Conclusione La dinamica dei sistemi meccanici complessi è molto più che una materia teorica: è un elemento strategico nella vita operativa delle macchine industriali. Comprendere, modellare e controllare vibrazioni e risonanza significa poter costruire impianti più affidabili, sicuri, efficienti e duraturi. La combinazione fra modelli analitici, strumenti sperimentali, dispositivi attivi e monitoraggio predittivo costituisce oggi lo stato dell’arte. Le tecnologie emergenti – basate su digital twin e intelligenza artificiale – promettono un salto di qualità ulteriore, trasformando la diagnosi vibratoria in uno strumento dinamico e predittivo, capace di supportare decisioni tempestive nella gestione industriale.© Riproduzione Vietata
SCOPRI DI PIU' L’Utilizzo dell’Acqua Supercritica per il Riciclo dei Rifiuti Plastici
Quali differenze esistono tra il processo di riciclo chimico e quello con l’acqua supercriticadi Marco ArezioL’affermazione ormai abbastanza consolidata che il solo riciclo meccanico sia diventato insufficiente e non completamente efficiente nella gestione dei rifiuti plastici, è una tesi sufficientemente realistica. Al netto di interventi a monte della filiera, che suggeriscono la riduzione dei consumi, il riuso, la riparazione e il miglioramento della vita utile degli oggetti, la questione della gestione dei rifiuti plastici che si producono ogni anno nel mondo, necessiterebbe di nuove tecnologie, nuove lungimiranze politiche ed imprenditorial, per sviluppare, combinate con il riciclo meccanico, altre forme di riciclo come quello chimico e quello con l’acqua supercritica. Cosa è l'acqua supercritica L'acqua supercritica è uno stato della materia in cui la pressione e la temperatura sono così elevate che le distinzioni tra liquido e gas diventano indistinte. In questo stato, l'acqua mostra proprietà uniche e viene utilizzata in vari settori, come l'estrazione di sostanze chimiche e la pulizia di materiali. Come si produce l'acqua supercritica Per produrre acqua supercritica, è necessario raggiungere una temperatura superiore a 374 gradi e una pressione di almeno 22,1 MPa, che corrisponde a circa 218 atmosfere. Queste condizioni estreme possono essere ottenute utilizzando apposite attrezzature chiamate reattori ad alta pressione. In genere, il processo coinvolge il riscaldamento dell'acqua a una temperatura superiore al suo punto critico e l'applicazione di una pressione sufficientemente elevata. Come si utilizza l'acqua supercritica nel riciclo dei rifiuti plastici L'acqua supercritica è utilizzata nel riciclo dei rifiuti plastici attraverso un processo noto come idrotrattamento supercritico. Con questo metodo, l'acqua supercritica viene impiegata per degradare e rimuovere contaminanti dai rifiuti plastici. Il processo coinvolge diverse fasi: Pre-trattamento I rifiuti plastici vengono preparati, rimuovendo eventuali contaminanti grossolani e separando i materiali plastici in base alla tipologia di appartenenza, ove possibile. Esposizione all'acqua supercritica Gli scarti preparati vengono quindi esposti all'acqua supercritica in condizioni di temperatura e pressione specifiche. In questo ambiente, l'acqua può penetrare nella struttura molecolare delle plastiche, facilitando la rimozione di contaminanti. Depolimerizzazione L'acqua supercritica può contribuire alla depolimerizzazione delle plastiche, rompendo le lunghe catene polimeriche in componenti più semplici o monomeri. Recupero dei prodotti I prodotti ottenuti dalla depolimerizzazione, come monomeri o oli, possono essere recuperati per essere riutilizzati nella produzione di nuovi materiali. Quali sono i prodotti finali realizzati dopo il processo di riciclo con l'acqua supercritica Il processo di riciclo dei rifiuti plastici con l'acqua supercritica può generare diversi prodotti finali, a seconda della composizione dei rifiuti trattati e delle condizioni specifiche del processo. Vediamo alcuni dei prodotti finali: Monomeri Le lunghe catene polimeriche delle plastiche possono essere frammentate durante il processo, producendo monomeri. Questi possono essere utilizzati per sintetizzare nuovi polimeri e materiali plastici. Oli La depolimerizzazione può anche generare oli o idrocarburi leggeri, che possono essere impiegati come materie prime in diversi settori industriali. Gas Il processo può liberare gas, come anidride carbonica, a seconda delle condizioni di trattamento. Il recupero e l'utilizzo di questi gas possono contribuire alla sostenibilità del processo. Materiali solidi riciclati Dopo il trattamento, è possibile ottenere materiali solidi riciclati che possono essere utilizzati in varie applicazioni. Questi materiali possono essere incorporati in processi di produzione per creare nuovi prodotti. L'obiettivo principale del riciclo con l'acqua supercritica è ridurre al minimo gli sprechi di plastica, recuperare risorse utili e diminuire l'impatto ambientale associato ai rifiuti plastici. La versatilità del processo consente di adattarsi a diverse tipologie di plastica, contribuendo così a una gestione più sostenibile dei rifiuti. Che differenza di processo esiste nel riciclo dei rifiuti plastici tra il riciclo chimico e quello con l'acqua supercritica Il riciclo chimico e quello con l'acqua supercritica sono due approcci distinti al trattamento dei rifiuti plastici, con differenze significative nei processi. Vediamone alcuni: Riciclo chimico Questo sistema di riciclo coinvolge processi chimici per rompere le catene polimeriche delle plastiche, trasformandole in monomeri o oli, spesso richiedendo l'uso di sostanze chimiche aggressive ed elevate temperature o pressioni. Riciclo con l'acqua supercritica Questo sistema utilizza l’acqua allo stato supercritico per trattare i rifiuti plastici, penetrando nella loro struttura e facilitando la depolimerizzazione. Per fare ciò è necessario raggiungere temperature e pressioni elevate, ma senza l'uso di sostanze chimiche aggressive come negli approcci tradizionali. Il processo può generare monomeri, oli e altri materiali utili, riducendo al minimo i residui tossici. Differenze chiave tra il processo chimico e quello con l’acqua supercritica Il riciclo chimico impiega reagenti chimici aggressivi, mentre l'acqua supercritica utilizza le proprietà uniche dell'acqua in uno stato supercritico per degradare le plastiche. Infatti, l'acqua supercritica può essere più ecocompatibile dal punto di vista chimico, poiché riduce la dipendenza da sostanze tossiche o pericolose. Entrambi i processi mirano a recuperare monomeri od oli per la produzione di nuovi materiali, ma i dettagli esatti del processo e i prodotti ottenuti possono variare. Entrambi gli approcci contribuiscono agli sforzi di gestione sostenibile dei rifiuti plastici, ma la scelta tra i due dipende dalle specifiche esigenze, tipologie di plastica e obiettivi ambientali di un dato processo di riciclo. Quali vantaggi economici esistono tra il riciclo chimico e quello con l'acqua supercritica I vantaggi economici tra il riciclo chimico e quello con l'acqua supercritica possono variare in base a diversi fattori, tra cui le condizioni di mercato, le materie prime coinvolte e la scala di produzione. Tuttavia, esistono alcune considerazioni generali: Costi di gestione delle sostanze chimiche Il riciclo chimico potrebbe richiedere l'uso di sostanze chimiche costose o particolarmente reattive, aumentando i costi di gestione e sicurezza. Consumo energetico Nel riciclo chimico i processi possono richiedere notevoli quantità di energia, influenzando i costi operativi complessivi. Mentre nel riciclo con l’acqua supercritica, anche se il processo richiede temperature e pressioni elevate, il riciclo può essere più efficiente dal punto di vista energetico in confronto a processi chimici tradizionali. Residui e gestione ambientale Nel riciclo chimico si possono utilizzare alcuni processi chimici che possono generare sottoprodotti indesiderati o residui tossici, aumentando i costi di gestione ambientale. Con l’utilizzo dell’acqua supercritica, il processo risulta più pulito e meno tossico, riducendo i costi associati alla gestione ambientale e alla conformità normativa. Adattabilità ai tipi di plastica Con il riciclo chimico si riscontra una maggiore adattabilità di processo ad una gamma più ampia di tipologie di plastica, mentre l’utilizzo dell’acqua supercritica potrebbe essere più selettivo o efficace per determinate tipologie di plastica.
SCOPRI DI PIU' Sacchetti in LDPE Riciclato: Come Evitare Problemi Qualitativi
di Marco ArezioIl mondo dei sacchetti in LDPE riciclato è ampiamente rappresentato dalla tipologia che usiamo tutti i giorni per la raccolta differenziata che, attraverso il loro diverso colore, ci aiutano a separare in modo corretto i rifiuti.La tendenza nella produzione del sacchetto era rappresentata dalla riduzione massima dello spessore e dall’uso di materie prime sempre meno qualitative. Tutto questo rientrava in una logica di mercato in cui il sacchetto doveva costare sempre meno, creando quindi dei prodotti sempre meno performanti dal punto di vista qualitativo.Le problematiche maggiori che si riscontravano erano le seguenti:• Fragilità del sacco sotto l’effetto del peso del rifiuto introdotto con rottura delle pareti per sfondamento • Scollamento dei punti di saldatura delle labbra del sacco con apertura verticale dello stesso • Taglio del sacchetto in presenta di impurità nella parete • Irregolarità della superficie con fenomeni chiamati “occhio di pernice” • Difficoltà nella realizzazione dei colori • Odore pungente dei sacchi anche dopo molto tempo • Secchezza del sacchetto a causa dell’uso di film raccolti degradati dal sole, specialmente per lo scarto che proviene dalle serre agricole Tutti questi problemi sarebbero da analizzare singolarmente in quanto ogni punto ha una lunga storia da raccontare e un chiaro percorso per la sua risoluzione. Nell’articolo di oggi facciamo un salto, arrivando direttamente alle ricette che possono risolvere tutte queste problematiche, permettendo la produzione di sacchi qualitativamente corretti con un occhio ai costi generali di produzione. La maggior parte dei problemi elencati derivano dall’uso al 100% di un input da post consumo, da raccolta differenziata o dei teli agricoli, il cui riciclo meccanico, seppur eccellente con le nuove linee produttive, comporta molte delle problematiche citate. Sicuramente ad una maggior qualità delle linee di riciclo, intese come selezione, lavaggio, densificazione, filtrazione ed estrusione dei granuli, corrisponde una minore quantità ed importanza di problemi, ma il riciclo meccanico del rifiuto proveniente dalla raccolta differenziata o dal settore agricolo, ha comunque dei limiti qualitativi ad oggi non ancora risolti. Per questo motivo l’attenzione alla preparazione di ricette per compounds, realizzati con l’attenzione alla risoluzione di questi problemi, dà la possibilità di creare dei granuli in LDPE, provenienti dal riciclo, con qualità superiori, rimanendo nell’ottica dell’economia circolare che impone il consumo dei rifiuti che realizziamo quotidianamente. Il compound dovrebbe contenere una parte significativa di un input di film di LDPE che non provenga dalla raccolta differenziata, non necessariamente di provenienza post industriale, ma da uno scarto che non sia stato mischiato e inquinato da altre materie plastiche miste. In base alla caratteristica del prodotto finale da realizzare, si deciderà come comporre la ricetta dell’input, così da poter garantire la qualità attesa dal cliente. Gli indici qualitativi devono risolvere i problemi di cui abbiamo parlato tenendo conto di alcune indicazioni:• Permettere la produzione del sacco a partire da 20 micron • L’elasticità deve essere maggiore rispetto ad una ricetta con il 100% post consumo • La tenuta delle saldature, anche a freddo e sotto il peso del contenuto del sacco, deve essere elevata. • L’assenza di piccoli corpi estranei, che si formano a causa della degradazione di materiali differenti dall’LDPE in fase di estrusione, che incidono sul taglio longitudinale accidentale del prodotto. • Poter realizzare una superficie liscia, senza piccole corrugazioni o irregolarità. • La ricetta deve prevedere la possibilità di fare film con colori chiari e scuri, semitrasparenti negli spessori minori. • Assenza o la riduzione marcata dell’odore pungente tipico del post consumo deve poter essere perseguita. Sulla scorta di una modulazione corretta dell’input del materiale e l’attenzione alle fasi eli riciclo e granulazione, è possibile migliorare in modo notevole la qualità dei sacchetti in LDPE che si producono, con un maggiore margine di contribuzione sulla produzione e una maggiore soddisfazione del cliente finale, avendo sempre sotto controllo i costi. Categoria: notizie - tecnica - plastica - riciclo - LDPE - post consumo - sacchetti - film - qualità Articoli correlati:CHE QUALITÀ DI FILM È OTTENIBILE CON L'USO DELL' LDPE RICICLATO?LDPE RICICLATO DA POST CONSUMO: 60 TIPOLOGIE DI ODORI OSTACOLANO LA VENDITALDPE DA POST CONSUMO. COME RIDURRE LE IMPERFEZIONI. EBOOKVedi maggiori informazioni sul riciclo dell'LDPE
SCOPRI DI PIU' Come Migliorare lo Stampaggio di Articoli Plastici Non Estetici
Considerazioni sulla produzione e l’utilizzo del granulo in PO (PP/PE)di Marco ArezioI prodotti finiti non estetici, destinati prevalentemente al mercato dell'usa e getta, erano normalmente realizzati con compound di polipropilene, formati da una miscela di PP e PE (polipropilene + polietilene) provenienti dalla granulazione dei rifiuti della raccolta differenziata. Se consideriamo i bancali in plastica o i distanziatori per i ferri di armatura o le casse per ortofrutta, per fare solo alcuni esempi, il mix tra le due famiglie di polimeri ha permesso di produrre compound la cui percentuale di PP nella miscela poteva variare dal 30-40% al 60 -70%, a seconda della ricetta prevista. L'indice di fusione a 230°/2,16 kg. variava da 3 a 6 se il prodotto non aveva cariche minerali aggiunte. Le caratteristiche del granulo prodotto e, conseguentemente del manufatto finale, esprimono una buona prestazione per quanto riguarda la resistenza alla compressione ed una meno eccellente per quanto riguarda la resistenza alla flessione. Per quanto riguarda la capacità di ricevere i colori nella fase di estrusione del granulo o durante le fasi di stampaggio del prodotto finale, si può notare che la gamma dei colori medio-scuri sia quella più appropriata, anche in virtù del fatto che la base del semilavorato da post consumo da trasformare in granulo è solitamente grigio scura. Oggi il PO, che identifica la miscela poliolefinica proveniente dalla raccolta differenziata, ha assunto una composizione diversa rispetto al passato a causa delle maggiori performance degli impianti di raccolta differenziata dei rifiuti urbani, che tendono a massimizzare il prelievo, dal mix PP/PE, della frazione di polipropilene. Questo succede perché la richiesta di polimeri sul mercato tende a privilegiare i composti singoli che siano essi di PP o di HDPE o di LDPE. La tendenza produttiva sopra descritta, comporta di dover lavorare su un mix PP/PE qualitativamente meno performante rispetto al passato, perché sono stati alterati gli equilibri tra le tre famiglie, PP, HD, e LD che costituivano il PO in passato. Inoltre, l'aumento della produzione sia del rifiuto da lavorare che della richiesta di un granulo da compound PP/PE, ha spinto alcuni impianti di trattamento rifiuti plastici ad accelerare la fase di lavaggio per recuperare produttività, diminuendo la qualità del densificato e del macinato necessari per produrre il granulo. Possiamo elencare alcune criticità della produzione dei compound PO: • aumento di LD% a scapito di HD nel mix poliolefinico • peggioramento della qualità del lavaggio in ingresso dovuto all'aumento dei volumi da trattare e alla diversa % di polimeri in ricetta • aumento della presenza di bioplastiche all'interno della frazione selezionata che dà problemi nella qualità del granulo • aumento dell'utilizzo sul mercato di imballaggi realizzati con plastiche miste che coinvolgono una percentuale maggiore di materiali multistrato, come alcune etichette, che difficilmente convivono con il PO tradizionale. Rispetto a questi cambiamenti nella composizione base del PO e della sua lavorazione, dovremo affrontare problematiche da gestire nella fase di produzione del granulo e nella fase di stampaggio, al fine di minimizzare gli impatti negativi della qualità di cui il granulo è composto. Per quanto riguarda la produzione, si dovrebbe intervenire: • sui tempi di lavaggio e di asciugatura del semilavorato • sulla dimensione delle vasche di lavaggio • sulla gestione dell'acqua (pulizia e ricambio) • sulla ricetta del composto PO per granulazione • sulla filtrazione Per quanto riguarda la fase di stampaggio, si dovrebbe intervenire: • sulle temperature della macchina • sulla fase di essiccazione del granulo • sulla verifica del raffreddamento dello stampo L'intervento tecnico su queste criticità porta ai seguenti miglioramenti: • maggiore resistenza alla flessione del prodotto finale • miglioramento delle superfici estetiche con riduzione o scomparsa delle sfiammature sul prodotto finito • miglioramento dell'omogeneità del colore • riduzione del cattivo odore del granulo e del prodotto finito • aumento della durata delle viti e dei cilindri in fase di granulazione e negli stampi ad iniezione • luoghi di lavoro più salubri durante le fasi di fusione della plastica
SCOPRI DI PIU' Usura degli Utensili nella Lavorazione CNC delle Materie Plastiche
Un'analisi dei fattori che influenzano la durata degli utensili nelle lavorazioni di plastica e le tecniche per migliorare l'efficienza produttivadi Marco ArezioLa lavorazione CNC delle materie plastiche è una delle applicazioni più diffuse nella produzione di componenti ad alta precisione. La sua capacità di eseguire operazioni complesse con elevata accuratezza la rende essenziale in numerosi settori industriali. Tuttavia, uno degli aspetti più critici di questo processo è l'usura degli utensili, che può compromettere sia la qualità del prodotto finale che l'efficienza operativa. In questo articolo, esploreremo le cause dell'usura degli utensili nelle lavorazioni CNC delle plastiche, le tecniche per monitorarla e le soluzioni per prolungare la vita utile degli utensili, ottimizzando al contempo il processo produttivo.La Diversità delle Materie Plastiche nella Lavorazione CNC Le materie plastiche, pur essendo ampiamente utilizzate nelle lavorazioni CNC, presentano una grande varietà di caratteristiche che ne influenzano la lavorabilità. Tra i materiali più comuni, troviamo polimeri come il poliammide (Nylon), che offre una buona resistenza termica e meccanica, il polietilene ad alta densità (HDPE), noto per la sua leggerezza e resistenza chimica, e il policarbonato, apprezzato per la sua trasparenza e robustezza. La natura di ciascun tipo di plastica impatta direttamente sull’usura degli utensili durante la lavorazione, determinando diversi livelli di abrasività, adesività e resistenza termica. I Fattori che Determinano l'Usura degli Utensili L'usura degli utensili nelle lavorazioni CNC delle plastiche può derivare da una combinazione di vari fattori, ognuno dei quali influisce sulle performance e sulla durata degli strumenti. L'abrasione è uno dei fenomeni più comuni, soprattutto quando si lavorano plastiche rinforzate con fibre di vetro o altri additivi abrasivi. In questi casi, gli utensili sono costantemente sollecitati, il che accelera il loro deterioramento. Un altro fattore importante è l'adesione della plastica fusa alla superficie dell'utensile. Questo fenomeno, che può verificarsi soprattutto con plastiche a basso punto di fusione, contribuisce all'usura e alla formazione di depositi che compromettono la qualità del taglio. L'usura termica, causata dal calore generato durante il processo di taglio, è un ulteriore elemento che può ridurre la resistenza degli utensili. Inoltre, la pressione meccanica e la velocità di avanzamento del mandrino sono variabili che, se non correttamente regolate, possono causare usura precoce degli utensili. Metodi per Monitorare l'Usura degli Utensili Per prevenire danni e migliorare l'efficienza delle lavorazioni, è fondamentale adottare metodi per monitorare l'usura degli utensili in tempo reale. La microscopia elettronica a scansione (SEM) è una delle tecniche più utilizzate per esaminare in dettaglio la superficie degli utensili, rivelando segni di abrasione, deformazione e accumulo di materiale. La spettroscopia di emissione ottica, invece, consente di identificare i cambiamenti chimici che si verificano sulla superficie degli utensili, indicando il tipo di usura che si sta verificando. Oggi molte macchine CNC sono equipaggiate con sensori avanzati che monitorano parametri come la temperatura, le vibrazioni e la forza di taglio. Questi sensori permettono di raccogliere dati in tempo reale, che possono essere utilizzati per ottimizzare i parametri di lavorazione e prevenire danni agli utensili prima che diventino critici. Tecniche per Ridurre l'Usura degli Utensili Esistono diverse strategie che possono essere adottate per ridurre l'usura degli utensili nella lavorazione CNC delle plastiche. La scelta del materiale giusto per gli utensili è una delle prime azioni da intraprendere. Gli utensili in carburo di tungsteno o quelli rivestiti con materiali come il nitruro di titanio (TiN) offrono una maggiore resistenza all'usura rispetto agli utensili tradizionali, aumentando la durata operativa e riducendo il rischio di rotture premature. Inoltre, l'uso di lubrificanti e refrigeranti è fondamentale per mantenere basse le temperature durante il processo di taglio. Questo non solo previene l'usura termica, ma contribuisce anche a ridurre l'attrito, migliorando l'efficienza del processo e la qualità del prodotto finale. Regolare i parametri di taglio, come la velocità di avanzamento e la profondità di taglio, è un altro metodo efficace per ottimizzare la vita utile degli utensili e garantire un processo produttivo più economico e sostenibile. Manutenzione Preventiva degli Utensili Una corretta manutenzione preventiva è essenziale per garantire che gli utensili CNC mantengano prestazioni ottimali durante l'intero ciclo di vita. Controlli regolari, sostituzioni tempestive degli utensili e una corretta gestione del ciclo produttivo sono pratiche che riducono al minimo l'usura e le interruzioni non pianificate. Le aziende possono implementare strategie di monitoraggio continuo per rilevare segni di usura prima che diventino critici, evitando guasti improvvisi e migliorando l'affidabilità complessiva del sistema di lavorazione. L'Impatto Economico dell'Usura degli Utensili L'usura degli utensili non solo incide sulla qualità del prodotto finale, ma ha anche un impatto significativo sui costi di produzione. Gli utensili usurati possono ridurre la precisione e aumentare i tempi di ciclo, con conseguente incremento dei costi operativi. Inoltre, la necessità di sostituire frequentemente gli utensili comporta un ulteriore costo per l'azienda. Investire in tecnologie che monitorano l'usura e ottimizzano il processo produttivo può ridurre sensibilmente questi costi, migliorando la competitività dell'azienda. Le Nuove Frontiere della Lavorazione CNC delle Plastiche Con il continuo sviluppo delle tecnologie e dei materiali, l'industria della lavorazione CNC delle plastiche sta affrontando sfide sempre più complesse. L'adozione di nuovi materiali per utensili, combinata con tecniche avanzate di monitoraggio e analisi, sta permettendo alle aziende di affrontare l'usura degli utensili in modo più efficiente. Inoltre, l'introduzione di tecniche di lavorazione automatizzate e di intelligenza artificiale potrebbe portare a una gestione ancora più accurata e tempestiva dell'usura degli utensili, con benefici diretti in termini di produttività e sostenibilità. Conclusioni L'usura degli utensili nella lavorazione CNC delle materie plastiche è un aspetto cruciale che richiede un'attenzione costante e una gestione ottimizzata. Investire in strumenti di monitoraggio avanzati, scegliere gli utensili giusti e applicare pratiche di manutenzione preventiva sono tutte azioni che possono contribuire significativamente a migliorare la qualità del prodotto finale e l'efficienza del processo produttivo. Con il continuo miglioramento delle tecnologie, le aziende hanno oggi la possibilità di affrontare l'usura degli utensili in modo sempre più preciso e conveniente.© Riproduzione Vietata
SCOPRI DI PIU' Produzione di fumi Durante la Fusione delle Plastiche Riciclate da Post Consumo
Quali possibili danni per la salute dei lavoratori e quali comportamenti da adottaredi Marco ArezioI fumi, generati durante l'estrusione o l’iniezione delle materie plastiche da post consumo, possono contenere una varietà di sostanze chimiche e particelle solide, alcune delle quali possono essere tossiche o potenzialmente dannose per la salute umana.Tipologia di inquinanti nella fusione delle materie plasticheLa tossicità dei fumi dipende dalla composizione specifica delle materie plastiche da post consumo e dalle condizioni operative del processo di estrusione. Alcuni dei potenziali rischi per la salute associati ai fumi di estrusione includono: Particelle solide: durante l'estrusione, possono essere generati fumi che contengono particelle solide sospese nell'aria. Queste particelle possono includere residui di plastica non completamente fusi o frammenti di plastica, che possono essere inalati e causare irritazione delle vie respiratorie o problemi respiratori. Emissioni gassose: i fumi possono contenere emissioni gassose derivanti dalla decomposizione o combustione incompleta dei materiali plastici. Queste emissioni possono includere sostanze chimiche tossiche o irritanti come monomeri, polimeri degradati, agenti di stabilizzazione termica o additivi chimici presenti nelle materie plastiche da post consumo. Composti organici volatili (COV): alcuni fumi possono contenere composti organici volatili, come solventi o altre sostanze organiche che si vaporizzano a temperature elevate. L'esposizione a COV può causare irritazione delle vie respiratorie, mal di testa, nausea, vertigini o effetti a lungo termine sulla salute. Additivi chimici: le materie plastiche da post consumo possono contenere additivi chimici, come plastificanti, ritardanti di fiamma o additivi antistatici. Durante l'estrusione, questi additivi possono degradarsi o essere rilasciati nei fumi, potenzialmente causando rischi per la salute umana a seconda delle sostanze chimiche coinvolte. Polveri e particelle ultrafini: l'estrusione può generare polveri e particelle ultrafini che possono essere inalate e penetrare profondamente nei polmoni. Queste particelle possono causare irritazione polmonare, infiammazione o effetti a lungo termine sulla salute respiratoria. La valutazione specifica dei rischi per la salute dei fumi di estrusione delle materie plastiche da post consumo richiede una conoscenza dettagliata della composizione chimica dei materiali utilizzati e delle condizioni operative specifiche. Fattori di insorgenza degli inquinanti I principali fattori che influenzano la pericolosità dei fumi durante la fusione delle plastiche riciclate si raggruppano in questi fattori: Composizione dei materiali riciclatiLa composizione delle plastiche riciclate può variare notevolmente a seconda delle fonti di riciclo e dei processi di riciclaggio utilizzati. Alcuni materiali riciclati possono contenere sostanze chimiche nocive o additivi che possono essere rilasciati durante l'estrusione. Temperatura di estrusioneLa fusione delle plastiche richiede temperature elevate, e il riscaldamento dei materiali riciclati può causare la generazione di fumi e vapori. Alcune sostanze chimiche presenti nelle plastiche riciclate possono decomporsi a temperature elevate, producendo composti potenzialmente pericolosi. Durata dell'esposizioneLa durata dell'esposizione ai fumi durante la fusione delle plastiche riciclate può influenzare il potenziale impatto sulla salute dei lavoratori. Effetti sulla salute dei lavoratori Gli effetti sulla salute dei lavoratori possono dipendere dalla concentrazione e dalla durata dell'esposizione ai fumi nocivi.I fumi che scaturiscono dalla fusione delle materie plastiche possono rappresentare diversi rischi per la salute dei lavoratori, tra cui: Irritazione delle vie respiratorie I fumi possono irritare le vie respiratorie, causando tosse, difficoltà respiratorie, congestione e infiammazione delle mucose. Effetti sul sistema nervoso Alcune sostanze chimiche presenti nei fumi possono avere effetti sul sistema nervoso, come mal di testa, vertigini, affaticamento o disturbi neurologici. Effetti sul sistema cardiovascolare L'esposizione a fumi nocivi può influenzare il sistema cardiovascolare, aumentando il rischio di malattie cardiovascolari. Effetti sul fegato e sui reni Alcune sostanze chimiche presenti nei fumi possono essere tossiche per il fegato e i reni, se assorbite nel corpo. Effetti cancerogeni Alcuni composti chimici presenti nei fumi possono essere cancerogeni o aumentare il rischio di sviluppare malattie tumorali. Mitigazione dei rischi sanitari nelle produzioni di materie plastiche per fusione Per mitigare i rischi per la salute dei lavoratori durante l'estrusione delle plastiche riciclate, sono necessarie misure di prevenzione e sicurezza appropriate, tra cui: Ventilazione adeguata: è importante garantire una buona ventilazione nell'area di lavoro per diluire e rimuovere i fumi generati durante l'estrusione. Uso di dispositivi di protezione individuale (DPI): i lavoratori devono utilizzare DPI appropriati, come maschere respiratorie, occhiali di protezione e guanti, per ridurre le possibili esposizioni ai fumi nocivi. Monitoraggio dell'ambiente di lavoro: è consigliabile effettuare il monitoraggio regolare dell'ambiente di lavoro per valutare la presenza di sostanze nocive nei fumi e per garantire che i livelli di esposizione siano al di sotto dei limiti di sicurezza. Formazione e sensibilizzazione dei lavoratori: è importante fornire una formazione adeguata ai lavoratori riguardo ai rischi associati all'estrusione delle plastiche riciclate, inclusi i fumi generati, e alle misure di sicurezza da adottare per proteggere la propria salute. Buone pratiche di gestione e manipolazione: adottare buone pratiche di gestione e manipolazione dei materiali riciclati, tra cui l'uso di sistemi chiusi, la riduzione dell'esposizione alla polvere e l'adozione di procedure di pulizia adeguate. Monitoraggio medico: è consigliabile effettuare un monitoraggio medico regolare dei lavoratori esposti ai fumi per identificare eventuali effetti sulla salute e intervenire tempestivamente. Tecnologie per la riduzione degli inquinanti nei reparti di fusione delle plastiche Per la filtrazione dei fumi provenienti dall'estrusione delle materie plastiche da post consumo, vengono utilizzati sistemi di filtrazione industriale, appositamente progettati per catturare e rimuovere le particelle solide e le sostanze inquinanti presenti nei fumi. Alcune delle tipologie di filtrazione industriali comunemente impiegate includono: Filtrazione a cartucce Questo tipo di filtrazione prevede l'utilizzo di cartucce filtranti che catturano le particelle solide e altre sostanze inquinanti presenti nei fumi. Le cartucce filtranti possono essere realizzate con materiali diversi, come polipropilene, poliestere o fibra di vetro, a seconda delle esigenze specifiche dell'applicazione. Filtrazione a sacchi I sistemi di filtrazione a sacchi utilizzano sacchi filtranti per trattenere le particelle solide presenti nei fumi. I sacchi filtranti sono realizzati in materiali porosi che consentono il passaggio dell'aria mentre intrappolano le particelle. Filtrazione elettrostatica La filtrazione elettrostatica sfrutta la carica elettrostatica per attirare e trattenere le particelle presenti nei fumi. I sistemi di filtrazione elettrostatica utilizzano elettrodi carichi e filtri carichi elettrostaticamente per catturare le particelle. Filtrazione a secco La filtrazione a secco prevede l'utilizzo di dispositivi, come precipitatori elettrostatici a secco o filtri a gravità, per separare e trattenere le particelle solide presenti nei fumi. Questi dispositivi possono essere efficaci nella rimozione di particelle di grandi dimensioni. Filtrazione a umido La filtrazione a umido coinvolge l'utilizzo di sistemi di scrubbing o lavaggio che rimuovono le particelle solide e i gas inquinanti dai fumi attraverso l'utilizzo di acqua o altri liquidi. È importante valutare attentamente le esigenze specifiche del processo di estrusione delle materie plastiche da post consumo per determinare la tipologia di filtrazione industriale più adatta. Le scelte dipenderanno dalle caratteristiche dei fumi generati, dalla dimensione delle particelle da rimuovere e dagli obiettivi di purificazione dell'aria.
SCOPRI DI PIU' Lubrificazione Industriale: Fondamenti, Applicazioni e Confronto tra Prodotti
Come la scelta del giusto lubrificante può ottimizzare l'efficienza delle macchine, prolungarne la vita utile e ridurre i costi operatividi Marco ArezioLa lubrificazione industriale rappresenta un aspetto cruciale per il buon funzionamento e la longevità delle macchine e degli impianti industriali. L'uso corretto dei lubrificanti non solo riduce l'attrito e l'usura, ma contribuisce anche al miglioramento dell'efficienza energetica e alla prevenzione dei guasti. Questo articolo illustrerà le caratteristiche dei lubrificanti industriali, i loro usi nelle diverse macchine, l'efficacia dei prodotti disponibili sul mercato e offrirà un confronto tra diverse tipologie di lubrificanti. Caratteristiche dei Lubrificanti Industriali I lubrificanti industriali sono formulati per rispondere a specifiche esigenze operative, includendo una serie di caratteristiche chiave: Viscosità: La viscosità è una misura della resistenza del fluido allo scorrimento. È fondamentale scegliere un lubrificante con la giusta viscosità per garantire una pellicola protettiva adeguata tra le superfici in movimento. Stabilità Termica: I lubrificanti devono mantenere le loro proprietà anche a temperature elevate per evitare la degradazione e garantire una lubrificazione costante. Resistenza all'Ossidazione: La capacità di resistere all'ossidazione è cruciale per prevenire la formazione di depositi e acidi che possono danneggiare le superfici metalliche. Protezione dalla Corrosione: I lubrificanti devono proteggere le superfici metalliche dalla corrosione causata da umidità e altri agenti corrosivi. Proprietà Antiusura: La presenza di additivi antiusura riduce il contatto diretto tra le superfici metalliche, prolungando la vita delle componenti meccaniche. Compatibilità con i Materiali: È essenziale che il lubrificante sia compatibile con i materiali di guarnizioni e tenute per evitare perdite e malfunzionamenti. Usi dei Lubrificanti nelle Diverse Macchine Macchine Utensili Le macchine utensili come torni, fresatrici e trapani richiedono lubrificanti specifici per garantire precisione e durata. I lubrificanti per macchine utensili devono possedere elevate proprietà antiusura e antiattrito, oltre a una buona stabilità termica e resistenza all'ossidazione. Sistemi Idraulici I lubrificanti utilizzati nei sistemi idraulici devono garantire un'efficienza operativa ottimale e prevenire la formazione di depositi. È fondamentale che abbiano un'elevata resistenza all'ossidazione e proprietà anti-schiuma per assicurare una trasmissione della potenza fluida senza interruzioni. Compressori I compressori necessitano di lubrificanti che possano operare efficacemente in condizioni di alta pressione e temperatura. Devono avere eccellenti proprietà antiusura e capacità di dissipazione del calore, oltre a mantenere la pulizia interna per prevenire la formazione di depositi. Cuscinetti La lubrificazione dei cuscinetti è essenziale per ridurre l'attrito e l'usura. I lubrificanti per cuscinetti devono offrire una pellicola protettiva stabile, resistenza all'acqua e alle sostanze chimiche, oltre a proprietà antiusura e antiattrito. Sistemi di Trasmissione I lubrificanti per sistemi di trasmissione, come ingranaggi e trasmissioni a catena, devono avere elevate proprietà di carico e resistenza alla pressione estrema. Devono anche fornire protezione dalla corrosione e resistenza all'ossidazione. Efficacia dei Prodotti L'efficacia dei lubrificanti industriali dipende da diversi fattori, tra cui la qualità degli additivi utilizzati, la compatibilità con le condizioni operative specifiche e la manutenzione regolare del sistema di lubrificazione. I prodotti di alta qualità offrono una protezione superiore contro l'usura e la corrosione, migliorano l'efficienza energetica e riducono i tempi di inattività dovuti a guasti meccanici. Confronto tra Diverse Tipologie di Lubrificanti Oli Minerali Gli oli minerali sono tra i lubrificanti più comunemente utilizzati grazie alla loro disponibilità e costo relativamente basso. Tuttavia, possono avere limitazioni in termini di stabilità termica e resistenza all'ossidazione rispetto ad altri tipi di lubrificanti. Oli Sintetici Gli oli sintetici offrono una serie di vantaggi rispetto agli oli minerali, tra cui una migliore stabilità termica, resistenza all'ossidazione e capacità di operare in un ampio intervallo di temperature. Sono ideali per applicazioni in cui le condizioni operative sono particolarmente gravose. Lubrificanti Biodegradabili I lubrificanti biodegradabili sono formulati per ridurre l'impatto ambientale. Sono particolarmente indicati per applicazioni in cui c'è il rischio di fuoriuscite nell'ambiente. Sebbene possano avere un costo superiore rispetto ai lubrificanti convenzionali, offrono vantaggi significativi in termini di sostenibilità ambientale. Grassi Lubrificanti I grassi lubrificanti sono utilizzati in applicazioni in cui è necessario un lubrificante che rimanga in posizione e fornisca una protezione a lungo termine. Sono particolarmente utili per cuscinetti e altre componenti che operano in condizioni di carico elevato e basse velocità. Conclusione La scelta del lubrificante giusto è fondamentale per garantire l'efficienza e la longevità delle macchine industriali. Ogni tipo di lubrificante ha le proprie caratteristiche e vantaggi, e la selezione dovrebbe essere basata sulle specifiche esigenze operative. La corretta manutenzione dei sistemi di lubrificazione, unita all'uso di prodotti di alta qualità, può portare a significativi risparmi in termini di costi di manutenzione e tempi di inattività, migliorando al contempo la sostenibilità operativa.
SCOPRI DI PIU' L’Effetto Tunnel Quantistico Macroscopico e la Quantizzazione dell’Energia nei Circuiti Elettrici
Quando la meccanica quantistica plasma l’elettronica: la fisica del tunnel e i quanti di energia nei circuiti superconduttori Nel mondo microscopico dominato dalle leggi della meccanica quantistica, il concetto di “barriera insormontabile” perde significato. Una particella, infatti, può “attraversare” un ostacolo energetico anche se, secondo la fisica classica, non possiede abbastanza energia per superarlo. Questo fenomeno, noto come effetto tunnel quantistico, è uno dei capisaldi della teoria quantistica, ma trova oggi applicazioni anche nel dominio macroscopico, in sistemi composti da miliardi di particelle. È qui che nasce l’idea di effetto tunnel quantistico macroscopico (MQT, Macroscopic Quantum Tunneling), una manifestazione straordinaria del comportamento quantistico collettivo della materia, osservabile nei circuiti superconduttori e nei dispositivi quantistici di nuova generazione. Dal mondo delle particelle ai circuiti elettrici L’effetto tunnel, a livello atomico, descrive la probabilità che una particella quantistica — per esempio un elettrone — passi attraverso una barriera di potenziale anche se la sua energia è inferiore a quella necessaria per scavalcarla. In ambito macroscopico, tuttavia, non parliamo più di singoli elettroni, ma di variabili collettive di sistemi fisici, come la fase della funzione d’onda di un condensato superconduttore. In un circuito elettrico a bassa temperatura, questa fase può comportarsi in modo analogo a una particella che si muove in un potenziale quantistico, permettendo fenomeni di tunnel su scala macroscopica. Un esempio paradigmatico è il giunto Josephson, un sottile strato isolante inserito tra due superconduttori. In tale sistema, le coppie di Cooper — coppie di elettroni legate da interazioni quantistiche — possono attraversare la barriera isolante anche in assenza di una differenza di potenziale, manifestando una corrente persistente detta corrente di Josephson. Quando il circuito è immerso in un ambiente a bassissima temperatura, la fase quantistica associata a questa corrente può “tunnellare” da uno stato di energia metastabile a un altro, generando un fenomeno macroscopico analogo a quello del singolo elettrone in una barriera potenziale. Il paesaggio energetico dei circuiti superconduttori Per comprendere in modo intuitivo l’effetto tunnel quantistico macroscopico nei circuiti elettrici, si può immaginare la fase quantistica come una pallina che si muove all’interno di una serie di pozzetti potenziali. Ogni pozzetto corrisponde a uno stato energetico metastabile del circuito. In condizioni classiche, la pallina resterebbe confinata nel suo pozzetto finché non riceve energia sufficiente per superare la barriera e passare a un minimo adiacente. Tuttavia, nella descrizione quantistica, anche senza un input energetico esterno, esiste una probabilità non nulla che la pallina “attraversi” la barriera grazie all’effetto tunnel. Questo salto spontaneo tra stati macroscopici rappresenta l’essenza dell’MQT. La scoperta di tale fenomeno nei giunti Josephson negli anni ’80 ha avuto conseguenze rivoluzionarie. Ha dimostrato che, nonostante l’enorme numero di particelle coinvolte, l’intero sistema può comportarsi come un’unica entità quantistica coerente, confermando la possibilità di estendere i principi della meccanica quantistica a oggetti osservabili su scala macroscopica. Quantizzazione dell’energia e stati discreti nei circuiti Un aspetto strettamente connesso all’effetto tunnel macroscopico è la quantizzazione dell’energia nei circuiti elettrici. Nei sistemi classici, la carica e la corrente variano in modo continuo; nei circuiti quantistici, invece, tali grandezze diventano variabili quantizzate. È il caso dei circuiti a induttanza e capacità (LC) operanti nel regime quantistico: il loro comportamento può essere descritto come quello di un oscillatore armonico quantico, in cui l’energia non è continua, ma suddivisa in livelli discreti, multipli di un quanto elementare ℏω (dove ℏ è la costante di Planck ridotta e ω la frequenza di risonanza del circuito). La quantizzazione dell’energia in questi sistemi è alla base del funzionamento dei qubit superconduttori, i mattoni fondamentali dei computer quantistici. In questi dispositivi, i livelli energetici di un circuito superconduttore possono rappresentare gli stati logici “0” e “1” di un bit quantistico. Il controllo fine delle transizioni tra tali stati, ottenuto mediante microonde, consente la manipolazione coerente dell’informazione quantistica. Il ruolo della decoerenza e dell’ambiente L’effetto tunnel quantistico macroscopico e la quantizzazione dell’energia sono fenomeni estremamente sensibili all’ambiente circostante. Le fluttuazioni termiche e il rumore elettromagnetico possono distruggere la coerenza quantistica del sistema, riportandolo a un comportamento classico. Per questo motivo, gli esperimenti su giunti Josephson e circuiti quantici vengono condotti a temperature prossime allo zero assoluto, dove le perturbazioni termiche sono ridotte al minimo e il comportamento quantico può emergere chiaramente. La descrizione teorica di questi fenomeni si basa sul formalismo della meccanica quantistica dissipativa, in cui si analizza come un sistema quantico interagisce con il suo ambiente. Nei circuiti reali, la transizione tra stati energetici non avviene mai in modo perfettamente isolato: piccole perdite o rumori possono modificare la probabilità di tunnel e la durata della coerenza quantistica. Questo ha portato allo sviluppo di tecniche di quantum engineering finalizzate alla riduzione della decoerenza, come l’utilizzo di materiali a bassa perdita dielettrica e di schermature magnetiche avanzate. Applicazioni: dal metrologico al quantistico Le implicazioni pratiche dell’effetto tunnel quantistico macroscopico e della quantizzazione dell’energia nei circuiti elettrici si estendono ben oltre la pura ricerca di base. I giunti Josephson, per esempio, sono alla base della realizzazione del volt quantistico, un riferimento metrologico estremamente preciso utilizzato per la calibrazione delle tensioni elettriche. Nei computer quantistici, invece, il controllo coerente degli stati energetici discreti di circuiti superconduttori consente di eseguire operazioni logiche quantistiche con una velocità e una precisione impensabili nei sistemi classici. Inoltre, il principio del tunnel macroscopico è utilizzato per creare quantum escape devices, in cui la probabilità di fuga da uno stato metastabile fornisce informazioni sensibili al campo magnetico o alla temperatura.Applicazioni Attuali e Futuri Usi dell’Effetto Tunnel Quantistico nella Vita delle Persone Quando si parla di effetto tunnel quantistico macroscopico, il rischio è di immaginarlo come un fenomeno astratto, confinato nei laboratori di fisica teorica. In realtà, molte delle tecnologie che oggi utilizziamo quotidianamente — o che lo diventeranno presto — devono parte delle loro basi scientifiche proprio a questi effetti quantistici collettivi. L’idea che un flusso di elettroni o di coppie di Cooper possa “attraversare” una barriera energetica non è solo una curiosità accademica, ma un principio attivo, capace di rivoluzionare settori come l’informatica, la medicina, l’energia e persino la metrologia. 1. L’informatica quantistica: elaborare con i quanti L’applicazione più immediata e promettente dell’effetto tunnel macroscopico è quella dei computer quantistici. I qubit superconduttori, che ne costituiscono i mattoni fondamentali, sfruttano proprio la capacità di un sistema di trovarsi contemporaneamente in più stati energetici — grazie alla quantizzazione e al tunnel quantistico tra stati metastabili. A differenza dei computer classici, che ragionano con sequenze di “0” e “1”, i computer quantistici possono gestire simultaneamente moltissime combinazioni di stati. Ciò significa poter risolvere in pochi secondi problemi che oggi richiederebbero anni di calcolo. Dalle simulazioni molecolari per nuovi farmaci fino all’ottimizzazione energetica delle reti urbane, il calcolo quantistico promette di cambiare radicalmente la nostra capacità di comprendere e progettare il mondo. I circuiti superconduttori basati su giunti Josephson — dove l’effetto tunnel macroscopico è osservabile — sono oggi al cuore dei processori quantistici di aziende e laboratori di ricerca di tutto il mondo. Ciò che accade in pochi millikelvin di temperatura in una camera criogenica potrebbe un giorno tradursi in una rivoluzione informatica a beneficio di tutti. 2. Metrologia e precisione estrema Un altro campo in cui l’effetto tunnel macroscopico trova applicazione concreta è la metrologia, la scienza della misura. I giunti Josephson vengono utilizzati per creare standard di tensione quantistici, cioè riferimenti universali e stabili per la misura del volt. Questo è possibile perché la corrente che fluisce attraverso un giunto Josephson in presenza di un campo elettromagnetico si comporta in modo quantizzato, legando direttamente le grandezze elettriche a costanti fondamentali della natura. In pratica, ciò significa che ogni laboratorio di misura nel mondo può tarare i propri strumenti sulla base di fenomeni fisici immutabili, garantendo una precisione assoluta. È una forma di democrazia scientifica: un volt misurato in Italia è lo stesso volt misurato in Giappone, perché entrambi si basano sullo stesso fenomeno quantistico. Nel futuro, la stessa logica potrà essere estesa ad altri standard fisici, come il metro o il secondo, già oggi definiti in termini di costanti quantistiche, a conferma del ruolo crescente della meccanica quantistica nella vita quotidiana, anche se invisibile ai nostri occhi. 3. Sensori quantistici e diagnostica avanzata Un altro ambito in piena espansione è quello dei sensori quantistici, strumenti in grado di rilevare variazioni minime di grandezze fisiche — come il campo magnetico, la temperatura o la pressione — grazie alla straordinaria sensibilità dei fenomeni di tunnel. Un sensore basato su giunti Josephson, chiamato SQUID (Superconducting Quantum Interference Device), è oggi uno dei dispositivi più sensibili al mondo per misurare campi magnetici debolissimi. Gli SQUID vengono utilizzati in medicina, nella magnetoencefalografia, una tecnica che permette di registrare i campi magnetici generati dal cervello umano. In pratica, possono “ascoltare” i pensieri, o meglio, rilevare l’attività elettrica neuronale senza alcun contatto fisico, fornendo mappe cerebrali precise e non invasive. Nel futuro, la stessa tecnologia potrebbe evolversi verso sistemi di diagnostica portatili, in grado di monitorare lo stato di organi o tessuti attraverso variazioni magnetiche o elettriche impercettibili, aprendo la strada a una medicina di precisione quantistica. 4. Energia e dispositivi superconduttori La quantizzazione dell’energia e i fenomeni di tunnel trovano applicazione anche nel settore energetico, in particolare nei dispositivi superconduttori a perdite quasi nulle. I cavi superconduttori, basati su materiali che trasmettono corrente senza resistenza, promettono di ridurre drasticamente le dispersioni energetiche nella rete elettrica. In un futuro non troppo lontano, potremmo vedere linee di trasmissione quantistiche capaci di mantenere la coerenza elettrica su grandi distanze, o sistemi di accumulo energetico che utilizzano stati quantizzati per immagazzinare e rilasciare energia con precisione controllata. Inoltre, i fenomeni di tunnel controllato sono alla base di alcuni tipi di diodi tunnel e di transistor a effetto tunnel, utilizzati già oggi in elettronica ad alte prestazioni. Questi componenti potrebbero essere alla base dei futuri circuiti logici ultraveloci, in grado di operare a frequenze impensabili per i transistor tradizionali. 5. Comunicazione sicura e crittografia quantistica La coerenza quantistica e i fenomeni di superposizione derivanti dal tunnel macroscopico rappresentano anche la base di una nuova generazione di comunicazioni ultra-sicure. Nella crittografia quantistica, l’informazione viene trasmessa attraverso stati quantici di particelle, come fotoni o elettroni, che non possono essere copiati o intercettati senza lasciare traccia. In un futuro non lontano, questa tecnologia potrebbe estendersi anche ai dispositivi personali, proteggendo dati medici, finanziari o sensibili grazie a principi fisici inviolabili. I circuiti quantici superconduttori, che oggi elaborano qubit nei laboratori, diventeranno i nodi fondamentali di una rete di comunicazione sicura su scala globale. 6. Un futuro invisibile ma presente La grandezza dei fenomeni quantistici macroscopici è che, pur restando invisibili ai nostri sensi, stanno lentamente diventando parte del nostro quotidiano. Nelle apparecchiature medicali, nei satelliti di comunicazione, nei laboratori di misura o nei futuri computer quantistici che supporteranno intelligenze artificiali più efficienti, l’effetto tunnel non è più solo un concetto teorico, ma una forza concreta che plasma la tecnologia del XXI secolo. Potremmo non accorgercene, ma in un mondo dove ogni bit di informazione, ogni misura, ogni calcolo tende a diventare più preciso, veloce e coerente, la fisica quantistica — e in particolare il tunnel macroscopico — agisce silenziosamente come un motore invisibile del progresso. Un giorno, forse, le persone non parleranno più di “computer quantistici” come oggetti straordinari, ma semplicemente di “computer”. Allo stesso modo in cui oggi non pensiamo alla fisica quantistica quando accendiamo un LED o navighiamo su Internet, anche i fenomeni di tunnel e quantizzazione diventeranno un fondamento invisibile della tecnologia quotidiana, una normalità costruita su leggi che sfidano il nostro senso comune, ma che rendono possibile il futuro.Conclusione: la continuità tra micro e macroL’effetto tunnel quantistico macroscopico e la quantizzazione dell’energia nei circuiti elettrici rappresentano una delle prove più eleganti della continuità tra il mondo microscopico e quello macroscopico. Ci mostrano che i principi della meccanica quantistica non sono confinati agli atomi o agli elettroni, ma possono estendersi a sistemi collettivi di grande scala, purché le condizioni fisiche permettano di mantenere la coerenza quantistica.Oggi, i circuiti superconduttori e i qubit quantistici sono il campo in cui questa frontiera viene esplorata e spinta ogni giorno un po’ più avanti. Ciò che un tempo era solo un concetto teorico — il tunnel quantistico applicato a un intero sistema macroscopico — è diventato un pilastro della nuova ingegneria quantistica, in grado di trasformare la nostra visione dell’elettronica, dell’informatica e persino del concetto di realtà fisica.© Riproduzione Vietata
SCOPRI DI PIU'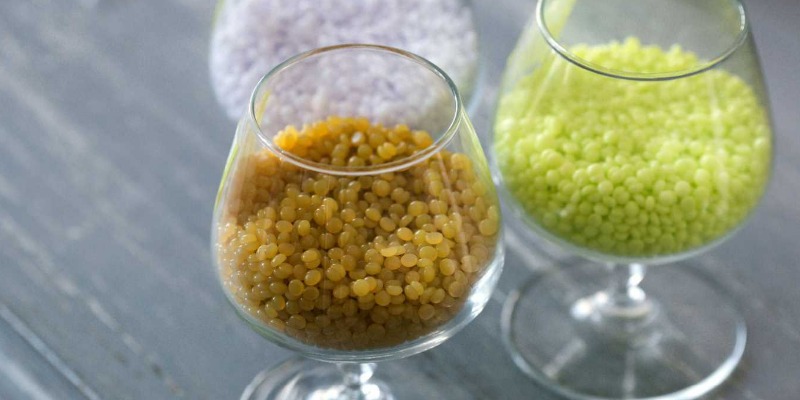 Quando e Come Usare la Cera di Polietilene nei Polimeri Riciclati
Un additivo di grande efficacia per migliorare alcune prestazioni dei prodotti plasticidi Marco ArezioNella realizzazione di ricette polimeriche con alte prestazioni fisico-meccaniche ed estetiche, la cera di polietilene si è ricavata uno spazio di tutto rispetto. Se diventa più istintivo e facile da abbinare ad un polimero vergine, l’impiego della cera di polietilene nei polimeri riciclati ha bisogno di alcune nozioni suppletive.Cosa è la cera di polietilene La cera di polietilene è un tipo di elemento prodotto dalla polimerizzazione dell'etilene, un idrocarburo, infatti essa è spesso utilizzata in una serie di applicazioni industriali in virtù della sua resistenza, flessibilità e impermeabilità all'acqua. E’ comunemente usata in prodotti come vernici, rivestimenti, cosmetici, polimeri e prodotti per la cura dell'auto. Nei cosmetici, per esempio, può essere utilizzata come agente condizionante della pelle o per dare struttura e consistenza al prodotto. Va ricordato che, essendo un prodotto sintetico, non è biodegradabile e può avere un impatto ambientale se non gestita in maniera responsabile. Come viene usata la cera di polietilene nei polimeri riciclati La cera di polietilene viene utilizzata nei polimeri riciclati principalmente come agente di processo. Questo significa che viene aggiunta durante la fase di produzione per migliorare le proprietà del materiale finale. Uno dei principali problemi con il riciclo dei polimeri è che il processo può degradare le proprietà del materiale, rendendolo meno utile per le applicazioni future. Tuttavia, l'aggiunta di cera di polietilene può aiutare a contrastare questo problema. La cera di polietilene può migliorare quindi la lavorabilità dei polimeri riciclati, rendendoli più facili da modellare. Può anche migliorare le proprietà superficiali del prodotto in plastica riciclato, come la lucentezza e la resistenza all'abrasione. Inoltre, può agire come un lubrificante, riducendo l'attrito tra le particelle del polimero durante la lavorazione. Questo può aiutare a prevenire problemi come l'adesione eccessiva o l'agglomerazione delle masse polimeriche. In definitiva, l'uso della cera di polietilene nei polimeri riciclati può contribuire a produrre un materiale di migliore qualità che può essere utilizzato in una gamma più ampia di applicazioni. Con quali polimeri si può usare la cera di polietilene e quali vantaggi si ricavano La cera di polietilene è versatile e può essere utilizzata con una varietà di polimeri, sia sintetici che naturali. Polietilene (PE) La cera di polietilene può essere utilizzata con il polietilene stesso per migliorare la lavorabilità, la lucentezza e la resistenza all'abrasione dei prodotti. Polipropilene (PP) Quando utilizzata con il polipropilene, la cera può migliorare le proprietà di flusso del materiale, facilitandone la lavorazione. Policloruro di vinile (PVC) E’ spesso utilizzata come lubrificante interno ed esterno nella lavorazione del PVC. Come lubrificante interno, migliora il processo di fusione e miscelazione del PVC, mentre come lubrificante esterno, aiuta a prevenire l'adesione del PVC caldo agli attrezzi e alle apparecchiature di lavorazione. Polistirene (PS) e altri polimeri stirenici In questi materiali, la cera di polietilene può aiutare a migliorare le proprietà di flusso e la resistenza al calore. Poliacrilonitrile butadiene stirene (ABS) Può migliorare le proprietà di flusso del ABS durante la lavorazione, rendendo il materiale più facile da modellare e lavorare. Nell'industria dei colori e delle vernici, la cera di polietilene viene spesso utilizzata per migliorare la resistenza all'abrasione, la resistenza all'acqua, la durezza e la brillantezza dei rivestimenti. Inoltre, può essere utilizzata per modulare la viscosità di vernici e inchiostri. Come la cera di polietilene può migliorare la lucentezza della plastica Quando la plastica si raffredda e si solidifica, la cera di polietilene aiuta a produrre una superficie più liscia e lucida. Questo accade perché riempie le microscopiche irregolarità della superficie del polimero, creando una superficie più riflettente e quindi più lucente. Inoltre, la cera di polietilene può anche agire come un agente rilasciante durante l'estrusione, prevenendo l'adesione del polimero fuso all'attrezzatura di lavorazione. Questo può aiutare a produrre prodotti finiti con una superficie più liscia e uniforme, che contribuisce ad aumentare la lucentezza. Come la cera di polietilene può migliorare la resistenza all'abrasione? La resistenza all'abrasione di un materiale si riferisce alla sua capacità di resistere all'usura quando viene sfregato o graffiato. Nei polimeri, l'aggiunta di cera di polietilene può migliorare la resistenza all'abrasione in vari modi: Riduzione del coefficiente di attrito La cera di polietilene agisce come un lubrificante, riduce il coefficiente di attrito sulla superficie del polimero. Questo significa che quando un oggetto viene sfregato contro la superficie, scivola più facilmente e causa meno danni. Riempimento delle microcavità In questo caso può riempire le microscopiche irregolarità sulla superficie del polimero, creando una superficie più liscia e uniforme che è meno suscettibile all'abrasione. Aumento della durezza della superficie Quando la cera si solidifica nella matrice del polimero contribuisce ad aumentare la durezza della superficie, rendendola più resistente all'usura. Miglioramento della compatibilità dei materiali di riempimento In alcuni polimeri, il prodotto può migliorare la compatibilità tra il polimero e i materiali di riempimento utilizzati, che possono favorire la resistenza all'abrasione. Tuttavia, è importante notare che l'effetto della cera di polietilene sulla resistenza all'abrasione può variare a seconda del tipo di polimero e delle specifiche del processo di produzione. Inoltre, l'aggiunta di troppa cera di polietilene può avere l'effetto opposto e ridurre la resistenza all'abrasione, quindi è importante trovare il giusto equilibrio. Perchè unendo la cera di polietilene ai polimeri ne aumentiamo la lavorabilità? L'aggiunta di cera di polietilene ai polimeri può migliorare la loro lavorabilità attraverso vari meccanismi: La cera di polietilene funge da lubrificante durante il processo di lavorazione dei polimeri, riducendo l'attrito tra le particelle stesse. Questo può facilitare la lavorazione, riducendo l'energia necessaria per modellare o deformare il materiale. La cera di polietilene può anche migliorare le proprietà di flusso del polimero durante la fusione. Questo significa che il materiale fuso fluisce più facilmente, il che può favorire la lavorazione e ridurre il rischio di difetti nel prodotto finale. Può inoltre aiutare a ridurre l'adesione del polimero fuso all'attrezzatura di lavorazione. Questo aiuta a prevenire problemi come l'agglomerazione e facilitare la rimozione del prodotto finale dall'attrezzatura. In alcuni polimeri, la cera di polietilene può migliorare anche la compatibilità tra il polimero e i materiali di riempimento utilizzati. Questo può facilitare la lavorazione e aiutare a ottenere un prodotto finale di migliore qualità. Come dosare la cera di polietilene con i polimeri durante l'estrusione? Il dosaggio della cera di polietilene in un polimero durante il processo di estrusione può variare a seconda di vari fattori, tra cui il tipo di polimero, le specifiche del processo di estrusione, e le proprietà desiderate del prodotto finale. Tuttavia, ci sono alcuni principi generali che possono essere utilizzati come punto di partenza. In generale, la cera di polietilene è solitamente utilizzata in concentrazioni che variano dall'1% al 5% in peso rispetto al polimero. Questo significa che per ogni 100 grammi di polimero, si potrebbe utilizzare da 1 a 5 grammi di cera di polietilene. Durante il processo di estrusione, la cera di polietilene viene generalmente aggiunta al polimero mentre è in fase di fusione. Dopo l'aggiunta di questo additivo, il mix di polimero e cera viene raffreddato e solidificato per formare il prodotto finale. Durante questo processo, la cera di polietilene può aiutare a migliorare, come abbiamo detto, le proprietà del prodotto, come la lucentezza, la resistenza all'abrasione, e la lavorabilità. Come si presenta la cera di polietilene per essere additivata ai polimeri? La cera di polietilene, quando pronta per essere additivata ai polimeri, di solito si presenta in forma solida a temperatura ambiente. Può essere disponibile in diverse forme fisiche, tra cui granuli, fiocchi, polvere, o perle. La forma esatta può variare a seconda delle esigenze di produzione e delle preferenze del produttore. Le cere in forma di granuli o perle sono spesso preferite per la loro facilità di manipolazione e dosaggio. Possono essere facilmente misurate e aggiunte al polimero durante il processo di produzione.
SCOPRI DI PIU'
