
 Coltelli per Macinatori in Acciaio e Carburo di Tungsteno per Materiali da Riciclo
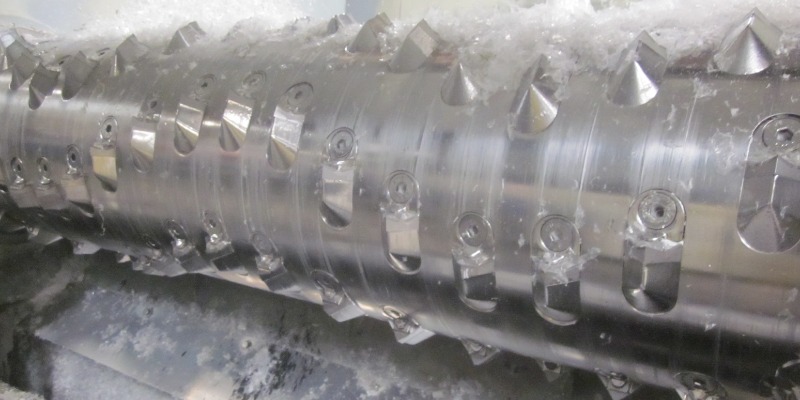
di Marco ArezioGli strumenti di taglio in acciaio a disposizione degli impianti di macinazione per i materiali da riciclo, sono soggetti ad una notevole usura in virtù del loro impiego e, tanto maggiore sarà l’abrasività dei materiali da ridurre di dimensioni, tanto maggiore sarà la loro usura e tanto minore sarà il tempo necessario al loro consumo. Tutto questo si traduce in costi. Infatti, un’usura veloce dei coltelli di taglio comporta frequenti fermi della macchina per la loro sostituzione, con una perdita della produzione giornaliera, che non si compensa con l’utilizzo di coltelli più economici e meno performanti. Inoltre, quando inizia l’usura dell’acciaio, aumentano, generalmente, le vibrazioni della macchina, la polvere per un’imperfezione di taglio e un consumo maggiore di energia elettrica in quanto la macchina impiega più tempo per svolgere il lavoro. C’è poi da considerare che i materiali da frantumare hanno durezze diverse e che per questo la scelta della composizione dei coltelli deve tener conto di questo importante fattore. A volte non è sufficiente scegliere tipologie di acciaio con durezza differente, ma occorre impiegare coltelli che abbiano degli inserti con materiali estremamente tenaci come il carburo di tungsteno. Ma cos’è il carburo di tungsteno e perché è così efficace nei coltelli dei macinatori? Il carburo di tungsteno si prepara principalmente tramite carburizzazione, facendo reagire tungsteno metallico con nerofumo o grafite a 1400–2000 °C, in atmosfera di idrogeno o sotto vuoto. Si presenta come una polvere di colore grigio con lucentezza metallica, praticamente insolubile in acqua e in acidi diluiti, ma solubile in miscele di acido nitrico e acido fluoridrico. In soluzione acquosa viene ossidato facilmente dal perossido di idrogeno Il carburo di tungsteno ha un punto di fusione di 2 785 °C quindi è un materiale estremamente duro, situandosi a circa 9 nella Scala di Mohs e a circa 2600 nella Scala Vickers. Ha un modulo di Young di circa 700 GPa, un modulo di compressibilità di 630–655 GPa[3] e un modulo di taglio di 274 GPa. Per usi pratici lo si unisce a metalli di transizione, principalmente cobalto o nichel lavorandolo a partire da polveri, con tecniche di sinterizzazione a temperature intorno ai 1200–1500 ºC. Il composto che ne deriva è un materiale ceramico-metallico denominato carburo cementato, metallo duro o widia. Per ottenere del metallo duro possono essere aggiunti anche altri elementi come cromo o tantalio, allo scopo di evitare la crescita dei grani di carburo, fungendo da inibitori.Le polveri di carburo di tungsteno e del metallo subiscono tre passaggi: • Macinazione, per mescolare tra di loro polveri di diversa qualità e creare una miscela omogenea di polveri. • Riscaldamento a 100 °C con aggiunta di legante (cobalto) per formare una massa solida grazie all'unione dei granelli. • Sinterizzazione tra 1200 e 1600 °C, per consentire al cobalto di fondere, saldare i grani ed eliminare le porosità. Nel caso degli utensili da taglio destinati agli impianti di macinazione dei rifiuti riciclabili, questi hanno una grande tenacità e durevolezza che permettono un risparmio generale dei costi di macinazione, anche se i coltelli costino di più rispetto ai comuni coltelli in acciaio, ma permettono anche di ottenere un prodotto tagliato in modo uniforme senza sbavature o polveri eccessive. I coltelli in metallo e carburo di tungsteno sono indicati per i seguenti materiali tenaci:• PET • Plastiche caricate con fibra • Plastiche caricate con cariche minerali • Raffia • Polietilene da serra o proveniente dalla campagna • Rifiuti elettronici • Pneumatici • LegnoCategoria: notizie - tecnica - acciaio - riciclo - coltelli - macinazione
SCOPRI DI PIU'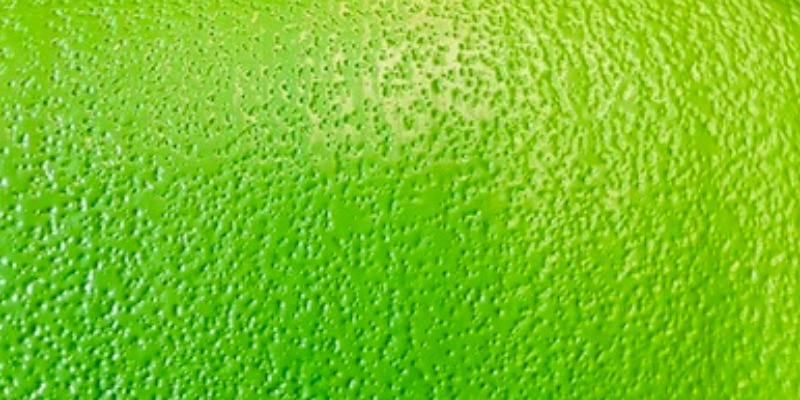 Flaconi in HDPE Riciclato: Come Gestire i Difetti di Superficie
Come risolvere i problemi estetici nella produzione di flaconi in HDPE riciclatodi Marco ArezioLa produzione di flaconi per la detergenza, per i liquidi industriali ed agricoli, fino a poco tempo fa venivano prodotti con materiali vergini nonostante alcune forme e colori consentivano l’uso di un granulo in HDPE riciclato. L’impatto mediatico dell’inquinamento da plastica dispersa dall’uomo nell’ambiente, ha fatto muovere le coscienze dei consumatori mettendo sotto pressione gli stati, che si occupano della legislazione ambientale, ma anche i produttori delle sostanze contenute nei flaconi che non possono, per questioni commerciali, perdere il consenso dei propri clienti finali. La richiesta di HDPE rigenerato per soffiaggio ha avuto una forte impennata negli ultimi, trovando sicuramente, una parte dei produttori, non totalmente preparati a gestire il granulo riciclato nelle proprie macchine. Non è stata solo una questione di tipologia di granulo che può differire leggermente, dal punto di vista tecnico, dalle materie prime vergini nel comportamento in macchina, ma si sono dovute affrontare problematiche legate alla tonalità dei colori, allo stress cracking, alla tenuta delle saldature, ai micro fori e ad altre questioni minori. In articoli precedenti abbiamo affrontato la genesi dell’HDPE riciclato nel soffiaggio dei flaconi e la corretta scelta delle materie prime riciclate, mentre oggi vediamo alcuni aspetti estetici che potrebbero presentarsi usando il granulo riciclato in HDPE al 100%. Ci sono quattro aspetti, dal punto di vista estetico, che possono incidere negativamente sul buon risultato di produzione: 1) Una marcata porosità detta “buccia d’arancia” che si forma prevalentemente all’interno del flacone ma, non raramente, è visibile anche all’esterno. Si presenta come una superficie irregolare, con presenza di micro cavità continue che danno un aspetto rugoso alla superficie. Normalmente le problematiche sono da ricercare nel granulo, dove una possibile presenza eccessiva di umidità superficiale non permette una perfetta stesura della parete in HDPE in uscita dallo stampo. In questo caso il problema si può risolvere asciugando il materiale in un silos in modo che raggiunga un grado di umidità tale per cui non influirà negativamente sulle superfici. In linea generale è sempre un’operazione raccomandata quando si vuole produrre utilizzando al 100% un materiale rigenerato. 2) Le striature sul flacone sono un altro problema estetico che capita per ragioni differenti, specialmente se si utilizza un granulo già colorato. Le cause possono dipendere da una percentuale di plastica diversa all’interno del granulo in HDPE, anche in percentuali minime, tra il 2 e il 4 %, in quanto, avendo le plastiche punti di fusione differenti, il comportamento estetico sulla parete del flacone può essere leggermente diverso, andando ad influenzare il colore nell’impasto. E’ importante notare che non si devono confondere le striature di tonalità con le striature di struttura, le quali sono normalmente creare dallo stampo del flacone a causa di usura o di sporcizia che si accumula lavorando. Un altro motivo può dipendere dalla resistenza al calore del master che si usa, in quanto non è infrequente che a temperature troppo elevate, sia in fase di estrusione del granulo che di soffiaggio dell’elemento, si possa creare un fenomeno di degradazione del colore con la creazione di piccole strisciate sulle pareti del flacone. 3) Una perfetta saldabilità in un flacone è di estrema importanza in quanto un’eventuale distacco delle pareti, una volta raffreddato e riempito il flacone, comporta danni seri con costi da sostenere per la perdita dell’imballo, delle sostanze contenute e della sostituzione del materiale con costi logistici importanti. Il flacone appena prodotto normalmente non presenta il possibile difetto in quanto la temperatura d’uscita dalla macchina “nasconde” un po’ il problema, ma una volta che la bottiglia si è raffreddata, riempita e sottoposta al peso dei bancali che vengono impilati sopra di essa, un difetto di saldatura si può presentare in tutta la sua problematica. La causa di questo problema normalmente deve essere ricercata nella percentuale di polipropilene che il granulo in HDPE può contenere a causa di una selezione delle materie prime a monte della produzione del granulo non ottimale. Una scadente selezione dei flaconi tra di essi, ma soprattutto dai tappi che essi contengono, possono aumentare la quota percentuale di polipropilene nella miscela del granulo. Esistono in commercio macchine a selezione ottica del macinato lavato che aiutano a ridurre in modo sostanziale questa percentuale, potendola riportare sotto 1,5-2%. Al momento dell’acquisto del carico di HDPE riciclato è sempre buona cosa chiedere un test del DSC per controllare la composizione del granulo per la produzione. L’effetto di una percentuale di PP eccessiva ha come diretta conseguenza l’impedimento di una efficace saldatura delle superfici di contatto che formano il flacone. Oltre ad intervenire sul granulo sarebbe buona regola, se si desiderasse utilizzare al 100% la materia prima riciclata, aumentare leggermente lo spessore di sovrapposizione delle due lati del flacone per favorirne il corretto punto di saldatura. 4) La presenza di micro o macro fori in un flacone, visibili direttamente attraverso un’ispezione o, per quelli più piccoli, tramite la prova della tenuta dell’aria, possono dipendere dalla presenza di impurità all’interno del granulo, quando il lavaggio e la filtratura della materia prima non è stata fatta a regola d’arte. Un altro motivo può dipende da una scarsa pulizia della vite della macchina soffiatrice che può accumulare residui di polimero degradato e trasportarli, successivamente, all’esterno verso lo stampo. Specialmente se si usano ricette con carica minerale è possibile che si presenti il problema subito dopo il cambio della ricetta tra una senza carica a una che la contenga. L’utilizzo di ricette miste tra materiale vergine e rigenerato può mitigare alcuni di questi punti ma non risolvere totalmente gli eventuali problemi se non si ha l’accortezza di seguire la filiera della fornitura del granulo riciclatoCategoria: notizie - tecnica - plastica - riciclo - HDPE - flaconi - soffiaggio
SCOPRI DI PIU'