







 Riciclo e Devulcanizzazione degli Elastomeri: Tecniche Innovative per una Sostenibilità Garantita
Scopri come ridurre l’impatto ambientale e recuperare le proprietà dei polimeri vulcanizzati con le più avanzate strategie di economia circolaredi Marco ArezioQuando si parla di elastomeri, ci si riferisce a una vasta famiglia di materiali polimerici in grado di subire deformazioni elastiche considerevoli e di recuperare poi la forma originaria, grazie alla presenza di una struttura chimico-fisica reticolata. Tale caratteristica li rende estremamente utili in un’ampia gamma di applicazioni: dall’industria automobilistica (ad esempio, nella produzione di pneumatici e guarnizioni) al settore dell’edilizia (isolanti, rivestimenti), passando per dispositivi medici, giocattoli e componenti elettronici. Di contro, proprio la loro natura reticolata – specialmente quando si parla di gomma vulcanizzata, in cui la reticolazione è irreversibile – rende complesso il riciclo a fine vita. Negli ultimi anni, con il crescente interesse verso la sostenibilità e l’economia circolare, si è puntato molto a individuare vie percorribili per reimpiegare gli elastomeri esausti, evitando di ricorrere a metodi di smaltimento come la discarica o l’incenerimento. La ricerca industriale e accademica ha quindi dedicato sforzi crescenti alla messa a punto di strategie volte a ridurre l’impatto ambientale degli elastomeri, massimizzando il recupero di materia prima secondaria. Uno dei processi chiave in questo contesto è la cosiddetta “devulcanizzazione”, che consente di rompere i legami di zolfo (e talvolta quelli carbonio-zolfo) responsabili della reticolazione, restituendo al materiale una parte delle proprietà di processabilità iniziale. La sfida, tuttavia, è ampia e articolata: da un lato vi sono gli elevati volumi di produzione e consumo di gomma (sia naturale, sia sintetica), dall’altro le difficoltà tecniche di lavorazione, unite a una regolamentazione sempre più severa in materia di emissioni e di utilizzo di sostanze chimiche potenzialmente pericolose. Le possibilità di migliorare la sostenibilità della filiera passano, dunque, per l’innovazione tecnologica e per una visione strategica che abbracci l’intero ciclo di vita del materiale: dalla progettazione iniziale (design for recycling) fino al suo recupero post-uso. Vantaggi Ambientali del Riciclo degli Elastomeri: Perché Puntare alla Devulcanizzazione Il riciclo degli elastomeri si inserisce in un contesto più ampio di transizione ecologica e di economia circolare. Evitare lo smaltimento in discarica permette di ridurre non solo il consumo di risorse naturali (come la gomma vergine, ottenuta da materie prime spesso non rinnovabili o comunque limitate), ma anche le emissioni di CO₂ e altri inquinanti. A differenza dell’incenerimento, che pur consente un recupero energetico parziale, la possibilità di recuperare il materiale polimerico apre orizzonti molto più ampi. Le tecniche di devulcanizzazione, in particolare, consentono di recuperare porzioni significative delle caratteristiche meccaniche del polimero, di modo che il materiale riciclato possa essere impiegato in applicazioni di buon livello qualitativo. Un elastomero devulcanizzato – se ben formulato – potrà entrare in blend con una matrice vergine e dare vita a nuovi articoli tecnici, in un ciclo virtuosamente ripetibile. In un’ottica di valutazione dell’impatto ambientale, svariati studi condotti a livello internazionale sottolineano i vantaggi della devulcanizzazione rispetto ad altre soluzioni di recupero. L’impiego di metodologie di analisi come il Life Cycle Assessment (LCA) evidenzia come, pur essendoci consumi energetici e chimici da considerare, il bilancio di CO₂ risulti comunque spesso positivo rispetto alle strategie di smaltimento tradizionali. Inoltre, risulta di particolare interesse il potenziale di riduzione dei rifiuti, che altrimenti andrebbero ad aumentare il carico sulle discariche e, nel caso delle gomme fuori uso, rischierebbero di generare ulteriori problemi di inquinamento e di sicurezza (p.e. incendi di pneumatici). Principali Sfide nel Recupero e Riciclo degli Elastomeri: Dalla Reticolazione alla Selezione dei Processi Uno degli ostacoli più significativi nel riciclo degli elastomeri riguarda la natura stessa del materiale. Quando la gomma viene vulcanizzata – un processo tipicamente basato sull’uso di zolfo o di altre sostanze reticolanti – si formano ponti chimici che collegano le catene polimeriche in modo permanente. Questa reticolazione fa sì che la gomma mantenga le sue proprietà elastiche anche in condizioni di stress meccanico, ma rende difficile separare e “riadattare” i polimeri una volta che il prodotto arriva a fine vita. Le criticità da affrontare nella prospettiva del riciclo includono: Compatibilità tra materiali diversi: Molti manufatti elastomerici sono composti da blend di gomme differenti o contengono additivi e rinforzanti (come nerofumo, silice, oli, antiossidanti). La presenza di questi componenti può complicare il processo di riciclo. Stabilità termica e chimica: Le alte temperature richieste in alcuni processi di devulcanizzazione possono portare alla degradazione termica delle catene polimeriche, generando sottoprodotti indesiderati e riducendo le proprietà meccaniche del materiale riciclato. Fattibilità economica: Investire in impianti e tecnologie di devulcanizzazione necessita di un adeguato riscontro sul mercato. Se il costo del materiale riciclato è troppo elevato rispetto a quello vergine, il settore industriale potrebbe scegliere la via più economica, sebbene meno sostenibile. Ciononostante, la spinta normativa e sociale verso soluzioni a basso impatto ambientale favorisce la ricerca e lo sviluppo di metodologie sempre più performanti. Molti Paesi, inoltre, prevedono incentivi o obblighi di legge che spingono le aziende a investire in questi processi. In alcune regioni europee, ad esempio, è obbligatorio recuperare una percentuale elevata di pneumatici esausti, con conseguenti opportunità di mercato per le tecniche di devulcanizzazione. Tecniche di Devulcanizzazione: Come Riciclare gli Elastomeri in Modo Efficace La devulcanizzazione è un processo che mira a spezzare i ponti di reticolazione presenti nella gomma vulcanizzata, restituendo al polimero una certa “fluidità” e capacità di formare nuovi articoli. Questa operazione deve essere condotta con attenzione, cercando di limitare la degradazione delle catene principali: l’obiettivo non è distruggere il polimero, ma agire selettivamente sui legami che lo rendono eccessivamente rigido e non lavorabile. Nel corso degli anni, sono state proposte diverse soluzioni, spesso adoperate in combinazione tra loro, a seconda del tipo di elastomero e del risultato desiderato: Devulcanizzazione Meccanica Nel caso della devulcanizzazione meccanica, le gomme esauste vengono sottoposte a forze di taglio elevate (shear), di solito in estrusori o mulini. La combinazione di taglio meccanico e aumento di temperatura favorisce la rottura di alcuni legami di reticolazione. Si tratta di un metodo relativamente semplice, ma non sempre altamente selettivo: oltre ai ponti di zolfo, possono subire danni anche le catene polimeriche principali, compromettendo parte delle proprietà meccaniche finali. Devulcanizzazione Chimica Un’altra strada è quella di impiegare agenti chimici selettivi, come disolfuri organici, ammine o composti a base di fosforo, progettati per agire sui legami S-S (zolfo-zolfo) o C-S (carbonio-zolfo). Con una buona formulazione, è possibile “aprire” la rete polimerica senza intaccarne eccessivamente la struttura. Tuttavia, l’uso di questi reagenti richiede cautela: bisogna tener conto degli aspetti di costo, tossicità e smaltimento dei sottoprodotti. Devulcanizzazione Termica Esporre l’elastomero a elevate temperature rappresenta una soluzione più tradizionale, in cui il calore rompe i legami reticolanti. Questo processo è piuttosto diffuso, ma necessita di un controllo rigoroso dei parametri di processo per evitare un’eccessiva degradazione termica. In alcuni casi, viene combinato con l’impiego di sostanze chimiche o additivi che ne aumentano l’efficacia. Devulcanizzazione a Microonde Negli ultimi anni, la tecnologia delle microonde ha suscitato un certo interesse per la sua capacità di riscaldare in modo selettivo le zone di reticolazione contenenti zolfo. Il nero di carbonio, spesso presente negli elastomeri, funge inoltre da assorbitore di microonde, facilitando il processo. Questa tecnica può essere più efficiente dal punto di vista energetico e più selettiva rispetto ai metodi termici convenzionali, anche se richiede impianti specializzati e investimenti iniziali. Devulcanizzazione a Ultrasuoni La rottura selettiva dei ponti di zolfo può essere ottenuta anche tramite le onde ultrasoniche, che esercitano un’azione di cavitazione e creano micro-sforzi locali capaci di disgregare la rete reticolata. Il processo può avvenire, ad esempio, in un estrusore dotato di un sistema a ultrasuoni, ma l’elevato costo di questa tecnologia ne ha finora limitato l’adozione su larga scala. Devulcanizzazione con Fluidi Supercritici Alcune ricerche hanno dimostrato che l’utilizzo di anidride carbonica supercritica (CO₂ sc) o altri fluidi supercritici può gonfiare la struttura polimerica e facilitarne la rottura selettiva. Questa tecnologia è affascinante per il basso impatto ambientale dei fluidi impiegati (specialmente quando si usa CO₂), ma richiede impianti complessi a elevata pressione e un controllo accurato dei parametri di processo. Studi di Settore sul Riciclo degli Elastomeri: Dati e Prospettive Globali Diverse organizzazioni, tra cui l’European Tyre and Rubber Manufacturers’ Association (ETRMA) in Europa e la Rubber Division dell’American Chemical Society negli Stati Uniti, pubblicano periodicamente dati e analisi sulle quantità di gomma prodotta e sullo stato del riciclo. A livello mondiale, il consumo di gomma naturale e sintetica supera decine di milioni di tonnellate l’anno, con tassi di crescita sostenuti soprattutto nei mercati emergenti. Una parte consistente del consumo è legata alla produzione di pneumatici, per i quali il riciclo e il recupero sono spesso oggetto di politiche specifiche. L’Unione Europea, ad esempio, impone di recuperare e riciclare una percentuale significativa di pneumatici fuori uso, incentivando così i processi di macinazione meccanica, pirolisi e, sempre più di frequente, devulcanizzazione. Molte aziende hanno investito nella creazione di veri e propri impianti di rigenerazione della gomma, che puntano a ottenere materiali con proprietà simili a quelle della gomma vergine. Secondo i rapporti più recenti, i metodi di devulcanizzazione – quando progettati con cura – possono ottenere un grado di recupero delle prestazioni meccaniche che va dal 50% a oltre il 70-80%, in base al tipo di gomma e alla combinazione di agenti usati. Ciò significa che una porzione significativa di elastomero può essere reimmessa nei cicli produttivi, con evidenti vantaggi in termini di risparmio di materie prime, energia e riduzione delle emissioni complessive. La comunità scientifica pubblica con regolarità studi su riviste come Polymer Degradation and Stability o il Journal of Applied Polymer Science, approfondendo sia gli aspetti strettamente chimico-fisici dei processi di devulcanizzazione, sia quelli economici e normativi. In particolare, si sta lavorando allo sviluppo di reagenti “green” e di tecnologie ibride (ad esempio, microonde combinate con agenti chimici o meccanici) per migliorare ulteriormente l’efficienza e la selettività del processo. Conclusioni sulla Sostenibilità e il Futuro del Riciclo degli Elastomeri La ricerca e l’innovazione nel settore del riciclo degli elastomeri – e in particolare lo sviluppo di tecniche di devulcanizzazione sempre più efficaci – rivestono un ruolo cruciale per la transizione verso un modello di economia circolare. L’industria della gomma, data la sua importanza strategica e l’elevato volume di produzione, si trova di fronte a una sfida pressante: conciliare la crescente domanda di prodotti elastomerici con l’urgenza di ridurre l’impatto ambientale. La devulcanizzazione rappresenta una delle strade più promettenti per dare nuova vita ai prodotti in gomma vulcanizzata, permettendo di recuperare parte delle proprietà originali del materiale. È però fondamentale continuare a investire in ricerca, con l’obiettivo di perfezionare la selettività del processo, limitare l’uso di sostanze pericolose e ottenere prestazioni meccaniche sempre più vicine a quelle dei prodotti vergini. In parallelo, la progettazione di elastomeri “facilmente riciclabili” – a partire dalla scelta di agenti reticolanti e additivi meno problematici – può rappresentare una svolta, rendendo l’intero ciclo di vita del prodotto più sostenibile. Le spinte provenienti dalla legislazione, dagli incentivi economici e dalla sensibilità sociale verso l’ambiente porteranno probabilmente a un’accelerazione di questa transizione. Nei prossimi anni, ci si può attendere un incremento delle collaborazioni tra aziende produttrici di gomma, centri di ricerca e istituti universitari, finalizzate allo sviluppo di tecnologie all’avanguardia. Questa evoluzione non interesserà solo gli addetti ai lavori, ma anche i consumatori, che in futuro potrebbero trovarsi a scegliere fra prodotti in gomma realizzati con diverse percentuali di materiale riciclato. Sostenere attivamente tale cambiamento significa promuovere un utilizzo più responsabile delle risorse, ridurre l’impatto ambientale e contribuire alla formazione di un mercato più consapevole e rispettoso dell’ecosistema. In definitiva, il riciclo degli elastomeri basato su tecniche di devulcanizzazione appare destinato a consolidarsi quale pilastro fondamentale di un sistema produttivo più sostenibile. Grazie ai progressi nella ricerca, alla condivisione delle conoscenze e all’applicazione di normative più attente all’ambiente, potremo assistere alla graduale trasformazione del settore della gomma in una filiera circolare, in grado di valorizzare e reimpiegare le risorse, contribuendo in maniera sostanziale alla riduzione dei rifiuti e delle emissioni di CO₂.© Riproduzione Vietata
SCOPRI DI PIU' Oltre Carnot: la Termodinamica Quantistica e l’Era dei Motori Atomici
La celebre legge di Carnot non vale più alla scala quantistica: una scoperta che riscrive la termodinamica e apre la via ai motori atomicidi Marco ArezioNel 1824, Sadi Carnot pubblicò il suo rivoluzionario trattato Réflexions sur la puissance motrice du feu, ponendo le basi della termodinamica moderna. In esso definì un limite teorico all’efficienza dei motori termici — il celebre rendimento di Carnot — considerato per quasi due secoli una barriera insuperabile. Ma oggi, la fisica quantistica mette in discussione questo dogma. Quando il sistema energetico non è più composto da miliardi di particelle ma da poche unità atomiche o subatomiche, le regole cambiano radicalmente. In questi domini, la legge di Carnot non vale più, e la termodinamica classica si frantuma di fronte a fenomeni di coerenza, entanglement e fluttuazioni quantistiche. Nasce così una nuova disciplina — la termodinamica quantistica — che unisce fisica statistica, teoria dell’informazione e meccanica quantistica. Essa non solo ridefinisce il concetto stesso di calore e lavoro, ma apre la via a motori atomici in grado di alimentare nanorobot intelligenti e dispositivi su scala molecolare. Il limite di Carnot e la sua natura classica La legge di Carnot afferma che il rendimento massimo di un motore termico che lavora tra due sorgenti di calore a temperature TH e TC è: ηCarnot=1−TH/TCQuesto limite nasce da un mondo ordinato e macroscopico, dove i concetti di temperatura ed entropia sono grandezze continue e statisticamente stabili. Ma tale scenario presuppone un numero enorme di particelle e un equilibrio termico ben definito. Alla scala quantistica, invece, gli stati energetici non sono continui ma discreti, e le fluttuazioni diventano dominanti. In questi regimi, la temperatura non è più una grandezza media ma una proprietà incerta e dinamica. Di conseguenza, il concetto di rendimento termico perde la sua universalità. L’irruzione della meccanica quantistica nella termodinamica Quando si scende al livello atomico, la fisica classica si sgretola. L’energia si manifesta in pacchetti discreti, la materia si comporta come un’onda di probabilità, e l’informazione diventa parte integrante del processo energetico. Un sistema quantistico può trovarsi in una sovrapposizione di stati energetici, e le sue transizioni non seguono percorsi deterministici. Ciò significa che il calore e il lavoro — concetti distinti nella fisica classica — si mescolano in modo inestricabile. In certi regimi, esperimenti e modelli teorici hanno mostrato che motori quantistici possono superare l’efficienza di Carnot o operare in condizioni in cui la distinzione tra le sorgenti calda e fredda diventa puramente probabilistica. La termodinamica classica, basata su medie e continuità, non riesce più a descrivere questa complessità. La termodinamica quantistica: una nuova scienza dell’energia La termodinamica quantistica è il tentativo di estendere i principi di Carnot e Clausius al dominio degli atomi. Essa introduce concetti nuovi come l’entropia di von Neumann, la temperatura quantistica e l’energia informazionale. In questa visione, l’entropia non misura solo il disordine, ma la quantità di informazione nascosta nel sistema. La coerenza quantica, a sua volta, diventa una risorsa fisica: mantenere uno stato coerente tra due livelli energetici può aumentare la capacità di convertire energia in lavoro. Esperimenti su ioni intrappolati, qubit superconduttori e atomi ultrafreddi hanno già dimostrato che motori quantistici possono compiere cicli analoghi a quelli di Otto o Stirling, ma con efficienze che dipendono direttamente dalla coerenza dello stato quantico. Dall’astratto al concreto: i motori atomici Un motore atomico è un sistema di poche particelle che converte fluttuazioni quantiche in lavoro meccanico o elettrico. In un tipico esempio teorico, un singolo atomo o qubit interagisce ciclicamente con due bagni termici, compiendo un lavoro che può alimentare un nanomeccanismo. Il principio è semplice ma rivoluzionario: il motore non sfrutta una differenza macroscopica di temperatura, ma l’energia di transizione tra due livelli quantici. La coerenza tra questi stati permette di immagazzinare e recuperare energia che, nei motori classici, verrebbe dissipata come calore. Esperimenti recenti hanno realizzato motori quantistici funzionanti con un solo ione o con circuiti superconduttori, capaci di generare una forza misurabile su scala nanometrica. È un primo passo verso dispositivi autosufficienti che, un giorno, potranno muovere nanorobot medici o microdispositivi intelligenti. Verso i nanorobot del futuro Immaginiamo un nanorobot capace di muoversi nel sangue umano, di riconoscere una cellula malata e di intervenire su di essa senza bisogno di batterie o alimentazione esterna. Tale dispositivo potrebbe trarre energia direttamente dalle fluttuazioni termiche dell’ambiente grazie a un motore quantistico interno. La prospettiva è concreta: motori atomici basati su molecole coerenti o su qubit potrebbero fornire energia a sistemi nanoscopici destinati alla medicina, alla biotecnologia o alla robotica dei materiali. Si tratterebbe di una nuova rivoluzione industriale alla scala del nanometro, dove l’efficienza non dipende più dal calore, ma dal grado di informazione controllata del sistema. Esperimenti recenti e nuove prospettive sull’efficienza quantistica Negli ultimi anni, diversi esperimenti hanno verificato la possibilità di superare il limite di Carnot. Nel 2017, un gruppo di fisici ha costruito un motore di Otto quantistico basato su un singolo ione di calcio manipolato da laser. Il sistema ha mostrato un rendimento superiore al limite classico, grazie alla coerenza quantica che conservava parte dell’energia “sprecata”. Nel 2019, laboratori che utilizzano qubit superconduttori hanno realizzato motori termici quantistici in grado di convertire calore simulato in lavoro. Anche qui, il rendimento dipendeva dalla capacità del qubit di mantenere la coerenza tra i suoi stati. Altri esperimenti con trappole ioniche hanno dimostrato che è possibile estrarre lavoro anche dalle fluttuazioni quantistiche spontanee, sfruttando l’energia del vuoto. Questi risultati mostrano che l’efficienza informazionale — basata sul controllo dello stato quantico — può superare la classica efficienza termica. Tali ricerche coinvolgono istituzioni di eccellenza come l’ETH Zürich, il Max Planck Institute, il MIT, l’Università di Vienna, e il National Institute of Standards and Technology (NIST), che stanno costruendo i primi prototipi di motori quantistici funzionanti e verificabili. Le implicazioni vanno oltre il laboratorio: in futuro, i principi della termodinamica quantistica potranno essere applicati alla microelettronica a basso consumo, alle batterie quantiche, ai sistemi di calcolo ultra efficienti e persino alla conversione dell’energia ambientale in scala macroscopica. Una nuova visione dell’energia e dell’informazione La scoperta che la legge di Carnot non sia universale, non invalida il suo valore, ma ne estende il significato. La termodinamica classica rimane il linguaggio dell’energia macroscopica, ma la termodinamica quantistica introduce un nuovo paradigma: l’energia è informazione. La coerenza, l’entanglement e la sovrapposizione non sono più curiosità matematiche, ma risorse fisiche sfruttabili. Proprio come il fuoco di Carnot alimentava le prime macchine termiche, oggi la luce quantistica e gli stati coerenti alimentano le macchine più piccole mai immaginate. L’obiettivo non è costruire motori più grandi, ma comprendere come il lavoro possa nascere dal controllo della conoscenza stessa. È una sfida filosofica oltre che scientifica: comprendere che la vera energia del futuro non sarà termica, ma informazionale. Conclusione: dal fuoco di Carnot alla luce quantistica Due secoli dopo Carnot, la fisica torna a riflettere sul significato profondo dell’efficienza. Dalle caldaie a vapore ai motori quantistici, il principio resta lo stesso: cercare il massimo rendimento possibile nella trasformazione dell’energia. Ma oggi sappiamo che questo limite non è più imposto dalle temperature, bensì dal grado di controllo quantistico e informazionale del sistema. I motori atomici che un giorno muoveranno i nanorobot saranno l’eredità più alta della riflessione di Carnot: il passaggio dal calore alla coerenza, dal vapore alla luce, dal disordine all’informazione. Un nuovo fuoco, invisibile ma reale, sta accendendo la prossima rivoluzione scientifica.© Riproduzione Vietata
SCOPRI DI PIU' L'Evoluzione della Produzione delle Suole in Materiali Plastici: Storia, Processi e Innovazioni Sostenibili
Dalle prime suole in plastica agli attuali progressi tecnologici ed ambientalidi Marco ArezioLa produzione delle suole in materiali plastici ha una storia affascinante, che riflette l'evoluzione della tecnologia dei materiali e delle tecniche di produzione. Dalla metà del XX secolo, quando le prime suole in plastica cominciarono a sostituire le tradizionali suole in cuoio, fino ai giorni nostri, l'industria ha compiuto enormi progressi. Questo articolo racconta la storia della produzione delle suole in plastica, i vari passaggi del processo produttivo, le macchine utilizzate e le materie prime coinvolte, con un focus particolare sui materiali riciclati. Storia delle Suole in Plastica Negli anni '50, con l'avvento di nuovi materiali sintetici, le suole in plastica cominciarono a emergere come un'alternativa economica e versatile alle suole in cuoio. Il poliuretano (PU) e il polivinilcloruro (PVC) furono tra i primi materiali utilizzati. Negli anni '70 e '80, l'introduzione dell'etilene vinil acetato (EVA) rivoluzionò ulteriormente il settore grazie alle sue proprietà ammortizzanti e alla leggerezza. Con il passare degli anni, la tecnologia di produzione è diventata sempre più sofisticata, permettendo la realizzazione di suole con proprietà specifiche per diverse tipologie di calzature, dalle quelle sportive a quelle eleganti. Oggi, la sostenibilità è al centro dell'innovazione nel settore, con un crescente utilizzo di materiali riciclati e bioplastici per ridurre l'impatto ambientale. Materie Prime Le materie prime utilizzate per la produzione di suole in plastica sono varie e ciascuna offre specifiche proprietà fisiche e meccaniche. Tra le più comuni troviamo: Poliuretano (PU): Conosciuto per la sua leggerezza e resistenza all'abrasione. È spesso utilizzato per suole confortevoli e flessibili. Etilene Vinil Acetato (EVA): Materiale leggero e ammortizzante, utilizzato prevalentemente per suole sportive. Polivinilcloruro (PVC): Utilizzato per la sua economicità e versatilità, sebbene sia meno performante in termini di comfort rispetto a PU ed EVA. Gomma termoplastica (TPR): Coniuga le proprietà della plastica e della gomma, risultando ideale per suole resistenti e flessibili. Nylon e Polietilene ad Alta Densità (HDPE): Utilizzati per specifiche applicazioni che richiedono alta resistenza e durabilità. Oltre a queste materie prime tradizionali, l'industria sta sempre più adottando materiali riciclati per ridurre l'impatto ambientale. Tra i materiali riciclati più utilizzati troviamo: Poliuretano Riciclato (rPU): Derivato da scarti di produzione o da prodotti a fine vita, rPU mantiene molte delle proprietà del poliuretano vergine, offrendo una valida alternativa sostenibile. Etilene Vinil Acetato Riciclato (rEVA): I ritagli e i prodotti EVA scartati possono essere rigenerati e riutilizzati per nuove produzioni, contribuendo a ridurre i rifiuti. PVC Riciclato (rPVC): Il PVC può essere riciclato molte volte senza una perdita significativa della qualità, rendendolo un'opzione interessante per la produzione sostenibile. Gomma Riciclata (rRubber): Derivata da pneumatici usati e altri prodotti in gomma, questa materia prima riciclata è particolarmente resistente e adatta per suole durevoli. Polimeri Bio-based: Prodotti da fonti rinnovabili come l'amido di mais o l'olio di ricino, questi polimeri offrono una riduzione significativa delle emissioni di CO2 rispetto ai materiali derivati dal petrolio. Dettagli Produttivi Il processo produttivo delle suole in materiali plastici si articola in diverse fasi, ciascuna delle quali richiede l'uso di macchinari specifici e tecniche precise. 1. Progettazione e Sviluppo del Modello Prima di iniziare la produzione vera e propria, è fondamentale sviluppare un modello della suola. Questo processo coinvolge designer e ingegneri che utilizzano software CAD (Computer-Aided Design) per creare un modello tridimensionale dettagliato. 2. Preparazione delle Materie Prime Le materie prime vengono selezionate e preparate per il processo di produzione. Il materiale plastico grezzo, sotto forma di granuli o polveri, viene mescolato con additivi come agenti schiumogeni, coloranti e plastificanti per migliorare le proprietà fisiche e meccaniche del prodotto finale. 3. Stampaggio ad Iniezione Il metodo più comune per la produzione di suole in plastica è lo stampaggio ad iniezione. Questo processo coinvolge diverse fasi: Riscaldamento: I granuli di plastica vengono riscaldati in una macchina per stampaggio ad iniezione fino a raggiungere uno stato fuso. Iniezione: La plastica fusa viene iniettata in uno stampo, che ha la forma della suola. Lo stampo viene mantenuto a una temperatura costante per garantire una distribuzione uniforme del materiale. Raffreddamento: Una volta che la plastica è stata iniettata nello stampo, il materiale si raffredda e solidifica. Estrazione: La suola formata viene estratta dallo stampo e sottoposta a un controllo di qualità per verificare eventuali difetti. Questo metodo permette una produzione rapida e precisa, con la possibilità di realizzare suole complesse con dettagli intricati. 4. Stampaggio a Compressione Un'altra tecnica utilizzata è lo stampaggio a compressione, particolarmente adatta per materiali come il PU: Posizionamento: Il materiale plastico viene posizionato in una cavità dello stampo. Compressione: Gli stampi vengono chiusi e compressi ad alta pressione, distribuendo il materiale in modo uniforme. Riscaldamento e Raffreddamento: Il materiale viene riscaldato per consentire la fusione e poi raffreddato per solidificarsi. Il vantaggio principale dello stampaggio a compressione è la capacità di produrre suole con proprietà meccaniche superiori e con un livello di densità controllato, ideale per applicazioni che richiedono una maggiore resistenza e durata. 5. Estrusione Per alcune applicazioni specifiche, può essere utilizzato il processo di estrusione: Riscaldamento: Il materiale plastico viene riscaldato e fuso. Estrusione: La plastica fusa viene spinta attraverso una matrice per creare una forma continua che viene poi tagliata nella lunghezza desiderata. Questo metodo è particolarmente utile per la produzione di suole di forma semplice e continua, come quelle utilizzate per calzature da lavoro o casual. Le estrusioni possono essere ulteriormente lavorate per aggiungere texture o tagli specifici. RifinituraUna volta che le suole sono state formate, devono essere rifinite. Questo può includere: Taglio e Sagomatura: Le suole vengono tagliate e sagomate per ottenere la forma finale desiderata. Trattamenti di Superficie: Applicazione di rivestimenti anti-scivolo, stampe decorative o texture. Assemblaggio: Se necessario, le suole possono essere assemblate con altre componenti della scarpa. Controllo di Qualità Ogni fase del processo produttivo include rigorosi controlli di qualità per garantire che le suole soddisfino gli standard di performance e durabilità. Questo può includere test di resistenza all'abrasione, flessibilità, aderenza e durata. Macchinari Utilizzati La produzione di suole in plastica richiede l'uso di vari macchinari specializzati. Ecco i principali con dettagli tecnici e consigli sulla scelta: Macchine per Stampaggio ad Iniezione: Queste macchine sono fondamentali per la fusione e l'iniezione della plastica nello stampo. Le macchine per stampaggio ad iniezione possono variare per dimensioni e capacità. Capacità di Iniezione: Misurata in grammi o in centimetri cubi, indica la quantità di plastica che la macchina può iniettare per ciclo. Forza di Chiusura: Misurata in tonnellate, è la pressione necessaria per mantenere lo stampo chiuso durante l'iniezione. Macchine con forze di chiusura superiori sono adatte per suole più grandi e complesse. Velocità di Ciclo: La velocità con cui la macchina può completare un ciclo di iniezione e raffreddamento. Macchine ad alta velocità migliorano la produttività. Consiglio sulla Scelta: Scegliere una macchina con capacità di iniezione e forza di chiusura adeguate alla dimensione e complessità delle suole da produrre. Considerare anche la velocità di ciclo per ottimizzare la produttività. Stampi per Compressione: Utilizzati principalmente per materiali come il PU, questi stampi devono essere robusti e capaci di distribuire uniformemente la pressione. Materiale degli Stampi: Gli stampi sono generalmente realizzati in acciaio temprato per resistere alla pressione e al calore. Sistema di Riscaldamento: Essenziale per garantire che il materiale venga fuso uniformemente. Può essere integrato nello stampo stesso o nella pressa. Sistema di Raffreddamento: Aiuta a solidificare rapidamente la suola dopo la compressione, migliorando l'efficienza produttiva. Consiglio sulla Scelta: Optare per stampi con un sistema di riscaldamento e raffreddamento efficace e un materiale di alta qualità per garantire la durabilità e la precisione. Estrusori: Macchinari che fondono ed estrudono la plastica per formare una striscia continua. Importanti per produzioni specifiche. Diametro della Vite: Determina la quantità di materiale che può essere estruso. Viti di diametro maggiore sono adatte per grandi volumi. Lunghezza della Vite: Influisce sul tempo di passaggio del materiale nella vite, importante per una fusione uniforme. Sistema di Raffreddamento: Necessario per mantenere la temperatura ideale durante l'estrusione. Consiglio sulla Scelta: Scegliere un estrusore con diametro e lunghezza della vite adeguati al tipo di suola da produrre. Un sistema di raffreddamento efficace è cruciale per mantenere la qualità del prodotto finale. Considerazioni Ambientali L'industria della plastica è spesso criticata per il suo impatto ambientale. Tuttavia, ci sono vari sforzi in corso per rendere la produzione di suole in plastica più sostenibile: Riciclo: L'uso di materiali riciclati è in aumento. Ad esempio, l'EVA può essere riciclato e riutilizzato nella produzione di nuove suole. Bioplastiche: Si stanno sviluppando materiali plastici derivati da fonti rinnovabili, come l'amido di mais, che offrono una riduzione dell'impatto ambientale. Efficienza Energetica: Le tecnologie avanzate permettono di ridurre il consumo energetico durante il processo produttivo. Conclusione La produzione di suole in materiali plastici è un processo sofisticato che coinvolge una serie di fasi tecniche e l'uso di macchinari avanzati. Con un'attenzione sempre maggiore alla sostenibilità, l'industria sta evolvendo per integrare materiali riciclati e tecnologie ecologiche, migliorando l'impatto ambientale senza compromettere la qualità del prodotto finale. La storia delle suole in plastica è una testimonianza dell'evoluzione tecnologica e della capacità dell'industria di adattarsi a nuove sfide, puntando sempre più verso un futuro sostenibile.© Riproduzione Vietata
SCOPRI DI PIU'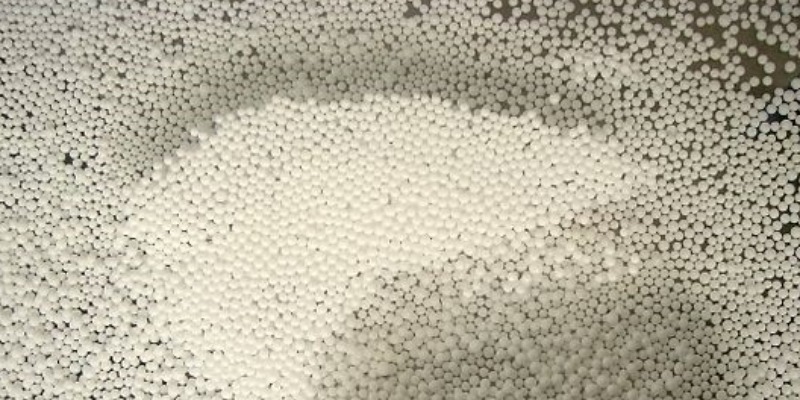 Elettricità Statica dei Polimeri: Dove si Forma e Come Prevenirla
Nella lavorazione dei polimeri riciclati ci siamo spesso imbattuti nel problema della formazione dell’elettricità staticadi Marco ArezioLa formazione di questa carica, durante le fasi di riciclo dei polimeri plastici, può causare un cattivo funzionamento della miscelazione tra la materia prima e gli additivi o coloranti, oppure un pericolo per i lavoratori che si avvicinano ai miscelatori, tramogge, nastri trasportatori ed essiccatori. Il movimento del polimero, in condizioni ambientali in cui vi sia una bassa percentuale di umidità, uno scorrimento e contatto dei granuli tra loro e lungo le pareti delle macchine che li contengono, possono generare elettricità statica, di intensità diversa in base al percorso che il polimero ha condotto e alle ambientali condizioni esterne. La presenza di cariche statiche può portare ad una miscelazione dei componenti anomala, infatti può succedere che si verifichino delle separazioni tra i granuli di polimero e quelli colorati, questo a causa della diversa carica elettrostatica che assorbono. Questa separazione indotta potrebbe aumentare la presenza dei granuli, che assorbono la stessa carica, verso le pareti delle tramogge o dei tubi di alimentazione o delle bocche di scarico. Il fenomeno si accentua quando abbiamo un granulo correttamente essiccato o la presenza di un’umidità dell’aria contenuta, infatti, con una maggiore umidità, l'acqua, che è polare, dissipa la carica. Un classico esempio nella nostra vista lo puoi vedere in casa, quando generi elettricità statica camminando su un tappeto in presenza di una bassa umidità dell’aria. Gli umidificatori aggiungono acqua all'aria e riducono al minimo l'accumulo di elettricità statica. La soluzione del problema vede due fattori concomitanti: • Assicurarsi che le macchine che trasportano, lavorano ed essiccano il polimero abbiano un corretto impianto di dispersione delle cariche elettriche.• Per quanto riguarda il polimero in produzione è consigliabile utilizzare un additivo antistatico, che ha la funzione di interrompere l’accumulo di elettro-staticità tra i diversi granuli, permettendo un trasporto e una miscelazione senza problemi. Sul mercato sono presenti numerosi additivi che risolvono il problema in modo facile, economico ed efficiente, senza influenzare le proprietà dei polimeri. Ad per esempio il Polietilenglicole 400 da miscelare in quantità molto ridotta (0,010%), ha un costo economico e una resa soddisfacente. Categoria: notizie - tecnica - plastica - riciclo - elettricità statica - produzione - polimeri
SCOPRI DI PIU' Come Viene Formato un Flacone in Plastica Riciclata
Estrusione del polimero riciclato, formazione del parison, soffiaggio del flacone e distacco delle materozzedi Marco ArezioI flaconi dei prodotti per la pulizia della casa o per i liquidi industriali, realizzati in plastica riciclata, comprati abitualmente nei negozi, hanno avuto una grandissima diffusione negli ultimi anni, andando a sostituire progressivamente quelli in vetro e in metallo. Sono senza dubbio più leggeri, hanno un costo di produzione più basso e sono facilmente riciclabili con un impatto ambientale inferiore ad altri imballi per liquidi. Un flacone prodotto con la platica riciclata può essere prodotto, usato, riciclato e riusato per un numero elevato di volte con un consistente risparmio di materie prime naturali. Ma ci siamo mai chiesti come viene prodotto un flacone di detersivo in plastica? L’industria del riciclo ha fatto enormi passi avanti creando granuli in HDPE, il polimero principe per i flaconi dei prodotti liquidi per la pulizia della casa, sempre più performanti e puliti, che possono essere impiegati al 100% almeno fino ad un volume di 5 litri di prodotto. Questi polimeri provengono principalmente dal riciclo dei flaconi degli stessi detersivi, attraverso un attento lavoro di selezione del rifiuto raccolto e una serie di operazioni di miglioramento della materia prima seconda, che permette la creazione di un altro flacone dagli spessori di pochi micron. Per poter produrre un falcone in HDPE riciclato, oltre al polimero, dobbiamo disporre di un impianto di estrusione e soffiaggio dell’imballo. Questi impianti sono composti, in modo molto schematico, da un alimentatore in cui si metterà il polimero di HDPE in granuli, un estrusore che avrà il compito di sciogliere il granulo plastico creando un fuso modellabile, un filtro che avrà il compito, specialmente se si utilizza un HDPE riciclato da post consumo, di ridurre al massimo eventuali inquinanti presenti nel polimero ed infine uno stampo in cui avviene la formazione del flacone. Sorvolando sulla prima parte del processo di estrusione, argomento già trattato in un articolo precedente, vediamo cosa succede nel processo di produzione a valle dell’estrusione. L’HDPE fuso dall’estrusore sarà incanalato in un impianto atto alla produzione di una lingua di materiale plastico, detto parison, che costituirà la materia prima per il nostro futuro flacone. Una volta regolata la quantità di materiale che costituisce il parison, le due parti dello stampo si chiuderanno fra loro imprigionandolo. A questo punto verrà insufflata dell’aria all’interno del parison, che gonfierà il materiale sulle pareti dello stampo creando e raffreddando il flacone. La forza con cui viene immessa l’aria non è, generalmente, superiore a 10 Bar, permettendo una corretta formazione del prodotto all’interno dello stampo, ma la durata di soffiatura dipende dalla dimensione volumetrica del flacone da realizzare. Essendo questo processo il più lungo rispetto ai precedenti, è possibile ottimizzare le tempistiche utilizzando, per esempio, il ricambio dell’aria di soffiaggio per permettere una più veloce fase di raffreddamento del prodotto all’interno dello stampo. Come in tutte le operazioni di stampaggio, anche nella produzione dei flaconi è possibile che si creino delle materozze intorno al flacone grezzo, che un tempo venivano tolte a mano. Attualmente le soffiatrici dispongono di appostiti taglienti che, in modo automatico, rifilano le eccedenze di plastica presenti sui flaconi, velocizzando notevolmente il lavoro. Una volta formato il flacone, un nastro trasportatore lo indirizzerà ad un altro impianto di soffiatura automatico che avrà il compito, attraverso l’insufflazione di aria al suo interno, di verificare che non vi siano imperfezioni costruttive, come dei fori, che ne comprometterebbe la tenuta una volta riempiti di prodotto. Superata questa fase di controllo il flacone potrà essere idoneo alla successiva fase di riempimento con i detersivi o gli altri liquidi da commercializzare. Categoria: notizie - tecnica - plastica - riciclo - produzione - soffiaggio - flacone - HDPE
SCOPRI DI PIU' Quali sono gli Inquinanti Durante le Fasi di Riciclo della Plastica
Una moltitudine di inquinanti possono inficiare la qualità del riciclo della plasticadi Marco ArezioIl riciclo meccanico è un’attività complessa in quanto si occupa di una varietà elevata di tipologie di plastiche differenti, e con esse, sono da gestire prodotti che possono inquinare i processi di riciclo riducendone la qualità. I fattori e i prodotti che possono degenerare e compromettere le operazioni di riciclo sono molti, diversificati tra loro ai quali bisogna prestare molta attenzione per non produrre materiali mediocri. Il processo del riciclo meccanico deve essere gestito in modo tale da poter produrre una materia prima riciclata che sia la migliore possibile per poter essere, quando possibile, una valida alternativa ai polimeri vergini. Più alta è la qualità del riciclato maggiore sarà la sostituzione della materia prima che deriva dalla raffinazione petrolifera. Pertanto, per competere con la resina vergine, i requisiti tecnici di processabilità dei vari materiali plastici riciclati richiedono un elevato grado di purezza, esente da problemi di contaminazione, cosa ancora più critica nelle applicazioni di contenitori che saranno a contatto con gli alimenti. I fenomeni e i materiali che possono inquinare i processi sono molti e di diversa tipologia, quindi cerchiamo di andare passo per passo per illustrare i principali. Contaminazione da altre plasticheOggi è comune trovare diversi tipi di resine nella stessa applicazione. Ad esempio, nel mercato dei prodotti per la pulizia e l'igiene personale, i contenitori in plastica hanno componenti realizzati in vari materiali, come polipropilene (PP), polietilene ad alta densità (HDPE), PVC e PET, che generano grandi problemi durante le fasi di riciclo. Tra i principali problemi riscontrati vi è la diversa struttura chimica tra i materiali, nonché il comportamento di scorrimento della plastica fusa, molto diversi tra loro, che portano ad evidenziare l'eterogeneità e l'incompatibilità tra i diversi materiali. PET E PVC Una delle loro applicazioni è la produzione di contenitori per shampoo, con la caratteristica comune che entrambi sono trasparenti, quindi spesso si contaminano a vicenda. Questo può presentare la difficoltà ad essere separati con i metodi di flottazione convenzionali, a causa della densità molto simile tra i due (1,30-1,35 gr/cm3). Ma se il PET è contaminato dal PVC, anche a basse concentrazioni, il PVC si degrada alla temperatura di lavorazione del PET (intorno a 260-280°C), formando acidi che disgregano la struttura chimico-fisica del PET e generano un cambiamento chimico progressivo, con un comportamento friabile di PET. Quantità minime di 100 ppm di PVC provocano lo scolorimento del PET durante la fase di essiccazione e la generazione di punti neri durante l'estrusione. PET e HDPE A causa degli elevati volumi di consumo di entrambi nella loro applicazione per il confezionamento, la probabilità di miscelazione aumenta. Queste due plastiche sono incompatibili allo stato fuso, rimanendo indipendenti una volta solidificate. Le porzioni di HDPE contaminante sono visivamente imperfette e possono causare fragilità meccanica ed inquinamento del PE. Inoltre, esistono problematiche legate alle temperature di fusione, in quanto il PET non si scioglie alle temperature dell'HDPE, rischiando di ostruire i canali e l’ugello di iniezione. PP e HDPE Il polipropilene è spesso utilizzato nella produzione di tappi e chiusure per contenitori in HDPE, con applicazioni in detersivi, candeggine e shampoo. PP e HDPE sono inseparabili con metodi fisici, a causa del loro peso specifico molto simile. Durante la fusione di entrambe le materie plastiche esiste un problema di incompatibilità, che si riflette sia nei prodotti estrusi in HDPE, sia nei contenitori ottenuti per soffiaggio, che presentano deformazioni. Inoltre una presenta accentuata di PP in una miscela con prevalenza di HDPE deputata alla creazione di flaconi, crea una fragilità sulla linea di saldatura del flacone stesso. Questo, nella maggior parte dei casi, quando verrà riempito il flacone e posto sui bancali, magari con altri bancali di materiali sovrapposti, una crepa sul punto di saldatura con la fuoriuscita del contenuto. Contaminazioni durante la lavorazioneContaminazione da metalliDurante la lavorazione delle materie plastiche, la contaminazione da metalli può essere causata dalla presenza di frammenti o bave metalliche, che potrebbero essere generate dal mal funzionamento di apparecchiature, quali estrusori, mulini o adattatori di alluminio. Il loro logoramento causato da un utilizzo continuativo può portare alla perdita di piccoli frammenti che si mischiano con i materiali plastici da utilizzare per il soffiaggio, stampaggio od estrusione. Questi piccoli frammenti possono graffiare il cilindro dell'estrusore o bloccare gli ugelli nelle macchine ad iniezione, oltre a produrre elementi estrusi o stampati ad iniezione con difetti. Inquinamento da polimeri degradatiFrequentemente, durante la lavorazione sia della resina vergine che dell'HDPE riciclato, sulla superficie possono essere presenti punti neri o striature, come manifestazione di un materiale parzialmente ossidato o degradato che è stato carbonizzato, rimanendo intrappolato in superfici ruvide o cavità. Queste impurità possono essere presenti nel cilindro e sulla superficie della vite o nelle teste degli impianti di estrusione-soffiaggio, per un tempo prolungato, con conseguente generazione di difetti nel prodotto finito. Allo stesso modo, anche i contaminanti presenti nella plastica come macinati sporchi, materiali estranei e colori diversi, nonché quei materiali con una temperatura di fusione inferiore, sono cause di punti neri. Frequentemente, tale contaminazione può anche apparire di colore giallo, marrone o ambrato, a seconda dell'entità del degrado. Contaminazione da gelI gel (comunemente chiamati fisheyes), a forma di ellisse allungata, sono la prova di problemi di qualità sia nella pellicola trasparente che in quelle colorate, visibili con uno spessore inferiore a 130 micron. I gel sono principalmente difetti visivi, che riflettono e trasmettono la luce in modo diverso dal resto del materiale, causati da diversi motivi: piccole tracce di materiali ad alto peso molecolare materiali reticolati causati dal surriscaldamento particelle fini di materiale rimacinato residui di catalizzatore sostanze organiche o contaminanti inorganici Contaminazione da umidità. Acqua o umiditàL'acqua o l'umidità sono contaminanti che inducono la rottura della catena idrolitica, quindi i materiali devono essere rigorosamente asciutti prima di essere lavorati. Nel caso di una resina igroscopica, come il PET, le scaglie riciclate devono essere essiccate a temperature di 160-180°C per abbassare il contenuto di umidità a 50 ppm, necessario per la lavorazione di stampaggio iniezione-soffiaggio adatto per preforme in PET e contenitori, al fine di evitare una riduzione del peso molecolare. In ogni caso, anche per materiali od applicazioni meno nobili come la detergenza o la cosmetica o il prodotti per il food, è buona regola essiccare preventivamente ogni materiale plastico riciclato che deve essere utilizzato come materia prima, evitando in ogni caso riduzioni qualitative dei prodotti finiti. A causa della grande diversità delle fonti inquinanti, la gamma di effetti attribuiti al problema dell'inquinamento può essere: variazione di colore bassa qualità estetica del prodotto odori indesiderati e formazione di fumi intasamento degli ugelli di iniezione plastificazione e bassa resistenza agli urti Pertanto, i trasformatori che lavorano con materiali riciclati devono stabilire limiti sempre più severi sulla contaminazione dei loro materiali in ingresso e per i loro prodotti, monitorando con attenzione tutto l’input da lavorare. Da quanto sopra descritto si può concludere che i due principali fattori che amplificano l'effetto degli inquinanti sono, l'eterogeneità e l'incompatibilità della natura chimica delle materie plastiche riciclate, che conferiscono perfomances qualitative negative, determinando un basso valore aggiunto del prodotto rielaborato. Tre elementi importanti da considerare nel monitoraggio della qualità dei materiali riciclati rispetto alla presenza di contaminazione: controllo della fonte di approvvigionamento e determinazione del grado di contaminazione delle stesse l'efficienza della pulizia nel sistema di riciclaggio controlli di qualità analitici dei prodotti realizzati per tracciare il risultato di ciò che si produce.Categoria: notizie - tecnica - plastica - riciclo - inquinanti - post consumo
SCOPRI DI PIU'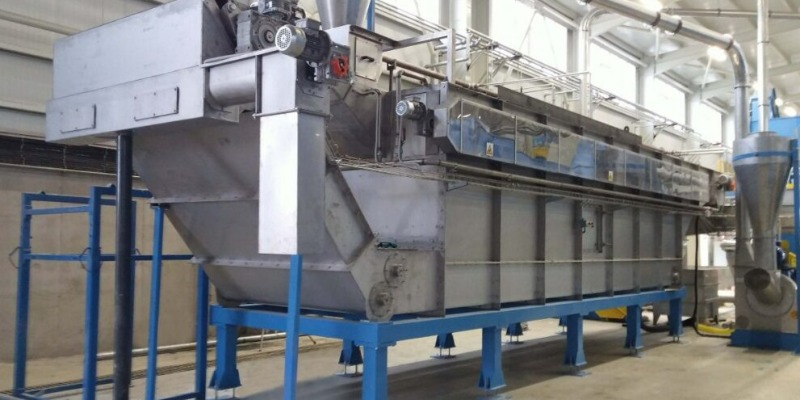 Il Lavaggio dei Rifiuti Plastici da Post Consumo si Fa in Tre
di Marco ArezioI rifiuti plastici da post consumo sono, in termini quantitativi, tra le maggiori voci che compongono il paniere degli scarti che la nostra società produce.Se fino a pochi anni fa non veniva applicato un riciclo meccanico intensivo ma si cercava di separare ed estrarre solo plastiche nobili, oggi la consapevolezza ambientale e la necessità di ridurre il conferimento di rifiuti nelle discariche, ha imposto un uso sempre più massiccio dei polimeri da post consumo riciclati per la creazione di nuovi prodotti finiti, realizzando il più possibile la circolarità della filiera. Non è stata una svolta improvvisa, c’è voluto tempo per sovvertire il preconcetto culturale che un prodotto fatto con i polimeri riciclati fosse di seconda categoria rispetto ad uno fatto con materia prima vergine. Quando l’opinione pubblica ha sdoganato l’uso delle materie prime riciclate come elemento necessario e insostituibile della nostra vita, la domanda è cresciuta in modo esponenziale. Non c’è dubbio che, dal punto di vista industriale, il trattamento dei rifiuti plastici da post consumo per la creazione di una materia prima, che assume una nuova nobiltà estetica e strutturale nei prodotti, ha bisogno, oggi, di un approccio al riciclo decisamente più professionale e qualitativo rispetto al passato. Infatti, nel ciclo di lavoro dello scarto plastico da post consumo, che contempla la raccolta, la selezione, la macinazione, la separazione, il lavaggio e la granulazione, è interessante soffermarci sulla fase del lavaggio per capire meglio alcuni aspetti. Il concetto di lavaggio deve prevedere tre passaggi fondamentali a cui non ci si può sottrarre, se si vuole realizzare una materia prima adatta ad una produzione di un buon granulo plastico. I tre passaggi dell’attività di lavaggio sono qui riassumibili:• Lavaggio degli scarti attraverso una macchina con lavaggio forzato, che permette, attraverso l’azione dell’acqua e della rotazione centrifuga del cestello di contenimento della plastica, un distaccamento di parti inquinanti, come residui organici alimentari, sabbia, terra o altro, che altrimenti non avverrebbe in una vasca tradizionale con acqua. • Utilizzo di una vasca di decantazione in cui i materiali, che sono usciti dalla fase di lavaggio forzato, fanno un percorso studiato, in termini di velocità di movimento e di lunghezza, nella quale avviene una separazione degli scarti plastici per peso specifico. Infatti, i materiali con peso specifico più leggero come l’HDPE, LDPE, il PS e il PP, che costituiscono le famiglie di maggiore presenza nei rifiuti da post consumo, rimangono a galla, mentre quelli con il peso specifico maggiore come i materiali caricati, il PVC e altri elementi affondano. • Ultimo impianto indispensabile per concludere un buon ciclo di lavaggio delle materie plastiche da post consumo è la centrifuga. Infatti una volta lavato con energia gli scarti, averli separati da plastiche con peso specifico diverso, è assolutamente necessario, prima della produzione della materia prima finale, ridurne la concentrazione dell’umidità. Attraverso il passaggio degli scarti stessi nella centrifuga è possibile abbattere percentuali di umidità elevate che causano molti problemi, quali il degrado del polimero, la creazione di difetti estetici sul prodotto finito ed una sostanziale riduzione delle prestazioni meccaniche.La fase di lavaggio, nelle attività di riciclo dei materiali da post consumo, ha visto spesso affermarsi una sbagliata teoria definibile della “sciacquatura”, dove il processo prevedeva l’immersione del macinato plastico in vasche con una bassa qualità dell’acqua, una elevata velocità di flottazione degli scarti e una lunghezza della vasca non adeguata. Tutto questo si rifletteva in un deciso risparmio economico, un aumento della produzione oraria del reparto ma con una bassa o bassissima qualità del futuro polimero. Se, a parziale difesa di questo approccio, possiamo ricordare che nel passato i polimeri che derivavano dagli scarti da post consumo erano impiegati solo per prodotti di bassa qualità, dobbiamo però ricordare che oggi, ci si aspetta una qualità più alta da questa famiglia di polimeri in quanto è aumentata la platea di utilizzo. Un basso livello qualitativo di processo in fase di lavaggio, separazione ed asciugatura, porta inevitabilmente con sé anche il problema degli odori delle plastiche da post consumo. Se abbiamo parlato in precedenza di aspetti negativi legati alla meccanica e all’estetica dei prodotti, risparmiare tempo e tecnologia nelle 3 fasi che costituiscono il lavaggio, incrementa in modo considerevole l’odore sgradevole nei prodotti finiti realizzati con polimeri che hanno subito un processo di lavaggio scadente. La presenza di odori pungenti e persistenti nei prodotti finiti, comporta non solo la riduzione delle vendite in termini quantitativi, ma porta anche al deprezzamento dell’articolo stesso, con una riduzione dei margini di contribuzione dell’azienda.Categoria: notizie - tecnica - plastica - riciclo - post consumo - lavaggio
SCOPRI DI PIU' Difetti di iniezione con materiali riciclati: striature superficiali
Da cosa sono causati i difetti di iniezione e come è possibile risolverli quando si utilizzano dei polimeri riciclati? di Marco ArezioCi sono dei difetti estetici che potrebbero formarsi durante il lavoro di iniezione utilizzando dei granuli rigenerati, che siano da provenienza post consumo o post industriali. Il granulo post consumo si presta maggiormente, in ogni caso, alla possibile creazione di difetti estetici in quanto la composizione polimerica del granulo stesso può comprendere frazioni di materiali non del tutto omogenei (PP/PE per esempio). Le carenze estetiche espresse in striature superficiali, dette anche marmoree, normalmente non causano un difetto tecnico del prodotto stampato, ma solitamente un difetto estetico che, in ogni caso, può comportare il rifiuto del prodotto da parte del cliente finale. Abbiamo già affrontato l’argomento che riguarda la riconsiderazione degli aspetti estetici dei manufatti realizzati con un granulo riciclato, in presenza di piccoli difetti, in un’ottica di incremento della circolarità dei rifiuti plastici, proprio per avere un giudizio corretto sulle aspettative estetiche di prodotti che impiegano la plastica riciclata. Nella fase di stampaggio, la plastica utilizzata come materia prima, raggiunge temperature tra i 175° e i 400°, in base al materiale utilizzato, creando vari processi di trasformazione all’interno della massa fusa. L’acqua viene vaporizzata, e alcuni additivi e polimeri a basso peso molecolare si potrebbero degradare producendo sostanze volatili che accompagneranno la massa fusa all’interno dello stampo. Inoltre la velocità di stampaggio potrebbe agire sulle molecole polimeriche creando una certa percentuale di degradazione plastica. A causa della differenza di densità tra la massa fusa, le sostanze volatili e quelle degradate, ci sarà all’interno dello stampo una separazione tra le parti più pesanti e quelle più leggere, dove queste ultime arriveranno per prime verso le pareti dello stampo stesso, seguite poi dalla massa fusa, di cui si sporcheranno. Quindi, qualsiasi parte volatile e/o degradata che verrà spinta verso la parete dello stampo dal polimero riciclato fuso, creerà sulle pareti del prodotto finito, striature o parti marmorizzate che possono essere antiestetiche. Le cause di questi difetti si possono riassumere in: • Umidità del materiale • Degrado delle parti in plastica a causa dell’alta temperatura • Tempi di stampaggio eccessivi con degradazione dei polimeri • Contropressione troppo bassa • Punti di iniezione troppo piccoli che potrebbero degradare la materia prima • Eccessiva usura del mandrino • Sporco vicino ai punti di espulsione del gas nello stampo o numero insufficiente di punti In considerazione di quanto sopra esposto, per evitare o ridurre questi fenomeni antiestetici, bisognerebbe prendere tutti gli accorgimenti necessari per la regolazione dei parametri macchina e stampo, oltre a verificare, attraverso lo studio del DSC del polimero riciclato da usare, il peso delle componenti che potrebbero degradare.Categoria: notizie - tecnica - plastica - riciclo - iniezione - stampi - produzione
SCOPRI DI PIU' Come Realizzare e Utilizzare un Densificato in LDPE Post Consumo Performante
Molti preconcetti ruotano attorno all’uso del densificato in LDPE, frutto di produzioni non attente e utilizzi con aspettative troppo elevatedi Marco ArezioIl rifiuto in LDPE che proviene dallo scarto plastico della raccolta differenziata dovrebbe essere una selezione di film plastici, monoprodotto, da avviare al riciclo. In realtà, molte volte, questi flussi di rifiuti possono contenere materiali diversi, sotto forma di altre plastiche e di inquinanti, come etichette, carta e altre frazioni. La mancanza di un vero mercato di riferimento, nella vendita del densificato in LDPE, porta l’industria del riciclo a preferire la granulazione del materiale cercando, nella fase di estrusione, di ridurre questi corpi estranei in modo da qualificare al meglio la materia prima. In questo caso si rinuncia, un po' a priori, di porre maggiori attenzioni alla fase di selezione e desificazione del rifiuto in LDPE. Il risultato, spesso, è un granulo che rimane nella fascia bassa del mercato, che può essere utilizzato per lo stampaggio di articoli non estetici, come i vasi e i mastelli per il settore dell’ortofrutta, ma difficilmente si presta alla produzione di film con spessori sottili o alla produzione di tubi. A questo punto, tal volta, ci si chiede se non sia meglio qualificare il densificato, per il settore dello stampaggio ad iniezione, anziché spendere tempo, soldi ed energia per granulare l’LDPE. Per percorrere questa strada bisogna qualificare meglio il densificato, in modo che l’utilizzo nelle presse possa non far rimpiangere il processo di iniezione con un granulo filtrato. Ma vediamo cosa è il densificato in LDPE Il termine "densificato", in relazione all'LDPE, si riferisce al polimero che è stato compattato, nel contesto del riciclo meccanico. La produzione di densificato in LDPE da scarti post-consumo è parte integrante del processo di riciclo di questo materiale. Il processo produttivo possiamo suddividerlo in queste fasi: - Gli scarti di LDPE vengono acquisiti dai punti di raccolta designati, che si occupano degli scarti della raccolta differenziata, - Una volta arrivati in un impianto di riciclaggio, gli scarti di LDPE vengono separati dagli altri materiali. Questa separazione può essere effettuata manualmente o attraverso macchine come i separatori a aria. - I rifiuti di LDPE vengono quindi lavati per rimuovere le impurità come residui di cibo, terra o altre contaminazioni. Questo assicura che il prodotto finale sia di buona qualità. - Dopo la pulizia, il LDPE viene triturato in piccoli pezzi o scaglie. Questo facilita il processo di densificazione. - Ci sono diverse tecniche per densificare l'LDPE: - Per agglomerazione: l’LDPE macinato viene esposto al calore e all’agitazione. Questo causa la parziale fusione dei pezzi, che si agglomerano formando grumi più grandi. - Per compattazione: Il processo implica l'uso di macchine compattatrici che pressano il materiale in blocchi o agglomerati. E’ importante sottolineare che la qualità del densificato di LDPE dipende in gran parte dalla purezza del materiale di partenza e dall'efficacia dei processi di pulizia e separazione. Pertanto, un'attenzione particolare viene data a questi passaggi per assicurare che il densificato prodotto sia di buona qualità e libero da contaminazioni significative. Come creare un compound performante con il densificato in LDPE L’ LDPE (Polietilene a bassa densità) è spesso utilizzato in combinazione con altre resine plastiche, per sfruttare le caratteristiche complementari dei diversi polimeri e ottenere prodotti con proprietà specifiche. Tuttavia, la decisione di miscelare LDPE post-consumo con altri polimeri dipende da vari fattori, tra cui le proprietà desiderate del prodotto finale, la compatibilità dei polimeri stessi e la presenza di compatibilizzanti. Vediamo alcune combinazioni: - HDPE (Polietilene ad alta densità): LDPE e HDPE sono spesso compatibili tra loro e possono essere miscelati per ottenere prodotti con proprietà intermedie tra i due. Ad esempio, una miscela di LDPE e HDPE potrebbe offrire una combinazione di flessibilità e resistenza. - EVA (Etilene Vinil Acetato): L'aggiunta di EVA all'LDPE può migliorare la tenacità e l'elasticità del prodotto finale. L’EVA è anche utilizzato per migliorare la resistenza all'UV e la flessibilità del LDPE. - PP (Polipropilene): Sebbene il polipropilene e il polietilene non siano intrinsecamente compatibili, possono essere miscelati in presenza di compatibilizzanti specifici. Questa miscela può essere utilizzata in applicazioni specifiche dove si desiderano combinare le proprietà di entrambi i polimeri. - LLDPE (Polietilene lineare a bassa densità): L'LDPE e l'LLDPE possono essere miscelati per regolare le proprietà meccaniche e la lavorabilità del prodotto finale. Bisogna comunque fare attenzione perchè non tutte le plastiche sono compatibili tra loro, e la miscelazione di polimeri incompatibili può portare a prodotti con proprietà indesiderate o inadeguate. Inoltre, la presenza di contaminanti o additivi nei materiali post-consumo può influenzare la compatibilità e le proprietà del prodotto miscelato.Quali sono le temperature di fusione ideali per realizzare prodotti finito in LDPE Il LDPE (Polietilene a bassa densità) ha una struttura ramificata, il che significa che non ha la stessa disposizione regolare e ordinata delle catene molecolari come altri polietileni, ad esempio l'HDPE (Polietilene ad alta densità). Questa struttura ramificata rende l'LDPE più flessibile ma anche meno denso e con un punto di fusione più basso rispetto all'HDPE. La temperatura di fusione del LDPE varia generalmente tra 105°C a 115°C (220°F a 240°F). Tuttavia, quando si tratta di trasformare il LDPE attraverso tecniche come l'estrusione o lo stampaggio ad iniezione, le temperature possono variare in base alle specifiche esigenze dell'applicazione e alla presenza di eventuali additivi. Ecco alcune indicazioni generali per l'elaborazione dell'LDPE - Estrusione: 150°C a 220°C (300°F a 430°F). - Stampaggio a iniezione: 140°C a 250°C (285°F to 480°F). Queste temperature sono solo indicazioni generali e potrebbero variare in base allo scarto di LDPE, alle condizioni della macchina e ad altri fattori. Quali caratteristiche fisiche porta l'aggiunta di un densificato in LDPE in un compound con il PP La miscelazione di LDPE (Polietilene a bassa densità) e PP (Polipropilene) è una pratica comune in alcune applicazioni, specialmente quando si desidera sfruttare le proprietà complementari di entrambi i polimeri. L'aggiunta di un densificato di LDPE in un compound con il PP può influenzare le caratteristiche fisiche del blend in vari modi: Compatibilità Innanzitutto, è essenziale notare che LDPE e PP non sono intrinsecamente compatibili. Questo significa che senza l'uso di compatibilizzanti o modifica delle condizioni di fusione, le due resine tendono a separarsi in fasi distinte, potenzialmente portando a proprietà meccaniche inferiori o inadeguate nel prodotto finale. Elasticità e Flessibilità L'LDPE è generalmente più flessibile e duttile rispetto al PP. L'aggiunta di LDPE può quindi aumentare la flessibilità e la tenacità del blend, riducendo al contempo la rigidità. Punto di Fusione Poiché l'LDPE ha un punto di fusione inferiore rispetto al PP, la miscelazione dei due può portare a una diminuzione del punto di fusione complessivo del blend, a seconda delle proporzioni utilizzate. Trasparenza LDPE è in genere più opaco rispetto al PP. La sua aggiunta può quindi ridurre la trasparenza e la brillantezza del blend, rendendolo più opaco o lattiginoso. Resistenza Chimica LDPE e PP sono entrambi resistenti a molte sostanze chimiche, ma la loro combinazione potrebbe avere un profilo di resistenza chimica leggermente diverso rispetto ai polimeri puri. Trasformazione La lavorabilità del mix può cambiare con l'aggiunta di un densificato di LDPE. Ad esempio, la viscosità durante l'estrusione o la stampa a iniezione potrebbe mutare, influenzando le condizioni di lavorabilità ideali Quali inestetismi si possono creare nella produzione di prodotti in LDPE utilizzando una temperatura di fusione troppo alta L'uso di una temperatura di fusione eccessivamente alta durante la lavorazione dell'LDPE (Polietilene a bassa densità) può portare a vari inestetismi e problemi di qualità nei prodotti finiti. Possiamo ricordare alcuni dei potenziali problemi: - L'LDPE può degradarsi quando esposto a temperature troppo elevate. Questa degradazione può causare cambiamenti nelle proprietà meccaniche del materiale e produrre gas e/o composti volatili che possono formare bolle o vuoti nel prodotto finito. - La degradazione termica può anche portare a una decolorazione del polimero. Un LDPE sovra-riscaldato può assumere una colorazione giallastra o bruna. - La degradazione termica può produrre composti con odori sgradevoli. Ciò può essere particolarmente problematico per applicazioni in cui la presenza dell'odore è un fattore importante, come nel caso di imballaggi alimentari. - Temperature eccessivamente alte possono causare un raffreddamento non uniforme durante la formazione del pezzo, portando a deformazioni o ritiri non corretti. - L'uso di temperature troppo alte può causare la formazione di strisce o macchie superficiali sul prodotto, soprattutto se ci sono impurità o additivi nel materiale. - La degradazione termica può influenzare negativamente le proprietà meccaniche, termiche e chimiche dell'LDPE. Ciò potrebbe tradursi in prodotti con resistenza, tenacità o durata ridotte. - A temperature eccessivamente alte, l'LDPE potrebbe diventare troppo fluido, rendendo difficile la formazione di dettagli precisi o mantenendo le tolleranze desiderate. Problemi delle etichette di alluminio nel densificato in LDPE Spesso capita che, nonostante i lavaggi per decantazione e per centrifuga degli scarti plastici in LDPE, nel densificato vi sia ancora la presenza di parti di alluminio flessibile. Dobbiamo tenere ben presente la differenza tra le impurità costituite da frazioni di alluminio rigido da quelle costituite da alluminio in foglia. Se nel primo caso la rigidità dell’impurità metallica non può essere tollerata, per una serie di problematiche negative che queste possono dare agli impianti di iniezione, che sono frutto di una selezione e di un lavaggio scadente, la presenza di parti di alluminio in foglia non creano problemi tecnici. Queste parti sono costituite dalle etichette degli imballi che possono contaminare i film ma, essendo morbide, non arrecando danni agli impianti o ai prodotti finali. Resta un aspetto estetico che bisogna considerare, ma nell’ottica di realizzare prodotti non estetici, il puntino brillante che richiama una presenza della foglia di alluminio, deve essere considerato “parte del gioco”. Questa accettazione dell’impurità dell’alluminio in foglia può portare notevoli vantaggi di prezzo sul prodotto finale e una considerevole disponibilità di materia prima sul mercato.
SCOPRI DI PIU' Stampaggio Rotazionale: Perché è Importante la Dimensione delle Polveri?
Molti sono i fattori che influenzano la qualità di un manufatto, uno di questi è la scelta delle polveridi Marco ArezioLo stampaggio rotazionale è un processo utilizzato frequentemente per la formazione di oggetti, tramite le resine termoplastiche, che abbiamo la necessità di essere cavi. La caratteristica principale del processo è che lo stampo ruota intorno a due assi, o mutualmente perpendicolari, inoltre, rispetto allo stampaggio ad iniezione tradizionale, la materia prima, sotto forma di polvere, viene introdotta nello stampo, per poi essere riscaldato e successivamente raffreddato. Quali sono le principali differenze con il processo di stampaggio ad iniezione? Forse la più evidente è che nello stampaggio rotazionale si utilizza la materia prima sotto forma di polvere e non di granulo, inoltre la resina polimerica si trova all’interno dello stampo chiuso, e non iniettata a pressione nello stesso. In aggiunta, lo stampo, nel processo rotazionale, lavora in base alla rotazione assiale a differenza della staticità dello stampaggio a iniezione. Infine, possiamo dire che gli stampi del processo rotazionale sono più economici in quanto non hanno da considerare la pressione di iniezione. Perché si sceglie lo stampaggio rotazionale? Quando si devono produrre oggetti con una forma cava, lo stampaggio rotazionale è particolarmente indicato per la sua facilità di adattamento a tutte le forme richieste. Inoltre, in assenza di grandi pressioni all’interno dello stampo, il manufatto tende facilmente a ritirarsi e a staccarsi dopo la sua produzione, anche se gli oggetti sono di grandi dimensioni. Infine, possiamo dire, che attraverso il processo rotazionale, è possibile realizzare elementi anche molto complessi sia dal punto di vista strutturale che di design. Caratteristiche principali degli stampi per lo stampaggio rotazionale Possiamo dire che i materiali principali che costituiscono gli stampi sono: • Cast alluminio • Nichel elettroformato • Acciaio inossidabile e non Quando saremo in presenza delle necessità di una migliore uniformità nello scambio termico all’interno dello stampo, sceglieremo il cast alluminio. Se dovessimo privilegiare una fedele riproduzione delle figure potremmo scegliere gli stampi elettroformati, mentre in presenza di forme semplici e di grandi formati, possiamo optare per gli stampi in acciaio più economici. Se parliamo di spessori degli stampi possiamo dire che, normalmente, gli stampi cast in alluminio hanno spessori di 6-8 mm., mentre quelli in acciaio solo 2-3 mm. Nella progettazione dello stampo si dovrebbe sempre tenere presente quale materia prima si utilizzerà, in quanto alcuni polimeri ritirano sufficientemente facilitando l’estrazione del pezzo, altri meno, così da rendere necessario nello stampo un lieve angolo di sformo per agevolare il distaccamento del manufatto. Le fasi dello stampaggio rotazionale Come abbiamo detto in precedenza lo stampaggio rotazionale non è che uno scambio termico all’interno di uno stampo in condizioni di movimento. Le temperature durante il processo potranno variare, entro un certo range, in modo continuo durante l’intero ciclo di produzione. Nonostante queste continue variazioni di temperatura, la qualità di un manufatto si stabilisce calcolando l’esatta permanenza dello stampo all’interno del forno. Questo tempo è chiamato tempo di induzione. Possiamo quindi dire che, nella prima fase del ciclo, il tempo di induzione è quell’intervallo di riscaldamento dello stampo in cui la resina raggiunge la temperatura di fusione, che normalmente avviene attraverso l’insufflazione di aria calda. Il tempo di induzione è caratterizzato dalle seguenti variabili: • Temperatura del forno • Velocità di scambio termico • Spessore dello stampo • Temperatura di fusione della resina • Rapporto tra superficie e volume dello stampo • Coefficiente di scambio termico del materiale dello stampoLa seconda fase del ciclo, definito tempo di fusione, è il tempo necessario per fondere completamente la resina. Il tempo di fusione è caratterizzato dalle seguenti variabili: • Spessore del pezzo • Temperatura della resina e calore di fusione • Capacità di riscaldamento dello stampo • Rapporto tra la superficie dello stampo e il suo volume • Temperatura del fornoTutte queste variabili hanno un impatto significativo sul tempo di fusione e sulla qualità del pezzo che si vuole realizzare. Tuttavia, la velocità di fusione della resina può essere, in alcuni casi, incrementata innalzando la temperatura del forno, ma è importante non eccedere in questa operazione in quanto, se da una parte aumenta la produttività, dall’altro un’eccessiva permanenza del polimero nello stampo, a temperature molto alte, può portare alla sua degradazione. Scelta della polvere da utilizzare per lo stampaggio rotazionale Come abbiamo visto il tempo di fusione della resina è un fattore cruciale per il buon rendimento dello stampo e per la qualità dei pezzi da produrre. Quindi, possiamo dire che anche la dimensione delle particelle di polimero che vengono utilizzate, può influenzare il processo. Infatti una resina dimensionalmente maggiore aumenta il tempo necessario a fondere. Questo avviene a causa della diminuzione della superficie di contatto tra le particelle e le parti calde dello stampo, ma ciò normalmente non avviene se si impiega una dimensione della materia prima inferiore ai 500 micron. Al di là dell’importante parametro dimensionale delle polveri polimeriche da utilizzare, si può dire che una buona materia prima è quella che fluisce rapidamente negli angoli acuti e nelle rientranze, aderendo allo stampo e fondendo senza bolle attraverso il contributo termico. Inoltre, per esperienza, le polveri più fini vengono utilizzate per resine con MFI più bassi, al fine di ottenere una buona riproduzione superficiale, mentre l’utilizzo di un polimero con MFI alto può considerare l’utilizzo di particelle con dimensioni maggiori. Ciclo di raffreddamento dello stampo Il raffreddamento dello stampo e del manufatto può avvenire attraverso l’utilizzo sia dell’aria che dell’acqua. Normalmente l’aria, sospinta dalle ventole di raffreddamento, va ad investire la parte esterna dello stampo, mentre l’utilizzo di getti di acqua è riservato alla parte interna. Il tempo di raffreddamento è molto importante in quanto un’accelerazione di questa fase, quindi un rapido raffreddamento, potrebbe portare ad una deformazione del pezzo con un aumento della percentuale della fase amorfa dei polimeri cristallini.Categoria: notizie - tecnica - plastica - stampaggio rotazionale
SCOPRI DI PIU' Miglioramento dell'Efficienza Energetica e Idrica nei Processi di Lavaggio e Decontaminazione delle Plastiche Post-Consumo
Tecnologie Innovative (Ultrasuoni, Cavitazione, Lavaggio a Freddo Potenziato) per Ridurre i Consumi e Garantire Standard di Decontaminazione Elevati per il Packaging, Incluso l'Alimentaredi Marco ArezioL'industria del riciclo delle plastiche post-consumo si trova oggi di fronte a una sfida complessa ma entusiasmante: non solo soddisfare una domanda in continua crescita di materiali riciclati di alta qualità, ma farlo riducendo drasticamente l'impronta ambientale dei propri processi. Questa spinta deriva sia da un'acuta consapevolezza ecologica, sia da direttive normative sempre più severe che mirano a un'autentica economia circolare. La posta in gioco è alta: trasformare un problema di rifiuti in una risorsa preziosa, garantendo che i polimeri riciclati – come rPET, rHDPE, rPP, ecc. – raggiungano standard qualitativi tali da competere, e talvolta superare, le materie prime vergini. Un obiettivo particolarmente ambizioso riguarda l'applicazione di queste plastiche rigenerate in settori sensibili, primo fra tutti il packaging alimentare.Al centro di questa trasformazione ci sono le fasi di lavaggio e decontaminazione, vere e proprie colonne portanti del processo di riciclo. Tradizionalmente, questi passaggi sono stati enormemente esigenti in termini di consumo energetico e idrico, rappresentando spesso un collo di bottiglia economico e ambientale. I metodi convenzionali, infatti, si affidano pesantemente a processi termici e chimici intensivi, che comportano non solo costi operativi elevati e un'impronta carbonica significativa, ma anche la complessa gestione di grandi volumi di effluenti. Il nostro obiettivo è esplorare le tecnologie innovative che stanno rivoluzionando questi processi, rendendo possibile ottenere plastiche riciclate di alta qualità con un impatto ambientale notevolmente mitigato.Il Contesto Tecnico e i Limiti dei Sistemi ConvenzionaliI sistemi di lavaggio tradizionali per le plastiche post-consumo si articolano tipicamente in diverse fasi: un pre-lavaggio iniziale, un lavaggio principale, uno o più cicli di risciacquo e, infine, l'asciugatura. La decontaminazione, in questi schemi tradizionali, si basa principalmente su tre pilastri. L'azione meccanica, attraverso l'attrito e l'agitazione, mira a distaccare i contaminanti più grossolani come terra, sabbia e frammenti di etichette. Parallelamente, l'azione termica sfrutta l'acqua calda, spesso a temperature elevate (60-90°C), per ammorbidire adesivi resistenti, solubilizzare grassi e cere, e accelerare le reazioni chimiche dei detergenti. Infine, l'azione chimica vede l'impiego di detergenti alcalini (come l'idrossido di sodio, NaOH), tensioattivi o acidi, scelti per la loro capacità di saponificare i grassi, disperdere le particelle solide e favorire la rimozione di inchiostri e residui di colla.Sebbene questi approcci abbiano dimostrato una certa funzionalità nel tempo, presentano evidenti svantaggi che ne limitano la sostenibilità e l'efficacia nel contesto attuale. Il consumo energetico si impenna a causa del riscaldamento di ingenti volumi d'acqua, che rappresenta la voce di costo più significativa. Per dare un'idea, il riciclo di una singola tonnellata di PET può richiedere centinaia di kWh solo per questa fase termica. Di pari passo, l'elevato consumo idrico è una criticità non trascurabile. Cicli di lavaggio multipli e risciacqui intensivi possono tradursi in decine di metri cubi d'acqua per tonnellata di plastica trattata. A ciò si aggiunge la problematica della qualità dell'acqua di scarico, spesso carica di solidi sospesi, con alti valori di BOD/COD e residui chimici, richiedendo trattamenti di depurazione onerosi e complessi.Un altro limite significativo è l'inefficacia contro contaminanti "difficili". Residui alimentari fortemente aderenti ed essiccati, pigmenti da stampa profondamente incorporati o contaminanti chimici assorbiti nella matrice polimerica sfuggono spesso all'azione dei metodi convenzionali, rendendo il materiale inidoneo per le applicazioni più sensibili. Infine, non possiamo ignorare il rischio di degradazione del polimero. L'esposizione prolungata a temperature elevate e ambienti chimicamente aggressivi può innescare processi di degradazione idrolitica o ossidativa, compromettendo irrimediabilmente le proprietà meccaniche e l'aspetto visivo del materiale plastico riciclato.Tecnologie Innovative per l'Efficienza e la Decontaminazione ProfondaLa ricerca e l'innovazione tecnologica stanno tracciando nuove strade, concentrandosi sullo sviluppo di soluzioni che permettano di disgiungere l'efficacia della pulizia dall'intensità energetica, sfruttando avanzati fenomeni fisici e approcci chimici di nuova generazione.1. Lavaggio a Freddo PotenziatoIl lavaggio a freddo potenziato non è un semplice abbassamento della temperatura, ma una vera e propria riprogettazione del processo, un sistema ottimizzato dove l'energia termica viene in gran parte sostituita o integrata da altre forme di energia e da agenti chimici altamente performanti, capaci di agire efficacemente a temperature ambiente o leggermente superiori (tipicamente tra 20 e 40°C).Questo approccio si basa su diversi principi operativi sinergici. L'impiego di agenti bagnanti avanzati e tensioattivi specifici con basse temperature di Kraft e un'elevata capacità di riduzione della tensione superficiale dell'acqua permette una migliore penetrazione nei pori e una più efficiente bagnatura dei contaminanti. Tensioattivi non ionici o a basso schiumogeno sono preferiti per facilitare il risciacquo e ridurre l'impatto ambientale. A questi si aggiungono gli enzimi bio-catalitici: lipasi per i grassi, amilasi per gli amidi, cellulasi per le fibre. Questi enzimi sono in grado di idrolizzare e disgregare complessi contaminanti organici anche a basse temperature, rivelandosi particolarmente efficaci per residui alimentari e sporco biologico, riducendo la necessità di detergenti aggressivi. L'azione è supportata da coadiuvanti e agenti chelanti, come i polimeri anti-redeposizione che prevengono la rideposizione dello sporco rimosso, o gli agenti chelanti (EDTA, GLDA) che sequestrano gli ioni metallici, prevenendo incrostazioni o reazioni catalitiche indesiderate. Cruciale è l'ottimizzazione meccanica: sistemi di agitazione ad alta efficienza – come idrocicloni modificati o lavatrici a frizione ottimizzate – sono indispensabili per garantire un'efficace azione meccanica anche in assenza di calore elevato, massimizzando la rimozione fisica dei contaminanti.I vantaggi sono evidenti e tangibili: una drastica riduzione del consumo energetico (fino al 70-80% rispetto ai sistemi a caldo), minore stress termico per il polimero, che ne preserva le proprietà intrinseche, un minor consumo d'acqua grazie a cicli di risciacquo più efficienti e un profilo ambientale nettamente più favorevole, con minori emissioni e un minor carico per gli impianti di trattamento delle acque reflue.2. Ultrasuoni per la Decontaminazione ProfondaLa tecnologia a ultrasuoni sfrutta onde sonore ad alta frequenza, tipicamente nell'intervallo tra 20 kHz e 100 kHz, per indurre il fenomeno della cavitazione acustica all'interno di un mezzo liquido.Il principio di funzionamento è affascinante e potente: le onde ultrasonore, propagandosi attraverso il bagno di lavaggio, creano zone alternate di alta e bassa pressione. Nelle zone di bassa pressione, dette di rarefazione, la pressione scende al di sotto della tensione di vapore del liquido, portando alla formazione di milioni di microbolle (cavità) che contengono vapore acqueo e gas disciolti. Quando queste microbolle, nel loro processo di crescita, vengono trasportate in una zona di alta pressione (compressione), implodono violentemente. Questa implosione genera localmente condizioni estreme: temperature elevate (che possono raggiungere i 5000 K) e pressioni immense (fino a 1000 atm), oltre alla formazione di micro-getti liquidi che si muovono a velocità prossime a quelle del suono. È l'azione di pulizia scatenata da queste forze estreme: i contaminanti vengono letteralmente "spazzati via" dalle superfici, anche da pori, fessure e aree difficilmente raggiungibili. L'efficacia è puramente fisica e, sebbene possa essere amplificata da detergenti appropriati, non dipende intrinsecamente dalla temperatura o dalla chimica del bagno. Un ulteriore beneficio è l'effetto disperdente e disinfettante: gli ultrasuoni non solo favoriscono una dispersione uniforme delle particelle, ma possono anche esibire un'azione battericida e virucida, contribuendo in modo significativo alla decontaminazione microbiologica.Nel riciclo, gli ultrasuoni si dimostrano particolarmente efficaci nella rimozione di etichette adesive, residui di colla, inchiostri da stampa e contaminanti organici incrostati. Possono essere impiegati sia come pre-trattamento per allentare lo sporco più ostinato, sia come fase di lavaggio finale per garantire una pulizia profonda e mirata, elevando la qualità del macinato a livelli superiori.3. Cavitazione IdrodinamicaLa cavitazione idrodinamica si distingue dalla cavitazione acustica perché le bolle di cavitazione sono generate dal movimento intrinseco del fluido stesso, piuttosto che da onde sonore esterne, offrendo una soluzione robusta e scalabile per il trattamento di grandi volumi.Il processo si avvia facendo fluire il liquido ad alta velocità attraverso specifiche restrizioni geometriche, come orifizi, valvole Venturi o ugelli appositamente progettati, o all'interno di reattori a cavitazione a disco rotante. L'accelerazione del fluido in questi passaggi stretti provoca una drastica caduta di pressione, che, in base al principio di Bernoulli, può scendere al di sotto della tensione di vapore del liquido, innescando la formazione di bolle. Similmente agli ultrasuoni, queste bolle si formano e poi collassano rapidamente quando il fluido rientra in una zona a pressione più alta, generando onde d'urto e micro-getti. L'implosione delle bolle produce un'azione meccanica potente, analoga a quella degli ultrasuoni, che è straordinariamente efficace nella disgregazione di agglomerati di contaminanti e nella rimozione di sporco superficiale. Ma non solo: le condizioni estreme che si generano localmente durante il collasso delle bolle – alte temperature e pressioni – possono indurre la formazione di radicali liberi (come i radicali idrossilici OH•). Questi radicali sono potenti ossidanti e promuovono reazioni di ossidazione avanzata, utili per la degradazione di alcuni contaminanti organici particolarmente persistenti.La cavitazione idrodinamica è particolarmente adatta per il pre-trattamento di grandi volumi di materiale plastico, la disintegrazione di film e flaconi compattati, e la pulizia iniziale di materiali particolarmente sporchi. Offre un'alternativa energeticamente più efficiente per il trattamento di grandi volumi rispetto agli ultrasuoni, essendo intrinsecamente legata al flusso del processo e quindi facilmente integrabile nelle linee produttive esistenti.Sinergia Tecnologica e Architetture di Processo AvanzateLa vera rivoluzione nell'efficienza del riciclo delle plastiche si realizza attraverso l'integrazione sinergica di queste tecnologie innovative in architetture di processo multistadio, sfruttando i punti di forza di ciascuna per affrontare le diverse sfide di decontaminazione, creando un percorso ottimizzato dal rifiuto al prodotto finito.Un ciclo di lavaggio ottimizzato potrebbe iniziare con un pre-trattamento di cavitazione idrodinamica, ideale per la rottura iniziale di balle o agglomerati di plastica e per la rimozione massiva dei contaminanti più grossolani o semi-aderenti. Questa fase riduce significativamente il carico per i passaggi successivi. Si procede poi a un lavaggio primario a freddo potenziato con agenti enzimatici, dove le scaglie di plastica vengono sottoposte a un lavaggio intensivo a bassa temperatura. Qui, l'azione combinata di tensioattivi avanzati ed enzimi è cruciale per disgregare lo sporco organico e le colle. La fase successiva è un lavaggio secondario o di finitura con ultrasuoni. Questa fase, più mirata e solitamente alimentata con acqua riciclata e purificata, sfrutta l'azione di cavitazione ultrasonica per rimuovere i contaminanti più ostinati, incrostati o annidati in microfessure, garantendo un livello di pulizia eccezionale e preparando il materiale per gli stadi finali.Fondamentale è poi l'approccio al risciacquo efficiente e al riciclo dell'acqua. Sistemi di filtrazione avanzati, come la microfiltrazione, l'ultrafiltrazione e l'osmosi inversa, permettono di raggiungere un riciclo quasi totale dell'acqua di processo, riducendo drasticamente il consumo idrico netto e la produzione di effluenti. L'acqua di risciacquo finale, opportunamente purificata, può essere reimmessa nelle fasi di lavaggio primario, chiudendo il ciclo. Infine, un'asciugatura efficiente è essenziale per ridurre i consumi energetici complessivi. Tecnologie come l'asciugatura meccanica ad alta velocità (ad esempio, con centrifughe) seguita da asciugatura ad aria a basso consumo energetico (come soffiatori ad aria compressa ottimizzati o essiccatori a letto fluido) riducono l'umidità residua con un dispendio energetico significativamente inferiore rispetto ai tradizionali essiccatori a caldo.L'intero processo può essere elevato a un livello superiore grazie al monitoraggio e controllo intelligente. L'implementazione di sensori in linea per parametri critici come pH, conducibilità, torbidità, carica organica (TOC/COD) e dimensione delle particelle, abbinata a sistemi di controllo basati sull'Intelligenza Artificiale (AI) e il Machine Learning (ML), consente un'ottimizzazione in tempo reale dei parametri operativi (temperatura, dosaggio chimico, durata dei cicli, intensità degli ultrasuoni). Ciò massimizza l'efficienza e minimizza gli sprechi, e questi sistemi intelligenti possono persino prevedere la necessità di manutenzione o adattarsi autonomamente a variazioni nella qualità del materiale in ingresso, garantendo una produzione costante e di alta qualità.Il Fattore Chiave: La Decontaminazione per il Packaging Alimentare (Food-Contact Applications)Il raggiungimento degli standard per il contatto con gli alimenti, regolamentati da organismi come l'EFSA in Europa e la FDA negli USA, rappresenta il criterio più stringente e l'apice della qualità per le plastiche riciclate. Qui, l'obiettivo va ben oltre la semplice rimozione dello sporco visibile; si tratta di eliminare o ridurre a livelli accettabili i contaminanti chimici che potrebbero potenzialmente migrare nel cibo, assicurando la totale sicurezza del prodotto finale. Questi possono includere:Contaminanti volatili: Composti organici volatili (VOCs) che la plastica può aver assorbito durante il suo ciclo di vita o nella fase di raccolta (solventi, idrocarburi, pesticidi).Contaminanti non volatili: Sostanze chimiche con basso punto di fusione o alta affinità per la plastica (plastificanti, additivi, residui di prodotti chimici).Contaminanti microbiologici: Batteri, muffe e lieviti che possono essere presenti sul materiale.Le tecnologie di lavaggio avanzate sono imprescindibili per ridurre drasticamente il carico iniziale di questi contaminanti. Tuttavia, per le applicazioni alimentari, esse sono quasi sempre propedeutiche a un processo di decontaminazione secondario, spesso definito "super-pulizia" o validato tramite "challenge test" specifici. Tra le metodologie più efficaci troviamo l'estrusione con degasaggio sottovuoto, dove durante la fusione della plastica riciclata, un sistema a più stadi sotto vuoto rimuove efficacemente i contaminanti volatili. Per il PET, i reattori a stato solido (SSP) rappresentano una soluzione robusta: in questo processo, un trattamento termico sotto vuoto o con flusso di gas inerte non solo aumenta il peso molecolare del polimero, ma rimuove simultaneamente i contaminanti volatili. In casi specifici, possono essere impiegati trattamenti chimici mirati, come l'ossidazione avanzata, per degradare contaminanti organici particolarmente persistenti.È fondamentale comprendere che le tecnologie di lavaggio innovative, migliorando radicalmente la purezza fisica del materiale e riducendo il carico contaminante a monte, rendono questi processi di decontaminazione secondaria molto più efficienti, meno energivori e di conseguenza più economici. Questo approccio a cascata è ciò che permette al polimero riciclato di superare i rigorosi "challenge test" e ottenere le certificazioni indispensabili per il contatto con gli alimenti, aprendo scenari di mercato precedentemente inaccessibili e consolidando la fiducia del consumatore.Benefici Economici e Ambientali ComplessiviL'adozione di queste tecnologie all'avanguardia non è soltanto un imperativo dettato da una coscienza ambientale, ma una strategia economica profondamente vantaggiosa, che si traduce in un ritorno sull'investimento e in un posizionamento competitivo superiore.La riduzione dei costi operativi è diretta e immediata: minori consumi energetici e idrici si traducono in bollette più leggere, in particolare per riscaldamento e trattamento delle acque, e in un significativo contenimento delle spese per i prodotti chimici aggressivi. Parallelamente, si osserva una minore gestione degli effluenti, grazie alla riduzione dei volumi di acqua di scarico e del carico di contaminanti. Questo si riflette in minori costi di depurazione, in minori oneri di smaltimento dei fanghi e, in molti casi, nella possibilità di ottenere incentivi per la sostenibilità.Un altro beneficio tangibile è il miglioramento della qualità del prodotto. Il polimero riciclato, forte di un'alta purezza e conformità, acquisisce un valore di mercato superiore, consentendone la vendita per applicazioni più lucrative e con margini più elevati. Questo si lega direttamente alla conformità normativa, che viene facilitata dal rispetto delle normative ambientali e, cruciale, di quelle per il contatto con alimenti, estendendo i mercati potenziali per il materiale riciclato e riducendo i rischi legali.Dal punto di vista ecologico, la riduzione dell'impronta di carbonio è un risultato diretto dei minori consumi energetici, contribuendo attivamente alla lotta contro il cambiamento climatico e rispondendo alle crescenti pressioni per una produzione più sostenibile. Infine, le aziende che abbracciano queste soluzioni non solo migliorano la propria operatività, ma rafforzano anche la propria immagine aziendale, posizionandosi come leader nella sostenibilità e nell'innovazione in un mercato e una società sempre più attenti alle tematiche ambientali, un fattore che può tradursi in un vantaggio competitivo significativo.Prospettive Future e Sviluppi NecessariIl percorso del riciclo delle plastiche è in continua evoluzione, e il suo futuro dipenderà da una costante innovazione nei processi di lavaggio e decontaminazione. Le aree chiave di sviluppo promettono ulteriori passi avanti verso un'efficienza senza precedenti e una qualità superiore.Tra queste, spicca lo sviluppo di materiali intelligenti per la decontaminazione, come adsorbenti o catalizzatori specifici da integrare direttamente nei processi di lavaggio. Questi materiali potrebbero consentire la rimozione selettiva di contaminanti chimici complessi, aumentando ulteriormente la purezza del riciclato. È inoltre fondamentale progredire verso processi a ciclo chiuso al 100%, con ulteriori sviluppi per il riciclo completo dell'acqua di processo e la piena valorizzazione dei fanghi di scarto, trasformandoli da un onere di smaltimento in una risorsa valorizzabile.Nel campo dell'ingegneria di processo, la modellazione e simulazione avanzata giocheranno un ruolo cruciale. L'uso di modelli computazionali sofisticati permetterà di predire e ottimizzare il comportamento dei fluidi, l'interazione delle onde ultrasonore e la propagazione della cavitazione, riducendo i tempi di sviluppo e i costi di prototipazione, consentendo una progettazione più rapida e mirata di nuovi impianti. Infine, l'armonizzazione globale degli standard di qualità e decontaminazione per le plastiche riciclate è essenziale per facilitare il commercio internazionale e promuovere un'adozione su larga scala di questi materiali, creando un mercato più trasparente e affidabile per le materie prime seconde.Conclusioni: L'Obiettivo di un Riciclo Veramente CircolareIl passaggio da processi di lavaggio e decontaminazione convenzionali a soluzioni innovative basate su lavaggio a freddo potenziato, ultrasuoni e cavitazione non è più una semplice alternativa, ma una necessità strategica ineludibile per l'industria del riciclo. Queste tecnologie rappresentano la chiave per sbloccare il pieno potenziale delle plastiche post-consumo, operando una vera e propria metamorfosi: da rifiuti a risorse di alto valore, idonee persino per le applicazioni più esigenti e regolamentate come il packaging alimentare.Investire in queste soluzioni all'avanguardia significa non solo mitigare l'impatto ambientale delle nostre attività, ma anche garantire la competitività e la sostenibilità a lungo termine di un settore cruciale per il futuro del nostro pianeta. La strada verso un'economia circolare autentica per le plastiche è un percorso intrapreso, e i suoi pilastri sono solidamente fondati su innovazione, efficienza e un rigoroso approccio tecnico. Quali saranno i prossimi passi per la vostra azienda in questa direzione?© Riproduzione Vietata
SCOPRI DI PIU' Ottimizzazione della Qualità Superficiale nella Lavorazione ad Alta Velocità delle Plastiche
Strategie Avanzate per Migliorare Precisione, Stabilità e Finitura nella Lavorazione HSMdi Marco ArezioLa lavorazione ad alta velocità (High-Speed Machining, HSM) rappresenta una tecnologia all’avanguardia per il trattamento dei materiali plastici. Ampiamente utilizzata nei settori automobilistico, aerospaziale e medicale, questa tecnica consente di raggiungere un’elevata precisione ed efficienza. Tuttavia, il successo del processo dipende dalla capacità di ottimizzare la qualità della superficie, un aspetto fondamentale sia per l’estetica che per le prestazioni funzionali del prodotto finale. Analizziamo in dettaglio i fattori principali che influenzano questo parametro critico. Le Caratteristiche dei Materiali Plastici Le plastiche offrono una straordinaria versatilità, ma la loro lavorazione presenta problematiche specifiche legate alle proprietà chimiche e fisiche. Ad esempio, i polimeri termoplastici come il polietilene (PE) e il policarbonato (PC) tendono a fondere sotto l’effetto del calore, facilitando alcune operazioni ma richiedendo un controllo rigoroso delle temperature. Al contrario, i termoindurenti, come le resine epossidiche, resistono meglio alle alte temperature ma sono meno malleabili durante il taglio. La durezza e la fragilità del materiale influiscono direttamente sul comportamento durante la lavorazione. Un materiale troppo fragile potrebbe rompersi, mentre uno troppo duro può generare un'elevata resistenza al taglio. Inoltre, la bassa conduttività termica tipica delle plastiche aumenta il rischio di deformazioni e bruciature superficiali, sottolineando l’importanza di un controllo termico avanzato. Parametri di Lavorazione Per ottenere una finitura superficiale di alta qualità, è cruciale regolare con precisione i parametri di lavorazione. La velocità di taglio, ad esempio, deve essere sufficientemente elevata da ridurre le bave, ma non così alta da provocare surriscaldamenti. Allo stesso modo, l’avanzamento e la profondità di taglio devono essere bilanciati per evitare vibrazioni e garantire uniformità. Una velocità troppo bassa compromette la produttività, mentre una profondità di taglio eccessiva può generare instabilità. La scelta di valori ottimali per ciascun parametro dipende dal tipo di plastica e dalle specifiche applicazioni richieste. L’Importanza dell’Utensile Gli utensili rivestono un ruolo centrale nella lavorazione ad alta velocità delle plastiche. La geometria e il materiale dell’utensile devono essere accuratamente progettati per ridurre l’accumulo di materiale e prevenire il surriscaldamento. Utensili in diamante policristallino (PCD) o rivestiti in nitruro di titanio (TiN) offrono prestazioni eccellenti grazie alla loro resistenza all’usura e alla durata superiore. La manutenzione regolare degli utensili è altrettanto importante: utensili affilati minimizzano i difetti superficiali come bave o striature, garantendo una finitura uniforme. Inoltre, l’uso di sistemi di monitoraggio automatico per rilevare segni di usura può migliorare significativamente l’efficienza e la qualità complessiva del processo. Fenomeni Termici Il calore generato durante la lavorazione ad alta velocità rappresenta una delle principali sfide per la qualità della superficie. Temperature elevate nella zona di taglio possono causare fusione, deformazioni o alterazioni delle proprietà meccaniche del materiale. Per gestire questi fenomeni, si utilizzano sistemi di raffreddamento avanzati, come flussi d’aria compressa o refrigeranti liquidi, che dissipano il calore in eccesso. Parallelamente, lubrificanti ad alte prestazioni riducono l’attrito e contribuiscono a mantenere stabili le condizioni operative. La scelta della tecnologia più adatta dipende dalle caratteristiche specifiche del materiale e dal tipo di lavorazione. Vibrazioni e Stabilità Le vibrazioni sono una delle principali cause di difetti superficiali nella lavorazione ad alta velocità. Possono derivare da una rigidità insufficiente della macchina, da utensili usurati o da parametri di taglio non ottimizzati. Una struttura macchina rigida e stabile è essenziale per minimizzare le oscillazioni indesiderate. Il controllo delle frequenze naturali del sistema aiuta a prevenire fenomeni di risonanza, che amplificano le vibrazioni e compromettono la finitura. Sensori avanzati e sistemi di monitoraggio in tempo reale sono strumenti utili per identificare e risolvere tempestivamente eventuali problemi. L’Ambiente di Lavoro Un ambiente di lavoro controllato contribuisce in modo significativo alla qualità della lavorazione. La pulizia riduce il rischio di contaminazioni che possono alterare l’interazione tra utensile e materiale, mentre il mantenimento di temperature e umidità stabili evita variazioni indesiderate nelle proprietà del pezzo lavorato. Esempi di Applicazione nella Lavorazione delle Plastiche Fresatura ad Alta Velocità del Policarbonato (PC) Settore di utilizzo: Componenti trasparenti per l'illuminazione e lenti ottiche. Approccio: L'uso di frese rivestite in nitruro di titanio (TiN) consente di ottenere superfici lisce e prive di striature, migliorando l’efficienza ottica. Stampaggio a Compressione con Rifinitura HSM Settore di utilizzo: Pannelli di rivestimento interni per automobili. Approccio: Rifinitura ad alta velocità con utensili diamantati per ridurre i difetti estetici e garantire una finitura uniforme. Microlavorazione di Polimeri Termoplastici per Dispositivi Medicali Settore di utilizzo: Produzione di componenti in PEEK per impianti medici. Approccio: Sistemi di raffreddamento con flussi d'aria compressa e utensili in carburo per minimizzare le deformazioni termiche. Taglio Laser di Materiali Plastici con Successiva Lavorazione HSM Settore di utilizzo: Componenti acrilici per dispositivi elettronici. Approccio: Rifinitura delle irregolarità residue del taglio laser mediante frese a bassa profondità. Lavorazione di Schiume Polimeriche (EPS o PU) Settore di utilizzo: Prototipi o modelli. Approccio: Utensili con geometrie specifiche per evitare residui e ottenere una lavorazione precisa. Rifinitura di Componenti Stampati in 3D Settore di utilizzo: Componenti in PLA o ABS per prototipi. Approccio: Fresatura HSM con lubrificazione per migliorare la finitura superficiale. Lucidatura ad Alta Velocità di Materie Plastiche Trasparenti Settore di utilizzo: Schermi in acrilico per display. Approccio: Utilizzo di frese diamantate per garantire superfici perfettamente lisce. Conclusioni La qualità della superficie nella lavorazione ad alta velocità delle plastiche dipende da un equilibrio tra molteplici fattori: le proprietà del materiale, i parametri di lavorazione, la scelta e la manutenzione degli utensili, la gestione termica e il controllo delle vibrazioni. Approfondire la conoscenza di questi aspetti consente alle aziende di migliorare la qualità dei prodotti, ridurre gli sprechi e aumentare la competitività. Investire in tecnologie avanzate e formazione è essenziale per affrontare le sfide di un mercato in continua evoluzione.© Riproduzione Vietata
SCOPRI DI PIU' Progettazione ed Installazione di Linee di Tubazioni Industriali
Quali sono le caratteristiche delle linnee di trasporto dei fluidi in una produzione industriale di Marco ArezioUna produzione industriale ha, normalmente, la necessità di essere supportata da una serie di fluidi, come l’acqua, l’aria compressa o il vapore.Per poter trasportare i diversi fluidi necessari al funzionamento degli impianti di produzione, bisogna poter contare su tubazioni progettate in base al fluido che dovranno contenere, la distanza del trasporto, il loro diametro e la pressione di lavoro. In questo articolo affrontiamo gli elementi che costituiscono una rete di distribuzione industriale dei fluidi e cosa dobbiamo tenere in considerazione per scegliere i migliori materiali adatti allo scopo. Una rete di tubi per il trasporto dei fluidi industriali può rientrare nella voce delle reti di servizio alla produzione e, per questo motivo, la loro installazione e manutenzione deve essere considerato nei costi degli impianti e in quelli di manutenzione. Quindi, è importante progettare, realizzare ed installare la miglior rete di tubature possibili, in modo da minimizzare i costi generali ed aumentarne la durata nel tempo. Infatti, è sempre utile prevedere un sovradimensionamento, ma con attenzione, della linea e degli elementi che sono a supporto, in quanto potrebbe essere necessario, in futuro, un aumento del fabbisogno di fluidi richiesto da un possibile incremento dei volumi di produzione, senza dover rifare le linee di trasporto. Gli elementi che costituiscono una linea di trasporto della fluida sono costituiti dai seguenti prodotti: • Tubi • Elementi di raccordo • Accessori In primo luogo possiamo dire che le linee di servizio alla produzione dovrebbero essere visibili e di facile accesso, in modo da poter svolgere le eventuali riparazioni o ispezioni, in modo veloce ed agevole, senza pregiudicare i tempi della produzione. Inoltre, ogni linea deve essere ben riconoscibile in base al flusso che in essa scorre, infatti, i dati che indicano la natura del fluido possono essere riportati sui tubi, in varie forme, quali il nome per esteso, l’abbreviazione o la formula chimica. Per le tubazioni convoglianti fluidi pericolosi, oltre al colore di base, deve essere presente il simbolo di pericolo e il nome o la formula del fluido. Occorre, infine, tenere presente che le tubazioni e tutti i componenti devono essere installati in modo da: • non intralciare il transito • non occupare spazi di lavoro • non essere danneggiati da mezzi di trasporto • non costituire barriera alla diffusione della luce naturale Scelta dei tubi da installare I materiali più comuni che compongono i tubi, utilizzati nelle linee di trasporto dei fluidi in produzione, sono la plastica, il rame, l’acciaio, la ghisa e, misura minore, il calcestruzzo. Per la scelta di una tipologia piuttosto che un’altra, deve essere considerato il tipo di fluido da trasportare, la pressione all’interno del tubo, la temperatura di esercizio, l’aggressività del fluido sulla linea e alcune considerazioni ambientali dello stabilimento, come l’umidità, il calore e l’aggressività di componenti esterni. Inoltre, influisce sulla scelta del tubo, in merito al fluido da trasportare, la filettatura o la saldatura delle giunzioni tra i tubi stessi, che dovrà tenere in considerazione le caratteristiche generali del fluido. Una volta scelto il materiale ed il tipo giuntura più adatta, viene determinato il diametro e lo spessore del tubo. Il diametro viene determinato in base alla portata del fluido da convogliare, tenendo conto di bilanciare economicamente i costi di installazione, crescenti al crescere del diametro delle tubazioni. Tubi in acciaio I tubi in acciaio sono, di gran lunga, la tipologia più usata nelle linee di produzione e vengono classificati in base al loro impiego: • Tubi filettabili • Tubi commerciali • Tubi per applicazioni meccaniche • Tubi per condotte • Tubi speciali • Tubi zincati I tubi in acciaio sono impiegati per il trasporto dei liquidi, anche in presenza di alte temperature, di gas, di sostanze non alterabili e di pressione. Tubi in ghisa I tubi di ghisa sferoidale sono ottenuti per centrifugazione e sono normalmente dotati di giunto a bicchiere con guarnizione in elastomero, oppure per particolari applicazioni, sono disponibili in versione flangiata. Vengono impiegati, normalmente, nel trasporto delle acque nere o del gas, attraverso degli appositi strati di rivestimento in base alla tipologia di fluido da contenere. Tubi in rame I tubi in rame sono caratterizzati da una conducibilità elettrica e termica elevatissime, superate solo da quelle dell'argento, inoltre il rame è molto resistente alla corrosione e non è magnetico. Vengono impiegati per trasportare l’acqua potabile, il gas combustibili, i gas medicali, l’acqua per il riscaldamento e i fluidi per condizionamento e refrigerazione. Infatti, il rame è impermeabile ai gas, facilmente piegabile, resiste alla corrosione e non invecchia se esposto alla radiazione solare. Tubi in plastica I tubi in plastica hanno avuto una veloce diffusione negli ultimi decenni, impiegandoli per il trasporto di liquidi e dei gas, in quanto possiedono una buona resistenza alla corrosione da parte degli agenti chimici, sono leggeri. flessibili e hanno ottime proprietà dielettriche. Grazie a tali caratteristiche, i tubi in plastica hanno trovato applicazione anche per il convogliamento (in pressione e per gravita) delle acque reflue inquinate. Per contro, quelli in PVC, per esempio, non sono adatti per pressioni di esercizio superiori a 16 bar e per temperature superiori a 60 °C o per frequenti variazioni di temperatura. Infine subiscono un sensibile invecchiamento (che li rende fragili) se sono sottoposti all’esposizione prolungata della luce e frequenti sbalzi termici. I principali materiali di cui sono costituiti i tubi di materiale polimerico sono: • Polipropilene (PP) • Polietilene (PE) • Policloruro di vinile (PVC) • Plastici rinforzati con fibre di vetro (PRFV) Un altro vantaggio molto importante delle tubature realizzate con i polimeri plastici è la loro notevole durata, specialmente quelli prodotti in PVC, che può raggiungere anche i 50 anni di esercizio se conservati e protetti in modo idoneo. Dilatazioni termiche La presenza di calore nella linea deve far riflettere, non solo sulla tipologia di materia prima da utilizzare per i tubi, ma anche sui comportamenti che queste materie prime possono avere durante le variazioni di temperatura in funzione della lunghezza della linea stessa. Non solo sono da tener presente, al fine della corretta progettazione dei tubi, le temperature di esercizio e di picco, ma anche gli sbalzi termici che possono avvenire tra parti di impianti più freddi e altri più caldi. Inoltre, in una tubazione rettilinea di diametro contenuto, l’allungamento può comportare una flessione (carico di punta) in grado di sollecitare pericolosamente le flange di collegamento della tubazione alle apparecchiature.Categoria: notizie - tecnica - produzione - linee di tubazioni
SCOPRI DI PIU' HDPE: Produzione di Flaconi con Plastica Riciclata | Alcuni Consigli
Come risolvere i problemi estetici nella produzione di flaconi in HDPE riciclatodi Marco Arezio La richiesta di HDPE rigenerato (riciclato) per soffiaggio ha avuto una forte impennata negli ultimi anni, trovando sicuramente, una parte dei produttori, non totalmente preparati a gestire il granulo riciclato nelle proprie macchine. Non è stata solo una questione di tipologia di granulo che può differire leggermente, dal punto di vista tecnico, dalle materie prime vergini nel comportamento in macchina, ma si sono dovute affrontare problematiche legate alla tonalità dei colori, allo stress cracking, alla tenuta delle saldature, ai micro fori e ad altre questioni minori. In articoli precedenti abbiamo affrontato la genesi dell’HDPE riciclato nel soffiaggio dei flaconi e la corretta scelta delle materie prime riciclate, mentre oggi vediamo alcuni aspetti estetici che potrebbero presentarsi usando il granulo riciclato in HDPE al 100%. Ci sono quattro aspetti, dal punto di vista estetico, che possono incidere negativamente sul buon risultato di produzione: 1) Una marcata porosità detta “buccia d’arancia” che si forma prevalentemente all’interno del flacone ma, non raramente, è visibile anche all’esterno. Si presenta come una superficie irregolare, con presenza di micro cavità continue che danno un aspetto rugoso alla superficie. Normalmente le problematiche sono da ricercare nel granulo, dove una possibile presenza eccessiva di umidità superficiale non permette una perfetta stesura della parete in HDPE in uscita dallo stampo. In questo caso il problema si può risolvere asciugando il materiale in un silos in modo che raggiunga un grado di umidità tale per cui non influirà negativamente sulle superfici. In linea generale è sempre un’operazione raccomandata quando si vuole produrre utilizzando al 100% un materiale rigenerato. 2) Le striature sul flacone sono un altro problema estetico che capita per ragioni differenti, specialmente se si utilizza un granulo già colorato. Le cause possono dipendere da una percentuale di plastica diversa all’interno del granulo in HDPE, anche in percentuali minime, tra il 2 e il 4 %, in quanto, avendo le plastiche punti di fusione differenti, il comportamento estetico sulla parete del flacone può essere leggermente diverso, andando ad influenzare il colore nell’impasto. E’ importante notare che non si devono confondere le striature di tonalità con le striature di struttura, le quali sono normalmente creare dallo stampo del flacone a causa di usura o di sporcizia che si accumula lavorando. Un altro motivo può dipendere dalla resistenza al calore del master che si usa, in quanto non è infrequente che a temperature troppo elevate, sia in fase di estrusione del granulo che di soffiaggio dell’elemento, si possa creare un fenomeno di degradazione del colore con la creazione di piccole strisciate sulle pareti del flacone. 3) Una perfetta saldabilità in un flacone è di estrema importanza in quanto un’eventuale distacco delle pareti, una volta raffreddato e riempito il flacone, comporta danni seri con costi da sostenere per la perdita dell’imballo, delle sostanze contenute e della sostituzione del materiale con costi logistici importanti. Il flacone appena prodotto normalmente non presenta il possibile difetto in quanto la temperatura d’uscita dalla macchina “nasconde” un po’ il problema, ma una volta che la bottiglia si è raffreddata, riempita e sottoposta al peso dei bancali che vengono impilati sopra di essa, un difetto di saldatura si può presentare in tutta la sua problematica. La causa di questo problema normalmente deve essere ricercata nella percentuale di polipropilene che il granulo in HDPE può contenere a causa di una selezione delle materie prime a monte della produzione del granulo non ottimale. Una scadente selezione dei flaconi tra di essi, ma soprattutto dai tappi che essi contengono, possono aumentare la quota percentuale di polipropilene nella miscela del granulo. Esistono in commercio macchine a selezione ottica del macinato lavato che aiutano a ridurre in modo sostanziale questa percentuale, potendola riportare sotto 1,5-2%. Al momento dell’acquisto del carico di HDPE riciclato è sempre buona cosa chiedere un test del DSC per controllare la composizione del granulo per la produzione. L’effetto di una percentuale di PP eccessiva ha come diretta conseguenza l’impedimento di una efficace saldatura delle superfici di contatto che formano il flacone. Oltre ad intervenire sul granulo sarebbe buona regola, se si desiderasse utilizzare al 100% la materia prima riciclata, aumentare leggermente lo spessore di sovrapposizione delle due lati del flacone per favorirne il corretto punto di saldatura. 4) La presenza di micro o macro fori in un flacone, visibili direttamente attraverso un’ispezione o, per quelli più piccoli, tramite la prova della tenuta dell’aria, possono dipendere dalla presenza di impurità all’interno del granulo, quando il lavaggio e la filtratura della materia prima non è stata fatta a regola d’arte. Un altro motivo può dipende da una scarsa pulizia della vite della macchina soffiatrice che può accumulare residui di polimero degradato e trasportarli, successivamente, all’esterno verso lo stampo. Specialmente se si usano ricette con carica minerale è possibile che si presenti il problema subito dopo il cambio della ricetta tra una senza carica a una che la contenga.Categoria: notizie - tecnica - plastica - riciclo - HDPE - post consumo - flaconi
SCOPRI DI PIU' Cinque problemi e cinque soluzioni degli ugelli nelle cartiere: strategie tecniche per l’efficienza e la qualità nella produzione della carta
Analisi approfondita delle criticità operative e delle migliori soluzioni tecniche per ottimizzare l’uso degli ugelli negli impianti cartari, ridurre i fermi e migliorare la qualità della cartadi Marco ArezioNel complesso e competitivo settore cartario, ogni elemento dell’impianto produttivo deve garantire prestazioni affidabili e durature. Gli ugelli rappresentano uno dei componenti più critici e al contempo sottovalutati: sono il punto di contatto tra i processi idraulici e la materia prima, influenzando direttamente la qualità della carta, il consumo energetico, la manutenzione e la sostenibilità globale dell’impianto. Sebbene siano spesso percepiti come elementi “di dettaglio”, i problemi legati agli ugelli possono generare inefficienze significative, generando sprechi, fermi impianto e difetti nel prodotto finale. Questo articolo esplora cinque tra le principali criticità legate all’uso degli ugelli nelle cartiere—dalla formazione di schiume all’intasamento, passando per problemi di usura, variazioni di pressione e scarsa uniformità di spruzzatura—e propone cinque strategie tecniche di soluzione, frutto dell’esperienza industriale recente e delle innovazioni tecnologiche più attuali. Generazione di schiume: cause e rimedi Tra i fenomeni più insidiosi per la regolarità del processo cartario vi è la formazione di schiume, spesso sottovalutata ma in grado di compromettere drasticamente sia la resa produttiva che la qualità della carta. La schiuma si origina tipicamente in seguito all’azione turbolenta degli ugelli, soprattutto nelle zone di spruzzatura di acqua bianca o prodotti chimici. I vortici creati dalle alte pressioni, in presenza di tensioattivi naturali (derivanti dalla fibra vegetale) o artificiali (additivi), favoriscono la dispersione d’aria nei liquidi. Le conseguenze sono molteplici: variazioni di umidità, depositi sulla tela, inefficace rimozione di impurità e addirittura danneggiamento delle pompe e dei sistemi di filtrazione. Soluzione: L’introduzione di ugelli a basso impatto idrodinamico, progettati per ridurre la turbolenza locale e dotati di geometrie ottimizzate (ad esempio profili Venturi o a ventaglio lamellare), si è dimostrata efficace per limitare la formazione di schiume. Contestualmente, una regolazione fine della pressione di esercizio e l’installazione di sistemi di degasaggio a monte della linea riducono il contenuto d’aria disciolta e prevengono il fenomeno all’origine. Alcuni stabilimenti integrano inoltre sensori di rilevazione della schiuma collegati a dispositivi di dosaggio automatico di antischiuma, ottenendo una risposta dinamica e mirata ai picchi di formazione. Intasamento degli ugelli: prevenzione e pulizia L’intasamento rappresenta una delle principali fonti di fermo impianto e di inefficienza nelle cartiere moderne. Gli ugelli, a causa della presenza di particelle solide, residui di fibre, cariche minerali o microflocculi, possono ostruirsi parzialmente o totalmente. Questo compromette la portata e la distribuzione del getto, portando a difetti superficiali della carta (macchie, striature), sprechi di acqua e prodotti chimici, oltre a sforzi meccanici dannosi per l’intera linea. Soluzione: Per contrastare il problema, sono fondamentali sia misure di prevenzione che procedure di pulizia efficaci. La filtrazione avanzata dell’acqua di processo, tramite filtri a maglie sottili o sistemi a controlavaggio automatico, elimina la maggior parte delle particelle critiche prima che raggiungano gli ugelli. In aggiunta, la scelta di ugelli facilmente smontabili, realizzati con materiali antiaderenti come l’acciaio inox lucidato o polimeri tecnici (es. PEEK), facilita interventi rapidi di manutenzione. In molte cartiere si sono diffuse soluzioni di pulizia in-situ (CIP, Clean-In-Place) che, sfruttando sequenze automatiche di lavaggio ad alta pressione, consentono di ripristinare la funzionalità degli ugelli senza smontare l’impianto. Usura accelerata e perdita di efficienza: materiali e tecnologie innovative L’usura progressiva degli ugelli è una sfida costante, causata sia dall’azione abrasiva delle particelle solide che dalla corrosione chimica (soprattutto in presenza di agenti sbiancanti o acidi). L’erosione dei bordi dell’ugello modifica progressivamente il profilo del getto, portando a sprechi d’acqua, spruzzature asimmetriche e instabilità del processo. Soluzione: Negli ultimi anni, la ricerca sui materiali ha permesso di sviluppare ugelli ad alta resistenza, utilizzando carburi di tungsteno, ceramiche tecniche o rivestimenti superficiali in nitruro di titanio. Tali soluzioni estendono notevolmente la vita utile degli ugelli anche in ambienti aggressivi. L’adozione di sistemi di monitoraggio in tempo reale (ad esempio tramite telecamere termiche o sensori di flusso) permette di rilevare anomalie nell’ampiezza e nella direzione del getto, pianificando interventi di sostituzione prima che si verifichino danni significativi. Alcuni produttori offrono ora ugelli “intelligenti”, dotati di chip RFID o tag NFC, che tracciano lo storico di utilizzo e segnalano via software quando è consigliata la manutenzione. Variazioni di pressione e instabilità di portata Un altro problema ricorrente è rappresentato dalle fluttuazioni di pressione nei circuiti di alimentazione degli ugelli, che possono derivare da variazioni nel carico di lavoro delle pompe, fenomeni di cavitazione o errori di calibrazione dei regolatori di flusso. Queste instabilità si traducono in getti discontinui, “sbuffi” irregolari e perdita di controllo nella distribuzione dei fluidi, con effetti negativi sia sul consumo di risorse che sulla qualità della carta. Soluzione: Per garantire una portata costante e omogenea, è necessario intervenire sia a livello impiantistico che gestionale. L’installazione di pompe a velocità variabile (inverter), integrate con sistemi di feedback in tempo reale, consente di adattare la pressione alle effettive esigenze della linea di produzione. L’implementazione di accumulatori idraulici e valvole di regolazione ad alta precisione elimina i picchi di pressione, mentre software avanzati di supervisione (SCADA) permettono una diagnosi precoce e una rapida correzione di eventuali anomalie. Una corretta formazione del personale tecnico sull’importanza della taratura periodica completa la strategia di prevenzione. Scarsa uniformità della spruzzatura e qualità del prodotto finale La scarsa uniformità nella distribuzione del getto da parte degli ugelli può derivare da una combinazione di fattori: usura irregolare, errata selezione del tipo di ugello (angolo di spruzzatura, portata, geometria), o variazioni nelle condizioni operative. Le conseguenze sono ben visibili: difetti superficiali della carta, variazioni di spessore e densità, incremento degli scarti e riduzione dell’efficienza complessiva. Soluzione: Per ottenere una spruzzatura omogenea, occorre partire dalla scelta accurata dell’ugello in base al processo specifico (docce di lavaggio, nebulizzazione di prodotti chimici, idropulizia). L’impiego di software di simulazione fluidodinamica (CFD) consente di prevedere con precisione il comportamento dei getti e ottimizzare la disposizione degli ugelli lungo la linea. L’utilizzo di barre portaugelli regolabili, in combinazione con sistemi automatici di allineamento, permette di correggere eventuali disallineamenti o variazioni dovute a vibrazioni meccaniche. Una regolare ispezione mediante telecamere ad alta risoluzione, integrata da un database di manutenzione predittiva, assicura infine il mantenimento nel tempo delle condizioni ottimali di spruzzatura. Conclusioni: verso una gestione proattiva degli ugelli nelle cartiere L’esperienza industriale degli ultimi anni ha confermato come la gestione ottimale degli ugelli sia un fattore chiave per il raggiungimento degli obiettivi di efficienza, sostenibilità e qualità nel settore cartario. Le cinque problematiche illustrate—formazione di schiume, intasamento, usura, instabilità di pressione e scarsa uniformità—rappresentano i principali ostacoli ma anche le aree in cui l’innovazione tecnologica sta offrendo le risposte più convincenti. La combinazione tra materiali avanzati, automazione intelligente, monitoraggio continuo e formazione del personale permette oggi di affrontare in modo sistematico questi problemi, minimizzando i costi operativi e massimizzando la competitività sul mercato. Le soluzioni discusse rappresentano solo una parte delle possibilità a disposizione: il futuro della produzione cartaria passa anche da questi dettagli tecnici, capaci di fare la differenza tra un processo statico e uno proiettato verso l’eccellenza industriale.© Riproduzione Vietata
SCOPRI DI PIU' Strategie per la Manutenzione degli Impianti Produttivi a Ciclo Continuo
Un fermo produttivo di un impianto a ciclo continuo necessita di programmazione, competenza, velocità ed efficienzadi Marco ArezioI reparti di produzione a ciclo continuo utilizzano impianti che massimizzano i rendimenti produttivi, attraverso la riduzione al minimo di fermi, lavorando normalmente su tre turni giornalieri. Ma le macchine, pur efficienti, sono soggette ad usura, ed è per questo si rende necessario provvedere ad una corretta programmazione delle fermate per manutenzione. Nell’ambito del budget produttivo, la fermata per manutenzione ha due fattori importanti che devono essere attentamente calibrati: il tempo, che implica una mancanza di merce da vendere o da stoccare a magazzino, e i costi degli interventi, che coinvolgono l’organizzazione tecnica aziendale nel suo complesso. Quali regole adottare per programmare i fermi produttivi per la manutenzione Programmare i fermi produttivi per le manutenzioni, in un ambiente di produzione industriale a ciclo continuo, è fondamentale per mantenere l'efficienza delle apparecchiature e prevenire guasti. Ci sono alcune regole importanti da rispettare per non farsi trovare impreparati durante il fermo: - Prima di programmare un fermo produttivo, è essenziale condurre un'analisi delle condizioni degli impianti produttivi. Ciò aiuta a determinare la necessità e l'urgenza della manutenzione. - Pianificare i fermi produttivi con un buon anticipo in modo da avere tempo per coordinare tutte le risorse necessarie. - Cercare di programmare i fermi produttivi durante i periodi di bassa domanda o quando l'impatto sulla produzione sarà minimo. - Assicurarsi che tutti i dipendenti e le parti interessate siano informati dei tempi e delle durate previste dei fermi. - Prima del fermo, accertarsi di avere tutti i ricambi e gli strumenti necessari a portata di mano. - Assicurarsi che il personale incaricato delle manutenzioni sia adeguatamente formato e abbia le competenze necessarie. - Dopo ogni fermo produttivo, analizzare l'efficacia della manutenzione. Questo aiuta a migliorare i processi futuri. - Documentare ogni fermo produttivo, includendo le ragioni del fermo, le azioni intraprese e i risultati. Questo fornirà dati preziosi per la pianificazione futura. Come gestire il magazzino dei ricambi per gli impianti produttivi La gestione del magazzino dei ricambi, in un ambiente di produzione industriale a ciclo continuo, è essenziale per garantire che gli impianti stessi funzionino senza interruzioni non pianificate. Ci sono pezzi di ricambio che possono essere acquistati dai fornitori in poco tempo, mentre altri, specialmente quelli creati appositamente, hanno bisogno di settimane o mesi tra l’ordine e la consegna. Questo significa quanto sia importante saper pianificare la gestione del magazzino ricambi, sia per le manutenzioni programmate che per quelle straordinarie. Anche in questo caso sarebbe buona cosa tenere presente alcune semplici regole: - Classificare i ricambi in base alla loro importanza. Per esempio, ricambi critici che potrebbero causare fermi produttivi se non disponibili, ricambi regolarmente usati, e ricambi meno frequenti. - Stabilire livelli di scorta minimi e massimi per ogni componente. I ricambi critici potrebbero richiedere livelli di scorta più elevati. - Utilizzare un sistema informativo di gestione magazzino (come un ERP) che ti permetta di tracciare l'inventario in tempo reale, registrare le uscite e gli ingressi e prevedere le esigenze future. - Eseguire revisioni periodiche dell'inventario per assicurarsi che i livelli di scorta siano adeguati e per identificare eventuali ricambi obsoleti o in eccesso. - Assicurarsi che i ricambi siano di alta qualità e che vengano immagazzinati in condizioni adeguate per prevenire danni o deterioramenti. - Posizionare i ricambi più usati in luoghi facilmente accessibili. Utilizzare un’etichettatura chiara e sistemi di codifica per trovare rapidamente ciò di cui hai bisogno. - Stabilire relazioni con fornitori affidabili che possano fornire ricambi di qualità in tempi rapidi, se necessario. - Tenere traccia dei costi associati all'immagazzinamento dei ricambi, compresi i costi di acquisto, di immagazzinamento e di obsolescenza. - Considerare l'idea di avere un kit di emergenza per fermi imprevisti, contenente gli strumenti e i ricambi più critici. Quali differenze, tra costi e risultati, tra un servizio di manutenzione interna o esterna l’azienda L'opzione tra mantenere un servizio di manutenzione interna o esternalizzarla, in aziende con produzioni a ciclo continuo, può avere impatti sia sui costi che sui risultati. E’ difficile dare un suggerimento assoluto su quale tipo di organizzazione di manutenzione sia consigliabile per l’azienda, in quanto entrano in gioco la tipologia di produzione, la complessità degli impianti, la dimensione degli stessi, la diffusione commerciale o meno delle macchine produttive e molti altri fattori. Inoltre, molte aziende adottano un approccio ibrido, mantenendo un piccolo team interno per le esigenze quotidiane e collaborando con fornitori esterni per esigenze specializzate o progetti di grande scala. Possiamo, in via generale vedere i pro e i contro di una struttura di manutenzione interna all’azienda o di una a chiamata: Manutenzione Interna - Il personale interno comporta costi fissi come stipendi, benefici, formazione e strumentazione. - L'azienda potrebbe dover investire in attrezzature, strumenti e formazione specifica per il team di manutenzione. - Il personale interno ha una conoscenza approfondita degli impianti e delle loro specifiche esigenze. - In caso di guasto, il team interno può intervenire immediatamente, riducendo i tempi di fermo. - Il team interno è maggiormente allineato agli obiettivi e alle culture dell'azienda. Manutenzione Esterna - I costi sono variabili e si basano sul lavoro effettivamente svolto. Potrebbero non esserci costi fissi. - L'esternalizzazione può ridurre i costi complessivi, soprattutto se le esigenze di manutenzione sono sporadiche. - Le aziende esterne spesso hanno una vasta esperienza in specifici campi della manutenzione e possono fornire soluzioni innovative. - L'azienda può scegliere tra diversi fornitori e servizi, in base alle esigenze. - Potrebbe esserci un tempo di risposta più lungo in caso di guasti, a meno che non si abbia un accordo di servizio specifico. - L'azienda potrebbe avere meno controllo diretto sulla qualità e sui tempi del lavoro svolto. Come ammortizzare e imputare a bilancio i costi del servizio di manutenzione La contabilizzazione e l'ammortamento dei costi del servizio di manutenzione in un'azienda con produzione a ciclo continuo è un processo essenziale per garantire una corretta rappresentazione dei costi nel bilancio. Questo, inizia classificando i costi di manutenzione, che possono essere diretti (come pezzi di ricambio o ore lavorative dei tecnici) o indiretti (come l'amministrazione del servizio di manutenzione). I costi legati alle attività di manutenzione di routine, che mantengono l'attrezzatura in condizioni operative normali, sono spesso registrati come costi operativi. Vengono imputati al conto economico nell'anno in cui sono sostenuti. Se la manutenzione prolunga la vita utile dell'attrezzatura o ne aumenta il valore, questi costi possono essere capitalizzati come miglioramenti e ammortizzati nel tempo. Una volta capitalizzati, vengono ammortizzati sul conto economico nel corso della vita utile dell'attrezzatura o dell'asset migliorato. La durata e il metodo di ammortamento (ad esempio, lineare o decrescente) dovrebbero essere coerenti con le politiche contabili dell'azienda. Inoltre, registrare i costi di manutenzione nel sistema contabile, garantisce che vengano attribuiti ai periodi appropriati. Questo aiuta nell'analisi dei costi e nella pianificazione finanziaria. Periodicamente, è necessario analizzare le spese di manutenzione per identificare le tendenze, valutare l'efficacia delle attività di manutenzione e determinare se ci sono opportunità per migliorare l'efficienza. Assicurarsi che i responsabili di budget e altre funzioni interessate, siano informati sui costi di manutenzione e su come vengono contabilizzati. Ciò garantisce una pianificazione e una previsione finanziaria più precise.
SCOPRI DI PIU' LDPE Riciclato da Post Consumo: 60 Tipologie di Odori Ostacolano la Vendita
di Marco ArezioLa raccolta differenziata degli imballi della plastica, specialmente per quelli in LDPE, è una conquista moderna che permette, attraverso il riciclo, il riutilizzo degli imballi esausti con il duplice vantaggio di ridurre l’impronta carbonica e il prelievo di risorse naturali dalla terra per creare nuovi prodotti. Molto si deve ancora fare però nel settore del riciclo in quanto la quota di plastica che viene raccolta e riutilizzata è ancora largamente inferiore a quella che viene prodotta ogni giorno. Questo scompenso quantitativo tra quanto si ricicla e quanto si produce di nuovo ha molte cause: • Limitata diffusione della raccolta differenziata nel mondo • Difficoltà nel riciclo di molti imballi plastici multistrato • Bassa qualità della materia prima riciclata • Mancanza di una cultura del riciclo Nei paesi dove la raccolta differenziata è avviata e funziona stabilmente, la produzione di materia prima riciclata soffre di un giudizio abbastanza negativo sulla qualità della stessa, causata da fattori che dipendono anche, ma non solo, dalla filiera del riciclo meccanico. Questa valutazione negativa incide in maniera rilevante sulle vendite della materia prima riciclata, relegando il suo uso solo ad alcuni settori di impiego, riducendone quindi i quantitativi vendibili e abbassando il prezzo medio per tonnellata, che comporta, a sua volta, un basso margine economico per le aziende che riciclano. Inoltre, meno granulo riciclato si vende, meno rifiuto plastico si può riciclare e più grande diventa il problema del suo smaltimento, rischiando di far finire in discarica la preziosa materia prima che potrebbe essere riutilizzata. Tra i problemi di cui soffre la materia prima riciclata, nonostante l’enorme sviluppo impiantistico del settore, quello dell’odore è tra i più sentiti dai clienti che potrebbero utilizzarla per produrre film, imballi rigidi, materiali per il settore edile, per l’automotive, giardinaggio, mobili e molti altri prodotti. Ad oggi la percezione dell’odore di una materia prima plastica proveniente dal post consumo è affidata, in modo del tutto empirico, ad una sensazione nasale di chi la produce e di chi la utilizza, che valutano in modo estremamente soggettivo sia la tipologia che l’intensità degli odori presenti nella plastica riciclata. Valutazione che poi si può scontrare con il cliente finale che comprerà il prodotto realizzato e darà un’ulteriore valutazione, personale, dell’odore. Il naso umano è sicuramente uno strumento eccellente ma ogni persona percepisce le sollecitazioni odorose in modo del tutto personale, ed è per questo che, in casi particolari, si assoldano gruppi di persone che insieme fanno valutazioni sugli odori da intercettare. Se prendiamo ad esempio la filiera del riciclo delle materie plastiche, partendo dalla raccolta differenziata, si è visto che i sacchi in LDPE e gli imballi flessibili che vanno al riciclo, portano con sé un numero elevatissimo di sostanze chimiche che generano odori nella filiera del riciclo. La rilevazione delle fonti degli odori non è stata studiata attraverso metodi sensoriali empirici, quindi attraverso il naso umano, ma attraverso un’indagine chimica svolta da uno strumento di laboratorio che consiste in un gascromatografo con uno spettrometro a mobilità ionica. Questo strumento ha analizzato i componenti chimici, all’interno di una larga campionatura di LDPE riciclato proveniente dalla raccolta differenziata, andando ad individuare 60 tipologie di sostanze chimiche che generano odori. La campionatura analizzata proveniva dal ciclo meccanico tradizionale di riciclo in cui il materiale viene selezionato, triturato e lavato con una permanenza in acqua di circa 15 minuti. Gli odori più comuni percepiti dal naso umano, di questa campionatura sono stati:• Muffe • Urina • Formaggio • Terra • Fecale • Sapone • Caffè • Sudato • Peperone Queste famiglie di odori percepite sono create da circa 60 composti chimici che si associano durante la fase di raccolta e lavorazione della plastica riciclata. Si sono individuati alcuni punti critici: Il sacco della raccolta differenziata che contengono gli imballi plastici domestici da selezionare in cui troviamo diverse tipologie di polimeri, possono contenere residui di sostanze come detersivi, cibo, oli, disinfettanti, prodotti chimici, creme e molti altri. Questo miscuglio di elementi chimici diversi si può legare alla superficie della plastica ma, in funzione del tempo di sodalizio, potrebbe anche penetrare al suo interno. La selezione tra le varie plastiche, attraverso macchine a lettori ottici, crea una certa percentuale di errore che si traduce nella possibilità di avere quantità di plastiche miste all’interno della frazione selezionata. La fase di lavaggio del macinato plastico ha la funzione di dividere ulteriormente, per densità, le plastiche immesse e ha lo scopo di pulirle dai residui di prodotti che gli imballi hanno contenuto o sono venuti in contatto. Ad eccezione del PET, gli altri polimeri provenienti dalla raccolta differenziata, vengono generalmente lavati in acqua fredda, processo che non incide in maniera rilevante nel processo di pulizia al fine di abbattere gli odori. La fase di estrusione del materiale lavato, per la formazione del granulo, potrebbe comportare un degradamento della materia prima in cui sono presenti frazioni di polimeri diversi da quella principale che quindi fonderanno a temperature diverse. Questo può causare la formazione di elementi chimici che daranno origine ad odori. Intervenire su queste fasi porterebbe a miglioramento significativo della qualità dei polimeri da post consumo prodotti, non solo attraverso un abbattimento delle tipologie e dell’intensità degli odori, ma ne migliorerebbe anche le performace tecniche. Il controllo analitico degli odori, attraverso strumenti che ne rilevino le genesi chimiche, può aiutare non solo in fase di certificazione del livello odoroso della materia prima finale in modo inequivocabile e non più empirico, ma darebbe un importante supporto anche in fase di creazione di ricette sulle tipologie di materia prima da usare durante le fasi di riciclo del rifiuto plastico, sull’individuazioni delle fonti migliori e sui risultati dei processi produttivi nello stabilimento (selezione, lavaggio ed estrusione). Ridurre gli odori e migliorare la qualità del granulo da post consumo porterebbe all’apertura di nuovi mercati nei quali si potrebbe impiegare la materia prima riciclata al posto di quella vergine con un vantaggio ambientale, economico e industriale.Categoria: notizie - tecnica - plastica - riciclo - LDPE - post consumo - odoriVedi maggiori informazioni sul riciclo dell'LDPE
SCOPRI DI PIU'
